EN

En yaygın hata, önform seçiminde fiyat talep edilirken yalnızca bir kapasite numarası verilmesidir. 500 ml'lik bir şişe, 12 g'lik bir önform ya da 20 g'lik bir önform kullanabilir; 28 mm'lik bir boyun ya da 38 mm'lik bir boyun kullanabilir. Önform özelliklerini gerçekten belirleyen şey, "ne kadar içerdiği" değil, "ne içerdiği, nasıl doldurulduğu ve nasıl üflenmesi gerektiği"dür.

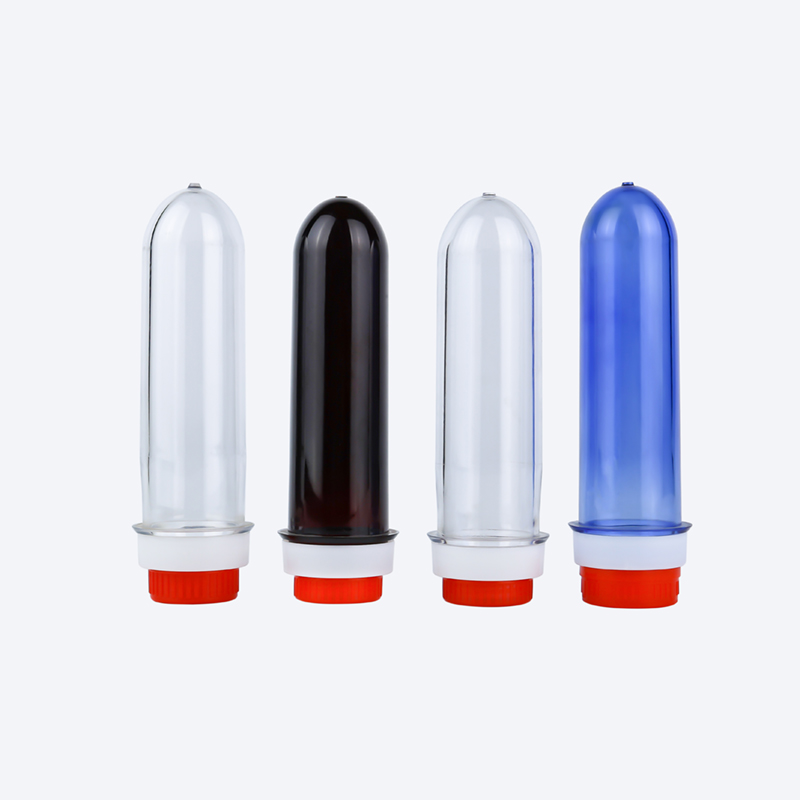
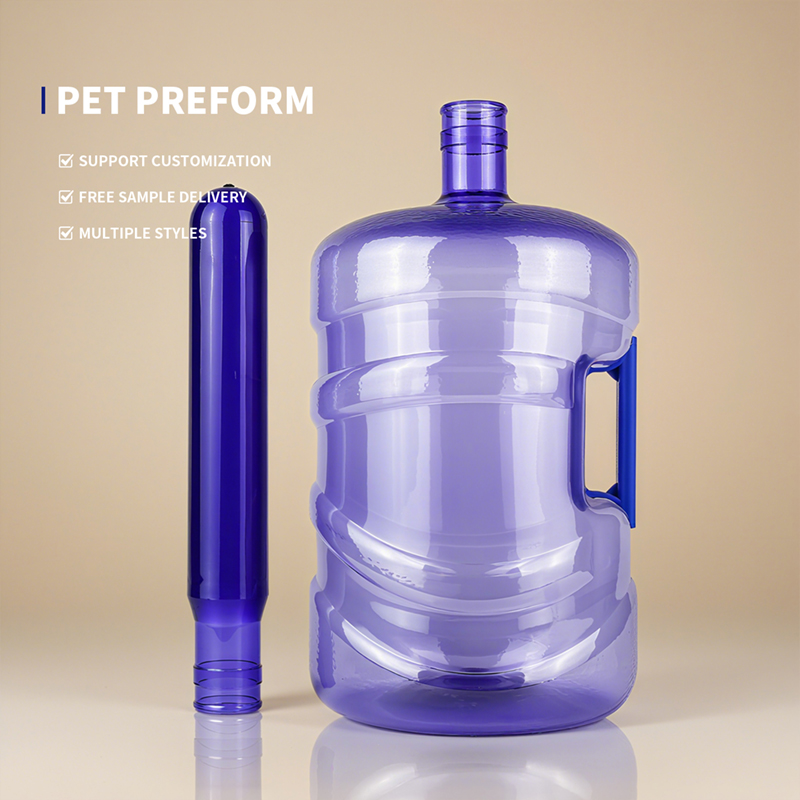
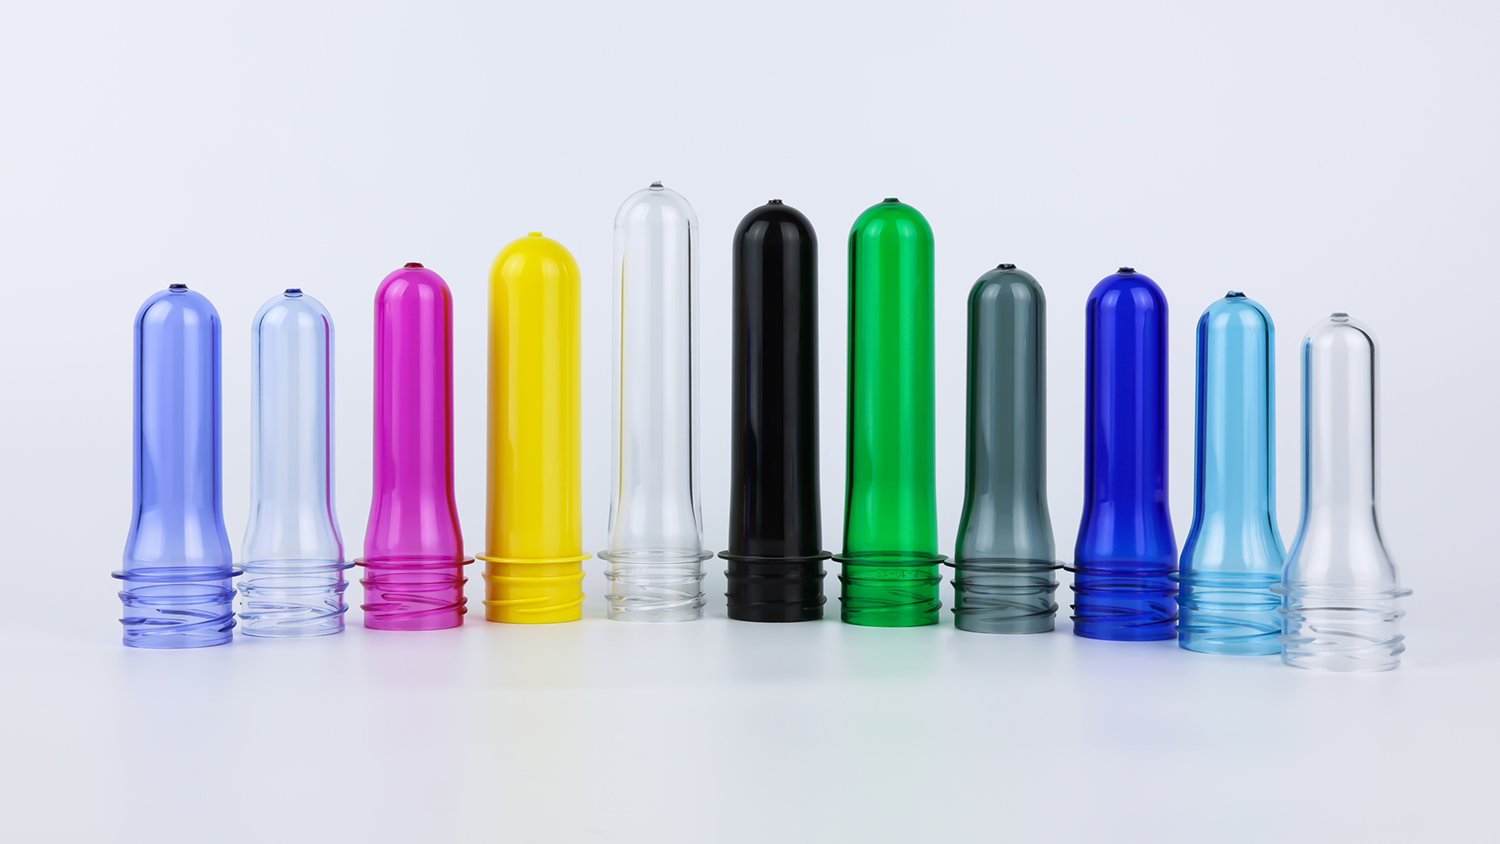
Bir PET şişe, önform ile başlar. boyun dişleri enjeksiyon kalıplama sırasında zaten sabitlenirken, gövde yalnızca şişe üfleme aşamasında nihai hale gelir. Bu durum, önformun ham madde sınıfının, boyun bitişinin ve gram ağırlığının, kalıp bile yapılmadan önce şişe üfleme gereksinimlerine uygun olarak belirlenmesi gerektiğini gösterir. Uyum sağlanamazsa, şişe üfleme makinesi ne kadar ayarlanırsa ayarlansın, kaliteli bir şişe üretilemez; dolum hattı ne kadar hızlı çalışırsa çalışsın, kapak takma veya basınç dayanımı aşamalarında sorunlar ortaya çıkar.
Aşağıda, üç değişkeni – ham madde, boyun bitişi ve gram ağırlığı – tek tek inceleyip, enjeksiyon kalıplama ve şişe üfleme süreçlerinin birbirleriyle uyumlu hale getirilmesine ilişkin temel noktaları ekliyoruz; son olarak da pratik bir seçim mantığı sunuyoruz.
PET önformlar için temel ham madde göstergesi öz viskozite (IV değeri) , bu, PET moleküler zincirlerinin uzunluğunu temsil eder ve şişenin dayanıklılığına, tokluğuna ve basınç/ısı direncine doğrudan etki eder. Şişe sınıfı PET için IV değeri genellikle 0,70 ile 0,88 dL/g arasındadır; ancak sınıf tanımlamaları kaynaklara göre hafifçe değişebilir ve uygulama bağlamında anlaşılmalıdır.
Birden fazla tedarikçi ve sektör kaynağından alınan verilere dayanarak çeşitli şişe türleri için IV aralıkları yaklaşık olarak şu şekildedir:
| Şişe Türü | IV aralığı (dL/g) | Temel neden |
|---|---|---|
| Standart su şişeleri (maden suyu, saflaştırılmış su) | 0.70–0.80 | İç basınç veya yüksek sıcaklık yoktur; maliyet ve şeffaflık arasında denge sağlanır |
| Karbonatlı içecek şişeleri (CSD) | 0.78–0.87 | Yaklaşık 4 bar iç basınca dayanmalıdır; yüksek IV, sürünme ve basınç direnci sağlar |
| Sıcak doldurma şişeleri (çay, meyve suyu) | 0.78–0.88 | 85–93 °C doldurma sıcaklığını karşılamalıdır; yüksek IV, yüksek sıcaklıkta boyutsal kararlılığı korur |
| Yağ şişeleri / büyük kapasiteli şişeler | 0.80–0.84 | Uzun süreli yük taşıma; yüksek tokluk ve sürünme direnci gerektirir |
Sınıf düzeyinde, su şişesi sınıfları genellikle IV 0.76 ve 0.80’i içerir; karbonatlı içecek şişesi sınıfları genellikle IV 0.84’ü içerir; ısıya dayanıklı sıcak doldurma sınıfları IV 0.76–0.78’i içerir; ve pişirme yağı şişeleri genellikle IV 0.84 kullanır. Bazı kaynaklar, su sınıfı aralığını 0.70’e kadar aşağı, karbonatlı sınıfları 0.85’e kadar yukarı, sıcak doldurma sınıflarını ise 0.88’e kadar yukarı genişletir. Bu farklılıklar, farklı reçine üreticilerinin sınıf tasarımlarından ve test koşullarından kaynaklanır. Seçim yaparken, bir “standart değer” ezberlemek yerine tedarikçinizin COA’sına (Analiz Sertifikası) güvenmelisiniz.

IV çok düşük : Kısa moleküler zincirler şişeyi kırılgan hâle getirir ve sürünme direnci zayıf olur. Bir su önformunun IV’si 0.70’in altına düşerse, üflenmiş şişe sıkıldığında çökebilir ve uzun süreli yük altında geri dönüşümsüz deformasyona uğrayabilir. Her ekstra erime döngüsü IV’yi yaklaşık 0.03–0.05 dL/g azaltır ; eğer yeniden öğütme oranı IV telafisi yapılmadan çok yüksekse, bitmiş önforma ürünün IV değeri ham maddenin nominal değerinden çok daha düşük olabilir.
IV çok yüksek : Şişe gerçekten "daha serttir", ancak bunun maliyeti, erimiş akışkanlığın düşmesi, enjeksiyon kalıplama zorluğunun ve enerji tüketiminin artması ile süreç penceresinin daralmasıdır. Daha kritik olarak, şişenin kendisi bu kadar fazla dayanıklılığa ihtiyaç duymaz . Bir 500 ml su şişesi için karbonatlı içecek sınıfı 0,85 IV’lik malzeme kullanılması, performansa neredeyse hiçbir katkı sağlamayan bir dayanıklılık kazandırırken, her ton malzemenin maliyeti artar ve enjeksiyon kalıplama süreci tolerans kaybeder. Bazı kaynaklara göre karbonatlı içecekler için IV aralığı 0,72–0,76 dL/g, sıcak doldurma için 0,80–0,84 dL/g ve su ile meyve suyu için yaklaşık 0,74–0,78 dL/g’tır. Belirtilen değerler yukarıdaki tablodan farklılık gösterebilse de "işlevsel katmanlama" ilkesi tutarlıdır.
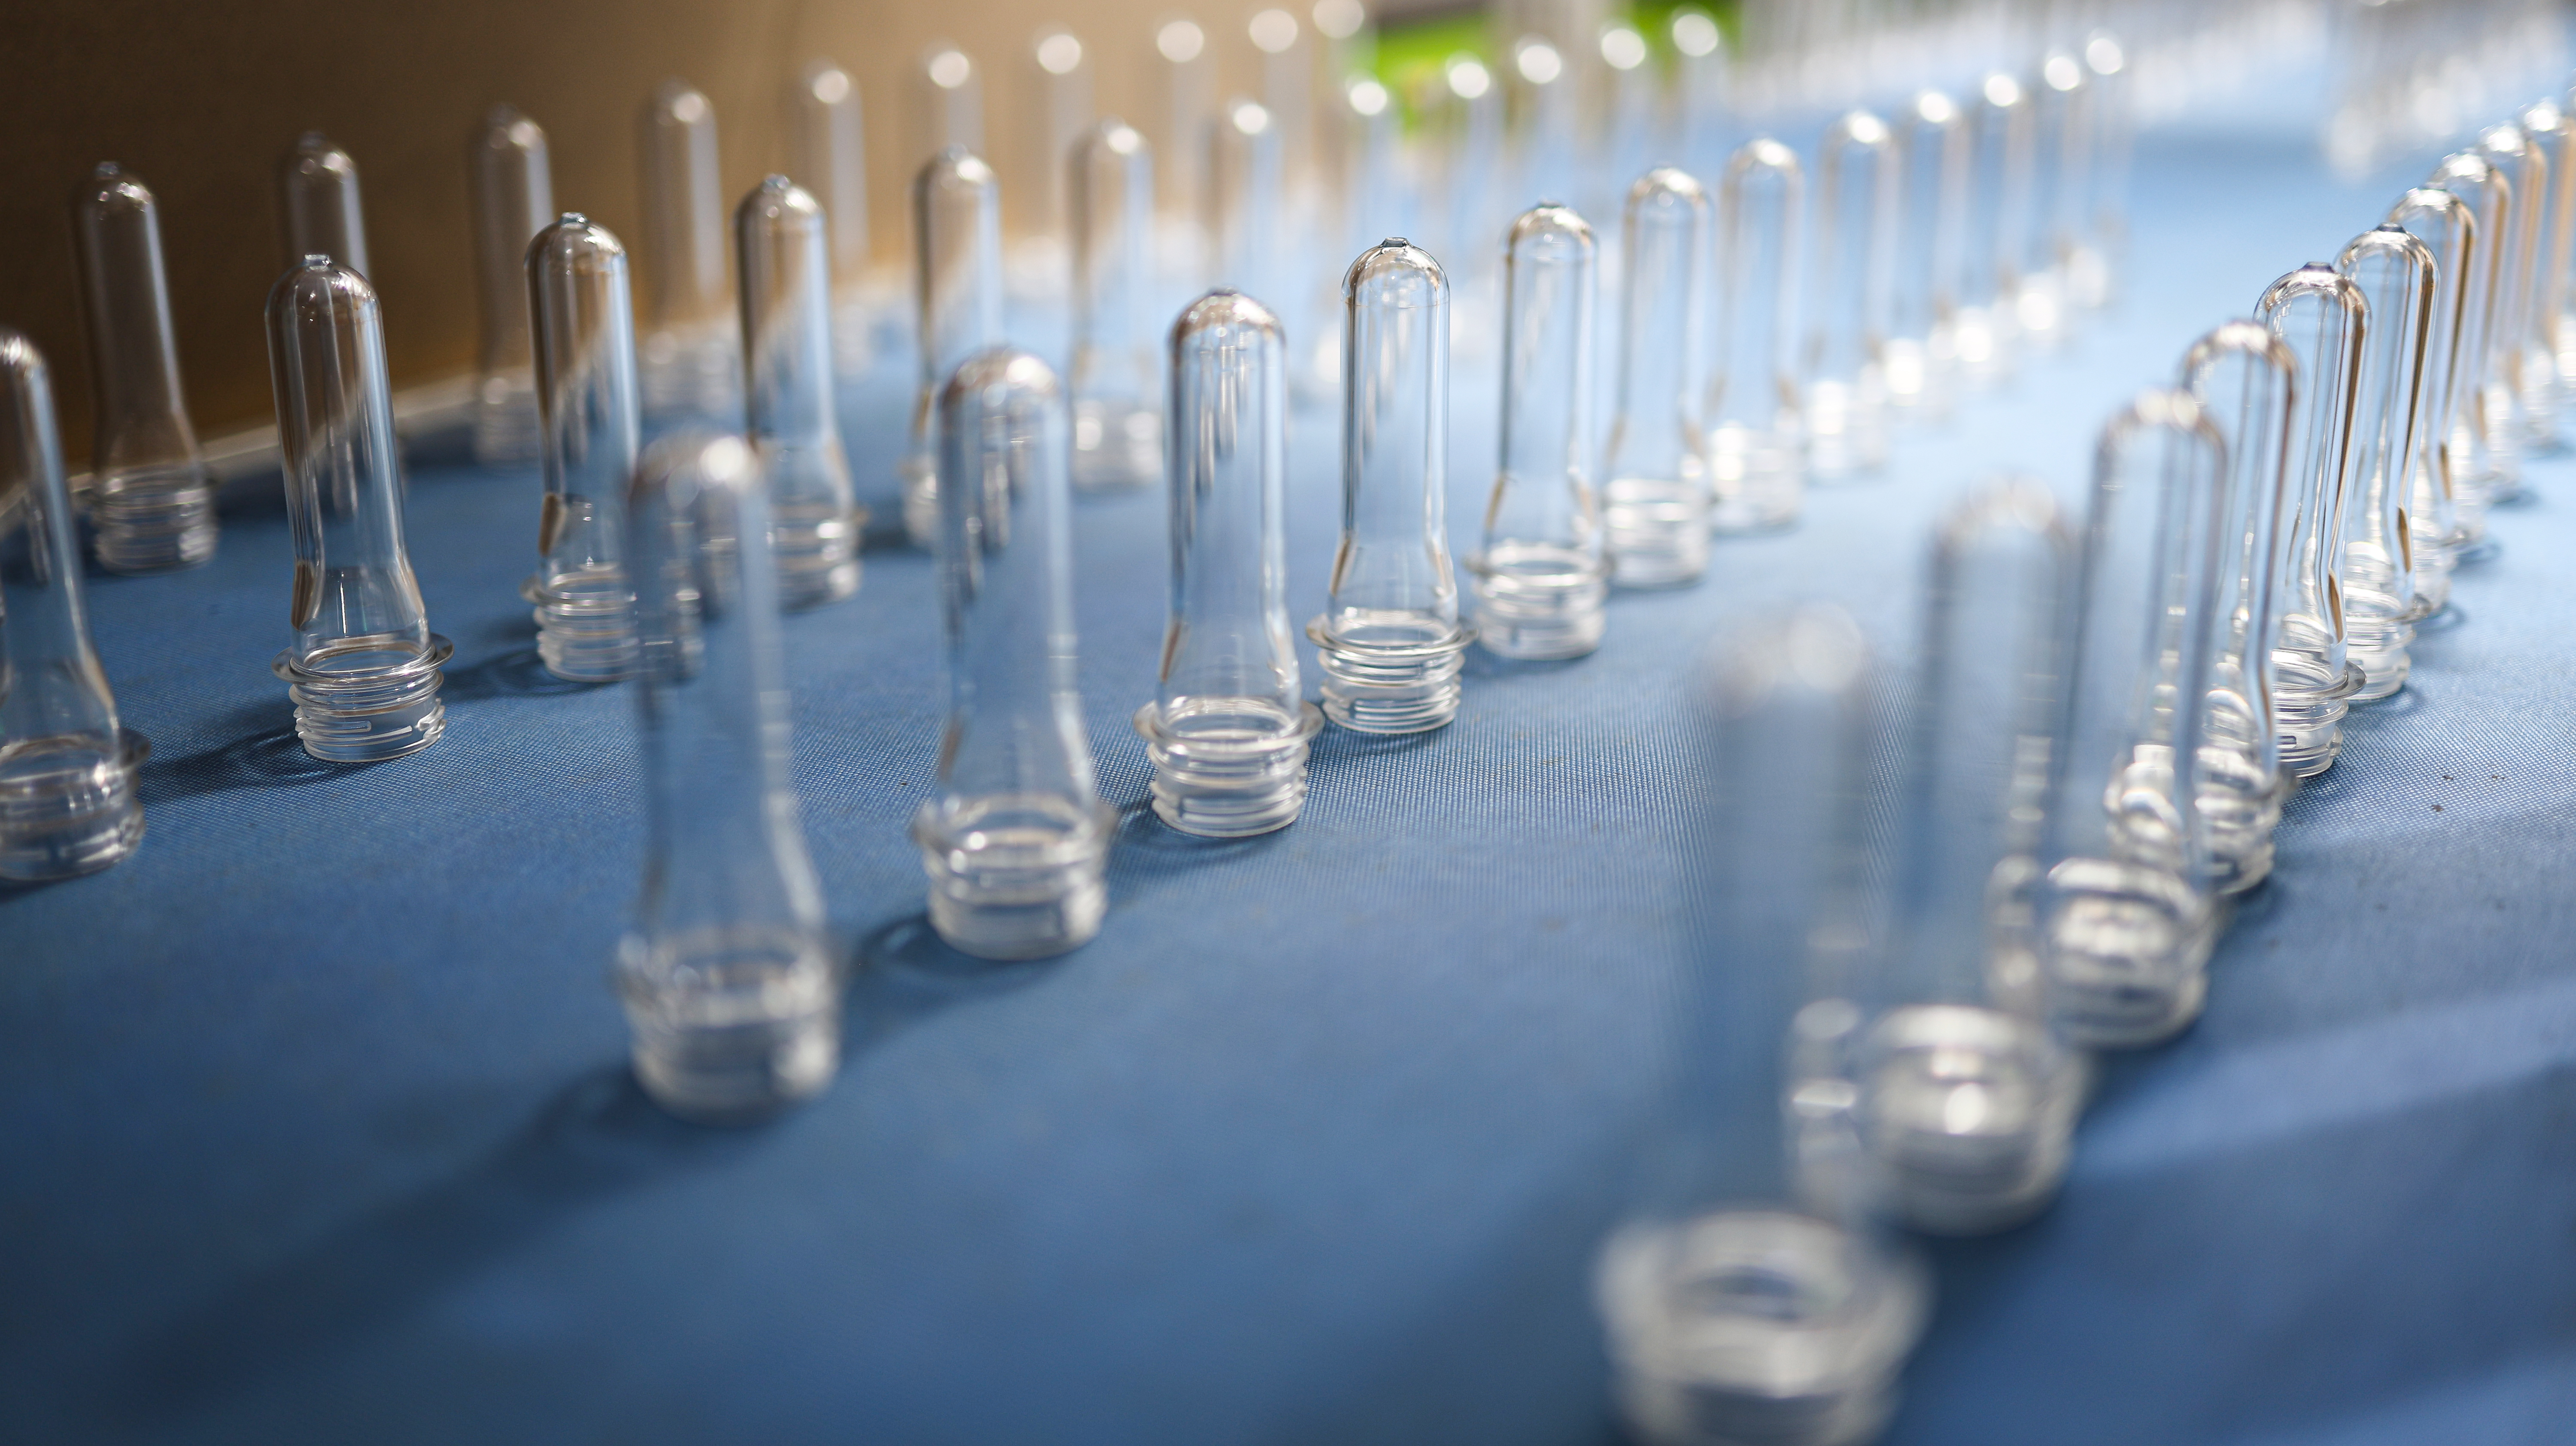
Seçim ilkesi: Önce şişenin "işlevsel yükü" belirlenir – basınca dayanma, ısıya dayanma ya da uzun süreli yüke maruz kalma gibi – ardından IV sınıfı seçilir. Daha yüksek IV değerinin daha güvenli olduğu varsayımına göre karar verilmemelidir. Önformların fazladan mukavemeti aynı zamanda maliyet kaybına da neden olur.
RPET kullanımının yaygınlaşması artmaktadır. rPET içeriği %25–%50 aralığında olursa şeffaflık ve mukavemetten ödün vermeden üretim yapılabilir; ancak her parti için gıda temas uygunluğu ayrı ayrı doğrulanmalıdır. Daha kritik olan ise rPET’in IV değerindeki azalmadır: her ekstra eritme işlemi IV değerini 0,03–0,05 dL/g oranında düşürür . rPET oranı yüksekse, IV değerindeki düşüşü telafi etmek amacıyla başlangıçta daha yüksek IV değerine sahip hammadde seçilmeli ya da IV değerini hedef aralığa geri getirmek için zincir uzatıcılar veya katı hal polimerizasyonu (SSP) kullanılmalıdır. Aksi takdirde, üretilen önformun IV değeri tasarım değerinin altına düşer – bu durum bir fiyat teklifi formunda görülemez.
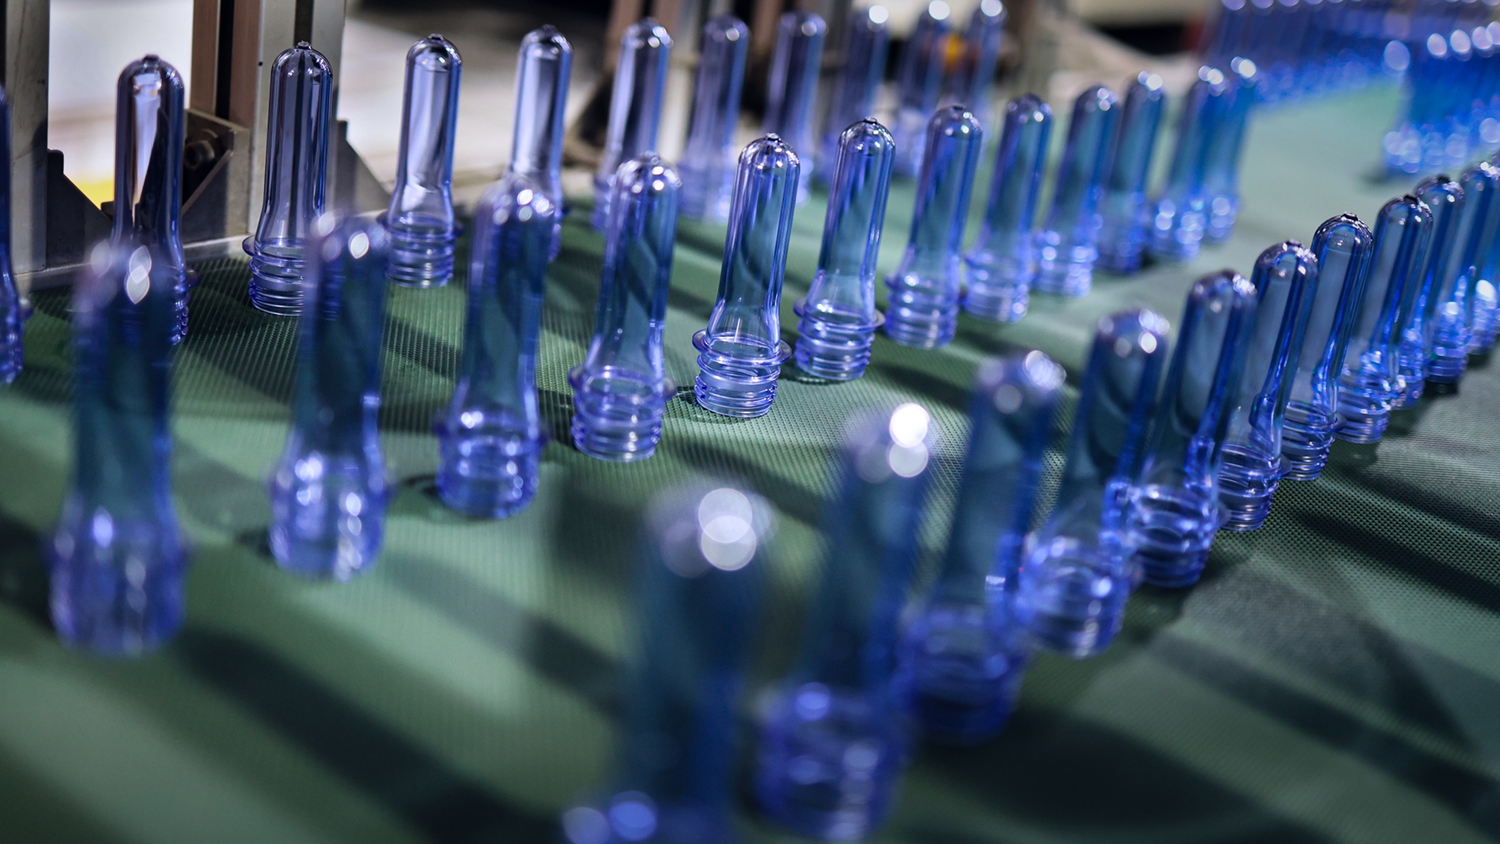
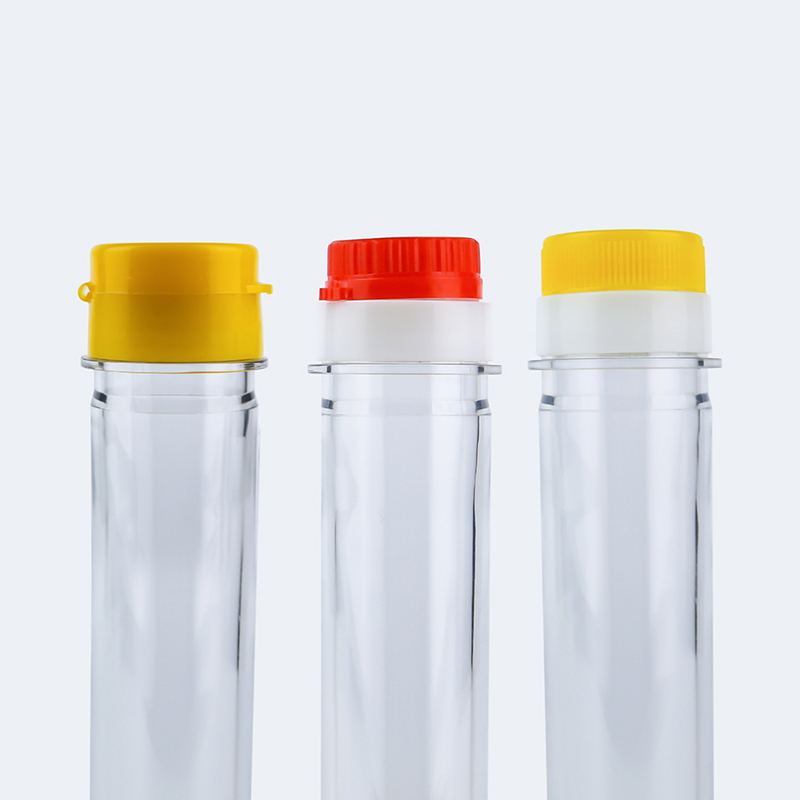
Boyun bitişi, önform seçimi sırasında en kolay basitleştirilen değişkendir. Birçok kişi yalnızca "28 mm mi yoksa 38 mm mi?" diye sorar; ancak 28 mm içinde PCO 1810 ve PCO 1881 iki farklı vida özelliği olup kapakları birbiriyle değiştirilemez . Vida çapındaki 0,2 mm bile olsa bir fark, kapak takma sırasındaki sızıntılara veya conta başarısızlıklarına neden olabilir – bu boyut ise üfleme kalıplamasından sonra ayarlanamaz.
28 mm serisi: PCO 1881 ve PCO 1810
PCO 1881, küresel standart kısa-boyun özelliğidir karbonatlı içecekler ve su şişeleri için tasarlanmış, hafifletme amacıyla geliştirilmiş bir boyun bitişi – PCO 1810’e kıyasla, iyi basınç direnci ve sızdırmazlık performansı korunurken diş yüksekliği kısaltılarak malzeme kullanımı azaltılır. Yüksek hızda dolum hatları ve hafif tasarım için tercih edilen çözümdür. PCO 1810, bazı mevcut hatlarda ve ihracat pazarlarında hâlâ kullanılan daha eski bir uzun boyun spesifikasyonudur; ancak yeni hatlar tarafından nadiren benimsenir.
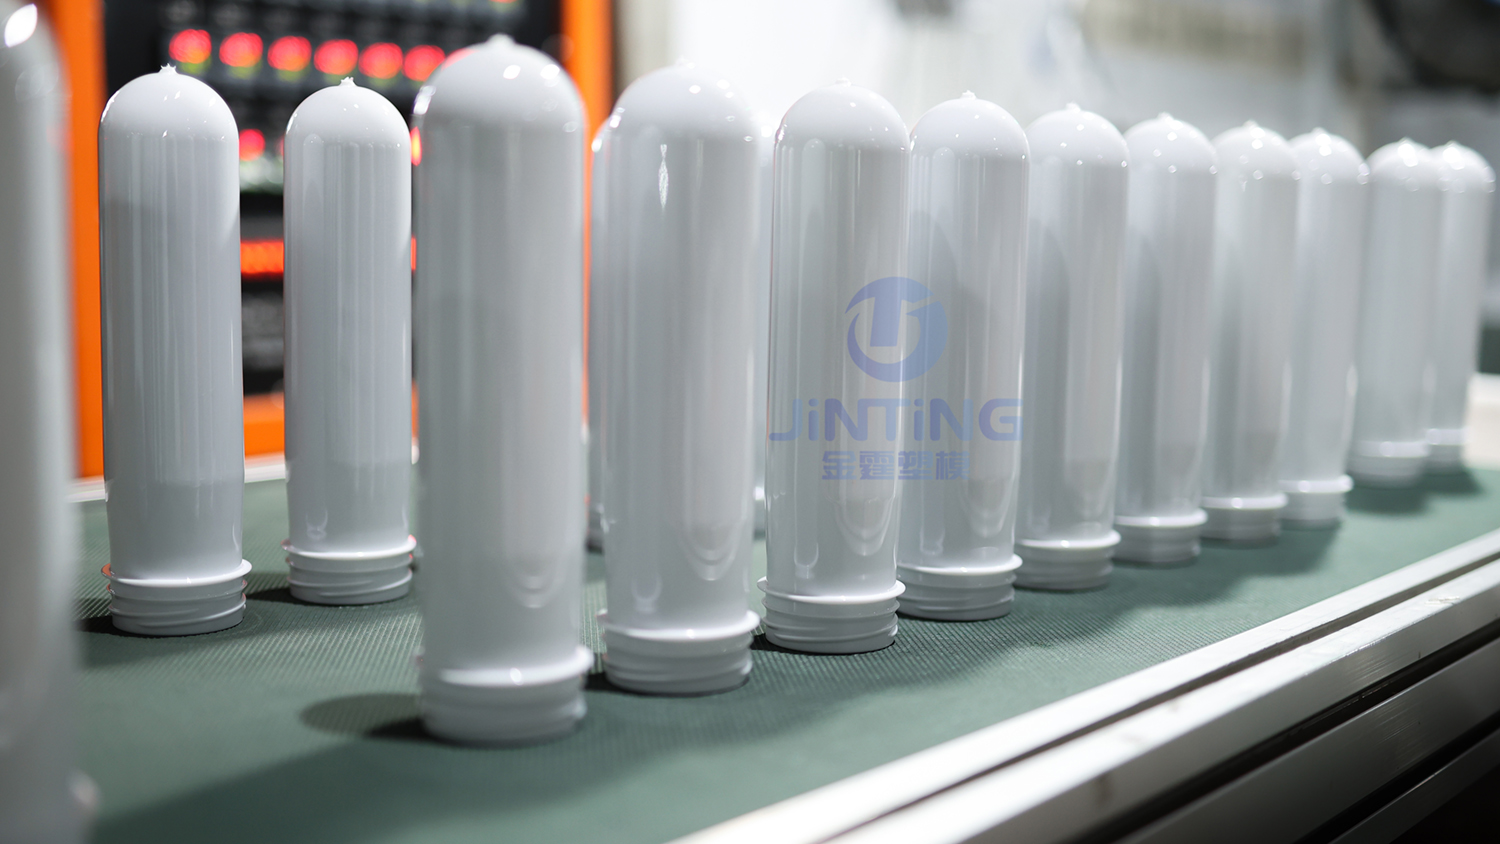
30/25 serisi
30 mm çaplı ve 25 mm yükseklikli hafif su şişesi boyun bitişi; belirli pazarlarda (örneğin Hindistan’da) popülerdir ve 500 ml’nin altında bazı su ürünleri için de yaygındır.
38 mm serisi: DBJ ve SP400
38 mm boyun bitişi, meyve suları, süt ürünleri, fonksiyonel içecekler için uygundur , ve geniş ağızlı döküm veya eklenmiş meyve posası parçacıkları gerektiren ürünler. 38 mm DBJ, açılmaya karşı kanıt sağlayan kapaklar ve daha geniş döküm açıklığı destekler; 38 mm SP400, içecekler, gıdalar ve evsel sıvılar için çok amaçlı bir spesifikasyondur. Hon Chuan International’ın 38 mm sıcak-doldurma önformları, specifically meyve suları, spor içecekleri ve diğer sıcak-doldurma ürünleri için belirlenmiştir; gram ağırlıkları 28,5 g ve 29,5 g’i içerir.
26/22 GME ve diğer hafif ağırlıklı spesifikasyonlar
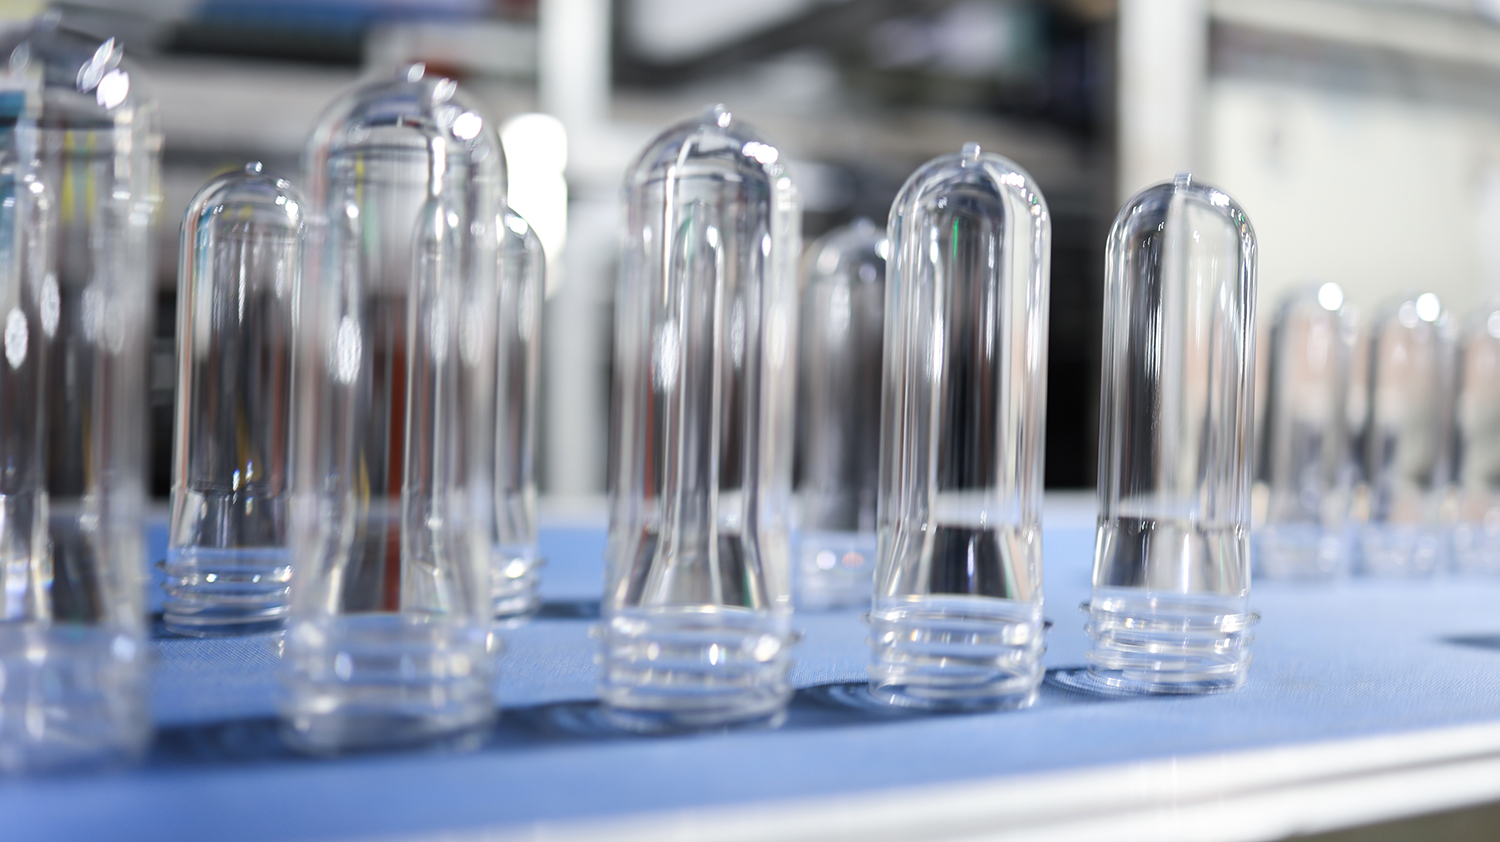
26/22 GME, özellikle su ve karbonatlı içecekler için tasarlanmıştır ve ile uyumludur bağlantılı kapaklar – AB Tek Kullanımlık Plastikler Yönergesi kapsamında hafifletme ve döngüsel ekonomi arasında denge sağlayan, yeni ortaya çıkan bir spesifikasyon. 55 mm boyunlar bazı su ve geniş ağızlı ürünlerde kullanılırken, BVS 30H60 ruhlar ve şaraplar için hedeflenmiştir.
Birincisi, çap değil, vida standardı. "28 mm" yalnızca çapı belirtir, dişleri değil. PCO 1810, PCO 1881 ve BPF 28 mm, birbiriyle değiştirilemeyen kapaklara sahip üç farklı boyun bitişi türüdür. Sipariş vermeden önce özel boyun teknik özellik kodunu edinin ve mevcut kapak stokunun bu koda uygun olduğunu doğrulayın.
İkincisi, dolum hattının kapaklama sistemi. Yüksek hızlı dolum hattı kapaklama başlıkları ve kapak besleme sistemleri, belirli boyun bitişleri ve dişler için tasarlanmıştır. Boyun bitişini değiştirmek, yalnızca önform tiplerini değiştirmekten çok daha fazlasını gerektirir: kapaklama modülü ve giriş yıldız tekerleği de değiştirilmelidir. Eğer kapaklayıcı sistem PCO 1881 için tasarlandıysa, PCO 1810 önformlarının kullanılması "geçici çözüm" sağlamaz; bunun yerine sık sık kapak tıkamasına, tork kararsızlığına ve sızdırmazlık testlerinde başarısızlığa neden olur.
Üçüncüsü, ürün ve kullanım senaryosu. Geniş ağızlar dökme ve boşaltmayı kolaylaştırır; ancak boyun ne kadar genişse, o kadar fazla malzeme kullanımı ve boyun bölgesinde kristalleşme kontrolü zorluğu yaşanır. Dar boyunlar hafifletme ve yüksek hızda üretim hatları açısından avantaj sağlar; ancak viskoz ürünler için kullanışsızdır. Sıcak doldurma ürünleri için 38 mm kristalleşmiş boyunlar kullanıldığında, aynı zamanda boyun kristalleşme sürecinin kapağın ısı dayanımı gereksinimleriyle uyumlu olduğundan emin olun.
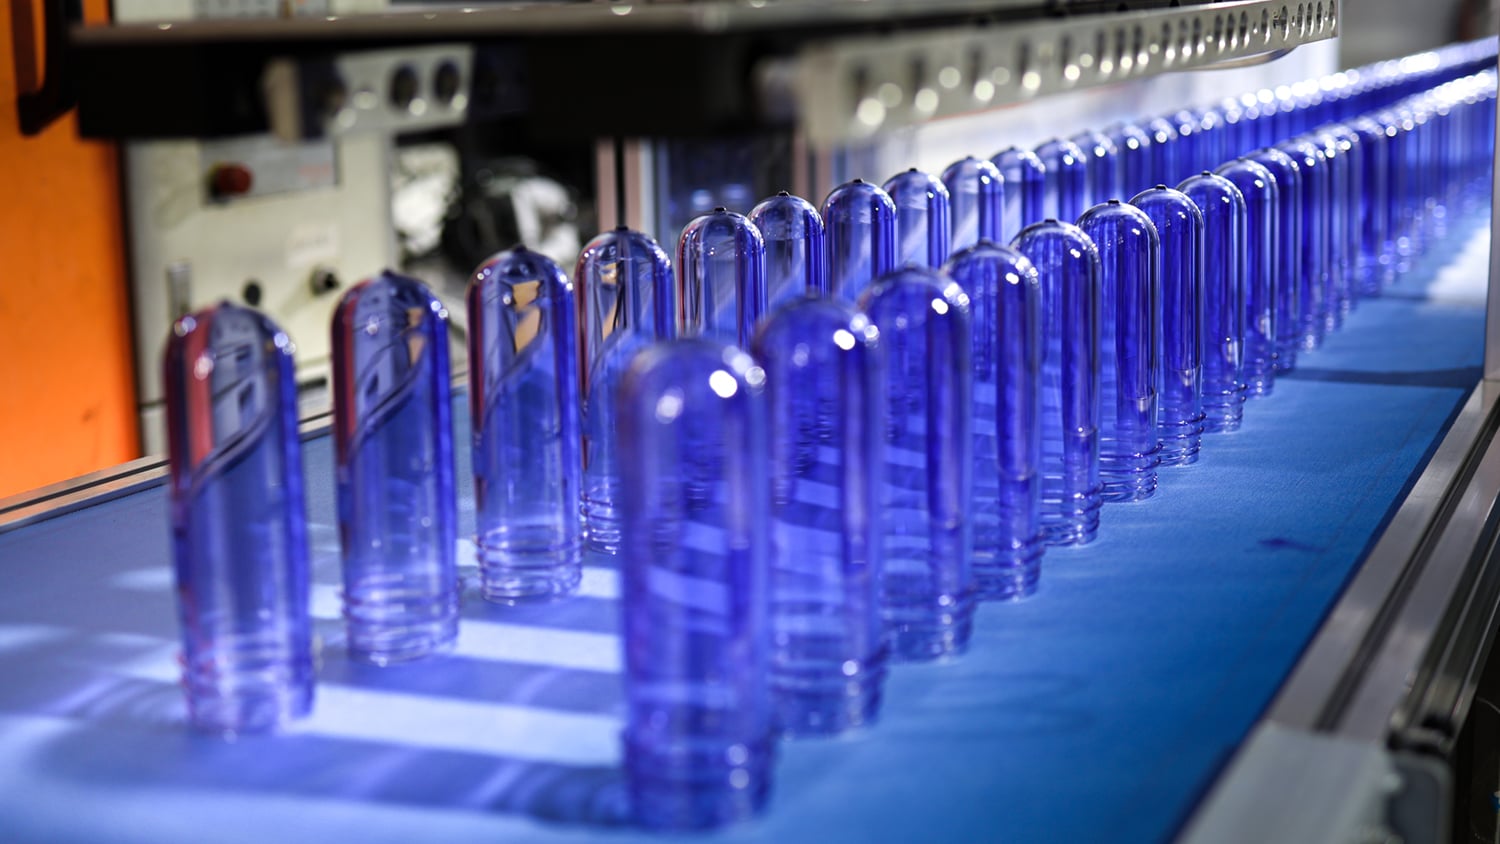
Gram ağırlığı en sezgisel parametredir; aynı zamanda en yanlış anlaşılan parametredir. ‘500 ml için kaç gram?’ sorusunun sabit bir cevabı yoktur. çünkü aynı kapasite için şişe tasarımı, hedef şişe ağırlığı, doldurma işlemi ve basınç gereksinimlerindeki farklılıklar, oldukça değişken gram ağırlıklarına neden olabilir.
Aşağıdaki veriler, sektör tedarikçilerinden ve satın alma kılavuzlarından alınmıştır; bunlar kesin bir standart değil, başlangıç için bir referans niteliğindedir.
| Şişe türü / kapasite | Tipik gram ağırlık aralığı | Notlar |
|---|---|---|
| 500 ml karbonatsız su şişesi | 10–14 g | Hafif ürünler yaklaşık 9 g’ye kadar inebilir |
| 1,5 L köpüklü gazlı içecek şişesi | 38–42 g | İç basıncına dayanabilmelidir; su şişelerinden önemli ölçüde daha ağırdır |
| Sıcak doldurma şişesi (aynı kapasite) | soğuk doldurmaya göre %15–%20 daha yüksek | Omuz, yüksek sıcaklıkta büzülme direnci için ekstra kalınlık gerektirir |
Standart su şişeleri için gram ağırlıklarının dağılımı kendiliğinden bu durumu gösterir: Aynı 500 ml hacim için hem 10 g hem de 14 g ‘normal’ kabul edilir; farklar, hedef şişe ağırlığına, şişe tasarımının karmaşıklığına ve dolum hattı işleme koşullarına bağlıdır. Karbonatlı ve sıcak doldurma şişeleri, iç basıncı veya yüksek sıcaklığı karşılayabilmek için daha yüksek gram ağırlıklar gerektirir.

Gram ağırlığı izole olarak seçilemez – bu değer, uzatma Oranı .
Önforma–şişe dönüşüm sürecinde malzeme hem eksenel hem de çember yönünde uzatılır. Çember yönü uzama oranı şişenin maksimum iç çapının önformanın iç çapına bölünmesine eşittir; eksenel uzama oranı bitmiş bölümün yüksekliğinin ilgili önforma yüksekliğine bölünmesine eşittir; bu iki değerin çarpımı, toplam uzama oranını verir . Patent literatüründe yer alan tipik konteyner sınıfı PET tasarımlarına göre, genel uzama oranı genellikle 12 ile 16 arasında , çevresel uzama oranı yaklaşık 5.6–6.5ve eksenel uzama oranı yaklaşık 2.4–2.7olarak kontrol edilir. 8–12en iyi şeffaflık ve mekanik performans için genel uzama oranı
Önform çok hafif : Genel uzama oranı çok yüksektir, duvar kalınlığı aşırı derecede inceltilmiştir, gövde dayanımı yetersizdir ve lokal beyazlaşma, gerilim çatlaması veya basınç çökmesi oluşabilir.
Önforma çok ağırdır : Uzama oranı yetersizdir, moleküler yönelim yetersizdir, şişe yumuşak ve bulanıktır, malzeme dayanım sağlamak için etkili bir şekilde ‘düzeltilmemiştir’ ve fazladan gram ağırlığı performansa dönüşmemiştir.
Gram ağırlığı temelde belirli bir şişe geometrisi için uzama oranını etkili pencere içinde tutmak için gereken malzeme miktarıdır . Kapasite bu hesaplama için yalnızca bir girdidir – kendisi cevap değildir.
Artan gram ağırlığı, şişenin tamamının eşit şekilde kalınlaşacağı anlamına gelmez. Ekstra malzeme, stratejik olarak omuz, gövde güçlendirme bölgeleri ve taban geçiş bölgesi – üfleme kalıplamasından sonra gerilimin yoğunlaştığı bölgelere – yönlendirilmelidir. Sıcak doldurma şişeleri, aynı kapasitedeki soğuk doldurma şişelerinden %15–%20 daha ağırdır; çünkü omuz, doldurmadan sonraki termal büzülmeye karşı ekstra malzeme gerektirir. Tutacaklı şişeler veya dinamik yük taşıyan şişeler için aynı mantık daha da belirgindir: eklenen gram ağırlığı, yük taşıyan noktalara yönlendirilmelidir; aksi takdirde bu ağırlık sadece israf olur.
Bir önforma parçanın nihai performansı, sadece reçinenin IV değerine değil, aynı zamanda enjeksiyon kalıplaması sırasında süreç kontrolüne de bağlıdır; bu da malzemenin gerçek durumunu değiştirir.
Kurutma, ilk kritik aşamadır. PET son derece nem çekici bir malzemedir ve enjeksiyon kalıplamasından önce nem içeriği 50 ppm (0,005 %) altına düşürülmelidir. Aksi takdirde erime sırasında hidroliz gerçekleşir, moleküler zincirler kopar, IV değeri düşer ve asetaldehit oluşumu artar. Tipik kurutma koşulları şunlardır: 160–180 °C, 4–6 saat, çiğleşme noktası ≤ –30 °C ila –50 °C . Eğer çiğleşme noktası yeterince düşük değilse veya süre yeterince uzun değilse, enjeksiyon kalıplamasından sonra en yüksek nominal IV’ye sahip ham madde bile bozulacaktır.
Enjeksiyon sıcaklık profili aynı derecede kritiktir. Erime sıcaklığının çok yüksek olması termal bozunmayı hızlandırırken, çok düşük olması plastikleştirilmenin düzensiz olmasını sağlar. Ölçülmüş bir örnek, enjeksiyon sıcaklığı profilinde sadece ±3°C’lik bir dalgalanma ile yeterli kurutma süresinin olmamasının şişirme ünitesinde boyun çatlaması oranını %0,5’ten %3’e çıkarmasına yettiğini göstermiştir. Bu parametreler önforma satın alma sözleşmesinde yer almaz; ancak aldığınız önformaların iyi şişeler üretip üretmeyeceğini belirler.
Doğru sıralama şudur: bitmiş şişe ve dolum sürecinden başlayıp önforma özelliklerine doğru geriye doğru ilerlemek , bunun yerine önforma kapasitesi veya ağırlığından ‘ileriye doğru tahmin’ yapmak.
Adım 1: İşlevi tanımlayın, IV sınıfını seçin. Hâlâ su mu, karbonatlı içecek mi, sıcak dolumlu meyve suyu mu ya da yağ mı? İşlev, IV sınıfını, boyun kristalleştirilmesinin gerekip gerekmediğini ve rPET IV azalması için telafi boşluğunun ayırtılıp ayrılmaması gerektiğini belirler.
Adım 2: Boyun bitişini ve kilit vida standardını tanımlayın. Kapak özelliklerine ve dolum hattı kapak takma sistemine dayanarak, yalnızca "28 mm" çap değerini onaylamak yerine, belirli boyun bitişini (PCO 1810 / PCO 1881 / 30/25 / 38 mm DBJ / SP400 / 26/22 GME vb.) sabitleyin. Aynı zamanda kapak stokunu ve kapak takma modülü uyumluluğunu doğrulayın.
Adım 3: Gram ağırlığını tanımlayın, uzama oranını doğrulayın. Hedef şişe ağırlığına, şişe geometrisine ve basınç/ısı direnci gereksinimlerine dayanarak öncelikle bir gram ağırlığı aralığı tahmin edin; ardından çevresel ve eksenel uzama oranlarını kullanarak geri hesaplama yaparak genel uzama oranının etkili aralık içinde kalmasını sağlayın. Uzama oranı makul değilse, bir kapasite karşılık tablosuna zorla uymak yerine gram ağırlığını veya şişe boyutlarını ayarlayın.
Adım 4: Enjeksiyon kalıplama ve üfleme kalıplamanın uygulanabilirliğini doğrulayın. Kurutma sisteminin gerekli çiğleşme noktası değerini sağlayıp sağlayamayacağını, enjeksiyon kalıplama makinesinin sıcaklık kontrol doğruluğunun hedef IV değerinde öncül biçimleri tutarlı bir şekilde üretmesine yetip yetmeyeceğini ve üfleme kalıplama makinesinin ısıtma kapasitesinin seçilen gram ağırlığına karşılık gelen cidar kalınlığıyla uyumlu olup olmadığını doğrulayın. Ardından toplu sipariş vermeden önce gerçek üfleme kalıplama makinesiyle makinede testler gerçekleştirin , cidar kalınlığı dağılımını, taban oluşumunu, boyun uyumunu ve düşme/basınç performansını kontrol edin. Kağıt üzerindeki parametreler ne kadar tutarlı olursa olsun, eşleştirme yalnızca üfleme kalıplama doğrulamasından sonra tamamlanır.

PET öncül biçimi seçimi temelde bir şişenin işlevsel yükünü ve doldurma hattının fiziksel kısıtlarını karşılamak için üç değişkeni – ham maddeyi, boyun bitişini ve gram ağırlığını – kullanmaktır .
Ham madde, şişenin 'yükü taşıyıp taşıyamayacağını' belirler; boyun bitişi, şişenin 'sıkıca kapandığını ve rahatça döküldüğünü' belirler; gram ağırlığı ise şişenin 'yeterince dayanıklı olup olmadığını ve gereğinden fazla malzeme kullanılıp kullanılmadığını' belirler. Bu üç unsur birbiriyle bağlantılıdır: Yeterli gram ağırlığa sahip olmayan yüksek IV'li bir ham madde yine de dayanıklılık açısından yetersiz kalır; yanlış vida ile donatılmış geniş bir boyun, kapağın tamamen sıkılamayacağı anlamına gelir; ve gram ağırlığı ne kadar yüksek olursa olsun, yanlış bir uzama oranı şişeyi yumuşak ve gevşek bırakmaya devam eder.
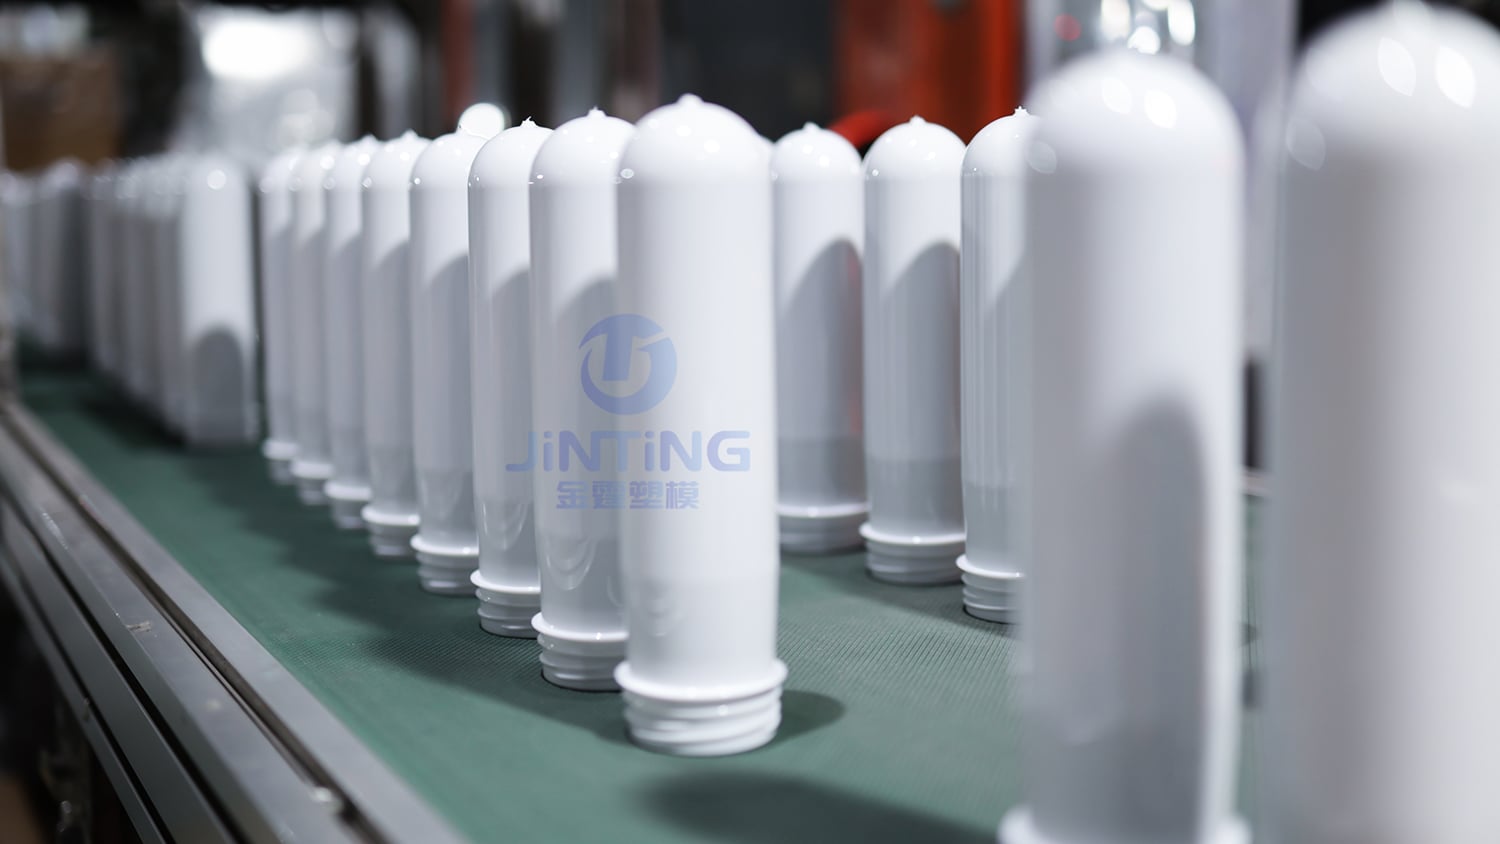
Önce şişenin neyi içereceğini, hangi doldurma hattında kullanılacağını ve nasıl işleneceğini net bir şekilde düşünün – ardından önforma seçimine geri dönün. Bu, tüm parametre tablolarının arkasındaki tek değişmez mantıktır.
 Son Haberler
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD, 25+ yıllık uzmanlığa sahip profesyonel bir PET ön forma üreticisidir. ISO9001/ISO22000 sertifikalı, su/icecek markaları için özel boyunlar (28–55 mm), renkler, ağırlıklar ve kalıplar sunar. Bugün bize ulaşın.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. Gizlilik Politikası