EN

De meest voorkomende fout bij het kiezen van preformen is het aanvragen van een prijs op basis van een inhoudsnummer. Een fles van 500 ml kan een preform van 12 g of een preform van 20 g gebruiken; hij kan een hals van 28 mm of een hals van 38 mm hebben. Wat de specificaties van een preform echt bepaalt, is niet ‘hoeveel hij kan bevatten’, maar ‘wat hij bevat, hoe hij wordt gevuld en hoe hij wordt geblowd’.

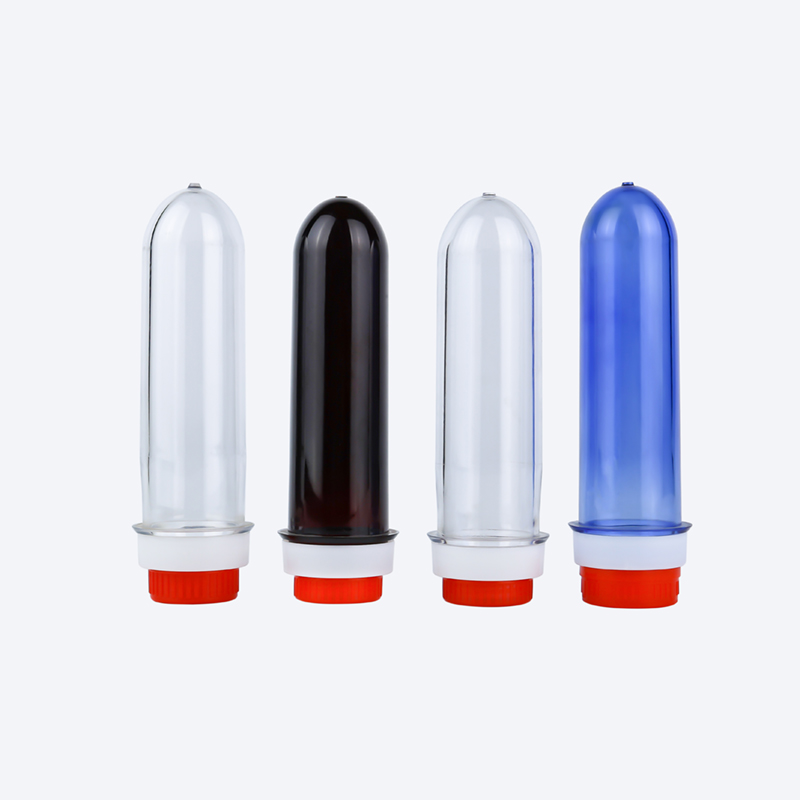
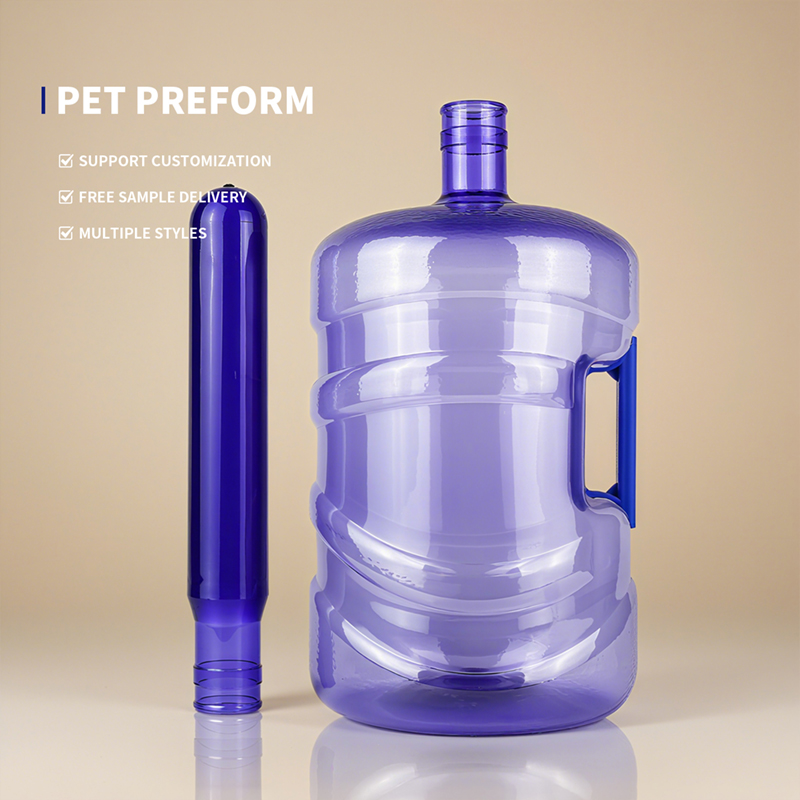
Een PET-fles begint met de preform. De halsdraad zijn al vastgelegd tijdens het spuitgieten, terwijl het lichaam pas tijdens de blow-molding wordt afgewerkt. Dit betekent dat de grondstofkwaliteit, de halsafwerking en het gewicht in grammen van de preform afgestemd moeten zijn op de blow-moldingvereisten nog voordat de matrijs wordt gemaakt. Als deze afstemming onjuist is, leidt geen enkele aanpassing van de blow-moldingmachine tot een kwalitatief goede fles, en ongeacht de snelheid waarmee de vullijn draait, treden problemen op bij het afdekken of bij de drukweerstand.
Hieronder bespreken we de drie variabelen – grondstof, halsafwerking en gewicht in gram – één voor één, gevolgd door belangrijke aandachtspunten voor de overeenstemming van spuitgiet- en blaasvormprocessen, en sluiten af met een praktische selectielogica.
De kernindicator voor PET-voorvormen is de intrinsieke viscositeit (IV-waarde) , die de lengte van de PET-moleculaire ketens aangeeft en rechtstreeks van invloed is op de sterkte, taaiheid en druk/hittebestendigheid van de fles. Voor flessen bestemde PET heeft een IV-waarde doorgaans een bereik van 0,70 tot 0,88 dL/g, hoewel de classificatie van kwaliteitsgraden licht kan verschillen tussen bronnen en altijd in relatie tot de toepassing moet worden begrepen.
Op basis van gegevens van meerdere leveranciers en branchebronnen liggen de IV-bereiken voor diverse flessoorten ongeveer als volgt:
| Typ van fles | IV-bereik (dL/g) | Kernreden |
|---|---|---|
| Standaard waterflessen (mineraalwater, gezuiverd water) | 0.70–0.80 | Geen interne druk of hoge temperatuur; evenwicht tussen kosten en helderheid |
| Flesjes voor koolzuurhoudende frisdrank (CSD) | 0.78–0.87 | Moet een interne druk van ca. 4 bar weerstaan; een hoog IV zorgt voor kruip- en drukweerstand |
| Flesjes voor warme vulling (thee, sap) | 0.78–0.88 | Moet een vultemperatuur van 85–93 °C weerstaan; een hoog IV behoudt de dimensionale stabiliteit bij hoge temperatuur |
| Olieflesjes / flesjes met grote inhoud | 0.80–0.84 | Langdurige belasting; vereist hoge taaiheid en kruipweerstand |
Op graadniveau omvatten waterflesgraden vaak IV 0,76 en 0,80; koolzuurhoudende graden omvatten meestal IV 0,84; hittebestendige warme-vulgraden omvatten IV 0,76–0,78; en kookolieflesjes gebruiken veelal IV 0,84. Sommige bronnen breiden het bereik voor watergraden uit tot 0,70, voor koolzuurhoudende graden tot 0,85 en voor warme-vulgraden tot 0,88. Deze verschillen zijn te wijten aan de graadontwerpen en testomstandigheden van verschillende harsfabrikanten. Bij de keuze dient u zich te baseren op de COA (Certificate of Analysis) van de leverancier in plaats van een ‘standaardwaarde’ uit het hoofd te leren.

IV te laag : Korte moleculaire ketens maken de fles broos en geven een slechte kruipweerstand. Als de IV van een waterpreform onder de 0,70 daalt, kan de geblazen fles instorten bij knijpen en onomkeerbare vervorming ondergaan onder langdurige belasting. Elke extra smeltcyclus verlaagt de IV met ongeveer 0,03–0,05 dL/g ; als de verhouding gerecycled materiaal te hoog is zonder IV-compensatie, kan de IV van de afgewerkte preform ver onder de nominale waarde van het grondmateriaal liggen.
IV te hoog : De fles is inderdaad ‘harder’, maar de prijs hiervoor is een slechtere smeltstroom, grotere moeilijkheden en hoger energieverbruik bij spuitgieten, en een smaller procesvenster. Nog kritischer is dat de fles zelf niet zoveel sterkte nodig heeft het gebruik van koolzuurbestendig IV-materiaal met een waarde van 0,85 dl/g voor een 500 ml-waterfles verleent extra sterkte die bijna niets bijdraagt aan de prestaties, terwijl elke ton materiaal duurder is en het spuitgietproces tolerantieverlies ondervindt. Sommige bronnen geven een IV-bereik van 0,72–0,76 dl/g op voor koolzuurhoudende frisdranken, 0,80–0,84 dl/g voor hot-fill-toepassingen en circa 0,74–0,78 dl/g voor water en sap. Hoewel de specifieke waarden afwijken van bovenstaande tabel, blijft het principe van ‘functionele laagverdeling’ consistent.
Selectieprincipe: bepaal eerst de ‘functionele belasting’ van de fles – of deze onder druk staat, hitte weerstaat of langdurige belasting draagt – en kies vervolgens de geschikte IV-graad. Neem de keuze niet op basis van ‘hogere IV is veiliger’. Overmatige sterkte in preforms is eveneens een kostbare verspilling.
Het gebruik van rPET wordt steeds gebruikelijker. Een rPET-gehalte van 25–50% is haalbaar zonder inzichtbaarheid of sterkte in te boeten, maar elke partij moet zelfstandig de geschiktheid voor contact met levensmiddelen verifiëren. Nog kritischer is dat rPET lijdt aan IV-afname: elke extra smelt verlaagt de IV met 0,03–0,05 dL/g . Indien het rPET-aandeel hoog is, moet men ofwel grondstof met een hogere initiële IV kiezen om dit te compenseren, ofwel ketenverlengers of vaste-toestandpolymerisatie (SSP) toepassen om de IV terug te brengen tot het gewenste bereik. Anders zal de IV van de afgewerkte preform onder de ontwerpwert liggen – iets wat niet zichtbaar is op een offerteblad.
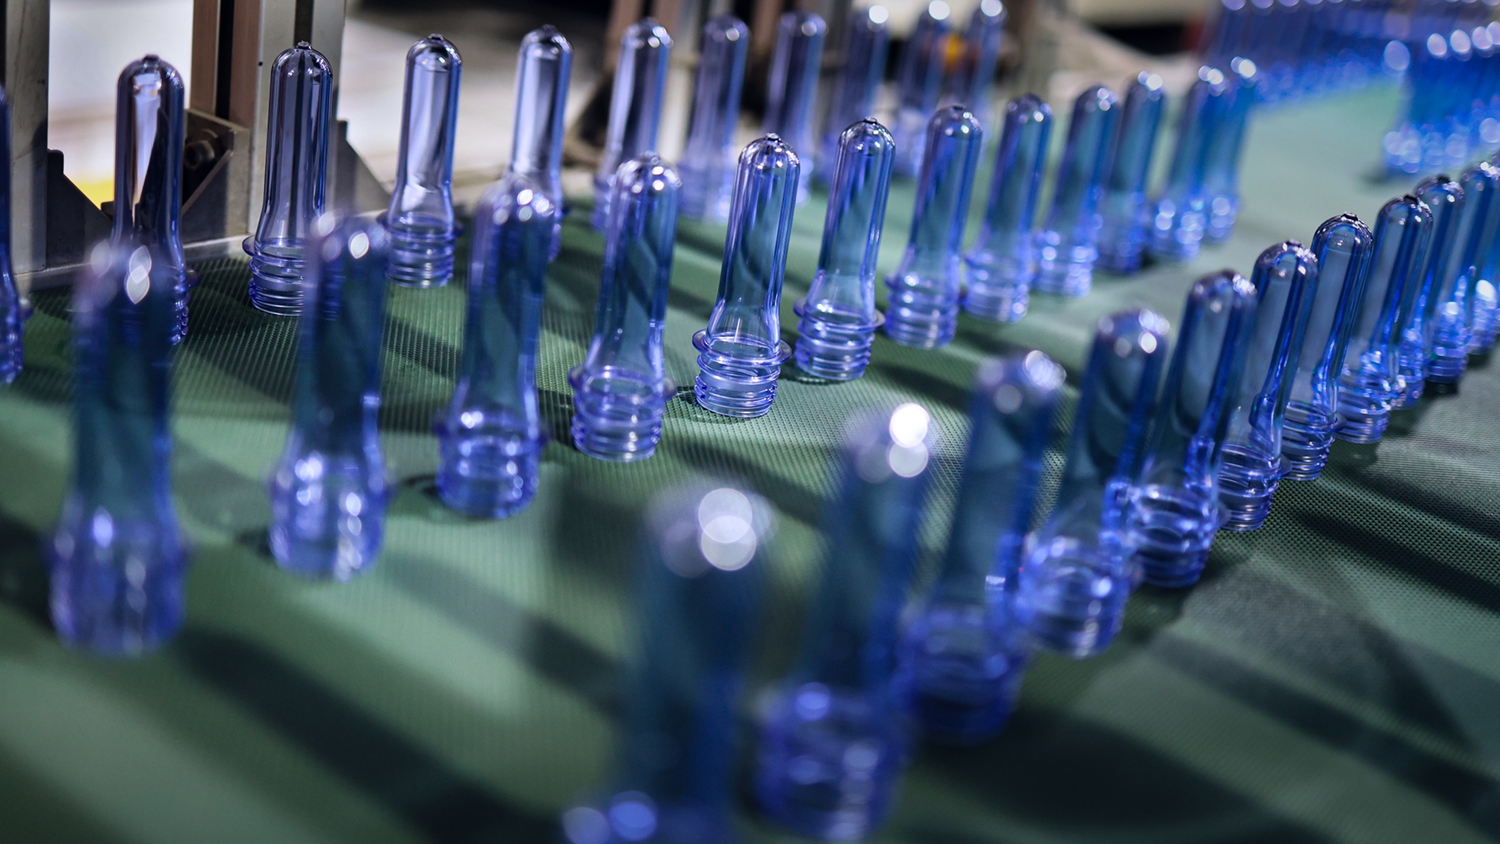
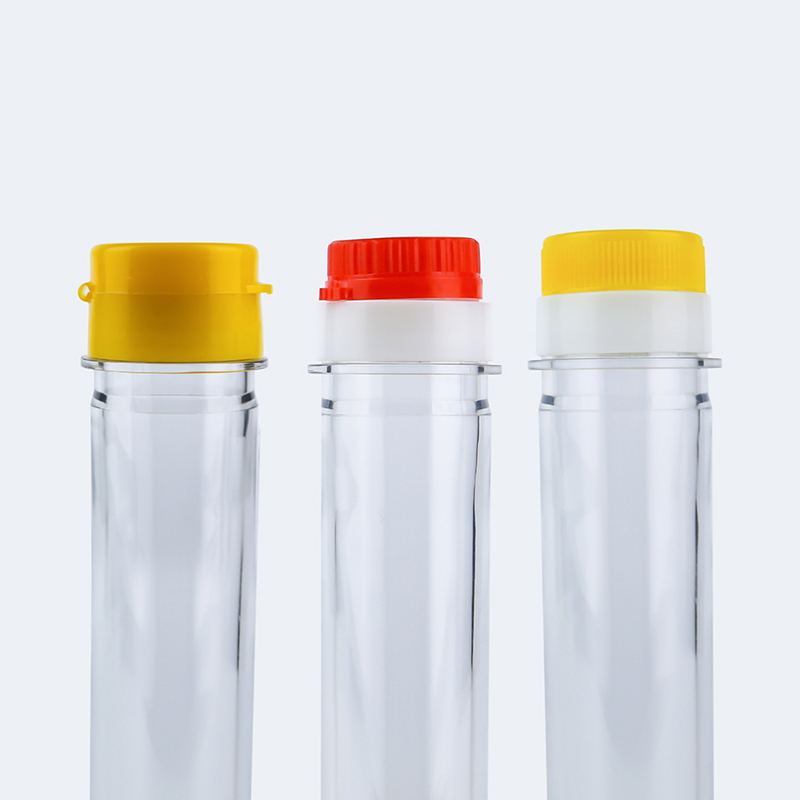
De halsafwerking is de variabele die bij de keuze van preforms het makkelijkst wordt vereenvoudigd. Veel mensen stellen alleen de vraag „28 mm of 38 mm?“, maar binnen de 28 mm Zijn PCO 1810 en PCO 1881 twee verschillende draadspecificaties, en hun doppen zijn niet uitwisselbaar een verschil in draaddiameter van zelfs 0,2 mm kan leiden tot afdekking-lekkage of afdichtingsfouten – en deze afmeting kan niet meer worden aangepast na het blowmolden.
28 mm-serie: PCO 1881 en PCO 1810
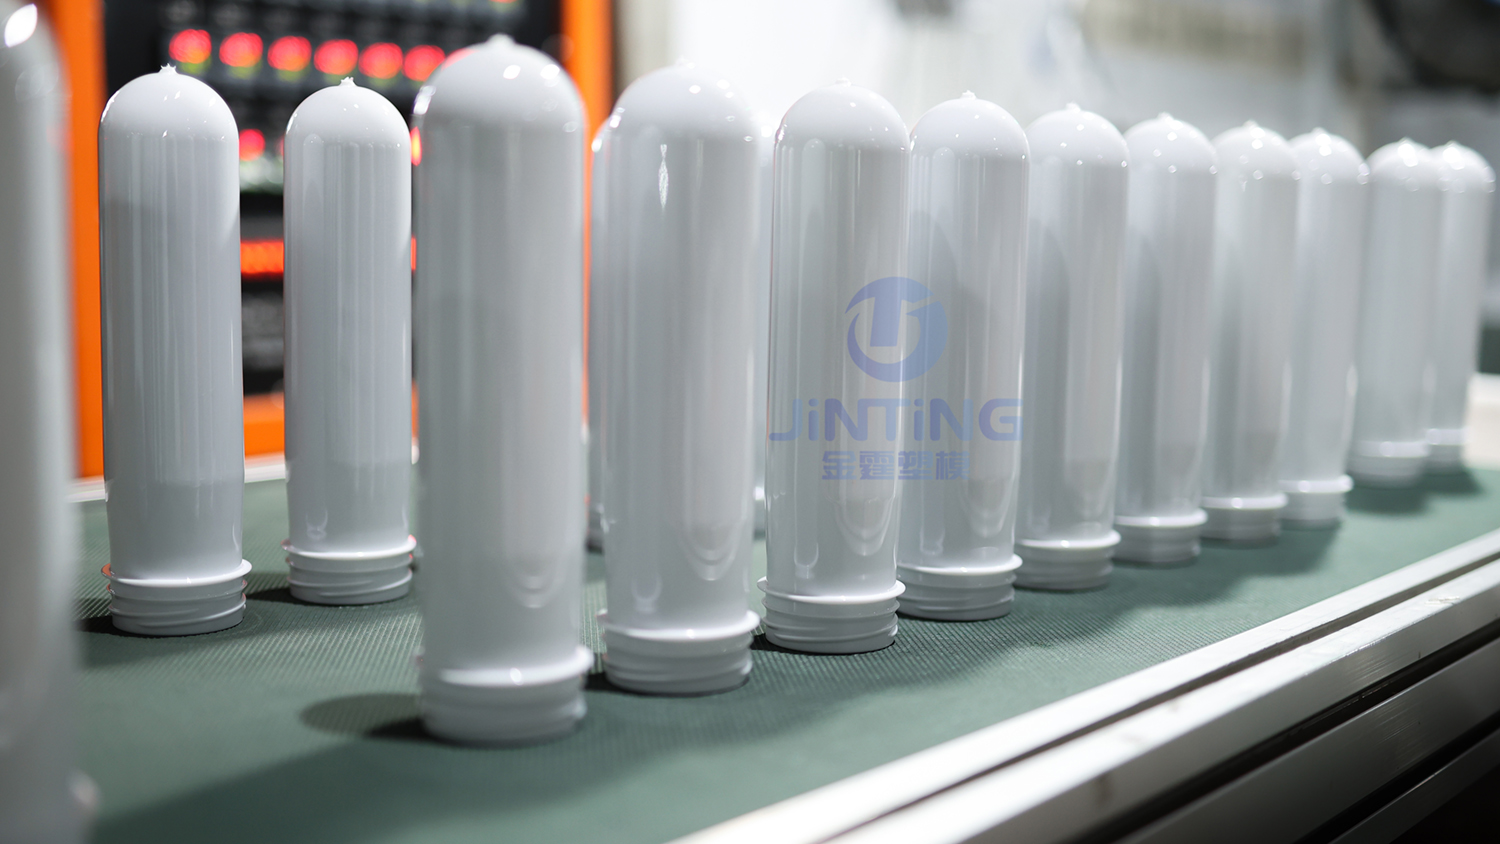
PCO 1881 is de wereldwijde standaard voor korte halsafwerkingen voor frisdrank- en waterflessen, ontworpen voor gewichtsreductie – vergeleken met PCO 1810 vermindert het het materiaalgebruik door de draadhoogte te verkorten, terwijl goede drukweerstand en afdichtingsprestaties behouden blijven. Het is de voorkeurskeuze voor hoogwaardige vullijnen en lichtgewichtontwerpen. PCO 1810 is een oudere lang-halsafwerking die nog steeds voorkomt in sommige bestaande productielijnen en exportmarkten, maar nieuwe lijnen passen deze zelden toe.
30/25-serie
Een lichtgewicht halsafwerking voor waterflessen met een diameter van 30 mm en een hoogte van 25 mm, populair in bepaalde markten (zoals India) en ook veel gebruikt bij sommige waterproducten onder de 500 ml.
38 mm-serie: DBJ en SP400
De 38 mm halsafwerking is geschikt voor sappen, zuivelproducten, functionele dranken , en producten die een brede uitgietopening vereisen of extra vruchtvleesdeeltjes bevatten. De 38 mm DBJ ondersteunt veiligheidssluitingen en een bredere uitgietopening; de 38 mm SP400 is een veelzijdige specificatie voor dranken, voedingsmiddelen en huishoudelijke vloeistoffen. De 38 mm hot-fill preforms van Hon Chuan International zijn specifiek bedoeld voor sappen, sportdranken en andere hot-fill producten, met gewichten van onder andere 28,5 g en 29,5 g.
26/22 GME en andere lichtgewicht specificaties
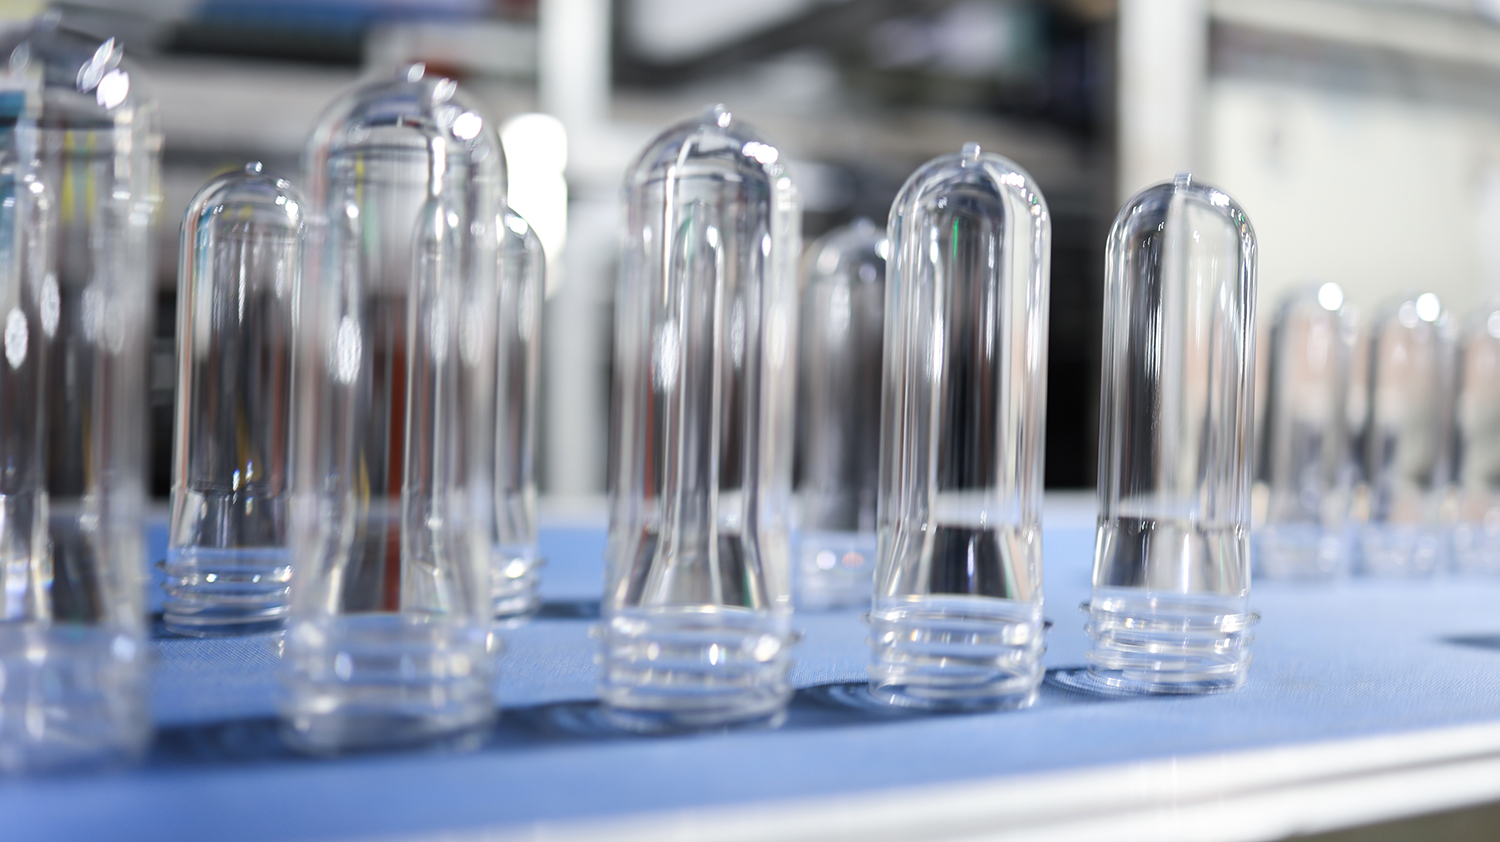
26/22 GME is specifiek ontworpen voor water en frisdranken en is compatibel met gekoppelde sluitingen – een opkomende specificatie die een evenwicht zoekt tussen verlichting en circulariteit, in lijn met de EU-richtlijn inzake wegwerpplastic. 55 mm halsafmetingen worden gebruikt voor sommige waterproducten en grote-mond-producten, terwijl BVS 30H60 is gericht op sterke dranken en wijn.
Ten eerste de schroefdraadstandaard, niet de diameter. „28 mm“ geeft alleen de diameter aan, niet het schroefdraad. PCO 1810, PCO 1881 en BPF 28 mm zijn drie verschillende halsafwerkingen met niet-uitwisselbare doppen. Vraag vóór bestelling de specifieke halspecificatiecode op en controleer of de bestaande dopvoorraad hiermee overeenkomt.
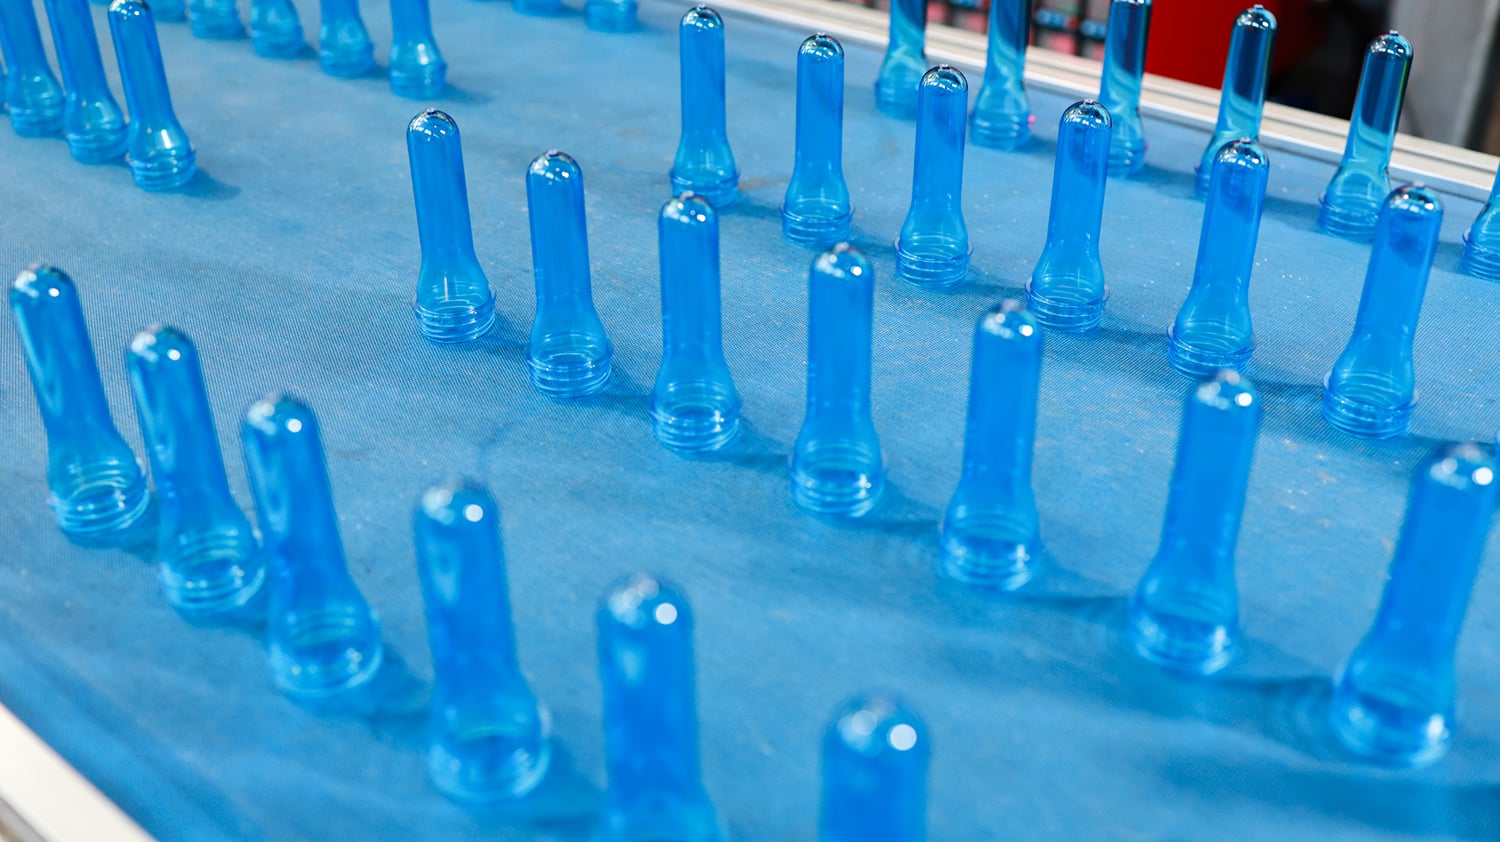
Ten tweede het dopplaatsysteem van de vullijn. Dopplaatskoppen en dopinvoersystemen voor snelle vullijnen zijn ontworpen voor specifieke halsafwerkingen en schroefdraden. Een wijziging van de halsafwerking betekent een vervanging van de dopplaatsmodule en het invoersterwiel – niet alleen een wisseling van preformsoorten. Als de dopplaatsmachine is ontworpen voor PCO 1881, dan leidt het gebruik van PCO 1810-preforms niet tot een tijdelijke oplossing, maar tot frequente dopverstoppingen, onstabiele aandraaikracht en mislukte afdichtingstests.
Ten derde het product en het toepassingscenario. Wijdemondige flessen vergemakkelijken het gieten en doseren, maar hoe breder de hals, des te hoger het materiaalverbruik en des te moeilijker de kristallisatiecontrole in het halsgebied. Smalle halsen bieden voordelen op het gebied van gewichtsreductie en hoge-snelheidsproductielijnen, maar zijn onhandig bij viskeuze producten. Bij hot-fill-producten met 38 mm gekristalliseerde halsen dient ook te worden gecontroleerd of het kristallisatieproces van de hals voldoet aan de hittebestendigheidseisen van de dop.
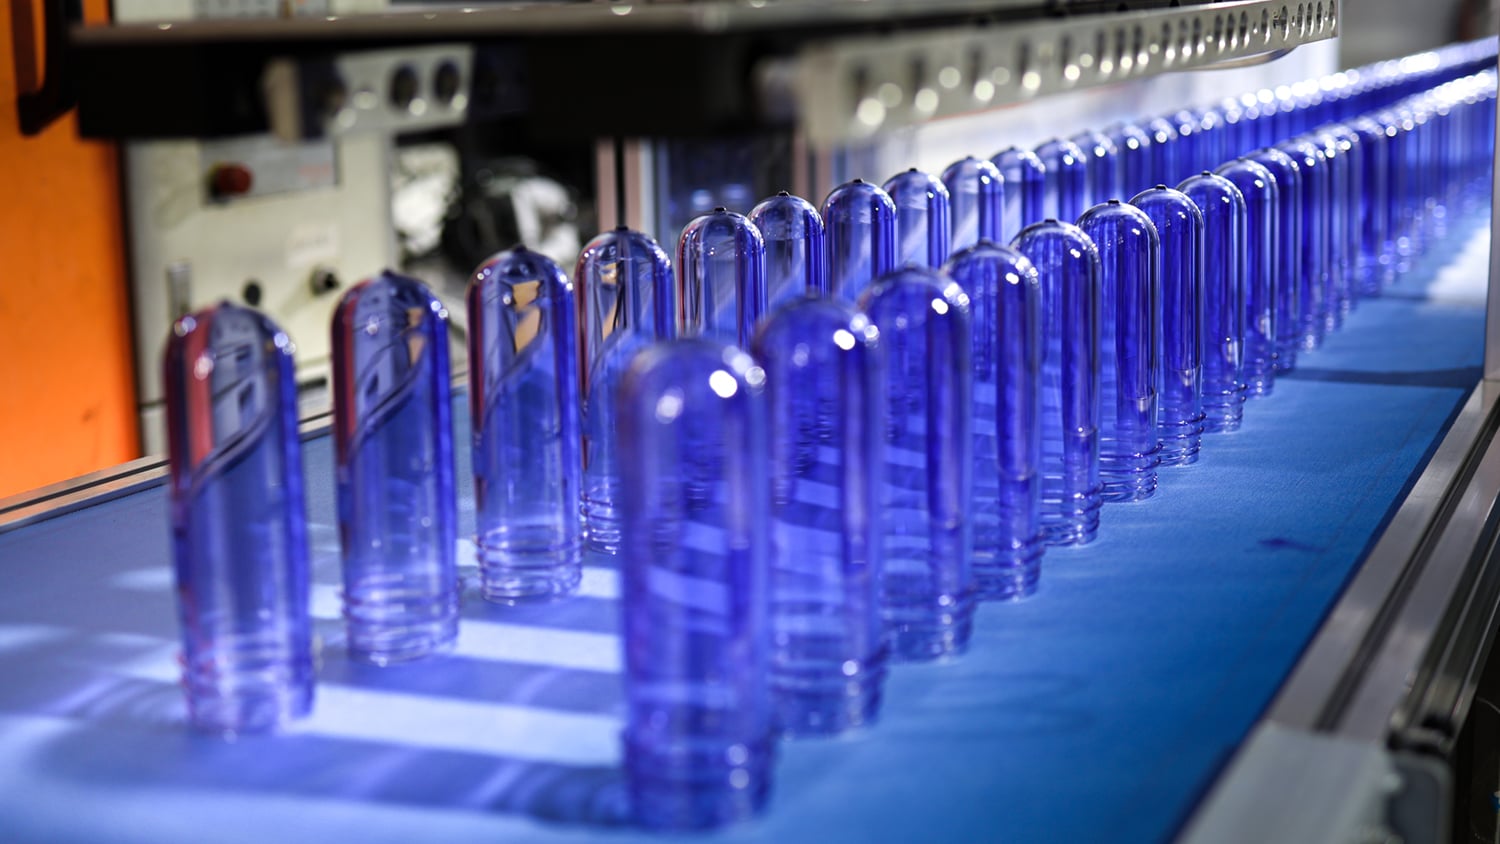
Het gewicht in gram is de meest intuïtieve parameter, maar ook de meest misverstandelijke. Er is geen vaste waarde voor ‘hoeveel gram voor 500 ml’ want bij dezelfde inhoud kunnen verschillen in flesontwerp, doelgewicht van de fles, vulproces en drukeisen tot sterk uiteenlopende gewichten in gram leiden.
De volgende gegevens zijn afkomstig van leveranciers en inkoopgidsen uit de branche, als uitgangspunt voor referentie, niet als strikte norm:
| Flessoort / inhoud | Typisch gewichtsbereik in gram | Opmerkingen |
|---|---|---|
| 500 ml-fles mineraalwater zonder koolzuur | 10–14 g | Lichtgewichtproducten kunnen tot ongeveer 9 g dalen |
| 1,5 l-fles frisdrank met koolzuur | 38–42 g | Moet interne druk weerstaan; aanzienlijk zwaarder dan waterflessen |
| Hot-fill-fles (zelfde inhoud) | 15%–20% hoger dan bij cold-fill | De schouder vereist extra dikte om krimpen bij hoge temperatuur te weerstaan |
De spreiding van gramgewichten voor standaardwaterflessen illustreert het punt op zich: voor dezelfde inhoud van 500 ml zijn zowel 10 g als 14 g ‘normaal’, waarbij de verschillen worden bepaald door het doelgewicht van de fles, de complexiteit van het flesontwerp en de afhandelingsomstandigheden op de vullijn. Gaskolf- en hot-fill-flessen vereisen hogere gramgewichten omdat ze extra wanddikte nodig hebben om interne druk of hoge temperatuur te weerstaan.

Het gramgewicht kan niet los van andere factoren worden gekozen – het is sterk beperkt door de uitrekkingsverhouding .
Tijdens het proces van preform naar fles wordt het materiaal zowel axiaal als omtreksgewijs uitgerekt. Omtrekse rekverhouding is gelijk aan de maximale binnendiameter van de fles gedeeld door de binnendiameter van de preform; axiale rekverhouding is gelijk aan de hoogte van het afgewerkte gedeelte gedeeld door de overeenkomstige hoogte van de preform; het product van deze twee levert de totale rekverhouding . Volgens typische PET-containerontwerpen in octrooiliteratuur ligt de totale rekverhouding meestal tussen 12 en 16 , met een omtrekrekverhouding van ongeveer 5.6–6.5en een axiale rekverhouding van ongeveer 2.4–2.7. Sommige ontwerpen beheren de totale rekverhouding op 8–12voor optimale helderheid en mechanische prestaties. Deze bereiken zijn geen willekeurige getallen, maar vormen het venster waarbinnen PET-moleculaire ketens onder biaxiale rek voldoende oriëntatie bereiken, zonder overmatig dunner worden of witte verkleuring door spanning.
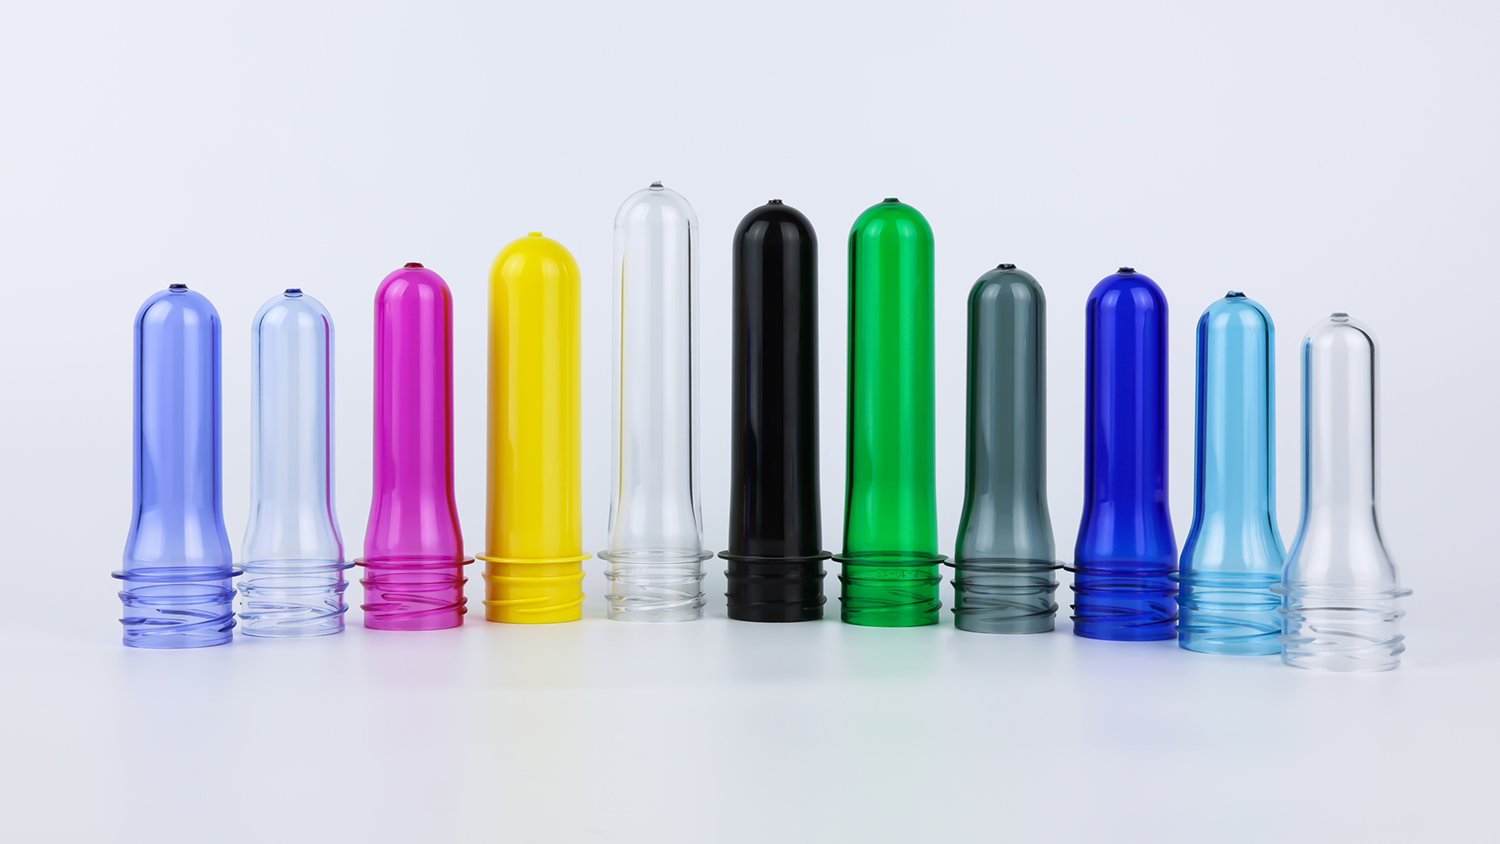
Voorvorm te licht : De totale rekverhouding is te hoog, de wanddikte wordt te dun uitgerekt, de fles heeft onvoldoende sterkte, en er kunnen plaatselijke witte verkleuringen, spanningsbarsten of drukinstorting optreden.
Voorvorm te zwaar : De rekverhouding is onvoldoende, de moleculaire oriëntatie is ontoereikend, de fles is slap en troebel, het materiaal wordt niet effectief ‘uitgestrekt’ om sterkte te leveren, en het extra gewicht in grammen leidt niet tot betere prestaties.
Het gewicht in gram is in wezen de hoeveelheid materiaal die nodig is om de rekverhouding binnen het effectieve bereik te houden voor een gegeven flesgeometrie . De inhoud is slechts één invoer voor deze berekening – niet het antwoord zelf.
Een hoger gewicht in gram betekent niet dat de gehele fles uniform dikker wordt. Het extra materiaal moet strategisch worden toegewezen aan de schouder, versterkingszones van het lichaam en overgangszone van de bodem – de locaties waar spanning zich concentreert na het blowmolden. Hot-fill-flessen wegen 15%–20% meer dan cold-fill-flessen met dezelfde inhoud, precies omdat de schouder extra materiaal nodig heeft om thermische krimp na het vullen te weerstaan. Voor flessen met handvatten of die dynamische belastingen ondergaan, geldt dezelfde logica nog sterker: toegevoegd gewicht in gram moet op de dragende punten terechtkomen; anders is het eenvoudigweg verspilling.
De uiteindelijke prestatie van een voorvorm wordt niet alleen bepaald door de IV-waarde van het hars, maar ook door de procescontrole tijdens spuitgieten, waardoor de werkelijke toestand van het materiaal verandert.
Drogen is de eerste drempel. PET is sterk hygroscopisch en moet worden gedroogd tot een vochtgehalte lager dan 50 ppm (0,005 %) vóór spuitgieten. Anders treedt hydrolyse op tijdens het smelten, breken de molecuulketens, daalt de IV-waarde en neemt de vorming van acetaldehyde toe. Typische droogomstandigheden zijn 160–180 °C, 4–6 uur, dauwpunt ≤ –30 °C tot –50 °C . Indien het dauwpunt niet laag genoeg is of de droogtijd niet lang genoeg, wordt zelfs het hoogste nominale IV-grondstofmateriaal na spuitgieten aangetast.
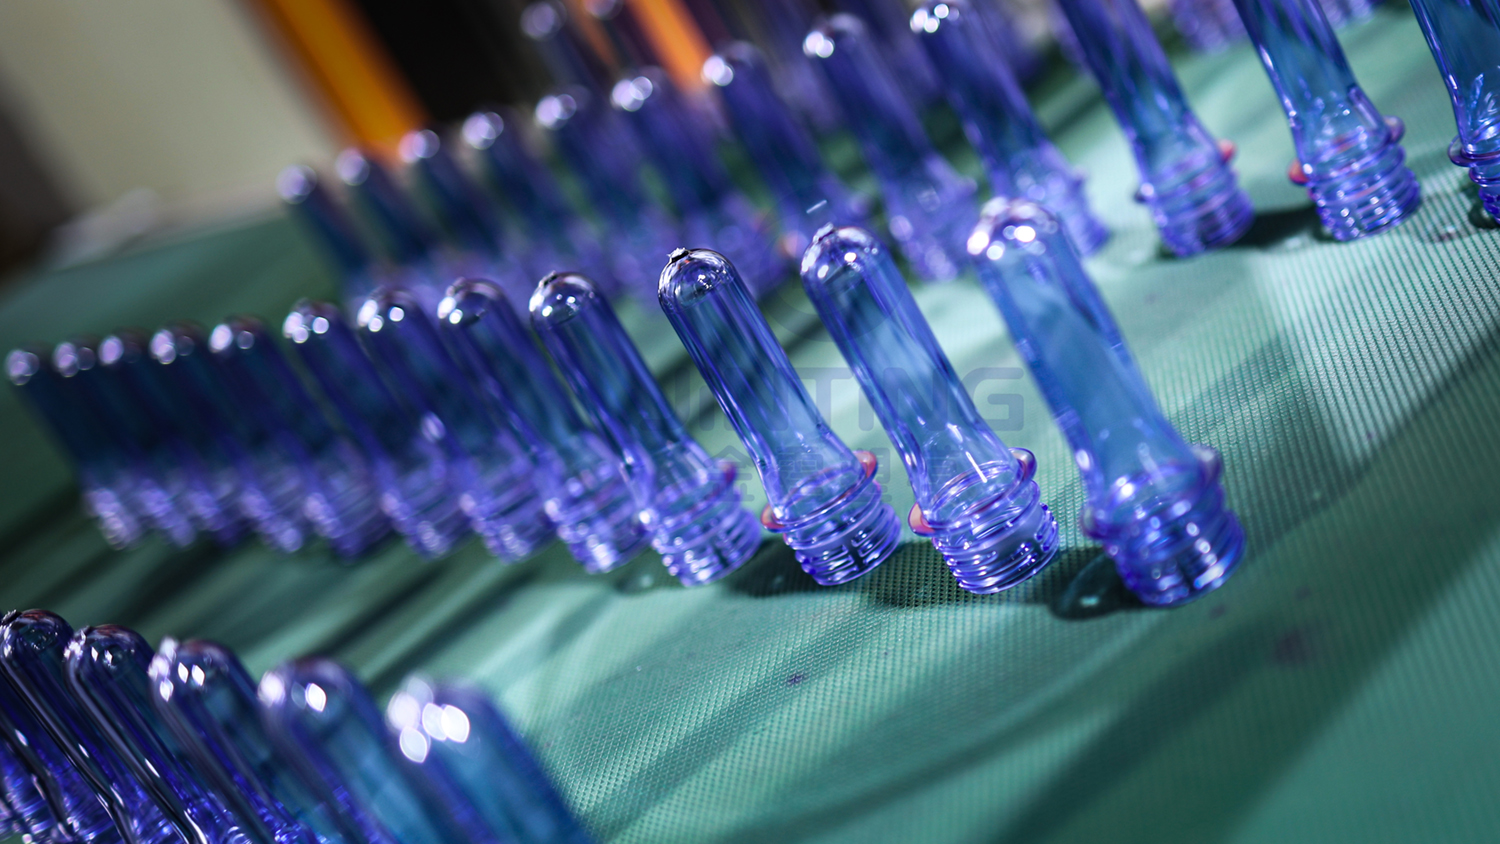
Het spuittemperatuurprofiel is even zo belangrijk. Een te hoge smelttemperatuur versnelt de thermische afbraak; een te lage temperatuur leidt tot ongelijkmatige plasticatie. Een gemeten voorbeeld toonde aan dat een fluctuatie van slechts ±3 °C in het spuittemperatuurprofiel, gecombineerd met onvoldoende droogtijd, voldoende was om het nekbarstpercentage bij blowmolding te laten stijgen van 0,5% naar 3%. Deze parameters staan niet vermeld in een preforminkoopcontract, maar zij bepalen of de preforms die u ontvangt consistent kunnen worden geblowd tot goede flessen.
De juiste volgorde is om te beginnen bij de afgewerkte fles en het vulproces, en vervolgens terug te werken naar de preformspecificaties , in plaats van ‘vooruit te raden’ op basis van preformcapaciteit of -gewicht.
Stap 1: Functie definiëren, IV-graad selecteren. Is het nog steeds water, koolzuurhoudende dranken, warm-gevulde sap of olie? De functie bepaalt de IV-graad, of nekkristallisatie nodig is, en of er compensatieruimte moet worden gereserveerd voor IV-afname bij rPET.
Stap 2: Bepaal de halsafwerking en de vergrendelingsdraadstandaard. Op basis van de dopspecificaties en het dopplaatsysteem van de vullijn wordt de specifieke halsafwerking (bijv. PCO 1810 / PCO 1881 / 30/25 / 38 mm DBJ / SP400 / 26/22 GME) vastgelegd, in plaats van alleen het ‘28 mm’-diametercijfer te bevestigen. Controleer tegelijkertijd de voorraad doppen en de compatibiliteit met de dopplaatsmodule.
Stap 3: Bepaal het gewicht in gram en controleer de rekverhouding. Op basis van het doelgewicht van de fles, de flesgeometrie en de vereisten voor druk- en hittebestendigheid wordt eerst een gewichtsbereik in gram geschat; vervolgens wordt via de omtrek- en axiale rekverhouding terugberekend om te verifiëren of de totale rekverhouding binnen het effectieve bereik valt. Indien de rekverhouding onredelijk is, wordt het gewicht in gram of de flesafmetingen aangepast, in plaats van een capaciteitscorrespondentietabel te forceren.
Stap 4: Controleer de haalbaarheid van spuitgieten en blaasvormen. Bevestig of het droogsysteem het vereiste dauwpunt kan bereiken, of de temperatuurregeling van de spuitgietmachine nauwkeurig genoeg is om voormodellen met een constante IV-waarde te produceren, en of het verwarmingsvermogen van de blaasmachine voldoet aan de wanddikte die hoort bij het gekozen gewicht. Vervolgens, voordat u een grotere bestelling plaatst, voer tests uit op de werkelijke blaasmachine , waarbij u de verdeling van de wanddikte, de vorming van de bodem, de pasvorm van de hals en de prestaties bij val- en druktesten controleert. Ongeacht hoe consistent de theoretische parameters zijn, is de afstemming pas voltooid nadat de blaasvalidatie is uitgevoerd.

De keuze van PET-voormodellen komt in wezen neer op het gebruik van drie variabelen – grondstof, halsafwerking en gewicht – om de functionele belasting van een fles en de fysieke beperkingen van een vullijn op elkaar af te stemmen .
De grondstof bepaalt of de fles ‘de belasting aankan’; de halsafwerking bepaalt of de fles ‘goed afsluit en gemakkelijk uitgiet’; het gewicht in gram bepaalt of de fles ‘sterk genoeg is en niet verspild’ is. Deze drie factoren zijn met elkaar verbonden: materiaal met een hoge IV-waarde maar onvoldoende gewicht in gram heeft nog steeds onvoldoende sterkte; een brede hals met het verkeerde schroefdraad betekent dat de dop simpelweg niet op de fles kan worden geschroefd; en hoe groot het gewicht in gram ook is, een verkeerde rekverhouding resulteert altijd in een zachte, slappe fles.
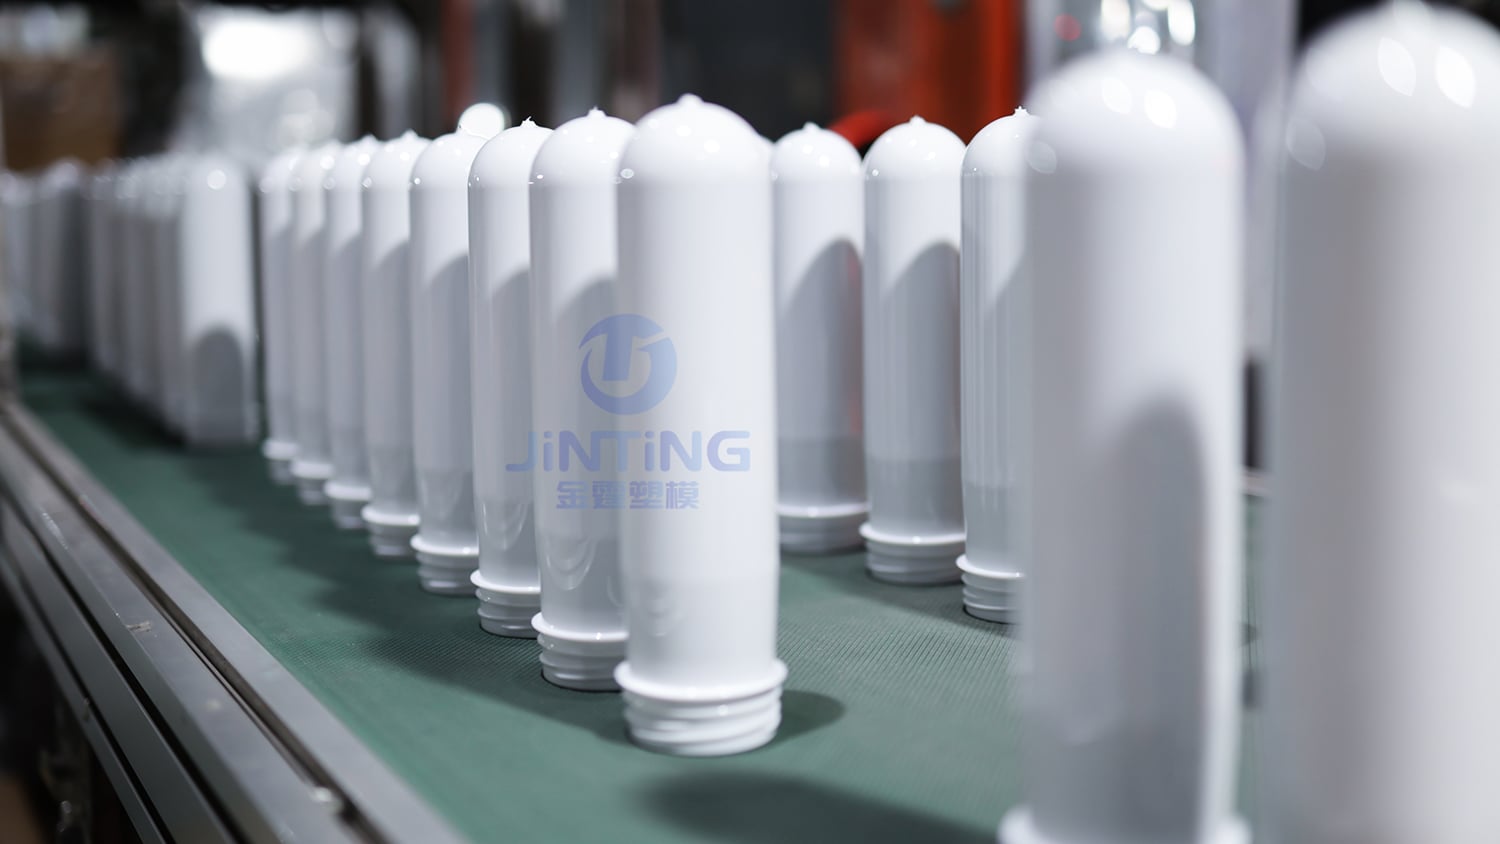
Denk eerst helder na over wat de fles zal bevatten, op welke vullijn deze zal worden gevuld en hoe deze zal worden gehandhaafd – daarna keert u terug om de preform te selecteren. Dit is de enige onveranderlijke logica achter alle parameter-tabellen.
 Actueel nieuws
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD is een professionele fabrikant van PET-voorvormen met meer dan 25 jaar ervaring. Gecertificeerd volgens ISO9001/ISO22000, op maat gemaakte halsdiameters (28–55 mm), kleuren, gewichten en matrijzen voor water- en drankmerken. Neem vandaag nog contact met ons op.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. PRIVACYBELEID