EN

ความผิดพลาดที่พบบ่อยที่สุดในการเลือกพรีฟอร์มคือการขอราคาโดยอิงจากตัวเลขความจุ ขวดขนาด 500 มล. อาจใช้พรีฟอร์มน้ำหนัก 12 กรัม หรือ 20 กรัม ก็ได้ อาจใช้คอขวดขนาด 28 มม. หรือ 38 มม. ก็ได้ สิ่งที่กำหนดข้อกำหนดของพรีฟอร์มอย่างแท้จริงไม่ใช่ “ปริมาตรที่บรรจุได้” แต่คือ “สิ่งที่บรรจุ วิธีการบรรจุ และวิธีการเป่า”

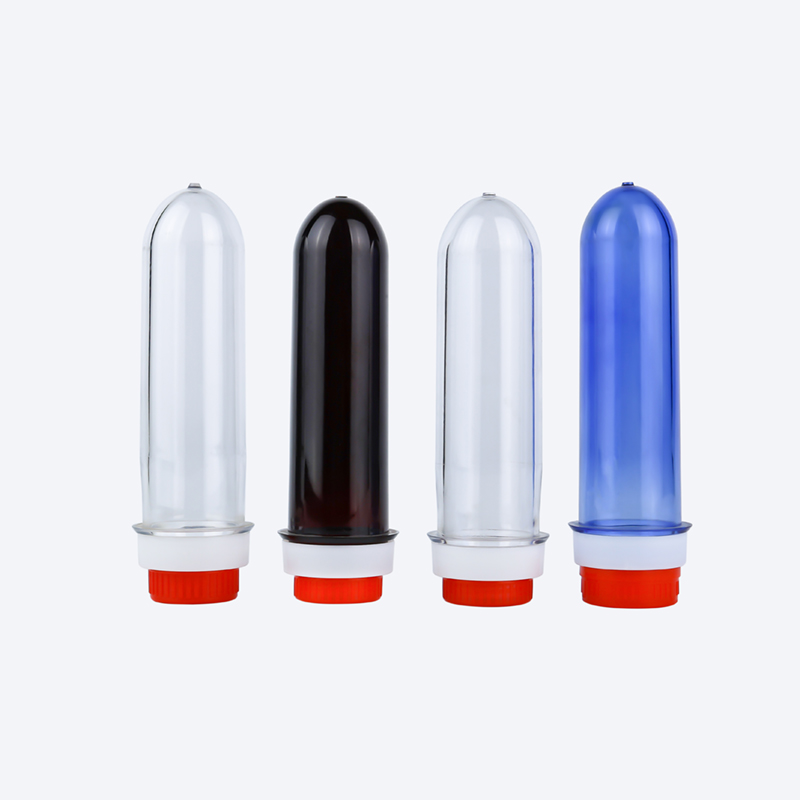
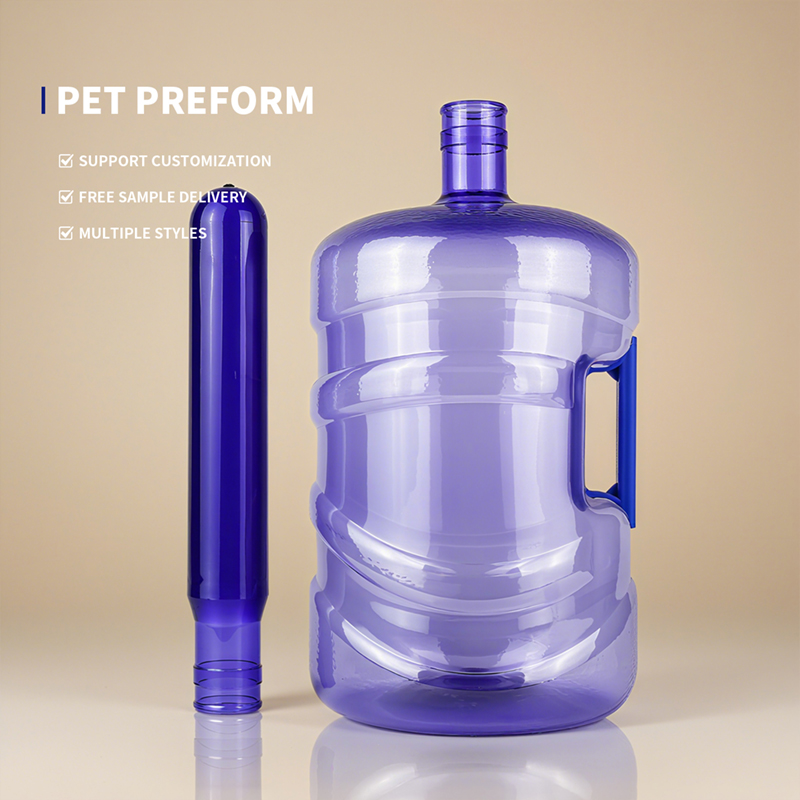
ขวดพีอีทีเริ่มต้นจากพรีฟอร์ม เกลียวที่ส่วนคอ ถูกกำหนดไว้แล้วระหว่างขั้นตอนการฉีดขึ้นรูป ในขณะที่ส่วนตัวขวดจะเสร็จสมบูรณ์เพียงในขั้นตอนการเป่าขึ้นรูปเท่านั้น ซึ่งหมายความว่าเกรดของวัตถุดิบ ลักษณะของส่วนคอขวด (neck finish) และน้ำหนัก (กรัม) ของพรีฟอร์มต้องสอดคล้องกับข้อกำหนดของการเป่าขึ้นรูปก่อนที่แม่พิมพ์จะถูกผลิตขึ้นเสียอีก หากไม่สอดคล้องกัน การปรับแต่งเครื่องเป่าขึ้นรูปอย่างไรก็ตามจะไม่สามารถผลิตขวดที่ผ่านเกณฑ์ได้ และไม่ว่าสายการบรรจุจะทำงานเร็วเพียงใด ปัญหาก็จะปรากฏขึ้นในขั้นตอนการปิดฝาหรือการทนแรงดัน
ด้านล่างนี้ เราจะวิเคราะห์ตัวแปรทั้งสามประการ — วัตถุดิบ ส่วนคอขวด (neck finish) และน้ำหนัก (กรัม) — ทีละตัว ตามด้วยประเด็นสำคัญเกี่ยวกับการจับคู่กระบวนการฉีดขึ้นรูปกับการเป่าขึ้นรูป และสุดท้ายนำเสนอหลักการเลือกใช้จริง
ตัวชี้วัดหลักของวัตถุดิบสำหรับพรีฟอร์ม PET คือ ค่าความหนืดเฉพาะ (intrinsic viscosity หรือค่า IV) , ซึ่งแสดงความยาวของสายโมเลกุล PET โดยตรง และส่งผลต่อความแข็งแรง ความเหนียว รวมทั้งความต้านทานต่อแรงดันและอุณหภูมิ ค่า IV ของ PET สำหรับขวดโดยทั่วไปอยู่ระหว่าง 0.70 ถึง 0.88 เดซิลิตรต่อกรัม (dL/g) แม้ว่าการจัดระดับเกรดอาจแตกต่างกันเล็กน้อยตามแหล่งที่มาแต่ละแห่ง ทั้งนี้ควรเข้าใจในบริบทของการใช้งานจริง
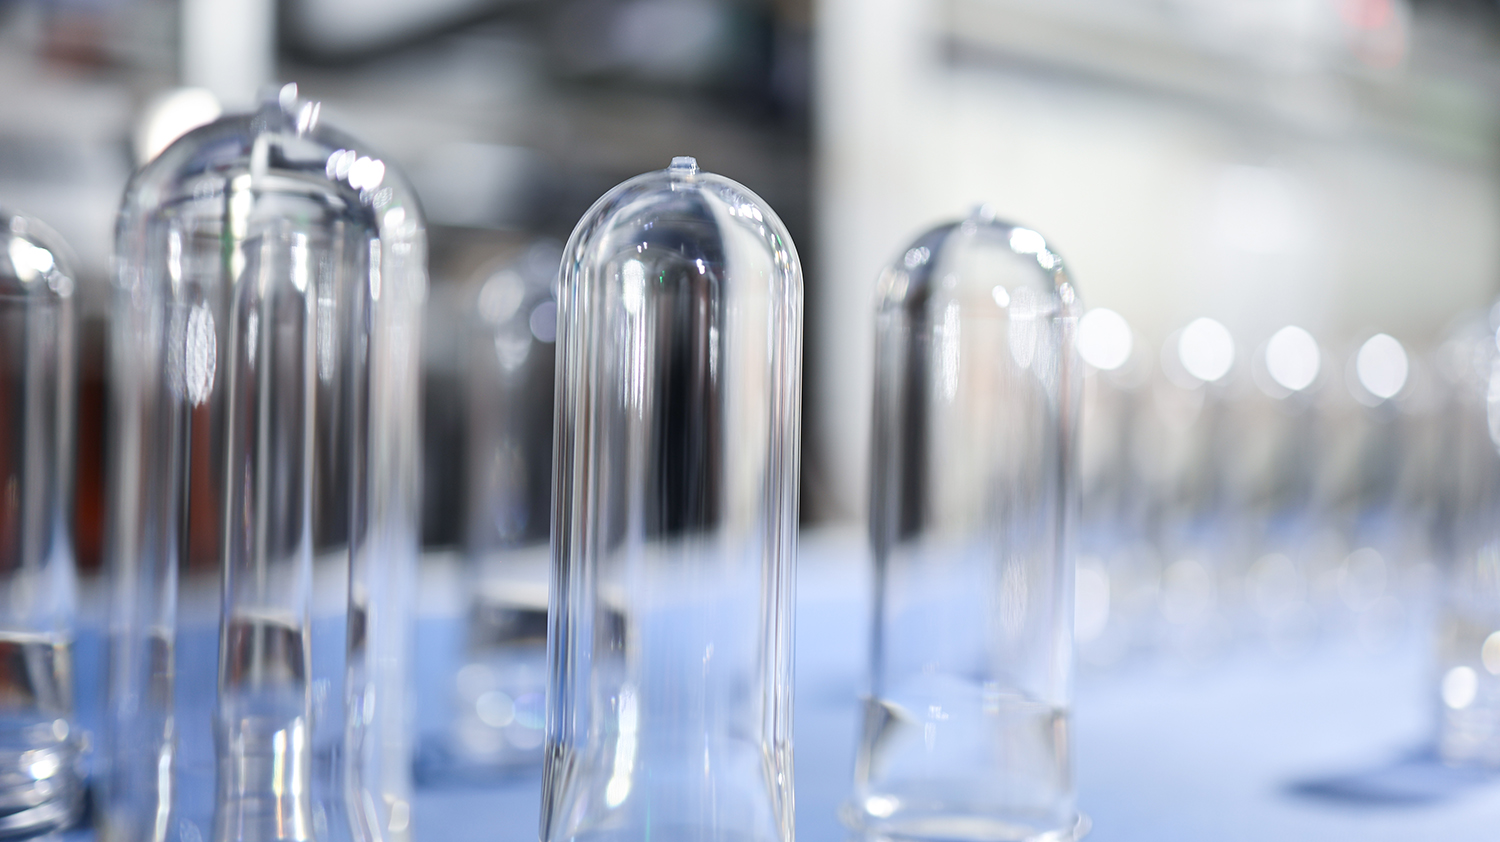
จากข้อมูลที่รวบรวมจากผู้จัดจำหน่ายหลายรายและแหล่งข้อมูลในอุตสาหกรรม ช่วงค่า IV สำหรับขวดแต่ละประเภทมีค่าโดยประมาณดังนี้:
| ประเภทของขวด | ช่วงค่า IV (dL/g) | เหตุผลหลัก |
|---|---|---|
| ขวดน้ำทั่วไป (น้ำแร่ น้ำบริสุทธิ์) | 0.70–0.80 | ไม่ต้องรับแรงดันภายในหรืออุณหภูมิสูง; เน้นสมดุลระหว่างต้นทุนกับความใส |
| ขวดเครื่องดื่มอัดลม (CSD) | 0.78–0.87 | ต้องทนต่อแรงดันภายในประมาณ 4 บาร์; ค่า IV สูงช่วยเพิ่มความต้านทานต่อการไหลช้า (creep) และแรงดัน |
| ขวดบรรจุร้อน (ชา น้ำผลไม้) | 0.78–0.88 | ต้องทนต่ออุณหภูมิขณะบรรจุที่ 85–93 องศาเซลเซียส; ค่า IV สูงช่วยรักษาเสถียรภาพของรูปร่างที่อุณหภูมิสูง |
| ขวดน้ำมัน / ขวดความจุใหญ่ | 0.80–0.84 | รับน้ำหนักในระยะยาว ต้องการความเหนียวสูงและความต้านทานการไหลแบบครีปสูง |
ในระดับเกรดทั่วไป เกรดพลาสติกสำหรับขวดน้ำมักมีค่า IV อยู่ที่ 0.76 และ 0.80 เกรดสำหรับขวดเครื่องดื่มคาร์บอเนตมักมีค่า IV อยู่ที่ 0.84 เกรดทนความร้อนสำหรับขวดบรรจุร้อน (hot-fill) มักมีค่า IV อยู่ที่ 0.76–0.78 และเกรดสำหรับขวดน้ำมันปรุงอาหารมักใช้ค่า IV 0.84 แหล่งข้อมูลบางแห่งระบุช่วงค่า IV สำหรับขวดน้ำต่ำสุดที่ 0.70 สำหรับขวดเครื่องดื่มคาร์บอเนตสูงสุดที่ 0.85 และสำหรับขวดบรรจุร้อนสูงสุดที่ 0.88 ความแตกต่างเหล่านี้เกิดจากแนวทางการออกแบบเกรดและเงื่อนไขการทดสอบที่ต่างกันของผู้ผลิตเรซินแต่ละราย ดังนั้น ในการเลือกใช้ควรอ้างอิงจาก COA (ใบรับรองการวิเคราะห์) ของผู้จัดจำหน่าย แทนที่จะท่องจำค่า 'มาตรฐาน' ใดๆ

ค่า IV ต่ำเกินไป : โซ่โมเลกุลสั้นทำให้ขวดเปราะและมีความต้านทานการไหลแบบครีปต่ำ หากค่า IV ของพรีฟอร์มสำหรับขวดน้ำต่ำกว่า 0.70 ขวดที่ผ่านกระบวนการเป่าอาจยุบตัวเมื่อกดดัน และอาจเกิดการเปลี่ยนรูปถาวรภายใต้ภาระที่กระทำต่อเนื่องเป็นเวลานาน แต่ละรอบการหลอมซ้ำจะลดค่า IV ลงประมาณ 0.03–0.05 เดซิลิตรต่อกรัม ; ถ้าอัตราส่วนการนำกลับมาใช้ใหม่สูงเกินไปโดยไม่มีการชดเชยค่า IV จะทำให้ค่า IV ของผลิตภัณฑ์สำเร็จรูปต่ำกว่าค่าที่ระบุไว้ของวัตถุดิบมาก
ค่า IV สูงเกินไป : ขวดนั้นจะแข็งขึ้นจริง แต่แลกมาด้วยความสามารถในการไหลของมวลหลอมที่แย่ลง ความยากลำบากและปริมาณพลังงานที่ใช้ในการฉีดขึ้นรูปเพิ่มขึ้น รวมทั้งหน้าต่างกระบวนการที่แคบลง ที่สำคัญยิ่งกว่านั้น ตัวขวดเองไม่จำเป็นต้องมีความแข็งแรงขนาดนั้น การใช้วัสดุเกรดคาร์บอเนตที่มีค่า IV เท่ากับ 0.85 สำหรับขวดน้ำขนาด 500 มล. จะเพิ่มความแข็งแรงที่แทบไม่ส่งผลต่อประสิทธิภาพเลย ขณะที่ต้นทุนวัสดุต่อหนึ่งตันสูงขึ้น และกระบวนการฉีดขึ้นรูปสูญเสียความคล่องตัว แหล่งข้อมูลบางแห่งระบุช่วงค่า IV สำหรับเครื่องดื่มคาร์บอเนตอยู่ที่ 0.72–0.76 เดซิลิตรต่อกรัม สำหรับกระบวนการบรรจุร้อนอยู่ที่ 0.80–0.84 เดซิลิตรต่อกรัม และสำหรับน้ำและน้ำผลไม้อยู่ที่ประมาณ 0.74–0.78 เดซิลิตรต่อกรัม แม้ค่าเฉพาะเหล่านี้จะแตกต่างจากตารางข้างต้นเล็กน้อย หลักการ “แยกชั้นตามหน้าที่” ก็ยังคงสอดคล้องกัน
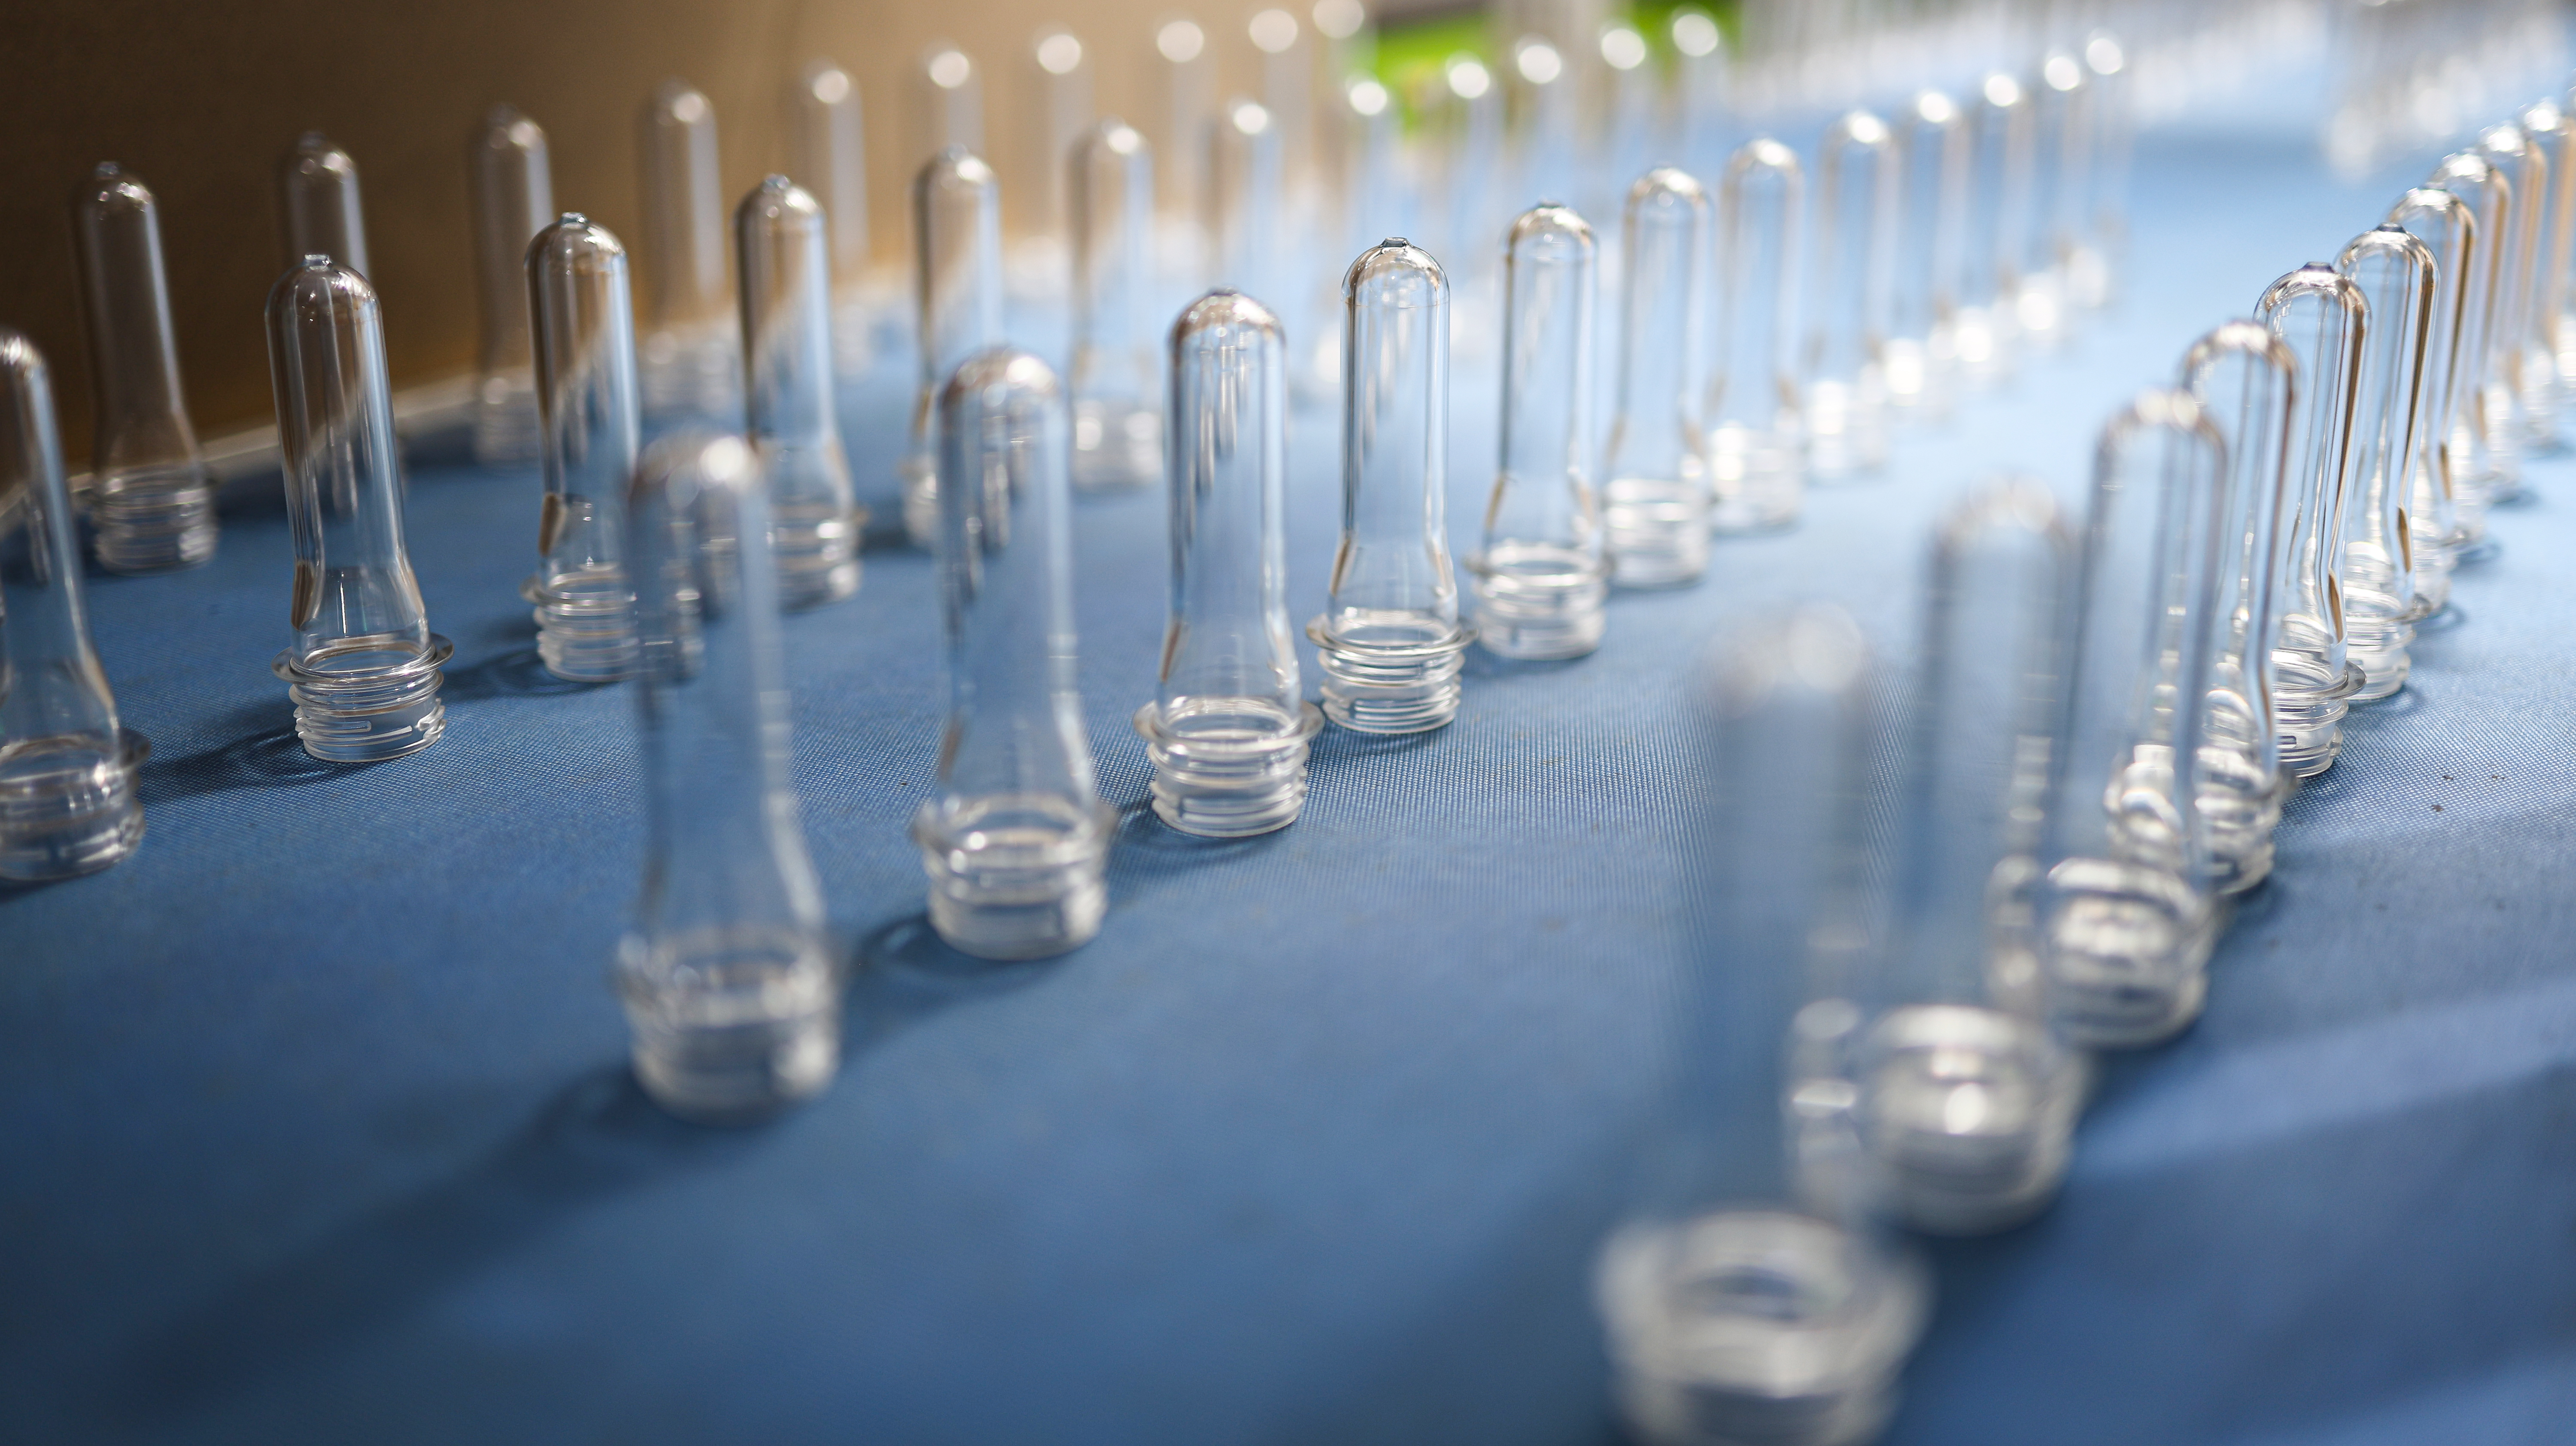
หลักการเลือก: กำหนด "ภาระเชิงหน้าที่" ของขวดก่อนว่า ต้องรับแรงดัน ทนความร้อน หรือรับน้ำหนักเป็นเวลานาน จากนั้นจึงเลือกระดับ IV ที่เหมาะสม อย่าตัดสินใจจากแนวคิดว่า "IV สูงกว่าหมายถึงปลอดภัยกว่า" เนื่องจากการมีความแข็งแรงเกินความจำเป็นในพรีฟอร์มก็เท่ากับสิ้นเปลืองต้นทุนเช่นกัน
การใช้ rPET มีความแพร่หลายมากขึ้นเรื่อย ๆ สามารถใช้ rPET ได้ในสัดส่วน 25%–50% โดยไม่ลดทอนความใสและความแข็งแรง แต่ต้องตรวจสอบการผ่านเกณฑ์ความปลอดภัยสำหรับอาหารแยกต่างหากในแต่ละล็อต การเสื่อมค่า IV ของ rPET นั้นมีความสำคัญยิ่งกว่า: การหลอมซ้ำแต่ละครั้งจะทำให้ค่า IV ลดลง 0.03–0.05 เดซิลิตรต่อกรัม หากสัดส่วน rPET สูง ต้องเลือกวัตถุดิบที่มีค่า IV เริ่มต้นสูงขึ้นเพื่อชดเชย หรือใช้สารขยายสายโซ่ (chain extenders) หรือกระบวนการพอลิเมอไรเซชันในสถานะของแข็ง (SSP) เพื่อปรับค่า IV ให้กลับเข้าสู่ช่วงเป้าหมาย หากไม่ดำเนินการดังกล่าว ค่า IV ของพรีฟอร์มสำเร็จรูปจะต่ำกว่าค่าที่ออกแบบไว้ — ซึ่งเป็นข้อมูลที่ไม่ปรากฏบนใบเสนอราคา
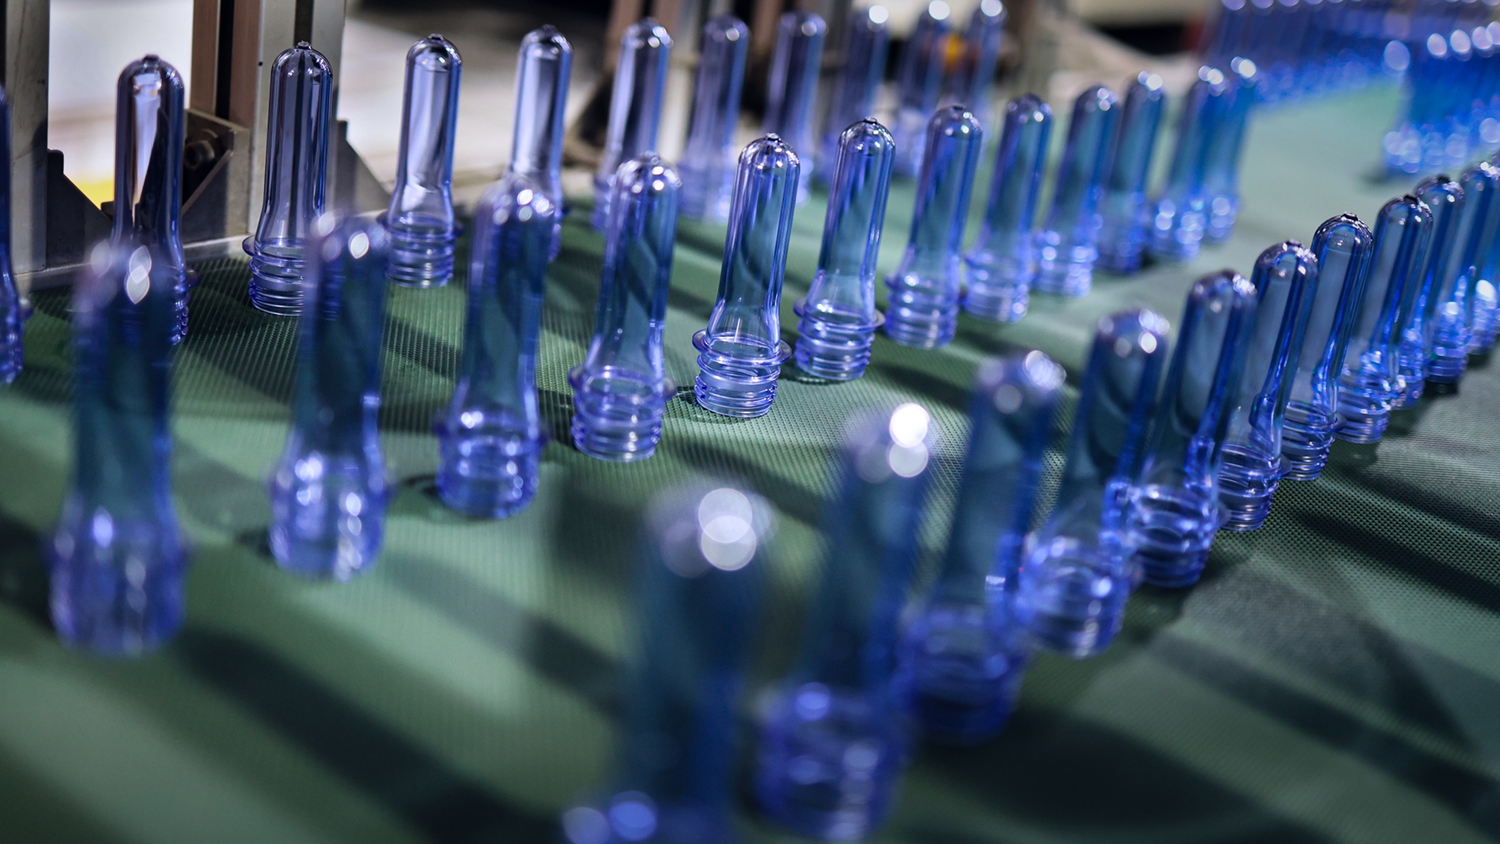
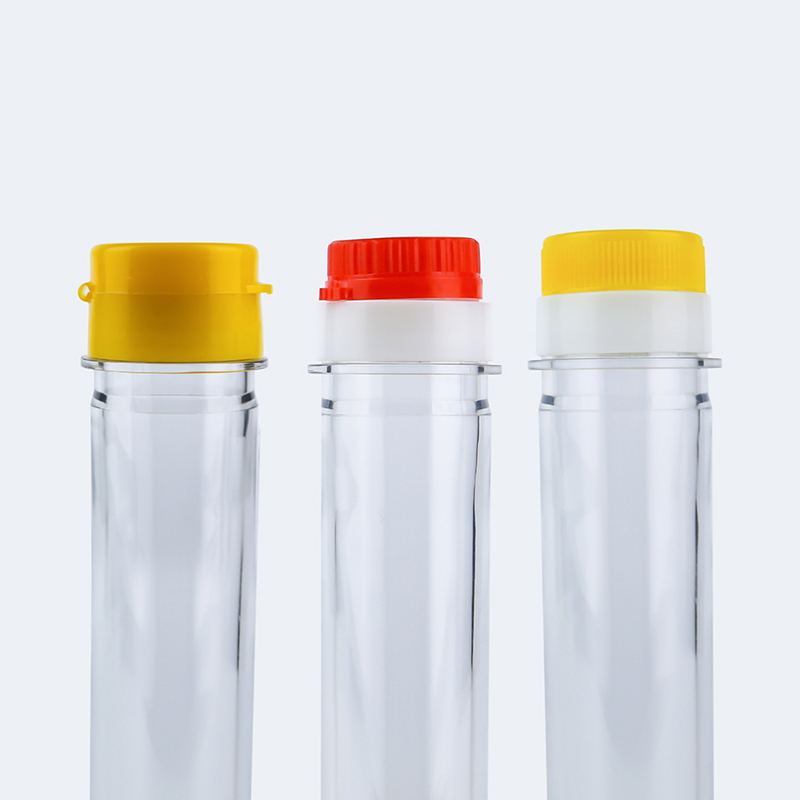
ขนาดของส่วนคอขวดคือตัวแปรที่มักถูกทำให้เรียบง่ายเกินไปมากที่สุดในการเลือกพรีฟอร์ม หลายคนถามเพียงว่า '28 มม. หรือ 38 มม.' แต่ภายในขนาด 28 มม. PCO 1881 และ PCO 1810 เป็นมาตรฐานเกลียวสองแบบที่แตกต่างกันโดยสิ้นเชิง และฝาปิดของทั้งสองแบบไม่สามารถใช้แทนกันได้ ความต่างของเส้นผ่านศูนย์กลางเกลียวเพียง 0.2 มม. ก็อาจทำให้เกิดการรั่วซึมขณะปิดฝา หรือการล้มเหลวของการปิดผนึกได้ — และมิตินี้ไม่สามารถปรับเปลี่ยนได้หลังกระบวนการเป่าขึ้นรูป
ซีรีส์ 28 มม.: PCO 1881 และ PCO 1810
PCO 1881 คือ มาตรฐานสากลสำหรับส่วนคอขวดแบบสั้น สำหรับเครื่องดื่มที่มีแก๊สและขวดน้ำ ออกแบบมาเพื่อลดน้ำหนัก — เมื่อเปรียบเทียบกับ PCO 1810 จะลดการใช้วัสดุโดยการย่อความสูงของเกลียว แต่ยังคงรักษาคุณสมบัติในการทนแรงดันและปิดผนึกได้ดี เป็นทางเลือกอันดับต้น ๆ สำหรับสายการบรรจุความเร็วสูงและการออกแบบที่เน้นน้ำหนักเบา ส่วน PCO 1810 เป็นข้อกำหนดแบบคอขวดยาวรุ่นก่อนหน้า ซึ่งยังพบใช้งานอยู่ในบางสายการผลิตที่มีอยู่แล้วและตลาดส่งออก แต่สายการผลิตใหม่มักไม่นิยมนำมาใช้
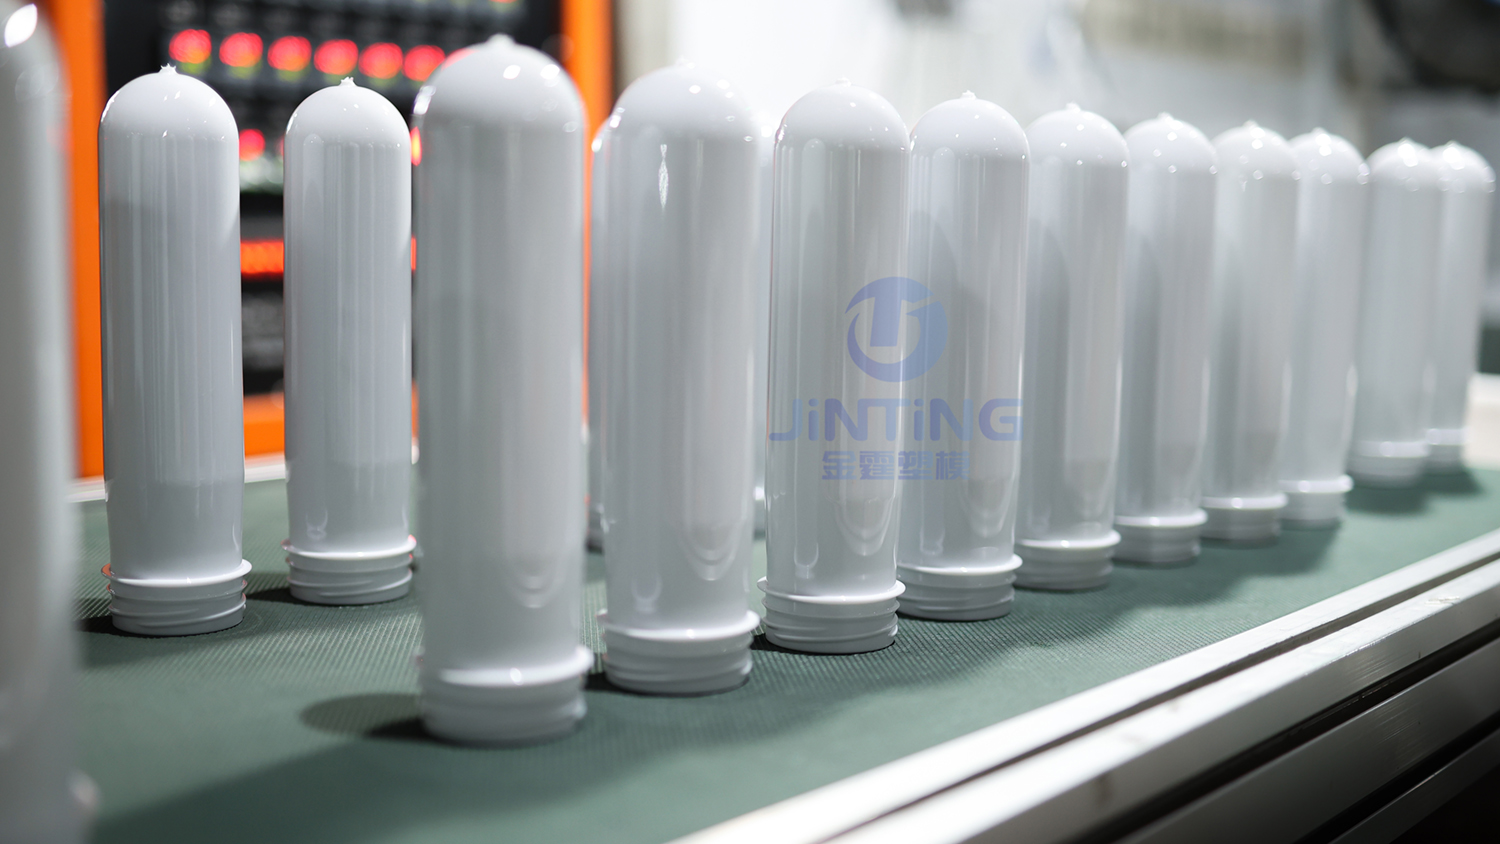
ชุด 30/25
ข้อต่อคอขวดขวดน้ำแบบน้ำหนักเบา มีเส้นผ่านศูนย์กลาง 30 มม. และสูง 25 มม. ได้รับความนิยมในบางตลาด (เช่น อินเดีย) และยังพบใช้บ่อยในผลิตภัณฑ์น้ำบางชนิดที่มีปริมาตรต่ำกว่า 500 มล.
ชุด 38 มม.: DBJ และ SP400
ข้อต่อคอขวดขนาด 38 มม. เหมาะสำหรับ น้ำผลไม้ ผลิตภัณฑ์นม เครื่องดื่มเพื่อสุขภาพ , และผลิตภัณฑ์ที่ต้องการปากขวดกว้างสำหรับเท หรือมีส่วนผสมของเนื้อผลไม้เป็นเม็ด ขวดขนาด 38 มม. แบบ DBJ รองรับฝาปิดที่แสดงหลักฐานการเปิดใช้งานแล้ว (tamper-evident closures) และมีปากขวดที่กว้างขึ้นสำหรับการเท ขณะที่ขวดขนาด 38 มม. แบบ SP400 เป็นข้อกำหนดอเนกประสงค์สำหรับเครื่องดื่ม อาหาร และของเหลวในครัวเรือน ขวดพรีฟอร์มแบบร้อนสำหรับบรรจุร้อน (hot-fill preforms) ของบริษัท Hon Chuan International ถูกออกแบบมาโดยเฉพาะสำหรับน้ำผลไม้ เครื่องดื่มกีฬา และผลิตภัณฑ์ที่ใช้กระบวนการบรรจุร้อนอื่น ๆ โดยมีน้ำหนักอยู่ที่ 28.5 กรัม และ 29.5 กรัม
ข้อกำหนดแบบเบากว่า เช่น 26/22 GME
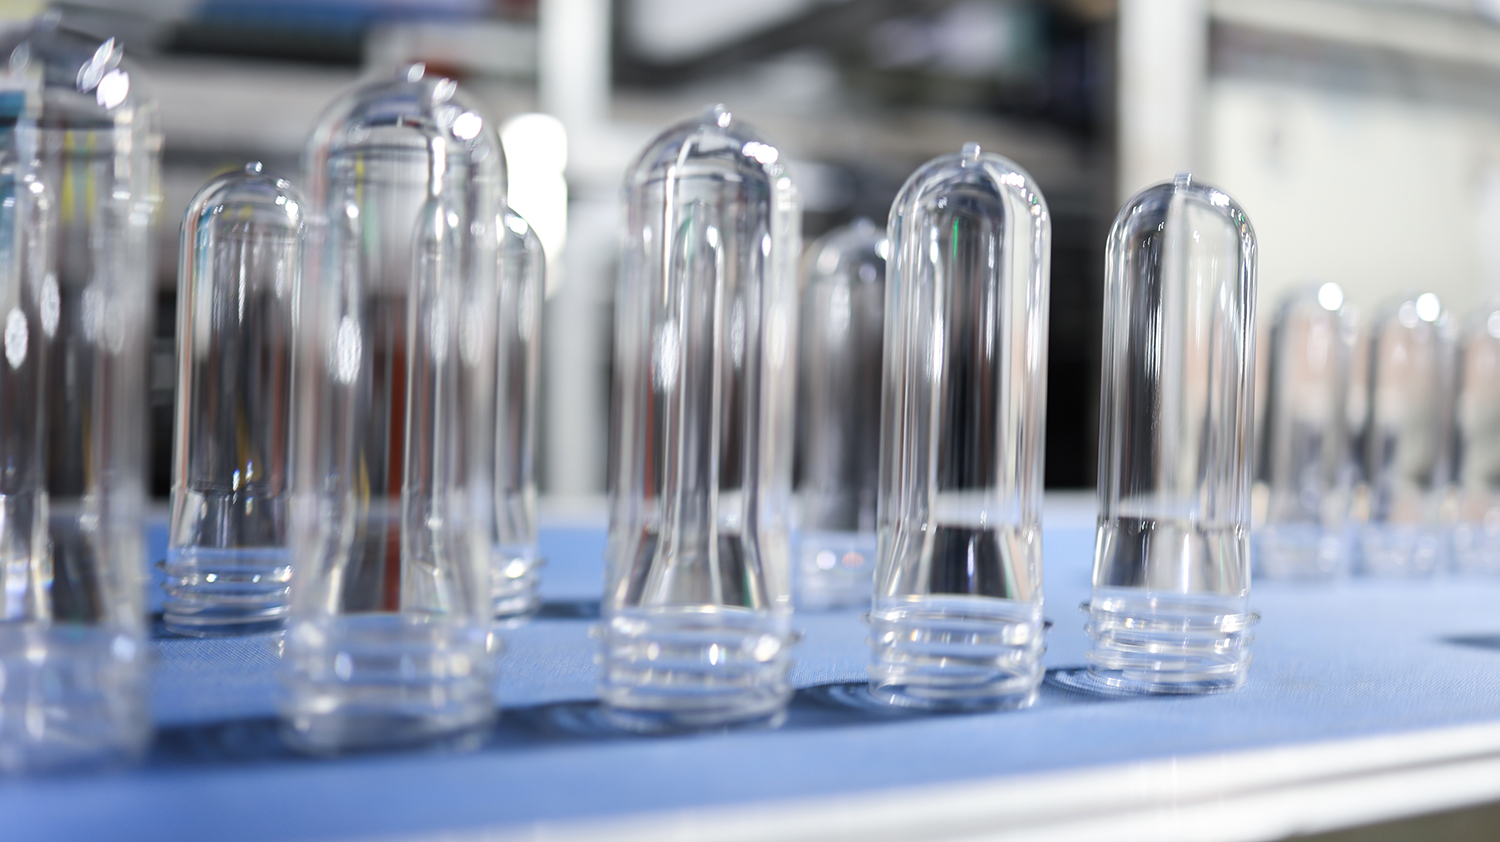
26/22 GME ถูกออกแบบมาโดยเฉพาะสำหรับน้ำดื่มและเครื่องดื่มคาร์บอเนต รวมทั้งเข้ากันได้กับ ฝาปิดแบบมีสายยึด (tethered closures) – ข้อกำหนดรูปแบบใหม่ที่ให้สมดุลระหว่างการลดน้ำหนักบรรจุภัณฑ์และการนำกลับมาใช้ใหม่ตามแนวทางของกฎหมายสหภาพยุโรปว่าด้วยพลาสติกใช้ครั้งเดียว (EU Single-Use Plastics Directive) คอขวดขนาด 55 มม. ใช้กับผลิตภัณฑ์บางชนิด เช่น น้ำดื่มและผลิตภัณฑ์ที่มีปากขวดกว้าง ในขณะที่ BVS 30H60 ใช้กับสุราและไวน์
ประการแรก คือมาตรฐานเกลียว ไม่ใช่เส้นผ่านศูนย์กลาง คำว่า "28 มม." ระบุเพียงเส้นผ่านศูนย์กลาง ไม่ใช่เกลียว ข้อต่อคอขวดแบบ PCO 1810, PCO 1881 และ BPF 28 มม. เป็นข้อต่อที่แตกต่างกันสามแบบ ซึ่งฝาปิดแต่ละแบบไม่สามารถใช้แทนกันได้ ก่อนสั่งซื้อ โปรดขอรหัสข้อกำหนดเฉพาะของข้อต่อคอขวด และตรวจสอบให้แน่ใจว่าฝาปิดที่มีอยู่ในสต๊อกสอดคล้องกับรหัสนั้น
ประการที่สอง ระบบการปิดฝาบนสายบรรจุ หัวปิดฝาและเครื่องป้อนฝาบนสายบรรจุความเร็วสูงถูกออกแบบมาสำหรับข้อต่อคอขวดและเกลียวเฉพาะ หากเปลี่ยนข้อต่อคอขวด จะต้องเปลี่ยนโมดูลการปิดฝาและแผ่นหมุนนำฝาเข้า (infeed star wheel) ด้วย — ไม่ใช่แค่เปลี่ยนประเภทพรีฟอร์มเท่านั้น หากเครื่องปิดฝาออกแบบมาสำหรับพรีฟอร์มแบบ PCO 1881 การใช้พรีฟอร์มแบบ PCO 1810 จะไม่สามารถใช้งานได้ตามปกติ แต่จะทำให้เกิดปัญหาฝาติดขัดบ่อยครั้ง แรงบิดไม่คงที่ และผลการทดสอบการปิดผนึกล้มเหลว
ประการที่สาม ผลิตภัณฑ์และสถานการณ์การใช้งาน ปากขวดที่กว้างช่วยให้เทและจ่ายเนื้อหาได้ง่าย แต่ยิ่งส่วนคอขวดมีขนาดใหญ่เท่าใด ก็ยิ่งใช้วัสดุมากขึ้นและควบคุมการเกิดผลึกในบริเวณคอได้ยากขึ้นเท่านั้น คอขวดที่แคบมีข้อดีด้านการลดน้ำหนักขวดและเหมาะกับสายการผลิตความเร็วสูง แต่ไม่สะดวกต่อการบรรจุผลิตภัณฑ์ที่มีความหนืดสูง สำหรับผลิตภัณฑ์ที่บรรจุร้อน (hot-fill) ซึ่งใช้คอขวดแบบมีผลึกที่มีเส้นผ่านศูนย์กลาง 38 มม. โปรดตรวจสอบเพิ่มเติมว่ากระบวนการสร้างผลึกที่คอขวดสอดคล้องกับข้อกำหนดด้านความต้านทานความร้อนของฝาปิดหรือไม่
น้ำหนัก (กรัม) เป็นพารามิเตอร์ที่เข้าใจได้ง่ายที่สุด แต่ก็เป็นพารามิเตอร์ที่ถูกเข้าใจผิดมากที่สุดเช่นกัน ไม่มีคำตอบที่แน่นอนสำหรับคำถามว่า “ขวด 500 มล. ควรหนักกี่กรัม” เพราะแม้จะมีความจุเท่ากัน ความแตกต่างด้านการออกแบบขวด น้ำหนักเป้าหมายของขวด กระบวนการบรรจุ และข้อกำหนดด้านแรงดัน อาจส่งผลให้น้ำหนัก (กรัม) แตกต่างกันอย่างมาก
ข้อมูลต่อไปนี้ได้จากผู้จัดจำหน่ายในอุตสาหกรรมและคู่มือการจัดซื้อ ซึ่งจัดทำขึ้นเพื่อเป็นแนวทางเบื้องต้น ไม่ใช่มาตรฐานที่บังคับใช้
| ประเภทขวด / ความจุ | ช่วงน้ำหนักโดยทั่วไป (กรัม) | หมายเหตุ |
|---|---|---|
| ขวดน้ำดื่มแบบไม่มีแก๊ส 500 มล. | 10–14 กรัม | ผลิตภัณฑ์แบบเบาพิเศษสามารถลดลงได้ต่ำสุดประมาณ 9 กรัม |
| ขวดเครื่องดื่มอัดลม 1.5 ลิตร | 38–42 กรัม | ต้องทนแรงดันภายในได้; หนักกว่าขวดน้ำดื่มอย่างเห็นได้ชัด |
| ขวดบรรจุร้อน (ความจุเท่ากัน) | สูงกว่าขวดบรรจุเย็น 15%–20% | ส่วนไหล่ต้องมีความหนาเพิ่มขึ้นเพื่อต้านทานการหดตัวจากอุณหภูมิสูง |
ช่วงน้ำหนักเป็นกรัมของขวดน้ำมาตรฐานเองก็แสดงจุดนี้ได้ชัดเจน: สำหรับปริมาตรเท่ากันที่ 500 มล. ทั้ง 10 กรัมและ 14 กรัมต่างถือว่า “ปกติ” ซึ่งความแตกต่างเกิดจากน้ำหนักเป้าหมายของขวด ความซับซ้อนของการออกแบบขวด และเงื่อนไขการจัดการบนสายบรรจุ ขวดสำหรับเครื่องดื่มคาร์บอเนตและขวดที่บรรจุร้อนต้องใช้น้ำหนักเป็นกรัมสูงกว่า เนื่องจากต้องมีความหนาของผนังเพิ่มขึ้นเพื่อทนต่อแรงดันภายในหรืออุณหภูมิสูง

น้ำหนักเป็นกรัมไม่สามารถเลือกได้อย่างโดดเดี่ยว — มันถูกกำหนดอย่างเข้มงวดโดย อัตราส่วนการยืด .
ระหว่างกระบวนการเปลี่ยนพรีฟอร์มเป็นขวด วัสดุจะถูกยืดทั้งในแนวแกนและแนววงแหวน อัตราส่วนการยืดแนววงแหวน คือเส้นผ่านศูนย์กลางภายในสูงสุดของขวดหารด้วยเส้นผ่านศูนย์กลางภายในของพรีฟอร์ม อัตราการยืดตามแนวแกน คือความสูงของส่วนที่เสร็จสมบูรณ์หารด้วยความสูงของพรีฟอร์มในส่วนที่สอดคล้องกัน; การนำสองค่านี้มาคูณกันจะได้ อัตราส่วนการยืดรวม ตามการออกแบบขวด PET แบบบรรจุภัณฑ์ทั่วไปที่ปรากฏในเอกสารสิทธิบัตร อัตราส่วนการยืดโดยรวมมักอยู่ระหว่าง 12 ถึง 16 โดยอัตราส่วนการยืดตามแนววงรอบอยู่ที่ประมาณ 5.6–6.5และอัตราส่วนการยืดตามแนวแกนอยู่ที่ประมาณ 2.4–2.7บางการออกแบบควบคุมอัตราส่วนการยืดโดยรวมไว้ที่ 8–12เพื่อให้ได้ความใสและความแข็งแรงเชิงกลสูงสุด ช่วงค่าเหล่านี้ไม่ใช่ตัวเลขที่เลือกมาโดยพลการ แต่เป็นช่วงที่สายโซ่โมเลกุลของ PET สามารถเรียงตัวได้อย่างเพียงพอภายใต้การยืดสองแนว (biaxial stretching) โดยไม่เกิดการบางเกินไปหรือเกิดรอยขาวจากความเครียด
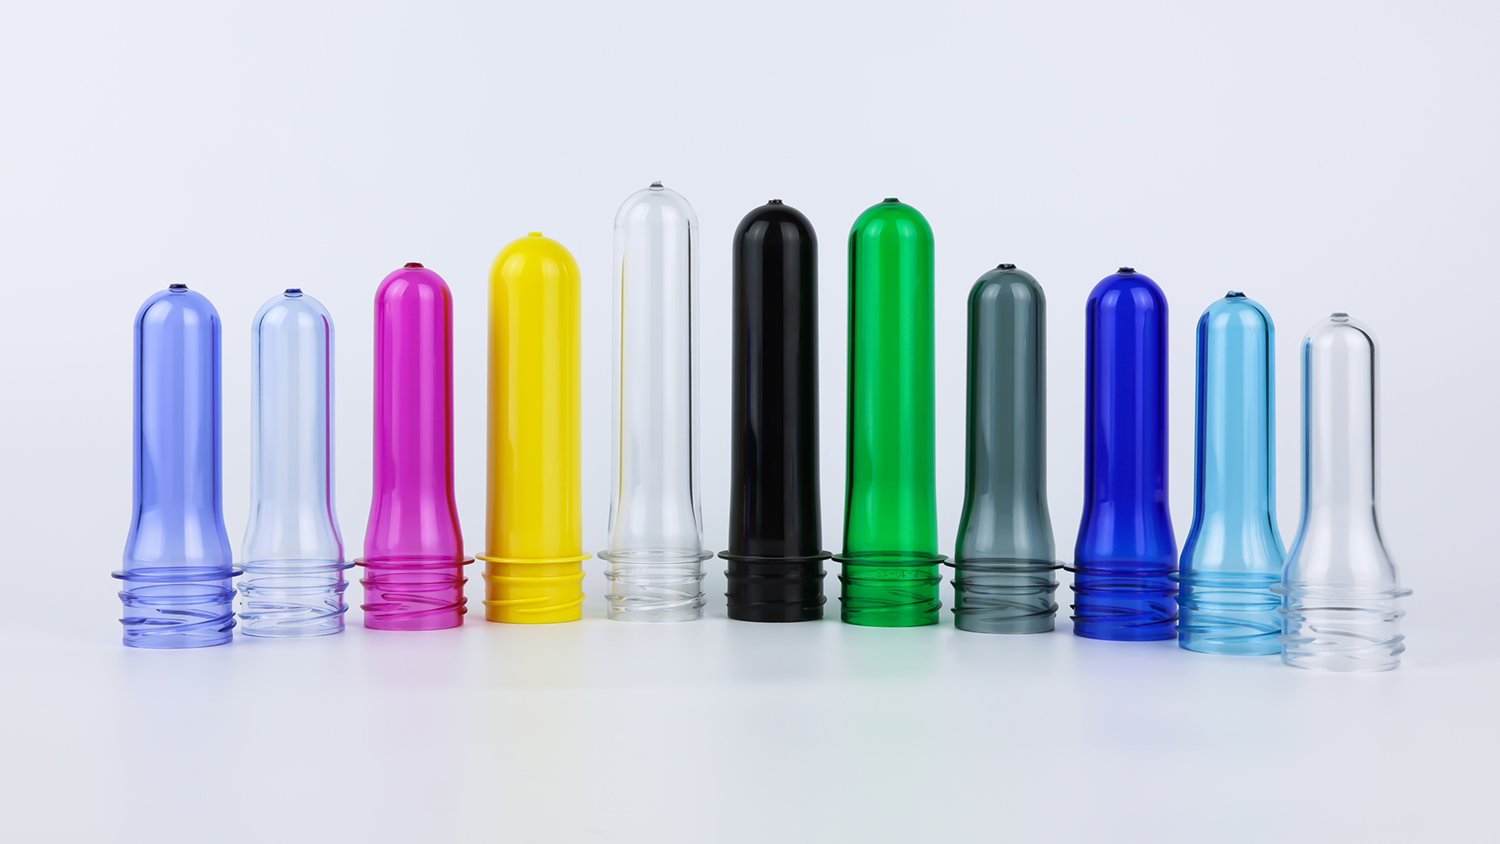
Preform เบาเกินไป อัตราส่วนการยืดโดยรวมสูงเกินไป ทำให้ความหนาของผนังบางเกินไป ความแข็งแรงของตัวขวดไม่เพียงพอ และอาจเกิดรอยขาวเฉพาะที่ รอยร้าวจากความเครียด หรือการยุบตัวภายใต้แรงดัน
ตัวพรีฟอร์มหนักเกินไป อัตราส่วนการยืดต่ำเกินไป การเรียงตัวของโมเลกุลไม่เพียงพอ ทำให้ขวดนิ่มและขุ่น โมเลกุลไม่ถูก ‘จัดเรียงให้ตรง’ อย่างมีประสิทธิภาพเพื่อให้เกิดความแข็งแรง และน้ำหนักที่มากขึ้นเป็นกรัมเพิ่มเติมไม่ส่งผลต่อสมรรถนะ
น้ำหนักเป็นกรัม คือ ปริมาณวัสดุที่จำเป็นเพื่อรักษาระดับอัตราส่วนการยืดให้อยู่ภายในช่วงที่ใช้งานได้สำหรับรูปทรงขวดที่กำหนด . ความจุเป็นเพียงหนึ่งในปัจจัยนำเข้าของการคำนวณนี้ — ไม่ใช่คำตอบโดยตรง
การเพิ่มน้ำหนักเป็นกรัมไม่ได้หมายความว่าขวดทั้งใบจะหนาขึ้นอย่างสม่ำเสมอ วัสดุส่วนเกินต้องจัดสรรไปอย่างมีกลยุทธ์ให้กับ บริเวณไหล่ บริเวณผนังเสริม และบริเวณรอยต่อระหว่างก้นขวด — คือตำแหน่งที่แรงสะสมหลังกระบวนการขึ้นรูปแบบเป่า (blow molding) โดยขวดสำหรับบรรจุร้อน (hot-fill) จะหนักกว่าขวดสำหรับบรรจุเย็น (cold-fill) ที่มีความจุเท่ากัน 15%–20% อย่างแม่นยำ เนื่องจากบริเวณไหล่ต้องใช้วัสดุเพิ่มเพื่อต้านการหดตัวจากความร้อนหลังการบรรจุ สำหรับขวดที่มีหูจับ หรือขวดที่รับภาระแบบไดนามิก หลักการนี้ยิ่งมีน้ำหนักมากขึ้น: น้ำหนักที่เพิ่มขึ้นต้องถูกจัดให้ตกอยู่ที่จุดรับภาระ มิฉะนั้นจะกลายเป็นวัสดุส่วนเกินโดยเปล่าประโยชน์
สมรรถนะสุดท้ายของพรีฟอร์มขึ้นอยู่ไม่เพียงแต่กับค่า IV ของเรซินเท่านั้น แต่ยังขึ้นกับการควบคุมกระบวนการระหว่างการฉีดขึ้นรูป ซึ่งจะเปลี่ยนสถานะจริงของวัสดุ
การอบแห้งคือขั้นตอนแรกที่ต้องผ่าน PET มีความสามารถในการดูดความชื้นสูงมาก และจำเป็นต้องผ่านการอบแห้งจนมีปริมาณความชื้นต่ำกว่า 50 ppm (0.005%) ก่อนการฉีดขึ้นรูป มิฉะนั้น จะเกิดปฏิกิริยาไฮโดรไลซิสระหว่างขั้นตอนการหลอมละลาย ทำให้สายโมเลกุลขาด ค่า IV ลดลง และการเกิดอะซีตัลดีไฮด์เพิ่มขึ้น เงื่อนไขการอบแห้งโดยทั่วไปคือ 160–180 °C เป็นเวลา 4–6 ชั่วโมง โดยจุดน้ำค้างต้องไม่สูงกว่า −30 °C ถึง −50 °C หากจุดน้ำค้างสูงเกินไป หรือระยะเวลาไม่เพียงพอ แม้วัตถุดิบที่มีค่า IV ที่ระบุไว้สูงที่สุดก็จะเสียคุณภาพหลังการฉีดขึ้นรูป
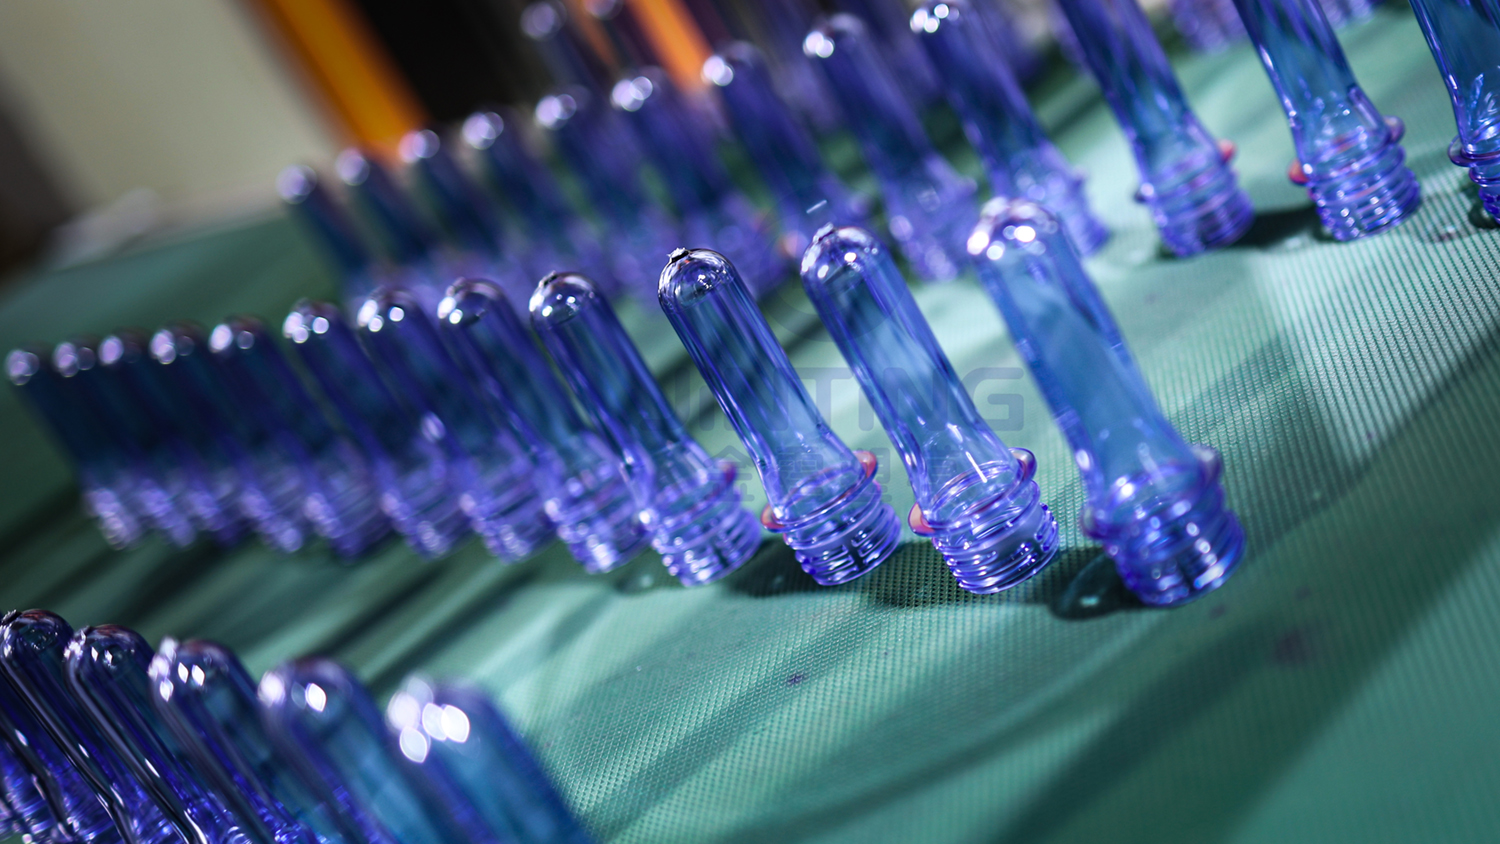
ช่วงอุณหภูมิของการฉีด มีความสำคัญเท่าเทียมกัน ถ้าอุณหภูมิการหลอมสูงเกินไป จะเร่งการเสื่อมสภาพจากความร้อน แต่ถ้าต่ำเกินไป ก็จะทำให้พลาสติกไม่เป็นเนื้อเดียวกัน กรณีศึกษาหนึ่งพบว่า การเปลี่ยนแปลงอุณหภูมิในการฉีดเพียง ±3°C ร่วมกับเวลาการอบแห้งที่ไม่เพียงพอ ก็เพียงพอที่จะทำให้อัตราการแตกร้าวบริเวณคอขวดในกระบวนการเป่าขวดเพิ่มขึ้นจาก 0.5% เป็น 3% ค่าพารามิเตอร์เหล่านี้ไม่ปรากฏในสัญญาซื้อขายพรีฟอร์ม แต่กลับเป็นตัวกำหนดว่า พรีฟอร์มที่คุณได้รับจะสามารถเป่าขึ้นรูปเป็นขวดที่มีคุณภาพสม่ำเสมอได้หรือไม่
ลำดับที่ถูกต้องคือ เริ่มจากขวดสำเร็จรูปและกระบวนการบรรจุ แล้วย้อนกลับไปยังข้อกำหนดของพรีฟอร์ม แทนที่จะ ‘คาดเดาไปข้างหน้า’ จากความจุหรือน้ำหนักของพรีฟอร์ม
ขั้นตอนที่ 1: กำหนดหน้าที่การใช้งาน เลือกระดับ IV ผลิตภัณฑ์ยังคงเป็นน้ำ น้ำอัดลม น้ำผลไม้แบบร้อน-ฟิลล์ หรือ น้ำมันหรือไม่? หน้าที่การใช้งานจะกำหนดระดับ IV ความจำเป็นในการตกผลึกบริเวณคอขวด และความจำเป็นในการจัดเตรียมพื้นที่ชดเชยสำหรับการลดลงของค่า IV ของ rPET
ขั้นตอนที่ 2: กำหนดรูปแบบขอบคอขวด (neck finish) และมาตรฐานเกลียวล็อก โดยอิงจากข้อกำหนดของฝาปิดและระบบการปิดฝาบนสายการบรรจุ ให้ระบุรูปแบบขอบคอขวดที่เฉพาะเจาะจง (เช่น PCO 1810 / PCO 1881 / 30/25 / 38mm DBJ / SP400 / 26/22 GME เป็นต้น) แทนที่จะยืนยันเพียงค่าเส้นผ่านศูนย์กลาง เช่น “28 มม.” เท่านั้น พร้อมกันนี้ ให้ตรวจสอบความพร้อมของสต๊อกฝาปิดและความเข้ากันได้กับโมดูลการปิดฝา
ขั้นตอนที่ 3: กำหนดน้ำหนัก (กรัม) และตรวจสอบอัตราส่วนการยืด โดยอิงจากน้ำหนักขวดเป้าหมาย รูปร่างเรขาคณิตของขวด และข้อกำหนดด้านความต้านทานแรงดันหรือความร้อน ให้ประมาณช่วงน้ำหนัก (กรัม) ก่อน จากนั้นคำนวณย้อนกลับโดยใช้อัตราส่วนการยืดตามแนวรอบวงและแนวแกน เพื่อยืนยันว่าอัตราส่วนการยืดรวมอยู่ภายในช่วงที่ใช้งานได้จริง หากอัตราส่วนการยืดไม่เหมาะสม ให้ปรับน้ำหนัก (กรัม) หรือขนาดขวด แทนที่จะบังคับให้สอดคล้องกับตารางความจุ
ขั้นตอนที่ 4: ตรวจสอบความเป็นไปได้ของการฉีดขึ้นรูป (injection molding) และการเป่าขึ้นรูป (blow molding) ยืนยันว่าระบบการอบแห้งสามารถบรรลุจุดน้ำค้างที่กำหนดได้หรือไม่ ความแม่นยำในการควบคุมอุณหภูมิของเครื่องฉีดขึ้นรูปเพียงพอหรือไม่ในการผลิตพรีฟอร์มให้มีค่า IV ตามเป้าหมายอย่างสม่ำเสมอ และกำลังความร้อนของเครื่องเป่าขึ้นรูปสามารถรองรับความหนาของผนังที่สอดคล้องกับน้ำหนัก (กรัม) ที่เลือกได้หรือไม่ จากนั้น ก่อนสั่งซื้อในปริมาณมาก ดำเนินการทดสอบบนเครื่องจริงด้วยเครื่องเป่าขึ้นรูปที่ใช้งานจริง โดยตรวจสอบการกระจายตัวของความหนาผนัง การก่อตัวของฐาน ความพอดีของส่วนคอ และประสิทธิภาพการทนต่อแรงกระแทก/แรงดัน ไม่ว่าพารามิเตอร์ในเอกสารจะสอดคล้องกันเพียงใด การจับคู่จะถือว่าสมบูรณ์แบบก็ต่อเมื่อมีการยืนยันแล้วผ่านกระบวนการเป่าขึ้นรูป

การเลือกพรีฟอร์ม PET นั้นโดยหลักคือ การใช้ตัวแปรสามประการ — วัตถุดิบ ส่วนคอของบรรจุภัณฑ์ (neck finish) และน้ำหนัก (กรัม) — เพื่อให้สอดคล้องกับภาระเชิงหน้าที่ของขวดและข้อจำกัดเชิงกายภาพของสายการบรรจุ .
วัตถุดิบกำหนดว่าขวดนั้น "รับน้ำหนักได้หรือไม่"; ลักษณะของส่วนคอขวด (neck finish) กำหนดว่าขวดนั้น "ปิดสนิทและเทได้สะดวกหรือไม่"; ส่วนน้ำหนัก (gram weight) กำหนดว่าขวดนั้น "แข็งแรงพอหรือไม่ และไม่สิ้นเปลืองเกินไปหรือไม่" ทั้งสามปัจจัยนี้เชื่อมโยงกันอย่างแนบแน่น: วัตถุดิบที่มีค่า IV สูงแต่มีน้ำหนักต่ำเกินไป ก็ยังขาดความแข็งแรง; คอขวดที่กว้างเกินไปแต่เกลียวไม่ตรงกับฝา ก็ทำให้ฝาไม่สามารถขันเข้าไปได้เลย; และไม่ว่าน้ำหนักจะมากเพียงใด หากอัตราส่วนการยืด (stretch ratio) ผิด ก็ยังทำให้ขวดนั้นนิ่มและหย่อนยานอยู่ดี
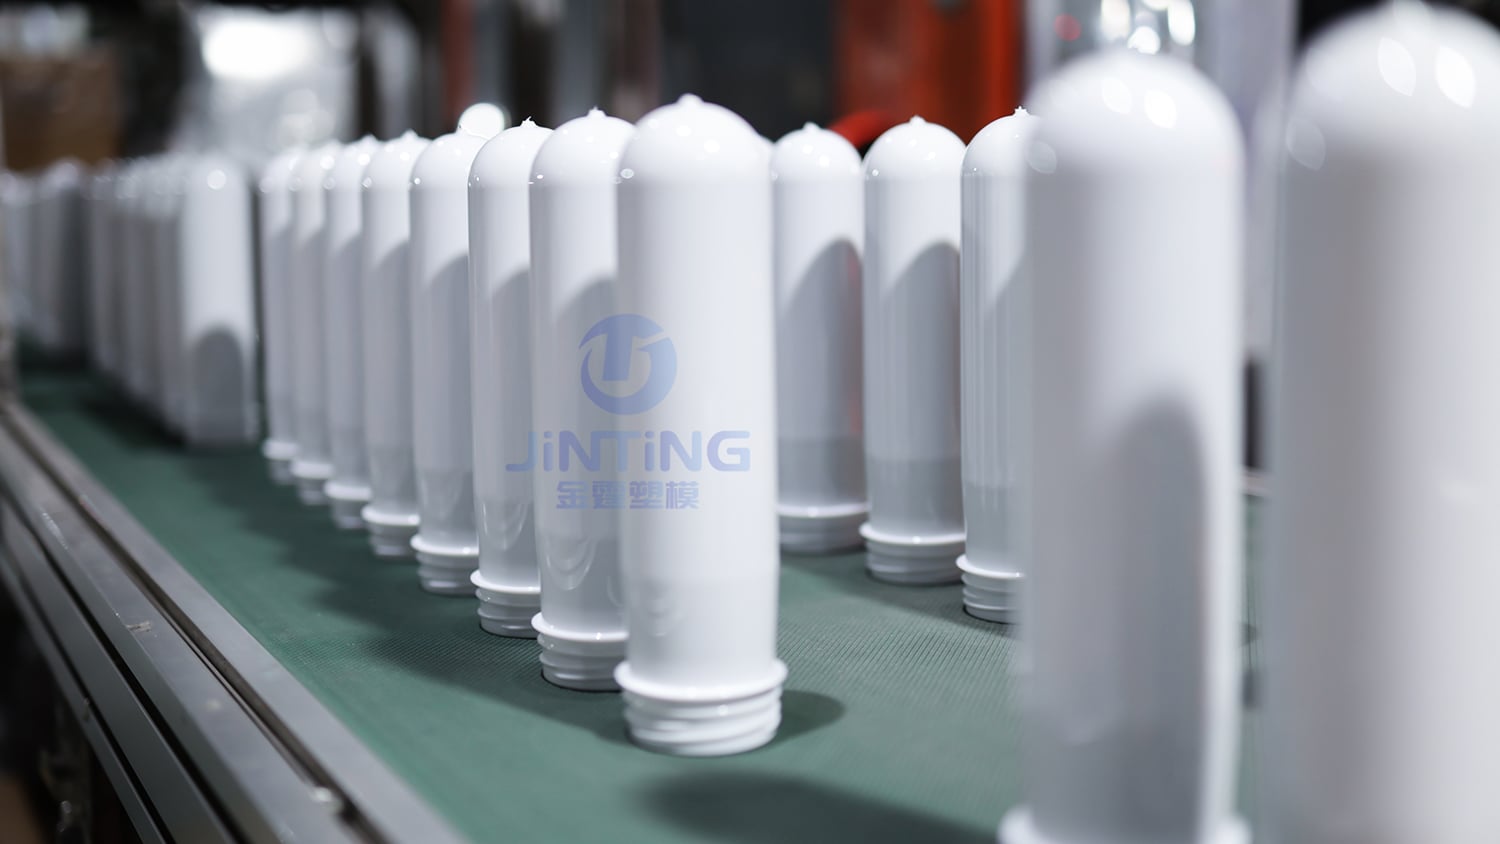
เริ่มต้นด้วยการพิจารณาอย่างชัดเจนว่าขวดนั้นจะบรรจุสิ่งของชนิดใด บรรจุบนไลน์ใด และจะถูกจัดการอย่างไร — จากนั้นจึงกลับมาเลือกพรีฟอร์ม นี่คือหลักตรรกะเพียงประการเดียวที่ไม่เปลี่ยนแปลง ซึ่งเป็นพื้นฐานของตารางพารามิเตอร์ทั้งหมด
 ข่าวร้อนแรง
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

บริษัท Taizhou Huangyan Jinting Plastic Mould.,LTD เป็นผู้ผลิตพรีฟอร์ม PET มืออาชีพที่มีประสบการณ์มากกว่า 25 ปี ได้รับการรับรองมาตรฐาน ISO9001/ISO22000 สามารถผลิตคอขวดตามสั่ง (28–55 มม.) สี น้ำหนัก และแม่พิมพ์ต่าง ๆ สำหรับแบรนด์ผลิตภัณฑ์น้ำดื่มและเครื่องดื่ม ติดต่อเราได้เลยวันนี้
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. นโยบายความเป็นส่วนตัว