EN

Der häufigste Fehler bei der Auswahl von Vorformlingen besteht darin, ein Preisangebot allein auf Grundlage einer Füllmenge anzufordern. Eine 500-ml-Flasche kann einen 12-g-Vorformling oder einen 20-g-Vorformling verwenden; sie kann einen 28-mm-Hals oder einen 38-mm-Hals haben. Was die Spezifikationen eines Vorformlings wirklich bestimmt, ist nicht „wie viel er fasst“, sondern „was er enthält, wie er befüllt wird und wie er geblasen wird.“

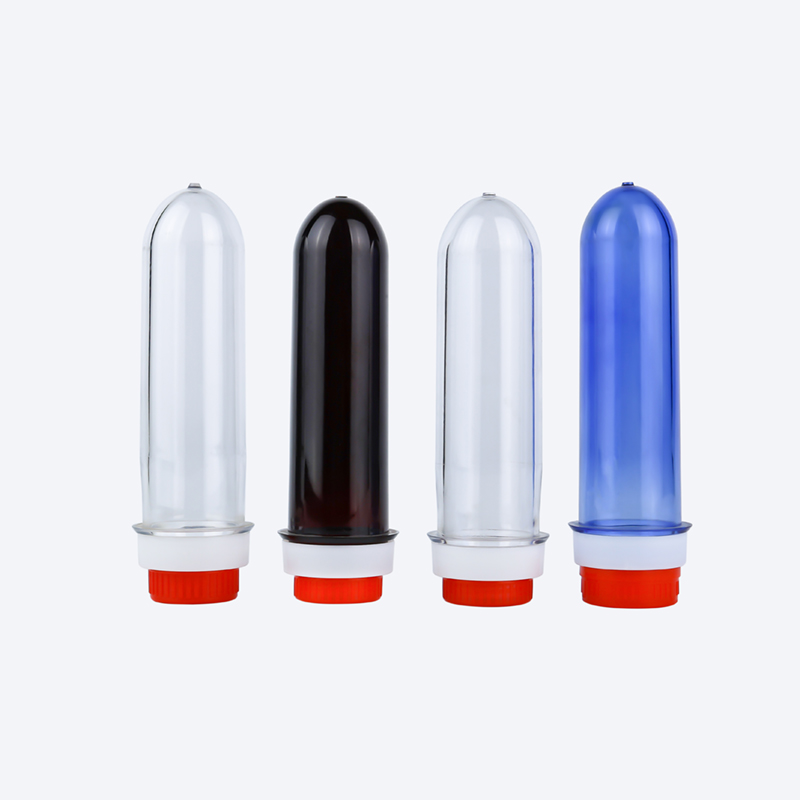
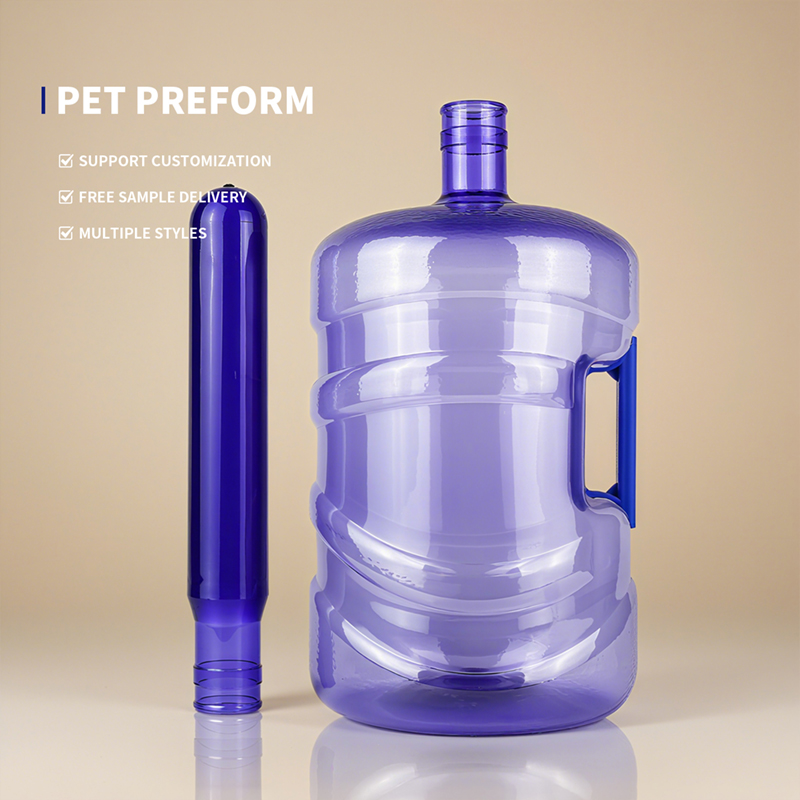
Eine PET-Flasche beginnt mit dem Vorformling. Der halsgewinde sind bereits während des Spritzgusses festgelegt, während der Körper erst beim Blasformen fertiggestellt wird. Das bedeutet, dass die Rohstoffsorte, die Flaschenhalsausführung und das Gewicht des Vorforms vor der Herstellung der Spritzgussform an die Anforderungen des Blasformens angepasst werden müssen. Falls diese Anpassung fehlschlägt, führt auch noch so viel Feinabstimmung der Blasformmaschine nicht zu einer qualifizierten Flasche; unabhängig von der Geschwindigkeit der Abfülllinie treten Probleme spätestens beim Verschließen oder bei der Druckfestigkeit auf.
Im Folgenden erläutern wir nacheinander die drei Variablen – Rohstoff, Flaschenhalsausführung und Gewicht –, ergänzen diese um zentrale Aspekte zur Abstimmung von Spritzguss- und Blasformprozess und geben schließlich eine praktische Auswahllogik an.
Der zentrale Rohstoffkennwert für PET-Vorformen ist die intrinsische Viskosität (IV-Wert) , welches die Länge der PET-Molekülketten repräsentiert und direkt die Festigkeit, Zähigkeit sowie Druck- und Hitzebeständigkeit der Flasche beeinflusst. Der IV-Wert für flaschengerechtes PET liegt typischerweise zwischen 0,70 und 0,88 dL/g; die genauen Klassifizierungen können je nach Quelle leicht variieren und sollten stets im Kontext der jeweiligen Anwendung verstanden werden.
Basierend auf Daten mehrerer Lieferanten und branchenüblicher Quellen liegen die IV-Bereiche für verschiedene Flaschentypen etwa wie folgt:
| Flaschenart | IV-Bereich (dL/g) | Kerngrund |
|---|---|---|
| Standard-Wasserflaschen (Mineralwasser, gereinigtes Wasser) | 0.70–0.80 | Kein innerer Druck oder hohe Temperatur; ausgewogenes Verhältnis von Kosten und Klarheit |
| Flaschen für kohlensäurehaltige Erfrischungsgetränke (CSD) | 0.78–0.87 | Müssen einem inneren Druck von ca. 4 bar standhalten; ein hoher IV-Wert gewährleistet Kriech- und Druckfestigkeit |
| Hot-fill-Flaschen (Tee, Saft) | 0.78–0.88 | Müssen einer Abfülltemperatur von 85–93 °C standhalten; ein hoher IV-Wert bewahrt die dimensionsstabile Form bei hoher Temperatur |
| Ölflaschen / Flaschen mit großer Füllkapazität | 0.80–0.84 | Langzeitbelastung; erfordert hohe Zähigkeit und Kriechfestigkeit |
Auf der Qualitätsstufe umfassen Wasserflaschen-Grade üblicherweise IV 0,76 und 0,80; kohlensäurehaltige Grade umfassen typischerweise IV 0,84; hitzebeständige Hot-Fill-Grade umfassen IV 0,76–0,78; und Speiseölflaschen verwenden üblicherweise IV 0,84. Einige Quellen erweitern den Wasserflaschen-Grade-Bereich bis auf 0,70, die kohlensäurehaltigen Grade bis auf 0,85 und die Hot-Fill-Grade bis auf 0,88. Diese Unterschiede resultieren aus unterschiedlichen Grad-Designs und Prüfbedingungen der jeweiligen Harzhersteller. Bei der Auswahl ist stets auf das COA (Certificate of Analysis) des Lieferanten zu vertrauen – nicht auf ein auswendig gelerntes „Standardmaß“.

Zu niedrige IV : Kurze Molekülketten machen die Flasche spröde und verringern die Kriechfestigkeit. Wenn der IV-Wert eines Wasser-Vorformlings unter 0,70 fällt, kann die geblasene Flasche beim Zusammendrücken kollabieren und unter Langzeitbelastung irreversibel deformiert werden. Jeder zusätzliche Schmelzzyklus reduziert den IV-Wert um etwa 0,03–0,05 dL/g ; falls das Regranulat-Verhältnis zu hoch ist, ohne dass die IV-Kompensation erfolgt, kann die IV des fertigen Vorforms weit unter dem Nennwert des Ausgangsmaterials liegen.
IV zu hoch : Die Flasche ist zwar tatsächlich „härter“, doch der Preis dafür ist eine schlechtere Schmelzfließfähigkeit, ein höherer Aufwand und ein größerer Energieverbrauch beim Spritzgießen sowie ein engeres Prozessfenster. Noch kritischer ist jedoch, dass die Flasche selbst diese Festigkeit gar nicht benötigt . Der Einsatz von Kohlensäure-tauglichem Material mit einer IV von 0,85 für eine 500-ml-Wasserflasche erhöht die Festigkeit nahezu ohne Leistungsverbesserung, während jede Tonne Material teurer wird und der Spritzgießprozess an Toleranz verliert. Einige Quellen nennen 0,72–0,76 dL/g als IV-Bereich für kohlensäurehaltige Erfrischungsgetränke, 0,80–0,84 dL/g für Hot-Fill-Anwendungen und etwa 0,74–0,78 dL/g für Wasser und Saft. Obwohl die konkreten Werte von der obigen Tabelle abweichen, bleibt das Prinzip der „funktionsspezifischen Schichtung“ konsistent.
Auswahlprinzip: Bestimmen Sie zunächst die „funktionale Belastung“ der Flasche – ob sie Druck aushalten, Hitze widerstehen oder Langzeitlasten tragen muss – und wählen Sie dann die IV-Klasse aus. Entscheiden Sie nicht nach dem Motto „höhere IV ist sicherer“. Eine übermäßige Festigkeitsreserve bei Vorformlingen ist ebenfalls eine Kostenverschwendung.
Die Verwendung von rPET nimmt stetig zu. Ein rPET-Anteil von 25–50 % ist erreichbar, ohne Transparenz und Festigkeit einzubüßen; jede Charge muss jedoch unabhängig die Lebensmittelkontakttauglichkeit bestätigen. Kritischer ist jedoch der IV-Abfall bei rPET: jede zusätzliche Schmelzphase verringert die IV um 0,03–0,05 dL/g . Ist der rPET-Anteil hoch, müssen Sie entweder einen Rohstoff mit höherer Ausgangs-IV wählen, um dies auszugleichen, oder Kettenverlängerer bzw. die Festphasenpolymerisation (SSP) einsetzen, um die IV wieder in den Zielbereich zu bringen. Andernfalls liegt die IV des fertigen Vorformlings unter dem Konstruktionswert – ein Umstand, der sich auf keinem Angebotsschein erkennen lässt.
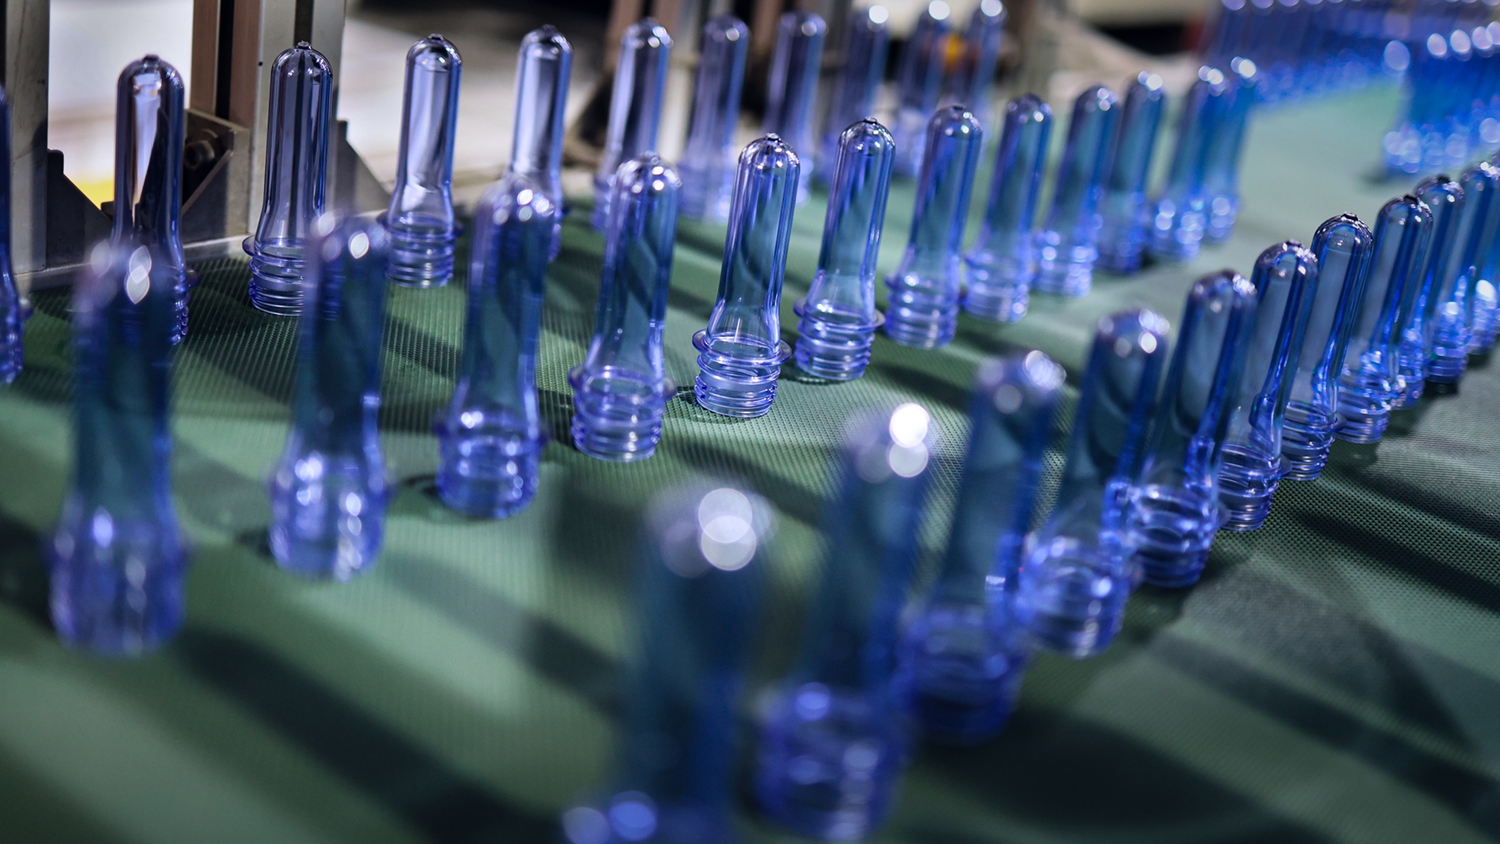
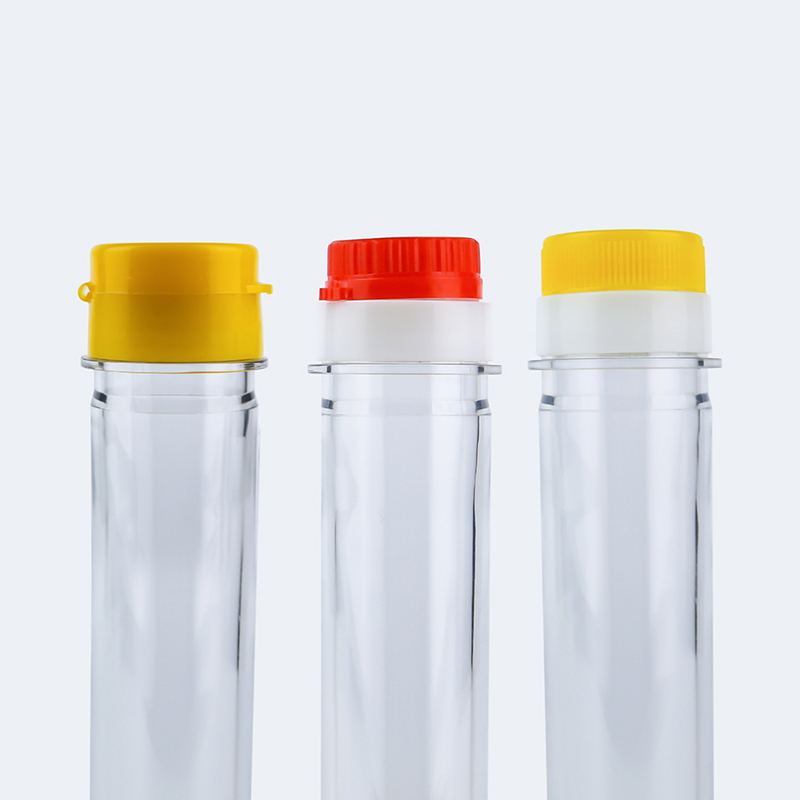
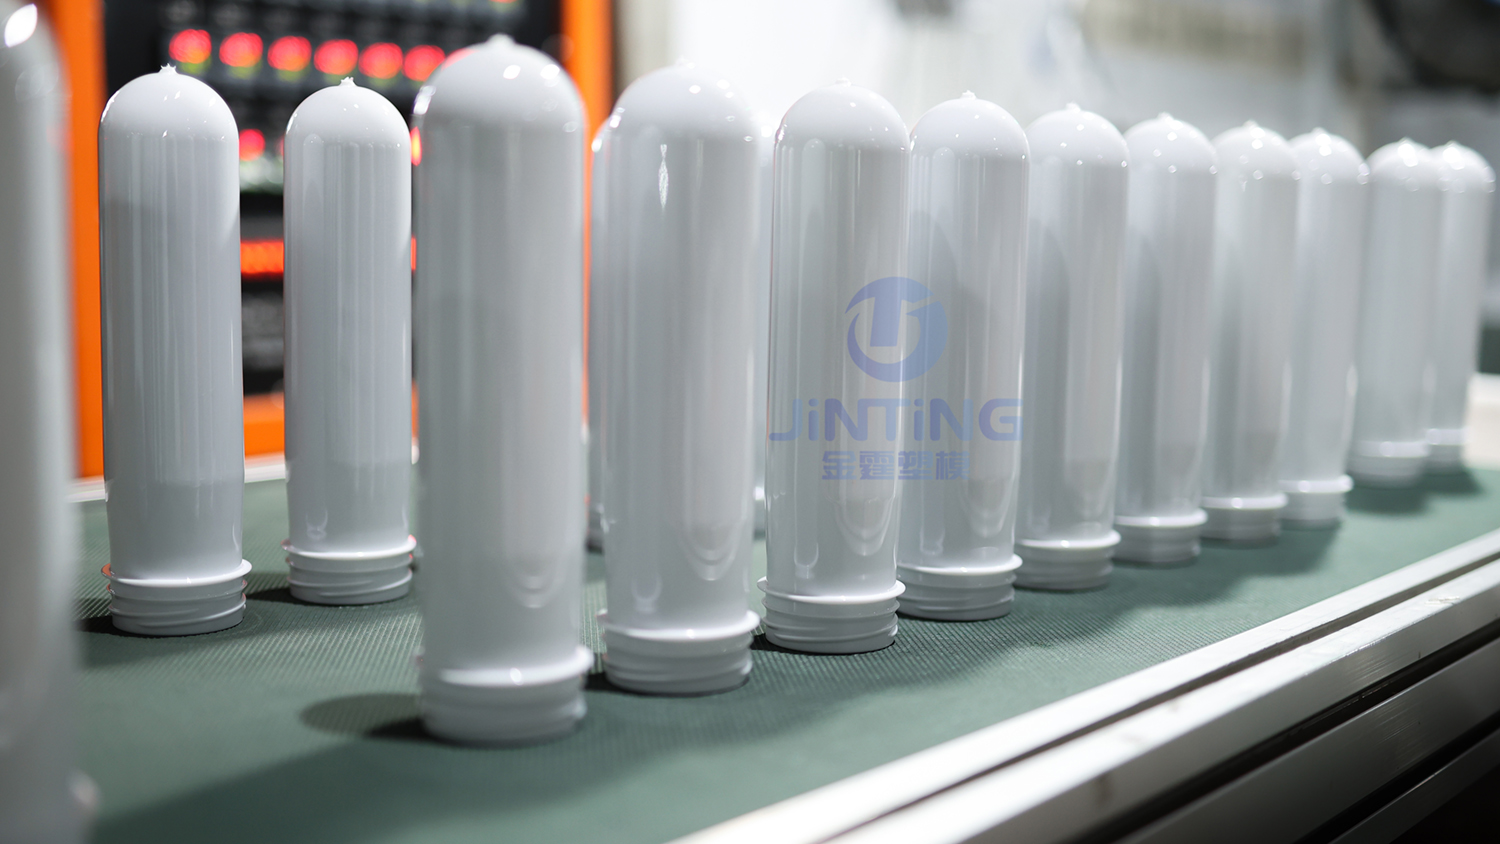
Die Halsausführung ist die Variable, die bei der Vorform-Auswahl am leichtesten vereinfacht wird. Viele Personen fragen nur nach „28 mm oder 38 mm“, doch innerhalb von 28 mm Sind PCO 1881 und PCO 1810 zwei unterschiedliche Gewinde-Spezifikationen, deren Verschlüsse nicht austauschbar sind . Eine Gewichtsdurchmesserdifferenz von sogar nur 0,2 mm kann zu Verschluss-Leckagen oder Dichtungsversagen führen – und diese Abmessung lässt sich nach dem Spritzblasverfahren nicht mehr korrigieren.
28-mm-Serie: PCO 1881 und PCO 1810
PCO 1881 ist die globale Standard-Spezifikation für kurze Hälse für kohlensäurehaltige Getränke und Wasserflaschen, entwickelt zur Gewichtsreduzierung – im Vergleich zum PCO-1810 reduziert es den Materialverbrauch durch eine geringere Gewindehöhe bei gleichbleibend gutem Druckwiderstand und Dichtungsverhalten. Es ist die bevorzugte Wahl für Hochgeschwindigkeitsabfülllinien und Leichtbaukonzepte. PCO 1810 ist eine ältere Langhals-Spezifikation, die noch in einigen bestehenden Linien und Exportmärkten zu finden ist, doch neue Linien setzen sie kaum noch ein.
30/25-Serie
Ein leichter Flaschenhalsverschluss für Wasser mit 30 mm Durchmesser und 25 mm Höhe, der in bestimmten Märkten (wie Indien) beliebt ist und auch bei einigen Wasserprodukten unter 500 ml häufig vorkommt.
38-mm-Serie: DBJ und SP400
Der 38-mm-Flaschenhalsverschluss eignet sich für säfte, Milchprodukte, funktionelle Getränke , und Produkte, die ein Ausgießen mit breitem Mund oder zusätzliche Fruchtpulpa-Partikel erfordern. Der 38-mm-DBJ unterstützt manipulationssichere Verschlüsse und eine breitere Ausgussöffnung; der 38-mm-SP400 ist eine Mehrzweck-Spezifikation für Getränke, Lebensmittel und Haushaltsflüssigkeiten. Die 38-mm-Heißabfüll-Vorformen von Hon Chuan International sind ausdrücklich für Säfte, Sportgetränke und andere Heißabfüll-Produkte vorgesehen, mit Gramm-Gewichten von 28,5 g und 29,5 g.
26/22-GME und andere Leichtbau-Spezifikationen
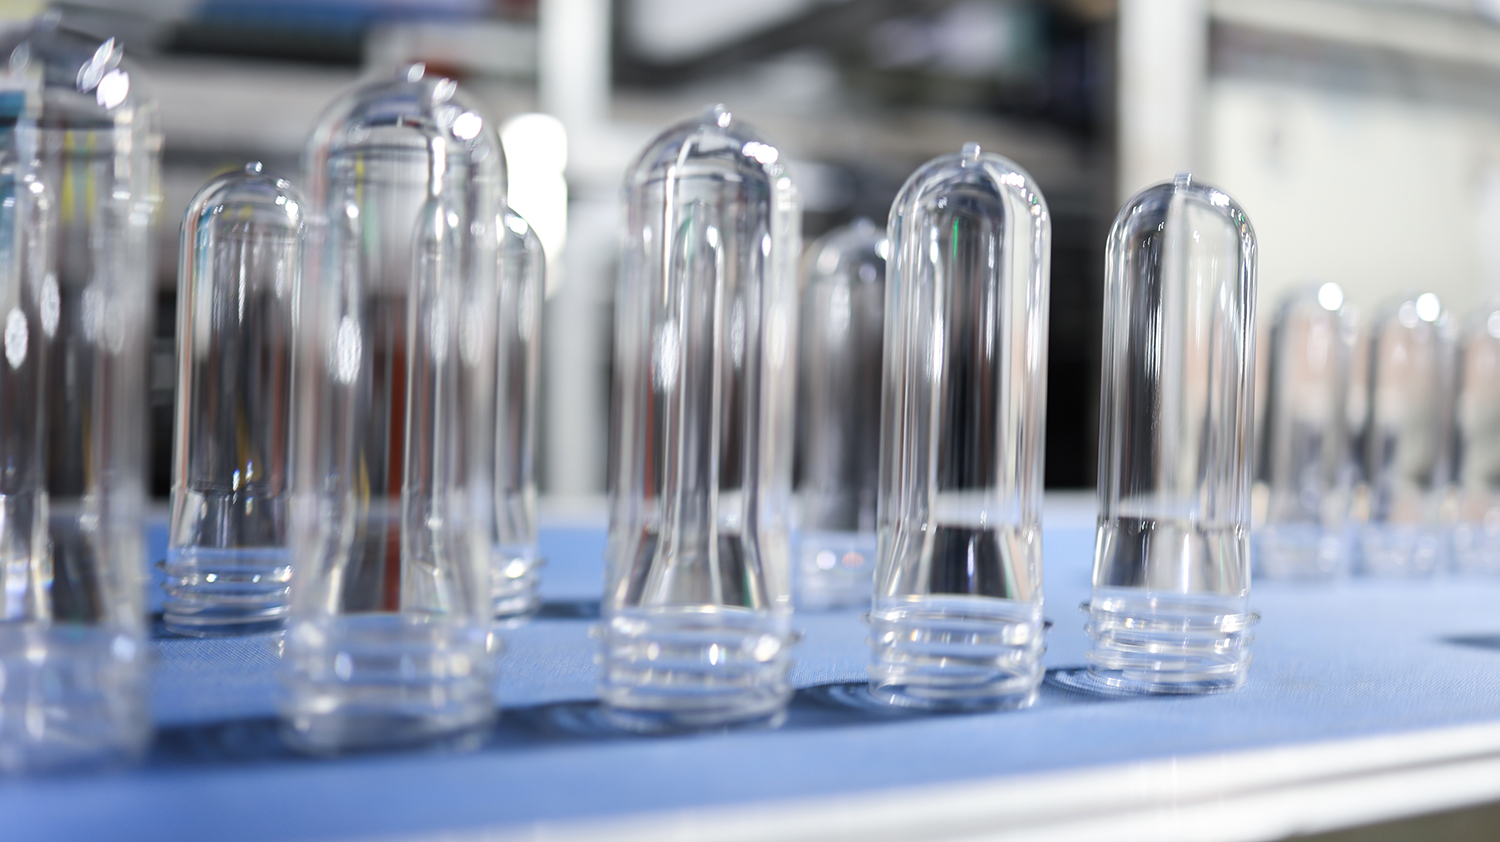
26/22-GME ist speziell für Wasser und kohlensäurehaltige Getränke konzipiert und kompatibel mit angebundenen Verschlüssen – eine neu entstehende Spezifikation, die Leichtbau und Kreislauffähigkeit im Einklang mit der EU-Richtlinie über Einweg-Kunststoffe vereint. 55-mm-Halsöffnungen werden bei einigen Wasser- und Großmund-Produkten eingesetzt, während BVS 30H60 auf Spirituosen und Wein abzielt.
Erstens der Gewinde-Standard, nicht der Durchmesser. „28 mm“ gibt lediglich den Durchmesser an, nicht das Gewinde. PCO 1810, PCO 1881 und BPF 28 mm sind drei verschiedene Halsausführungen mit nicht austauschbaren Verschlüssen. Bevor Sie bestellen, ermitteln Sie bitte den genauen Hals-Spezifikationscode und prüfen Sie, ob Ihr bestehender Verschlussbestand damit kompatibel ist.
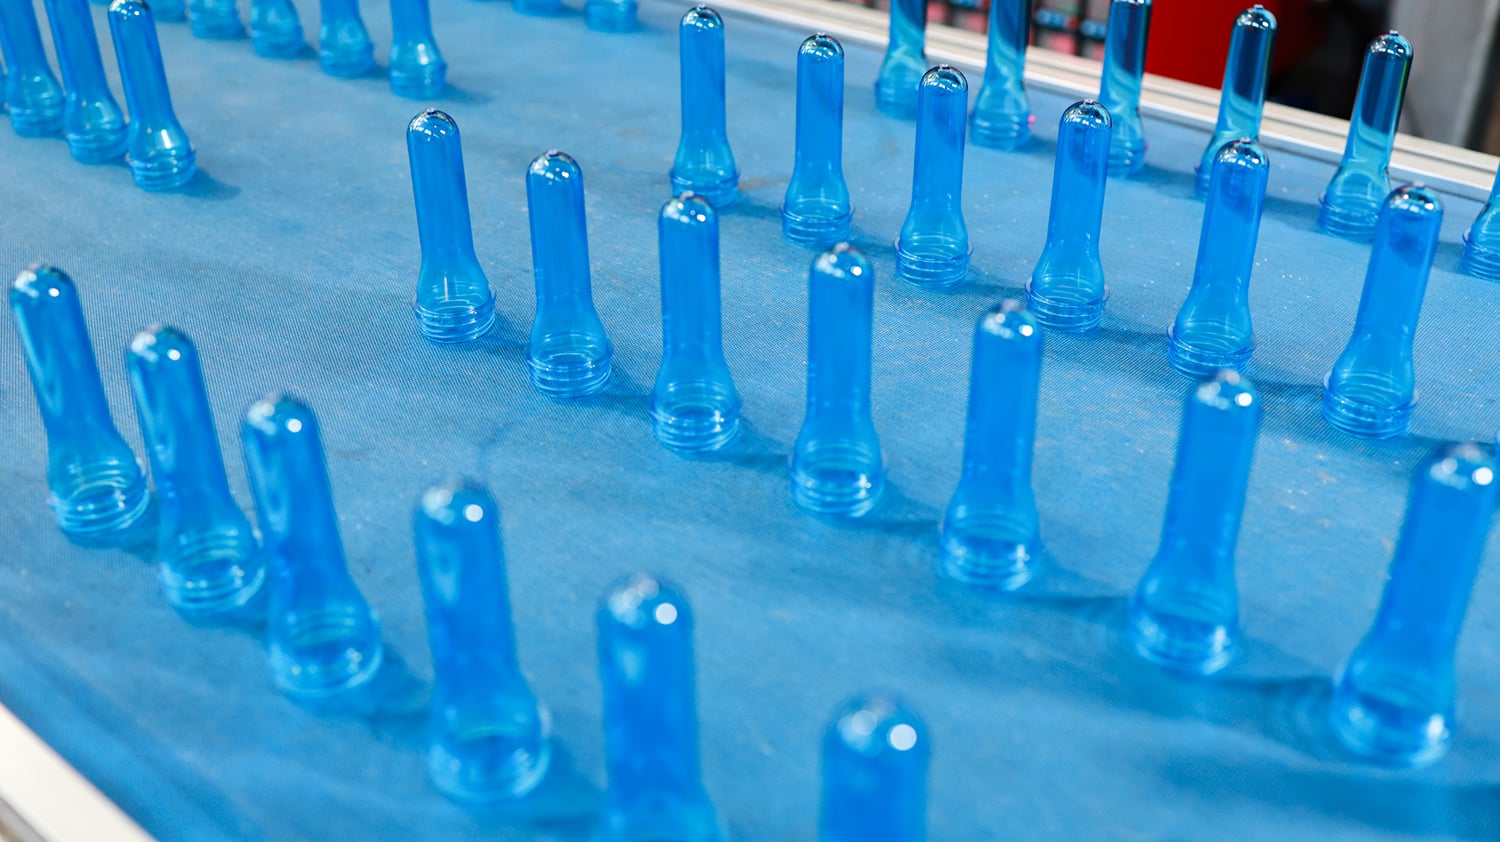
Zweitens das Verschließsystem der Abfüllanlage. Die Verschließköpfe und Verschlusszuführungen hochgeschwindigkeitsfähiger Abfüllanlagen sind für bestimmte Halsausführungen und Gewinde konzipiert. Eine Änderung der Halsausführung erfordert den Austausch des gesamten Verschließmoduls sowie des Zuführsternrads – nicht nur eine Umstellung auf andere Vorformen. Falls der Verschließer für PCO 1881 ausgelegt ist, führt der Einsatz von PCO 1810-Vorformen nicht zu einer funktionsfähigen Notlösung, sondern zu häufigen Verschlussstaus, instabilem Drehmoment und durchgefallenen Dichtheitsprüfungen.
Drittens das Produkt und sein Anwendungsszenario. Weite Mündungen erleichtern das Einfüllen und Abgeben, doch je größer der Flaschenhals ist, desto höher ist der Materialverbrauch und die Schwierigkeit der Kristallisationskontrolle im Halsbereich. Schmale Hälse bieten Vorteile bei der Gewichtsreduzierung und für Hochgeschwindigkeitsabfülllinien, sind jedoch bei viskosen Produkten unpraktisch. Bei Heißabfüllprodukten mit 38-mm-kristallisierten Hälsen ist zudem sicherzustellen, dass der Kristallisationsprozess am Hals den Wärmebeständigkeitsanforderungen des Verschlusses entspricht.
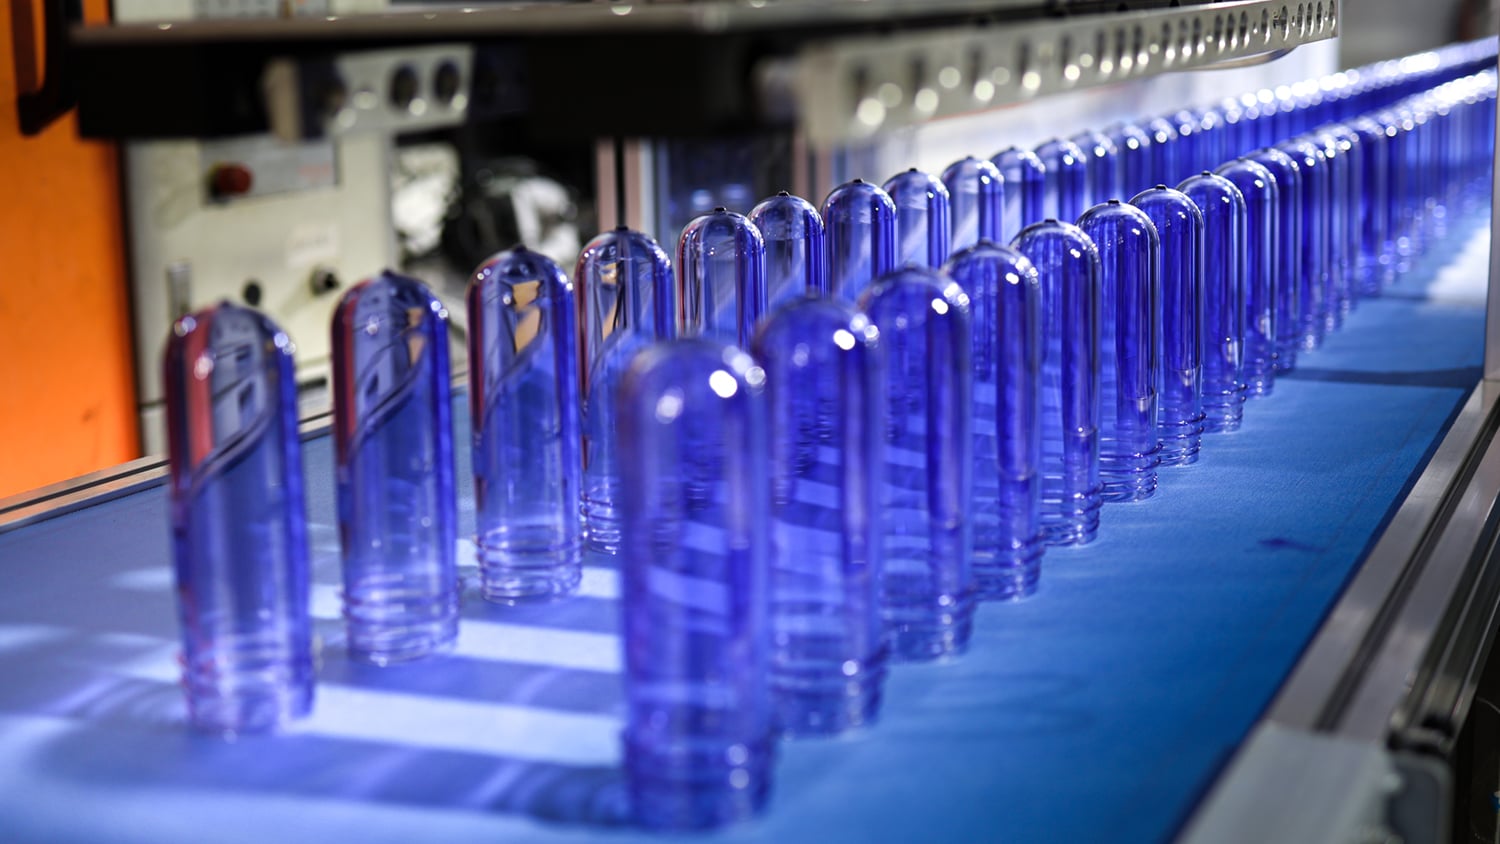
Das Grammgewicht ist der anschaulichste Parameter – und zugleich der am häufigsten missverstandene. Es gibt keine feste Antwort auf die Frage „Wie viele Gramm für 500 ml?“ denn bei gleicher Füllmenge können Unterschiede im Flaschendesign, im Ziel-Flaschengewicht, im Abfüllprozess und in den Druckanforderungen zu stark variierenden Grammgewichten führen.
Die folgenden Daten stammen von Industrielieferanten und Beschaffungsleitfäden und dienen als Ausgangsreferenz, nicht als verbindlicher Standard:
| Flaschentyp / Fassungsvermögen | Typischer Gramm-Gewichtsbereich | Hinweise |
|---|---|---|
| 500-ml-Stille-Wasserflasche | 10–14 g | Leichte Produkte können bis auf etwa 9 g sinken |
| 1,5-L-Kohlensäurehaltige-Getränkeflasche | 38–42 g | Muss dem Innendruck standhalten; deutlich schwerer als Wasserflaschen |
| Heißabfüllflasche (gleiche Kapazität) | 15 %–20 % höher als bei Kaltabfüllung | Die Schulter erfordert eine zusätzliche Dicke, um einer Hochtemperatur-Schrumpfung zu widerstehen |
Die Streuung der Grammgewichte bei Standard-Wasserflaschen verdeutlicht den Punkt bereits: Für dasselbe Volumen von 500 ml gelten sowohl 10 g als auch 14 g als „normal“; die Unterschiede rühren von dem angestrebten Flaschengewicht, der Komplexität des Flaschendesigns und den Bedingungen an der Abfülllinie her. Kohlensäurehaltige und Heißabfüll-Flaschen benötigen höhere Grammgewichte, da sie eine größere Wanddicke benötigen, um dem Innendruck bzw. hohen Temperaturen standzuhalten.

Das Grammgewicht kann nicht isoliert gewählt werden – es ist durch die dehnungsverhältnis .
Während des Umformprozesses vom Preform zur Flasche wird das Material sowohl axial als auch umfangsorientiert gestreckt. Umfangsorientiertes Dehnungsverhältnis entspricht dem Verhältnis des maximalen inneren Durchmessers der Flasche zum inneren Durchmesser des Preforms; axiales Streckverhältnis entspricht dem Verhältnis der Höhe des fertigen Abschnitts zur entsprechenden Höhe des Preforms; die Multiplikation beider Werte ergibt das gesamte Dehnungsverhältnis . Gemäß typischen PET-Behälterdesigns aus der Patentliteratur liegt das gesamte Dehnungsverhältnis üblicherweise zwischen 12 und 16 , wobei das Umfangsdehnungsverhältnis etwa bei 5.6–6.5und das axiale bei 2.4–2.7liegt. Einige Konstruktionen steuern das gesamte Dehnungsverhältnis auf 8–12, um optimale Klarheit und mechanische Leistung zu erzielen. Diese Bereiche sind keine willkürlichen Zahlen, sondern das Fenster, innerhalb dessen sich die PET-Molekülketten bei einer biaxialen Dehnung ausreichend orientieren, ohne dass es zu übermäßigem Ausdünnen oder Stress-Weißung kommt.
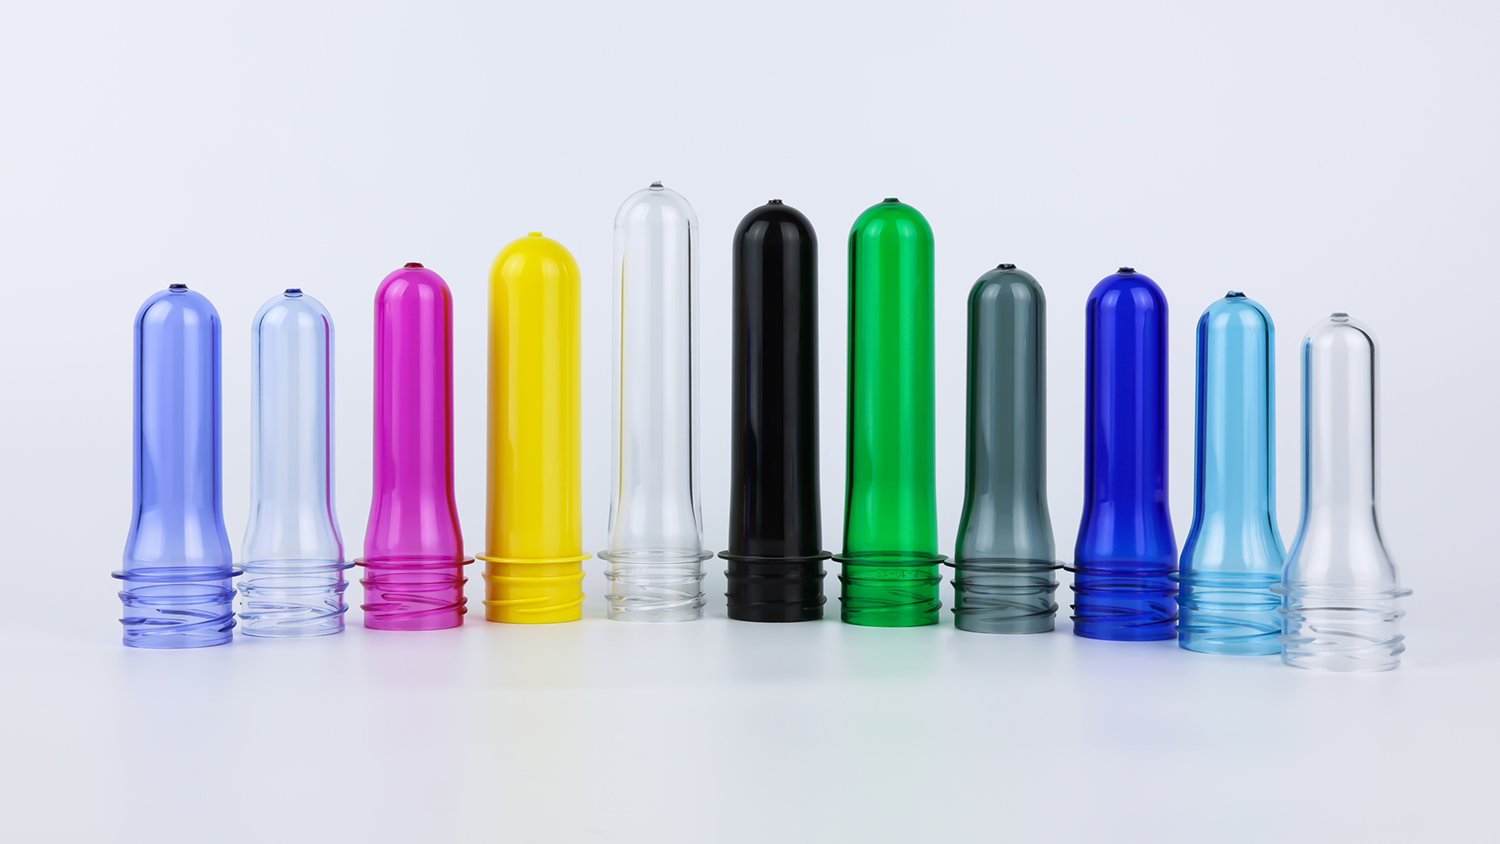
Vorform zu leicht : Das gesamte Dehnungsverhältnis ist zu hoch, die Wandstärke wird zu stark reduziert, die Körperfestigkeit ist unzureichend, und es können lokale Weißung, Spannungsrisse oder Druckkollaps auftreten.
Vorformling zu schwer : Das Dehnungsverhältnis ist unzureichend, die molekulare Orientierung ist mangelhaft, die Flasche ist weich und trüb, das Material wird nicht effektiv „gerichtet“, um Festigkeit zu verleihen, und das zusätzliche Grammgewicht führt nicht zu einer Leistungssteigerung.
Das Grammgewicht ist im Wesentlichen die Menge an Material, die erforderlich ist, um das Dehnungsverhältnis innerhalb des wirksamen Fensters für eine gegebene Flaschengeometrie zu halten . Die Füllkapazität ist lediglich eine Eingangsgröße für diese Berechnung – nicht die Antwort selbst.
Ein erhöhtes Grammgewicht bedeutet nicht, dass die gesamte Flasche gleichmäßig dicker wird. Das zusätzliche Material muss strategisch an den Stellen platziert werden, an denen sich nach dem Blasformen Spannungen konzentrieren: schulter, Verstärkungsbereiche des Körpers und Übergangsbereich des Bodens – denn genau dort treten die höchsten mechanischen Belastungen auf. Heißabfüllflaschen sind 15 % bis 20 % schwerer als Kaltabfüllflaschen gleicher Kapazität, und zwar genau deshalb, weil die Schulter zusätzliches Material benötigt, um der thermischen Schrumpfung nach der Abfüllung standzuhalten. Bei Flaschen mit Henkeln oder bei solchen, die dynamischen Lasten ausgesetzt sind, gilt dieselbe Logik noch stärker: Das zusätzliche Grammgewicht muss gezielt an den lasttragenden Stellen angebracht werden; andernfalls stellt es schlichtweg Verschwendung dar.
Die endgültige Leistungsfähigkeit eines Vorforms wird nicht nur durch die IV der Harzsorte bestimmt, sondern auch durch die Prozesskontrolle beim Spritzgießen, die den tatsächlichen Zustand des Materials verändert.
Das Trocknen ist die erste Schwelle. PET ist stark hygroskopisch und muss vor dem Spritzgießen auf einen Feuchtigkeitsgehalt unterhalb von 50 ppm (0,005 %) getrocknet werden. Andernfalls tritt während des Schmelzens Hydrolyse auf, die Molekülketten brechen, die IV sinkt und die Acetaldehyd-Bildung steigt an. Typische Trockenbedingungen sind 160–180 °C, 4–6 Stunden, Taupunkt ≤ –30 °C bis –50 °C . Ist der Taupunkt nicht niedrig genug oder die Zeit nicht ausreichend lang, so wird selbst das hochwertigste Ausgangsmaterial mit der höchsten nominalen IV nach dem Spritzgießen beeinträchtigt.
Das Spritztemperaturprofil ist ebenso kritisch. Eine zu hohe Schmelztemperatur beschleunigt den thermischen Abbau; eine zu niedrige führt zu ungleichmäßiger Plastifizierung. Ein dokumentierter Fall zeigte, dass bereits eine Schwankung von ±3 °C im Einspritztemperaturprofil in Kombination mit unzureichender Trockenzeit ausreichte, um die Halsrissrate beim Blasformen von 0,5 % auf 3 % ansteigen zu lassen. Diese Parameter tauchen nicht in einem Vorformen-Kaufvertrag auf, doch sie entscheiden darüber, ob die gelieferten Vorformen konsistent zu guten Flaschen geblasen werden können.
Die richtige Reihenfolge ist es, vom fertigen Flaschenprodukt und dem Abfüllprozess ausgehend rückwärts zu den Vorformenspezifikationen zu gelangen , statt „vorwärts zu raten“ ausgehend von der Vorformenkapazität oder -masse.
Schritt 1: Funktion definieren, IV-Grad auswählen. Handelt es sich immer noch um Wasser, kohlensäurehaltige Getränke, Heißabfüllsaft oder Öl? Die Funktion bestimmt den IV-Grad, ob eine Halskristallisation erforderlich ist und ob ein Ausgleichsraum für den IV-Abfall von rPET reserviert werden muss.
Schritt 2: Halsabschluss und Verschlussgewinde-Standard definieren. Basierend auf den Verschluss-Spezifikationen und dem Verschließsystem der Abfülllinie den konkreten Halsabschluss (z. B. PCO 1810 / PCO 1881 / 30/25 / 38 mm DBJ / SP400 / 26/22 GME) festlegen – nicht nur die „28 mm“-Durchmesserspezifikation bestätigen. Gleichzeitig die Verfügbarkeit des Verschlusses sowie die Kompatibilität mit dem Verschließmodul prüfen.
Schritt 3: Grammgewicht definieren und Dehnungsverhältnis verifizieren. Basierend auf dem Ziel-Gewicht der Flasche, ihrer Geometrie sowie den Anforderungen an Druck- und Wärmebeständigkeit zunächst einen Bereich für das Grammgewicht abschätzen; anschließend mithilfe der Umfangs- und Längsdehnungsverhältnisse rückwärts berechnen, um sicherzustellen, dass das Gesamtdehnungsverhältnis innerhalb des wirksamen Fensters liegt. Falls das Dehnungsverhältnis nicht sinnvoll ist, das Grammgewicht oder die Flaschenabmessungen anpassen – keine Zwangsanpassung an eine Füllmengentabelle vornehmen.
Schritt 4: Machbarkeit von Spritzguss und Blasformen verifizieren. Bestätigen Sie, ob das Trocknungssystem den geforderten Taupunkt erreichen kann, ob die Temperaturregelgenauigkeit der Spritzgießmaschine ausreichend ist, um Vorformlinge mit dem Ziel-IV-Wert konsistent herzustellen, und ob die Heizleistung der Blasformmaschine zur Wandstärke des gewählten Gramm-Gewichts passt. Anschließend, bevor eine Großbestellung aufgegeben wird, führen Sie Tests direkt an der eigentlichen Blasformmaschine durch , bei denen die Wandstärkenverteilung, die Bodenformung, die Halspassung sowie das Drop-/Druckverhalten überprüft werden. Unabhängig davon, wie konsistent die papierbasierten Parameter sind, ist die Abstimmung erst nach der Validierung im Blasformprozess abgeschlossen.

Die Auswahl von PET-Vorformlingen beruht im Wesentlichen darauf, drei Variablen – Rohmaterial, Halsausführung und Gramm-Gewicht – so auf die funktionale Belastung einer Flasche und die physikalischen Einschränkungen einer Abfüllanlage abzustimmen .
Der Rohstoff bestimmt, ob die Flasche „die Last tragen kann“; der Flaschenhalsabschluss bestimmt, ob sie „dicht verschließt und bequem zu gießen ist“; das Grammgewicht bestimmt, ob sie „ausreichend stabil und nicht verschwenderisch ist“. Diese drei Faktoren hängen miteinander zusammen: Ein hoch-IV-Material mit unzureichendem Grammgewicht weist immer noch ungenügende Festigkeit auf; ein breiter Hals mit falschem Gewinde bedeutet, dass die Kappe einfach nicht aufgeschraubt werden kann; und egal wie großzügig das Grammgewicht auch gewählt wird – ein falsches Dehnungsverhältnis führt stets zu einer weichen, schlaffen Flasche.
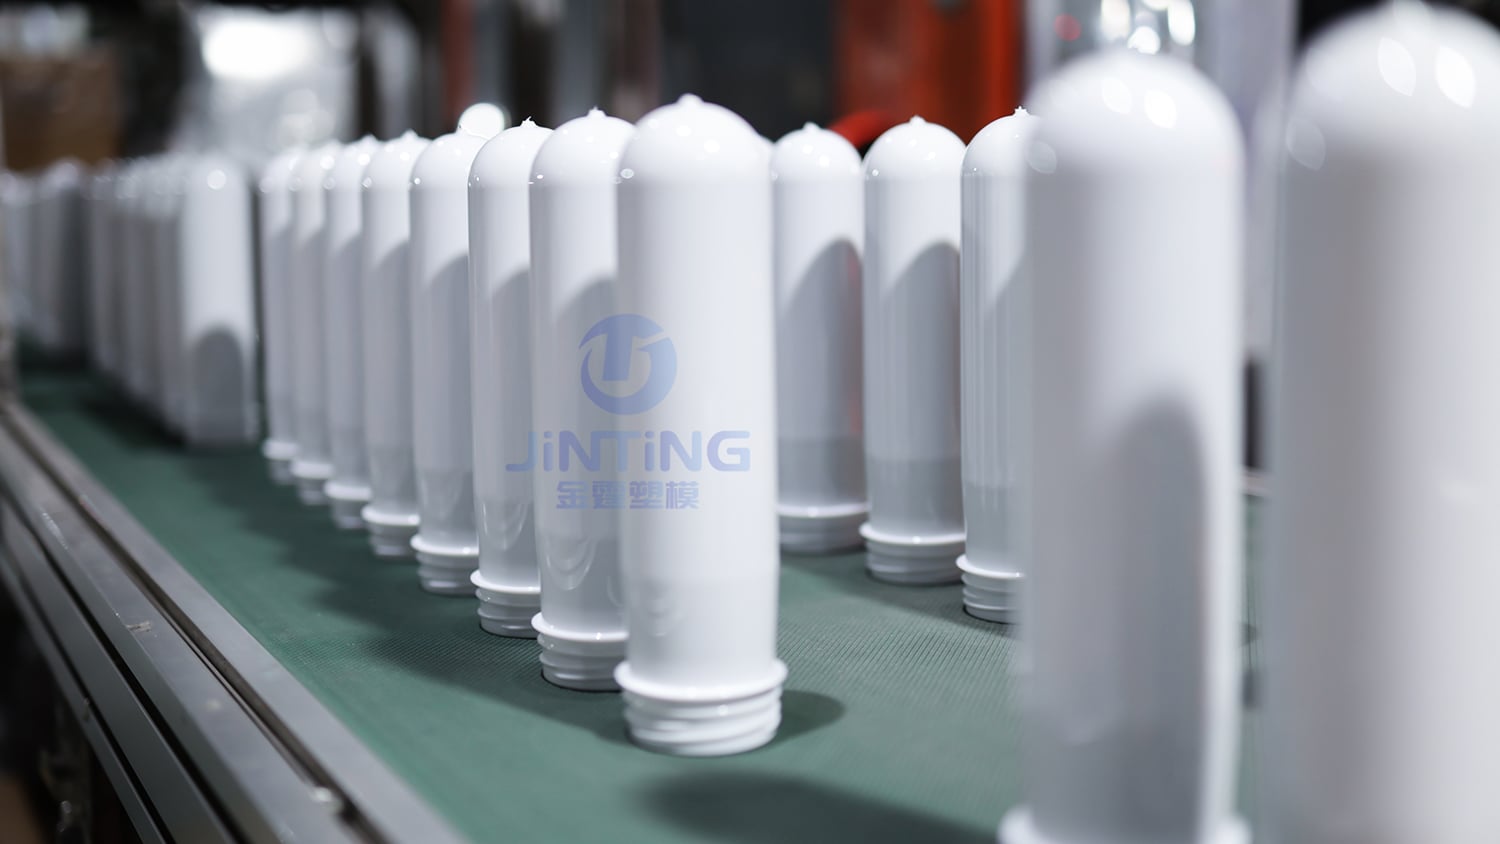
Überlegen Sie zunächst klar, was die Flasche enthalten wird, auf welcher Abfülllinie sie befüllt wird und wie sie gehandhabt wird – danach kehren Sie zurück und wählen den Preform aus. Dies ist die einzige unveränderliche Logik hinter allen Parameter-Tabellen.
 Aktuelle Nachrichten
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould., LTD ist ein professioneller Hersteller von PET-Preforms mit über 25 Jahren Erfahrung. Zertifiziert nach ISO9001/ISO22000, individuelle Hälse (28–55 mm), Farben, Gewichte und Formen für Wasser- und Getränkemarken. Kontaktieren Sie uns noch heute.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. DATENSCHUTZRICHTLINIE