EN

Самая распространённая ошибка при выборе заготовок — запрос цены по объёму ёмкости. Бутылка объёмом 500 мл может использовать заготовку массой 12 г или 20 г; она может иметь горлышко диаметром 28 мм или 38 мм. Что действительно определяет спецификации заготовки, — это не «сколько она вмещает», а «что она вмещает, как происходит её наполнение и как осуществляется выдув».

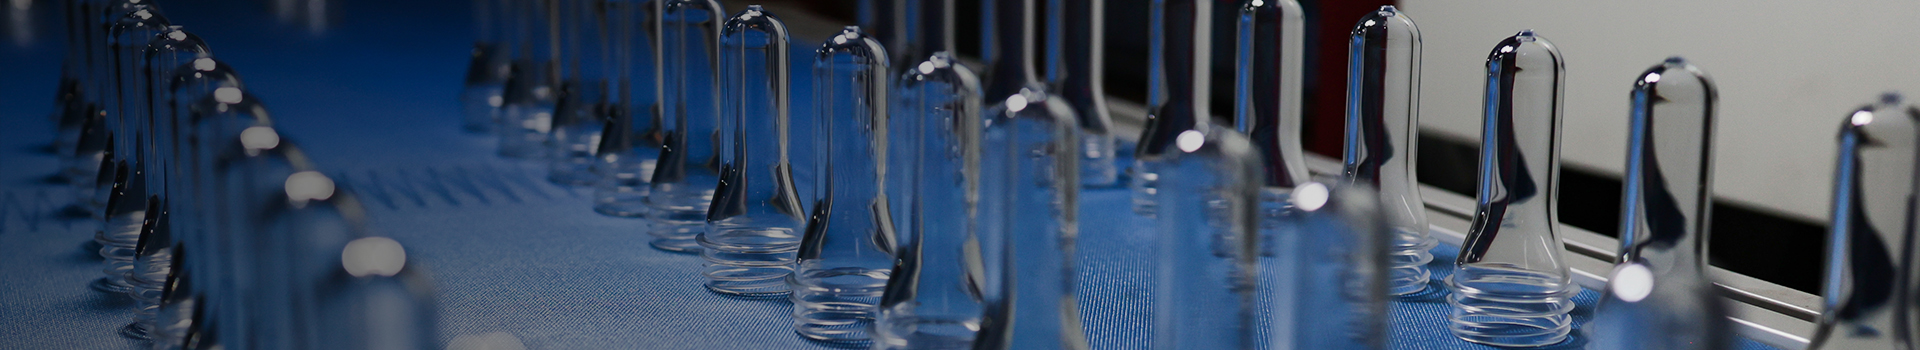
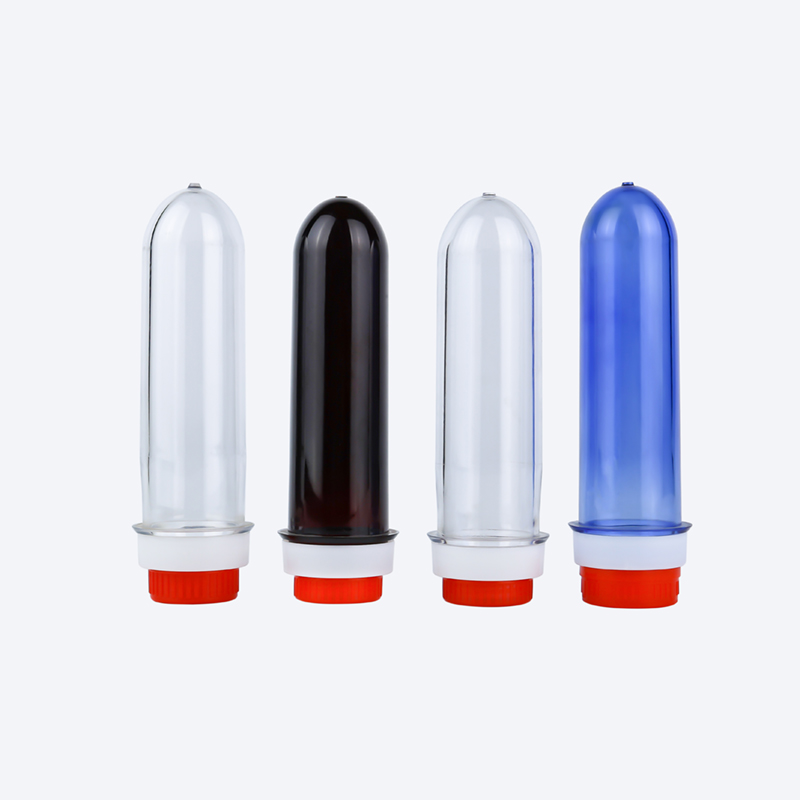
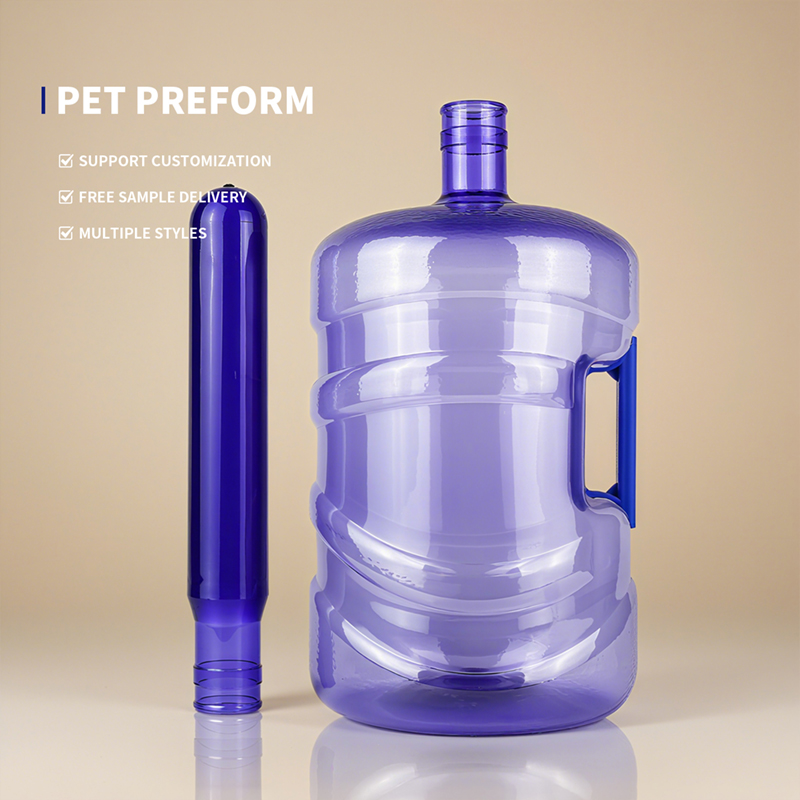
ПЭТ-бутылка начинается с заготовки. резьба на горлышке уже зафиксированы на этапе литья под давлением, тогда как корпус формируется окончательно только на этапе выдувного формования. Это означает, что марка исходного сырья для предформы, конфигурация горловины и масса в граммах должны соответствовать требованиям выдувного формования ещё до изготовления пресс-формы. При несоответствии этих параметров никакая настройка машины для выдувного формования не позволит получить пригодную бутылку, а проблемы обязательно проявятся на этапе навинчивания крышки или при испытании на сопротивление давлению — вне зависимости от скорости работы линии розлива.
Ниже мы последовательно разбираем три ключевых параметра — исходное сырьё, конфигурацию горловины и массу в граммах, затем приводим основные моменты согласования процессов литья под давлением и выдувного формования и, наконец, предлагаем практическую логику выбора.
Основным показателем исходного сырья для ПЭТ-предформ является внутренняя вязкость (значение IV) — это длина молекулярных цепей ПЭТ, которая напрямую влияет на прочность, ударную вязкость и устойчивость бутылки к давлению и нагреву. Для бутылок из ПЭТ показатель IV обычно находится в диапазоне от 0,70 до 0,88 дЛ/г; однако классификация марок может незначительно различаться в зависимости от источника и должна рассматриваться с учётом конкретного применения.
На основе данных от нескольких поставщиков и отраслевых источников диапазоны показателя IV для различных типов бутылок приблизительно следующие:
| Тип бутылки | Диапазон IV (дЛ/г) | Ключевая причина |
|---|---|---|
| Стандартные бутылки для воды (минеральной, очищенной) | 0.70–0.80 | Отсутствие внутреннего давления и высокой температуры; баланс между стоимостью и прозрачностью |
| Бутылки для газированных безалкогольных напитков (CSD) | 0.78–0.87 | Должны выдерживать внутреннее давление ~4 бар; высокий показатель IV обеспечивает устойчивость к ползучести и давлению |
| Бутылки для горячего розлива (чай, сок) | 0.78–0.88 | Должны выдерживать температуру розлива 85–93 °C; высокий показатель IV сохраняет размерную стабильность при высоких температурах |
| Бутылки для масла / бутылки большого объёма | 0.80–0.84 | Долговременное воздействие нагрузки; требует высокой ударной вязкости и сопротивления ползучести |
На уровне марок ПЭТ-гранул для бутылок воды обычно применяются показатели ИВ 0,76 и 0,80; для бутылок газированных напитков — ИВ 0,84; для термостойких бутылок горячего розлива — ИВ 0,76–0,78; для бутылок растительного масла — обычно ИВ 0,84. Некоторые источники расширяют диапазон марок для воды до 0,70, для газированных напитков — до 0,85, а для горячего розлива — до 0,88. Эти различия обусловлены особенностями разработки марок и условиями испытаний у разных производителей смол. При выборе ориентируйтесь на сертификат анализа (COA) поставщика, а не на запоминание «стандартных значений».

ИВ слишком низкий : Короткие молекулярные цепи делают бутылку хрупкой и снижают её сопротивление ползучести. Если ИВ заготовки для водяной бутылки падает ниже 0,70, выдутая бутылка может деформироваться при сжатии и подвергнуться необратимой деформации под длительной нагрузкой. Каждый дополнительный цикл переплавки снижает ИВ примерно на 0,03–0,05 дЛ/г ; если доля переработанного материала слишком высока без компенсации индекса вязкости (IV), то итоговый индекс вязкости заготовки может значительно упасть ниже номинального значения исходного сырья.
Слишком высокий IV : бутылка действительно становится «жёстче», однако за это приходится платить ухудшением текучести расплава, повышением сложности и энергозатратности литья под давлением, а также сужением технологического окна. Что ещё важнее, сама бутылка не требует такой высокой прочности . Использование материала с IV 0,85, предназначенного для газированных напитков, при производстве 500-мл бутылок для воды добавляет прочность, практически не влияющую на эксплуатационные характеристики, при этом каждый тонн материала обходится дороже, а процесс литья под давлением теряет технологическую устойчивость. Некоторые источники указывают диапазон IV 0,72–0,76 дЛ/г для газированных напитков, 0,80–0,84 дЛ/г — для горячего розлива и около 0,74–0,78 дЛ/г — для воды и соков. Хотя конкретные цифры могут отличаться от приведённых выше, принцип «функционального разделения по слоям» остаётся неизменным.
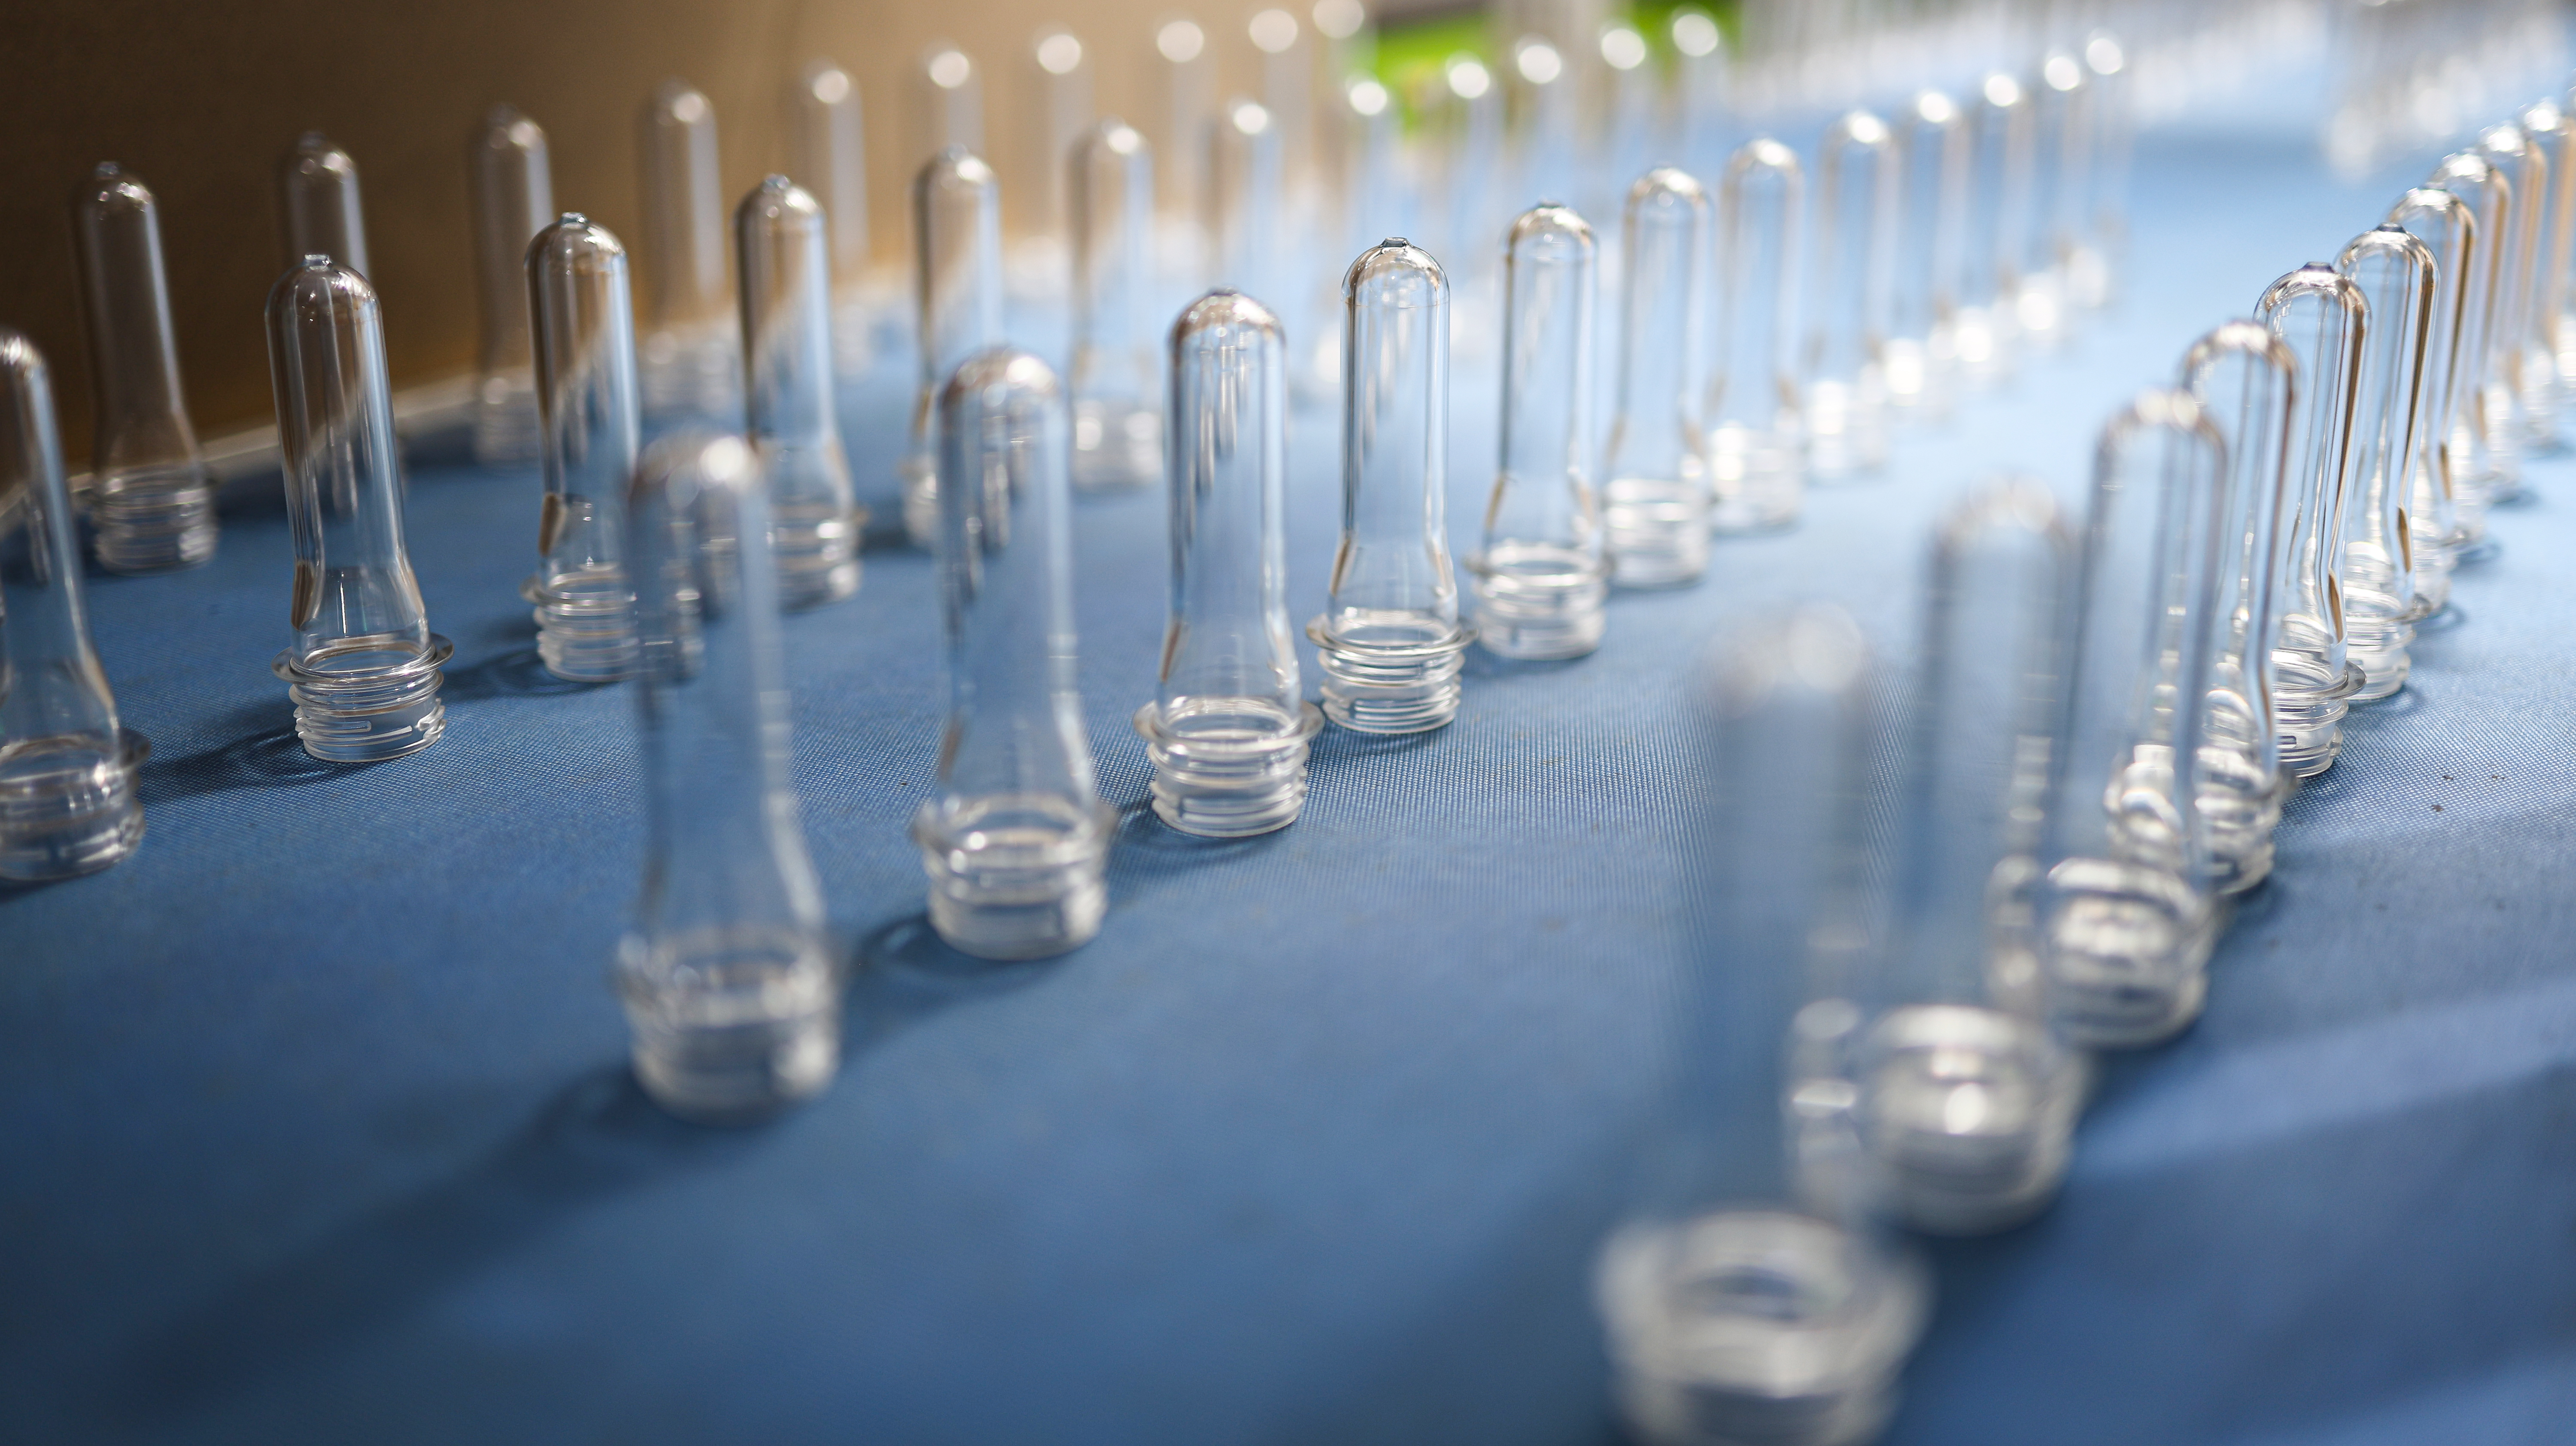
Принцип выбора: сначала определите «функциональную нагрузку» бутылки — выдерживает ли она давление, термостойка ли она или рассчитана на длительную нагрузку, — затем выберите класс IV. Не принимайте решение исходя из принципа «чем выше IV, тем безопаснее». Избыточная прочность заготовок также ведёт к неоправданным затратам.
Использование rPET становится всё более распространённым. Содержание rPET в пределах 25–50 % достижимо без потери прозрачности и прочности, однако для каждой партии требуется отдельная верификация соответствия требованиям контакта с пищевыми продуктами. Критически важно, что при переработке rPET происходит снижение показателя IV: каждая дополнительная плавка снижает IV на 0,03–0,05 дЛ/г . При высоком содержании rPET либо выбирайте исходное сырьё с более высоким начальным значением IV для компенсации, либо применяйте удлинители цепи или твёрдотельную полимеризацию (SSP), чтобы восстановить IV в целевом диапазоне. В противном случае конечное значение IV заготовки окажется ниже расчётного — а это невозможно увидеть в коммерческом предложении.
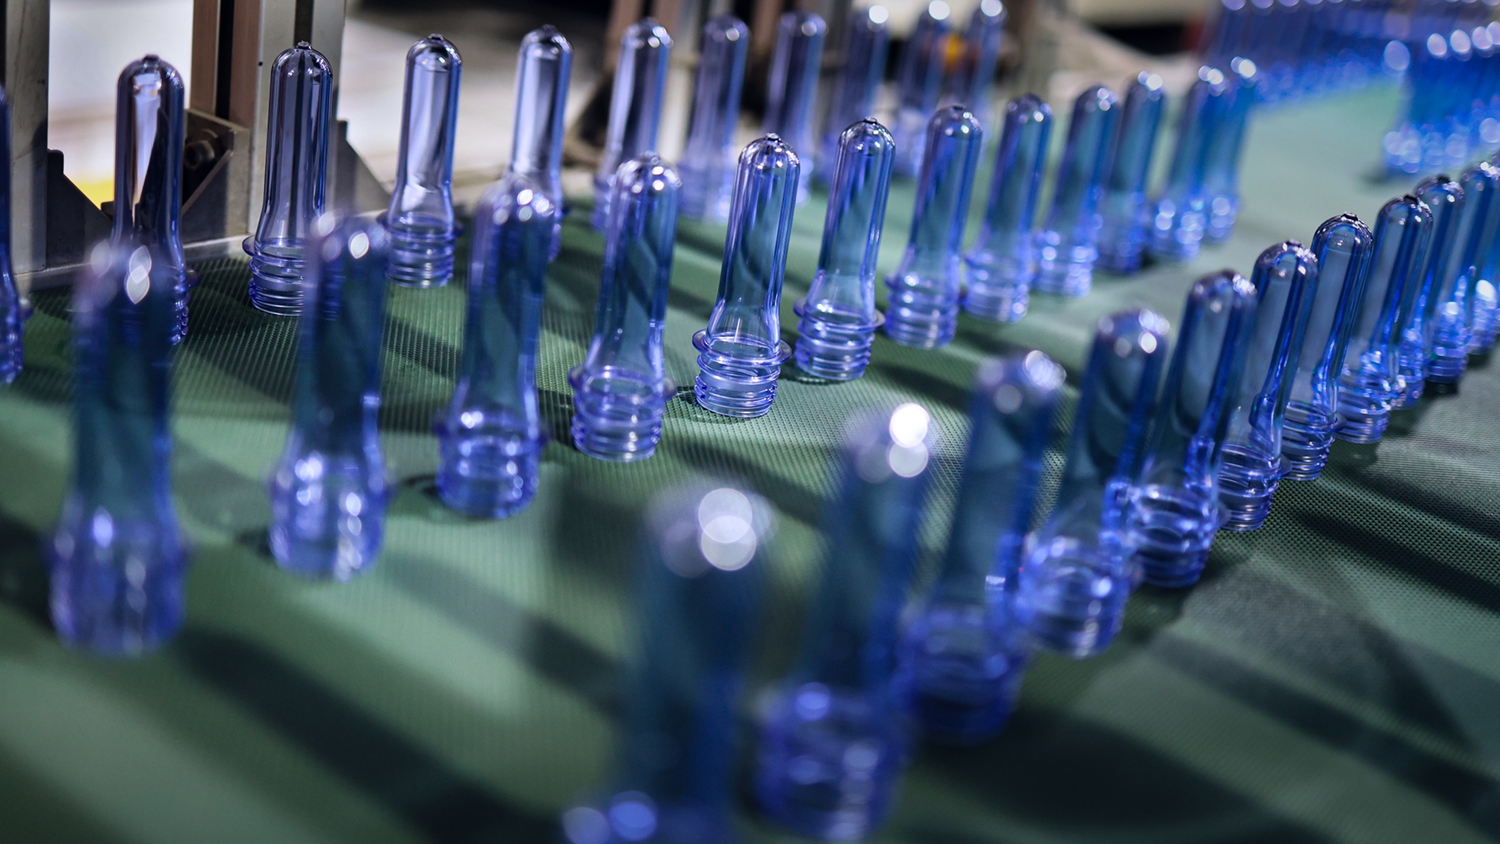
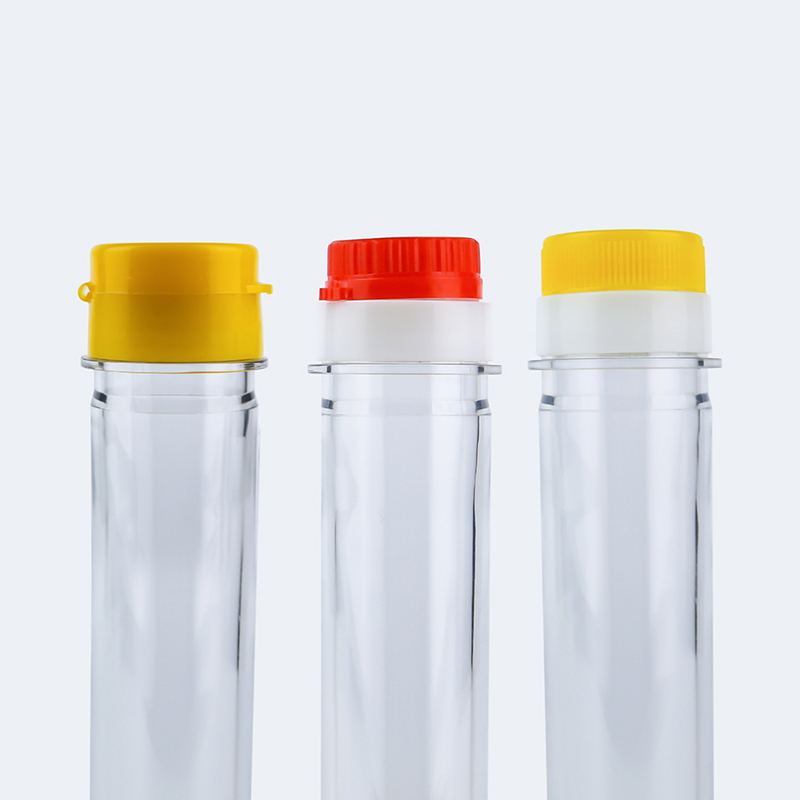
Окончание горлышка — это параметр, который чаще всего упрощают при выборе предформы. Многие задают лишь вопрос: «28 мм или 38 мм?», однако в рамках диаметра 28 мм PCO 1810 и PCO 1881 — это два разных стандарта резьбы, и крышки для них не взаимозаменяемы разница в диаметре резьбы даже на 0,2 мм может привести к утечке при навинчивании или нарушению герметичности — при этом данное измерение невозможно скорректировать после выдувного формования.
серия 28 мм: PCO 1881 и PCO 1810
PCO 1881 — это глобальный стандарт короткого горлышка для газированных напитков и бутылок с водой, разработано для облегчения — по сравнению с PCO 1810, снижает расход материала за счёт уменьшения высоты резьбы при сохранении хорошей стойкости к давлению и герметичности. Это предпочтительный выбор для высокоскоростных линий розлива и конструкций с пониженной массой. PCO 1810 — более ранняя спецификация с удлинённой горловиной, которая до сих пор встречается на некоторых действующих линиях и на экспортных рынках, однако новые линии её практически не используют.
серия 30/25
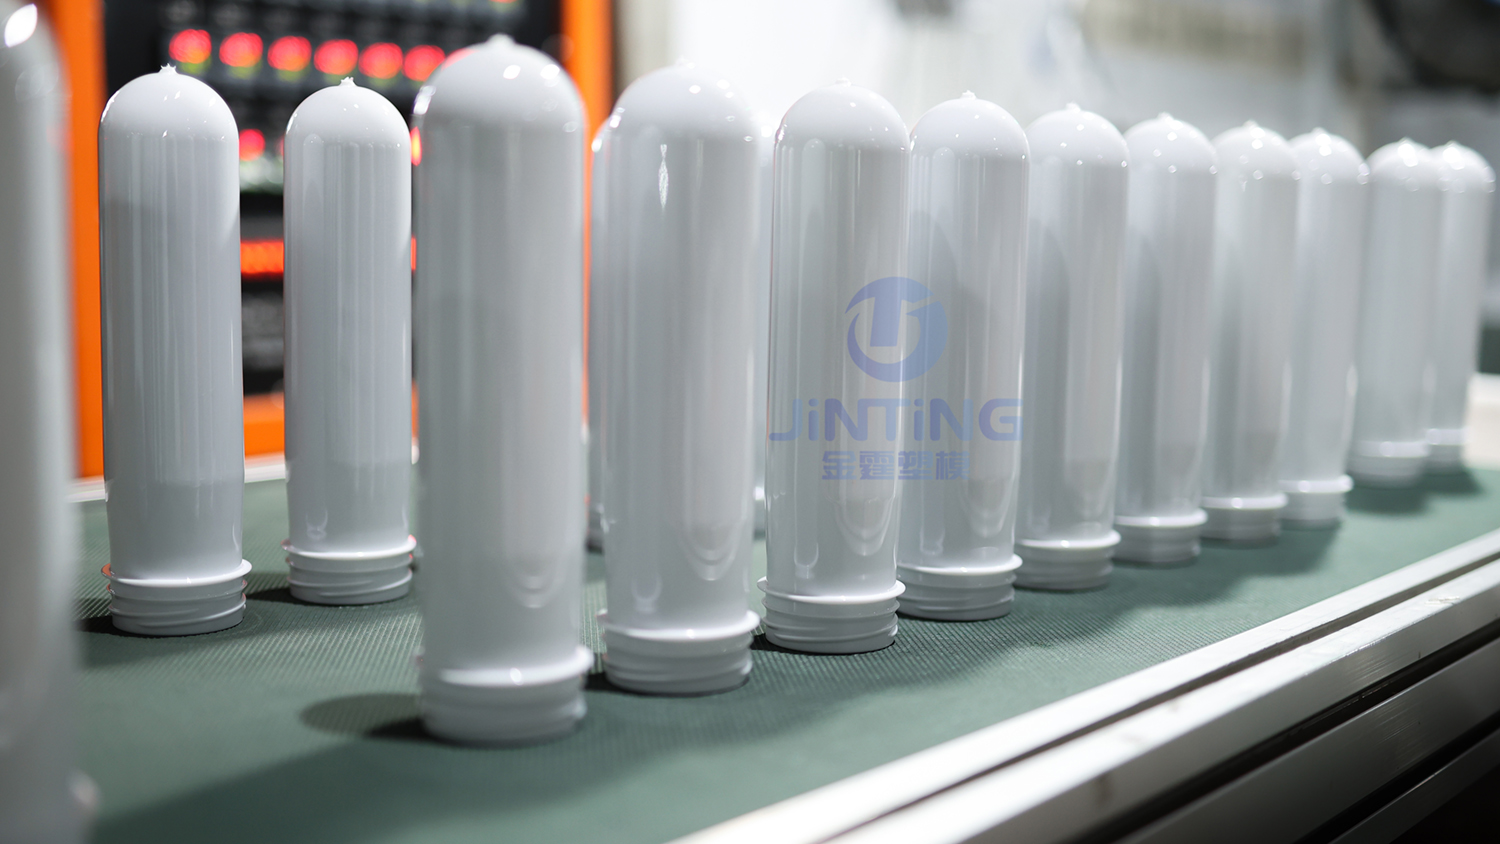
Лёгкая горловина бутылки для воды диаметром 30 мм и высотой 25 мм, популярная на отдельных рынках (например, в Индии), а также распространённая для некоторых водных продуктов объёмом менее 500 мл.
серия 38 мм: DBJ и SP400
Горловина 38 мм подходит для соков, молочных продуктов, функциональных напитков , а также продукты, требующие наливания через широкое горлышко или содержащие частицы фруктового пюре. 38 мм DBJ поддерживает крышки с индикатором вскрытия и обеспечивают более широкое отверстие для наливания; 38 мм SP400 — это универсальная спецификация для напитков, пищевых продуктов и бытовых жидкостей. Преформы Hon Chuan International с горячим наполнением диаметром 38 мм специально предназначены для соков, спортивных напитков и других продуктов, заполняемых в горячем виде; их масса составляет 28,5 г и 29,5 г.
26/22 GME и другие облегчённые спецификации
26/22 GME разработаны специально для воды и газированных напитков и совместимы с крышками с привязными элементами — новая спецификация, обеспечивающая баланс между снижением массы и циркулярностью в соответствии с Директивой ЕС о товарах из одноразовых пластмасс. Горлышки диаметром 55 мм применяются для некоторых видов воды и крупногорлых продуктов, тогда как BVS 30H60 ориентированы на спиртные напитки и вино.
Во-первых, стандарт резьбы, а не её диаметр. «28 мм» указывает только диаметр, а не резьбу. PCO 1810, PCO 1881 и BPF 28 мм — три разных типа горлышка с несовместимыми крышками. Перед заказом уточните точный код спецификации горлышка и проверьте соответствие имеющихся запасов крышек этому коду.
Во-вторых, система навинчивания на линии розлива. Головки навинчивания и подающие устройства для крышек на высокоскоростных линиях розлива рассчитаны на конкретные типы горлышка и резьбы. Изменение типа горлышка означает замену модуля навинчивания и звёздочки подачи — а не просто замену заготовок. Если устройство навинчивания рассчитано на PCO 1881, использование заготовок PCO 1810 не допускается: это приведёт к частым засорениям крышек, нестабильному крутящему моменту и провалу испытаний на герметичность.
В-третьих, продукт и условия его применения. Широкие горлышки облегчают налив и дозирование, однако чем больше диаметр горлышка, тем выше расход материала и сложнее контроль кристаллизации в зоне горлышка. Узкие горлышки обеспечивают преимущества при облегчении веса бутылки и на высокоскоростных линиях, но неудобны для вязких продуктов. Для горячего розлива с использованием кристаллизованных горлышек диаметром 38 мм также убедитесь, что процесс кристаллизации горлышка соответствует требованиям к термостойкости крышки.
Масса в граммах — самый наглядный параметр, но и самый часто неправильно понимаемый. Для объёма 500 мл нет единого ответа на вопрос «сколько граммов» поскольку при одинаковом объёме различия в конструкции бутылки, целевой массе бутылки, технологии розлива и требованиях к давлению могут приводить к существенному разбросу значений массы.
Приведённые ниже данные получены от поставщиков отрасли и руководств по закупкам и служат исходной ориентировочной информацией, а не строгим стандартом:
| Тип бутылки / объём | Типовой диапазон массы в граммах | Примечания |
|---|---|---|
| бутылка для негазированной воды объёмом 500 мл | 10–14 г | Лёгкие изделия могут иметь массу около 9 г |
| бутылка для газированных напитков объёмом 1,5 л | 38–42 г | Должна выдерживать внутреннее давление; значительно тяжелее бутылок для воды |
| Бутылка для горячего розлива (того же объёма) | на 15–20 % выше, чем у бутылок для холодного розлива | Плечо требует дополнительной толщины, чтобы противостоять усадке при высокой температуре |
Разброс массы (в граммах) для стандартных бутылок для воды сам по себе иллюстрирует этот момент: для одинакового объёма 500 мл оба значения — 10 г и 14 г — считаются «нормальными»; различия обусловлены целевой массой бутылки, сложностью её конструкции и условиями обработки на линии розлива. Для бутылок под газированные напитки и горячий розлив требуются более высокие значения массы (в граммах), поскольку им необходима увеличенная толщина стенок для выдерживания внутреннего давления или высокой температуры.

Массу (в граммах) нельзя выбирать изолированно — она жёстко ограничена коэффициент вытяжки .
В процессе перехода от заготовки к бутылке материал растягивается как в осевом, так и в окружном направлении. Окружной коэффициент растяжения равен максимальному внутреннему диаметру бутылки, делённому на внутренний диаметр заготовки; осевой коэффициент растяжения равен высоте готового участка, делённой на соответствующую высоту заготовки; произведение этих двух величин даёт общий коэффициент растяжения согласно типовым конструкциям ПЭТ-контейнеров, описанным в патентной литературе, общий коэффициент растяжения обычно находится в диапазоне от 12 до 16 , при этом коэффициент растяжения по окружности составляет примерно 5.6–6.5, а по оси — примерно 2.4–2.7некоторые конструкции поддерживают общий коэффициент растяжения на уровне 8–12для достижения оптимальной прозрачности и механических характеристик. Эти диапазоны не являются произвольными цифрами: это интервал, в котором молекулярные цепи ПЭТ достигают достаточной ориентации при двухосном растяжении без чрезмерного утонения стенок или помутнения от напряжений.
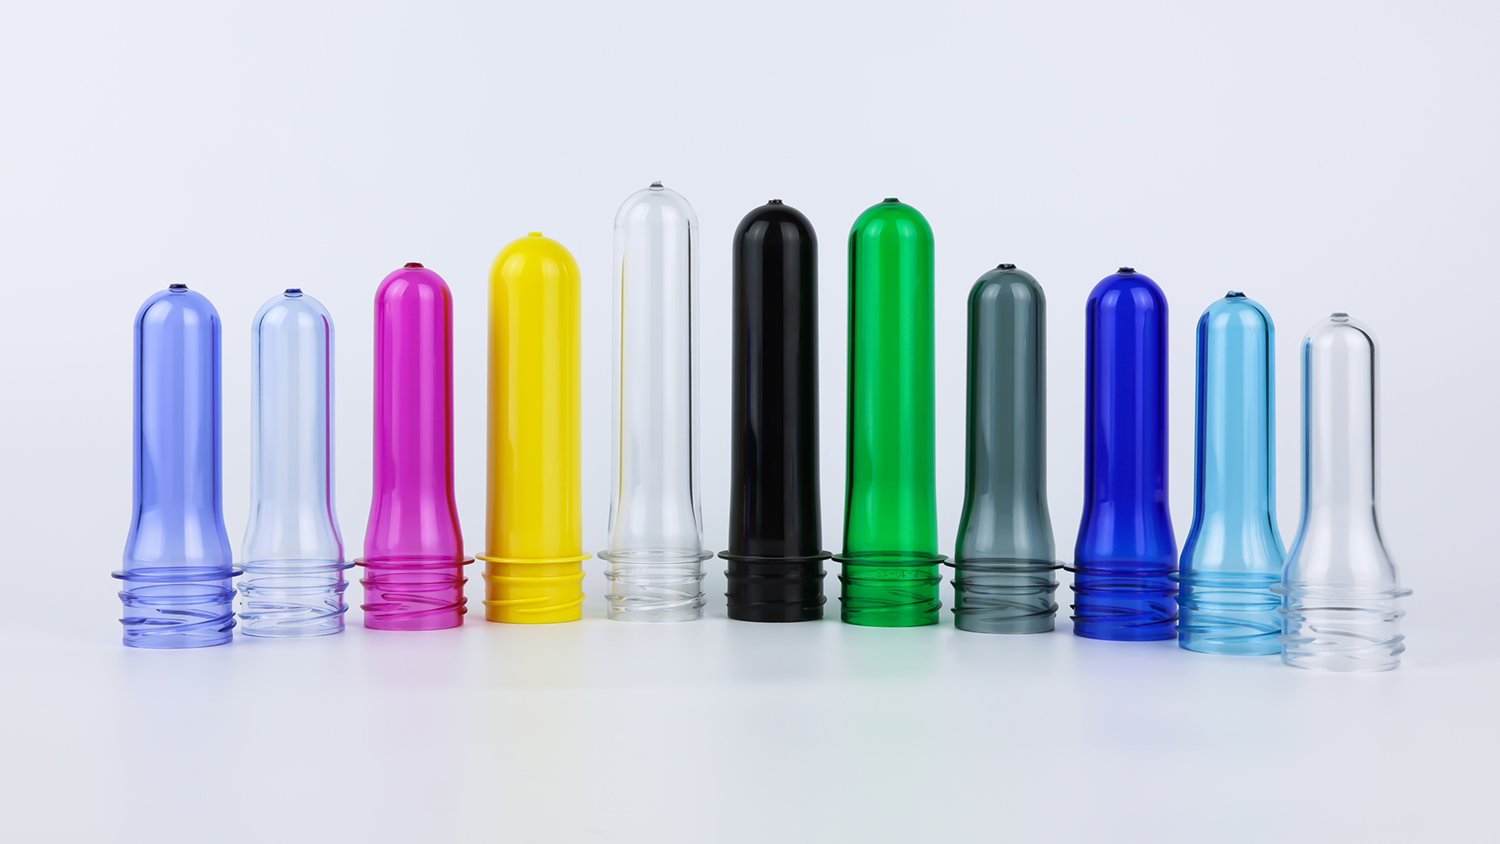
Предформа слишком лёгкая заготовка : Общий коэффициент растяжения слишком высок; толщина стенки становится чрезмерно малой, прочность корпуса недостаточна, возможны локальное помутнение, трещины от напряжений или обрушение под давлением.
Слишком тяжёлая заготовка : Коэффициент растяжения недостаточен, молекулярная ориентация недостаточна, бутылка получается мягкой и мутной, материал не «выпрямляется» эффективно для обеспечения прочности, а избыточная масса в граммах не приводит к повышению эксплуатационных характеристик.
Вес в граммах по существу представляет собой количество материала, необходимое для поддержания коэффициента растяжения в пределах эффективного диапазона при заданной геометрии бутылки . Ёмкость — лишь один из входных параметров данного расчёта, а не само решение.
Увеличение веса в граммах не означает, что вся бутылка становится равномерно толще. Дополнительный материал должен быть стратегически распределён по плечу, зонам усиления корпуса и переходной зоне дна — участкам, где после выдувания концентрируются механические напряжения. Бутылки для горячего наполнения на 15–20 % тяжелее бутылок для холодного наполнения той же ёмкости именно потому, что плечо требует дополнительного материала для компенсации термической усадки после наполнения. Для бутылок с ручками или предназначенных для динамических нагрузок этот принцип ещё более выражен: дополнительный вес в граммах должен приходиться именно на точки приложения нагрузки; в противном случае он будет просто потрачен впустую.
Окончательные эксплуатационные характеристики заготовки определяются не только ИЧ смолы, но и контролем процесса литья под давлением, который изменяет фактическое состояние материала.
Сушка — первый порог. ПЭТ обладает высокой гигроскопичностью и должен быть высушен до содержания влаги ниже 50 ч/млн (0,005 %) перед литьём под давлением. В противном случае во время плавления происходит гидролиз, разрываются молекулярные цепи, ИЧ снижается, а образование ацетальдегида возрастает. Типичные условия сушки: 160–180 °C, 4–6 ч, точка росы ≤ −30 °C до −50 °C . Если точка росы недостаточно низка или продолжительность сушки недостаточна, даже исходный материал с самой высокой номинальной ИЧ будет ухудшен после литья под давлением.
Температурный профиль литья имеет одинаково важное значение. Слишком высокая температура плавления ускоряет термическую деградацию; слишком низкая — приводит к неравномерному пластикатированию. В одном из измеренных случаев колебания профиля температуры впрыска всего на ±3 °C в сочетании с недостаточным временем сушки привели к росту доли бутылок с трещинами в горлышке при выдувании с 0,5 % до 3 %. Эти параметры не указаны в контракте на закупку заготовок, однако именно они определяют, смогут ли поставляемые вам заготовки стабильно выдуваться в качественные бутылки.
Правильный порядок действий — начинать с готовой бутылки и процесса наполнения и двигаться в обратном направлении к техническим характеристикам заготовки , а не «угадывать вперёд» по ёмкости или массе заготовки.
Этап 1: определение функции и выбор степени вязкости (IV). Это всё ещё вода, газированные напитки, соки для горячего наполнения или масло? Функция определяет требуемую степень вязкости (IV), необходимость кристаллизации горлышка и наличие необходимости резервировать компенсационное пространство для снижения показателя IV в переработанном PET.
Шаг 2: Определение типа горлышка и стандарта резьбы для фиксации крышки. На основе технических характеристик крышки и системы навинчивания на линии розлива зафиксируйте конкретный тип горлышка (PCO 1810 / PCO 1881 / 30/25 / 38 мм DBJ / SP400 / 26/22 GME и т. д.), а не просто подтверждайте лишь цифровое значение «28 мм» в диаметре. Одновременно проверьте наличие крышек на складе и совместимость с модулем навинчивания.
Шаг 3: Определение массы (в граммах) и проверка коэффициента растяжения. На основе требуемой массы бутылки, её геометрии и требований к устойчивости к давлению и температуре сначала оцените диапазон массы в граммах, затем выполните обратный расчёт с использованием окружного и осевого коэффициентов растяжения, чтобы подтвердить, что общий коэффициент растяжения находится в допустимых пределах. Если коэффициент растяжения неоптимален, скорректируйте массу или габариты бутылки вместо того, чтобы принудительно использовать таблицу соответствия ёмкостей.
Шаг 4: Проверка технологической осуществимости литья под давлением и выдувного формования. Подтвердите, может ли система сушки достичь требуемой точки росы, достаточна ли точность регулирования температуры на машине для литья под давлением, чтобы стабильно производить заготовки с заданным показателем IV, и соответствует ли тепловая мощность машины для выдува выбранной массе заготовки и толщине стенки. Затем, до размещения крупного заказа, проведите испытания непосредственно на машине для выдува , проверив распределение толщины стенки, формирование дна, посадку горловины и характеристики при падении/давлении. Независимо от того, насколько согласованы параметры в документации, соответствие считается полным только после подтверждения на этапе выдува.

Выбор заготовок PET по существу представляет собой подбор трёх параметров — исходного материала, типа горловины и массы заготовки — для соответствия функциональным требованиям бутылки и физическим ограничениям линии розлива .
Сырьё определяет, «выдержит ли бутылка нагрузку»; тип горловины — «надёжно ли она герметизируется и удобно ли из неё наливать»; масса в граммах — «достаточно ли она прочна и не является ли избыточной». Эти три параметра взаимосвязаны: материал с высоким показателем IV при недостаточной массе всё равно будет недостаточно прочным; слишком широкая горловина с неподходящей резьбой не позволит крышке просто завинтиться; и, как бы ни была велика масса, неправильное соотношение растяжения всё равно приведёт к тому, что бутылка останется мягкой и бесформенной.
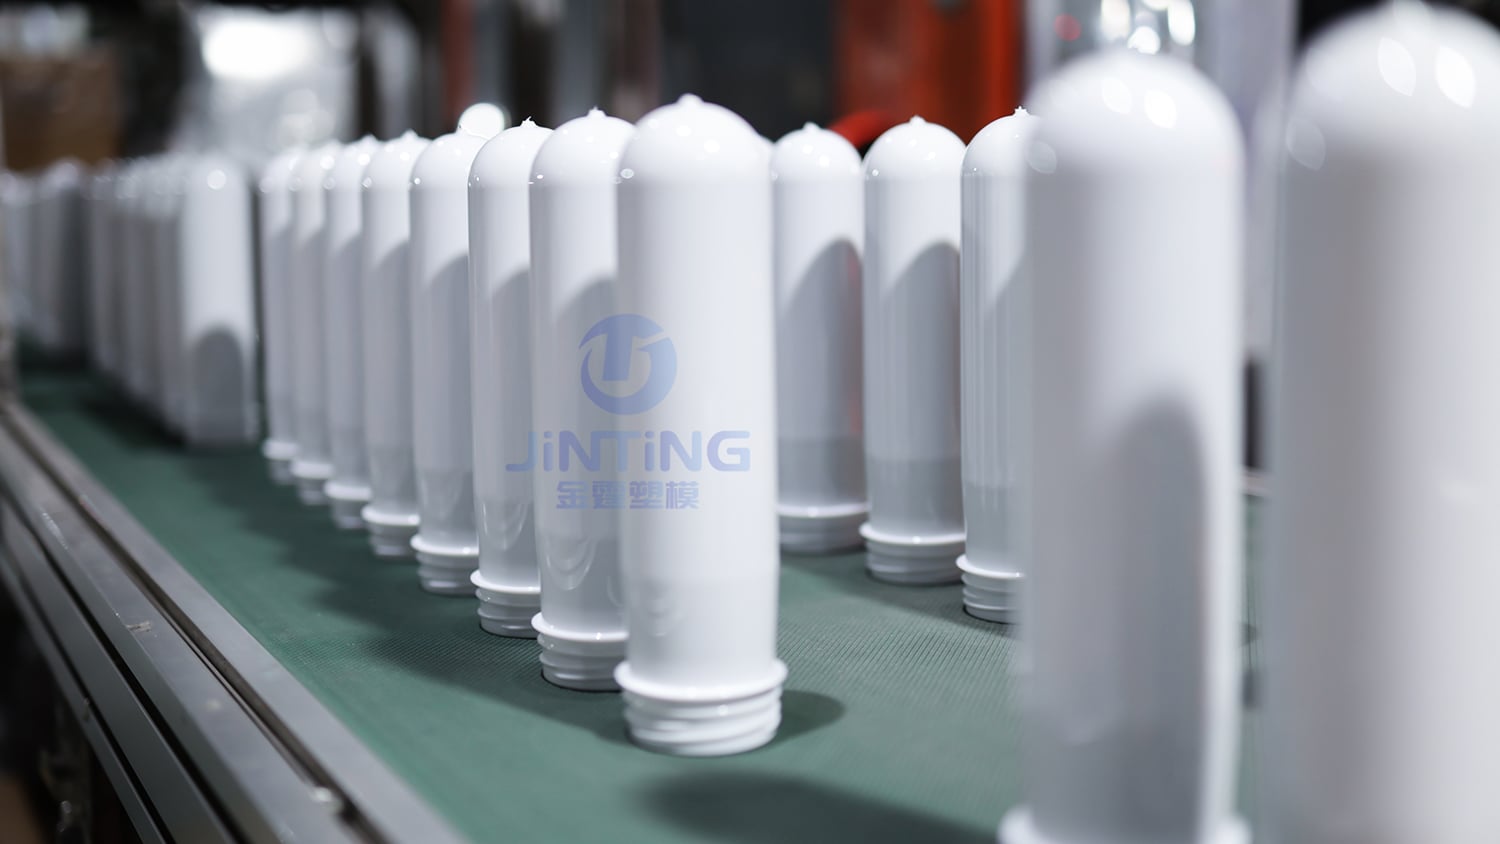
Сначала чётко определите, что будет содержаться в бутылке, на какой линии она будет наполняться и как с ней будут обращаться — затем вернитесь и выберите заготовку. Это единственный неизменный принцип, лежащий в основе всех таблиц параметров.
 Горячие новости
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD — профессиональный производитель преформ из ПЭТ с более чем 25-летним опытом. Сертифицировано по ISO9001/ISO22000, изготовление горлышек (28–55 мм), цветов, веса и форм по индивидуальному заказу для брендов воды и напитков. Свяжитесь с нами уже сегодня.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ