EN

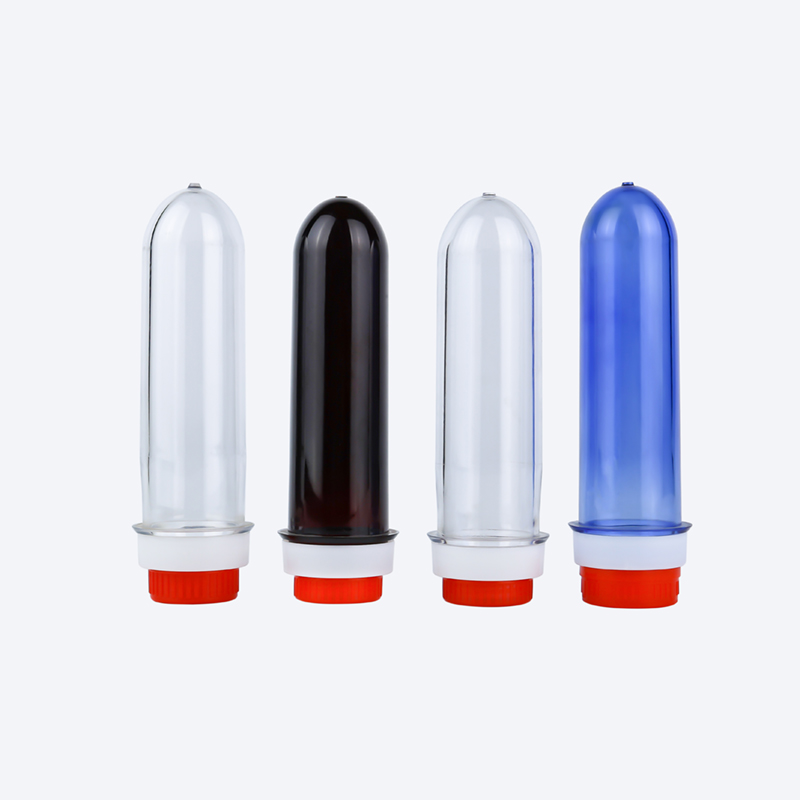
Ang pinakakaraniwang kamalian kapag pinipili ang mga preform ay ang paghingi ng presyo batay sa isang bilang ng kapasidad. Ang isang bote na 500ml ay maaaring gumamit ng 12g na preform o 20g na preform; maaari itong gumamit ng 28mm na neck o 38mm na neck. Ang tunay na determinante ng mga espesipikasyon ng preform ay hindi ang "kung gaano karami ang mailalagay dito," kundi ang "ano ang ilalagay dito, paano ito papunuan, at paano ito bablow."

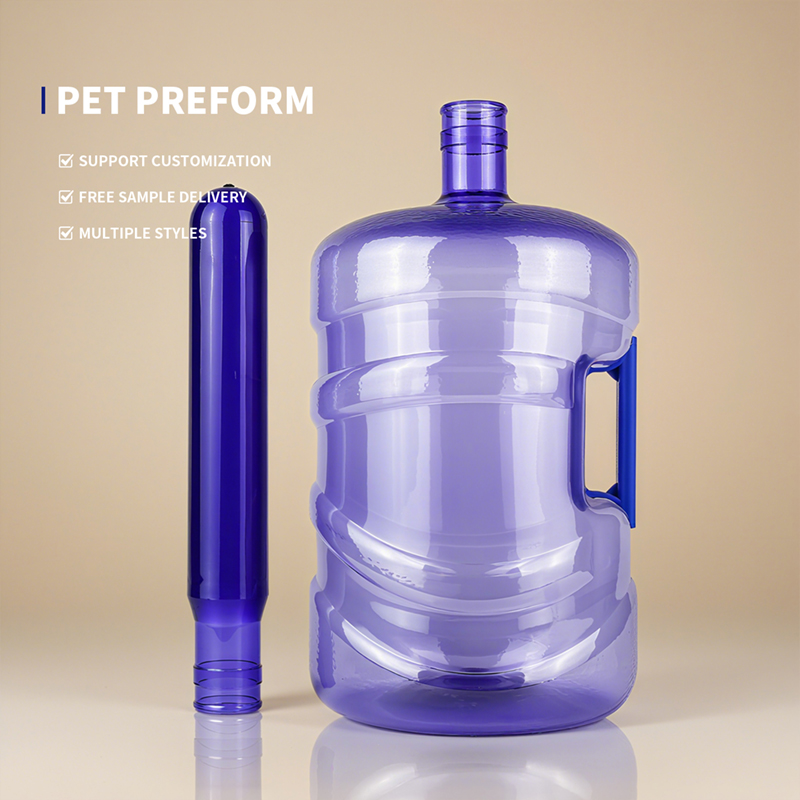
Ang isang PET bottle ay nagsisimula sa preform. Ang mga ulo ng bote ay nakatakda na sa panahon ng injection molding, samantalang ang katawan ay natatapos lamang sa panahon ng blow molding. Ibig sabihin, ang antas ng hilaw na materyales ng preform, ang hugis ng leeg (neck finish), at ang timbang nito sa gramo ay kailangang tugma sa mga kinakailangan ng blow molding bago pa man gawin ang mold. Kung mali ang pagtutugma, walang anumang pag-aadjust sa machine ng blow molding ang makalilikha ng botelya na sumusunod sa pamantayan, at anuman pa ang bilis ng filling line, magkakaroon ng problema sa capping o sa resistance sa presyon.
Sa ibaba, ipinapaliwanag namin ang tatlong variable – ang hilaw na materyales, ang hugis ng leeg (neck finish), at ang timbang sa gramo – isa-isa, susundan ng mahahalagang punto tungkol sa pagtutugma ng proseso ng injection molding at blow molding, at sa huli ay ibibigay ang isang praktikal na lohika sa pagpili.
Ang pangunahing tagapagpahiwatig ng hilaw na materyales para sa PET preforms ay intrinsic viscosity (IV value) , na kumakatawan sa haba ng mga molecular chain ng PET at direktang nakaaapekto sa lakas, katatagan, at pagtutol sa presyon/kainitan ng bote. Ang karaniwang IV ng PET para sa bote ay nasa pagitan ng 0.70 at 0.88 dL/g, bagaman ang mga klasipikasyon ay bahagyang nag-iiba depende sa pinagkukunan at dapat unawain batay sa partikular na aplikasyon.
Batay sa datos mula sa maraming supplier at mga sanggunian sa industriya, ang mga saklaw ng IV para sa iba’t ibang uri ng bote ay halos ang mga sumusunod:
| Uri ng Botelya | Saklaw ng IV (dL/g) | Pangunahing dahilan |
|---|---|---|
| Mga karaniwang bote para sa tubig (mineral, purified) | 0.70–0.80 | Walang panloob na presyon o mataas na temperatura; balanseng pagitan ng gastos at kaliwanagan |
| Mga bote para sa carbonated soft drink (CSD) | 0.78–0.87 | Dapat tumagal ng humigit-kumulang 4 bar na panloob na presyon; mataas na IV ang nagbibigay ng pagtutol sa creep at presyon |
| Mga bote para sa hot-fill (tsa, juice) | 0.78–0.88 | Dapat tumagal ng pagpupuno sa temperatura na 85–93°C; mataas na IV ang nagpapanatili ng pagkakapareho ng sukat sa mataas na temperatura |
| Mga bote ng langis / mga bote ng malaking kapasidad | 0.80–0.84 | Pangmatagalang pagkarga; nangangailangan ng mataas na katibayan at paglaban sa pagpapalawak |
Sa antas ng grado, ang karaniwang mga grado para sa bote ng tubig ay kasama ang IV 0.76 at 0.80; ang mga grado para sa carbonated drinks ay kadalasang kasama ang IV 0.84; ang mga grado para sa heat-resistant hot-fill ay kasama ang IV 0.76–0.78; at ang mga bote para sa cooking oil ay karaniwang gumagamit ng IV 0.84. Ang ilang sanggunian ay pinalawig ang saklaw ng grado para sa tubig hanggang 0.70, ang mga grado para sa carbonated drinks hanggang 0.85, at ang mga grado para sa hot-fill hanggang 0.88. Ang mga pagkakaiba na ito ay nagmumula sa iba’t ibang disenyo ng grado at kondisyon sa pagsusuri ng mga tagagawa ng resin. Sa pagpili, umaasa sa COA (Certificate of Analysis) ng tagapag-supply imbes na sa pag-alala ng isang “standard na halaga.”

Sobrang mababang IV : Ang maikling mga molecular chain ay nagdudulot ng kahinaan sa bote at mahinang paglaban sa pagpapalawak. Kung ang IV ng isang preform para sa tubig ay bumaba sa ilalim ng 0.70, maaaring mag-collapse ang nabuong bote kapag pinindot at maaaring magkaroon ng di-maibalik na pagbabago sa hugis kapag inilagay sa pangmatagalang pagkarga. Ang bawat dagdag na cycle ng pagpainit ay binabawasan ang IV ng humigit-kumulang 0.03–0.05 dL/g ; kung ang ratio ng regrind ay sobrang mataas nang walang IV compensation, ang IV ng natapos na preform ay maaaring malayo sa nominal na halaga ng hilaw na materyal.
Sobrang mataas na IV : Talagang "mas matigas" ang bote, ngunit ang gastos ay mas mahinang daloy ng pagtunaw, mas mataas na kahirapan at konsumo ng enerhiya sa injection molding, at mas makitid na window ng proseso. Higit pa rito, ang bote mismo ay hindi kailangan ng ganitong dami ng lakas . Ang paggamit ng carbonated-grade na materyal na may 0.85 IV para sa 500ml na bote ng tubig ay nagdaragdag ng lakas na halos wala namang ambag sa pagganap, habang ang bawat tonelada ng materyal ay mas mahal at ang proseso ng injection molding ay nawawala ang tolerance. Ilan sa mga sanggunian ay nakalista ang 0.72–0.76 dL/g bilang IV range para sa carbonated soft drinks, 0.80–0.84 dL/g para sa hot-fill, at humigit-kumulang 0.74–0.78 dL/g para sa tubig at juice. Bagaman iba-iba ang tiyak na mga halaga mula sa talahanayan sa itaas, pareho ang prinsipyo ng "pagkakahati-hati ayon sa gamit."
Patakaran sa pagpili: una, tukuyin ang "pangunahing tungkulin" ng bote – kung ito ay nagdadala ng presyon, tumatagal ng init, o nagdadala ng matagal na karga – pagkatapos ay pumili ng grado ng IV. Huwag pumili batay sa paniniwala na "mas mataas na IV ay mas ligtas." Ang labis na lakas sa mga preform ay nagdudulot din ng pagkawala ng pera.
Ang paggamit ng rPET ay unti-unting lumalaganap. Ang nilalaman ng rPET na 25%–50% ay maaaring makamit nang hindi nawawala ang kalinawan at lakas, ngunit kailangang suriin nang hiwalay ang bawat batch para sa pagkakasunod-sunod sa mga pamantayan ng food-contact. Mas mahalaga pa, ang rPET ay nawawalan ng IV (intrinsic viscosity): bawat karagdagang pagtunaw ay bumababa ng IV ng 0.03–0.05 dL/g . Kung mataas ang porsyento ng rPET, kailangan o pumili ng hilaw na materyales na may mas mataas na simulaang IV upang kompensahin, o gamitin ang chain extenders o solid-state polymerization (SSP) upang ibalik ang IV sa target na saklaw. Kung hindi, ang IV ng natapos na preform ay bababa sa itinakdang halaga – isang bagay na hindi makikita sa isang quotation sheet.
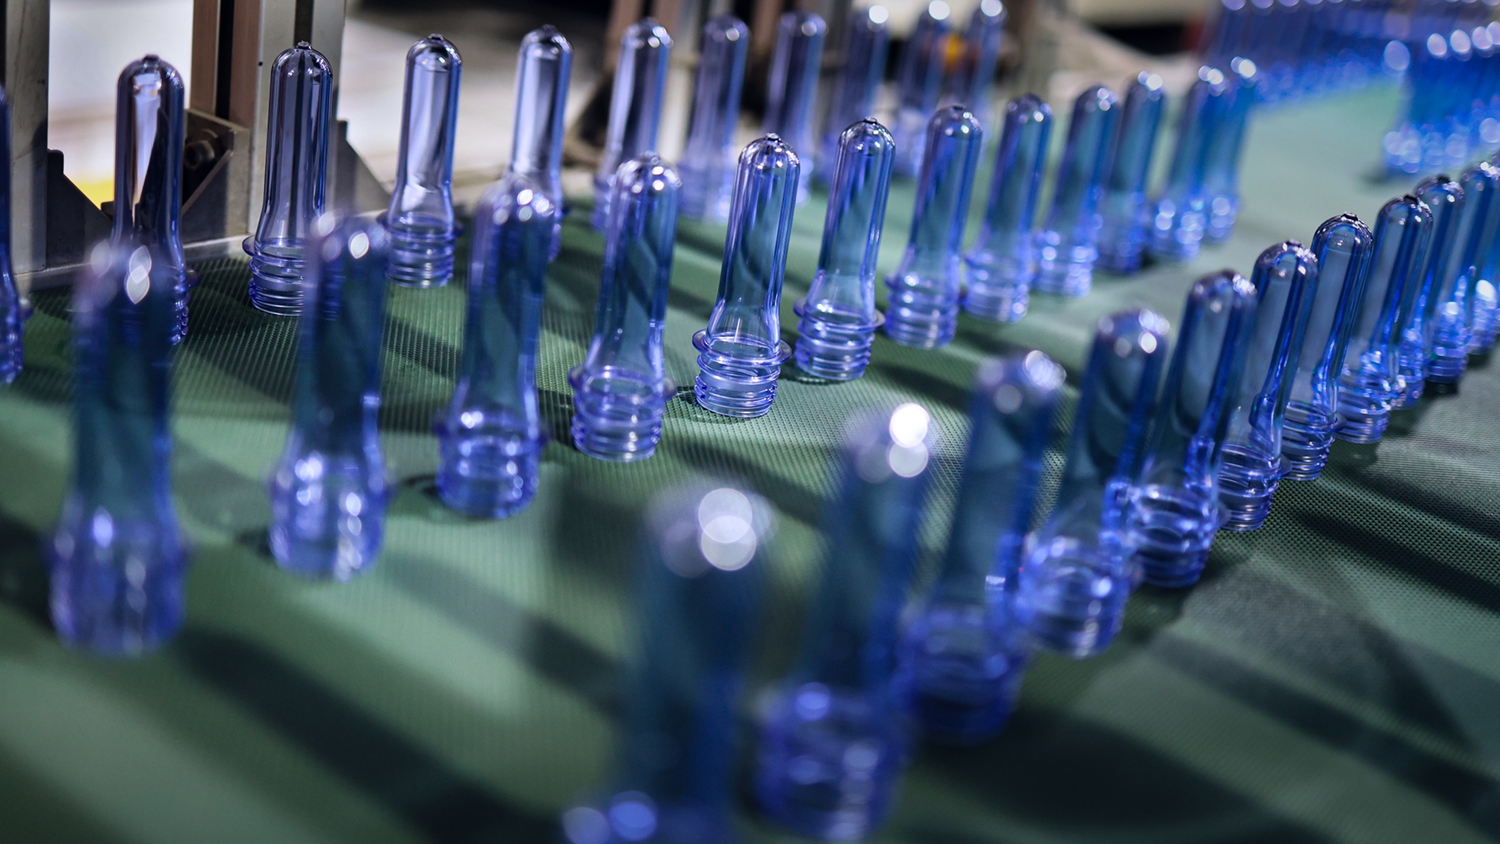
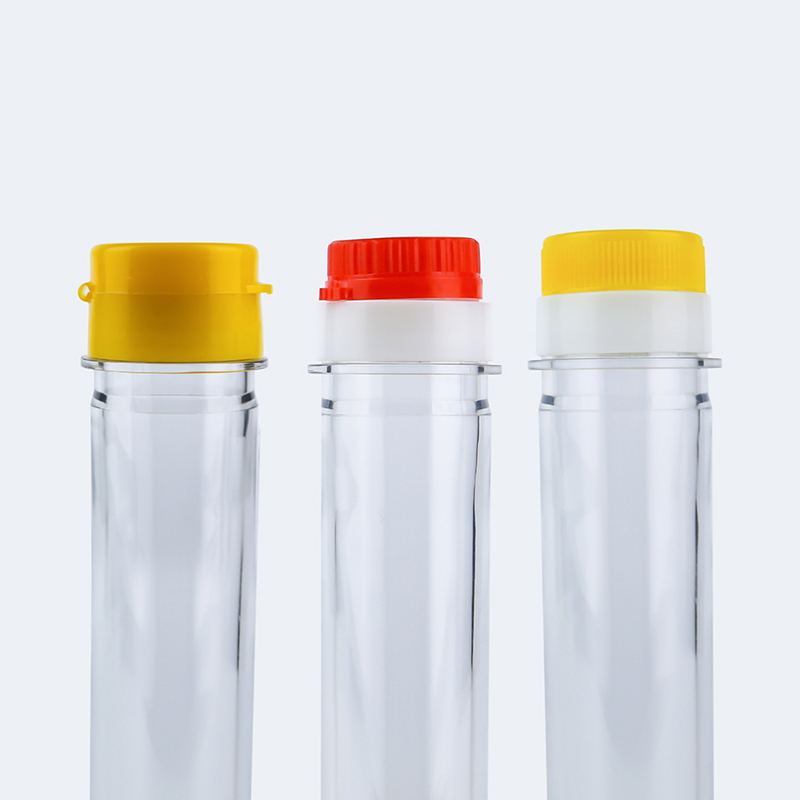
Ang pagtatapos ng leeg ang pinakamadaling napapabayaan sa pagpili ng preform. Maraming tao ang nagtatanong lamang ng "28 mm o 38 mm," ngunit sa loob ng 28 mm, Ang PCO 1810 at PCO 1881 ay dalawang magkakaibang espesipikasyon ng panulad, at hindi magkakapalit ang kanilang takip . Ang isang pagkakaiba sa diameter ng panulad na kahit 0.2 mm ay maaaring magdulot ng pagbubuhos sa pagtatakpan o kabiguan ng pagse-seal – at hindi maaaring baguhin ang sukat na ito matapos ang blow molding.
serye ng 28 mm: PCO 1881 at PCO 1810
Ang PCO 1881 ay ang panglobal na pamantayan para sa maikling leeg para sa mga inumin na may gas at bote ng tubig, idinisenyo para sa pagbawas ng bigat – kumpara sa PCO 1810, binabawasan nito ang paggamit ng materyal sa pamamagitan ng pagpapakonti ng taas ng sinulid habang pinapanatili ang mabuting resistensya sa presyon at pagganap ng pag-seal. Ito ang pinipiling opsyon para sa mga mataas na bilis na linya ng pagpupuno at disenyo na may mababang timbang. Ang PCO 1810 ay isang mas lumang espesipikasyon na may mahabang leeg na paunang ginagamit pa rin sa ilang umiiral na linya at mga merkado sa ibang bansa, ngunit bihira nang gamitin sa mga bagong linya.
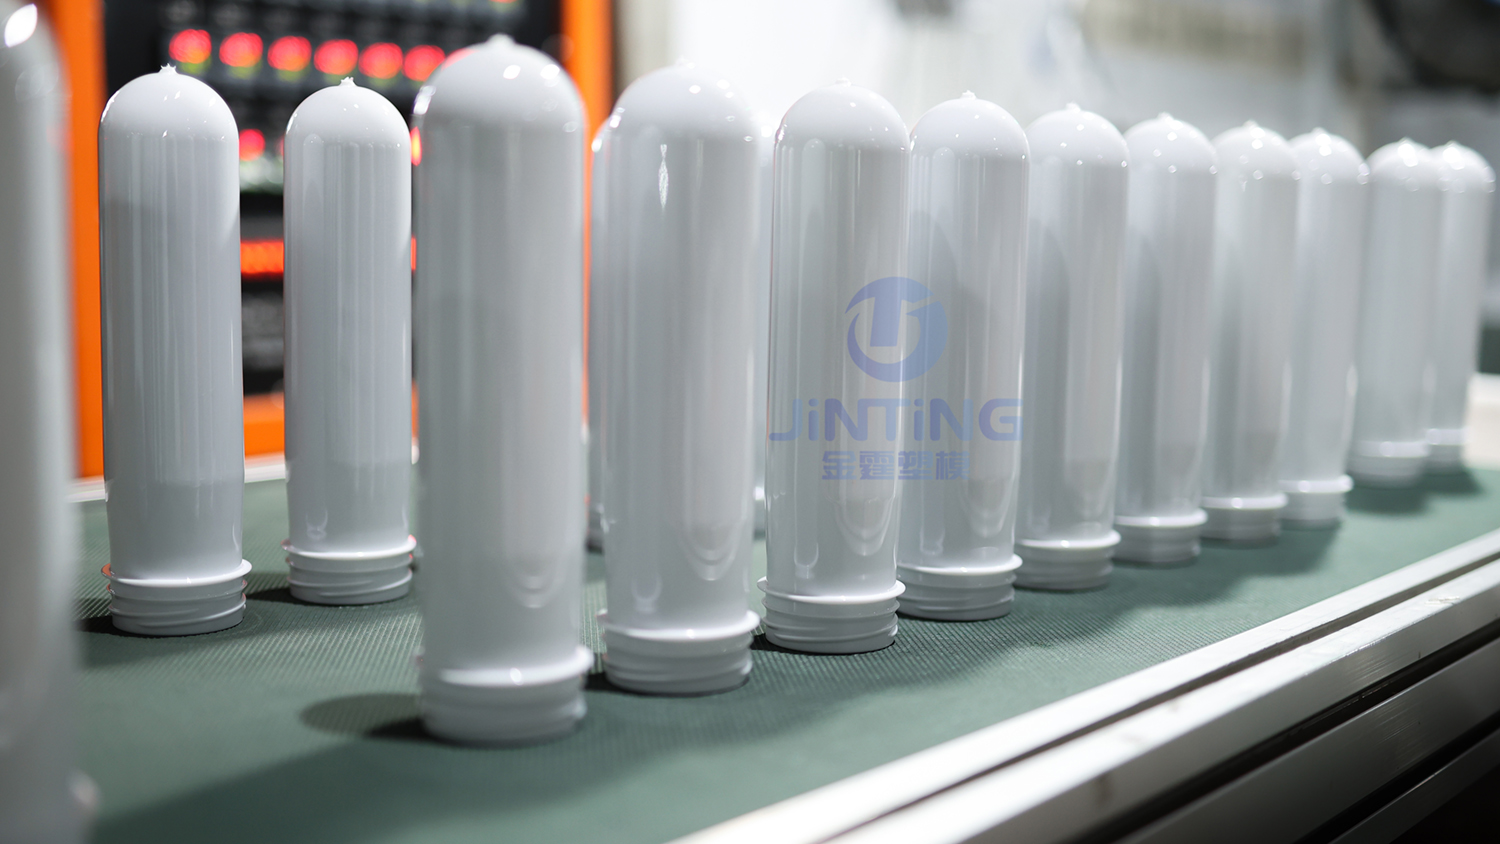
30/25 series
Isang lightweight na bote ng tubig na may leeg na may 30mm na diameter at 25mm na taas, sikat sa ilang merkado (tulad ng India) at karaniwan din sa ilang mga produkto ng tubig na may laman na mas mababa sa 500ml.
38mm series: DBJ at SP400
Ang 38mm na leeg na finish ay angkop para sa mga juice, mga produktong gawa sa gatas, at mga functional na inumin , at mga produkto na nangangailangan ng malawak na bukana para sa pagbuhos o dagdag na pulpa ng prutas. Ang 38mm DBJ ay sumusuporta sa mga takip na may patunay ng pagbubukas at mas malawak na bukana para sa pagbuhos; ang 38mm SP400 ay isang maraming gamit na espesipikasyon para sa mga inumin, pagkain, at likido para sa bahay. Ang mga preform na mainit na puno ng 38mm ng Hon Chuan International ay partikular na idinisenyo para sa mga juice, sports drink, at iba pang mainit na punong produkto, kasama ang mga timbang na 28.5g at 29.5g.
26/22 GME at iba pang magaan na espesipikasyon
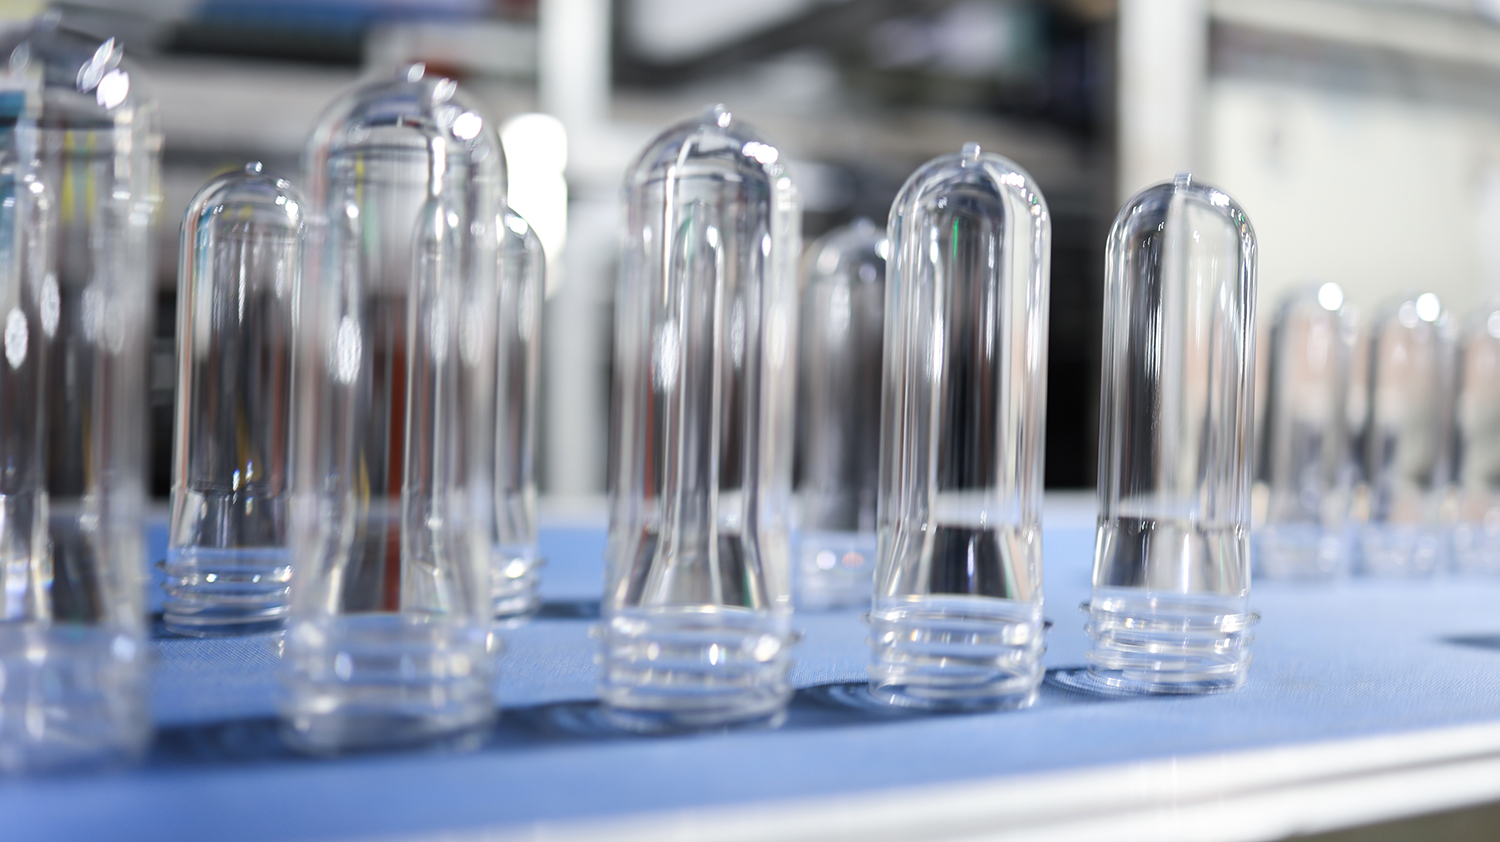
ang 26/22 GME ay idinisenyo partikular para sa tubig at mga inuming may gas, at compatible sa mga takip na may kabit na tali – isang kumakalat na espesipikasyon na nagbabalanse sa pagiging magaan at sirkularidad ayon sa EU Single-Use Plastics Directive. Ginagamit ang 55mm na leeg para sa ilang uri ng tubig at mga produkto na may malawak na bukana, samantalang ang BVS 30H60 ay nakatuon sa mga inuming alak at alak na gawa sa ubas.
Una, ang pamantayan sa ulo ng binti, hindi ang diameter. ang "28 mm" ay tumutukoy lamang sa diameter, hindi sa thread. Ang PCO 1810, PCO 1881, at BPF 28 mm ay tatlong magkakaibang neck finish na may mga cap na hindi maaaring palitan-palitan. Bago mag-order, kumuha ng tiyak na code ng neck specification at i-verify na ang kasalukuyang imbentaryo ng cap ay tugma dito.
Pangalawa, ang capping system ng filling line. Ang mga capping head at cap feeder ng high-speed filling line ay idinisenyo para sa mga tiyak na neck finish at thread. Ang pagbabago ng neck finish ay nangangahulugan ng pagbabago ng capping module at infeed star wheel – hindi lamang ang pagpapalit ng preform type. Kung ang capper ay idinisenyo para sa PCO 1881, ang paggamit ng PCO 1810 preforms ay hindi magiging epektibo – ito ay magdudulot ng paulit-ulit na cap jam, hindi matatag na torque, at nabigong seal test.
Pangatlo, ang produkto at ang sitwasyon ng paggamit. Ang malalawak na bibig ay nakakatulong sa pagpapahid at pagbuhos, ngunit mas malaki ang leeg, mas mataas ang paggamit ng materyales at mas mahirap ang kontrol sa kristalisayon sa lugar ng leeg. Ang mga makitid na leeg ay may kalamangan sa pagmabigat at sa mga mabilis na linya, ngunit hindi komportable para sa mga produktong makalagkit. Para sa mga produktong mainit na ipinupuno gamit ang 38mm na kristalizadong leeg, tiyakin din na ang proseso ng kristalisayon ng leeg ay sumasang-ayon sa mga kinakailangan sa pagtitiis sa init ng takip.
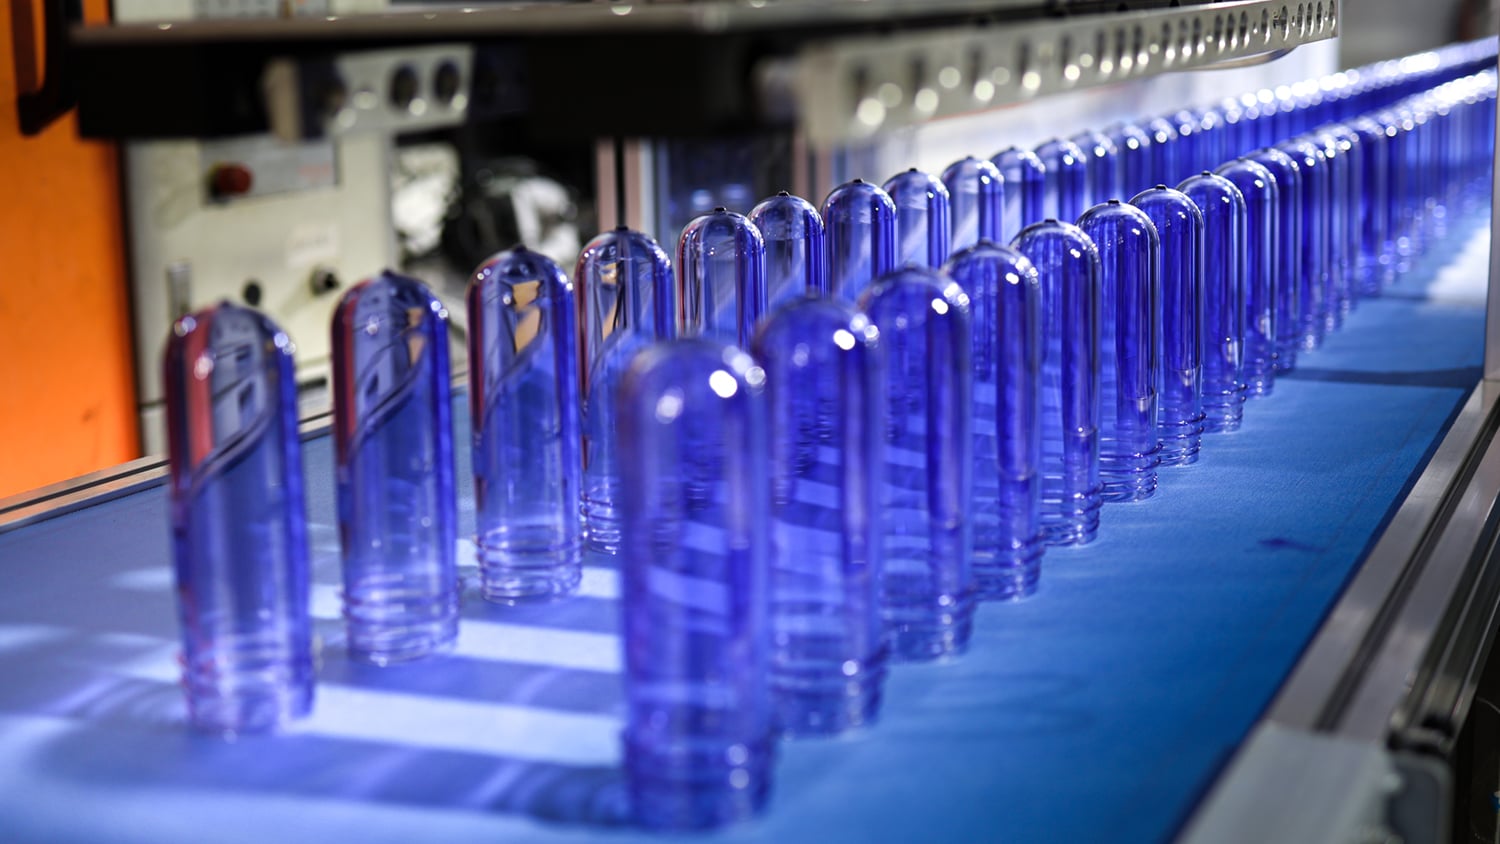
Ang timbang sa gramo ay ang pinakamalinaw na parameter at samakatuwid ang pinakamalingkuraan. Walang tiyak na sagot sa tanong na "ilang gramo ang kailangan para sa 500ml" dahil para sa parehong kapasidad, ang mga pagkakaiba sa disenyo ng bote, target na timbang ng bote, proseso ng pagpupuno, at mga kinakailangan sa presyon ay maaaring magbunga ng napakalaking pagkakaiba sa timbang sa gramo.
Ang sumusunod na datos ay galing sa mga tagapag-suplay sa industriya at mga gabay sa pagbili, bilang paunang sanggunian lamang at hindi bilang tiyak na pamantayan:
| Uri ng bote / kapasidad | Kadalasang saklaw ng timbang sa gramo | Mga Tala |
|---|---|---|
| 500ml na bote ng tubig na walang gas | 10–14g | Ang mga magaan na produkto ay maaaring bumaba hanggang sa humigit-kumulang 9g |
| 1.5L na bote ng inumin na may gas | 38–42g | Dapat kayaing pigilan ang panloob na presyon; malaki ang pagkakaiba sa timbang kumpara sa mga bote ng tubig |
| Bote para sa mainit na pagpuno (parehong kapasidad) | 15%–20% na mas mataas kaysa sa malamig na pagpuno | Ang balikat ay nangangailangan ng dagdag na kapal upang tumutol sa pagkontrakt ng mataas na temperatura |
Ang pagkalat ng mga timbang sa gramo para sa karaniwang bote ng tubig ay nagpapakita mismo ng punto: para sa parehong 500ml, ang parehong 10g at 14g ay "normal," kung saan ang mga pagkakaiba ay idinudulot ng layunin sa timbang ng bote, kumplikadong disenyo ng bote, at kondisyon sa linya ng pagpupuno. Ang mga bote na may carbonated at hot-fill ay nangangailangan ng mas mataas na timbang sa gramo dahil kailangan nila ng dagdag na kapal ng pader upang tiisin ang panloob na presyon o mataas na temperatura.

Ang timbang sa gramo ay hindi maaaring piliin nang hiwa-hiwalay – ito ay mahigpit na limitado ng stretch Ratio .
Sa proseso ng preform-to-bottle, ang materyal ay inuusod parehong pahaba at paikot. Ratio ng pag-uusod paikot ay katumbas ng pinakamalaking panloob na diameter ng bote na hinati sa panloob na diameter ng preform; axial stretch ratio ay katumbas ng taas ng natapos na seksyon na hinati sa katumbas na taas ng preform; ang pagpaparami ng dalawang ito ay nagbibigay ng kabuuang ratio ng pag-uusod ayon sa karaniwang disenyo ng PET na ginagamit sa mga sisidlan ayon sa mga patent, ang kabuuang ratio ng pagpapahaba ay karaniwang nasa pagitan ng 12 at 16 , kung saan ang ratio ng pagpapahaba sa paligid ay humigit-kumulang sa 5.6–6.5at ang ratio sa pahabang direksyon ay humigit-kumulang sa 2.4–2.7. Ang ilang disenyo ay kontrolado ang kabuuang ratio ng pagpapahaba sa 8–12upang makamit ang pinakamainam na kaliwanagan at mekanikal na pagganap. Ang mga saklaw na ito ay hindi arbitraryong mga numero kundi ang saklaw kung saan ang mga molekular na kadena ng PET ay nakakakuha ng sapat na oryentasyon sa ilalim ng biaxial stretching nang hindi labis na napapahina o nagiging puti dahil sa stress.
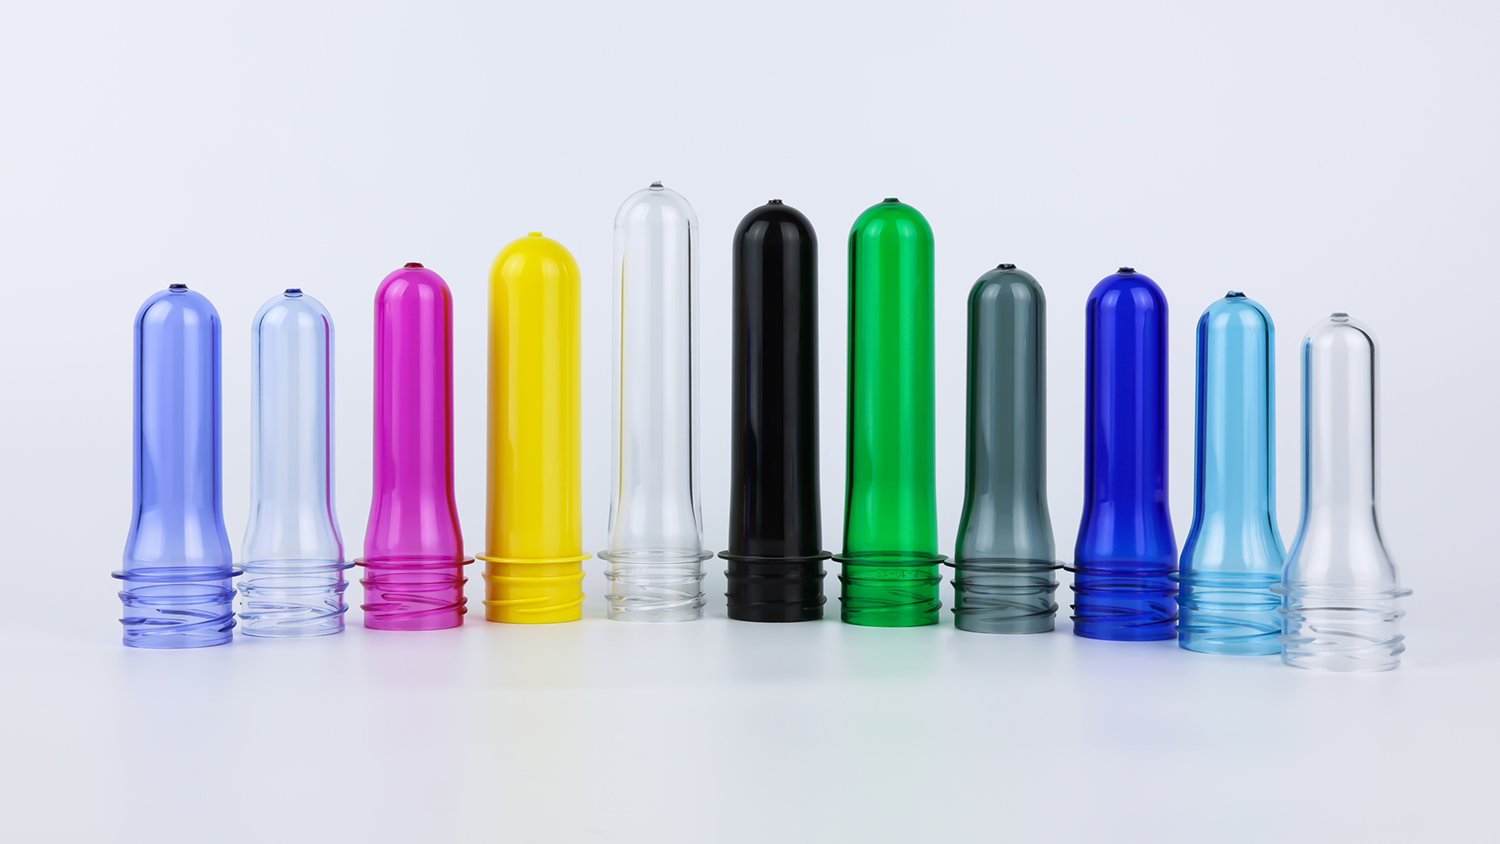
Preform masyadong magaan : Ang kabuuang ratio ng pagpapahaba ay masyadong mataas, ang kapal ng pader ay napapahaba nang sobra, ang lakas ng katawan ay kulang, at maaaring mangyari ang lokal na pagputi, stress cracking, o pagbagsak dahil sa presyon.
Masyadong mabigat na preform : Ang ratio ng pagpapahaba ay kulang, ang oryentasyon ng molekula ay hindi sapat, ang bote ay malambot at madilim, ang materyal ay hindi epektibong 'pinatutuwid' upang magbigay ng lakas, at ang dagdag na timbang sa gramo ay hindi nagreresulta sa mas mahusay na pagganap.
Ang timbang sa gramo ay pangunahin ang dami ng materyal na kailangan upang panatilihin ang ratio ng pagkabulok sa loob ng epektibong window para sa isang tiyak na hugis ng bote . Ang kapasidad ay isa lamang na input sa kalkulasyong ito – hindi ang sagot mismo.
Ang mas mataas na timbang sa gramo ay hindi nangangahulugan na ang buong bote ay nagiging pantay na mas makapal. Dapat ilagay ang dagdag na materyal nang estratehiko sa mga balikat, mga lugar ng pampalakas sa katawan, at lugar ng transisyon sa ilalim – ang mga lokasyon kung saan nakakapagpokus ang stress pagkatapos ng blow molding. Ang mga bote para sa mainit na puno ay 15%–20% na mas mabigat kaysa sa mga bote para sa malamig na puno na may parehong kapasidad dahil ang balikat ay nangangailangan ng dagdag na materyal upang labanan ang thermal shrinkage pagkatapos ng puno. Para sa mga bote na may hawakan o mga bote na nagdadala ng dinamikong bigat, ang parehong prinsipyo ay lalo pang lumalakas: ang dagdag na timbang sa gramo ay dapat ilagay sa mga punto na sumusubaybay sa bigat, kung hindi man ay ito ay simpleng basura.
Ang huling pagganap ng isang preform ay nakasalalay hindi lamang sa IV ng resin kundi pati na rin sa kontrol ng proseso sa panahon ng injection molding, na nagbabago sa aktwal na estado ng materyal.
Ang pagpapatuyo ang unang threshold. Ang PET ay lubhang hygroscopic at kailangang patuyuin upang mabawasan ang nilalaman ng kahalumigmigan sa ilalim ng 50ppm (0.005%) bago ang injection molding. Kung hindi, mangyayari ang hydrolysis habang natutunaw, nababali ang mga molecular chain, bumababa ang IV, at tumataas ang produksyon ng acetaldehyde. Ang karaniwang kondisyon sa pagpapatuyo ay 160–180°C, 4–6 na oras, dew point ≤ -30°C hanggang -50°C . Kung ang dew point ay hindi sapat na mababa o ang oras ay hindi sapat na matagal, kahit ang pinakamataas na nominal na IV na raw material ay maaaring mawala ang kalidad pagkatapos ng injection molding.
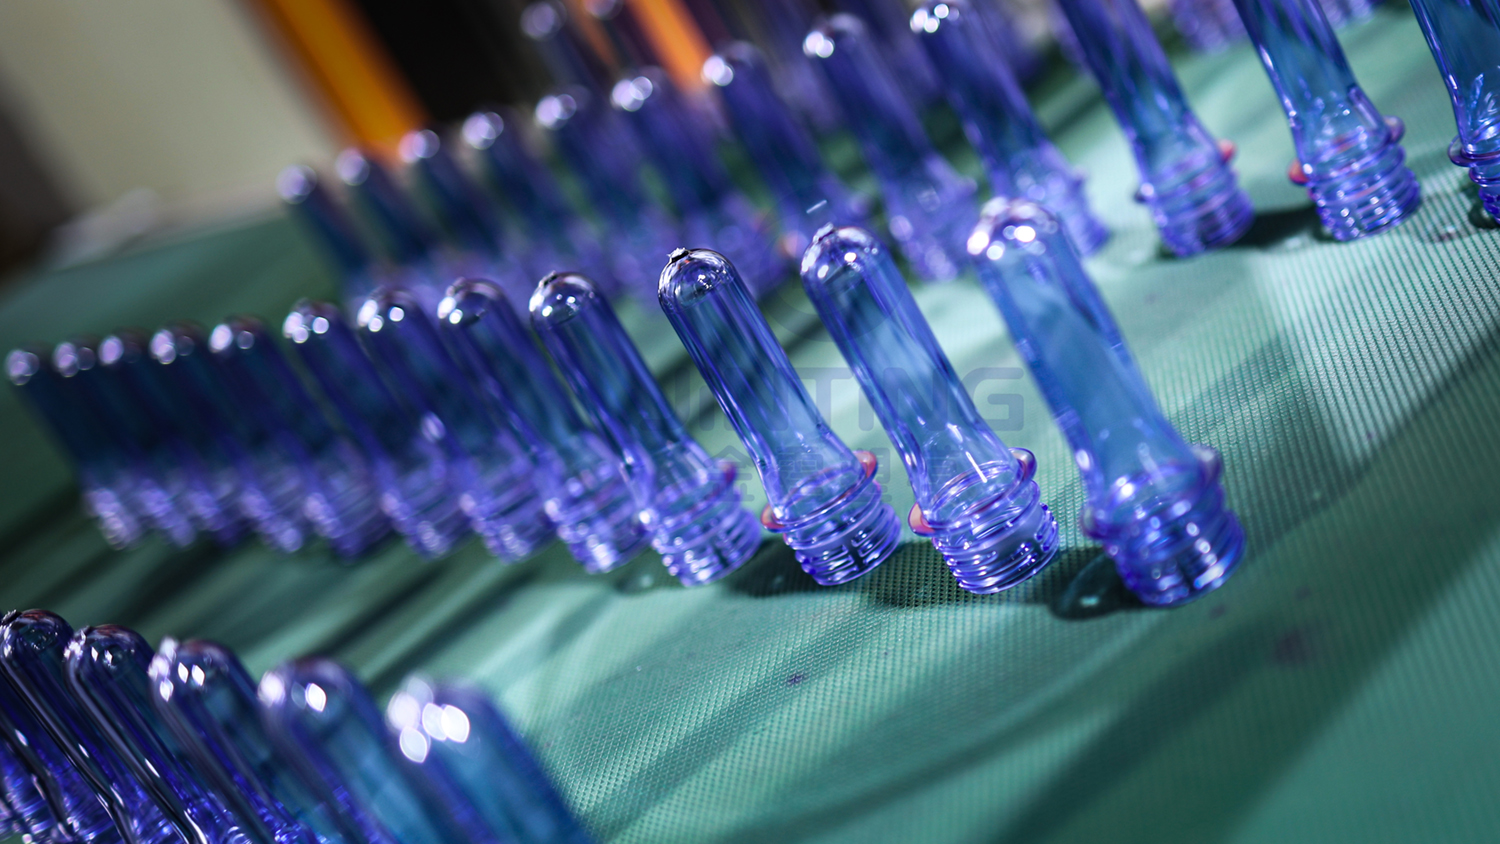
Ang profile ng temperatura sa injection ay kasing-kritikal. Ang sobrang mataas na temperatura ng pagtunaw ay pabilisin ang thermal degradation; ang sobrang mababa naman ay magdudulot ng hindi pantay na plastication. Isang sinusukat na kaso ay nagpakita na ang simpleng ±3°C na pagbabago sa profile ng temperatura ng injection, kasama ang hindi sapat na oras para sa pagpapahangin, ay sapat nang magdulot ng pagtaas sa rate ng neck-crack sa blow molding mula sa 0.5% hanggang 3%. Ang mga parameter na ito ay hindi lilitaw sa kontrata ng pagbili ng preform, ngunit sila ang tumutukoy kung ang mga preform na natatanggap mo ay maaaring palaging i-blow nang maayos upang mabuo ang magagandang bote.
Ang tamang pagkakasunod-sunod ay simulan sa natapos na bote at sa proseso ng pagpupuno, at bumalik papuntang mga espesipikasyon ng preform , imbes na 'maghula nang pasulong' mula sa kapasidad o timbang ng preform.
Hakbang 1: Tukuyin ang gamit, piliin ang IV grade. Nananaing tubig pa ba ito, carbonated drinks, mainit na ipinupunong juice, o langis? Ang gamit ang nagdedetermina sa IV grade, kung kinakailangan ang neck crystallization, at kung kailangan maglaan ng espasyo para sa rPET IV decay.
Hakbang 2: Tukuyin ang neck finish at ang pamantayan ng lock thread. Batay sa mga teknikal na detalye ng cap at sa capping system ng filling line, tukuyin ang tiyak na neck finish (PCO 1810 / PCO 1881 / 30/25 / 38mm DBJ / SP400 / 26/22 GME, atbp.) imbes na isang pagsang-ayon lamang sa bilang na "28mm" para sa diameter. Kasabay nito, suriin ang kasalukuyang stock ng cap at ang compatibility nito sa capping module.
Hakbang 3: Tukuyin ang gram weight at i-verify ang stretch ratio. Batay sa target na timbang ng bote, sa hugis ng bote, at sa mga kinakailangan sa pressure/heat resistance, unahin ang pagtataya ng isang hanay ng gram weight, pagkatapos ay gawin ang reverse calculation gamit ang circumferential at axial stretch ratios upang kumpirmahin na ang kabuuang stretch ratio ay nasa loob ng epektibong saklaw. Kung hindi makatwiran ang stretch ratio, baguhin ang gram weight o ang mga sukat ng bote imbes na pilitin ang paggamit ng isang capacity correspondence table.
Hakbang 4: I-verify ang feasibility ng injection molding at blow molding. Kumpirmahin kung ang sistema ng pagpapalapad ay kayang makamit ang kinakailangang dew point, kung ang katumpakan ng kontrol sa temperatura ng injection molding machine ay sapat upang palagiang mag-produce ng mga preform sa target na IV, at kung ang kapasidad ng pag-init ng blow molding machine ay tugma sa kapal ng pader ng napiling gram weight. Pagkatapos, bago maglagay ng malaking order, gumawa ng mga on-machine test gamit ang aktwal na blow molding machine , na sinusuri ang distribusyon ng kapal ng pader, pagbuo ng base, pagkasya ng leeg, at pagganap sa drop/pressure. Hindi importa kung gaano konsistente ang mga parameter sa papel, ang pagkakatugma ay natatapos lamang matapos ang validation sa pamamagitan ng blow molding.

Ang pagpili ng PET preform ay pangunahin gamit ang tatlong variable – hilaw na materyales, finishing ng leeg, at timbang sa gramo – upang tugma sa functional burden ng isang bote at sa mga pisikal na limitasyon ng filling line .
Ang hilaw na materyales ang nagtutukoy kung ang bote ay "kayang tumanggap ng bigat"; ang hugis ng bibig nito ang nagtutukoy kung ito ay "nasisirado nang mahigpit at nabubuhos nang madali"; at ang timbang nito (sa gramo) ang nagtutukoy kung ito ay "sapat ang lakas at hindi nakakalugi." Ang tatlo ay magkaugnay: kahit ang mataas na IV na materyales ay maaaring kulang sa lakas kung ang timbang nito (sa gramo) ay kulang; kung ang bibig ay malawak pero ang ulo ng sinulid ay mali, ang takip ay hindi talaga maaaring isara nang maayos; at kahit gaano pa kalaki ang timbang (sa gramo), kung ang ratio ng pagkalat ay mali, ang bote ay mananatiling malambot at walang hugis.
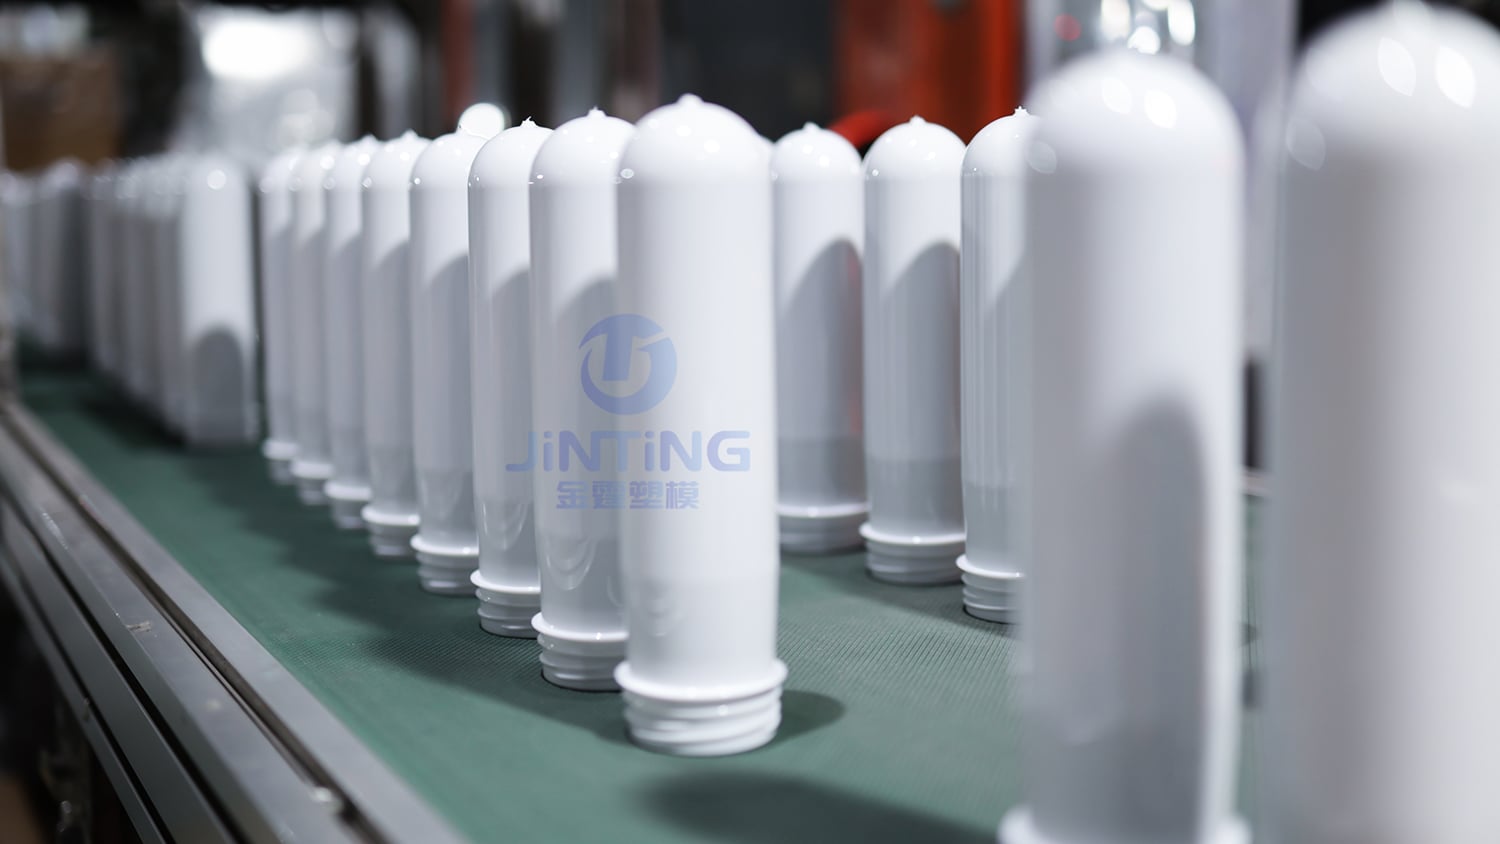
Una, isipin nang malinaw kung ano ang lalagyan ng bote, sa aling linya ito papuno, at paano ito mahahandle — pagkatapos ay bumalik at pumili ng preform. Ito ang tanging lohika na hindi nagbabago sa lahat ng talahanayan ng mga parameter.
 Mga Maiinit na Balita
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD ay isang propesyonal na tagagawa ng PET preform na may higit sa 25 taong karanasan. Sertipikado sa ISO9001/ISO22000, pasadyang mga leeg (28–55mm), kulay, timbang at mga mould para sa mga brand ng tubig/inumin. Makipag-ugnayan sa amin ngayon.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. PATAKARAN SA PAGKAPRIBADO