EN

Sa susunod mong buksan ang isang bote ng tubig sa pamamagitan ng pag-ikot, tumigil saglit at tingnan ang mga puti-na-gaya-ng-gatas na hibla sa paligid ng leeg nito. Iyon ang bakas ng dating buhay nito bilang isang ‘maliit na test tube’ – patunay na ito ay nakapagdaan na sa isang mataas-na-temperaturang biyahe.
Kumuha ka ng isang bote ng tubig, inikot mo ang takip, at uminom ka. Malinaw ito, malinis, at walang amoy. Inaasahan mo na lang – ang tubig ay simpleng tubig lamang, puno sa bote sa pinagmulan, tama ba?
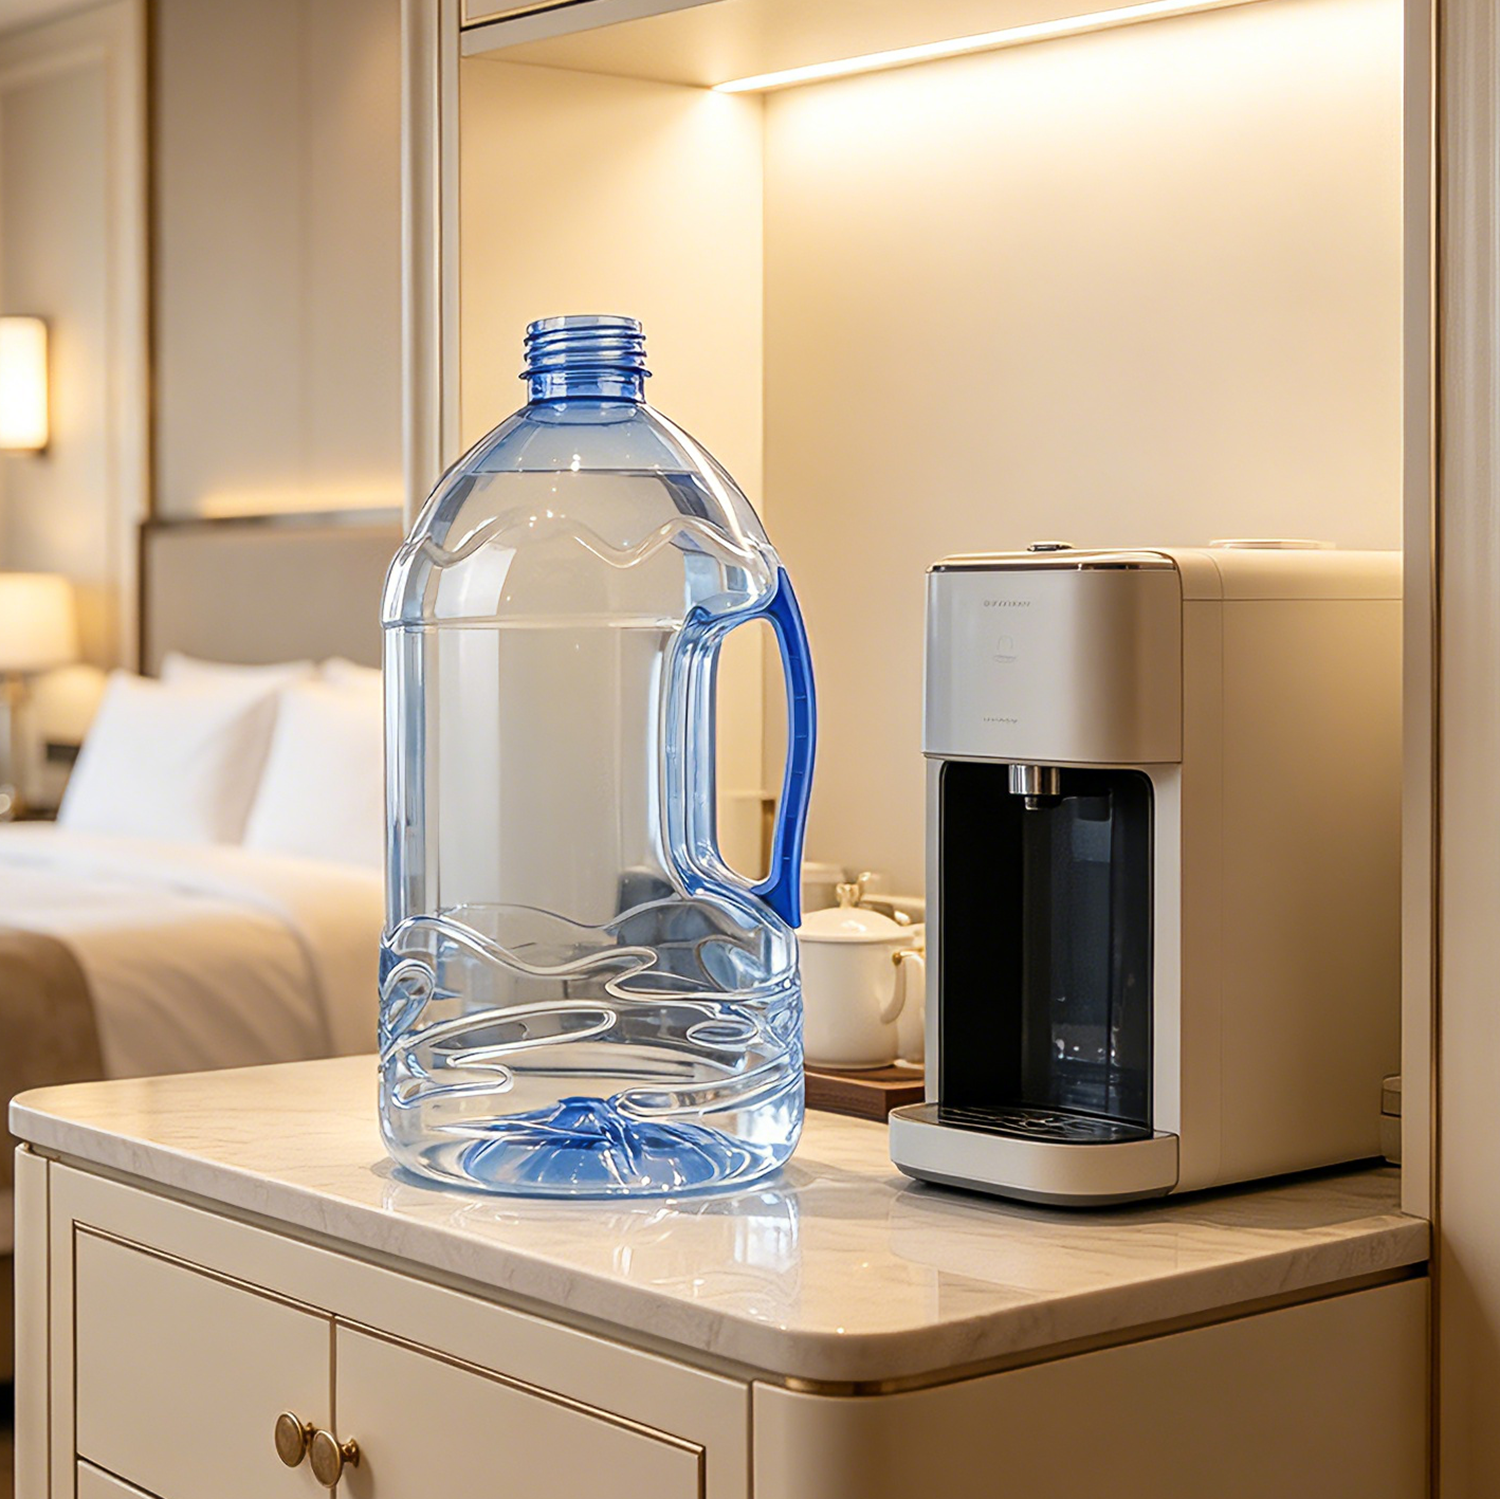
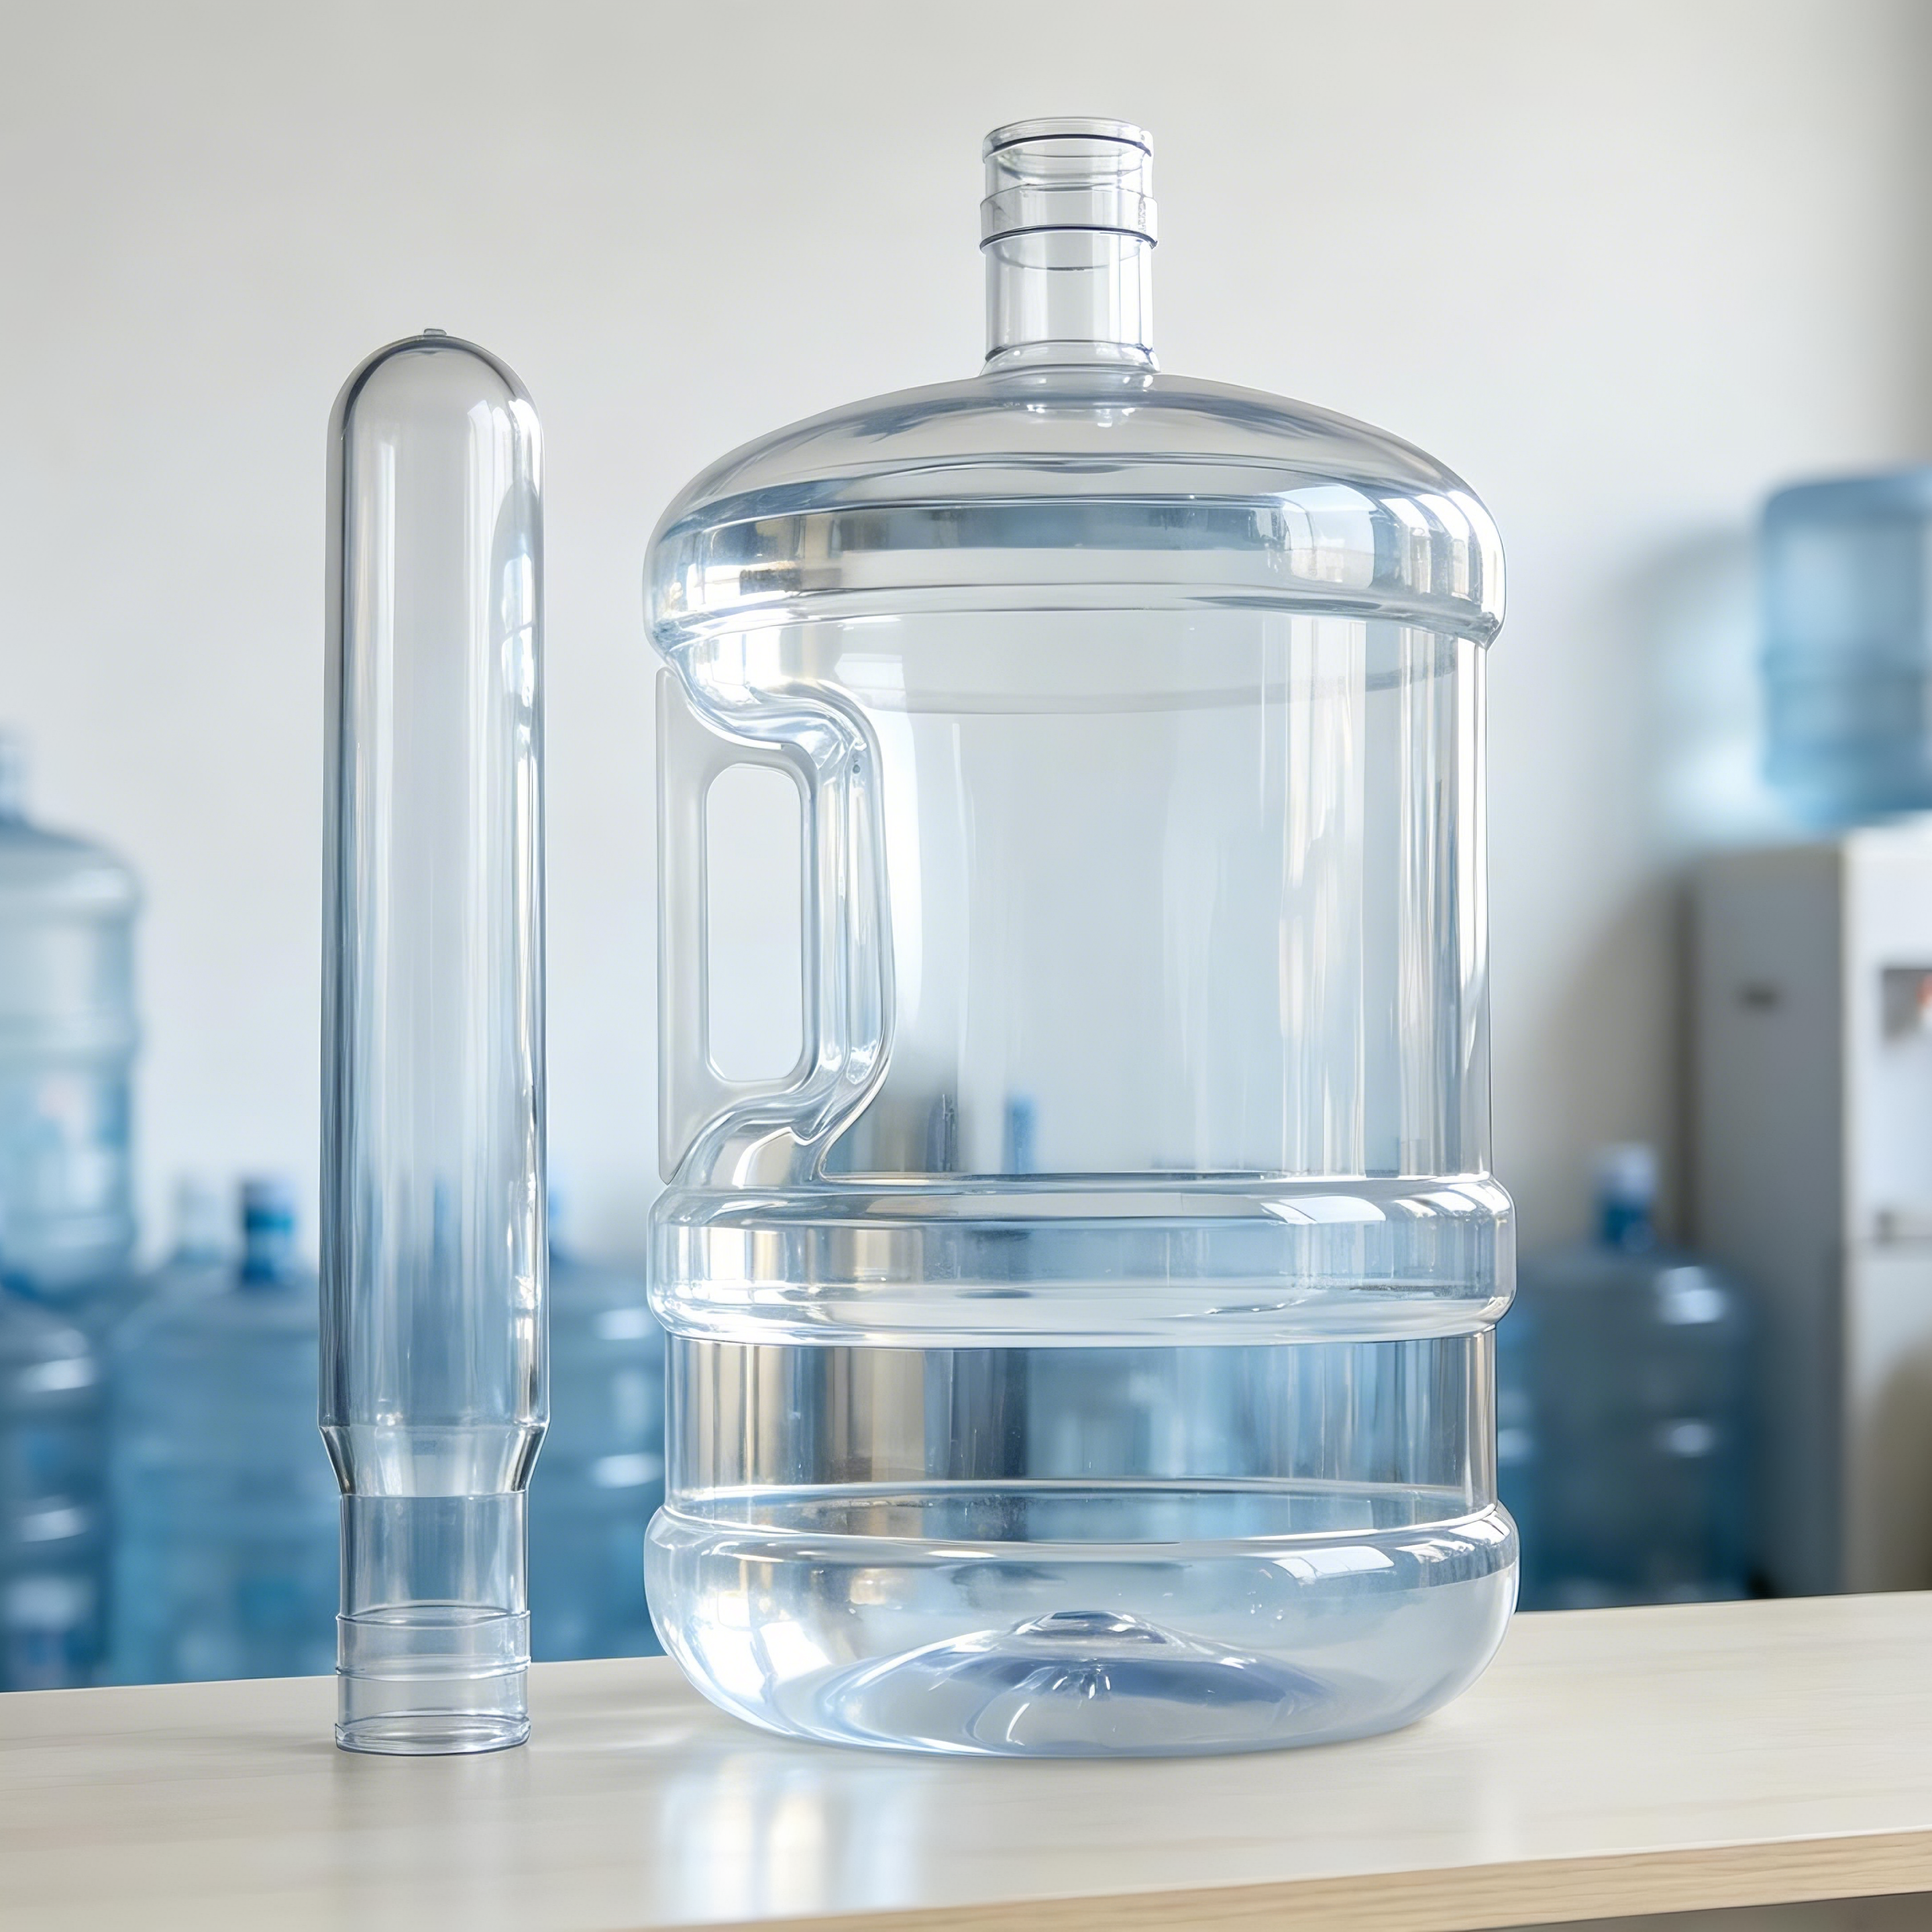
Ngunit maaaring hindi mo pa isinip: ang mismong bote ay nabago mula sa isang maliit, katulad-ng-test-tube na bagay .
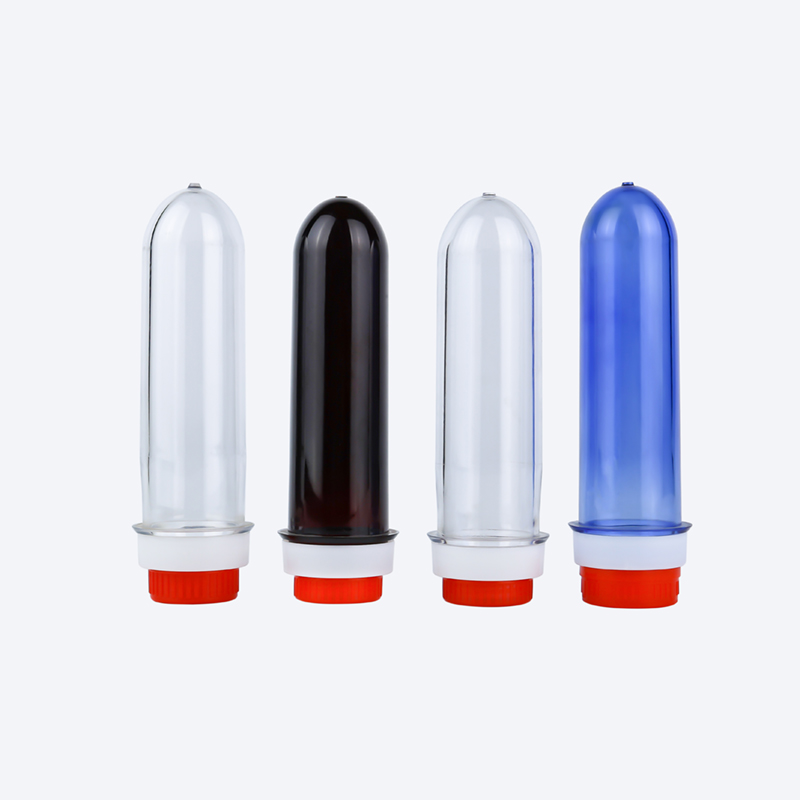
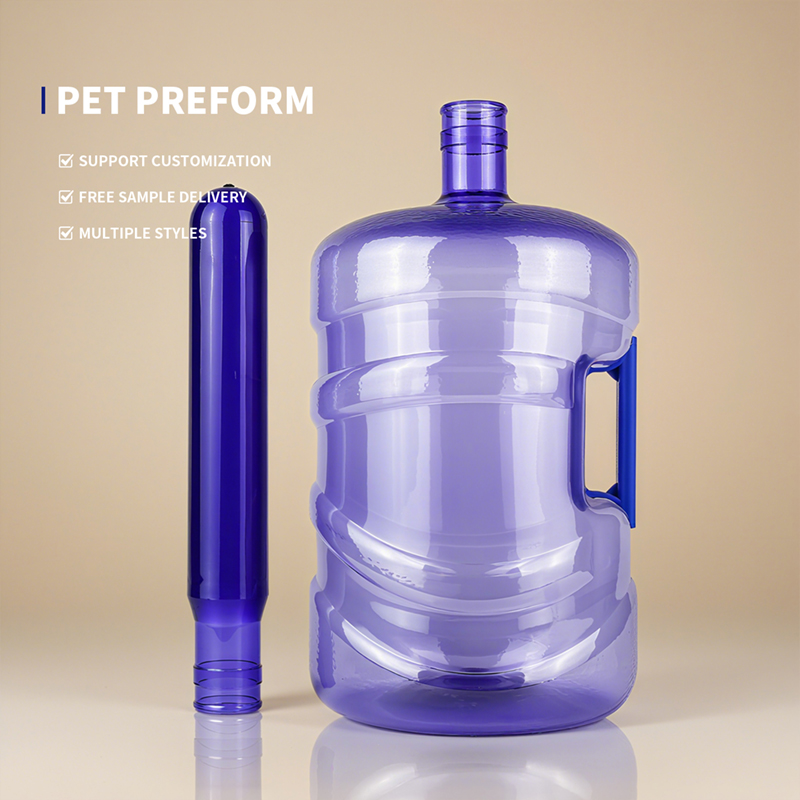
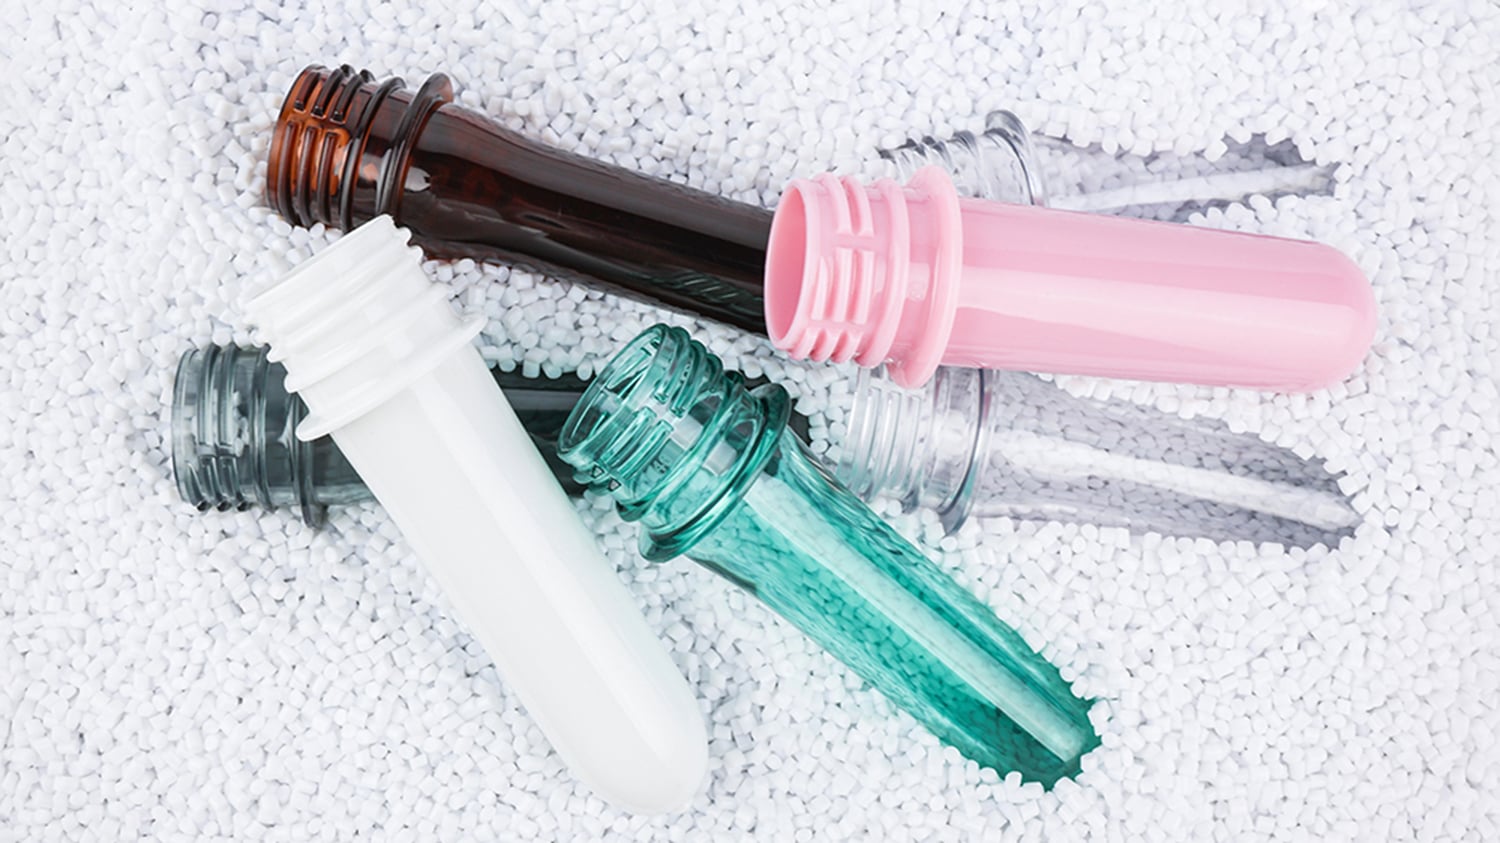
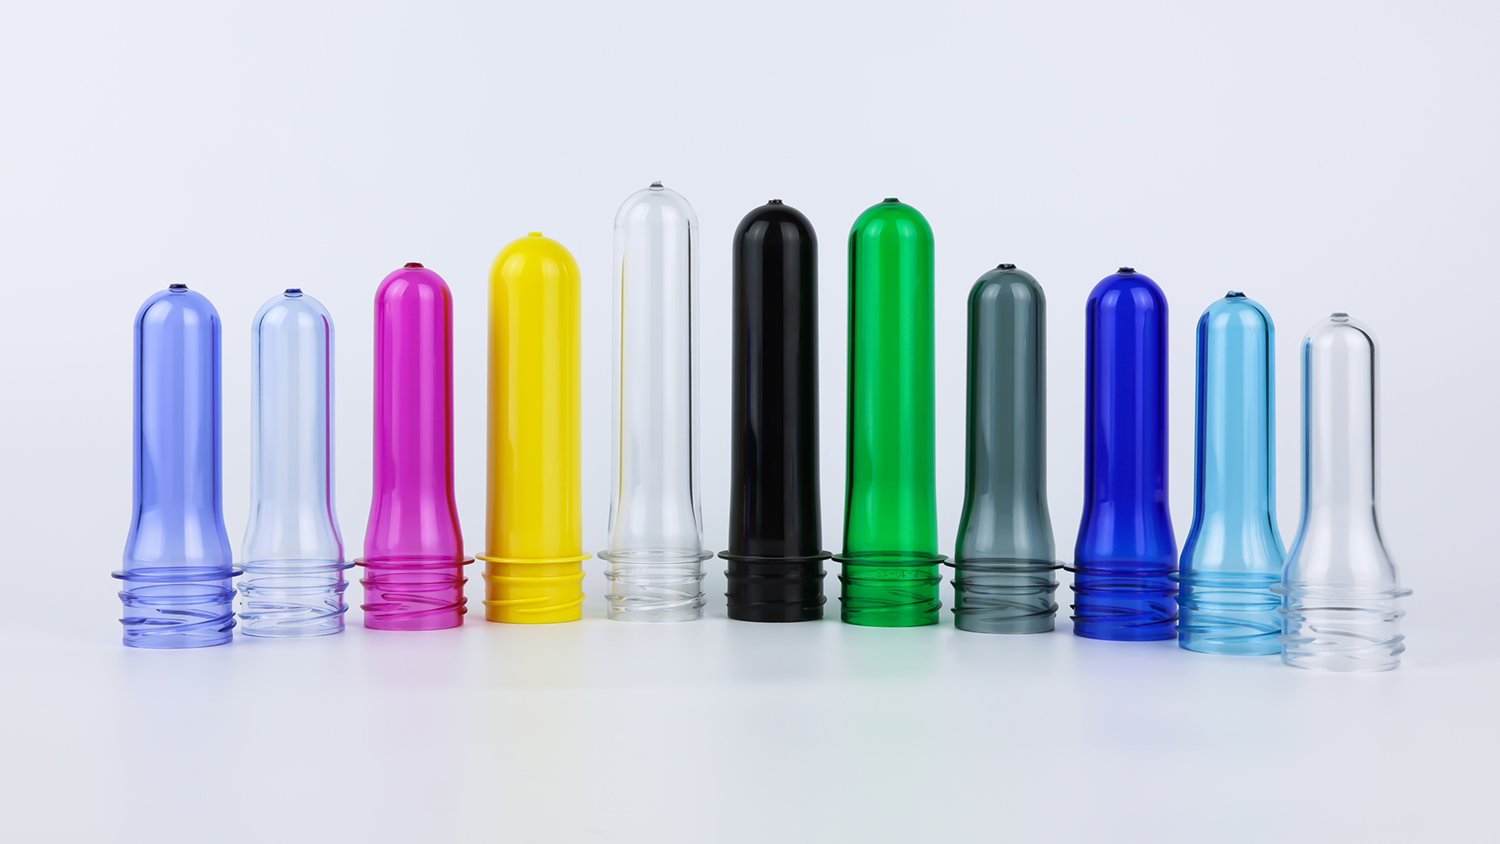
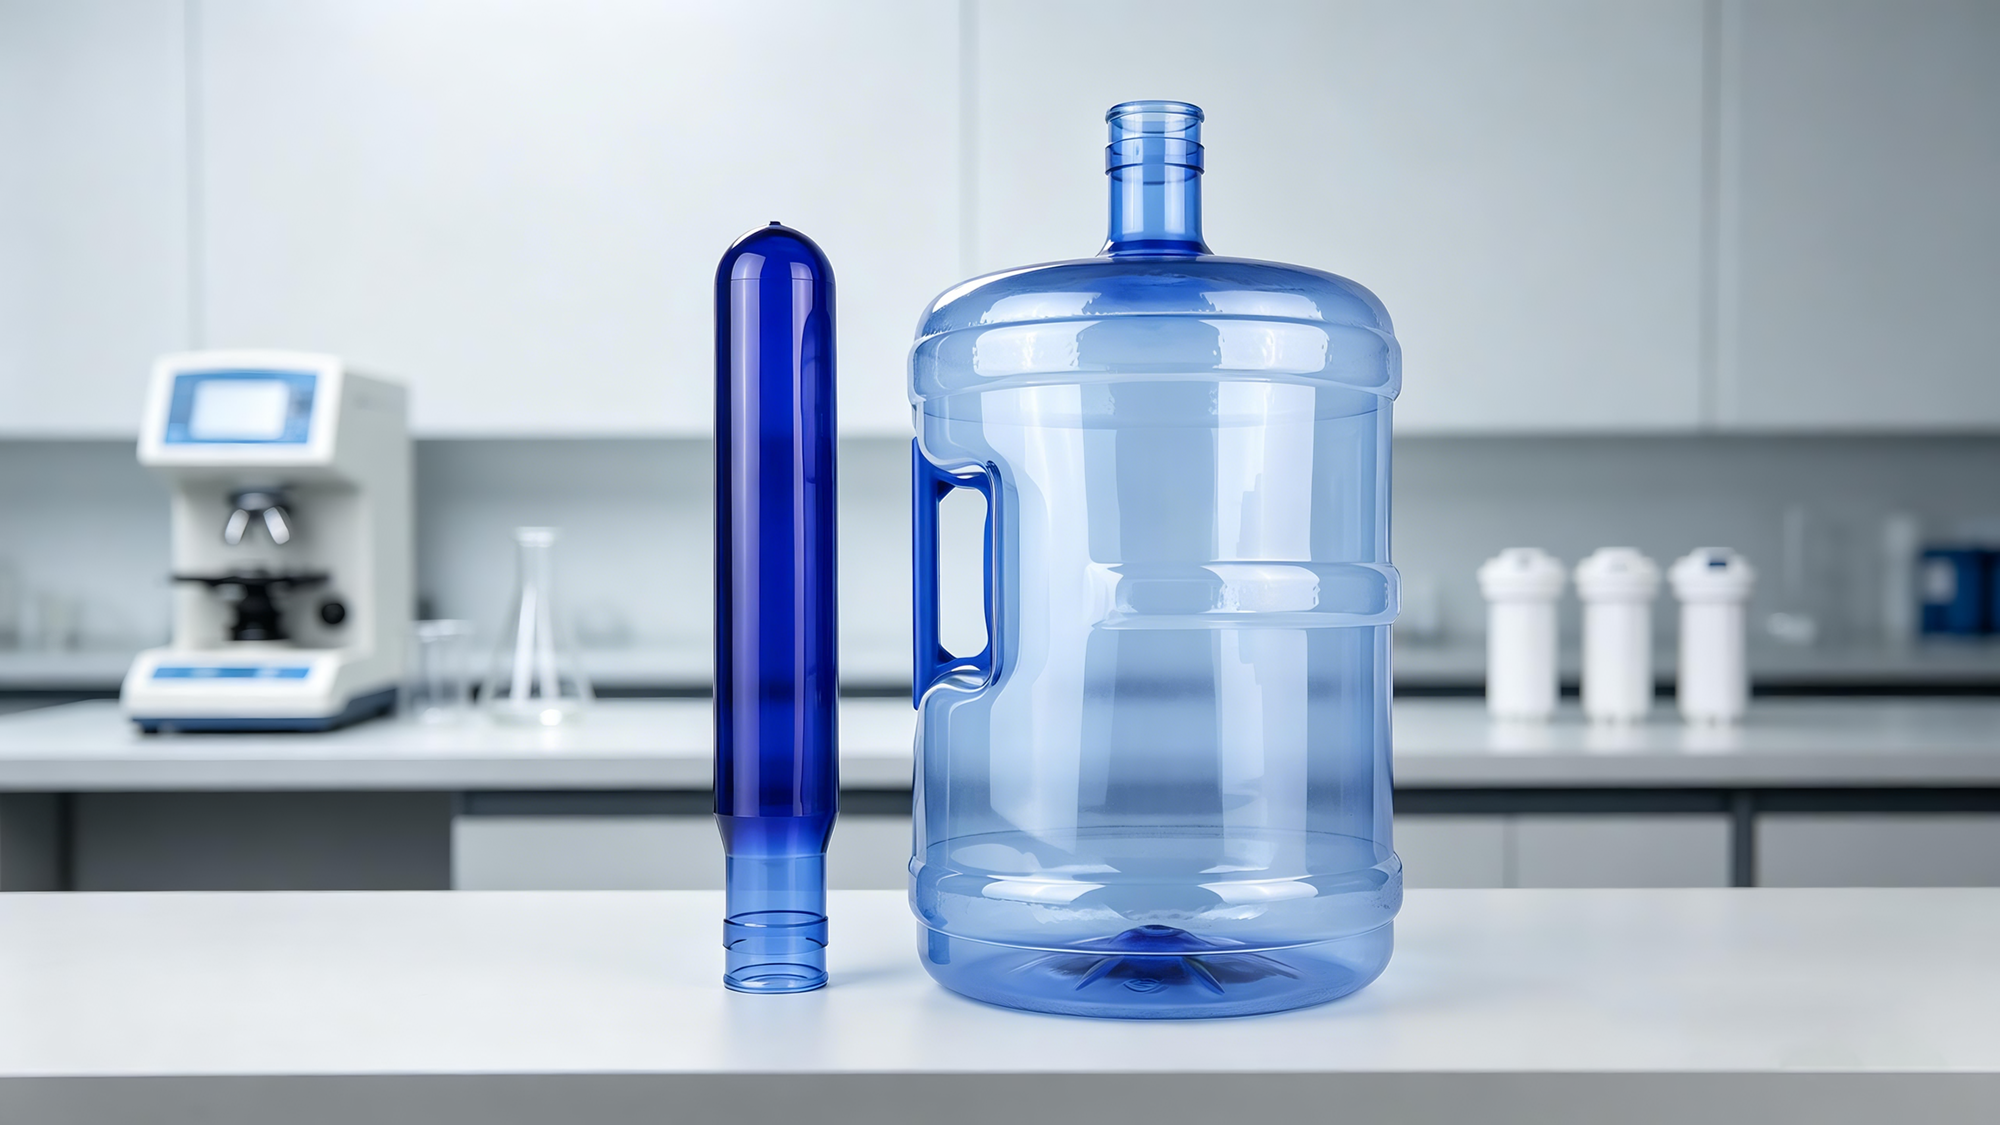
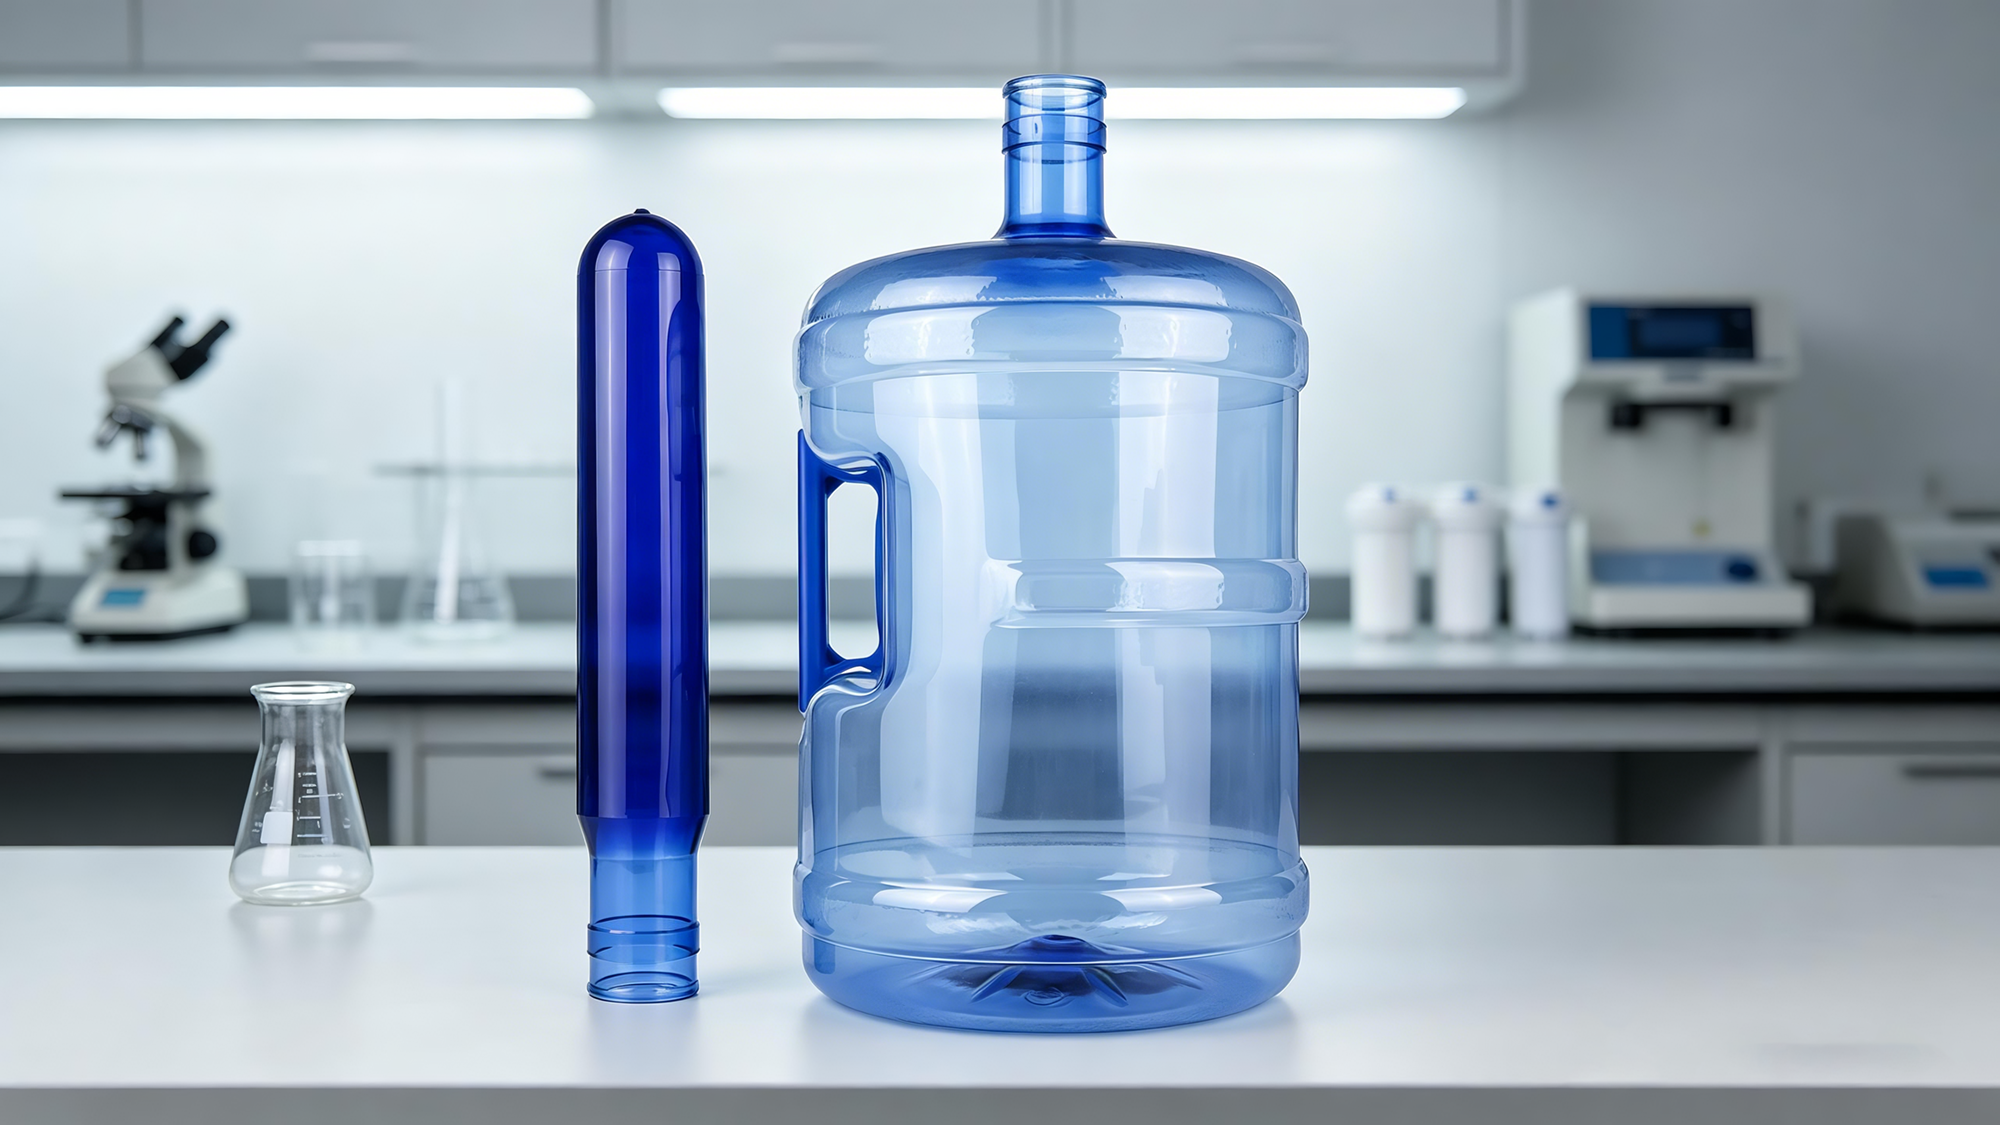
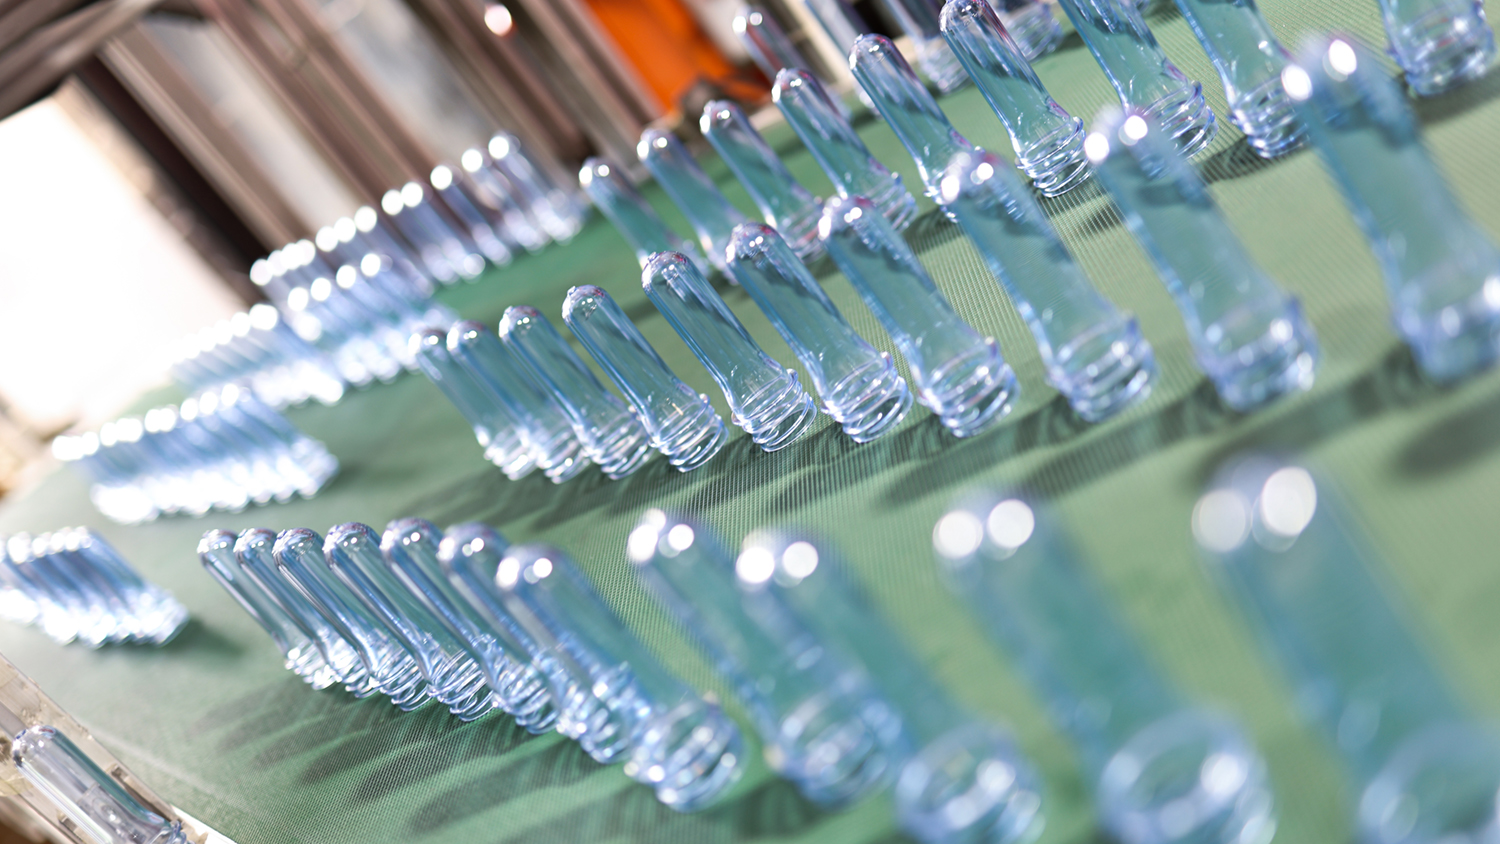
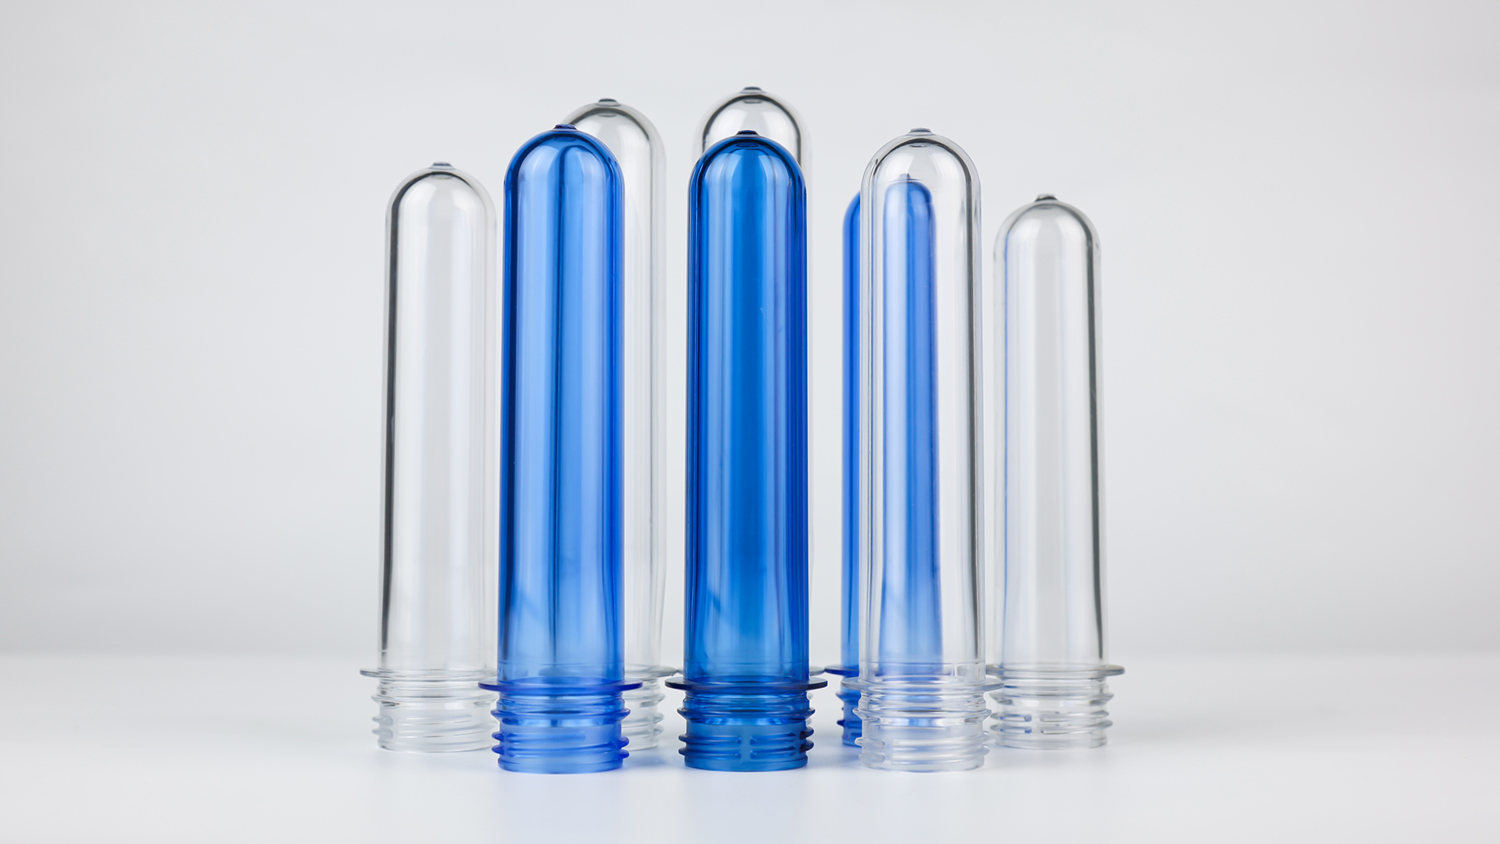
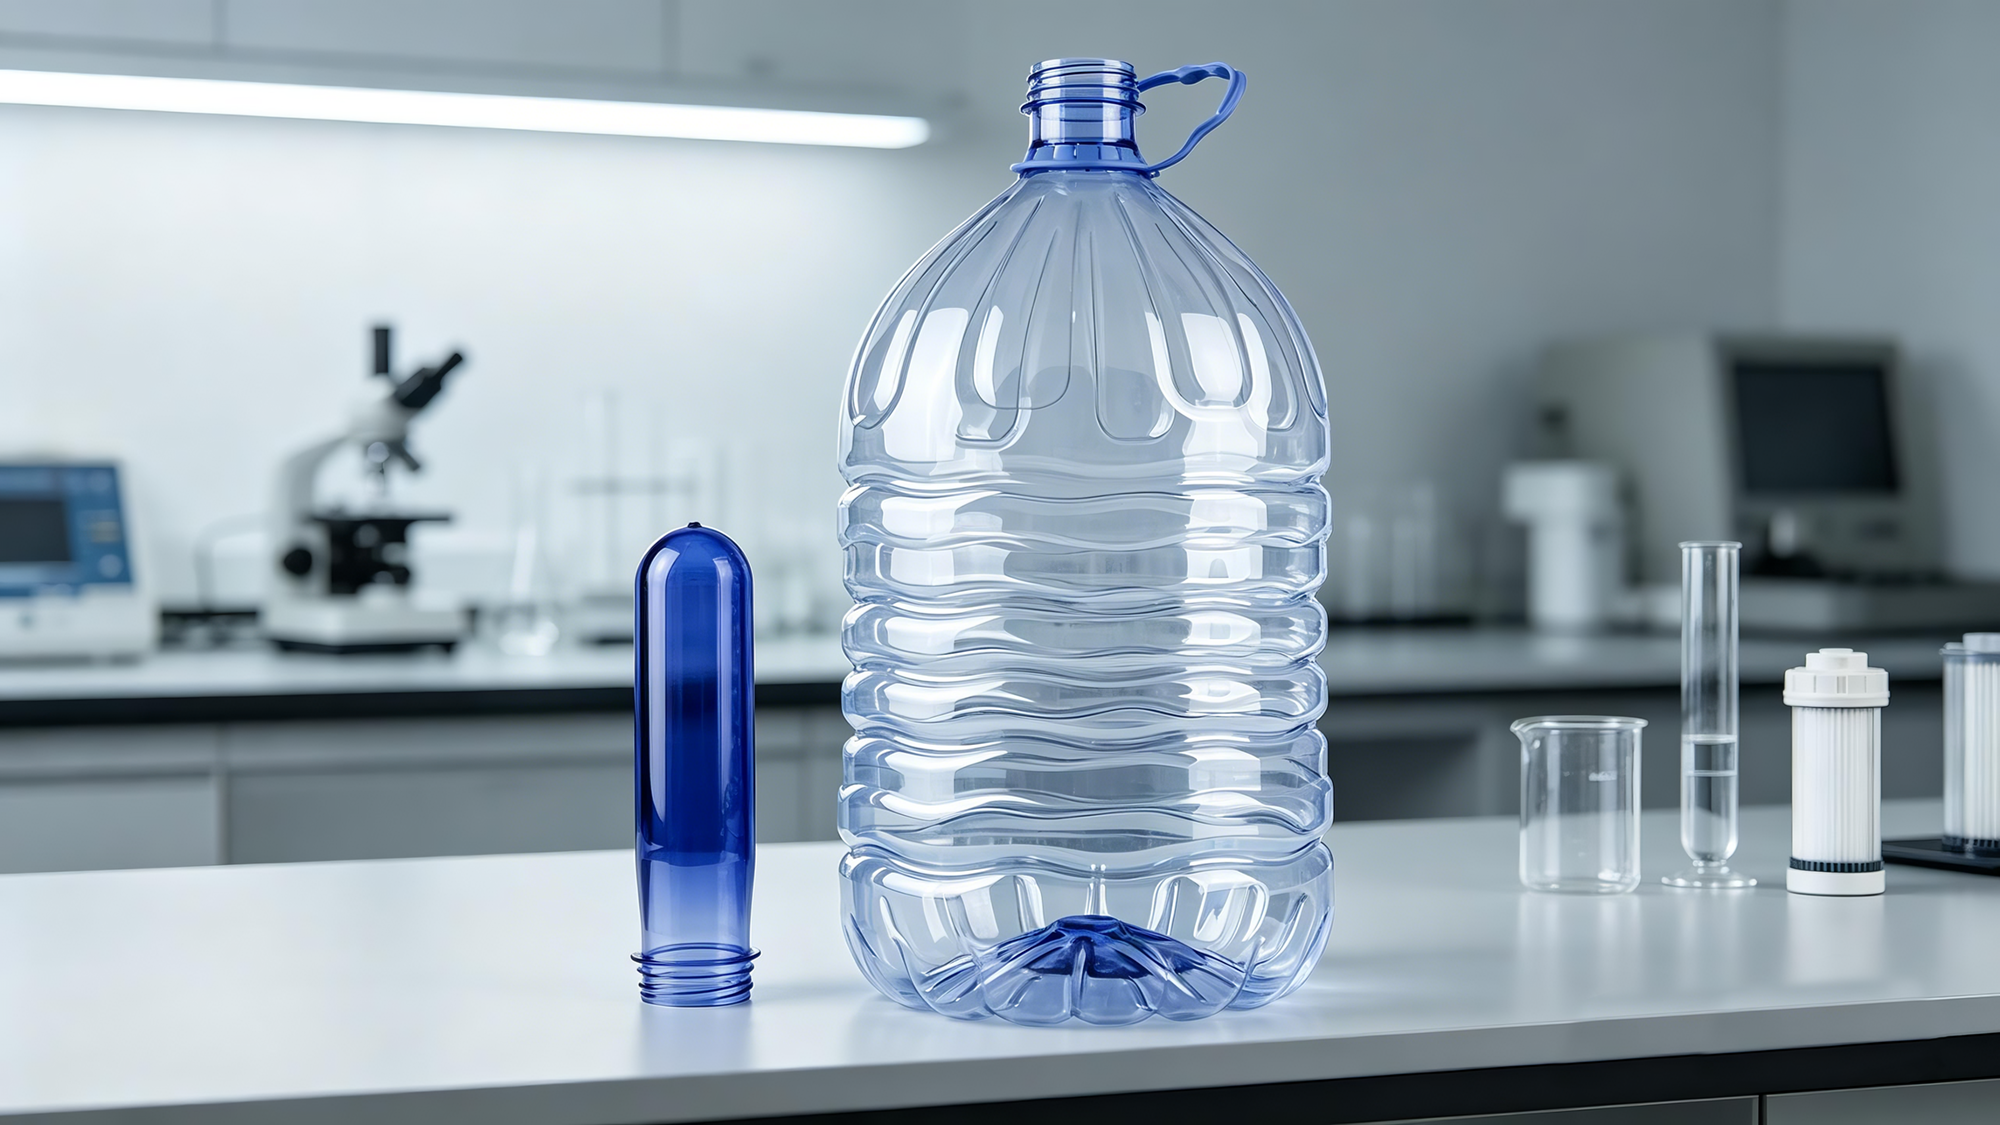
Tinatawag itong PET preform. Hindi lalampas sa ilang sentimetro ang haba nito, may timbang na humigit-kumulang sa isang dosenang gramo, may makapal na pader, transparent, at may naka-thread na tuktok – tila tunay na maliit na test tube sa isang chemistry lab. Hindi ito lumalabas sa iyong kamay dahil ito ay nakatago sa pinakasimula ng buhay ng bote. Ang bawat bote ng tubig na iniinom mo ay nagsisimula sa maliit na test tube na ito.
Ang isang PET preform ay ang "embryo" ng isang plastik na bote na gawa sa PET.
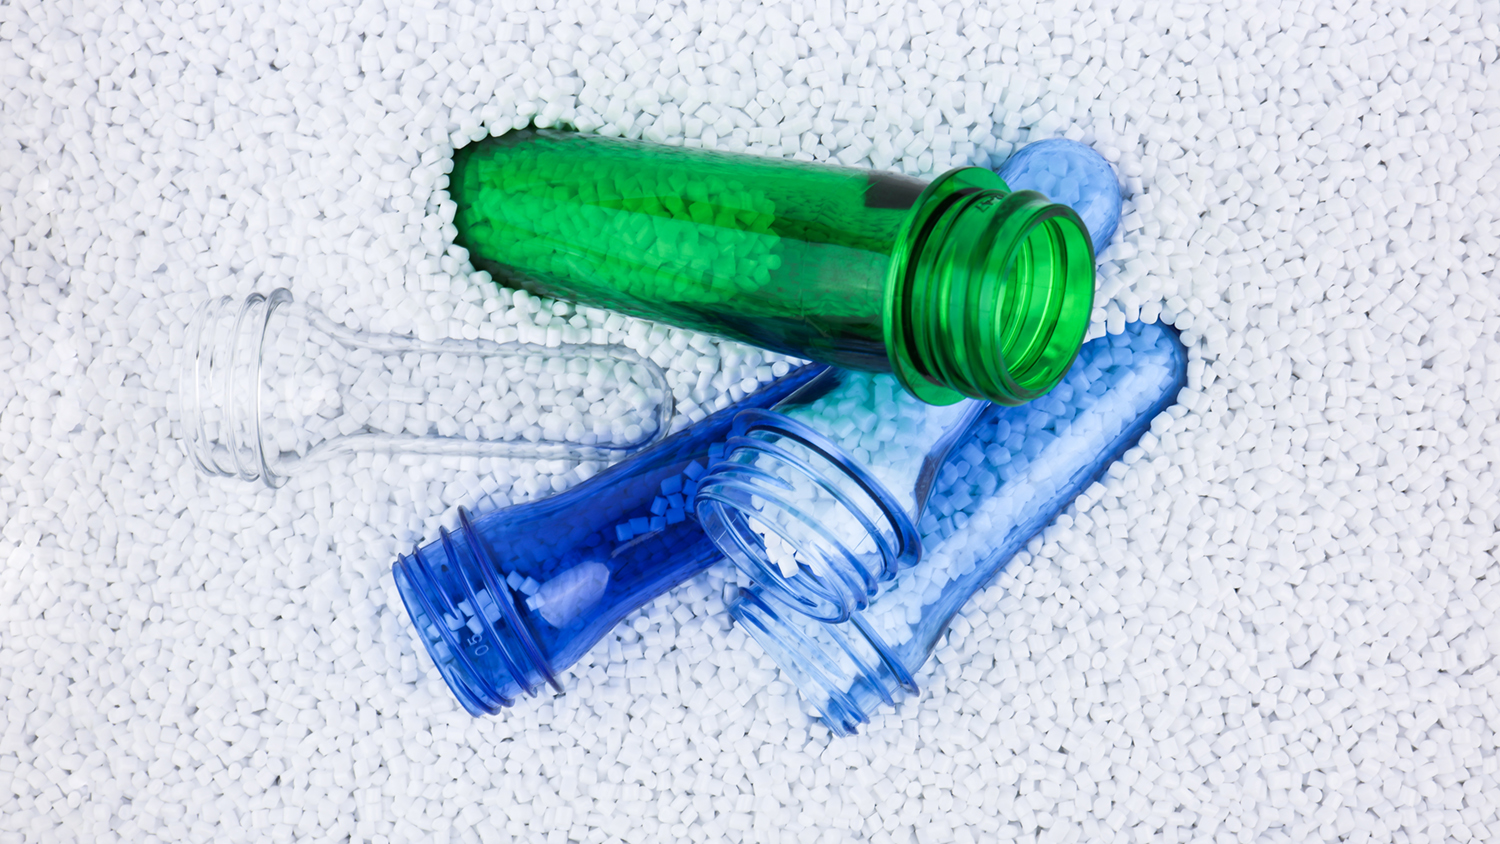
Ang kanyang hilaw na materyales ay PET resin – isang polymer na gawa sa terephthalic acid at ethylene glycol. Ang materyales na ito ay walang lason, walang amoy, lubhang transparente, at malakas, at kinikilala nang pandaigdigan bilang ligtas na materyales para sa pakikipag-ugnayan sa pagkain. Ang karamihan sa mga bottled water, inumin, juice, at tsaa na iyong iniinom ay gumagamit nito.
Ngunit ang PET resin mismo ay simpleng transparente na mga butil na katumbas ng laki ng bigas. Upang maging isang bote, ang unang hakbang ay pagmold sa pamamagitan ng pagsisiksik .
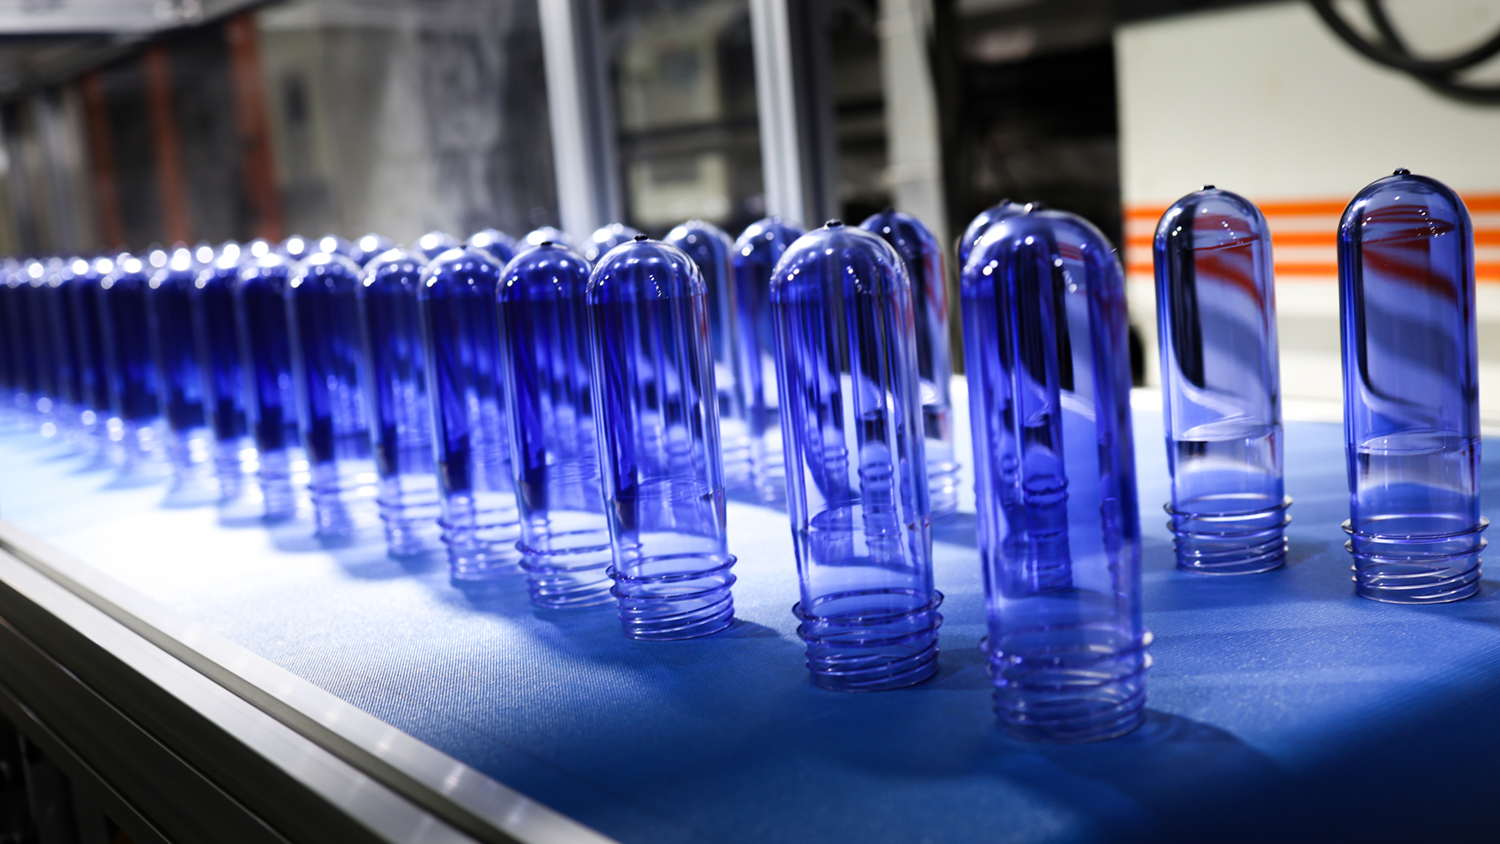
Iniihihilo ang mga PET pellet sa 160–180°C sa loob ng 4–6 na oras upang alisin ang kahalumigmigan, pagkatapos ay ipinapasok sa isang injection molding machine at pinainit sa 270–290°C upang maging likido. Ang likidong PET ay ipinapadulas sa ilalim ng mataas na presyon papasok sa isang multi-cavity mold (karaniwang may 48, 72, o kahit 144 na cavity), kung saan ito lumalamig at tumitigas. Binubuksan ang mold, inilalabas ang mga bahagi – at lumalabas ang mga maliit na bagay na hugis tubo ng eksperimento.
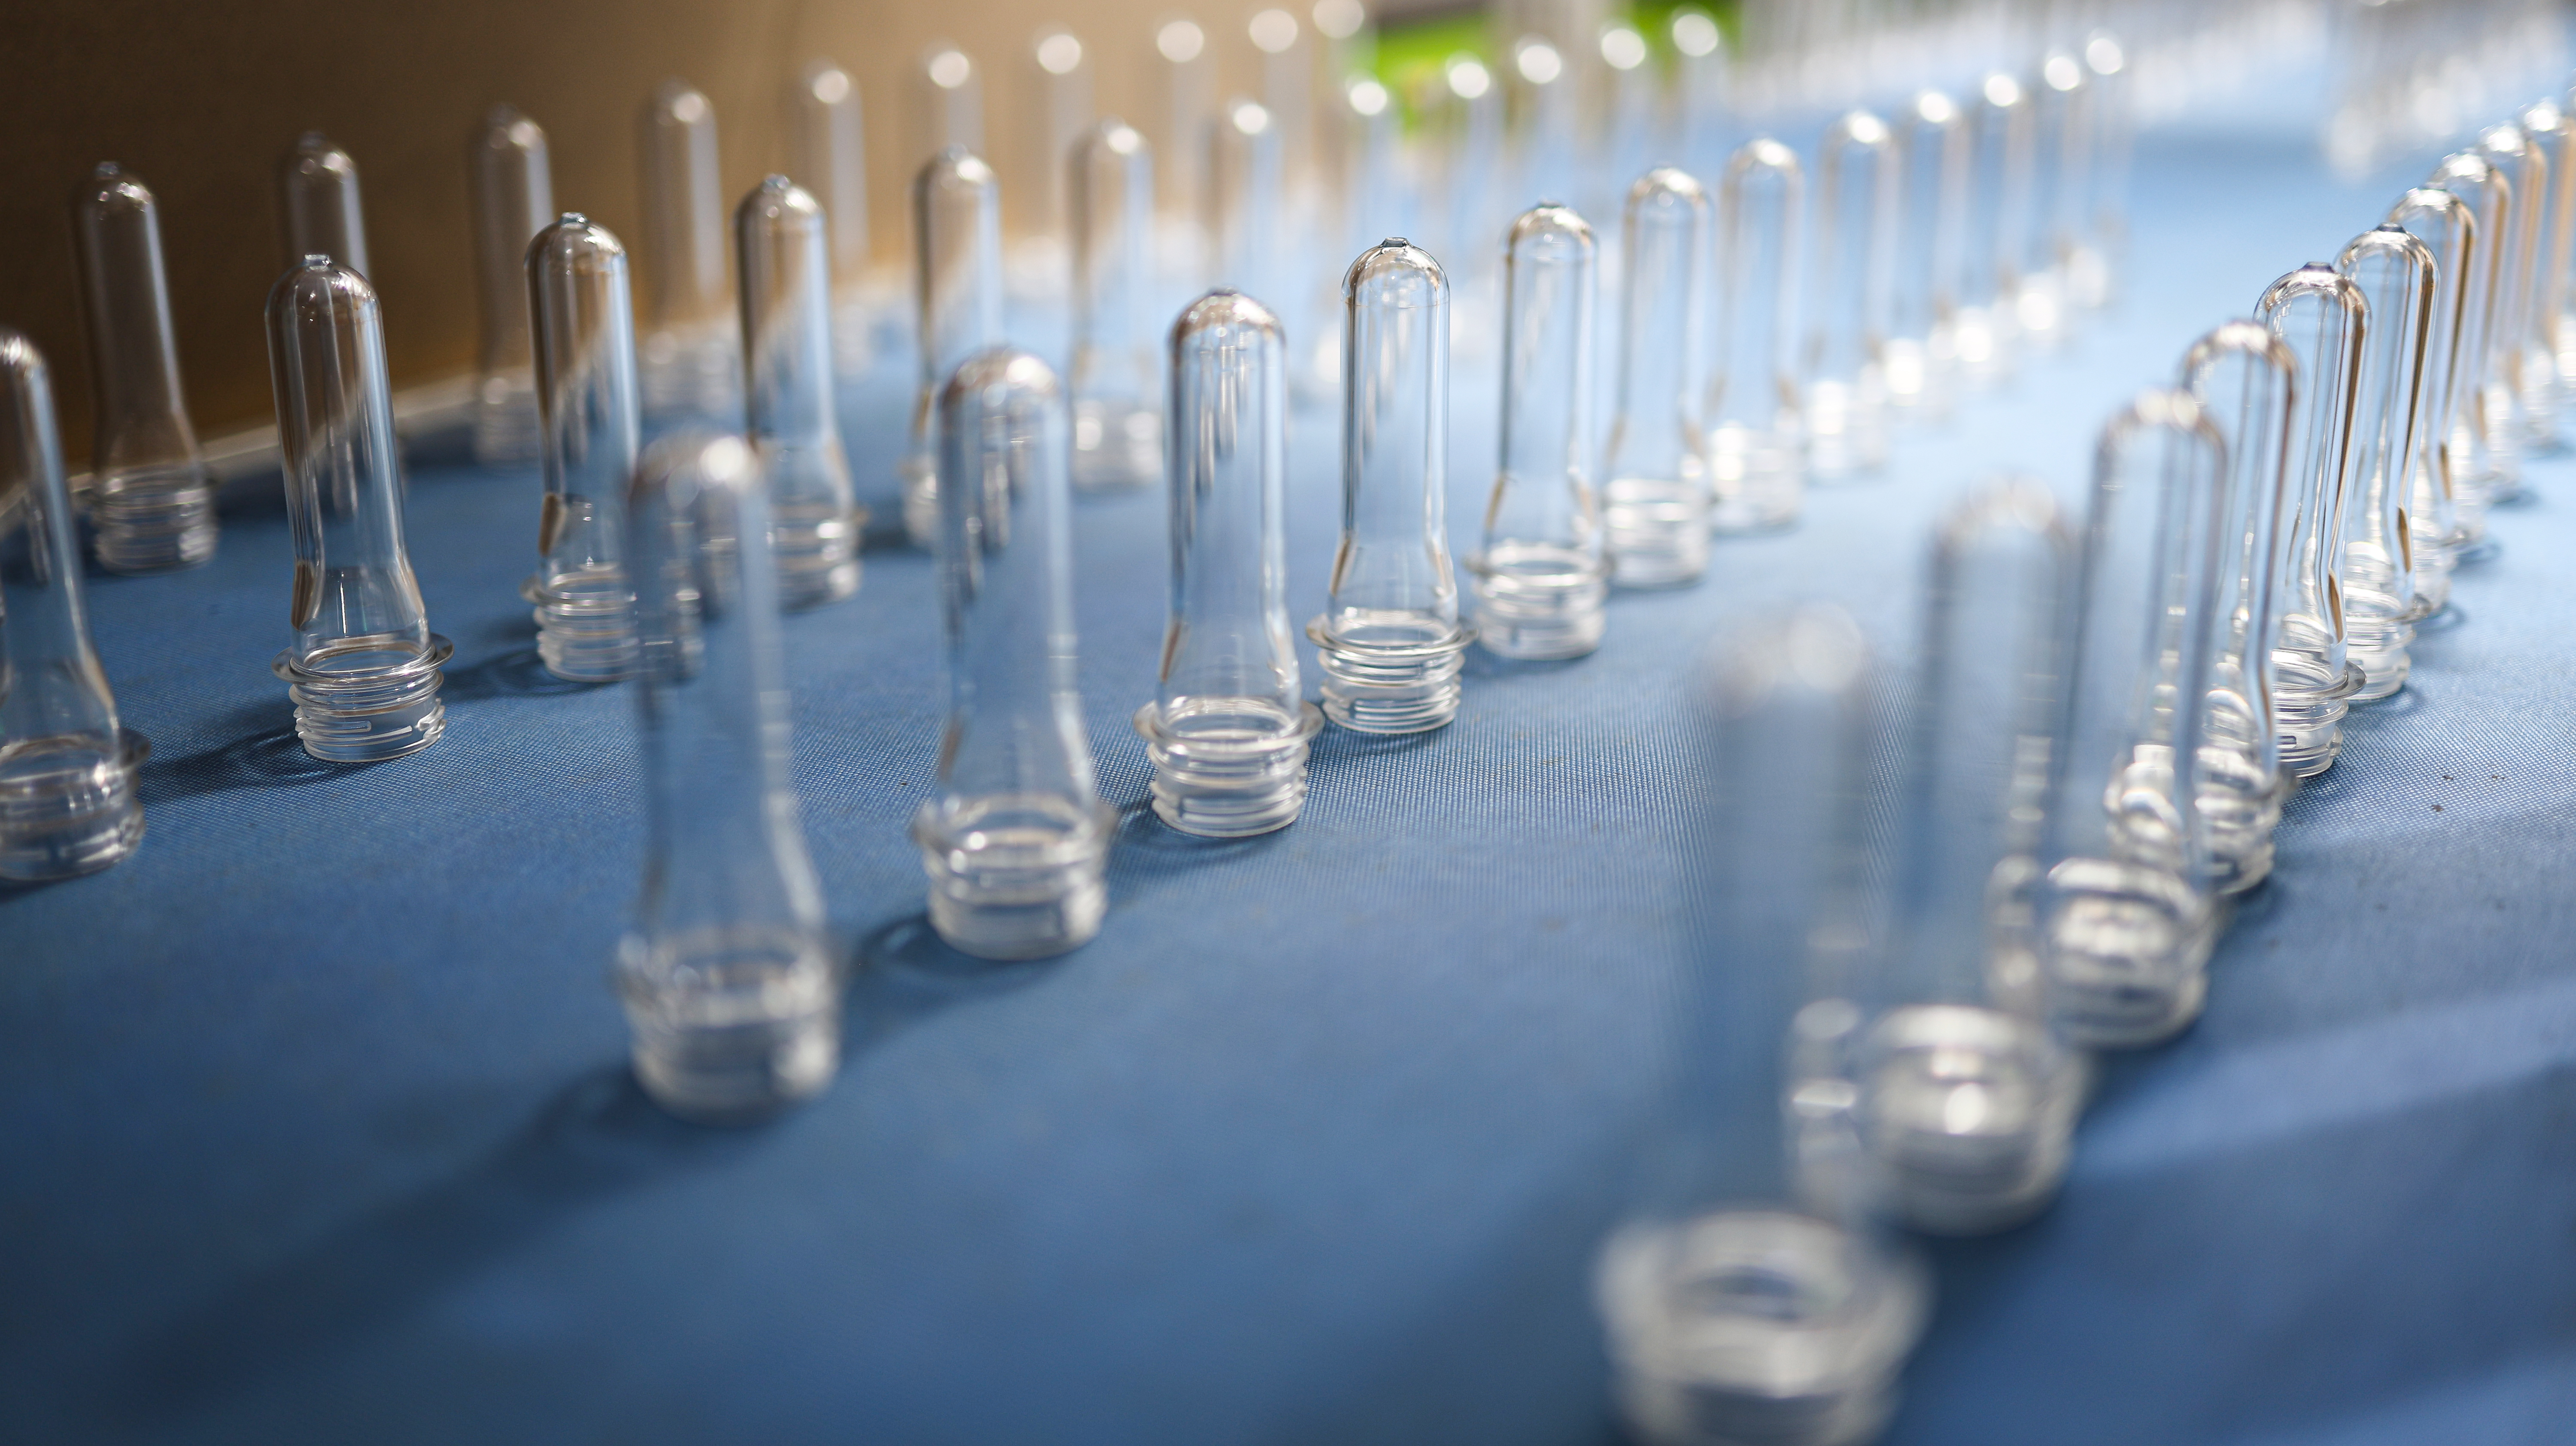
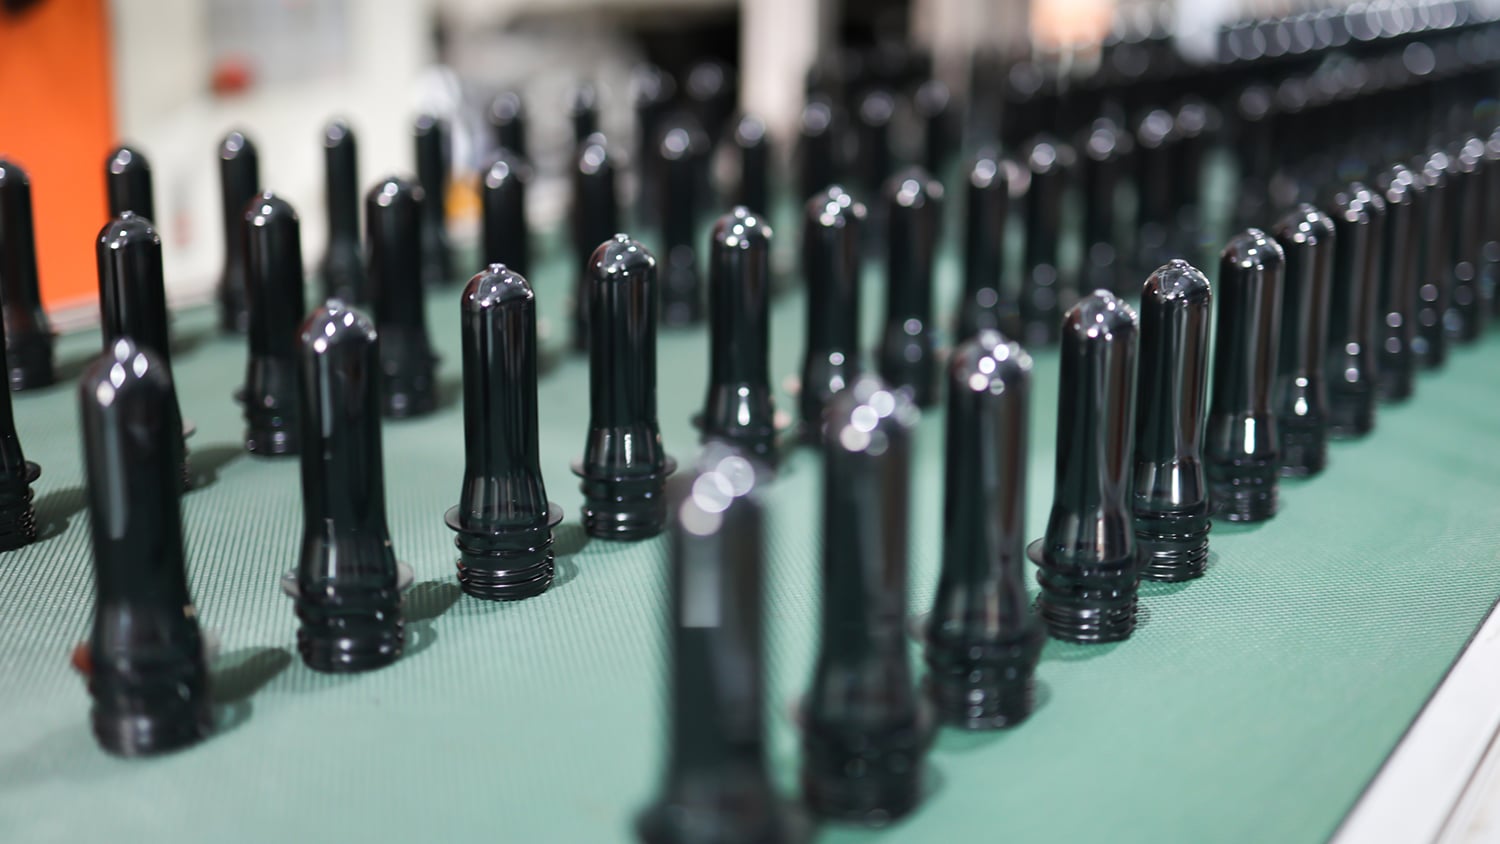
Ito ang mga preform.
Makapal, transparente, at maikli – tila wala nang kinalaman sa payat at makinis na bote na magiging anyo nila. Gayunpaman, sila ang lahat: ang mga ulo ng bote (neck threads), suportang singsing (support ring), distribusyon ng kapal ng katawan (body wall thickness distribution), at istruktura ng ilalim (base structure) ay nakatakda na sa yugto ng preform.
Sa ibang salita: kung ano ang preform, siya rin ang magiging bote.
| Parameter | Karaniwang halaga | PAGLALARAWAN |
|---|---|---|
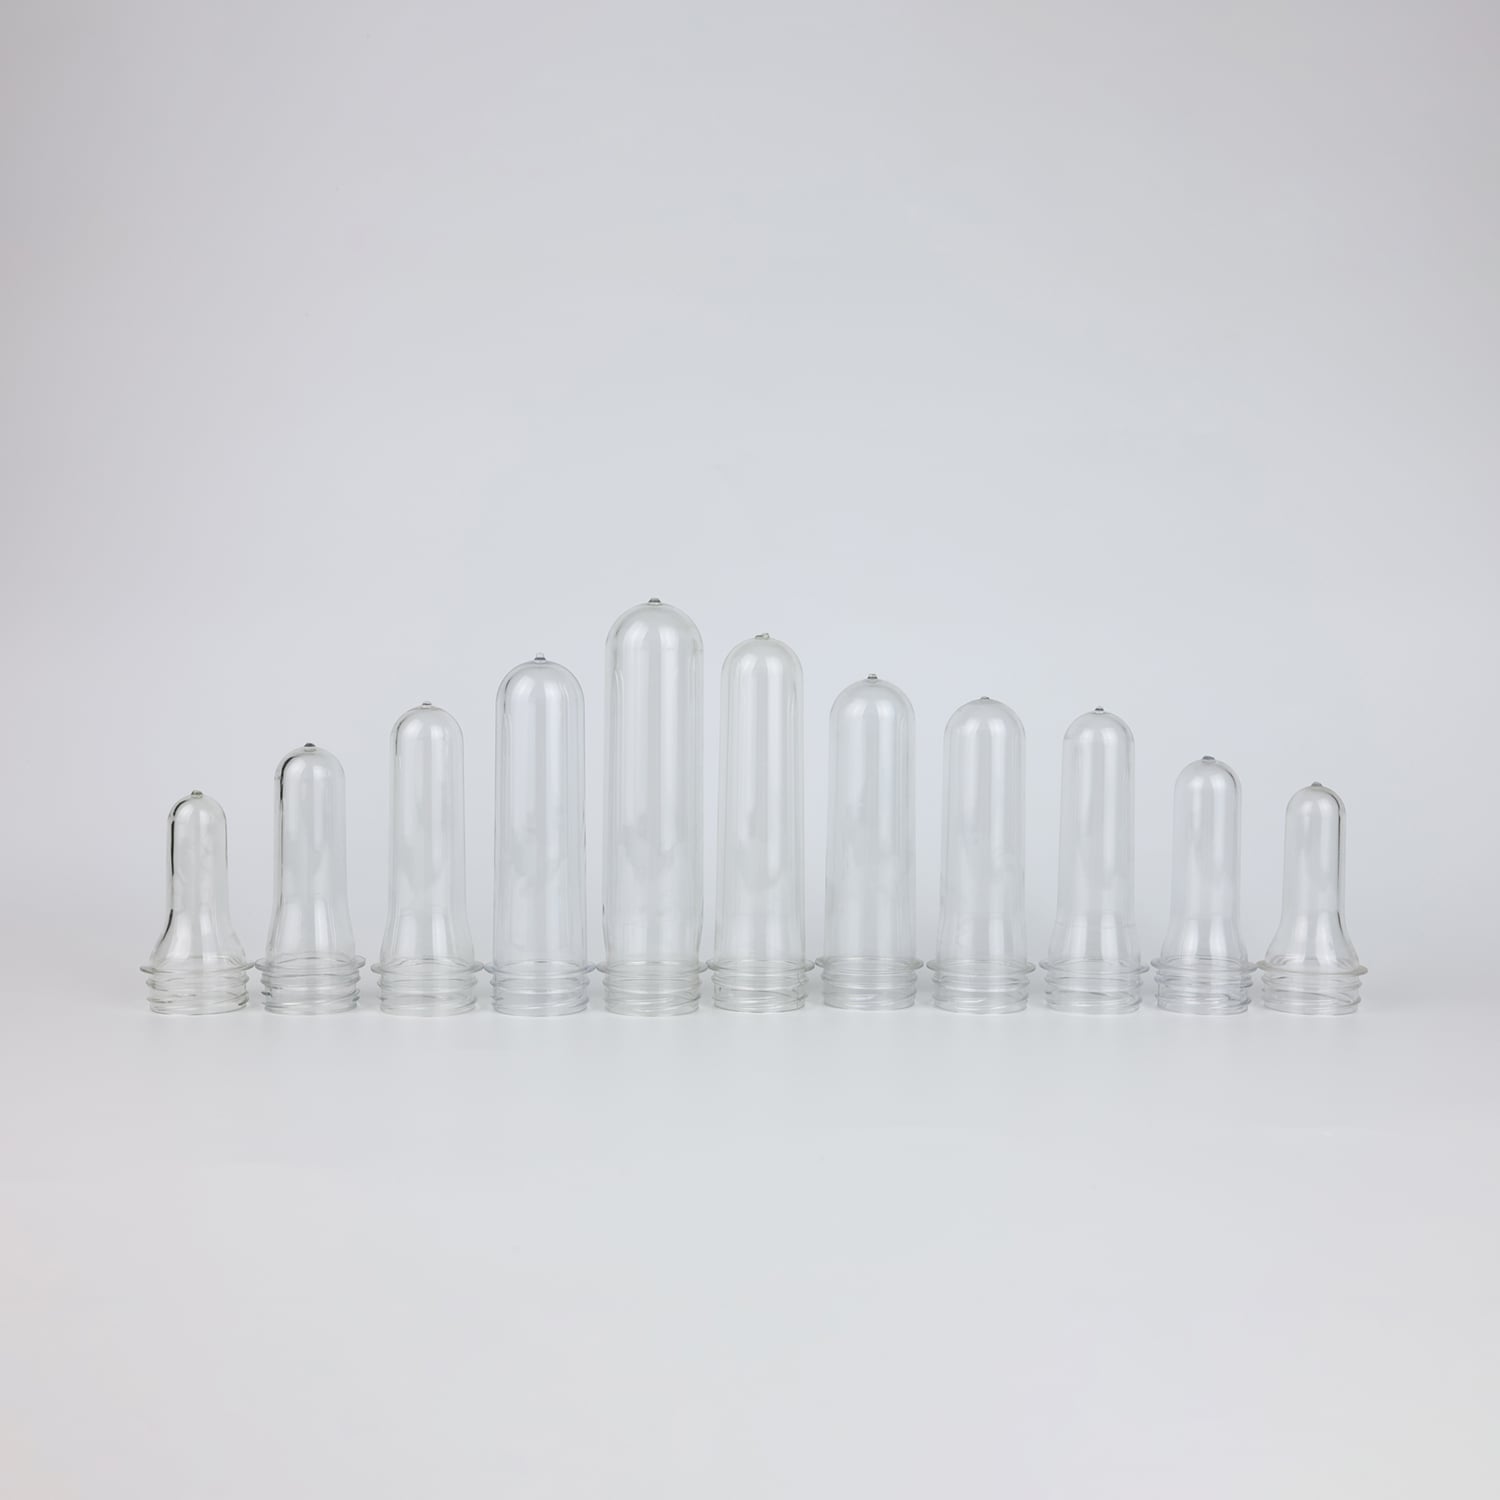
| Haba | 50–150 mm | Nakasalalay sa kapasidad ng bote |
| Panlabas na Diameter | 20–50 mm | Kadalasan ay 28 mm, 30 mm, 38 mm, atbp. ang diameter ng leeg (neck diameter) |
| Timbang | 8–100 g | Ang mga preform para sa tubig ay karaniwang 8–20 g; ang malalaking preform ay maaaring lumampas sa 50 g |
| Kapal ng Pader | 2–8 mm | Mas makapal kaysa sa huling pader ng bote (0.2–0.5 mm) |
| Mga ulo ng bote | Pormal na Espekimen | Kasabay ng takip; karaniwang 28 mm PCO, 30/25 mm, atbp. |
| Halaga ng IV | 0.72–0.84 dL/g | Nag-iiba depende sa aplikasyon |
| Nilalaman ng acetaldehyde | ≤3.0 μg/g | Kailangan para sa pagkain; premium na tubig ≤1.5 μg/g |
Hindi iisa ang uri ng preform. Ayon sa panghuling gamit nito, hinahati ang mga preform sa ilang uri:
Mga Preform ng Tubig pinakakaraniwan; ginagamit para sa mineral water at purified water. Halaga ng IV ay humigit-kumulang 0.72–0.76, magaan ang timbang, mura.
Mga preform na may karbonasyon : ginagamit para sa cola, Sprite, at iba pang inumin na may karbonasyon. Mas mataas na halaga ng IV (0.76–0.80), base na may hugis-petal, tumutol sa panloob na presyon.
Mga preform para sa mainit na pagpupuno : ginagamit para sa mga inumin na tsaa at sariwang katas. Ang leeg ay nangangailangan ng paggamot para sa kristaliniti, tumutol sa mainit na pagpupuno sa temperatura na 85–95°C.
Mga Preform ng Langis : ginagamit para sa langis sa pagluluto at mga pampalasa. Karaniwang mas mabigat, mas makapal ang pader, mahusay na pagtutol sa pagbagsak.
Mga preform na may malawak na bibig : ginagamit para sa haleya, pulot, mga butil, atbp. Malaki ang diameter ng leeg (38 mm pataas), madaling ilabas ang nilalaman.
Mga preform para sa kosmetiko : ginagamit para sa shampoo, body wash, atbp. Napakahigpit na kinakailangan para sa kalinawan at kisame.
 |
 |
Ang isang preform ay hindi direktang nagiging isang bote. Kailangan niyang dumadaan sa isang paglalakbay na may mataas na temperatura.
Inilalagay ang preform sa oven ng blow molding machine at iniinit ng mga far-infrared lamp hanggang sa 90–120°C. Ang saklaw ng temperatura na ito ay napakahalaga – kung nasa ilalim ng 90°C, sobrang matigas ng PET para ma-blow; kung nasa itaas ng 120°C, lubhang nangyayaring crystallization ang PET at ang bote ay naging puti at malabo. Ang saklaw na ito ay 30°C lamang ang lapad; ang anumang pagkakaiba ng ilang degree ay maaaring magdulot ng depekto.
Ang pag-init ay hindi simpleng "pagbubuto." Sa loob ng oven, ang preform patuloy na umiikot habang gumagalaw nang aksiyal sa pamamagitan ng maraming heating zone (karaniwang may 6–9 zone ang modernong blow molding machine). Ang kapangyarihan ng bawat zone ay maaaring hiwalay na i-adjust upang matiyak na ang iba’t ibang bahagi ng preform ay umaabot sa iba’t ibang temperatura – ang shoulder ay nangangailangan ng sapat na init para lumuwag, ang katawan ay nangangailangan ng pantay na pag-init, at ang base ay nangangailangan ng tiyak na kontrol sa temperatura.
Ang mainit na preform ay inililipat sa loob ng blow mold. Pumapasok ang isang stretch rod sa pamamagitan ng leeg at tumutulak sa ilalim ng preform. Hinahatak nang pahaba ang preform – tulad ng paghila sa rubber band.
Ang bilis, stroke, at clearance ng stretch rod mula sa base mold ay kailangang eksaktong tugma sa temperatura ng preform. Kapag mababa ang temperatura, dapat mas mabagal ang bilis ng paghila upang maiwasan ang pagsira; kapag mataas naman ang temperatura, maaari itong pataasin nang naaayon.
Inilalagay ang hangin na may mataas na presyon (karaniwang 25–38 bar) sa pamamagitan ng leeg, kung saan lumalawak ang preform na nauna nang hinatak patungo sa labas, papalapit sa mga pader ng mold. Agad na lumalawak ang preform upang mabuo ang hugis ng bote – ang katawan, balikat, at ilalim ay nabubuo nang sabay.
Ang pagpapalawak ay hinati sa pre-blow at high-pressure blow mga yugto. Ang presyon sa pre-blow ay mas mababa (0.8–1 MPa), na nagpapalawak muna ng preform; ang high-pressure blow naman ay mas mataas (2.5–3.8 MPa), na pinipilit ang bote na dumikit sa mold upang mabuo ang malinaw na mga kontur at detalye.
Ang tubig para sa pagpapalamig (10–30°C) ay ipinapalipat sa loob ng hugis ng bote, na nagpapalamig at nagpapatigas nang mabilis sa bote. Ang mga molekular na kadena, na pinalawak at inilagay sa tuwid habang hinahatak at binubuhos, ay 'nakakabit' sa posisyon nila, kaya naging matigas, malinaw, at matibay ang bote.
Mahalaga ang eksaktong kontrol sa temperatura ng tubig para sa pagpapalamig. Karaniwang kinokontrol ang temperatura ng katawan ng bote sa 20–45°C, samantalang ang ilalim ng bote ay nangangailangan ng mas mababang temperatura—5–8°C. Kung kulang ang pagpapalamig, magiging madilim o hindi malinaw ang bote; kung sobrang mabilis ang pagpapalamig, maaaring maging maprapa ang bote.
Ang buong proseso ay karaniwang tumatagal lamang ng 2–3 segundo . Isang maliit na bagay na hugis-tubo ay naging isang ganap na malinaw na bote para sa tubig.
Sa proseso mula sa preform patungo sa bote, may isang pangunahing parameter na tinatawag na stretch Ratio .
Axial stretch ratio : haba ng preform → taas ng bote
Radial stretch ratio : diameter ng preform → diameter ng bote
Kabuuang ratio ng pagpapahaba : karaniwang 8:1 hanggang 12:1
Ang mas malaki ang ratio ng pagpapahaba, mas tuwid at mas naka-orient ang mga molecular chain ng PET, at mas mataas ang lakas at rigidity ng bote. Kaya nga ang ilang bote ay may manipis na pader ngunit pakiramdam ay napakatibay—dahil ang ratio ng pagpapahaba ay maingat na idinisenyo at ang mga molecular chain ay lubos na naka-orient.
Kabaligtaran nito, kung ang disenyo ng preform ay hindi makatwiran (masyadong maliit ang ratio ng pagpapahaba), kulang ang molecular orientation, at ang bote ay magiging malambot at walang hugis kahit hindi manipis ang mga pader.
Dahil ang preform ang nagtatakda ng buong performance ng bote.
Isang preform na may timbang na 10 g ay gumagawa ng isang bote na may timbang na humigit-kumulang 10 g (may kaunting nawala sa proseso ng pagpapahalaga). Ang pakiramdam kung ang bote ay mukhang makapal o magaan ay una munang nakasalalay sa timbang ng preform.
Ang karaniwang 500 ml na bote ng tubig sa merkado ay nasa hanay na 8 g hanggang 15 g. Ang mga mabibigat na bote ay gumagamit ng mas kaunting materyal ngunit nangangailangan ng mas tiyak na disenyo ng preform at proseso ng blow molding upang mapanatili ang lakas.
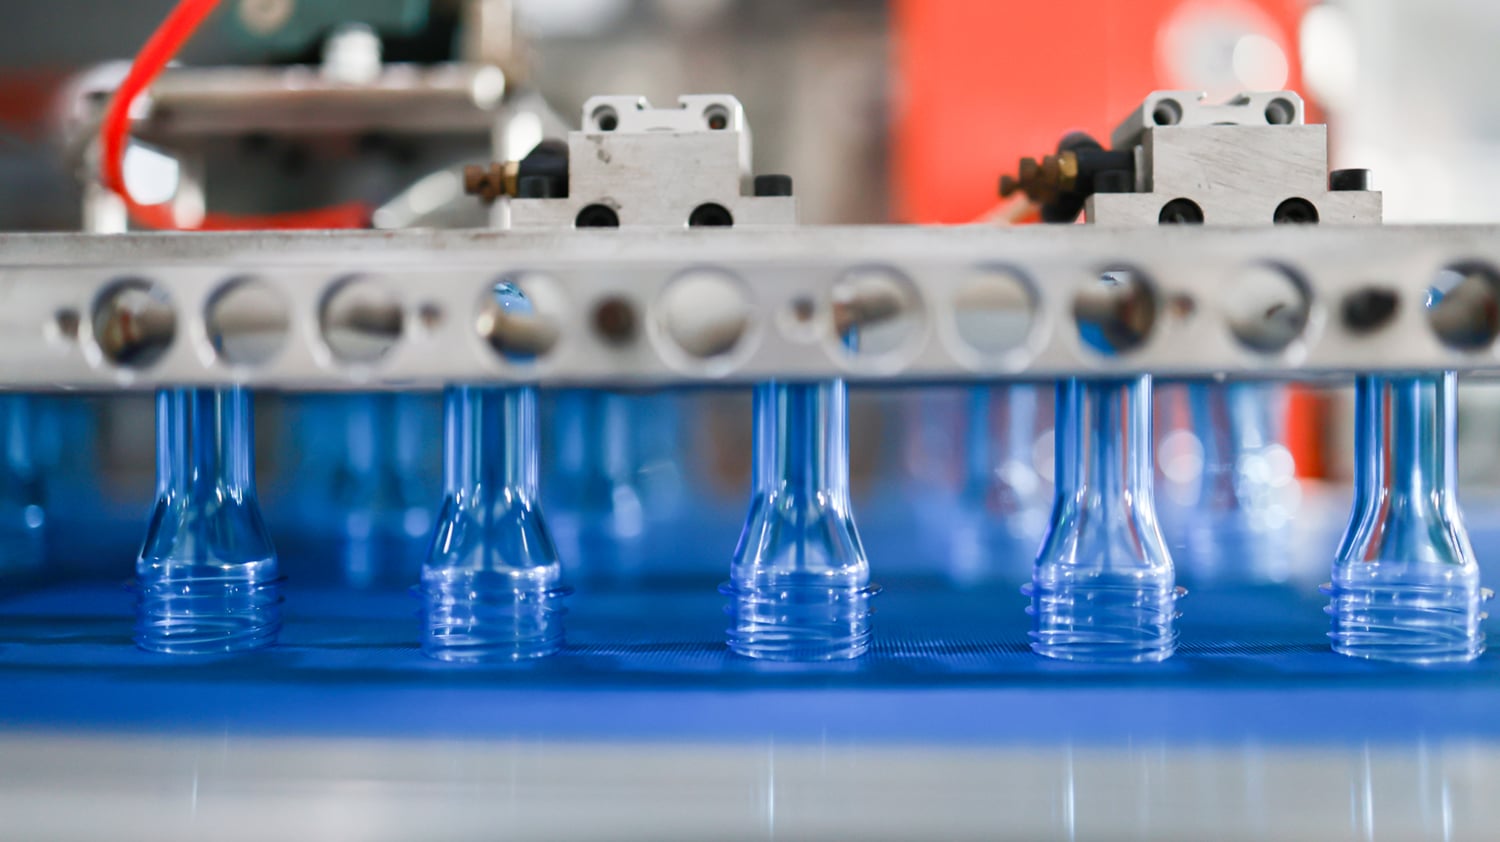
Kung hindi pantay ang kapal ng pader ng preform, ang nablow na bote ay magkakaroon ng makapal na gilid sa isang panig at manipis sa kabilang panig, o kaya’y may base na hindi sentro. Maaari itong umurong at mag-deform pagkatapos punuan, o maburst habang inililipat.
Sa mataas na kalidad na preform, ang toleransya sa kapal ng pader mula sa parehong cavity ay maaaring kontrolin sa loob ng ±0.1 mm, at ang pagkakaiba ng timbang sa pagitan ng iba’t ibang cavity ay maaaring kontrolin sa loob ng ±0.2 g.
Ang IV value (intrinsic viscosity) ay kumakatawan sa haba ng mga PET molecular chain. Ang mataas na IV ay nangangahulugan ng mabuting toughness at mataas na compressive strength; ang mababang IV ay nangangahulugan ng malambot at walang hugis na bote na nababaluktot kapag hinipo at maaaring mabasag kahit sa maliit na pagbagsak.
Ang mga preform na gawa sa tubig ay kailangang may IV na kadalasan ay ≥0.72 dL/g. Kung masyadong maraming regrind ang idinagdag, maaaring bumaba ang IV sa ilalim ng 0.68, at ang nabubuwal na bote ay magkakaroon ng 'kawalan ng lakas o suporta.'
Ang acetaldehyde ay isang maliit na molekula na nabubuo habang ginagamit ang PET sa mataas na temperatura, na may maanghang at prutas na amoy. Kung mataas ang nilalaman ng acetaldehyde sa preform, ang puno ng tubig ay magkakaroon ng 'lasa ng plastik' sa loob lamang ng ilang araw. Ang ilong ng tao ay napakahusay sa pagkakilala sa acetaldehyde—maaari itong madama sa konsentrasyon na 0.05–0.1 ppm lamang.
Ang mga preform na may sertipikasyon para sa pagkain ay kadalasang nangangailangan ng nilalaman ng acetaldehyde na ≤3.0 μg/g; ang premium na tubig ay nangangailangan ng ≤1.5 μg/g. Ang pamantayan ng FDA ay mas mahigpit, na nangangailangan ng nilalaman ng acetaldehyde na <0.5 ppm kapag nakikipag-ugnayan sa pagkain.
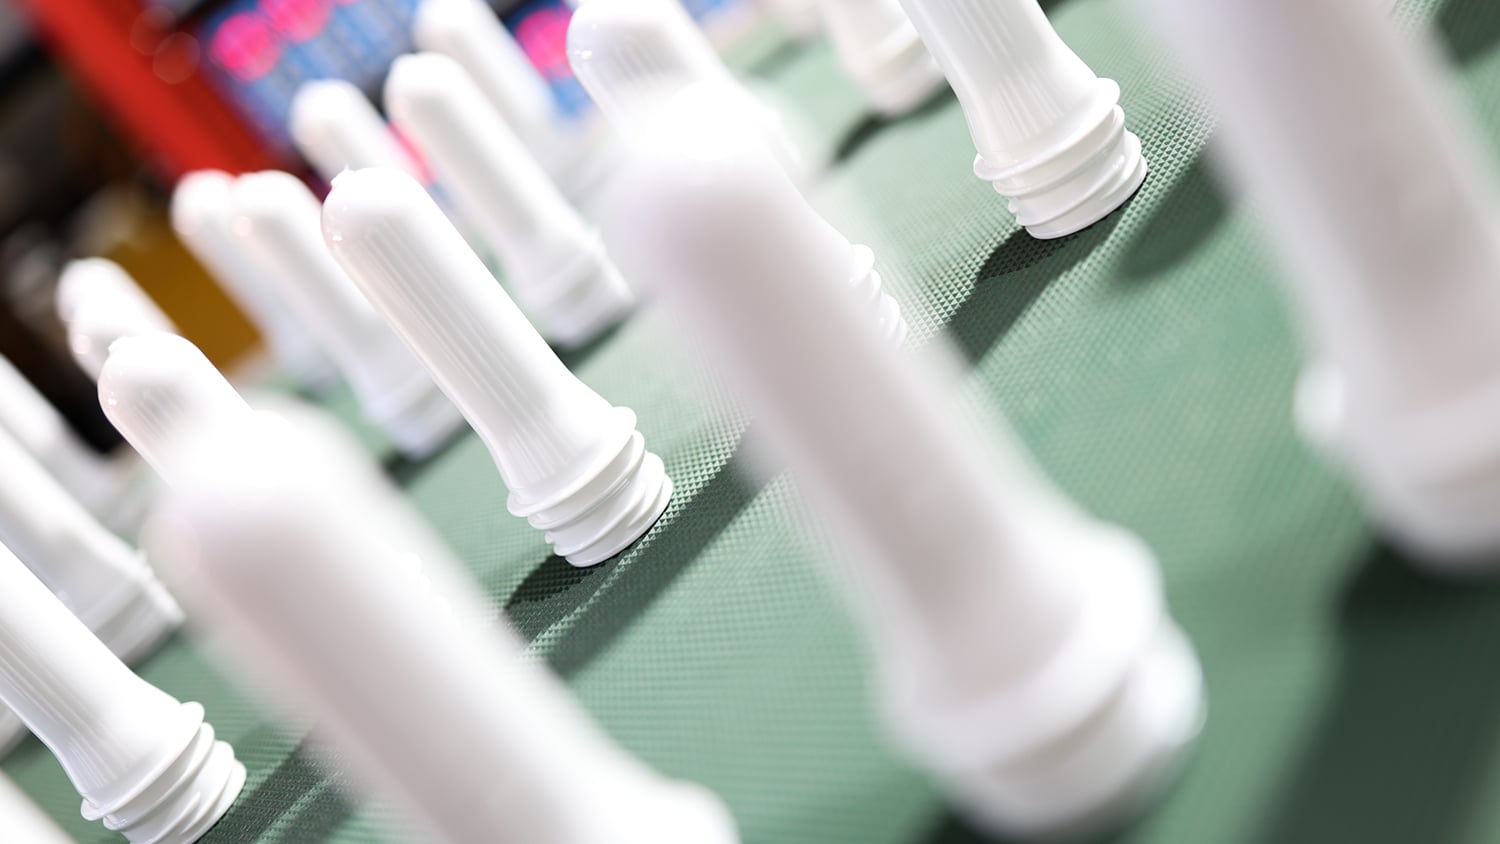
Ang leeg ng preform (ang bahagi na may thread) ay sumasailalim sa espesyal na paggamot sa kristal, na nagiging mansilaw na puti. Kung ang antas ng kristaliniti ay kulang, ang leeg ay magpapabagu-bago habang isinasara at hindi magsisilbing epektibong panapos – maaaring pumasok ang hangin at bakterya, at maaaring tumulo ang tubig habang inililipat.
Ang kristaliniti ng leeg ay isang proseso na nangangailangan ng kahusayan. Sa loob ng hugis-porma, ang preform ay mabilis na iniinit sa humigit-kumulang 180°C gamit ang isang "neck crystallization sleeve," upang makabuo ng isang pantay na kristalinong patong sa rehiyon ng leeg. Ang prosesong ito ay tumatagal lamang ng 1–2 segundo, ngunit ang kontrol sa temperatura ay nangangailangan ng napakataas na katumpakan.
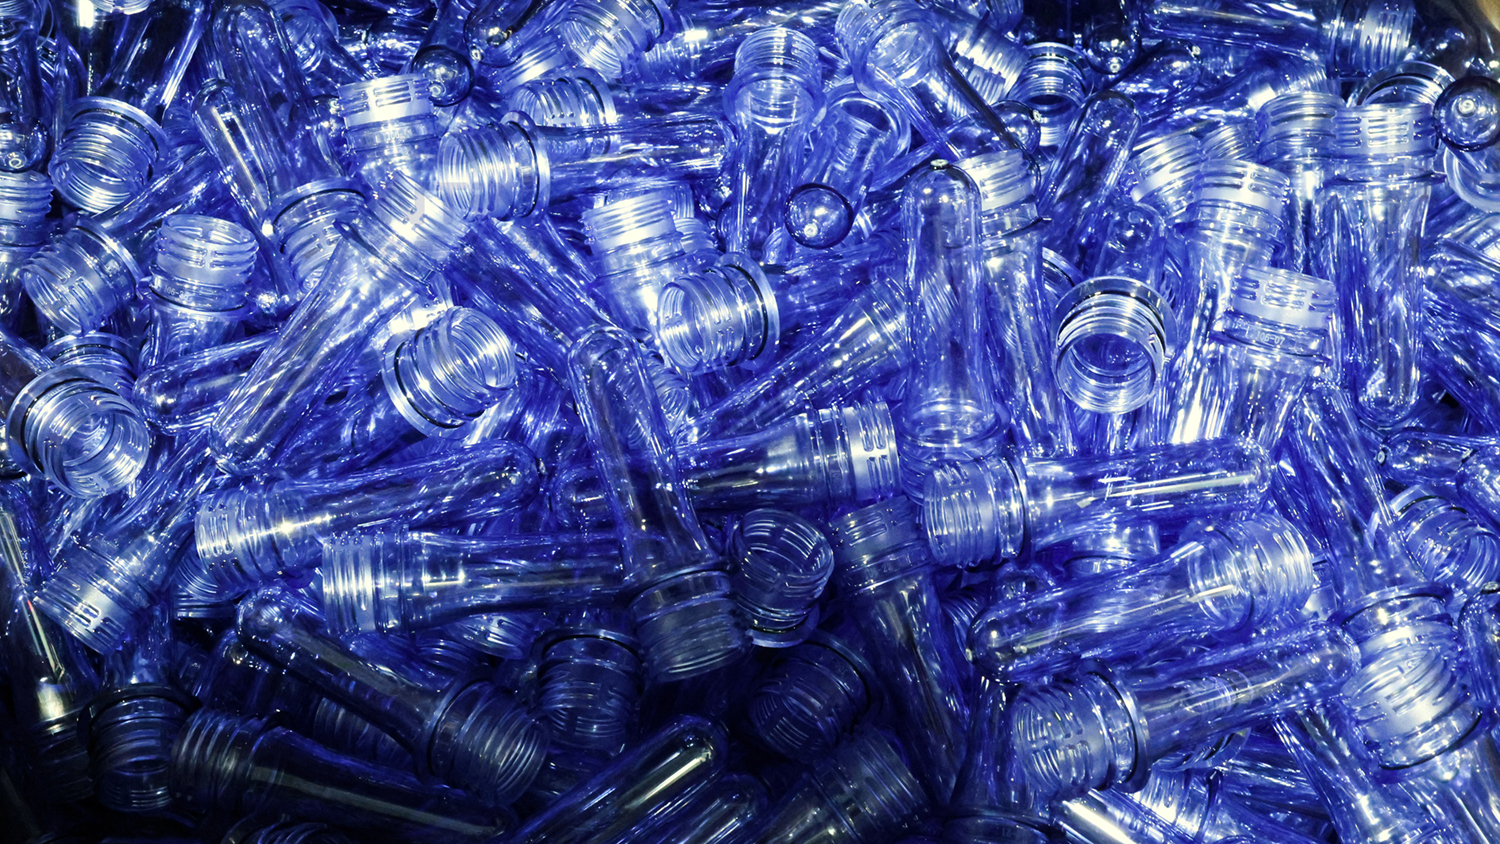
Habang ginagawa ang injection molding at paglamig, kung hindi pantay ang paglamig, ang residual stress ay "nakakandado" sa loob ng preform. Pagkatapos ng pagpapalawak (blowing), ang stress ay hindi nawawala kundi nananatiling nakatago sa pader ng bote. Ang anumang maliit na impact o pagbabago sa temperatura ay maaaring biglang palabasin ito, na nagdudulot ng pagsabog ng bote.
Ang mga kagalang-galang na pabrika ay gumagamit ng mga polarized stress gauges upang suriin ang residual stress sa mga preform, na nagpapagarantiya na nananatili ito sa loob ng ligtas na hangganan.
Ang preform ang pundasyon ng bote. Kung hindi matatag ang pundasyon, mas mapanganib ang gusali habang mas mataas ito.
| Paghahambing | Preform para sa tubig | Preform para sa carbonated drinks |
|---|---|---|
| Halaga ng IV | 0.72–0.76 dL/g | 0.76–0.80 dL/g |
| Diseño ng Base | Patag o maliit na concave | Petal base (limang-petal) |
| Kapal ng Pader | Kahalos na manipis | Kahalos na makapal |
| Timbang | Magaan (8–15 g/500 ml) | Mabigat (18–25 g/500 ml) |
| Resistensya sa presyon | Mababa | Matataas (4–5 bar) |
| Estruktura ng Katawan | Payak | Mga palakas na guwang, mga linya |
Ang mga bote para sa carbonated beverage ay kailangang tumagal ng panloob na presyon (halos 4 bar), kaya ang kanilang mga preform ay may mas mataas na IV, mas kumplikadong disenyo ng base, at mas maraming palakas na guwang. Ang mga bote para sa tubig ay hindi kailangang tumagal ng panloob na presyon, kaya maaari silang maging mas magaan at mas manipis.
Kung bumili ka na ng iced tea o green tea, maaaring napansin mo na ang mga bote nito ay napakakatigas—hindi talaga mapipindot. Hindi ito dahil gumagamit sila ng higit na materyales, kundi dahil sila ay mga hot-fill bottle .
Sa panahon ng hot filling (85–90°C), ang mga PET bottle ay sumusukat at nababaluktot sa mataas na temperatura. Upang malutas ito, ang mga hot-fill bottle ay nangangailangan ng:
Mas mataas na hilaw na materyal na IV (≥0.78 dL/g)
Mas kumplikadong mga pampatibay na gilid at mga panel na pinainitan
Isang proseso ng "pagpapainit" pagkatapos ng pagpapahid (initin ang hugis ng bote sa 120–140°C, inilalagay ang bote sa mainit na hugis nang ilang segundo upang alisin ang panloob na tensyon at itaas ang krisitalinidad hanggang sa humigit-kumulang 35%)
Ang resulta: ang mga bote para sa mainit na puno ay lubhang matigas, at mas mahal.
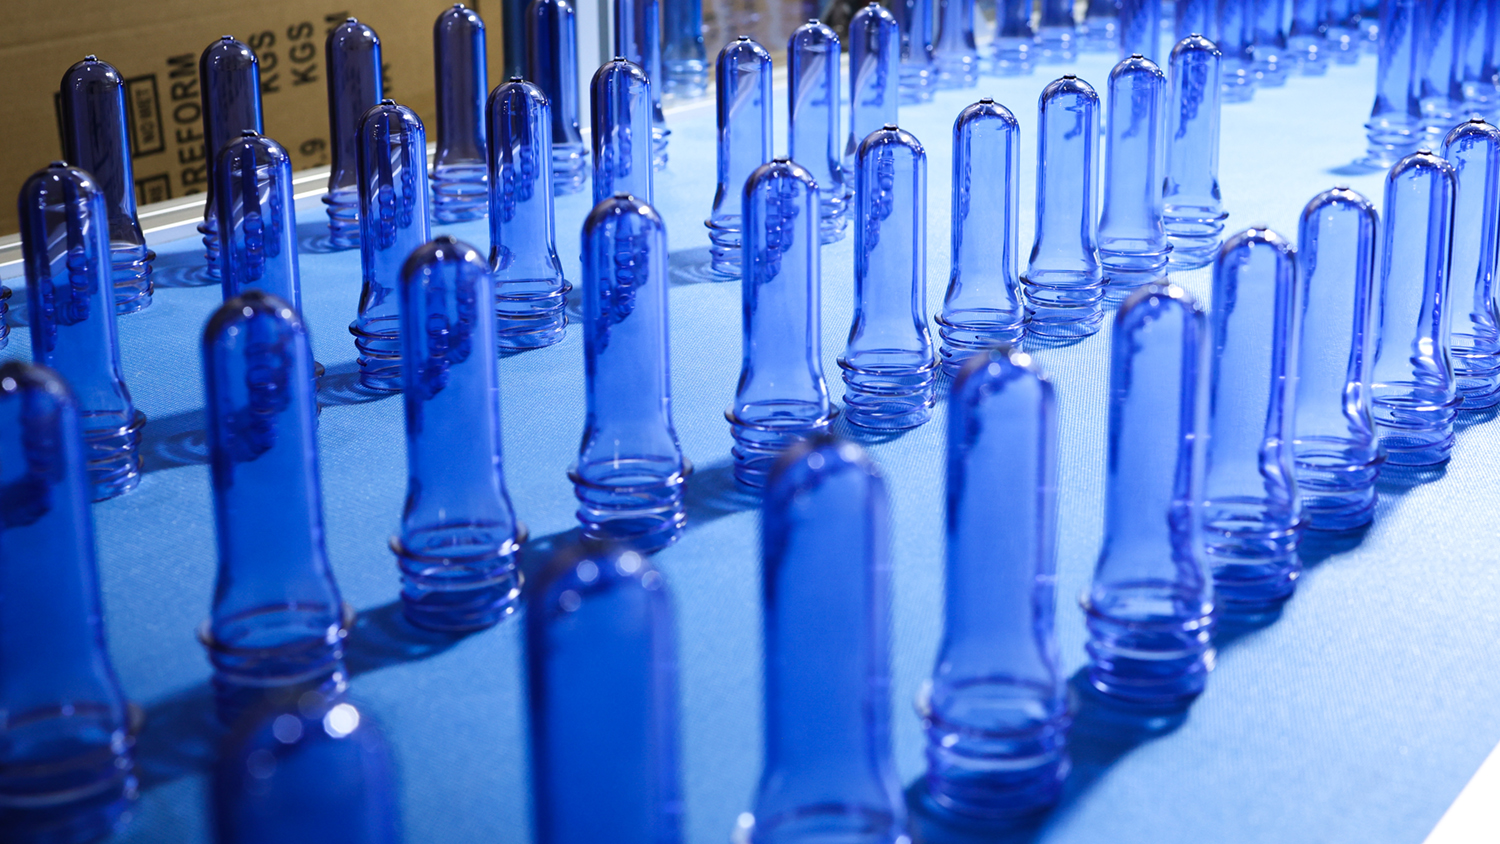
Pataas ang bilang ng mga tatak na nagsusumikap para sa pagkakaiba ng embalhe – tubig na berde-madilim, soda na berde-mahina, at enerhiya na inumin na amber. Ang mga bote na ito ay binibigyan ng kulay simula pa sa yugto ng preform.
May dalawang pangunahing paraan para kulayan ang PET na preform:
Masterbatch mga solidong butil, ratio ng pagdaragdag na 2%–5%, mababang hadlang sa kagamitan, angkop para sa malalaking produksyon na tuloy-tuloy.
Likidong pampaganda ng kulay likidong pigmento, ratio ng pagdaragdag na 0.1%–0.5%, mas pantay na pagkalat, mas buhay na kulay, mas mabilis na pagbabago ng kulay, ngunit nangangailangan ng tiyak na bomba para sa dosis.
Anuman ang paraan, ang pagkakasunod sa mga pamantayan para sa pagkain ang pinakamababang kahilingan. Ang mga pampaganda ng kulay ay kailangang sumunod sa GB 9685; ang mga hindi pampaganda ng kulay na hindi para sa pagkain ay hindi maaaring gamitin.
Mula sa hilaw na materyales hanggang sa pagpapadala, ang isang preform ay kailangang dumadaan sa maraming checkpoint.
Ang PET resin na pampaganda ng pagkain ay kailangang sumunod sa GB 4806.7. Mga nabubulok na metal: lead ≤1 mg/kg, cadmium ≤0.6 mg/kg. Pagkonsumo ng potassium permanganate ≤10 mg/kg. Residuo mula sa pag-evaporate ≤30 mg/L. Sa likod ng mga numerong ito ay ang pinakamababang kahilingan para sa kalusugan ng mga konsyumer.
Kapag dumating na ang mga hilaw na materyales, sila ay sinusuri sa pamamagitan ng sampling – IV value, melting point, nilalaman ng kahalumigmigan, kulay, atbp. Ang mga hindi sumusunod na materyales ay ibinabalik agad at hindi kailanman isinasama sa produksyon.
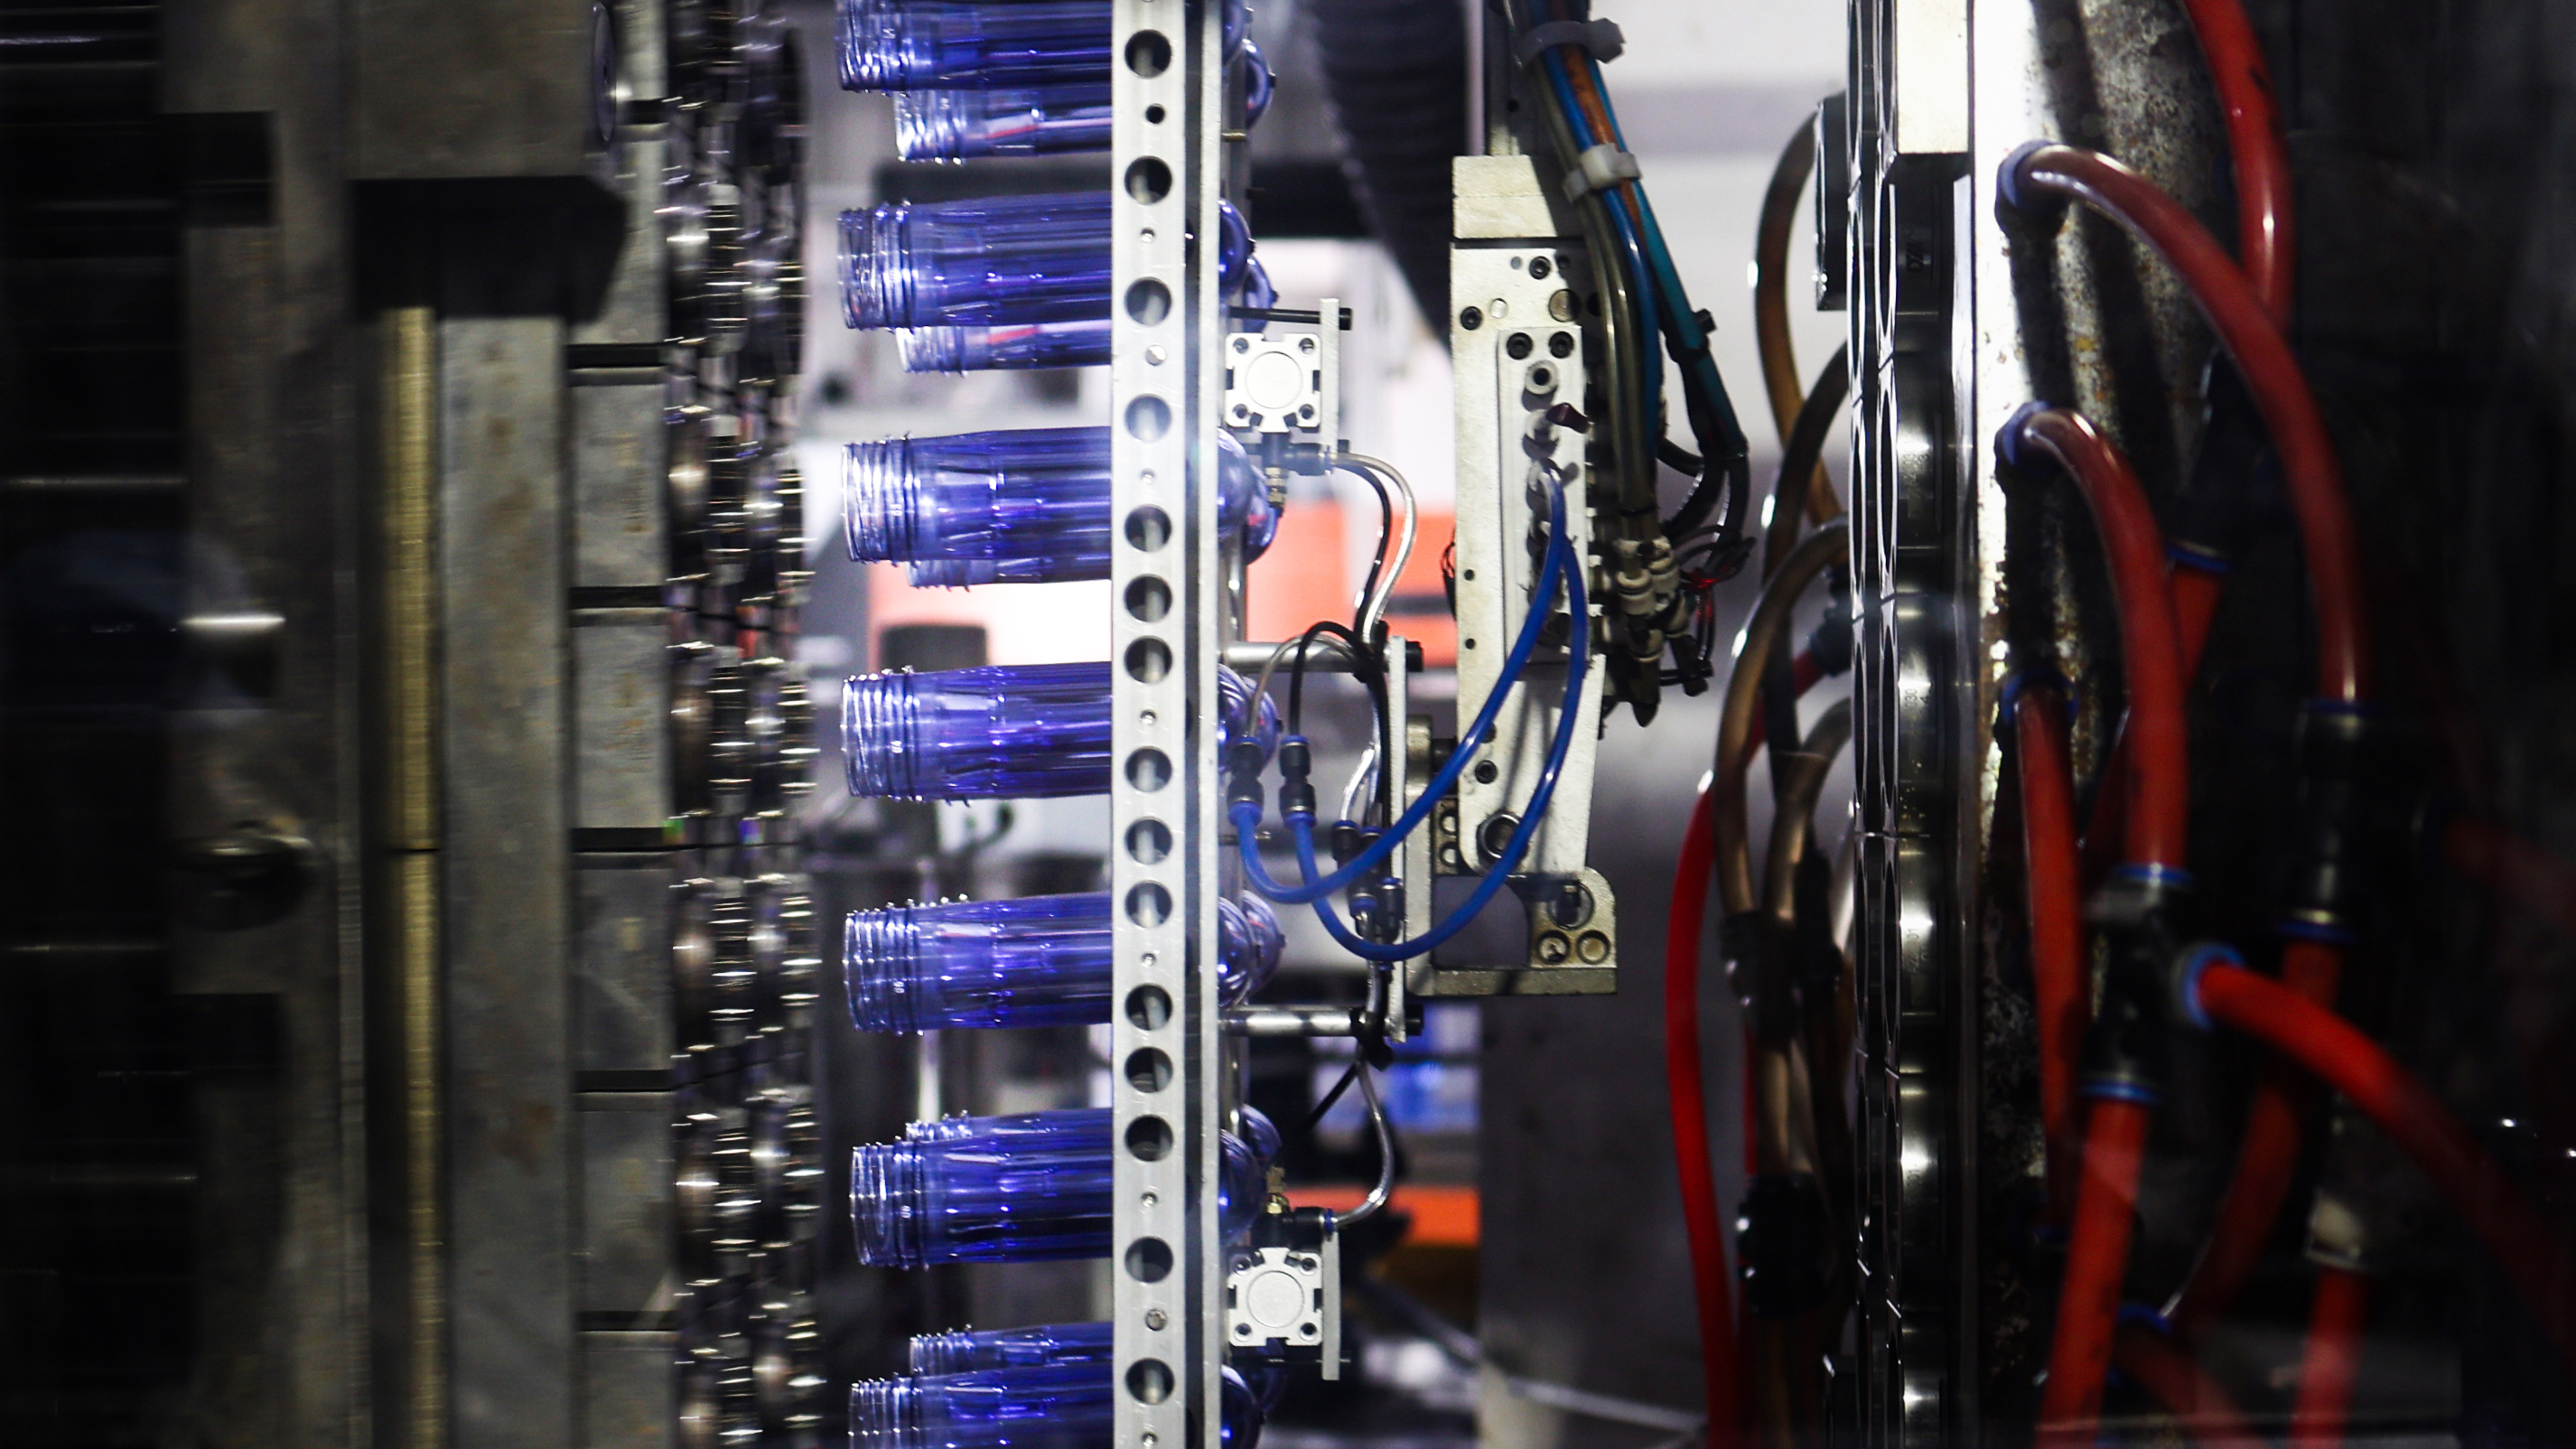
Ang PET ay hygroscopic. Kung hindi ganap na alisin ang kahalumigmigan, ang PET ay nahihydrolyze sa panahon ng injection molding – ang mga molecular chain ay nabibigo, bumababa ang IV, at tumataas nang husto ang acetaldehyde. Ang temperatura, oras, at dew point ng pagpapatuyo ay kailangang kontrolin nang eksakto.
Kadalasang kondisyon sa pagpapahangin: 160–180°C, 4–6 na oras, punto ng kumulog ≤-40°C. Pagkatapos ng pagpapahangin, ang nilalaman ng tubig sa PET ay dapat nasa ilalim ng 50 ppm (0.005%). Gaano kalapad ang ganitong antas ng pagpapahangin? Maraming beses na mas tuyo kaysa sa hangin sa disyerto.
Temperatura ng tinunaw, temperatura ng hulma, bilis ng pagpapainom, presyon ng paghawak, oras ng paglamig – maraming parameter ang kumikilos nang sabay-sabay. Ang sobrang mataas na temperatura ay nagdudulot ng labis na acetaldehyde; ang sobrang mababa naman ay nagdudulot ng madaling nababasag na preform. Ang maikling siklo ay nangangahulugan ng hindi sapat na paglamig; ang mahabang siklo naman ay nangangahulugan ng mas mababang output.
Ang isang magaling na inhinyero sa proseso ng pagpapainom ay kailangang may taon o kahit dekada ng karanasan upang makahanap ng optimal na balanse sa lahat ng mga parameter na ito.
Ang timbang ay kinukuha bilang sample bawat 2–4 na oras; sinusubok ang IV at acetaldehyde bawat batch; sinusuri nang regular ang residual stress gamit ang polarized stress gauge; sinusuri ang pagkakapantay-pantay ng kapal ng pader sa pamamagitan ng paglipat ng liwanag. Sa isang respetadong pabrika, ang mga rekord ng inspeksyon ay maaaring punuin ang ilang filing cabinet.
Kadalasang mga item sa inspeksyon bago ipadala ang mga preform:
| Pagsusuri ng Item | Dalas | Paraan | Mga Kriteriya ng Pagtanggap |
|---|---|---|---|
| Timbang | Tuwing 2 oras | Elektronikong timbangan | Toleransya ±0.2 g (20 g na preform) |
| Halaga ng IV | Bawat batch | Viscometrong kapilaryo | ≥0.72 dL/g |
| Acetaldehyde | Bawat batch/kada tatlong buwan | Gas Chromatography | ≤3.0 μg/g |
| Kapare-pantay na kapal ng pader | Bawat 4 oras | Pagpasa ng liwanag/pang-ultrasonic | Walang nakikitang pagkakaiba |
| Tensyon | Bawat 4 oras | Polarized stress gauge | Walang makapal na madilim na guhit |
| Hitsura | Tuwing 2 oras | Mga visual | Walang itim na mga spot, mga bubble, o panginguning |
| Sukat ng leeg | Bawat batch | Caliper/projector | Sumusunod sa toleransya ng drawing |
Ang mga preform ay dapat iimbak sa gusali na may kontroladong temperatura at kahalumigmigan, kung saan ang temperatura ay nasa ilalim ng 28°C at ang kahalumigmigan ay nasa ilalim ng 70%. Sa tag-init, pigilan ang hydrolysis na dulot ng mataas na temperatura at kahalumigmigan; sa taglamig, pigilan ang pagkabrittle dahil sa mababang temperatura. Ang pagkakaiba ng temperatura mula sa gusali ng pag-iimbak hanggang sa workshop ay dapat panatilihin sa loob ng 2°C.
Ang lahat ng "di nakikita" na pagsisikap na ito ay humahantong sa simpleng pag-ikot para buksan ang takip—madali, makinis, at walang amoy. Hindi mo nararamdaman ang anumang hindi karaniwan dahil ang lahat ng dapat gawin nang maayos ay ginawa na nang maayos.
Nakapunta ako dati sa isang pabrika ng preform na nagbibigay ng suplay sa isang pangunahing lokal na brand ng inumin na tubig.
Isang slogan ang nakapaskil sa workshop: "Bawat preform na iyong ginagawa ay maaaring inumin ng isang bata."
Ang workshop ay tahimik, na may tunog lamang ng paulit-ulit na pagbukas at pagsara ng mga injection molding machine. Ang mga hilaw na preform ay inilalabas mula sa mga mold, bumababa sa isang conveyor belt, at umaayos nang pahilis tulad ng mga sundalo na naghihintay ng inspeksyon. Tuwing dalawang oras, dumadaan ang isang tagapagsuri ng kalidad, kumuha nang random ng ilan, binibigay ang timbang sa isang elektronikong timbangan, isinusulat ang datos, itinataas sa liwanag upang suriin ang kalinawan, at ginagamit ang isang polarizing film upang suriin ang stress.
"Nakakaramdam ka ba ng kawalan ng pakiramdam habang gumagawa ng marami araw-araw?" tanong ko.
"Hindi," sagot ng tagapagsuri. "Bawat beses na naririnig kong may problema ang isang brand ng tubig, iniisip ko, salamat sa Diyos hindi naman ang aming mga preform. Ang pakiramdam na iyon ay mas kasiya-siya kaysa sa bonus."
Sa likod ng bawat ligtas na bote ng tubig, may grupo ng mga tao na mahigpit sa kalidad ng isang maliit na test tube.
Ang hilaw na materyales ng mga preform, na PET, ay galing sa petrochemical industry chain.
Petroleum → Paraxylene (PX) → Terephthalic acid (PTA) + Ethylene glycol (EG) → PET resin → Preform → Bottle → Recycling
Ang supply chain na ito ay umaabot sa libu-libong kilometro at kinasasangkot ang maraming proseso. Mula sa hilaw na langis sa ilalim ng lupa, hanggang sa mga pellets sa pabrika, hanggang sa bote ng tubig sa iyong kamay — bawat hakbang ay nangangailangan ng tiyak na kontrol upang matiyak ang kaligtasan ng panghuling produkto.
Sa mga nakaraang taon, ang chain na ito ay nasa proseso ng pagbabago. Ang pag-usbong ng ang recycled PET (rPET) na may karapatang gamitin sa pagkain ay nagpapahintulot sa mga itinatapon na PET bottle na muling gawing preform na may karapatang gamitin para sa pagkain, na nagreresulta sa ‘bottle-to-bottle’ recycling.
Sa pamamagitan ng mga advanced na teknolohiya tulad ng malalim na paglilinis, mataas na temperatura na vacuum devolatilization, at solid-state polymerization (SSP), ang recycled PET ay maaaring makamit ang parehong standard ng kaligtasan sa pagkain gaya ng virgin PET. Ang EU ay nag-utos na simula sa 2030, ang lahat ng PET beverage bottle ay dapat maglalaman ng hindi bababa sa 30% na recycled material.
Ang bote ng tubig sa iyong kamay ay maaaring maging simula ng isa pang bote ng tubig isang araw. Ang maliit na test tube na ito ay kumuha ng bahagi sa pandaigdigang pagbabago patungo sa circular economy.
Katotohanan: Ang kapal ng pader ng preform ay idinisenyo batay sa kinakailangang timbang at lakas ng bote matapos itong i-blow – hindi palaging mas mainam ang mas makapal. Ang sobrang kapal ay nagpapataas ng gastos sa materyales at maaaring magdulot ng hindi pantay na pag-unat habang i-blow. Ang mahalaga ay ang pagkakapareho pagkakapantay ng kapal ng pader, hindi ang tiyak na kapal.
Katotohanan: Transparent ≠ ligtas. Maaaring mukhang transparent ang non-food-grade na preform, ngunit ang kanilang hilaw na materyales ay maaaring may labis na heavy metals, di-kasunod na additives, o recycled materials mula sa hindi alam na pinagmulan. Ang food-grade na preform ay nangangailangan ng kumpletong dokumentasyon ng compliance at mga ulat ng pagsusuri – hindi lamang ang 'mukhang malinis.'
Katotohanan: Ang maliwanag na kulay ay hindi kahulugan ng magandang kalidad. Ang mga pampalasa para sa preform na ginagamit sa pagkain ay dapat sumunod sa GB 9685, gamit ang food-grade masterbatch o likidong pampalasa. Ang mga mababang kalidad na pigment ay maaaring magpalabas ng heavy metals o aromatic amines, na nagdudulot ng panganib sa kalusugan. Kapag pumipili ng may kulay na preform, kailangan palaging hilingin sa tagapag-suplay ang dokumentasyon na nagpapatunay na ang pampalasa ay sumusunod sa mga kinakailangan.
Katotohanan: Ang karaniwang preform para sa tubig ay hindi heat-resistant. Ang glass transition temperature ng PET ay humigit-kumulang sa 75–80°C; kapag lumampas dito, natutunaw at nababaluktot ito. Tanging ang mga hot-fill preform na pinagdaanan ng espesyal na crystallization at heat-setting ang kayang tumagal sa temperatura ng pagpuno na 85–95°C. Ang paggamit ng karaniwang bote para sa mainit na tubig ay hindi lamang nagdudulot ng pagbabaluktot ng bote kundi maaari ring paikliin ang panahon ng migration ng mapanganib na sangkap.
Katotohanan: Kaya nila. Sa pamamagitan ng mga napakahusay na teknolohiya sa paglilinis, ang recycled PET ay maaaring tumugon sa mga pamantayan para sa pagkain. Ang mga pangunahing pandaigdigang regulador (FDA, EFSA, Health Canada, atbp.) ay nag-apruba na ang food-grade rPET para sa mga aplikasyong may kontak sa pagkain. Ang susi ay nasa pinagmulan ng recycled material at kung ang proseso ng paglilinis ay sumusunod sa mga kinakailangang pamantayan.
Sa susunod mong buksan ang isang bote ng tubig sa pamamagitan ng pag-ikot, bigyan ng pansin ang mga puti-mantikang ugat sa paligid ng leeg.
Iyon ang marka na iniwan ng proseso ng crystallization. Dumaan ito sa tiyak na kontrol ng temperatura upang gawing matigas, heat-resistant, at ma-seal ang leeg. Hindi ito kailanman lumalabas sa mga advertisement at hindi napapansin ng mga consumer, ngunit ito ang nagdedetermina kung ang pagbukas mo sa takip ay magiging smooth o mahirap, ma-seal o uma-leak.
Ang maliit na test tube na iyon ay hindi kailanman lalabas sa iyong kamay. Ngunit ito ang nagdedetermina kung ang bote ng tubig sa iyong kamay ay ligtas, magandang lasa, at karapat-dapat sa tiwala.
Ang bawat bote ng tubig na ininom mo ay nagsisimula sa “maliit na test tube” na ito.
At sa likod ng bawat “maliit na test tube” ay may mga purong hilaw na materyales, eksaktong proseso, mahigpit na pagsusuri, at isang grupo ng mga taong nagpapahalaga sa kanilang trabaho.
Sa susunod mong uminom ng tubig, bigyan mo ng sandali ang pag-iisip dito.
 Kamakailang Balita
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD ay isang propesyonal na tagagawa ng PET preform na may higit sa 25 taong karanasan. Sertipikado sa ISO9001/ISO22000, pasadyang mga leeg (28–55mm), kulay, timbang at mga mould para sa mga brand ng tubig/inumin. Makipag-ugnayan sa amin ngayon.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. Patakaran sa Pagkapanfili