EN

La prossima volta che sviterai un bottiglietta d’acqua, prenditi un momento per osservare i filamenti bianco-latte intorno al collo. Quello è il segno lasciato dalla sua vita precedente come «piccolo tubo da provetta»: la prova che ha compiuto un viaggio ad alta temperatura.
Prendi in mano una bottiglietta d’acqua, sviti il tappo e ne bevi un sorso. È limpida, pulita e inodore. La dai per scontata: l’acqua è solo acqua, riempita direttamente alla fonte, giusto?
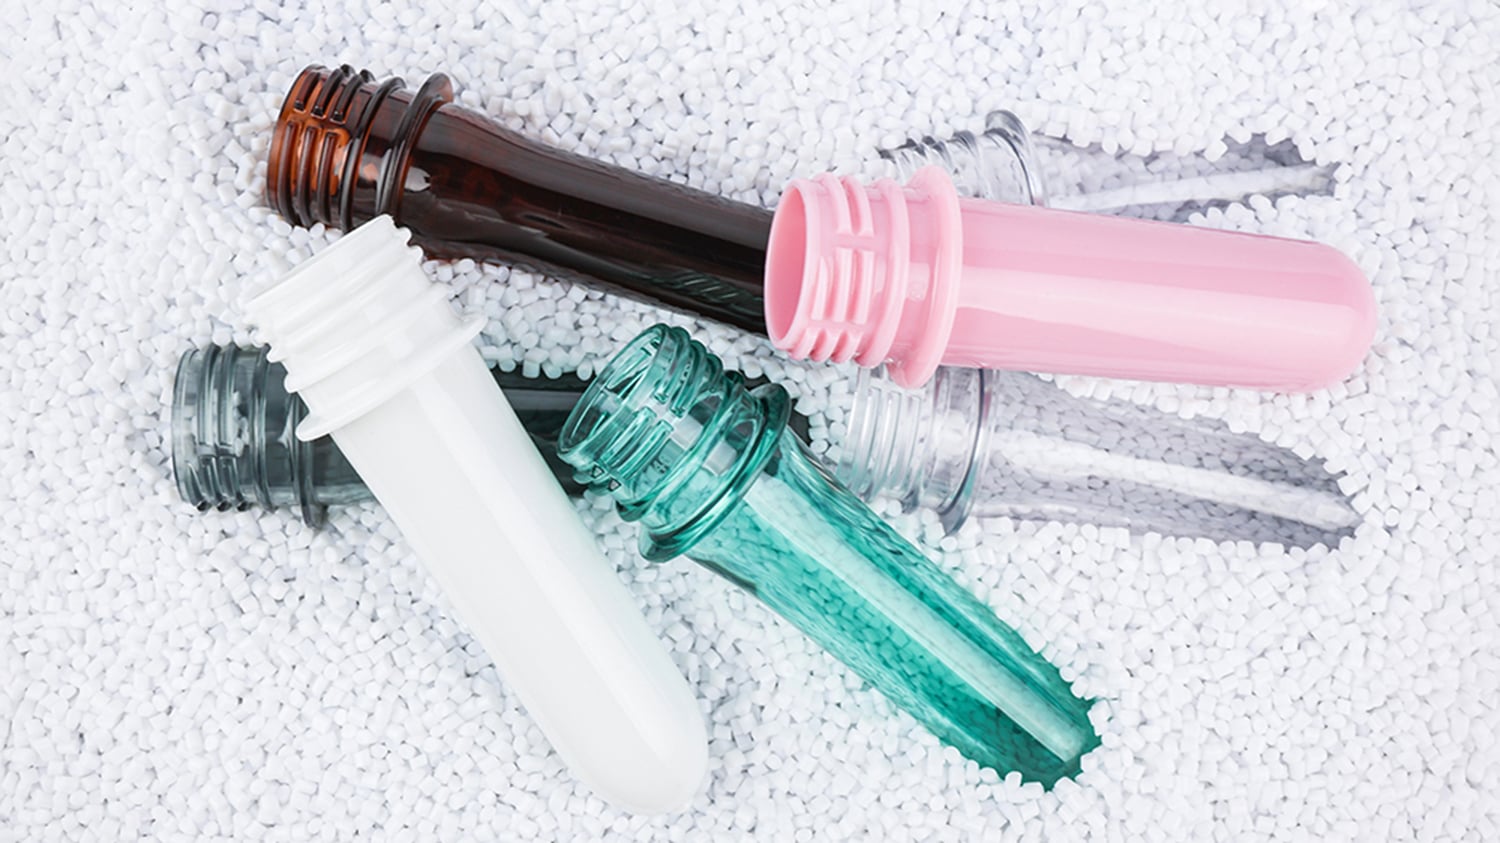
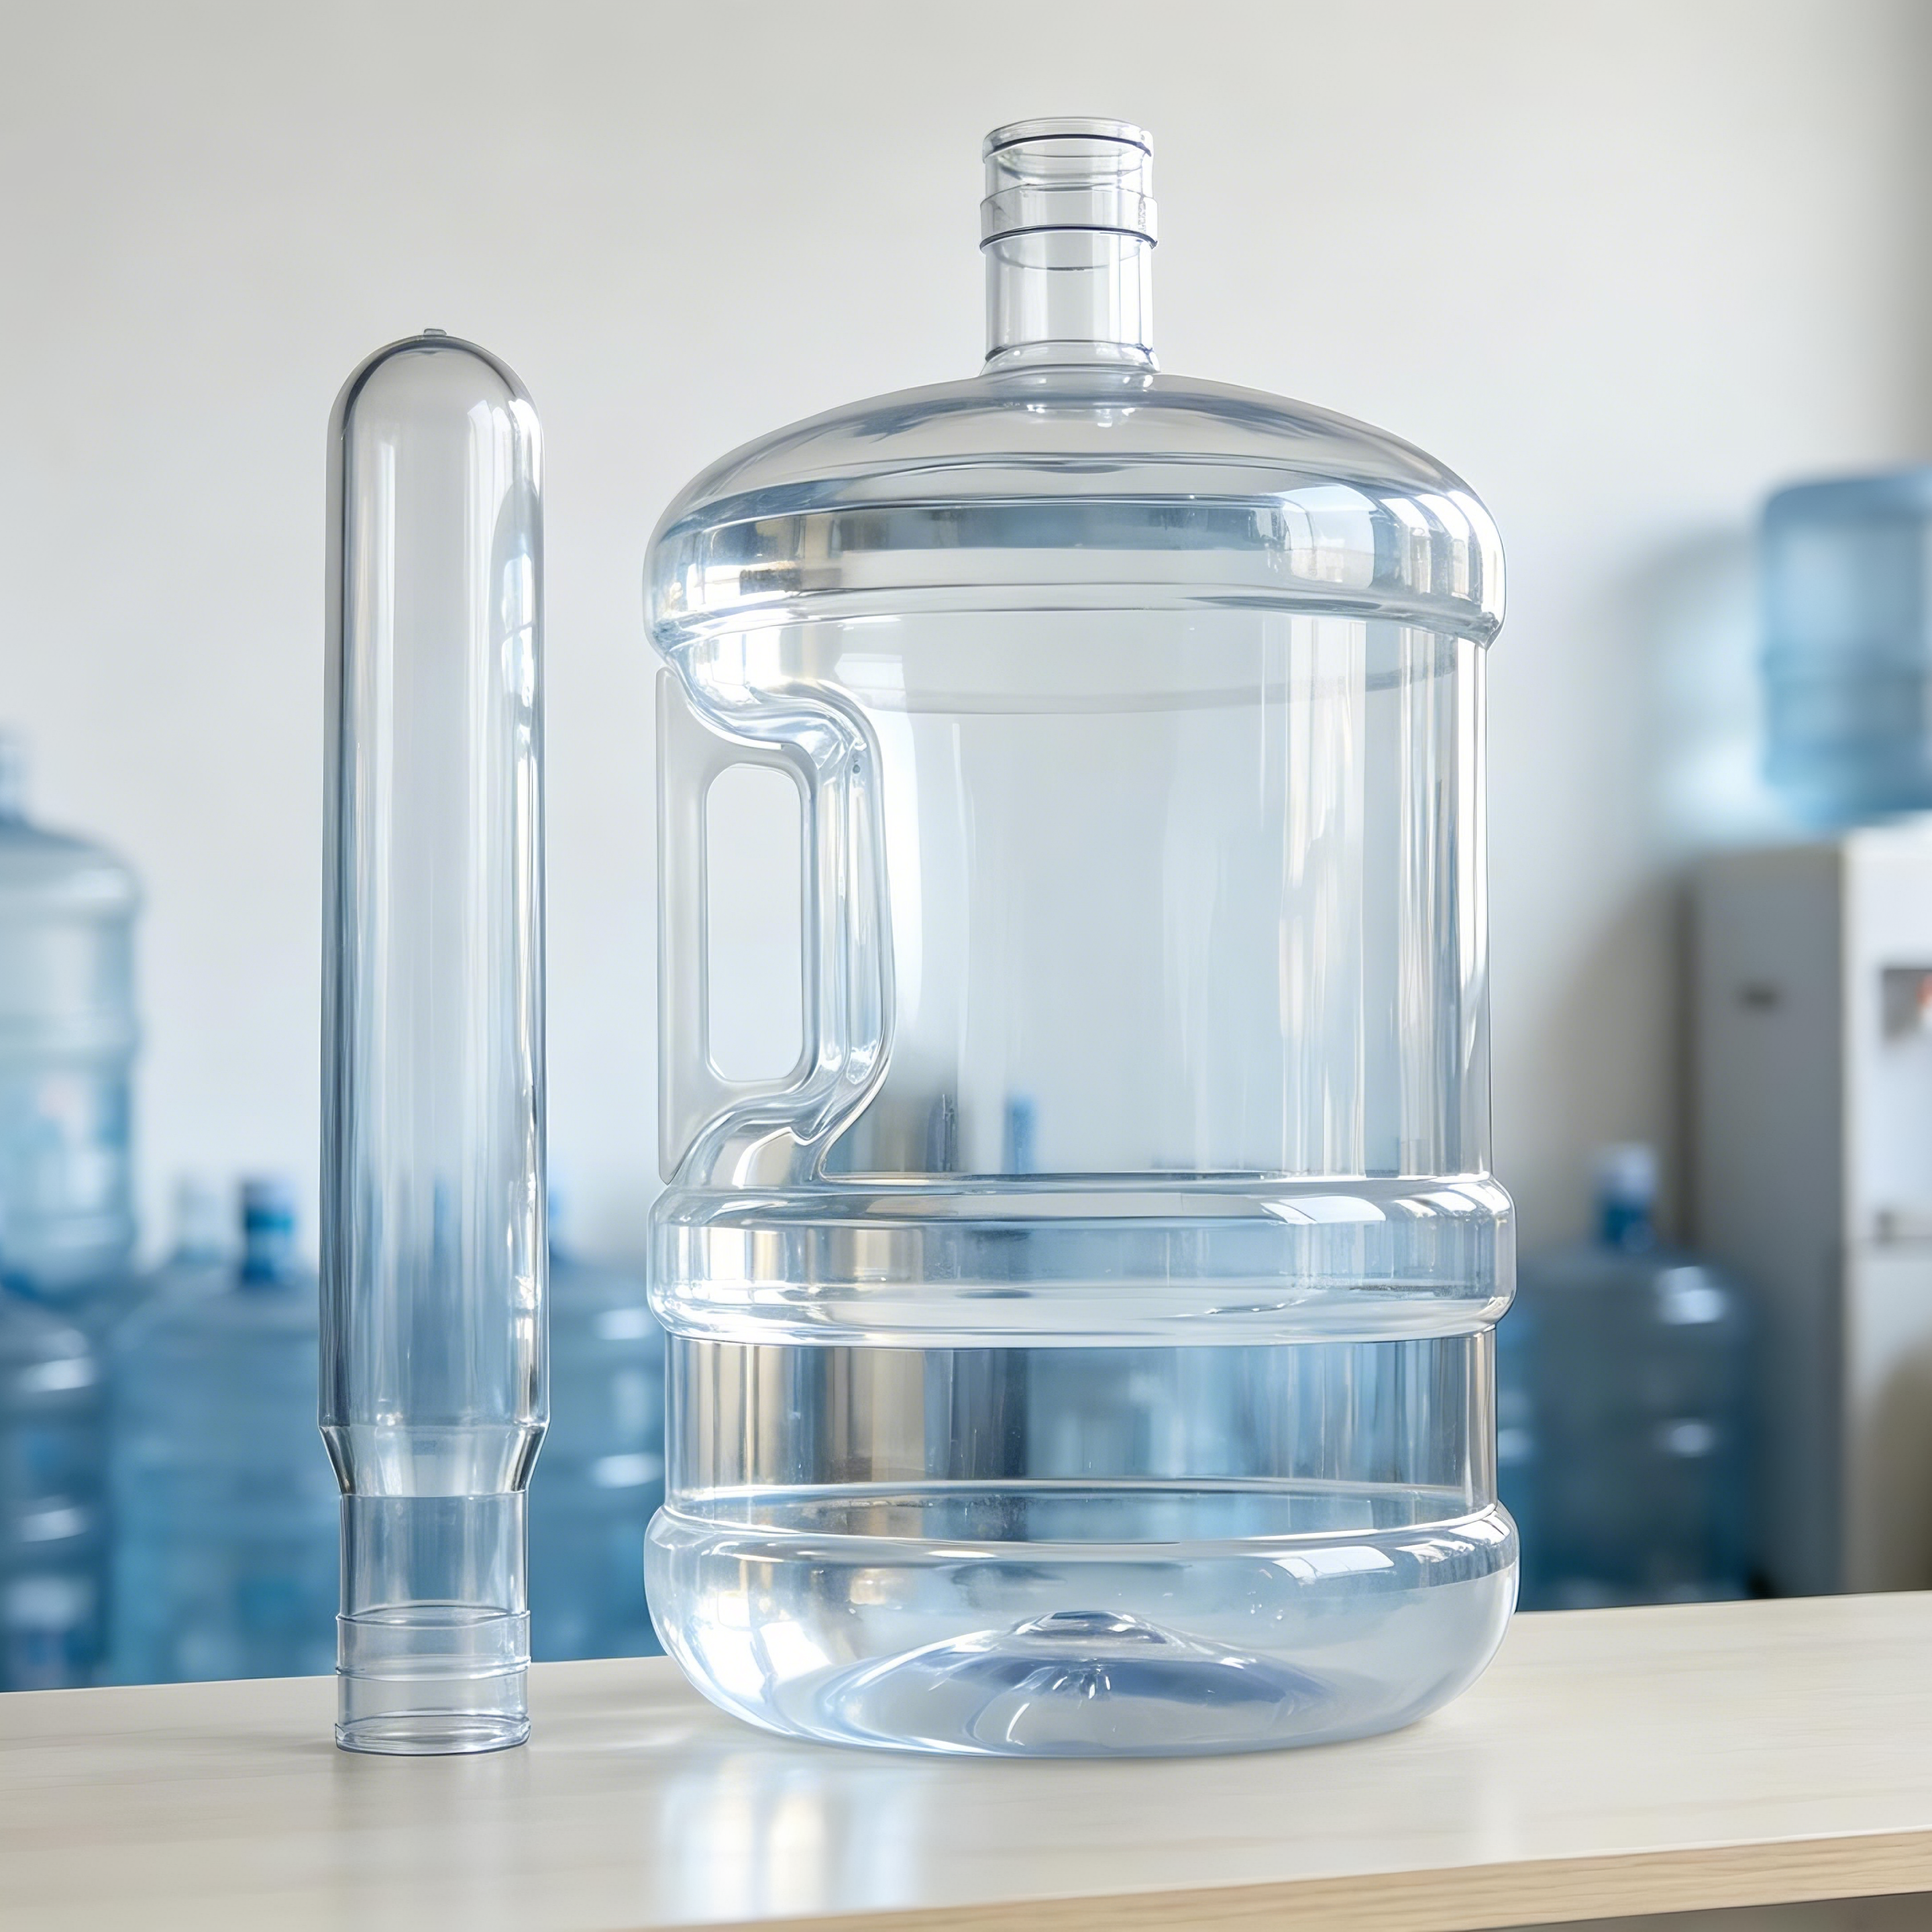
Ma forse non ci hai mai pensato: la bottiglia stessa è stata trasformata da un piccolo oggetto simile a un tubo da provetta .
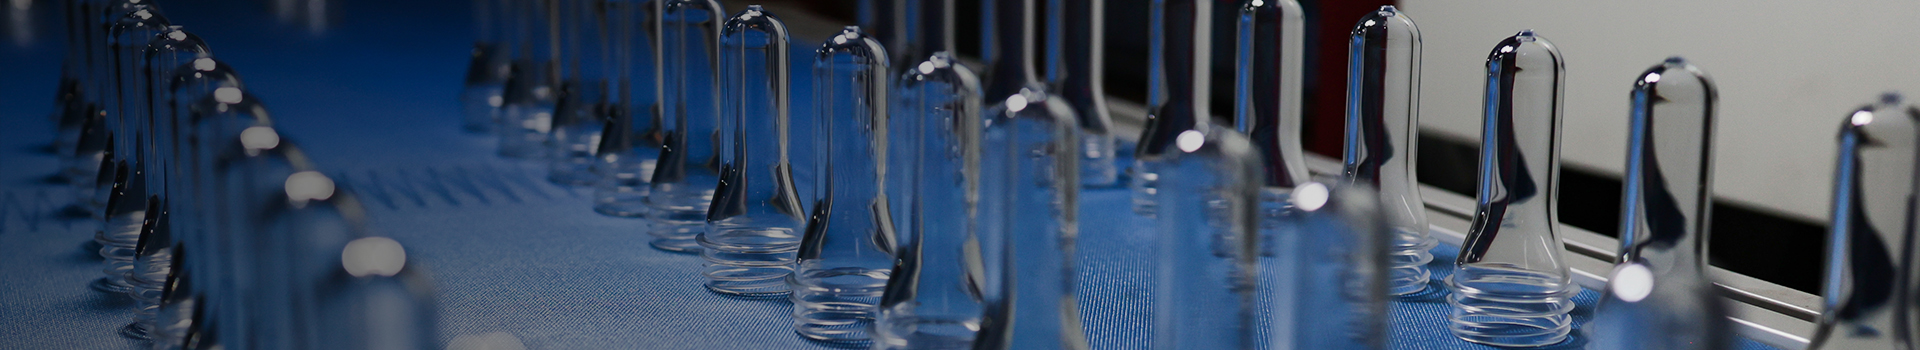
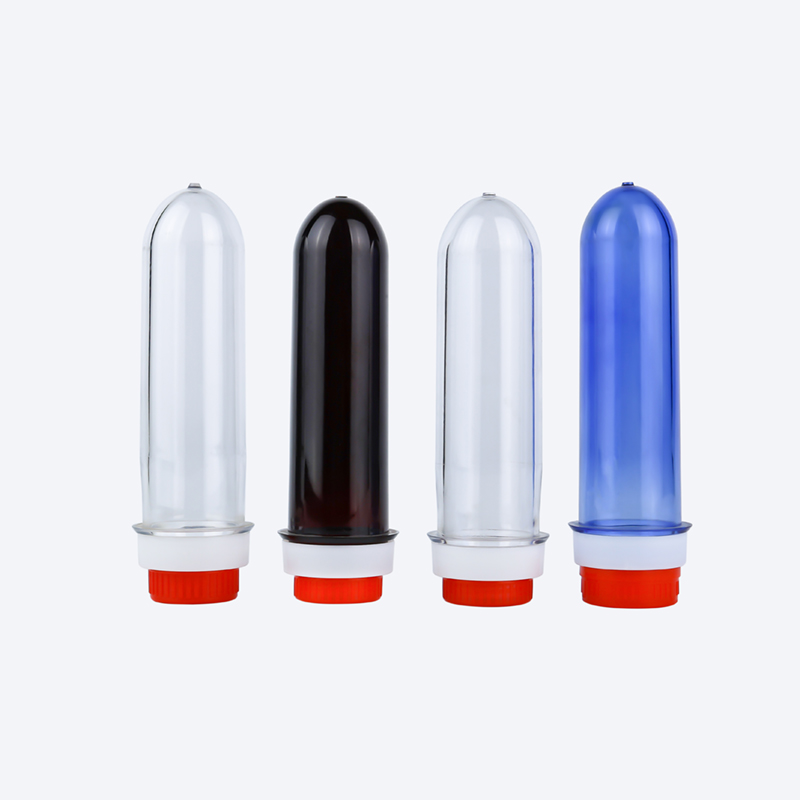
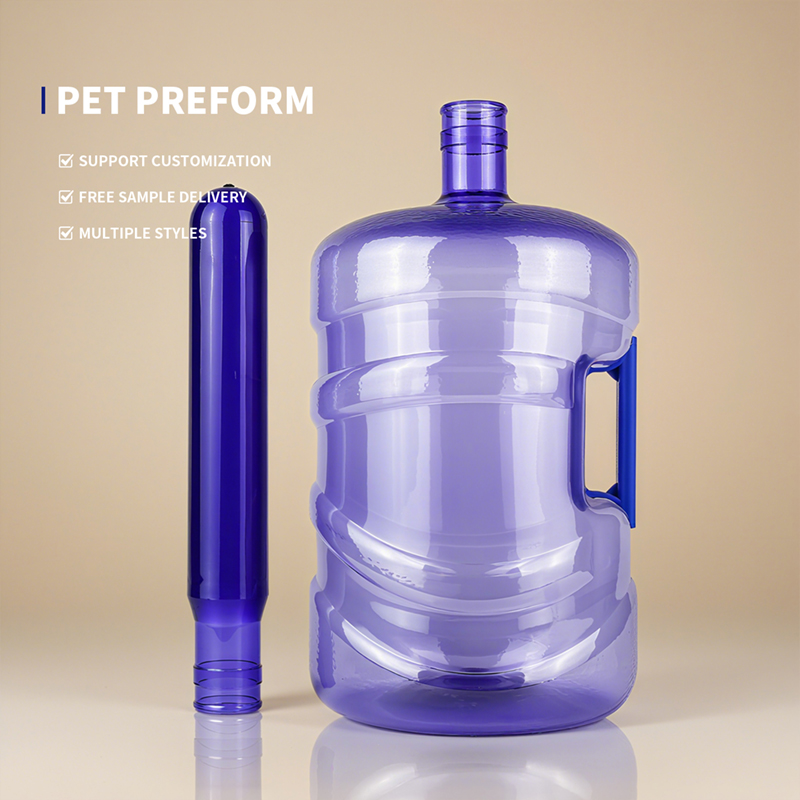
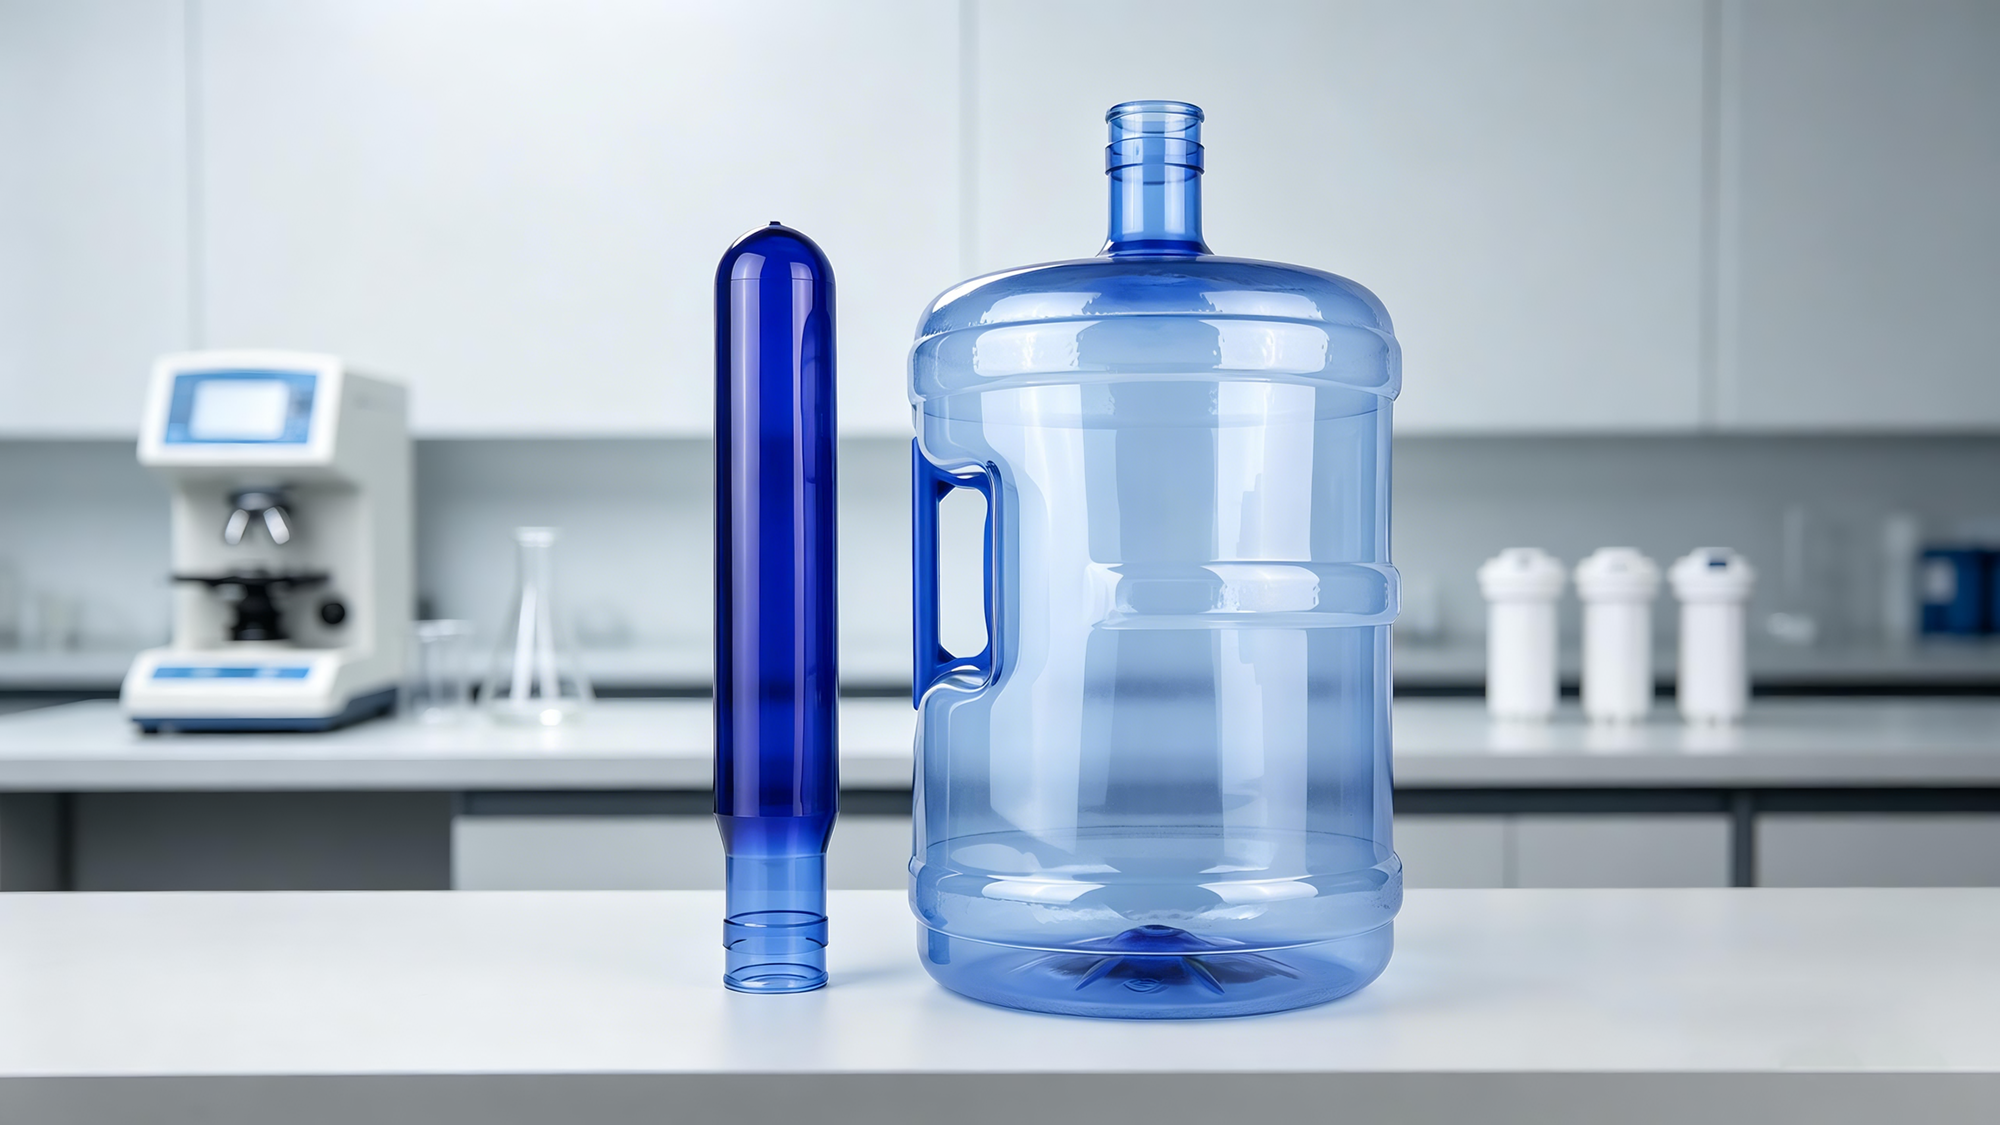
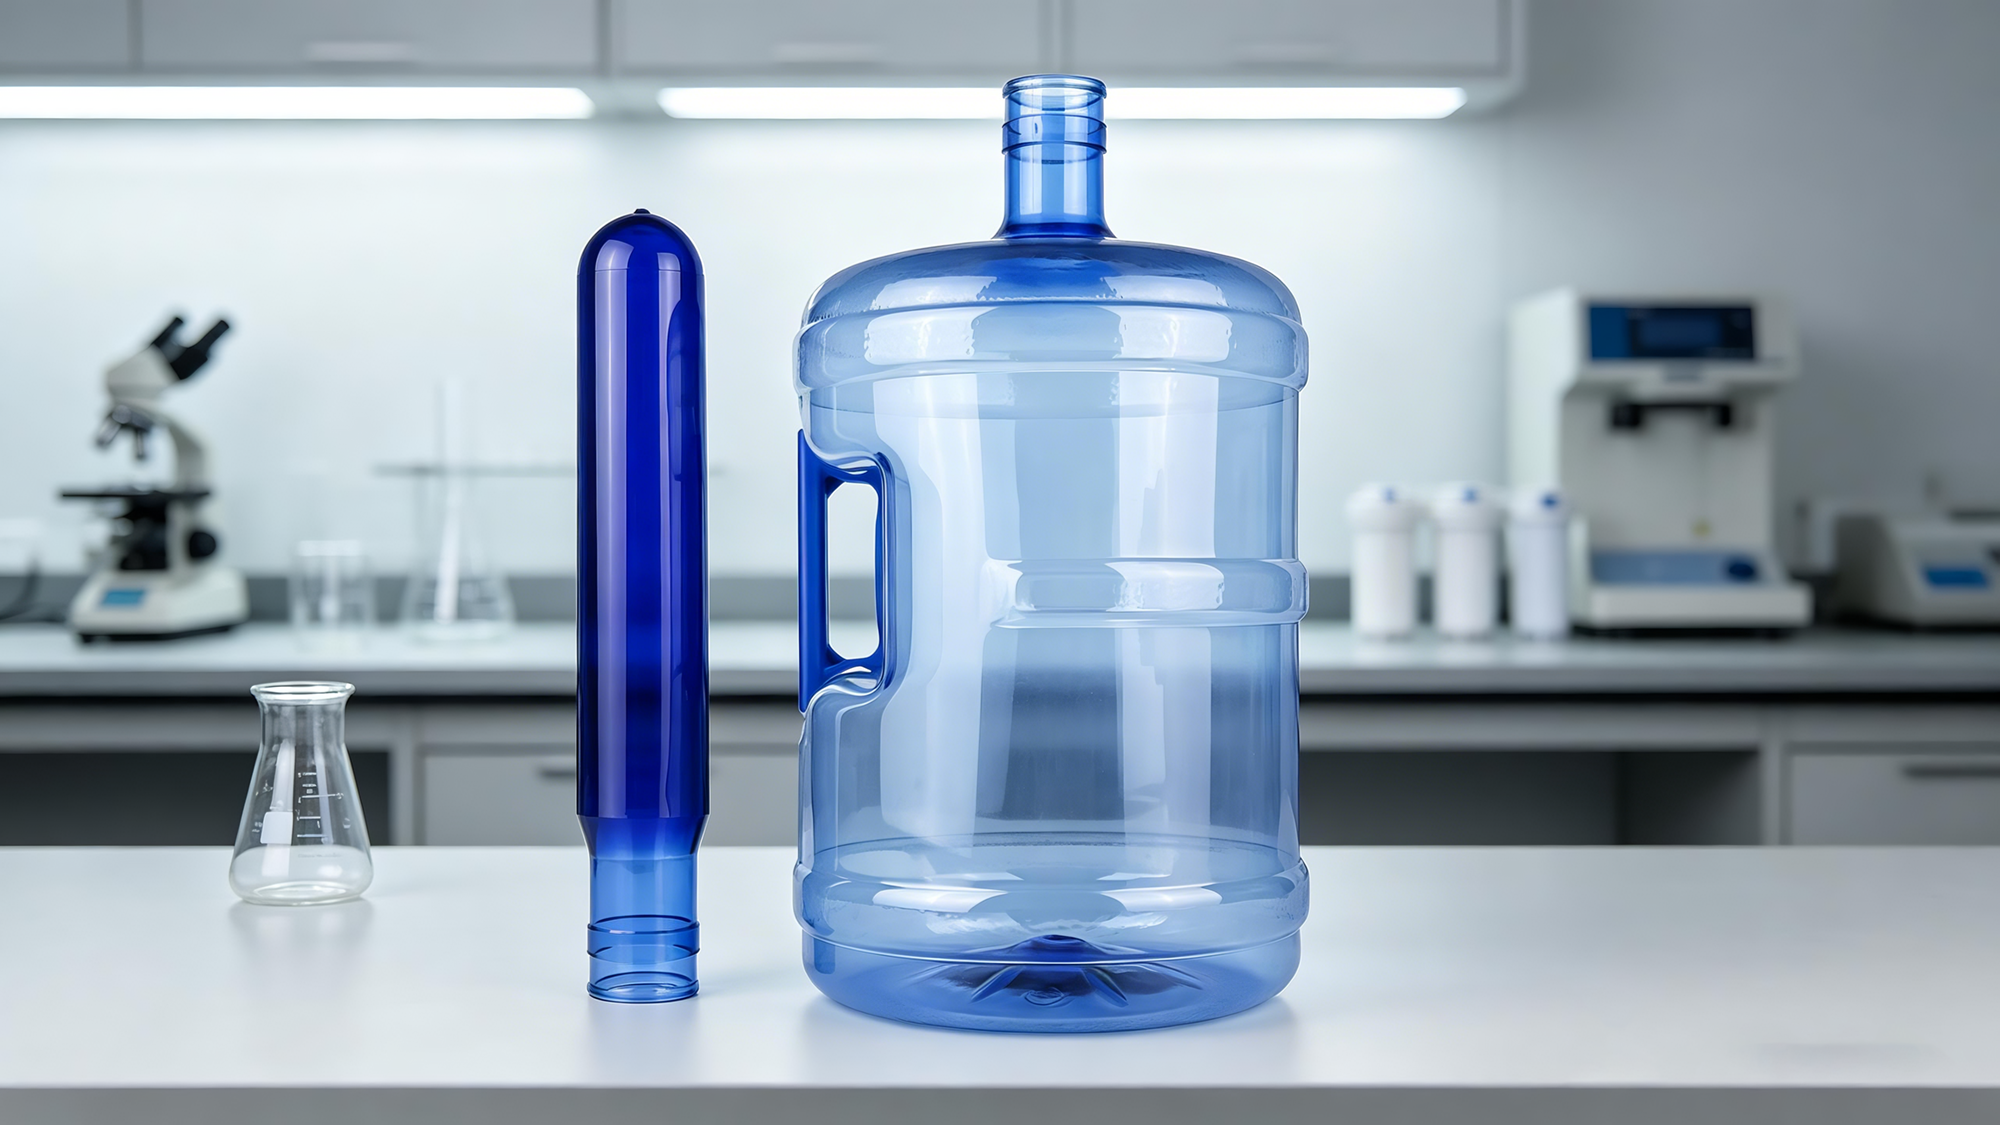
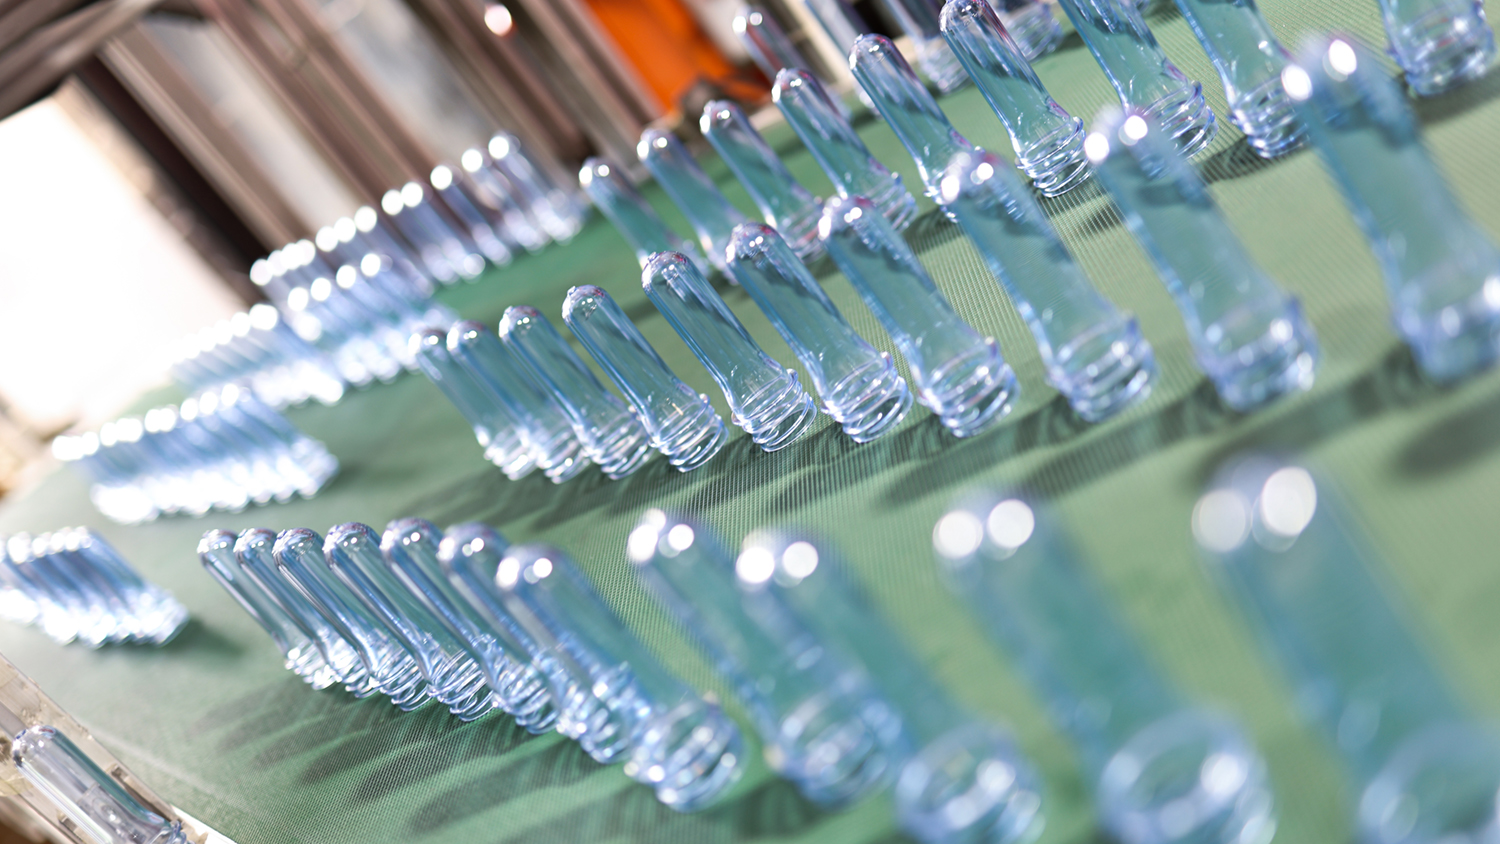
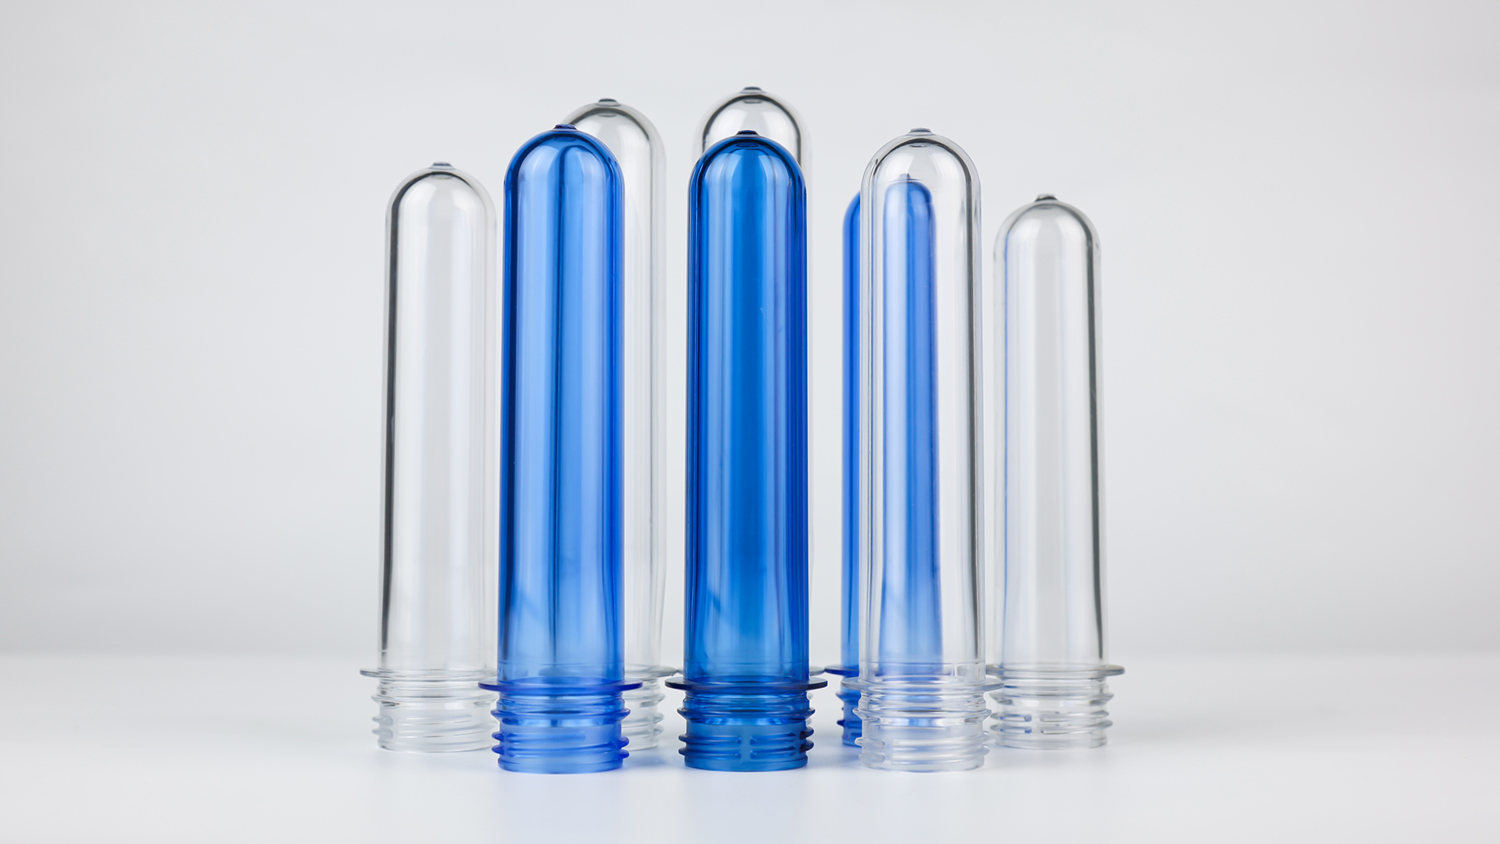
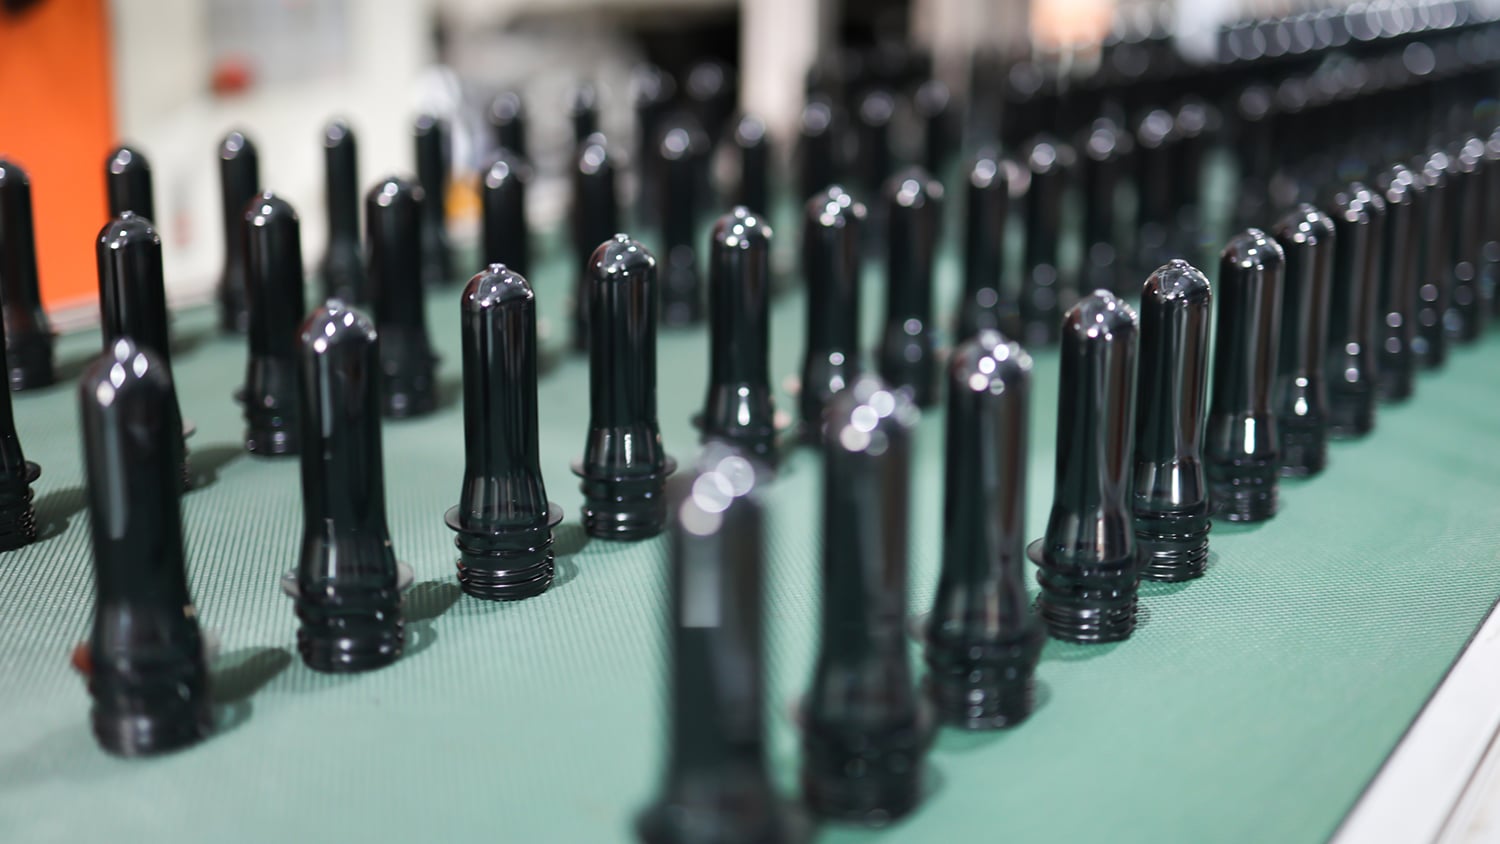
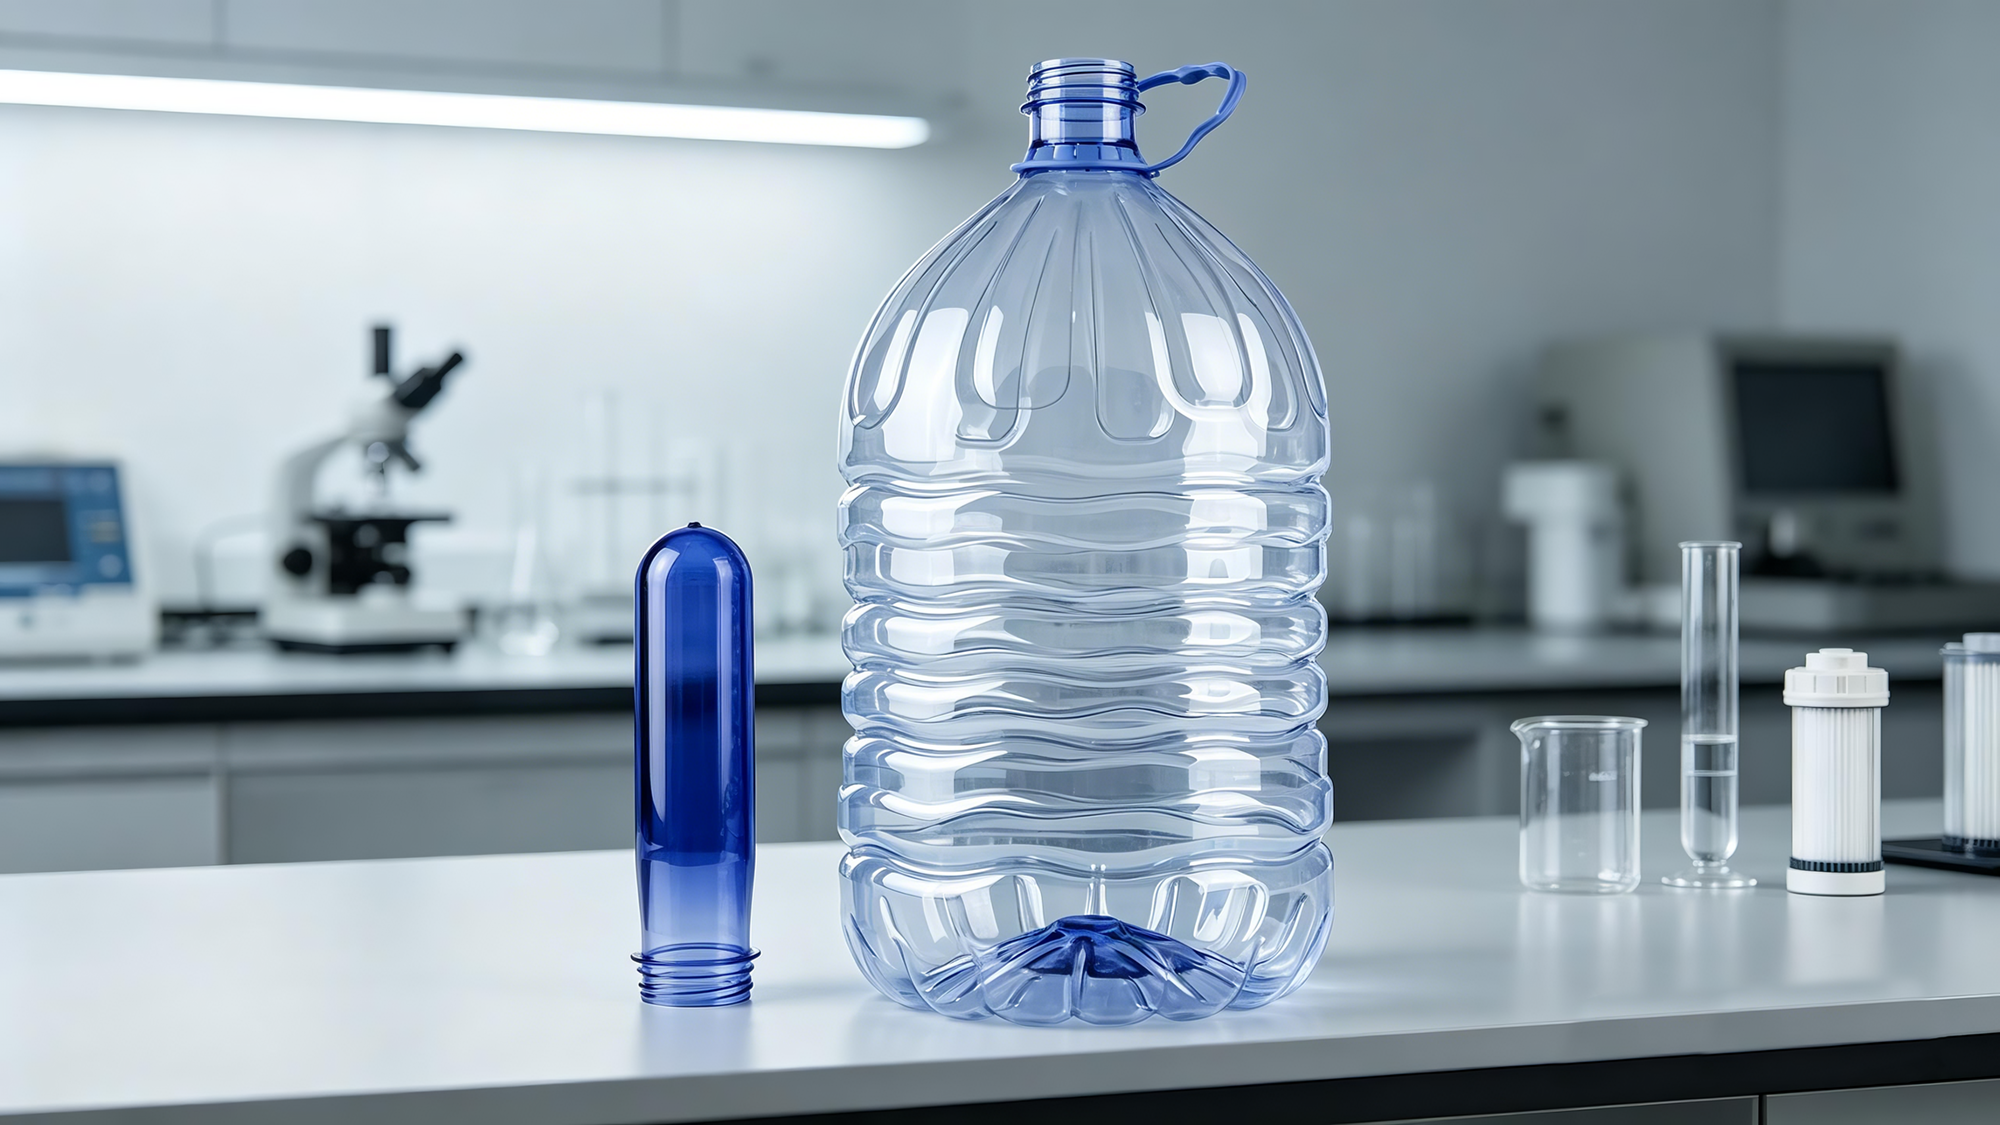
Si chiama preforma PET. Lunga pochi centimetri, pesa solo una dozzina di grammi, ha pareti spesse, è trasparente e presenta un’attaccatura filettata in cima: assomiglia proprio a un piccolo tubo da provetta di un laboratorio di chimica. Non la vedi mai nelle tue mani, perché si nasconde all’inizio assoluto della vita della bottiglia. Ogni bottiglietta d’acqua che bevi ha inizio da questo piccolo tubo da provetta.
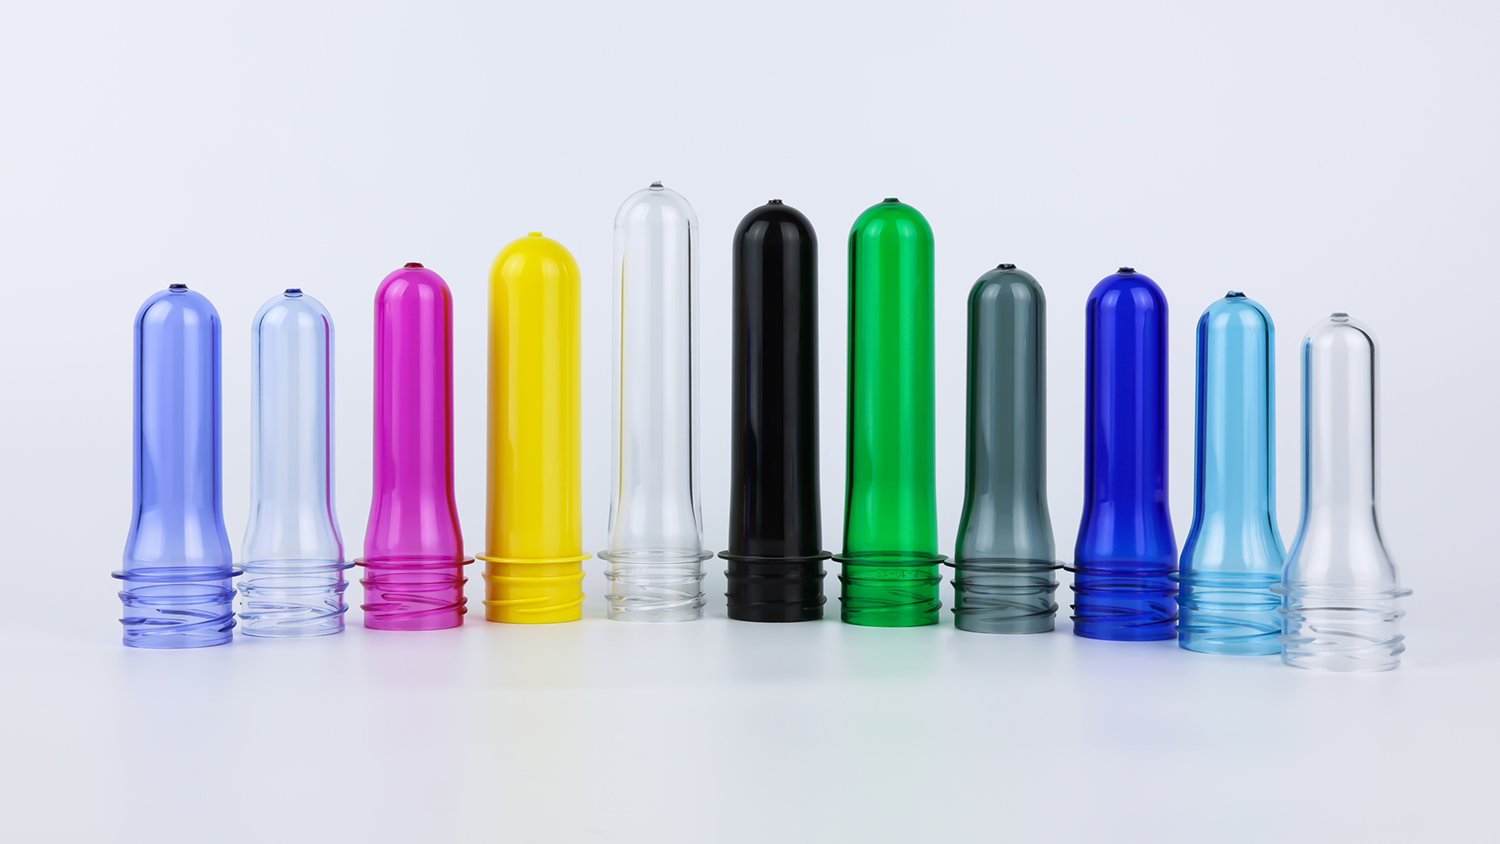
Un preforma PET è l'"embrione" di una bottiglia di plastica PET.
Il suo materiale grezzo è la resina PET, un polimero ottenuto da acido tereftalico e glicole etilenico. Questo materiale è atossico, inodore, altamente trasparente e resistente ed è riconosciuto a livello globale come idoneo al contatto con gli alimenti. La stragrande maggioranza dell'acqua in bottiglia, delle bevande, dei succhi e dei tè che hai consumato lo utilizza.
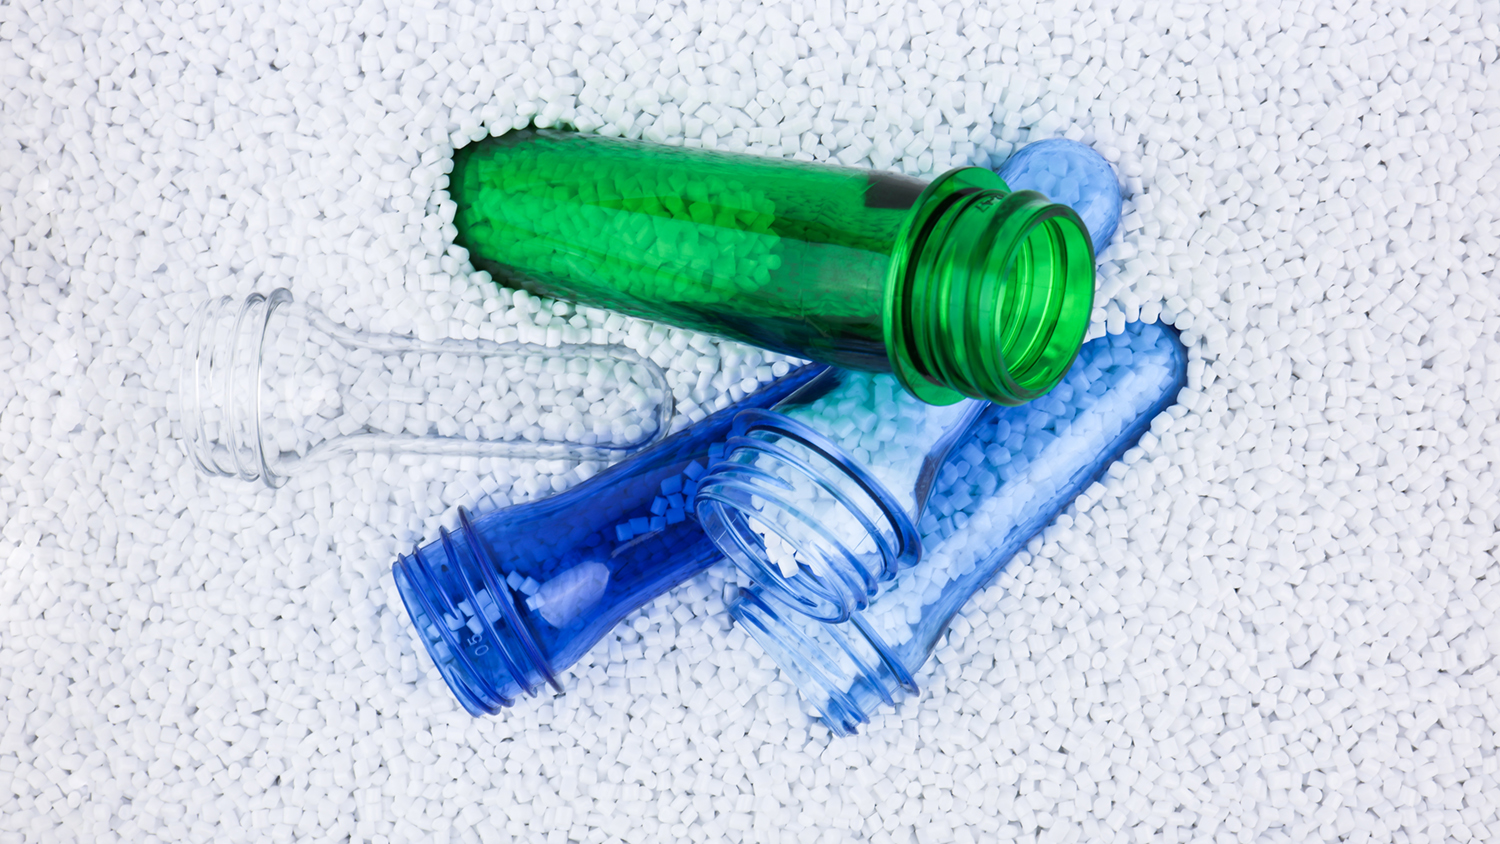
Tuttavia, la resina PET in sé consiste semplicemente in granuli trasparenti delle dimensioni di un chicco di riso. Per diventare una bottiglia, il primo passo è iniezione di materiale plastico .
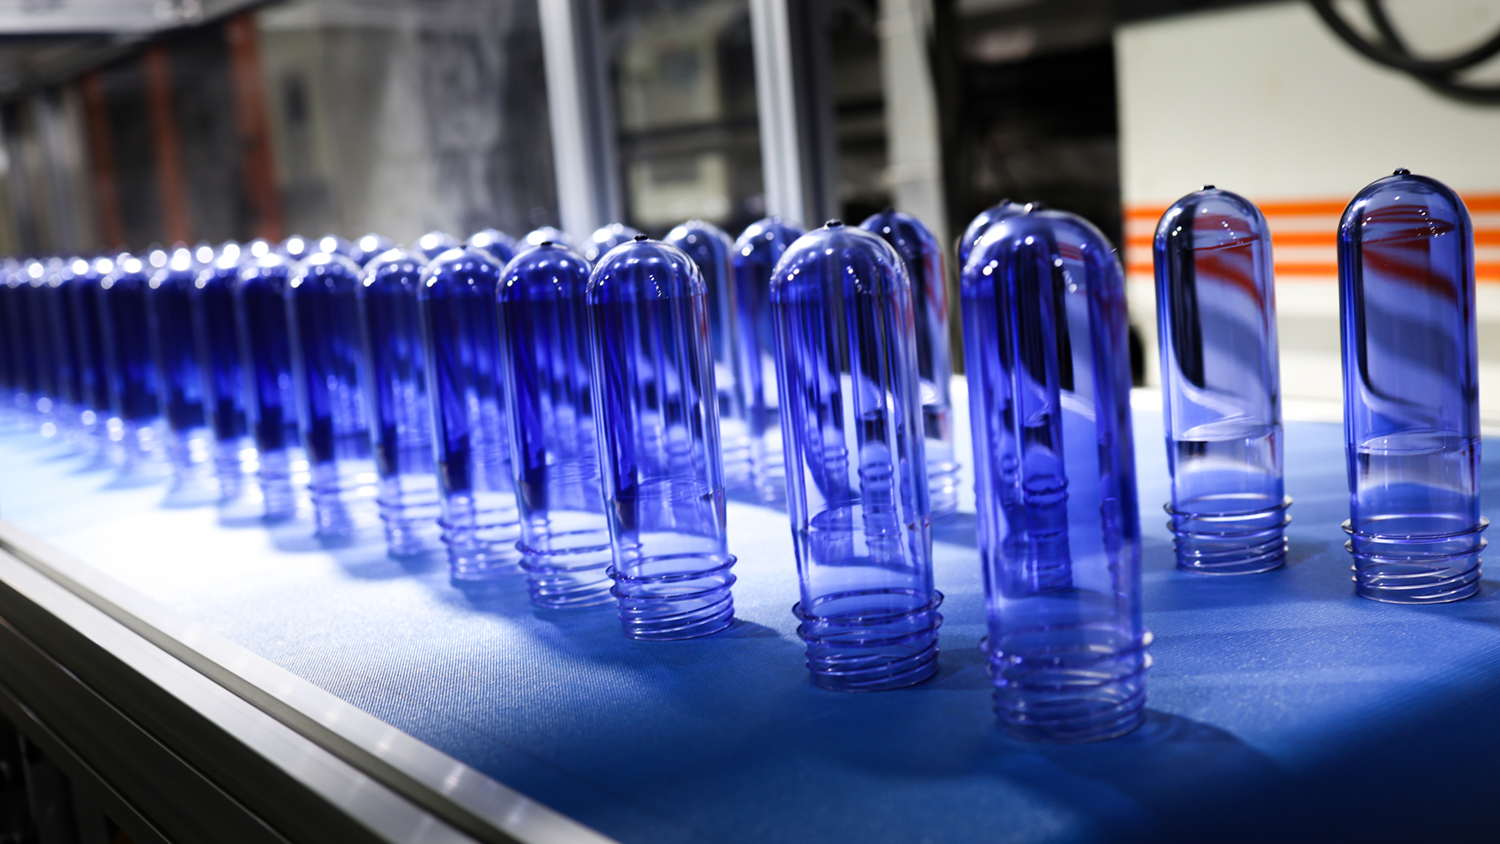
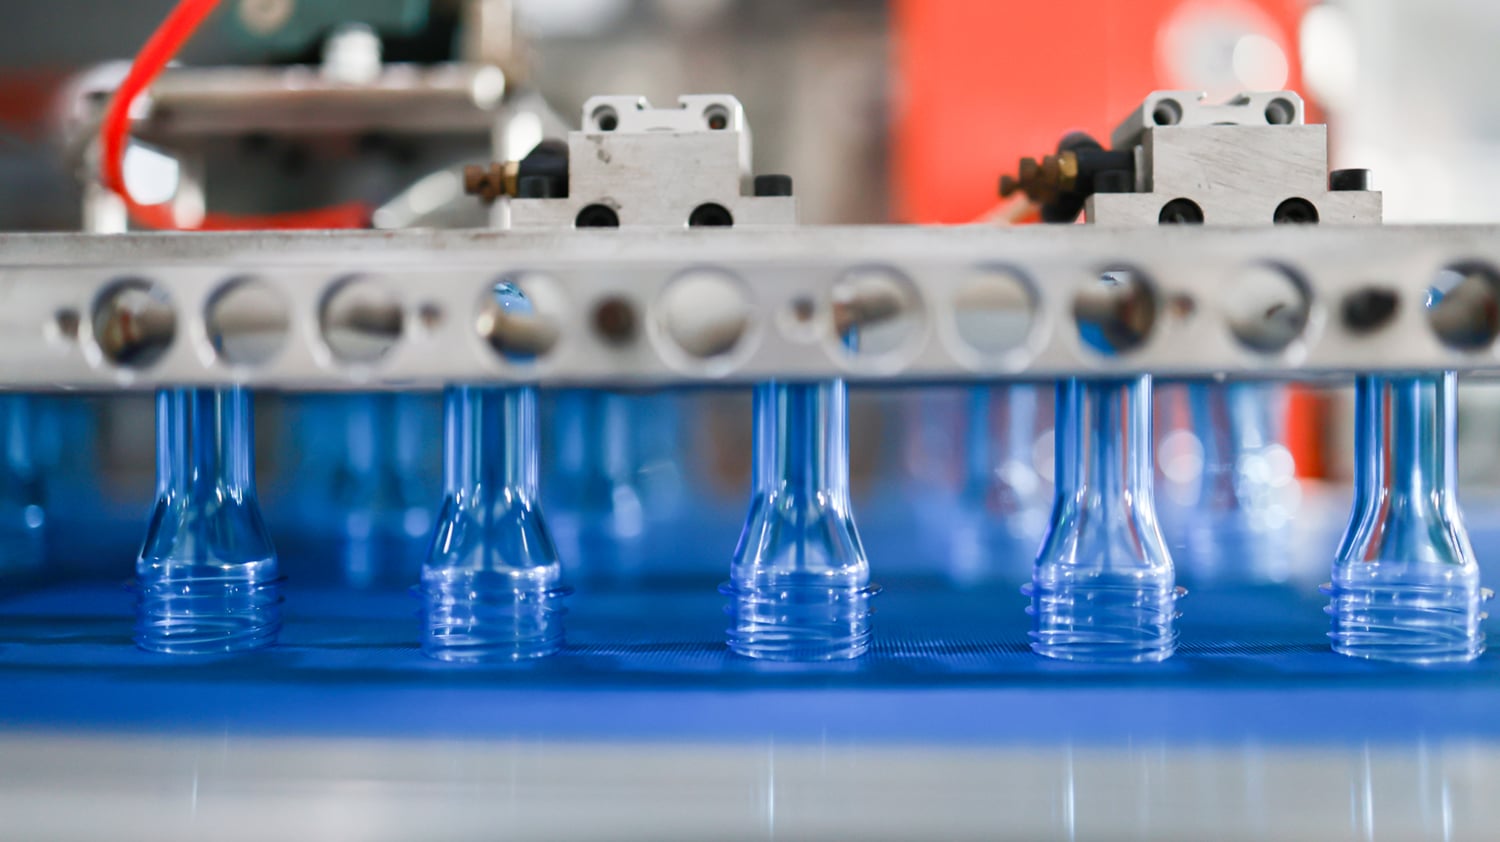
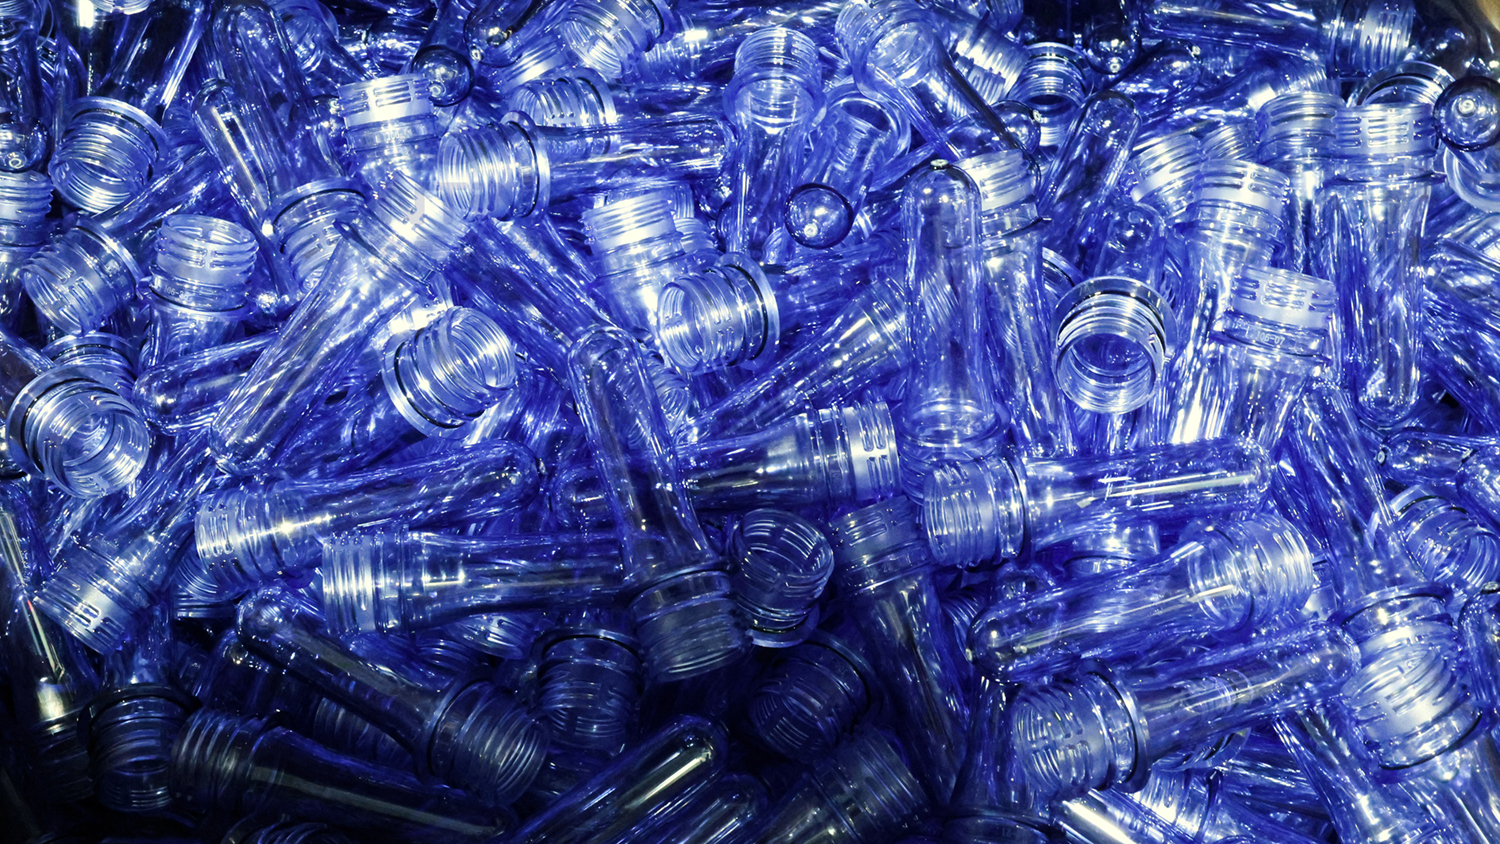
I granuli PET vengono essiccati a 160–180 °C per 4–6 ore per rimuovere l'umidità, quindi immessi in una macchina per stampaggio ad iniezione e riscaldati a 270–290 °C fino a raggiungere lo stato fuso. Il PET fuso viene iniettato ad alta pressione in uno stampo multipresa (comunemente con 48, 72 o persino 144 cavità), dove si raffredda e solidifica. Lo stampo si apre e i pezzi vengono espulsi: ne escono piccoli oggetti dalla forma di provette.
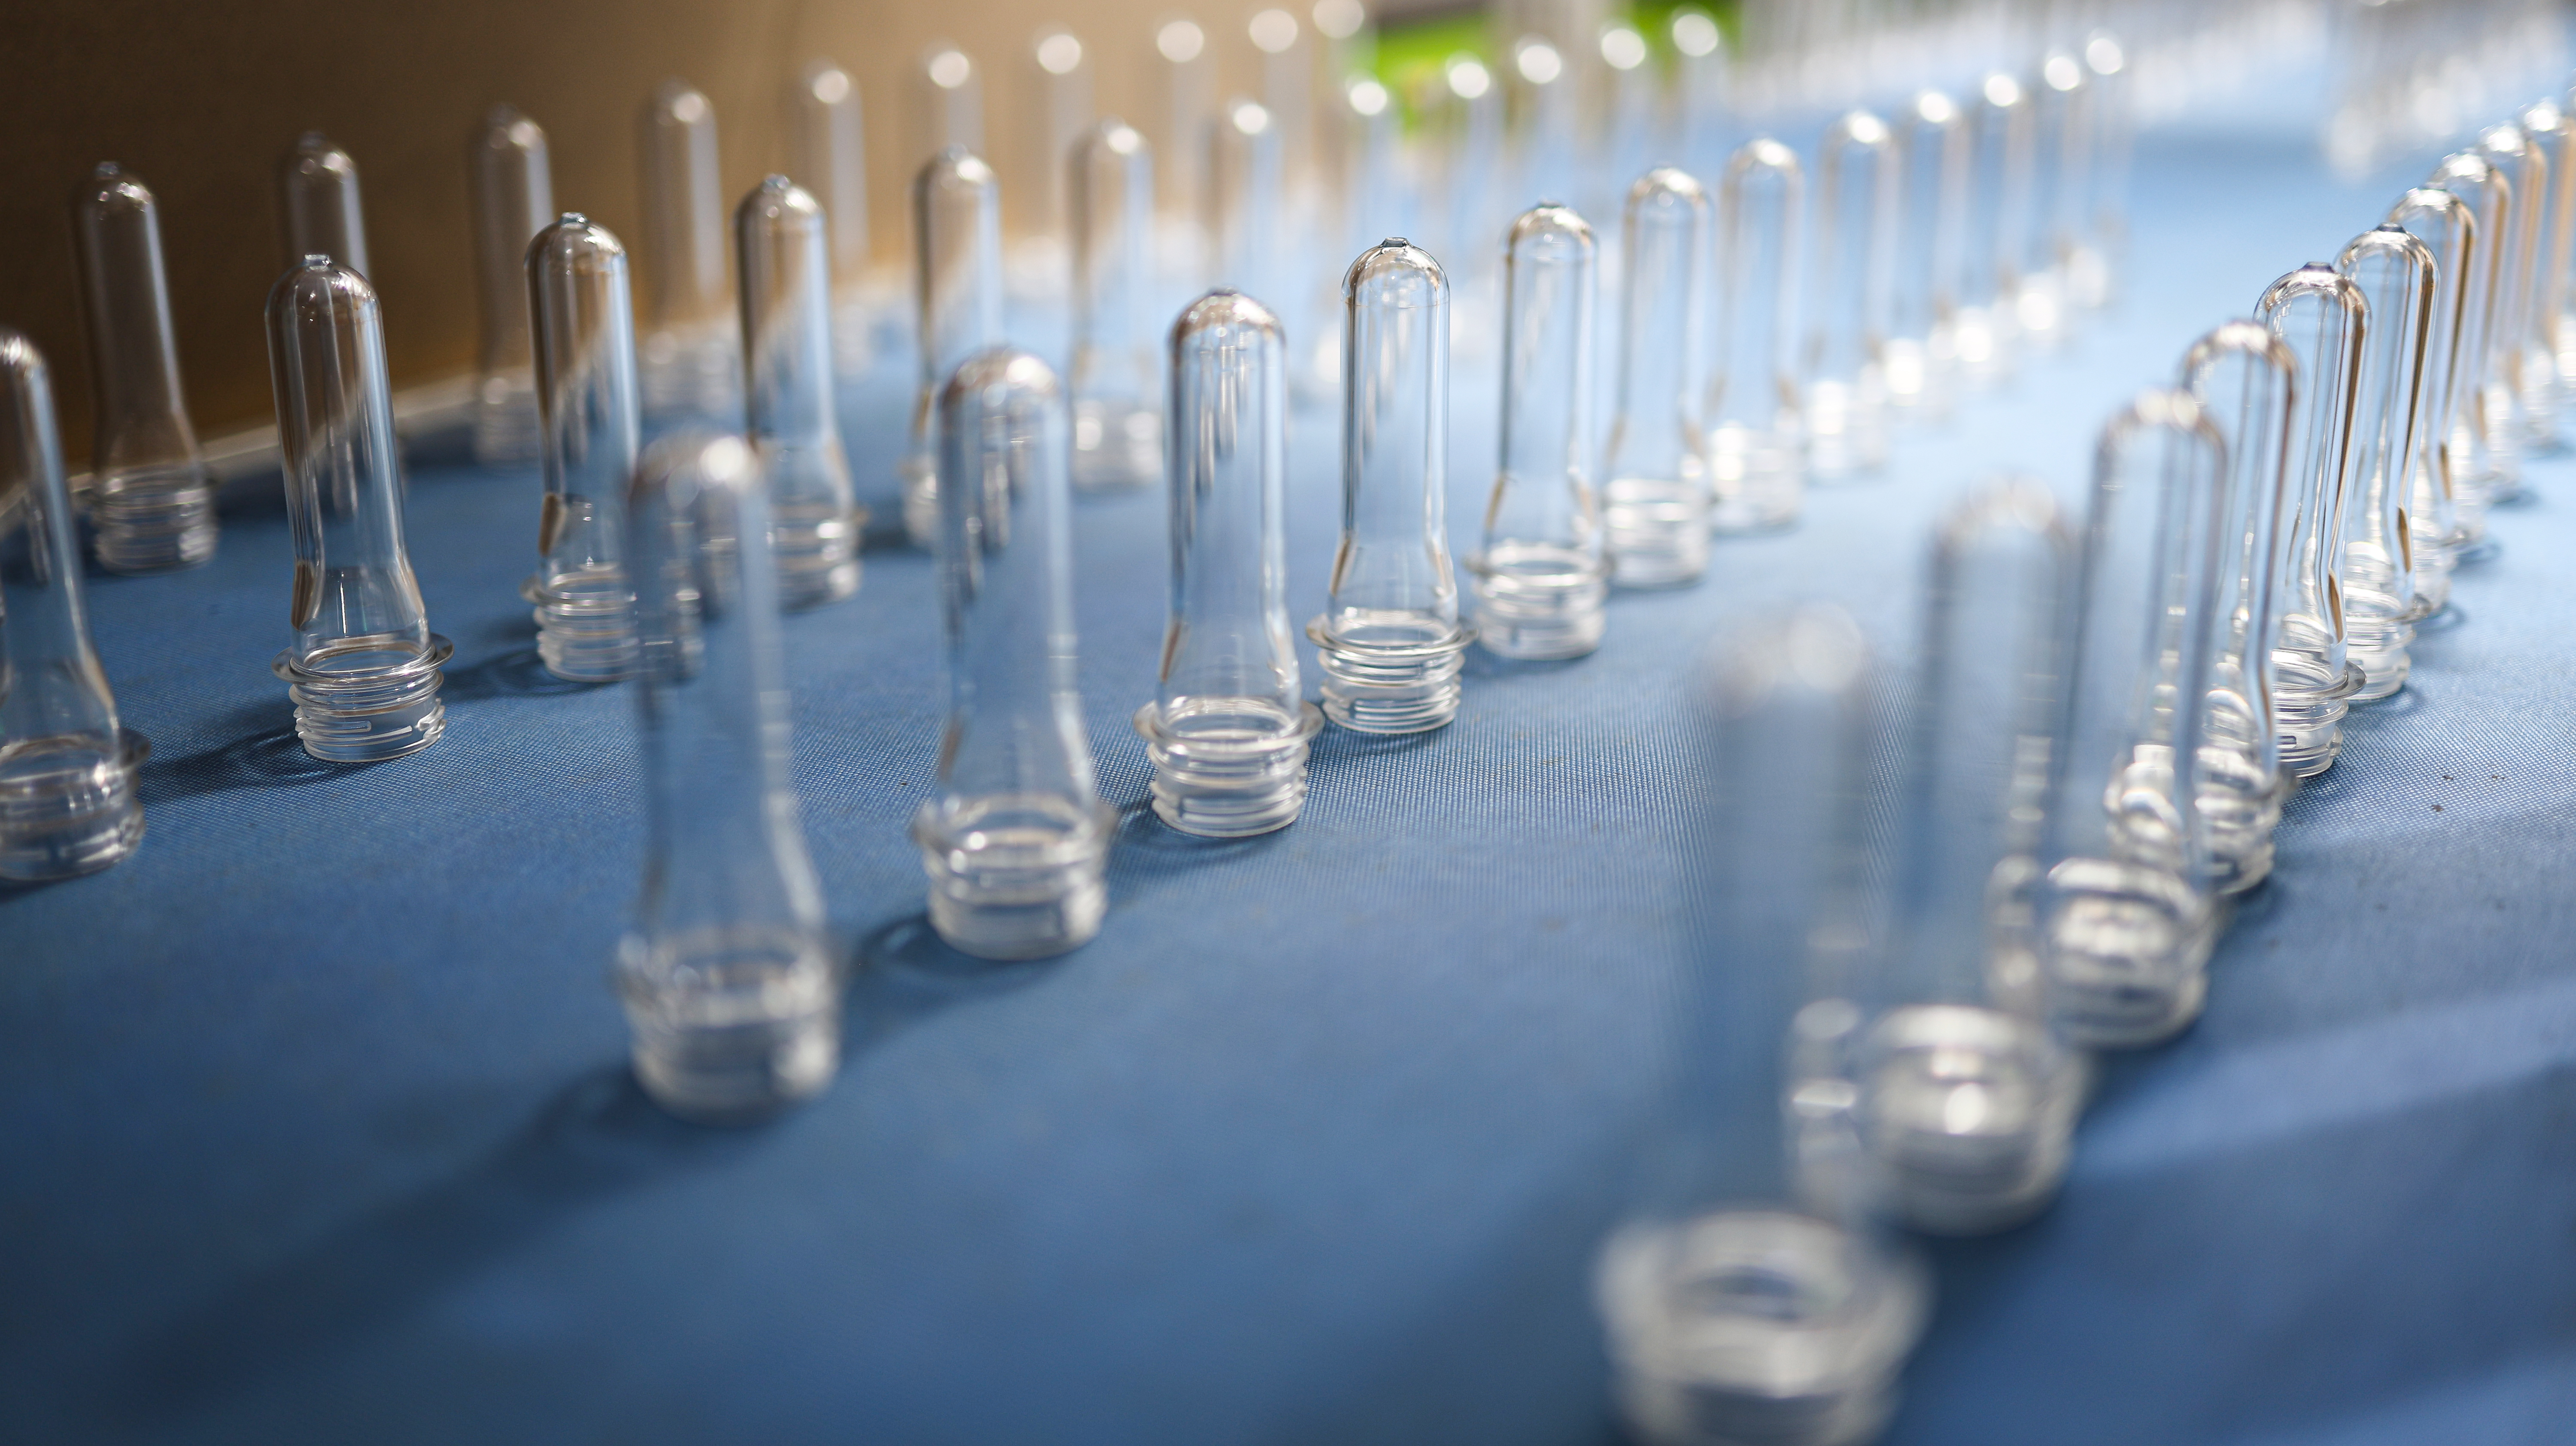
Questi sono le preforme.
Sono spessi, trasparenti e tozzi – apparentemente niente a che vedere con la bottiglia snella e liscia in cui si trasformeranno. Eppure rappresentano tutto: il filettatura del collo, l'anello di supporto, la distribuzione dello spessore della parete del corpo e la struttura della base sono già definiti nella fase del preforma.
In altre parole: come è il preforma, così sarà la bottiglia.
| Parametro | Valore tipico | DESCRIZIONE |
|---|---|---|
| Lunghezza | 50–150 mm | Dipende dalla capacità della bottiglia |
| Diametro esterno | 20–50 mm | Il diametro del collo è solitamente 28 mm, 30 mm, 38 mm, ecc. |
| Peso | 8–100 g | I preforma per acqua sono tipicamente da 8 a 20 g; i preforma di grandi dimensioni possono superare i 50 g |
| Spessore della Parete | 2–8 mm | Molto più spessi rispetto alla parete finale della bottiglia (0,2–0,5 mm) |
| Filettature del collo | Specifiche standard | Compatibile con tappi standard da 28 mm PCO, 30/25 mm, ecc. |
| Valore IV | 0,72–0,84 dL/g | Varia in base all'applicazione |
| Contenuto di acetaldeide | ≤3,0 μg/g | Requisito per uso alimentare; acqua premium ≤1,5 μg/g |
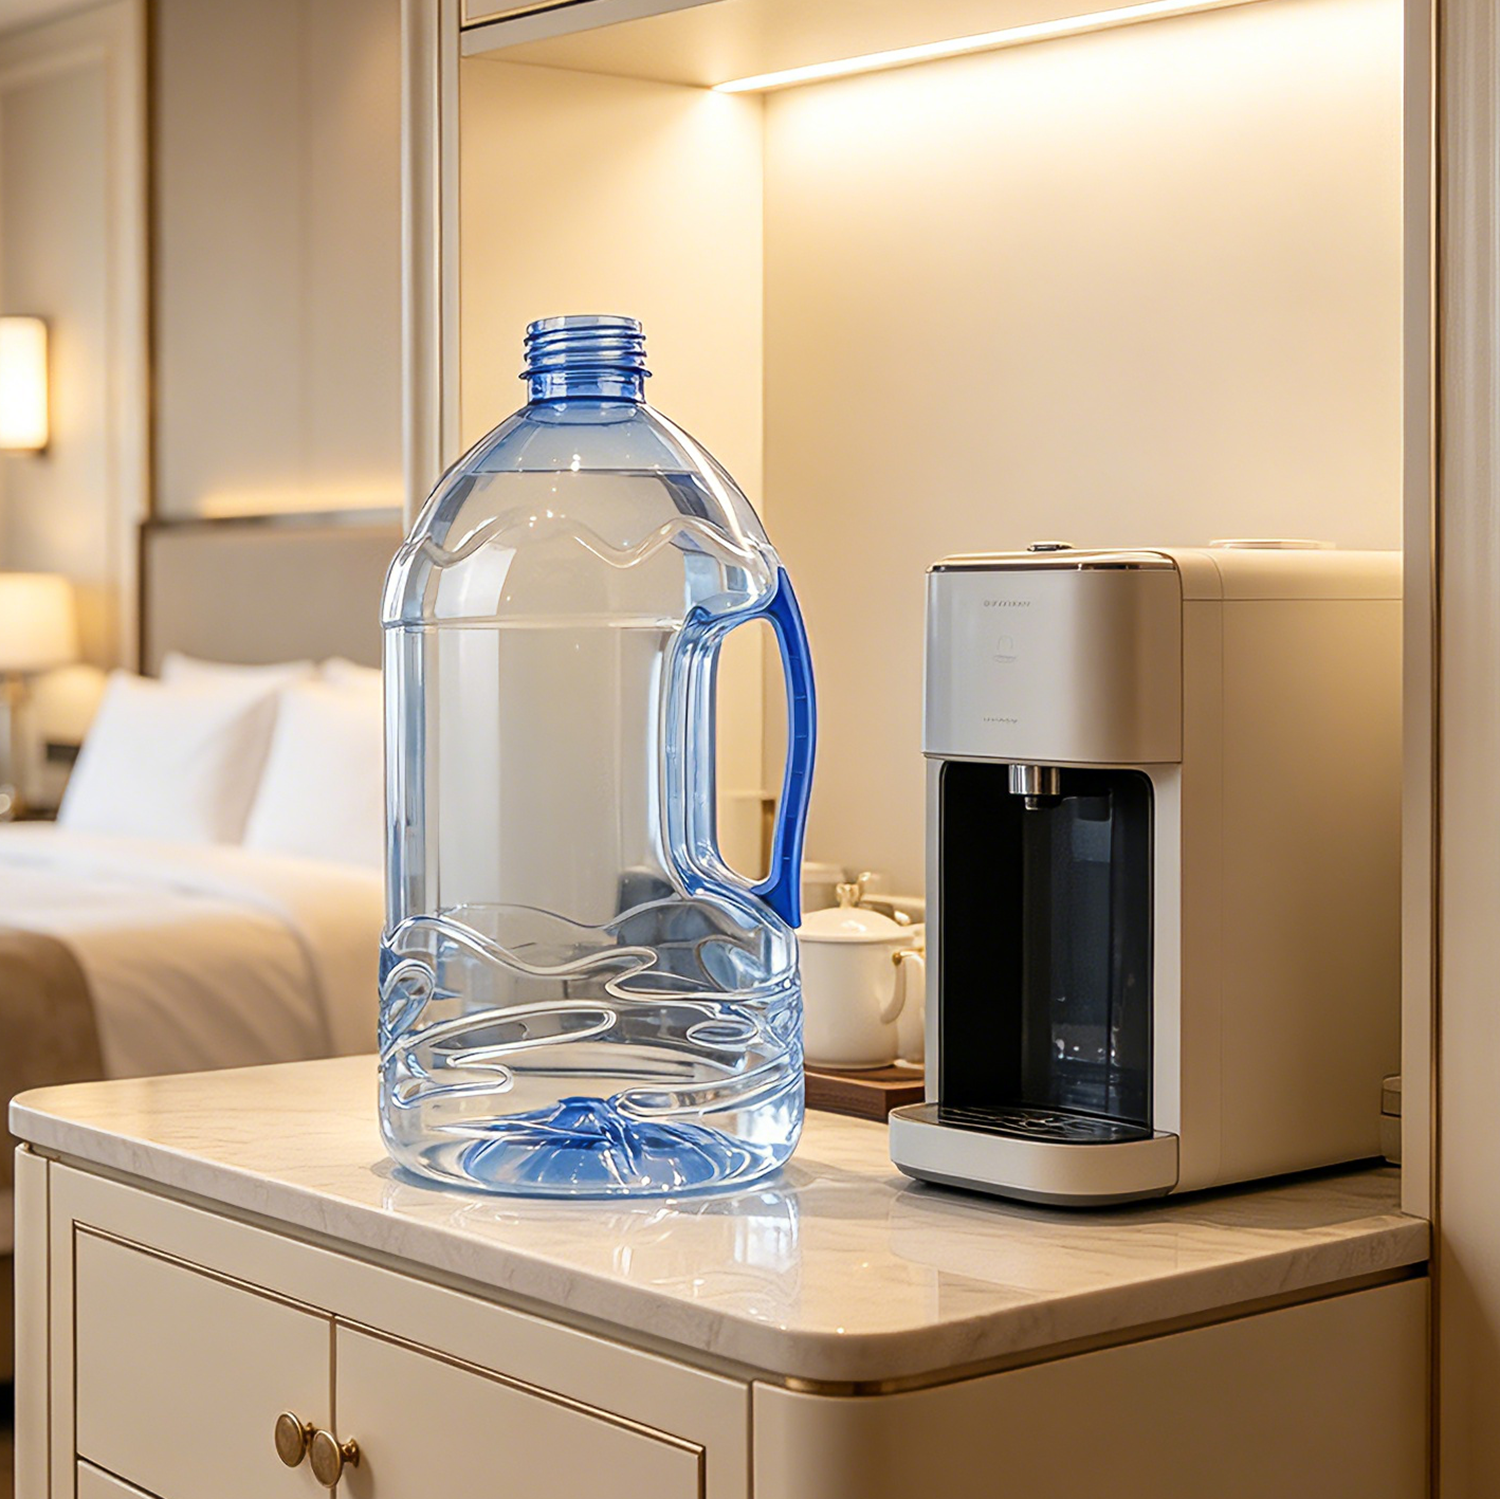
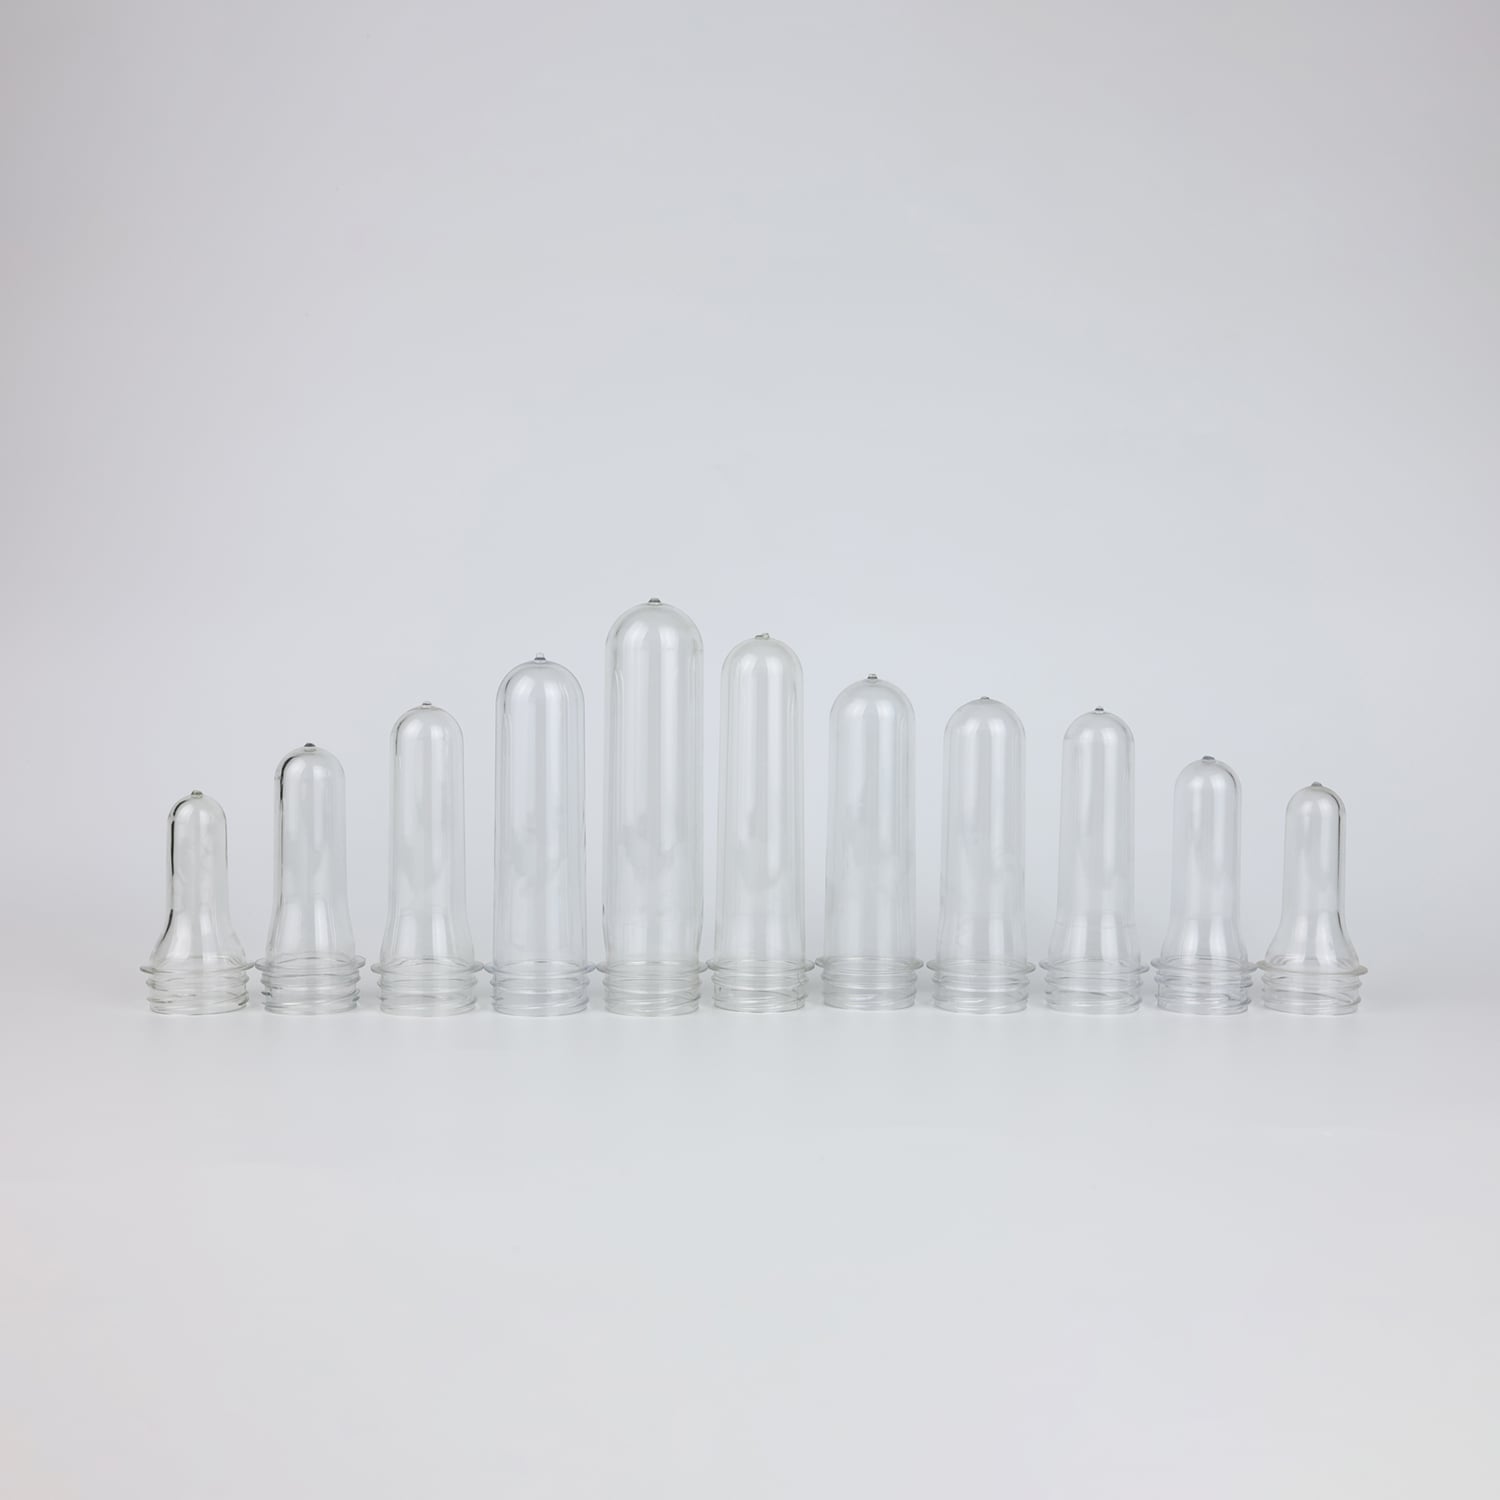
Non esiste un solo tipo di preforma. A seconda dell’uso finale, le preforma si suddividono in diversi tipi:
Preformati per acqua preforma per acqua non gassata: la più comune, utilizzata per acqua minerale e acqua purificata. Valore IV circa 0,72–0,76, peso leggero, costo contenuto.
Preforma per bevande gassate : utilizzato per cola, Sprite e altre bevande gassate. Valore IV più elevato (0,76–0,80), base a forma di petalo, resistente alla pressione interna.
Preforme per riempimento a caldo : utilizzato per tè e succhi. Il collo richiede un trattamento di cristallizzazione, resistente al riempimento a caldo a 85–95 °C.
Preformati per olio : utilizzato per olio da cucina e condimenti. Di solito più pesante, con pareti più spesse, buona resistenza agli urti.
Preforme a bocca larga : utilizzato per marmellata, miele, noci, ecc. Diametro del collo ampio (38 mm o superiore), facile da svuotare.
Preforme per cosmetici : utilizzato per shampoo, bagnoschiuma, ecc. Requisiti estremamente elevati in termini di trasparenza e lucentezza.
 |
 |
Una preforma non diventa direttamente una bottiglia. Deve compiere un percorso ad alta temperatura.
Il preforma viene inserito nel forno della macchina per soffiaggio e riscaldato da lampade a infrarossi lontani a una temperatura compresa tra 90 e 120 °C. Questo intervallo di temperature è critico: al di sotto dei 90 °C il PET è troppo rigido per essere soffiato; al di sopra dei 120 °C il PET cristallizza eccessivamente e la bottiglia diventa bianca e opaca. La finestra termica è di soli 30 °C; una deviazione di pochi gradi può causare difetti.
Il riscaldamento non è semplicemente una «cottura». ruota continuamente mentre avanza assialmente attraverso diverse zone di riscaldamento (le moderne macchine per soffiaggio ne hanno tipicamente da 6 a 9). La potenza di ciascuna zona può essere regolata in modo indipendente per garantire che diverse parti del preforma raggiungano temperature differenti: la spalla necessita di calore sufficiente per espandersi, il corpo richiede un riscaldamento uniforme e la base richiede un controllo preciso della temperatura.
La preforma riscaldata viene trasferita nello stampo per soffiaggio. Un'asta di stiramento entra attraverso il collo e spinge contro la base della preforma. La preforma viene stirata assialmente – come se si stesse allungando una fascia elastica.
La velocità, la corsa e il gioco dell'asta di stiramento rispetto allo stampo di base devono corrispondere con precisione alla temperatura della preforma. Quando la temperatura è bassa, la velocità di stiramento deve essere ridotta per evitare crepe; quando è alta, può essere aumentata in modo appropriato.
Aria ad alta pressione (tipicamente 25–38 bar) viene iniettata attraverso il collo, espandendo la preforma già stirata verso l'esterno contro le pareti dello stampo. La preforma si espande istantaneamente nella forma di una bottiglia – corpo, spalla e base formati in un unico passaggio.
Lo soffiaggio è suddiviso in soffiaggio preliminare e soffiaggio ad alta pressione fasi. La pressione del soffiaggio preliminare è più bassa (0,8–1 MPa) e serve a espandere inizialmente la preforma; quella del soffiaggio ad alta pressione è maggiore (2,5–3,8 MPa) e preme la bottiglia saldamente contro lo stampo per ottenere contorni e dettagli nitidi.
L'acqua di raffreddamento (10–30 °C) circola nello stampo, raffreddando e solidificando rapidamente la bottiglia. Le catene molecolari, distese durante lo stiramento e lo soffiaggio, vengono 'congelate' nella loro posizione, rendendo la bottiglia rigida, trasparente e resistente.
Il controllo della temperatura dell'acqua di raffreddamento è fondamentale. La temperatura della parte centrale dello stampo è solitamente mantenuta tra 20 e 45 °C, mentre quella della base richiede valori più bassi, tra 5 e 8 °C. Un raffreddamento insufficiente rende la bottiglia opaca; un raffreddamento troppo rapido può renderla fragile.
L'intero processo richiede generalmente soltanto 2–3 secondi . Un piccolo oggetto a forma di provetta diventa una bottiglia d'acqua cristallina.
Nel passaggio dal preforma alla bottiglia, esiste un parametro chiave chiamato rapporto di allungamento .
Rapporto di stiramento assiale : lunghezza della preforma → altezza della bottiglia
Rapporto di stiramento radiale : diametro della preforma → diametro della bottiglia
Rapporto totale di allungamento : tipicamente da 8:1 a 12:1
Più elevato è il rapporto di allungamento, più rettilinee e orientate diventano le catene molecolari del PET e maggiore risulta la resistenza e la rigidità della bottiglia. Questo spiega perché alcune bottiglie hanno pareti sottili ma risultano comunque molto rigide: il rapporto di allungamento è stato progettato correttamente e le catene molecolari sono completamente orientate.
Al contrario, se la progettazione del preforma è inadeguata (rapporto di allungamento troppo basso), l’orientamento molecolare risulta insufficiente e la bottiglia risulterà molle e floscia anche se le pareti non sono sottili.
Perché il preforma determina tutte le prestazioni della bottiglia.
Un preforma da 10 g produce una bottiglia di circa 10 g (con lievi perdite durante la soffiatura). Il fatto che la bottiglia risulti spessa o leggera dipende innanzitutto dal peso del preforma.
Le comuni bottiglie d'acqua da 500 ml presenti sul mercato pesano da 8 g a 15 g. Le bottiglie leggere utilizzano meno materiale, ma richiedono una progettazione più precisa del preforma e una soffiatura più accurata per garantirne la resistenza.
Se lo spessore della parete del preforma è irregolare, la bottiglia soffiata risulterà spessa da un lato e sottile dall'altro, oppure potrà avere una base decentrata. Potrebbe restringersi e deformarsi dopo il riempimento, oppure scoppiare durante il trasporto.
Per preforma di alta qualità, la tolleranza dello spessore della parete proveniente dalla stessa cavità può essere controllata entro ±0,1 mm, mentre la variazione di peso tra diverse cavità può essere controllata entro ±0,2 g.
Il valore IV (viscosità intrinseca) rappresenta la lunghezza delle catene molecolari del PET. Un valore IV elevato indica buona tenacità e alta resistenza alla compressione; un valore IV basso indica una bottiglia morbida e floscia, che si schiaccia se compressa e potrebbe rompersi anche con una semplice caduta da bassa altezza.
I preforma per acqua richiedono tipicamente un IV ≥ 0,72 dL/g. Se viene aggiunto troppo rigenerato, l’IV può scendere al di sotto di 0,68 e la bottiglia soffiata presenterà “mancanza di rigidità strutturale”.
L’acetaldeide è una molecola piccola prodotta durante la lavorazione del PET ad alta temperatura, con un odore fruttato pungente. Se il contenuto di acetaldeide nel preforma è elevato, l’acqua imbottigliata svilupperà un “sapore plastico” entro pochi giorni. Il naso umano è estremamente sensibile all’acetaldeide: può essere rilevata a concentrazioni basse fino a 0,05–0,1 ppm.
I preforma per uso alimentare richiedono tipicamente un contenuto di acetaldeide ≤ 3,0 μg/g; per l’acqua premium il limite è ≤ 1,5 μg/g. Lo standard FDA è più severo e richiede un contenuto di acetaldeide < 0,5 ppm quando a contatto con alimenti.
Il collo del preforma (l'area filettata) subisce un trattamento di cristallizzazione speciale, diventando opaco e biancastro. Se la cristallinità è insufficiente, il collo si deforma durante la chiusura con il tappo e non sigilla correttamente: aria e batteri possono penetrare e l'acqua può fuoriuscire durante il trasporto.
La cristallizzazione del collo è un processo di precisione. All'interno dello stampo, il preforma viene riscaldato rapidamente a circa 180 °C da una «manicotto per la cristallizzazione del collo», formando uno strato cristallino uniforme nella zona del collo. Questo richiede soltanto 1–2 secondi, ma i requisiti di controllo della temperatura sono estremamente elevati.
Durante la stampatura a iniezione e il raffreddamento, se quest’ultimo è non uniforme, le tensioni residue vengono «bloccate» all’interno del preforma. Dopo lo soffiaggio, tali tensioni non scompaiono, ma rimangono nascoste nella parete della bottiglia. Un lieve impatto o una variazione di temperatura possono rilasciarle improvvisamente, causando la rottura della bottiglia.
Fabbriche affidabili utilizzano strumenti di misurazione della tensione polarizzati per controllare le tensioni residue nei preform, garantendo che rimangano entro i limiti di sicurezza.
Il preform è la base della bottiglia. Se la base è instabile, più alta è la struttura, maggiore è il rischio.
| Confronto | Preform per acqua | Preform per bevande gassate |
|---|---|---|
| Valore IV | 0,72–0,76 dL/g | 0,76–0,80 dL/g |
| Design della base | Piatto o leggermente concavo | Base a petali (cinque petali) |
| Spessore della Parete | Relativamente sottile | Relativamente spesso |
| Peso | Leggero (8–15 g/500 ml) | Pesante (18–25 g/500 ml) |
| Resistenza alla pressione | Bassa | Alta (4–5 bar) |
| Struttura della carrozzeria | Semplice | Costole di rinforzo, linee |
Le bottiglie per bevande gassate devono resistere alla pressione interna (circa 4 bar), quindi i loro preform sono caratterizzati da un IV più elevato, da disegni di base più complessi e da un maggior numero di costole di rinforzo. Le bottiglie per acqua non devono resistere alla pressione interna, quindi possono essere più leggere e più sottili.
Se hai acquistato tè freddo o tè verde, probabilmente avrai notato che quelle bottiglie sono estremamente rigide – impossibili da schiacciare. Ciò non dipende dall’uso di una maggiore quantità di materiale, ma dal fatto che sono bottiglie per riempimento a caldo .
Durante il riempimento a caldo (85–90 °C), le bottiglie in PET si restringono e si deformano a temperature elevate. Per risolvere questo problema, le bottiglie per riempimento a caldo richiedono:
Materiale grezzo IV più elevato (≥0,78 dL/g)
Costole di rinforzo più complesse e pannelli termoformati
Un processo di "termoformatura" successivo alla soffiatura (stampo riscaldato a 120–140 °C, mantenimento della bottiglia nello stampo caldo per alcuni secondi per eliminare le tensioni interne e aumentare la cristallinità fino a circa il 35%)
Il risultato: le bottiglie per riempimento a caldo sono eccezionalmente rigide e più costose.
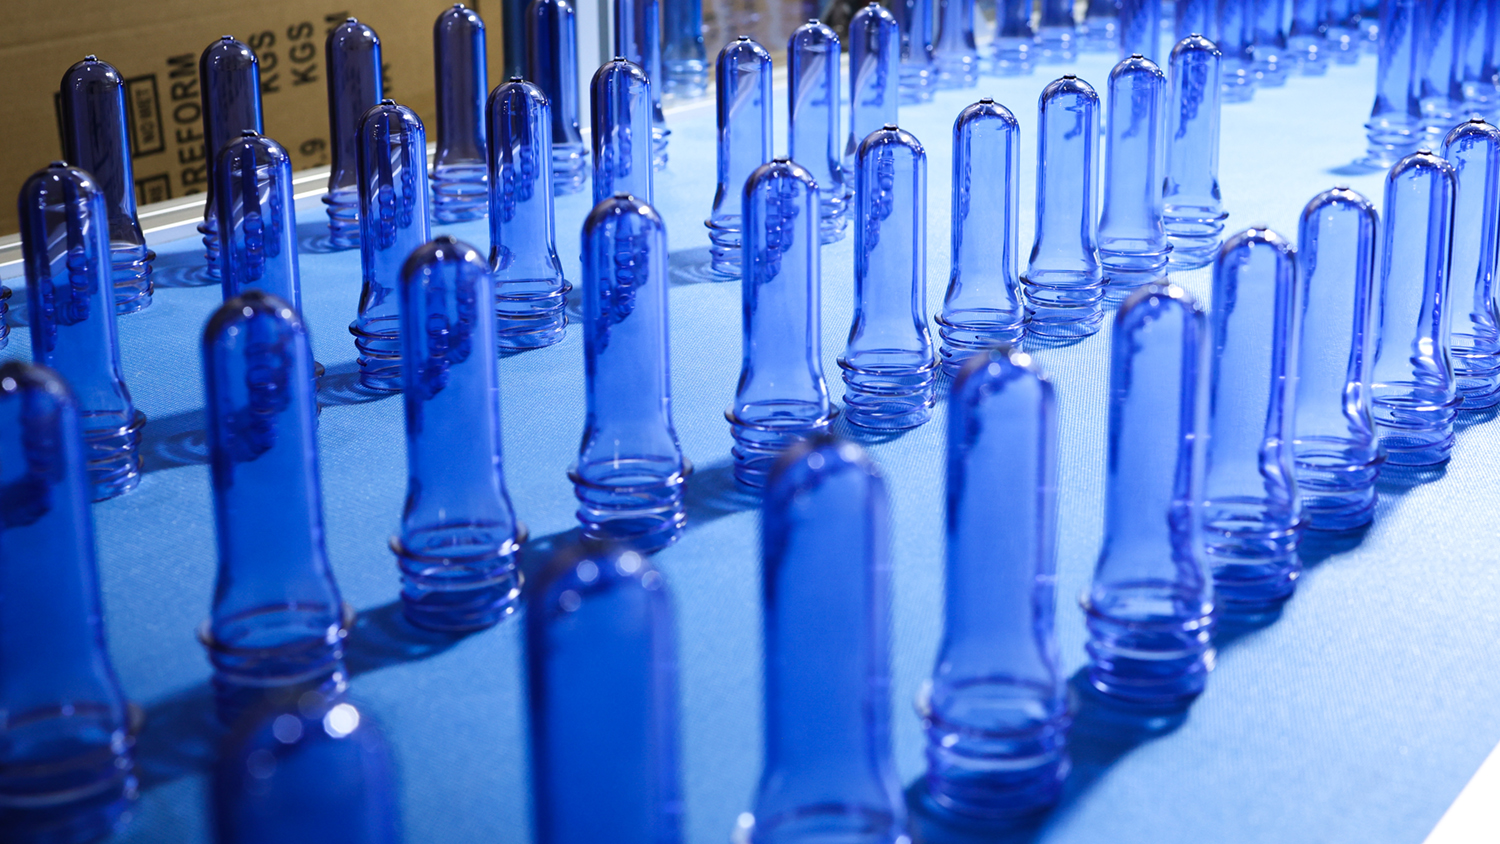
Un numero sempre maggiore di marchi ricerca la differenziazione dell’imballaggio – acqua azzurra chiara, bibite verdi pallidi, bevande energetiche ambrate. Queste bottiglie colorate vengono tinte già a partire dalla fase di preforma.
Esistono due principali metodi per colorare le preforme in PET:
Masterbatch pellet solidi, rapporto di aggiunta 2%–5%, bassa barriera tecnica per l’attrezzatura, adatti per produzione continua su larga scala.
Colorante liquido pigmento liquido, rapporto di aggiunta 0,1%–0,5%, dispersione più uniforme, colori più vividi, cambio colore più rapido, ma richiede una pompa dosatrice dedicata.
Indipendentemente dal metodo utilizzato, la conformità agli standard per materiali a contatto con alimenti rappresenta il limite minimo accettabile. Gli agenti coloranti devono rispettare lo standard GB 9685; non è consentito l’uso di pigmenti non idonei al contatto con alimenti.
Dalla materia prima alla spedizione, un preforma deve superare numerosi punti di controllo.
La resina PET per uso alimentare deve rispettare lo standard GB 4806.7. Metalli pesanti: piombo ≤1 mg/kg, cadmio ≤0,6 mg/kg. Consumo di permanganato di potassio ≤10 mg/kg. Residuo di evaporazione ≤30 mg/L. Dietro questi valori si cela il limite fondamentale per la salute del consumatore.
Al momento dell’arrivo delle materie prime, vengono effettuati prelievi campione per analisi – valore IV, punto di fusione, contenuto di umidità, colore, ecc. I materiali non conformi vengono restituiti immediatamente e non entrano mai nel processo produttivo.
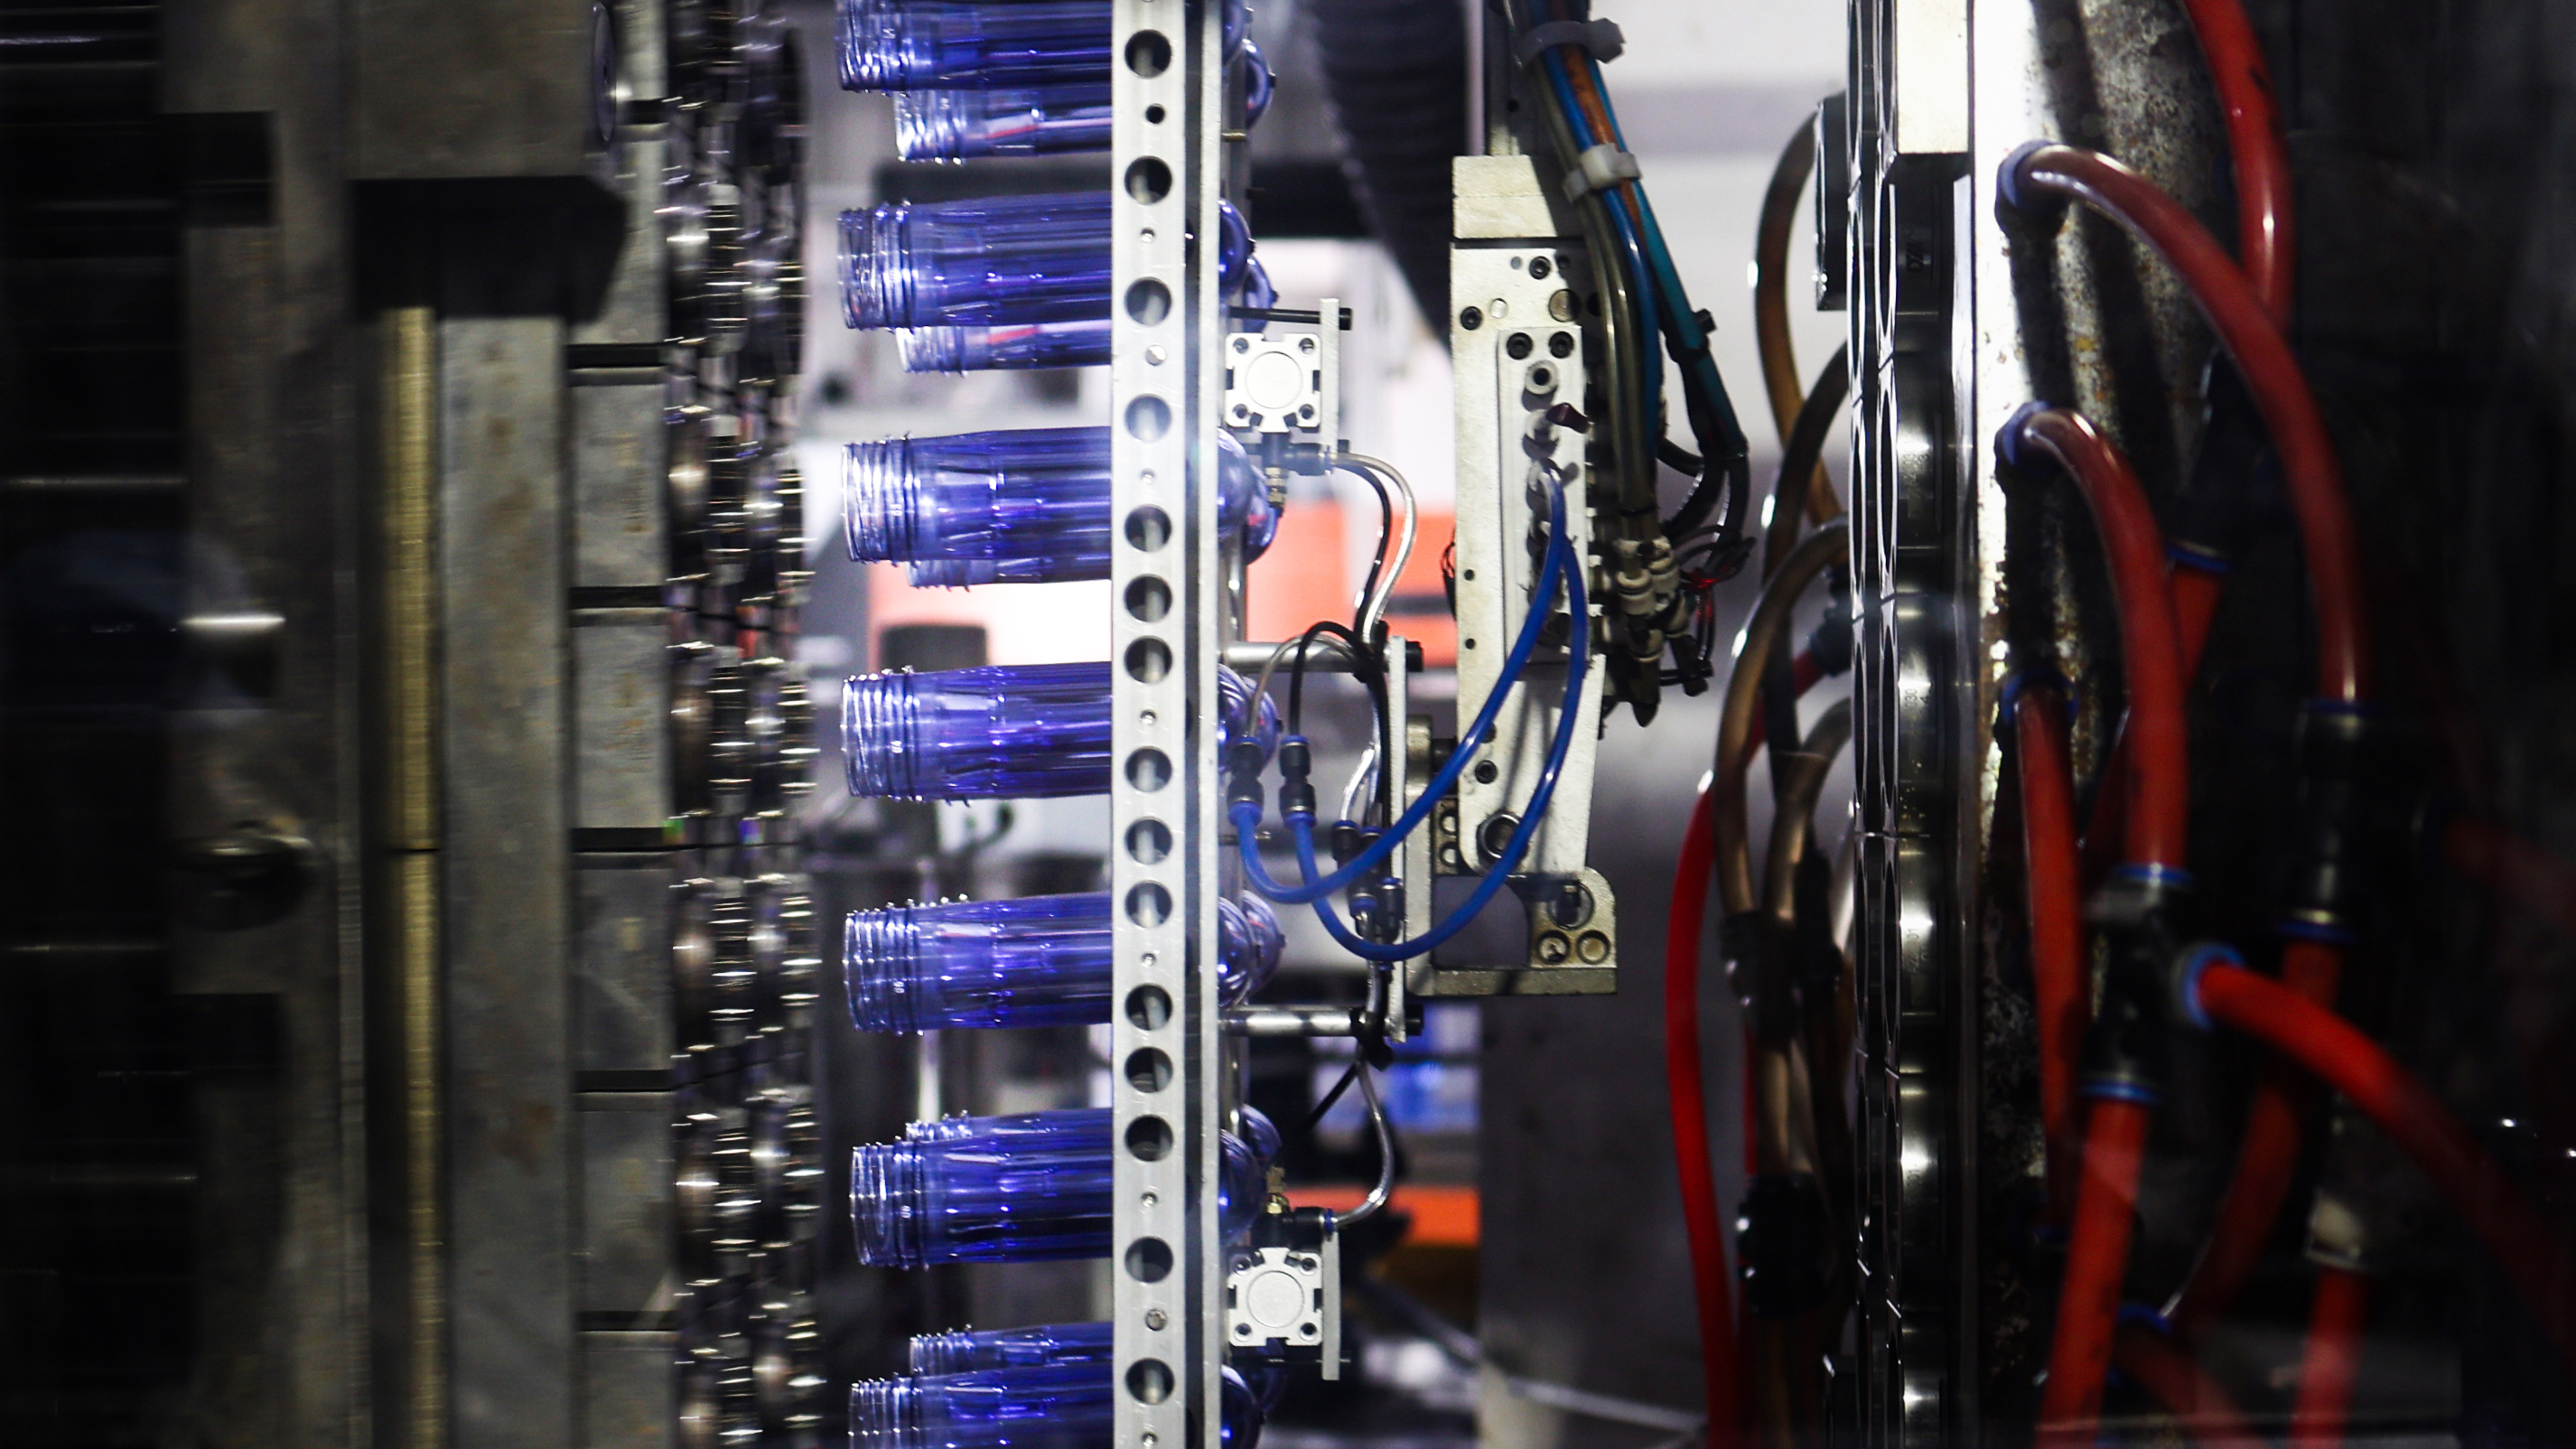
Il PET è igroscopico. Se l’umidità non viene rimossa completamente, durante la stampa ad iniezione avviene l’idrolisi del PET: le catene molecolari si rompono, il valore IV diminuisce e l’acetaldeide aumenta drasticamente. Temperatura, tempo ed escursione del punto di rugiada dell’essiccazione devono essere controllati con precisione.
Condizioni tipiche di essiccazione: 160–180 °C, 4–6 ore, punto di rugiada ≤ -40 °C. Dopo l’essiccazione, il contenuto di umidità del PET deve essere inferiore a 50 ppm (0,005 %). Quanto è secco? Decine di volte più secco dell’aria del deserto.
Temperatura del fuso, temperatura dello stampo, velocità di iniezione, pressione di ritenzione, tempo di raffreddamento: decine di parametri agiscono contemporaneamente. Una temperatura troppo elevata comporta un’eccessiva formazione di acetaldeide; una temperatura troppo bassa produce preforme fragili. Un ciclo troppo breve implica un raffreddamento insufficiente; un ciclo troppo lungo riduce la produttività.
Un buon ingegnere di processo per lo stampaggio ad iniezione necessita di anni, o addirittura decenni, di esperienza per trovare l’equilibrio ottimale tra tutti questi parametri.
Il peso viene campionato ogni 2–4 ore; l’IV e l’acetaldeide vengono analizzati per lotto; lo sforzo residuo viene verificato regolarmente con un misuratore di sforzo polarizzato; l’uniformità dello spessore della parete viene controllata mediante trasmissione luminosa. In una fabbrica affidabile, i registri delle ispezioni possono riempire diversi armadi archivio.
Voci tipiche dell’ispezione pre-speditiva per le preforme:
| Voce di ispezione | Frequenza | Metodo | Criteri di accettazione |
|---|---|---|---|
| Peso | Ogni 2 ore | Bilancia elettronica | Tolleranza ±0,2 g (preforma da 20 g) |
| Valore IV | Per lotto | Viscosimetro capillare | ≥0,72 dL/g |
| Acetaldeide | Per lotto/ogni trimestre | Cromatografia a Gas | ≤3,0 μg/g |
| Uniformità dello spessore delle pareti | Ogni 4 ore | Trasmissione della luce/ultrasuoni | Nessuna deviazione visibile |
| Sollecitazione | Ogni 4 ore | Misuratore di tensione polarizzata | Nessune strisce luminose dense |
| Aspetto | Ogni 2 ore | Visivo | Nessun punto nero, bolle o ingiallimento |
| Dimensioni del collo | Per lotto | Pinza/proiettore | Rispetta la tolleranza del disegno |
I preform devono essere immagazzinati in un magazzino con controllo di temperatura e umidità, con temperatura inferiore a 28 °C e umidità inferiore al 70 %. In estate, evitare l’idrolisi causata da alte temperature e umidità; in inverno, evitare l’indurimento causato da basse temperature. La differenza di temperatura tra magazzino e officina deve essere mantenuta entro 2 °C.
Tutta questa rigorosa "invisibilità" si traduce infine nell’azione di svitare il tappo: facile, scorrevole, inodore. Non provi nulla di insolito perché tutto ciò che doveva essere fatto bene è già stato fatto bene.
Ho visitato una volta una fabbrica di preform che fornisce un importante marchio nazionale di acqua potabile.
Nell’officina era affisso uno slogan: "Ogni preform che produci potrebbe essere bevuto da un bambino."
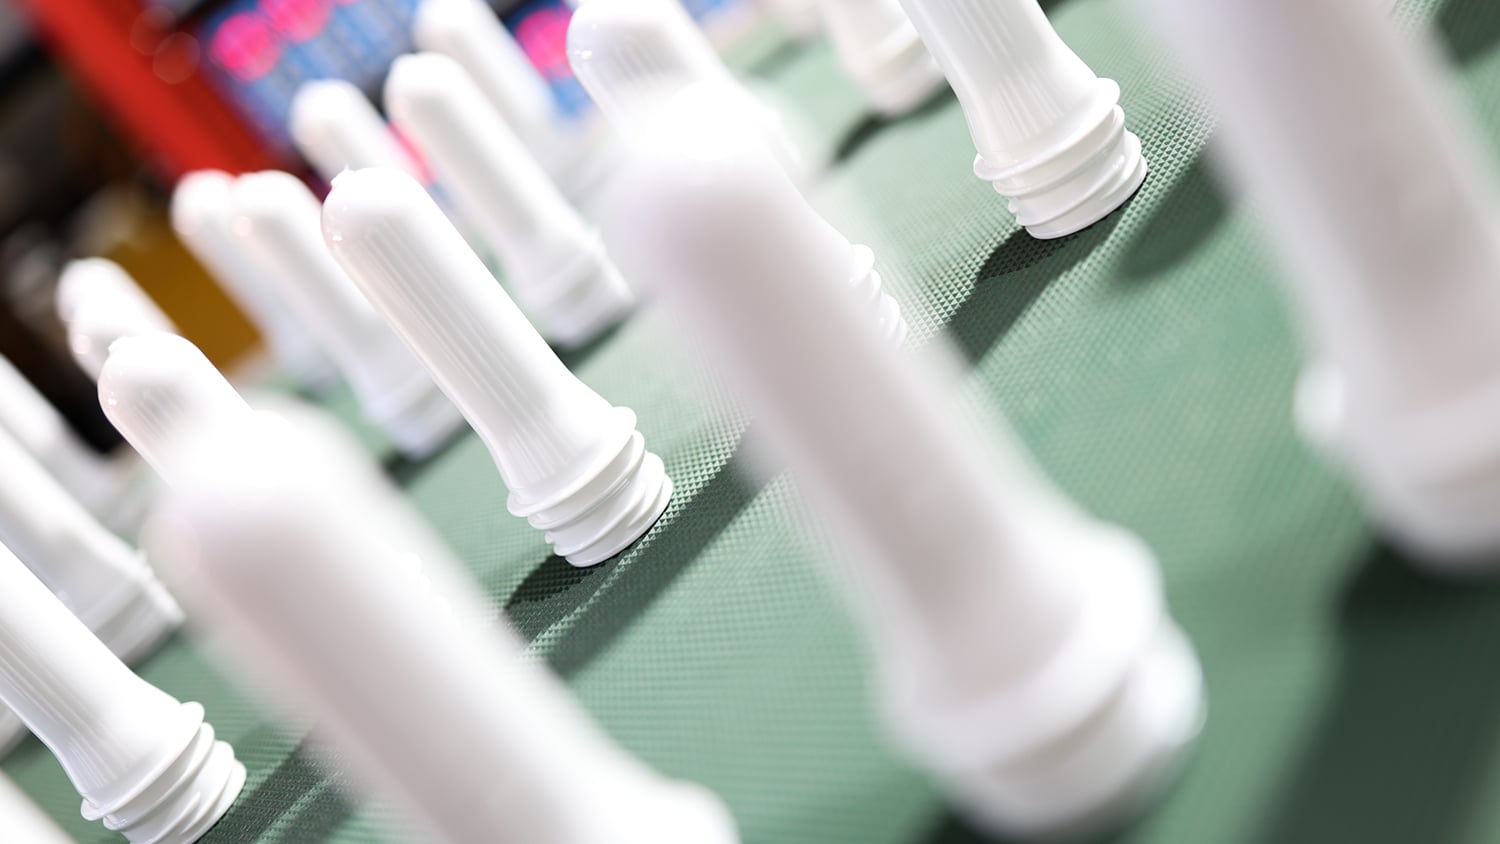
Il laboratorio era silenzioso, con il solo ritmico apertura e chiusura delle macchine per lo stampaggio a iniezione. File di preforme venivano espulse dagli stampi, cadendo su un nastro trasportatore e allineandosi ordinatamente come soldati in attesa di ispezione. Ogni due ore, un ispettore della qualità si avvicinava, ne sceglieva casualmente alcune, le pesava su una bilancia elettronica, registrava i dati, quindi le sollevava verso la luce per controllarne la trasparenza e utilizzava una pellicola polarizzante per verificare le sollecitazioni.
«Ti senti mai intorpidito, a produrne così tante ogni giorno?» chiesi.
«No» rispose l’ispettore. «Ogni volta che sento notizie su un marchio di acqua con problemi, penso: grazie al cielo non sono state le nostre preforme. Questa sensazione è più appagante di un bonus.»
Dietro ogni bottiglia d’acqua sicura c’è un gruppo di persone che applica rigore assoluto alla qualità di un piccolo provino.
La materia prima delle preforme, il PET, proviene dalla catena industriale dei prodotti petrolchimici.
Petrolio → Paraxilene (PX) → Acido tereftalico (PTA) + Glicole etilenico (EG) → Resina PET → Preforma → Bottiglia → Riciclo
Questa catena di approvvigionamento si estende per migliaia di chilometri e coinvolge dozzine di processi. Dal petrolio greggio sottoterra, ai granuli in fabbrica, fino alla bottiglia d’acqua che hai in mano: ogni passaggio richiede un controllo preciso per garantire la sicurezza del prodotto finale.
Negli ultimi anni, questa catena sta subendo una trasformazione. La crescita di il PET riciclato alimentare (rPET) consente di trasformare le bottiglie PET scartate nuovamente in preforme per alimenti, realizzando il riciclo «bottiglia-a-bottiglia».
Grazie a tecnologie avanzate come la pulizia approfondita, la devolatilizzazione sotto vuoto ad alta temperatura e la polimerizzazione allo stato solido (SSP), il PET riciclato può raggiungere gli stessi standard di sicurezza alimentare del PET vergine. L’Unione europea ha stabilito che entro il 2030 tutte le bottiglie per bevande in PET dovranno contenere almeno il 30% di materiale riciclato.
La bottiglia d’acqua che hai in mano potrebbe un giorno diventare il punto di partenza per un’altra bottiglia d’acqua. Questo piccolo provettino sta partecipando a una trasformazione globale dell’economia circolare.
Verità: Lo spessore della parete del preform è progettato in base al peso e alla resistenza richiesti della bottiglia dopo lo soffiaggio – maggiore spessore non significa necessariamente maggiore sicurezza. Uno spessore eccessivo aumenta il costo del materiale e può causare uno stiramento irregolare durante lo soffiaggio. Ciò che conta è uniformità l’uniformità dello spessore della parete, non lo spessore assoluto.
Verità: Trasparenza ≠ sicurezza. Anche preform non idonei al contatto con alimenti possono apparire trasparenti, ma le loro materie prime potrebbero contenere quantità eccessive di metalli pesanti, additivi non conformi o materiali riciclati di origine sconosciuta. I preform idonei al contatto con alimenti richiedono documentazione completa di conformità e rapporti di prova – non basta semplicemente ‘sembrare puliti’.
Verità: Un colore vivace non equivale necessariamente a un’alta qualità. I coloranti per preforme destinate all’uso alimentare devono rispettare lo standard GB 9685 e devono essere formulati con masterbatch o coloranti liquidi di grado alimentare. Pigmenti scadenti potrebbero rilasciare metalli pesanti o ammine aromatiche, comportando rischi per la salute. Quando si scelgono preforme colorate, richiedere sempre al fornitore la documentazione attestante la conformità dei coloranti.
Verità: Le preforme per acqua ordinaria non sono resistenti al calore. La temperatura di transizione vetrosa del PET è di circa 75–80 °C; al di sopra di tale soglia, il materiale si ammorbidisce e si deforma. Solo le preforme per riempimento a caldo, sottoposte a specifici trattamenti di cristallizzazione e termofissaggio, sono in grado di resistere a temperature di riempimento comprese tra 85 e 95 °C. L’utilizzo di una bottiglia d’acqua ordinaria per contenere acqua calda non solo provoca deformazioni della bottiglia, ma può anche accelerare la migrazione di sostanze nocive.
Verità: Sì, è possibile. Grazie ad avanzate tecnologie di purificazione, il PET riciclato può soddisfare gli standard per il contatto con alimenti. I principali enti regolatori globali (FDA, EFSA, Health Canada, ecc.) hanno approvato il rPET per usi a contatto con alimenti. L’elemento chiave risiede nella provenienza del materiale riciclato e nel fatto che il processo di purificazione rispetti gli standard richiesti.
La prossima volta che sviti il tappo di una bottiglia d’acqua, prenditi un momento per osservare i filamenti bianco-latte intorno al collo.
Quello è il segno lasciato dal processo di cristallizzazione. Il collo ha subito un controllo preciso della temperatura per renderlo rigido, resistente al calore e in grado di garantire una tenuta ermetica. Non appare mai nelle pubblicità ed è ignorato dai consumatori, ma determina se, nel momento in cui sviti il tappo, l’operazione sarà fluida o difficoltosa, e se la chiusura sarà ermetica o meno.
Quel piccolo provettino non arriva mai nelle tue mani. Eppure determina se la bottiglia d’acqua che hai in mano è sicura, ha un buon sapore e merita la tua fiducia.
Ogni bottiglia d'acqua che bevi inizia con questo "piccolo tubo da provetta".
E dietro ogni "piccolo tubo da provetta" ci sono materie prime pure, processi precisi, test rigorosi e un gruppo di persone che rispettano il proprio lavoro.
La prossima volta che berrai acqua, prenditi un momento per rifletterci.
 Notizie in primo piano
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD è un produttore professionale di preforme PET con oltre 25 anni di esperienza. Certificata ISO9001/ISO22000, offre preforme personalizzate con collo (28–55 mm), colori, pesi e stampi per marchi di acqua/bevande. Contattaci oggi.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. Informativa sulla privacy