EN

В следующий раз, когда вы будете откручивать крышку бутылки с водой, обратите внимание на молочно-белые нити вокруг горлышка. Это след, оставленный её предыдущей жизнью в виде «маленькой пробирки» — доказательство того, что она прошла путь при высокой температуре.
Вы берёте бутылку с водой, откручиваете крышку и делаете глоток. Вода прозрачная, чистая и без запаха. Вы воспринимаете это как нечто само собой разумеющееся: вода — это просто вода, разлитая в бутылку прямо у источника, верно?
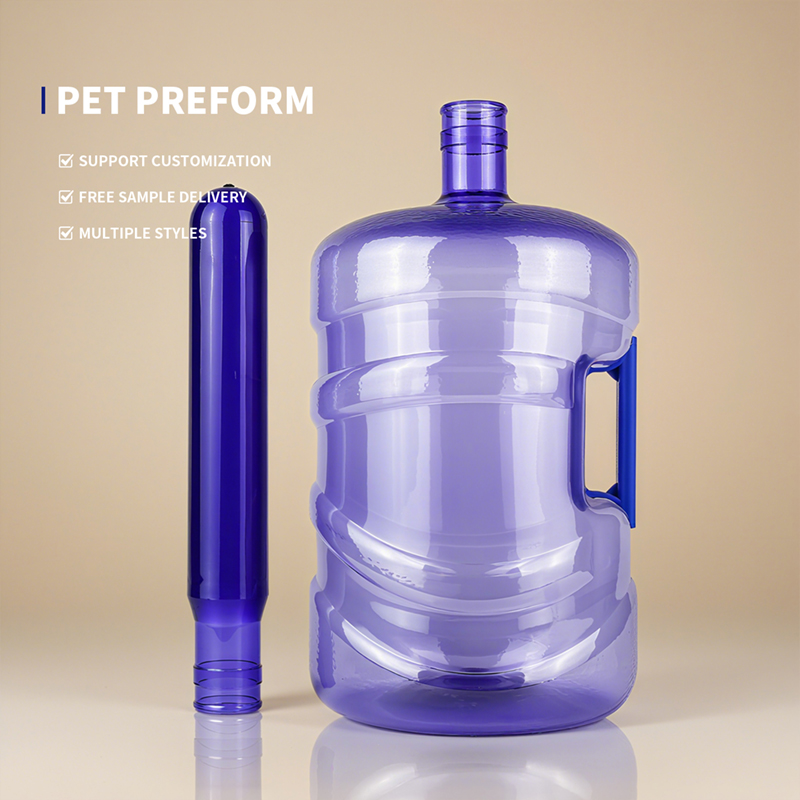
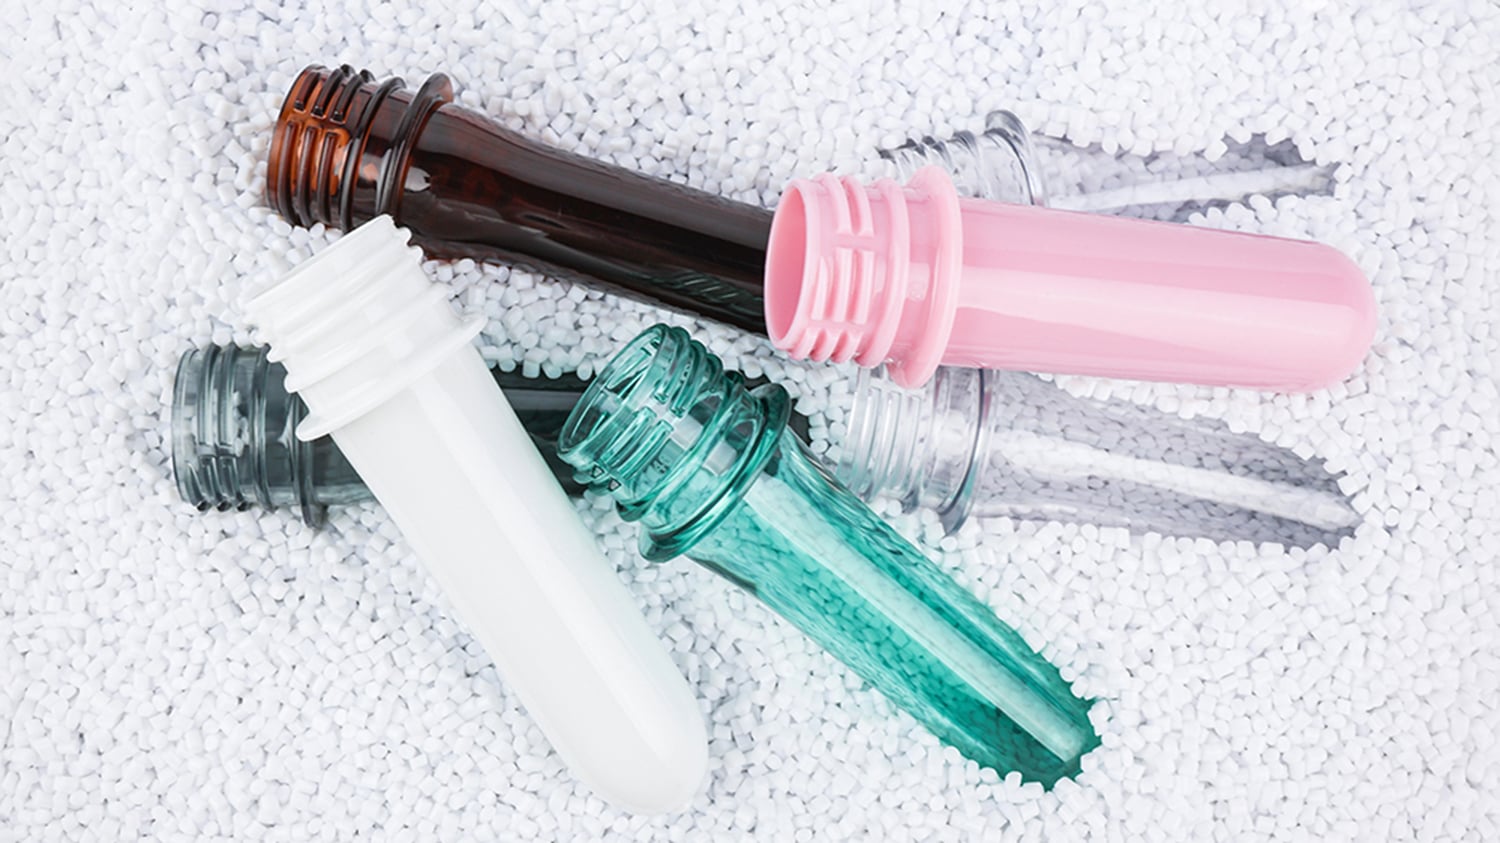
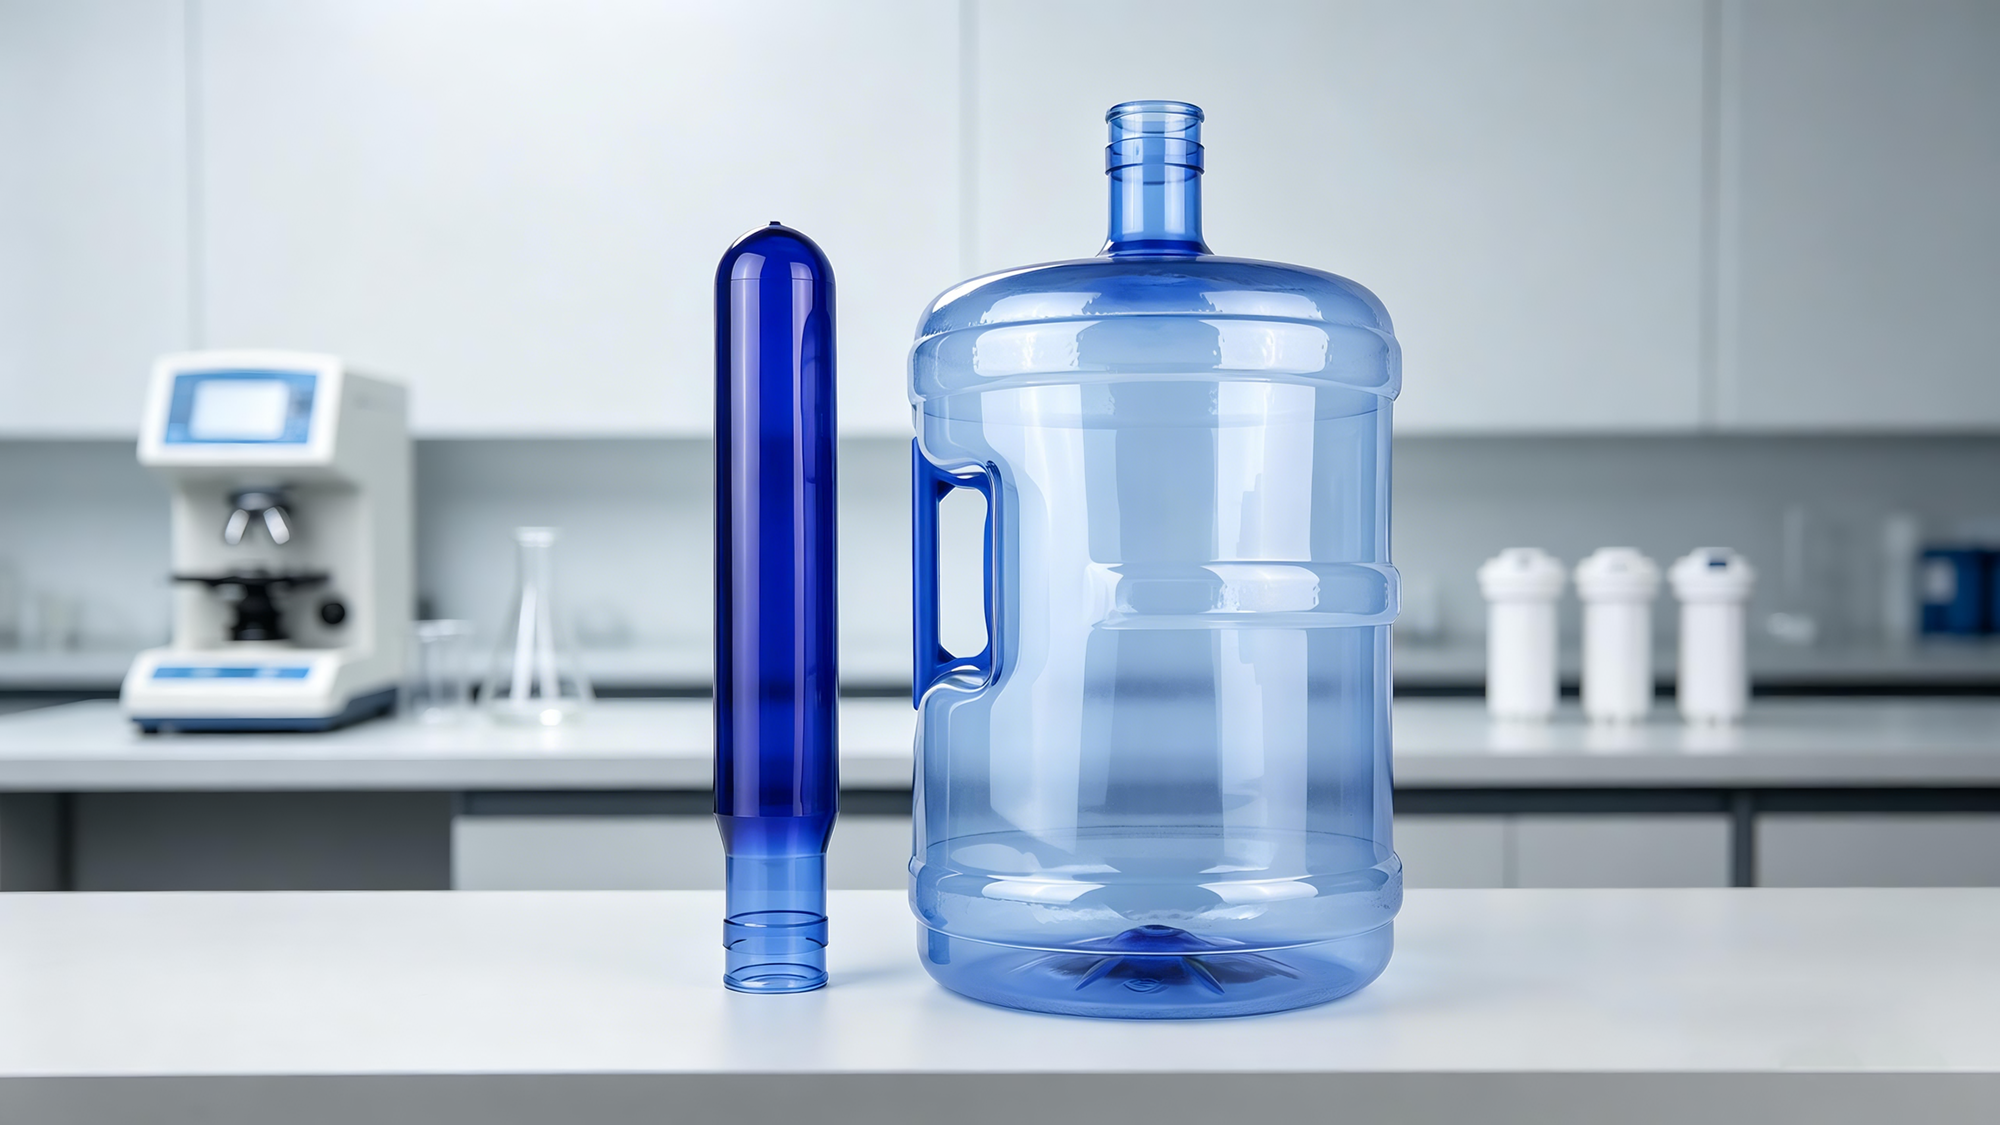
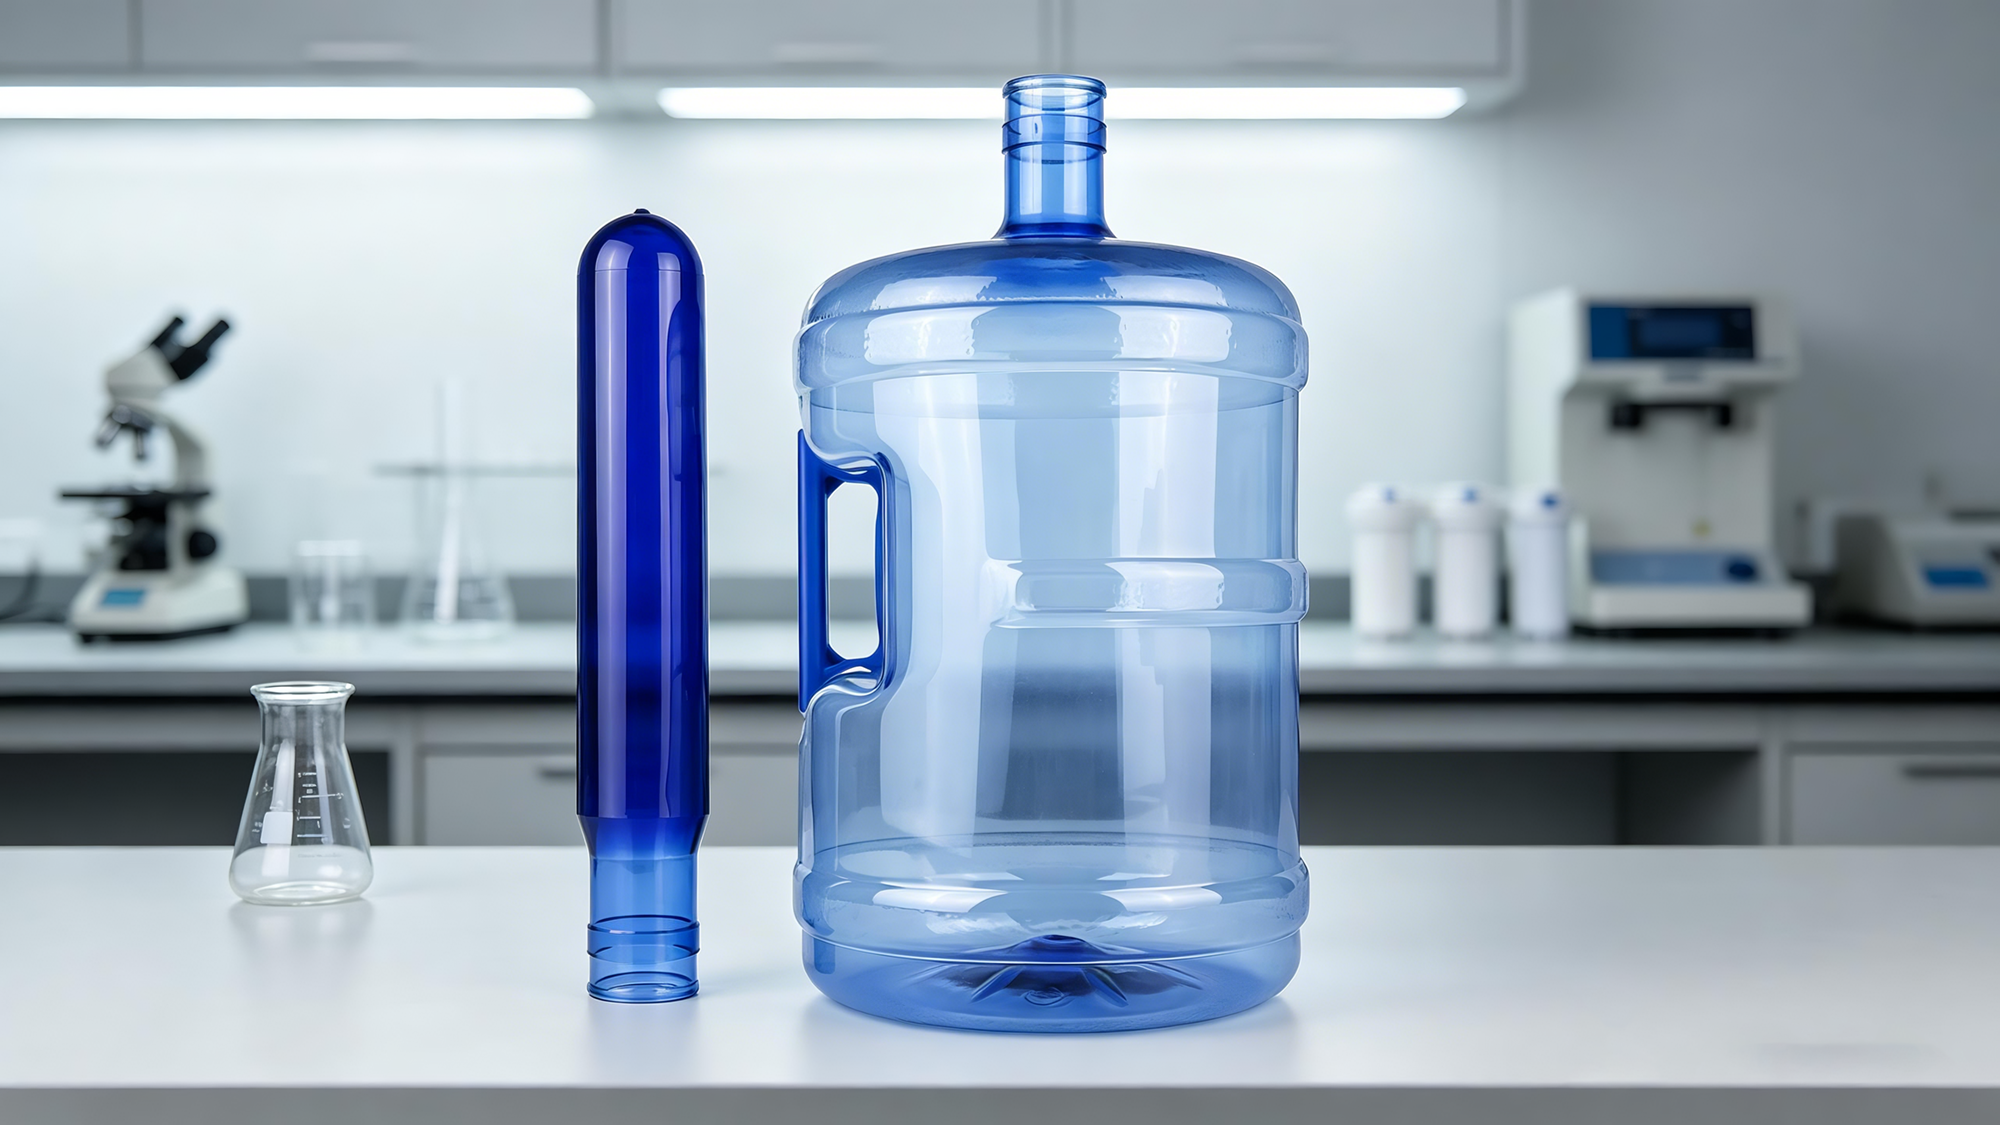
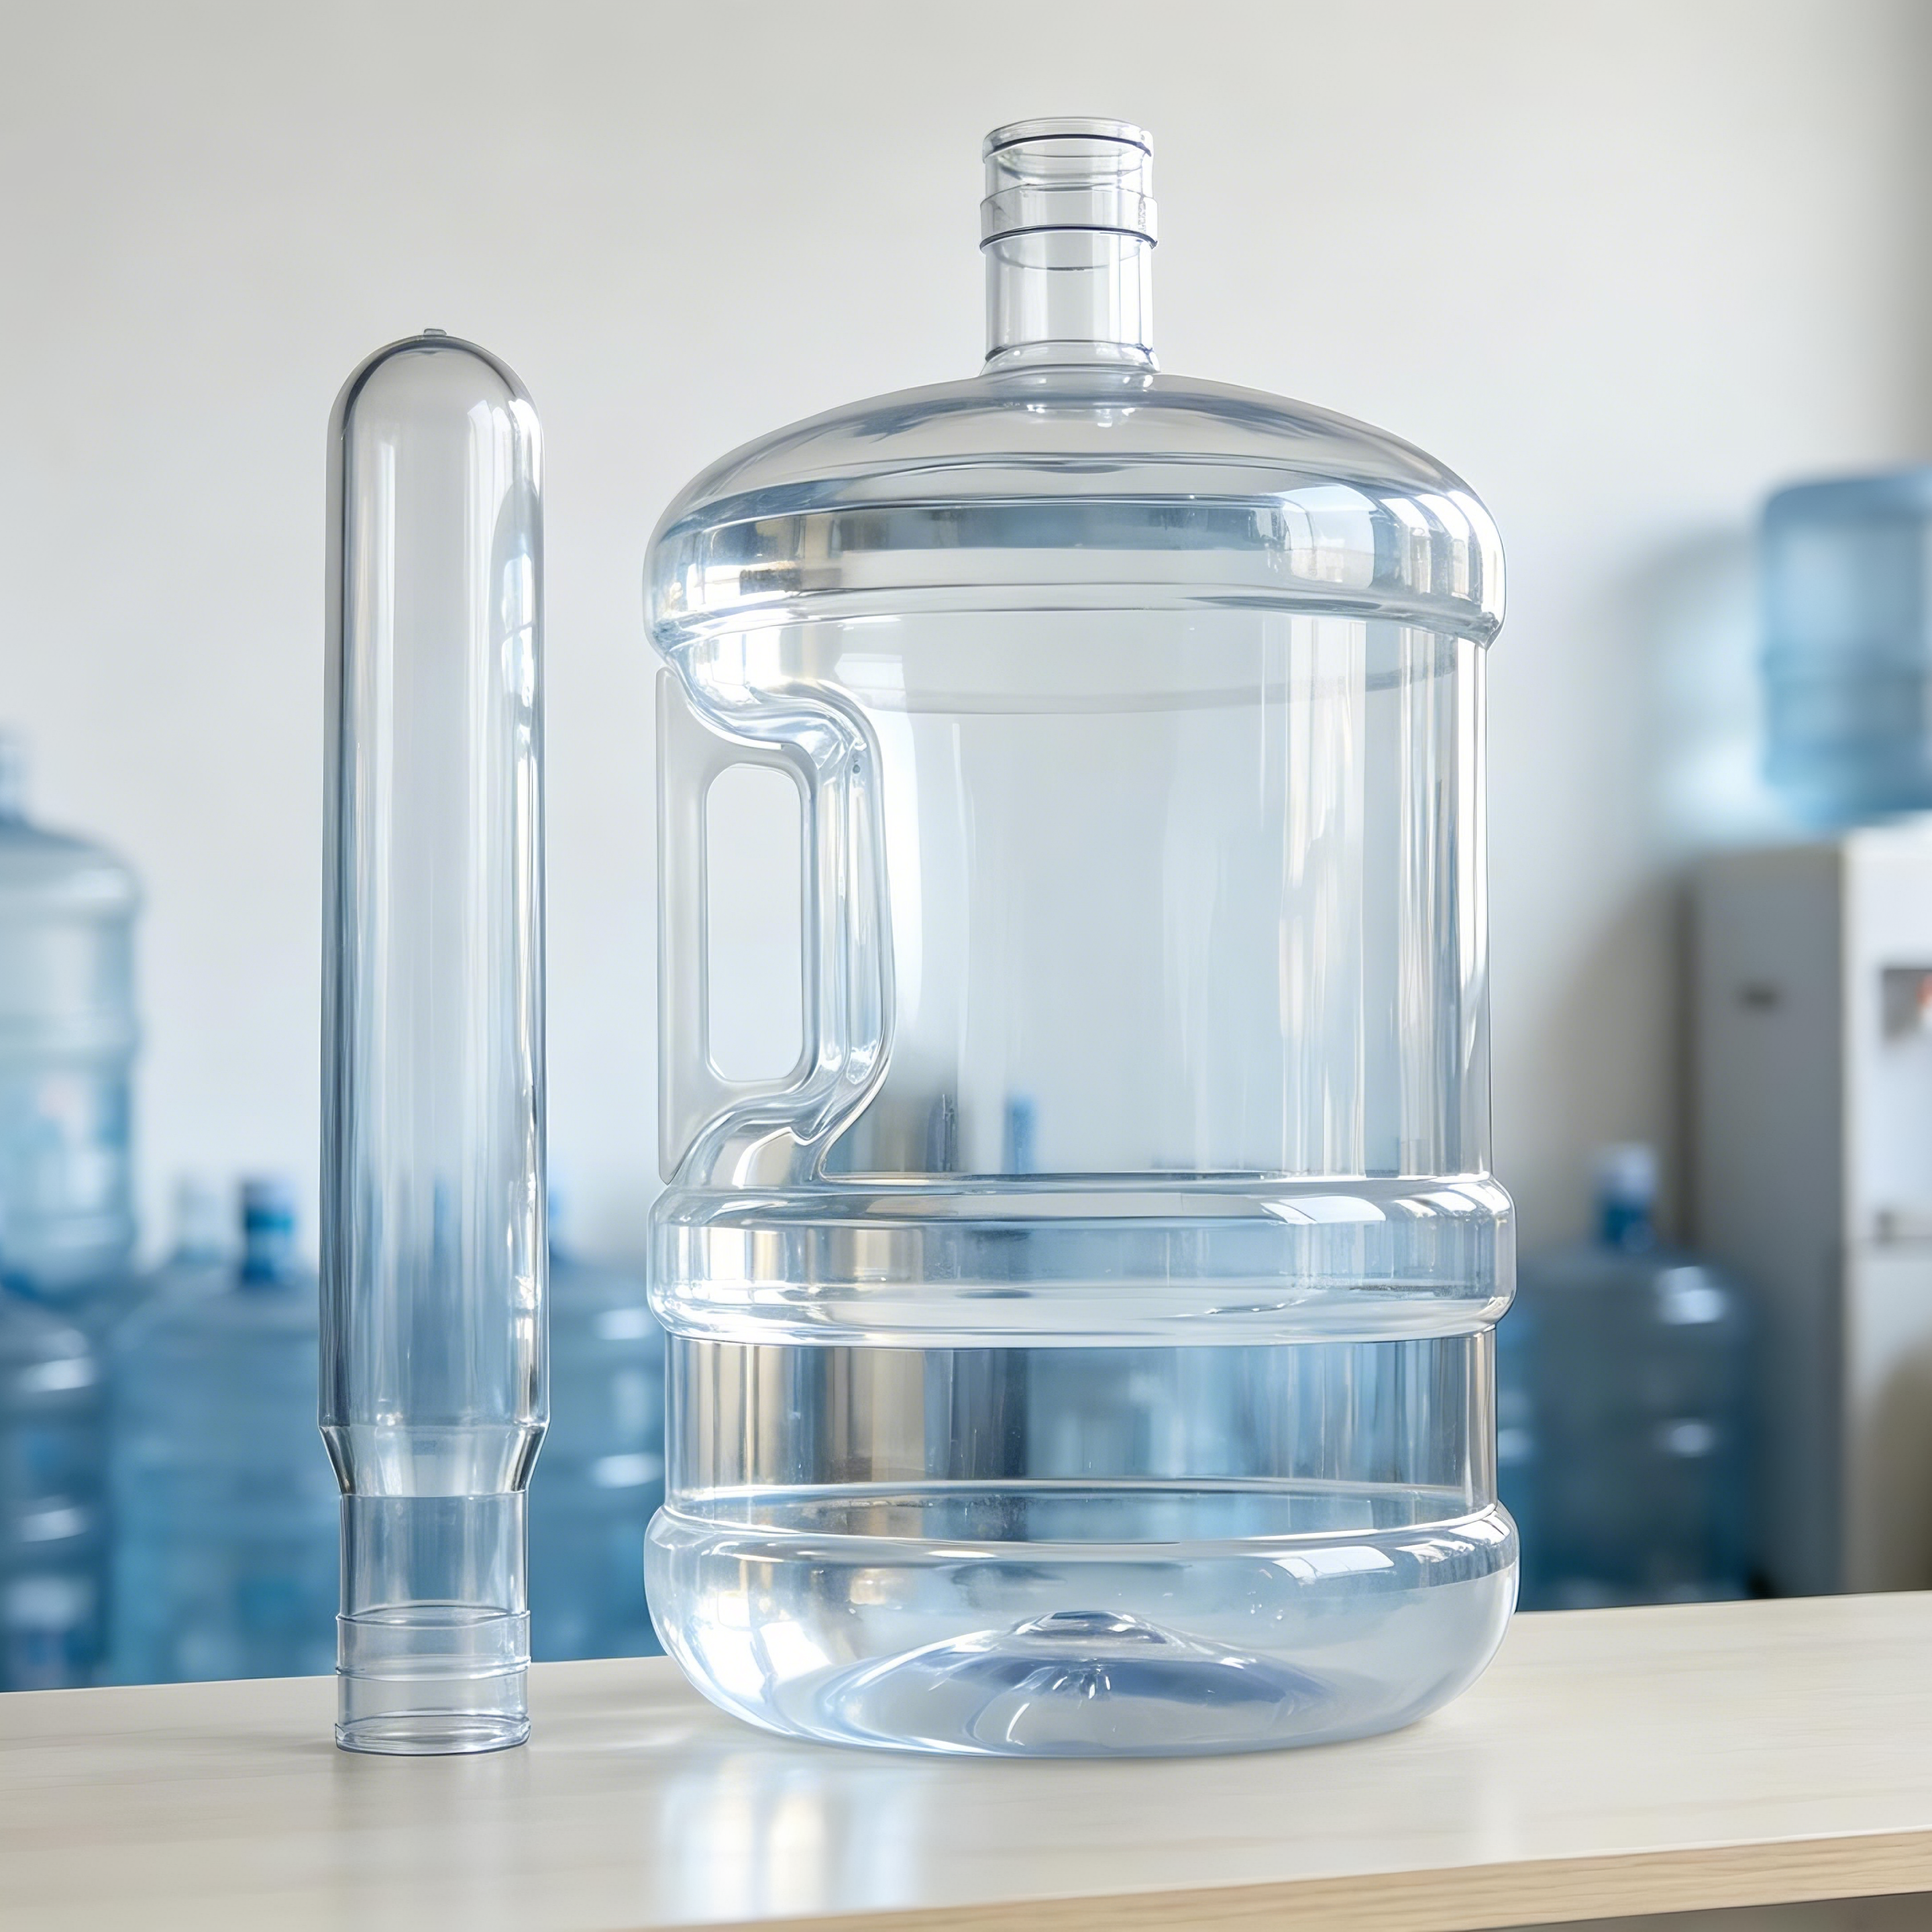
Но, возможно, вы никогда не задумывались над тем, что сама бутылка была преобразована из небольшого объекта, похожего на пробирку .
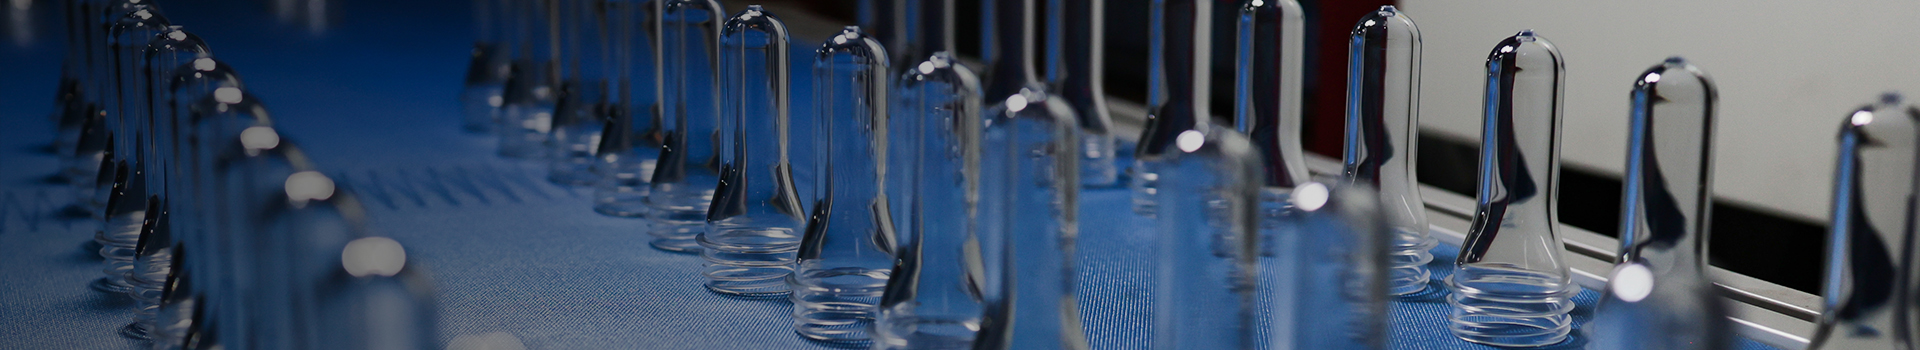
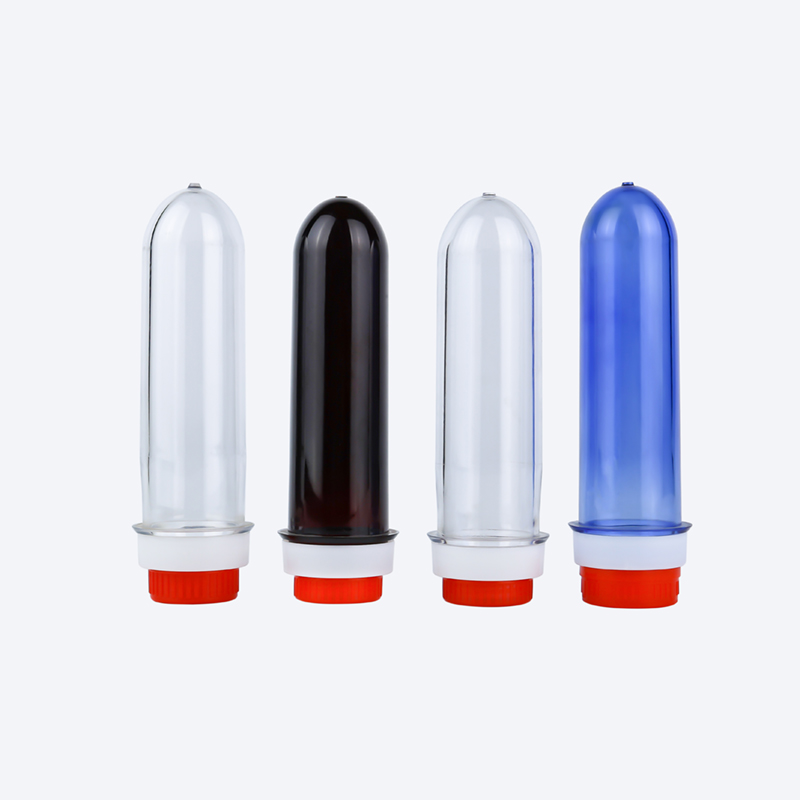
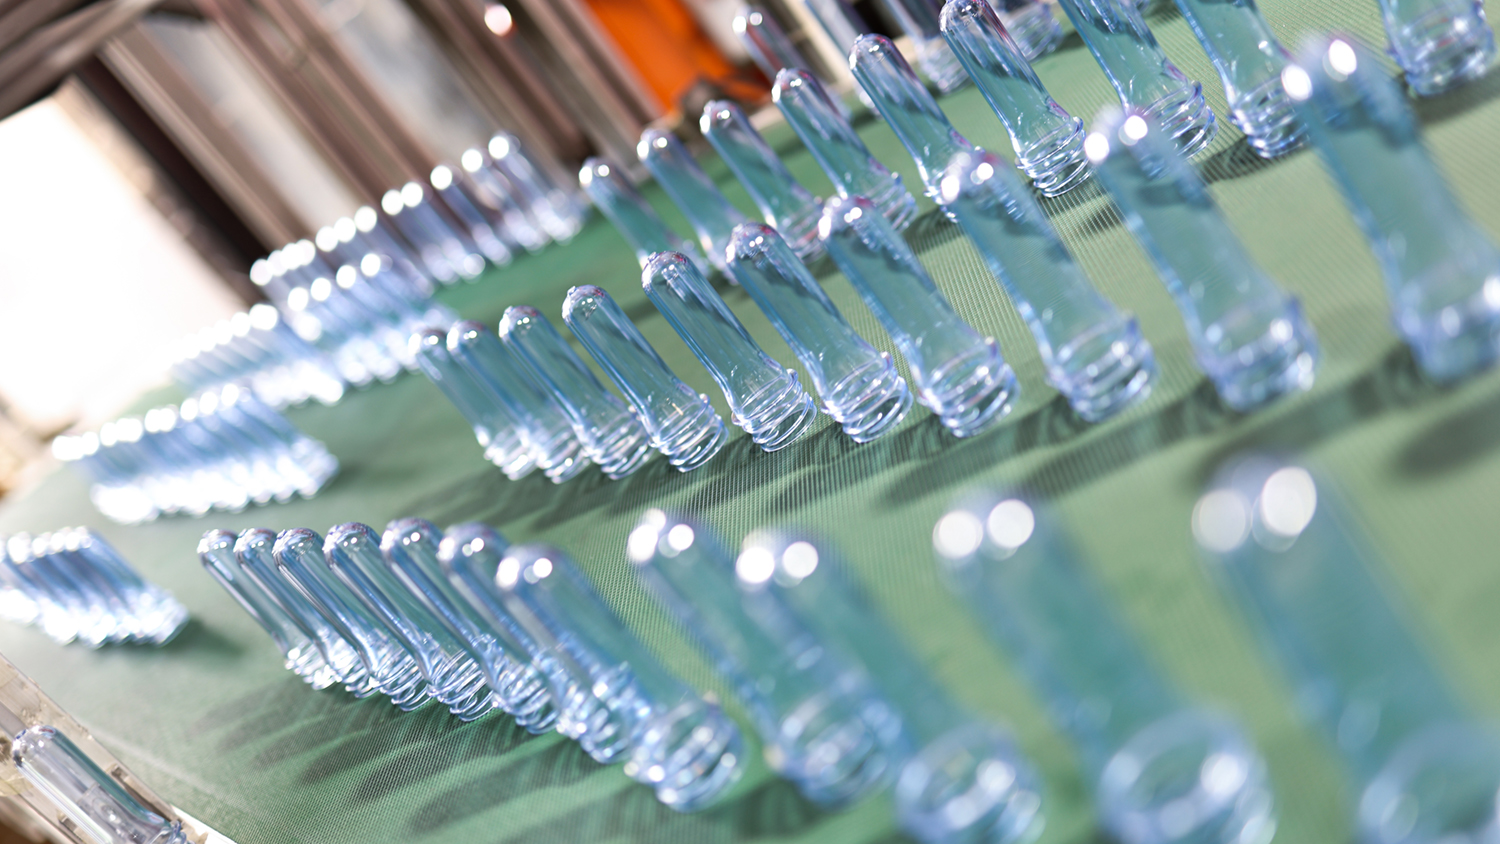
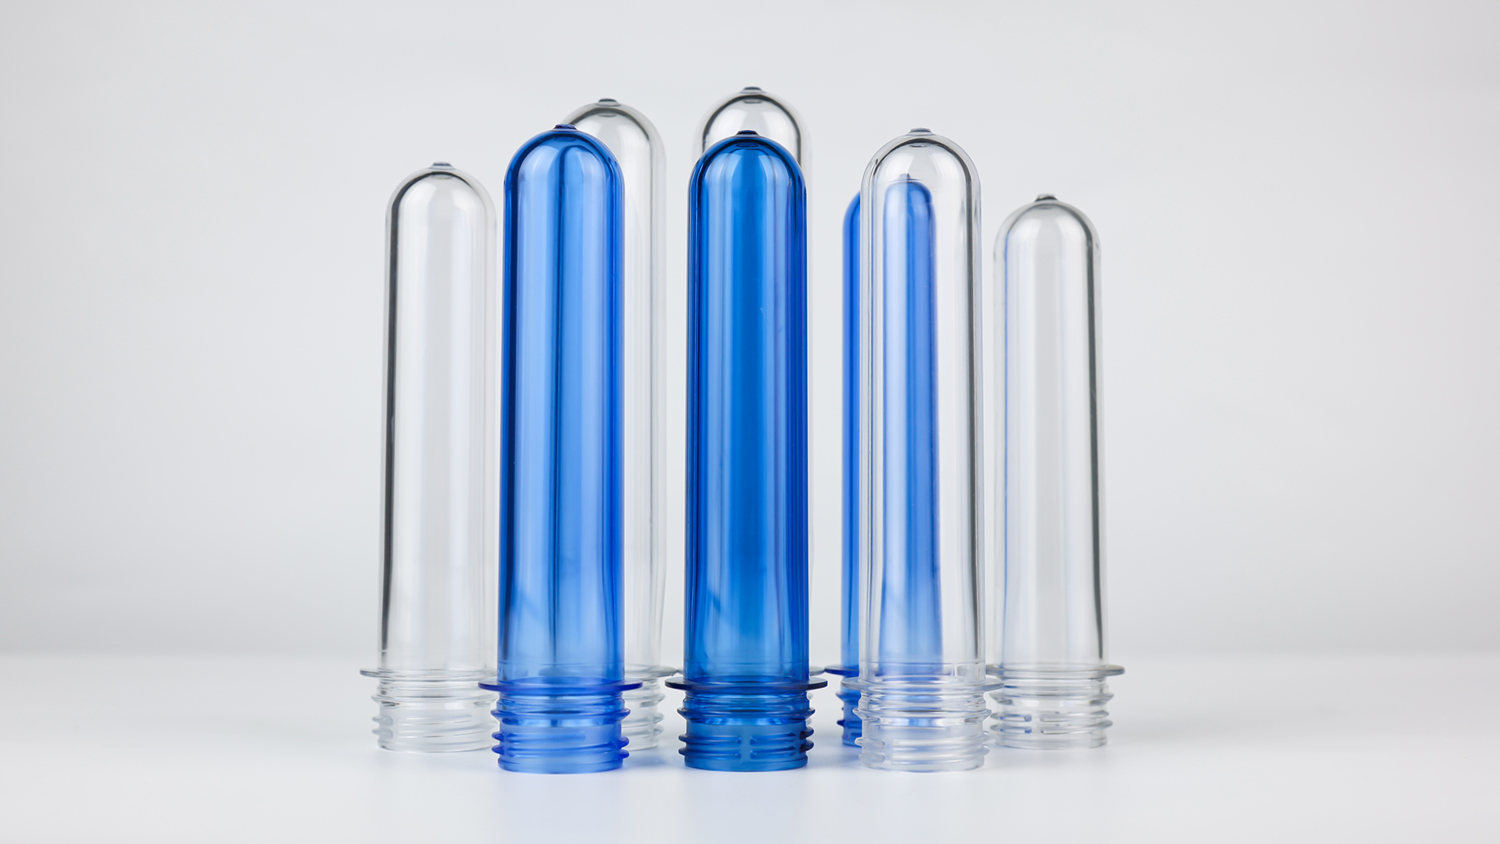
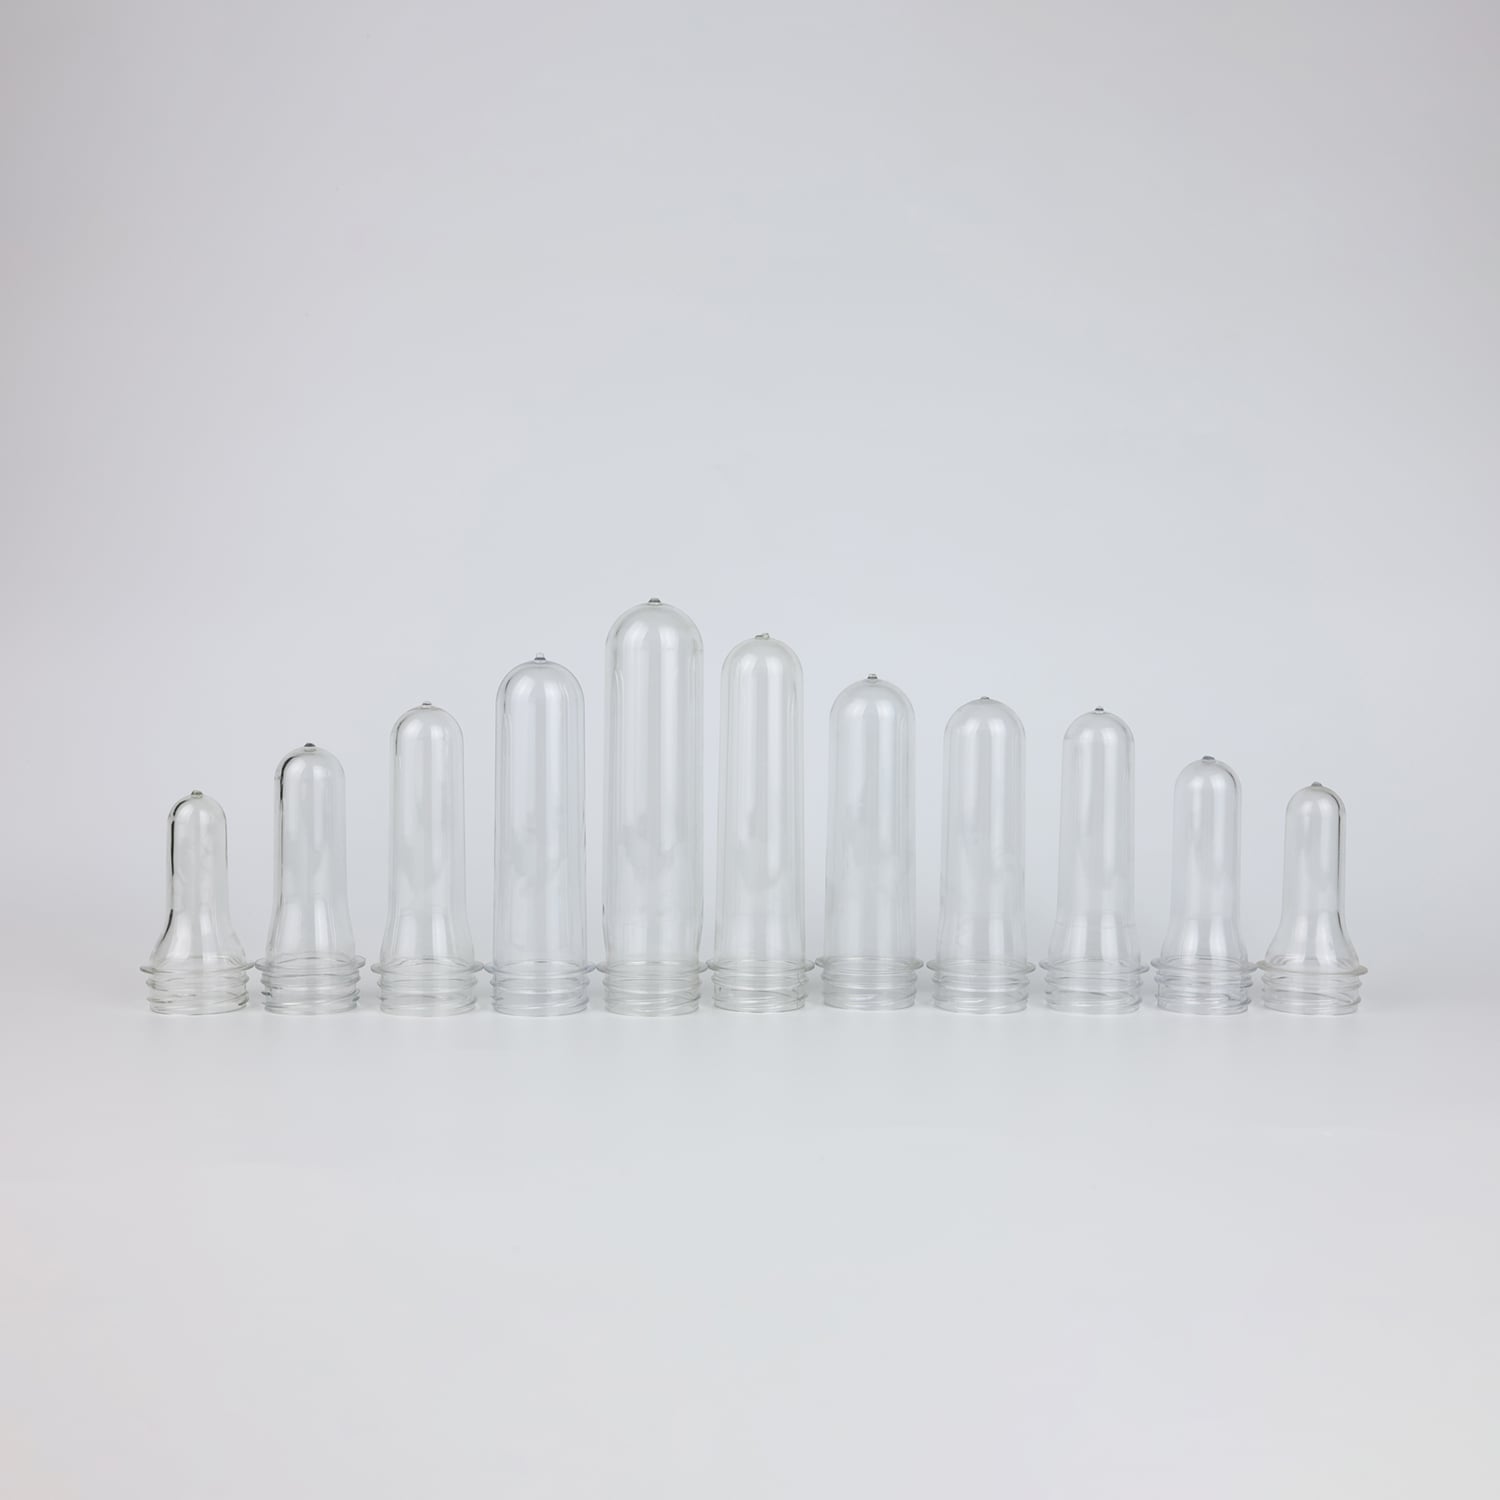
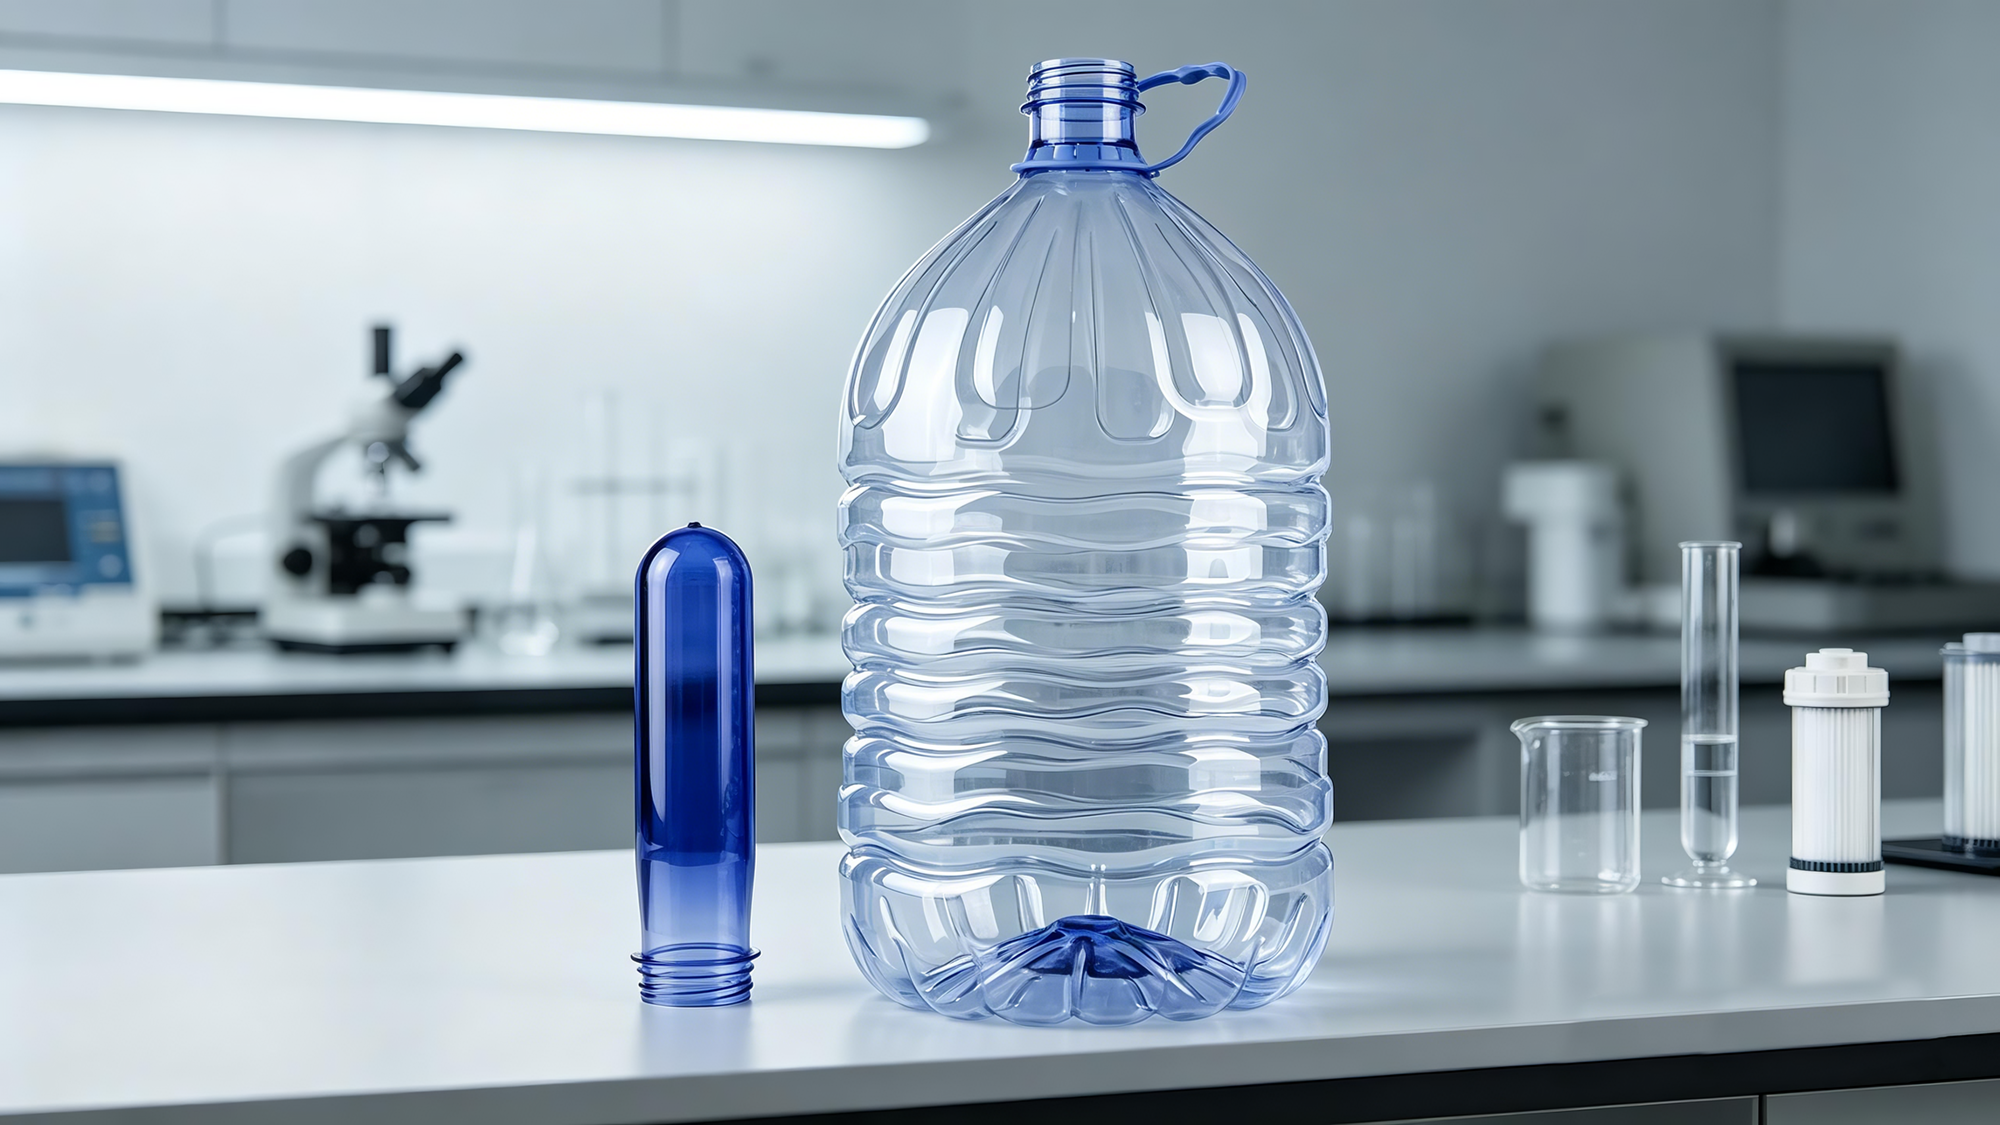
Это называется ПЭТ-заготовка. Её длина составляет всего несколько сантиметров, масса — около десятка граммов, стенки толстые, прозрачные, а верхняя часть оснащена резьбой — внешне она напоминает маленькую пробирку из химической лаборатории. Вы никогда не держите её в руках, потому что она скрыта в самом начале жизненного цикла бутылки. Каждая бутылка воды, которую вы пьёте, начинается с этой маленькой пробирки.
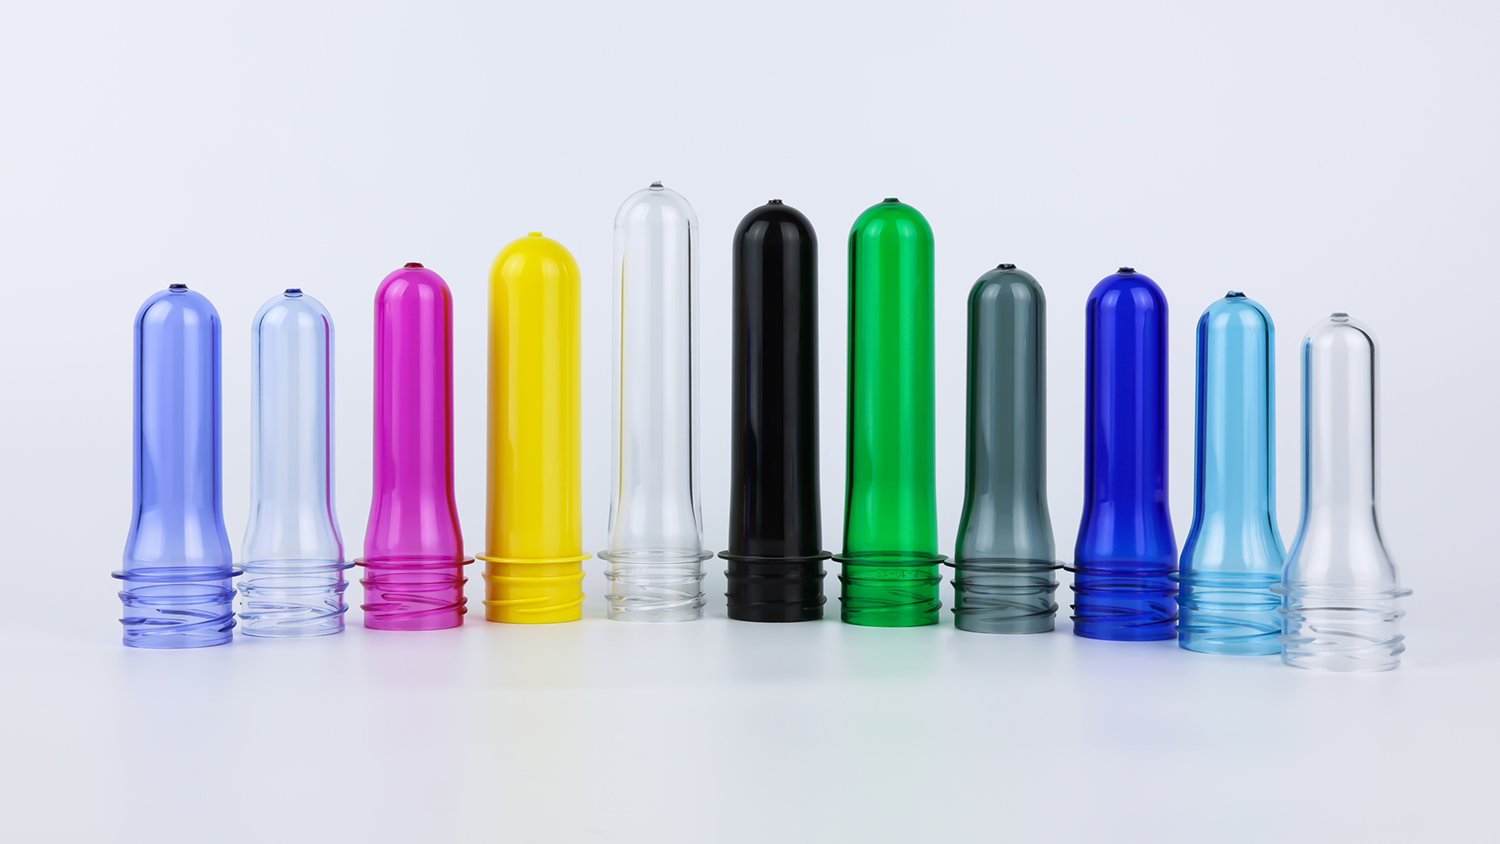
Предварительная форма из ПЭТ — это «зародыш» пластиковой бутылки из ПЭТ.
В качестве исходного материала используется смола ПЭТ — полимер, полученный из терефталевой кислоты и этиленгликоля. Этот материал нетоксичен, не имеет запаха, обладает высокой прозрачностью и прочностью и признан во всём мире безопасным материалом для контакта с пищевыми продуктами. Подавляющее большинство бутилированной воды, напитков, соков и чаёв, которые вы пили, изготовлено из него.
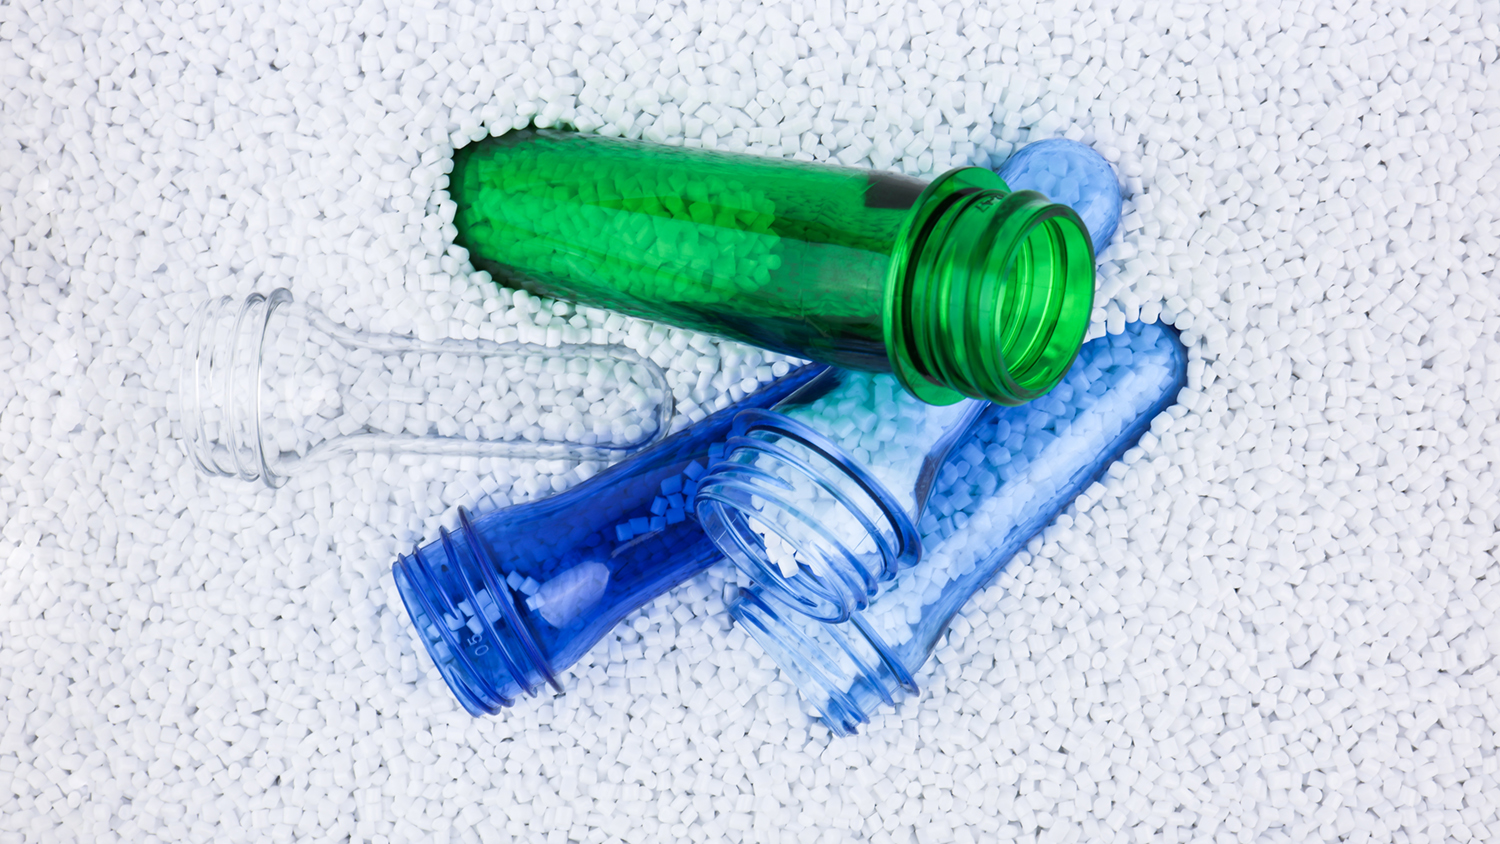
Однако сама по себе смола ПЭТ представляет собой лишь прозрачные гранулы размером с рисовое зёрнышко. Чтобы превратиться в бутылку, первый шаг — литье под давлением .
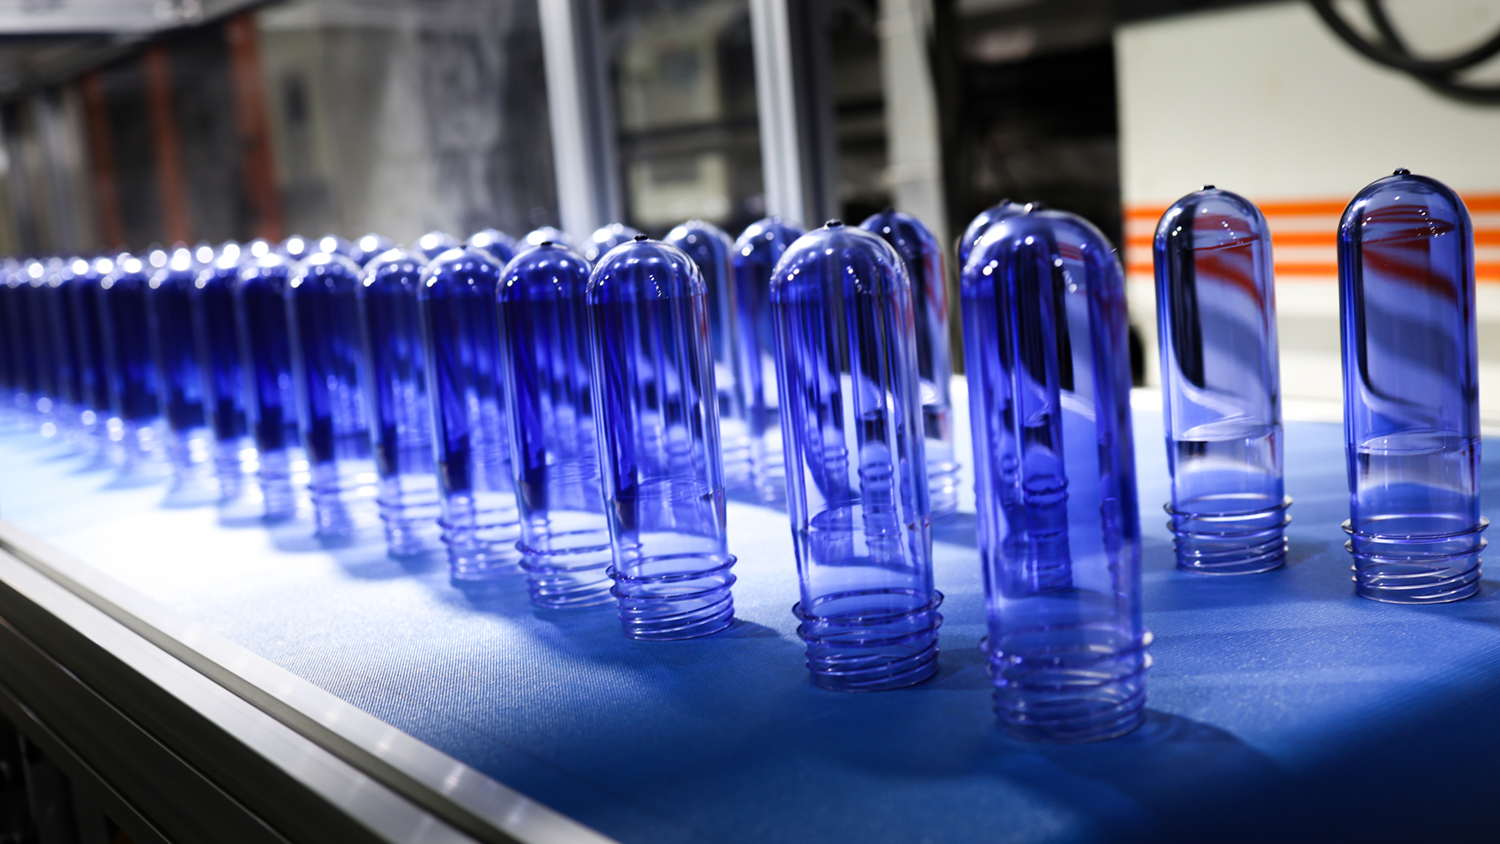
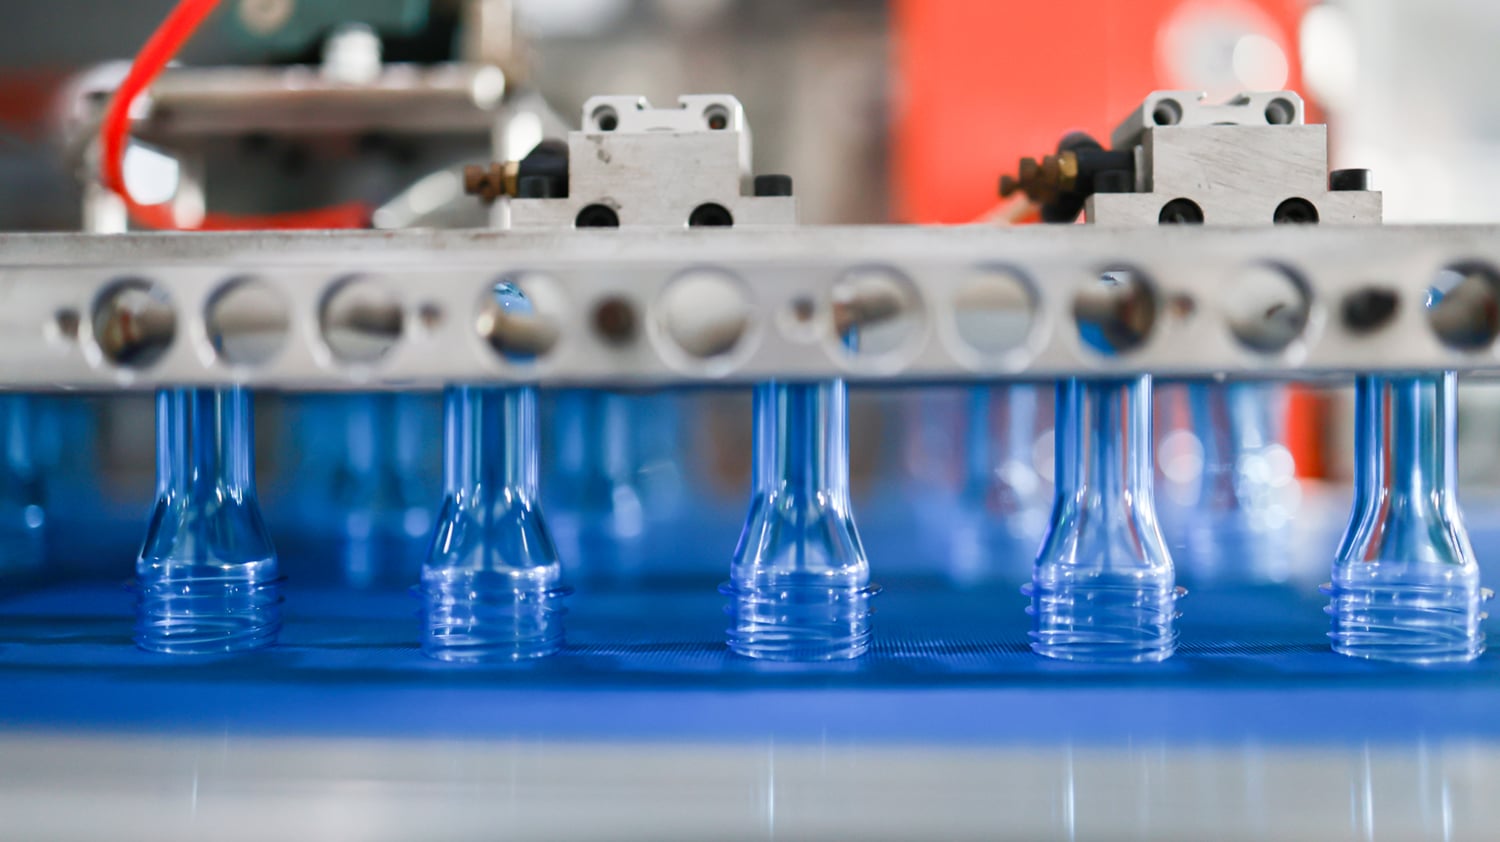
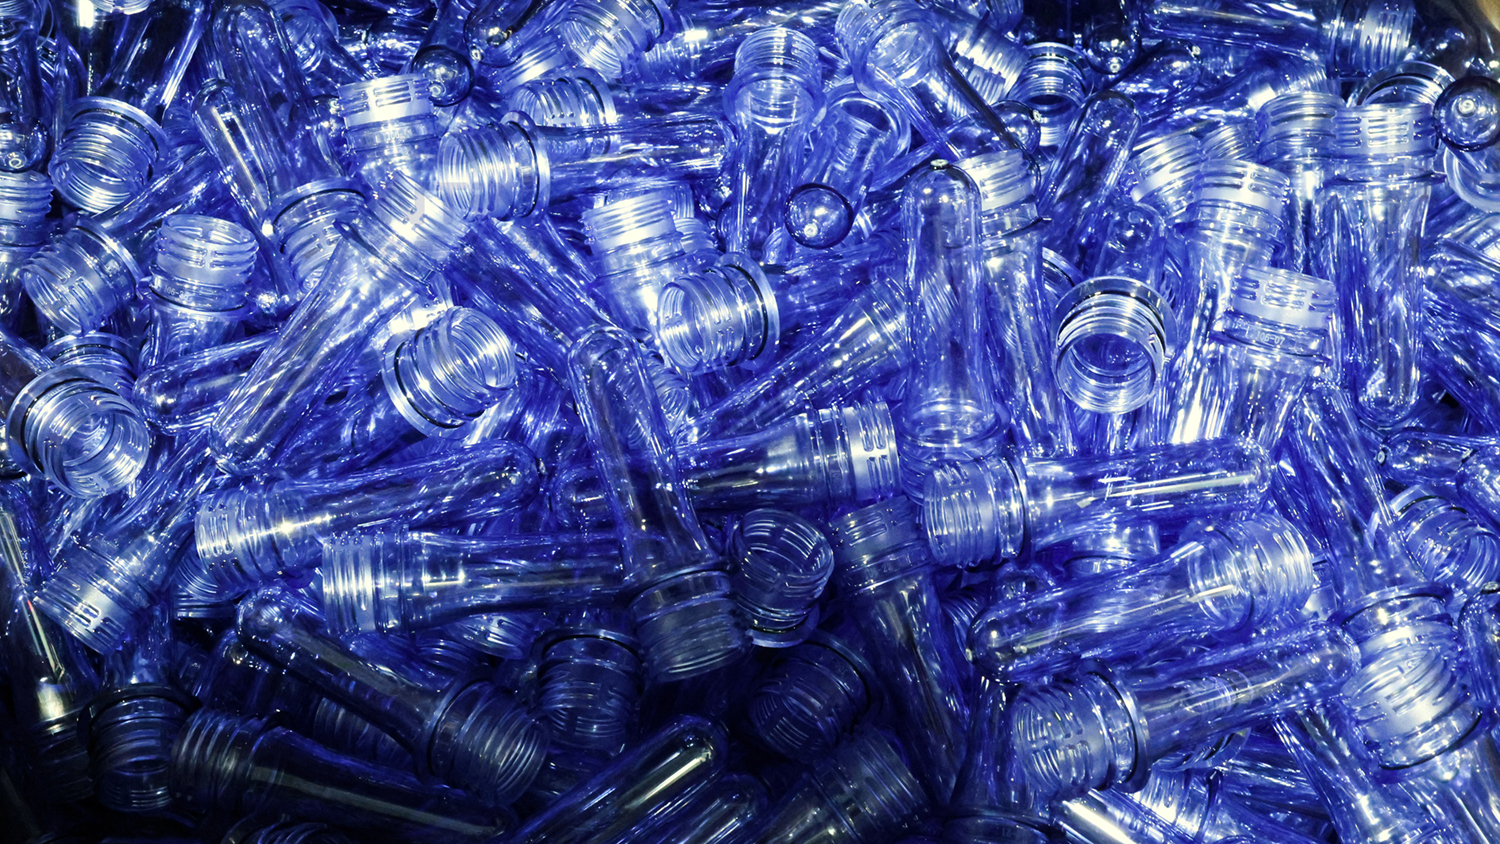
Гранулы ПЭТ высушиваются при температуре 160–180 °C в течение 4–6 часов для удаления влаги, затем подаются в машину для литья под давлением и нагреваются до 270–290 °C до расплавления. Расплавленный ПЭТ под высоким давлением впрыскивается в многополостную форму (обычно с 48, 72 или даже 144 полостями), где охлаждается и затвердевает. Форма открывается, детали выбрасываются — и на выходе получаются небольшие объекты цилиндрической формы, напоминающие пробирки.
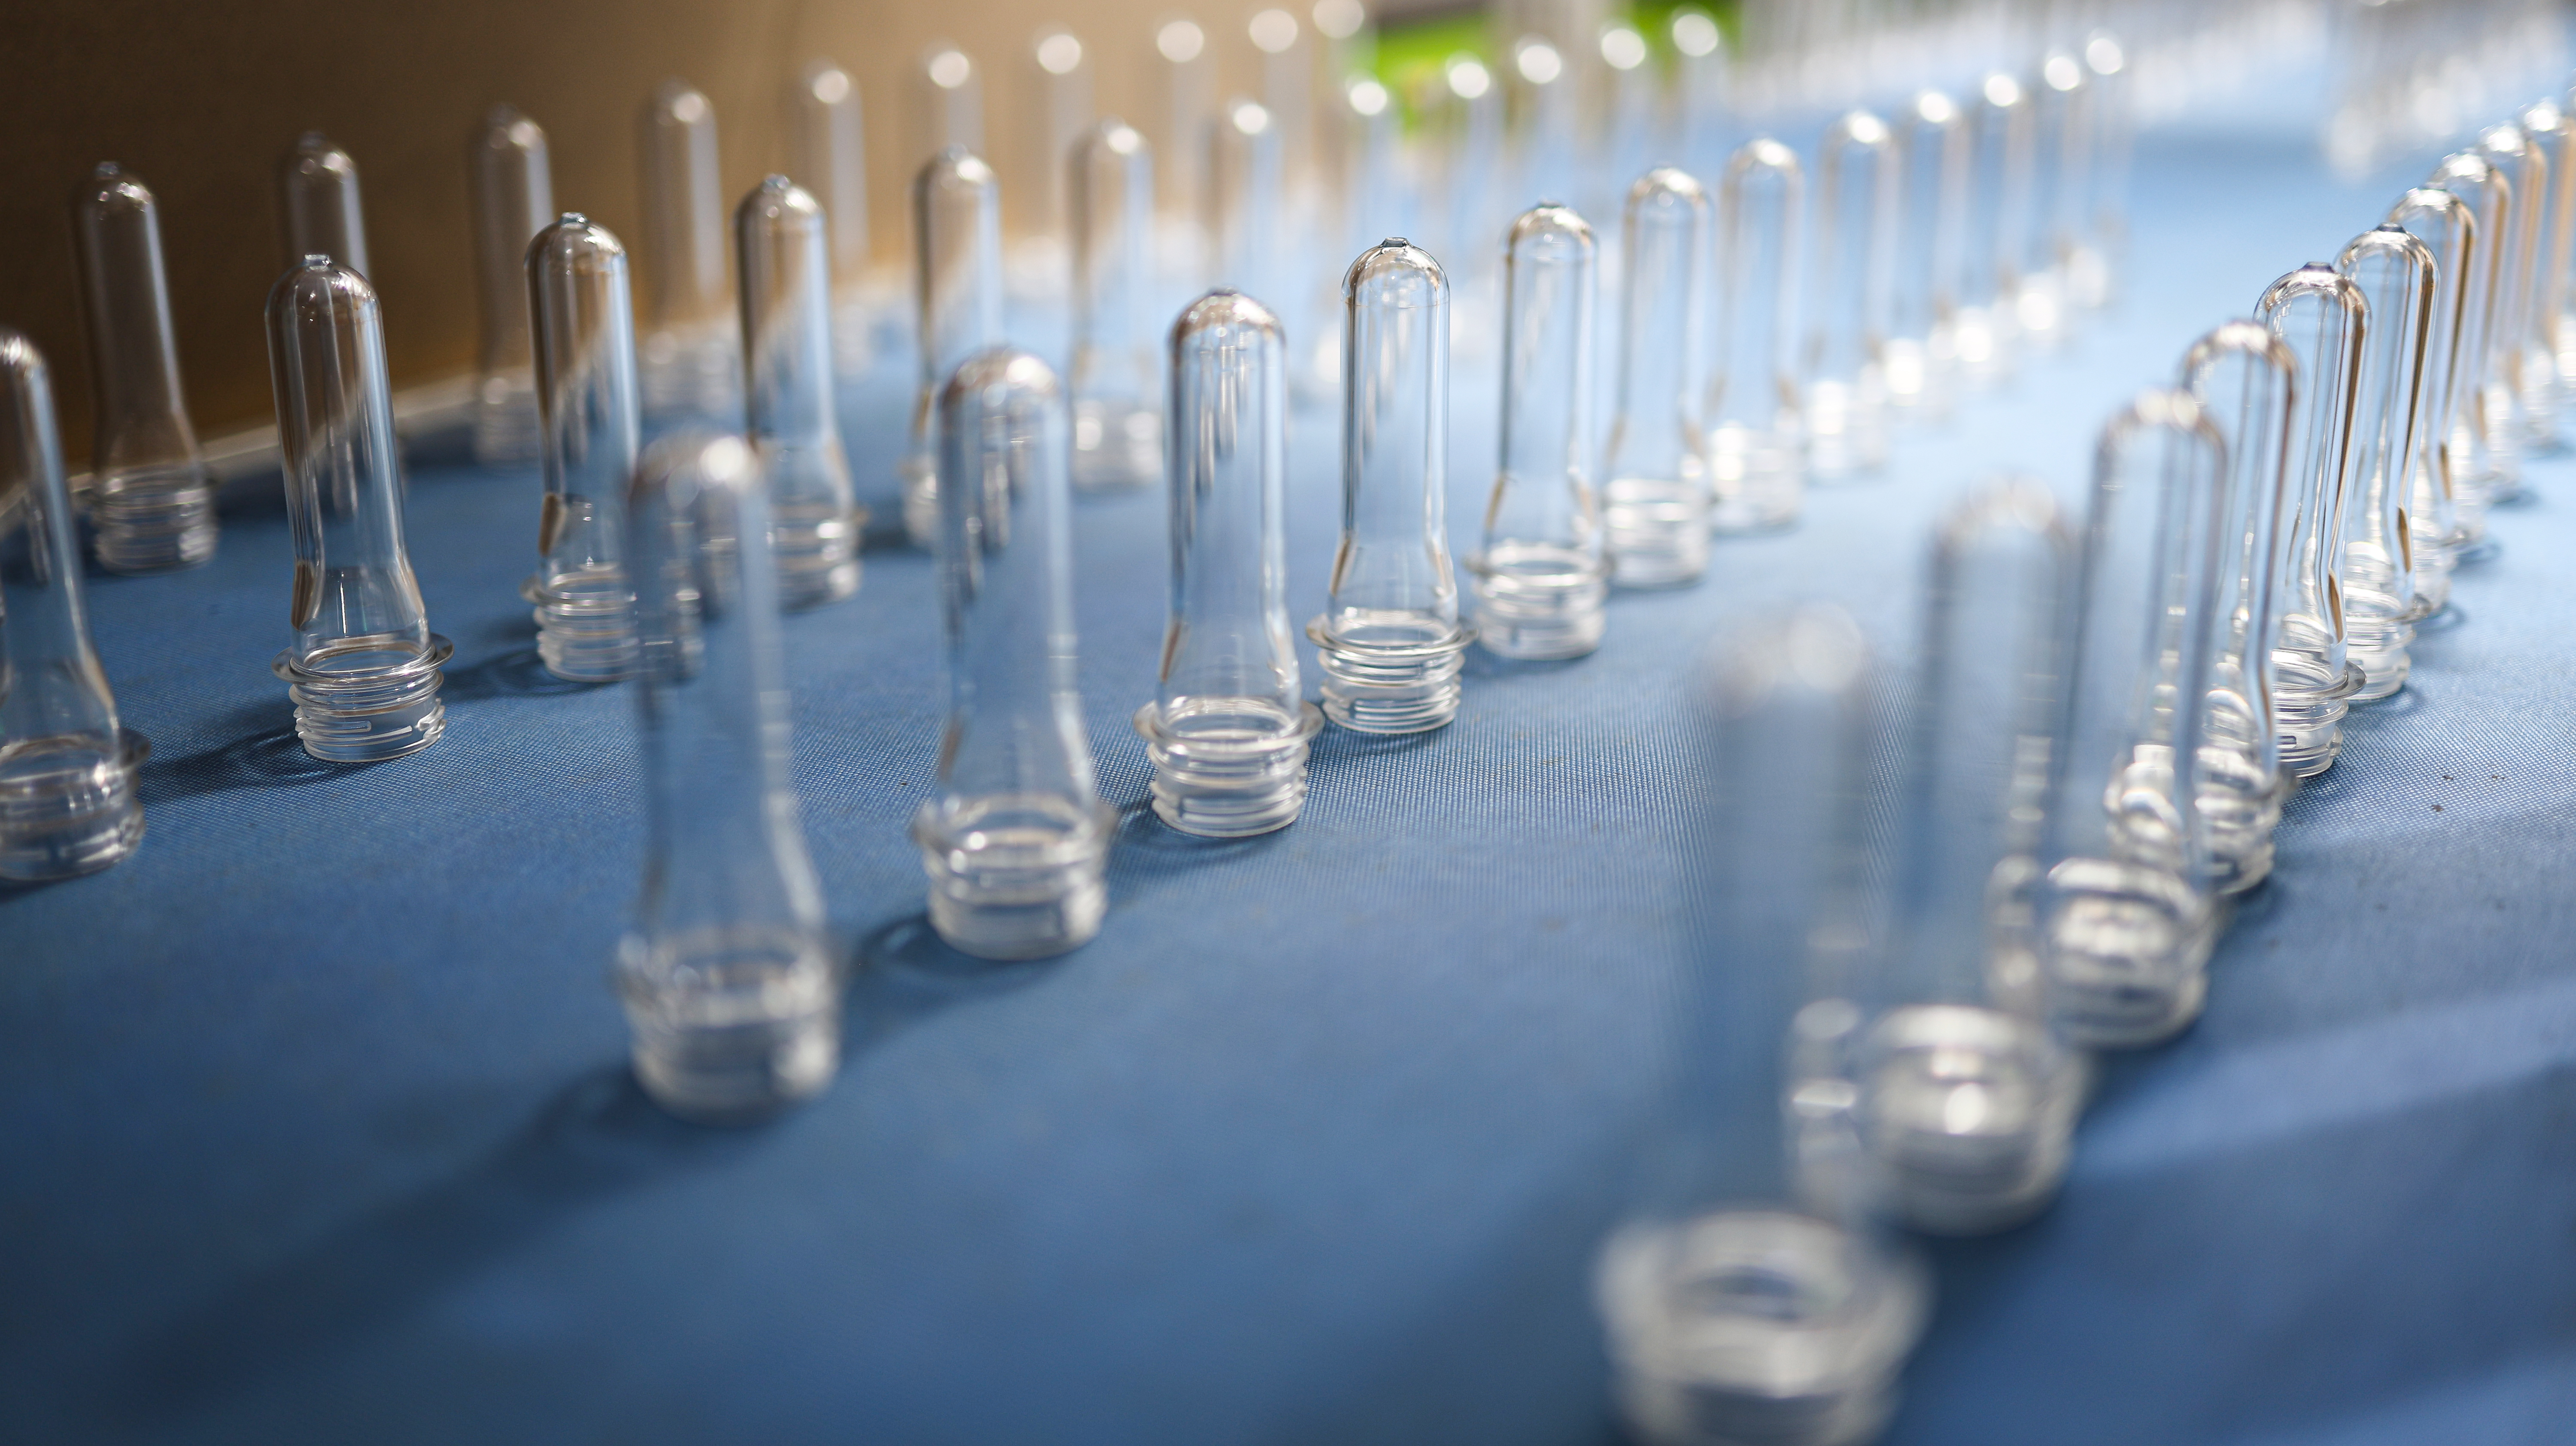
Это и есть предварительные формы.
Они толстые, прозрачные и короткие — на первый взгляд совершенно не похожи на стройную гладкую бутылку, которой станут впоследствии. Однако именно они определяют всё: резьба горлышка, опорное кольцо, распределение толщины стенки корпуса и конструкция дна уже полностью заданы на стадии заготовки.
Другими словами: какова заготовка, такова и бутылка.
| Параметр | Типичное значение | ОПИСАНИЕ |
|---|---|---|
| Длина | 50–150 мм | Зависит от ёмкости бутылки |
| Наружный диаметр | 20–50 мм | Диаметр горлышка обычно составляет 28 мм, 30 мм, 38 мм и т. д. |
| Вес | 8–100 г | Заготовки для водных бутылок обычно весят 8–20 г; крупные заготовки могут весить более 50 г |
| Толщина стенки | 2–8 мм | Значительно толще стенки готовой бутылки (0,2–0,5 мм) |
| Резьба на горлышке | Стандартные спецификации | Соответствует крышкам стандарта PCO: 28 мм, 30/25 мм и др. |
| Показатель вязкости (IV) | 0,72–0,84 дЛ/г | Зависит от области применения |
| Содержание ацетальдегида | ≤3,0 мкг/г | Пищевое требование; премиальная вода — ≤1,5 мкг/г |
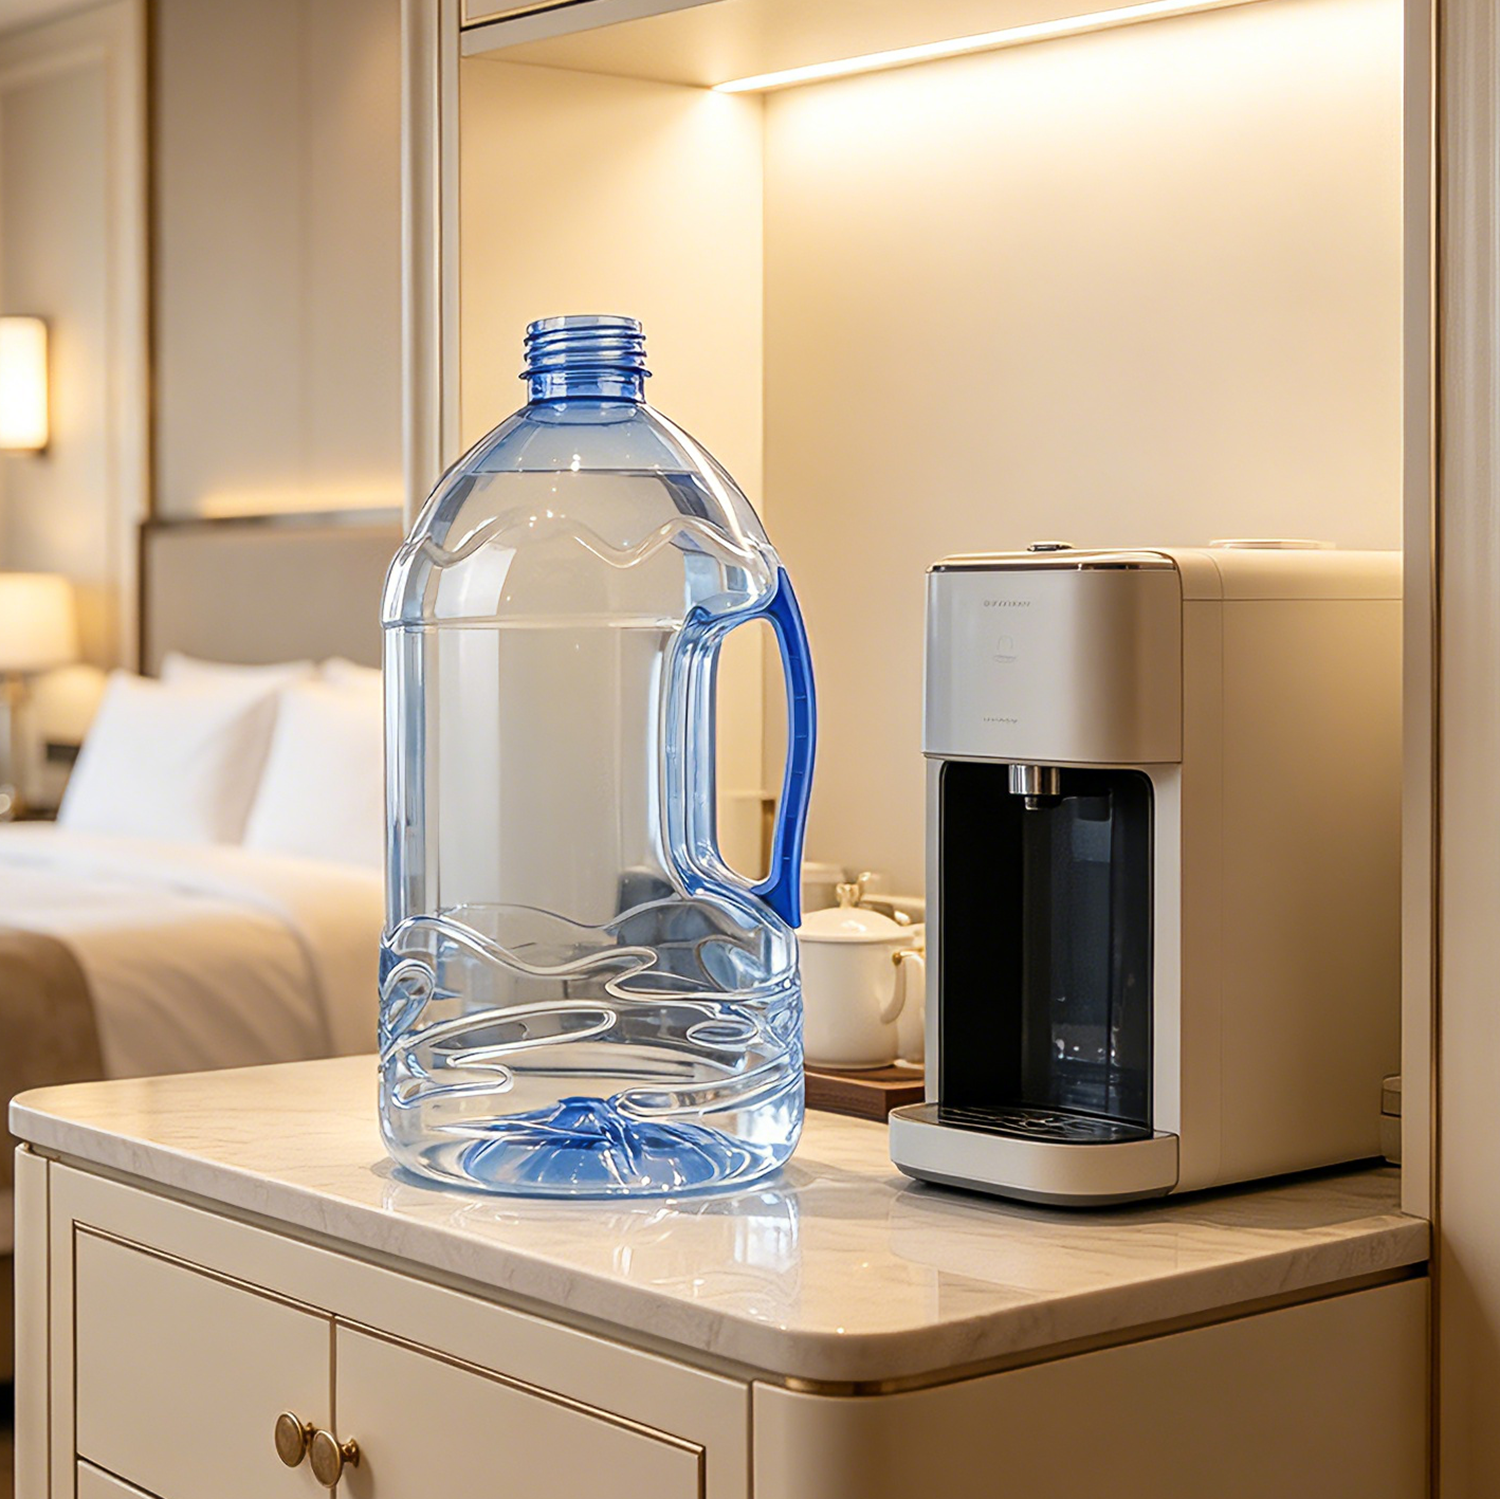
Существует не один тип заготовок. В зависимости от конечного применения заготовки подразделяются на несколько типов:
Предформы для воды наиболее распространённый тип: используется для минеральной и очищенной воды. Показатель IV — около 0,72–0,76; лёгкий вес, низкая стоимость.
Заготовки для газированных напитков : используется для колы, «Спрайта» и других газированных напитков. Более высокое значение индекса вязкости (0,76–0,80), лепестковое дно, устойчиво к внутреннему давлению.
Заготовки для горячего розлива : используется для чайных напитков и соков. Горлышко требует кристаллизационной обработки, устойчиво к горячему розливу при температуре 85–95 °C.
Предформы для масла : используется для растительного масла и соусов. Обычно тяжелее, со стенками большей толщины, обладает высокой ударопрочностью.
Заготовки с широким горлышком : используется для джема, мёда, орехов и т. д. Большой диаметр горлышка (38 мм и более), удобно для дозирования.
Заготовки для косметической продукции : используется для шампуней, гелей для душа и т. д. Предъявляются исключительно высокие требования к прозрачности и глянцу.
 |
 |
Заготовка не превращается в бутылку напрямую. Для этого ей необходимо пройти путь при высокой температуре.
Предварительная форма подаётся в печь машины для выдувного формования и нагревается дальними инфракрасными лампами до 90–120 °C. Этот температурный диапазон критически важен: при температуре ниже 90 °C ПЭТ слишком твёрдый для выдувания; при температуре выше 120 °C ПЭТ чрезмерно кристаллизуется, и бутылка становится белой и мутной. Диапазон допустимых значений составляет всего 30 °C; отклонение на несколько градусов может вызвать дефекты.
Нагрев — это не просто «запекание». Внутри печи предварительная форма непрерывно вращается и одновременно перемещается вдоль оси через несколько зон нагрева (современные машины для выдувного формования обычно имеют от 6 до 9 зон). Мощность каждой зоны можно регулировать независимо, чтобы обеспечить различную температуру в разных частях предварительной формы: плечо должно получить достаточно тепла для расширения, корпус — равномерный нагрев, а дно — точный контроль температуры.
Подогретая заготовка переносится в форму для выдувания. Входящий через горлышко стержень растяжения входит в заготовку и упирается в её дно. Заготовка растягивается в осевом направлении — как резиновую ленту.
Скорость, ход и зазор стержня растяжения относительно базовой формы должны точно соответствовать температуре заготовки. При низкой температуре скорость растяжения должна быть ниже, чтобы предотвратить растрескивание; при высокой температуре её можно соответствующим образом увеличить.
Через горлышко подаётся сжатый воздух высокого давления (обычно 25–38 бар), который расширяет уже растянутую заготовку наружу, прижимая её к стенкам формы. Заготовка мгновенно расширяется в форму бутылки — корпус, плечо и дно формируются за один этап.
Выдувание делится на предварительное выдувание и выдувание высокого давления стадии. Давление при предварительном выдувании ниже (0,8–1 МПа) и служит для первоначального расширения заготовки; давление при выдувании высокого давления выше (2,5–3,8 МПа) и прижимает бутылку плотно к форме для чёткого формирования контуров и деталей.
Охлаждающая вода (10–30 °C) циркулирует по форме, быстро охлаждая и фиксируя бутылку. Молекулярные цепи, выпрямленные во время растяжения и выдувания, «замораживаются» на месте, придавая бутылке жёсткость, прозрачность и ударопрочность.
Контроль температуры охлаждающей воды имеет решающее значение. Температура тела бутылки обычно поддерживается в диапазоне 20–45 °C, тогда как для дна требуется более низкая температура — 5–8 °C. Недостаточное охлаждение делает бутылку мутной; чрезмерно быстрое охлаждение может сделать её хрупкой.
Весь процесс обычно занимает всего 2–3 секунды . Небольшой объект в форме пробирки превращается в кристально прозрачную бутылку для воды.
На этапе перехода от заготовки к бутылке существует ключевой параметр, называемый коэффициент вытяжки .
Осевой коэффициент растяжения : длина заготовки → высота бутылки
Радиальный коэффициент растяжения : диаметр заготовки → диаметр бутылки
Общее отношение вытяжки : обычно от 8:1 до 12:1
Чем больше отношение вытяжки, тем прямее и упорядоченнее становятся молекулярные цепи PET, а прочность и жёсткость бутылки — выше. Именно поэтому некоторые бутылки имеют тонкие стенки, но при этом ощущаются очень плотными: отношение вытяжки спроектировано правильно, а молекулярные цепи полностью ориентированы.
Напротив, если конструкция заготовки неоптимальна (отношение вытяжки слишком мало), степень молекулярной ориентации недостаточна, и бутылка будет мягкой и дряблой даже при отсутствии тонких стенок.
Потому что заготовка определяет все эксплуатационные характеристики бутылки.
Заготовка массой 10 г даёт бутылку массой примерно 10 г (с незначительными потерями при выдувке). Ощущение толщины или лёгкости бутылки в первую очередь зависит от массы заготовки.
Обычные 500-мл бутылки для воды, представленные на рынке, весят от 8 г до 15 г. Лёгкие бутылки требуют меньше материала, но для обеспечения их прочности необходима более точная конструкция заготовки и более тщательное выдувание.
Если толщина стенки заготовки неравномерна, то выдутая бутылка будет иметь утолщение с одной стороны и утончение с другой, а также может получиться дно со смещённым центром. После наполнения такая бутылка может сморщиться или деформироваться, а при транспортировке — лопнуть.
Для высококачественных заготовок допуск по толщине стенки в пределах одной полости может составлять ±0,1 мм, а разброс массы между разными полостями — не более ±0,2 г.
Значение IV (внутренняя вязкость) характеризует длину молекулярных цепей ПЭТ. Высокое значение IV означает хорошую ударную вязкость и высокую прочность на сжатие; низкое значение IV приводит к мягкой, дряблой бутылке, которая сплющивается при сжатии и может разрушиться даже при лёгком падении.
Для предформ из воды обычно требуется ИС ≥0,72 дЛ/г. При добавлении слишком большого количества регранулята ИС может снизиться ниже 0,68, и выдувная бутылка будет обладать «отсутствием жёсткости».
Ацетальдегид — это низкомолекулярное соединение, образующееся при высокотемпературной переработке ПЭТ; обладает резким фруктовым запахом. При высоком содержании ацетальдегида в предформе наполненная вода приобретёт «пластиковый привкус» уже через несколько дней. Обоняние человека чрезвычайно чувствительно к ацетальдегиду: его можно обнаружить при концентрациях всего 0,05–0,1 частей на миллион.
Предформы пищевого качества обычно требуют содержания ацетальдегида ≤3,0 мкг/г; для премиальной воды — ≤1,5 мкг/г. Стандарт FDA ещё строже: содержание ацетальдегида должно быть <0,5 частей на миллион при контакте с пищевыми продуктами.
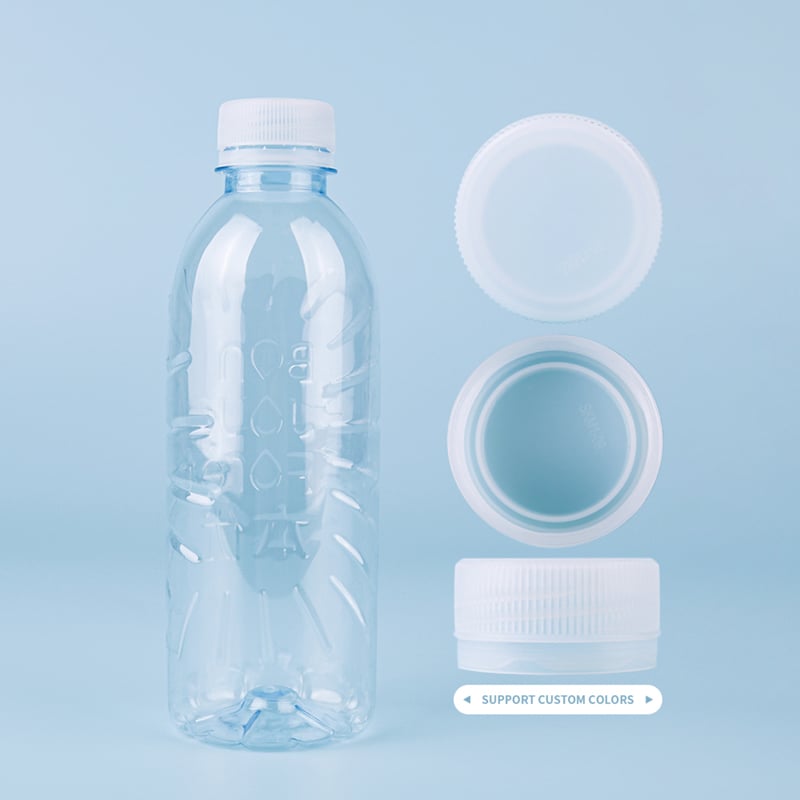
Шейка заготовки (резьбовая область) подвергается специальной кристаллизационной обработке, приобретая молочно-белый цвет. При недостаточной степени кристалличности шейка деформируется при навинчивании крышки и не обеспечивает герметичного уплотнения — внутрь могут проникать воздух и бактерии, а вода может вытекать во время транспортировки.
Кристаллизация шейки — это высокоточный процесс. Внутри формы заготовка быстро нагревается до примерно 180 °C с помощью «рукава для кристаллизации шейки», в результате чего в области шейки формируется однородный кристаллический слой. Этот процесс занимает всего 1–2 секунды, однако требования к контролю температуры чрезвычайно высоки.
При литье под давлением и последующем охлаждении при неравномерном охлаждении остаточные напряжения «фиксируются» внутри заготовки. После выдувания напряжения не исчезают, а остаются скрытыми в стенке бутылки. Даже незначительный удар или изменение температуры могут вызвать их внезапное высвобождение, приводящее к разрыву бутылки.
Надёжные заводы используют поляризационные измерители напряжений для контроля остаточных напряжений в заготовках, обеспечивая их нахождение в пределах безопасных значений.
Заготовка — основа бутылки. Если основа нестабильна, то чем выше конструкция, тем опаснее она становится.
| Сравнение | Заготовка для воды | Заготовка для газированных напитков |
|---|---|---|
| Показатель вязкости (IV) | 0,72–0,76 дЛ/г | 0,76–0,80 дЛ/г |
| Дизайн основания | Плоское или слегка вогнутое дно | Лепестковое дно (пятилепестковое) |
| Толщина стенки | Относительно тонкий | Относительно толстый |
| Вес | Лёгкий (8–15 г/500 мл) | Тяжёлый (18–25 г/500 мл) |
| Сопротивляемость давлению | Низкая | Высокое (4–5 бар) |
| Структура кузова | Простой | Усиливающие рёбра, линии |
Бутылки для газированных напитков должны выдерживать внутреннее давление (около 4 бар), поэтому их заготовки имеют более высокий показатель IV, более сложные конструкции дна и большее количество усиливающих рёбер. Бутылки для воды не должны выдерживать внутреннее давление, поэтому они могут быть легче и тоньше.
Если вы покупали чай со льдом или зелёный чай, возможно, вы заметили, что такие бутылки чрезвычайно жёсткие — их невозможно сжать. Это происходит не из-за увеличения количества материала, а потому что они бутылки для горячего розлива .
Во время горячей заливки (85–90 °C) бутылки из PET сжимаются и деформируются при высоких температурах. Чтобы решить эту проблему, бутылки для горячей заливки требуют:
Сырьё с более высоким показателем IV (≥0,78 дЛ/г)
Более сложные рёбра жёсткости и панели, подвергнутые термофиксации
Процесс «термофиксации» после выдувки (форма нагревается до 120–140 °C; бутылка удерживается в горячей форме в течение нескольких секунд для снятия внутренних напряжений и повышения степени кристалличности примерно до 35 %)
Результат: бутылки для горячего розлива отличаются исключительной жёсткостью и стоят дороже.
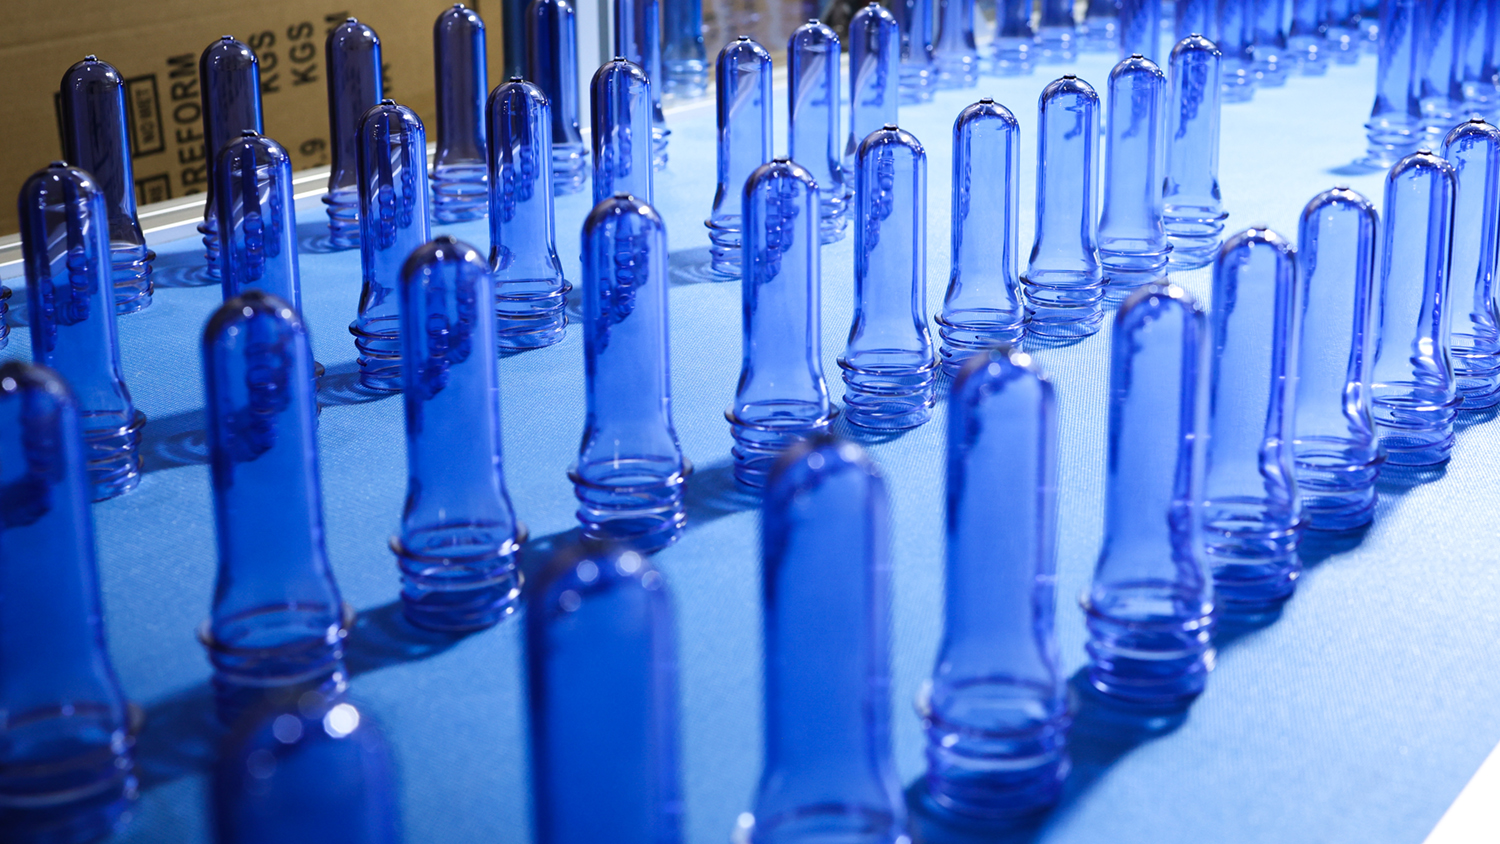
Всё больше брендов стремятся к дифференциации упаковки — светло-голубая вода, бледно-зелёный лимонад, янтарные энергетические напитки. Окраска таких бутылок начинается уже на стадии заготовок.
Существует два основных способа окрашивания заготовок из ПЭТ:
Мастер-баша твёрдые гранулы, доля добавления 2–5 %, низкие требования к оборудованию, подходят для крупномасштабного непрерывного производства.
Жидкий колорант жидкий пигмент, доля добавления 0,1–0,5 %, более равномерное распределение, более насыщенные цвета, более быстрая смена цвета, но требует специального дозирующего насоса.
Независимо от метода, соответствие требованиям пищевого качества является обязательным условием. Колоранты должны соответствовать стандарту GB 9685; использование непищевых пигментов запрещено.
От сырья до отгрузки заготовка должна пройти множество контрольных точек.
Пищевой полиэтилентерефталат (PET) должен соответствовать стандарту GB 4806.7. Тяжёлые металлы: свинец ≤1 мг/кг, кадмий ≤0,6 мг/кг. Потребление перманганата калия ≤10 мг/кг. Остаток испарения ≤30 мг/л. За этими цифрами стоит фундаментальная гарантия здоровья потребителей.
После прибытия сырья проводятся выборочные испытания — определение индекса вязкости (IV), температуры плавления, содержания влаги, цвета и др. Несоответствующее сырьё немедленно возвращается и не допускается к производству.
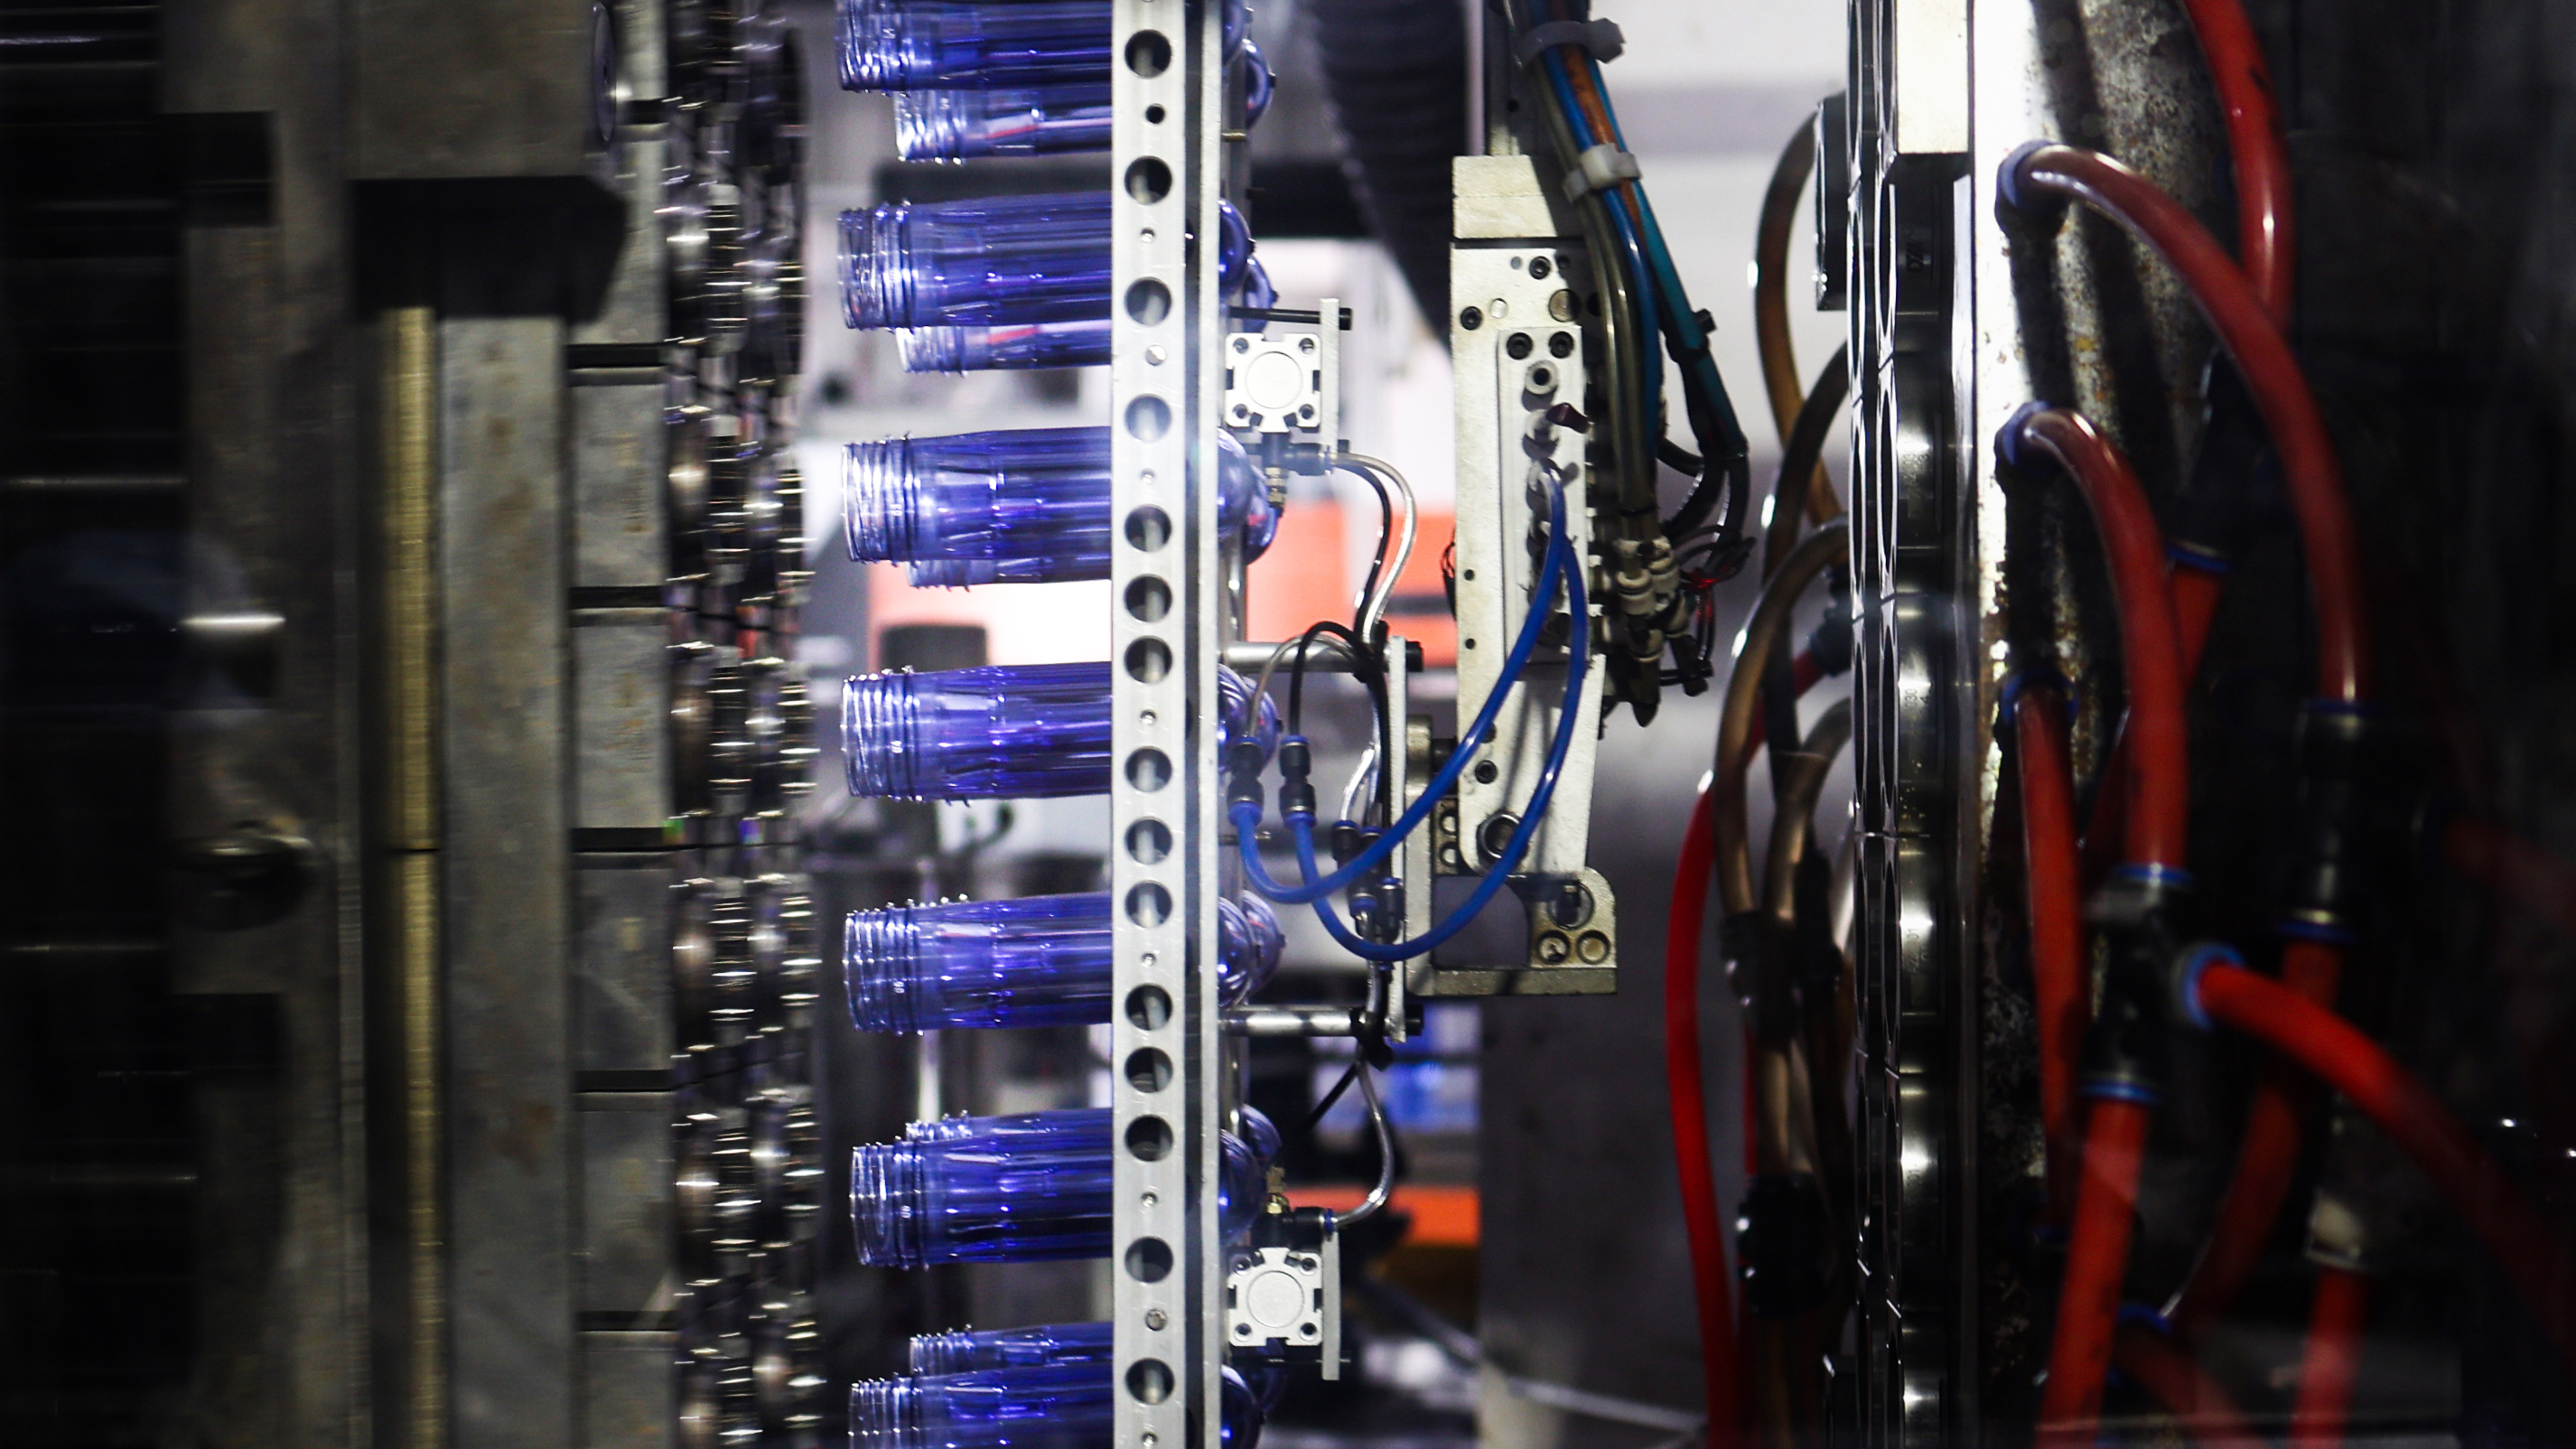
PET гигроскопичен. При недостаточном удалении влаги происходит его гидролиз в процессе литья под давлением: разрушаются молекулярные цепи, индекс вязкости (IV) снижается, а содержание ацетальдегида резко возрастает. Температура, время и точка росы при сушке должны контролироваться с высокой точностью.
Типичные условия сушки: 160–180 °C, 4–6 ч, точка росы ≤ –40 °C. После сушки содержание влаги в ПЭТ должно быть ниже 50 ppm (0,005 %). Насколько это сухо? В десятки раз суше, чем воздух в пустыне.
Температура расплава, температура пресс-формы, скорость впрыска, давление удержания, время охлаждения — десятки параметров действуют одновременно. Слишком высокая температура приводит к избыточному образованию ацетальдегида; слишком низкая — к хрупкости заготовок. Короткий цикл означает недостаточное охлаждение; длинный цикл — снижение производительности.
Для того чтобы хороший инженер по литью под давлением нашёл оптимальный баланс всех этих параметров, требуются годы, а иногда и десятилетия опыта.
Массу отбирают каждые 2–4 ч; ИВ и ацетальдегид тестируют по каждой партии; остаточные напряжения регулярно проверяют с помощью поляризационного прибора для измерения напряжений; равномерность толщины стенки контролируют по прозрачности при просвечивании светом. На надёжном заводе журналы контроля могут заполнить несколько картотечных шкафов.
Типичные пункты предотгрузочного контроля заготовок:
| Пункт проверки | Частота | Метод | Критерии принятия |
|---|---|---|---|
| Вес | Каждые 2 часа | Электронные весы | Допуск ±0,2 г (заготовка массой 20 г) |
| Показатель вязкости (IV) | По каждой партии | Капиллярный вискозиметр | ≥0,72 дЛ/г |
| Ацетальдегид | На каждую партию/ежеквартально | Газовая хроматография | ≤3,0 мкг/г |
| Равномерность толщины стенок | Каждые 4 часа | Светопропускание/ультразвук | Видимых отклонений нет |
| Напряжением | Каждые 4 часа | Поляриметр для измерения напряжений | Плотных ярких полос нет |
| Внешний вид | Каждые 2 часа | ВИЗУАЛ | Чёрных пятен, пузырьков, пожелтения нет |
| Размеры горлышка | По каждой партии | Суппорт/проектор | Соответствует допускам чертежа |
Предварительные заготовки должны храниться в складском помещении с контролируемой температурой и влажностью: температура — ниже 28 °C, влажность — ниже 70 %. Летом необходимо предотвращать гидролиз, вызванный высокой температурой и влажностью; зимой — охрупчивание, вызванное низкой температурой. Разница температур между складом и цехом должна составлять не более 2 °C.
Вся эта «невидимая» строгость в конечном счёте проявляется в действии откручивания крышки — легко, плавно, без запаха. Вы ничего не ощущаете необычного, потому что всё, что должно быть сделано хорошо, уже сделано хорошо.
Я однажды посетил завод предварительных заготовок, поставляющий крупному отечественному бренду питьевой воды.
В цехе была размещена слоганная надпись: «Каждая предварительная заготовка, которую вы производите, может быть выпита ребёнком.»
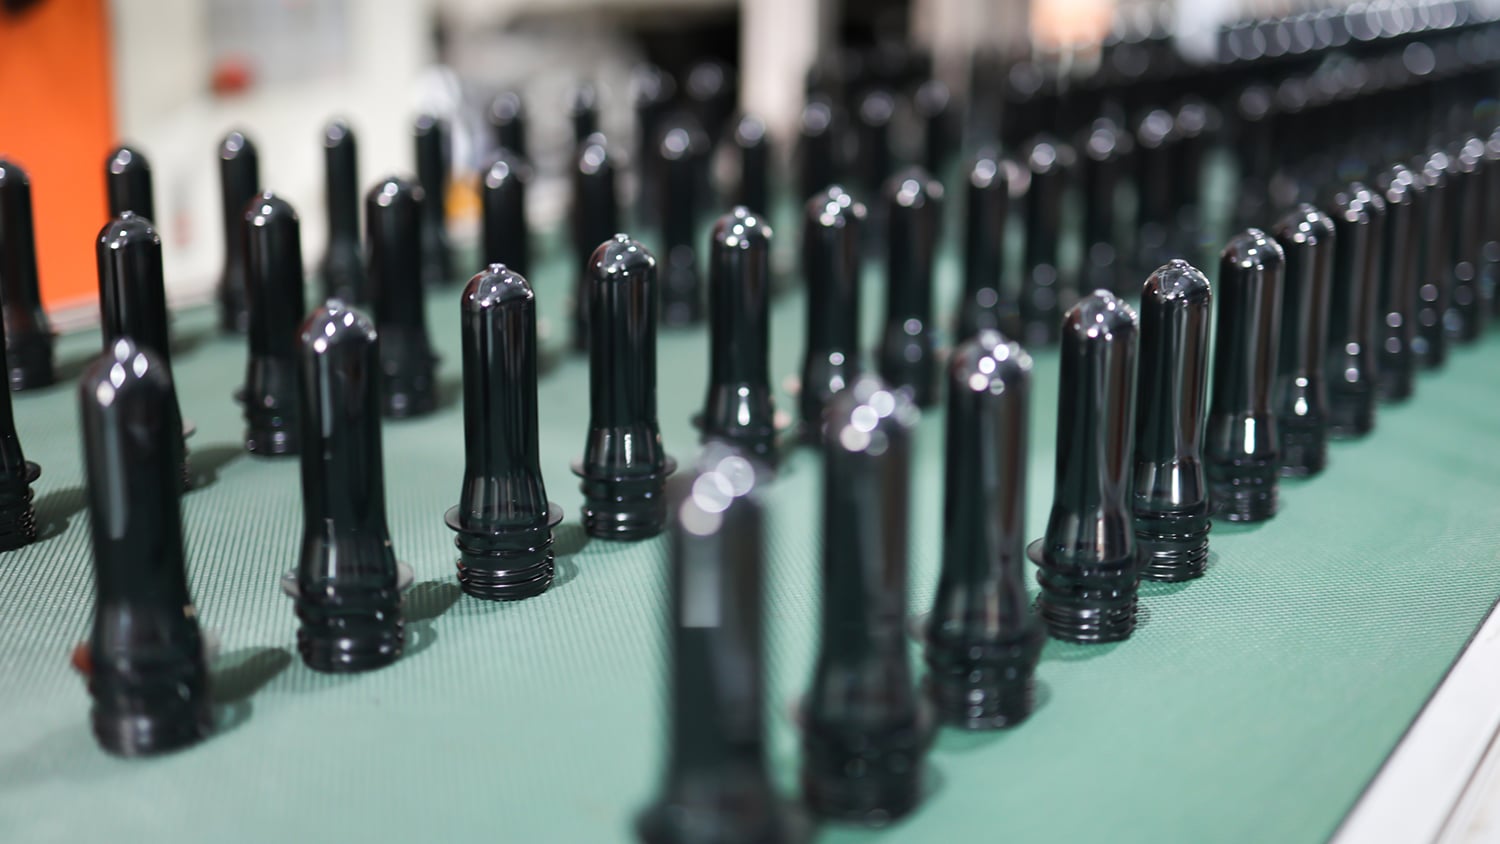
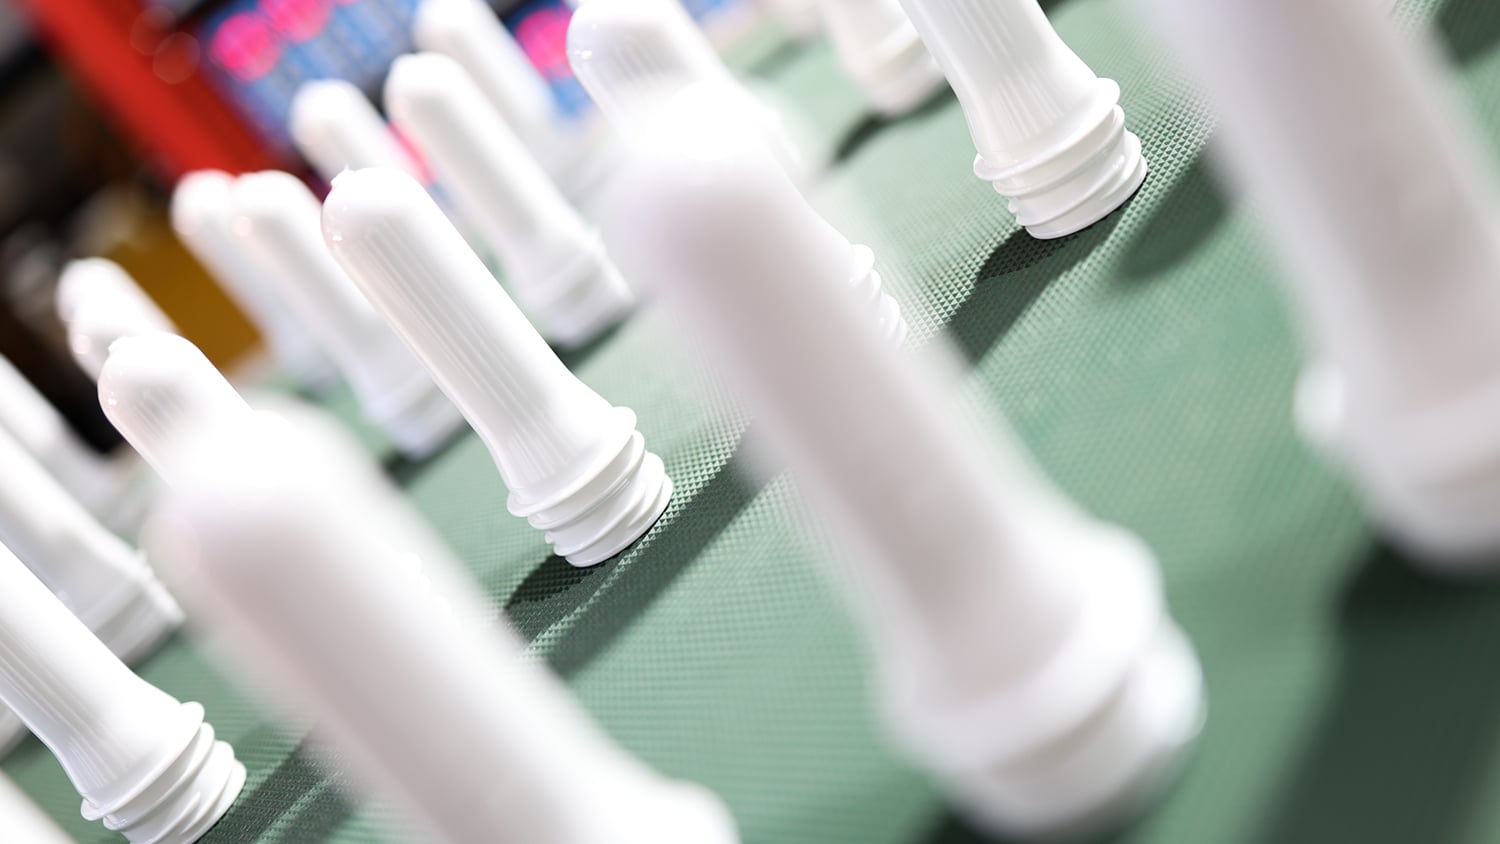
Мастерская была тихой: слышался только ритмичный цикл открытия и закрытия литьевых машин. Заготовки последовательно выталкивались из форм, падали на конвейерную ленту и выстраивались в аккуратные ряды — как солдаты, ожидающие инспекции. Каждые два часа к ним подходил контролёр качества, брал несколько заготовок наугад, взвешивал их на электронных весах, фиксировал данные, затем подносил каждую к свету, чтобы проверить прозрачность, и использовал поляризационную плёнку для оценки внутренних напряжений.
«Бываете ли вы когда-нибудь равнодушны, производя столько штук каждый день?» — спросил я.
«Нет», — ответил контролёр. «Каждый раз, когда я слышу новости о проблемах у какой-либо марки воды, я думаю: слава богу, это не наши заготовки. Такое чувство приносит больше удовлетворения, чем премия».
За каждой безопасной бутылкой воды стоит команда людей, которые предельно строго относятся к качеству даже самой маленькой пробирки.
Исходным сырьём для заготовок является ПЭТ, получаемый из нефтехимической производственной цепочки.
Нефть → параксилол (PX) → терефталевая кислота (PTA) + этиленгликоль (EG) → смола PET → предформа → бутылка → переработка
Эта цепочка поставок охватывает тысячи километров и включает десятки процессов. От нефти под землёй до гранул на заводе и до бутылки с водой в вашей руке — каждый этап требует точного контроля для обеспечения безопасности конечного продукта.
В последние годы эта цепочка претерпевает трансформацию. Рост пищевой переработанный ПЭТ (rPET) позволяет превращать использованные бутылки из PET обратно в предформы пищевого качества, обеспечивая переработку «бутылка-в-бутылку».
С помощью передовых технологий, таких как глубокая очистка, высокотемпературная вакуумная деволатилизация и твёрдотельная полимеризация (SSP), переработанный PET может соответствовать тем же стандартам пищевой безопасности, что и первичный PET. ЕС обязал, чтобы к 2030 году все бутылки из PET для напитков содержали не менее 30 % переработанного материала.
Пластиковая бутылка в ваших руках однажды может стать отправной точкой для другой пластиковой бутылки. Эта небольшая пробирка участвует в глобальной трансформации к круговой экономике.
Правда: Толщина стенки заготовки рассчитывается исходя из требуемой массы и прочности бутылки после выдува — большая толщина не всегда лучше. Излишне большая толщина повышает себестоимость материала и может привести к неравномерному растяжению при выдуве. Важно однородность равномерность толщины стенки, а не её абсолютное значение.
Правда: Прозрачность ≠ безопасность. Не соответствующие пищевым стандартам заготовки также могут выглядеть прозрачными, однако их сырьё может содержать избыточное количество тяжёлых металлов, неподтверждённые добавки или вторичное сырьё неизвестного происхождения. Заготовки пищевого назначения требуют полного комплекта документации по соответствию и отчётов об испытаниях — а не просто «чистого внешнего вида».
Правда: Яркий цвет не означает высокое качество. Колеровочные добавки для предформ, предназначенных для пищевых продуктов, должны соответствовать стандарту GB 9685 и представлять собой пищевые концентраты или жидкие колеровочные добавки. Некачественные пигменты могут выделять тяжёлые металлы или ароматические амины, что создаёт угрозу для здоровья. При выборе окрашенных предформ всегда требуйте от поставщика документы, подтверждающие соответствие используемых колеровочного состава нормативным требованиям.
Правда: Обычные предформы для воды не обладают термостойкостью. Температура стеклования PET составляет примерно 75–80 °C; при превышении этого значения материал размягчается и деформируется. Только предформы для горячего розлива, прошедшие специальную кристаллизацию и термофиксацию, способны выдерживать температуры наполнения в диапазоне 85–95 °C. Использование обычной бутылки для горячей воды приводит не только к её деформации, но и может ускорить миграцию вредных веществ.
Правда: Они могут. Благодаря передовым технологиям очистки переработанный ПЭТ может соответствовать стандартам пищевого качества. Крупнейшие мировые регуляторы (FDA, EFSA, Health Canada и др.) одобрили пищевой rPET для применения в контакте с продуктами питания. Ключевое значение имеют источник переработанного материала и соответствие процесса очистки установленным стандартам.
В следующий раз, когда вы будете откручивать крышку бутылки с водой, обратите внимание на молочно-белые нити вокруг горлышка.
Это след, оставленный процессом кристаллизации. Горлышко подвергается точному контролю температуры, чтобы стать твёрдым, термостойким и герметичным. Его никогда не показывают в рекламе, и потребители его практически не замечают, однако именно оно определяет, будет ли момент откручивания крышки лёгким или затруднённым, герметичным или протекающим.
Этот маленький пробиркообразный элемент никогда не попадает вам в руки. Но именно он определяет, безопасна ли вода в бутылке, которую вы держите, приятна ли она на вкус и заслуживает ли доверия.
Каждая бутылка воды, которую вы пьёте, начинается с этого «маленького пробирочного образца».
А за каждой «маленькой пробиркой» стоят чистые исходные материалы, точные процессы, строгие испытания и команда людей, уважающих своё дело.
В следующий раз, когда будете пить воду, на мгновение задумайтесь об этом.
 Свежие новости
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD — профессиональный производитель преформ из ПЭТ с более чем 25-летним опытом. Сертифицировано по ISO9001/ISO22000, изготовление горлышек (28–55 мм), цветов, веса и форм по индивидуальному заказу для брендов воды и напитков. Свяжитесь с нами уже сегодня.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ