EN

La próxima vez que destapen una botella de agua, tómense un momento para observar los hilos blanquecinos alrededor del cuello. Esa es la marca dejada por su vida anterior como un «pequeño tubo de ensayo»: prueba de que ha recorrido un trayecto a alta temperatura.
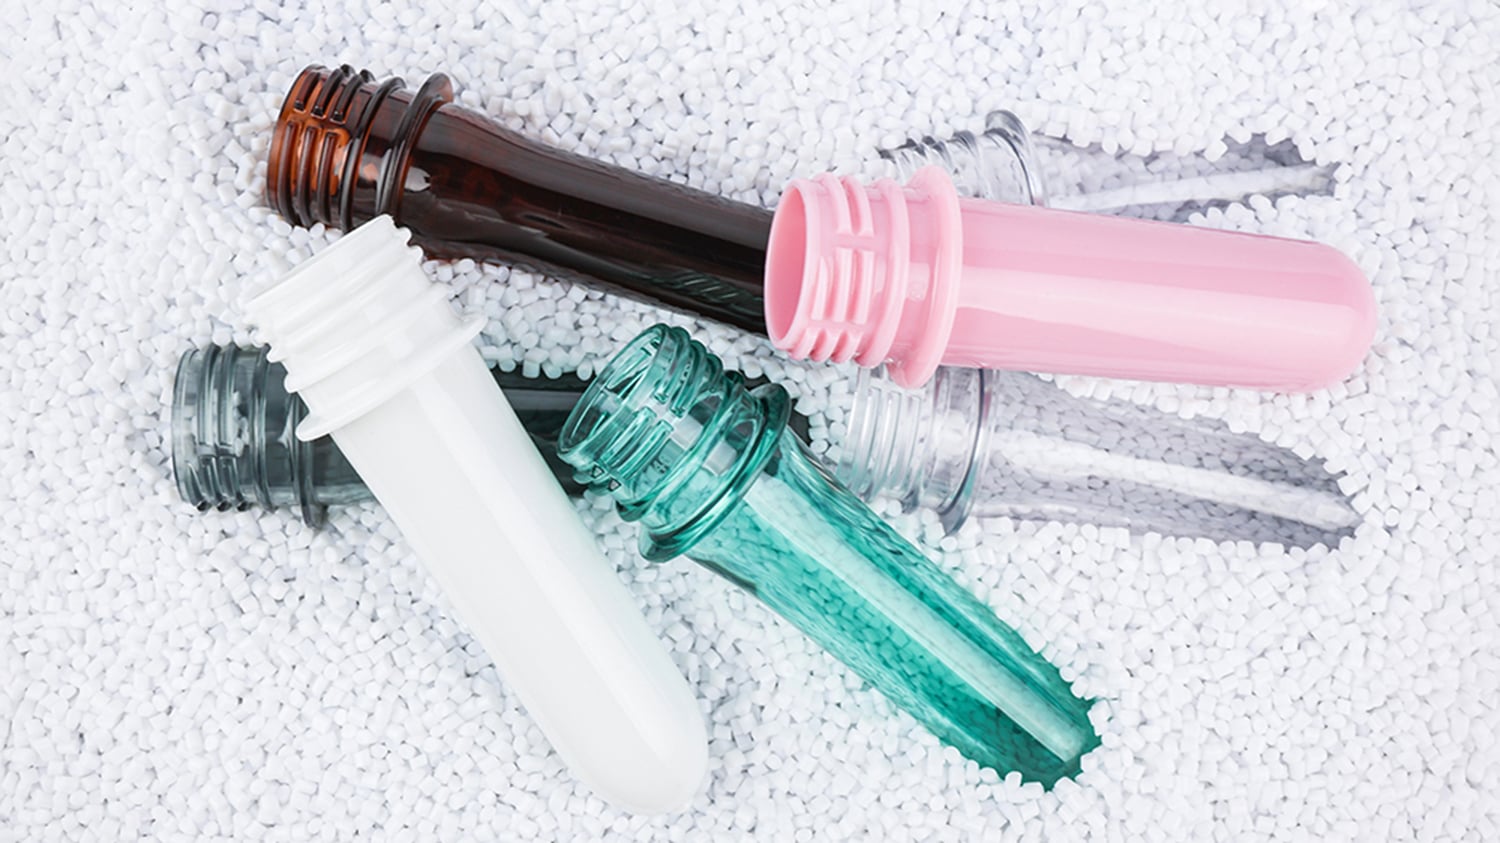
Cogen una botella de agua, desenroscan la tapa y dan un sorbo. El agua es transparente, limpia e inodora. Lo dan por sentado: el agua es simplemente agua, embotellada en su origen, ¿verdad?
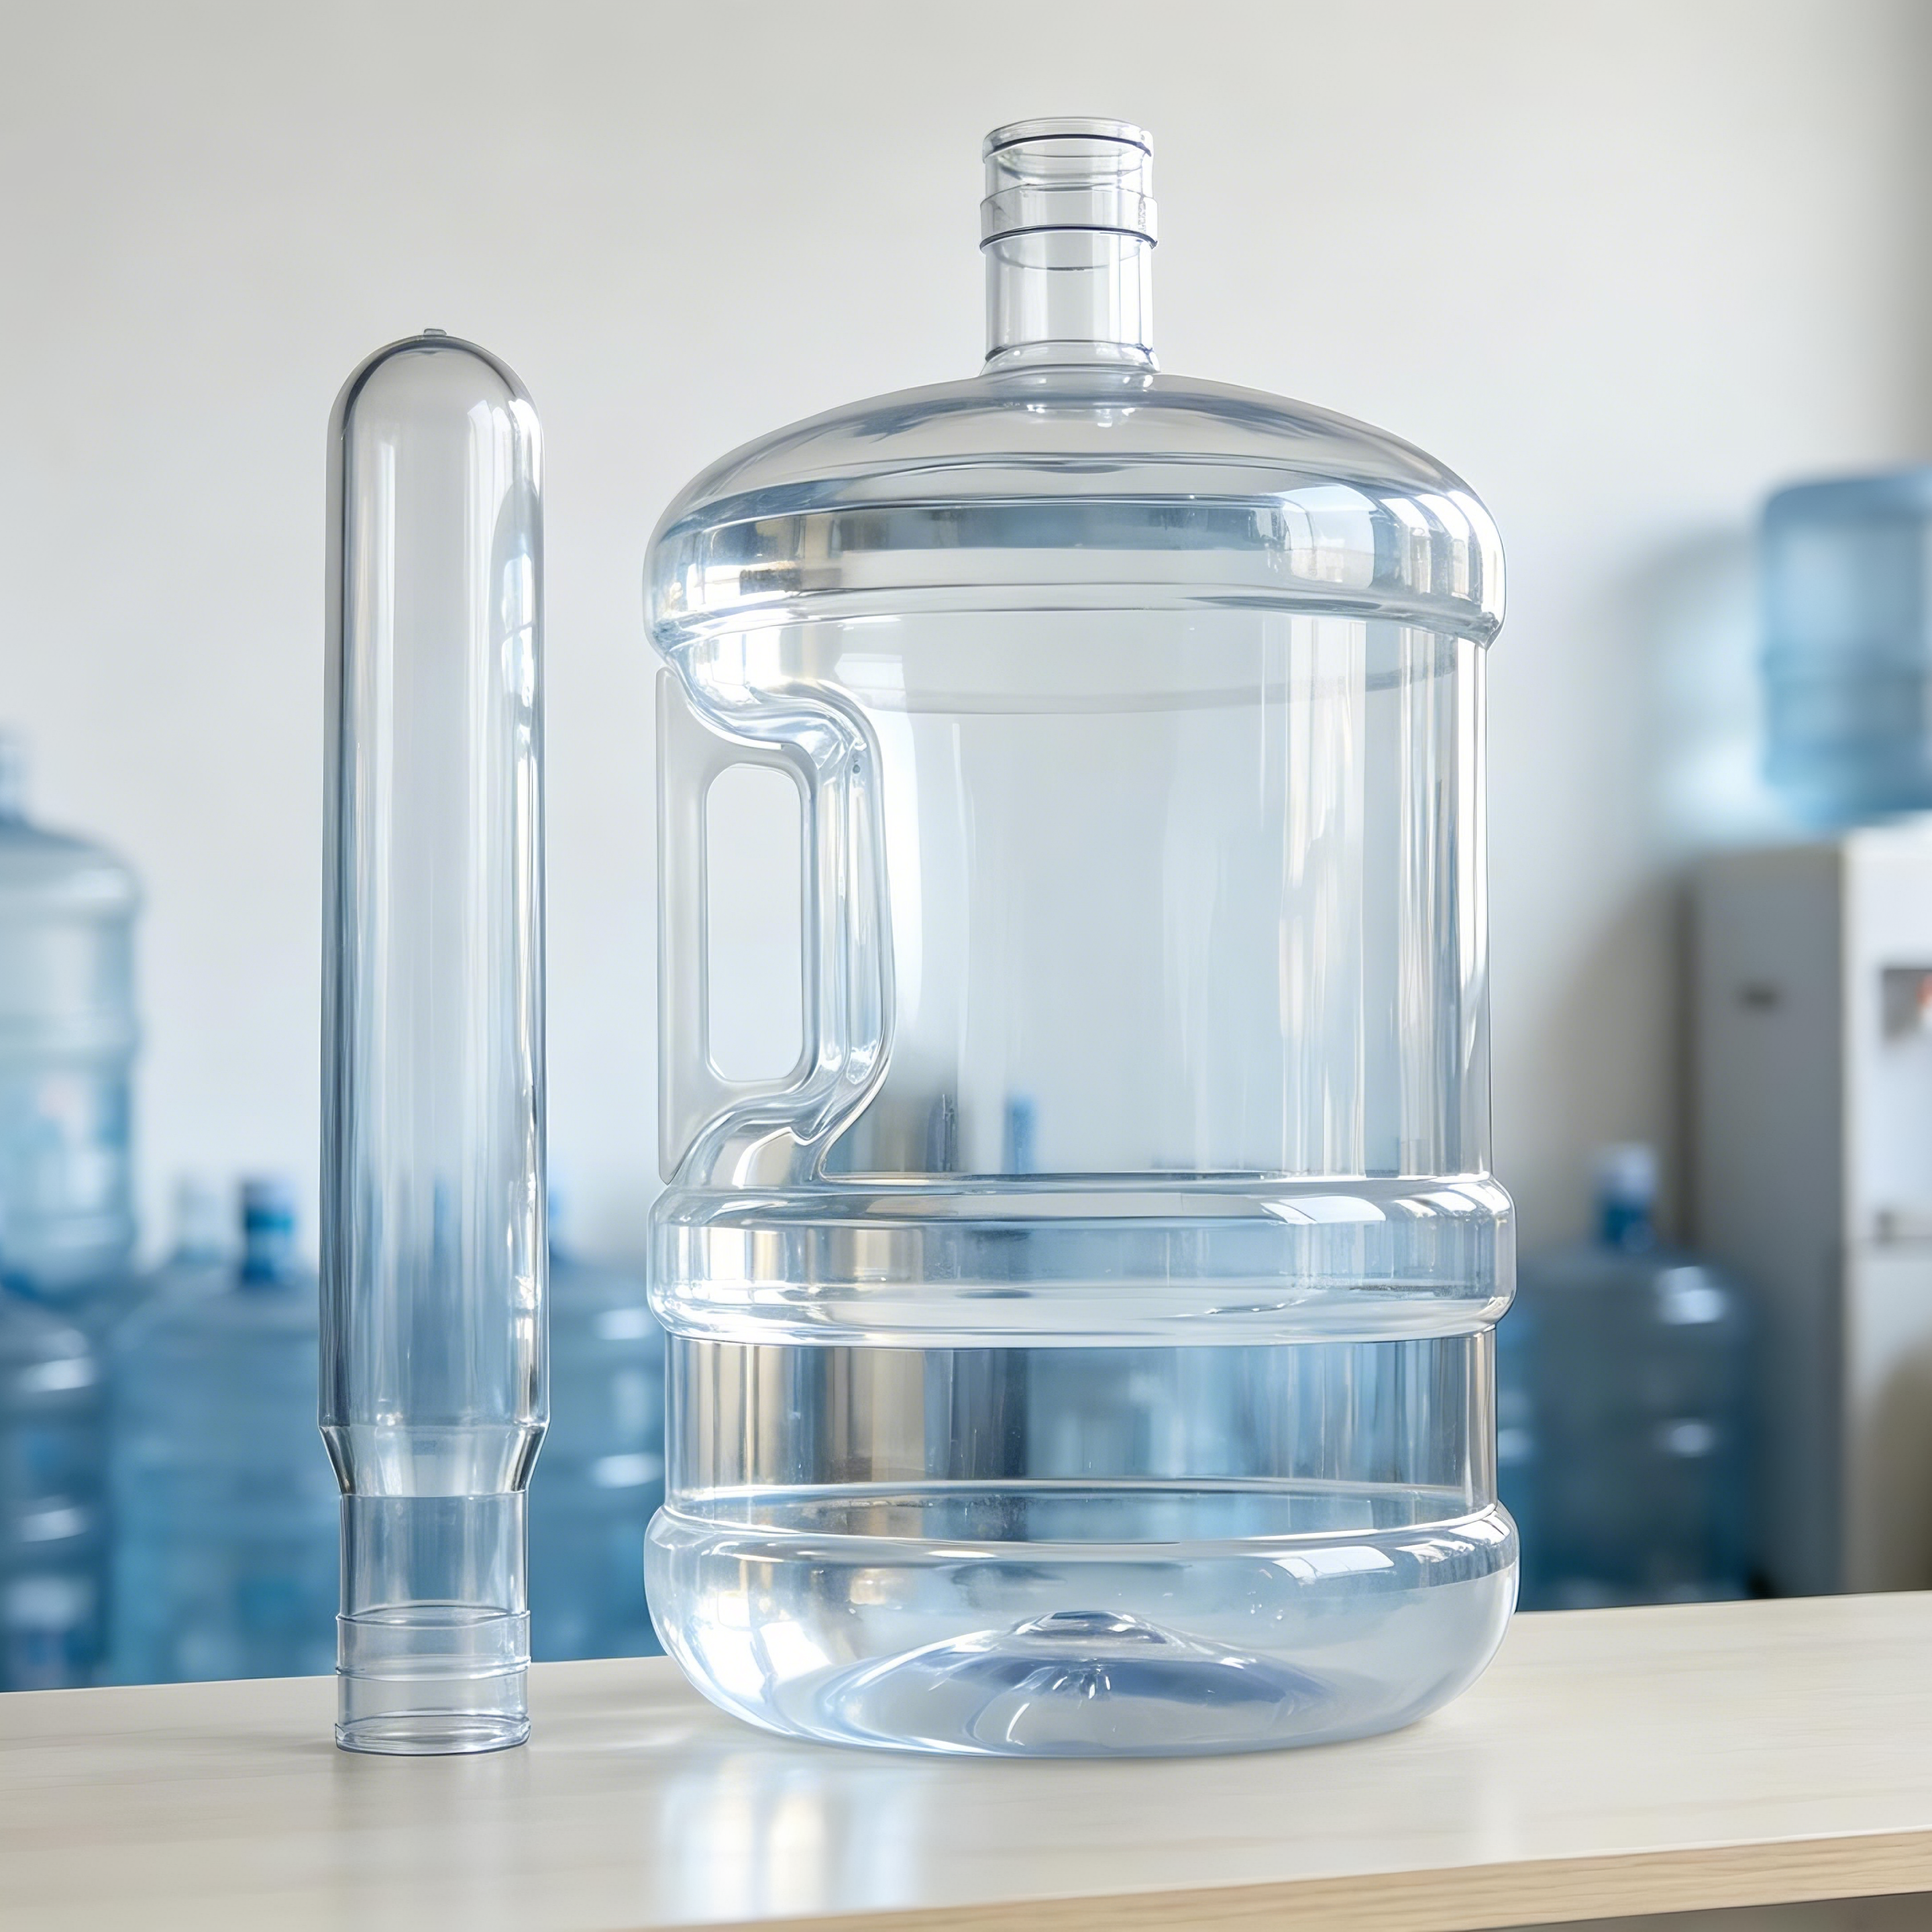
Pero quizá nunca hayan pensado en esto: la propia botella se transformó desde un objeto pequeño, similar a un tubo de ensayo .
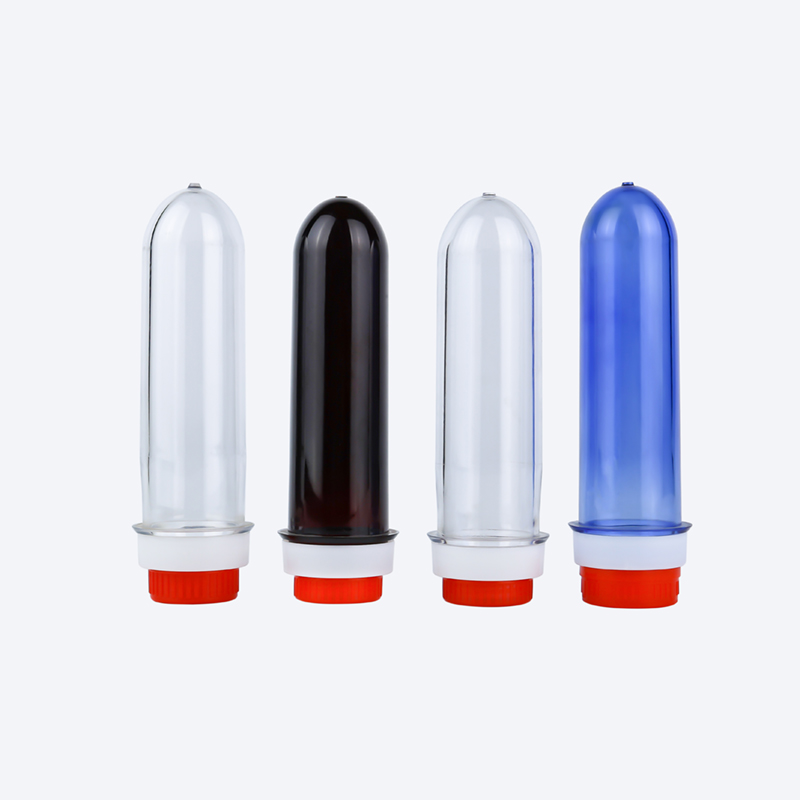
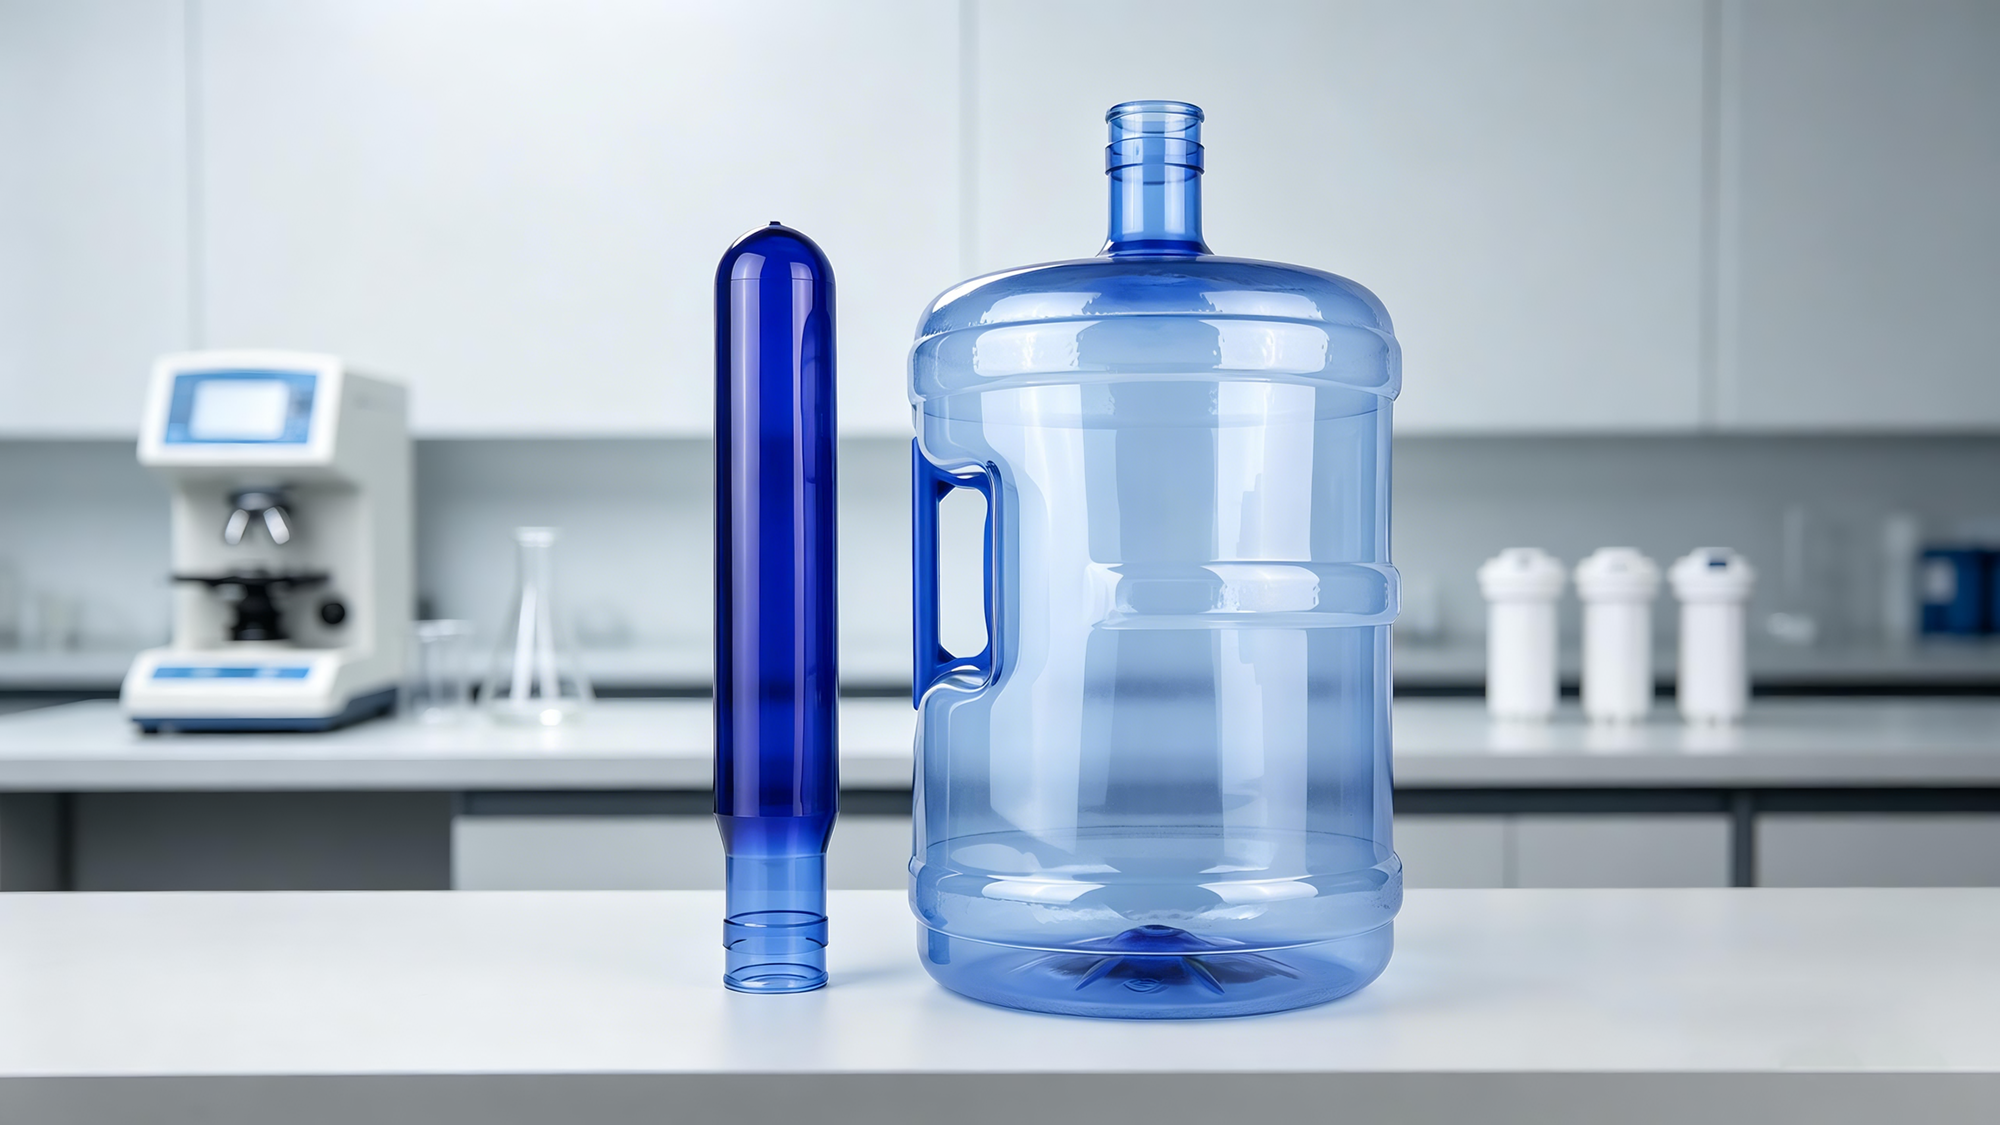
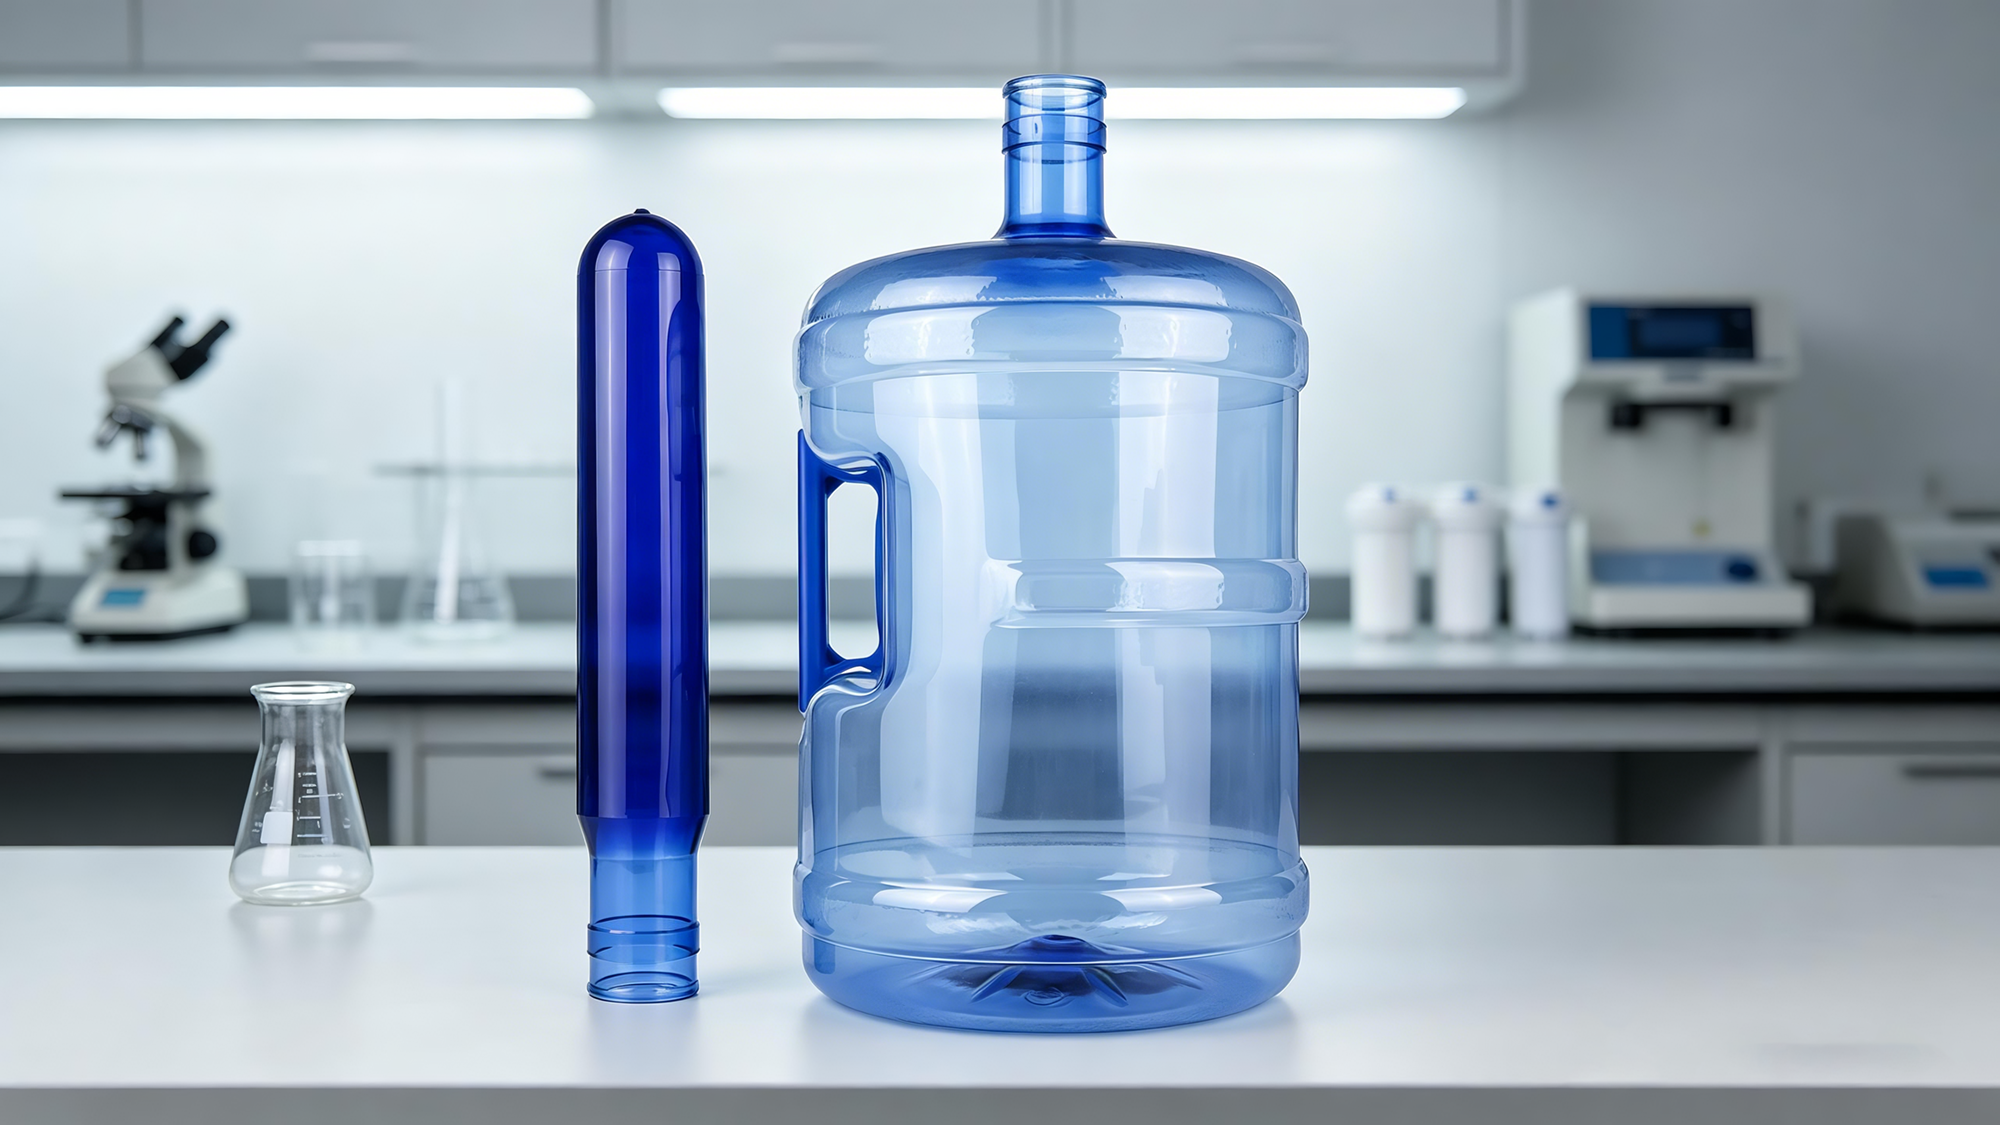
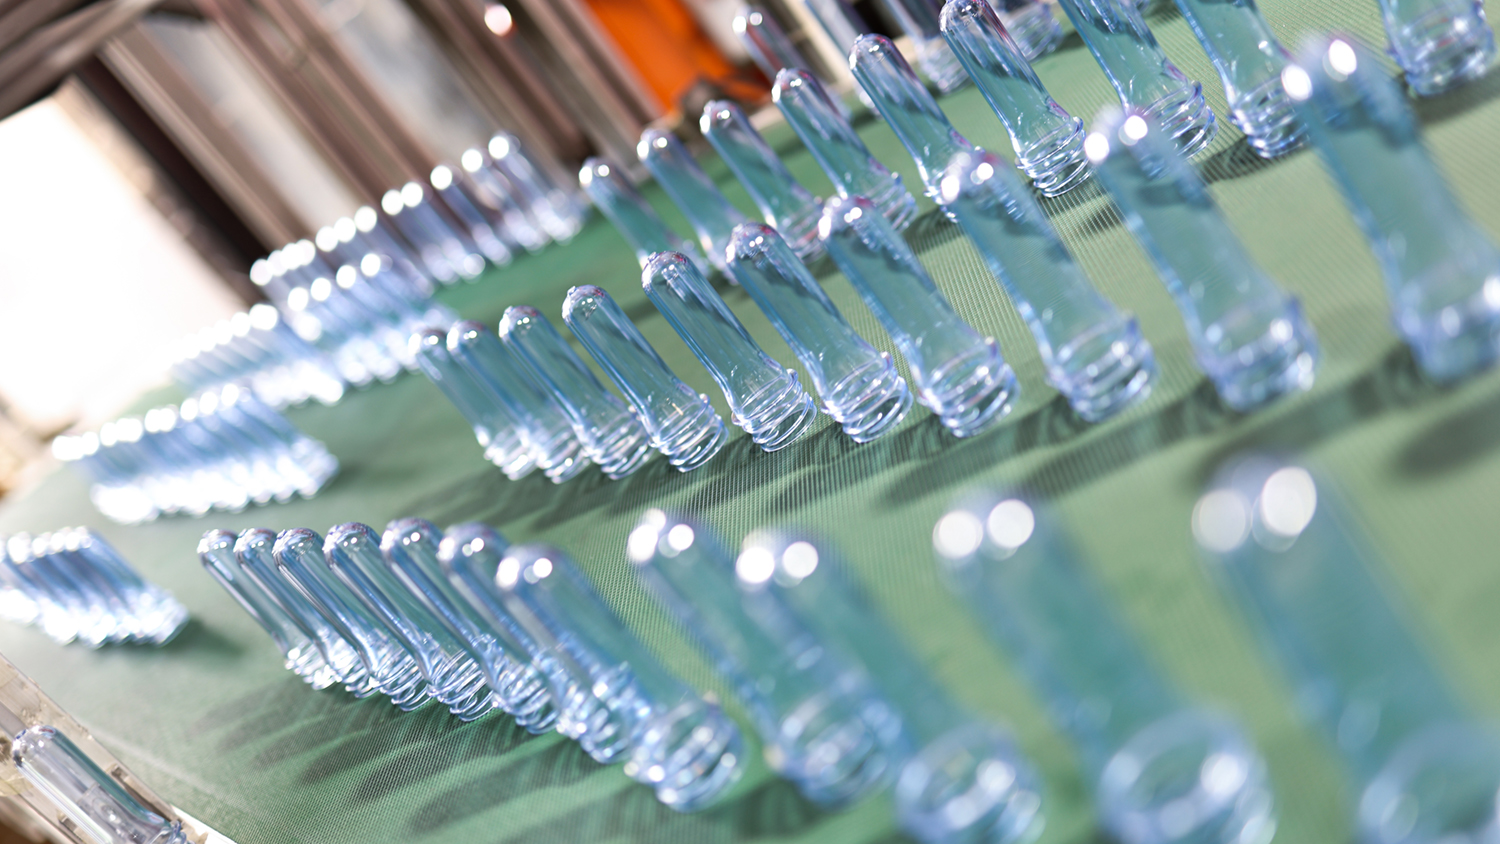
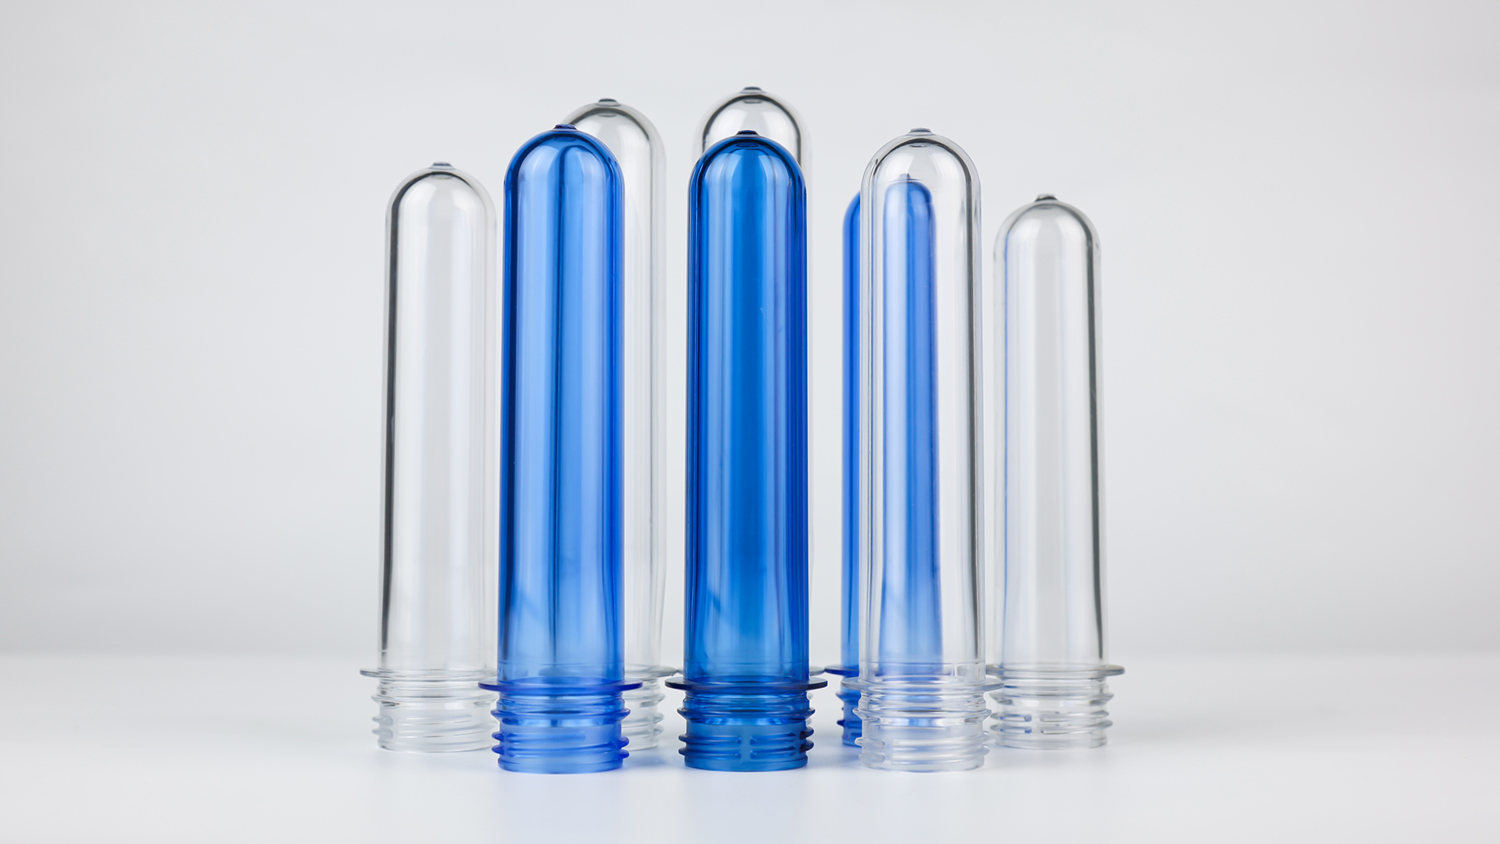
Se llama preforma de PET. Mide apenas unos centímetros de largo, pesa solo una docena de gramos aproximadamente, tiene paredes gruesas, es transparente y lleva una rosca en la parte superior: su aspecto es idéntico al de un pequeño tubo de ensayo de laboratorio de química. Nunca aparece en sus manos porque permanece oculta al comienzo mismo de la vida de la botella. Cada botella de agua que beben comienza con este pequeño tubo de ensayo.
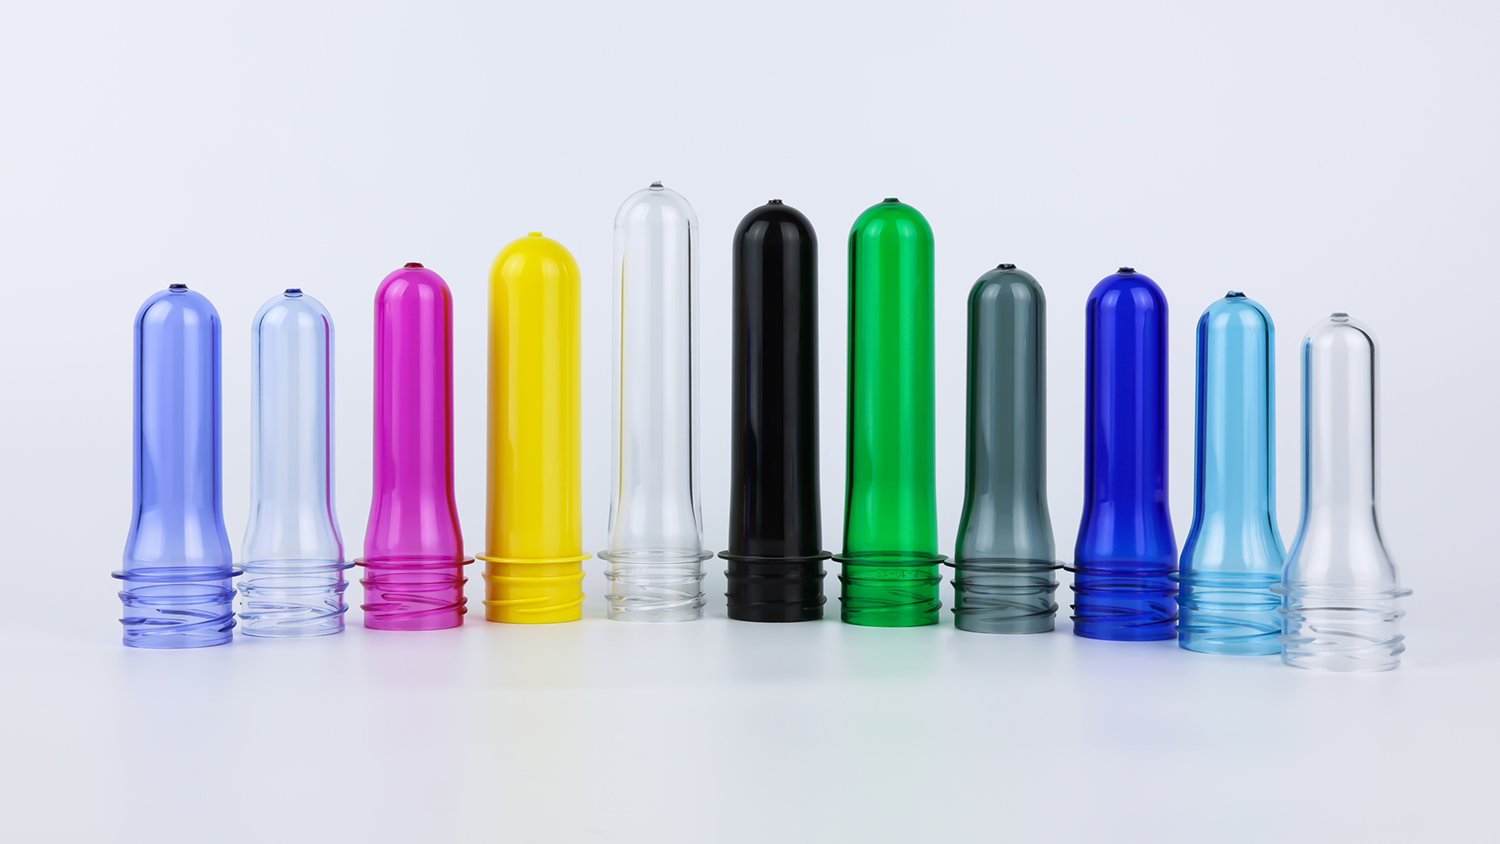
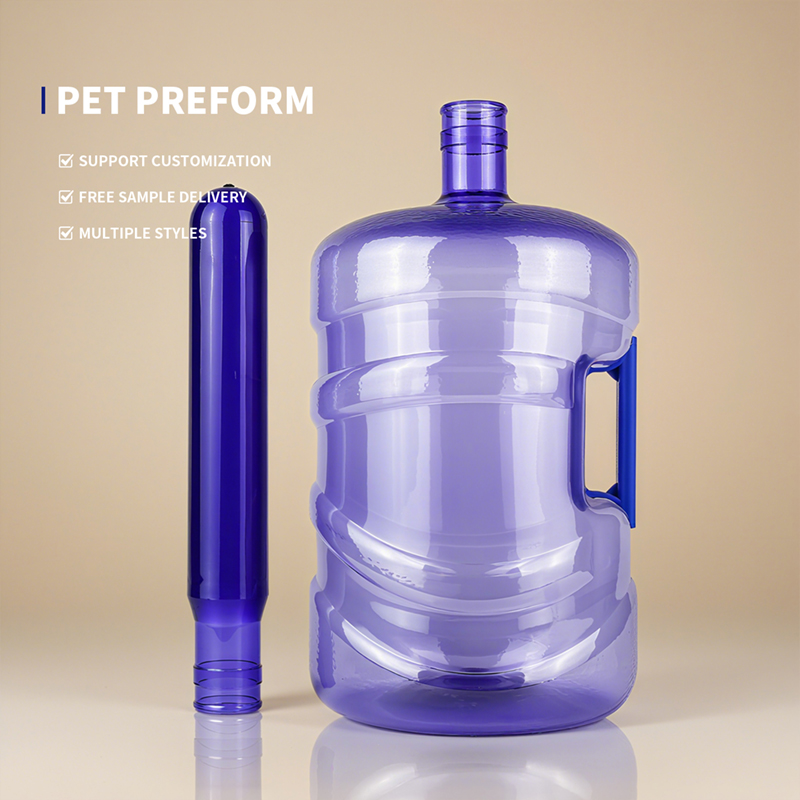
Un preforma de PET es el «embrión» de una botella de plástico de PET.
Su materia prima es la resina de PET, un polímero fabricado a partir de ácido tereftálico y etilenglicol. Este material es no tóxico, inodoro, altamente transparente y resistente, y está reconocido mundialmente como un material seguro para contacto con alimentos. La gran mayoría del agua embotellada, bebidas, jugos y tés que has consumido lo utilizan.
Pero la resina de PET en sí misma consiste únicamente en gránulos transparentes del tamaño de granos de arroz. Para convertirse en una botella, el primer paso es moldeo por inyección .
Los gránulos de PET se secan a 160–180 °C durante 4–6 horas para eliminar la humedad; luego se alimentan en una máquina de moldeo por inyección y se calientan hasta 270–290 °C para fundirse. El PET fundido se inyecta a alta presión en un molde multicavidad (comúnmente de 48, 72 o incluso 144 cavidades), donde se enfría y solidifica. El molde se abre y las piezas se expulsan, dando lugar a pequeños objetos con forma de tubo de ensayo.
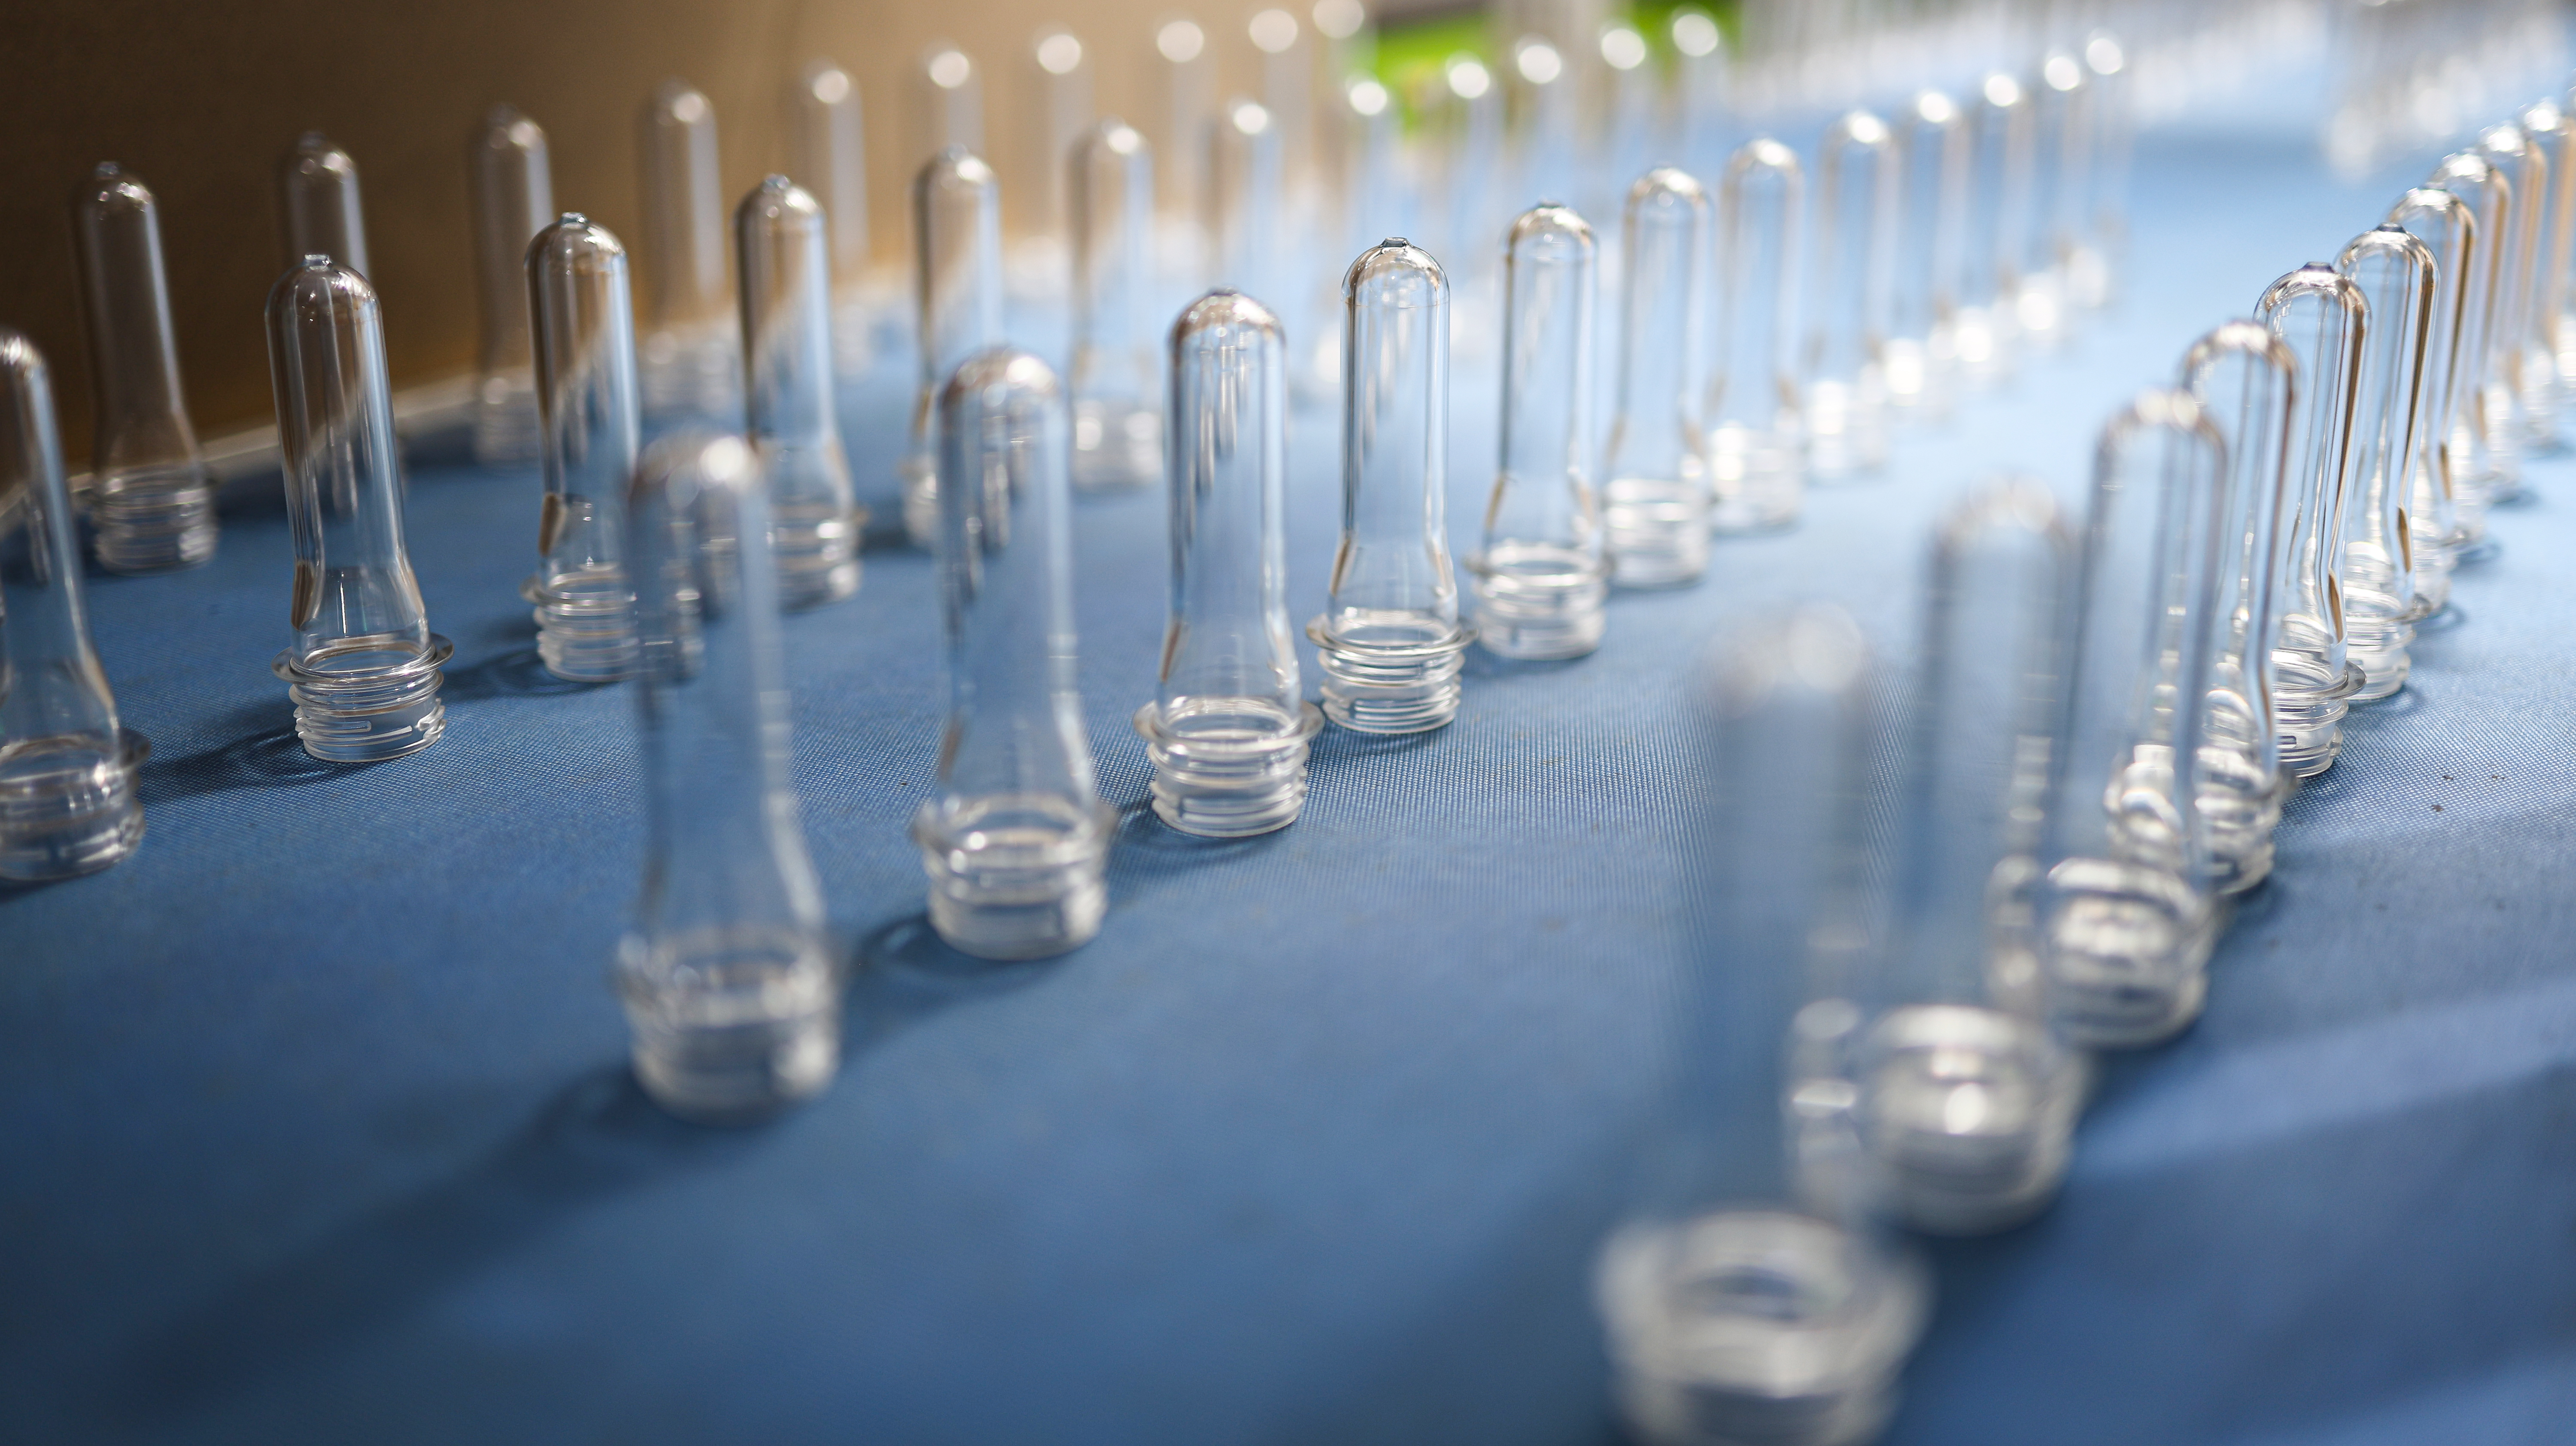
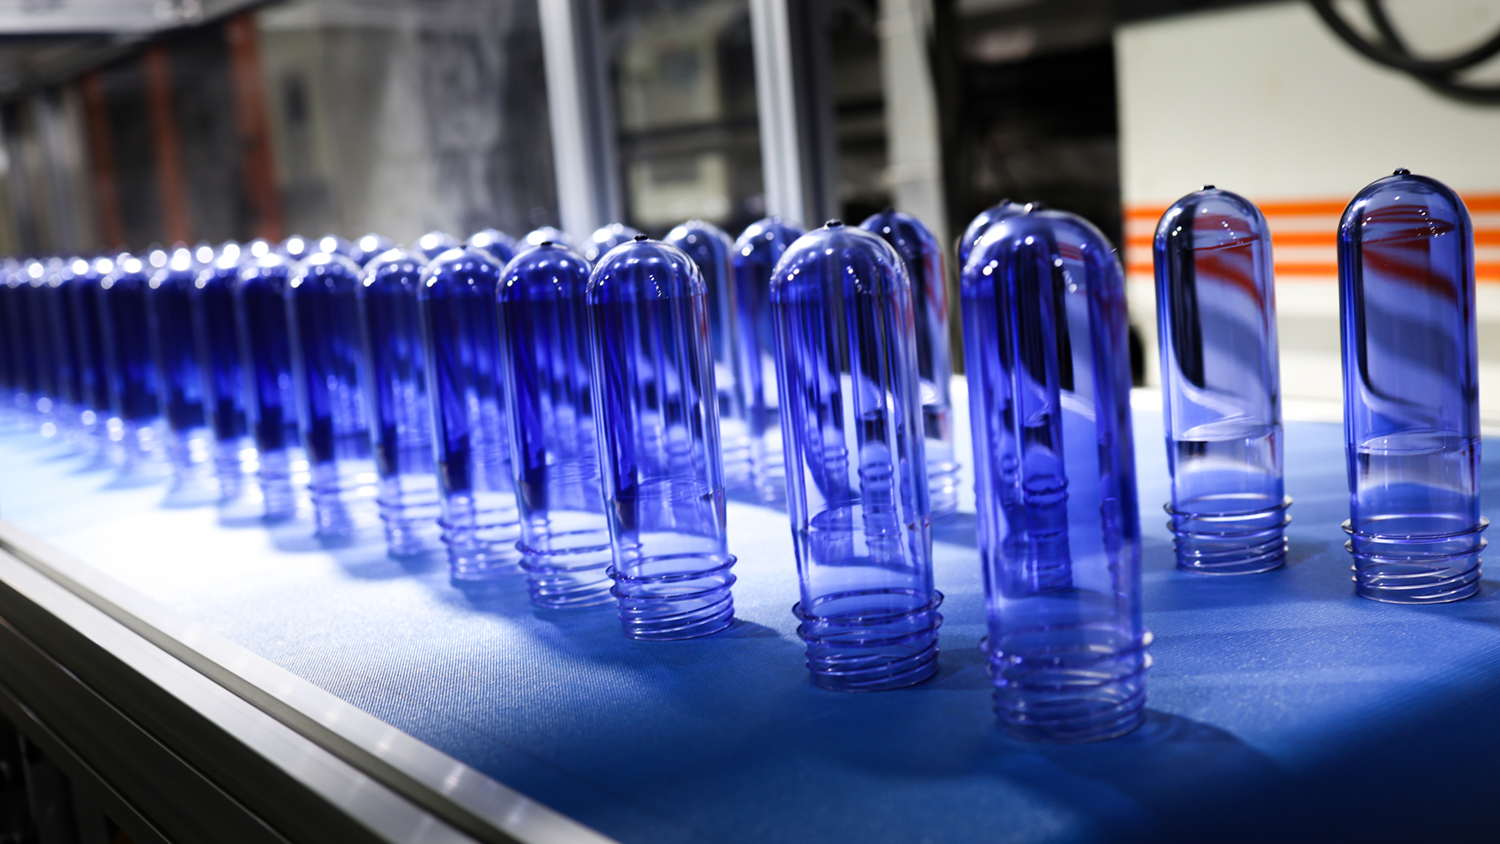
Estas son las preformas.
Son gruesos, transparentes y cortos: aparentemente, nada parecidos a la botella delgada y lisa en la que se convertirán. Sin embargo, lo son todo: las roscas del cuello, el anillo de soporte, la distribución del espesor de la pared del cuerpo y la estructura de la base ya están definidas desde la etapa del preforma.
Es decir: tal como es la preforma, así será la botella.
| Parámetro | Valor típico | DESCRIPCIÓN |
|---|---|---|
| Longitud | 50–150 mm | Depende de la capacidad de la botella |
| Diámetro exterior | 20–50 mm | El diámetro del cuello suele ser de 28 mm, 30 mm, 38 mm, etc. |
| Peso | 8–100 g | Las preformas para agua suelen pesar entre 8 y 20 g; las preformas grandes pueden superar los 50 g |
| Grosor de pared | 2–8 mm | Mucho más gruesas que la pared final de la botella (0,2–0,5 mm) |
| Roscas del cuello | Especificaciones estándar | Coincide con la tapa, común de 28 mm PCO, 30/25 mm, etc. |
| Valor IV | 0,72–0,84 dL/g | Varía según la aplicación |
| Contenido de acetaldehído | ≤3,0 μg/g | Requisito para uso alimentario; agua premium ≤1,5 μg/g |
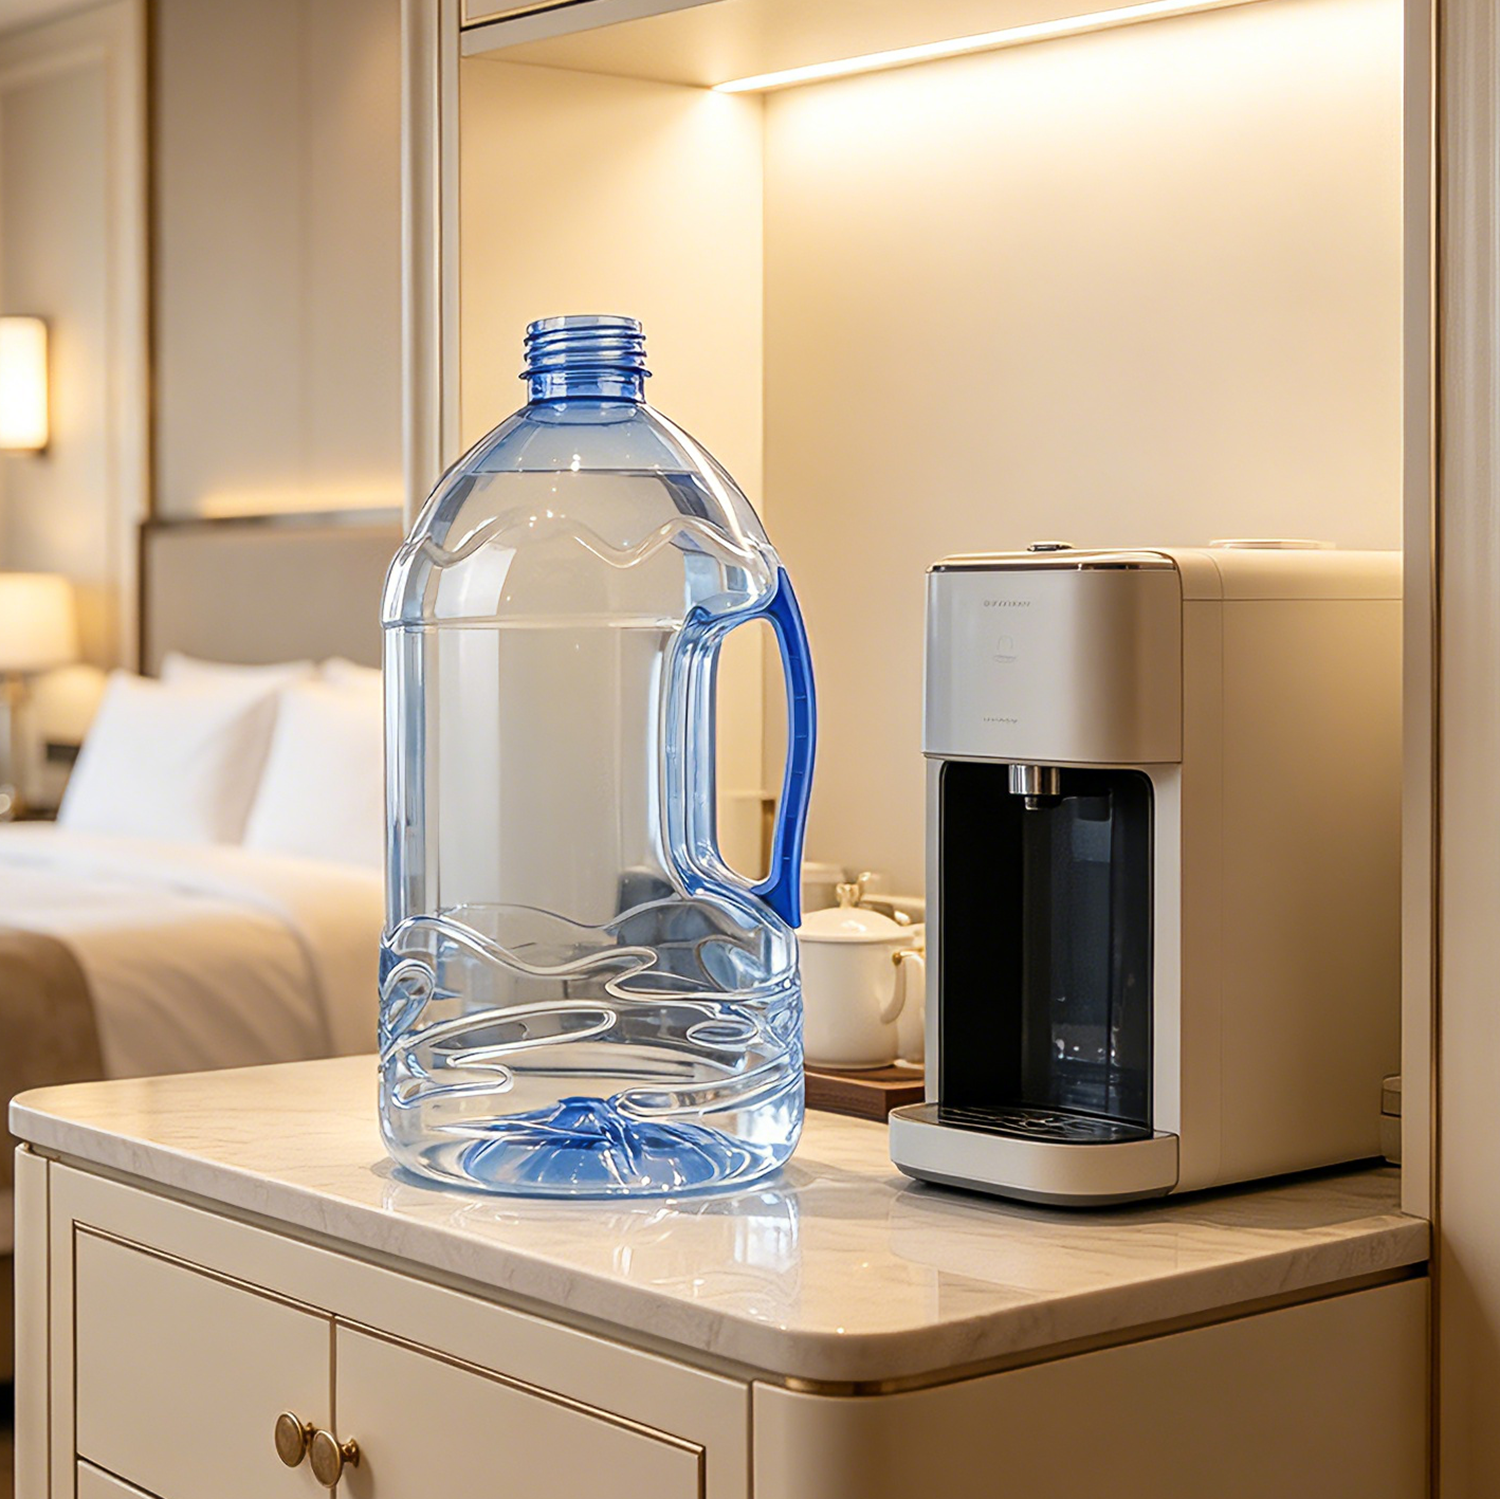
No existe un solo tipo de preformado. Según su uso final, los preformados se dividen en varios tipos:
Precursoras de Agua preformados estándar: los más comunes, utilizados para agua mineral y agua purificada. Valor IV aproximado de 0,72–0,76, peso ligero y bajo costo.
Preformados para bebidas gaseosas : utilizado para cola, Sprite y otras bebidas gaseosas. Valor IV más alto (0,76–0,80), base con forma de pétalo, resistente a la presión interna.
Preformas para llenado en caliente : utilizadas para bebidas de té y jugos. El cuello requiere un tratamiento de cristalización, resistente al llenado en caliente a 85–95 °C.
Precursoras de Aceite : utilizadas para aceite comestible y condimentos. Por lo general son más pesadas, con paredes más gruesas y buena resistencia a la caída.
Preformas de boca ancha : utilizadas para mermelada, miel, frutos secos, etc. Diámetro grande del cuello (38 mm o más), fácil de dispensar.
Preformas cosméticas : utilizadas para champú, gel de ducha, etc. Requisitos extremadamente altos de transparencia y brillo.
 |
 |
Una preforma no se convierte directamente en una botella. Debe atravesar un recorrido a alta temperatura.
La preforma se introduce en el horno de la máquina de soplado y se calienta mediante lámparas de infrarrojos lejanos a una temperatura de 90–120 °C. Este rango térmico es crítico: por debajo de 90 °C, el PET es demasiado rígido para soplarse; por encima de 120 °C, el PET cristaliza en exceso y la botella adquiere un aspecto blanco y turbio. La ventana térmica abarca únicamente 30 °C; una desviación de apenas unos grados puede provocar defectos.
El calentamiento no es simplemente una operación de «horneado». la preforma gira continuamente mientras avanza axialmente a través de múltiples zonas de calentamiento (las máquinas modernas de soplado suelen contar con 6–9 zonas). La potencia de cada zona puede ajustarse de forma independiente para garantizar que distintas partes de la preforma alcancen temperaturas diferentes: el hombro requiere suficiente calor para expandirse, el cuerpo necesita un calentamiento uniforme y la base exige un control térmico preciso.
La preforma calentada se transfiere al molde de soplado. Una varilla de estiramiento entra por el cuello y empuja contra la base de la preforma. La preforma se estira axialmente, como al estirar una banda elástica.
La velocidad, la carrera y la holgura de la varilla de estiramiento respecto al molde base deben coincidir con precisión con la temperatura de la preforma. Cuando la temperatura es baja, la velocidad de estiramiento debe ser más lenta para evitar grietas; cuando la temperatura es alta, puede aumentarse adecuadamente.
Se inyecta aire a alta presión (típicamente 25–38 bar) a través del cuello, expandiendo la preforma ya estirada hacia afuera contra las paredes del molde. La preforma se expande instantáneamente hasta adoptar la forma de una botella: cuerpo, hombro y base se forman en un solo paso.
El soplado se divide en soplado previo y soplado a alta presión etapas. La presión del soplado previo es menor (0,8–1 MPa) y sirve para expandir inicialmente la preforma; la presión del soplado a alta presión es mayor (2,5–3,8 MPa) y presiona firmemente la botella contra el molde para definir contornos y detalles nítidos.
El agua de refrigeración (10–30 °C) circula por el molde, enfriando y solidificando rápidamente la botella. Las cadenas moleculares, alineadas durante el estirado y el soplado, quedan «congeladas» en su posición, lo que confiere a la botella rigidez, transparencia y resistencia.
El control preciso de la temperatura del agua de refrigeración es fundamental. Normalmente, la temperatura del cuerpo se mantiene entre 20 y 45 °C, mientras que la base requiere temperaturas más bajas, de 5 a 8 °C. Un enfriamiento insuficiente provoca turbidez en la botella; un enfriamiento demasiado rápido puede hacerla frágil.
Todo el proceso suele durar únicamente 2–3 segundos . Un pequeño objeto con forma de tubo de ensayo se convierte en una botella de agua cristalina.
En el proceso de preforma a botella, existe un parámetro clave denominado relación de estiramiento .
Relación de estiramiento axial : longitud de la preforma → altura de la botella
Relación de estiramiento radial : diámetro de la preforma → diámetro de la botella
Relación total de estiramiento : típicamente de 8:1 a 12:1
Cuanto mayor sea la relación de estiramiento, más rectas y orientadas se volverán las cadenas moleculares de PET, y mayor será la resistencia y rigidez de la botella. Por eso algunas botellas tienen paredes delgadas pero se sienten muy firmes: la relación de estiramiento está adecuadamente diseñada y las cadenas moleculares están completamente orientadas.
Por el contrario, si el diseño del preforma es inadecuado (relación de estiramiento demasiado pequeña), la orientación molecular será insuficiente y la botella resultará blanda y floja, incluso si sus paredes no son delgadas.
Porque el preforma determina todo el rendimiento de la botella.
Un preforma de 10 g produce una botella de aproximadamente 10 g (con pérdidas mínimas durante el soplado). Que la botella se sienta gruesa o ligera depende, en primer lugar, del peso del preforma.
Las botellas comunes de agua de 500 ml disponibles en el mercado pesan entre 8 g y 15 g. Las botellas ligeras utilizan menos material, pero requieren un diseño más preciso del preforma y un moldeo por soplado más exacto para garantizar su resistencia.
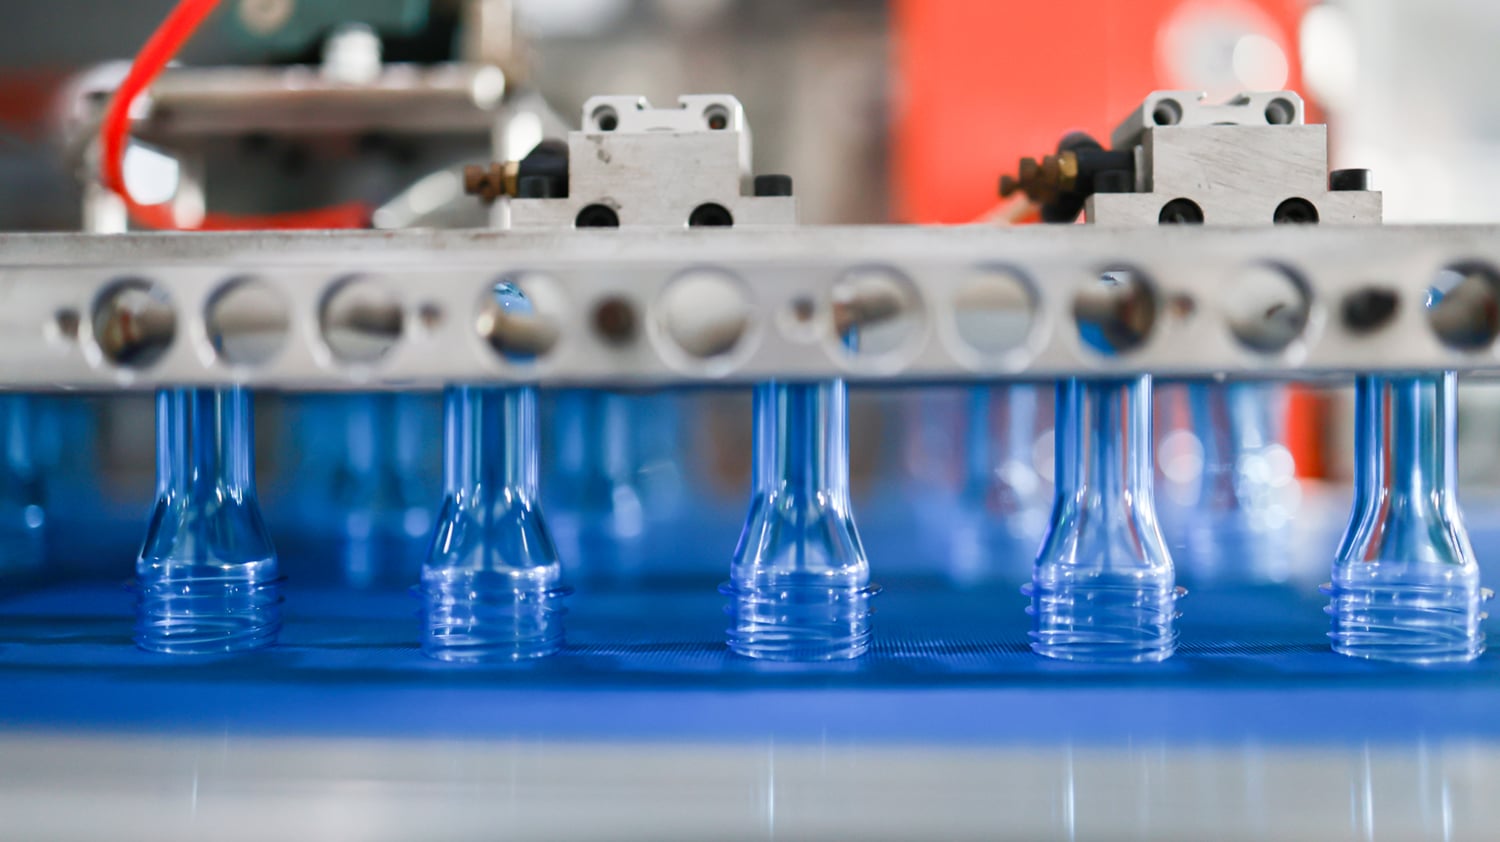
Si el espesor de la pared del preforma es irregular, la botella soplada resultará gruesa en un lado y delgada en el otro, o incluso tendrá una base descentrada. Puede contraerse y deformarse tras el llenado, o reventar durante el transporte.
En preformas de alta calidad, la tolerancia del espesor de la pared proveniente de la misma cavidad puede controlarse dentro de ±0,1 mm, y la variación de peso entre distintas cavidades puede controlarse dentro de ±0,2 g.
El valor IV (viscosidad intrínseca) representa la longitud de las cadenas moleculares de PET. Un valor IV alto indica buena tenacidad y alta resistencia a la compresión; un valor IV bajo indica una botella blanda y floja que se colapsa al apretarla y que puede romperse con una caída ligera.
Las preformas de agua suelen requerir un índice de viscosidad (IV) ≥ 0,72 dL/g. Si se añade demasiado regrind, el IV puede caer por debajo de 0,68 y la botella soplada presentará «falta de rigidez».
El acetaldehído es una molécula pequeña generada durante el procesamiento a alta temperatura del PET y posee un olor frutal penetrante. Si el contenido de acetaldehído en la preforma es elevado, el agua embotellada desarrollará un «sabor plástico» en cuestión de días. La nariz humana es extremadamente sensible al acetaldehído: puede detectarlo a concentraciones tan bajas como 0,05–0,1 ppm.
Las preformas de grado alimentario suelen requerir un contenido de acetaldehído ≤ 3,0 μg/g; para agua premium se exige ≤ 1,5 μg/g. El estándar de la FDA es más estricto y exige un contenido de acetaldehído < 0,5 ppm cuando está en contacto con alimentos.
El cuello de la preforma (el área roscada) recibe un tratamiento especial de cristalización, adquiriendo un color blanco lechoso. Si la cristalinidad es insuficiente, el cuello se deforma durante el enroscado de la tapa y no sella adecuadamente: el aire y las bacterias pueden penetrar, y el agua puede escapar durante el transporte.
La cristalización del cuello es un proceso de alta precisión. Dentro del molde, la preforma se calienta rápidamente a aproximadamente 180 °C mediante una «manga de cristalización del cuello», formando así una capa cristalina uniforme en la zona del cuello. Este proceso dura solo 1–2 segundos, pero los requisitos de control de temperatura son extremadamente rigurosos.
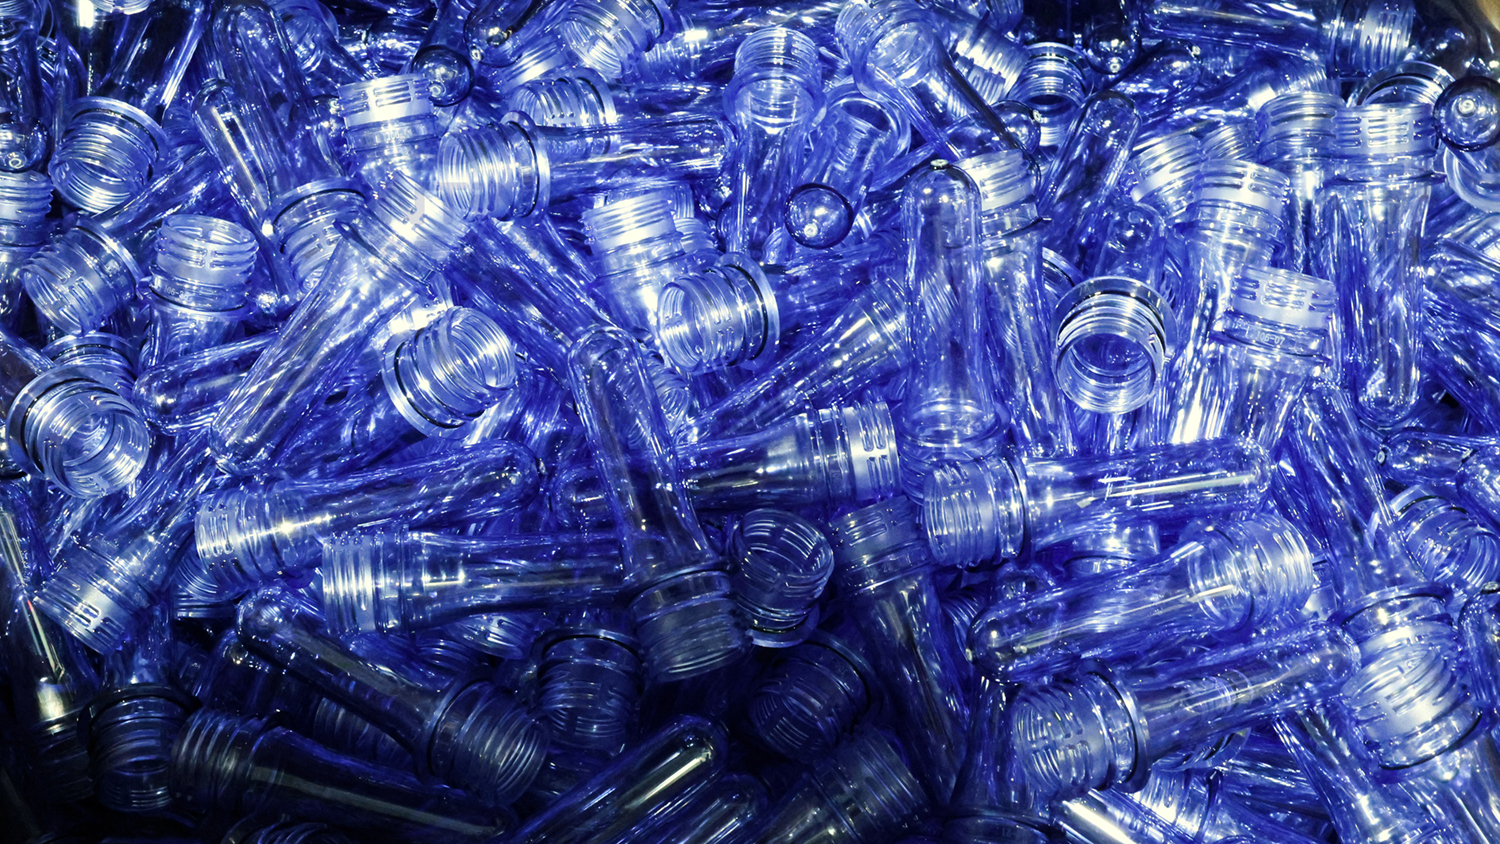
Durante la inyección y el enfriamiento, si este último es desigual, las tensiones residuales quedan «bloqueadas» dentro de la preforma. Tras el soplado, dichas tensiones no desaparecen, sino que permanecen ocultas en la pared de la botella. Un ligero impacto o un cambio de temperatura pueden liberarlas de forma repentina, provocando la rotura de la botella.
Las fábricas reputadas utilizan medidores de tensión polarizados para inspeccionar la tensión residual en los preformados, asegurando que se mantenga dentro de los límites seguros.
El preformado es la base de la botella. Si la base es inestable, cuanto más alta sea la estructura, mayor será el peligro.
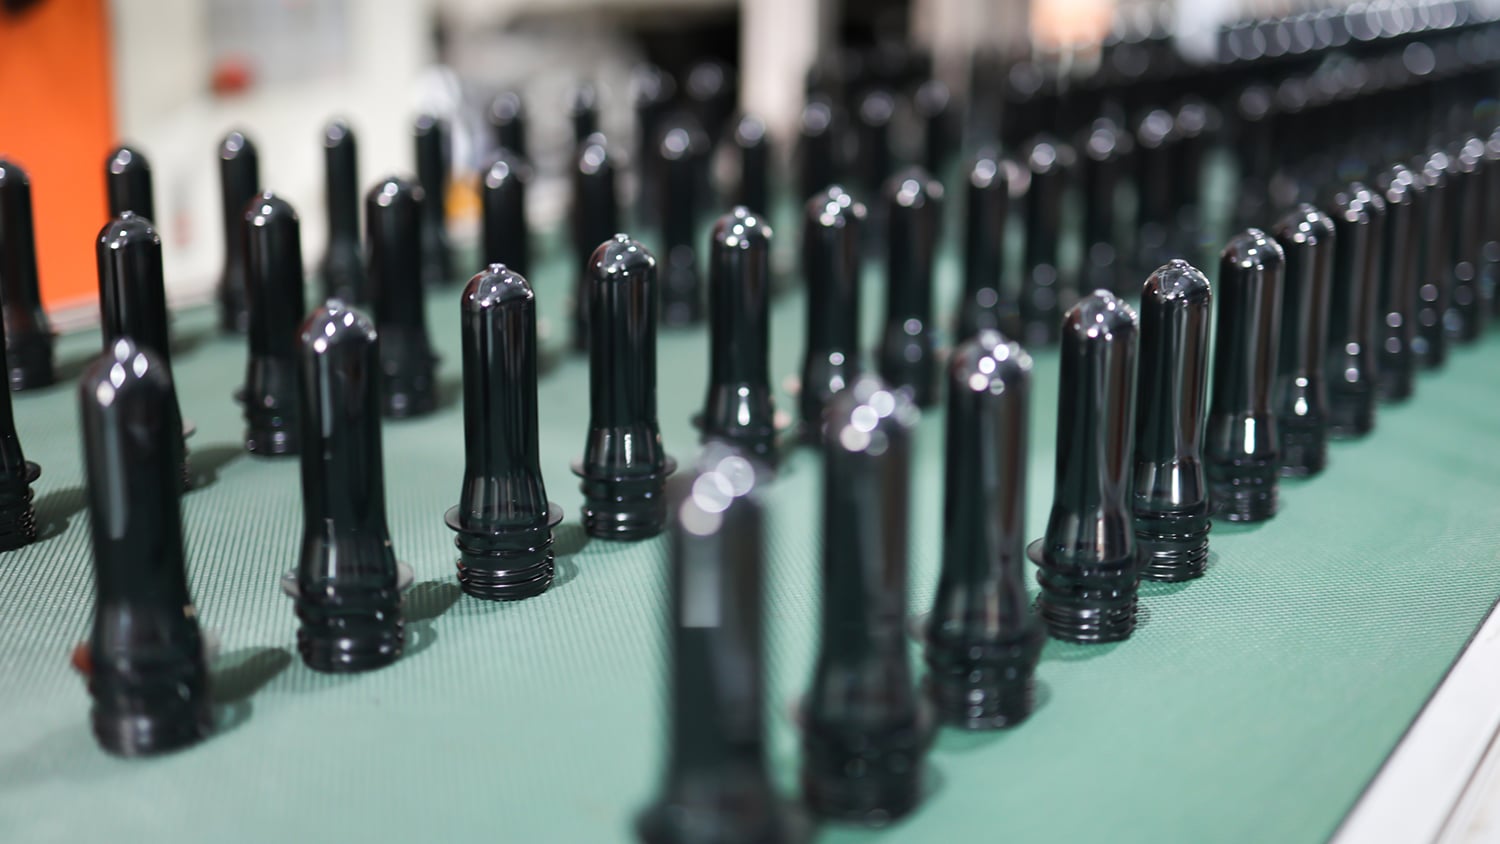
| Comparación | Preformado para agua | Preformado para bebidas carbonatadas |
|---|---|---|
| Valor IV | 0,72–0,76 dL/g | 0,76–0,80 dL/g |
| Diseño básico | Plano o ligeramente cóncavo | Base en pétalos (cinco pétalos) |
| Grosor de pared | Relativamente delgado | Relativamente grueso |
| Peso | Ligero (8–15 g/500 ml) | Pesado (18–25 g/500 ml) |
| Resistencia a la presión | Baja | Alta (4–5 bar) |
| Estructura del Cuerpo | Sencillo | Ribs de refuerzo, líneas |
Las botellas para bebidas carbonatadas deben soportar presión interna (aproximadamente 4 bar), por lo que sus preformas tienen un IV más alto, diseños de base más complejos y más ribs de refuerzo. Las botellas para agua no necesitan soportar presión interna, por lo que pueden ser más ligeras y más delgadas.
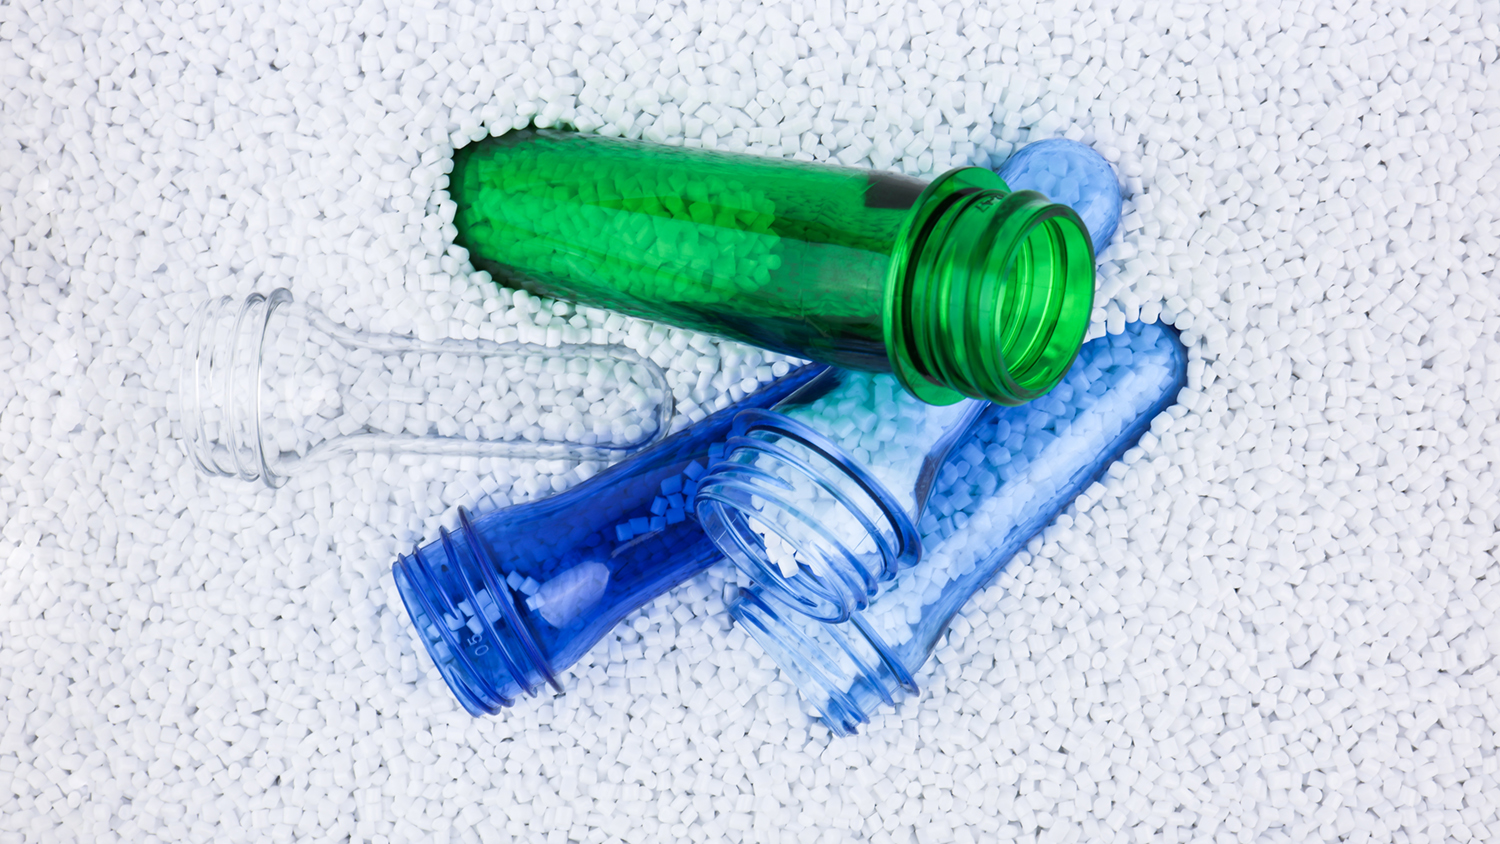
Si ha comprado té helado o té verde, probablemente haya notado que esas botellas son extremadamente rígidas: imposibles de comprimir. Eso no se debe a que usen más material, sino a que son botellas para llenado en caliente .
Durante el llenado en caliente (85–90 °C), las botellas de PET se encogen y deforman a altas temperaturas. Para resolver esto, las botellas para llenado en caliente requieren:
Materia prima de IV más elevado (≥0,78 dL/g)
Costillas de refuerzo más complejas y paneles termoestabilizados
Un proceso de «termoestabilización» tras el soplado (molde calentado a 120–140 °C, manteniendo la botella en el molde caliente durante varios segundos para eliminar las tensiones internas y elevar la cristalinidad hasta aproximadamente un 35 %)
El resultado: las botellas para llenado en caliente son excepcionalmente rígidas y más costosas.
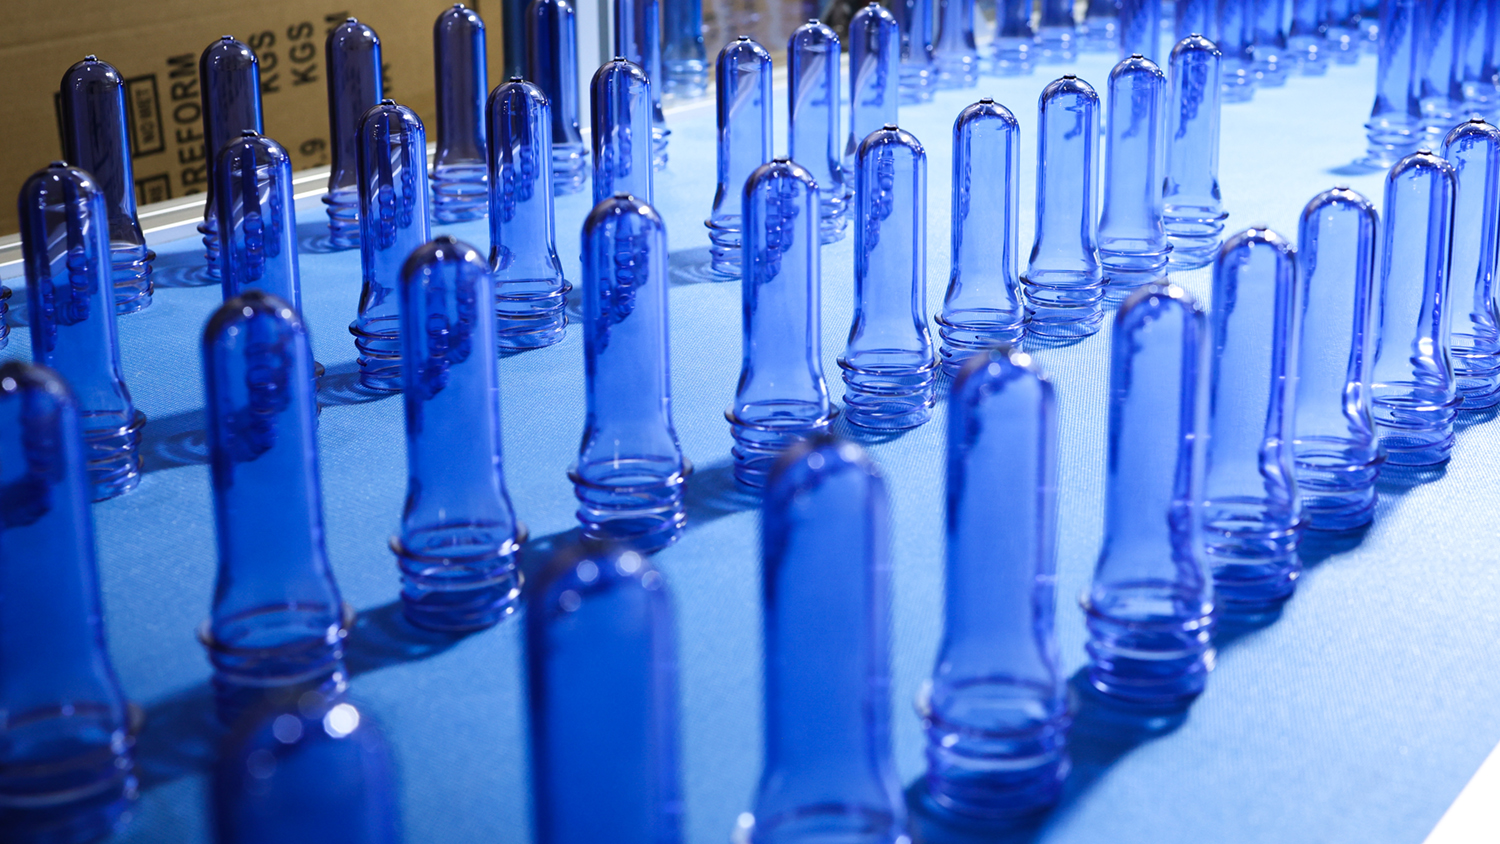
Cada vez más marcas buscan la diferenciación del envase: agua azul claro, refrescos verde pálido, bebidas energéticas ámbar. Estas botellas coloreadas se tiñen desde la etapa de preforma.
Existen dos métodos principales para colorear preformas de PET:
El masterbatch gránulos sólidos, proporción de adición del 2 % al 5 %, baja barrera técnica en los equipos, adecuado para producción continua a gran escala.
Colorante líquido pigmento líquido, proporción de adición del 0,1 % al 0,5 %, dispersión más uniforme, colores más vivos y cambios de color más rápidos, pero requiere una bomba dosificadora especializada.
Independientemente del método, el cumplimiento de los estándares para uso alimentario es el límite mínimo. Los colorantes deben cumplir con la norma GB 9685; no se deben utilizar pigmentos no aptos para uso alimentario.
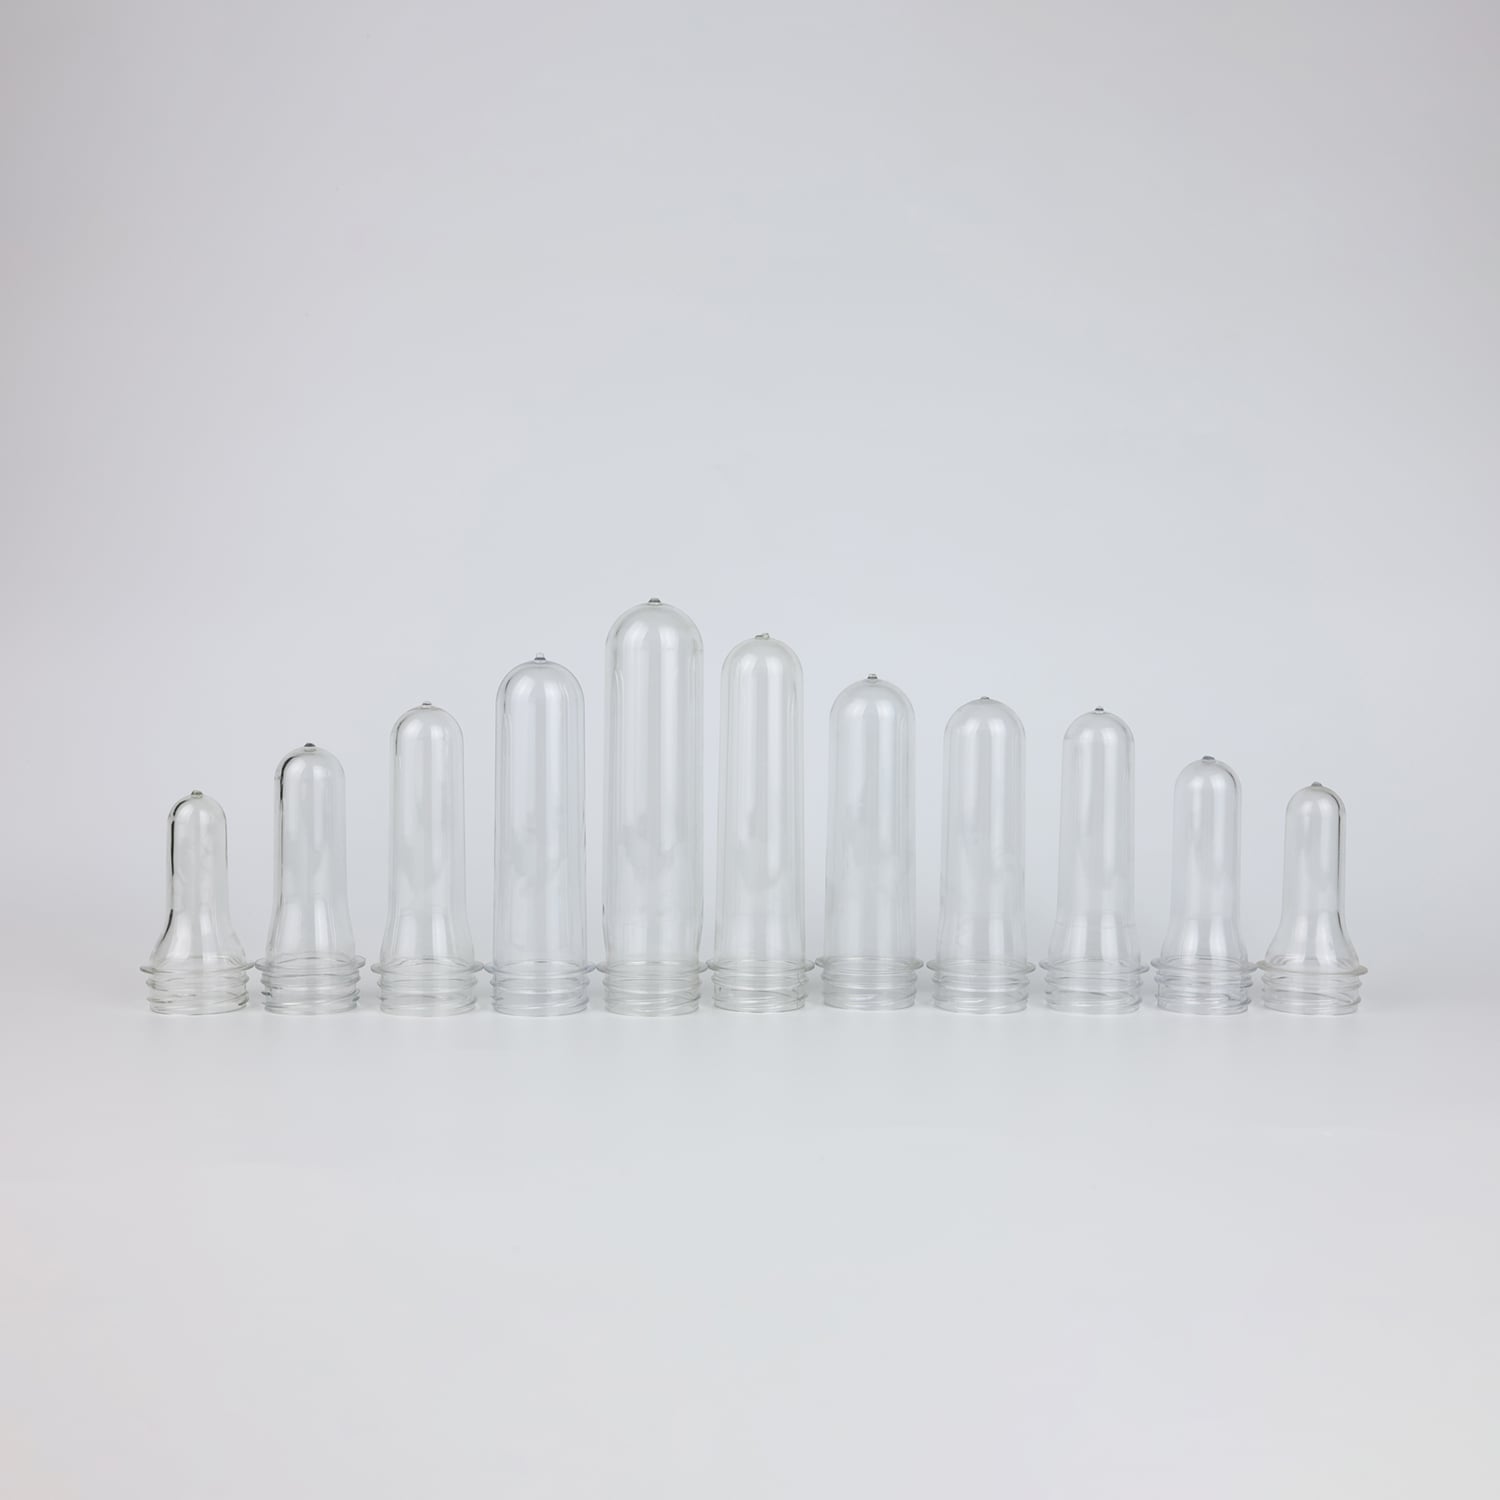
Desde la materia prima hasta el embarque, un preforma debe superar numerosos puntos de control.
La resina PET para uso alimentario debe cumplir con la norma GB 4806.7. Metales pesados: plomo ≤ 1 mg/kg, cadmio ≤ 0,6 mg/kg. Consumo de permanganato de potasio ≤ 10 mg/kg. Residuo de evaporación ≤ 30 mg/L. Detrás de estos valores numéricos se encuentra el límite mínimo para la salud del consumidor.
Tras la llegada de las materias primas, se realizan pruebas por muestreo: valor IV, punto de fusión, contenido de humedad, color, etc. Las materias primas que no cumplen se devuelven directamente y nunca se introducen en la producción.
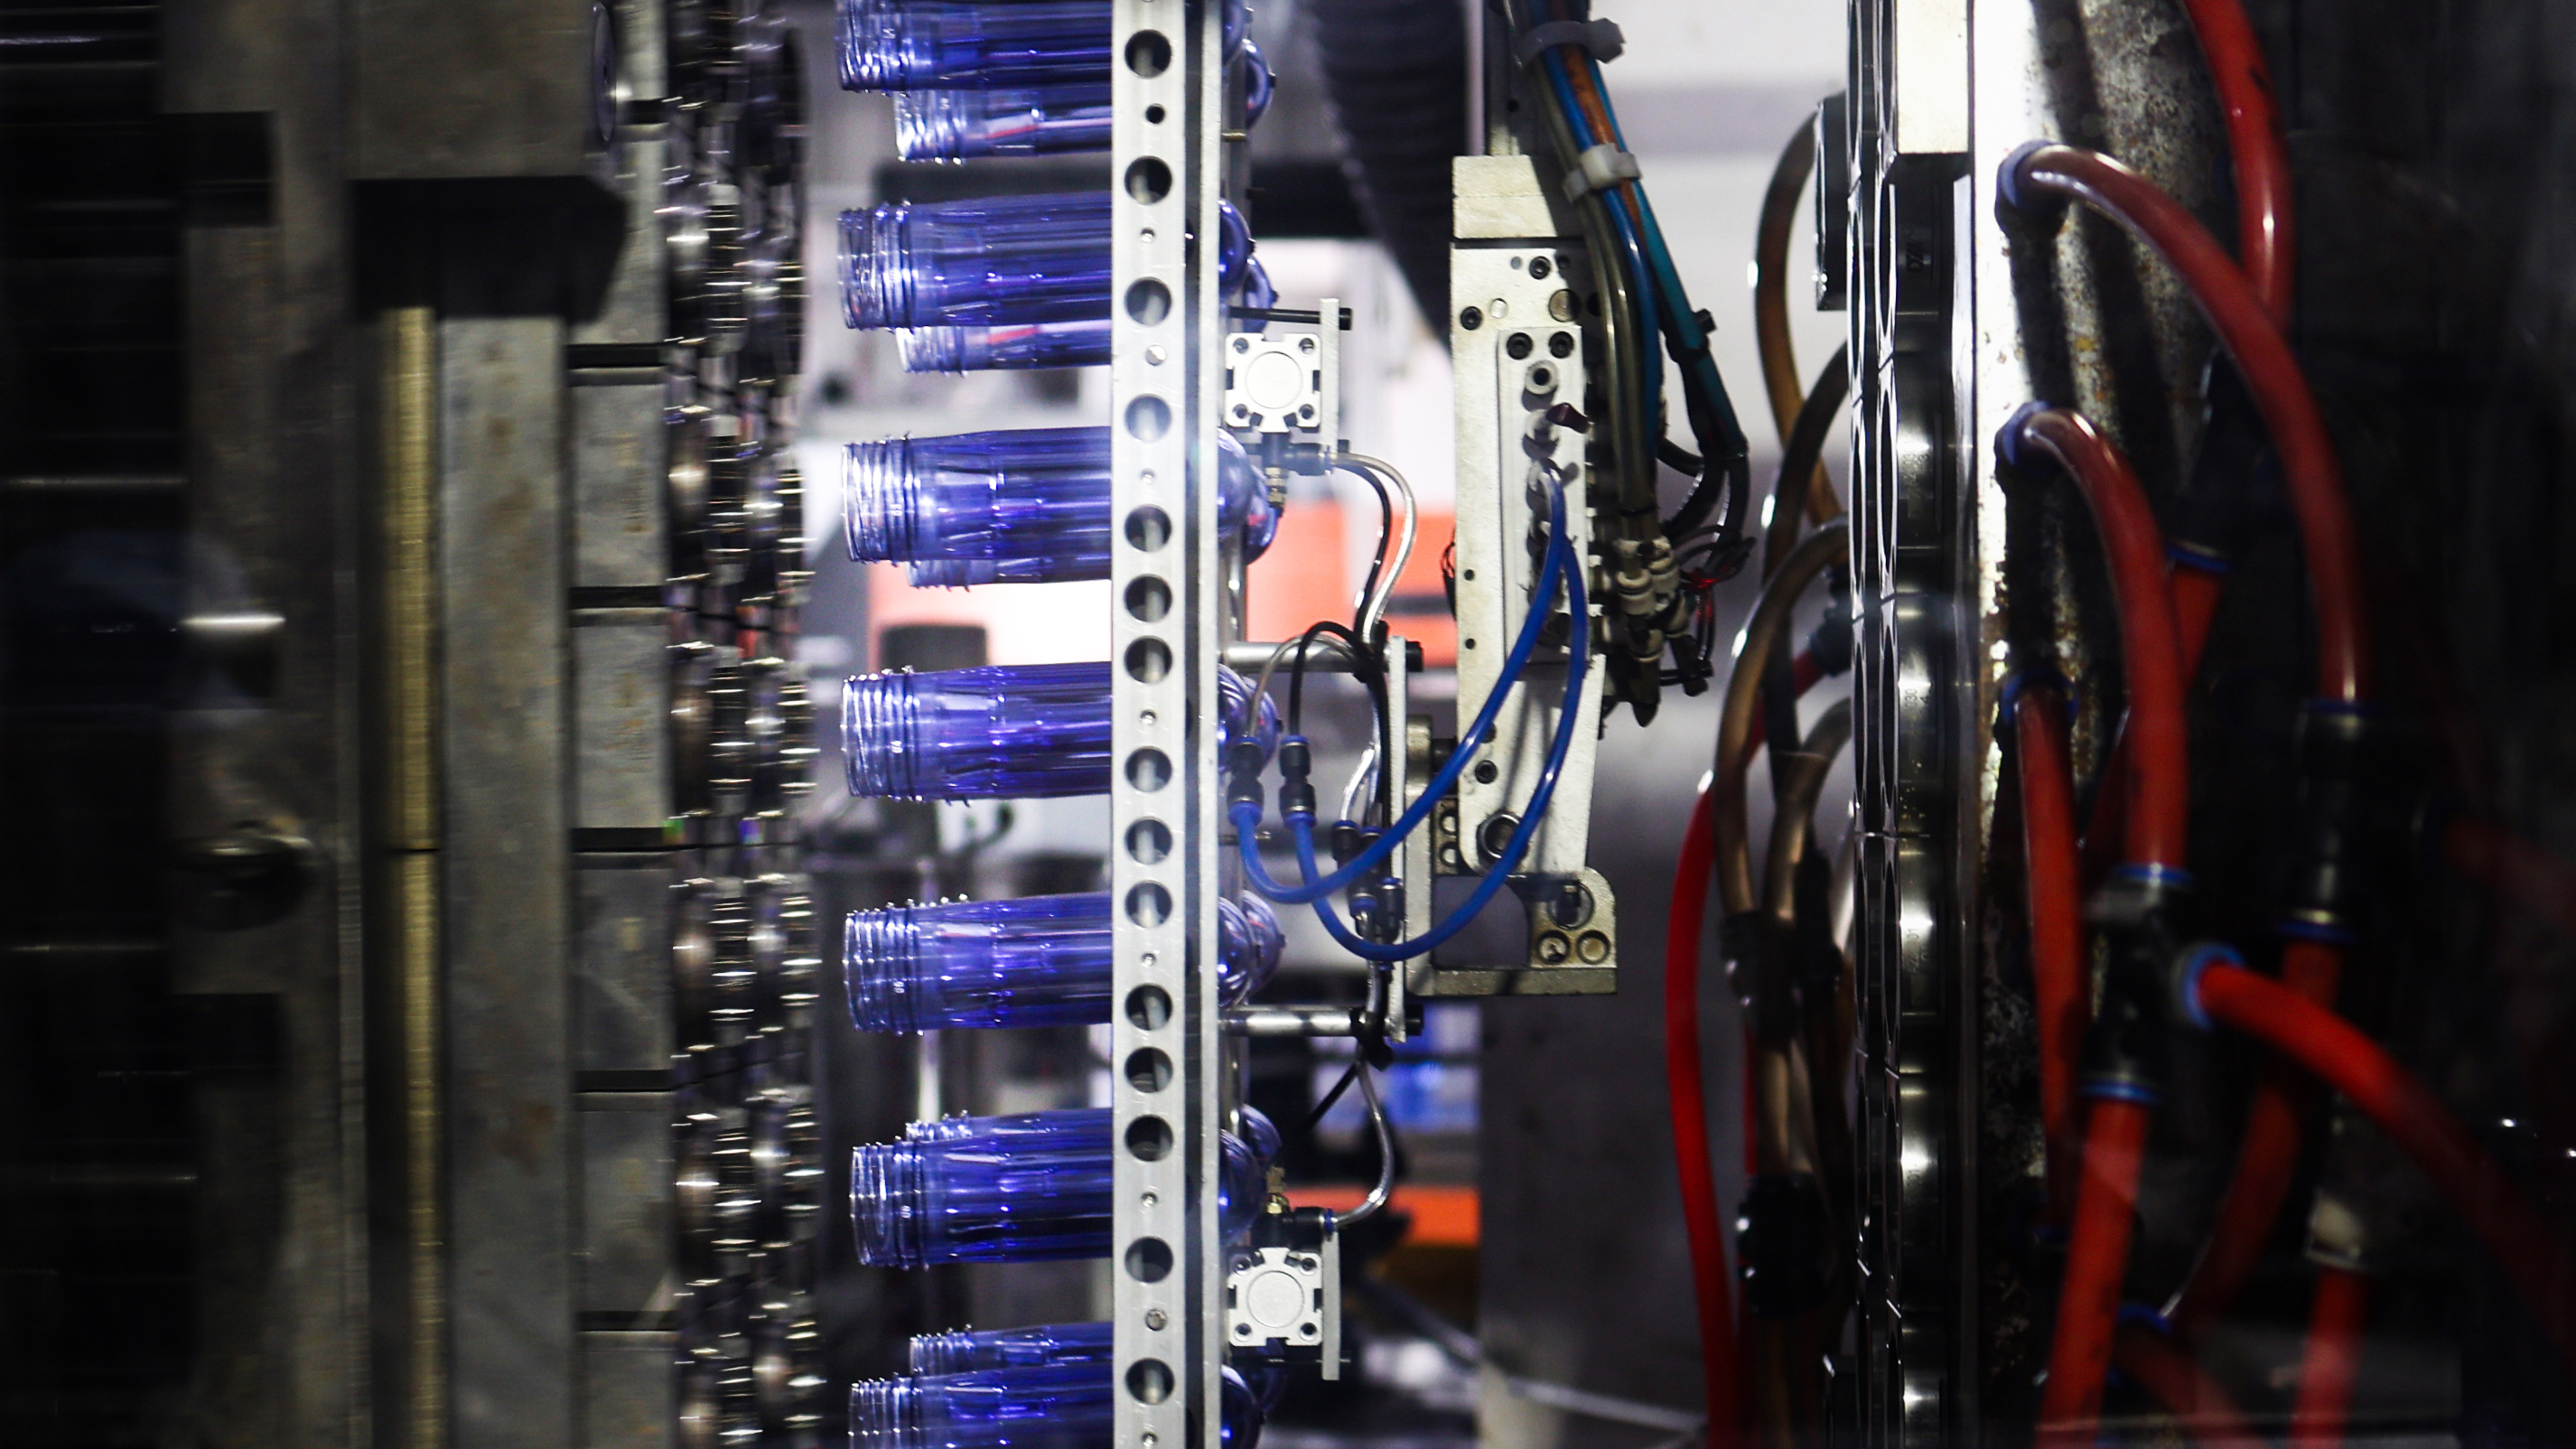
El PET es higroscópico. Si no se elimina completamente la humedad, el PET sufre hidrólisis durante el moldeo por inyección: las cadenas moleculares se rompen, el valor IV disminuye y el acetaldehído se eleva drásticamente. La temperatura, el tiempo y el punto de rocío del secado deben controlarse con precisión.
Condiciones típicas de secado: 160–180 °C, 4–6 horas, punto de rocío ≤ -40 °C. Tras el secado, el contenido de humedad del PET debe ser inferior a 50 ppm (0,005 %). ¿Qué tan seco es eso? Decenas de veces más seco que el aire del desierto.
Temperatura del fundido, temperatura del molde, velocidad de inyección, presión de mantenimiento y tiempo de enfriamiento: decenas de parámetros actúan simultáneamente. Una temperatura demasiado alta genera exceso de acetaldehído; una temperatura demasiado baja produce preformas frágiles. Un ciclo corto implica enfriamiento insuficiente; un ciclo largo reduce la producción.
Un buen ingeniero de procesos de moldeo por inyección necesita años, incluso décadas, de experiencia para hallar el equilibrio óptimo entre todos estos parámetros.
El peso se muestrea cada 2–4 horas; la viscosidad intrínseca (IV) y el acetaldehído se analizan por lote; la tensión residual se verifica periódicamente con un medidor de tensión polarizado; la uniformidad del espesor de pared se comprueba mediante transmisión luminosa. En una fábrica reputada, los registros de inspección pueden llenar varios archivadores.
Elementos típicos de inspección previa al embarque de preformas:
| Elemento de inspección | Frecuencia | Método | Criterios de aceptación |
|---|---|---|---|
| Peso | Cada 2 horas | Báscula electrónica | Tolerancia ±0,2 g (preforma de 20 g) |
| Valor IV | Por lote | Viscosímetro capilar | ≥0,72 dL/g |
| Acetaldehído | Por lote/cada trimestre | Cromatografía de Gases | ≤3,0 μg/g |
| Uniformidad del espesor de pared | Cada 4 horas | Transmisión de luz/ultrasonidos | Sin desviación visible |
| Tensión | Cada 4 horas | Medidor de tensión polarizada | Sin estrías brillantes densas |
| Apariencia | Cada 2 horas | Visual | Sin manchas negras, burbujas ni amarilleo |
| Dimensiones del cuello | Por lote | Calibrador/proyector | Cumple con la tolerancia del dibujo |
Los preformados deben almacenarse en un almacén con control de temperatura y humedad, con temperatura inferior a 28 °C y humedad inferior al 70 %. En verano, evite la hidrólisis causada por altas temperatura y humedad; en invierno, evite la embrittlement causada por bajas temperaturas. La diferencia de temperatura entre el almacén y el taller debe mantenerse dentro de los 2 °C.
Toda esta rigurosidad «invisible» se convierte, finalmente, en la acción de girar y abrir la tapa: fácil, suave y sin olor. No siente nada inusual porque todo lo que debía hacerse bien ya se hizo bien.
Una vez visité una fábrica de preformados que suministra a una importante marca nacional de agua potable.
En el taller había un lema colgado: «Cada preformado que usted fabrica podría ser consumido por un niño.»
El taller estaba en silencio, con solo la apertura y cierre rítmicas de las máquinas de moldeo por inyección. Hileras de preformas eran expulsadas de los moldes, caían sobre una cinta transportadora y se alineaban ordenadamente como soldados a la espera de inspección. Cada dos horas, un inspector de calidad se acercaba, seleccionaba al azar algunas piezas, las pesaba en una balanza electrónica, registraba los datos y luego las sostenía contra la luz para comprobar su transparencia y usaba una película polarizadora para verificar tensiones.
¿Alguna vez te sientes insensible al fabricar tantas cada día?, pregunté.
no, respondió el inspector. Cada vez que veo noticias sobre problemas con alguna marca de agua, pienso: ¡qué suerte que no fueron nuestras preformas! Esa sensación es más satisfactoria que un bono.
Detrás de cada botella de agua segura hay un grupo de personas rigurosas respecto a la calidad de un pequeño tubo de ensayo.
La materia prima de las preformas, el PET, proviene de la cadena industrial petroquímica.
Petróleo → Paraxileno (PX) → Ácido tereftálico (PTA) + Etilenglicol (EG) → Resina PET → Preforma → Botella → Reciclaje
Esta cadena de suministro abarca miles de kilómetros e implica decenas de procesos. Desde el crudo bajo tierra, hasta los gránulos en la fábrica, pasando por la botella de agua que tienes en la mano: cada paso requiere un control preciso para garantizar la seguridad del producto final.
En los últimos años, esta cadena está experimentando una transformación. El auge de el PET reciclado de grado alimentario (rPET) permite convertir botellas PET usadas nuevamente en preformas aptas para alimentos, logrando un reciclaje «de botella a botella».
Mediante tecnologías avanzadas como limpieza profunda, desvolatilización al vacío a alta temperatura y polimerización en estado sólido (SSP), el PET reciclado puede alcanzar los mismos estándares de seguridad alimentaria que el PET virgen. La UE ha establecido que, para 2030, todas las botellas de bebidas PET deben contener al menos un 30 % de material reciclado.
La botella de agua que tienes en la mano podría convertirse algún día en el punto de partida de otra botella de agua. Este pequeño tubo de ensayo participa en una transformación global hacia una economía circular.
Verdad: El grosor de la pared del preformado se diseña según el peso y la resistencia requeridos de la botella tras el soplado: un grosor mayor no siempre es mejor. Un grosor excesivo incrementa el costo de los materiales y puede provocar un estiramiento irregular durante el soplado. Lo que realmente importa es uniformidad la uniformidad del grosor de la pared, no su grosor absoluto.
Verdad: Transparencia ≠ seguridad. También pueden parecer transparentes preformados no aptos para alimentos, pero sus materias primas podrían contener niveles excesivos de metales pesados, aditivos no conformes o materiales reciclados de origen desconocido. Los preformados aptos para alimentos exigen documentación completa de conformidad e informes de ensayo —no basta con «tener un aspecto limpio».
Verdad: Un color intenso no equivale a una buena calidad. Los colorantes para preformas de grado alimentario deben cumplir con la norma GB 9685 y emplear masterbatch de grado alimentario o colorantes líquidos de grado alimentario. Los pigmentos de baja calidad pueden liberar metales pesados o aminas aromáticas, lo que supone un riesgo para la salud. Al elegir preformas de color, exija siempre al proveedor la documentación que acredite el cumplimiento normativo de los colorantes.
Verdad: Las preformas para agua corriente no son resistentes al calor. La temperatura de transición vítrea del PET es de aproximadamente 75–80 °C; por encima de este valor, el material se ablanda y se deforma. Únicamente las preformas para llenado en caliente, sometidas a cristalización especial y fijación térmica, pueden soportar temperaturas de llenado de 85–95 °C. Usar una botella de agua común para agua caliente no solo provoca deformación de la botella, sino que también puede acelerar la migración de sustancias nocivas.
Verdad: Sí que pueden. Mediante tecnologías avanzadas de purificación, el PET reciclado puede cumplir con los estándares para contacto con alimentos. Principales reguladores mundiales (la FDA, la EFSA, Health Canada, etc.) han aprobado el rPET de grado alimentario para aplicaciones de contacto con alimentos. Lo esencial radica en el origen del material reciclado y en que el proceso de purificación cumpla con las normas.
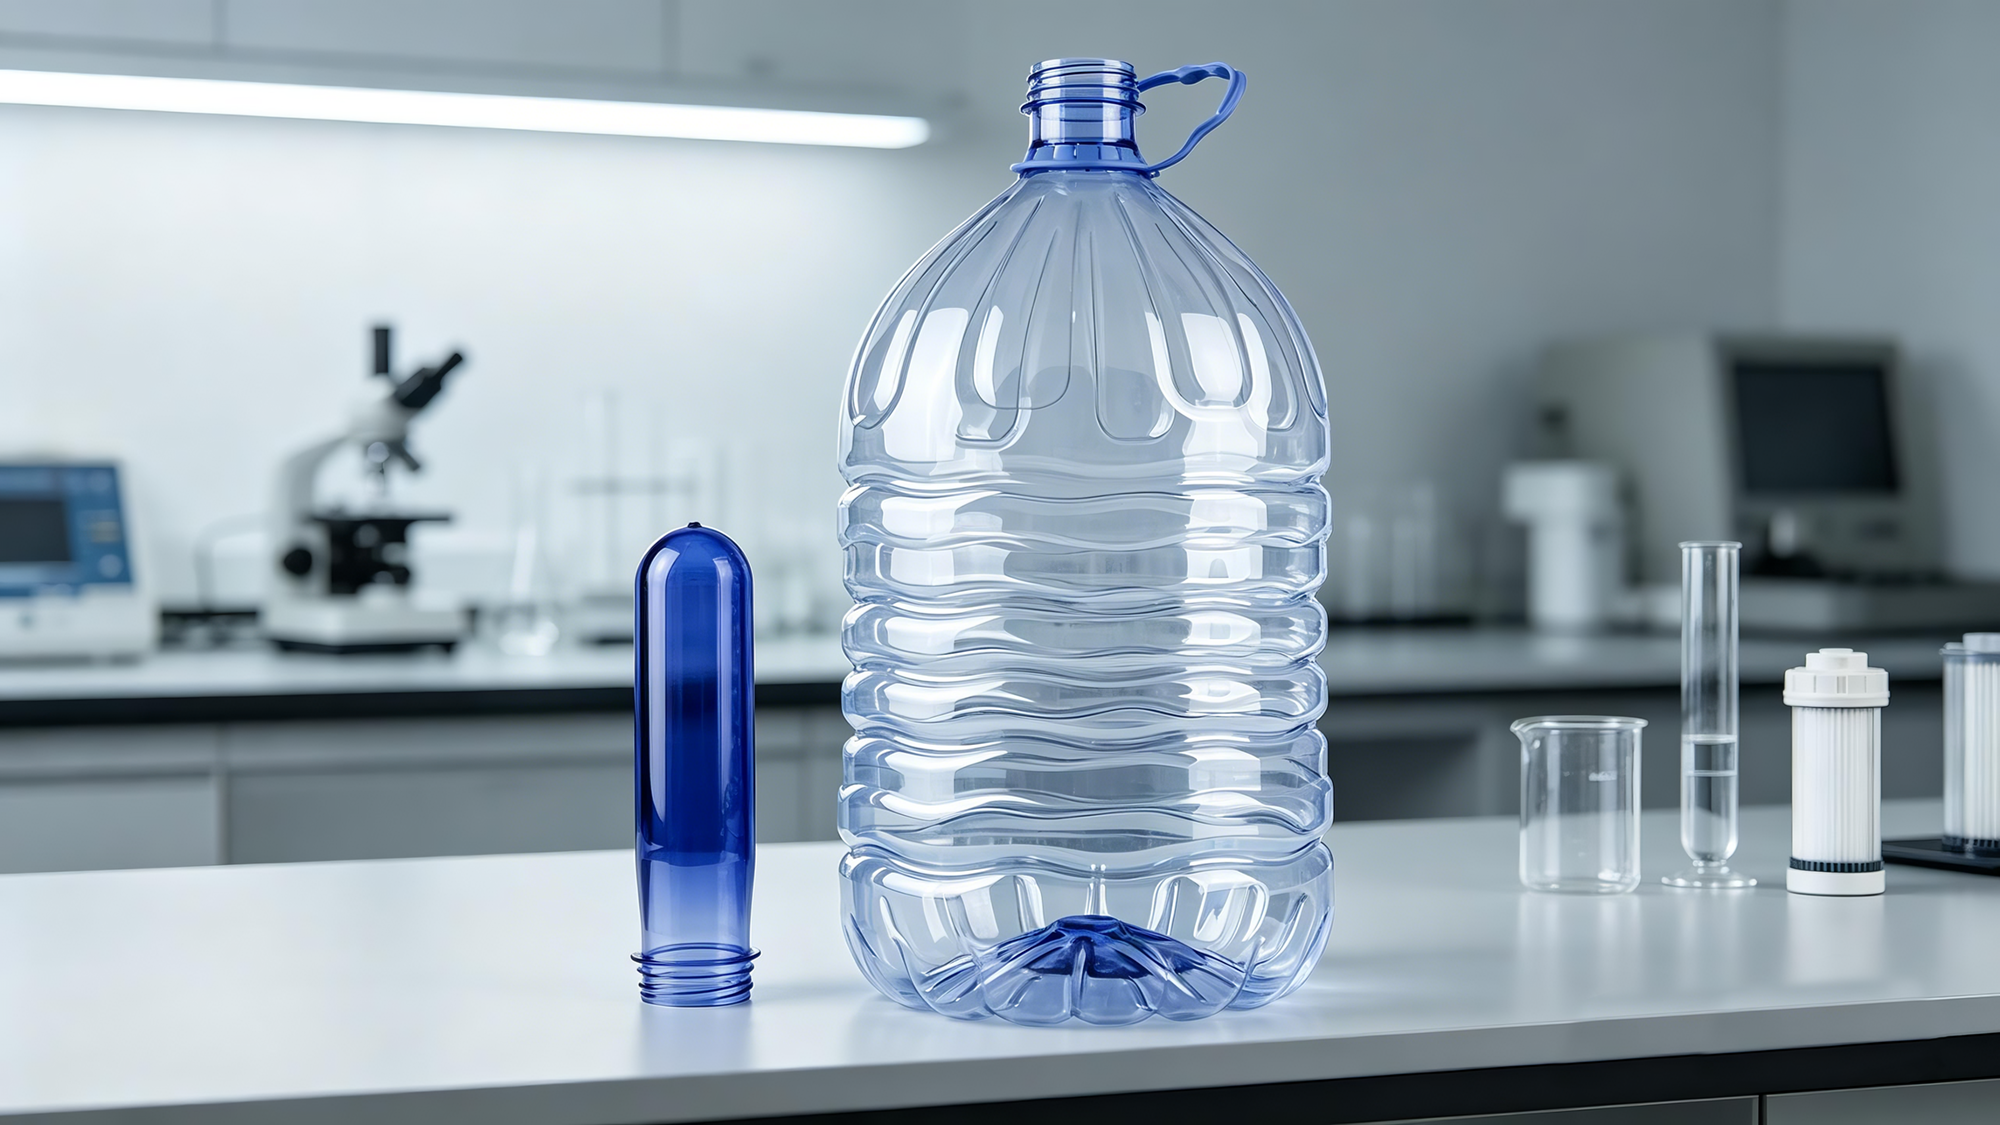
La próxima vez que destape una botella de agua, tómese un momento para observar los hilos blanquecinos alrededor del cuello.
Esa es la marca dejada por el proceso de cristalización. Ha sufrido un control preciso de la temperatura para lograr que el cuello sea rígido, resistente al calor y hermético. Nunca aparece en los anuncios y pasa desapercibida para los consumidores, pero determina si al destapar la tapa la acción será suave o forzada, y si el cierre será hermético o presentará fugas.
Ese pequeño tubo de ensayo nunca llega a sus manos. Sin embargo, determina si la botella de agua que sostiene es segura, tiene buen sabor y merece confianza.
Cada botella de agua que bebes comienza con este «pequeño tubo de ensayo».
Y detrás de cada «pequeño tubo de ensayo» hay materias primas puras, procesos precisos, pruebas rigurosas y un grupo de personas que respetan su trabajo.
La próxima vez que bebas agua, tómate un momento para pensarlo.
 Noticias destacadas
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD es un fabricante profesional de preformas de PET con más de 25 años de experiencia. Certificada según ISO9001/ISO22000, ofrece cuellos personalizados (28–55 mm), colores, pesos y moldes para marcas de agua y bebidas. Contáctenos hoy.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. POLÍTICA DE PRIVACIDAD