EN

Na próxima vez que abrir uma garrafa de água, reserve um momento para observar os fios esbranquiçados ao redor do gargalo. Essa é a marca deixada por sua vida anterior como um ‘tubinho de ensaio’ – prova de que ela completou uma jornada em alta temperatura.
Você pega uma garrafa de água, gira a tampa e toma um gole. A água é límpida, limpa e inodora. Você a considera algo natural – afinal, água é só água, envasilhada na fonte, certo?
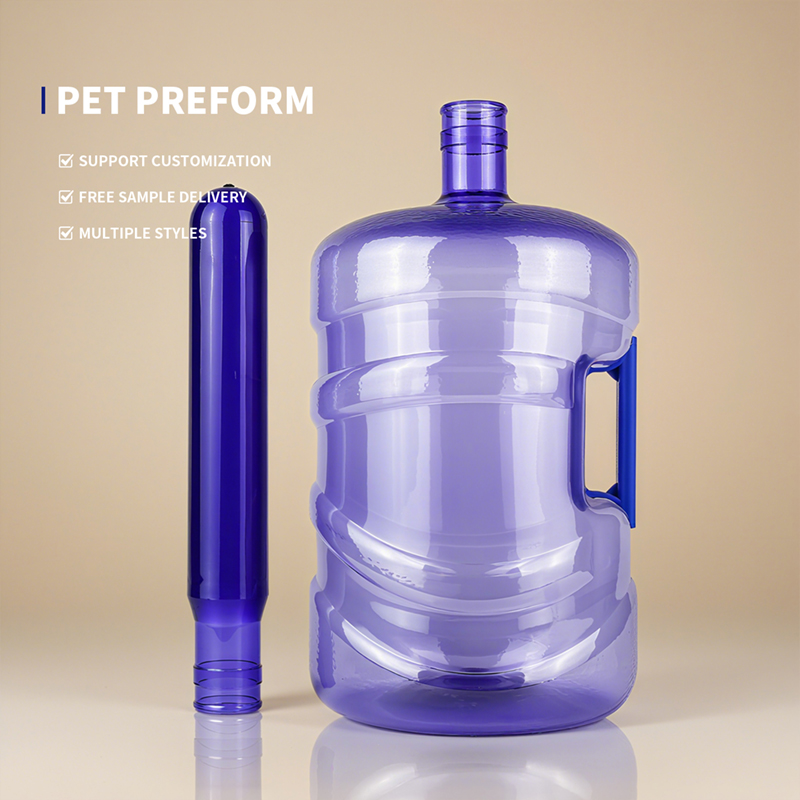
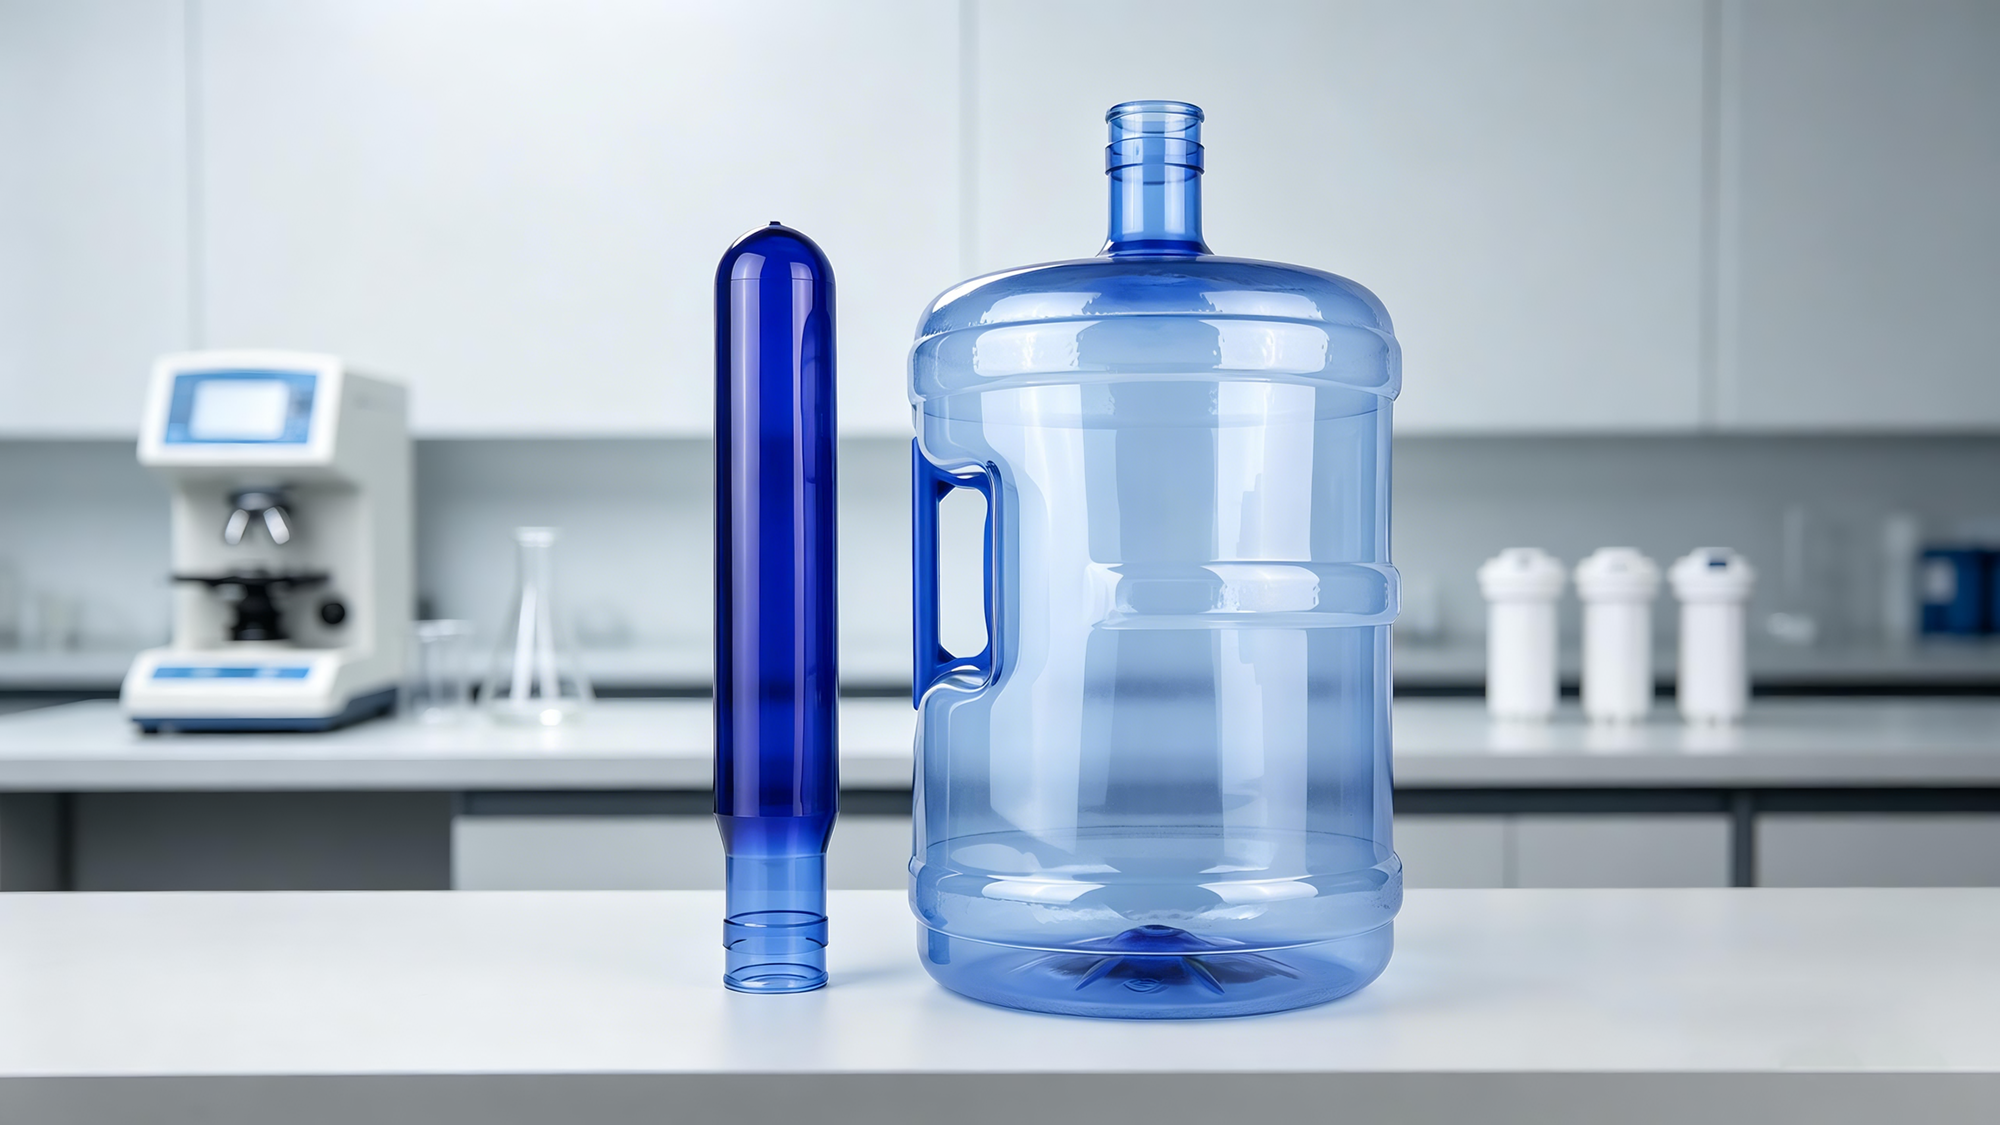
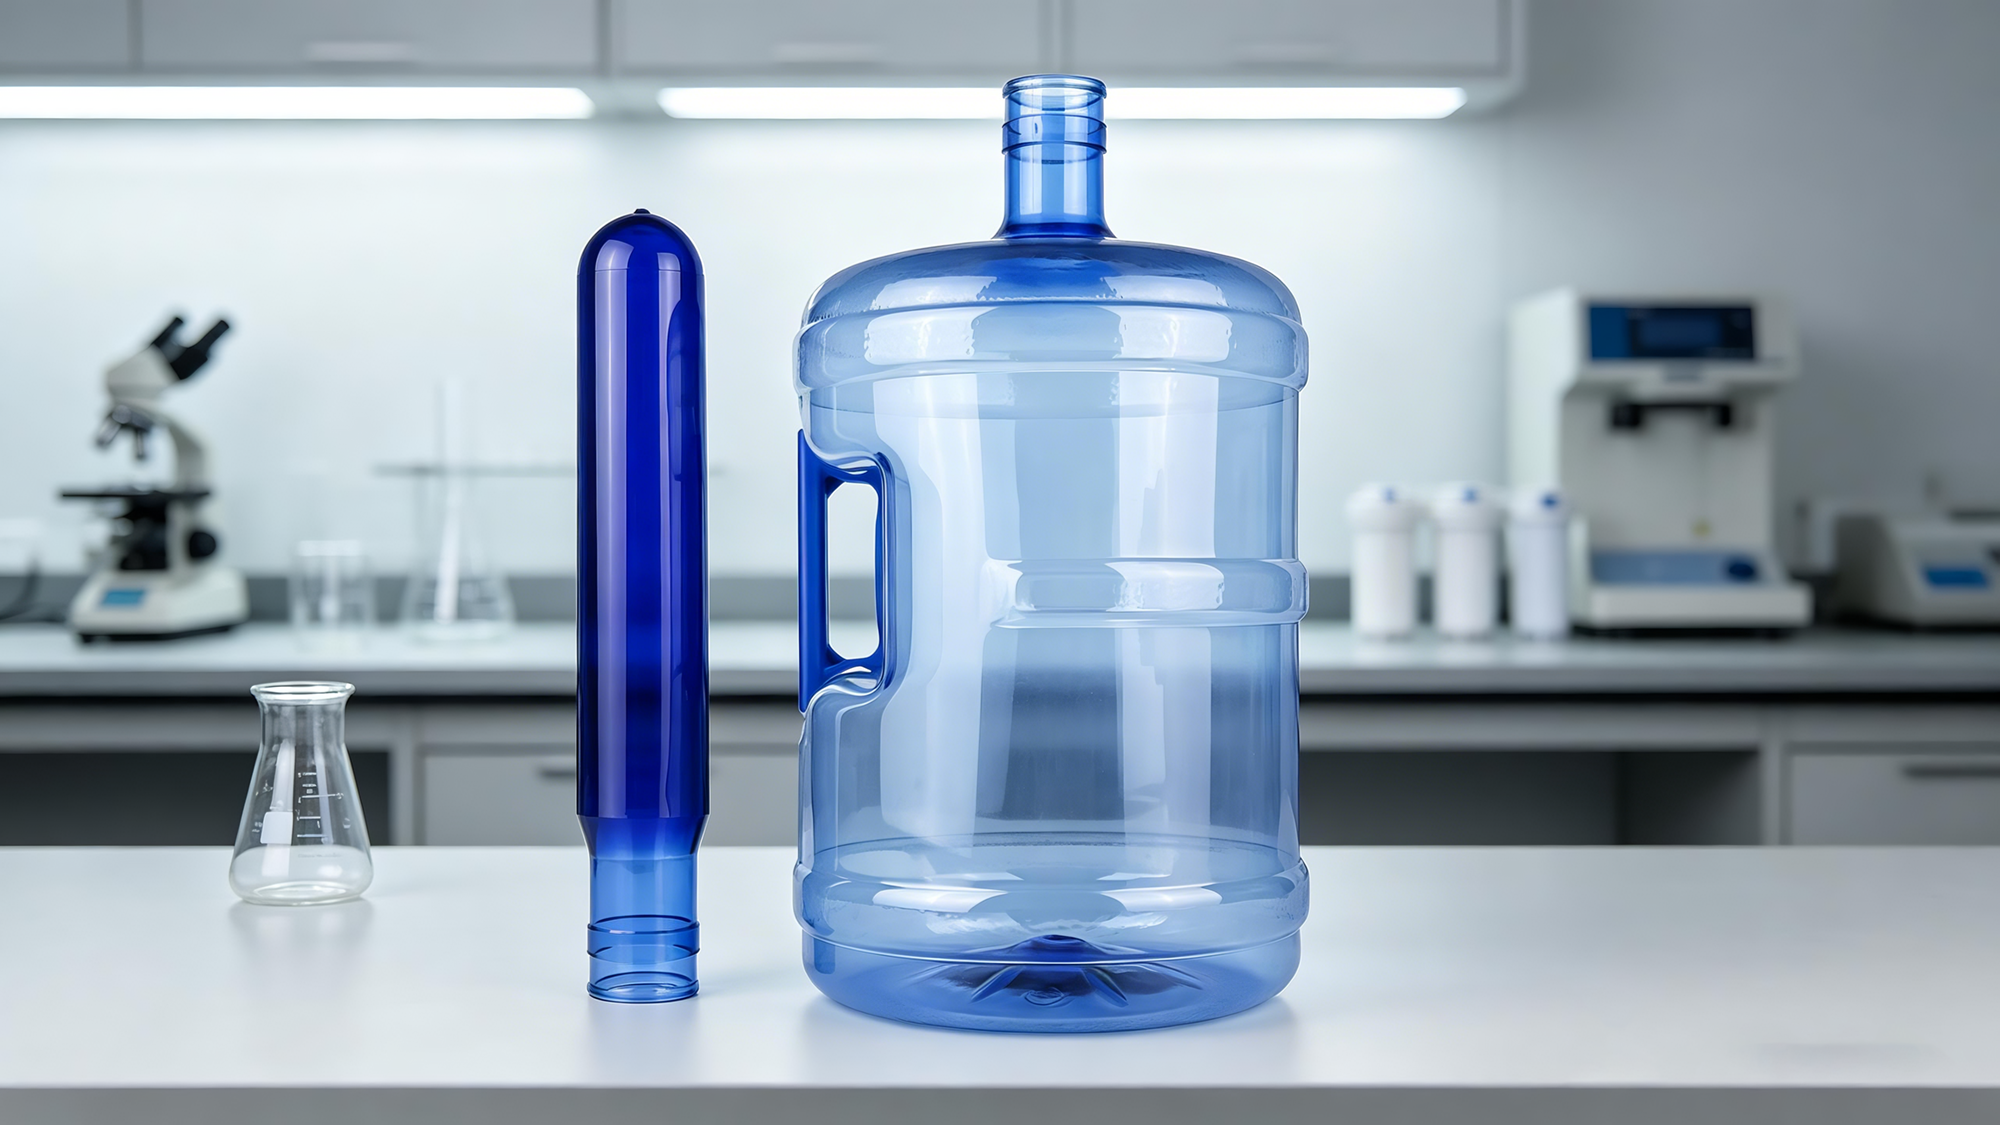
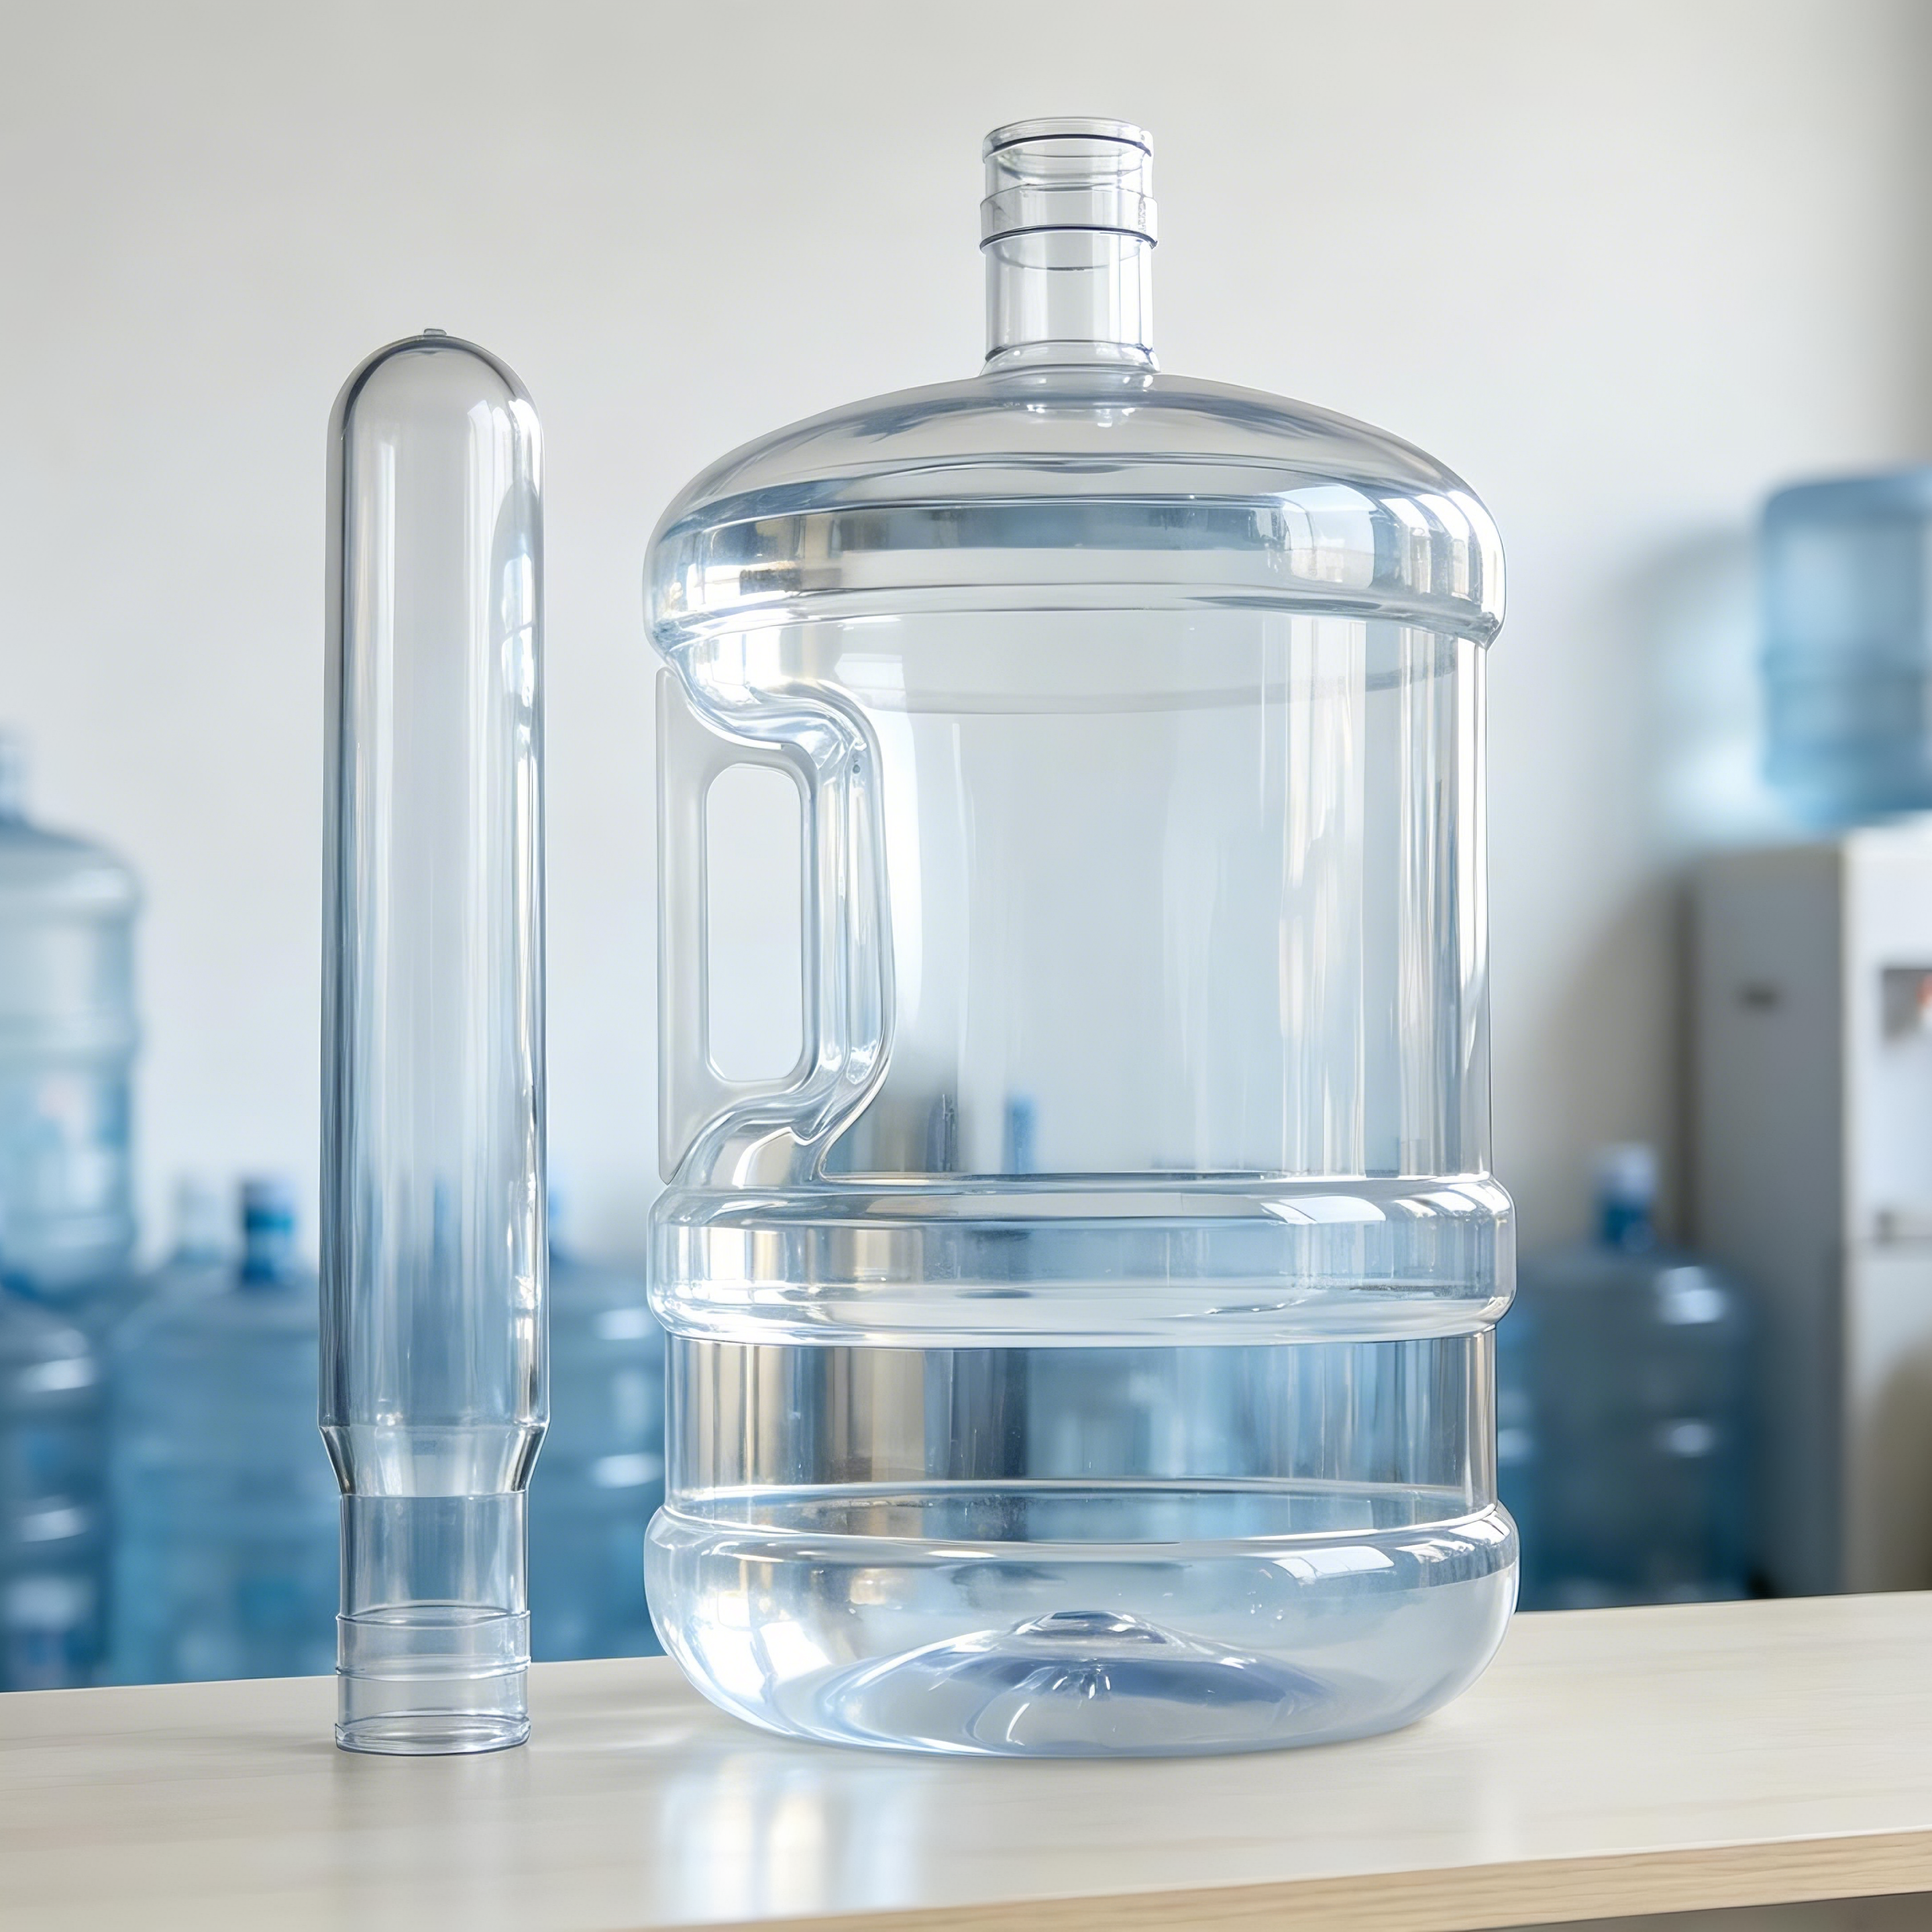
Mas talvez você nunca tenha pensado nisso: a própria garrafa foi transformada de um pequeno objeto semelhante a um tubo de ensaio .
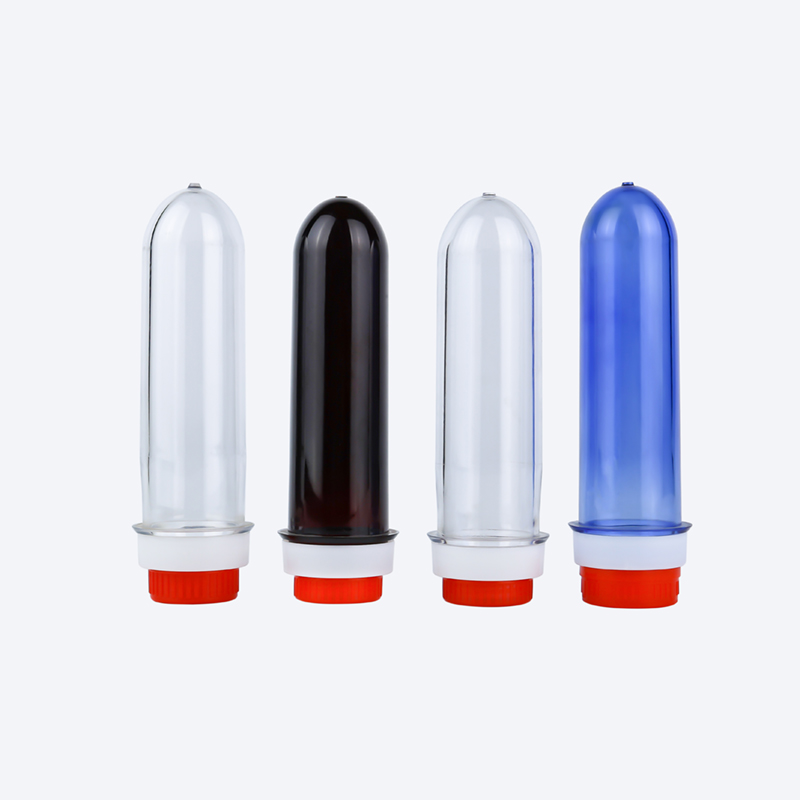
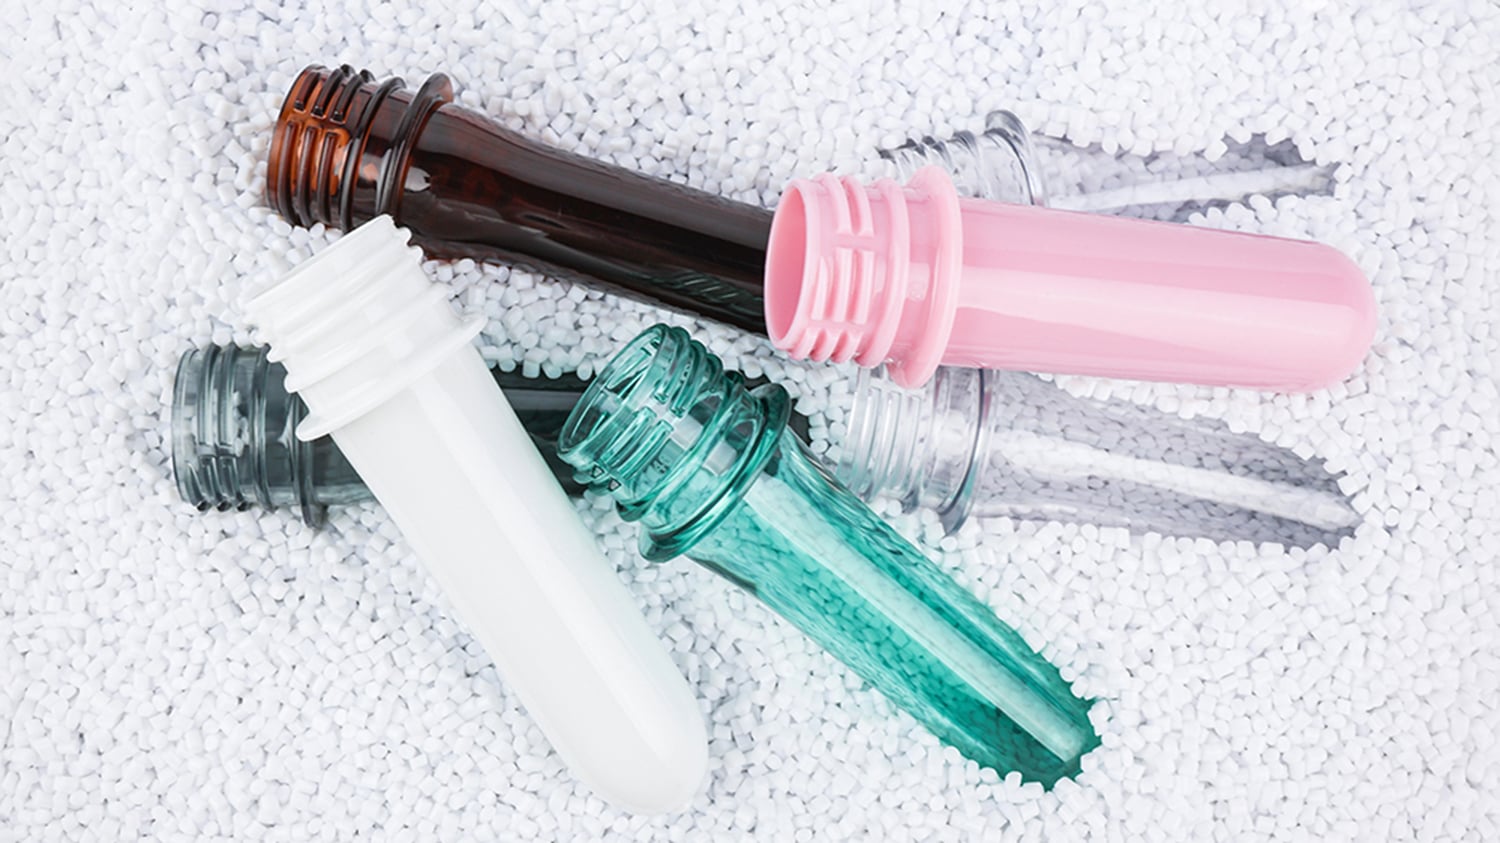
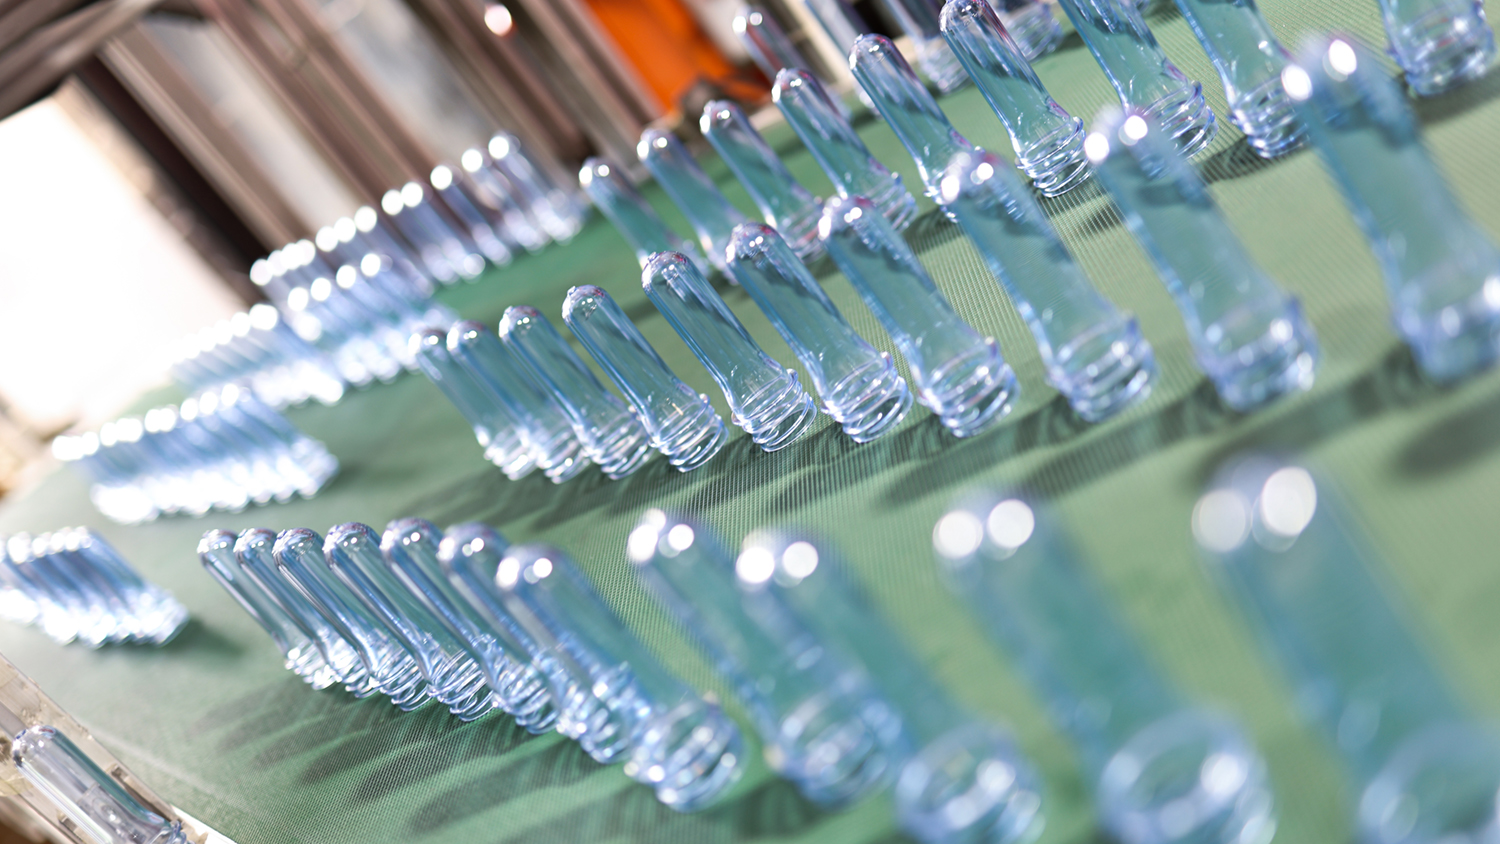
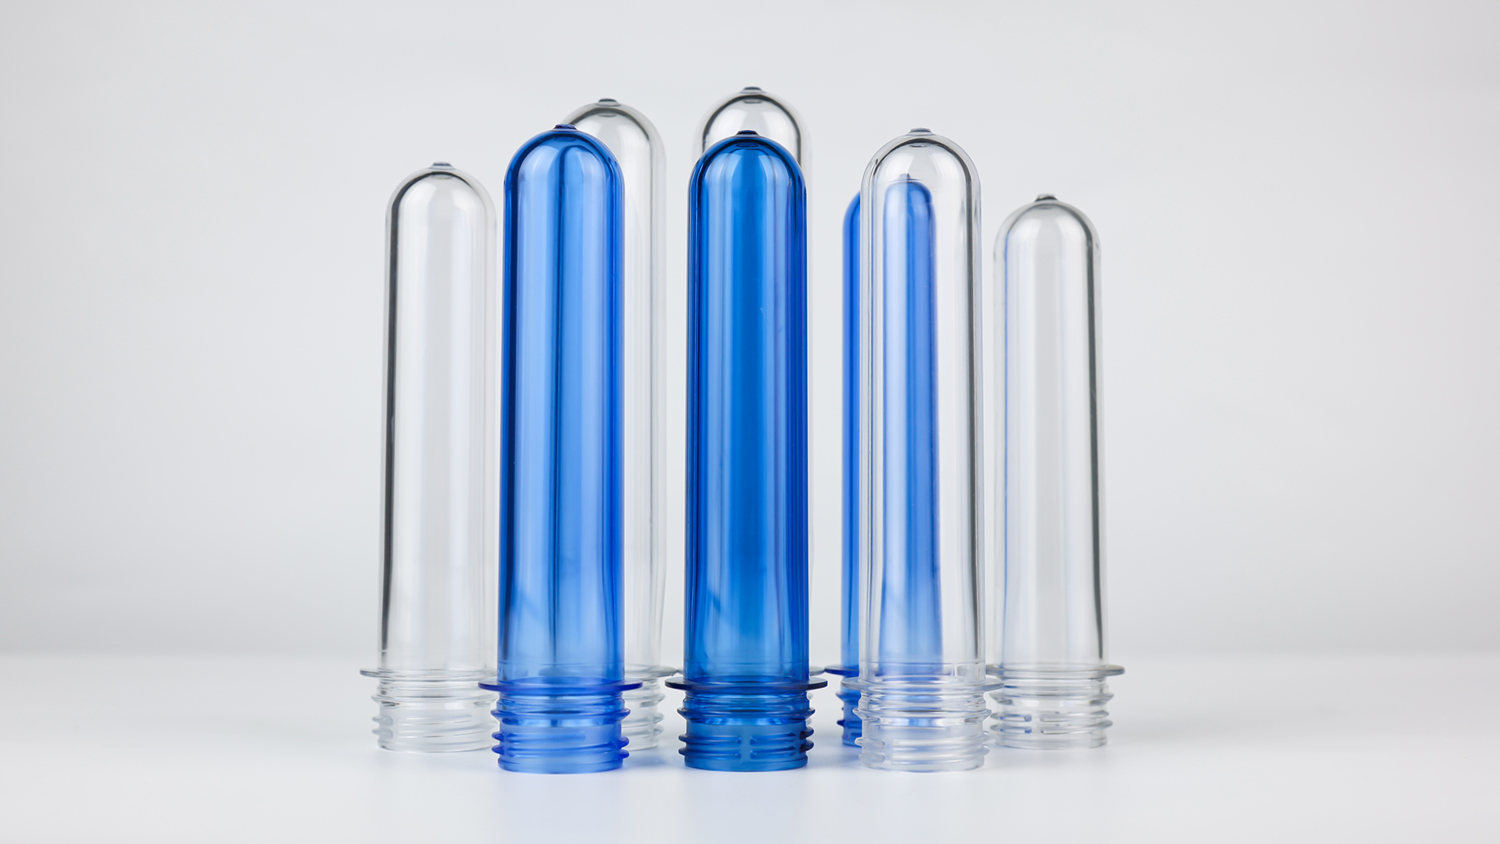
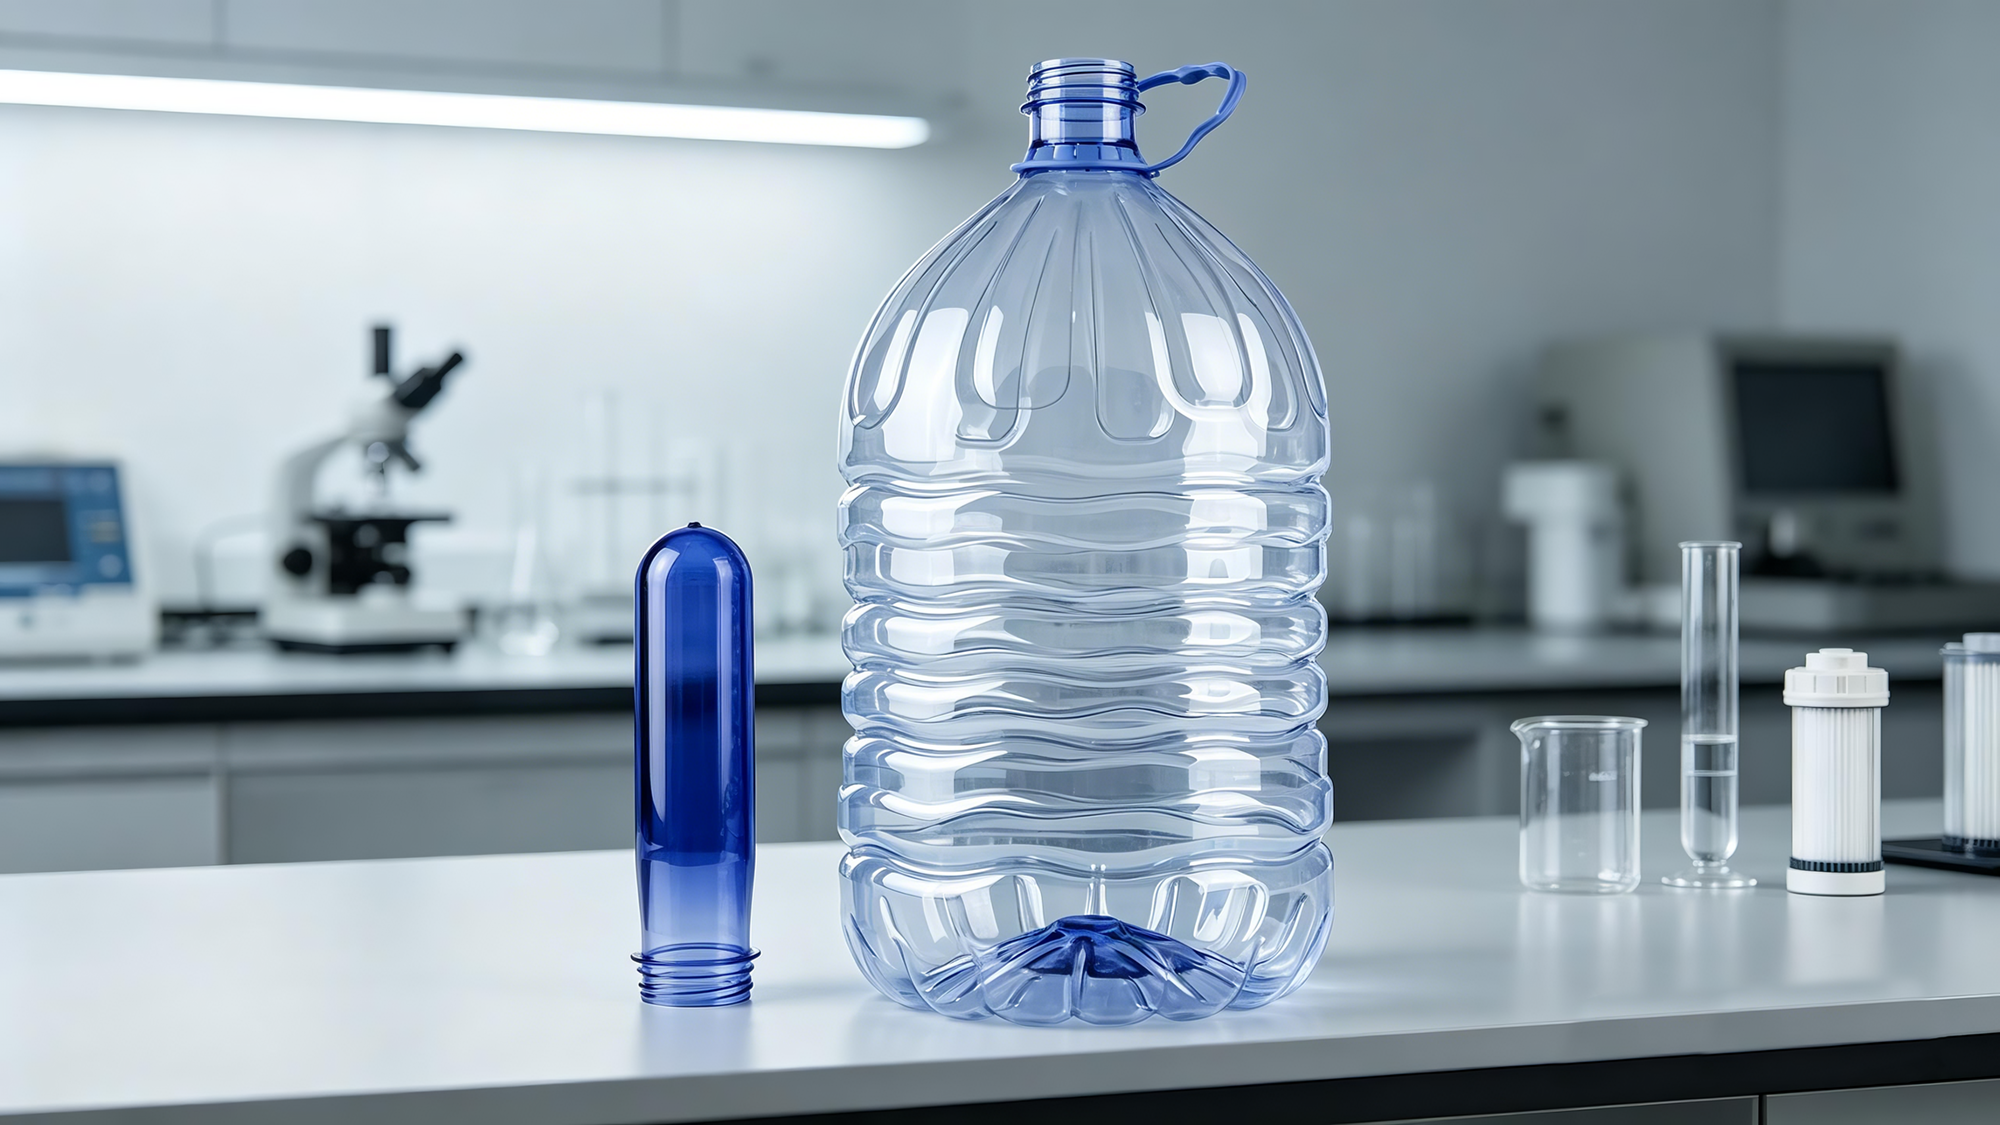
Chama-se pré-forma PET. Com menos de alguns centímetros de comprimento, pesando apenas cerca de uma dúzia de gramas, com paredes espessas, transparente e topo roscado – parece exatamente um pequeno tubo de ensaio de laboratório de química. Ela nunca aparece em sua mão, pois permanece escondida no início absoluto da vida da garrafa. Toda garrafa de água que você bebe começa com esse pequeno tubo de ensaio.
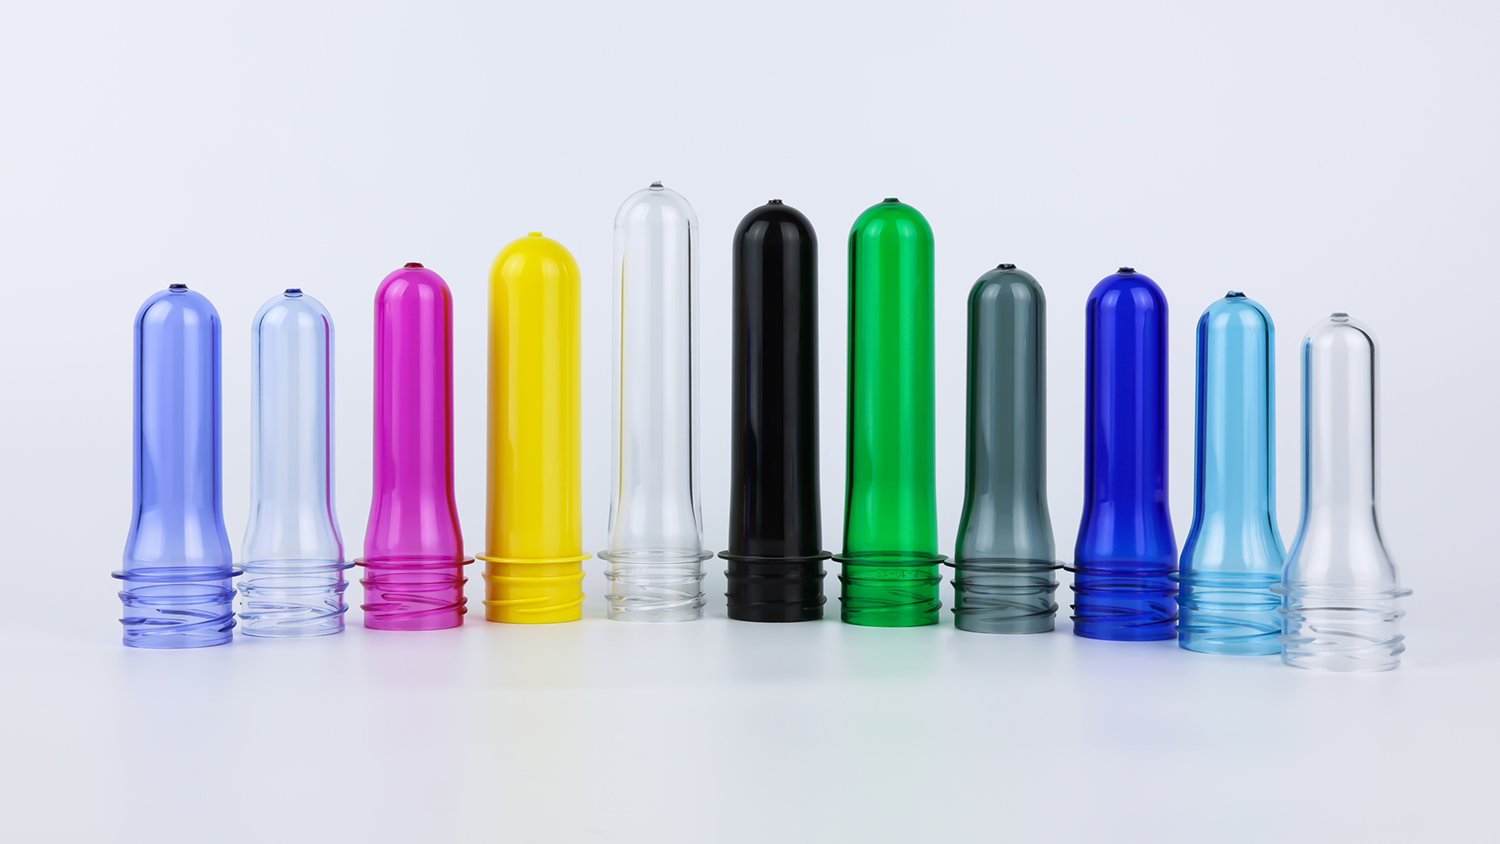
Um pré-formado PET é o "embrião" de uma garrafa plástica PET.
A matéria-prima é a resina PET — um polímero feito de ácido tereftálico e etilenoglicol. Esse material é não tóxico, inodoro, altamente transparente e resistente, sendo reconhecido mundialmente como seguro para contato com alimentos. A grande maioria da água engarrafada, bebidas, sucos e chás que você já consumiu utiliza esse material.
Contudo, a resina PET em si consiste apenas em grânulos transparentes do tamanho de grãos de arroz. Para se tornar uma garrafa, o primeiro passo é moldagem por injeção .
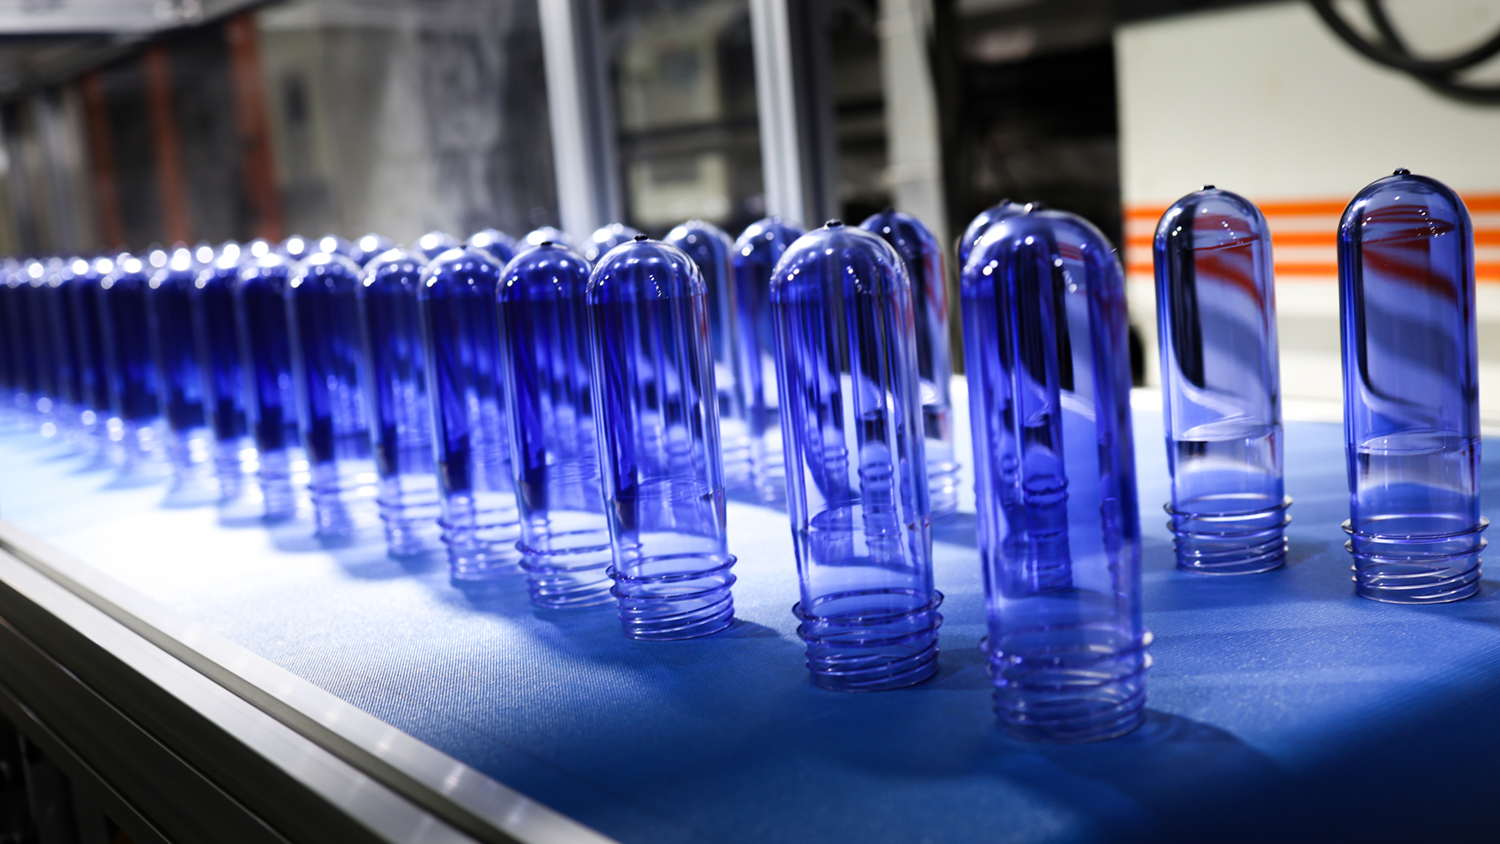
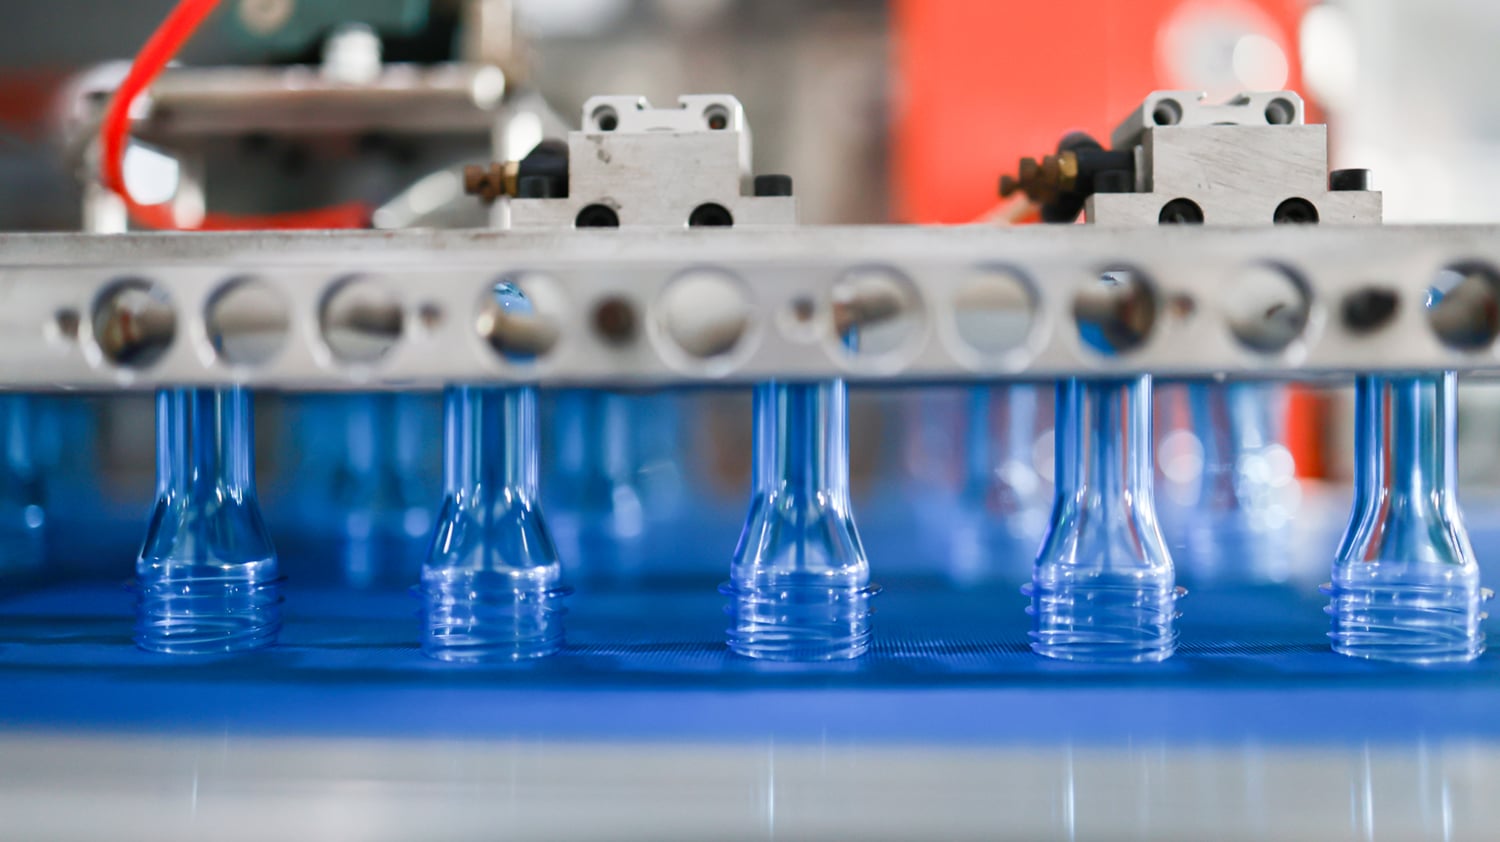
Os grânulos PET são secos a 160–180 °C por 4–6 horas para remover a umidade, depois alimentados em uma máquina de moldagem por injeção e aquecidos a 270–290 °C até se tornarem líquidos. O PET fundido é injetado sob alta pressão em um molde multicavidade (comumente com 48, 72 ou até 144 cavidades), onde esfria e solidifica. O molde abre e as peças são ejetadas — surgindo assim pequenos objetos com formato de tubo de ensaio.
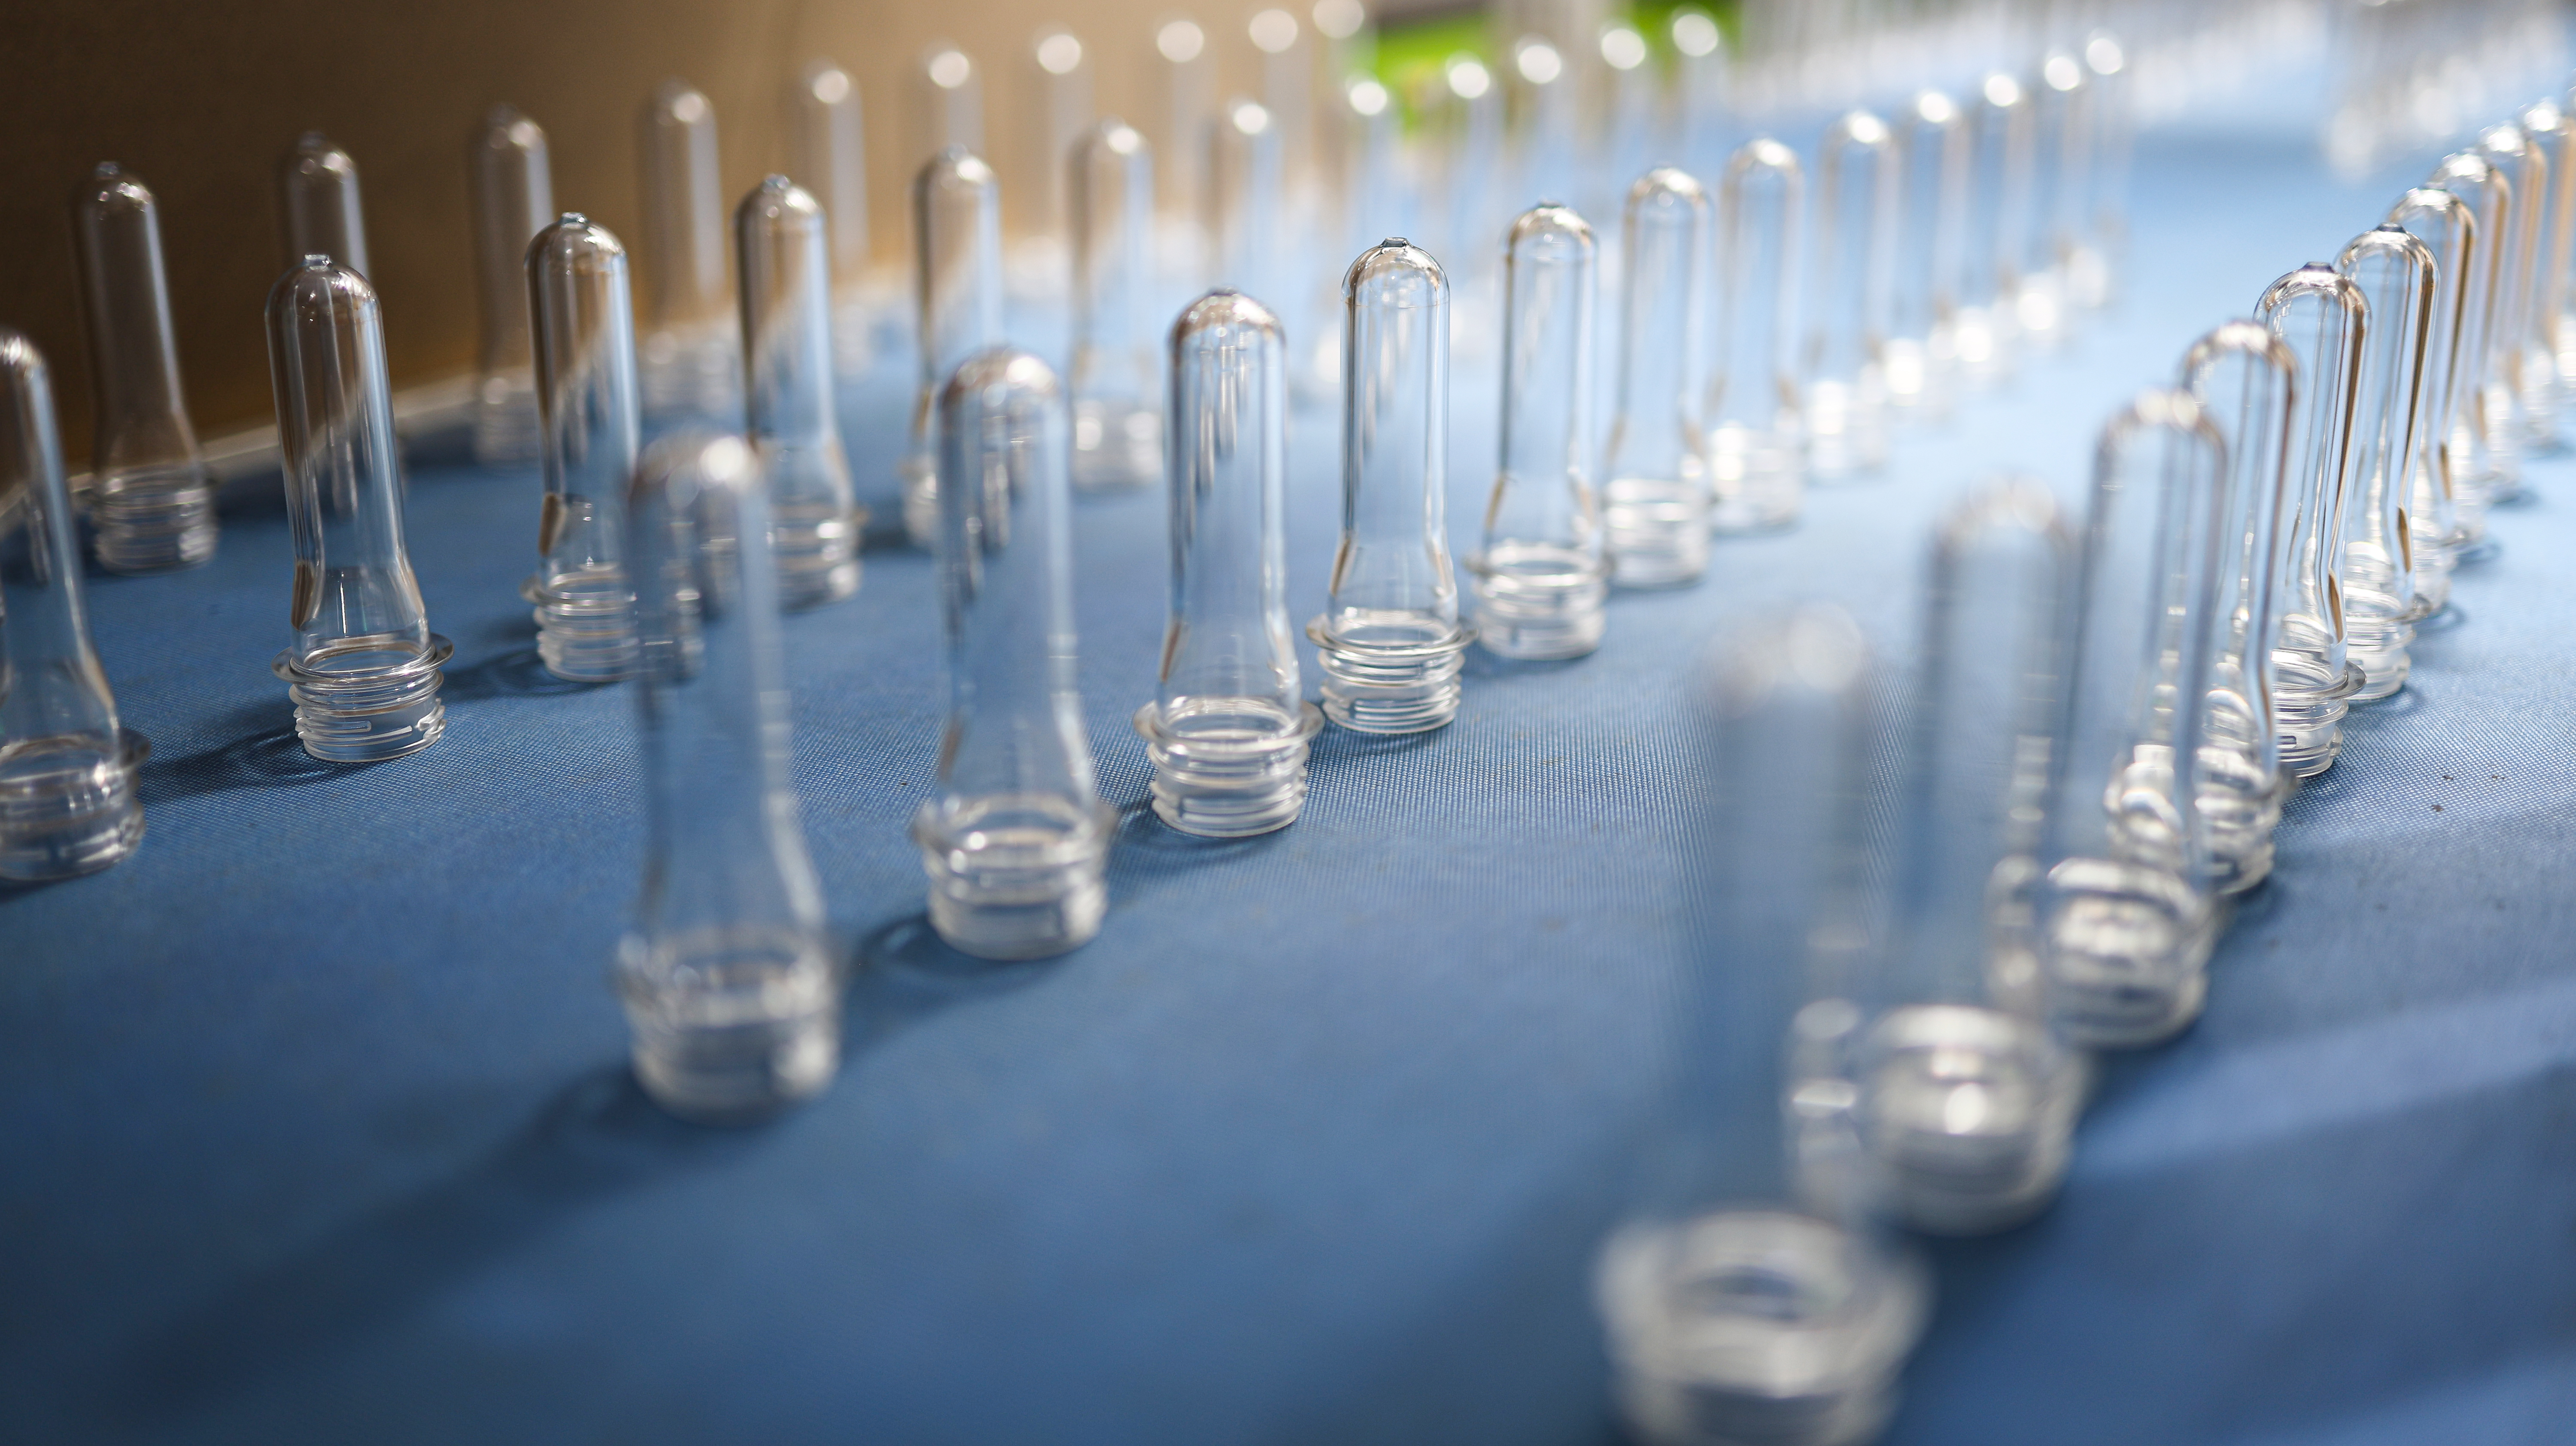
Esses são os pré-formados.
São grossos, transparentes e curtos – aparentemente nada parecidos com a garrafa esbelta e lisa em que se transformarão. No entanto, contêm tudo o que é essencial: as roscas do gargalo, o anel de suporte, a distribuição da espessura da parede do corpo e a estrutura da base já estão definidas na fase do pré-formado.
Em outras palavras: como é o pré-formado, assim será a garrafa.
| Parâmetro | Valor típico | DESCRIÇÃO |
|---|---|---|
| Comprimento | 50–150 mm | Depende da capacidade da garrafa |
| Diâmetro externo | 20–50 mm | O diâmetro do gargalo é normalmente 28 mm, 30 mm, 38 mm, etc. |
| Peso | 8–100 g | Pré-formados para água tipicamente 8–20 g; pré-formados grandes podem ultrapassar 50 g |
| Espessura da parede | 2–8 mm | Muito mais grossos do que a parede final da garrafa (0,2–0,5 mm) |
| Roscas no pescoço | Especificações normalizadas | Compatível com tampas, comum 28 mm PCO, 30/25 mm, etc. |
| Valor IV | 0,72–0,84 dL/g | Varia conforme a aplicação |
| Teor de acetaldeído | ≤3,0 μg/g | Requisito para grau alimentício; água premium ≤1,5 μg/g |
Não existe apenas um tipo de pré-formado. Dependendo da aplicação final, os pré-formados são divididos em diversos tipos:
Pré-formas de Água mais comum, utilizado para água mineral e água purificada. Valor IV aproximadamente 0,72–0,76, leve e de baixo custo.
Pré-formados para bebidas carbonatadas : usado para cola, Sprite e outras bebidas carbonatadas. Maior valor de IV (0,76–0,80), base em forma de pétala, resistente à pressão interna.
Pré-formas para enchimento a quente : usado para bebidas de chá e sucos. O gargalo exige tratamento de cristalização, resistente ao enchimento a quente a 85–95 °C.
Pré-formas de Óleo : usado para óleo de cozinha e condimentos. Geralmente mais pesado, paredes mais espessas, boa resistência à queda.
Pré-formas de boca larga : usado para geleia, mel, nozes, etc. Grande diâmetro do gargalo (38 mm ou mais), fácil de dispensar.
Pré-formas cosméticas : usado para xampu, sabonete líquido, etc. Requisitos extremamente altos de transparência e brilho.
 |
 |
Uma pré-forma não se transforma diretamente em uma garrafa. Ela deve passar por uma jornada em alta temperatura.
O pré-formado é alimentado no forno da máquina de sopro e aquecido por lâmpadas de infravermelho distante a 90–120 °C. Essa faixa de temperatura é crítica: abaixo de 90 °C, o PET está muito rígido para ser soprado; acima de 120 °C, o PET sofre cristalização excessiva e a garrafa fica branca e turva. A janela térmica é de apenas 30 °C; um desvio de poucos graus pode causar defeitos.
O aquecimento não é simplesmente uma "cocção". gira continuamente enquanto se desloca axialmente através de múltiplas zonas de aquecimento (máquinas modernas de sopro geralmente possuem 6–9 zonas). A potência de cada zona pode ser ajustada independentemente para garantir que diferentes partes do pré-formado atinjam temperaturas distintas: o ombro precisa de calor suficiente para expandir, o corpo exige aquecimento uniforme e a base requer controle preciso de temperatura.
A pré-forma aquecida é transferida para o molde de sopro. Uma haste de alongamento entra pela boca e empurra a base da pré-forma. A pré-forma é alongada axialmente – como esticar uma faixa elástica.
A velocidade, o curso e a folga da haste de alongamento em relação ao molde de base devem corresponder com precisão à temperatura da pré-forma. Quando a temperatura é baixa, a velocidade de alongamento deve ser menor para evitar rachaduras; quando a temperatura é alta, pode ser aumentada adequadamente.
Ar sob alta pressão (normalmente 25–38 bar) é injetado pela boca, expandindo a pré-forma já alongada contra as paredes do molde. A pré-forma se expande instantaneamente na forma de uma garrafa – corpo, ombro e base formados em uma única etapa.
O sopro é dividido em sopro prévio e sopro sob alta pressão etapas. A pressão do sopro prévio é mais baixa (0,8–1 MPa), expandindo inicialmente a pré-forma; o sopro sob alta pressão é mais elevado (2,5–3,8 MPa), pressionando firmemente a garrafa contra o molde para formar contornos e detalhes nítidos.
Água de refrigeração (10–30 °C) circula pelo molde, arrefecendo e solidificando rapidamente a garrafa. As cadeias moleculares, alinhadas durante o estiramento e a sopro-moldagem, são ‘congeladas’ em posição, tornando a garrafa rígida, transparente e resistente.
O controlo da temperatura da água de refrigeração é crítico. A temperatura do corpo da garrafa é normalmente mantida entre 20–45 °C, enquanto a base exige temperaturas mais baixas, de 5–8 °C. Um arrefecimento insuficiente torna a garrafa turva; um arrefecimento demasiado rápido pode torná-la frágil.
Todo o processo demora normalmente apenas 2–3 segundos . Um pequeno objeto com forma de tubo de ensaio transforma-se numa garrafa de água cristalina.
No processo de pré-forma para garrafa, existe um parâmetro-chave denominado razão de alongamento .
Relação de estiramento axial : comprimento da pré-forma → altura da garrafa
Relação de estiramento radial : diâmetro da pré-forma → diâmetro da garrafa
Razão total de alongamento : tipicamente de 8:1 a 12:1
Quanto maior a razão de alongamento, mais retas e orientadas se tornam as cadeias moleculares de PET, e maior é a resistência e rigidez da garrafa. É por isso que algumas garrafas têm paredes finas, mas parecem muito firmes — a razão de alongamento foi adequadamente projetada e as cadeias moleculares estão plenamente orientadas.
Por outro lado, se o projeto do pré-formado for inadequado (razão de alongamento muito pequena), a orientação molecular será insuficiente e a garrafa ficará mole e flácida, mesmo que as paredes não sejam finas.
Porque o pré-formado determina todo o desempenho da garrafa.
Um pré-formado de 10 g produz uma garrafa de aproximadamente 10 g (com perdas mínimas durante a sopro-moldagem). Se a garrafa parece espessa ou leve depende, em primeiro lugar, do peso do pré-formado.
Garrafas comuns de 500 ml no mercado variam de 8 g a 15 g. Garrafas leves utilizam menos material, mas exigem um projeto mais preciso do pré-formado e uma moldagem por sopro mais rigorosa para garantir resistência.
Se a espessura da parede do pré-formado for irregular, a garrafa soprada terá um lado mais espesso e outro mais fino, ou até mesmo uma base descentralizada. Pode encolher e deformar-se após o enchimento ou estourar durante o transporte.
Para pré-formados de alta qualidade, a tolerância de espessura da parede proveniente da mesma cavidade pode ser controlada dentro de ±0,1 mm, e a variação de peso entre diferentes cavidades pode ser controlada dentro de ±0,2 g.
O valor IV (viscosidade intrínseca) representa o comprimento das cadeias moleculares de PET. Um valor IV elevado indica boa tenacidade e alta resistência à compressão; um valor IV baixo resulta em uma garrafa mole e flácida, que se colapsa ao ser apertada e pode quebrar com uma queda leve.
As pré-formas de água normalmente exigem IV ≥ 0,72 dL/g. Se for adicionada uma quantidade excessiva de regranulado, o IV pode cair abaixo de 0,68 e a garrafa soprada apresentará ‘falta de estrutura’.
O acetaldeído é uma molécula pequena produzida durante o processamento de PET em altas temperaturas, com odor frutado picante. Se o teor de acetaldeído na pré-forma for elevado, a água engarrafada desenvolverá um ‘sabor plástico’ em poucos dias. O nariz humano é extremamente sensível ao acetaldeído — ele pode ser detectado em concentrações tão baixas quanto 0,05–0,1 ppm.
As pré-formas para uso alimentar normalmente exigem teor de acetaldeído ≤ 3,0 μg/g; para águas premium, exige-se ≤ 1,5 μg/g. O padrão da FDA é mais rigoroso, exigindo teor de acetaldeído < 0,5 ppm quando em contato com alimentos.
O pescoço da pré-forma (a área roscada) sofre um tratamento especial de cristalização, tornando-se leitoso-branco. Se a cristalinidade for insuficiente, o pescoço se deforma durante a aplicação da tampa e não vedará adequadamente — ar e bactérias poderão entrar, e água poderá vazar durante o transporte.
A cristalização do pescoço é um processo de precisão. Dentro do molde, a pré-forma é aquecida rapidamente a cerca de 180 °C por uma "manga de cristalização do pescoço", formando uma camada cristalina uniforme na região do pescoço. Isso leva apenas 1–2 segundos, mas os requisitos de controle de temperatura são extremamente rigorosos.
Durante a moldagem por injeção e o resfriamento, se o resfriamento for desigual, as tensões residuais ficam "travadas" no interior da pré-forma. Após a sopro-moldagem, essas tensões não desaparecem, mas permanecem ocultas na parede da garrafa. Um leve impacto ou alteração de temperatura pode liberá-las subitamente, causando a ruptura da garrafa.
Fábricas respeitáveis utilizam extensômetros polarizados para inspecionar a tensão residual nas pré-formas, garantindo que ela permaneça dentro dos limites seguros.
A pré-forma é a base da garrafa. Se a base for instável, quanto mais alta for a estrutura, maior será o risco.
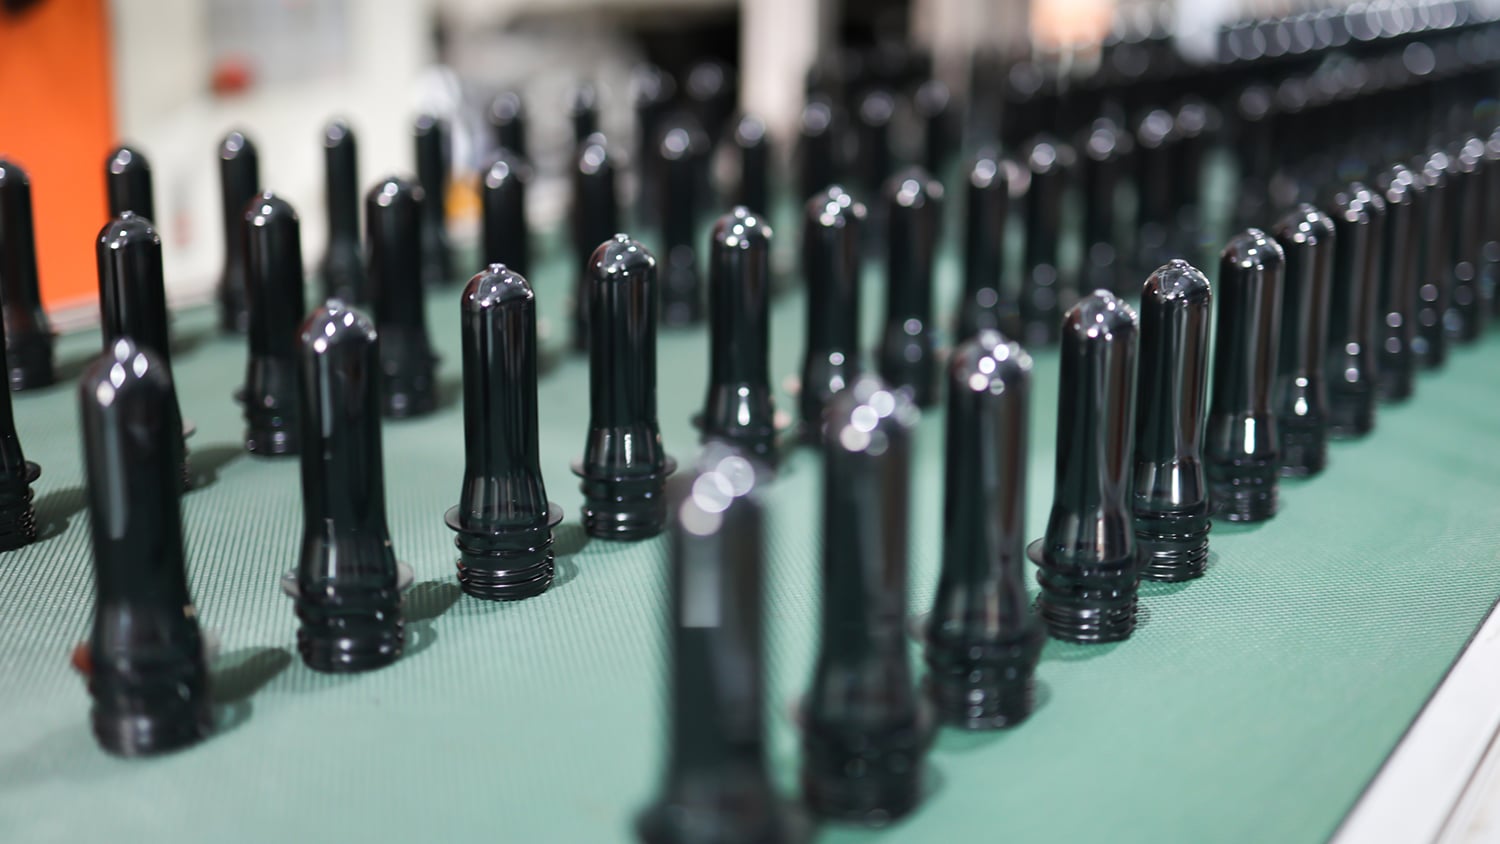
| Comparação | Pré-forma para água | Pré-forma para bebidas carbonatadas |
|---|---|---|
| Valor IV | 0,72–0,76 dL/g | 0,76–0,80 dL/g |
| Design da base | Plana ou levemente côncava | Base em pétalas (cinco pétalas) |
| Espessura da parede | Relativamente fino | Relativamente grosso |
| Peso | Leve (8–15 g/500 ml) | Pesado (18–25 g/500 ml) |
| Resistência à pressão | Baixa | Alta (4–5 bar) |
| Estrutura do Corpo | Simples | Ribs de reforço, linhas |
Garrafas para bebidas carbonatadas devem suportar pressão interna (cerca de 4 bar); portanto, seus pré-formados possuem IV mais elevado, designs de base mais complexos e mais ribs de reforço. Garrafas para água não precisam suportar pressão interna, podendo assim ser mais leves e mais finas.
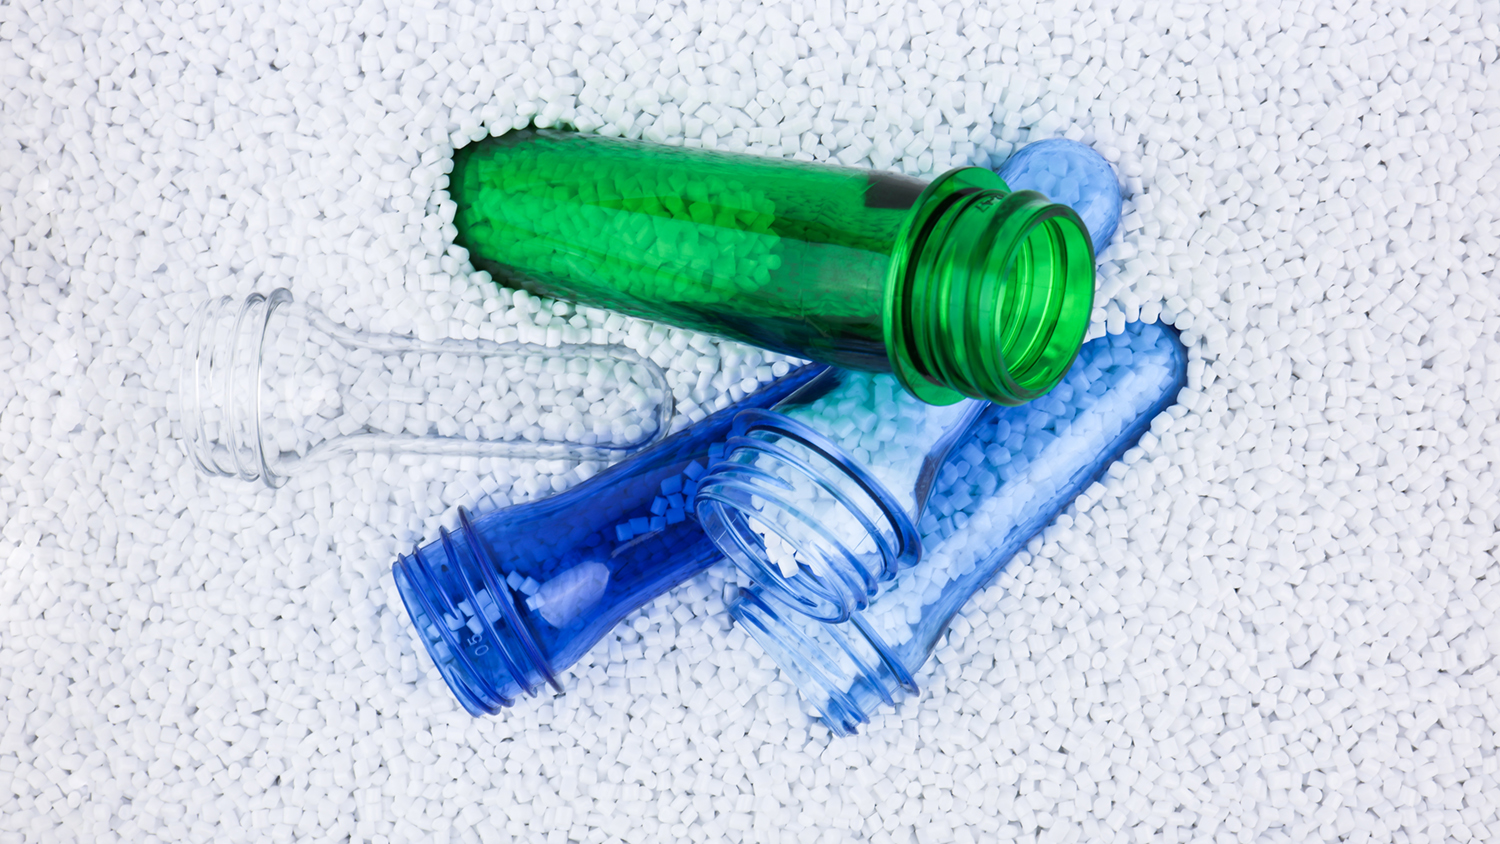
Se você já comprou chá gelado ou chá verde, talvez tenha notado que essas garrafas são extremamente rígidas — impossíveis de espremer. Isso não ocorre porque utilizam mais material, mas porque são garrafas para enchimento a quente .
Durante o enchimento a quente (85–90 °C), garrafas de PET encolhem e deformam-se em altas temperaturas. Para resolver esse problema, garrafas para enchimento a quente exigem:
Matéria-prima IV mais elevada (≥0,78 dL/g)
Ribs reforçadores mais complexos e painéis com tratamento térmico
Um processo de "tratamento térmico" após a sopro-moldagem (molde aquecido a 120–140 °C, mantendo a garrafa no molde quente por alguns segundos para eliminar tensões internas e elevar a cristalinidade para cerca de 35%)
O resultado: garrafas para enchimento a quente são excepcionalmente rígidas e mais caras.
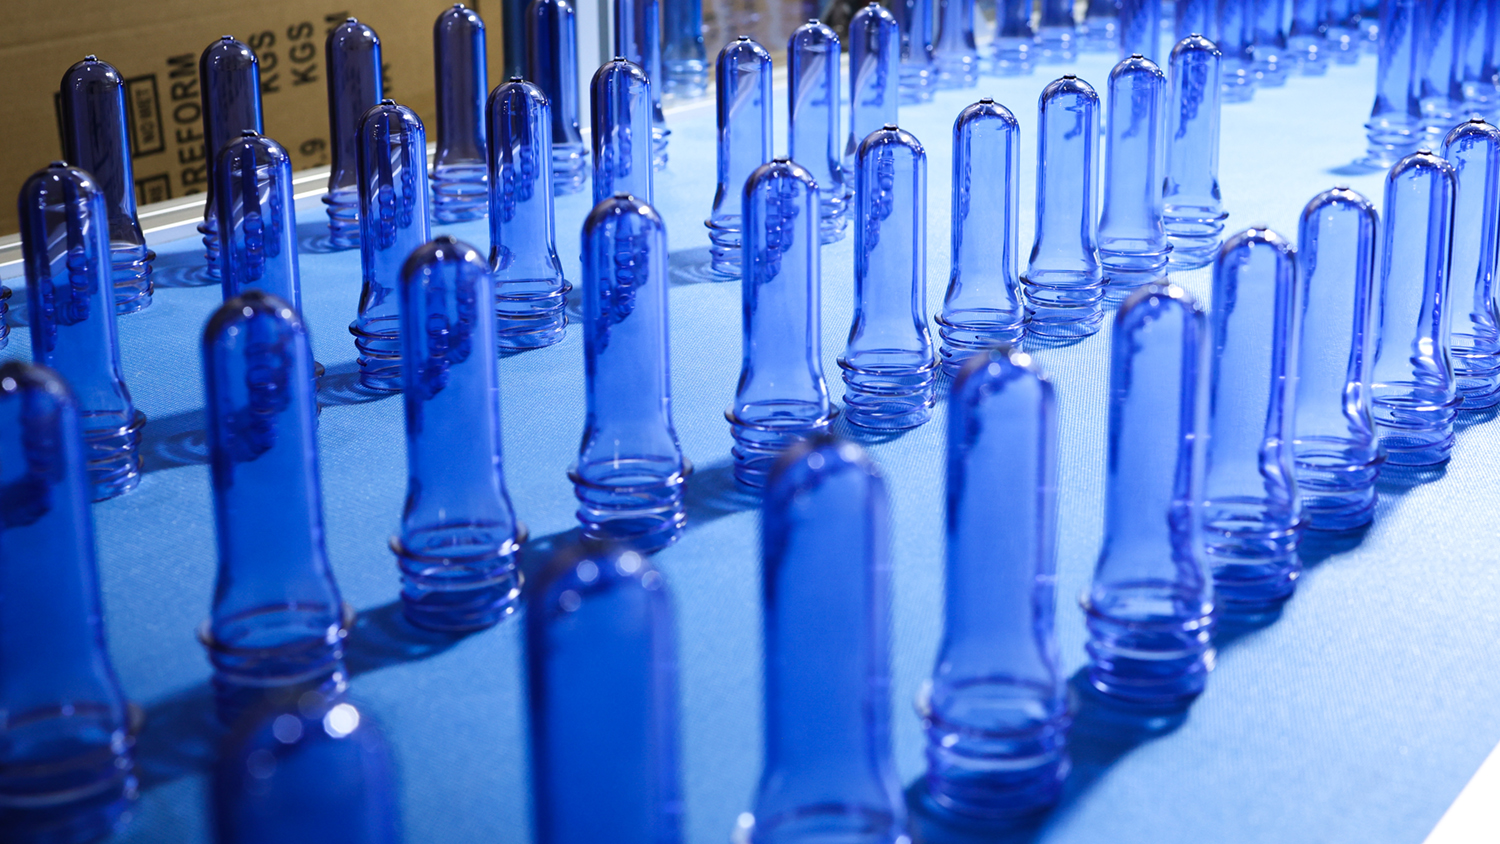
Cada vez mais marcas buscam diferenciação na embalagem – água azul-clara, refrigerante verde-pálido, bebidas energéticas âmbar. Essas garrafas coloridas recebem a coloração já na etapa da preforma.
Existem duas formas principais de colorir preformas de PET:
Masterbatch pelotas sólidas, proporção de adição de 2%–5%, baixa barreira de equipamentos, adequadas para produção contínua em larga escala.
Corante líquido pigmento líquido, proporção de adição de 0,1%–0,5%, dispersão mais uniforme, cores mais vivas, trocas de cor mais rápidas, mas exigem uma bomba doseadora dedicada.
Independentemente do método, a conformidade com os padrões para uso em alimentos é o limite mínimo. Os corantes devem estar em conformidade com a norma GB 9685; pigmentos não aprovados para uso em alimentos não devem ser utilizados.
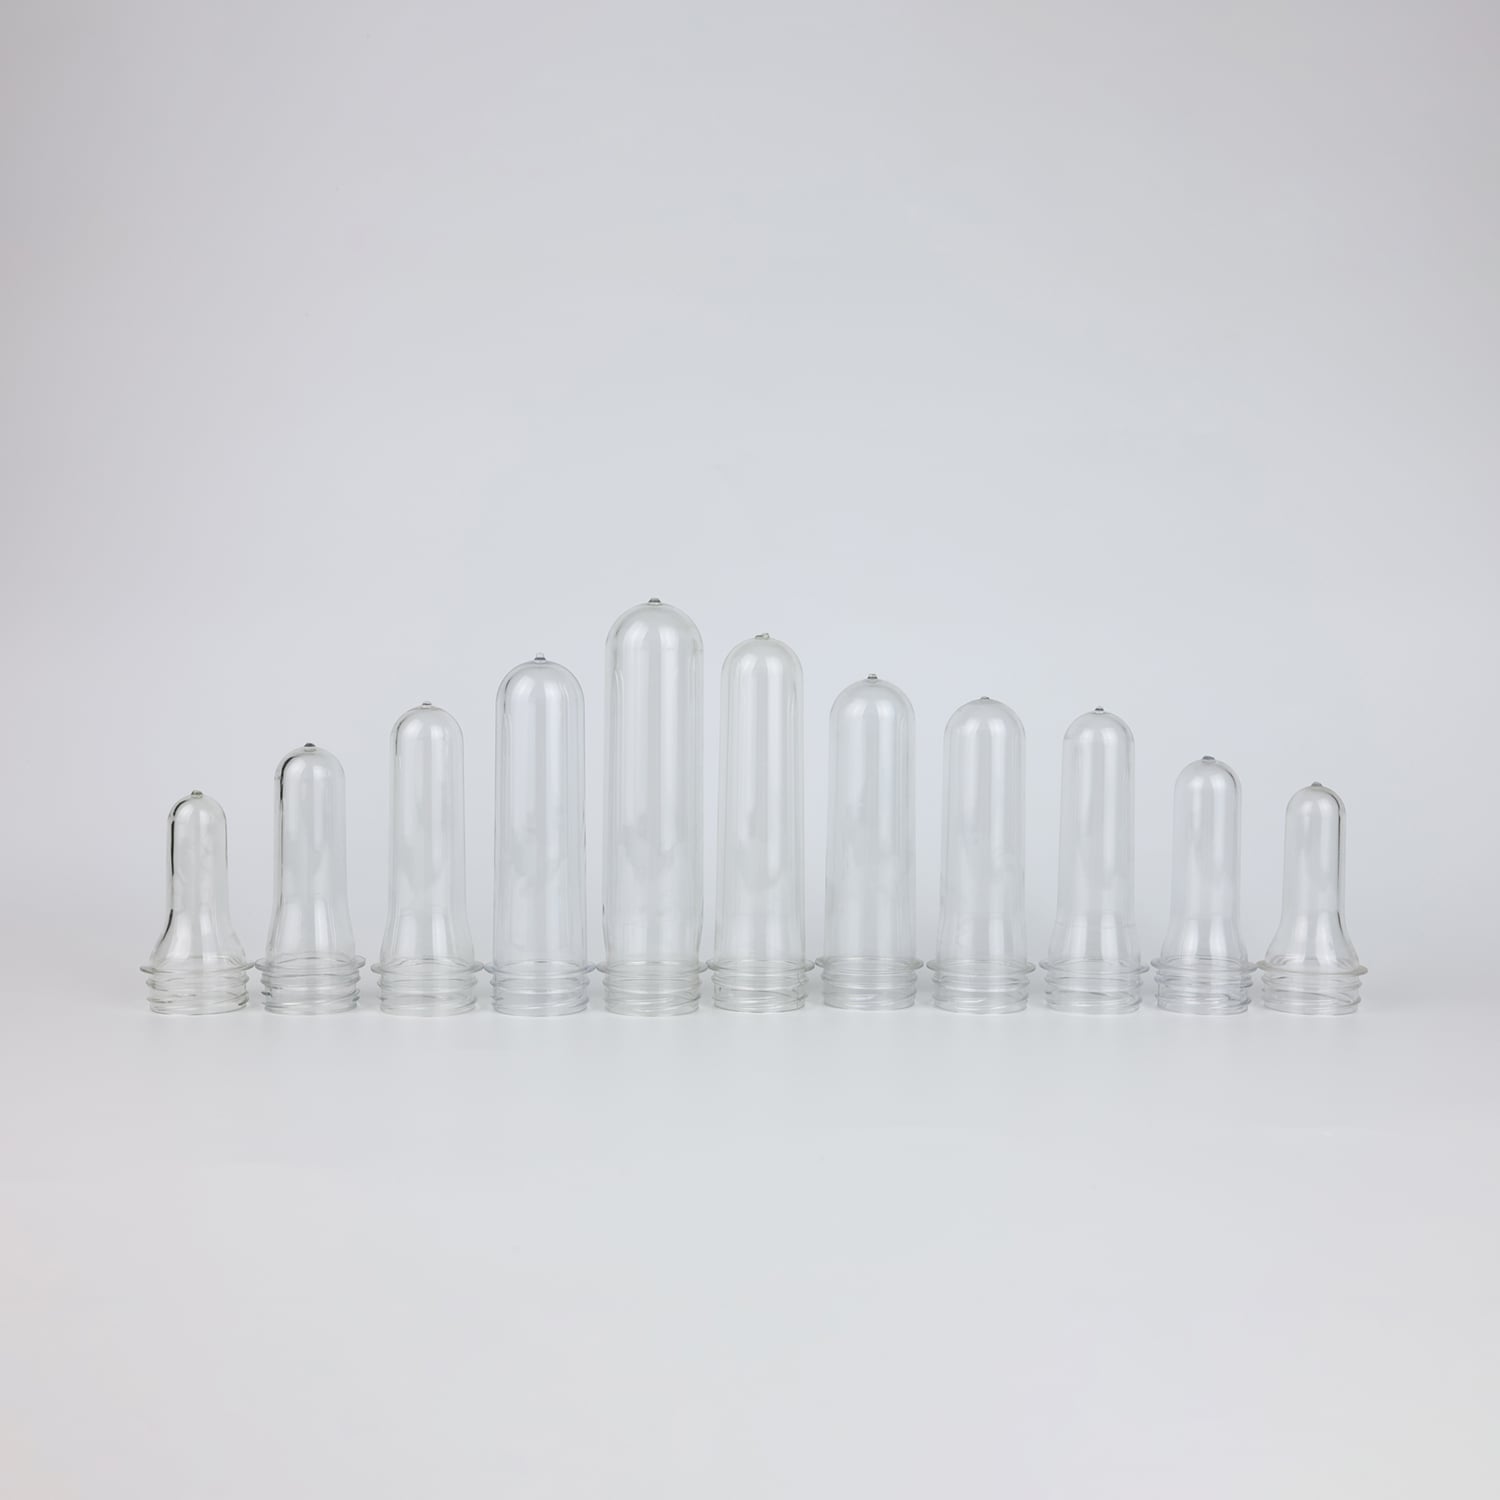
Do material bruto até o embarque, um pré-formado deve passar por diversos pontos de verificação.
A resina PET para uso em alimentos deve estar em conformidade com a norma GB 4806.7. Metais pesados: chumbo ≤1 mg/kg, cádmio ≤0,6 mg/kg. Consumo de permanganato de potássio ≤10 mg/kg. Resíduo de evaporação ≤30 mg/L. Por trás desses números encontra-se o limite mínimo para a saúde do consumidor.
Após a chegada dos materiais brutos, são realizados testes por amostragem – valor IV, ponto de fusão, teor de umidade, cor, entre outros. Materiais não conformes são devolvidos imediatamente e nunca entram na produção.
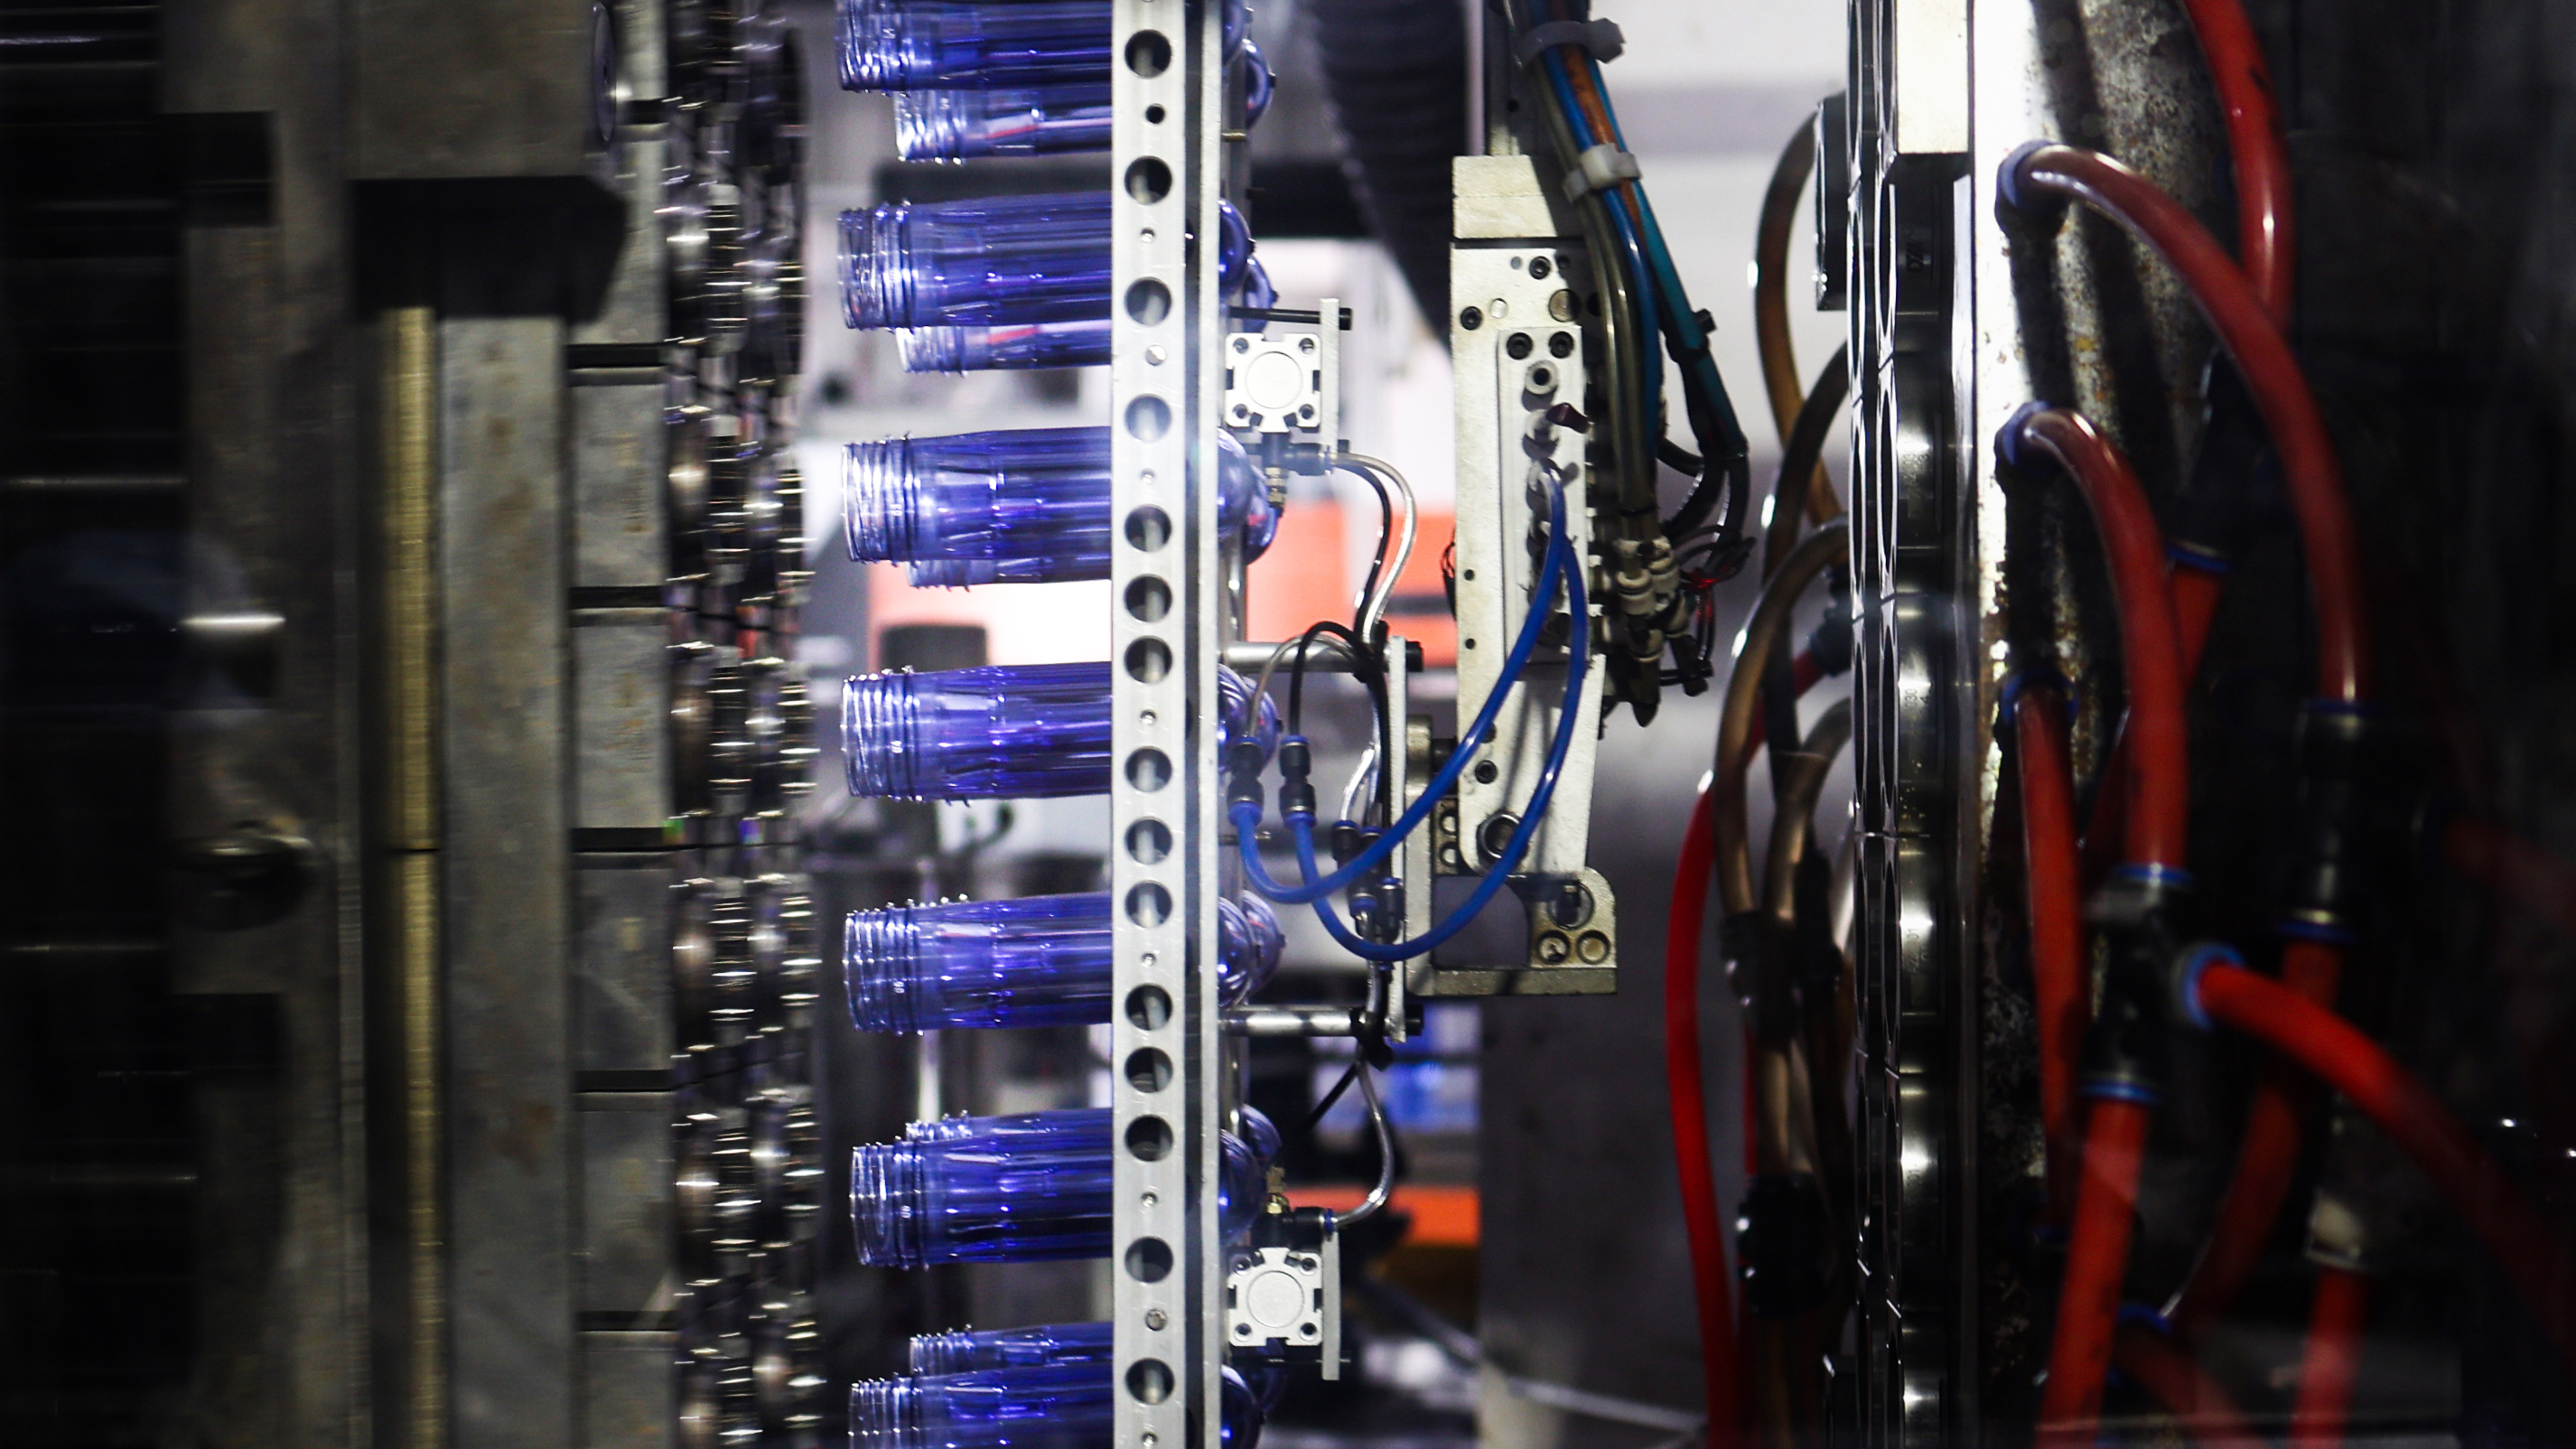
O PET é higroscópico. Se a umidade não for removida completamente, ocorre hidrólise do PET durante a moldagem por injeção – cadeias moleculares se rompem, o valor IV diminui e o acetaldeído aumenta drasticamente. A temperatura, o tempo e o ponto de orvalho da secagem devem ser controlados com precisão.
Condições típicas de secagem: 160–180 °C, 4–6 horas, ponto de orvalho ≤ -40 °C. Após a secagem, o teor de umidade do PET deve ser inferior a 50 ppm (0,005 %). Quão seco é isso? Dezenas de vezes mais seco do que o ar do deserto.
Temperatura do melt, temperatura do molde, velocidade de injeção, pressão de retenção e tempo de resfriamento — dezenas de parâmetros atuam simultaneamente. Temperatura excessivamente alta significa acetaldeído em excesso; temperatura muito baixa resulta em pré-formas frágeis. Um ciclo curto implica resfriamento insuficiente; um ciclo longo reduz a produtividade.
Um bom engenheiro de processo de moldagem por injeção precisa de anos — ou até décadas — de experiência para encontrar o equilíbrio ideal entre todos esses parâmetros.
O peso é amostrado a cada 2–4 horas; IV e acetaldeído são testados por lote; tensões residuais são verificadas regularmente com um medidor de tensão polarizado; a uniformidade da espessura da parede é avaliada pela transmissão de luz. Em uma fábrica conceituada, os registros de inspeção podem preencher vários armários de arquivamento.
Itens típicos de inspeção pré-embarque para pré-formas:
| Item de inspeção | Frequência | Método | Critérios de aceitação |
|---|---|---|---|
| Peso | A cada 2 horas | Balança eletrônica | Tolerância ±0,2 g (pré-forma de 20 g) |
| Valor IV | Por lote | Viscometro capilar | ≥0,72 dL/g |
| Acetaldeído | Por lote/trimestralmente | Cromatografia a Gás | ≤3,0 μg/g |
| Uniformidade da espessura das paredes | A cada 4 horas | Transmissão de luz/ultrassom | Nenhuma desvio visível |
| Tensão | A cada 4 horas | Medidor de tensão polarizada | Nenhuma faixa brilhante densa |
| Aparência | A cada 2 horas | Visual | Nenhum ponto preto, bolhas ou amarelecimento |
| Dimensões do gargalo | Por lote | Pinça/projetor | Cumpre a tolerância do desenho |
Os pré-formados devem ser armazenados em um depósito com controle de temperatura e umidade, com temperatura inferior a 28 °C e umidade inferior a 70 %. No verão, evite a hidrólise causada por alta temperatura e umidade; no inverno, evite a embrittlement causada por baixa temperatura. A diferença de temperatura entre o depósito e a oficina deve ser mantida dentro de 2 °C.
Toda essa rigidez “invisível” transforma-se, por fim, na ação de girar e abrir a tampa – fácil, suave e inodora. Você não sente nada de incomum porque tudo o que deveria ser feito bem já foi feito bem.
Certamente visitei uma fábrica de pré-formados que fornece uma importante marca nacional de água potável.
Um slogan estava afixado na oficina: “Cada pré-formado que você produz pode ser consumido por uma criança.”
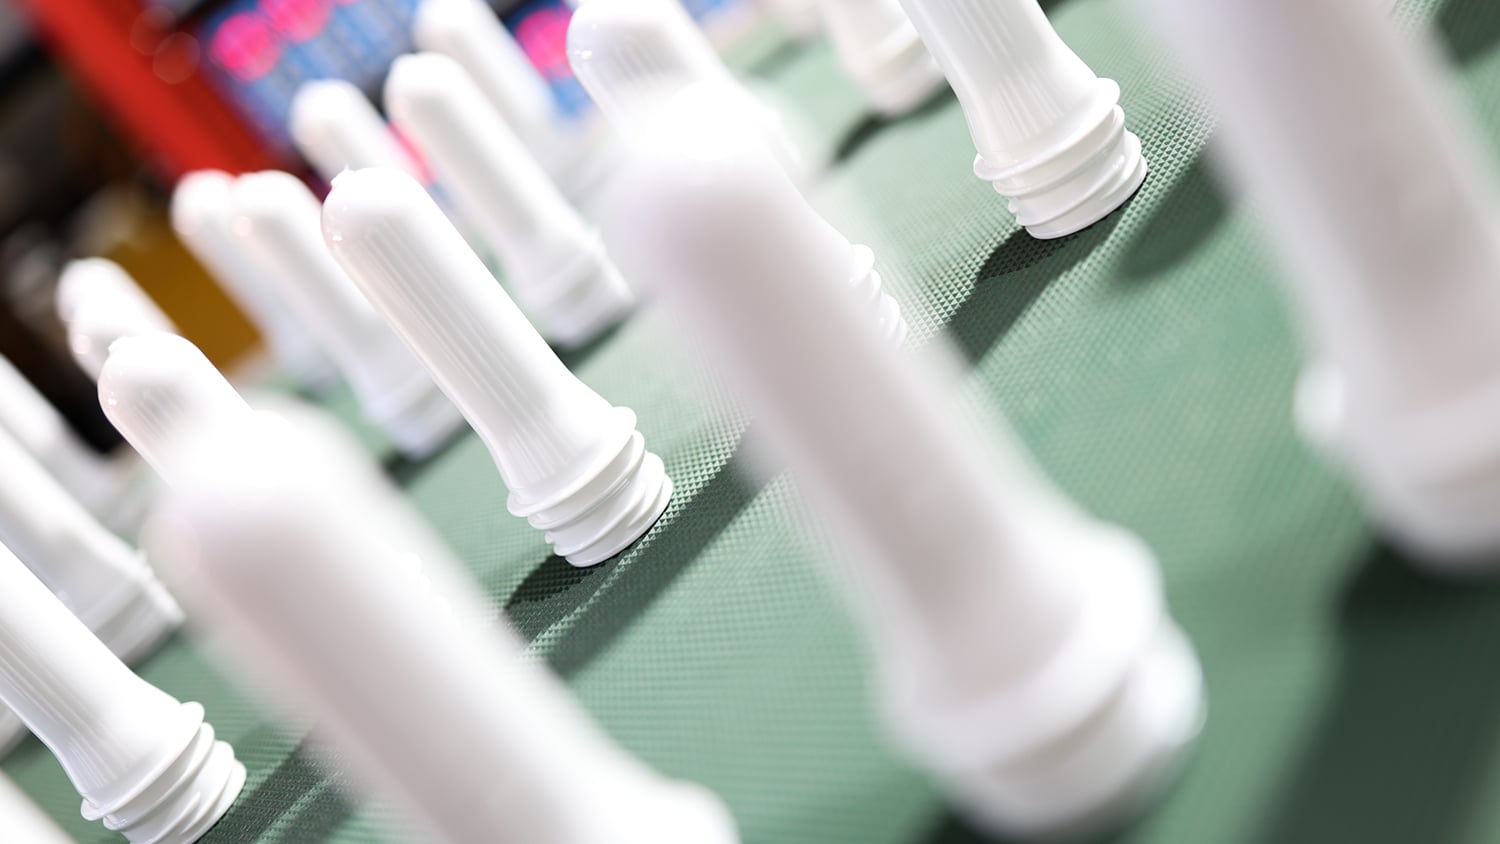
A oficina estava silenciosa, com apenas a abertura e o fechamento rítmicos das máquinas de moldagem por injeção. Fileiras de pré-formas eram ejetadas dos moldes, caindo numa esteira transportadora e alinhando-se de forma ordenada, como soldados aguardando inspeção. A cada duas horas, um inspetor de qualidade se aproximava, escolhia aleatoriamente algumas peças, pesava-as numa balança eletrônica, registrava os dados e, em seguida, erguia-as contra a luz para verificar a transparência e usava uma película polarizadora para avaliar tensões.
'Você já sente alguma insensibilidade, produzindo tantas todos os dias?' perguntei.
'Não', respondeu o inspetor. 'Toda vez que vejo notícias sobre problemas com alguma marca de água, penso: graças a Deus não foram nossas pré-formas. Essa sensação é mais gratificante do que um bônus.'
Por trás de cada garrafa de água segura, há um grupo de pessoas que exige rigor na qualidade de um pequeno tubo de ensaio.
A matéria-prima das pré-formas, o PET, provém da cadeia industrial petroquímica.
Petróleo → Paraxileno (PX) → Ácido tereftálico (PTA) + Etileno glicol (EG) → Resina PET → Pré-forma → Garrafa → Reciclagem
Esta cadeia de suprimentos abrange milhares de quilômetros e envolve dezenas de processos. Desde o petróleo bruto subterrâneo até os grânulos na fábrica e, por fim, à garrafa de água em sua mão – cada etapa exige controle preciso para garantir a segurança do produto final.
Nos últimos anos, essa cadeia tem passado por uma transformação. O surgimento de o PET reciclado de grau alimentício (rPET) permite que garrafas PET descartadas sejam convertidas novamente em pré-formas de grau alimentício, alcançando a reciclagem de ‘garrafa para garrafa’.
Por meio de tecnologias avançadas, como limpeza profunda, desvolatilização a vácuo em alta temperatura e polimerização em estado sólido (SSP), o PET reciclado pode atingir os mesmos padrões de segurança alimentar do PET virgem. A União Europeia determinou que, até 2030, todas as garrafas PET para bebidas devem conter, no mínimo, 30% de material reciclado.
A garrafa de água na sua mão pode um dia se tornar o ponto de partida de outra garrafa de água. Este pequeno tubo de ensaio está participando de uma transformação global da economia circular.
Verdade: A espessura da parede da pré-forma é projetada conforme o peso e a resistência exigidos da garrafa após a soproformação – maior espessura nem sempre é melhor. Espessura excessiva aumenta o custo do material e pode causar alongamento irregular durante a soproformação. O que importa é uniformidade a uniformidade da espessura da parede, não a espessura absoluta.
Verdade: Transparente ≠ seguro. Pré-formas não grau alimentício também podem parecer transparentes, mas seus materiais-prima podem conter níveis excessivos de metais pesados, aditivos não conformes ou materiais reciclados de origem desconhecida. Pré-formas grau alimentício exigem documentação completa de conformidade e relatórios de ensaios – não apenas ‘aparência limpa’.
Verdade: Cor vívida não equivale a boa qualidade. Os corantes para pré-formas de grau alimentício devem estar em conformidade com a norma GB 9685, utilizando masterbatch de grau alimentício ou corante líquido de grau alimentício. Pigmentos inferiores podem liberar metais pesados ou aminas aromáticas, representando riscos à saúde. Ao escolher pré-formas coloridas, exija sempre que o fornecedor forneça documentação comprovando a conformidade dos corantes.
Verdade: Pré-formas comuns para água não são resistentes ao calor. A temperatura de transição vítrea do PET é de aproximadamente 75–80 °C; acima desse valor, o material amolece e se deforma. Apenas pré-formas para enchimento a quente, submetidas a cristalização especial e tratamento térmico, suportam temperaturas de enchimento entre 85–95 °C. Usar uma garrafa comum para água quente não só deforma a embalagem, mas também pode acelerar a migração de substâncias nocivas.
Verdade: Eles podem. Por meio de tecnologias avançadas de purificação, o PET reciclado pode atender aos padrões de grau alimentício. Principais reguladores globais (FDA, EFSA, Health Canada, etc.) aprovaram o rPET de grau alimentício para aplicações de contato com alimentos. A chave está na origem do material reciclado e em saber se o processo de purificação atende aos padrões.
Da próxima vez que abrir uma garrafa de água girando a tampa, reserve um momento para observar os fios branco-leitosos ao redor do gargalo.
Essa é a marca deixada pelo processo de cristalização. Ele passou por um controle preciso de temperatura para tornar o gargalo rígido, resistente ao calor e vedado. Nunca aparece em anúncios e passa despercebido pelos consumidores, mas determina se o momento em que você gira a tampa será suave ou difícil, vedado ou com vazamento.
Esse pequeno tubo de ensaio nunca aparece em sua mão. Contudo, ele determina se a garrafa de água em sua mão é segura, tem bom sabor e merece confiança.
Cada garrafa de água que você bebe começa com este "tubinho de ensaio".
E por trás de cada "tubinho de ensaio" estão matérias-primas puras, processos precisos, testes rigorosos e um grupo de pessoas que respeitam seu trabalho.
Na próxima vez que você beber água, reserve um momento para refletir sobre isso.
 Notícias Quentes
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD é um fabricante profissional de pré-formas PET com mais de 25 anos de experiência. Certificada ISO9001/ISO22000, oferece pescoços personalizados (28–55 mm), cores, pesos e moldes para marcas de água/bebidas. Entre em contato conosco hoje.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. POLÍTICA DE PRIVACIDADE