EN

De volgende keer dat u een fles water opendraait, neem dan even de tijd om naar de melkwitte draden rond de hals te kijken. Dat is het spoor dat het heeft achtergelaten uit zijn vroegere leven als ‘klein reageerbuisje’ – bewijs dat het een reis op hoge temperatuur heeft afgelegd.
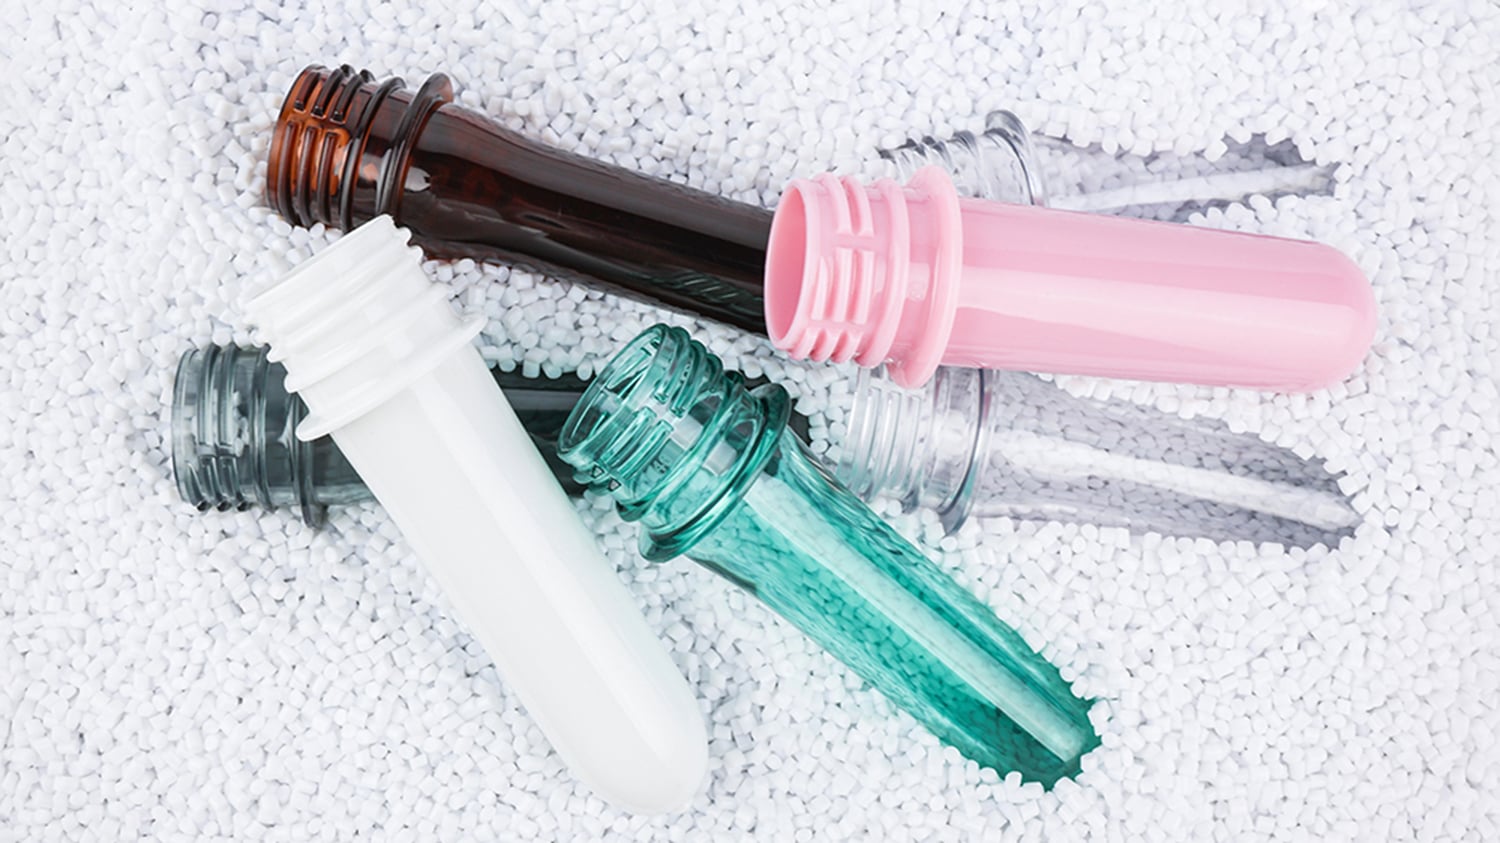
U pakt een fles water, draait de dop eraf en neemt een slok. Het is helder, schoon en geurloos. U neemt het voor vanzelfsprekend – water is gewoon water, rechtstreeks aan de bron in een fles gevuld, toch?
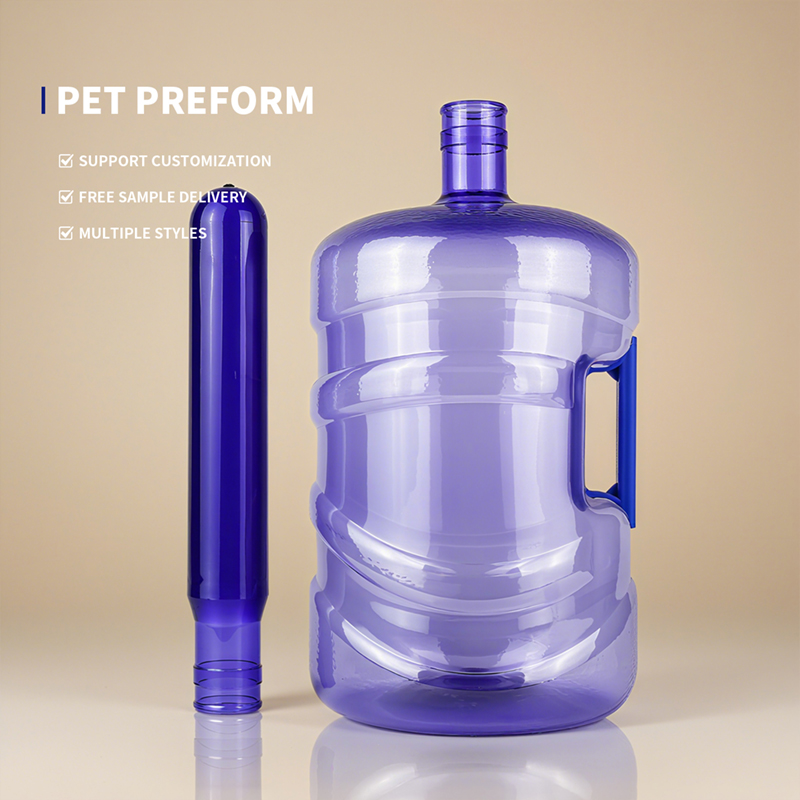
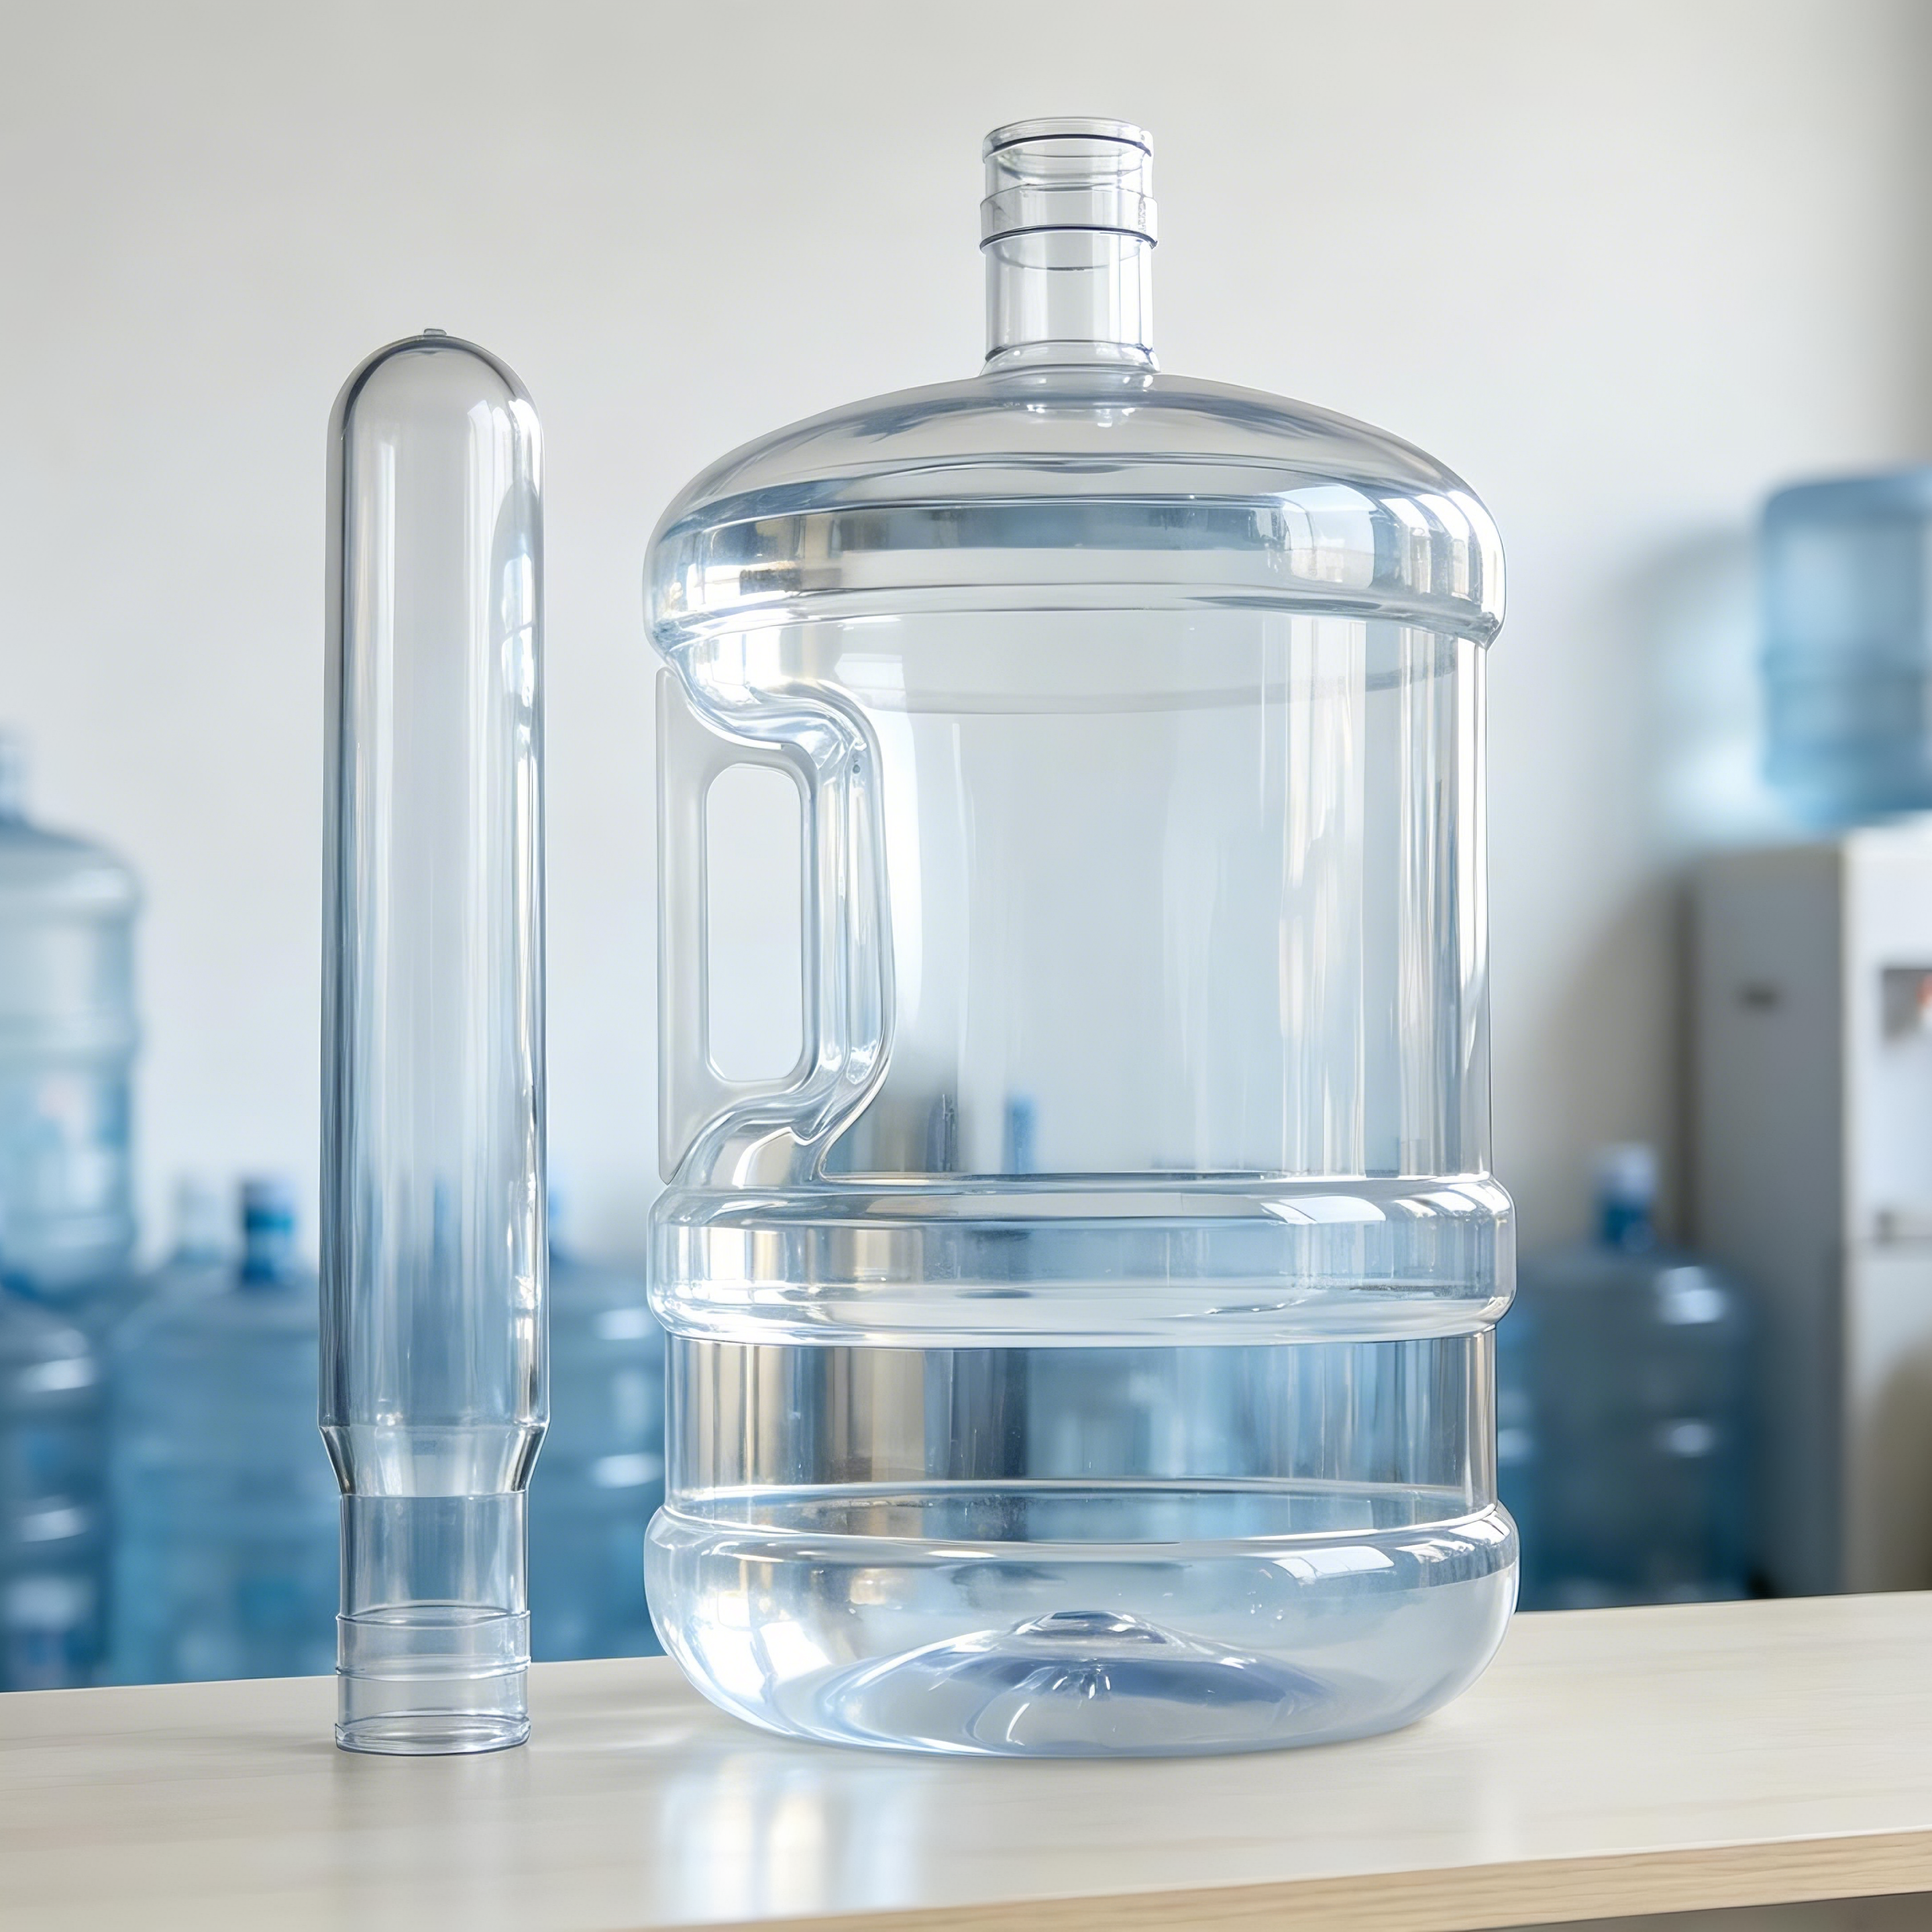
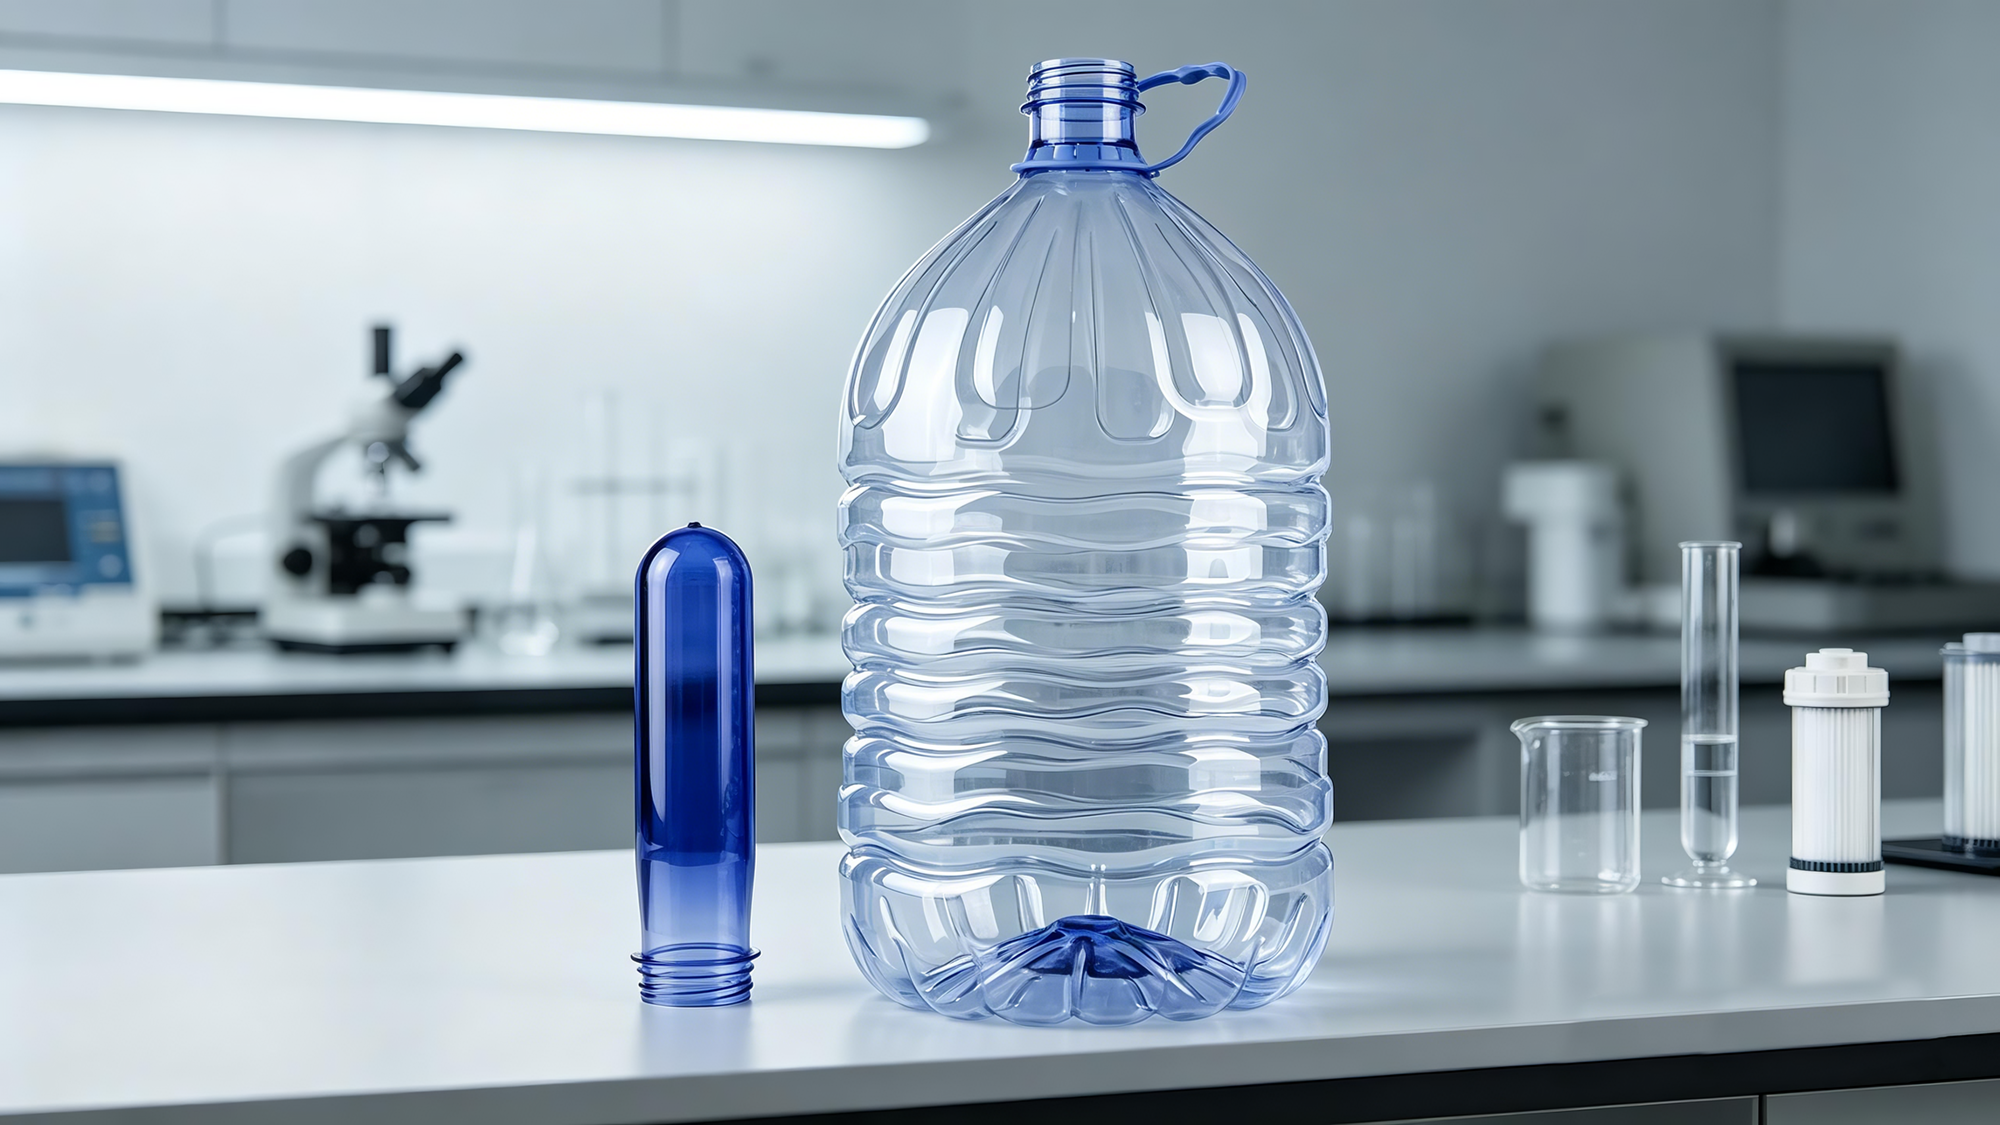
Maar u hebt er misschien nooit over nagedacht: de fles zelf is omgevormd van een klein, reageerbuisachtig object .
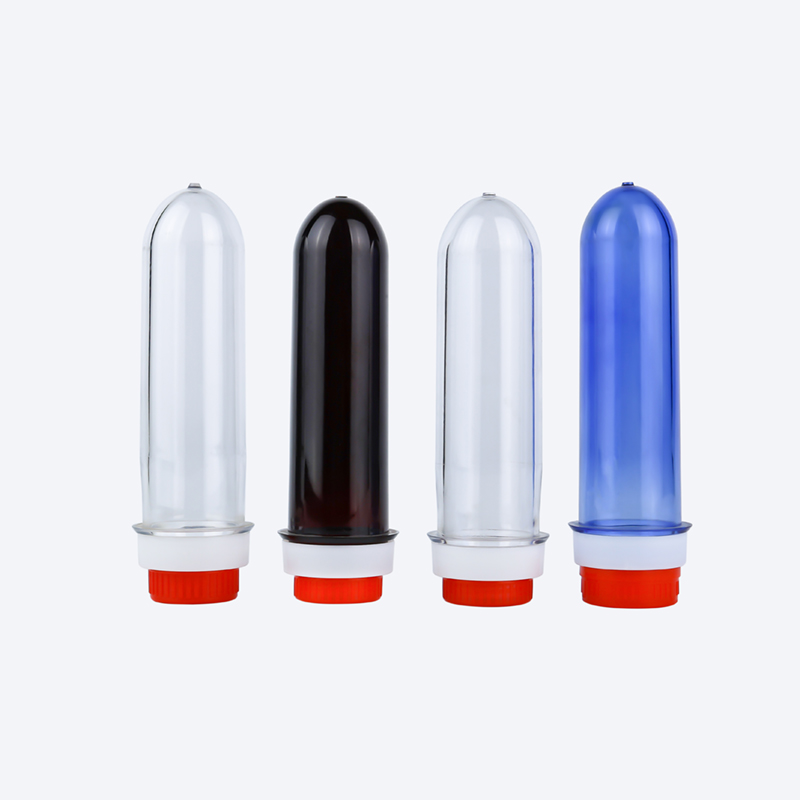
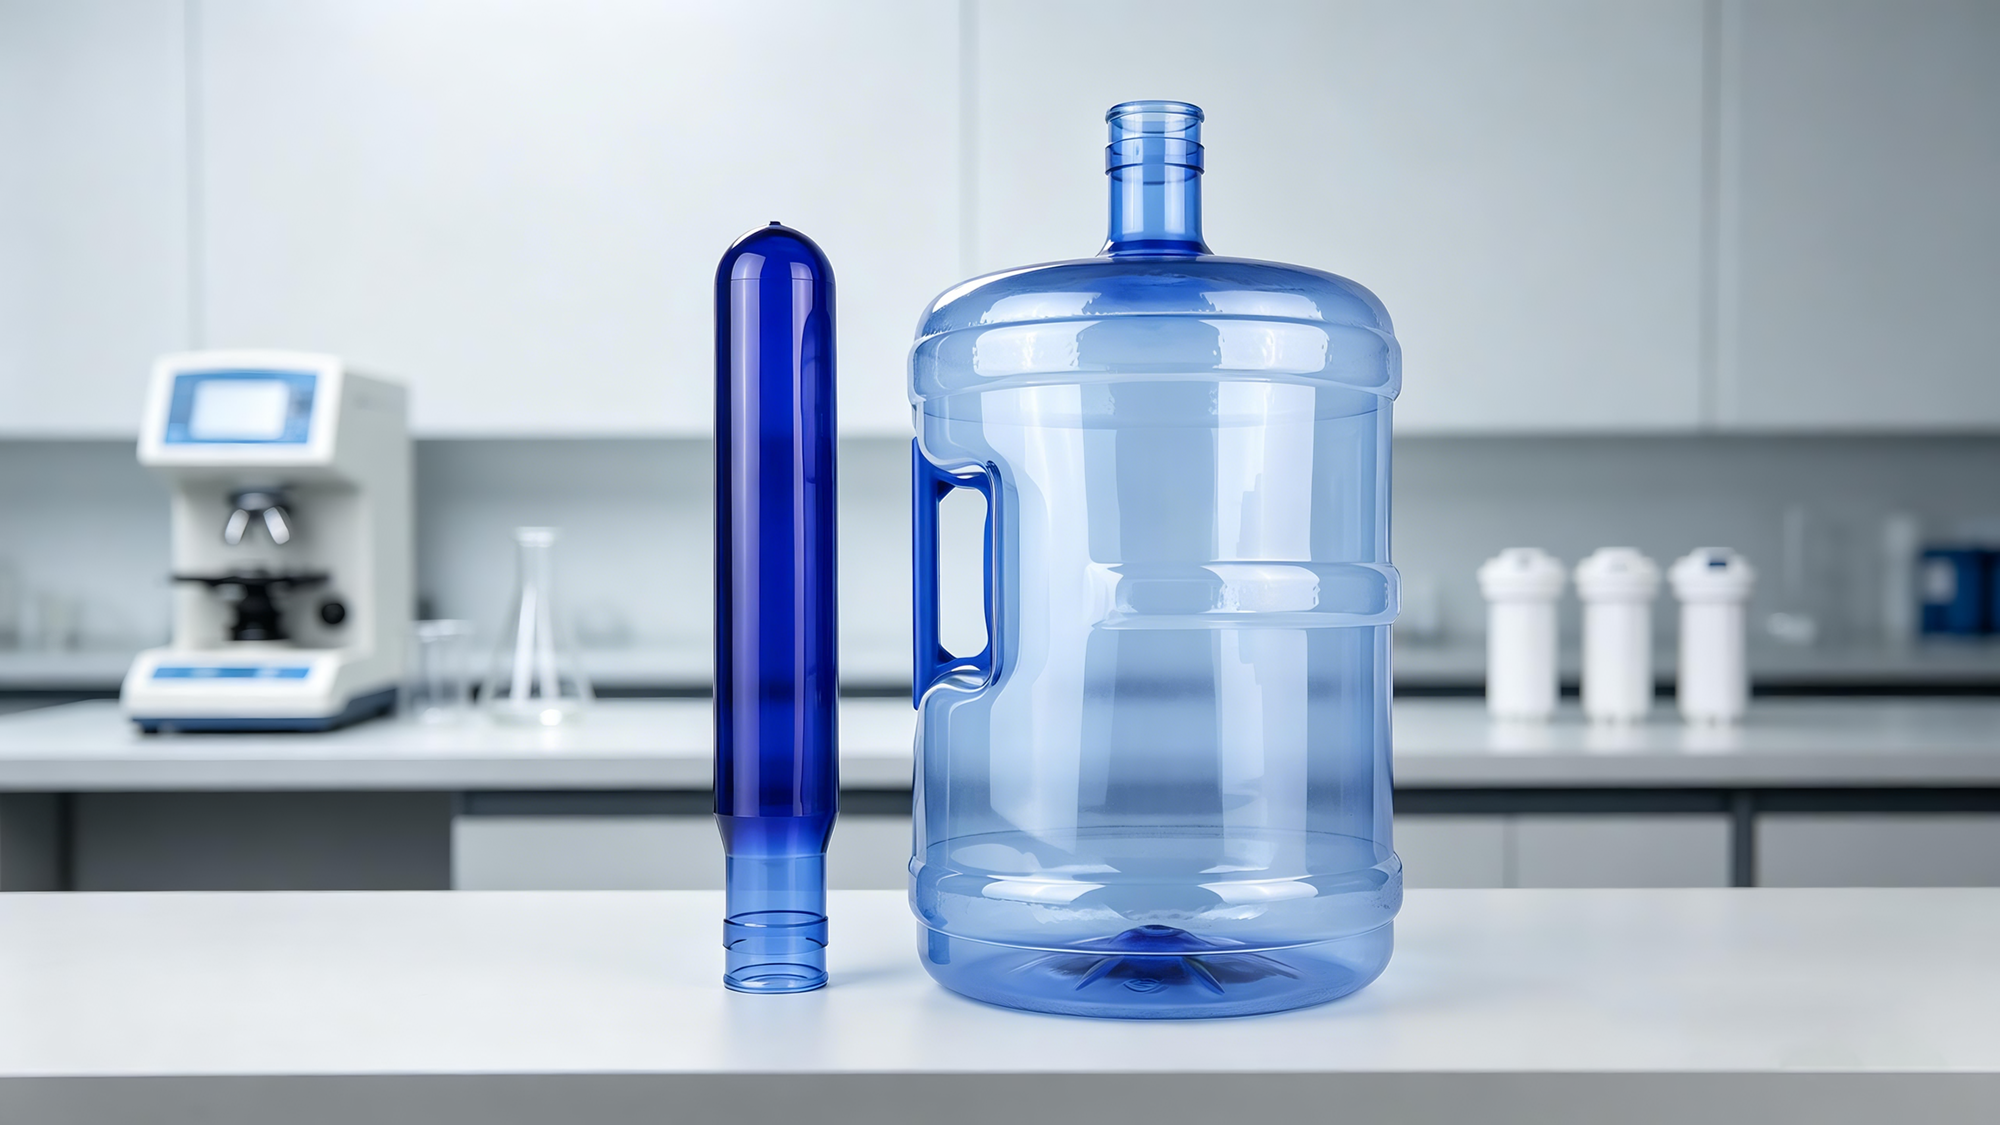
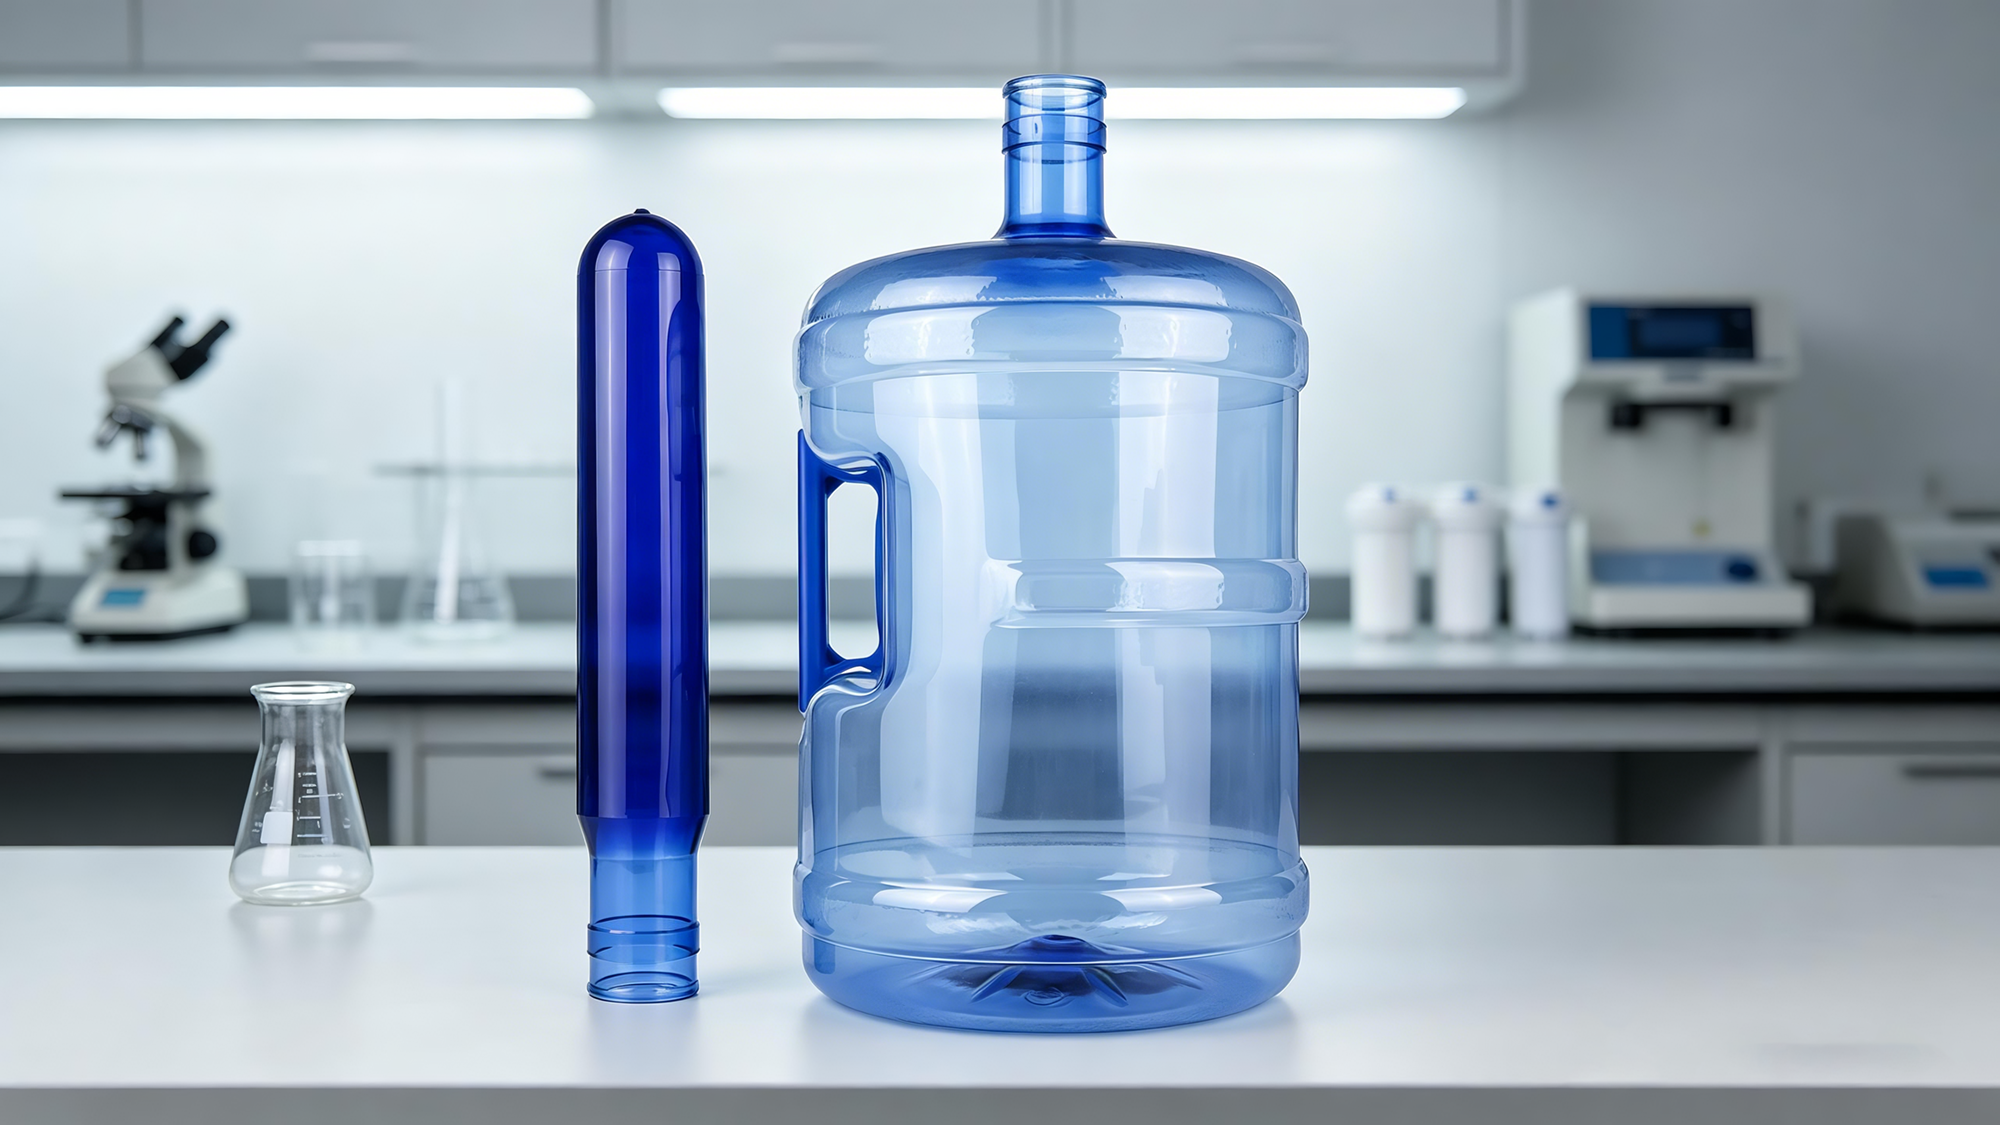
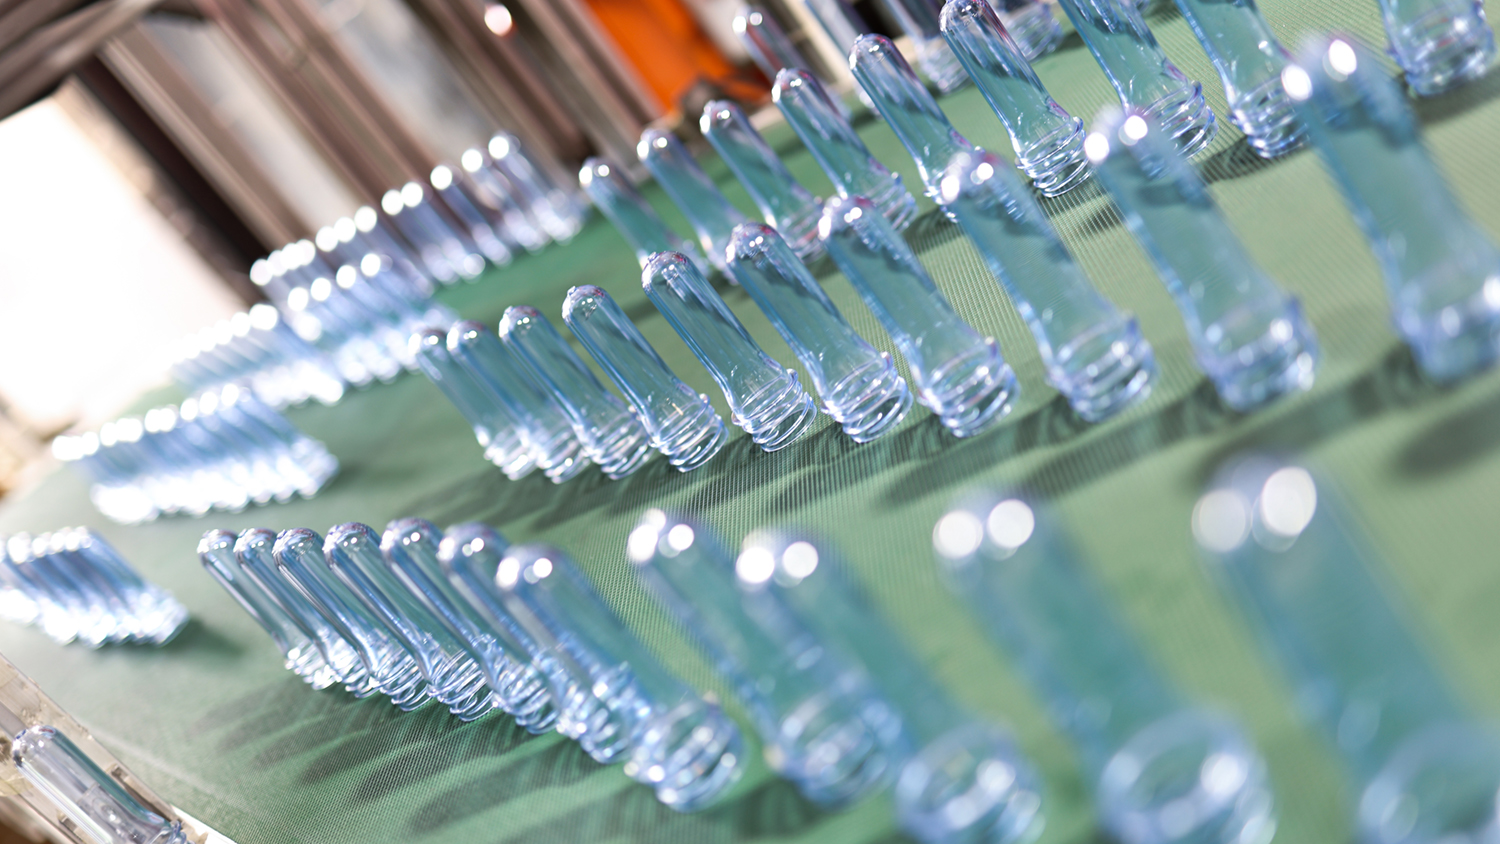
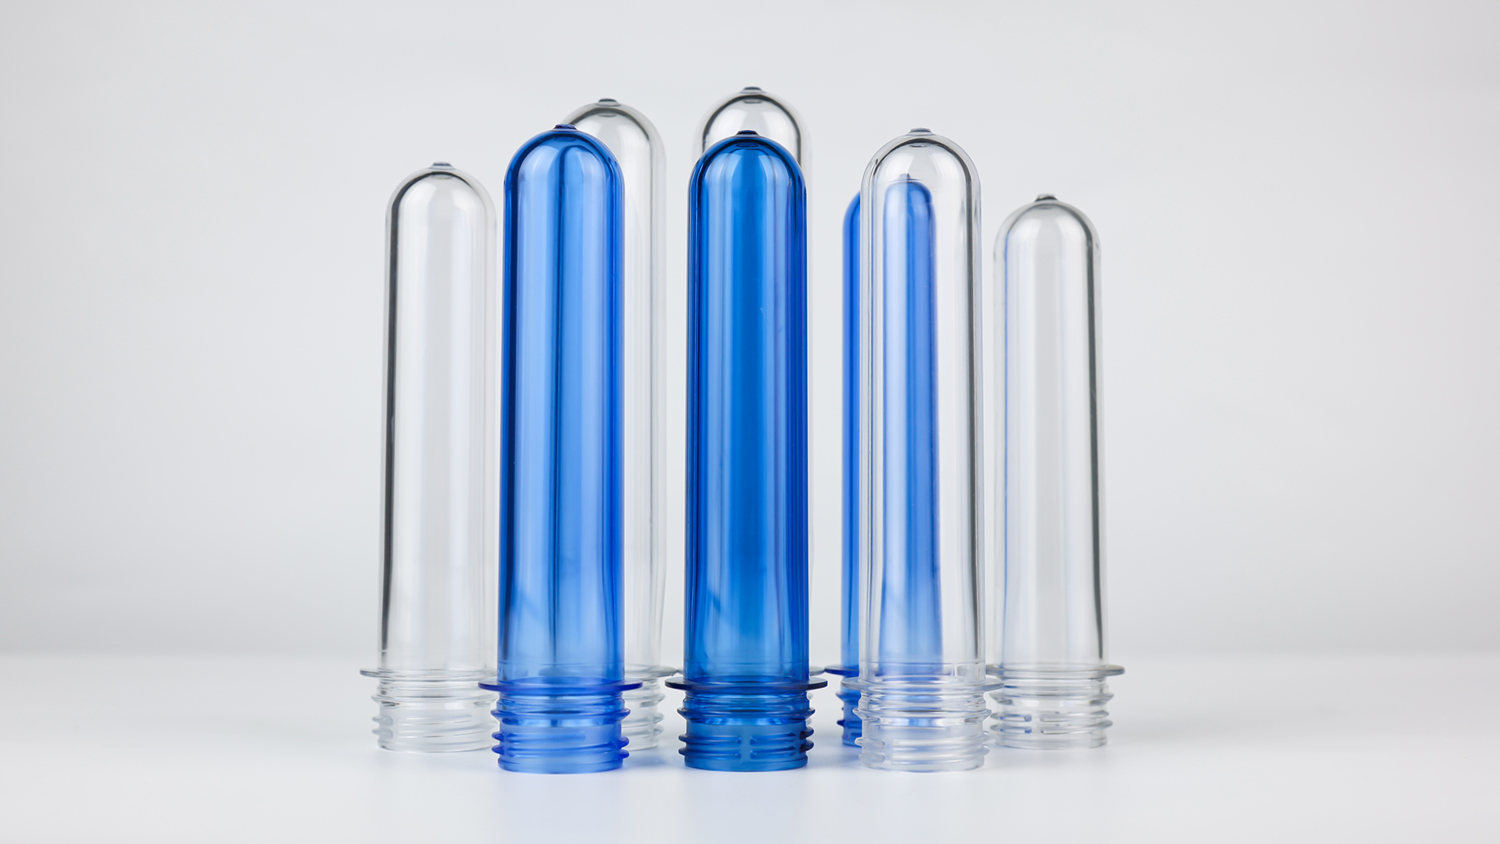
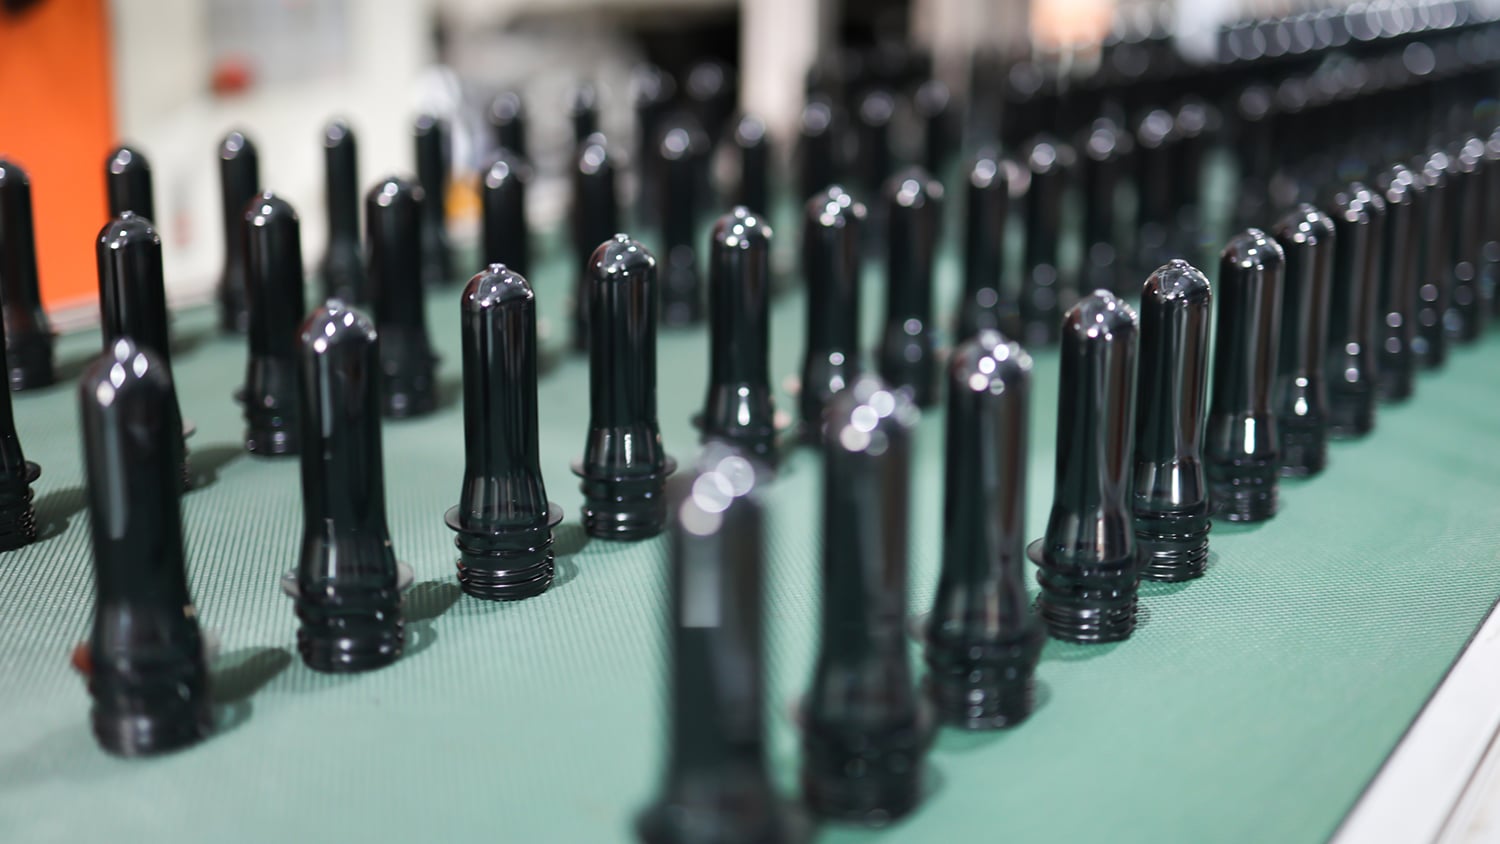
Het heet een PET-preform. Niet langer dan enkele centimeters, slechts een dozijn gram zwaar, met dikke wanden, transparant en een schroefdraad bovenaan – het lijkt precies op een klein reageerbuisje uit een chemielab. U ziet het nooit in uw hand, want het verschuilt zich aan het allereerste begin van het leven van de fles. Elke fles water die u drinkt begint met dit kleine reageerbuisje.
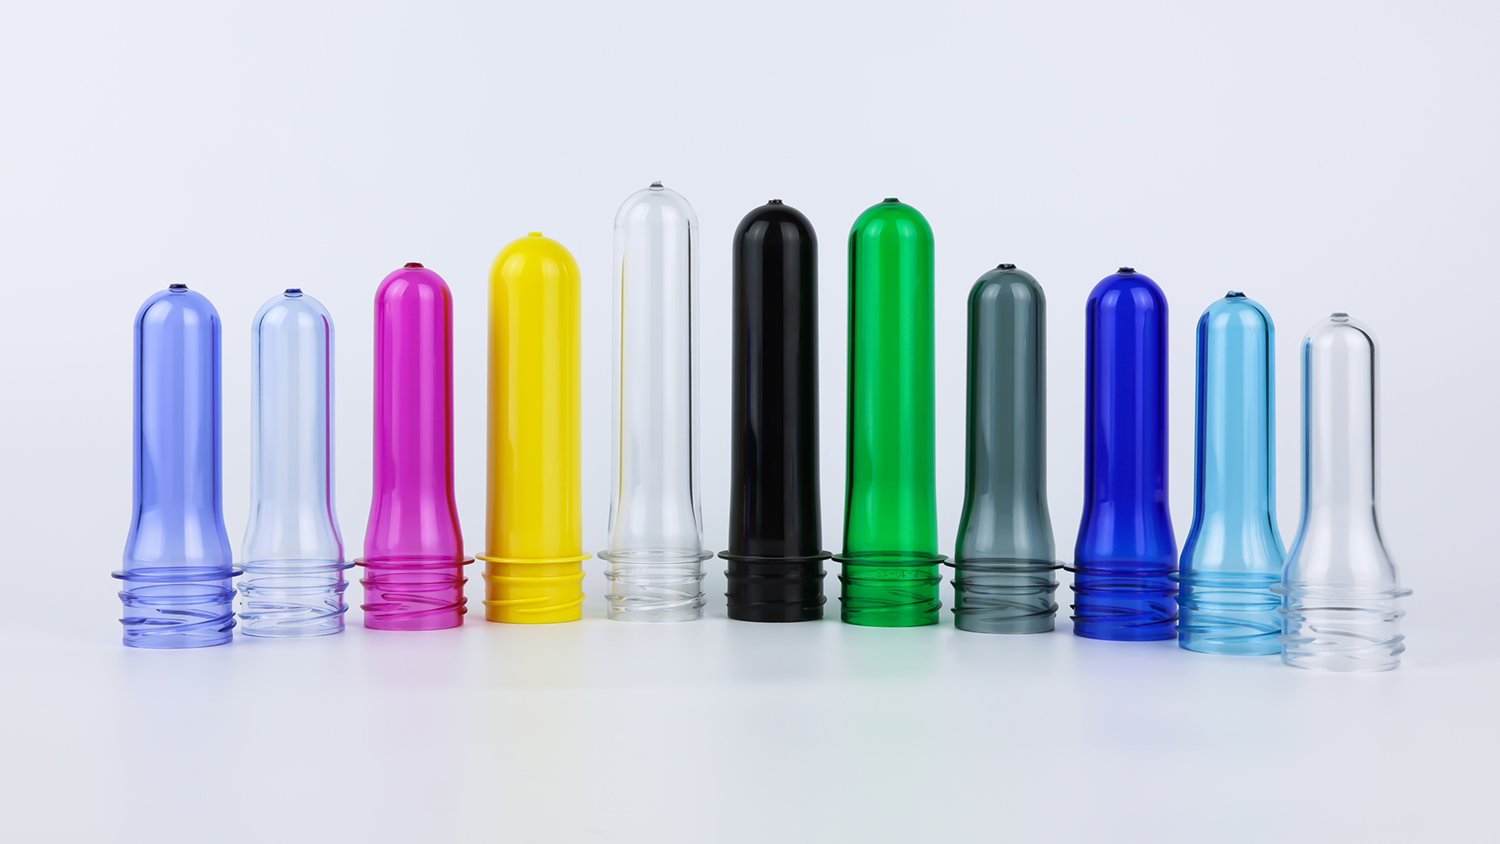
Een PET-preform is het ‘embryo’ van een PET-plasticfles.
De grondstof ervan is PET-hars – een polymeer dat wordt gemaakt van tereftaalzuur en ethyleenglycol. Dit materiaal is niet-toxisch, geurloos, zeer transparant en sterk, en wordt wereldwijd erkend als een veilig materiaal voor contact met levensmiddelen. Het overgrote deel van het mineraalwater, de dranken, de sappen en de thee die u hebt gedronken, maakt er gebruik van.
Maar PET-hars zelf bestaat slechts uit transparante korrels ter grootte van rijstkorrels. Om een fles te worden, is de eerste stap injectiemolden .
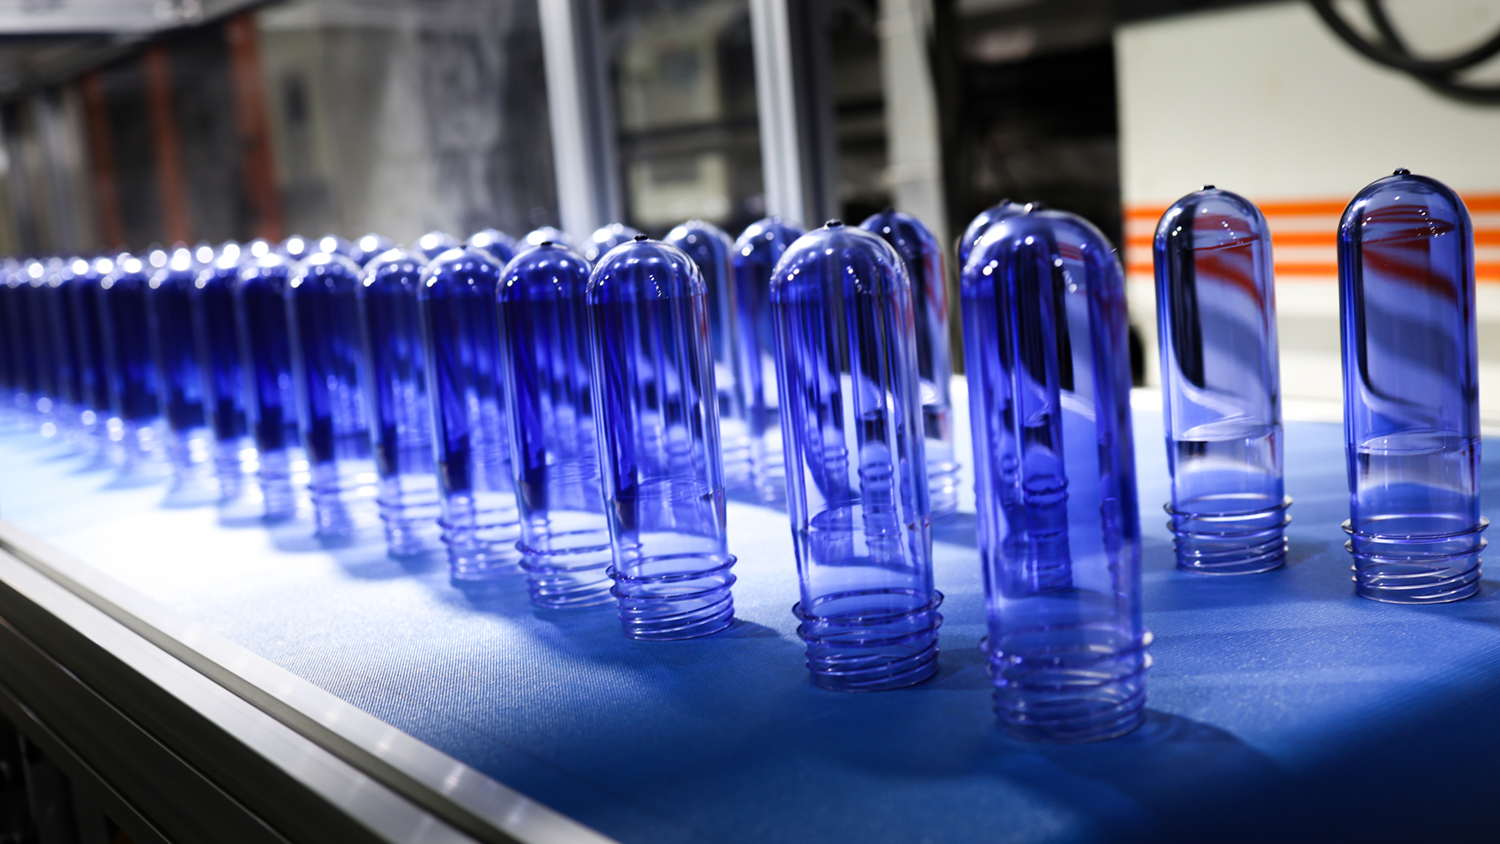
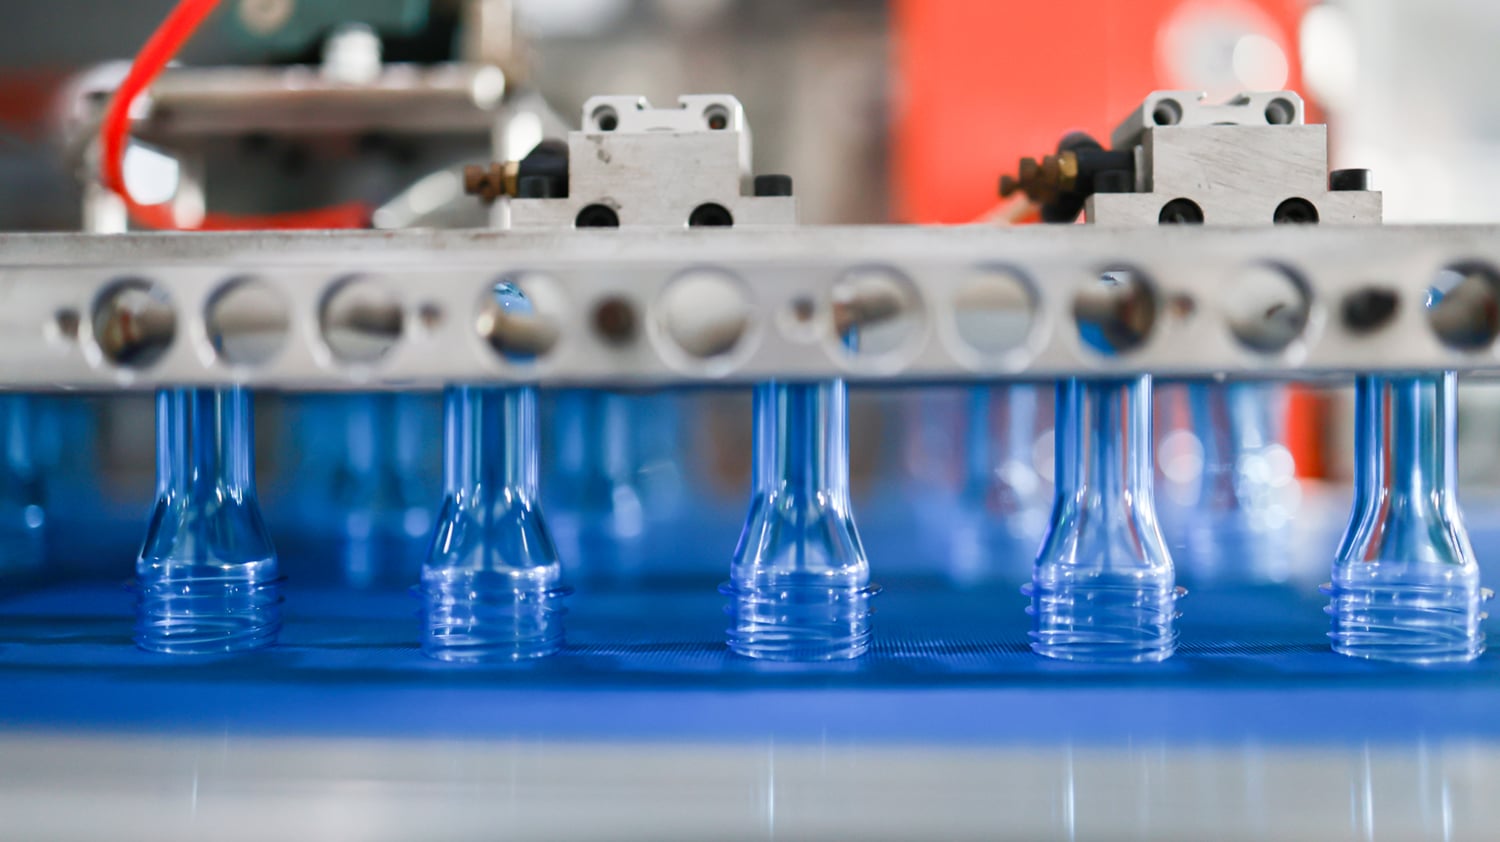
PET-korrels worden 4–6 uur gedroogd bij 160–180 °C om vocht te verwijderen, daarna worden ze in een spuitgietmachine gevoerd en verhit tot 270–290 °C om te smelten. De gesmolten PET wordt onder hoge druk in een mals met meerdere holtes (meestal 48, 72 of zelfs 144 holtes) geïnjecteerd, waar hij afkoelt en stolt. De mals opent, de onderdelen worden uitgeworpen – en er verschijnen kleine, buisvormige objecten.
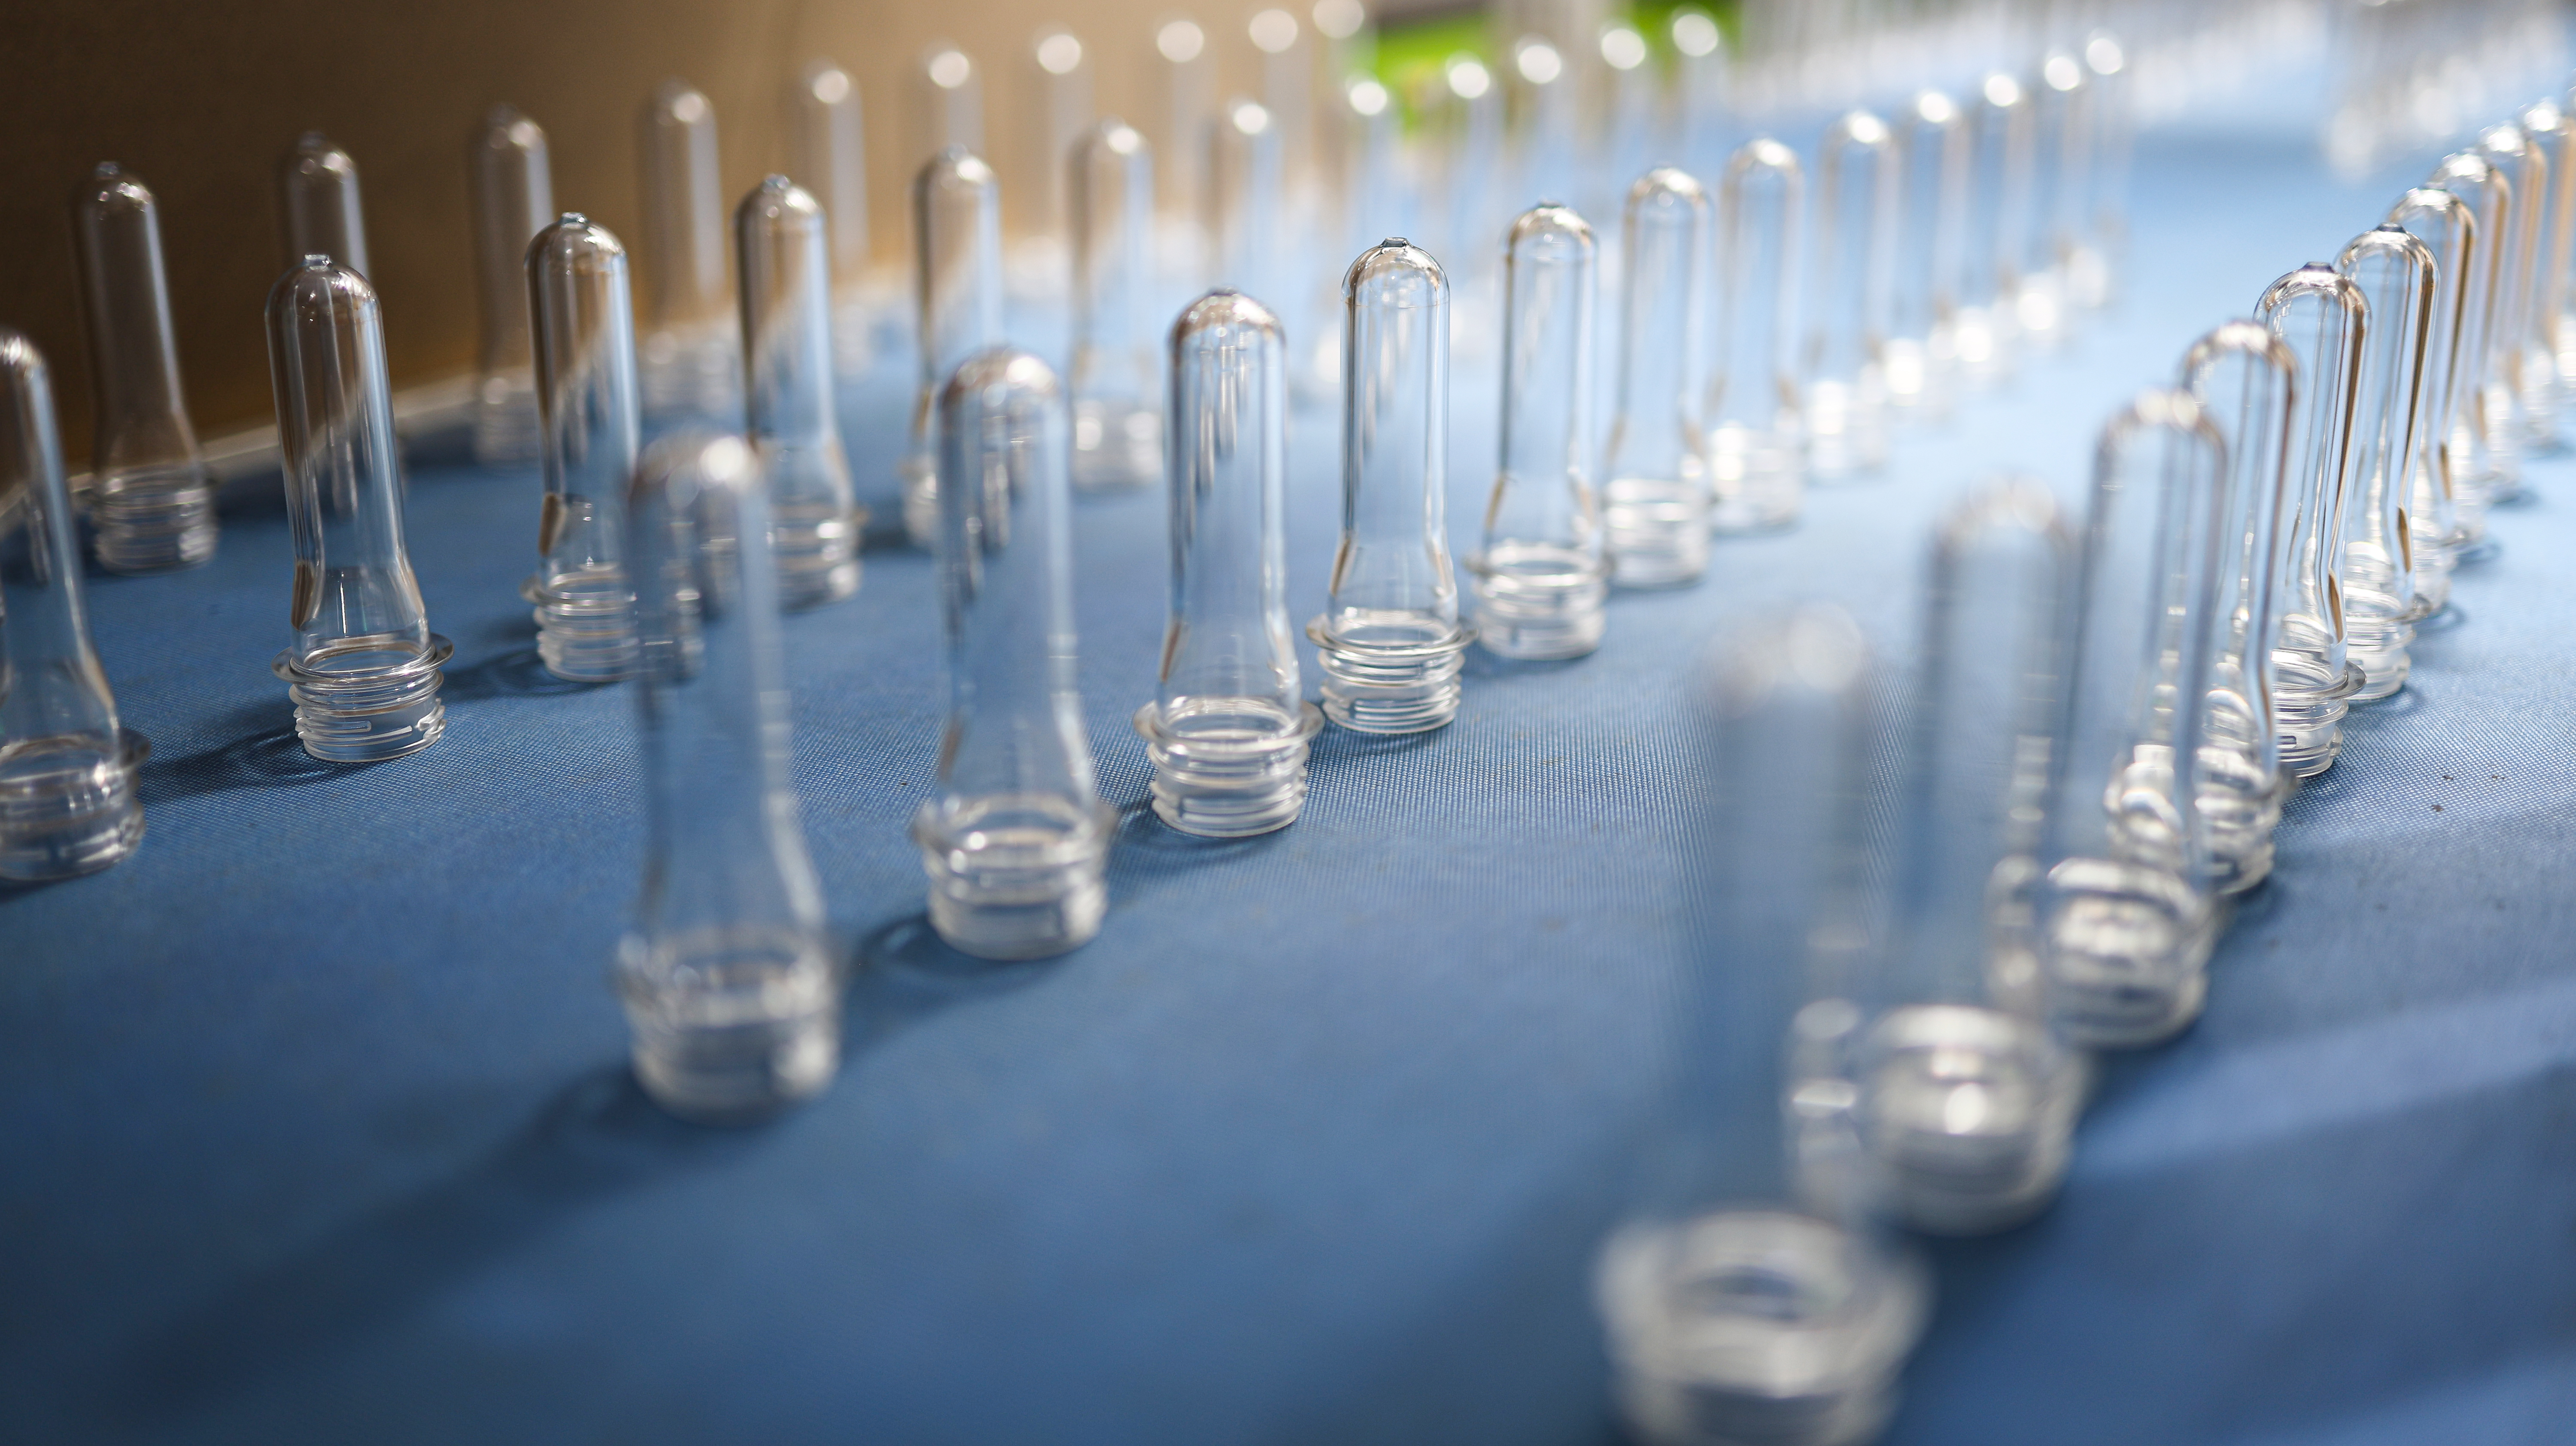
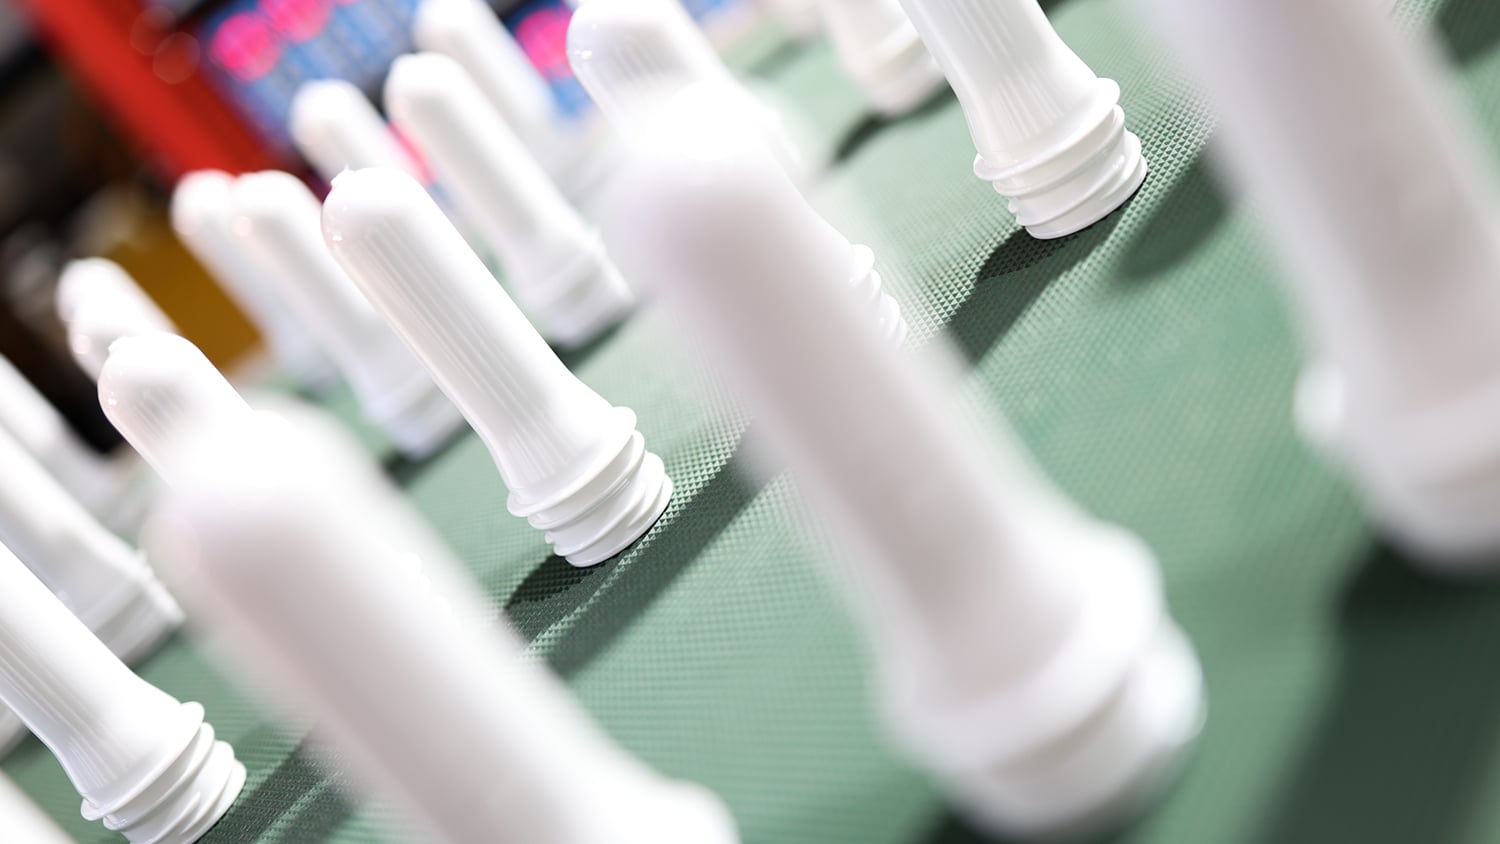
Dit zijn de preforms.
Ze zijn dik, transparant en stomp – op het eerste gezicht niets weg van de slanke, gladde fles waarin ze zullen veranderen. Toch zijn ze alles: de halsdraad, de ondersteuningsring, de wanddikteverdeling van het lichaam en de basisstructuur zijn allemaal al vastgelegd in het preform-stadium.
Met andere woorden: zoals het preform is, zo wordt de fles.
| Parameter | Typische waarde | BESCHRIJVING |
|---|---|---|
| Lengte | 50–150 mm | Afhangend van de flesinhoud |
| Buitendiameter | 20–50 mm | Halsdiameter meestal 28 mm, 30 mm, 38 mm, enz. |
| Gewicht | 8–100 g | Preforms voor water meestal 8–20 g; grote preforms kunnen 50 g overschrijden |
| Wanddikte | 2–8 mm | Veel dikker dan de uiteindelijke fleswand (0,2–0,5 mm) |
| Halsdraad | Standaard specificaties | Past bij dop, algemene 28 mm PCO, 30/25 mm, enz. |
| IV-waarde | 0,72–0,84 dL/g | Verschilt per toepassing |
| Acetaldehydegehalte | ≤3,0 μg/g | Voedingskwaliteit; premium water ≤1,5 μg/g |
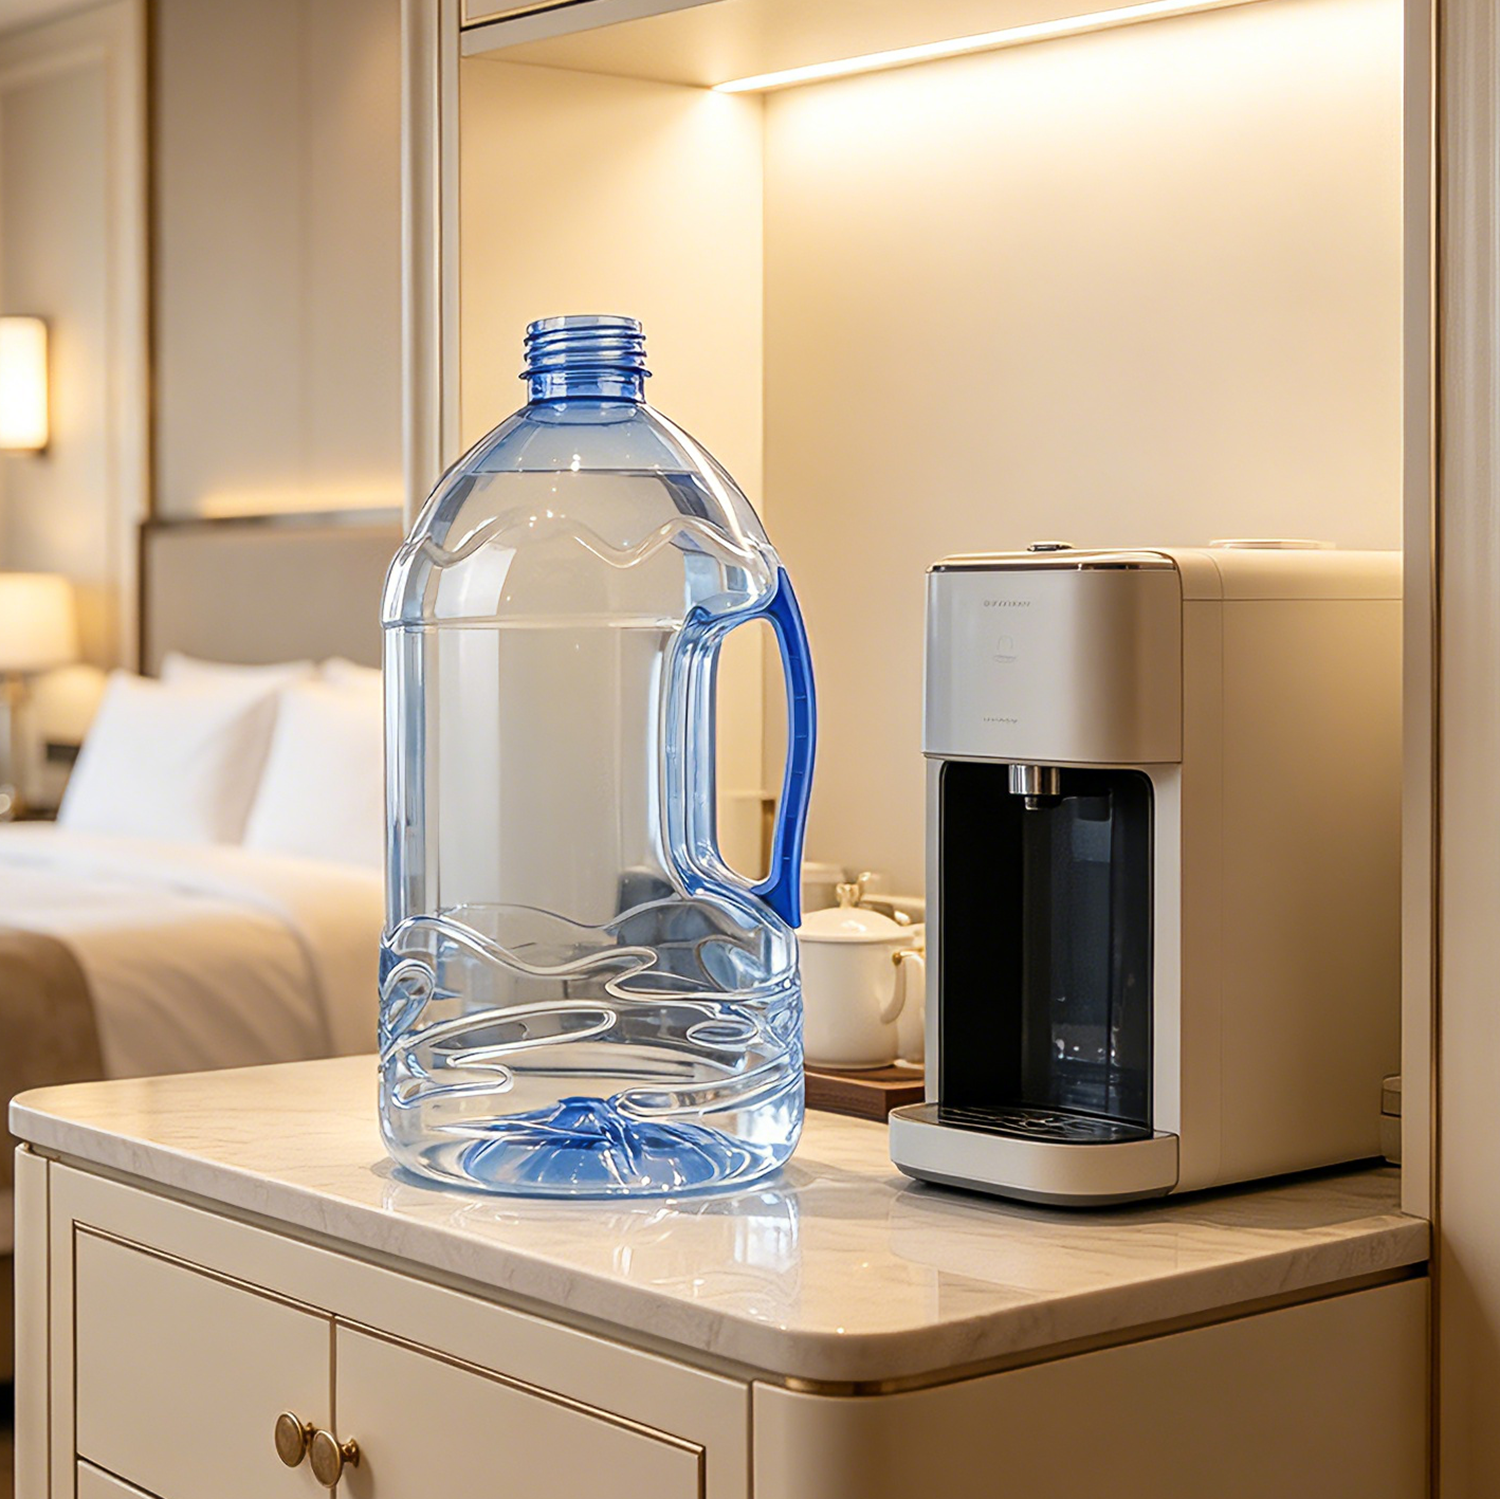
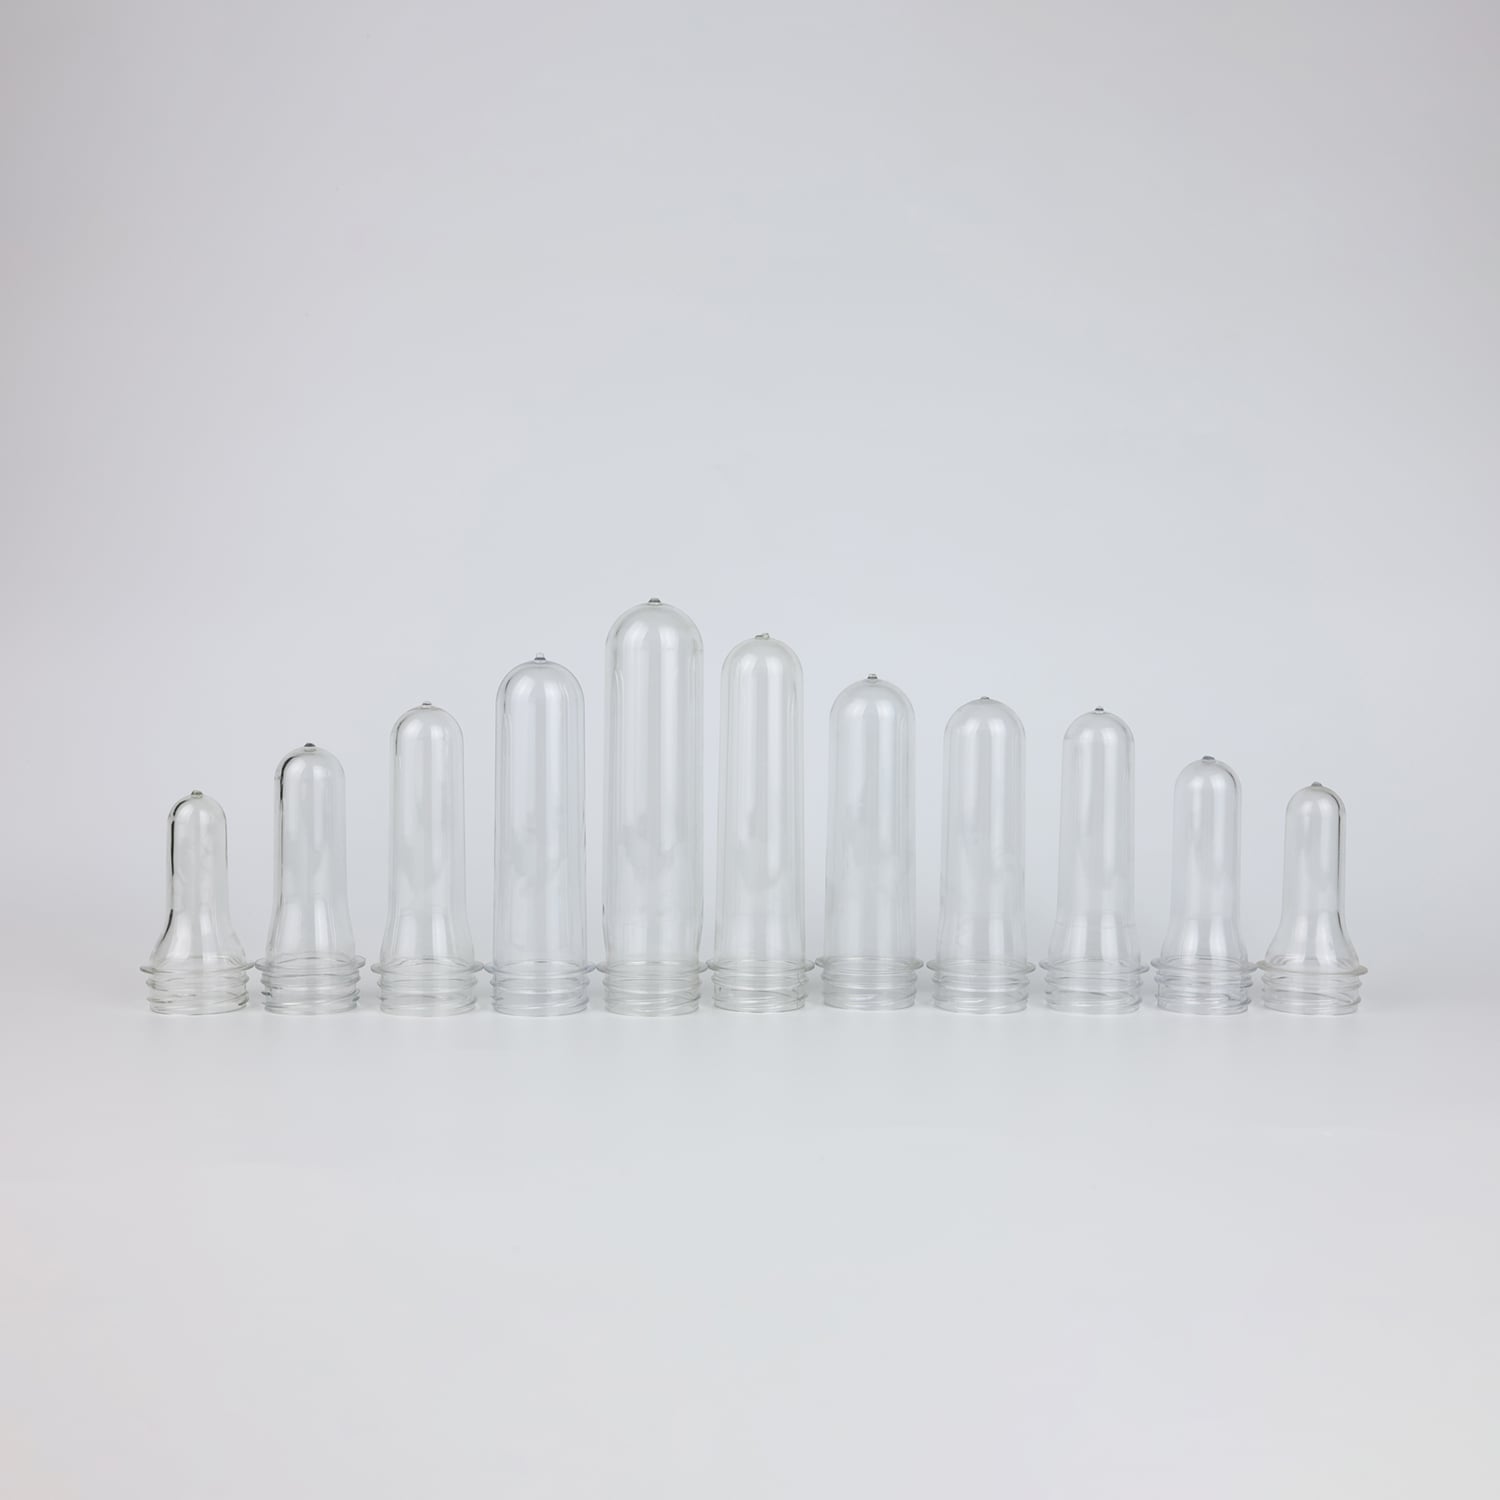
Er is niet slechts één soort voorvorm. Afhankelijk van het eindgebruik worden voorvormen onderverdeeld in verschillende typen:
Waterfabrikaten meest voorkomend, gebruikt voor mineraalwater en gezuiverd water. IV-waarde ca. 0,72–0,76, licht gewicht, lage kosten.
Koolzuurhoudende voorvormen : gebruikt voor cola, Sprite en andere koolzuurhoudende dranken. Hogere IV-waarde (0,76–0,80), bloemblaadvormige bodem, bestand tegen interne druk.
Hot-fill-preforms : gebruikt voor theedranken en sappen. De hals vereist kristallisatiebehandeling, bestand tegen heetvullen bij 85–95 °C.
Oliefabrikaten : gebruikt voor kookolie en sausproducten. Meestal zwaarder, dikker wanden, goede slagvastheid.
Wijdmonds-preforms : gebruikt voor jam, honing, noten enz. Grote halsdiameter (38 mm of meer), gemakkelijk te doseren.
Cosmetische preforms : gebruikt voor shampoo, douchegel enz. Zeer hoge eisen aan transparantie en glans.
 |
 |
Een preform wordt niet direct een fles. Het moet een reis bij hoge temperatuur ondergaan.
De voorvorm wordt in de oven van de blaasmachine gevoerd en verwarmd door ver-infraroodlampen tot 90–120 °C. Dit temperatuurbereik is cruciaal: onder de 90 °C is PET te hard om te blazen; boven de 120 °C kristalliseert PET overmatig en wordt de fles wit en troebel. Het venster is slechts 30 °C breed; een afwijking van enkele graden kan defecten veroorzaken.
Verwarmen is niet eenvoudigweg ‘bakkken’. draait continu terwijl hij axiaal door meerdere verwarmingszones beweegt (moderne blaasmachines hebben doorgaans 6–9 zones). Het vermogen van elke zone kan onafhankelijk worden afgesteld om ervoor te zorgen dat verschillende delen van de voorvorm verschillende temperaturen bereiken – de schouder heeft voldoende warmte nodig om uit te zetten, het lichaam vereist gelijkmatige verwarming en de bodem vereist nauwkeurige temperatuurregeling.
De verwarmde voorvorm wordt overgebracht naar de blaasmal. Een uitrektang gaat via de hals naar binnen en duwt tegen de bodem van de voorvorm. De voorvorm wordt axiaal uitgerekt – zoals een elastiekje uitrekken.
De snelheid, slaglengte en afstand van de uitrektang tot de basismal moeten precies afgestemd zijn op de temperatuur van de voorvorm. Bij lage temperatuur moet de uitreksnelheid langzamer zijn om barsten te voorkomen; bij hoge temperatuur kan deze passend worden verhoogd.
Hoogdruk-lucht (meestal 25–38 bar) wordt via de hals ingeblazen, waardoor de reeds uitgerekte voorvorm zich naar buiten uitbreidt tegen de wanden van de mal. De voorvorm zet zich onmiddellijk uit tot de vorm van een fles – romp, schouder en bodem worden in één stap gevormd.
Blazen is onderverdeeld in voorblazen en hoogdrukblazen fasen. De druk tijdens het voorblazen is lager (0,8–1 MPa) en zorgt voor de initiële uitbreiding van de voorvorm; de druk tijdens het hoogdrukblazen is hoger (2,5–3,8 MPa) en drukt de fles stevig tegen de mal aan om duidelijke contouren en details te vormen.
Koelwater (10–30 °C) wordt door de mal gepompt om de fles snel af te koelen en te stollen. De moleculaire ketens, die tijdens het uitrekken en blazen recht zijn getrokken, worden ‘bevroren’ op hun plaats, waardoor de fles stijf, transparant en taai wordt.
De temperatuurregeling van het koelwater is cruciaal. De temperatuur van het fleslichaam wordt meestal geregeld op 20–45 °C, terwijl de bodem lagere temperaturen vereist: 5–8 °C. Onvoldoende koeling maakt de fles troebel; te snelle koeling kan de fles broos maken.
Het gehele proces duurt doorgaans slechts 2–3 seconden . Een klein, buisvormig voorwerp wordt een kristalheldere waterfles.
Tijdens het proces van voorvorm tot fles speelt een belangrijke parameter een rol: de uitrekkingsverhouding .
Axiale rekverhouding : lengte van de voorvorm → hoogte van de fles
Radiale rekverhouding : diameter van de voorvorm → diameter van de fles
Totale rekverhouding : meestal 8:1 tot 12:1
Hoe groter de rekverhouding, hoe rechter en georiënteerder de PET-moleculaire ketens worden, en hoe hoger de sterkte en stijfheid van de fles. Daarom voelen sommige flessen met dunne wanden toch zeer stevig aan – de rekverhouding is adequaat ontworpen en de moleculaire ketens zijn volledig georiënteerd.
Omgekeerd leidt een onredelijk ontwerp van de preform (te kleine rekverhouding) tot onvoldoende moleculaire oriëntatie, waardoor de fles slap en slapjes wordt, zelfs als de wanden niet dun zijn.
Omdat de preform bepaalt alle prestaties van de fles.
Een preform van 10 g levert een fles van ongeveer 10 g op (met geringe verliezen tijdens het blazen). Of de fles dik of licht aanvoelt, wordt in eerste instantie bepaald door het gewicht van de preform.
Gangbare 500 ml-waterflessen op de markt wegen tussen de 8 g en 15 g. Lichtgewichtflessen gebruiken minder materiaal, maar vereisen een nauwkeuriger ontwerp van de preform en een preciezere blow-molding om de sterkte te waarborgen.
Als de wanddikte van de preform ongelijk is, wordt de geblazen fles aan één kant dik en aan de andere kant dun, of heeft zelfs een excentrische bodem. Na het vullen kan de fles krimpen en vervormen, of barsten tijdens het transport.
Bij hoogwaardige preforms kan de tolerantie voor wanddikte uit dezelfde matrijs worden beheerd binnen ±0,1 mm, en kan de gewichtsvariatie tussen verschillende matrijzen worden beheerd binnen ±0,2 g.
De IV-waarde (intrinsieke viscositeit) geeft de lengte van de PET-moleculaire ketens weer. Een hoge IV betekent goede taaiheid en hoge druksterkte; een lage IV betekent een zachte, slappe fles die instort bij knijpen en mogelijk breekt bij een lichte val.
Waterpreforms vereisen doorgaans een IV ≥0,72 dL/g. Als er te veel gerecycled materiaal wordt toegevoegd, kan de IV onder 0,68 dalen en zal de geblazen fles ‘geen stevigheid’ vertonen.
Acetaldehyde is een klein molecuul dat ontstaat tijdens het verwerken van PET bij hoge temperatuur en een scherpe, fruitachtige geur heeft. Als het acetaldehydegehalte van de preform hoog is, krijgt het gevulde water binnen enkele dagen een ‘plasticsmaak’. De menselijke neus is uiterst gevoelig voor acetaldehyde – het kan worden opgespoord bij concentraties van slechts 0,05–0,1 ppm.
Voedingswaardige preforms vereisen doorgaans een acetaldehydegehalte ≤3,0 μg/g; premium water vereist ≤1,5 μg/g. De FDA-norm is strenger en vereist een acetaldehydegehalte <0,5 ppm bij contact met voedsel.
De hals van het voorvormsel (het schroefgedeelte) ondergaat een speciale kristallisatiebehandeling, waardoor deze melkwit wordt. Indien de kristalliniteit onvoldoende is, vervormt de hals tijdens het afdekken en wordt deze niet goed afgesloten – lucht en bacteriën kunnen binnendringen, en water kan lekken tijdens transport.
Kristallisatie van de hals is een precisieproces. Binnen de matrijs wordt het voorvormsel snel verhit tot ongeveer 180 °C door een ‘halskristallisatiemanschette’, waardoor er een uniforme kristallijne laag in het halsgebied ontstaat. Dit duurt slechts 1–2 seconden, maar de temperatuurregeling moet zeer nauwkeurig zijn.
Tijdens spuitgieten en koelen blijft restspanning ‘opgesloten’ in het voorvormsel indien de koeling ongelijkmatig is. Na het blazen verdwijnt de spanning niet, maar blijft deze verborgen in de fleswand. Een lichte stoot of temperatuurverandering kan de spanning plotseling vrijlaten, waardoor de fles barst.
Betrouwbare fabrieken gebruiken gepolariseerde spanningsmeters om de restspanning in voorvormen te inspecteren, zodat deze binnen veilige grenzen blijft.
De voorvorm is de basis van de fles. Als de basis instabiel is, hoe hoger het gebouw, des te gevaarlijker het wordt.
| Vergelijking | Voorvorm voor water | Voorvorm voor koolzuurhoudende dranken |
|---|---|---|
| IV-waarde | 0,72–0,76 dL/g | 0,76–0,80 dL/g |
| Basisontwerp | Vlak of licht hol | Bloemvormige bodem (vijfbladig) |
| Wanddikte | Relatief dun | Relatief dik |
| Gewicht | Licht (8–15 g/500 ml) | Zwaar (18–25 g/500 ml) |
| Drukvastheid | Laag | Hoog (4–5 bar) |
| Carrosseriestructuur | Eenvoudig | Versterkende ribben, lijnen |
Koolzuurhoudende drankflessen moeten interne druk (ongeveer 4 bar) weerstaan, dus hun preforms hebben een hogere IV, complexere bodemontwerpen en meer versterkende ribben. Waterflessen hoeven geen interne druk te weerstaan, dus mogen ze lichter en dunner zijn.
Als u ijsthee of groene thee hebt gekocht, heeft u misschien opgemerkt dat die flessen extreem hard zijn – onmogelijk in te drukken. Dat komt niet doordat er meer materiaal wordt gebruikt, maar doordat ze hot-fill-flessen .
Tijdens het hot-fill-proces (85–90 °C) krimpen en vervormen PET-flessen bij hoge temperaturen. Om dit op te lossen, vereisen hot-fill-flessen:
Hogere IV-grondstof (≥0,78 dL/g)
Complexe versterkingsribben en warmgevormde panelen
Een ‘warmte-instelproces’ na het blazen (vorm verwarmd tot 120–140 °C; fles enkele seconden in de hete vorm gehouden om interne spanning te elimineren en de kristalliniteit te verhogen tot ca. 35%)
Het resultaat: hot-fill-flessen zijn uitzonderlijk stijf en duurder.
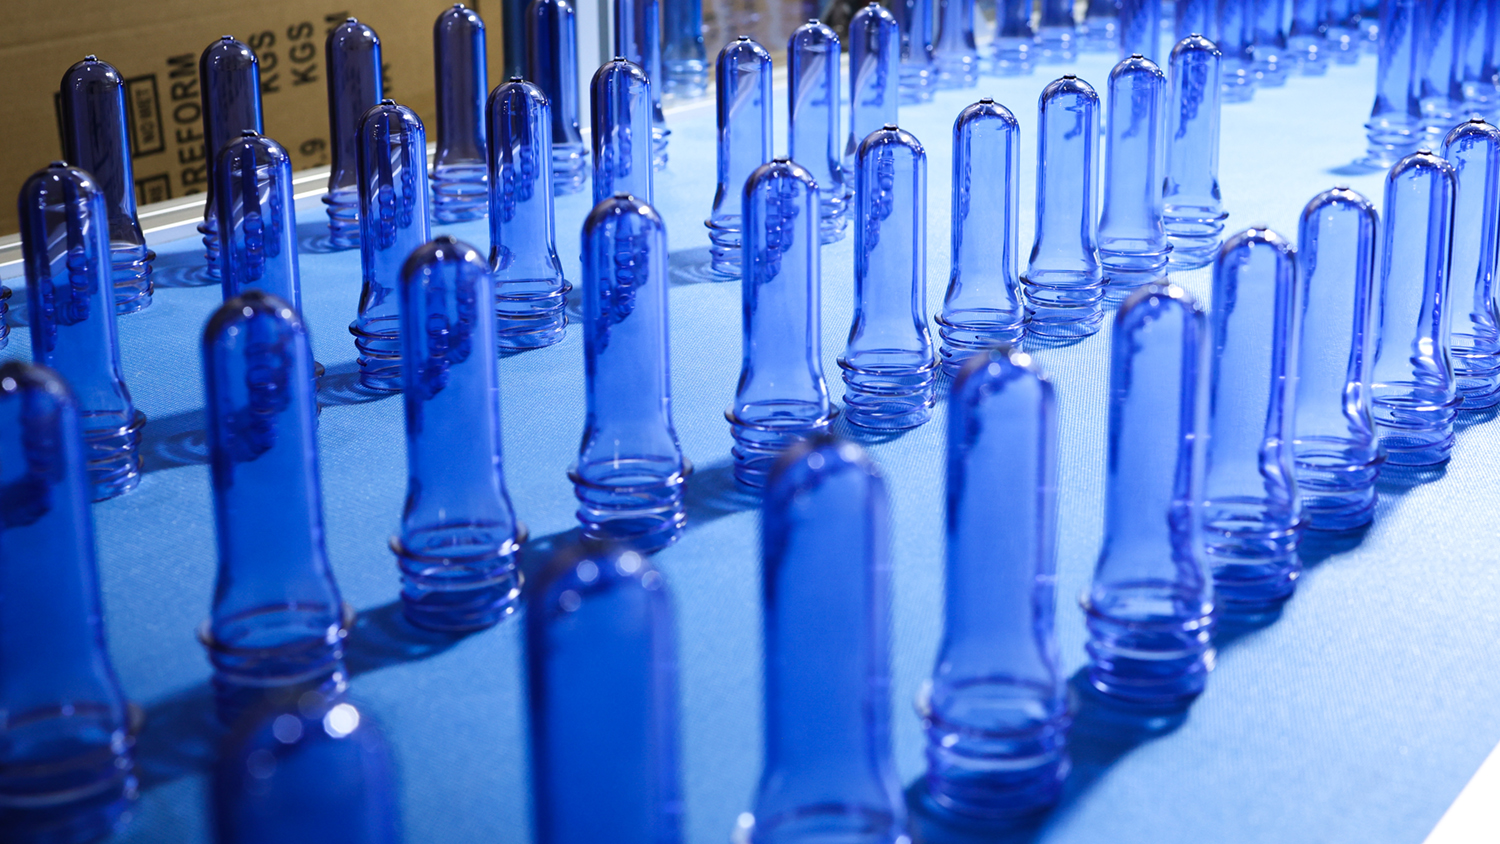
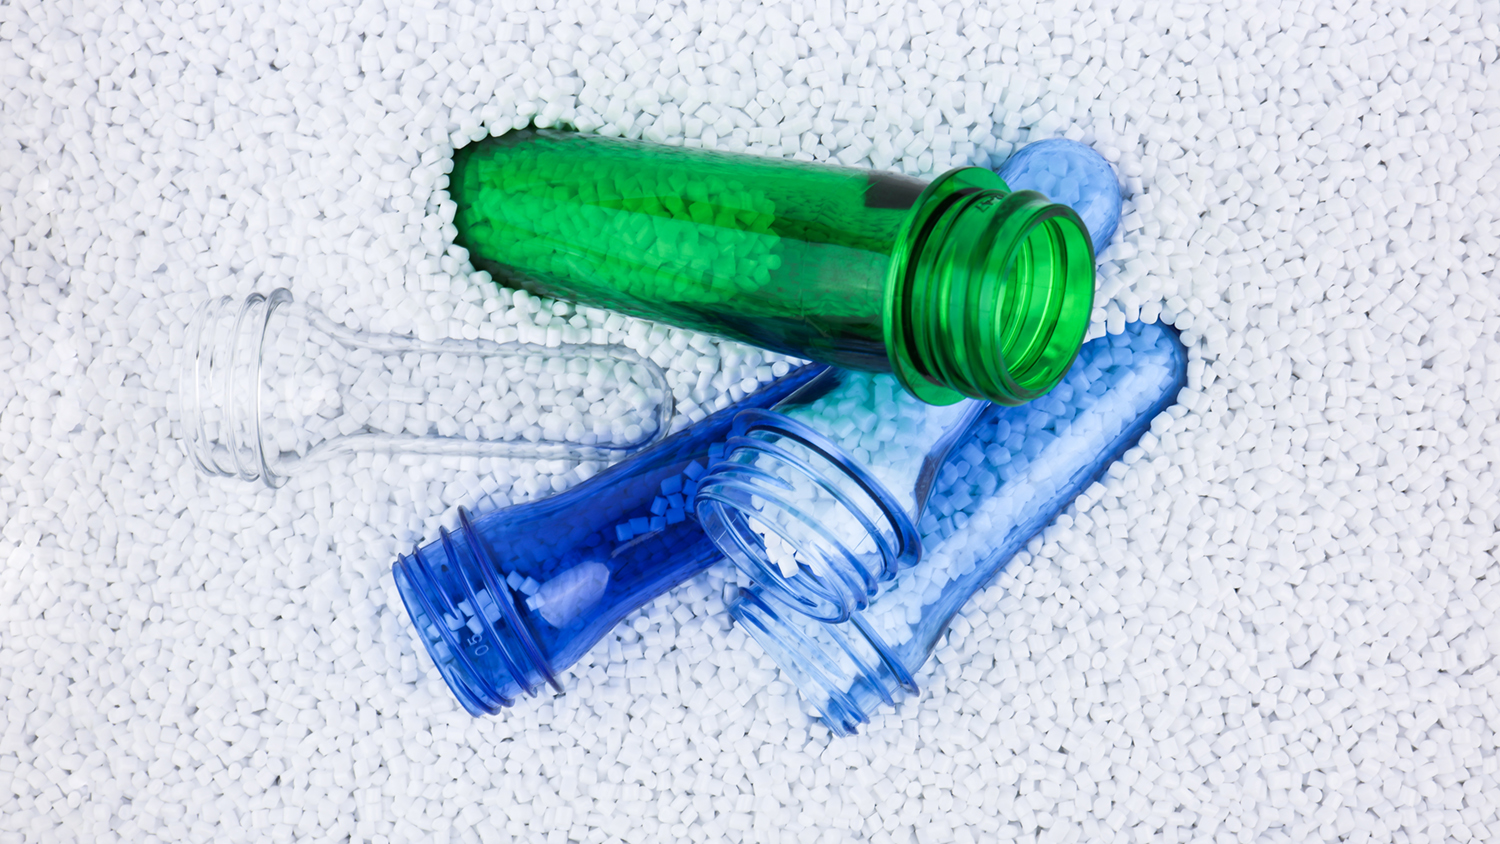
Steeds meer merken streven naar verpakkingsdifferentiatie – lichtblauw water, bleekgroene frisdrank, amberkleurige energiedranken. Deze gekleurde flessen worden vanaf het preform-stadium ingekleurd.
Er zijn twee hoofdmethoden om PET-preforms te kleuren:
Masterbatch vaste pellets, toevoegingsverhouding 2–5%, lage apparatuurbarrière, geschikt voor grootschalige continue productie.
Vloeibare kleurstof vloeibare pigmenten, toevoegingsverhouding 0,1–0,5%, gelijkmatigere dispersie, levendigere kleuren, snellere kleurwisselingen, maar vereisen een speciale doseerpomp.
Ongeacht de methode is naleving van voedselveiligheidsnormen de absolute ondergrens. Kleurstoffen moeten voldoen aan GB 9685; niet-voedselgeschikte pigmenten mogen niet worden gebruikt.
Van grondstof tot verzending moet een preform diverse controlepunten doorlopen.
Voedselgeschikte PET-hars moet voldoen aan GB 4806.7. Zware metalen: lood ≤1 mg/kg, cadmium ≤0,6 mg/kg. Kaliumpermanganaatverbruik ≤10 mg/kg. Verdampingsrest ≤30 mg/L. Achter deze cijfers schuilt de absolute grens voor de gezondheid van consumenten.
Zodra grondstoffen zijn aangekomen, worden ze onderworpen aan steekproefanalyses – IV-waarde, smeltpunt, vochtgehalte, kleur, enz. Niet-conforme materialen worden direct teruggestuurd en nooit in productie genomen.
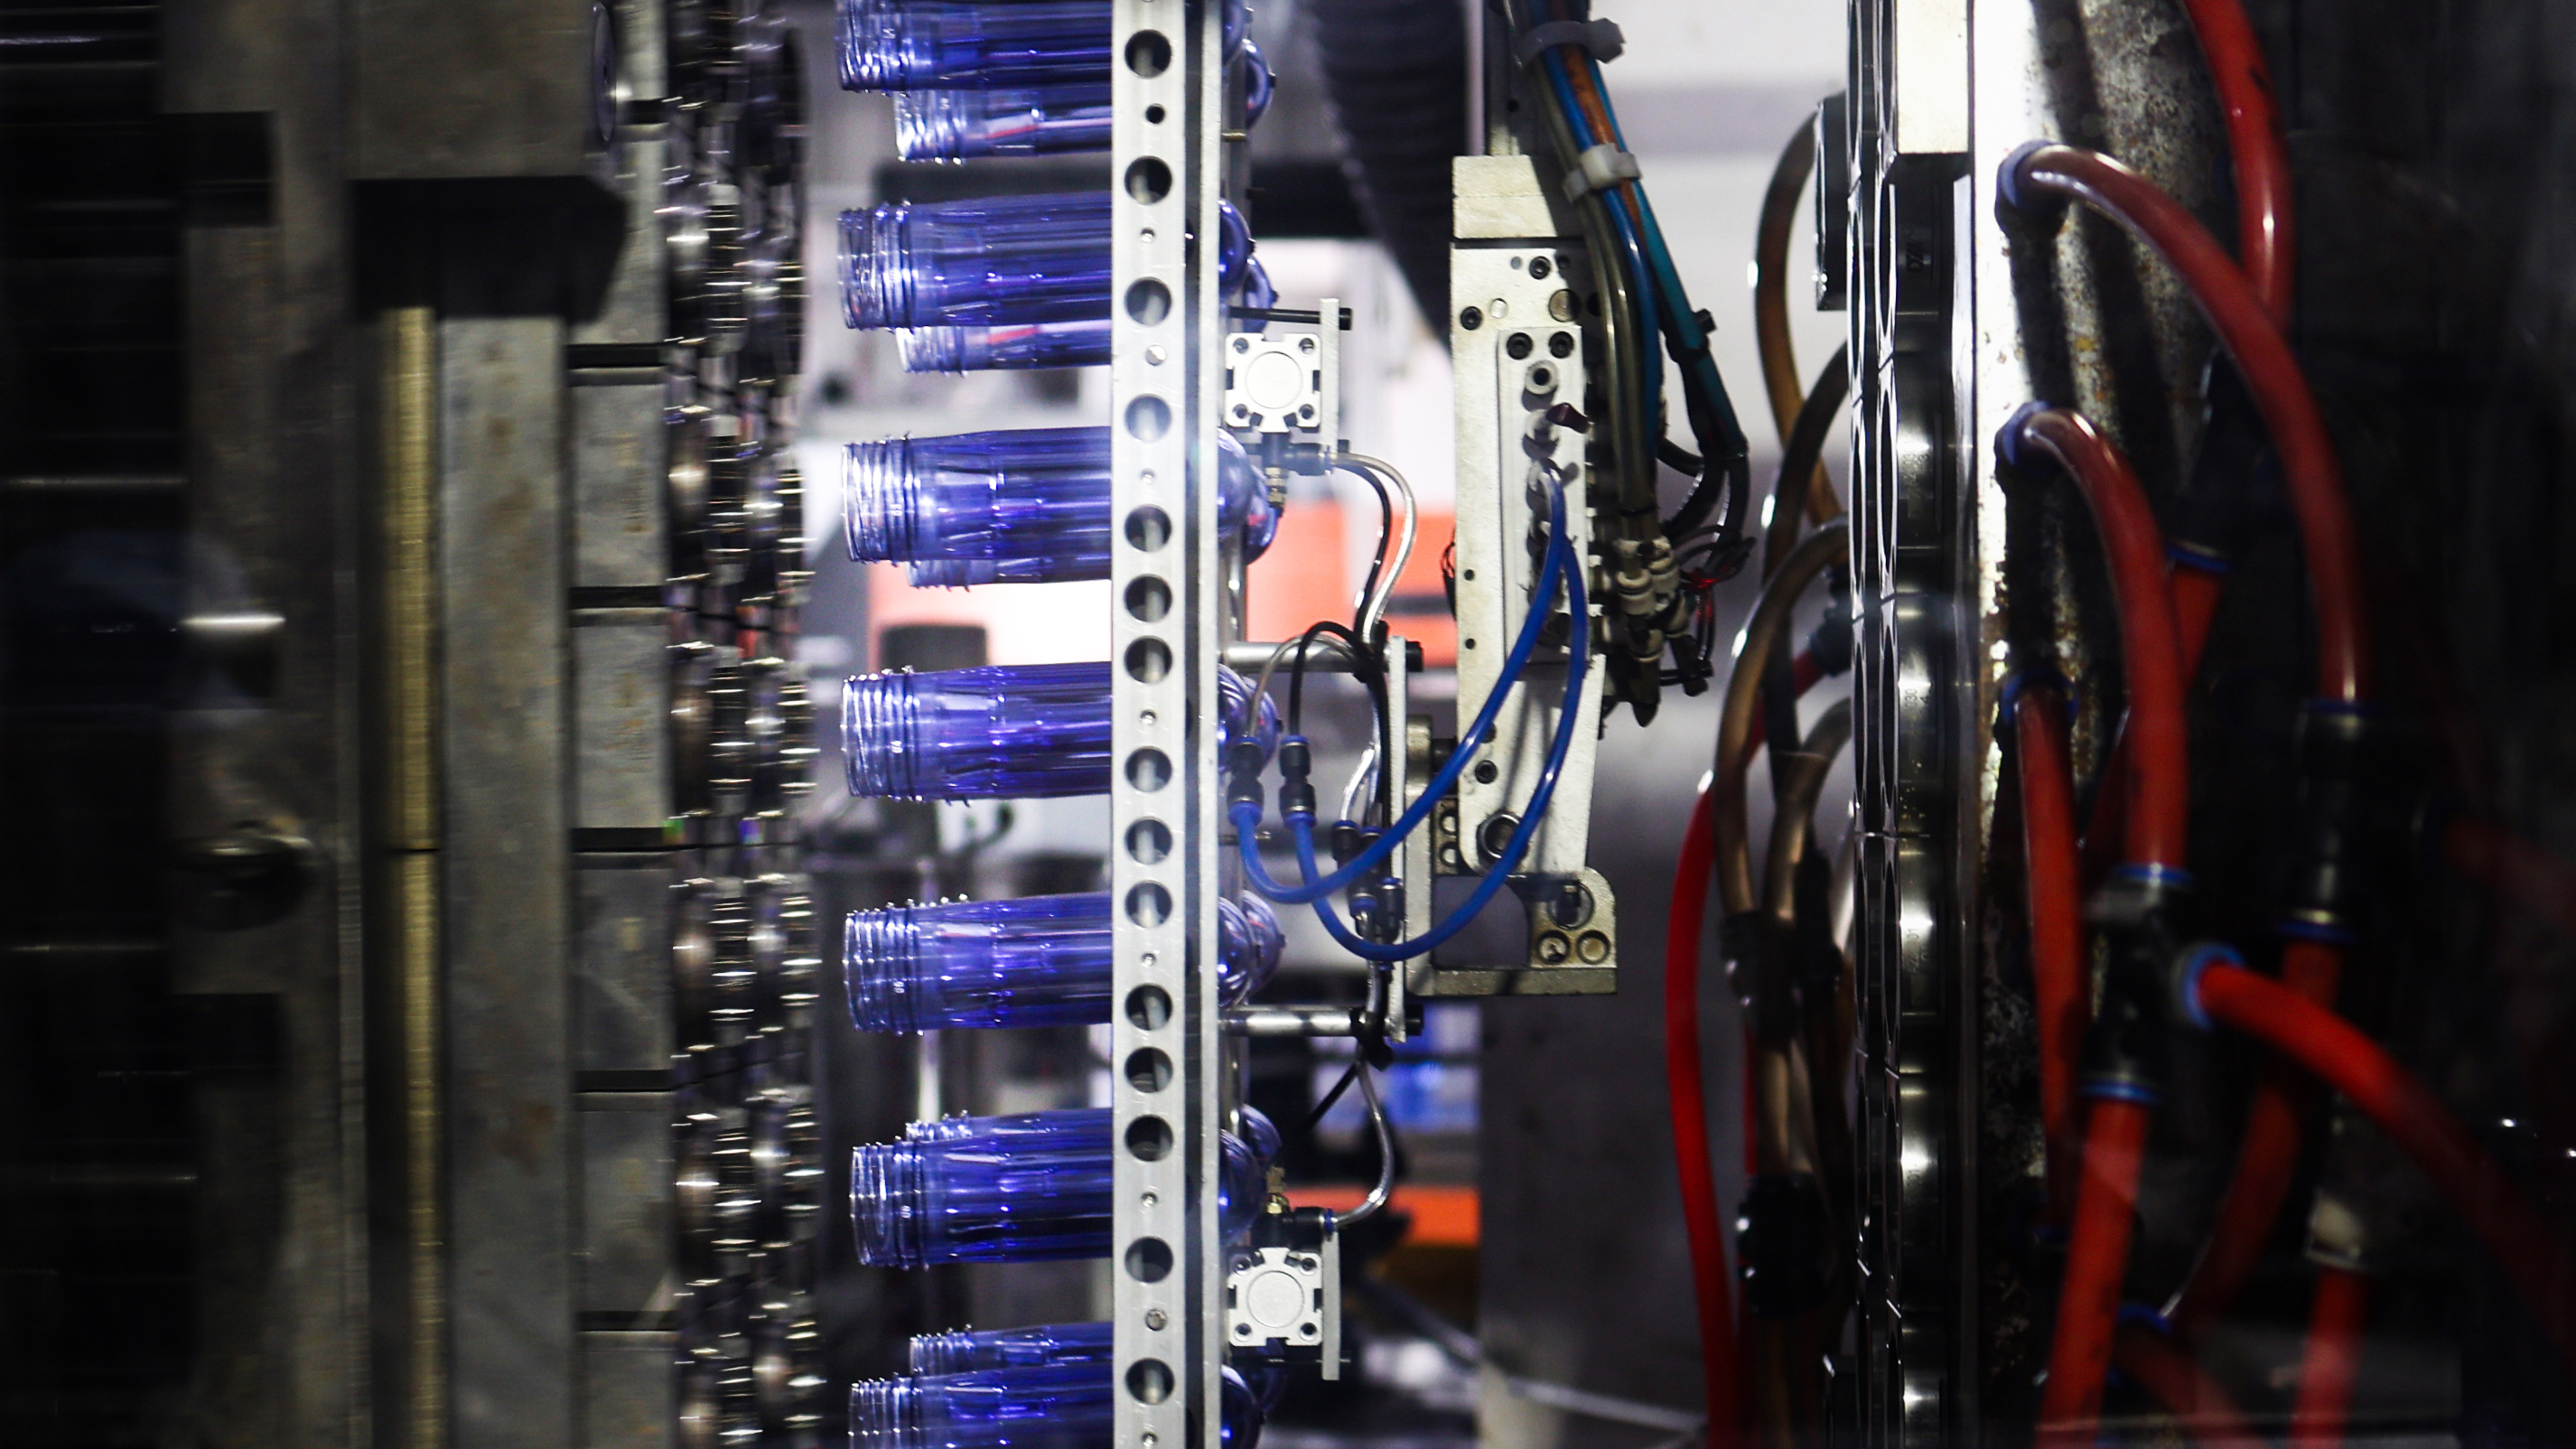
PET is hygroscopisch. Indien vocht niet volledig wordt verwijderd, treedt hydrolyse op tijdens spuitgieten – moleculaire ketens breken, de IV daalt en acetaldehyde stijgt sterk. Temperatuur, tijd en dauwpunt bij het drogen moeten allemaal nauwkeurig worden gecontroleerd.
Typische droogomstandigheden: 160–180 °C, 4–6 uur, dauwpunt ≤ -40 °C. Na droging moet het vochtgehalte van PET onder de 50 ppm (0,005 %) liggen. Hoe droog is dat? Tientallen keren droger dan woestijnlucht.
Smelttemperatuur, matrijstemperatuur, spuitsnelheid, houdruk, koeltijd – tientallen parameters werken gelijktijdig. Een te hoge temperatuur leidt tot te veel acetaldehyde; een te lage temperatuur leidt tot brosse voorvormen. Een korte cyclus betekent onvoldoende koeling; een lange cyclus betekent lagere productie.
Een ervaren spuitgietprocesingenieur heeft jaren of zelfs decennia nodig om het optimale evenwicht tussen al deze parameters te vinden.
Het gewicht wordt elke 2–4 uur gemeten; IV en acetaldehyde worden per partij getest; restspanning wordt regelmatig gecontroleerd met een gepolariseerde spanningsmeter; wanddikte-uniformiteit wordt gecontroleerd via lichttransmissie. In een gerenommeerde fabriek kunnen inspectierapporten meerdere archiefkasten vullen.
Typische inspectiepunten voor voorvormen vóór verzending:
| Controleitem | Frequentie | Methode | Acceptatiecriteria |
|---|---|---|---|
| Gewicht | Iedere 2 uur | Elektronische weegschaal | Tolerantie ±0,2 g (20 g voorvorm) |
| IV-waarde | Per batch | Capillaire viscosimeter | ≥0,72 dL/g |
| Acetaldehyde | Per partij/maandelijks | Gaschromatografie | ≤3,0 μg/g |
| Wanddikte-uniformiteit | Elke 4 uur | Lichttransmissie/ultrasoon | Geen zichtbare afwijking |
| Spanning | Elke 4 uur | Gepolariseerde spanningsmeter | Geen dichte heldere strepen |
| Uiterlijk | Iedere 2 uur | Visueel | Geen zwarte vlekken, belletjes of vergeelde gebieden |
| Halsafmetingen | Per batch | Binnenmaatmeter/projector | Voldoet aan de toleranties op de tekening |
Preforms moeten worden opgeslagen in een magazijn met gecontroleerde temperatuur en luchtvochtigheid, met een temperatuur onder de 28 °C en een luchtvochtigheid onder de 70 %. In de zomer moet hydrolyse door hoge temperatuur en luchtvochtigheid worden voorkomen; in de winter moet broosheid door lage temperatuur worden voorkomen. Het temperatuurverschil tussen magazijn en werkplaats moet binnen 2 °C blijven.
Al deze ‘onzichtbare’ nauwkeurigheid wordt uiteindelijk de beweging van het draaien van de dop open – gemakkelijk, soepel, geurloos. U merkt niets ongebruikelijks, omdat alles wat goed gedaan zou moeten worden, al goed is gedaan.
Ik heb ooit een preformfabriek bezocht die een grote Chinese merknaam voor drinkwater van voorvormen levert.
In de werkplaats hing een slogan: „Elk voorvormproduct dat u produceert, kan worden gedronken door een kind.”
De werkplaats was stil, met alleen het ritmische openen en sluiten van spuitgietmachines. Rijen voorvormproducten werden uit de mallen geëjecteerd, vielen op een transportband en stelden zich netjes op zoals soldaten die wachten op inspectie. Om de twee uur kwam een kwaliteitsinspecteur langs, koos willekeurig een paar exemplaren, woog ze op een elektronische weegschaal, noteerde de gegevens en hield ze vervolgens tegen het licht om de transparantie te controleren en gebruikte een polariserend folie om spanningen te detecteren.
„Voelt u zich ooit verdoofd door het dagelijks produceren van zoveel voorvormproducten?” vroeg ik.
„Nee,” antwoordde de inspecteur. „Elke keer als ik nieuws zie over problemen bij een watermerk, denk ik: gelukkig waren het niet onze voorvormproducten. Dat gevoel is bevredigender dan een bonus.”
Achter elke veilige fles water staat een groep mensen die streng zijn wat betreft de kwaliteit van een klein proefbuisje.
De grondstof voor preforms, PET, komt uit de petrochemische industrieketen.
Aardolie → Paraxyleen (PX) → Tereftaalzuur (PTA) + Ethyleenglycol (EG) → PET-hars → Preform → Fles → Recycling
Deze toeleveringsketen strekt zich uit over duizenden kilometers en omvat tientallen processen. Van aardolie ondergronds tot korrels in de fabriek en uiteindelijk de waterfles in uw hand – elke stap vereist nauwkeurige controle om de veiligheid van het eindproduct te waarborgen.
De afgelopen jaren ondergaat deze keten een transformatie. De opkomst van voedselkwaliteit-gerecycled PET (rPET) maakt het mogelijk om gebruikte PET-flessen terug te transformeren tot voedselveilige preforms, waardoor ‘fles-naar-fles’-recycling wordt bereikt.
Via geavanceerde technologieën zoals diep reinigen, vacuümontvluchting bij hoge temperatuur en vastestoffpolymerisatie (SSP) kan gerecycled PET dezelfde voedselveiligheidsnormen halen als nieuw PET. De EU heeft voorgeschreven dat alle PET-drinkflessen vanaf 2030 minstens 30% gerecycleerd materiaal moeten bevatten.
De waterfles in uw hand kan op een dag het uitgangspunt worden van een andere waterfles. Deze kleine reageerbuis neemt deel aan een wereldwijde transformatie naar een circulaire economie.
Waarheid: De wanddikte van een preform is ontworpen op basis van het benodigde gewicht en de vereiste sterkte van de fles na het blazen – dikker is niet altijd beter. Te dik verhoogt de materiaalkost en kan ongelijkmatige rek tijdens het blazen veroorzaken. Wat telt, is de uniformiteit van de wanddikte, niet de absolute dikte.
Waarheid: Transparant ≠ veilig. Niet-voedselgeschikte preforms kunnen ook transparant lijken, maar hun grondstoffen kunnen te veel zware metalen, niet-conforme toevoegingen of gerecycleerd materiaal van onbekende oorsprong bevatten. Voedselgeschikte preforms vereisen volledige conformiteitsdocumentatie en testrapporten – niet alleen ‘schoon’ uitzien.
Waarheid: Levendige kleur betekent niet automatisch goede kwaliteit. Kleurstoffen voor voedingsmiddelenpreformen moeten voldoen aan GB 9685 en moeten worden gemaakt van voedingsgeschikte masterbatch of vloeibare kleurstof. Lagerwaardige pigmenten kunnen zware metalen of aromatische amines vrijgeven, wat gezondheidsrisico’s met zich meebrengt. Bij de keuze van gekleurde preformen moet u altijd van de leverancier eisen dat deze documentatie over de conformiteit van de kleurstof levert.
Waarheid: Gewone waterpreformen zijn niet hittebestendig. De glasovergangstemperatuur van PET bedraagt ongeveer 75–80 °C; boven deze temperatuur wordt het materiaal zacht en vervormt het. Alleen hot-fill-preformen die een speciale kristallisatie- en hittebehandeling hebben ondergaan, kunnen vultemperaturen van 85–95 °C weerstaan. Het gebruik van een gewone waterfles voor heet water leidt niet alleen tot vervorming van de fles, maar kan ook de migratie van schadelijke stoffen versnellen.
Waarheid: Dat kunnen ze wel. Via geavanceerde zuiveringsprocessen kan gerecycled PET aan voedselkwaliteitsnormen voldoen. Belangrijke wereldwijde regelgevers (zoals de FDA, EFSA en Health Canada) hebben voedselkwaliteit-rPET goedgekeurd voor toepassingen waarbij contact met voedsel optreedt. De sleutel ligt in de oorsprong van het gerecycleerde materiaal en in de vraag of het zuiveringsproces aan de gestelde normen voldoet.
De volgende keer dat u een fles water open draait, neem dan even de melkwitte draden rond de hals in ogenschouw.
Dat is het spoor dat het kristallisatieproces heeft achtergelaten. Het onderging een nauwkeurige temperatuurregeling om de hals hard, hittebestendig en goed af te sluiten te maken. Het verschijnt nooit in advertenties en blijft onopgemerkt door consumenten, maar bepaalt wel of het moment waarop u de dop losdraait soepel of stijf verloopt, en of de fles goed afsluit of lekt.
Die kleine reageerbuis komt nooit in uw hand terecht. Maar hij bepaalt of de fles water die u vasthoudt veilig is, goed smaakt en vertrouwen verdient.
Elke fles water die je drinkt begint met deze ‘kleine reageerbuis’.
En achter elke ‘kleine reageerbuis’ liggen zuivere grondstoffen, nauwkeurige processen, strenge tests en een groep mensen die respect hebben voor hun werk.
De volgende keer dat je water drinkt, neem dan even de tijd om erover na te denken.
 Actueel nieuws
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD is een professionele fabrikant van PET-voorvormen met meer dan 25 jaar ervaring. Gecertificeerd volgens ISO9001/ISO22000, op maat gemaakte halsdiameters (28–55 mm), kleuren, gewichten en matrijzen voor water- en drankmerken. Neem vandaag nog contact met ons op.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. PRIVACYBELEID