EN

Bir sonraki sefer su şişesini açtığınızda, şişe ağzı çevresindeki süt beyazı iplikleri bir an için inceleyin. Bu, eski hayatının bir "küçük deney tüpü" olarak geçirdiği yüksek sıcaklıklı bir yolculuğun izidir.
Bir su şişesi alırsınız, kapağını çevirip açarsınız ve bir yudum alırsınız. Şişedeki su berrak, temiz ve kokusuzdur. Bunu doğal kabul edersiniz – su sadece sudur; kaynağından şişeye doldurulur, değil mi?
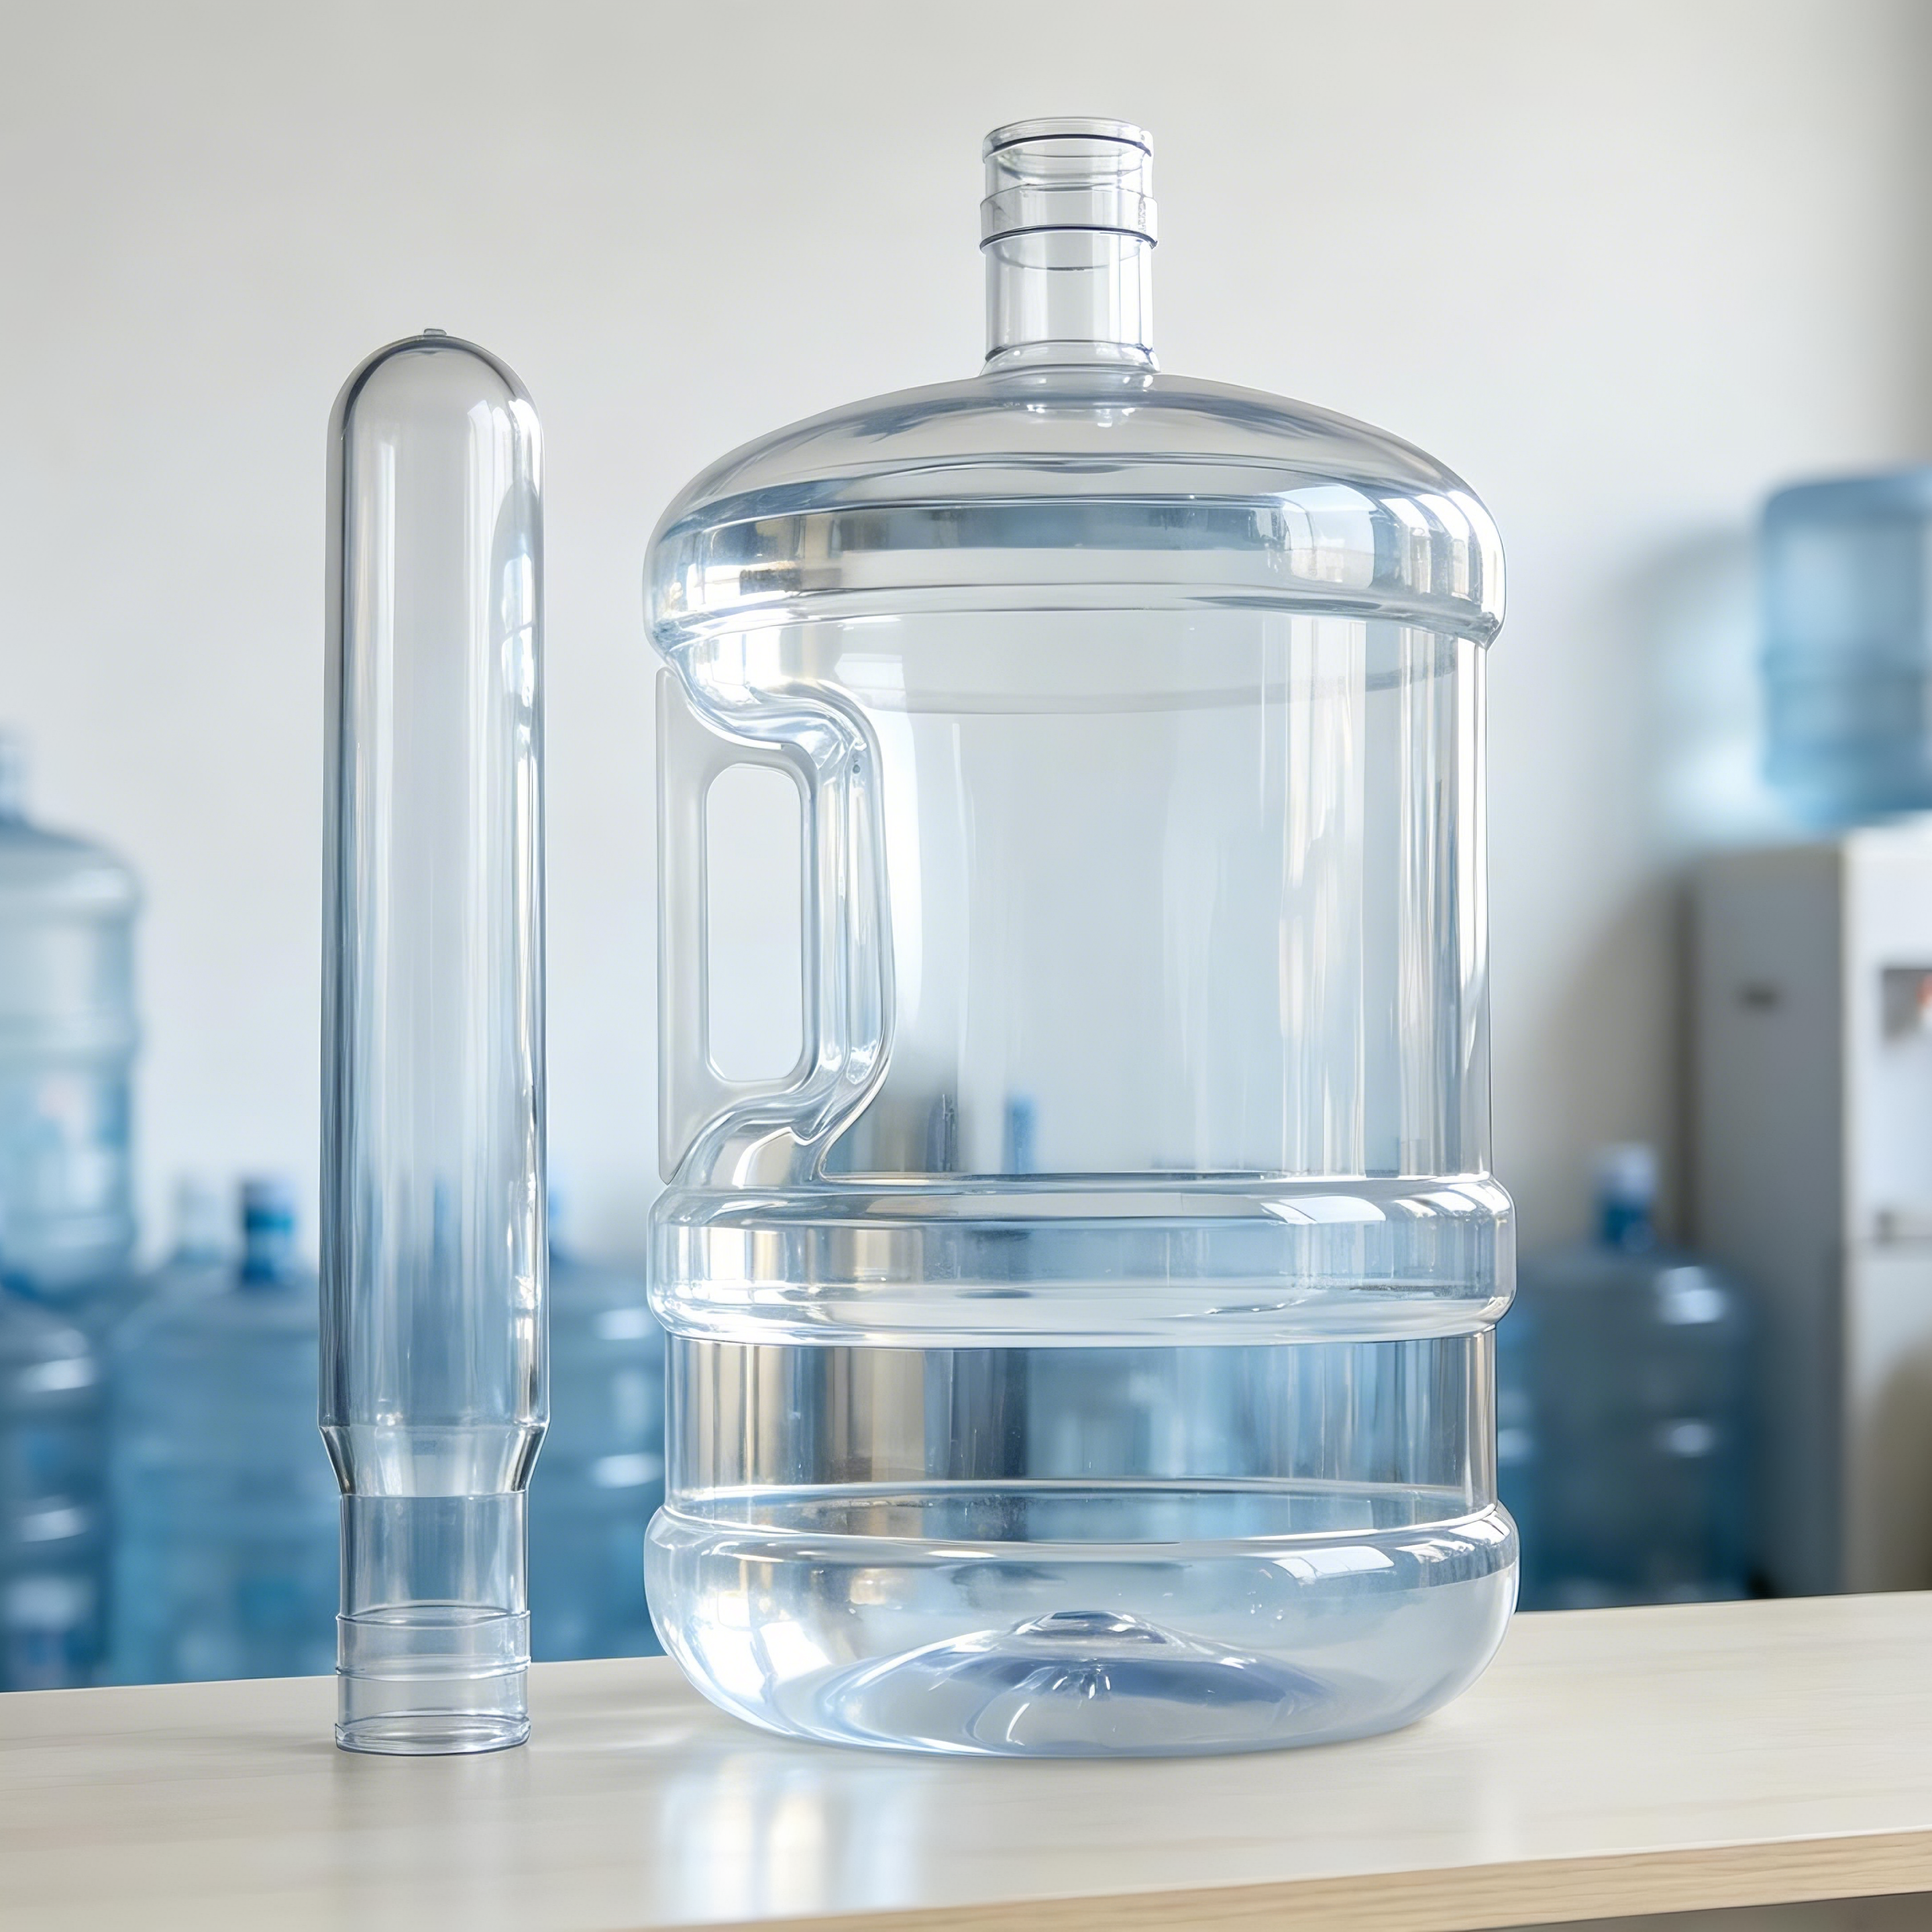
Ancak şöyle bir şeyi hiç düşünmemiş olabilirsiniz: şişenin kendisi küçük, deney tüpüne benzeyen bir nesneden .
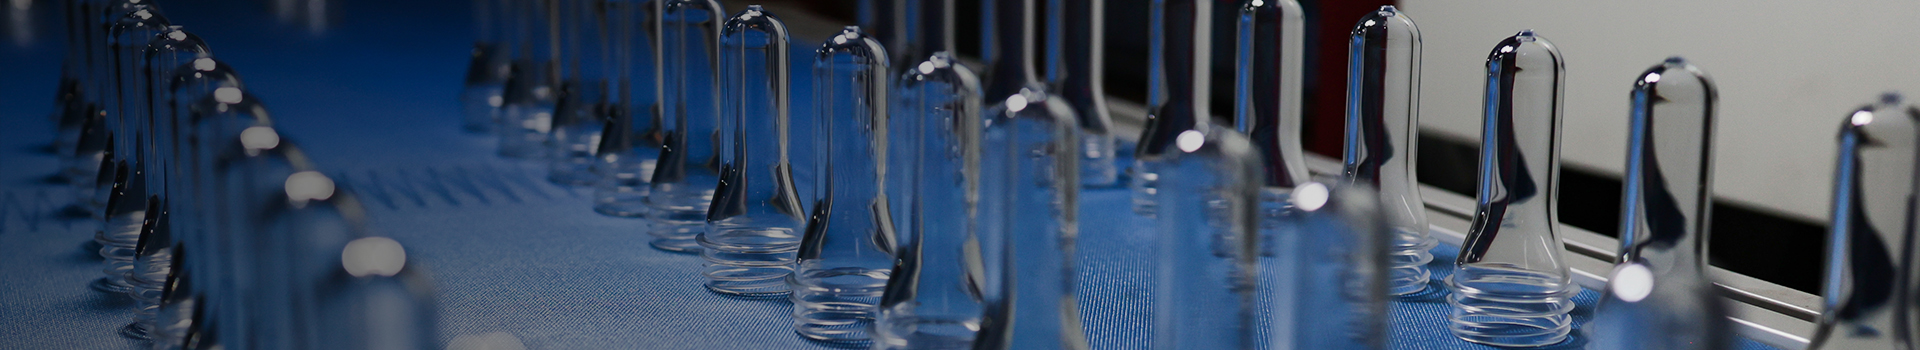
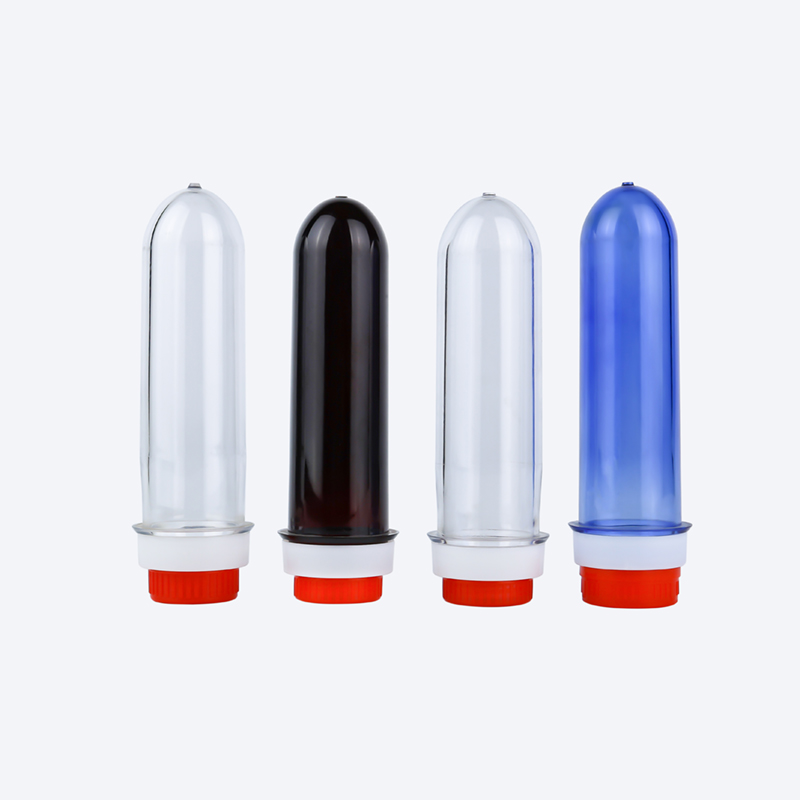
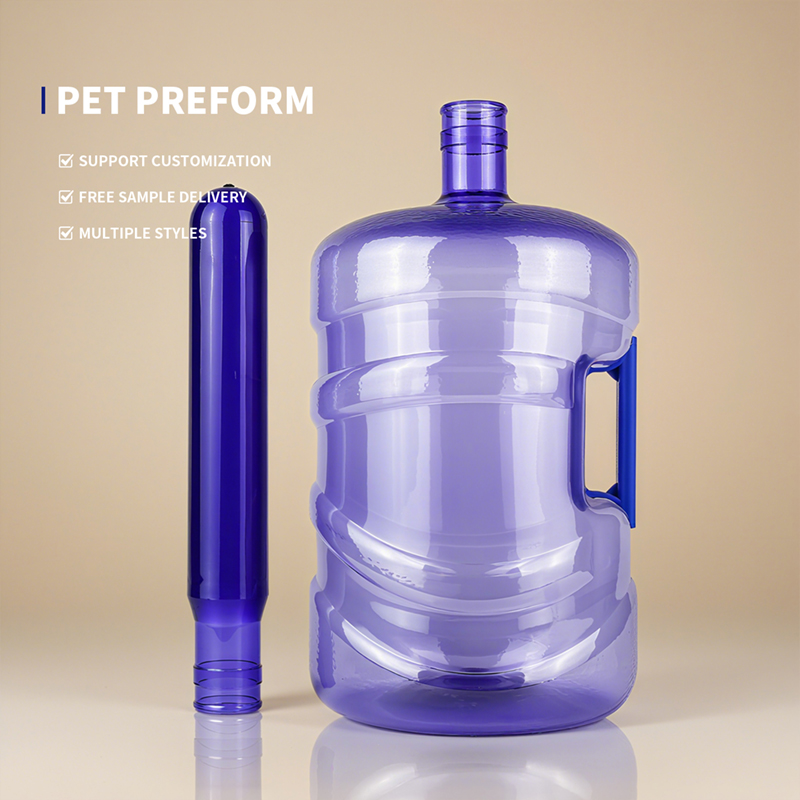
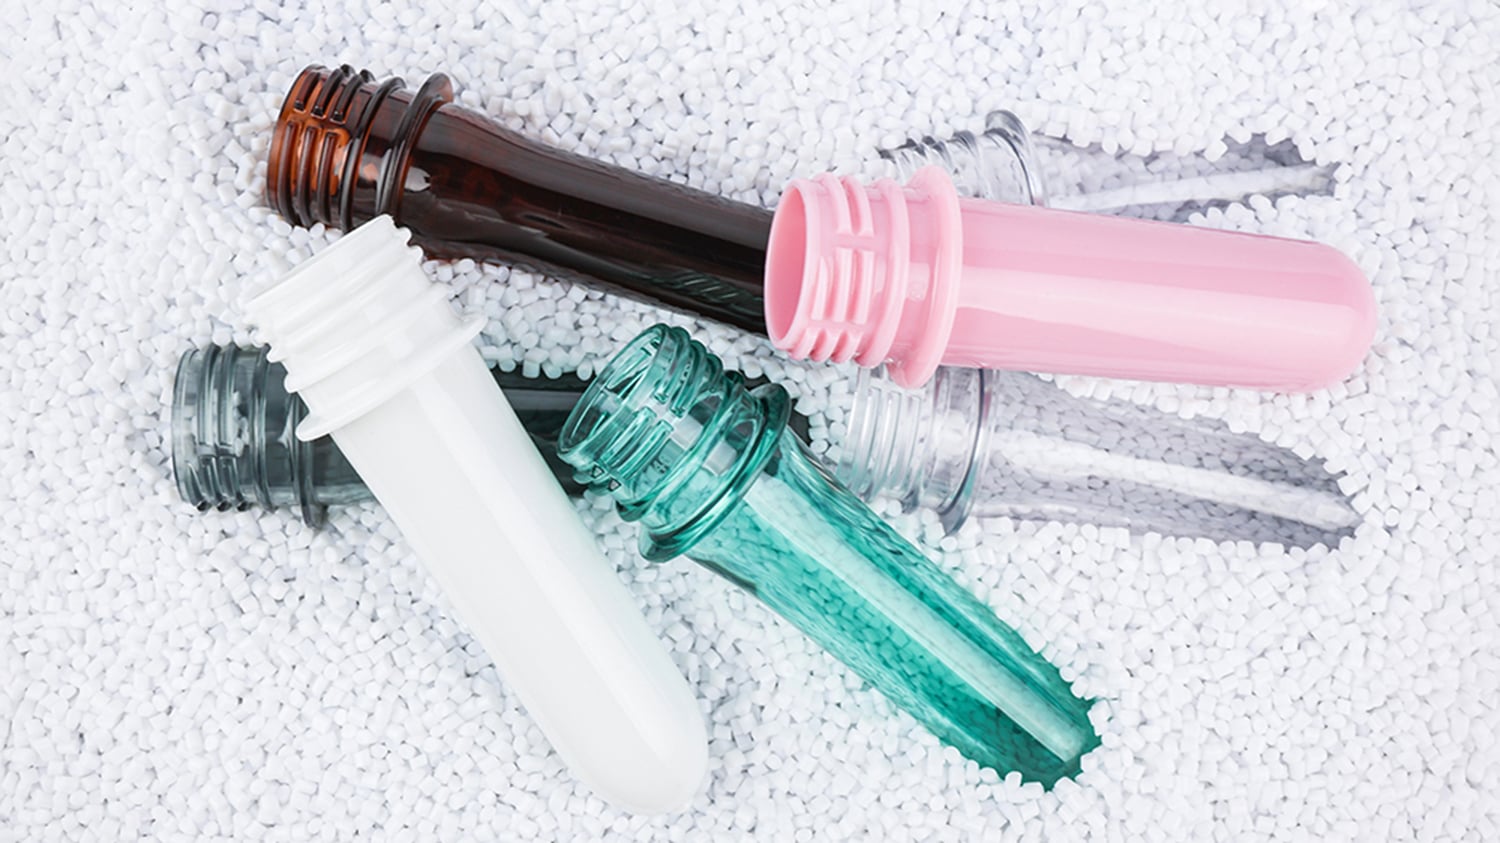
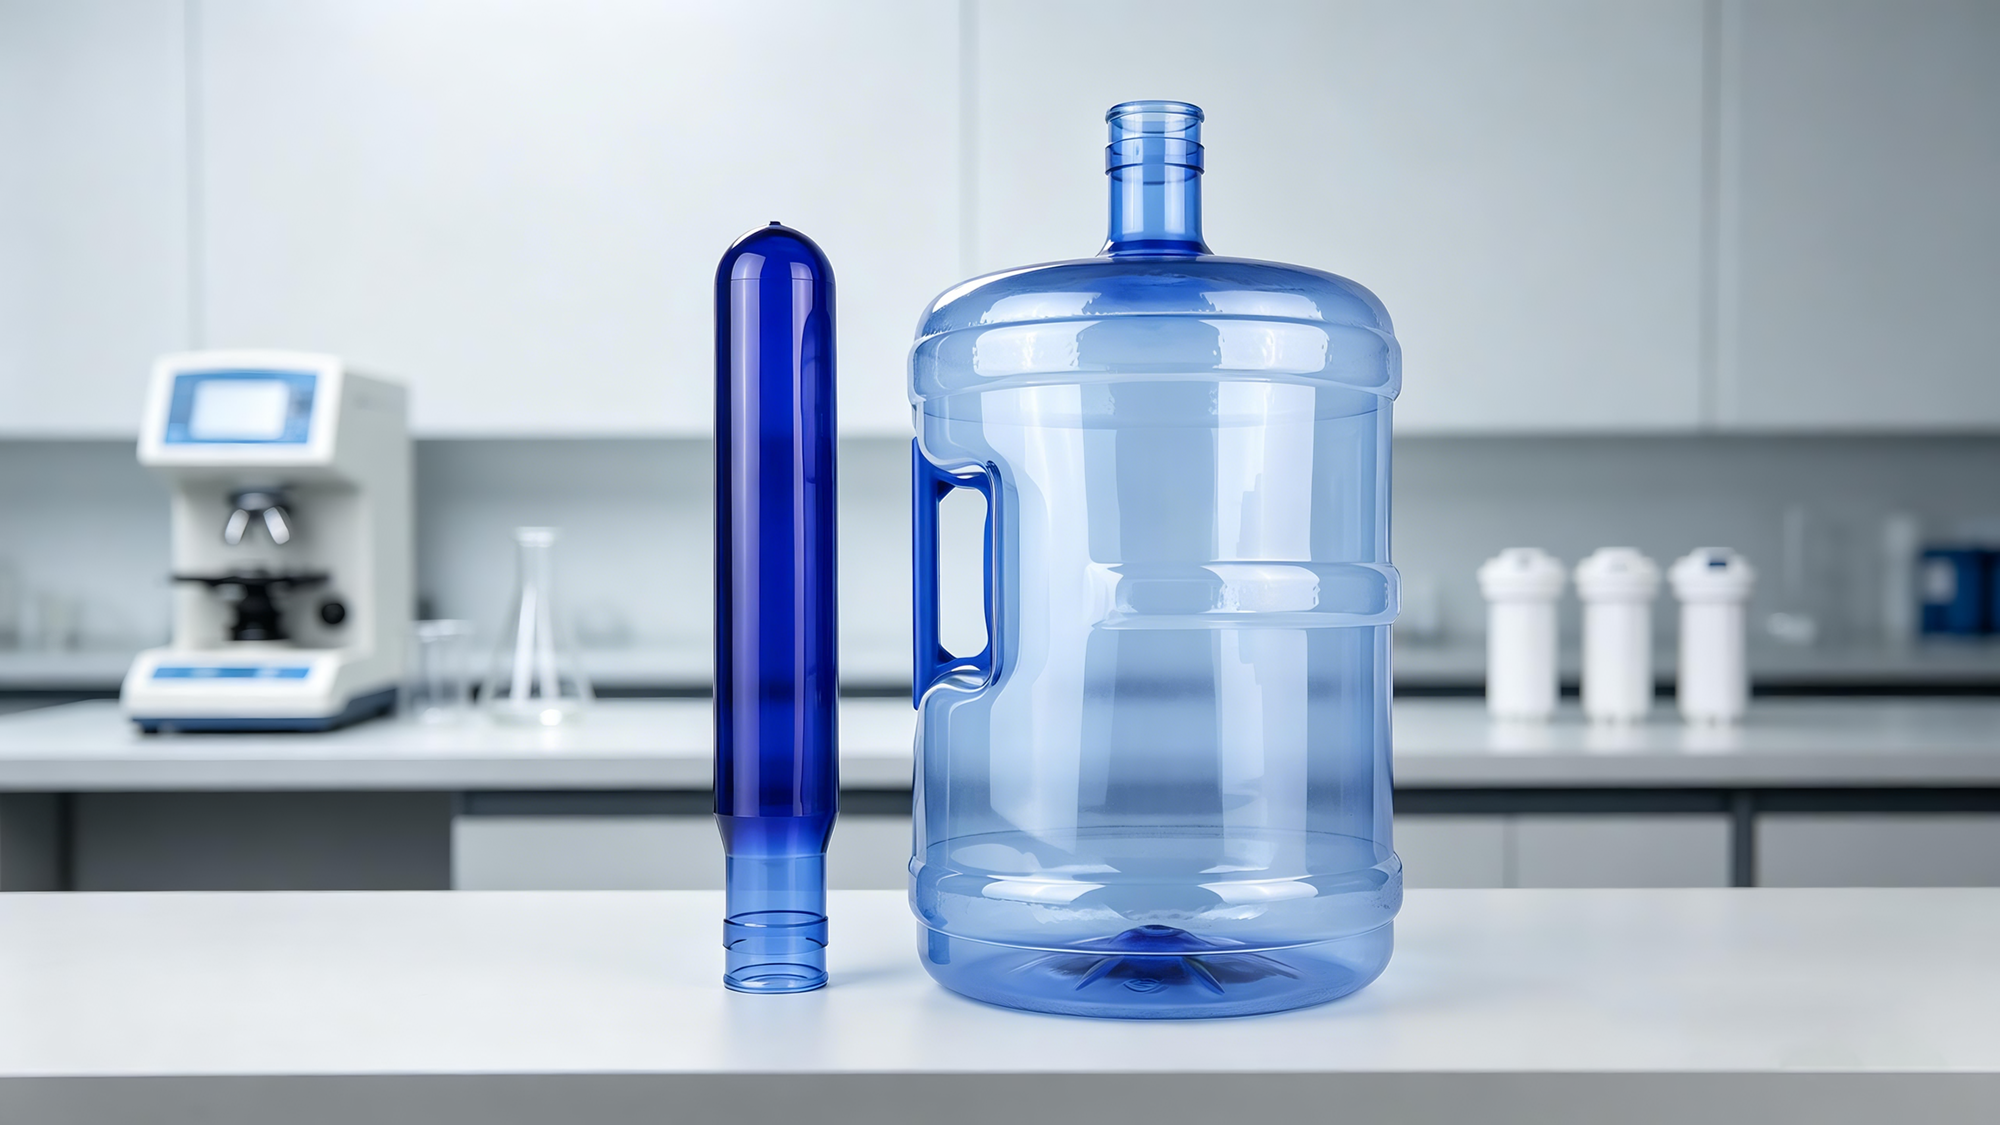
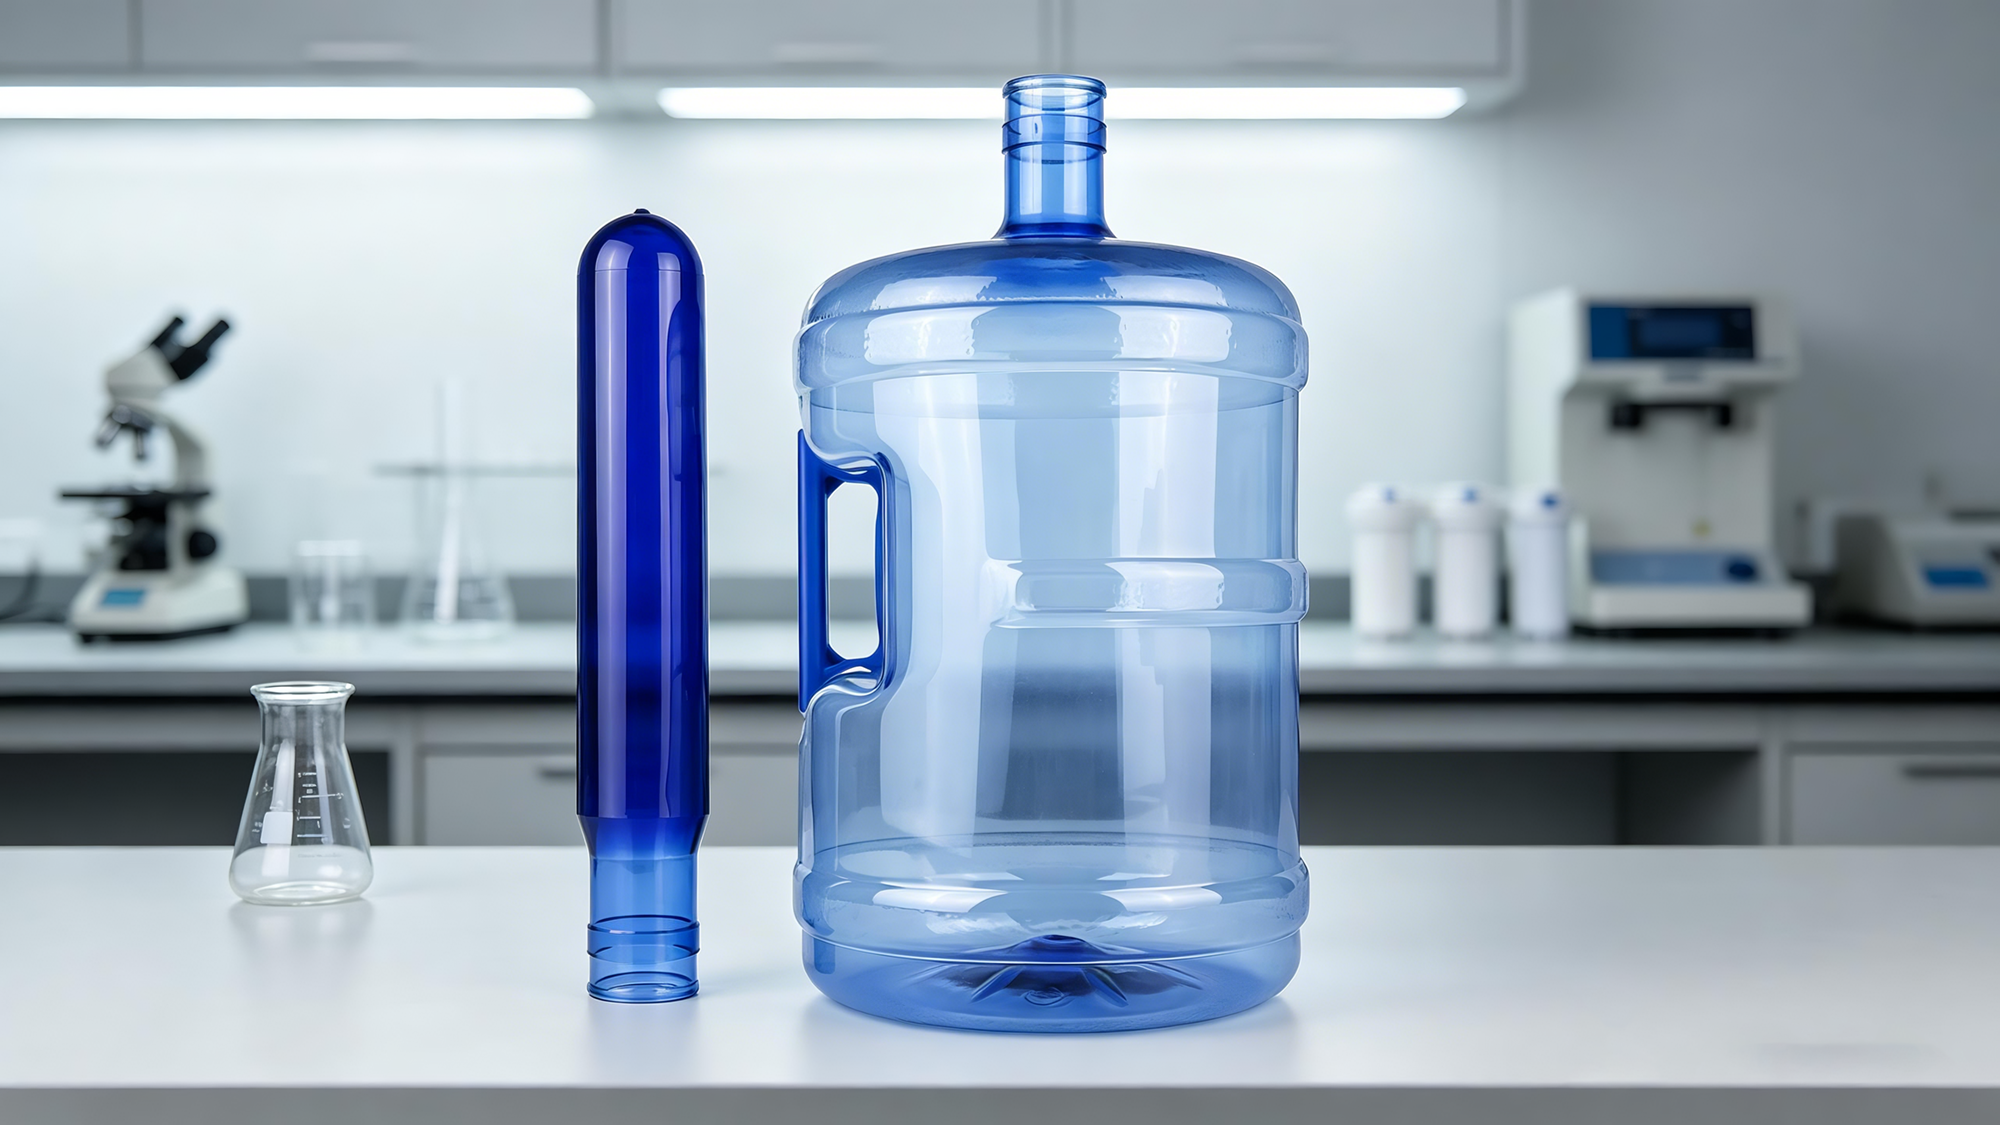
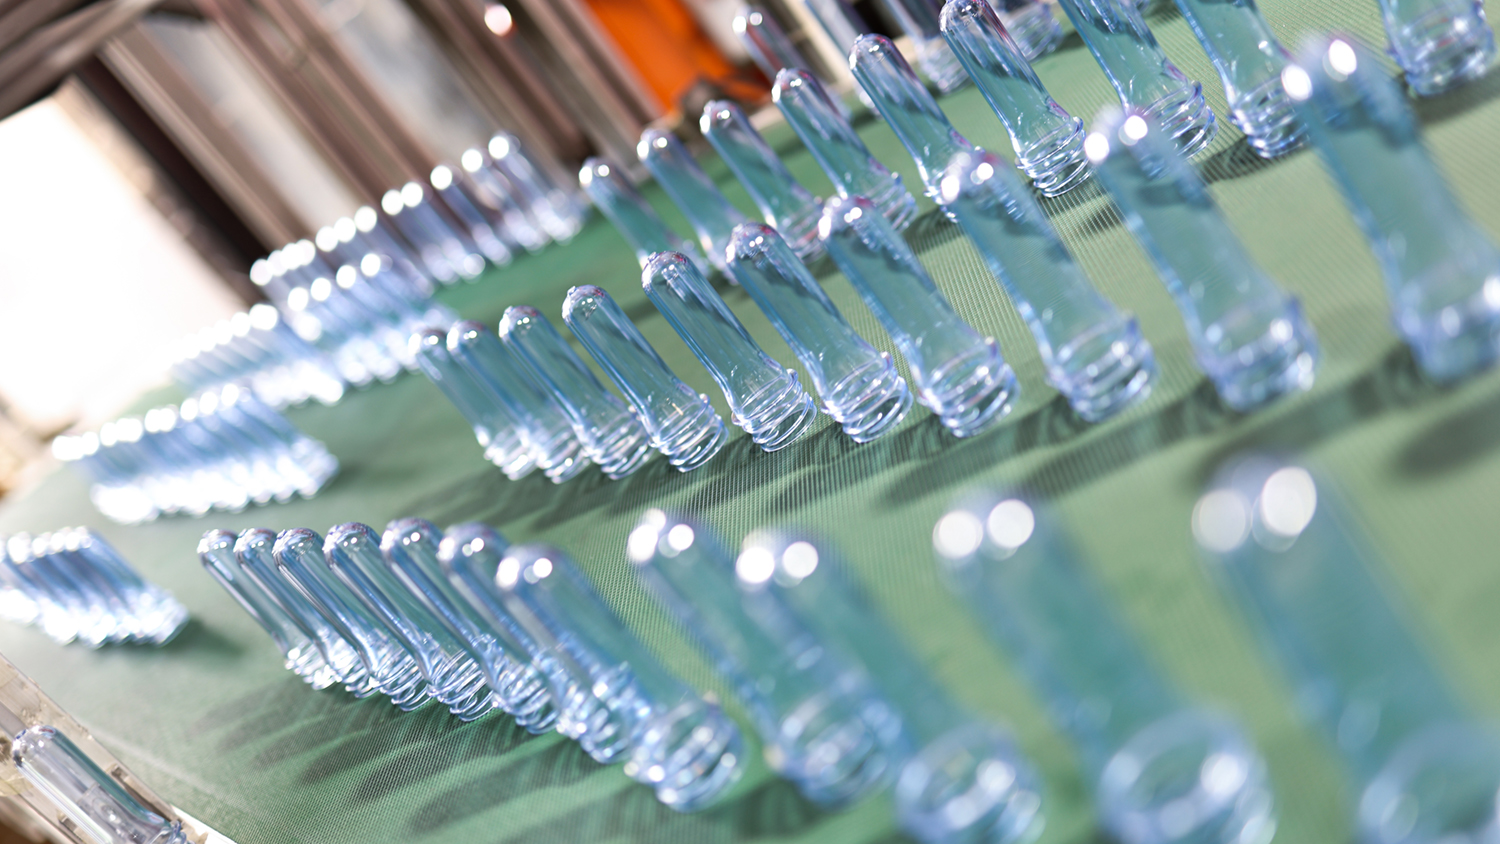
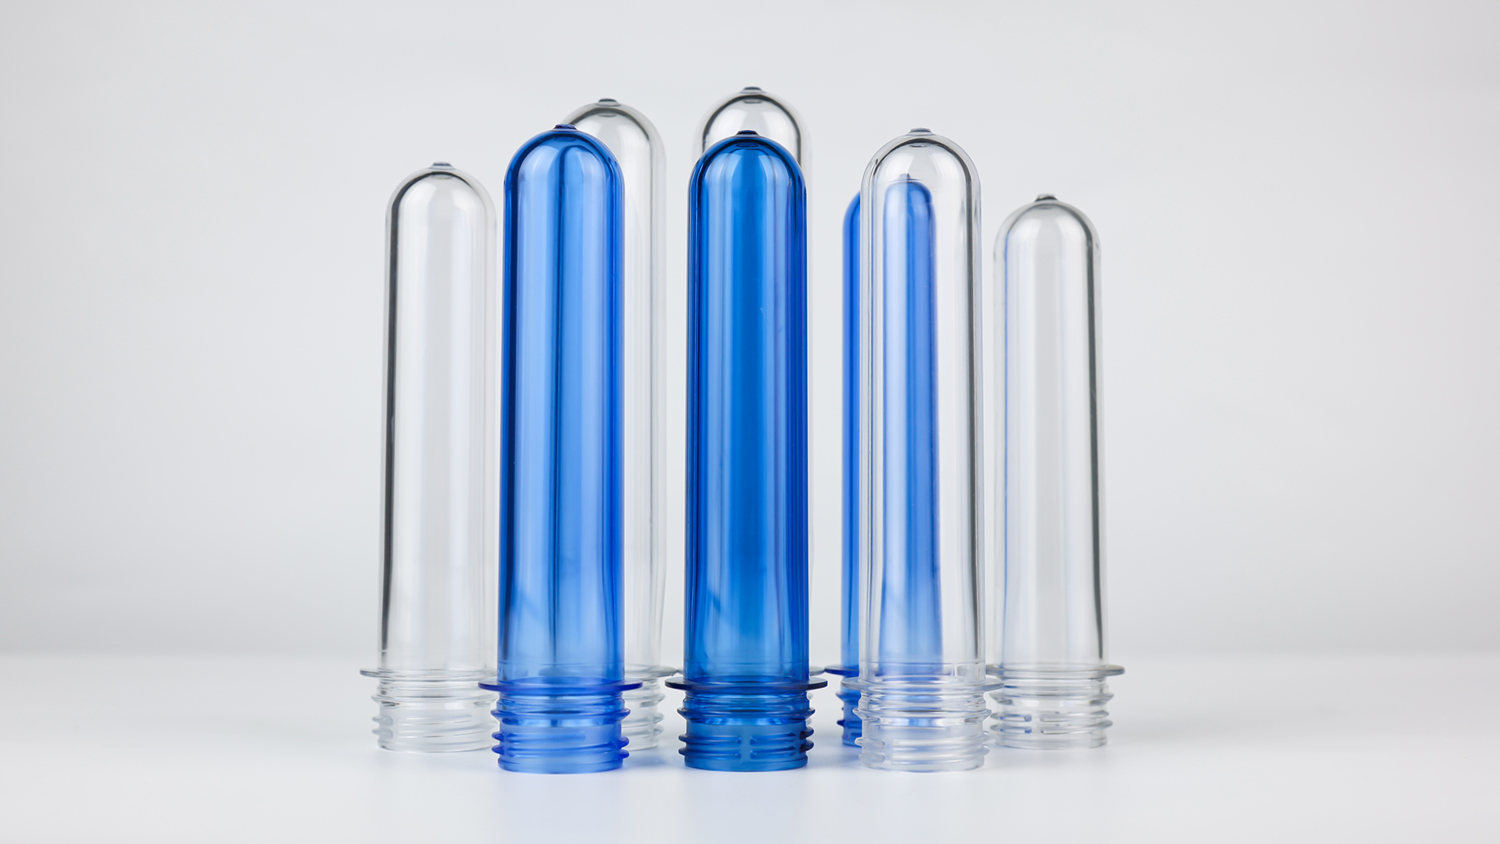
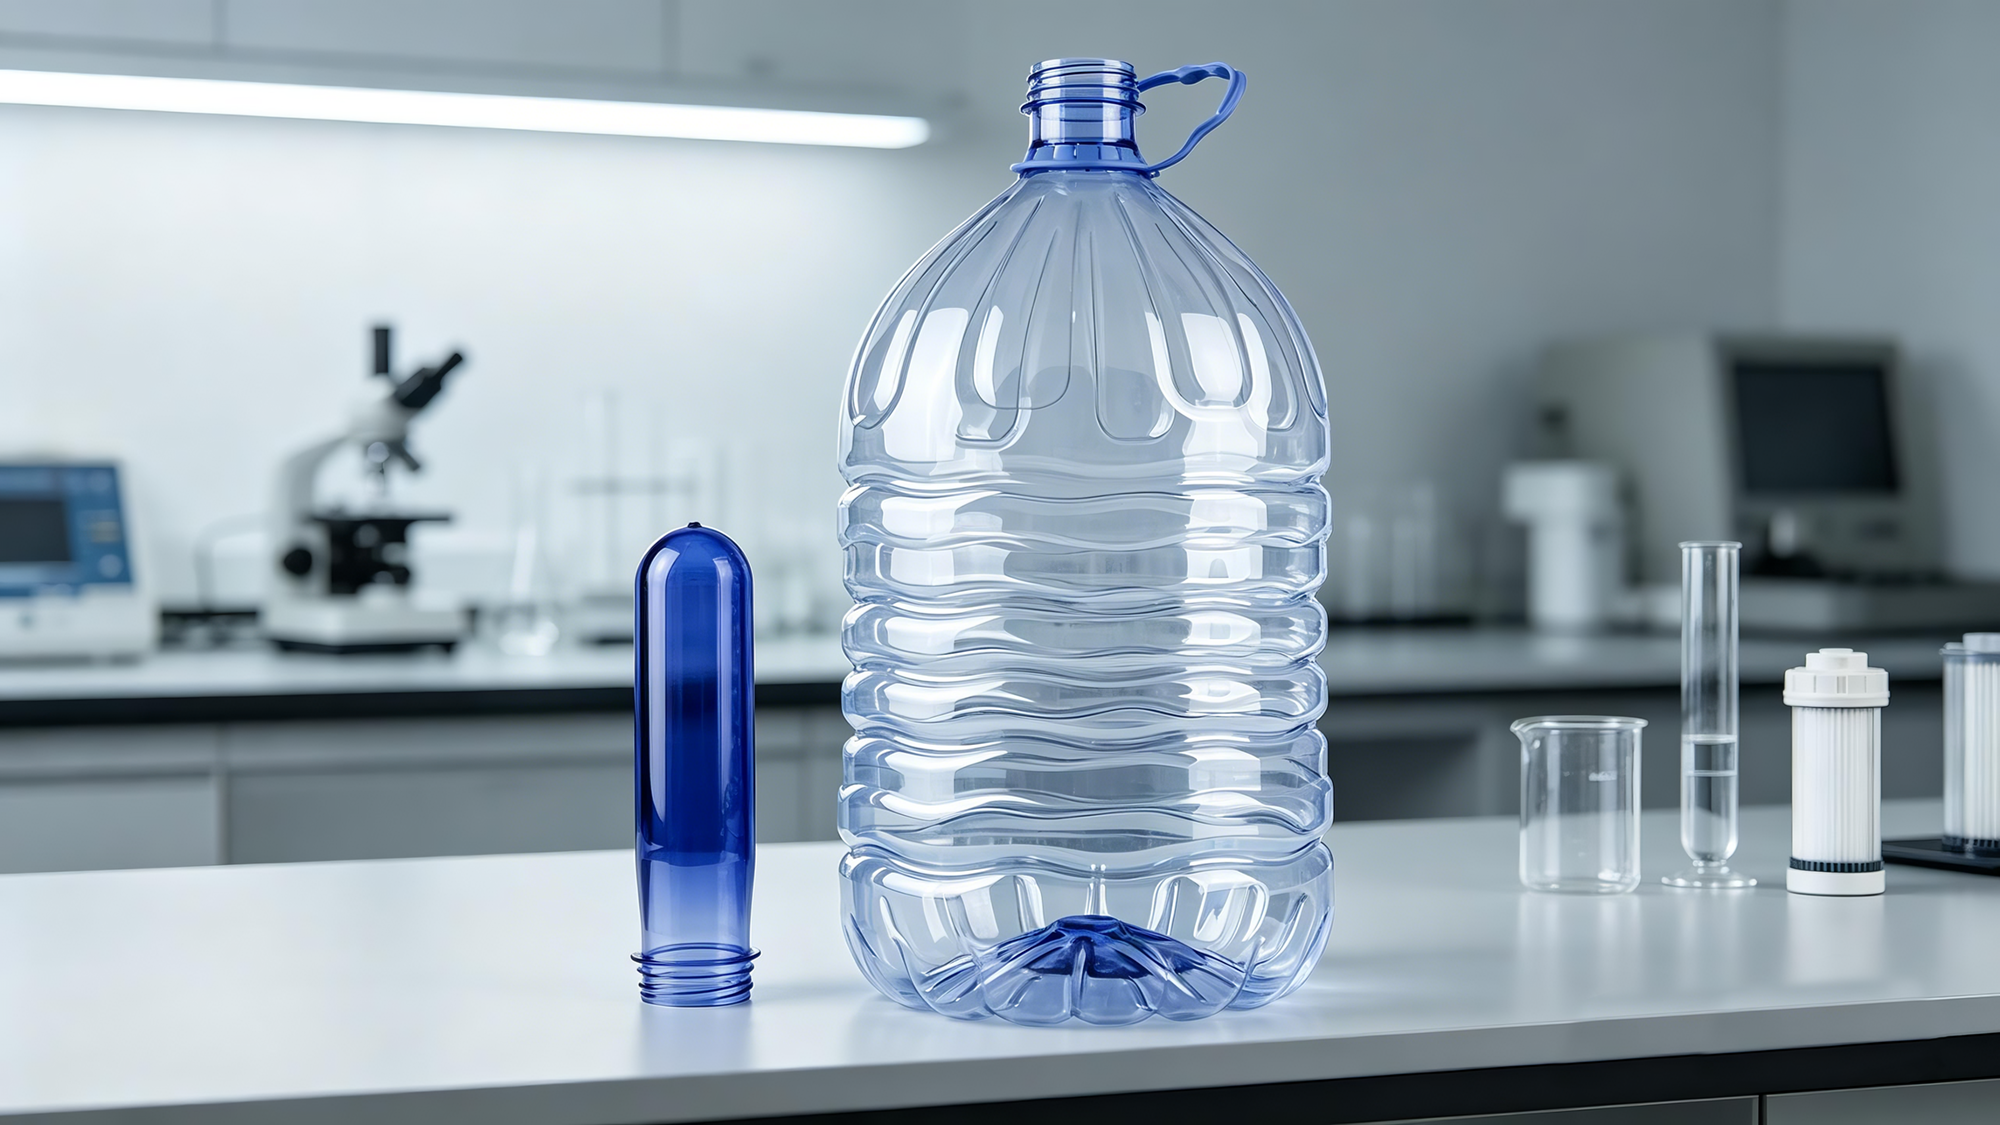
PET önform olarak adlandırılır. Sadece birkaç santimetre uzunluğunda, yalnızca onlarca gram ağırlığında, kalın duvarlı, şeffaf ve dişli bir üst kısıma sahiptir – kimya laboratuvarındaki küçük bir deney tüpüne tam olarak benzer. Hiçbir zaman elinizde görünmez çünkü şişenin yaşam döngüsünün en başındadır. İçtiğiniz her su şişesi bu küçük deney tüpüyle başlar.
Bir PET önformu, bir PET plastik şişenin 'embriyosudur'.
Ham maddesi PET reçinesidir – tereftalik asit ve etilen glikolden elde edilen bir polimerdir. Bu malzeme toksik değildir, kokusuzdur, yüksek derecede şeffaftır ve güçlüdür; ayrıca küresel çapta güvenli gıda temas malzemesi olarak tanınmıştır. İçtiğiniz su, içecekler, meyve suları ve çayların büyük çoğunluğu bunu kullanır.
Ancak PET reçinesi kendisi yalnızca pirinç tanesi büyüklüğünde şeffaf peletlerden oluşur. Bir şişe haline gelmesi için ilk adım enjeksiyon moling .
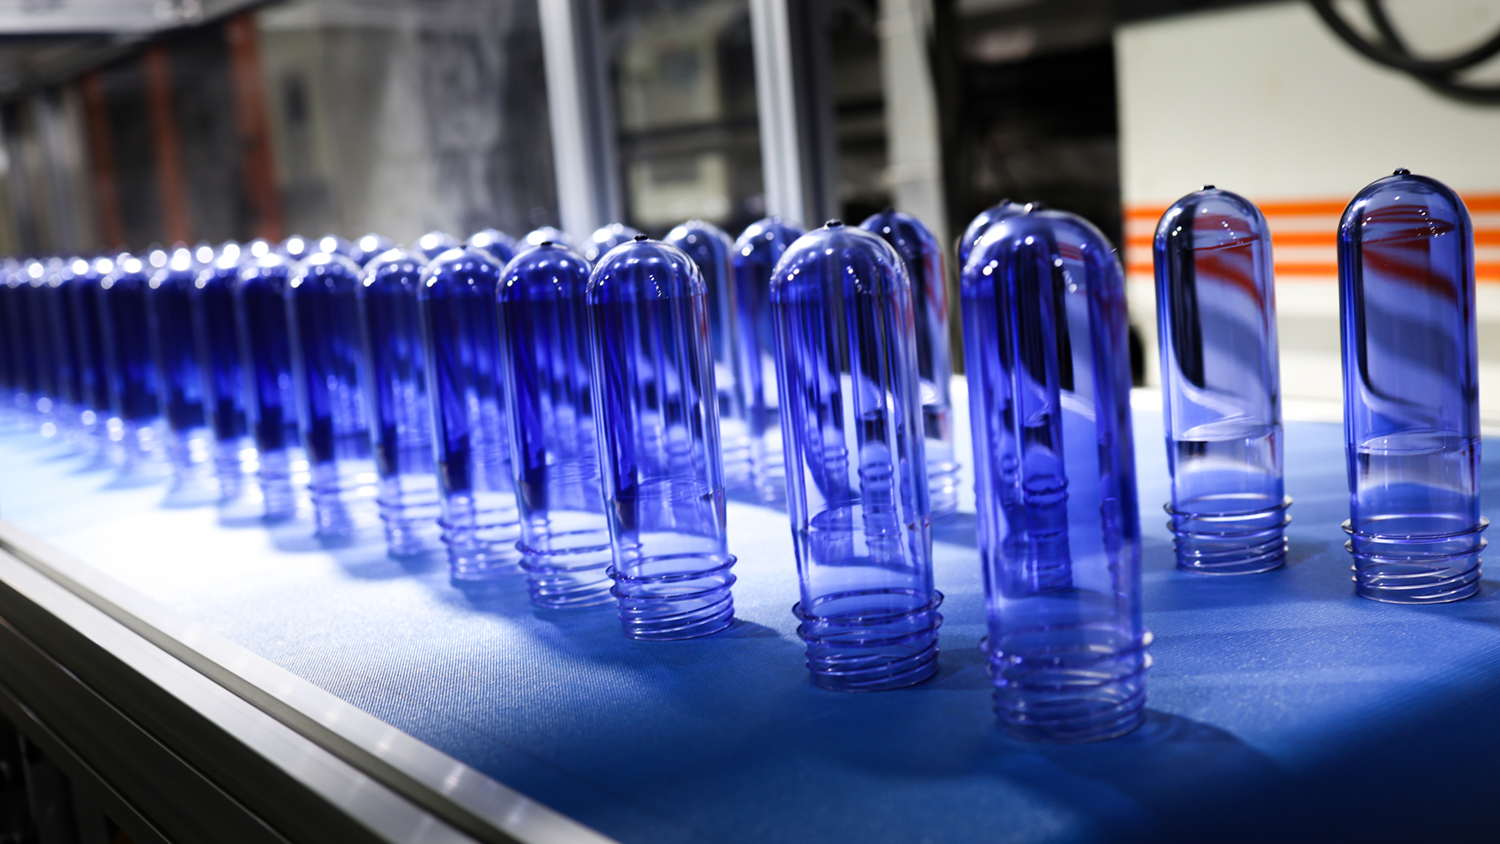
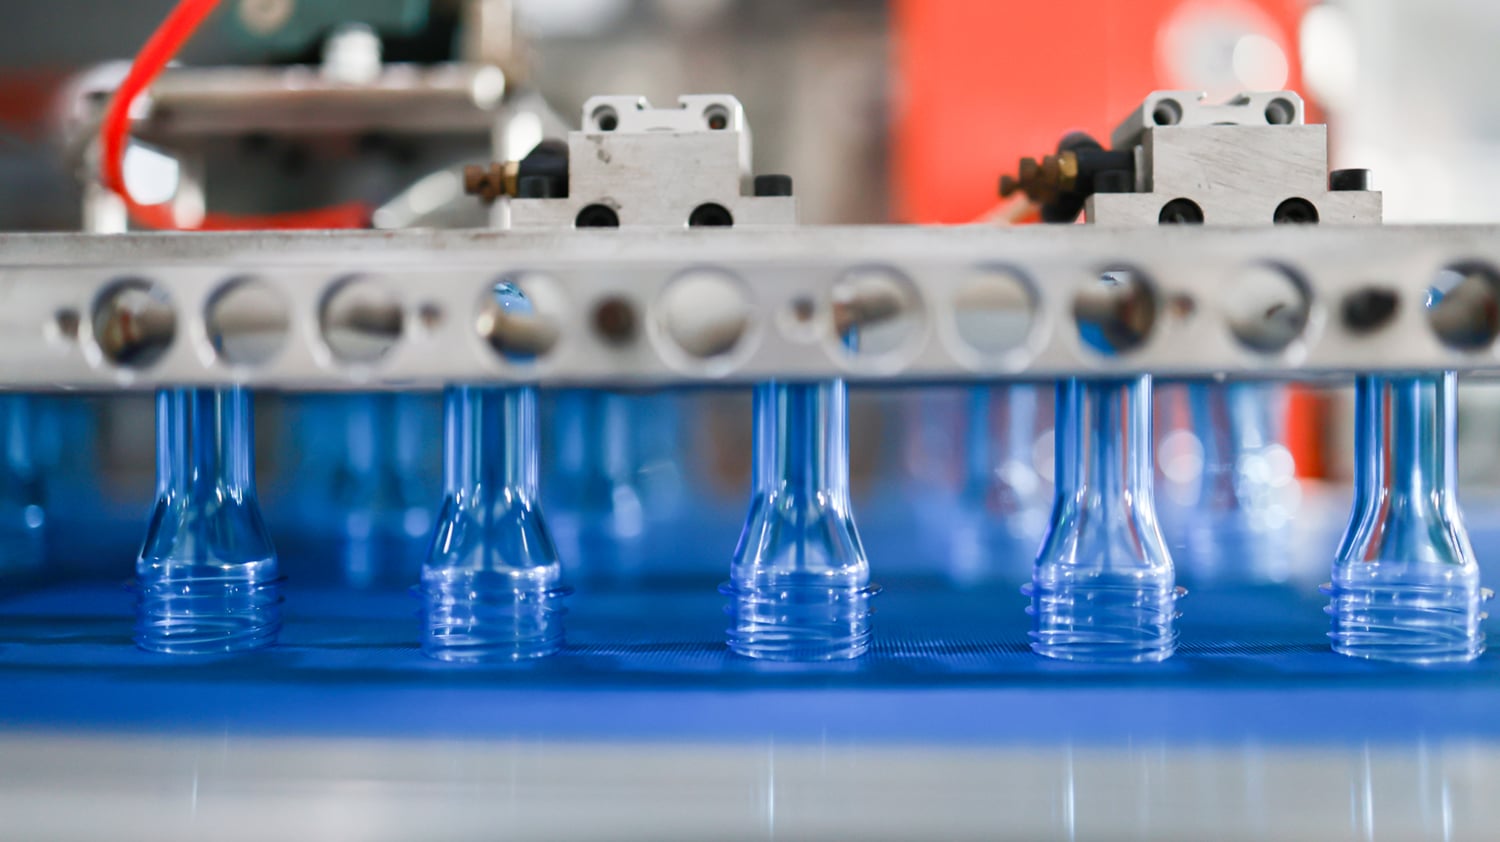
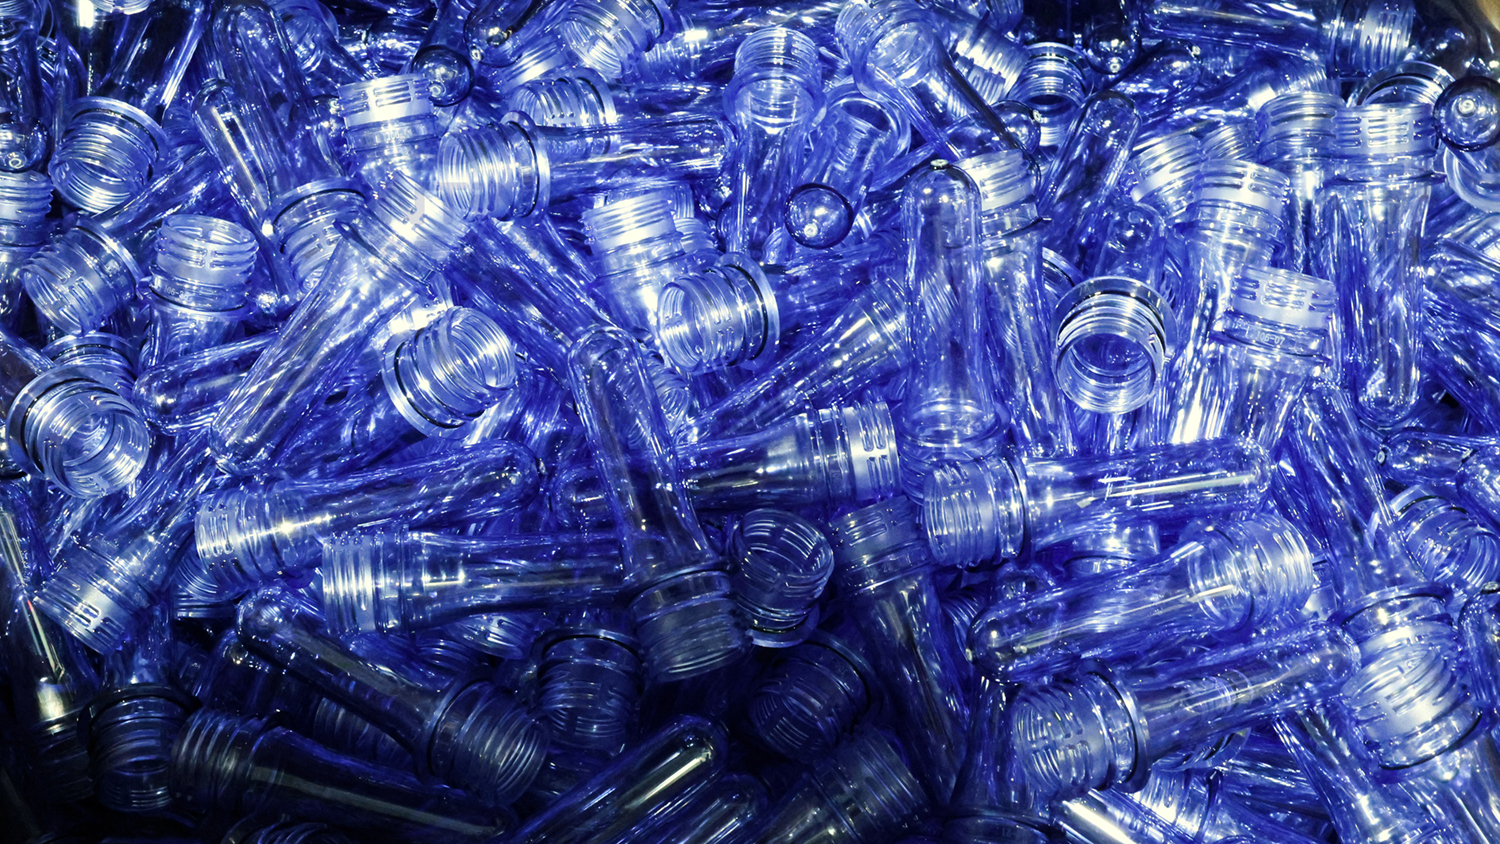
PET peletleri, nemi uzaklaştırmak amacıyla 160–180 °C’de 4–6 saat kurutulur; ardından enjeksiyon kalıplama makinesine beslenir ve 270–290 °C’ye kadar ısıtılarak eriyik hâle getirilir. Eriyik PET, yüksek basınç altında çoklu boşluklu bir kalıba (genellikle 48, 72 veya hatta 144 boşluklu) enjekte edilir; burada soğuyarak katılaşır. Kalıp açılır, parçalar dışarı atılır – ve küçük deney tüpü şeklinde nesneler ortaya çıkar.
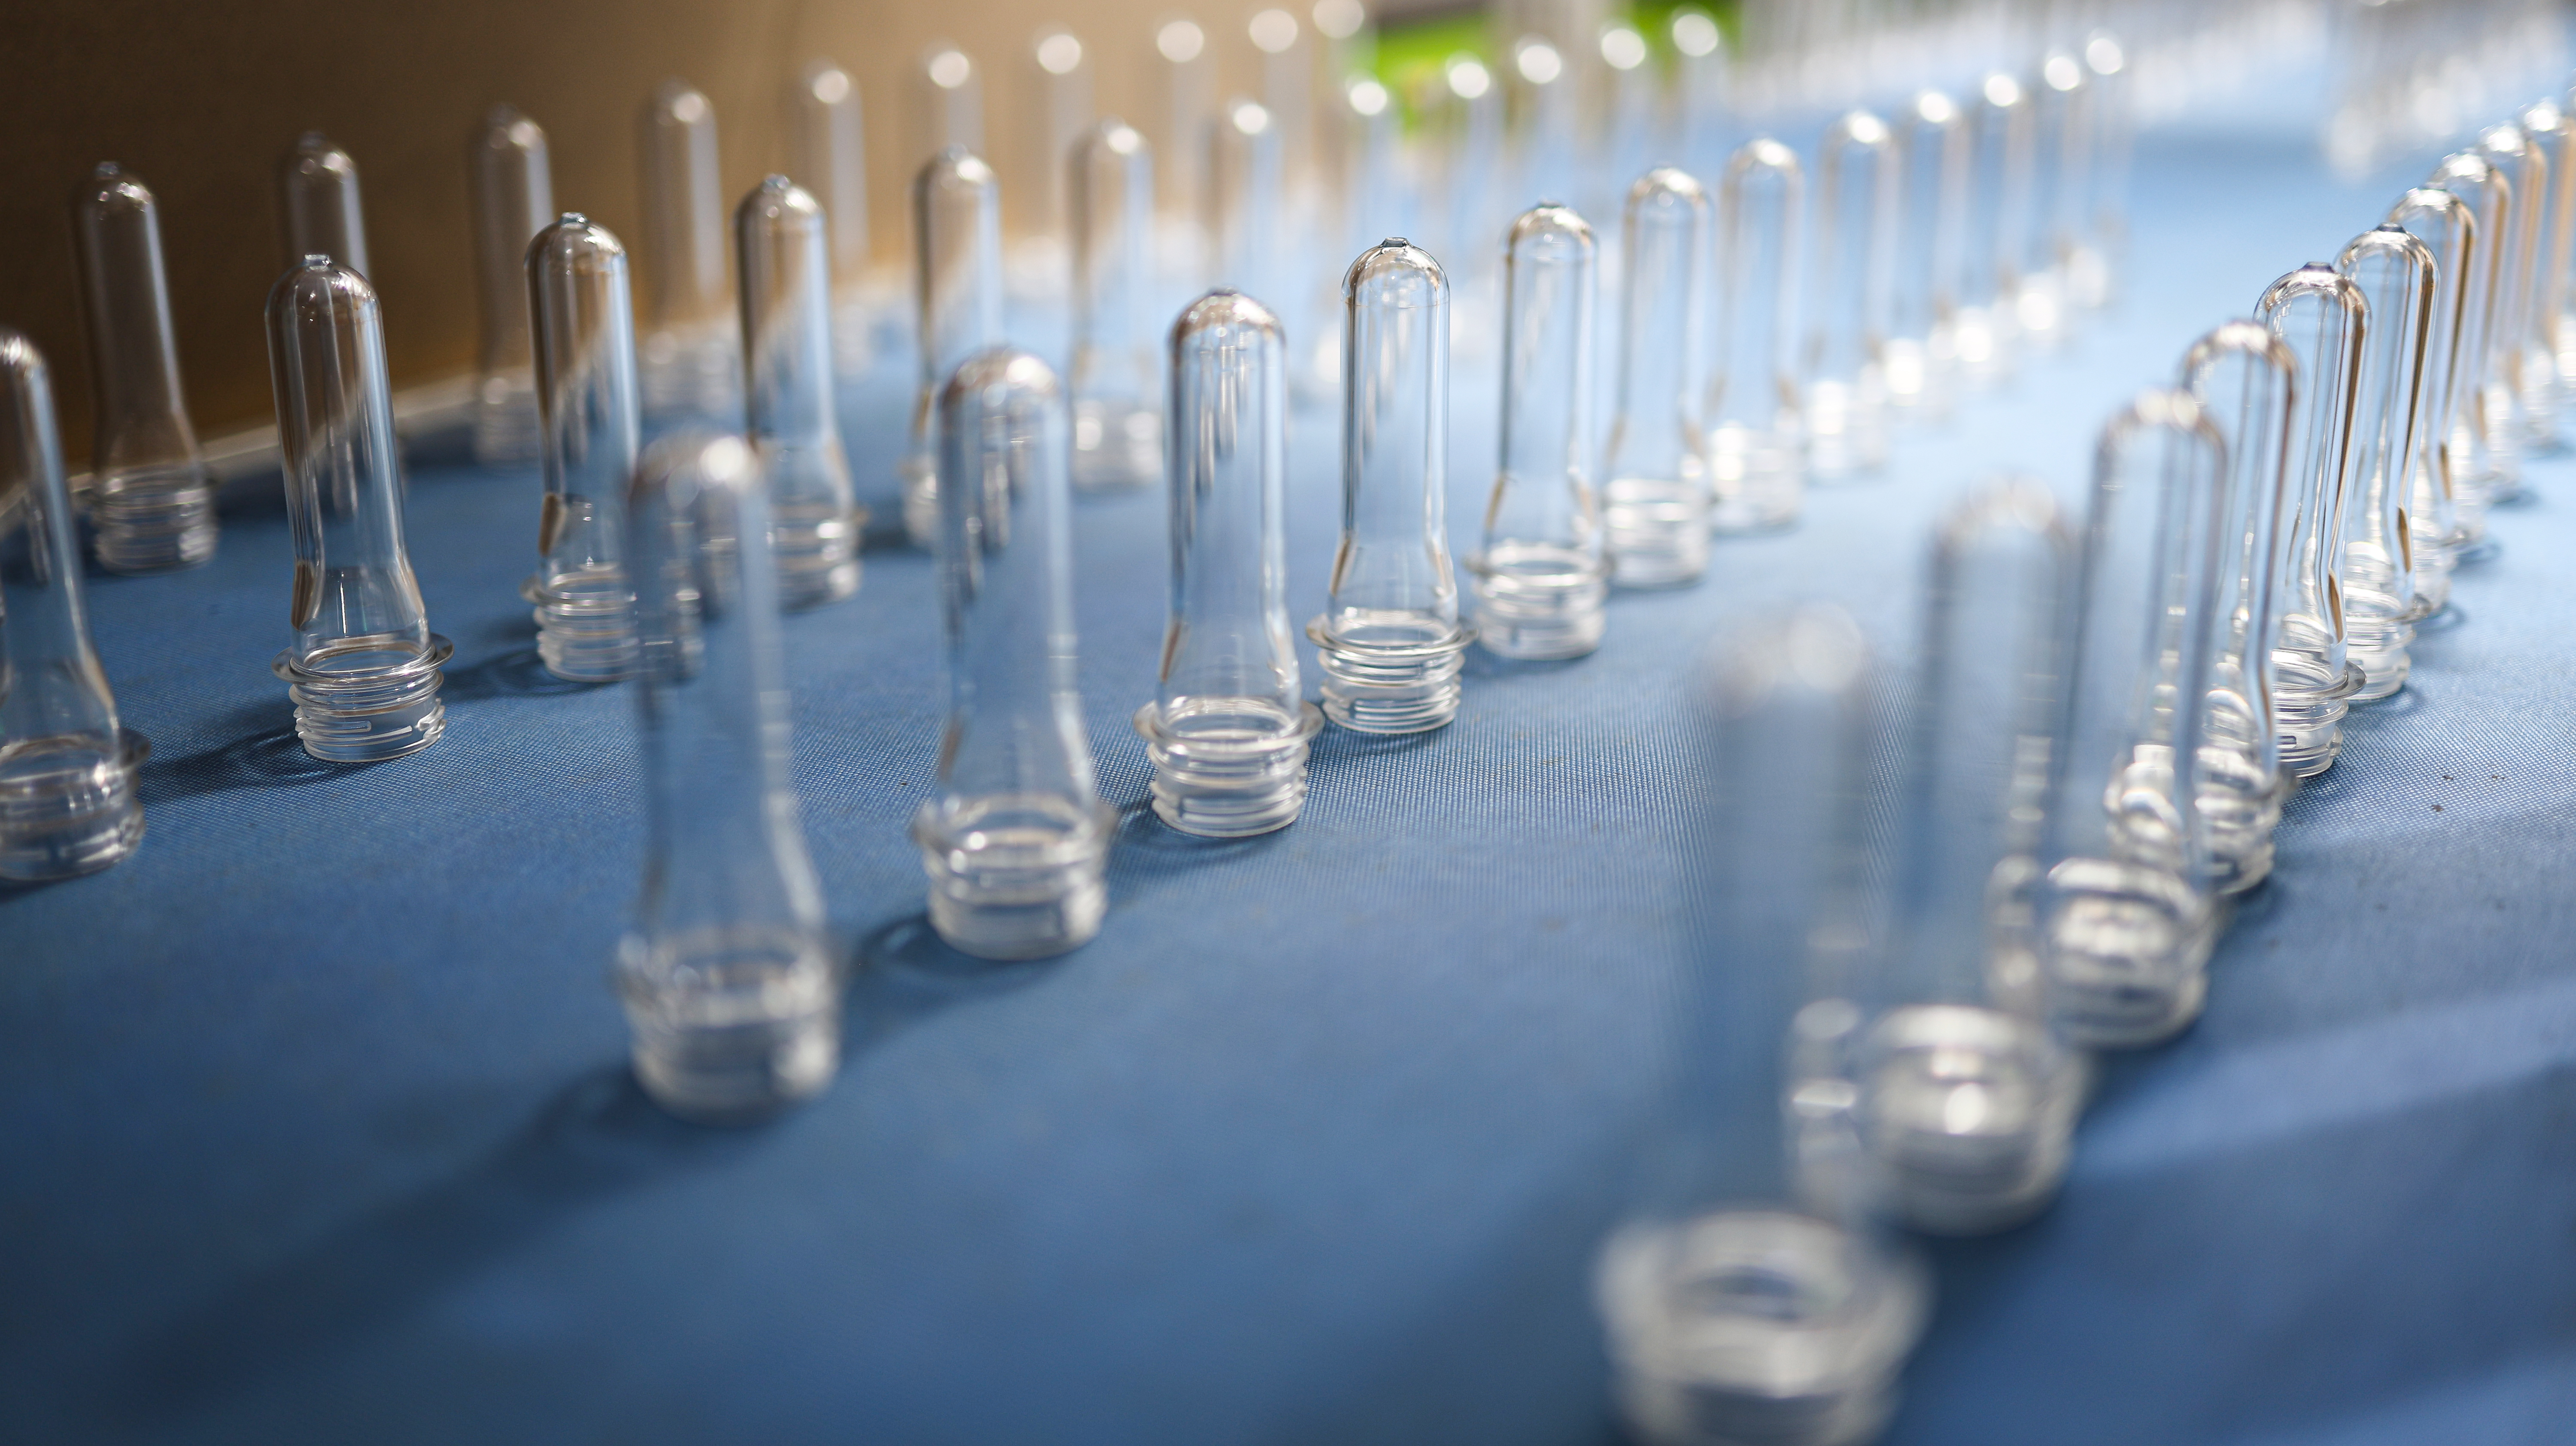
Bunlar önformlardır.
Kalın, şeffaf ve kısa – sonradan ince ve pürüzsüz bir şişe haline geleceği düşünüldüğünde onlara hiç benzemiyorlar gibi görünür. Ancak aslında hepsidirler: boyun dişleri, destek halkası, gövde duvar kalınlığı dağılımı ve taban yapısı, öncülün (preform) üretildiği aşamada zaten tam olarak belirlenmiştir.
Başka bir deyişle: öncül (preform) neyse, şişe de odur.
| Parametre | Tipik değer | AÇIKLAMA |
|---|---|---|
| Uzunluk | 50–150 mm | Şişenin kapasitesine bağlıdır |
| Dış çap | 20–50 mm | Boyun çapı genellikle 28 mm, 30 mm, 38 mm vb. olur |
| Ağırlık | 8–100 g | Su şişeleri için öncüller (preform) tipik olarak 8–20 g arasındadır; büyük öncüller (preform) 50 g’ı aşabilir |
| Duvar Kalınlığı | 2–8 mm | Son şişe duvarına kıyasla çok daha kalın (0,2–0,5 mm) |
| Boyun dişleri | Standart özellikler | Kapağa uyumlu; yaygın olarak kullanılan 28 mm PCO, 30/25 mm vb. |
| IV değeri | 0,72–0,84 dL/g | Uygulamaya göre değişir |
| Asetaldehit içeriği | ≤3,0 μg/g | Gıda sınıfı gereksinimi; üst düzey su için ≤1,5 μg/g |
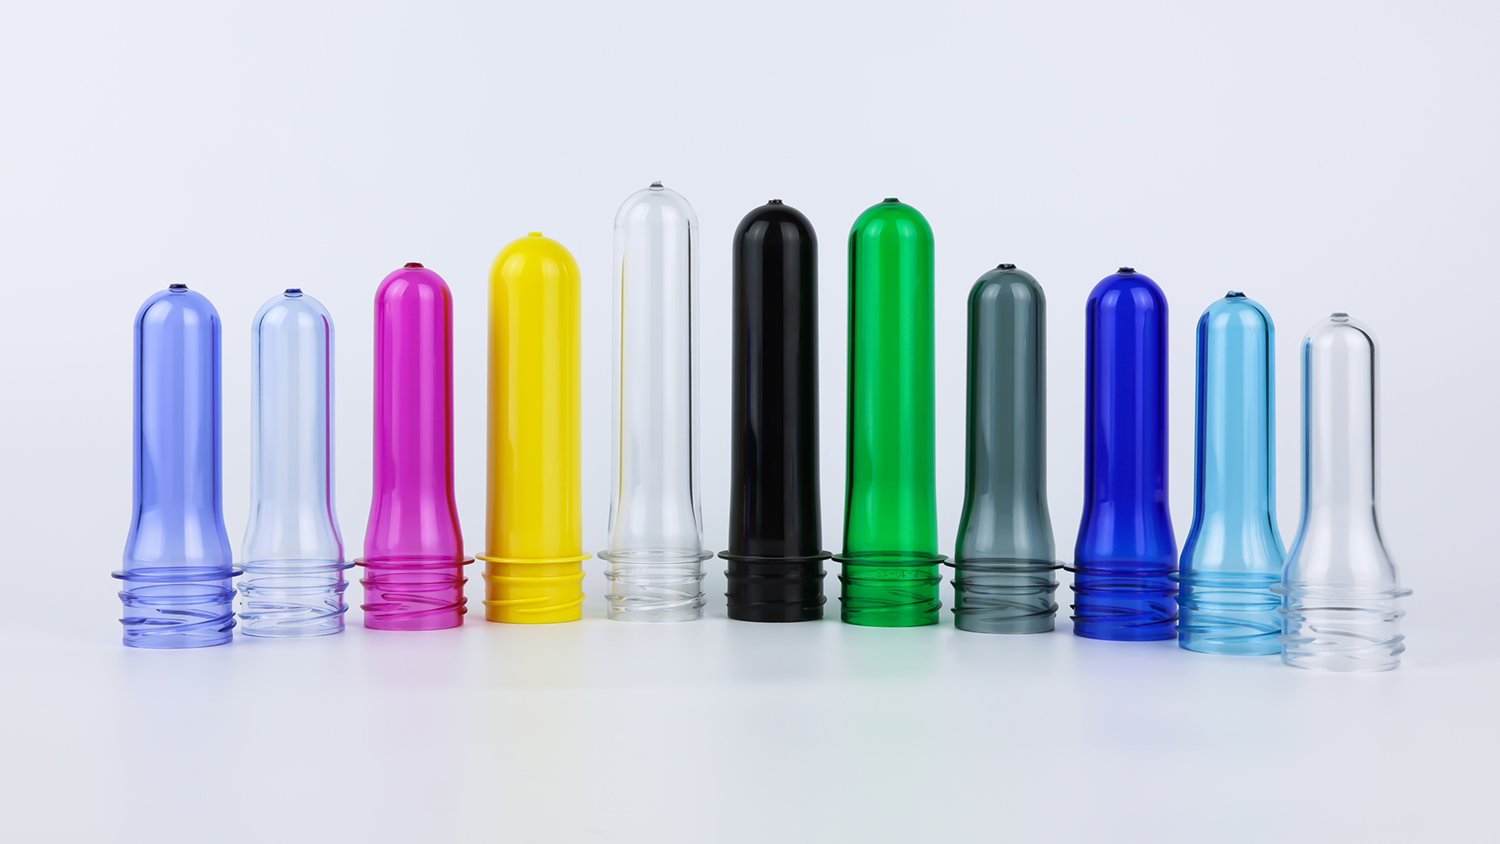
Sadece bir önform türü yoktur. Kullanım amacına göre önformlar birkaç türe ayrılır:
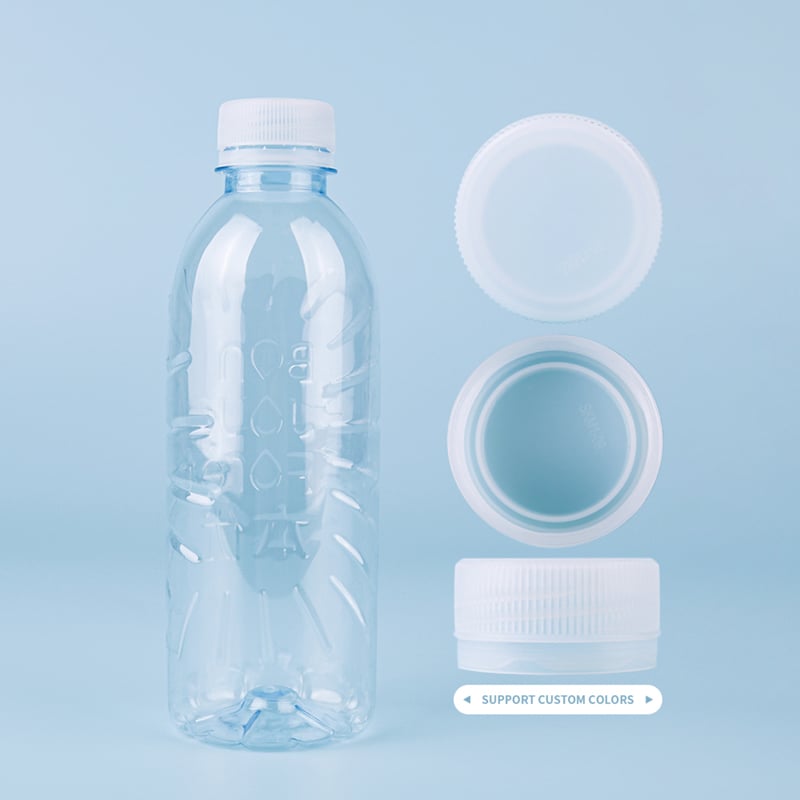
Su Ön Biçimleri : en yaygın olanı; maden suyu ve saflaştırılmış su için kullanılır. IV değeri yaklaşık 0,72–0,76 arasındadır; hafif ağırlıklı ve düşük maliyetlidir.
Karbonatlı ön formlar : kola, Sprite ve diğer karbonatlı içecekler için kullanılır. Daha yüksek IV değeri (0,76–0,80), yaprak şeklinde taban, iç basınca dayanıklı.
Sıcak dolum ön formları : çay içecekleri ve meyve suları için kullanılır. Ağız kısmı kristalleştirme işlemine tabi tutulur; 85–95 °C sıcak doluma dayanıklı.
Yağ Ön Biçimleri : sıvı yağ ve baharatlar için kullanılır. Genellikle daha ağırdır, duvarları kalındır ve düşmeye karşı iyi direnç gösterir.
Geniş ağızlı ön formlar : reçel, bal, fındık vb. ürünler için kullanılır. Büyük ağız çapı (38 mm ve üzeri), dökümü kolaylaştırır.
Kozmetik ön formları : şampuan, vücut yıkama jelleri vb. ürünler için kullanılır. Şeffaflık ve parlaklık açısından son derece yüksek gereksinimler vardır.
 |
 |
Bir önforma doğrudan bir şişe haline gelmez. Yüksek sıcaklıkta bir süreçten geçmesi gerekir.
Önforma, üfleme kalıplama makinesinin fırınına beslenir ve uzak kızılötesi lambalarla 90–120 °C’ye kadar ısıtılır. Bu sıcaklık aralığı kritiktir: 90 °C’nin altında PET çok serttir ve üflenemez; 120 °C’nin üzerinde PET fazla kristalleşir ve şişe beyazlaşır ve bulanıklaşır. Pencere yalnızca 30 °C geniştir; birkaç derecelik bir sapma hata oluşmasına neden olabilir.
Isıtma, sadece "pişirme" değildir. Fırının içinde önforma sürekli döner ve aynı zamanda birden fazla ısıtma bölgesinden (modern üfleme kalıplama makineleri genellikle 6–9 bölgeye sahiptir) eksenel olarak ilerler. Her bölgenin gücü bağımsız olarak ayarlanabilir; böylece önformanın farklı kısımları farklı sıcaklıklara ulaşır – omuz, genişlemesi için yeterli ısıya ihtiyaç duyar; gövde, eşit ısıtma gerektirir; taban ise kesin sıcaklık kontrolüne ihtiyaç duyar.
Isıtılmış ön forma, üfleme kalıbına aktarılır. Uzatma çubuğu boynundan girer ve ön formun tabanına baskı uygular. Ön forma eksenel yönde uzatılır – bir lastik bandı germek gibi.
Uzatma çubuğunun hızı, stroku ve alt kalıptan açıklığı, ön formun sıcaklığına tam olarak uyumlu olmalıdır. Sıcaklık düşük olduğunda çatlama riskini önlemek için uzatma hızı daha yavaş olmalıdır; sıcaklık yüksek olduğunda ise hız uygun şekilde artırılabilir.
Yüksek basınçlı hava (genellikle 25–38 bar), boynundan enjekte edilir ve zaten uzatılmış ön formu kalıp duvarlarına doğru dışa doğru genişletir. Ön forma anında bir şişe şekli kazandırılır – gövde, omuz ve taban tek bir adımda oluşturulur.
Üfleme iki aşamaya ayrılır ön üfleme ve yüksek basınçlı üfleme olarak. Ön üfleme basıncı daha düşüktür (0,8–1 MPa) ve ön formun başlangıçta genişlemesini sağlar; yüksek basınçlı üfleme basıncı daha yüksektir (2,5–3,8 MPa) ve şişeyi kalıba sıkıca bastırarak net konturlar ve detaylar oluşturur.
Soğutma suyu (10–30 °C), şişenin hızla soğumasını ve katılaşmasını sağlamak için kalıp içinde dolaştırılır. Gerilme ve üfleme sırasında düzleşen moleküler zincirler, yerlerinde "dondurulur"; bu da şişeyi sert, şeffaf ve dayanıklı hale getirir.
Soğutma suyu sıcaklığının kontrolü kritik öneme sahiptir. Şişenin gövdesi genellikle 20–45 °C’de, tabanı ise daha düşük sıcaklıklarda, yani 5–8 °C’de kontrol edilir. Yetersiz soğutma şişeyi bulanık yapar; çok hızlı soğutma ise şişeyi kırılgan hale getirebilir.
Tüm süreç genellikle yalnızca 2–3 saniye sürer. Küçük bir deney tüpü şeklindeki nesne, kristal berraklıkta bir su şişesine dönüşür.
Önforma ile şişe arasındaki süreçte, "uzama oranı" adı verilen temel bir parametre vardır. uzatma Oranı .
Eksenel uzama oranı : önforma uzunluğu → şişe yüksekliği
Radyal uzama oranı : önforma çapı → şişe çapı
Toplam uzama oranı : genellikle 8:1 ile 12:1 arasındadır
Uzama oranı ne kadar büyükse, PET moleküler zincirleri o kadar düz ve yönlendirilmiş hâle gelir ve şişenin dayanıklılığı ile rijitliği de o kadar artar. Bu nedenle bazı şişeler ince duvarlı olmalarına rağmen oldukça sağlam hissedilir – çünkü uzama oranı doğru şekilde tasarlanmıştır ve moleküler zincirler tamamen yönlendirilmiştir.
Buna karşılık, öncül tasarım mantıksızsa (uzama oranı çok küçükse), moleküler yönlendirme yetersiz kalır ve şişe, duvarları ince olmasa bile yumuşak ve gevşek bir yapıya sahip olur.
Çünkü öncül, şişenin tüm performansını belirler.
10 g’lık bir öncül, yaklaşık 10 g’lık bir şişe üretir (üfleme sırasında küçük kayıplar oluşur). Şişenin kalın ya da hafif hissedilmesi ilk olarak öncül ağırlığıyla belirlenir.
Piyasada yaygın olarak bulunan 500 ml’lik su şişeleri 8 g ile 15 g arasında değişir. Hafif şişeler daha az malzeme kullanır ancak dayanıklılığı sağlamak için daha hassas önforma tasarımı ve üfleme kalıplama işlemi gerektirir.
Eğer önforma duvar kalınlığı eşit dağılmamışsa, üflenmiş şişe bir tarafında kalın, diğer tarafında ince olur ya da tabanı merkezden kaymış hâlde olur. Doldurulduktan sonra büzülebilir, çarpabilir ya da taşıma sırasında patlayabilir.
Yüksek kaliteli önformalar için aynı kalıp boşluğundan üretilen ürünlerde duvar kalınlığı toleransı ±0,1 mm içinde kontrol edilebilir; farklı kalıp boşlukları arasında ağırlık farkı ise ±0,2 g içinde tutulabilir.
IV değeri (öz viskozite), PET moleküler zincirlerinin uzunluğunu gösterir. Yüksek IV, iyi tokluk ve yüksek basınç dayanımı anlamına gelir; düşük IV ise sıkıldığında çöken, yumuşak ve gevşek bir şişeyi ifade eder ve hafif bir düşmeyle bile kırılabilir.
Su şişeleri için kullanılan öncül biçimler genellikle IV ≥0,72 dL/g değerine sahip olmalıdır. Eğer fazla geri dönüştürülmüş malzeme eklenirse, IV değeri 0,68’in altına düşebilir ve üflenmiş şişe ‘desteksiz’ kalır.
Asetaldehit, yüksek sıcaklıkta PET işleme sırasında oluşan, keskin bir meyveli koku veren küçük bir moleküldür. Öncül biçimlerin asetaldehit içeriği yüksekse, doldurulan su birkaç gün içinde ‘plastik tatlı’ bir lezzet kazanır. İnsan burnu asetaldehite son derece duyarlıdır; bu madde 0,05–0,1 ppm konsantrasyonlarında bile algılanabilir.
Gıda sınıfı öncül biçimler genellikle asetaldehit içeriği ≤3,0 μg/g gerektirir; üst düzey su ürünleri için bu değer ≤1,5 μg/g’dir. FDA standardı daha katıdır ve gıda ile temas halinde asetaldehit içeriğinin <0,5 ppm olması gerekir.
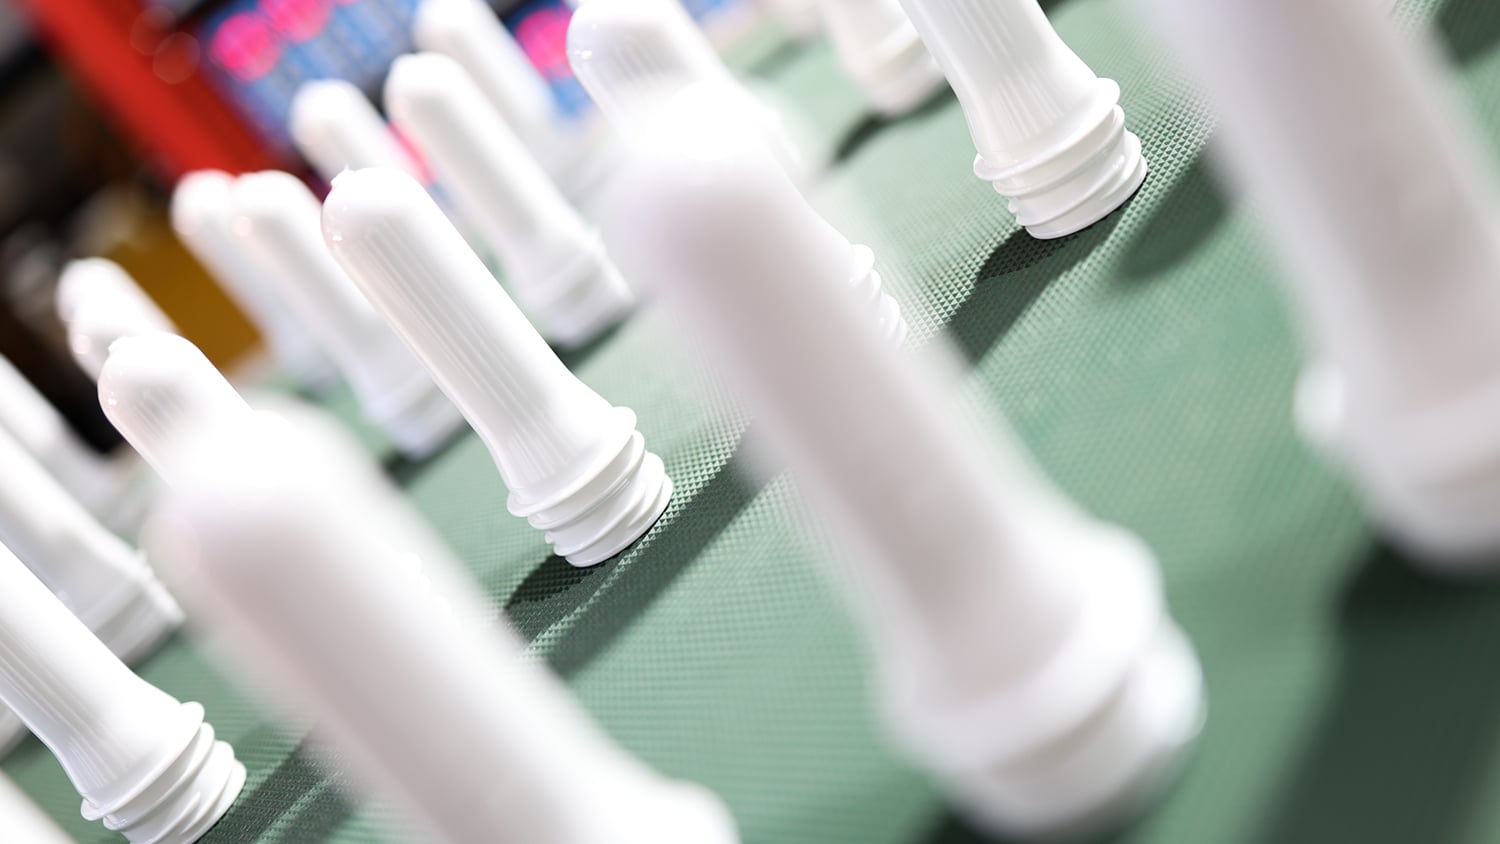
Ön şekil verilmiş şişe boynu (dişli bölge), özel bir kristalleşme işlemine tabi tutulur ve bu işlem sonucunda süt beyazı rengini alır. Kristalliğin yetersiz olması durumunda, kapak takılırken boynun şekli bozulur ve uygun şekilde sızdırmazlık sağlanamaz; bu da hava ve bakterilerin içeri girmesine ve taşıma sırasında suyun sızmasına neden olabilir.
Boynun kristalleşmesi, yüksek hassasiyet gerektiren bir işlemdir. Kalıp içinde, ön şekil verilmiş şişe, "boynun kristalleşmesini sağlayan kılıf" adı verilen bir parça ile yaklaşık 180 °C’ye kadar hızlıca ısıtılır; bu sayede boynun bulunduğu bölgede homojen bir kristal tabaka oluşur. Bu işlem yalnızca 1–2 saniye sürer; ancak sıcaklık kontrolü açısından çok yüksek hassasiyet gereklidir.
Enjeksiyon kalıplama ve soğutma sırasında soğutma eşit değilse, kalıntılı gerilim ön şekil verilmiş şişenin içine "kilitlenir." Şişeleme işleminden sonra bu gerilim kaybolmaz, ancak şişe duvarında gizli bir şekilde kalır. Hafif bir darbe ya da sıcaklık değişimiyle aniden serbest bırakılabilir ve şişenin patlamasına neden olabilir.
Saygın fabrikalar, ön formun kalan gerilimini incelemek için polarize gerilim ölçerleri kullanır ve bu gerilimin güvenli sınırlar içinde kalmasını sağlar.
Ön form, şişenin temelidir. Eğer temel kararsızsa, bina ne kadar yüksek olursa o kadar tehlikeli olur.
| Karşılaştırma | Su ön formu | Karbonatlı ön formu |
|---|---|---|
| IV değeri | 0,72–0,76 dL/g | 0,76–0,80 dL/g |
| Taban tasarımı | Düz veya hafif çukur taban | Yaprak taban (beş yapraklı) |
| Duvar Kalınlığı | Nispeten ince | Nispeten kalın |
| Ağırlık | Hafif (8–15 g/500 ml) | Ağır (18–25 g/500 ml) |
| Basınç dayanımı | Düşük | Yüksek (4–5 bar) |
| Vücut yapısı | Basit | Takviye kaburgaları, çizgiler |
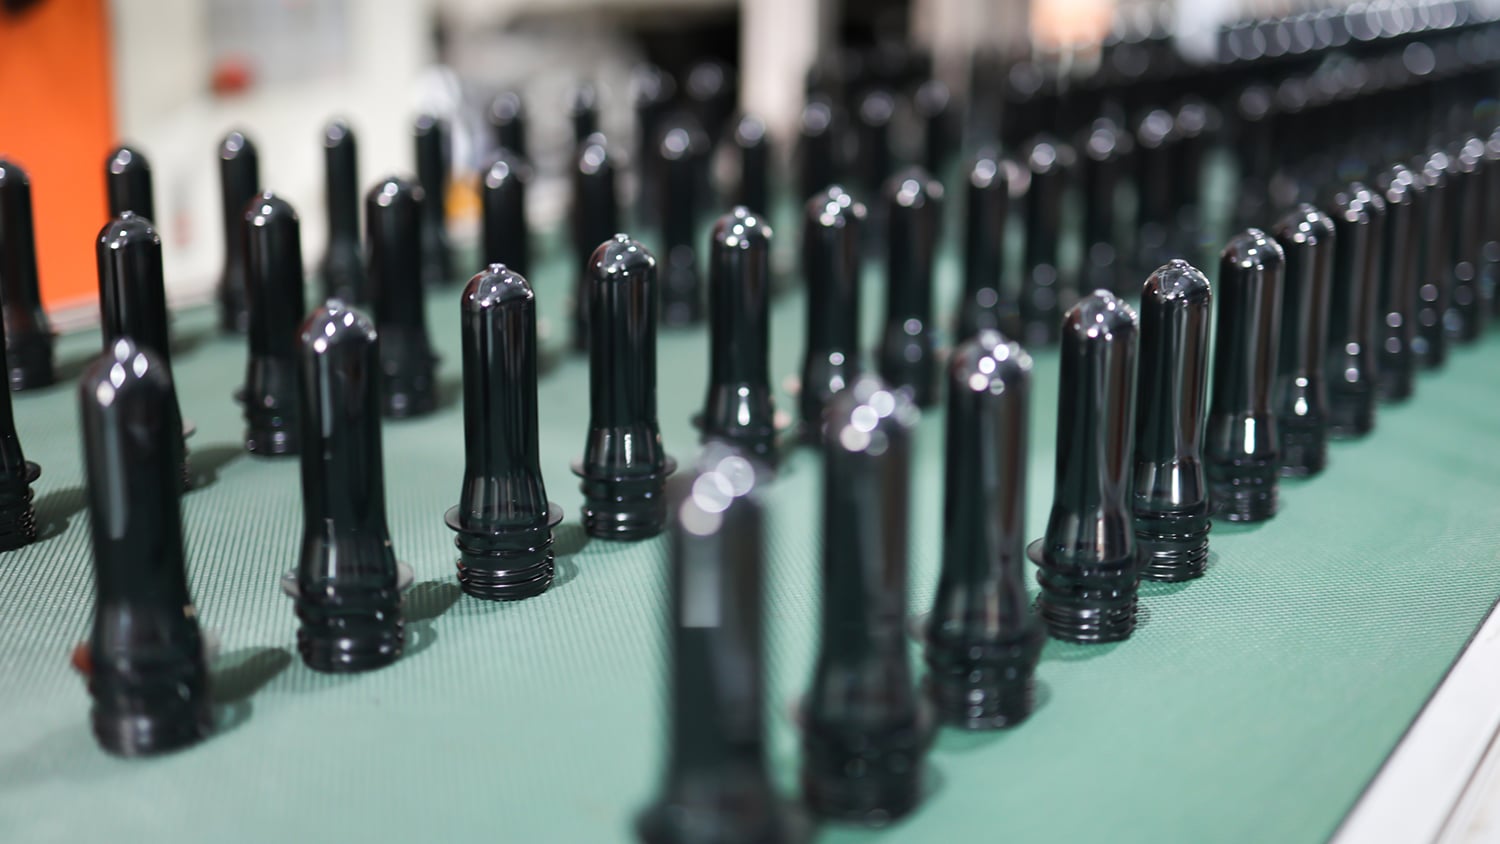
Karbonatlı içecek şişeleri iç basıncını (yaklaşık 4 bar) dayanabilmelidir; bu nedenle önformlarının IV değeri daha yüksektir, taban tasarımı daha karmaşıktır ve takviye kaburgaları daha fazladır. Su şişeleri iç basıncına dayanmak zorunda değildir; bu nedenle daha hafif ve ince olabilir.
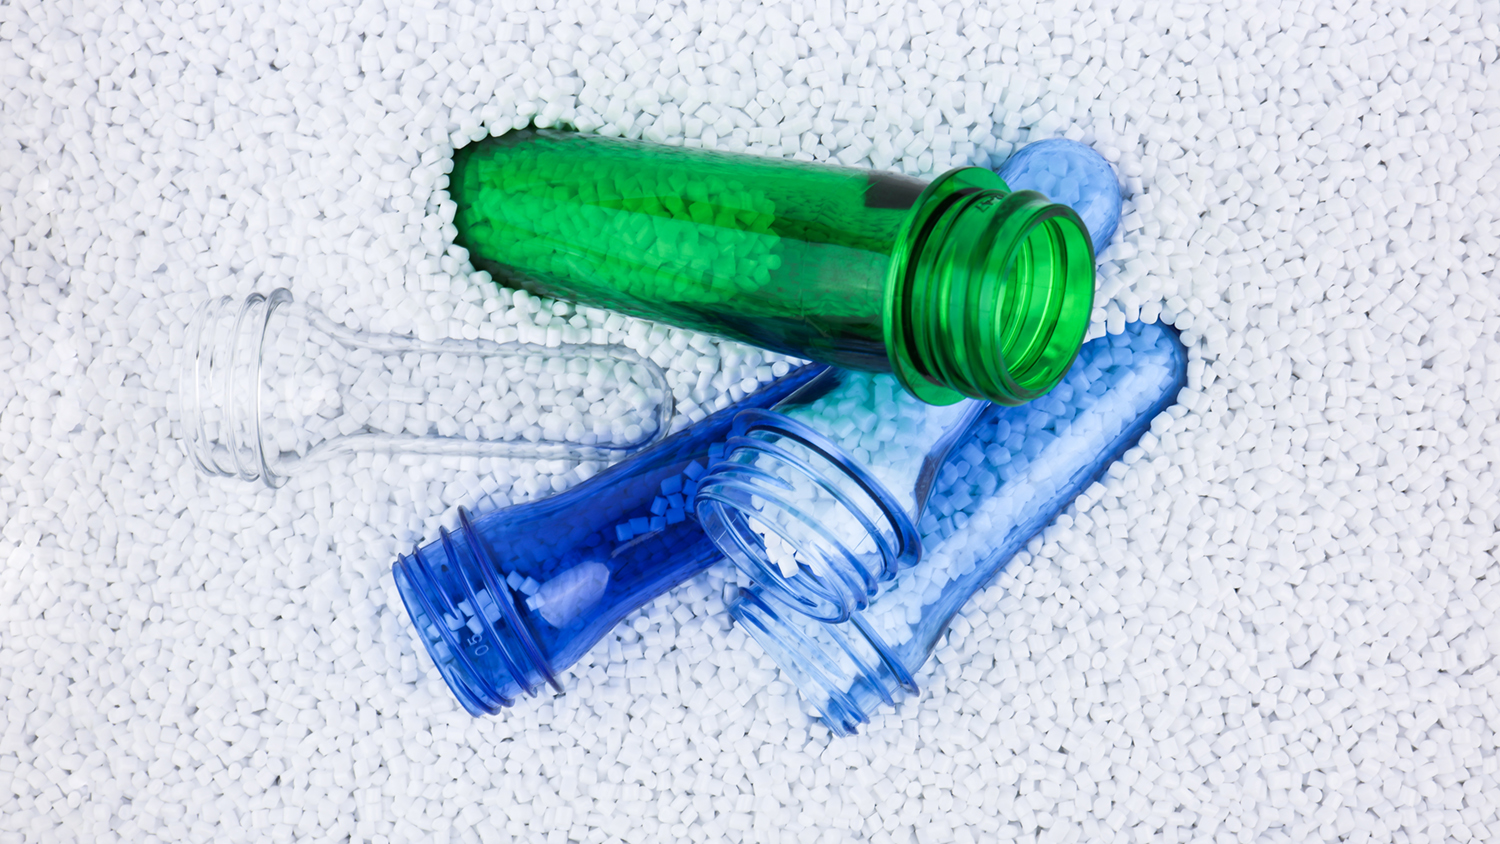
Soğuk çay veya yeşil çay almışsanız, bu şişelerin son derece sert olduğunu – sıkılamayacak kadar – fark etmiş olabilirsiniz. Bunun nedeni daha fazla malzeme kullanılması değil, bunların sıcak doldurma şişeleri .
Sıcak dolum sırasında (85–90°C), PET şişeler yüksek sıcaklıklarda büzülür ve şekil değiştirir. Bu sorunu çözmek için sıcak dolum şişeleri şunları gerektirir:
Daha yüksek IV ham madde (≥0,78 dL/g)
Daha karmaşık takviye kabartmaları ve ısıya dayanıklı paneller
Üflemeden sonra uygulanan bir "ısıya dayanıklılık" işlemi (kalıp 120–140 °C’ye kadar ısıtılır; şişe, iç gerilimi gidermek ve kristalliği yaklaşık %35’e çıkarmak için sıcak kalıpta saniyelerce tutulur)
Sonuç: sıcak dolum şişeleri olağanüstü serttir ve daha pahalıdır.
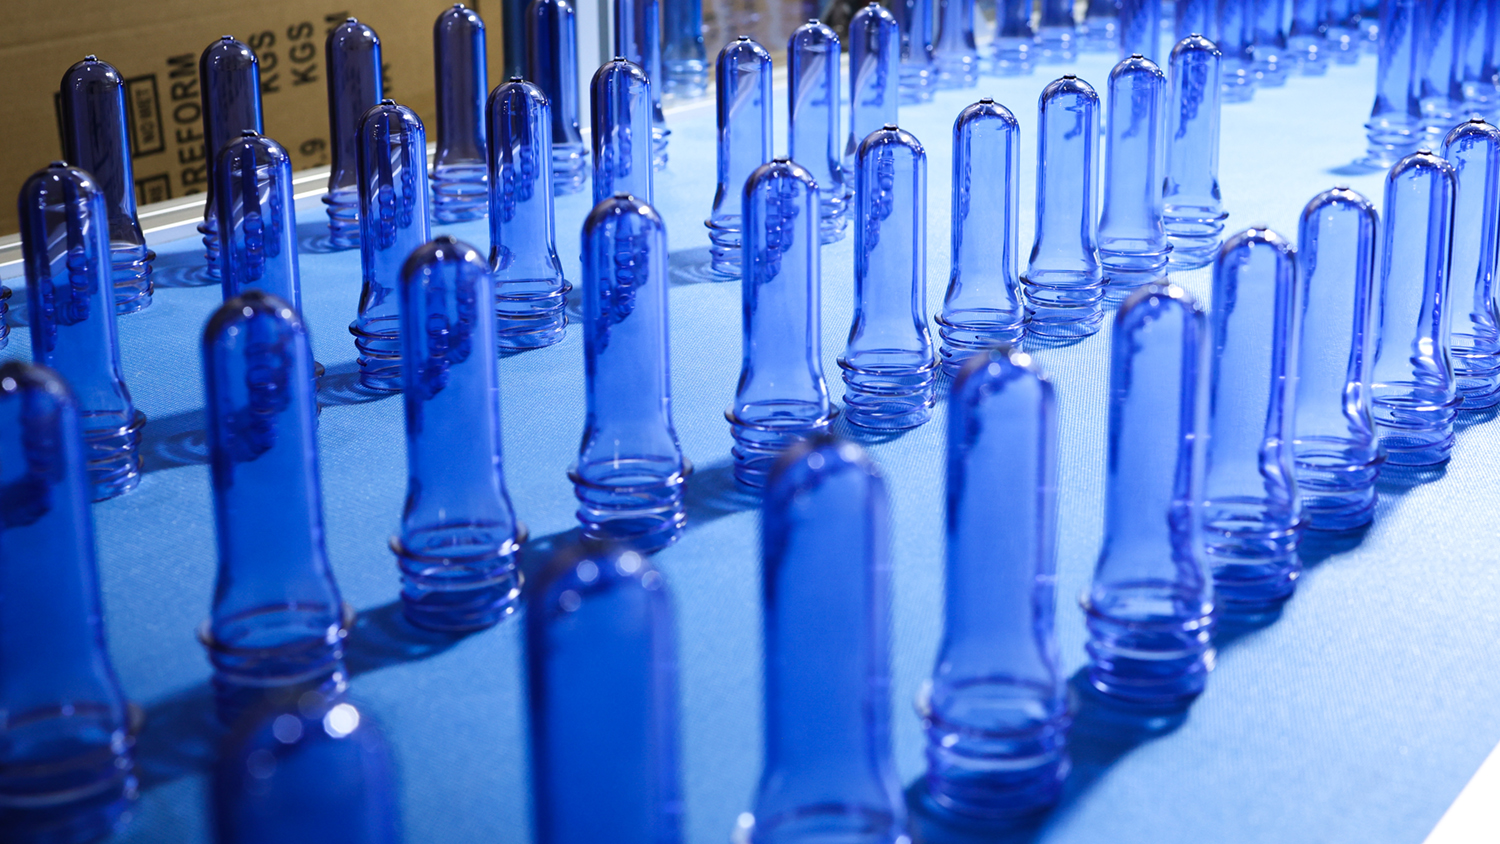
Gittikçe daha fazla marka ambalaj farklılaşması peşinde koşuyor – açık mavi su, soluk yeşil gazlı içecek, kahverengi enerji içeceği. Bu renkli şişeler, önform aşamasından itibaren boyanır.
PET önformların renklendirilmesinin iki ana yolu vardır:
Masterbatch katı peletler, ilave oranı %2–%5, düşük ekipman engeli, büyük ölçekli sürekli üretim için uygundur.
Sıvı renklendirici sıvı pigment, ilave oranı %0,1–%0,5, daha homojen dağılım, daha canlı renkler, daha hızlı renk değişimleri; ancak özel bir dozaj pompası gerektirir.
Yöntem ne olursa olsun, gıda sınıfı uyumluluk temel kuraldır. Renklendiriciler GB 9685 standardına uymalıdır; gıda sınıfı olmayan pigmentler kesinlikle kullanılmamalıdır.
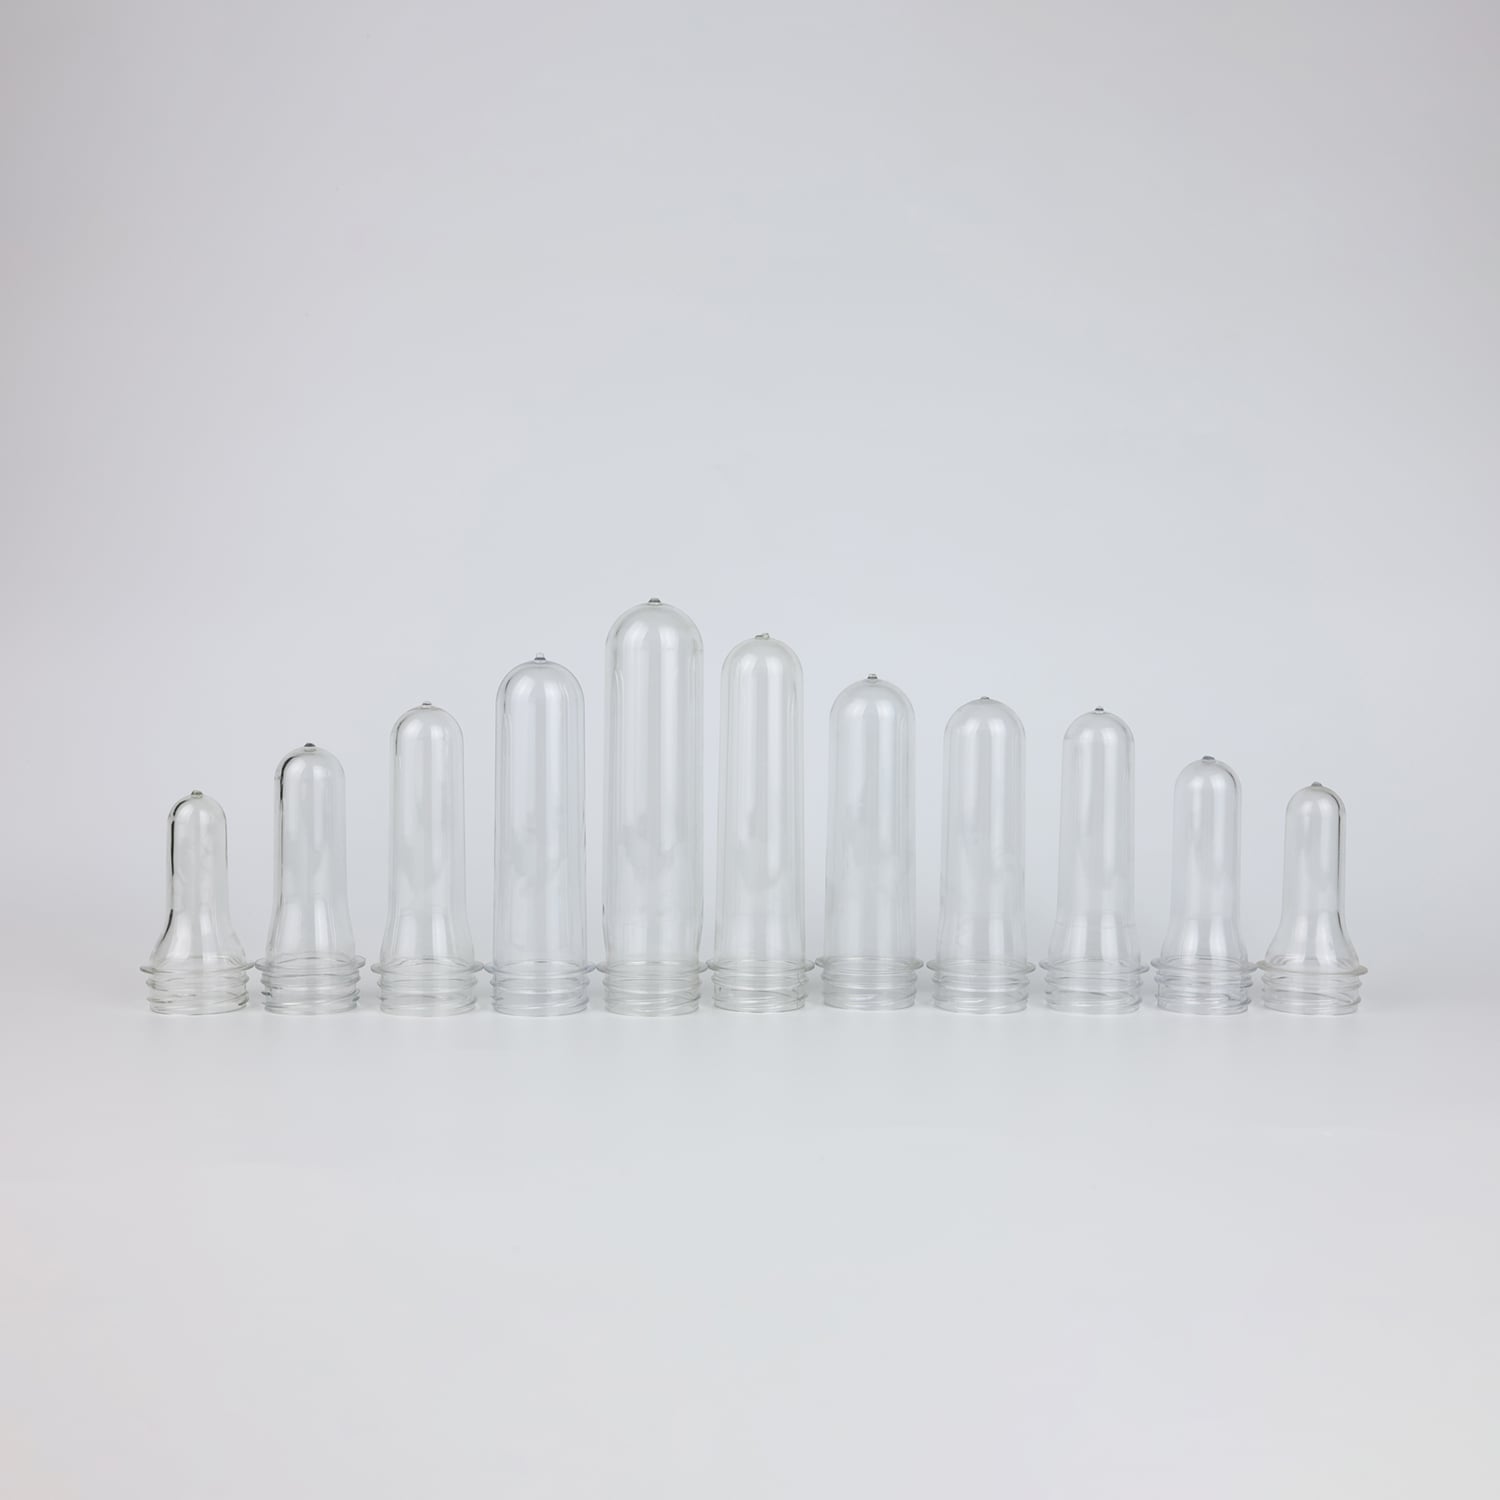
Ham maddeden sevkiyata kadar bir ön forma birçok kontrol noktasından geçmelidir.
Gıda sınıfı PET reçinesi GB 4806.7 standardına uymalıdır. Ağır metaller: kurşun ≤1 mg/kg, kadmiyum ≤0,6 mg/kg. Potasyum permanganat tüketimi ≤10 mg/kg. Buharlaşma artığı ≤30 mg/L. Bu rakamların ardında tüketicinin sağlığına yönelik temel sınır vardır.
Ham maddeler geldikten sonra numune testlerine tabi tutulur – IV değeri, erime noktası, nem içeriği, renk vb. Uyumsuz malzemeler doğrudan iade edilir ve asla üretim sürecine alınmaz.
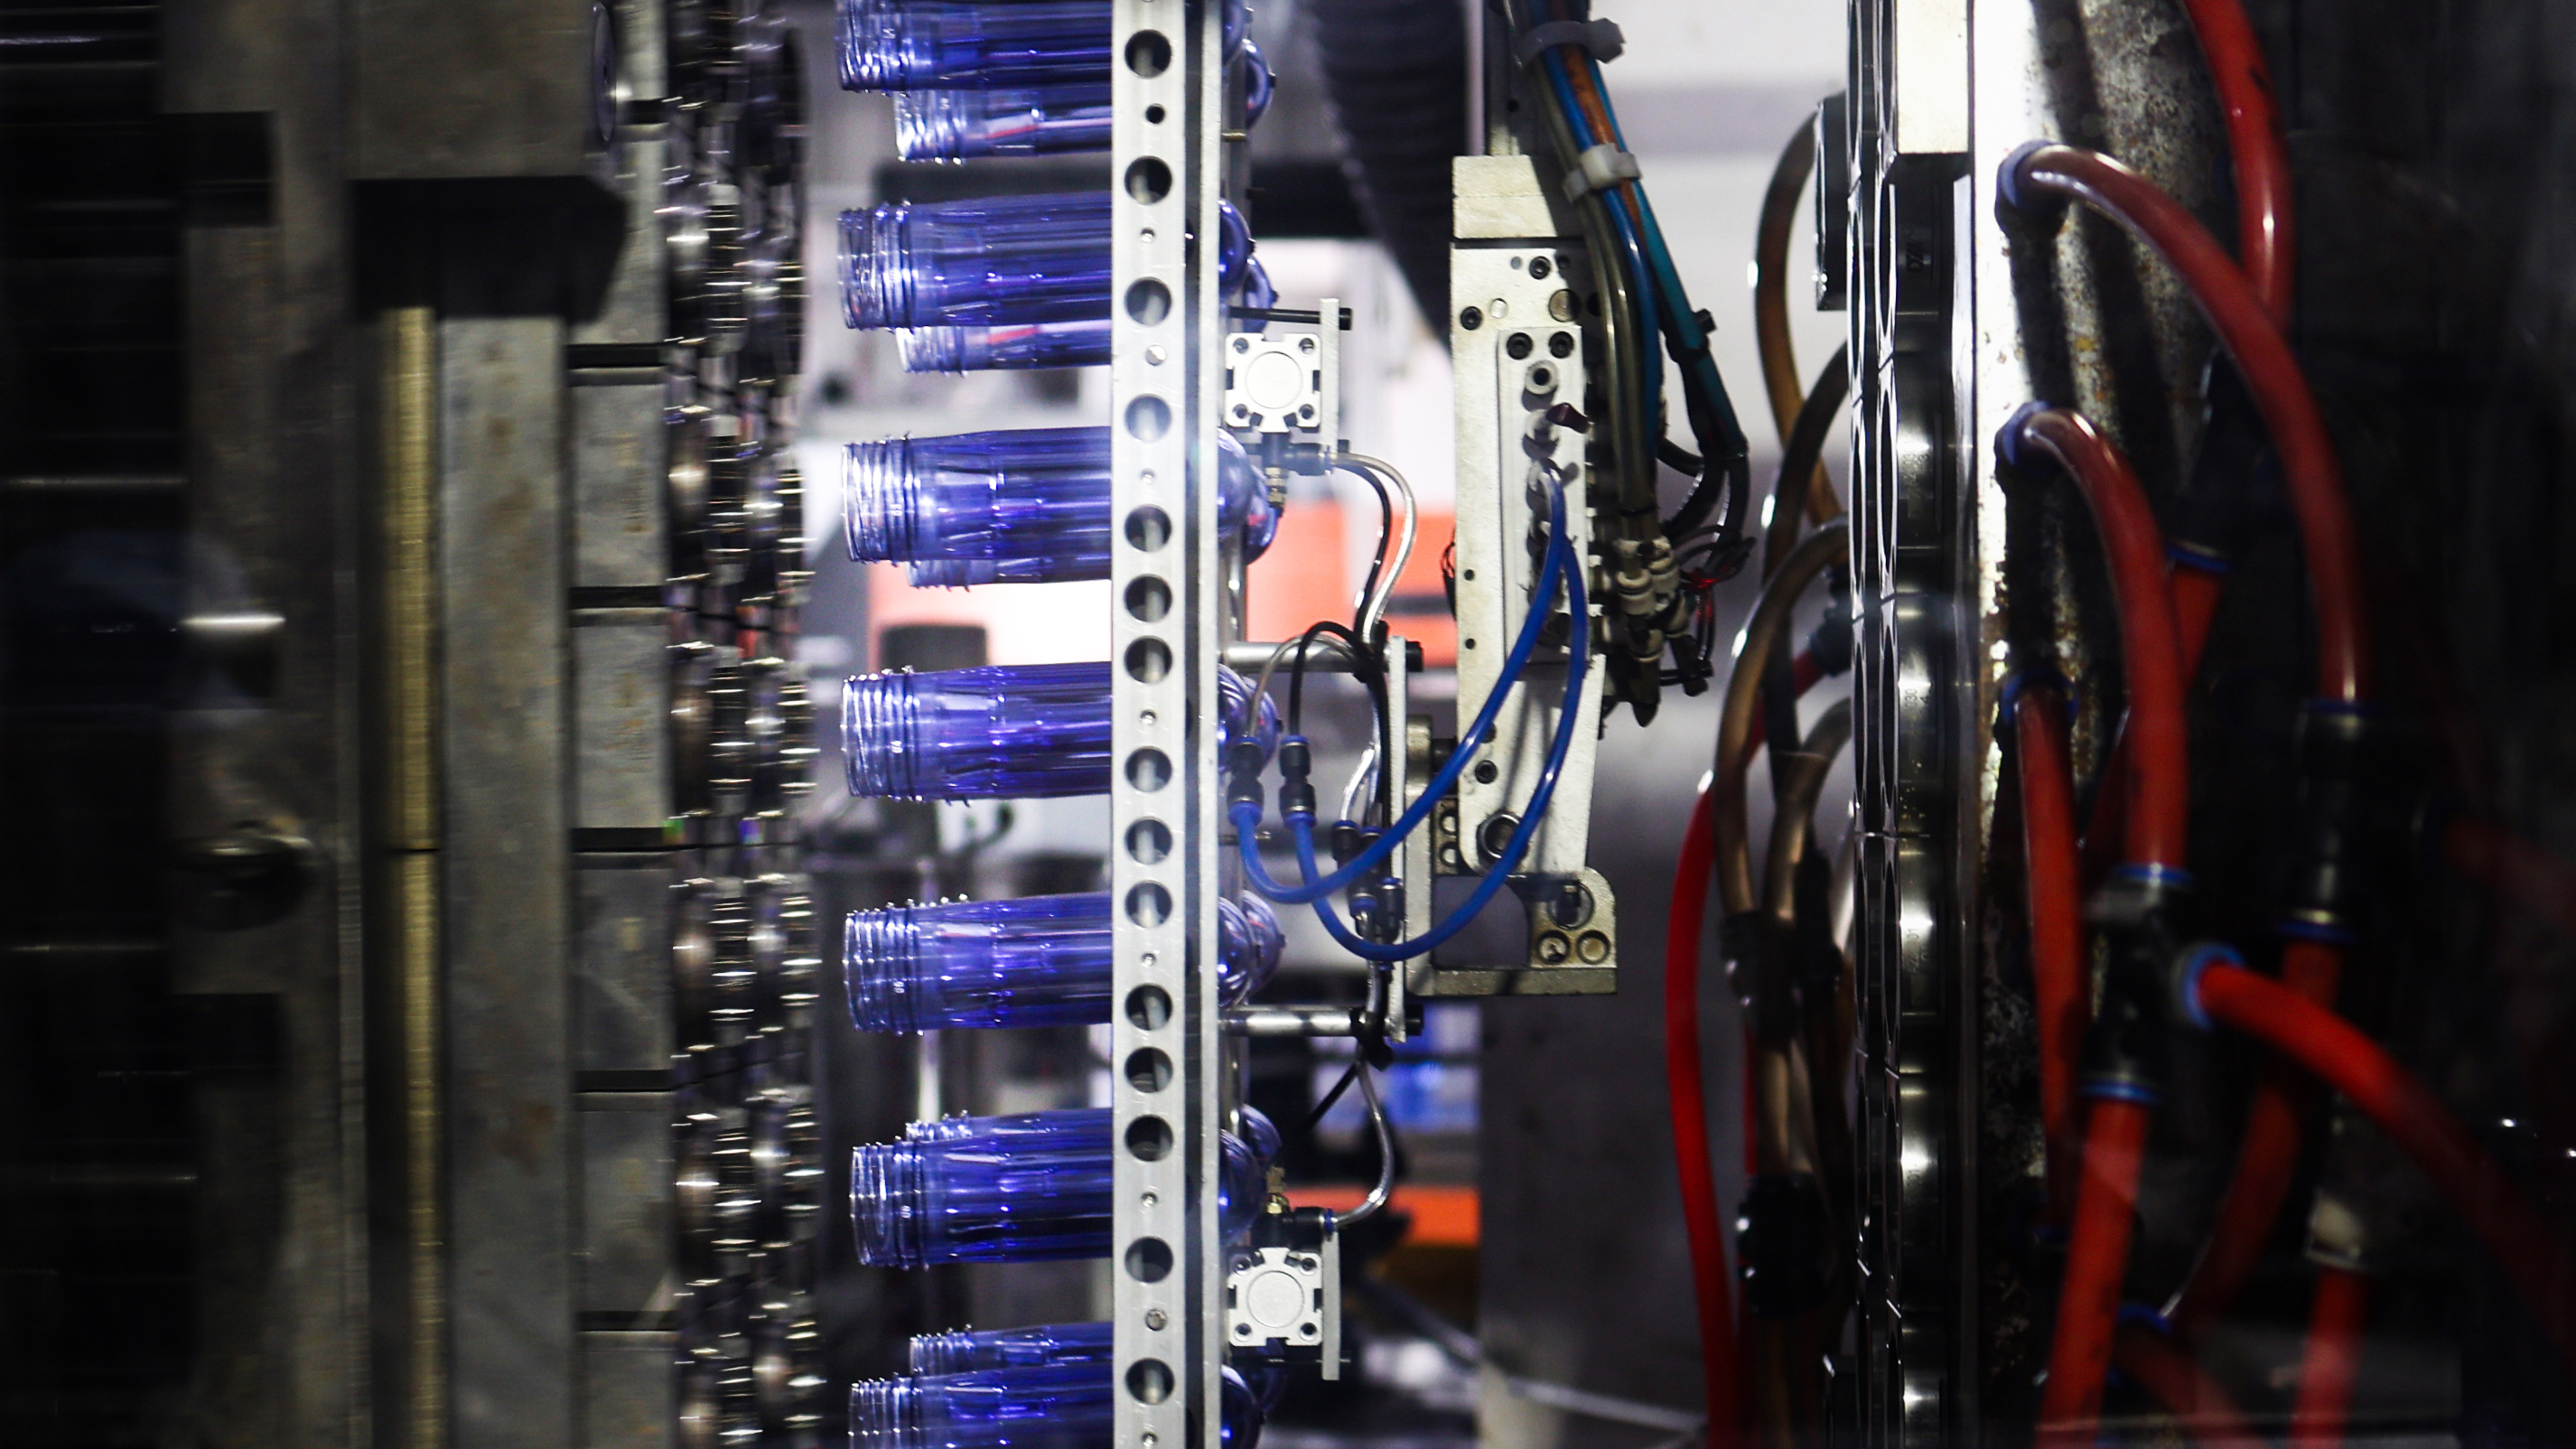
PET nem çekicidir. Nem tam olarak uzaklaştırılmazsa enjeksiyon kalıplama sırasında hidrolize olur: moleküler zincirler kopar, IV düşer ve asetaldehit seviyesi hızla yükselir. Kurutma sıcaklığı, süresi ve çiy noktası tam olarak kontrol edilmelidir.
Tipik kurutma koşulları: 160–180 °C, 4–6 saat, çiğleşme noktası ≤-40 °C. Kurutmadan sonra PET’in nem içeriği 50 ppm’den (0,005 %) düşük olmalıdır. Bu ne kadar kuru bir durumdur? Çöl havasından onlarca kat daha kuru.
Erimiş malzemenin sıcaklığı, kalıbın sıcaklığı, enjeksiyon hızı, tutma basıncı, soğutma süresi – eş zamanlı olarak etki eden onlarca parametre. Sıcaklık çok yüksekse aşırı asetaldehit oluşur; çok düşükse ön şekillendiriciler kırılgan hâle gelir. Kısa bir çevrim süresi yetersiz soğumayı; uzun bir çevrim süresi ise daha düşük üretim kapasitesini işaret eder.
İyi bir enjeksiyon kalıplama süreç mühendisi, tüm bu parametreler arasında optimal dengeyi bulmak için yıllarca, hatta on yıllarca tecrübe kazanmalıdır.
Ağırlık her 2–4 saatte bir örneklenir; IV ve asetaldehit partiyi temsil edecek şekilde test edilir; arta kalan gerilim düzenli aralıklarla polarize gerilim ölçer ile kontrol edilir; duvar kalınlığı düzgünlüğü ışık geçirgenliği yöntemiyle kontrol edilir. Saygın bir fabrikada denetim kayıtları birkaç dosya dolabını doldurabilir.
Ön şekillendiriciler için tipik sevkedilmeye hazır denetim maddeleri:
| Denetim Öğesi | Frekans | Yötem | Kabul kriterleri |
|---|---|---|---|
| Ağırlık | Her 2 saatte bir | Elektronik terazi | Tolerans ±0,2 g (20 g ön forma) |
| IV değeri | Parça başına | Kılcal borulu viskozimetre | ≥0,72 dL/g |
| Asetaldehit | Parti başına/çeyreklik olarak | Gaz Kromatografisi | ≤3,0 μg/g |
| Duvar kalınlığı tek tipliği | Her 4 saatte bir | Işık geçirgenliği/ultrasonik | Görünür sapma yok |
| Gerilim | Her 4 saatte bir | Polarize gerilim ölçer | Yoğun parlak çizgiler yok |
| Dış görünüş | Her 2 saatte bir | Görsel | Siyah nokta, kabarcık veya sararma yok |
| Boyun boyutları | Parça başına | Kaliper/projektör | Çizim toleransını karşılar |
Ön biçimler, sıcaklık ve nem kontrollü bir depoda, sıcaklık 28°C altı ve nem %70 altı olacak şekilde saklanmalıdır. Yaz aylarında yüksek sıcaklık ve nem nedeniyle hidroliz oluşumunu önlemek gerekir; kış aylarında ise düşük sıcaklık nedeniyle gevreklik oluşumunu önlemek gerekir. Depo ile atölye arasındaki sıcaklık farkı 2°C içinde tutulmalıdır.
Tüm bu ‘görünmez’ titizlik, sonunda kapak üzerindeki vida hareketine dönüşür – kolay, pürüzsüz, kokusuz. Hiçbir tuhaf şey hissetmezsiniz çünkü iyi yapılması gereken her şey zaten iyi yapılmıştır.
Bir zamanlar, büyük bir yerel içme suyu markasına ön biçim tedarik eden bir ön biçim fabrikasını ziyaret ettim.
Atölyede bir slogan asılıydı: ‘Ürettiğiniz her ön biçim, bir çocuk tarafından içilebilir.’
Atölye sessizdi; sadece enjeksiyon kalıplama makinelerinin ritmik açılma ve kapanma sesleri duyuluyordu. Ön biçimlendirilmiş ürünler (preformlar), kalıplardan atılıp bir taşıma bandına düşüyor ve muayene beklercesine askerler gibi düzgün sıralanıyordu. Her iki saatte bir, kalite denetçisi gelip rastgele birkaç tanesini seçiyor, elektronik terazide tartıp verileri kaydediyordu; ardından ürünleri ışığa tutarak şeffaflıklarını kontrol ediyor ve gerilim durumunu belirlemek için bir polarize film kullanıyordu.
"Günde bu kadar çok üretim yaparken hissettiğiniz bir duygu körlüğü olur mu?" diye sordum.
"Hayır," dedi denetçi. "Su markalarından birinin sorun yaşadığı haberini duyduğumda her seferinde şöyle düşünüyorum: Şükürler olsun, bu sorun bizim preformlarımızla ilgili değil. Bu duygu, bir ikramiye almak kadar tatmin edici."
Her güvenli su şişesinin arkasında, küçük bir test tüpünün kalitesine titizlikle yaklaşan bir insan grubu vardır.
Preformların hammaddesi olan PET, petrokimya endüstrisi zincirinden gelir.
Petrol → Paraksilen (PX) → Tereftalik asit (PTA) + Etilen glikol (EG) → PET reçinesi → Ön forma → Şişe → Geri dönüşüm
Bu tedarik zinciri, binlerce kilometre uzunluğundadır ve onlarca işlemi içerir. Yer altındaki ham petrolden fabrikadaki pelletlere, elinizdeki su şişesine kadar her adım, nihai ürünün güvenliğini sağlamak için kesin bir kontrol gerektirir.
Son yıllarda bu zincir bir dönüştürme süreci yaşamaktadır. " gıda sınıfı geri dönüştürülmüş PET (rPET) sayesinde hurdaya ayrılan PET şişeler yeniden gıda sınıfı ön formlara dönüştürülebilmekte ve "şişe-den-şişeye" geri dönüşüm sağlanabilmektedir.
Derin temizlik, yüksek sıcaklıklı vakum devolatilizasyonu ve katı hal polimerizasyonu (SSP) gibi ileri teknolojiler aracılığıyla geri dönüştürülen PET, orijinal PET ile aynı gıda güvenliği standartlarına ulaşabilmektedir. AB, 2030 yılına kadar tüm PET içecek şişelerinin en az %30 oranında geri dönüştürülmüş malzeme içermesini zorunlu kılmıştır.
Elinizdeki su şişesi, bir gün başka bir su şişesinin başlangıç noktası olabilir. Bu küçük deney tüpü, küresel bir döngüsel ekonomi dönüşümüne katılmaktadır.
Gerçek: Önform duvar kalınlığı, üfleme sonrası gerekli şişe ağırlığına ve dayanıklılığına göre tasarlanmıştır – daha kalın her zaman daha iyi değildir. Aşırı kalınlık malzeme maliyetini artırır ve üfleme sırasında eşit olmayan gerilme oluşmasına neden olabilir. Önemli olan, üniformite duvar kalınlığının tutarlılığıdır; mutlak kalınlık değil.
Gerçek: Şeffaflık ≠ güvenlik. Gıda sınıfı olmayan önformlar da şeffaf görünebilir; ancak ham maddelerinde aşırı ağır metaller, uyumsuz katkı maddeleri veya kökeni bilinmeyen geri dönüştürülmüş malzemeler bulunabilir. Gıda sınıfı önformlar, tam uyumluluk belgeleri ve test raporları gerektirir – sadece "temiz görmenin" yeterli olmadığı unutulmamalıdır.
Gerçek: Canlı renk, iyi kalite anlamına gelmez. Gıda sınıfı önform renklendiricileri GB 9685 standardına uygun olmalıdır; gıda sınıfı masterbatch veya sıvı renklendirici kullanılmalıdır. Düşük kaliteli pigmentler ağır metaller veya aromatik aminler salgılayabilir ve sağlık riskleri oluşturabilir. Renkli önformlar seçerken tedarikçiden her zaman renklendirici uyumluluk belgelerini isteyin.
Gerçek: Sıradan su önformları ısıya dayanıklı değildir. PET’in camlaşma sıcaklığı yaklaşık 75–80 °C’dir; bu sıcaklığın üzerinde yumuşar ve şekil değiştirir. Sadece özel kristalleştirme ve ısı ayarı işleminden geçirilmiş sıcak dolum önformları 85–95 °C’lik dolum sıcaklıklarına dayanabilir. Sıradan bir su şişesini sıcak su için kullanmak sadece şişenin deform olmasına neden olmaz, aynı zamanda zararlı maddelerin göç etmesini de hızlandırabilir.
Gerçek: Bunlar yapabilir. Gelişmiş saflaştırma teknolojileri sayesinde geri dönüştürülmüş PET, gıda sınıfı standartlarını karşılayabilir. Dünya çapında büyük düzenleyici kurumlar (FDA, EFSA, Sağlık Kanadası vb.) gıda temas uygulamaları için gıda sınıfı rPET’i onaylamıştır. Anahtar nokta, geri dönüştürülen malzemenin kaynağı ile saflaştırma sürecin standartlara uygun olup olmadığıdır.
Bir sonraki sefer bir su şişesinin kapağını açtığınızda, boynun etrafındaki süt beyazı iplikçiklere bir an dikkat edin.
Bu, kristalleşme sürecinin bıraktığı izdir. Boyun kısmının sertleşmesini, ısıya dayanıklılığını ve sızdırmazlığını sağlamak amacıyla hassas sıcaklık kontrolüne tabi tutulmuştur. Reklamlarda hiç yer almaz ve tüketici tarafından fark edilmez; ancak kapak tam olarak açıldığında hareketin pürüzsüz mü yoksa gergin mi olacağına, şişenin sızdırmaz mı yoksa kaçırıp kaçırmayacağına karar verir.
Bu küçük deney tüpü asla elinizde görünmez. Ancak elinizdeki su şişesinin güvenli olup olmadığına, tadının iyi olup olmadığına ve güvenilir olup olmadığına karar verir.
İçtiğiniz her su şişesi bu "küçük deney tüpü" ile başlar.
Ve her "küçük deney tüpünün" arkasında saf ham maddeler, hassas süreçler, titiz testler ve işlerine saygı duyan bir insan grubu yer alır.
Bir sonraki sefer su içtiğinizde, bunun hakkında bir anlığına düşünün.
 Son Haberler
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD, 25+ yıllık uzmanlığa sahip profesyonel bir PET ön forma üreticisidir. ISO9001/ISO22000 sertifikalı, su/icecek markaları için özel boyunlar (28–55 mm), renkler, ağırlıklar ve kalıplar sunar. Bugün bize ulaşın.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. Gizlilik Politikası