EN

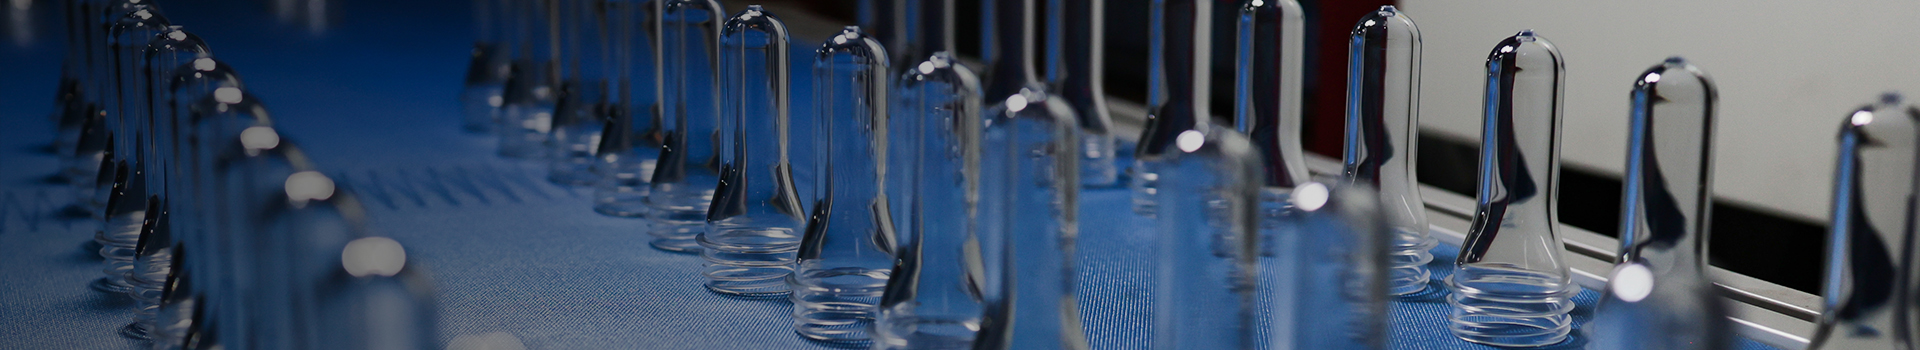
Lain kali saat Anda memutar tutup botol air, luangkan sejenak untuk memperhatikan benang-benang keputih-putihan di sekitar leher botol. Itu adalah jejak yang ditinggalkan dari kehidupan sebelumnya sebagai "tabung kecil" – bukti bahwa botol tersebut telah menempuh perjalanan bersuhu tinggi.
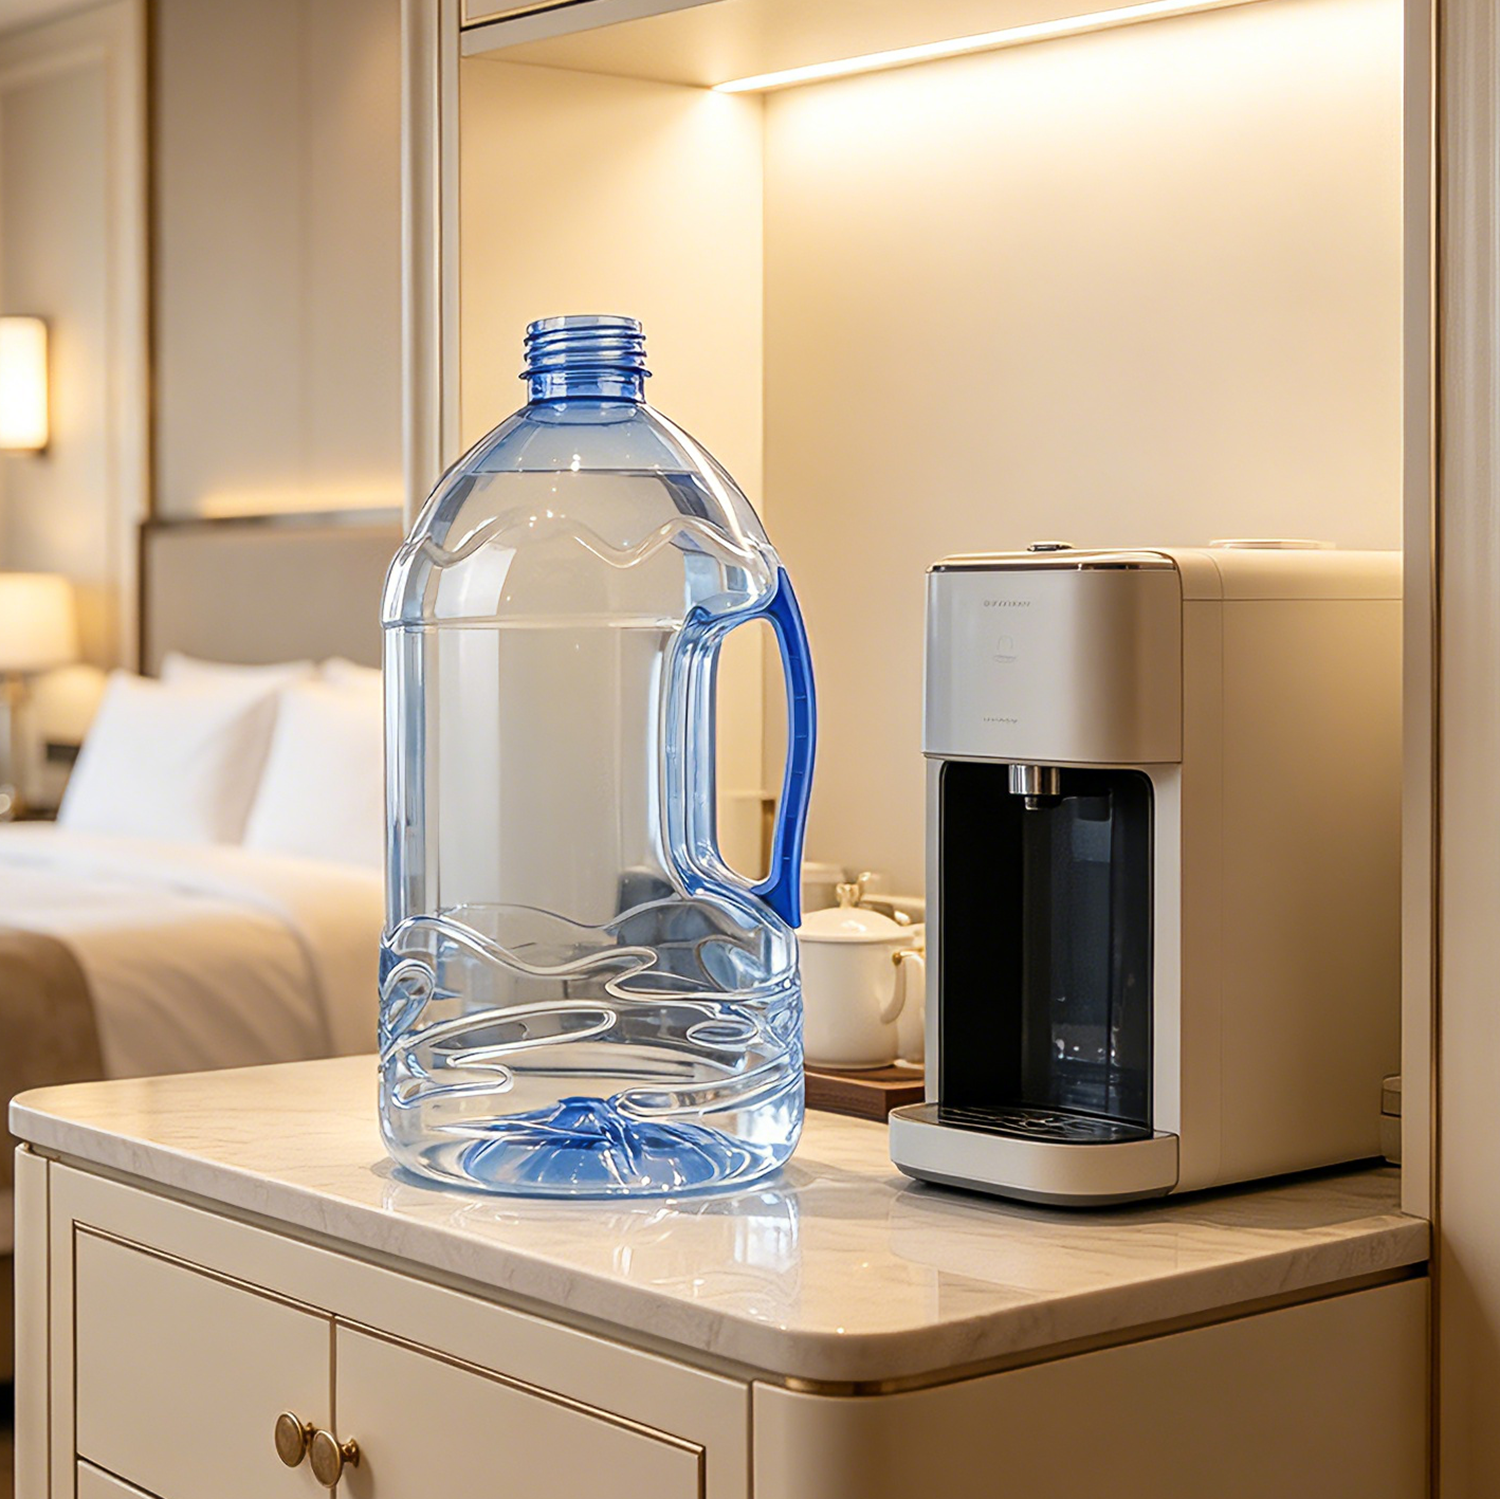
Anda mengambil sebuah botol air, memutar tutupnya, lalu meneguknya. Air itu jernih, bersih, dan tidak berbau. Anda menganggapnya hal biasa – air ya air saja, diisi ke dalam botol langsung dari sumbernya, bukan begitu?
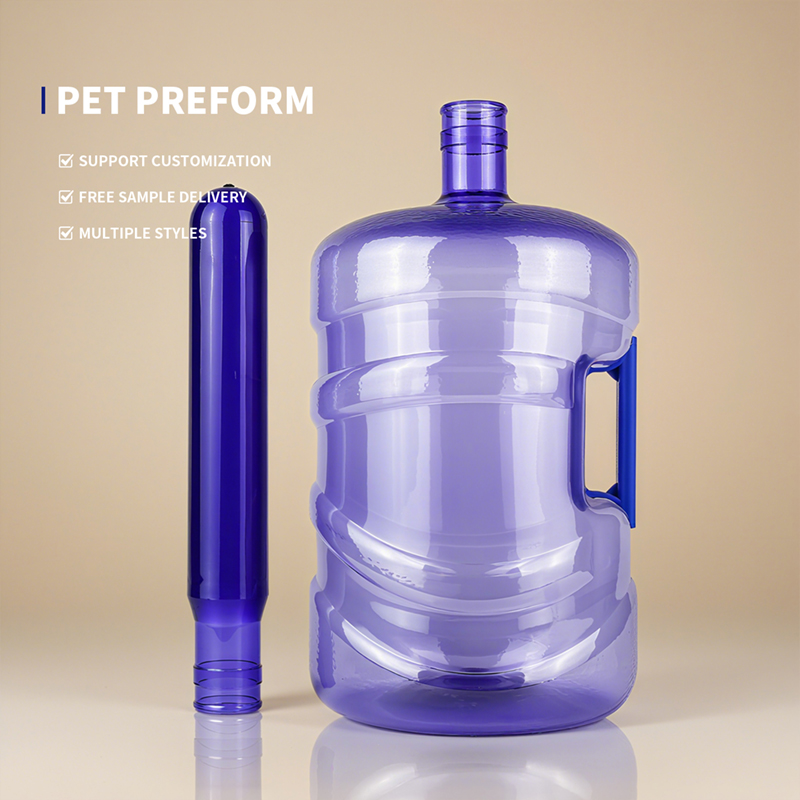
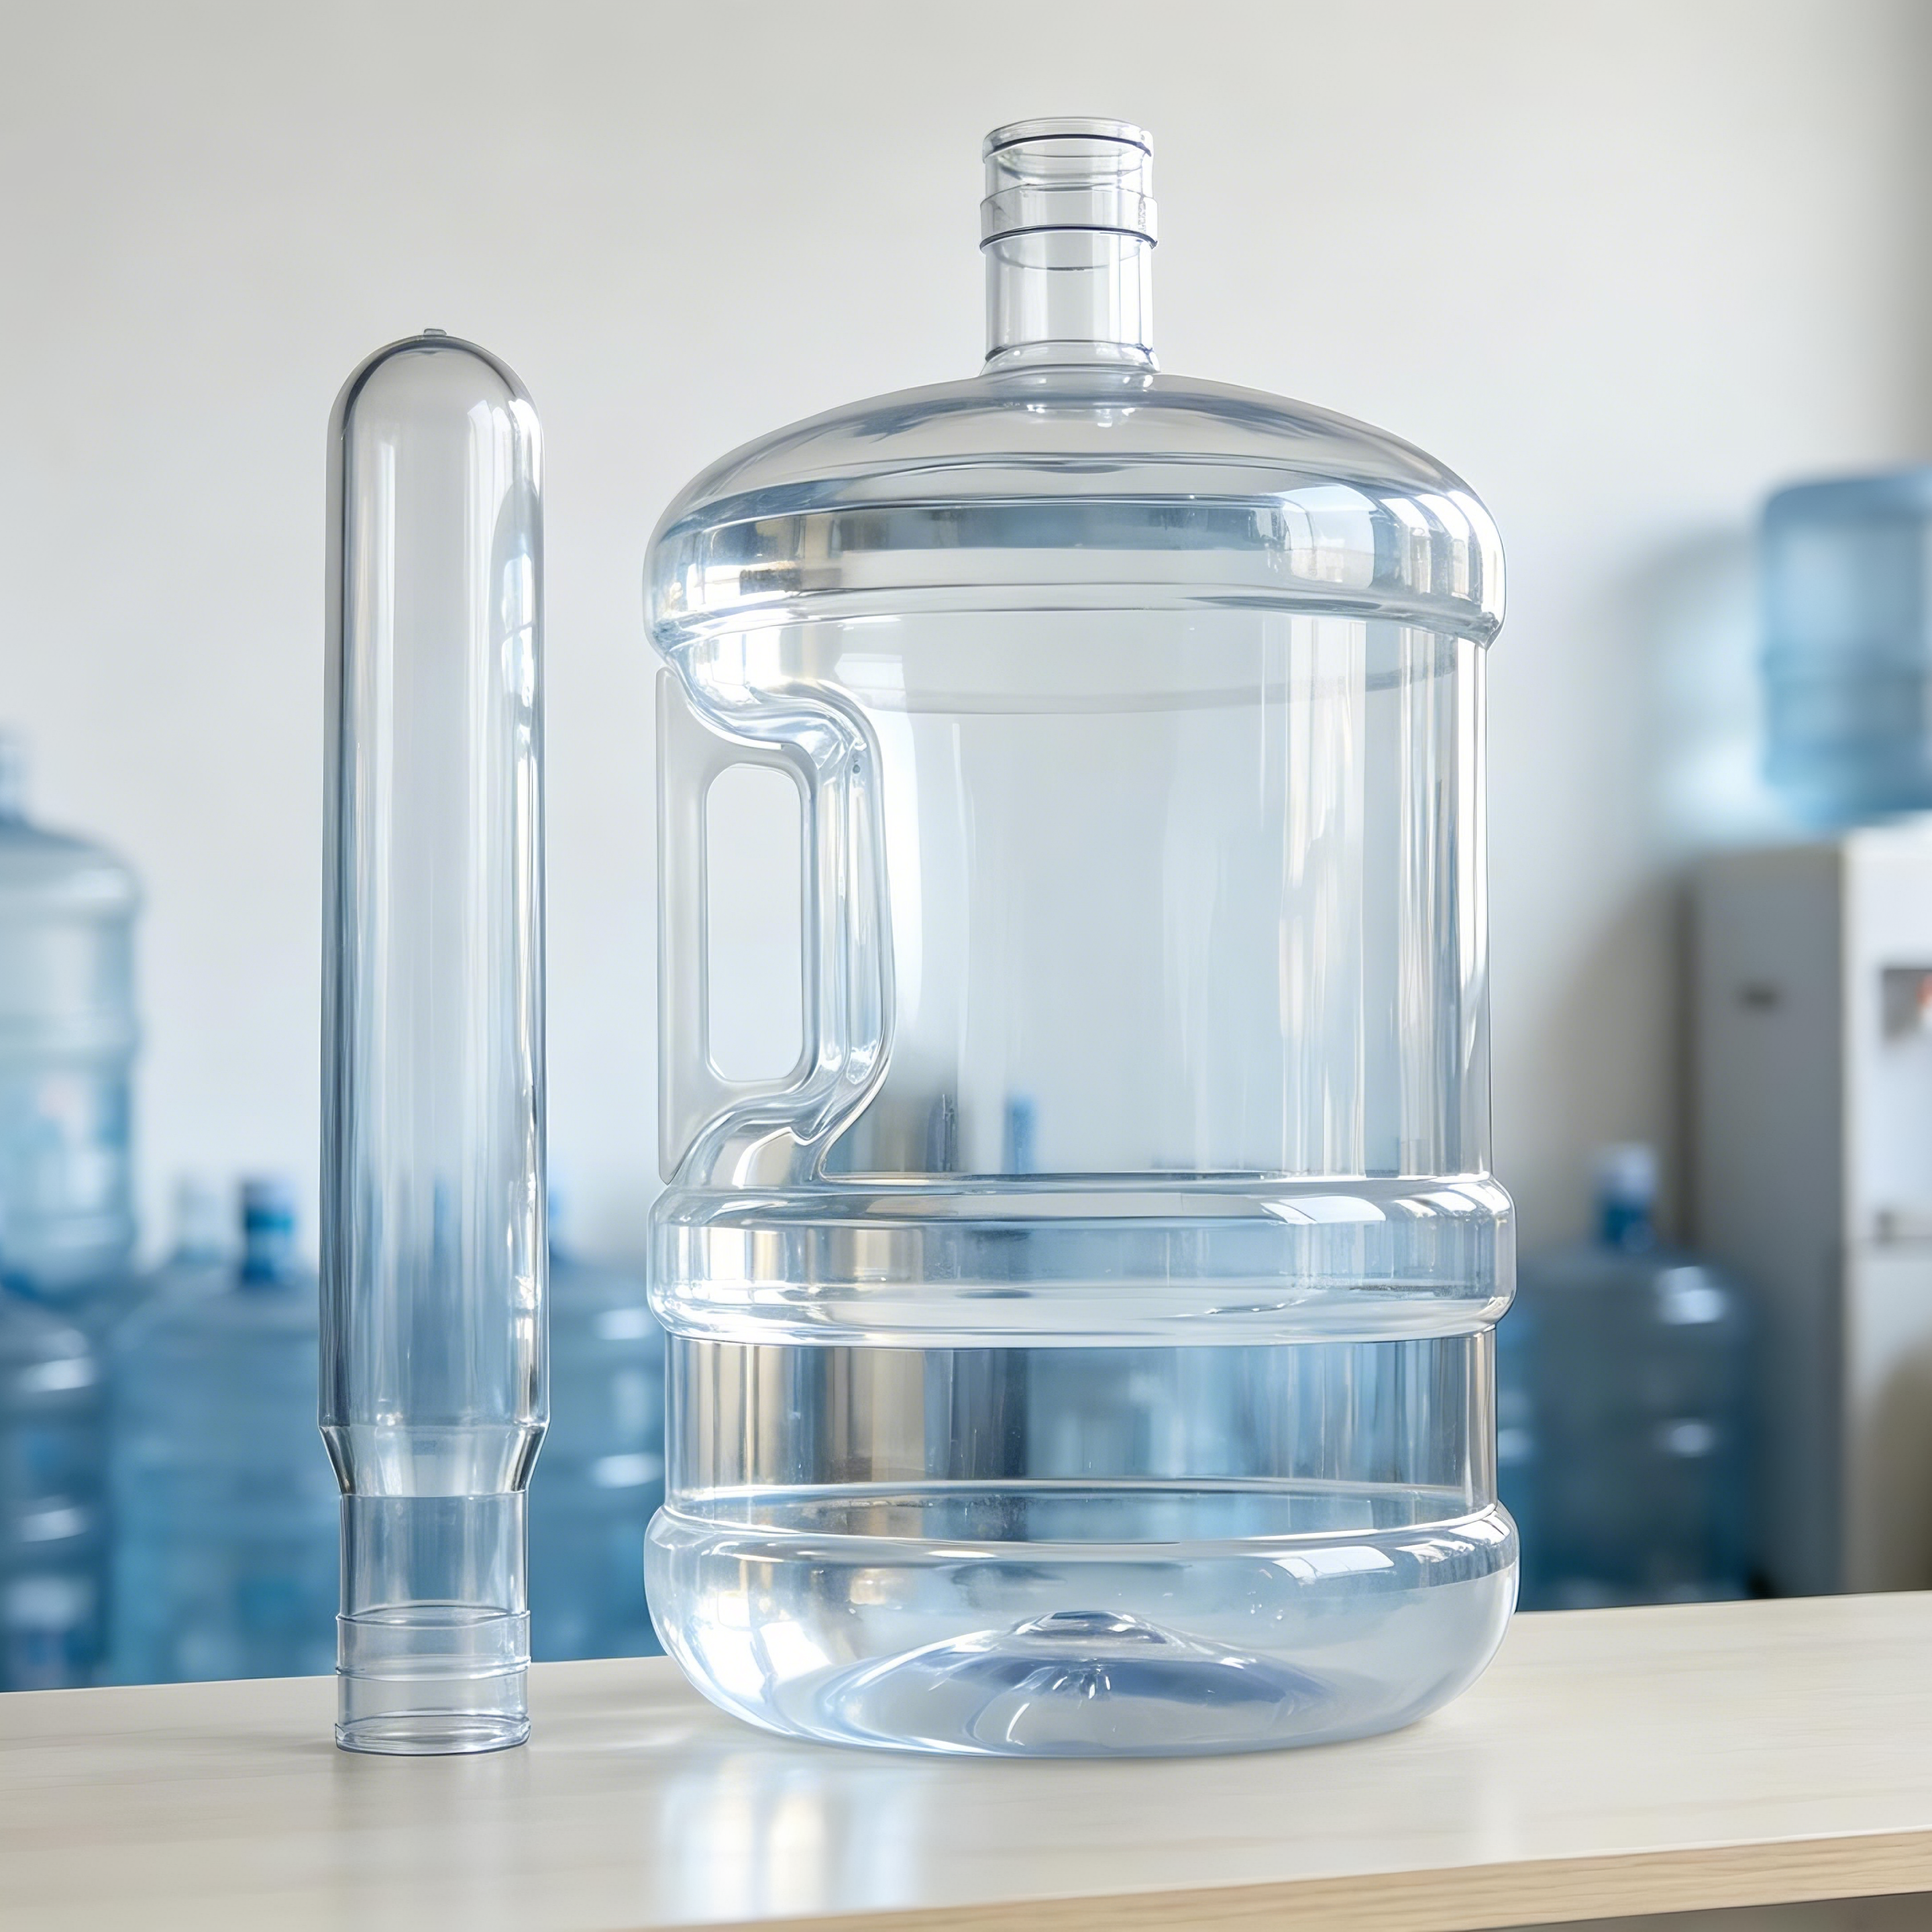
Namun mungkin Anda belum pernah memikirkannya: botol itu sendiri diubah dari suatu benda kecil berbentuk seperti tabung uji .
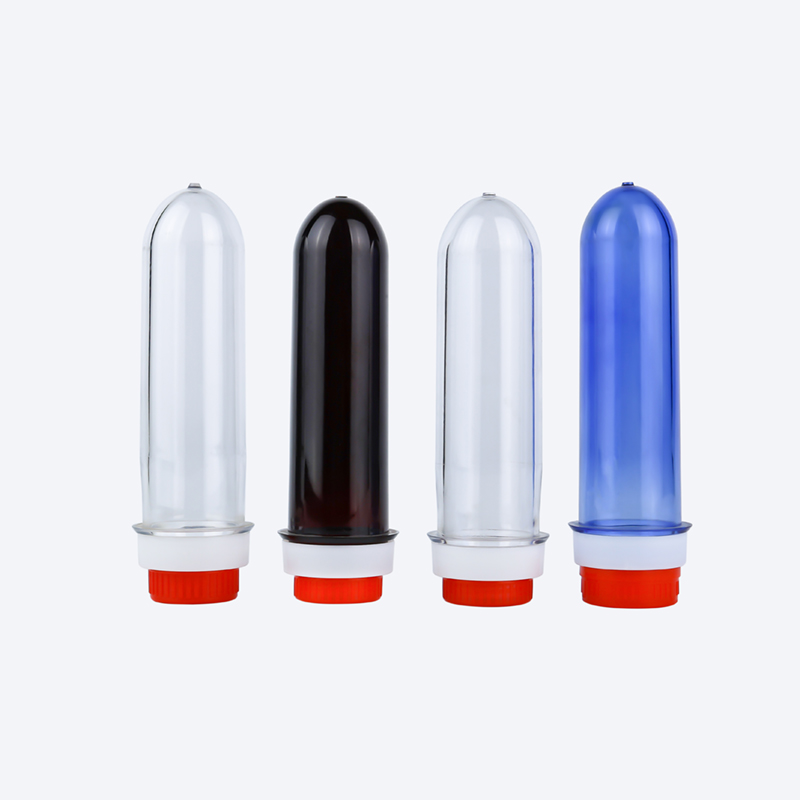
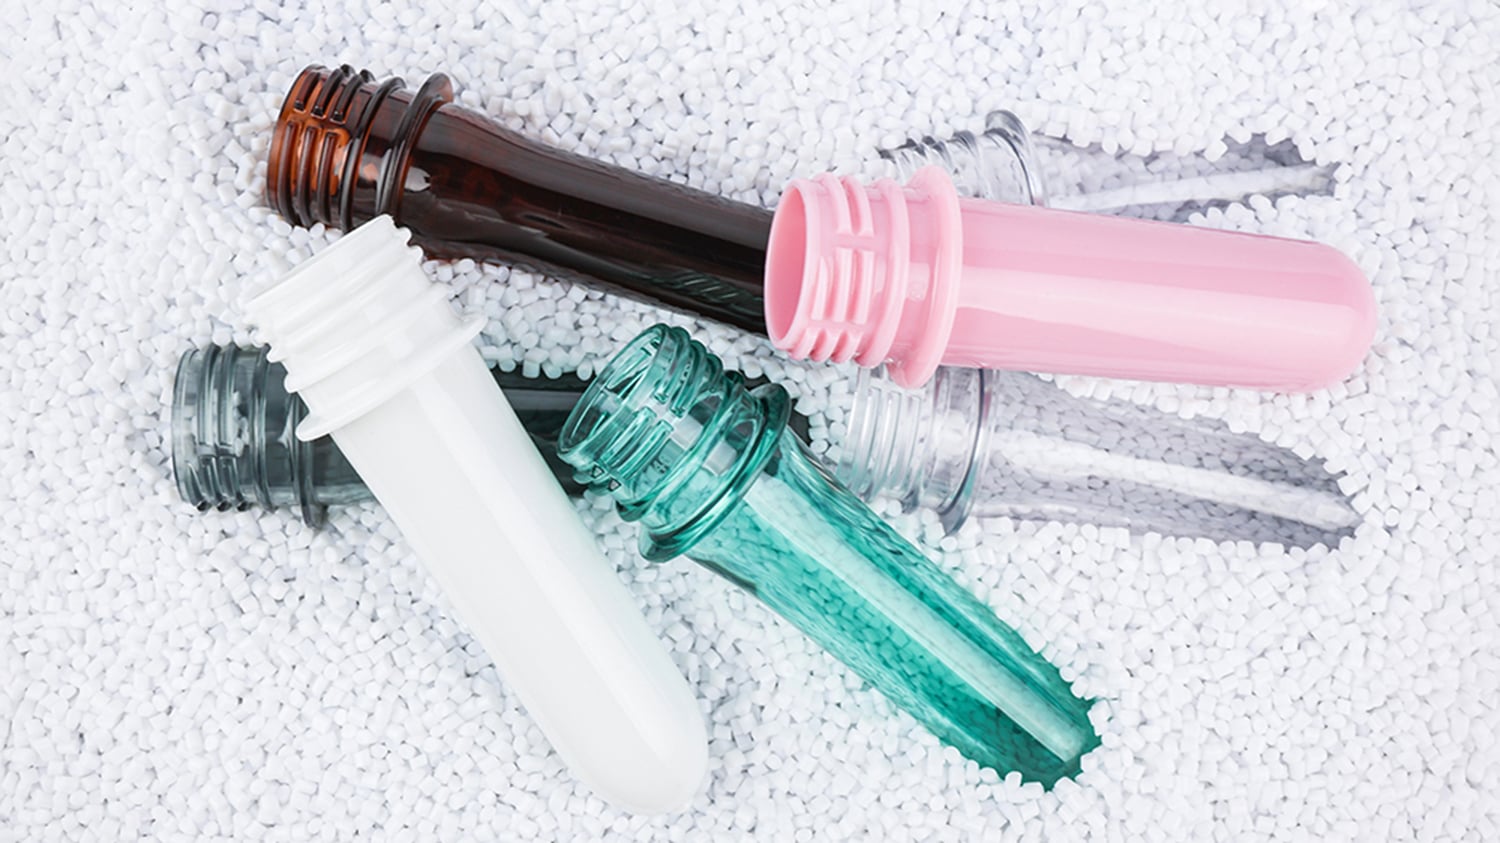
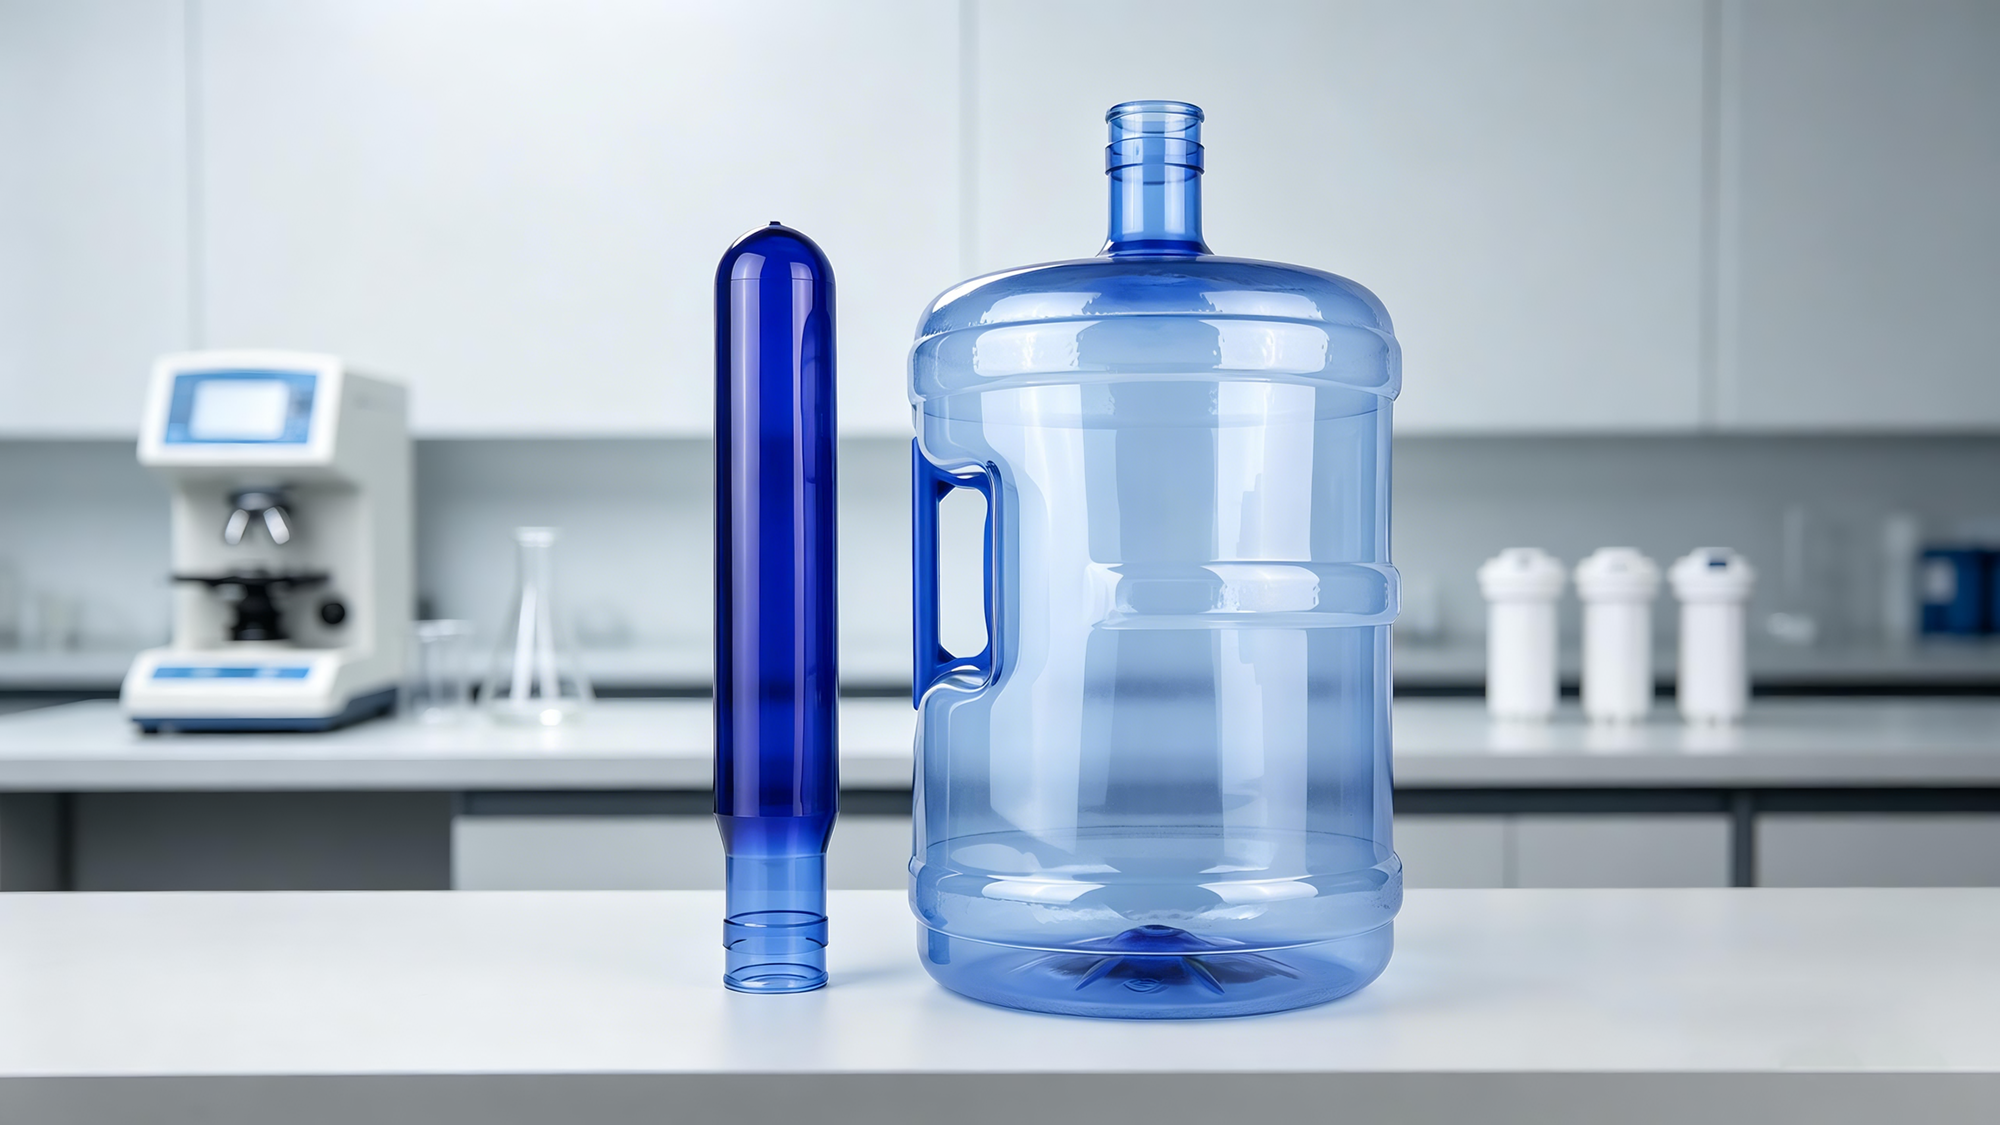
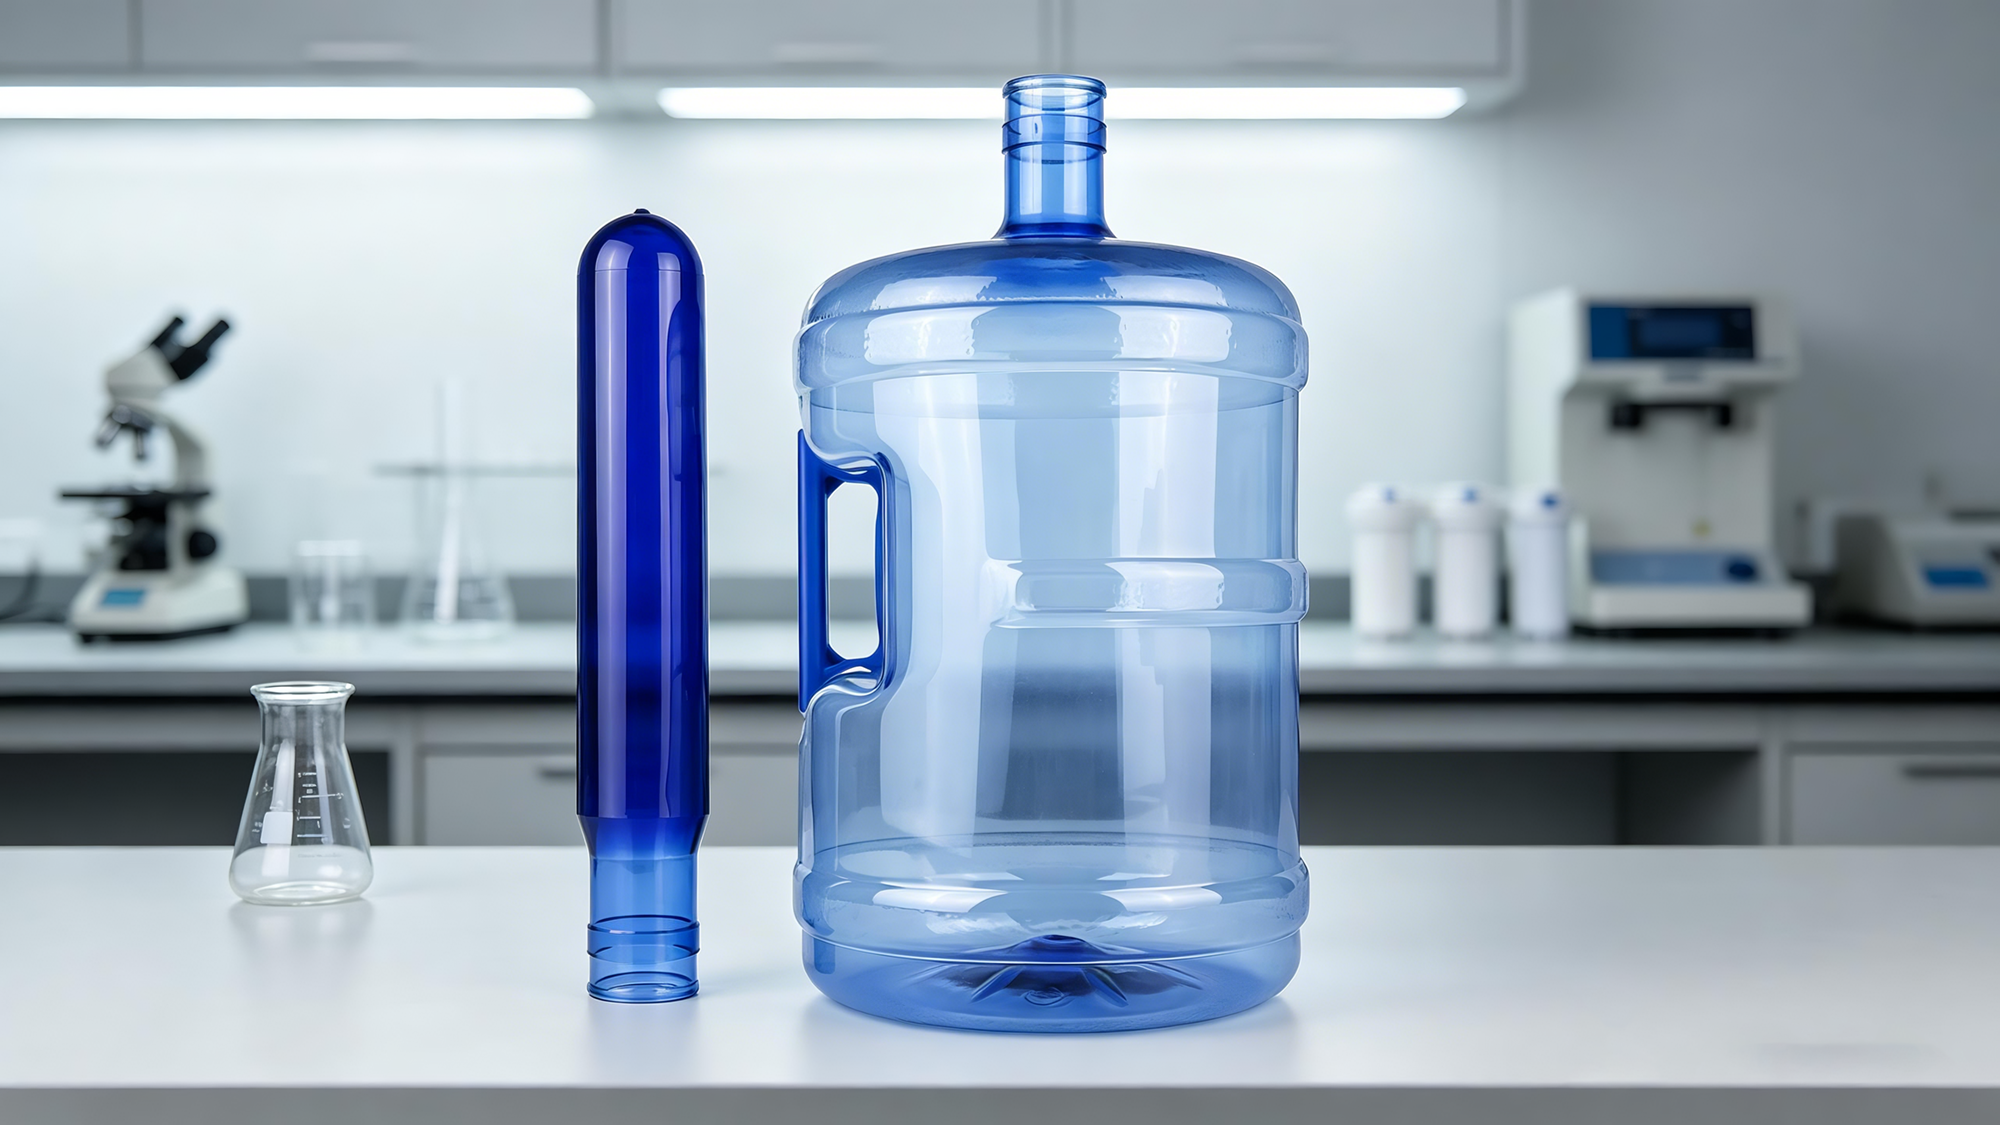
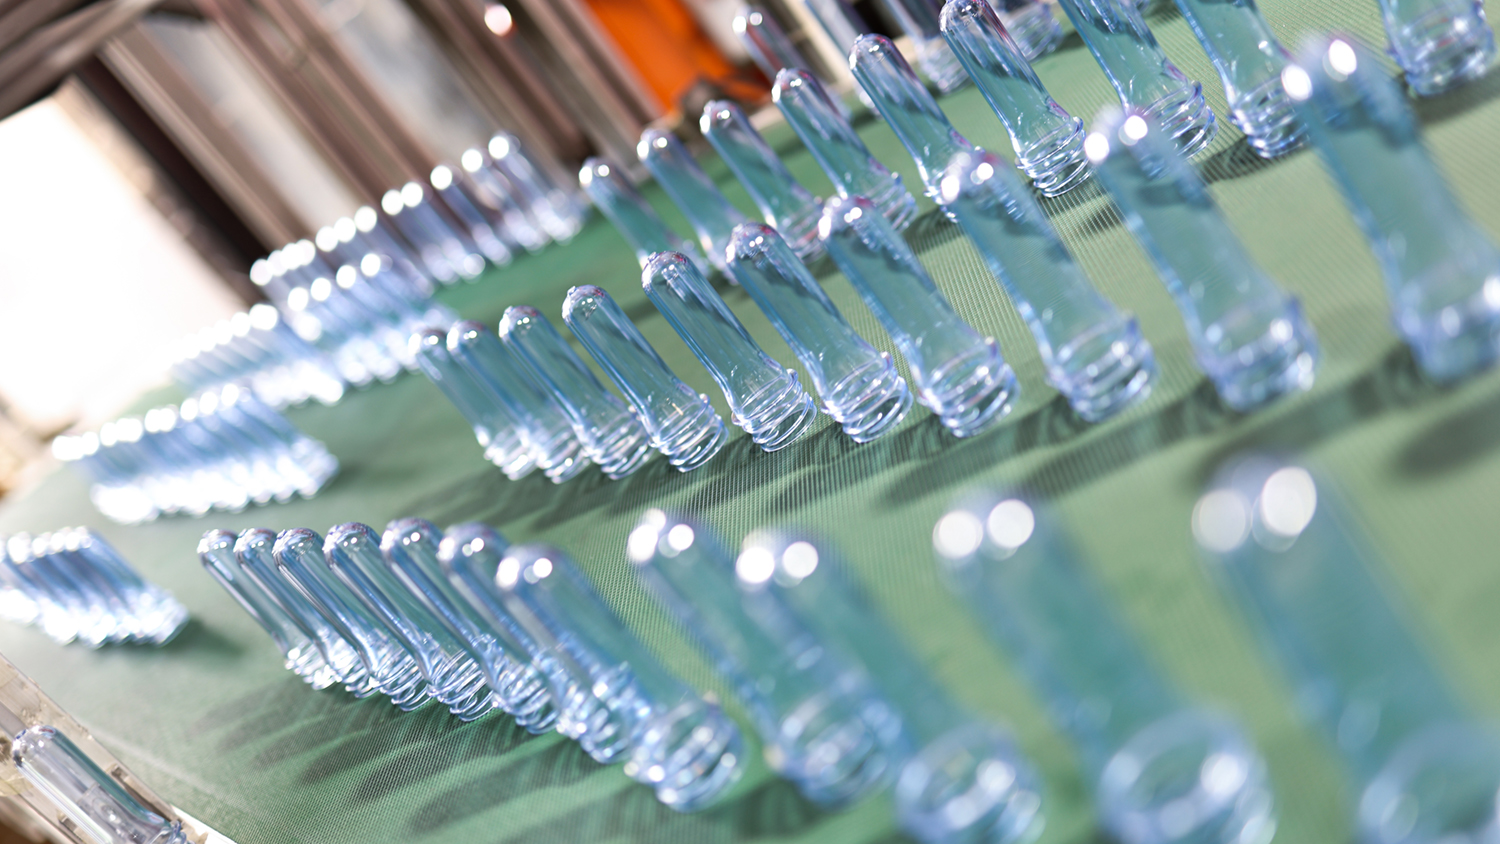
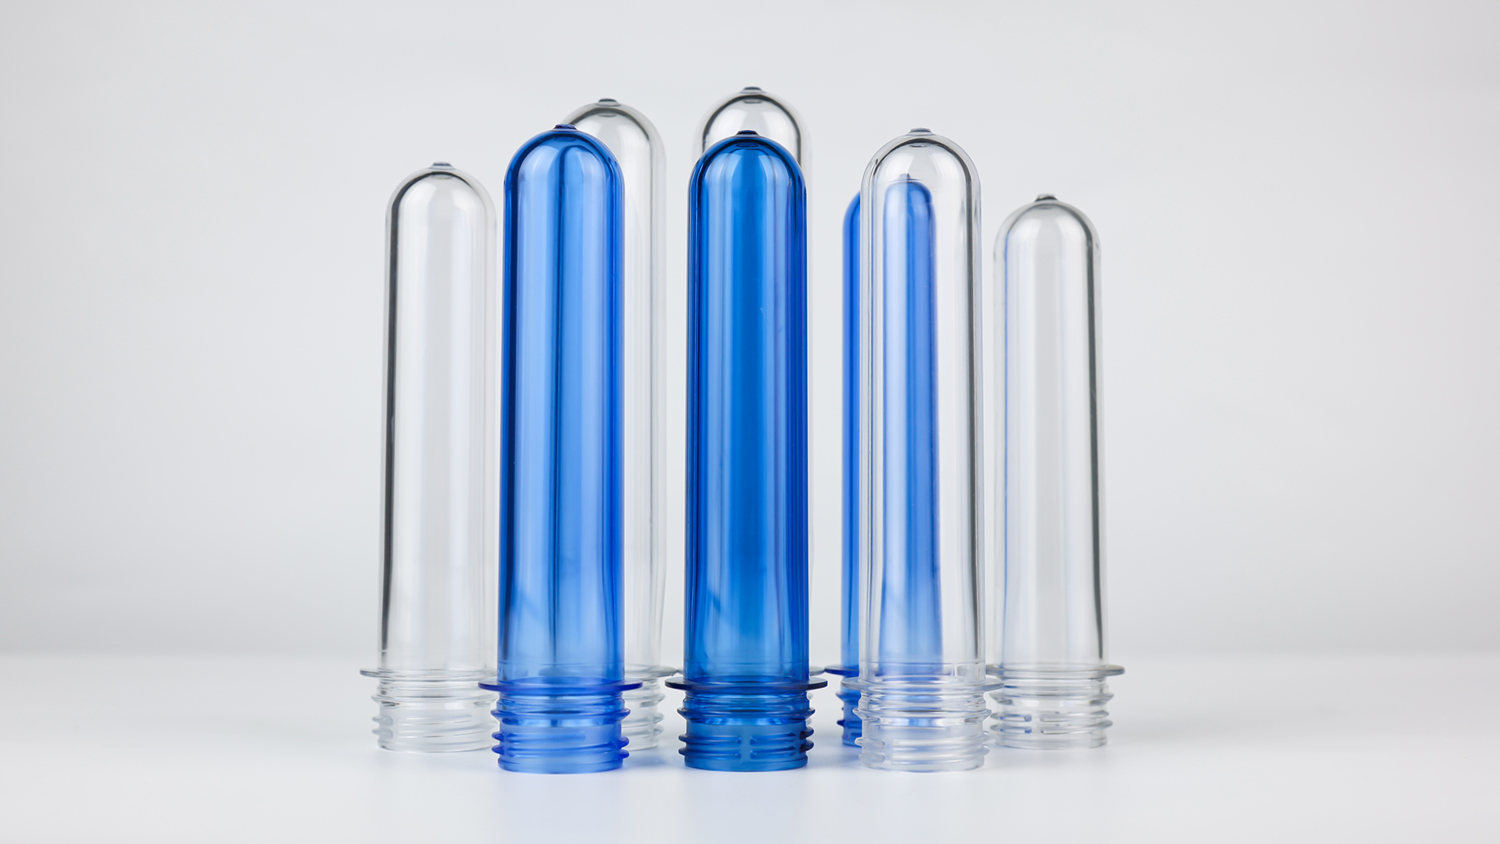
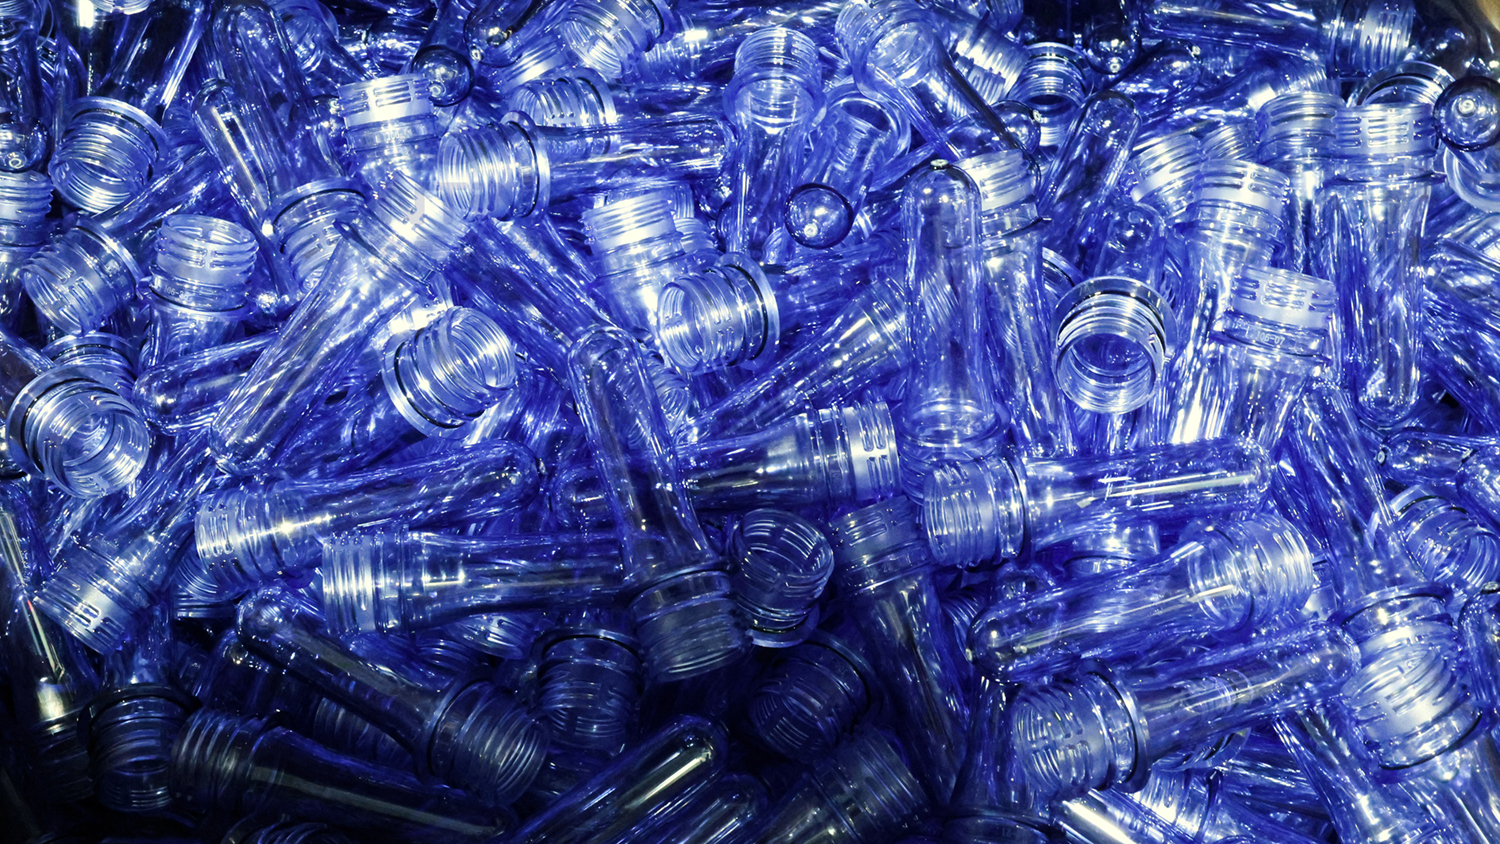
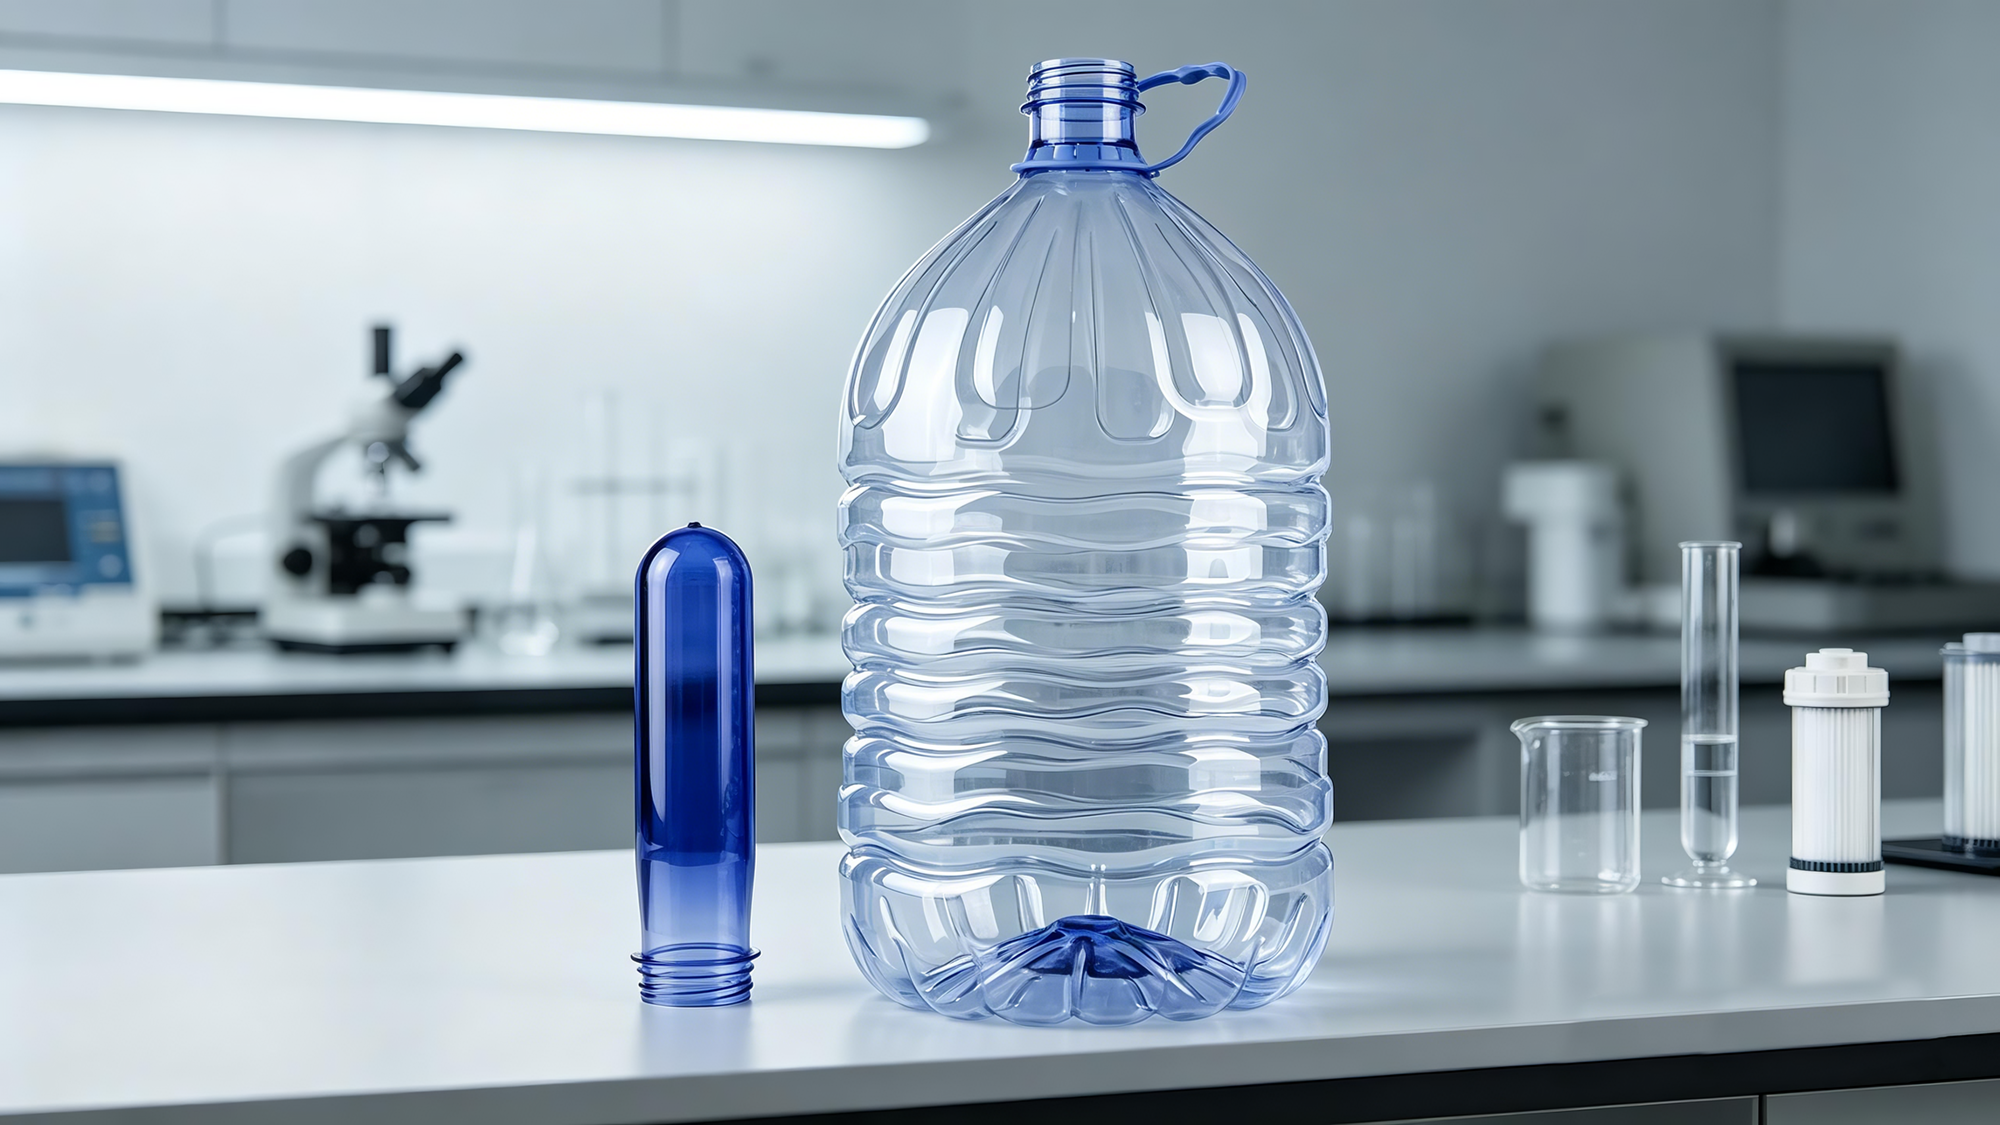
Ini disebut preform PET. Panjangnya tidak lebih dari beberapa sentimeter, beratnya hanya belasan gram, dindingnya tebal, transparan, dan memiliki ulir di bagian atas—bentuknya mirip tabung reaksi kecil di laboratorium kimia. Benda ini tidak pernah muncul di tangan Anda karena berada di tahap paling awal kehidupan botol. Setiap botol air yang Anda minum bermula dari tabung reaksi kecil ini.
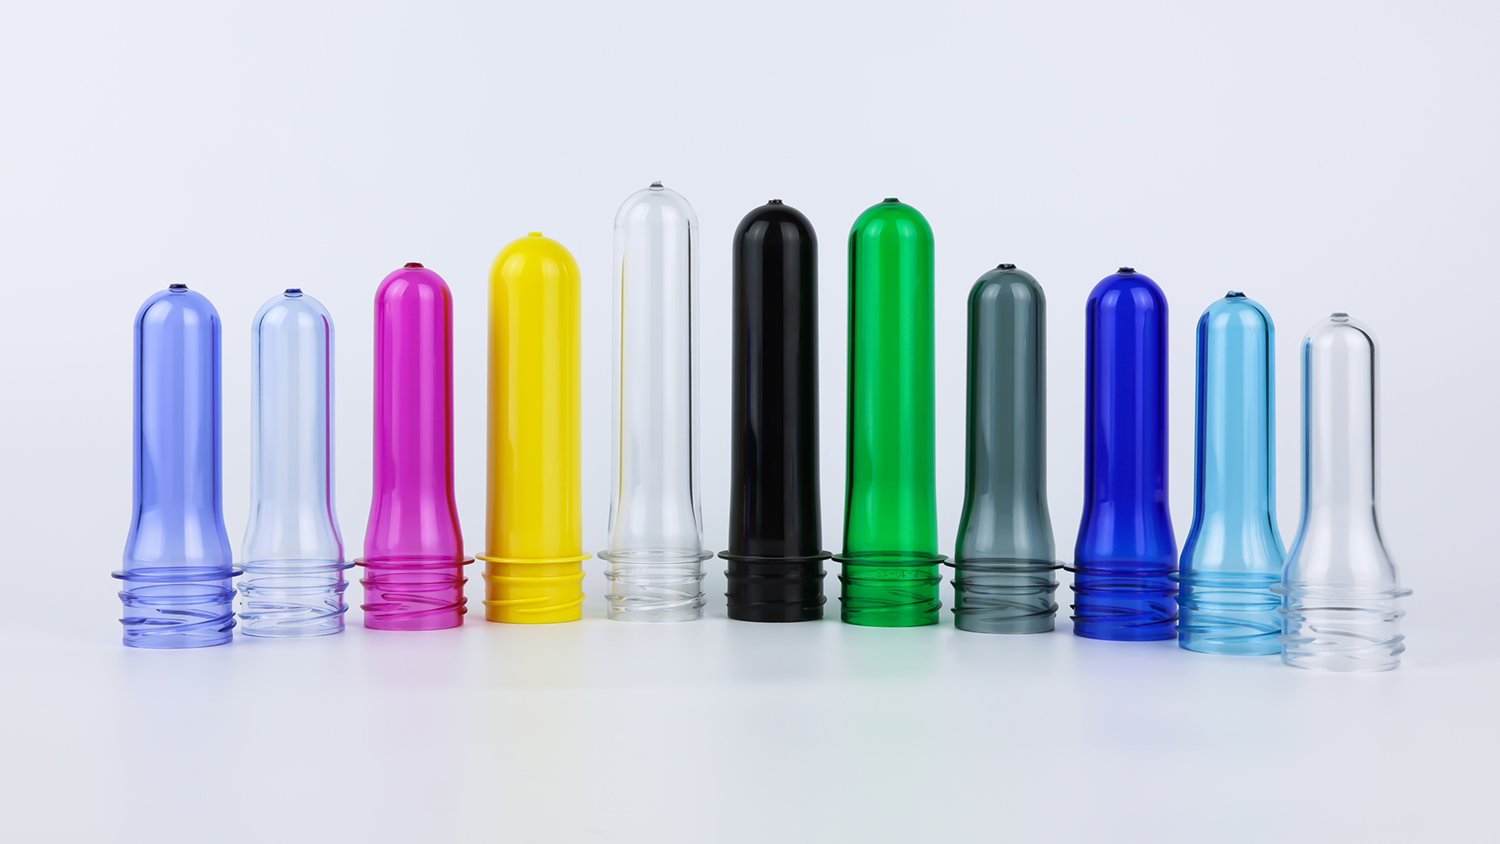
Preform PET adalah 'embrio' botol plastik PET.
Bahan bakunya adalah resin PET—polimer yang terbuat dari asam tereftalat dan etilen glikol. Bahan ini tidak beracun, tidak berbau, sangat transparan, dan kuat, serta secara global diakui sebagai bahan aman untuk kontak dengan makanan. Sebagian besar air kemasan, minuman, jus, dan teh yang pernah Anda minum menggunakan bahan ini.
Namun resin PET itu sendiri hanyalah butiran transparan sebesar butir beras. Untuk menjadi botol, langkah pertama adalah pencetakan Injeksi .
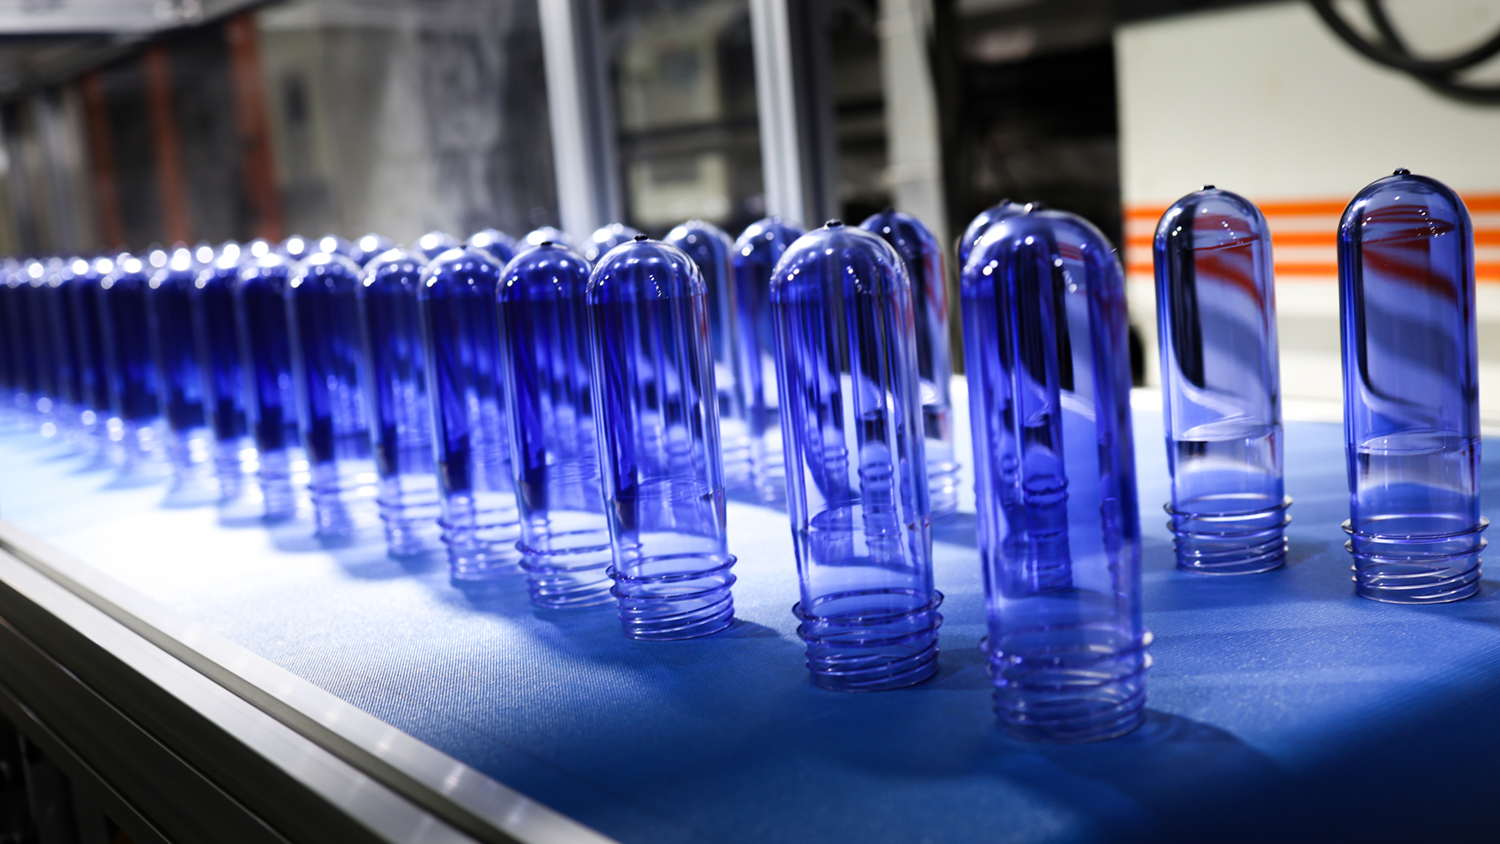
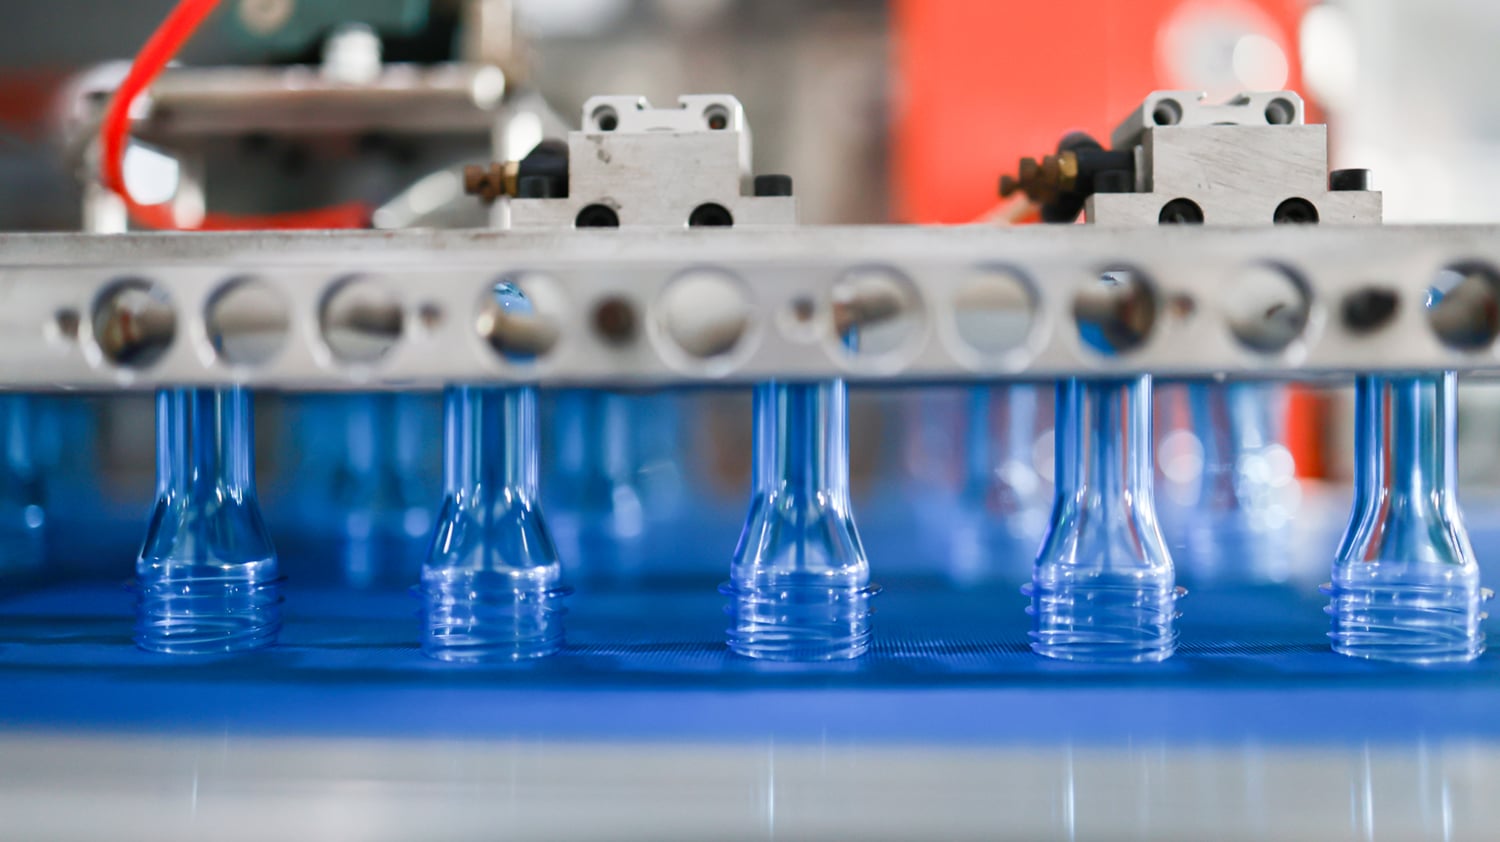
Pelet PET dikeringkan pada suhu 160–180°C selama 4–6 jam untuk menghilangkan kelembapan, lalu dimasukkan ke dalam mesin cetak injeksi dan dipanaskan hingga 270–290°C agar meleleh. PET cair tersebut kemudian disuntikkan di bawah tekanan tinggi ke dalam cetakan multi-rongga (umumnya berkapasitas 48, 72, atau bahkan 144 rongga), tempat ia mendingin dan mengeras. Cetakan terbuka, komponen-komponen tersebut didorong keluar—dan yang muncul adalah benda-benda berbentuk tabung reaksi kecil.
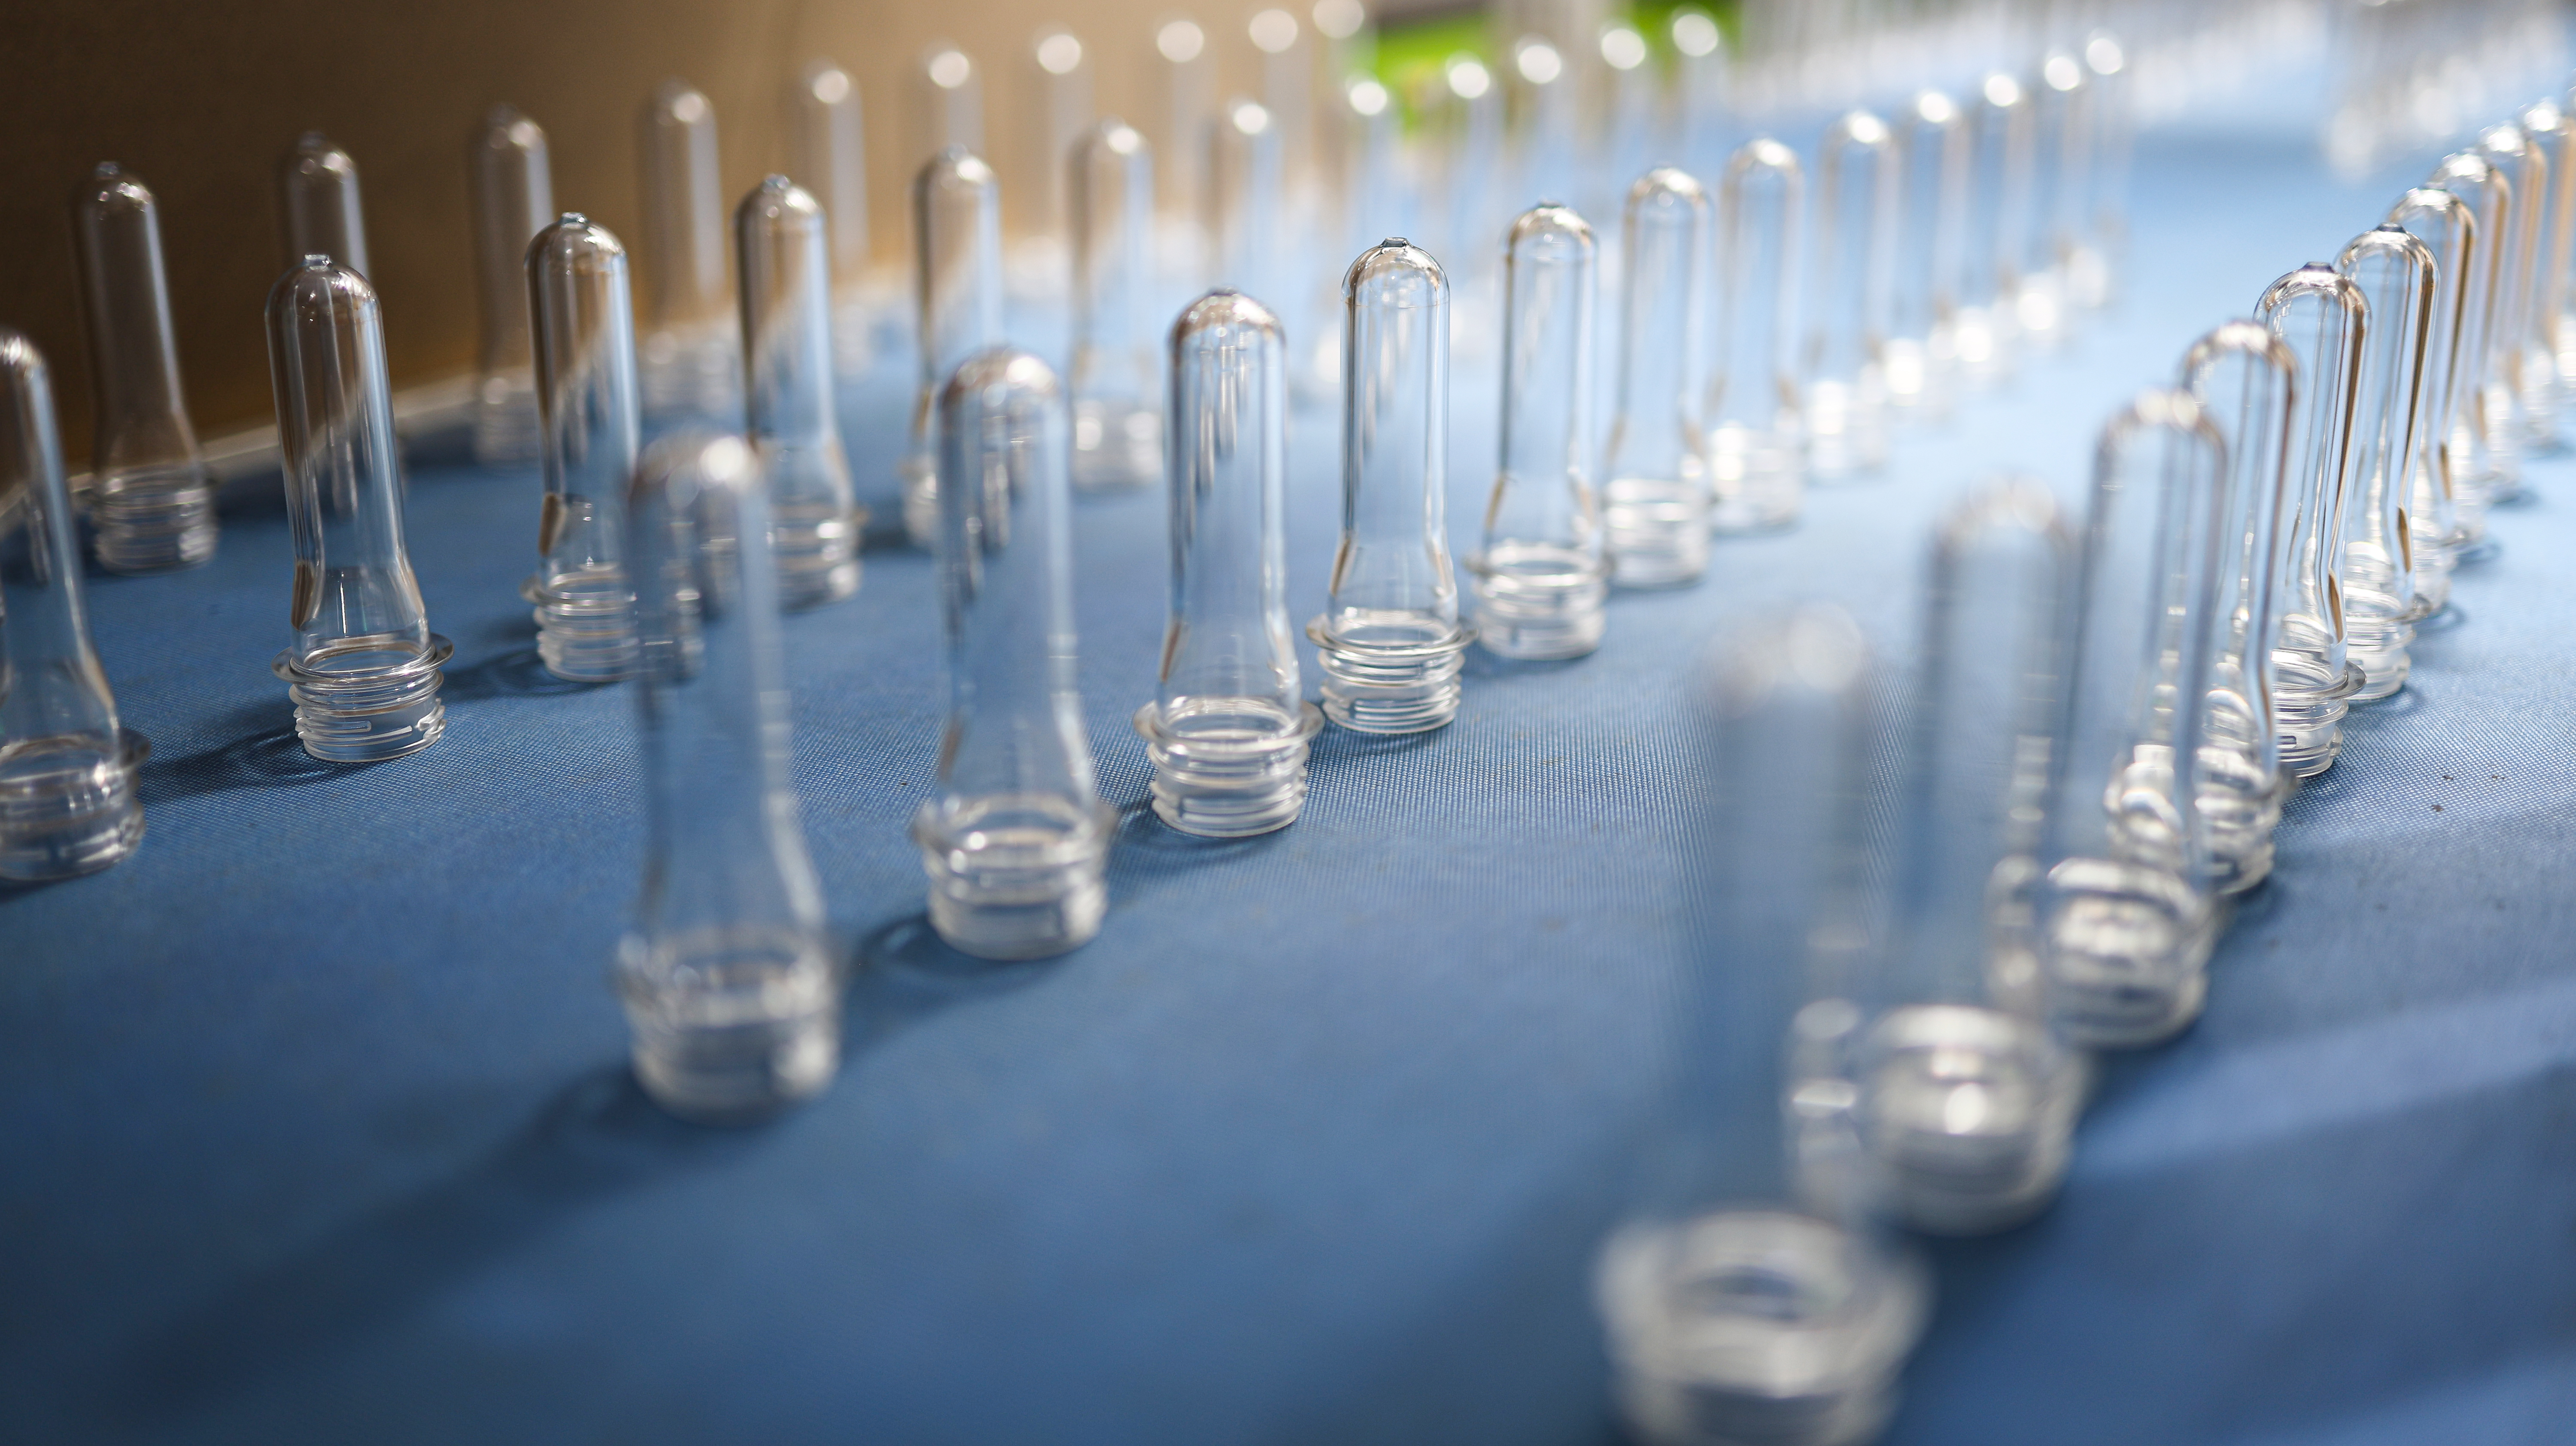
Ini adalah preform.
Preform ini tebal, transparan, dan pendek—tampaknya sama sekali tidak mirip botol ramping dan halus yang akan dihasilkannya. Namun, preform inilah intinya: ulir leher, cincin penopang, distribusi ketebalan dinding badan, serta struktur dasar semuanya sudah ditentukan sejak tahap preform.
Dengan kata lain: seperti preform-nya, begitu pula botolnya.
| Parameter | Nilai tipikal | DESKRIPSI |
|---|---|---|
| Panjang | 50–150 mm | Bergantung pada kapasitas botol |
| Diameter Luar | 20–50 mm | Diameter leher biasanya 28 mm, 30 mm, 38 mm, dll. |
| Berat | 8–100 g | Preform air biasanya 8–20 g; preform besar bisa melebihi 50 g |
| Ketebalan Dinding | 2–8 mm | Jauh lebih tebal daripada dinding botol akhir (0,2–0,5 mm) |
| Ulir leher | Spesifikasi Standar | Sesuai tutup, umumnya PCO 28 mm, 30/25 mm, dll. |
| Nilai IV | 0,72–0,84 dL/g | Bervariasi tergantung aplikasi |
| Kandungan asetaldehida | ≤3,0 μg/g | Persyaratan food-grade; air premium ≤1,5 μg/g |
Tidak hanya ada satu jenis preform. Bergantung pada penggunaan akhirnya, preform dibagi menjadi beberapa jenis:
Preform Air preform air mineral dan air murni: paling umum, digunakan untuk air mineral dan air murni. Nilai IV sekitar 0,72–0,76, ringan, biaya rendah.
Preform berkarbonasi digunakan untuk minuman berkarbonasi seperti cola dan Sprite. Nilai IV lebih tinggi (0,76–0,80), bentuk dasar menyerupai kelopak bunga, tahan tekanan internal.
Preform pengisian panas digunakan untuk minuman teh dan jus. Leher memerlukan perlakuan kristalisasi, tahan suhu pengisian panas 85–95°C.
Preform Minyak preform minyak goreng dan bumbu: biasanya lebih berat, dinding lebih tebal, ketahanan jatuh yang baik.
Preform mulut lebar digunakan untuk selai, madu, kacang-kacangan, dll. Diameter leher besar (38 mm ke atas), memudahkan pengeluaran isi.
Preform kosmetik : digunakan untuk sampo, sabun cair tubuh, dll. Persyaratan transparansi dan kilap sangat tinggi.
 |
 |
Preform tidak langsung berubah menjadi botol. Preform harus melewati perjalanan bersuhu tinggi.
Preform dimasukkan ke dalam oven mesin blow molding dan dipanaskan menggunakan lampu inframerah jauh hingga suhu 90–120°C. Kisaran suhu ini sangat krusial—di bawah 90°C, PET terlalu keras untuk ditiup; di atas 120°C, PET mengalami kristalisasi berlebih sehingga botol menjadi putih dan keruh. Jendela suhu hanya selebar 30°C; penyimpangan beberapa derajat saja dapat menyebabkan cacat.
Pemanasan bukan sekadar proses "memanggang". Di dalam oven, preform terus berputar selama bergerak secara aksial melalui beberapa zona pemanasan (mesin blow molding modern biasanya memiliki 6–9 zona). Daya masing-masing zona dapat disesuaikan secara independen guna memastikan bagian-bagian berbeda dari preform mencapai suhu yang berbeda — bagian bahu memerlukan cukup panas agar dapat mengembang, bagian badan memerlukan pemanasan seragam, dan bagian dasar memerlukan pengendalian suhu yang presisi.
Preform yang telah dipanaskan dipindahkan ke dalam cetakan blow. Sebuah batang peregang masuk melalui leher dan menekan dasar preform. Preform diregangkan secara aksial — seperti meregangkan karet gelang.
Kecepatan, langkah, dan jarak bebas batang peregang dari cetakan dasar harus tepat selaras dengan suhu preform. Ketika suhu rendah, kecepatan peregangan harus lebih lambat guna mencegah retak; ketika suhu tinggi, kecepatan tersebut dapat ditingkatkan secara proporsional.
Udara bertekanan tinggi (biasanya 25–38 bar) diinjeksikan melalui leher, memperluas preform yang sudah diregangkan ke arah luar menempel pada dinding cetakan. Preform langsung mengembang membentuk botol—badan, bahu, dan dasar terbentuk dalam satu tahap.
Pengeblow-an dibagi menjadi pengeblow-an awal dan pengeblow-an bertekanan tinggi tahap. Tekanan pengeblow-an awal lebih rendah (0,8–1 MPa), untuk memperluas preform secara awal; pengeblow-an bertekanan tinggi lebih tinggi (2,5–3,8 MPa), menekan botol rapat ke dinding cetakan guna membentuk kontur dan detail yang jelas.
Air pendingin (10–30°C) dialirkan melalui cetakan guna mendinginkan dan mengeras botol secara cepat. Rantai molekul, yang telah diluruskan selama peregangan dan pengeblow-an, ‘dibekukan’ pada posisinya, sehingga botol menjadi kaku, transparan, dan tangguh.
Pengendalian suhu air pendingin sangat krusial. Suhu badan cetakan biasanya dikendalikan pada kisaran 20–45°C, sedangkan dasar memerlukan suhu lebih rendah, yaitu 5–8°C. Pendinginan yang tidak cukup membuat botol keruh; pendinginan terlalu cepat dapat membuat botol rapuh.
Seluruh proses ini biasanya hanya memakan waktu 2–3 detik . Suatu benda kecil berbentuk tabung uji berubah menjadi botol air yang bening kristal.
Dalam proses dari preform menjadi botol, terdapat suatu parameter kunci yang disebut rasio Peregangan .
Rasio peregangan aksial : panjang preform → tinggi botol
Rasio peregangan radial : diameter preform → diameter botol
Rasio peregangan total : biasanya 8:1 hingga 12:1
Semakin besar rasio peregangan, semakin lurus dan terorientasi rantai molekul PET, serta semakin tinggi kekuatan dan kekakuan botol. Itulah sebabnya beberapa botol memiliki dinding tipis namun terasa sangat kokoh—rasio peregangan dirancang secara tepat dan rantai molekul sepenuhnya terorientasi.
Sebaliknya, jika desain preform tidak masuk akal (rasio peregangan terlalu kecil), orientasi molekul tidak cukup, sehingga botol menjadi lembut dan kendur meskipun dindingnya tidak tipis.
Karena preform menentukan seluruh kinerja botol.
Preform 10 g menghasilkan botol sekitar 10 g (dengan kerugian kecil selama proses blow molding). Apakah botol terasa tebal atau ringan pertama-tama ditentukan oleh berat preform.
Botol air 500 ml umum di pasaran berkisar antara 8 g hingga 15 g. Botol ringan menggunakan lebih sedikit bahan tetapi memerlukan desain preform dan proses blow molding yang lebih presisi guna memastikan kekuatan.
Jika ketebalan dinding preform tidak merata, botol hasil tiup akan tebal di satu sisi dan tipis di sisi lainnya, atau bahkan memiliki dasar yang tidak terpusat. Botol tersebut dapat menyusut dan berubah bentuk setelah diisi, atau pecah selama pengangkutan.
Untuk preform berkualitas tinggi, toleransi ketebalan dinding dari rongga yang sama dapat dikendalikan dalam kisaran ±0,1 mm, dan variasi berat antar rongga berbeda dapat dikendalikan dalam kisaran ±0,2 g.
Nilai IV (viskositas intrinsik) mewakili panjang rantai molekul PET. IV tinggi berarti ketangguhan baik dan kekuatan tekan tinggi; IV rendah berarti botol lembut dan kendur yang ambruk saat ditekan dan dapat pecah akibat jatuh ringan.
Preform untuk air umumnya memerlukan IV ≥0,72 dL/g. Jika terlalu banyak regrind ditambahkan, nilai IV dapat turun di bawah 0,68, sehingga botol hasil tiup menjadi 'tidak memiliki tulang punggung'.
Asetaldehida adalah molekul kecil yang dihasilkan selama proses PET bersuhu tinggi, dengan bau buah yang tajam. Jika kandungan asetaldehida pada preform tinggi, air yang diisi akan mengembangkan "rasa plastik" dalam beberapa hari. Hidung manusia sangat sensitif terhadap asetaldehida—zat ini dapat terdeteksi pada konsentrasi serendah 0,05–0,1 ppm.
Preform food-grade umumnya memerlukan kandungan asetaldehida ≤3,0 μg/g; air premium memerlukan ≤1,5 μg/g. Standar FDA lebih ketat, mensyaratkan kandungan asetaldehida <0,5 ppm saat bersentuhan dengan makanan.
Leher preform (area berulir) menjalani perlakuan kristalisasi khusus, sehingga berubah menjadi putih susu. Jika kristalinitas tidak mencukupi, leher akan mengalami deformasi saat proses penutupan dan tidak menyegel secara optimal—udara serta bakteri dapat masuk, dan air berisiko bocor selama pengangkutan.
Kristalisasi leher adalah proses presisi. Di dalam cetakan, preform dipanaskan secara cepat hingga sekitar 180°C oleh "selubung kristalisasi leher", membentuk lapisan kristalin seragam di wilayah leher. Proses ini hanya memerlukan waktu 1–2 detik, namun persyaratan pengendalian suhu sangat ketat.
Selama pencetakan injeksi dan pendinginan, jika pendinginan tidak merata, tegangan sisa menjadi "terkunci" di dalam preform. Setelah ditiup, tegangan tersebut tidak hilang, melainkan tersembunyi di dinding botol. Benturan ringan atau perubahan suhu dapat melepaskannya secara tiba-tiba, menyebabkan botol pecah.
Pabrik terkemuka menggunakan alat ukur tegangan terpolarisasi untuk memeriksa tegangan sisa pada preform, memastikan tegangan tetap berada dalam batas aman.
Preform merupakan fondasi botol. Jika fondasinya tidak stabil, semakin tinggi bangunan tersebut, semakin berbahaya pula kondisinya.
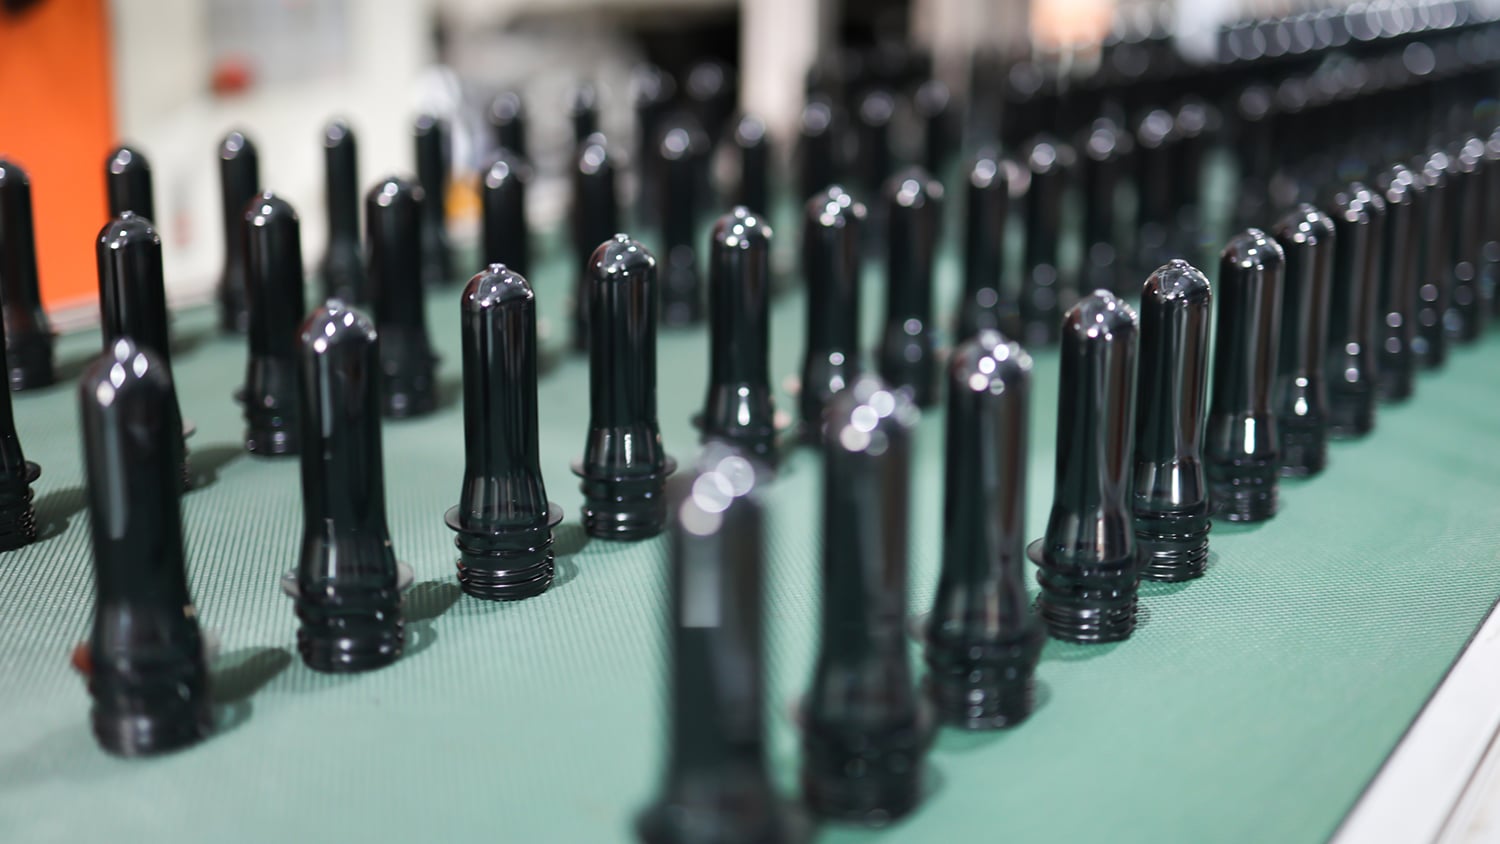
| Perbandingan | Preform air | Preform berkarbonasi |
|---|---|---|
| Nilai IV | 0,72–0,76 dL/g | 0,76–0,80 dL/g |
| Desain Dasar | Datar atau cekung dangkal | Dasar kelopak (lima kelopak) |
| Ketebalan Dinding | Relatif tipis | Relatif tebal |
| Berat | Ringan (8–15 g/500 ml) | Berat (18–25 g/500 ml) |
| Ketahanan tekanan | Rendah | Tinggi (4–5 bar) |
| Struktur Body | Sederhana | Rusuk penguat, garis |
Botol minuman berkarbonasi harus mampu menahan tekanan internal (sekitar 4 bar), sehingga preform-nya memiliki nilai IV lebih tinggi, desain dasar lebih kompleks, dan lebih banyak rusuk penguat. Botol air tidak perlu menahan tekanan internal, sehingga dapat dibuat lebih ringan dan lebih tipis.
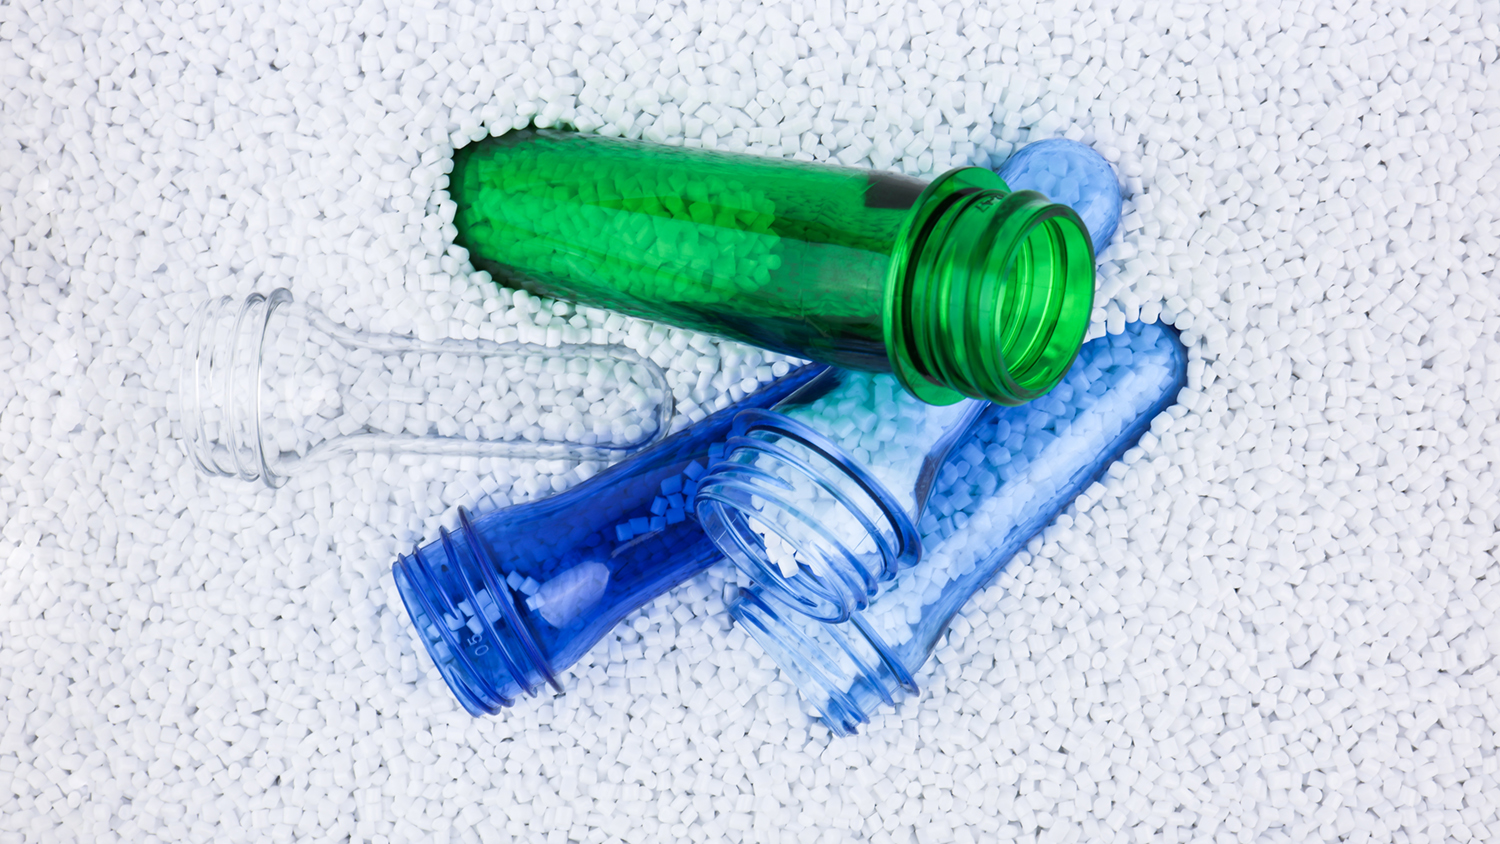
Jika Anda pernah membeli teh es atau teh hijau, Anda mungkin memperhatikan bahwa botol-botol tersebut sangat keras—tidak mungkin ditekan. Hal itu bukan karena menggunakan bahan lebih banyak, melainkan karena botol-botol tersebut botol pengisian panas .
Selama proses pengisian panas (85–90°C), botol PET menyusut dan mengalami deformasi pada suhu tinggi. Untuk mengatasinya, botol pengisian panas memerlukan:
Bahan baku IV lebih tinggi (≥0,78 dL/g)
Rusuk penguat dan panel penyetel panas yang lebih kompleks
Proses "penyetelan panas" setelah pembentukan (cetakan dipanaskan hingga 120–140°C, botol ditahan dalam cetakan panas selama beberapa detik guna menghilangkan tegangan internal dan meningkatkan kristalinitas hingga sekitar 35%)
Hasilnya: botol pengisian panas sangat kaku dan lebih mahal.
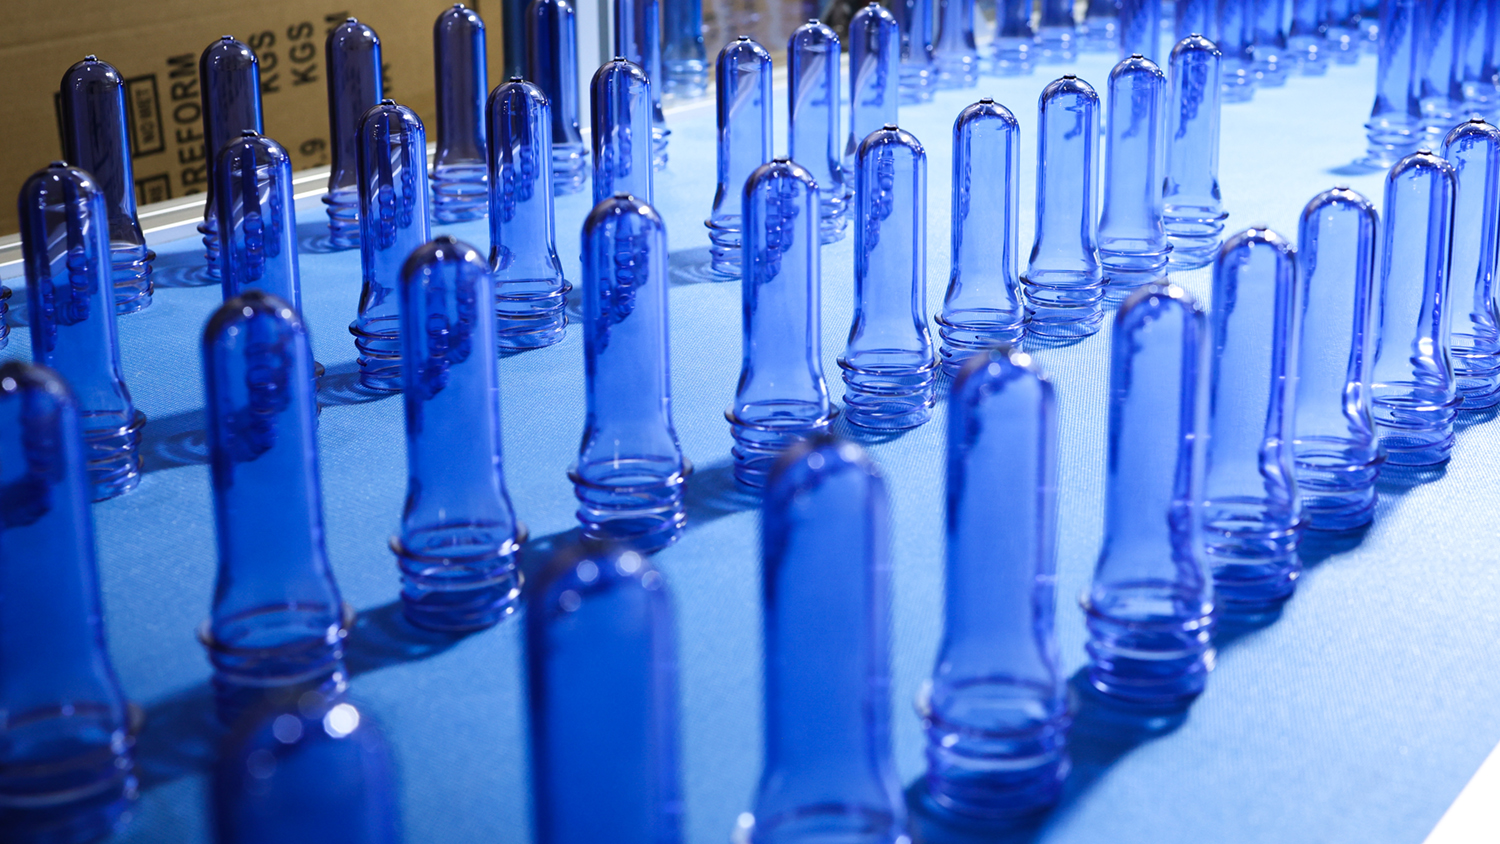
Semakin banyak merek mengejar diferensiasi kemasan – air biru muda, soda hijau pucat, minuman energi berwarna amber. Botol berwarna ini diwarnai sejak tahap preform.
Ada dua cara utama untuk mewarnai preform PET:
Masterbatch butiran padat, rasio penambahan 2%–5%, hambatan peralatan rendah, cocok untuk produksi kontinu skala besar.
Pewarna cair pigmen cair, rasio penambahan 0,1%–0,5%, dispersi lebih seragam, warna lebih mencolok, pergantian warna lebih cepat, tetapi memerlukan pompa dosis khusus.
Terlepas dari metode yang digunakan, kepatuhan terhadap standar bahan pangan merupakan batas minimal. Pewarna harus mematuhi GB 9685; pigmen non-pangan dilarang keras.
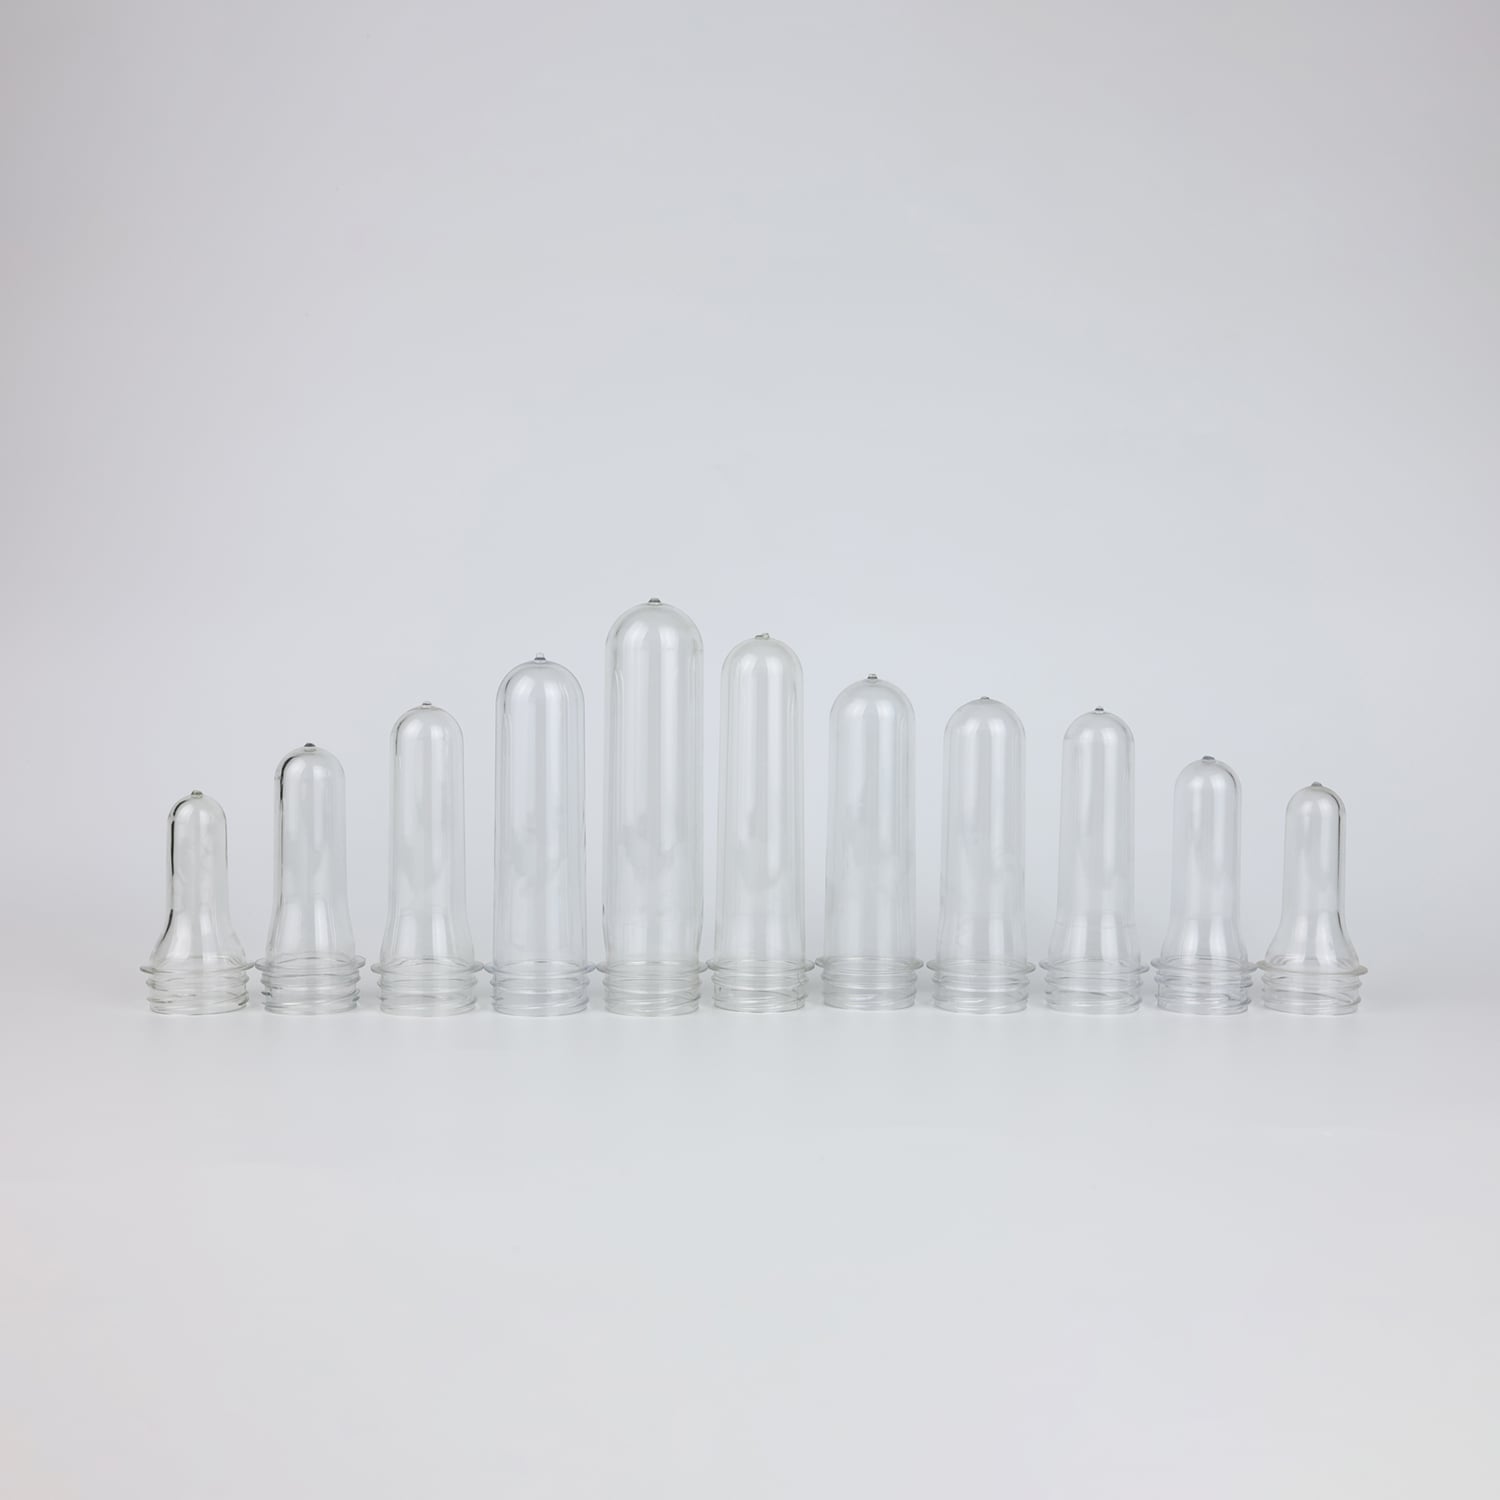
Dari bahan baku hingga pengiriman, sebuah preform harus melewati banyak titik pemeriksaan.
Resin PET food-grade harus memenuhi standar GB 4806.7. Logam berat: timbal ≤1 mg/kg, kadmium ≤0,6 mg/kg. Konsumsi kalium permanganat ≤10 mg/kg. Residu penguapan ≤30 mg/L. Di balik angka-angka ini terletak batas minimum bagi kesehatan konsumen.
Setelah bahan baku tiba, dilakukan pengujian sampel—nilai IV, titik leleh, kadar air, warna, dan lain-lain. Bahan yang tidak memenuhi syarat langsung dikembalikan dan tidak pernah dimasukkan ke dalam proses produksi.
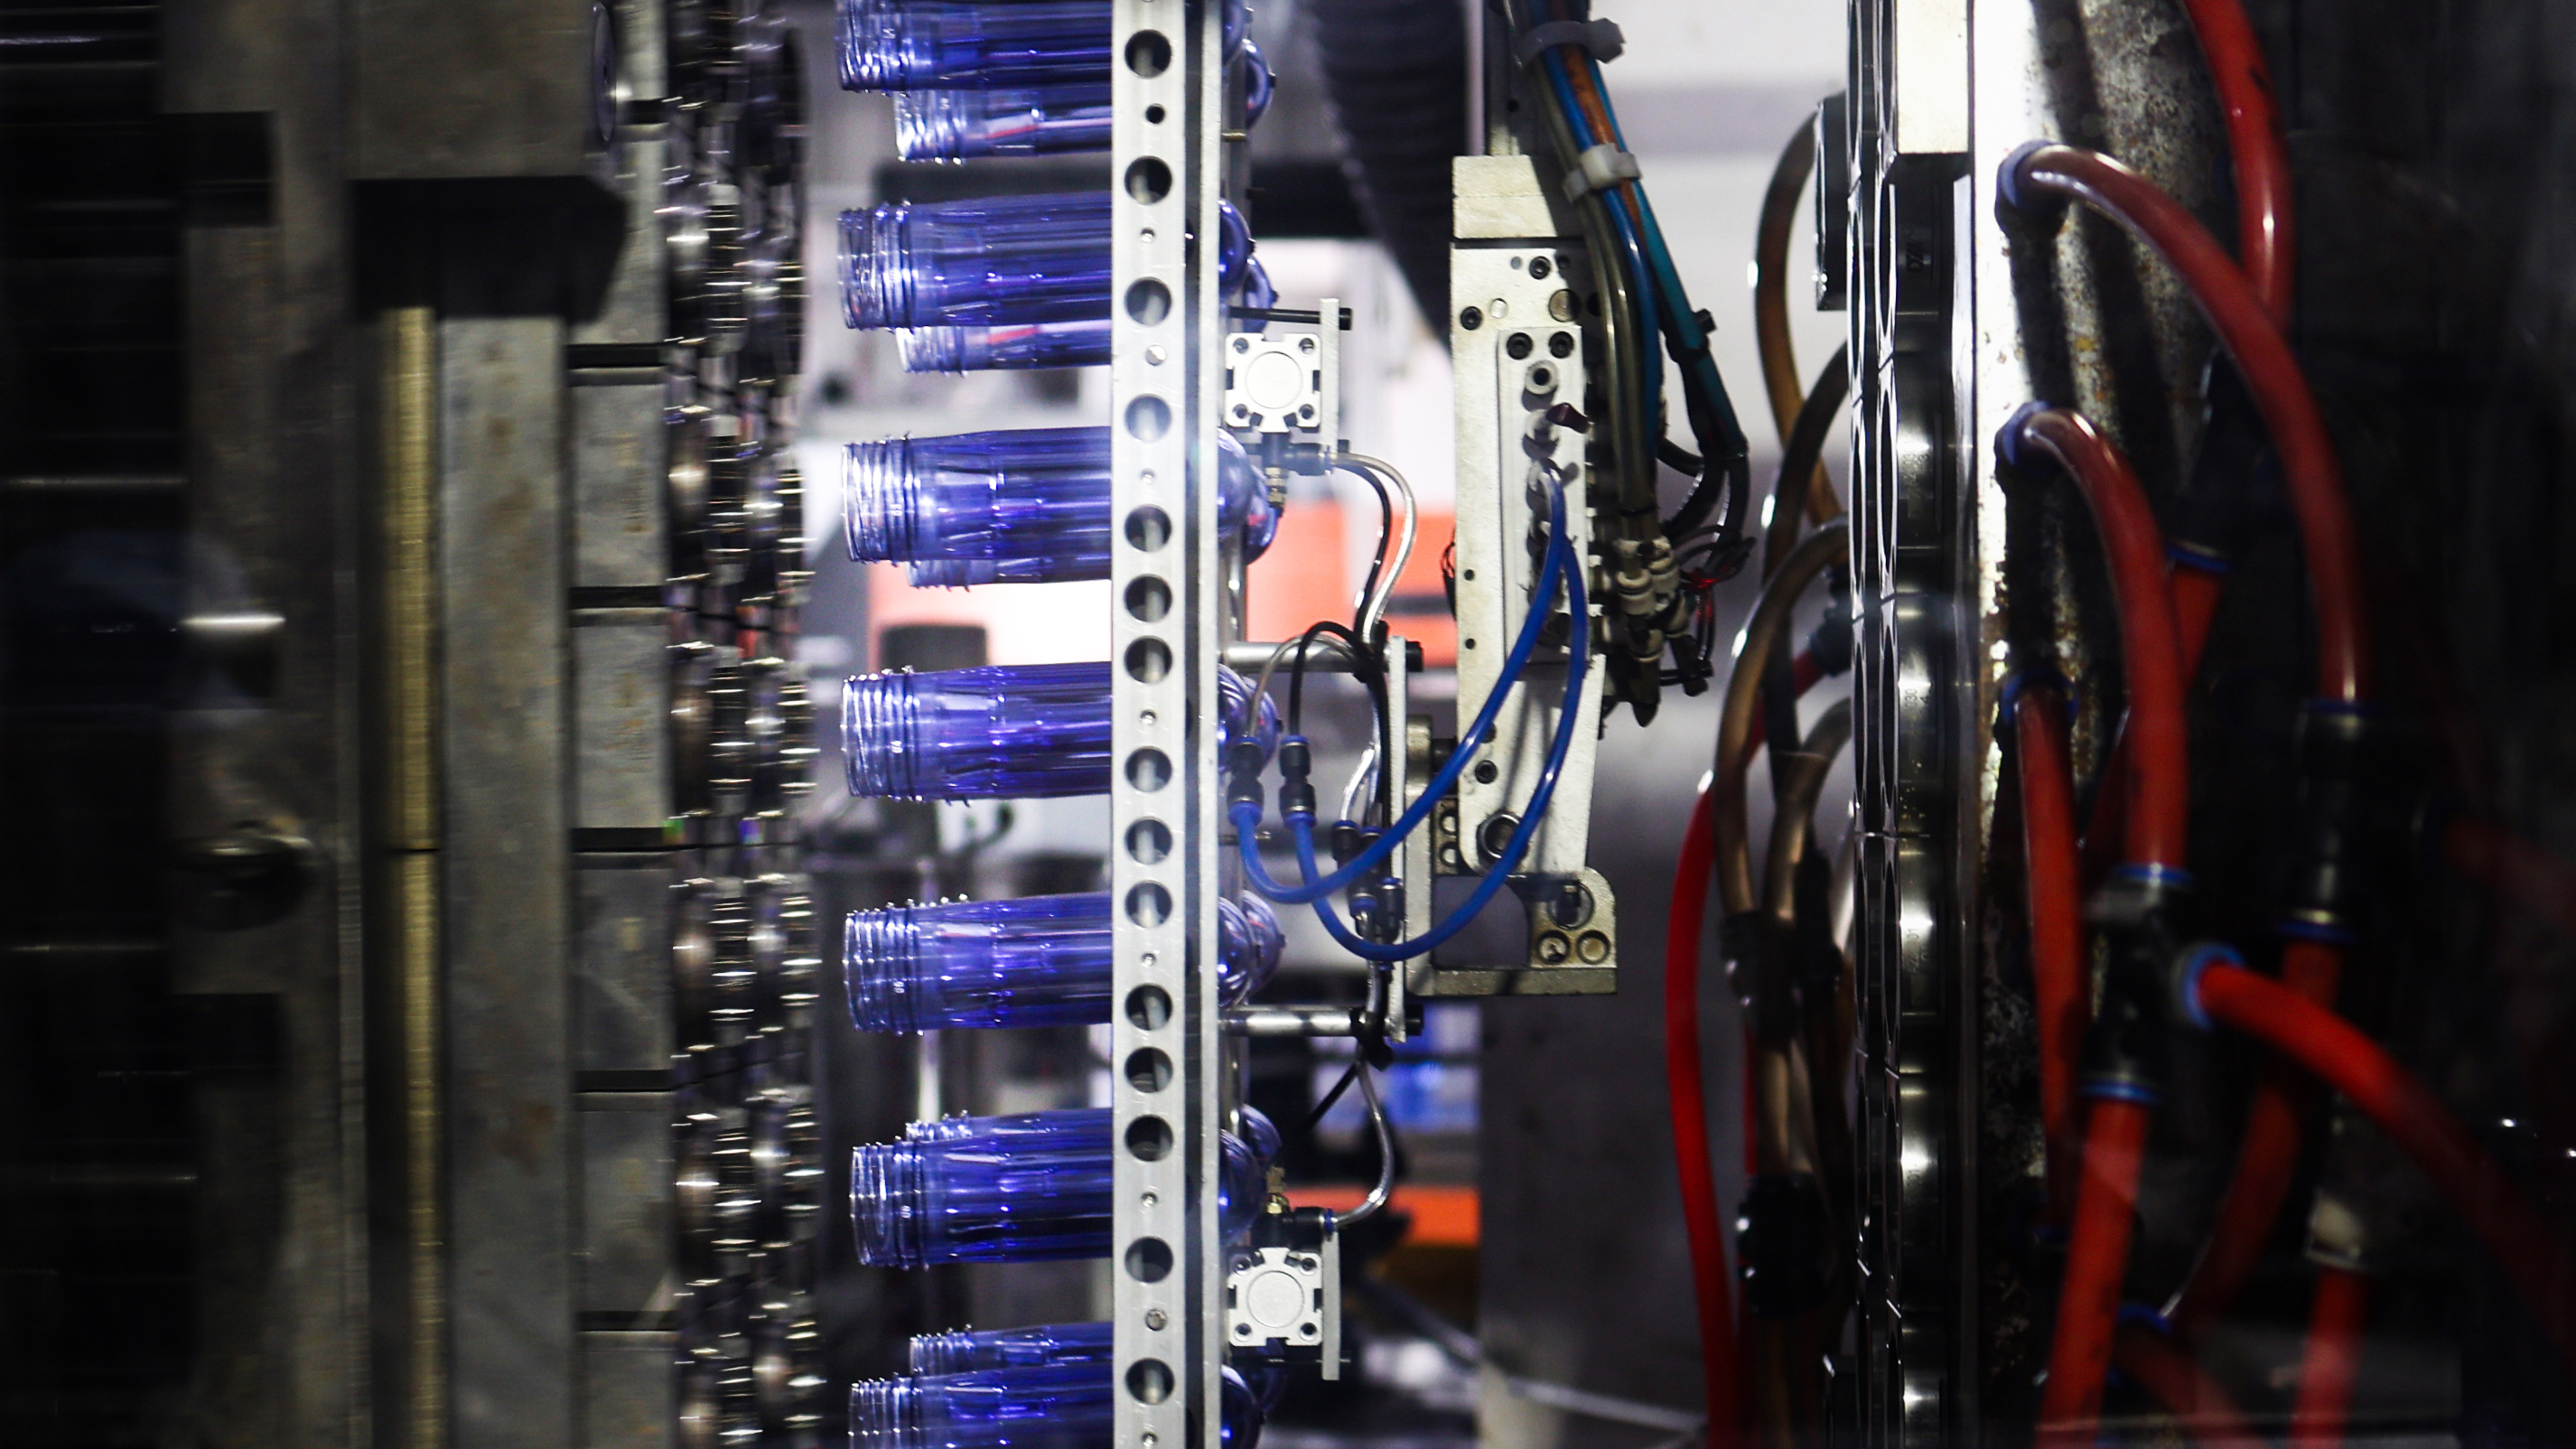
PET bersifat higroskopis. Jika kandungan air tidak dihilangkan secara menyeluruh, PET akan mengalami hidrolisis selama pencetakan injeksi—rantai molekul terputus, nilai IV turun, dan kadar asetaldehida melonjak tajam. Suhu pengeringan, durasi, serta titik embun harus dikendalikan secara presisi.
Kondisi pengeringan khas: 160–180°C, 4–6 jam, titik embun ≤-40°C. Setelah pengeringan, kadar air PET harus berada di bawah 50 ppm (0,005%). Seberapa keringkah itu? Puluhan kali lebih kering daripada udara gurun.
Suhu leleh, suhu cetakan, kecepatan injeksi, tekanan penahan, waktu pendinginan—puluhan parameter bekerja secara bersamaan. Suhu terlalu tinggi mengakibatkan kadar asetaldehida berlebih; suhu terlalu rendah menghasilkan preform yang rapuh. Siklus pendek menyebabkan pendinginan tidak cukup; siklus panjang menurunkan kapasitas produksi.
Seorang insinyur proses pencetakan injeksi yang andal memerlukan bertahun-tahun, bahkan puluhan tahun pengalaman untuk menemukan keseimbangan optimal di antara semua parameter ini.
Berat diambil sampelnya setiap 2–4 jam; IV dan asetaldehida diuji per batch; tegangan sisa diperiksa secara berkala menggunakan alat pengukur tegangan terpolarisasi; keseragaman ketebalan dinding diperiksa melalui transmisi cahaya. Di pabrik terkemuka, catatan inspeksi dapat memenuhi beberapa lemari arsip.
Item inspeksi pra-pengiriman khas untuk preform:
| Item Pemeriksaan | Frekuensi | Metode | Kriteria Penerimaan |
|---|---|---|---|
| Berat | Setiap 2 jam | Timbangan elektronik | Toleransi ±0,2 g (preform 20 g) |
| Nilai IV | Per batch | Viskometer kapiler | ≥0,72 dL/g |
| Asetaldehida | Per batch/kuartalan | Kromatografi Gas | ≤3,0 μg/g |
| Keseragaman ketebalan dinding | Setiap 4 jam | Transmisi cahaya/ultrasonik | Tidak ada penyimpangan yang terlihat |
| Tegangan | Setiap 4 jam | Alat pengukur tegangan terpolarisasi | Tidak ada garis-garis terang pekat |
| Penampilan | Setiap 2 jam | Visual | Tidak ada bintik hitam, gelembung, atau menguning |
| Dimensi leher | Per batch | Jangka sorong/proyektor | Memenuhi toleransi gambar |
Preform harus disimpan di gudang yang dikontrol suhu dan kelembapan, dengan suhu di bawah 28°C dan kelembapan di bawah 70%. Di musim panas, cegah hidrolisis akibat suhu dan kelembapan tinggi; di musim dingin, cegah kerapuhan akibat suhu rendah. Selisih suhu antara gudang dan bengkel harus tetap dalam kisaran 2°C.
Semua ketelitian "tak terlihat" ini pada akhirnya mewujud dalam tindakan memutar tutup—mudah, lancar, tanpa bau. Anda tidak merasakan hal tak biasa karena semua hal yang seharusnya dikerjakan dengan baik telah dikerjakan dengan baik.
Saya pernah mengunjungi sebuah pabrik preform yang memasok merek air minum dalam negeri ternama.
Sebuah slogan terpampang di bengkel tersebut: “Setiap preform yang Anda hasilkan mungkin diminum oleh seorang anak.”
Bengkel itu sunyi, hanya terdengar bunyi berirama dari mesin cetak injeksi yang membuka dan menutup. Barisan preform dikeluarkan dari cetakan, jatuh ke atas ban berjalan, lalu berbaris rapi seperti prajurit yang menunggu pemeriksaan. Setiap dua jam, seorang inspektur kualitas datang, mengambil beberapa sampel secara acak, menimbangnya di timbangan elektronik, mencatat datanya, lalu mengangkatnya ke arah cahaya untuk memeriksa kejernihan serta menggunakan film polarisasi guna memeriksa tegangan.
“Apakah Anda pernah merasa mati rasa, membuat begitu banyak setiap hari?” tanya saya.
“Tidak,” jawab sang inspektur. “Setiap kali saya melihat berita tentang masalah yang menimpa suatu merek air, saya berpikir, syukurlah bukan preform kami. Perasaan itu lebih memuaskan daripada bonus.”
Di balik setiap botol air yang aman, terdapat sekelompok orang yang sangat ketat dalam mengawal kualitas sebuah tabung uji kecil.
Bahan baku preform, yaitu PET, berasal dari rantai industri petrokimia.
Minyak bumi → Paraxilena (PX) → Asam tereftalat (PTA) + Etilen glikol (EG) → Resin PET → Preform → Botol → Daur ulang
Rantai pasok ini membentang ribuan kilometer dan melibatkan puluhan proses. Mulai dari minyak mentah di bawah tanah, butiran plastik di pabrik, hingga botol air di tangan Anda—setiap langkah memerlukan pengendalian presisi guna menjamin keamanan produk akhir.
Dalam beberapa tahun terakhir, rantai ini sedang mengalami transformasi. Munculnya pET daur ulang berstandar food-grade (rPET) memungkinkan botol PET bekas diubah kembali menjadi preform berstandar pangan, sehingga mewujudkan daur ulang ‘botol-ke-botol’.
Melalui teknologi canggih seperti pembersihan mendalam, devolatilisasi vakum suhu tinggi, dan polimerisasi fasa padat (SSP), PET daur ulang dapat memenuhi standar keamanan pangan yang sama dengan PET primer. Uni Eropa telah mewajibkan bahwa mulai tahun 2030, semua botol minuman PET harus mengandung minimal 30% bahan daur ulang.
Botol air di tangan Anda suatu hari nanti mungkin menjadi titik awal bagi botol air lainnya. Tabung uji kecil ini turut berpartisipasi dalam transformasi ekonomi sirkular global.
Fakta: Ketebalan dinding preform dirancang berdasarkan berat dan kekuatan botol yang dibutuhkan setelah proses blowing — ketebalan lebih besar tidak selalu lebih baik. Terlalu tebal justru meningkatkan biaya bahan dan berpotensi menyebabkan peregangan tidak merata selama proses blowing. Yang penting adalah keseragaman keseragaman ketebalan dinding, bukan ketebalan absolut.
Fakta: Transparan ≠ aman. Preform non-food-grade juga bisa tampak transparan, tetapi bahan baku mereka mungkin mengandung logam berat berlebih, aditif yang tidak sesuai standar, atau bahan daur ulang dari sumber tak diketahui. Preform food-grade memerlukan dokumentasi kepatuhan lengkap dan laporan uji — bukan sekadar 'terlihat bersih'.
Fakta: Warna mencolok tidak sama dengan kualitas baik. Pewarna preform food-grade harus mematuhi GB 9685, menggunakan masterbatch food-grade atau pewarna cair food-grade. Pigmen berkualitas rendah dapat melepaskan logam berat atau amina aromatik, sehingga menimbulkan risiko kesehatan. Saat memilih preform berwarna, selalu minta pemasok menyertakan dokumentasi kepatuhan pewarna.
Fakta: Preform air biasa tidak tahan panas. Suhu transisi kaca PET sekitar 75–80°C; di atas suhu ini, bahan menjadi lunak dan berubah bentuk. Hanya preform pengisian panas yang telah melalui proses kristalisasi khusus dan penyetelan panas yang mampu menahan suhu pengisian 85–95°C. Menggunakan botol air biasa untuk air panas tidak hanya menyebabkan deformasi botol, tetapi juga dapat mempercepat migrasi zat-zat berbahaya.
Fakta: Bisa. Melalui teknologi pemurnian canggih, PET daur ulang dapat memenuhi standar kelas pangan. Regulator utama global (FDA, EFSA, Health Canada, dll.) telah menyetujui rPET kelas pangan untuk aplikasi kontak dengan pangan. Kuncinya terletak pada sumber bahan daur ulang dan apakah proses pemurniannya memenuhi standar.
Lain kali Anda memutar tutup botol air, luangkan sejenak untuk mengamati benang-benang keputihan di sekitar leher botol.
Itu adalah tanda yang ditinggalkan oleh proses kristalisasi. Botol ini telah melalui pengendalian suhu yang presisi agar leher botol menjadi keras, tahan panas, dan kedap udara. Tanda ini tidak pernah muncul dalam iklan dan tidak disadari konsumen, namun menentukan apakah saat Anda memutar tutupnya terasa lancar atau kaku, kedap atau bocor.
Tabung kecil ini tidak pernah berada di tangan Anda. Namun, tabung inilah yang menentukan apakah air dalam botol di tangan Anda aman dikonsumsi, enak rasanya, dan layak dipercaya.
Setiap botol air yang Anda minum bermula dari "tabung kecil" ini.
Dan di balik setiap "tabung kecil" tersebut terdapat bahan baku murni, proses yang presisi, pengujian ketat, serta sekelompok orang yang menghargai pekerjaan mereka.
Lain kali saat Anda minum air, luangkan sejenak untuk memikirkannya.
 Berita Terkini
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD adalah produsen profesional preform PET dengan pengalaman lebih dari 25 tahun. Tersertifikasi ISO9001/ISO22000, menyediakan leher kustom (28–55mm), warna, berat, dan cetakan untuk merek air minum/minuman. Hubungi kami hari ini.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. KEBIJAKAN PRIVASI