EN

ครั้งต่อไปที่คุณบิดฝาขวดน้ำเปิดออก โปรดใช้เวลาสักครู่มองดูเส้นใยสีขาวขุ่นรอบคอขวด นั่นคือร่องรอยที่เหลือไว้จากการเป็น “หลอดทดลองขนาดเล็ก” ในอดีต — หลักฐานว่ามันผ่านการเดินทางภายใต้อุณหภูมิสูงมาแล้ว
คุณหยิบขวดน้ำขึ้นมา บิดฝาออก และจิบน้ำหนึ่งคำ มันใส สะอาด และไม่มีกลิ่น คุณมองข้ามสิ่งนั้นไปโดยไม่คิดอะไร — น้ำก็คือน้ำธรรมดาๆ ที่บรรจุลงในขวดตั้งแต่แหล่งต้นทาง ใช่หรือไม่
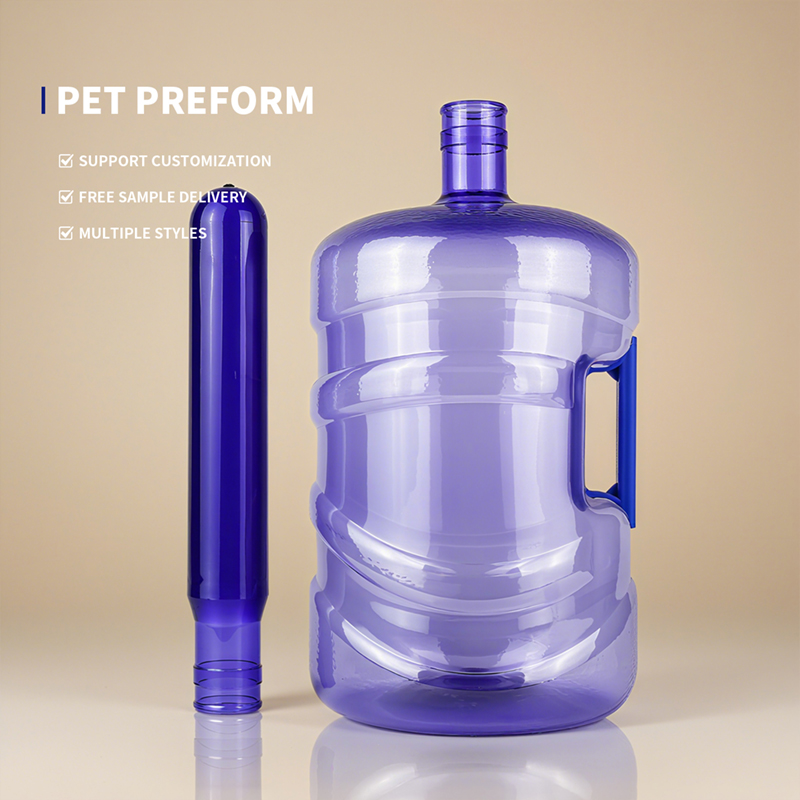
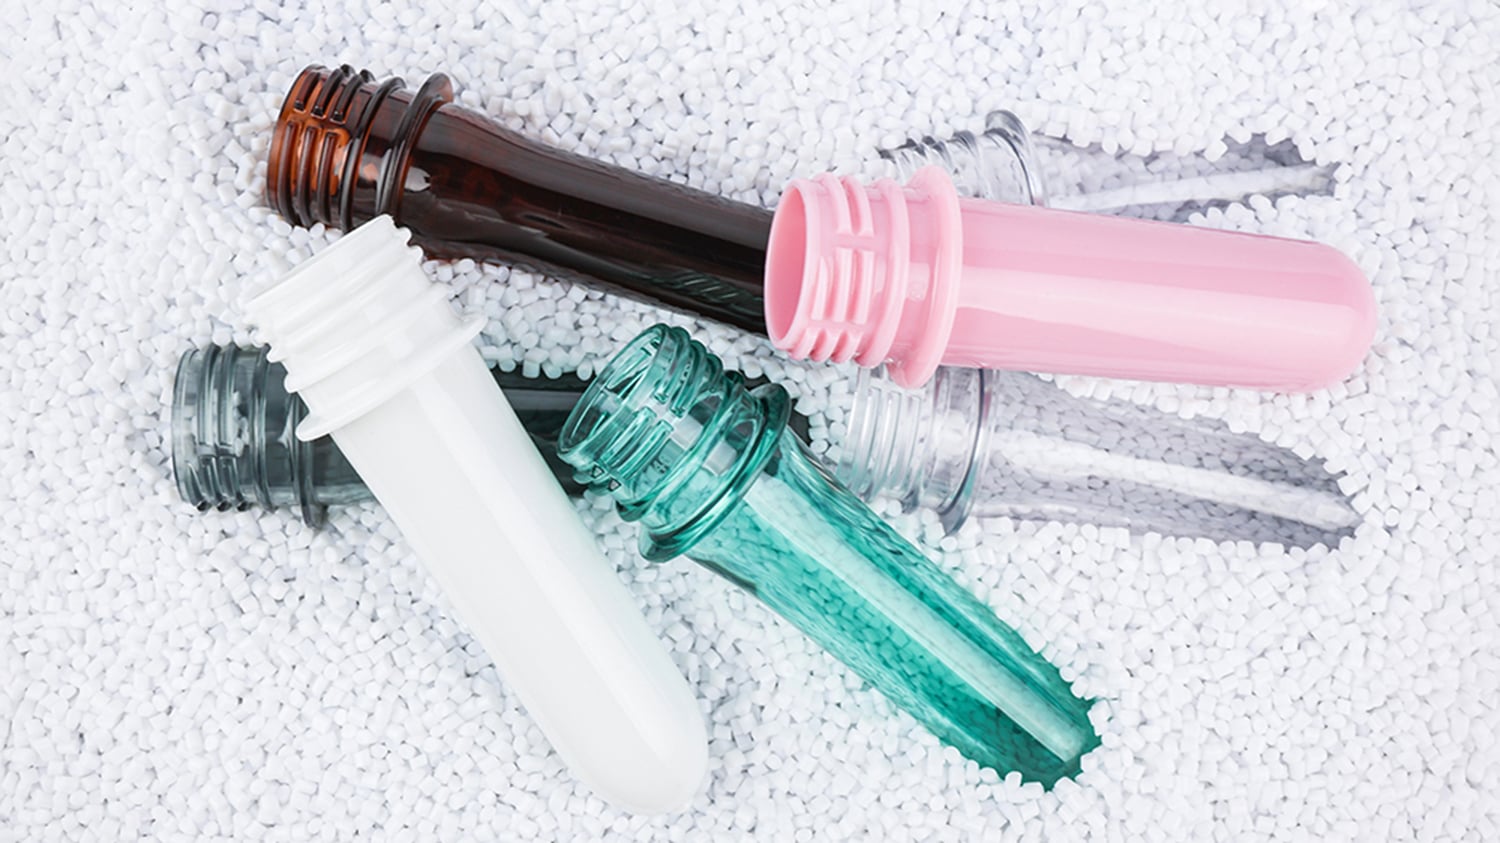
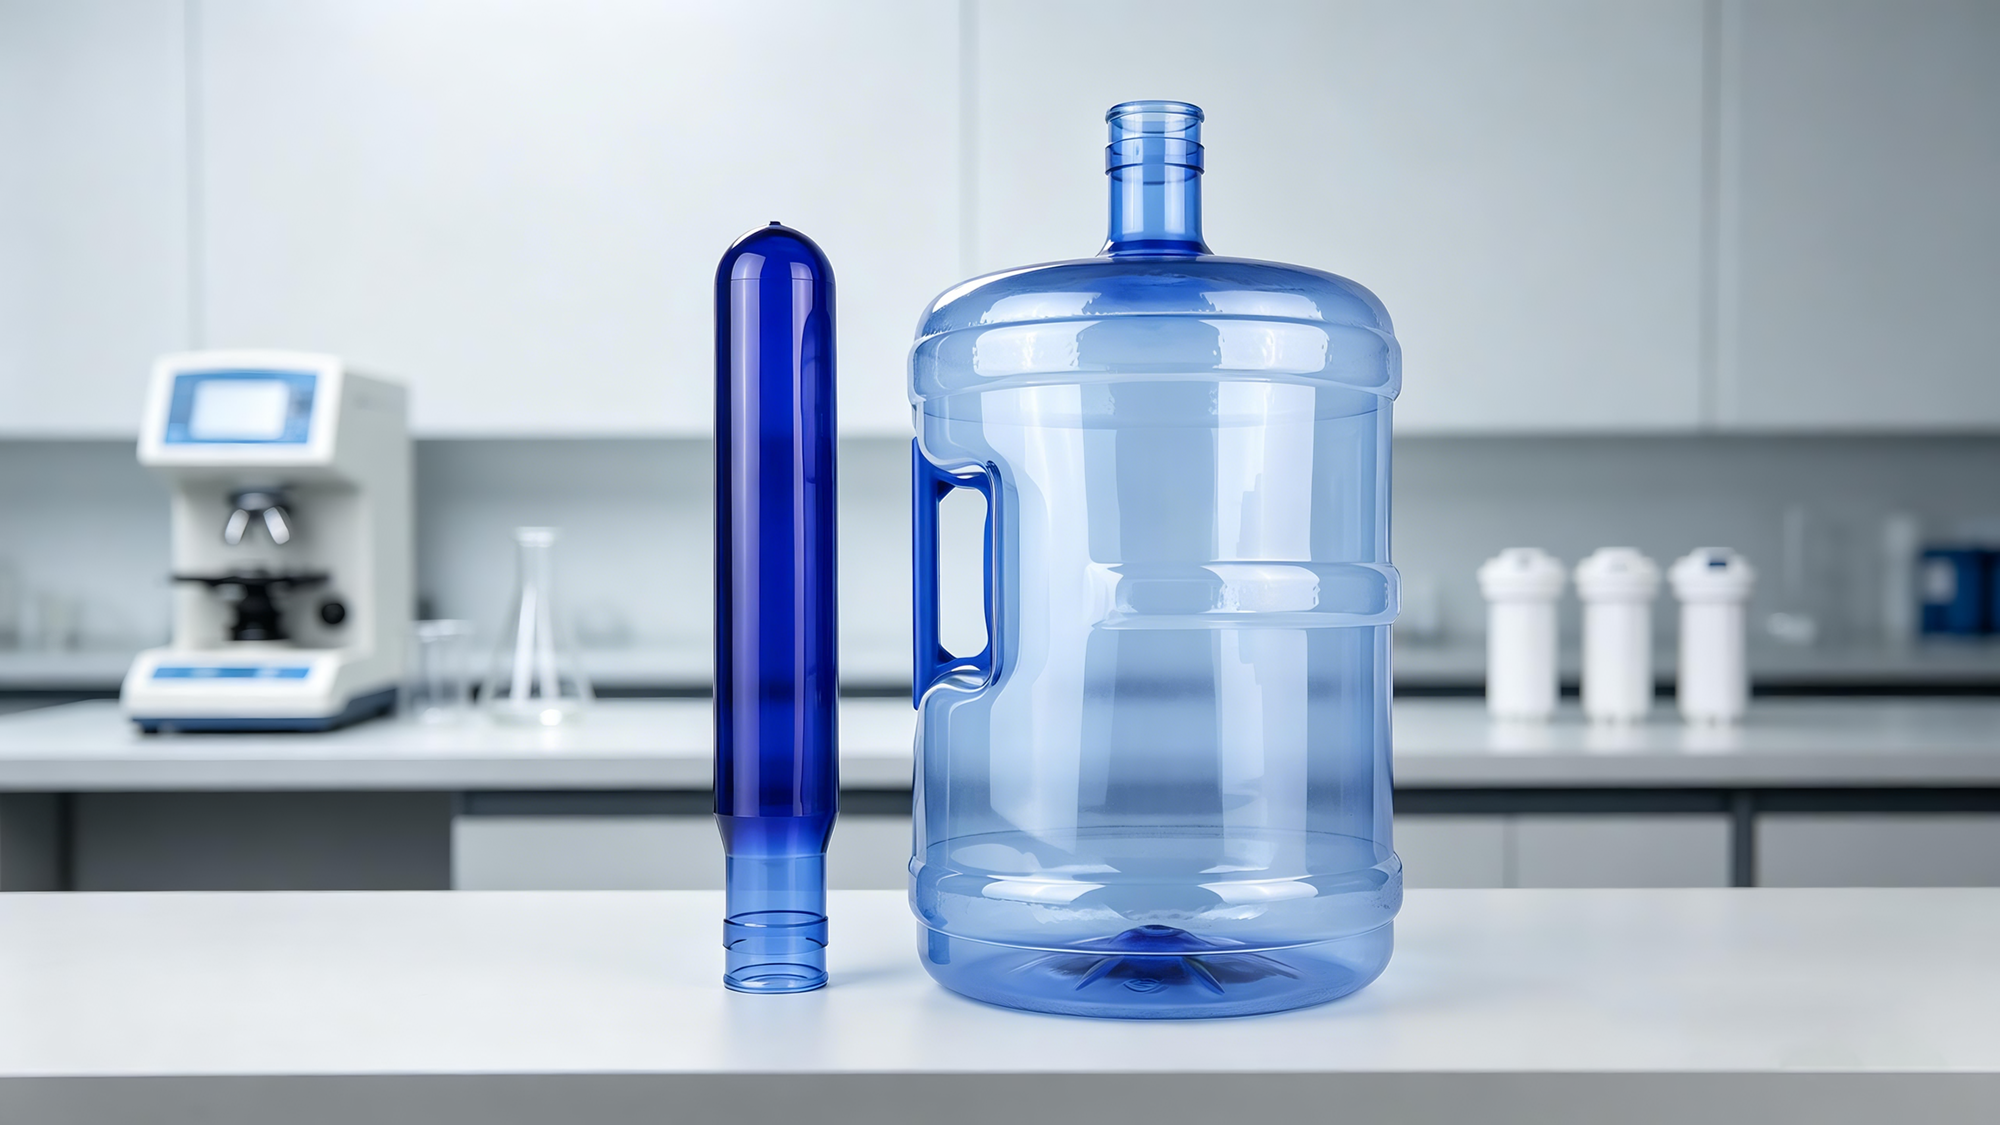
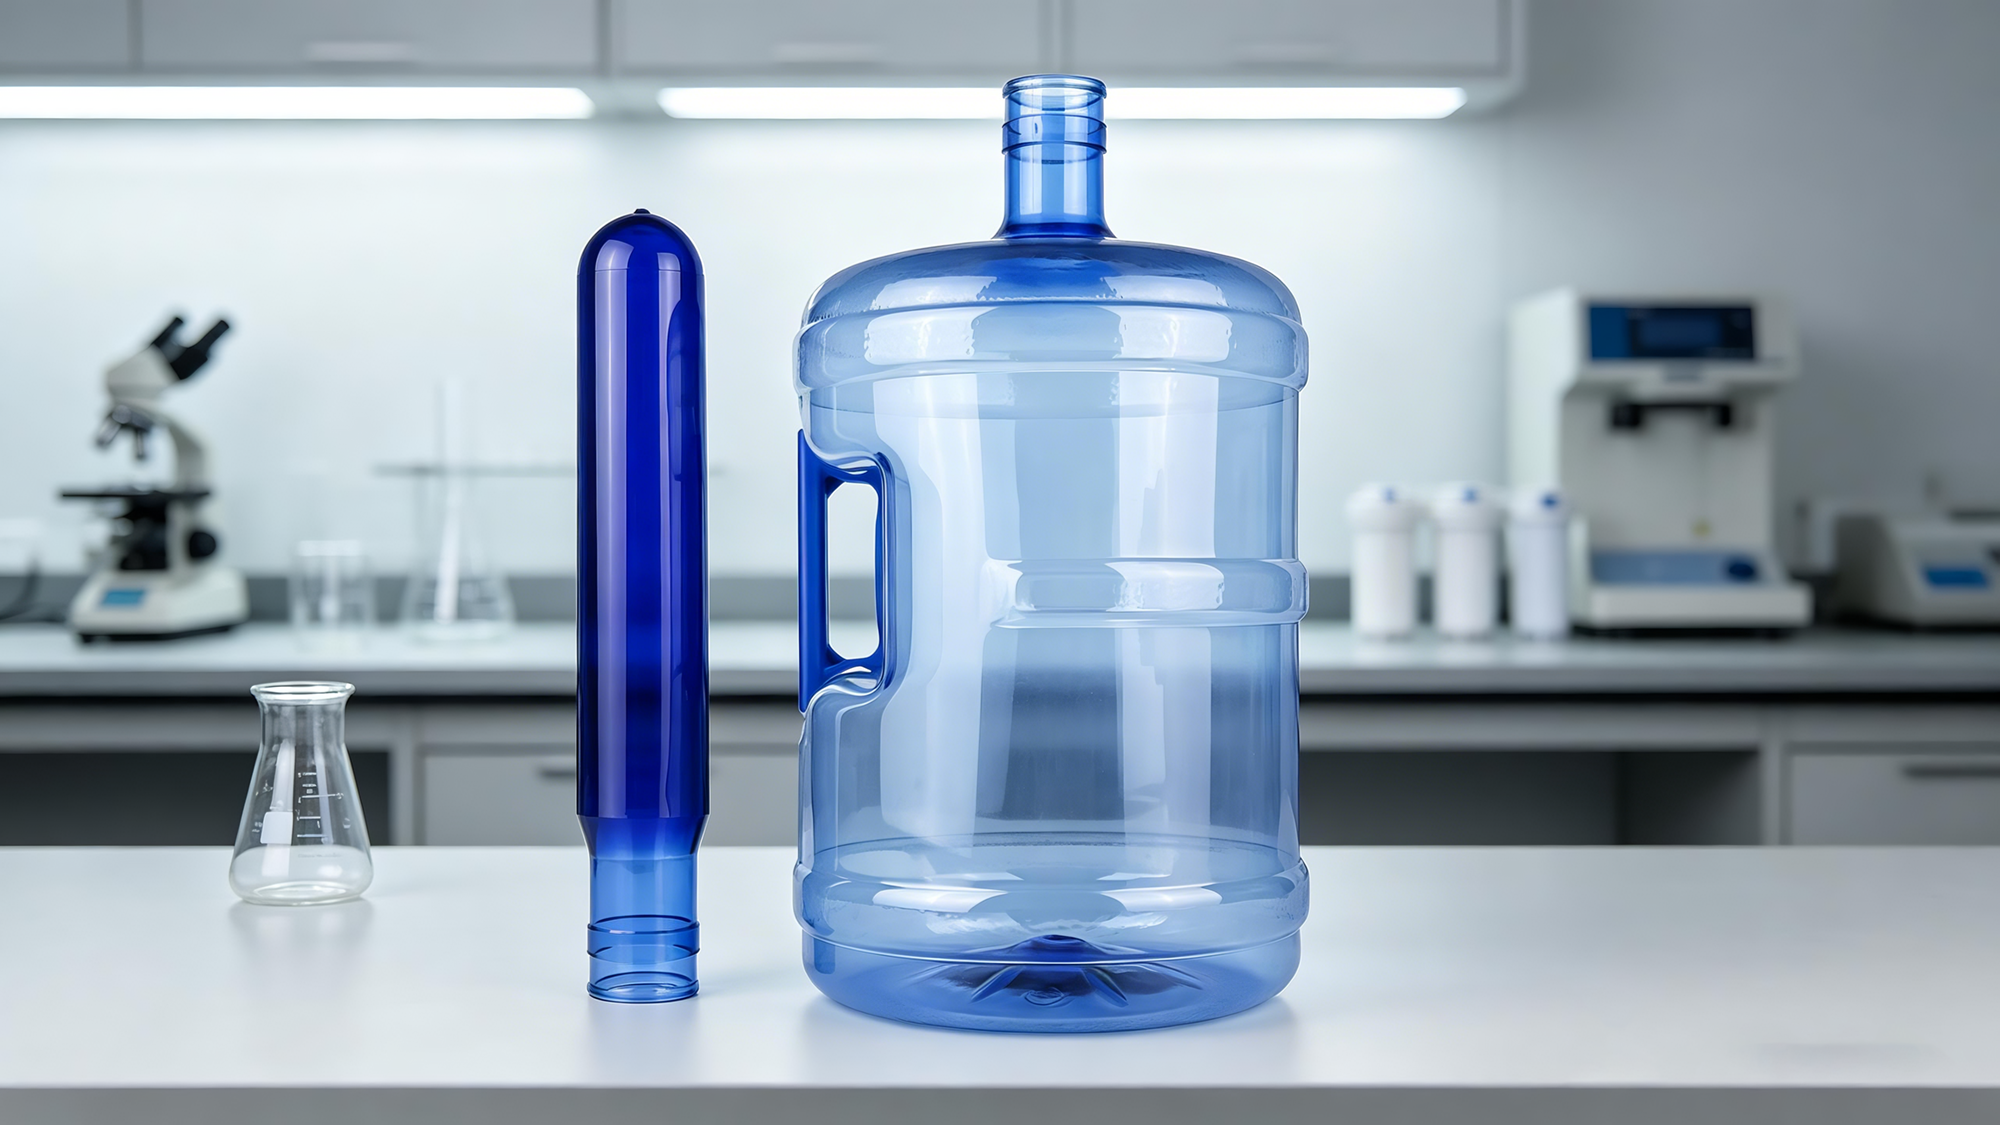
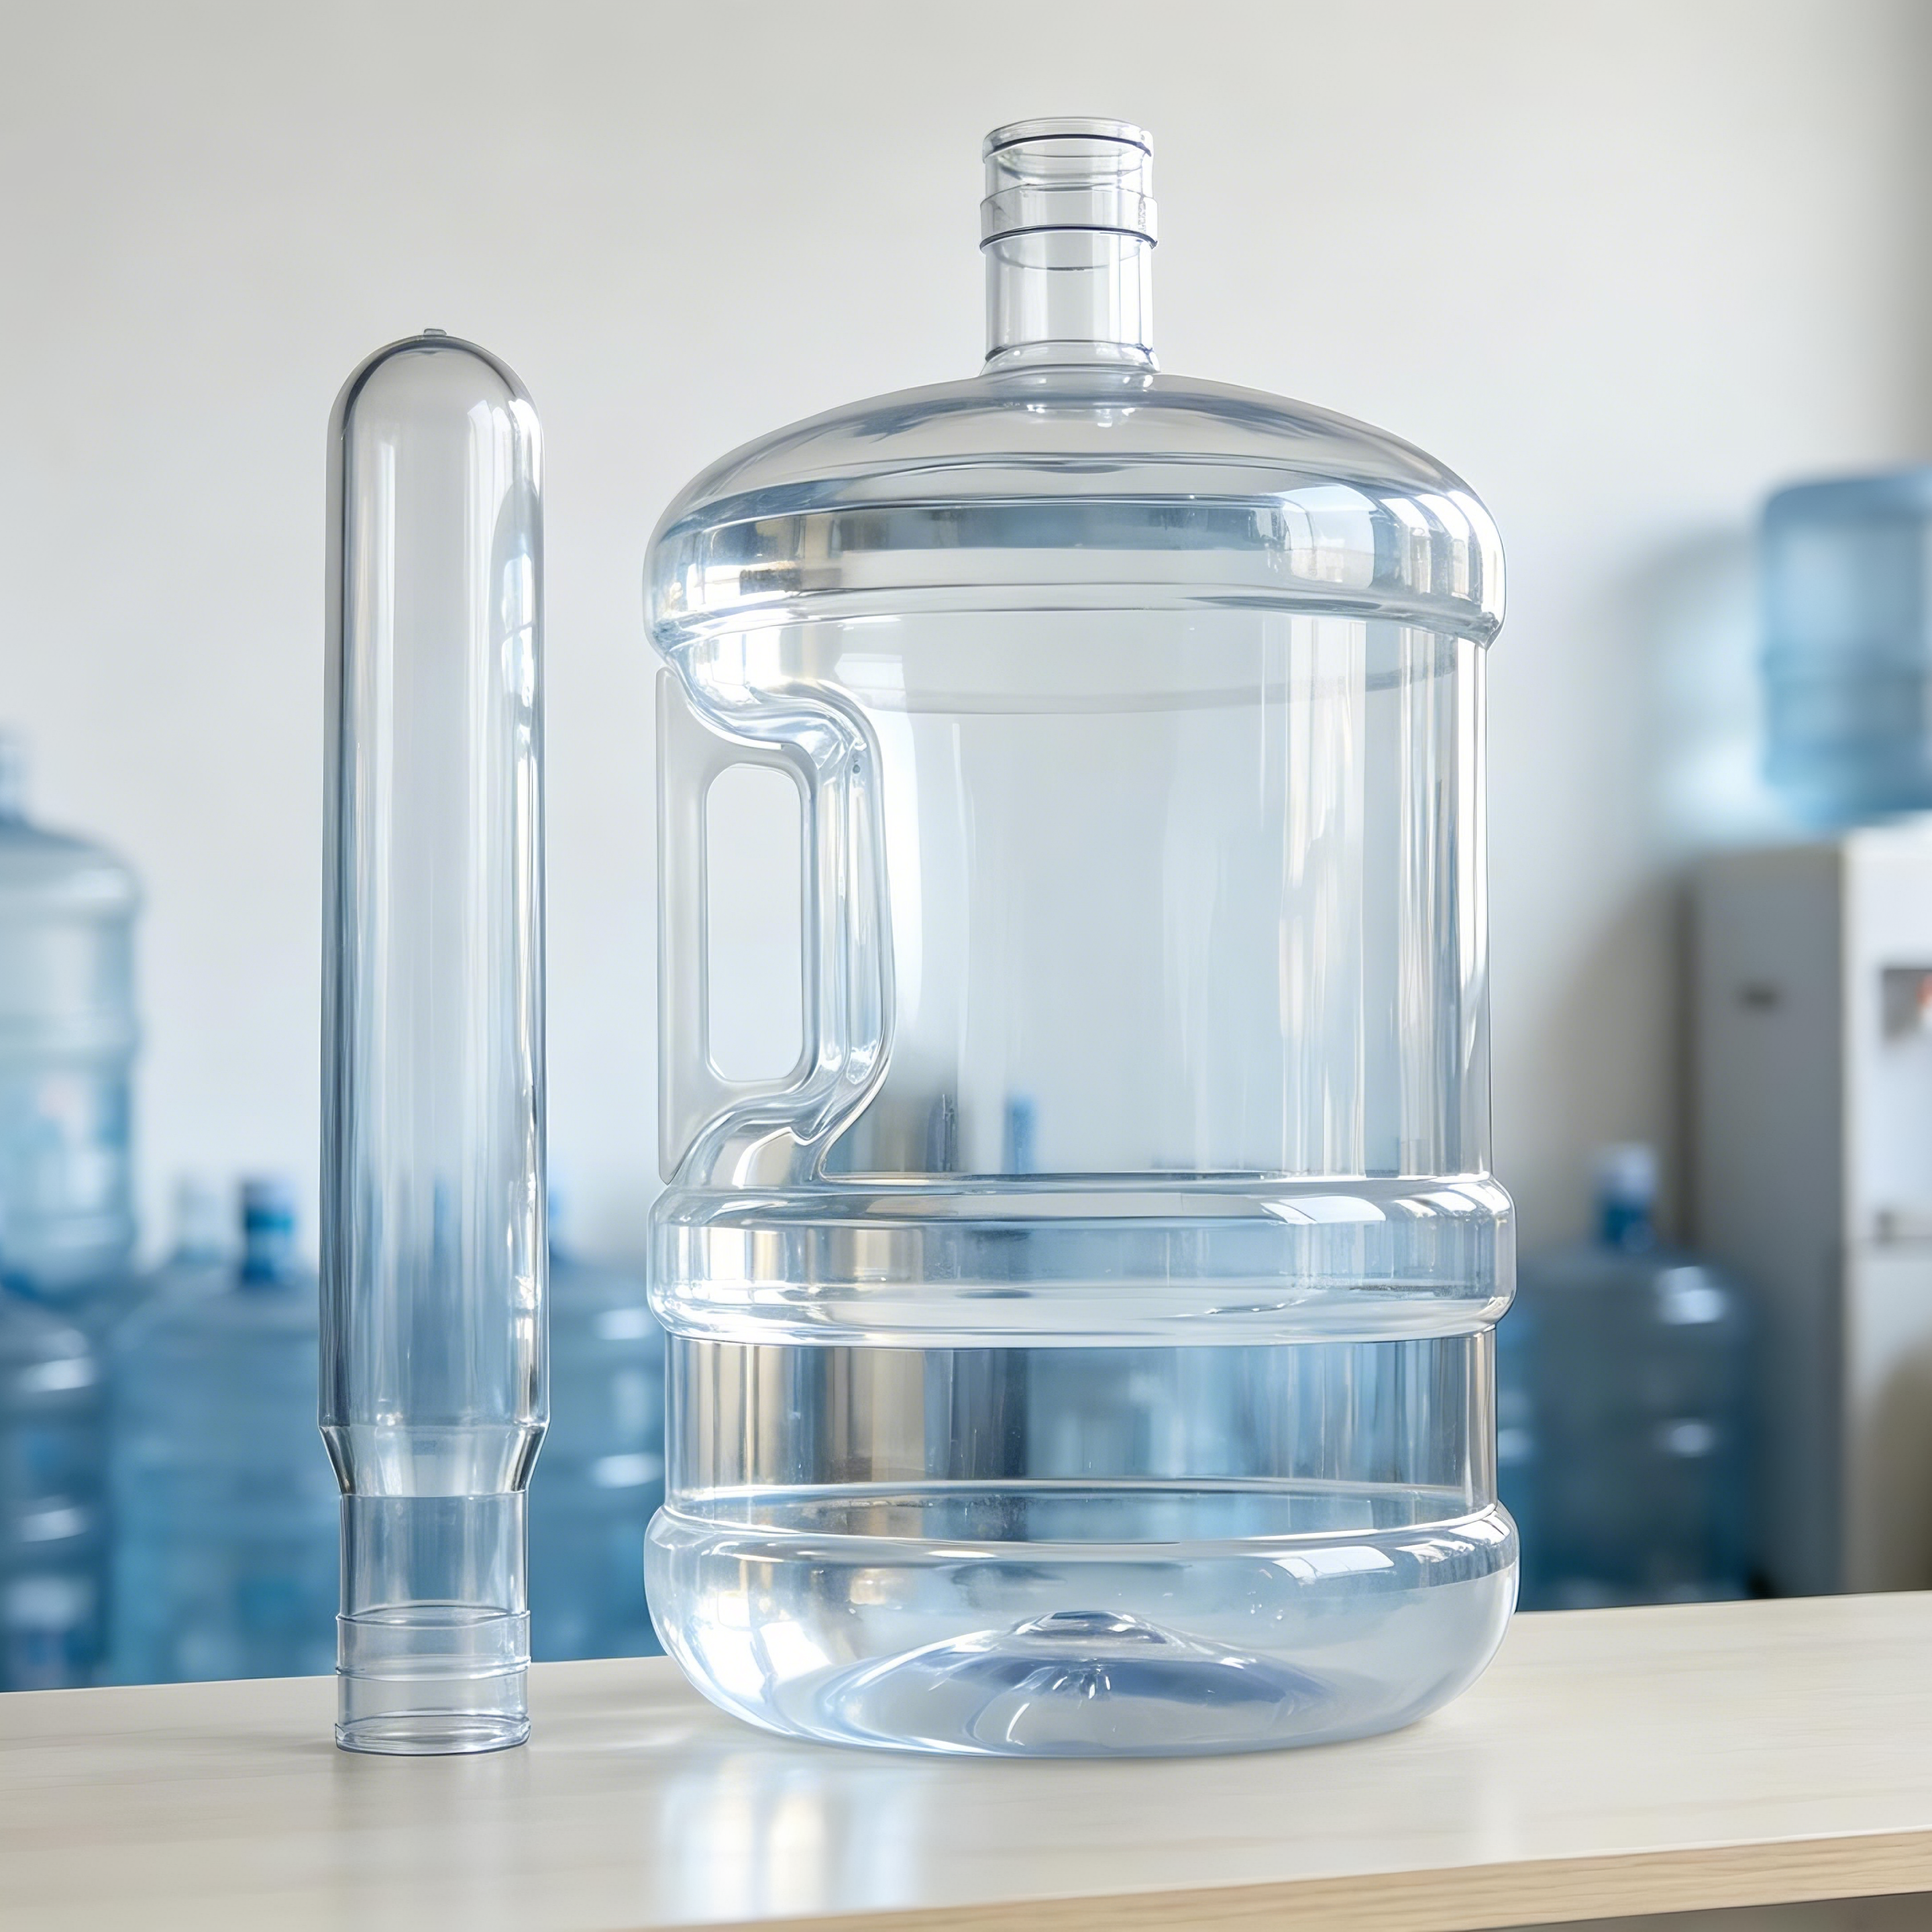
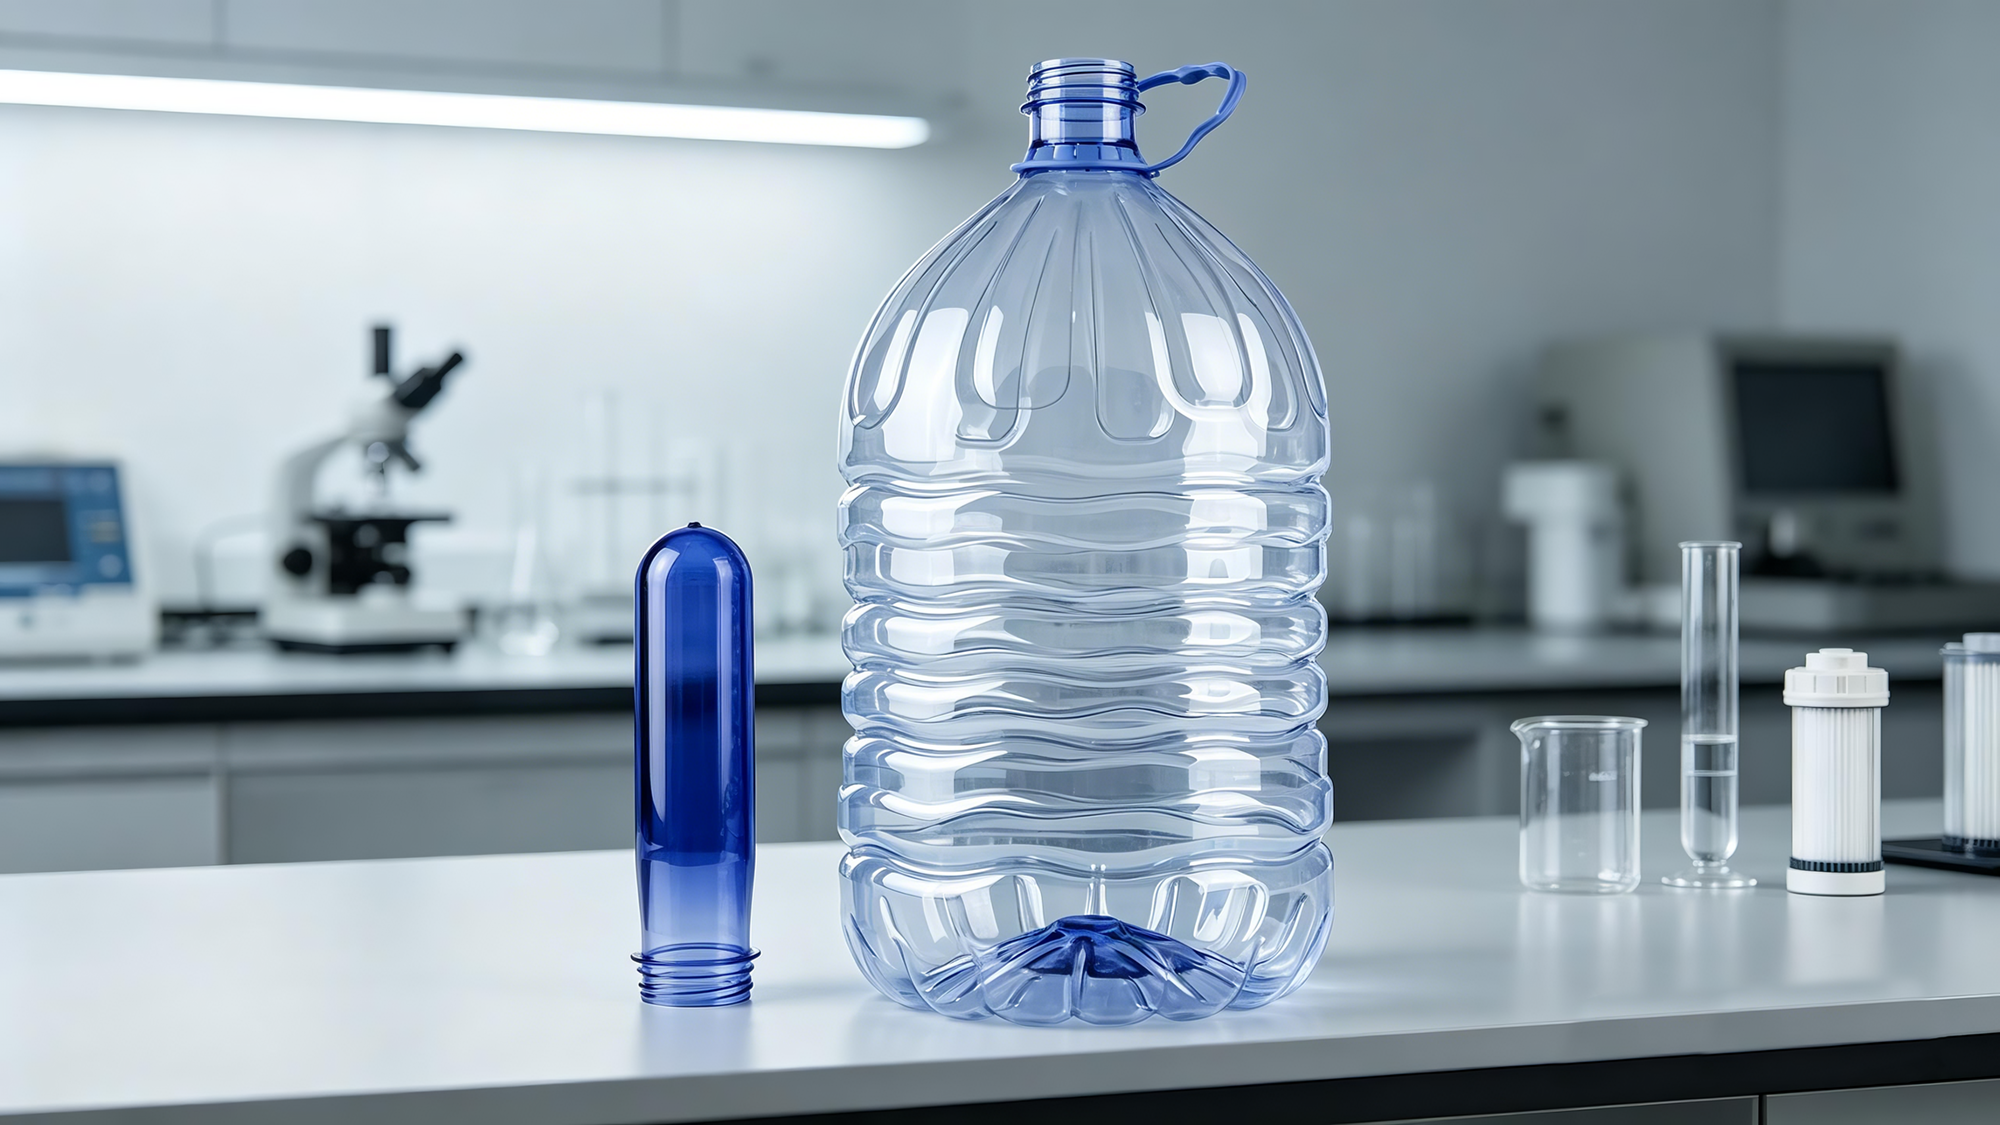
แต่คุณอาจไม่เคยคิดมาก่อนว่า ตัวขวดเองนั้นถูกเปลี่ยนรูปมาจาก วัตถุรูปร่างคล้ายหลอดทดลองขนาดเล็ก .
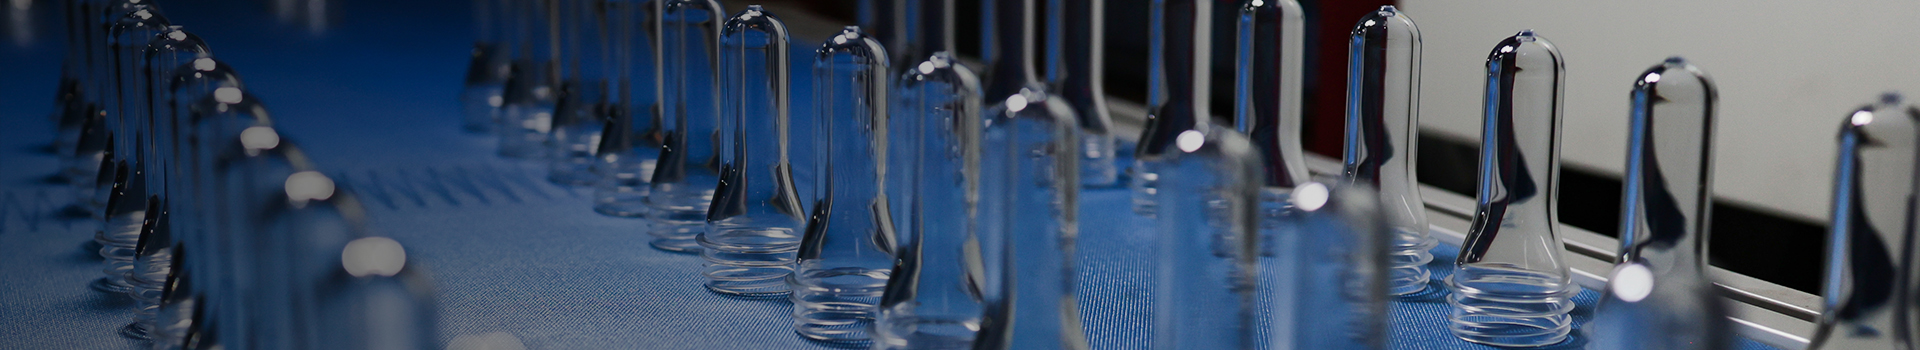
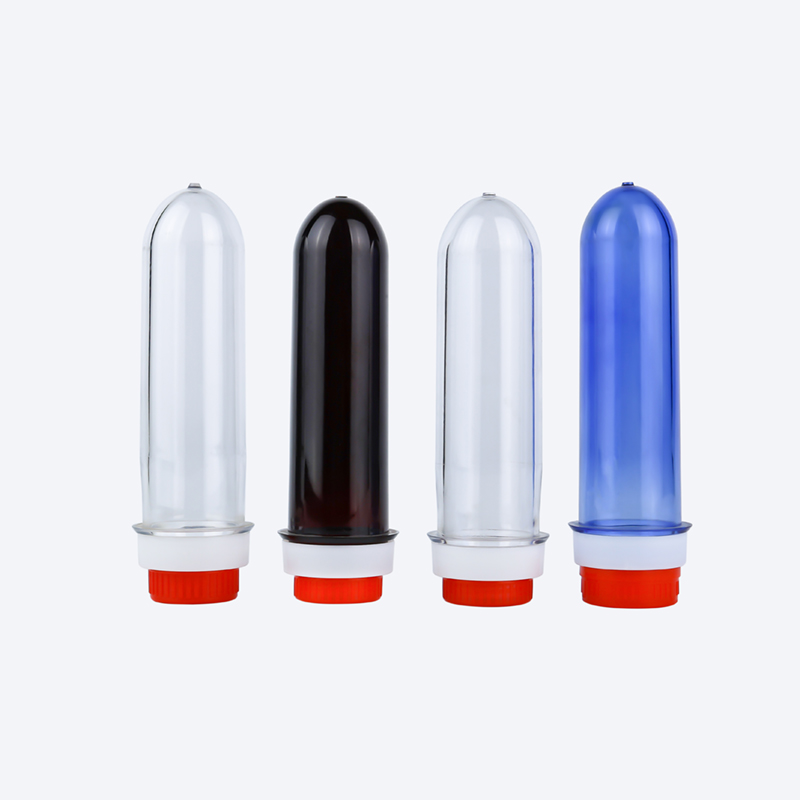
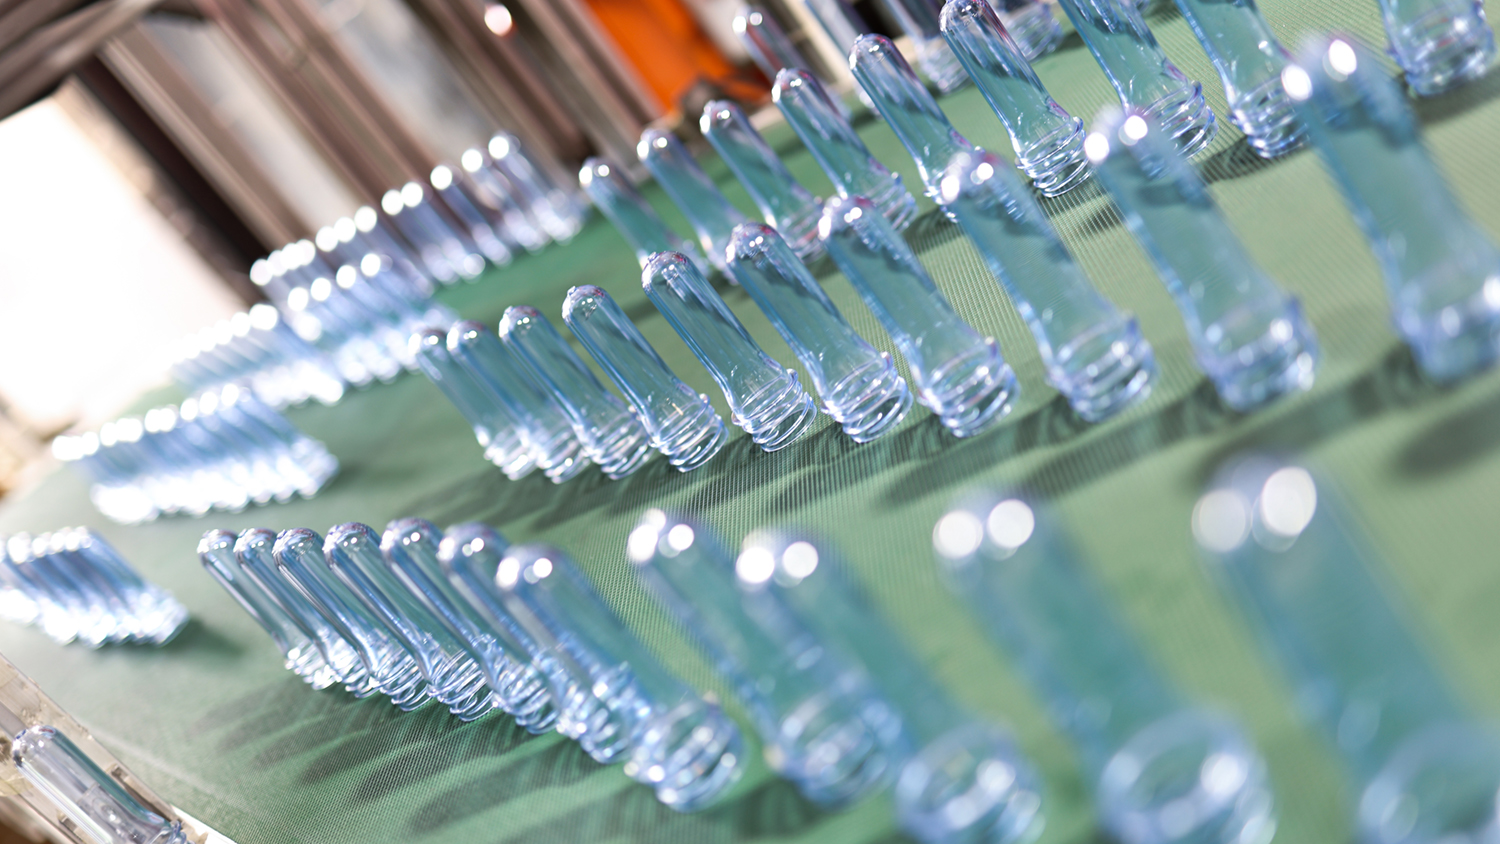
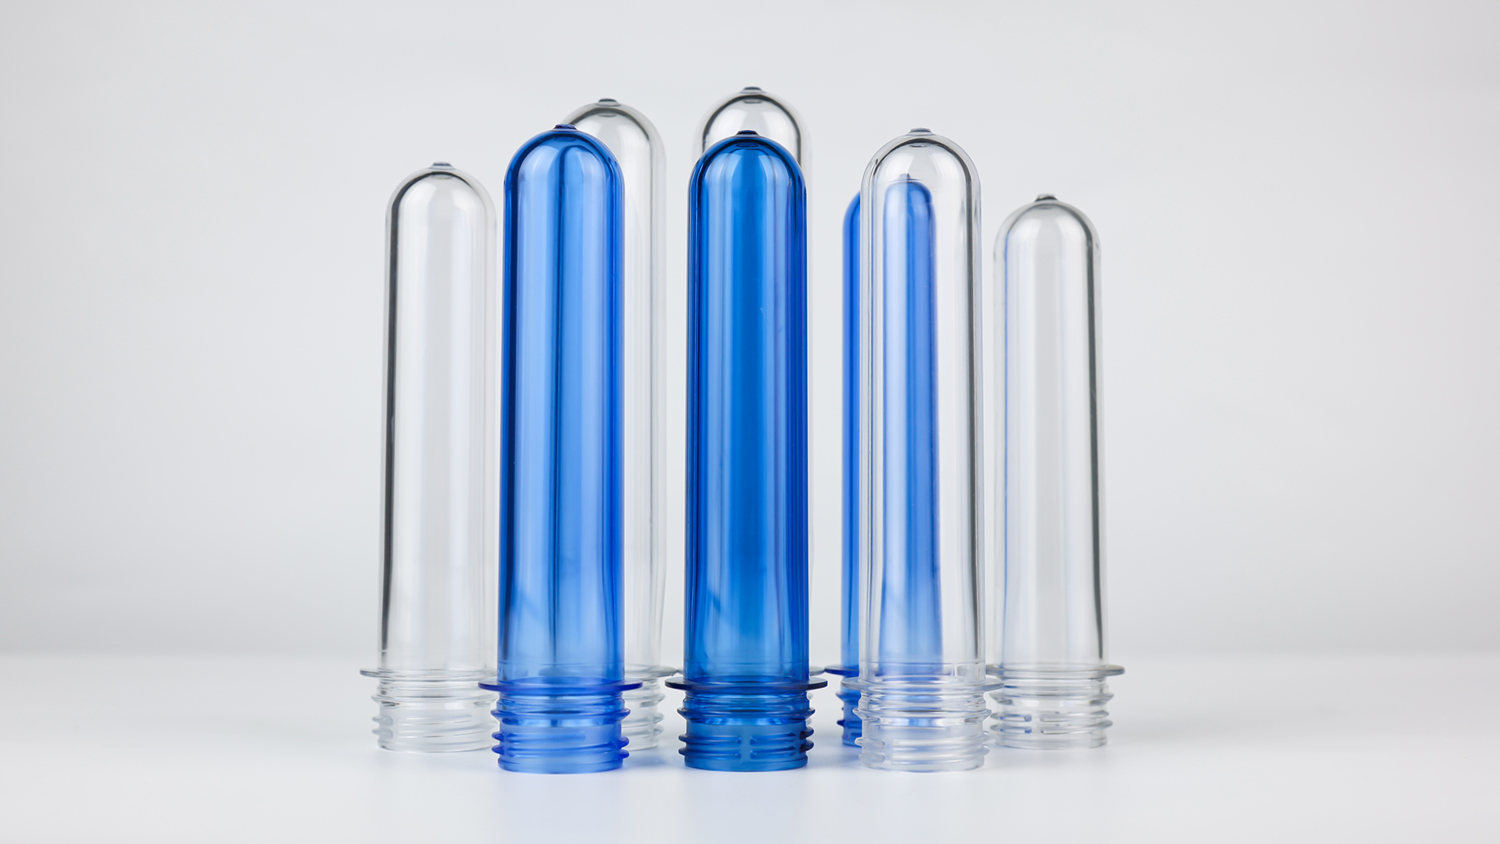
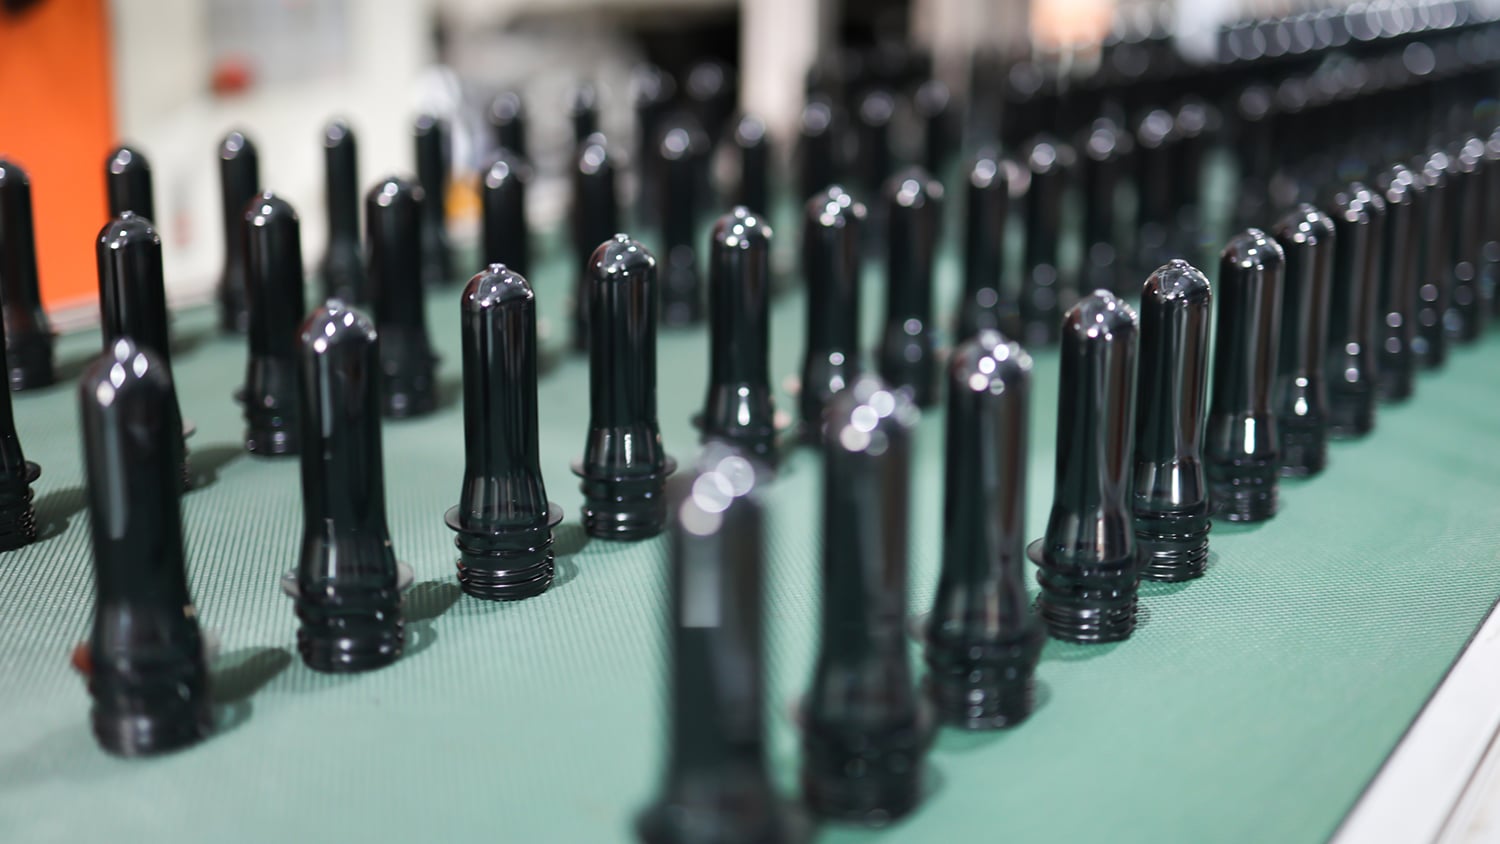
มันเรียกว่าพรีฟอร์มพีอีที (PET preform) ยาวไม่เกินไม่กี่เซนติเมตร น้ำหนักเพียงประมาณสิบกว่ากรัม ผนังหนา ใส และมีเกลียวที่ส่วนบน — รูปลักษณ์คล้ายหลอดทดลองขนาดเล็กในห้องปฏิบัติการเคมีอย่างยิ่ง มันไม่ปรากฏอยู่ในมือคุณเลย เพราะมันซ่อนตัวอยู่ตั้งแต่จุดเริ่มต้นของวงจรชีวิตขวด ขวดน้ำทุกขวดที่คุณดื่ม ล้วนมีจุดเริ่มต้นจากหลอดทดลองขนาดเล็กนี้
รูปแบบเริ่มต้นของพลาสติก PET คือ 'ต้นแบบ' ของขวดพลาสติก PET
วัตถุดิบหลักคือเรซิน PET ซึ่งเป็นพอลิเมอร์ที่สังเคราะห์จากกรดเทเรฟทาลิกกับเอทิลีนไกลคอล วัสดุชนิดนี้ไม่มีพิษ ไม่มีกลิ่น ใสอย่างมาก และแข็งแรง จึงได้รับการยอมรับทั่วโลกว่าปลอดภัยสำหรับใช้สัมผัสอาหาร น้ำดื่ม น้ำอัดลม น้ำผลไม้ และชาบรรจุขวดเกือบทั้งหมดที่คุณเคยดื่มล้วนใช้วัสดุนี้
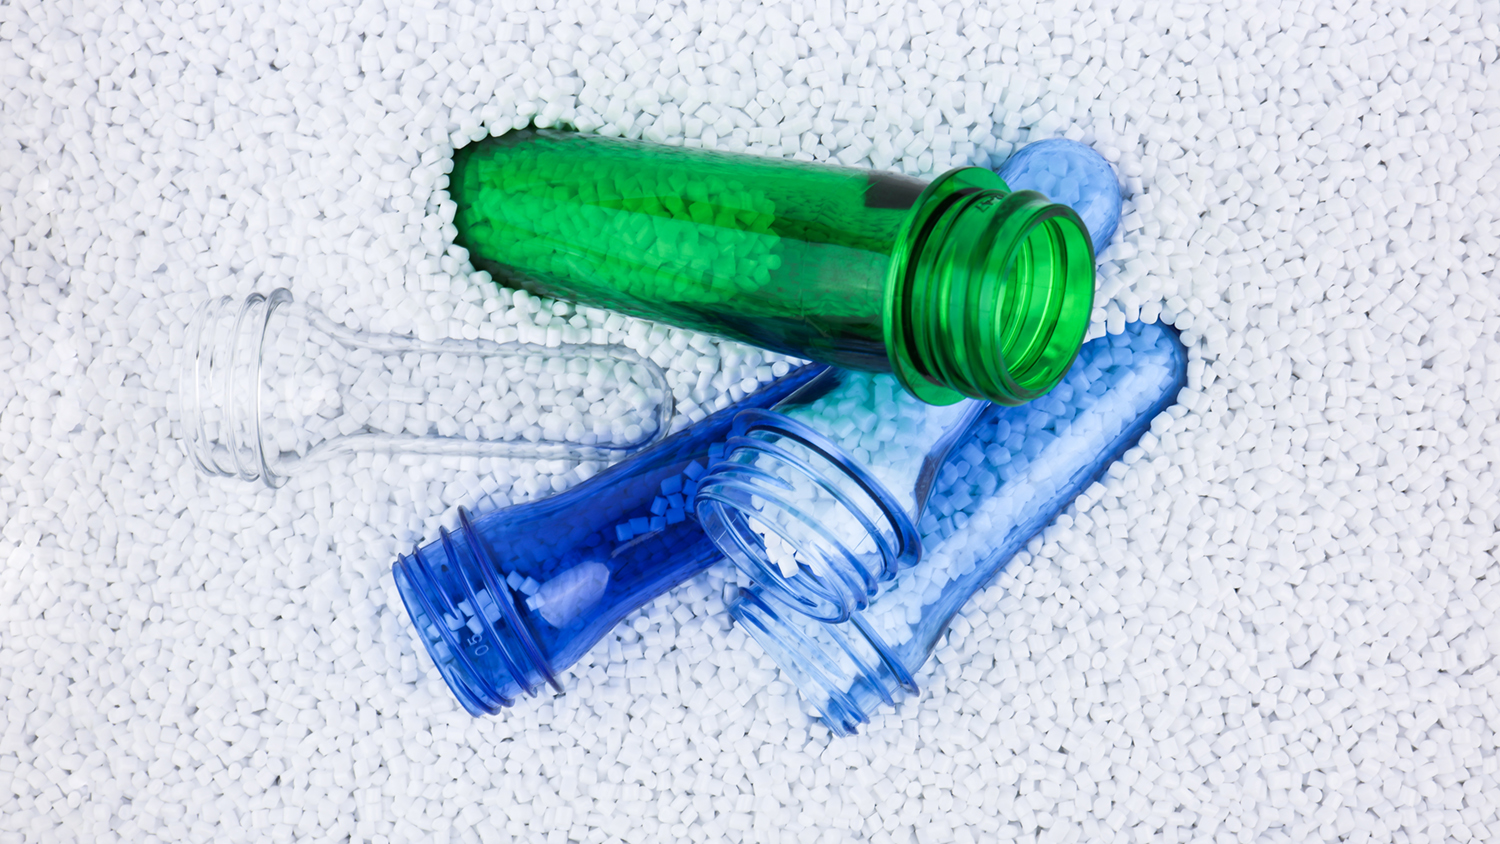
แต่เรซิน PET เองก็เป็นเพียงเม็ดเล็กๆ ใสๆ ขนาดเท่าเมล็ดข้าวเท่านั้น เพื่อให้กลายเป็นขวด ขั้นตอนแรกคือ การฉีดขึ้นรูป .
เม็ด PET จะถูกทำให้แห้งที่อุณหภูมิ 160–180 องศาเซลเซียส เป็นเวลา 4–6 ชั่วโมง เพื่อขจัดความชื้น จากนั้นจึงป้อนเข้าไปในเครื่องฉีดขึ้นรูป และให้ความร้อนจนถึงอุณหภูมิ 270–290 องศาเซลเซียส จนกลายเป็นของเหลว แล้วจึงฉีดของเหลวนั้นภายใต้แรงดันสูงเข้าไปในแม่พิมพ์หลายช่อง (โดยทั่วไปมี 48, 72 หรือแม้แต่ 144 ช่อง) ซึ่งของเหลวจะเย็นตัวและแข็งตัวลง หลังจากนั้นแม่พิมพ์จะเปิดออก และชิ้นงานจะถูกดันออกมา — กลายเป็นวัตถุทรงหลอดทดลองขนาดเล็ก
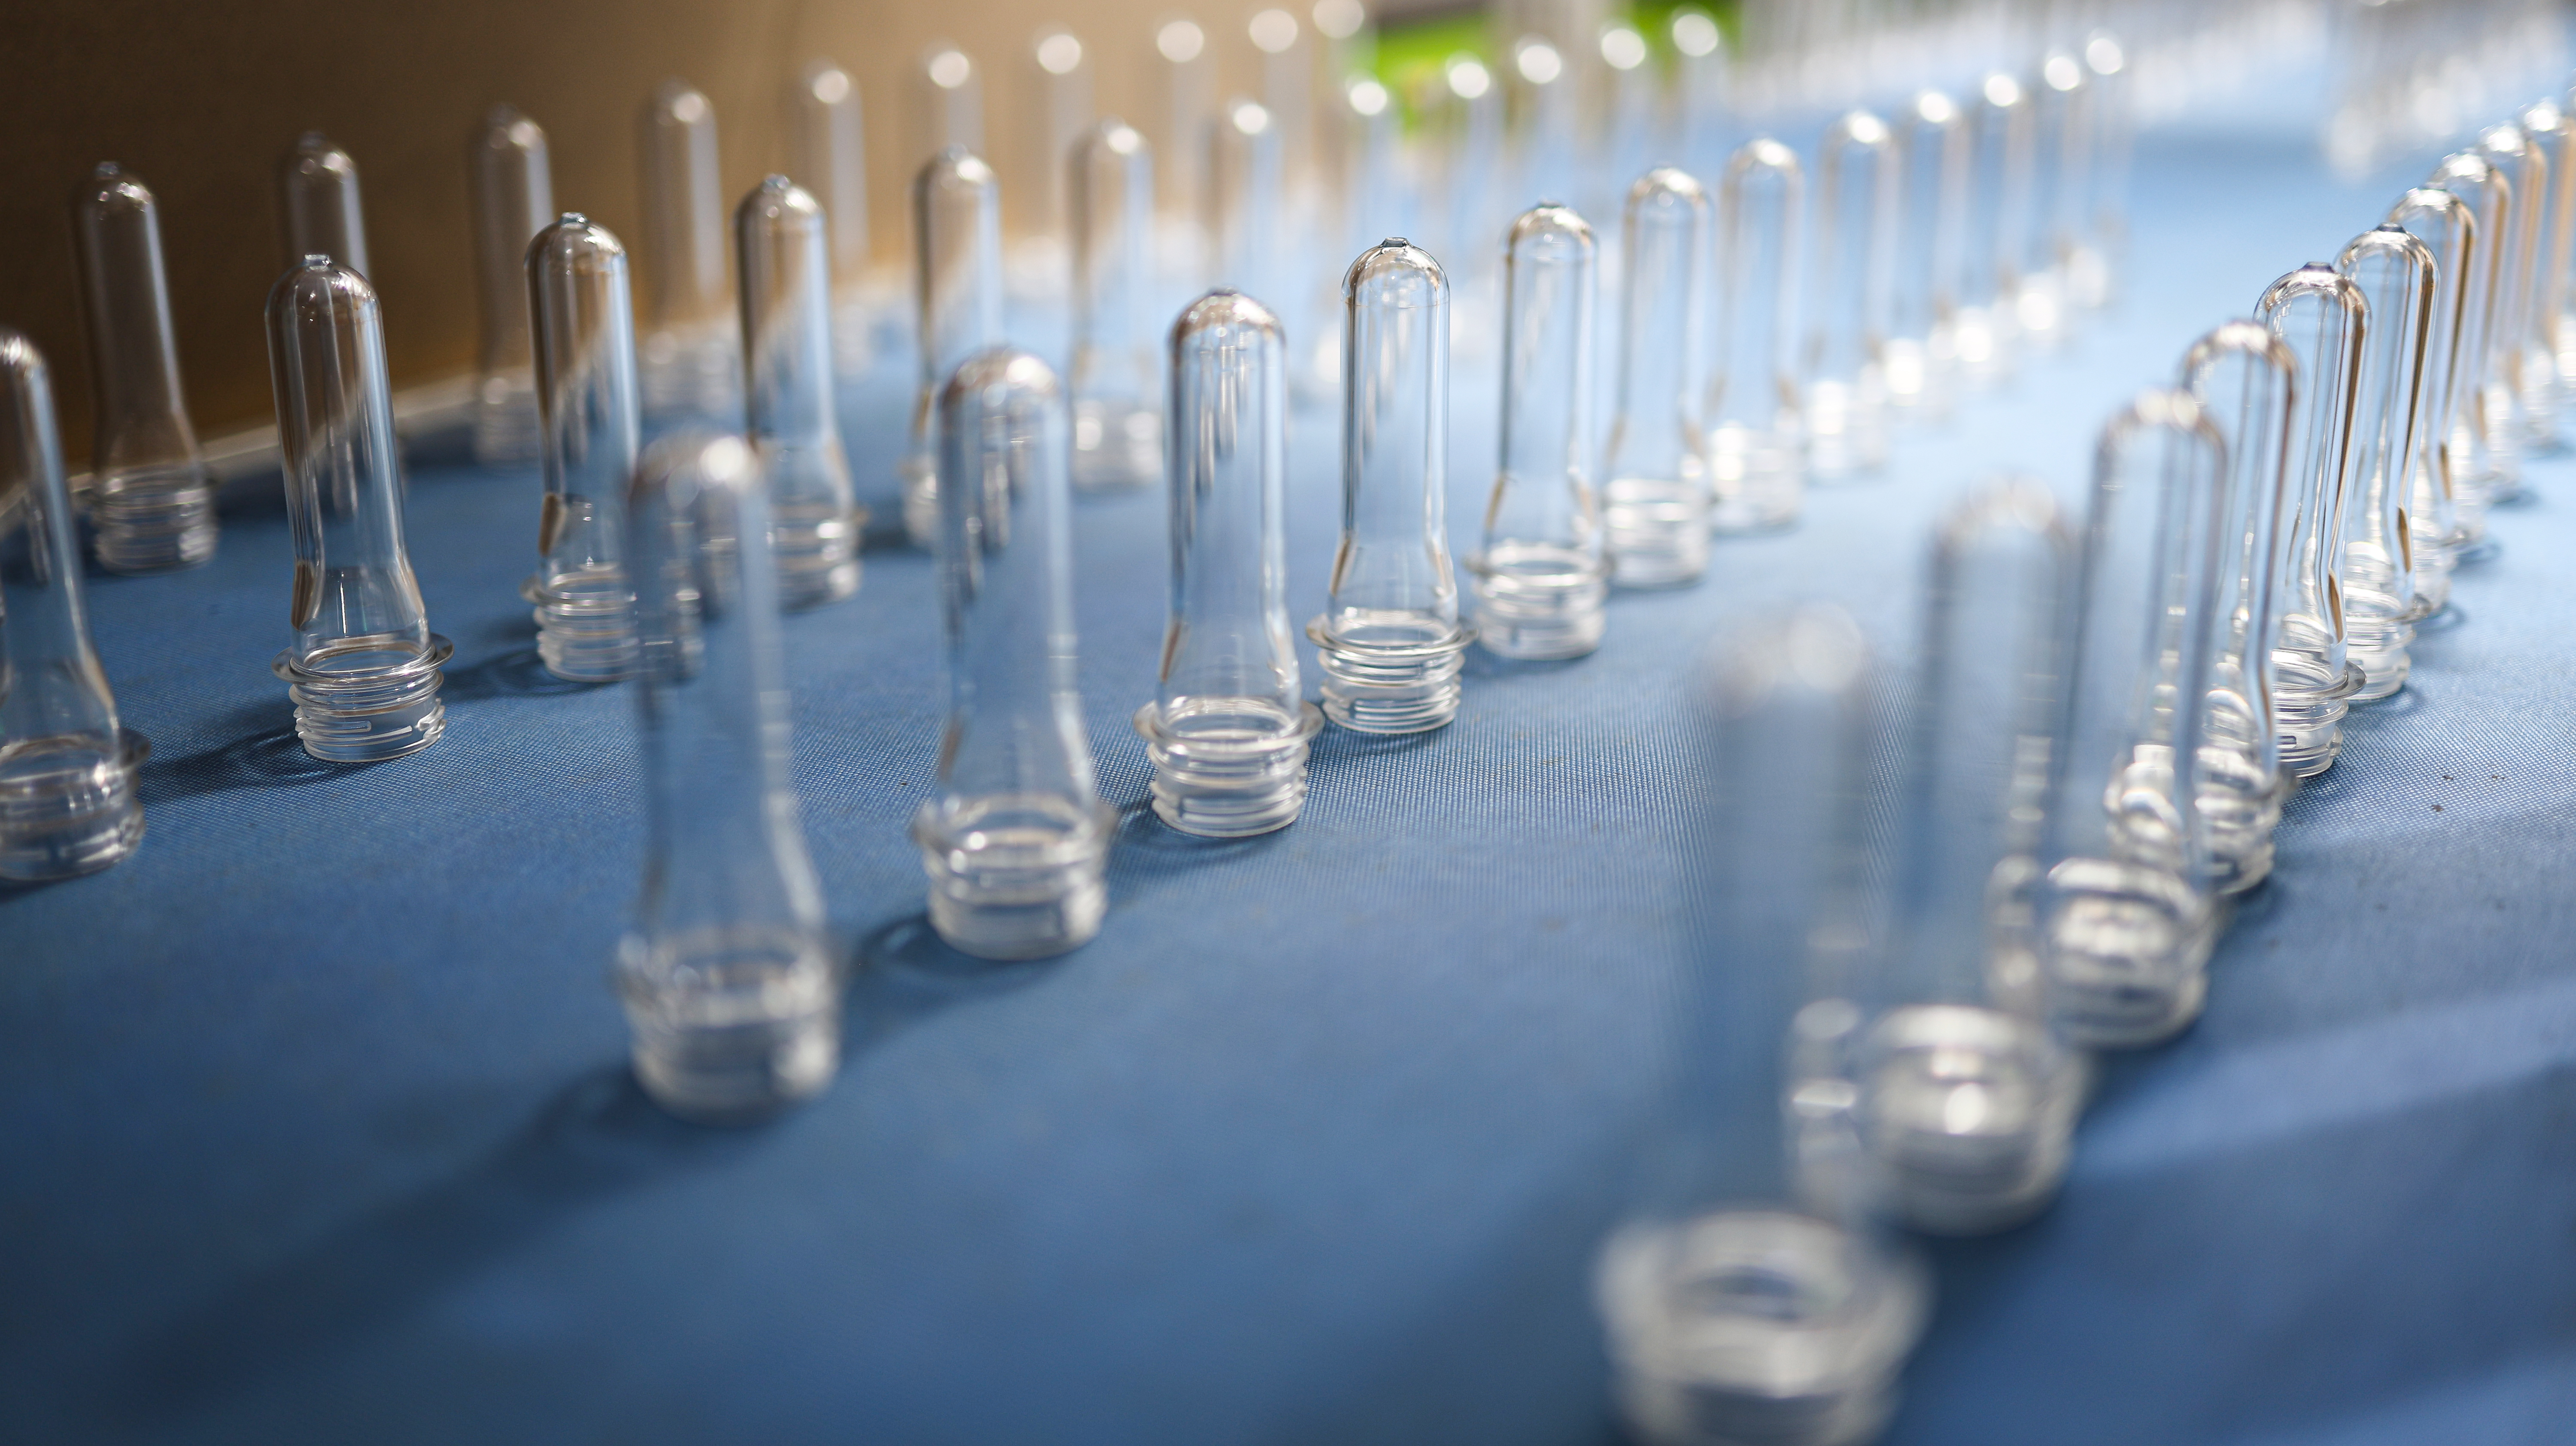
สิ่งเหล่านี้คือรูปแบบเริ่มต้น
พวกมันหนา ใส และสั้นป chubby — ดูไม่เหมือนขวดที่เรียวบางและเรียบเนียนซึ่งจะได้มาเลย แต่จริงๆ แล้วมันคือทุกสิ่งทุกอย่าง: เกลียวที่คอขวด แหวนรองรับ การกระจายความหนาของผนังตัวขวด และโครงสร้างฐาน ล้วนถูกกำหนดไว้แล้วตั้งแต่ขั้นตอนของพรีฟอร์ม
กล่าวอีกนัยหนึ่ง: พรีฟอร์มเป็นเช่นไร ขวดก็จะเป็นเช่นนั้น
| พารามิเตอร์ | ค่าปกติ | คำอธิบาย |
|---|---|---|
| ความยาว | 50–150 มม. | ขึ้นอยู่กับความจุของขวด |
| เส้นผ่านศูนย์กลางภายนอก | 20–50 มิลลิเมตร | เส้นผ่านศูนย์กลางคอขวดมักอยู่ที่ 28 มิลลิเมตร 30 มิลลิเมตร 38 มิลลิเมตร เป็นต้น |
| น้ำหนัก | 8–100 กรัม | พรีฟอร์มสำหรับขวดน้ำมักอยู่ที่ 8–20 กรัม; พรีฟอร์มขนาดใหญ่อาจมากกว่า 50 กรัม |
| ความหนาของผนัง | 2–8 มิลลิเมตร | หนาขึ้นมากกว่าผนังขวดสำเร็จรูป (0.2–0.5 มม.) |
| เกลียวที่ส่วนคอ | รายละเอียดมาตรฐาน | เข้ากันได้กับฝาปิด ซึ่งโดยทั่วไปใช้ขนาด 28 มม. PCO, 30/25 มม. เป็นต้น |
| ค่า IV | 0.72–0.84 เดซิลิตรต่อกรัม | แตกต่างกันไปตามการใช้งาน |
| ปริมาณอะซีตัลดีไฮด์ | ≤3.0 ไมโครกรัมต่อกรัม | ข้อกำหนดสำหรับอาหาร; น้ำพรีเมียม ≤1.5 ไมโครกรัมต่อกรัม |
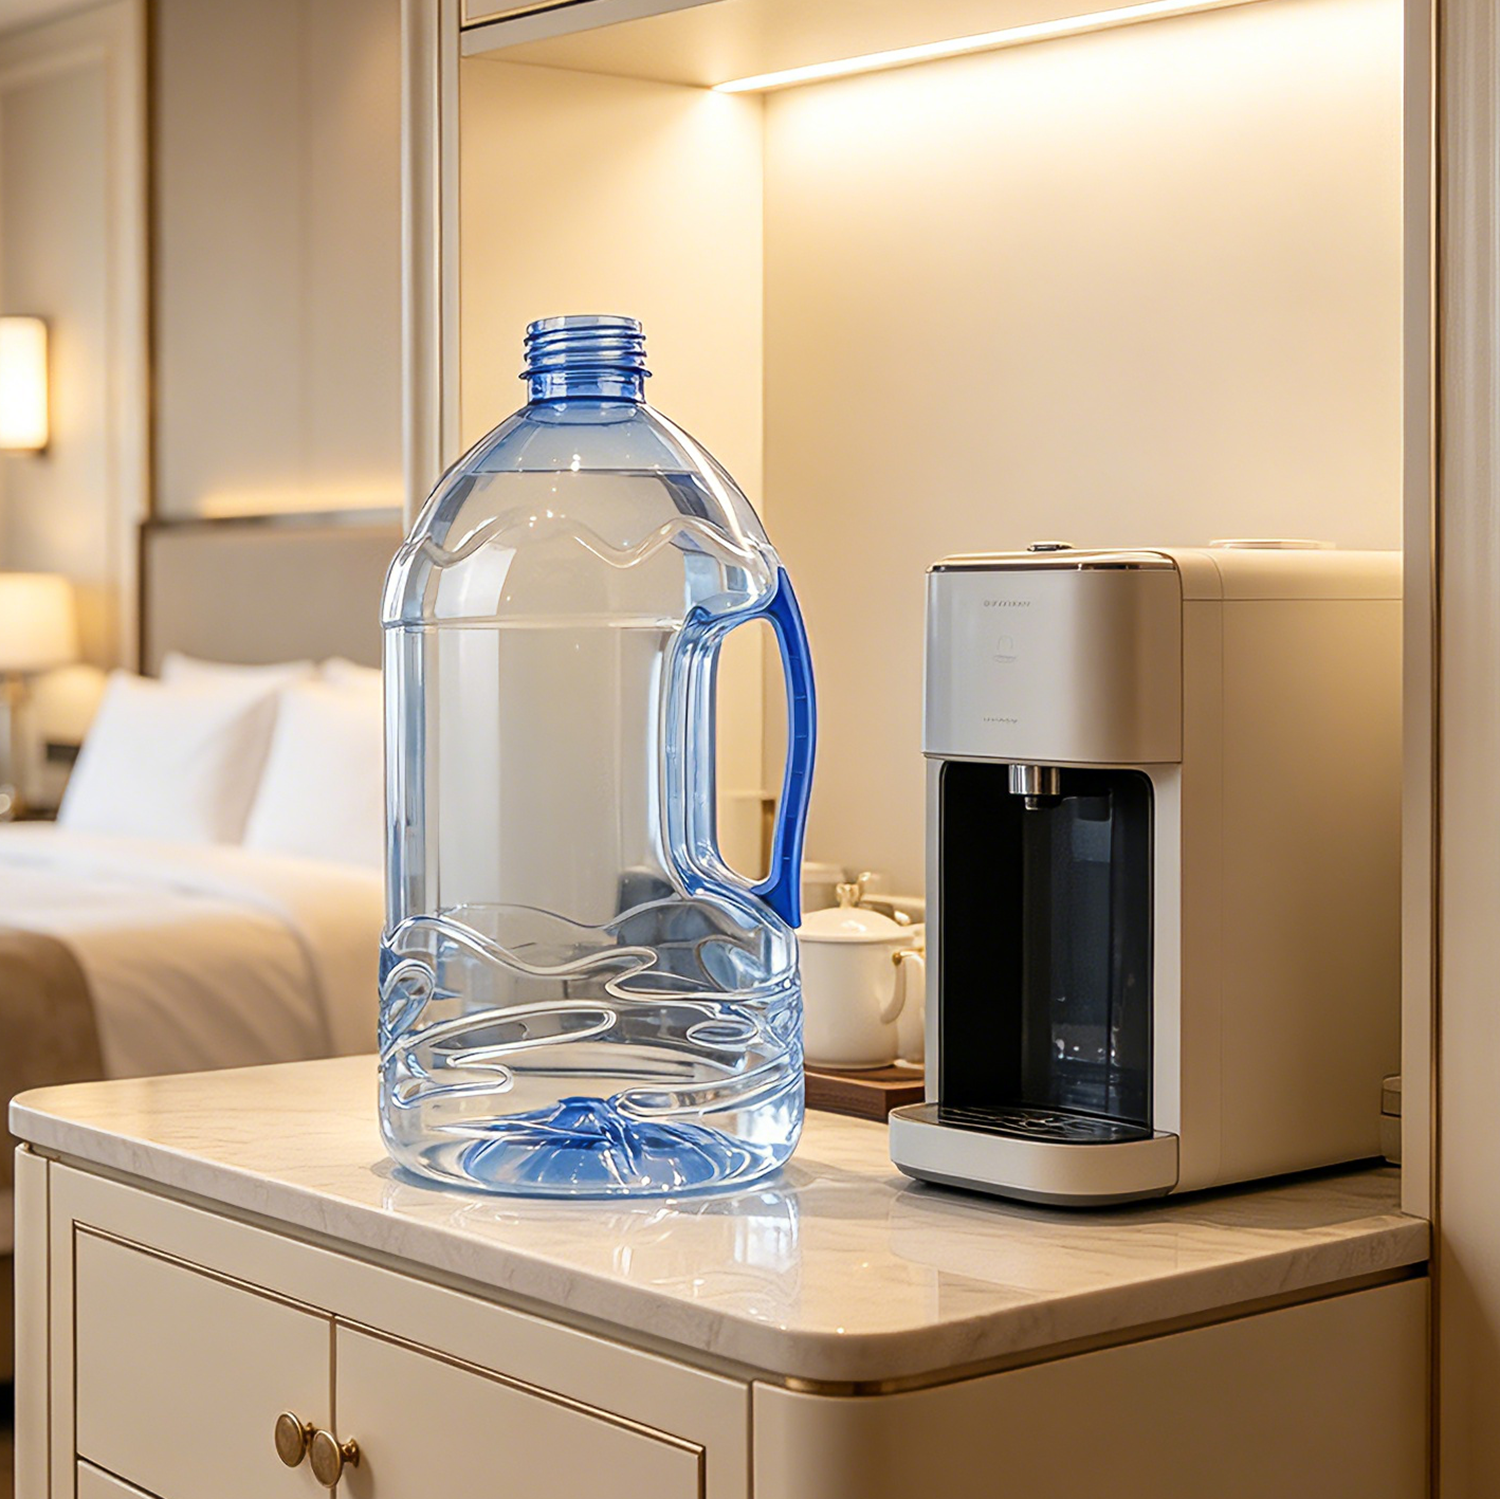
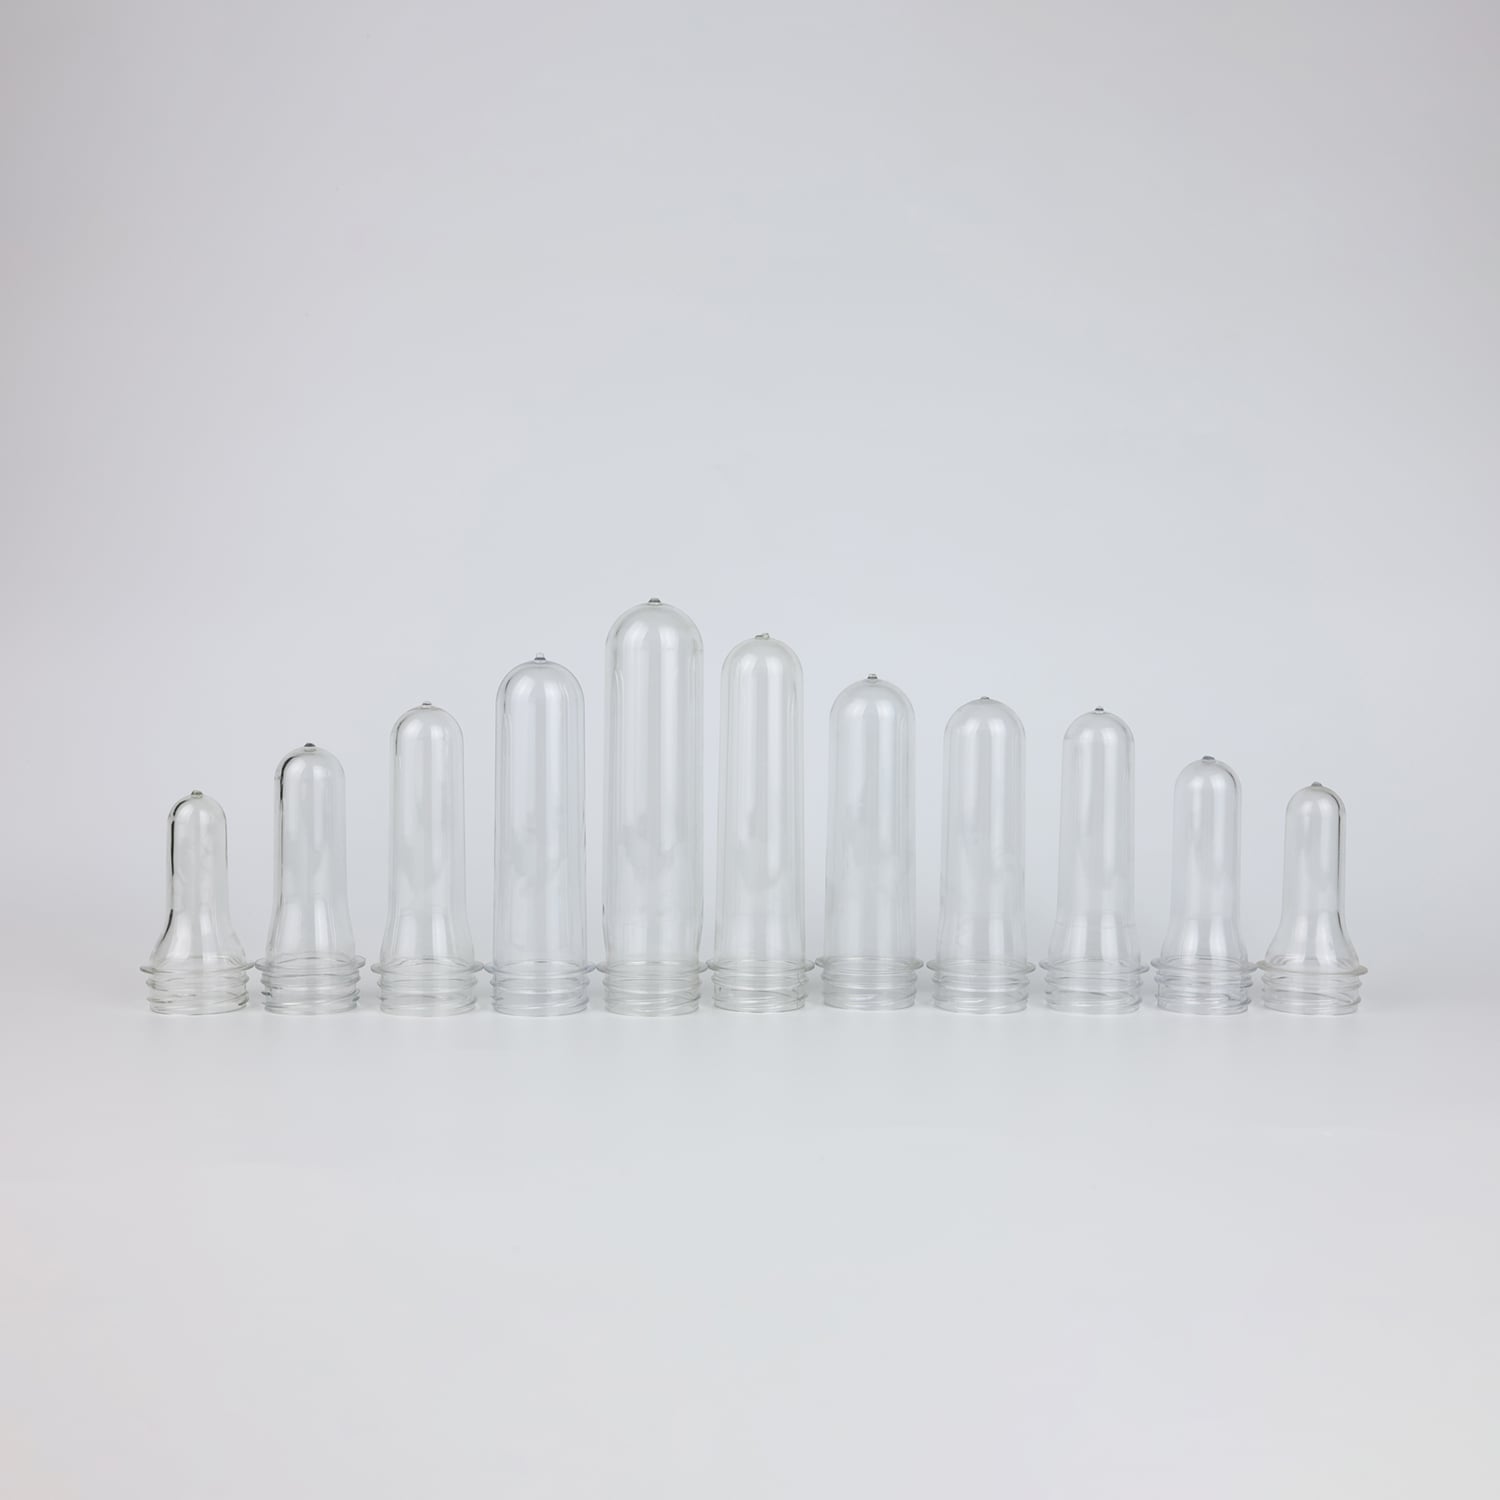
ไม่มีเพียงชนิดเดียวเท่านั้น ทั้งนี้ พรีฟอร์มจะแบ่งออกเป็นหลายประเภท ขึ้นอยู่กับการใช้งานปลายทาง
ขวดพรีฟอร์มสำหรับน้ำ พบได้บ่อยที่สุด ใช้สำหรับน้ำแร่และน้ำบริสุทธิ์ ค่า IV ประมาณ 0.72–0.76 น้ำหนักเบา ต้นทุนต่ำ
ขวดเปล่าแบบมีฟอง : ใช้สำหรับเครื่องดื่มประเภทโคคา-โคลา สไปรท์ และเครื่องดื่มมีฟองอื่นๆ มีค่า IV สูง (0.76–0.80) ฐานรูปกลีบดอกไม้ ทนแรงดันภายในได้ดี
ขวดเปล่าแบบบรรจุร้อน : ใช้สำหรับเครื่องดื่มชาและน้ำผลไม้ คอขวดต้องผ่านการตกผลึก และทนต่อการบรรจุที่อุณหภูมิสูง 85–95 องศาเซลเซียส
ขวดพรีฟอร์มสำหรับน้ำมัน : ใช้สำหรับน้ำมันปรุงอาหารและเครื่องปรุงรส โดยทั่วไปมีน้ำหนักมากกว่า ผนังหนากว่า และทนต่อการตกหล่นได้ดี
ขวดเปล่าแบบปากกว้าง : ใช้สำหรับแยม น้ำผึ้ง ถั่ว เป็นต้น มีเส้นผ่านศูนย์กลางคอขวดใหญ่ (38 มม. ขึ้นไป) ทำให้เทออกได้ง่าย
ขวดเปล่าสำหรับผลิตภัณฑ์เครื่องสำอาง : ใช้สำหรับแชมพู สบู่เหลวสำหรับร่างกาย เป็นต้น ต้องการความใสและความเงาในระดับสูงมาก
 |
 |
ชิ้นงานก่อนขึ้นรูปไม่สามารถเปลี่ยนเป็นขวดได้โดยตรง ต้องผ่านกระบวนการให้ความร้อนสูงก่อน
ชิ้นงานก่อนขึ้นรูปจะถูกป้อนเข้าไปในเตาของเครื่องขึ้นรูปแบบเป่า และให้ความร้อนด้วยหลอดไฟอินฟราเรดไกลที่อุณหภูมิ 90–120 องศาเซลเซียส ช่วงอุณหภูมินี้มีความสำคัญยิ่ง — หากต่ำกว่า 90 องศาเซลเซียส พีอีทีจะแข็งเกินไปจนไม่สามารถเป่าขึ้นรูปได้ แต่หากสูงกว่า 120 องศาเซลเซียส พีอีทีจะเกิดการตกผลึกมากเกินไป ทำให้ขวดมีสีขาวและขุ่น ช่วงอุณหภูมิที่เหมาะสมจึงแคบเพียง 30 องศาเซลเซียสเท่านั้น และการเบี่ยงเบนเพียงไม่กี่องศาอาจก่อให้เกิดข้อบกพร่อง
การให้ความร้อนไม่ใช่เพียงการ ‘อบ’ อย่างง่าย ๆ เท่านั้น ภายในเตา ชิ้นงานก่อนขึ้นรูปจะหมุนต่อเนื่อง ขณะเคลื่อนที่ตามแนวแกนผ่านโซนให้ความร้อนหลายโซน (เครื่องขึ้นรูปแบบเป่ารุ่นใหม่ทั่วไปมี 6–9 โซน) กำลังไฟของแต่ละโซนสามารถปรับแยกกันได้ เพื่อให้ส่วนต่าง ๆ ของชิ้นงานก่อนขึ้นรูปบรรลุอุณหภูมิที่แตกต่างกัน — ส่วนไหล่ต้องได้รับความร้อนเพียงพอเพื่อขยายตัว ส่วนตัวขวดต้องได้รับความร้อนอย่างสม่ำเสมอ และส่วนก้นต้องควบคุมอุณหภูมิอย่างแม่นยำ
รูปทรงที่ได้รับความร้อนจะถูกย้ายเข้าไปในแม่พิมพ์เป่า แท่งยืดจะเข้าผ่านส่วนคอและดันลงที่ก้นของรูปทรง ทำให้รูปทรงยืดตัวตามแนวแกน — เหมือนการยืดยางรัดผม
ความเร็ว ระยะการเคลื่อนที่ และระยะห่างระหว่างแท่งยืดกับฐานแม่พิมพ์ ต้องสอดคล้องอย่างแม่นยำกับอุณหภูมิของรูปทรง เมื่ออุณหภูมิต่ำ ความเร็วในการยืดควรช้าลงเพื่อป้องกันการแตกร้าว; เมื่ออุณหภูมิสูง สามารถเพิ่มความเร็วได้ตามสมควร
อากาศแรงดันสูง (โดยทั่วไป 25–38 บาร์) จะถูกฉีดผ่านส่วนคอ ทำให้รูปทรงที่ยืดแล้วขยายตัวออกด้านนอกจนแนบกับผนังแม่พิมพ์ รูปทรงจึงเปลี่ยนรูปร่างทันทีเป็นขวด — ทั้งส่วนตัวขวด ไหล่ขวด และก้นขวดเกิดขึ้นพร้อมกันในขั้นตอนเดียว
การเป่าแบ่งออกเป็น การเป่าเบื้องต้น และ การเป่าแรงดันสูง สองขั้นตอน การเป่าเบื้องต้นใช้แรงดันต่ำกว่า (0.8–1 เมกะปาสคาล) เพื่อขยายรูปทรงในระยะแรก ส่วนการเป่าแรงดันสูงใช้แรงดันสูงกว่า (2.5–3.8 เมกะปาสคาล) เพื่อดันขวดให้แนบสนิทกับผนังแม่พิมพ์ ทำให้ได้รายละเอียดและเส้นขอบที่ชัดเจน
น้ำหล่อเย็น (อุณหภูมิ 10–30 องศาเซลเซียส) ไหลเวียนผ่านแม่พิมพ์ เพื่อทำให้ขวดเย็นตัวและแข็งตัวอย่างรวดเร็ว สายโมเลกุลที่เหยียดตรงออกในระหว่างการยืดและการเป่า จะถูก 'ตรึง' ไว้ในตำแหน่งนั้น ทำให้ขวดมีความแข็งแรง ใส และทนทาน
การควบคุมอุณหภูมิของน้ำหล่อเย็นมีความสำคัญยิ่ง ปกติแล้วส่วนตัวขวดจะควบคุมที่อุณหภูมิ 20–45 องศาเซลเซียส ส่วนก้นขวดต้องใช้อุณหภูมิต่ำกว่า คือ 5–8 องศาเซลเซียส หากหล่อเย็นไม่เพียงพอ ขวดจะขุ่น แต่หากหล่อเย็นเร็วเกินไป ขวดอาจเปราะบาง
กระบวนการทั้งหมดมักใช้เวลาเพียง 2–3 วินาที เท่านั้น วัตถุรูปทรงคล้ายหลอดทดลองขนาดเล็กจึงกลายเป็นขวดน้ำที่ใสกระจ่าง
ในกระบวนการเปลี่ยนจากพรีฟอร์มเป็นขวด มีพารามิเตอร์สำคัญหนึ่งตัวที่เรียกว่า อัตราส่วนการยืด .
อัตราการยืดตามแนวแกน ความยาวพรีฟอร์ม → ความสูงขวด
อัตราการยืดตามแนวรัศมี เส้นผ่านศูนย์กลางพรีฟอร์ม → เส้นผ่านศูนย์กลางขวด
อัตราส่วนการยืดรวมทั้งหมด : โดยทั่วไปอยู่ระหว่าง 8:1 ถึง 12:1
ยิ่งอัตราส่วนการยืดมากเท่าไร สายโซ่โมเลกุลของ PET ก็จะยิ่งเหยียดตรงและจัดเรียงตัวอย่างมีทิศทางมากขึ้นเท่านั้น ส่งผลให้ขวดมีความแข็งแรงและความแข็งแกร่งสูงขึ้น นี่คือเหตุผลที่ขวดบางรุ่นมีผนังบางแต่รู้สึกแข็งแกร่งมาก — เพราะอัตราส่วนการยืดถูกออกแบบอย่างเหมาะสม และสายโซ่โมเลกุลจัดเรียงตัวอย่างสมบูรณ์
ในทางกลับกัน หากแบบจำลองพรีฟอร์มออกแบบไม่เหมาะสม (อัตราส่วนการยืดต่ำเกินไป) การจัดเรียงตัวของโมเลกุลจะไม่เพียงพอ ทำให้ขวดรู้สึกนิ่มและหย่อนยาน แม้ผนังจะไม่บางก็ตาม
เพราะพรีฟอร์มเป็นตัวกำหนด สมรรถนะทั้งหมด ของขวด
พรีฟอร์มน้ำหนัก 10 กรัม จะผลิตขวดได้ประมาณ 10 กรัม (สูญเสียน้อยนิดระหว่างกระบวนการเป่า) ว่าขวดจะรู้สึกหนาหรือเบา ขึ้นอยู่กับน้ำหนักของพรีฟอร์มเป็นอันดับแรก
ขวดน้ำทั่วไปขนาด 500 มล. ที่วางจำหน่ายในท้องตลาดมีน้ำหนักตั้งแต่ 8 กรัม ถึง 15 กรัม ขวดที่เบากว่าใช้วัสดุน้อยลง แต่ต้องออกแบบพรีฟอร์มและขั้นตอนการเป่าขวดอย่างแม่นยำยิ่งขึ้นเพื่อให้มั่นใจในความแข็งแรง
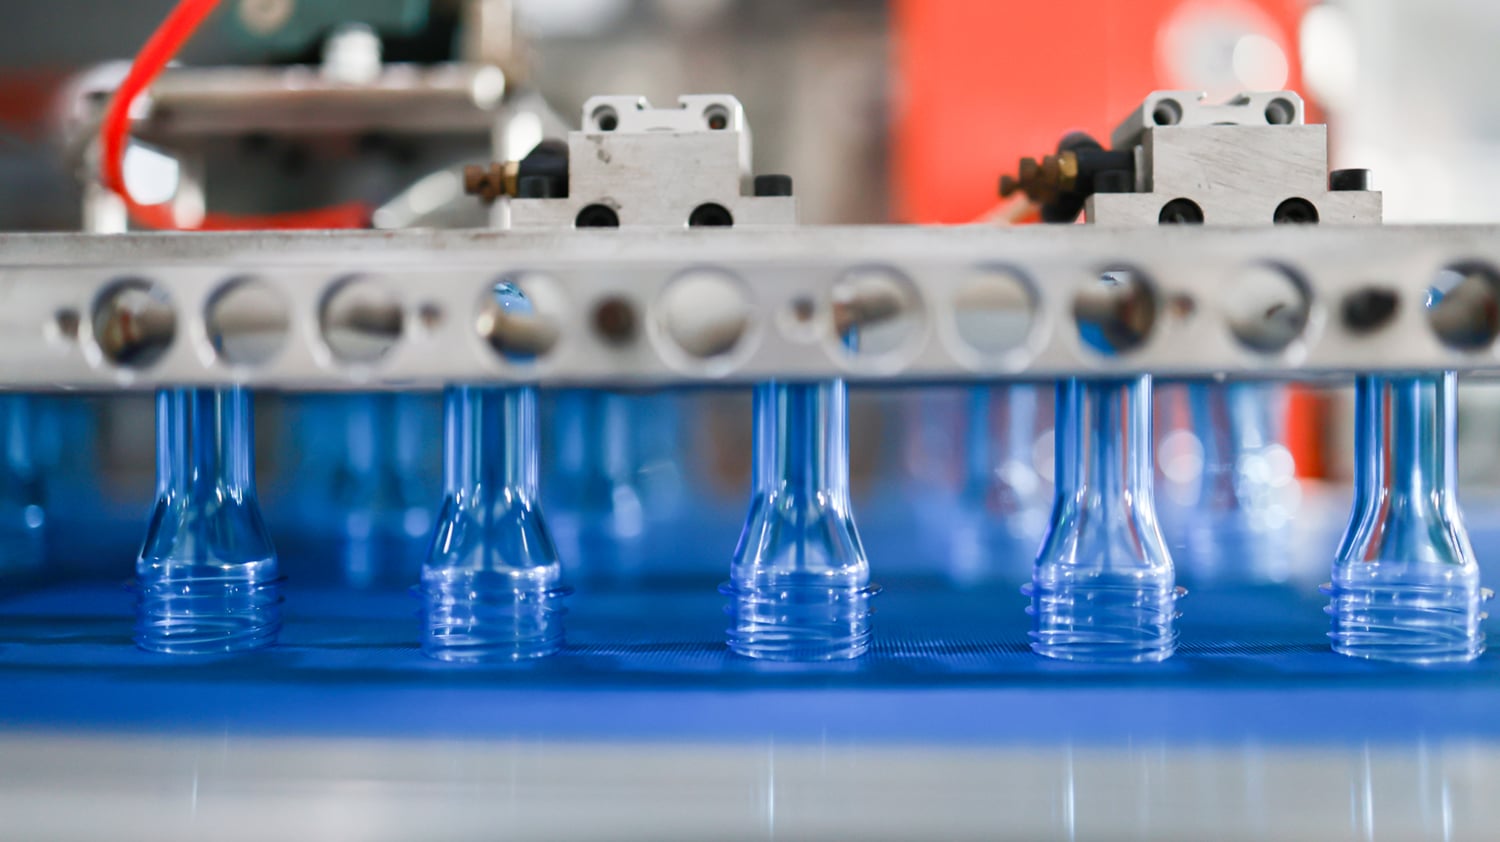
หากความหนาของผนังพรีฟอร์มไม่สม่ำเสมอ ขวดที่ผ่านกระบวนการเป่าจะมีผนังด้านหนึ่งหนาและอีกด้านบาง หรืออาจมีฐานเอียงจากศูนย์กลาง นอกจากนี้ยังอาจหดตัวและบิดเบี้ยวหลังบรรจุของเหลว หรือระเบิดระหว่างการขนส่ง
สำหรับพรีฟอร์มคุณภาพสูง ความคลาดเคลื่อนของความหนาผนังจากแม่พิมพ์ช่องเดียวกันสามารถควบคุมได้ภายใน ±0.1 มม. และความแปรปรวนของน้ำหนักระหว่างช่องแม่พิมพ์ต่าง ๆ สามารถควบคุมได้ภายใน ±0.2 กรัม
ค่า IV (intrinsic viscosity) แสดงความยาวของสายโซ่โมเลกุล PET ค่า IV สูงหมายถึงความเหนียวดีและความต้านทานแรงอัดสูง ในขณะที่ค่า IV ต่ำทำให้ขวดนิ่มและยุบตัวเมื่อกด รวมทั้งอาจแตกหักได้แม้ตกจากความสูงต่ำ
โดยทั่วไป ตัวอย่างก่อนขึ้นรูปสำหรับน้ำต้องมีค่า IV มากกว่าหรือเท่ากับ 0.72 เดซิลิตรต่อกรัม หากเติมเศษพลาสติกกลับมาใช้ใหม่มากเกินไป ค่า IV อาจลดลงต่ำกว่า 0.68 ทำให้ขวดที่เป่าขึ้นรูปมีความแข็งแรงไม่เพียงพอ
อะซีตัลดีไฮด์เป็นโมเลกุลขนาดเล็กที่เกิดขึ้นระหว่างกระบวนการแปรรูป PET ที่อุณหภูมิสูง มีกลิ่นฉุนคล้ายผลไม้ หากตัวอย่างก่อนขึ้นรูปมีปริมาณอะซีตัลดีไฮด์สูง น้ำที่บรรจุจะเริ่มมีรสชาติคล้ายพลาสติกภายในไม่กี่วัน จมูกของมนุษย์ไวต่ออะซีตัลดีไฮด์มาก โดยสามารถตรวจจับได้ที่ความเข้มข้นต่ำเพียง 0.05–0.1 ส่วนต่อล้าน
ตัวอย่างก่อนขึ้นรูปสำหรับอาหารโดยทั่วไปต้องมีปริมาณอะซีตัลดีไฮด์ไม่เกิน 3.0 ไมโครกรัมต่อกรัม ส่วนน้ำระดับพรีเมียมต้องไม่เกิน 1.5 ไมโครกรัมต่อกรัม มาตรฐานของ FDA มีความเข้มงวดยิ่งกว่านั้น โดยกำหนดให้ปริมาณอะซีตัลดีไฮด์ต้องต่ำกว่า 0.5 ส่วนต่อล้านเมื่อสัมผัสกับอาหาร
ส่วนคอของพรีฟอร์ม (บริเวณที่มีเกลียว) ผ่านการรักษาให้เกิดผลึกพิเศษ ทำให้กลายเป็นสีขาวขุ่น หากความเป็นผลึกไม่เพียงพอ คอจะบิดเบี้ยวขณะปิดฝา และไม่สามารถปิดผนึกได้อย่างมิดชิด ส่งผลให้อากาศและแบคทีเรียเข้าไปได้ และน้ำอาจรั่วไหลระหว่างการขนส่ง
การเกิดผลึกที่คอเป็นกระบวนการที่ต้องควบคุมอย่างแม่นยำ ภายในแม่พิมพ์ พรีฟอร์มจะถูกให้ความร้อนอย่างรวดเร็วด้วย 'ปลอกเกิดผลึกที่คอ' จนถึงอุณหภูมิประมาณ 180 องศาเซลเซียส เพื่อสร้างชั้นผลึกที่สม่ำเสมอในบริเวณคอ ซึ่งใช้เวลาเพียง 1–2 วินาทีเท่านั้น แต่ข้อกำหนดในการควบคุมอุณหภูมิมีความเข้มงวดมาก
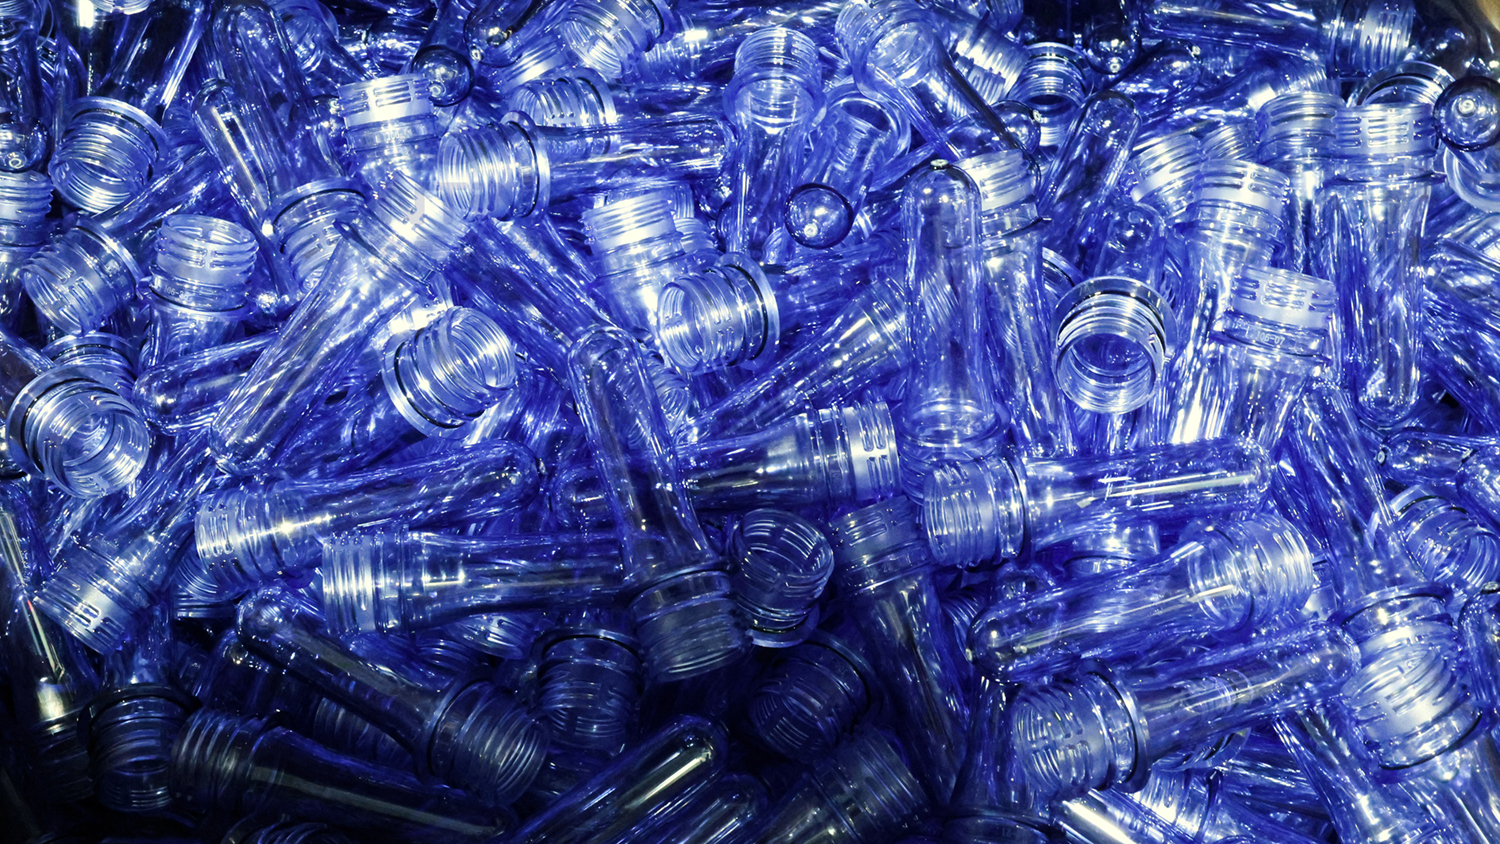
ระหว่างการฉีดขึ้นรูปและการเย็นตัว หากการระบายความร้อนไม่สม่ำเสมอ แรงดันตกค้างจะถูก 'ล็อก' ไว้ภายในพรีฟอร์ม หลังจากผ่านกระบวนการเป่าขวด แรงดันนี้จะไม่หายไป แต่ยังคงแฝงอยู่ภายในผนังขวด การกระแทกเบาๆ หรือการเปลี่ยนแปลงอุณหภูมิเล็กน้อยอาจทำให้แรงดันนี้ปลดปล่อยออกมาอย่างฉับพลัน ส่งผลให้ขวดระเบิด
โรงงานที่มีชื่อเสียงใช้เครื่องวัดแรงดันแบบโพลาไรซ์เพื่อตรวจสอบแรงดันตกค้างในพรีฟอร์ม เพื่อให้มั่นใจว่าอยู่ภายในขอบเขตความปลอดภัย
พรีฟอร์มคือรากฐานของขวด หากฐานไม่มั่นคง ยิ่งขวดสูงเท่าใด ความเสี่ยงก็ยิ่งมากขึ้นเท่านั้น
| การเปรียบเทียบ | พรีฟอร์มสำหรับน้ำ | พรีฟอร์มสำหรับเครื่องดื่มคาร์บอเนต |
|---|---|---|
| ค่า IV | 0.72–0.76 เดซิลิตรต่อกรัม | 0.76–0.80 เดซิลิตรต่อกรัม |
| ดีไซน์ฐาน | เรียบหรือเว้าตื้น | ฐานรูปกลีบดอกไม้ (ห้ากลีบ) |
| ความหนาของผนัง | บางค่อนข้าง | หนาค่อนข้าง |
| น้ำหนัก | เบา (8–15 กรัม/500 มล.) | หนัก (18–25 กรัม/500 มล.) |
| ความทนทานต่อแรงดัน | ต่ำ | สูง (4–5 บาร์) |
| โครงสร้างตัวถัง | ง่าย | ซี่โครงเสริม ลายเส้น |
ขวดบรรจุเครื่องดื่มคาร์บอเนตต้องทนแรงดันภายใน (ประมาณ 4 บาร์) ดังนั้นพรีฟอร์มของขวดเหล่านี้จึงมีค่า IV สูงกว่า มีการออกแบบส่วนก้นซับซ้อนกว่า และมีซี่โครงเสริมมากกว่า ขณะที่ขวดบรรจุน้ำไม่จำเป็นต้องรับแรงดันภายใน จึงสามารถผลิตให้เบากว่าและบางกว่าได้
หากคุณเคยซื้อชาเย็นหรือชาเขียว คุณอาจสังเกตเห็นว่าขวดเหล่านั้นมีความแข็งมากจนบีบไม่ได้เลย — นั่นไม่ใช่เพราะใช้วัสดุมากขึ้น แต่เป็นเพราะขวดเหล่านั้น ขวดสำหรับบรรจุร้อน .
ระหว่างกระบวนการบรรจุร้อน (85–90°C) ขวด PET จะหดตัวและบิดเบี้ยวจากอุณหภูมิสูง ดังนั้นขวดสำหรับการบรรจุร้อนจึงต้องมี:
วัตถุดิบ IV สูง (≥0.78 ดีแอล/กรัม)
ซี่โครงเสริมความแข็งแรงที่ซับซ้อนยิ่งขึ้น และแผ่นที่ผ่านกระบวนการปรับรูปด้วยความร้อน
กระบวนการ 'ปรับรูปด้วยความร้อน' หลังการเป่า (แม่พิมพ์ให้ความร้อนถึง 120–140 องศาเซลเซียส และคงขวดไว้ในแม่พิมพ์ร้อนเป็นเวลาหลายวินาที เพื่อกำจัดความเครียดภายใน และเพิ่มระดับผลึกให้ถึงประมาณ 35%)
ผลลัพธ์: ขวดสำหรับบรรจุร้อนมีความแข็งแกร่งสูงมาก และมีราคาแพงกว่า
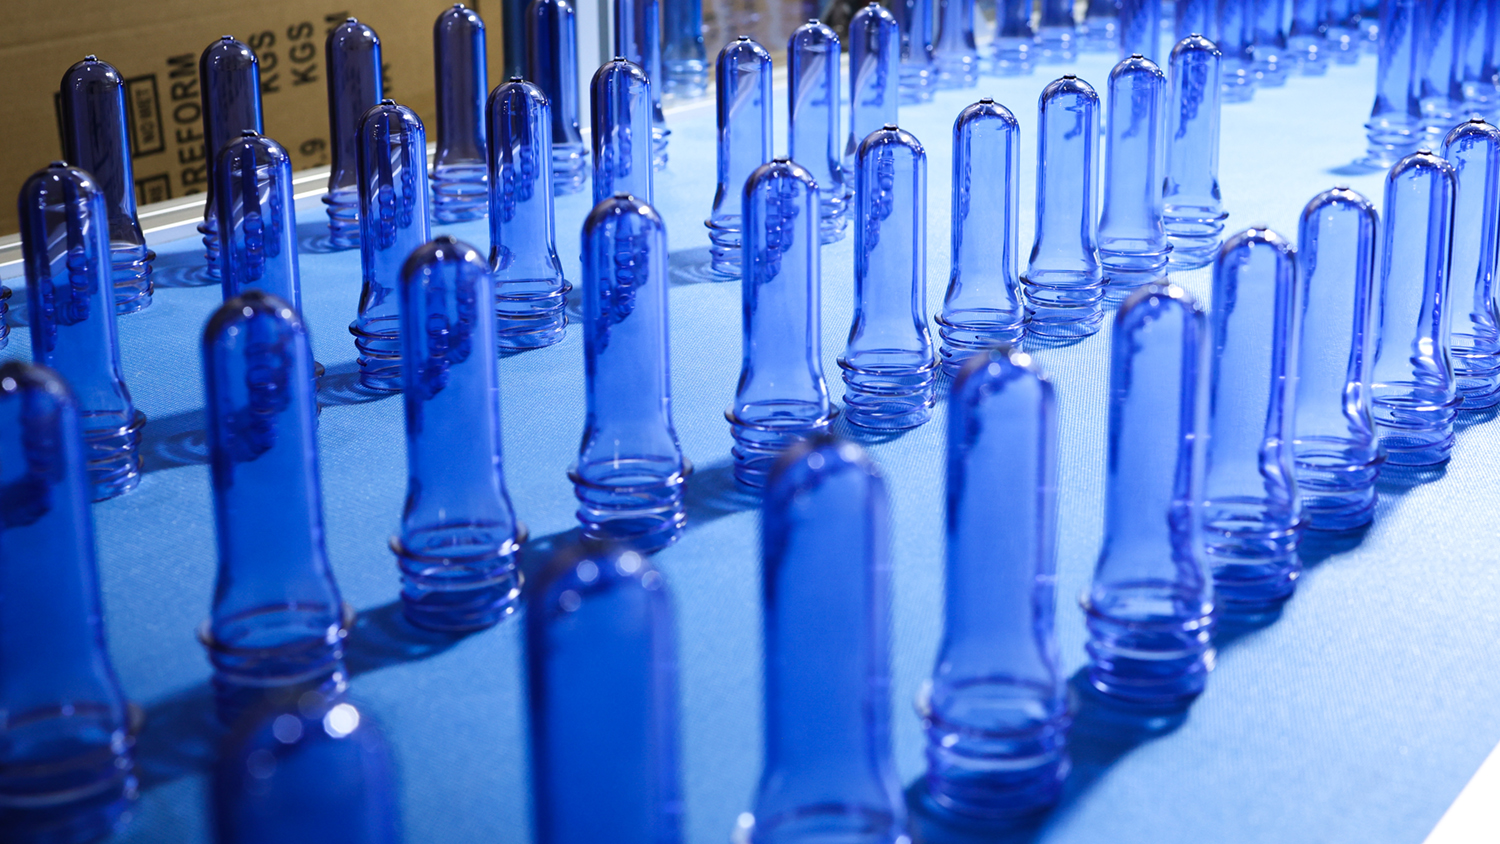
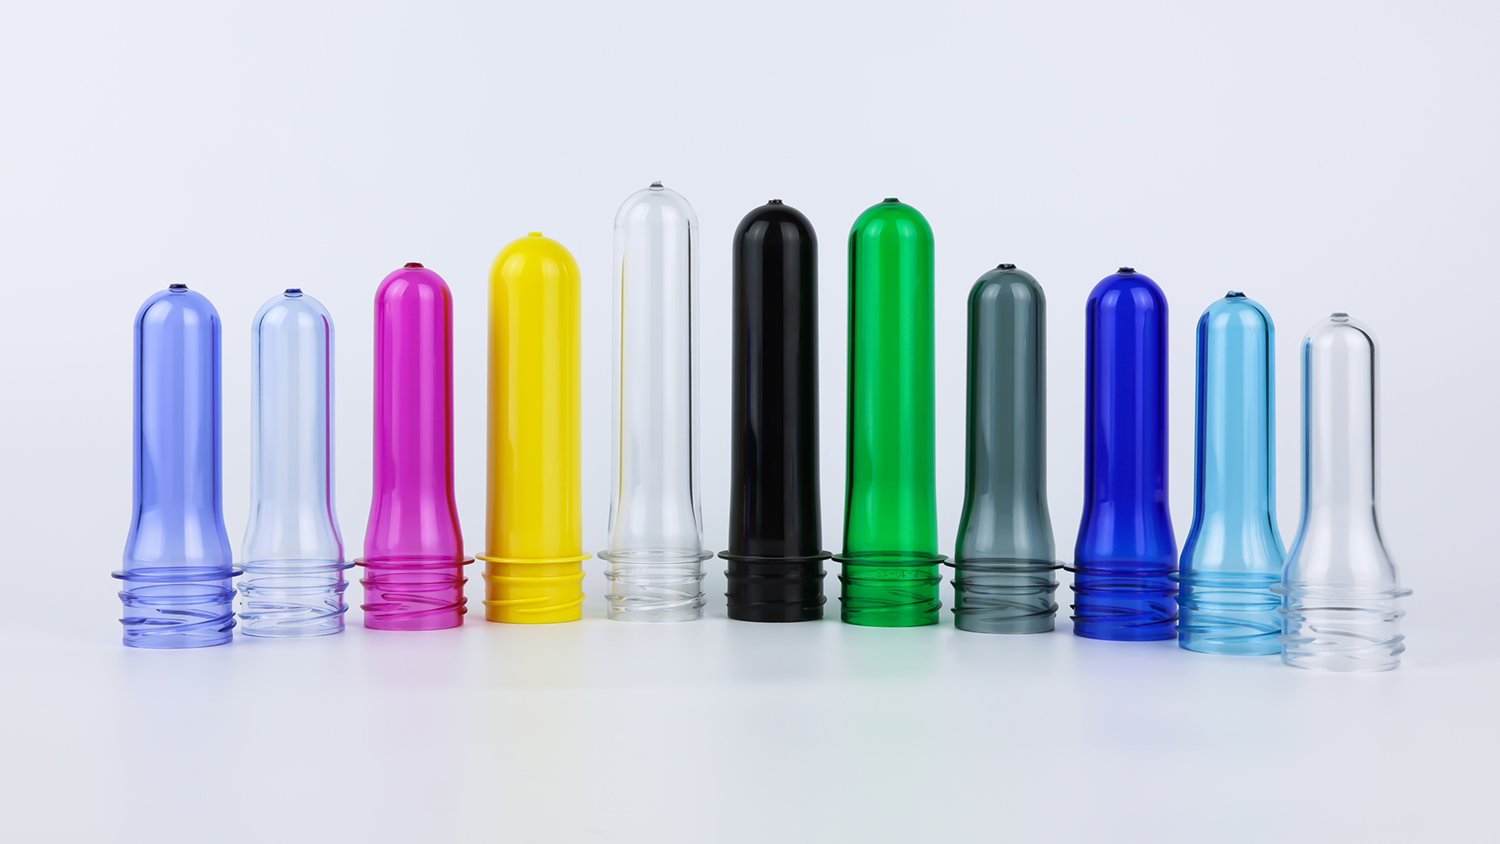
แบรนด์ต่าง ๆ กำลังหันมาให้ความสำคัญกับการสร้างเอกลักษณ์ของบรรจุภัณฑ์มากขึ้นเรื่อย ๆ — น้ำใสสีฟ้าอ่อน เครื่องดื่มโซดาสีเขียวอ่อน หรือเครื่องดื่มพลังงานสีเอมเบอร์ ขวดสีเหล่านี้จะเริ่มให้สีตั้งแต่ขั้นตอนพรีฟอร์ม
มีวิธีหลักสองวิธีในการให้สีพรีฟอร์ม PET:
Masterbatch เม็ดแข็ง: อัตราการผสม 2%–5%, อุปกรณ์ไม่ต้องการข้อจำกัดพิเศษ, เหมาะสำหรับการผลิตต่อเนื่องในปริมาณมาก
สีเหลว สีของเหลว: อัตราการผสม 0.1%–0.5%, การกระจายตัวสม่ำเสมอกว่า, สีสดใสกว่า, เปลี่ยนสีได้รวดเร็วกว่า แต่จำเป็นต้องใช้ปั๊มจ่ายสารเฉพาะ
ไม่ว่าจะใช้วิธีใด การปฏิบัติตามมาตรฐานสำหรับวัตถุที่สัมผัสอาหารก็เป็นข้อกำหนดพื้นฐานที่สุด สีที่ใช้ต้องสอดคล้องกับมาตรฐาน GB 9685 ห้ามใช้สีที่ไม่ได้รับรองสำหรับการใช้งานในอาหารอย่างเด็ดขาด
ตั้งแต่วัตถุดิบจนถึงการจัดส่ง ผลิตภัณฑ์ก่อนขึ้นรูป (preform) ต้องผ่านจุดตรวจสอบหลายจุด
เรซิน PET สำหรับใช้ในอาหารต้องสอดคล้องกับมาตรฐาน GB 4806.7 ปริมาณโลหะหนัก: ตะกั่ว ≤1 มิลลิกรัมต่อกิโลกรัม แคดเมียม ≤0.6 มิลลิกรัมต่อกิโลกรัม ค่าการใช้โพแทสเซียมเพอร์แมงกาเนต ≤10 มิลลิกรัมต่อกิโลกรัม สารตกค้างจากการระเหย ≤30 มิลลิกรัมต่อลิตร ตัวเลขเหล่านี้สะท้อนขีดจำกัดขั้นต่ำที่รับประกันสุขภาพของผู้บริโภค
เมื่อวัตถุดิบมาถึงแล้ว จะมีการเก็บตัวอย่างเพื่อทดสอบ เช่น ค่า IV จุดหลอมเหลว ความชื้น สี เป็นต้น วัตถุดิบที่ไม่ผ่านเกณฑ์จะถูกส่งคืนทันที และไม่นำไปใช้ในการผลิตอย่างเด็ดขาด
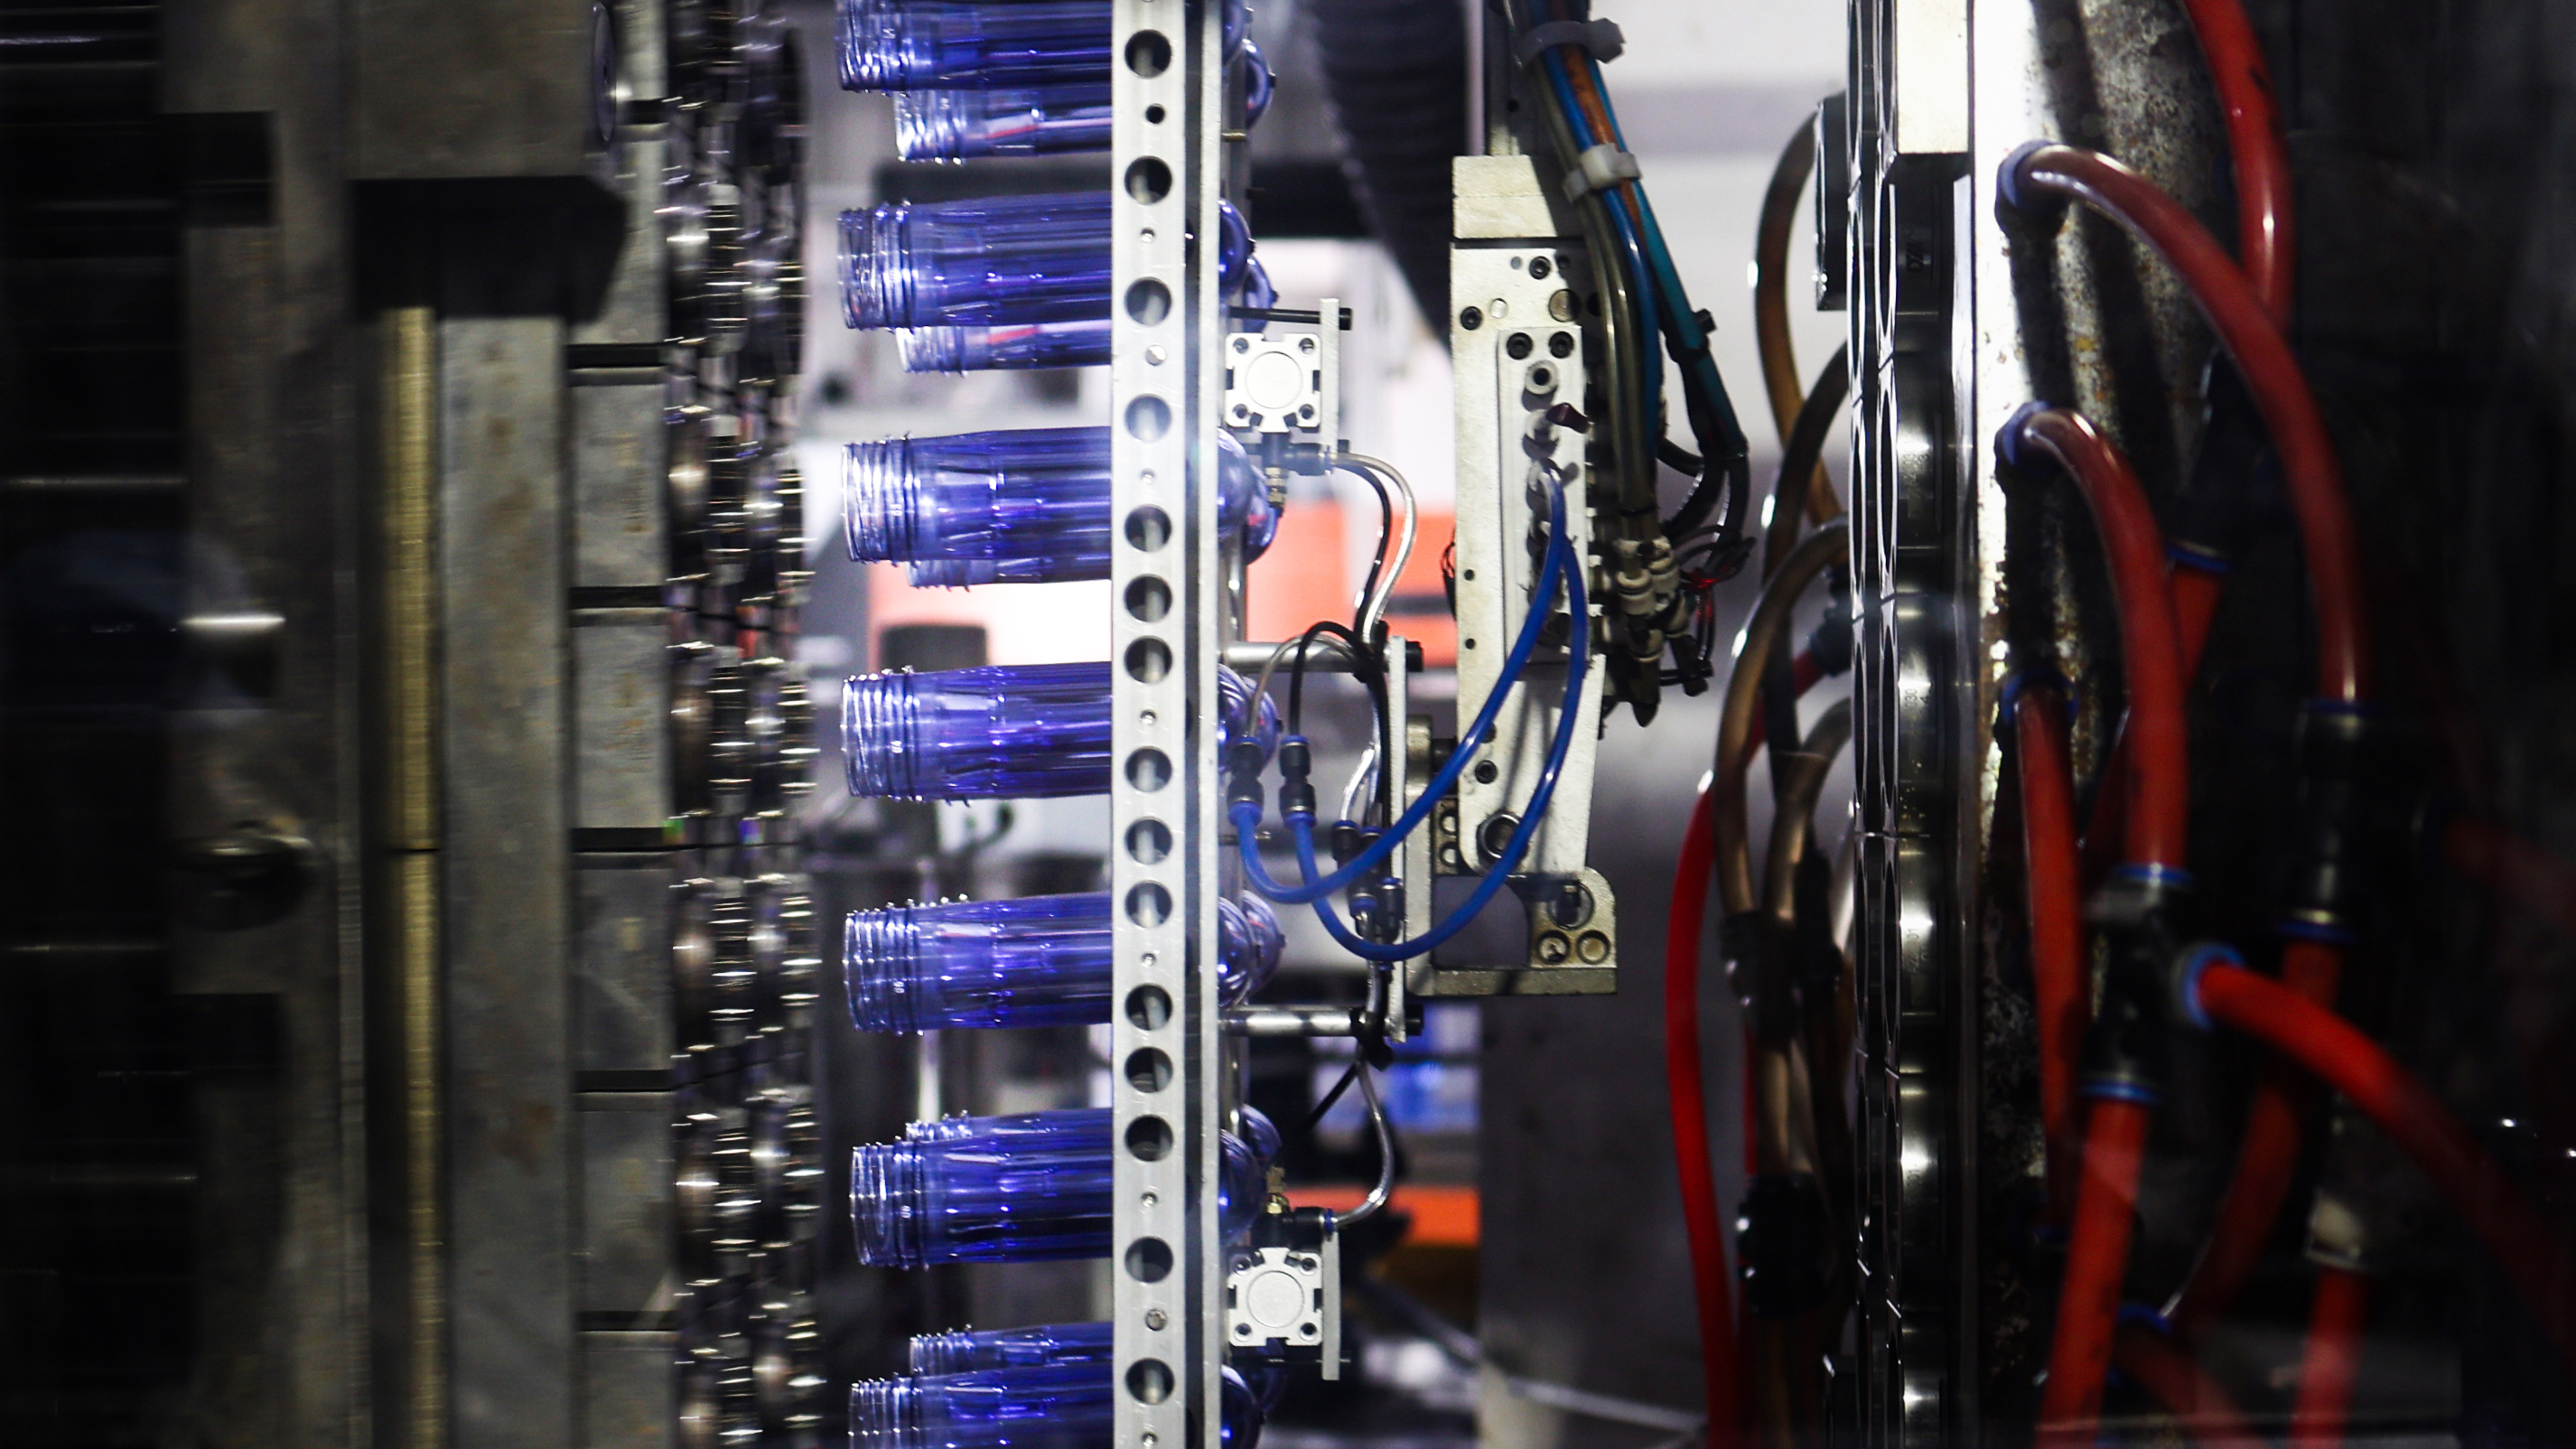
PET เป็นวัสดุที่ดูดซับความชื้นได้ หากไม่กำจัดความชื้นออกให้หมด จะเกิดปฏิกิริยาไฮโดรไลซิสระหว่างการฉีดขึ้นรูป — สายโมเลกุลแตก ค่า IV ลดลง และอะซีตัลดีไฮด์เพิ่มสูงขึ้นอย่างรวดเร็ว ดังนั้น อุณหภูมิ เวลา และจุดน้ำค้างในขั้นตอนการอบแห้งจึงต้องควบคุมอย่างแม่นยำ
สภาวะการอบแห้งทั่วไป: 160–180 องศาเซลเซียส ใช้เวลา 4–6 ชั่วโมง จุดน้ำค้างไม่เกิน -40 องศาเซลเซียส หลังการอบแห้ง ความชื้นในพีอีทีควรต่ำกว่า 50 พีพีเอ็ม (0.005%) แห้งเพียงใดจึงถือว่าแห้งพอ? แห้งมากกว่าอากาศในทะเลทรายหลายสิบเท่า
อุณหภูมิของมวลหลอม อุณหภูมิแม่พิมพ์ ความเร็วในการฉีดแรงดัน แรงดันคงที่ และระยะเวลาการระบายความร้อน — พารามิเตอร์หลายสิบตัวทำงานพร้อมกัน อุณหภูมิสูงเกินไปทำให้เกิดอะซีตัลดีไฮด์มากเกินไป อุณหภูมิต่ำเกินไปทำให้ชิ้นงานก่อนขึ้นรูปเปราะบาง รอบการผลิตสั้นเกินไปทำให้ระบายความร้อนไม่เพียงพอ แต่รอบการผลิตยาวเกินไปจะลดปริมาณการผลิต
วิศวกรผู้เชี่ยวชาญด้านการขึ้นรูปด้วยแรงดันที่ดี จำเป็นต้องใช้ประสบการณ์หลายปี หรือแม้แต่หลายสิบปี ในการหาจุดสมดุลที่เหมาะสมที่สุดจากพารามิเตอร์ทั้งหมดเหล่านี้
น้ำหนักชิ้นตัวอย่างจะวัดทุกๆ 2–4 ชั่วโมง ค่า IV และอะซีตัลดีไฮด์จะทดสอบทุกแบตช์ ส่วนความเครียดที่เหลืออยู่จะตรวจสอบเป็นระยะด้วยเครื่องวัดความเครียดแบบโพลาไรซ์ ความสม่ำเสมอของความหนาของผนังจะตรวจสอบโดยการส่องผ่านแสง ในโรงงานที่มีชื่อเสียง บันทึกการตรวจสอบอาจเติมตู้แฟ้มได้หลายตู้
รายการตรวจสอบก่อนจัดส่งสำหรับชิ้นงานก่อนขึ้นรูปทั่วไป:
| รายการตรวจสอบ | ความถี่ | วิธี | หลักเกณฑ์การรับ |
|---|---|---|---|
| น้ำหนัก | ทุก 2 ชั่วโมง | ตาชั่งอิเล็กทรอนิกส์ | ความคลาดเคลื่อนที่ยอมรับได้ ±0.2 กรัม (ขวดต้นแบบน้ำหนัก 20 กรัม) |
| ค่า IV | ต่อแต่ละล็อต | วิสโคซิมิเตอร์แบบคาปิลารี | ≥0.72 เดซิลิตรต่อกรัม |
| อะซีตัลดีไฮด์ | ต่อล็อต/ทุกสามเดือน | โครมาโทกราฟีแก๊ส | ≤3.0 ไมโครกรัมต่อกรัม |
| ความสม่ำเสมอของความหนาผนัง | ทุก 4 ชั่วโมง | การส่งผ่านแสง/อัลตราซาวนด์ | ไม่มีความเบี่ยงเบนที่มองเห็นได้ |
| แรงเครียด | ทุก 4 ชั่วโมง | เครื่องวัดความเครียดแบบโพลาไรซ์ | ไม่มีเส้นแสงสว่างเข้มข้น |
| ลักษณะ | ทุก 2 ชั่วโมง | ภาพประกอบ | ไม่มีจุดดำ ฟองอากาศ หรือสีเหลือง |
| ขนาดของส่วนคอขวด | ต่อแต่ละล็อต | คาลิเปอร์/โปรเจกเตอร์ | สอดคล้องกับความคลาดเคลื่อนที่ระบุในแบบแปลน |
ต้องจัดเก็บชิ้นงานก่อนขึ้นรูปในคลังสินค้าที่ควบคุมอุณหภูมิและระดับความชื้น โดยอุณหภูมิไม่เกิน 28°ซ และความชื้นไม่เกิน 70% ช่วงฤดูร้อน ต้องป้องกันการไฮโดรไลซิสที่เกิดจากอุณหภูมิและความชื้นสูง ช่วงฤดูหนาว ต้องป้องกันการเปราะหักที่เกิดจากอุณหภูมิต่ำ ความต่างของอุณหภูมิระหว่างคลังสินค้ากับโรงงานผลิตต้องไม่เกิน 2°ซ
ความเข้มงวดทั้งหมดที่มองไม่เห็นเหล่านี้ ในที่สุดจะกลายเป็นการหมุนฝาเปิดอย่างราบรื่น ง่ายดาย และไม่มีกลิ่น คุณไม่รู้สึกถึงสิ่งผิดปกติใดๆ เพราะทุกสิ่งที่ควรทำให้ดีนั้นได้รับการดำเนินการอย่างดีเยี่ยมแล้ว
ฉันเคยไปเยี่ยมโรงงานผลิตชิ้นงานก่อนขึ้นรูปแห่งหนึ่ง ซึ่งจัดหาให้แบรนด์น้ำดื่มรายใหญ่ภายในประเทศ
มีคำขวัญติดอยู่ในโรงงานผลิต: “ชิ้นงานก่อนขึ้นรูปทุกชิ้นที่คุณผลิตอาจถูกดื่มโดยเด็กคนหนึ่ง”
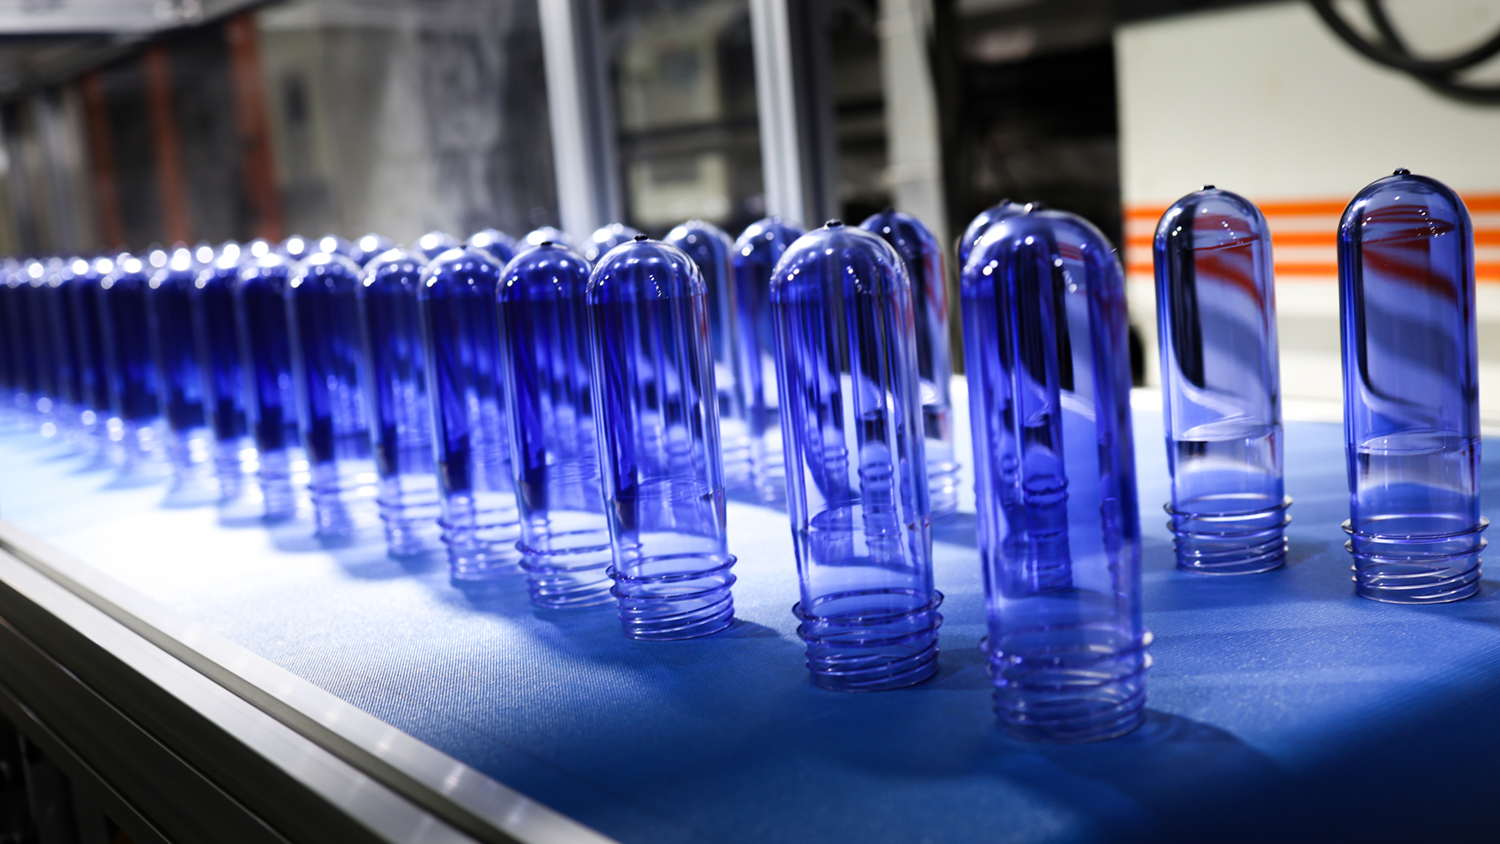
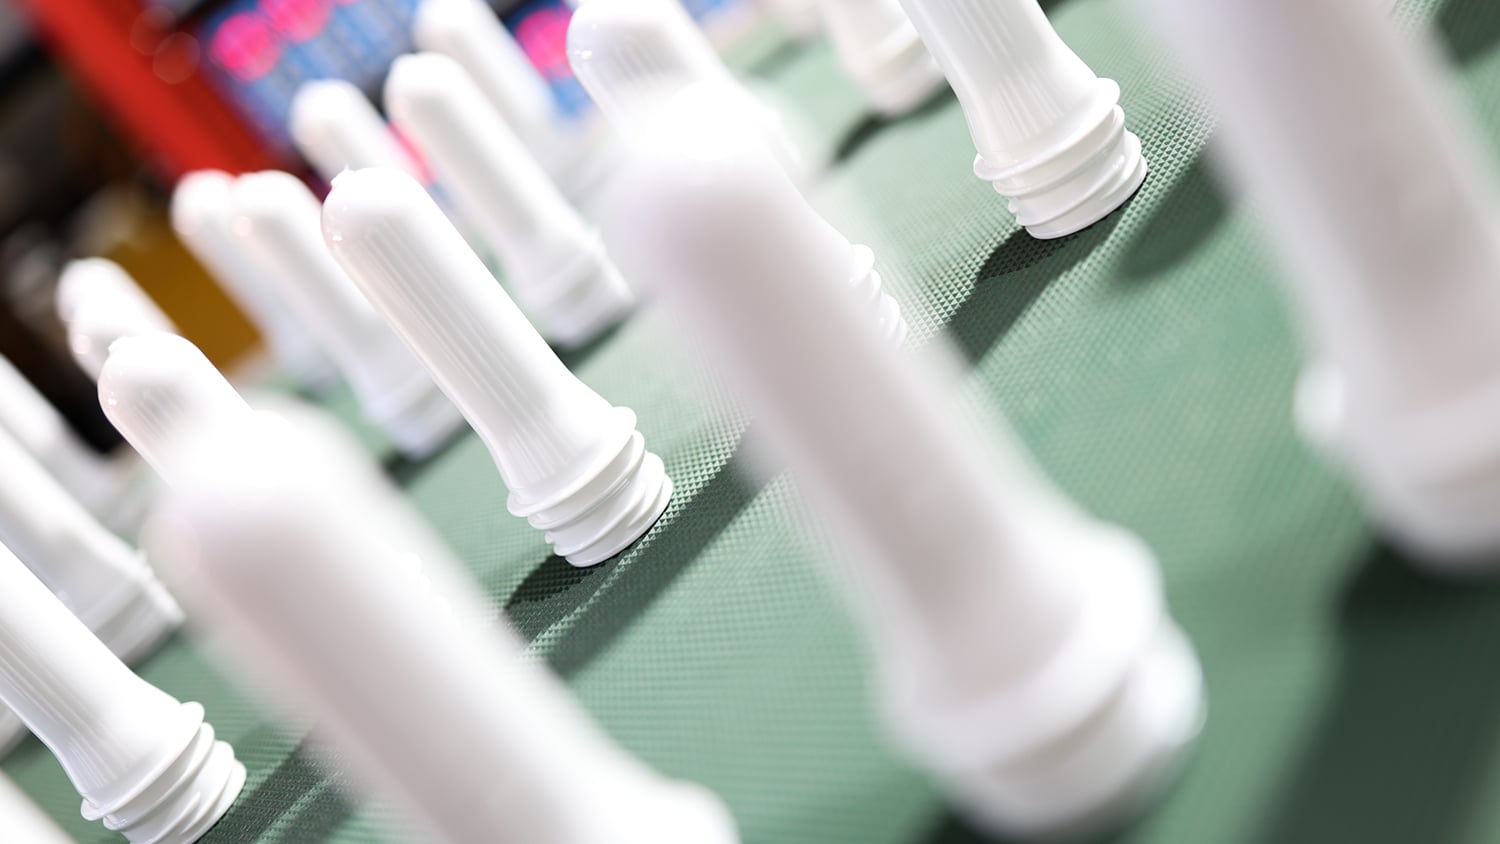
ห้องปฏิบัติการเงียบมาก มีเพียงเสียงเปิด-ปิดเครื่องขึ้นรูปด้วยแรงดันซ้ำๆ อย่างจังหวะเดียว ชิ้นงานก่อนขึ้นรูปจำนวนมากถูกปล่อยออกจากแม่พิมพ์ ตกลงบนสายพานลำเลียง และเรียงตัวกันอย่างเป็นระเบียบราวกับทหารที่กำลังรอการตรวจสอบ ทุกสองชั่วโมง เจ้าหน้าที่ควบคุมคุณภาพจะมาตรวจเยี่ยม หยิบตัวอย่างแบบสุ่มมาไม่กี่ชิ้น ชั่งน้ำหนักด้วยเครื่องชั่งอิเล็กทรอนิกส์ บันทึกข้อมูล จากนั้นยกขึ้นส่องแสงเพื่อตรวจสอบความใส และใช้ฟิล์มโพลาไรเซอร์ตรวจสอบความเครียด
ฉันถามว่า "คุณเคยรู้สึกชาหรือไม่ ที่ต้องผลิตชิ้นงานเหล่านี้จำนวนมากทุกวัน?"
เจ้าหน้าที่ควบคุมคุณภาพตอบว่า "ไม่เลย ทุกครั้งที่เห็นข่าวเกี่ยวกับแบรนด์น้ำดื่มใดแบรนด์หนึ่งมีปัญหา ฉันมักคิดในใจว่า ขอบคุณพระเจ้าที่ไม่ใช่ชิ้นงานก่อนขึ้นรูปของเรา ความรู้สึกนั้นให้ความพึงพอใจมากกว่าโบนัสเสียอีก"
เบื้องหลังขวดน้ำดื่มที่ปลอดภัยทุกขวด คือกลุ่มคนที่เข้มงวดต่อคุณภาพของชิ้นงานเล็กๆ ที่คล้ายหลอดทดลอง
วัตถุดิบสำหรับผลิตชิ้นงานก่อนขึ้นรูป คือ PET ซึ่งมาจากห่วงโซ่อุตสาหกรรมปิโตรเคมี
น้ำมันดิบ → พาราไซลีน (PX) → กรดเทเรฟทาลิก (PTA) + ไกลคอลเอทิลีน (EG) → เรซิน PET → พรีฟอร์ม → ขวด → การรีไซเคิล
ห่วงโซ่อุปทานนี้ทอดยาวหลายพันกิโลเมตร และเกี่ยวข้องกับกระบวนการต่าง ๆ นับสิบขั้นตอน ตั้งแต่น้ำมันดิบที่อยู่ใต้ผิวดิน ไปจนถึงเม็ดพลาสติกในโรงงาน และสุดท้ายคือขวดน้ำที่อยู่ในมือคุณ — ทุกขั้นตอนจำเป็นต้องควบคุมอย่างแม่นยำเพื่อให้มั่นใจในความปลอดภัยของผลิตภัณฑ์สุดท้าย
ในช่วงไม่กี่ปีที่ผ่านมา ห่วงโซ่แห่งนี้กำลังเข้าสู่การเปลี่ยนแปลงครั้งสำคัญ การเติบโตของ โพลีเอทิลีนเทเรฟทาเลตที่นำกลับมาใช้ใหม่สำหรับใช้ในอาหาร (rPET) ทำให้ขวด PET ที่ใช้แล้วสามารถนำกลับมาแปรรูปใหม่เป็นพรีฟอร์มสำหรับบรรจุอาหารได้ ซึ่งเป็นการรีไซเคิลแบบ ‘ขวดเป็นขวด’ (bottle-to-bottle)
ด้วยเทคโนโลยีขั้นสูง เช่น การทำความสะอาดอย่างล้ำลึก การกำจัดสารระเหยภายใต้สุญญากาศที่อุณหภูมิสูง และการพอลิเมอไรเซชันในสถานะของแข็ง (SSP) PET ที่ผ่านการรีไซเคิลสามารถบรรลุมาตรฐานความปลอดภัยสำหรับอาหารเทียบเท่ากับ PET ดิบได้ สหภาพยุโรปได้กำหนดให้ภายในปี ค.ศ. 2030 ขวดเครื่องดื่ม PET ทั้งหมดต้องมีวัสดุรีไซเคิลไม่น้อยกว่าร้อยละ 30
ขวดน้ำในมือคุณอาจกลายเป็นจุดเริ่มต้นของขวดน้ำอีกใบหนึ่งในวันหนึ่ง หลอดทดลองเล็กๆ นี้กำลังมีส่วนร่วมในการเปลี่ยนผ่านเศรษฐกิจหมุนเวียนระดับโลก
ความจริง: ความหนาของผนังพรีฟอร์มถูกออกแบบตามน้ำหนักและแรงต้านที่จำเป็นหลังการเป่า — ความหนาไม่ได้หมายความว่าดีกว่าเสมอไป ความหนามากเกินไปจะเพิ่มต้นทุนวัสดุ และอาจทำให้เกิดการยืดตัวไม่สม่ำเสมอระหว่างกระบวนการเป่า สิ่งที่สำคัญคือ ความสม่ำเสมอ ความสม่ำเสมอของความหนาผนัง ไม่ใช่ความหนาสัมบูรณ์
ความจริง: ความโปร่งใส ≠ ความปลอดภัย พรีฟอร์มที่ไม่ได้มาตรฐานอาหารอาจดูโปร่งใสเช่นกัน แต่วัตถุดิบอาจมีโลหะหนักเกินเกณฑ์ สารเติมแต่งที่ไม่สอดคล้องกับมาตรฐาน หรือวัสดุรีไซเคิลจากแหล่งที่ไม่สามารถระบุที่มาได้ พรีฟอร์มเกรดอาหารต้องมีเอกสารรับรองความสอดคล้องครบถ้วนและรายงานผลการทดสอบ — ไม่ใช่เพียงแค่ “ดูสะอาด”
ความจริง: สีที่สดใสไม่ได้หมายความว่ามีคุณภาพดีเสมอไป สารให้สีสำหรับขวดก่อนขึ้นรูปที่ใช้ในอาหารต้องเป็นไปตามมาตรฐาน GB 9685 โดยใช้มาสเตอร์แบตช์หรือสารให้สีแบบของเหลวที่ผ่านการรับรองสำหรับอาหาร สารสีคุณภาพต่ำอาจปล่อยโลหะหนักหรืออะมีนอะโรมาติก ซึ่งก่อให้เกิดความเสี่ยงต่อสุขภาพ ดังนั้นเมื่อเลือกขวดก่อนขึ้นรูปที่มีสี ควรเรียกร้องให้ผู้จัดจำหน่ายจัดเตรียมเอกสารรับรองความสอดคล้องของสารให้สีเสมอ
ความจริง: ขวดก่อนขึ้นรูปสำหรับน้ำทั่วไปไม่มีคุณสมบัติทนความร้อน จุดเปลี่ยนสถานะแก้ว (glass transition temperature) ของพอลิเอทิลีนเทเรฟทาเลต (PET) อยู่ที่ประมาณ 75–80 องศาเซลเซียส เมื่ออุณหภูมิสูงกว่านี้ วัสดุจะเริ่มอ่อนตัวและบิดเบี้ยว ขวดก่อนขึ้นรูปที่ออกแบบสำหรับการบรรจุขณะร้อน (hot-fill preforms) เท่านั้น ซึ่งผ่านกระบวนการผลึกและการตั้งค่าความร้อนพิเศษ จึงสามารถทนต่ออุณหภูมิการบรรจุได้ถึง 85–95 องศาเซลเซียส การใช้ขวดน้ำทั่วไปบรรจุน้ำร้อนไม่เพียงทำให้ขวดบิดเบี้ยวเท่านั้น แต่ยังอาจเร่งการแพร่ของสารอันตรายเข้าสู่เนื้อหาได้ด้วย
ความจริง: พวกเขาทำได้ ด้วยเทคโนโลยีการกำจัดสิ่งสกปรกขั้นสูง พลาสติก PET ที่ผ่านการรีไซเคิลแล้วสามารถบรรลุมาตรฐานสำหรับใช้กับอาหารได้ หน่วยงานควบคุมด้านสุขภาพระดับโลกชั้นนำ เช่น FDA, EFSA และ Health Canada ได้อนุมัติให้ใช้ PET ที่ผ่านการรีไซเคิลแล้ว (rPET) สำหรับผลิตภัณฑ์ที่สัมผัสกับอาหาร ประเด็นสำคัญอยู่ที่แหล่งที่มาของวัสดุรีไซเคิลและกระบวนการกำจัดสิ่งสกปรกนั้นสอดคล้องตามมาตรฐานหรือไม่
ครั้งต่อไปที่คุณบิดฝาขวดน้ำเปิดออก โปรดใช้เวลาสักครู่สังเกตเส้นใยสีขาวขุ่นรอบบริเวณคอขวด
นั่นคือรอยที่เกิดจากกระบวนการผลึกตัว ซึ่งผ่านการควบคุมอุณหภูมิอย่างแม่นยำเพื่อให้บริเวณคอขวดมีความแข็งแรง ทนความร้อน และสามารถปิดผนึกได้ดี แม้รอยนี้จะไม่ปรากฏในโฆษณาเลย และผู้บริโภคมักไม่สังเกตเห็น แต่มันกลับเป็นตัวกำหนดว่า ขณะที่คุณบิดฝาขวดออกนั้น จะรู้สึกลื่นไหลหรือฝืดเคือง ปิดสนิทหรือรั่วซึม
หลอดทดลองเล็กๆ นั้นไม่เคยปรากฏอยู่ในมือคุณเลย แต่มันกลับเป็นตัวกำหนดว่าน้ำขวดที่คุณถืออยู่นั้นปลอดภัย รสชาติดี และน่าไว้วางใจเพียงใด
น้ำทุกขวดที่คุณดื่มเริ่มต้นจาก “หลอดทดลองเล็กๆ” นี้
และเบื้องหลัง “หลอดทดลองเล็กๆ” แต่ละอัน คือ วัตถุดิบบริสุทธิ์ กระบวนการผลิตที่แม่นยำ การตรวจสอบอย่างเข้มงวด และกลุ่มคนที่ให้เกียรติงานของตนเอง
ครั้งต่อไปที่คุณดื่มน้ำ โปรดใช้เวลาสักครู่เพื่อไตร่ตรองสิ่งนี้
 ข่าวร้อนแรง
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

บริษัท Taizhou Huangyan Jinting Plastic Mould.,LTD เป็นผู้ผลิตพรีฟอร์ม PET มืออาชีพที่มีประสบการณ์มากกว่า 25 ปี ได้รับการรับรองมาตรฐาน ISO9001/ISO22000 สามารถผลิตคอขวดตามสั่ง (28–55 มม.) สี น้ำหนัก และแม่พิมพ์ต่าง ๆ สำหรับแบรนด์ผลิตภัณฑ์น้ำดื่มและเครื่องดื่ม ติดต่อเราได้เลยวันนี้
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. นโยบายความเป็นส่วนตัว