EN

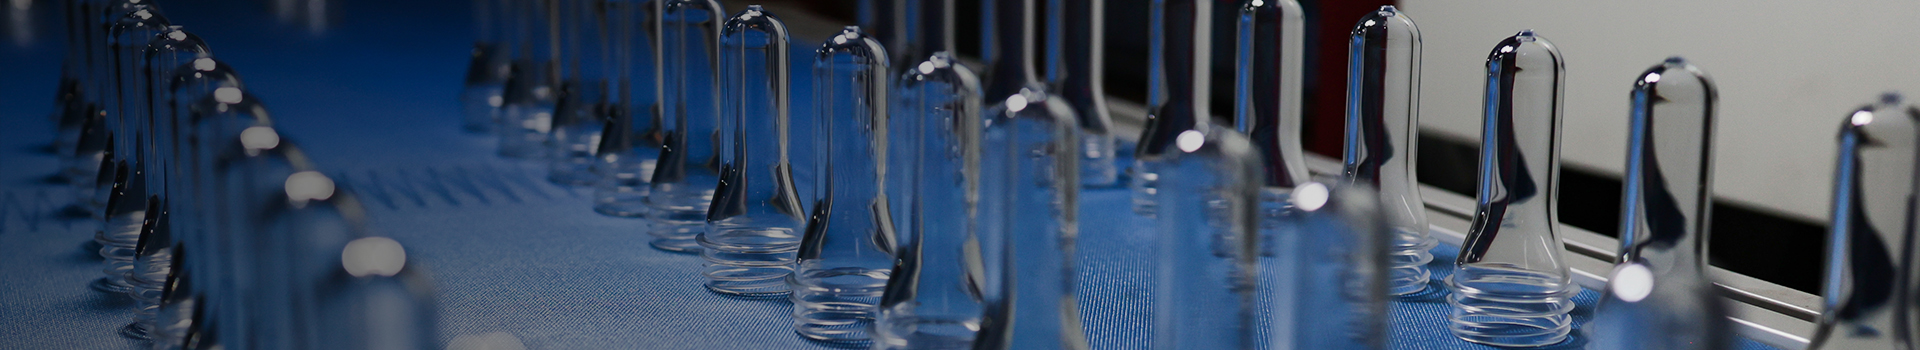
في المرة القادمة التي تفتح فيها زجاجة ماء بلَفّ الغطاء، خذ لحظة لتُمعن النظر في الخيوط البيضاء الحليبية المحيطة برقبة الزجاجة. هذه علامةٌ تركها ما كان يُسمَّى سابقًا «أنبوب اختبار صغيرًا» — دليلٌ على أنه أتم رحلةً عند درجة حرارة مرتفعة.
تلتقط زجاجة ماء، وتلف الغطاء لتفتحها، ثم تشرب رشفة. الماء صافٍ، نظيف، وعديم الرائحة. وتتعامل معه وكأنه أمرٌ مسلَّمٌ به — فالماء هو الماء فقط، يُملأ في الزجاجة عند المصدر، أليس كذلك؟
لكن ربما لم تفكر يومًا في أن الزجاجة نفسها كانت تمرُّ بتحولٍ من كائنٍ صغيرٍ يشبه أنبوب الاختبار .
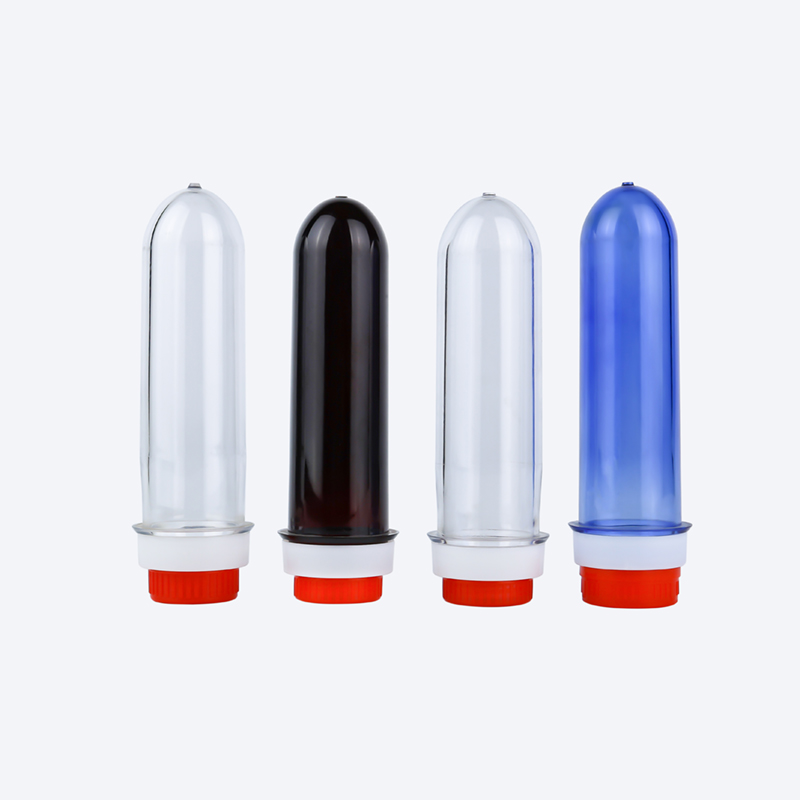
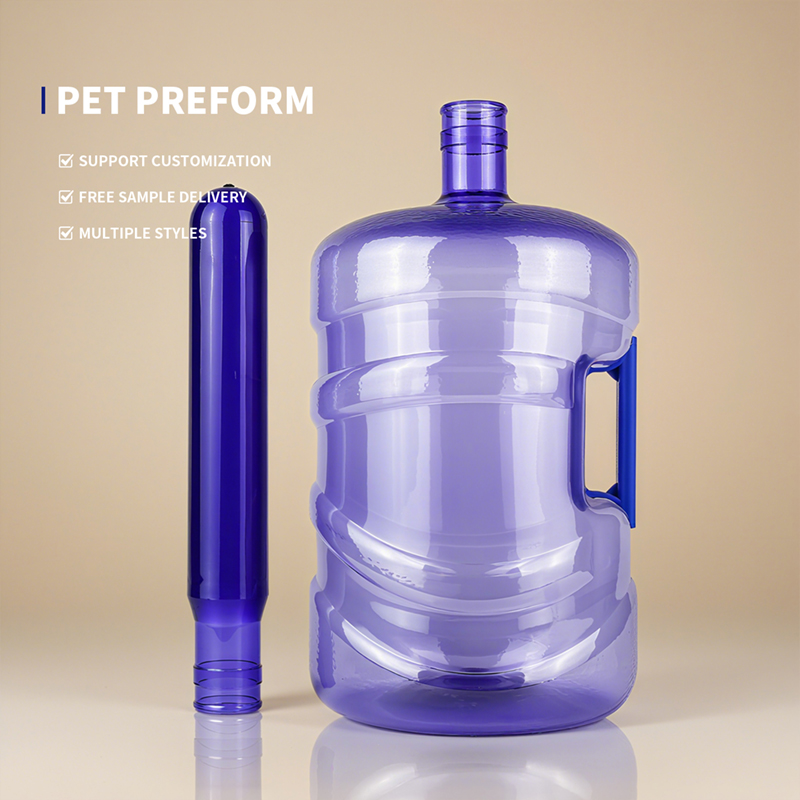
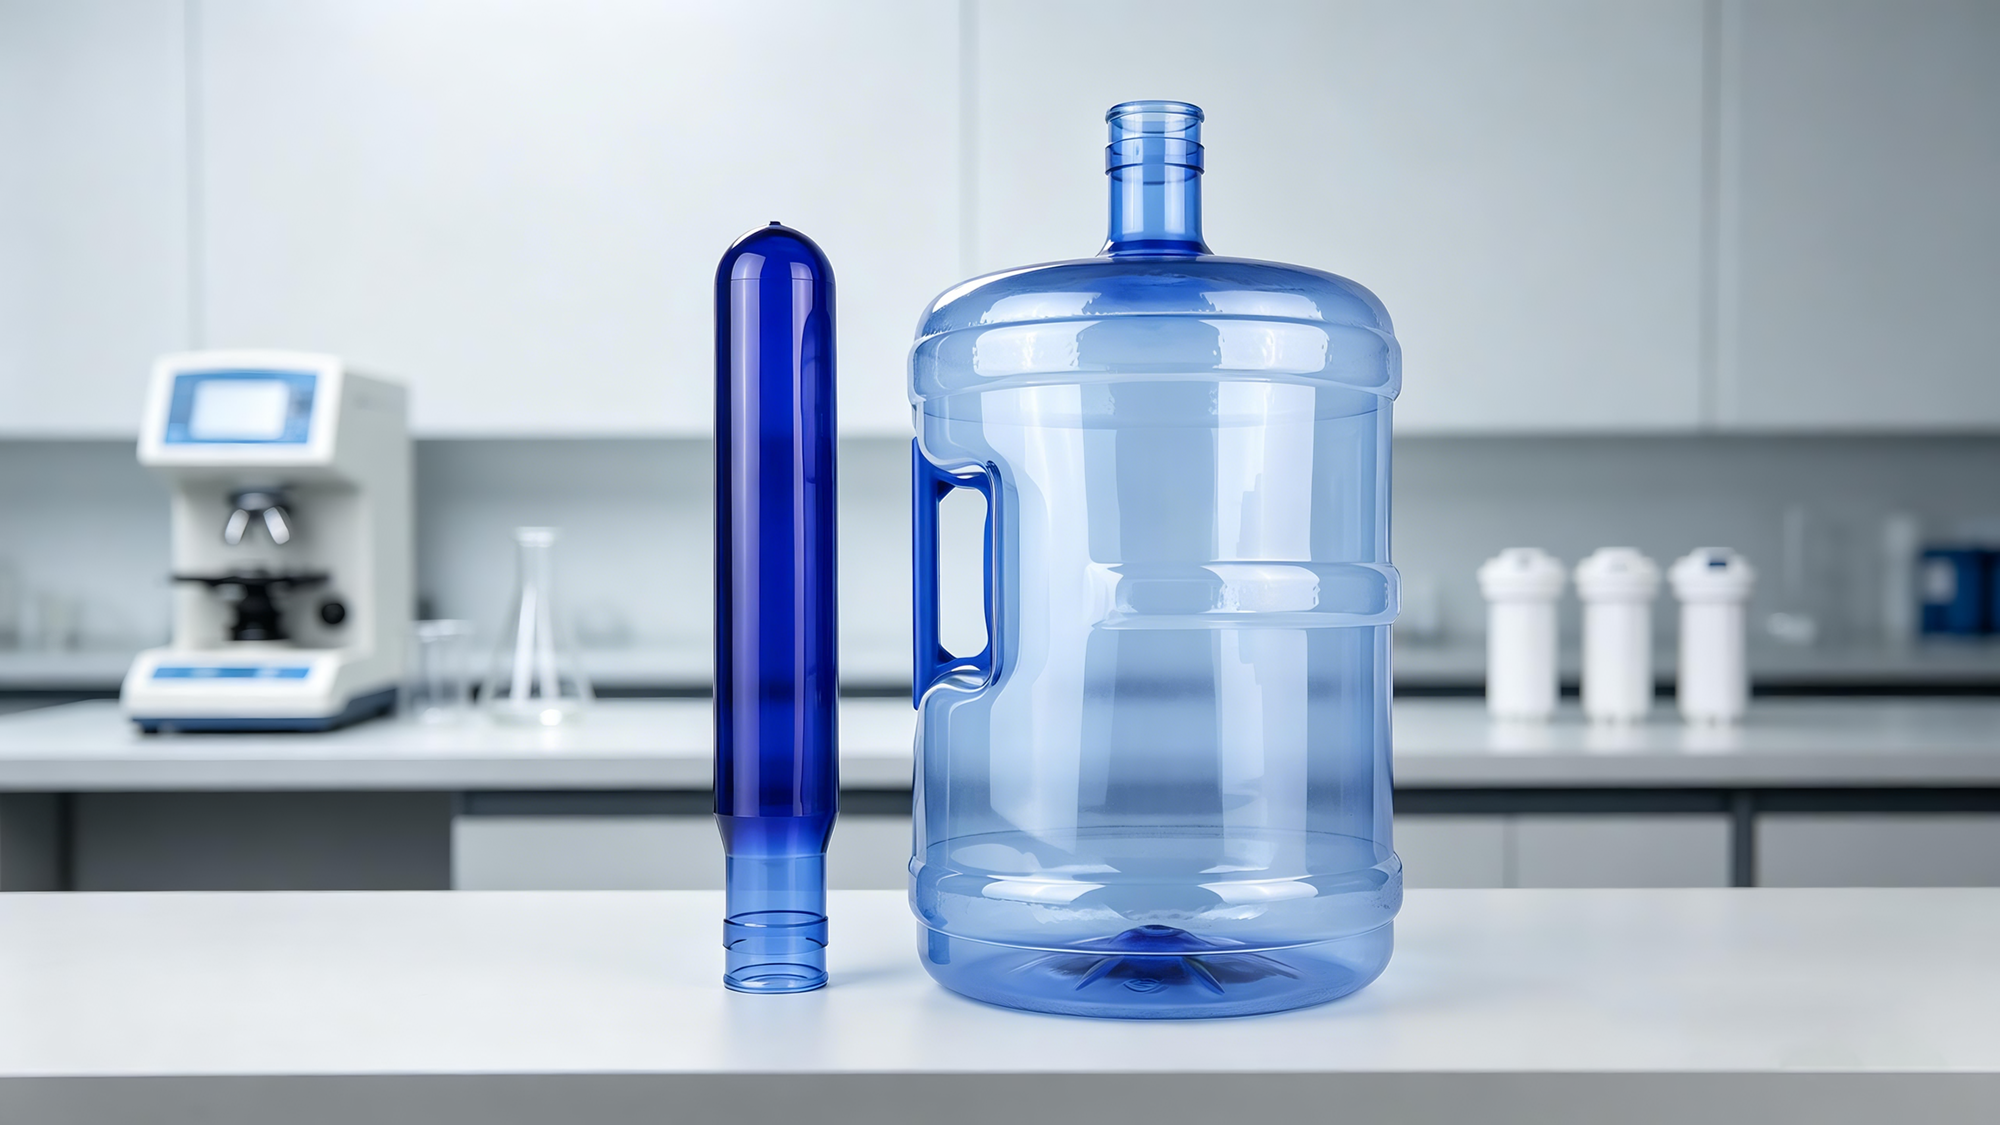
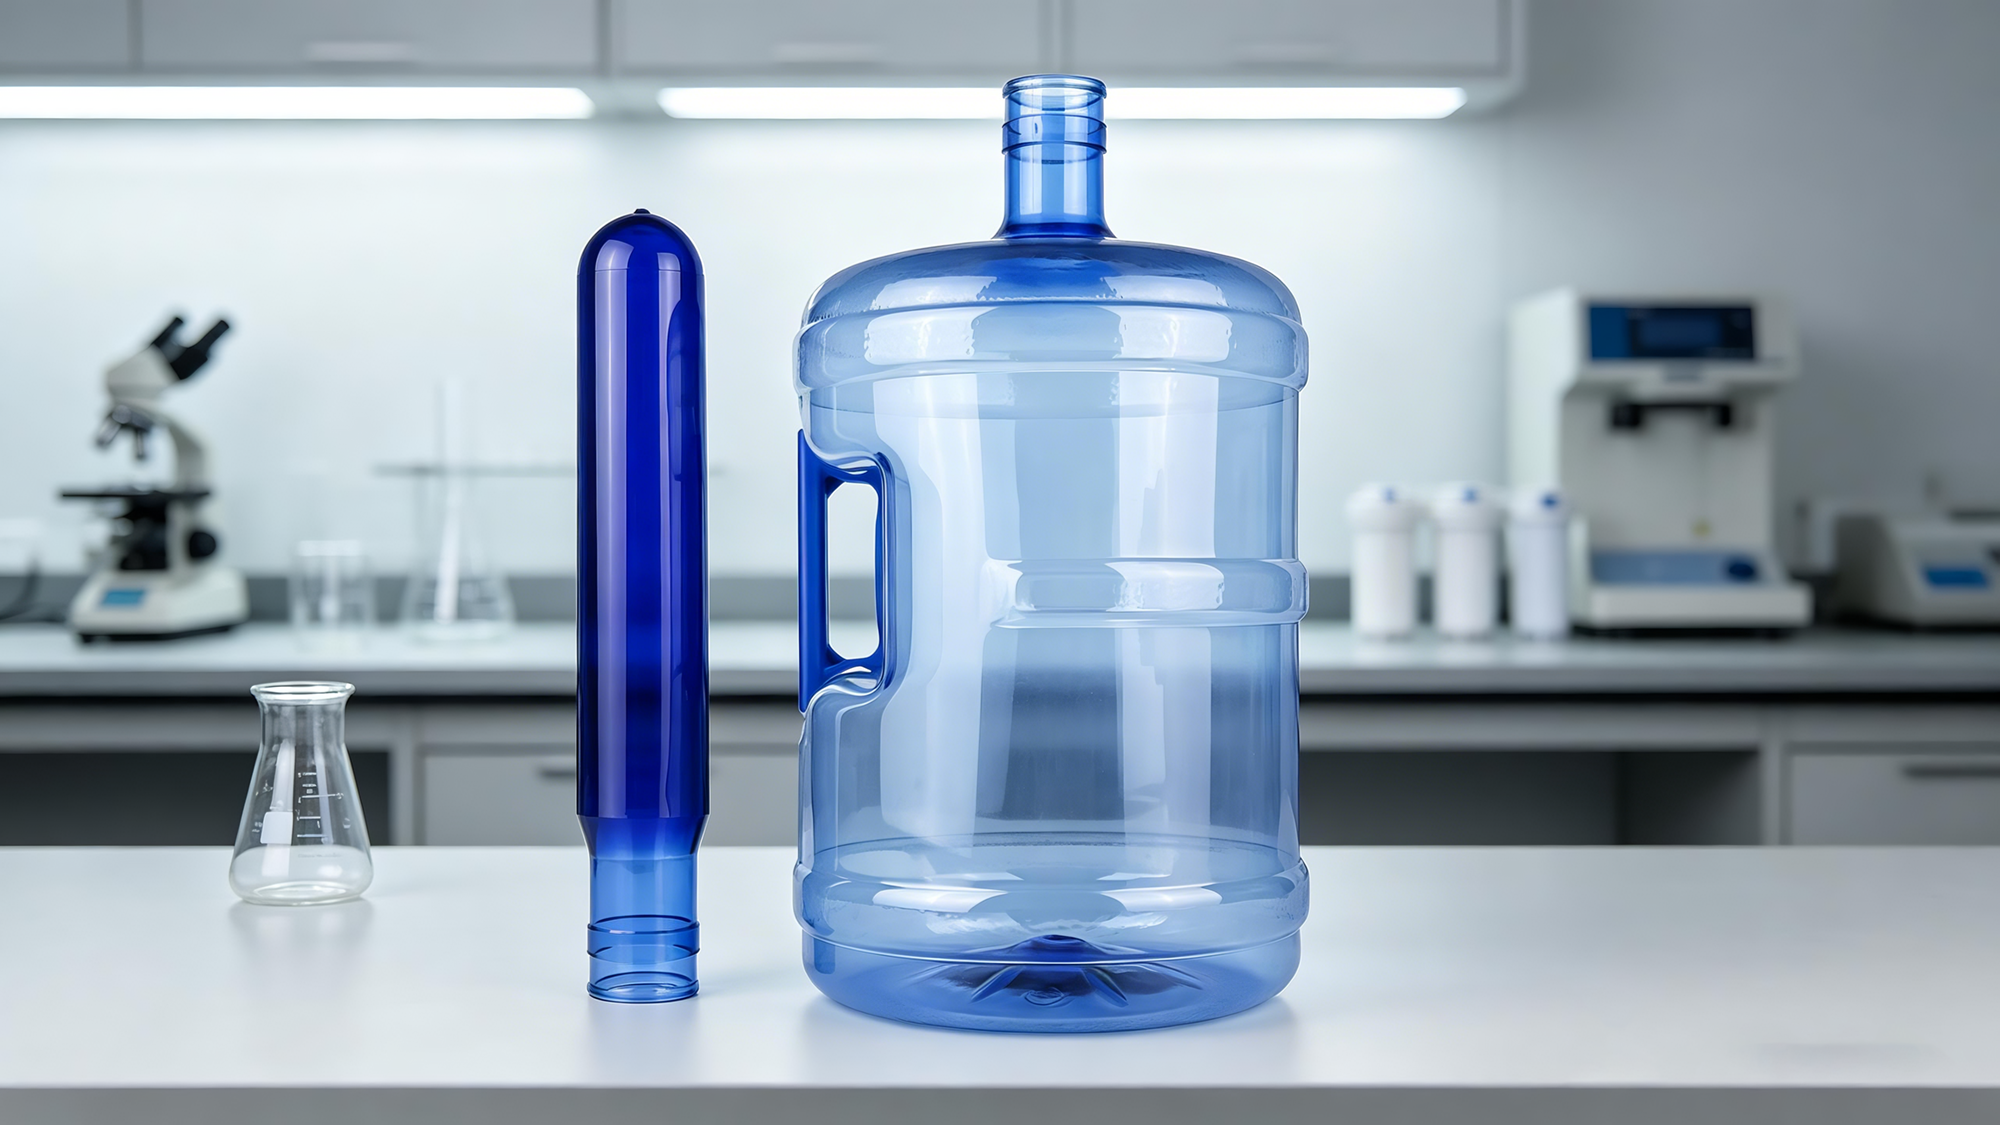
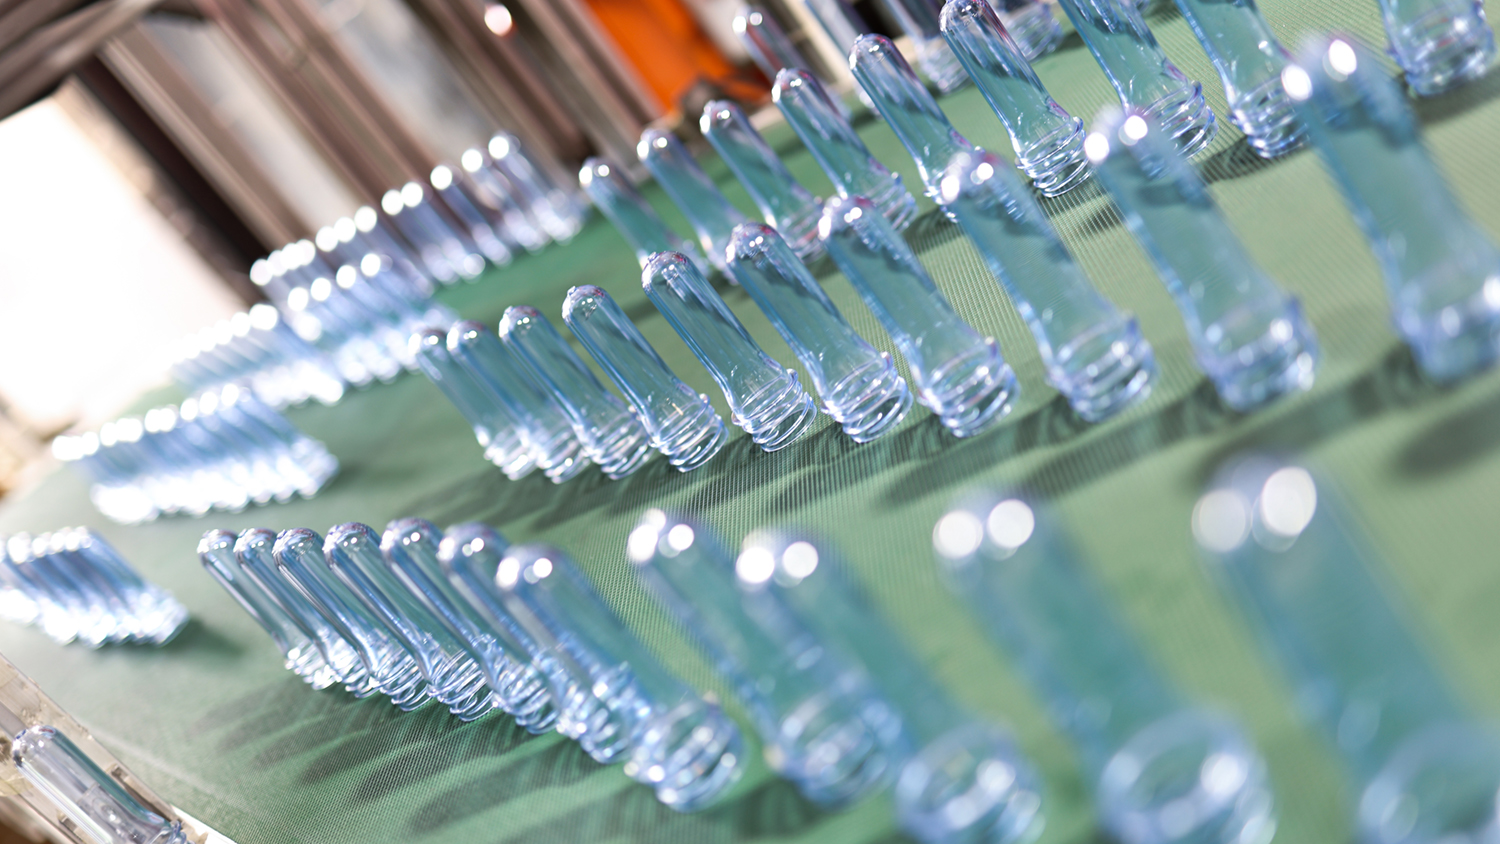
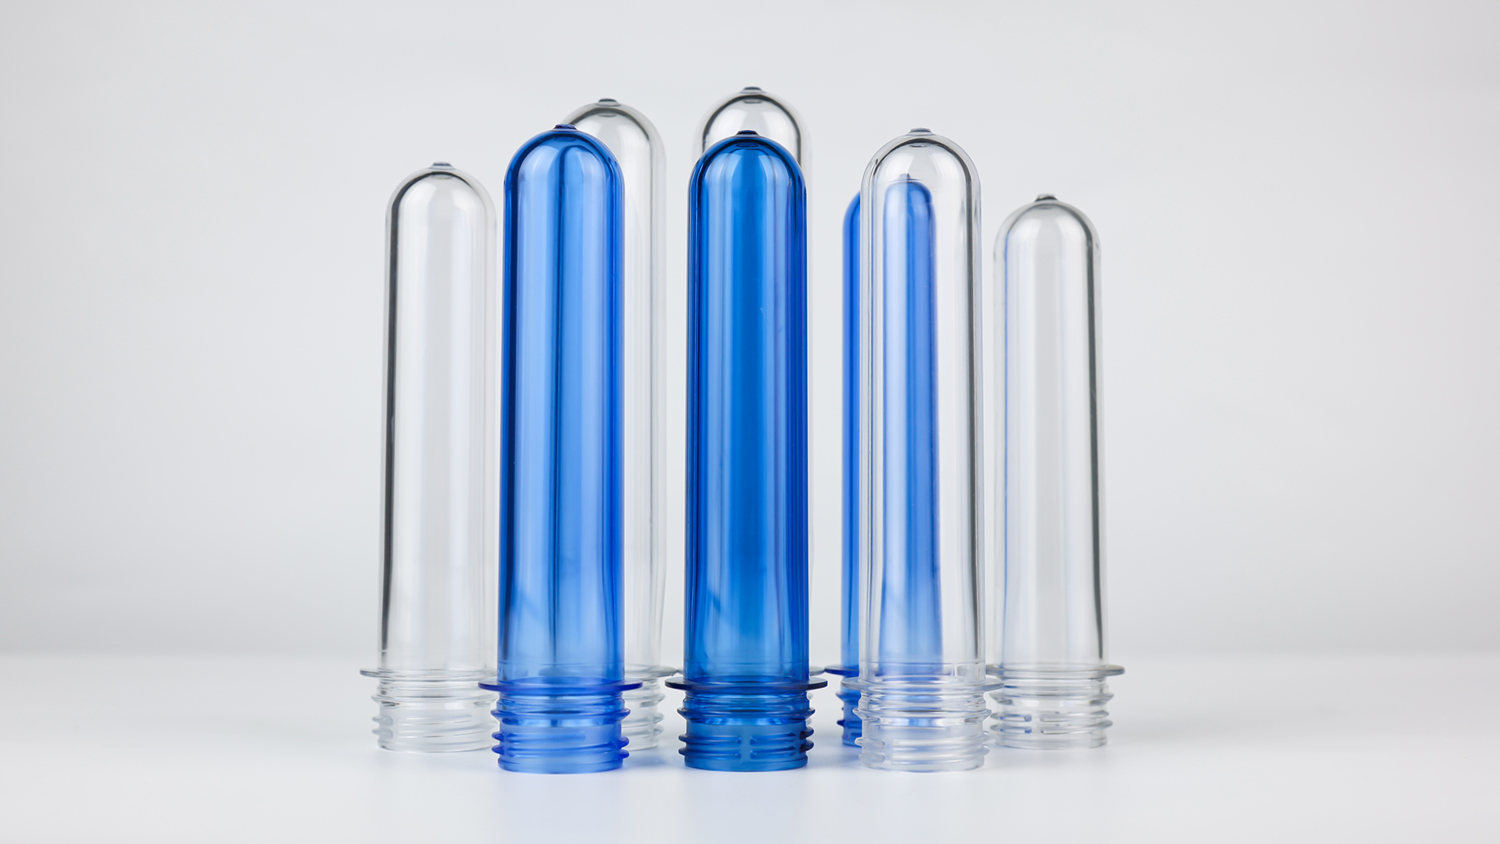
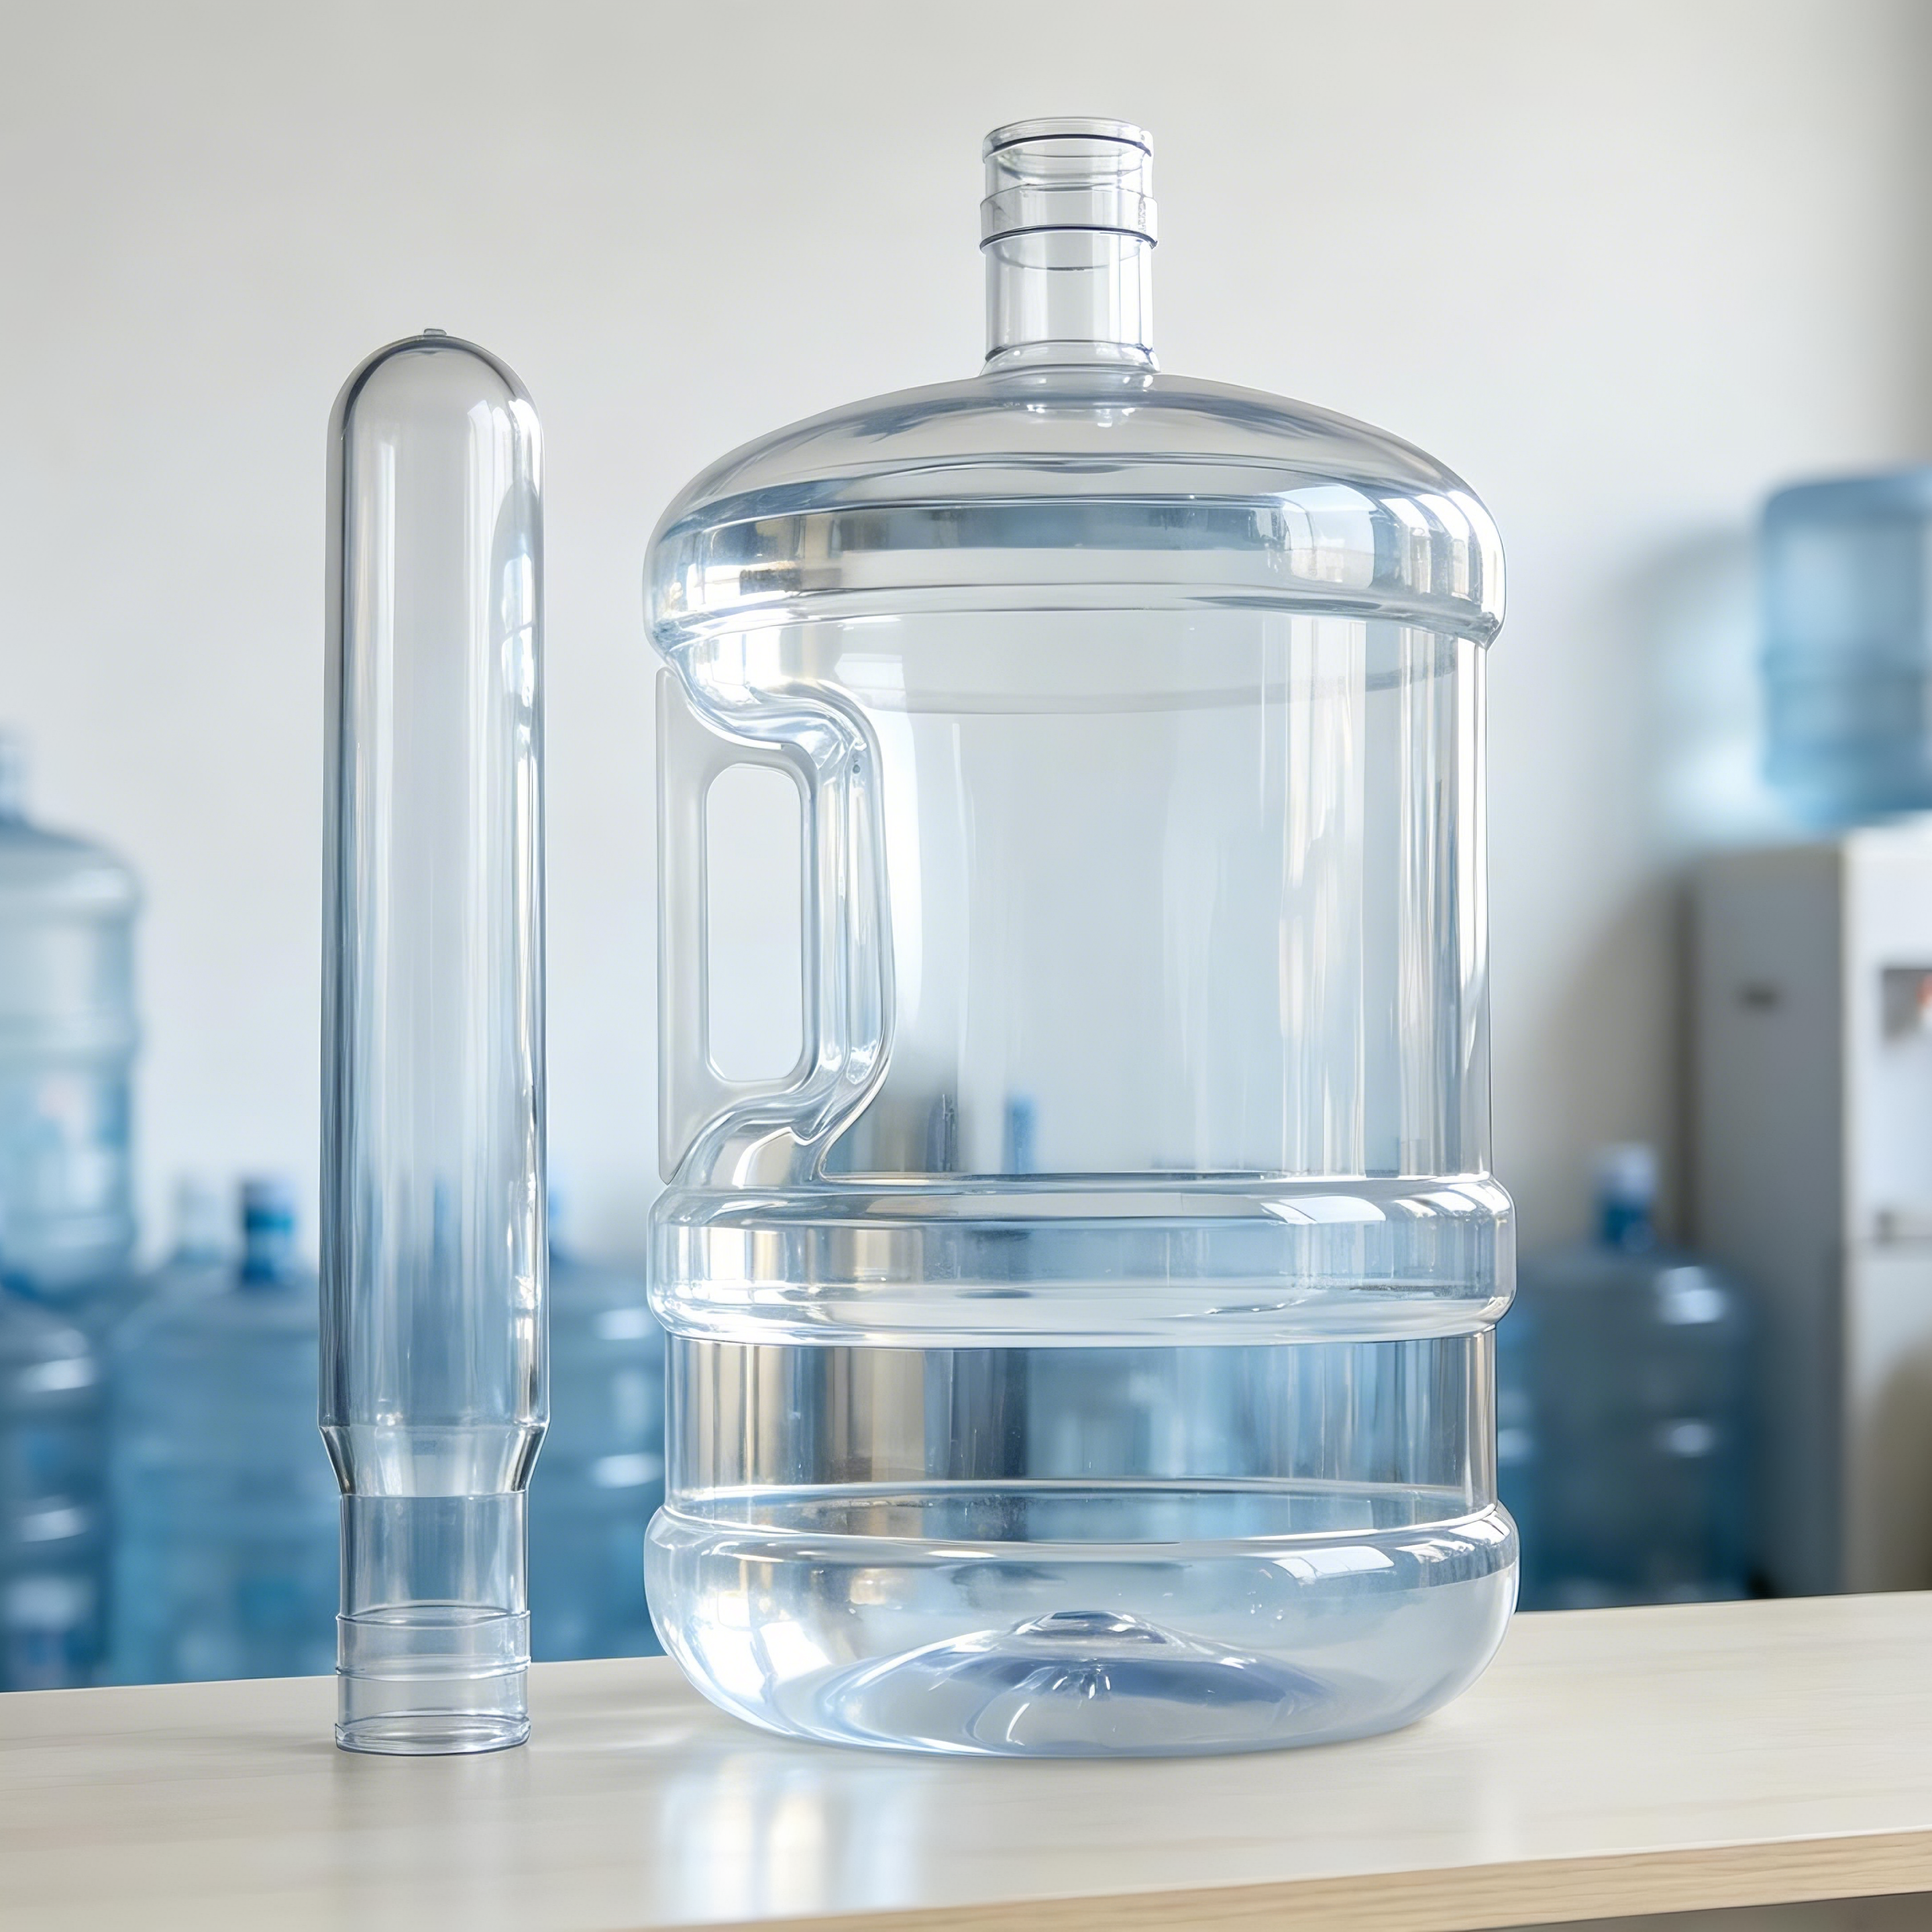
ويُسمَّى هذا الكائن «قالب أولي من مادة البولي إيثيلين تيرفتالات» (PET preform). لا يتجاوز طوله بضعة سنتيمترات، ويزن نحو عشرة غرامات أو أقل قليلًا، وجدرانه سميكة، وشفاف، وله غطاء مُلَوَّث بالخيوط — فيبدو تمامًا كأنبوب اختبار صغير في مختبر كيميائي. ولا يظهر أبدًا في يدك لأنه يختفي في البداية التامة لحياة الزجاجة. كل زجاجة ماء تشربها تبدأ بهذا الأنبوب الصغير.
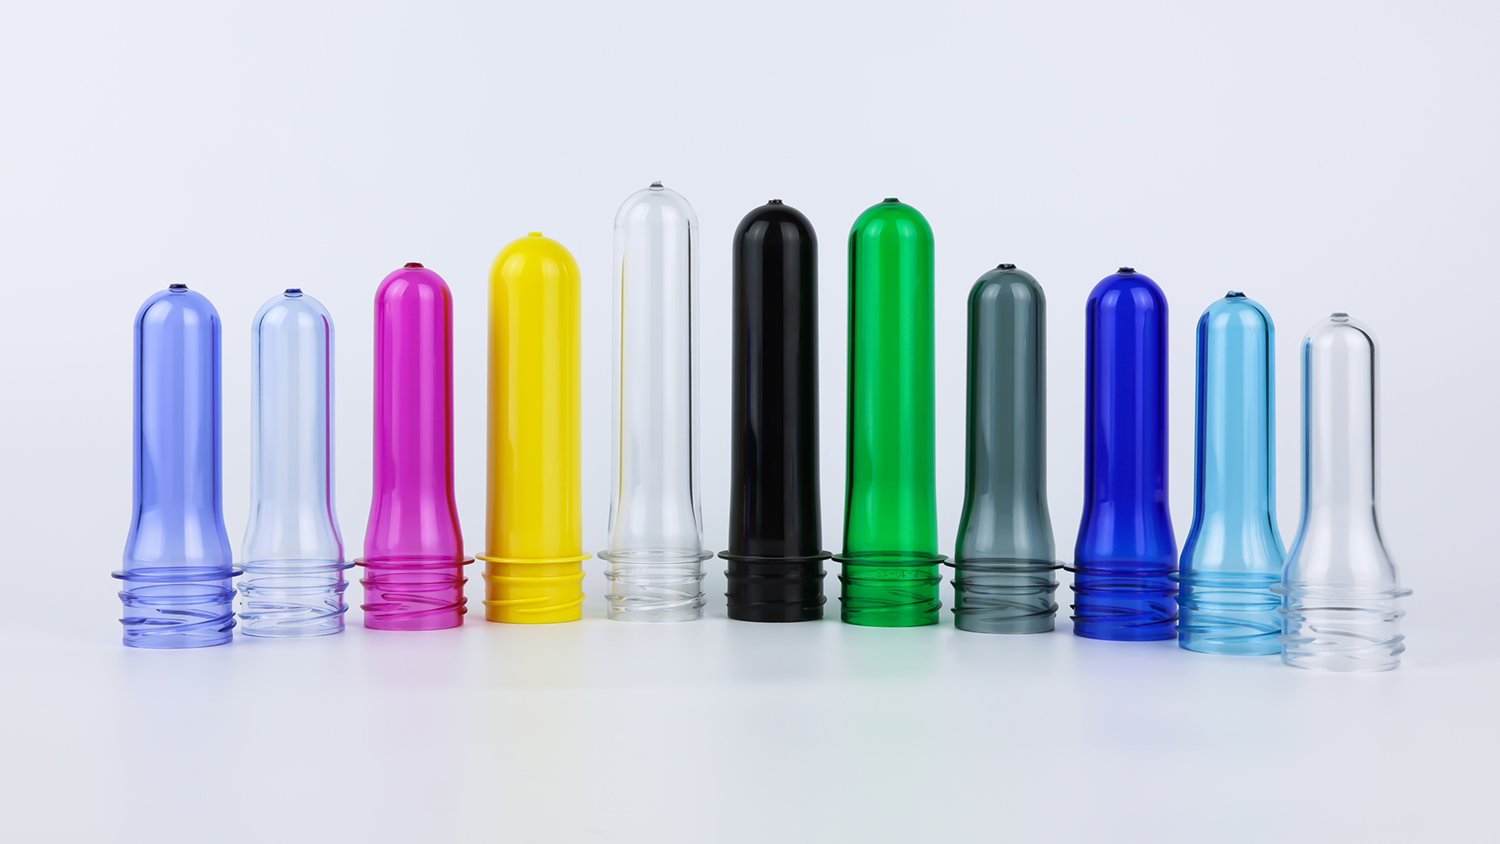
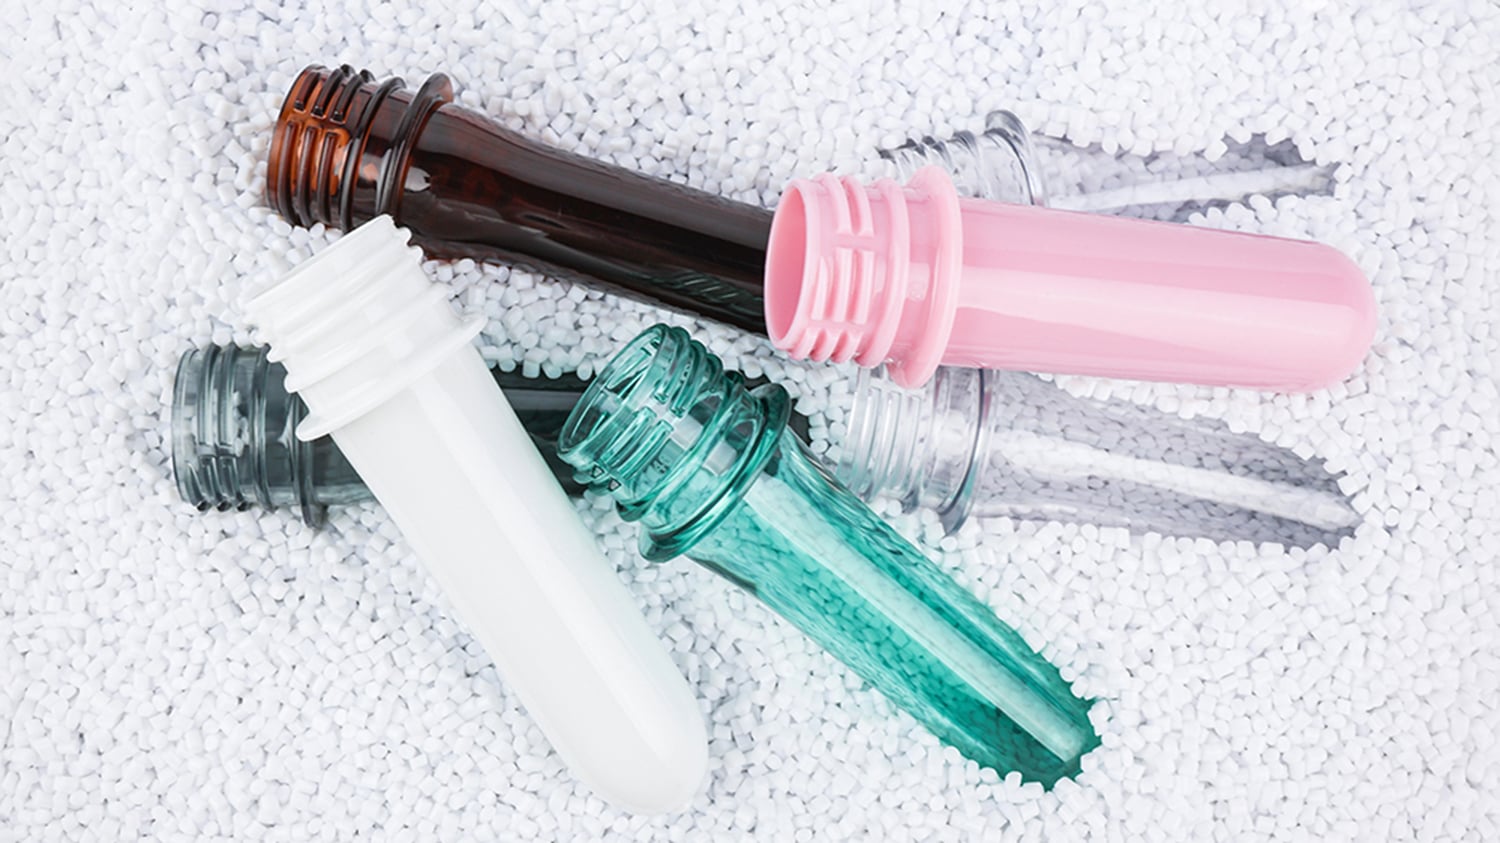
القالب الأولي لبولي إيثيلين تيريفثاليت هو «الجنين» الذي يُشكِّل زجاجة البلاستيك من بولي إيثيلين تيريفثاليت.
ومادته الخام هي راتنج بولي إيثيلين تيريفثاليت، وهو بوليمر يتكوَّن من حمض الترفثاليك والغليكول الإثيليني. وهذه المادة غير سامة، عديمة الرائحة، شفافة جدًّا وقوية، ويُعترف بها عالميًّا كمادة آمنة للتلامس مع الأغذية. وتستخدم الغالبية العظمى من مياه الزجاجات والمشروبات والعصائر والشاي التي شربتها في حياتك هذه المادة.
لكن راتنج بولي إيثيلين تيريفثاليت نفسه لا يزيد عن كونه حبيبات شفافة بحجم حبوب الأرز. ولتصبح زجاجة، فإن الخطوة الأولى هي: حقن القالب .
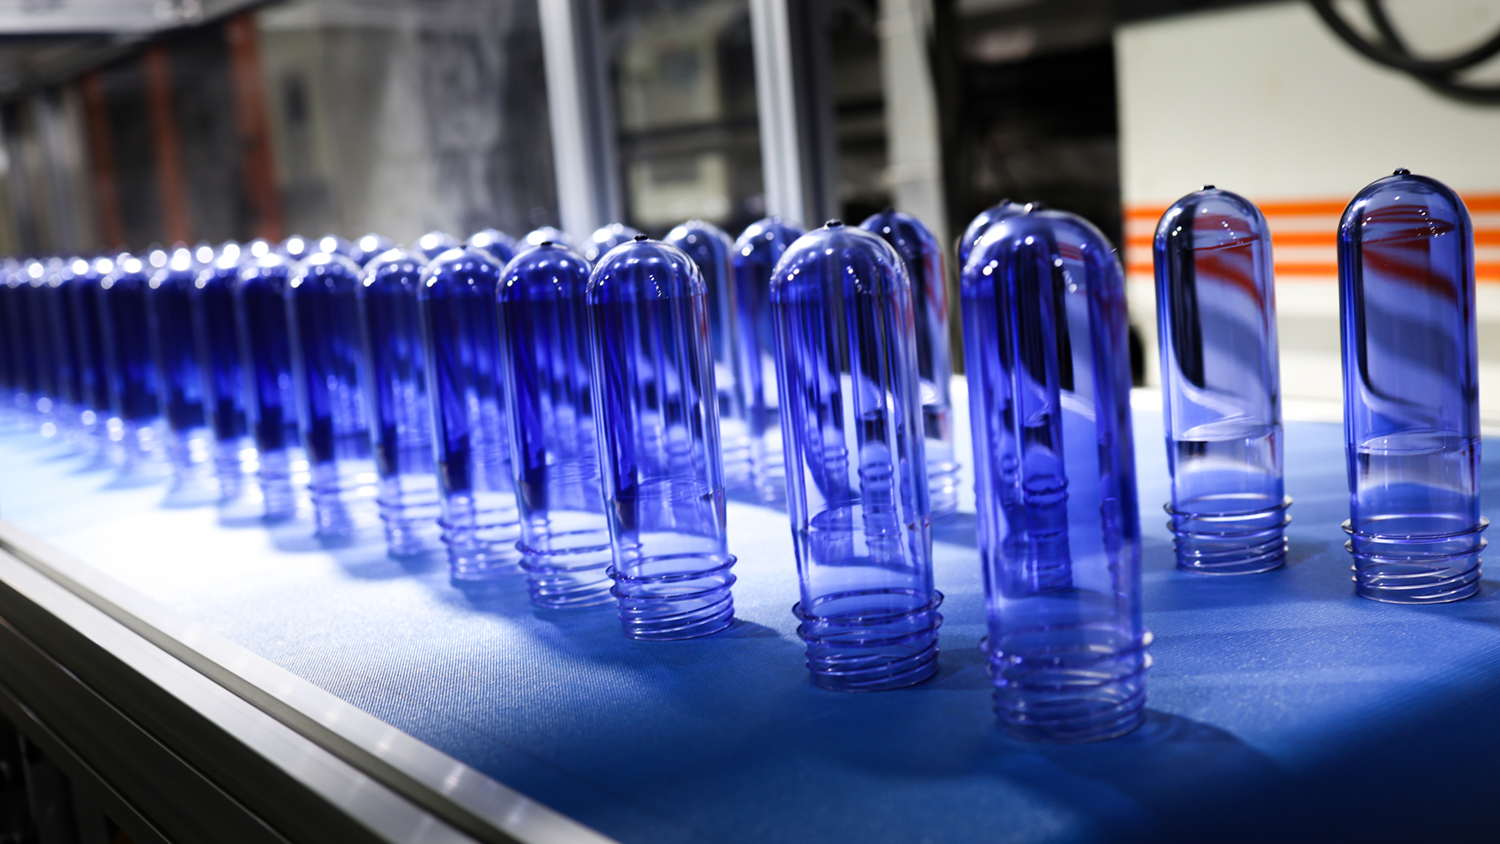
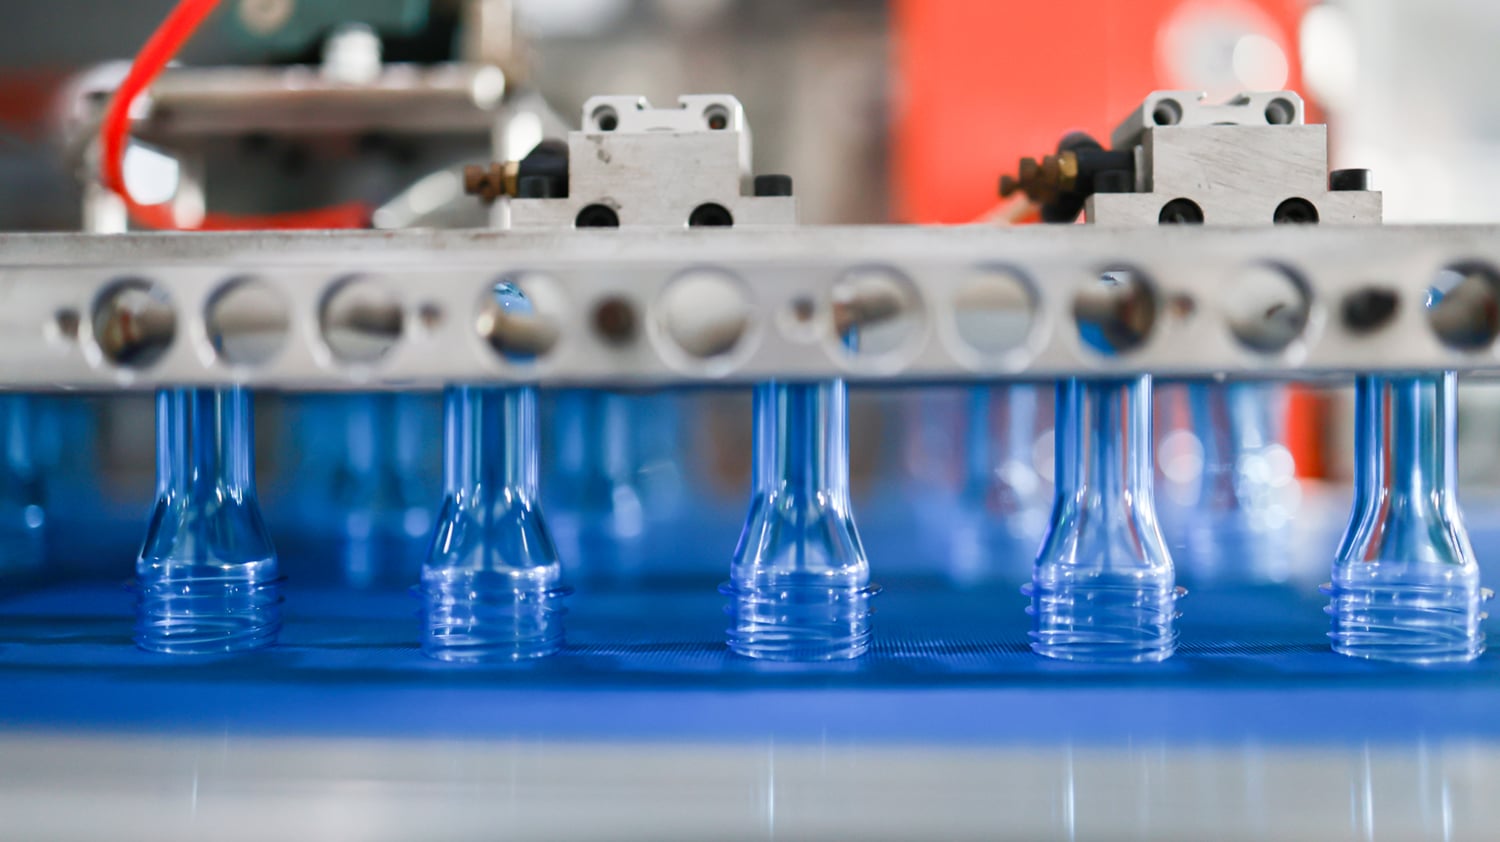
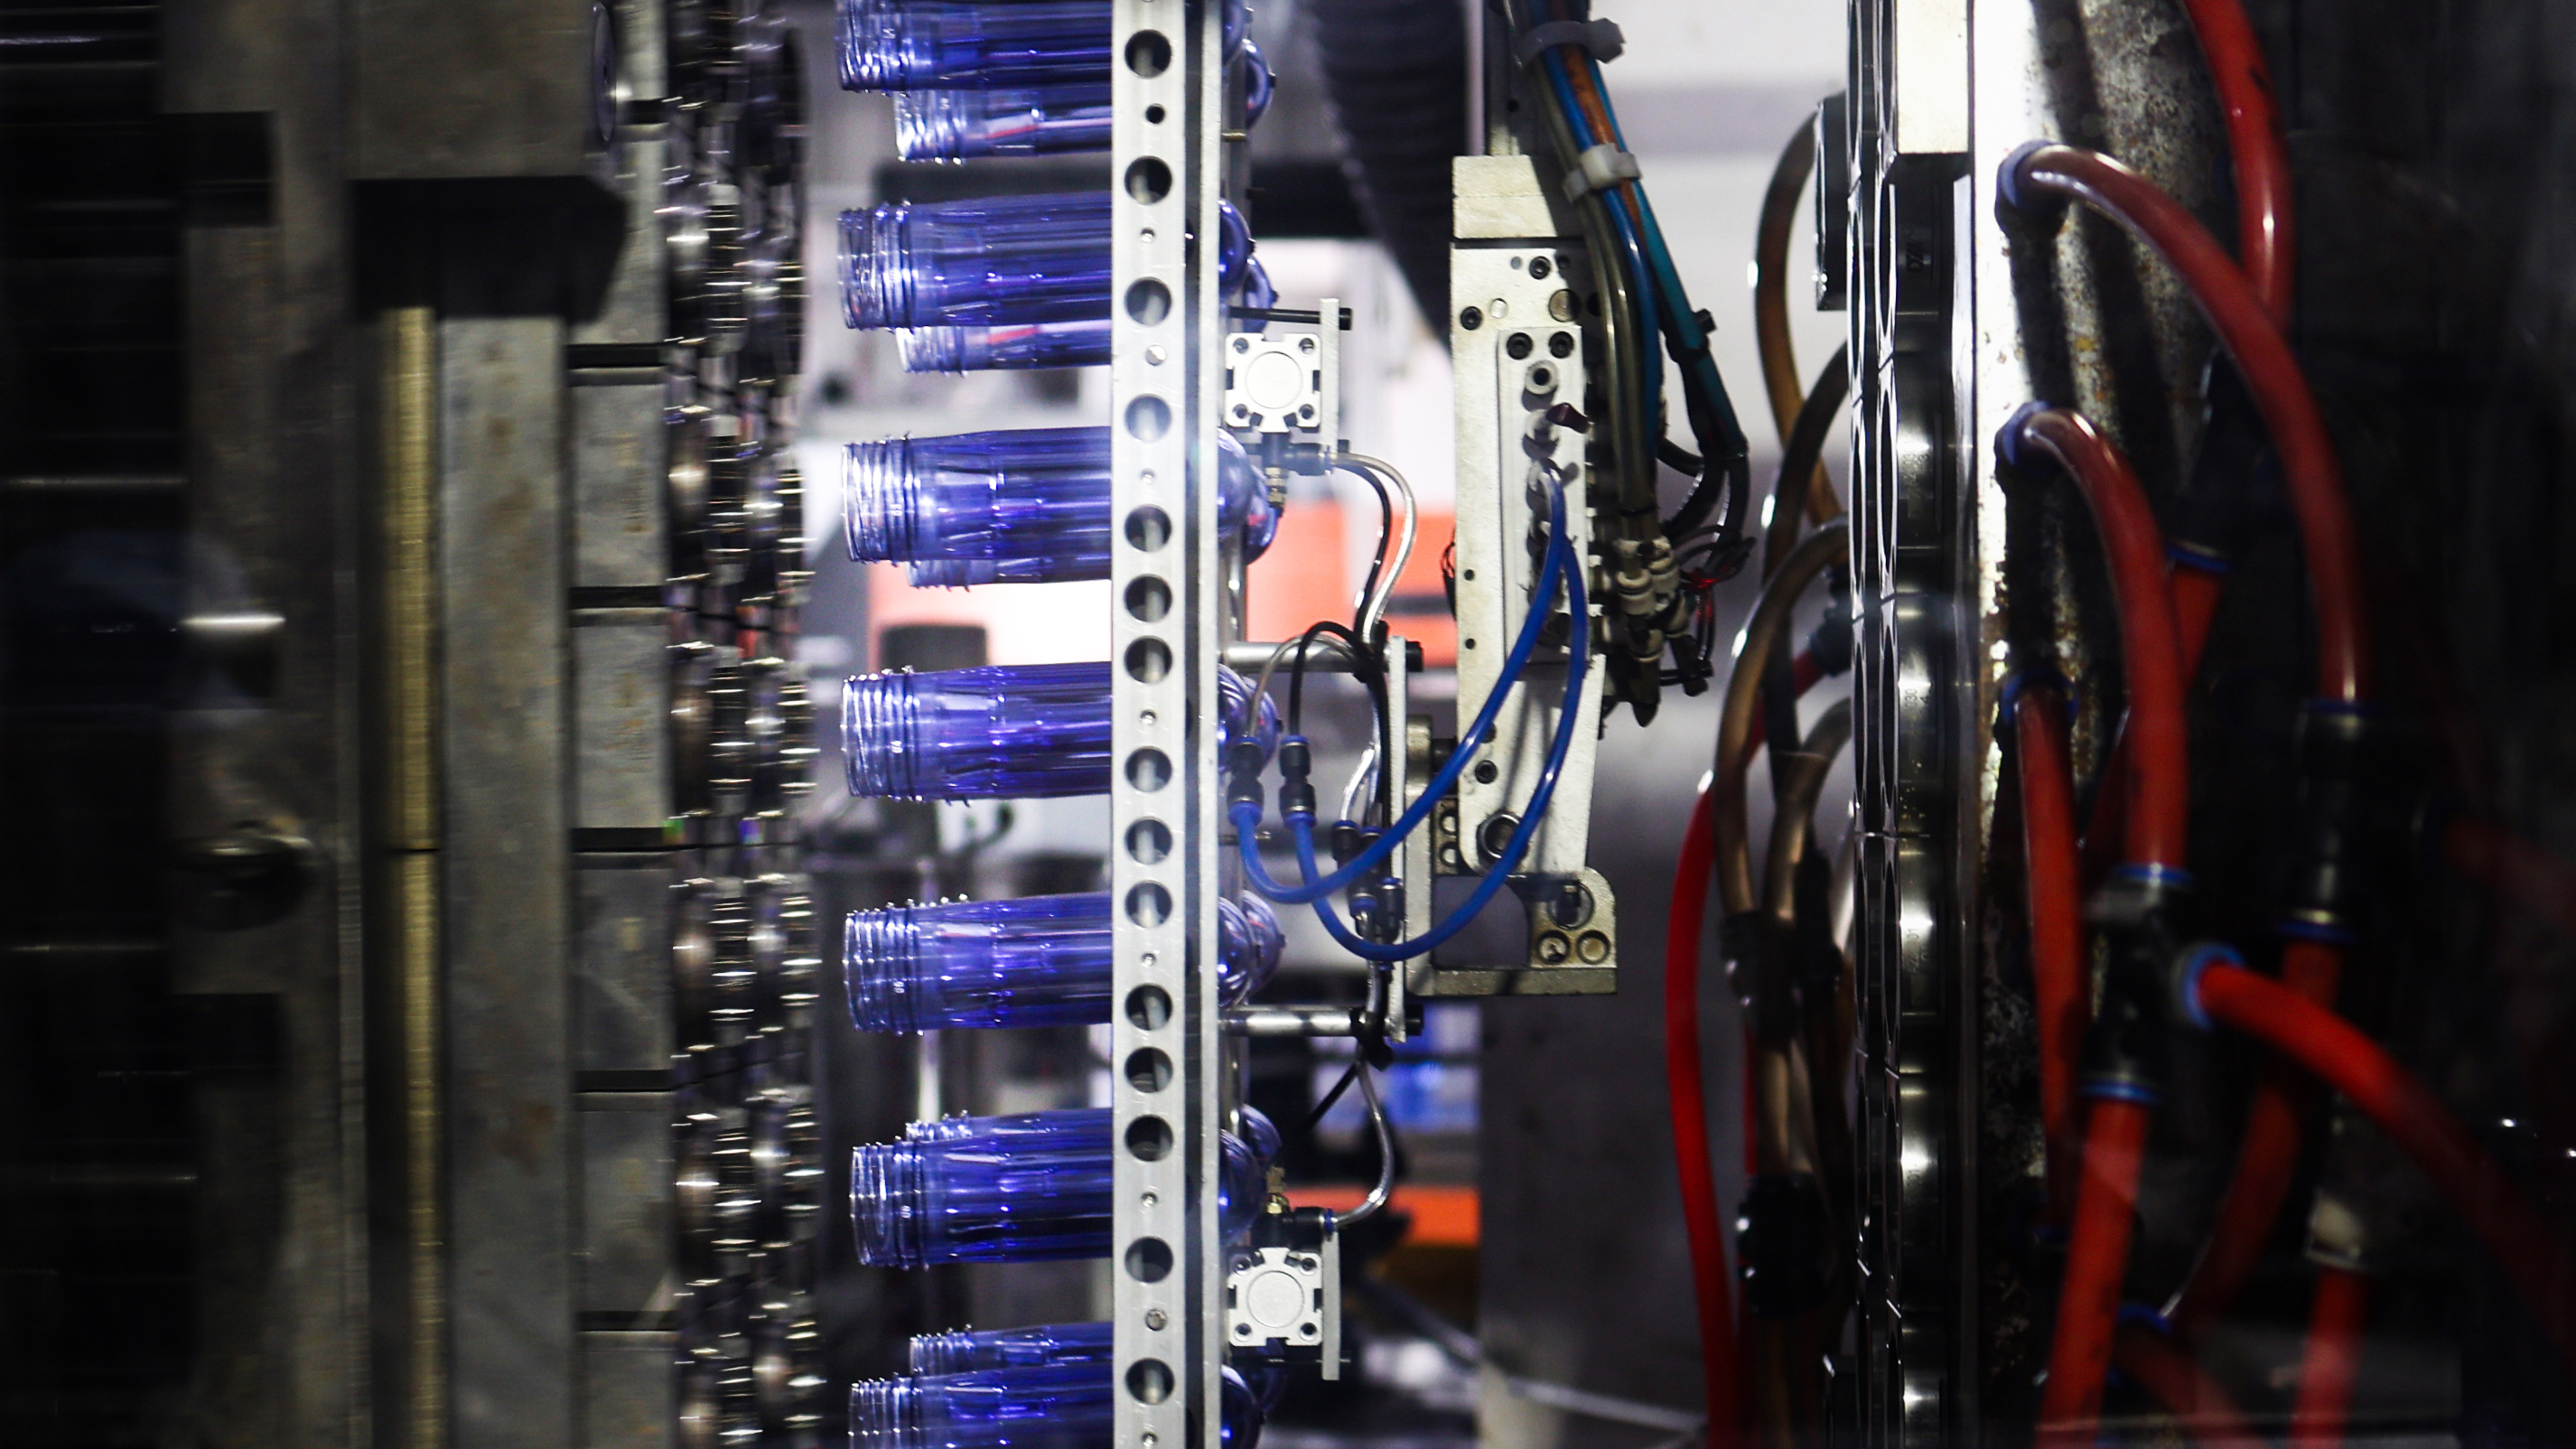
تجفيف حبيبات بولي إيثيلين تيريفثاليت عند درجة حرارة تتراوح بين ١٦٠ و١٨٠ مئوية لمدة ٤–٦ ساعات لإزالة الرطوبة، ثم تُغذَّى إلى ماكينة حقن بالقولبة وتُسخَّن إلى درجة حرارة تتراوح بين ٢٧٠ و٢٩٠ مئوية حتى تصبح سائلة. وبعد ذلك، تُحقن المادة السائلة من بولي إيثيلين تيريفثاليت تحت ضغط عالٍ في قوالب متعددة التجاويف (وهي عادةً ما تكون ذات ٤٨ أو ٧٢ تجويفًا، بل وقد تصل إلى ١٤٤ تجويفًا)، حيث تبرد وتتصلب. ثم تفتح القوالب وتُطرَد القطع منها، فتظهر أشياء صغيرة على هيئة أنابيب اختبار.
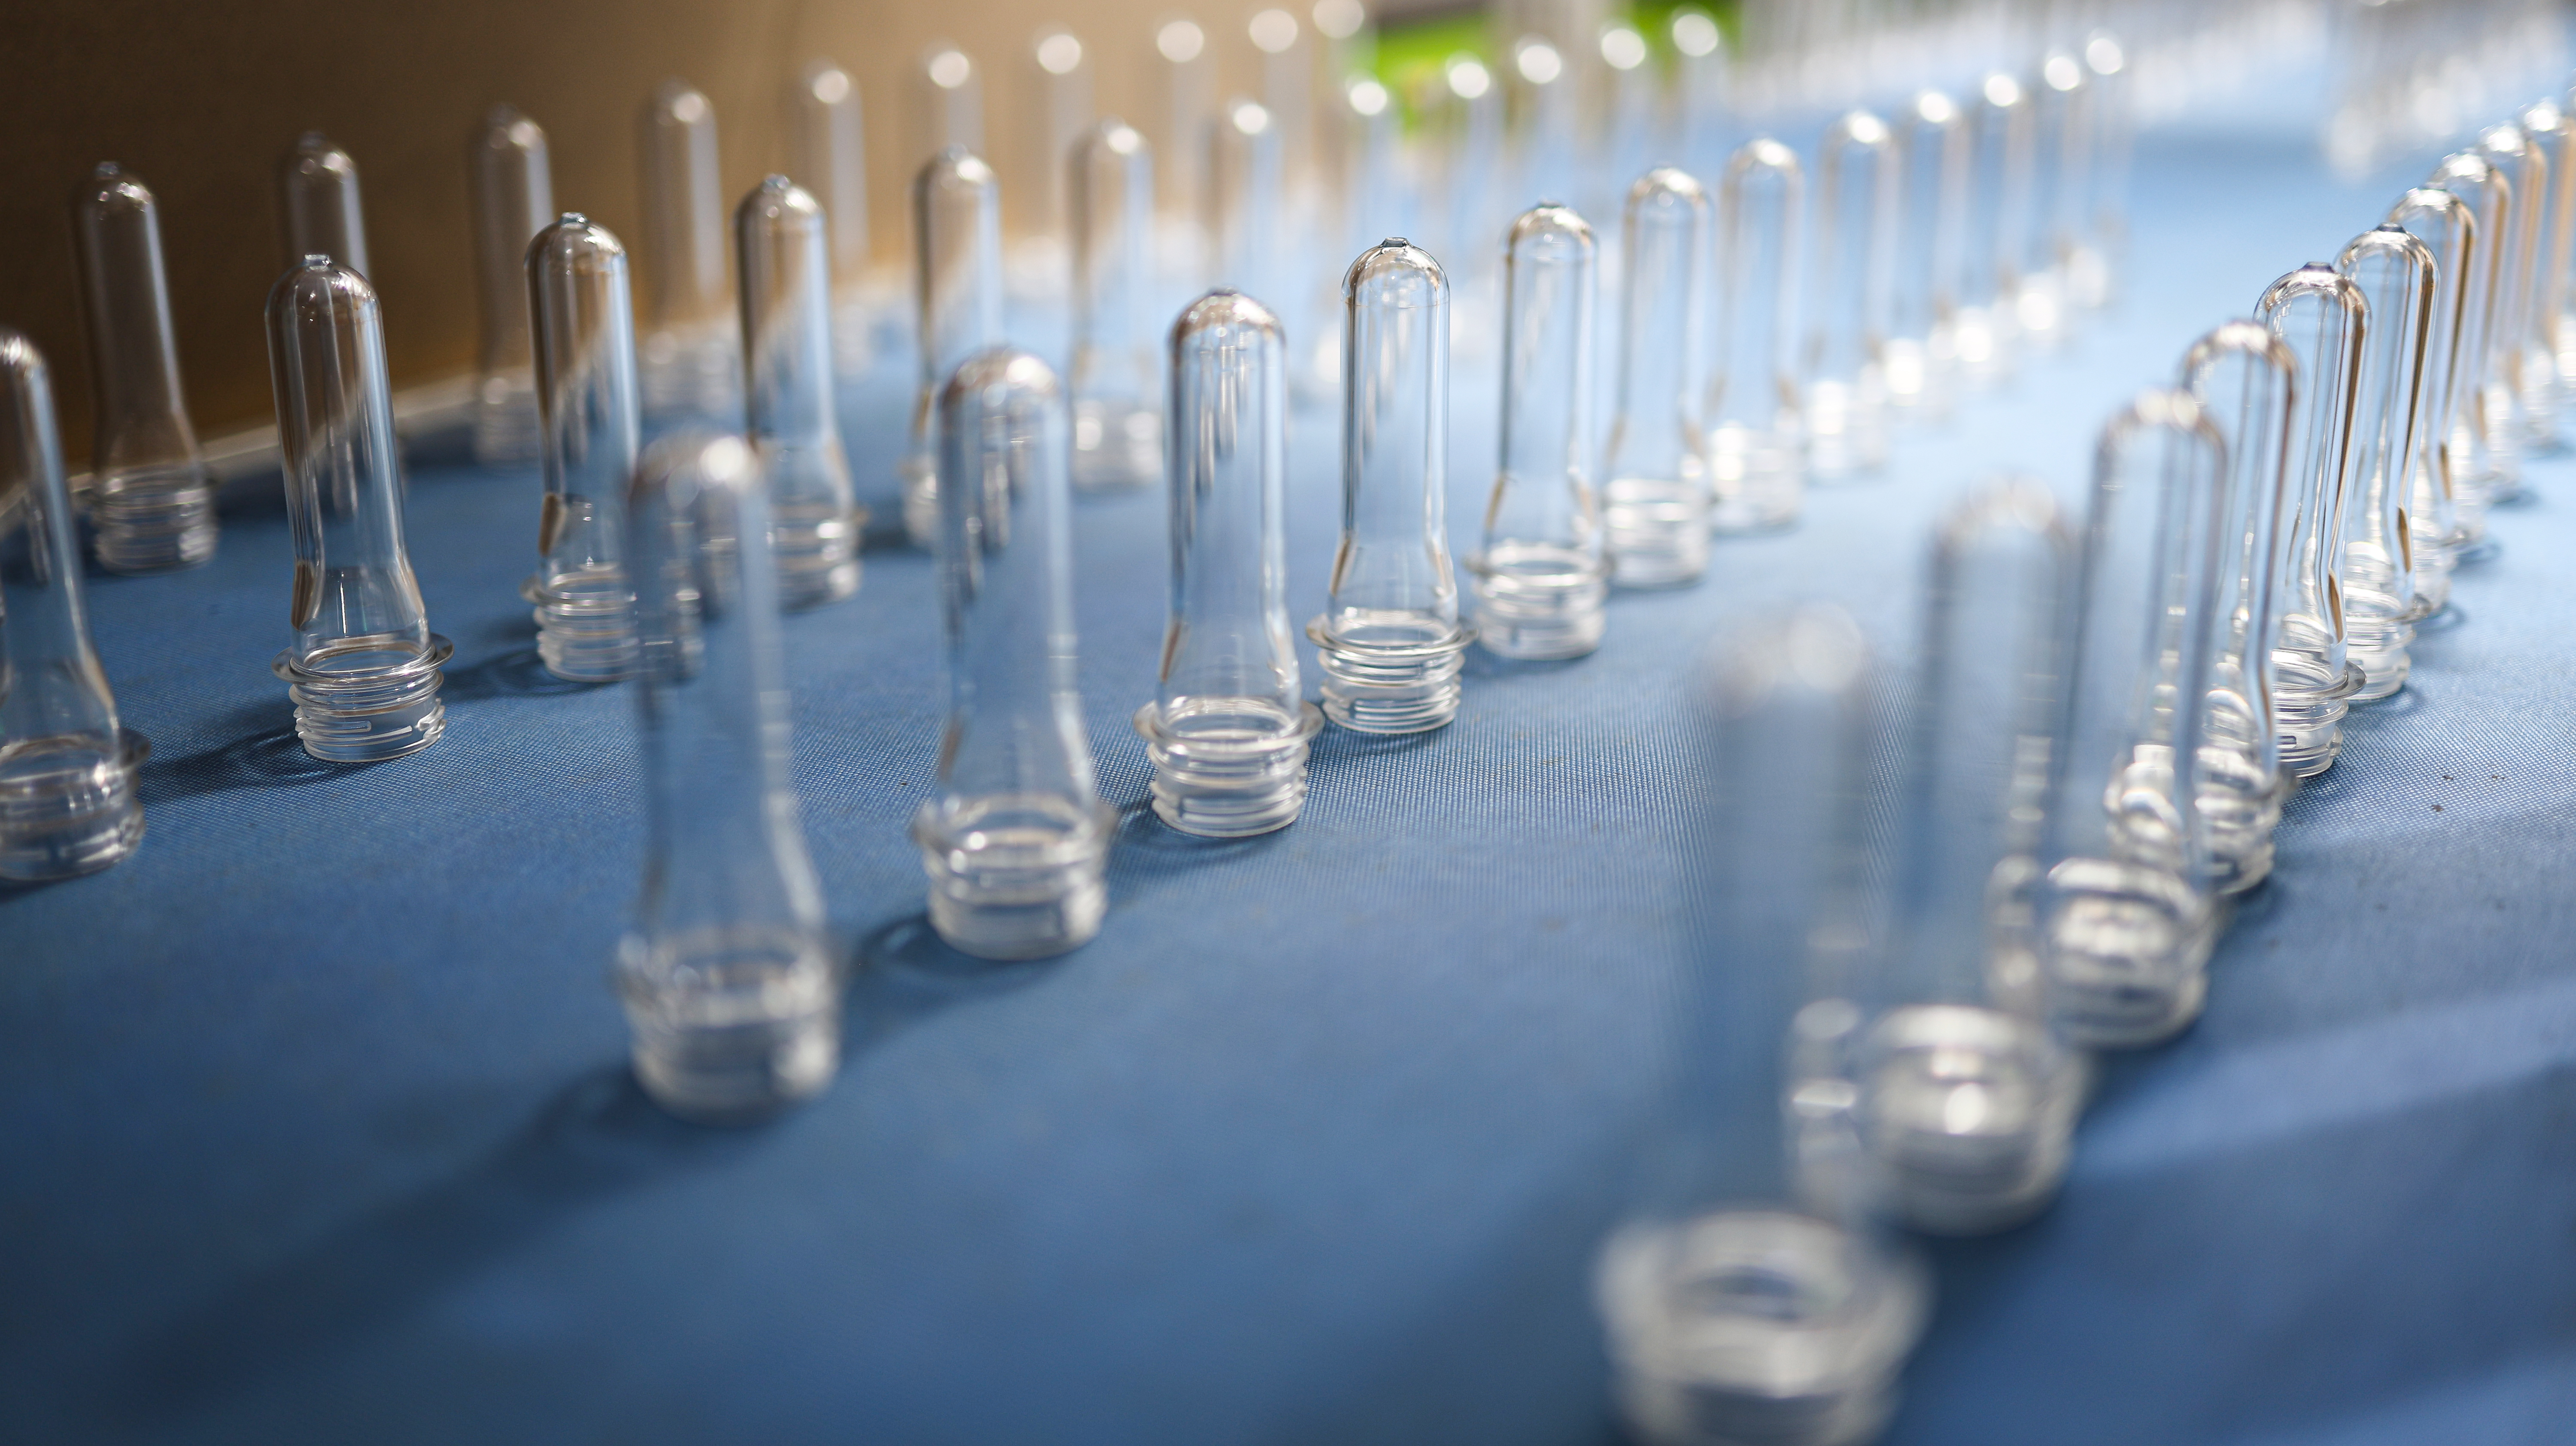
وهذه هي الأشكال الأولية.
إنها سميكة وشفافة وقصيرة — ولا تشبه على الإطلاق الزجاجة الرشيقة الناعمة التي ستتحول إليها. ومع ذلك، فهي تحتوي على كل شيء: خيوط العنق، والحلقة الداعمة، وتوزيع سماكة جدار الجسم، وهيكل القاعدة — كلها مُحددة بالفعل في مرحلة ما قبل التشكيل.
وبعبارة أخرى: كما يكون ما قبل التشكيل، كذلك تكون الزجاجة.
| المعلَّمة | القيمة النموذجية | الوصف |
|---|---|---|
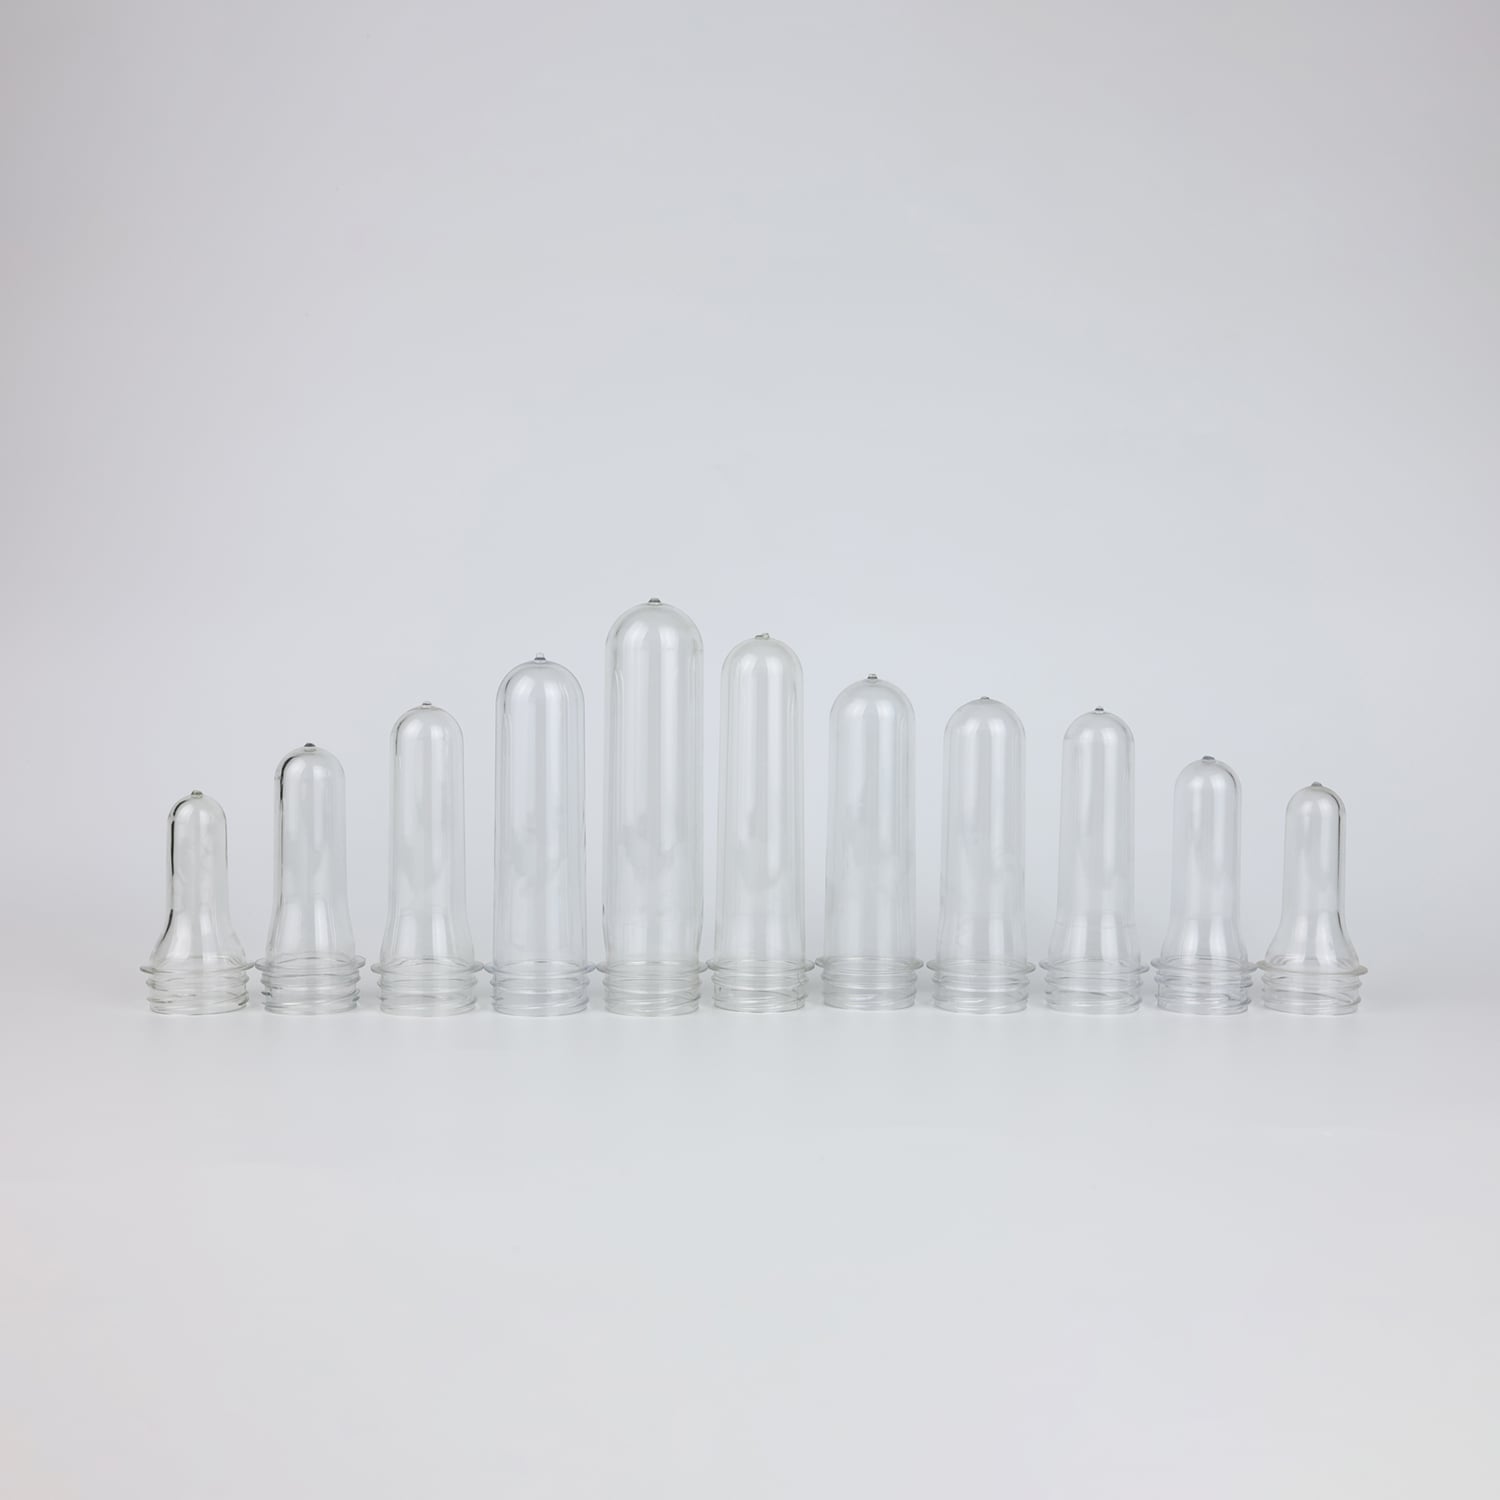
| الطول | 50–150 مم | تعتمد على سعة الزجاجة |
| القطر الخارجي | ٢٠–٥٠ مم | قطر العنق عادةً ٢٨ مم أو ٣٠ مم أو ٣٨ مم، إلخ. |
| الوزن | ٨–١٠٠ غرام | تتراوح كتلة ما قبل التشكيل الخاصة بالماء عادةً بين ٨–٢٠ غرامًا؛ وقد تتجاوز الكتل الكبيرة ٥٠ غرامًا |
| سماكة الجدار | ٢–٨ مم | أثقل بكثير من سماكة جدار الزجاجة النهائي (٠٫٢–٠٫٥ مم) |
| خيوط العنق | الخصائص القياسية | تتناسب مع الغطاء، قياس شائع ٢٨ مم PCO، ٣٠/٢٥ مم، إلخ. |
| قيمة IV | ٠٫٧٢–٠٫٨٤ ديسيلتر/غرام | يختلف حسب التطبيق |
| محتوى الأسيتالدهيد | ≤٣٫٠ ميكروغرام/غرام | متطلبات الصنف الغذائي؛ مياه ممتازة ≤١٫٥ ميكروغرام/غرام |
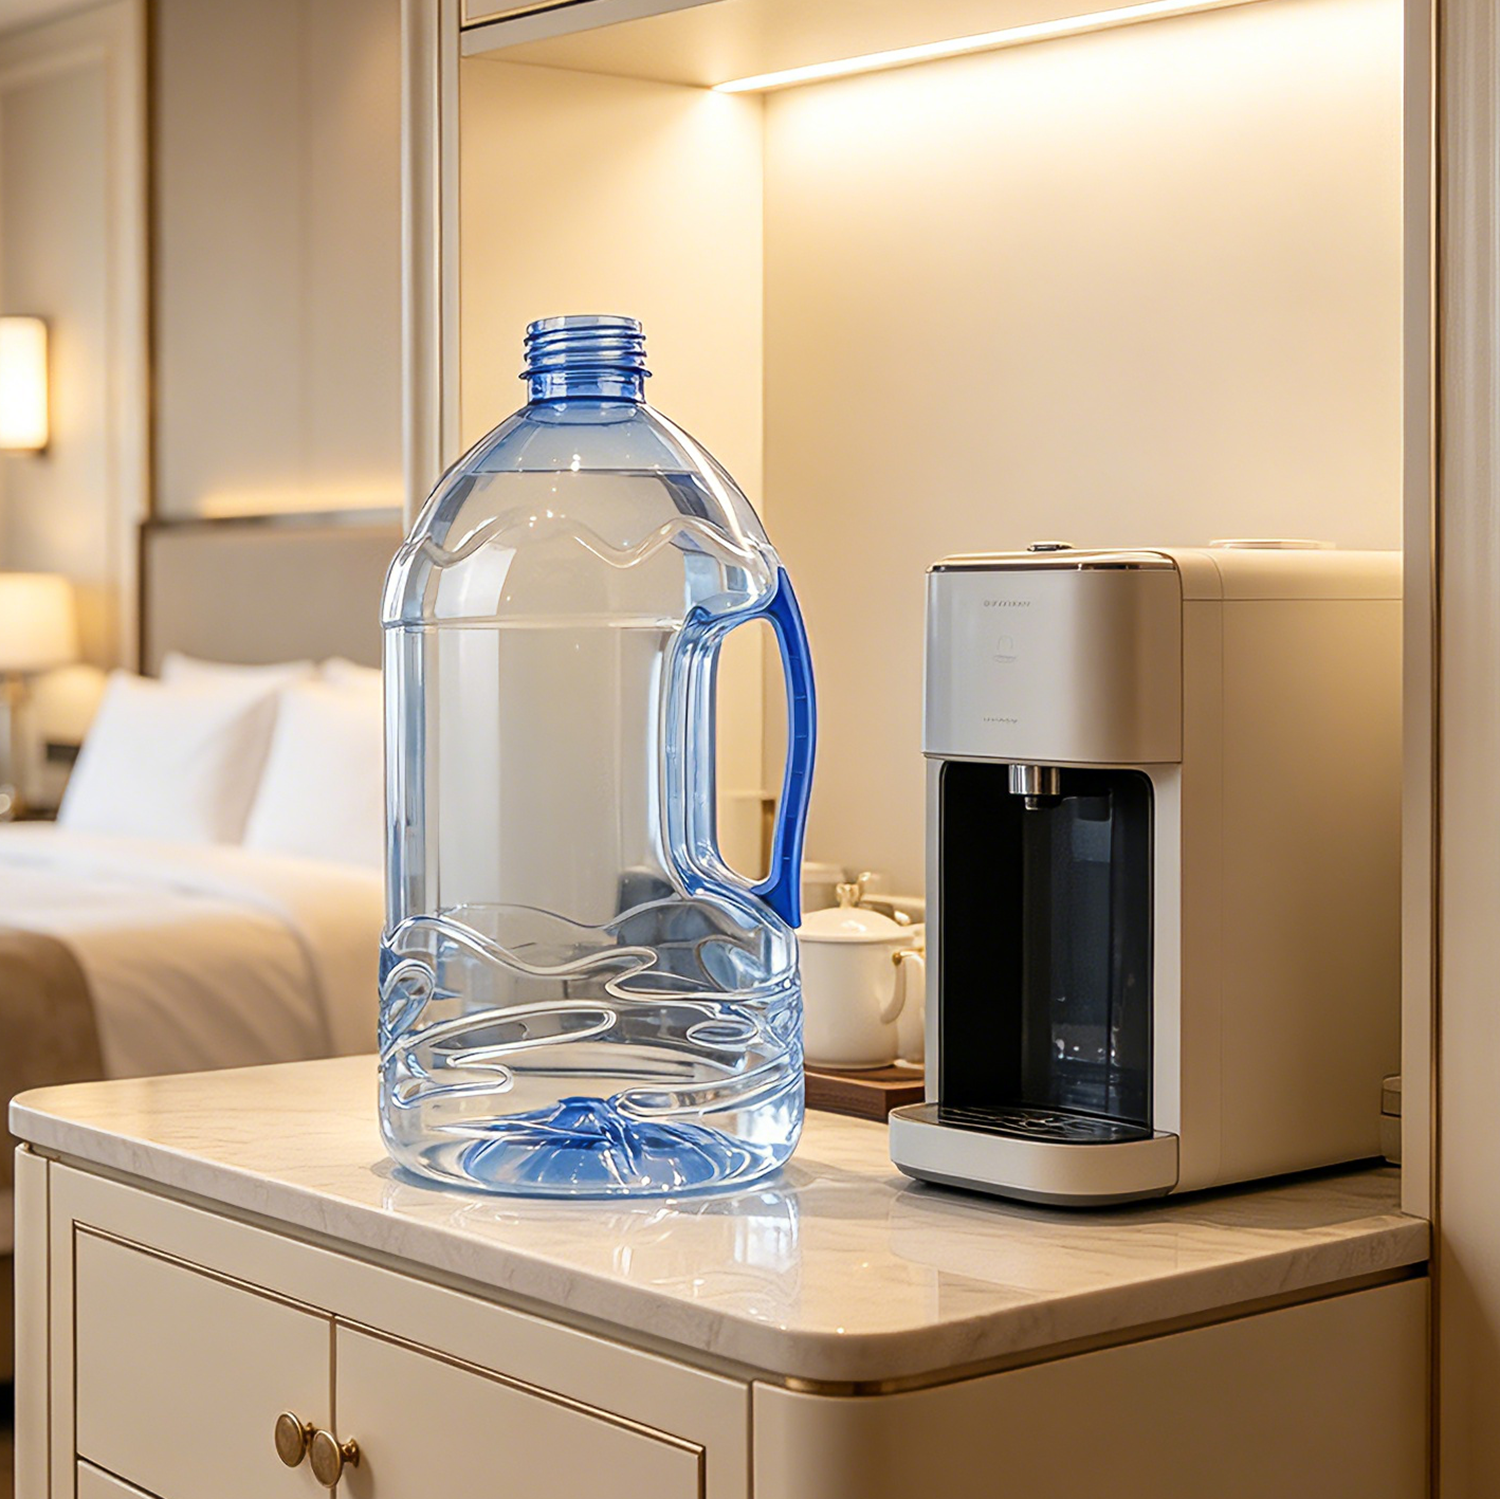
ليست هناك نوعٌ واحدٌ فقط من القوالب الأولية. وحسب الاستخدام النهائي، تُقسَّم القوالب الأولية إلى عدة أنواع:
قواعد الماء الأكثر شيوعًا، وتُستخدم لمياه المعادن والمياه النقية. وقيمة IV حوالي ٠٫٧٢–٠٫٧٦، ووزنها خفيف، وتكلفتها منخفضة.
قوالب أولية لمشروبات غازية تُستخدَم للصودا وسبرايت وغيرها من المشروبات الغازية. قيمة معامل اللزوجة (IV) أعلى (0.76–0.80)، قاعدة على شكل بتلات، مقاومة للضغط الداخلي.
القوالب الأولية للتعبئة الساخنة تُستخدَم لمشروبات الشاي والعصائر. يتطلّب الجزء العلوي (الرقبة) معالجة تبلور، مقاومة لدرجة حرارة التعبئة الساخنة (٨٥–٩٥°م).
قواعد الزيت تُستخدَم لزيوت الطهي والتوابل. تكون عادةً أثقل، بجدران أكثر سماكة، ومقاومة جيدة للسقوط.
القوالب الأولية ذات الفتحة الواسعة تُستخدَم للمربى والعسل والمكسرات وغيرها. قطر الرقبة كبير (٣٨ مم فأكثر)، مما يسهّل الإخراج.
القوالب الأولية للمنتجات التجميلية تُستخدَم للشامبو وغسول الجسم وغيرها. متطلبات عالية جداً في الشفافية واللمعان.
 |
 |
لا تتحول القالب الأولي مباشرةً إلى زجاجة. بل يجب أن تخضع لرحلة عند درجات حرارة مرتفعة.
يُدخل القالب الأولي إلى فرن آلة نفخ الزجاجات ويُسخَّن بواسطة مصابيح الأشعة تحت الحمراء البعيدة حتى تصل درجة حرارته إلى ما بين ٩٠ و١٢٠ درجة مئوية. وتلك المدى الحراري بالغ الأهمية؛ إذ إن كانت درجة الحرارة أقل من ٩٠ درجة مئوية، يصبح مادة البولي إيثيلين تيريفثاليت (PET) صلبةً جدًّا بحيث لا يمكن نفخها، أما إذا تجاوزت ١٢٠ درجة مئوية، فإن هذه المادة تتبلور بشكل مفرط فيتحول الزجاجة إلى اللون الأبيض والضبابي. والمدى المسموح به ضيق جدًّا، وهو ٣٠ درجة مئوية فقط، بل إن الانحراف بضعة درجات فقط قد يؤدي إلى عيوب.
والتسخين ليس مجرد «خبز». يدور القالب الأولي باستمرار بينما يتحرك محوريًّا عبر عدة مناطق تسخين (وتضم الآلات الحديثة لنفخ الزجاجات عادةً ٦–٩ مناطق). ويمكن ضبط طاقة كل منطقة على حدة لضمان وصول أجزاء مختلفة من القالب الأولي إلى درجات حرارة مختلفة — فالكتف يحتاج إلى كمية كافية من الحرارة للتمدد، بينما يحتاج الجذع إلى تسخين متجانس، ويحتاج القاع إلى تحكُّم دقيق في درجة الحرارة.
يُنقل القالب المُسخَّن إلى قوالب النفخ. ويَدخل قضيب التمديد من خلال العنق ويدفع ضد قاع القالب. فيتم تمديد القالب محوريًّا — كتمديد شريط مطاطي.
ويجب أن تتطابق سرعة قضيب التمديد وطول حركته والمسافة الفارغة بينه وبين قاعدة القالب بدقة مع درجة حرارة القالب. فعند انخفاض الحرارة، يجب تقليل سرعة التمديد لمنع التشقق؛ أما عند ارتفاعها، فيمكن زيادة السرعة بشكل مناسب.
يُحقن هواء عالي الضغط (عادةً ما يتراوح بين ٢٥ و٣٨ بار) عبر العنق، فيوسع القالب الذي سبق تمديده بالفعل نحو الخارج ليلاصق جدران القالب. فيتمدد القالب فورًا ليأخذ شكل الزجاجة — حيث يتشكل الجسم والكتف والقاعدة في خطوة واحدة.
ويقسم النفخ إلى نفخ أولي و ونفخ عالي الضغط مرحلتين. ويكون ضغط النفخ الأولي أقل (٠٫٨–١ ميغاباسكال)، فيوسع القالب في البداية؛ أما نفخ عالي الضغط فيكون ضغطه أعلى (٢٫٥–٣٫٨ ميغاباسكال)، فيضغط الزجاجة بإحكام ضد القالب لتشكيل ملامح وتفاصيل واضحة.
يتم تدوير ماء التبريد (من ١٠ إلى ٣٠°م) عبر القالب، ما يؤدي إلى تبريد الزجاجة وتجمّدها بسرعة. وتتجمَّد سلاسل الجزيئات، التي استقامت أثناء الشد والتفجير، في أماكنها، مما يجعل الزجاجة صلبة وشفافة وقوية.
يُعد التحكم في درجة حرارة ماء التبريد أمرًا حاسم الأهمية. فعادةً ما تُضبط درجة حرارة جسم الزجاجة بين ٢٠ و٤٥°م، بينما تتطلب القاعدة درجات حرارة أدنى تتراوح بين ٥ و٨°م. وإذا كان التبريد غير كافٍ، تصبح الزجاجة باهتة؛ أما إذا كان سريعًا جدًّا، فقد تصبح هشّة.
يستغرق العملية بأكملها عادةً فقط ٢–٣ ثوانٍ ثانية. ويتحول جسم صغير على شكل أنبوب اختبار إلى زجاجة ماء بلورية واضحة.
في العملية الانتقالية من القالب الأولي إلى الزجاجة، هناك معامل رئيسي يُسمى نسبة التمدد .
نسبة الشد المحوري طول القالب الأولي → ارتفاع الزجاجة
نسبة الشد الشعاعي قطر القالب الأولي → قطر الزجاجة
نسبة التمدد الكلية : عادةً ما تكون من ٨:١ إلى ١٢:١
كلما زادت نسبة التمدد، أصبحت سلاسل جزيئات الـPET أشد استقامةً وأكثر اتجاهًا، وازدادت قوة الزجاجة وصلابتها. ولهذا السبب تبدو بعض الزجاجات ذات الجدران الرقيقة صلبةً جدًّا — لأن نسبة التمدد مُصمَّمة بشكل مناسب، وسلاسل الجزيئات تكون قد اتجهت بالكامل.
وعلى العكس، إذا كان تصميم القالب الأولي غير منطقي (أي كانت نسبة التمدد صغيرة جدًّا)، فإن اتجاه الجزيئات يكون غير كافٍ، فتصبح الزجاجة لينةً ومرنةً حتى لو لم تكن جدرانها رقيقة.
لأن القالب الأولي يحدد جميع الخصائص الأداء للزجاجة.
ويُنتج قالب أولي وزنه ١٠ غرامات زجاجةً وزنها تقريبًا ١٠ غرامات (مع خسائر طفيفة أثناء عملية النفخ). وبغض النظر عمّا إذا بدت الزجاجة سميكة أو خفيفة، فإن هذا الشعور يتحدد أولًا من خلال وزن القالب الأولي.
تتراوح الزجاجات الشائعة لسعة ٥٠٠ مل المتوفرة في السوق بين ٨ غرام و١٥ غرامًا. وتستخدم الزجاجات خفيفة الوزن كمية أقل من المادة، لكنها تتطلب تصميمًا أكثر دقة للقالب الأولي (بريفورم) وعملية نفخ دقيقة لضمان المتانة.
إذا كانت سماكة جدار القالب الأولي (بريفورم) غير متجانسة، فإن الزجاجة المنفوخة ستكون سميكة من جهة ورفيعة من الجهة الأخرى، أو قد يصبح قاعها غير متمركز. وقد تنكمش أو تشوه بعد التعبئة، أو تنفجر أثناء النقل.
بالنسبة للقوالب الأولية (بريفورم) عالية الجودة، يمكن التحكم في تسامح سماكة الجدار من نفس التجويف ضمن ±٠٫١ مم، ويمكن التحكم في التباين في الوزن بين التجاويف المختلفة ضمن ±٠٫٢ غرام.
تمثل قيمة IV (اللزوجة الجوهرية) طول سلاسل جزيئات البولي إيثيلين تيريفثاليت (PET). فكلما ارتفعت القيمة زادت المرونة والمقاومة الانضغاطية؛ أما انخفاض القيمة فيؤدي إلى زجاجة لينة ومرنة تنهار عند العصر، وقد تنكسر حتى عند سقوط خفيف.
تتطلب القوالب الأولية للماء عادةً مؤشر اللزوجة (IV) ≥0.72 ديسيلتر/غرام. وإذا أُضيف كمية كبيرة جدًّا من المواد المعاد تدويرها، فقد ينخفض مؤشر اللزوجة إلى أقل من 0.68، ما يؤدي إلى أن الزجاجة المنتفخة تفتقر إلى «الصلابة المطلوبة».
الأسيتالديهايد جزيء صغير يتكون أثناء معالجة بولي إيثيلين ترفثاليت (PET) عند درجات حرارة مرتفعة، وله رائحة فاكهية نفاذة. وإذا كان محتوى الأسيتالديهايد في القالب الأولي مرتفعًا، فإن الماء المملوء سيكتسب «طعم البلاستيك» خلال أيام قليلة. والأنف البشري حسّاسٌ للغاية تجاه الأسيتالديهايد؛ إذ يمكن اكتشافه عند تركيزات منخفضة تصل إلى 0.05–0.1 جزء في المليون.
تتطلب القوالب الأولية الصالحة للأغذية عادةً محتوى أسيتالديهايد ≤3.0 ميكروغرام/غرام؛ أما المياه الراقية فتتطلب ≤1.5 ميكروغرام/غرام. وتكون معايير إدارة الأغذية والأدوية (FDA) أكثر صرامة، إذ تشترط أن يكون محتوى الأسيتالديهايد <0.5 جزء في المليون عند التلامس مع الأغذية.
يتم تطبيق معالجة تبلور خاصة على عنق القالب (المنطقة المُلَوَّثة بالخيوط)، مما يجعله أبيض حليبيًا. وإذا كانت درجة التبلور غير كافية، فإن العنق يتشوَّه أثناء عملية التغطية ولا يُغلَق بشكل محكم، ما قد يسمح بدخول الهواء والبكتيريا، وتسرب الماء أثناء النقل.
تبلور العنق هو عملية دقيقة جدًّا. فداخل القالب، يُسخَّن القالب بسرعة إلى درجة حرارة تبلغ نحو ١٨٠°م بواسطة «غلاف تبلور العنق»، ليتكوَّن طبقة بلورية متجانسة في منطقة العنق. وتستغرق هذه العملية ثانيةً أو ثانيتين فقط، لكن متطلبات التحكم في درجة الحرارة تكون عالية جدًّا.
أثناء صب الحقن والتبريد، إذا كان التبريد غير متجانس، فإن إجهادًا متبقيًا يُحبَس داخل القالب. وبعد عملية النفخ، لا يزول هذا الإجهاد، بل يبقى خفيًّا في جدار الزجاجة. وقد يؤدي أي اصطدام طفيف أو تغيُّر في درجة الحرارة إلى إطلاقه فجأة، ما يتسبب في انفجار الزجاجة.
تستخدم المصانع الموثوقة أجهزة قياس الإجهاد المستقطبة لفحص الإجهاد المتبقي في القوالب الأولية، مما يضمن بقائه ضمن الحدود الآمنة.
القالب الأولي هو أساس الزجاجة. فإذا كان الأساس غير مستقر، زاد الخطر كلما ارتفعت الزجاجة.
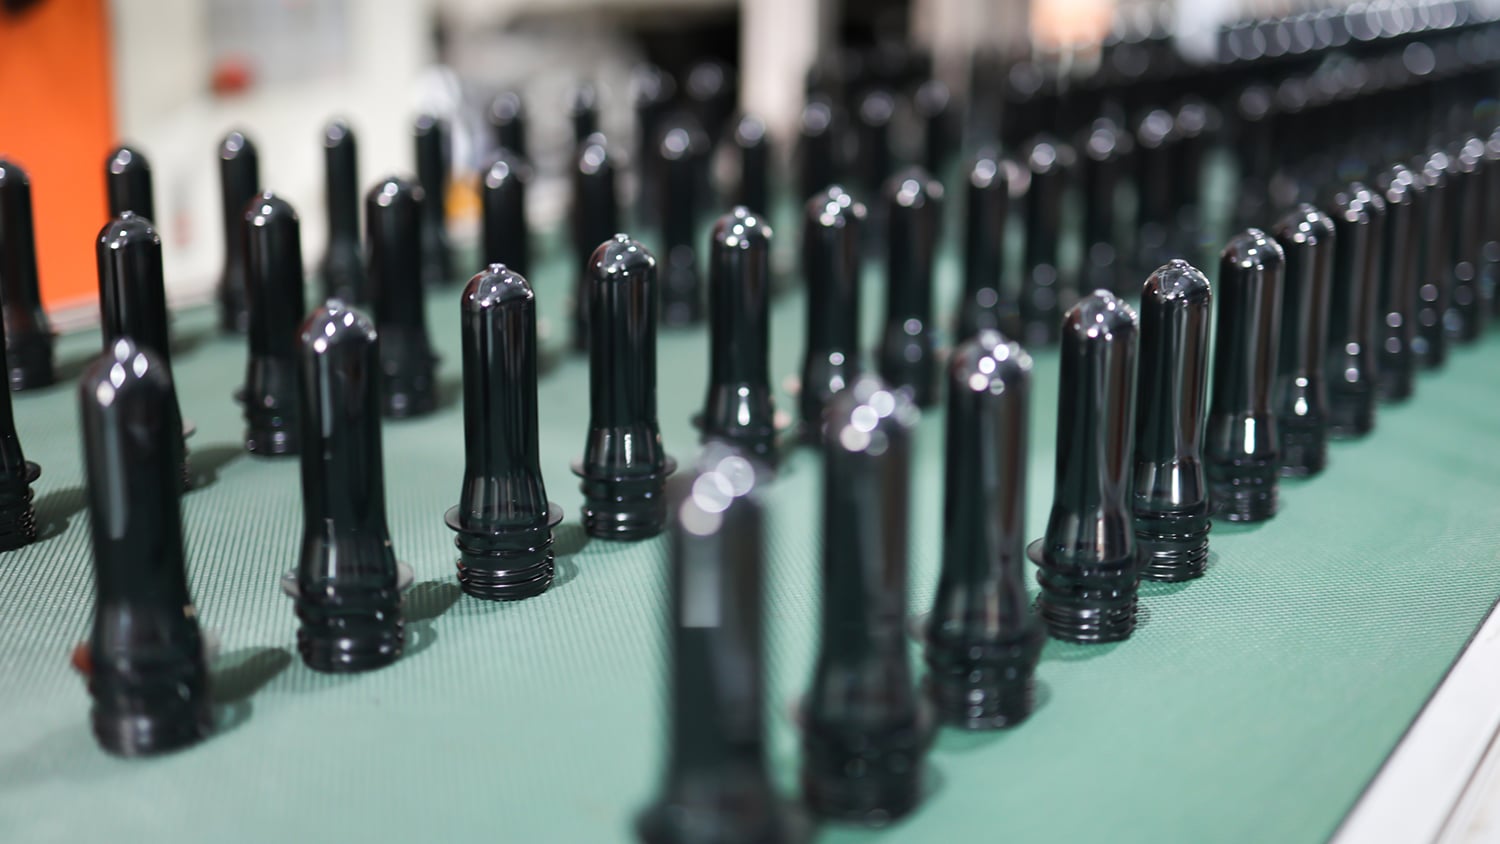
| مقارنة | قالب أولي للماء | قالب أولي للمرطبات الغازية |
|---|---|---|
| قيمة IV | ٠٫٧٢–٠٫٧٦ ديسيلتر/غرام | ٠٫٧٦–٠٫٨٠ ديسيلتر/غرام |
| تصميم القاعدة | مسطّح أو مقعر بشكل سطحي | قاعدة بتلات (خمس بتلات) |
| سماكة الجدار | رفيع نسبيًّا | سمين نسبيًّا |
| الوزن | خفيف (٨–١٥ غرامًا/٥٠٠ مل) | ثقيل (١٨–٢٥ غرامًا/٥٠٠ مل) |
| مقاومة الضغط | منخفض | عالي (٤–٥ بار) |
| هيكل الجسم | بسيط | أضلاع وخطوط تقوية |
يجب أن تتحمّل زجاجات المشروبات الغازية الضغط الداخلي (حوالي ٤ بار)، لذا تكون قوالبها الأولية ذات قيمة IV أعلى، وتصاميم القواعد فيها أكثر تعقيدًا، وأكثر أضلاع تقوية. أما زجاجات الماء فلا تحتاج إلى تحمل ضغط داخلي، لذا يمكن أن تكون أخفّ وأرقّ.
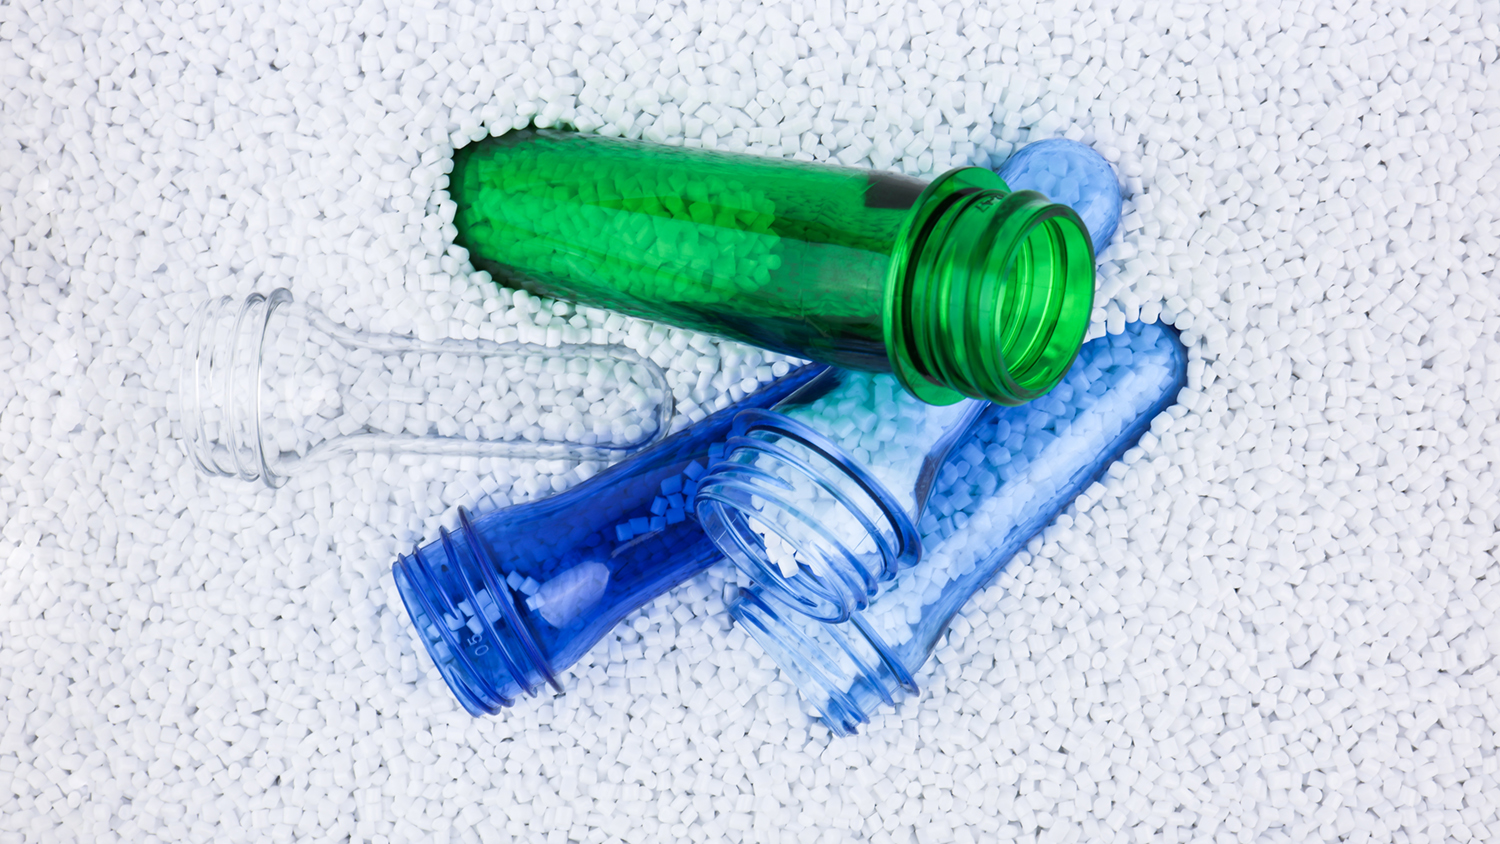
إذا كنت قد اشتريت شاي مثلجًا أو شاي أخضر، فقد لاحظتَ أن تلك الزجاجات صلبة جدًّا — ولا يمكن عصرها إطلاقًا. وهذا لا يعود إلى استخدام كمية أكبر من المادة، بل لأنها زجاجات التعبئة الساخنة .
أثناء التعبئة الساخنة (٨٥–٩٠°م)، تنكمش زجاجات الـPET وتتشوّه عند درجات الحرارة العالية. ولحلّ هذه المشكلة، تتطلّب الزجاجات المصمّمة للتعبئة الساخنة:
مادة خام ذات معامل فيسكوزية أعلى (≥٠٫٧٨ ديسيلتر/غرام)
أضلاع تقوية أكثر تعقيدًا و ألواح مُعالَجة حراريًّا
عملية «التجفيف الحراري» بعد النفخ (يُسخَّن القالب إلى درجة حرارة تتراوح بين ١٢٠ و١٤٠ مئوية، ويُترك الزجاجة داخل القالب الساخن لعدة ثوانٍ للتخلص من الإجهادات الداخلية ورفع نسبة التبلور إلى نحو ٣٥٪)
النتيجة: زجاجات التعبئة الساخنة تكون صلبة جدًّا، وأغلى سعرًا.
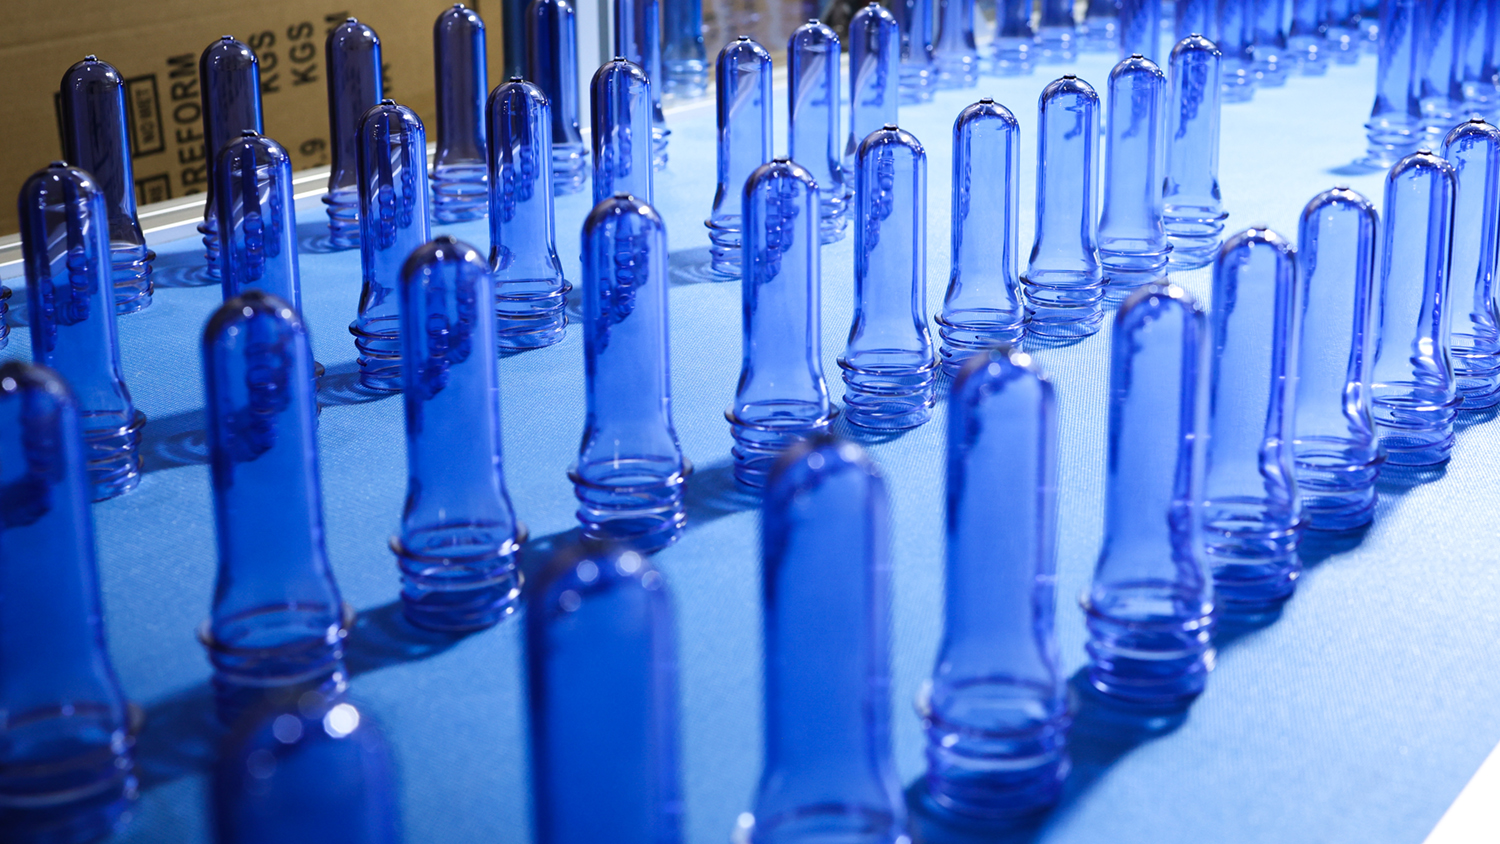
تسعى علامات تجارية متزايدة باستمرار إلى التميُّز في التغليف — مثل المياه ذات اللون الأزرق الفاتح، والصودا ذات اللون الأخضر الباهت، ومشروبات الطاقة ذات اللون الكهرماني. وتتم تلوين هذه الزجاجات الملوَّنة بدءًا من مرحلة القوالب الأولية.
وهناك طريقتان رئيسيتان لتلوين القوالب الأولية المصنوعة من مادة الـPET:
ماسترباتش كتلة رئيسية صلبة: حبيبات صلبة، ونسبة الإضافـة تتراوح بين ٢٪ و٥٪، وتحتاج إلى عوائق معدات منخفضة، ومناسبة للإنتاج المستمر على نطاق واسع.
ملون سائل صبغة سائلة: نسبة الإضافـة تتراوح بين ٠٫١٪ و٠٫٥٪، وتوفِّر توزيعًا أكثر انتظامًا، وألوانًا أكثر حيوية، وتغيير أسرع للألوان، لكنها تتطلب مضخة جرعات مخصصة.
بغض النظر عن الطريقة المُستخدمة، فإن الامتثال للمعايير الخاصة بالمواد الغذائية يشكّل الحد الأدنى المطلوب. ويجب أن تتوافق المواد الصبغية مع المعيار GB 9685؛ ولا يجوز استخدام أصباغ غير مخصصة للاستخدام الغذائي.
من المادة الأولية حتى الشحن، يجب أن تمر القوالب الأولية بعدة نقاط تفتيش.
ويجب أن تتوافق راتنجات PET المخصصة للاستخدام الغذائي مع المعيار GB 4806.7. والمعادن الثقيلة: الرصاص ≤ ١ ملغ/كغ، والكادميوم ≤ ٠٫٦ ملغ/كغ. واستهلاك برمنغنات البوتاسيوم ≤ ١٠ ملغ/كغ. وبقايا التبخر ≤ ٣٠ ملغ/لتر. ووراء هذه الأرقام تكمن الحدود الدنيا لصحة المستهلك.
بعد وصول المواد الأولية، تُجرى عليها اختبارات عيِّنية — مثل قيمة اللزوجة (IV)، ونقطة الانصهار، ومحتوى الرطوبة، واللون، وغيرها. وتُعاد المواد غير المُطابِقة مباشرةً دون إدخالها في خط الإنتاج إطلاقاً.
مادة PET تمتص الرطوبة. فإذا لم تُزال الرطوبة منها تماماً، فإنها تتحلل مائياً أثناء صب الحقن — فتنكسر سلاسل الجزيئات، وتنخفض قيمة اللزوجة (IV)، بينما ترتفع مستويات الأسيتالدهيد بشكل حاد. ويجب التحكم بدقة في درجة حرارة التجفيف، ومدة التجفيف، ونقطة الندى.
ظروف التجفيف النموذجية: ١٦٠–١٨٠°م، ٤–٦ ساعات، ونقطة الندى ≤−٤٠°م. وبعد التجفيف، يجب أن يكون محتوى الرطوبة في مادة البولي إيثيلين تيريفثاليت (PET) أقل من ٥٠ جزءًا في المليون (٠٫٠٠٥٪). كم هو جافٌّ ذلك؟ أضعافٌ عديدة أشد جفافًا من هواء الصحراء.
درجة حرارة المصهور، ودرجة حرارة القالب، وسرعة الحقن، وضغط الاحتفاظ، وزمن التبريد — عشرات المعاملات التي تعمل معًا في آنٍ واحد. فالحرارة المرتفعة جدًّا تؤدي إلى زيادة الأسيتالدهيد، بينما الحرارة المنخفضة جدًّا تُسبِّب هشاشة القوالب الأولية. أما الدورة القصيرة فتعني تبريدًا غير كافٍ، والدورة الطويلة فتعني انخفاض الإنتاج.
ويحتاج مهندس عمليات صب الحقن الجيِّد إلى سنواتٍ، بل وقد تصل إلى عقودٍ من الخبرة لاكتشاف التوازن الأمثل بين كل هذه المعاملات.
يتم أخذ عيِّنات الوزن كل ٢–٤ ساعات؛ وتُختبر درجة اللزوجة (IV) والأسيتالدهيد لكل دفعة؛ ويُفحص الإجهاد المتبقي بانتظام باستخدام جهاز قياس الإجهاد المستقطب؛ وتُفحَص توحُّد سماكة الجدار بواسطة اختبار انتقال الضوء. وفي المصنع الموثوق، قد تملأ سجلات الفحص عدة خزائن ملفات.
بنود الفحص النموذجية قبل الشحن للقوالب الأولية:
| عنصر الفحص | التردد | الطريقة | معايير القبول |
|---|---|---|---|
| الوزن | كل ساعتين | مقياس إلكتروني | التسامح ±٠٫٢ غرام (قالب أولي بوزن ٢٠ غرامًا) |
| قيمة IV | لكل دفعة | فيسكوزيمتر شعري | ≥٠٫٧٢ ديسي لتر/غرام |
| أسيتالدهيد | في كل دفعة/ربع سنويًّا | كروماتوغرافيا الغاز | ≤٣٫٠ ميكروغرام/غرام |
| اتساق سماكة الجدران | كل 4 ساعات | نسبة انتقال الضوء/الموجات فوق الصوتية | لا انحراف مرئي |
| إجهاد | كل 4 ساعات | جهاز قياس الإجهاد المستقطب | لا توجد خطوط لامعة كثيفة |
| مظهر | كل ساعتين | بصري | لا توجد بقع سوداء أو فقاعات أو اصفرار |
| أبعاد العنق | لكل دفعة | كاليبر/بروجكتور | يتوافق مع تحمل الرسم البياني |
يجب تخزين القوالب المسبقة في مستودع خاضع للتحكم في درجة الحرارة والرطوبة، بحيث تكون درجة الحرارة أقل من ٢٨°م والرطوبة أقل من ٧٠٪. وفي فصل الصيف، يجب منع التحلل المائي الناتج عن ارتفاع درجة الحرارة والرطوبة؛ أما في فصل الشتاء، فيجب منع التصلّب الهش الناتج عن انخفاض درجة الحرارة. ويجب ألا يتجاوز الفرق في درجة الحرارة بين المستودع وورشة العمل ٢°م.
كل هذه الدقة «الخفيّة» تتحول في النهاية إلى حركة فتح الغطاء باللف — سهلة، ناعمة، بلا رائحة. لا تشعر بأي شيء غير مألوف لأن كل ما كان ينبغي أن يُنفَّذ جيدًا قد نُفِّذ بالفعل على أكمل وجه.
زرتُ يومًا مصنع قوالب مسبقة يزوّد علامةً مائية محلية كبرى.
كان هناك شعار معلَّق في ورشة العمل: «قد يشرب طفلٌ كل قالب مسبق تنتجه.»
كان ورشة العمل هادئة، مع صوت فتح وإغلاق آلات حقن التشكيل فقط بشكل إيقاعي. وكانت صفوف من القوالب الأولية تُطرَد من القوالب، فتسقط على حزام النقل وتترتب بانتظام كأنها جنود في انتظار الفحص. وكل ساعتين، كان مفتش الجودة يحضر، ويختار عشوائيًّا عددًا قليلًا منها، ويوزنها على ميزان إلكتروني، ويسجِّل البيانات، ثم يرفعها نحو الضوء للتحقق من شفافيتها، ويستخدم فيلمًا مستقطبًا للتحقق من الإجهادات.
«هل شعرت يومًا بالخدر بسبب تصنيع هذا العدد الكبير كل يوم؟» سألتُ.
«كلا»، أجاب مفتش الجودة. «في كل مرة أرى فيها خبرًا عن مشكلة تواجه علامة مائية ما، أفكر: الحمد لله لم تكن قوالبنا الأولية هي السبب. وهذه المشاعر أكثر إرضاءً من أي مكافأة مالية.»
وراء كل زجاجة ماء آمنة، هناك مجموعة من الأشخاص الذين يلتزمون بدقةٍ عاليةٍ في ضمان جودة قارورة صغيرة جدًّا.
المادة الخام المستخدمة في صنع القوالب الأولية، وهي مادة الـPET، تأتي من سلسلة الصناعات البتروكيماوية.
البترول → باراكسيلين (PX) → حمض التيريفثاليك (PTA) + إيثيلين غليكول (EG) → راتنج PET → قالب أولي → زجاجة → إعادة تدوير
يمتد سلسلة التوريد هذه لآلاف الكيلومترات وتشمل عشرات العمليات. فمنذ النفط الخام المدفون تحت الأرض، وصولاً إلى الحبيبات في المصنع، ثم الزجاجة البلاستيكية التي تحملها في يدك — يتطلب كل خطوة تحكّمًا دقيقًا لضمان سلامة المنتج النهائي.
في السنوات الأخيرة، تخضع هذه السلسلة لتحول جذري. وظهور بولي إيثيلين ترفثاليت معاد التدوير لمجال الأغذية (rPET) يسمح بإعادة تدوير زجاجات PET المستعملة لتصبح قوالب أولية صالحة للاستخدام في الأغذية، ما يحقق إعادة التدوير من «زجاجة إلى زجاجة».
وباستخدام تقنيات متقدمة مثل التنظيف العميق، وإزالة المتطايرات بالفراغ عند درجات حرارة مرتفعة، والبلمرة في الحالة الصلبة (SSP)، يمكن لمادة PET المعاد تدويرها أن تحقق معايير سلامة الأغذية نفسها التي تتمتع بها مادة PET الأصلية. وقد فرض الاتحاد الأوروبي اعتبارًا من عام ٢٠٣٠ أن تحتوي جميع زجاجات المشروبات المصنوعة من PET على نسبة لا تقل عن ٣٠٪ من المواد المعاد تدويرها.
قد تصبح زجاجة الماء التي في يدك يومًا ما نقطة البداية لزجاجة ماء أخرى. وتشارك هذه الأنبوبة الصغيرة في تحول اقتصادي دائري عالمي.
الحقيقة: تم تصميم سماكة جدار القالب الأولي وفقًا للوزن والمتانة المطلوبين للزجاجة بعد عملية النفخ — فالسماكة الزائدة ليست دائمًا أفضل. فزيادة السماكة ترفع تكلفة المادة وقد تؤدي إلى تمدد غير متجانس أثناء النفخ. والمهم هو التوحيد تناسق سماكة الجدار، وليس السماكة المطلقة.
الحقيقة: الشفافية ≠ الأمان. فقد تبدو القوالب الأولية غير الغذائية شفافة أيضًا، لكن موادها الأولية قد تحتوي على معادن ثقيلة بكميات زائدة أو إضافات غير مطابقة للمواصفات أو مواد معاد تدويرها ومصدرها غير معروف. أما القوالب الأولية الغذائية فتتطلب وثائق امتثال كاملة وتقارير اختبار — وليس فقط «المظهر النظيف».
الحقيقة: اللون الزاهي لا يعني بالضرورة جودة عالية. يجب أن تتوافق ألوان القوالب المخصصة للأغذية مع المعيار GB 9685، ويجب استخدام كتلة لونية رئيسية أو صبغة سائلة مخصصة للأغذية. أما الأصباغ الرديئة فقد تطلق معادن ثقيلة أو أمينات عطرية، ما يشكّل مخاطر صحية. وعند اختيار القوالب الملونة، يجب دائمًا طلب وثائق إثبات امتثال الأصباغ من المورِّد.
الحقيقة: القوالب العادية للمياه ليست مقاومة للحرارة. فدرجة انتقال الزجاج لبولي إيثيلين تيريفثاليت (PET) تبلغ نحو ٧٥–٨٠°م؛ وفوق هذه الدرجة، يلين البلاستيك ويتغير شكله. أما القوالب الخاصة بالتعبئة الساخنة، التي خضعت لعمليات تبلور وضبط حراري خاصة، فهي وحدها القادرة على تحمل درجات حرارة التعبئة بين ٨٥–٩٥°م. واستخدام زجاجة مياه عادية لحمل الماء الساخن لا يؤدي فقط إلى تشوه الزجاجة، بل قد يسرّع أيضًا هجرة المواد الضارة.
الحقيقة: يمكن ذلك. وباستخدام تقنيات تنقية متقدمة، يمكن أن يلبّي البولي إيثيلين تيريفثاليت المعاد تدويره معايير الدرجة الغذائية. وقد وافقت الهيئات التنظيمية العالمية الرئيسية (مثل إدارة الأغذية والعقاقير الأمريكية FDA، والسلطة الأوروبية لسلامة الأغذية EFSA، ووزارة الصحة الكندية Health Canada، وغيرها) على استخدام البولي إيثيلين تيريفثاليت المعاد تدويره من الدرجة الغذائية في التطبيقات التي تتلامس مع الأغذية. والمفتاح يكمن في مصدر المادة المعاد تدويرها وما إذا كانت عملية التنقية تفي بالمعايير المطلوبة.
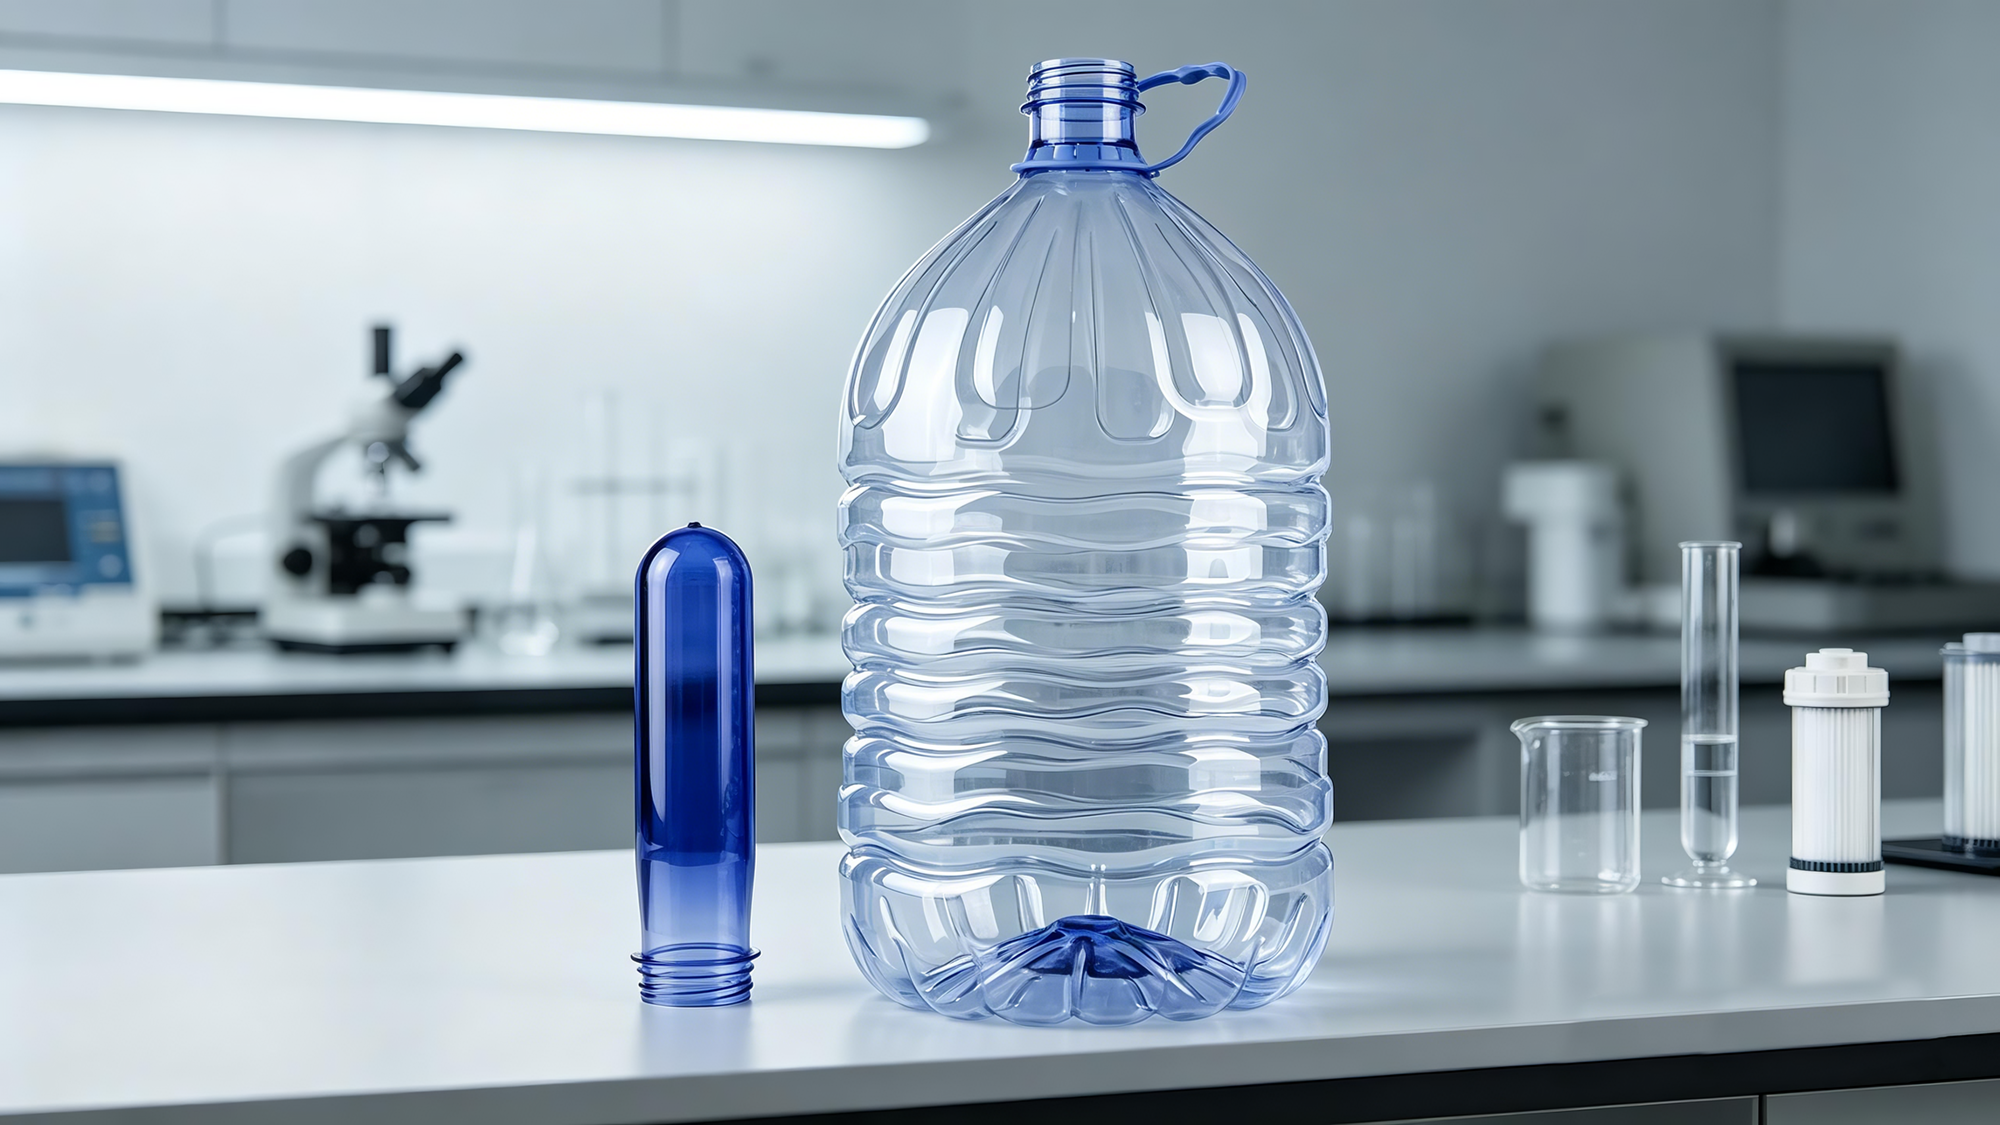
في المرة القادمة التي تفتح فيها زجاجة ماء بلَفِّ الغطاء، خذ لحظة لتتفقّد الخيوط البيضاء الحليبية المحيطة بعنق الزجاجة.
هذه العلامة هي أثر عملية التبلور. فقد خضعت هذه المنطقة للتحكم الدقيق في درجة الحرارة لجعل العنق صلبًا ومقاومًا للحرارة ومُحكَم الإغلاق. ولا تظهر هذه العملية أبدًا في الإعلانات، ولا ينتبه إليها المستهلكون عادةً، ومع ذلك فهي تحدد ما إذا كان لَفُّ الغطاء سلسًا أم صعبًا، وإذا كان الإغلاق محكمًا أم هناك تسرب.
تلك الأنابيب الصغيرة لا تظهر أبدًا في يدك. لكنها تحدد ما إذا كانت زجاجة الماء في يدك آمنة، ولذيذة الطعم، وجديرة بالثقة.
كل زجاجة ماء تشربها تبدأ بهذا «الأنبوب الصغير».
وخلف كل «أنبوب صغير» تكمن مواد خام نقية، وعمليات دقيقة، واختبارات صارمة، ومجموعة من الأشخاص الذين يقدّرون عملهم.
في المرة القادمة التي تشرب فيها الماء، خذ لحظة للتفكير في ذلك.
 أخبار عاجلة
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD هي شركة متخصصة في تصنيع الأوليات PET ولديها خبرة تزيد عن 25 عامًا. حاصلة على شهادات ISO9001/ISO22000، وتقدم رقاب مخصصة (28–55 مم)، وألوانًا، وأوزانًا وقوالب حسب الطلب لعلامات المياه والمشروبات. اتصل بنا اليوم.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. سياسة الخصوصية