EN

Das nächste Mal, wenn Sie eine Wasserflasche öffnen, werfen Sie einen Moment lang einen Blick auf die milchig-weißen Fäden am Flaschenhals. Das ist die Spur, die ihr früheres Leben als ‚kleines Reagenzglas‘ hinterlassen hat – ein Beweis dafür, dass sie eine Hochtemperatur-Reise absolviert hat.
Sie nehmen eine Wasserflasche in die Hand, drehen den Verschluss ab und nehmen einen Schluck. Das Wasser ist klar, sauber und geruchlos. Sie nehmen es als selbstverständlich hin – Wasser ist eben Wasser, direkt an der Quelle in die Flasche gefüllt, oder nicht?
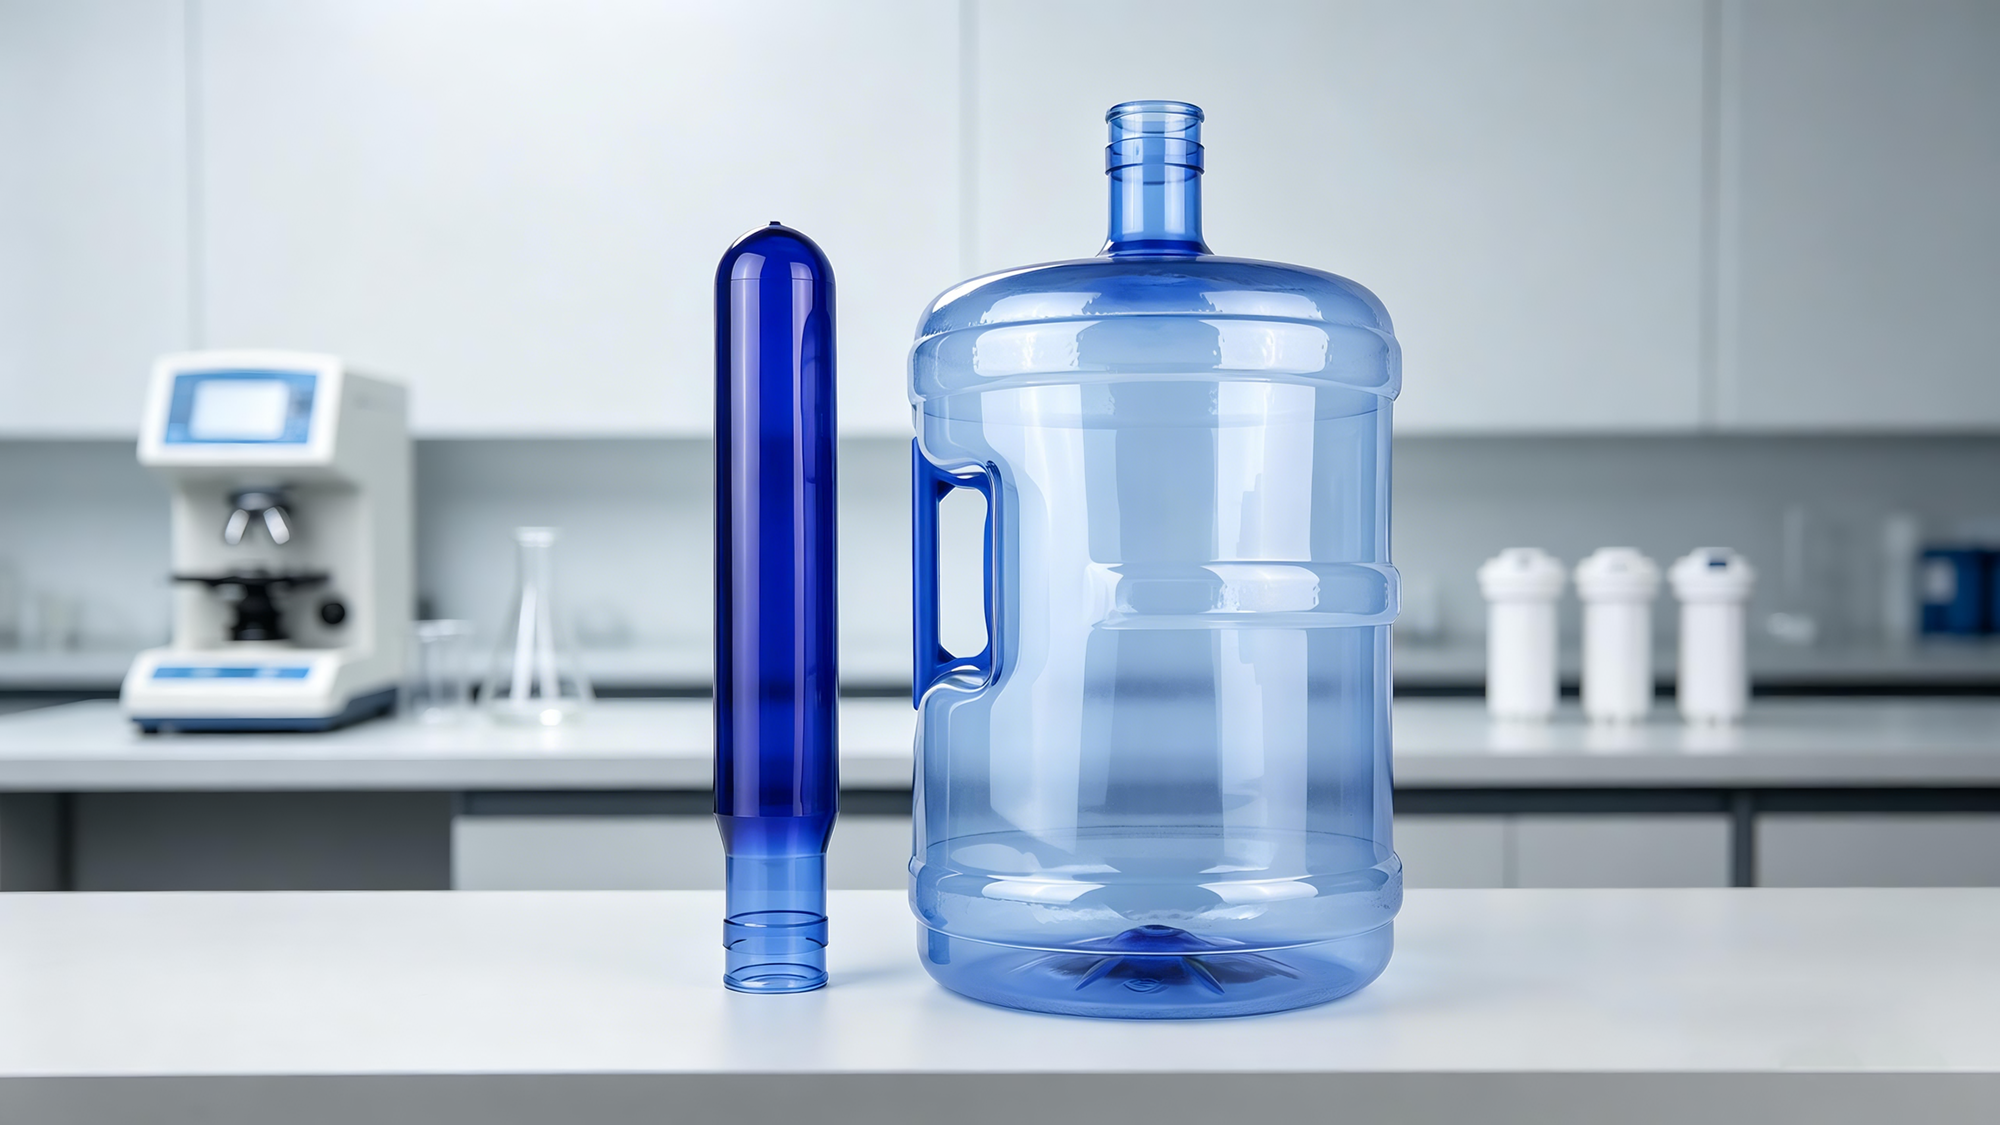
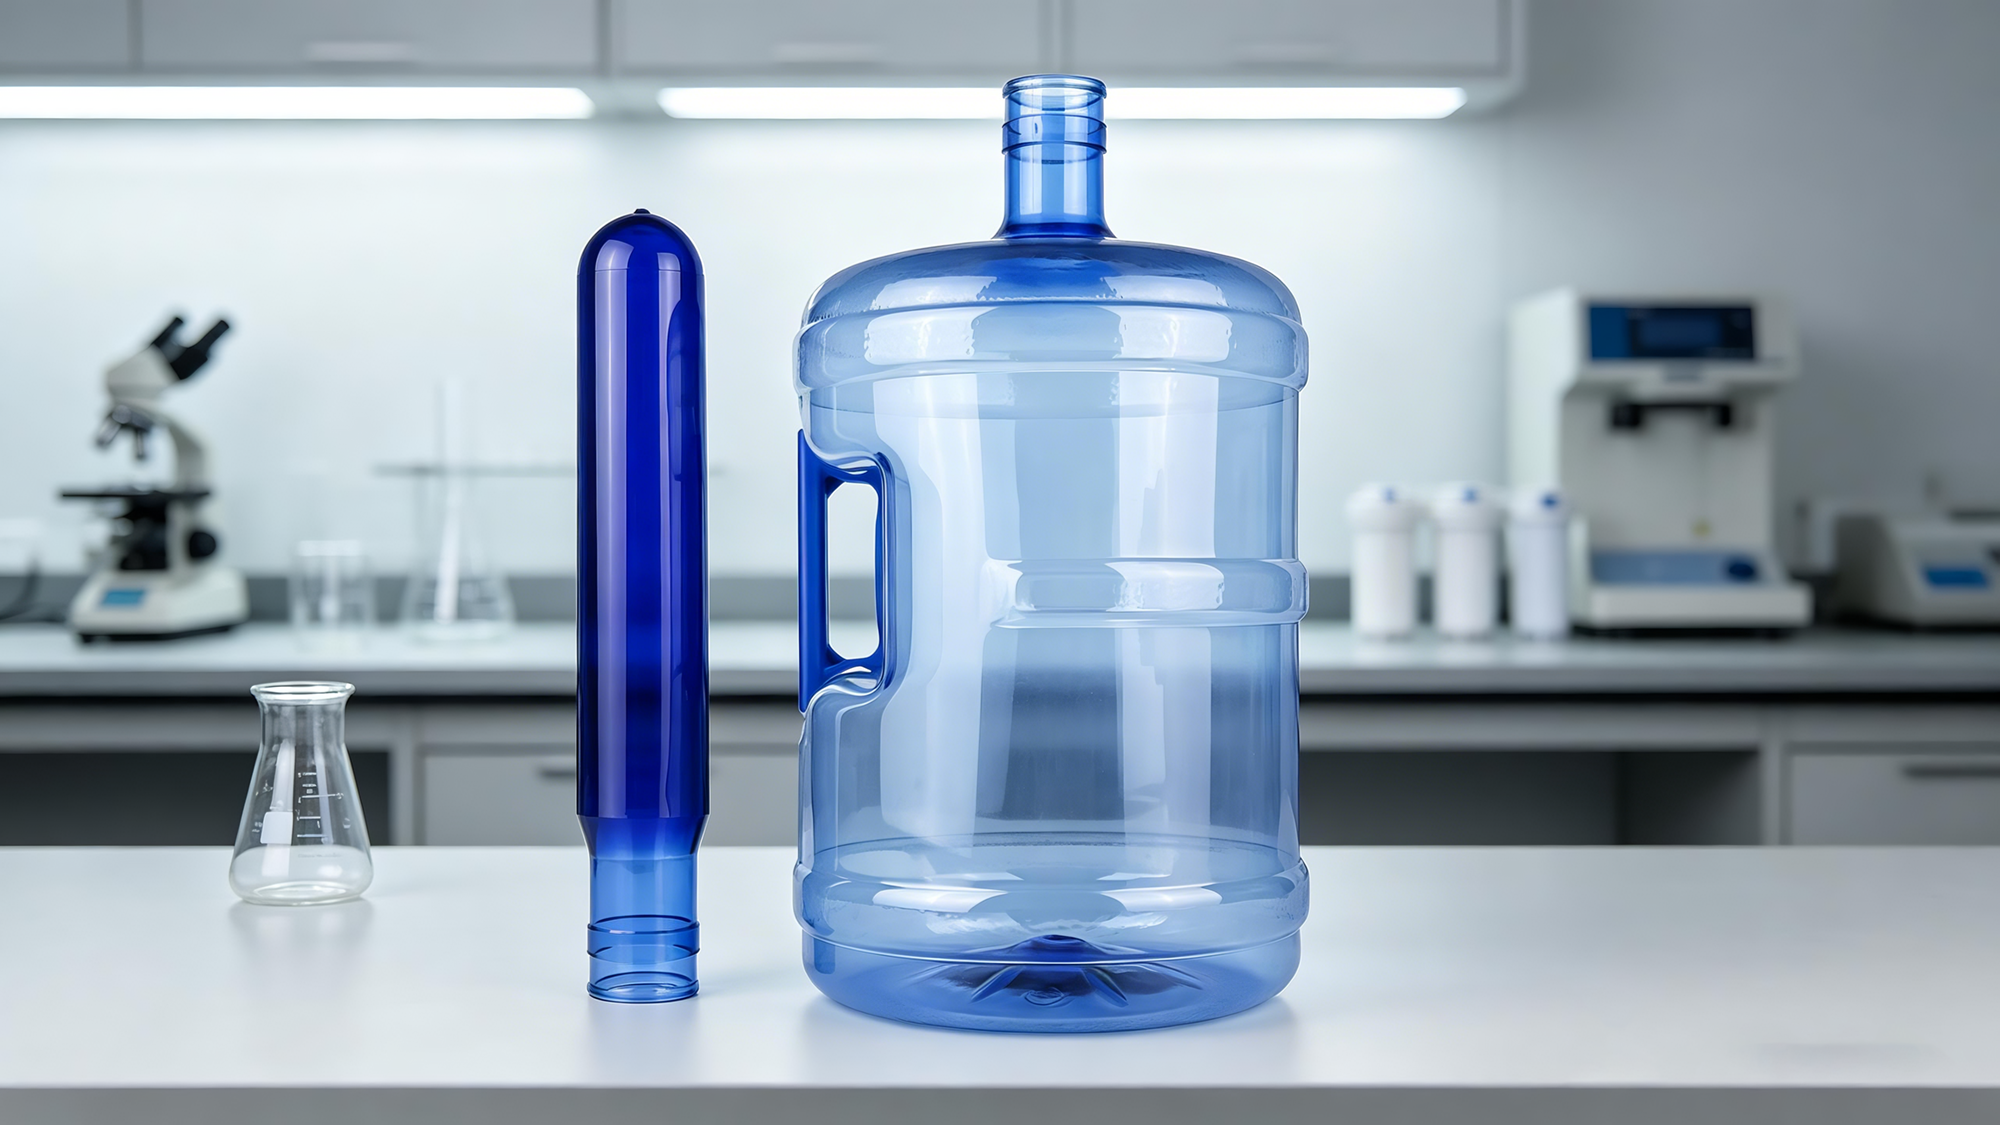
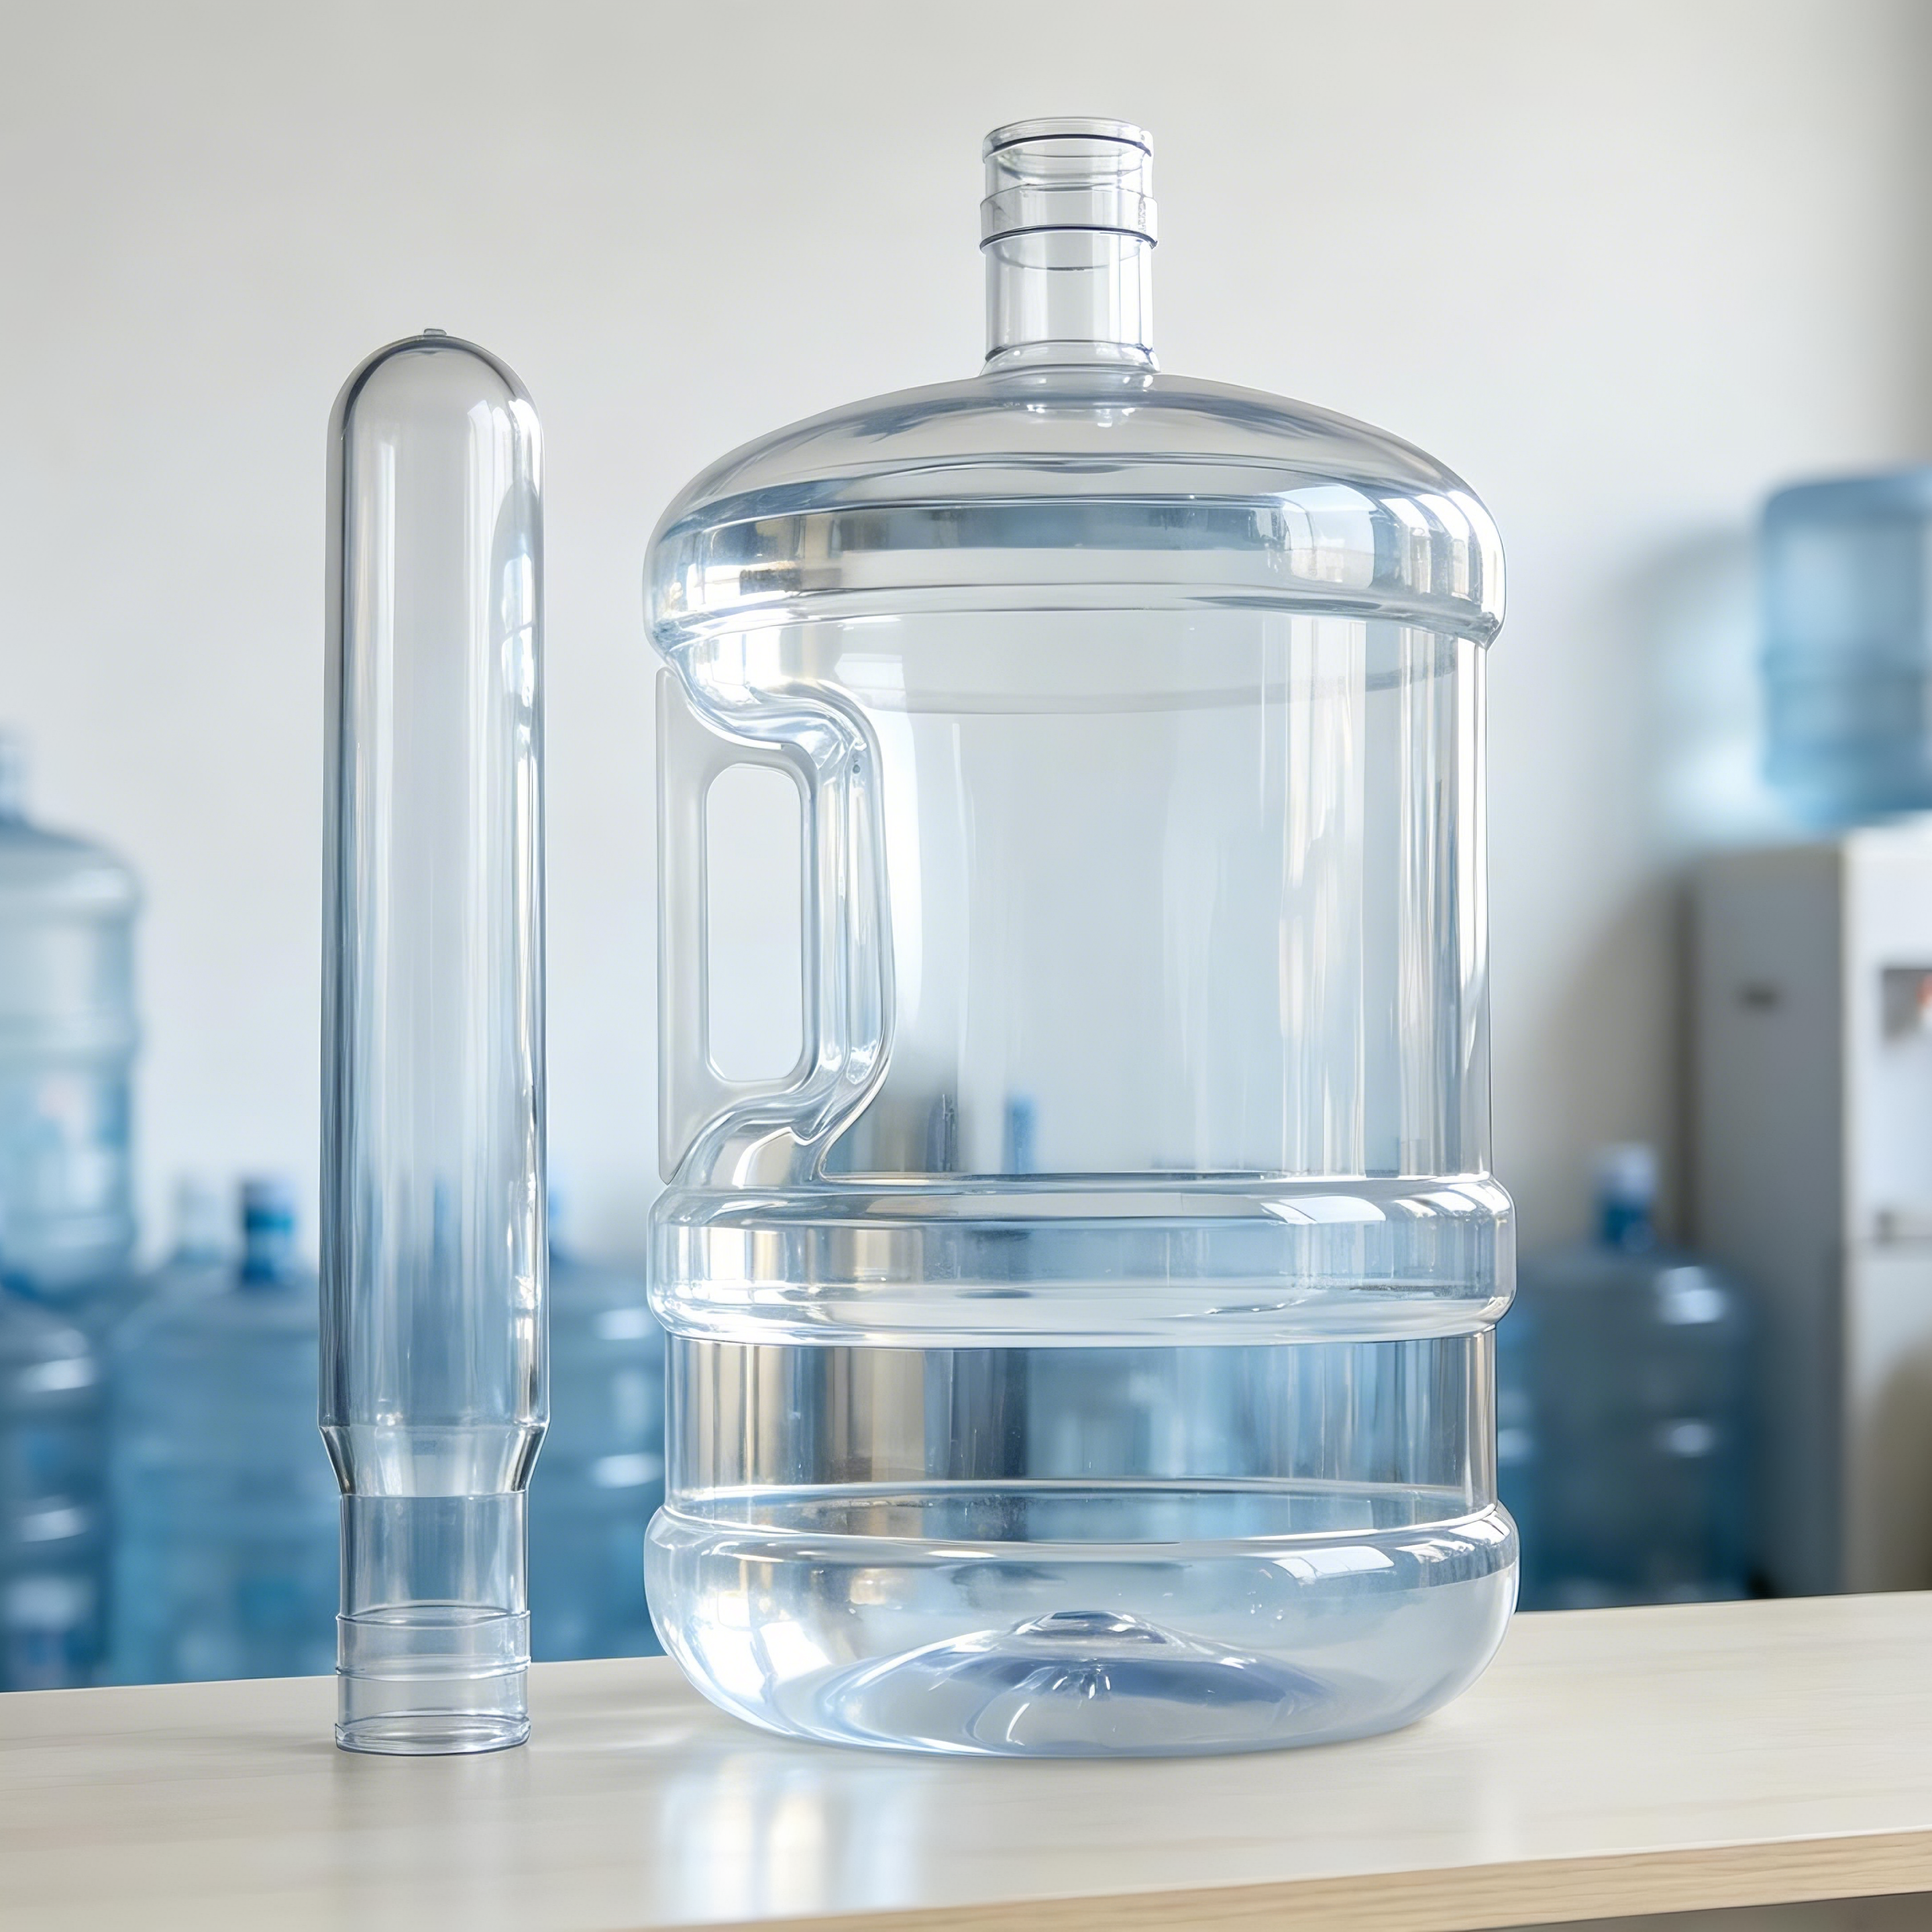
Doch vielleicht haben Sie noch nie darüber nachgedacht: Die Flasche selbst wurde umgewandelt aus einem kleinen, reagenzglasähnlichen Objekt .
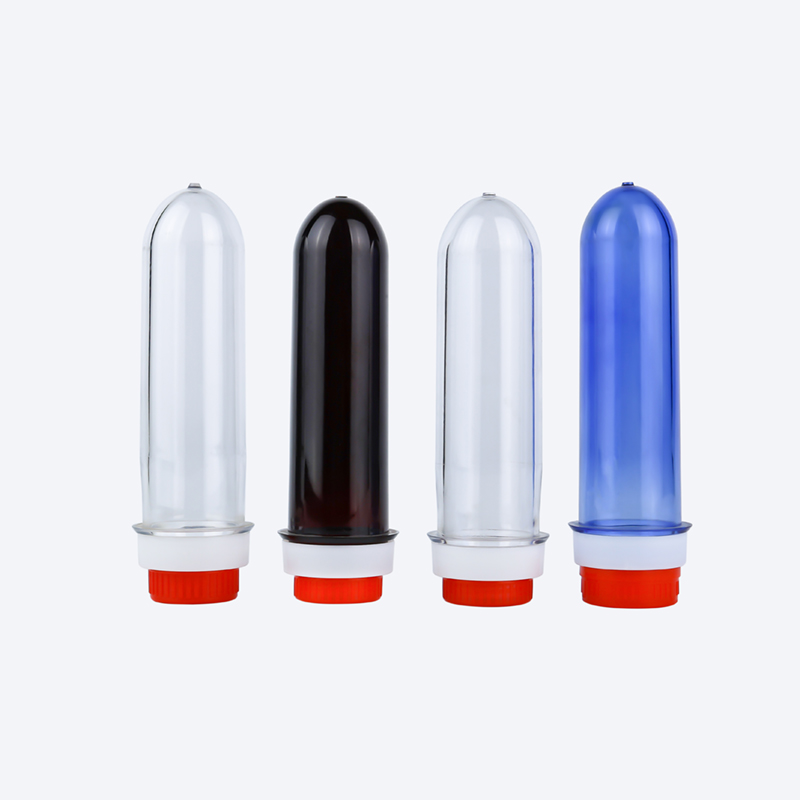
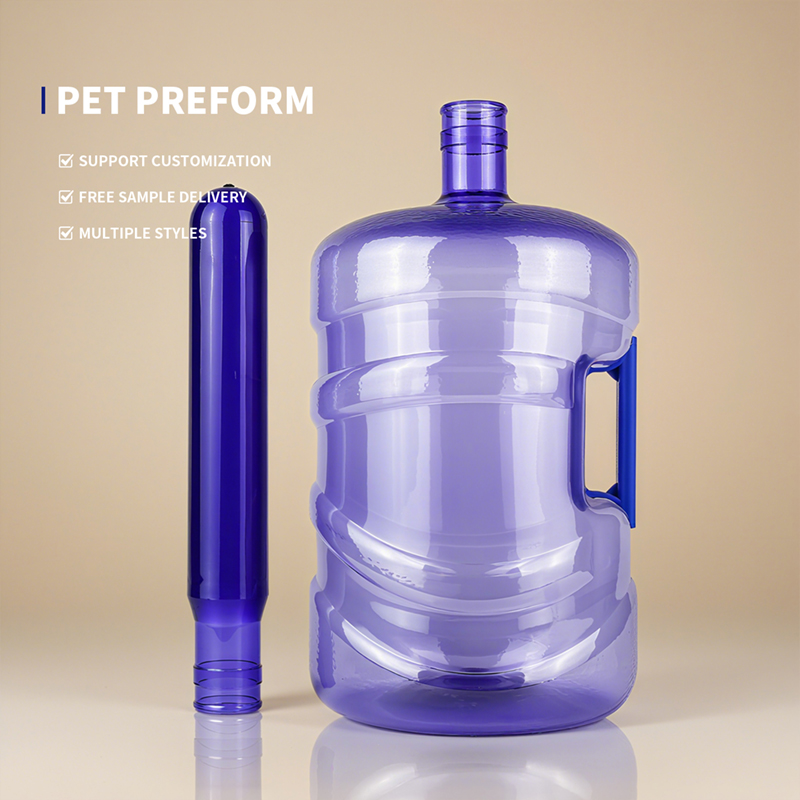
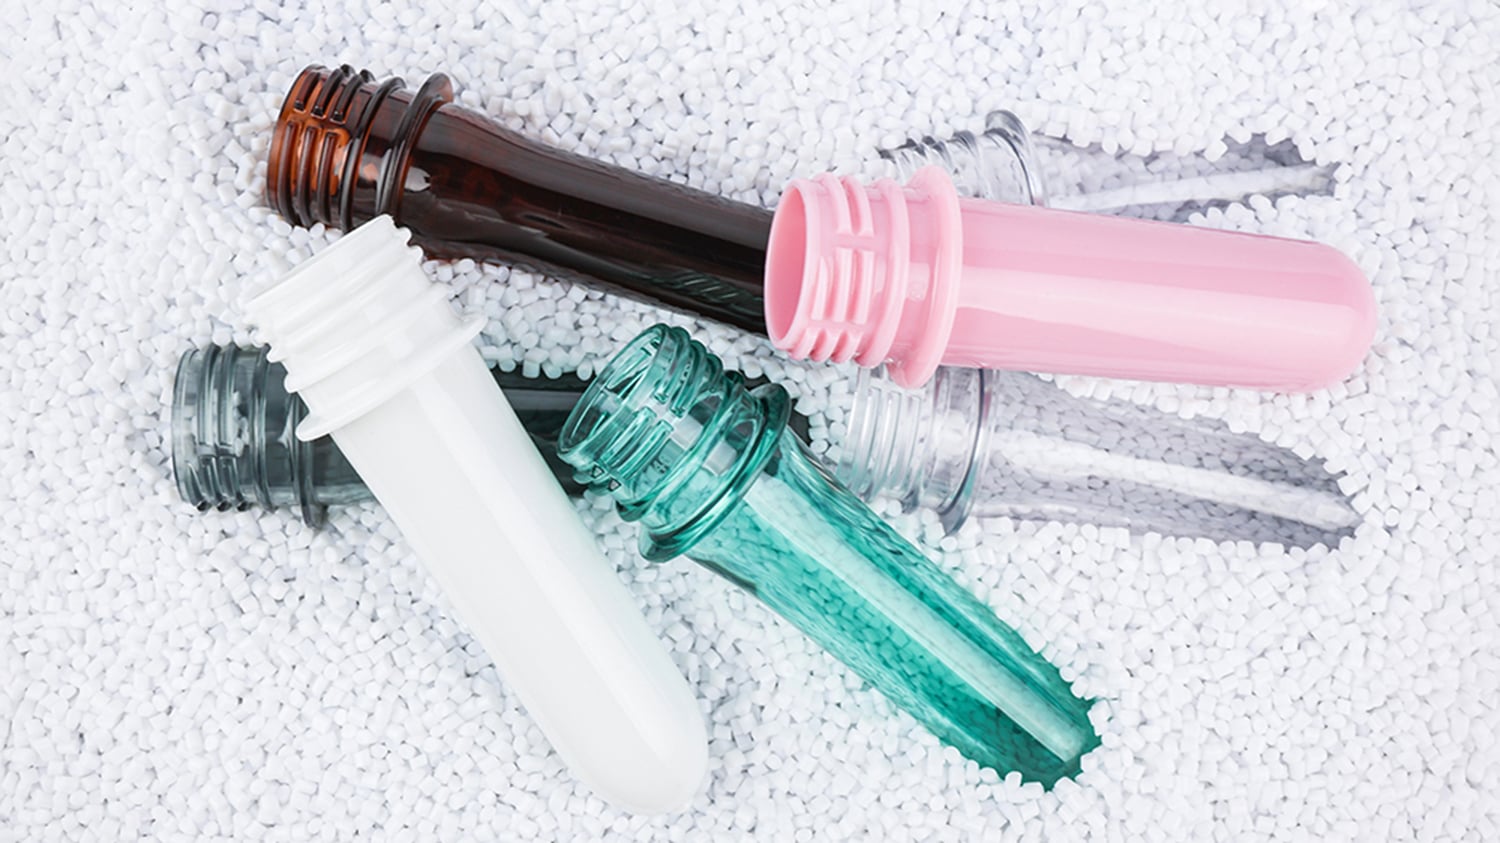
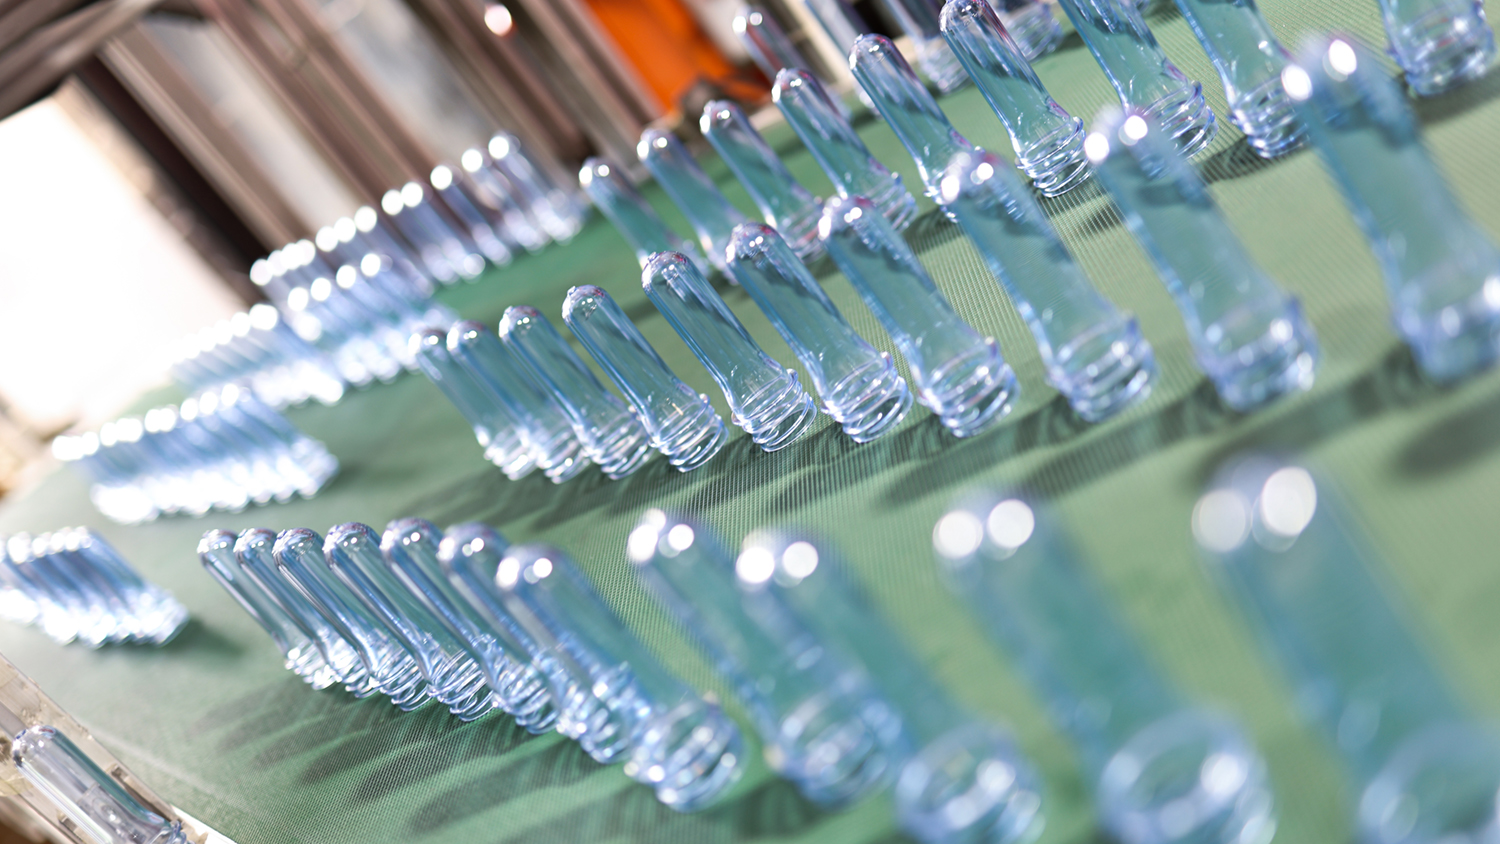
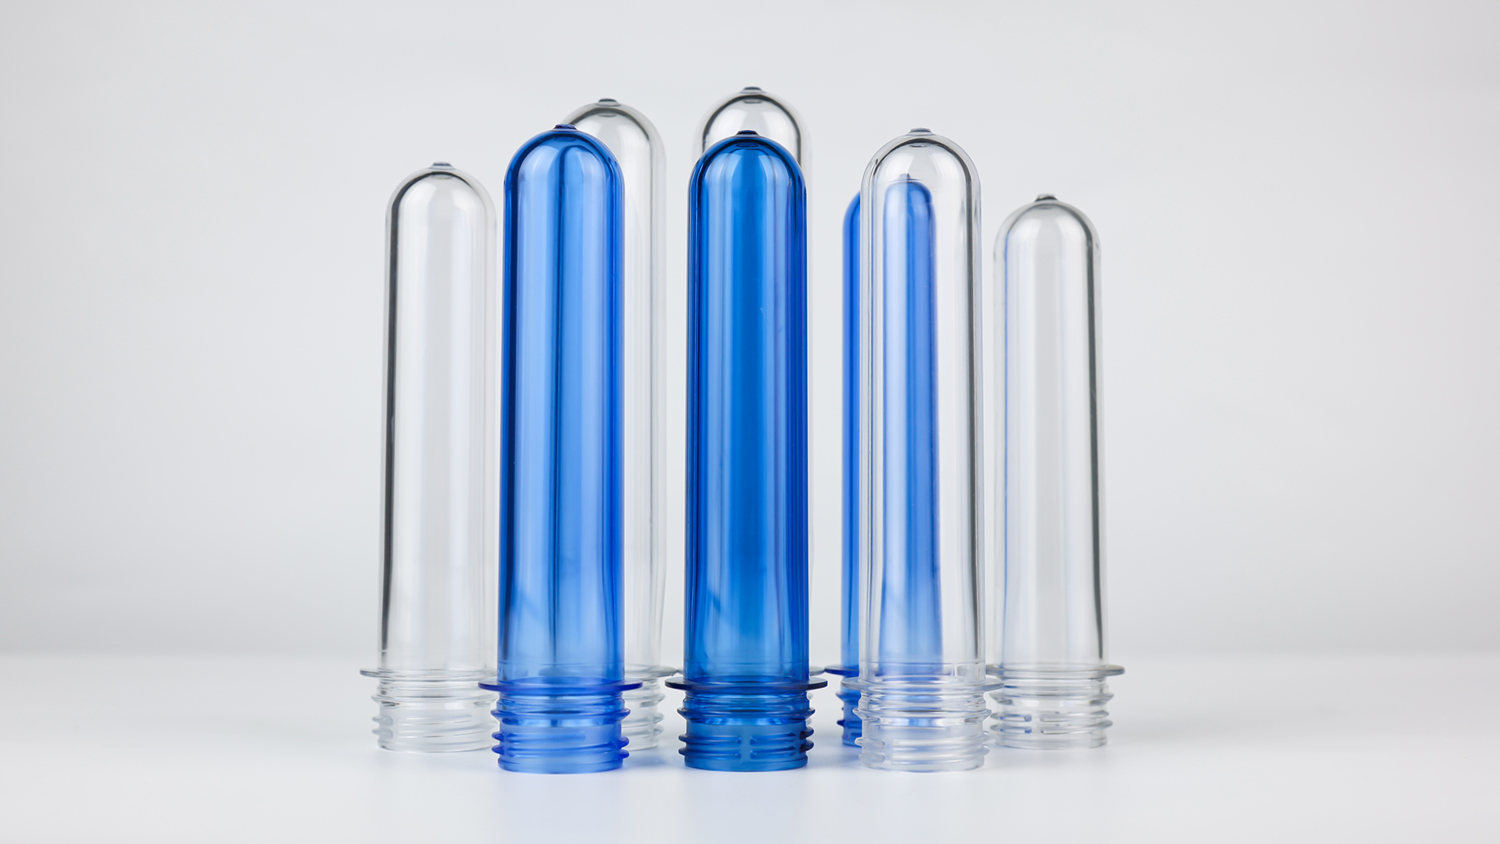
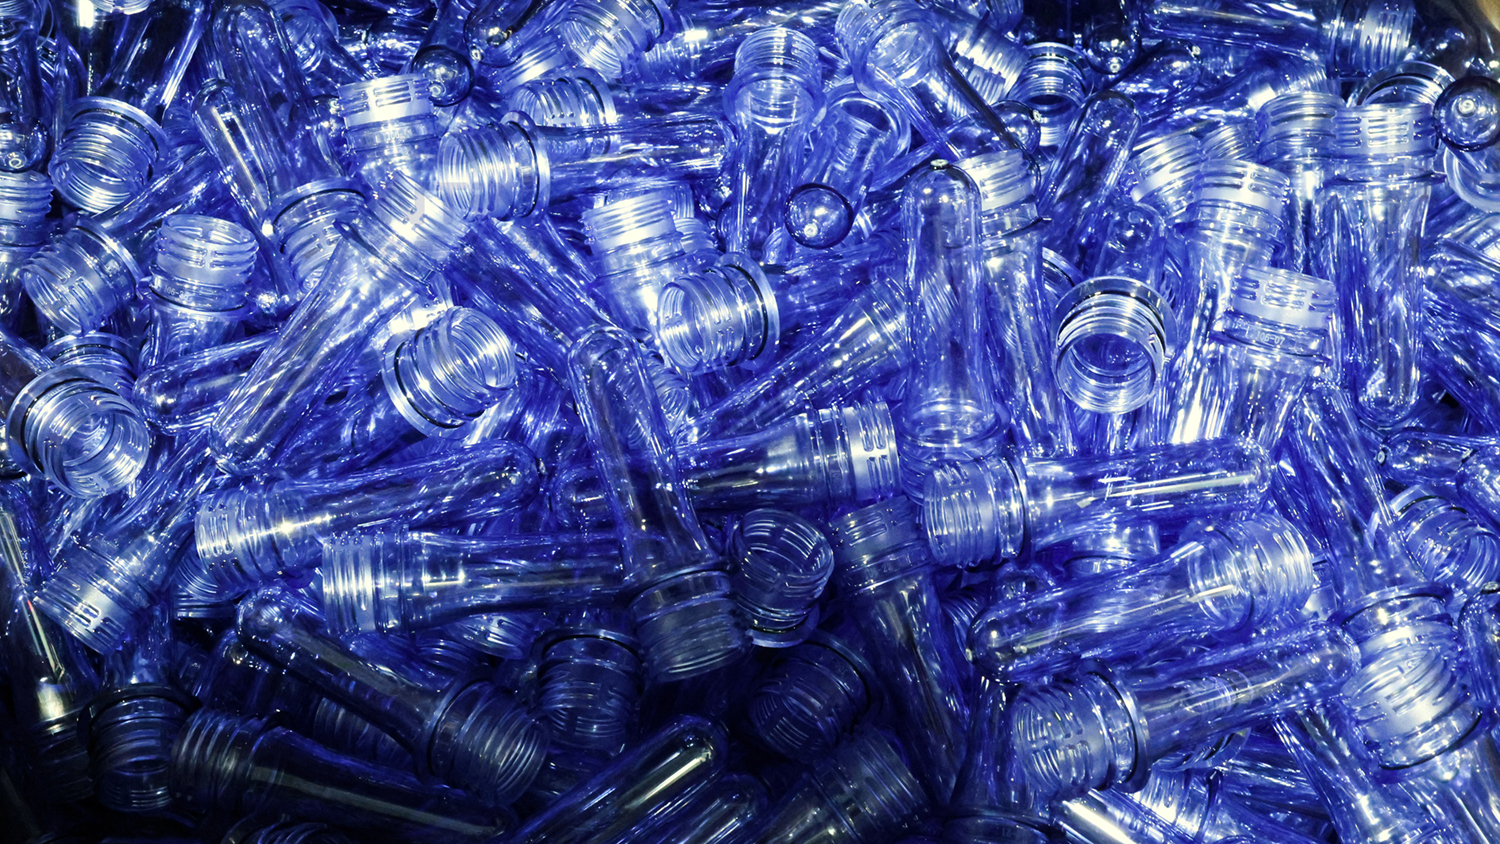
Es heißt PET-Vorformling. Nicht länger als wenige Zentimeter, nur etwa ein Dutzend Gramm schwer, mit dicken Wänden, durchsichtig und mit einem Gewinde am oberen Ende – es sieht genauso aus wie ein kleines Reagenzglas im Chemielabor. Es erscheint niemals in Ihrer Hand, weil es ganz am Anfang des Lebens einer Flasche verborgen bleibt. Jede Wasserflasche, die Sie trinken, beginnt mit diesem kleinen Reagenzglas.
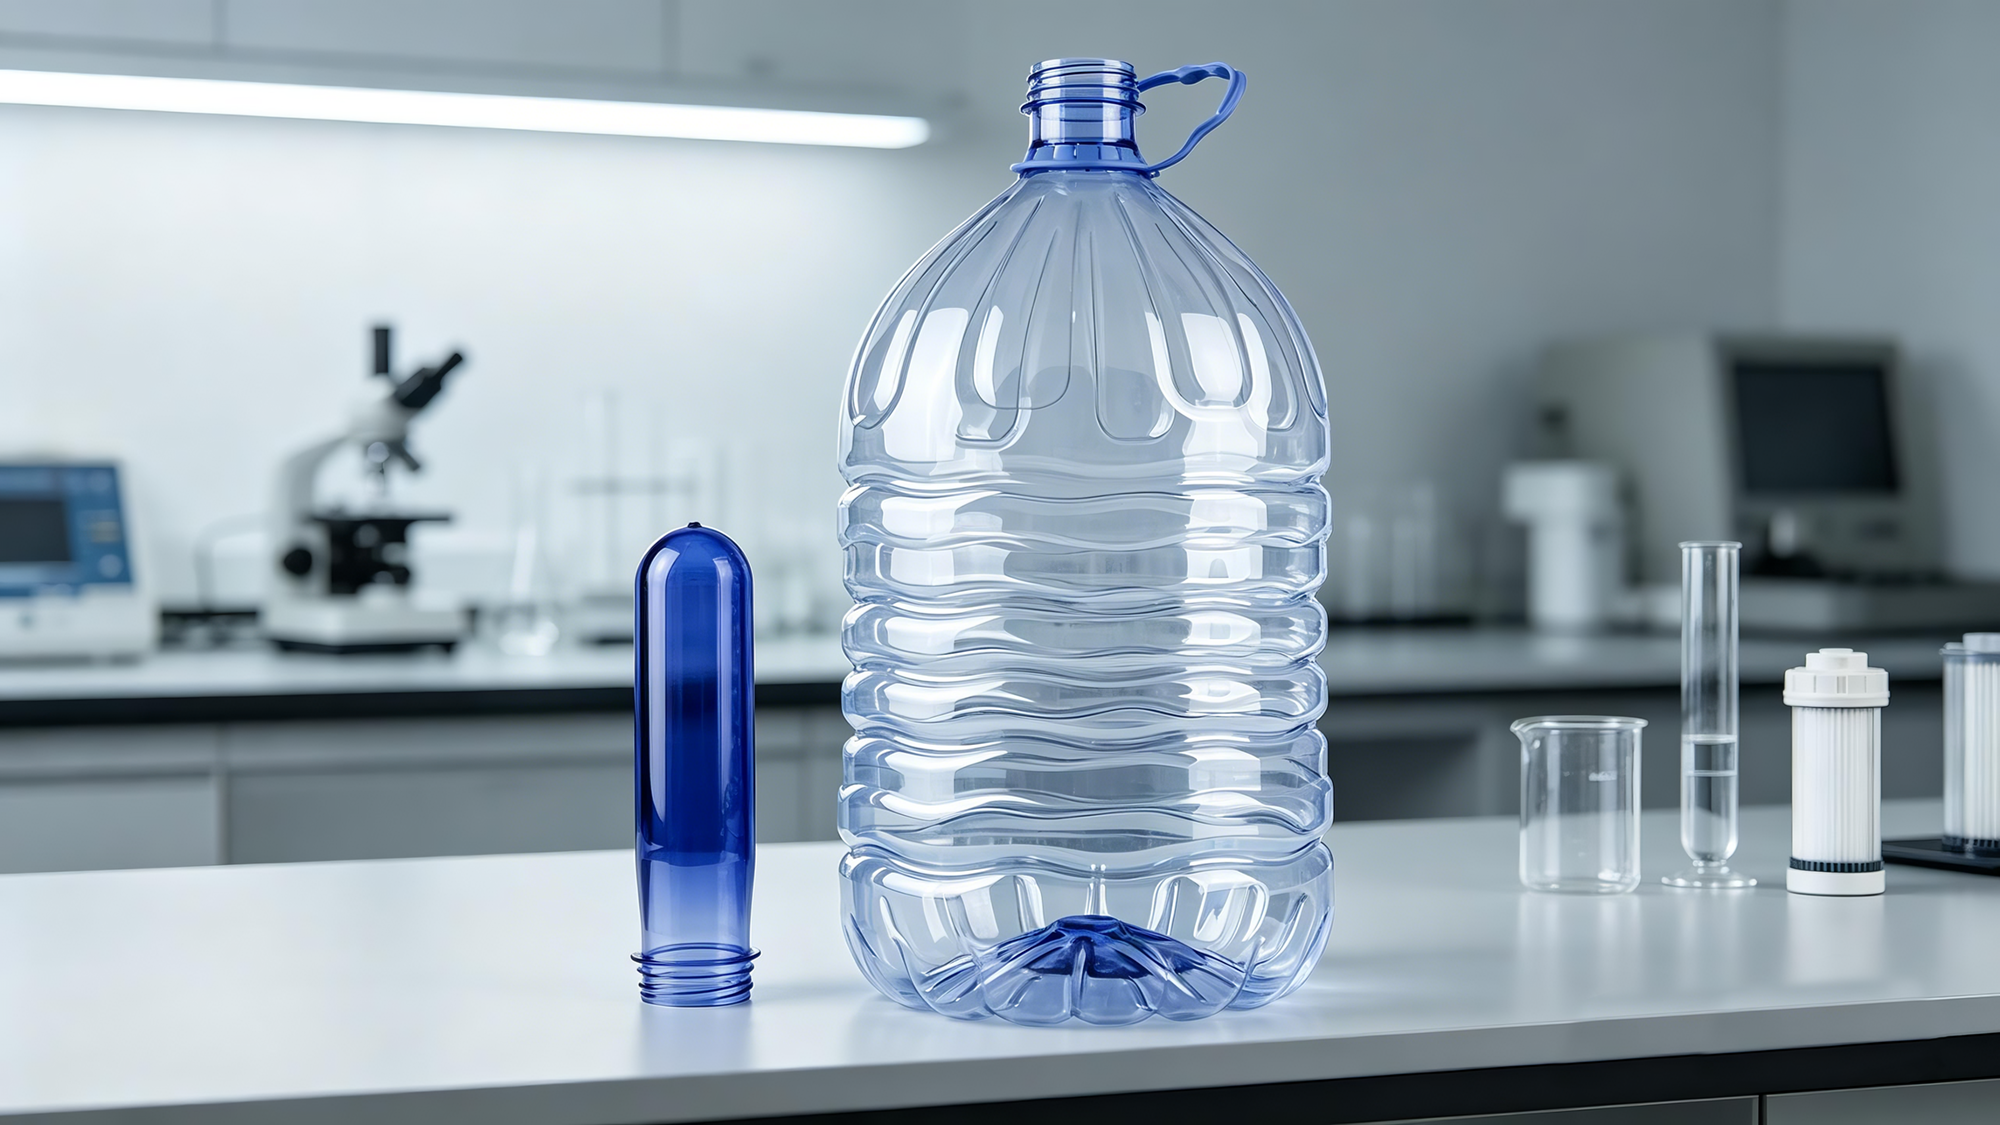
Ein PET-Vorformling ist der „Embryo“ einer PET-Plastikflasche.
Der Rohstoff dafür ist PET-Harz – ein Polymer aus Terephthalsäure und Ethylenglykol. Dieses Material ist ungiftig, geruchlos, hochgradig transparent und fest und weltweit als sicheres Lebensmittelkontaktmaterial anerkannt. Die überwiegende Mehrheit des Mineralwassers, der Getränke, Säfte und Tees, die Sie getrunken haben, verwendet es.
PET-Harz selbst besteht jedoch lediglich aus durchsichtigen Pellets in Reiskorngröße. Um zu einer Flasche zu werden, ist der erste Schritt spritzguss .
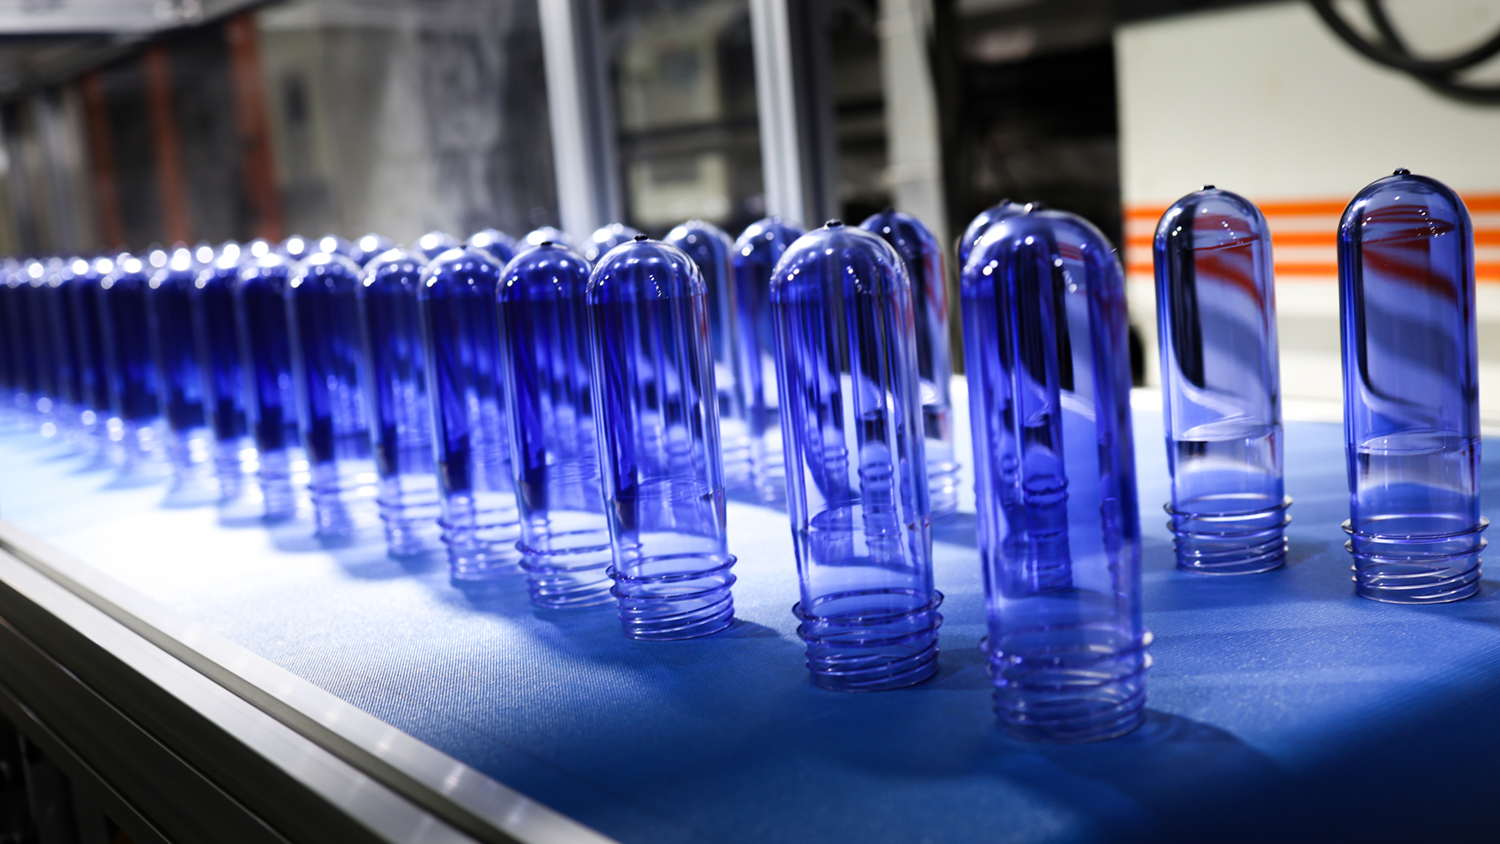
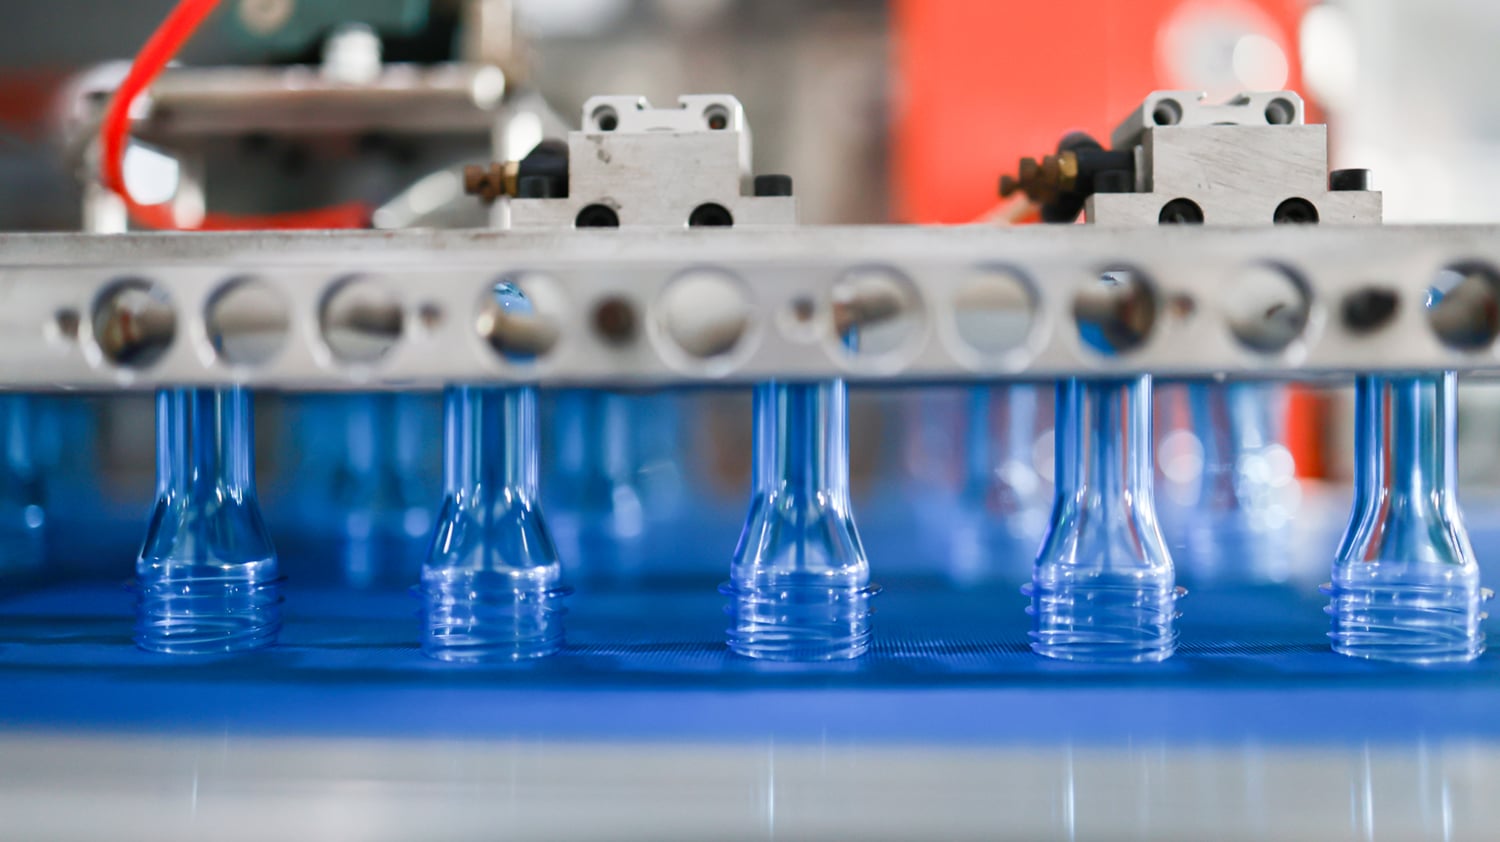
Die Trocknung der PET-Pellets bei 160–180 °C für 4–6 Stunden zur Entfernung von Feuchtigkeit, anschließend werden sie in eine Spritzgießmaschine gefüllt und auf 270–290 °C erhitzt, bis sie schmelzen. Das geschmolzene PET wird unter hohem Druck in eine Mehrhohlform (üblicherweise mit 48, 72 oder sogar 144 Hohlräumen) eingespritzt, wo es abkühlt und erstarrt. Die Form öffnet sich, die Teile werden ausgeblasen – und heraus kommen kleine, röhrchenförmige Objekte.
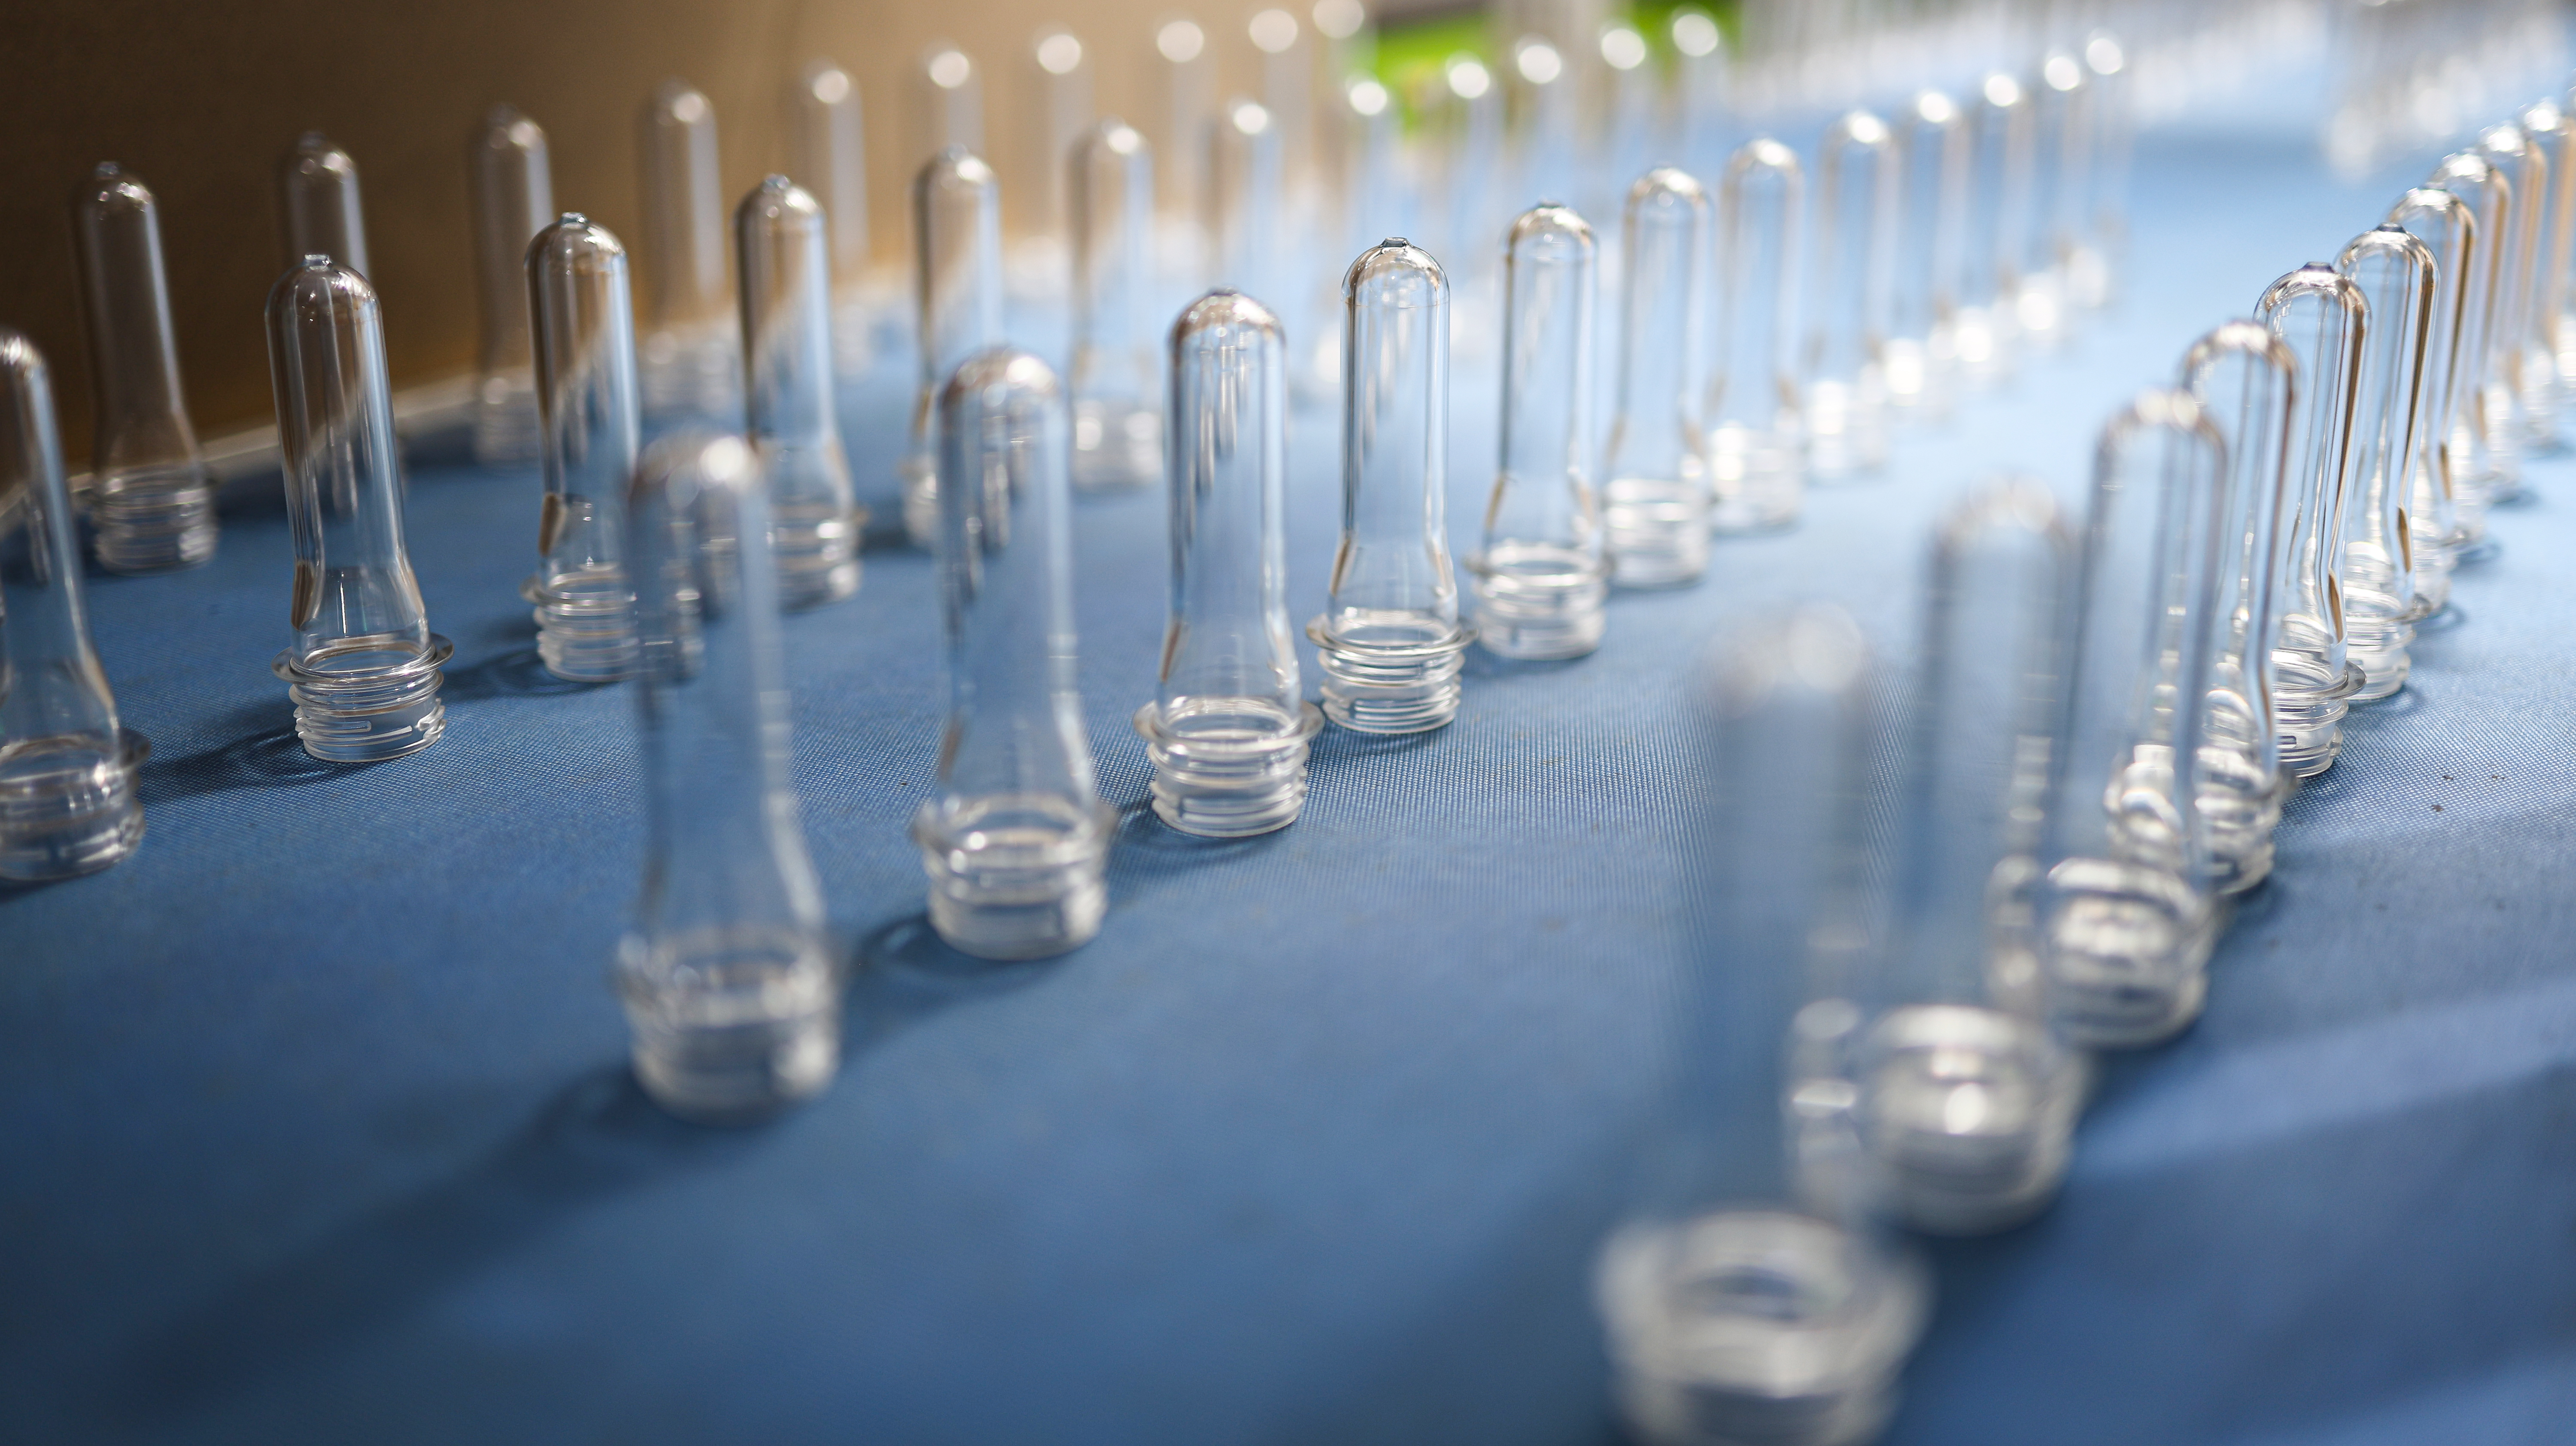
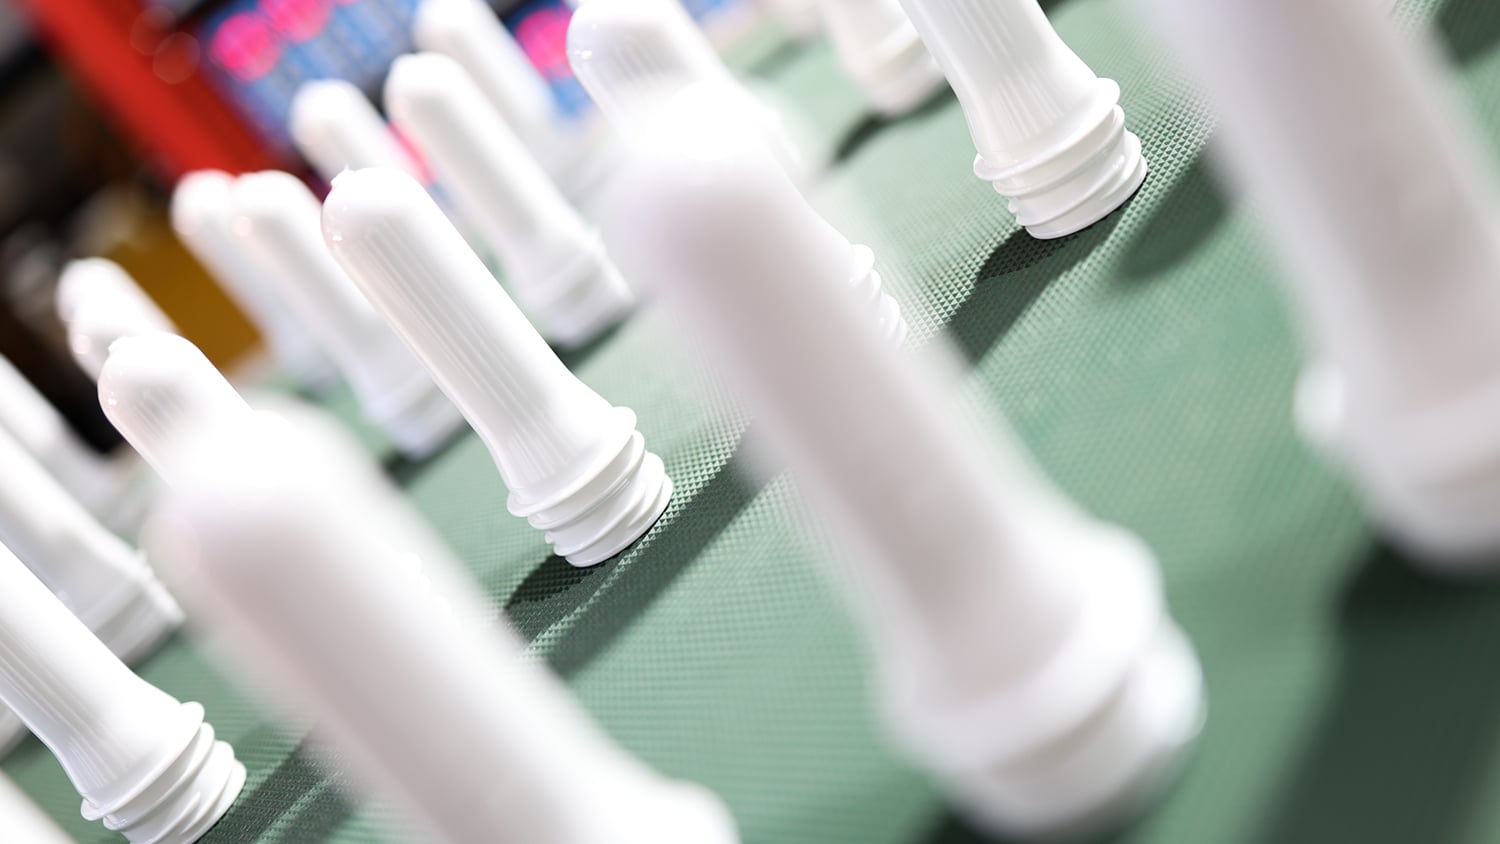
Das sind die Vorformlinge.
Sie sind dick, durchsichtig und stämmig – scheinbar nichts als das schlanke, glatte Flaschenformat, das sie einmal werden sollen. Doch sie sind alles: die Gewindegänge am Flaschenhals, der Stützring, die Verteilung der Körperwanddicke und die Grundstruktur sind bereits im Vorform-Stadium festgelegt.
Mit anderen Worten: wie die Vorform, so wird auch die Flasche sein.
| Parameter | Typischer Wert | BESCHREIBUNG |
|---|---|---|
| Länge | 50–150 mm | Hängt von der Flaschenkapazität ab |
| Außendurchmesser | 20–50 mm | Halsdurchmesser meist 28 mm, 30 mm, 38 mm usw. |
| Gewicht | 8–100 g | Wasser-Vorformen typischerweise 8–20 g; große Vorformen können 50 g überschreiten |
| Wandstärke | 2–8 mm | Viel dicker als die endgültige Flaschenwand (0,2–0,5 mm) |
| Halsgewinde | Standardspezifikationen | Passt auf Verschlusskappe, üblich 28 mm PCO, 30/25 mm usw. |
| IV-Wert | 0,72–0,84 dL/g | Je nach Anwendung unterschiedlich |
| Acetaldehydgehalt | ≤3,0 μg/g | Lebensmittelqualität; Premium-Wasser ≤1,5 μg/g |
Es gibt nicht nur einen Vorformlingstyp. Je nach Endverwendung werden Vorformlinge in mehrere Typen unterteilt:
Wasser Vorformen am häufigsten, für Mineralwasser und gereinigtes Wasser verwendet. IV-Wert ca. 0,72–0,76, geringes Gewicht, niedrige Kosten.
Vorformlinge für kohlensäurehaltige Getränke : wird für Cola, Sprite und andere kohlensäurehaltige Getränke verwendet. Höherer IV-Wert (0,76–0,80), blütenförmiger Boden, druckbeständig gegen innere Spannung.
Hot-fill-Vorformlinge : wird für Teegetränke und Säfte verwendet. Der Hals erfordert eine Kristallisationsbehandlung und ist beständig gegen heißes Abfüllen bei 85–95 °C.
Öl Vorformen : wird für Speiseöl und Gewürze verwendet. Meist schwerer, dickwandiger, gute Stoßfestigkeit.
Weithals-Vorformlinge : wird für Marmelade, Honig, Nüsse usw. verwendet. Großer Halsdurchmesser (38 mm und mehr), einfache Dosierung.
Kosmetik-Vorformlinge : wird für Shampoo, Duschgel usw. verwendet. Extrem hohe Anforderungen an Transparenz und Glanz.
 |
 |
Ein Vorformling wird nicht direkt zu einer Flasche. Er muss eine Hochtemperatur-Reise durchlaufen.
Der Vorformling wird in den Ofen der Spritzblasmaschine eingegeben und mittels Ferninfrarotlampen auf 90–120 °C erhitzt. Dieser Temperaturbereich ist entscheidend: Unterhalb von 90 °C ist PET zu hart, um ausgeblasen zu werden; oberhalb von 120 °C kristallisiert PET übermäßig, wodurch die Flasche weiß und trüb wird. Das zulässige Fenster beträgt lediglich 30 °C; bereits eine Abweichung um wenige Grad kann zu Fehlern führen.
Das Erhitzen ist nicht einfach ein „Backvorgang“. Im Inneren des Ofens dreht sich der Vorformling kontinuierlich und bewegt sich gleichzeitig axial durch mehrere Heizzonen (moderne Spritzblasmaschinen verfügen typischerweise über 6–9 Zonen). Die Leistung jeder Zone kann unabhängig eingestellt werden, um sicherzustellen, dass unterschiedliche Bereiche des Vorformlings verschiedene Temperaturen erreichen – die Schulter benötigt ausreichend Wärme zum Aufdehnen, der Körper eine gleichmäßige Erwärmung und der Boden eine präzise Temperaturregelung.
Die beheizte Vorform wird in die Blasform überführt. Ein Streckstab tritt durch den Flaschenhals ein und drückt gegen den Boden der Vorform. Die Vorform wird axial gestreckt – ähnlich wie beim Dehnen eines Gummibands.
Die Geschwindigkeit, der Hub und der Abstand des Streckstabs vom Basismodell müssen exakt auf die Temperatur der Vorform abgestimmt sein. Bei niedriger Temperatur sollte die Streckgeschwindigkeit langsamer sein, um Rissbildung zu vermeiden; bei höherer Temperatur kann sie angemessen erhöht werden.
Hochdruckluft (typischerweise 25–38 bar) wird durch den Flaschenhals eingeblasen und dehnt die bereits gestreckte Vorform nach außen gegen die Formwände aus. Die Vorform expandiert augenblicklich in die Form einer Flasche – Körper, Schulter und Boden werden in einem Schritt geformt.
Das Blasen gliedert sich in vorblasen und hochdruckblasen stufen. Der Vorblasdruck ist niedriger (0,8–1 MPa) und dient der ersten Ausdehnung der Vorform; der Hochdruckblasdruck ist höher (2,5–3,8 MPa) und presst die Flasche fest gegen die Form, um klare Konturen und Details zu erzeugen.
Kühlwasser (10–30 °C) wird durch die Form zirkuliert, wodurch die Flasche rasch abgekühlt und ausgehärtet wird. Die während des Streckens und Blasens gestreckten Molekülketten werden „eingefroren“, sodass die Flasche steif, durchsichtig und zäh wird.
Die Temperaturregelung des Kühlwassers ist entscheidend. Die Körper-Temperatur wird typischerweise auf 20–45 °C geregelt, während der Boden niedrigere Temperaturen von 5–8 °C erfordert. Unzureichende Kühlung macht die Flasche trüb; zu schnelle Kühlung kann sie spröde machen.
Der gesamte Prozess dauert üblicherweise nur 2–3 Sekunden . Ein kleines, röhrchenförmiges Objekt wird zu einer kristallklaren Wasserflasche.
Bei der Umformung vom Preform zur Flasche gibt es einen Schlüsselparameter namens dehnungsverhältnis .
Axiales Streckverhältnis : Preform-Länge → Flaschen-Höhe
Radiales Streckverhältnis : Preform-Durchmesser → Flaschen-Durchmesser
Gesamtdehnungsverhältnis : typischerweise 8:1 bis 12:1
Je größer das Dehnungsverhältnis, desto gerader und stärker orientiert werden die PET-Molekülketten – und desto höher sind Festigkeit und Steifigkeit der Flasche. Daher fühlen sich manche Flaschen trotz dünner Wandungen sehr stabil an: Das Dehnungsverhältnis ist sorgfältig ausgelegt, und die Molekülketten sind vollständig orientiert.
Umgekehrt führt eine unangemessene Vorform-Geometrie (zu geringes Dehnungsverhältnis) zu unzureichender Molekülorientierung; die Flasche bleibt dann weich und schlaff, selbst wenn die Wandungen nicht besonders dünn sind.
Weil die Vorform bestimmt alle Leistungsmerkmale der Flasche.
Eine 10-g-Vorform erzeugt eine Flasche mit einem Gewicht von etwa 10 g (mit geringen Verlusten während des Blasprozesses). Ob die Flasche dick oder leicht wirkt, wird zunächst durch das Gewicht der Vorform bestimmt.
Gängige 500-ml-Wasserflaschen auf dem Markt wiegen zwischen 8 g und 15 g. Leichtgewichtflaschen verbrauchen weniger Material, erfordern jedoch eine präzisere Vorformlinggestaltung und ein genaues Blasformverfahren, um die Festigkeit sicherzustellen.
Ist die Wandstärke des Vorformlings ungleichmäßig, so wird die geblasene Flasche an einer Seite dick und an der anderen dünn sein oder sogar einen exzentrischen Boden aufweisen. Sie kann sich nach dem Befüllen zusammenziehen und verformen oder während des Transports platzen.
Bei hochwertigen Vorformlingen lässt sich die Wandstärketoleranz aus derselben Kavität innerhalb von ±0,1 mm halten; die Gewichtsschwankung zwischen verschiedenen Kavitäten lässt sich innerhalb von ±0,2 g kontrollieren.
Der IV-Wert (intrinsische Viskosität) repräsentiert die Länge der PET-Molekülketten. Ein hoher IV-Wert bedeutet gute Zähigkeit und hohe Druckfestigkeit; ein niedriger IV-Wert führt zu einer weichen, schlaffen Flasche, die beim Zusammendrücken einknickt und bereits bei einem leichten Sturz brechen kann.
Wasservorformlinge erfordern typischerweise eine IV ≥ 0,72 dL/g. Wird zu viel Regranulat zugegeben, kann die IV unter 0,68 fallen, und die geblasene Flasche weist dann keine ausreichende Steifigkeit auf („no backbone“).
Acetaldehyd ist ein kleines Molekül, das bei der Hochtemperatur-Verarbeitung von PET entsteht und einen stechend-fruchtigen Geruch besitzt. Ist der Acetaldehydgehalt des Vorformlings hoch, entwickelt das abgefüllte Wasser innerhalb weniger Tage einen „Kunststoffgeschmack“. Die menschliche Nase ist äußerst empfindlich gegenüber Acetaldehyd – dieser ist bereits in Konzentrationen von 0,05–0,1 ppm wahrnehmbar.
Lebensmitteltaugliche Vorformlinge erfordern typischerweise einen Acetaldehydgehalt ≤ 3,0 μg/g; Premium-Wasser erfordert ≤ 1,5 μg/g. Der FDA-Standard ist strenger und verlangt einen Acetaldehydgehalt < 0,5 ppm bei Kontakt mit Lebensmitteln.
Der Vorformlingshals (der Gewindebereich) unterzieht sich einer speziellen Kristallisationsbehandlung und wird milchig-weiß. Ist die Kristallinität unzureichend, verformt sich der Hals beim Verschließen und versiegelt nicht ordnungsgemäß – Luft und Bakterien können eindringen, und Wasser kann während des Transports austreten.
Die Halskristallisation ist ein Präzisionsprozess. Im Inneren der Form wird der Vorformling durch eine „Halskristallisationshülse“ rasch auf etwa 180 °C erhitzt, wodurch sich im Halsbereich eine gleichmäßige kristalline Schicht bildet. Dies dauert nur 1–2 Sekunden, doch die Anforderungen an die Temperaturregelung sind äußerst hoch.
Während des Spritzgießens und der Abkühlung wird bei ungleichmäßiger Abkühlung eine Restspannung im Vorformling „eingefroren“. Nach dem Blasen verschwindet diese Spannung nicht, sondern bleibt verborgen in der Flaschenwand. Ein leichter Stoß oder eine Temperaturänderung kann sie plötzlich freisetzen und zur Explosion der Flasche führen.
Renommierte Fabriken verwenden polarisierte Spannungsmessgeräte, um die Restspannung in Vorformlingen zu prüfen und sicherzustellen, dass sie innerhalb sicherer Grenzen bleibt.
Der Vorformling ist das Fundament der Flasche. Ist das Fundament instabil, desto höher das Gebäude, desto gefährlicher.
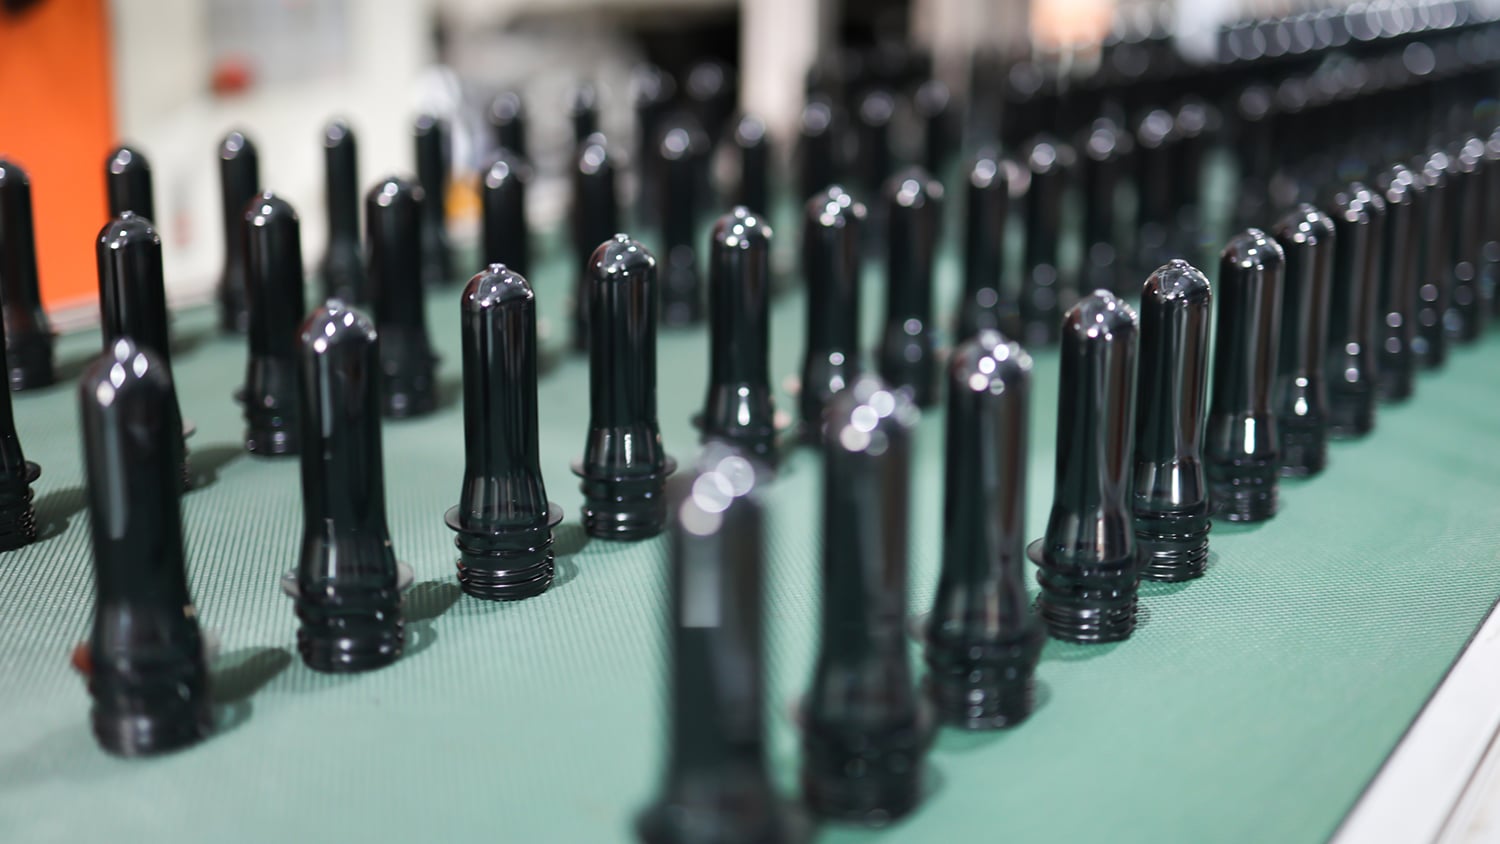
| Vergleich | Vorformling für Wasser | Vorformling für kohlensäurehaltige Getränke |
|---|---|---|
| IV-Wert | 0,72–0,76 dL/g | 0,76–0,80 dL/g |
| Basis Design | Flach oder leicht konkav | Blütenboden (fünfblättrig) |
| Wandstärke | Relativ dünn | Relativ dick |
| Gewicht | Leicht (8–15 g/500 ml) | Schwer (18–25 g/500 ml) |
| Druckfestigkeit | Niedrig | Hoch (4–5 bar) |
| Karosseriebauweise | Einfach | Versteifungsrippen, Linien |
Karbonisierte-Getränke-Flaschen müssen einem Innendruck (ca. 4 bar) standhalten; daher weisen ihre Vorformlinge einen höheren IV-Wert, komplexere Bodenkonstruktionen und mehr Versteifungsrippen auf. Wasserflaschen müssen keinen Innendruck aushalten, daher können sie leichter und dünner sein.
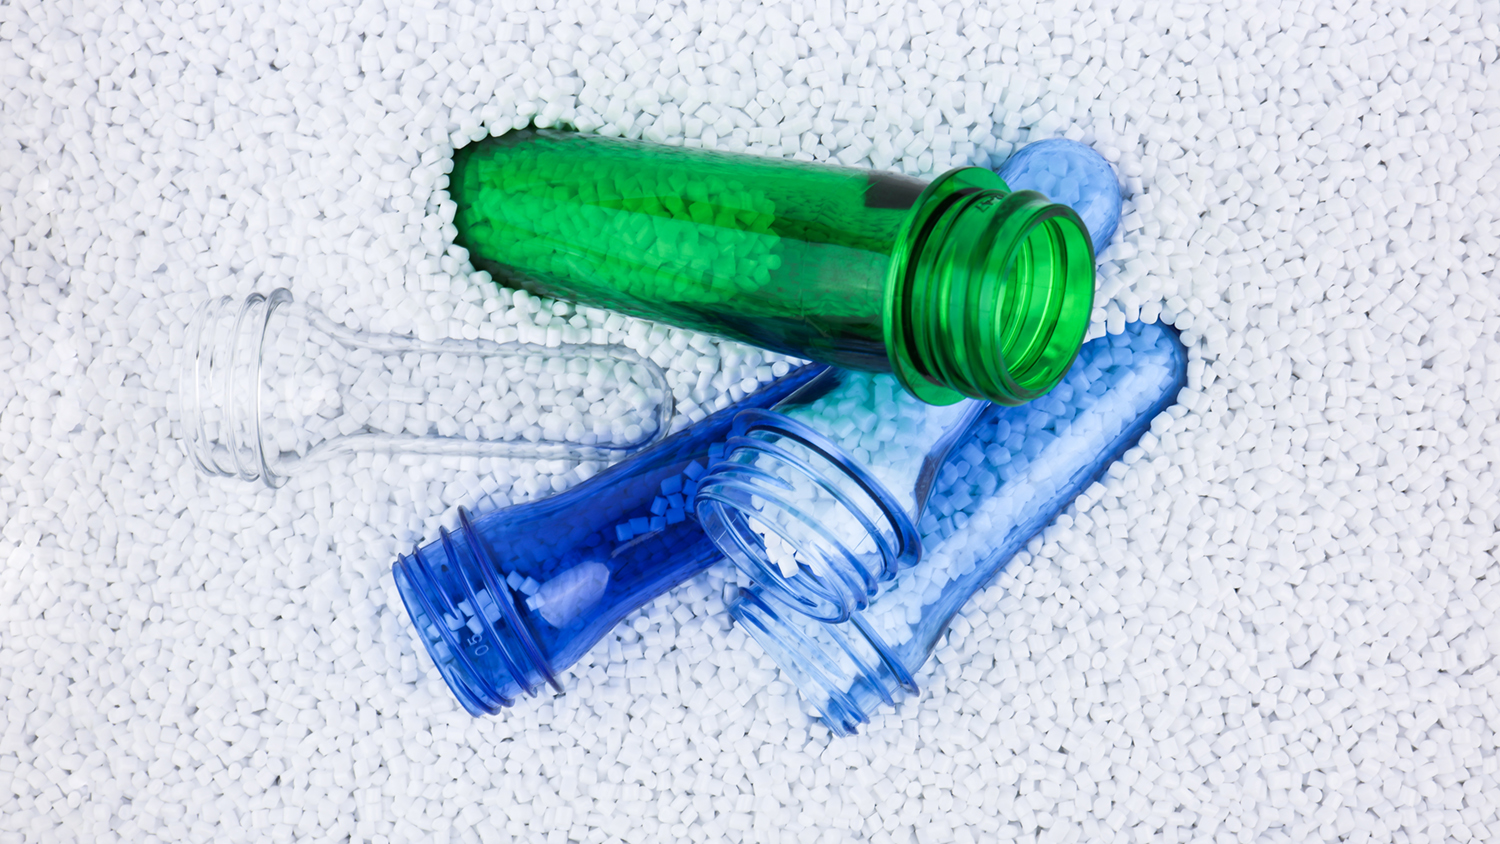
Wenn Sie Eistee oder grünen Tee gekauft haben, sind Ihnen möglicherweise diese extrem harten Flaschen aufgefallen – unmöglich zum Zusammendrücken. Das liegt nicht daran, dass mehr Material verwendet wird, sondern daran, dass sie heißabfüllflaschen .
Während des Heißabfüllens (85–90 °C) schrumpfen und verformen sich PET-Flaschen bei hohen Temperaturen. Um dieses Problem zu lösen, erfordern Hot-Fill-Flaschen:
Höherwertiger IV-Rohstoff (≥0,78 dL/g)
Komplexere Versteifungsrippen und wärmegefestigte Platten
Ein „Wärmeformverfahren“ nach dem Blasen (Form auf 120–140 °C erhitzt, Flasche mehrere Sekunden in der heißen Form gehalten, um innere Spannungen abzubauen und die Kristallinität auf etwa 35 % zu erhöhen)
Das Ergebnis: Hot-fill-Flaschen sind außergewöhnlich steif – und teurer.
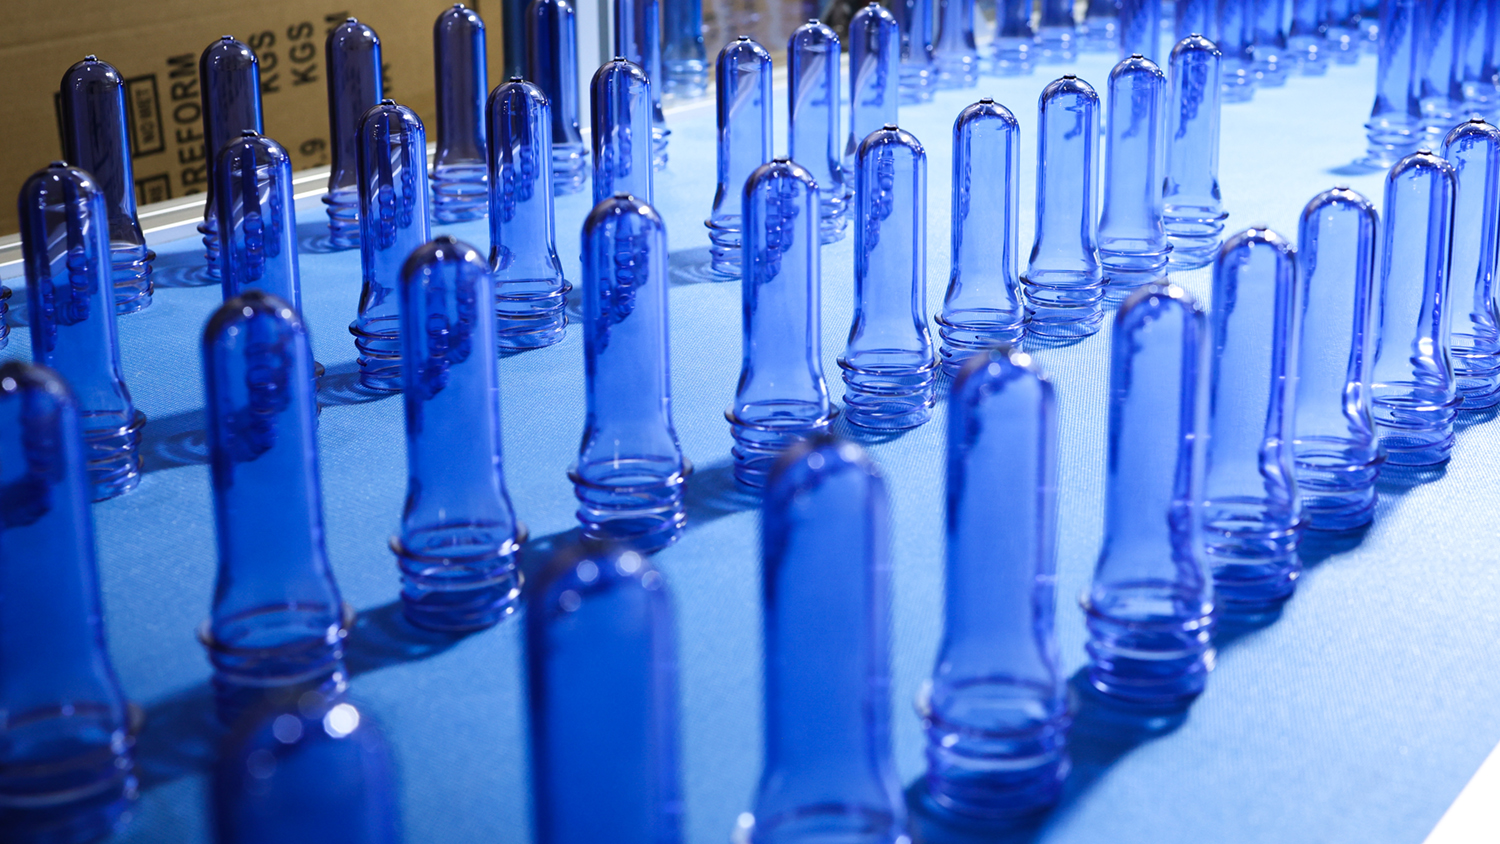
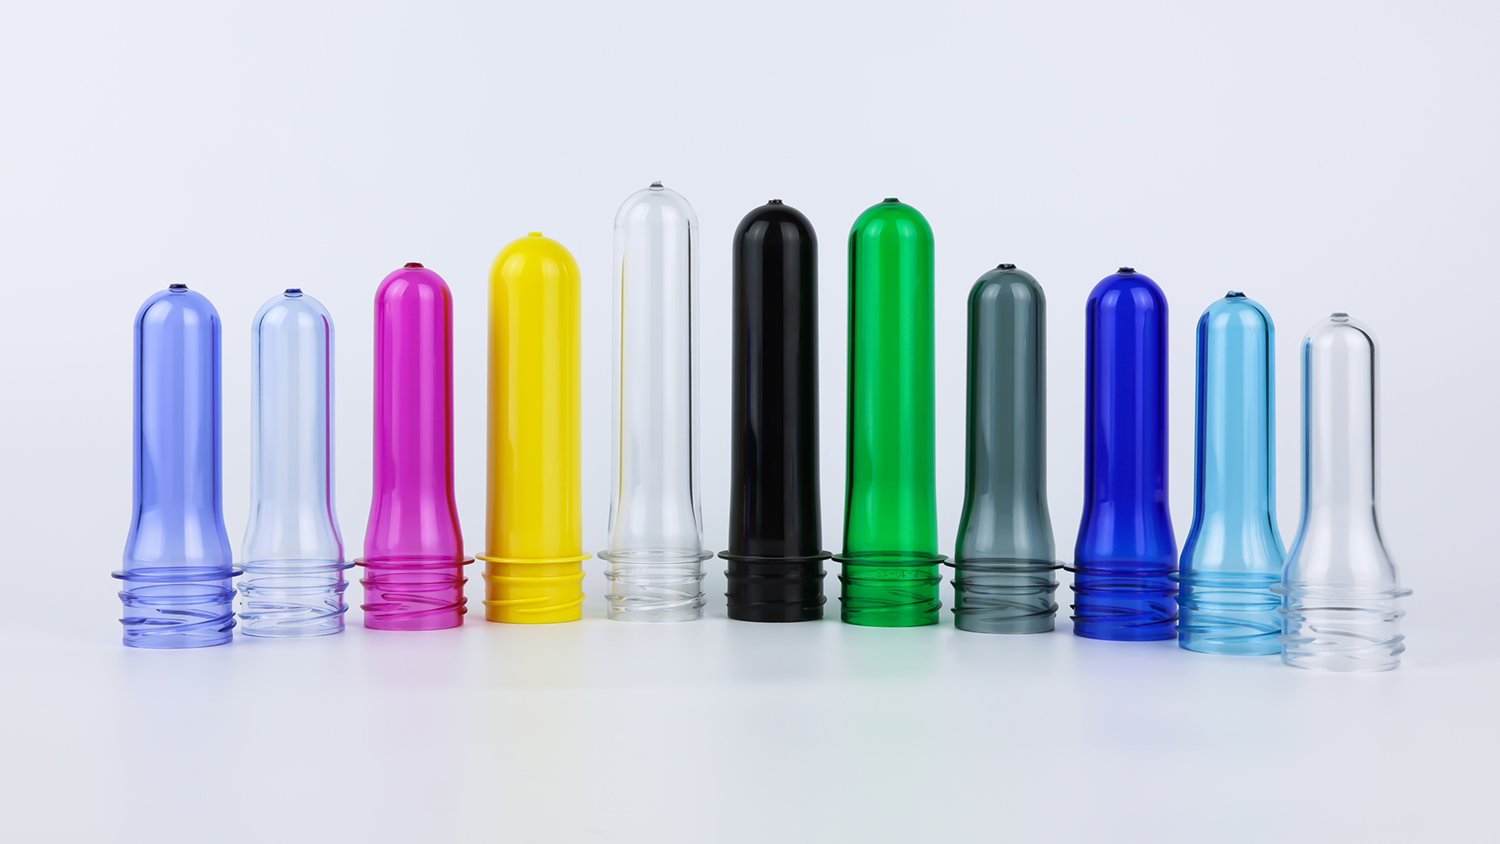
Immer mehr Marken verfolgen eine Differenzierung ihrer Verpackung – helles Blau für Wasser, blasses Grün für Limonade, Bernstein für Energydrinks. Diese farbigen Flaschen werden bereits ab der Vorformlingsstufe eingefärbt.
Es gibt zwei Hauptverfahren zur Einfärbung von PET-Vorformlingen:
Masterbatch feste Pellets, Zugabemenge 2–5 %, geringe Anforderungen an die Ausrüstung, geeignet für großtechnische kontinuierliche Produktion.
Flüssiger Farbstoff flüssiger Farbpigment, Zugabemenge 0,1–0,5 %, gleichmäßigere Verteilung, lebendigere Farben, schnellere Farbumschläge, erfordert jedoch eine spezielle Dosierpumpe.
Ungeachtet der verwendeten Methode ist die Lebensmittelverträglichkeit die unterste Grenze. Farbstoffe müssen der Norm GB 9685 entsprechen; nicht lebensmittelverträgliche Pigmente dürfen nicht verwendet werden.
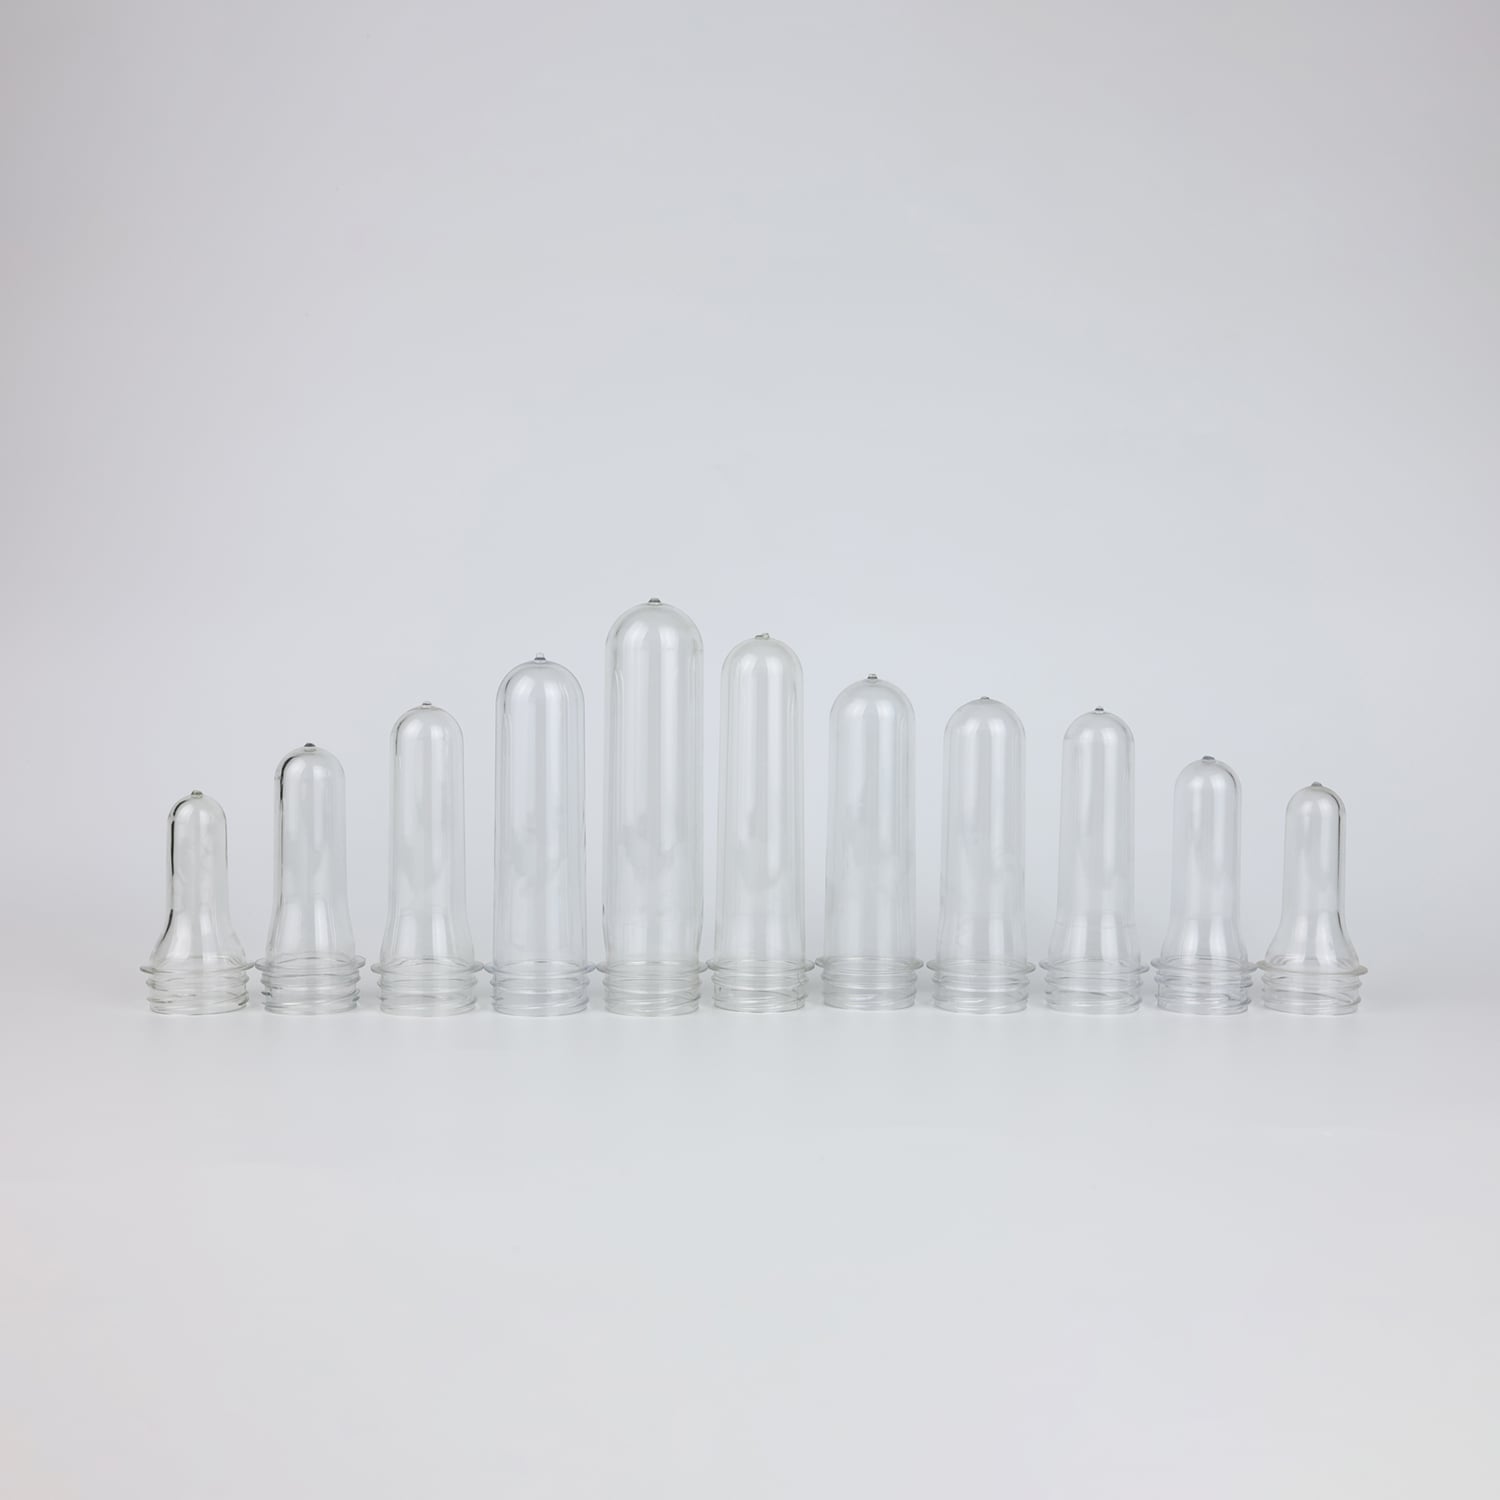
Vom Rohstoff bis zum Versand muss ein Vorformling zahlreiche Kontrollpunkte durchlaufen.
Lebensmittelverträglicher PET-Harz muss der Norm GB 4806.7 entsprechen. Schwermetalle: Blei ≤ 1 mg/kg, Cadmium ≤ 0,6 mg/kg. Kaliumpermanganat-Verbrauch ≤ 10 mg/kg. Verdunstungsrückstand ≤ 30 mg/l. Hinter diesen Zahlen steht die Grundlage für die Gesundheit der Verbraucher.
Nach Eintreffen der Rohstoffe erfolgen Stichprobenprüfungen – IV-Wert, Schmelzpunkt, Feuchtigkeitsgehalt, Farbe usw. Nicht konforme Materialien werden unverzüglich zurückgesandt und niemals in die Produktion eingebracht.
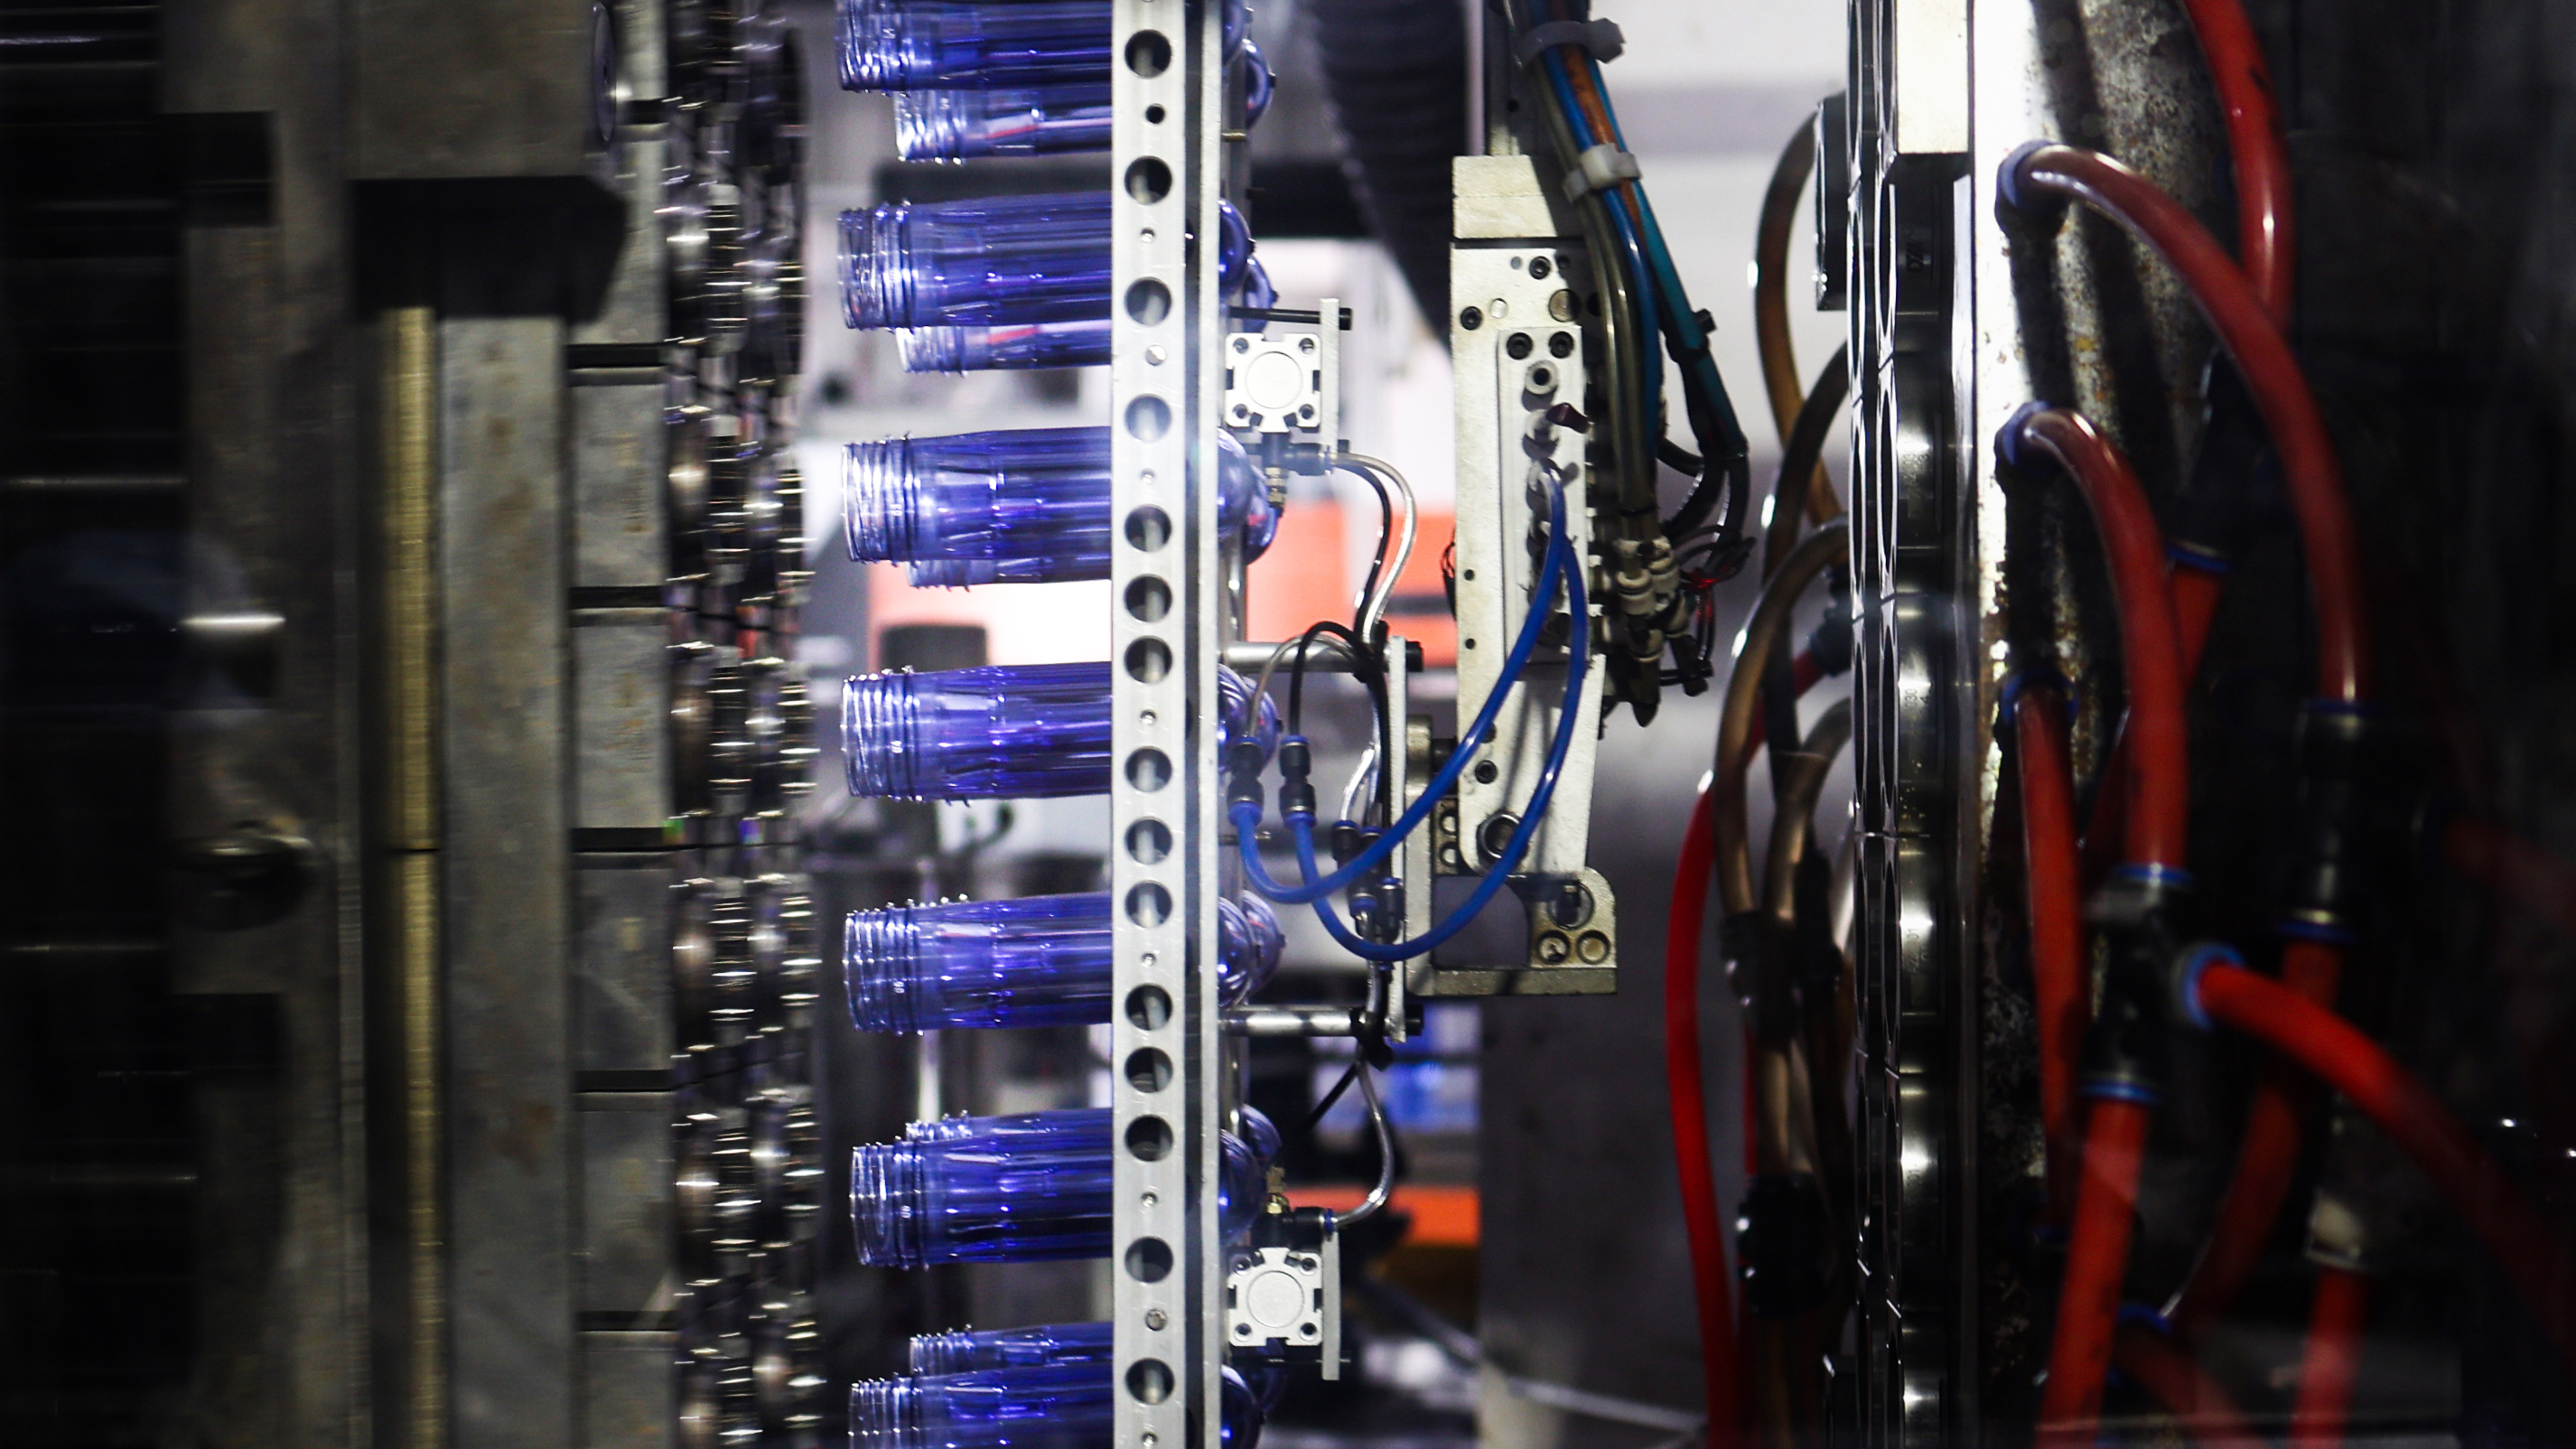
PET ist feuchtigkeitsempfindlich. Wird die Feuchtigkeit nicht vollständig entfernt, hydrolysiert PET während des Spritzgießens – Molekülketten brechen, der IV-Wert sinkt und der Acetaldehydgehalt steigt stark an. Temperatur, Zeit und Taupunkt der Trocknung müssen exakt kontrolliert werden.
Typische Trocknungsbedingungen: 160–180 °C, 4–6 Stunden, Taupunkt ≤ –40 °C. Nach der Trocknung sollte der Feuchtigkeitsgehalt des PET unter 50 ppm (0,005 %) liegen. Wie trocken ist das? Dutzende Male trockener als Wüstenluft.
Schmelztemperatur, Werkzeugtemperatur, Einspritzgeschwindigkeit, Haltepressdruck, Kühlzeit – Dutzende Parameter wirken gleichzeitig. Eine zu hohe Temperatur führt zu übermäßigem Acetaldehyd; eine zu niedrige Temperatur zu spröden Vorformlingen. Ein kurzer Zyklus bedeutet unzureichende Kühlung; ein langer Zyklus bedeutet geringere Ausbeute.
Ein guter Spritzgießprozessingenieur benötigt Jahre oder sogar Jahrzehnte Erfahrung, um das optimale Gleichgewicht zwischen all diesen Parametern zu finden.
Das Gewicht wird alle 2–4 Stunden entnommen; IV und Acetaldehyd werden pro Charge geprüft; Restspannungen werden regelmäßig mit einem polarisierten Spannungsmeßgerät kontrolliert; die Wandstärken-Gleichmäßigkeit wird mittels Lichtdurchtritt geprüft. In einer renommierten Fabrik können die Prüfprotokolle mehrere Aktenschränke füllen.
Typische Vorversandprüfungen für Vorformlinge:
| Prüfposten | Frequenz | Methode | Akzeptanzkriterien |
|---|---|---|---|
| Gewicht | Alle zwei Stunden | Elektronische Waage | Toleranz ±0,2 g (20-g-Vorformling) |
| IV-Wert | Pro Charge | Kapillarviskosimeter | ≥0,72 dL/g |
| Acetaldehyd | Pro Charge/Vierteljährlich | Gaschromatographie | ≤3,0 μg/g |
| Wandstärkengleichmäßigkeit | Alle 4 Stunden | Lichtdurchlässigkeit/Ultraschall | Keine sichtbare Abweichung |
| Spannung | Alle 4 Stunden | Polarisations-Spannungs-Prüfgerät | Keine dichten hellen Streifen |
| Erscheinungsbild | Alle zwei Stunden | Visual | Keine schwarzen Flecken, Blasen oder Vergilbung |
| Halsabmessungen | Pro Charge | Bremssattel/Projektor | Erfüllt die Zeichnungstoleranz |
Vorformlinge müssen in einem temperatur- und feuchtigkeitsgeregelten Lager gelagert werden, wobei die Temperatur unter 28 °C und die Luftfeuchtigkeit unter 70 % liegen muss. Im Sommer ist eine Hydrolyse durch hohe Temperatur und Feuchtigkeit zu vermeiden; im Winter ist eine Versprödung durch niedrige Temperaturen zu vermeiden. Der Temperaturunterschied zwischen Lager und Fertigungshalle darf 2 °C nicht überschreiten.
All diese „unsichtbare“ Sorgfalt wird schließlich zur Handlung des Aufdrehens des Verschlusses – mühelos, geschmeidig, geruchlos. Sie spüren nichts Ungewöhnliches, weil alles, was gut gemacht werden muss, bereits gut gemacht wurde.
Ich besuchte einmal eine Vorformlingsfabrik, die eine große heimische Trinkwassermarke beliefert.
Im Produktionsraum war ein Leitsatz angebracht: „Jede von Ihnen hergestellte Vorformling könnte von einem Kind getrunken werden.“
Die Werkstatt war ruhig, nur das rhythmische Öffnen und Schließen der Spritzgießmaschinen war zu hören. Reihen von Vorformlingen wurden aus den Formen ausgeworfen, fielen auf ein Förderband und reihten sich ordentlich wie Soldaten an, die auf die Inspektion warteten. Alle zwei Stunden kam eine Qualitätsinspektorin oder ein Qualitätsinspektor vorbei, wählte zufällig einige aus, wog sie auf einer elektronischen Waage, notierte die Daten und hielt sie anschließend gegen das Licht, um ihre Durchsichtigkeit zu prüfen; außerdem verwendete sie oder er eine Polarisationsfolie, um Spannungen zu überprüfen.
„Spüren Sie jemals Taubheit dabei, so viele Stücke täglich herzustellen?“, fragte ich.
„Nein“, antwortete die Inspektorin oder der Inspektor. „Jedes Mal, wenn ich Nachrichten darüber lese, dass eine Wasser-Marke Probleme hat, denke ich: Gott sei Dank waren es nicht unsere Vorformlinge. Dieses Gefühl ist befriedigender als eine Bonuszahlung.“
Hinter jeder sicheren Wasserflasche steht eine Gruppe von Menschen, die äußerst streng mit der Qualität eines kleinen Probengefäßes umgehen.
Der Rohstoff für Vorformlinge, PET, stammt aus der petrochemischen Industriekette.
Petroleum → Paraxylol (PX) → Terephthalsäure (PTA) + Ethylenglykol (EG) → PET-Harz → Vorformling → Flasche → Recycling
Diese Lieferkette erstreckt sich über Tausende von Kilometern und umfasst Dutzende von Prozessen. Vom Erdöl unter der Erdoberfläche über Granulat im Werk bis zur Wasserflasche in Ihrer Hand – jeder Schritt erfordert eine präzise Steuerung, um die Sicherheit des Endprodukts zu gewährleisten.
In den letzten Jahren durchläuft diese Kette eine Transformation. Der Aufstieg von lebensmittelgeeignetes recyceltes PET (rPET) ermöglicht es, verworfene PET-Flaschen wieder in lebensmittelgeeignete Vorformlinge umzuwandeln und so ein „Flasche-zu-Flasche“-Recycling zu erreichen.
Mithilfe fortschrittlicher Technologien wie Tiefenreinigung, Hochtemperatur-Vakuum-Devolatilisierung und Festphasenpolymerisation (SSP) kann recyceltes PET die gleichen Lebensmittelsicherheitsstandards wie neu hergestelltes PET erreichen. Die EU hat vorgeschrieben, dass ab 2030 alle PET-Getränkeflaschen mindestens 30 % recyceltes Material enthalten müssen.
Die Wasserflasche in Ihrer Hand könnte eines Tages zum Ausgangspunkt einer weiteren Wasserflasche werden. Dieses kleine Reagenzglas beteiligt sich an einer weltweiten Transformation hin zur Kreislaufwirtschaft.
Wahrheit: Die Wandstärke von Vorformlingen wird entsprechend dem erforderlichen Gewicht und der erforderlichen Festigkeit der Flasche nach dem Blasprozess ausgelegt – dickere Vorformlinge sind nicht immer besser. Zu große Dicke erhöht die Materialkosten und kann zu ungleichmäßiger Dehnung während des Blasens führen. Entscheidend ist gleichmäßigkeit die Gleichmäßigkeit der Wandstärke, nicht die absolute Dicke.
Wahrheit: Durchsichtig ≠ sicher. Nicht lebensmittelgeeignete Vorformlinge können ebenfalls durchsichtig aussehen, doch ihre Rohstoffe enthalten möglicherweise überhöhte Schwermetallgehalte, nicht konforme Zusatzstoffe oder Recyclingmaterialien unbekannter Herkunft. Lebensmittelgeeignete Vorformlinge erfordern vollständige Konformitätsdokumentation und Prüfberichte – nicht nur das „saubere Aussehen“.
Wahrheit: Lebendige Farbe bedeutet nicht automatisch hohe Qualität. Farbstoffe für Lebensmittel-Preforms müssen der Norm GB 9685 entsprechen und aus lebensmittelechtem Masterbatch oder flüssigem Farbstoff bestehen. Minderwertige Pigmente können Schwermetalle oder aromatische Amine freisetzen und damit gesundheitliche Risiken darstellen. Bei der Auswahl farbiger Preforms ist stets vom Lieferanten die Konformitätsdokumentation für die verwendeten Farbstoffe anzufordern.
Wahrheit: Gewöhnliche Wasser-Preforms sind nicht hitzebeständig. Die Glasübergangstemperatur von PET liegt bei etwa 75–80 °C; oberhalb dieses Bereichs wird das Material weich und verformt sich. Nur speziell kristallisierte und wärmegehärtete Hot-Fill-Preforms vertragen Fülltemperaturen von 85–95 °C. Die Verwendung einer gewöhnlichen Wasserflasche für heißes Wasser führt nicht nur zu Verformungen, sondern kann zudem die Migration schädlicher Stoffe beschleunigen.
Wahrheit: Das können sie. Durch fortschrittliche Reinigungstechnologien kann recyceltes PET Lebensmittelqualität erreichen. Wichtige globale Aufsichtsbehörden (FDA, EFSA, Health Canada usw.) haben lebensmittelgeeignetes rPET für Anwendungen im Kontakt mit Lebensmitteln zugelassen. Entscheidend sind die Herkunft des recycelten Materials und die Frage, ob der Reinigungsprozess den geltenden Standards entspricht.
Beim nächsten Mal, wenn Sie eine Wasserflasche aufdrehen, nehmen Sie sich einen Moment Zeit, um die milchig-weißen Fäden am Flaschenhals zu betrachten.
Dies ist die Spur des Kristallisationsprozesses. Er erfolgt unter präziser Temperaturkontrolle, um den Hals hart, hitzebeständig und dicht zu machen. Er taucht niemals in Werbeanzeigen auf und bleibt für Verbraucher unbemerkt – doch er bestimmt, ob das Öffnen des Verschlusses glatt oder steif verläuft und ob die Flasche dicht oder undicht ist.
Dieses kleine Reagenzglas gelangt niemals in Ihre Hand. Doch es bestimmt, ob das Wasser in Ihrer Flasche sicher ist, gut schmeckt und Vertrauen verdient.
Jede Flasche Wasser, die Sie trinken, beginnt mit diesem „kleinen Reagenzglas.“
Und hinter jedem „kleinen Reagenzglas“ stehen reine Rohstoffe, präzise Verfahren, strenge Tests und eine Gruppe von Menschen, die ihre Arbeit respektieren.
Das nächste Mal, wenn Sie Wasser trinken, nehmen Sie sich einen Moment Zeit, um darüber nachzudenken.
 Aktuelle Nachrichten
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould., LTD ist ein professioneller Hersteller von PET-Preforms mit über 25 Jahren Erfahrung. Zertifiziert nach ISO9001/ISO22000, individuelle Hälse (28–55 mm), Farben, Gewichte und Formen für Wasser- und Getränkemarken. Kontaktieren Sie uns noch heute.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. DATENSCHUTZRICHTLINIE