EN

次にペットボトルの水を開けるとき、首周りの白く濁った糸状の部分に、ちょっと目を止めてみてください。それは、かつて「小さな試験管」だった証——高温での旅を無事に終えたという、その名残です。
あなたはペットボトルの水を手に取り、キャップをねじって開けて一口飲みます。透明で、清潔で、無臭。何気なく飲んでいるでしょう。「水は水」——水源でボトルに詰められるだけ、とお思いかもしれません。
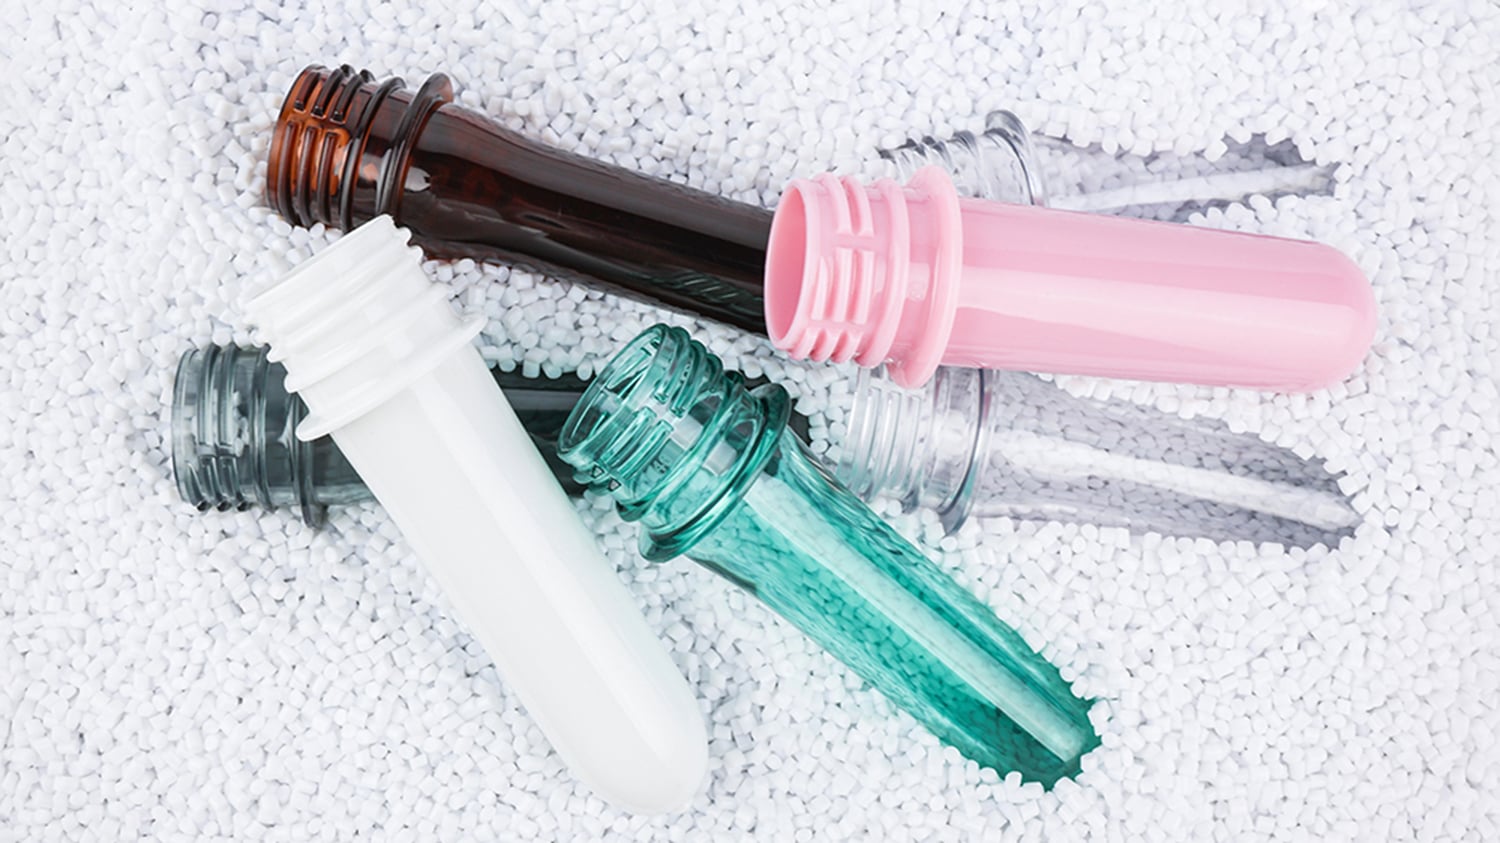
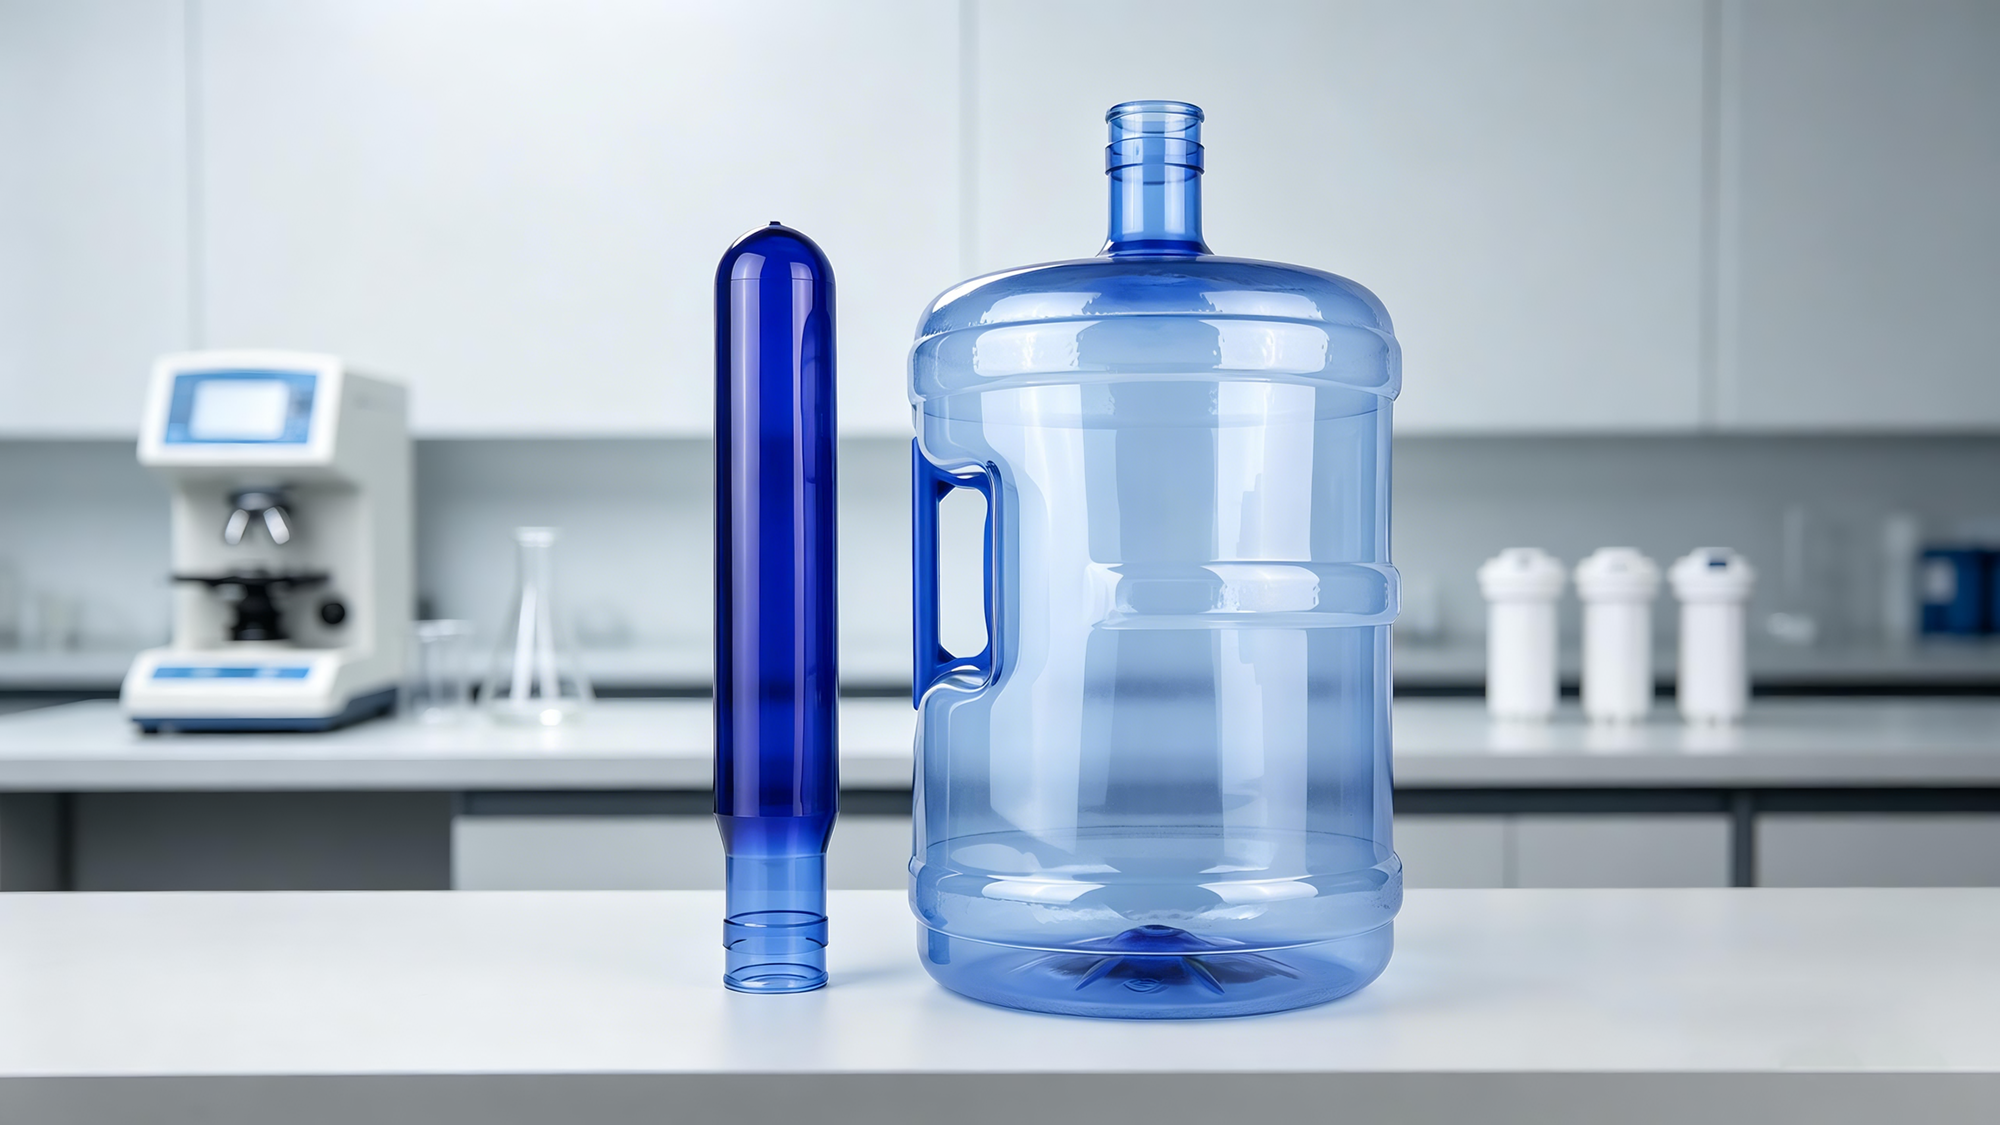
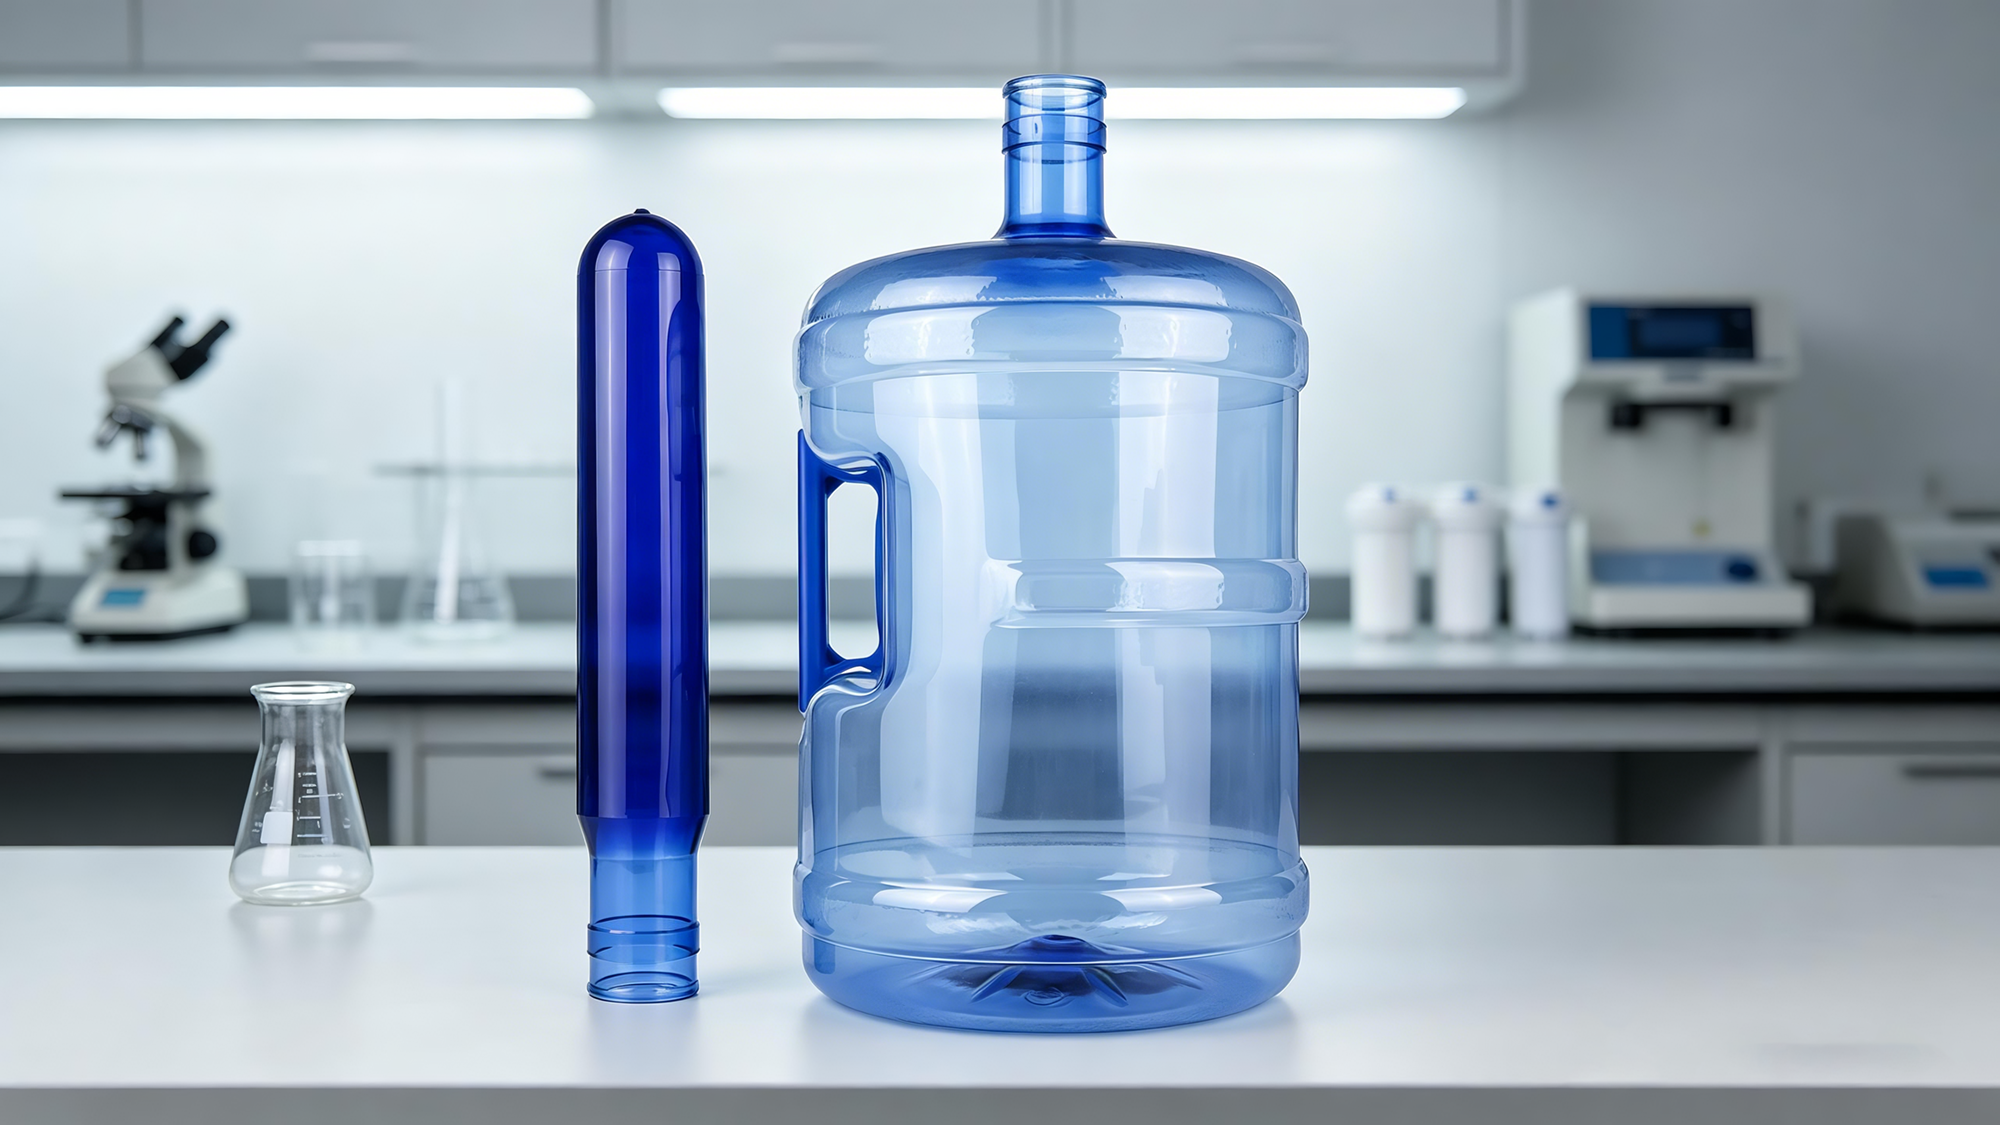
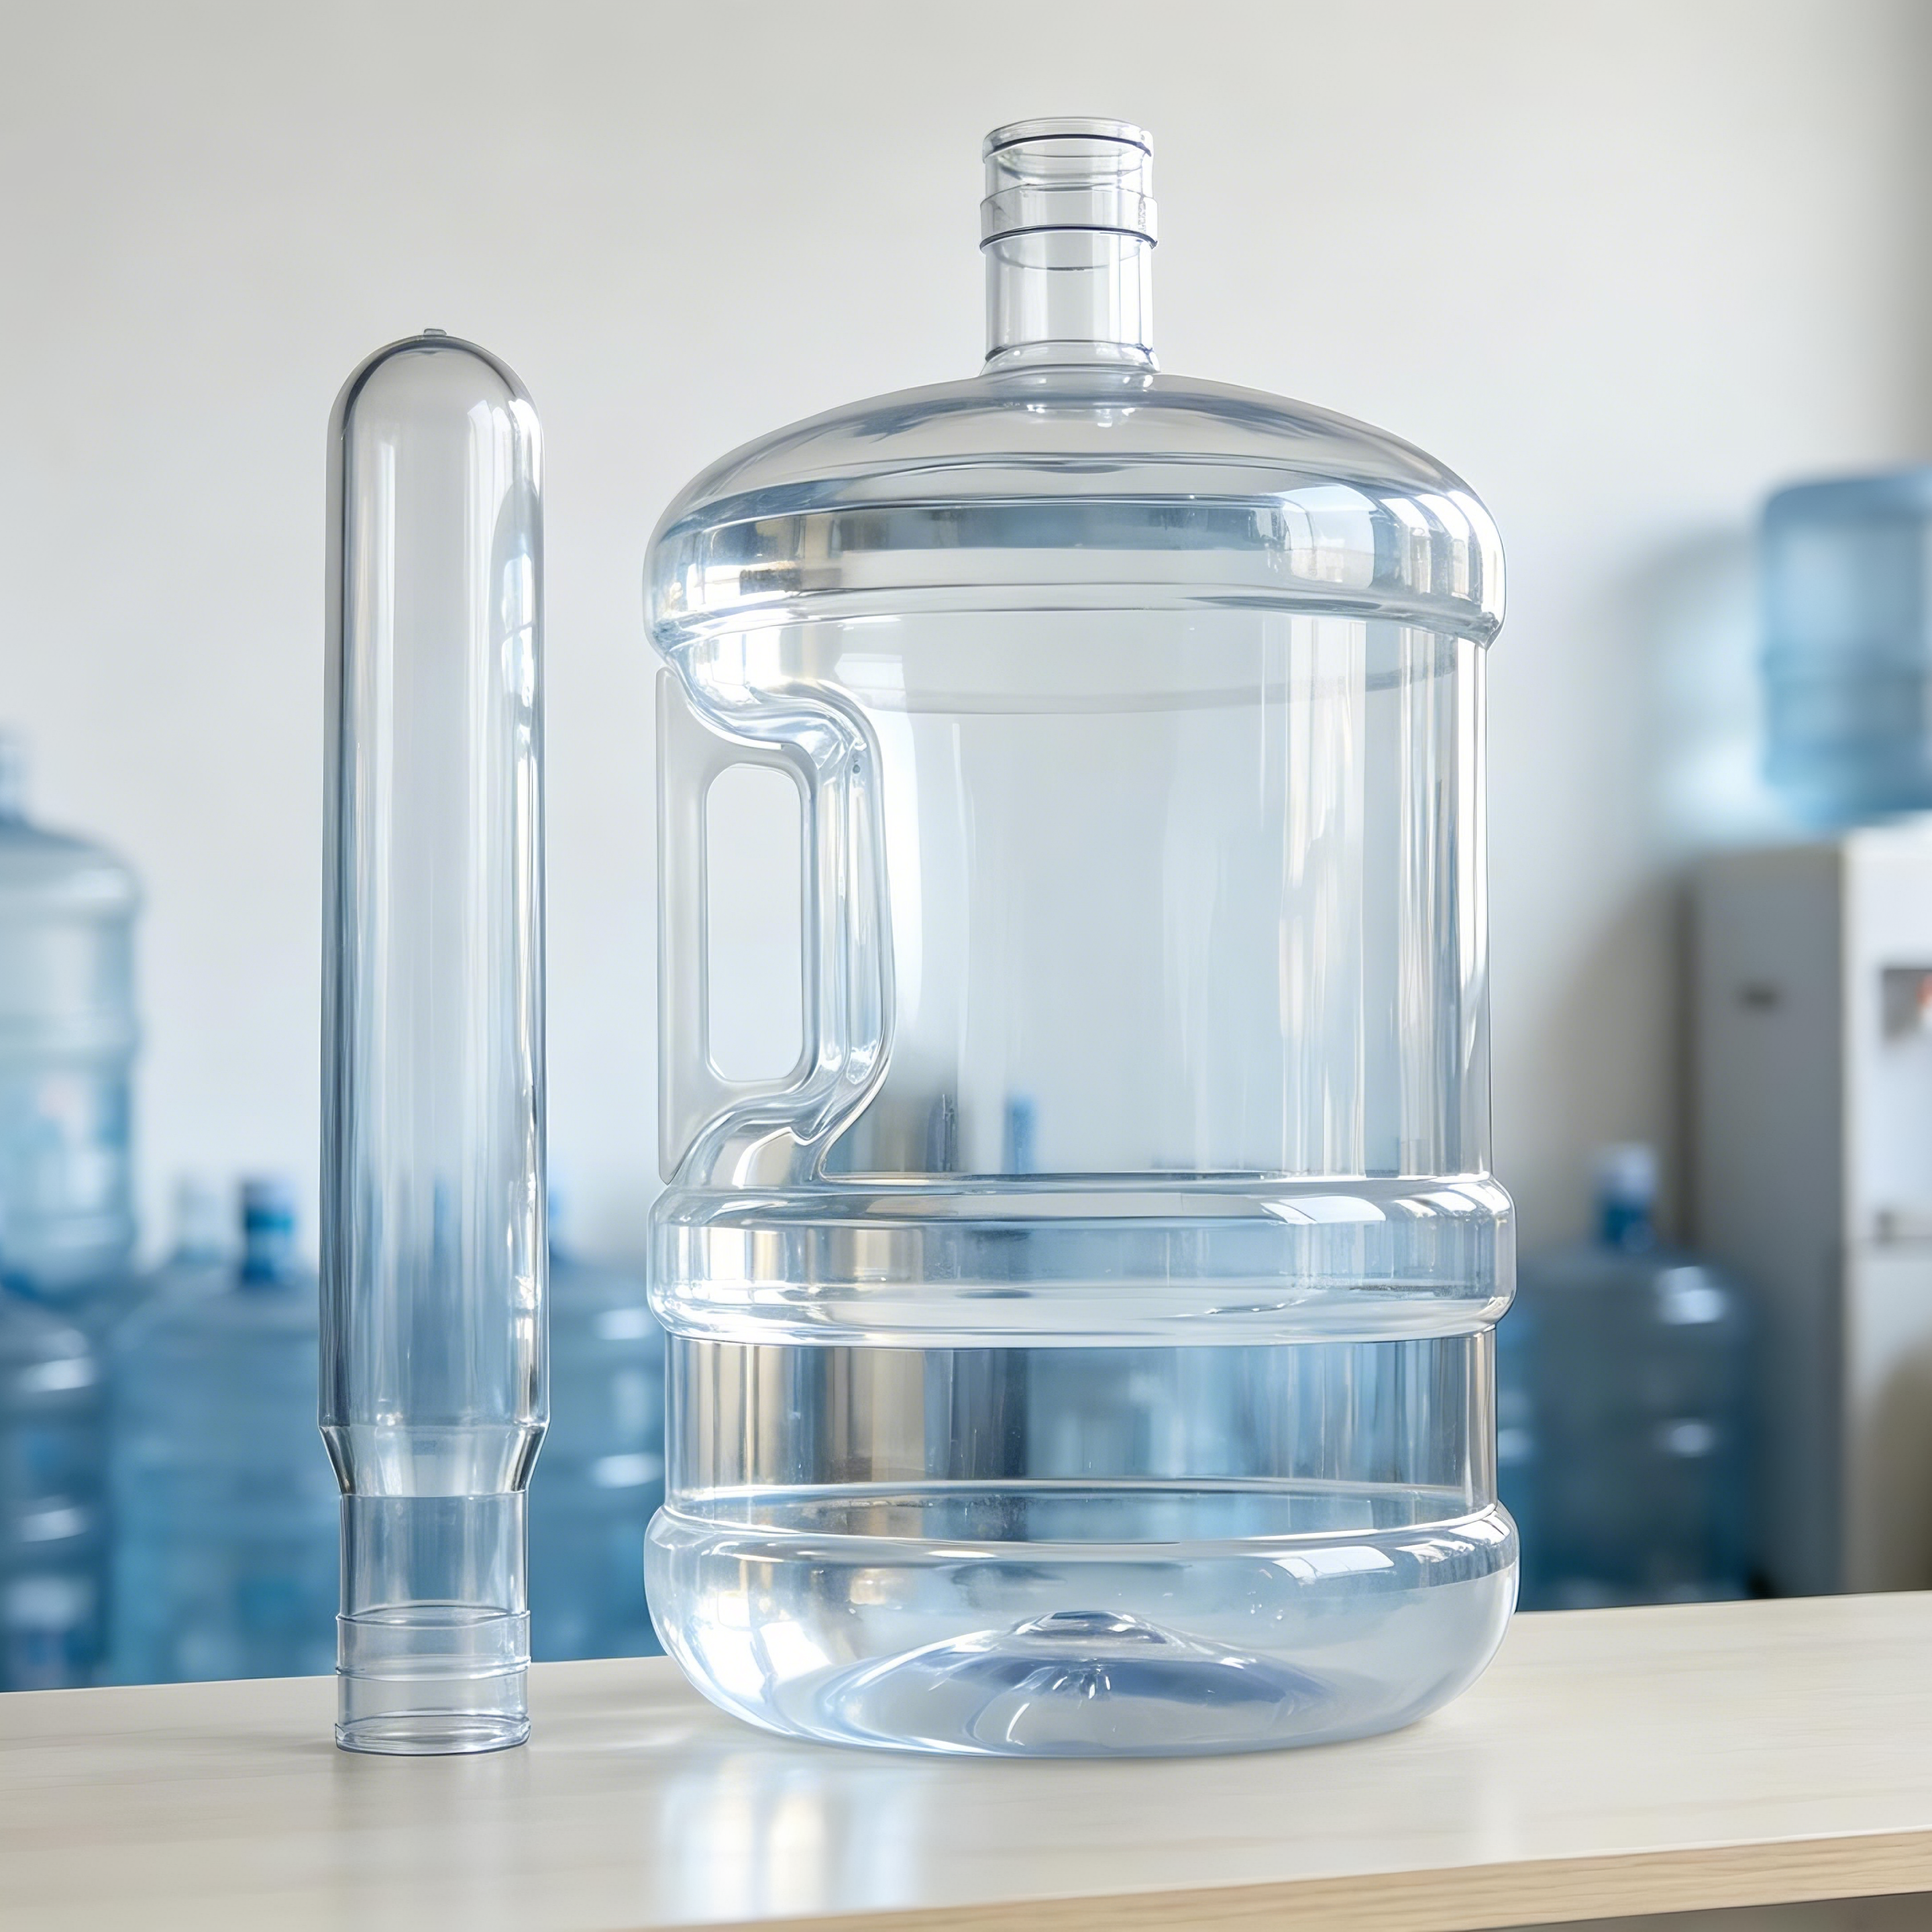
でも、こんなことは考えたことがないかもしれません。そのボトル自体が、実は 小さな試験管のようなものから生まれ変わった .
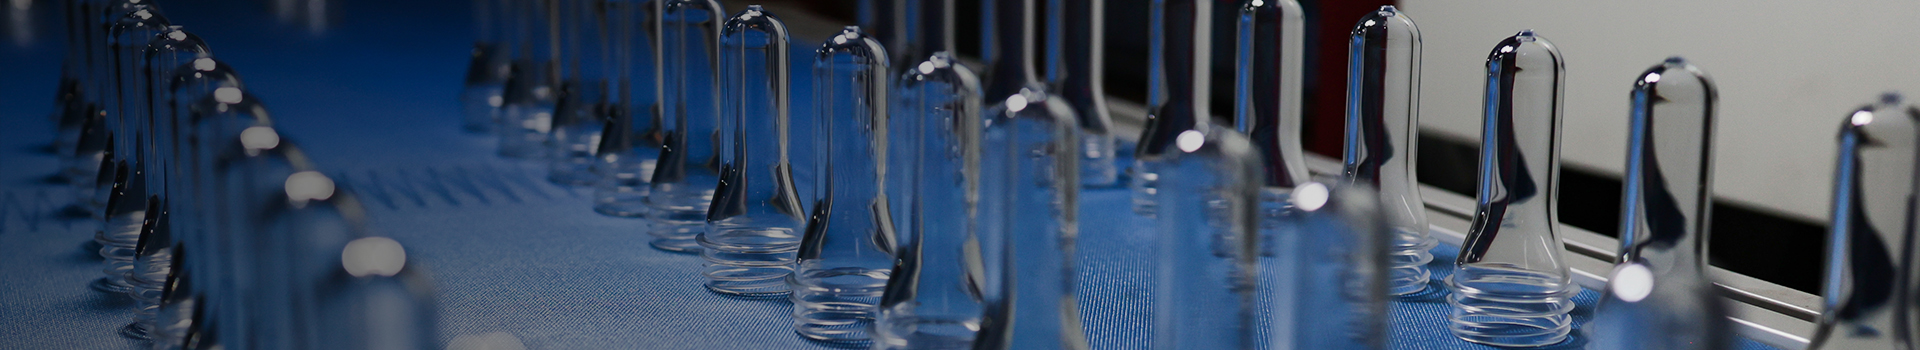
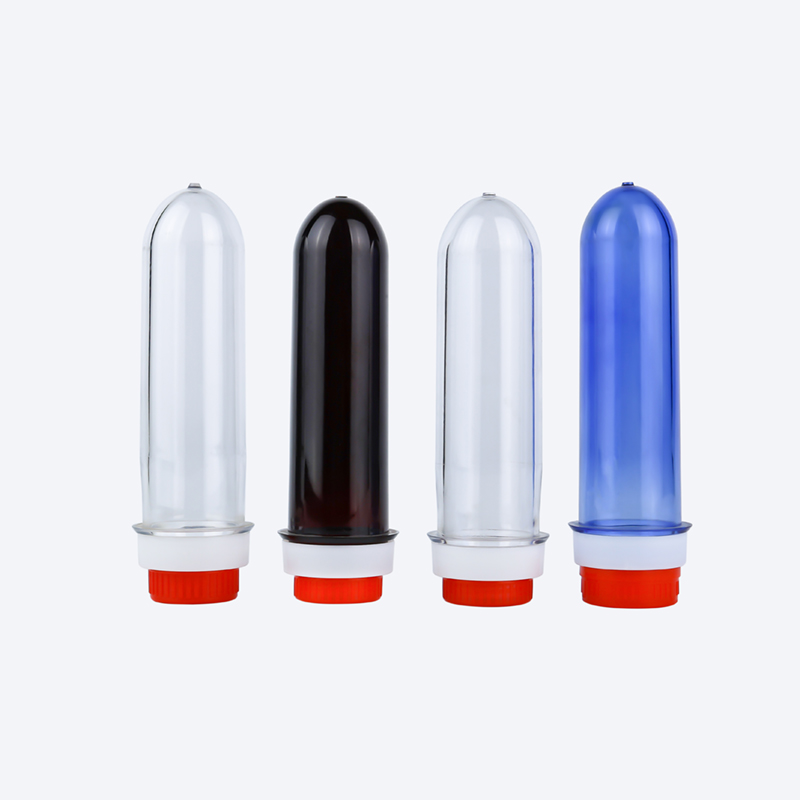
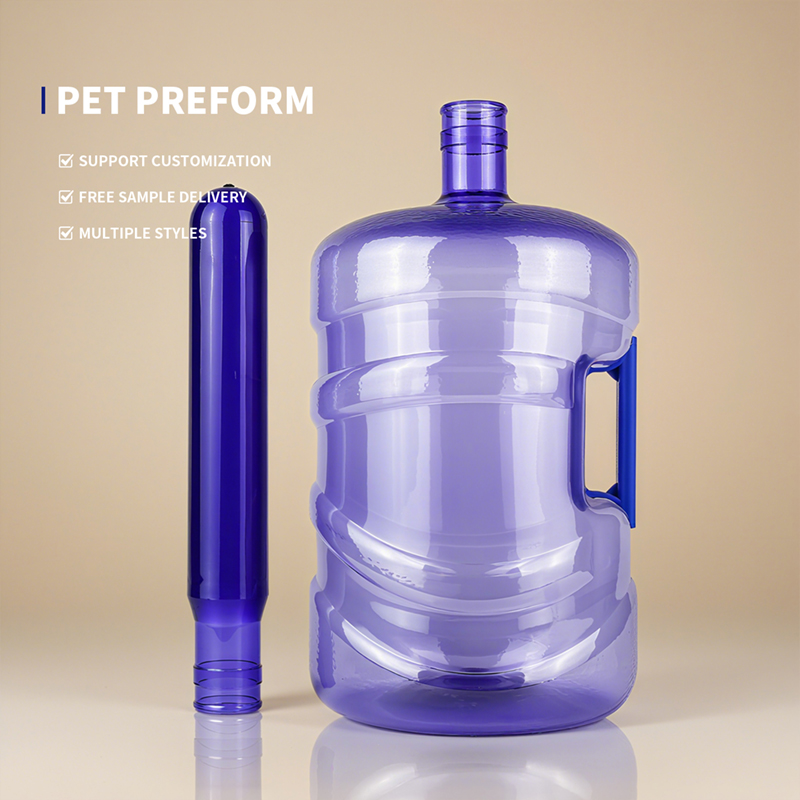
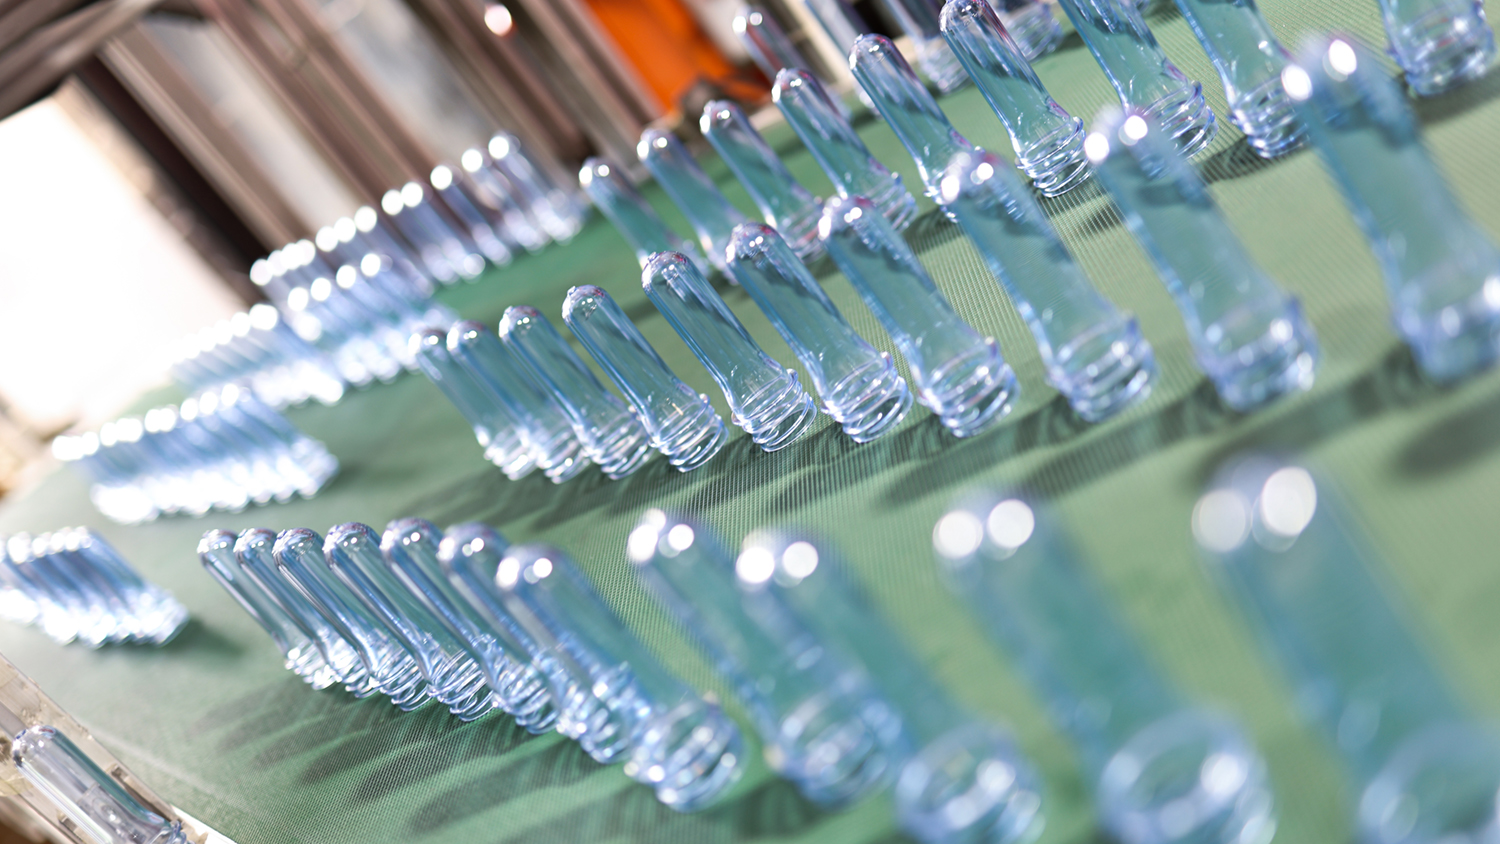
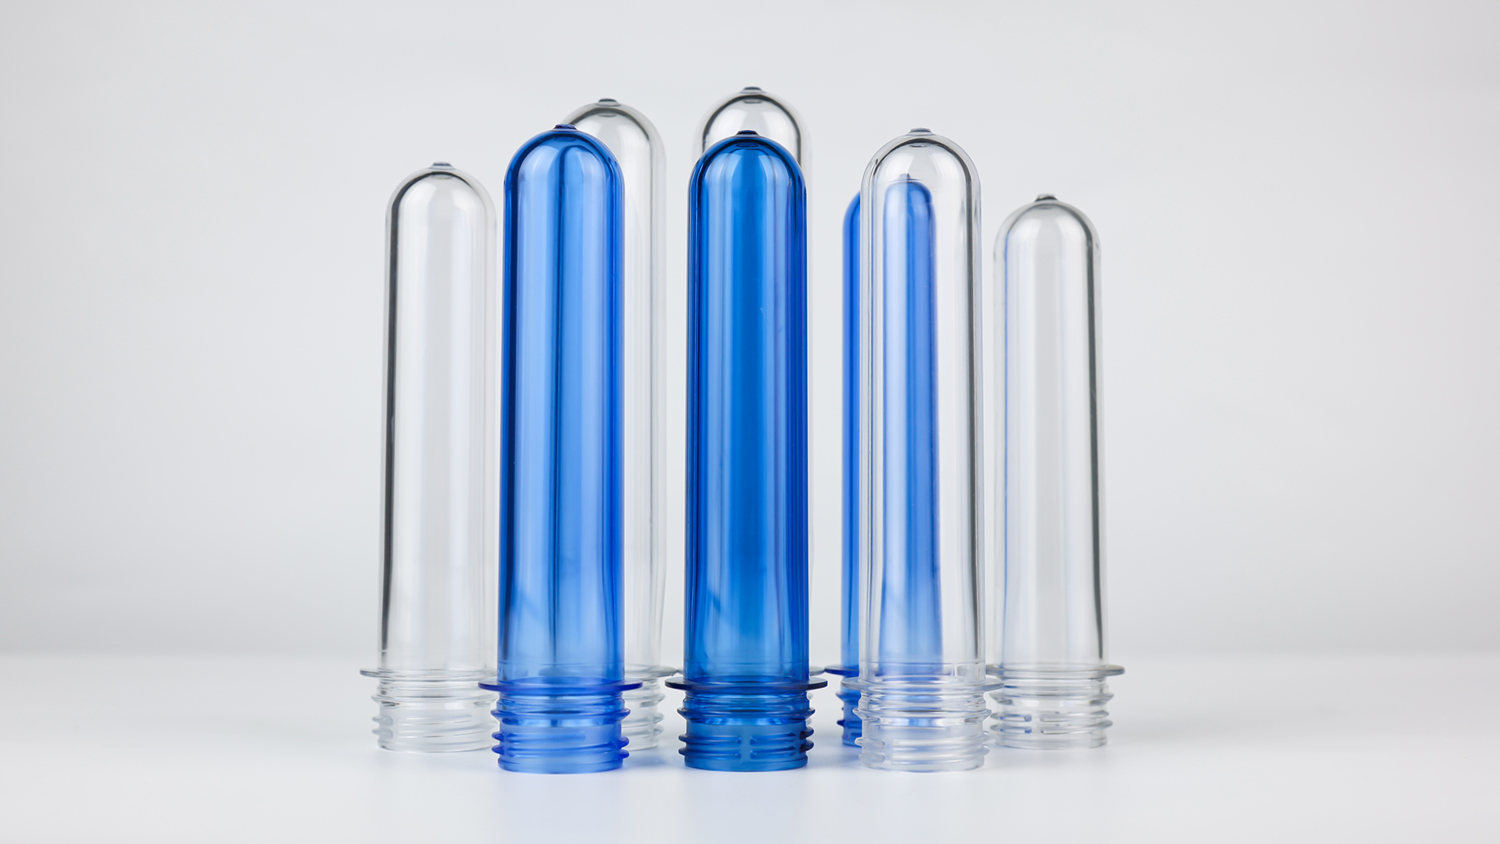
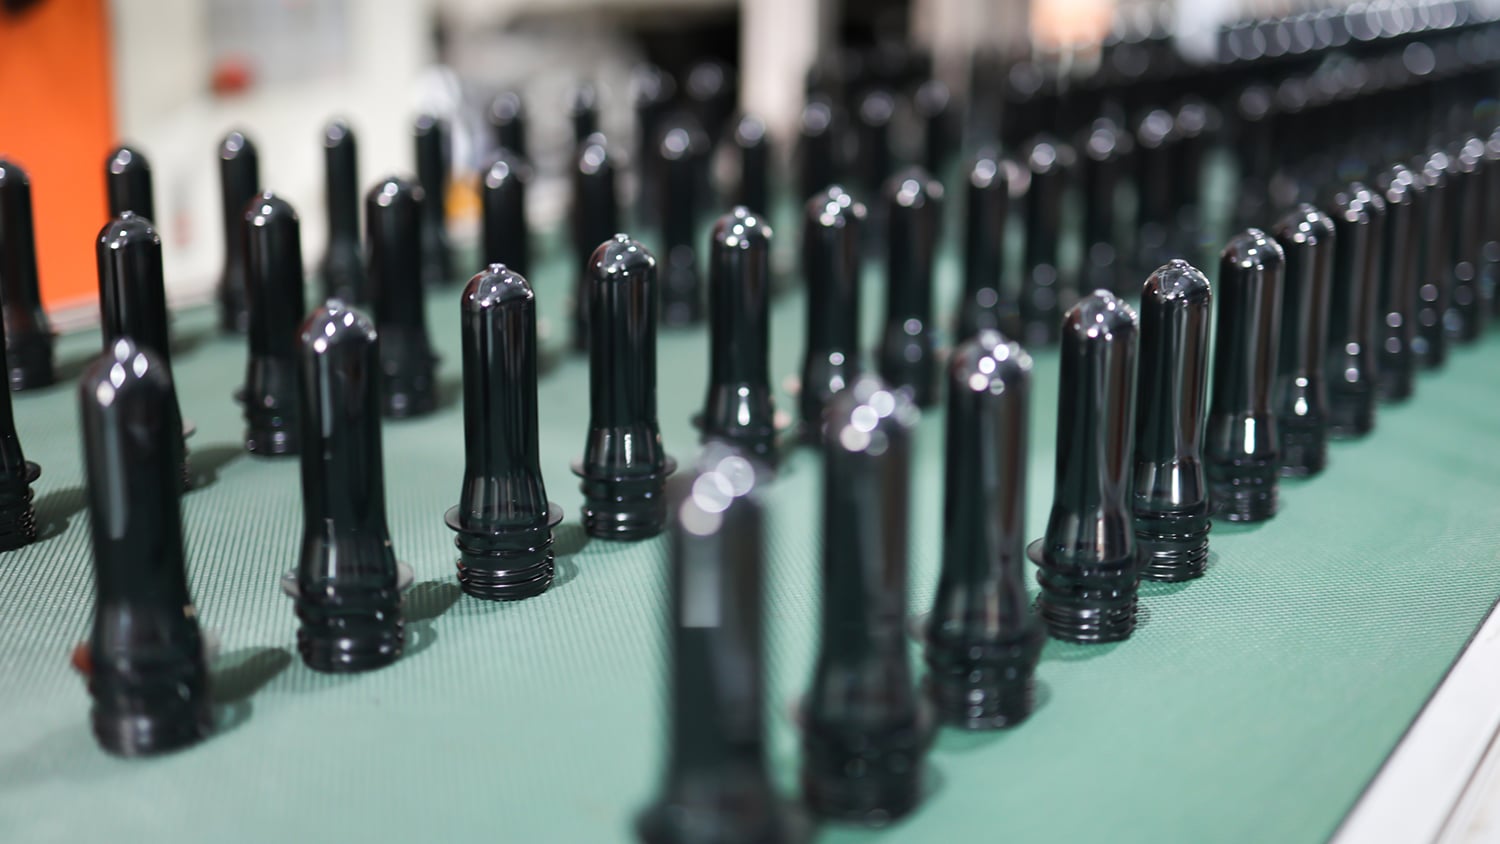
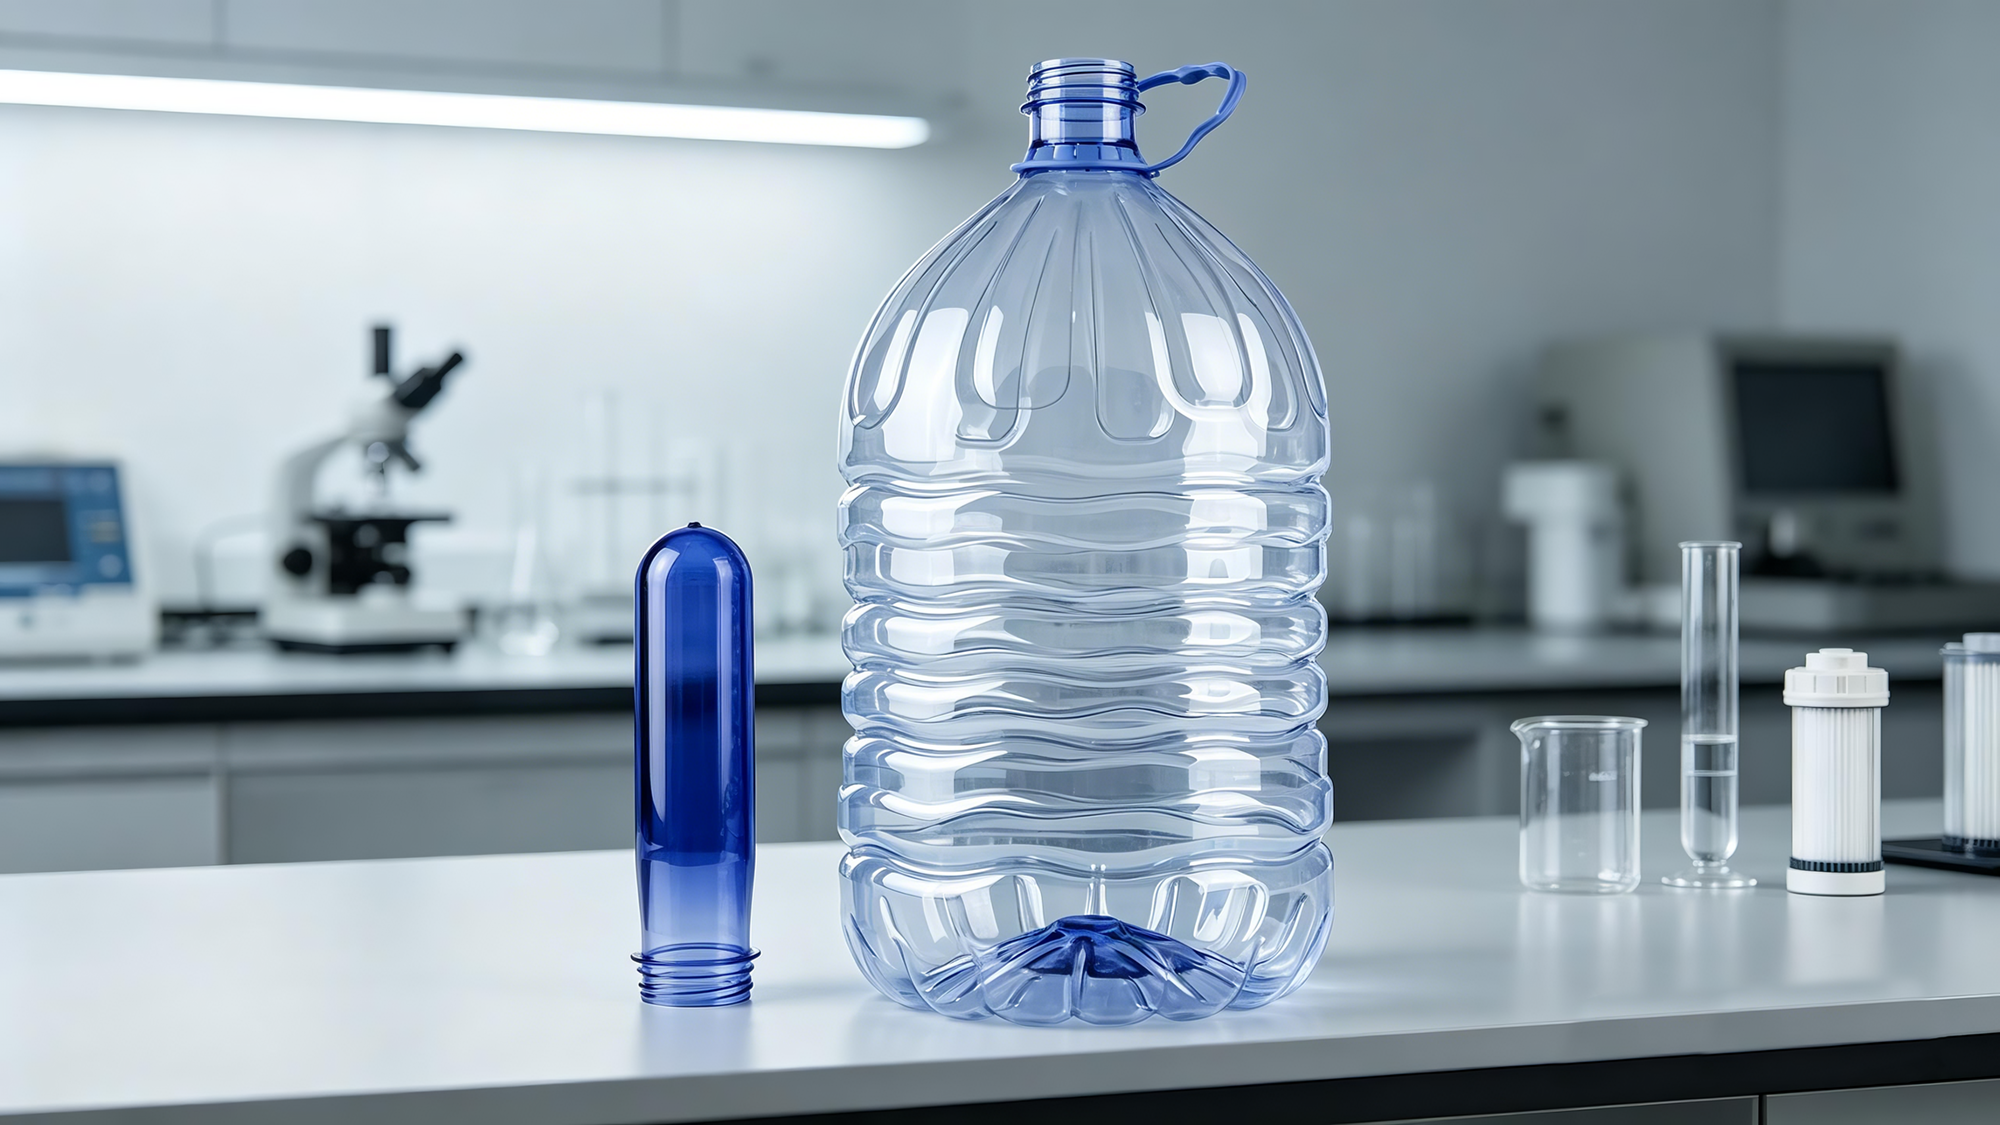
のです。これは「PETプレフォーム」と呼ばれます。長さは数センチメートル、重さは十数グラムほど。壁は厚く、透明で、上部にはねじ山がついています——まるで化学実験室にある小さな試験管そのものです。ただ、このプレフォームは、ボトルの「誕生」のいちばん最初の段階で使われるため、私たちの手に触れることがありません。 あなたが今飲んでいるすべてのペットボトルの水は、この小さな試験管から始まっているのです。
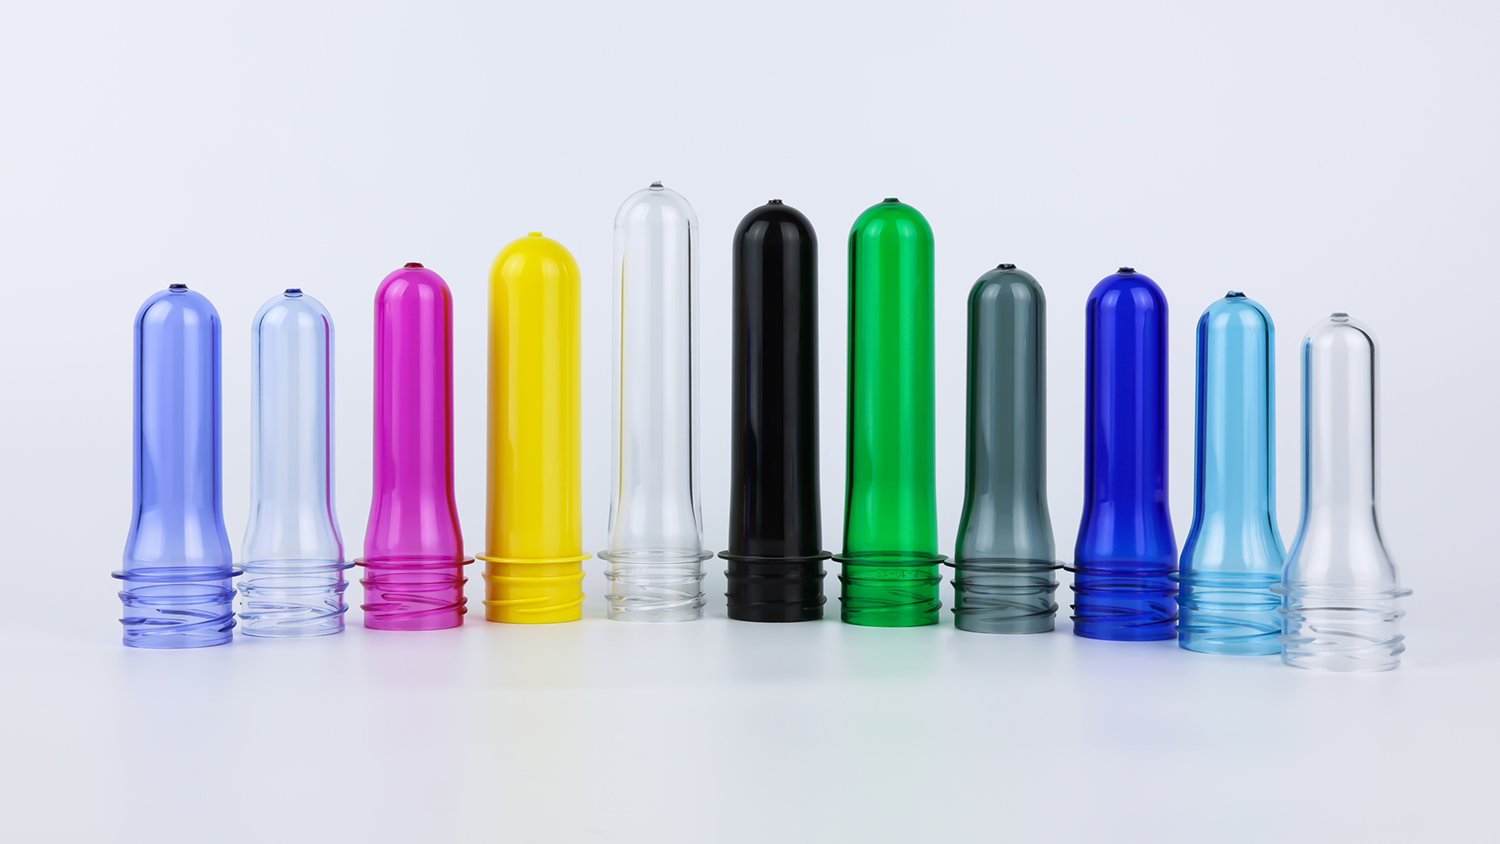
PETプレフォームは、PET製プラスチックボトルの「胚」です。
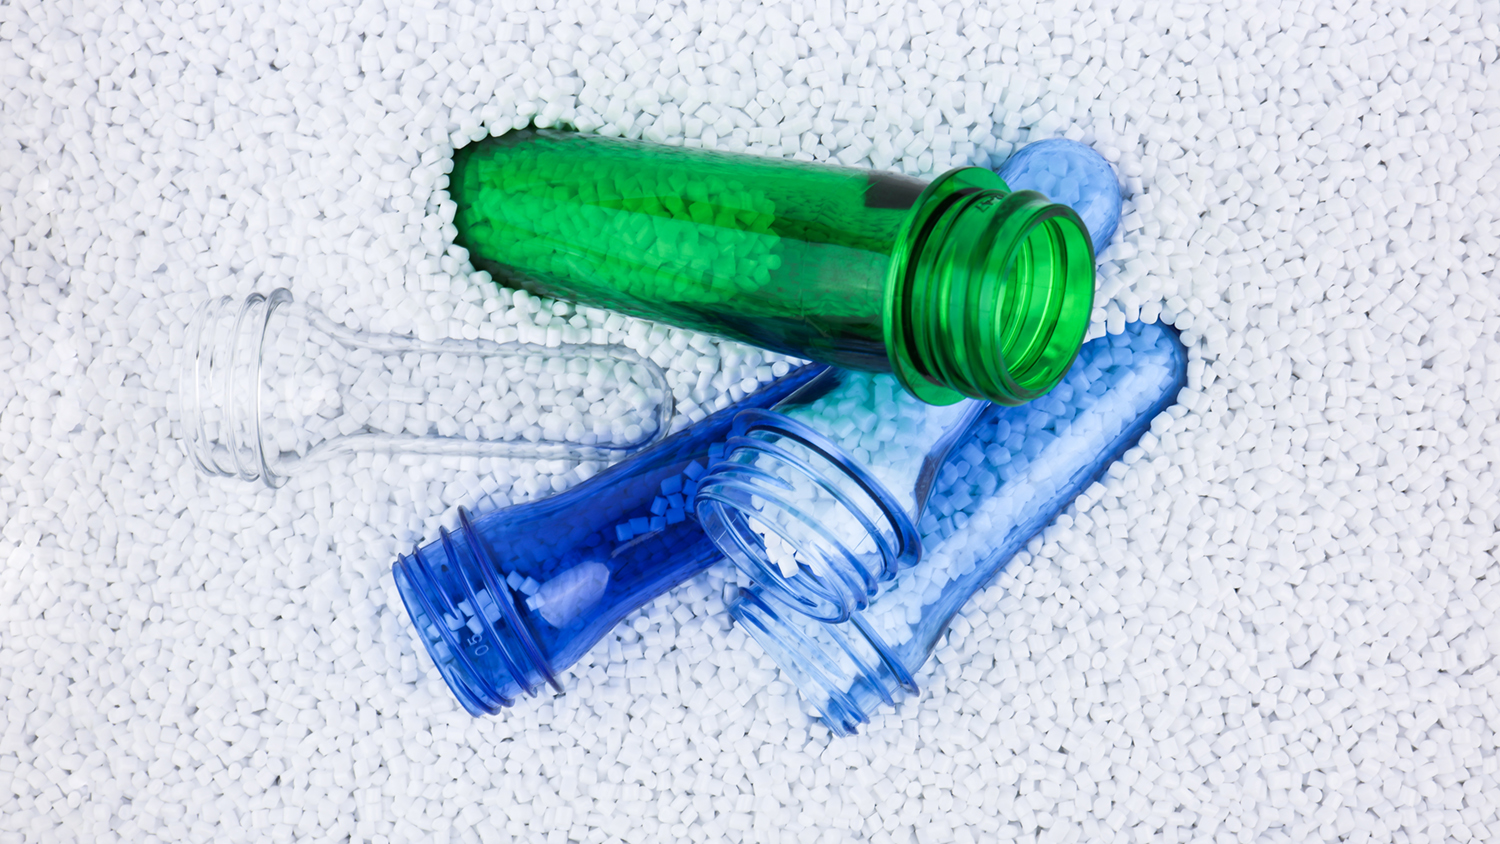
その原料はPET樹脂——テレフタル酸とエチレングリコールから合成された高分子です。この素材は無毒・無臭・高透明・高強度で、世界中で食品接触用材料として安全性が認められています。皆さんがこれまでに飲んだ市販のミネラルウォーター、清涼飲料水、果汁飲料、お茶など、ほとんどのペットボトル容器に使われています。
しかし、PET樹脂そのものは、米粒ほどの大きさの透明なペレットにすぎません。これをボトルにするための第一歩は、 インジェクション成形 .
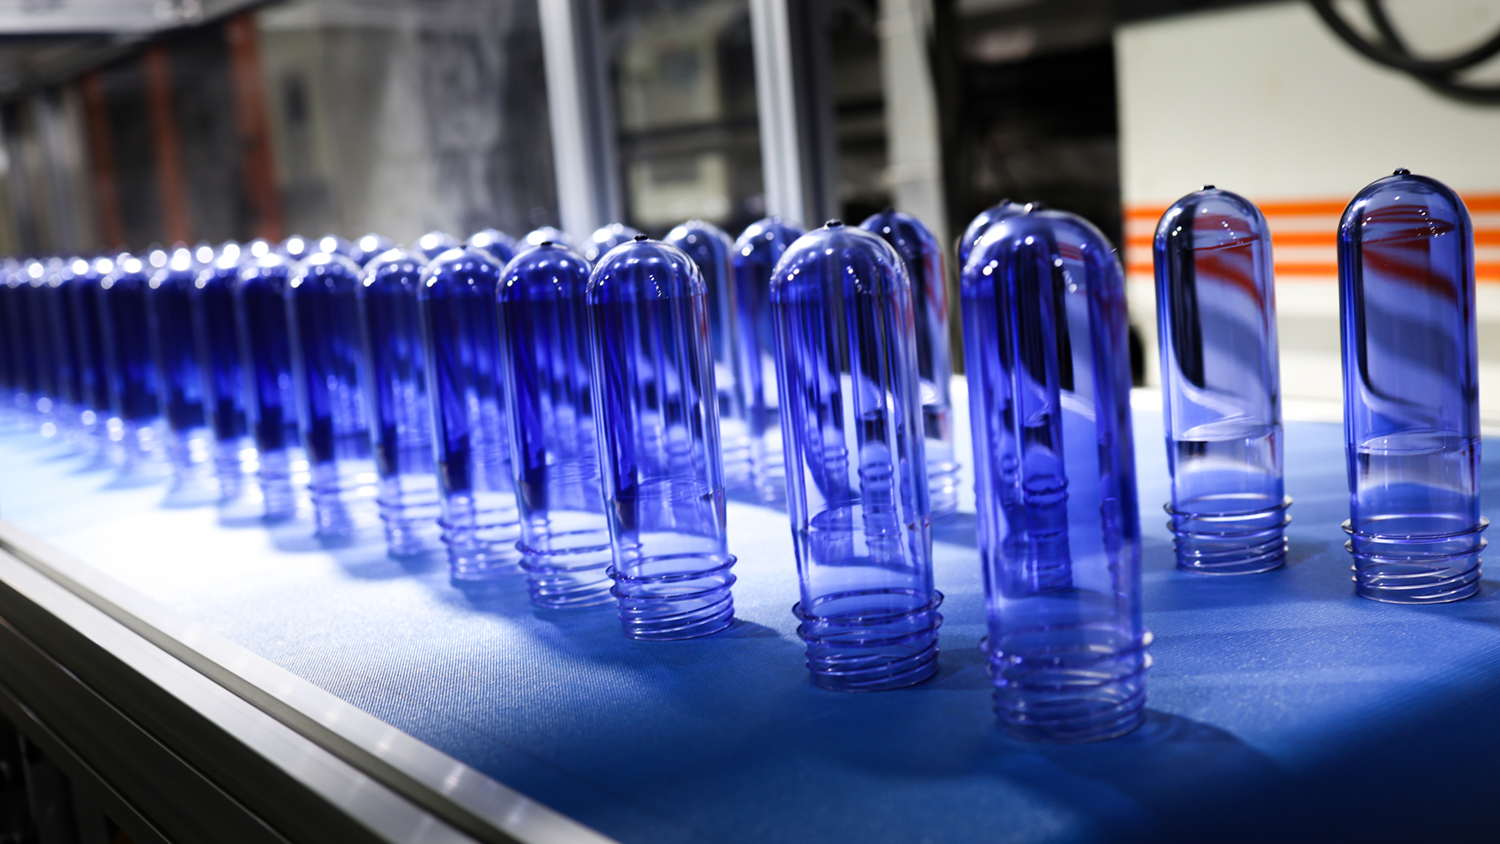
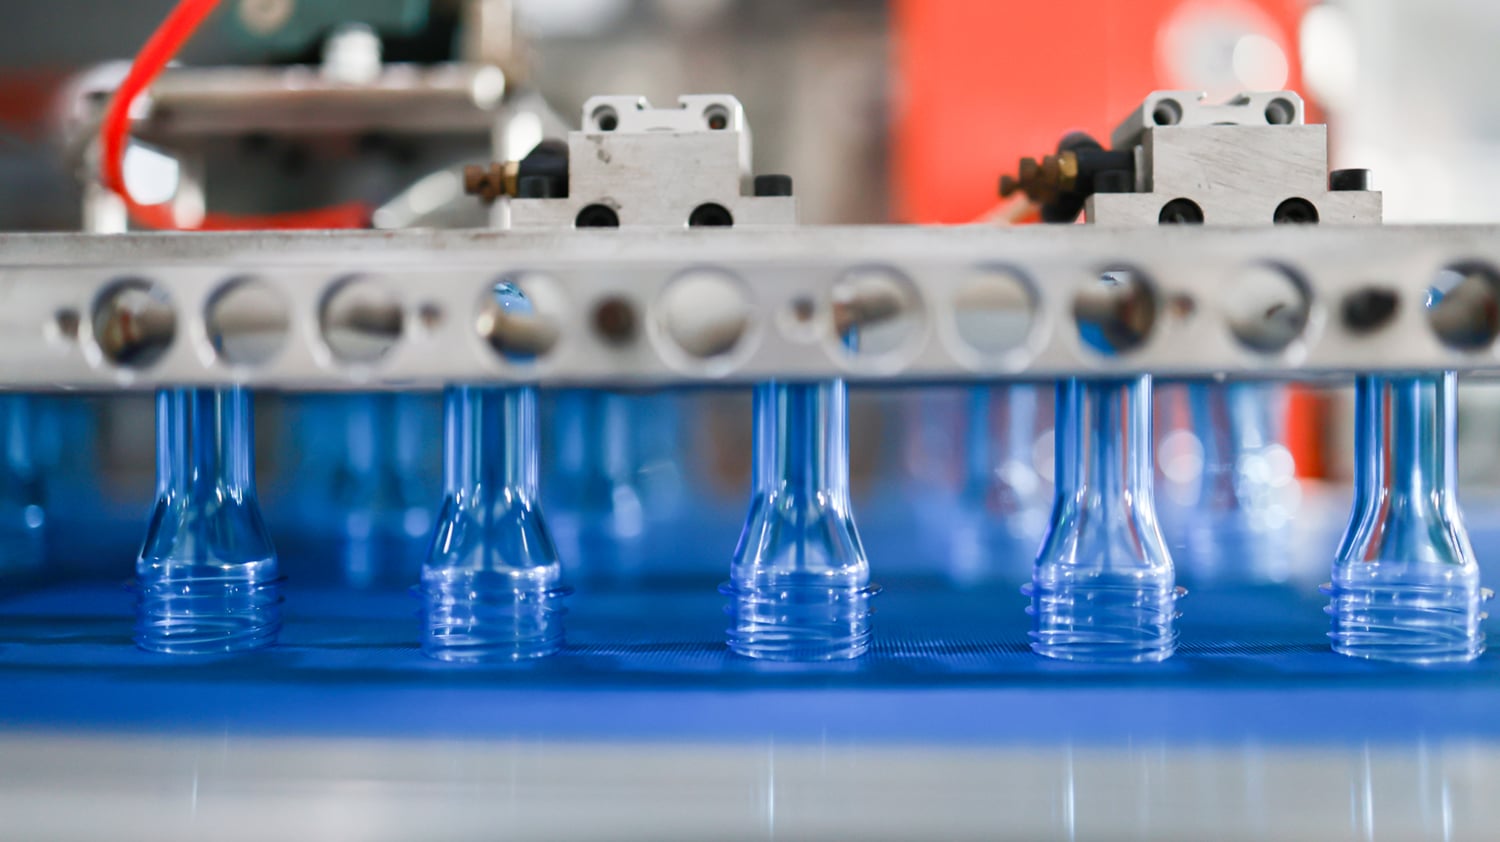
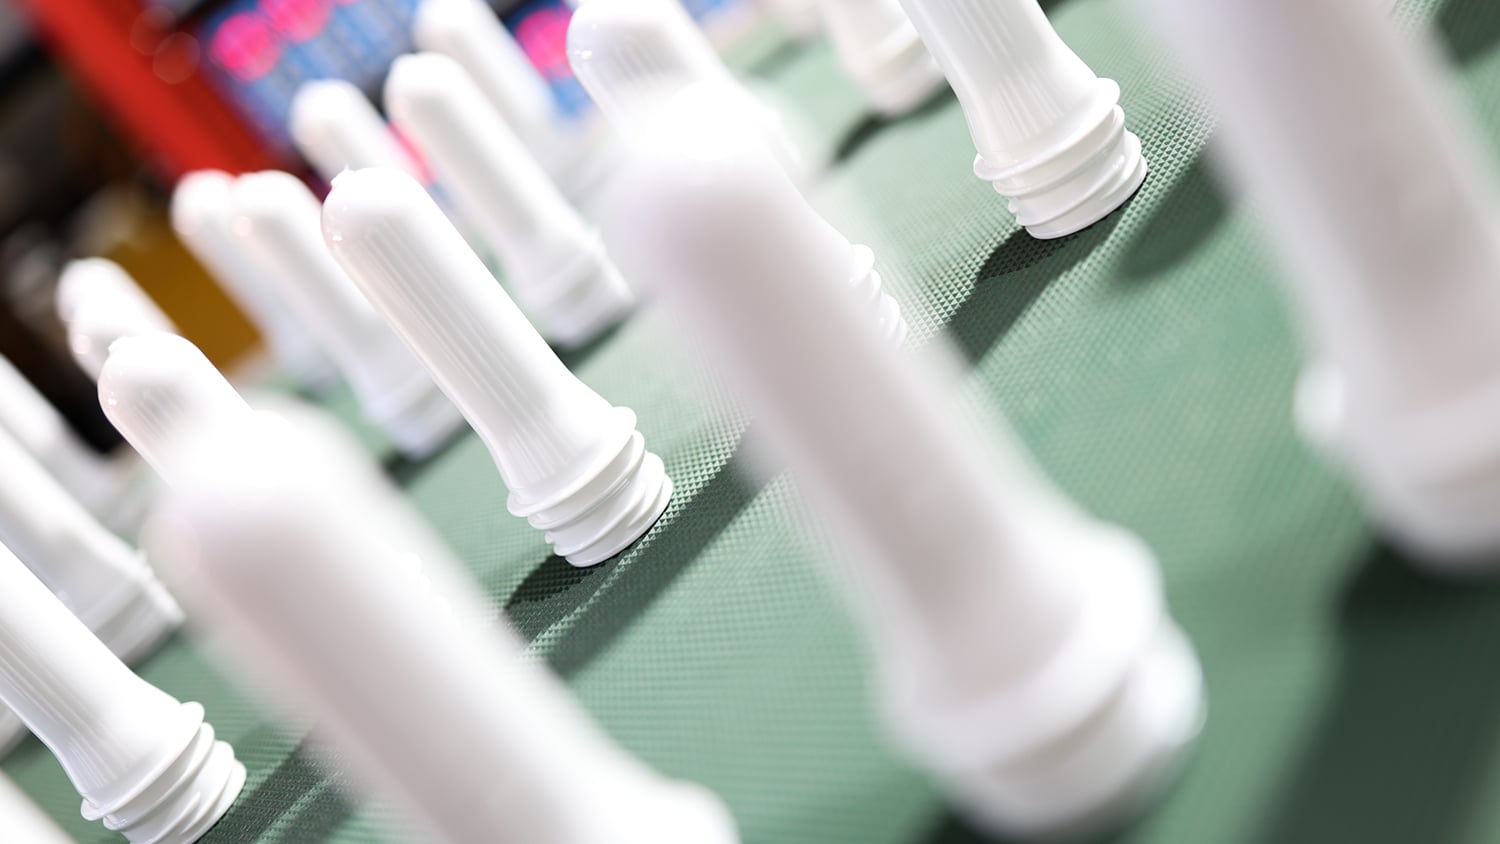
PETペレットを160~180℃で4~6時間乾燥して水分を除去した後、射出成形機に投入し、270~290℃まで加熱して溶融させます。この溶融PETを高圧で多穴金型(一般的には48穴、72穴、あるいは144穴)に注入し、冷却・固化させます。金型を開いて成形品を脱出させると、試験管のような小さな成形品が出来上がります。
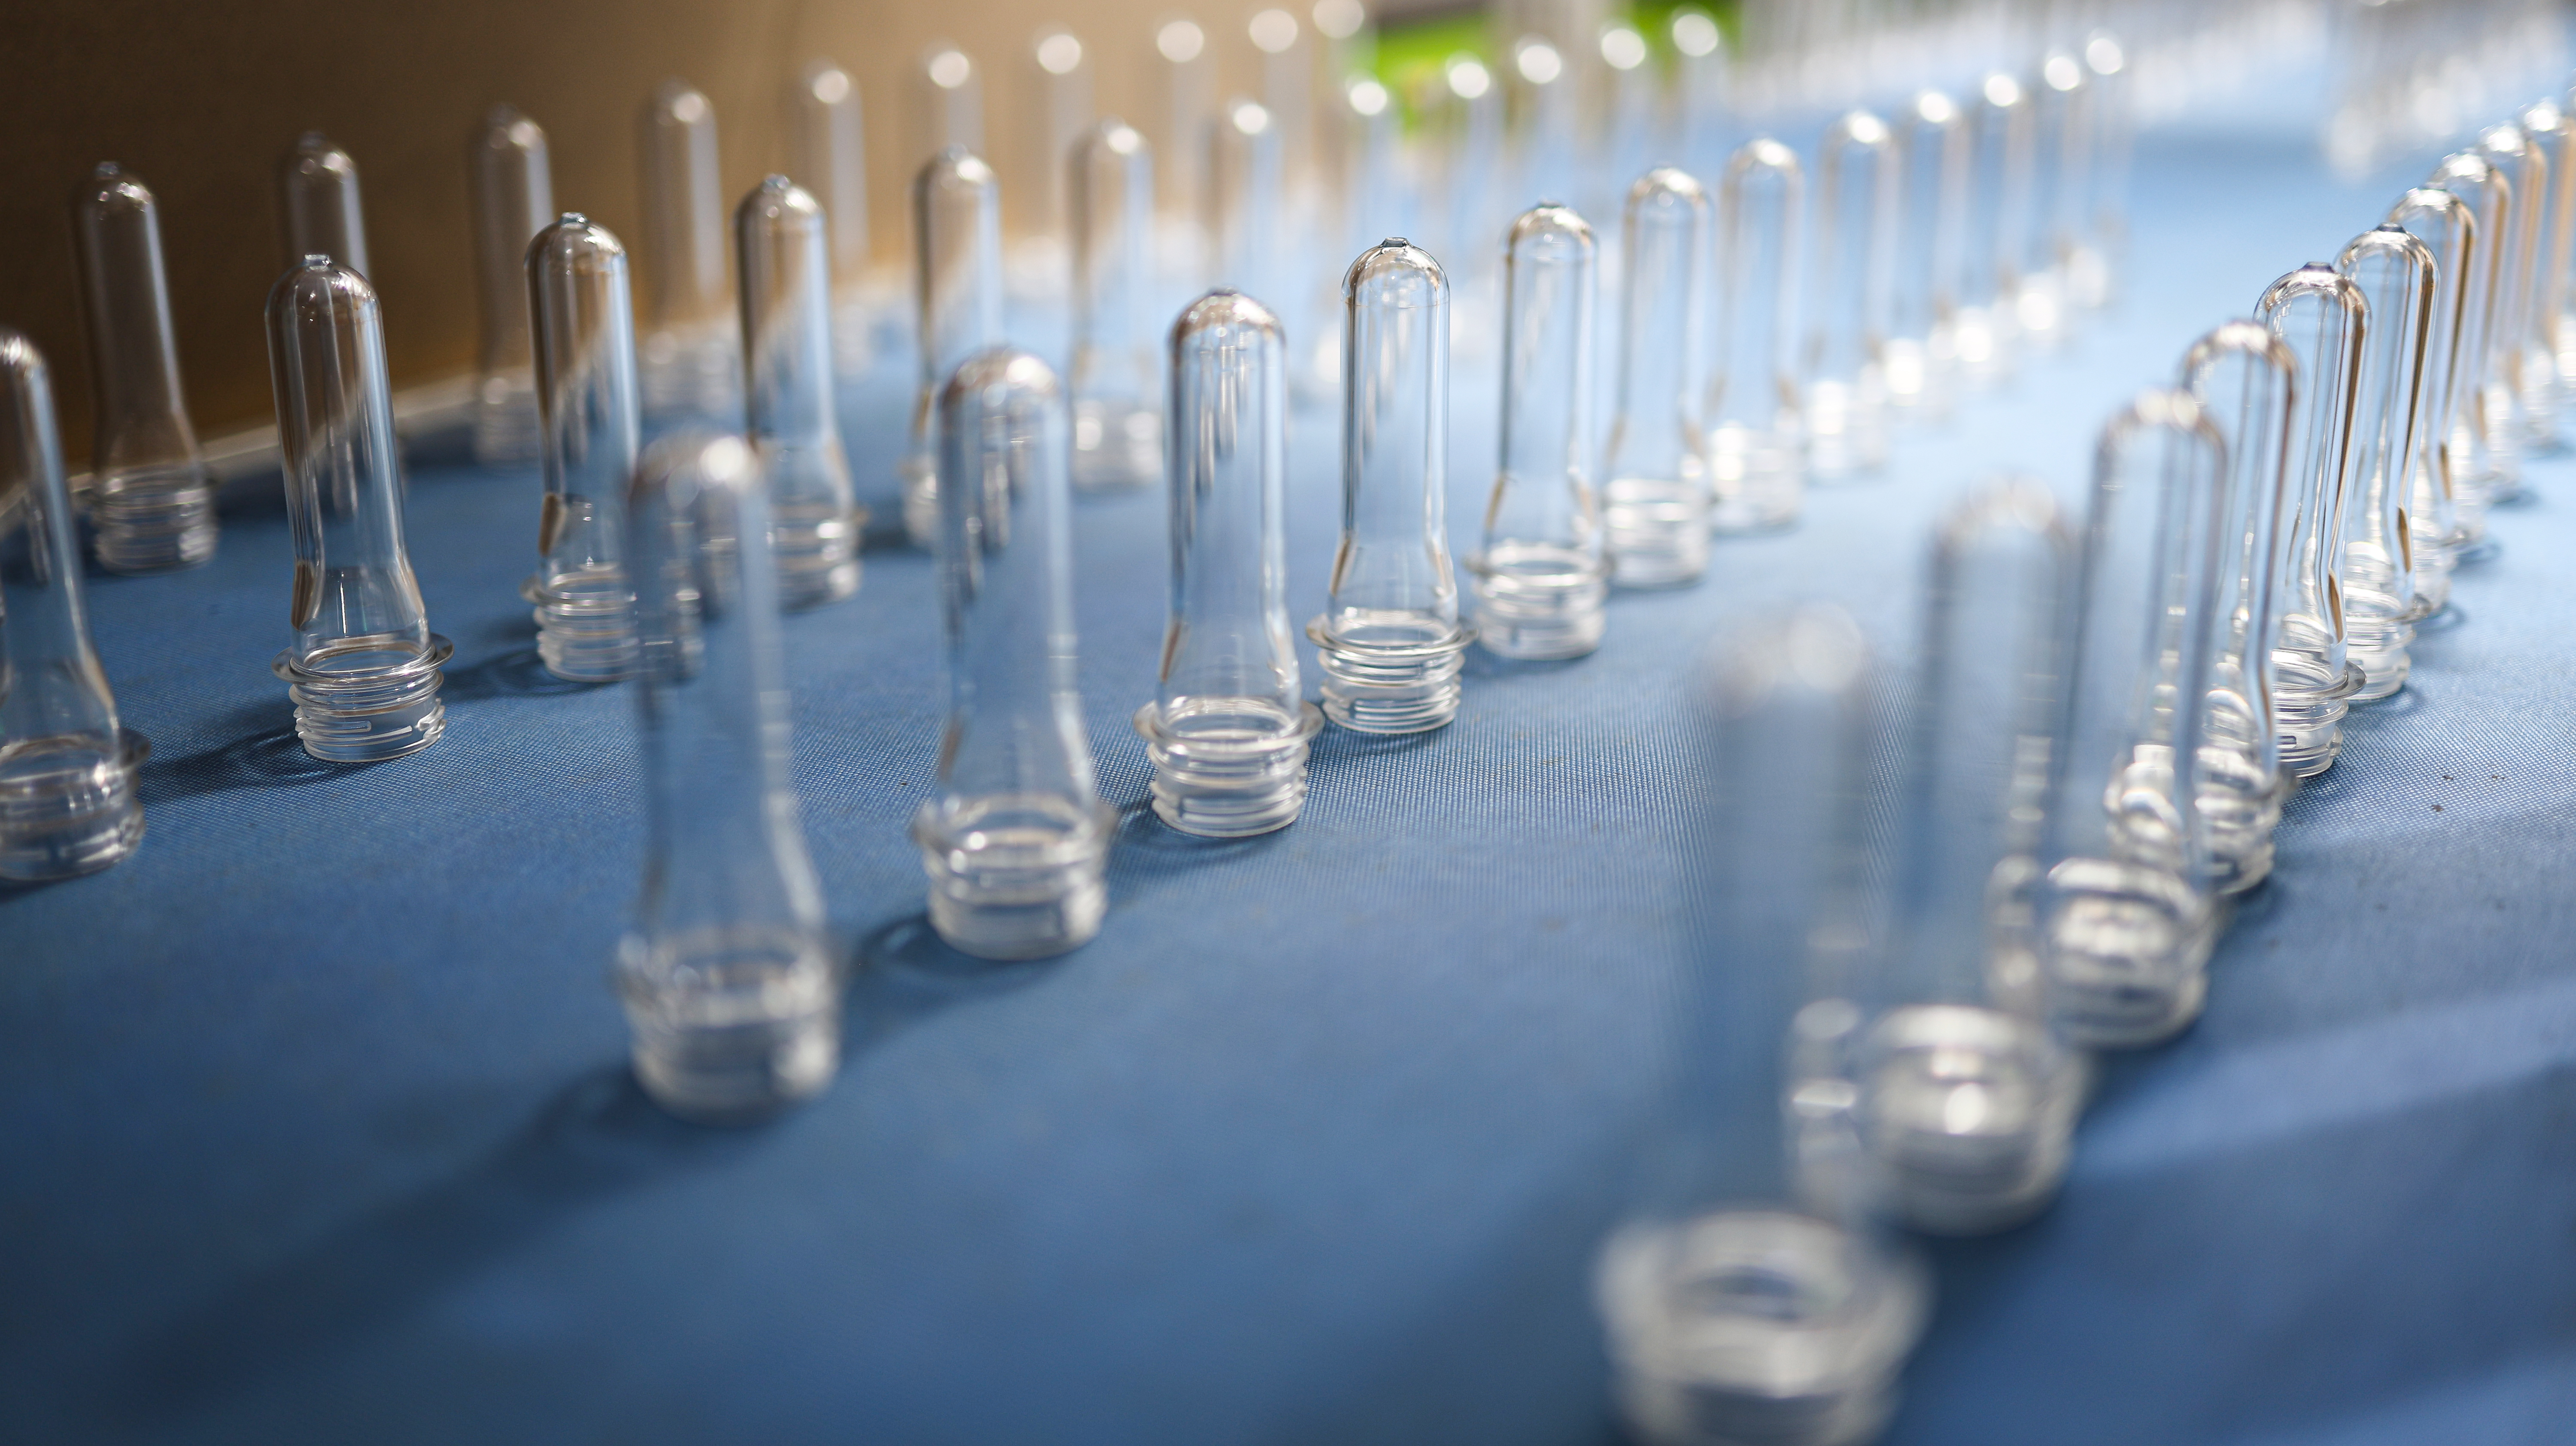
これがプレフォームです。
それらは太く、透明で、短い円筒状——やがて細く滑らかなボトルへと成形されるとはとても見えません。しかし、実はそれらこそがすべてなのです。 ネックのねじ山、サポートリング、本体の壁厚分布、底面の構造などは、すでにプリフォーム段階で決定されています。
つまり: プリフォームがこうであるからこそ、ボトルもこうなるのです。
| 仕様 | 典型的な値 | 説明 |
|---|---|---|
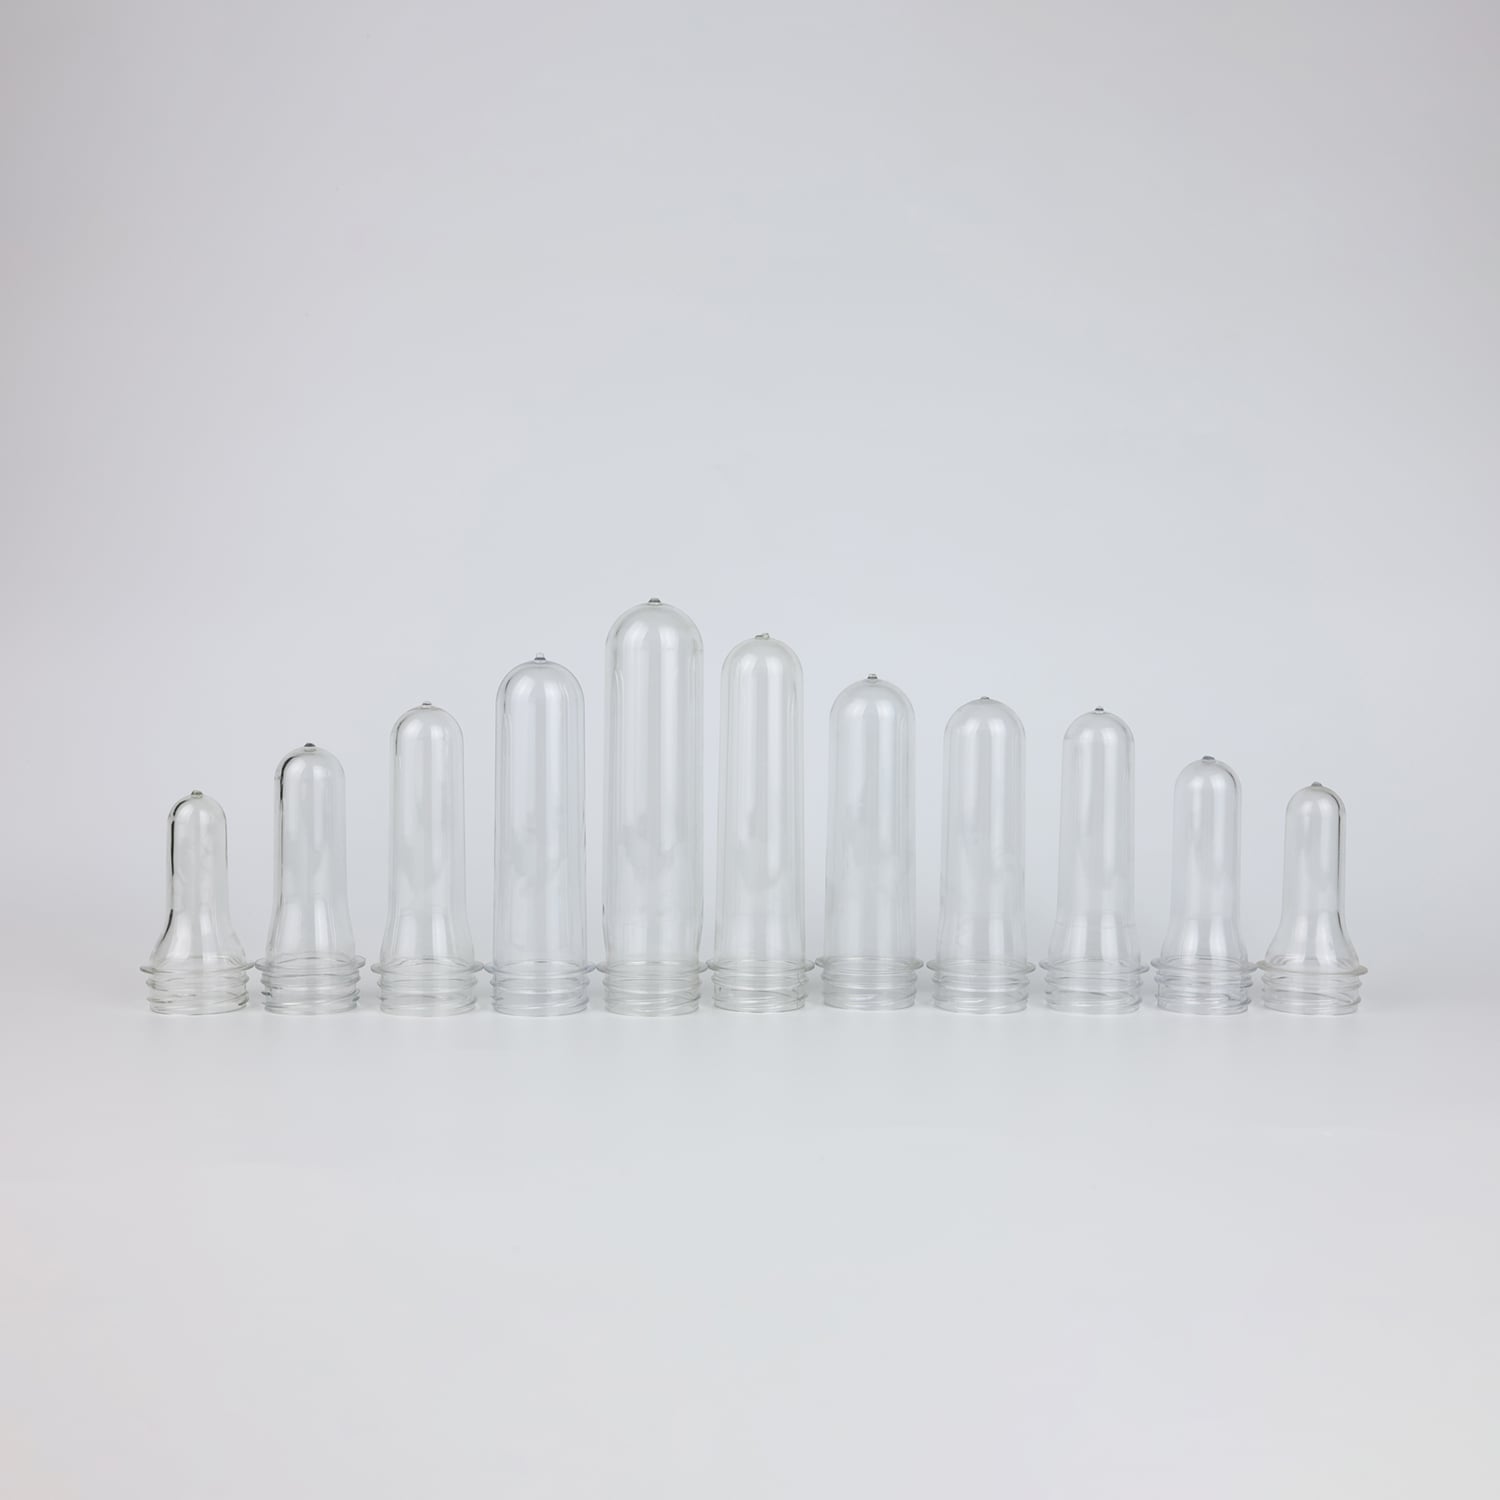
| 長さ | 50–150 mm | ボトルの容量に応じて決まります |
| 外径 | 20~50 mm | ネック径は通常28 mm、30 mm、38 mmなど |
| 重量 | 8~100 g | 水用プリフォームは通常8~20 g、大型プリフォームでは50 gを超える場合もあります |
| 壁厚 | 2~8 mm | 最終ボトルの壁厚(0.2~0.5 mm)よりもはるかに厚い |
| ネックのねじ山 | 標準仕様 | キャップと適合するもの(一般的には28 mm PCO、30/25 mmなど) |
| IV値 | 0.72~0.84 dL/g | 用途によって異なります |
| アセトアルデヒド含量 | 3.0 μg/g以下 | 食品用規格要件。高品質ミネラルウォーターでは1.5 μg/g以下が推奨される |
プリフォームには単一の種類だけではなく、用途に応じていくつかのタイプに分けられます。
ウォータープレフォーム 最も一般的なタイプで、ミネラルウォーターや純水のボトルに使用される。IV値は約0.72~0.76、軽量・低コスト。
炭酸飲料用プリフォーム :コーラ、スプライトなどの炭酸飲料に使用。IV値が高め(0.76~0.80)、花びら状のボトム形状で、内圧に耐える構造。
ホットフィル用プリフォーム :お茶飲料や果汁飲料に使用。ネック部に結晶化処理を施し、85~95℃でのホットフィルに耐える。
オイルプレフォーム :食用油や調味料に使用。通常は重量があり、壁厚が厚く、落下衝撃に強い。
ワイドマウスプリフォーム :ジャム、ハチミツ、ナッツなどに使用。ネック径が大きく(38mm以上)、内容物の出しやすさを重視。
化粧品用プリフォーム :シャンプーやボディウォッシュなどに使用。透明性と光沢に対する要求水準が極めて高い。
 |
 |
プリフォームは直接ボトルにはなりません。高温での処理を経る必要があります。
プリフォームはブロー成形機のオーブンに投入され、遠赤外線ランプで90~120℃まで加熱されます。この温度範囲は極めて重要です。90℃未満ではPETが硬すぎてブロー成形ができず、120℃を超えると過剰な結晶化が起こり、ボトルが白く濁ってしまいます。許容される温度幅はわずか30℃であり、数度のずれでも不良を引き起こす可能性があります。
加熱は単なる「焼き付け」ではありません。オーブン内部では、プリフォームが 連続的に回転しながら 軸方向に複数の加熱ゾーン(最新式のブロー成形機では通常6~9ゾーン)を通過します。各ゾーンの出力は個別に調整可能で、プリフォームの部位ごとに最適な温度を実現します。たとえば、ショルダー部には膨張に十分な熱量が必要であり、本体部には均一な加熱が求められ、底面部には精密な温度制御が不可欠です。
加熱されたプリフォームがブロー成形用金型に移送されます。ストレッチロッドがネック部から進入し、プリフォームの底部を押し下げます。これにより、プリフォームは軸方向に伸長されます——ゴムバンドを引っ張るようなイメージです。
ストレッチロッドの速度、ストローク、および底面金型とのクリアランスは、プリフォームの温度に正確に合わせる必要があります。温度が低い場合は、亀裂を防ぐため伸長速度を遅くする必要があります。逆に温度が高い場合は、適切に速度を上げることができます。
高圧空気(通常25~38バール)がネック部から注入され、すでに伸長されたプリフォームを金型内壁に向かって外側へ膨張させます。プリフォームは瞬時にボトル形状——本体、肩部、底部——へと一括成形されます。
ブロー成形は次の2段階に分けられます: プレブロー であり、 高圧ブロー プレブローでは比較的低い圧力(0.8~1メガパスカル)でプリフォームを初期膨張させ、高圧ブローではより高い圧力(2.5~3.8メガパスカル)でボトルを金型に密着させ、明瞭な輪郭や細部を形成します。
冷却水(10~30℃)を金型内に循環させ、ボトルを急速に冷却・固化させます。延伸・ブロー成形時に伸びきった分子鎖が「凍結」され、ボトルは剛性・透明性・耐衝撃性を獲得します。
冷却水の温度管理は極めて重要です。ボトル本体部の温度は通常20~45℃で制御され、底部は5~8℃とより低温で制御されます。冷却が不十分だとボトルが白濁し、逆に冷却が早すぎるともろくなります。
この一連の工程には通常わずか 2~3秒 かかります。小さな試験管のような形状のプリフォームが、クリアな水筒へと変貌します。
プリフォームからボトルへの成形過程において、重要なパラメーターとして「 延伸比 .
軸方向延伸倍率 」があります:プリフォームの長さ → ボトルの高さ
径方向延伸倍率 」があります:プリフォームの直径 → ボトルの直径
総延伸率 :通常は8:1~12:1
延伸率が大きくなるほど、PETの分子鎖はよりまっすぐに整列し、配向度が高まり、ボトルの強度と剛性も向上します。そのため、壁厚が薄くても非常にしっかりとした感触のボトルがあるのです——これは、延伸率が適切に設計され、分子鎖が十分に配向しているためです。
逆に、プリフォームの設計が不適切(延伸率が小さすぎ)だと、分子の配向が不十分になり、壁厚がそれほど薄くなくても、ボトル全体が柔らかくたるんだ感触になります。
プリフォームが決めるのは ボトルのあらゆる性能 です。
10 gのプリフォームからは、吹き出し時のわずかなロスを除けば、約10 gのボトルが得られます。ボトルが厚みを感じるか軽さを感じるかは、まずプリフォームの重量によって決まります。
市販の一般的な500mlペットボトルは、重さが8g~15g程度です。軽量化されたボトルは使用する樹脂量が少ない一方で、強度を確保するために、プリフォームの形状設計およびブロー成形の精度がより厳密に求められます。
プリフォームの壁厚が不均一だと、ブロー成形後にボトルの片側が厚く、他方が薄くなったり、底面が偏心したりすることがあります。充填後に収縮・変形を起こすほか、輸送中に破裂する可能性もあります。
高品質なプリフォームでは、同一金型キャビティ内で壁厚公差を±0.1mm以内に、異なるキャビティ間での重量ばらつきを±0.2g以内に制御できます。
IV値(固有粘度)は、PET分子鎖の長さを表します。IV値が高いと靱性と耐圧強度が優れ、IV値が低いと柔らかくへたりやすいボトルとなり、握るとへこみやすく、わずかな落下でも破損するおそれがあります。
水用プリフォームには通常、IV値が0.72 dL/g以上が必要です。リグラインドの添加量が多すぎると、IV値が0.68未満に低下し、成形されたボトルは「コシがない」状態になります。
アセトアルデヒドは、PET樹脂の高温加工時に生成される低分子化合物で、刺激的な果実臭があります。プリフォームのアセトアルデヒド含有量が高いと、充填後の水は数日以内に「プラスチック臭」を帯びます。人の嗅覚はアセトアルデヒドに対して極めて敏感で、濃度が0.05~0.1 ppmという極微量でも検知可能です。
食品用プリフォームでは通常、アセトアルデヒド含有量が3.0 μg/g以下であることが求められます。高品質なミネラルウォーターでは、1.5 μg/g以下が望まれます。米国FDAの基準はさらに厳しく、食品との接触時にアセトアルデヒド濃度が0.5 ppm未満であることを義務付けています。
プリフォームのネック部(ねじ部)には特殊な結晶化処理が施され、乳白色になります。結晶化が不十分だと、キャップ装着時にネック部が変形し、密閉性が確保できなくなります。その結果、空気や細菌が侵入したり、輸送中に水が漏れたりするおそれがあります。
ネック部の結晶化は高精度な工程です。金型内では、「ネック結晶化スリーブ」によってプリフォームを約180℃まで急速に加熱し、ネック部に均一な結晶層を形成します。この処理時間はわずか1~2秒ですが、温度制御の要求水準は極めて高いものです。
射出成形および冷却工程において、冷却が不均一だと、残留応力がプリフォーム内部に「固定」されてしまいます。その後のブロー成形後にも、この応力は消失せず、ボトルの壁面に潜んだままとなります。わずかな衝撃や温度変化によって応力が急激に解放され、ボトルが破裂する可能性があります。
信頼性の高い工場では、偏光応力計を用いてプリフォームの残留応力を検査し、安全な範囲内に保っています。
プリフォームはボトルの基盤です。基盤が不安定だと、ボトルが高くなるほど危険性が高まります。
| 比較 | 水用プリフォーム | 炭酸飲料用プリフォーム |
|---|---|---|
| IV値 | 0.72~0.76 dL/g | 0.76~0.80 dL/g |
| ベースデザイン | 平らまたはわずかに凹んだ底面 | ペタルベース(5枚ペタル) |
| 壁厚 | 比較的薄い | 比較的厚い |
| 重量 | 軽量(8~15 g/500 ml) | 重量級(18~25 g/500 ml) |
| 圧力耐性 | 低 | 高圧(4~5 bar) |
| ボディ構造 | シンプル | 補強リブ、ライン |
炭酸飲料ボトルは内部圧力(約4 bar)に耐える必要があるため、そのプリフォームはIV値が高く、底部の設計が複雑で、補強リブもより多く設けられています。一方、水用ボトルは内部圧力に耐える必要がないため、より軽量・薄肉化が可能です。
あなたがアイスティーまたは緑茶を購入した際、そのボトルが非常に硬く、まったくへこませられないことに気づいたことがあるかもしれません。これは材料を多く使っているからではなく、ボトルが ホットフィルボトル .
ホットフィル(85~90℃)工程では、PETボトルが高温で収縮・変形します。この問題を解決するため、ホットフィル用ボトルには以下の対策が必要です:
IV値の高い原材料(≥0.78 dL/g)
より複雑な補強リブと熱成形パネル
吹き出し後の「熱処理(ヒートセッティング)」工程(金型を120~140°Cに加熱し、ボトルを数秒間その高温金型内に保持して内部応力を除去し、結晶化率を約35%まで高める)
その結果、ホットフィル用ボトルは極めて剛性が高く、コストも高くなります。
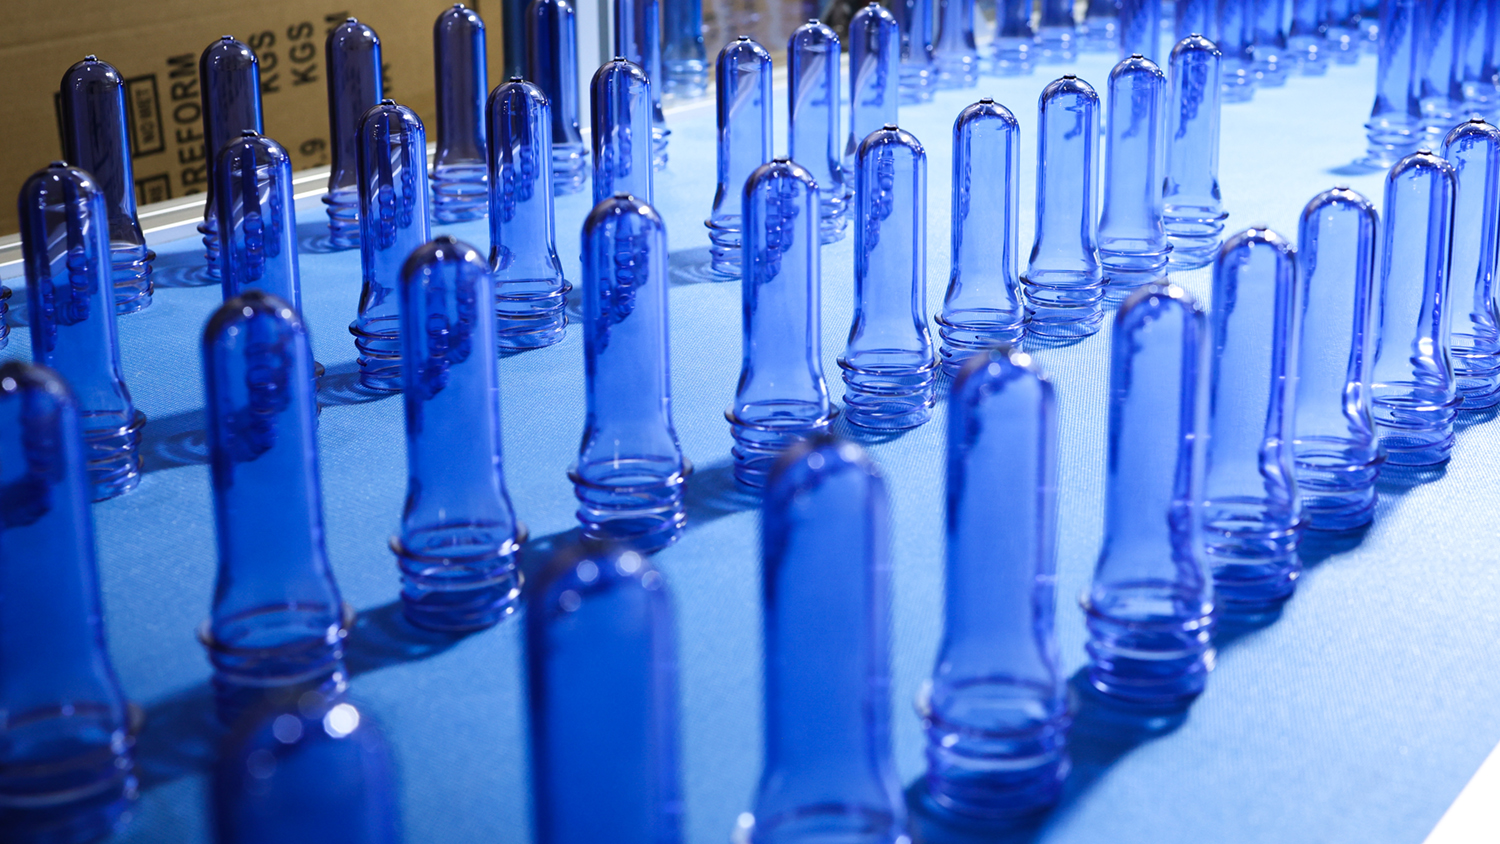
ブランド各社が包装の差別化をますます重視する中、ライトブルーの水、ペールグリーンの炭酸飲料、アンバー色のエナジードリンクなど、多彩なカラーボトルが登場しています。こうした着色ボトルは、プリフォーム段階から着色が施されます。
PETプリフォームの着色方法には主に2種類あります。
マスターバッチ 固体ペレット(添加率2~5%、設備への負荷が低く、大規模な連続生産に適しています)。
液体着色剤 液状顔料(添加率0.1~0.5%、分散が均一で、発色が鮮やか、色替えが迅速ですが、専用のドージングポンプが必要です)。
方法を問わず、食品用規格への適合が最低限の要件です。着色剤はGB 9685に準拠する必要があります。食品用でない顔料は一切使用してはなりません。
原材料から出荷まで、プリフォームは多数の検査ポイントを通過しなければなりません。
食品用PET樹脂はGB 4806.7に準拠する必要があります。重金属:鉛は1 mg/kg以下、カドミウムは0.6 mg/kg以下。過マンガン酸カリウム消費量は10 mg/kg以下。蒸発残留物は30 mg/L以下。これらの数値の裏には、消費者の健康を守る最低限のラインがあります。
原材料が到着すると、IV値、融点、水分含有量、色などのサンプリング試験が実施されます。不適合品は直ちに返品され、製造工程に投入されることはありません。
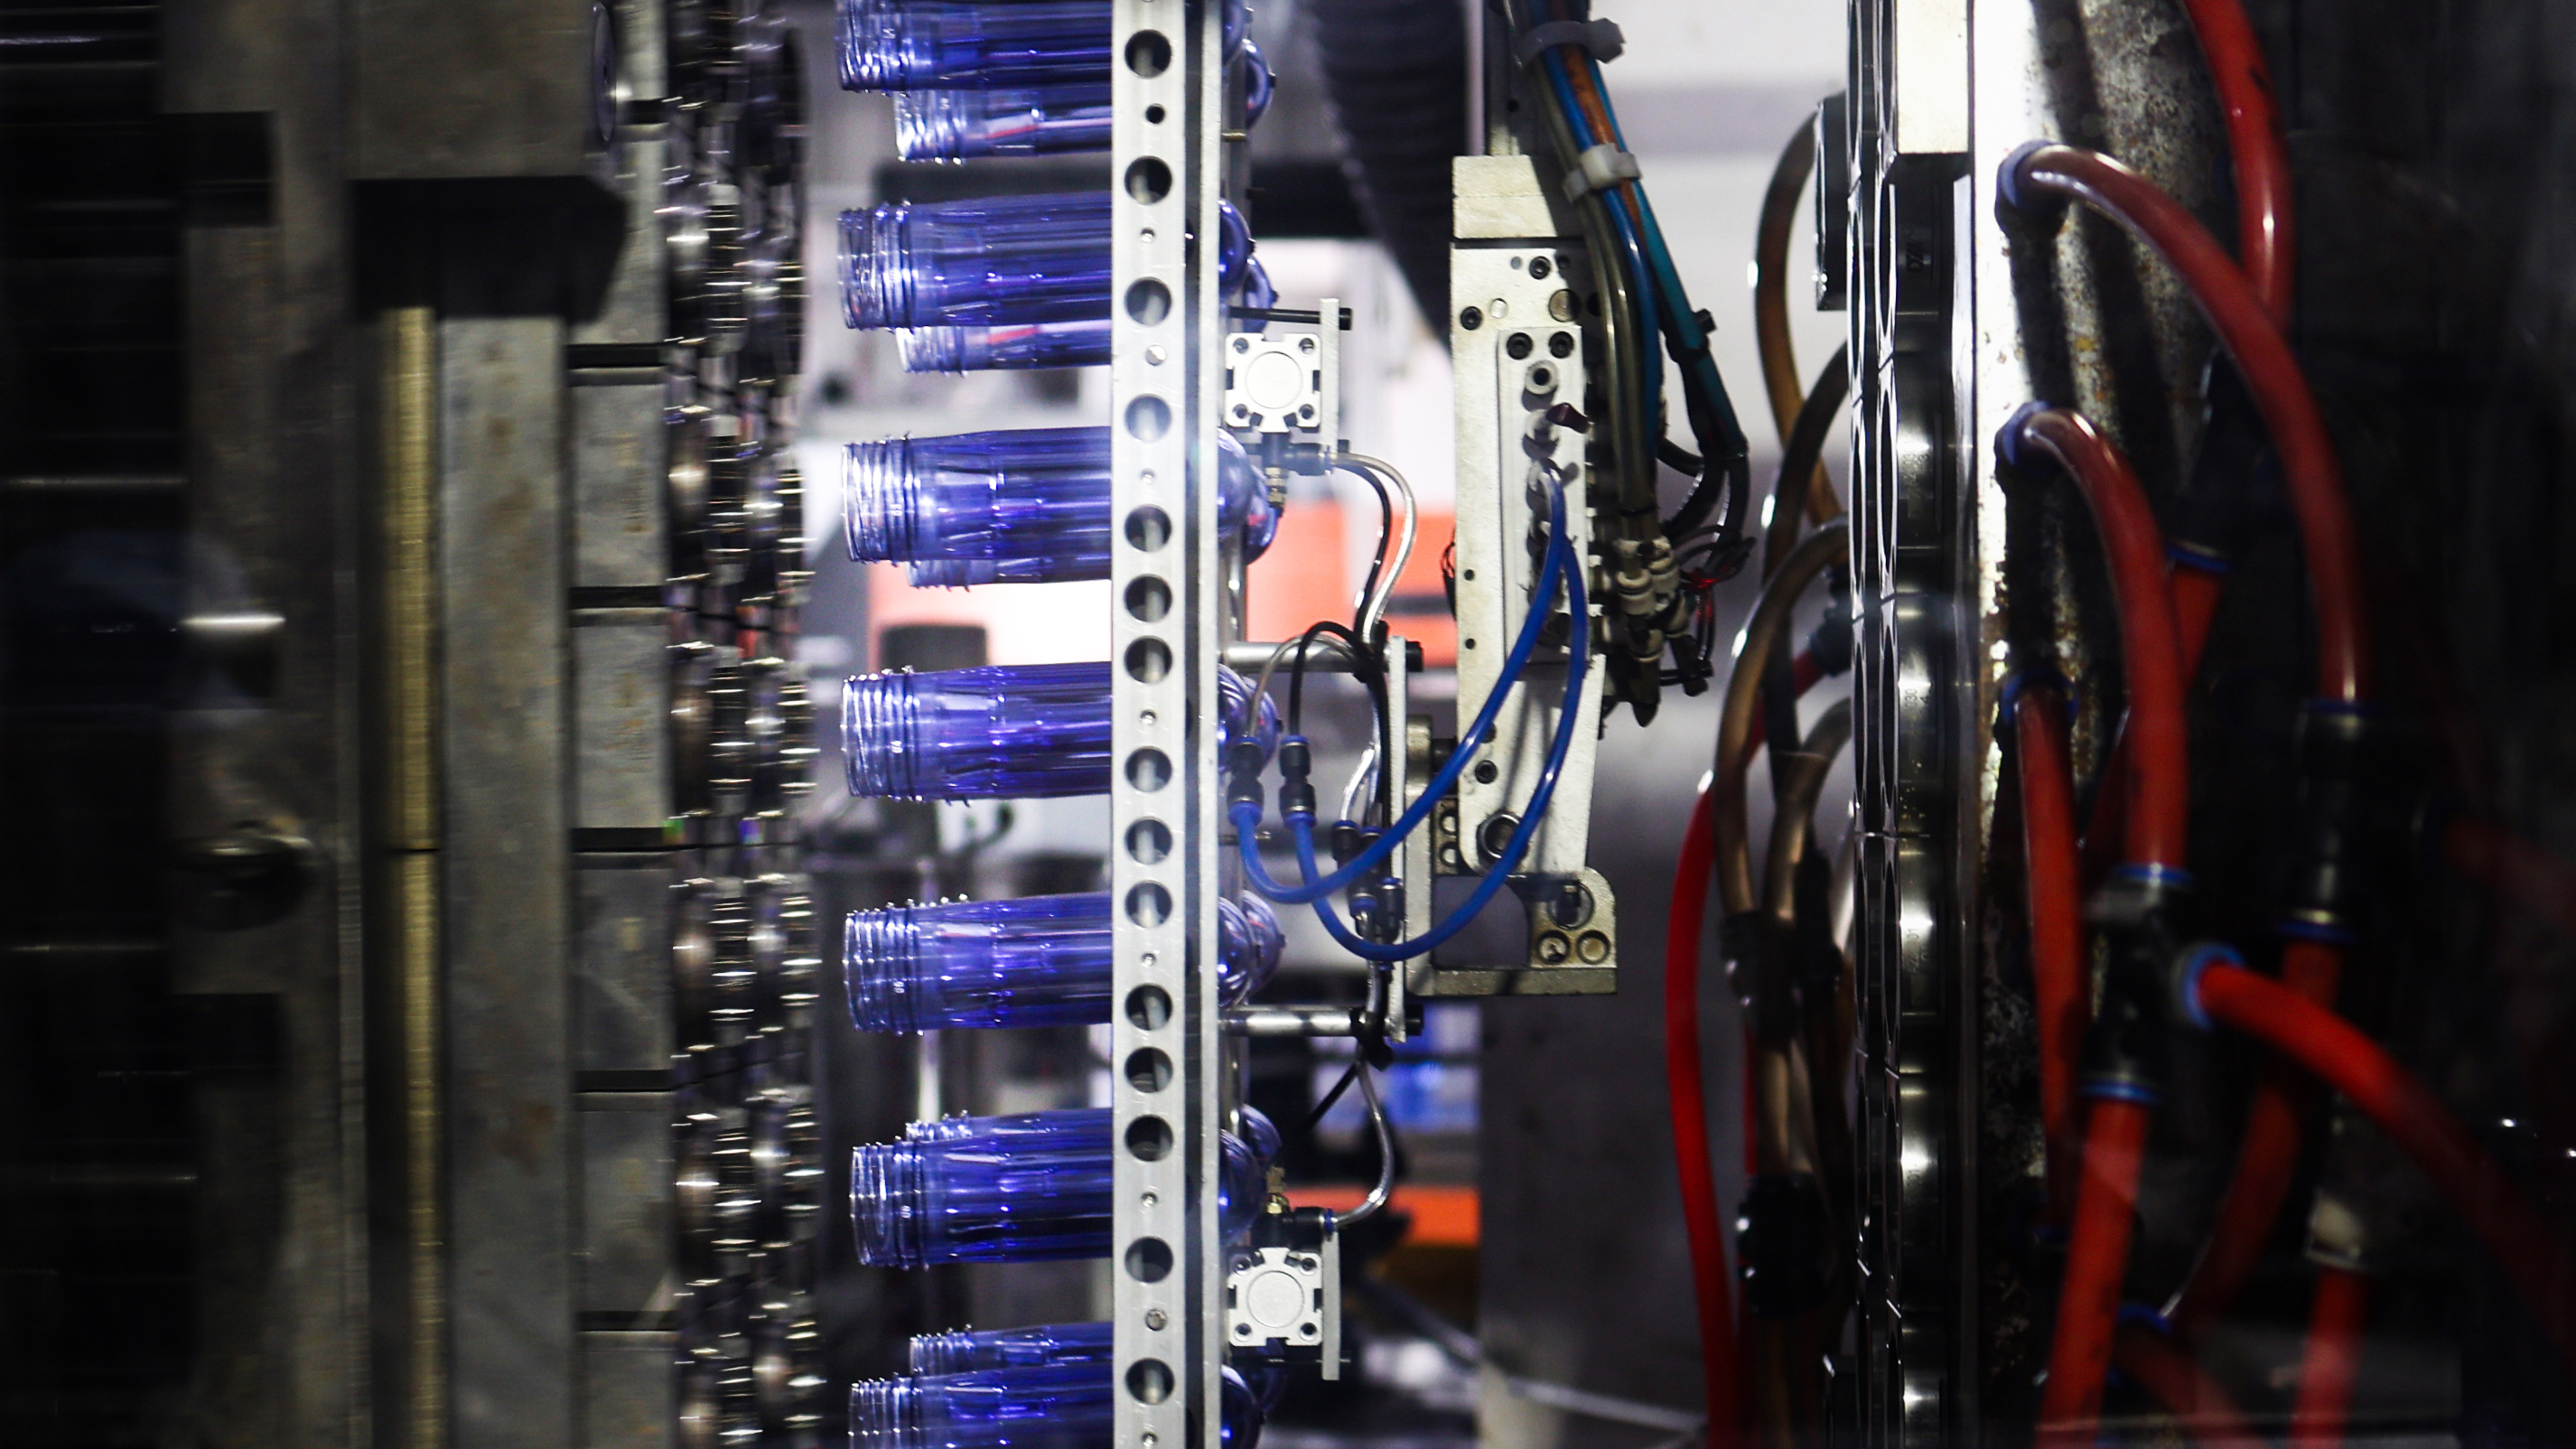
PETは吸湿性があるため、水分を十分に除去しないと、射出成形時に加水分解が起こります。その結果、分子鎖が切断され、IV値が低下し、アセトアルデヒド濃度が急上昇します。乾燥温度・時間・露点はすべて厳密に管理する必要があります。
一般的な乾燥条件:160~180℃、4~6時間、露点-40℃以下。乾燥後、PETの水分量は50ppm(0.005%)未満である必要があります。これほど乾燥しているとは、どういうことでしょうか?砂漠の空気よりも数十倍も乾燥しています。
溶融温度、金型温度、射出速度、保圧、冷却時間――数十に及ぶパラメーターが同時に作用します。温度が高すぎるとアセトアルデヒドが過剰に生成され、低すぎるとプリフォームがもろくなります。サイクル時間が短すぎると十分な冷却が得られず、長すぎると生産性が低下します。
優れた射出成形プロセスエンジニアになるには、こうしたすべてのパラメーター間で最適なバランスを見つけるために、数年から数十年に及ぶ経験が必要です。
重量は2~4時間ごとにサンプリングし、粘度指数(IV)およびアセトアルデヒドはロット単位で測定します。残留応力は偏光応力計を用いて定期的に確認し、壁厚の均一性は光透過法で検査します。信頼性の高い工場では、検査記録だけでファイルキャビネットが数台分にもなります。
プリフォームの出荷前検査項目(一般的なもの):
| 検査項目 | 周波数 | 方法 | 受け入れ基準 |
|---|---|---|---|
| 重量 | 2 時間ごと | 電子体重計 | 許容差 ±0.2 g(20 g プレフォーム) |
| IV値 | ロットごと | キャピラリーロータイ式粘度計 | ≥0.72 dL/g |
| アセトアルデヒド | ロットごと/四半期ごと | ガスクロマトグラフィー | 3.0 μg/g以下 |
| 肉厚の均一性 | 4時間ごと | 光透過率/超音波検査 | 目視で確認できる変形なし |
| 応力 | 4時間ごと | 偏光応力計 | 濃く明るい筋状の異常なし |
| 見た目 | 2 時間ごと | Visual | 黒点、気泡、黄変なし |
| ネック部の寸法 | ロットごと | キャリパー/プロジェクター | 図面の公差を満たす |
プリフォームは、温度28℃以下・湿度70%以下の温湿度管理された倉庫内に保管しなければなりません。夏期は高温多湿による加水分解を防ぎ、冬期は低温による脆化を防いでください。また、倉庫と作業場の温度差は2℃以内に保ってください。
こうした「目に見えない」厳しさが、最終的にキャップをねじって開けるという動作——手軽で、滑らかで、無臭な動作——へと結びついていくのです。 何の違和感も感じないのは、すべきことがすべてきちんと行われているからです。
かつて、国内の大手飲料水ブランドにプリフォームを供給している工場を訪問したことがあります。
作業場にはこんなスローガンが掲げられていました。 『あなたが生産するプリフォームは、いずれ子どもが飲むかもしれない。』
作業場は静かで、射出成形機のリズミカルな開閉音だけが響いていた。金型から次々と射出されたプリフォームがコンベアベルトに落ち、検品を待つ兵士のように整然と並んでいた。品質検査員は2時間ごとに巡回し、ランダムに数個を選び、電子天秤で重さを計って記録した後、光にかざして透明度を確認し、偏光フィルムを使って内部応力をチェックしていた。
『毎日こんなに大量に作っていると、感覚がマヒすることはありませんか?』と私は尋ねた。
『いいえ』と検査員は答えた。『水のブランドで問題が起きるニュースを見るたびに、「うちのプリフォームじゃなくてよかった」と思うんです。その安堵感は、ボーナスよりもずっと大きいですよ。』
安全なペットボトル1本の裏には、わずか数センチの試験管のような小さな部品の品質に、厳格に向き合う人々がいる。
プリフォームの原料であるPET樹脂は、石油化学産業のサプライチェーンから生まれる。
石油 → パラキシレン(PX) → テレフタル酸(PTA)+エチレングリコール(EG) → PET樹脂 → プレフォーム → ボトル → リサイクル
このサプライチェーンは数千キロメートルに及び、数十の工程を経ます。地中の原油から工場内のペレット、そして手元の水筒に至るまで、最終製品の安全性を確保するためには、すべての工程で厳密な管理が不可欠です。
近年、このサプライチェーンは変革の真っ只中にあります。「化学リサイクル」の台頭により、 食品グレードの再生PET(rPET) 廃棄されたPETボトルを食品用グレードのプレフォームへと再び戻すことが可能となり、「ボトル・トゥ・ボトル」リサイクルが実現しています。
高度な技術——たとえば深層洗浄、高温真空脱揮発、固体相重合(SSP)——を活用することで、再生PETは virgin PET と同等の食品安全基準を達成できます。欧州連合(EU)では、2030年までにすべてのPET飲料ボトルについて、最低30%の再生材含有が義務付けられています。
手に持っているこの水筒は、いつか別の水筒の出発点になるかもしれません。この小さな試験管が、世界規模の循環型経済への転換に参加しています。
真実: プリフォームの壁厚は、ブロー成形後のボトルに求められる重量および強度に基づいて設計されています――厚ければよいというわけではありません。厚すぎると材料費が増加するだけでなく、ブロー成形時の伸びが不均一になるおそれもあります。重要なのは 均一性 壁厚の均一性であり、絶対的な厚さではありません。
真実: 透明=安全ではありません。食品用でないプリフォームも見た目は透明である場合がありますが、その原料には過剰な重金属や規格に適合しない添加剤、あるいは出所不明の再生材が含まれている可能性があります。食品用プリフォームには、「見た目が清潔」というような主観的な判断ではなく、完全な適合証明書および試験報告書が必要です。
真実: 鮮やかな色=高品質というわけではありません。食品用プリフォームの着色剤は、GB 9685に準拠したものでなければならず、食品用マスターバッチまたは液体着色剤を使用する必要があります。品質の低い顔料は、重金属や芳香族アミンを溶出させ、健康上のリスクを引き起こす可能性があります。着色済みプリフォームを選定する際は、必ずサプライヤーに着色剤の適合証明書類の提出を求めてください。
真実: 一般用途の水用プリフォームは耐熱性がありません。PETのガラス転移温度は約75~80℃であり、これを超えると軟化・変形します。85~95℃の高温充填に対応できるのは、特別な結晶化および熱処理(ヒートセット)を施した「ホットフィル用プリフォーム」のみです。一般の水用ボトルに熱湯を充填すると、ボトルの変形だけでなく、有害物質の溶出が加速される恐れもあります。
真実: 可能です。高度な精製技術により、再生PETは食品グレードの基準を満たすことができます。米国FDA、欧州食品安全機関(EFSA)、カナダ保健省など、世界の主要な規制当局は、食品接触用途への食品グレードrPETの使用を承認しています。重要なのは、再生原料の出所と、精製プロセスが定められた基準を満たしているかどうかです。
次にペットボトルのキャップを回して開ける際、首元の乳白色の糸状の部分に、ぜひ注目してください。
これは結晶化工程によって残された痕跡です。首元は、厳密な温度管理のもとで硬化・耐熱化・密封性向上が図られており、広告には一切登場せず、消費者にもほとんど気づかれることはありません。しかし、この部分が、キャップを回した瞬間にスムーズに外れるか、あるいは固くて回りにくいか、また、きちんと密封されているか、漏れてしまうかを左右しています。
この小さな試験管は、決してあなたの手に渡ることはありません。しかし、あなたが手にしているペットボトルの水が安全かどうか、味が良いかどうか、信頼に値するかどうかを、実はここで決めていたのです。
あなたが飲むすべてのペットボトルの水は、この「小さな試験管」から始まります。
そして、その「小さな試験管」の裏側には、純度の高い原材料、厳密な製造工程、厳しい品質検査、そして自らの仕事に誇りを持つ人々がいます。
次に水を飲むとき、ぜひそのことを少し思い出してみてください。
 最新ニュース
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

台州黄岩金廷プラスチック金型有限公司は、25年以上の経験を持つ専門的なPETプリフォーム製造業者です。ISO9001/ISO22000認証取得済みで、水・飲料ブランド向けにネックサイズ(28~55mm)、色、重量、金型のカスタマイズが可能です。今すぐお問い合わせください。
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. プライバシーポリシー