EN

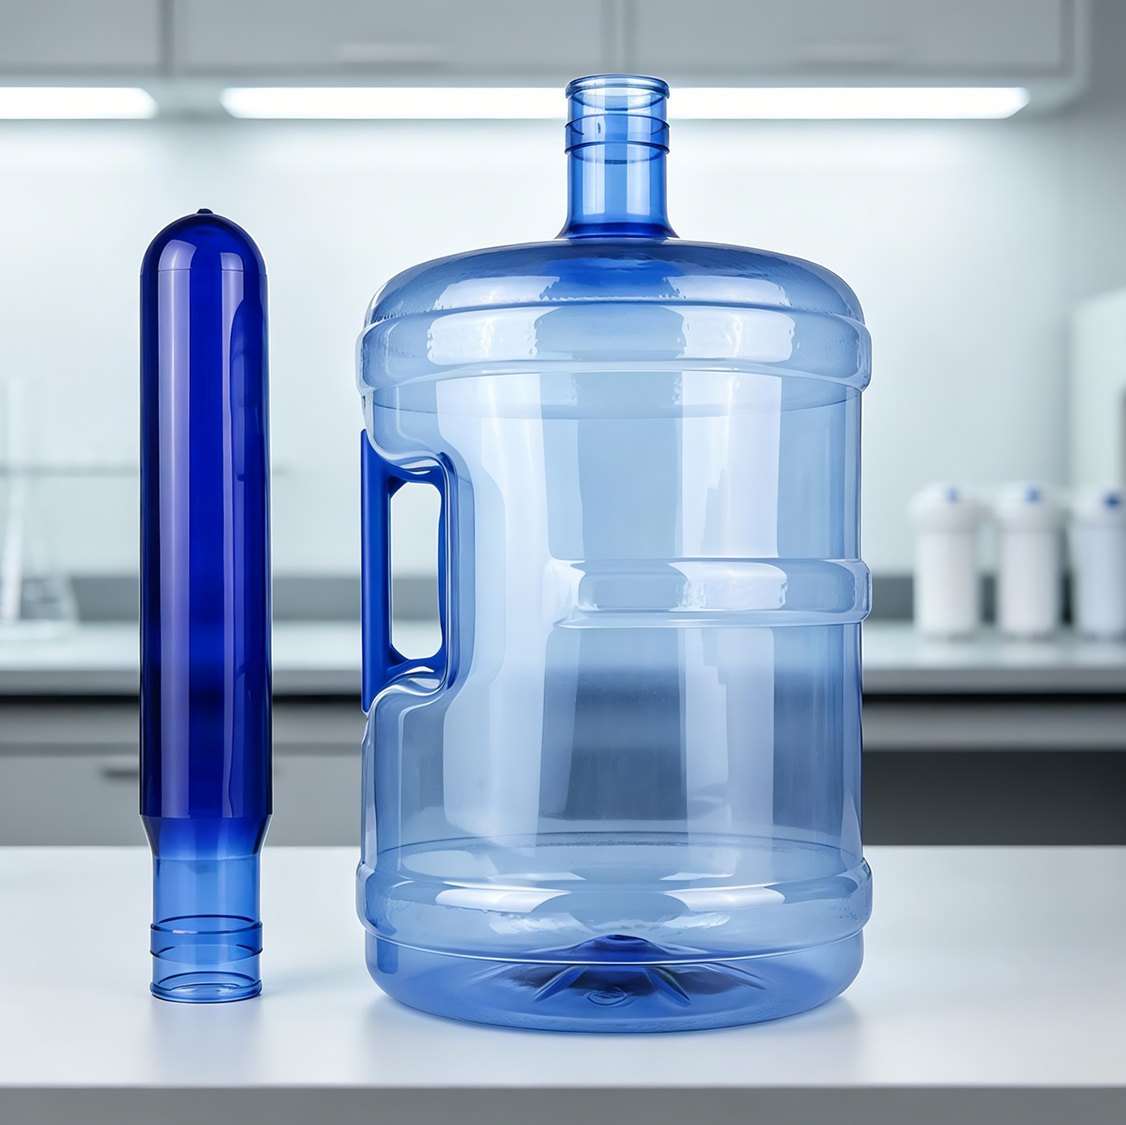
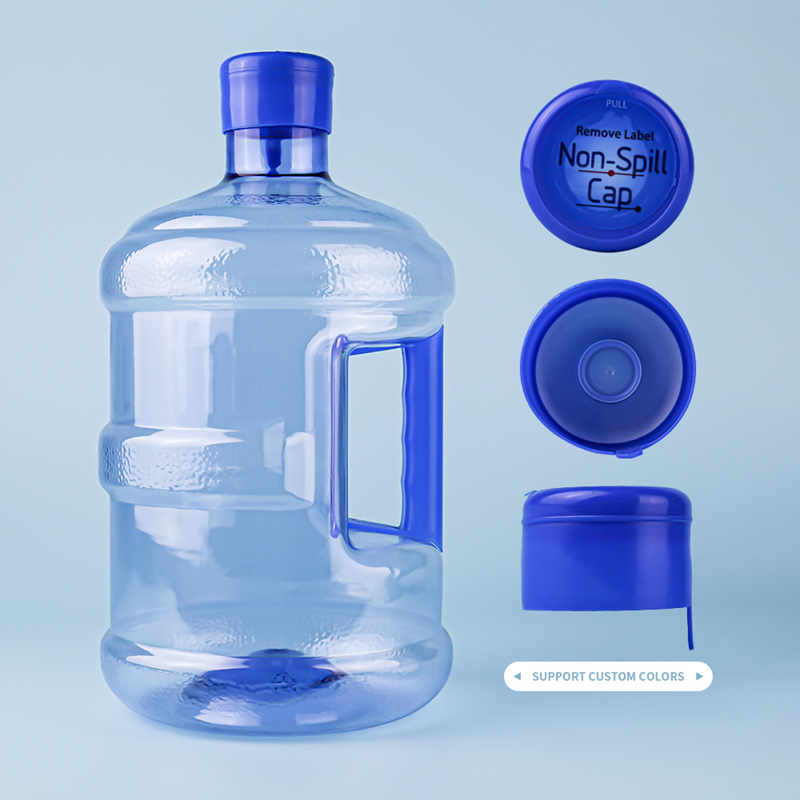
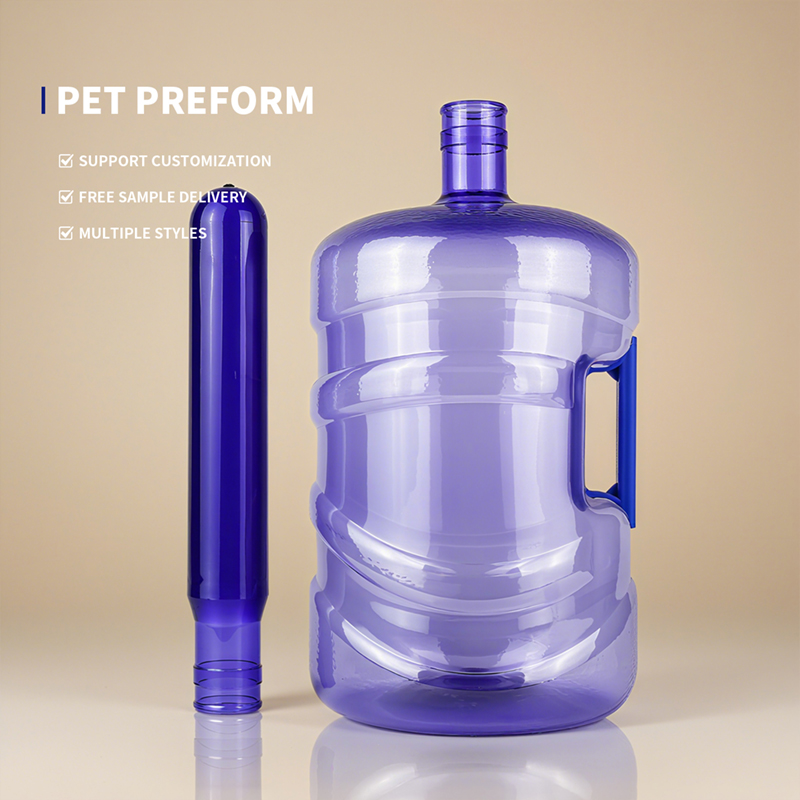
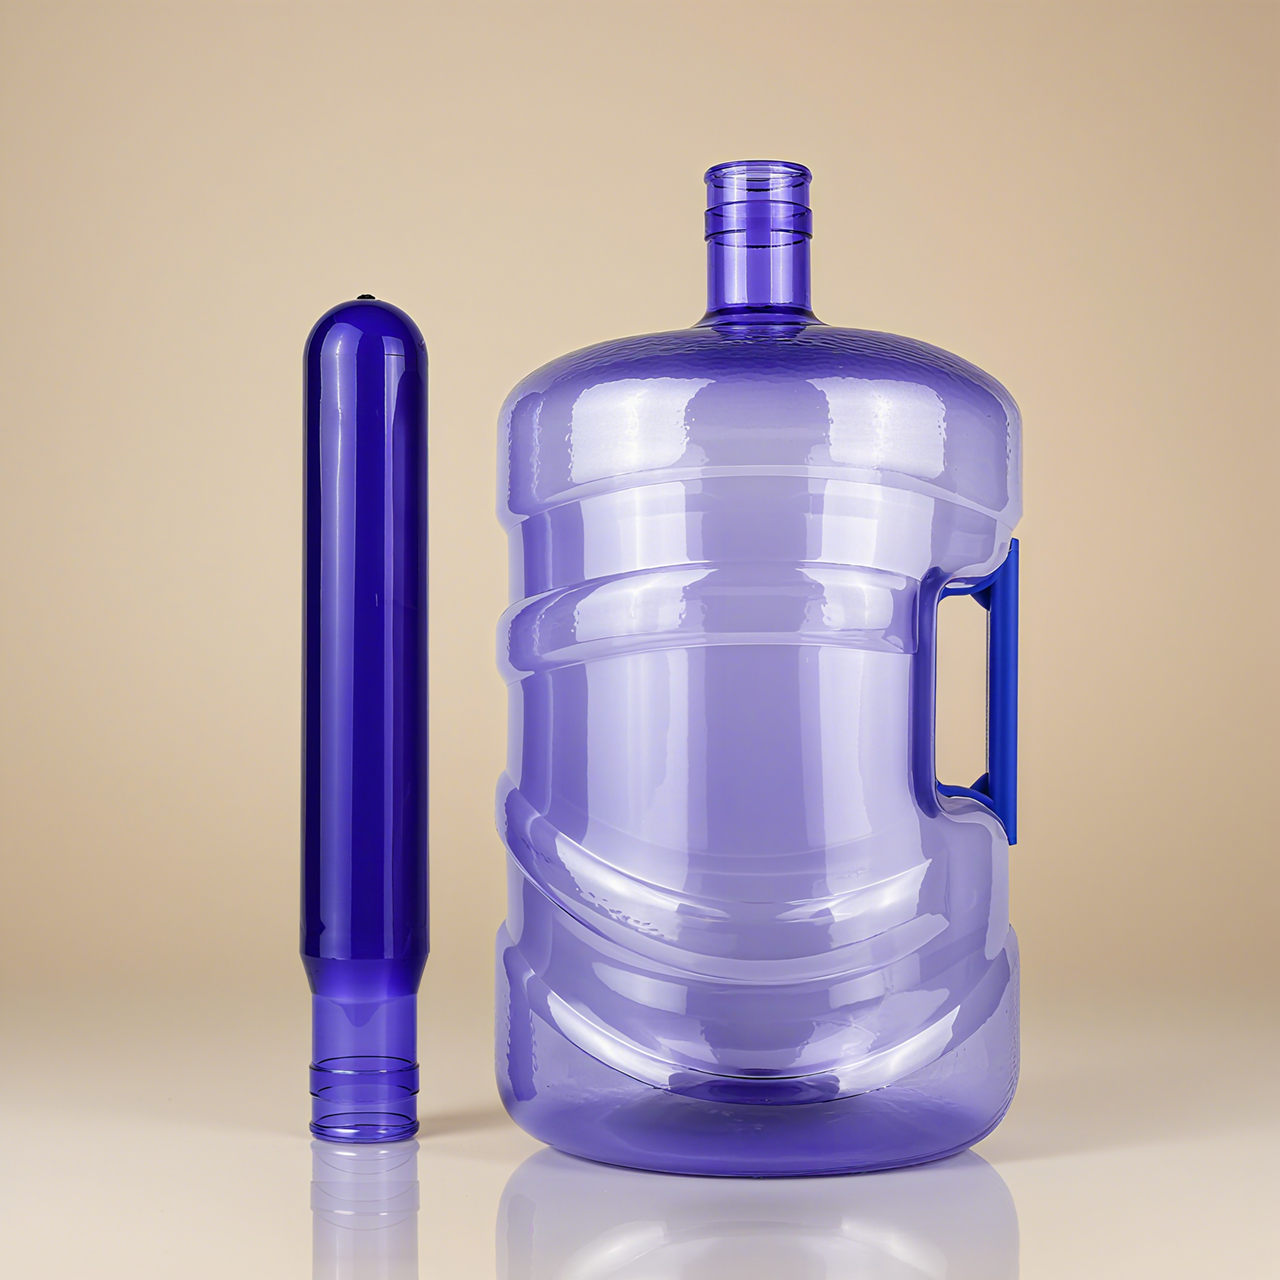
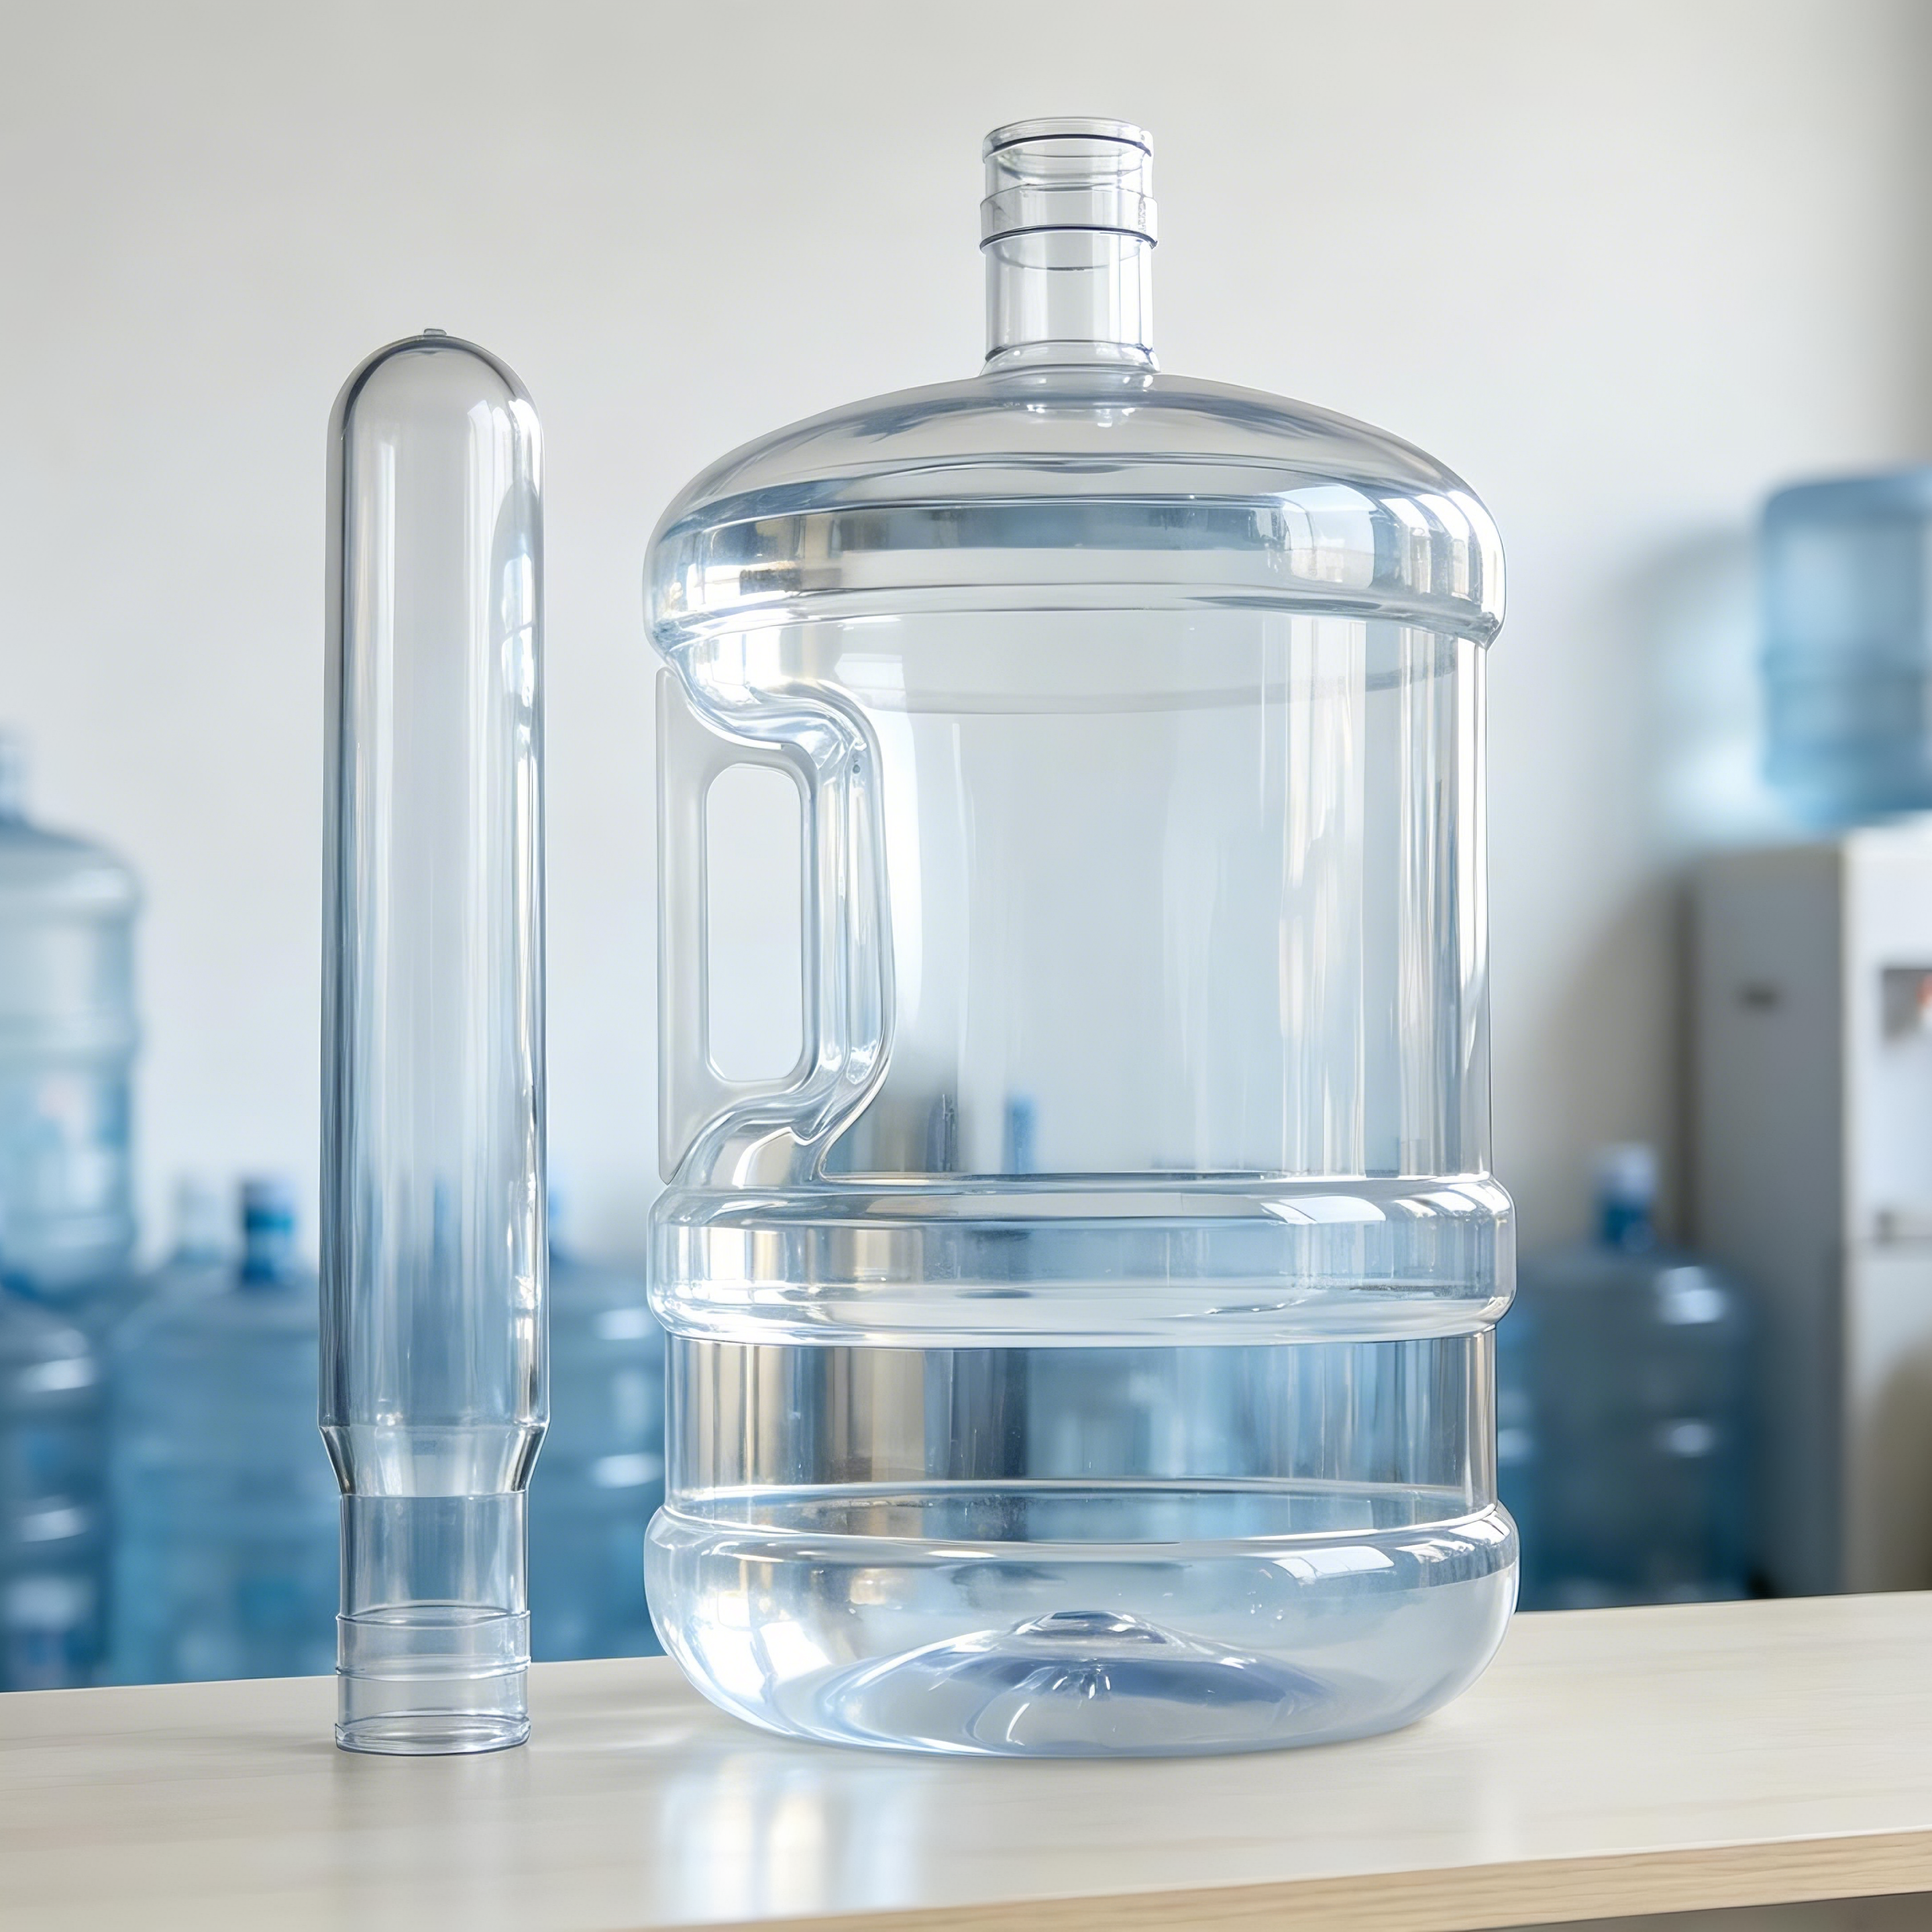
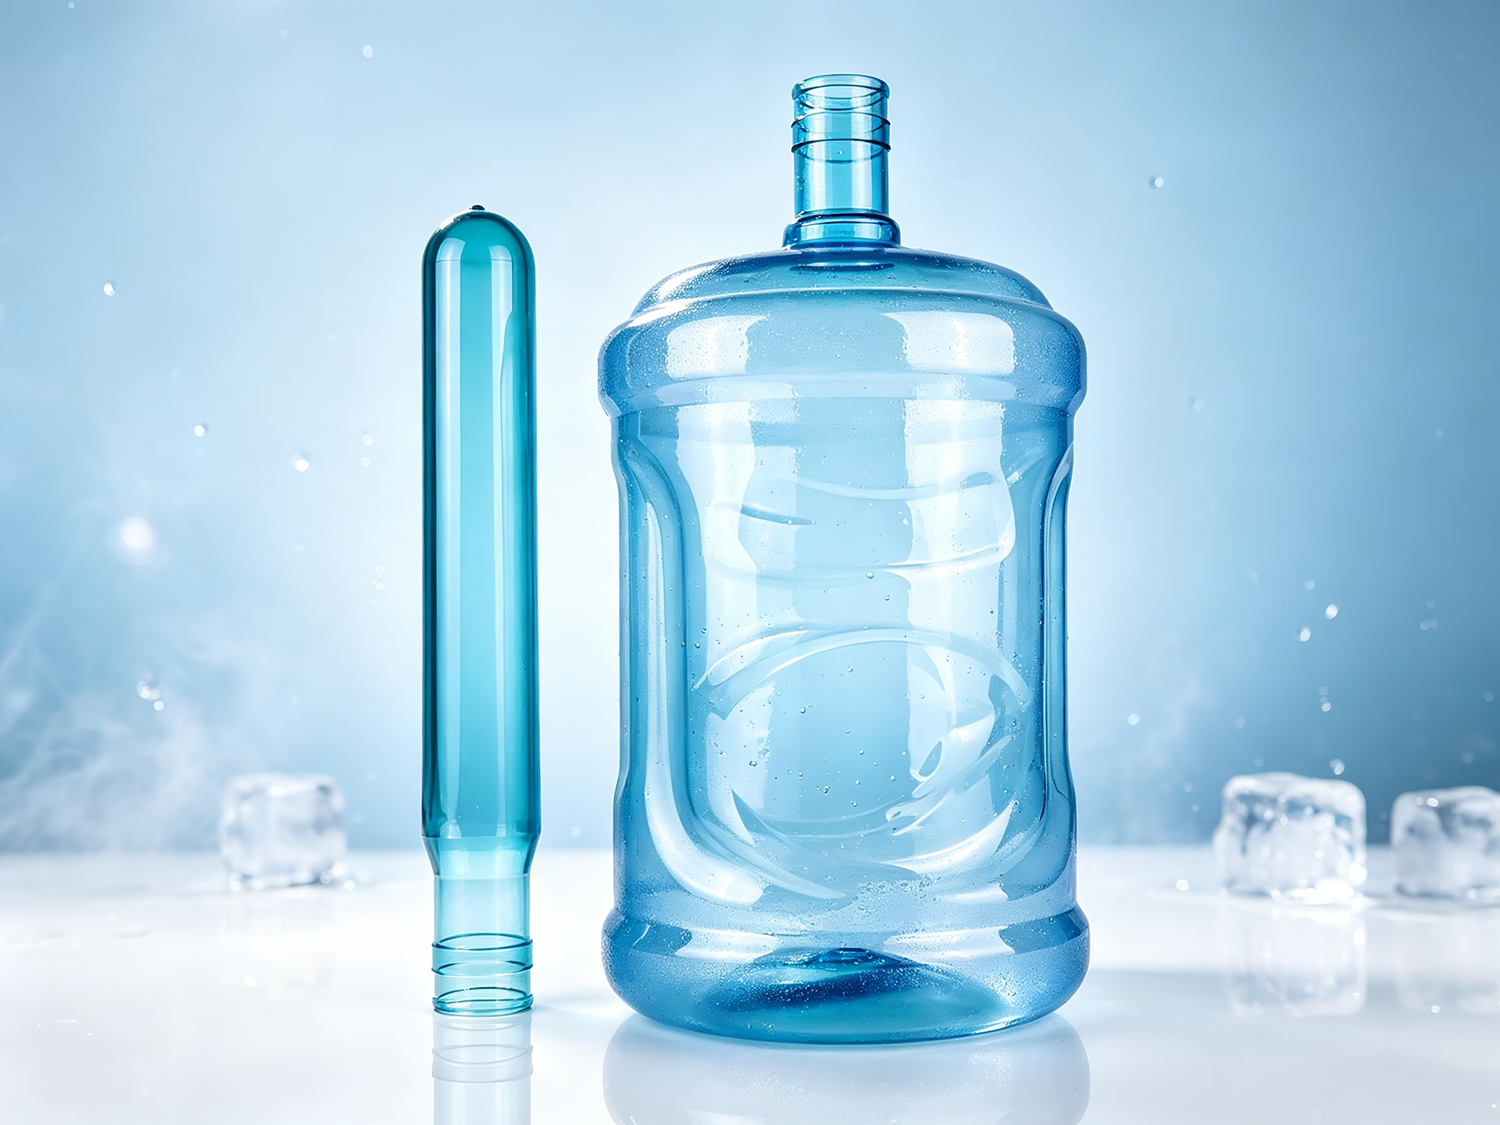
В индустрии бутилированной воды пятигаллонный (примерно 18,9 литра) ПЭТ-ведро — это особая категория. Наполненное водой, оно весит почти 20 килограммов — значительно больше, чем любая обычная ёмкость для напитков. Вёдра без ручек переносят обеими руками или с помощью кольца для переноски; вёдра со сторонними ручками можно поднимать одной рукой — удобно, да, но механические нагрузки на корпус ведра при этом кардинально меняются.
 |
|
Многие задают вопрос: увеличение массы заготовки с 700 г до 750 г — всего на 50 г — действительно ли разница настолько велика? Разница не просто значительна — она напрямую определяет, произойдёт ли отказ ведра в руках потребителя. В этой статье техническая необходимость этого «50 г» анализируется по пяти аспектам: механические принципы, конструктивный дизайн, свойства материала, процесс выдувного формования и логика затрат.
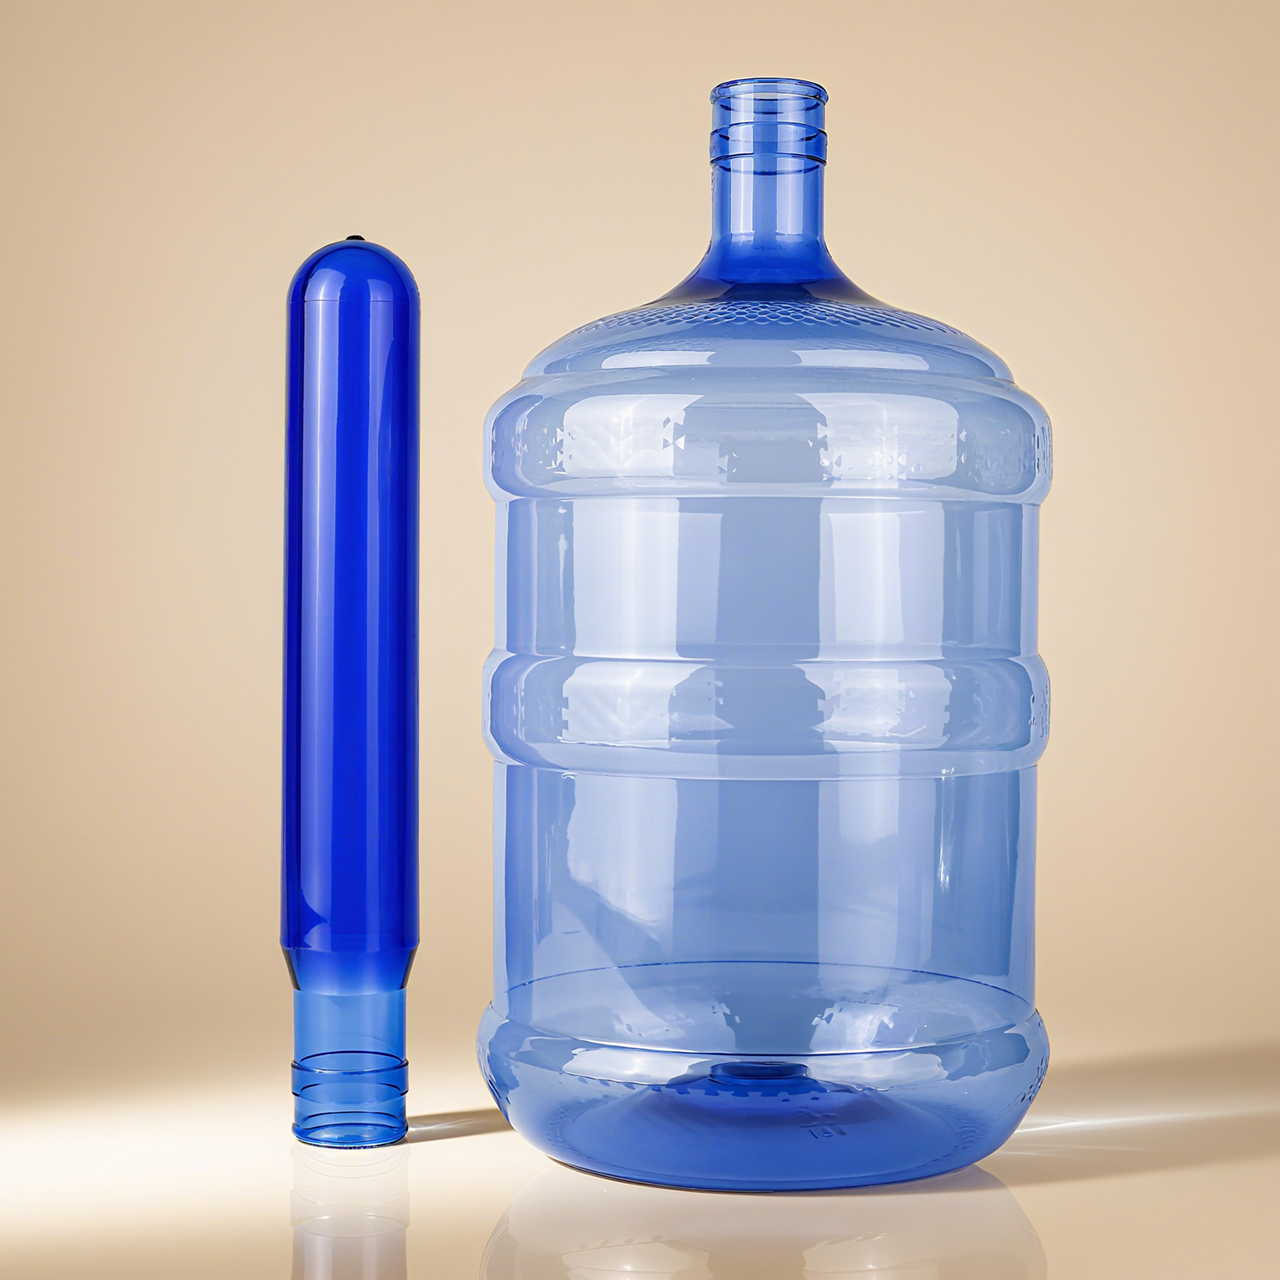
Пятигаллонное ведро без боковой ручки обычно переносят двумя способами: удерживая корпус обеими руками или используя кольцо-ручку, закреплённое на горловине. В обоих случаях нагрузка передаётся через кольцо поддержки горловины или через большую площадь контакта с корпусом. корпус ведра воспринимает нагрузку целиком, а распределение напряжений относительно равномерно. .
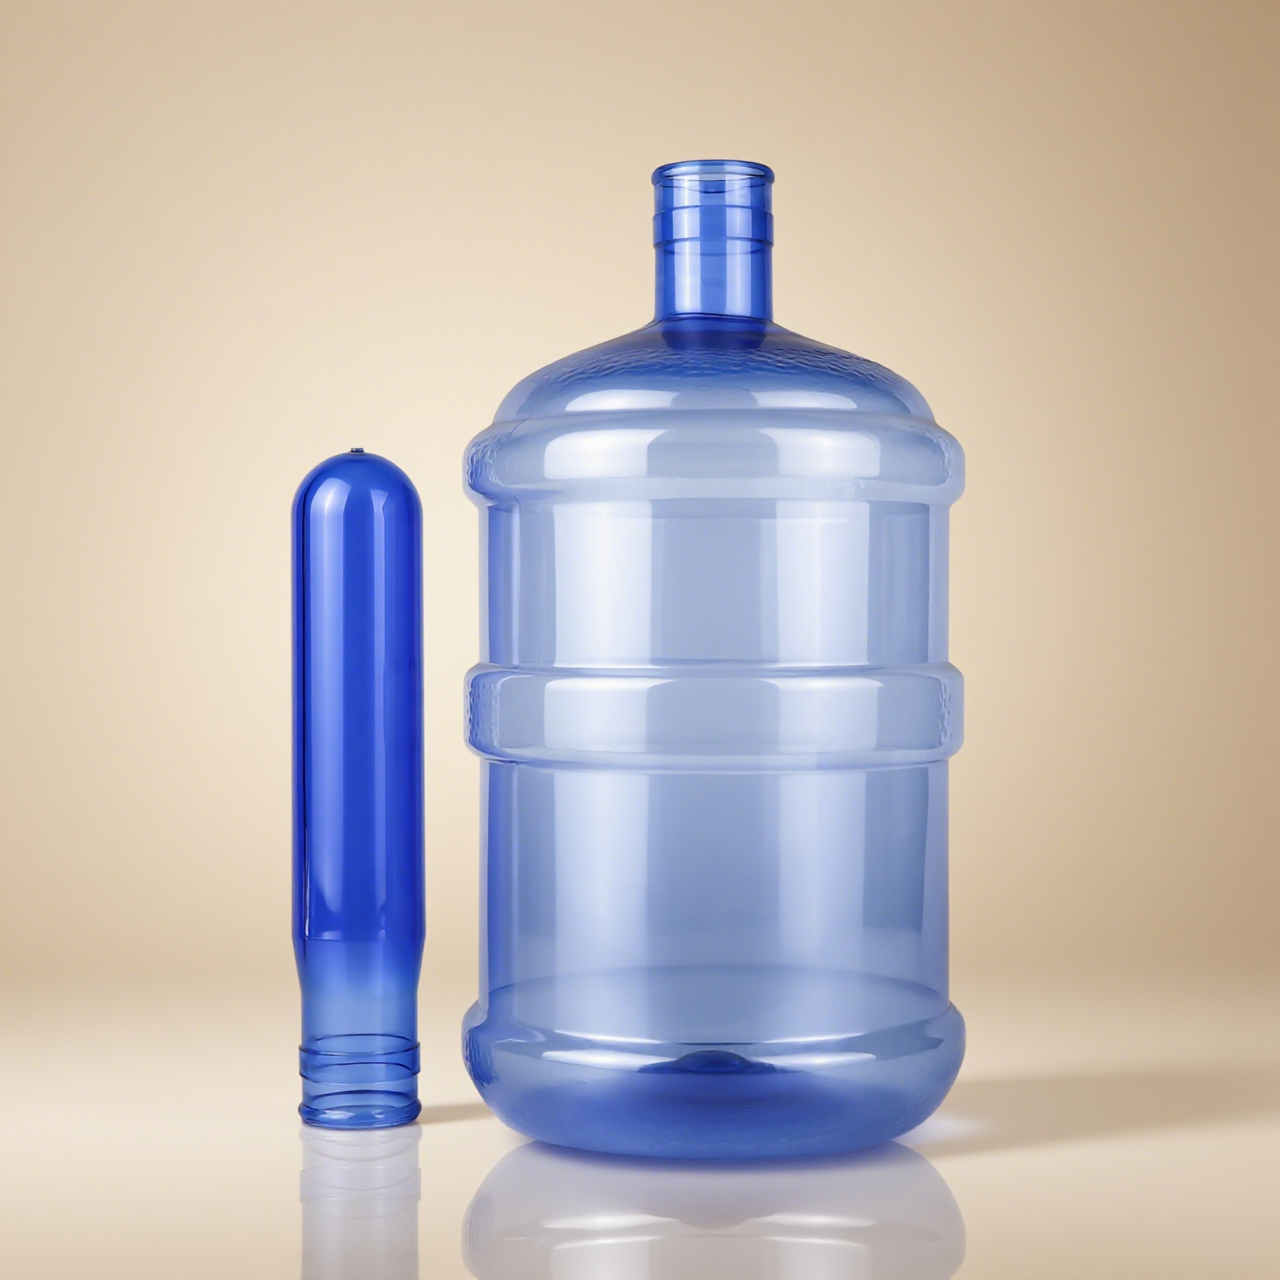
Для таких вёдер толщина стенки, полученная выдувом из предформы массой 700 г, уже достаточна для выдерживания веса заполненного водой ведра и ускорения при переноске. В промышленности доступны предформы массой 560 г, 600 г, 650 г и 700 г; вёдра без ручек однозначно можно производить с использованием предформы массой 700 г или даже меньшей.
 |
 |
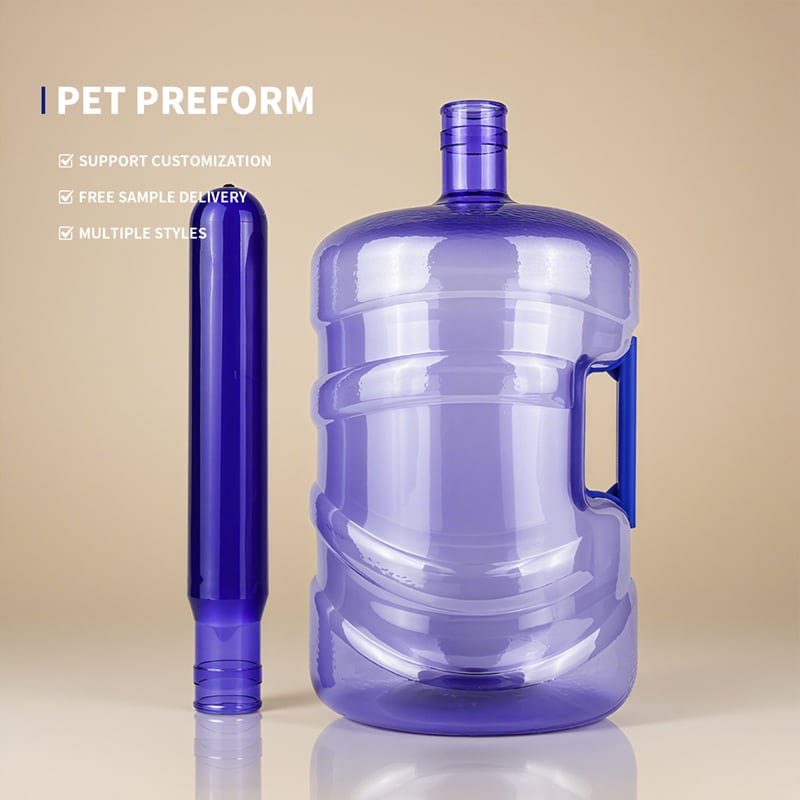
Добавление боковой ручки полностью меняет ситуацию.
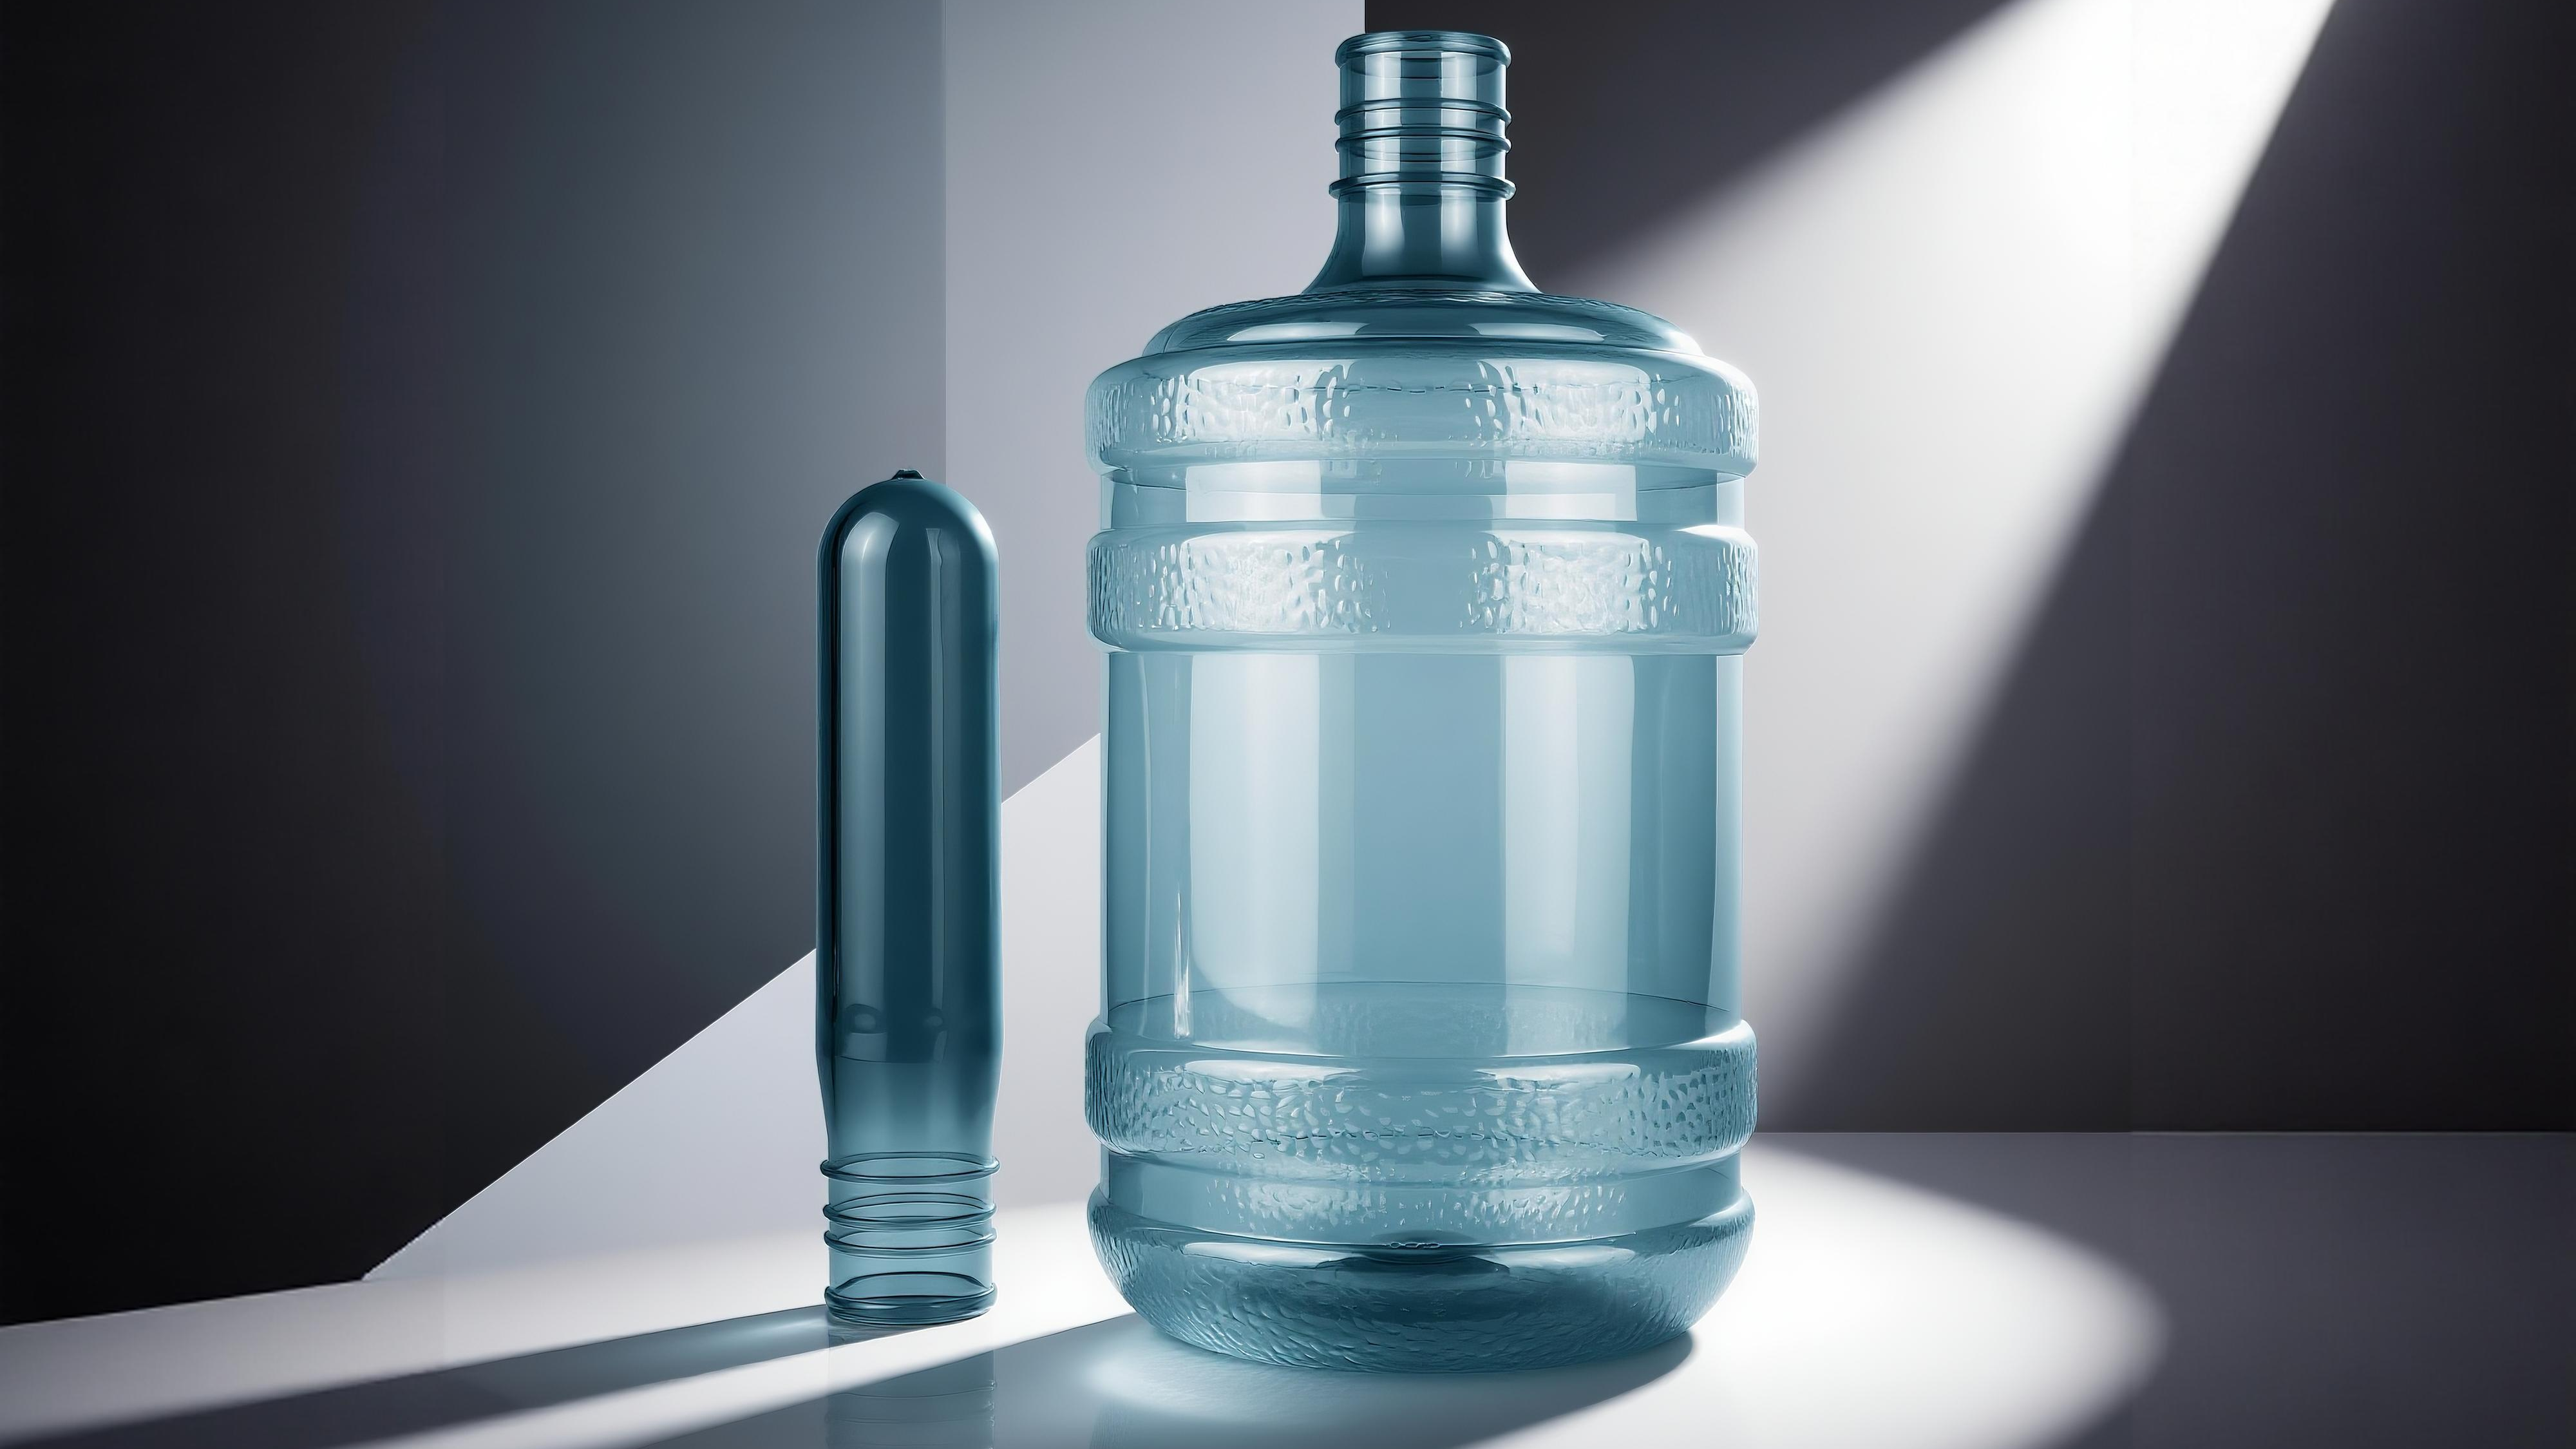
При подъёме заполненного ведра весь вес (почти 20 кг) передаётся через ручку к точке крепления ручки. на корпусе ведра. Это не поверхность, а высоконагруженная несущая зона . Что ещё важнее, при ходьбе человека с ведром в руке ведро естественным образом раскачивается, и динамическая нагрузка динамическая нагрузка от раскачивания может превышать статический вес в 1,5–2 раза.
Иными словами, точка крепления ручки должна выдерживать не статическую нагрузку 20 кг, а динамическую мгновенную нагрузку 30–40 кг .
 |
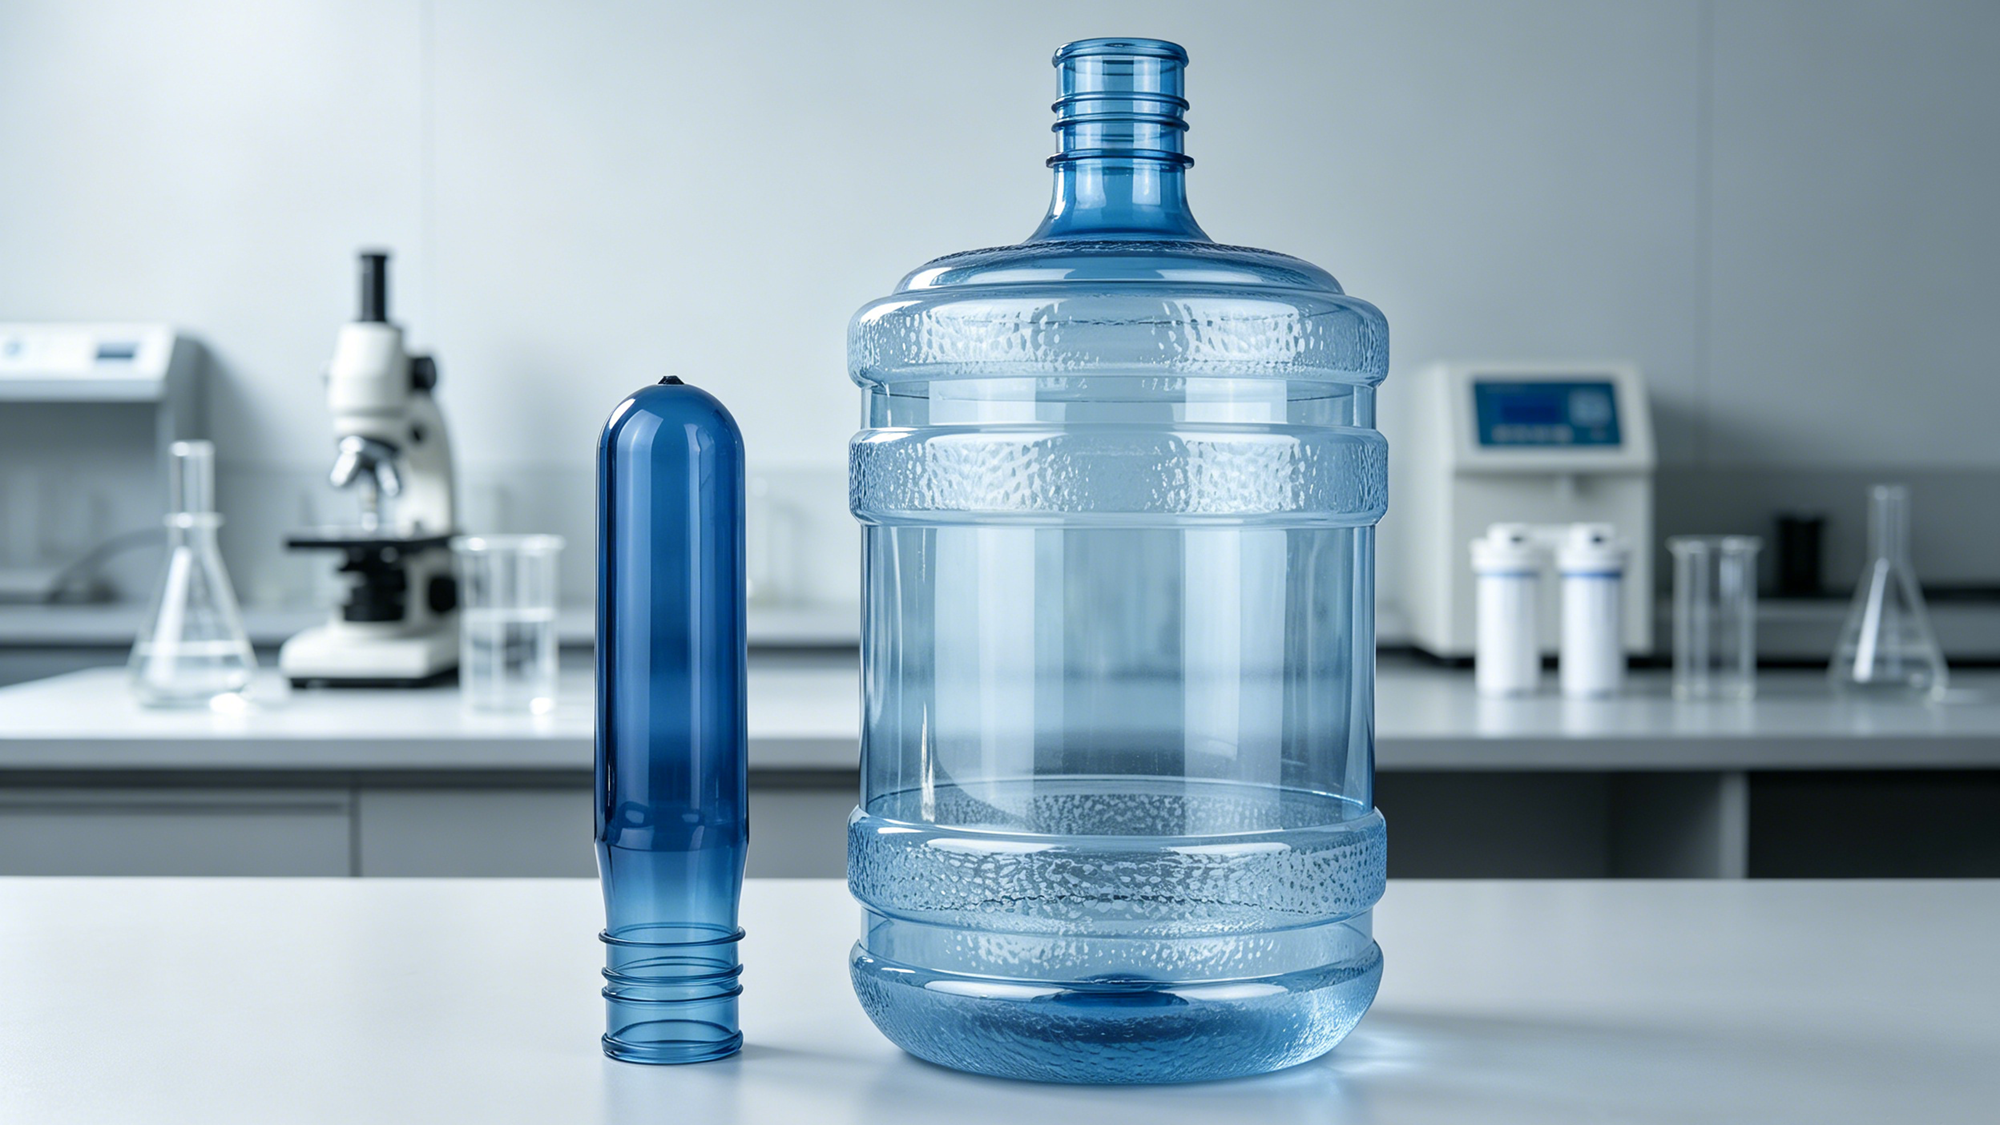 |
Исследования методом конечных элементов пластиковых ёмкостей с ручками показывают, что при неудачном проектировании точки соединения ручки с корпусом именно она становится первым местом разрушения. Для вёдер объёмом 5 галлонов локальное напряжение в точке крепления ручки может достигать в 5–10 раз среднего напряжения по корпусу ведра.
Концентрация напряжений — классическая задача в инженерной механике. При внезапном геометрическом изменении внутри материала (например, в месте соединения ручки с корпусом) поток силы резко меняется, и локальное напряжение значительно превышает среднее напряжение.
Традиционные соединения ручки с корпусом часто используют переход под прямым углом, где концентрация напряжений возникает легко из-за резких изменений направления потока силы. Анализ методом конечных элементов показывает, что пиковое напряжение при соединении под прямым углом может быть в 3–5 раз выше, чем при скруглённом соединении . Если толщина стенки в этом месте недостаточна, пластик будет ползти под действием высокого напряжения, постепенно «растягиваясь» или «разрываясь».
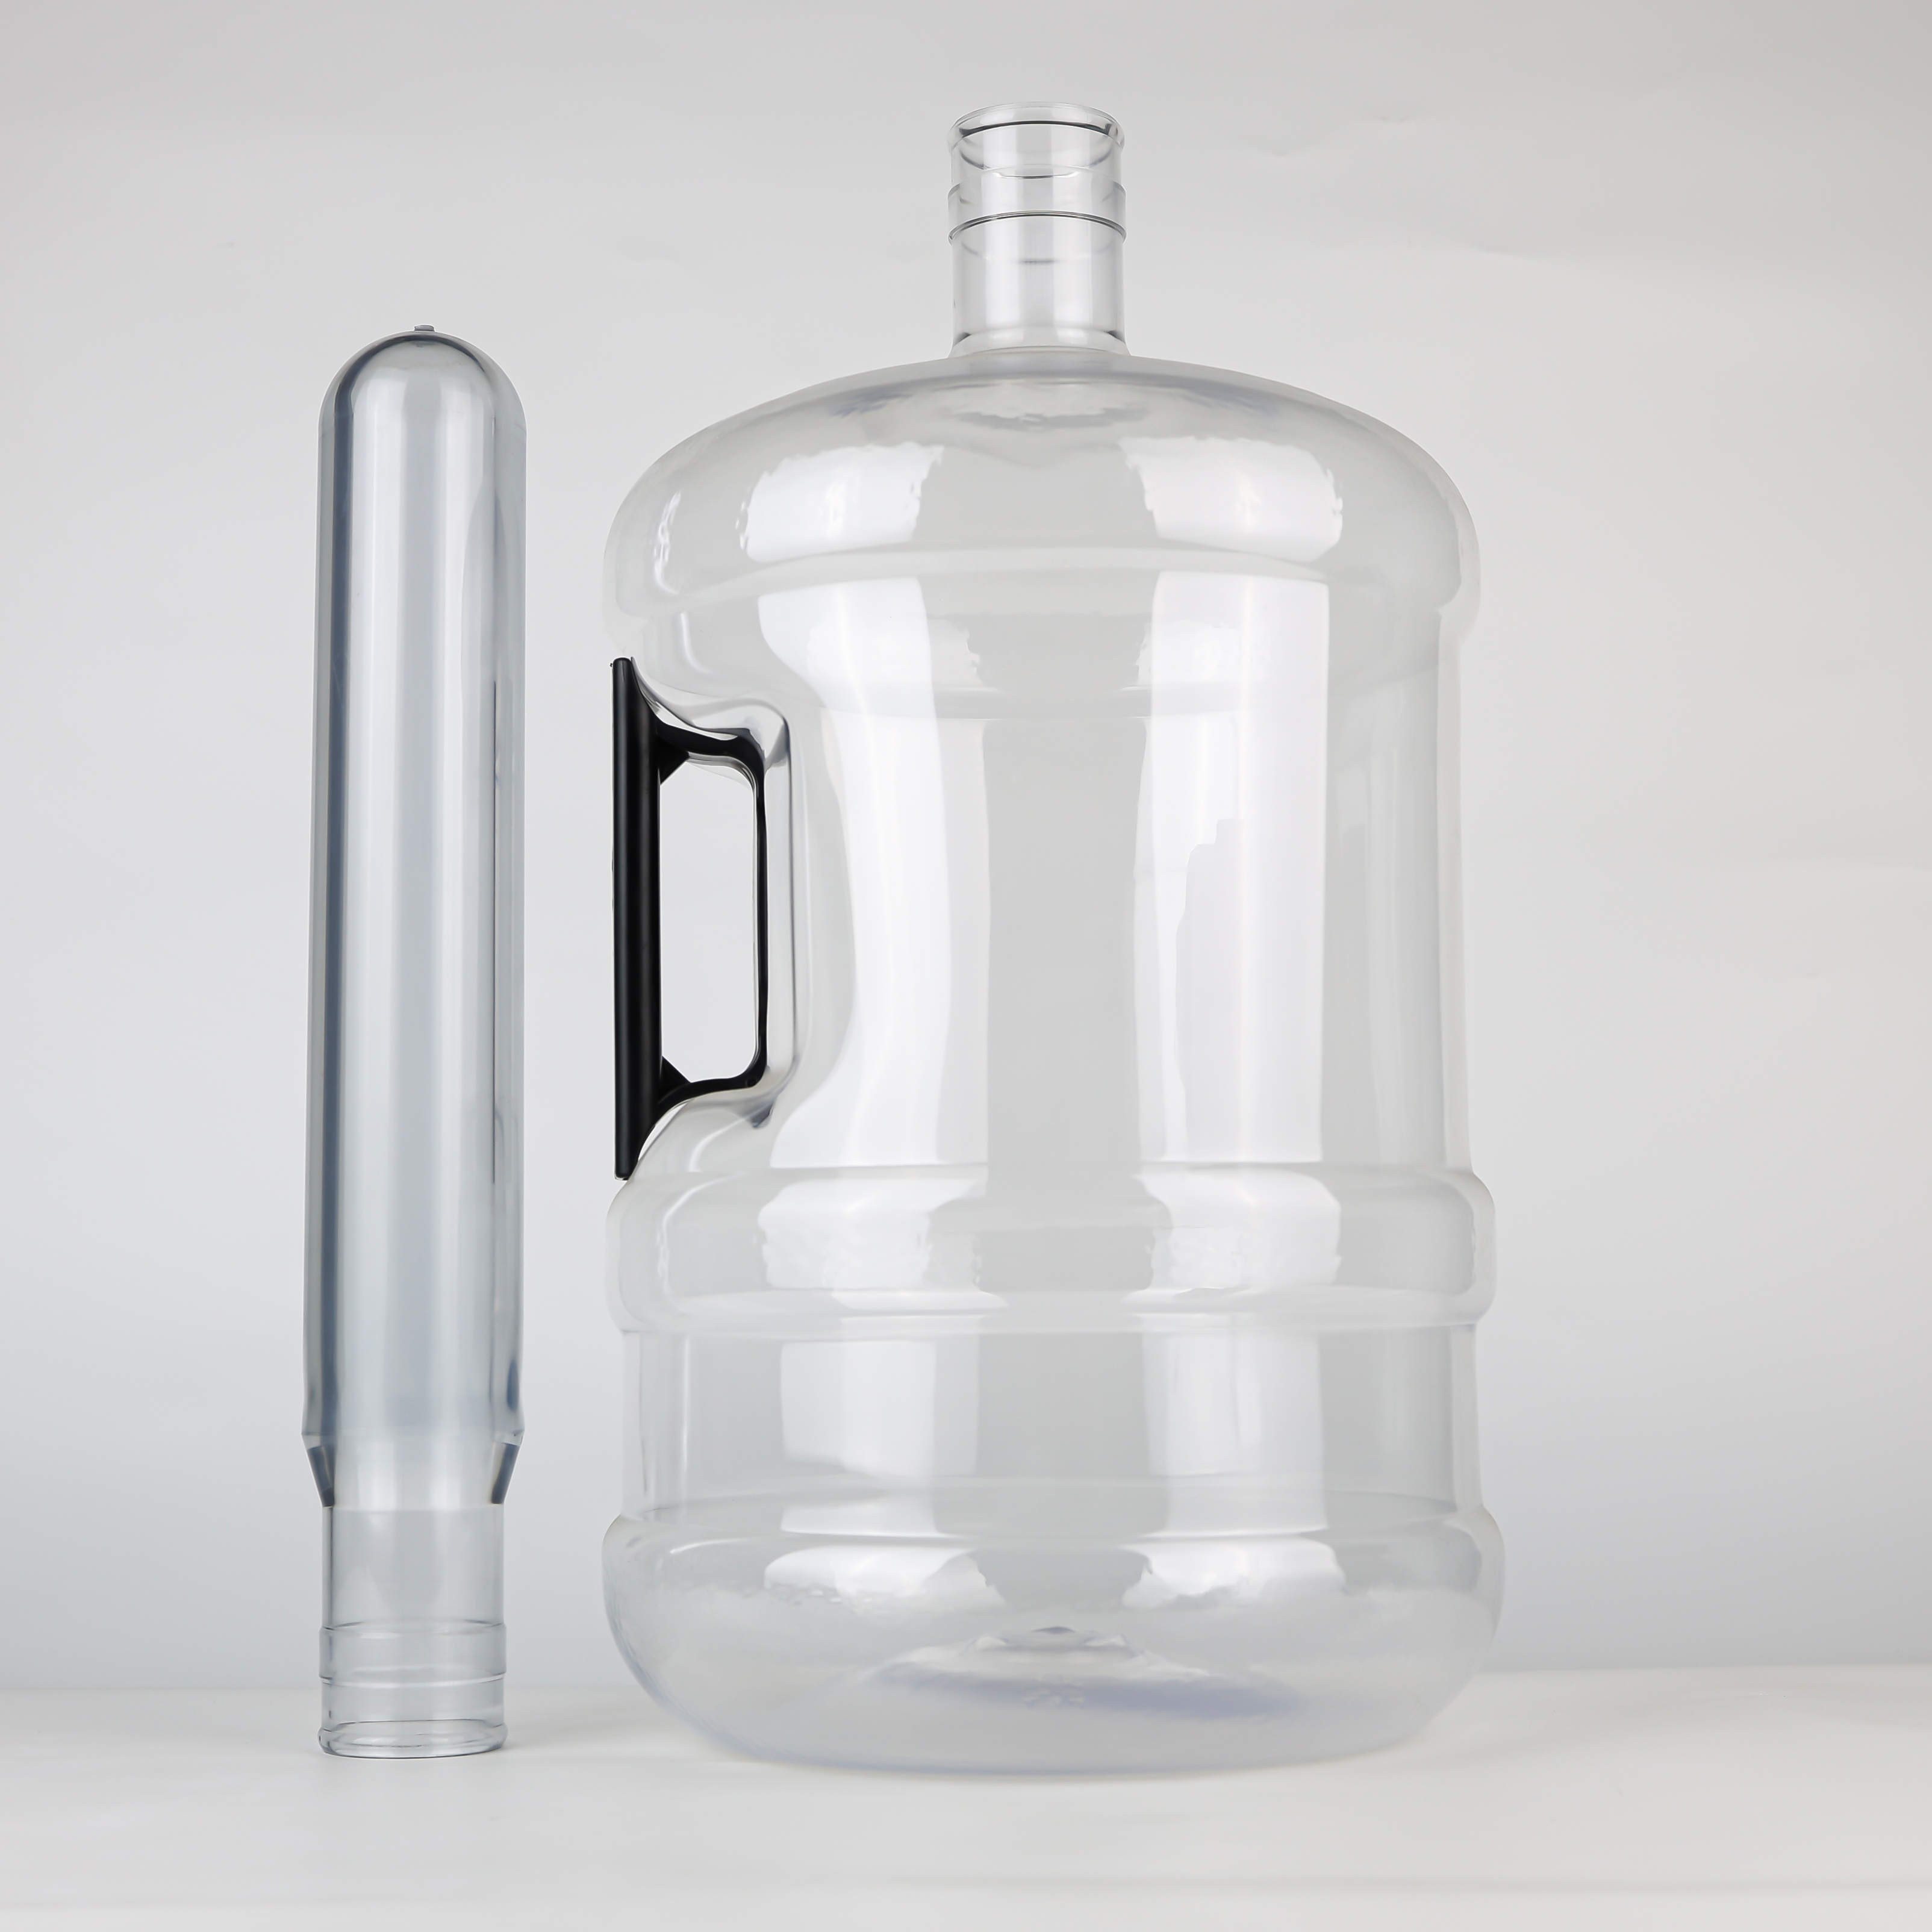
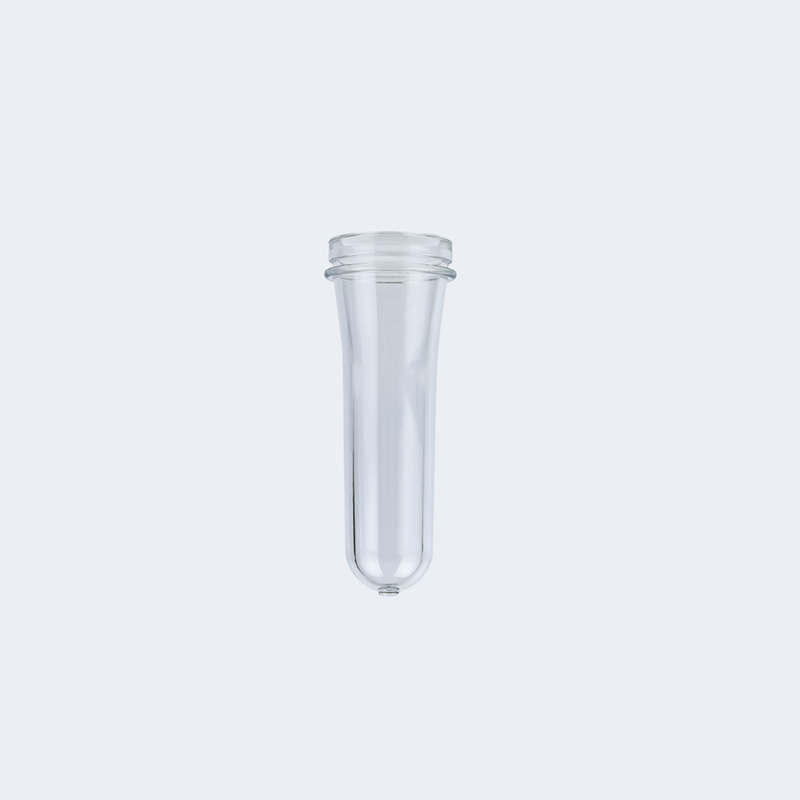
Предформа масса в граммах определяет толщину стенки предформы после выдувания. Чем выше масса, тем толще стенка предформы и тем толще стенка выдутого ведра.
Ведро объёмом 5 галлонов, выдутого из предформы массой 700 г, имеет среднюю толщину стенки корпуса примерно 0,4–0,6 мм . Такая толщина стенки достаточна для ведра без ручки — поскольку нагрузка распределяется равномерно, а напряжение на квадратный сантиметр невелико.
Однако при наличии боковой ручки точка крепления ручки должна выдерживать локальные нагрузки, в несколько раз превышающие средние. слишком тонким в этой «точке нагрузки». Прямое следствие недостаточной толщины стенки: при подъёме деформируется локальная область корпуса ведра, после многократного использования появляется побеление от напряжения, а в конечном итоге трещины или разрывы происходит разрушение в точке крепления ручки.
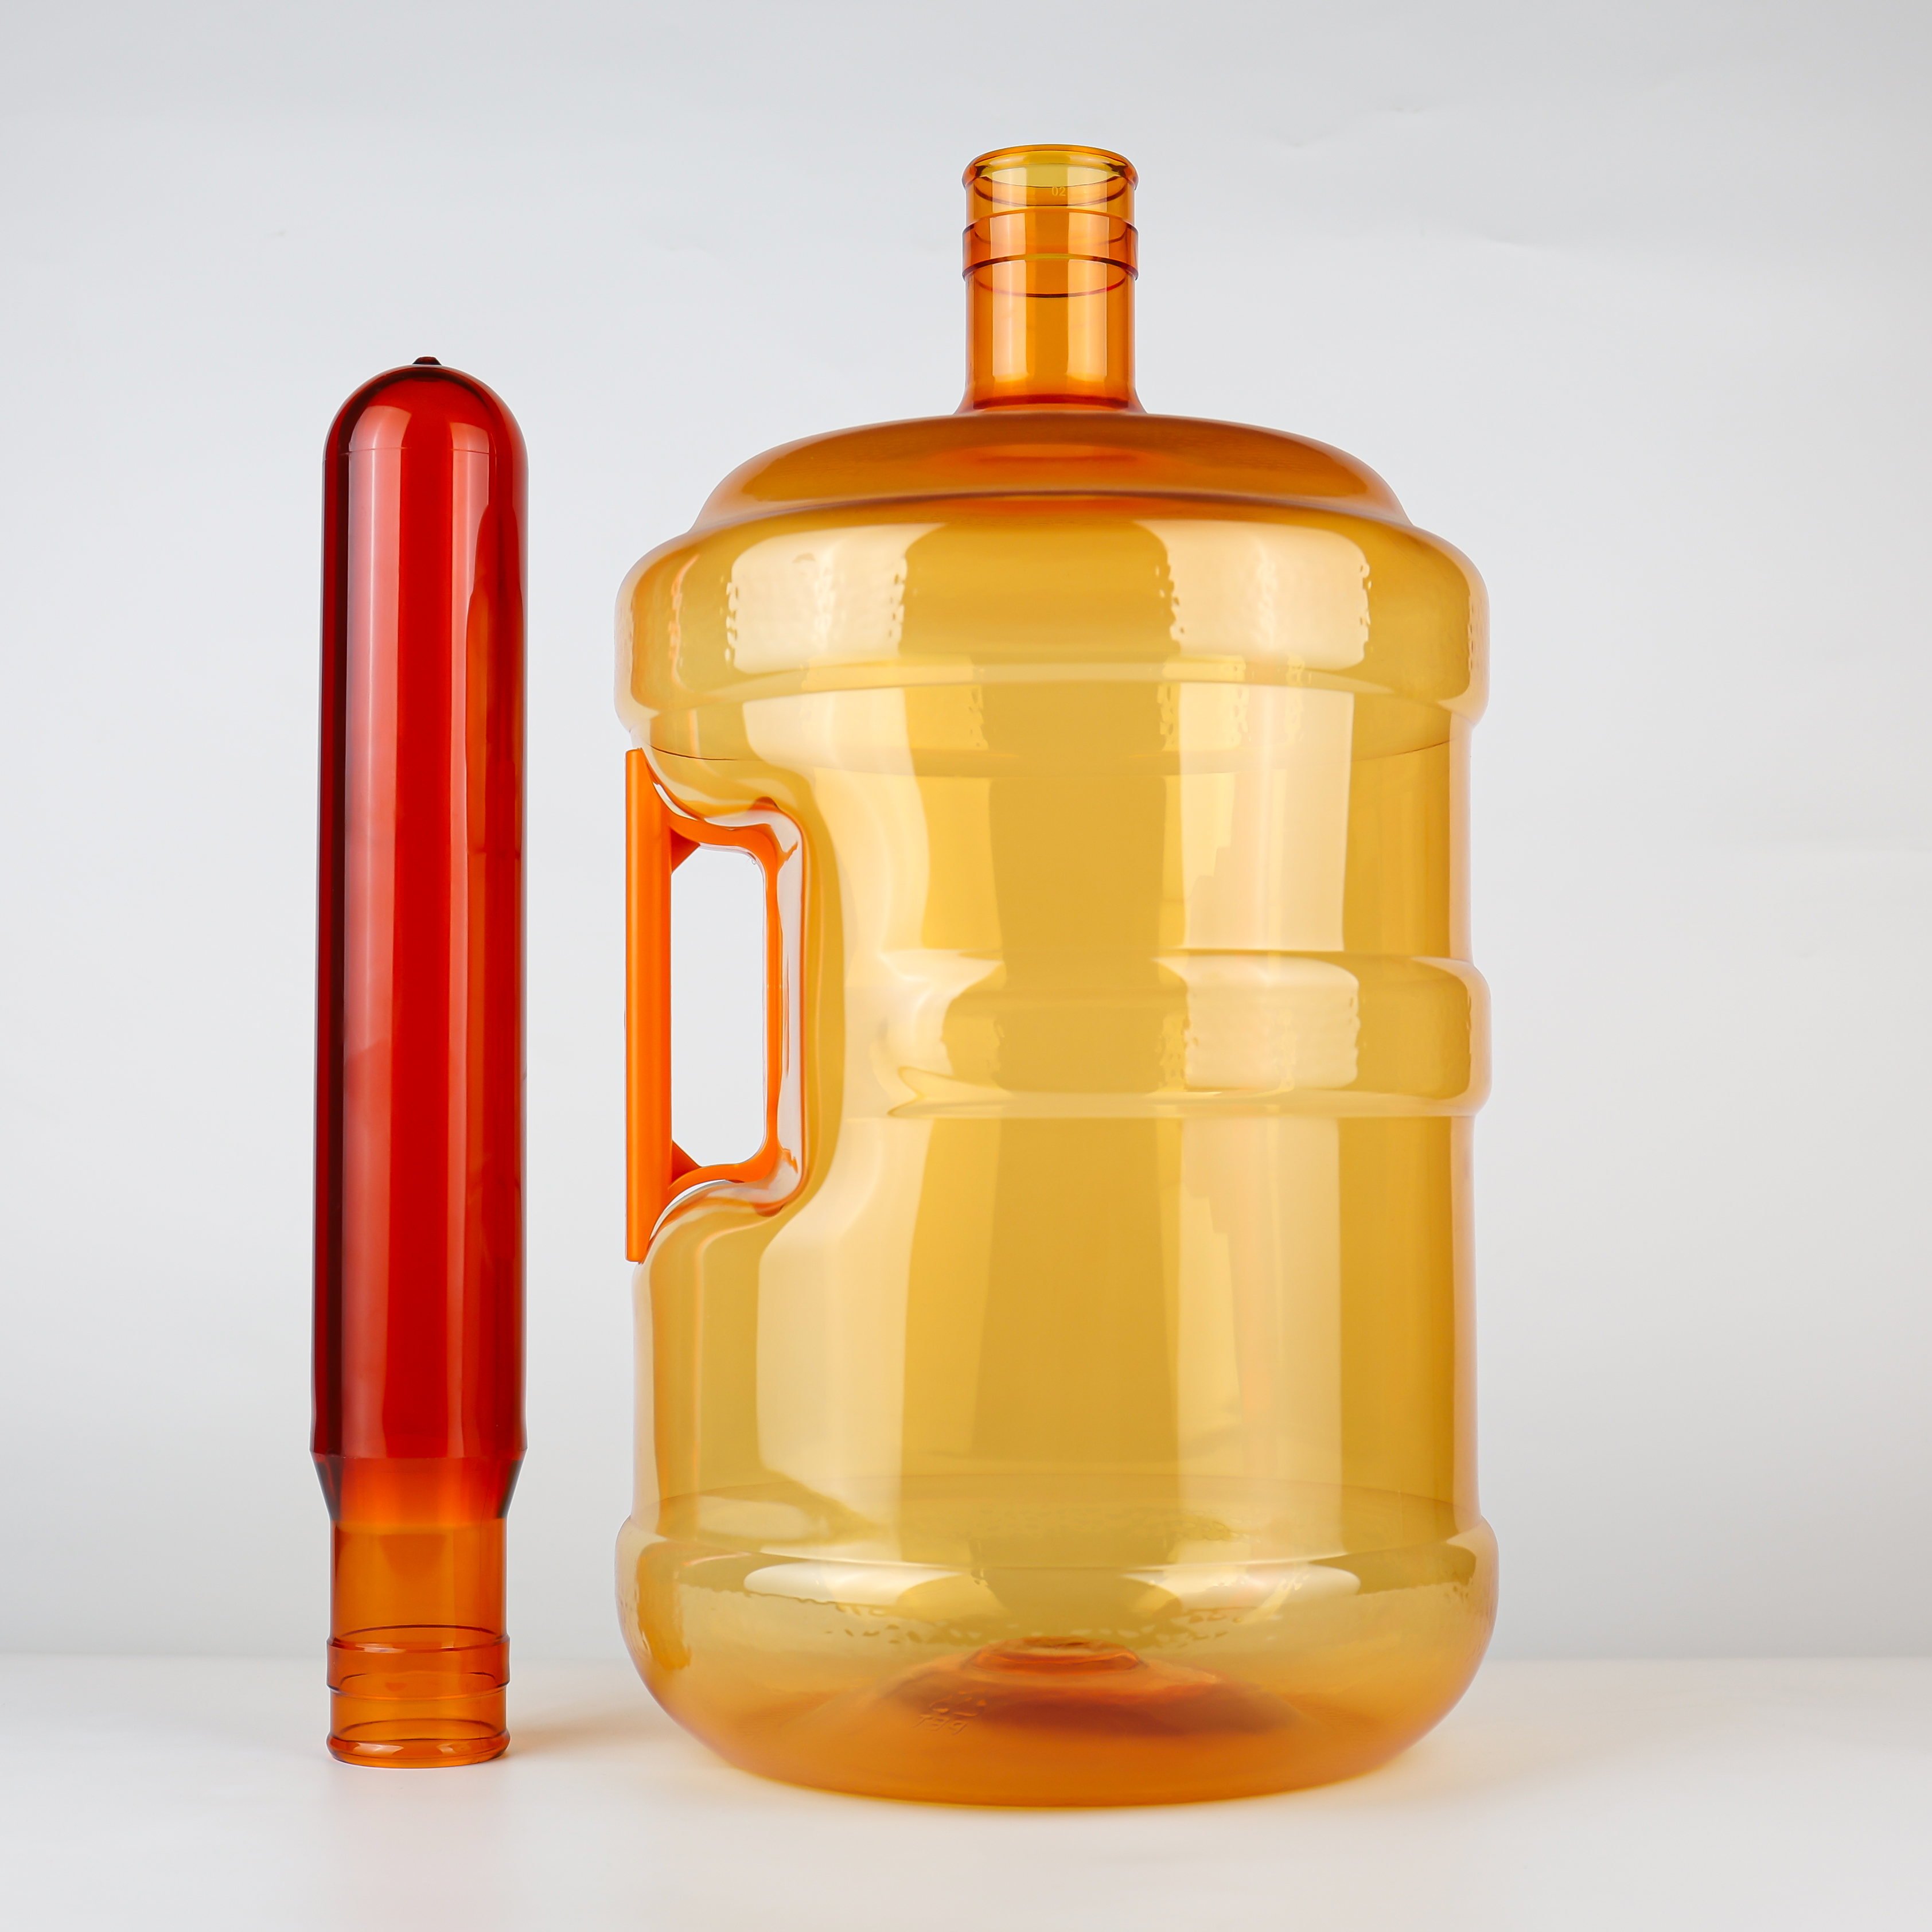
Можно подумать: возможно ли просто локально увеличить толщину в области крепления ручки?
Теоретически — да, однако при выдувании ПЭТ-изделий распределение толщины стенки ведра определяется распределением толщины стенки заготовки . На этапе литья под давлением толщина стенки заготовки в различных её участках уже фиксирована; на этапе выдувания заготовка растягивается и расширяется, а толщина стенки уменьшается пропорционально коэффициенту растяжения.
Чтобы обеспечить достаточную толщину в точке крепления ручки после выдувания, необходимо использовать больше материала зарезервировано в соответствующей позиции заготовки . Местное утолщение заготовки затруднено и дорогостояще; прямое увеличение общей массы заготовки является более экономичным и надёжным решением.
По сравнению с 700 г дополнительные 50 г материала в заготовке массой 750 г распределяются неравномерно по всей ёмкости, а стратегически сосредоточены в зоне плечиков, зонах усиления корпуса и области крепления ручки — именно там, где концентрация механических напряжений максимальна.
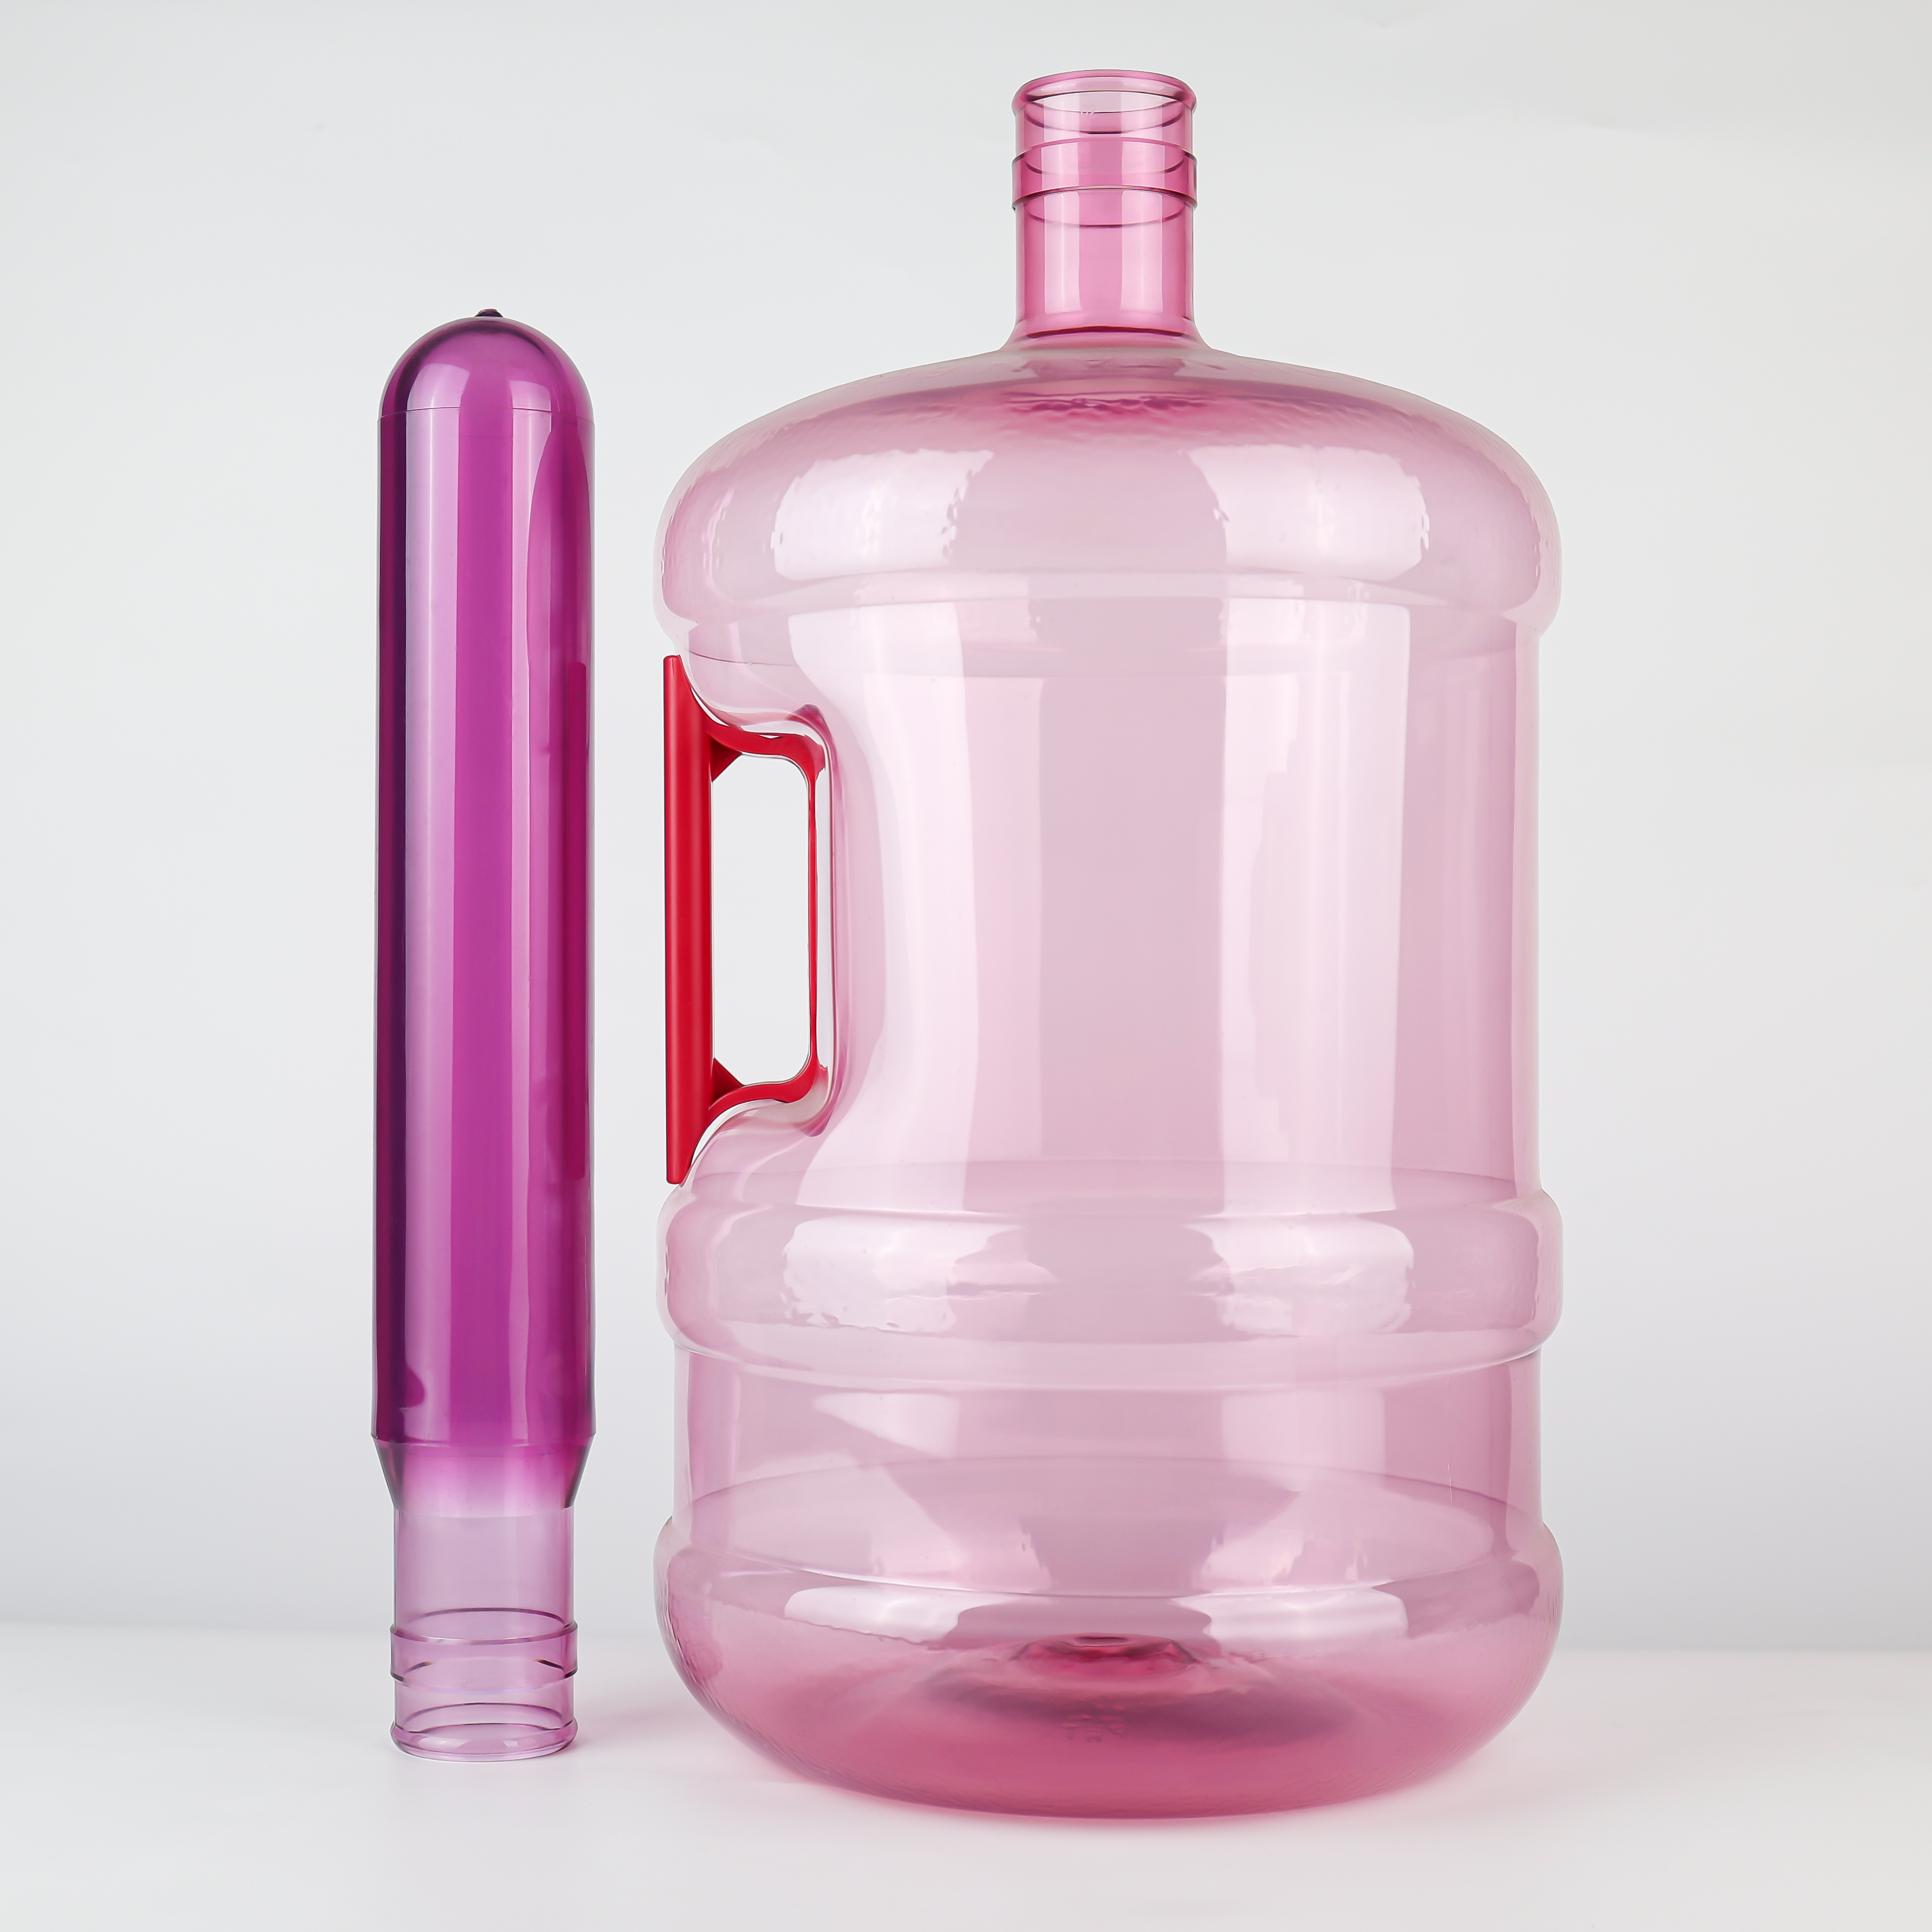
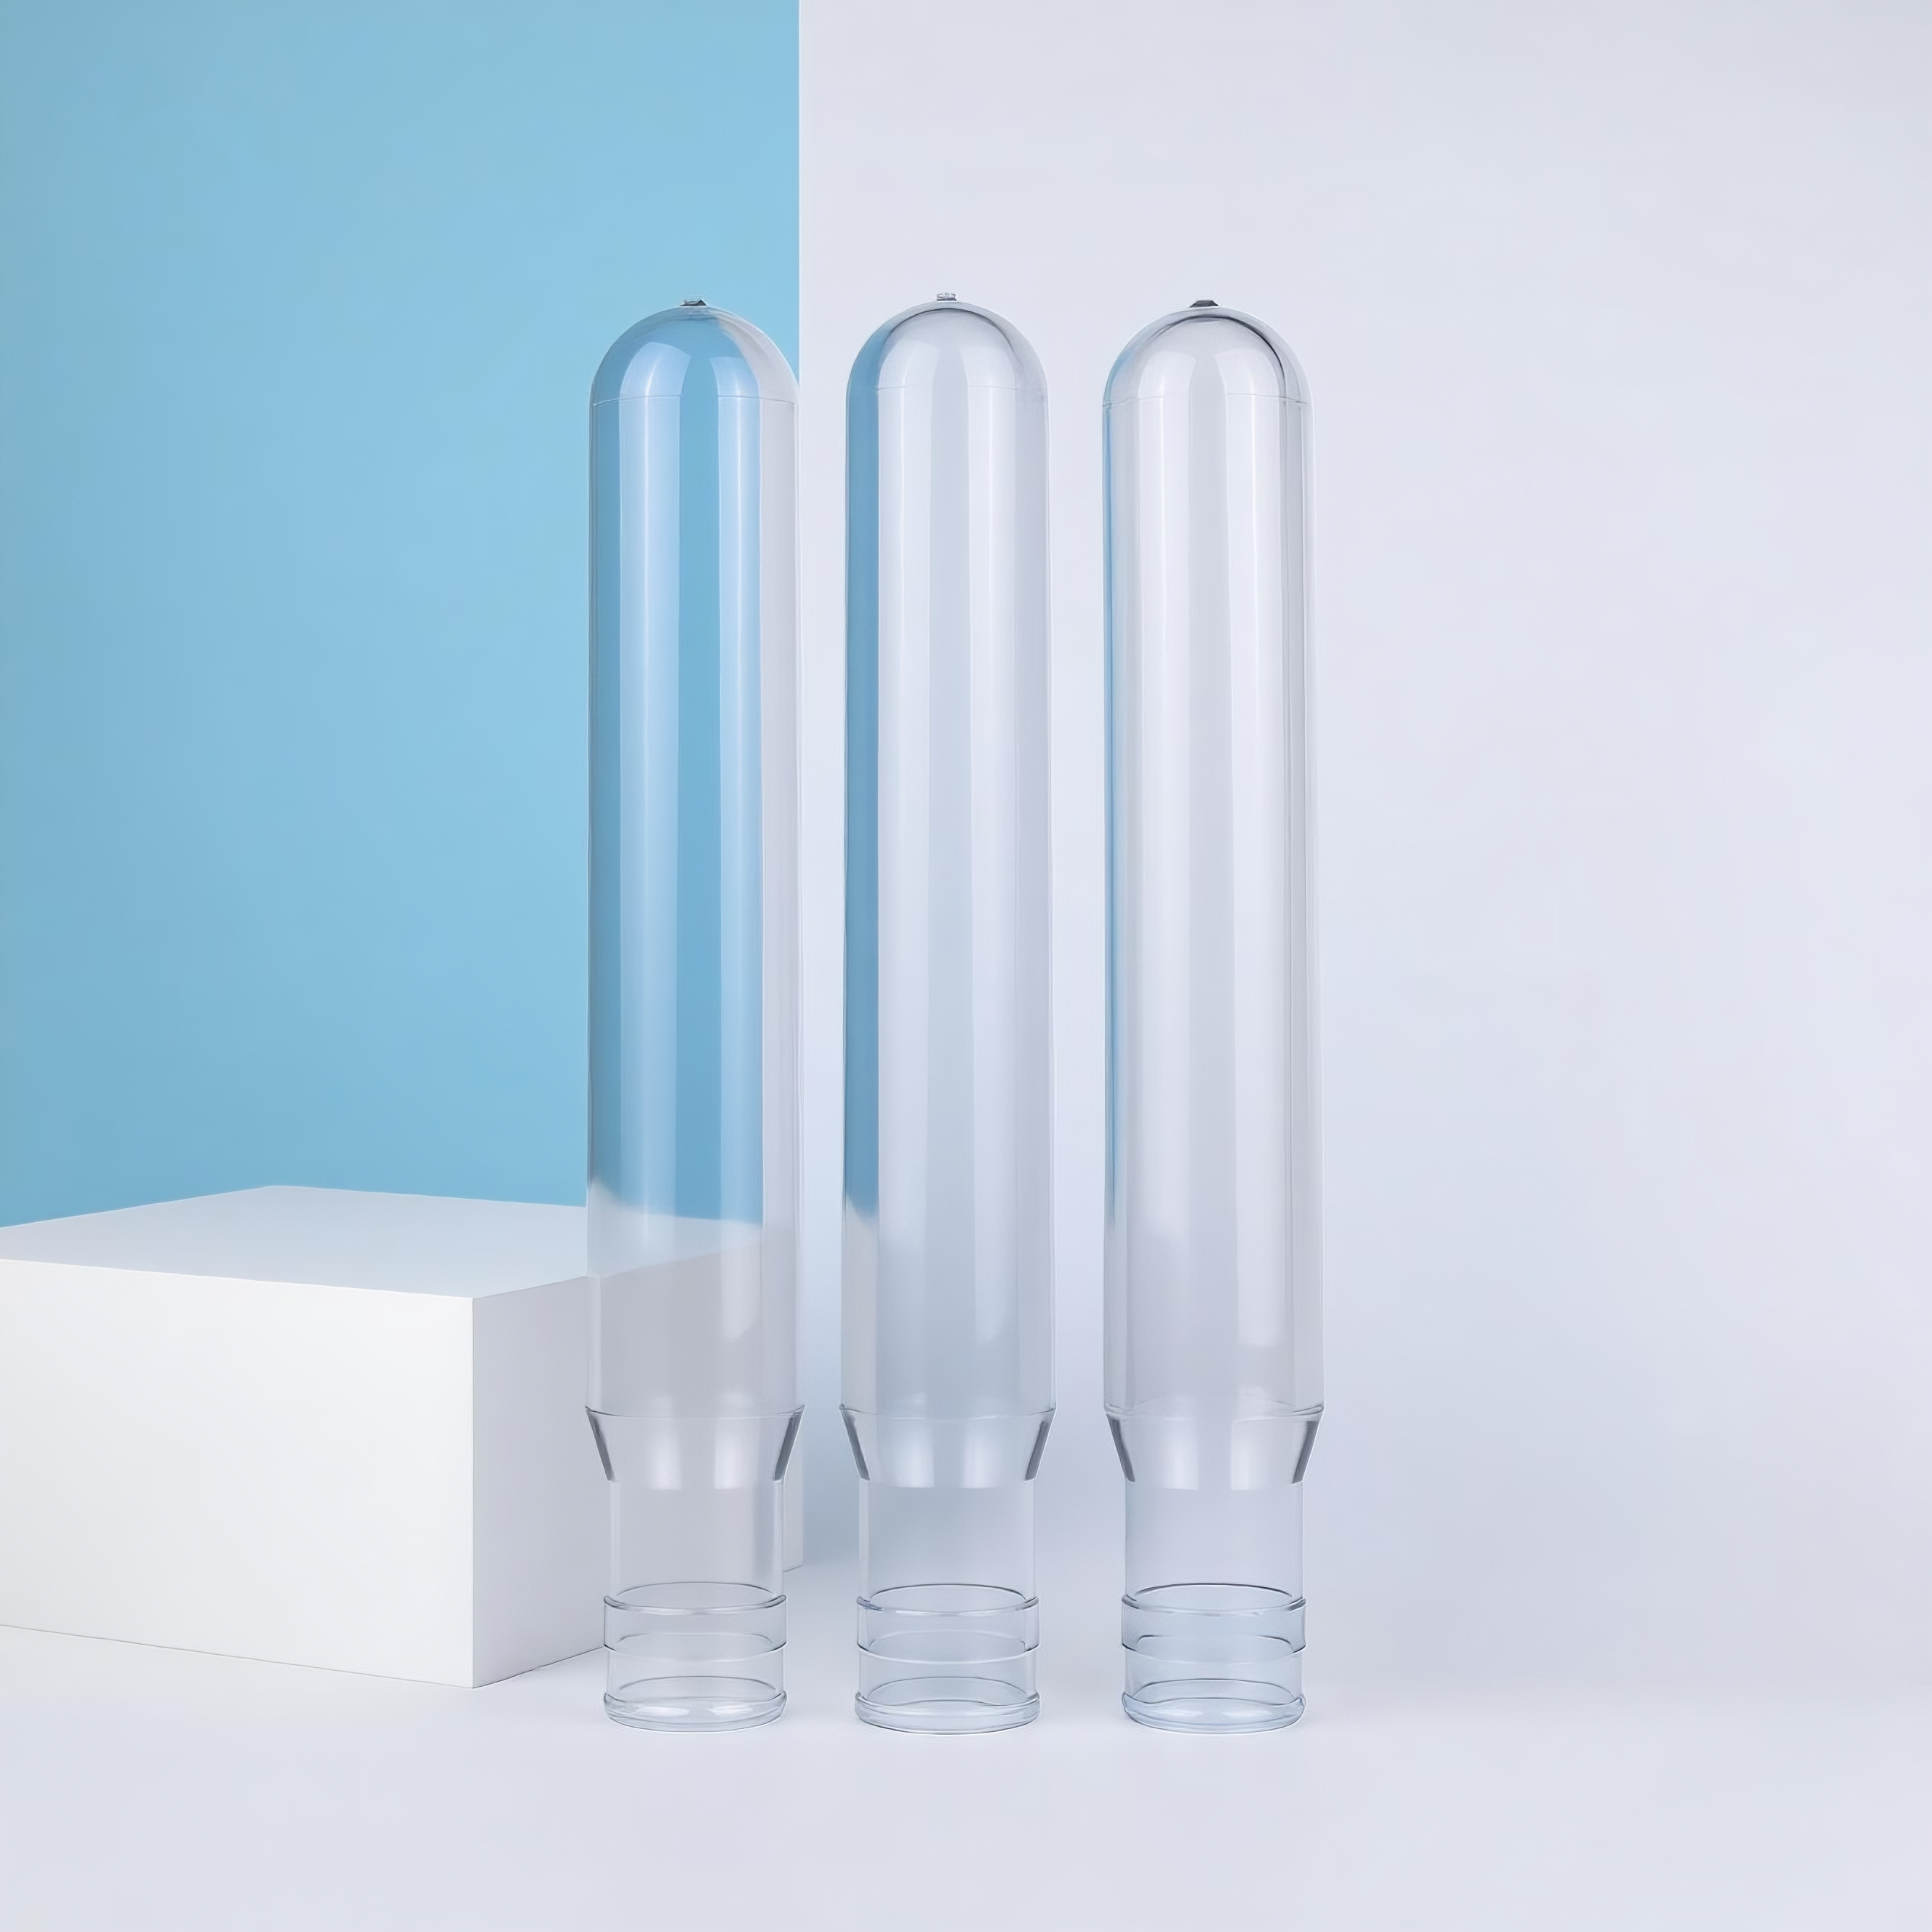
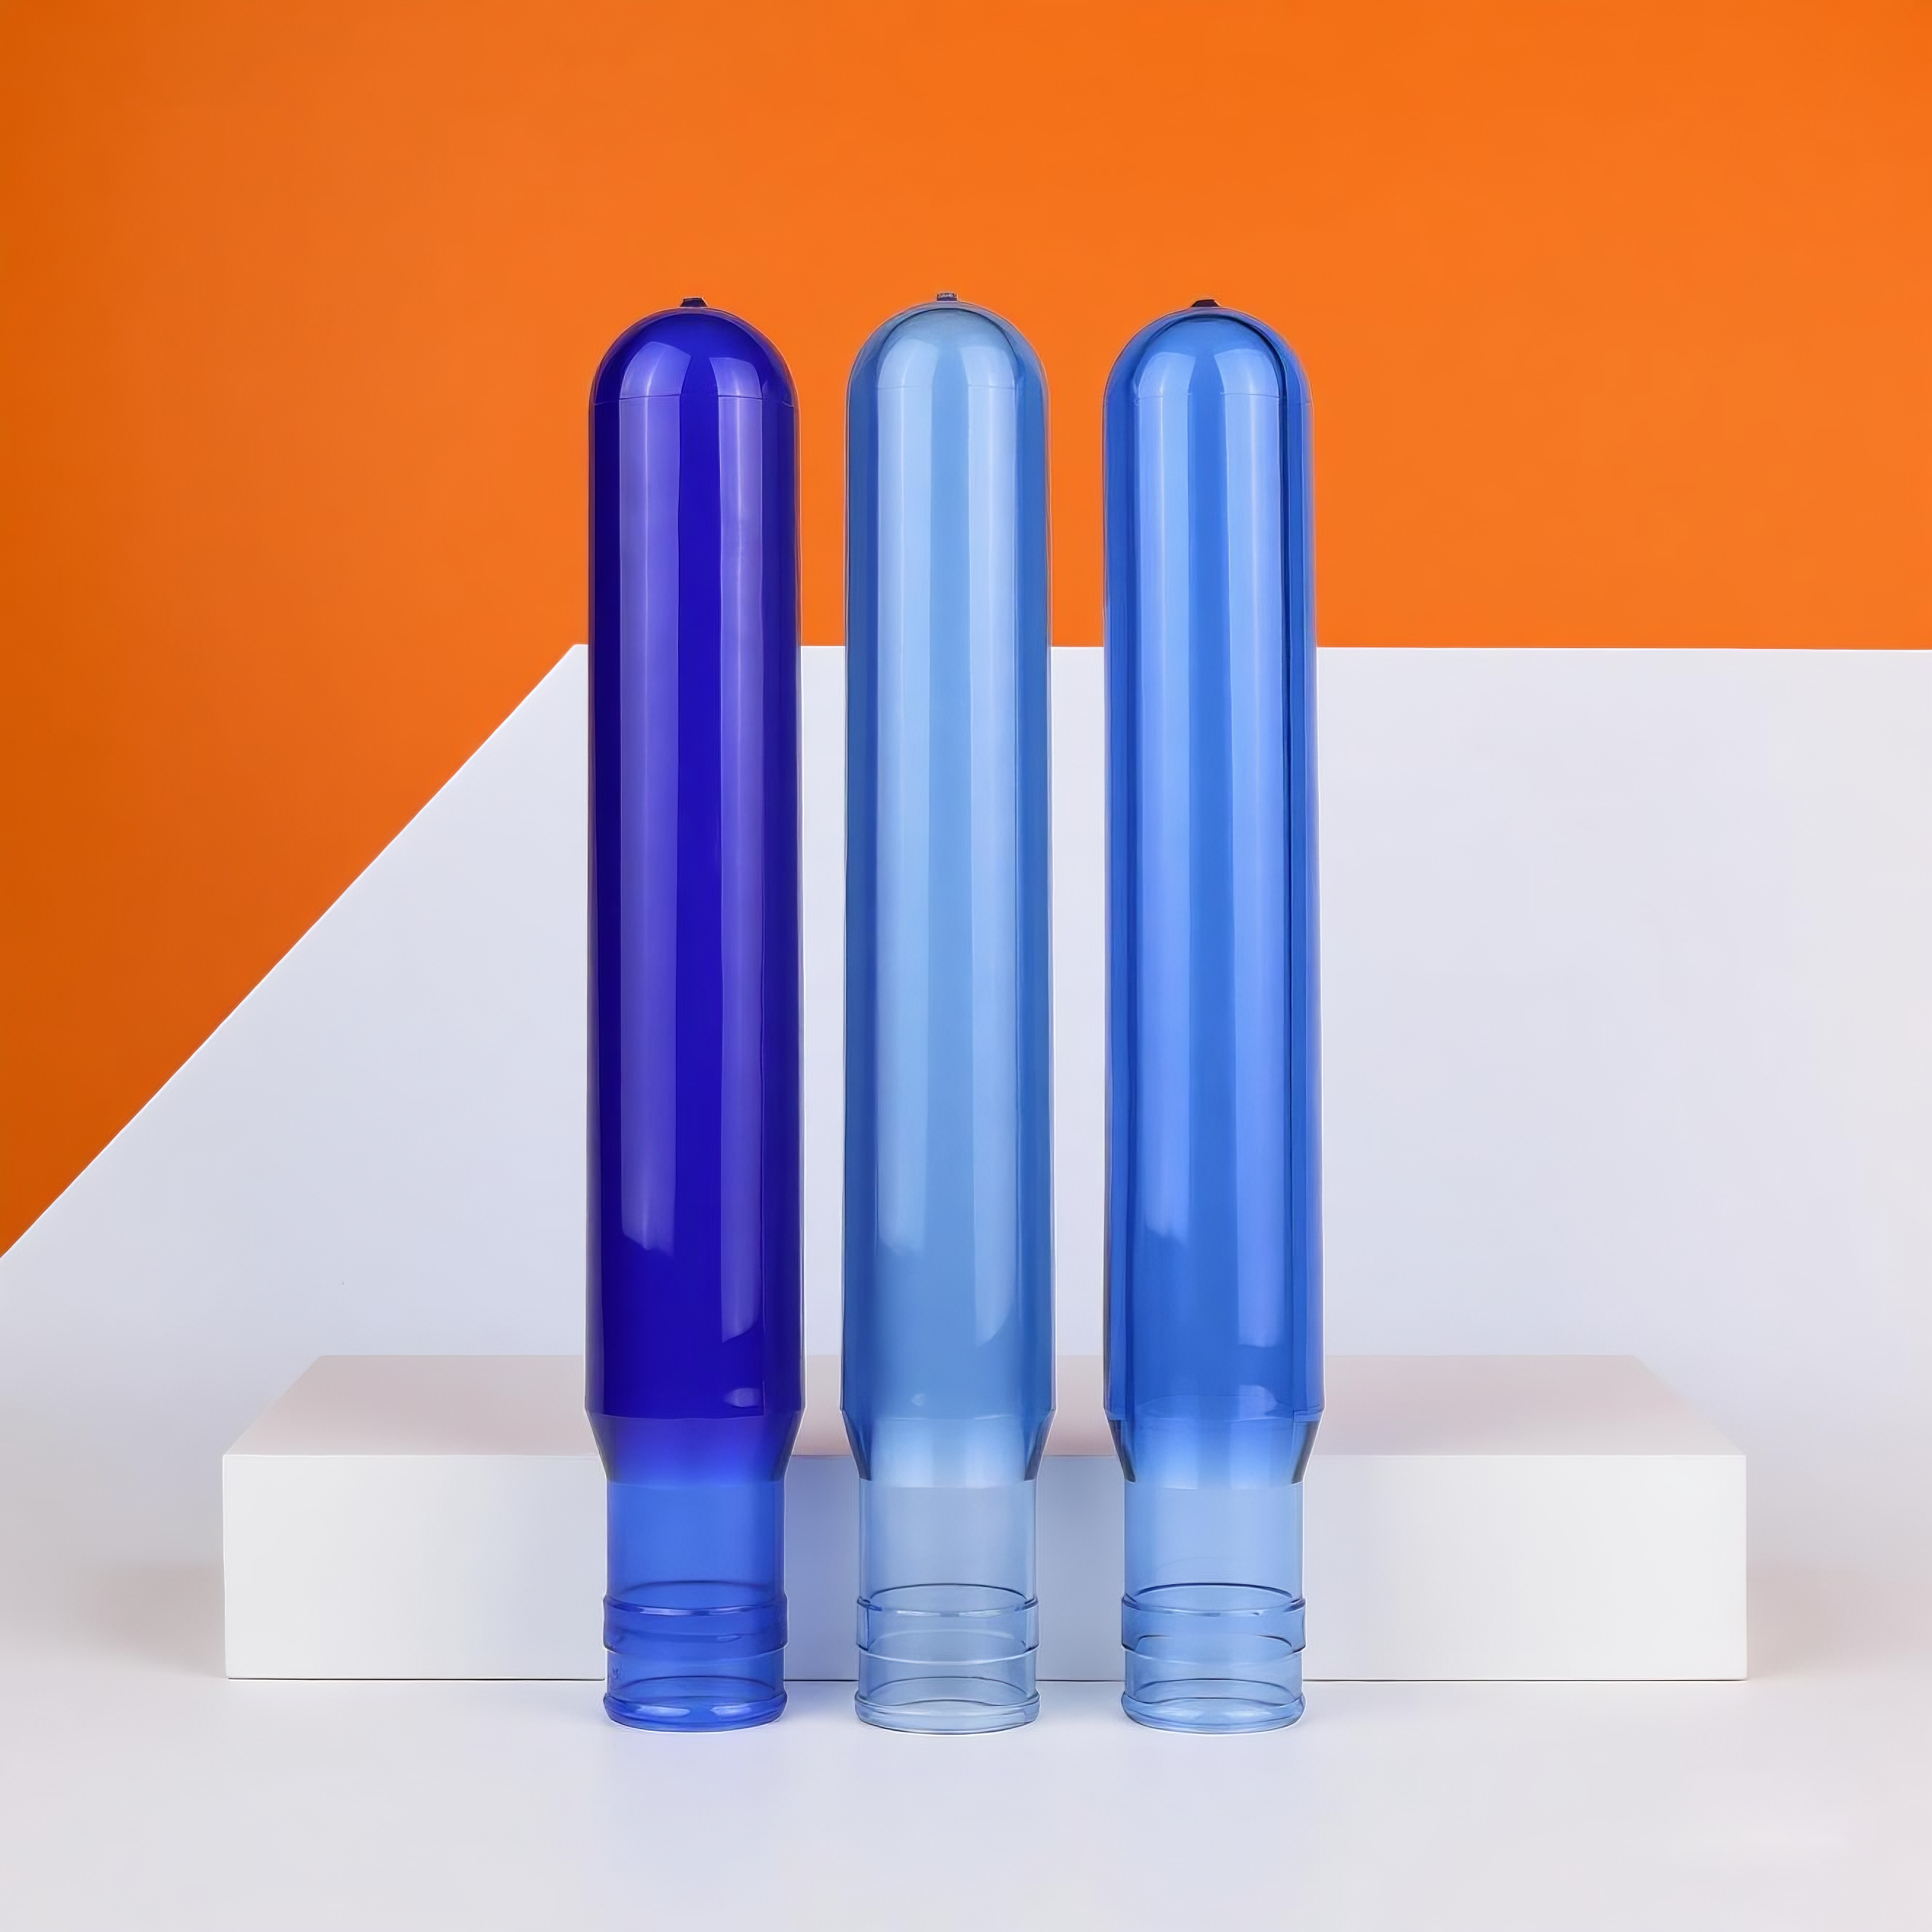
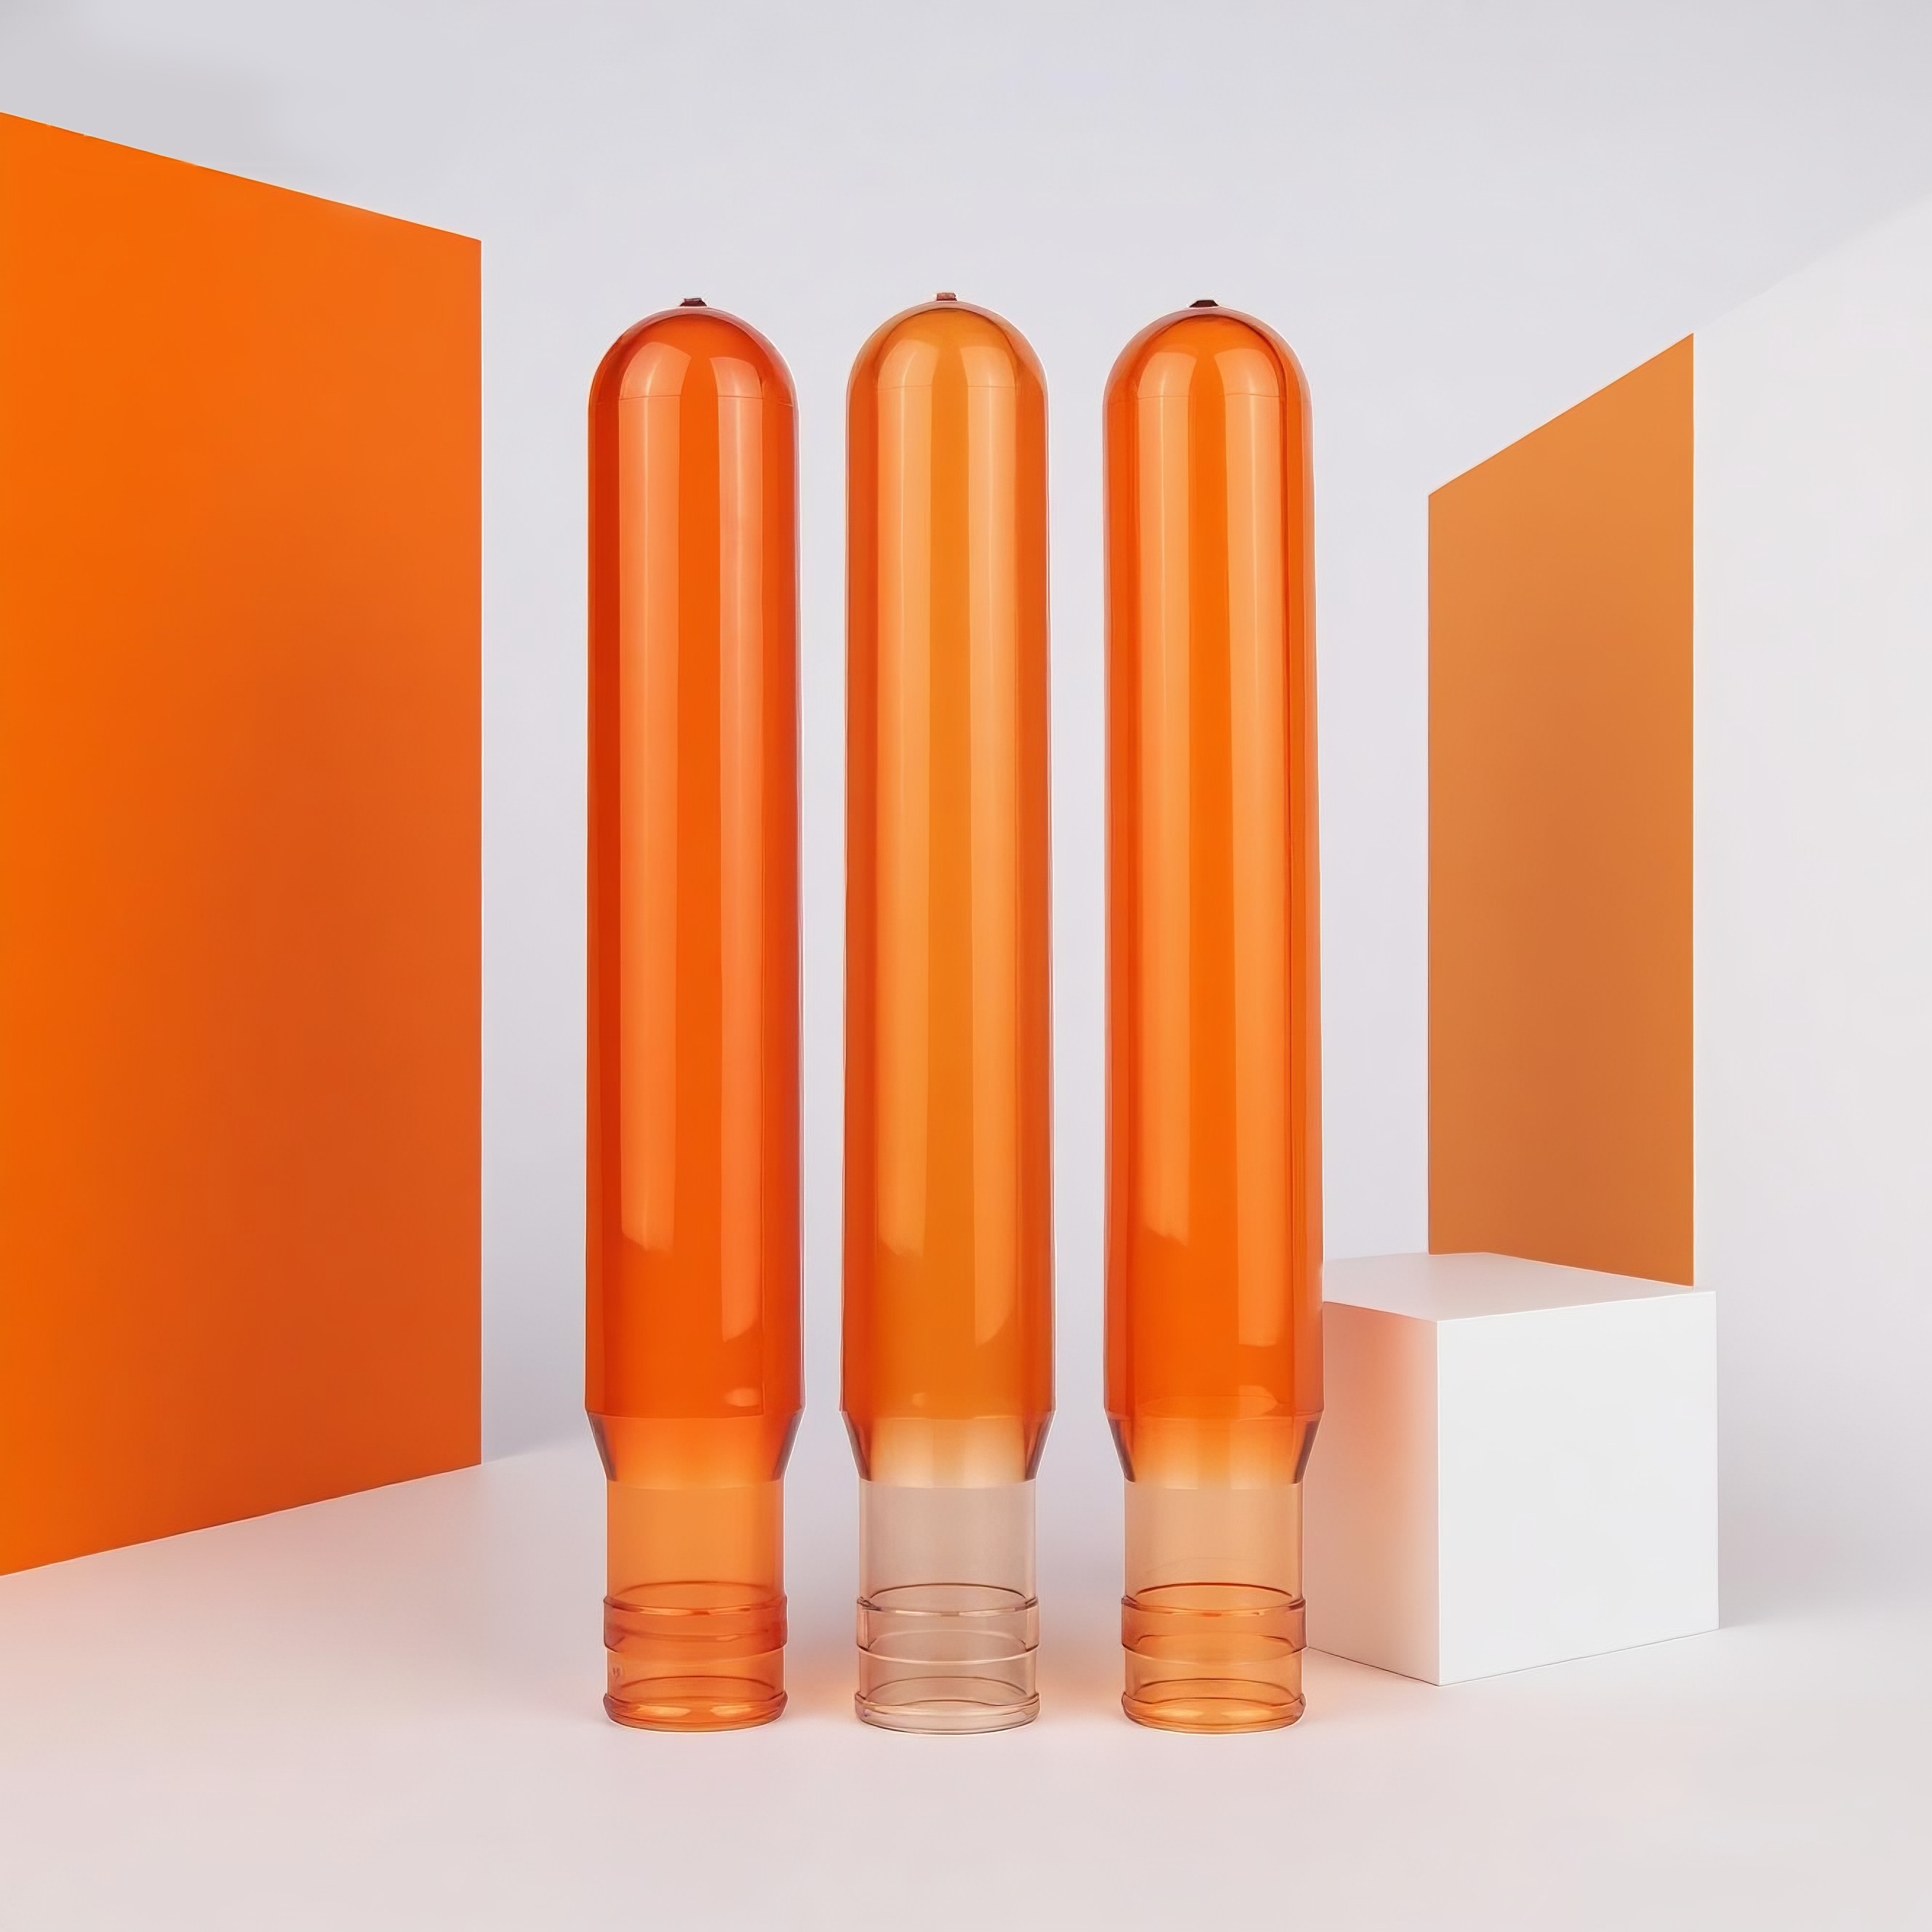
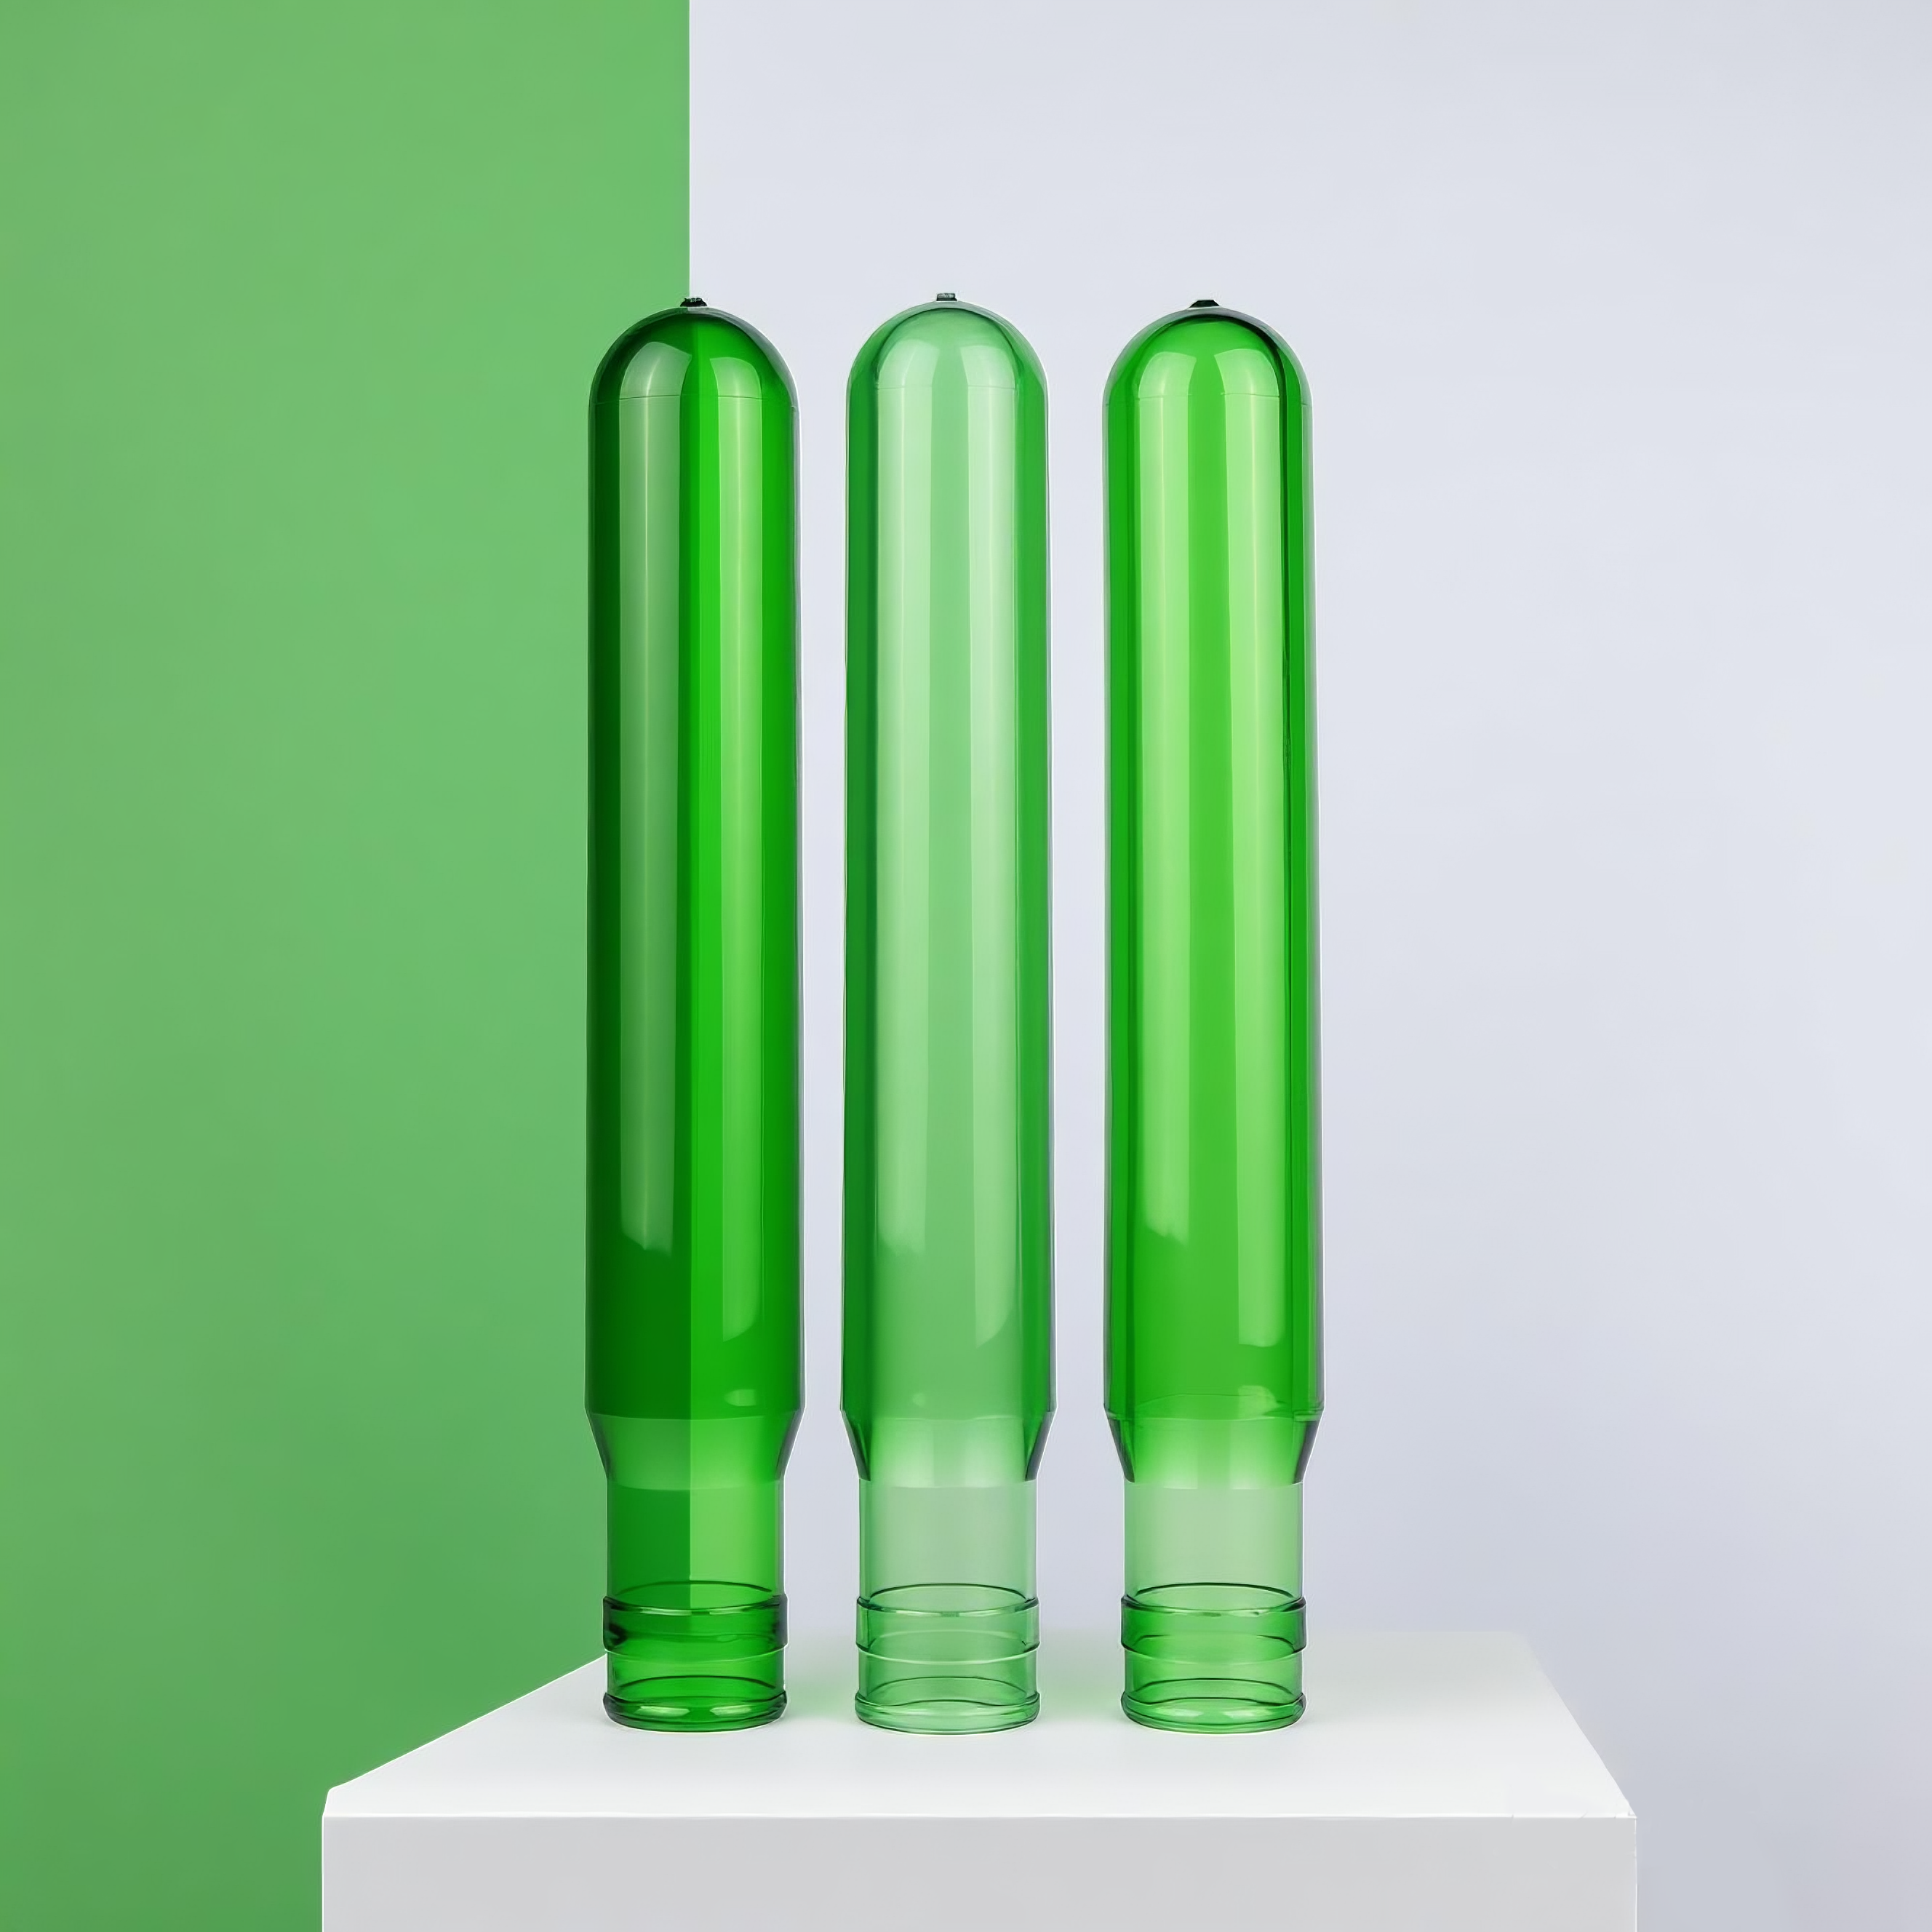
Согласно реальным отраслевым данным о продукции, масса заготовок для 5-галлонных ёмкостей сконцентрирована на значениях 650 г, 680 г, 700 г, 730 г, 750 г, 780 г и 800 г. Заготовки массой 700 г применяются преимущественно в конструкциях без ручек или с небольшими нагрузками , в то время как ведра объёмом 5 галлонов с боковыми ручками имеют стандартные массы в граммах, сосредоточенные в 730 г и 750 г .
В патентном документе на предварительные формы крупных контейнеров чётко указано: традиционные предварительные формы контейнеров объёмом 5 галлонов с учётом толщины стенок увеличиваются лишь до максимум примерно 650 г ; новая конструкция позволяет повысить массу предварительной формы до более 700 г — до примерно 800 г , тем самым повышая жёсткость контейнера (устойчивость к продавливанию), сохраняя при этом удовлетворительную прозрачность. В этом патенте объясняется с позиций фундаментальных принципов, почему для прочных вёдер с ручками требуются более высокие массы в граммах: жёсткость не компенсируется «конструкторскими уловками», а обеспечивается реальным объёмом материала.
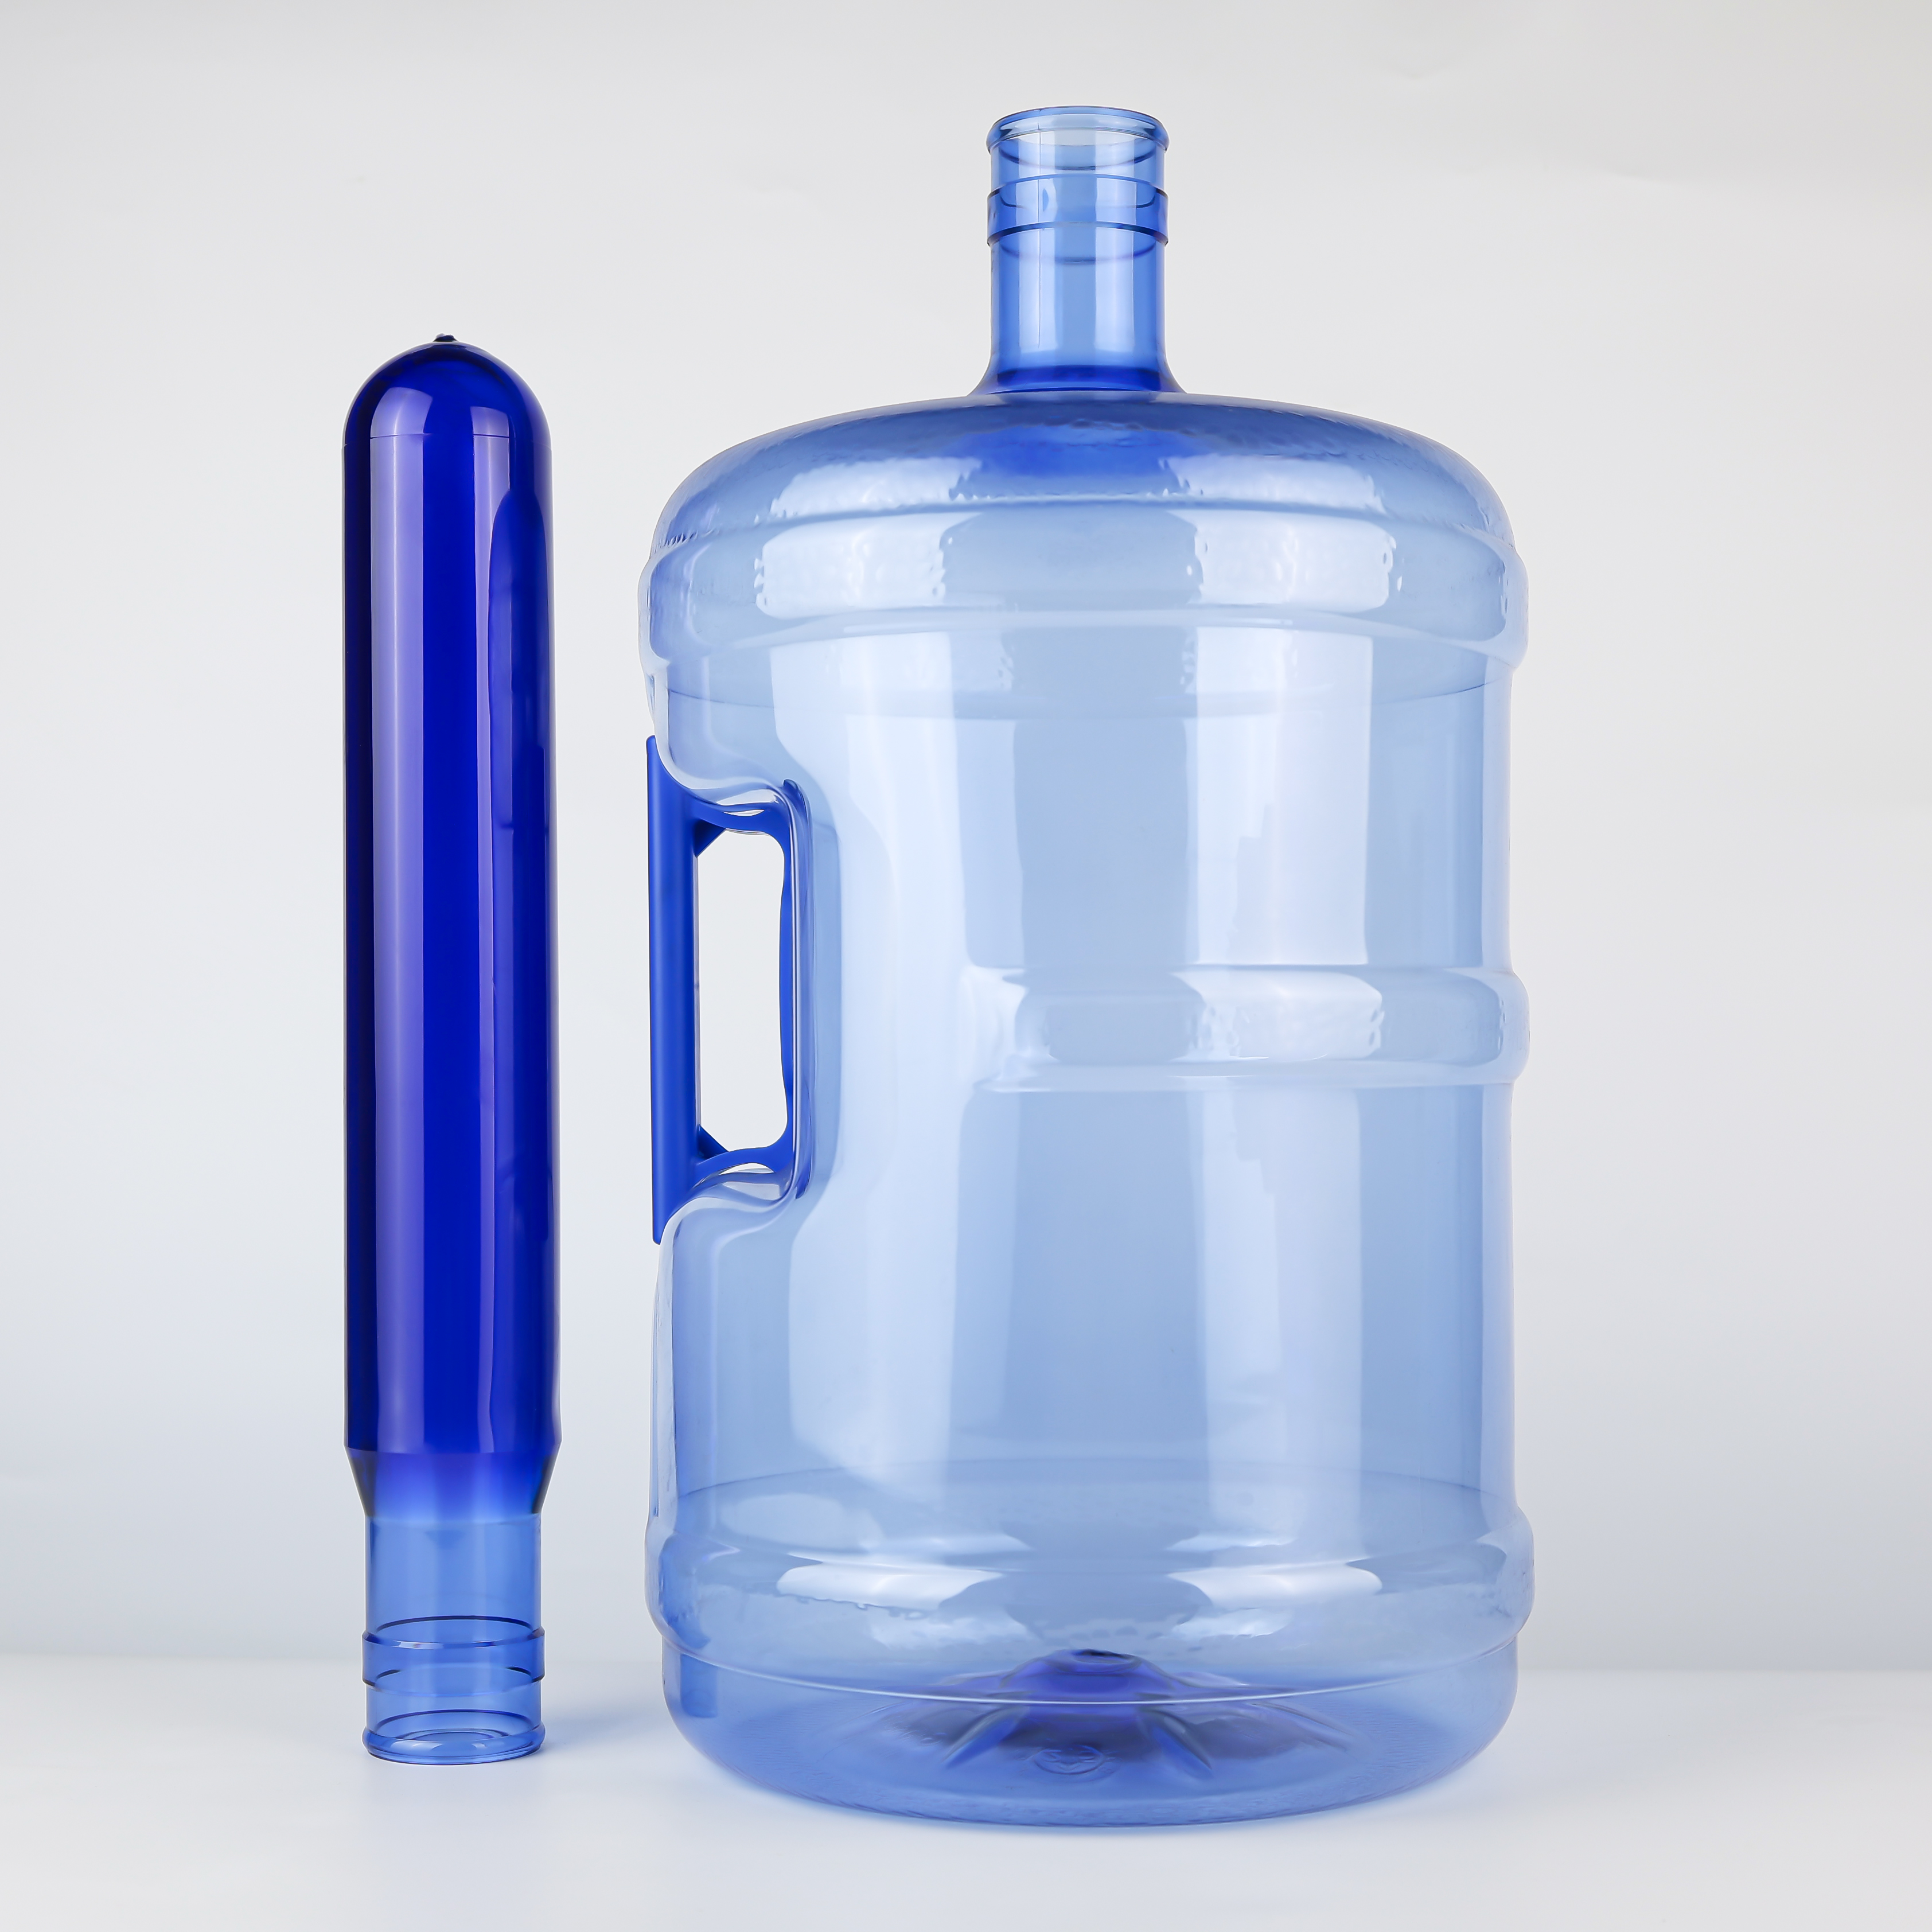
Наряду с увеличением массы в граммах, предформы массой 750 г обычно требуют сырья PET с более высокими значениями показателя IV.
Данные отрасли показывают, что предформы для многоразовых пятигаллонных ведер, как правило, имеют значения IV в диапазоне 0,84–0,87 дЛ/г , тогда как одноразовые лёгкие вёдра могут иметь значения IV всего от 0,76 до 0,80. Поскольку предформы массой 750 г должны выдерживать концентрированные нагрузки от боковых ручек, они требуют сырья с высоким значением IV — более длинных и сильнее переплетённых молекулярных цепей, что значительно повышает прочность и сопротивление ползучести .
Для контейнеров, подвергающихся внутреннему давлению, технические требования заказчиков обычно предусматривают значение IV предформ не менее 0,83 дЛ/г . Это означает, что предформы массой 750 г не просто «тяжелее», но и «прочнее» — каждый грамм материала улучшен.
Проще говоря: предформа массой 700 г из сырья с низким значением IV может казаться вялой при подъёме; предформа массой 750 г из сырья с высоким значением IV ощущается как «имеющая костяк».
Дополнительные 50 г материала в заготовке массой 750 г по сравнению с заготовкой массой 700 г распределяются в основном в трёх зонах:
Зона перехода от горловины : точка крепления ручки обычно расположена ниже горловины. Горловина — это область, подвергающаяся наиболее интенсивному растяжению при выдувании и наиболее склонная к утончению стенки. Заготовки массой 750 г содержат больше материала в области горловины, чтобы обеспечить достаточную структурную прочность после выдувания.
Зона усиления корпуса : ёмкости с ручками обычно требуют продольных рёбер жёсткости или кольцевых упрочняющих полос на корпусе. Более толстые стенки заготовок позволяют этим упрочняющим структурам сформироваться более полно и эффективно после выдувания.
Зона перехода от дна : переход между дном и корпусом также является зоной концентрации напряжений. Дополнительный материал в нижней части заготовок массой 750 г повышает устойчивость к падению и ударным нагрузкам.
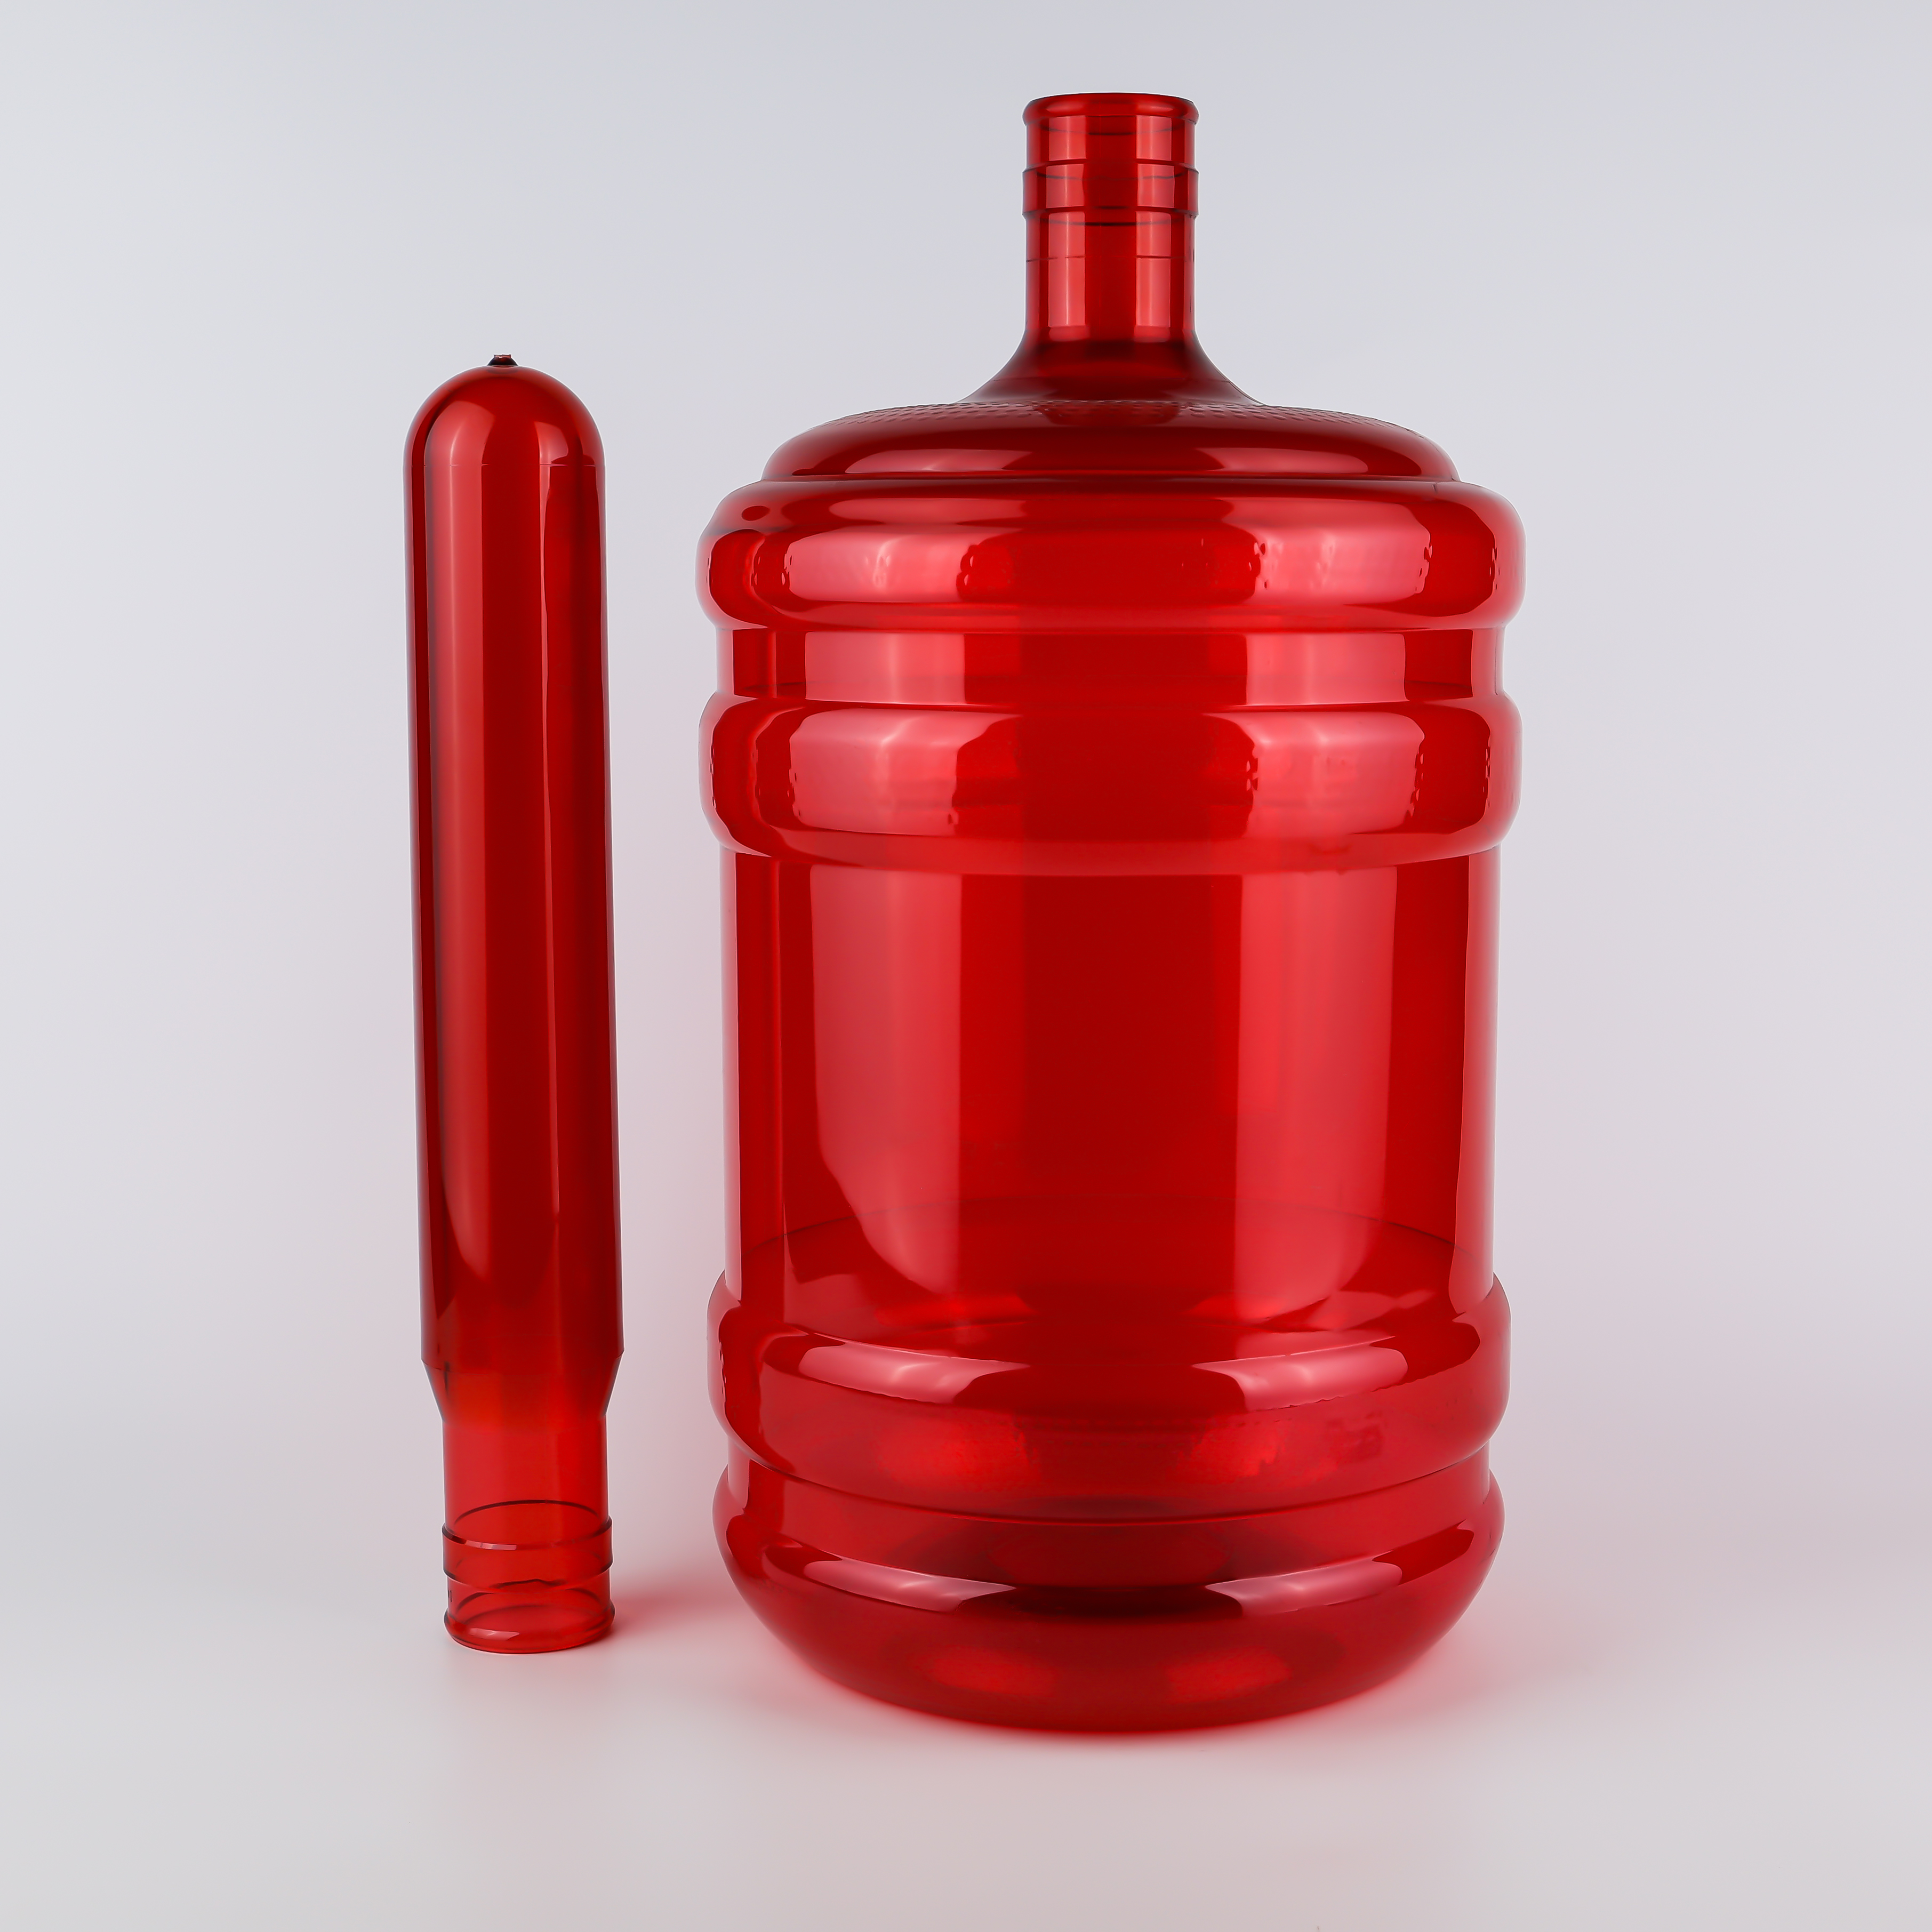
пятигаллонные бутылки с водой не потребляются и не выбрасываются сразу — во многих домашних хозяйствах одну такую ёмкость используют в течение одной–двух недель, а в коммерческих условиях многоразовые ёмкости проходят десятки циклов использования. Это означает, что ёмкость работает под долговременной постоянной нагрузкой .
Материал ПЭТ претерпевает ползучесть под длительным напряжением — медленную, необратимую деформацию. Если толщина стенок недостаточна, а показатель IV низок, то уже через несколько дней наполнения водой точка крепления ручки может постепенно «вытягиваться» или «вдавливаться», в конечном итоге вызывая деформацию ёмкости и протечку.
Сочетание высокой массы (750 г) и высокого значения IV в заготовках значительно снижает скорость ползучести . Стандарты отрасли требуют значения IV не ниже 0,84 для заготовок многоразовых пятигаллонных ёмкостей именно для обеспечения этой долговременной несущей способности. Многоразовые пятигаллонные ёмкости должны также выдерживать многократные циклы очистки при температуре 55–70 °C , а термостабильность материала также зависит от достаточной массы и поддержки со стороны значения IV.
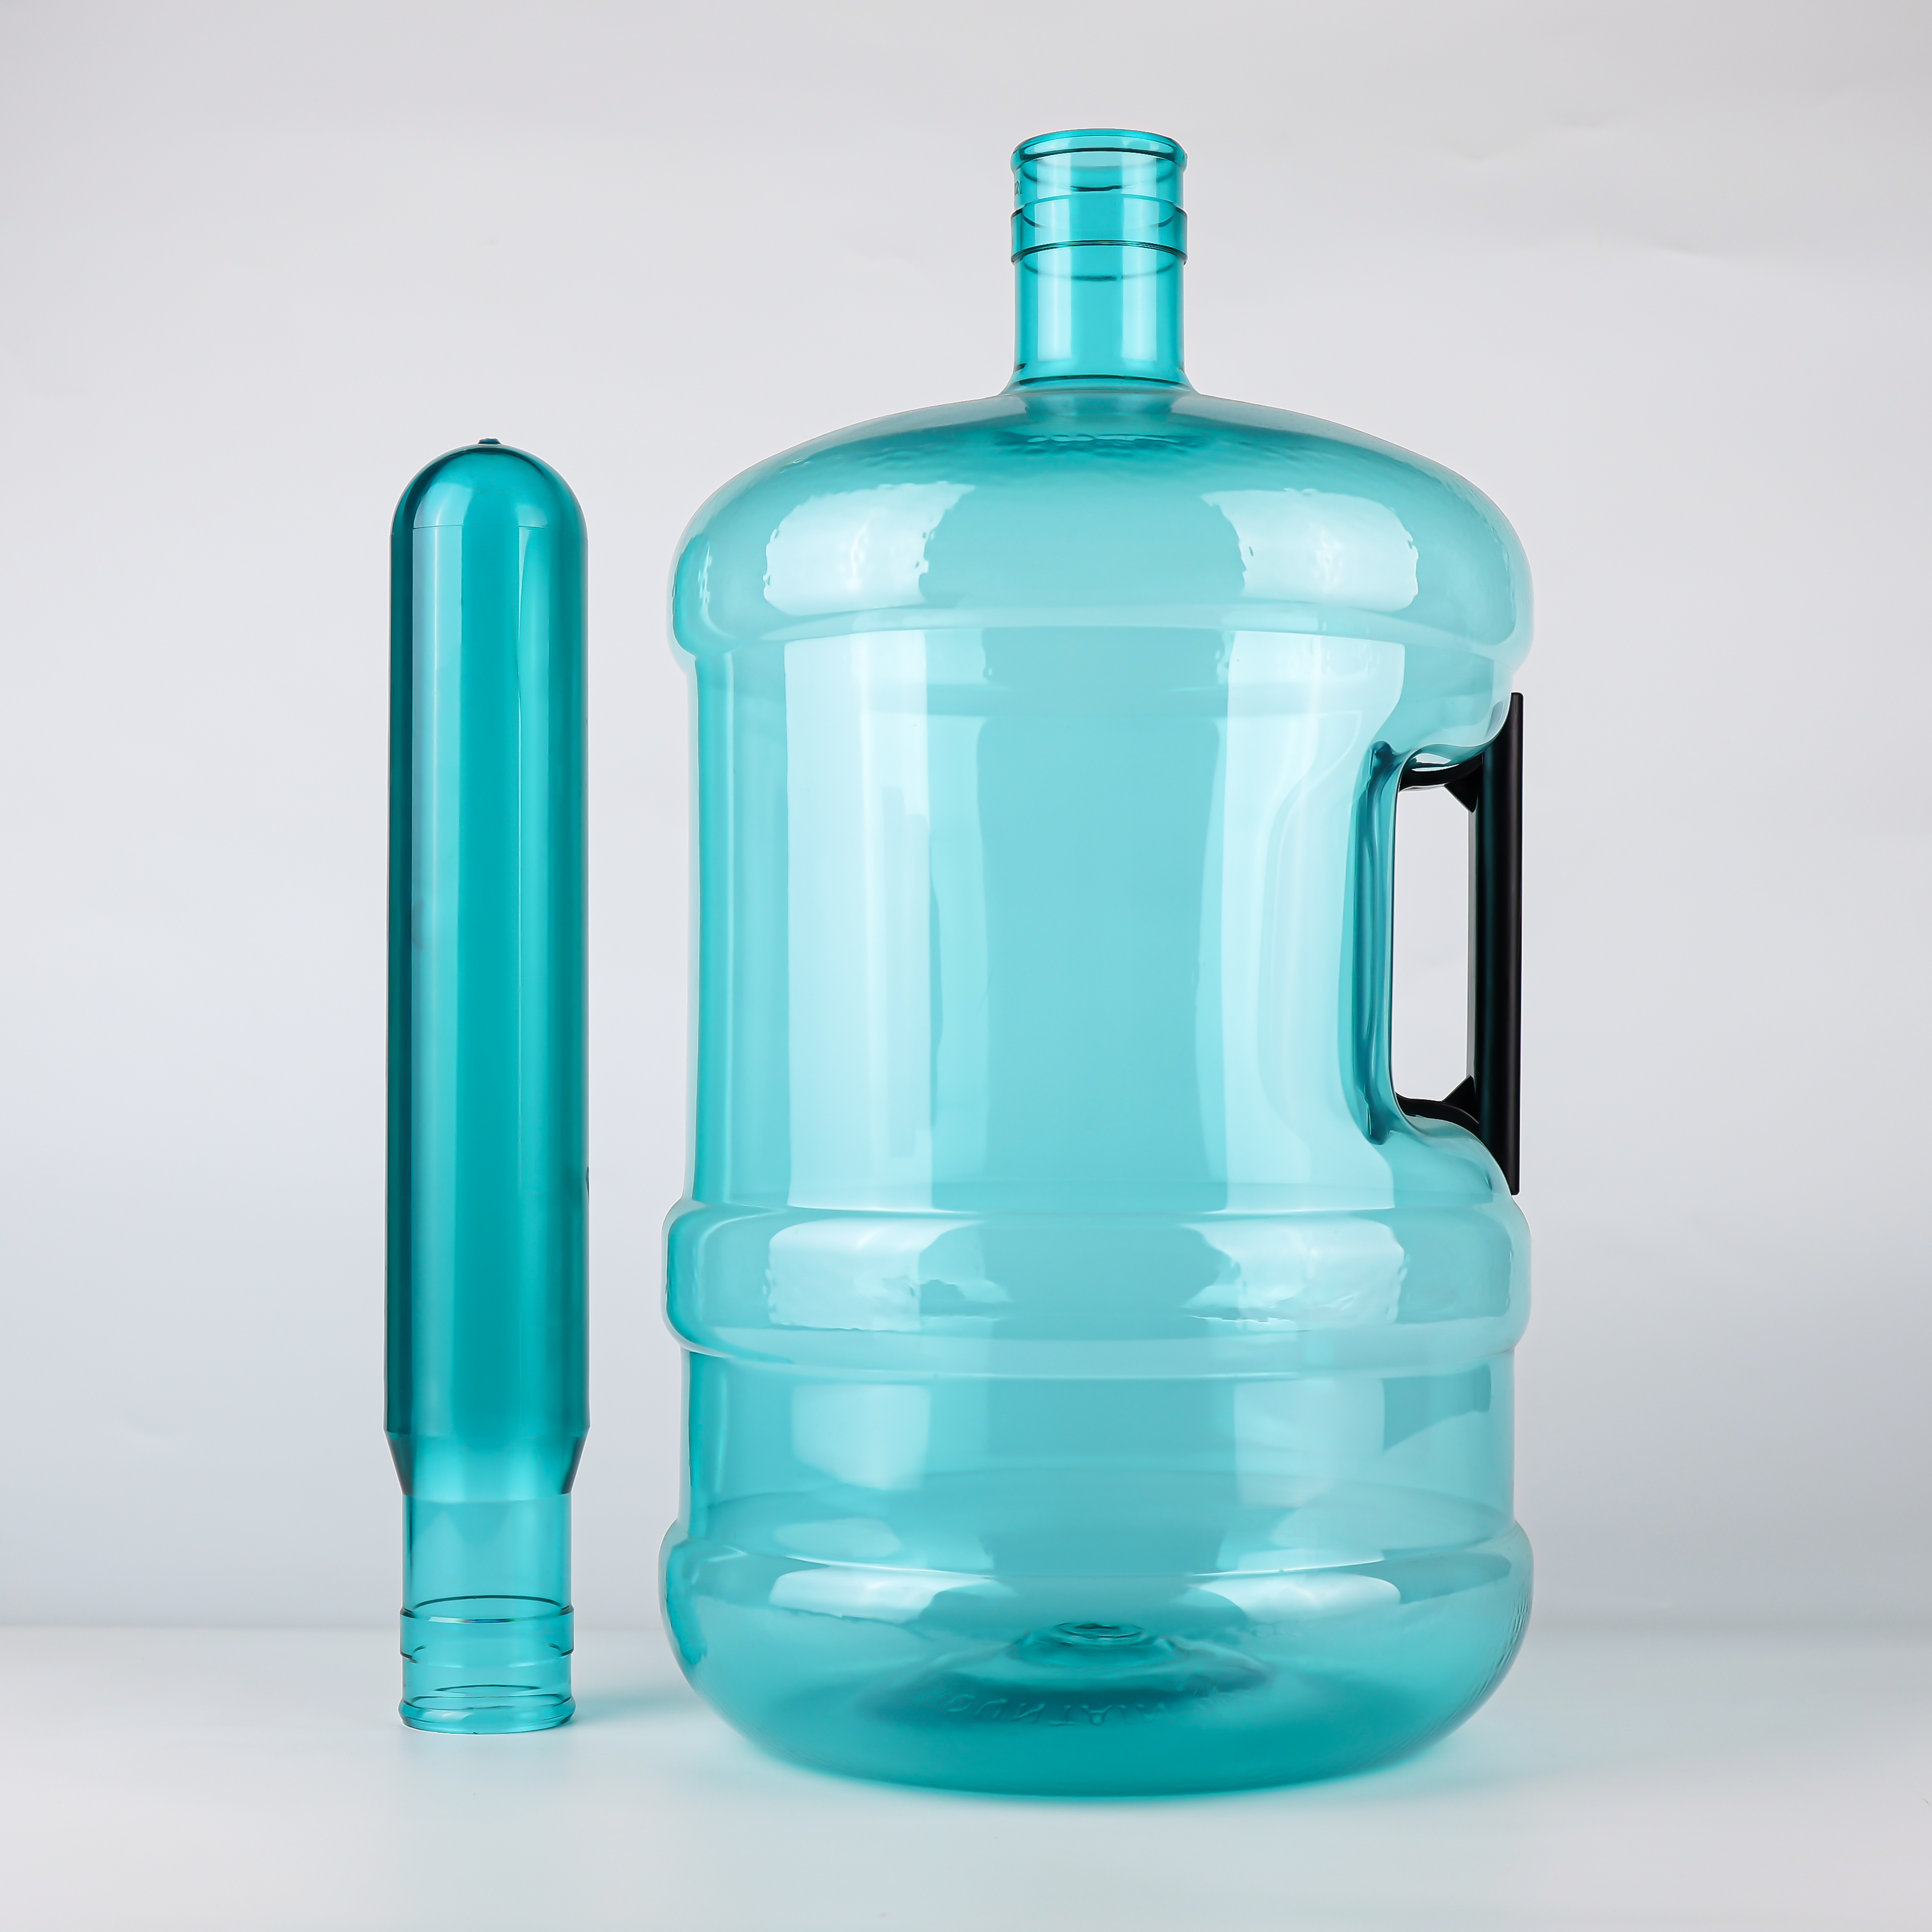
Толщина стенок заготовок массой 750 г превышает толщину стенок заготовок массой 700 г, что затрудняет их нагрев. Обычные системы нагрева не обеспечивают идеального нагрева заготовок; инфракрасные нагреватели необходимо использовать инфракрасное излучение — оно проникает как внутрь, так и наружу заготовки и обеспечивает стабильный, равномерный нагрев.
специализированные машины для выдувного формования пятигаллонных канистр (например, ZQ22-V) оснащаются специальными устройствами повторного нагрева, гарантирующими оптимальный нагрев заготовок массой 730 г с толстыми стенками. Это означает: не все машины для выдувного формования способны обрабатывать заготовки массой 750 г. Выбор заготовок массой 750 г предъявляет повышенные требования к совместимости оборудования для выдувного формования.
Профессиональные машины для выдувного формования пятигаллонных ведер (например, ZQ22-V) оснащены специальными устройствами повторного нагрева, обеспечивающими идеальный нагрев заготовок с толстыми стенками массой 730 г. Это означает, что не все машины для выдувного формования способны «обрабатывать» заготовки массой 750 г. Выбор заготовок массой 750 г также предъявляет более высокие требования к совместимости оборудования.
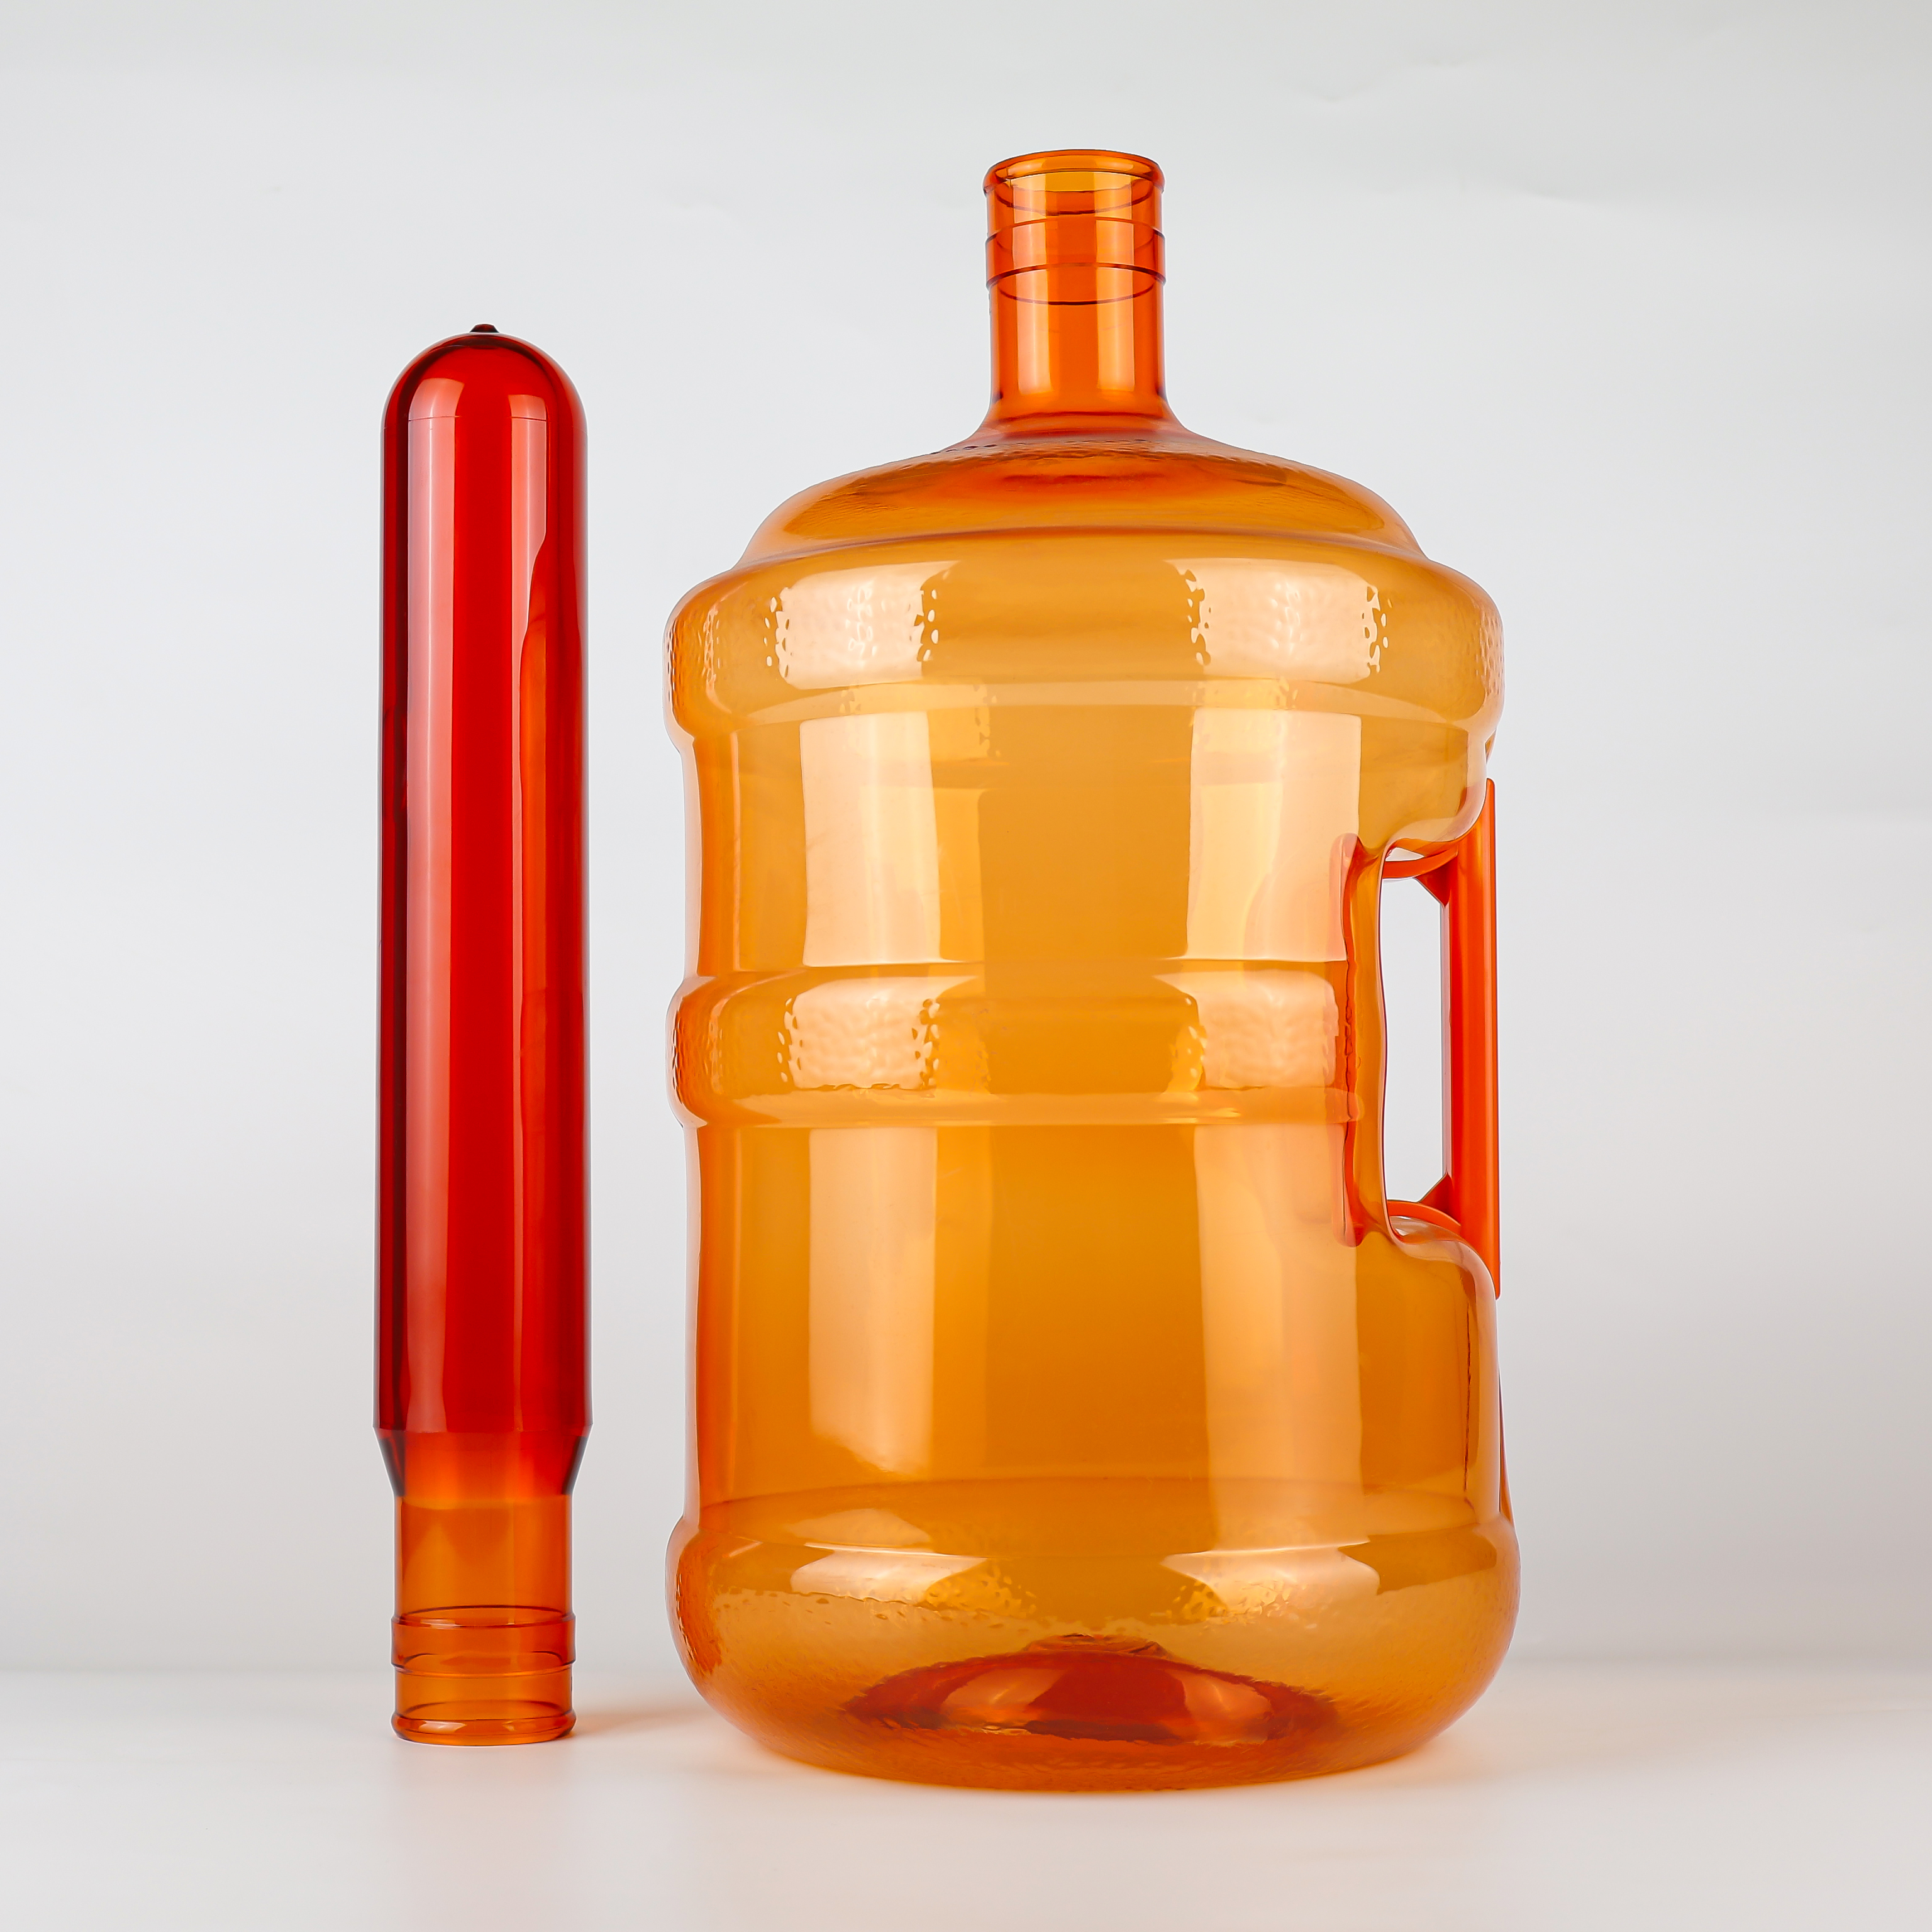
В последние годы процессы выдувного формования крупногабаритных многоразовых контейнеров с ручками достигли значительного прогресса. Система предварительного выдува PSB (Preform Stretch Booster) разработанная компанией SIAPI, вводит контролируемый этап предварительного выдува, создающий промежуточную форму заготовки до окончательного выдува и тем самым разделяющую процесс растяжения на два этапа.
Этот процесс обеспечивает существенное улучшение характеристик пятигаллонных ведер с ручками:
Сопротивление вертикальной нагрузке увеличено примерно на 20 %
Прочность ручек на отрыв увеличена примерно на 24 %
Снижение дефектов побеления или стресс-трещин в переходных зонах
После 5 часов воздействия высокой температуры, снижение объемной усадки до 35 %
Почему этот процесс связан с заготовками массой 750 г? Потому что традиционный дизайн заготовок и параметры растяжения в значительной степени ограничены геометрией контейнера и целевой массой. Для крупных многоразовых бутылок это может привести к радиальным коэффициентам растяжения, превышающим оптимальные пределы , что вызывает недостаточное охватывание ручки и неудовлетворительные механические свойства. Более высокая масса заготовки (750 г) обеспечивает больший «запас» материала для процесса PSB, позволяя равномерно распределять достаточное количество материала на стадии предварительного выдува и, как следствие, гарантировать прочность крепления ручки.
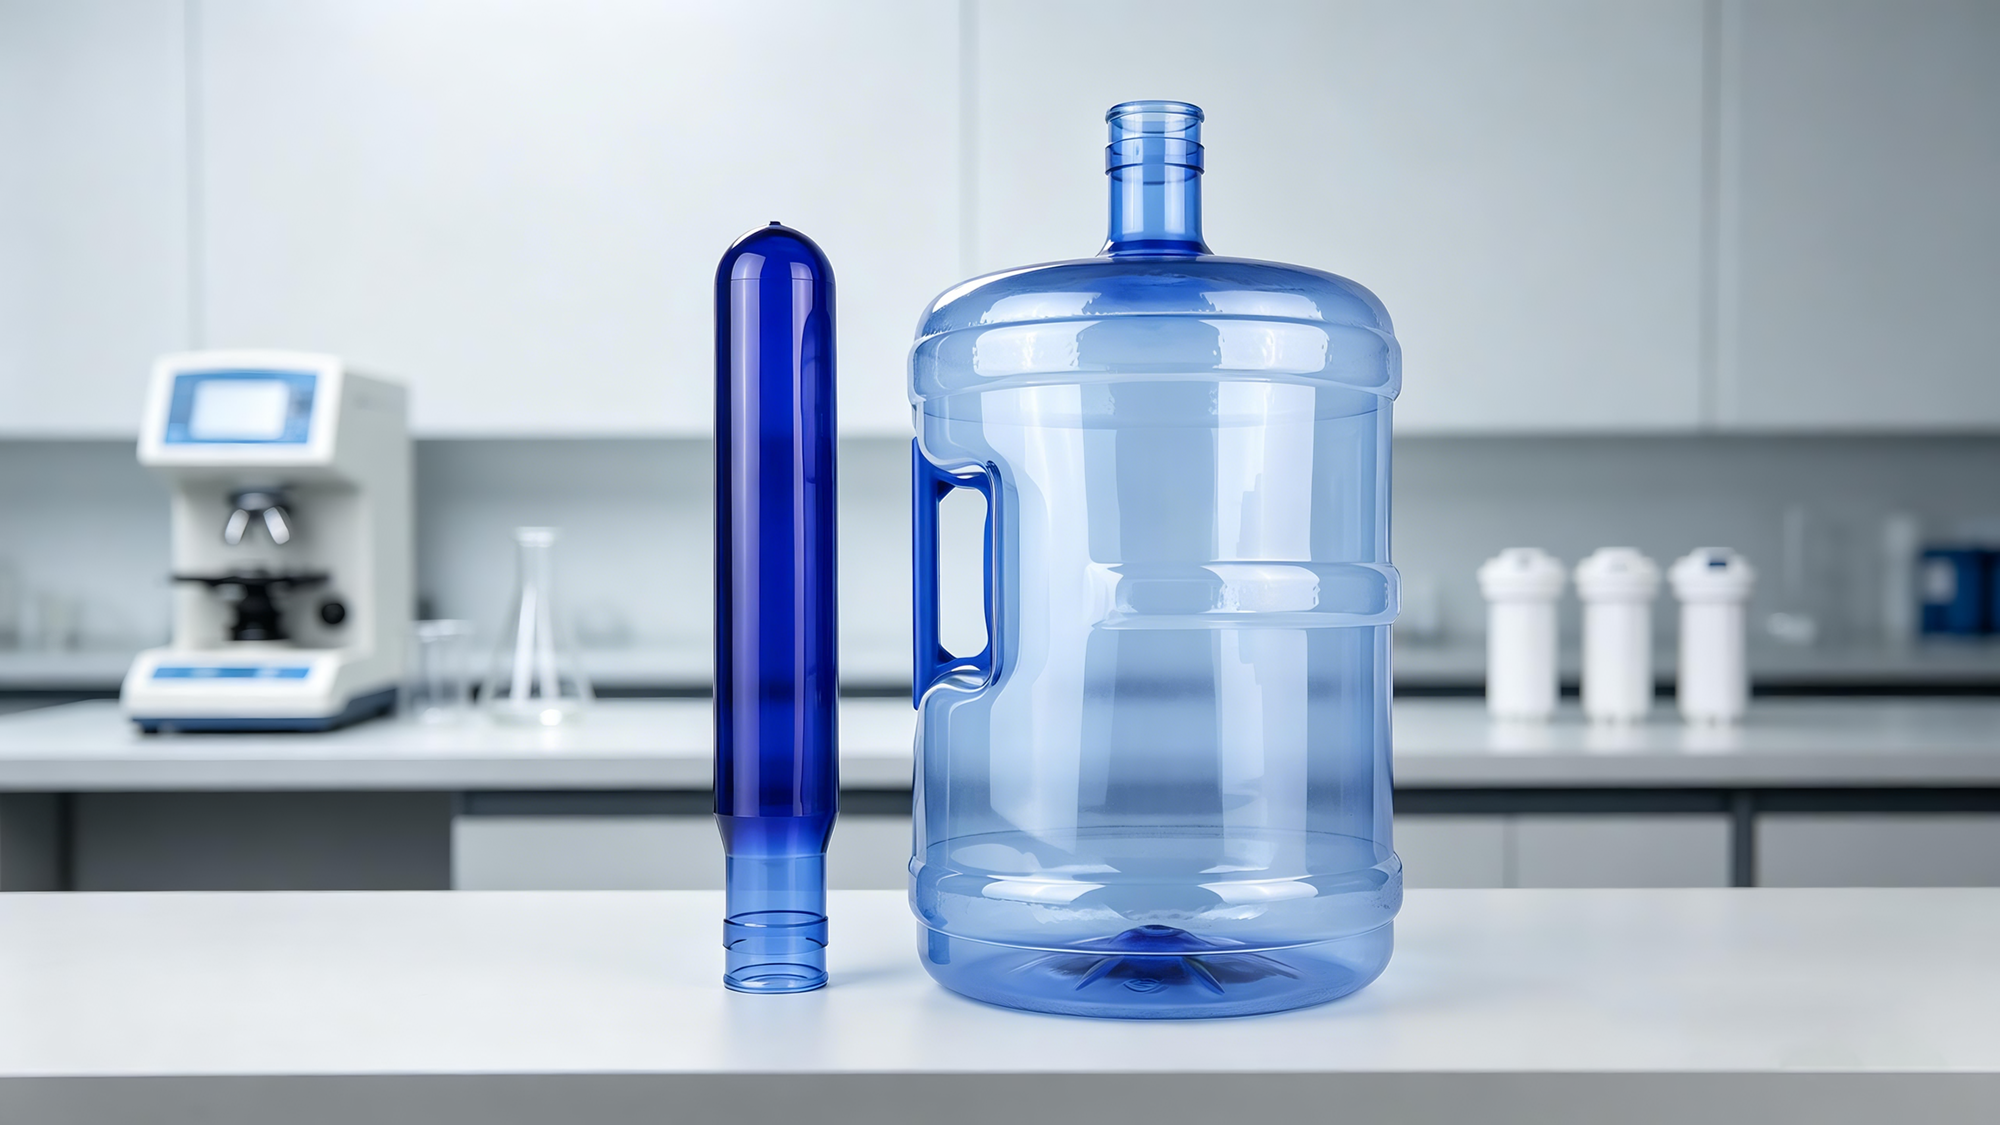
Существует два распространённых метода крепления боковых ручек, каждый из которых предъявляет разные требования к заготовкам:
Тип «защёлкивание» : ручка защёлкивается на кольце поддержки горловины. Этот метод предъявляет чрезвычайно высокие требования к прочность горлышка — поскольку вся нагрузка в конечном счёте передаётся через защёлку на горловину. У заготовок массой 750 г более толстая область горловины способна выдерживать концентрированную нагрузку от защёлки.
Сварной/клеевой тип : ручка непосредственно крепится к корпусу ведра. Этот метод предъявляет повышенные требования к прочности локального участка корпуса . Избыточная толщина стенки, обеспечиваемая заготовками массой 750 г, гарантирует достаточную толщину материала в зоне сварки для противодействия отслаивающим усилиям.
Независимо от выбранного метода избыточная толщина стенки, обеспечиваемая заготовками массой 750 г, является фундаментальной гарантией. В патенте на контейнеры с ручками указано, что зона соединения нижней части ручки с корпусом представляет собой критическую зону концентрации напряжений и должна быть усилена при проектировании; в противном случае сжимающие нагрузки вызовут деформацию корпуса.
На рынке действительно существуют заготовки объёмом 5 галлонов весом 800 г. Однако чем выше вес заготовки в граммах, тем выше её стоимость. Каждое увеличение веса на 50 г повышает себестоимость сырья на одну ёмкость на несколько десятых юаня. Для компании по производству бутилированной воды, выпускающей ежегодно сотни тысяч ёмкостей, это значительная статья расходов.
Более того, повышенный вес заготовки в граммах не всегда означает улучшение качества. Чрезмерно тяжёлая заготовка подразумевает избыточную толщину стенок, что может легко привести к отбеливание (помутнению, вызванному образованием сферолитов) при выдувке вследствие растяжения и кристаллизации. Позиционирование заготовки весом 750 г чётко определено: при условии обеспечения структурной надёжности ёмкостей объёмом 5 галлонов с боковой ручкой — удерживать вес заготовки в диапазоне, приемлемом с точки зрения затрат и обеспечивающем стабильность технологического процесса.
 |
 |
| Измерение сравнения | заготовка весом 700 г | заготовка весом 750 г |
|---|---|---|
| Приложение сценарий | ёмкость объёмом 5 галлонов без ручки | ёмкость объёмом 5 галлонов с боковой ручкой |
| Средняя толщина стенки корпуса | Примерно 0,4–0,6 мм | Примерно 0,5–0,7 мм |
| Толщина стенки крепления ручки | Тонкий, склонен к деформации | Достаточный, выдерживает сосредоточенную нагрузку |
| Рекомендуемое значение IV | 0,76–0,80 дЛ/г | 0,84–0,87 дЛ/г |
| Динамическая грузоподъемность | Справедливый | Прочный |
| Долговременная ползучесть | Справедливый | Отлично |
| Термостабильность после многократной очистки | Справедливый | Отлично (объёмная усадка снижена на 35 %) |
| Совместимое оборудование для выдувного формования | Обычная система отопления достаточна | Требуется инфракрасный обогрев + специальное устройство для повторного нагрева |
| Стоимость сырья | Ниже | Высокий |
При текущих ценах на сырьё ПЭТ в пределах примерно 8000–10 000 юаней за тонну каждое дополнительное увеличение массы на 50 г повышает стоимость сырья на одну ёмкость примерно на ¥0.4–0.5. Для компании, выпускающей ежегодно 100 000 ёмкостей с ручками, дополнительные годовые затраты составляют около ¥40,000–50,000.
 |
 |
Это кажется значительной суммой. Однако сравните: если ёмкость с ручкой протекает из-за трещины в месте крепления ручки, убытки включают не только саму ёмкость, но и воду внутри (около 20 литров), расходы на транспортировку, затраты на обработку жалоб клиентов и ущерб репутации бренда. Один инцидент с качеством партии может обойтись дороже, чем разница в стоимости сырья — на сотни тысяч юаней.
Что ещё важнее, пятигаллонные ёмкости с ручками обычно мНОГОРАЗОВЫЙ , предназначен для десятков циклов. Структурный запас прочности, обеспечиваемый заготовками массой 750 г, как раз и является основой того, что ведро может безопасно «служить» многократно. Экономия 50 г сырья может сократить срок службы ведра с 30 до 15 циклов — фактическая стоимость одного использования при этом возрастает .
Выбор заготовок — это никогда не «чем легче, тем дешевле», а «точно в меру — наиболее экономично». Экономия 50 г может привести к треснувшему ведру, протекающему ведру или ведру, вызвавшему жалобу потребителя — вот и есть реальная стоимость.
750 г — это пороговое значение массы, но не единственное условие. Даже одинаковая заготовка массой 750 г может вызвать проблемы, если процесс производства или способ применения выбраны неправильно.
Толщина стенки заготовок массой 750 г больше, чем у заготовок массой 700 г, поэтому для обеспечения проникновения тепла внутрь заготовки при выдувании требуются более высокие температуры нагрева и более длительное время нагрева. Недостаточный нагрев приводит к неравномерной толщине стенок выдутого ведра, из-за чего точка крепления ручки становится более хрупкой. Если температура заготовки слишком низкая и степень размягчения недостаточна, сложно выдуть изделие требуемой формы; если же температура слишком высока, недостаточна ориентация молекулярных цепей, и корпус ведра белеет.
Геометрическая конструкция точки крепления ручки напрямую влияет на распределение напряжений. Пик напряжения при скруглённом переходе в 3–5 раз ниже по сравнению с пиковым напряжением при переходе под прямым углом. Заготовки массой 750 г обеспечивают более толстые стенки, однако при отсутствии соответствующего скруглённого перехода концентрация напряжений сохраняется. Масса — основа, конструкция — ключевой фактор: оба элемента незаменимы.
Для ведер объемом 5 галлонов с ручками, если пользователи привыкли поднимать и раскачивать их одной рукой , динамическая нагрузка значительно превышает расчетное значение. Заготовки массой 750 г выдерживают нормальную эксплуатацию, однако при чрезмерно агрессивном использовании риск всё ещё сохраняется. Именно поэтому отрасль рекомендует регулярно осматривать ведра с ручками и не использовать их сверх установленного срока службы.
Почему для ведер объемом 5 галлонов с боковыми ручками следует выбирать заготовки массой 750 г и более?
Потому что боковая ручка преобразует «распределённую нагрузку» в «сосредоточенную нагрузку», «статическую нагрузку» — в «динамическую нагрузку», «кратковременное использование» — в «долговременную ползучесть» и «однократное наполнение» — в «многократную очистку». Любое из этих четырёх изменений требует увеличения толщины стенки, повышения значения IV и большего запаса прочности конструкции.
Заготовка массой 700 г способна выдать качественное ведро без ручки, но не выдержит механических нагрузок, вызванных наличием боковой ручки. Дополнительные 50 г материала в заготовке массой 750 г — это не потери, а необходимая инвестиция в запас безопасности — распределён по зоне плеча, области крепления ручки и переходной зоны основания; выдерживает динамические нагрузки, устойчив к длительному ползучему деформированию и многократной очистке, что позволяет ведру безопасно служить десяткам циклов в руках потребителей.
Данные отраслевого стандарта подтверждают это: для пятигаллонных вёдер с ручками масса заготовок сосредоточена в диапазоне 730 г и 750 г, а значения ИВ (индекса вязкости) должны превышать 0.84. Это не «попытка производителей продать больше материала», а оптимальное решение, обусловленное механикой и наукой о материалах .
Если у вас возникнут дополнительные вопросы относительно критериев выбора заготовок для пятигаллонных бутылок, методов испытаний ИВ или параметров процесса выдувания бутылок, пожалуйста, свяжитесь с нами.
 Свежие новости
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD — профессиональный производитель преформ из ПЭТ с более чем 25-летним опытом. Сертифицировано по ISO9001/ISO22000, изготовление горлышек (28–55 мм), цветов, веса и форм по индивидуальному заказу для брендов воды и напитков. Свяжитесь с нами уже сегодня.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ