EN

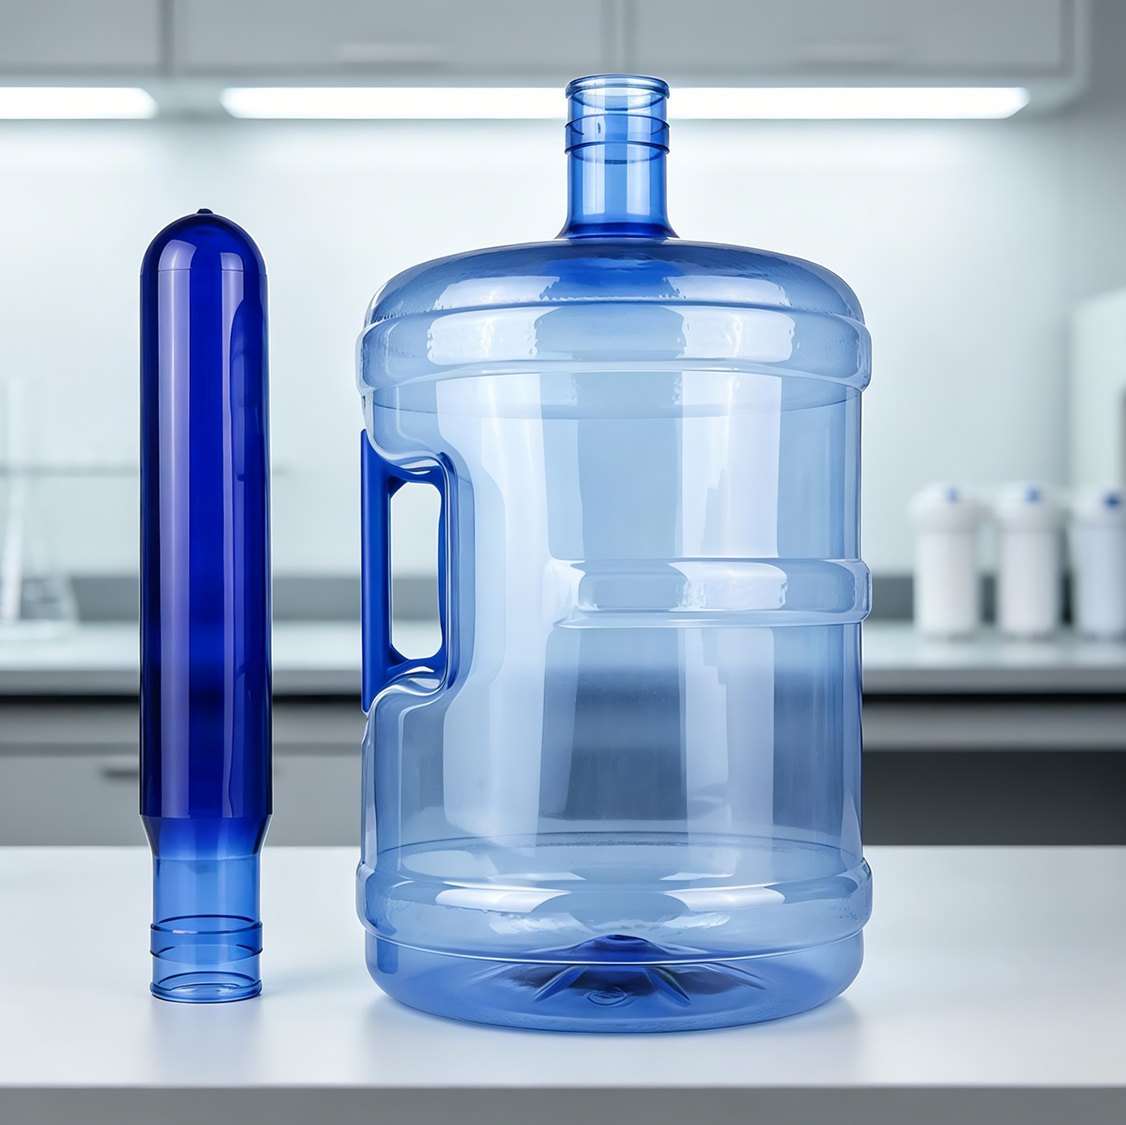
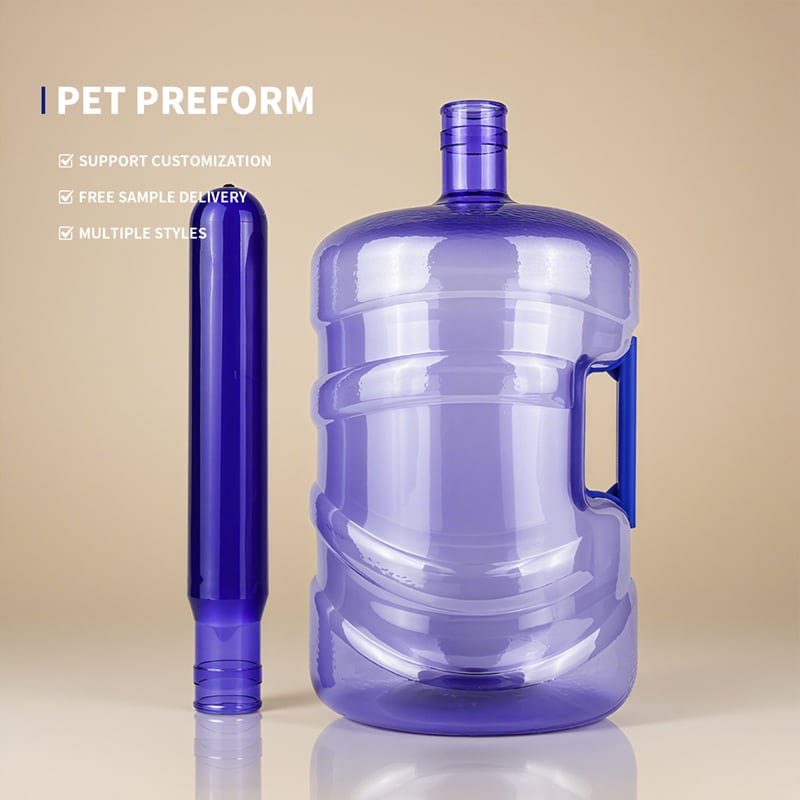
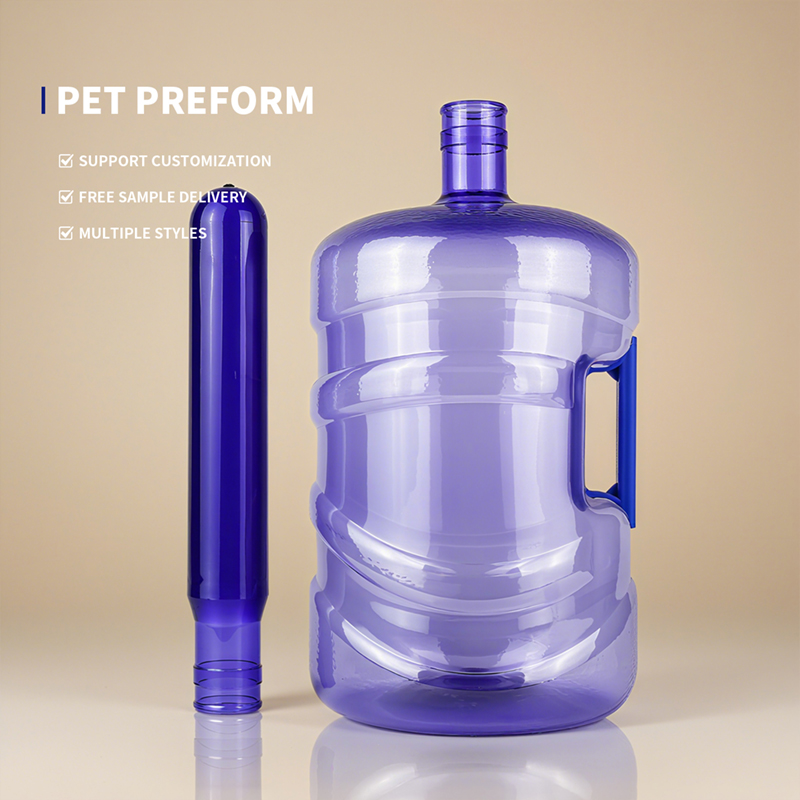
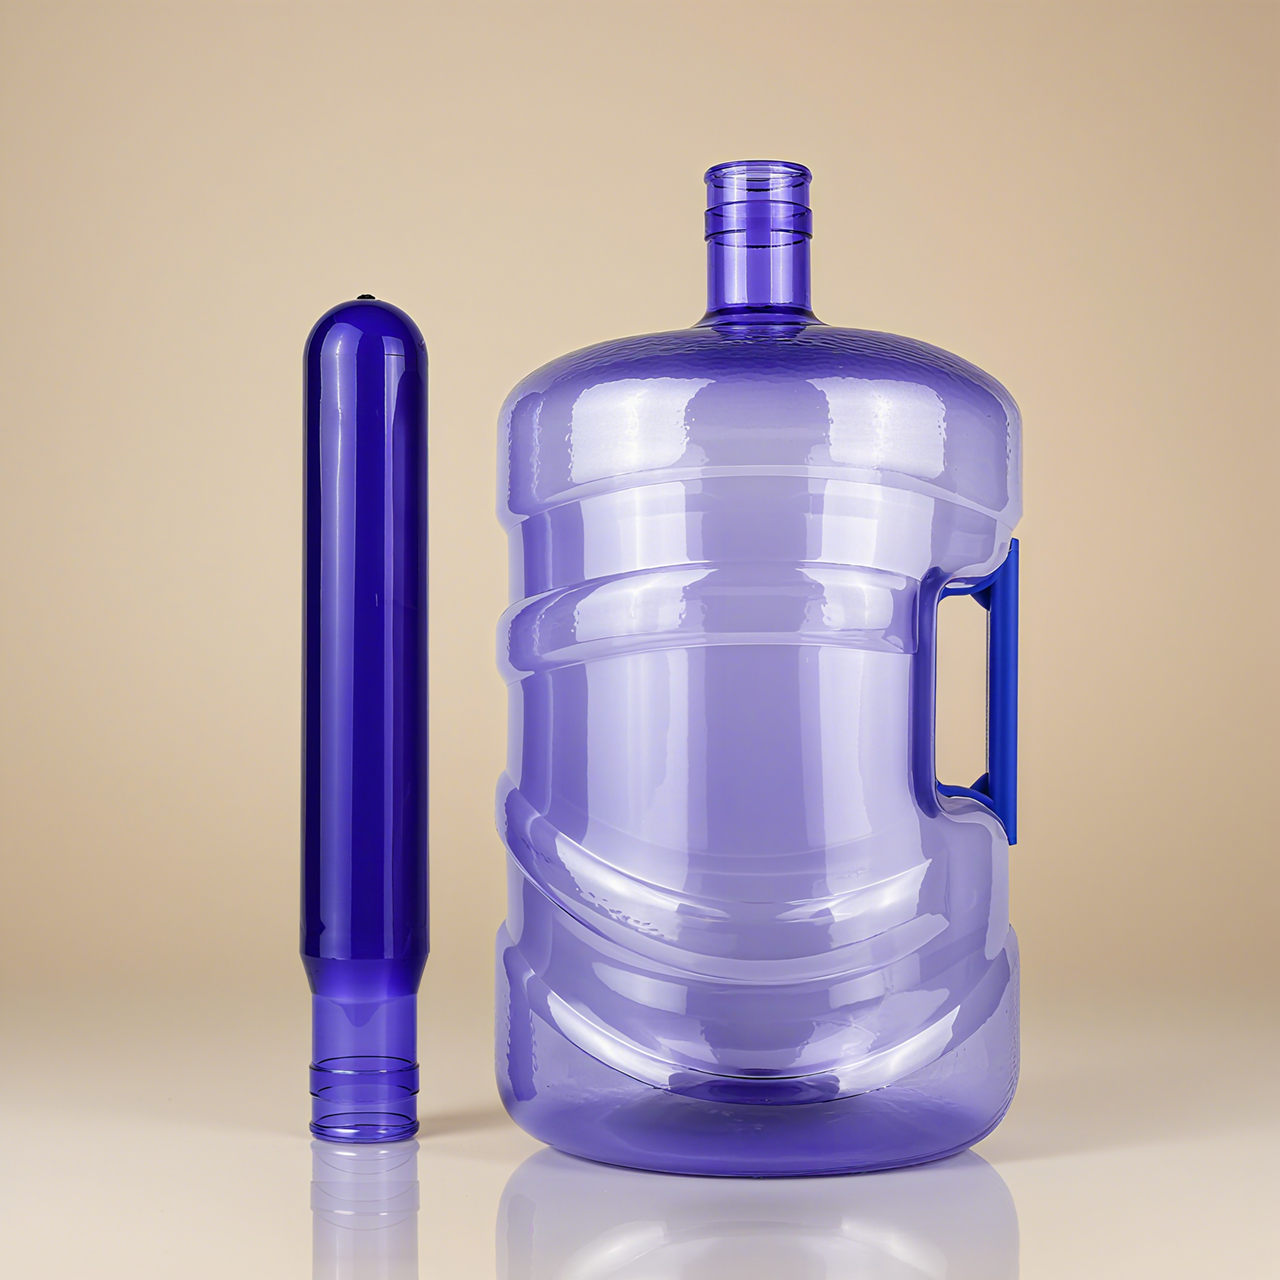
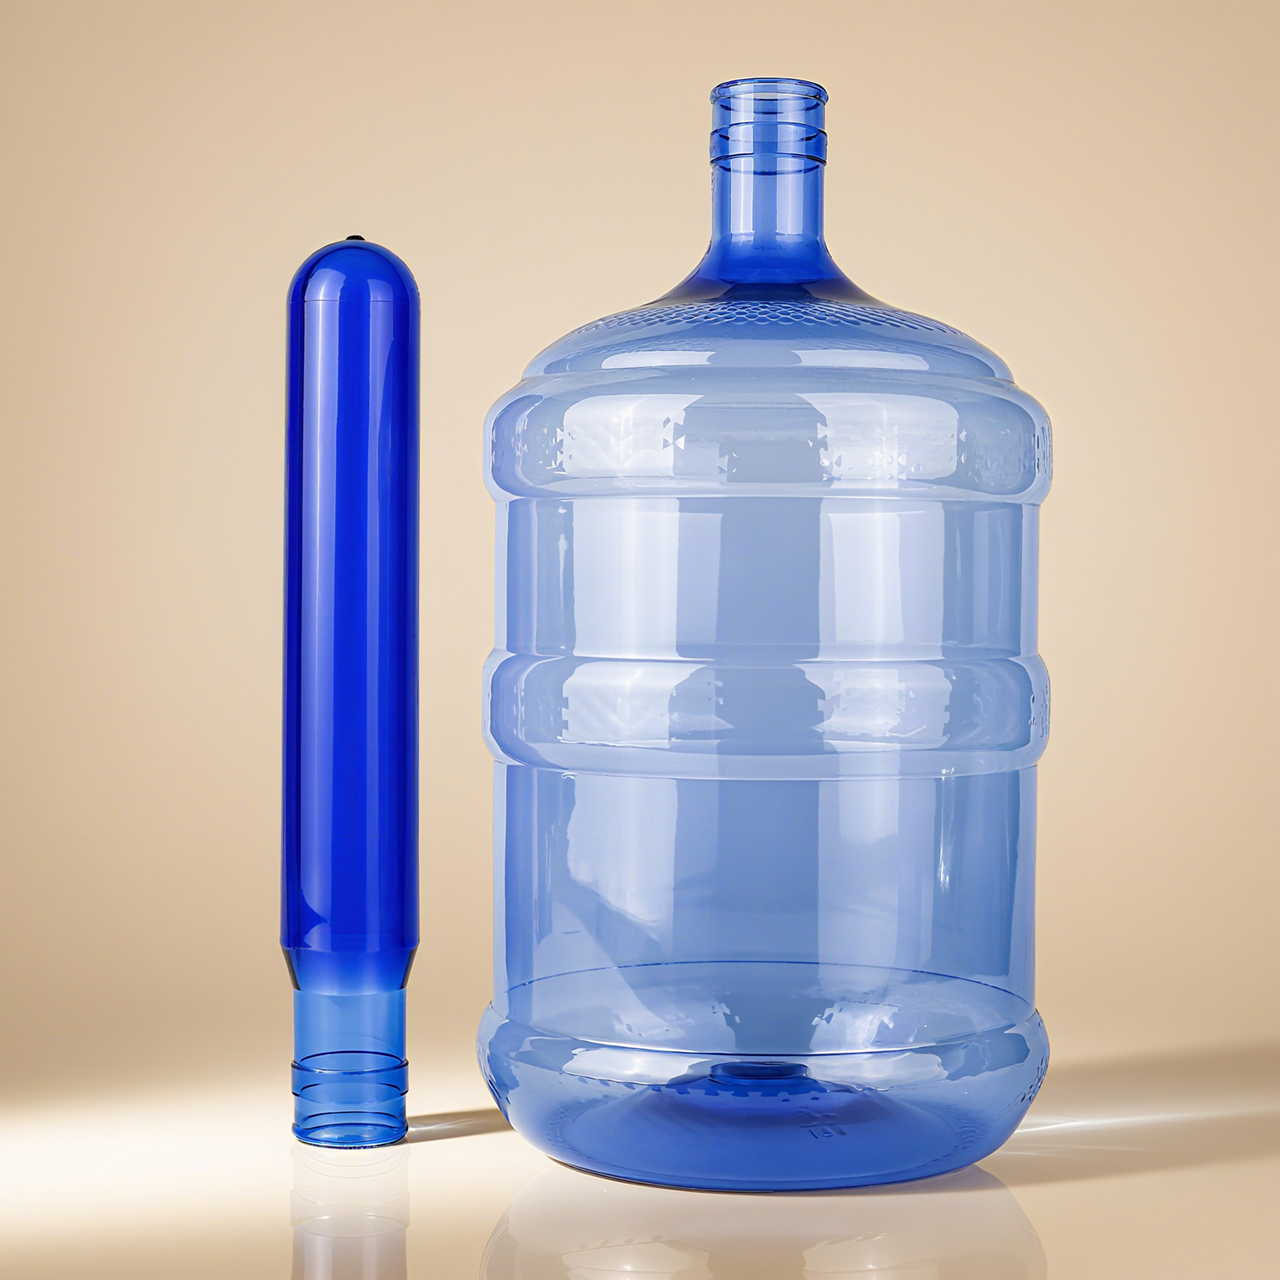
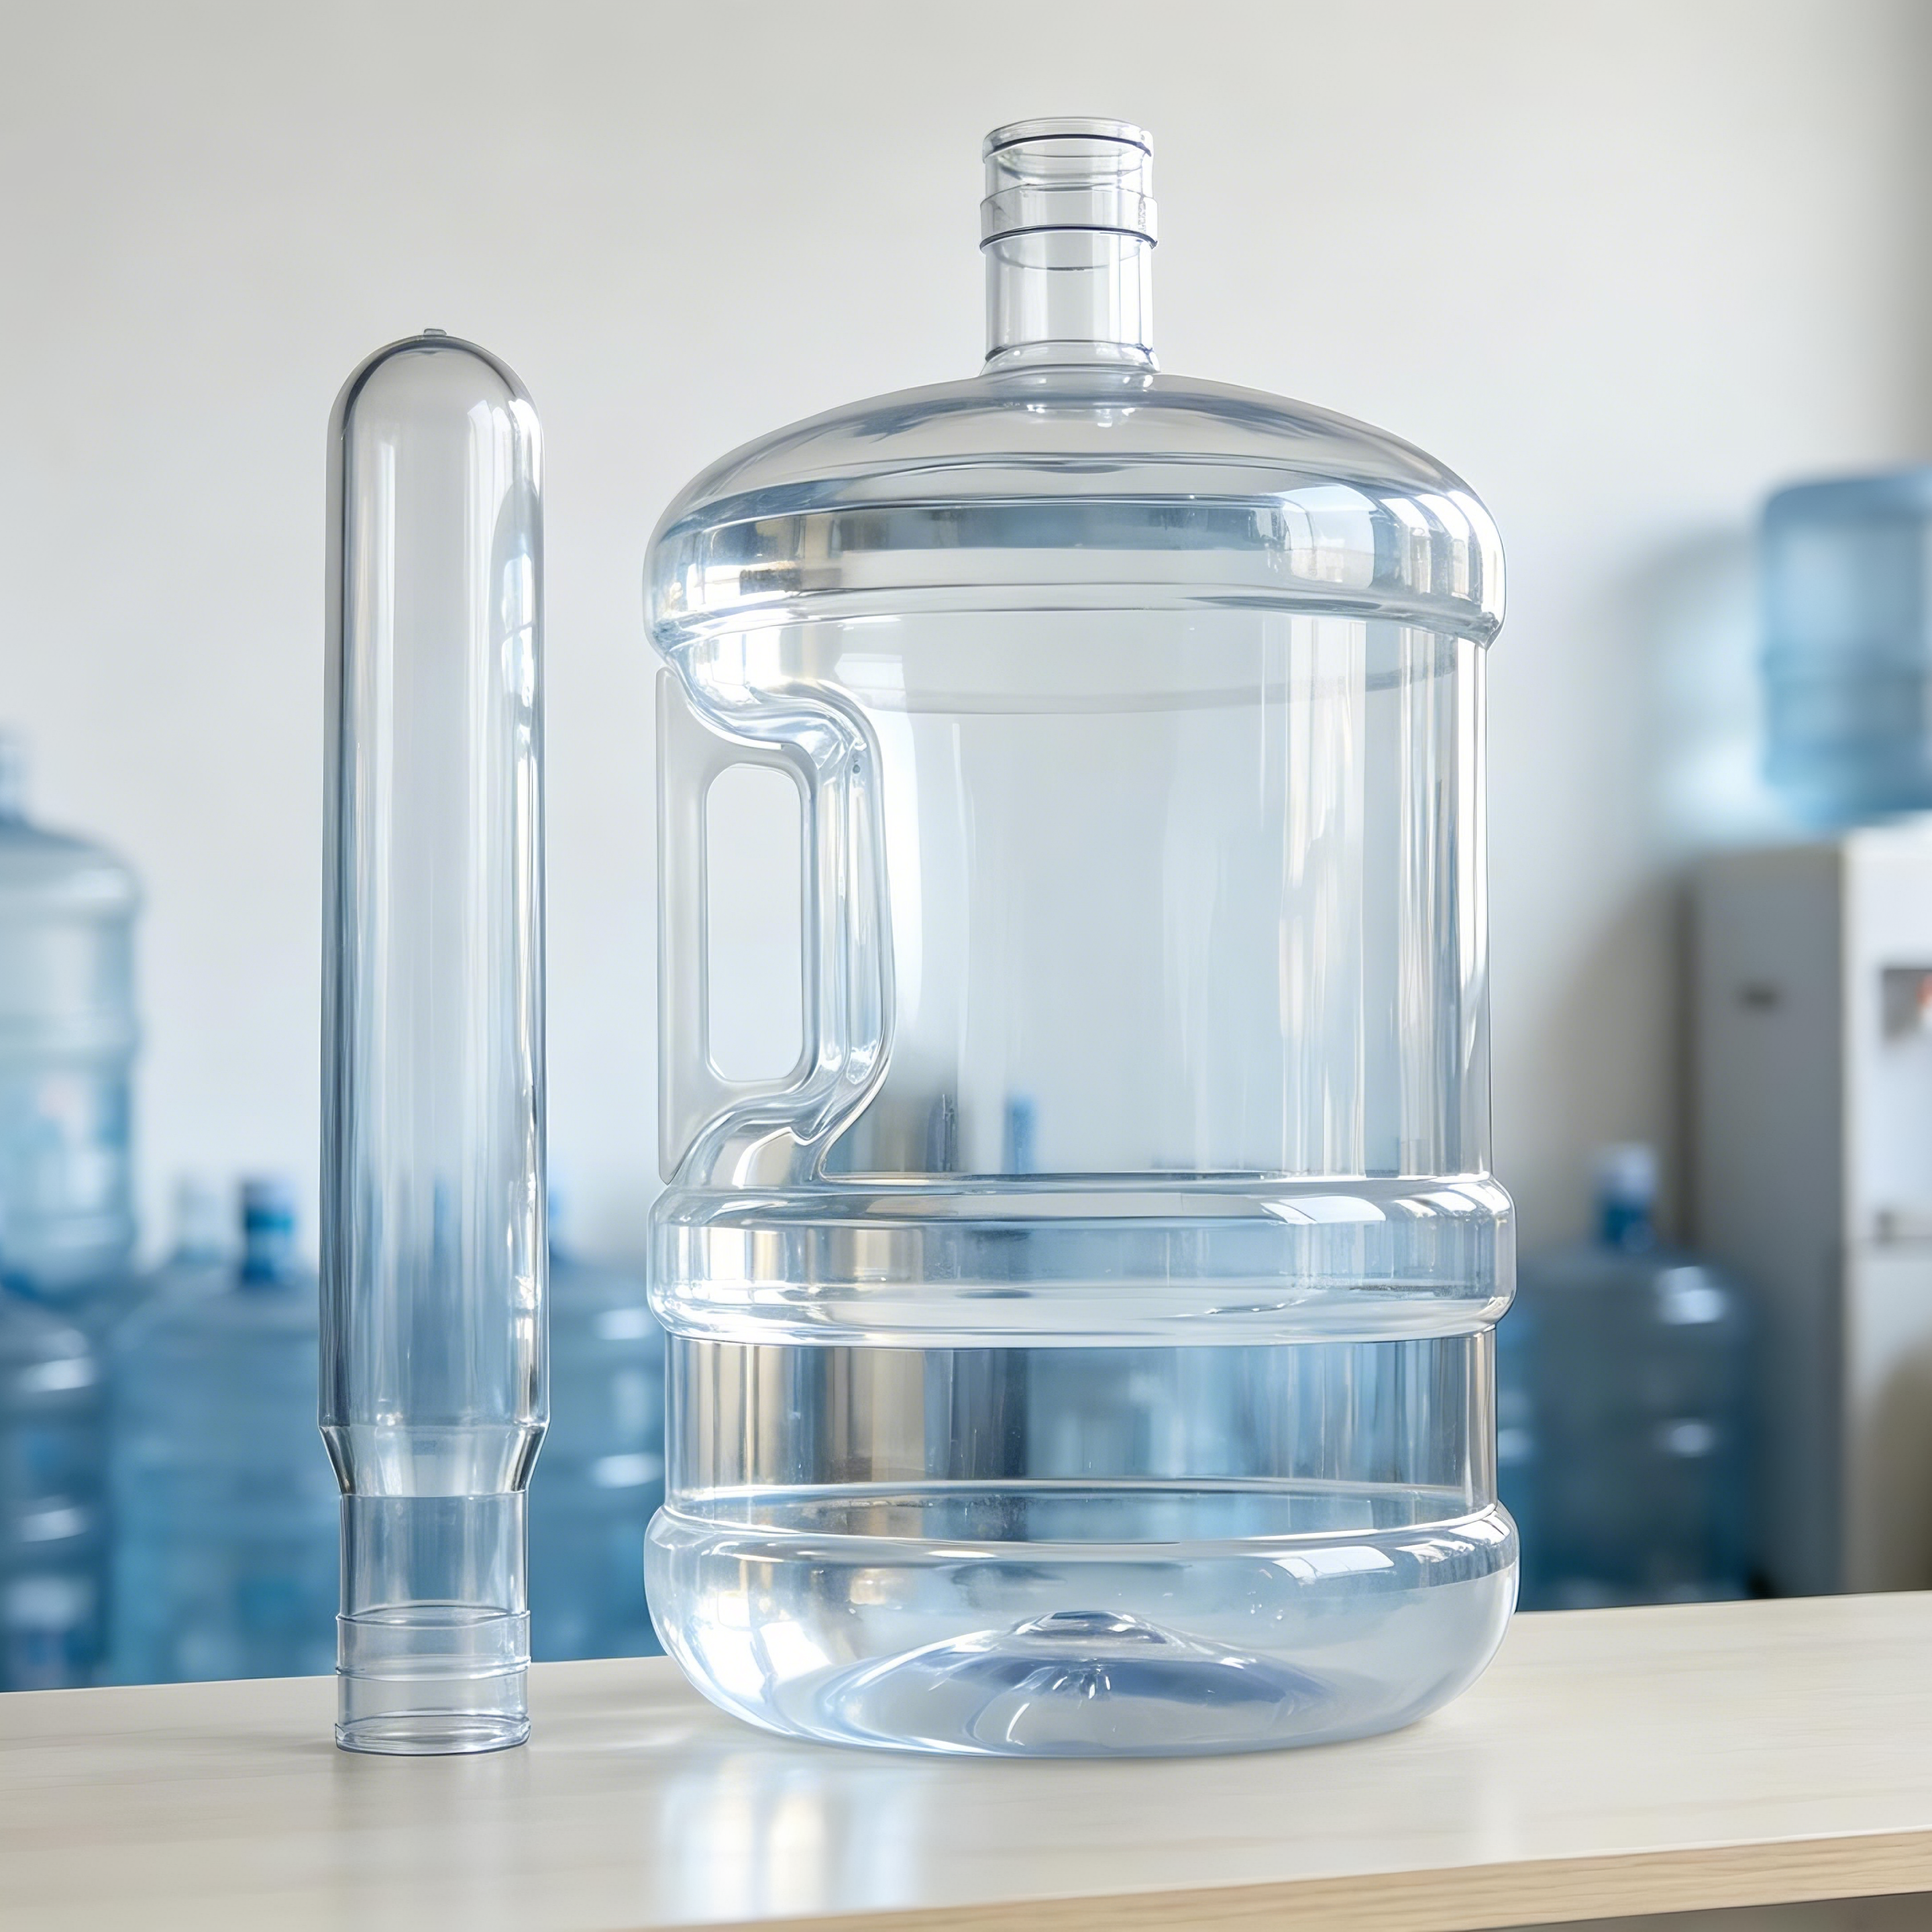
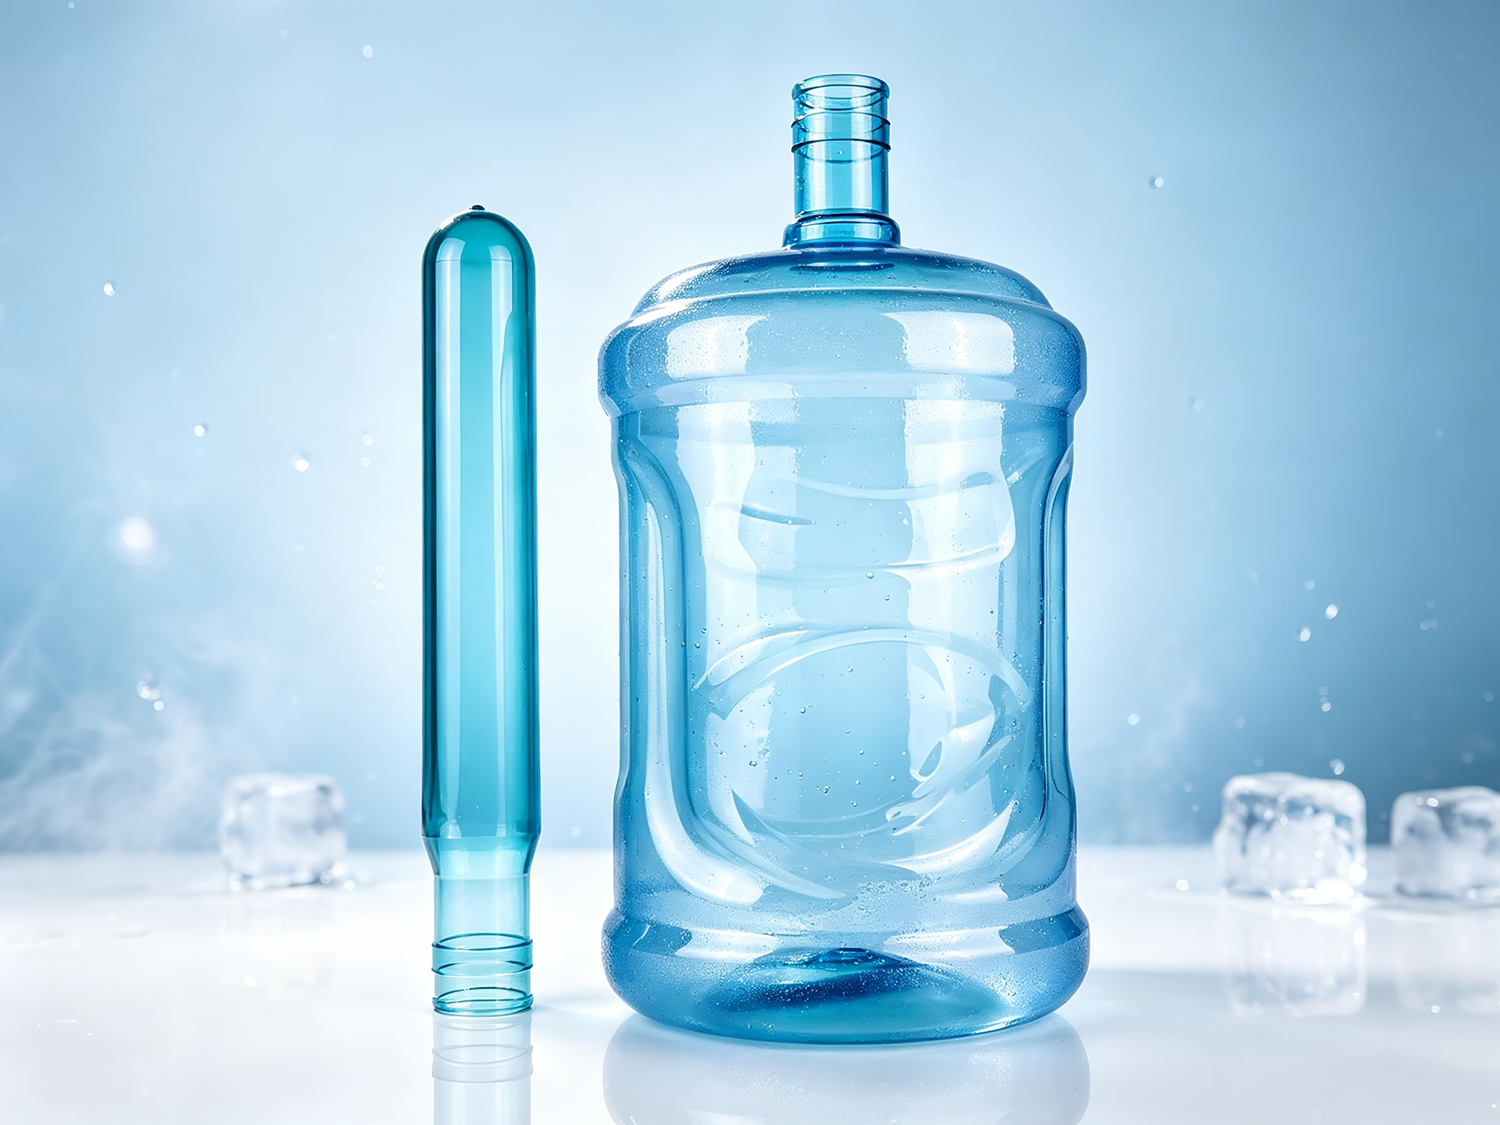
Na indústria de água engarrafada, o balde de PET de 5 galões (aproximadamente 18,9 litros) é uma categoria especial. Quando cheio de água, pesa quase 20 quilogramas — muito mais do que qualquer garrafa convencional de bebida. Baldes sem alças são carregados com os dois braços ou com um anel de transporte; baldes com alças laterais podem ser erguidos com uma só mão — conveniente, sim, mas os desafios mecânicos impostos ao corpo do balde mudaram completamente.
 |
|
Muitas pessoas perguntam: passar de uma pré-forma de 700 g para uma de 750 g representa apenas 50 g a mais — a diferença realmente é tão grande assim? A diferença não é apenas significativa; ela determina diretamente se o balde falhará nas mãos do consumidor. Este artigo analisa a necessidade técnica por trás desses ‘50 g’ sob cinco dimensões: princípios mecânicos, projeto estrutural, propriedades do material, processo de sopro e lógica de custos.
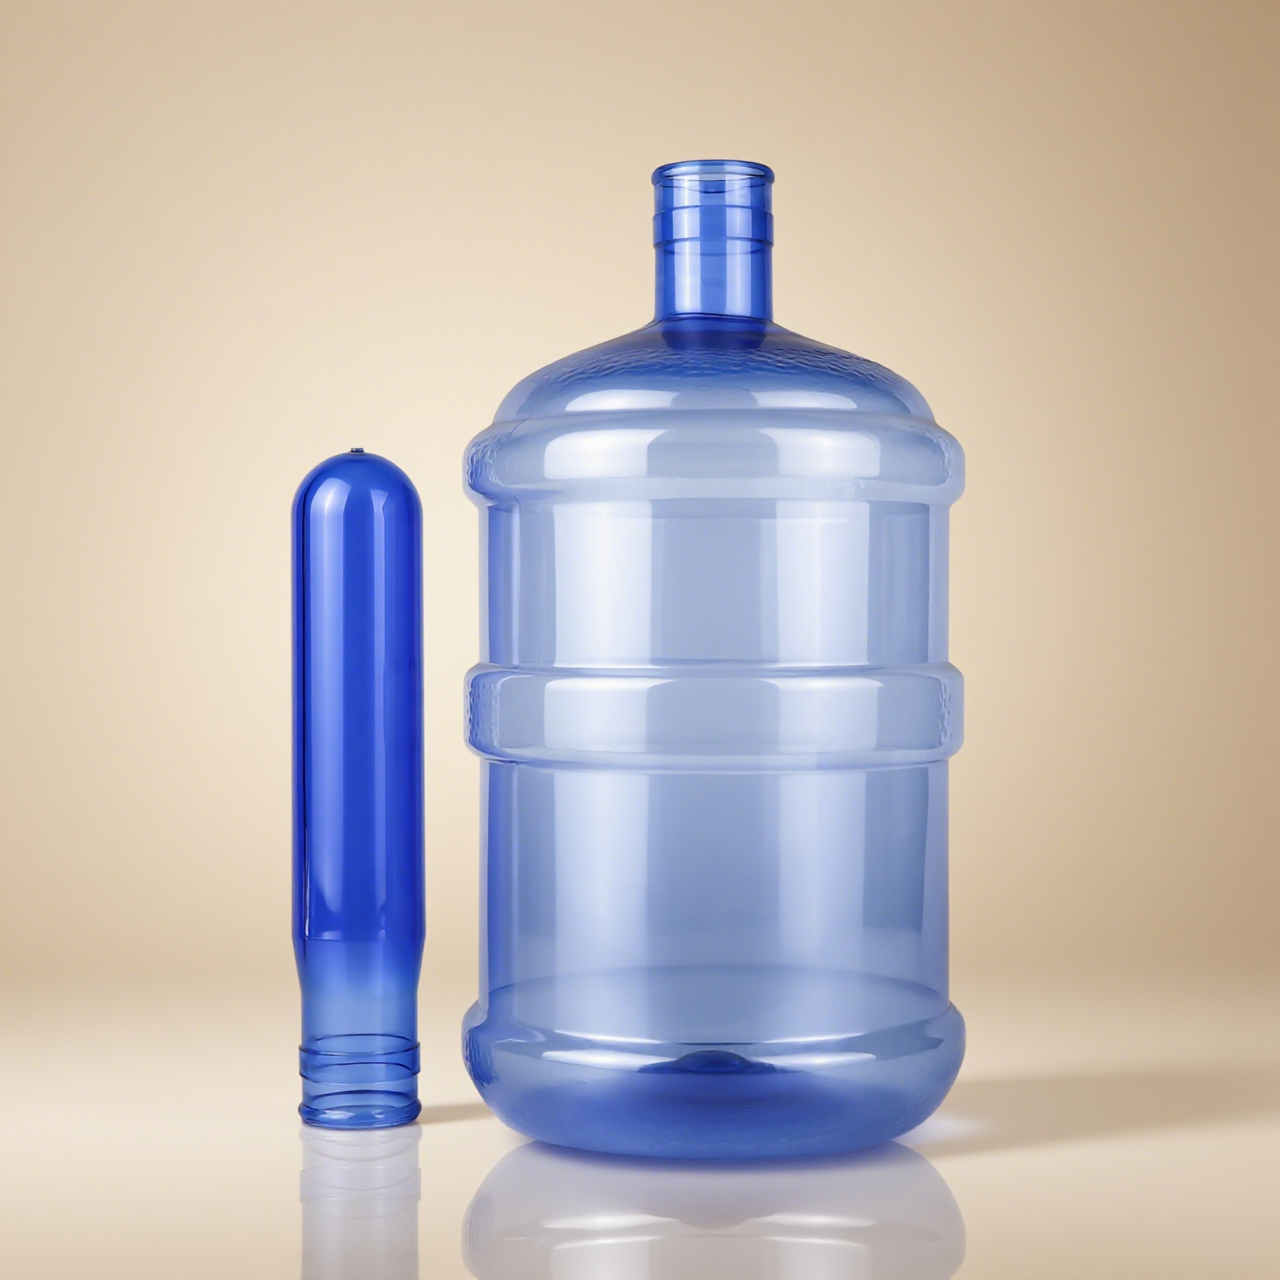
Um balde de 5 galões sem alça lateral é normalmente transportado de duas maneiras: segurando o corpo com ambos os braços ou utilizando um anel/alça de transporte preso ao pescoço. Em ambos os casos, a força é transmitida através do anel de suporte do pescoço ou de uma grande área de contato no corpo, o corpo do balde suporta a carga como um todo, e a distribuição de tensão é relativamente uniforme .
Para esses baldes, a espessura da parede soprada a partir de um pré-formado de 700 g já é suficiente para suportar o peso da água cheia e a aceleração durante o manuseio. Pré-formados de 560 g, 600 g, 650 g e 700 g estão todos disponíveis na indústria; baldes sem alças podem certamente ser produzidos com pré-formados de 700 g ou até mesmo mais leves.
 |
 |
Assim que uma alça lateral é adicionada, a situação muda completamente.
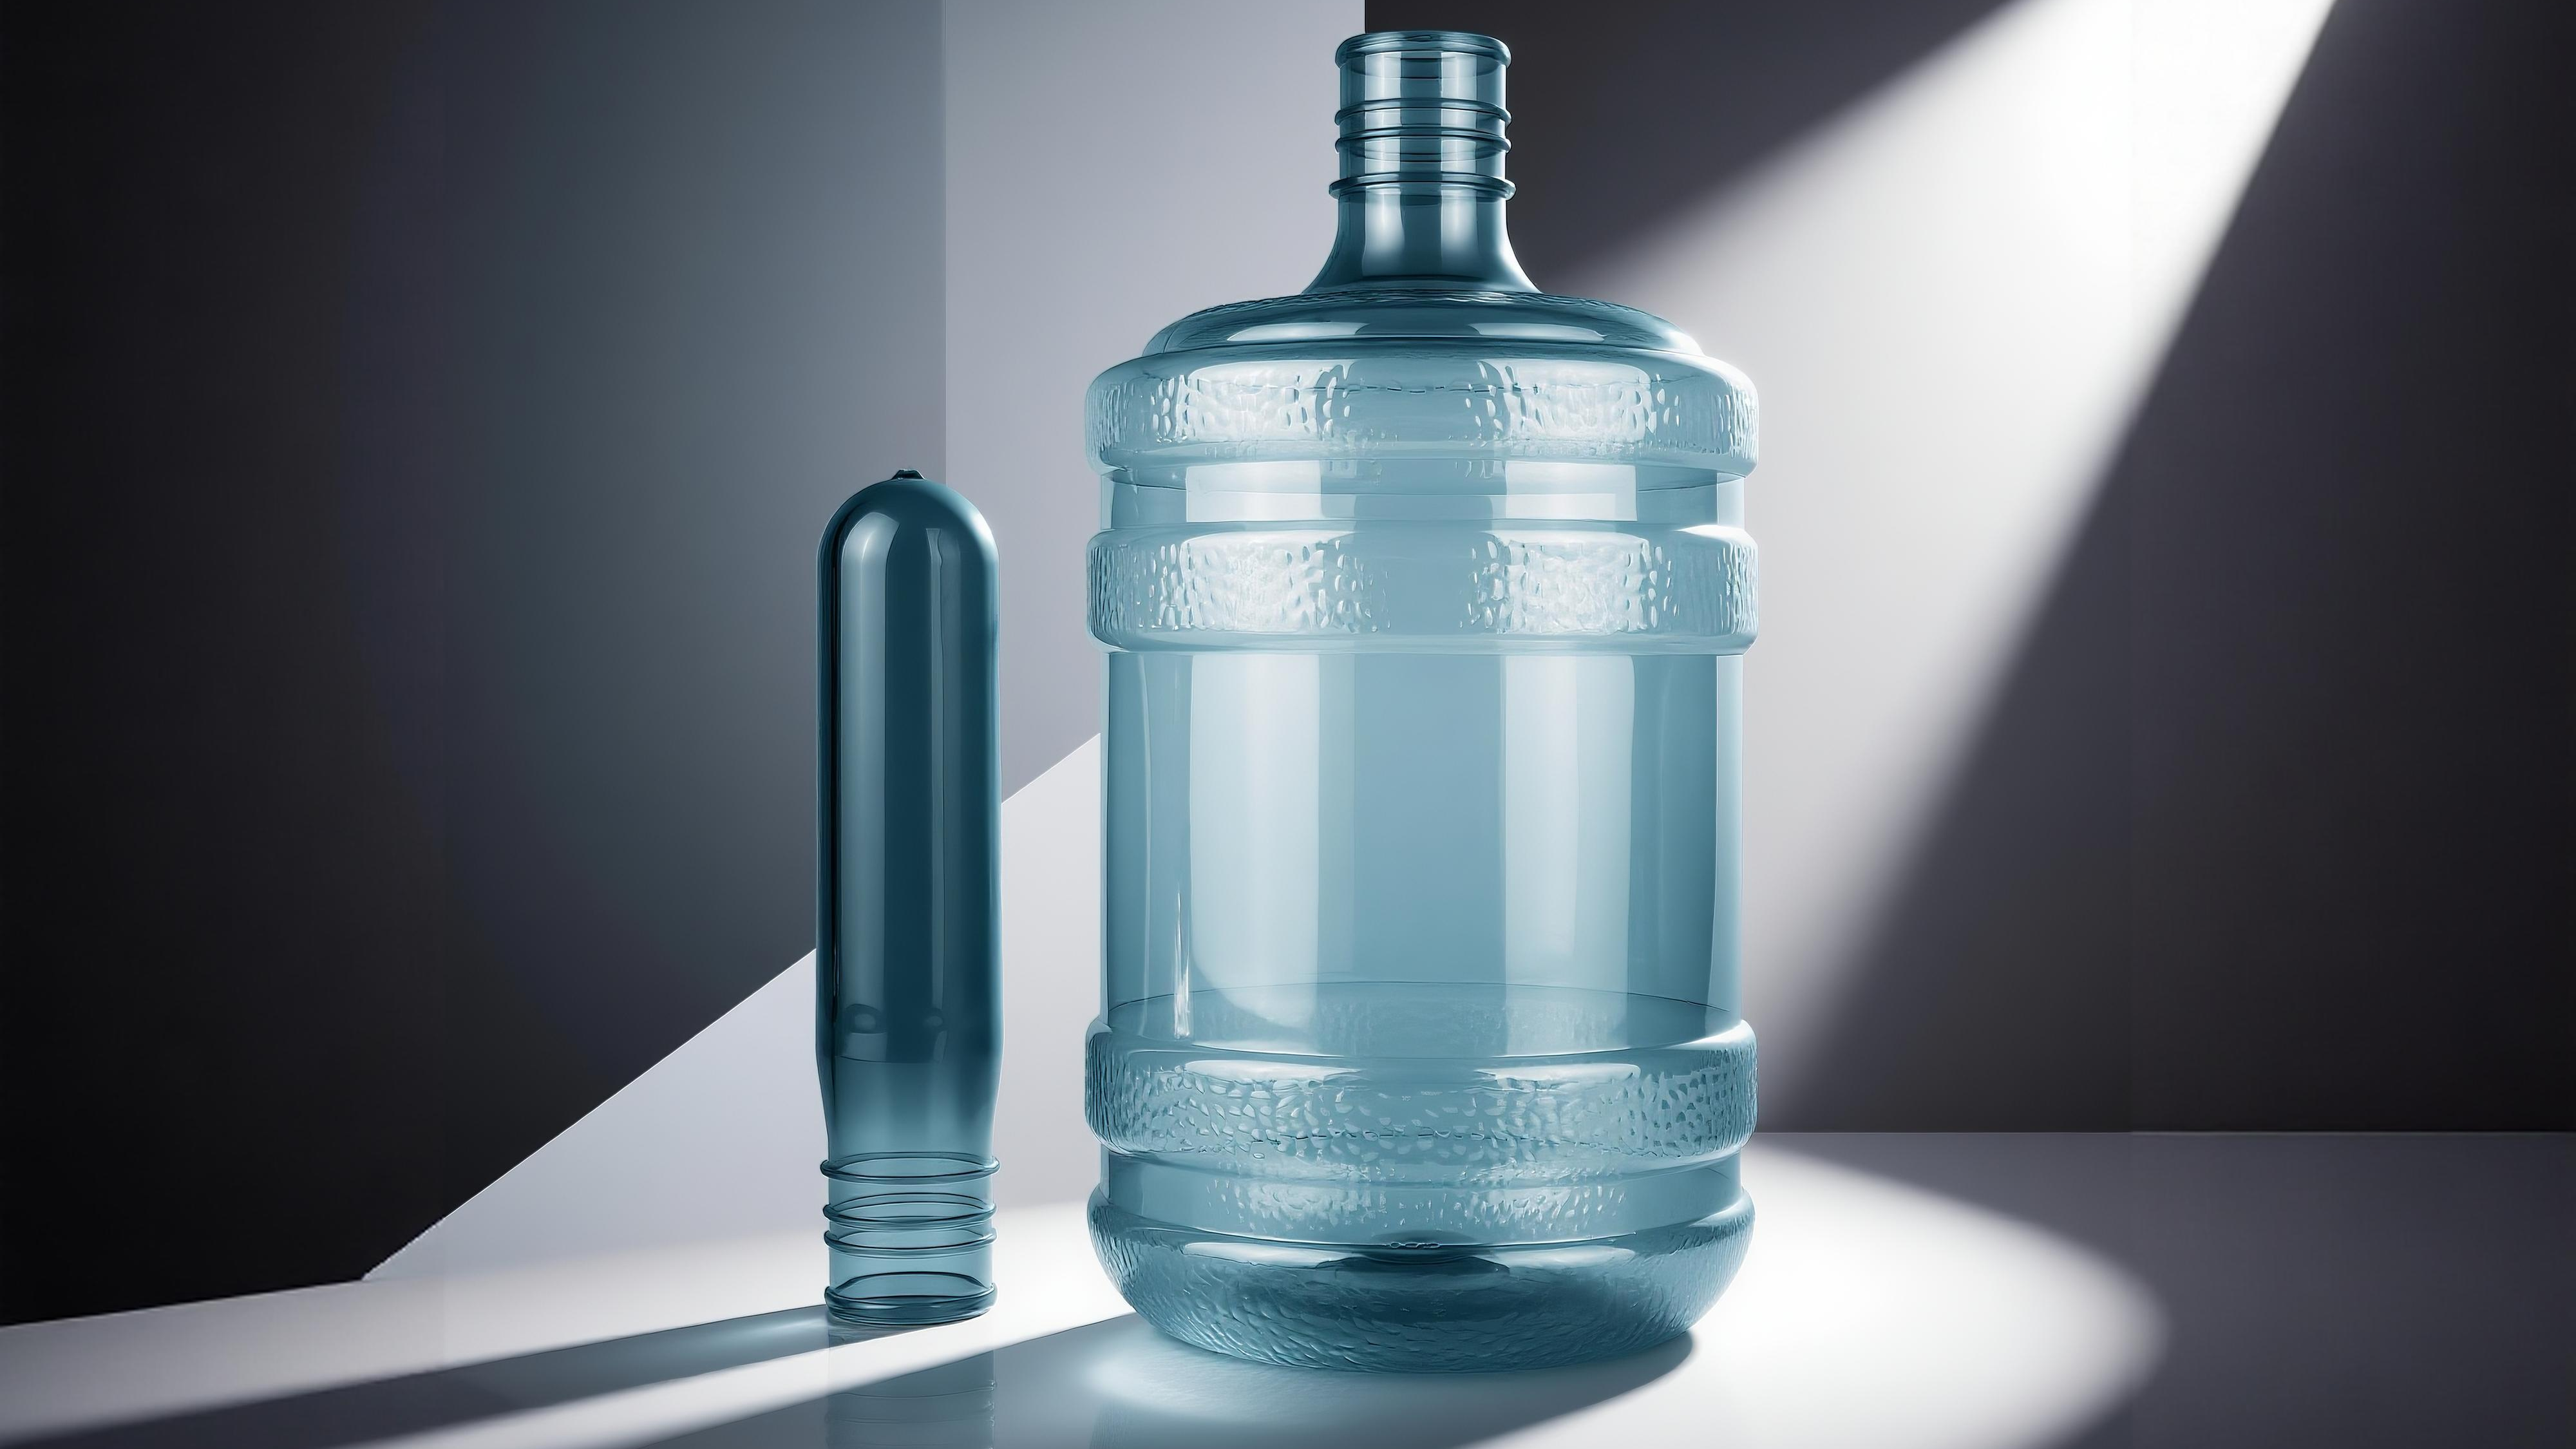
Ao erguer um balde cheio, todo o peso (quase 20 kg) é transmitido através da alça até o ponto de fixação da alça no corpo do balde. Trata-se não de uma superfície, mas de uma área altamente concentrada de suporte de carga . Mais criticamente, ao caminhar com o balde, este oscila naturalmente e a carga dinâmica força gerada pela oscilação pode ser 1,5–2 vezes o peso estático.
Ou seja, o ponto de fixação da alça deve suportar não uma carga estática de 20 kg, mas uma carga dinâmica instantânea de 30–40 kg .
 |
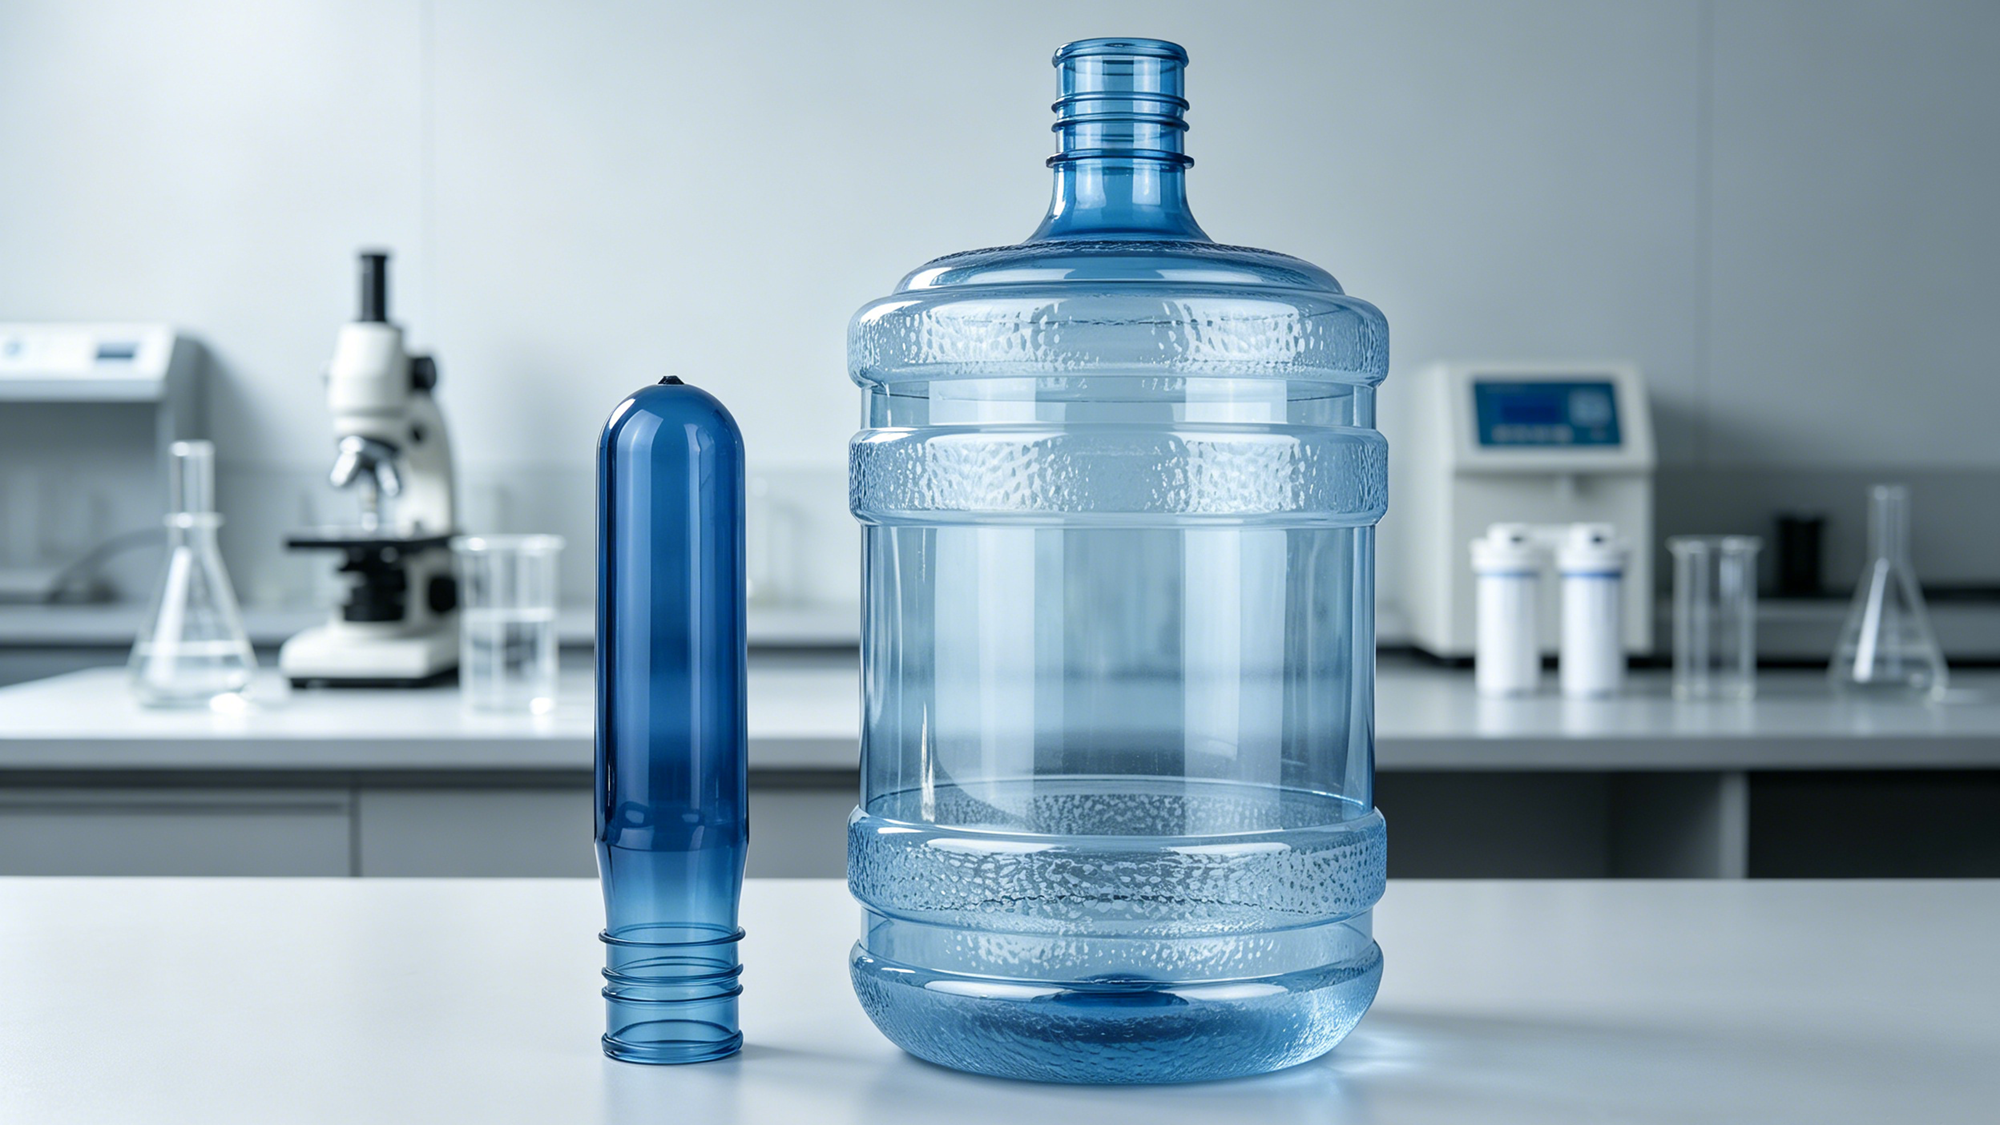 |
Estudos de análise por elementos finitos em recipientes plásticos com alças mostram que, se o ponto de conexão entre a alça e o corpo for mal projetado, ele torna-se o primeiro local de falha. Em baldes de 5 galões, a tensão local no ponto de fixação da alça pode atingir 5–10 vezes a tensão média no corpo do balde.
A concentração de tensão é um problema clássico na mecânica dos materiais. Quando ocorre uma mudança geométrica súbita dentro de um material (por exemplo, na ligação entre o cabo e o corpo), o fluxo de força muda abruptamente, e a tensão local torna-se muito maior do que a tensão média.
As ligações tradicionais entre cabo e corpo frequentemente utilizam uma transição em ângulo reto, onde a concentração de tensão ocorre facilmente devido às mudanças abruptas no fluxo de força. A análise por elementos finitos mostra que o pico de tensão numa ligação em ângulo reto pode ser 3–5 vezes maior do que numa ligação com raio de concordância . Se a espessura da parede nessa região for insuficiente, o plástico sofrerá fluência sob alta tensão, sendo gradualmente "esticado" ou "rasgado".
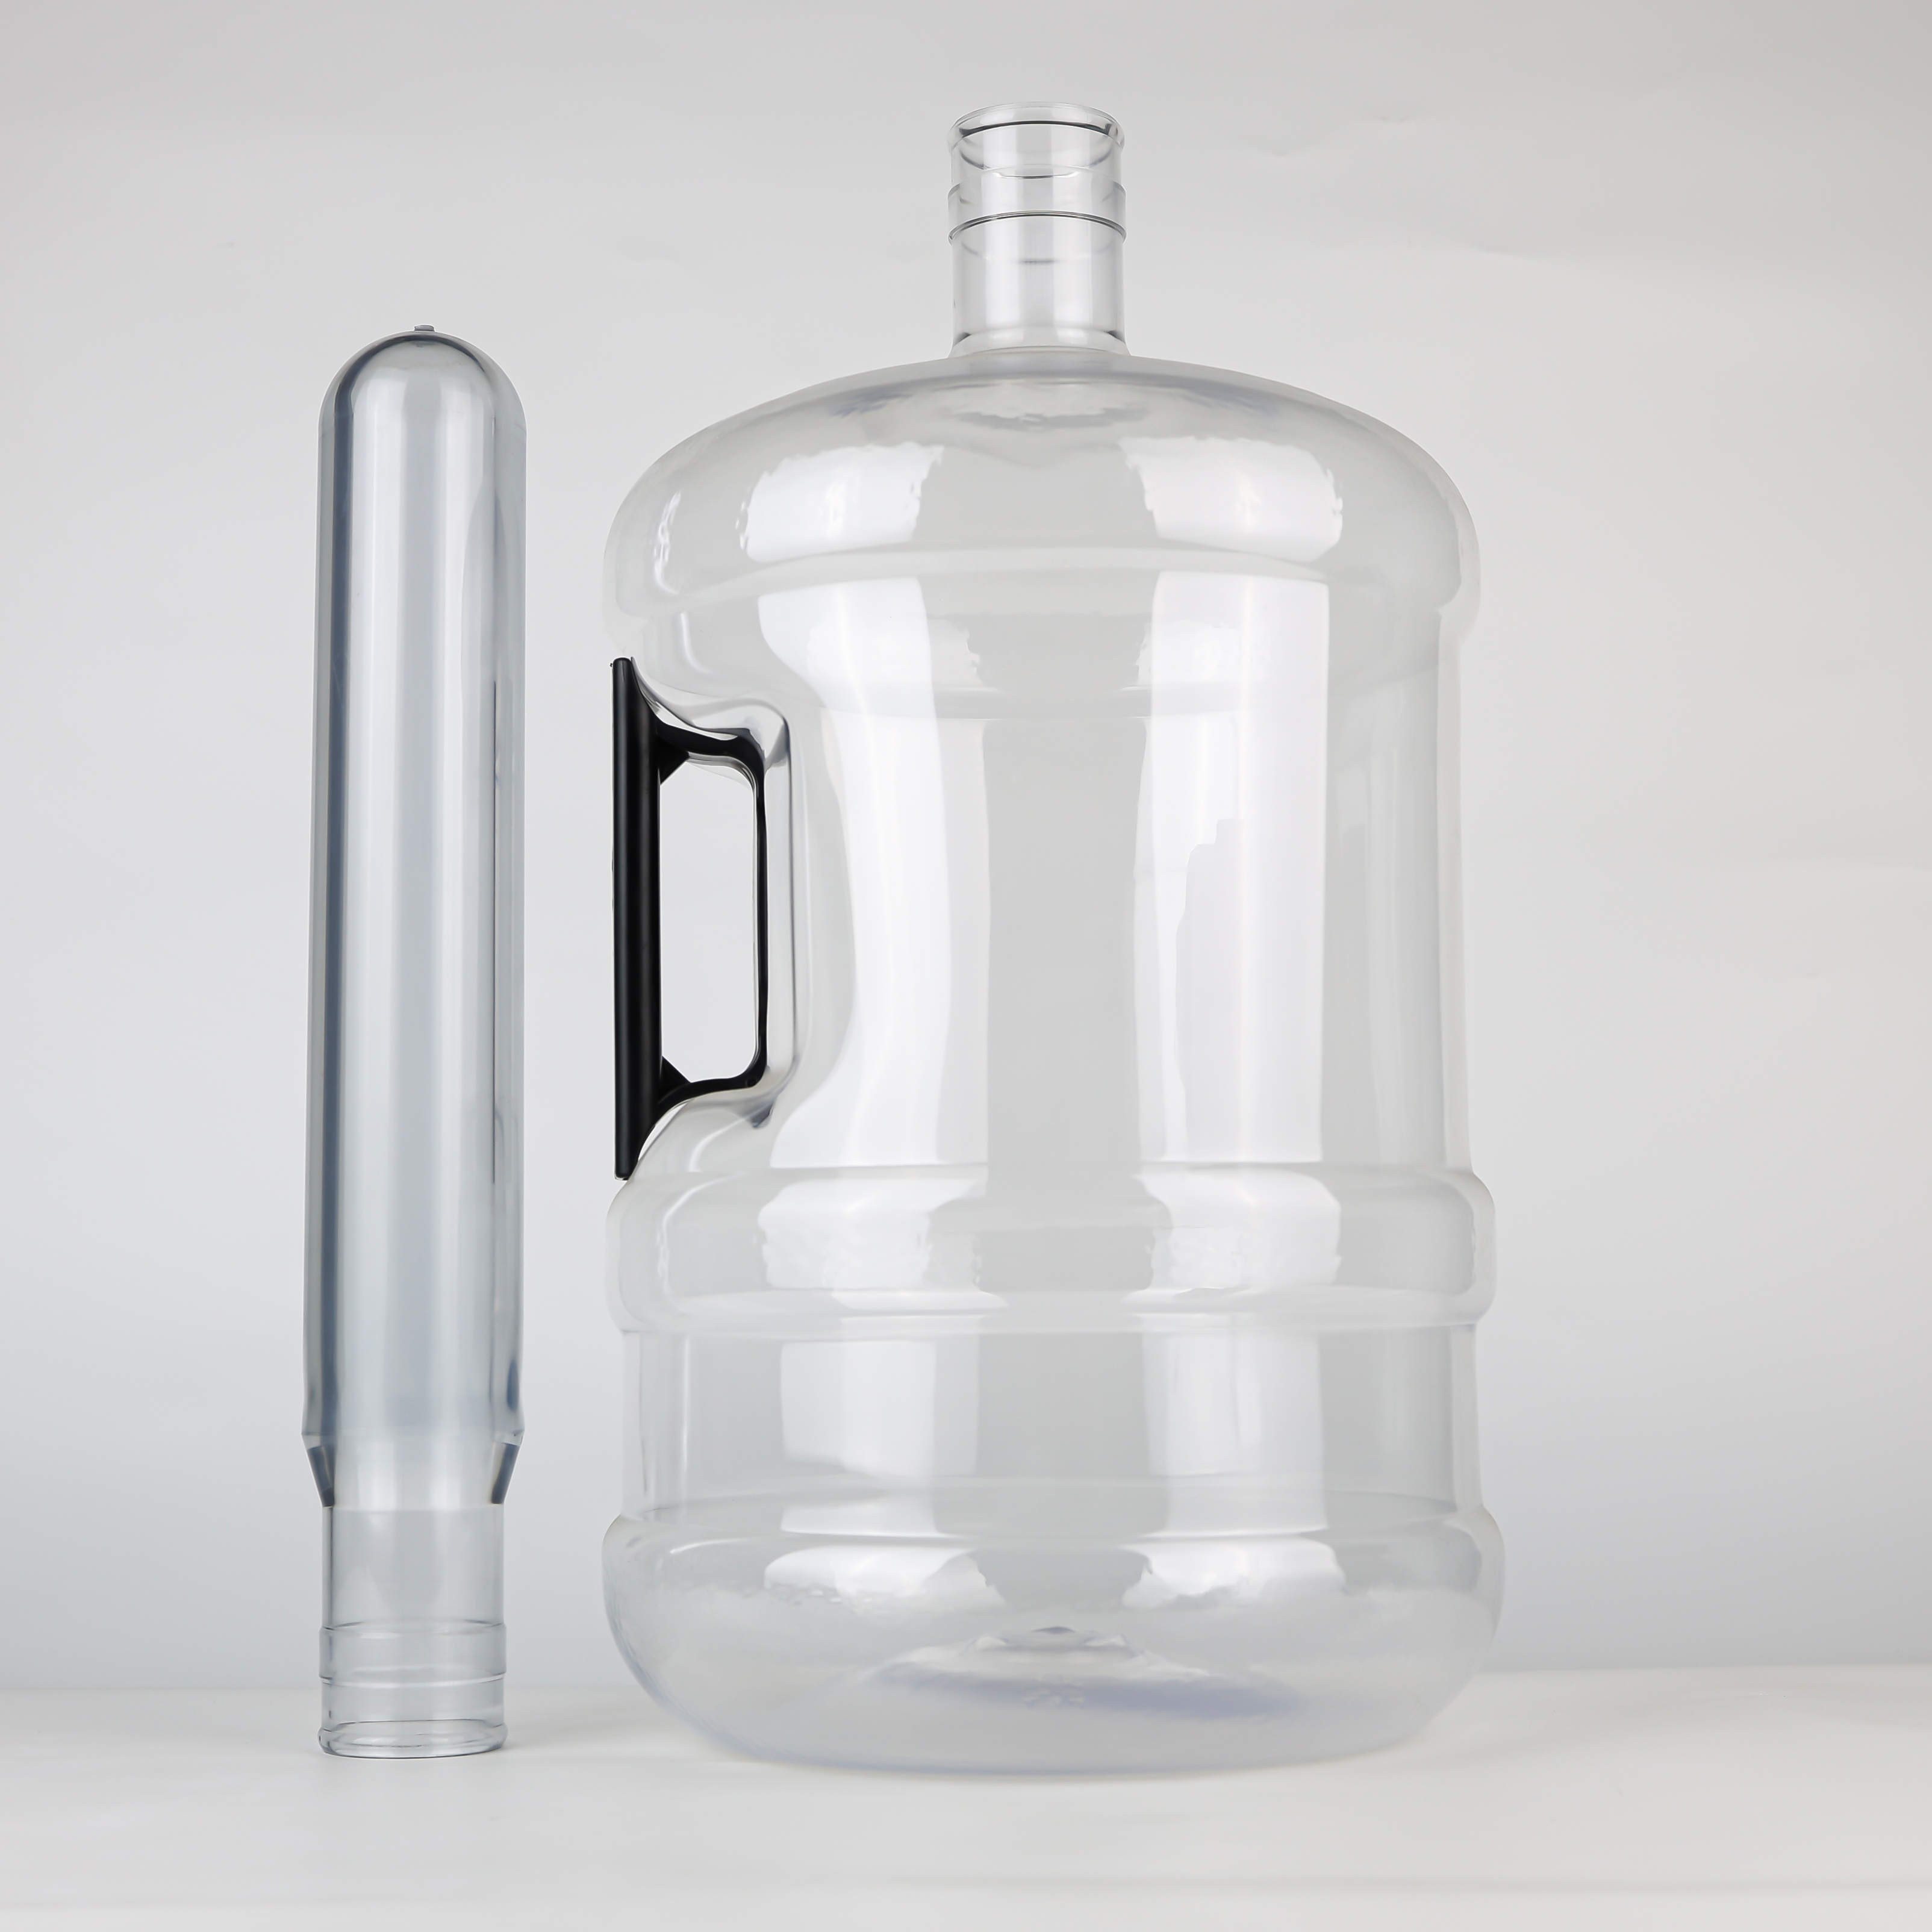
Pré-forma o peso em gramas determina a espessura da parede após a sopro-moldagem. Quanto maior o peso em gramas, mais espessa é a parede do pré-formado e, consequentemente, mais espessa é a parede do balde soprado.
Um balde de 5 galões soprado a partir de um pré-formado de 700 g tem uma espessura média da parede do corpo de aproximadamente 0,4–0,6 mm . Essa espessura da parede é suficiente para um balde sem alça — pois a força é distribuída uniformemente e a tensão por centímetro quadrado não é elevada.
No entanto, com uma alça lateral, o ponto de fixação da alça deve suportar uma tensão localizada várias vezes maior que a média. Uma espessura da parede de 0,4–0,6 mm é muito fino nesse "ponto de carga". A consequência direta de uma espessura insuficiente da parede: o corpo do balde deforma-se localmente ao ser erguido, ocorre embranquecimento por tensão após uso repetido e, por fim, trincamento ou rasgamento ocorre no ponto de fixação da alça.
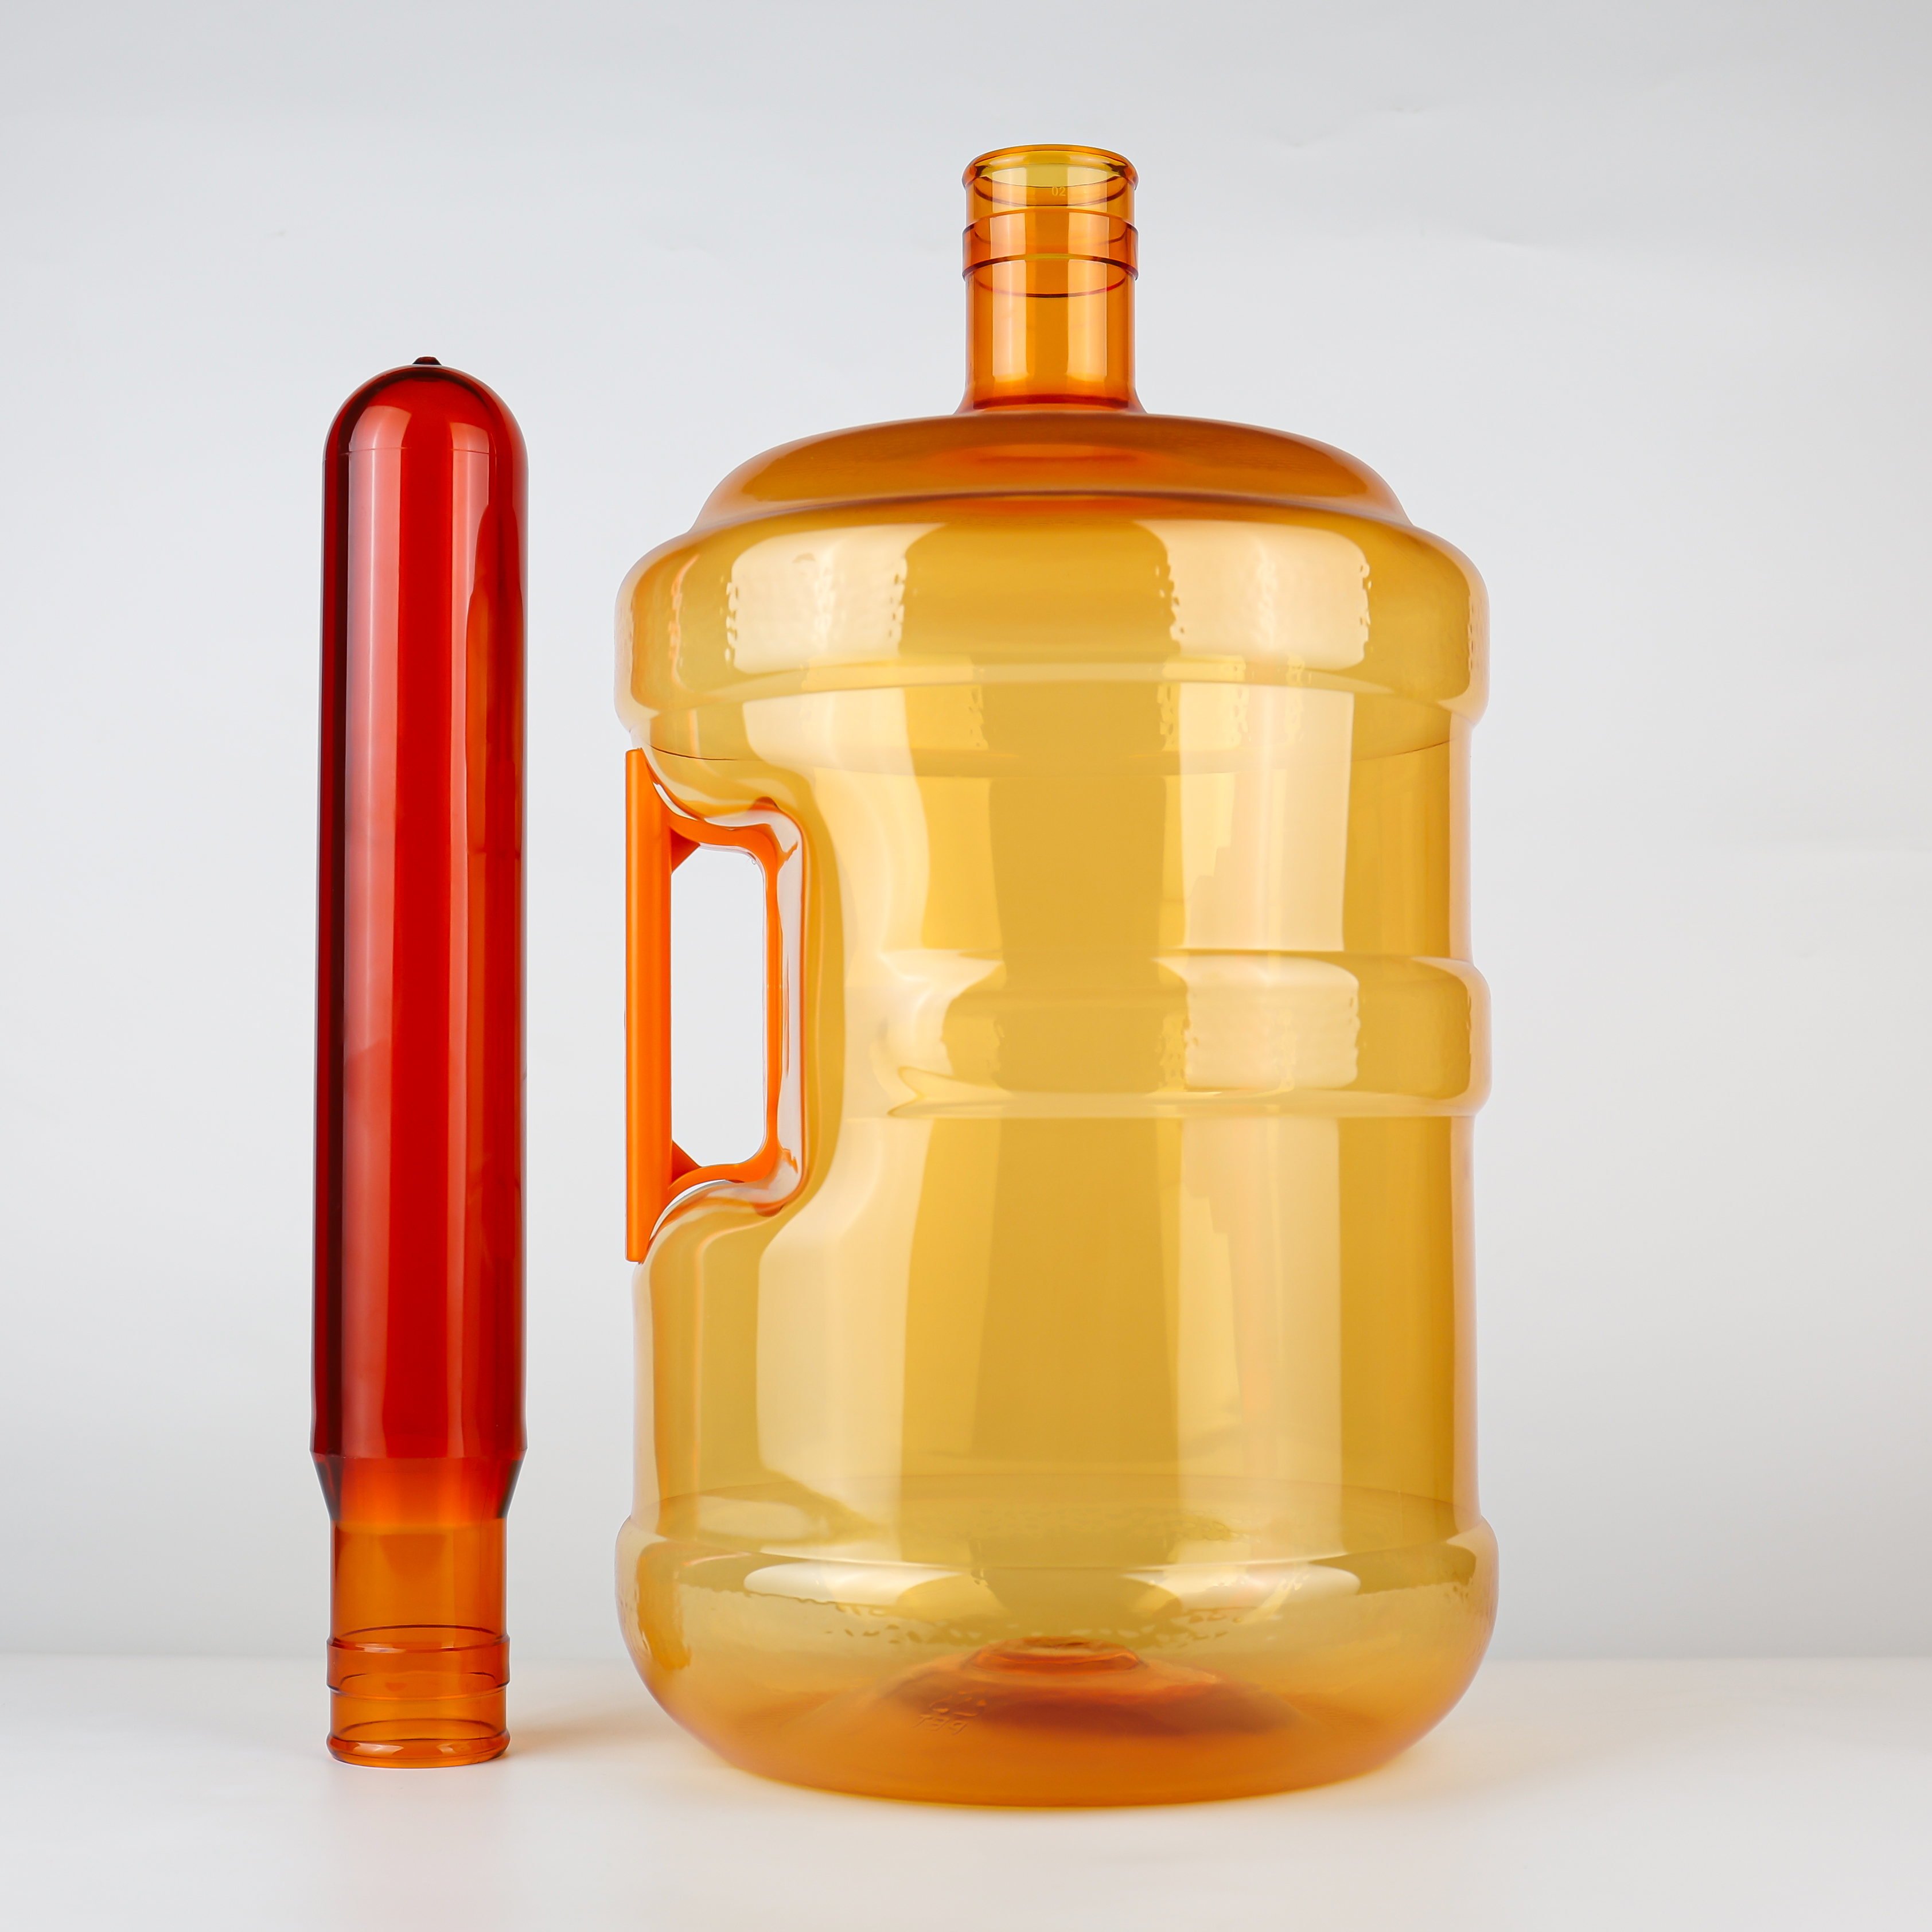
Alguém poderia pensar: será que podemos simplesmente aumentar localmente a espessura na área de fixação da alça?
Teoricamente sim, mas na moldagem por sopro de PET, a distribuição da espessura da parede do balde é determinada pela distribuição da espessura da parede do pré-formado . Durante a injeção, a espessura da parede em diferentes posições do pré-formado já está fixa; durante o sopro, o pré-formado é esticado e expandido, e a espessura da parede diminui proporcionalmente de acordo com a taxa de alongamento.
Para garantir espessura suficiente no ponto de fixação da alça após o sopro, mais material deve ser reservado na posição correspondente do pré-formado . Aumentar localmente a espessura do pré-formado é difícil e custoso; aumentar diretamente o peso total em gramas é mais econômico e confiável.
Comparado com 700 g, os 50 g adicionais de material num pré-formado de 750 g não são distribuídos uniformemente por todo o balde, mas sim alocados estrategicamente nas regiões do ombro, de reforço do corpo e de fixação da alça – exatamente onde a tensão é mais concentrada.
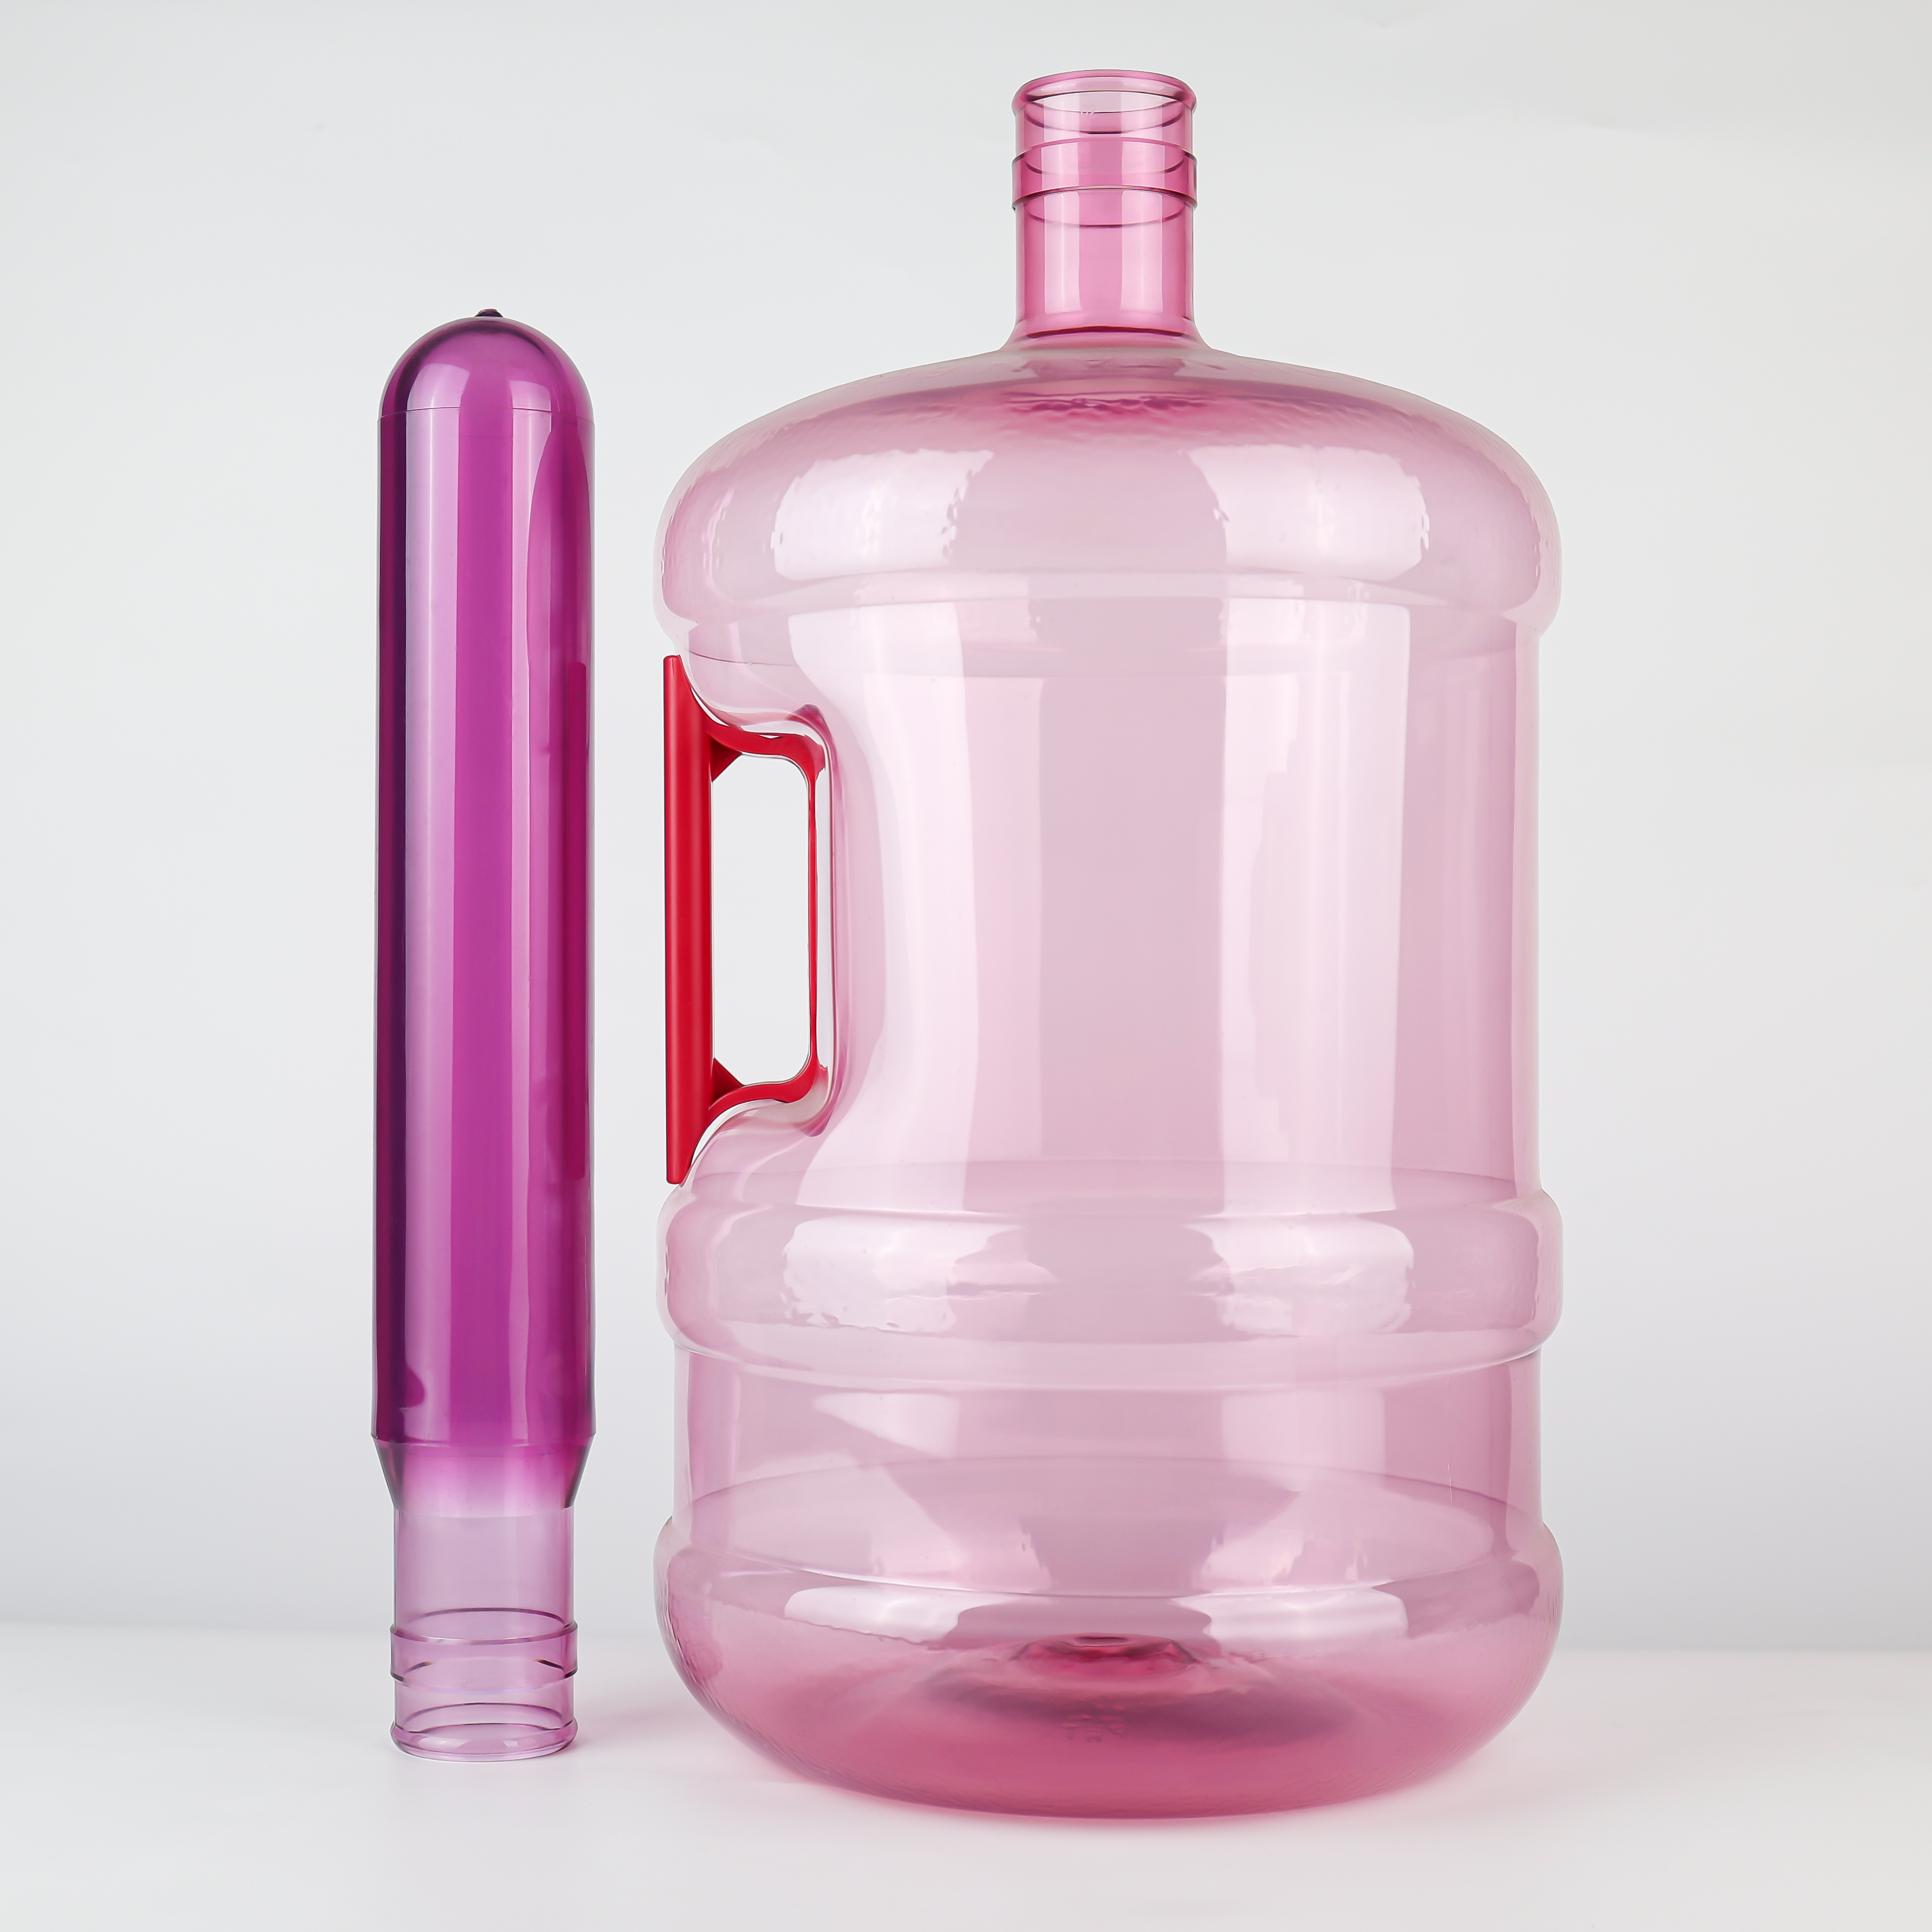
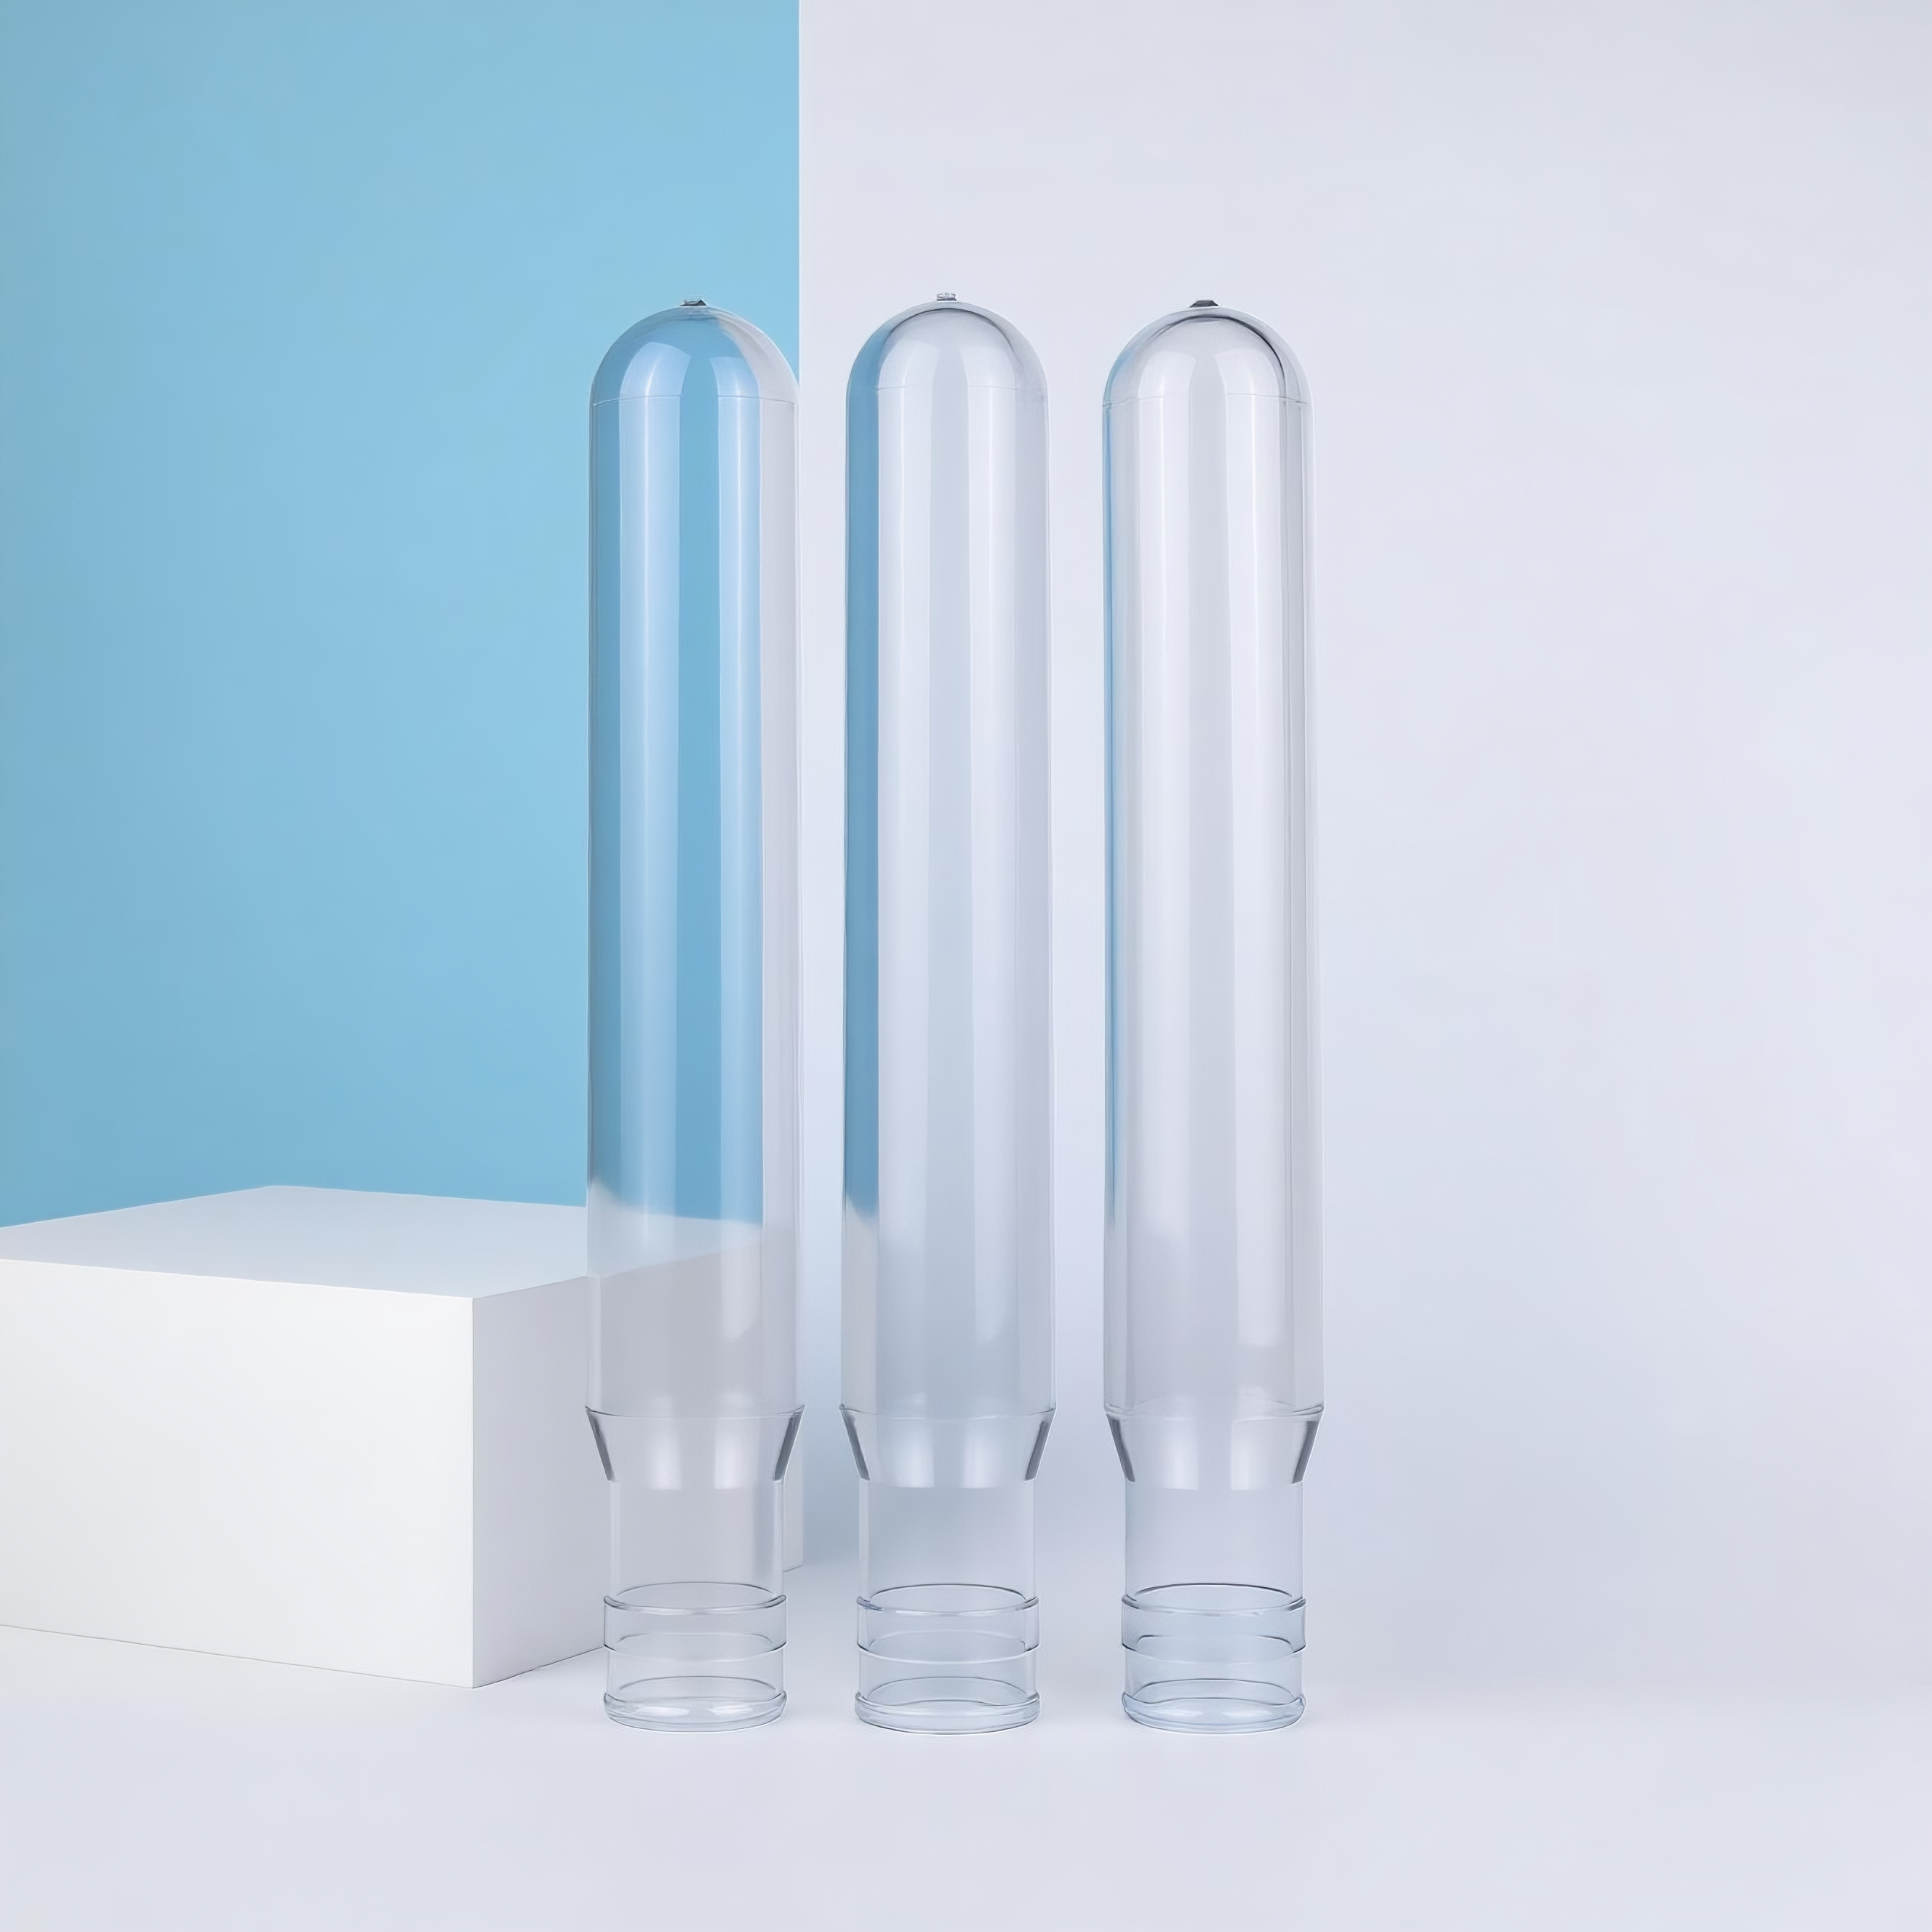
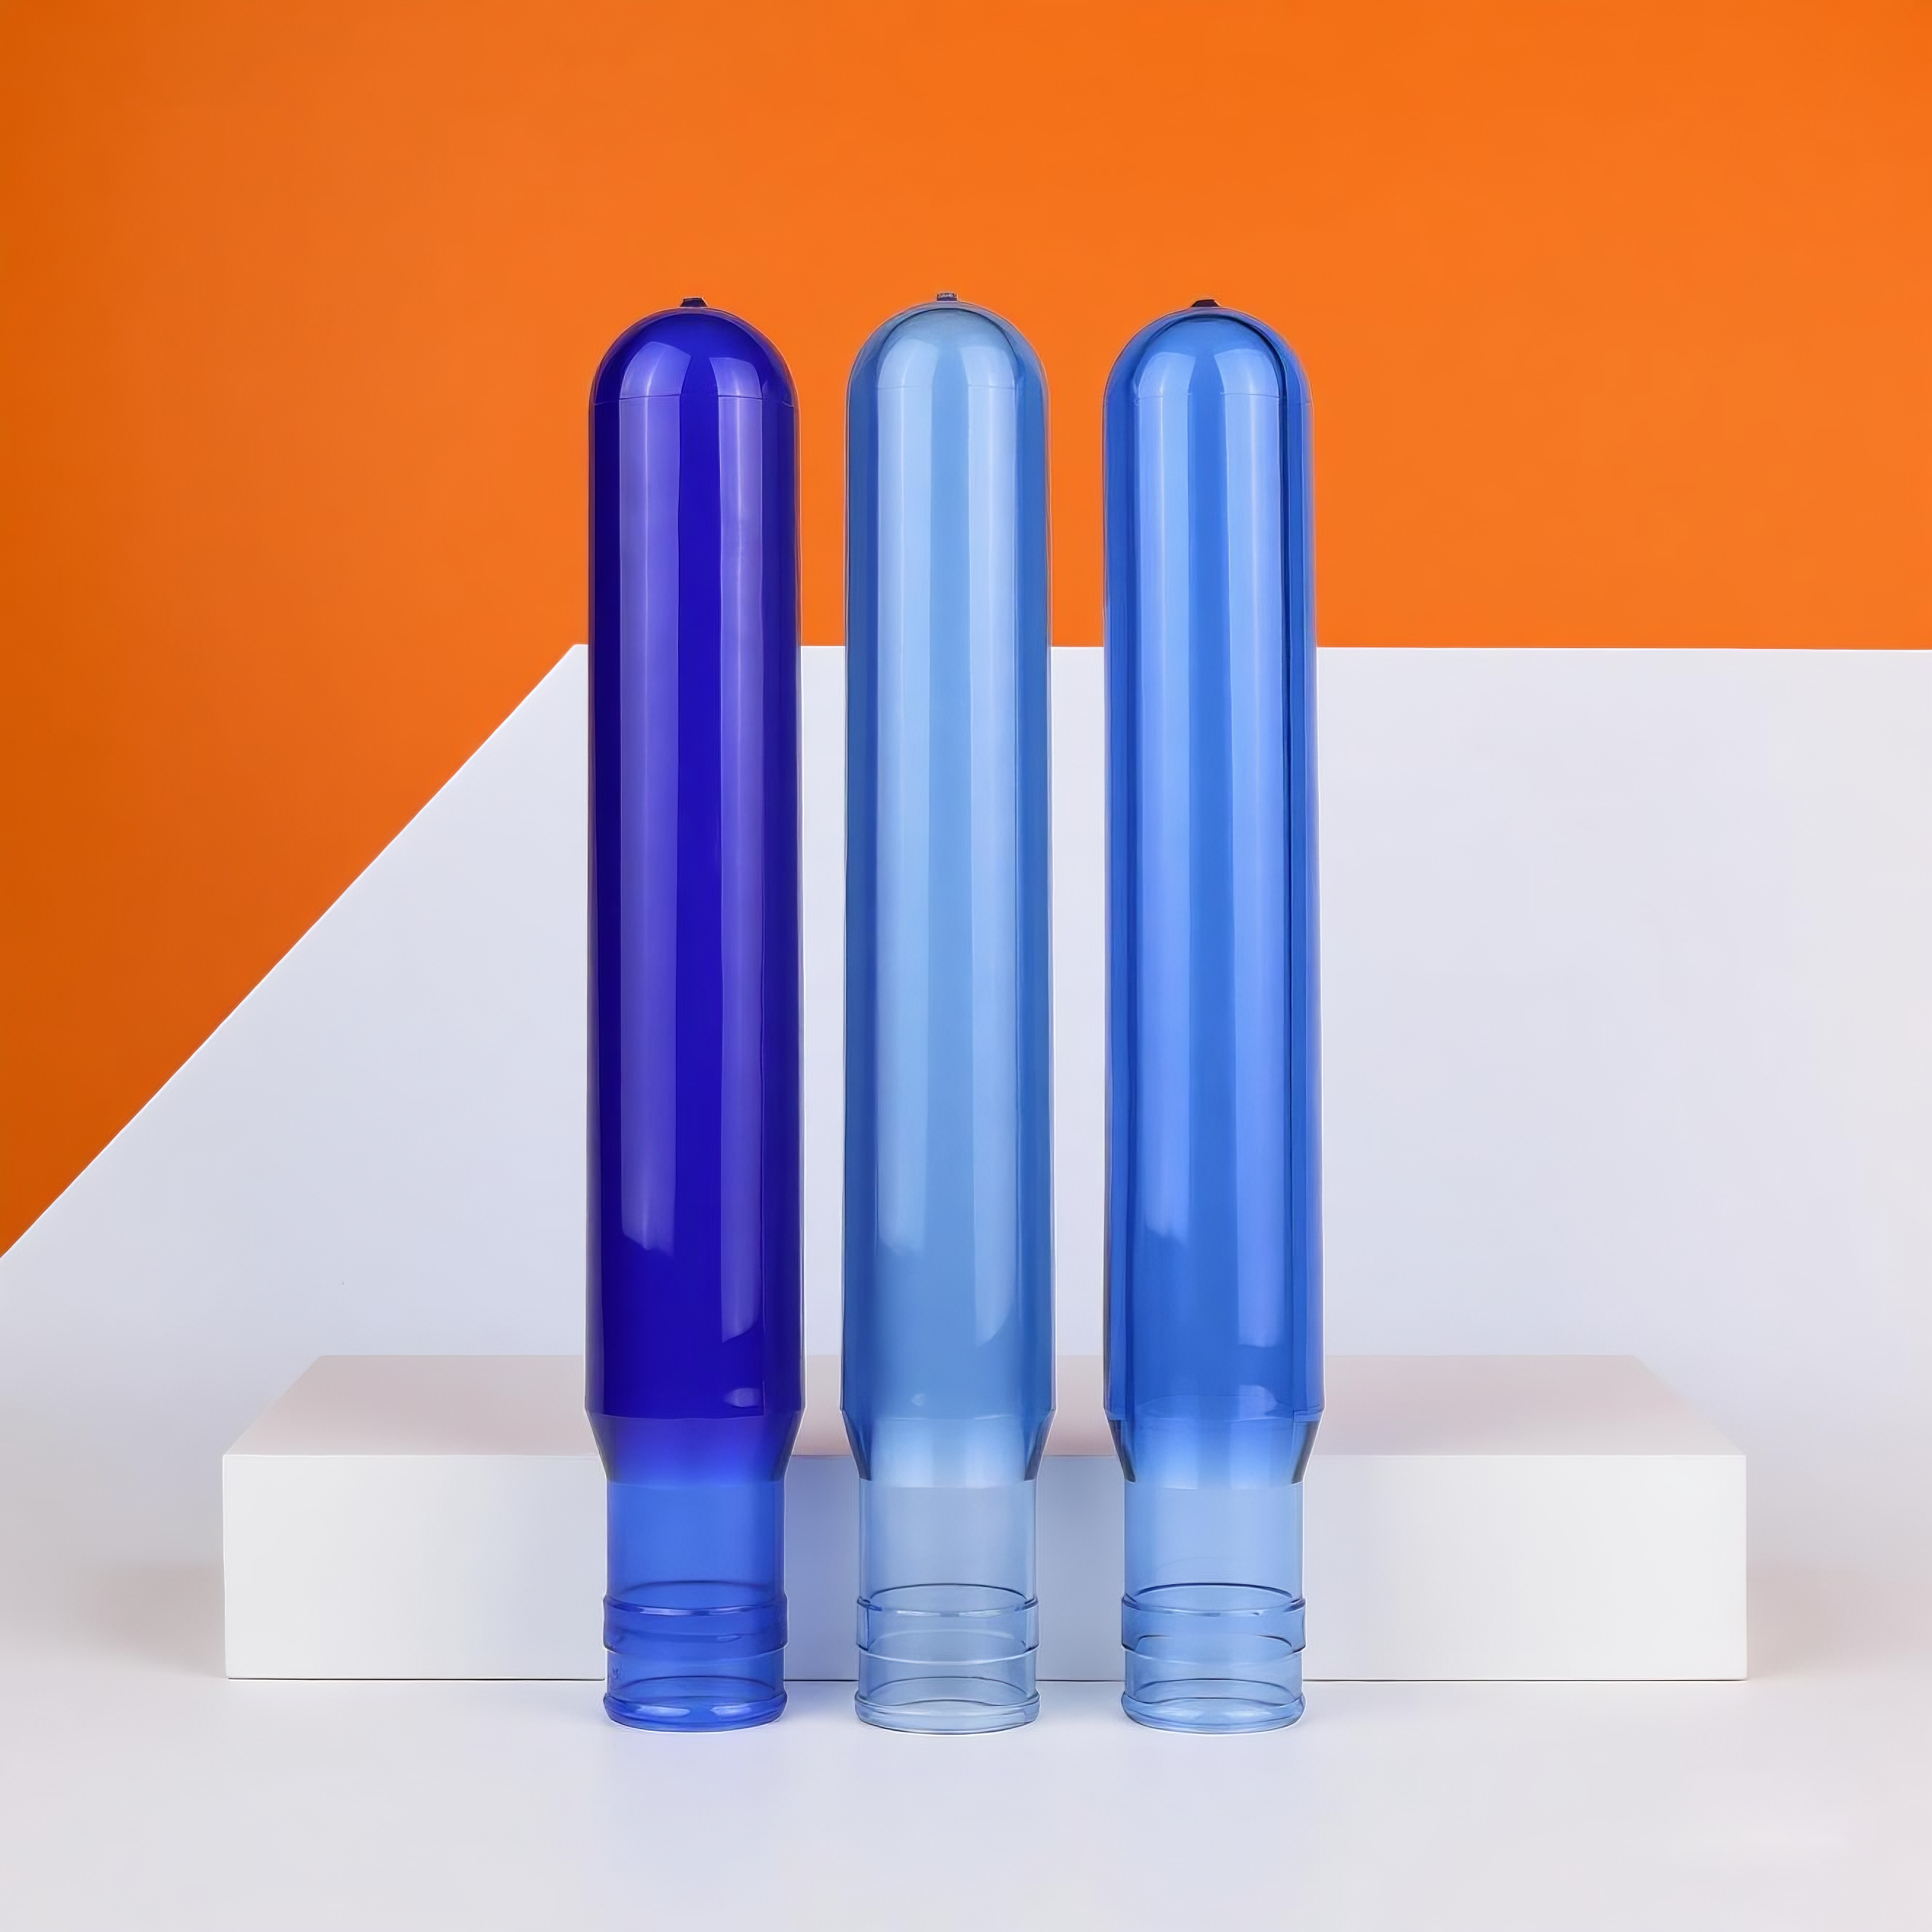
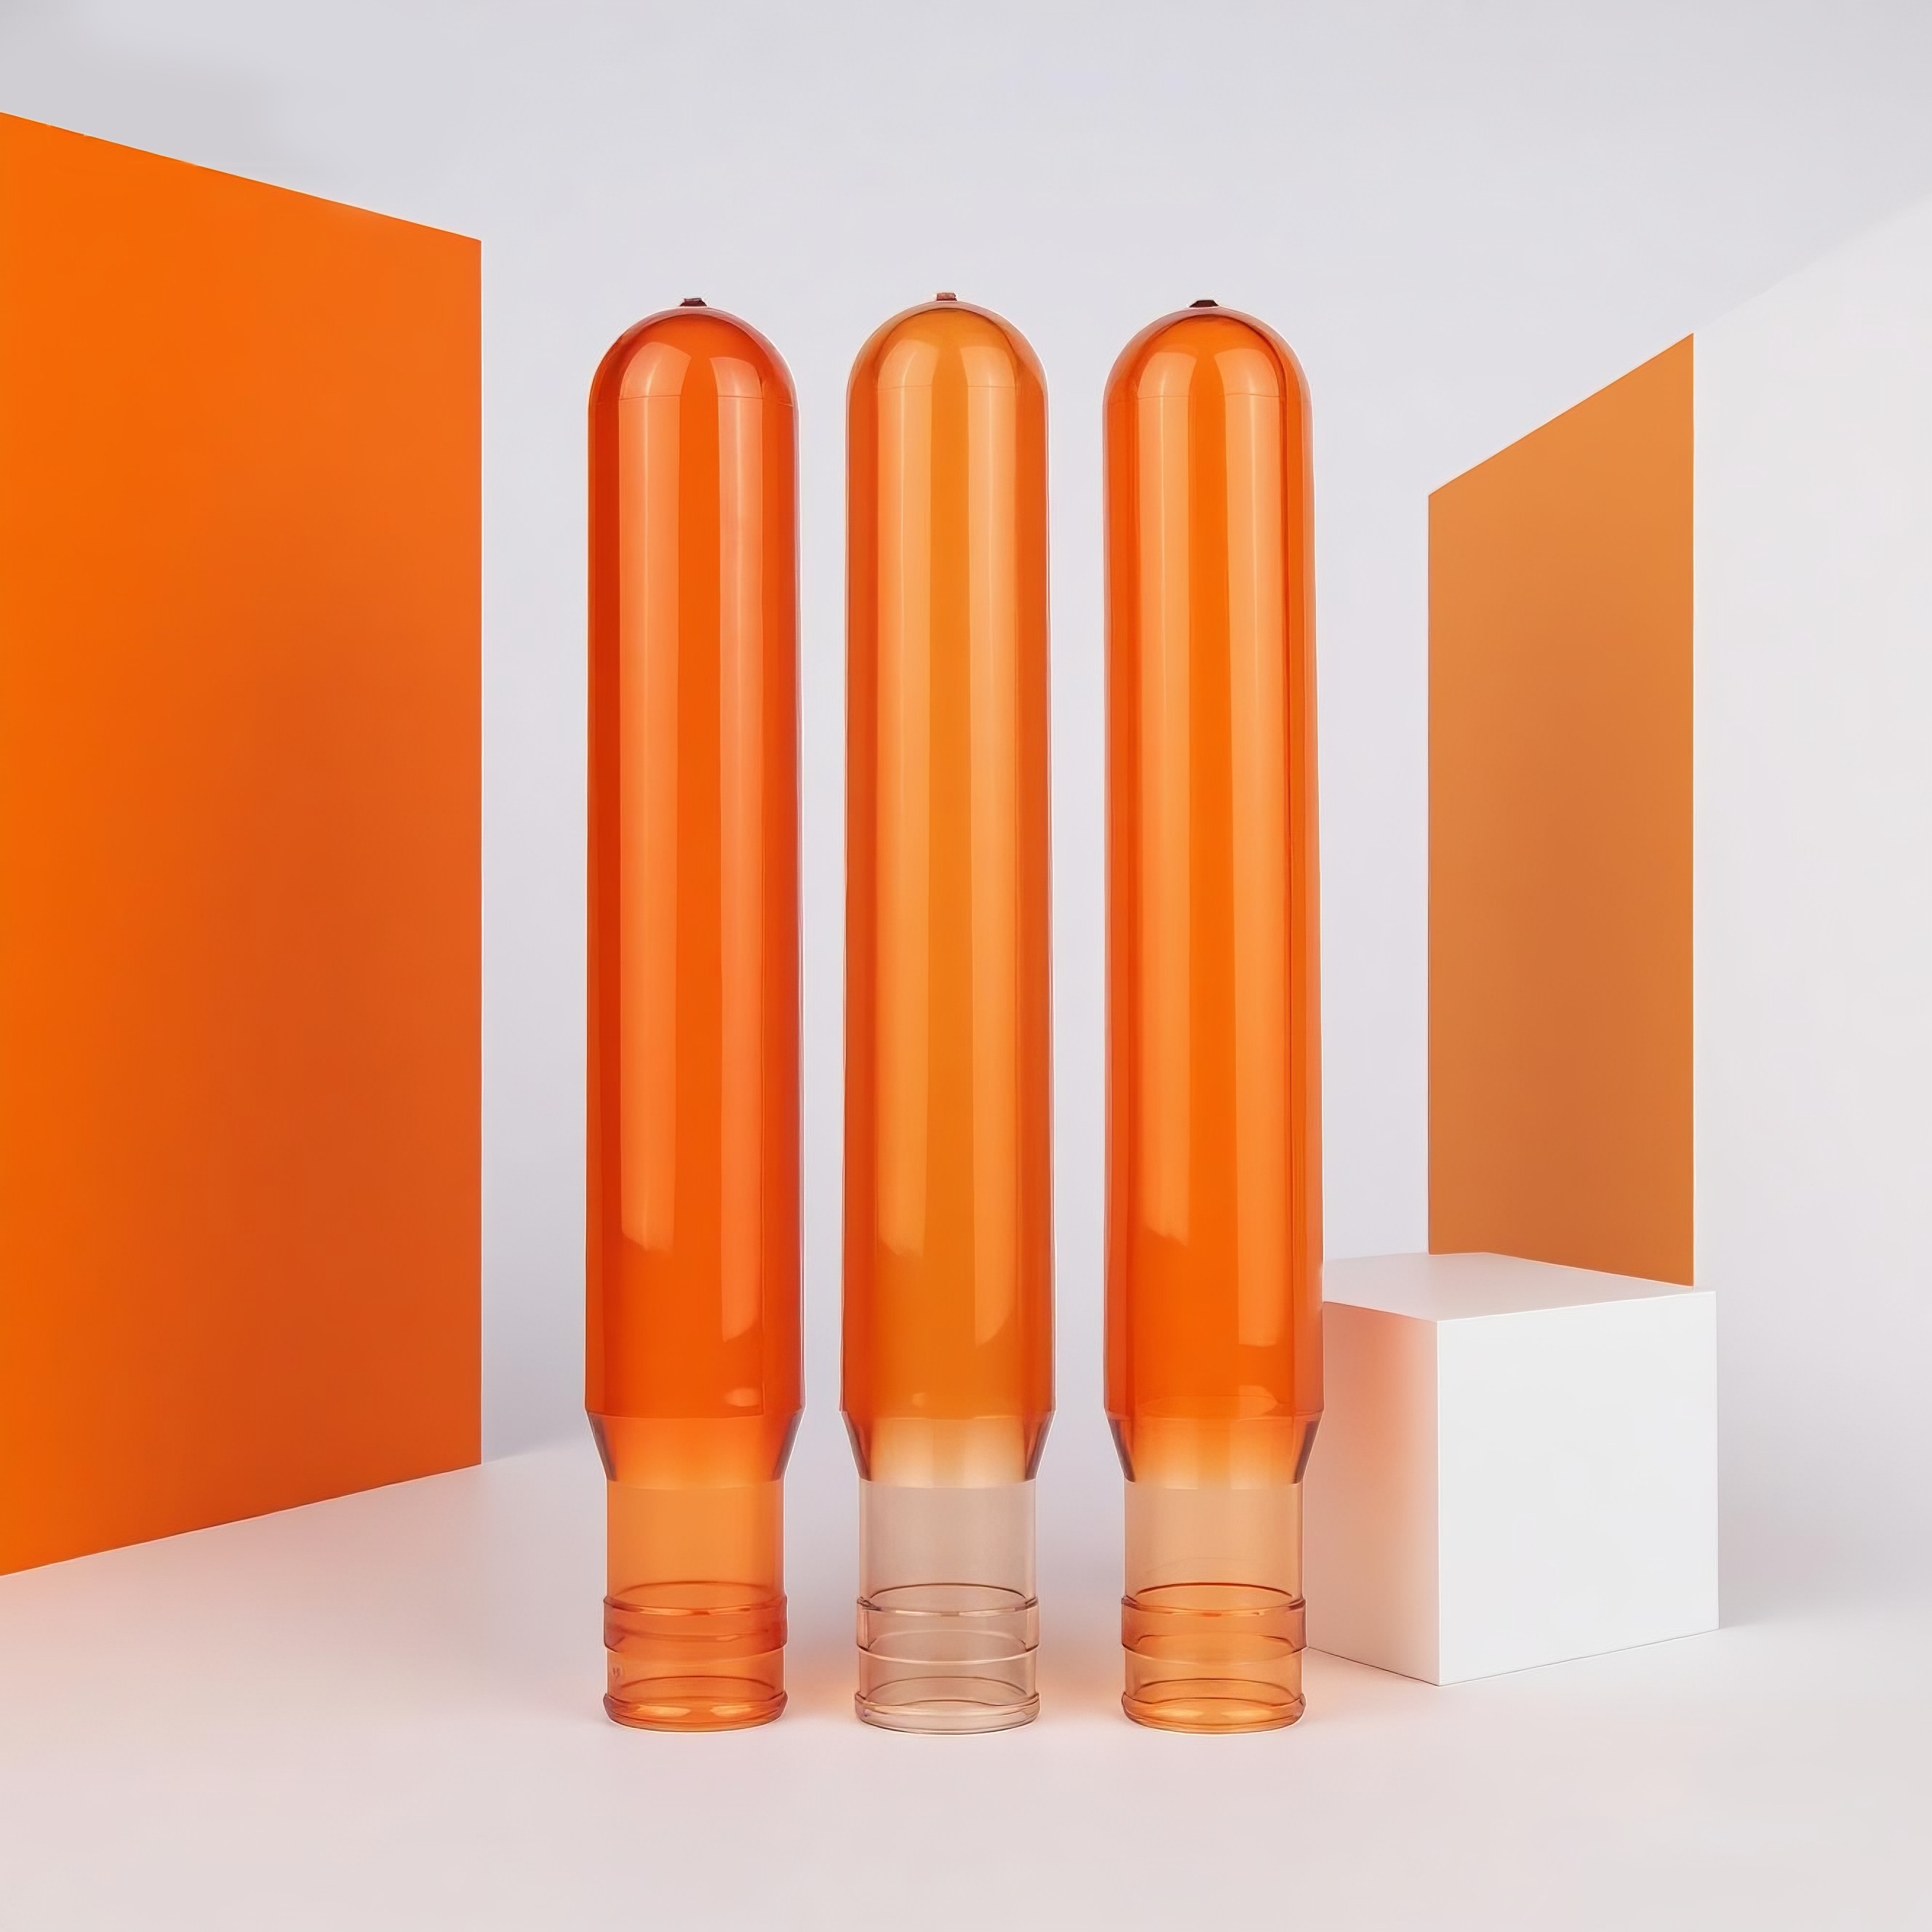
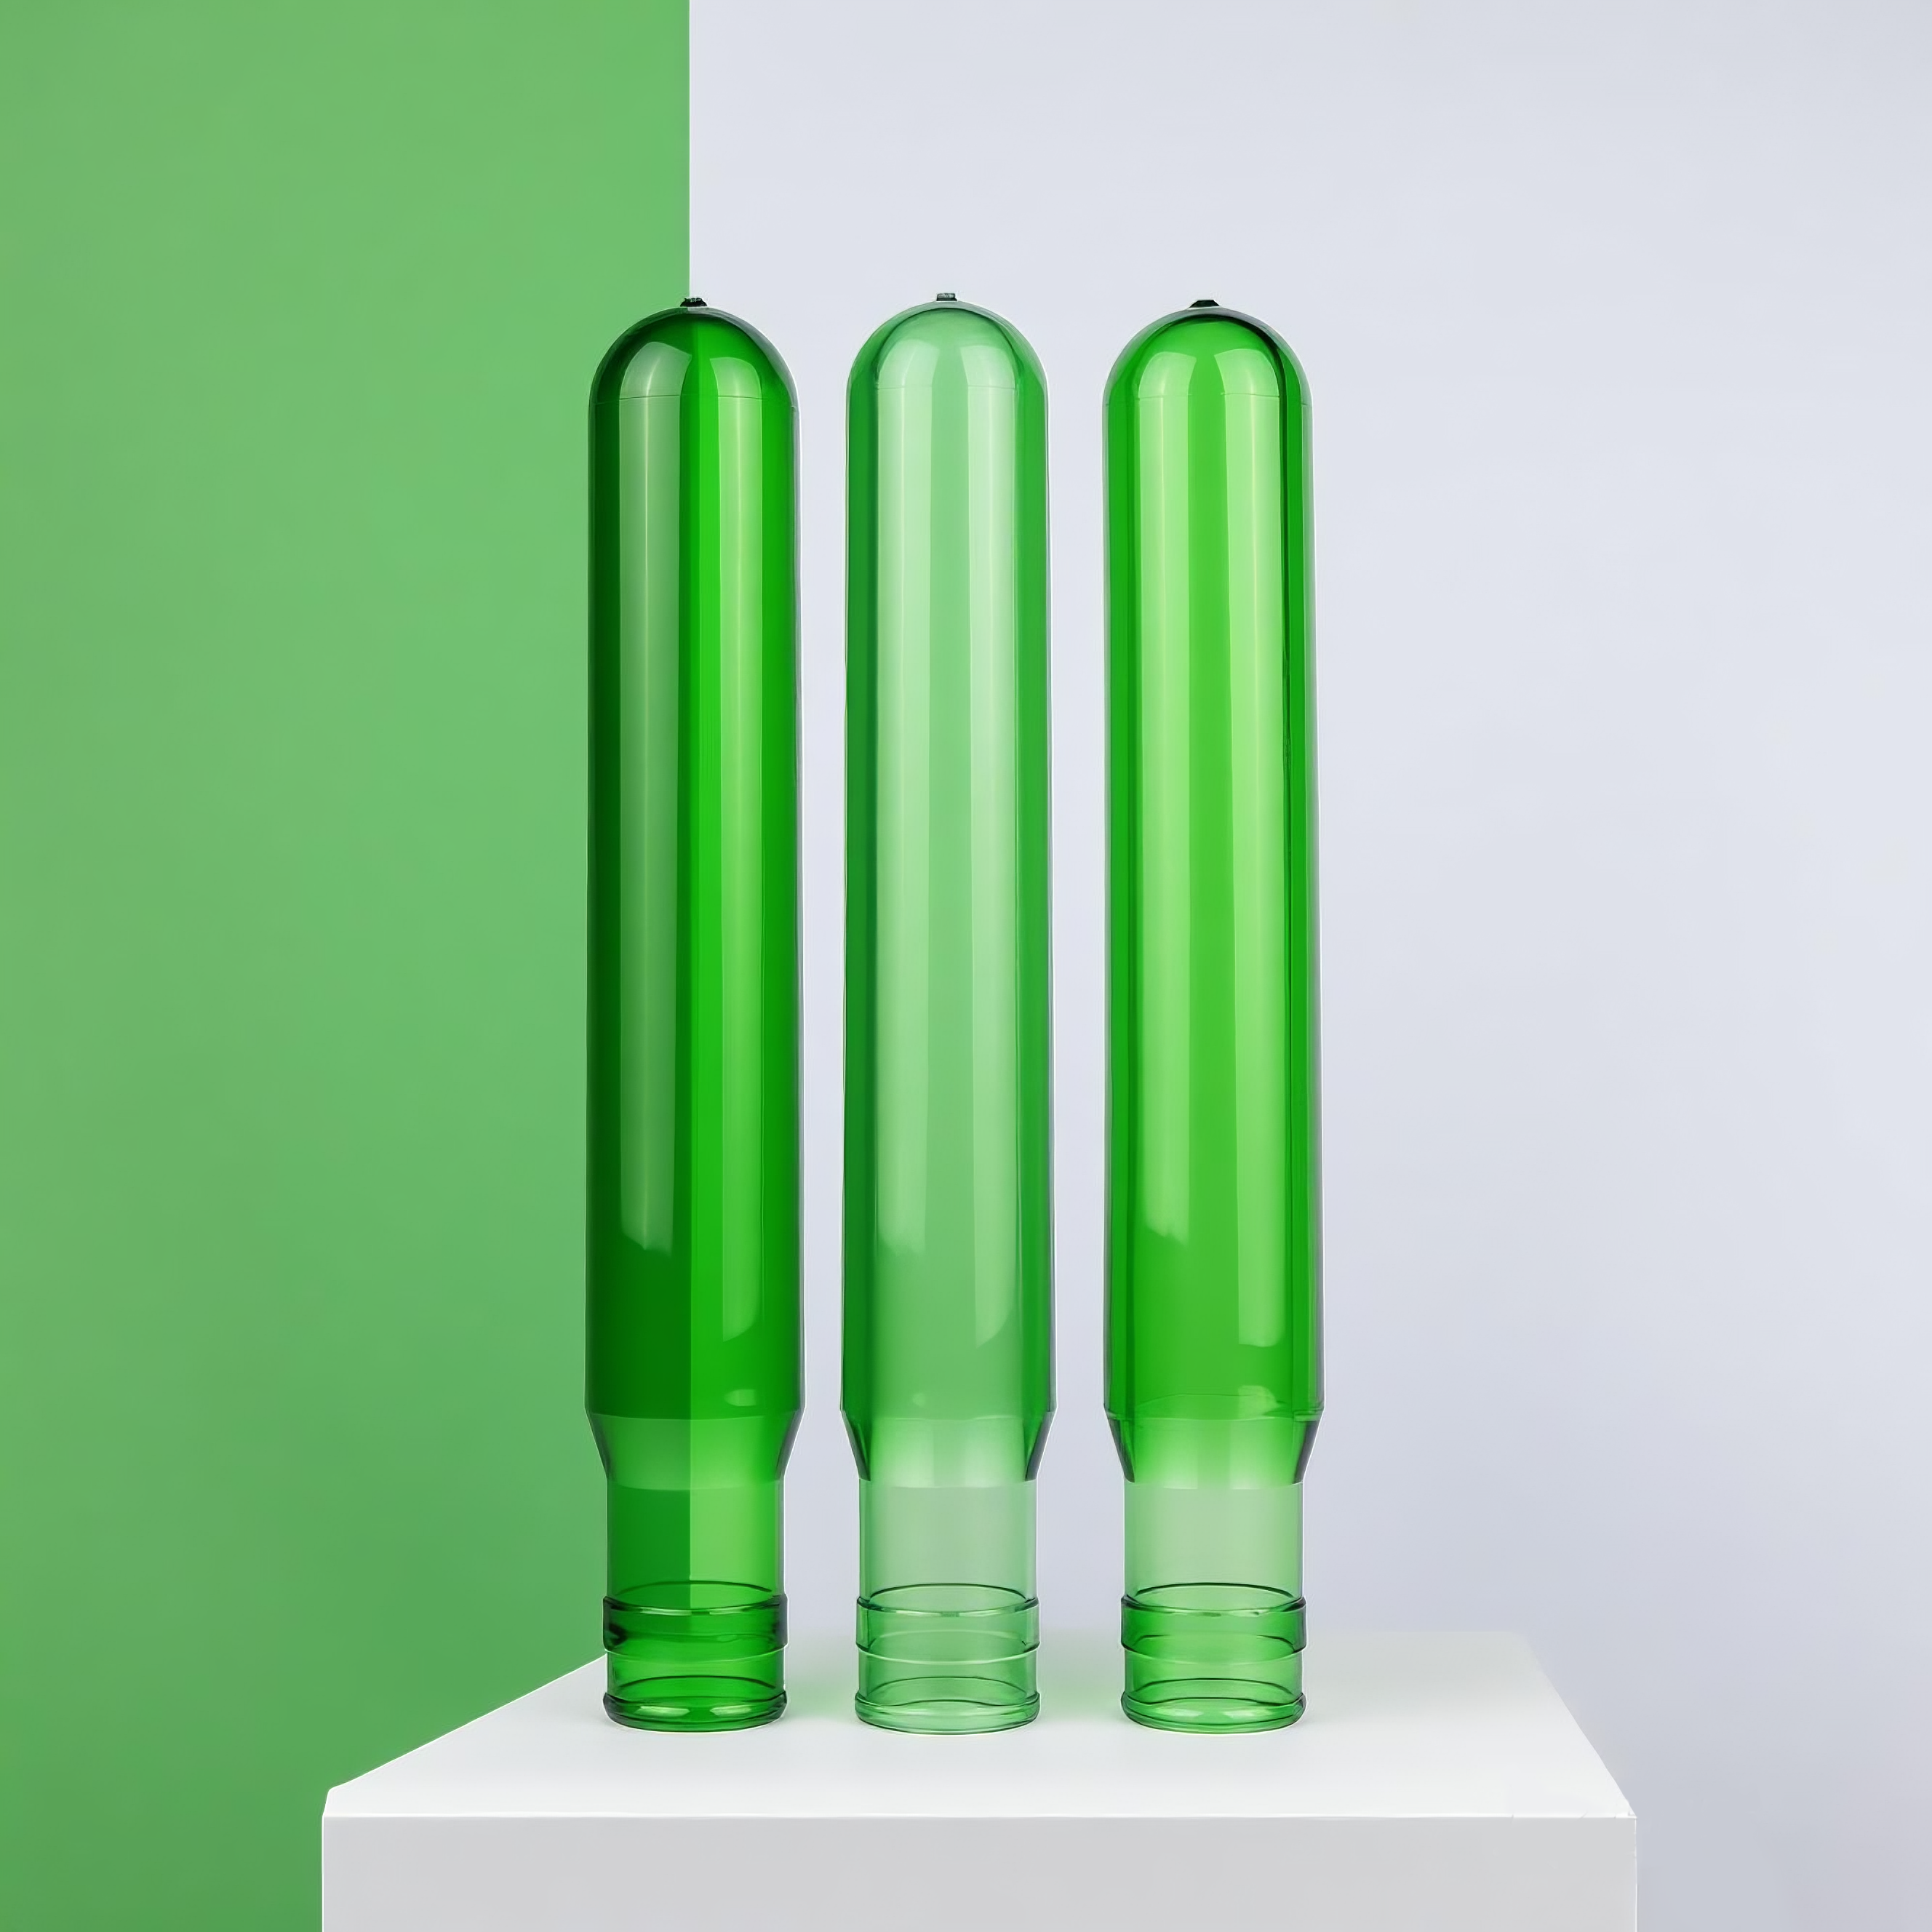
Com base em dados reais de produtos industriais, os pesos em gramas dos pré-formados de 5 galões concentram-se em 650 g, 680 g, 700 g, 730 g, 750 g, 780 g e 800 g. Os pré-formados de 700 g destinam-se principalmente a aplicações sem alças ou com cargas leves , enquanto baldes de 5 galões com alças laterais têm pesos em gramas padrão concentrados em 730 g e 750 g .
Um documento de patente sobre pré-formados para recipientes grandes afirma claramente: os pré-formados convencionais para recipientes de 5 galões, considerando a espessura da parede, aumentam apenas até um máximo de cerca de 650 g ; o novo projeto permite aumentar o peso do pré-formado para acima de 700 g, chegando a cerca de 800 g , aumentando assim a rigidez do recipiente (resistência ao flambamento), ao mesmo tempo que garante transparência satisfatória. Esta patente explica, a partir de princípios fundamentais, por que baldes de alta resistência com alças exigem maiores massas específicas – a rigidez não é compensada por "artifícios de projeto", mas sim sustentada por volume real de material.
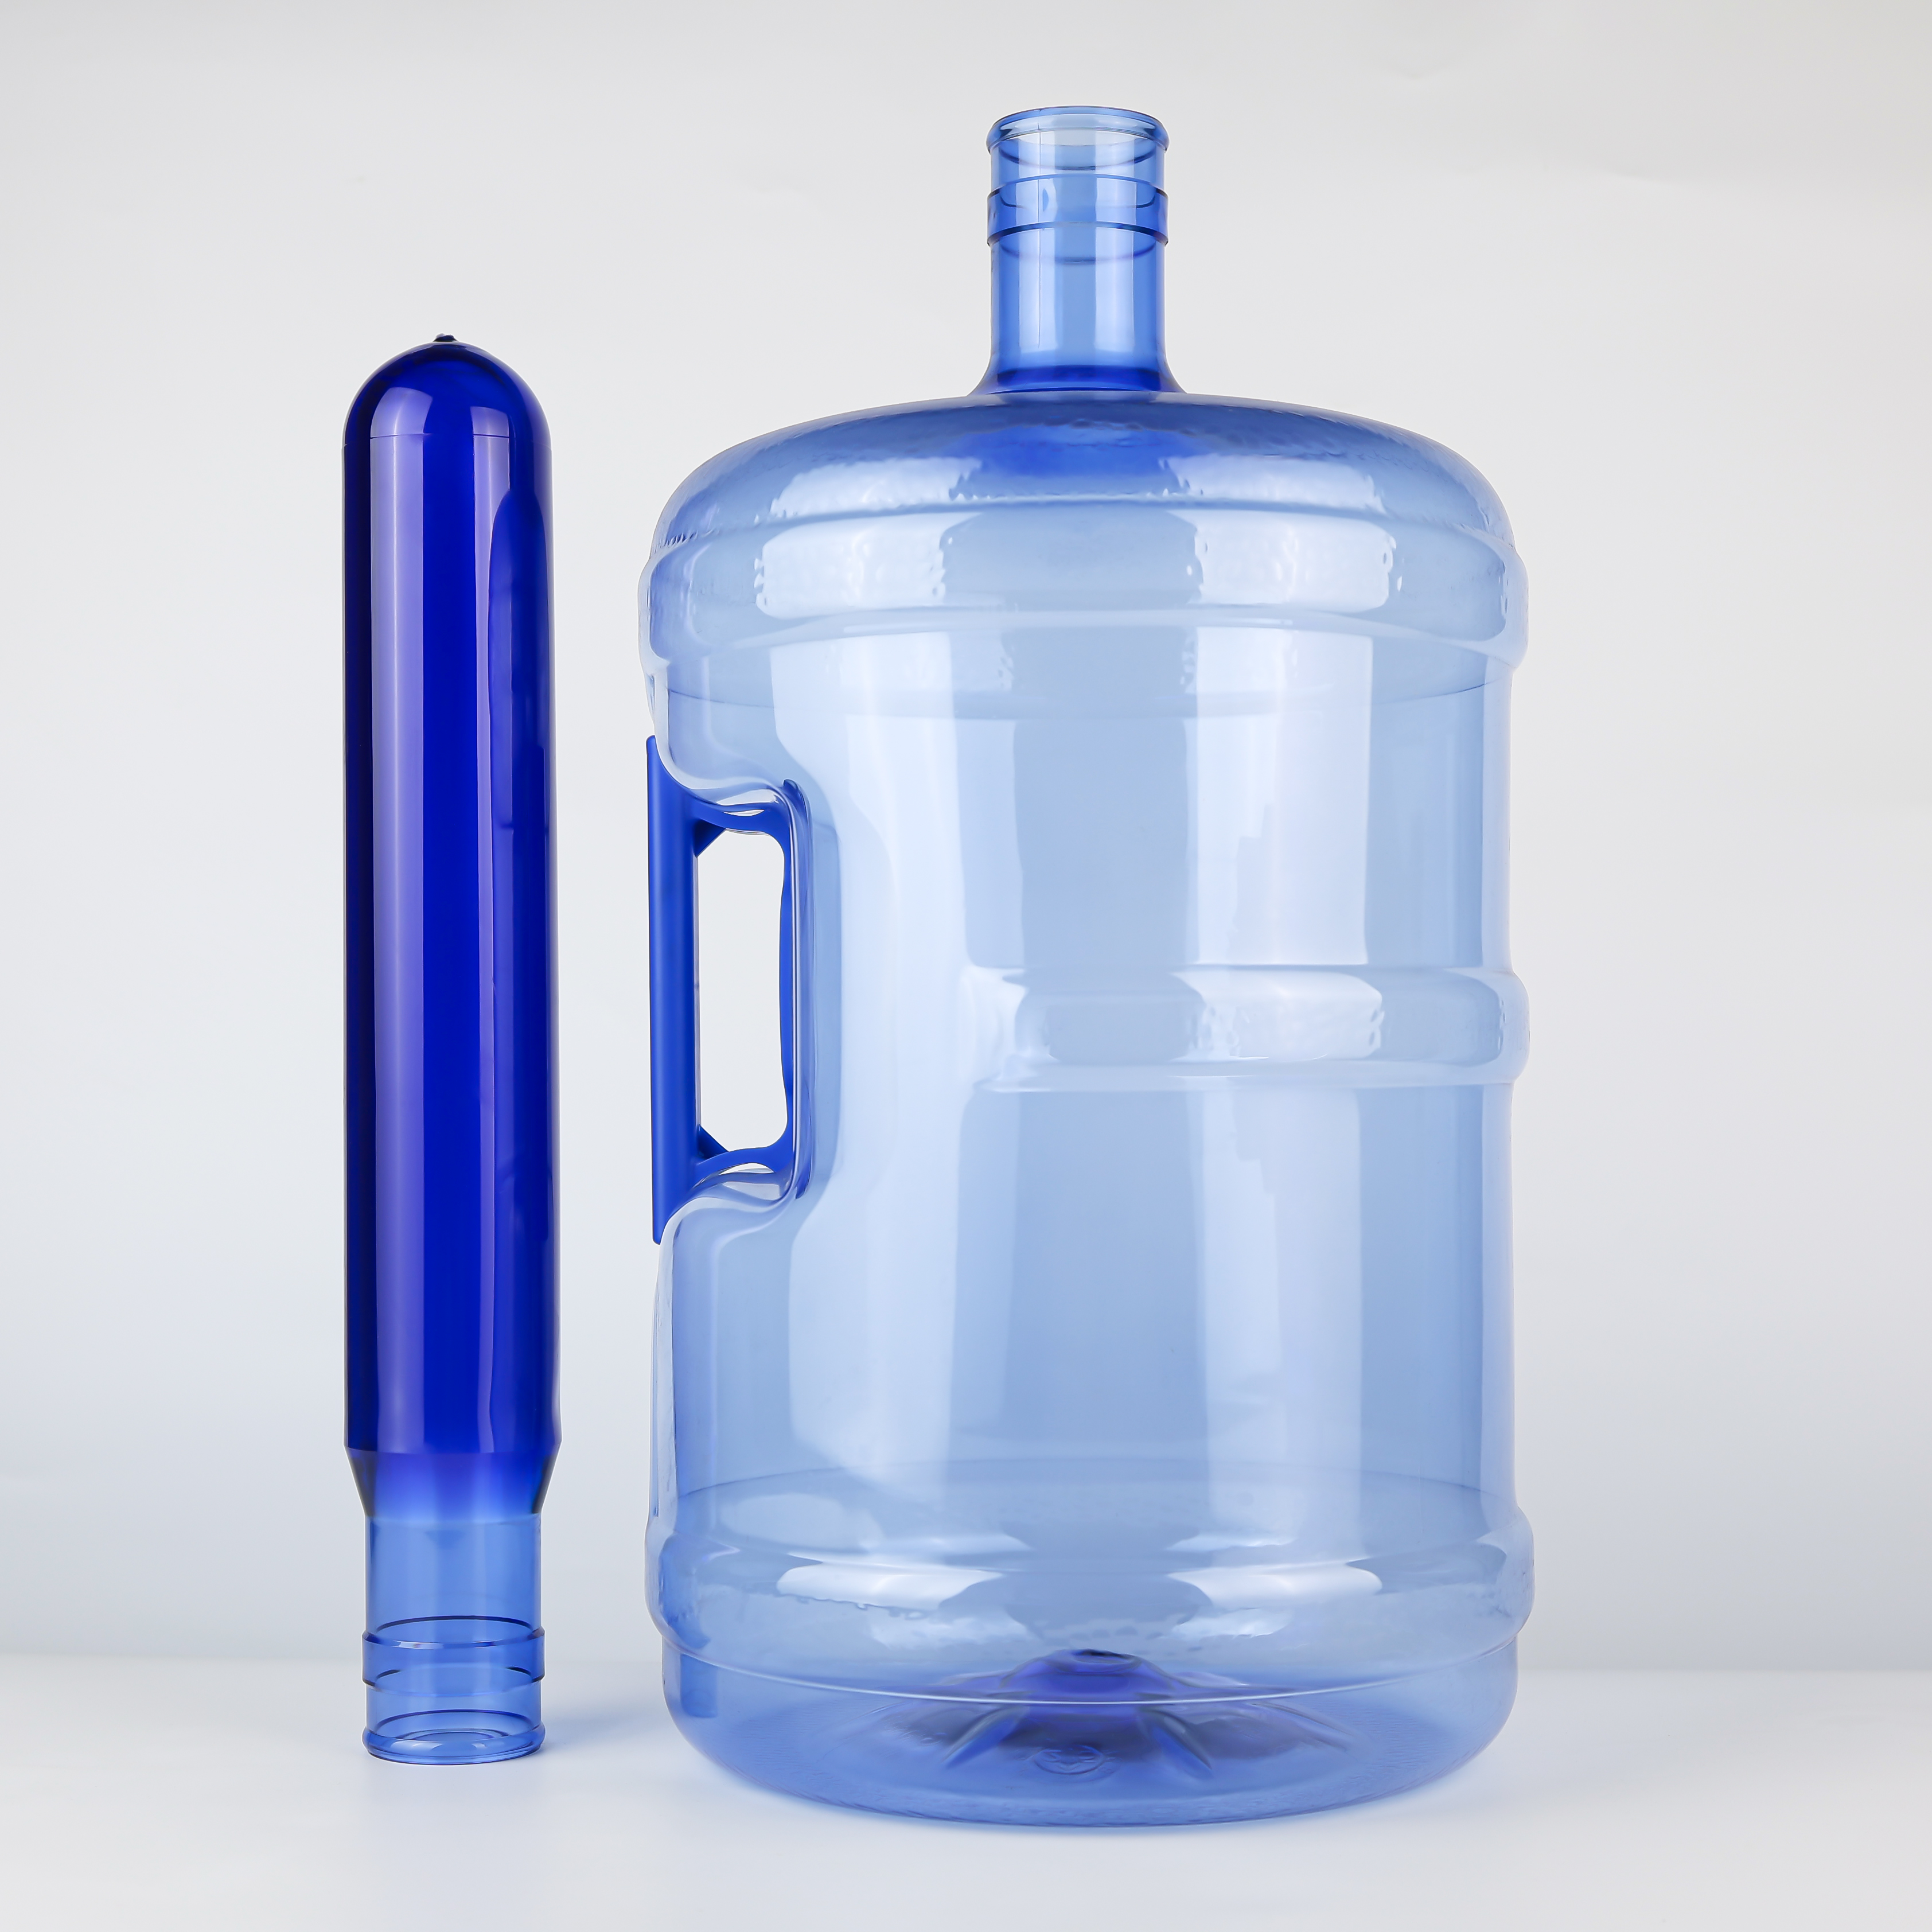
Juntamente com o aumento da massa específica, os pré-formados de 750 g normalmente exigem matéria-prima PET com valores IV mais elevados.
Dados da indústria indicam que os pré-formados para baldes reutilizáveis de 5 galões tipicamente apresentam valores IV na faixa de 0,84–0,87 dL/g , enquanto baldes descartáveis leves podem ter valores IV tão baixos quanto 0,76–0,80. Como os pré-formados de 750 g devem suportar cargas concentradas provenientes das alças laterais, é necessário utilizar matéria-prima com alto valor IV – cadeias moleculares mais longas e mais entrelaçadas, melhorando significativamente a tenacidade e a resistência à fluência .
Para recipientes submetidos à pressão interna, as especificações do cliente normalmente exigem valores de IV de pré-forma de, no mínimo, 0,83 dL/g . Isso significa que as pré-formas de 750 g não são apenas “mais pesadas”, mas também “mais resistentes” – cada grama de material foi aprimorada.
Em termos simples: uma pré-forma de 700 g feita com material de baixo IV pode parecer flácida ao ser erguida; uma pré-forma de 750 g combinada com material de alto IV parece ter “ossos”.
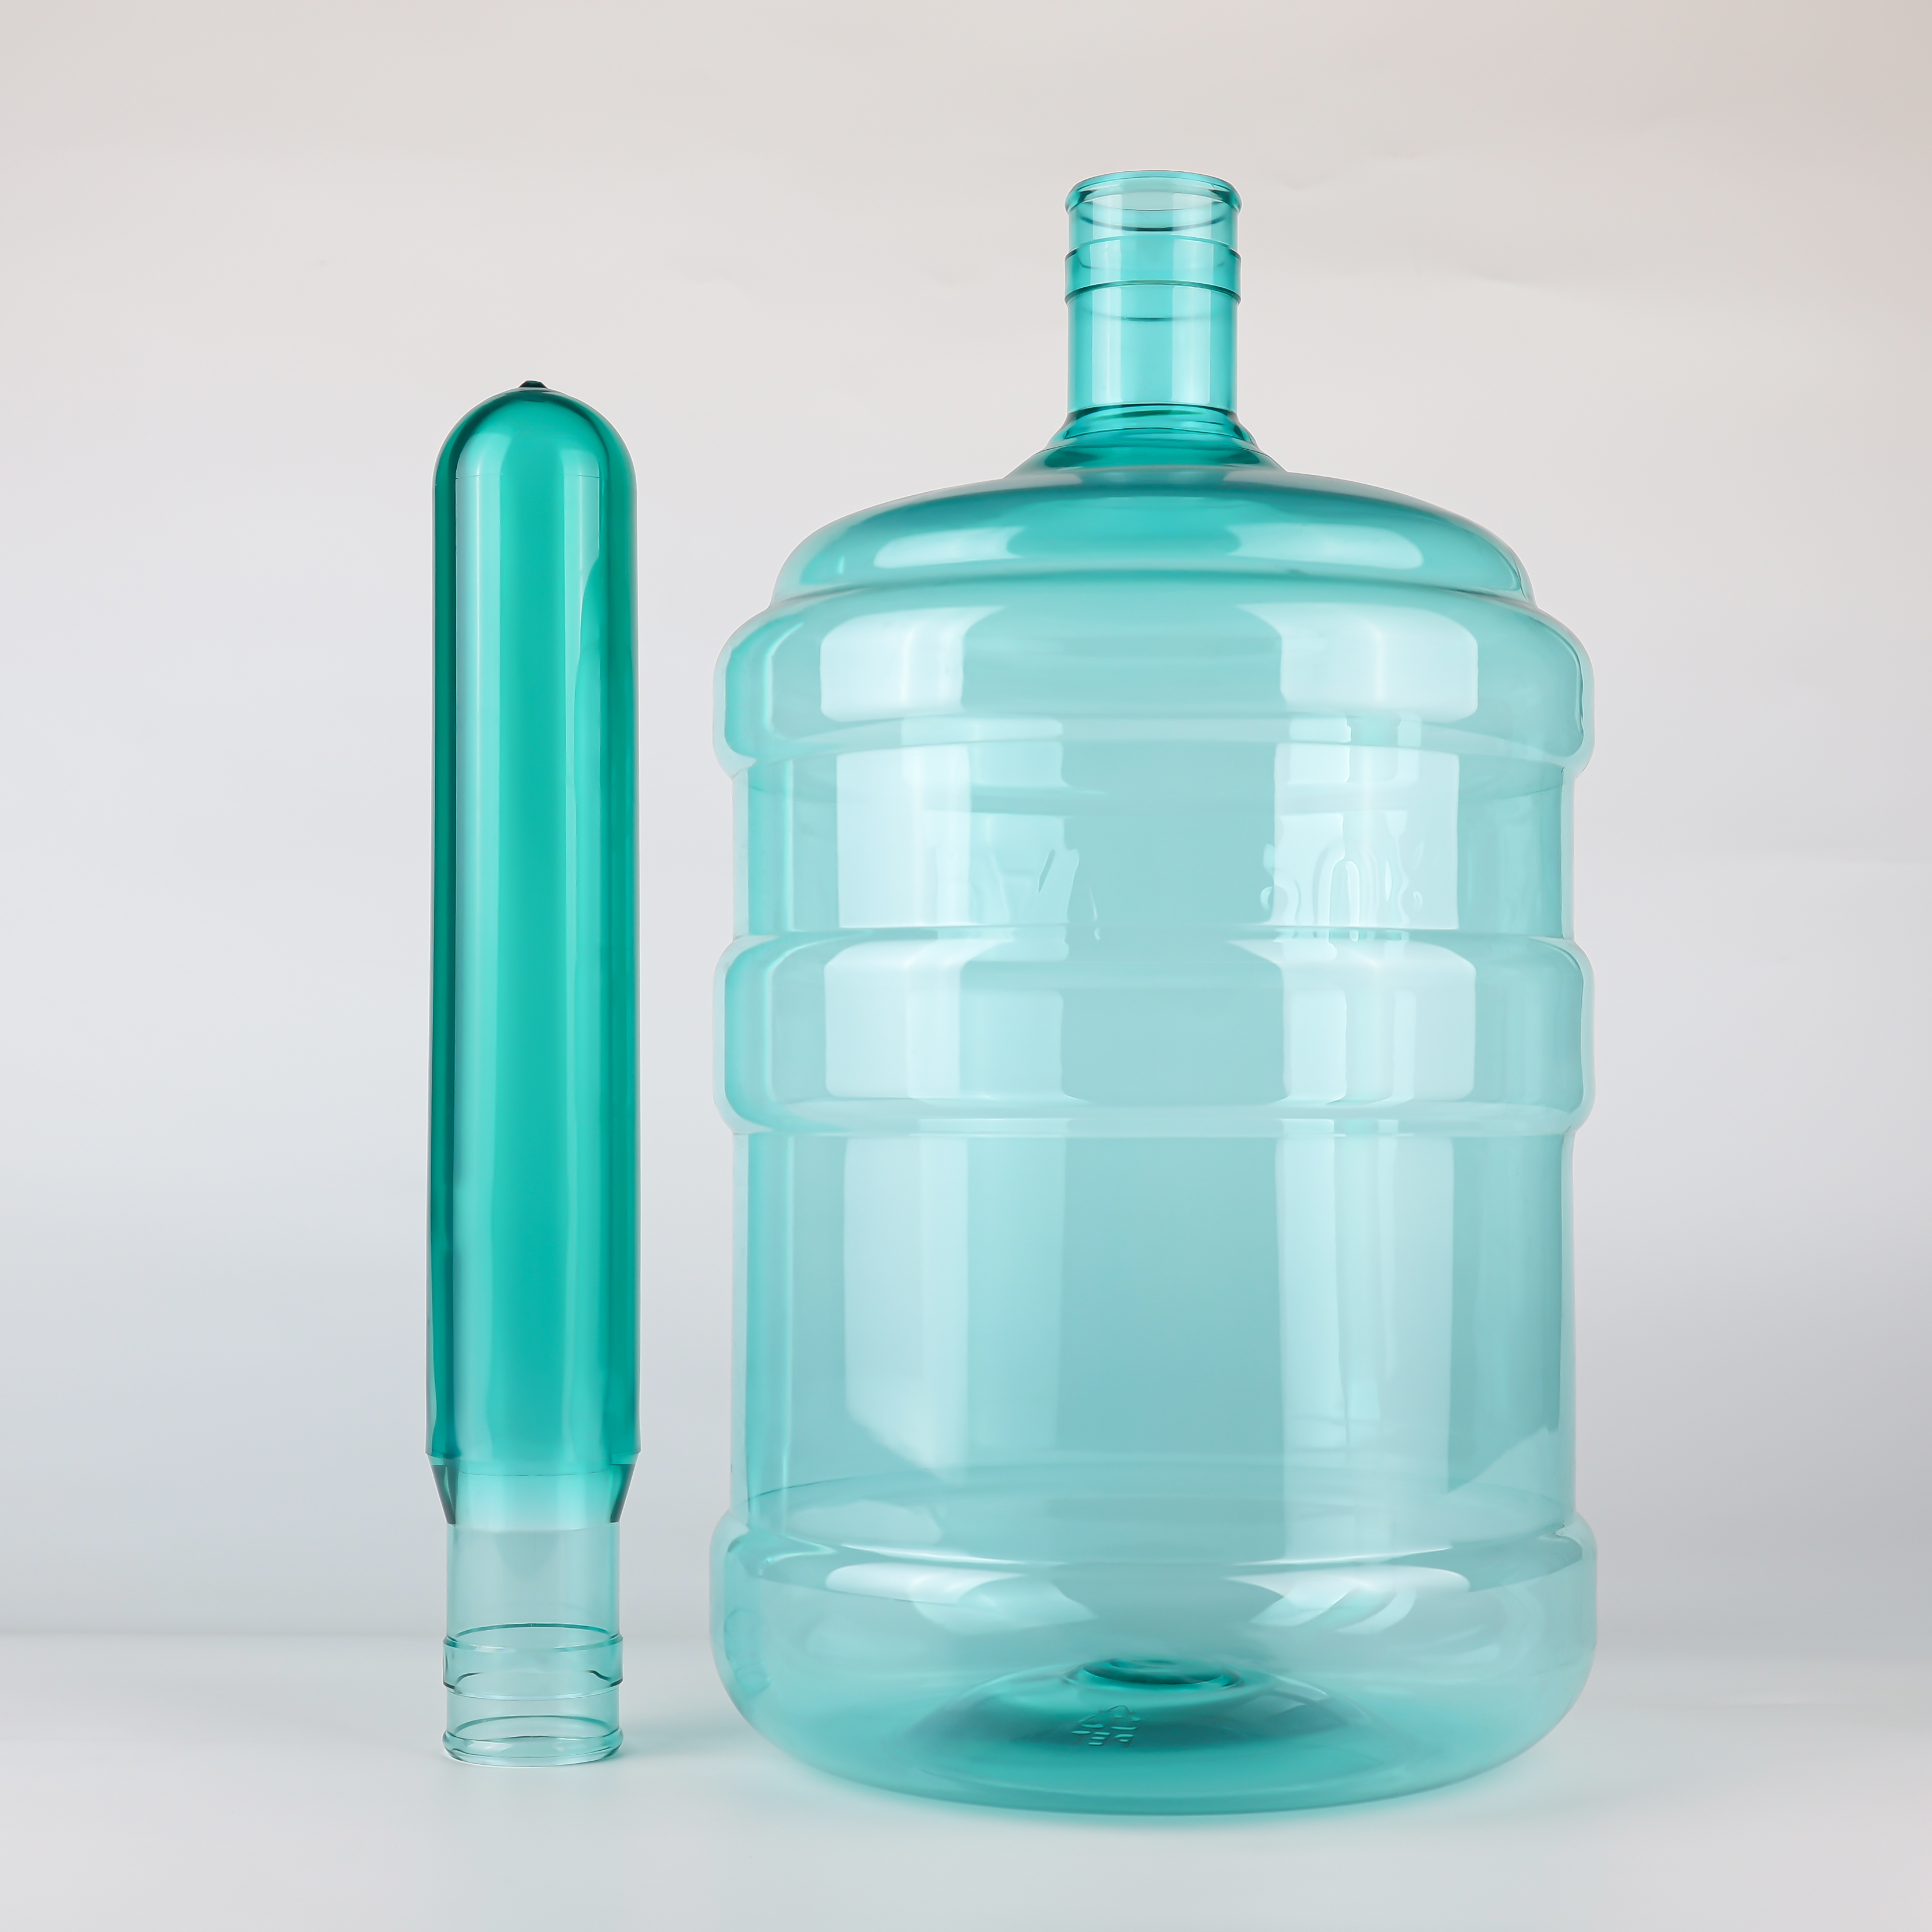
O excesso de 50 g de material numa pré-forma de 750 g, comparado com uma de 700 g, distribui-se principalmente em três áreas:
Zona de transição do ombro : o ponto de fixação da alça localiza-se normalmente abaixo do ombro. O ombro é a região sujeita ao alongamento mais intenso durante a soproformação e, portanto, a mais propensa ao afinamento da parede. As pré-formas de 750 g reservam mais material nessa região para garantir resistência estrutural suficiente após a soproformação.
Zona de reforço do corpo balde com alças normalmente requer nervuras reforçadoras longitudinais ou faixas reforçadoras anulares no corpo. Paredes mais espessas do pré-formado permitem que essas estruturas reforçadoras se formem de maneira mais completa e eficaz após a soproformação.
Zona de transição da base a transição entre a base e o corpo também é uma área de concentração de tensões. O material reservado na base dos pré-formados de 750 g melhora a resistência à queda e ao impacto.
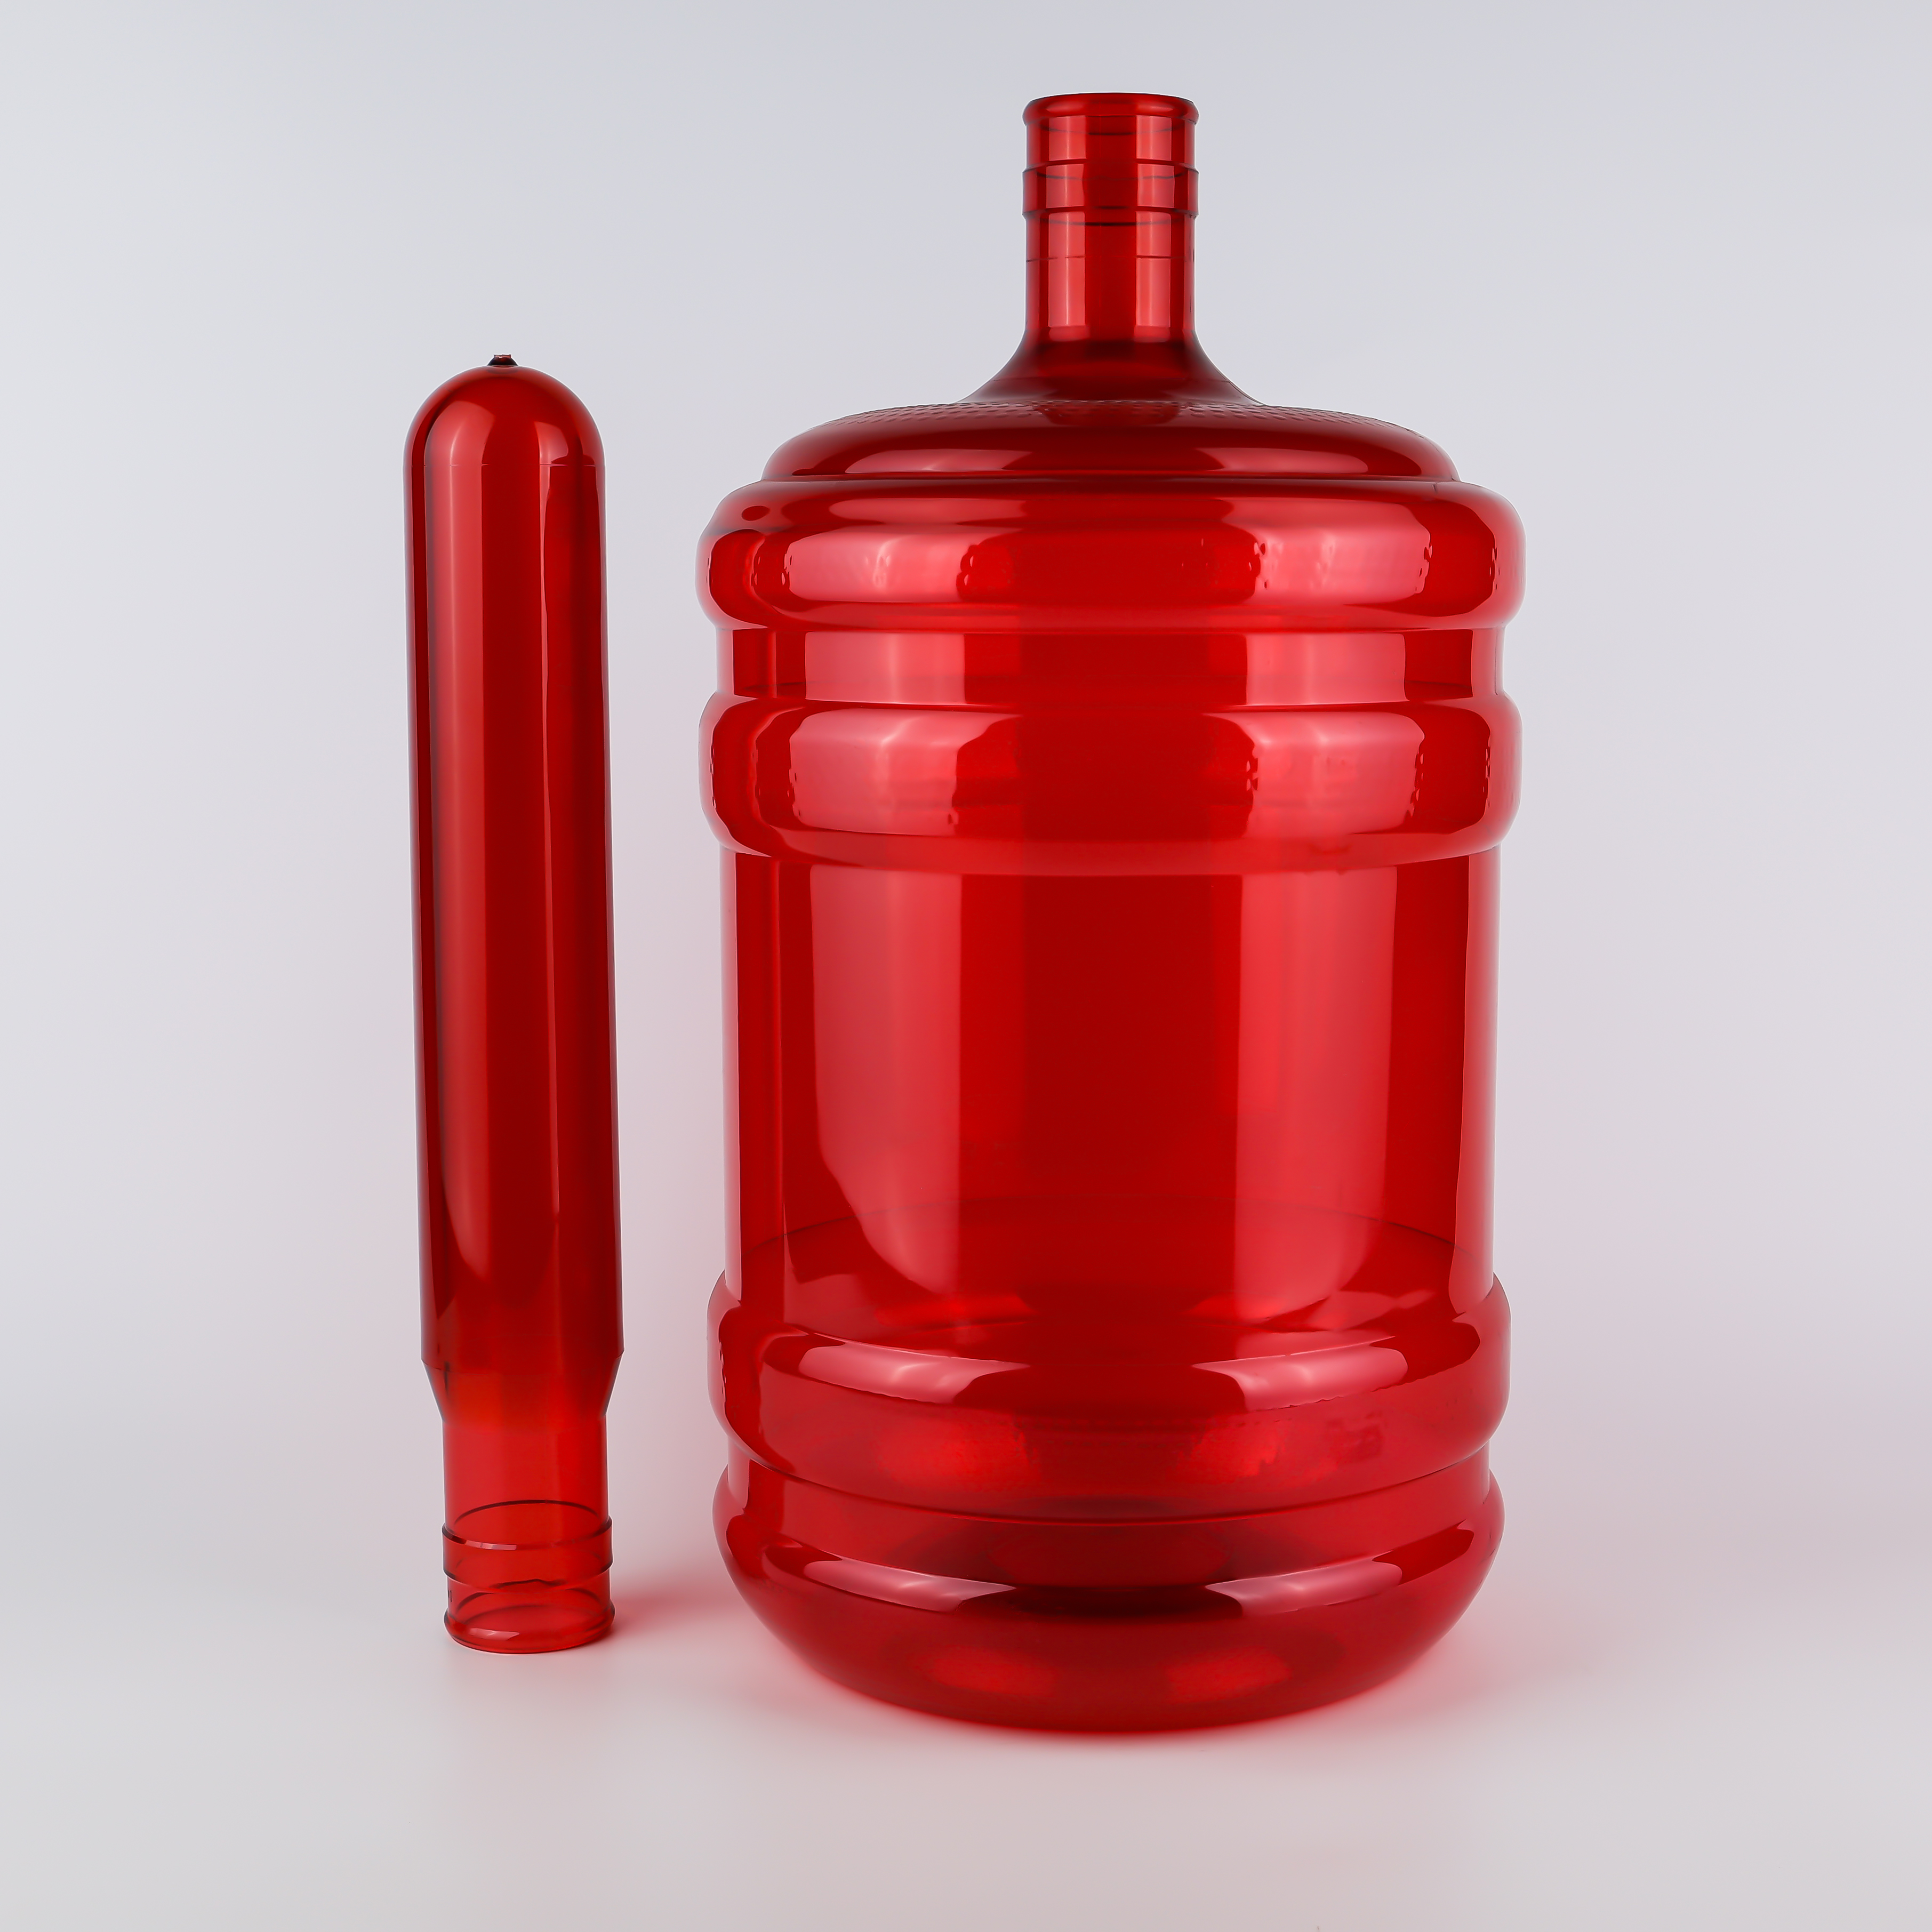
água engarrafada em embalagens de 5 galões não é consumida e descartada imediatamente – muitos lares utilizam um balde por uma a duas semanas, e baldes reutilizáveis em ambientes comerciais passam por dezenas de ciclos. Isso significa que o balde opera sob carga contínua prolongada .
O material PET sofre rastejar sob estresse contínuo – deformação lenta e permanente. Se a espessura da parede for insuficiente e o valor de IV for baixo, após alguns dias preenchidos com água, o ponto de fixação da alça pode gradualmente "esticar" ou "amassar", causando, por fim, deformação e vazamento do balde.
A combinação de alto peso em gramas e alto valor de IV em pré-formas de 750 g reduz drasticamente a taxa de fluência . Os padrões industriais exigem valores de IV iguais ou superiores a 0,84 para pré-formas reutilizáveis de balde de 5 galões, exatamente para atender a esse requisito de suporte de carga a longo prazo. Baldes reutilizáveis de 5 galões devem também suportar ciclos repetidos de limpeza a 55–70 °C , e a estabilidade térmica do material depende igualmente do suporte adequado de peso em gramas e valor de IV.
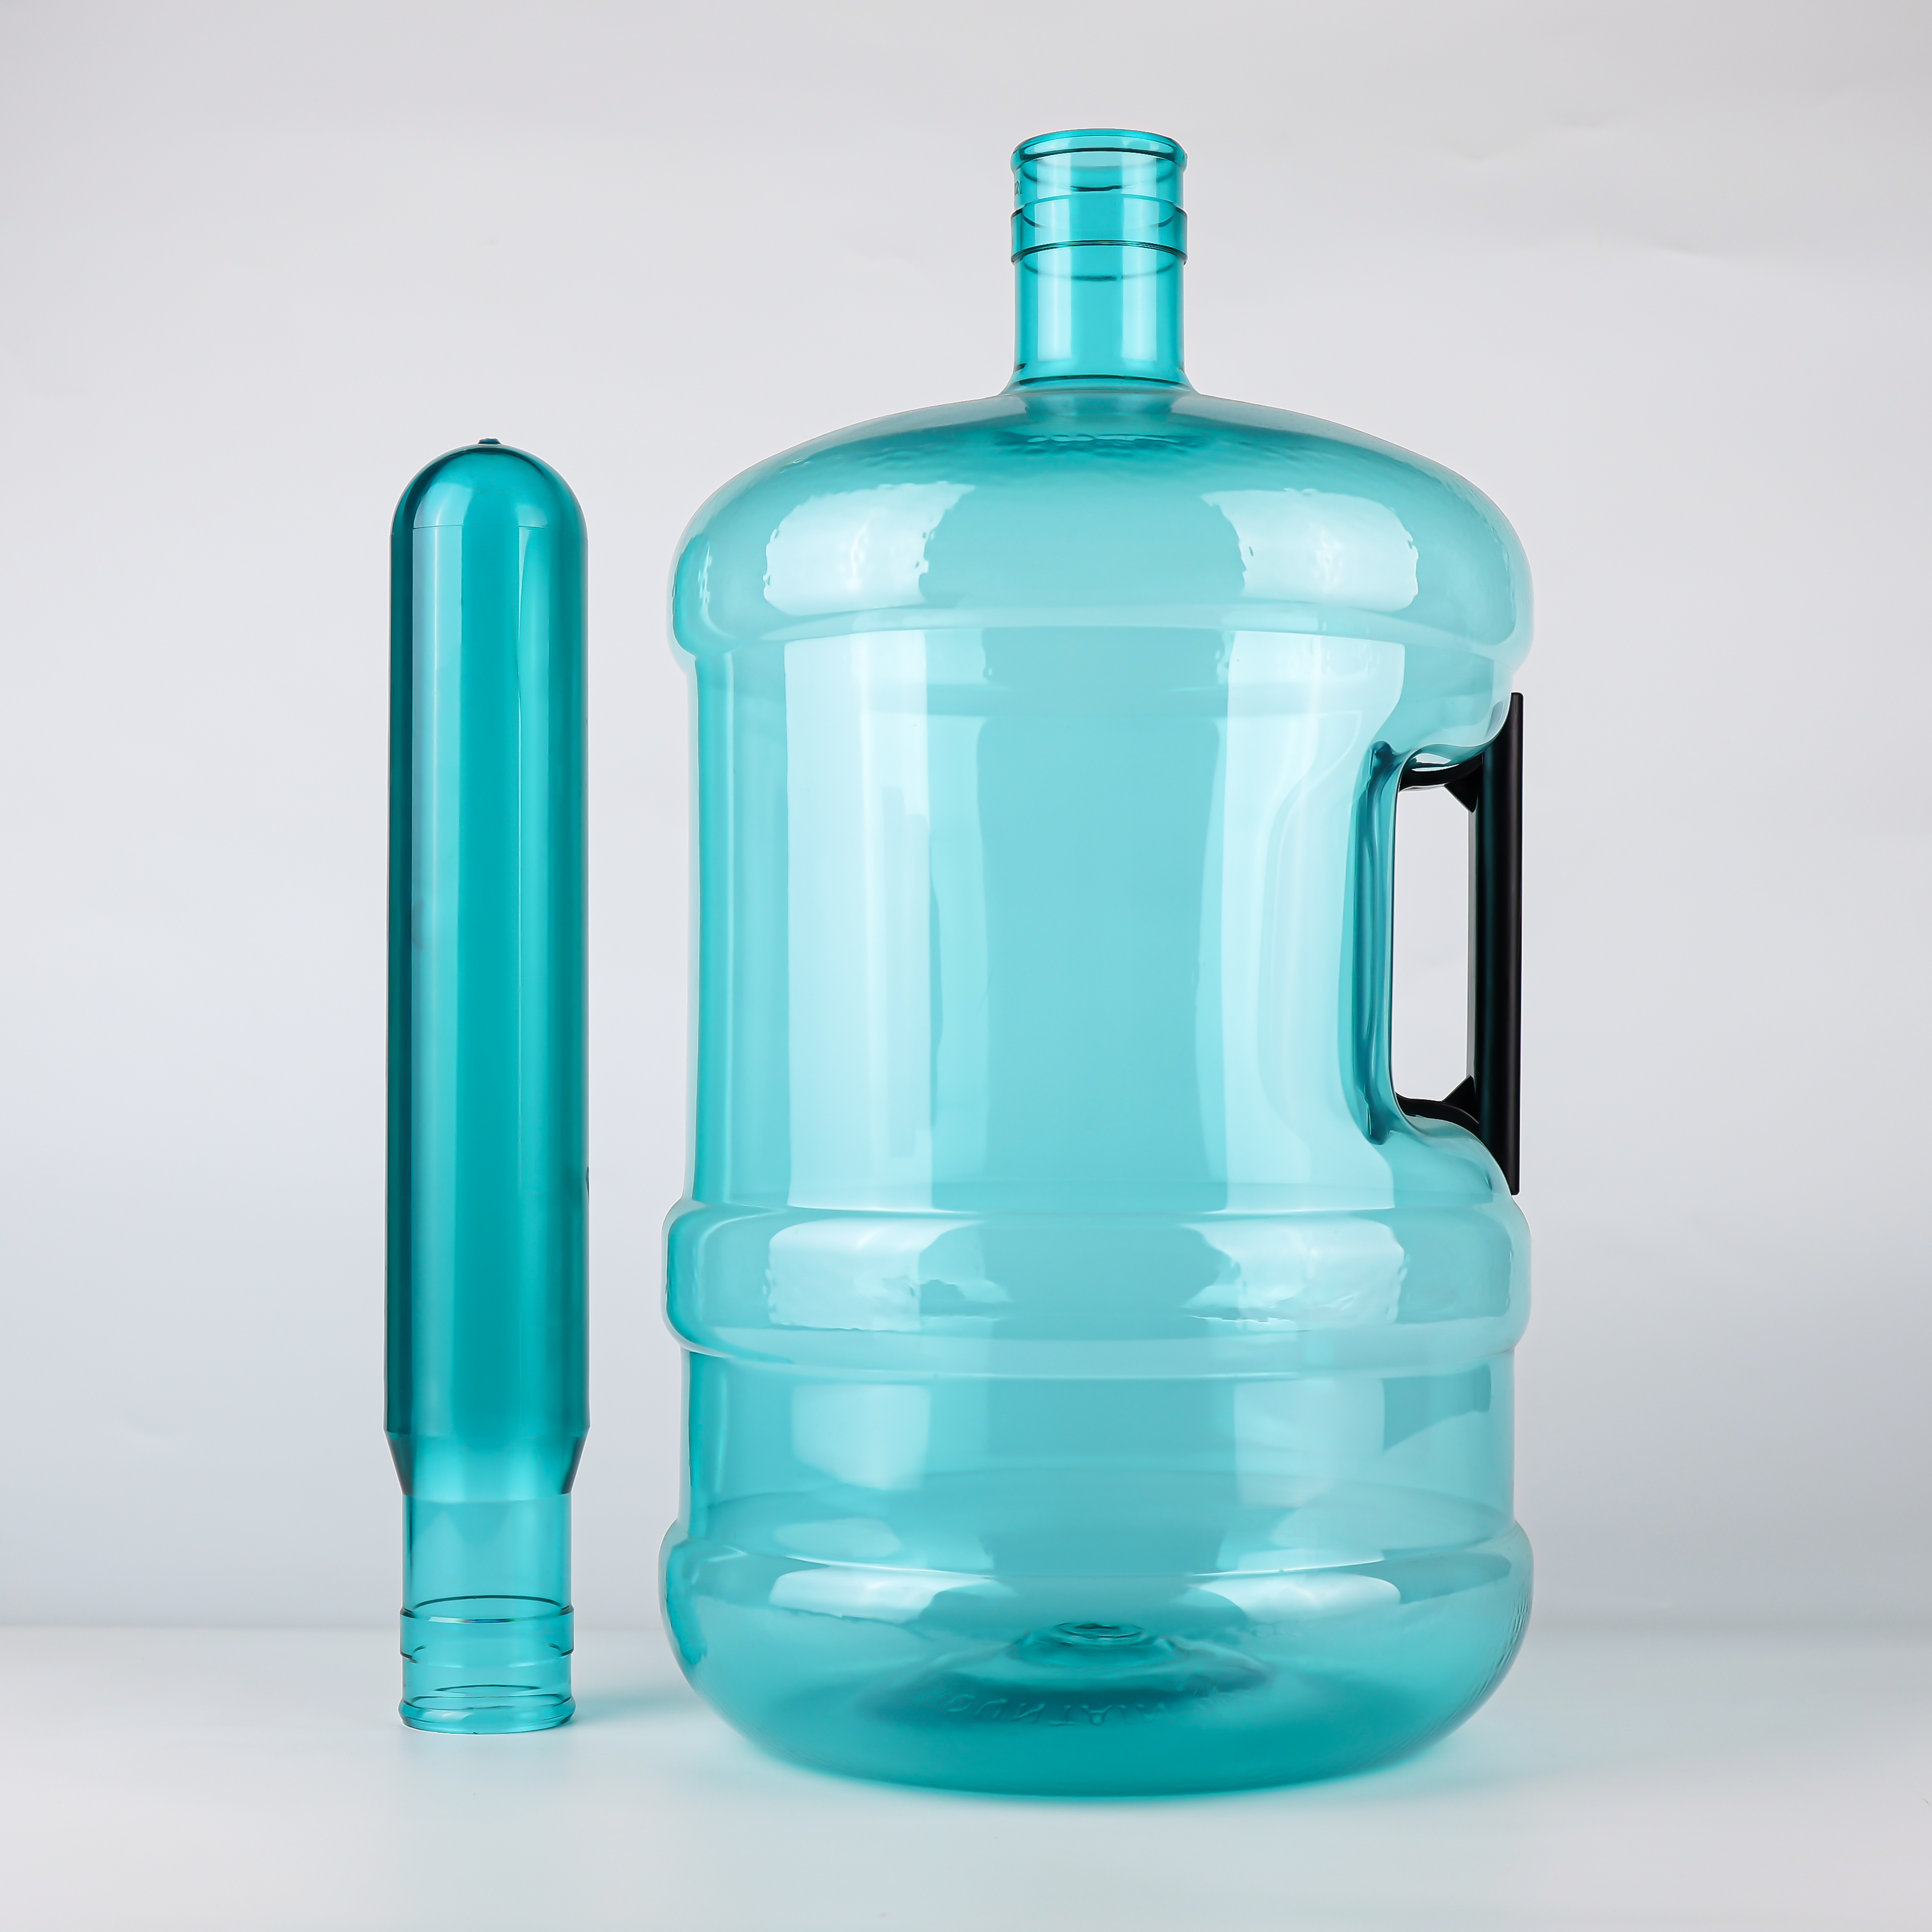
A espessura da parede das pré-formas de 750 g é maior do que a das de 700 g, tornando o aquecimento mais difícil. Sistemas de aquecimento convencionais não conseguem atingir um aquecimento ideal da pré-forma; aquecedores por infravermelho deve ser utilizado – a radiação infravermelha pode penetrar tanto no interior quanto no exterior da pré-forma e fornece aquecimento contínuo e uniforme.
máquinas profissionais de sopro de baldes de 5 galões (como a ZQ22-V) são especialmente equipadas com dispositivos de reaquecimento dedicados para garantir o aquecimento ideal de pré-formas de parede espessa de 730 g. Isso significa que nem todas as máquinas de sopro conseguem ‘processar’ pré-formas de 750 g. Escolher pré-formas de 750 g também impõe requisitos mais rigorosos de compatibilidade com o equipamento.
Máquinas profissionais de sopro de baldes de 5 galões (como a ZQ22-V) são especialmente equipadas com dispositivos de reaquecimento dedicados para garantir o aquecimento ideal de pré-formas de parede espessa de 730 g. Isso significa que nem todas as máquinas de sopro conseguem ‘processar’ pré-formas de 750 g. Escolher pré-formas de 750 g também impõe requisitos mais rigorosos de compatibilidade com o equipamento.
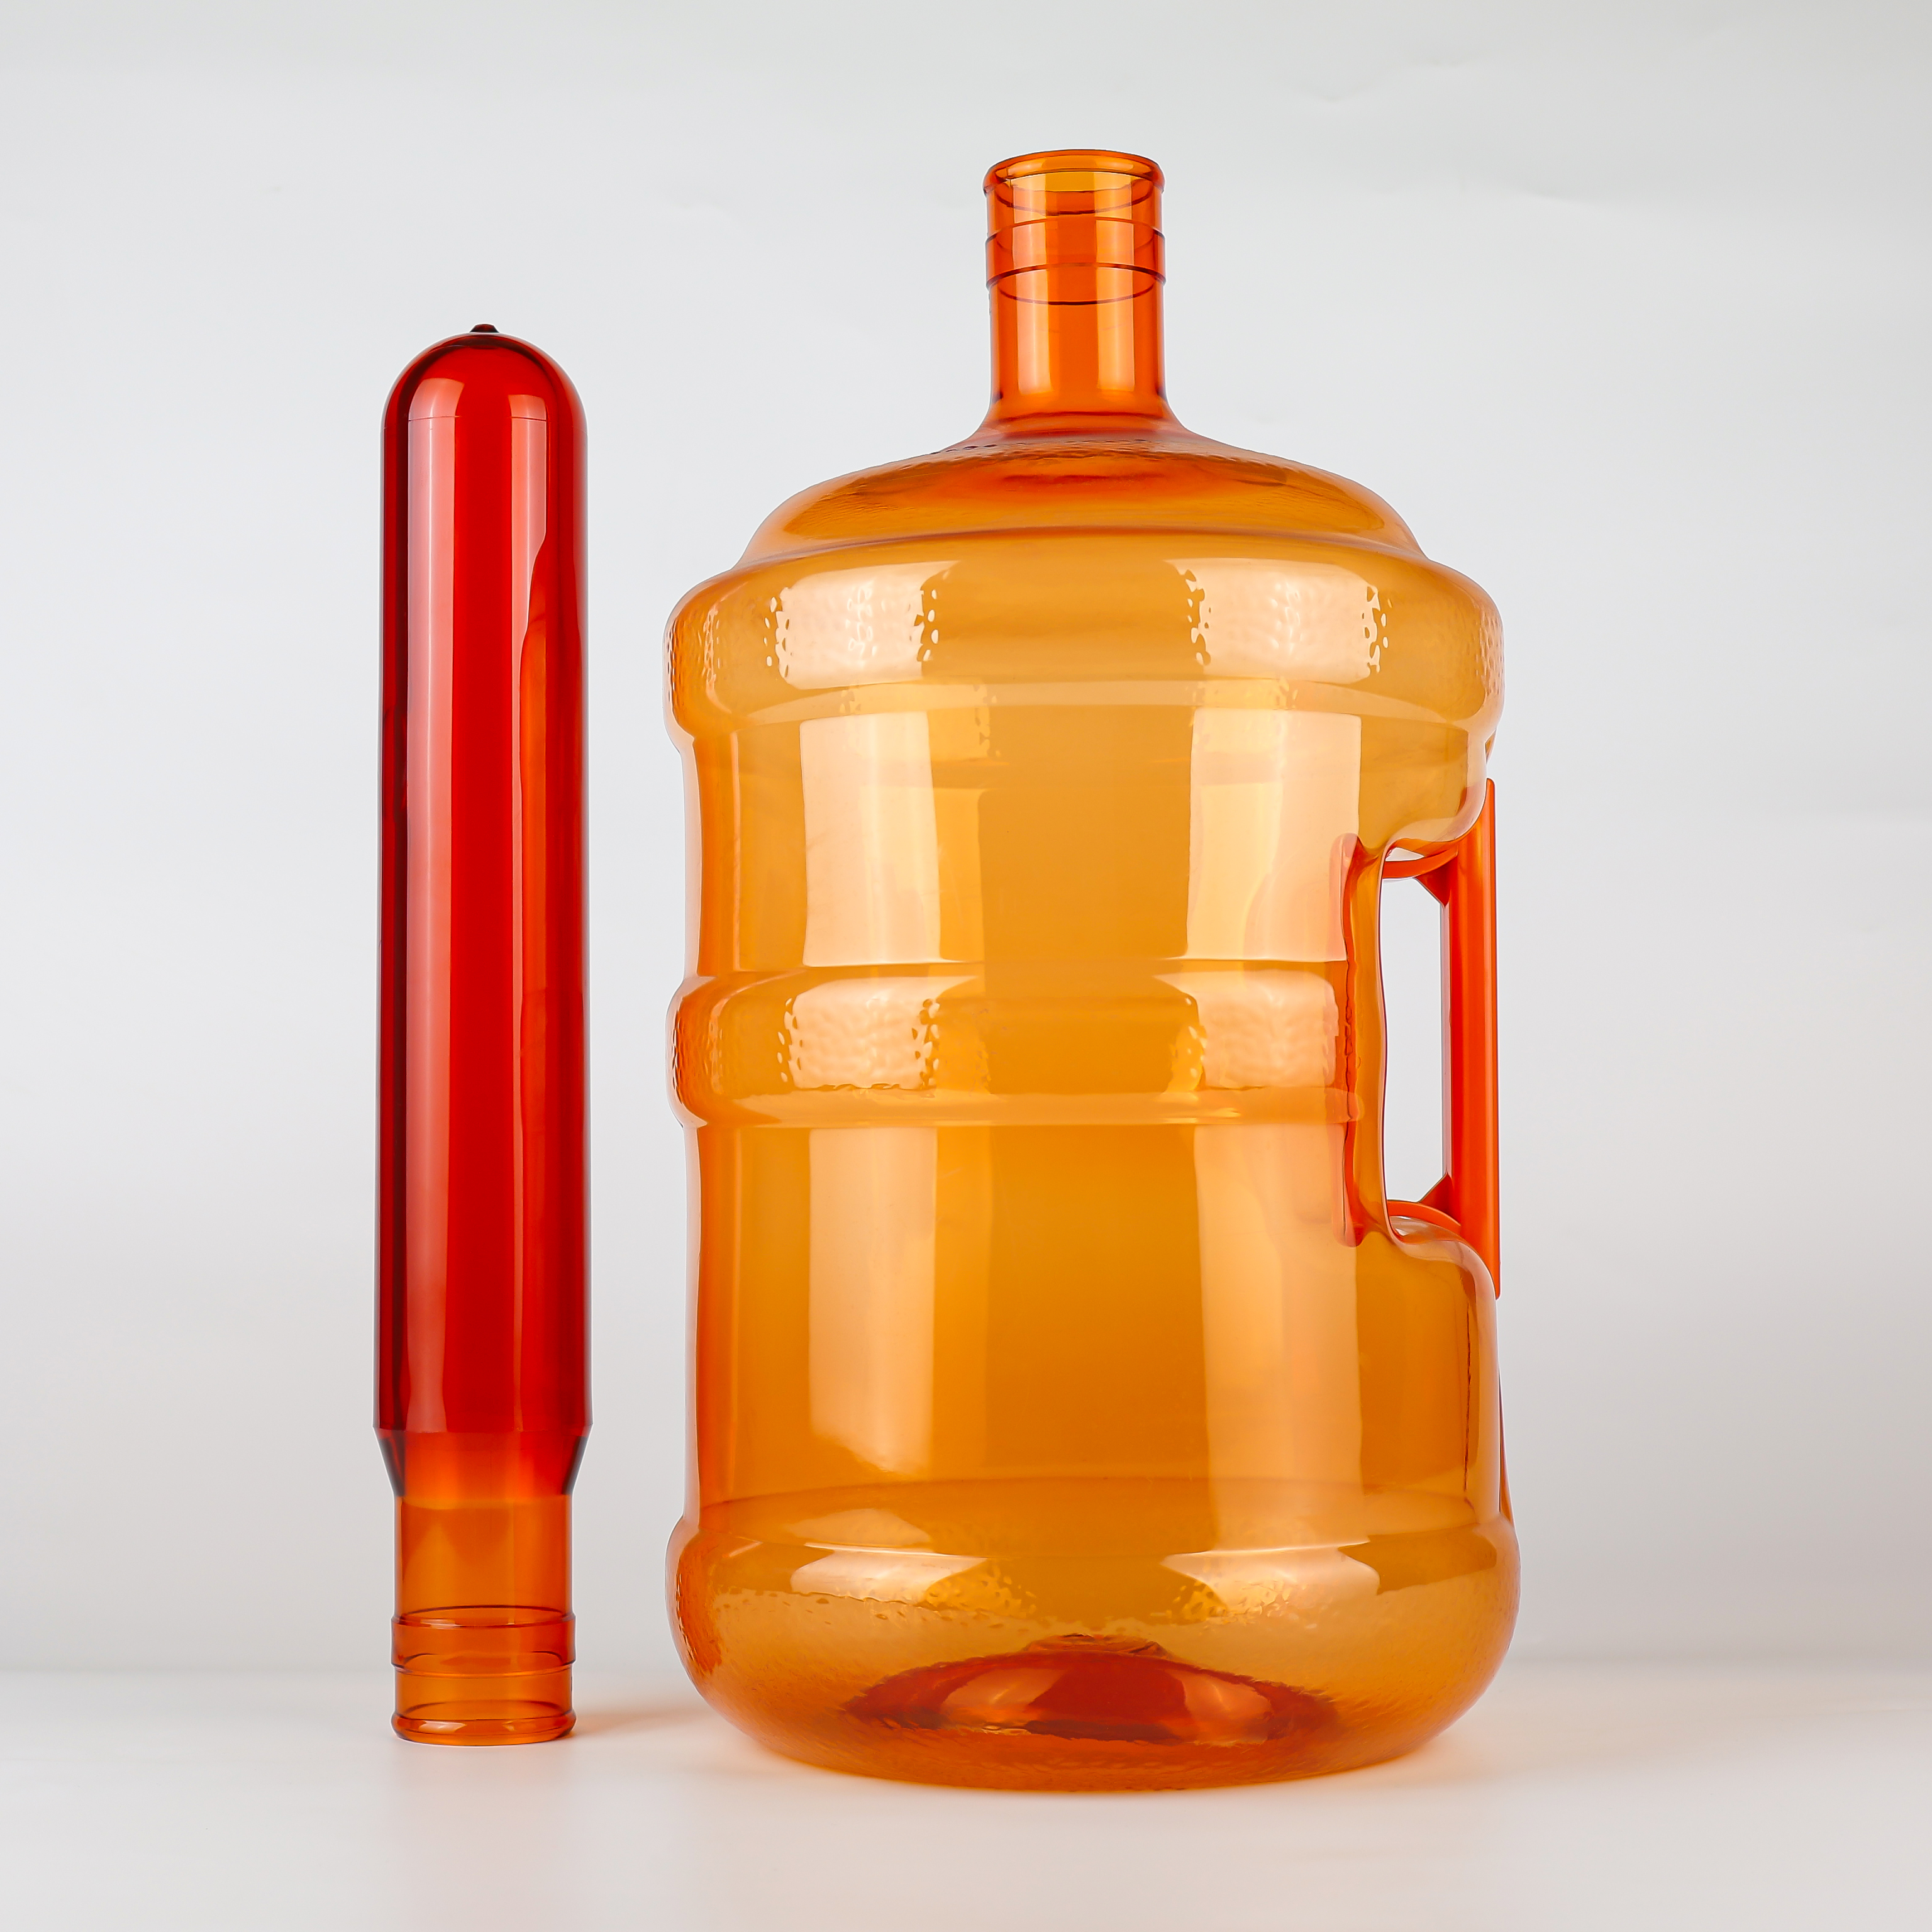
Nos últimos anos, os processos de sopro para grandes recipientes reutilizáveis com alças apresentaram progressos significativos. O Sistema de pré-sopro PSB (Preform Stretch Booster) desenvolvido pela SIAPI introduz uma etapa controlada de pré-sopro, criando uma forma intermediária de pré-forma antes do sopro final, dividindo o processo de alongamento em duas etapas.
Esse processo traz melhorias substanciais em baldes de 5 galões com alças:
Resistência à carga superior aumentada em aproximadamente 20%
Resistência ao desprendimento das alças aumentada em aproximadamente 24%
Redução de defeitos de embranquecimento ou fissuração por tensão nas zonas de transição
Após 5 horas de exposição a altas temperaturas, redução da contração de volume em até 35%
Por que esse processo está relacionado a pré-formas de 750 g? Porque o projeto tradicional de pré-formas e os parâmetros de alongamento são amplamente limitados pela geometria do recipiente e pelo peso-alvo. Para garrafas reutilizáveis grandes, isso pode causar relações de alongamento radial acima dos limites ideais , resultando em envolvimento insuficiente do cabo e propriedades mecânicas inadequadas. Um peso maior do pré-formado fornece uma "margem" de material maior para o processo PSB, permitindo material suficiente para distribuição controlada durante a pré-sopro, garantindo, assim, a resistência da fixação do cabo.
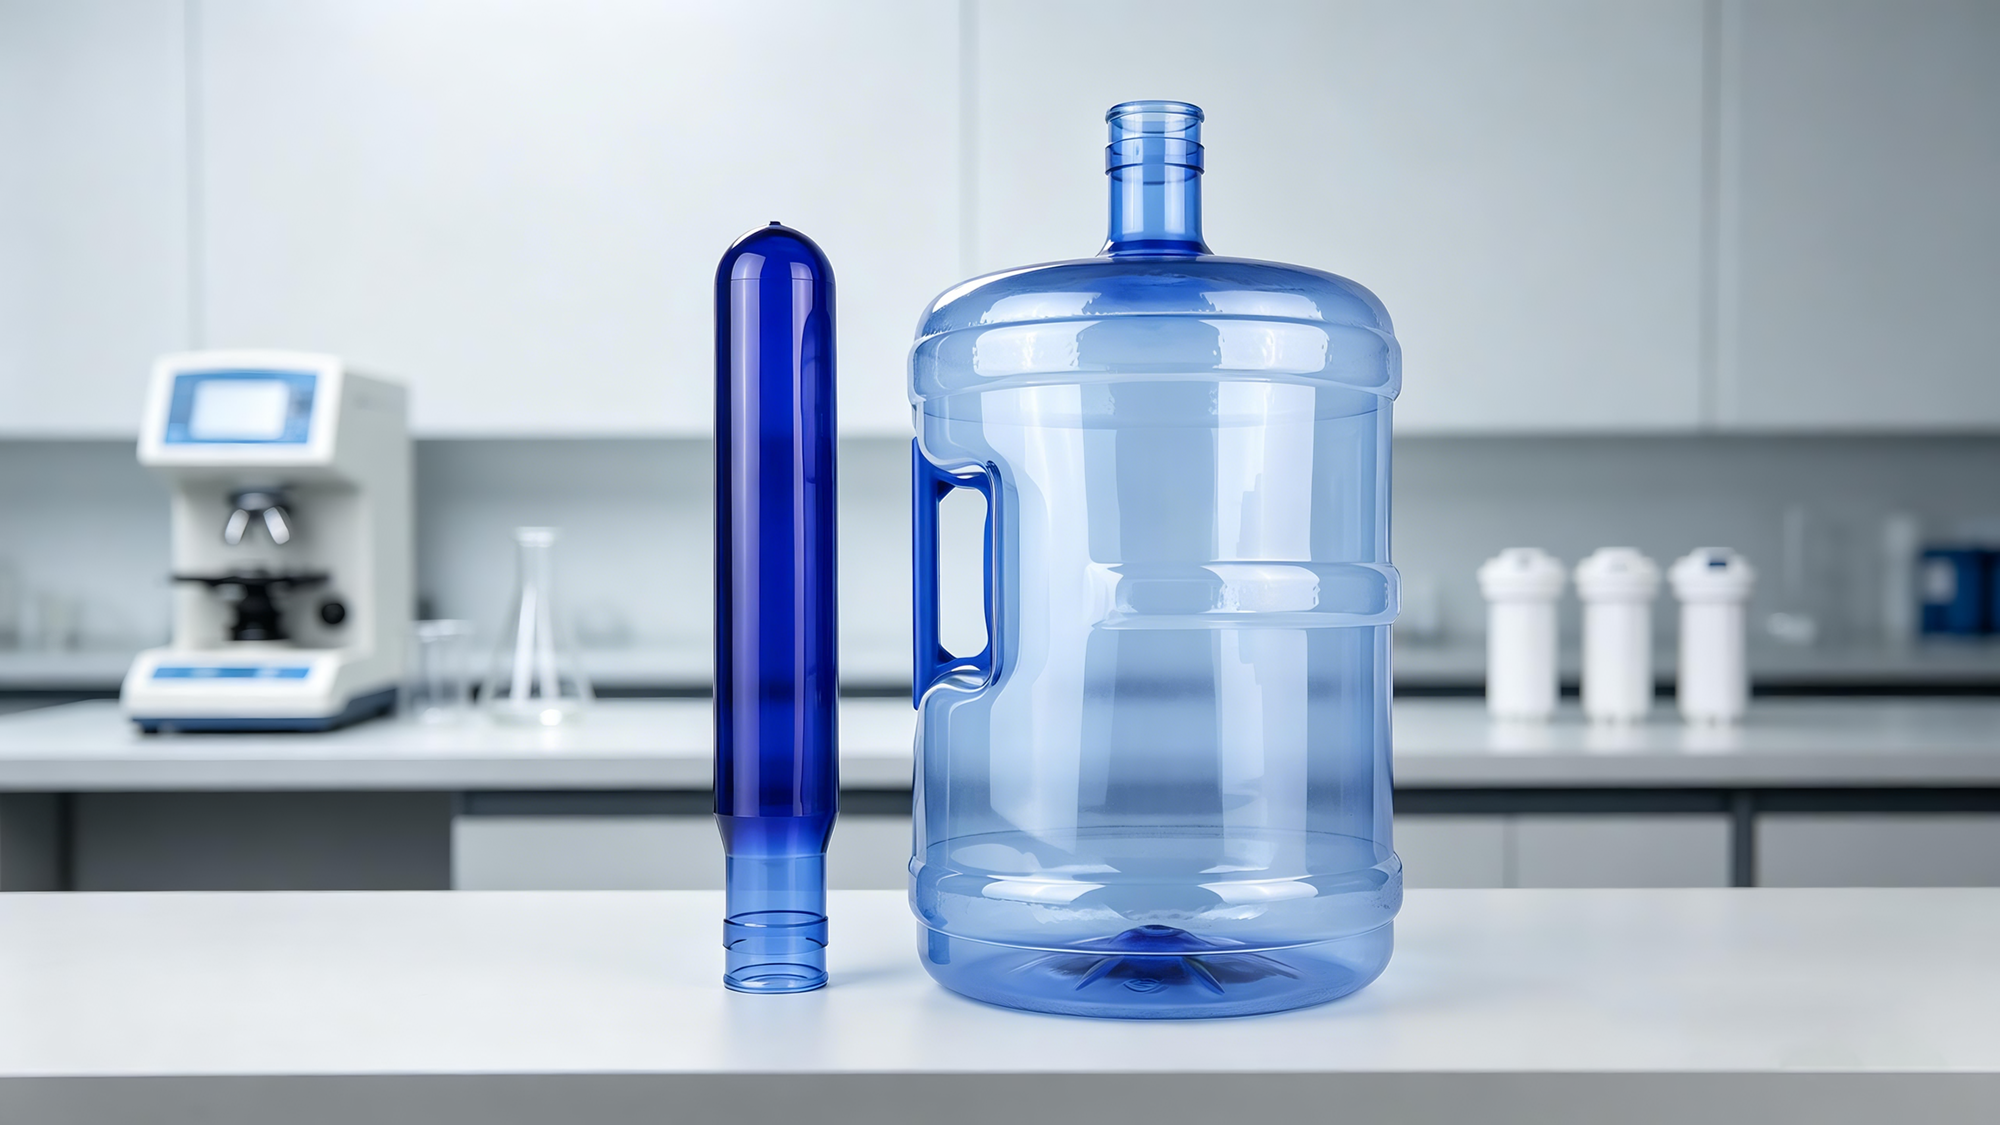
Existem dois métodos comuns de fixação lateral do cabo, cada um com requisitos distintos para o pré-formado:
Tipo Encaixe : o cabo encaixa-se no anel de suporte do gargalo. Este método impõe exigências extremamente elevadas sobre resistência do gargalo – pois todo o peso é transmitido, em última instância, através do encaixe para o gargalo. A região mais espessa do gargalo nos pré-formados de 750 g suporta a carga concentrada proveniente do encaixe.
Tipo soldado/aderido : o cabo é fixado diretamente ao corpo do balde. Este método impõe exigências mais elevadas sobre a resistência local do corpo . A redundância de espessura da parede fornecida pelos pré-formados de 750 g assegura espessura suficiente do material na área soldada para suportar forças de descascamento.
Independentemente do método, a redundância de espessura da parede fornecida por pré-formas de 750 g é a garantia fundamental. Uma patente sobre recipientes com alças observa que a área de ligação entre a base da alça e o corpo é um local crítico de concentração de tensão e deve ser reforçada no projeto; caso contrário, cargas compressivas causarão deformação do corpo.
De fato, existem pré-formas de 5 galões de 800 g no mercado. Contudo, quanto maior o peso em gramas, maior o custo. Cada 50 g adicionais aumenta o custo de matéria-prima por balde em várias décimas de iuan. Para uma empresa de água engarrafada que produz centenas de milhares de baldes anualmente, esse valor representa uma despesa significativa.
Além disso, um peso maior de pré-forma nem sempre é melhor. Uma pré-forma excessivamente pesada implica espessura de parede excessiva, o que pode facilmente causar branqueamento (opacidade causada pela formação de esferulitos) durante a soprodeformação devido ao alongamento e à cristalização. A posição do peso de 750 g é clara: sob a premissa de garantir a segurança estrutural dos baldes com alça lateral, controlar o peso em gramas dentro de uma faixa que seja aceitável em termos de custo e estável em termos de processo.
 |
 |
| Dimensão de Comparação | pré-forma de 700 g | pré-forma de 750 g |
|---|---|---|
| Aplicação cenário | balde de 5 galões sem alça | balde de 5 galões com alça lateral |
| Espessura média da parede do corpo | Aprox. 0,4–0,6 mm | Aprox. 0,5–0,7 mm |
| Espessura da parede do suporte de fixação | Fino, propenso à deformação | Suficiente, resiste a cargas concentradas |
| Valor IV recomendado | 0,76–0,80 dL/g | 0,84–0,87 dL/g |
| Capacidade de carga dinâmica | É justo. | Forte |
| Desempenho de fluência a longo prazo | É justo. | Excelente |
| Estabilidade térmica após limpezas repetidas | É justo. | Excelente (redução de 35% na retração volumétrica) |
| Equipamento de moldagem por sopro compatível | Sistema convencional de aquecimento é suficiente | Requer aquecimento por infravermelho + dispositivo dedicado de reaquecimento |
| Custo de Matéria-Prima | Mais baixo | Superior |
Com os preços atuais das matérias-primas de PET, aproximadamente ¥8.000–10.000 por tonelada, cada 50 g adicionais aumentam o custo da matéria-prima por balde em cerca de ¥0.4–0.5. Para uma empresa que produz 100.000 baldes com alça anualmente, o custo adicional anual é de aproximadamente ¥40,000–50,000.
 |
 |
Isso parece muito. Mas compare: se um balde com alça vazar devido a rachaduras no ponto de fixação da alça, a perda não é apenas do próprio balde — mas também da água contida nele (cerca de 20 litros), dos custos de transporte, dos custos de tratamento de reclamações de clientes e dos danos à reputação da marca. Um único incidente de qualidade em lote pode custar mais do que a diferença de preço da matéria-prima equivalente a centenas de milhares de yuans.
Mais importante ainda, baldes de 5 galões com alças são tipicamente rEUTILIZÁVEL — projetados para dezenas de ciclos. A redundância estrutural proporcionada por pré-formas de 750 g é exatamente a base que permite ao balde ‘servir’ com segurança várias vezes. Economizar 50 g de matéria-prima pode reduzir a vida útil em ciclos do balde de 30 para 15 — o custo por uso torna-se, na verdade, mais elevado .
Escolher pré-formas nunca se trata de “quanto mais leve, mais barato”, mas sim de “o justo é o mais econômico”. Os 50 g economizados podem transformar-se num balde rachado, num balde com vazamento ou num balde que gere reclamações nas mãos do consumidor – esse é o custo real.
750 g é o limiar de peso em gramas, mas não é a única condição. A mesma pré-forma de 750 g ainda pode causar problemas se o processo ou o método de utilização forem inadequados.
A espessura da parede das pré-formas de 750 g é maior do que a das pré-formas de 700 g, exigindo temperaturas de aquecimento mais elevadas e tempos de aquecimento mais prolongados durante a soproagem, para garantir que o calor penetre no interior da pré-forma. Um aquecimento insuficiente resulta em espessura de parede irregular no balde soprado, tornando o ponto de fixação da alça mais frágil. Se a temperatura da pré-forma for muito baixa e a amolecimento for insuficiente, será difícil soprá-la na forma desejada; se a temperatura for muito alta, a orientação das cadeias moleculares será insuficiente e o corpo do balde ficará esbranquiçado.
O projeto geométrico do ponto de fixação da alça afeta diretamente a distribuição das tensões. O pico de tensão numa transição com raio de concordância é 3–5 vezes menor do que o de uma transição em ângulo reto. As pré-formas de 750 g proporcionam paredes mais espessas, mas, sem um projeto correspondente de transição com raio de concordância, as tensões continuarão concentradas. O peso em gramas é a base, o projeto é a chave – ambos são indispensáveis.
Para baldes de 5 galões com alças, se os usuários habitualmente levantarem e balançarem com uma mão , a carga dinâmica excede amplamente o valor projetado. Pré-formas de 750 g suportam o uso normal, mas ainda há risco sob uso abusivo extremo. É por isso que a indústria recomenda inspeções regulares em baldes com alças e evita o uso além da vida útil projetada.
Por que Escolher Pré-formas de 750 g ou Mais para Baldes de 5 Galões com Alças Laterais?
Porque a alça lateral transforma uma ‘carga distribuída’ em uma ‘carga concentrada’, uma ‘carga estática’ em uma ‘carga dinâmica’, um ‘uso de curto prazo’ em uma ‘deformação lenta de longo prazo’ e um ‘enchimento único’ em uma ‘limpeza repetida’. Qualquer uma dessas quatro mudanças exige uma parede mais espessa, um valor IV mais elevado e maior redundância estrutural.
Uma pré-forma de 700 g pode produzir um balde qualificado sem alça, mas não resiste aos desafios mecânicos impostos por uma alça lateral. Os 50 g adicionais de material numa pré-forma de 750 g não são desperdício, mas sim um investimento necessário na margem de segurança – alocado à região do ombro, da fixação da alça e da zona de transição da base, suporta cargas dinâmicas, resiste à fluência a longo prazo e suporta limpezas repetidas, permitindo que o balde sirva com segurança dezenas de ciclos nas mãos dos consumidores.
Dados-padrão da indústria confirmam isso: para baldes de 5 galões com alças, os pesos de pré-forma concentram-se em 730 g e 750 g, com valores de IV exigidos acima de 0,84. Isso não é ‘fabricantes tentando vender mais material’, mas a solução ótima indicada pela mecânica e pela ciência dos materiais .
Se tiver mais dúvidas sobre os critérios de seleção de pré-formas para garrafas de 5 galões, métodos de ensaio do valor de IV ou parâmetros do processo de sopro de garrafas, entre em contato conosco.
 Notícias Quentes
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD é um fabricante profissional de pré-formas PET com mais de 25 anos de experiência. Certificada ISO9001/ISO22000, oferece pescoços personalizados (28–55 mm), cores, pesos e moldes para marcas de água/bebidas. Entre em contato conosco hoje.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. POLÍTICA DE PRIVACIDADE