EN

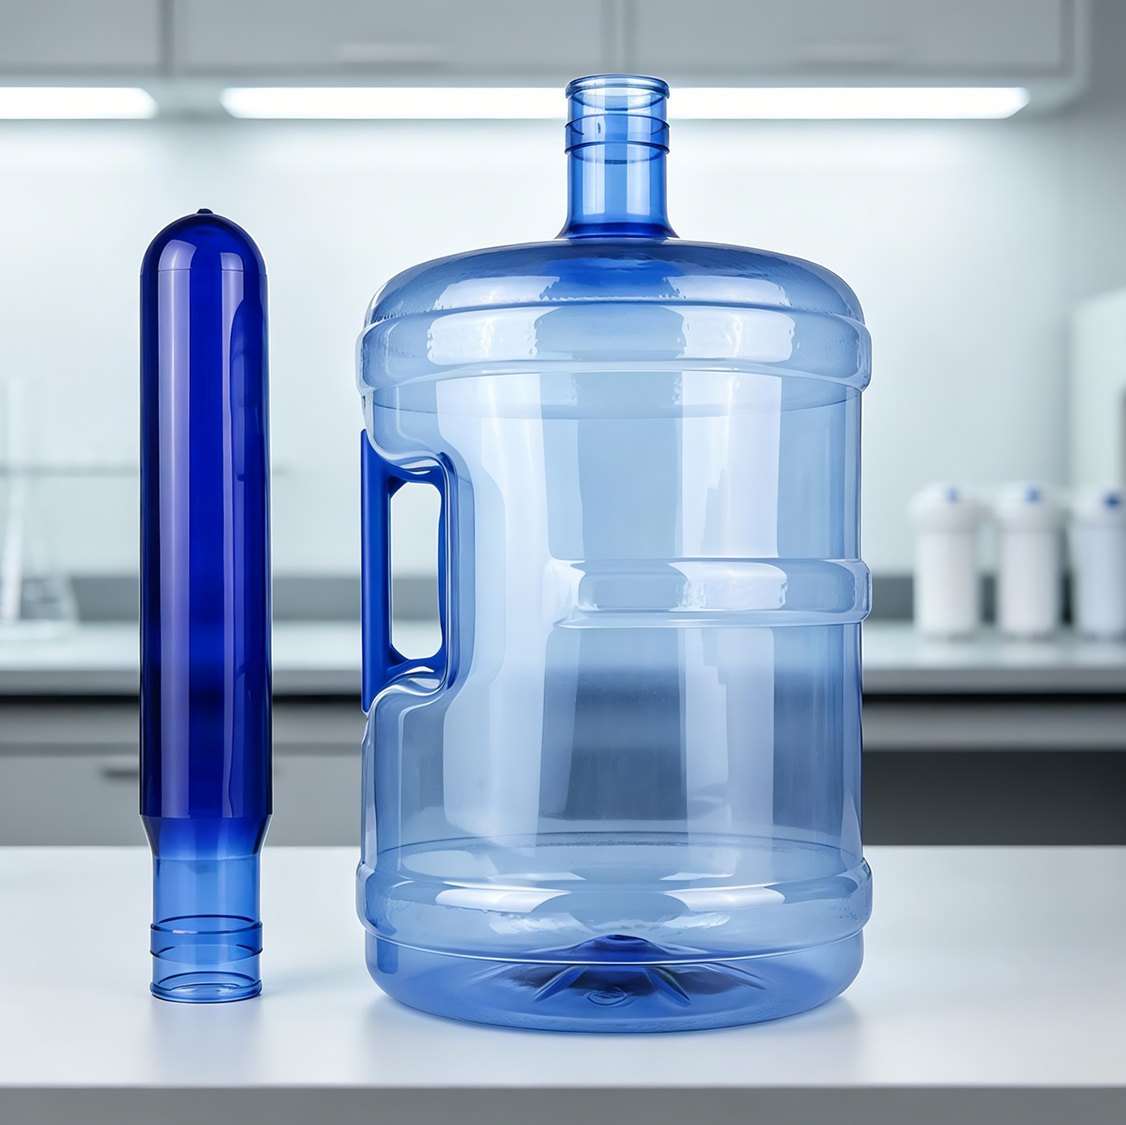
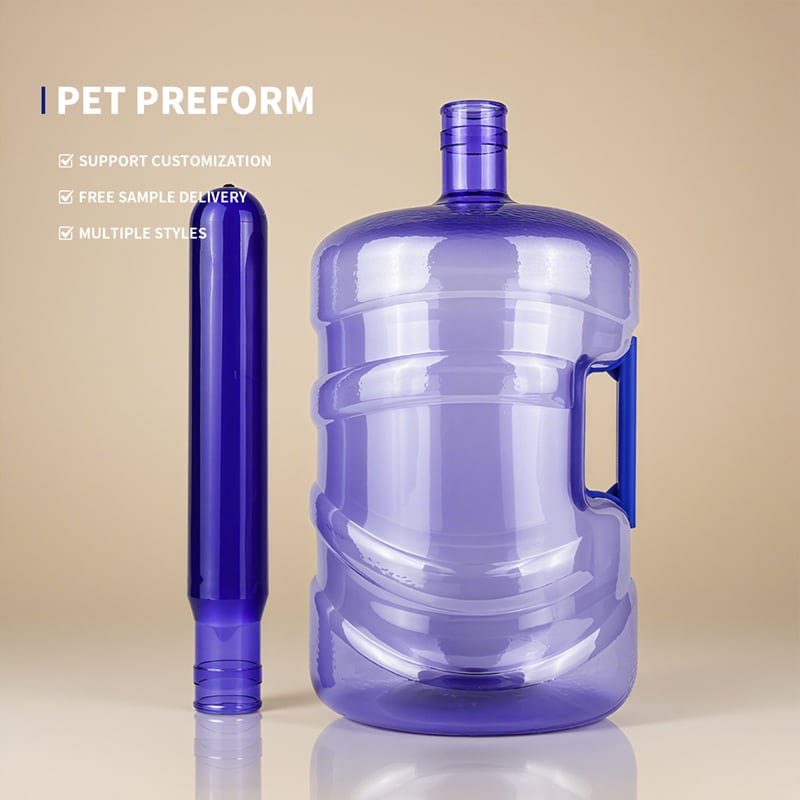
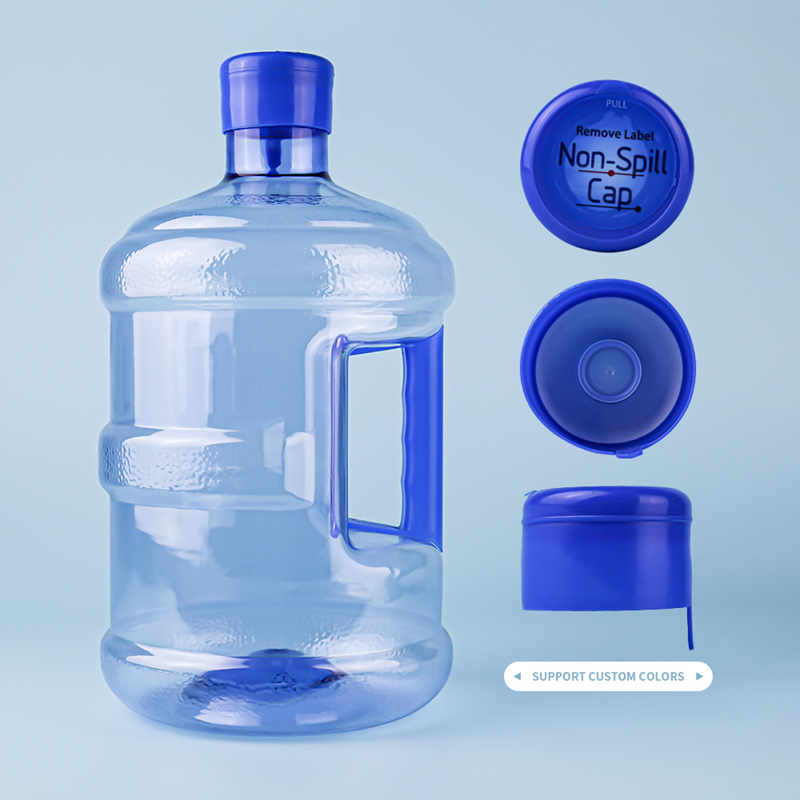
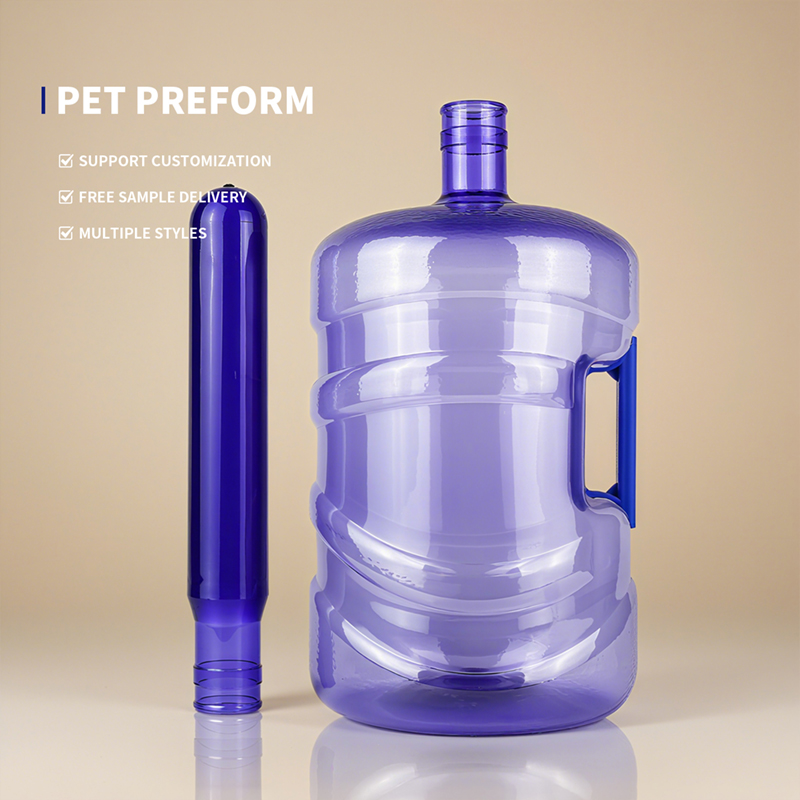
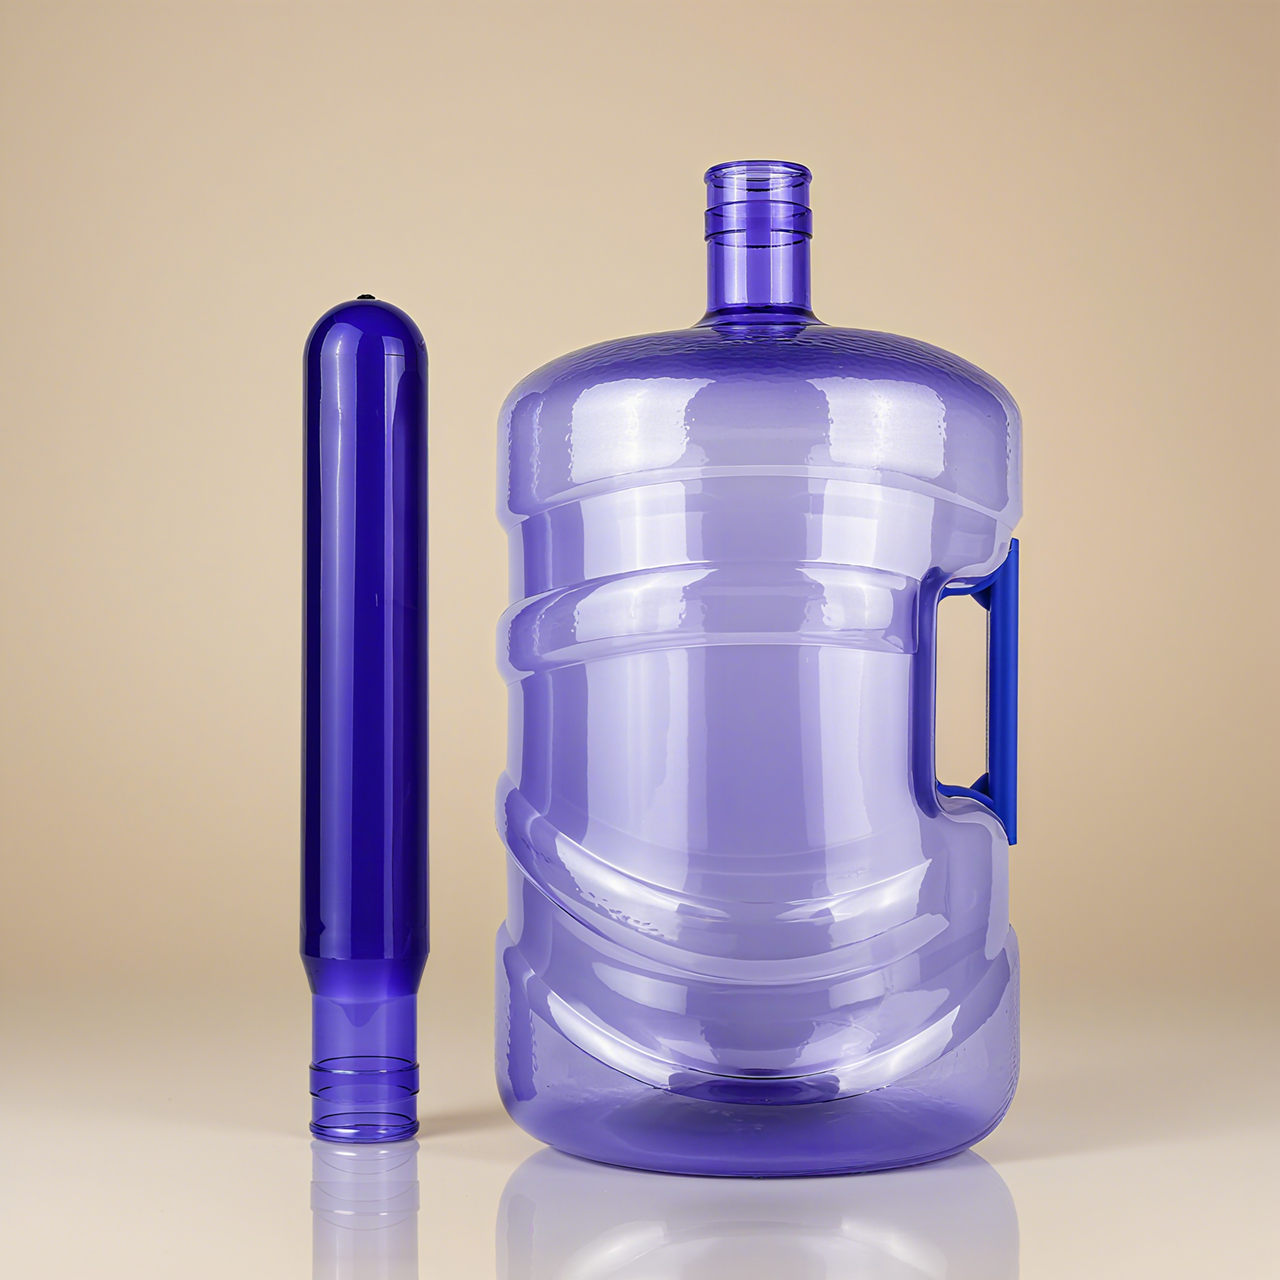
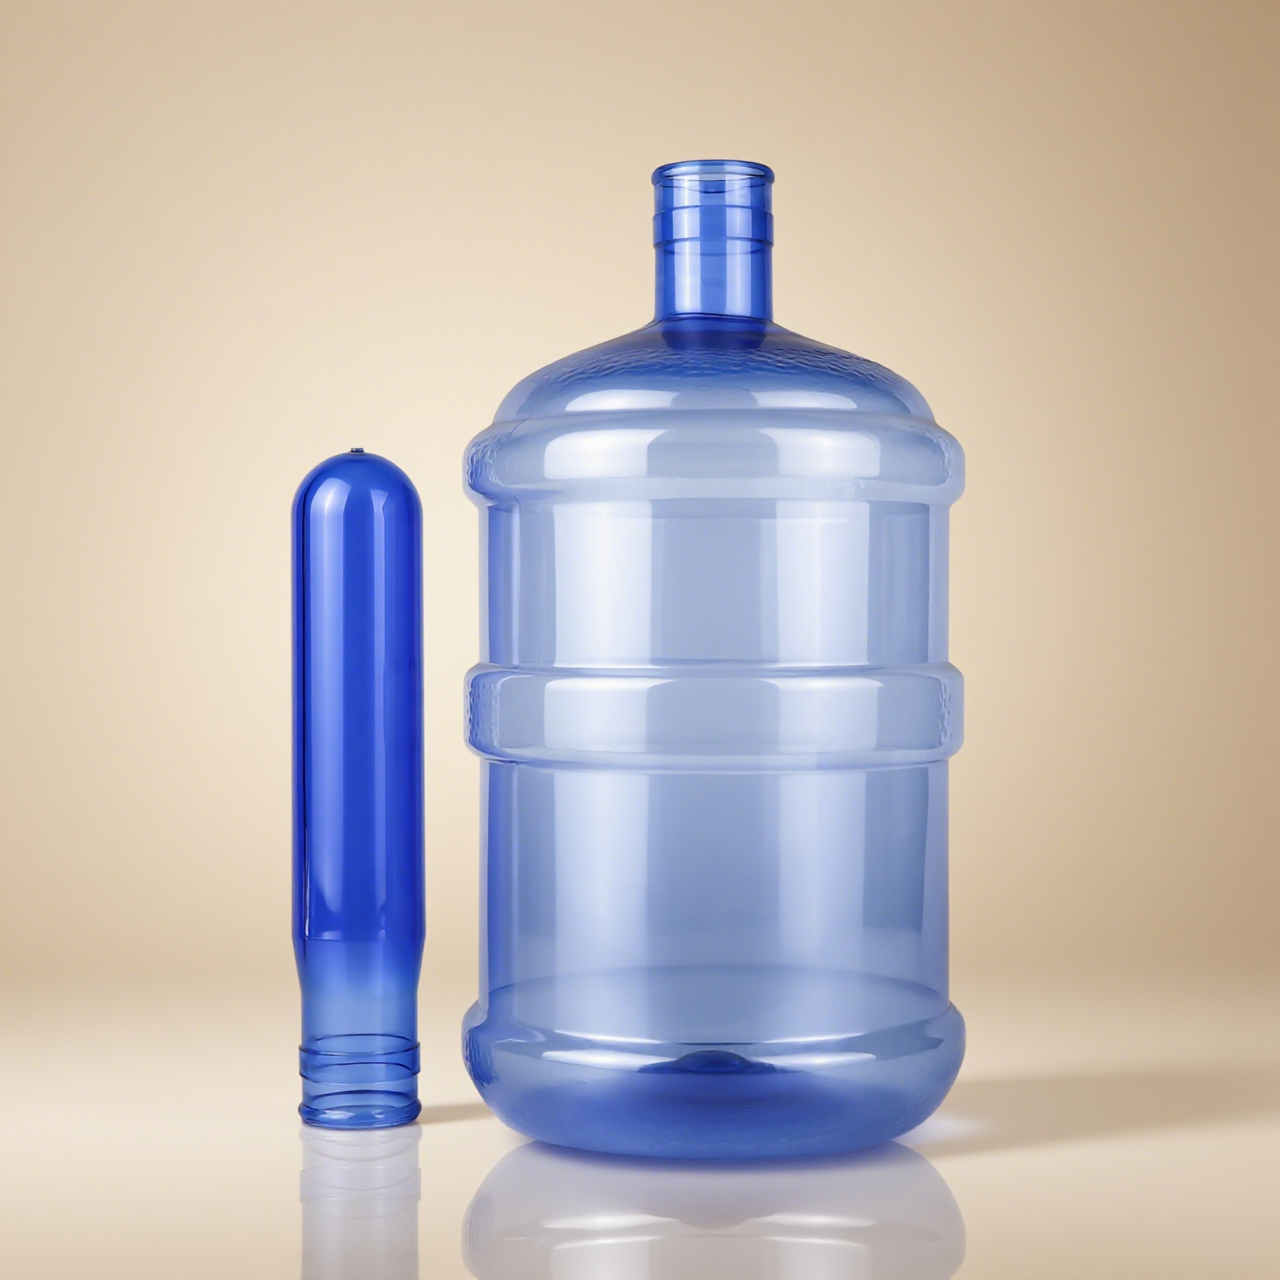
Dans l’industrie de l’eau embouteillée, le seau en PET de 5 gallons (environ 18,9 litres) constitue une catégorie particulière. Rempli d’eau, il pèse près de 20 kilogrammes — bien plus lourd que toute bouteille de boisson conventionnelle. Les seaux dépourvus de poignées sont portés à deux bras ou à l’aide d’un anneau de transport ; les seaux dotés de poignées latérales peuvent être soulevés d’une seule main — pratique, certes, mais les contraintes mécaniques exercées sur la paroi du seau en sont profondément modifiées.
 |
|
Beaucoup de personnes demandent : passer d’une préforme de 700 g à une préforme de 750 g représente seulement 50 g supplémentaires — la différence est-elle vraiment si importante ? La différence n’est pas seulement significative ; elle détermine directement si le seau cédera entre les mains du consommateur. Cet article analyse la nécessité technique de ces « 50 g » sous cinq angles : principes mécaniques, conception structurelle, propriétés des matériaux, procédé de soufflage et logique des coûts.
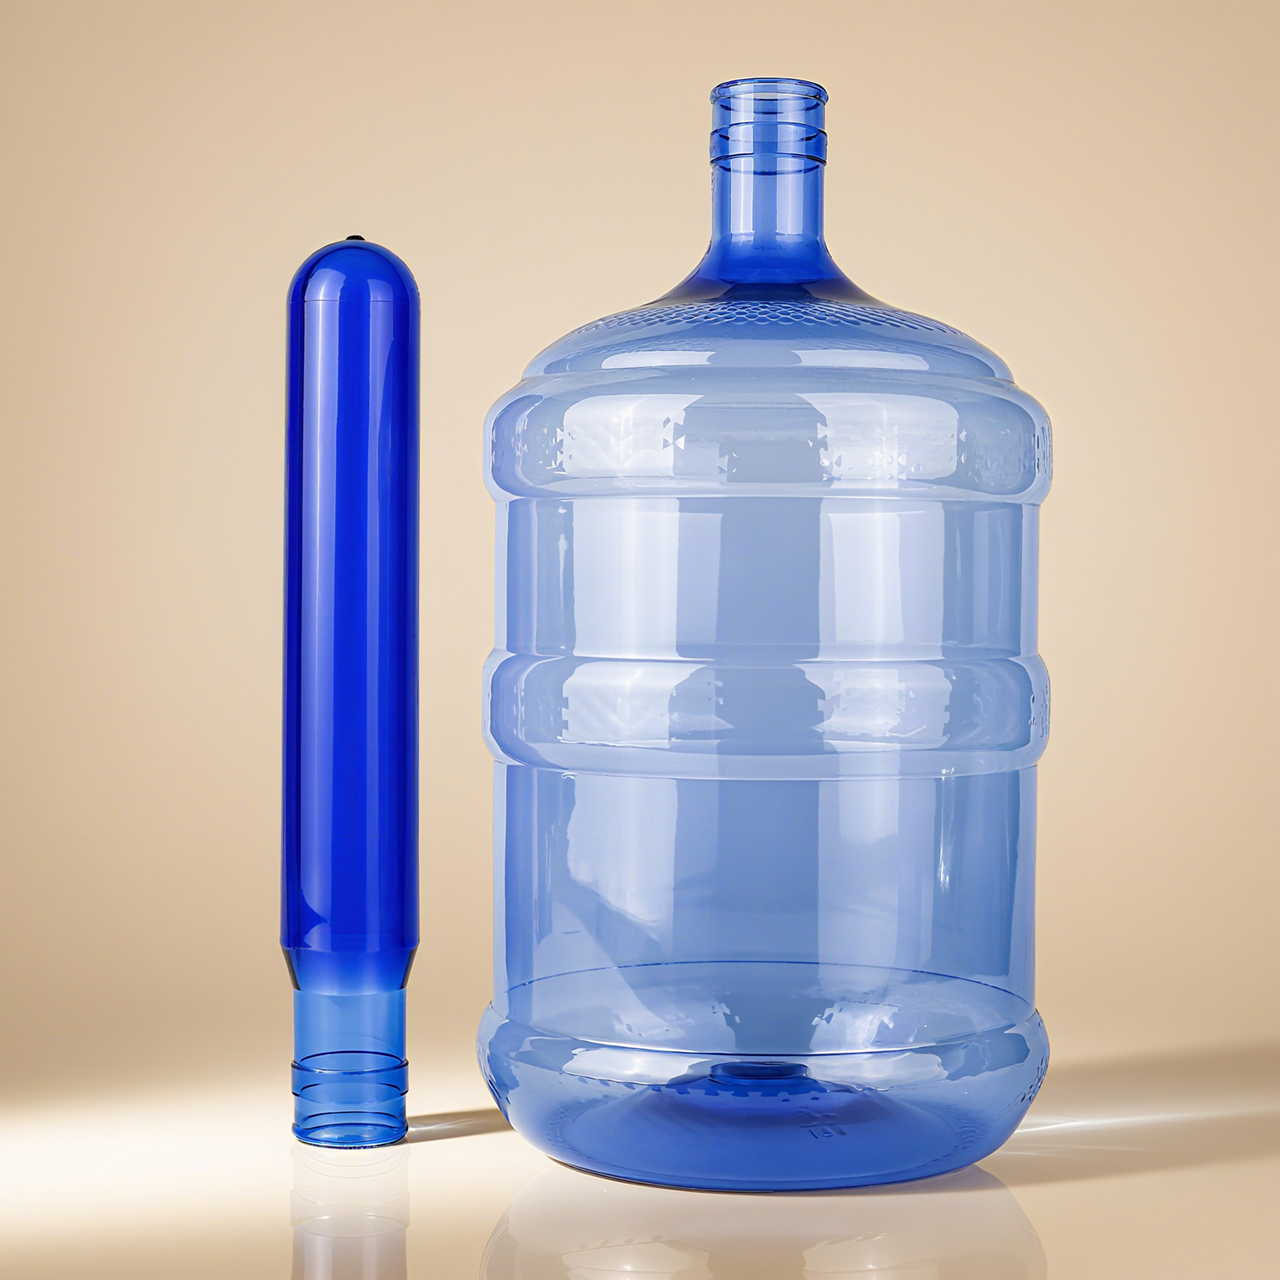
Un seau de 5 gallons sans poignée latérale est généralement transporté de deux façons : en tenant le corps du seau avec les deux bras, ou en utilisant une bague/une poignée de transport fixée sur le col. Dans les deux cas, la force est transmise soit par la bague de soutien du col, soit par une grande surface de contact sur le corps du seau, le corps du seau supporte la charge dans sa totalité, et la répartition des contraintes est relativement uniforme .
Pour de tels seaux, l’épaisseur de paroi obtenue à partir d’un préforme de 700 g est déjà suffisante pour résister au poids de l’eau remplie ainsi qu’à l’accélération subie lors du manutentionnement. Des préformes de 560 g, 600 g, 650 g et 700 g sont toutes disponibles dans l’industrie ; les seaux sans poignée peuvent certainement être fabriqués à l’aide d’une préforme de 700 g, voire encore plus légère.
 |
 |
Dès qu’une poignée latérale est ajoutée, la situation change totalement.
Lorsqu’on soulève un seau rempli, l’intégralité du poids (près de 20 kg) est transmise par la poignée jusqu’au point d’attache de la poignée sur la paroi du seau. Il ne s'agit pas d'une surface, mais d'une zone porteuse fortement concentrée . Plus gravement, lorsqu’une personne marche en portant le seau, celui-ci oscille naturellement, et la charge dynamique force générée par cette oscillation peut atteindre 1,5 à 2 fois le poids statique.
Autrement dit, le point de fixation de la poignée doit résister non pas à une charge statique de 20 kg, mais à une charge dynamique instantanée de 30 à 40 kg .
 |
 |
Des études d’analyse par éléments finis sur des récipients plastiques munis de poignées montrent que, si le point de connexion entre la poignée et la paroi est mal conçu, il devient le premier lieu de rupture. Pour les seaux de 5 gallons, la contrainte locale au point de fixation de la poignée peut atteindre 5 à 10 fois la contrainte moyenne sur la paroi du seau.
La concentration de contrainte est un problème classique en mécanique des milieux continus. Lorsqu’un changement géométrique brutal apparaît dans un matériau (par exemple au niveau de la jonction entre poignée et paroi), le flux de forces subit une interruption brutale, et la contrainte locale devient nettement supérieure à la contrainte moyenne.
Les connexions traditionnelles entre la poignée et le corps utilisent souvent une transition à angle droit, où une concentration de contraintes se produit facilement en raison de changements brusques dans le flux de force. L’analyse par éléments finis montre que le pic de contrainte d’une connexion à angle droit peut atteindre 3 à 5 fois celui d’une connexion arrondie . Si l’épaisseur de paroi à cet endroit est insuffisante, le plastique fluera sous haute contrainte, s’étirant progressivement ou se déchirant.
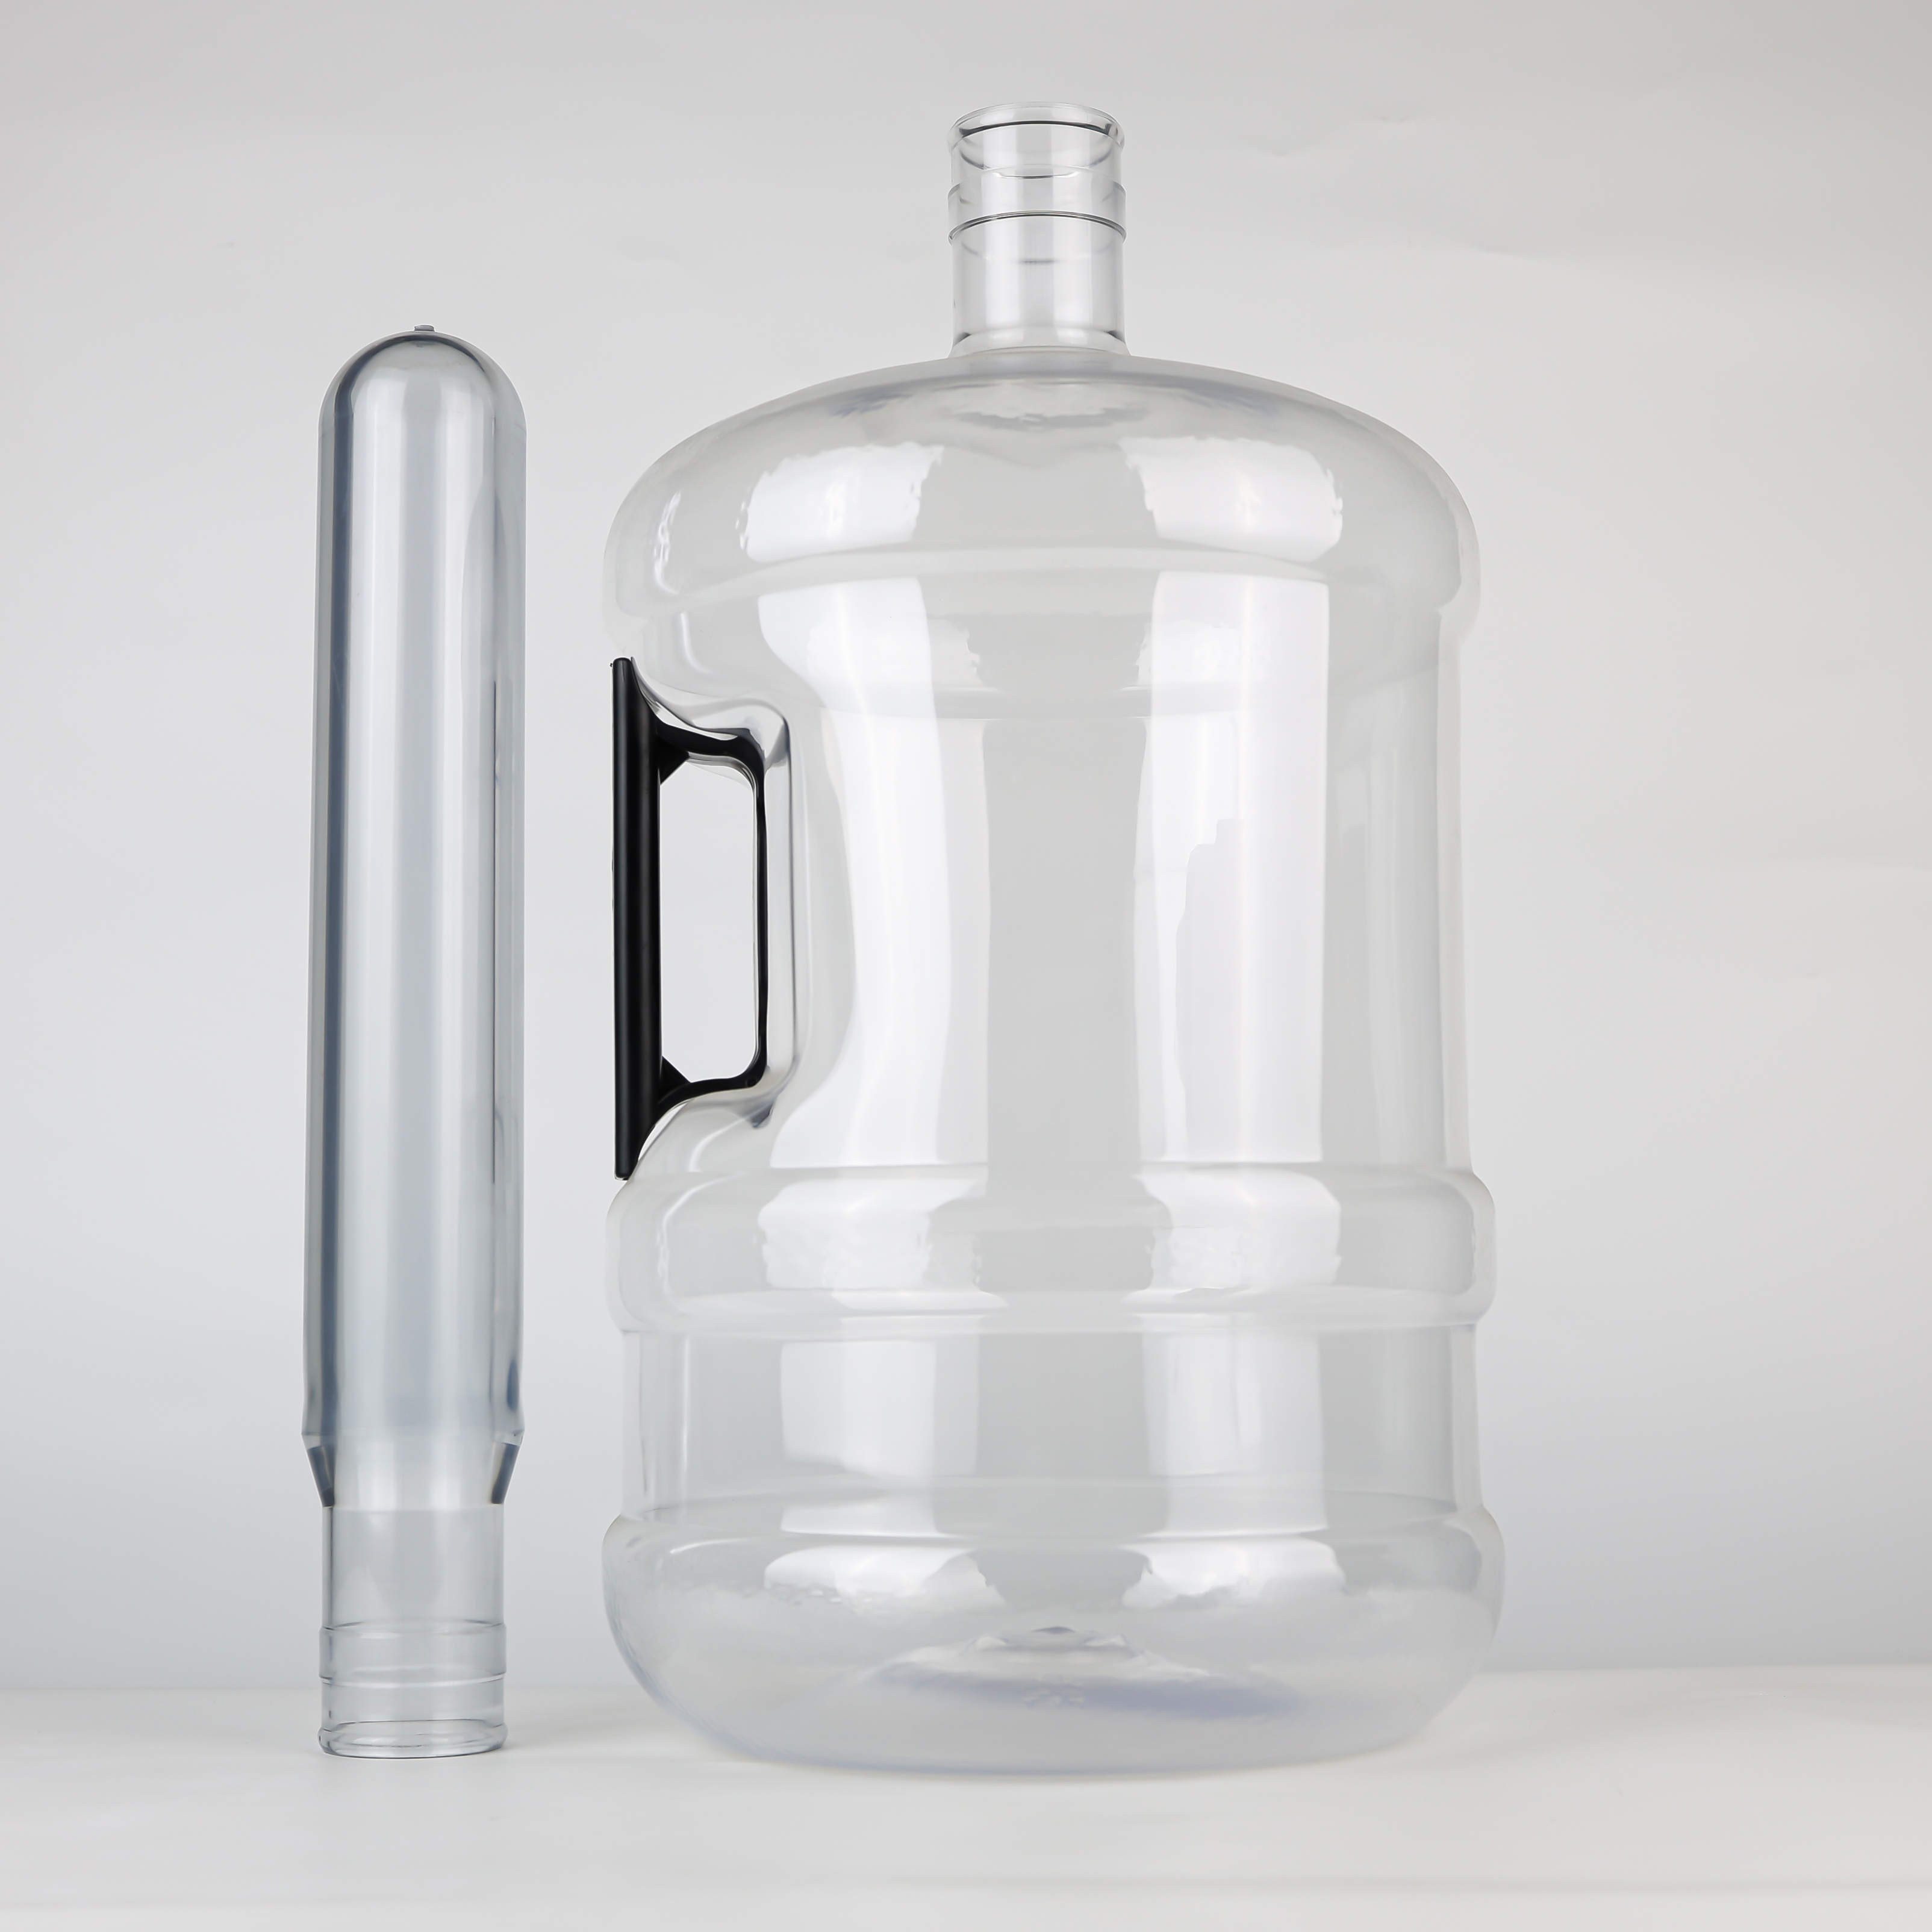
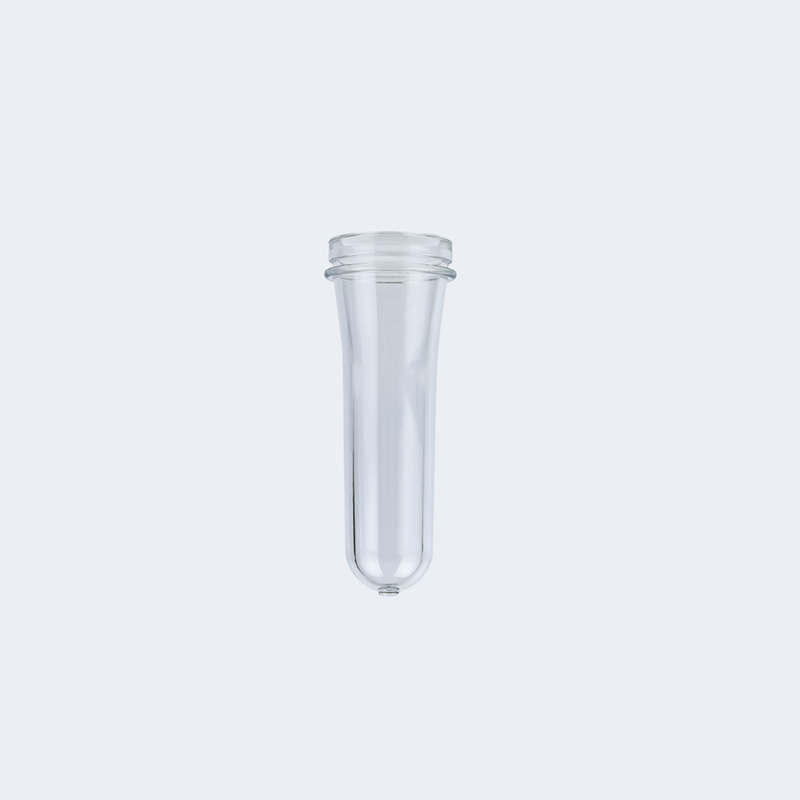
Préforme le poids en grammes détermine l’épaisseur de paroi de la préforme après soufflage. Plus le poids en grammes est élevé, plus la paroi de la préforme est épaisse, et plus la paroi du seau soufflé l’est également.
Un seau de 5 gallons soufflé à partir d’une préforme de 700 g présente une épaisseur moyenne de paroi du corps d’environ 0,4–0,6 mm . Cette épaisseur de paroi convient à un seau sans poignée, car la force est répartie uniformément et la contrainte par centimètre carré n’est pas élevée.
Toutefois, avec une poignée latérale, le point d’attache de la poignée doit résister à une contrainte localisée plusieurs fois supérieure à la moyenne. Une épaisseur de paroi de 0,4 à 0,6 mm est trop fin requise à ce « point de charge ». La conséquence directe d’une épaisseur de paroi insuffisante : le corps du seau se déforme localement lorsqu’il est soulevé, un blanchiment sous contrainte apparaît après des utilisations répétées, et, en fin de compte, fissuration ou déchirure une rupture se produit au point d’attache de la poignée.
On pourrait penser : pouvons-nous simplement épaissir localement la zone d’attache de la poignée ?
Théoriquement, oui, mais dans le soufflage PET, la répartition de l’épaisseur de paroi du seau est déterminée par la répartition de l’épaisseur de paroi de la préforme . Lors du moulage par injection, l’épaisseur de paroi aux différentes positions de la préforme est déjà fixée ; lors du soufflage, la préforme est étirée et dilatée, et l’épaisseur de paroi diminue proportionnellement selon le rapport d’étirage.
Pour garantir une épaisseur suffisante au point d’attache de la poignée après le soufflage, davantage de matière doit être réservé à la position correspondante dans la préforme . Épaissir localement la préforme est difficile et coûteux ; augmenter directement le poids global en grammes est plus économique et fiable.
Par rapport à 700 g, les 50 g supplémentaires d’une préforme de 750 g ne sont pas répartis uniformément sur l’ensemble du seau, mais sont alloués de façon stratégique à l’épaule, aux zones de renforcement du corps et à la zone d’attache de la poignée – précisément là où la contrainte est la plus concentrée.
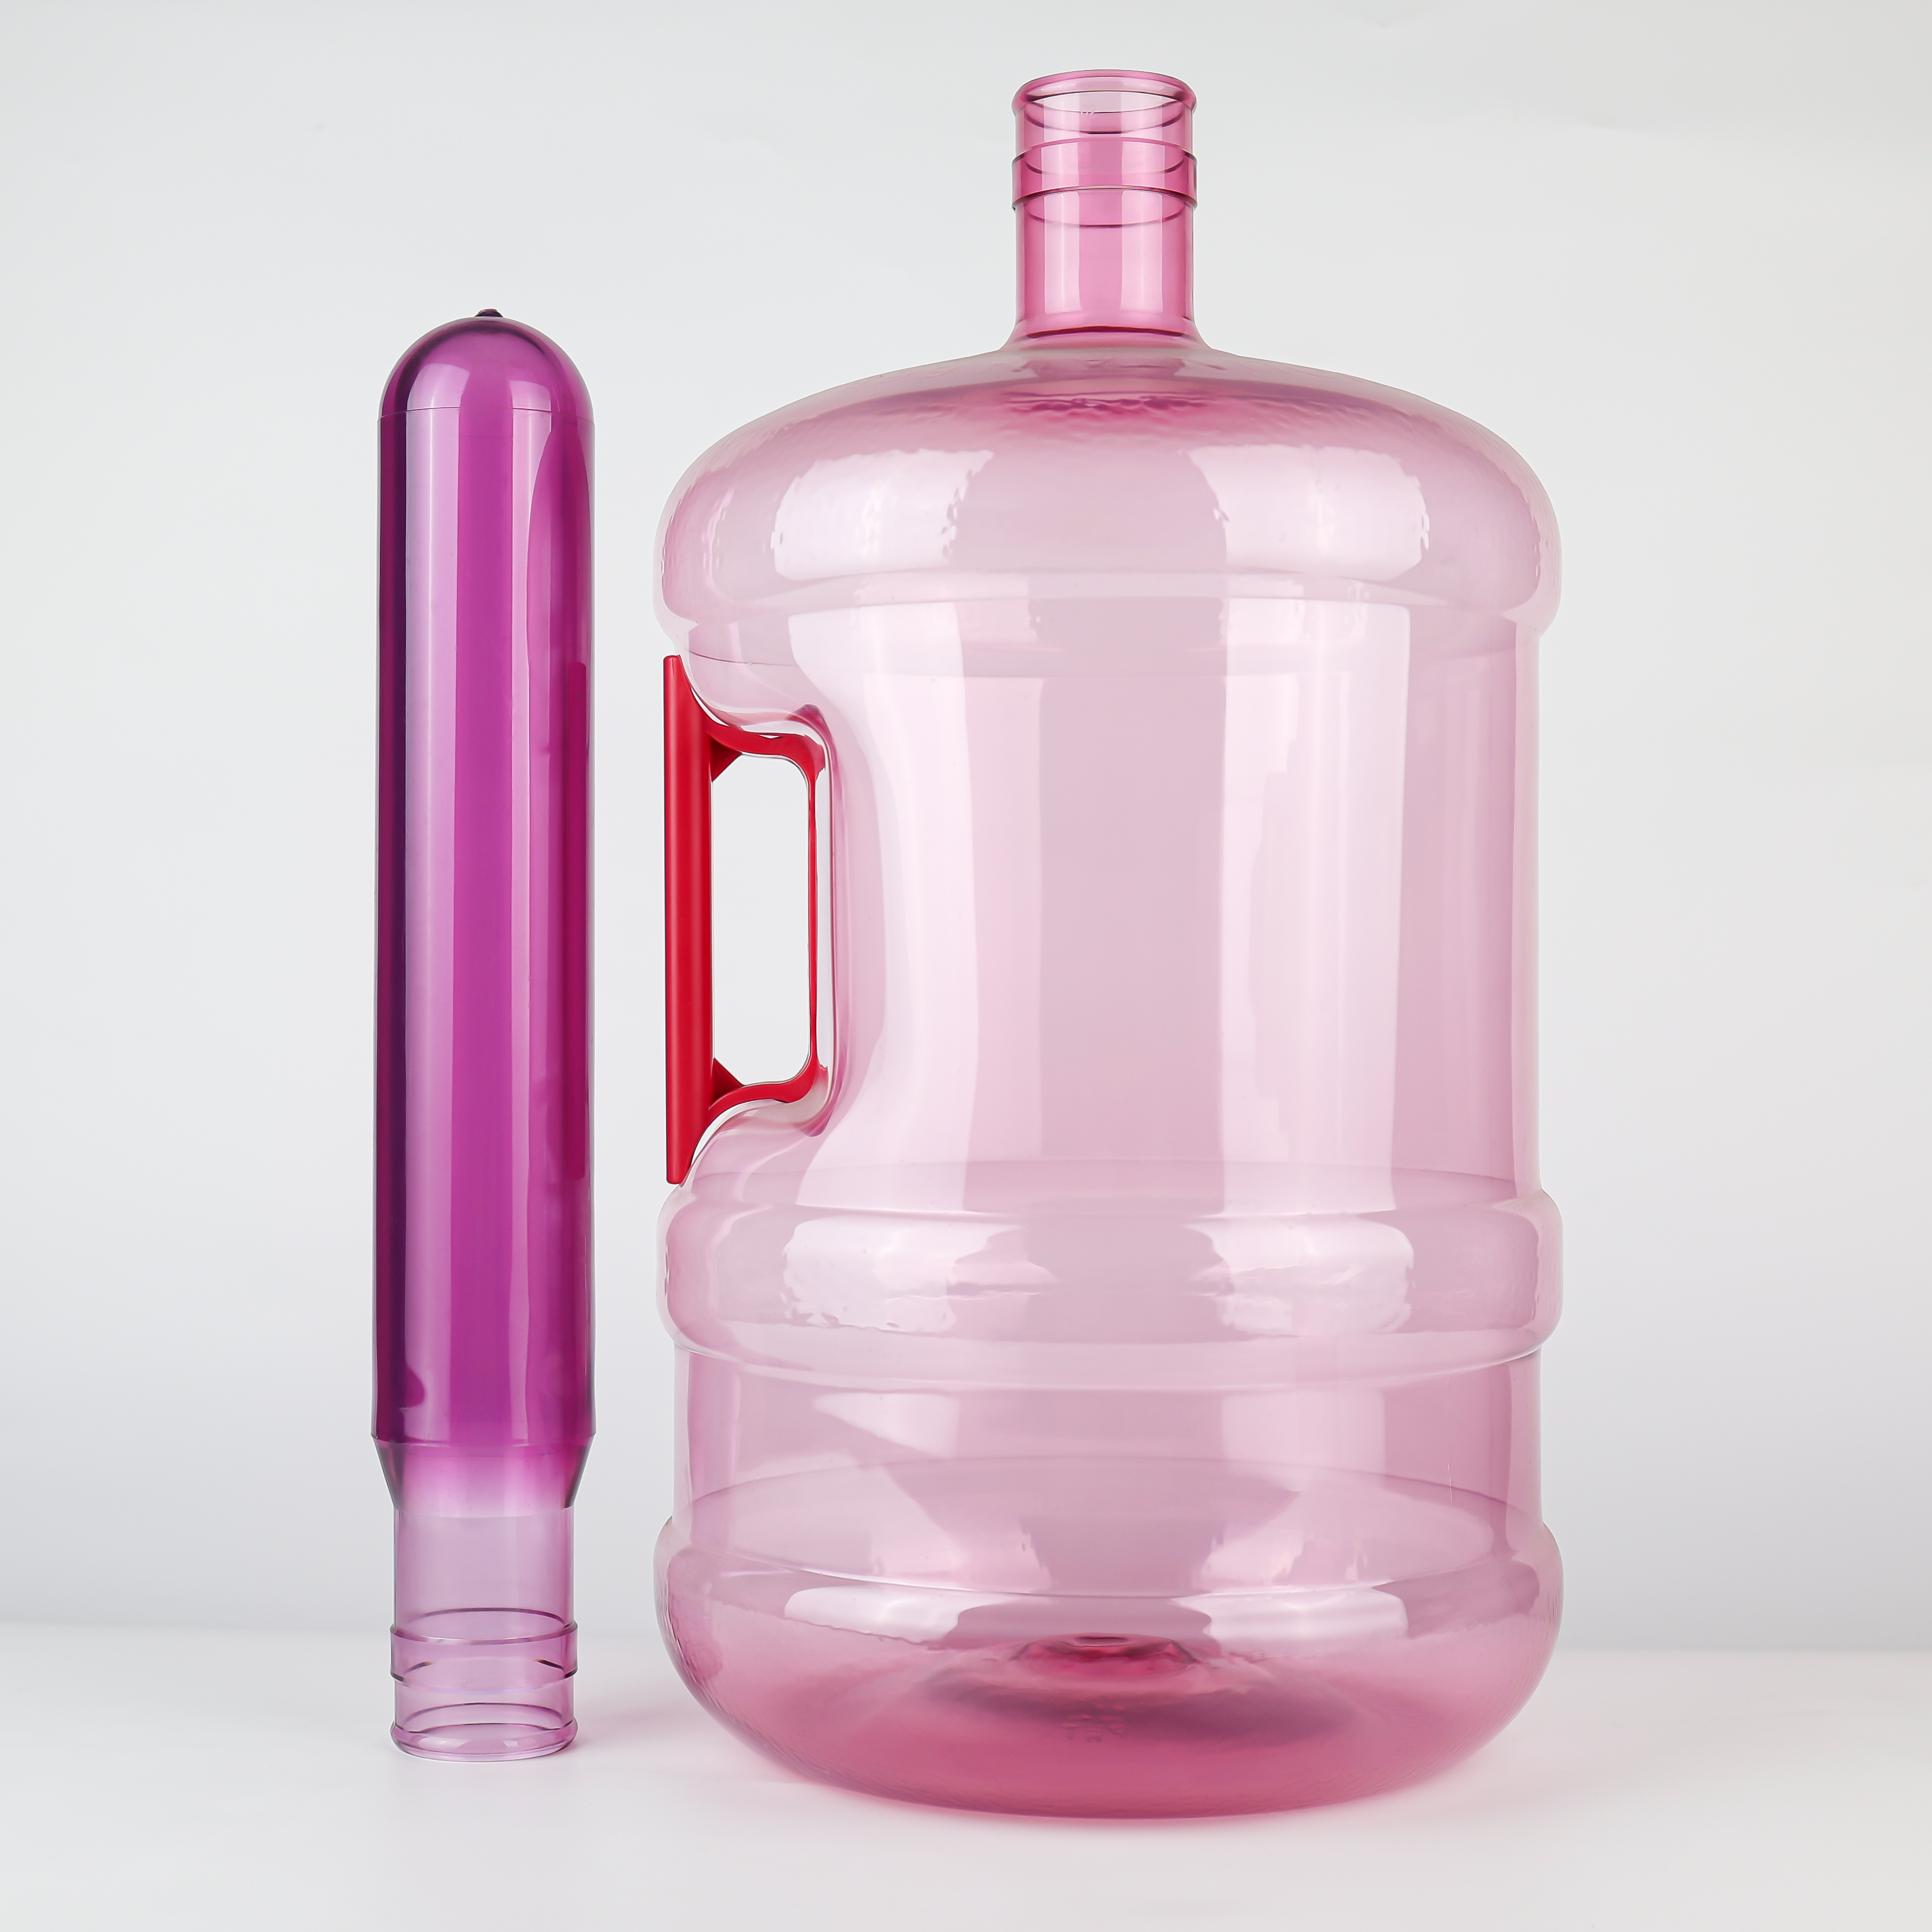
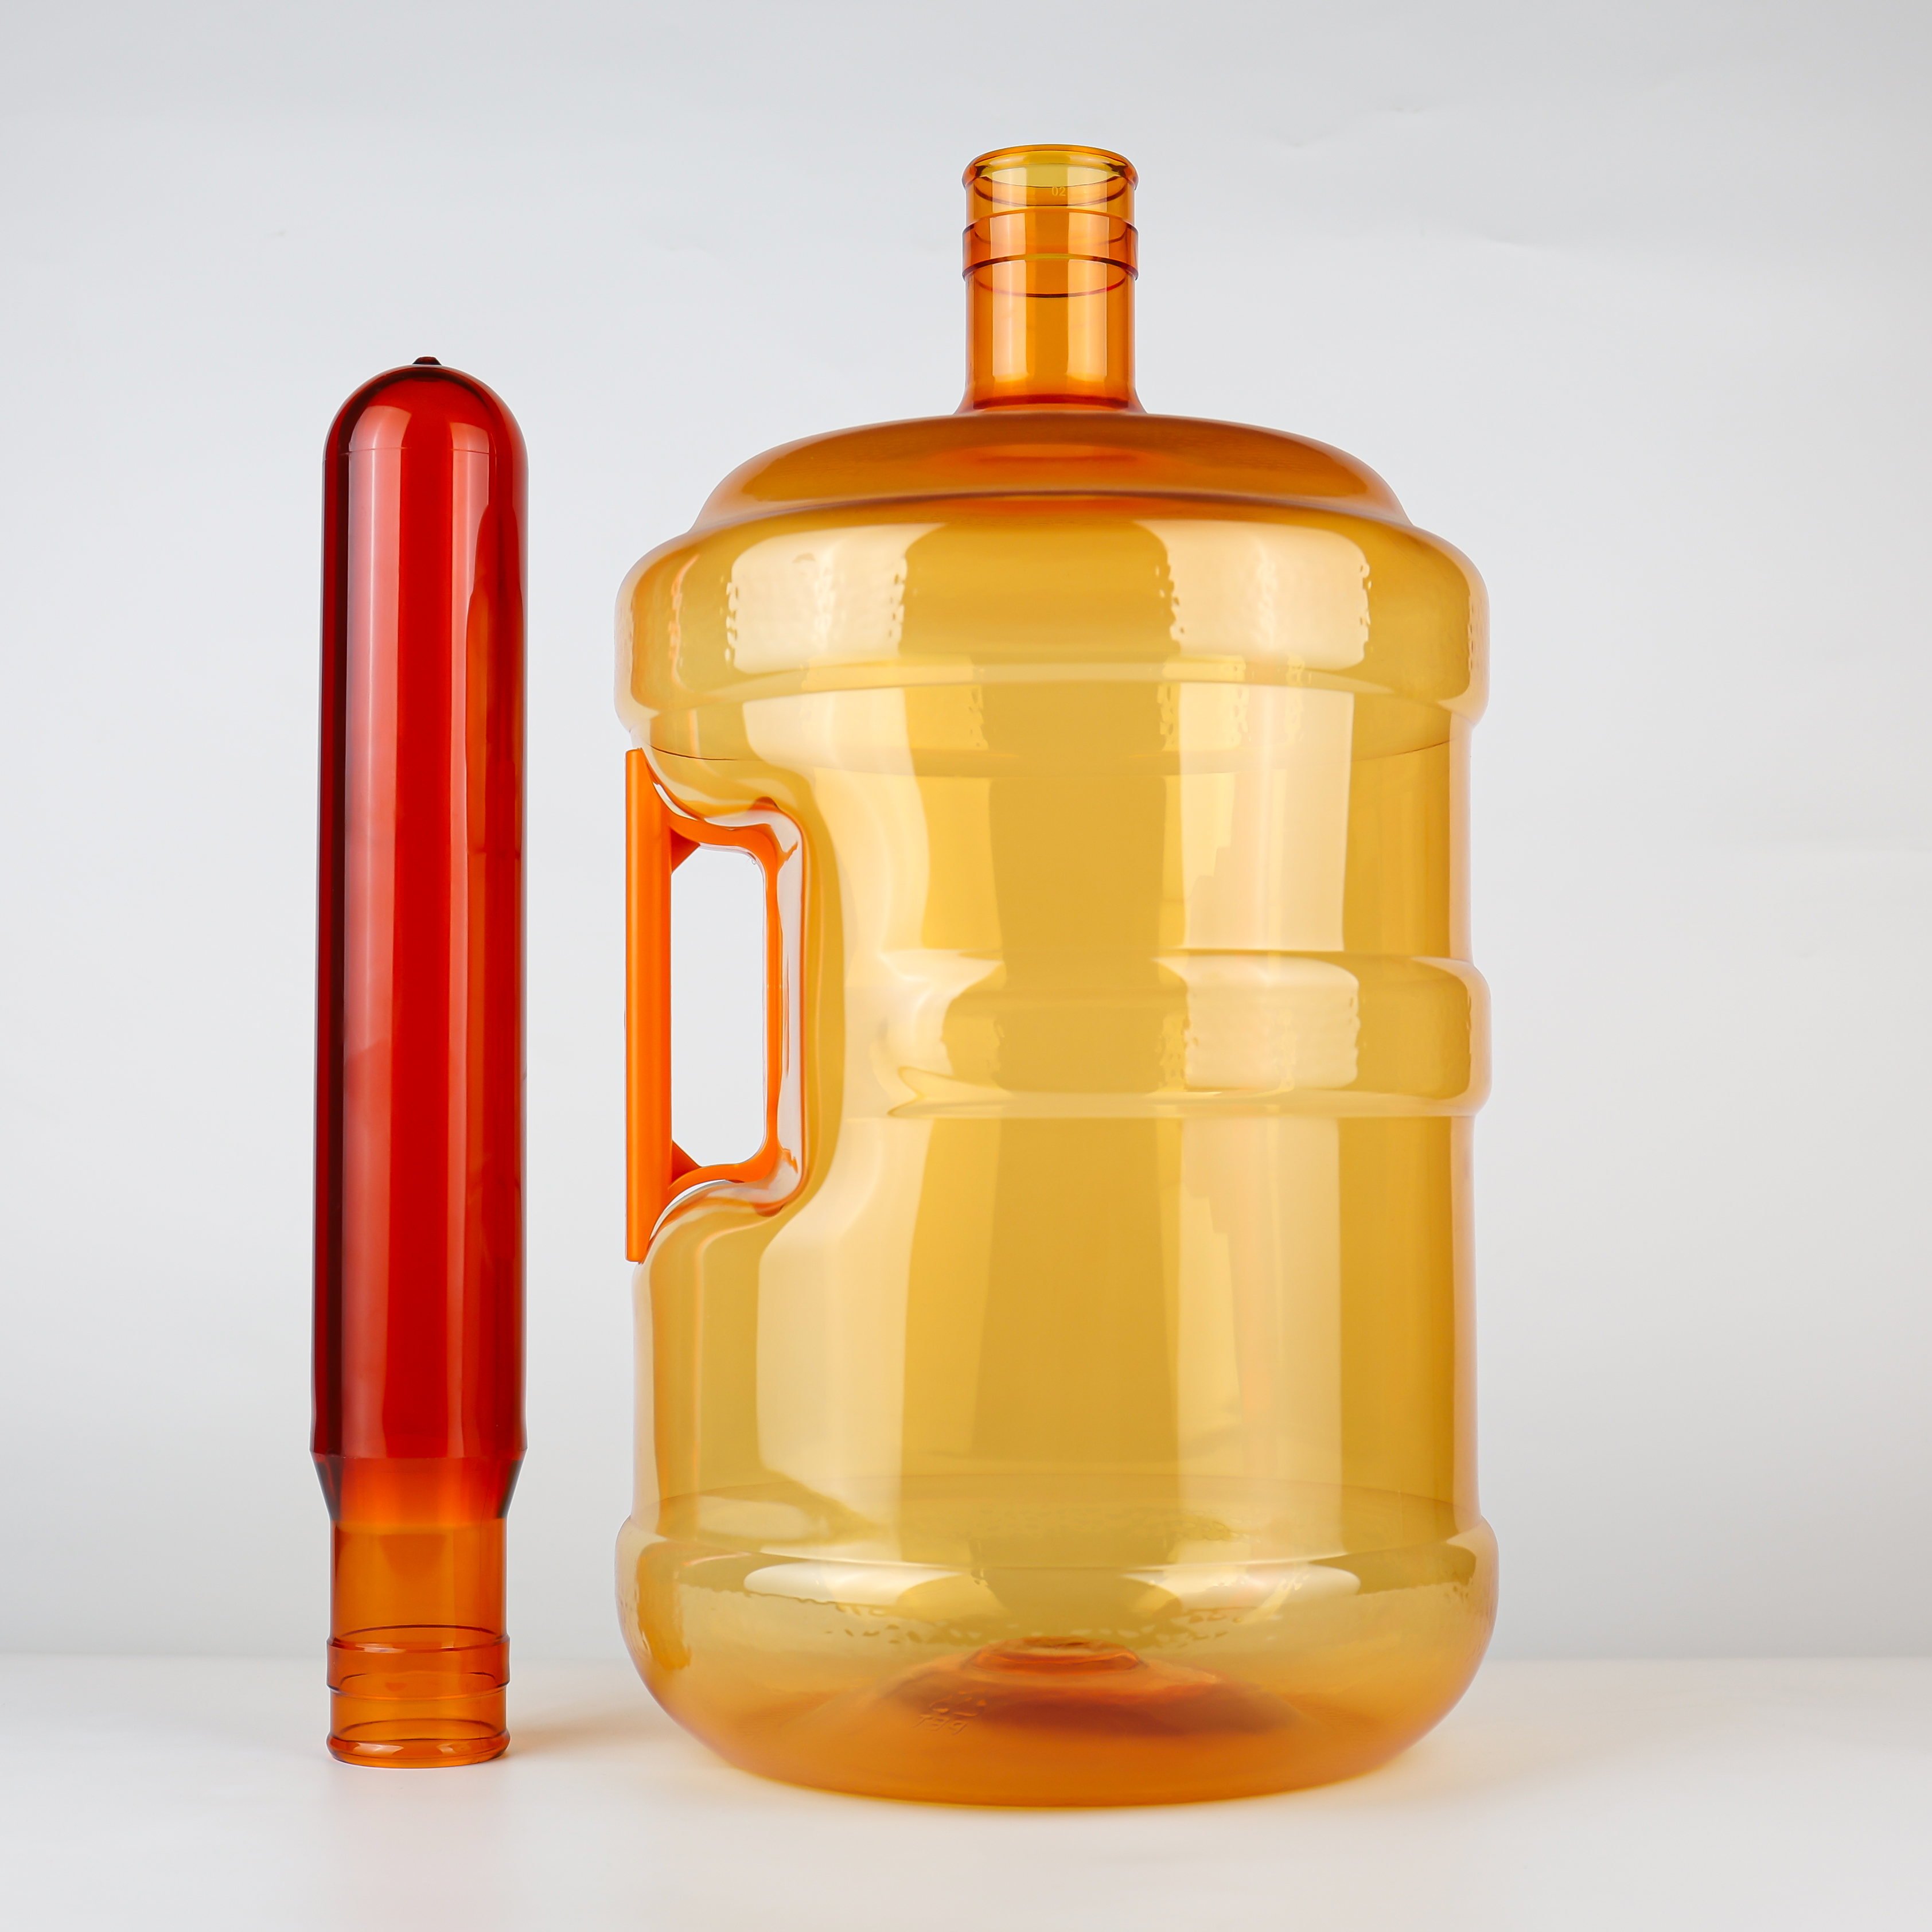
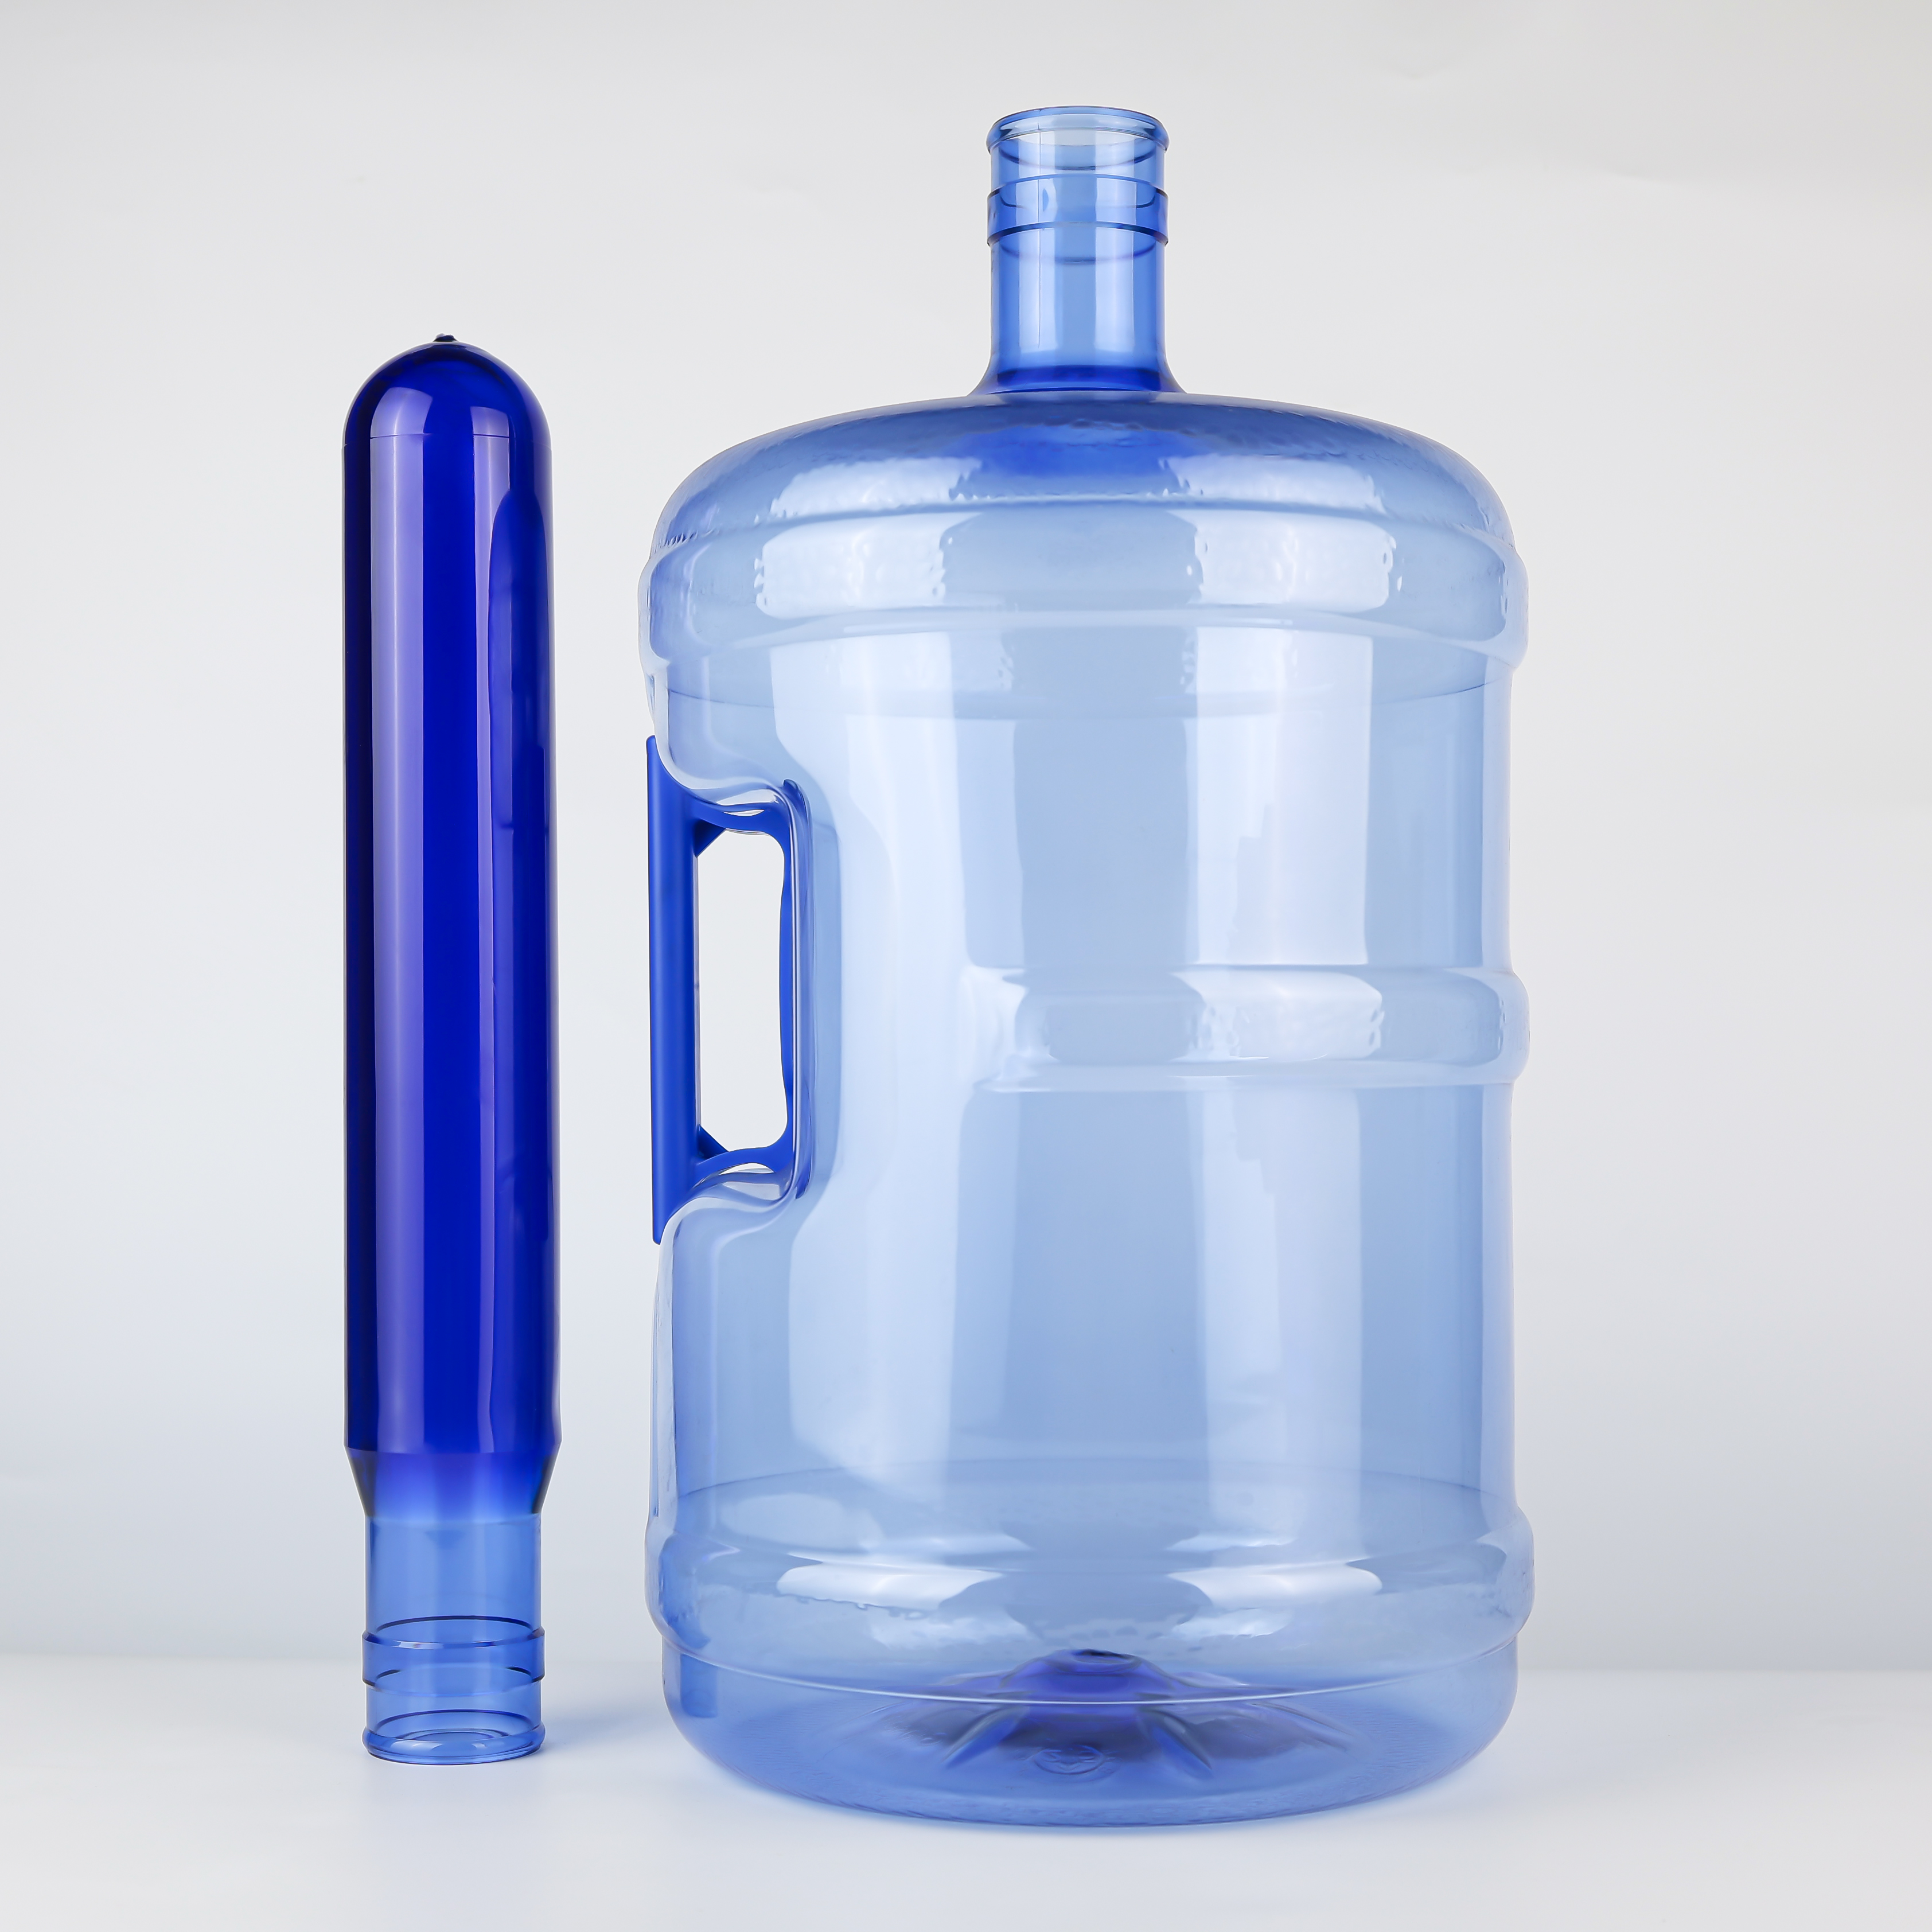
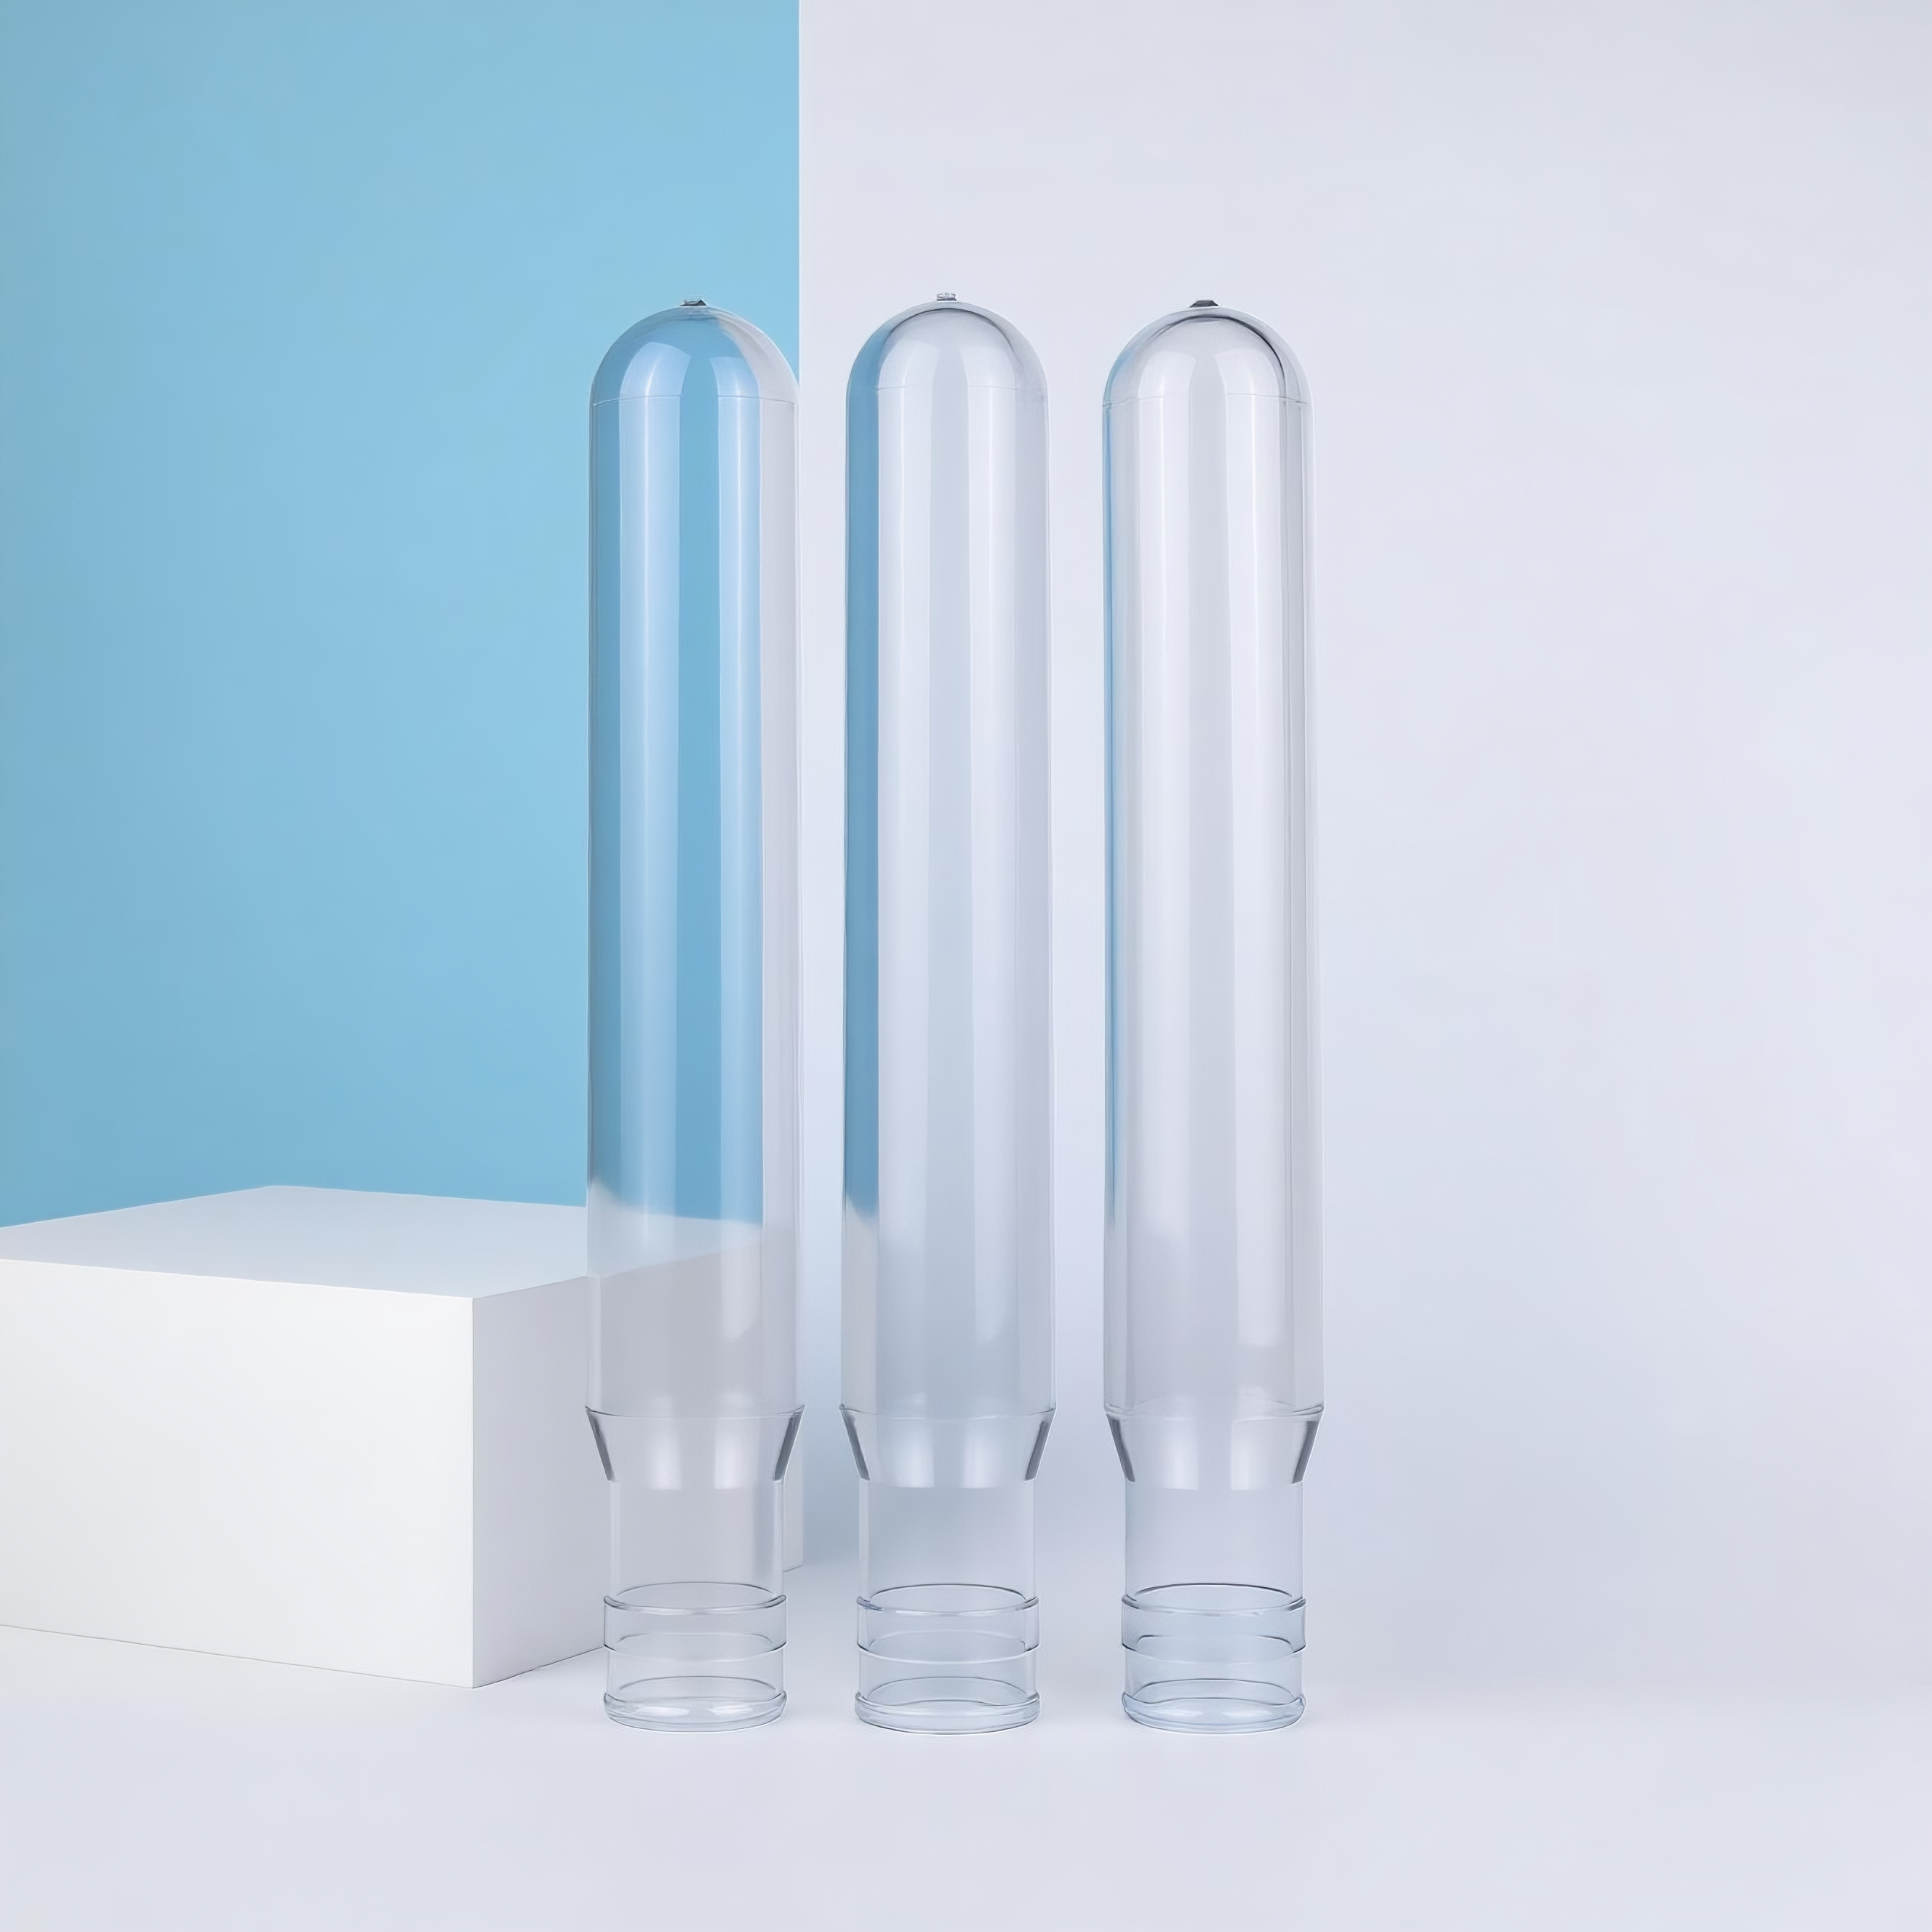
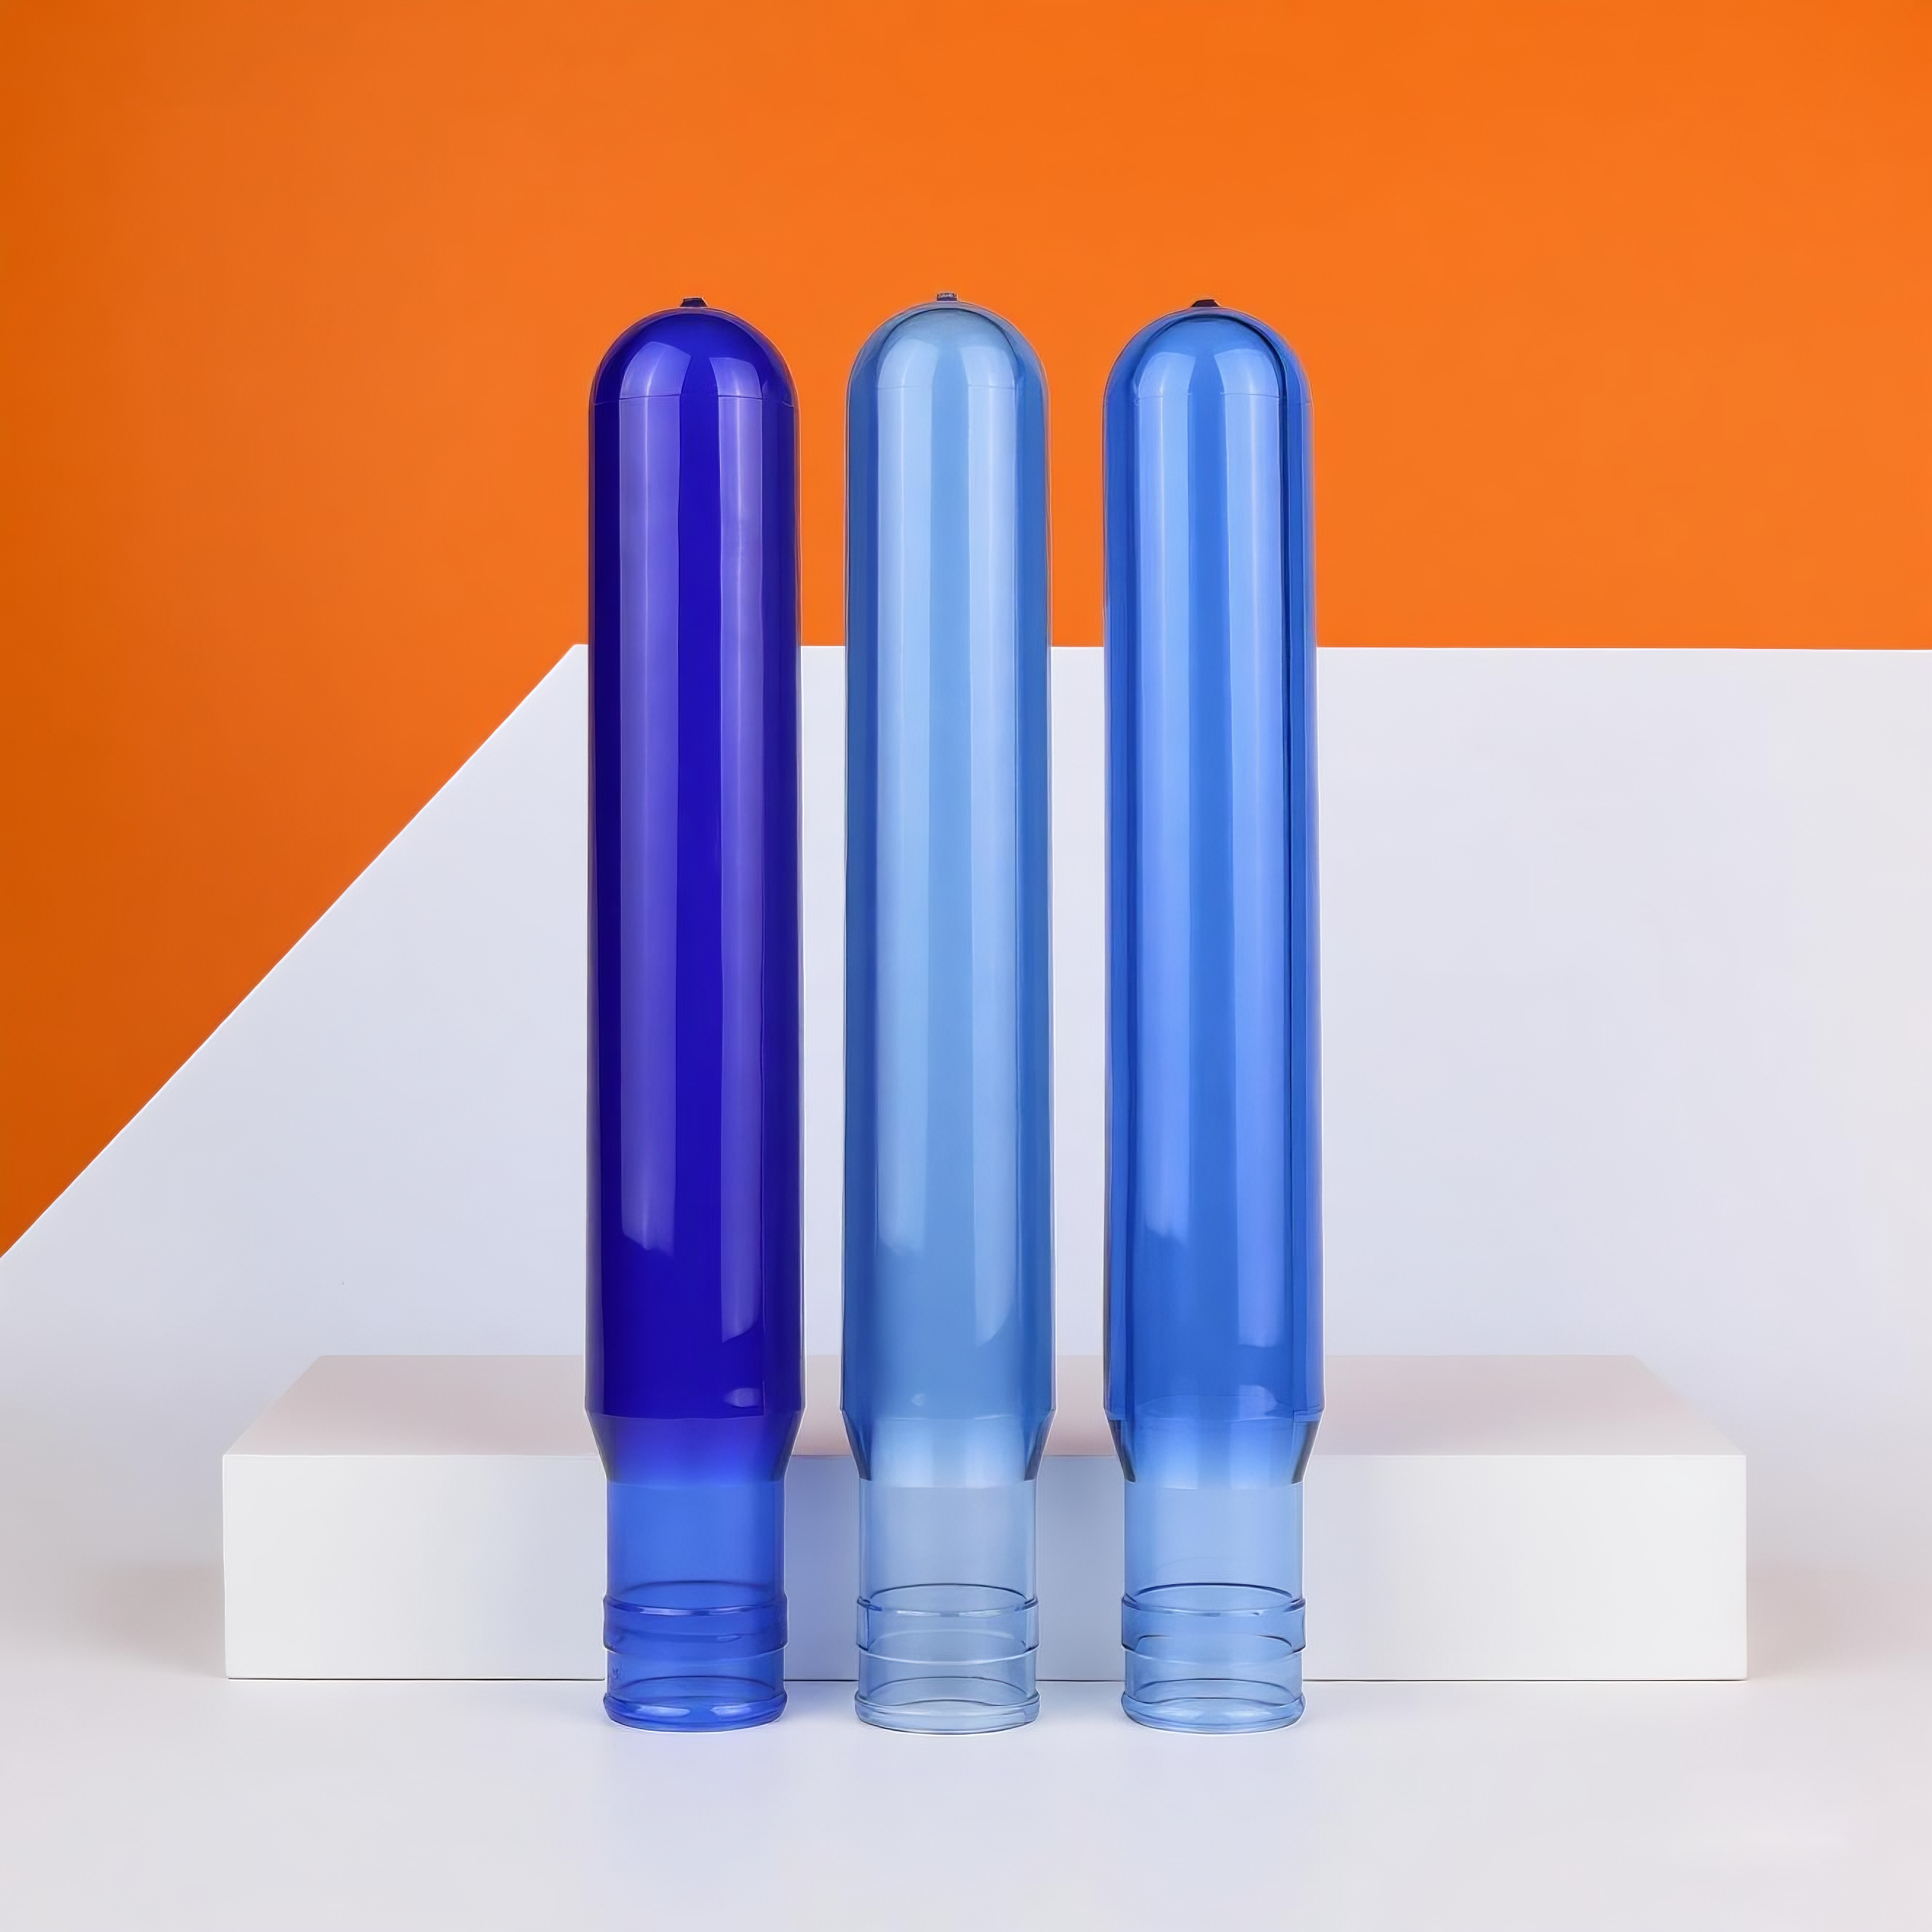
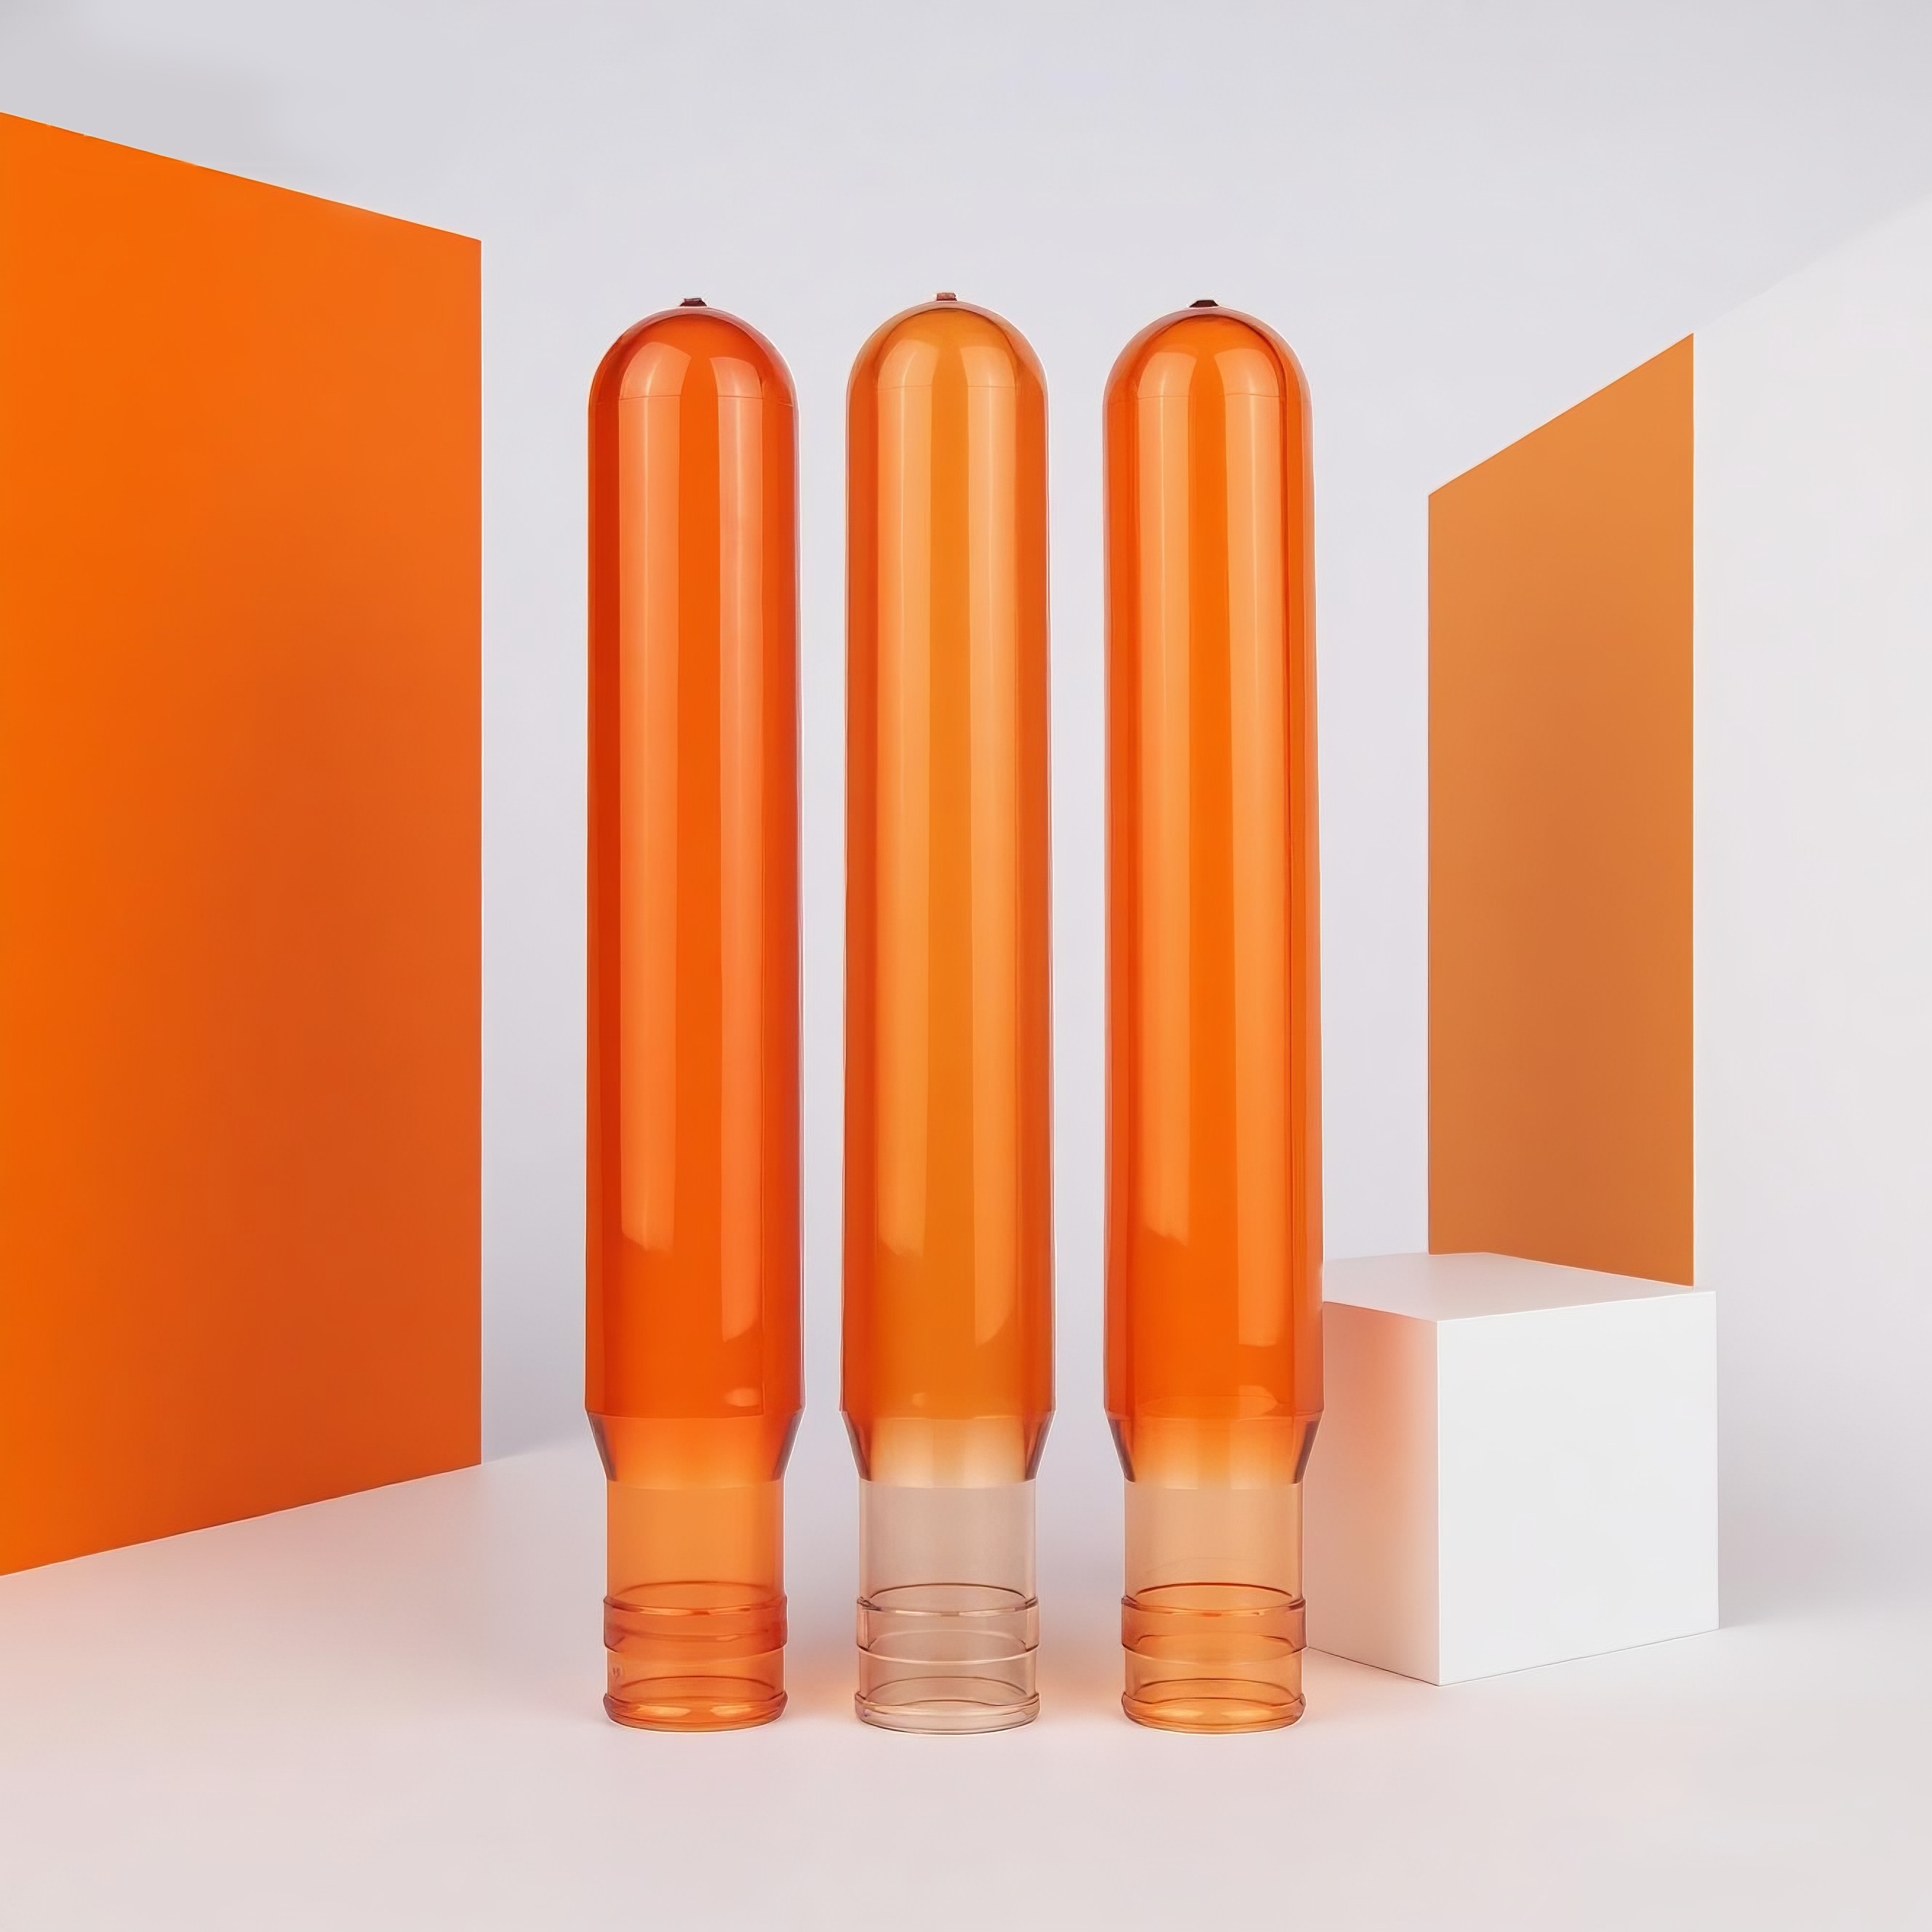
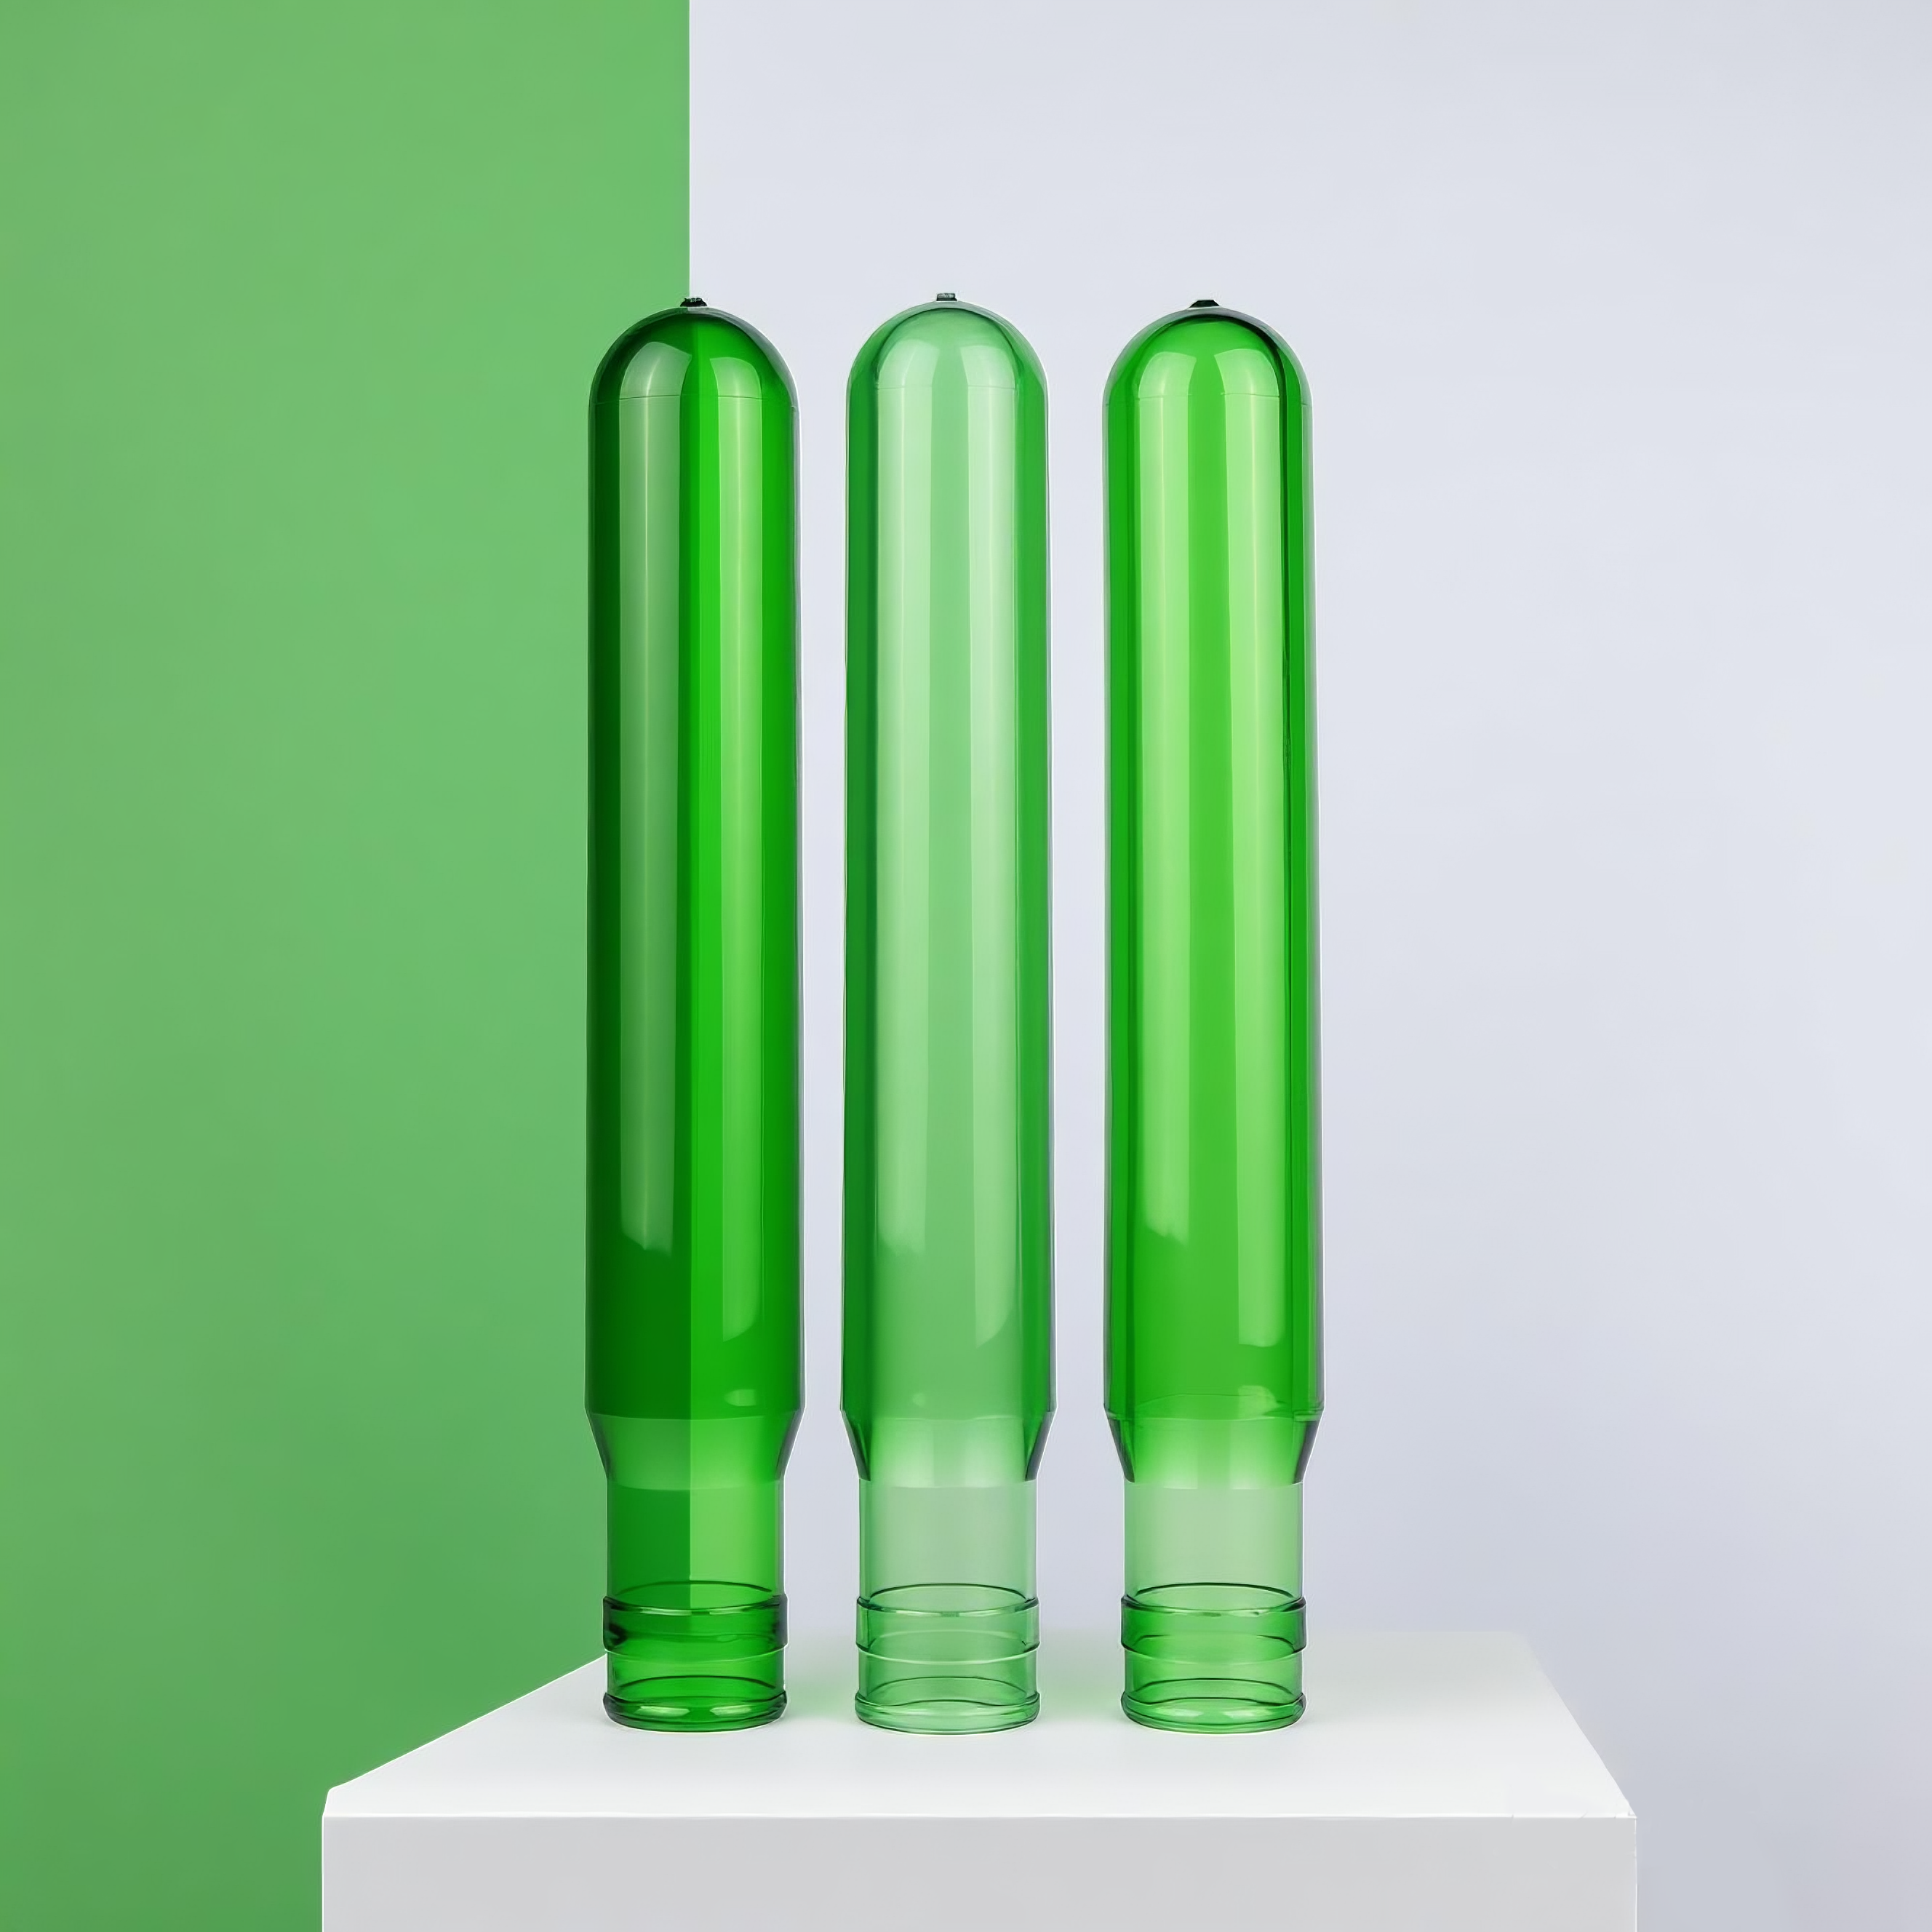
D’après les données réelles des produits industriels, les masses en grammes des préformes de 5 gallons se concentrent autour de 650 g, 680 g, 700 g, 730 g, 750 g, 780 g et 800 g. Les préformes de 700 g sont principalement destinées à des applications sans poignée ou supportant de faibles charges , tandis que les seaux de 5 gallons avec poignées latérales ont des masses standard en grammes concentrées à 730 g et 750 g .
Un document breveté sur les préformes de grands récipients précise clairement : les préformes conventionnelles de récipients de 5 gallons, compte tenu de l’épaisseur des parois, n’atteignent qu’au maximum environ 650 g ; la nouvelle conception permet d’augmenter la masse de la préforme à plus de 700 g, jusqu’à environ 800 g , renforçant ainsi la rigidité du récipient (résistance au flambage) tout en garantissant une transparence satisfaisante. Ce brevet explique, à partir des principes fondamentaux, pourquoi les seaux renforcés avec poignées nécessitent des masses plus élevées – la rigidité ne résulte pas de « tours de passe-passe » en conception, mais repose sur un volume réel de matière.
En parallèle avec l’augmentation de la masse en grammes, les préformes de 750 g nécessitent généralement une matière première en PET présentant des valeurs IV plus élevées.
Les données sectorielles indiquent que les préformes destinées aux seaux réutilisables de 5 gallons ont typiquement des valeurs IV comprises dans la fourchette suivante : 0,84–0,87 dL/g , tandis que les seaux jetables légers peuvent présenter des valeurs IV aussi basses que 0,76–0,80. Comme les préformes de 750 g doivent résister aux charges concentrées exercées par les poignées latérales, elles doivent impérativement utiliser une matière première à haute valeur IV – des chaînes moléculaires plus longues et davantage enchevêtrées, améliorant nettement la ténacité et la résistance au fluage .
Pour les récipients soumis à une pression interne, les spécifications clients exigent généralement des valeurs IV minimales de préforme de 0,83 dL/g . Cela signifie que les préformes de 750 g ne sont pas seulement « plus lourdes », mais aussi « plus résistantes » – chaque gramme de matière a été renforcé.
Autrement dit : une préforme de 700 g fabriquée à partir d’une matière première à faible valeur IV peut paraître molle lorsqu’on la soulève ; une préforme de 750 g associée à une matière première à haute valeur IV donne l’impression d’« avoir des os ».
Les 50 g supplémentaires de matière dans une préforme de 750 g par rapport à une préforme de 700 g sont principalement répartis dans trois zones :
Zone de transition de l’épaule : le point d’attache de la poignée se situe généralement sous l’épaule. L’épaule est la zone subissant l’étirement le plus intense lors du soufflage et la plus sujette à l’amincissement des parois. Les préformes de 750 g réservent davantage de matière à l’épaule afin d’assurer une résistance structurelle suffisante après le soufflage.
Zone de renforcement du corps : les seaux équipés de poignées nécessitent généralement des nervures de renfort longitudinales ou des bandes annulaires de renfort sur le corps. Des parois de préforme plus épaisses permettent à ces structures de renfort de se former plus complètement et plus efficacement après le soufflage.
Zone de transition du fond : la jonction entre le fond et le corps constitue également une zone de concentration des contraintes. La matière réservée au fond des préformes de 750 g améliore la résistance aux chutes et aux chocs.
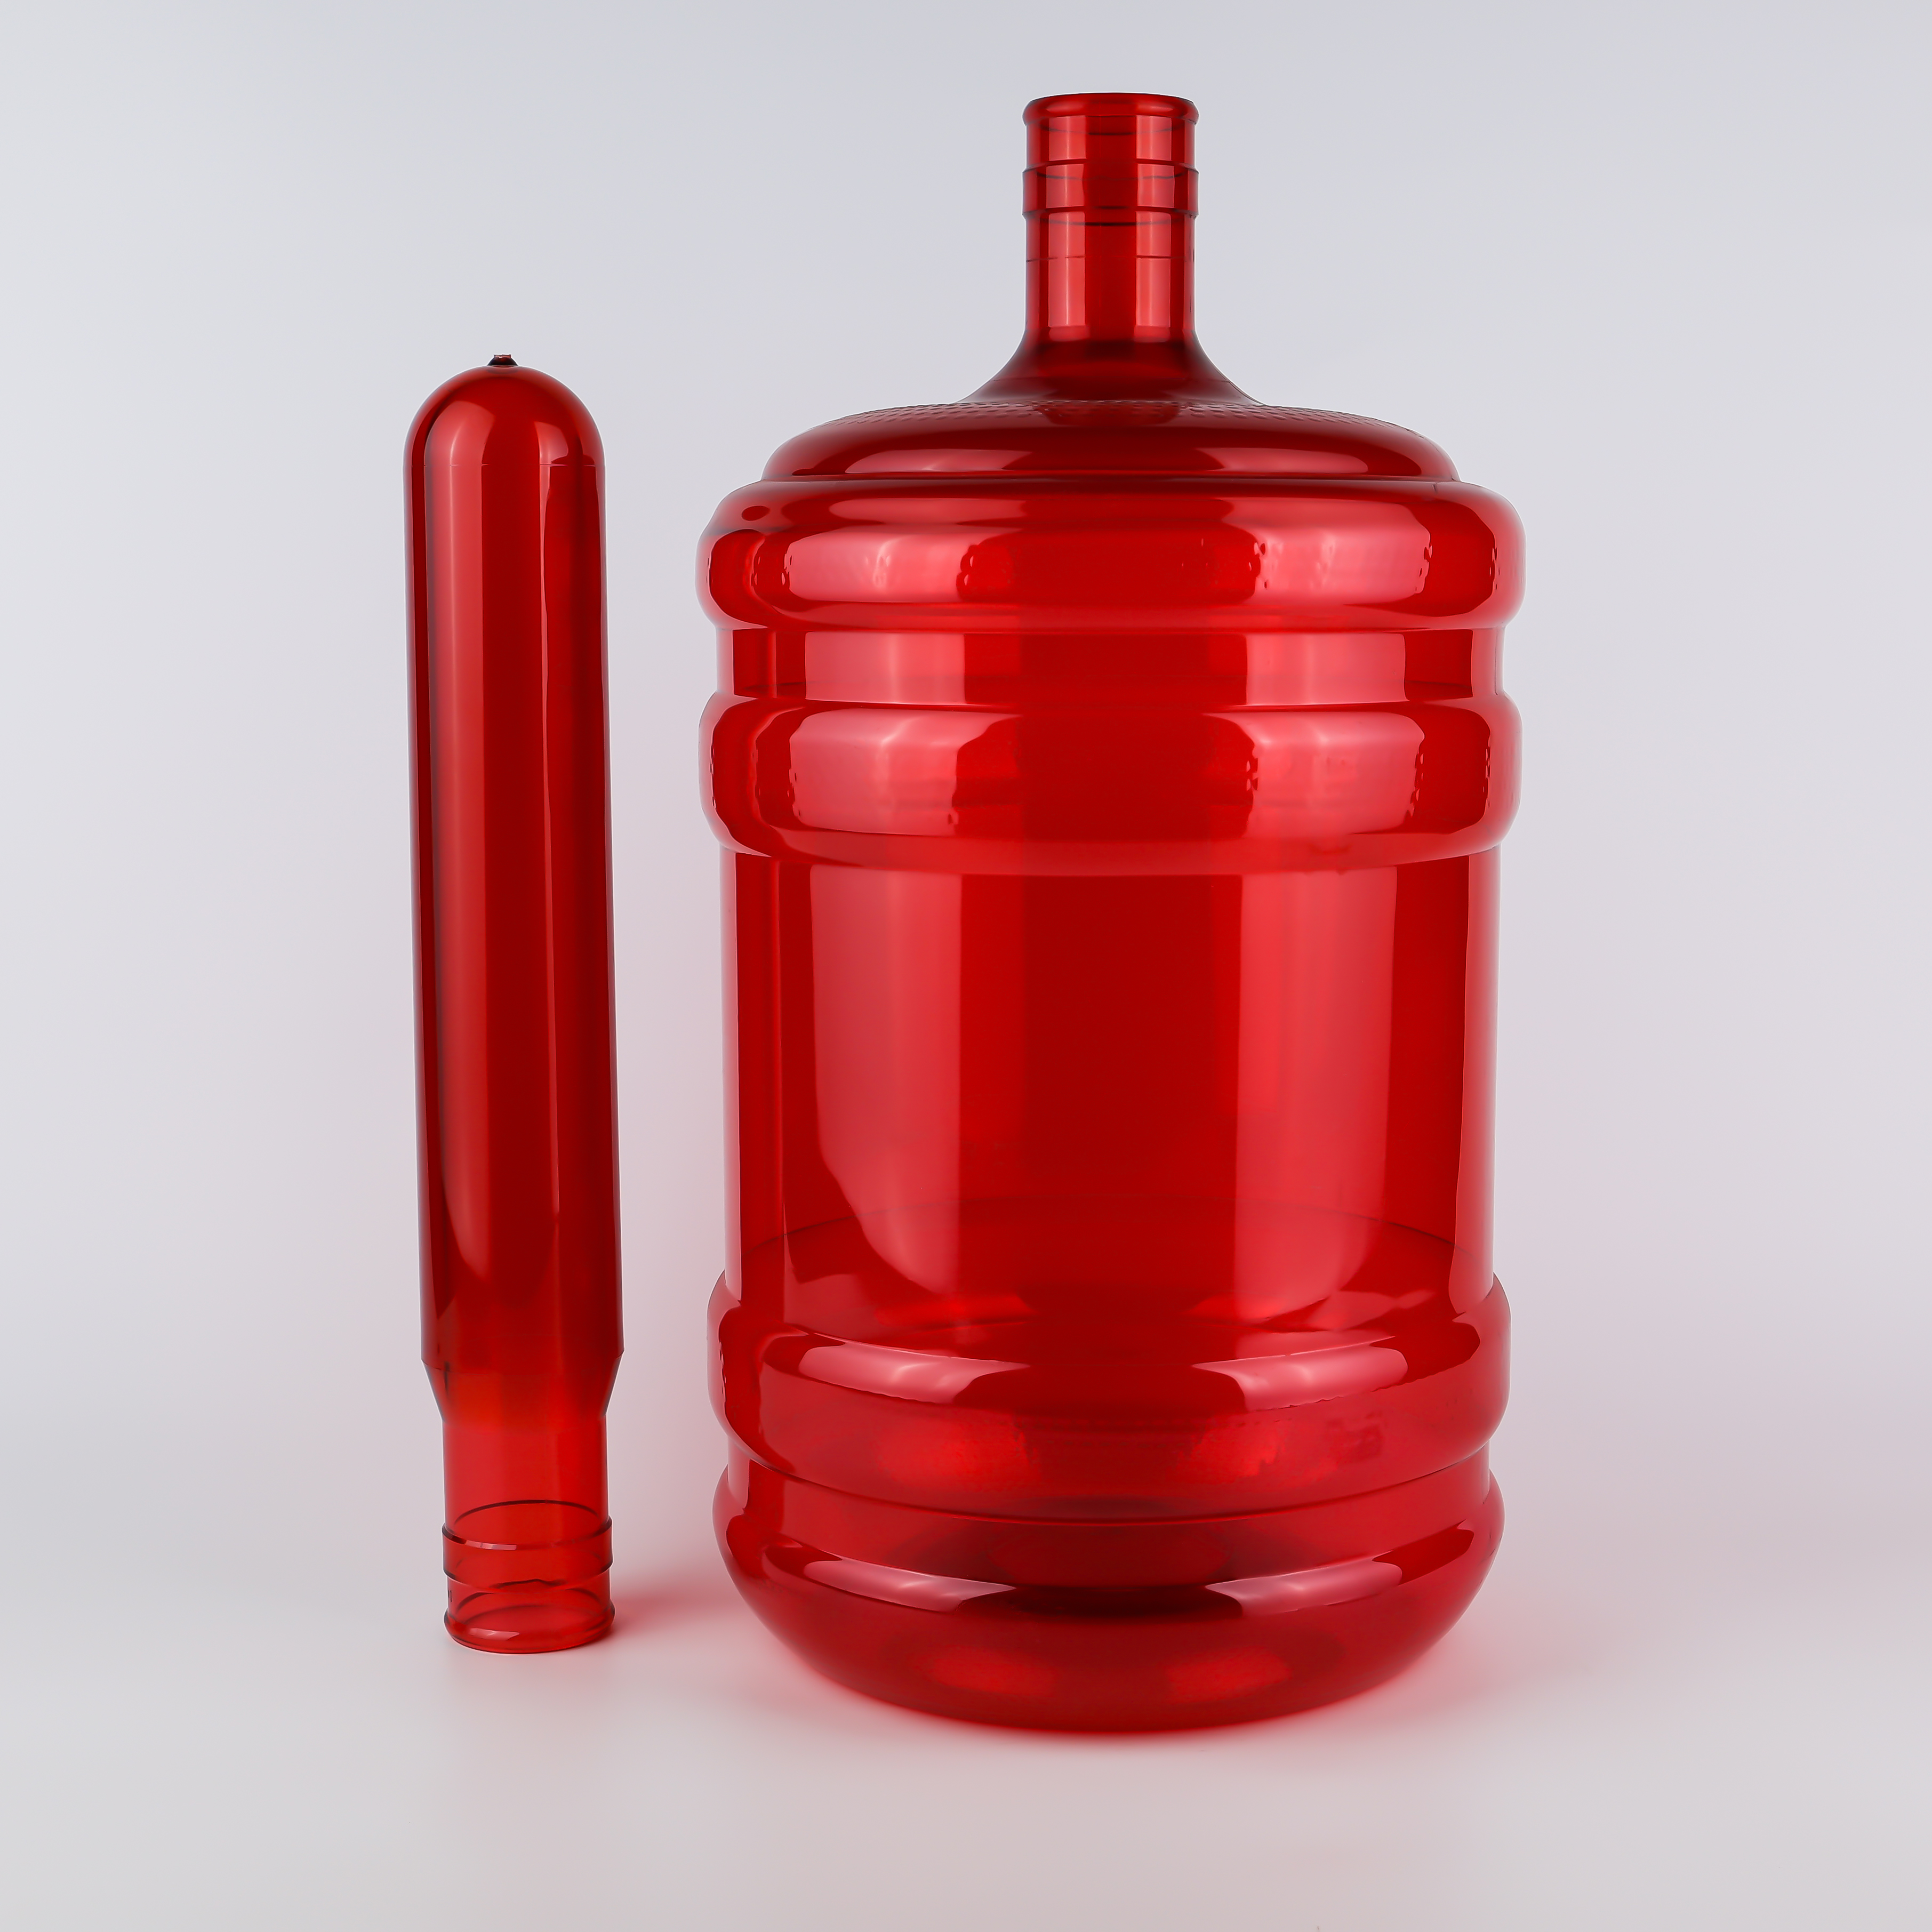
l’eau embouteillée en bidons de 19 litres n’est pas consommée et jetée immédiatement : de nombreux ménages utilisent un bidon pendant une à deux semaines, tandis que, dans les environnements commerciaux, les bidons réutilisables subissent des dizaines de cycles. Cela signifie que le bidon fonctionne sous charge continue à long terme .
Le matériau PET subit creepage sous contrainte soutenue — une déformation lente et permanente. Si l’épaisseur de paroi est insuffisante et la valeur IV faible, après quelques jours remplis d’eau, le point d’attache de la poignée peut progressivement « s’étirer » ou « s’affaisser », entraînant éventuellement une déformation du bidon et des fuites.
La combinaison d’un poids élevé (750 g) et d’une valeur IV élevée dans les préformes de 750 g réduit considérablement la vitesse de fluage . Les normes industrielles exigent des valeurs IV d’au moins 0,84 pour les préformes destinées à des bidons réutilisables de 19 litres, précisément afin de répondre à cette exigence de résistance mécanique à long terme. Les bidons réutilisables de 19 litres doivent également supporter des cycles répétés de nettoyage à 55–70 °C , et la stabilité thermique du matériau dépend aussi d’un poids suffisant et d’un soutien adéquat par la valeur IV.
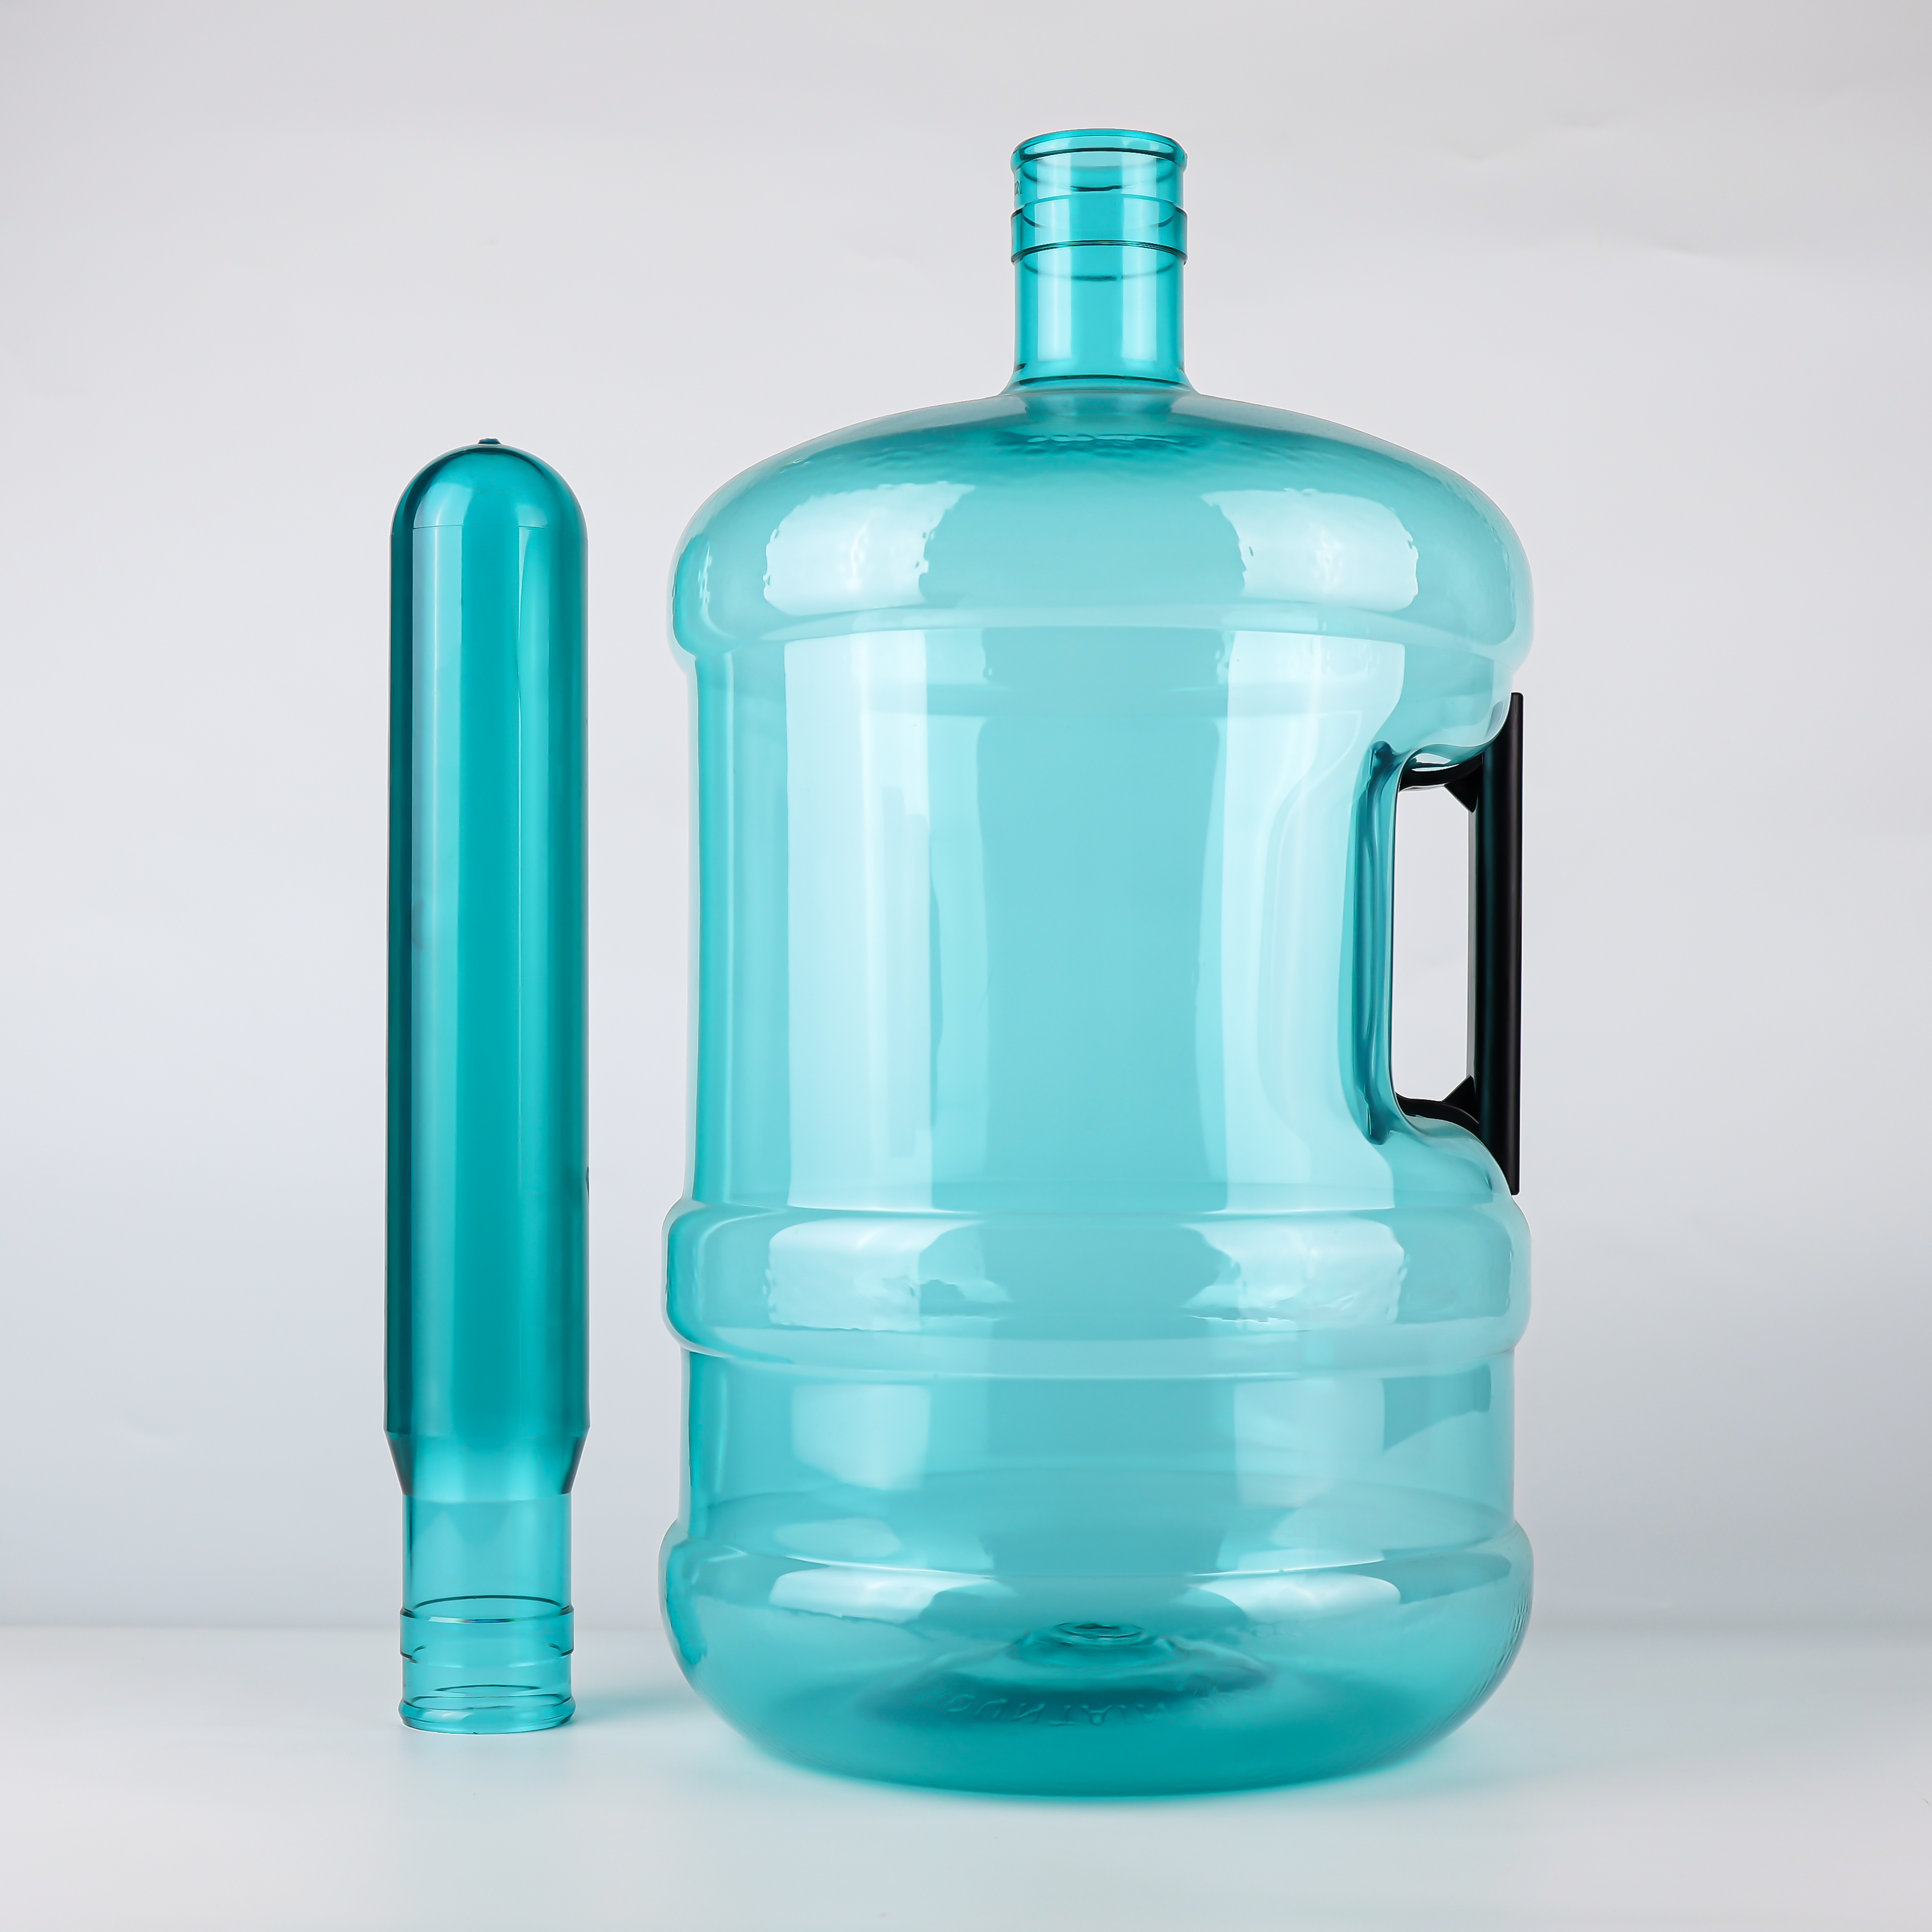
L’épaisseur de paroi des préformes de 750 g est supérieure à celle des préformes de 700 g, ce qui rend le chauffage plus difficile. Les systèmes de chauffage ordinaires ne permettent pas d’obtenir un chauffage idéal des préformes ; chauffages infrarouges doivent être utilisés – le rayonnement infrarouge peut pénétrer à la fois l’intérieur et l’extérieur de la préforme et assure un chauffage continu et uniforme.
les machines spécialisées de soufflage de bidons de 5 gallons (par exemple ZQ22-V) sont équipées spécifiquement d’un dispositif de réchauffage spécial afin d’assurer un chauffage optimal des préformes à paroi épaisse de 730 g. Cela signifie que toutes les machines de soufflage ne sont pas capables de traiter des préformes de 750 g. Le choix de préformes de 750 g implique donc des exigences plus élevées en matière d’équipement de soufflage compatible.
Les machines à soufflage par moulage par soufflage de seaux professionnels de 5 gallons (telles que le modèle ZQ22-V) sont spécifiquement équipées de dispositifs de réchauffage dédiés afin d’assurer un chauffage optimal des préformes à paroi épaisse de 730 g. Cela signifie que toutes les machines à soufflage ne peuvent pas « traiter » des préformes de 750 g. Le choix de préformes de 750 g impose également des exigences plus élevées en matière de compatibilité des équipements.
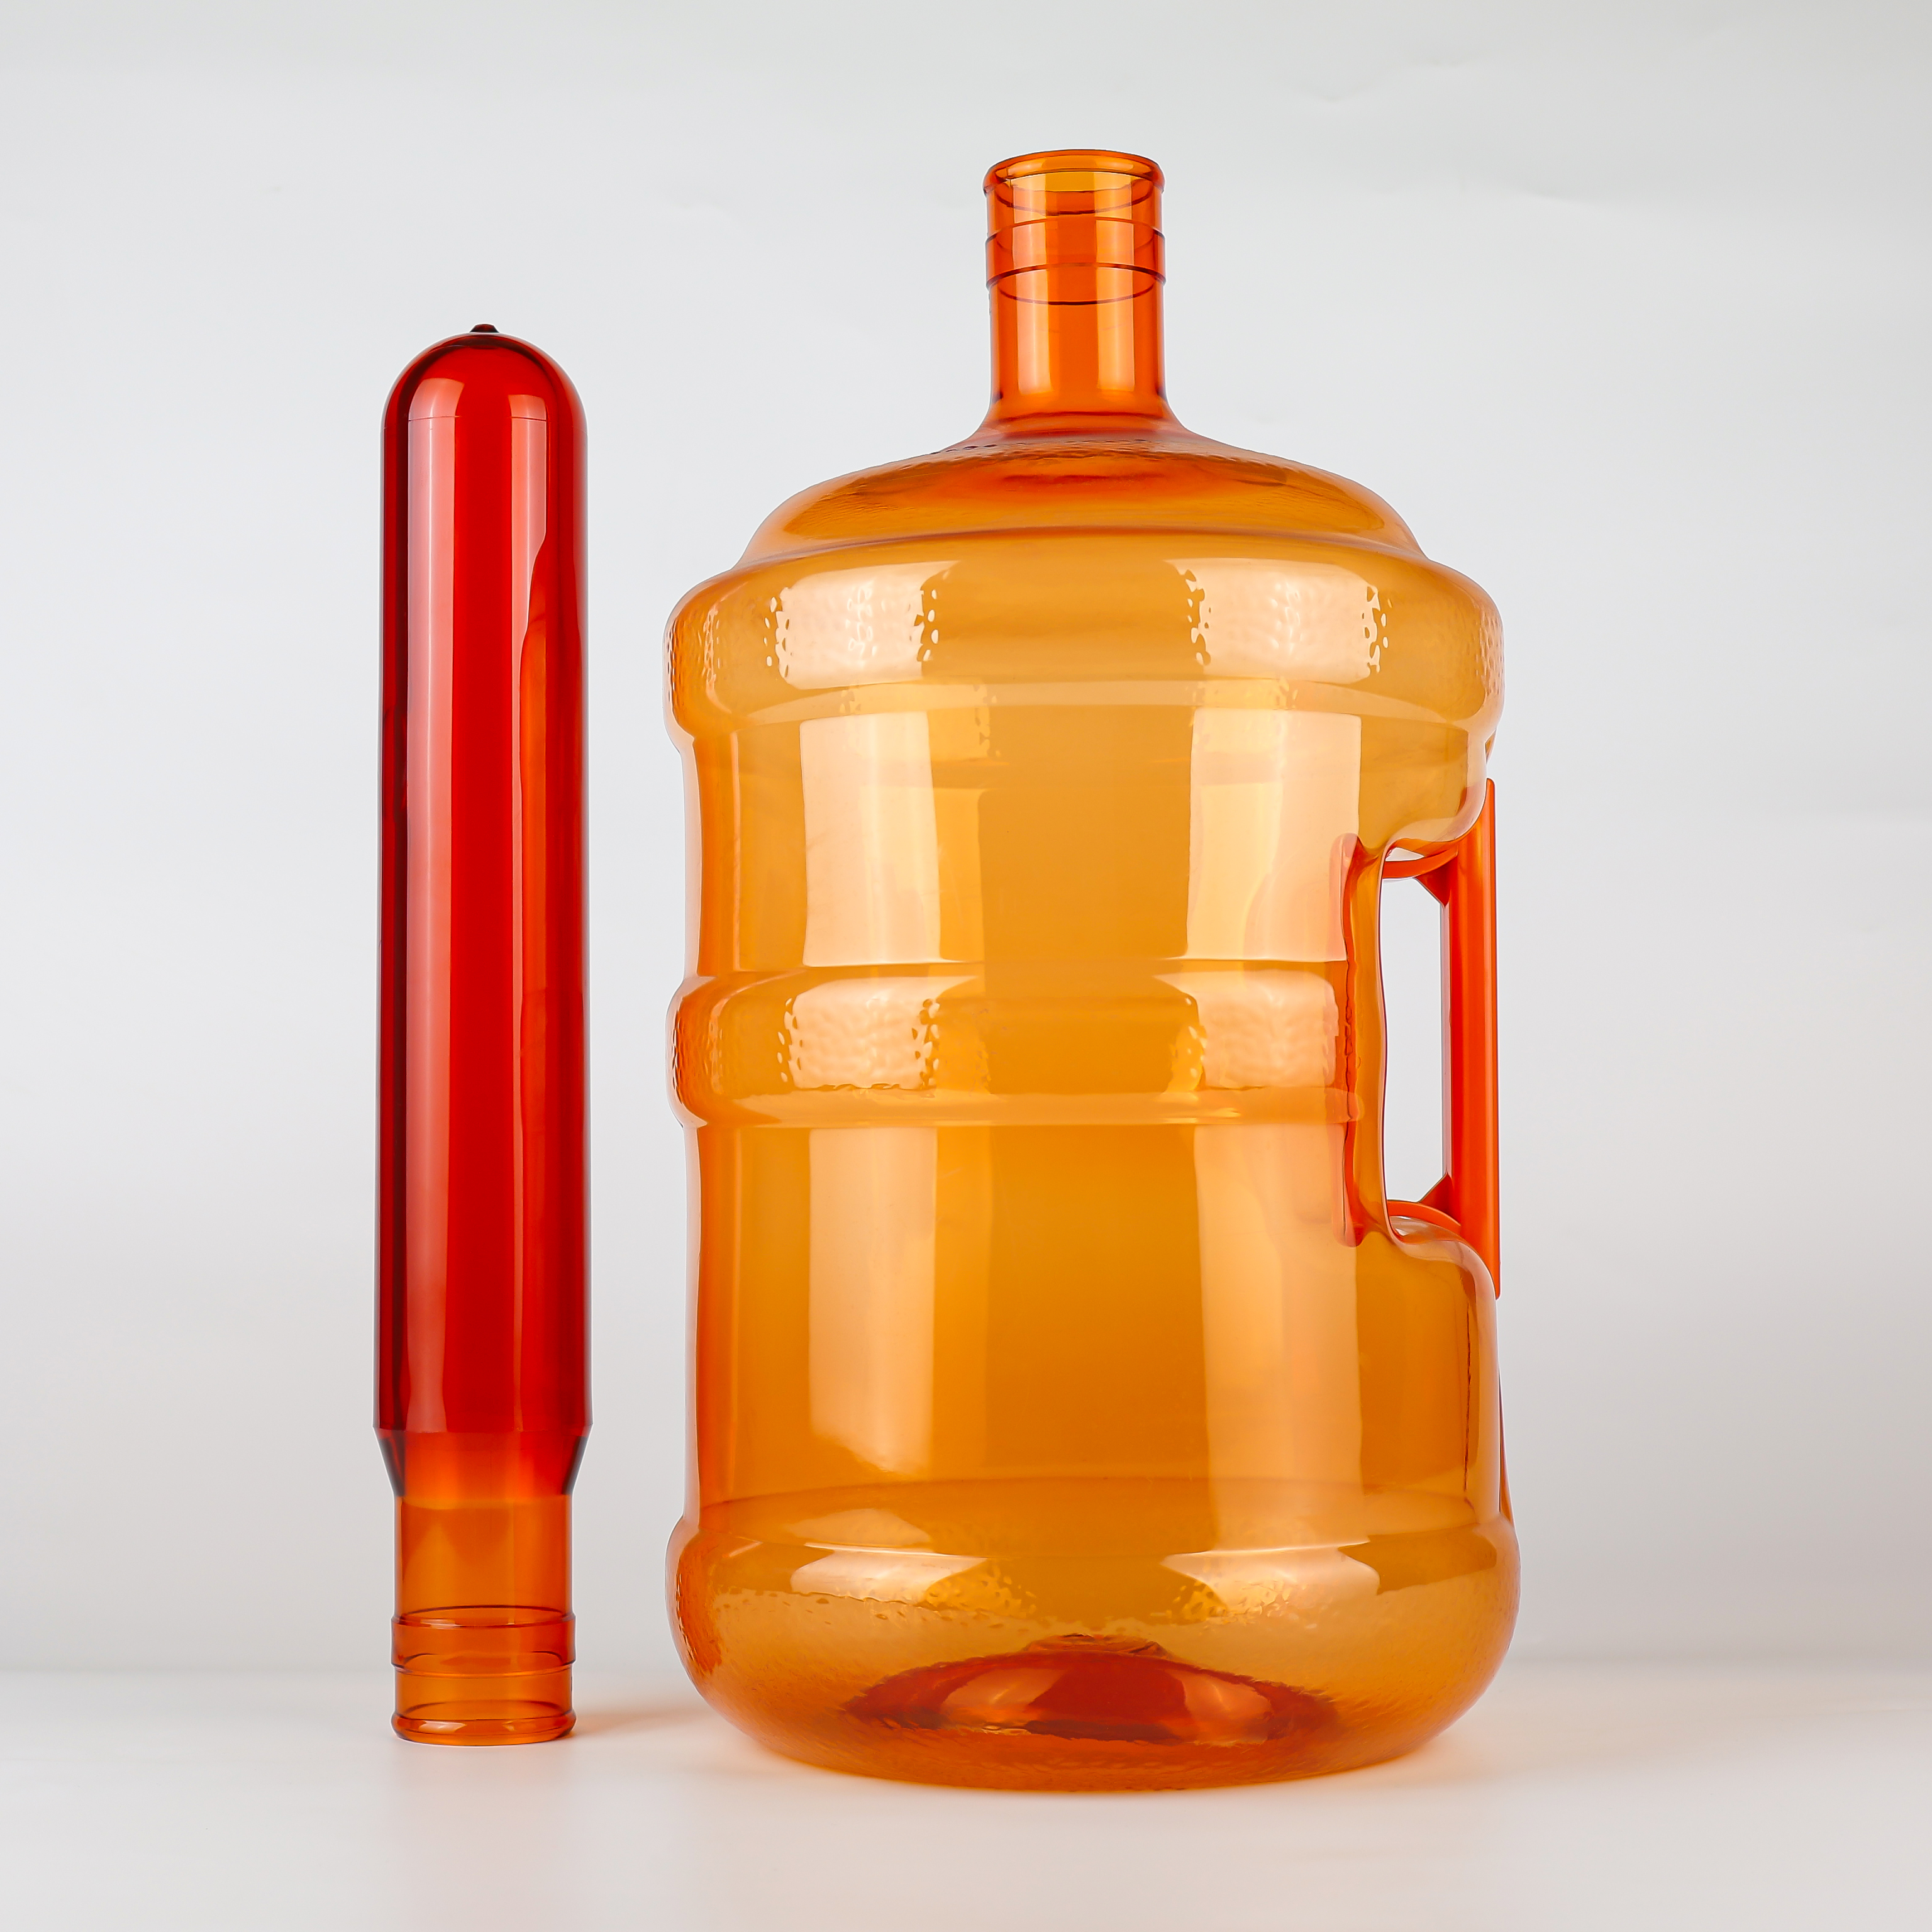
Ces dernières années, les procédés de soufflage pour les grands récipients réutilisables dotés d’anses ont connu des progrès significatifs. Le Système de pré-soufflage PSB (Preform Stretch Booster) développé par SIAPI introduit une phase contrôlée de pré-soufflage, créant une forme intermédiaire de préforme avant le soufflage final et divisant ainsi le processus d’étirage en deux étapes.
Ce procédé apporte des améliorations substantielles aux seaux de 5 gallons dotés d’anses :
Résistance à la charge verticale augmentée d’environ 20 %
Résistance à l’arrachement des anses augmentée d’environ 24 %
Réduction des défauts de blanchiment ou de fissuration sous contrainte dans les zones de transition
Après 5 heures d’exposition à haute température, réduction du retrait volumique jusqu’à 35 %
Pourquoi ce procédé est-il lié aux préformes de 750 g ? Parce que la conception traditionnelle des préformes et les paramètres d’étirage sont largement limités par la géométrie du contenant et le poids cible. Pour les grandes bouteilles réutilisables, cela peut entraîner des rapports d’étirage radial dépassant les limites optimales , ce qui provoque un enroulement insuffisant de l’anse et des propriétés mécaniques inadéquates. Une masse supérieure de la préforme (750 g) offre une « marge » matérielle accrue pour le procédé PSB, permettant une distribution contrôlée suffisante du matériau lors du pré-soufflage, garantissant ainsi la résistance de l’attache de l’anse.
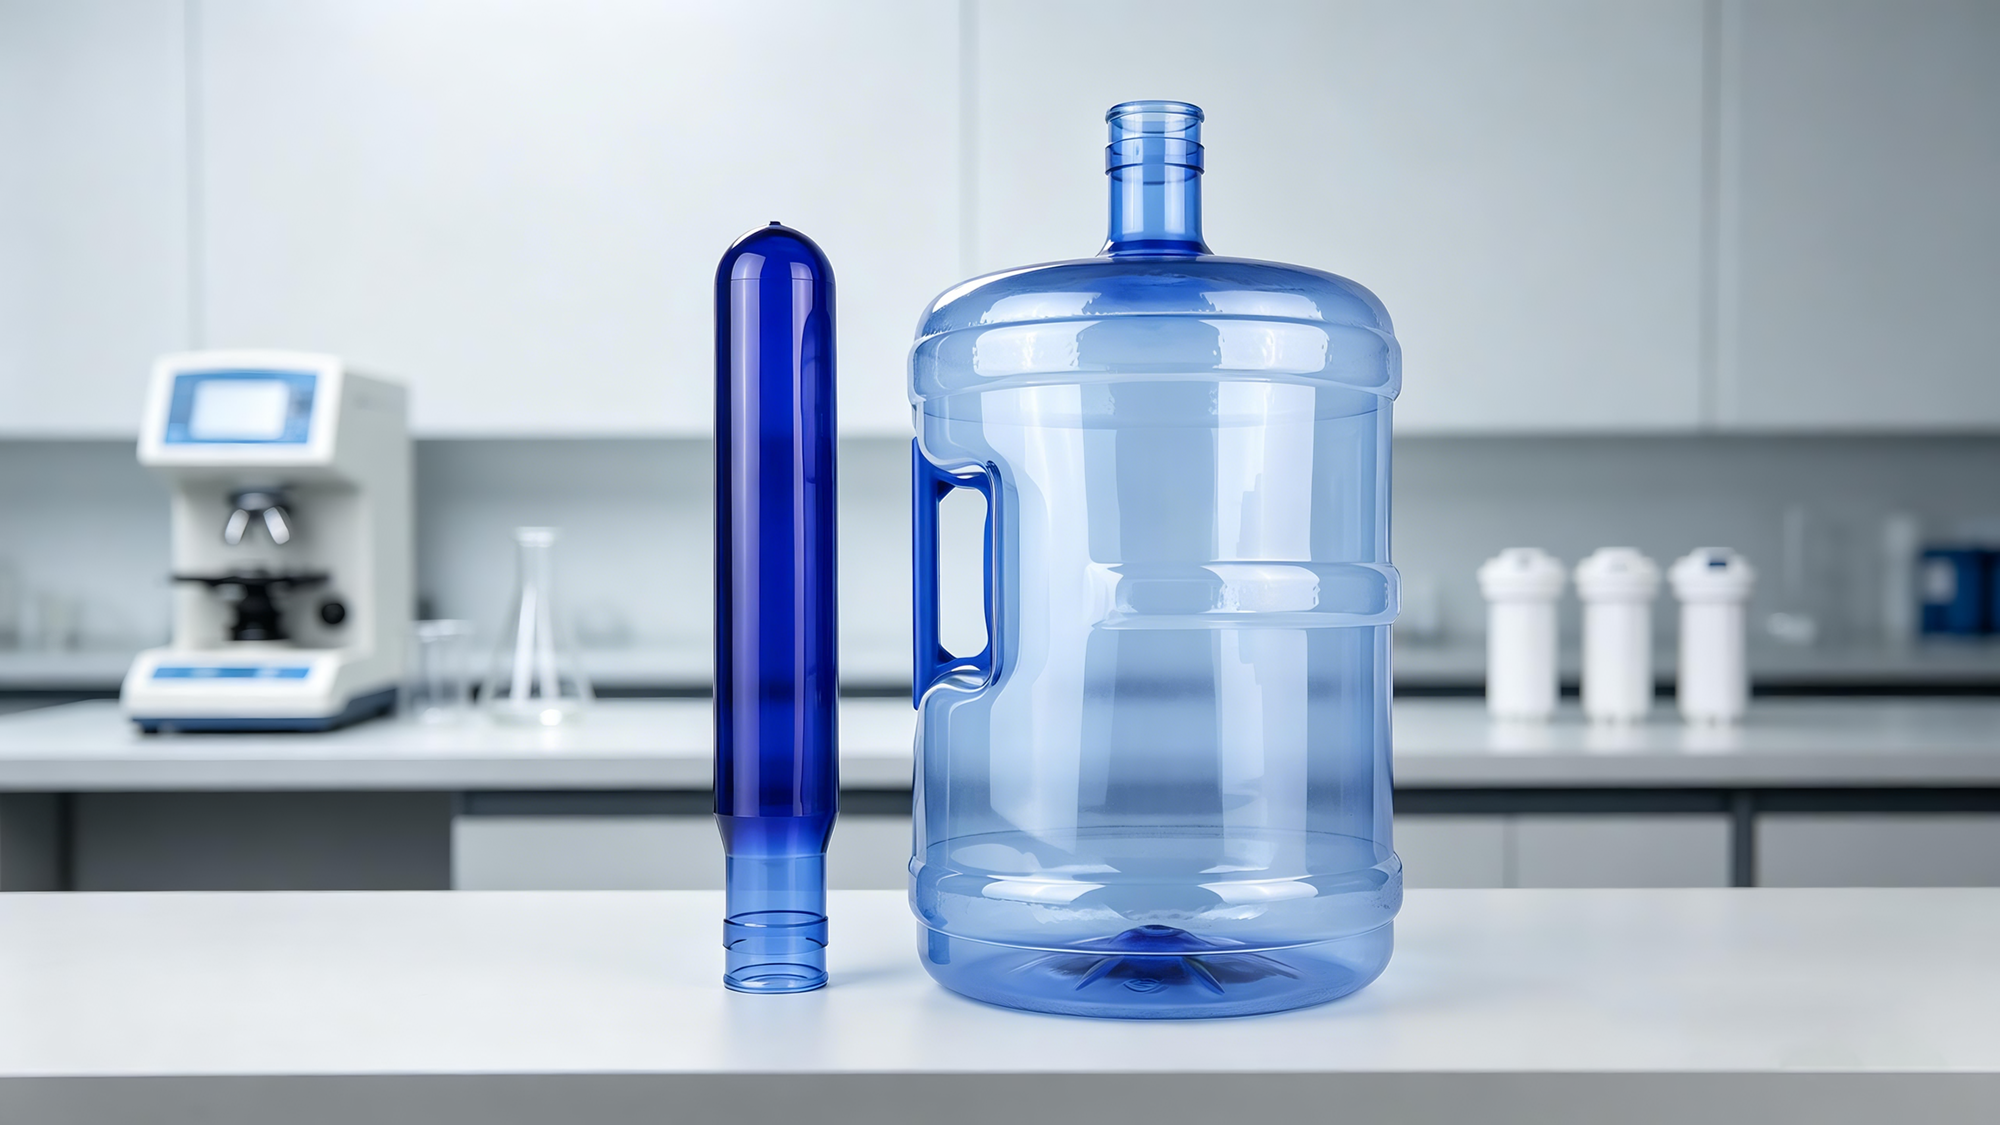
Il existe deux méthodes courantes d’attache latérale de l’anse, chacune impliquant des exigences distinctes en matière de préforme :
Type à emboîtement – l’anse s’encliquette sur la bague de soutien du goulot. Cette méthode impose des exigences extrêmement élevées en matière de résistance du goulot – car l’ensemble de la charge est finalement transmis via l’encliquetage au goulot. La zone épaissie du goulot des préformes de 750 g peut supporter la charge concentrée exercée par l’encliquetage.
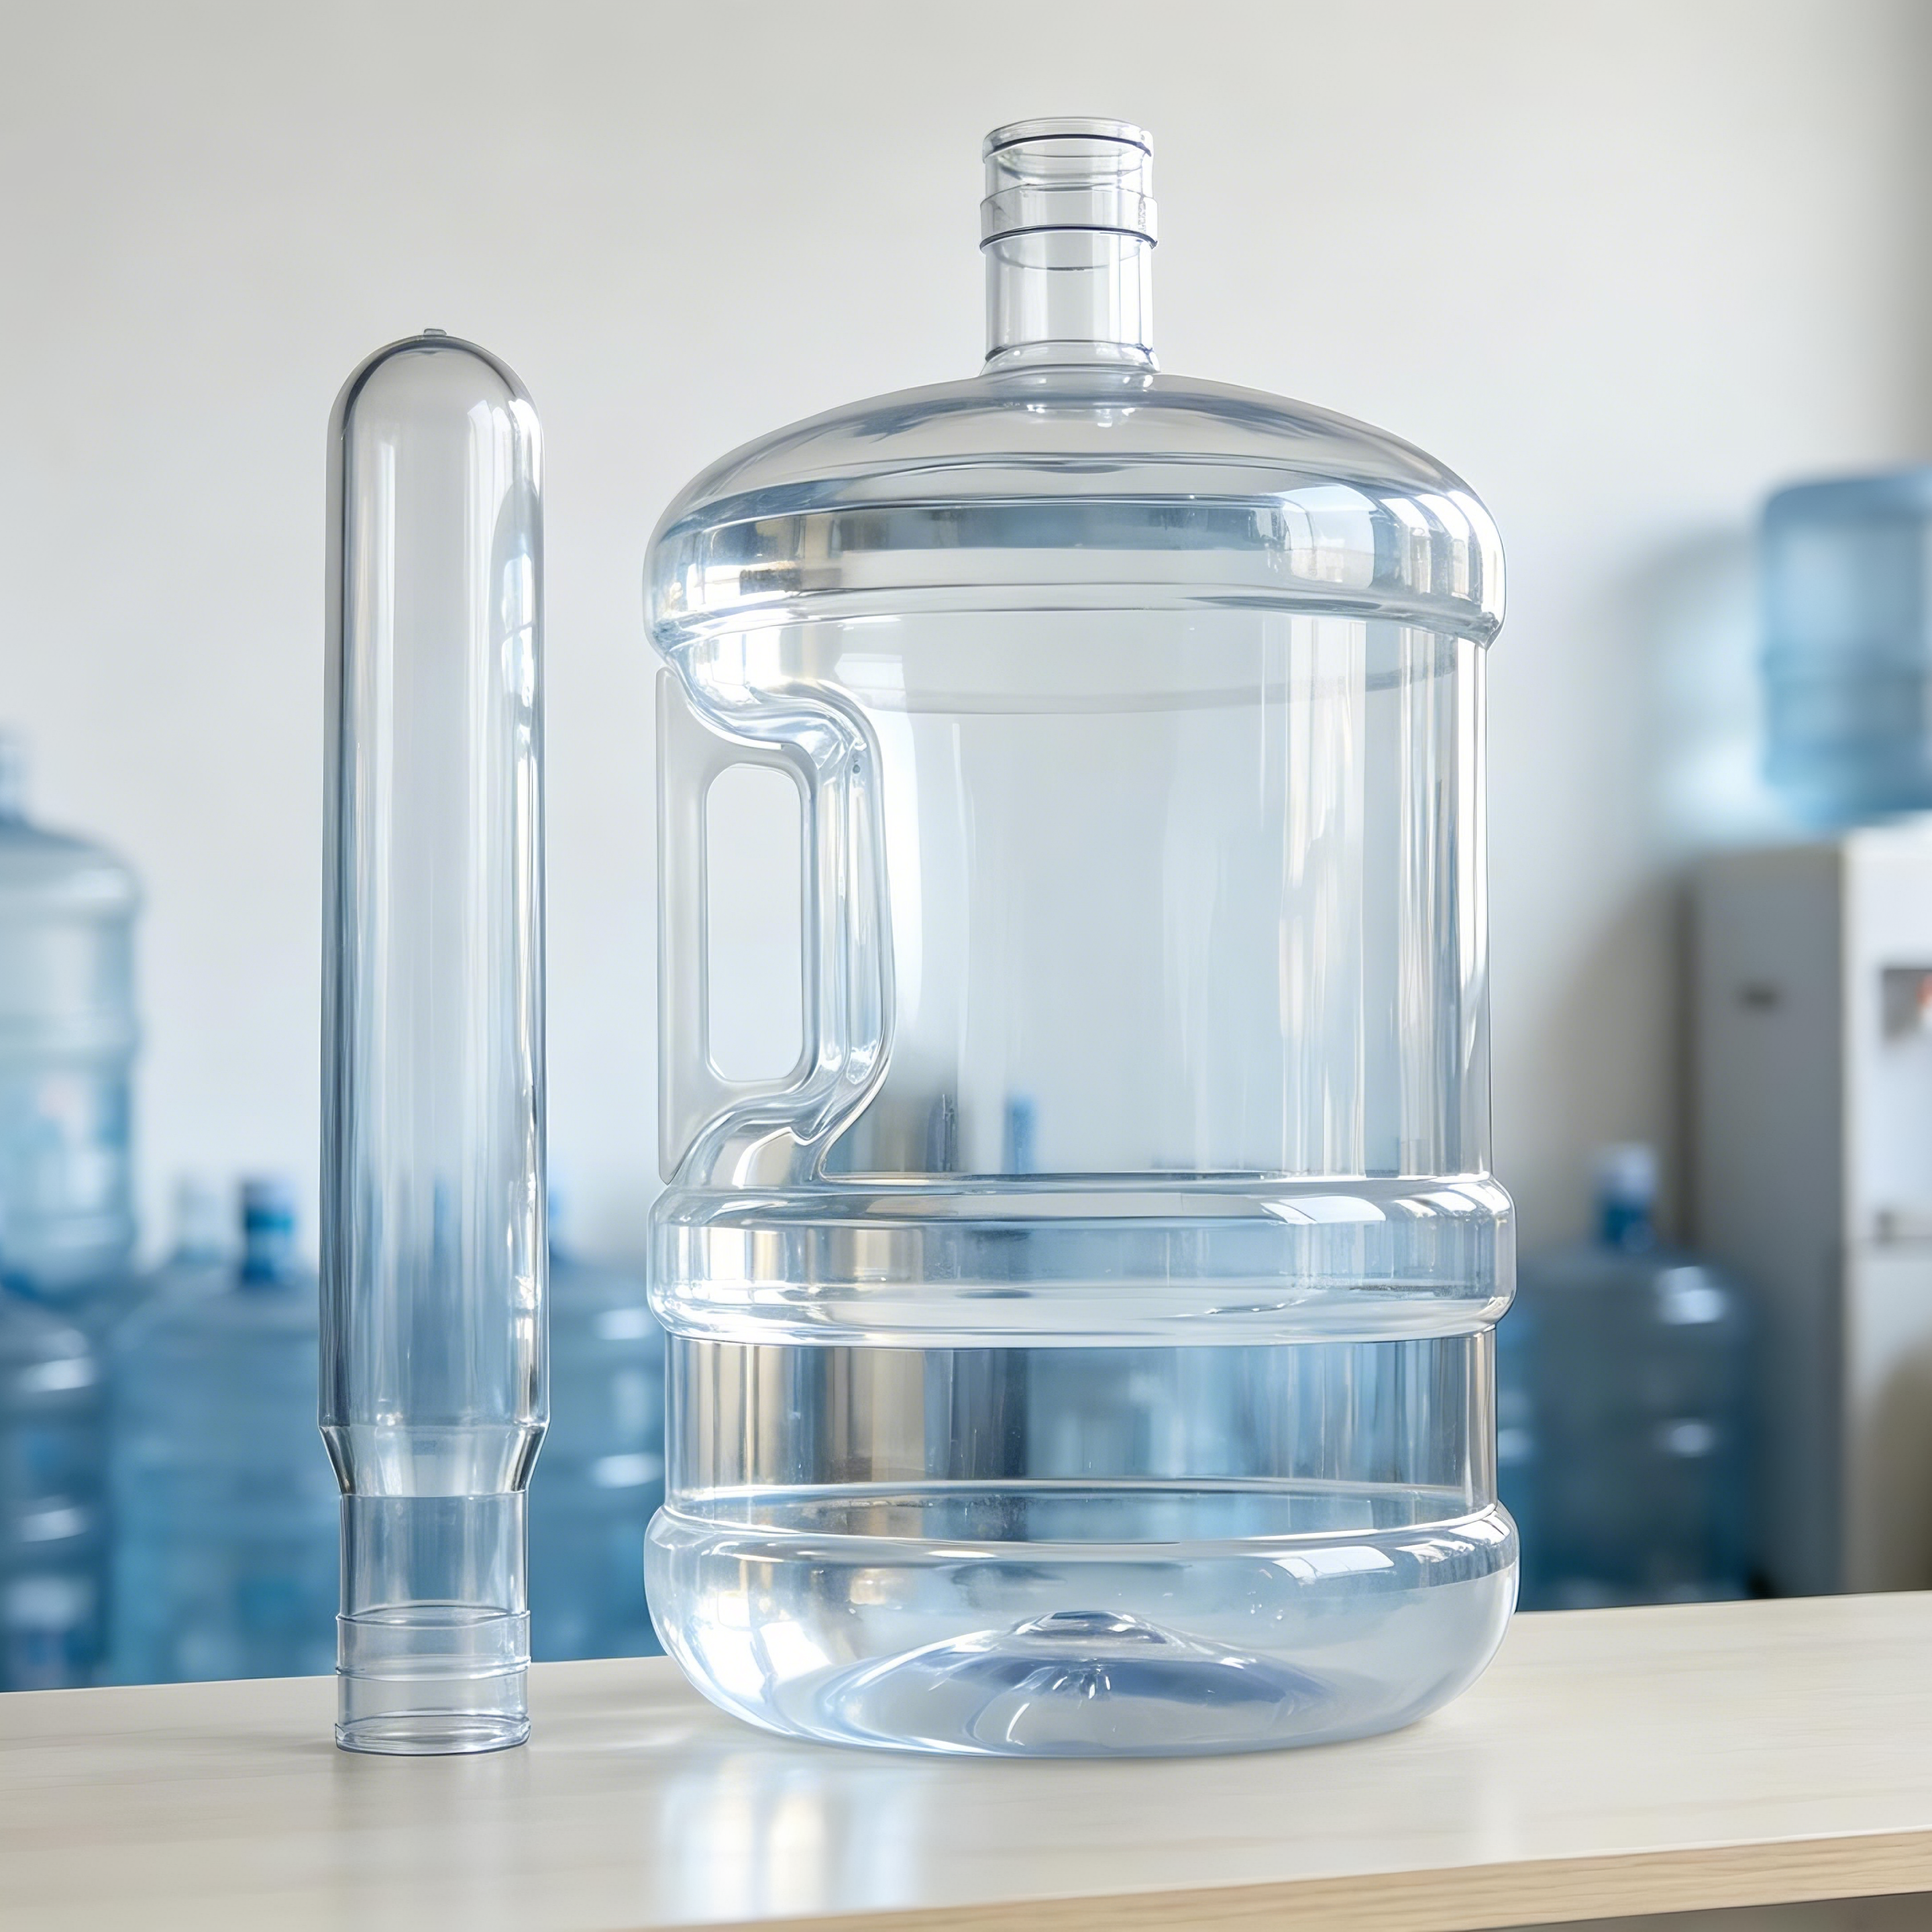
Type soudé/colle : la poignée est fixée directement sur le corps du seau. Cette méthode impose des exigences plus élevées en matière de résistance locale du corps . La surépaisseur de paroi fournie par les préformes de 750 g garantit une épaisseur de matériau suffisante dans la zone soudée pour résister aux forces de décollement.
Quelle que soit la méthode utilisée, la surépaisseur de paroi fournie par les préformes de 750 g constitue la garantie fondamentale. Un brevet relatif aux récipients munis de poignées précise que la zone de liaison entre la partie inférieure de la poignée et le corps est un emplacement critique de concentration de contraintes et doit donc être renforcée lors de la conception ; dans le cas contraire, des charges de compression provoqueront une déformation du corps.
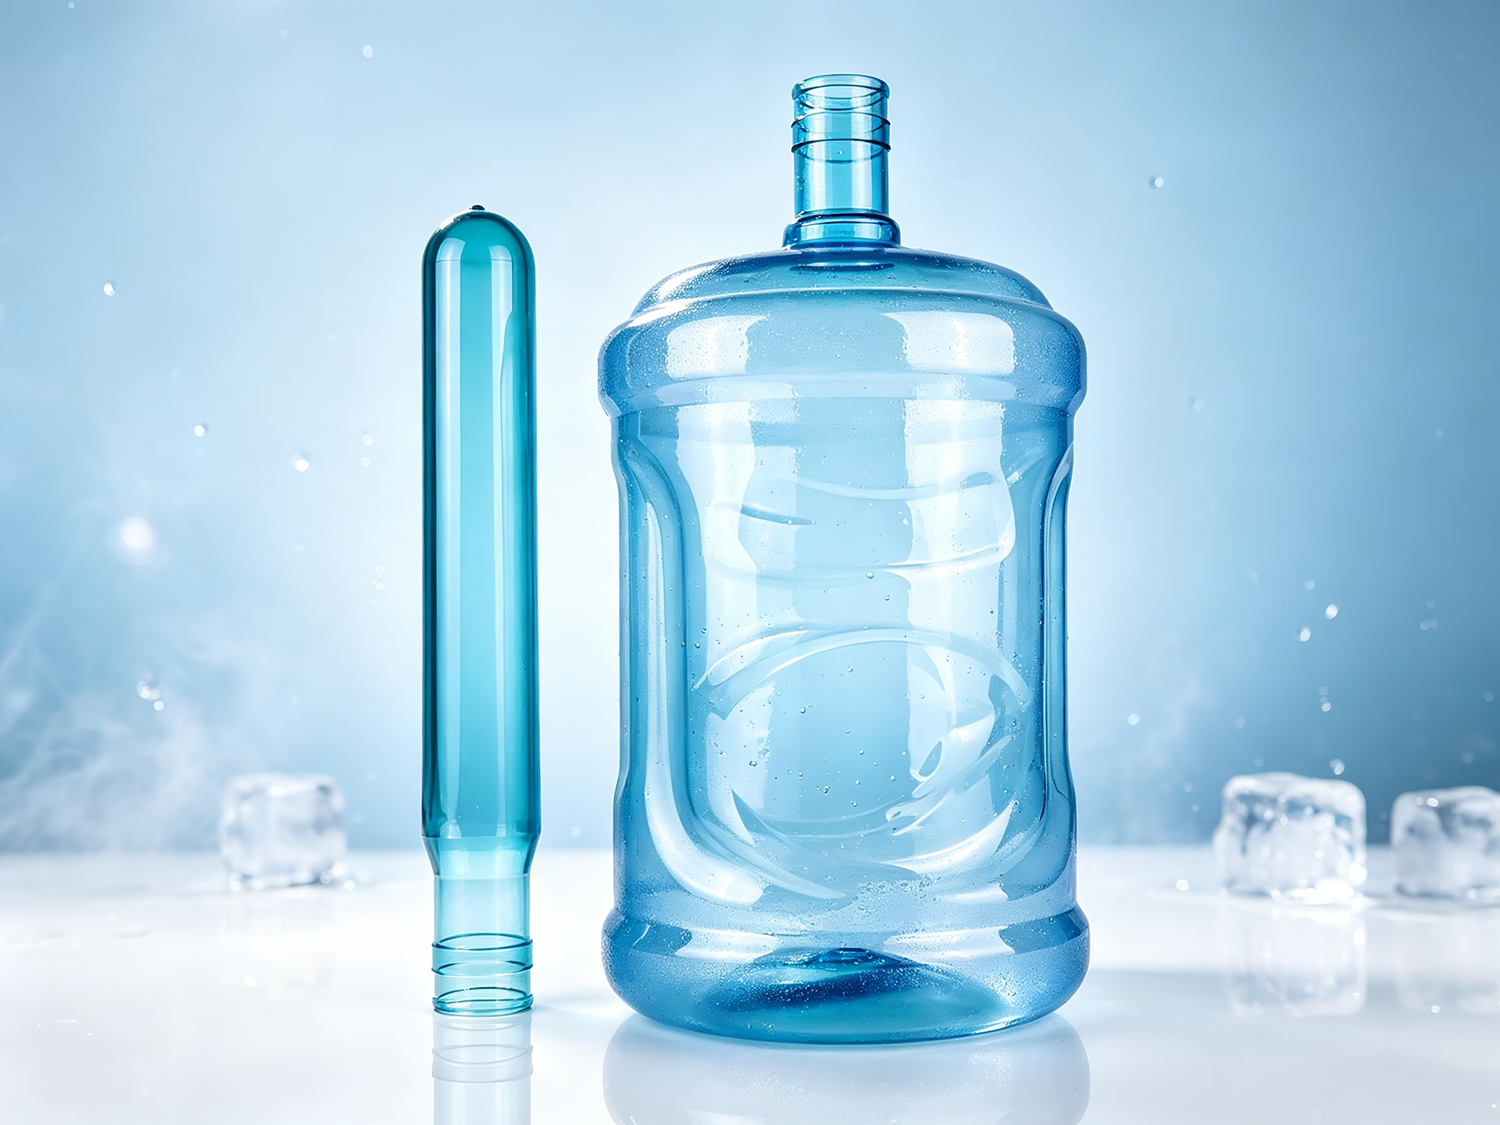
Il existe effectivement sur le marché des préformes de 5 gallons pesant 800 g. Toutefois, plus la masse est élevée, plus le coût augmente. Chaque augmentation de 50 g accroît le coût des matières premières par seau de plusieurs dixièmes de yuan. Pour une entreprise d’eau en bouteille produisant des centaines de milliers de seaux chaque année, cette dépense est considérable.
En outre, une masse plus élevée de préforme n’est pas toujours préférable. Une préforme excessivement lourde implique une épaisseur de paroi trop importante, ce qui peut facilement provoquer blanchissant (opacité due à la formation de sphérulites) lors du soufflage, à cause de l’étirement et de la cristallisation. le choix de 750 g est clair : sous réserve d’assurer la sécurité structurelle des seaux à poignée latérale, maîtriser la masse dans une fourchette à la fois économiquement acceptable et stable sur le plan procédural.
 |
 |
| Dimension de comparaison | préforme de 700 g | préforme de 750 g |
|---|---|---|
| Applicationscénario | seau de 5 gallons sans poignée | seau de 5 gallons avec poignée latérale |
| Épaisseur moyenne de la paroi du corps | Environ 0,4 à 0,6 mm | Environ 0,5 à 0,7 mm |
| Épaisseur de la paroi d’attache de la poignée | Fine, sujette à la déformation | Suffisante, résiste aux charges concentrées |
| Valeur IV recommandée | 0,76–0,80 dL/g | 0,84–0,87 dL/g |
| Capacité de charge dynamique | Équitable | Fort |
| Performance de fluage à long terme | Équitable | Excellent |
| Stabilité thermique après nettoyages répétés | Équitable | Excellente (réduction du retrait volumique de 35 %) |
| Équipement de soufflage correspondant | Système de chauffage conventionnel suffisant | Nécessite un chauffage infrarouge + dispositif de réchauffage dédié |
| Coût des Matières Premières | Moins élevé | Supérieur |
Aux prix actuels des matières premières PET, d’environ 8 000 à 10 000 ¥ par tonne, chaque gramme supplémentaire de 50 g augmente le coût des matières premières par seau de ¥0.4–0.5. Pour une entreprise produisant annuellement 100 000 seaux avec poignée, le coût annuel supplémentaire s’élève à environ ¥40,000–50,000.
 |
 |
Cela peut sembler élevé. Toutefois, comparons : si un seau avec poignée fuit en raison d’une fissure au niveau du point d’attache de la poignée, la perte ne concerne pas uniquement le seau lui-même, mais aussi l’eau qu’il contient (environ 20 litres), les coûts de transport, les coûts liés au traitement des réclamations clients et les dommages à la réputation de la marque. Un seul incident qualité sur un lot pourrait coûter davantage que la différence de prix des matières premières, soit plusieurs centaines de milliers de yuans.
Plus important encore, les seaux de 5 gallons équipés de poignées sont généralement rEUSABLE , conçu pour des dizaines de cycles. La redondance structurelle fournie par les préformes de 750 g constitue précisément la base permettant au seau de « servir » en toute sécurité plusieurs fois. Économiser 50 g de matière première peut réduire la durée de vie en cycles du seau de 30 à 15 – le coût par utilisation devient en réalité plus élevé .
Le choix des préformes ne repose jamais sur le principe « plus léger, moins cher », mais sur « juste ce qu’il faut est le plus économique ». Les 50 g économisés peuvent se transformer en un seau fissuré, un seau qui fuit ou un seau objet de réclamations entre les mains du consommateur – telle est la véritable dépense.
750 g représente le seuil en grammes, mais n’est pas la seule condition. Même une préforme de 750 g peut encore poser problème si le procédé ou la méthode d’utilisation est inadéquat.
L’épaisseur de paroi des préformes de 750 g est supérieure à celle des préformes de 700 g, ce qui exige des températures de chauffage plus élevées et des durées de chauffage plus longues pendant le soufflage afin d’assurer une pénétration suffisante de la chaleur dans l’intérieur de la préforme. Un chauffage insuffisant entraîne une épaisseur de paroi inégale du seau soufflé, rendant le point d’attache de la poignée plus fragile. Si la température de la préforme est trop basse et que la ramollissement est insuffisant, il devient difficile de la souffler dans la forme souhaitée ; si la température est trop élevée, l’orientation des chaînes moléculaires est insuffisante et le corps du seau blanchit.
La conception géométrique du point d’attache de la poignée influence directement la répartition des contraintes. Le pic de contrainte d’une transition par congé est 3 à 5 fois plus faible que celui d’une transition à angle droit. Les préformes de 750 g offrent des parois plus épaisses, mais en l’absence d’une conception adaptée de transition par congé, les contraintes resteront concentrées. La masse en grammes constitue la base, la conception est la clé : les deux sont indispensables.
Pour les seaux de 5 gallons munis de poignées, si les utilisateurs les soulèvent et les balancent habituellement d’une seule main , la charge dynamique dépasse largement la valeur prévue par la conception. Les préformes de 750 g résistent à une utilisation normale, mais un risque subsiste en cas d’utilisation abusive extrême. C’est pourquoi le secteur recommande d’inspecter régulièrement les seaux à poignée et d’éviter toute utilisation au-delà de leur durée de vie prévue.
Pourquoi choisir des préformes de 750 g ou plus pour les seaux de 5 gallons dotés de poignées latérales ?
Parce que la poignée latérale transforme une « charge répartie » en « charge concentrée », une « charge statique » en « charge dynamique », une « utilisation à court terme » en « fluage à long terme » et un « remplissage unique » en « nettoyage répété ». Chacun de ces quatre changements exige une paroi plus épaisse, une valeur IV plus élevée et une redondance structurelle accrue.
Une préforme de 700 g permet de souffler un seau conforme sans poignée, mais elle ne résiste pas aux sollicitations mécaniques induites par une poignée latérale. Les 50 g supplémentaires de matière dans une préforme de 750 g ne constituent pas un gaspillage, mais un investissement nécessaire dans la marge de sécurité – alloué à l’épaule, à la zone d’attache de la poignée et à la zone de transition de la base, il résiste aux charges dynamiques, s’oppose au fluage à long terme et supporte les nettoyages répétés, permettant ainsi au seau de servir en toute sécurité une dizaine de cycles entre les mains des consommateurs.
Des données normalisées par l’industrie le confirment : pour les seaux de 5 gallons équipés de poignées, les masses de préformes se concentrent autour de 730 g et de 750 g, avec des valeurs d’IV exigées supérieures à 0,84. Il ne s’agit pas ici « d’un effort des fabricants pour vendre davantage de matière », mais de la solution optimale déterminée par la mécanique et la science des matériaux .
Si vous avez d’autres questions concernant les critères de sélection des préformes pour bouteilles de 5 gallons, les méthodes d’essai de la valeur d’IV ou les paramètres du procédé de soufflage des bouteilles, n’hésitez pas à nous contacter.
 Actualités chaudes
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD est un fabricant professionnel de préformes PET disposant de plus de 25 ans d’expérience. Certifiée ISO9001/ISO22000, l’entreprise propose des préformes avec goulot personnalisé (28–55 mm), en couleurs et poids variés, ainsi que des moules adaptés aux marques d’eau et de boissons. Contactez-nous dès aujourd’hui.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. Politique de confidentialité