EN

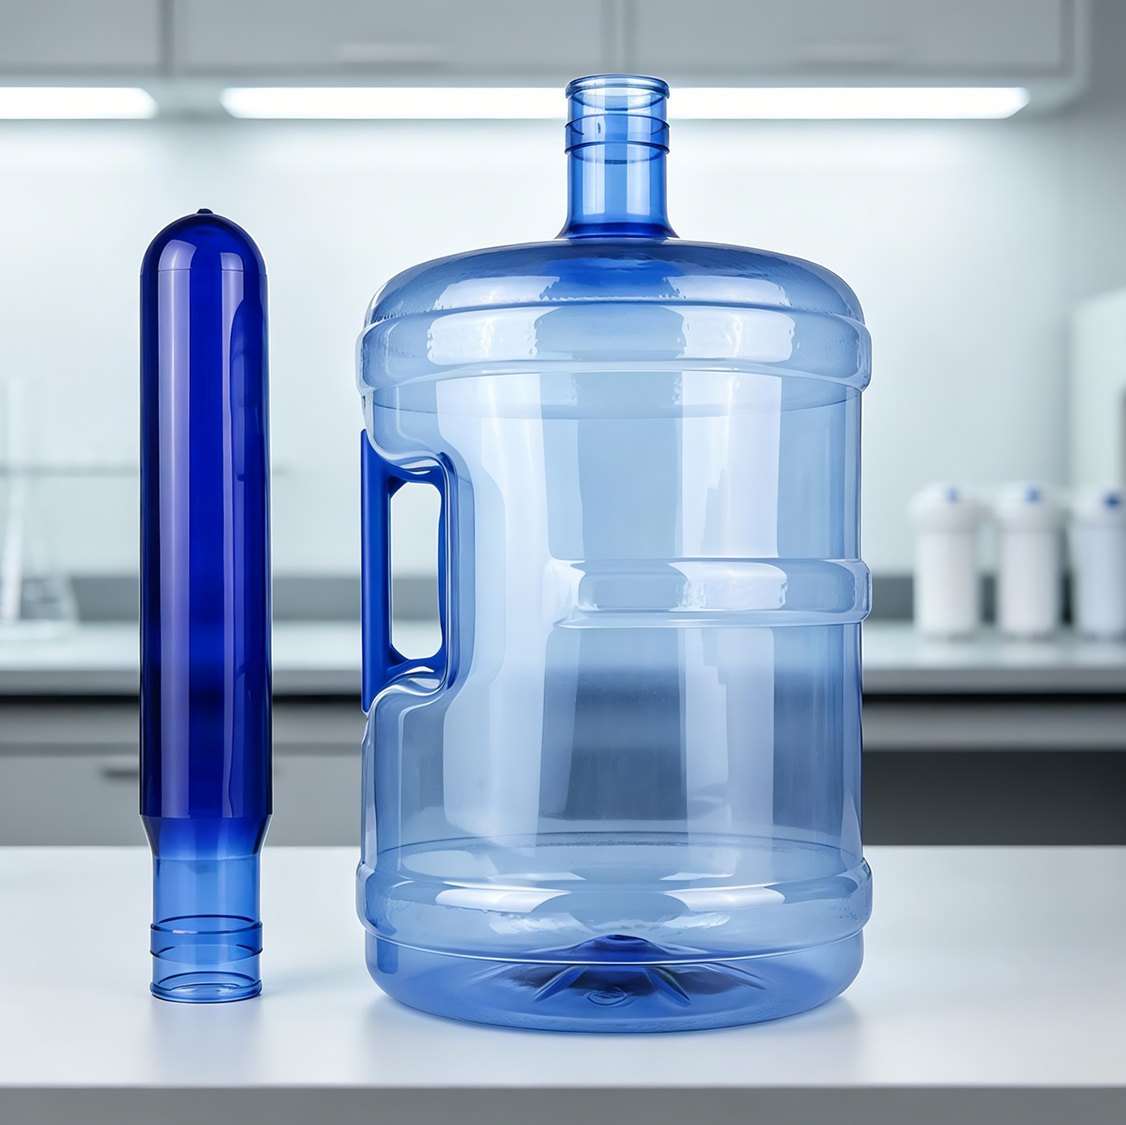
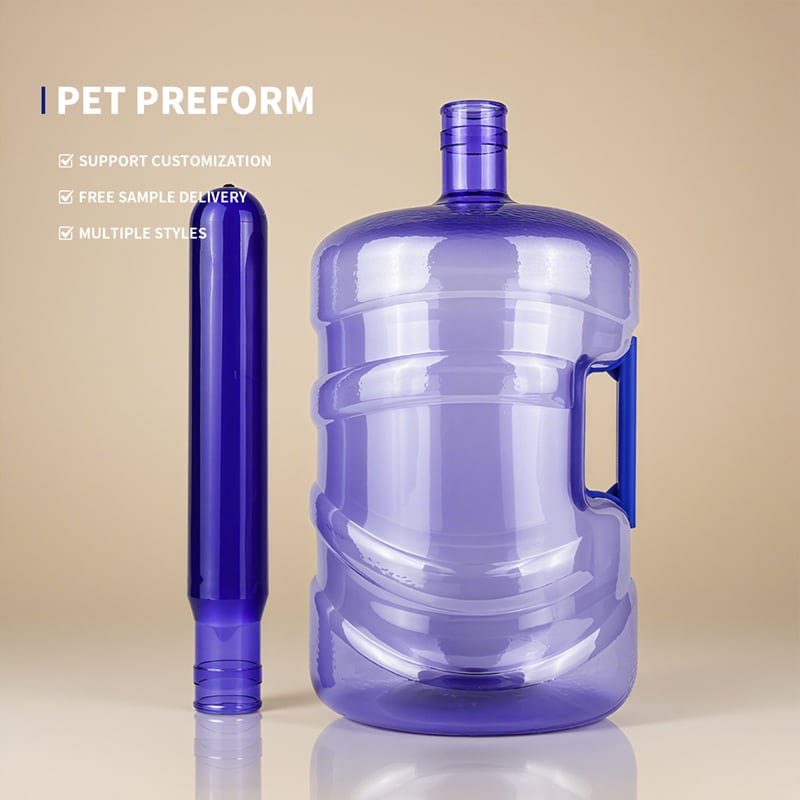
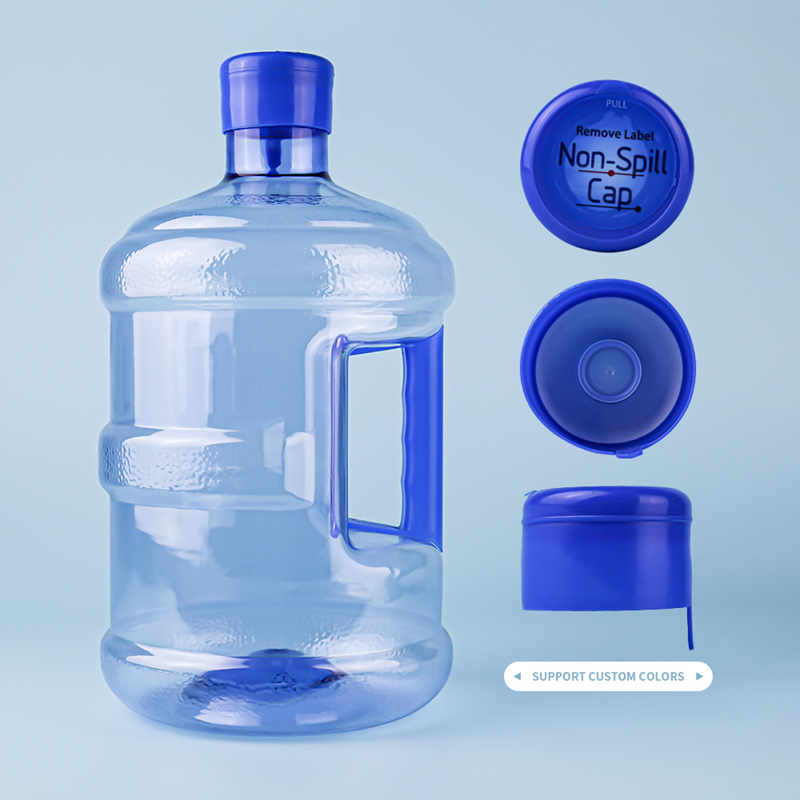
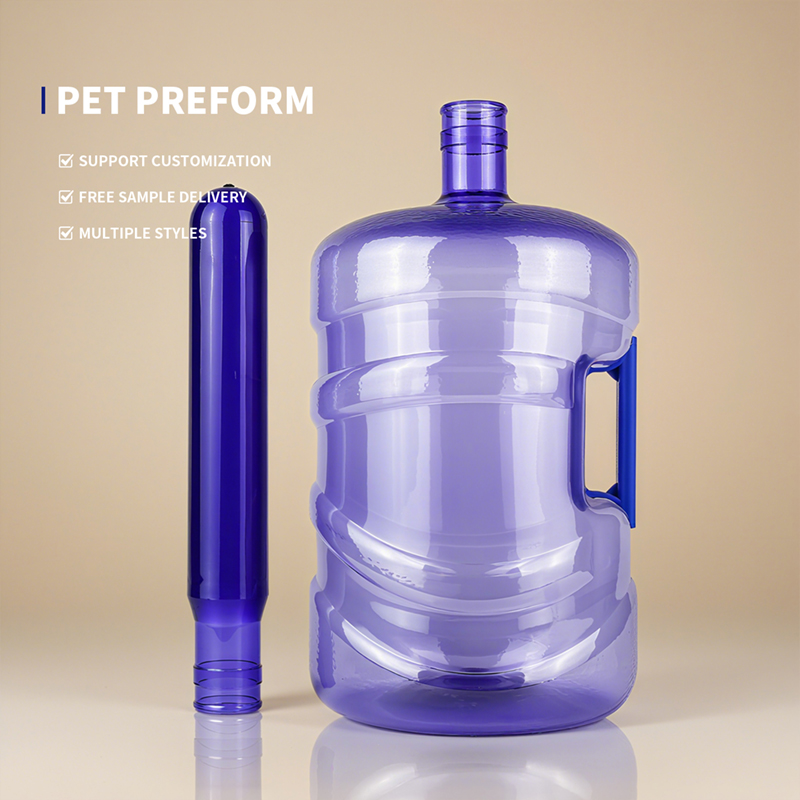
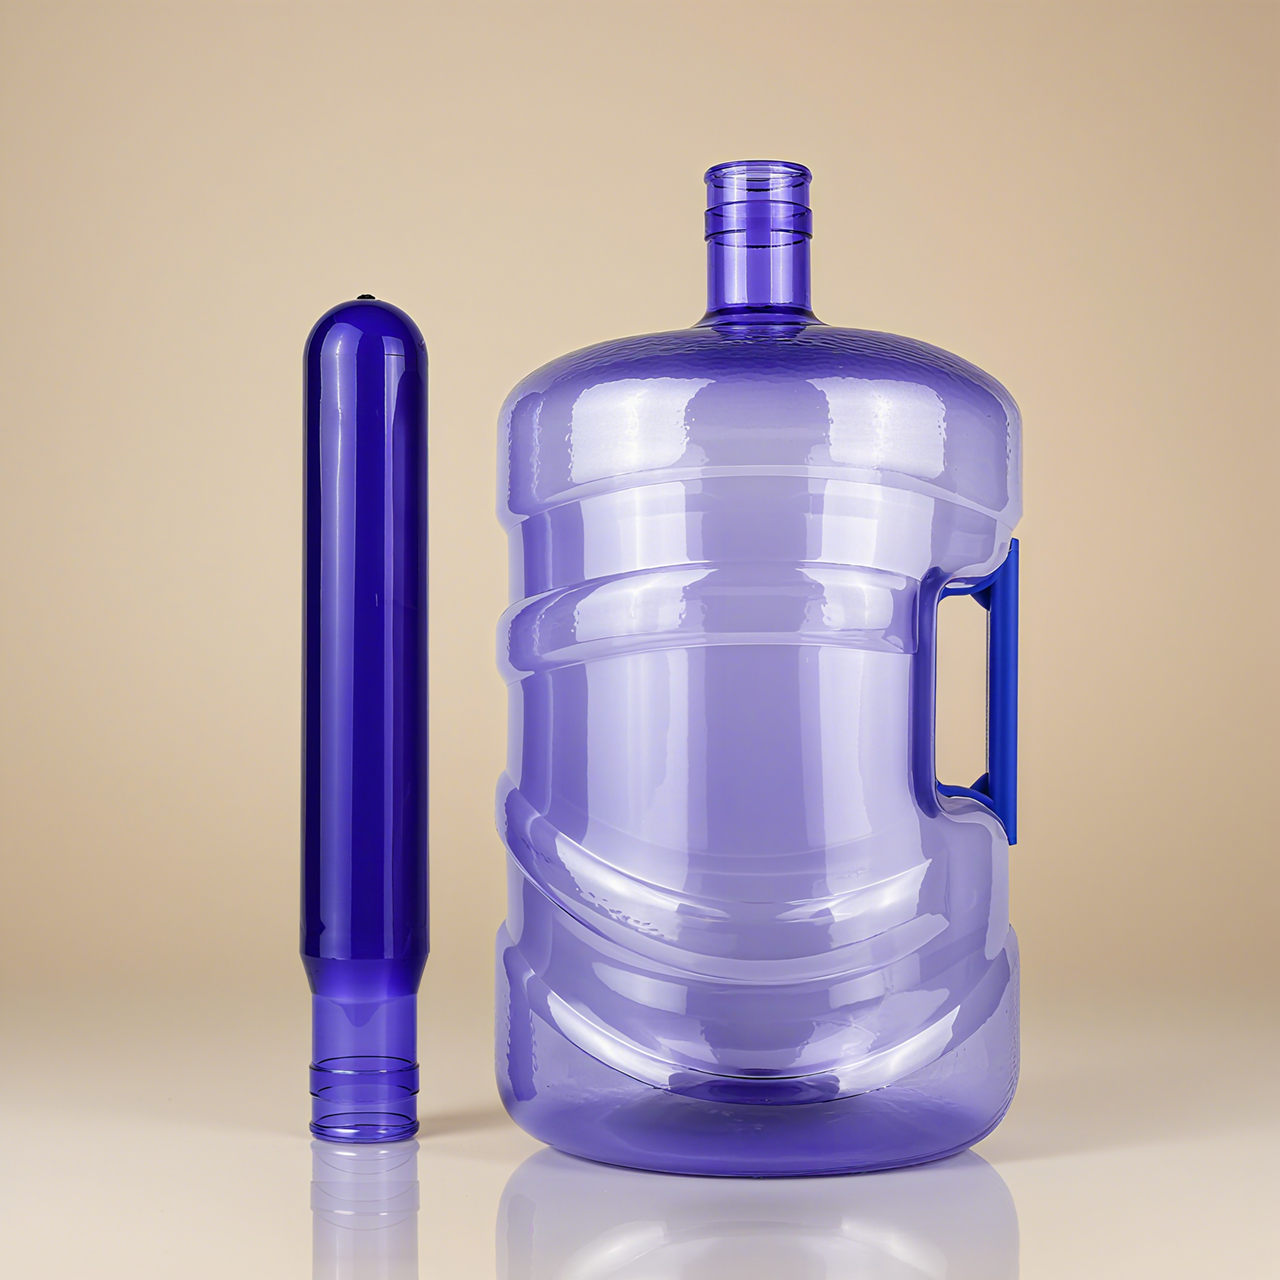
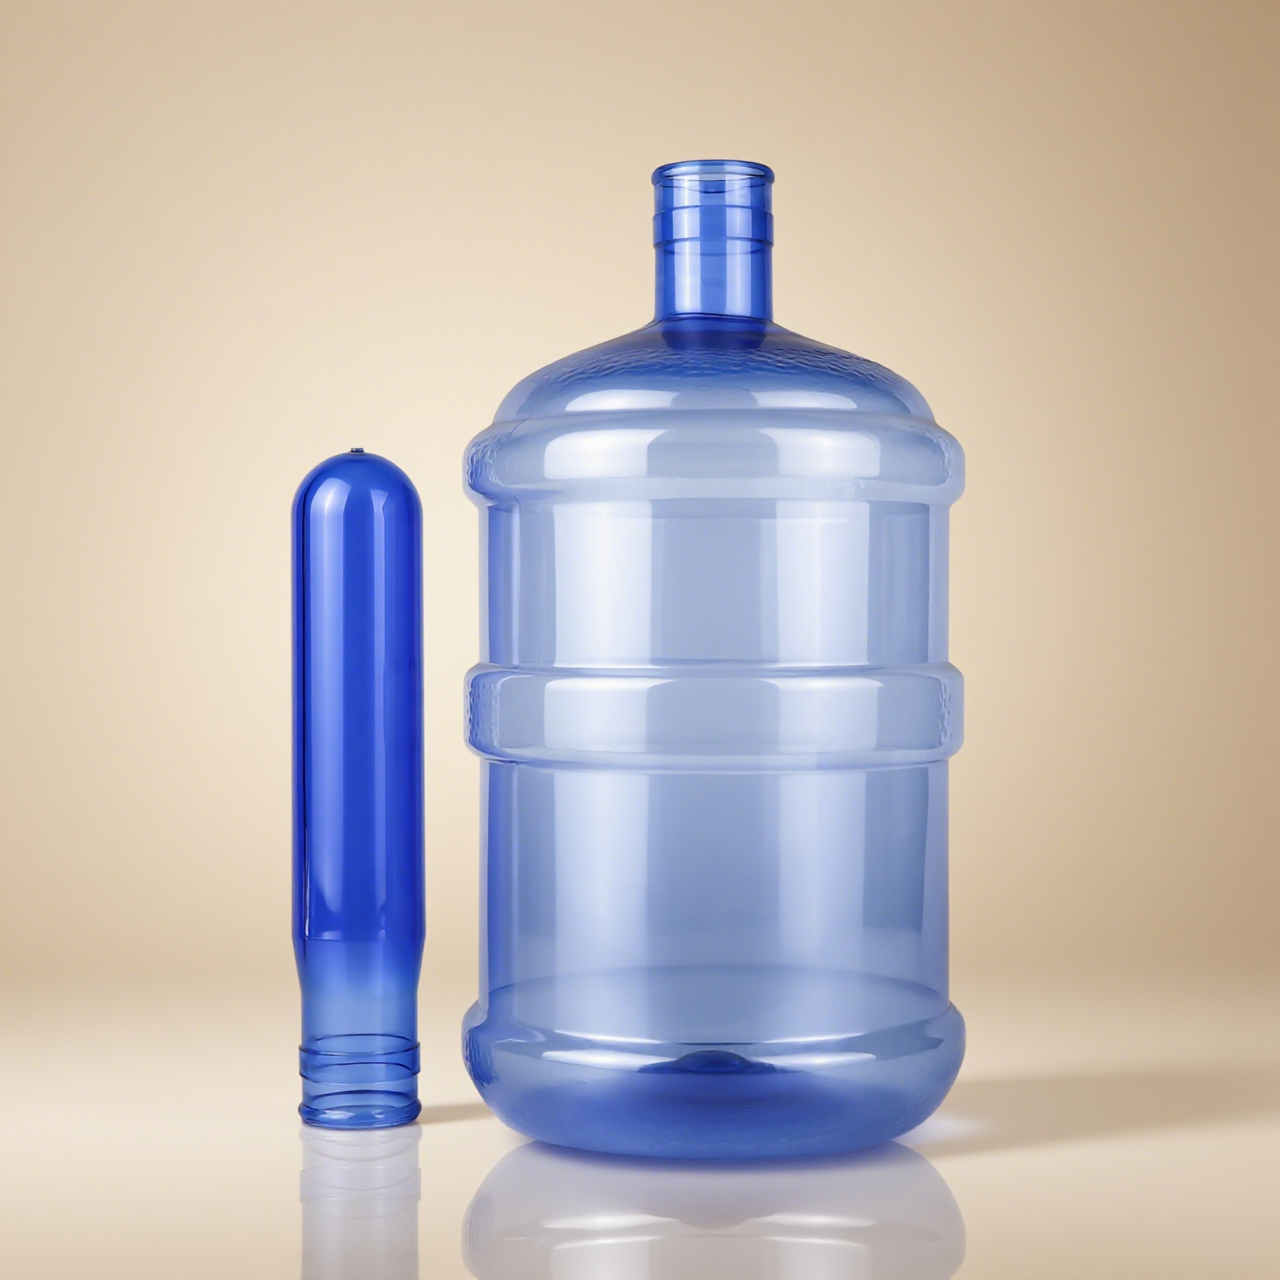
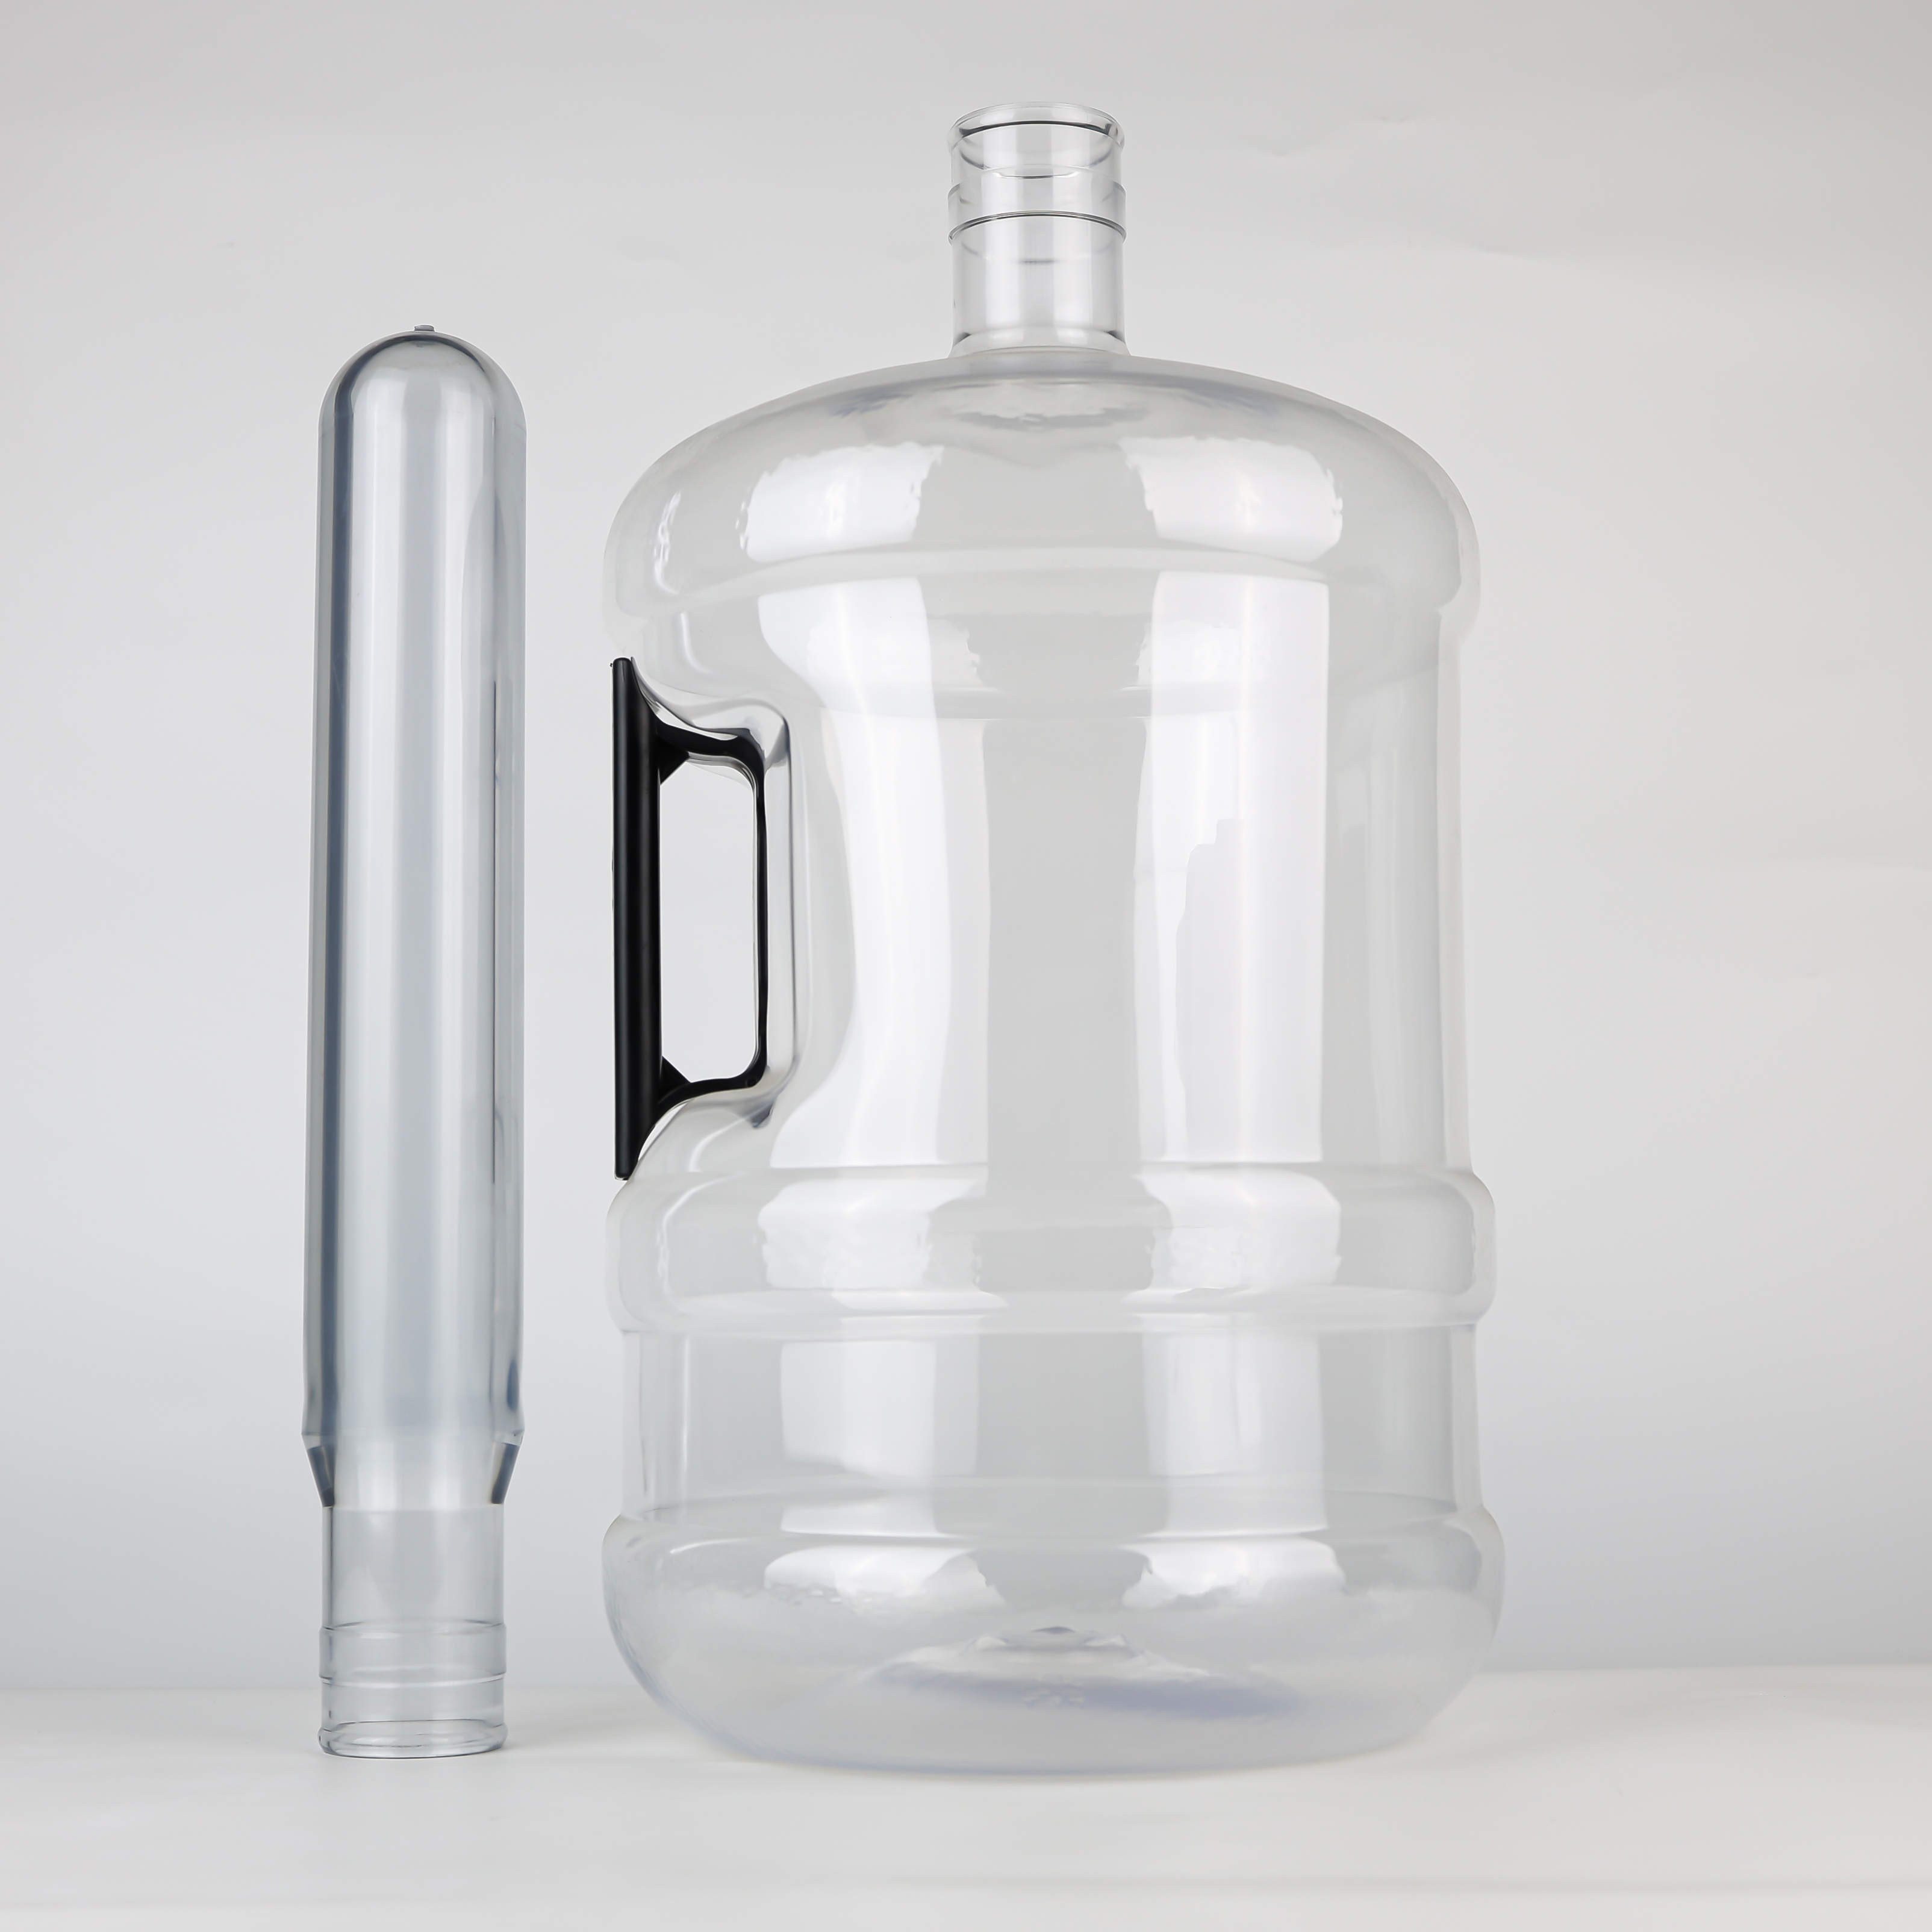
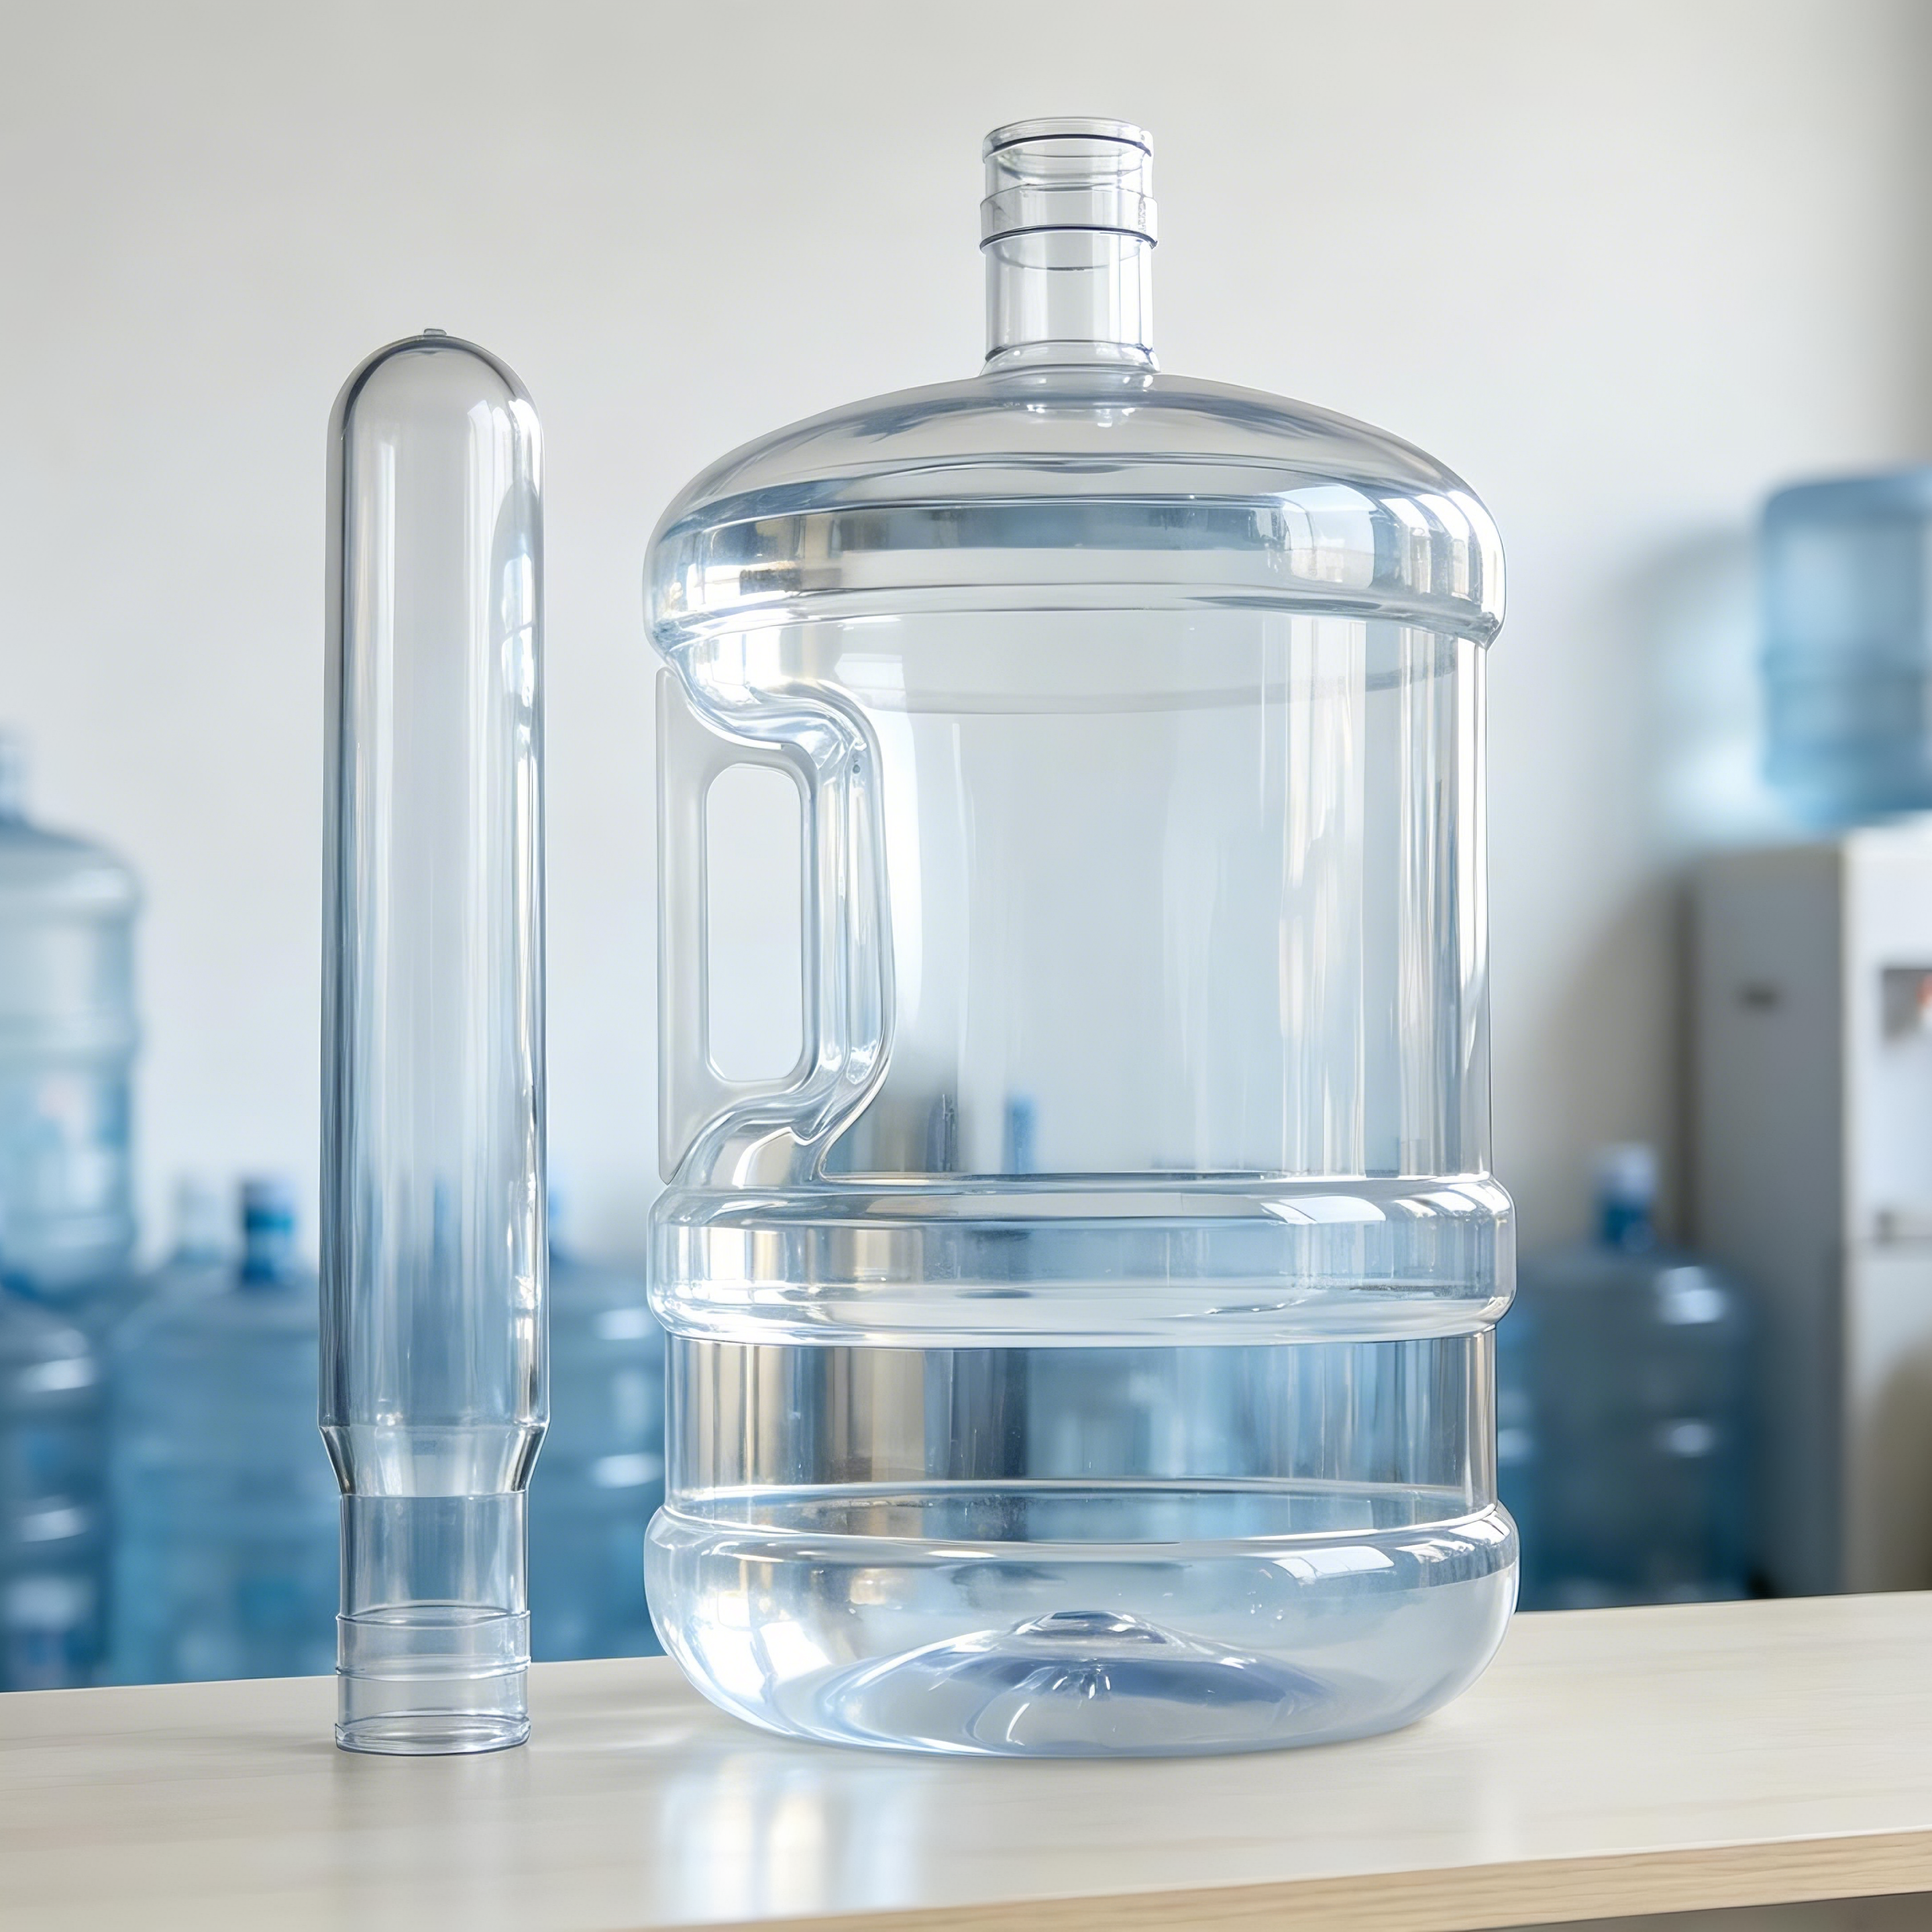
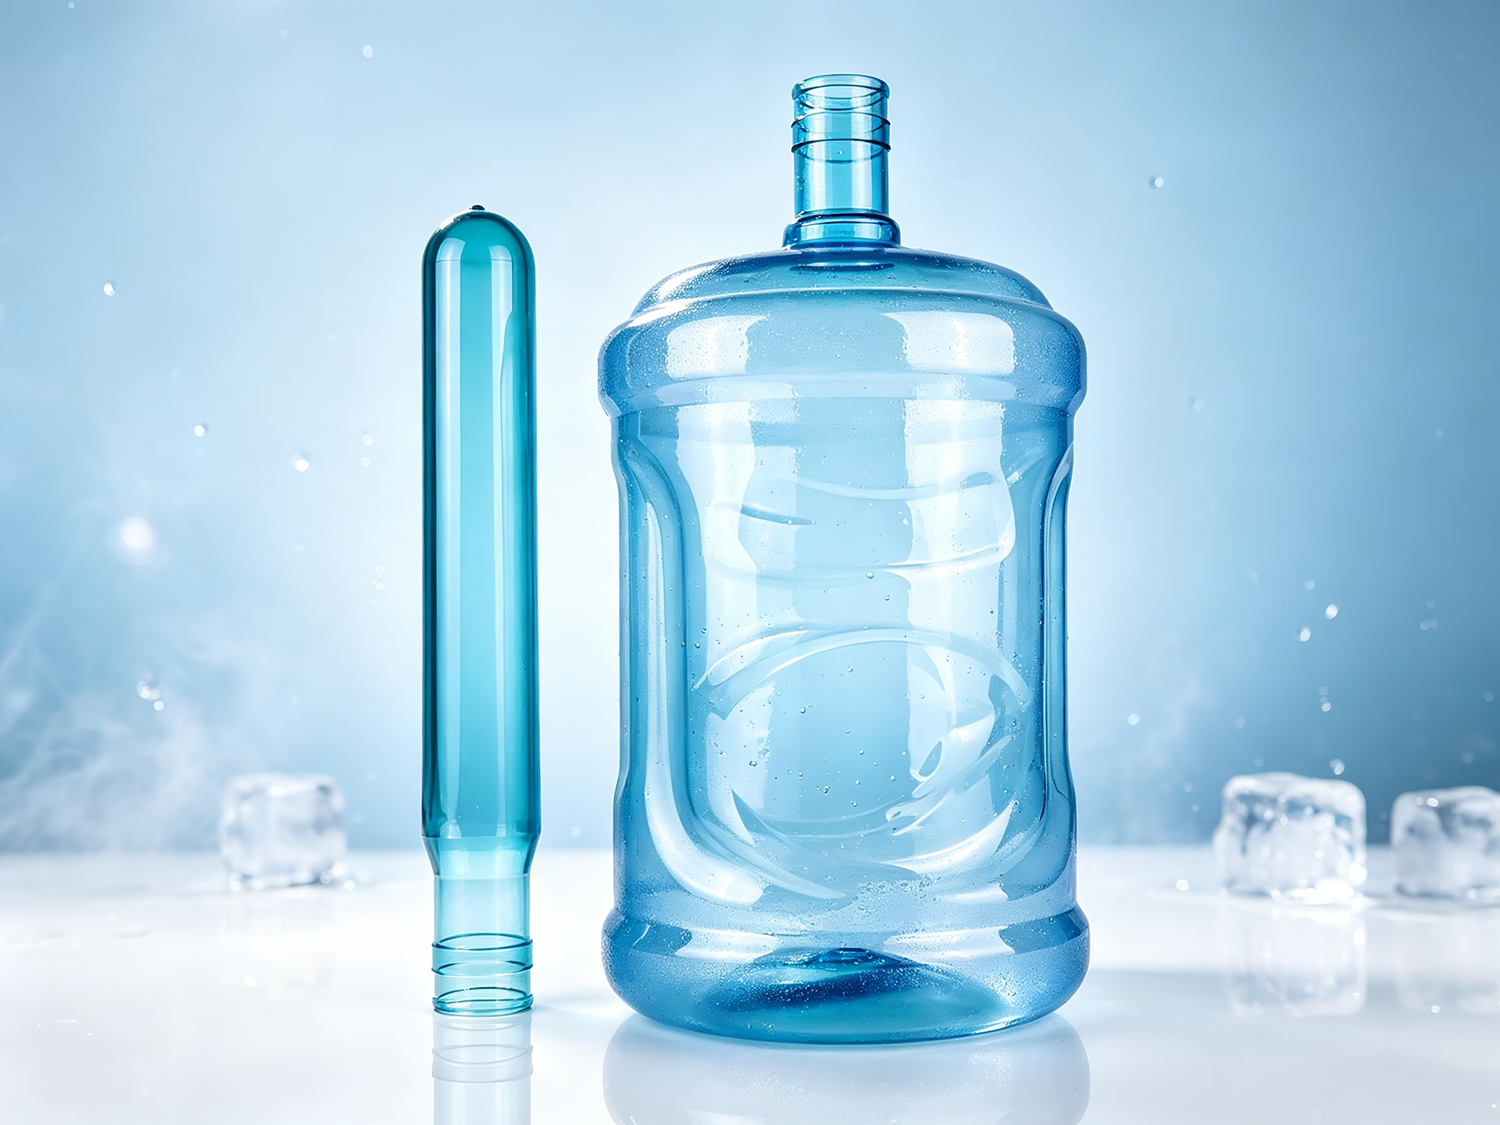
Trong ngành nước đóng chai, thùng PET dung tích 5 gallon (khoảng 18,9 lít) là một loại sản phẩm đặc biệt. Khi đổ đầy nước, trọng lượng của thùng gần đạt 20 kilôgam – nặng hơn nhiều so với bất kỳ chai đồ uống thông thường nào. Những thùng không có quai xách được người dùng bê bằng cả hai tay hoặc dùng vành cầm; còn những thùng có quai bên thì có thể nâng lên bằng một tay – tiện lợi, đúng vậy, nhưng các thách thức cơ học tác động lên thân thùng đã hoàn toàn thay đổi.
 |
|
Nhiều người đặt câu hỏi: việc tăng khối lượng phôi từ 700 g lên 750 g chỉ thêm 50 g – liệu sự chênh lệch này thực sự lớn đến thế sao? Sự chênh lệch không chỉ đáng kể; nó trực tiếp quyết định việc thùng có bị hư hỏng ngay trong tay người tiêu dùng hay không. Bài viết này phân tích tính tất yếu kỹ thuật đằng sau con số “50 g” này trên năm phương diện: nguyên lý cơ học, thiết kế kết cấu, đặc tính vật liệu, quy trình thổi chai và lập luận chi phí.
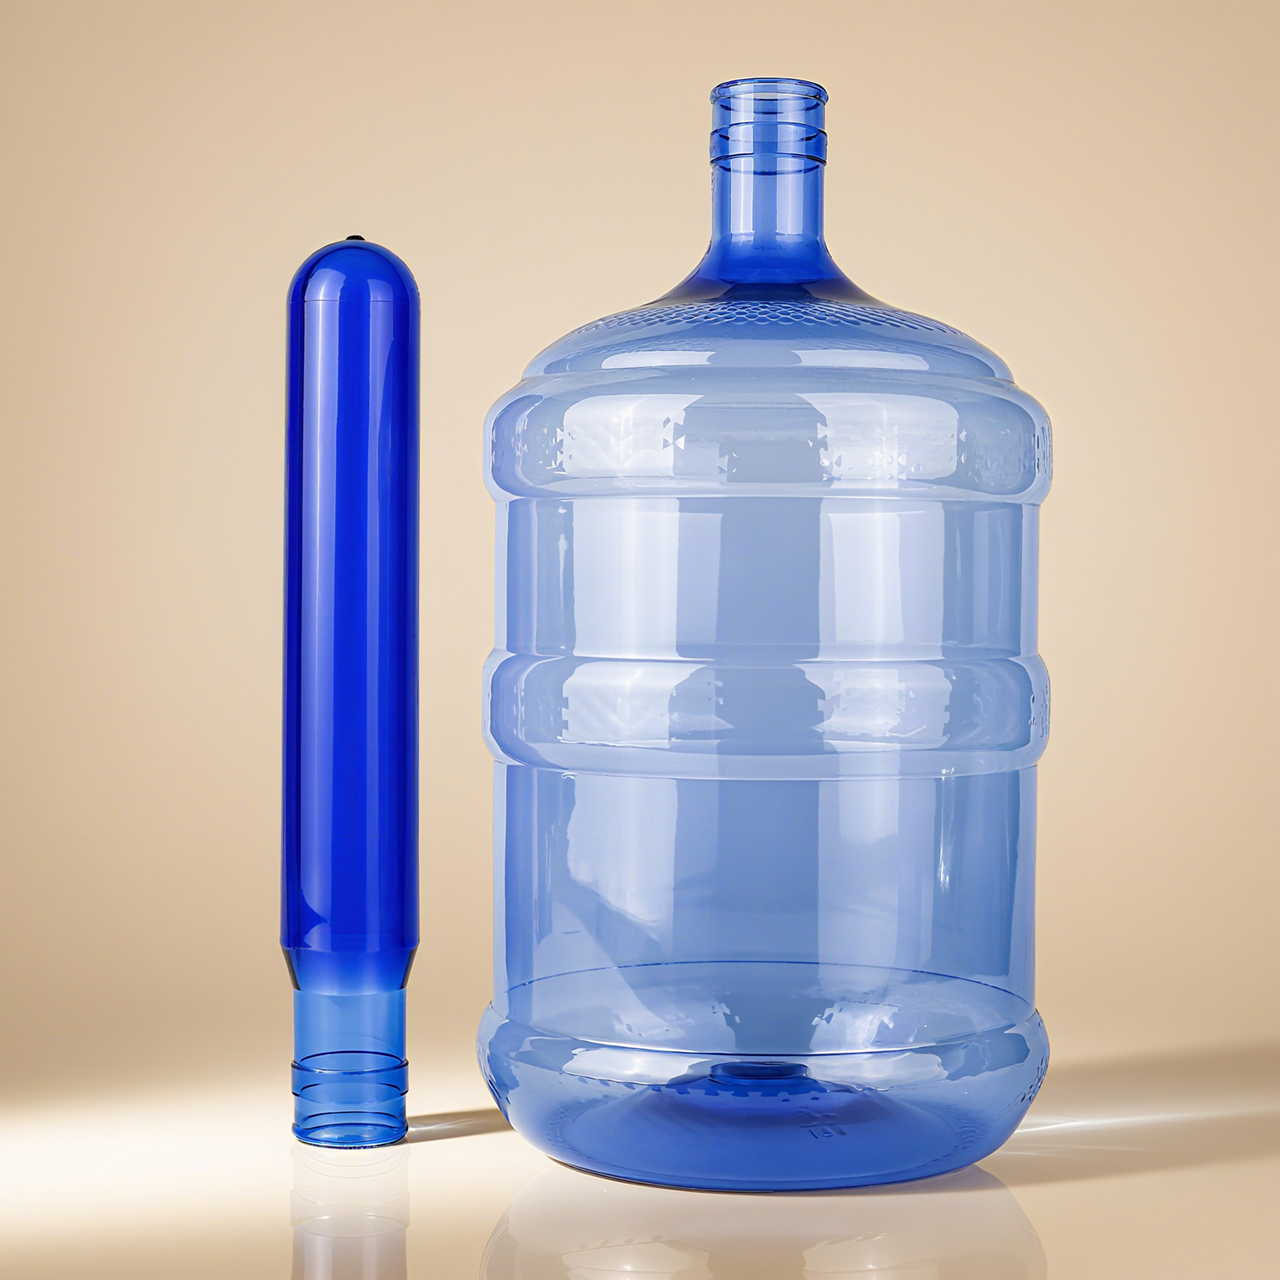
Một thùng dung tích 5 gallon không có tay cầm bên hông thường được bưng theo hai cách: ôm thân thùng bằng cả hai cánh tay, hoặc dùng một vòng cầm / tay cầm kẹp vào cổ thùng. Trong cả hai trường hợp, lực được truyền qua vành đỡ cổ thùng hoặc qua một diện tích tiếp xúc lớn trên thân thùng, thân thùng chịu toàn bộ tải trọng, và sự phân bố ứng suất tương đối đồng đều .
Đối với những thùng như vậy, độ dày thành được thổi ra từ phôi 700 g đã đủ để chịu được trọng lượng nước khi đầy và lực gia tốc trong quá trình vận chuyển. Các loại phôi 560 g, 600 g, 650 g và 700 g đều có sẵn trong ngành công nghiệp; thùng không tay cầm chắc chắn có thể sản xuất được bằng phôi 700 g hoặc thậm chí nhẹ hơn.
 |
 |
Khi thêm tay cầm bên hông, tình huống hoàn toàn thay đổi.
Khi nâng một thùng đã đầy, toàn bộ trọng lượng (gần 20 kg) được truyền qua tay cầm đến điểm gắn tay cầm trên thân xô. Đây không phải là một bề mặt mà là một khu vực chịu tải trọng tập trung cao . Quan trọng hơn, khi một người đi bộ trong lúc cầm xô, xô sẽ tự nhiên lắc lư, và lực tải năng động sinh ra do chuyển động lắc lư có thể đạt 1,5–2 lần trọng lượng tĩnh.
Nói cách khác, điểm gắn quai xô phải chịu đựng không phải tải trọng tĩnh 20 kg, mà là tải trọng tức thời động 30–40 kg .
 |
 |
Các nghiên cứu phân tích phần tử hữu hạn trên các thùng nhựa có quai cho thấy nếu điểm nối giữa quai và thân được thiết kế kém, đây sẽ là vị trí đầu tiên bị hỏng. Đối với các xô dung tích 5 gallon, ứng suất cục bộ tại điểm gắn quai có thể đạt tới cao hơn 5–10 lần ứng suất trung bình trên thân xô.
Ứng suất tập trung là một vấn đề kinh điển trong cơ học kỹ thuật. Khi trong vật liệu xuất hiện sự thay đổi hình học đột ngột (ví dụ như chỗ nối giữa quai và thân), dòng lực bị thay đổi đột ngột và ứng suất cục bộ trở nên cao hơn nhiều so với ứng suất trung bình.
Các kết nối truyền thống giữa tay cầm và thân thường sử dụng chuyển tiếp góc vuông, nơi tập trung ứng suất dễ xảy ra do sự thay đổi đột ngột trong hướng truyền lực. đỉnh ứng suất của một kết nối góc vuông có thể cao gấp 3–5 lần so với kết nối dạng bo tròn . Nếu độ dày thành tại vị trí này không đủ, nhựa sẽ chảy dẻo dưới ứng suất cao, dần dần bị "kéo giãn" hoặc "xé rách".
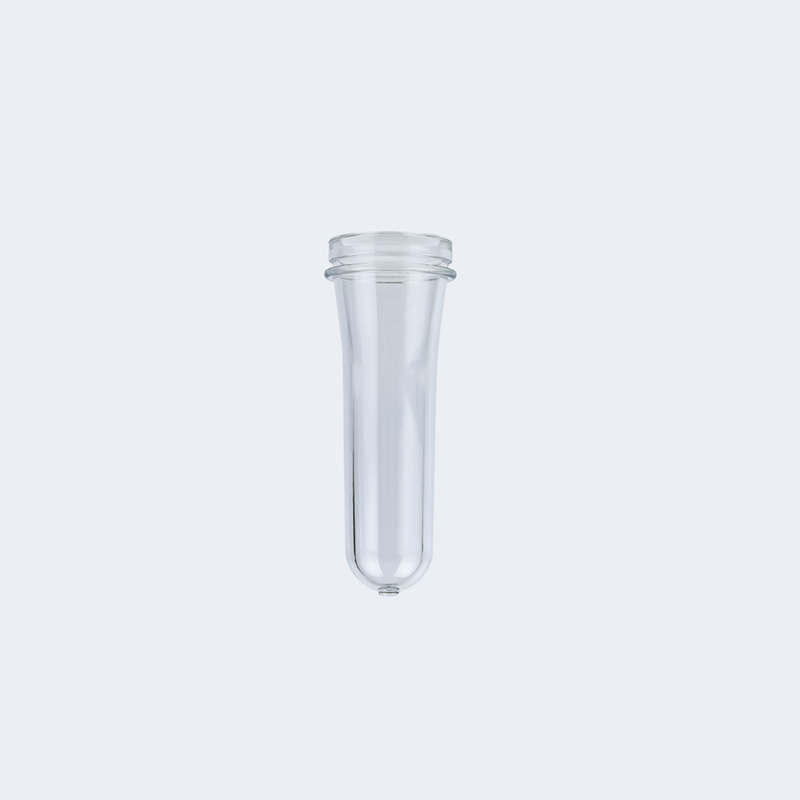
Phôi sơ bộ khối lượng tính bằng gam quyết định độ dày thành sau khi thổi. Khối lượng càng cao, thành phôi càng dày, và thành xô sau khi thổi cũng càng dày.
Một xô dung tích 5 gallon được thổi từ phôi 700 g có độ dày trung bình của thành thân khoảng 0,4–0,6 mm . Độ dày thành này đủ để đảm bảo độ bền cho một xô không có tay cầm – vì lực được phân bố đều và ứng suất trên mỗi centimet vuông không lớn.
Tuy nhiên, với tay cầm bên, điểm gắn tay cầm phải chịu được ứng suất cục bộ cao gấp nhiều lần giá trị trung bình. Độ dày thành tại vị trí này là quá mỏng 0,4–0,6 mm. Hậu quả trực tiếp của độ dày thành không đủ: thân xô biến dạng cục bộ khi nâng, hiện tượng trắng hóa do ứng suất xuất hiện sau nhiều lần sử dụng, và cuối cùng nứt hoặc rách xảy ra tại điểm gắn tay cầm.
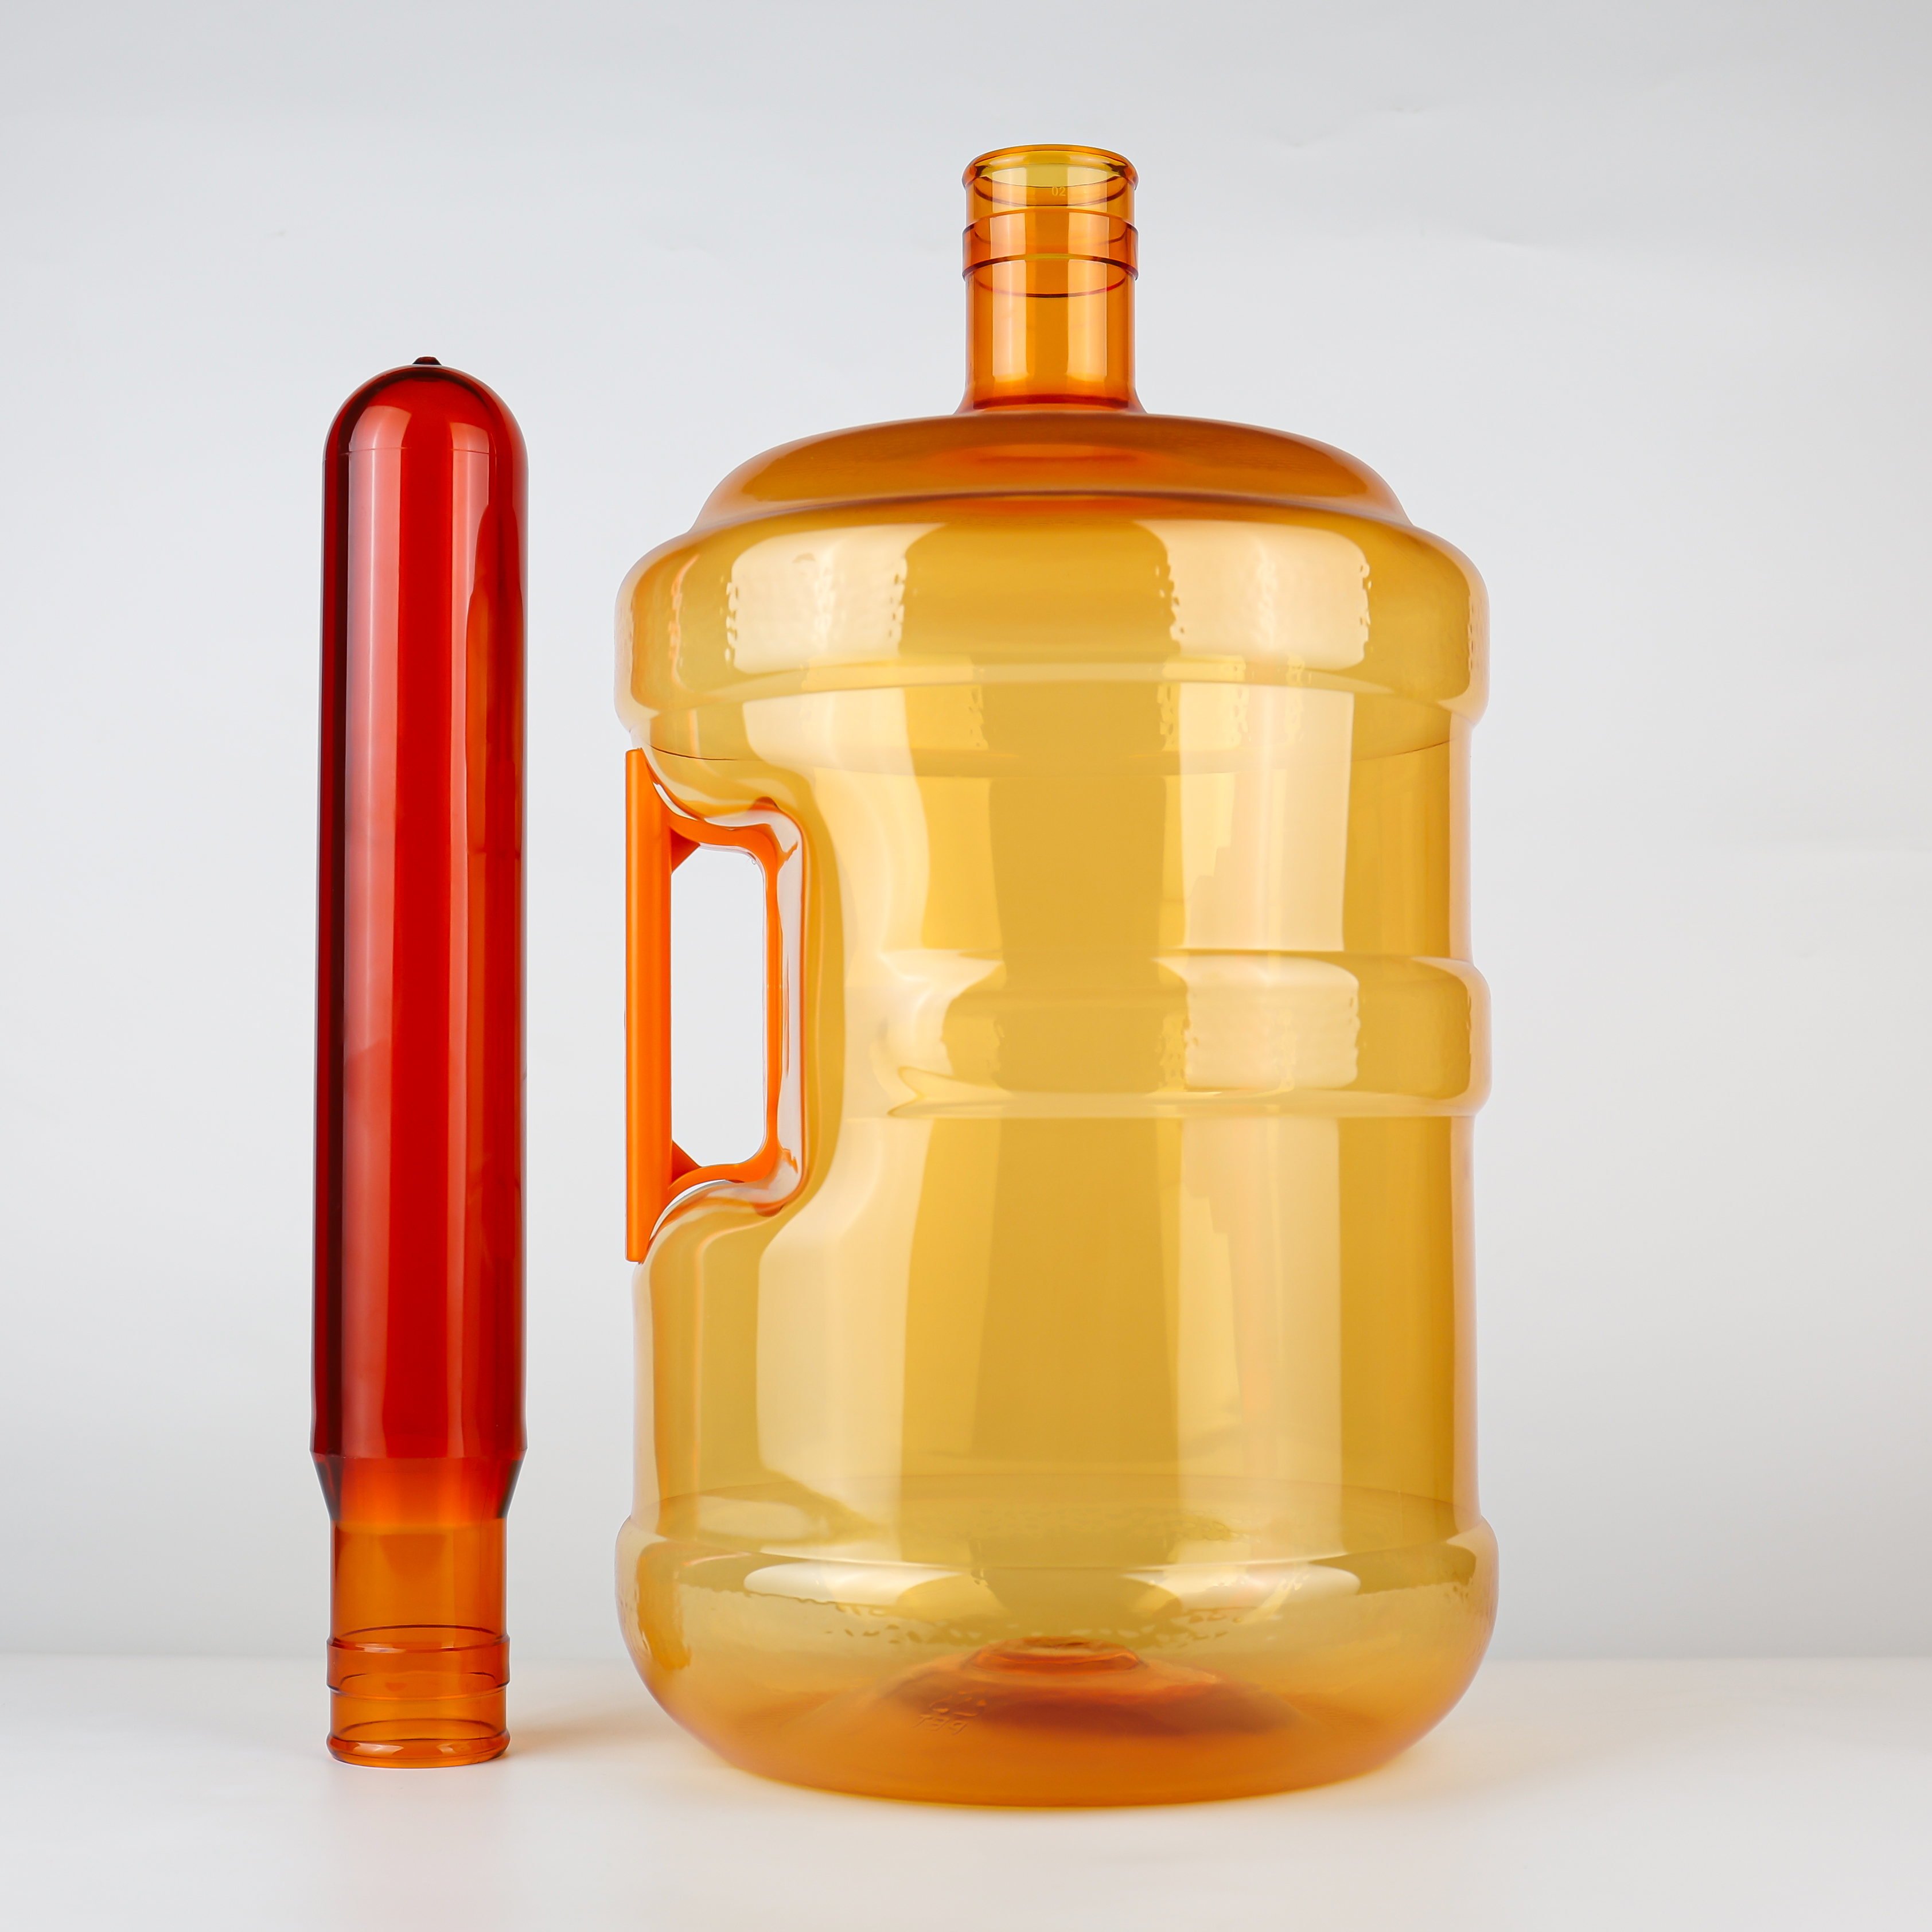
Có thể nghĩ rằng: liệu chúng ta có thể chỉ tăng độ dày cục bộ ở vùng gắn tay cầm hay không?
Về mặt lý thuyết thì có thể, nhưng trong công nghệ thổi chai PET, phân bố độ dày thành của xô được xác định bởi phân bố độ dày thành của phôi . Trong quá trình ép phun, độ dày thành tại các vị trí khác nhau trên phôi đã được cố định sẵn; trong quá trình thổi, phôi bị kéo giãn và mở rộng, đồng thời độ dày thành giảm tỷ lệ thuận theo tỷ lệ kéo giãn.
Để đảm bảo độ dày đủ tại điểm gắn tay cầm sau khi thổi, cần sử dụng nhiều vật liệu hơn được dành riêng tại vị trí tương ứng trên phôi . Việc làm dày cục bộ phôi là khó khăn và tốn kém; tăng trực tiếp tổng trọng lượng gam là kinh tế hơn và đáng tin cậy hơn.
So với 700 g, lượng vật liệu dư thêm 50 g trong phôi 750 g không được phân bố đều trên toàn bộ thùng mà được phân bổ chiến lược vào vùng vai, vùng gia cố thân và khu vực gắn quai – chính xác tại những vị trí chịu ứng suất tập trung cao nhất.
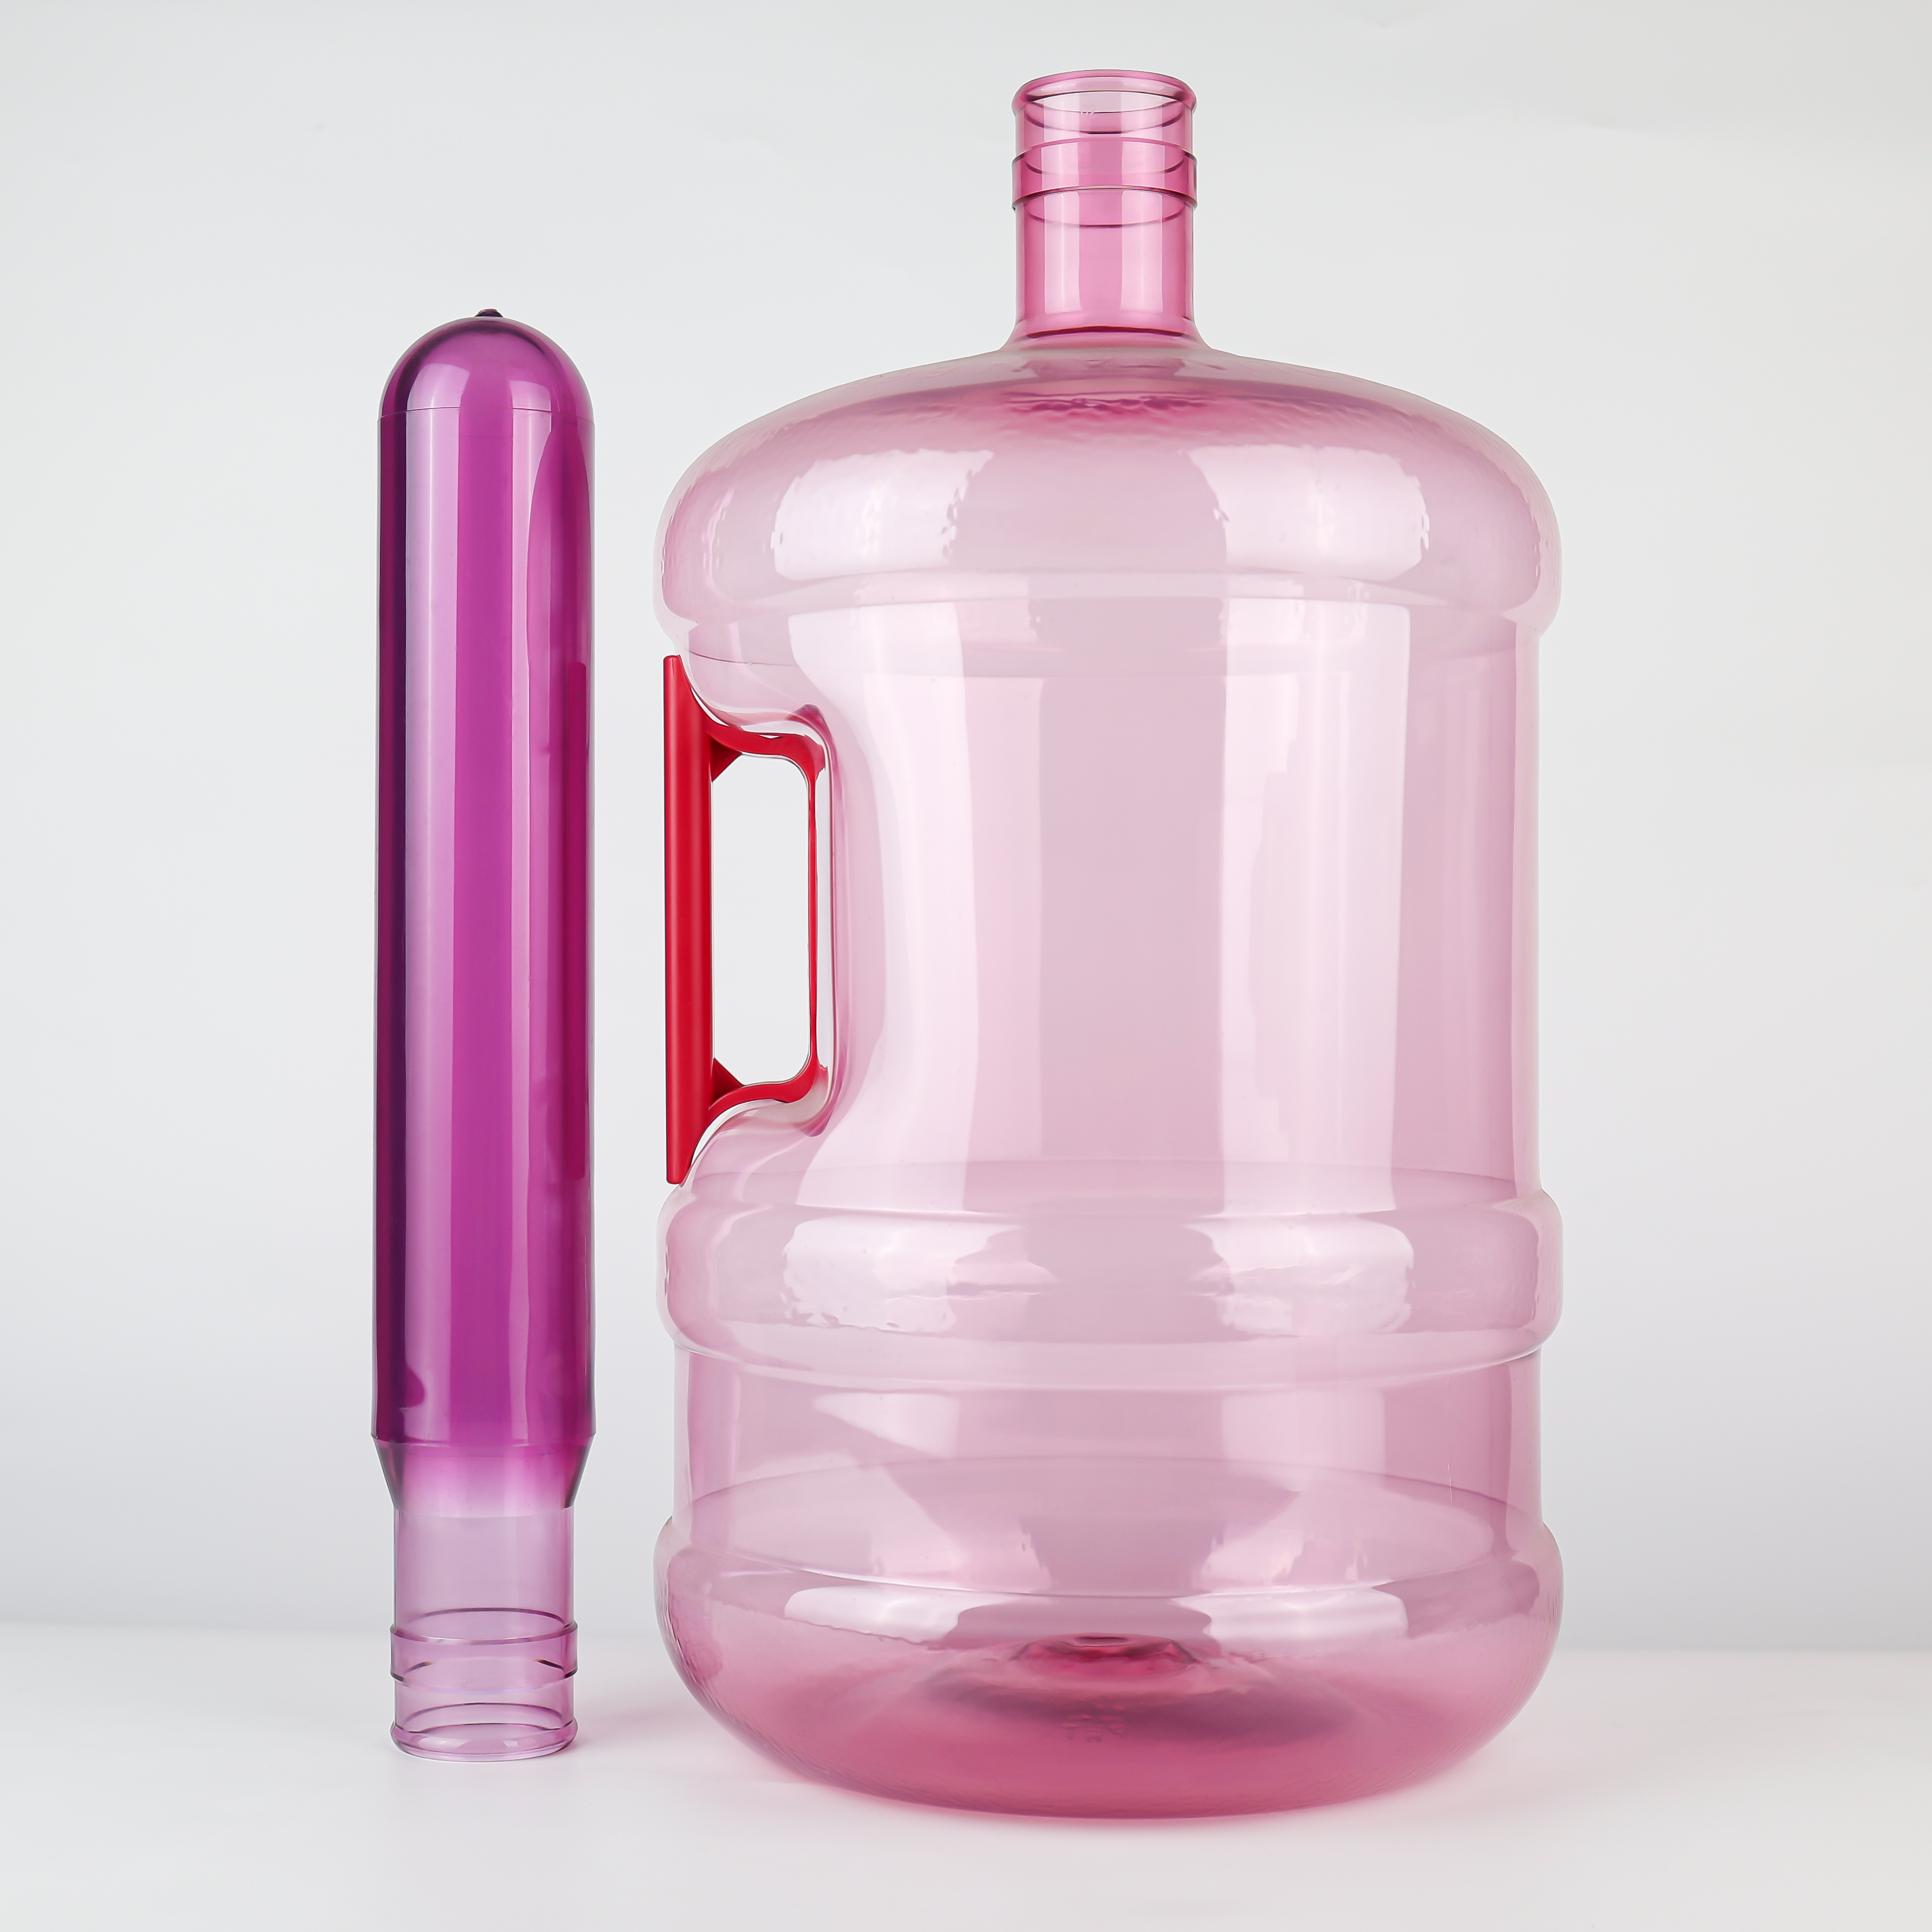
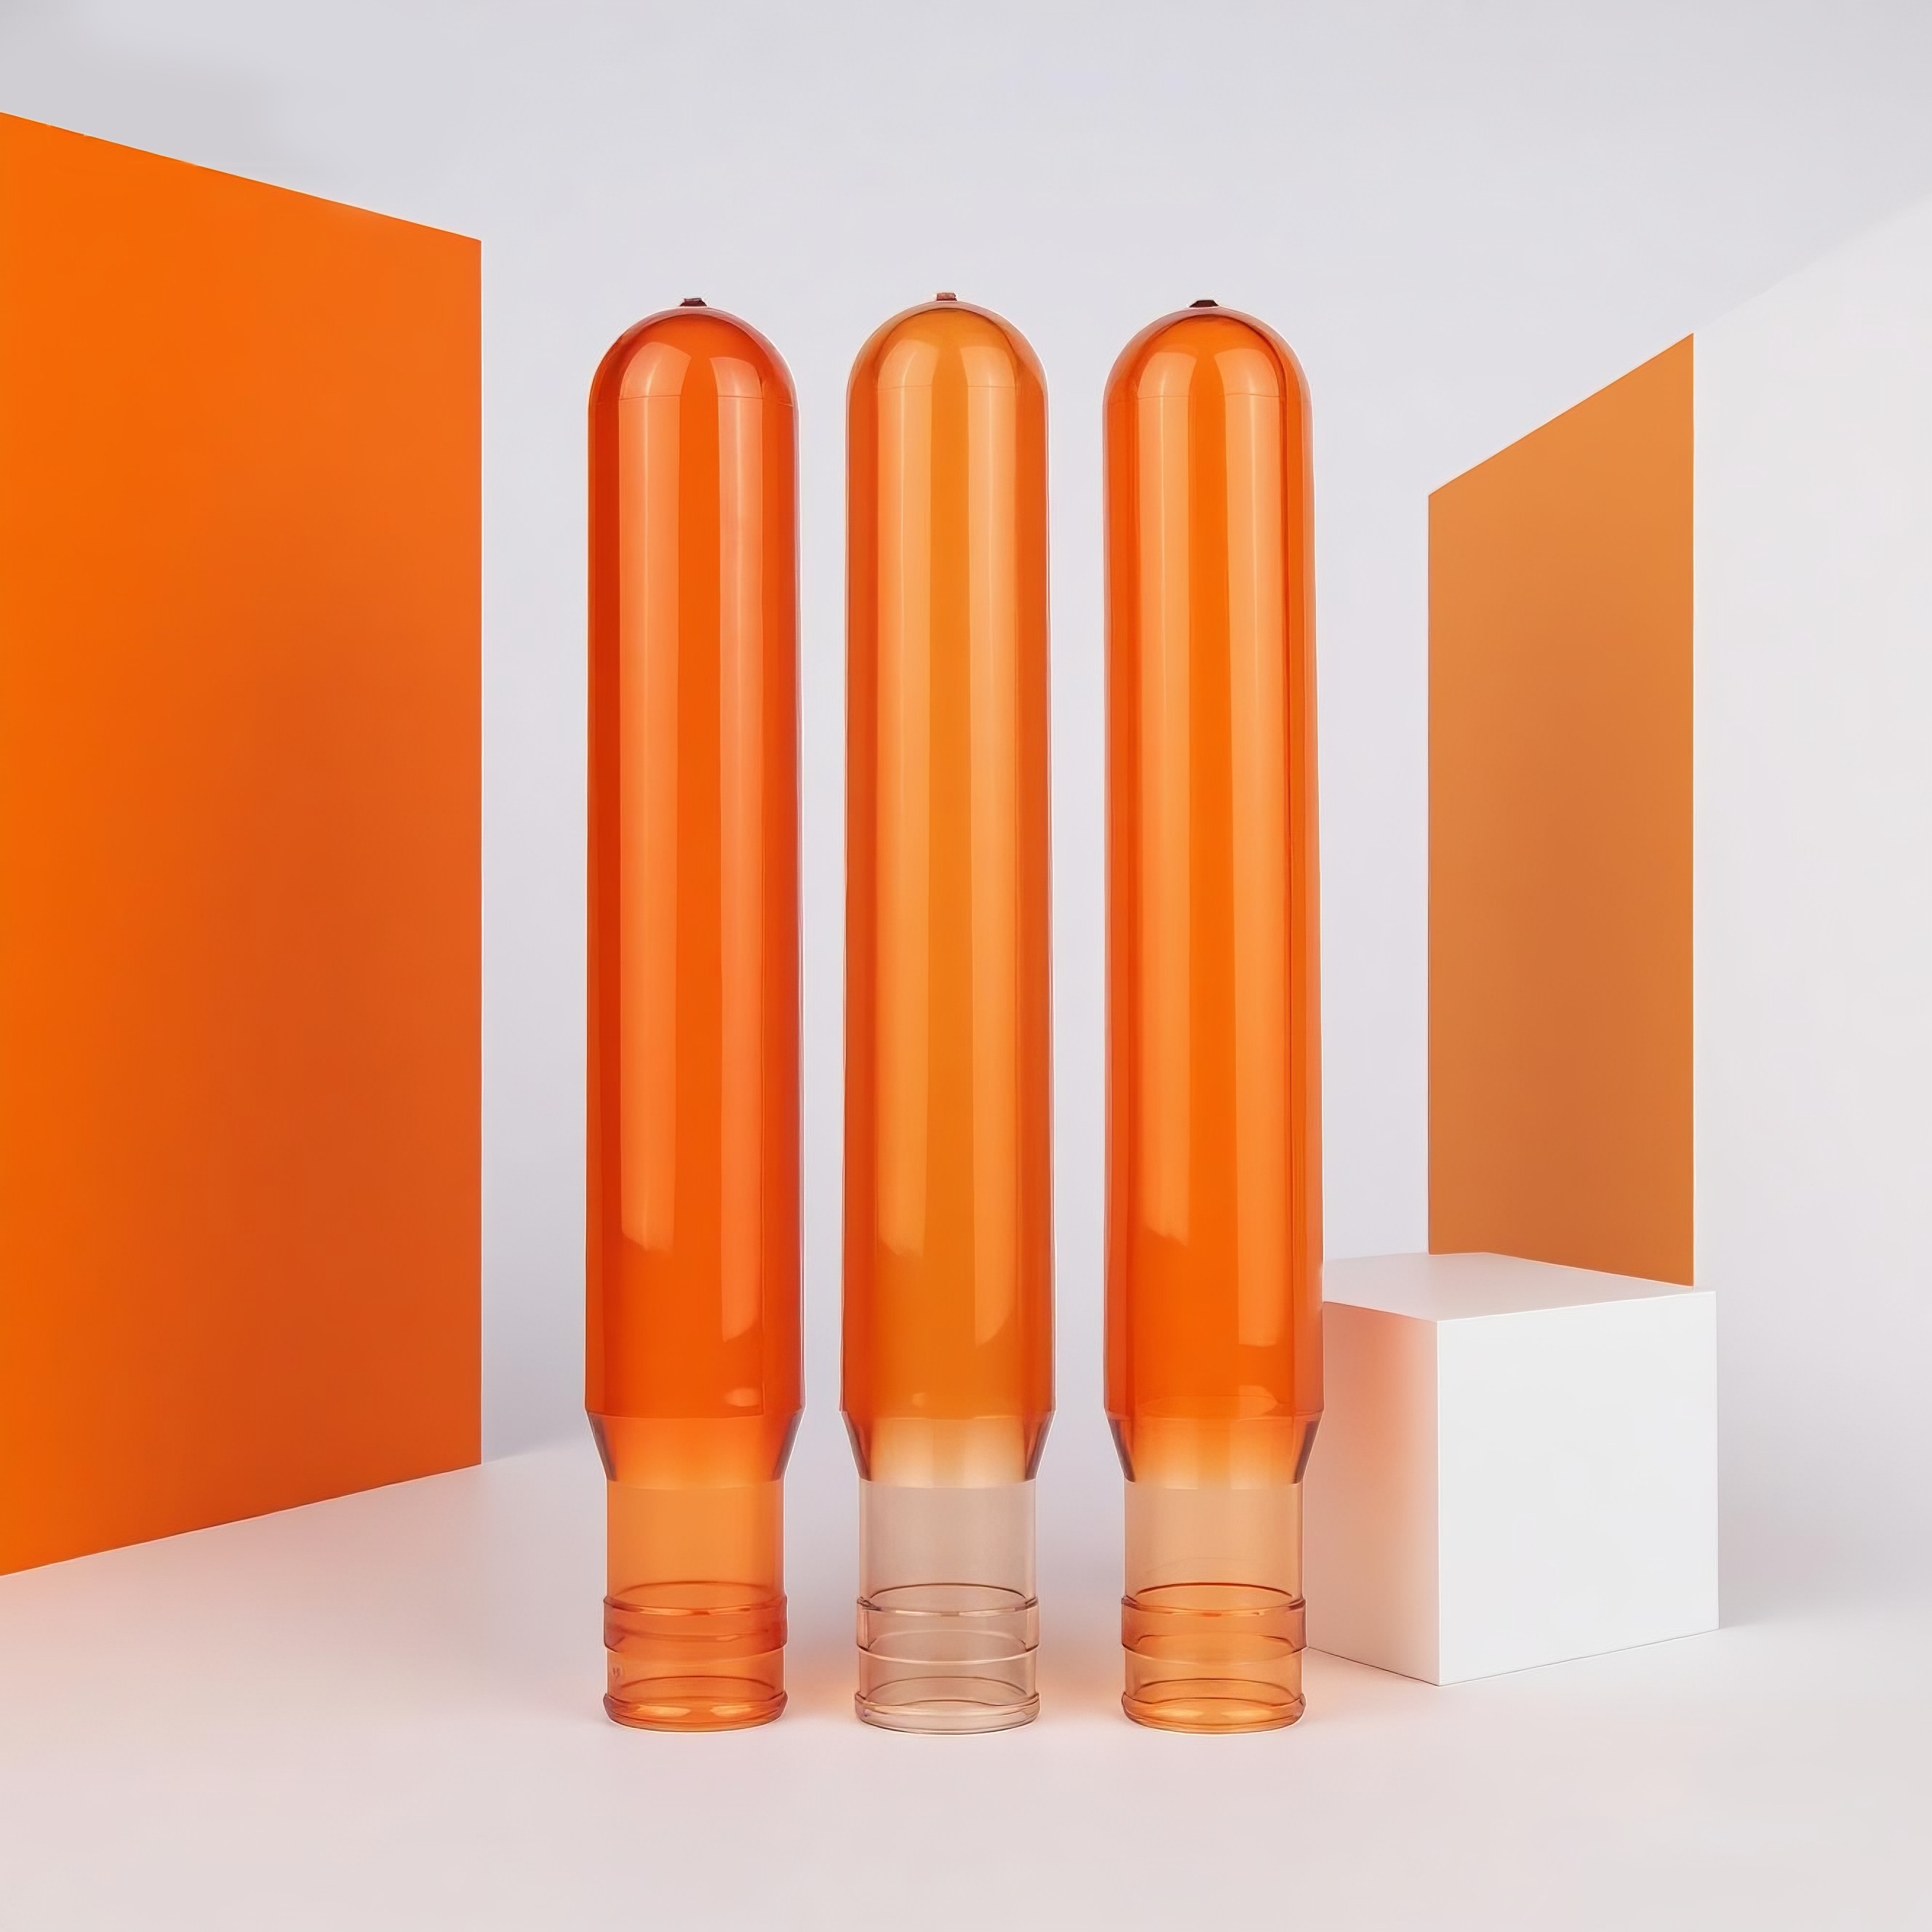
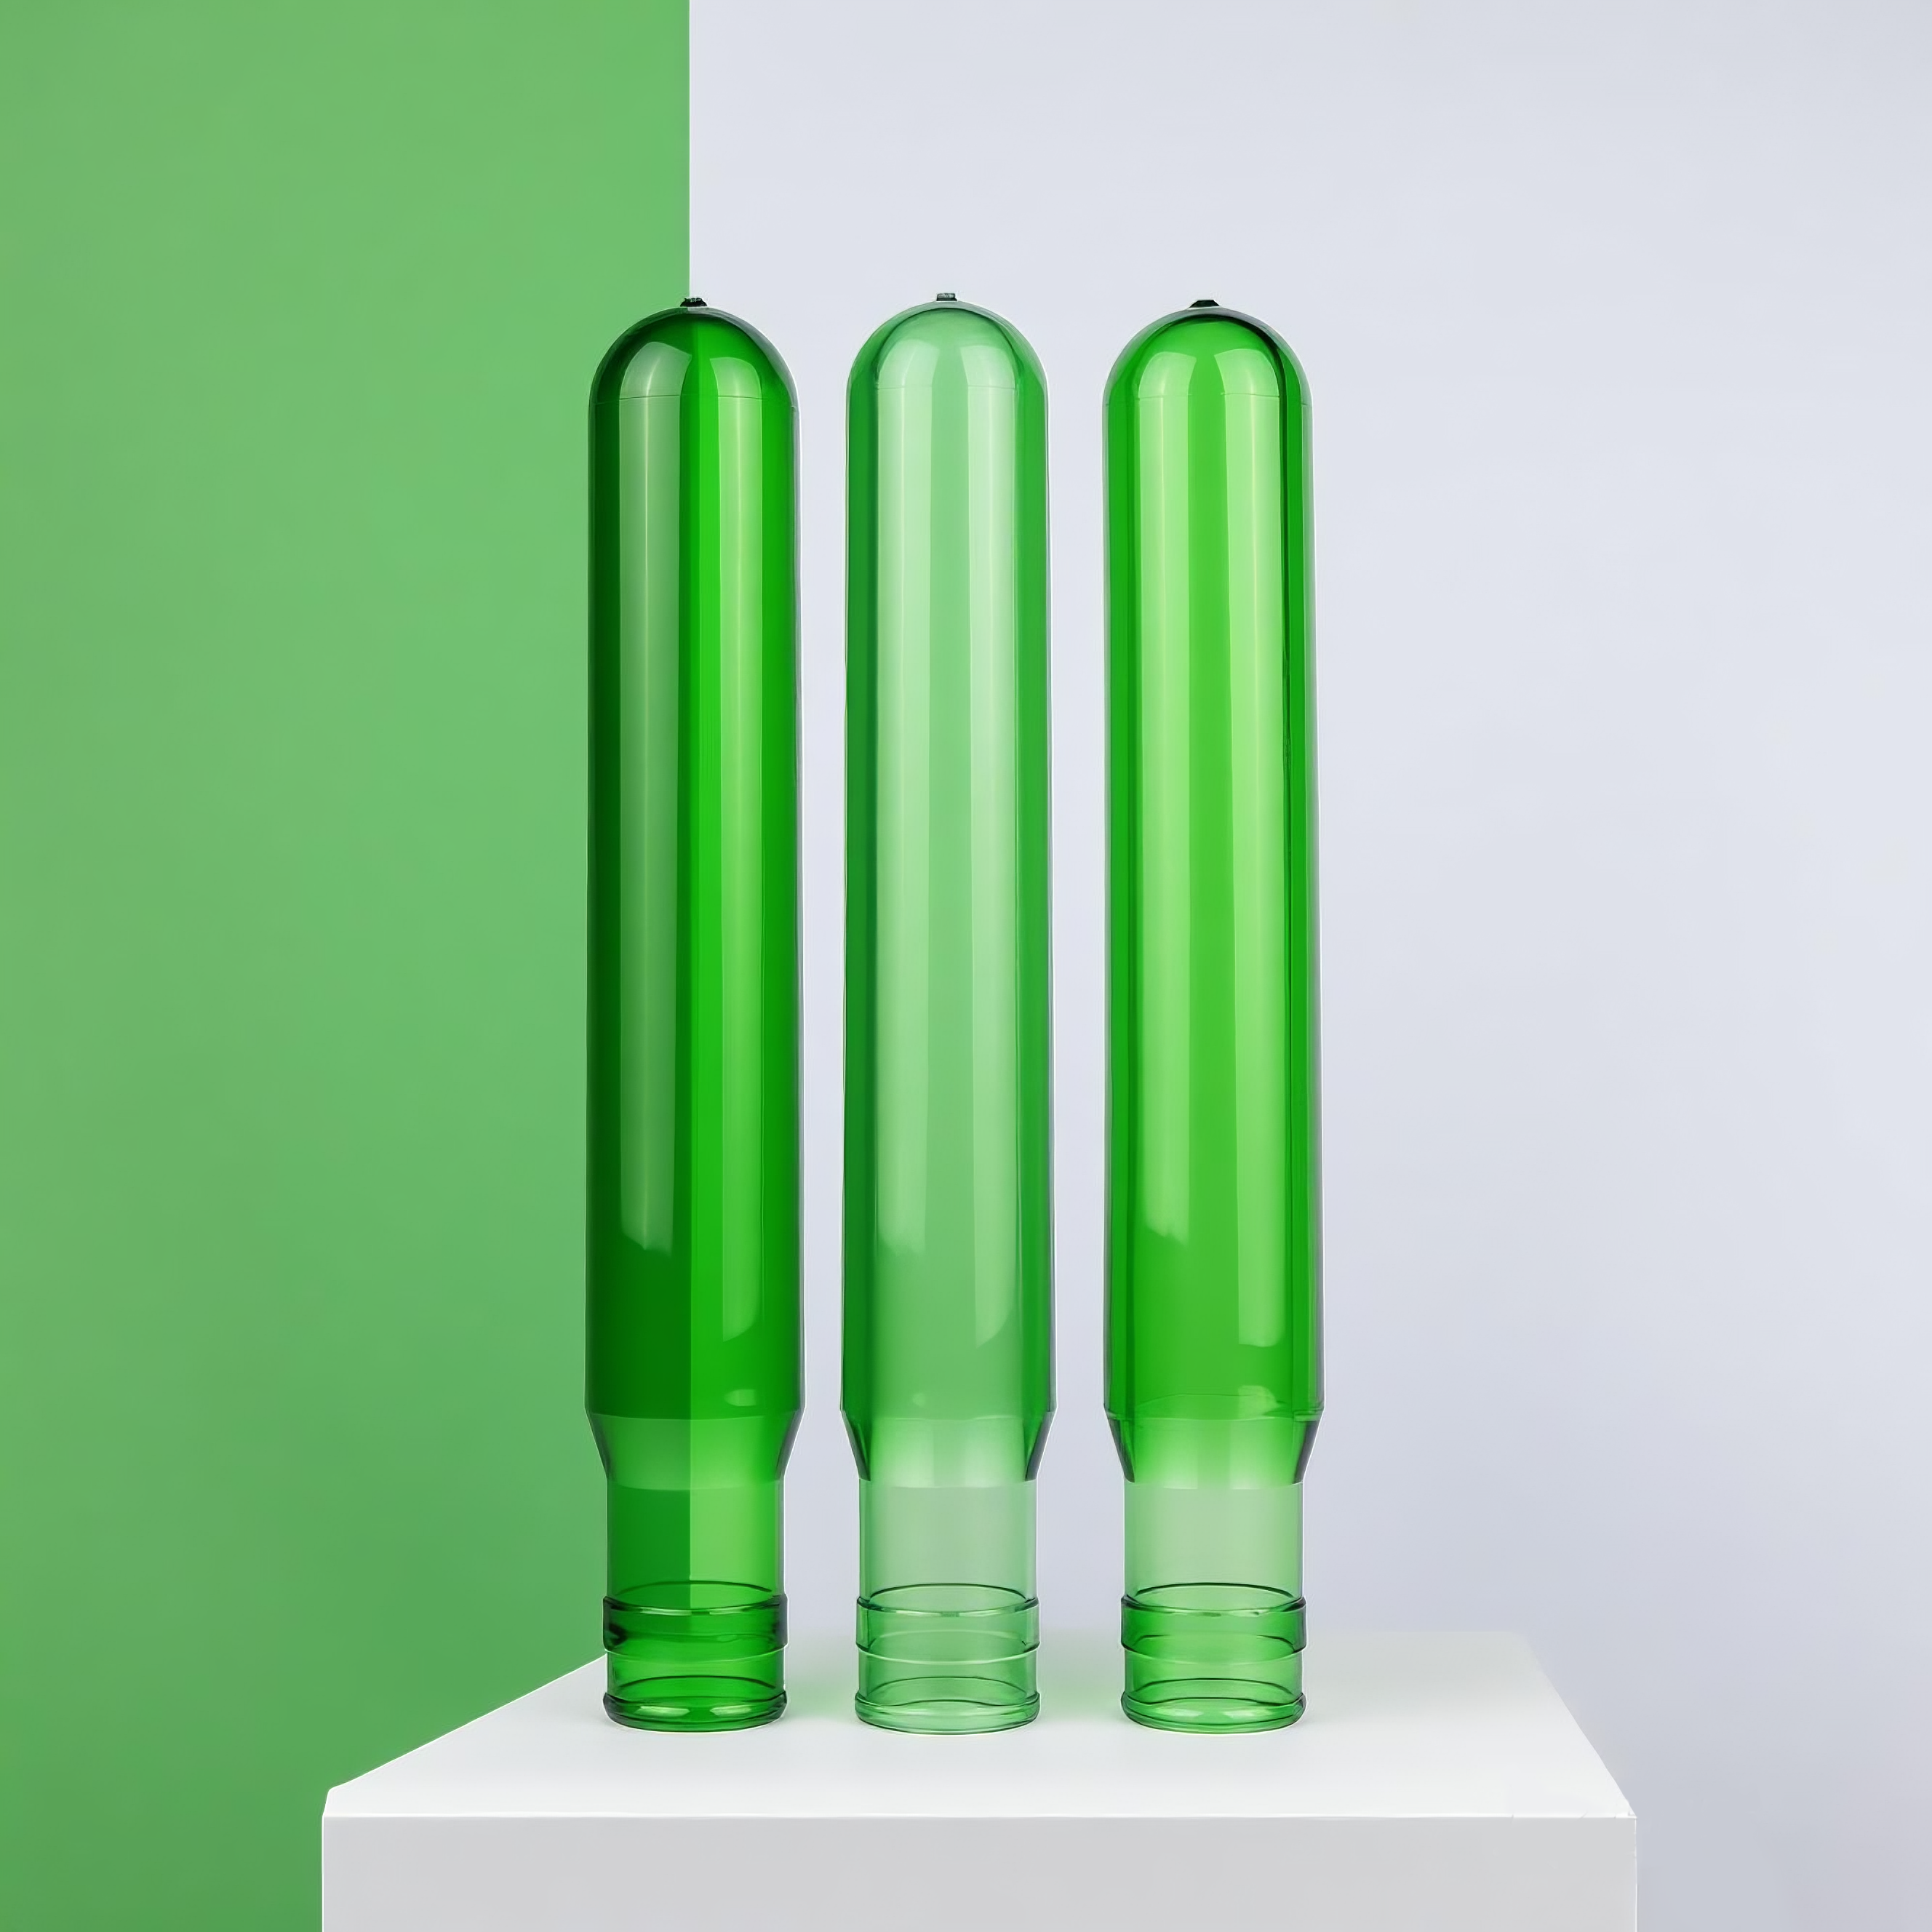
Dựa trên dữ liệu sản phẩm thực tế trong ngành, trọng lượng gam của phôi dung tích 5 gallon tập trung ở các mức 650 g, 680 g, 700 g, 730 g, 750 g, 780 g và 800 g. Phôi 700 g chủ yếu dành cho các ứng dụng không có quai hoặc chịu tải nhẹ , trong khi các xô dung tích 5 gallon có tay cầm hai bên có trọng lượng tính bằng gam tiêu chuẩn tập trung tại 730 g và 750 g .
Một tài liệu bằng sáng chế về phôi thùng chứa cỡ lớn nêu rõ: các phôi thùng chứa 5 gallon thông thường, xét về độ dày thành, chỉ tăng tối đa lên đến khoảng 650 g ; thiết kế mới có thể nâng trọng lượng phôi lên mức trên 700 g, tối đa khoảng 800 g , nhờ đó cải thiện độ cứng vững của thùng chứa (khả năng chống móp méo) đồng thời đảm bảo độ trong suốt đạt yêu cầu. Tài liệu bằng sáng chế này giải thích từ những nguyên lý cơ bản vì sao các xô chịu lực cao có tay cầm đòi hỏi trọng lượng tính bằng gam cao hơn – độ cứng vững không được bù đắp bởi các ‘mẹo thiết kế’ mà phải dựa vào thể tích vật liệu thực tế.
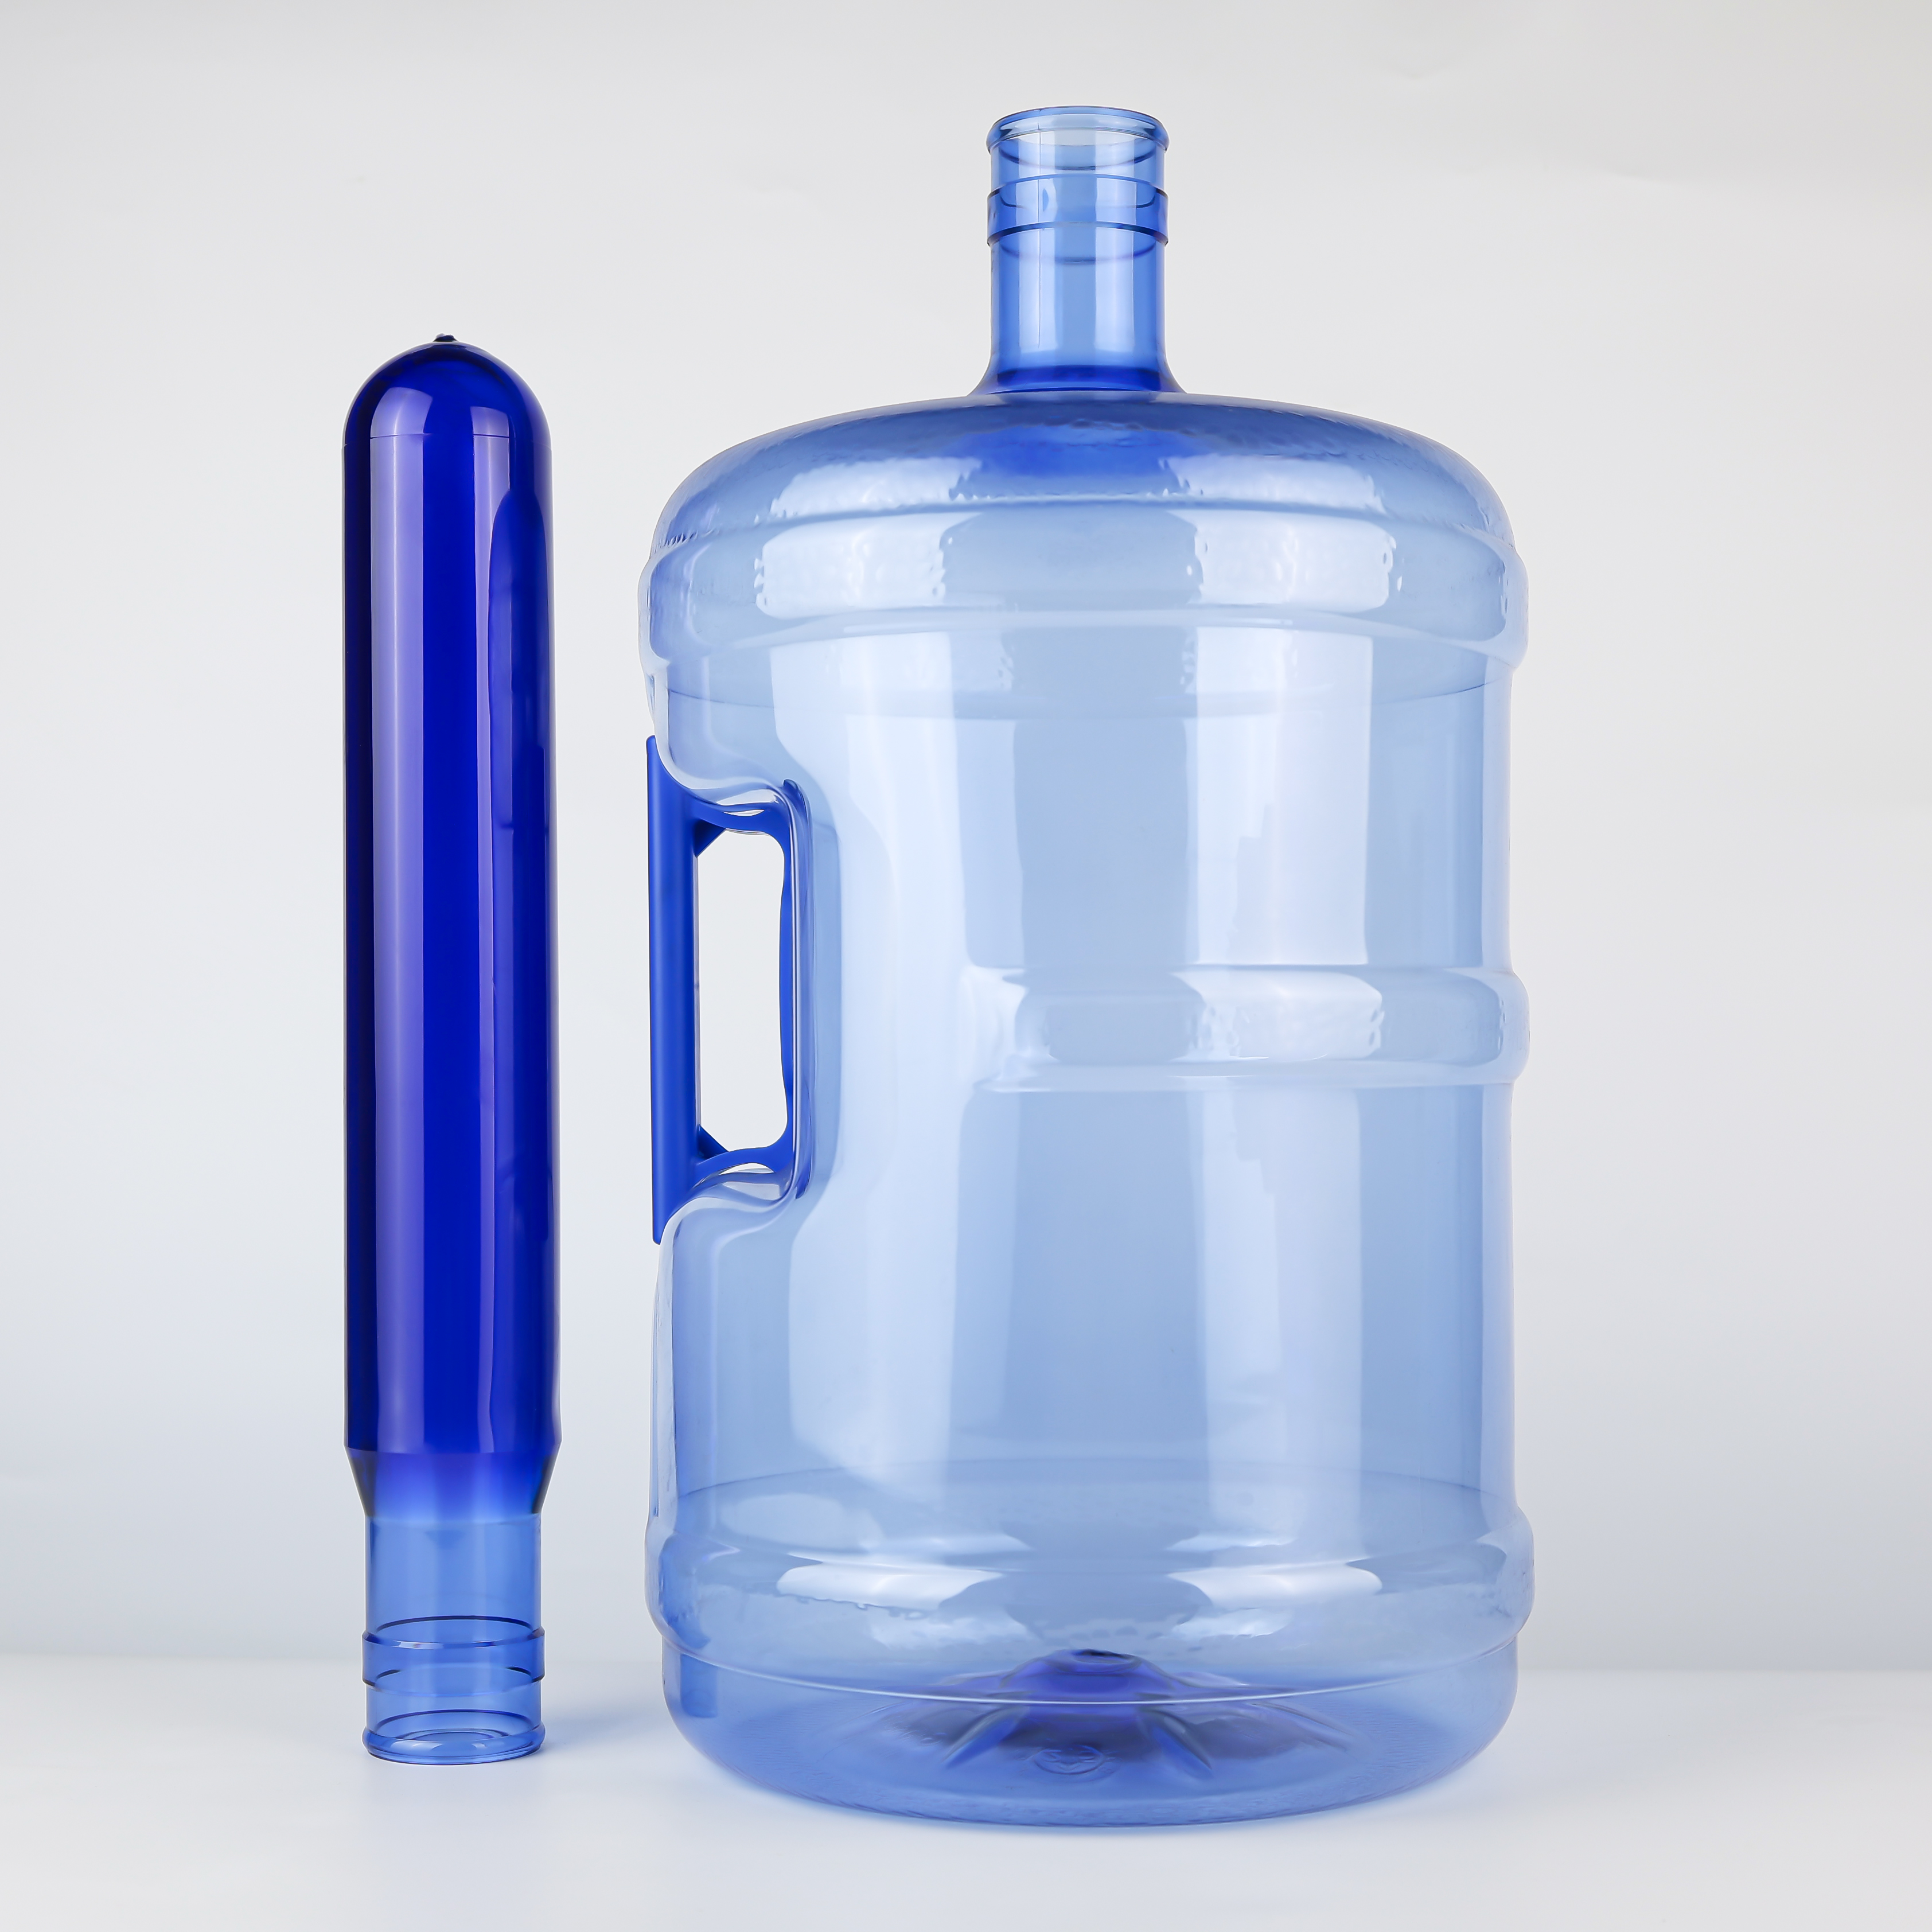
Cùng với việc tăng trọng lượng tính bằng gam, các phôi 750 g thường yêu cầu vật liệu thô PET có giá trị IV cao hơn.
Dữ liệu ngành cho thấy phôi dùng cho các thùng chứa 5 gallon tái sử dụng thường có giá trị IV nằm trong khoảng 0,84–0,87 dL/g , trong khi các thùng nhẹ dùng một lần có thể có giá trị IV thấp tới 0,76–0,80. Vì phôi 750 g phải chịu được tải trọng tập trung từ tay cầm hai bên, chúng bắt buộc phải sử dụng vật liệu thô có IV cao – tức là các chuỗi phân tử dài hơn và xoắn chặt hơn, từ đó cải thiện đáng kể độ dai và khả năng chống biến dạng dẻo .
Đối với các bao bì chịu áp lực bên trong, thông số kỹ thuật của khách hàng thường yêu cầu giá trị IV của phôi tối thiểu là 0,83 dL/g . Điều này có nghĩa là phôi 750 g không chỉ ‘nặng hơn’ mà còn ‘bền hơn’ – mỗi gam vật liệu đều đã được nâng cấp.
Nói một cách đơn giản: một phôi 700 g làm từ vật liệu có IV thấp có thể cảm giác mềm nhũn khi nâng lên; còn phôi 750 g kết hợp với vật liệu có IV cao lại mang cảm giác ‘có xương’.
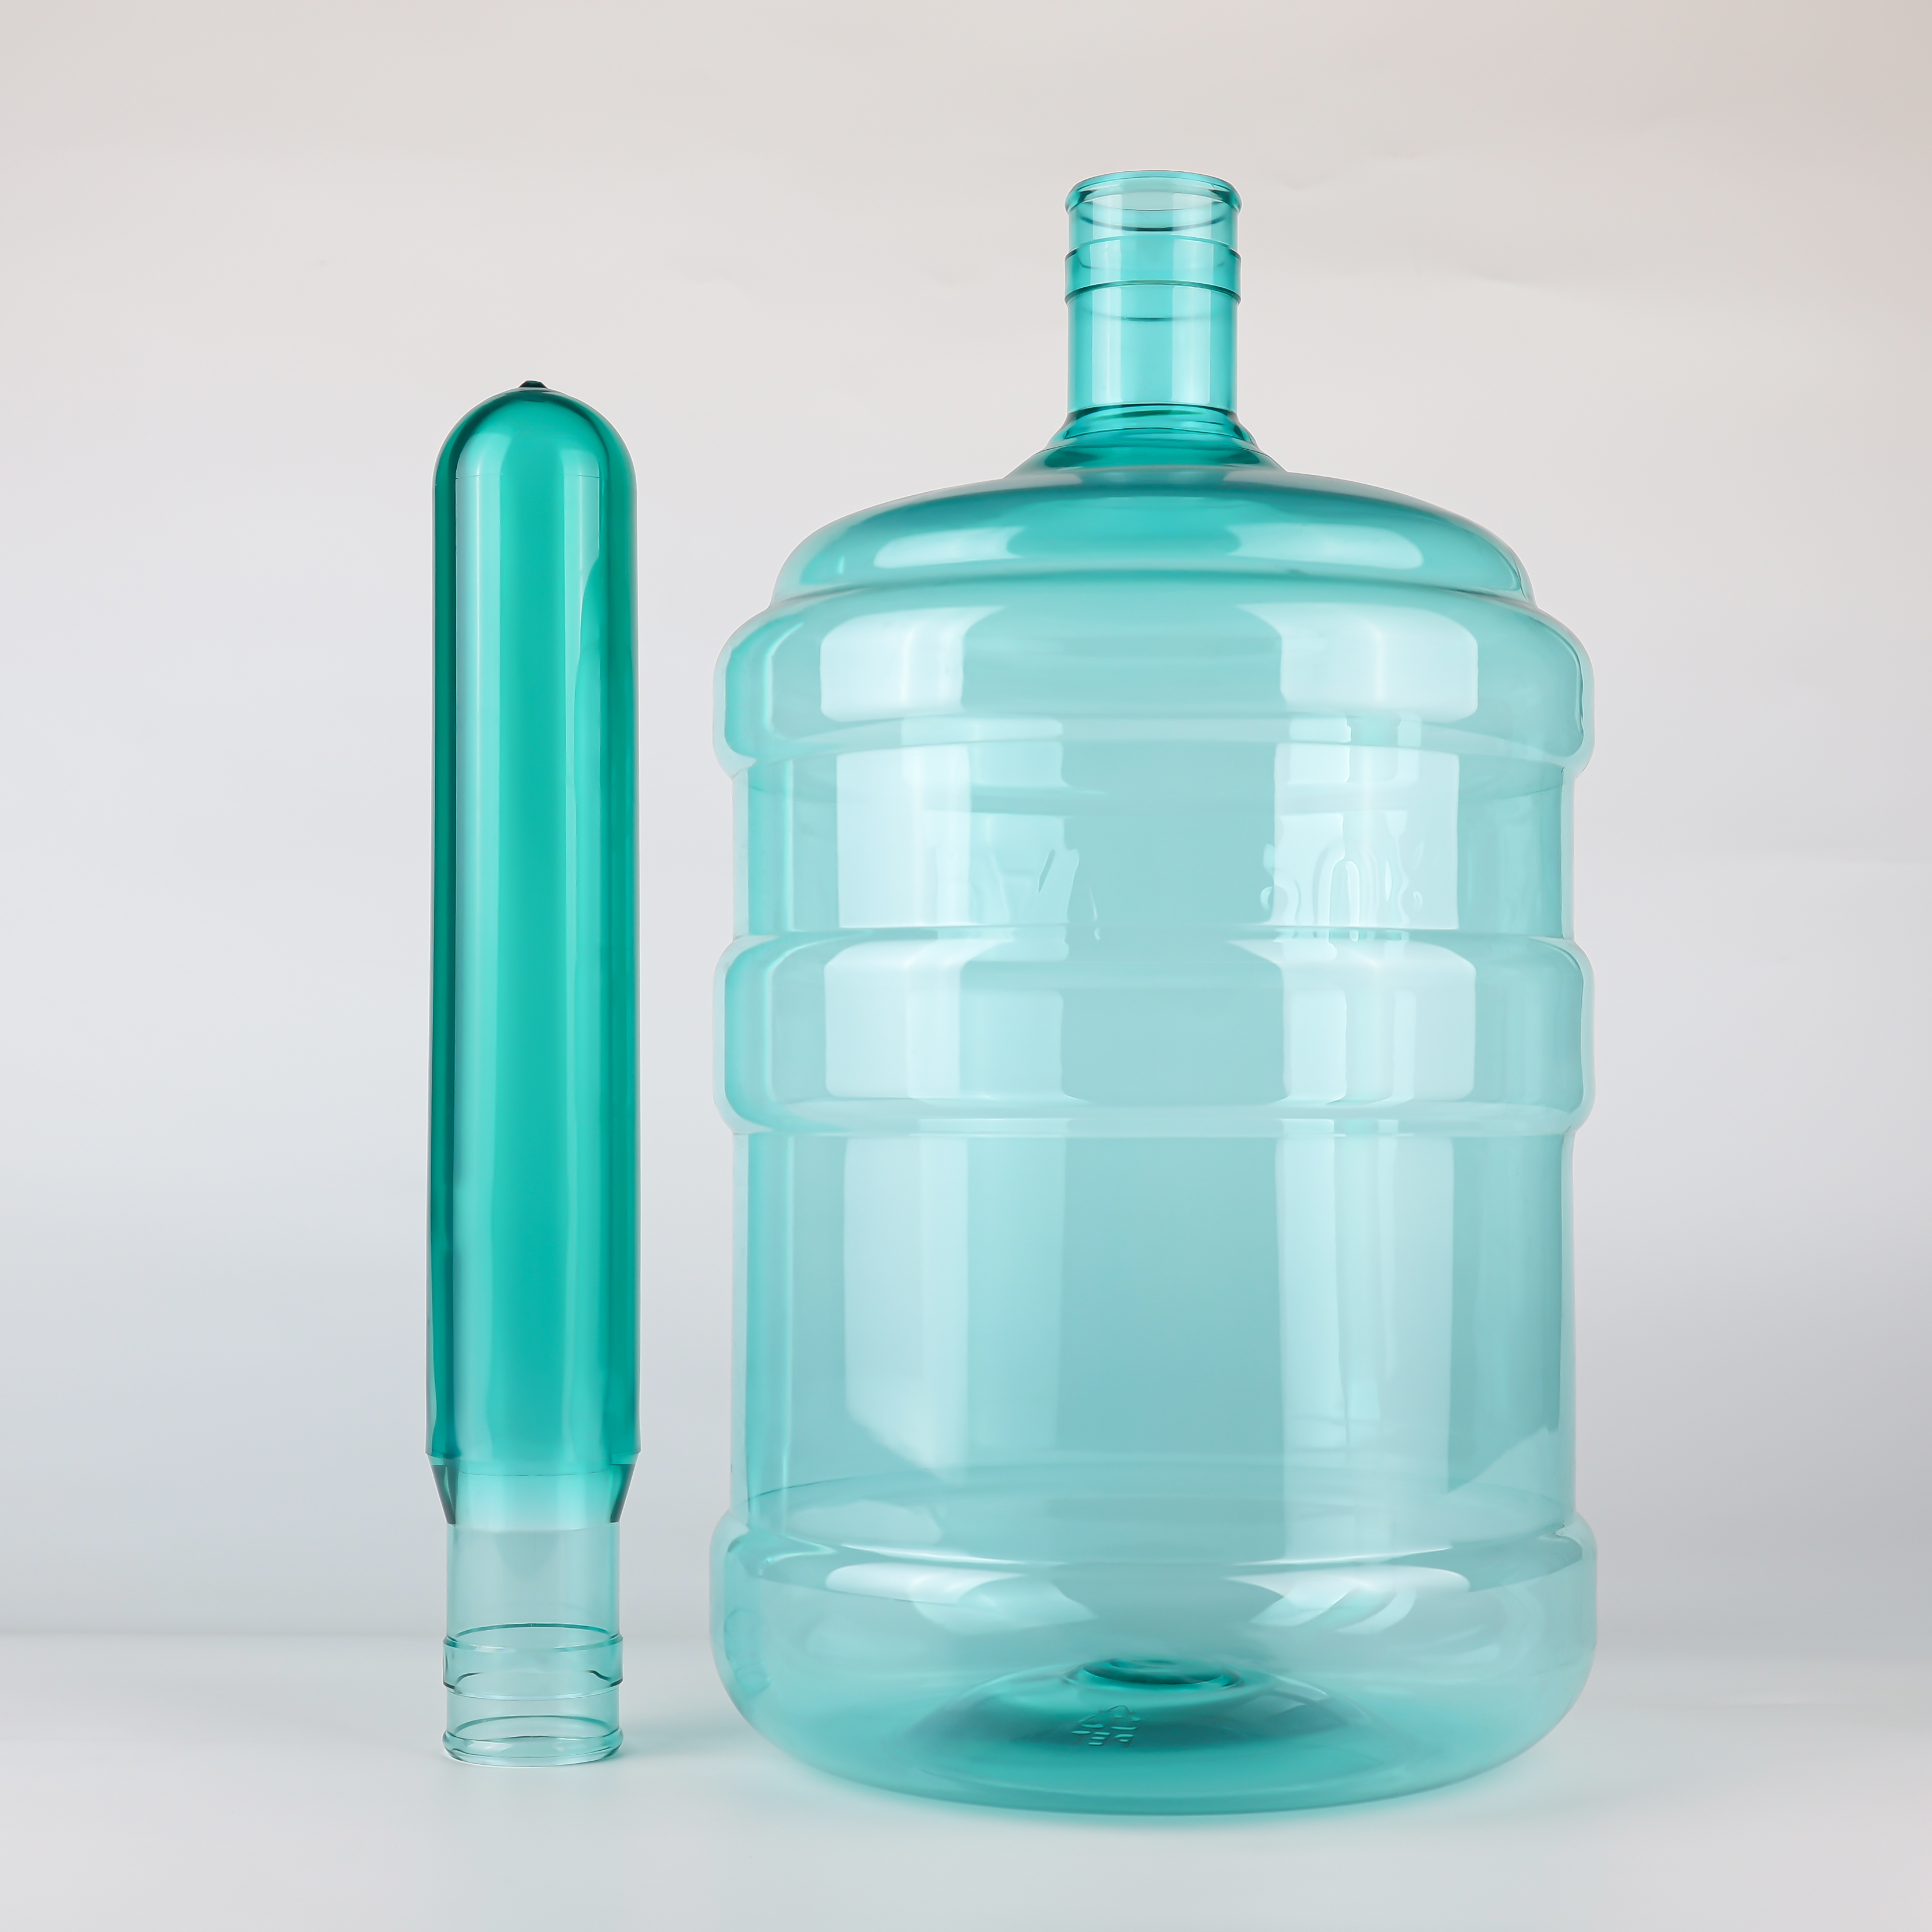
Lượng vật liệu dư 50 g trong phôi nặng 750 g so với phôi nặng 700 g chủ yếu được phân bố ở ba khu vực:
Khu vực chuyển tiếp vai : điểm gắn tay cầm thường nằm phía dưới vai. Vai là khu vực chịu kéo mạnh nhất trong quá trình thổi và dễ bị mỏng thành nhất. Phôi 750 g dự trữ thêm vật liệu ở phần vai để đảm bảo độ bền cấu trúc đủ sau khi thổi.
Khu vực gia cố thân : các thùng chứa có tay cầm thường yêu cầu các gân gia cố dọc hoặc các dải gia cố vòng trên thân. Thành phôi dày hơn cho phép các cấu trúc gia cố này hình thành đầy đủ và hiệu quả hơn sau khi thổi.
Khu vực chuyển tiếp đáy : vùng chuyển tiếp giữa đáy và thân cũng là khu vực tập trung ứng suất. Vật liệu dự trữ ở phần đáy của phôi 750 g giúp cải thiện khả năng chịu va đập và rơi.
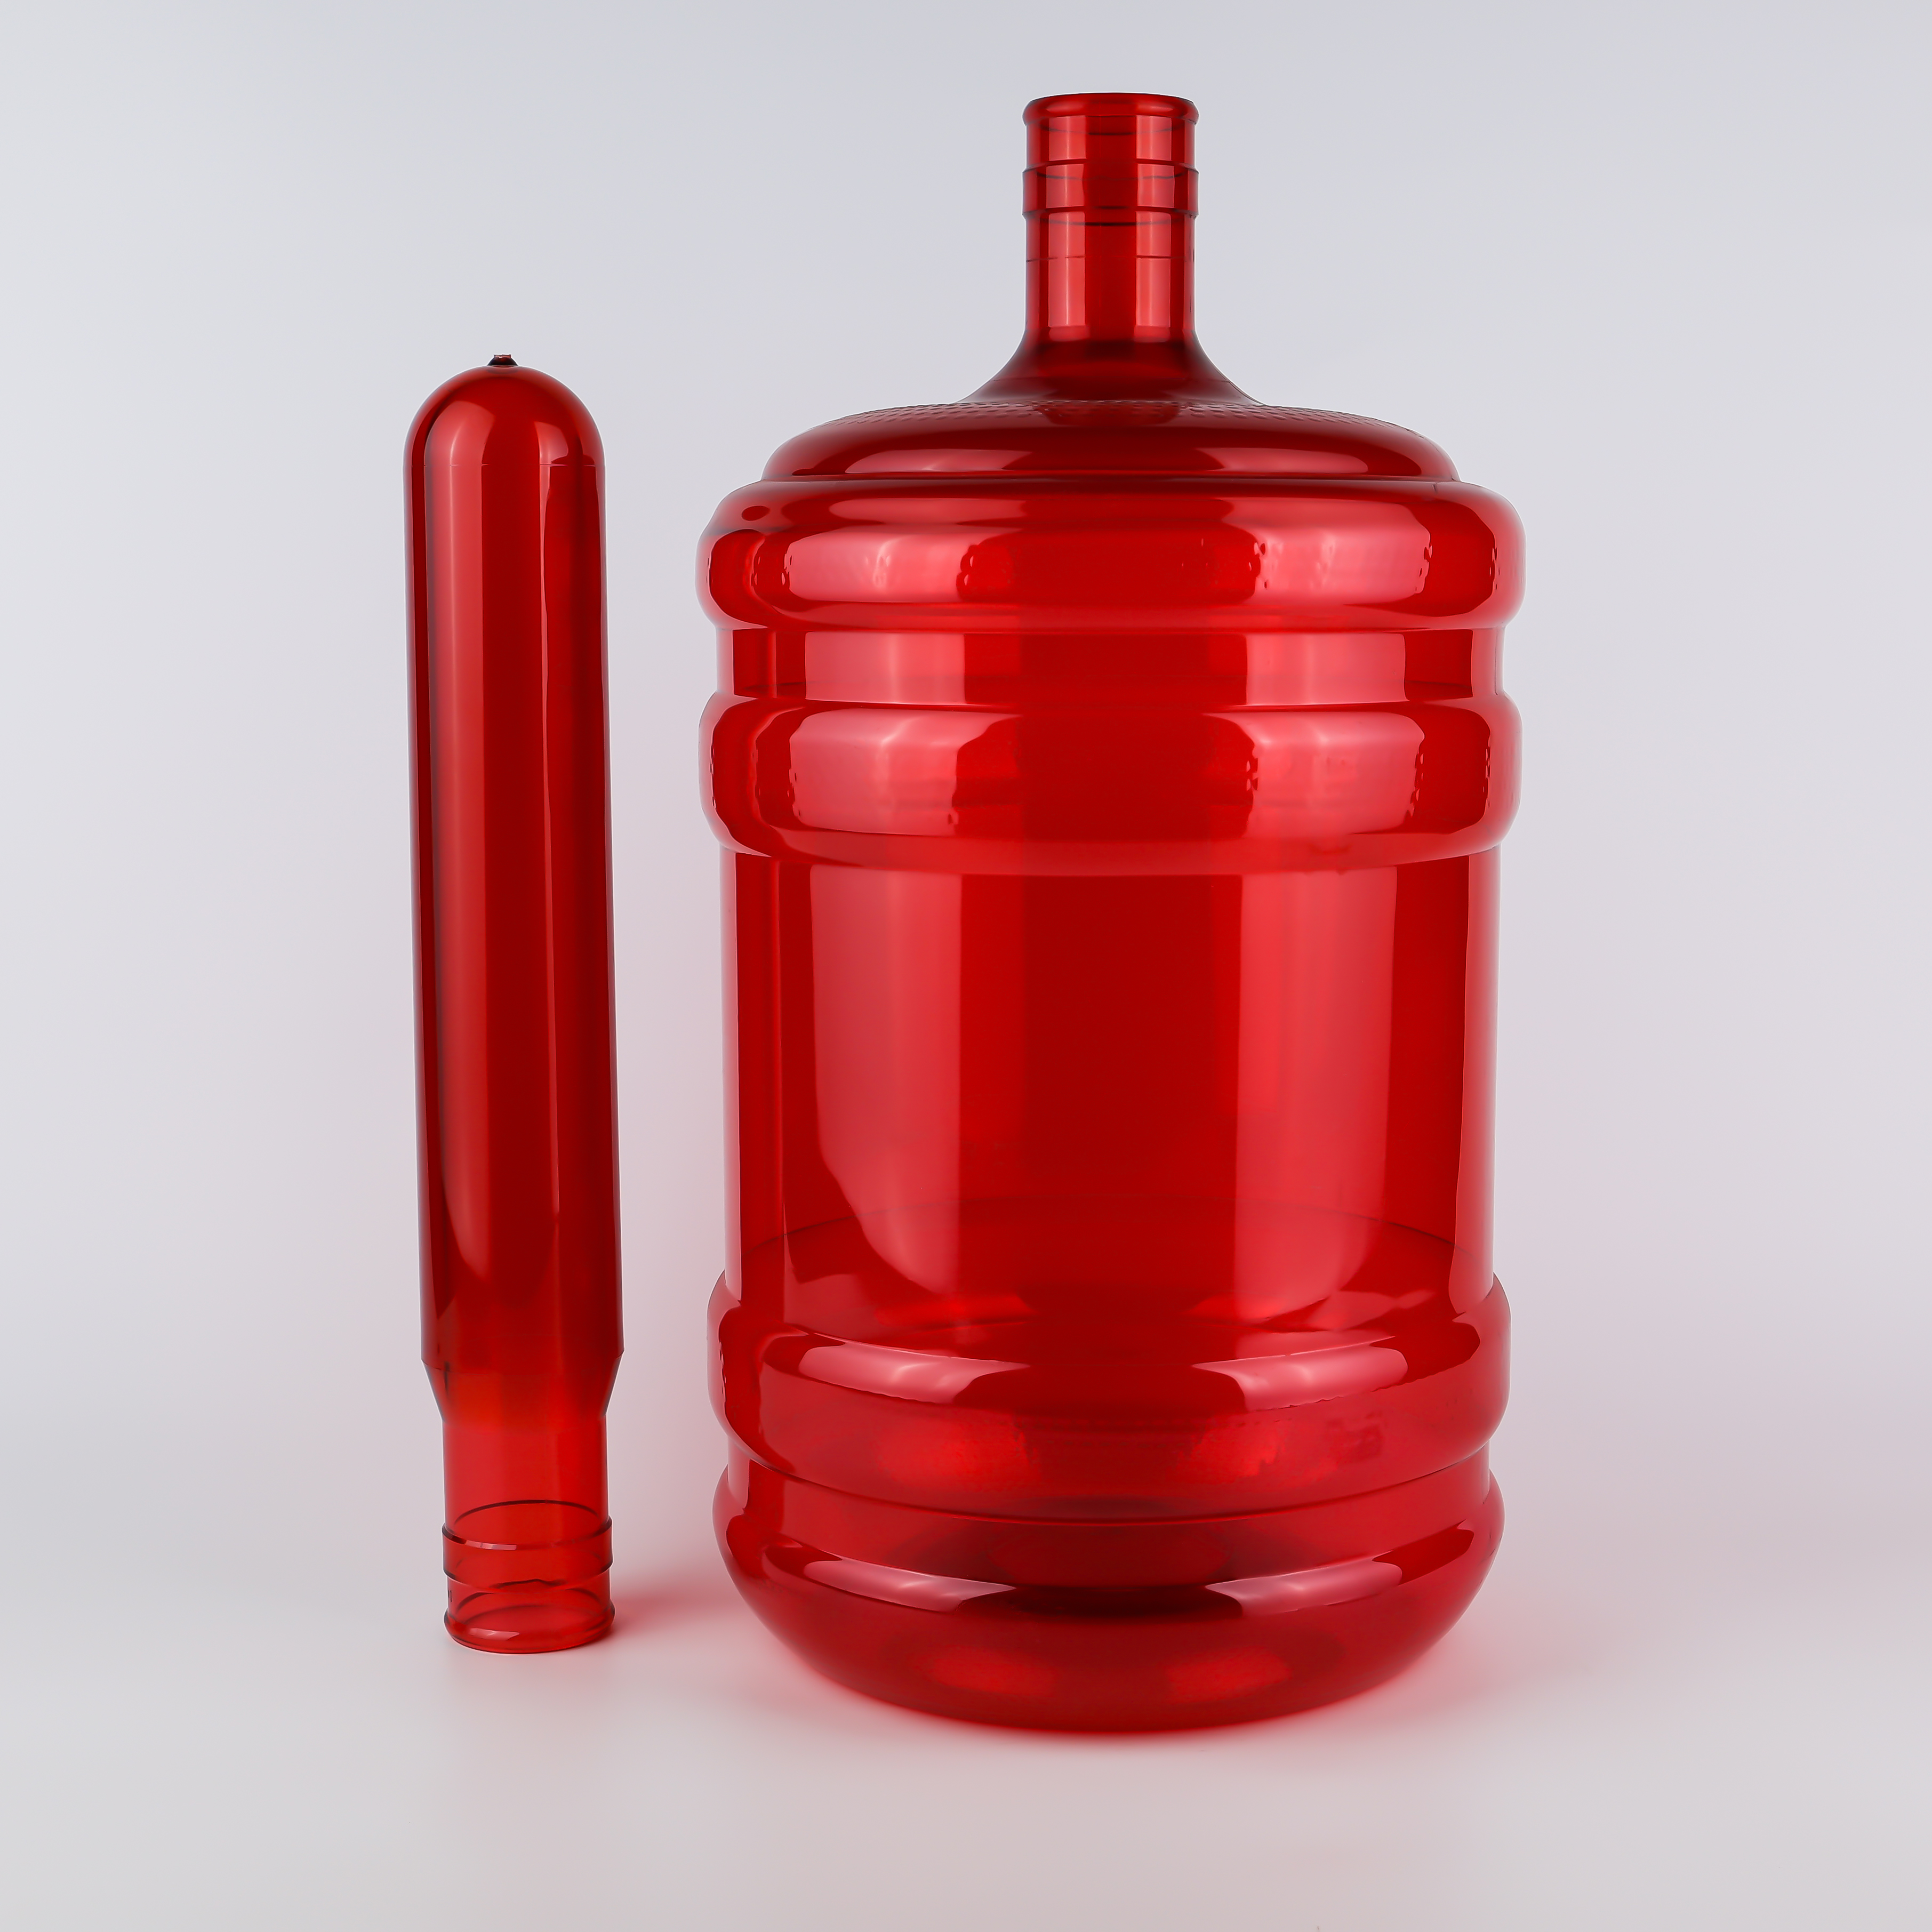
nước đóng chai dung tích 5 gallon không được tiêu thụ và loại bỏ ngay lập tức – nhiều hộ gia đình sử dụng xô trong vòng một đến hai tuần, còn các xô tái sử dụng trong môi trường thương mại trải qua hàng chục chu kỳ. Điều này có nghĩa là xô hoạt động dưới tải liên tục trong thời gian dài .
Vật liệu PET chịu tác động của bò ứng suất kéo dài – biến dạng chậm và vĩnh viễn. Nếu độ dày thành không đủ và giá trị IV thấp, sau vài ngày chứa nước, điểm gắn quai có thể dần dần bị ‘giãn ra’ hoặc ‘lõm vào’, cuối cùng dẫn đến biến dạng và rò rỉ xô.
Sự kết hợp giữa trọng lượng gam cao và giá trị IV cao ở phôi 750g làm giảm đáng kể tốc độ chảy dão . Các tiêu chuẩn ngành yêu cầu giá trị IV từ 0.84 trở lên đối với phôi dùng cho xô tái sử dụng dung tích 5 gallon, nhằm đáp ứng đúng yêu cầu chịu tải trong thời gian dài này. Các xô tái sử dụng dung tích 5 gallon cũng phải chịu được nhiều chu kỳ làm sạch lặp đi lặp lại ở nhiệt độ 55–70°C , và độ ổn định nhiệt của vật liệu cũng phụ thuộc vào việc được hỗ trợ đầy đủ bởi trọng lượng gam và giá trị IV thích hợp.
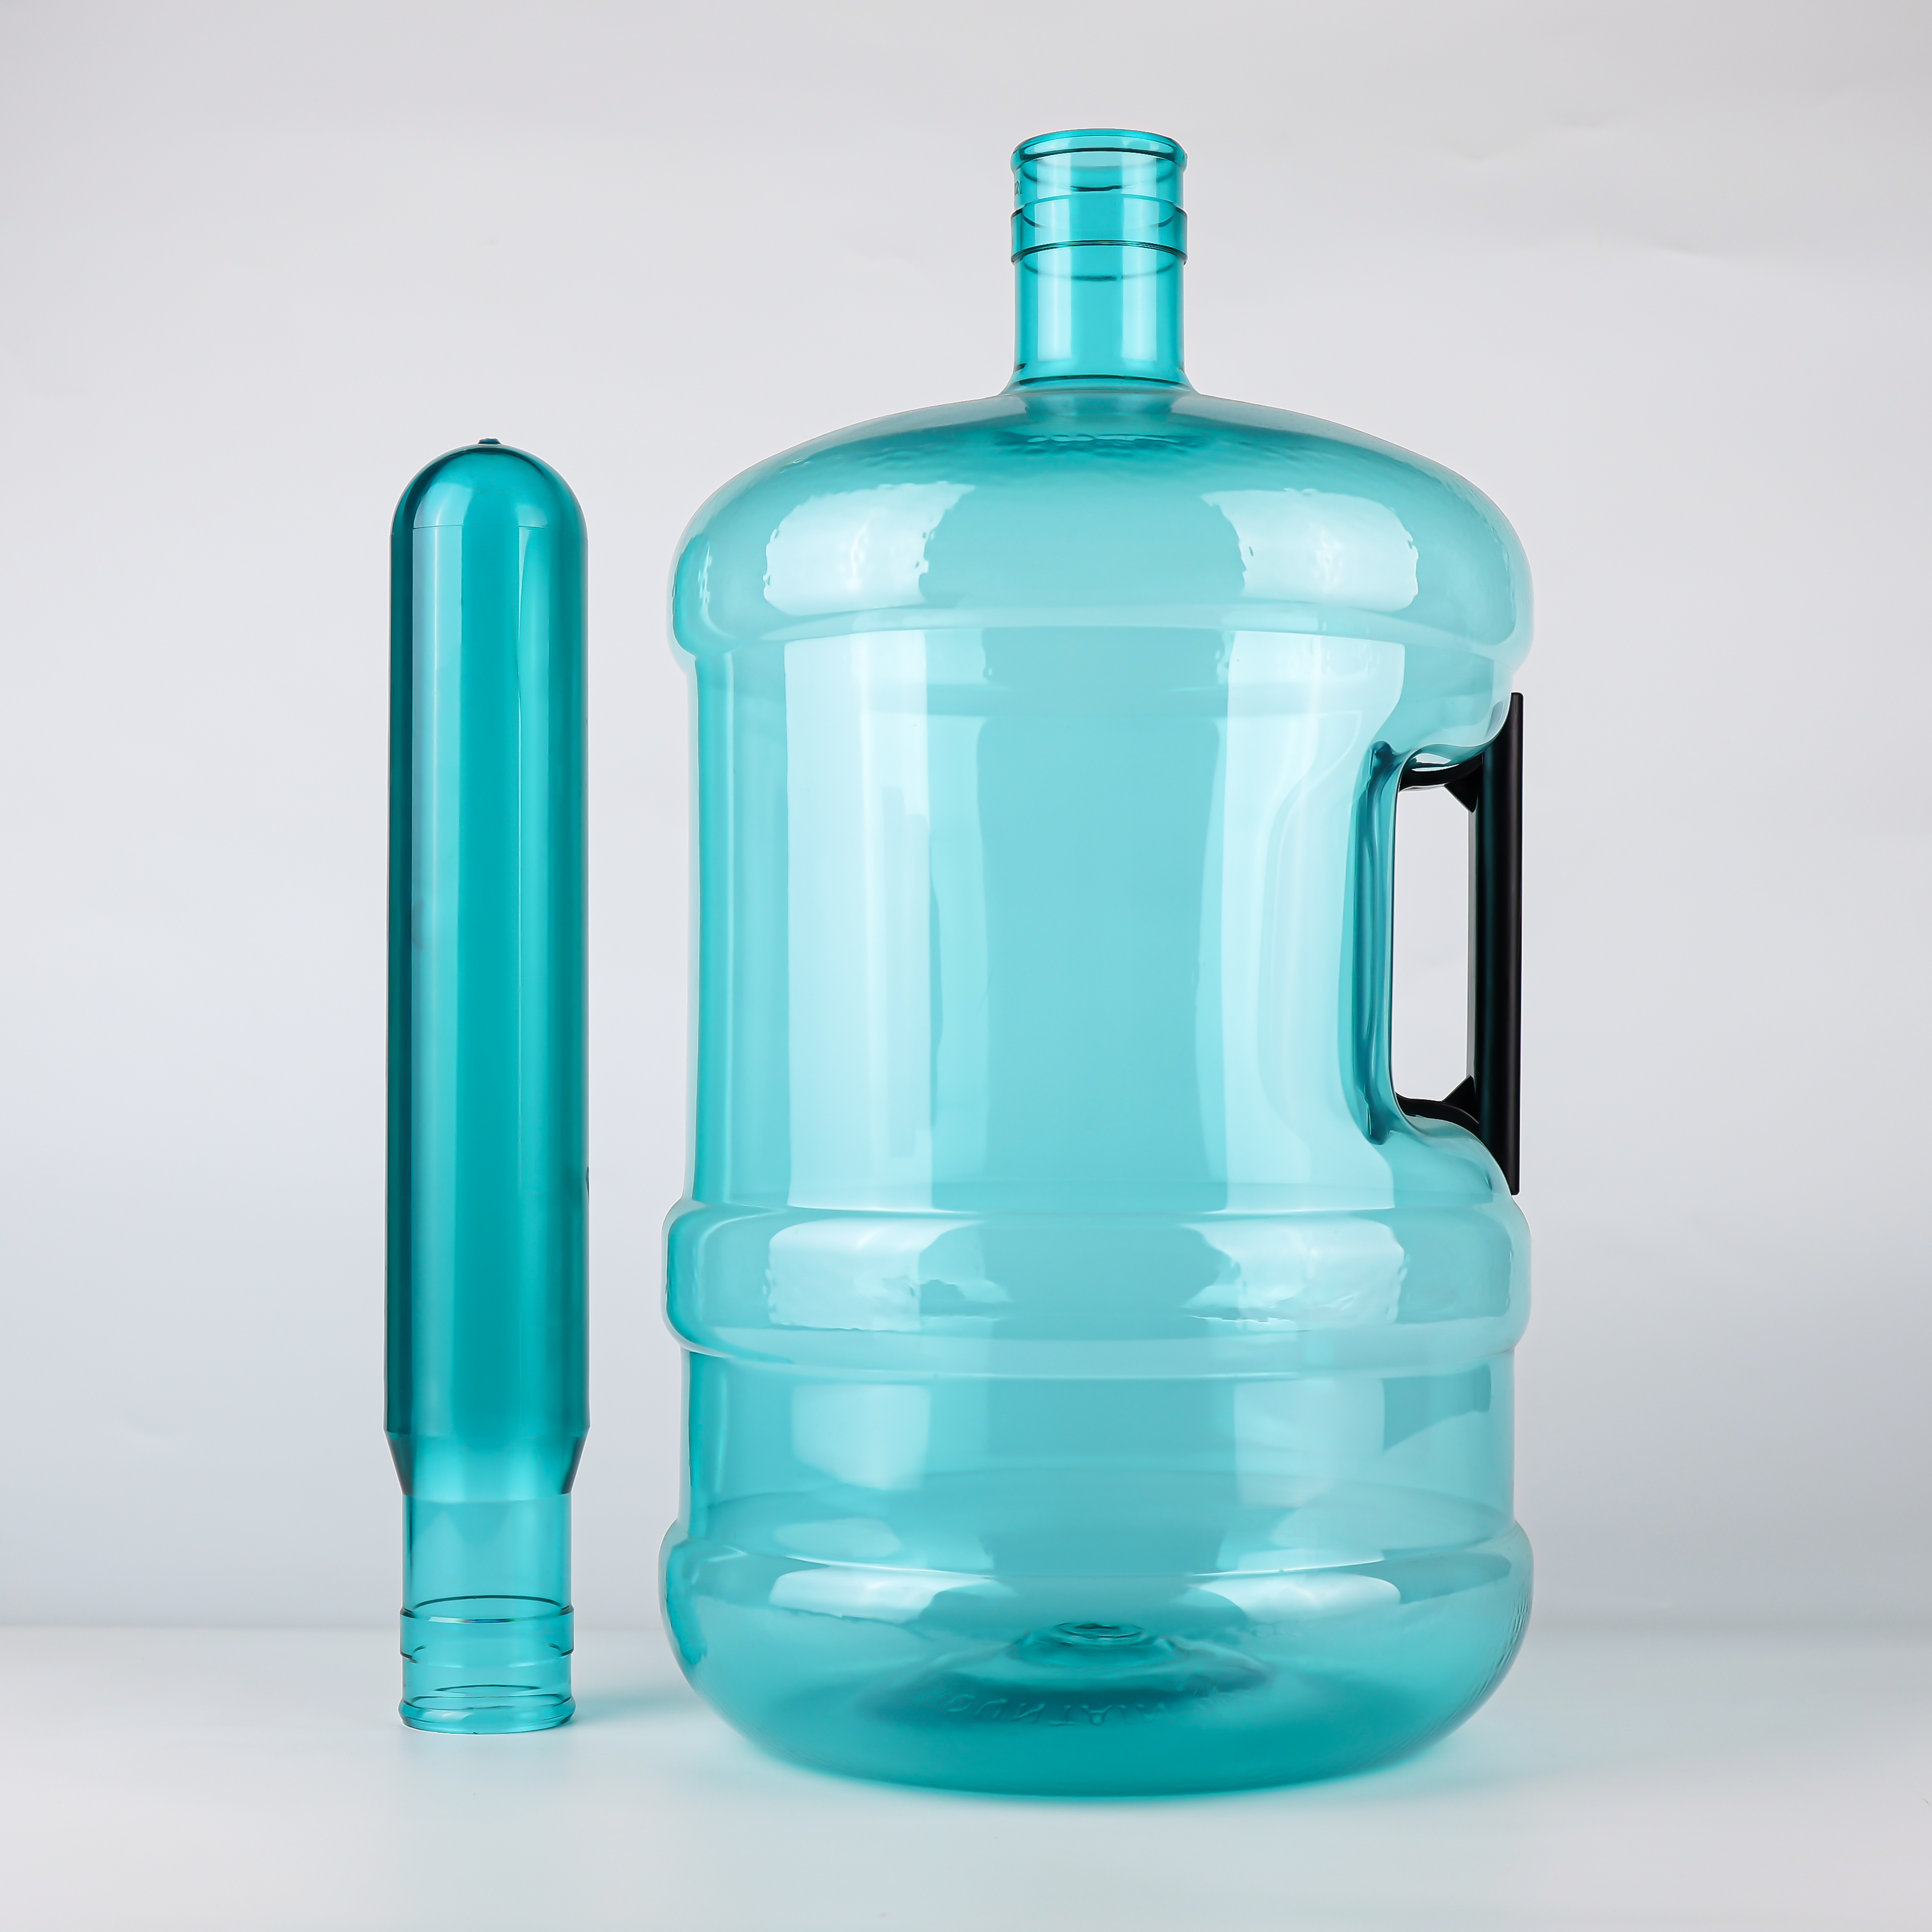
Độ dày thành của các phôi 750g lớn hơn độ dày thành của các phôi 700g, khiến việc gia nhiệt trở nên khó khăn hơn. Các hệ thống gia nhiệt thông thường không thể đạt được hiệu quả gia nhiệt lý tưởng cho phôi; bộ phận làm nóng hồng ngoại cần phải sử dụng — bức xạ hồng ngoại có khả năng xuyên thấu cả bên trong và bên ngoài phôi, đồng thời cung cấp quá trình gia nhiệt đều đặn và ổn định.
máy thổi chai chuyên dụng cho can 5 gallon (ví dụ: ZQ22-V) được trang bị đặc biệt bộ tái gia nhiệt chuyên biệt nhằm đảm bảo hiệu quả gia nhiệt lý tưởng cho phôi chai thành dày 730g. Điều này có nghĩa là: không phải mọi máy thổi chai đều có thể xử lý được phôi 750g. Việc lựa chọn phôi 750g cũng đồng nghĩa với việc đặt ra yêu cầu cao hơn về thiết bị thổi chai đi kèm.
Các máy thổi chai dạng xô 5 gallon chuyên dụng (ví dụ như ZQ22-V) được trang bị đặc biệt các thiết bị gia nhiệt riêng biệt nhằm đảm bảo việc gia nhiệt lý tưởng cho phôi thành dày 730 g. Điều này có nghĩa là không phải tất cả các máy thổi chai đều có thể ‘xử lý’ được phôi 750 g. Việc lựa chọn phôi 750 g cũng đặt ra yêu cầu cao hơn về sự tương thích thiết bị.
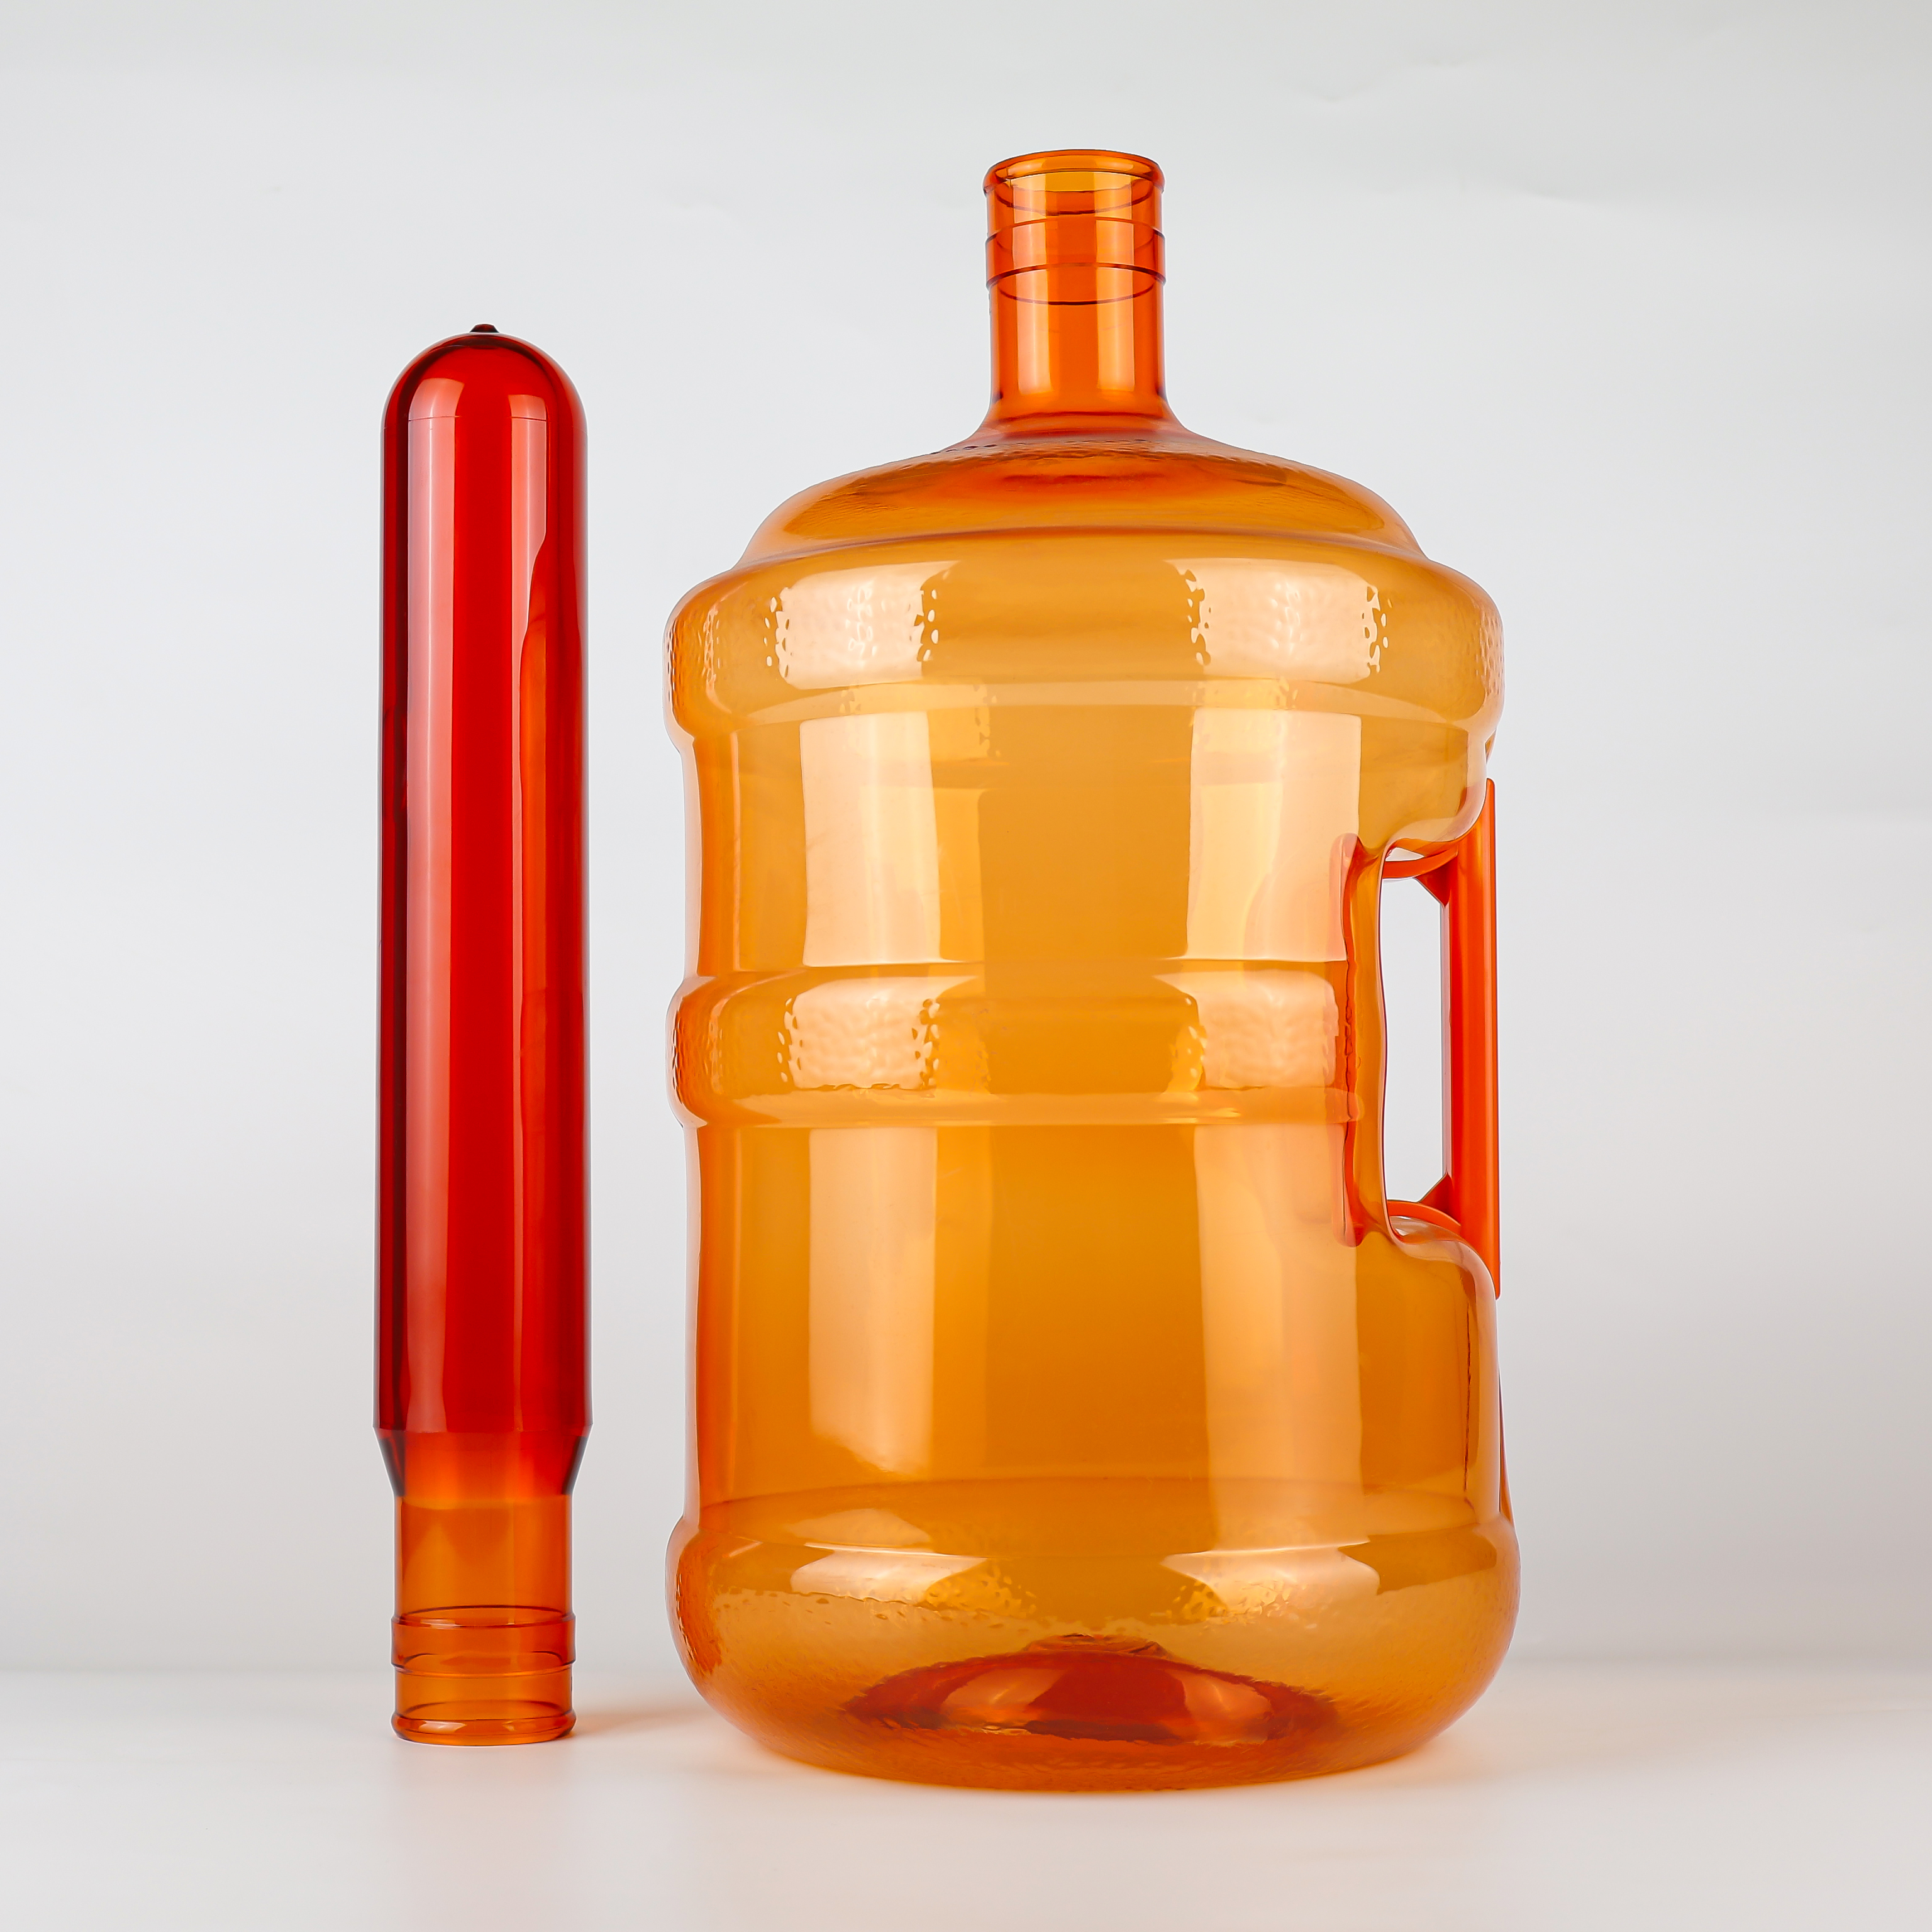
Trong những năm gần đây, quy trình thổi chai dành cho các thùng tái sử dụng cỡ lớn có tay cầm đã đạt được những tiến bộ đáng kể. Các Hệ thống tiền-thổi PSB (Preform Stretch Booster) do SIAPI phát triển giới thiệu một giai đoạn tiền-thổi được kiểm soát, tạo ra hình dạng trung gian cho phôi trước khi thổi cuối cùng, từ đó chia quá trình kéo dãn thành hai giai đoạn.
Quy trình này mang lại những cải thiện đáng kể cho xô 5 gallon có tay cầm:
Khả năng chịu tải từ phía trên tăng khoảng 20%
Độ bền kéo rời tay cầm tăng khoảng 24%
Giảm các khuyết tật như bạc màu hoặc nứt do ứng suất ở các vùng chuyển tiếp
Sau 5 giờ phơi nhiễm ở nhiệt độ cao, tỷ lệ co thể tích giảm tới 35%
Tại sao quy trình này liên quan đến phôi 750g? Bởi vì thiết kế phôi truyền thống và các thông số kéo giãn chủ yếu bị giới hạn bởi hình học bao bì và trọng lượng mục tiêu. Đối với chai tái sử dụng cỡ lớn, điều này có thể gây ra tỷ lệ kéo giãn theo phương bán kính vượt quá giới hạn tối ưu , dẫn đến độ bao phủ tay cầm không đủ và tính chất cơ học không đạt yêu cầu. Việc tăng trọng lượng phôi (tính bằng gram) cung cấp thêm ‘dự trữ vật liệu’ cho quy trình PSB, cho phép phân bố vật liệu một cách kiểm soát trong giai đoạn tiền-thổi, từ đó đảm bảo độ bền khi gắn tay cầm.
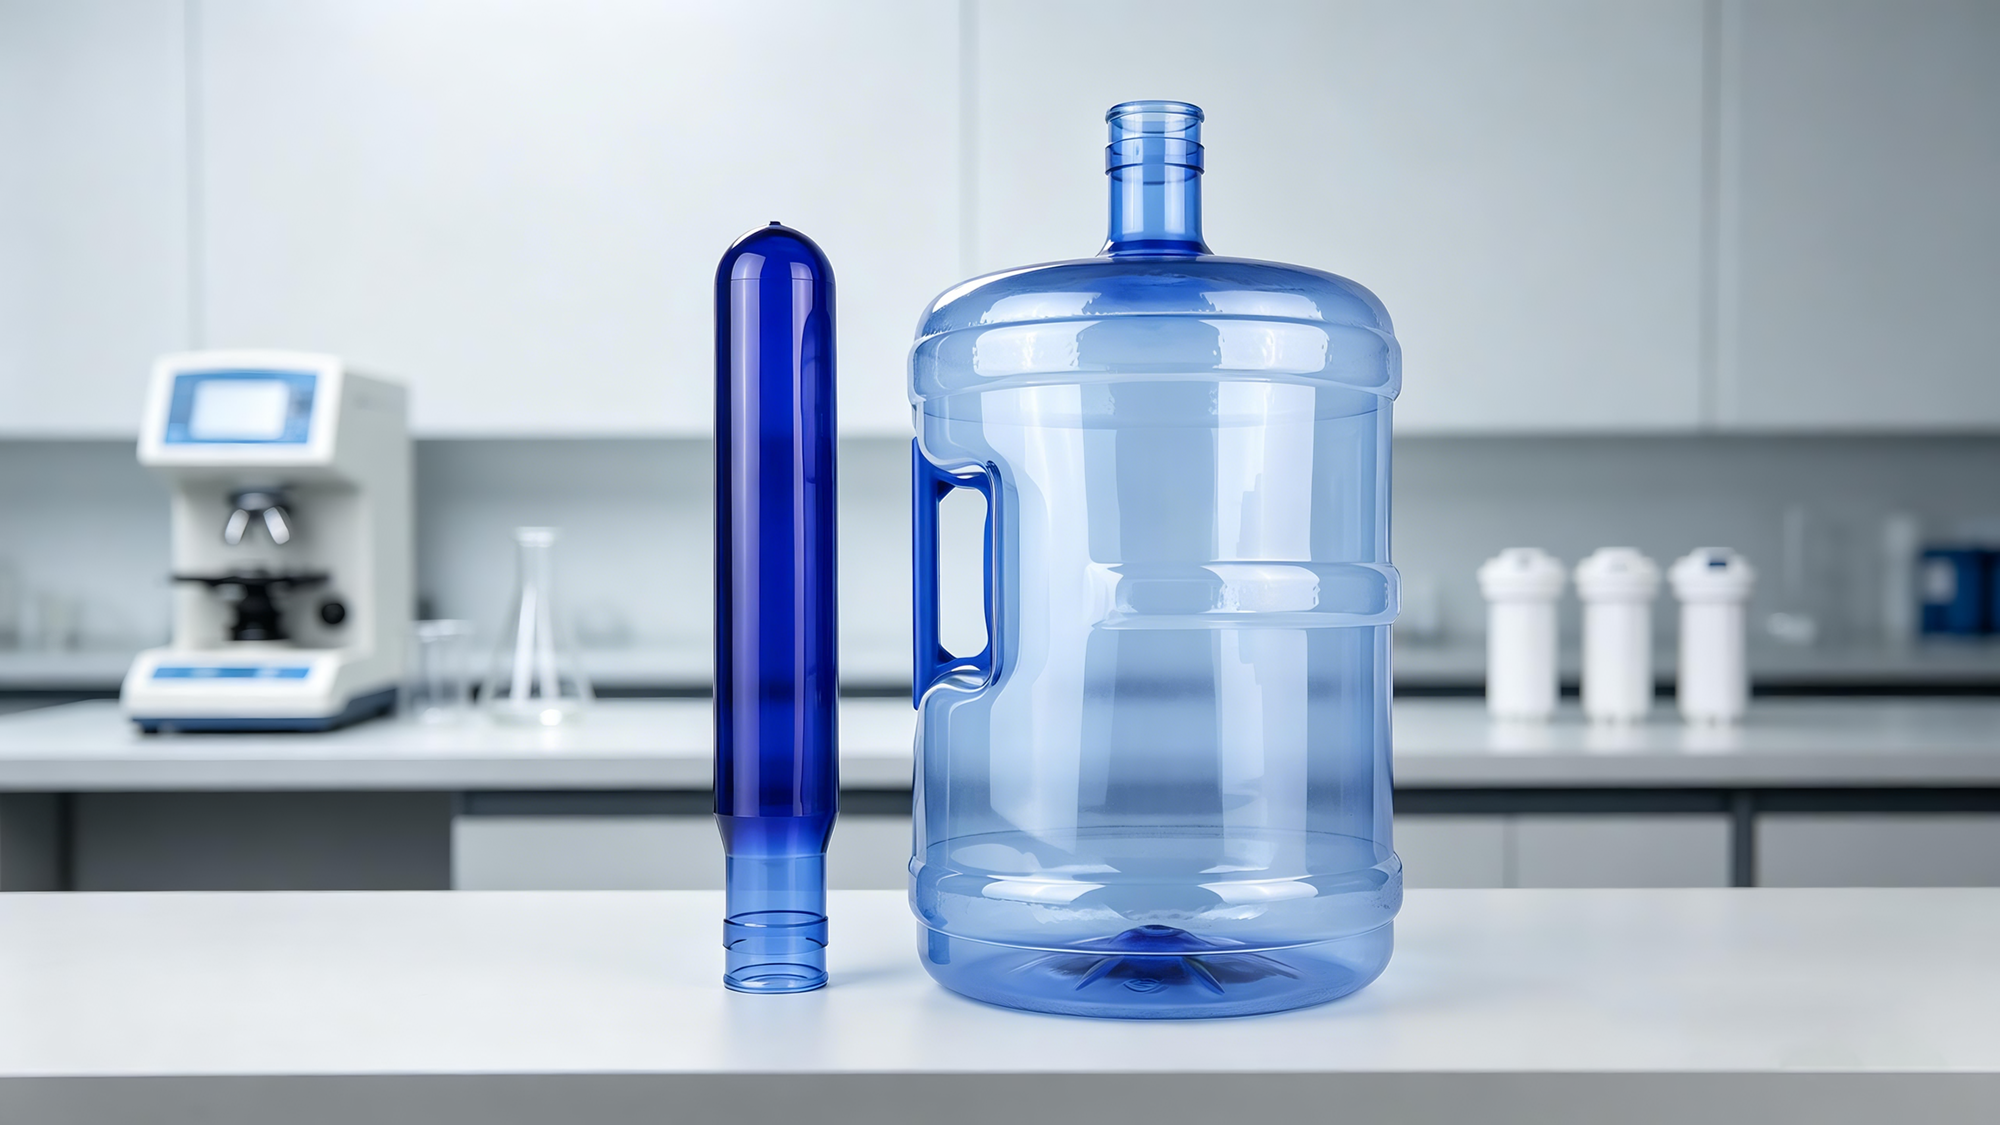
Có hai phương pháp phổ biến để gắn tay cầm ở mặt bên, mỗi phương pháp đòi hỏi các đặc điểm phôi khác nhau:
Loại lắp ghép nhanh : tay cầm được lắp khít vào vành đỡ cổ chai. Phương pháp này đặt yêu cầu rất cao đối với độ bền cổ chai – vì toàn bộ trọng lượng cuối cùng đều truyền qua điểm lắp khít tới cổ chai. Phần cổ chai dày hơn trên phôi 750g có khả năng chịu tải tập trung từ điểm lắp khít.
Loại hàn/dán : tay cầm được cố định trực tiếp vào thân xô. Phương pháp này đặt ra yêu cầu cao hơn đối với độ bền cục bộ của thân . Độ dư về độ dày thành do phôi 750 g cung cấp đảm bảo độ dày vật liệu đủ lớn trong vùng hàn để chịu được lực bong.
Dù áp dụng phương pháp nào, độ dư về độ dày thành do phôi 750 g cung cấp vẫn là yếu tố bảo đảm cơ bản. Một bằng sáng chế về các thùng chứa có tay cầm chỉ rõ rằng vùng nối giữa đáy tay cầm và thân là vị trí tập trung ứng suất quan trọng và phải được gia cường trong thiết kế; nếu không, tải trọng nén sẽ gây biến dạng thân.
Thực tế, trên thị trường hiện có các phôi chai dung tích 5 gallon với trọng lượng 800 g. Tuy nhiên, trọng lượng phôi (tính bằng gam) càng cao thì chi phí càng tăng. Cứ mỗi lần tăng thêm 50 g sẽ làm chi phí nguyên vật liệu cho mỗi chiếc xô tăng lên vài phần mười nhân dân tệ. Đối với một công ty nước đóng chai sản xuất hàng trăm nghìn chiếc xô mỗi năm, khoản chi này là rất đáng kể.
Hơn nữa, trọng lượng phôi cao hơn không phải lúc nào cũng tốt hơn. Một phôi quá nặng đồng nghĩa với độ dày thành quá lớn, dễ gây ra làm trắng (độ đục do sự hình thành các thể cầu tinh thể) trong quá trình thổi do kéo giãn và kết tinh. vị trí của mức 750 g là rõ ràng: đảm bảo an toàn cấu trúc cho các xô có quai bên, đồng thời kiểm soát trọng lượng phôi trong phạm vi vừa chấp nhận được về chi phí, vừa ổn định về mặt quy trình.
 |
 |
| Chiều kích so sánh | phôi 700 g | phôi 750 g |
|---|---|---|
| Ứng dụng tình huống | xô dung tích 5 gallon không có quai | xô dung tích 5 gallon có quai bên |
| Độ dày trung bình của thành thân | Khoảng 0.4–0.6 mm | Khoảng 0.5–0.7 mm |
| Độ dày thành chỗ gắn tay cầm | Mỏng, dễ biến dạng | Đủ, chịu được tải trọng tập trung |
| Giá trị IV đề xuất | 0,76–0,80 dL/g | 0,84–0,87 dL/g |
| Tải trọng động | Khá | Sức mạnh |
| Hiệu suất chảy dão dài hạn | Khá | Xuất sắc |
| Ổn định nhiệt sau khi làm sạch lặp đi lặp lại | Khá | Xuất sắc (co thể tích giảm 35%) |
| Thiết bị thổi khuôn tương thích | Hệ thống sưởi thông thường là đủ | Yêu cầu hệ thống sưởi hồng ngoại cộng với thiết bị làm nóng lại chuyên dụng |
| Chi phí Nguyên liệu Thô | Thấp hơn | Cao hơn |
Ở mức giá nguyên vật liệu PET hiện tại khoảng 8.000–10.000 nhân dân tệ mỗi tấn, mỗi lần tăng thêm 50 g sẽ làm tăng chi phí nguyên vật liệu cho mỗi thùng cầm tay khoảng ¥0.4–0.5. Đối với một công ty sản xuất 100.000 thùng cầm tay mỗi năm, chi phí tăng thêm hàng năm vào khoảng ¥40,000–50,000.
 |
 |
Nghe có vẻ nhiều. Nhưng hãy so sánh: nếu một thùng cầm tay bị rò rỉ do nứt tại điểm gắn quai cầm, tổn thất không chỉ là chiếc thùng — mà còn là lượng nước bên trong (khoảng 20 lít), chi phí vận chuyển, chi phí xử lý khiếu nại của khách hàng và tổn hại đến danh tiếng thương hiệu. Một sự cố chất lượng đơn lẻ ở quy mô lô hàng có thể tốn kém hơn chênh lệch giá nguyên vật liệu lên tới hàng trăm nghìn nhân dân tệ.
Quan trọng hơn, các thùng dung tích 5 gallon có quai cầm thường có thể tái sử dụng , được thiết kế cho hàng chục chu kỳ. Độ dư thừa về cấu trúc do các phôi 750 g mang lại chính là nền tảng để chiếc xô an toàn “phục vụ” nhiều lần. Việc tiết kiệm 50 g nguyên vật liệu có thể làm giảm tuổi thọ chu kỳ của xô từ 30 xuống còn 15 – chi phí trên mỗi lần sử dụng thực tế lại trở nên cao hơn .
Việc lựa chọn phôi không bao giờ dựa trên nguyên tắc “càng nhẹ càng rẻ”, mà là “vừa đủ mới là kinh tế nhất.” Số 50 g tiết kiệm được có thể biến thành một chiếc xô nứt, một chiếc xô rò rỉ hoặc một chiếc xô bị người tiêu dùng phàn nàn – đó mới là chi phí thực sự.
750 g là ngưỡng trọng lượng tính bằng gam, nhưng không phải là điều kiện duy nhất. Ngay cả cùng một phôi 750 g cũng vẫn có thể gây ra vấn đề nếu quy trình sản xuất hoặc phương pháp sử dụng không phù hợp.
Độ dày thành của phôi 750 g lớn hơn phôi 700 g, do đó yêu cầu nhiệt độ gia nhiệt cao hơn và thời gian gia nhiệt dài hơn trong quá trình thổi để đảm bảo nhiệt truyền sâu vào bên trong phôi. Việc gia nhiệt không đủ sẽ dẫn đến độ dày thành không đồng đều ở xô sau khi thổi, làm điểm gắn quai trở nên dễ gãy hơn. Nếu nhiệt độ phôi quá thấp và độ mềm hóa không đủ, việc thổi thành hình dạng mong muốn sẽ rất khó; nếu nhiệt độ quá cao thì sự định hướng chuỗi phân tử sẽ không đủ và thân xô sẽ bị trắng.
Thiết kế hình học tại điểm gắn quai ảnh hưởng trực tiếp đến sự phân bố ứng suất. Đỉnh ứng suất tại vùng chuyển tiếp có bán kính cong là thấp hơn 3–5 lần so với vùng chuyển tiếp góc vuông. Phôi 750 g có thành dày hơn, nhưng nếu thiếu thiết kế chuyển tiếp bán kính cong tương thích thì ứng suất vẫn sẽ tập trung. Khối lượng tính theo gam là nền tảng, thiết kế là chìa khóa – cả hai đều không thể thiếu.
Đối với các thùng chứa 5 gallon có quai xách, nếu người dùng thường xuyên nâng và vung bằng một tay , tải động vượt xa giá trị thiết kế. Các phôi 750 g chịu được điều kiện sử dụng bình thường, nhưng vẫn tiềm ẩn rủi ro khi bị sử dụng quá mức trong tình huống cực đoan. Đây là lý do ngành công nghiệp khuyến nghị kiểm tra định kỳ các thùng có quai và tránh sử dụng vượt quá tuổi thọ thiết kế.
Tại sao nên chọn phôi nặng từ 750 g trở lên cho các thùng 5 gallon có quai bên?
Vì quai bên biến ‘tải phân bố’ thành ‘tải tập trung’, biến ‘tải tĩnh’ thành ‘tải động’, biến ‘sử dụng ngắn hạn’ thành ‘biến dạng từ từ dài hạn’, và biến ‘đổ đầy một lần’ thành ‘làm sạch lặp đi lặp lại’. Bất kỳ một trong bốn thay đổi này đều đòi hỏi thành vách dày hơn, chỉ số IV cao hơn và dự phòng kết cấu lớn hơn.
Một phôi 700 g có thể thổi thành thùng đạt tiêu chuẩn nếu không có quai, nhưng lại không chịu nổi các thách thức cơ học do quai bên gây ra. Lượng vật liệu dư thêm 50 g trong phôi 750 g không phải là lãng phí mà là một khoản đầu tư cần thiết nhằm đảm bảo độ an toàn – được phân bổ cho vùng vai, vùng gắn tay cầm và vùng chuyển tiếp ở đáy, vật liệu này chịu được tải động, chống biến dạng dẻo dài hạn và chịu được việc làm sạch lặp đi lặp lại, giúp xô có thể hoạt động an toàn trong hàng chục chu kỳ sử dụng bởi người tiêu dùng.
Dữ liệu tiêu chuẩn ngành xác nhận điều này: đối với xô dung tích 5 gallon có tay cầm, khối lượng phôi thường tập trung ở mức 730 g và 750 g, với giá trị IV yêu cầu trên 0,84. Đây không phải là ‘nhà sản xuất cố bán nhiều vật liệu hơn’ mà là giải pháp tối ưu do cơ học và khoa học vật liệu đề xuất .
Nếu quý khách còn thắc mắc về tiêu chí lựa chọn phôi chai dung tích 5 gallon, phương pháp kiểm tra giá trị IV hoặc thông số quy trình thổi chai, vui lòng liên hệ với chúng tôi.
 Tin nóng
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD là nhà sản xuất chuyên nghiệp phôi PET với hơn 25 năm kinh nghiệm. Đạt chứng nhận ISO9001/ISO22000, nhận làm cổ chai tùy chỉnh (28–55mm), màu sắc, trọng lượng và khuôn theo yêu cầu cho các thương hiệu nước uống/chai lọ. Liên hệ với chúng tôi ngay hôm nay.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. CHÍNH SÁCH BẢO MẬT