EN

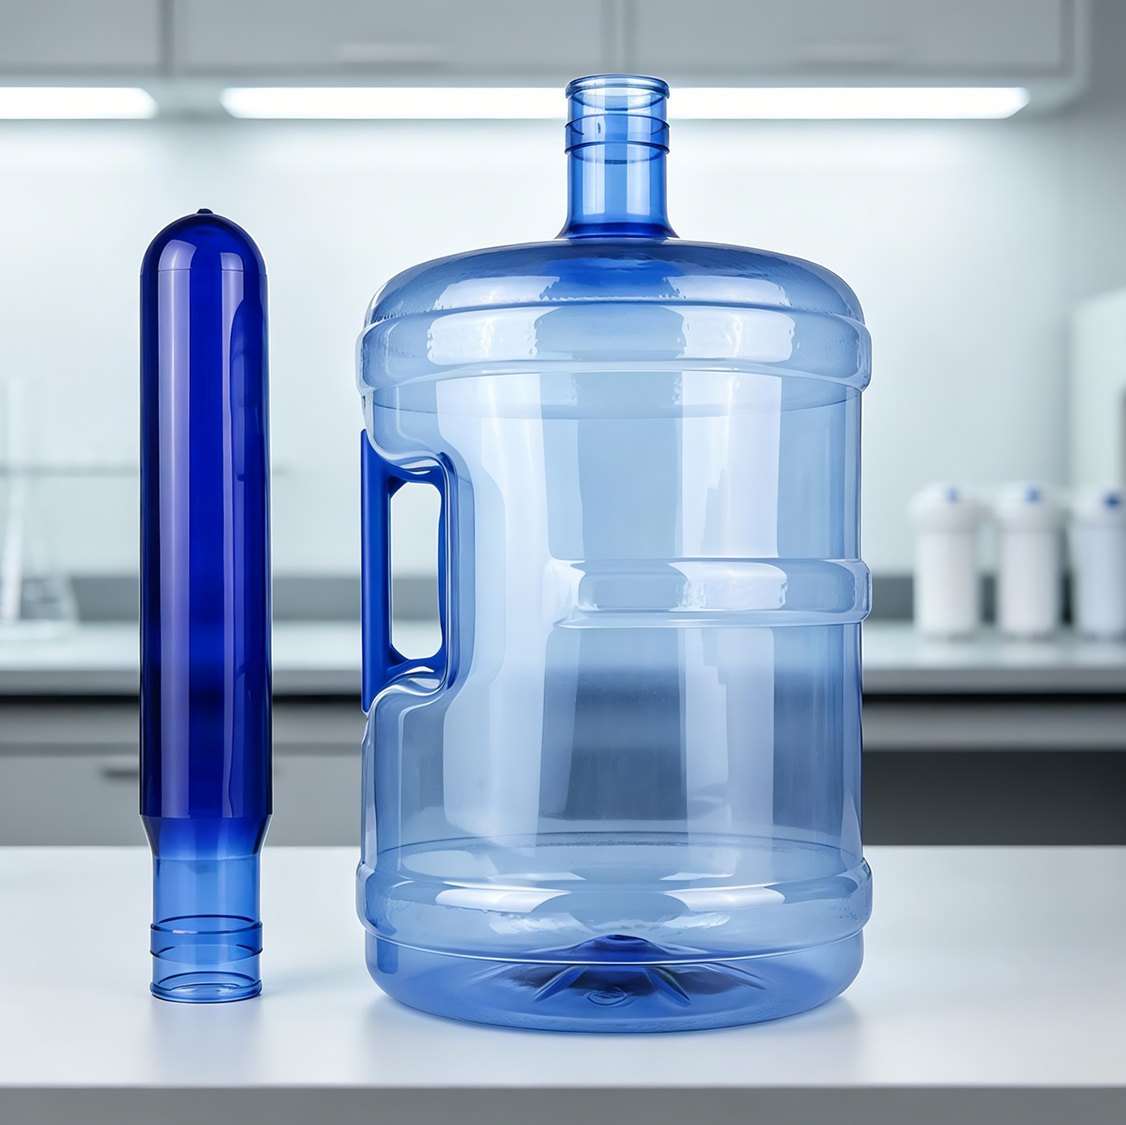
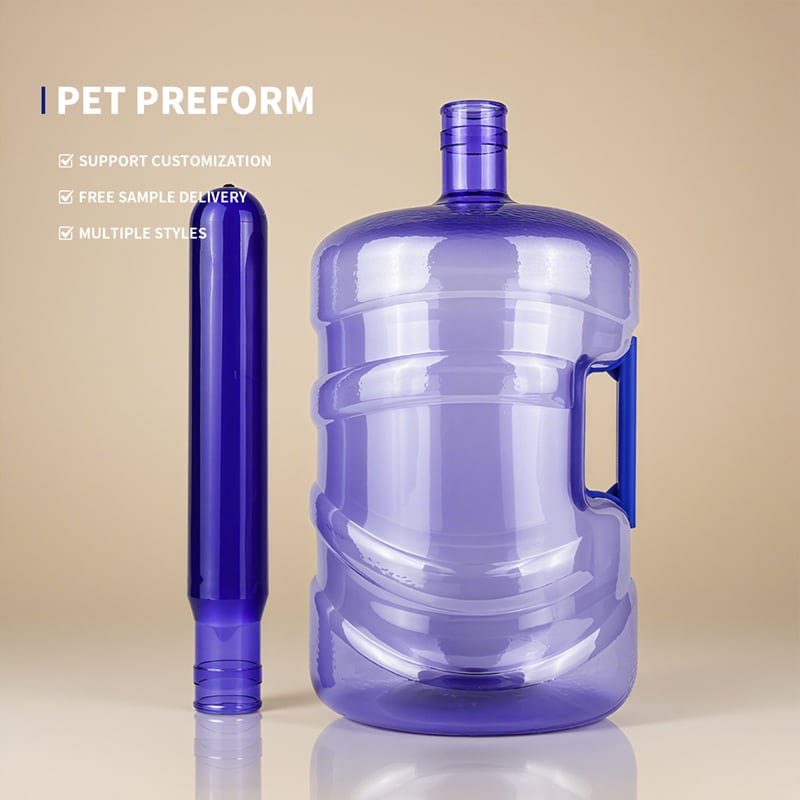
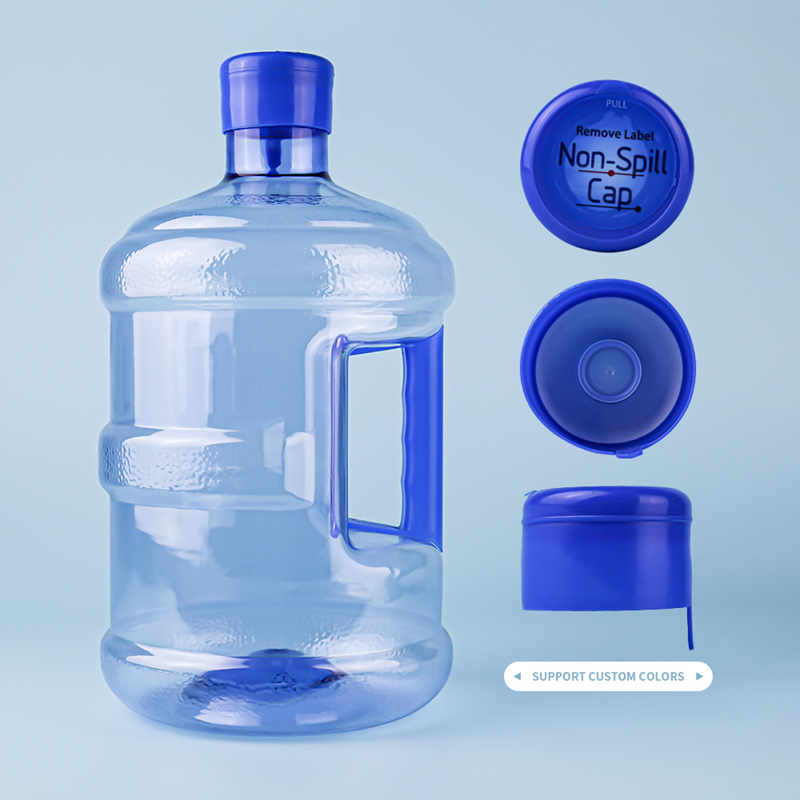
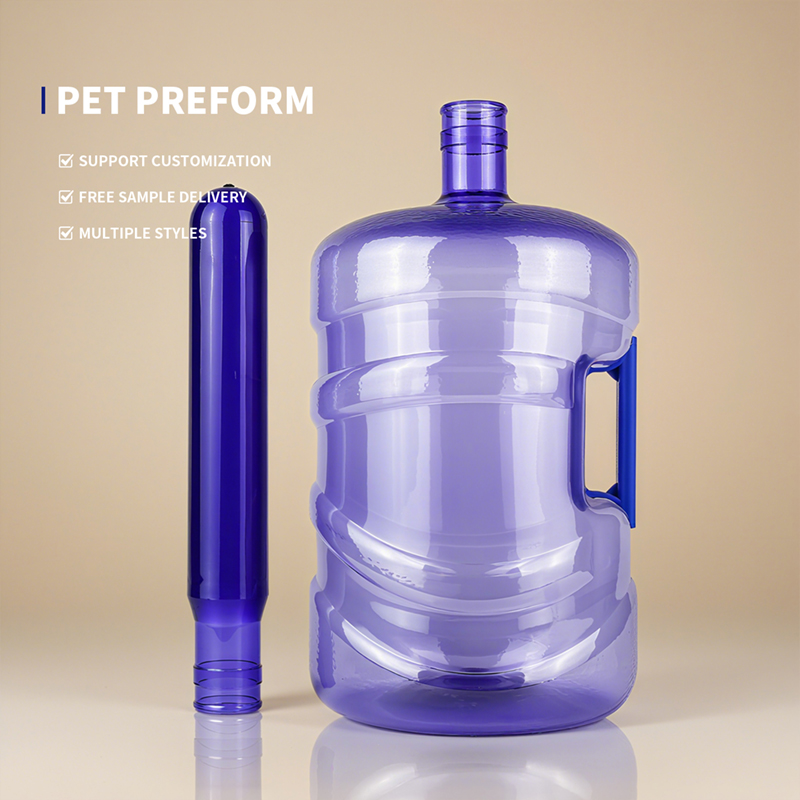
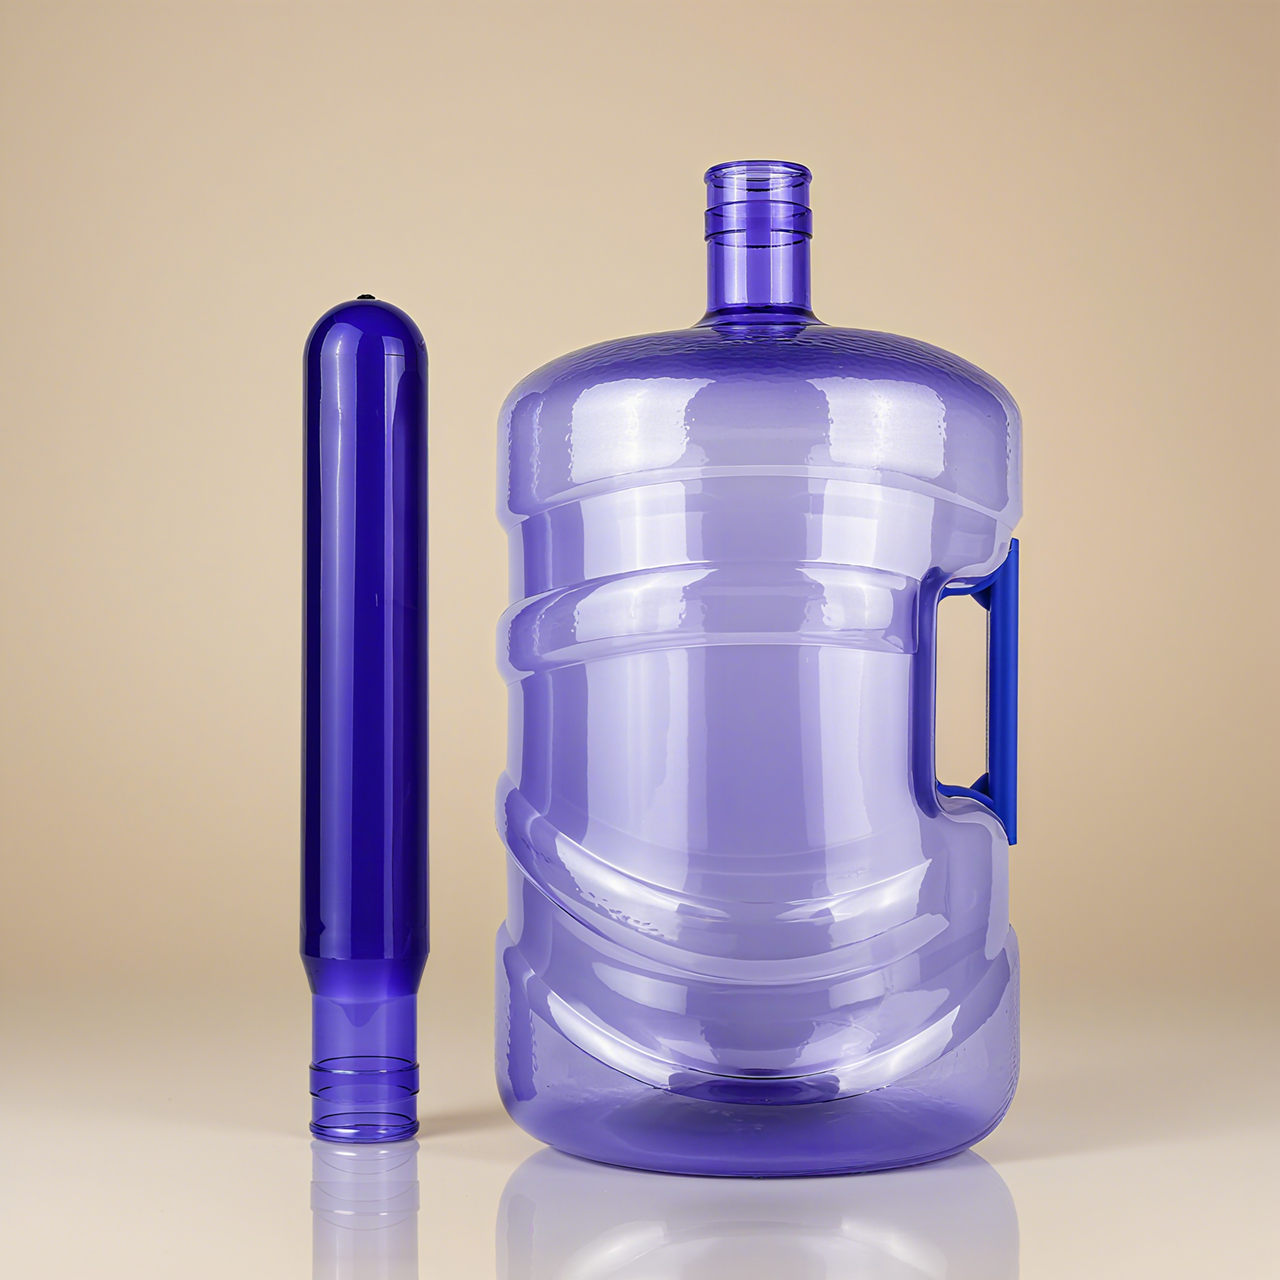
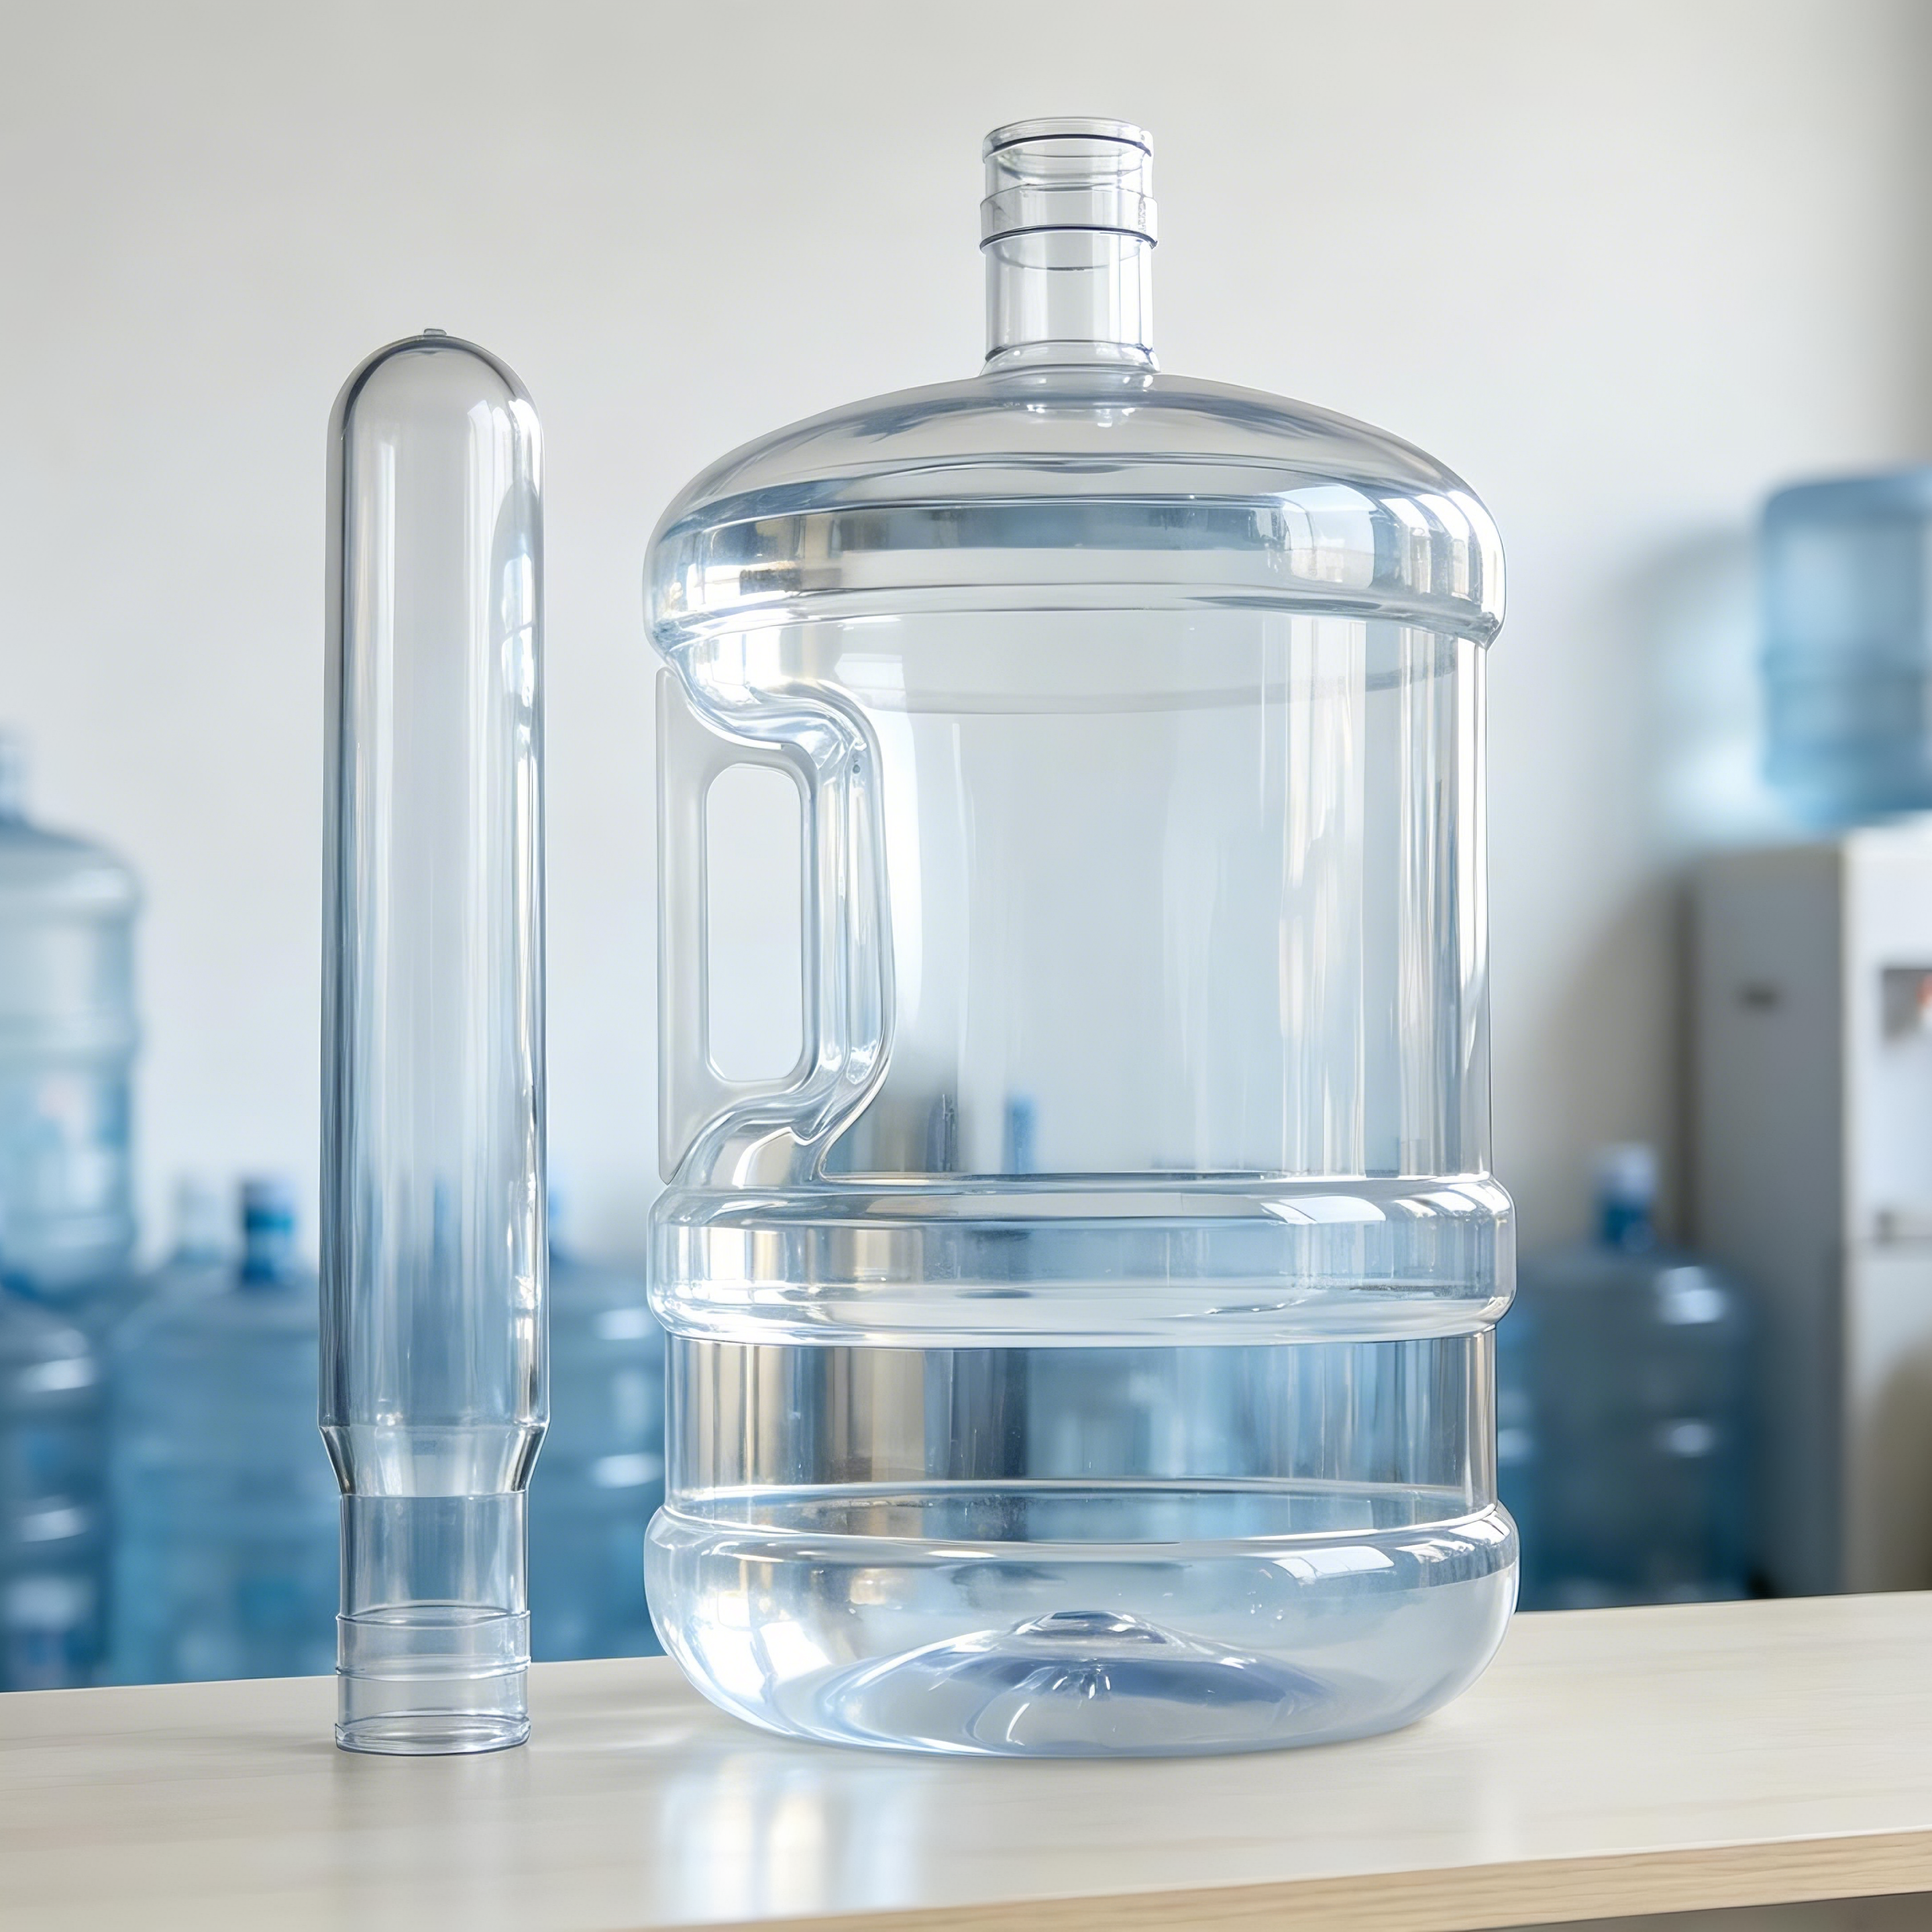
ในอุตสาหกรรมน้ำบรรจุขวด ถังพีอีทีขนาด 5 แกลลอน (ประมาณ 18.9 ลิตร) ถือเป็นหมวดหมู่พิเศษ เมื่อเติมน้ำแล้ว น้ำหนักของถังจะใกล้เคียง 20 กิโลกรัม — ซึ่งหนักกว่าขวดเครื่องดื่มทั่วไปทุกชนิดอย่างมาก ถังที่ไม่มีด้ามจับจะต้องใช้แขนทั้งสองข้างยก หรือใช้ห่วงหิ้ว ส่วนถังที่มีด้ามจับด้านข้างสามารถยกได้ด้วยมือเพียงข้างเดียว — แม้จะสะดวก แต่ความท้าทายเชิงกลไกที่เกิดขึ้นกับตัวถังก็เปลี่ยนแปลงไปโดยสิ้นเชิง
 |
|
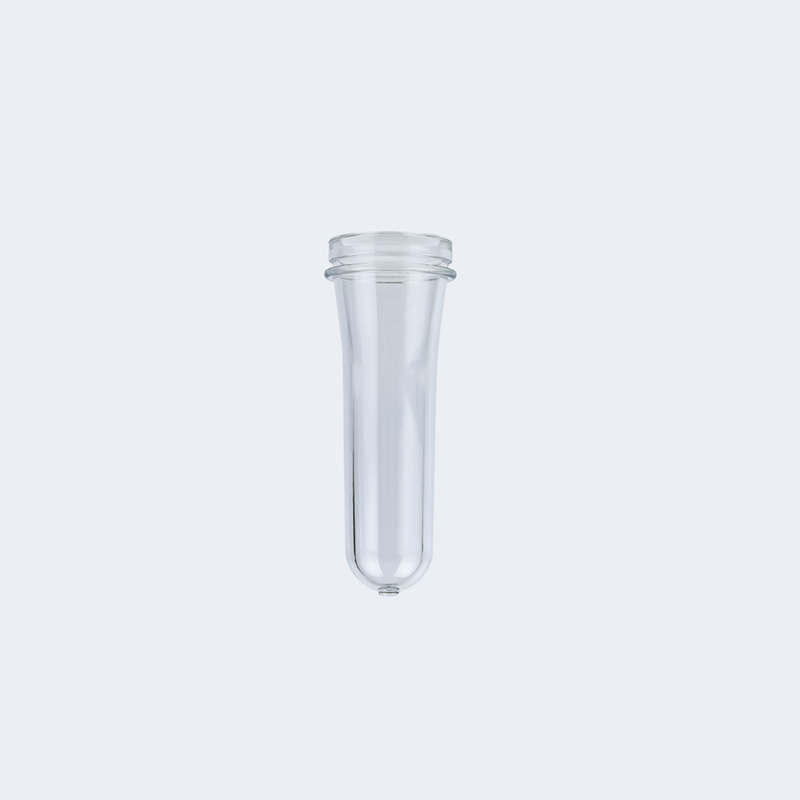
หลายคนถามว่า การเปลี่ยนจากพรีฟอร์ม 700 กรัม เป็นพรีฟอร์ม 750 กรัม เพียงเพิ่มขึ้น 50 กรัม — ความแตกต่างนี้จะมีน้ำหนักมากจริงหรือไม่ ความแตกต่างนี้ไม่เพียงมีน้ำหนักมาก แต่ยังกำหนดโดยตรงว่าถังจะเสียหายขณะผู้บริโภคใช้งานหรือไม่ บทความนี้วิเคราะห์ความจำเป็นทางเทคนิคของค่า “50 กรัม” นี้จากห้ามิติ ได้แก่ หลักการเชิงกลไก การออกแบบโครงสร้าง คุณสมบัติของวัสดุ กระบวนการเป่าขึ้นรูป และตรรกะด้านต้นทุน
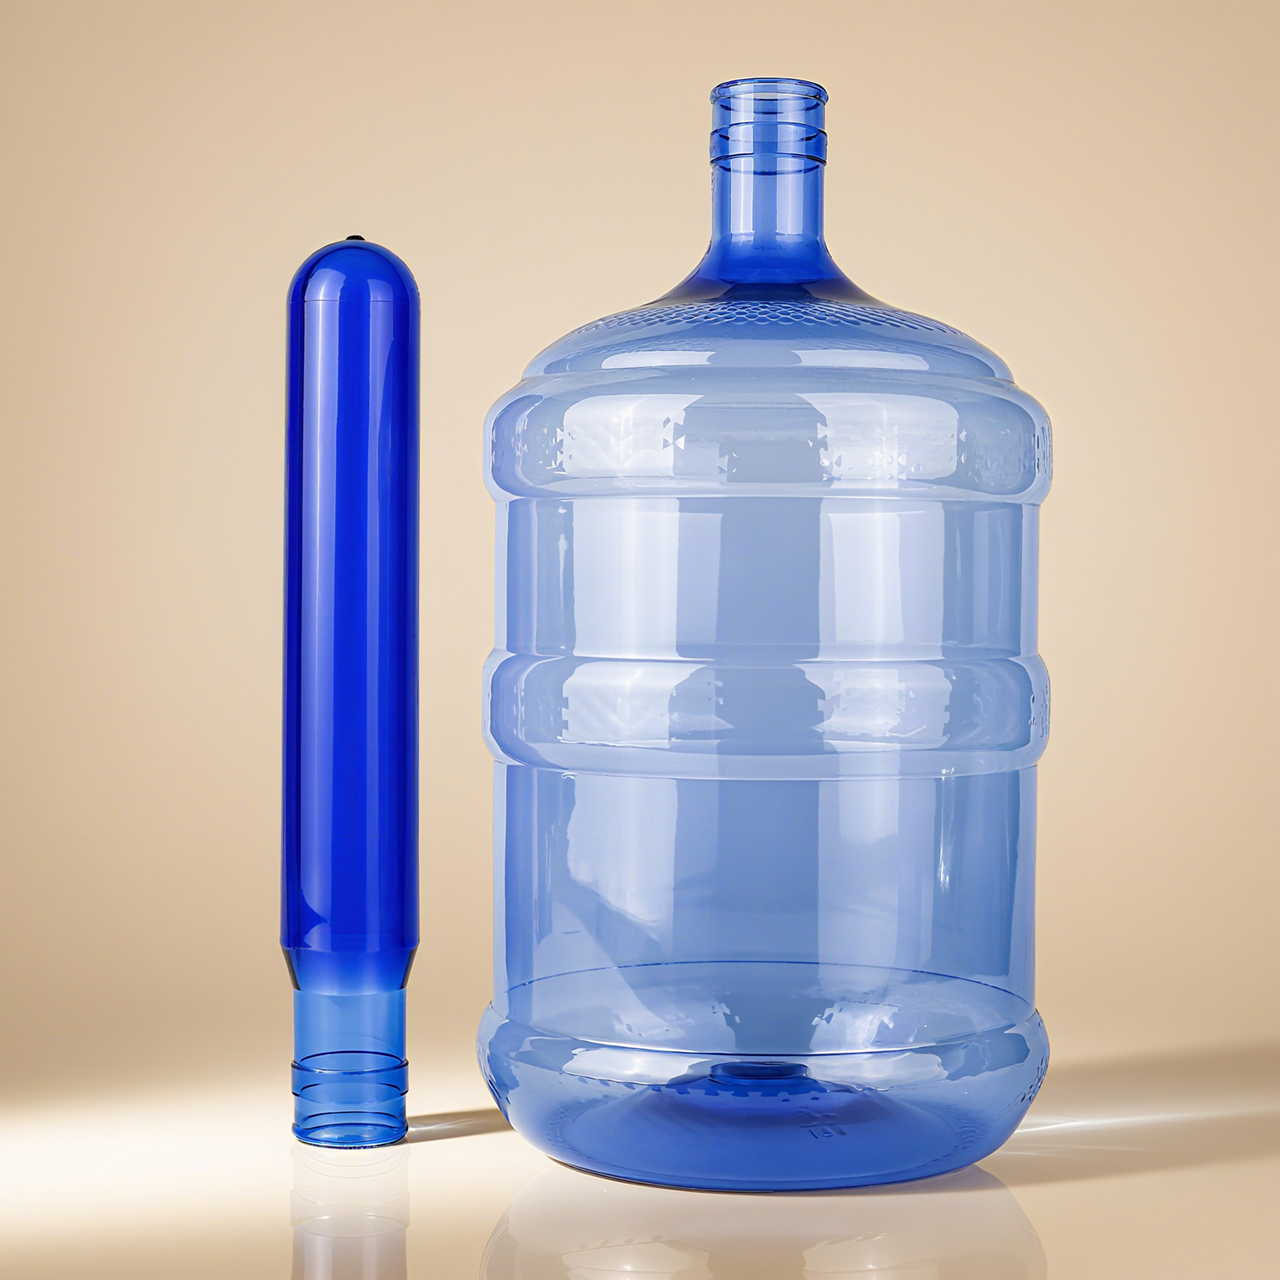
ถังขนาด 5 แกลลอนที่ไม่มีที่จับด้านข้างมักถูกยกขึ้นด้วยวิธีสองแบบ คือ ใช้แขนทั้งสองข้างจับตัวถังโดยตรง หรือใช้ห่วงหิ้ว/ที่จับแบบหนีบแน่นที่คอของถัง ทั้งสองกรณีนี้ แรงจะส่งผ่านห่วงรองรับคอถัง หรือผ่านพื้นที่สัมผัสขนาดใหญ่บริเวณตัวถัง ตัวถังรับน้ำหนักทั้งหมด และการกระจายแรงมีความสม่ำเสมอมาก .
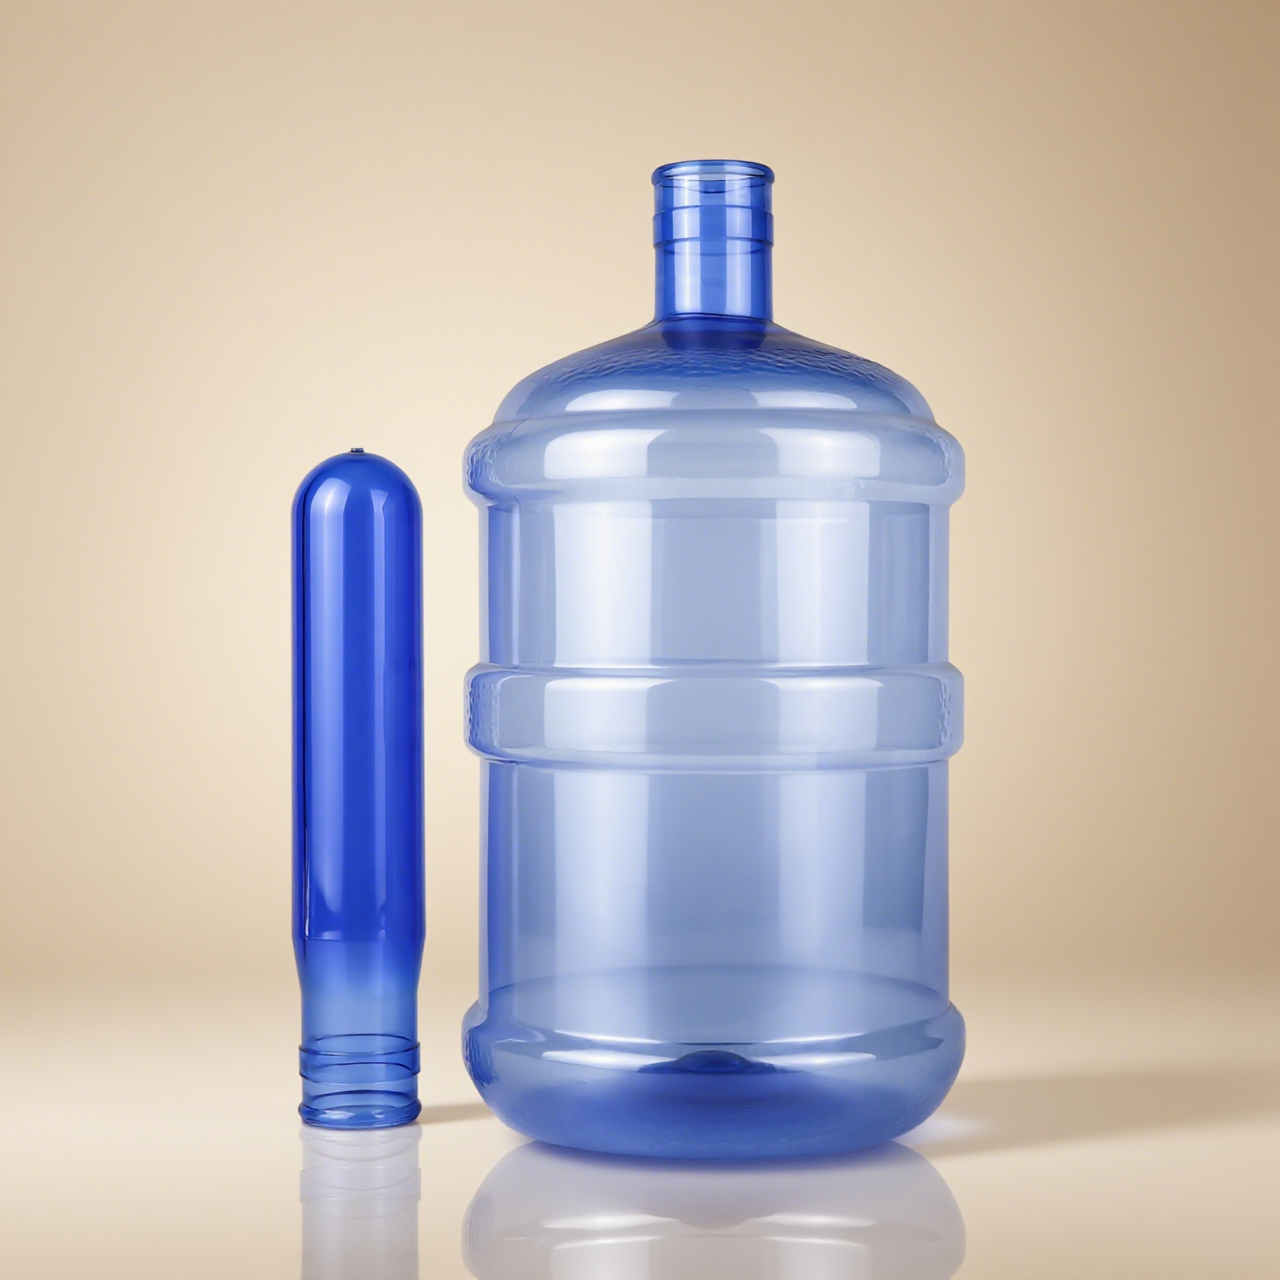
สำหรับถังประเภทนี้ ความหนาของผนังที่ผลิตจากการเป่าขวดต้นแบบ (preform) น้ำหนัก 700 กรัม ก็เพียงพอแล้วที่จะรับน้ำหนักของน้ำที่บรรจุเต็มและแรงเร่งขณะยกจับ ปัจจุบันในอุตสาหกรรมมีขวดต้นแบบให้เลือกหลายน้ำหนัก ได้แก่ 560 กรัม, 600 กรัม, 650 กรัม และ 700 กรัม ดังนั้นถังที่ไม่มีที่จับสามารถผลิตได้ด้วยขวดต้นแบบน้ำหนัก 700 กรัม หรือแม้แต่น้ำหนักน้อยกว่านั้น
 |
 |
เมื่อติดตั้งที่จับด้านข้างแล้ว สถานการณ์จะเปลี่ยนแปลงไปอย่างสิ้นเชิง
เมื่อยกถังที่บรรจุของเต็มแล้ว น้ำหนักทั้งหมด (เกือบ 20 กิโลกรัม) จะส่งผ่านด้ามจับไปยัง จุดต่อเชื่อมด้ามจับ บนตัวถัง ซึ่งไม่ใช่พื้นผิวทั่วไป แต่เป็น บริเวณรับน้ำหนักที่มีความเข้มข้นสูงมาก ยิ่งไปกว่านั้น เมื่อบุคคลเดินขณะถือถัง ถังจะแกว่งตามธรรมชาติ และแรง ความจุแบบไดนามิก ที่เกิดจากการแกว่งอาจมีค่าสูงถึง 1.5–2 เท่าของน้ำหนักคงที่
กล่าวอีกนัยหนึ่ง จุดต่อเชื่อมด้ามจับต้องสามารถรองรับแรงแบบไดนามิกชั่วคราวที่มีค่า 30–40 กิโลกรัม ไม่ใช่แรงคงที่เพียง 20 กิโลกรัม 30–40 กิโลกรัม .
 |
 |
การศึกษาโดยใช้การวิเคราะห์องค์ประกอบจำกัด (FEA) ต่อภาชนะพลาสติกที่มีด้ามจับแสดงให้เห็นว่า หากจุดต่อเชื่อมระหว่างด้ามจับกับตัวถังออกแบบมาไม่ดี จะกลายเป็นจุดแรกที่ล้มเหลว สำหรับถังขนาด 5 แกลลอน ความเค้นเฉพาะที่จุดต่อเชื่อมด้ามจับอาจสูงถึง 5–10 เท่า ความเค้นเฉลี่ยที่เกิดขึ้นทั่วตัวถัง
ความเข้มข้นของแรงดันเป็นปัญหาคลาสสิกในวิชาเครื่องกลวิศวกรรม เมื่อมีการเปลี่ยนรูปทรงอย่างฉับพลันภายในวัสดุ (เช่น บริเวณรอยต่อระหว่างด้ามจับกับตัวผลิตภัณฑ์) การไหลของแรงจะเปลี่ยนแปลงอย่างกะทันหัน ส่งผลให้แรงดันเฉพาะจุดสูงกว่าค่าเฉลี่ยอย่างมาก
การต่อด้ามจับกับตัวผลิตภัณฑ์แบบดั้งเดิมมักใช้การเปลี่ยนผ่านมุมฉาก ซึ่งทำให้เกิดความเข้มข้นของแรงดันได้ง่ายเนื่องจากการเปลี่ยนแปลงการไหลของแรงอย่างฉับพลัน การวิเคราะห์ด้วยวิธีองค์ประกอบจำกัดแสดงให้เห็นว่า ค่าสูงสุดของแรงดันที่รอยต่อมุมฉากอาจสูงถึง 3–5 เท่าของรอยต่อแบบโค้งมน หากความหนาของผนังบริเวณนั้นมีไม่เพียงพอ พลาสติกจะเกิดการไหลแบบพลาสติกภายใต้แรงดันสูง จนค่อยๆ ถูก “ยืด” หรือ “ขาด” ไป
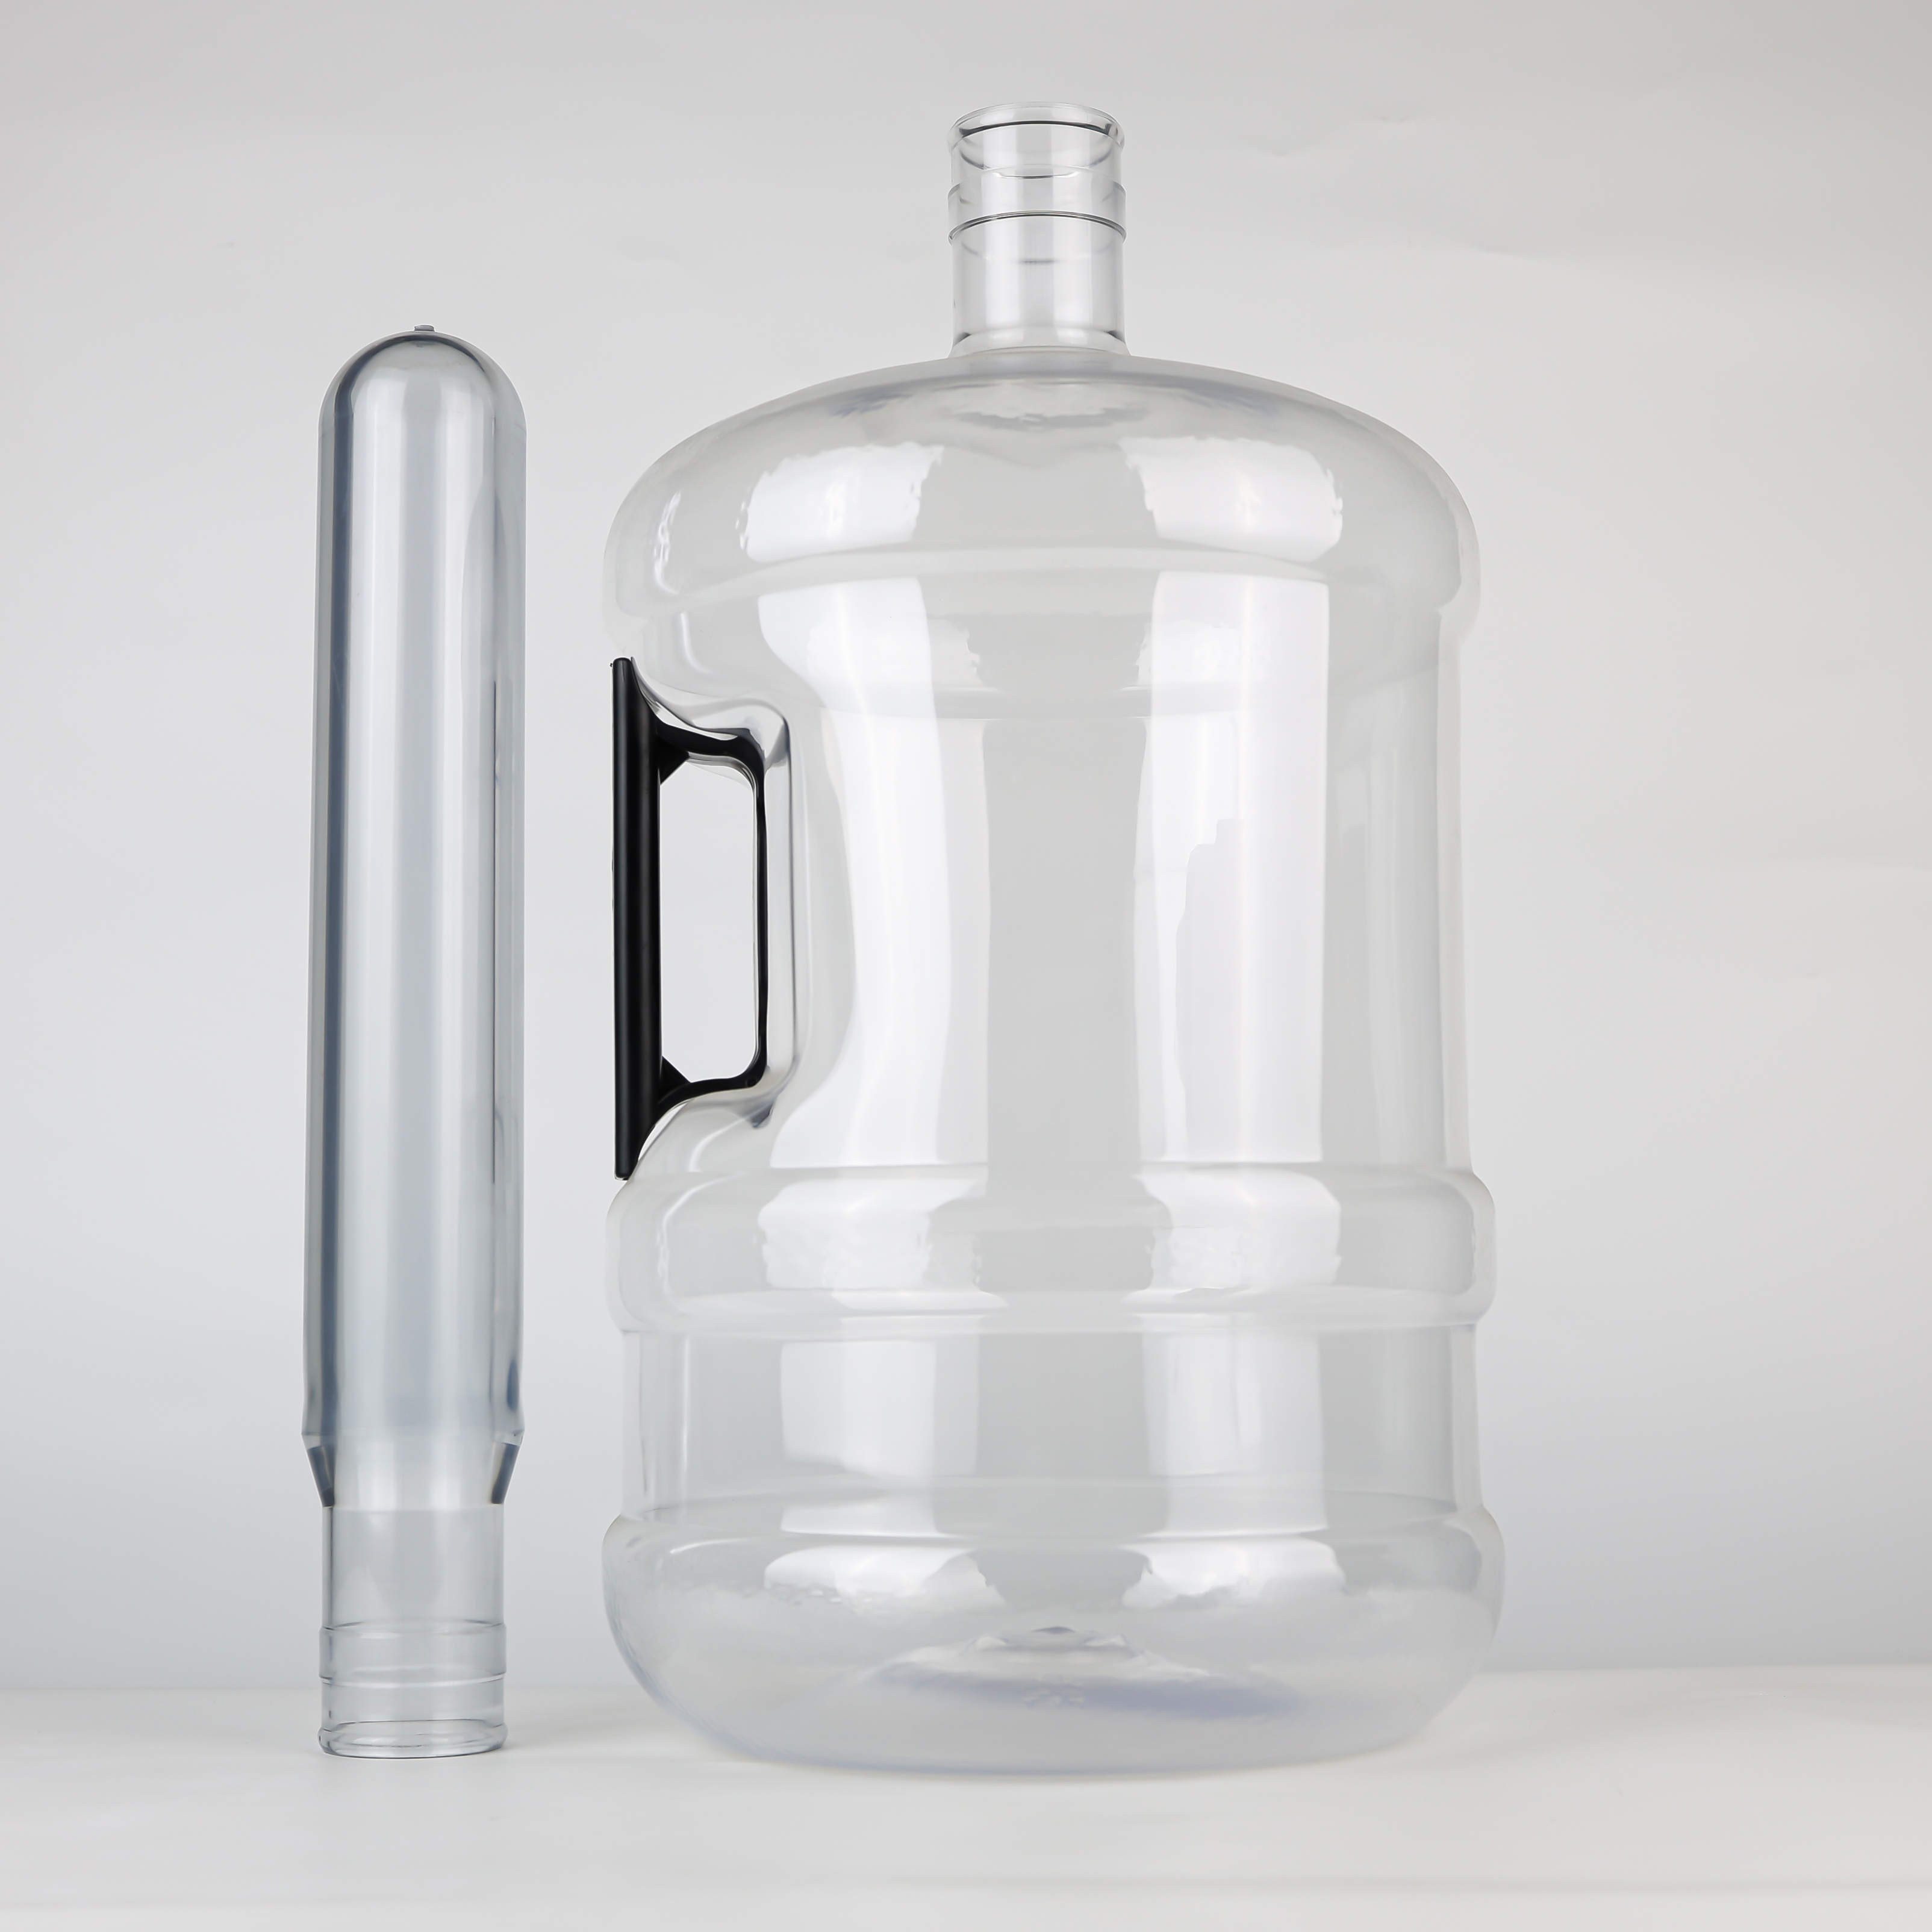
Preform น้ำหนักเป็นกรัมกำหนดความหนาของผนังหลังการเป่า ยิ่งน้ำหนักสูงเท่าไร ผนังของพรีฟอร์มก็จะยิ่งหนาขึ้นเท่านั้น และผนังของถังที่ผ่านการเป่าก็จะยิ่งหนาขึ้นตามไปด้วย
ถังขนาด 5 แกลลอนที่เป่าจากพรีฟอร์มน้ำหนัก 700 กรัม มีความหนาเฉลี่ยของผนังส่วนตัวถังประมาณ 0.4–0.6 มม. ความหนานี้เพียงพอสำหรับถังที่ไม่มีหูจับ เนื่องจากแรงกระจายอย่างสม่ำเสมอ และแรงกดต่อพื้นที่หนึ่งตารางเซนติเมตรจึงไม่มากนัก
อย่างไรก็ตาม เมื่อมีหูจับด้านข้าง จุดที่หูจับติดกับตัวถังจำเป็นต้องรับแรงเฉพาะจุดที่มากกว่าค่าเฉลี่ยหลายเท่า ความหนาของผนังที่ 0.4–0.6 มิลลิเมตรนั้น บางเกินไป ไม่เพียงพอที่จุดรับโหลดนี้ ผลโดยตรงจากการที่ผนังบางเกินไปคือ ตัวถังบิดเบี้ยวบริเวณจุดที่ยกขึ้น ปรากฏรอยขาวจากแรงเครียดหลังใช้งานซ้ำๆ และในที่สุด เกิดรอยแตกร้าวหรือฉีกขาด เกิดการฉีกขาดที่จุดติดตั้งหูจับ
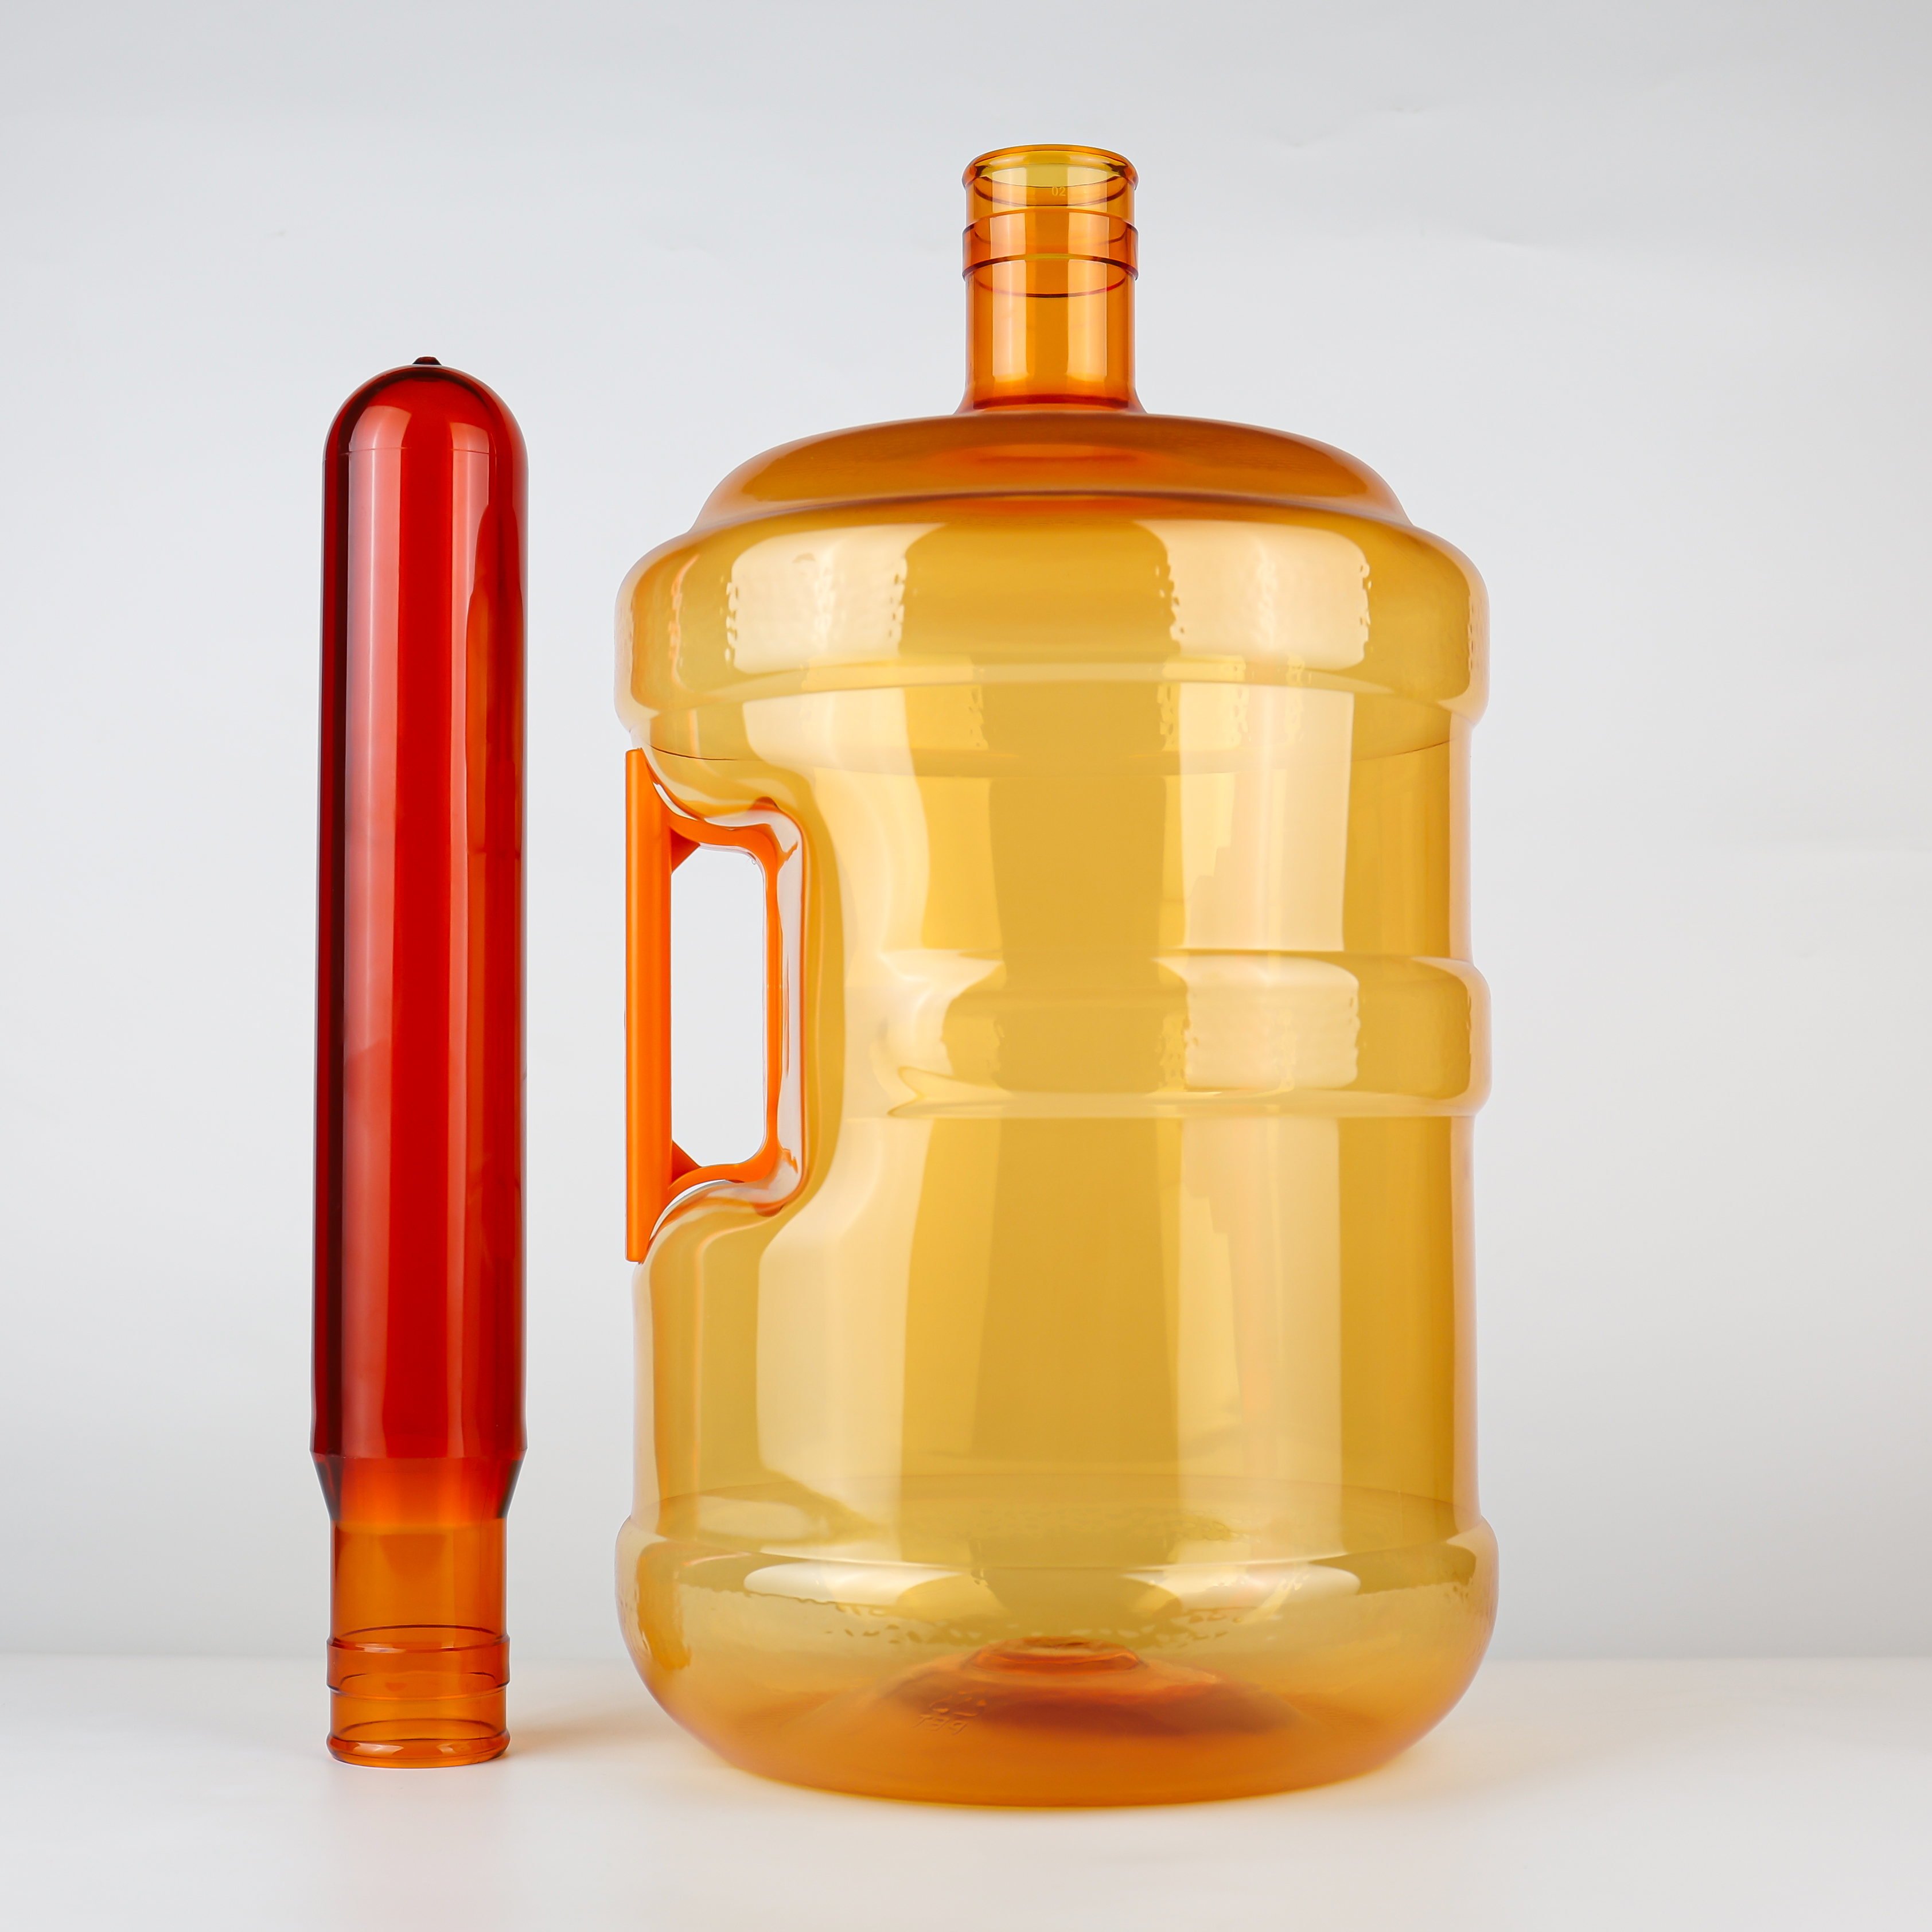
อาจมีคนคิดว่า เราสามารถเพิ่มความหนาเฉพาะบริเวณจุดติดตั้งหูจับได้หรือไม่
ทฤษฎีแล้วใช่ แต่ในการขึ้นรูปขวด PET ด้วยวิธีเป่า (blow molding) การกระจายความหนาของผนังถังจะถูกกำหนดโดย การกระจายความหนาของพรีฟอร์ม ในขั้นตอนฉีดขึ้นรูป ความหนาของผนังที่ตำแหน่งต่าง ๆ ของพรีฟอร์มได้ถูกกำหนดไว้แล้ว; ส่วนในขั้นตอนการเป่านั้น พรีฟอร์มจะถูกยืดและขยายออก ทำให้ความหนาของผนังลดลงตามอัตราส่วนการยืดอย่างสัดส่วน
เพื่อให้มั่นใจว่าบริเวณจุดยึดหูจับจะมีความหนาเพียงพอหลังการเป่า จำเป็นต้อง สำรองวัสดุเพิ่มเติมไว้ที่ตำแหน่งที่สอดคล้องกันบนพรีฟอร์ม การเพิ่มความหนาเฉพาะจุดบนพรีฟอร์มนั้นทำได้ยากและมีต้นทุนสูง; ดังนั้นการ เพิ่มน้ำหนักรวมโดยรวม จึงคุ้มค่ากว่าและเชื่อถือได้มากกว่า
เมื่อเปรียบเทียบกับพรีฟอร์มน้ำหนัก 700 กรัม วัสดุส่วนเกิน 50 กรัมในพรีฟอร์มน้ำหนัก 750 กรัมไม่ได้กระจายอย่างสม่ำเสมอทั่วทั้งถัง แต่จะถูก จัดสรรอย่างมีกลยุทธ์ไปยังบริเวณไหล่ โซนเสริมความแข็งแรงของตัวถัง และบริเวณจุดยึดหูจับ – ตรงจุดที่แรงเครียดมีความเข้มข้นสูงสุด
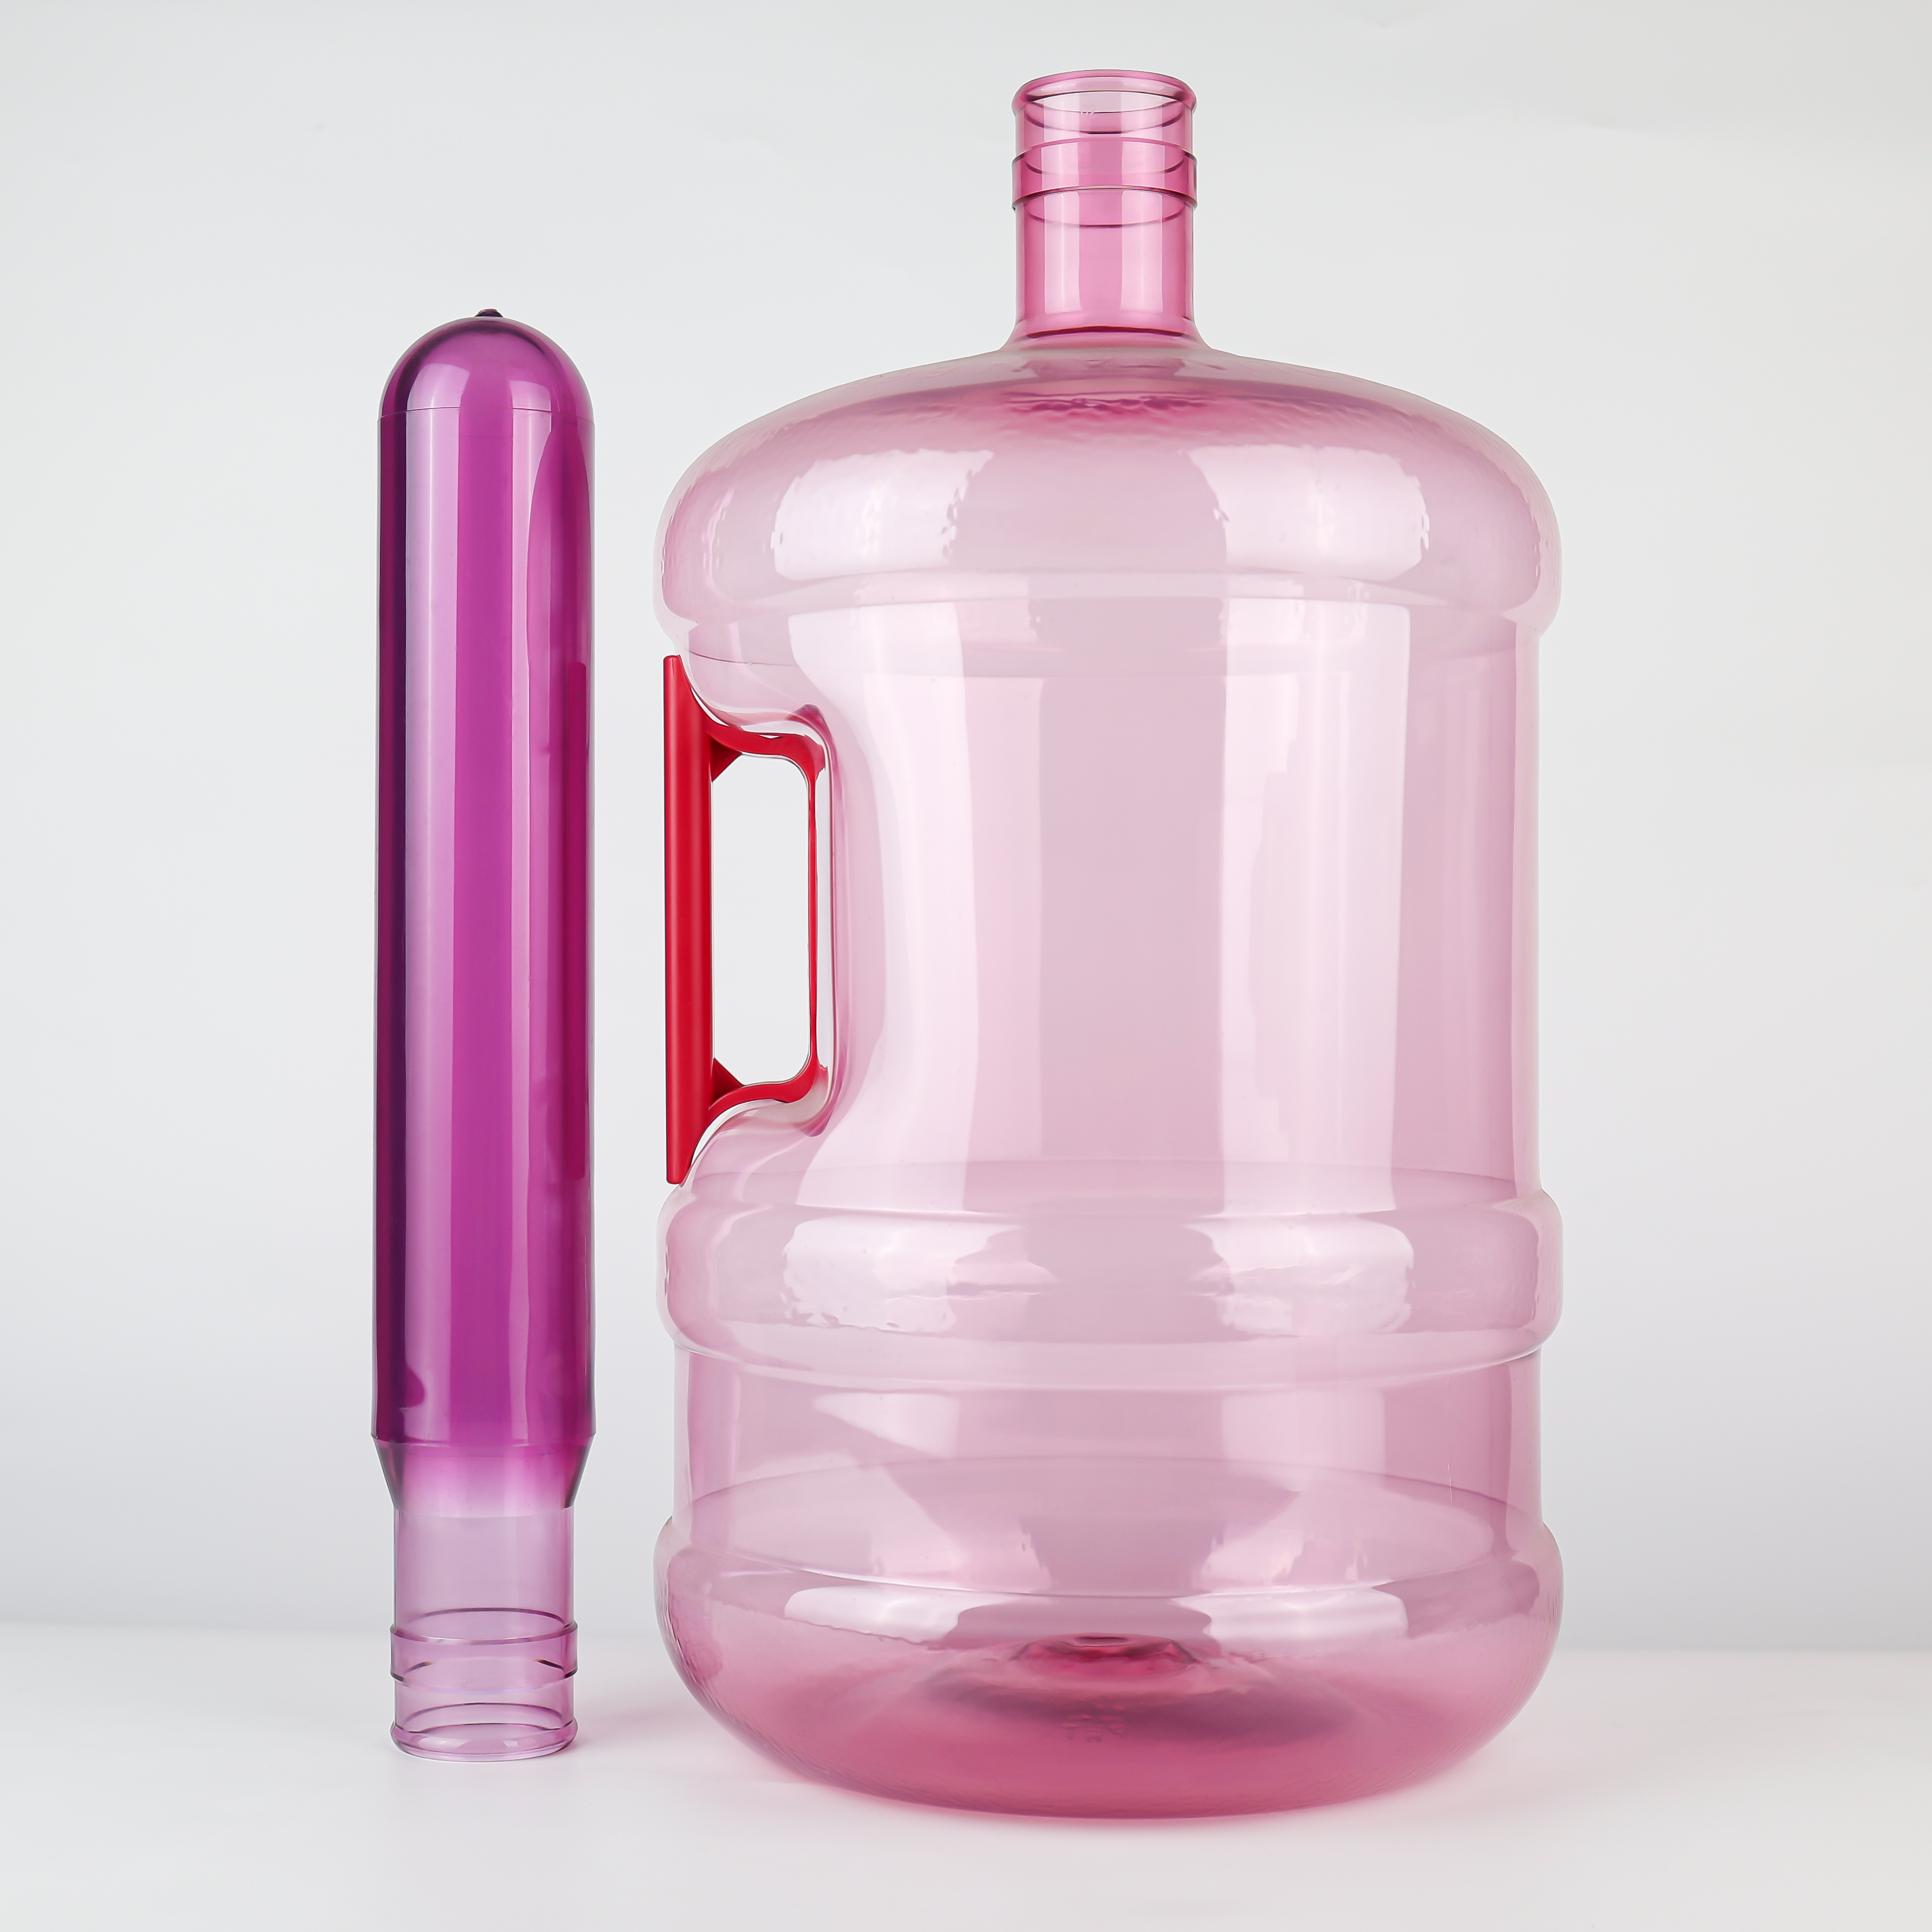
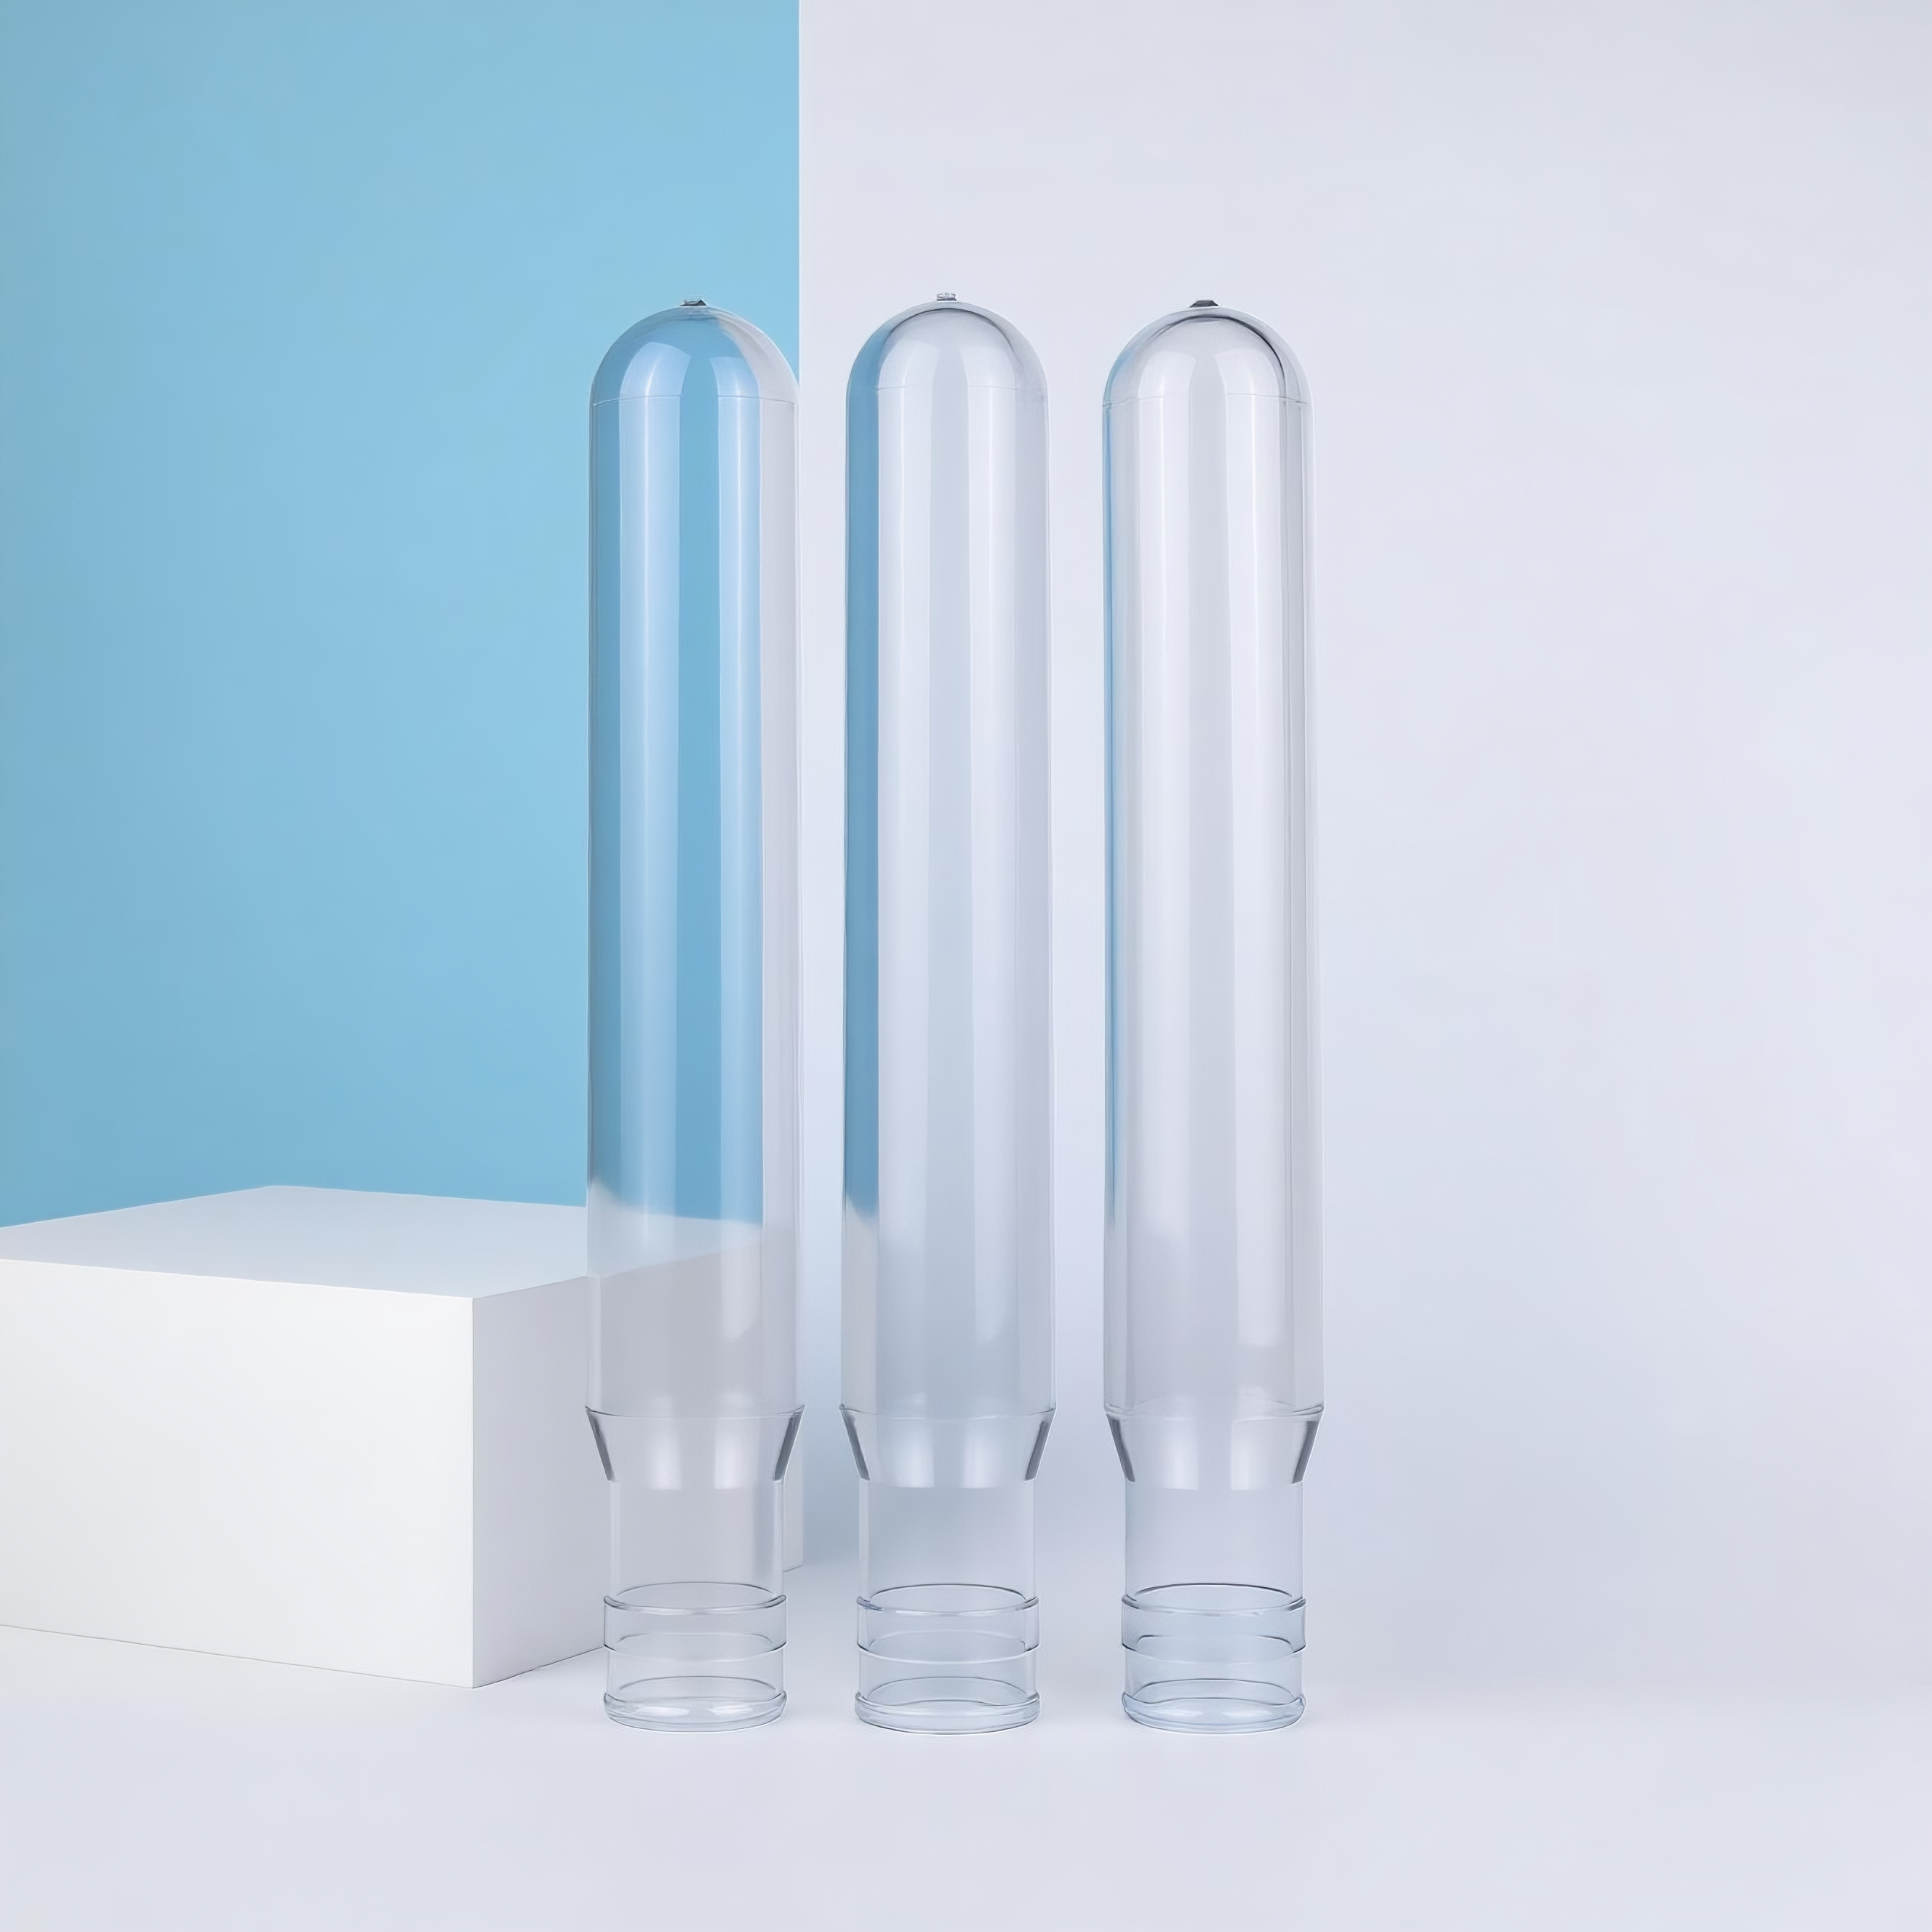
จากข้อมูลผลิตภัณฑ์จริงในอุตสาหกรรม น้ำหนักของพรีฟอร์มขนาด 5 แกลลอนอยู่ที่ค่าหลักๆ ได้แก่ 650 กรัม, 680 กรัม, 700 กรัม, 730 กรัม, 750 กรัม, 780 กรัม และ 800 กรัม พรีฟอร์ม 700 กรัมใช้เป็นหลักสำหรับ การใช้งานที่ไม่มีด้ามจับ หรือรับน้ำหนักเบา ขณะที่ถังขนาด 5 แกลลอนที่มีด้ามจับด้านข้าง มีน้ำหนักพรีฟอร์มมาตรฐานอยู่ที่ 730 กรัม และ 750 กรัม .
เอกสารสิทธิบัตรเกี่ยวกับพรีฟอร์มภาชนะขนาดใหญ่ระบุอย่างชัดเจนว่า พรีฟอร์มภาชนะขนาด 5 แกลลอนแบบเดิม เมื่อพิจารณาจากความหนาของผนัง จะเพิ่มน้ำหนักได้สูงสุดเพียงประมาณ 650 กรัม แต่การออกแบบใหม่นี้สามารถเพิ่มน้ำหนักพรีฟอร์มได้ถึง มากกว่า 700 กรัม จนถึงประมาณ 800 กรัม , ซึ่งช่วยเพิ่มความแข็งแกร่งของภาชนะ (ความต้านทานการยุบตัว) ขณะยังคงรักษาความโปร่งใสในระดับที่เหมาะสม สิทธิบัตรฉบับนี้อธิบายจากหลักการพื้นฐานว่าเหตุใดถังชนิดหนักที่มีด้ามจับจึงต้องใช้วัสดุหนักกว่า – ความแข็งแกร่งไม่ได้เกิดจากการออกแบบเชิงกลยุทธ์แต่อย่างใด แต่เกิดจากปริมาตรวัสดุจริง
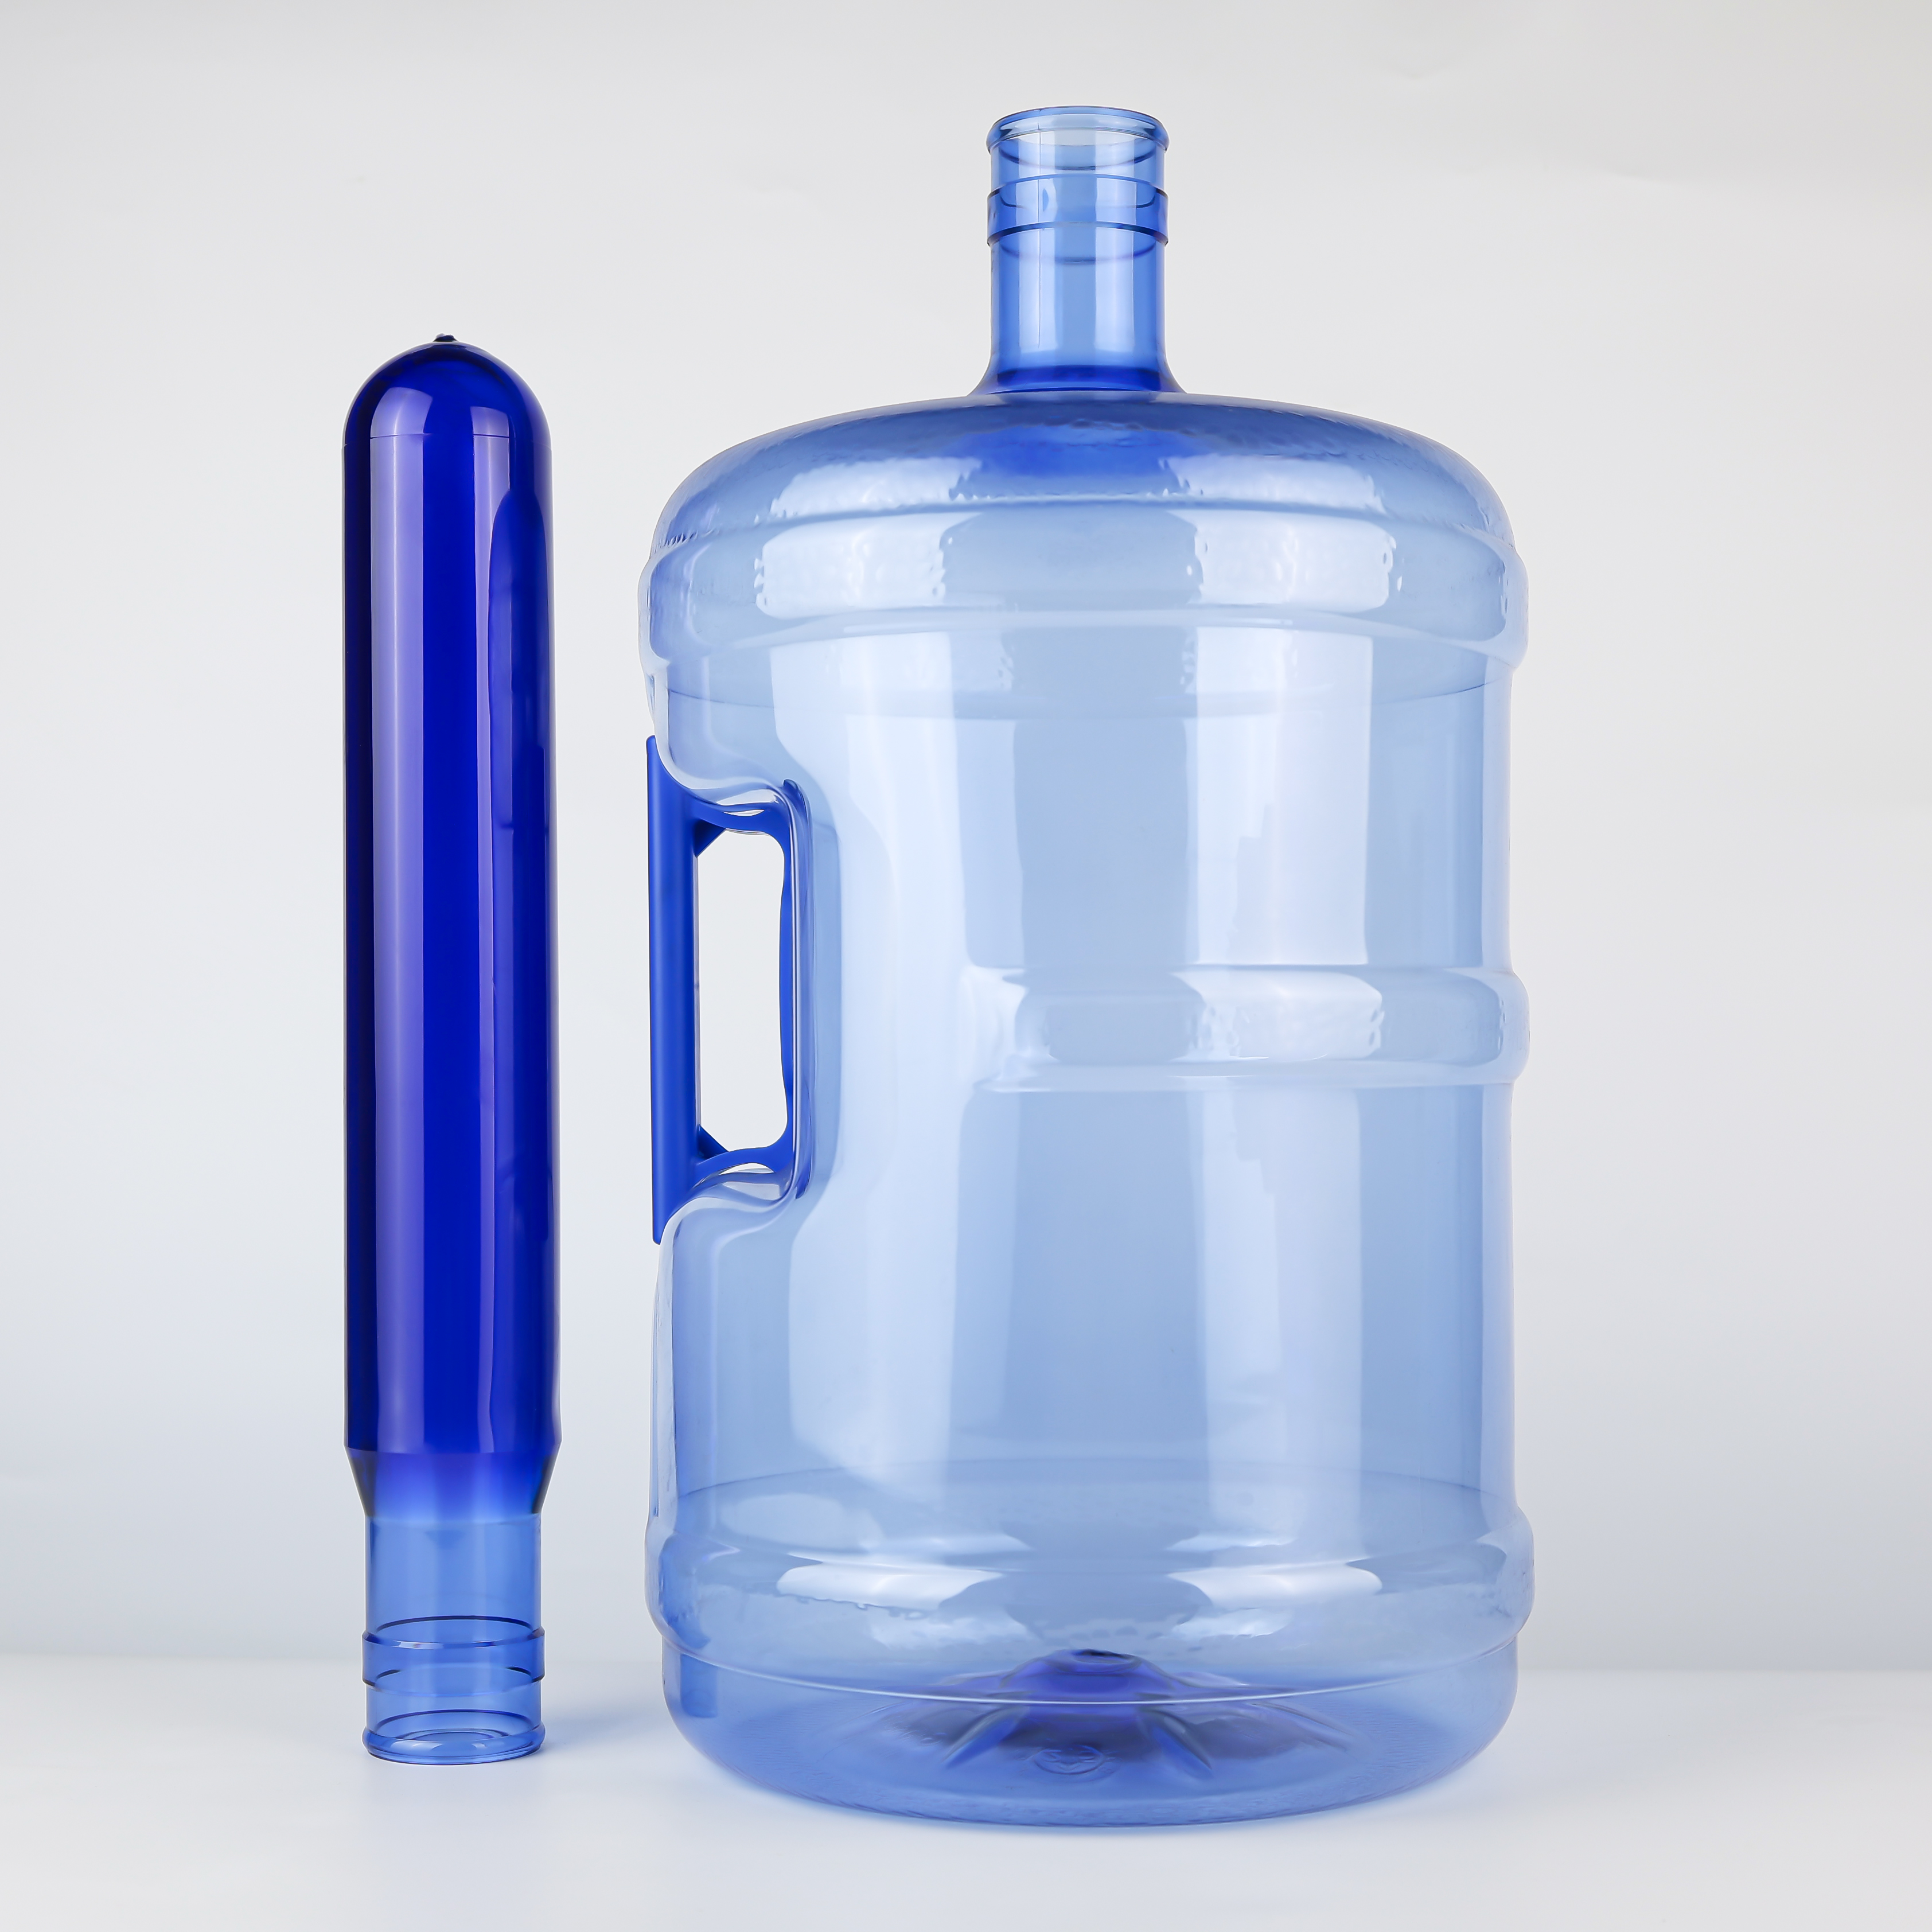
ควบคู่ไปกับน้ำหนักที่เพิ่มขึ้น พรีฟอร์ม 750 กรัม มักต้องใช้วัตถุดิบ PET ที่มีค่า IV สูงกว่า
ข้อมูลจากอุตสาหกรรมแสดงว่า พรีฟอร์มสำหรับถังแบบใช้ซ้ำได้ขนาด 5 แกลลอน มักมีค่า IV อยู่ในช่วง 0.84–0.87 เดซิลิตรต่อกรัม , ในขณะที่ถังแบบใช้ครั้งเดียวทิ้งที่เบากว่านั้นอาจมีค่า IV ต่ำเพียง 0.76–0.80 เนื่องจากพรีฟอร์ม 750 กรัม ต้องรับแรงกดแบบเข้มข้นจากด้ามจับด้านข้าง จึงจำเป็นต้องใช้วัตถุดิบที่มีค่า IV สูง — ซึ่งหมายถึงสายโซ่โมเลกุลที่ยาวกว่าและพันกันมากกว่า ส่งผลให้ ความทนทานและความต้านทานการไหลของวัสดุภายใต้แรงคงที่ดีขึ้นอย่างมีนัยสำคัญ .
สำหรับภาชนะที่รับแรงดันภายใน ข้อกำหนดของลูกค้ามักกำหนดให้ค่า IV ของพรีฟอร์มอย่างน้อย 0.83 เดซิลิตรต่อกรัม ซึ่งหมายความว่า พรีฟอร์มน้ำหนัก 750 กรัม ไม่เพียงแต่มีน้ำหนักมากกว่าเท่านั้น แต่ยังแข็งแรงกว่าด้วย — ทุกกรัมของวัสดุได้รับการปรับปรุงคุณภาพแล้ว
พูดอย่างง่าย ๆ คือ พรีฟอร์มน้ำหนัก 700 กรัม ที่ผลิตจากวัสดุ IV ต่ำ อาจรู้สึกอ่อนยวบเมื่อยกขึ้น ในขณะที่พรีฟอร์มน้ำหนัก 750 กรัม ที่ใช้วัสดุ IV สูง จะรู้สึกมั่นคงและแข็งแกร่งราวกับ 'มีโครงสร้างภายใน'
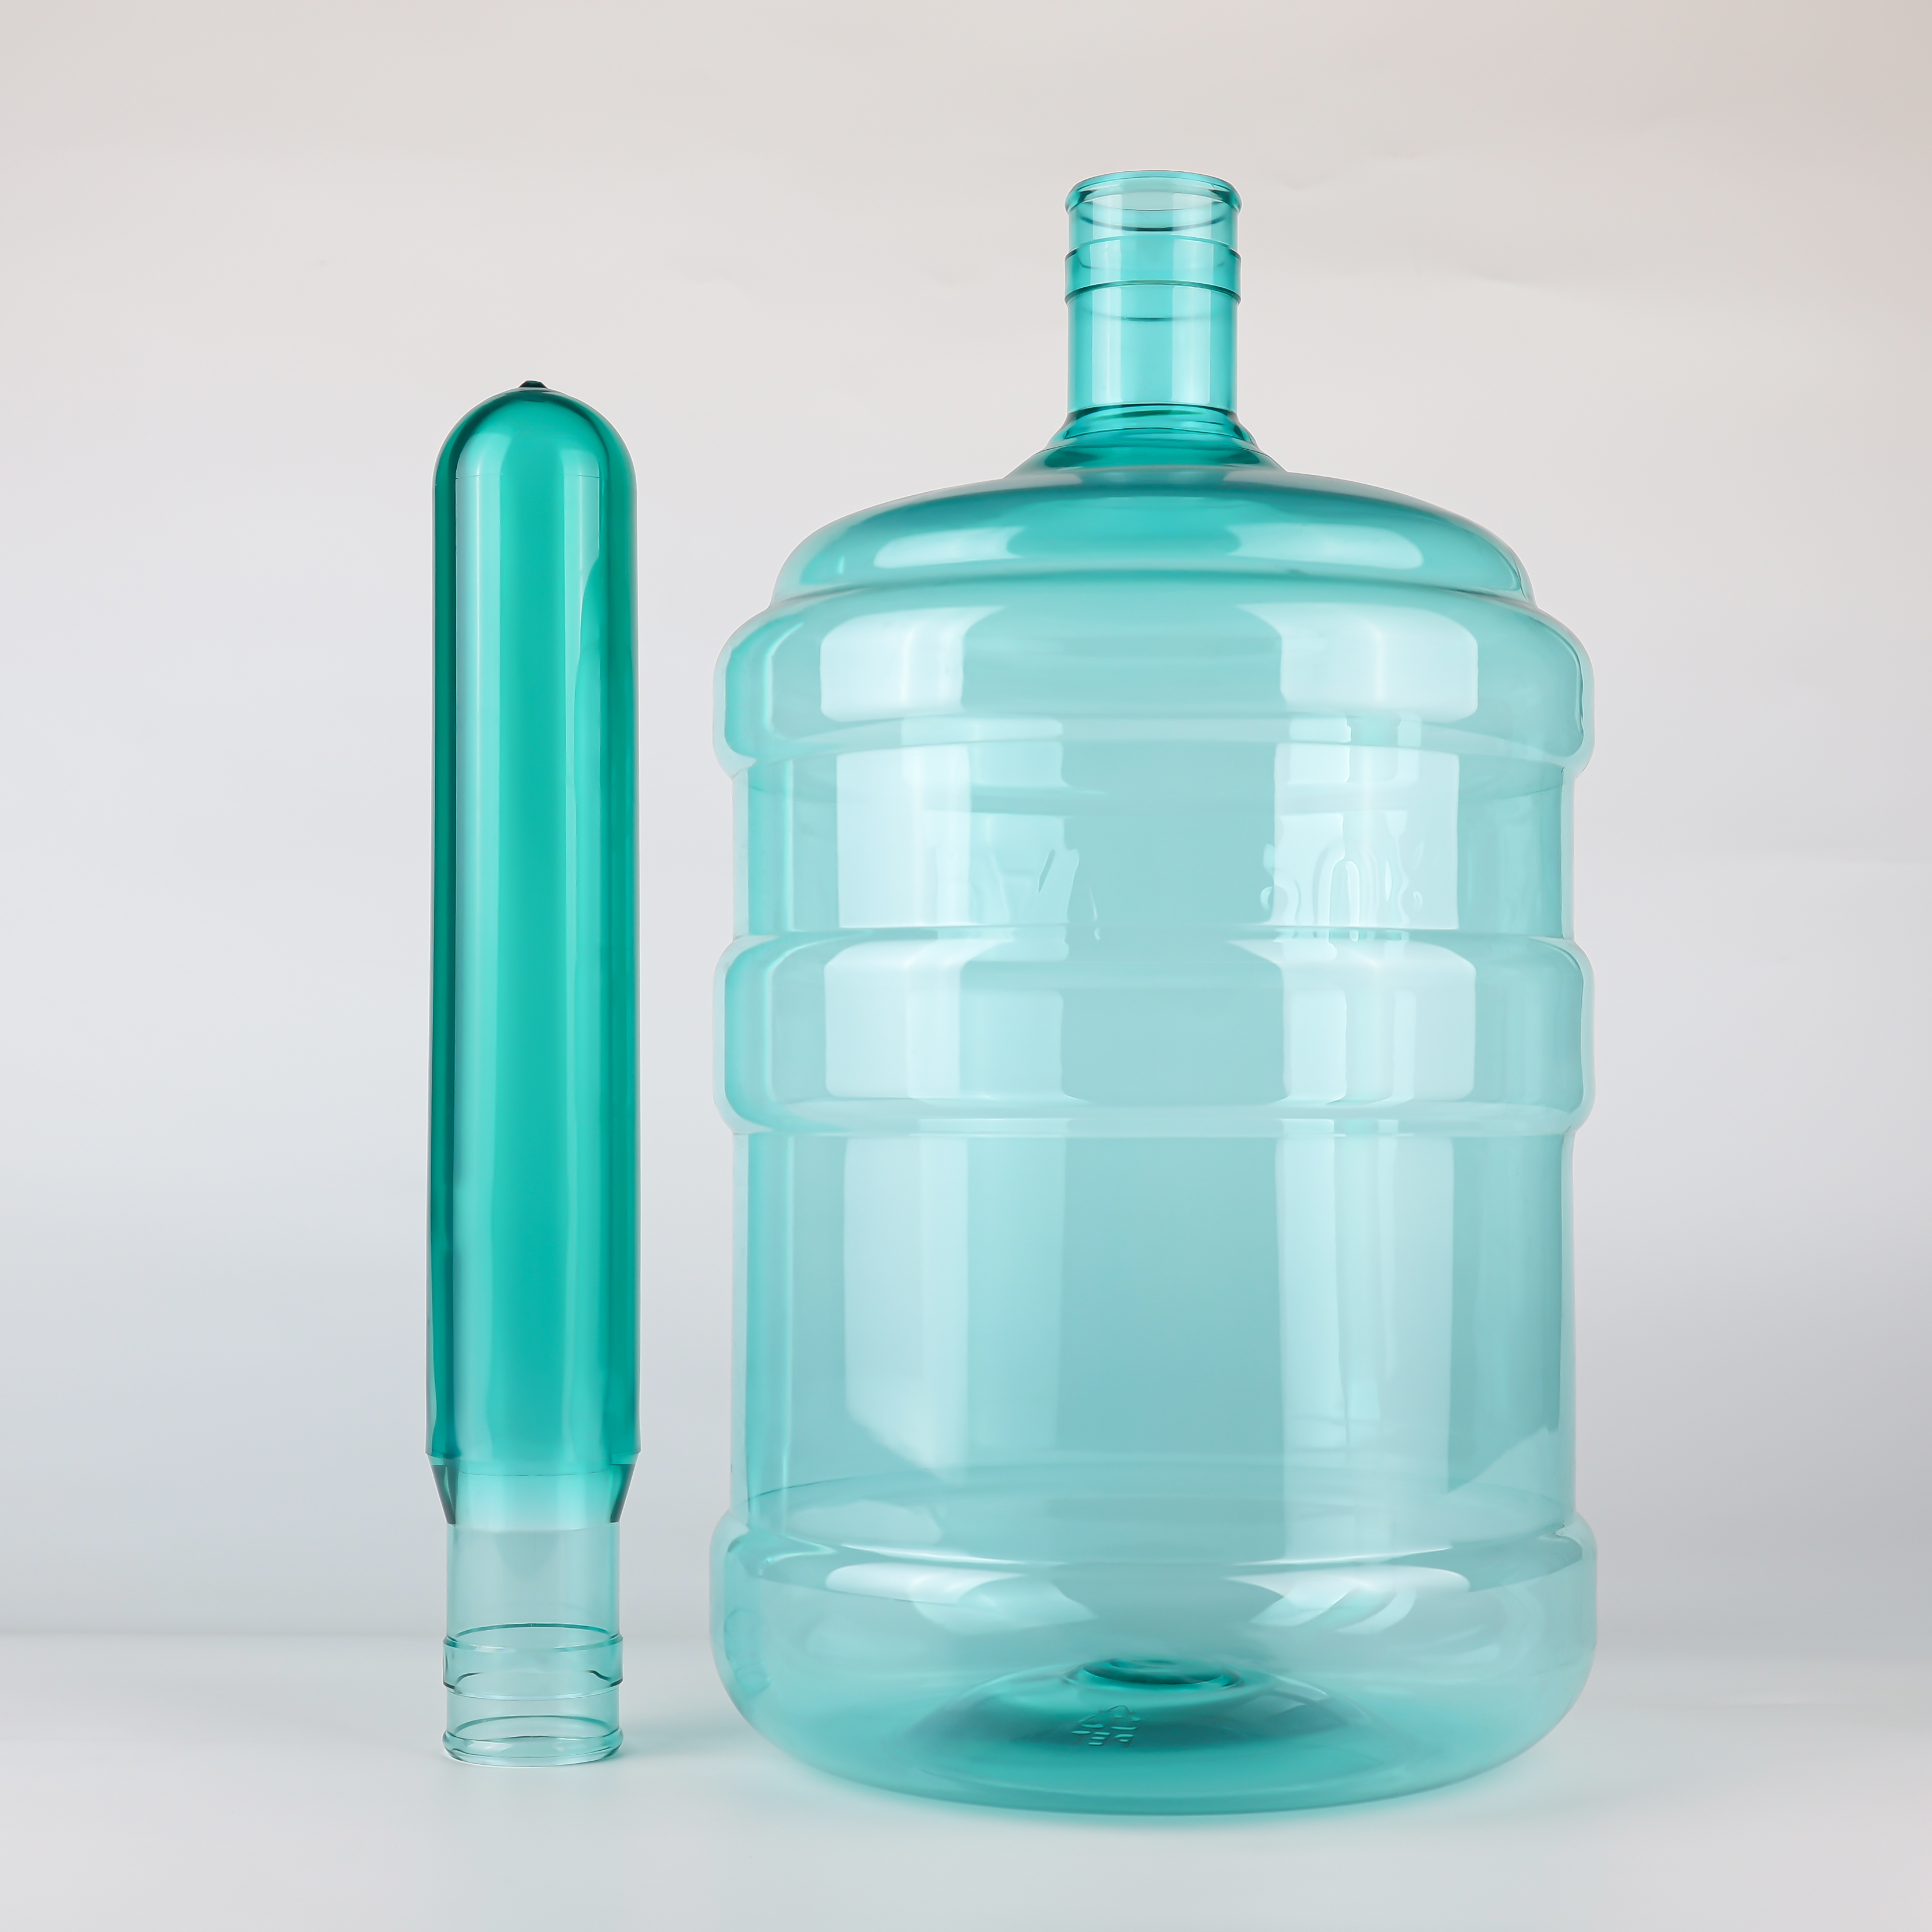
มวล 50 กรัมเพิ่มเติมในพรีฟอร์มน้ำหนัก 750 กรัม เมื่อเปรียบเทียบกับน้ำหนัก 700 กรัม ถูกกระจายหลัก ๆ ไปยังสามบริเวณดังนี้
โซนการเปลี่ยนผ่านบริเวณไหล่ จุดที่ติดมือจับมักอยู่ด้านล่างของบริเวณไหล่ ซึ่งเป็นส่วนที่ยืดตัวมากที่สุดระหว่างกระบวนการเป่า และมีแนวโน้มจะบางลงมากที่สุด พรีฟอร์มน้ำหนัก 750 กรัม จึงเก็บวัสดุไว้มากขึ้นบริเวณไหล่ เพื่อให้มั่นใจว่าจะมีความแข็งแรงเชิงโครงสร้างเพียงพอหลังการเป่า
โซนเสริมความแข็งแรงของตัวถัง ถังที่มีหูจับมักต้องใช้ซี่โครงเสริมแบบตามยาว หรือแถบเสริมแบบวงแหวนที่ส่วนตัวถัง ผนังของพรีฟอร์มที่หนากว่าจะช่วยให้โครงสร้างเสริมเหล่านี้ขึ้นรูปได้สมบูรณ์และมีประสิทธิภาพมากขึ้นหลังการเป่า
โซนการเปลี่ยนผ่านที่ฐาน บริเวณการเปลี่ยนผ่านจากฐานไปยังตัวถังก็เป็นจุดที่เกิดความเครียดสะสมเช่นกัน การคงวัสดุไว้ที่ส่วนล่างของพรีฟอร์มขนาด 750 กรัม จะช่วยเพิ่มความต้านทานต่อการตกและการกระแทก
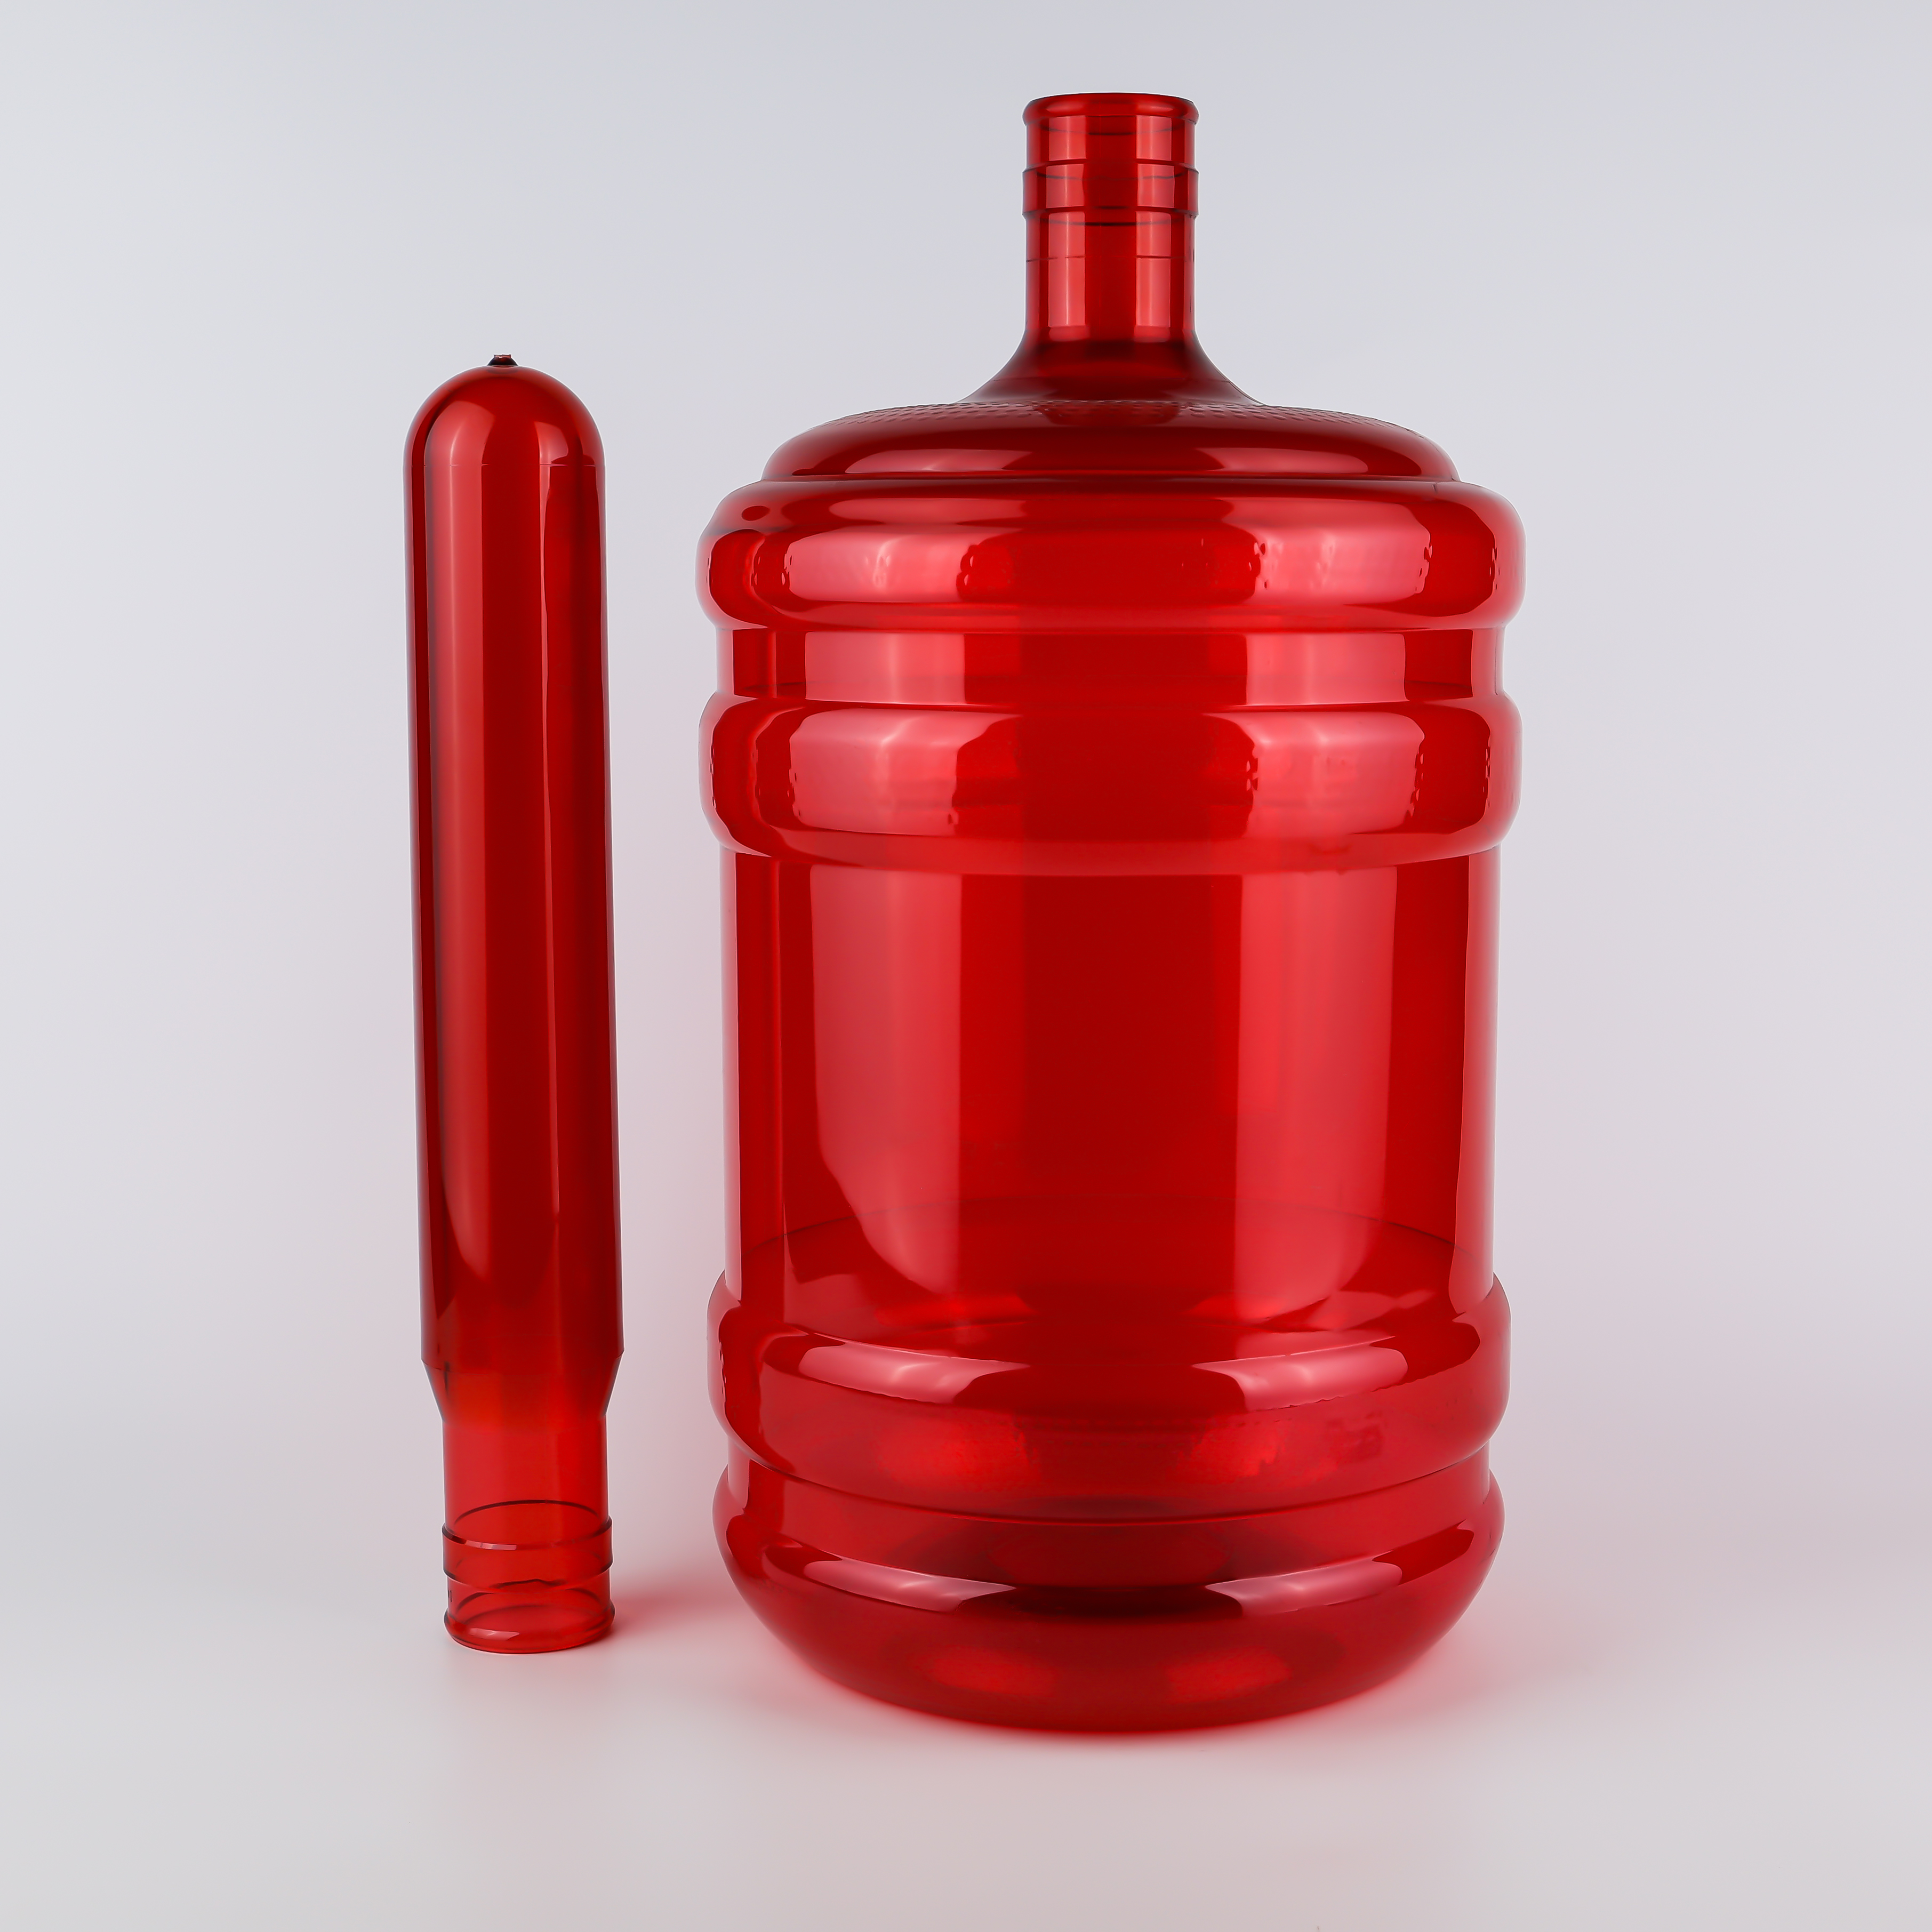
น้ำบรรจุขวดขนาด 5 แกลลอนไม่ได้ถูกบริโภคและทิ้งทันที — หลายครัวเรือนใช้ถังใบเดียวเป็นเวลาหนึ่งถึงสองสัปดาห์ ในขณะที่ถังที่ใช้ซ้ำได้ในสถานประกอบการเชิงพาณิชย์อาจผ่านการใช้งานซ้ำหลายสิบรอบ สิ่งนี้หมายความว่าถังนั้นทำงานภายใต้ โหลดต่อเนื่องเป็นเวลานาน .
วัสดุ PET เกิดการ คลาน ภายใต้ความเครียดอย่างต่อเนื่อง — การเปลี่ยนรูปแบบช้าและถาวร หากความหนาของผนังไม่เพียงพอ และค่า IV ต่ำ หลังจากบรรจุน้ำเป็นเวลาหลายวัน จุดที่ติดมือจับอาจเริ่มยืดออกหรือบุ๋มลงอย่างค่อยเป็นค่อยไป ส่งผลให้ถังเกิดการเปลี่ยนรูปและรั่วซึม
การรวมกันของน้ำหนักกรัมสูงกับค่า IV สูงในพรีฟอร์มน้ำหนัก 750 กรัม ลดอัตราการไหลของวัสดุ (creep rate) ได้อย่างมาก มาตรฐานอุตสาหกรรมกำหนดให้ค่า IV ต้องไม่ต่ำกว่า 0.84 สำหรับพรีฟอร์มถังขนาด 5 แกลลอนที่ใช้ซ้ำได้ เพื่อตอบสนองข้อกำหนดด้านการรับน้ำหนักในระยะยาวอย่างเพียงพอ ถังขนาด 5 แกลลอนที่ใช้ซ้ำได้ยังต้องทนต่อ การล้างซ้ำหลายรอบที่อุณหภูมิ 55–70 องศาเซลเซียส และเสถียรภาพทางความร้อนของวัสดุก็ขึ้นอยู่กับน้ำหนักกรัมและค่า IV ที่เพียงพอเช่นกัน
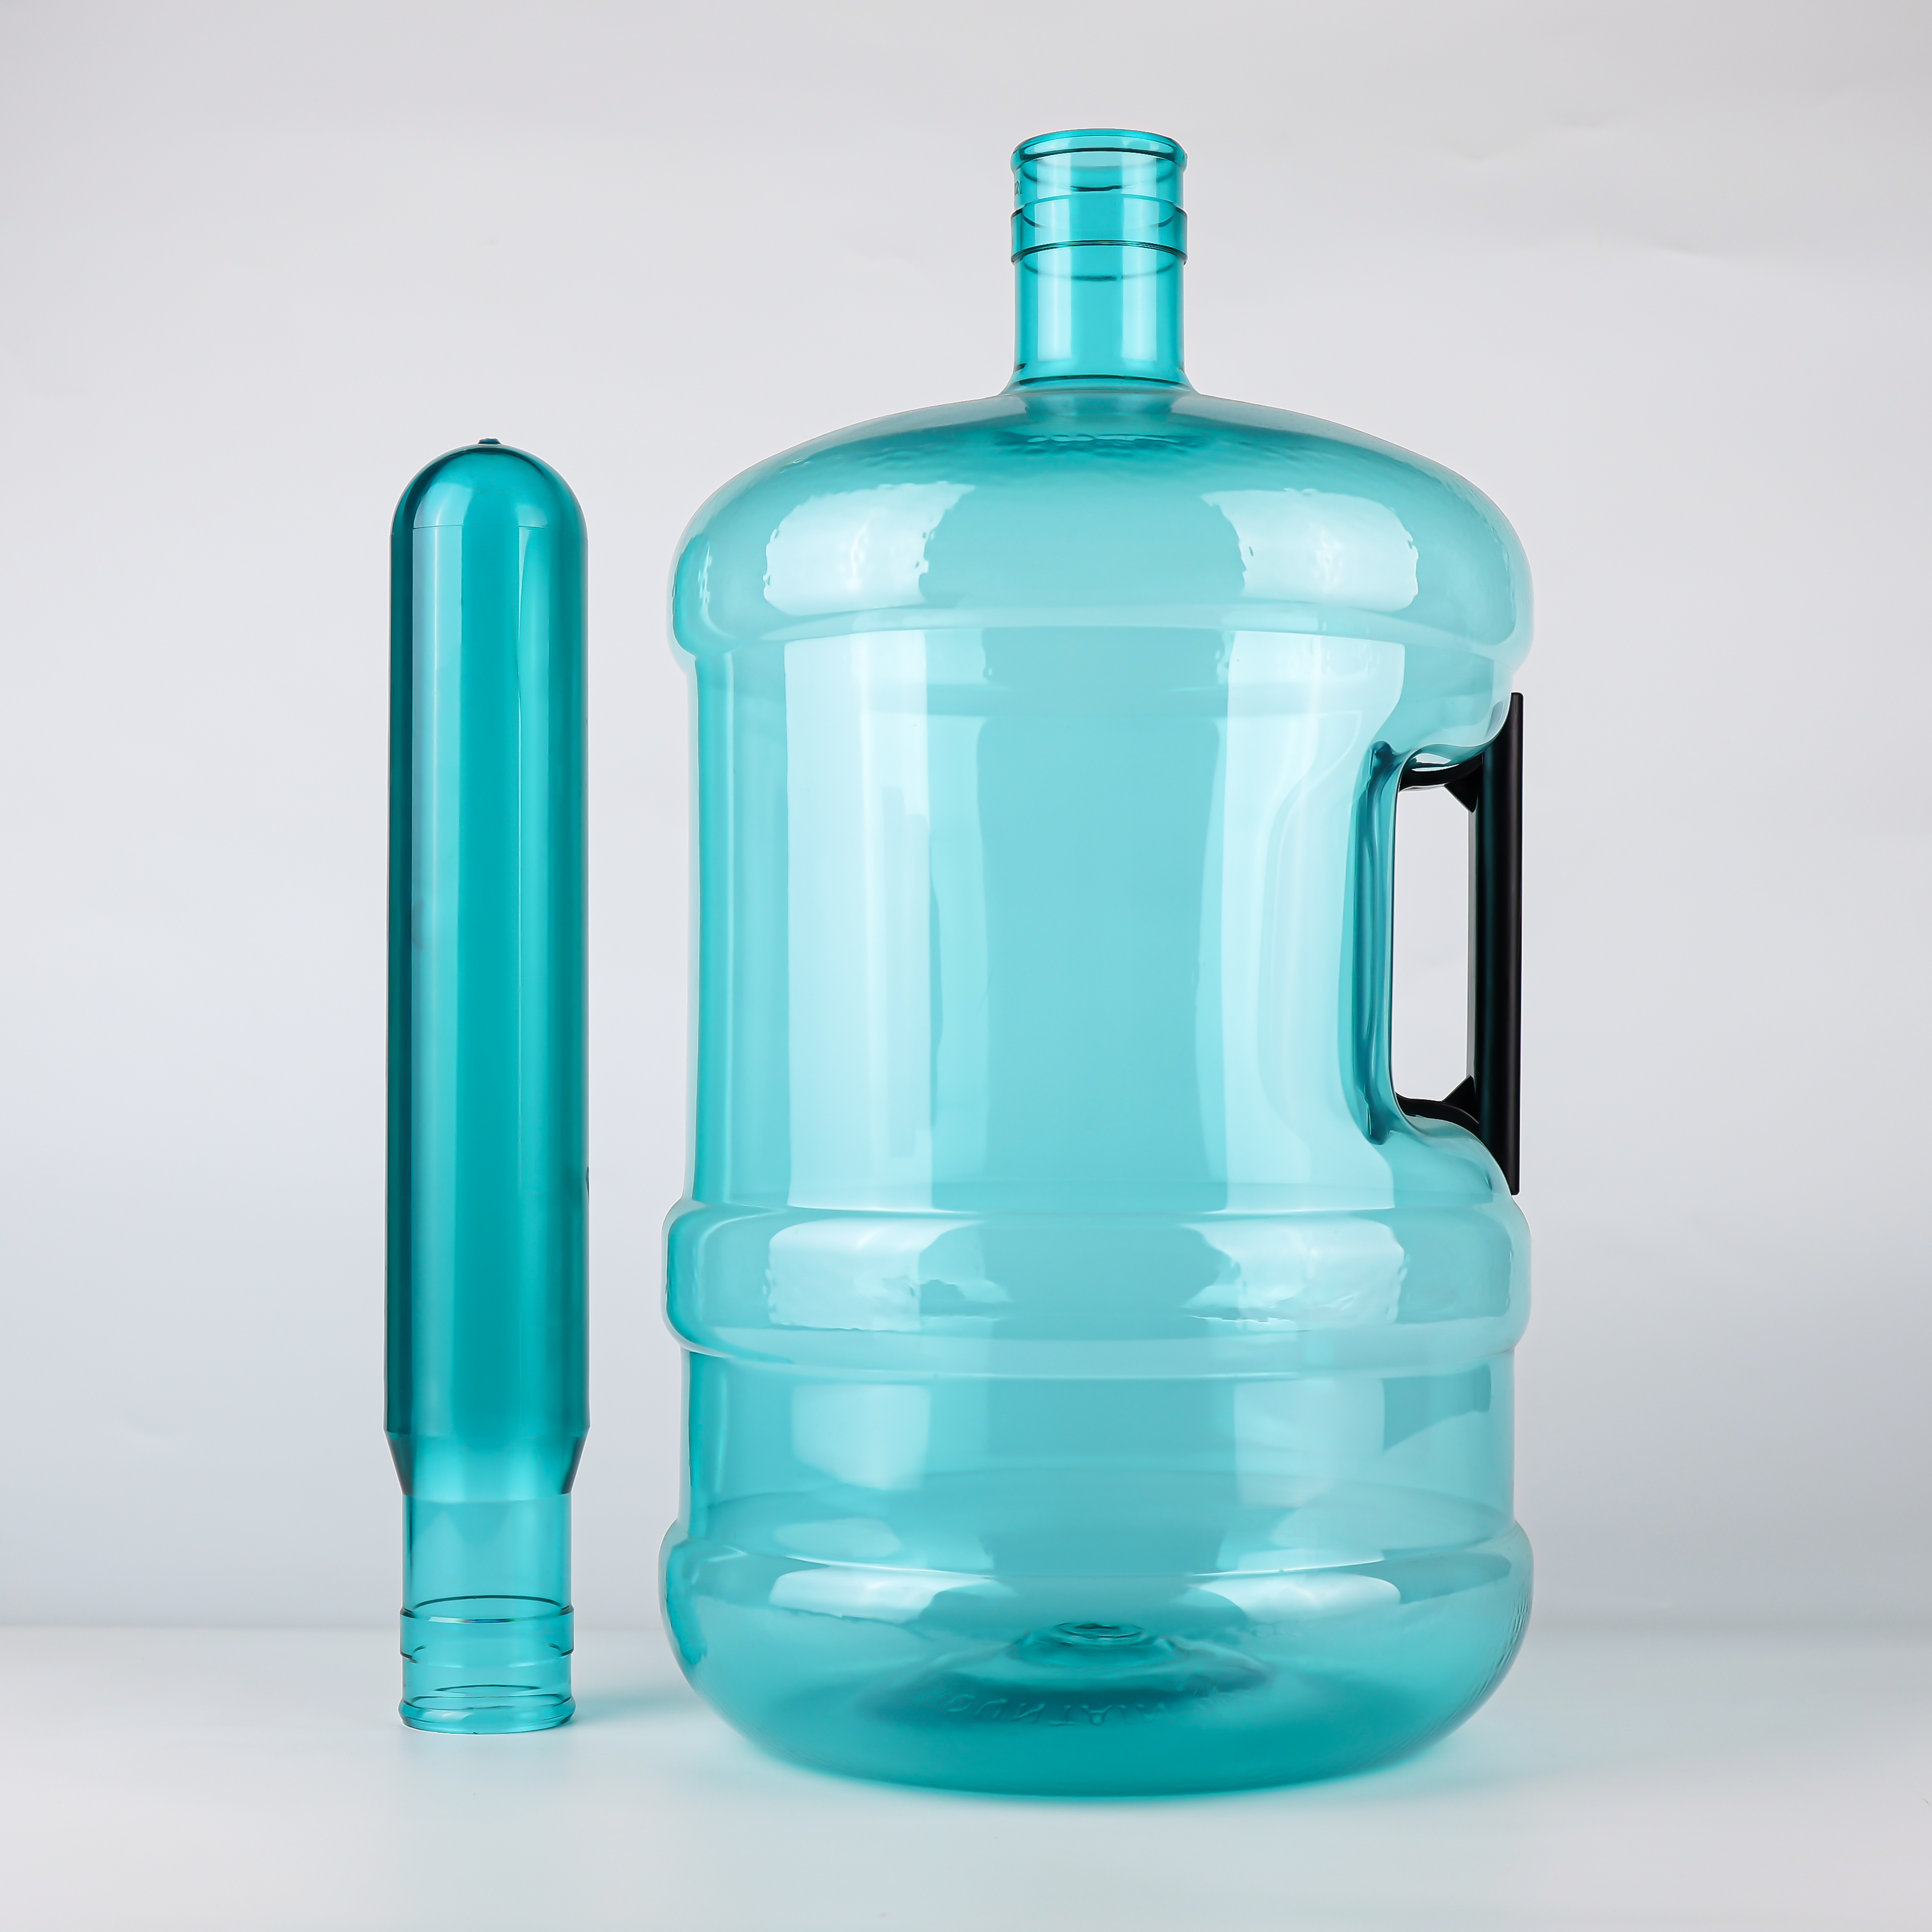
ความหนาของผนังพรีฟอร์มน้ำหนัก 750 กรัมมากกว่าพรีฟอร์มน้ำหนัก 700 กรัม ทำให้การให้ความร้อนยากขึ้น ระบบให้ความร้อนทั่วไปจึงไม่สามารถให้ความร้อนพรีฟอร์มได้ตามอุดมคติ ฮีตเตอร์อินฟราเรด ต้องใช้ – รังสีอินฟราเรดสามารถทะลุผ่านทั้งด้านในและด้านนอกของชิ้นงานก่อนขึ้นรูป และให้ความร้อนอย่างสม่ำเสมอและต่อเนื่อง
เครื่องเป่าขวดแบบถัง 5 แกลลอนระดับมืออาชีพ (เช่น ZQ22-V) ได้รับการติดตั้งอุปกรณ์ให้ความร้อนซ้ำแบบพิเศษโดยเฉพาะ เพื่อให้บรรลุผลการให้ความร้อนที่เหมาะสมที่สุดต่อชิ้นงานก่อนขึ้นรูปชนิดผนังหนาขนาด 730 กรัม ซึ่งหมายความว่า เครื่องเป่าขวดบางรุ่นไม่สามารถ ‘รองรับ’ ชิ้นงานก่อนขึ้นรูปขนาด 750 กรัมได้ การเลือกใช้ชิ้นงานก่อนขึ้นรูปขนาด 750 กรัม จึงยังส่งผลให้มีข้อกำหนดที่เข้มงวดยิ่งขึ้นต่อการจับคู่อุปกรณ์
เครื่องเป่าขวดแบบถัง 5 แกลลอนระดับมืออาชีพ (เช่น ZQ22-V) ได้รับการติดตั้งอุปกรณ์ให้ความร้อนซ้ำแบบพิเศษโดยเฉพาะ เพื่อให้บรรลุผลการให้ความร้อนที่เหมาะสมที่สุดต่อชิ้นงานก่อนขึ้นรูปชนิดผนังหนาขนาด 730 กรัม ซึ่งหมายความว่า เครื่องเป่าขวดบางรุ่นไม่สามารถ ‘รองรับ’ ชิ้นงานก่อนขึ้นรูปขนาด 750 กรัมได้ การเลือกใช้ชิ้นงานก่อนขึ้นรูปขนาด 750 กรัม จึงยังส่งผลให้มีข้อกำหนดที่เข้มงวดยิ่งขึ้นต่อการจับคู่อุปกรณ์
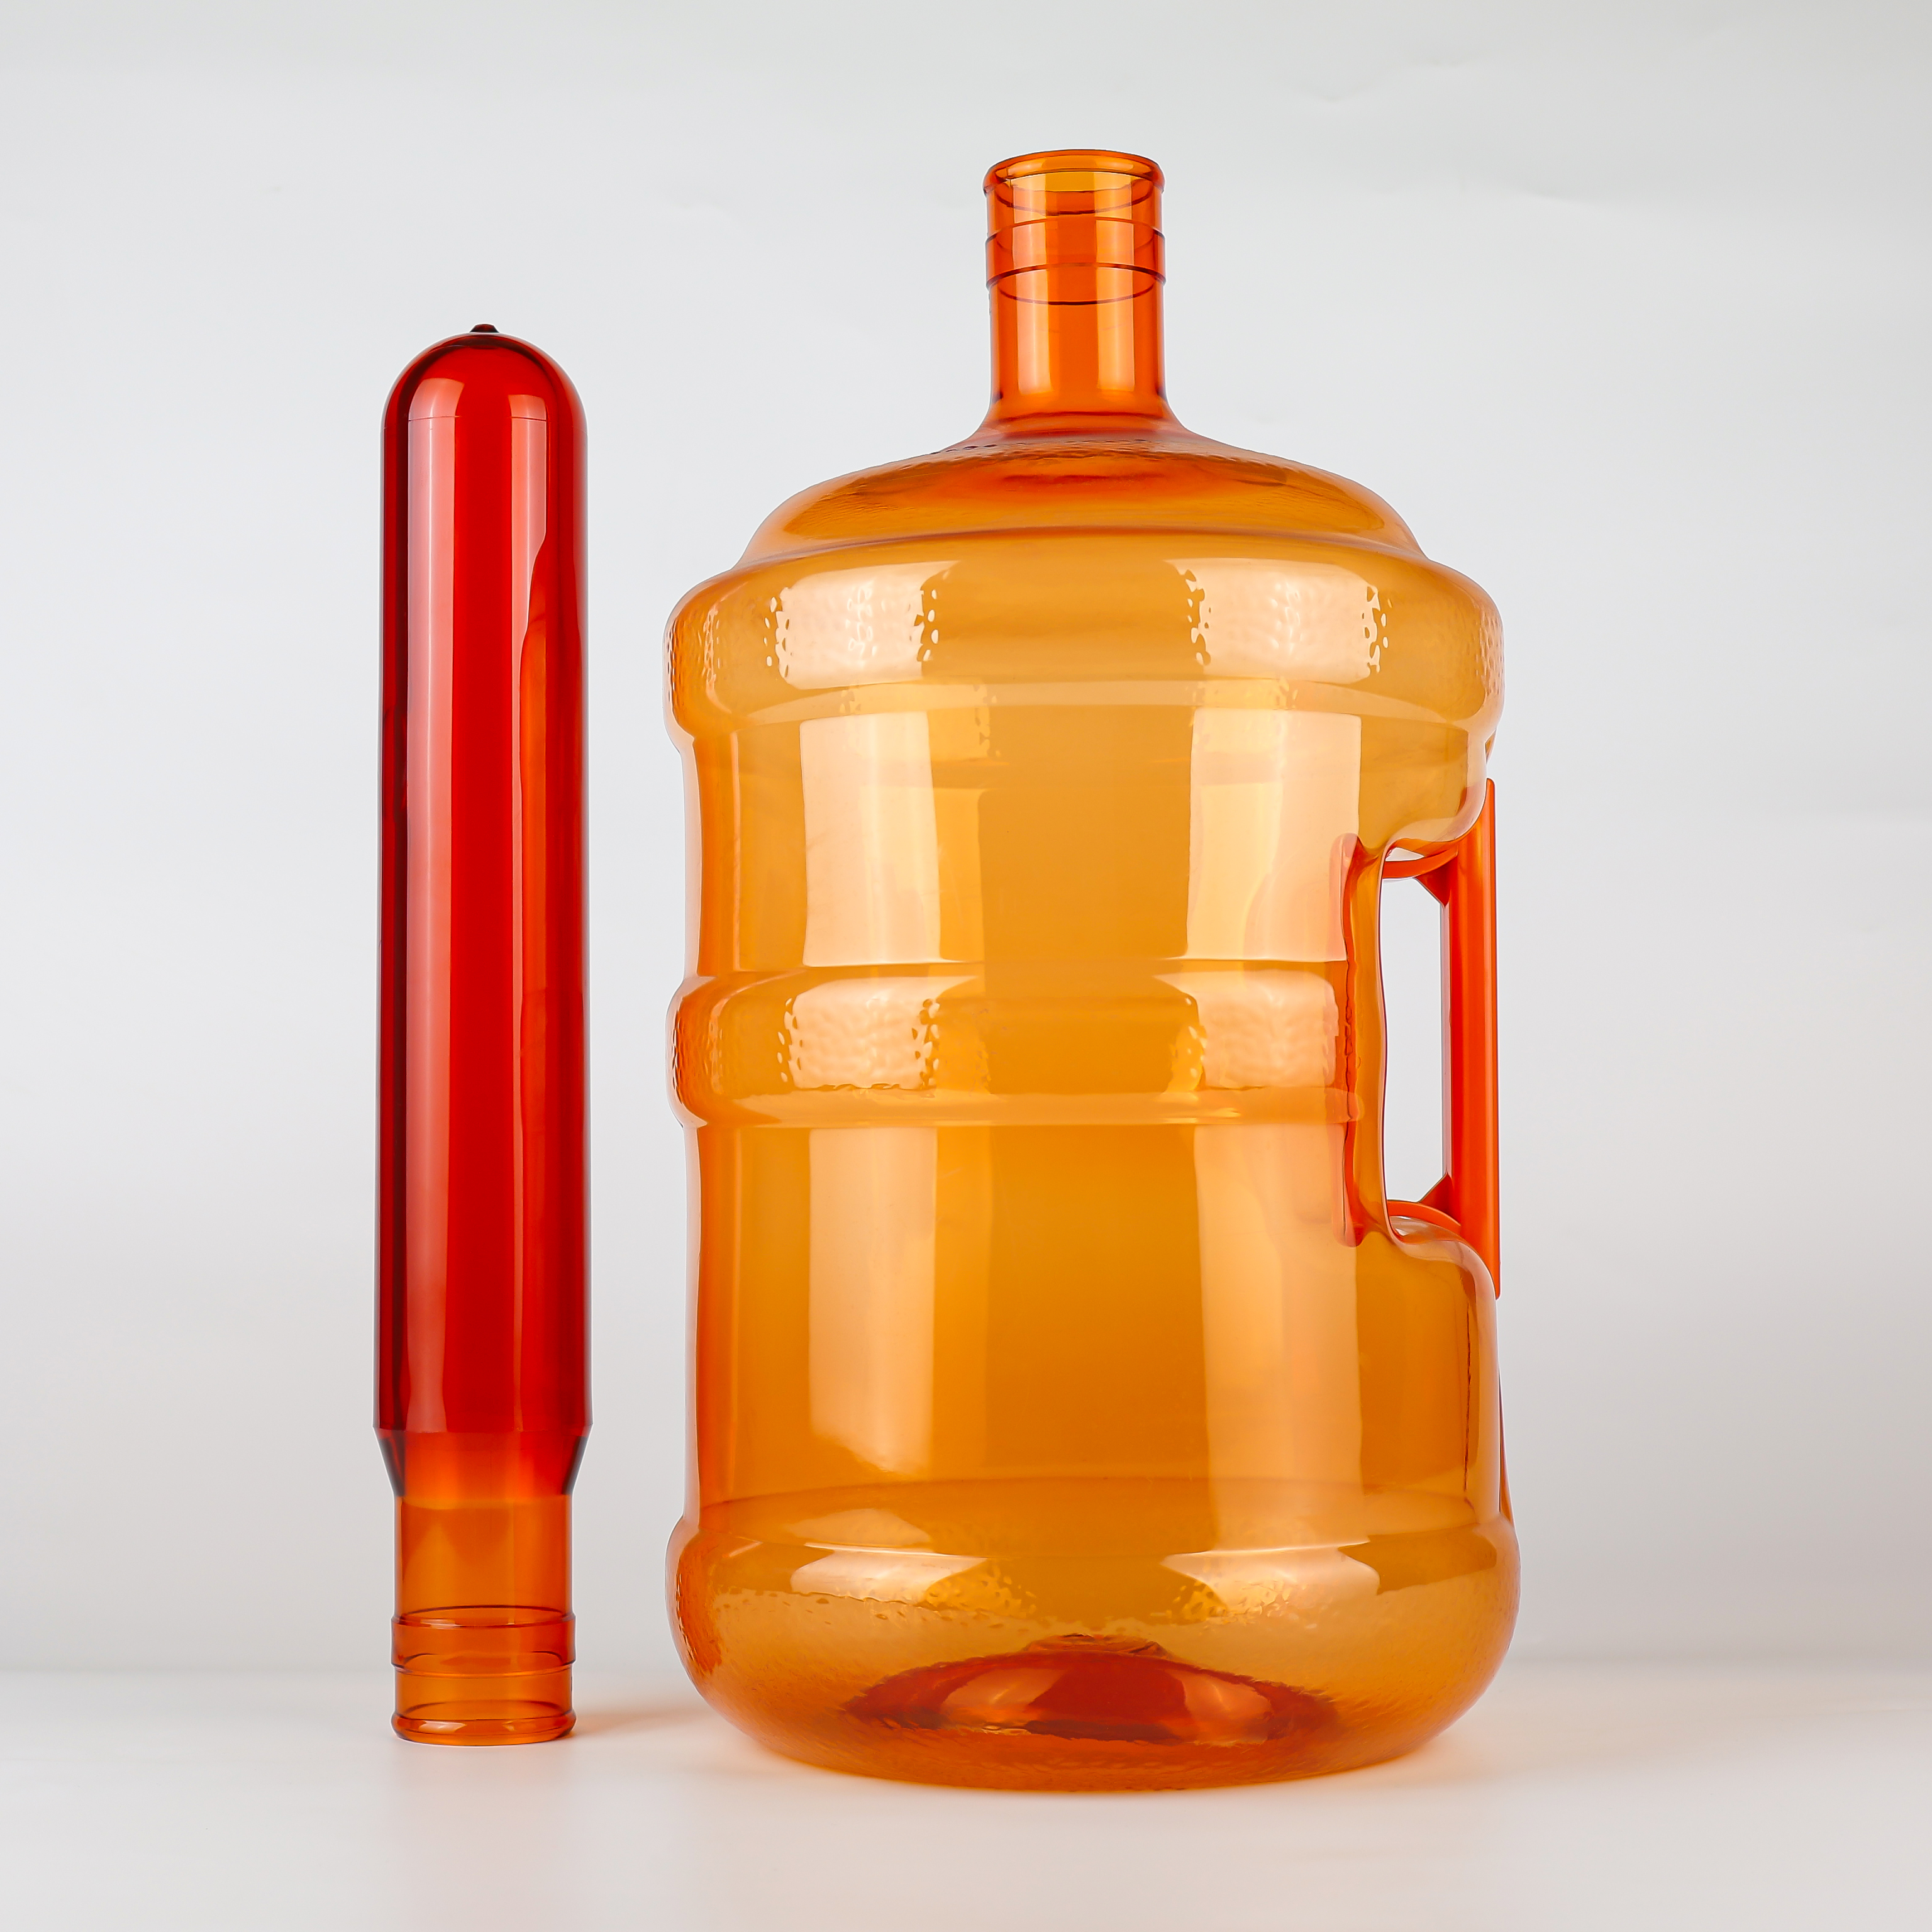
ในช่วงไม่กี่ปีที่ผ่านมา กระบวนการเป่าขวดสำหรับภาชนะแบบใช้ซ้ำได้ขนาดใหญ่ที่มีด้ามจับได้ก้าวหน้าไปอย่างมาก ทั้งนี้ ระบบการเป่าเบื้องต้น PSB (Preform Stretch Booster) พัฒนาโดย SIAPI ซึ่งแนะนำขั้นตอนการเป่าเบื้องต้นแบบควบคุม (pre-blow) เพื่อสร้างรูปร่างก่อนเป่า (preform) แบบกลางก่อนขั้นตอนการเป่าสุดท้าย โดยแบ่งกระบวนการยืดออกเป็นสองขั้นตอน
กระบวนการนี้ช่วยยกระดับประสิทธิภาพของถังขนาด 5 แกลลอนที่มีหูจับอย่างมีนัยสำคัญ:
ความต้านทานแรงกดที่ส่วนบนเพิ่มขึ้นประมาณ 20%
ความแข็งแรงของการดึงหูจับให้หลุดออกเพิ่มขึ้นประมาณ 24%
ลดข้อบกพร่องเช่นการเปลี่ยนเป็นสีขาวหรือรอยแตกร้าวจากแรงเครียดในบริเวณรอยต่อ
หลังสัมผัสอุณหภูมิสูงเป็นเวลา 5 ชั่วโมง การหดตัวของปริมาตรลดลงได้สูงสุดถึง 35%
เหตุใดกระบวนการนี้จึงเกี่ยวข้องกับ preform น้ำหนัก 750 กรัม? เนื่องจากการออกแบบ preform แบบดั้งเดิมและพารามิเตอร์การยืดมักถูกจำกัดอย่างมากด้วยรูปทรงของภาชนะและน้ำหนักเป้าหมาย สำหรับขวดใช้ซ้ำขนาดใหญ่ สิ่งนี้อาจทำให้ อัตราส่วนการยืดตามแนวรัศมีเกินขีดจำกัดที่เหมาะสม , ส่งผลให้การหุ้มด้ามจับไม่เพียงพอและคุณสมบัติเชิงกลไม่เหมาะสม น้ำหนักของพรีฟอร์มที่สูงขึ้นให้ขอบเขตวัสดุที่มากขึ้นสำหรับกระบวนการ PSB ทำให้มีวัสดุเพียงพอสำหรับการกระจายอย่างควบคุมในขั้นตอนพรี-โบลว์ ซึ่งสุดท้ายจะรับประกันความแข็งแรงของการยึดด้ามจับ
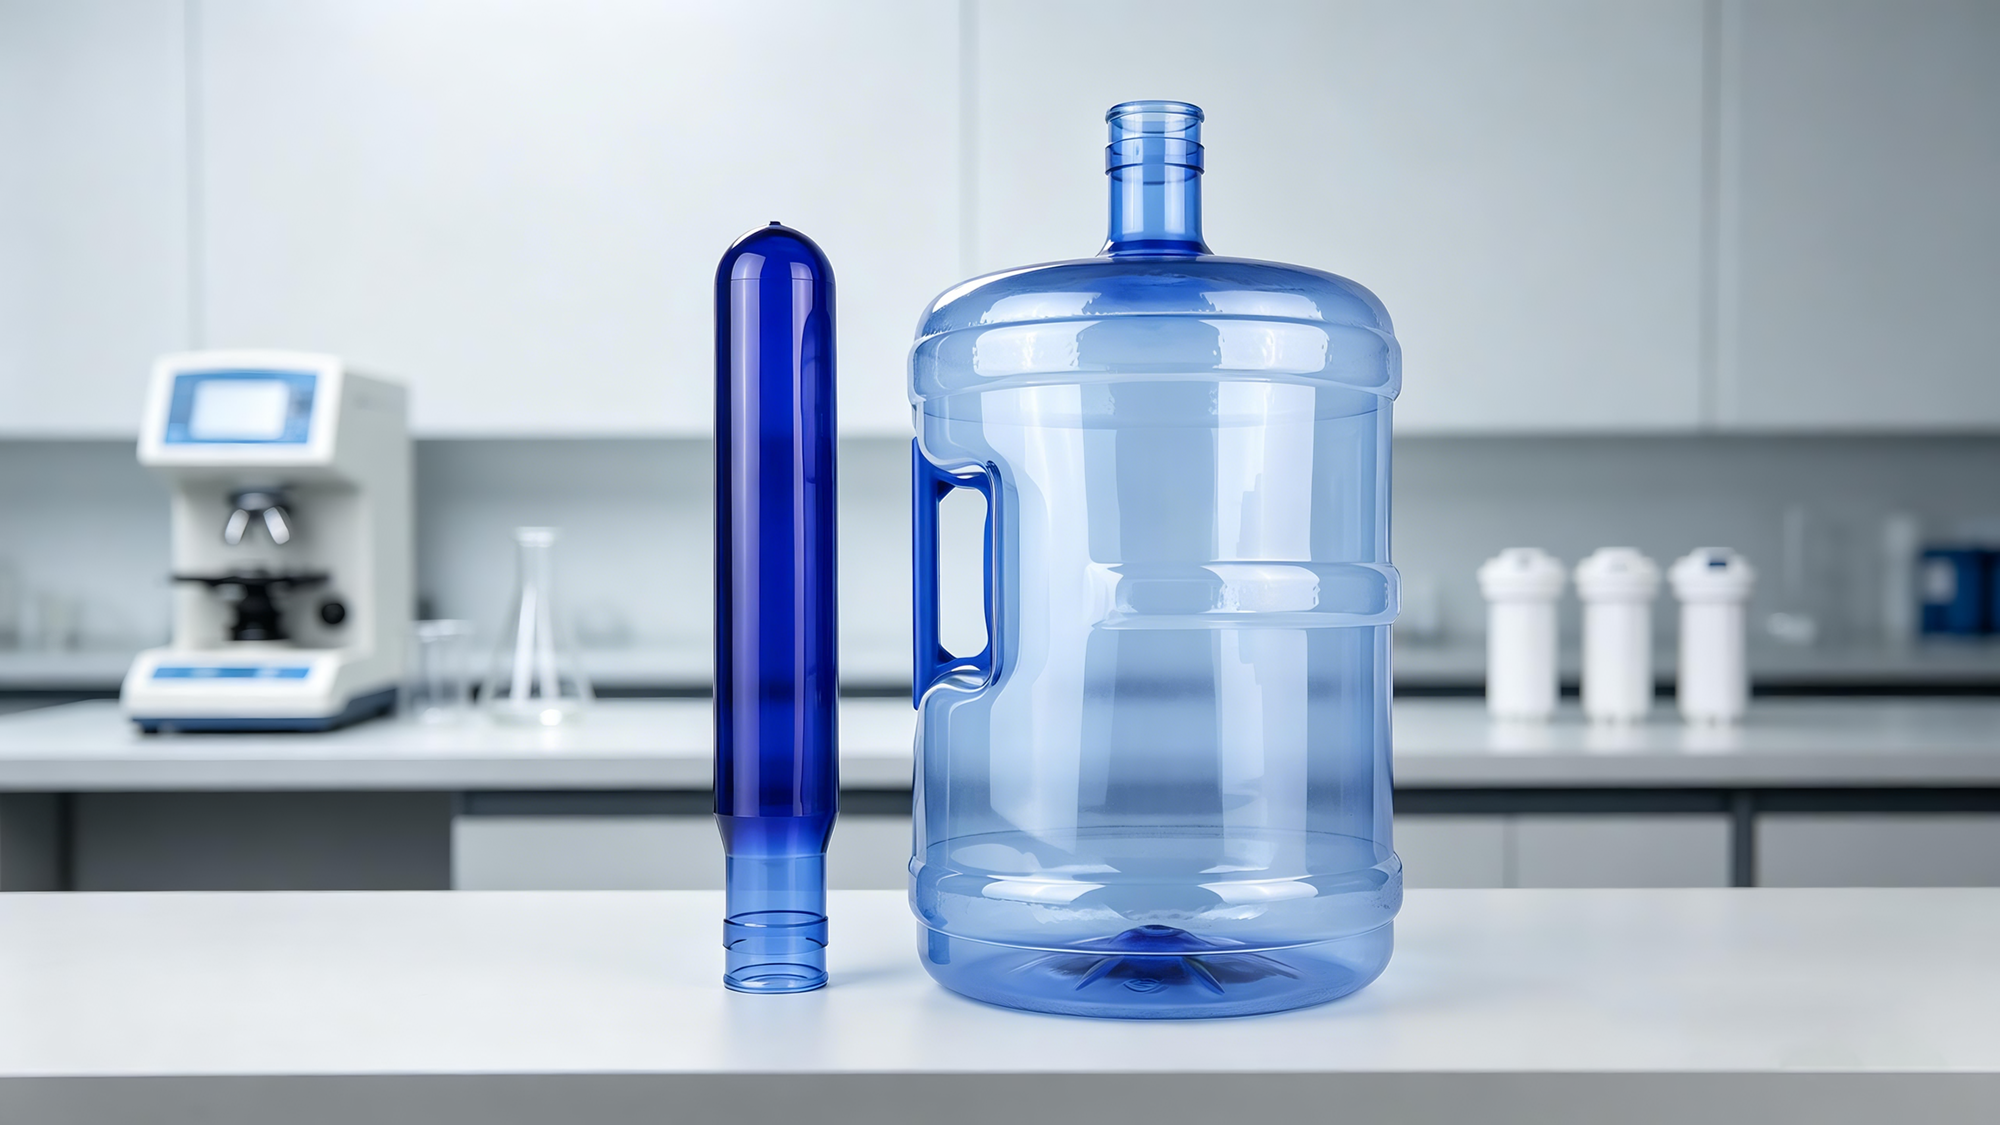
มีวิธีการยึดด้ามจับด้านข้างสองแบบที่ใช้กันทั่วไป แต่ละแบบมีข้อกำหนดของพรีฟอร์มที่แตกต่างกัน
แบบเสียบล็อก : ด้ามจับคลิกเข้ากับแหวนรองรับคอขวด วิธีนี้สร้างข้อกำหนดที่สูงมากต่อ ความแข็งแรงของคอขวด – เนื่องจากน้ำหนักทั้งหมดถ่ายโอนผ่านจุดคลิกไปยังส่วนคอขวดโดยตรง พื้นที่คอขวดที่หนาขึ้นของพรีฟอร์มน้ำหนัก 750 กรัมสามารถรับภาระที่กระจุกตัวจากจุดคลิกได้
แบบเชื่อม/ยึดติด : ด้ามจับยึดติดโดยตรงกับตัวถัง วิธีนี้สร้างข้อกำหนดที่สูงขึ้นต่อ ความแข็งแรงของบริเวณท้องถังเฉพาะจุด ความหนาเกินของผนังที่พรีฟอร์มน้ำหนัก 750 กรัมให้ไว้ ช่วยให้มีความหนาของวัสดุเพียงพอในบริเวณที่เชื่อม เพื่อต้านแรงลอกออกได้
ไม่ว่าจะใช้วิธีใด ความหนาส่วนเกินของผนังที่ได้จากพรีฟอร์มน้ำหนัก 750 กรัม คือการรับประกันพื้นฐานที่สำคัญ ซึ่งสิทธิบัตรสำหรับภาชนะที่มีด้ามจับระบุว่า บริเวณรอยต่อระหว่างส่วนล่างของด้ามจับกับตัวภาชนะเป็นจุดที่เกิดความเครียดสะสมอย่างรุนแรง และจำเป็นต้องเสริมความแข็งแรงในการออกแบบ มิฉะนั้น แรงกดจะทำให้ตัวภาชนะบิดเบี้ยว
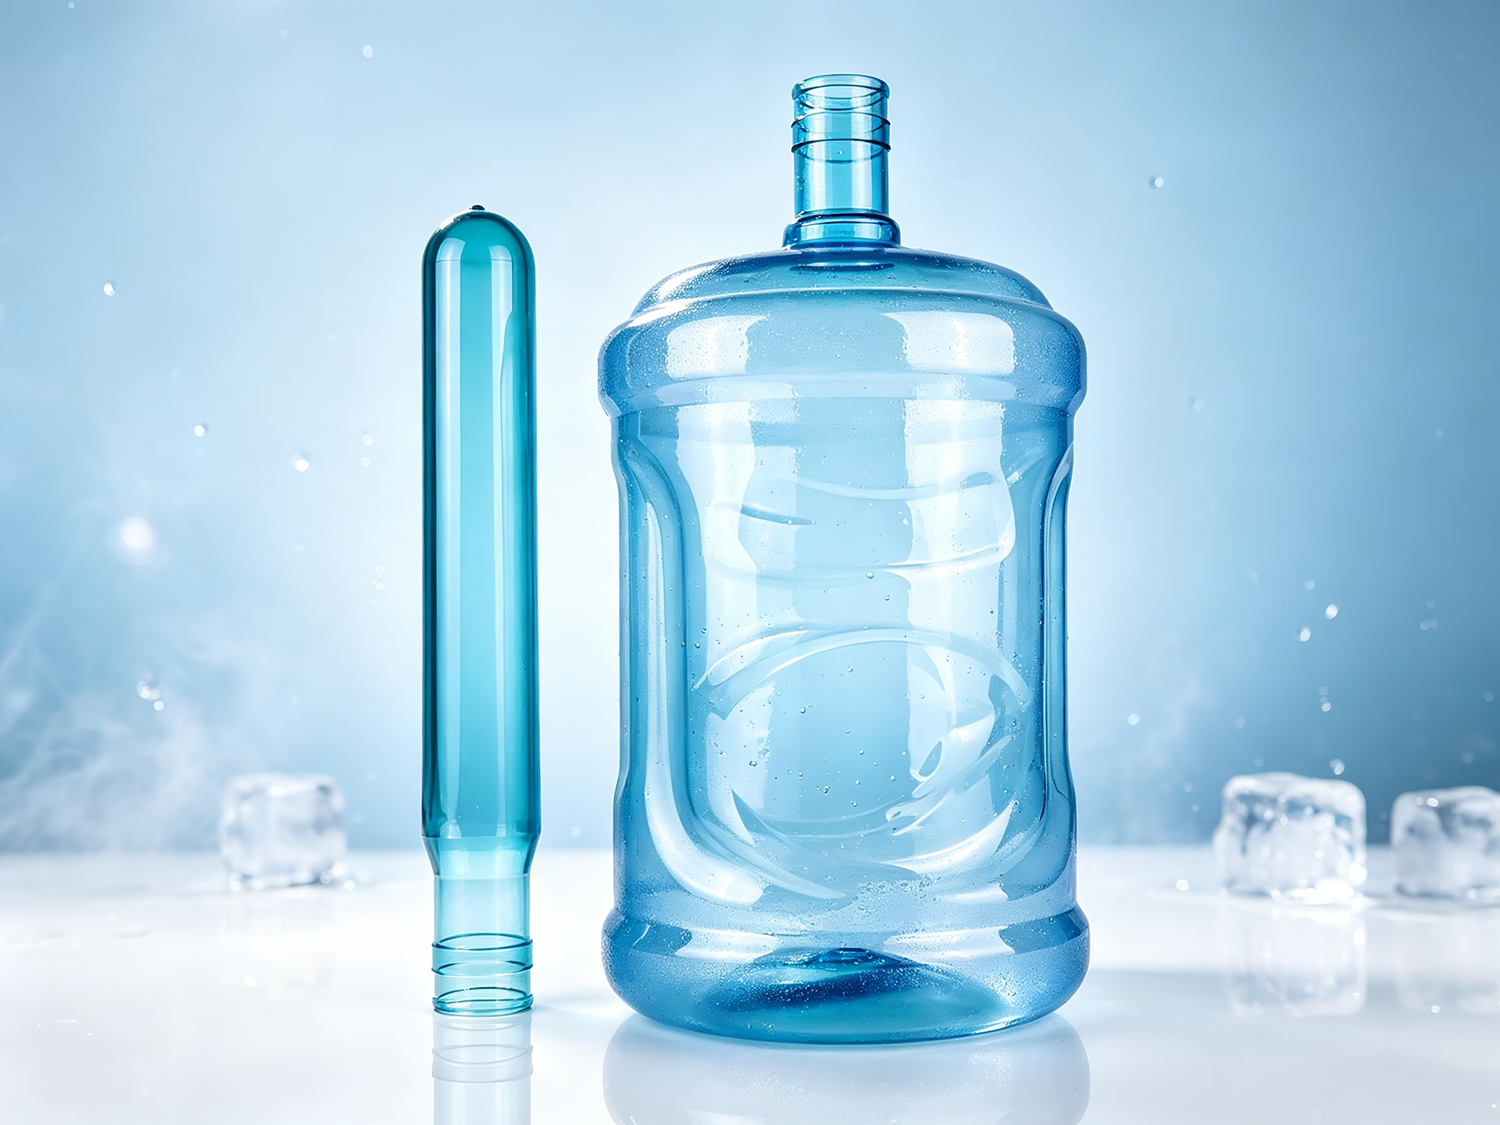
ปัจจุบันมีพรีฟอร์มขนาด 5 แกลลอน น้ำหนัก 800 กรัม วางจำหน่ายจริงในตลาด อย่างไรก็ตาม ยิ่งน้ำหนักพรีฟอร์มสูงขึ้น ต้นทุนก็ยิ่งเพิ่มขึ้นตามไปด้วย โดยน้ำหนักที่เพิ่มขึ้นอีก 50 กรัมแต่ละหน่วย จะทำให้ต้นทุนวัตถุดิบต่อถังเพิ่มขึ้นหลายสิบเซนต์หยวน สำหรับบริษัทน้ำดื่มบรรจุขวดที่ผลิตถังจำนวนหลายแสนใบต่อปี ค่าใช้จ่ายส่วนนี้ถือว่ามีน้ำหนักมาก
ยิ่งไปกว่านั้น น้ำหนักพรีฟอร์มที่สูงเกินไปไม่ได้หมายความว่าดีกว่าเสมอไป เพราะพรีฟอร์มที่หนักเกินไปจะส่งผลให้ความหนาของผนังมากเกินไป ซึ่งอาจก่อให้เกิด การขาว (ความทึบแสงที่เกิดจากการก่อตัวของสเฟอรูไลต์) ระหว่างการเป่าขึ้นรูปเนื่องจากการยืดและผลึกตัว ตำแหน่งของขวดน้ำหนัก 750 กรัมชัดเจนว่า: ภายใต้เงื่อนไขที่รับประกันความปลอดภัยเชิงโครงสร้างของถังแบบมีด้ามจับด้านข้าง ควบคุมน้ำหนักให้อยู่ในช่วงที่ยอมรับได้ทั้งด้านต้นทุนและเสถียรภาพของกระบวนการ
 |
 |
| มิติของการเปรียบเทียบ | ขวดเปล่าแบบ 700 กรัม | ขวดเปล่าแบบ 750 กรัม |
|---|---|---|
| การใช้งาน สถานการณ์ | ถังขนาด 5 แกลลอน ไม่มีด้ามจับ | ถังขนาด 5 แกลลอน มีด้ามจับด้านข้าง |
| ความหนาเฉลี่ยของผนังตัวถัง | ประมาณ 0.4–0.6 มิลลิเมตร | ประมาณ 0.5–0.7 มิลลิเมตร |
| ความหนาของผนังที่ใช้ยึดจับ | บาง ทำให้เกิดการบิดเบี้ยวได้ง่าย | เพียงพอ ต้านทานแรงรวมแบบเข้มข้นได้ |
| ค่า IV ที่แนะนำ | 0.76–0.80 เดซิลิตรต่อกรัม | 0.84–0.87 เดซิลิตรต่อกรัม |
| ความสามารถในการรับน้ำหนักแบบไดนามิก | ปานกลาง | แข็งแรง |
| สมรรถนะการไหลช้าระยะยาว | ปานกลาง | ยอดเยี่ยม |
| เสถียรภาพทางความร้อนหลังการทำความสะอาดซ้ำ ๆ | ปานกลาง | ยอดเยี่ยม (ลดการหดตัวของปริมาตรลง 35%) |
| สอดคล้องกับอุปกรณ์ขึ้นรูปแบบเป่า | ระบบทำความร้อนแบบทั่วไปเพียงพอ | ต้องใช้ระบบทำความร้อนด้วยแสงอินฟราเรดพร้อมอุปกรณ์ให้ความร้อนซ้ำเฉพาะ |
| ต้นทุนวัตถุดิบ | ต่ำกว่า | สูงกว่า |
ที่ราคาวัตถุดิบ PET ปัจจุบันอยู่ที่ประมาณ 8,000–10,000 หยวนต่อตัน น้ำหนักที่เพิ่มขึ้นอีก 50 กรัมจะทำให้ต้นทุนวัตถุดิบต่อถังเพิ่มขึ้นประมาณ ¥0.4–0.5สำหรับบริษัทที่ผลิตถังแบบมีด้ามจับ 100,000 ใบต่อปี ต้นทุนเพิ่มเติมต่อปีจะอยู่ที่ประมาณ ¥40,000–50,000.
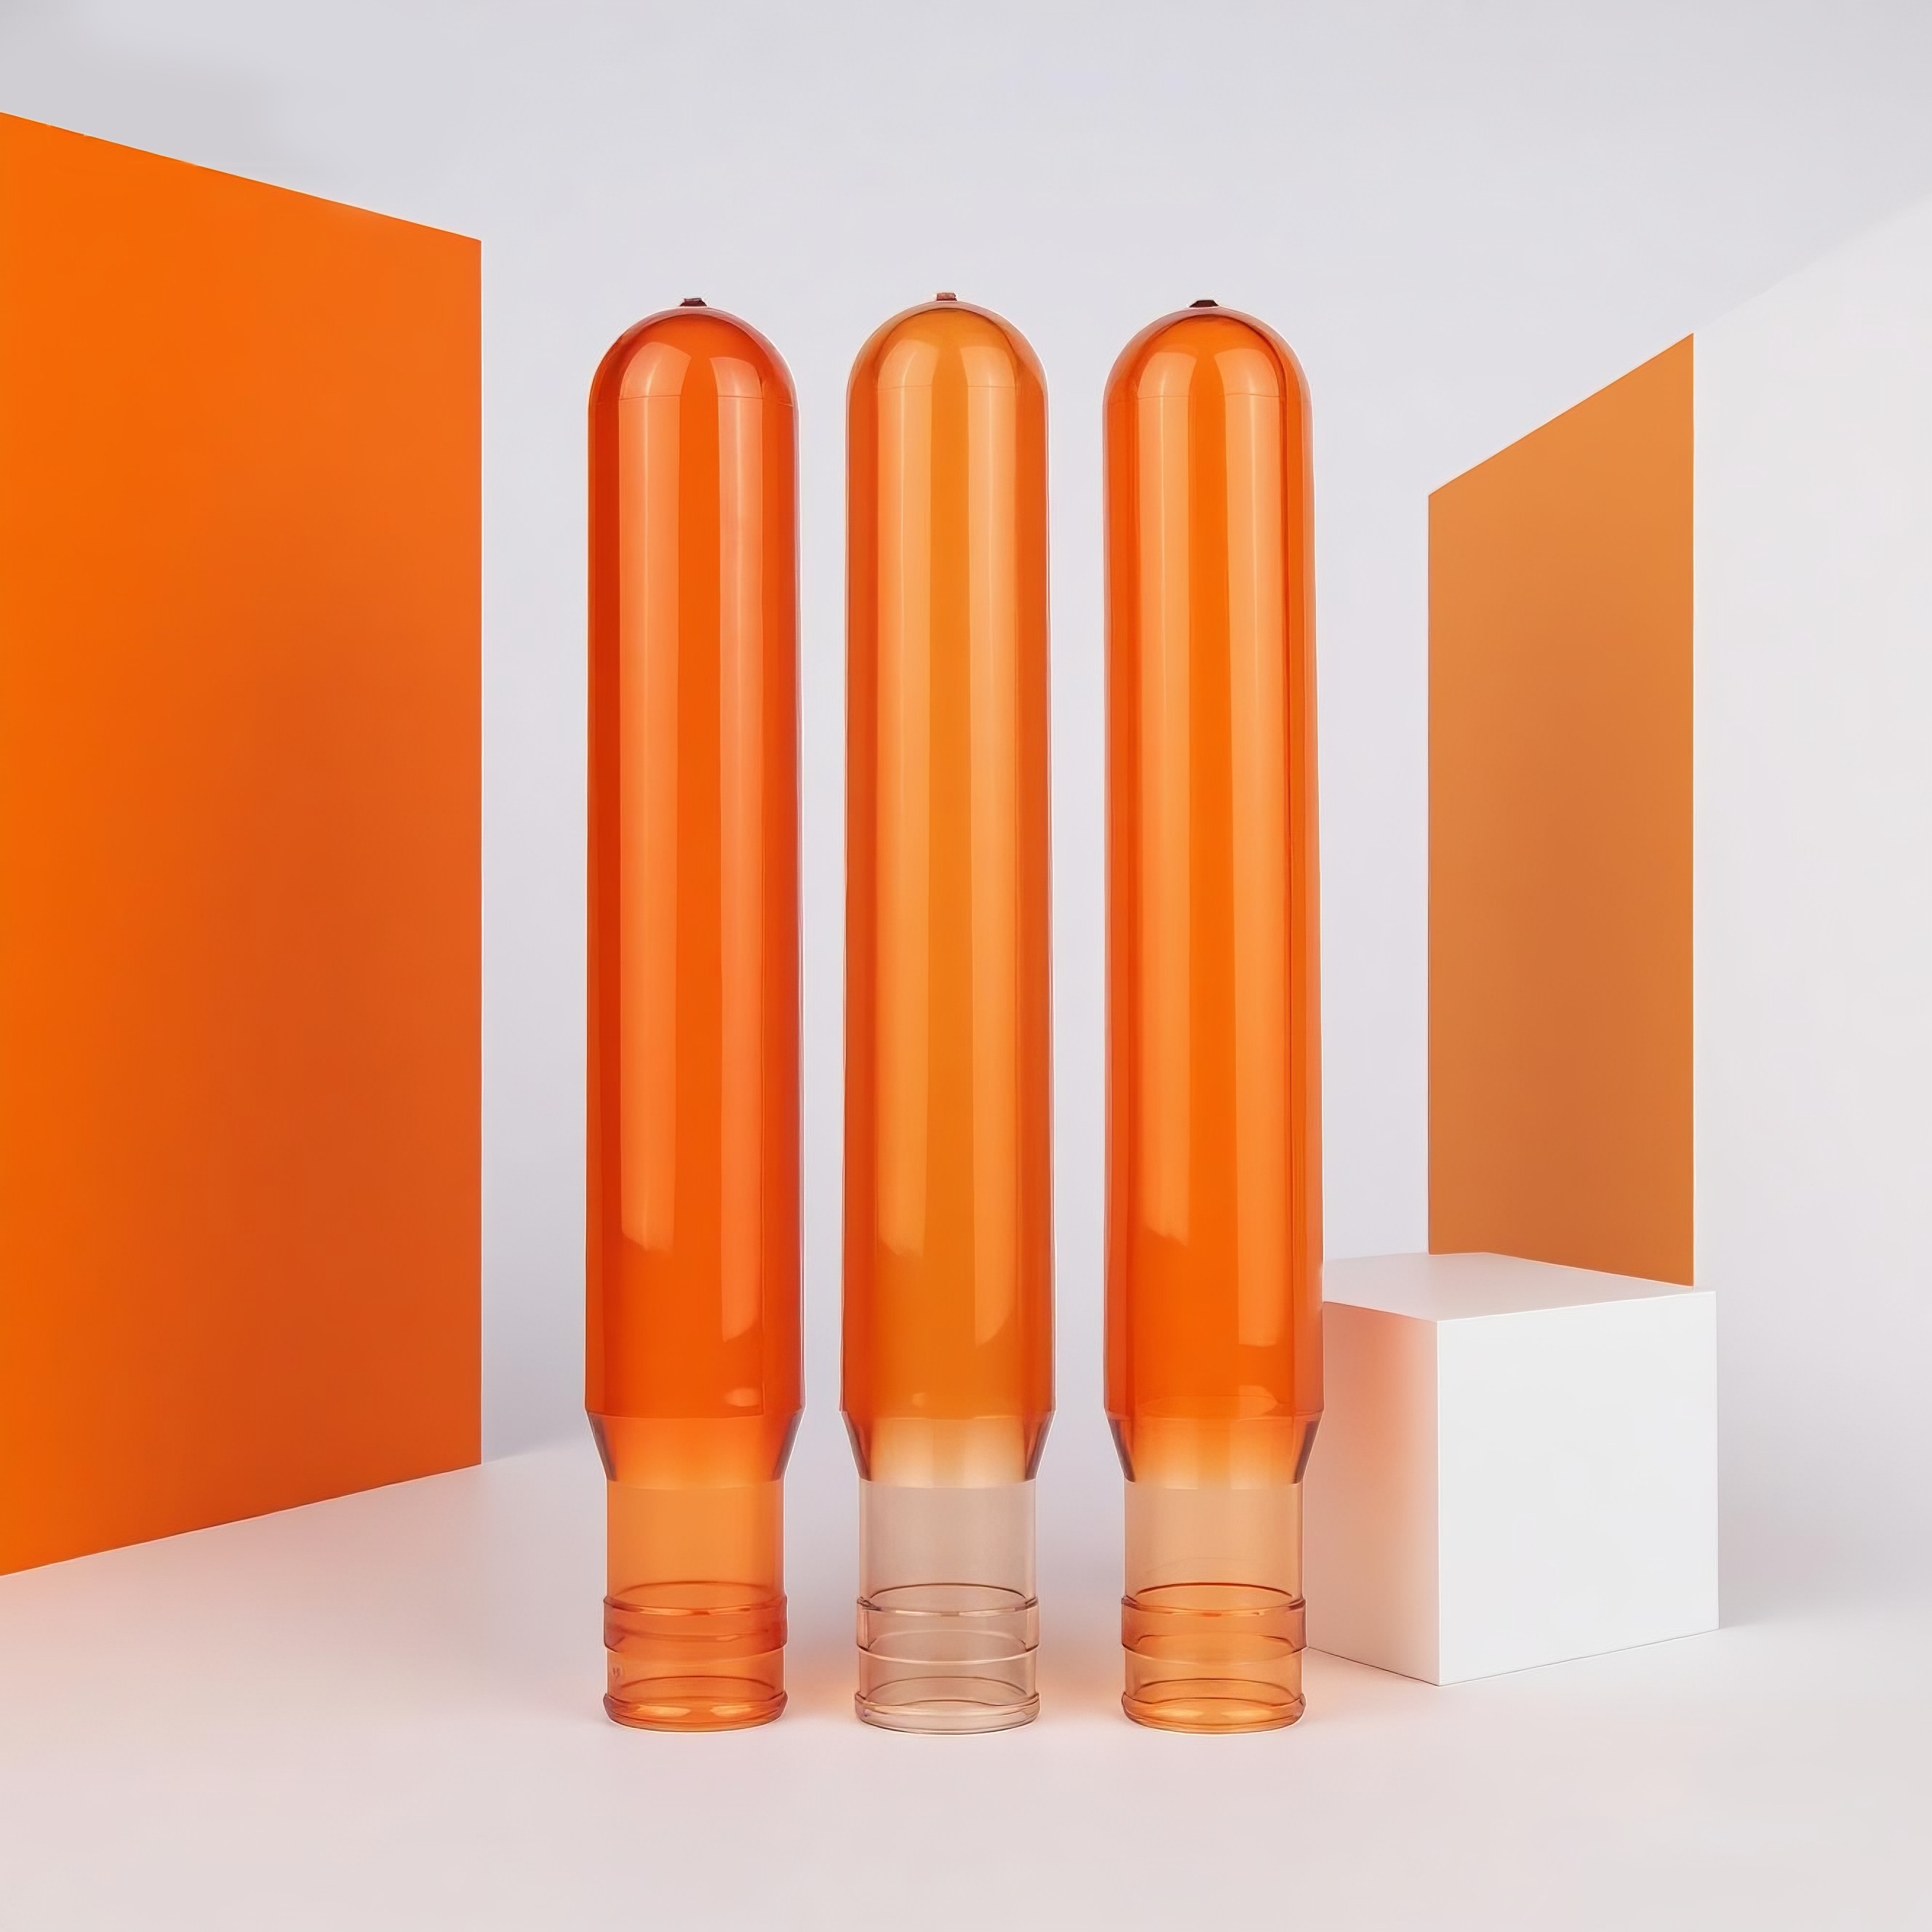 |
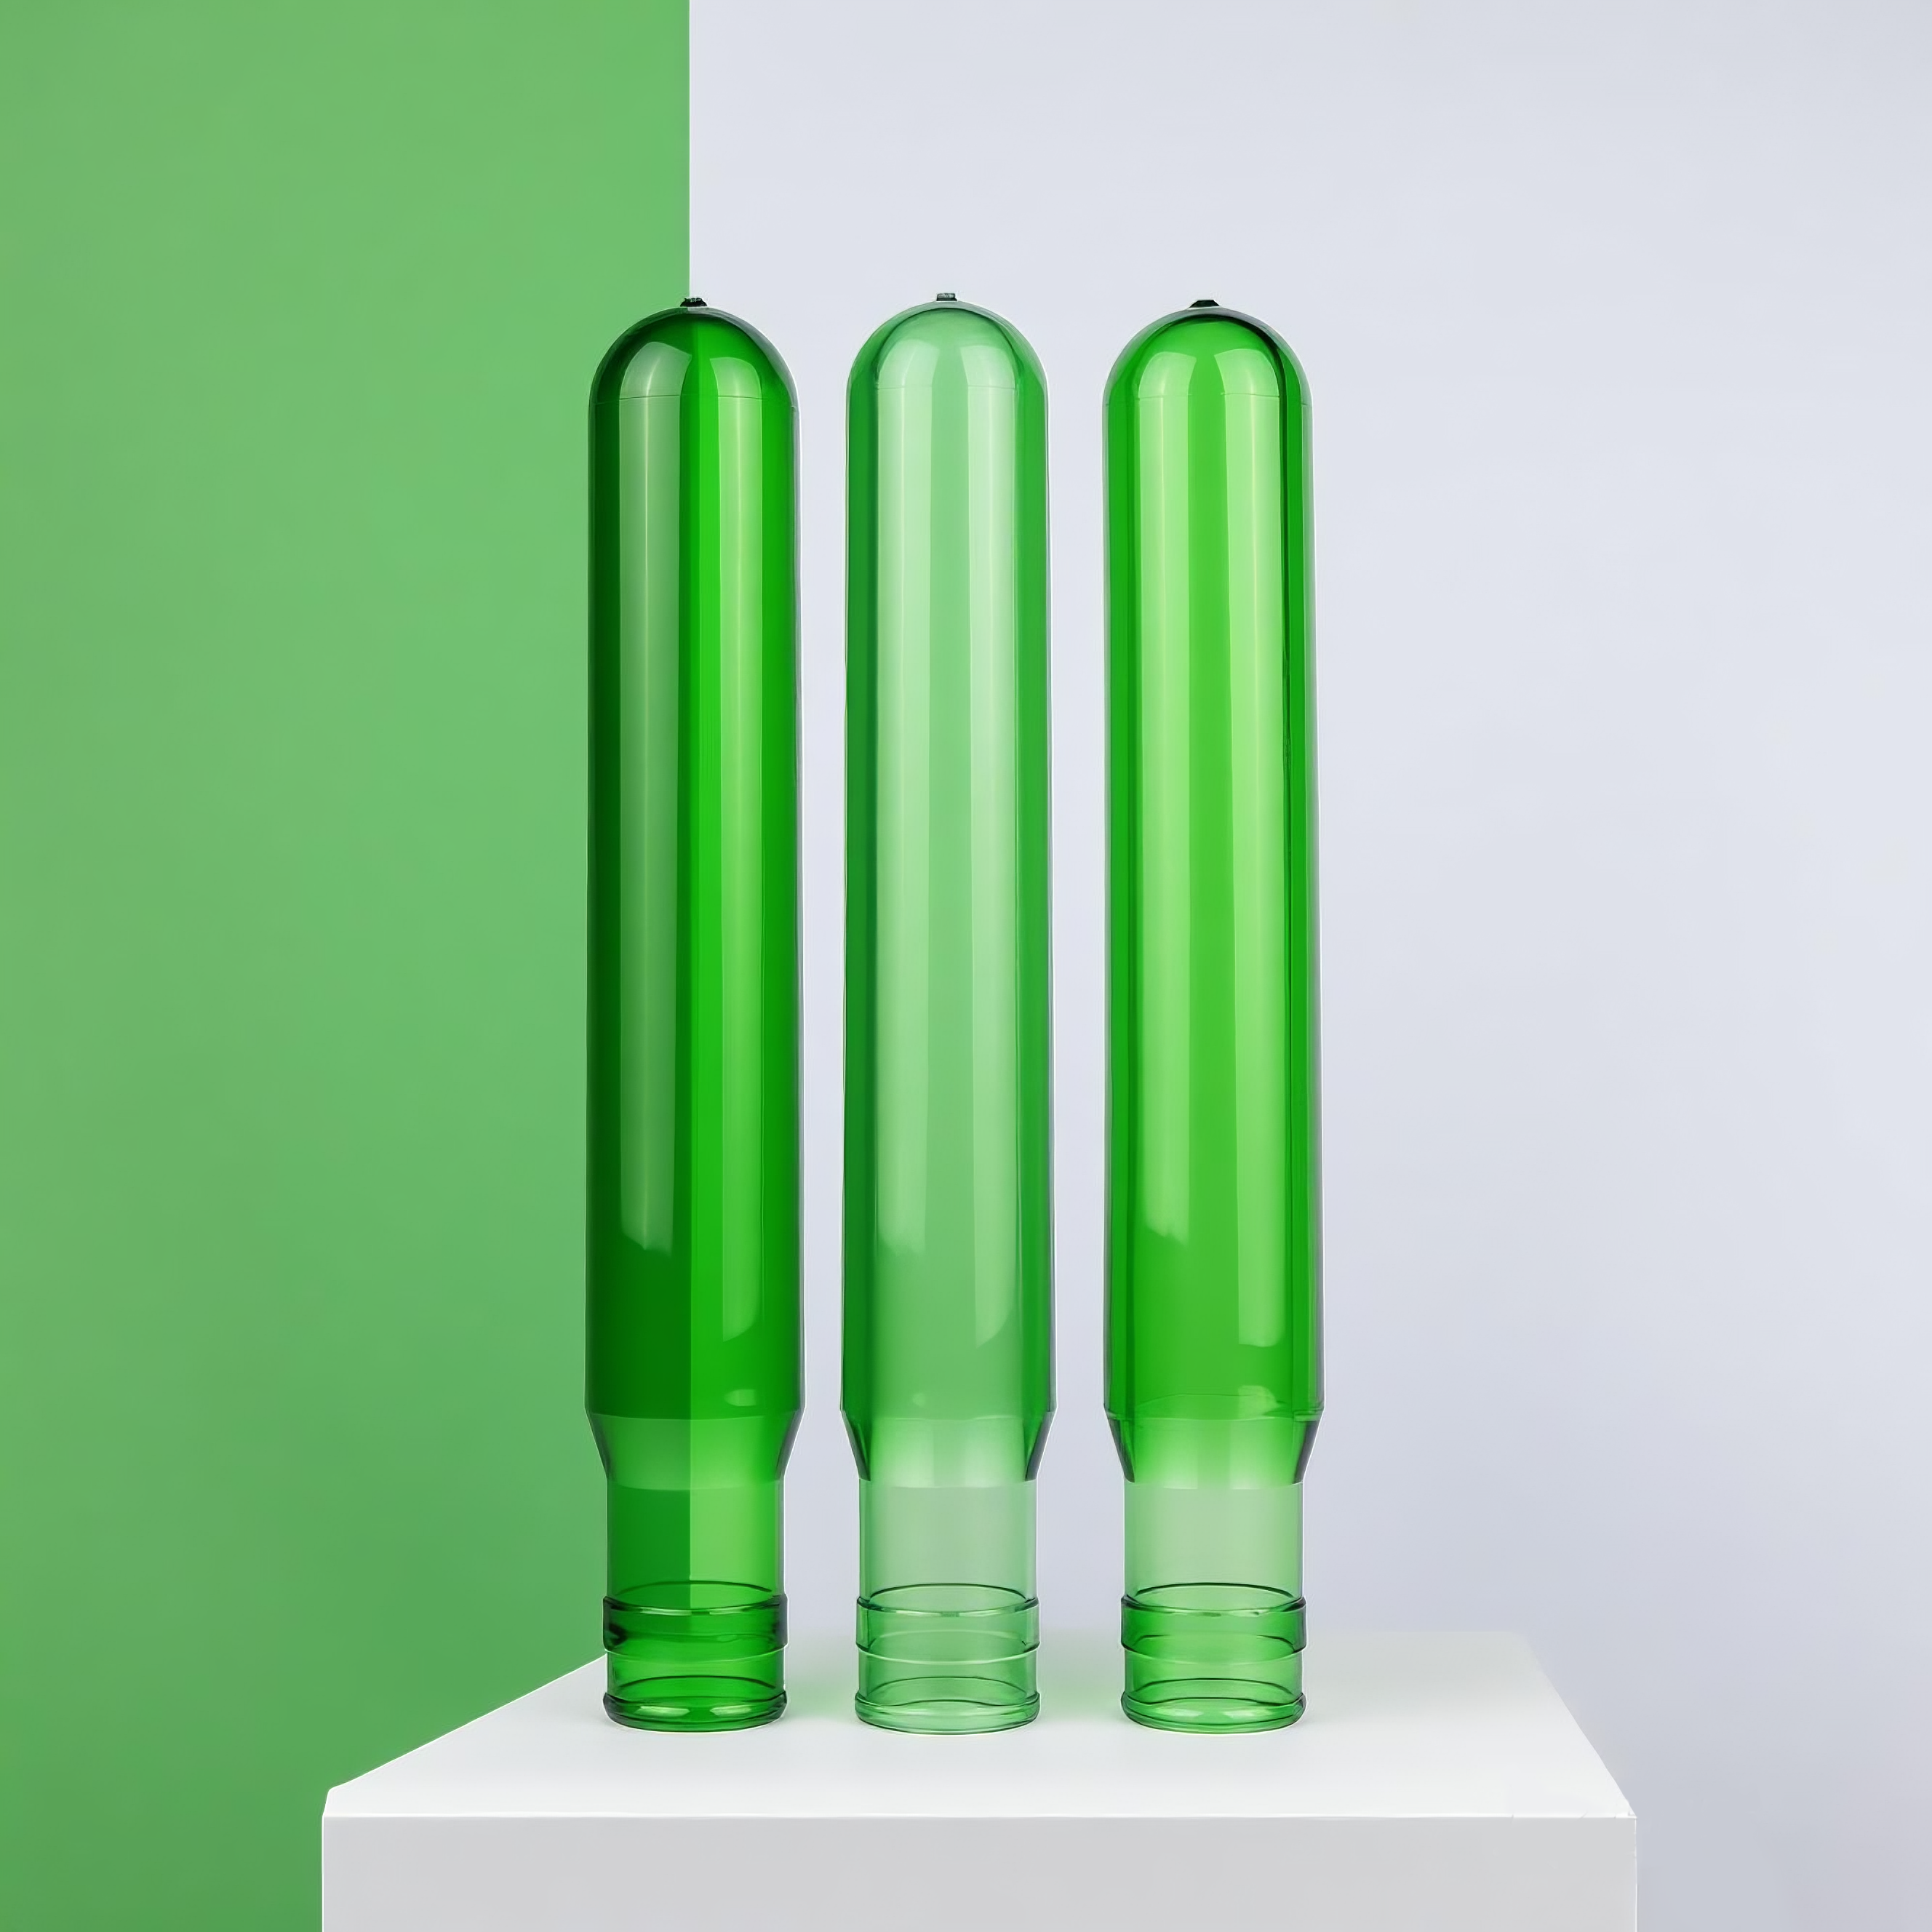 |
ฟังดูเหมือนมาก แต่ลองเปรียบเทียบดู: หากถังแบบมีด้ามจับรั่วเนื่องจากเกิดรอยแตกร้าวบริเวณจุดยึดด้ามจับ ความสูญเสียจะไม่จำกัดอยู่แค่ตัวถังเท่านั้น — แต่ยังรวมถึงน้ำภายใน (ประมาณ 20 ลิตร) ค่าขนส่ง ค่าใช้จ่ายในการจัดการข้อร้องเรียนของลูกค้า และความเสียหายต่อชื่อเสียงแบรนด์ด้วย แม้เพียงเหตุการณ์คุณภาพผิดพลาดในหนึ่งล็อต ก็อาจส่งผลให้สูญเสียมากกว่าความต่างของต้นทุนวัตถุดิบที่แตกต่างกันหลายแสนหยวน
ที่สำคัญกว่านั้น ถังขนาด 5 แกลลอนแบบมีด้ามจับมักถูกออกแบบมาเพื่อ สามารถใช้ได้อีกครั้ง โดยมีวัตถุประสงค์ให้ใช้งานซ้ำได้หลายรอบ ความแข็งแรงส่วนเกินที่ได้จากพรีฟอร์มหนัก 750 กรัม คือพื้นฐานที่จำเป็นต่อการใช้งานถังอย่างปลอดภัยซ้ำ ๆ หลายครั้ง การลดน้ำหนักวัตถุดิบลง 50 กรัมอาจทำให้อายุการใช้งานซ้ำลดลงจาก 30 รอบ เหลือเพียง 15 รอบ — ต้นทุนต่อการใช้งานจริงกลับสูงขึ้น .
การเลือกพรีฟอร์มไม่เคยเกี่ยวข้องกับแนวคิดว่า “ยิ่งเบาก็ยิ่งถูกกว่า” แต่เป็นเรื่องของ “ความเหมาะสมที่สุดคือประหยัดที่สุด” การลดน้ำหนักได้เพียง 50 กรัมอาจส่งผลให้เกิดถังที่แตกร้าว รั่วซึม หรือถูกผู้บริโภคร้องเรียน — นั่นคือต้นทุนที่แท้จริง
750 กรัมคือจุดเกณฑ์ด้านน้ำหนัก แต่ไม่ใช่เงื่อนไขเดียว แม้พรีฟอร์มขนาด 750 กรัมแบบเดียวกันก็อาจก่อปัญหาได้ หากกระบวนการผลิตหรือวิธีการใช้งานไม่เหมาะสม
ความหนาของผนังของพรีฟอร์มที่มีน้ำหนัก 750 กรัม มีค่ามากกว่าพรีฟอร์มที่มีน้ำหนัก 700 กรัม จึงต้องใช้อุณหภูมิการให้ความร้อนที่สูงขึ้นและเวลาการให้ความร้อนที่นานขึ้นในระหว่างกระบวนการเป่า เพื่อให้ความร้อนซึมผ่านเข้าไปยังส่วนภายในของพรีฟอร์มอย่างเพียงพอ การให้ความร้อนไม่เพียงพอจะทำให้ความหนาของผนังถังที่เป่าออกมามีความไม่สม่ำเสมอ ส่งผลให้จุดที่ติดตั้งด้ามจับมีความเปราะบางมากขึ้น หากอุณหภูมิของพรีฟอร์มต่ำเกินไปและวัสดุนุ่มตัวไม่เพียงพอ จะยากต่อการเป่าให้ได้รูปร่างตามที่ต้องการ แต่หากอุณหภูมิสูงเกินไป ก็จะทำให้การจัดเรียงตัวของสายโซ่โมเลกุลไม่เพียงพอ และตัวถังจะมีสีขาวขุ่น
การออกแบบเชิงเรขาคณิตของจุดที่ติดตั้งด้ามจับมีผลโดยตรงต่อการกระจายแรงเครียด จุดยอดของแรงเครียดที่เกิดจากการเปลี่ยนผ่านแบบโค้งมน (fillet transition) มีค่า ต่ำกว่า 3–5 เท่า เมื่อเทียบกับจุดยอดของแรงเครียดที่เกิดจากการเปลี่ยนผ่านแบบมุมฉาก (right-angle transition) พรีฟอร์มที่มีน้ำหนัก 750 กรัมให้ความหนาของผนังที่มากขึ้น แต่หากไม่มีการออกแบบการเปลี่ยนผ่านแบบโค้งมนที่สอดคล้องกัน แรงเครียดก็ยังคงสะสมอยู่ น้ำหนัก (กรัม) เป็นพื้นฐาน แต่การออกแบบคือหัวใจสำคัญ — ทั้งสองประการนี้ขาดสิ่งใดสิ่งหนึ่งไม่ได้
สำหรับถังขนาด 5 แกลลอนที่มีด้ามจับ หากผู้ใช้มัก ยกและแกว่งด้วยมือข้างเดียว แรงแบบไดนามิกจะสูงกว่าค่าที่ออกแบบไว้มาก ขวดพรีฟอร์มน้ำหนัก 750 กรัมสามารถรับน้ำหนักการใช้งานปกติได้ แต่ยังคงมีความเสี่ยงหากใช้งานอย่างรุนแรงเกินขีดจำกัด ส่งผลให้อุตสาหกรรมแนะนำให้ตรวจสอบถังที่มีด้ามจับเป็นประจำ และหลีกเลี่ยงการใช้งานเกินอายุการออกแบบ
เหตุใดจึงควรเลือกใช้พรีฟอร์มที่มีน้ำหนัก 750 กรัมขึ้นไปสำหรับถังขนาด 5 แกลลอนที่มีด้ามจับด้านข้าง?
เนื่องจากด้ามจับด้านข้างเปลี่ยน "โหลดแบบกระจาย" ให้กลายเป็น "โหลดแบบรวมศูนย์" เปลี่ยน "โหลดแบบสถิต" ให้กลายเป็น "โหลดแบบไดนามิก" เปลี่ยน "การใช้งานระยะสั้น" ให้กลายเป็น "การไหลช้าแบบยาวนาน" และเปลี่ยน "การบรรจุครั้งเดียว" ให้กลายเป็น "การทำความสะอาดซ้ำ ๆ" การเปลี่ยนแปลงใด ๆ หนึ่งในสี่ประการนี้ ล้วนต้องการผนังที่หนาขึ้น ค่า IV ที่สูงขึ้น และความแข็งแรงเชิงโครงสร้างที่เพิ่มขึ้น
ขวดพรีฟอร์มน้ำหนัก 700 กรัมสามารถเป่าขึ้นเป็นถังที่ผ่านมาตรฐานได้หากไม่มีด้ามจับ แต่ไม่สามารถทนต่อแรงทางกลที่เกิดจากด้ามจับด้านข้างได้ มวลวัสดุเพิ่มเติมอีก 50 กรัมในขวดพรีฟอร์มน้ำหนัก 750 กรัมจึงไม่ใช่ของสูญเปล่า แต่เป็น การลงทุนที่จำเป็นเพื่อความปลอดภัย – จัดสรรให้กับส่วนไหล่ บริเวณที่ยึดจับหูหิ้ว และโซนการเปลี่ยนผ่านที่ฐาน ซึ่งสามารถรับแรงแบบไดนามิกได้ ต้านทานการบิดตัวแบบคงที่ในระยะยาว และทนต่อการทำความสะอาดซ้ำ ๆ ได้ ทำให้ถังสามารถใช้งานได้อย่างปลอดภัยหลายสิบรอบในมือของผู้บริโภค
ข้อมูลมาตรฐานอุตสาหกรรมยืนยันสิ่งนี้: สำหรับถังขนาด 5 แกลลอนที่มีหูหิ้ว น้ำหนักพรีฟอร์มโดยทั่วไปอยู่ที่ 730 กรัม และ 750 กรัม โดยค่า IV ต้องสูงกว่า 0.84 นี่ไม่ใช่ 'ผู้ผลิตพยายามขายวัสดุเพิ่ม' แต่ เป็นทางออกที่เหมาะสมที่สุดตามหลักกลศาสตร์และวิทยาศาสตร์วัสดุ .
หากท่านมีคำถามเพิ่มเติมเกี่ยวกับเกณฑ์การเลือกพรีฟอร์มสำหรับขวดขนาด 5 แกลลอน วิธีการทดสอบค่า IV หรือพารามิเตอร์กระบวนการเป่าขวด โปรดอย่าลังเลที่จะติดต่อเรา
 ข่าวร้อนแรง
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

บริษัท Taizhou Huangyan Jinting Plastic Mould.,LTD เป็นผู้ผลิตพรีฟอร์ม PET มืออาชีพที่มีประสบการณ์มากกว่า 25 ปี ได้รับการรับรองมาตรฐาน ISO9001/ISO22000 สามารถผลิตคอขวดตามสั่ง (28–55 มม.) สี น้ำหนัก และแม่พิมพ์ต่าง ๆ สำหรับแบรนด์ผลิตภัณฑ์น้ำดื่มและเครื่องดื่ม ติดต่อเราได้เลยวันนี้
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. นโยบายความเป็นส่วนตัว