EN

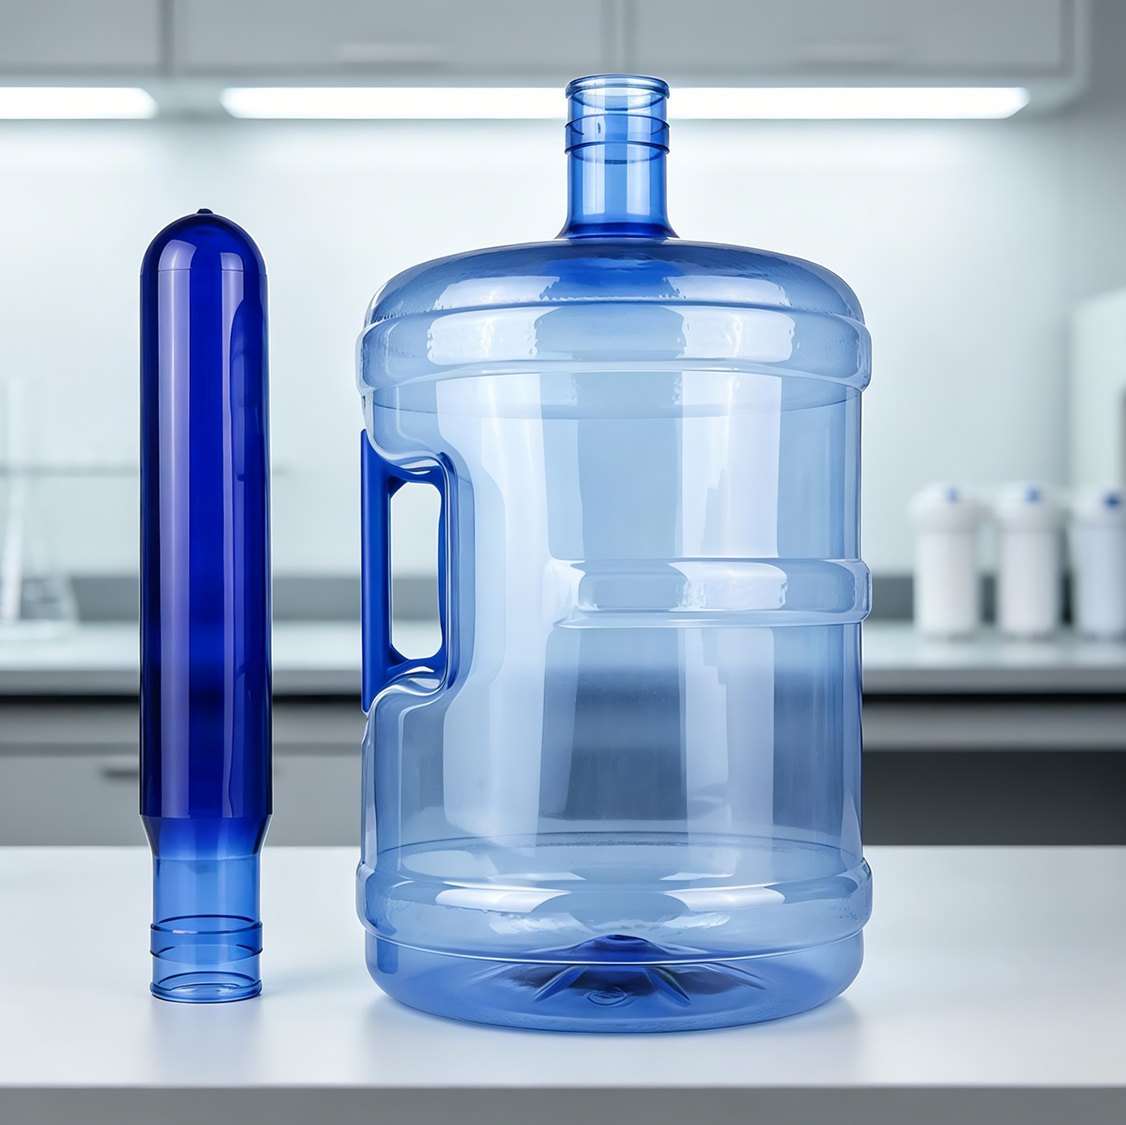
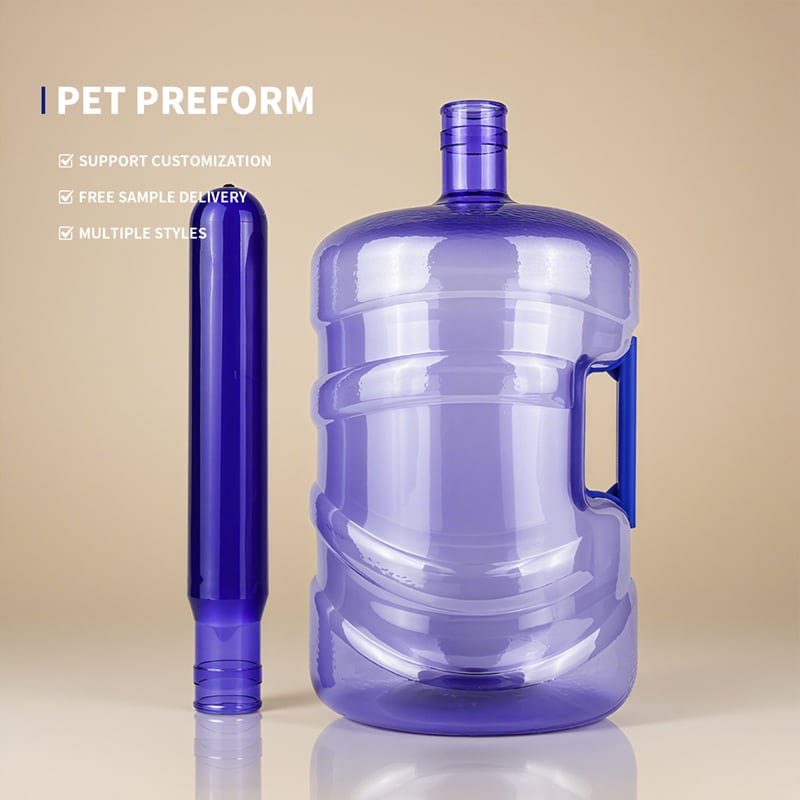
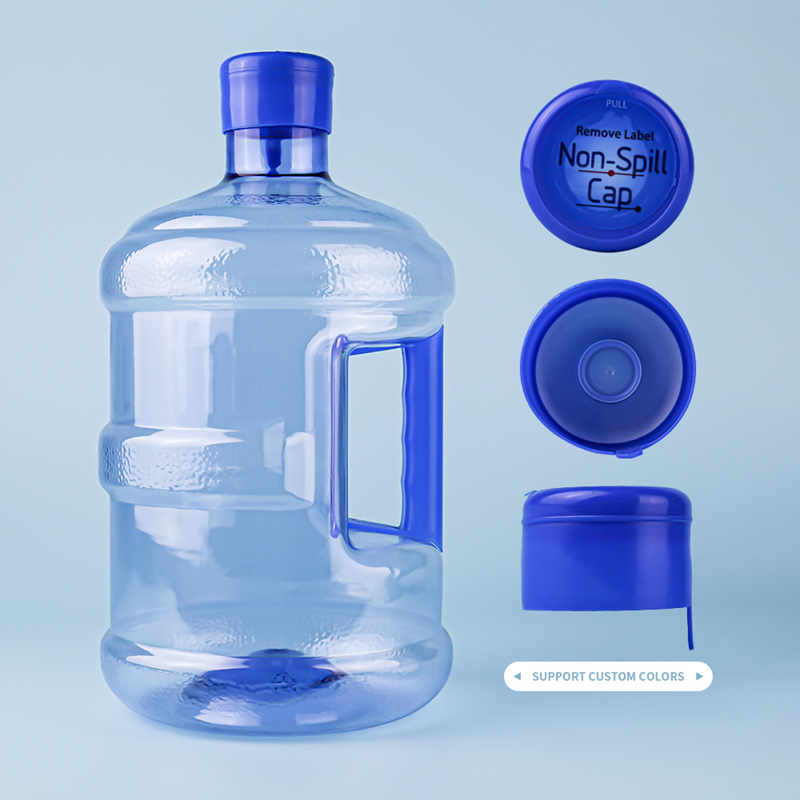
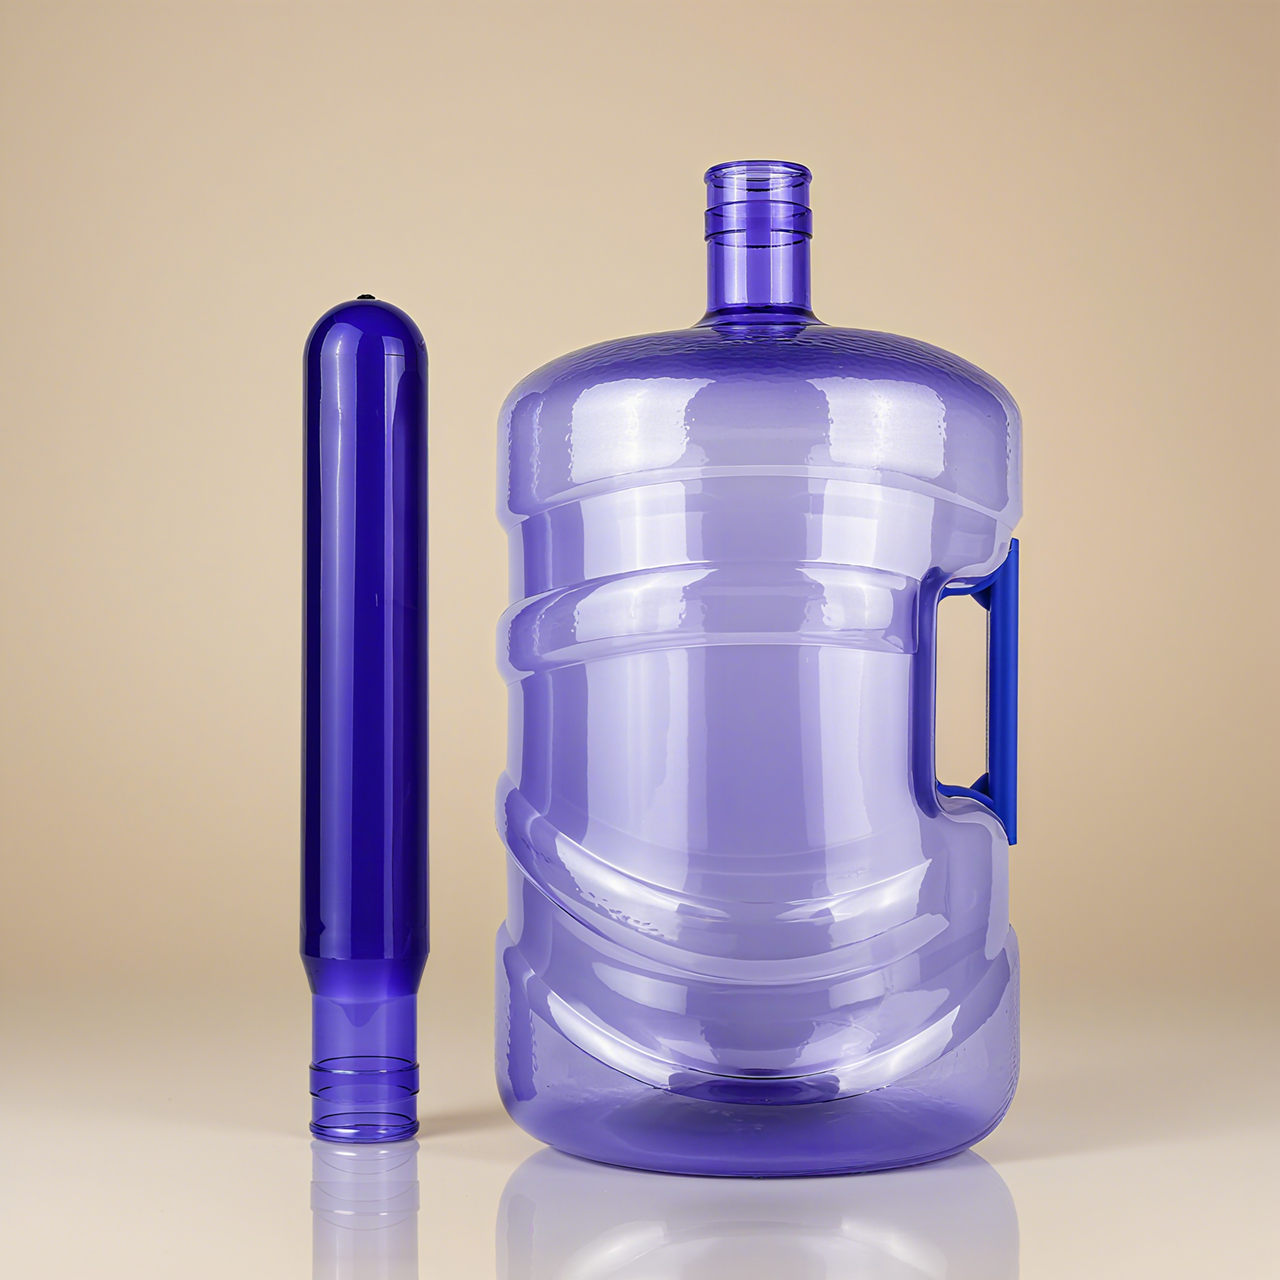
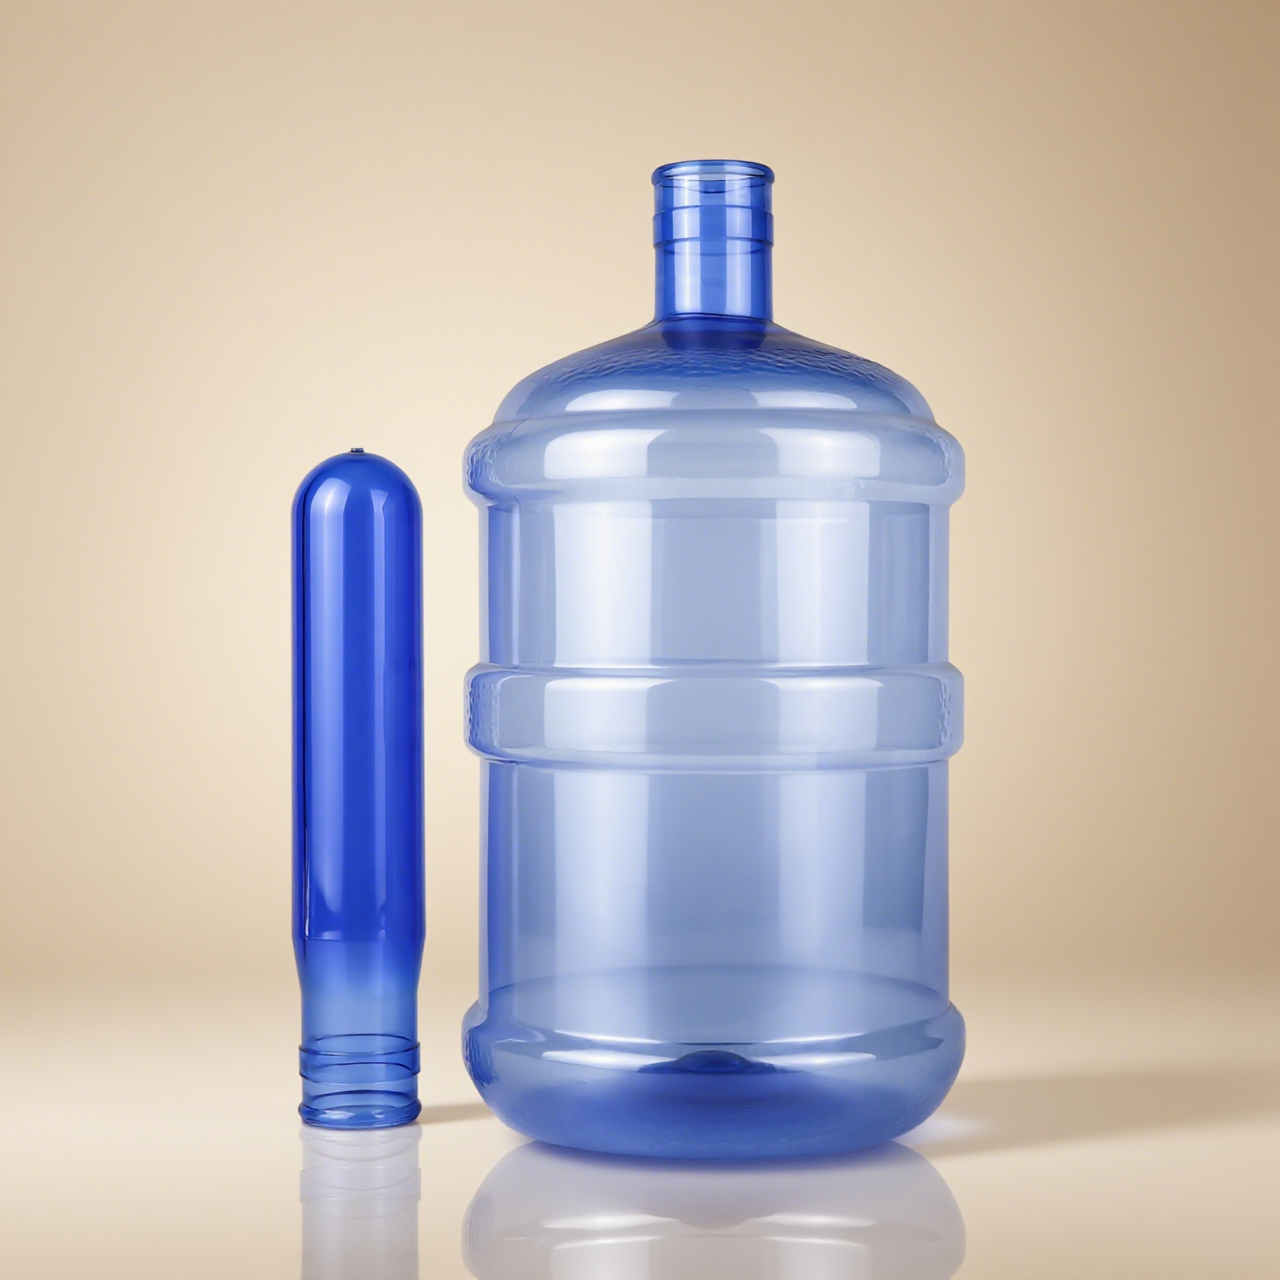
ボトルウォーター業界において、5ガロン(約18.9リットル)のPET製バケツは特殊なカテゴリーです。水で満たされた状態では、その重量はほぼ20キログラムに達します——これは、従来の飲料用ボトルと比べてはるかに重いものです。ハンドルのないバケツは両腕で抱えたり、キャリーリングを使って運んだりしますが、サイドハンドル付きのバケツは片手で持ち上げられます。確かに利便性は高まりますが、その分、バケツ本体にかかる機械的負荷は大きく変化します。
 |
|
多くの人がこう疑問に思います。「700gのプリフォームから750gにわずか50g増やすだけなのに、本当にそこまで大きな違いがあるのか?」 この差は単なる微差ではなく、消費者の手元でバケツが破損・変形するかどうかを直接左右する重大な要因です。 本稿では、「50g」という数字の背後にある技術的必然性を、力学的原理・構造設計・材料特性・ブロー成形工程・コスト論の5つの観点から解説します。
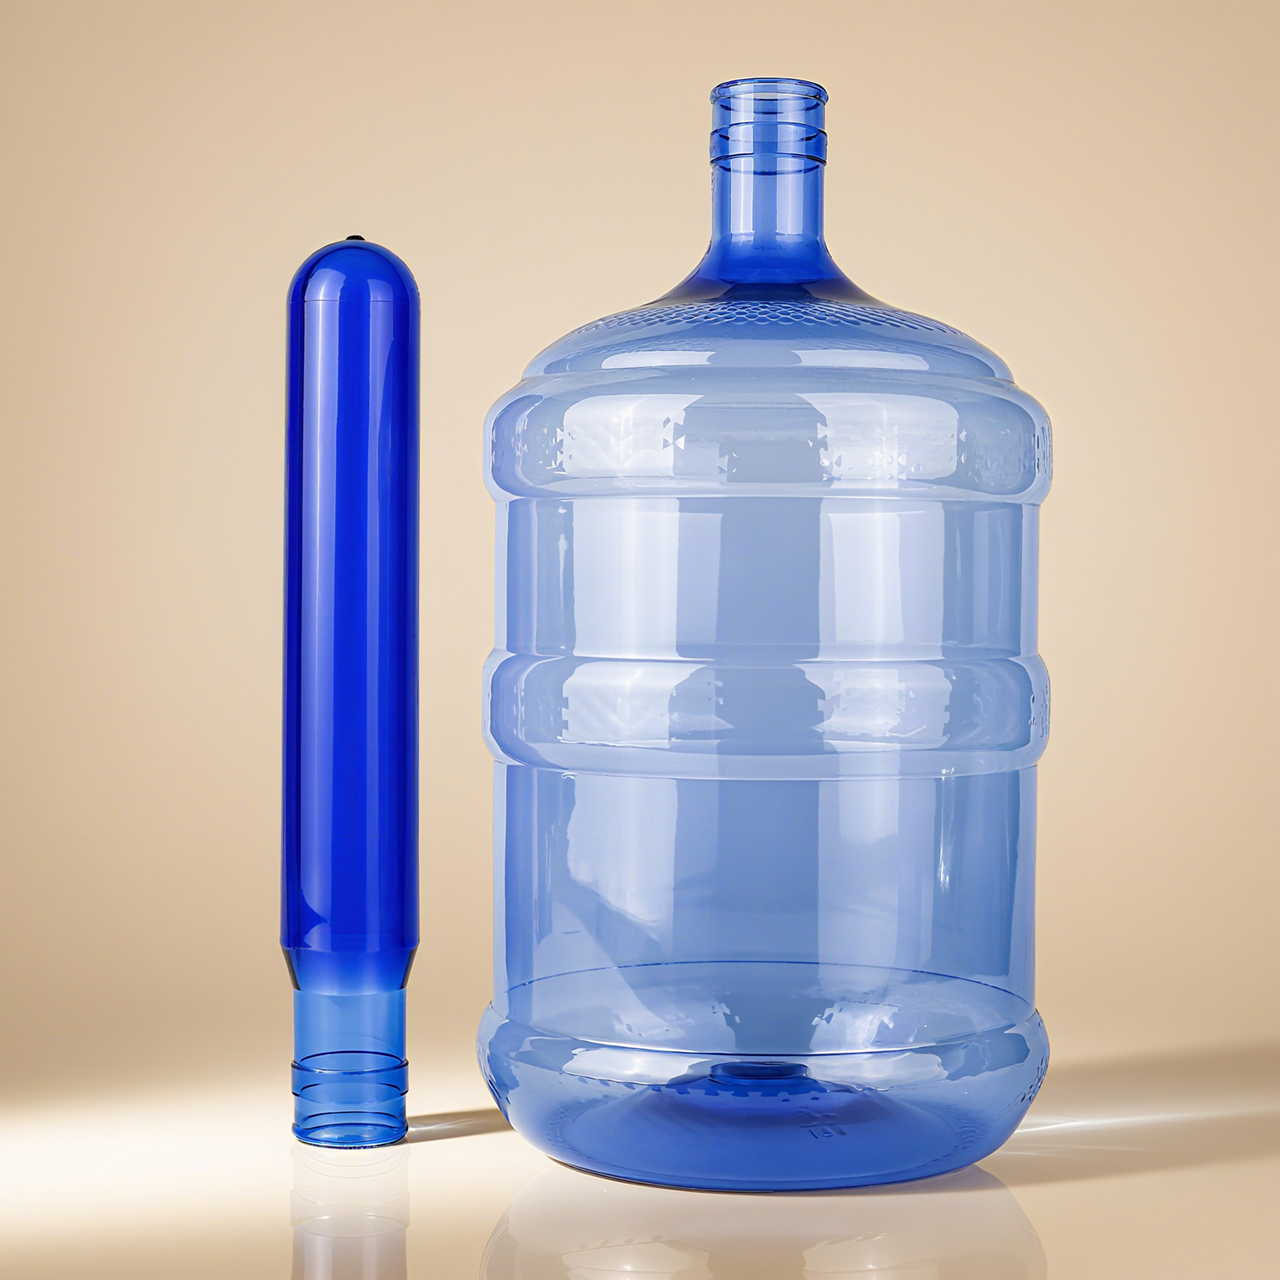
横持ちハンドルのない5ガロン(約18.9リットル)バケツは、通常、2通りの方法で運搬されます。すなわち、両腕で本体を抱える方法、あるいは首部に取り付けたキャリングリング/ハンドルを用いる方法です。いずれの場合も、力は首部の支持リング、または本体の広い接触面を通じて伝達されます。 このため、バケツ本体全体が荷重を支え、応力分布は比較的均一になります。 .
このようなバケツでは、700gのプリフォームから成形された壁厚で、満水時の重量および搬送時の加速度による荷重に十分耐えられます。業界では560g、600g、650g、700gの各プリフォームが供給されており、ハンドルなしのバケツは700g、あるいはそれより軽量なプリフォームでも確実に製造可能です。
 |
 |
横持ちハンドルを追加すると、状況はまったく異なります。
満水状態のバケツを持ち上げる際、その全重量(約20 kg)がハンドルを介して バケツ本体へのハンドル取付部 に集中して伝達されます。これは単なる表面ではなく、 極めて局所化された荷重支持領域 です。さらに重要なのは、人がバケツを手に持って歩行する際、バケツは自然と揺れ動くため、その 動的負荷 揺れによって生じる動的荷重は、静的荷重の1.5~2倍にもなり得ます。
つまり、ハンドル取付部は20 kgの静的荷重ではなく、 30~40 kgの動的瞬間荷重 .
 |
 |
に耐えられる必要があります。ハンドル付きプラスチック容器に関する有限要素解析の研究によると、ハンドルと本体の接合部の設計が不十分な場合、ここが最初に破損する部位となります。5ガロンバケツでは、ハンドル取付部の局所応力が 5~10倍 バケツ本体全体の平均応力を上回ることがあります。
応力集中は、工学力学における古典的な問題です。材料内部に急激な形状変化(たとえばハンドルと本体の接合部など)がある場合、応力の流れが急激に変化し、局所的な応力が平均応力よりも大幅に高くなります。
従来のハンドル-本体接合部では、直角形状の遷移がよく用いられますが、この形状では応力の流れが急激に変化するため、応力集中が生じやすくなります。有限要素解析の結果によると、 直角接合部の応力ピークは、フィレット接合部の3~5倍にもなります 。この部位の肉厚が不十分である場合、高応力下でプラスチックがクリープし、徐々に「伸び」や「破断」を起こします。
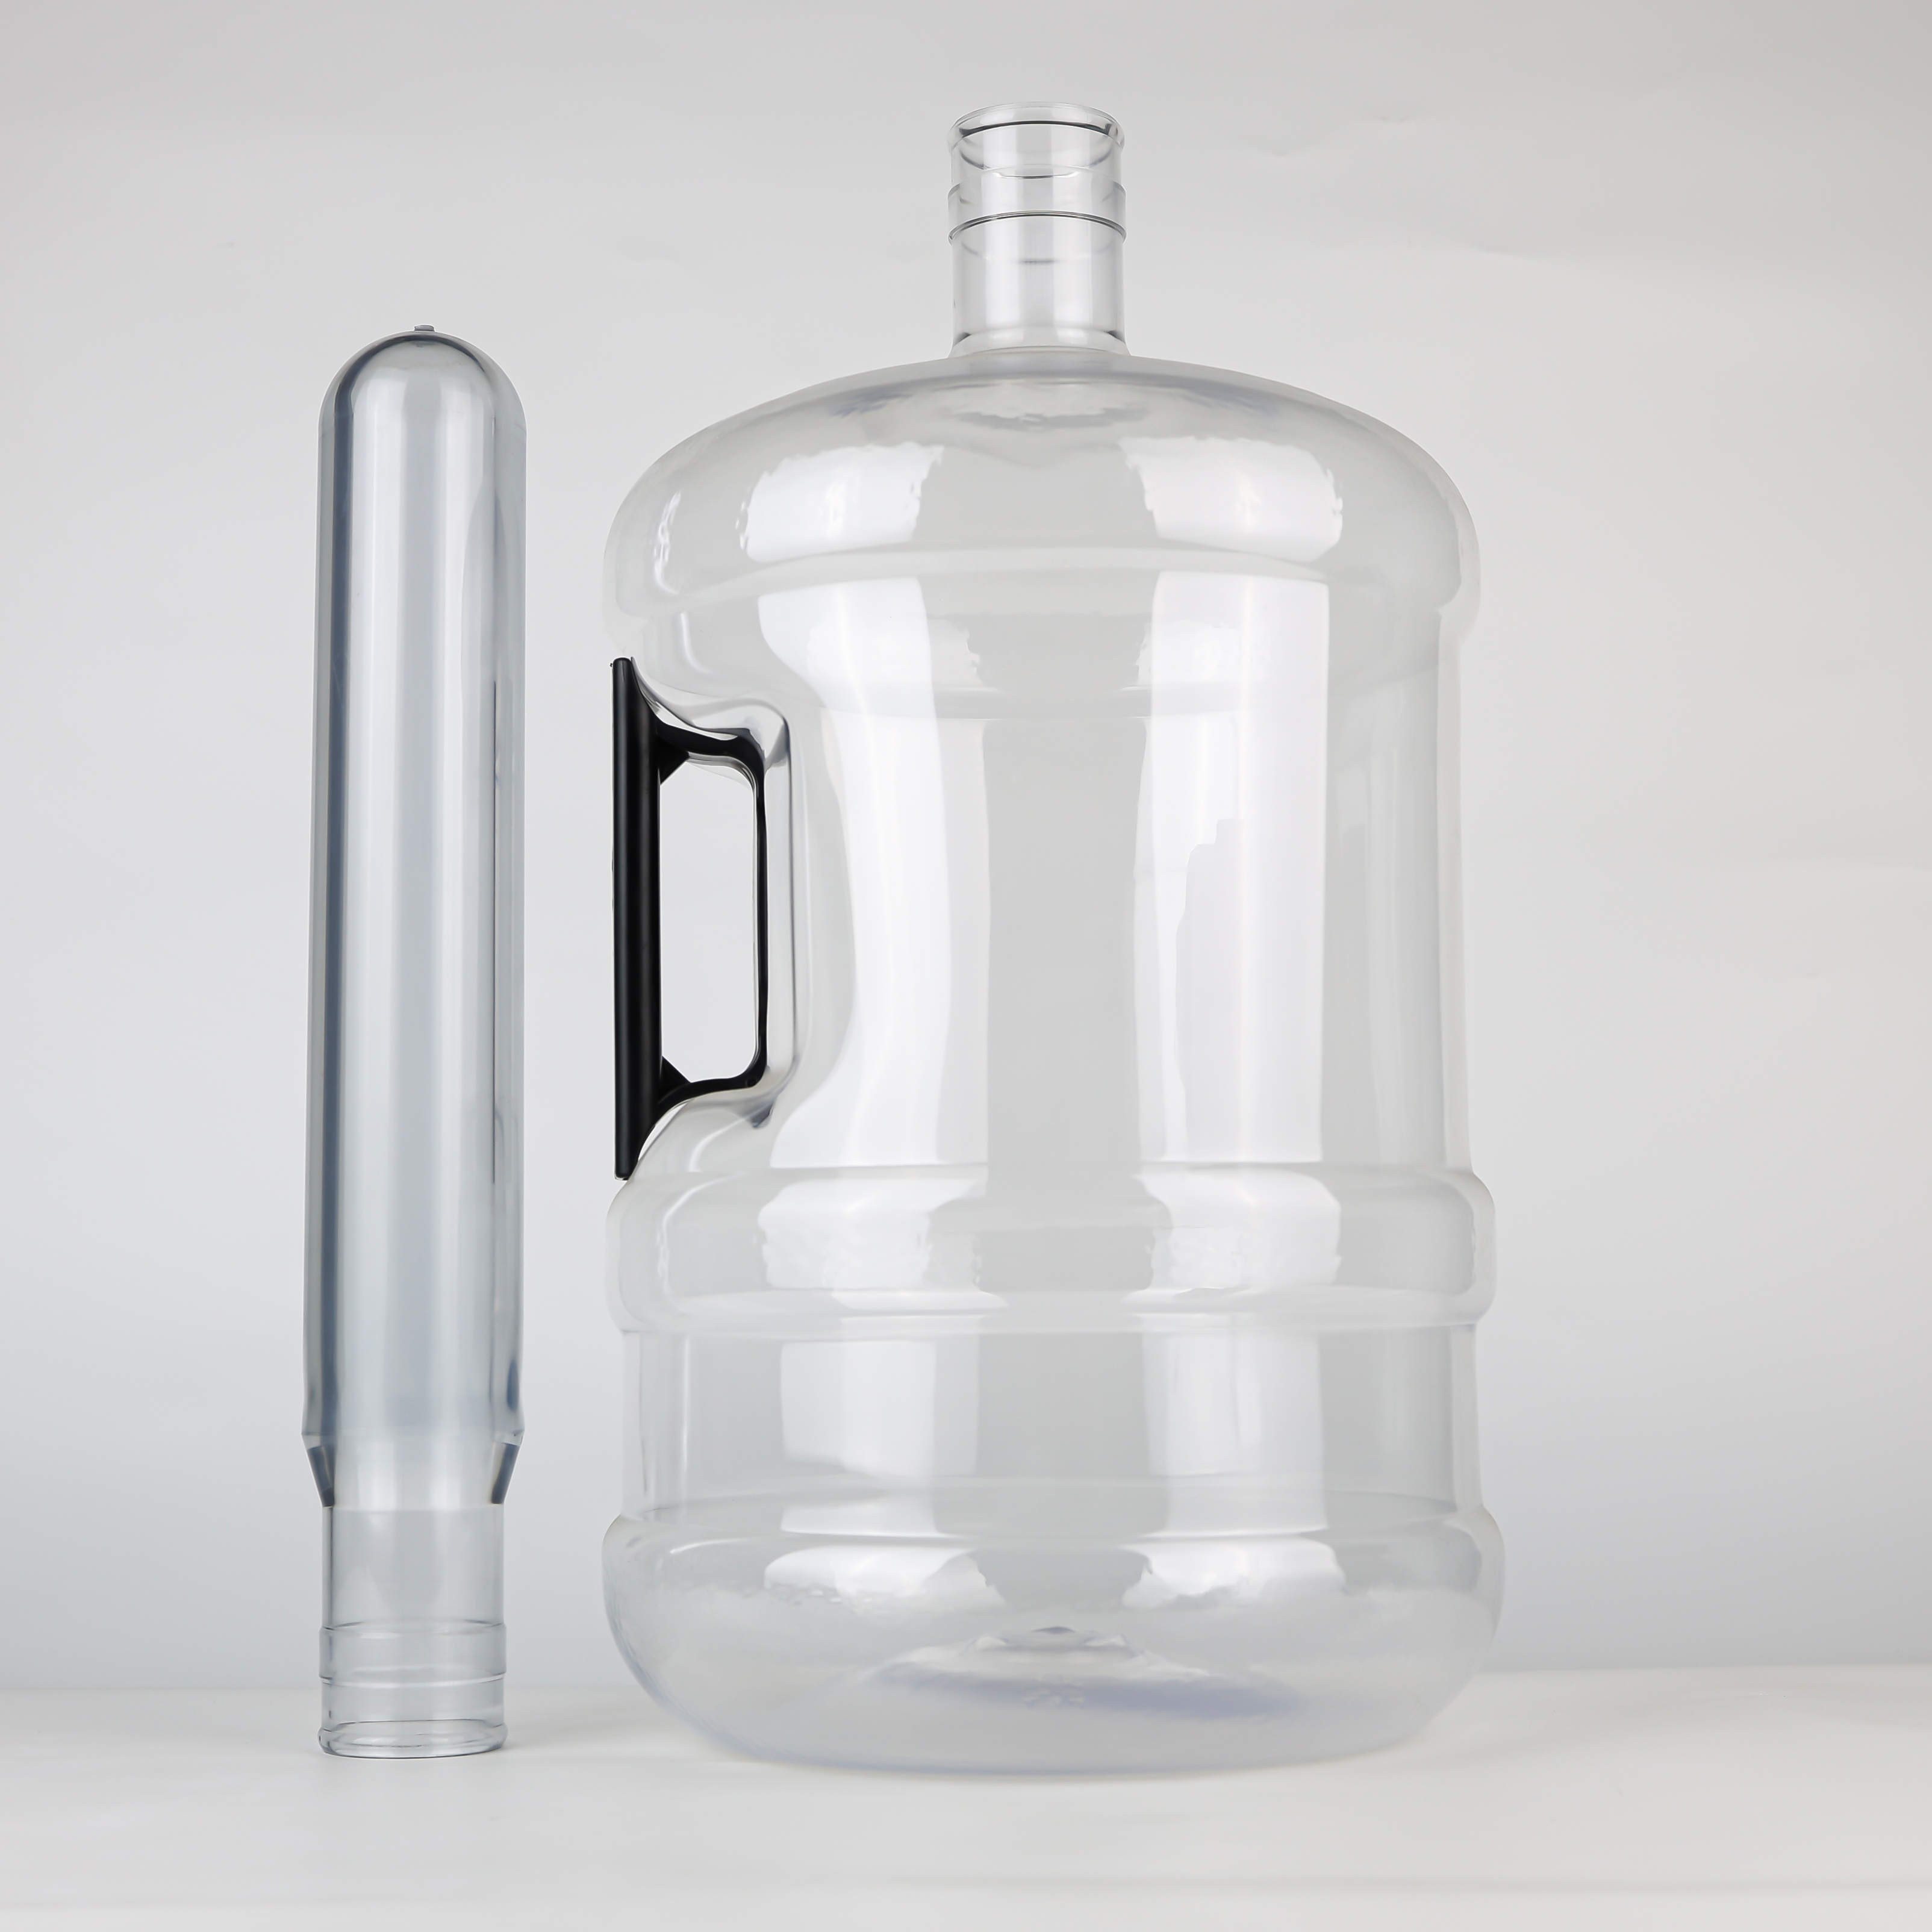
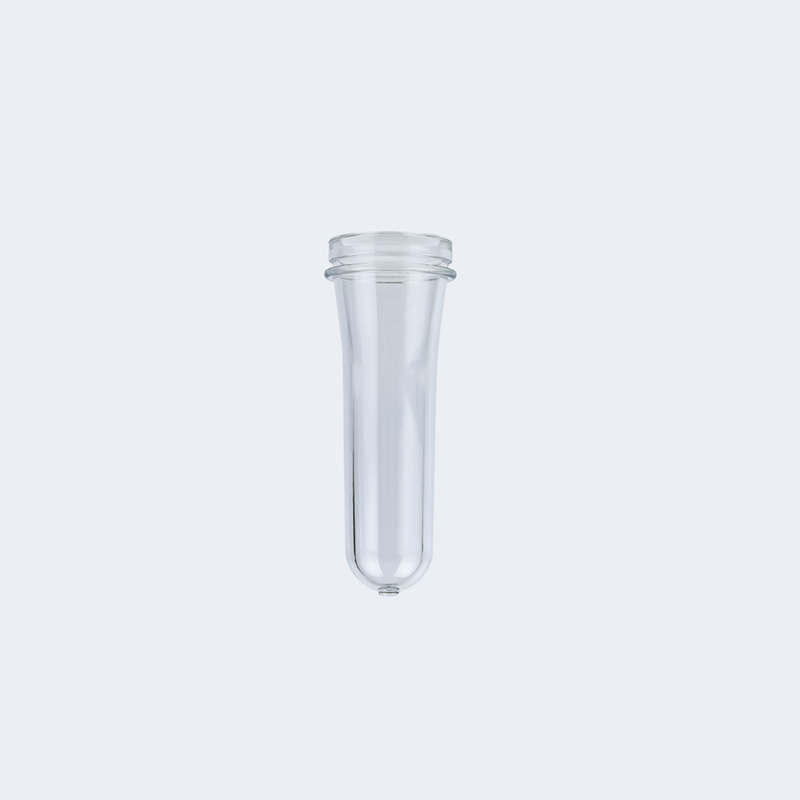
プレフォーム グラム重量がブロー成形後の壁厚を決定します。グラム重量が高いほど、プリフォームの壁が厚くなり、成形後のバケツ本体の壁も厚くなります。
700gのプリフォームからブロー成形した5ガロンバケツの本体壁厚は、平均して約 0.4–0.6 mm です。この壁厚であれば、ハンドルのないバケツとしては十分です。力が均等に分散されるため、単位面積あたりの応力は小さく抑えられます。
しかし、側面にハンドルを設ける場合、ハンドル取付部は平均応力の数倍に及ぶ局所的な応力を耐えなければなりません。この「荷重ポイント」における壁厚は0.4~0.6mmが 薄すぎる です。壁厚が不十分な場合の直接的な影響として、持ち上げ時にバケツ本体が局所的に変形し、繰り返し使用後に応力白化が生じ、最終的には 亀裂または破断 がハンドル取付部で発生します。
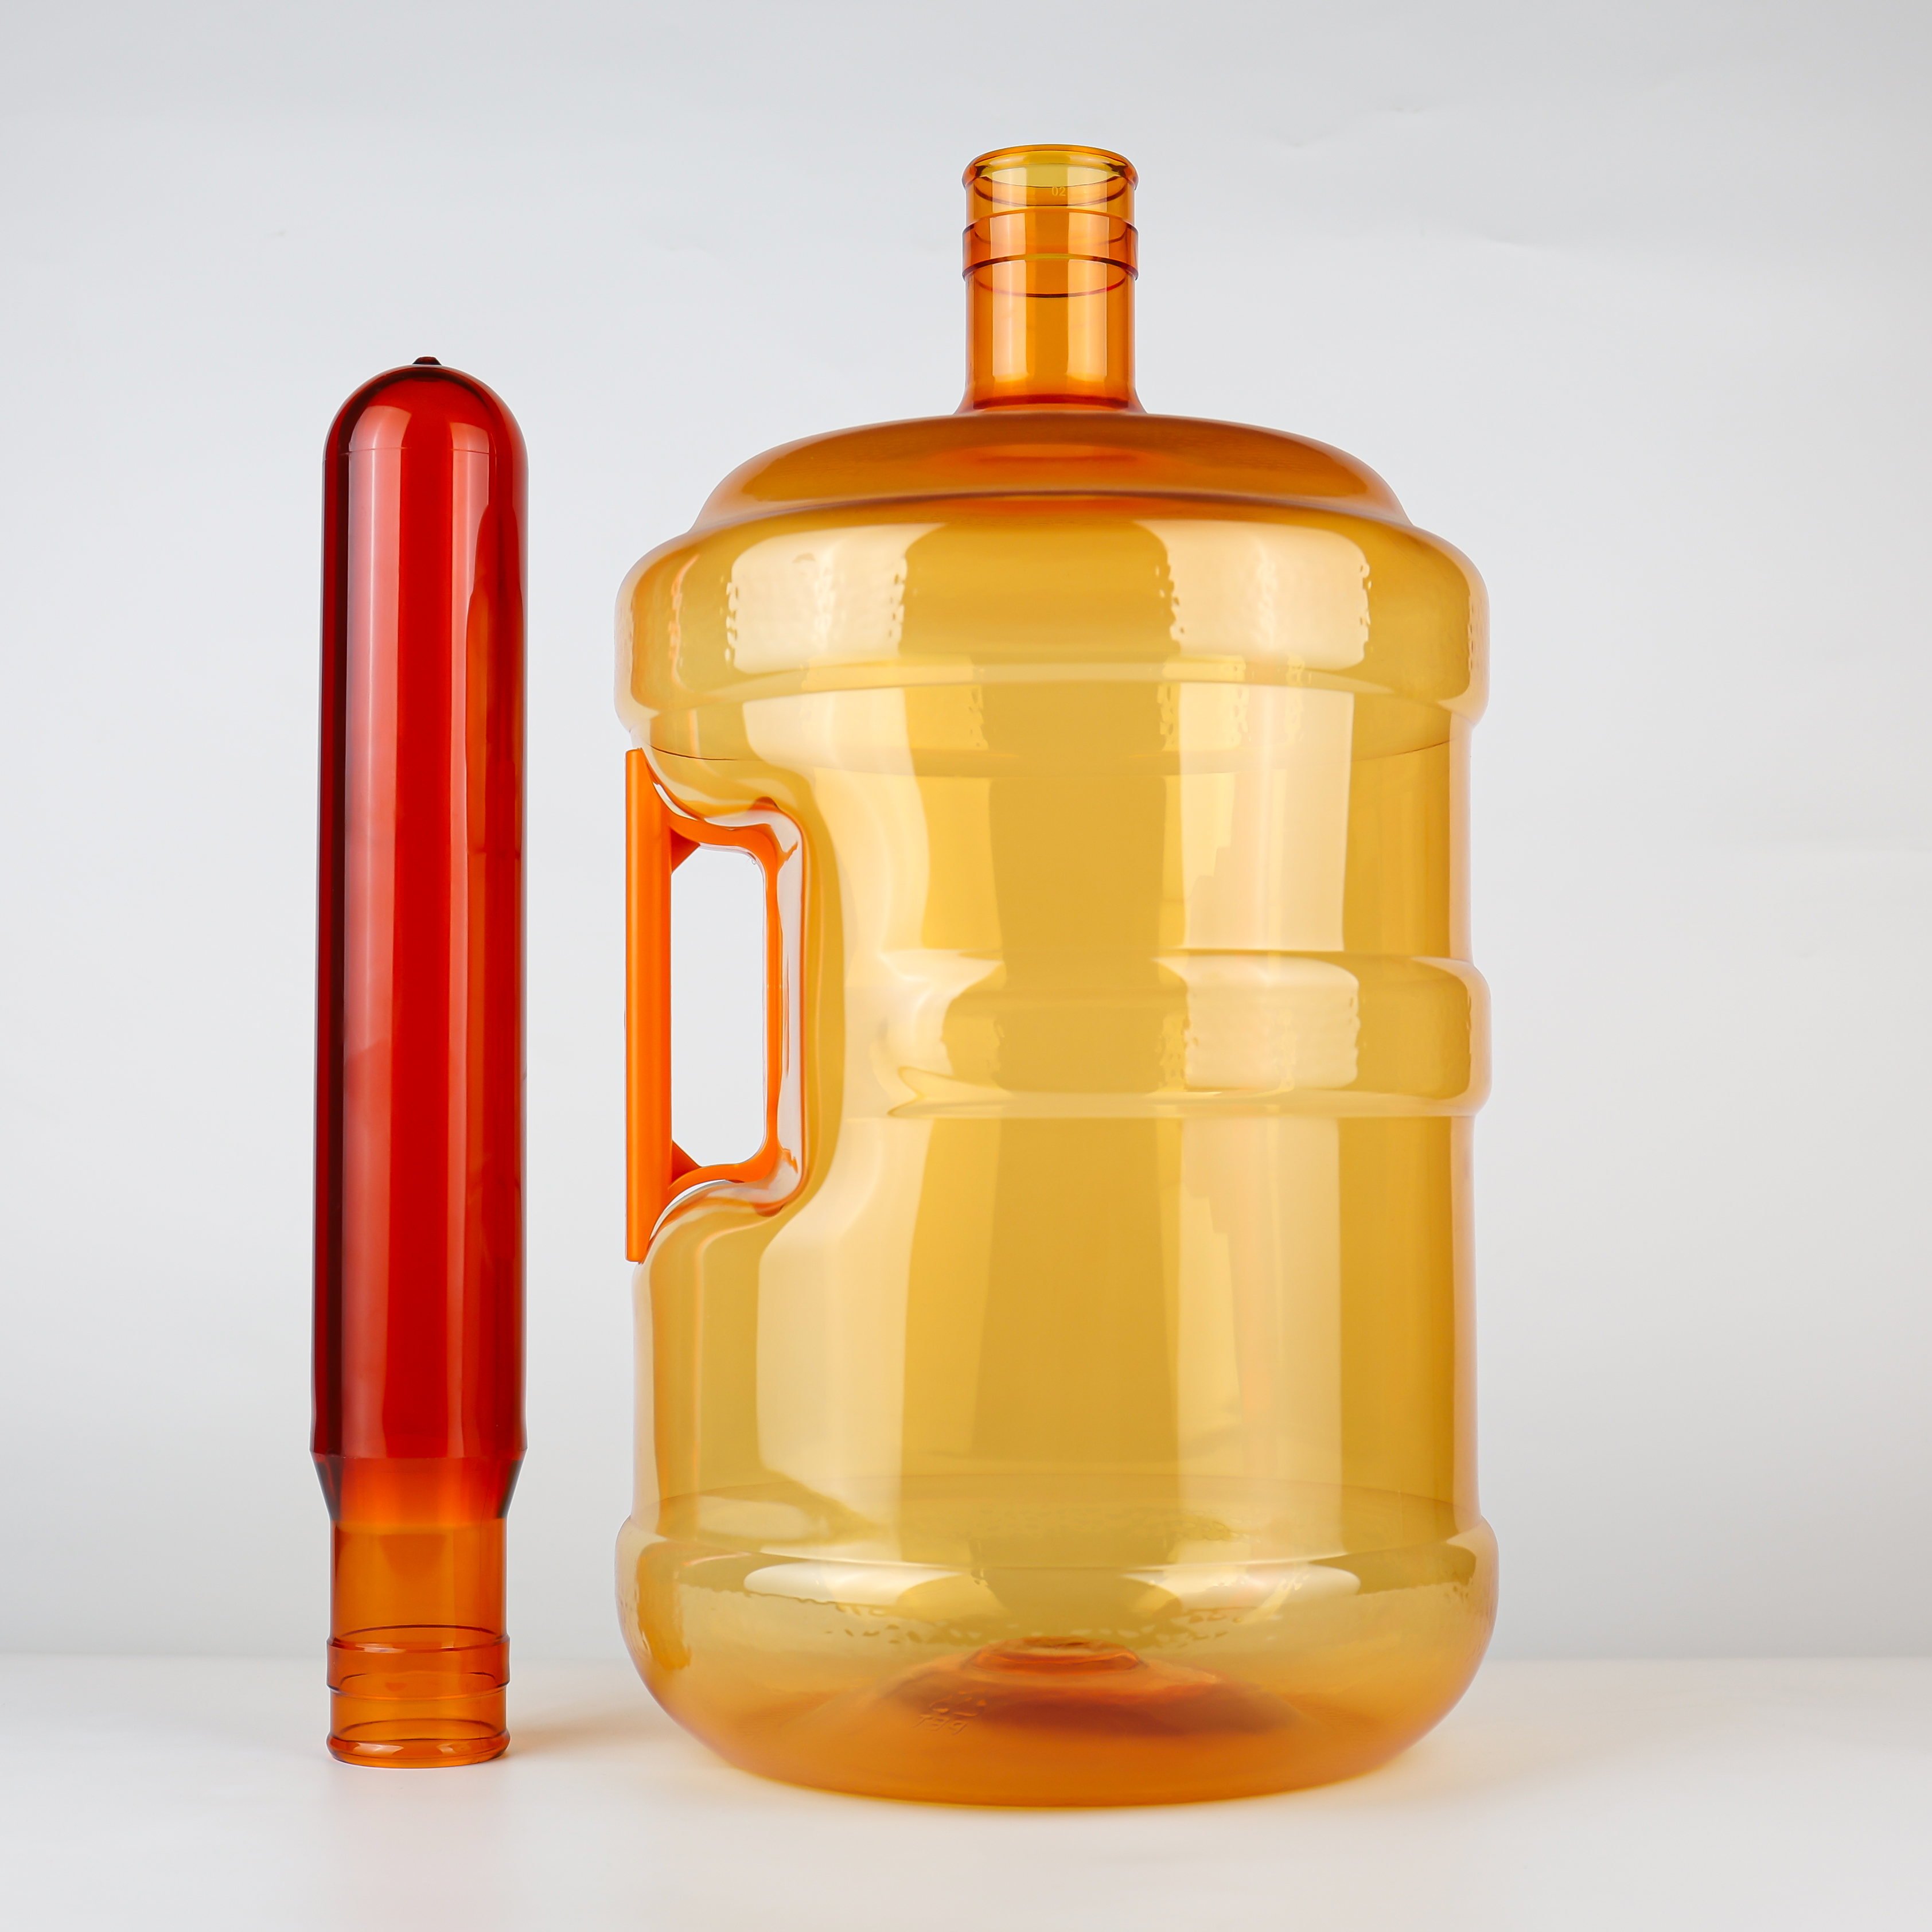
「ハンドル取付部だけを局所的に厚くできないか?」と考える方もいらっしゃるかもしれません。
理論的には可能ですが、PETボトルのブロー成形では、バケツの壁厚分布は プリフォームの壁厚分布 によって決まります。射出成形時に、プリフォーム各部位の壁厚はすでに固定されており、ブロー成形時にはプリフォームが延伸・膨張して壁厚が延伸率に応じて比例的に減少します。
ブロー成形後のハンドル取付部で十分な壁厚を確保するためには、プリフォームの対応する位置にあらかじめより多くの材料を 確保しておく必要があります 。プリフォームの特定部位を局所的に厚くするのは困難かつコストがかかります。一方、 プリフォーム全体の質量(グラム数)を増加させる ことは、より経済的かつ信頼性が高い方法です。
700gと比較して、750gのプリフォームに追加される50gの材料は、バケツ全体に均等に分配されるわけではなく、 肩部、本体補強部、およびハンドル取付部に重点的に配分されます ——応力が最も集中する箇所です。
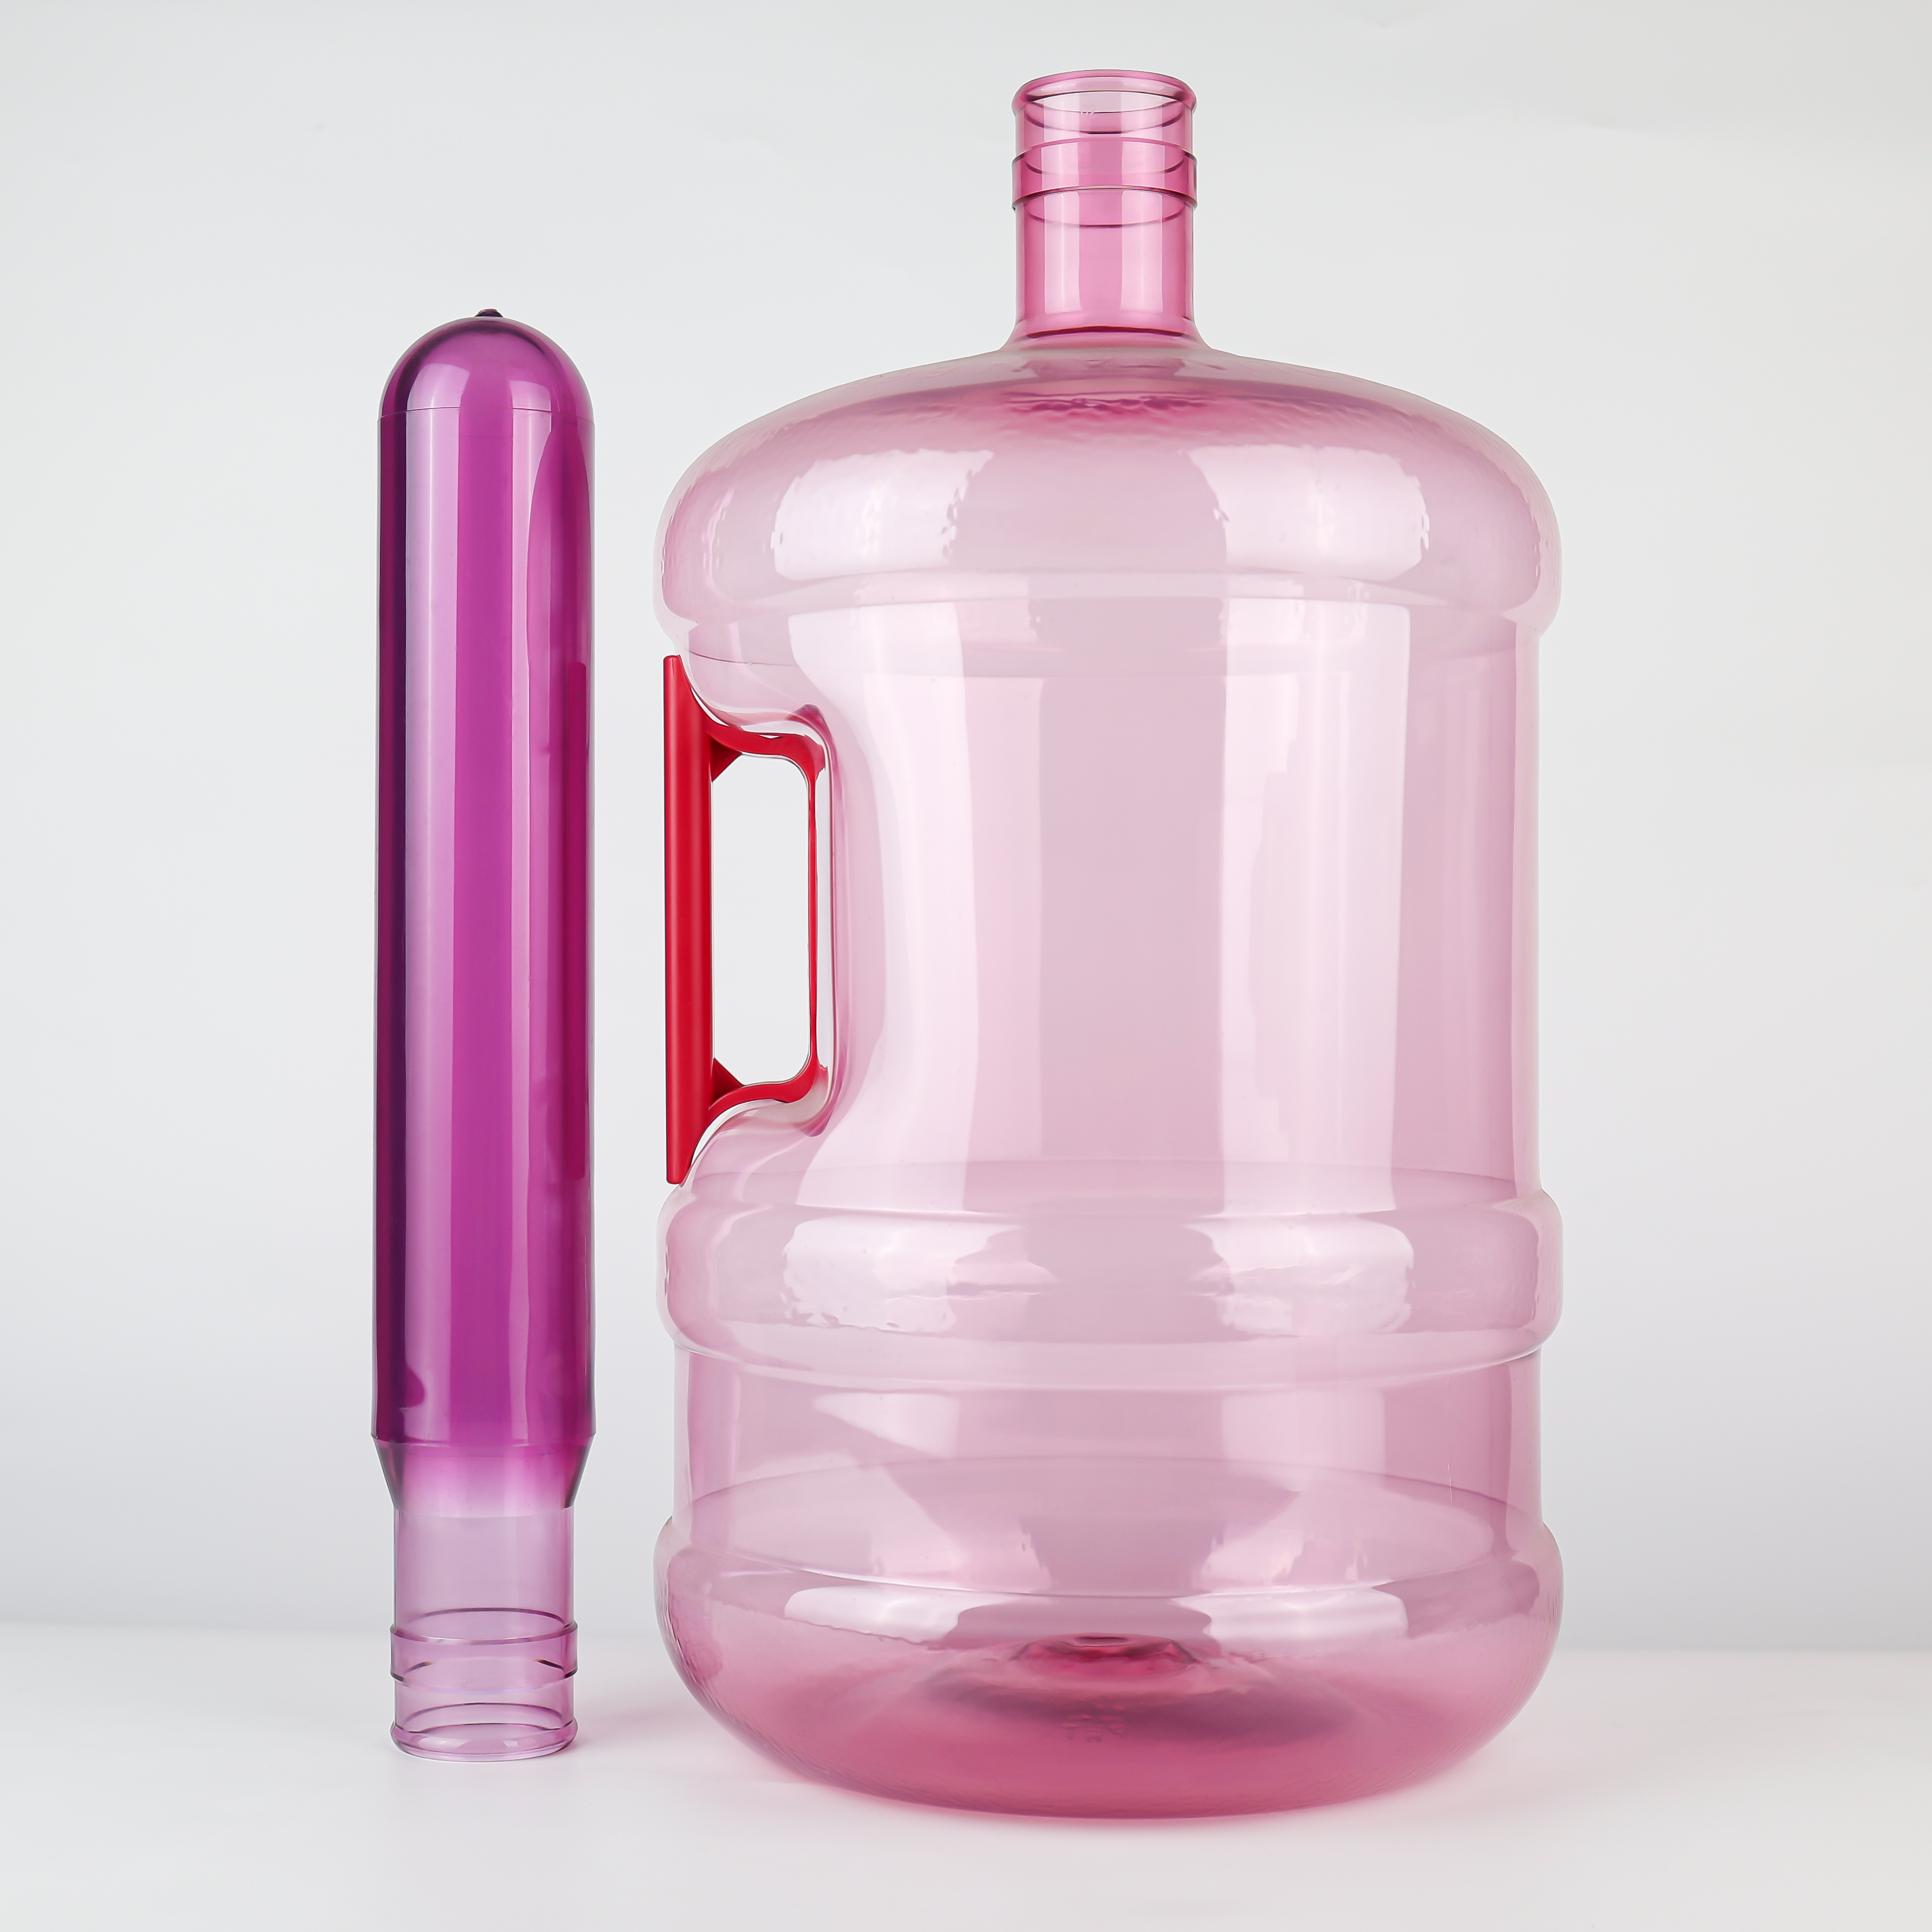
実際の業界製品データによると、5ガロン用プリフォームの重量(グラム数)は、650g、680g、700g、730g、750g、780g、800gの周辺に集中しています。700gのプリフォームは主に ハンドルのない用途、あるいは軽荷重の用途向けです 一方、側面にハンドルを備えた5ガロン用バケツの標準的なプリフォーム重量は、 730gおよび750gに集中しています .
大型容器用プリフォームに関する特許文献には明記されています。「従来の5ガロン容器用プリフォームは、壁厚を考慮すると、重量を最大で約650gまでしか増加させられない」 最大で約650gまで これに対し、新設計ではプリフォーム重量を 700g以上、およそ800gまで高めることができます 、これにより容器の剛性(座屈耐性)が高まり、十分な透明性も確保されます。この特許では、ハンドル付きの頑丈なバケツに高いグラム重量が必要となる理由を、第一原理から説明しています。 剛性は「デザイン上の工夫」で補われるのではなく、実際の材料量によって支えられています。
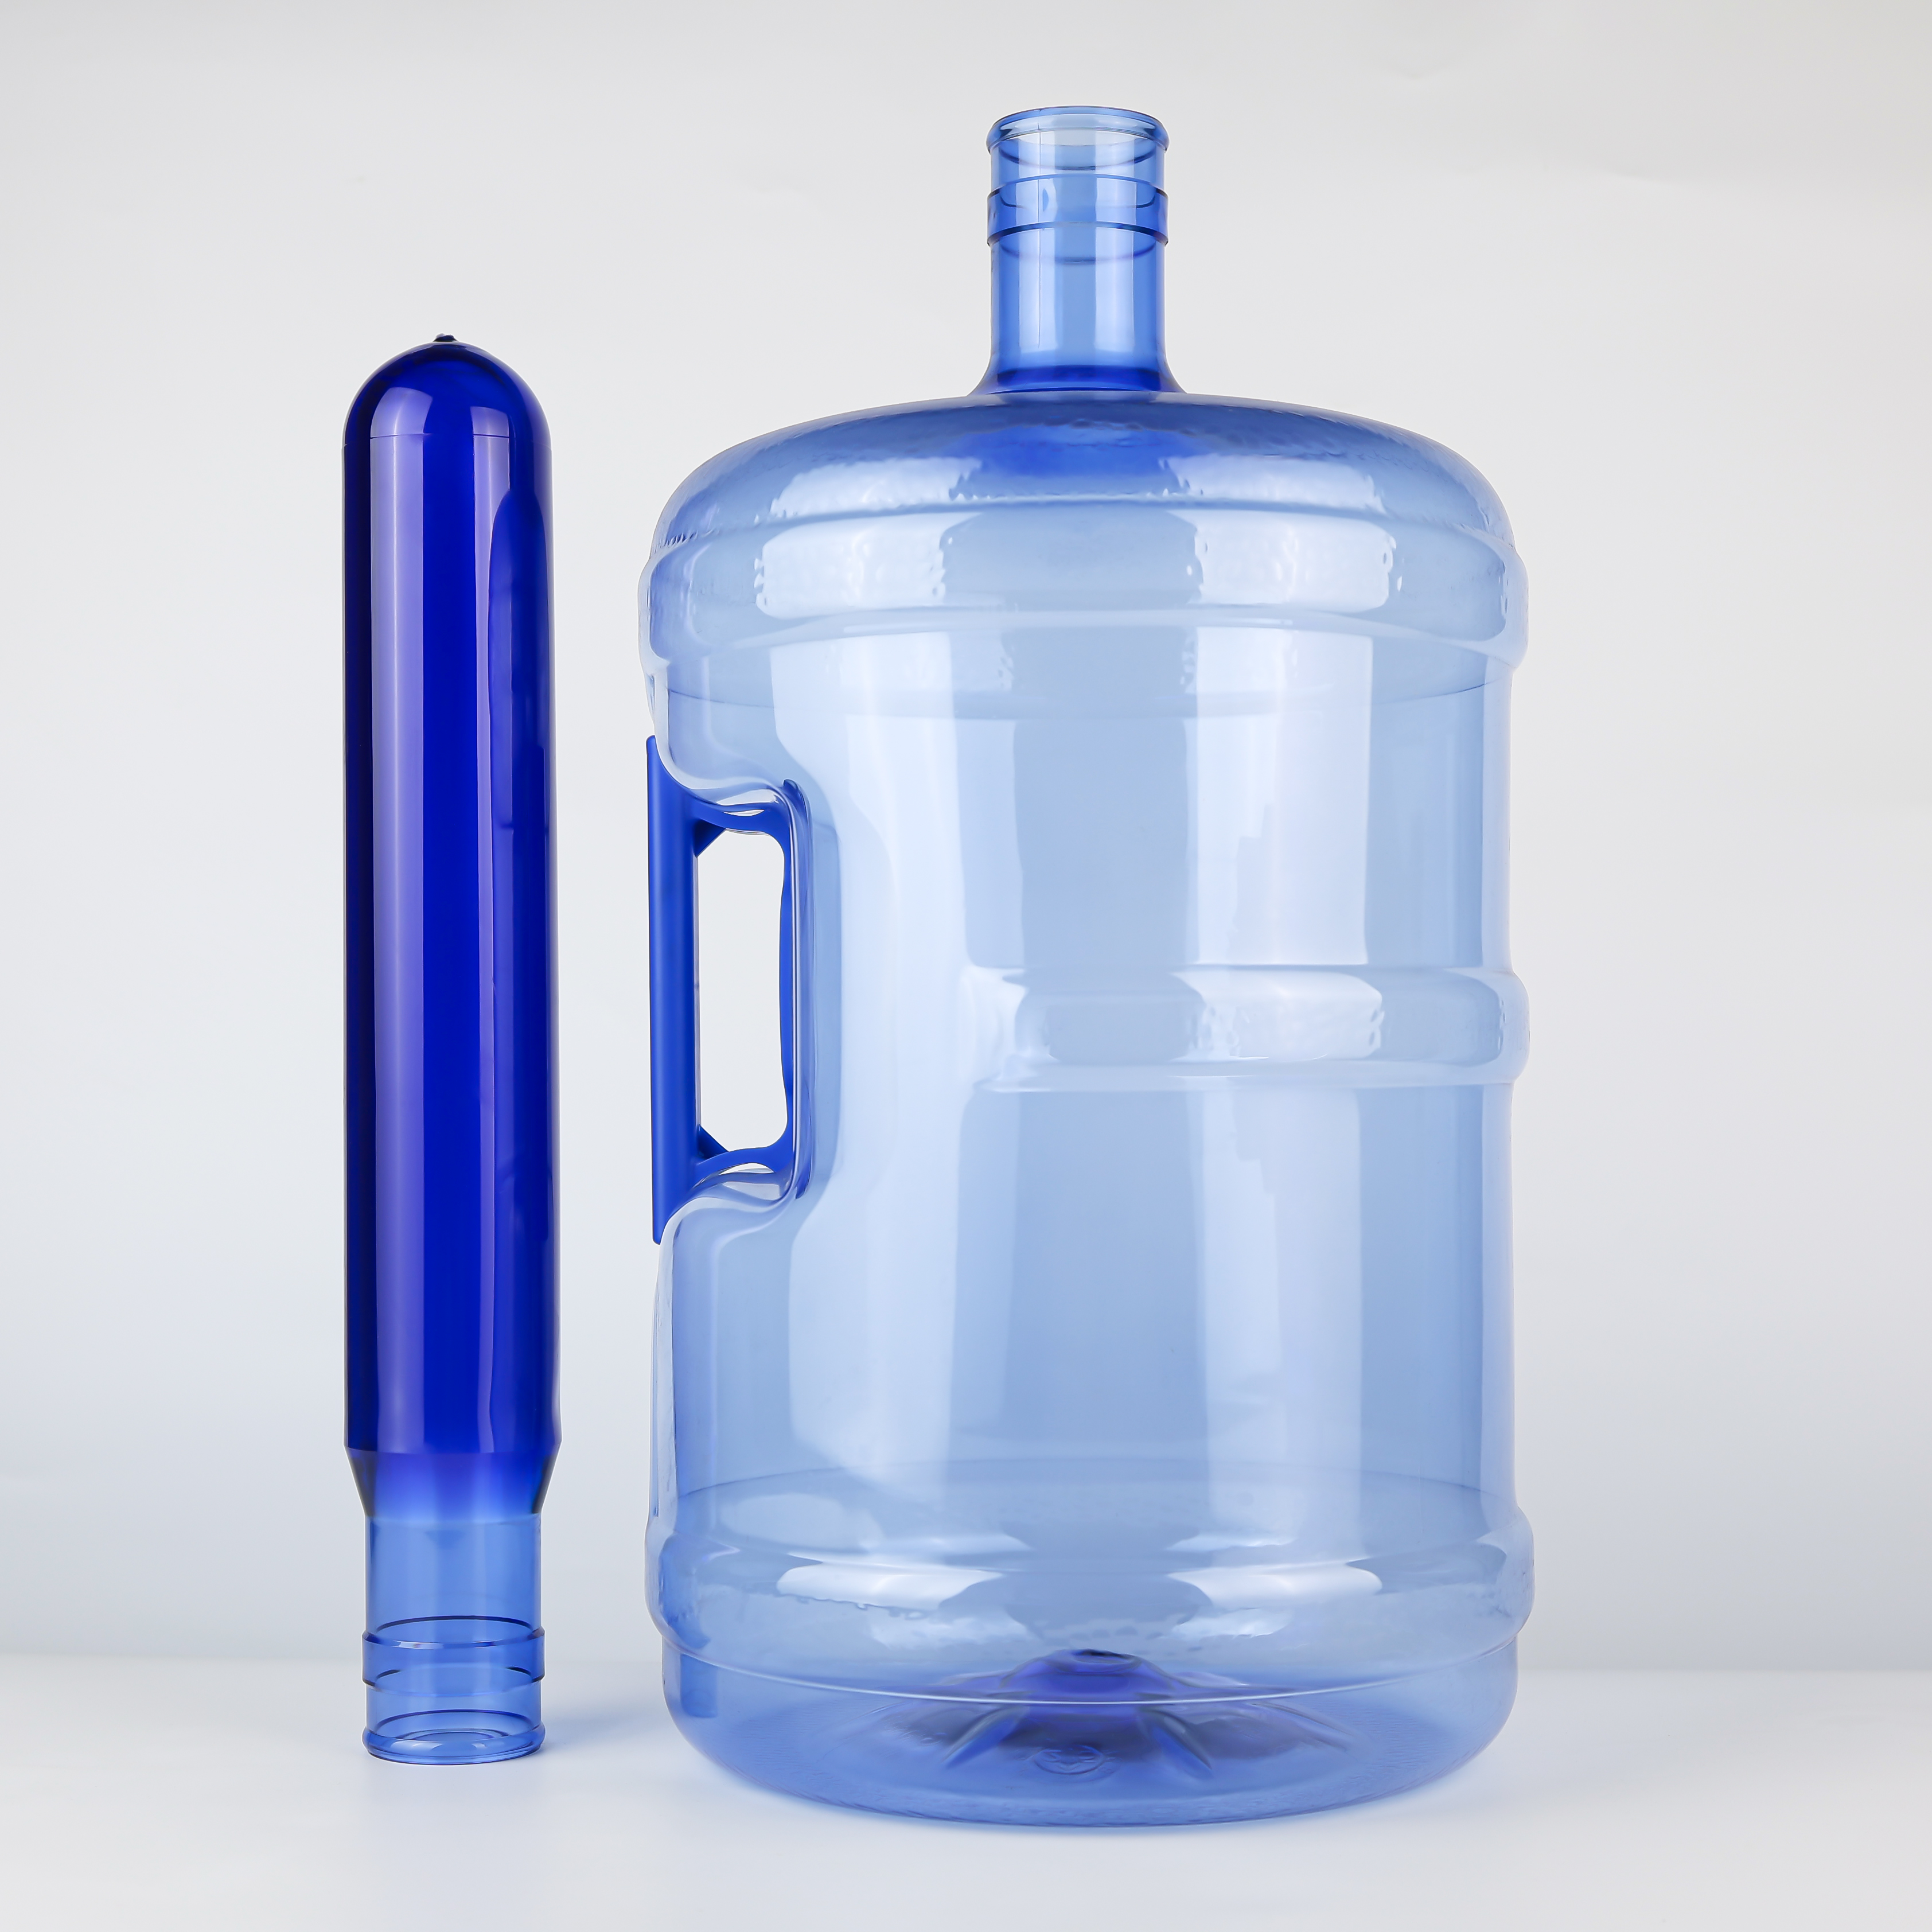
グラム重量の増加に伴い、750gプリフォームには通常、より高いIV値を有するPET原料が要求されます。
業界データによると、再使用可能な5ガロン(約18.9リットル)バケツ用プリフォームのIV値は一般的に以下の範囲です。 0.84~0.87 dL/g 一方、使い捨ての軽量バケツでは、IV値が0.76~0.80まで低く設定される場合もあります。750gプリフォームは側面ハンドルから生じる集中荷重に耐える必要があるため、高IV値の原料——つまり、より長く、より強く絡み合った分子鎖——を用いる必要があります。これにより、 靭性およびクリープ抵抗性が大幅に向上します .
内圧を受ける容器の場合、顧客仕様では通常、プリフォームのIV値が少なくとも 0.83 dL/g 以上であることが求められます。つまり、750gのプリフォームは単に「重い」だけでなく、「強い」のです——素材1グラム1グラムが高品質にアップグレードされています。
簡単に言うと:低IV素材で作られた700gのプリフォームは持ち上げたときにたるんだ感触を与えるのに対し、高IV素材を用いた750gのプリフォームは、まるで「骨がある」かのようなしっかりとした感触になります。
750gのプリフォームと700gのプリフォームとの差であるこの50gの素材は、主に以下の3つの領域に配分されます:
肩部移行部 :ハンドル取付部は通常、肩部の下方に位置します。肩部はブロー成形時に最も激しく伸びる部分であり、壁厚が薄くなりやすい箇所です。750gのプリフォームでは、ブロー後の十分な構造強度を確保するために、肩部に余分な素材を確保しています。
本体補強部 ハンドル付きバケツは通常、本体に縦方向の補強リブまたは環状の補強バンドを設ける必要があります。より厚いプリフォーム壁面により、成形後のブロー工程でこうした補強構造がより完全かつ効果的に形成されます。
底部移行部 底部と本体の接合部も応力集中領域です。750gプリフォームの底部に材料を余分に確保することで、落下衝撃や衝撃に対する耐性が向上します。
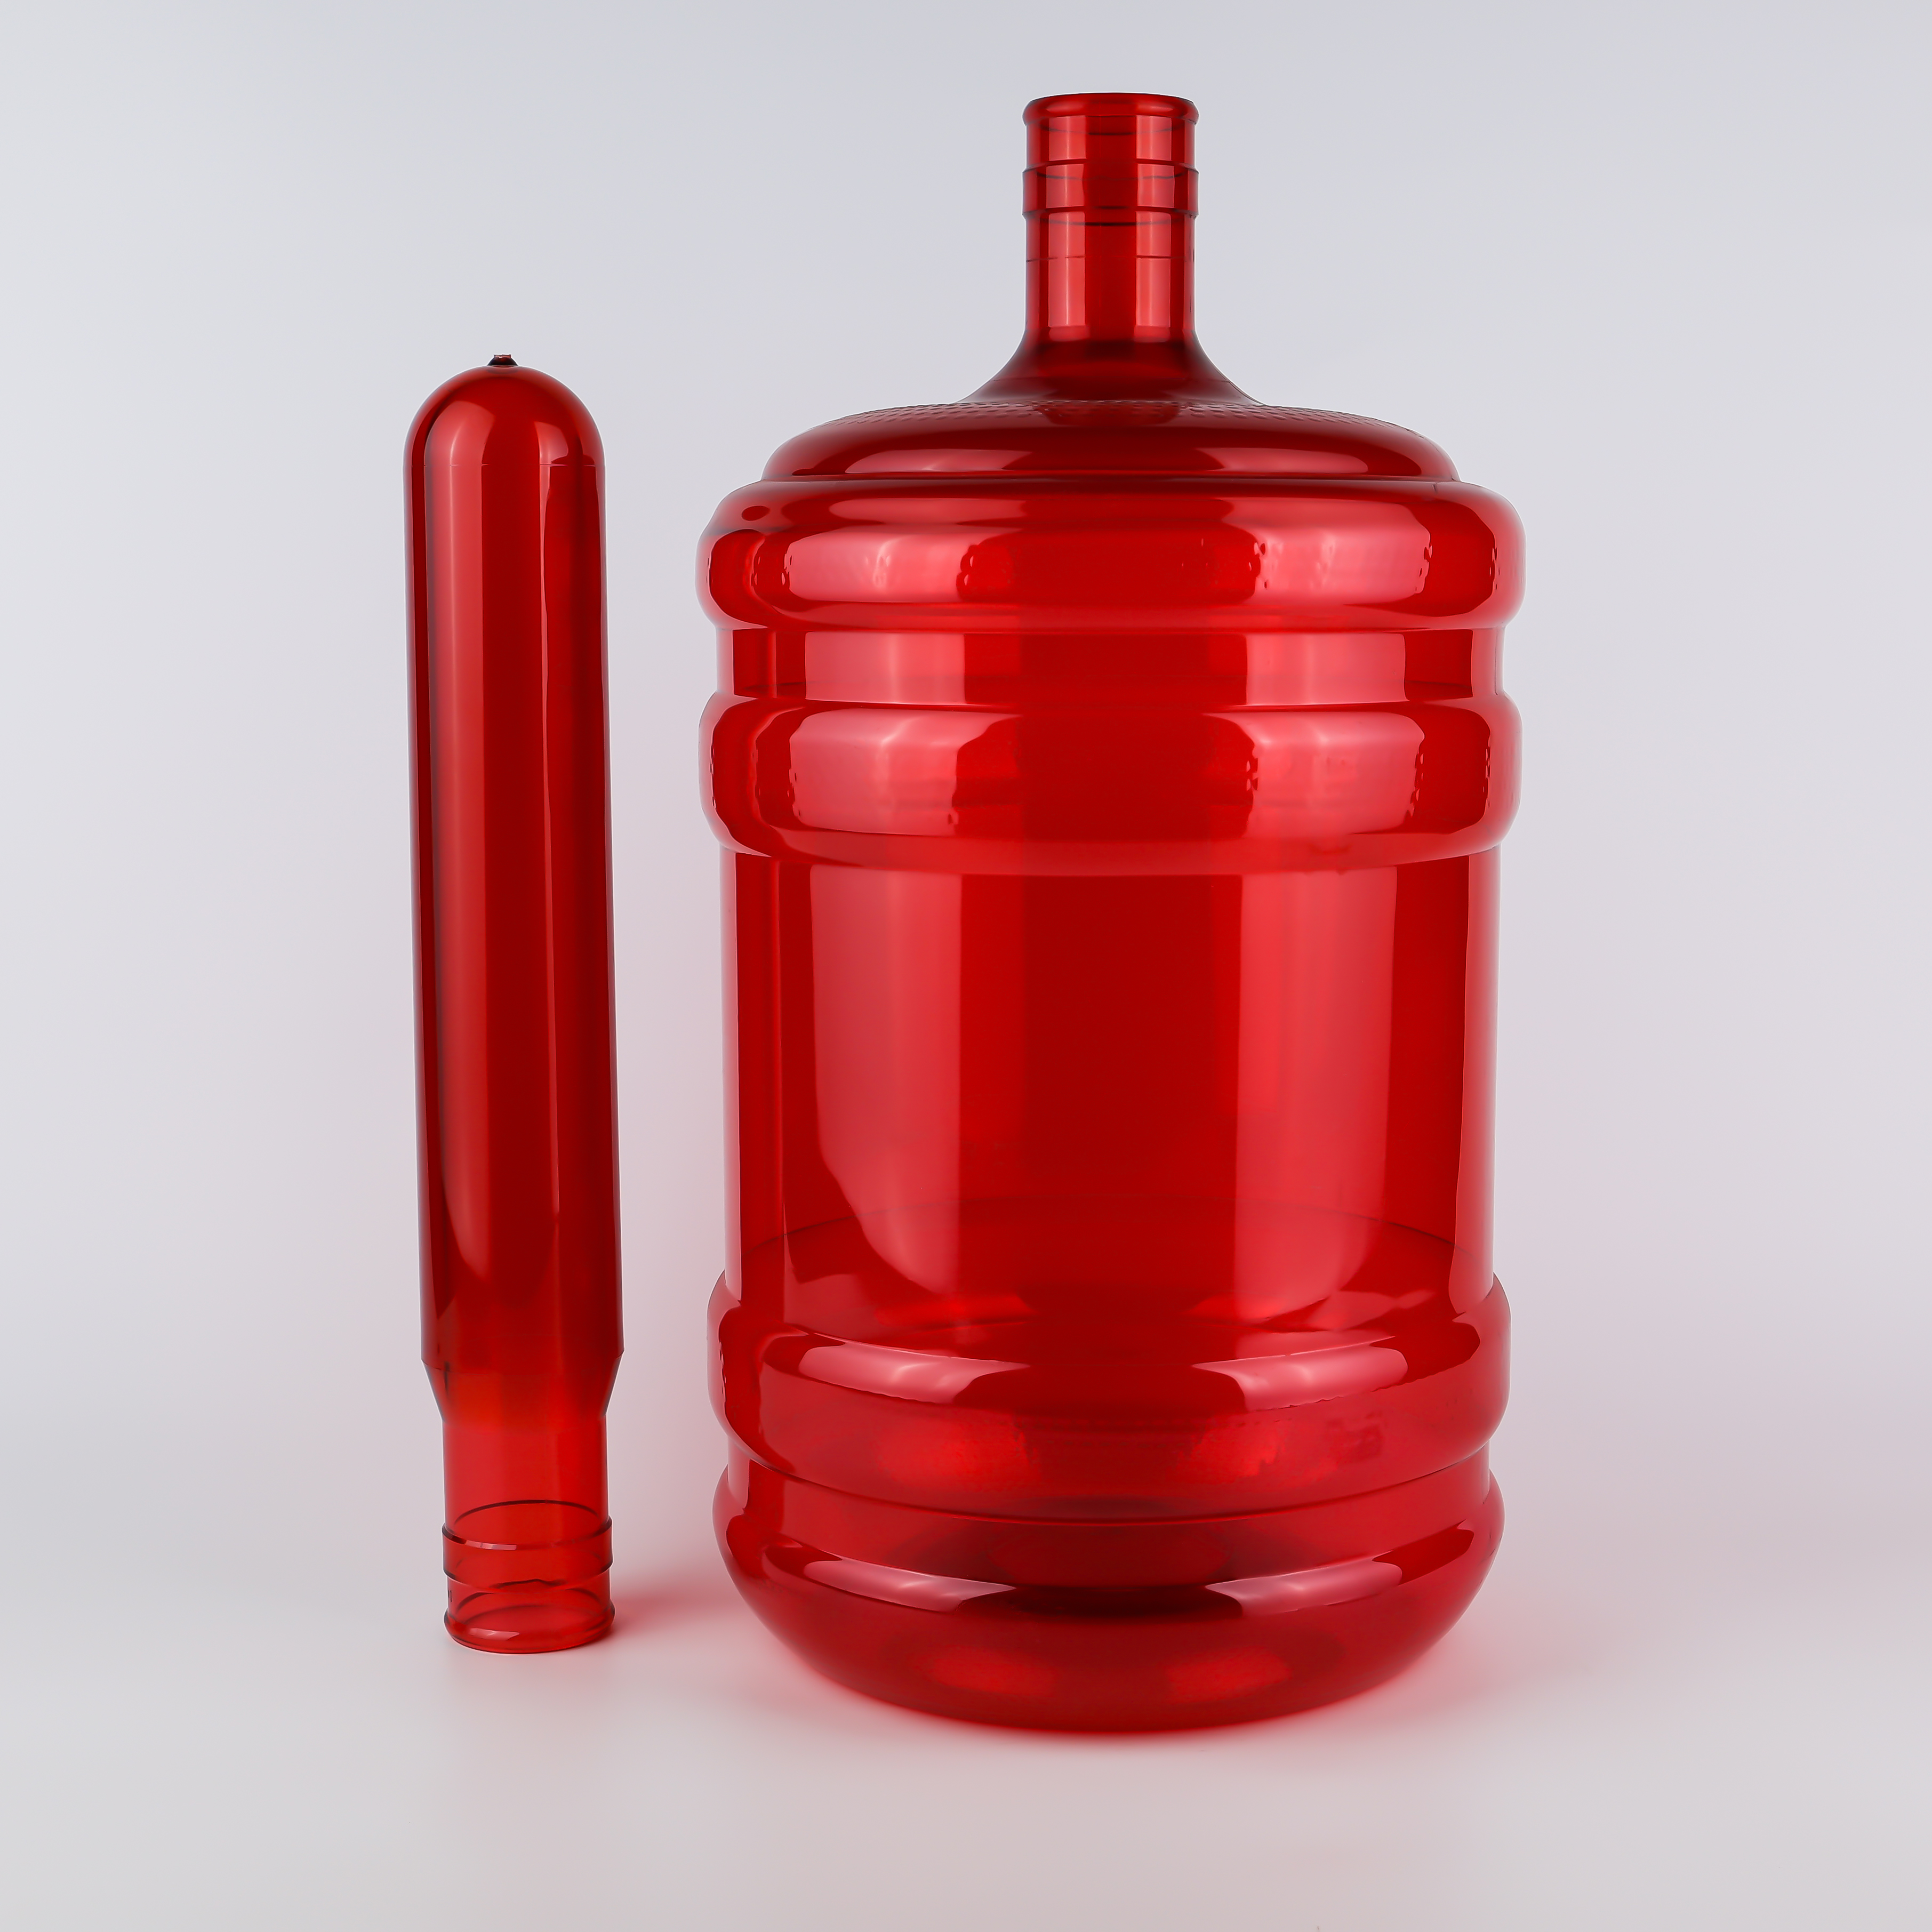
5ガロン(約18.9リットル)のボトル入り飲料水は、購入直後に消費・廃棄されるわけではなく、多くの家庭では1~2週間程度使用され、商業施設では再利用可能なバケツが数十回にわたって繰り返し使用されます。つまり、バケツは次のような状態で長期間運用されることになります。 長期間にわたる連続荷重下 .
PET樹脂は クリーپ 持続的な応力下で生じる、ゆっくりとした永久変形。壁厚が不十分でIV値が低い場合、水を満たした状態で数日経過すると、ハンドル取付部が徐々に「伸び」や「へこみ」を起こし、最終的にバケツ本体の変形や漏れを引き起こす可能性があります。
750gプリフォームにおける高グレム重量と高IV値の組み合わせ クリープ速度を大幅に低減します 業界標準では、再使用可能な5ガロン(約18.9リットル)バケツ用プリフォームについて、この長期荷重耐性を確保するためにIV値を0.84以上と定めています。また、再使用可能な5ガロンバケツは、 55~70℃での繰り返し洗浄工程にも耐えなければなりません 。その熱的安定性も、十分なグレム重量およびIV値によって支えられています。
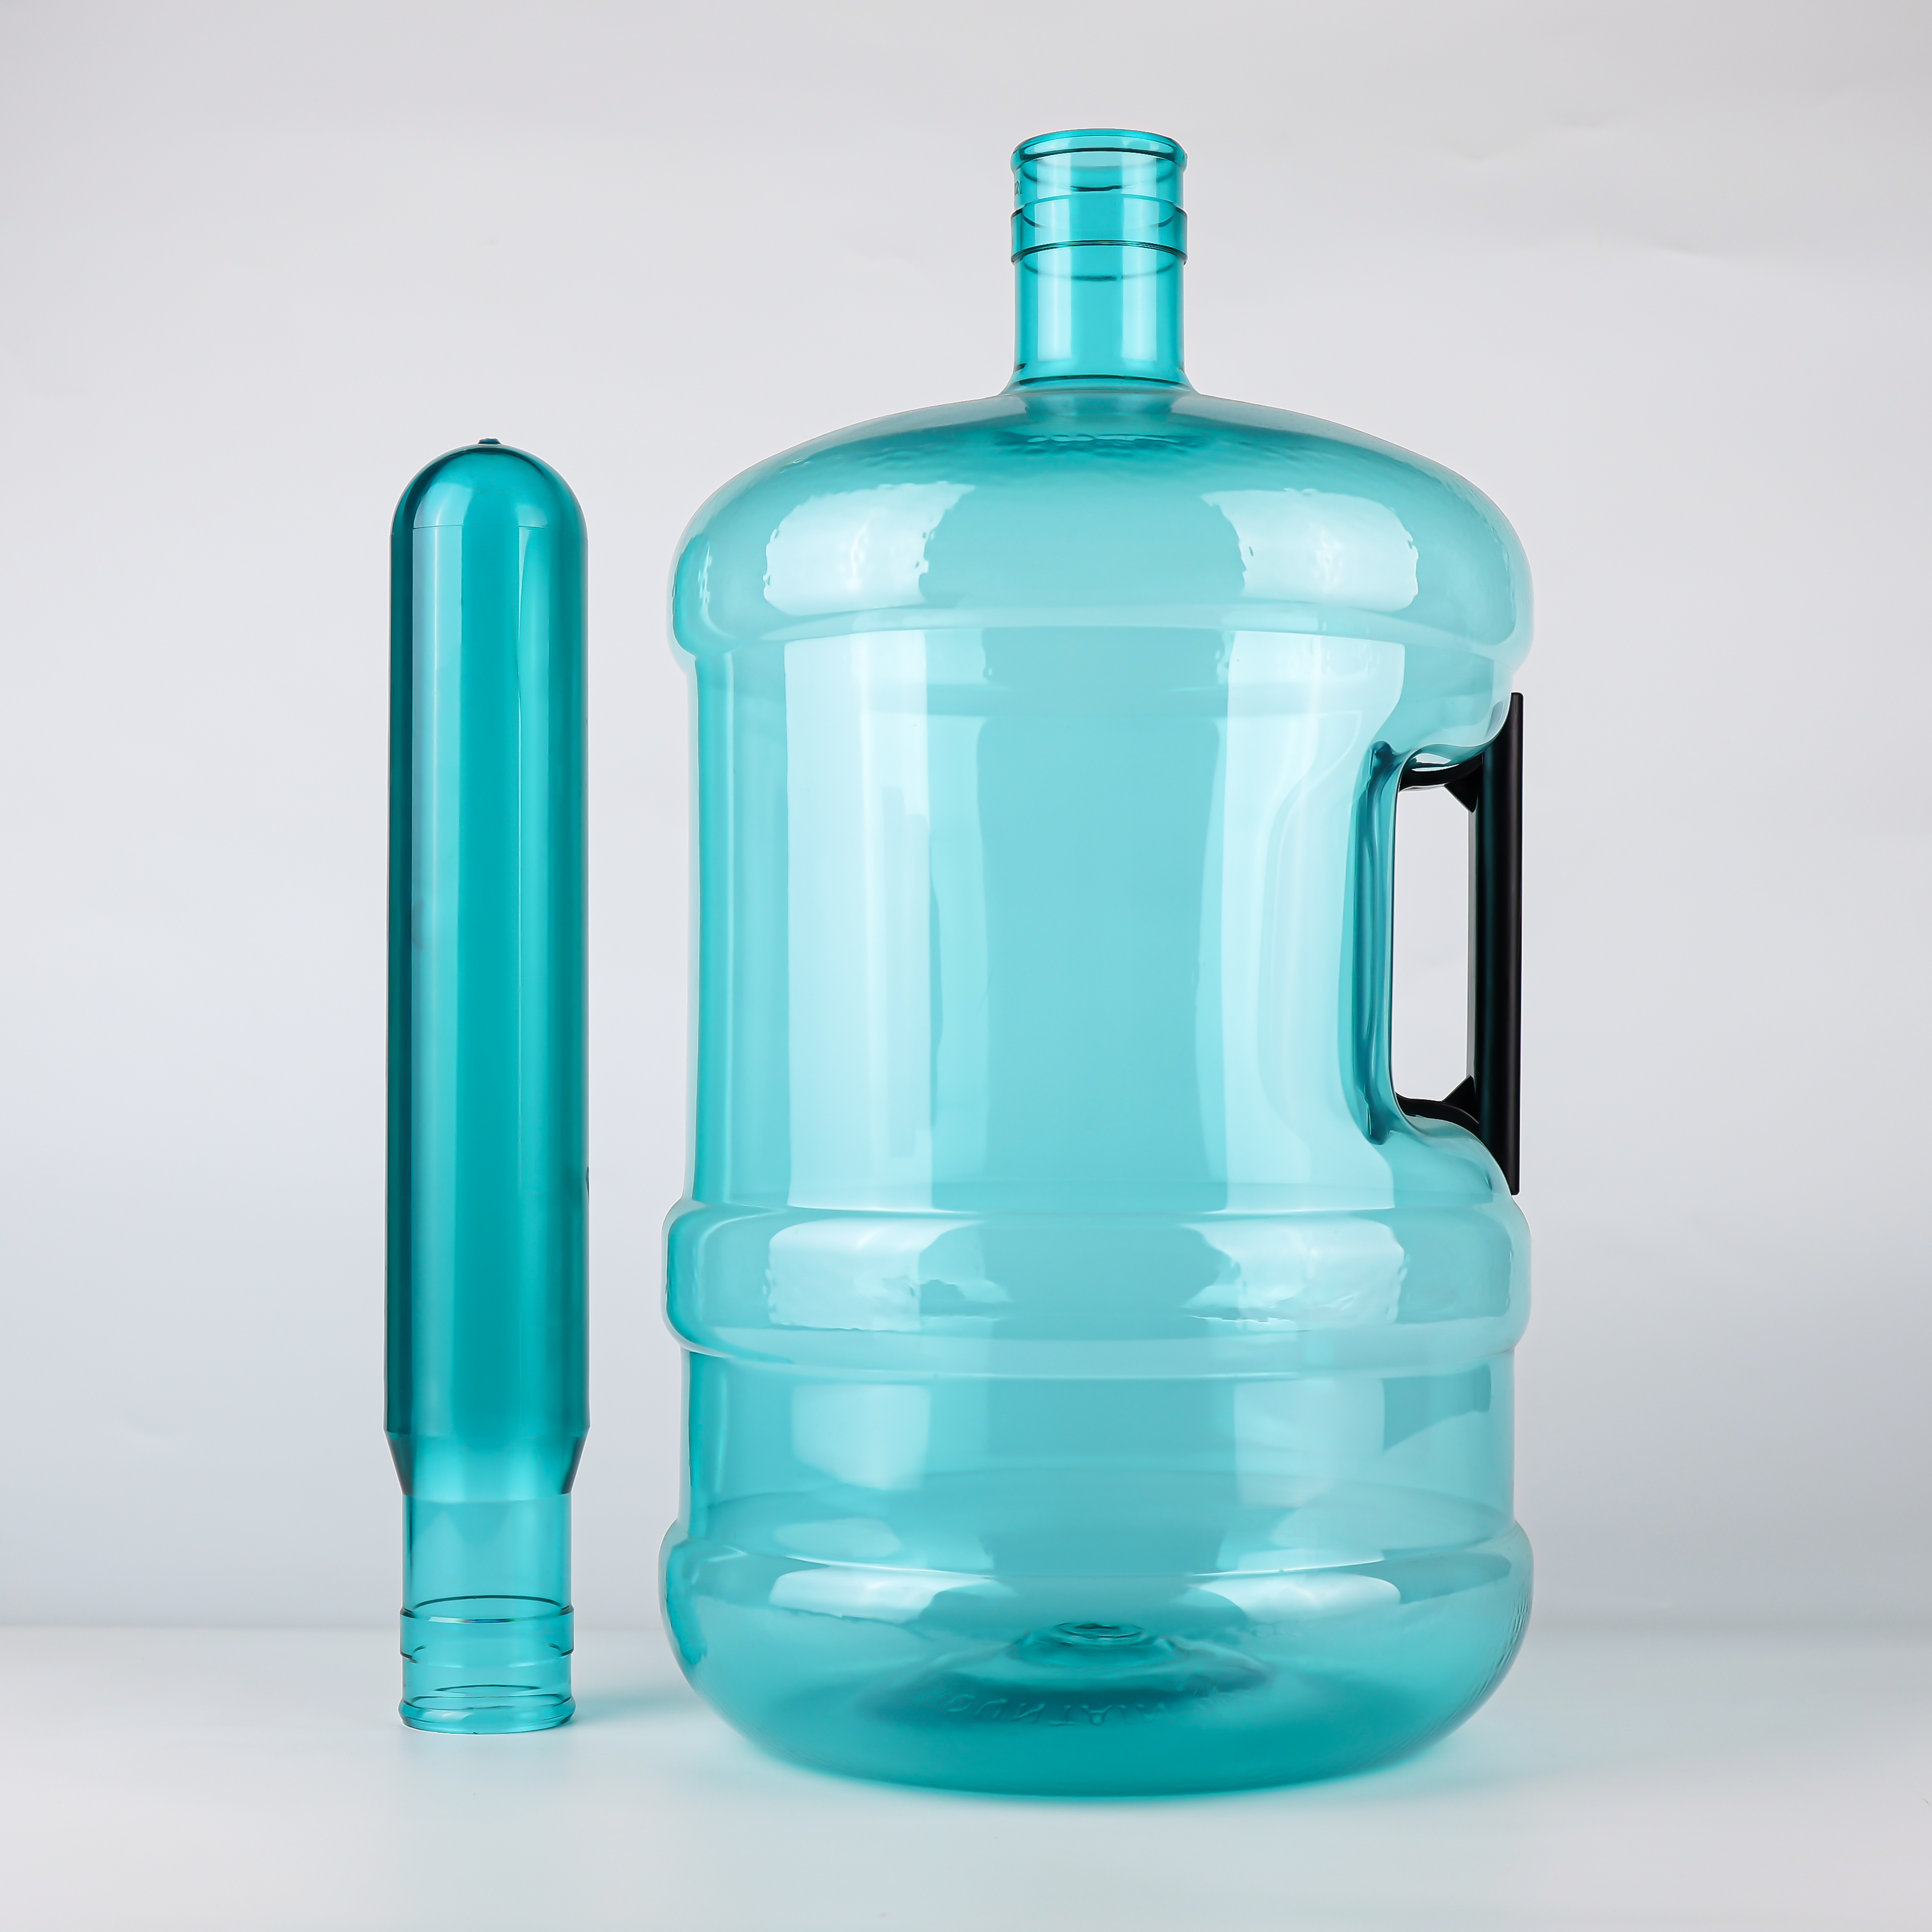
750gプリフォームの壁厚は700gよりも厚く、加熱が困難です。一般の加熱システムでは、プリフォームを理想的な状態に加熱することができません。 赤外線ヒーター 使用必須です。赤外線放射はプリフォームの内外を透過し、持続的かつ均一な加熱を実現します。
専門の5ガロン用バケツ成形機(例:ZQ22-V)には、730gの厚肉プリフォームを最適に加熱するための特別な再加熱装置が標準装備されています。つまり、すべてのブロー成形機が750gのプリフォームに対応できるわけではありません。750gのプリフォームを選択することは、成形機を含む設備全体に対してより高い適合性が求められることを意味します。
専門の5ガロン用バケツ成形機(例:ZQ22-V)には、730gの厚肉プリフォームを最適に加熱するための特別な再加熱装置が標準装備されています。つまり、すべてのブロー成形機が750gのプリフォームに対応できるわけではありません。750gのプリフォームを選択することは、成形機を含む設備全体に対してより高い適合性が求められることを意味します。
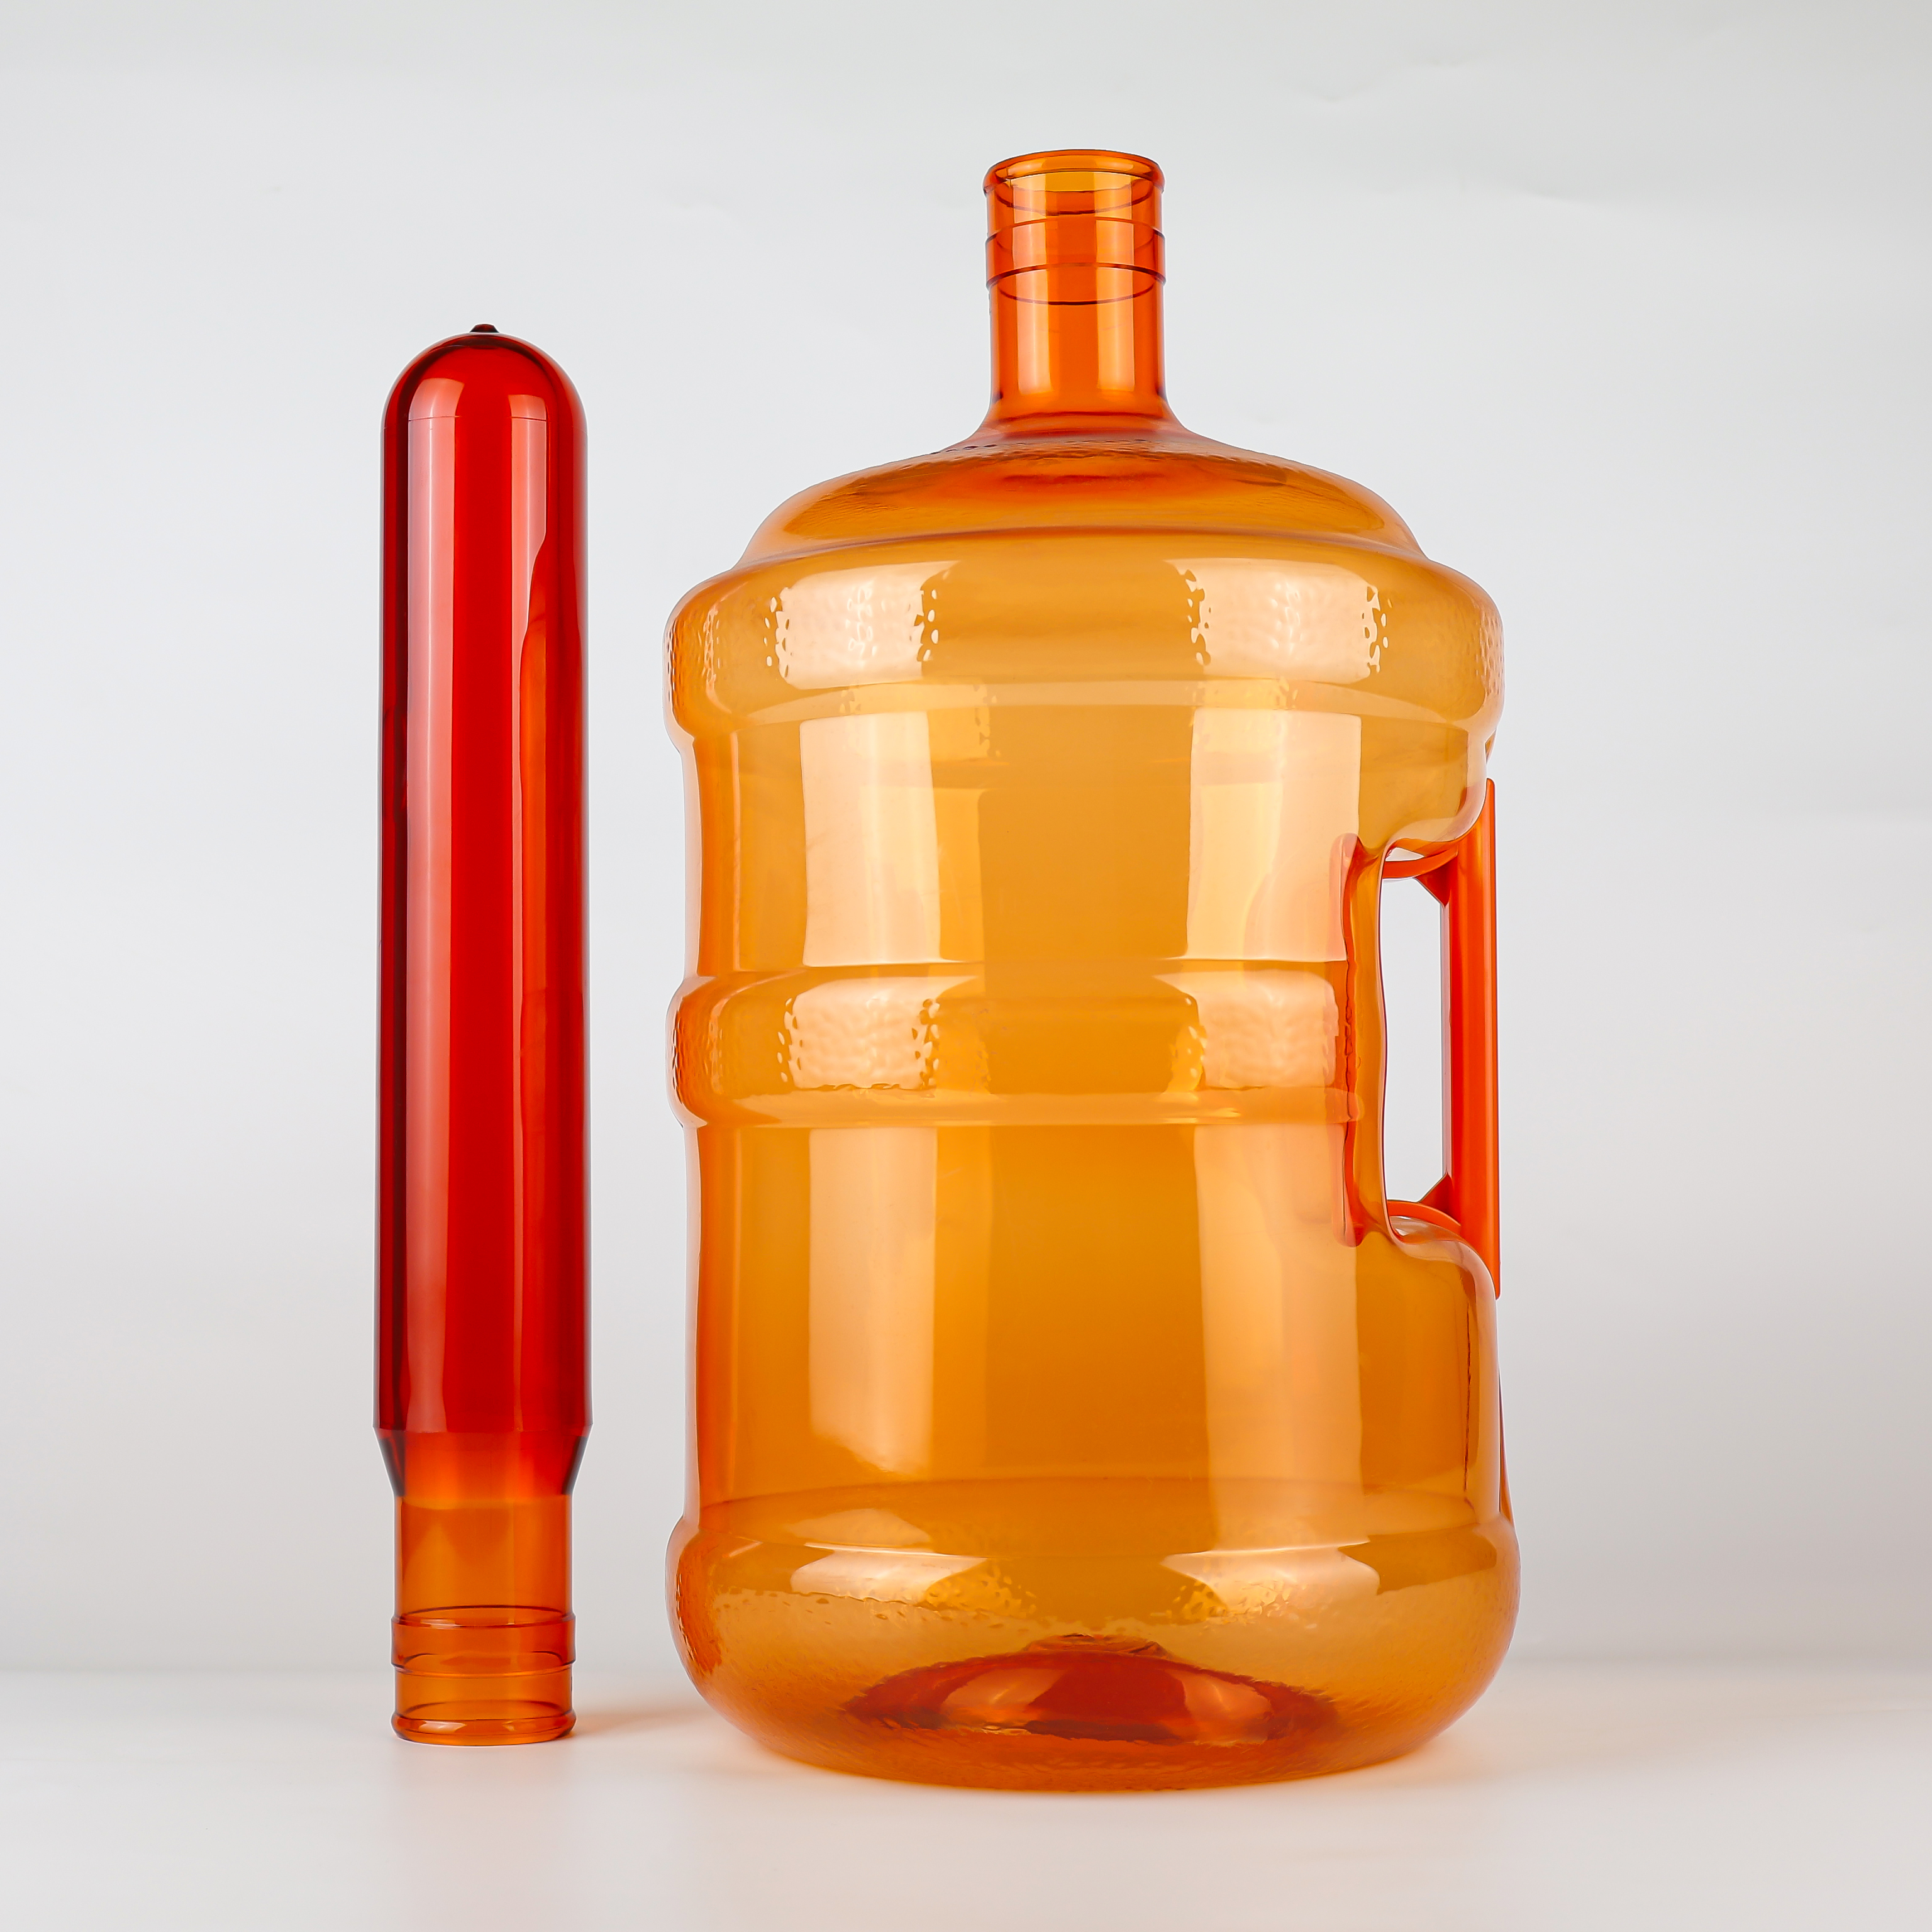
近年、ハンドル付き大型再使用容器のブロー成形プロセスは著しい進展を遂げています。その PSB(プリフォームストレッチブースター)プレブロー方式 sIAPI社が開発した技術では、最終成形前の段階として制御された予備ブロー工程を導入し、中間的なプリフォーム形状を形成することで、延伸工程を2段階に分割しています。
この工程により、ハンドル付き5ガロン(約18.9リットル)バケツの性能が大幅に向上します:
上部からの荷重に対する耐性が約20%向上
ハンドルの引き抜き強度が約24%向上
形状変化部(トランジションゾーン)における白化や応力亀裂などの不良が低減
高温環境(5時間曝露後)では、 容積収縮率が最大35%低減
なぜこの工程が750gプリフォームと関係するのでしょうか? というのも、従来のプリフォーム設計および延伸条件は、主に容器の形状や目標重量に制約を受けています。大型の再使用可能なボトルでは、これが以下のような課題を引き起こすことがあります: 径方向の延伸倍率が最適範囲を超えてしまう 、ハンドルの巻き付きが不十分になり、機械的特性も不十分となる。より高重量のプリフォーム(750g)を用いることで、PSB工程に必要な材料の「余裕」が確保され、プリブロー工程における材料の制御された分配が可能となり、最終的にハンドル取付部の強度を保証する。
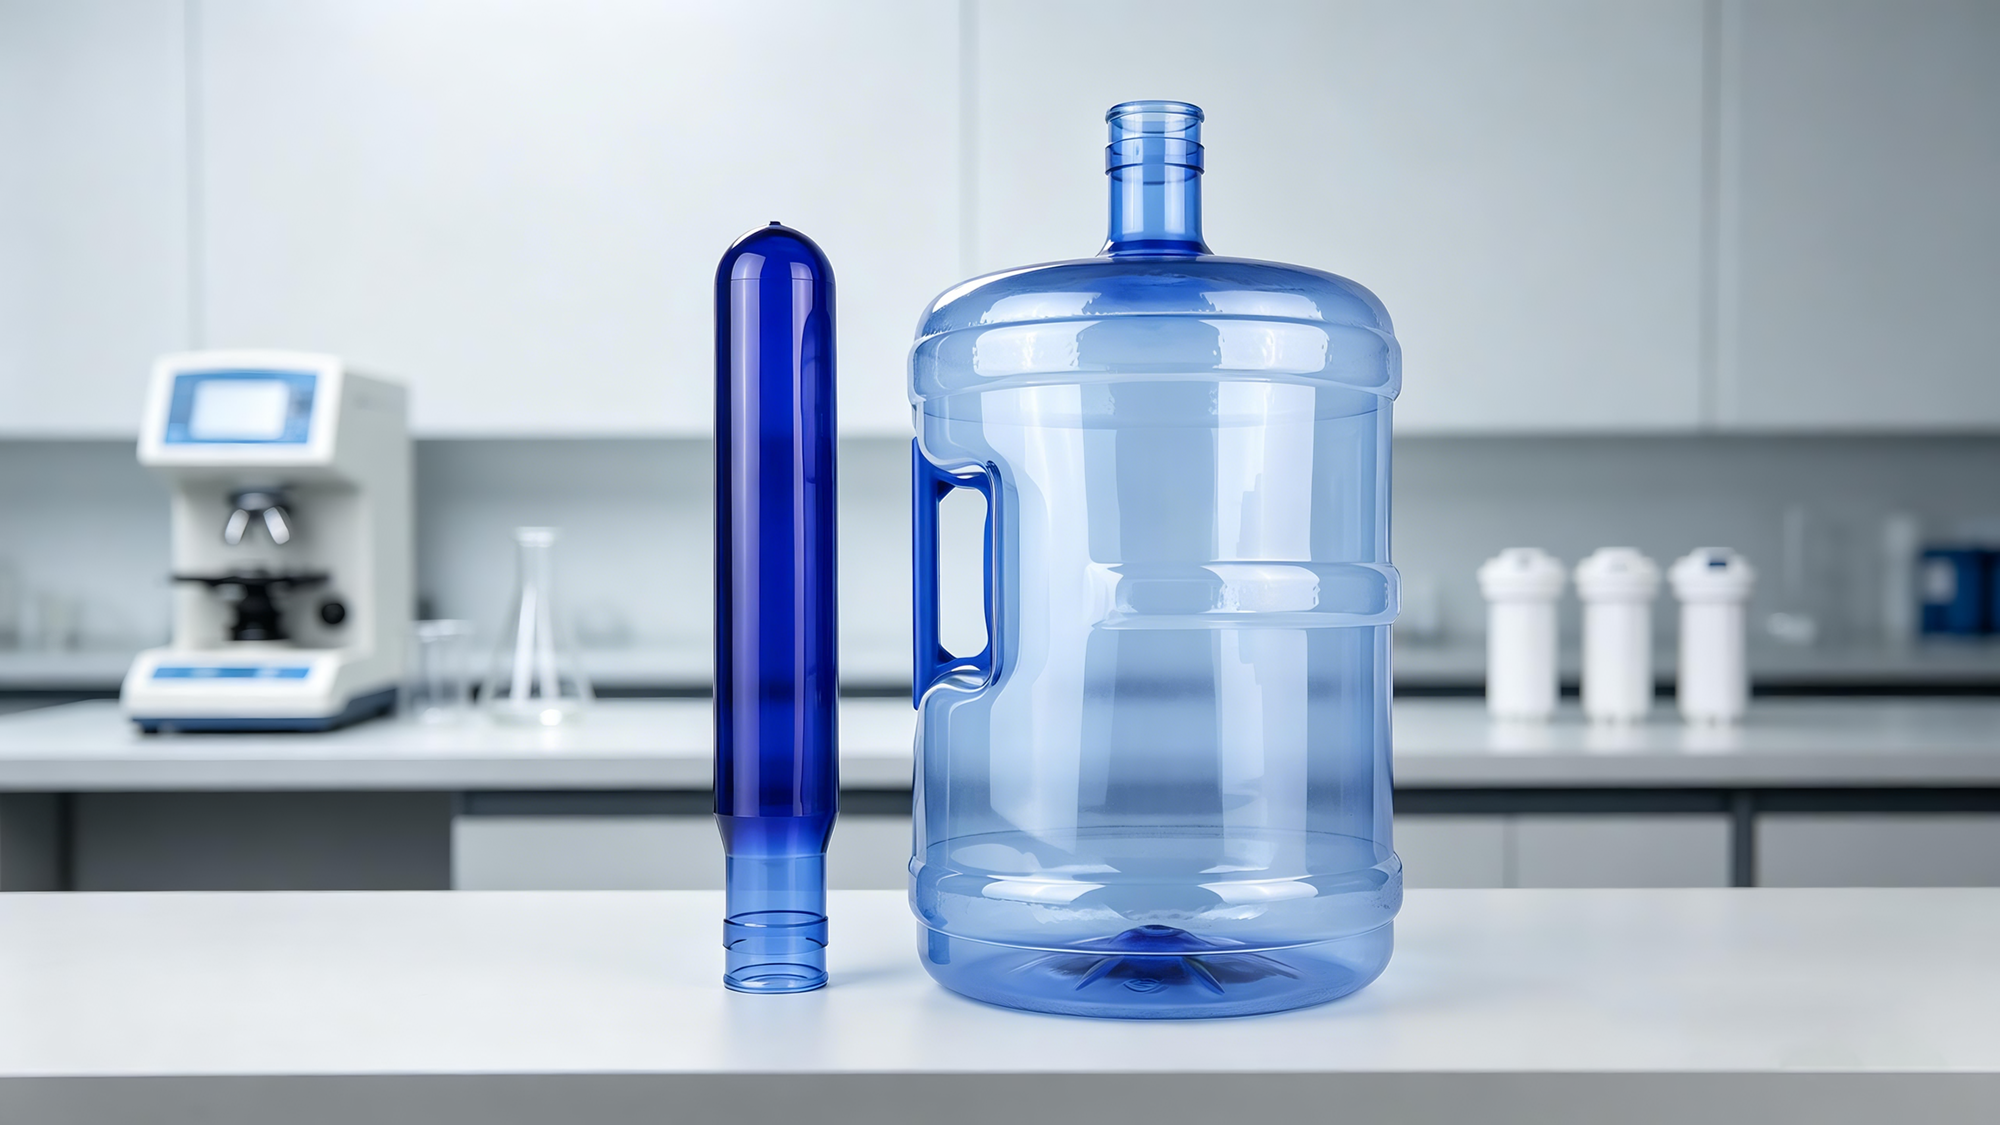
一般的な側面ハンドル取付方式は2種類あり、それぞれ異なるプリフォーム要件がある。
スナップオン式 ・スナップ式:ハンドルがネックサポートリングにカチッと嵌め込まれる方式。この方式では、荷重がすべてスナップ部を介してネックに伝達されるため、 首部の強度 ネック部の寸法精度および剛性に対して極めて高い要求が課される。750gプリフォームの厚いネック部は、スナップから集中して作用する荷重に耐えることができる。
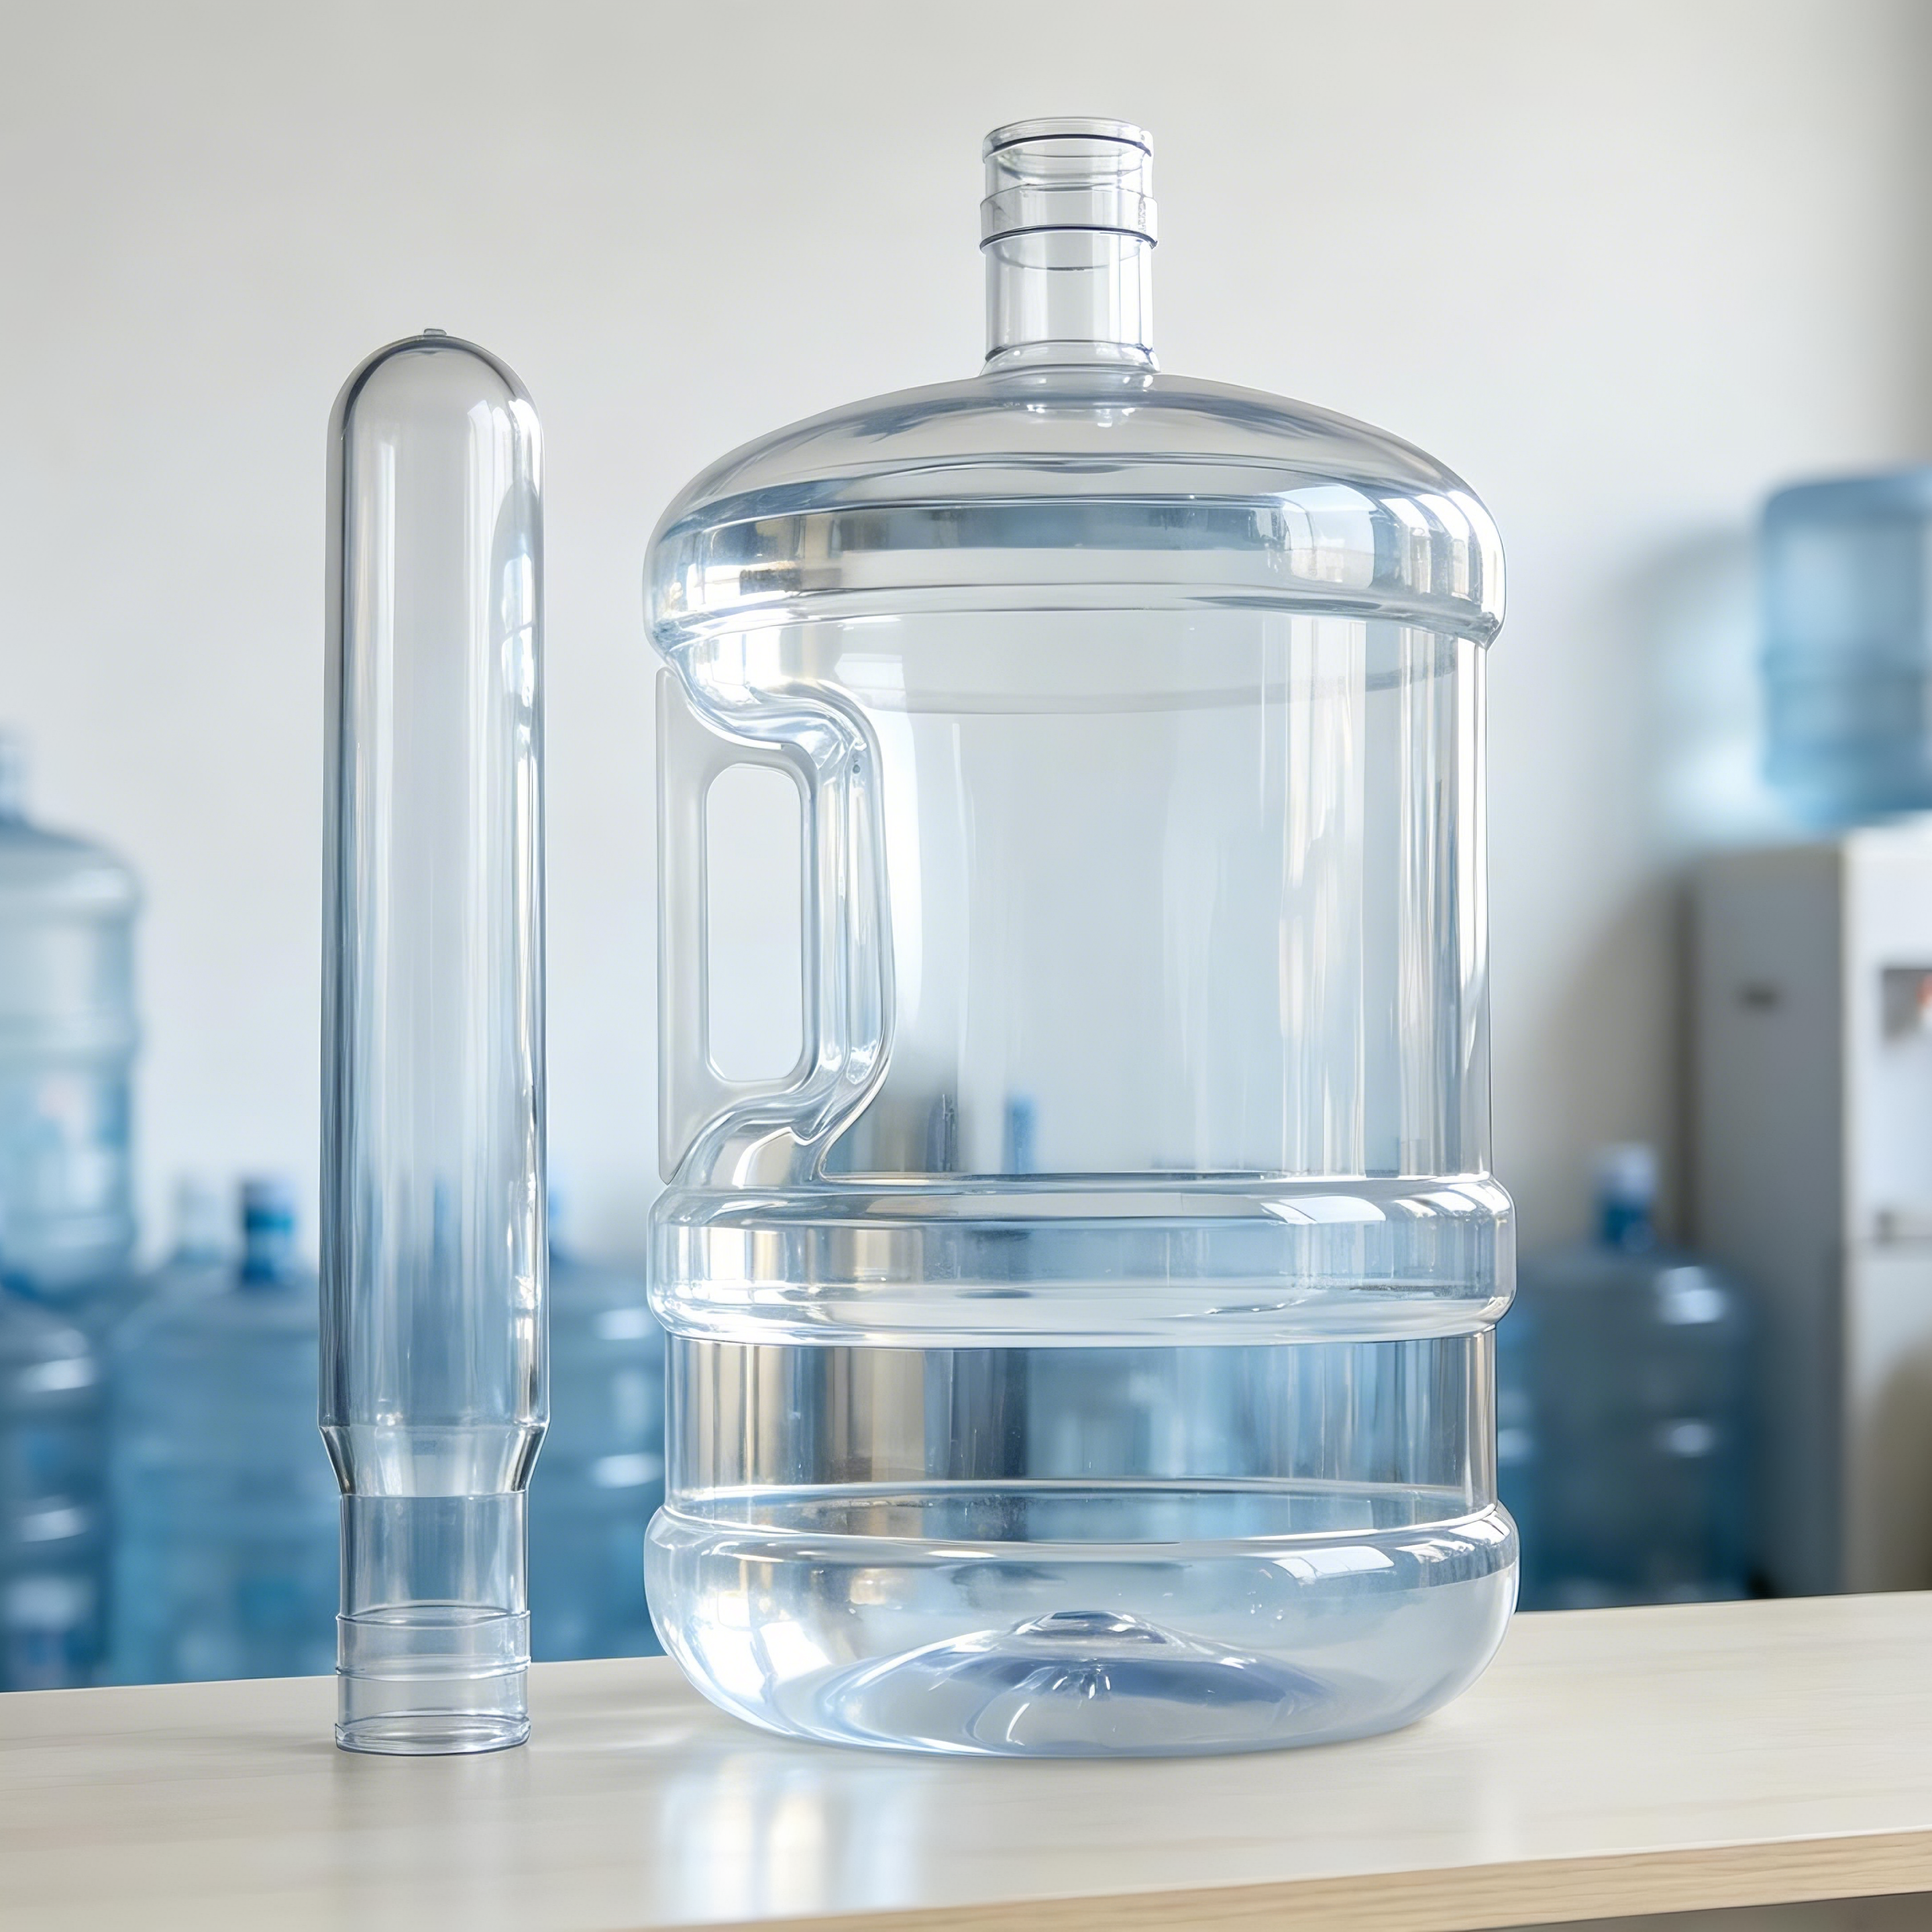
・溶着/接着式 ・ハンドルがバケツ本体に直接溶着または接着される方式。この方式では、 溶着部近傍の本体局所強度 に対してより高い要求が課される。750gプリフォームが持つ壁厚の余裕により、剥離力に耐えうる十分な溶着部の壁厚が確保される。
どの方法を採用するにせよ、750gプリフォームが確保する壁厚の余裕が、根本的な保証となります。ハンドル付き容器に関する特許では、ハンドル底部と本体との接合部が応力集中の重要な箇所であり、設計上、この部分を強化しなければならないと明記されています。強化しない場合、圧縮荷重によって本体が変形するおそれがあります。
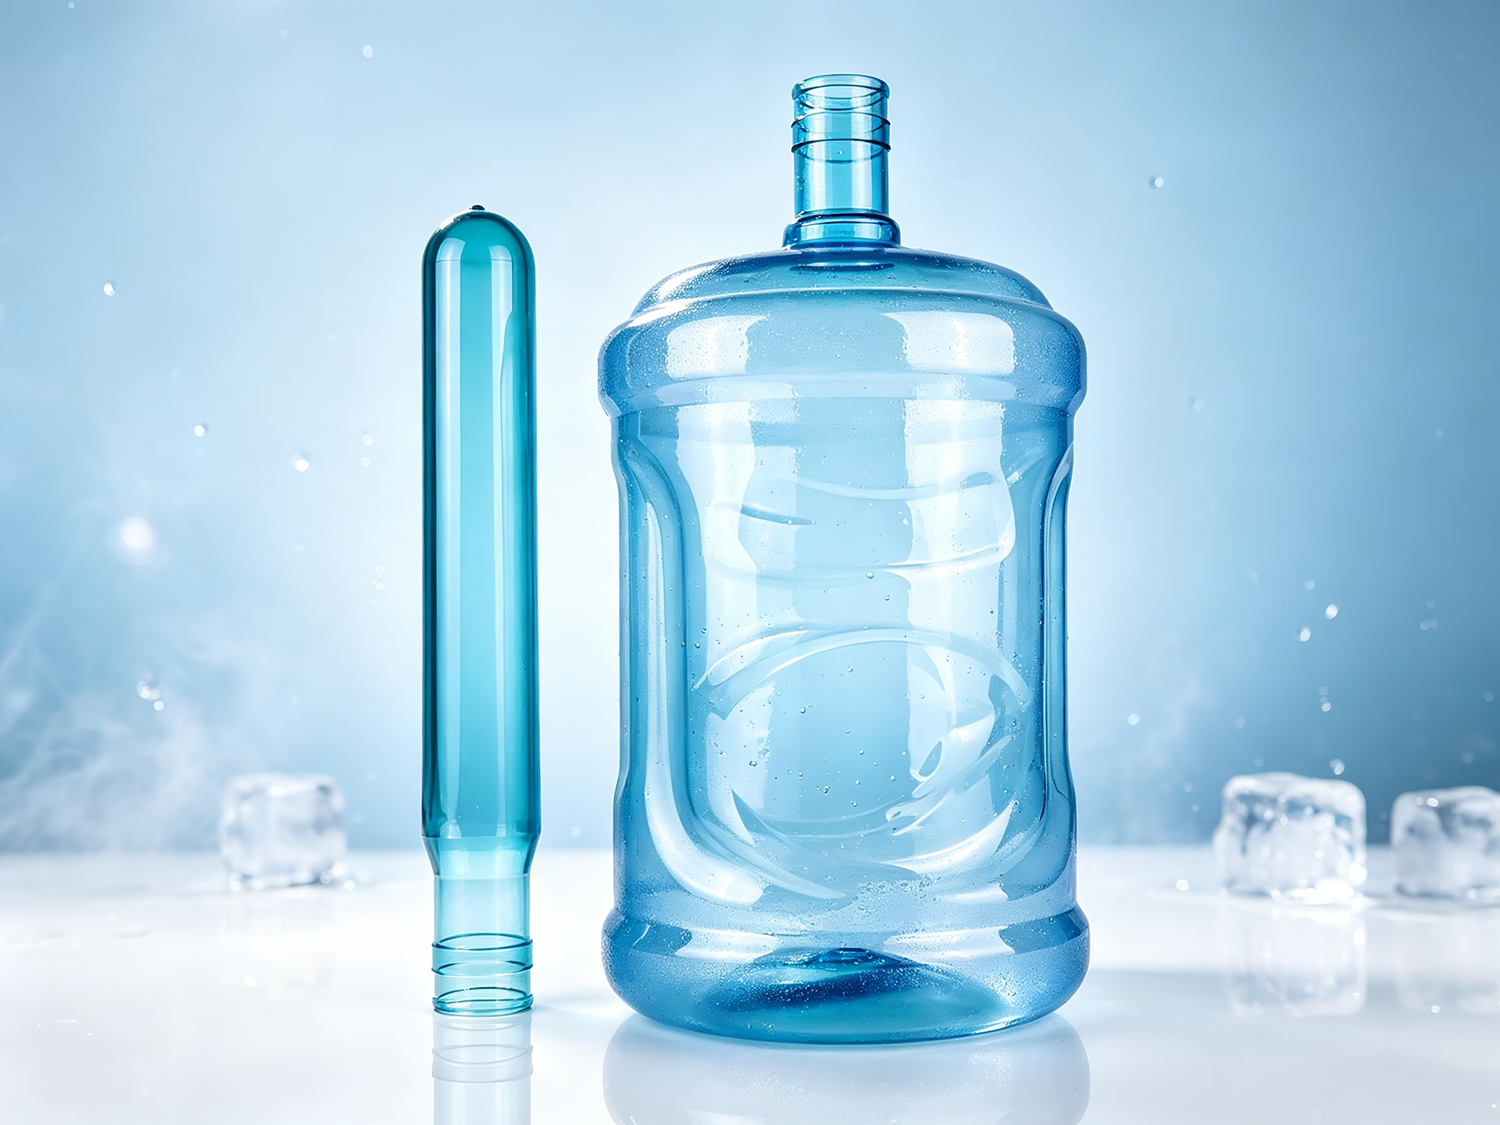
市場には確かに800gの5ガロンプリフォームも存在します。しかし、グラム数が高くなればなるほどコストも上昇します。50g増えるごとに、バケツ1個あたりの原材料費は数割(人民元)増加します。年間数十万個のバケツを生産するボトルドウォーター企業にとっては、これは無視できないコスト負担です。
さらに、プリフォームのグラム数が高いからといって必ずしも優れているわけではありません。重すぎると壁厚が過剰になり、かえって 漂白 (球晶形成による濁り):延伸・結晶化に伴うブロー成形時の現象。750gの位置付けは明確である: サイドハンドル付きバケツの構造的安全性を確保することを前提として、コスト面で許容可能かつ成形工程が安定する範囲内でグラム重さを制御する。
 |
 |
| 比較項目 | 700gプリフォーム | 750gプリフォーム |
|---|---|---|
| 応募 シナリオ | ハンドルなし5ガロンバケツ | サイドハンドル付き5ガロンバケツ |
| 本体壁厚の平均値 | 約0.4~0.6 mm | 約0.5~0.7 mm |
| 取付壁の厚さ | 薄く、変形しやすい | 十分で、集中荷重に耐える |
| 推奨されるIV値 | 0.76~0.80 dL/g | 0.84~0.87 dL/g |
| 動的荷重容量 | 良好 | 頑丈 |
| 長期クリープ特性 | 良好 | 優れている |
| 繰り返し洗浄後の熱的安定性 | 良好 | 優れている(体積収縮率が35%低減) |
| ブロー成形機との適合性 | 従来の加熱システムで十分 | 赤外線加熱+専用再加熱装置が必要 |
| 原材料費 | 低い | 高機能 |
現在のPET原料価格が約8,000~10,000円/トンであることを踏まえると、50gを追加するごとに、1個のハンドル付きバケツあたりの原料コストは約 ¥0.4–0.5上昇します。年間10万個のハンドル付きバケツを生産する企業の場合、年間の追加コストは約 ¥40,000–50,000.
 |
 |
金額としては大きく感じられるかもしれません。しかし、比較してみてください。ハンドル取付部で亀裂が生じてバケツが漏れてしまった場合、損失はバケツそのものだけにとどまりません。中に入っている水(約20リットル)、輸送費、顧客クレーム対応費用、さらにはブランドイメージの低下といった影響も発生します。単一ロットにおける品質事故1件だけで、数十万人民元を超える損失を被ることもあり得ます。
さらに重要なのは、ハンドル付き5ガロン(約19リットル)バケツは通常、 繰り返し使用可能 であり、数十回の使用を想定して設計されている点です。750gのプリフォームが提供する構造的余裕度こそが、バケツが安全に「複数回」使用できる基盤なのです。50gの原料削減は、バケツの使用可能回数を30回から15回へと半減させる可能性があります。 実際の使用単価が逆に高くなってしまう .
プリフォームの選定は、「軽ければ安い」ではなく、「ちょうどよい重さが最も経済的」です。たとえ50g軽減できたとしても、消費者の手元でひび割れたり、漏れたり、不満を招くような容器になってしまう可能性があります――それが真のコストです。
750gは重量の分岐点ではありますが、唯一の条件ではありません。同じ750gのプリフォームでも、成形プロセスや使用方法が不適切だと、依然として問題を引き起こすことがあります。
750gのプリフォームは700gに比べて壁厚が厚く、ブロー成形時の加熱温度および加熱時間が高め・長めに設定される必要があります。これは、熱がプリフォーム内部まで十分に浸透させるためです。加熱不足だと、成形後のバケツの壁厚が不均一になり、ハンドル取付部の強度が低下します。また、プリフォーム温度が低すぎると軟化が不十分で、所定の形状へのブロー成形が困難になります。逆に温度が高すぎると分子鎖の配向が不十分となり、バケツ本体が白濁します。
ハンドル取付部の幾何学的設計は、応力分布に直接影響を与えます。フィレット形状による滑らかな面取りでは、応力ピークが 直角形状に比べて3~5倍低減 されます。750gのプリフォームは壁厚が厚いものの、それに見合ったフィレット形状の設計がなければ、依然として応力集中が生じます。 質量(グラム数)は基本であり、設計は鍵となる要素です――両者はいずれも不可欠です。
ハンドル付き5ガロン用バケツの場合、ユーザーが習慣的に 片手で持ち上げて振り回すと 、動的負荷が設計値を大幅に上回ります。750gのプリフォームは通常使用には耐えられますが、過度な乱暴な使い方をすれば依然としてリスクがあります。そのため業界では、ハンドル付きバケツについて定期的な点検を推奨し、設計寿命を超えた使用を避けるよう呼びかけています。
なぜ5ガロン(約18.9リットル)のサイドハンドル付きバケツには750g以上のプリフォームを選ぶべきか?
側面ハンドルが「分散荷重」を「集中荷重」に、「静的荷重」を「動的荷重」に、「短期使用」を「長期クリープ」に、「一回限りの充填」を「繰り返しの洗浄」にそれぞれ変化させるからです。 この4つの変化のいずれか一つでも、壁厚の増加、IV値の向上、構造的余裕度の拡大を要求します。
700gのプリフォームはハンドルなしの適格なバケツを成形できますが、側面ハンドルによって生じる機械的負荷には耐えられません。750gプリフォームにおける追加の50gの材料は無駄ではなく、むしろ 安全マージンを確保するための必要な投資です ― 肩部、ハンドル取付部、底部への形状変化部に配分されており、動的荷重に耐え、長期的なクリープ変形を抑制し、繰り返しの洗浄にも耐えるため、消費者の手元で数十回にわたって安全に使用できます。
業界標準データがこれを裏付けます。ハンドル付き5ガロン(約18.9リットル)用バケツの場合、プリフォームの質量は730gおよび750gに集中しており、IV値は0.84以上が求められます。これは「メーカーがより多くの材料を販売しようとしている」わけではなく、 力学および材料科学が導き出した最適解です。 .
5ガロンボトル用プリフォームの選定基準、IV値の測定方法、あるいはボトルブロー成形プロセスの条件設定などについて、さらにご質問がございましたら、お気軽にお問い合わせください。
 最新ニュース
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

台州黄岩金廷プラスチック金型有限公司は、25年以上の経験を持つ専門的なPETプリフォーム製造業者です。ISO9001/ISO22000認証取得済みで、水・飲料ブランド向けにネックサイズ(28~55mm)、色、重量、金型のカスタマイズが可能です。今すぐお問い合わせください。
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. プライバシーポリシー