EN

プリフォーム選定で最もよくある誤りは、「容量数値」に基づいて価格を依頼することです。500mlのボトルには12gのプリフォームも20gのプリフォームも使用可能であり、ネック径も28mmと38mmのどちらも選べます。しかし、プリフォームの仕様を真正に決定するのは「どれだけ入るか」ではなく、「何を入れるか」「どのように充填するか」「どのようにブロー成形するか」です。

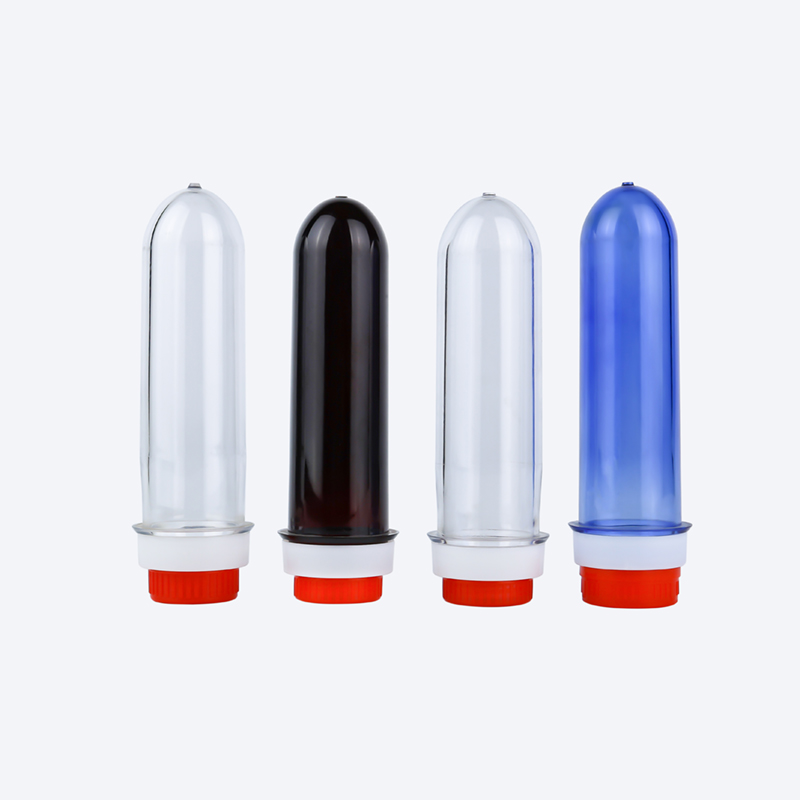
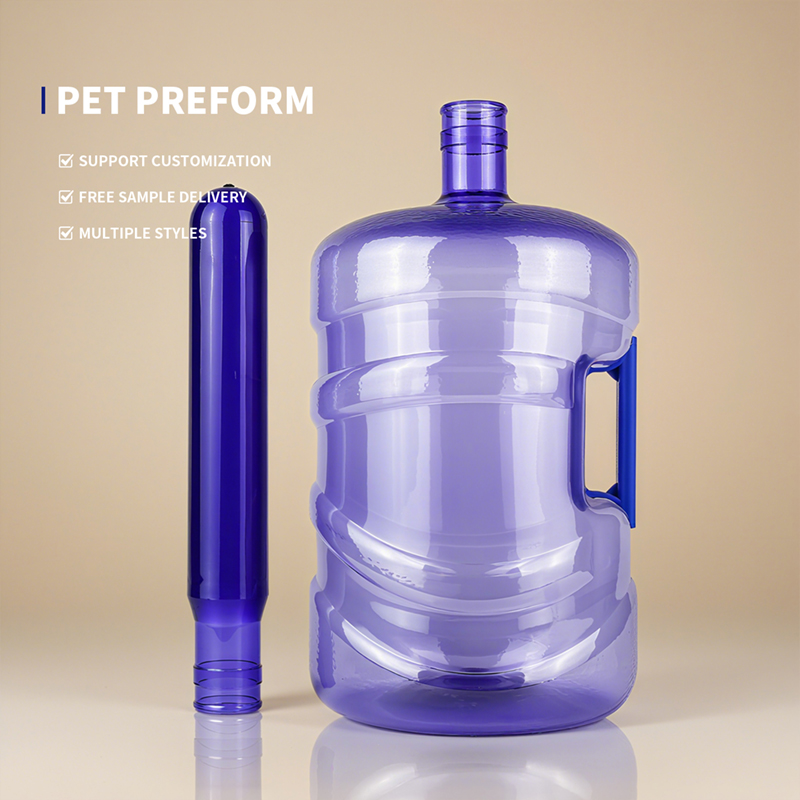
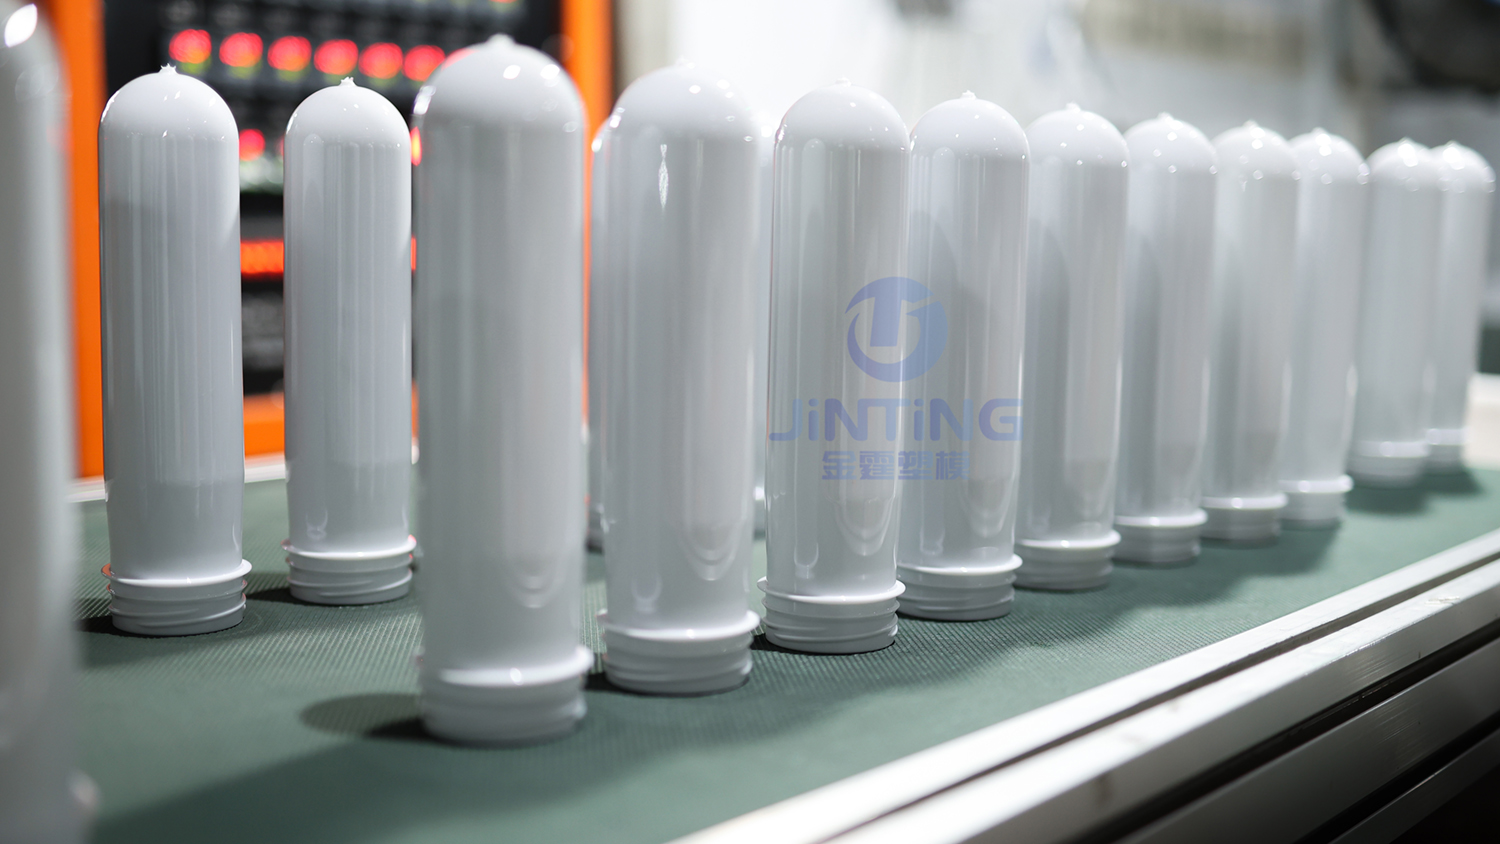
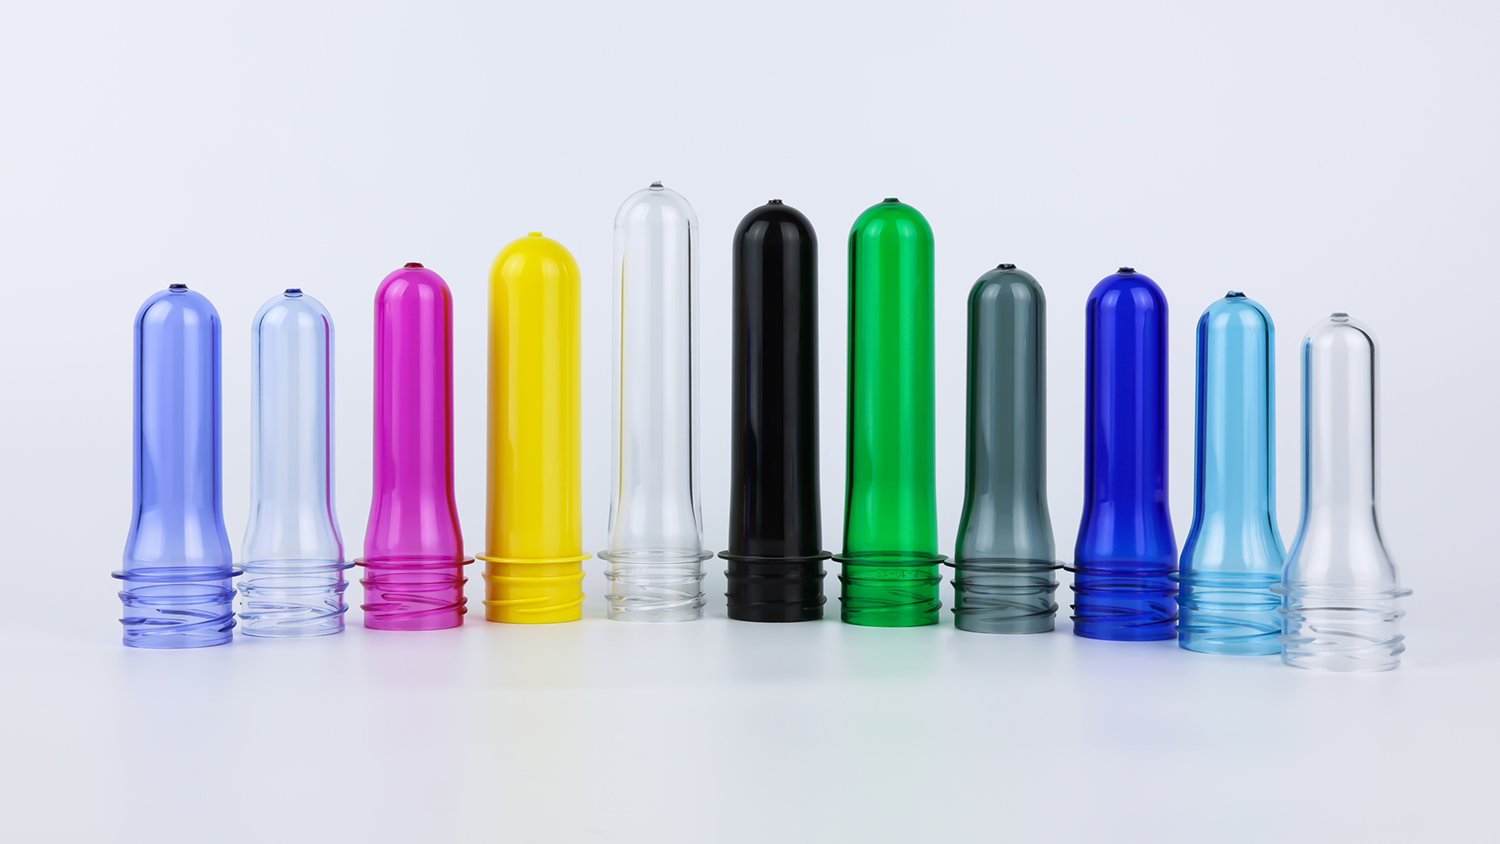
PETボトルはプリフォームから始まります。 ネックのねじ山 ネック部の形状や寸法はすでに射出成形段階で固定されますが、ボトル本体の形状はブロー成形で初めて確定します。つまり、プリフォームの原材料グレード、ネックフィニッシュ、質量(グラム数)は、金型製作前にブロー成形条件に正確に適合させておく必要があります。適合が不適切だと、いかにブロー成形機の調整を繰り返しても合格品のボトルは得られず、充填ラインの速度がどれほど速くても、キャップ装着時や耐圧試験時に問題が顕在化します。
以下では、原材料、ネック仕上げ、グラム重量という3つの変数をそれぞれ個別に解説し、その後、射出成形およびブロー成形の工程との適合性に関する要点を加え、最後に実用的な選定ロジックをご提示します。
PETプリフォームの核心となる原材料指標は 固有粘度(IV値) です。これはPET分子鎖の長さを表すもので、ボトルの強度・靭性・耐圧性・耐熱性に直接影響を与えます。ボトル用PETのIV値は通常0.70~0.88 dL/gの範囲ですが、グレード分類は情報源によって若干異なり、用途に応じた文脈で理解する必要があります。
複数のサプライヤーおよび業界関係資料に基づくと、各種ボトルのIV値範囲はおおよそ以下の通りです:
| 瓶の種類 | IV値範囲(dL/g) | 核心的理由 |
|---|---|---|
| 標準的な水ボトル(ミネラルウォーター、純水) | 0.70–0.80 | 内部圧力や高温にさらされない。コストと透明性のバランスが取れている |
| 炭酸飲料ボトル(CSD) | 0.78–0.87 | 約4バールの内部圧力に耐える必要あり。高IV値によりクリープ性および耐圧性が向上 |
| ホットフィルボトル(お茶、ジュースなど) | 0.78–0.88 | 85~93℃での充填に耐える必要あり。高IV値により高温下でも寸法安定性が確保される |
| 食用油ボトル/大容量ボトル | 0.80–0.84 | 長期荷重に耐える必要あり。高い靭性およびクリープ抵抗性が求められる |
グレードレベルにおいて、水用ボトルには一般的にIV 0.76および0.80が用いられ、炭酸飲料用にはIV 0.84が典型的である。耐熱性ホットフィル用はIV 0.76~0.78、食用油ボトルにはIV 0.84がよく使われる。また、一部の資料では、水用グレードの下限を0.70まで拡大し、炭酸飲料用の上限を0.85、ホットフィル用の上限を0.88まで拡大している場合もある。こうした差異は、各樹脂メーカーのグレード設計および試験条件の違いに起因する。選定にあたっては、「標準値」を暗記するのではなく、サプライヤーが発行する分析証明書(COA)を基準とすること。

IV値が低すぎる 低分子量の鎖が多いため、ボトルはもろくなり、クリープ抵抗性も低下します。ペットボトル用プリフォームのIV値が0.70を下回ると、ボトルを握ったときにへこむほか、長時間の荷重下で復元不能な変形を起こす可能性があります。溶融工程を1回追加するごとに、IV値は約 0.03~0.05 dL/g 低下します。したがって、リグラインドの比率が高すぎてIV値の補正を行わないと、完成したプリフォームのIV値は、原料の公称値よりも大幅に低くなってしまうことがあります。
IV値が高すぎる ボトルは確かに「硬さ」が増しますが、その代償として、溶融流動性が悪化し、射出成形が困難になり、エネルギー消費量も増大します。また、成形条件の許容範囲(プロセスウィンドウ)も狭くなります。さらに重要なのは、 ボトル自体にはそれほどの強度は必要ないということです 炭酸飲料用のIV値0.85の樹脂を500mlの水用ボトルに使用すると、性能向上への寄与はほとんどなく、むしろ強度が過剰になる。また、樹脂1トンあたりのコストが高くなるだけでなく、射出成形工程では寸法精度も低下する。一部の資料では、炭酸飲料向けIV値範囲を0.72~0.76 dL/g、ホットフィル向けを0.80~0.84 dL/g、水・果汁向けを約0.74~0.78 dL/gとしている。上記の表と数値は若干異なるが、「機能別に層を構成する」という基本原則は一貫している。
選定の基本原則:まずボトルが「どのような機能的負荷」を受けるかを明確にする——すなわち、内圧に耐えるか、加熱に耐えるか、あるいは長期的な荷重を支えるか——その後、それに応じたIV値を選びます。 『IV値が高いほど安全』という考えで判断してはいけません。プリフォームにおける強度の余裕は、コストの無駄でもあります。
RPETの使用は、ますます一般的になっています。rPET含有率を25~50%にしても、透明性や強度を犠牲にすることなく実現できますが、各ロットごとに食品接触適合性を個別に確認する必要があります。さらに重要なのは、rPETはIV(粘度指数)の劣化を起こす点です。 溶融工程を1回追加するごとに、IVは0.03~0.05 dL/g低下します。 rPETの配合比率が高い場合、IVの低下を補うため、あらかじめIV値の高い原料を選定するか、チェインエクステンダーまたは固体相重合(SSP)を用いてIVを目標範囲まで回復させる必要があります。そうでないと、完成したプリフォームのIVは設計値を下回ってしまいます——これは見積書上では一切判別できない事象です。
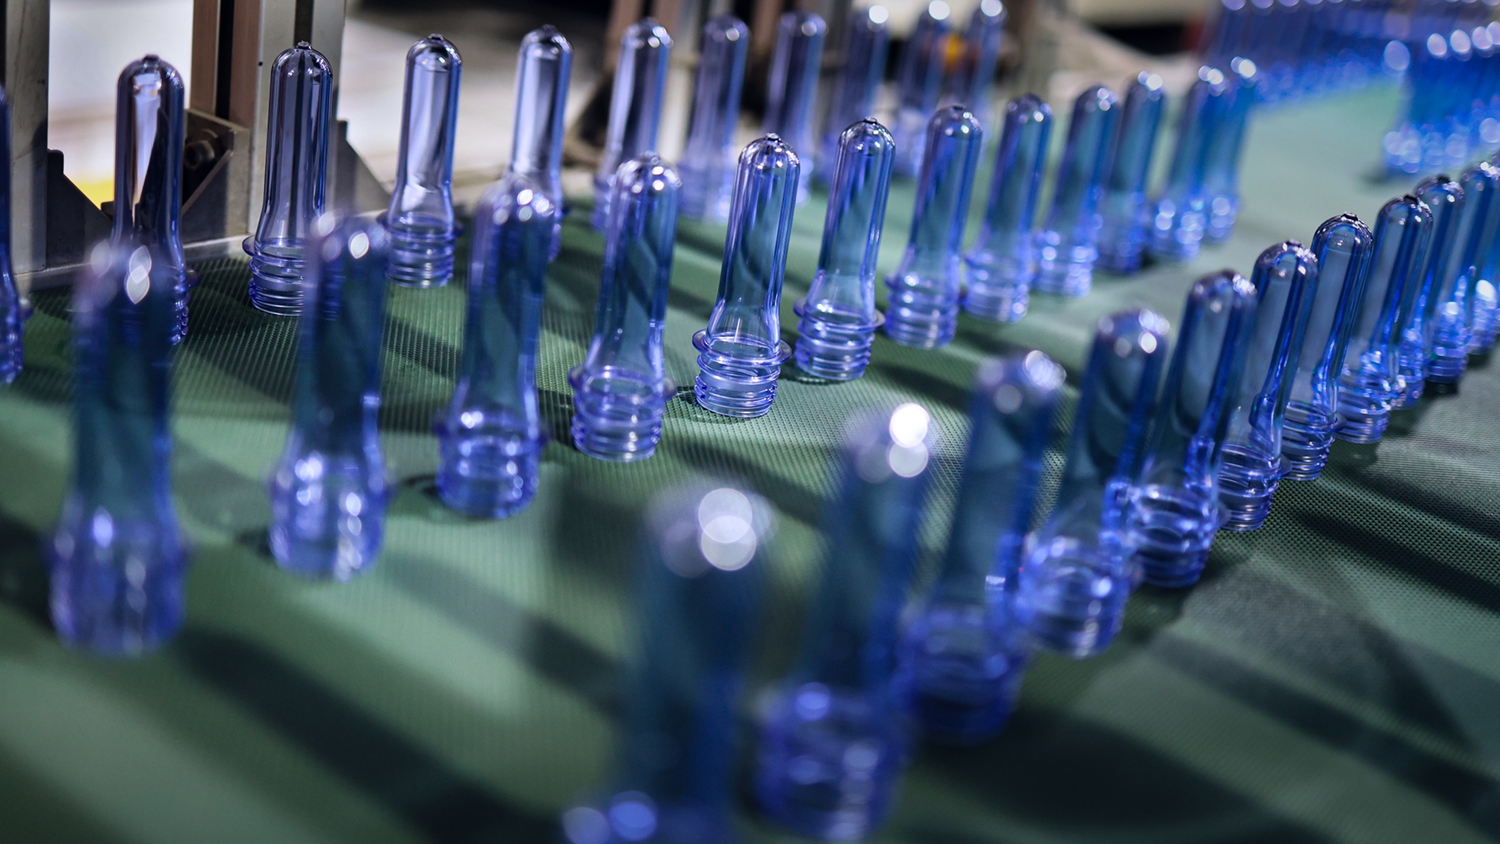
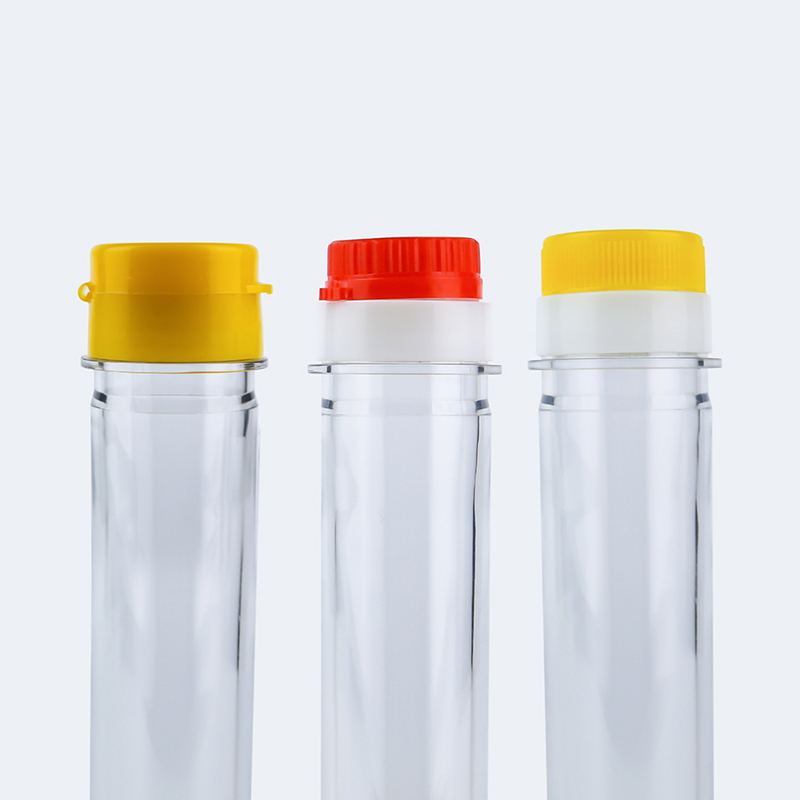
ネックフィニッシュは、プリフォーム選定時に最も簡単に見過ごされがちな変数です。「28mmか38mmか」という質問で済ませてしまう方が多いのですが、28mmという括りの中でも、 PCO 1810とPCO 1881は異なるねじ規格であり、それぞれのキャップは相互に交換できません。 わかった 線径の差が0.2mmであっても,蓋の漏れや密封の失敗を引き起こす可能性があります.
28mmシリーズ:PCO 1881とPCO 1810
PCO 1881 は,この グローバル標準の短首仕様 炭酸飲料や水瓶では,PCO 1810と比較して軽量化のために設計されているので,圧力の強い耐性と密封性能を保ちながら,糸の高さを短くすることで材料の使用を削減します. 高速充填ラインや軽量設計では好ましい選択です PCO 1810 は,既存のラインや輸出市場でまだ使用されている古い長頸スペシフィケーションですが,新しいラインではめったに採用されません.
30/25シリーズ
軽量な水瓶のネック仕上げ,直径30mm,高さ25mm.特定の市場 (インドなど) で人気があり,500ml以下の水製品でも一般的です.
38mmシリーズ: DBJとSP400
38mm ネックフィニッシュスーツ ジュース、乳製品、機能性飲料 および広口からの注ぎ出しや果肉パルプの添加を要する製品向けです。38mm DBJは、改ざん防止キャップに対応し、より広い注ぎ口を実現;38mm SP400は、飲料・食品・家庭用液体など多目的に使用可能な規格です。ホンチュアン・インターナショナル社の38mmホットフィル用プリフォームは、ジュース・スポーツドリンクなどのホットフィル製品専用に設計されており、質量は28.5gおよび29.5gが標準仕様です。
26/22 GMEおよびその他の軽量規格
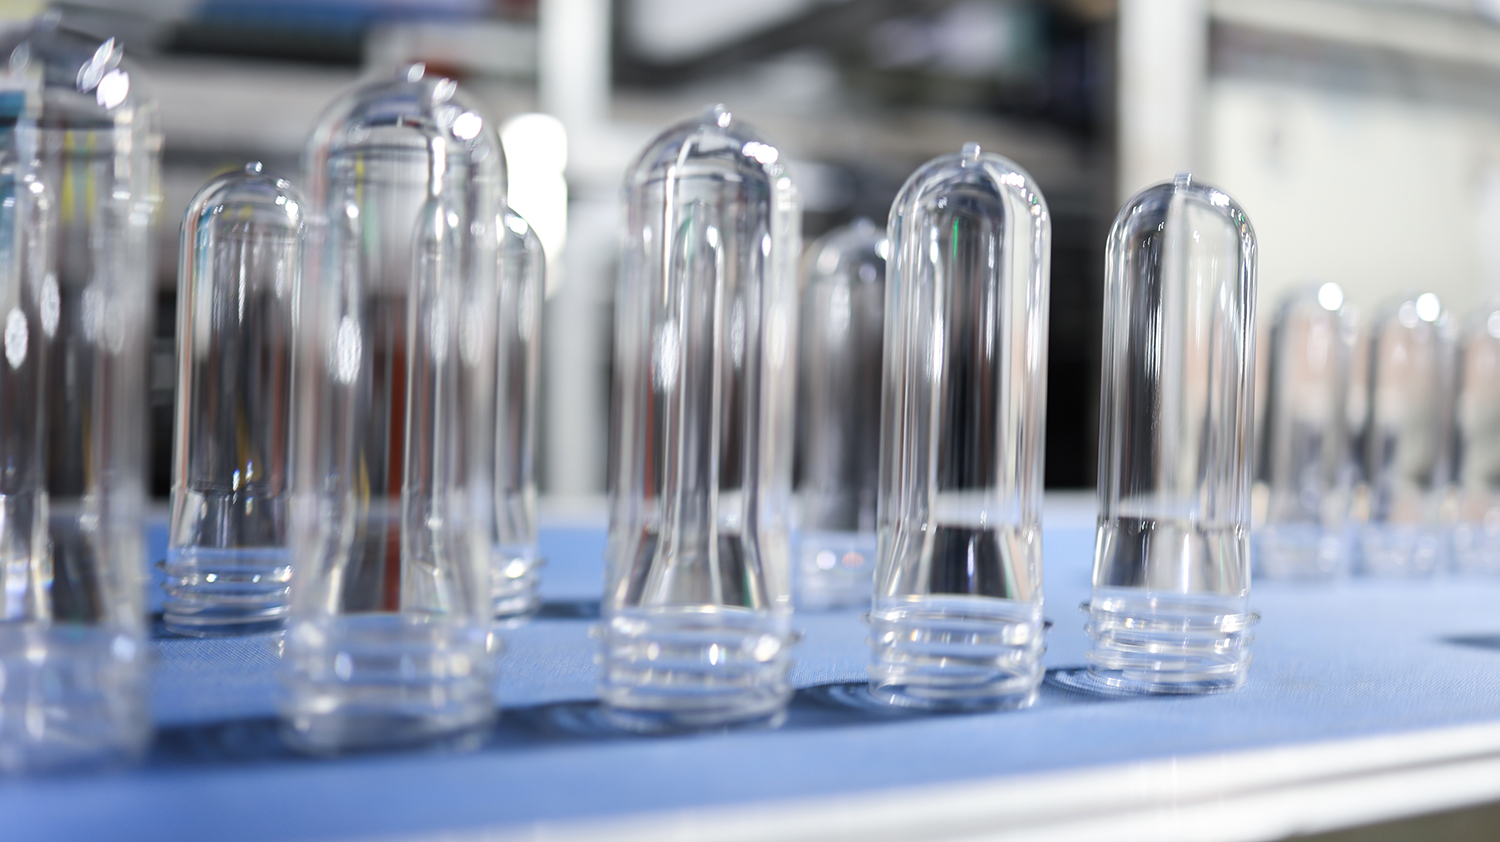
26/22 GMEは、水・炭酸飲料専用に設計されており、以下の用途と互換性があります。 テザードキャップ(紐付きキャップ) ――欧州連合(EU)の使い捨てプラスチック指令に基づき、軽量化と循環性の両立を目指す新規格です。55mmネックは、一部の水や大口径容器向けに採用され、BVS 30H60はスピリッツやワイン向けを対象としています。
第1に、直径ではなく、ねじ山規格です。 「28mm」という表記は、ねじ山の形状ではなく、単に口径(直径)を示すものです。PCO 1810、PCO 1881、BPF 28mmは、それぞれ異なるネック仕様であり、キャップは互換性がありません。発注前に、必ず正確なネック仕様コードを入手し、既存のキャップ在庫がそれに合致するかを確認してください。
次に、充填ラインのキャッピング装置です。 高速充填ラインのキャッピングヘッドおよびキャップ供給装置は、特定のネック仕様およびねじ山形状に合わせて設計されています。ネック仕様を変更するということは、キャッピングモジュールおよびインフィードスターホイールの交換が必要になることを意味し、プレフォームの種類を単に替えるだけでは済みません。たとえば、キャッパーがPCO 1881専用に設計されている場合、PCO 1810のプレフォームを無理に使用すると、キャップの詰まりが頻発したり、トルクが不安定になったり、シール試験に不合格になるなど、さまざまな問題が生じます。
第三に、製品そのものおよび使用シーンです。 口部が広いと注ぎ出しや内容物の排出が容易になりますが、口径が大きくなるほど材料使用量が増え、また口部周辺の結晶化制御が難しくなります。一方、口径が狭いと軽量化や高速充填ラインへの対応に有利ですが、粘度の高い製品には取り扱いが不便です。ホットフィル製品で38mmの結晶化口部を採用する場合、口部の結晶化工程がキャップの耐熱性要件と適合しているかも確認してください。
質量(グラム数)は最も直感的で分かりやすいパラメーターですが、同時に最も誤解されやすいパラメーターでもあります。 『500mlに対して何グラムか?』という問いには、固定された答えはありません。 なぜなら、同じ容量であっても、ボトルの形状設計、目標ボトル質量、充填工程、内圧要件などの違いにより、質量(グラム数)は大きく変動するからです。
以下のデータは業界のサプライヤーや調達ガイドから得られたものであり、厳格な基準ではなく、あくまで出発点となる参考値です。
| ボトルの種類/容量 | 一般的な重量範囲(グラム) | 備考 |
|---|---|---|
| 500mlのノンカーボネート水ボトル | 10~14g | 軽量タイプでは、約9gまで低減可能 |
| 1.5Lのカーボネート清涼飲料ボトル | 38~42g | 内圧に耐える必要があり、水ボトルより大幅に重い |
| ホットフィル用ボトル(同容量) | コールドフィルと比べて15~20%重い | 肩部は高温収縮に耐えるために、追加の肉厚が必要です |
標準的な500mlペットボトルのグラム重量のばらつきそのものが、この点を示しています。同じ500mlでも、10gと14gの両方が「通常範囲内」と見なされ、その差は目標ボトル重量、ボトル形状の複雑さ、充填ラインでの取扱条件によって生じます。炭酸飲料用やホットフィル用ボトルでは、内部圧力や高温に耐えるため、より厚い壁が必要となるため、グラム重量が高くなります。

グラム重量は単独で選択することはできません――それは厳密に 延伸比 .
プリフォームからボトルへ成形する過程で、樹脂は軸方向および周方向の両方に延伸されます。 周方向延伸率 は、ボトルの最大内径をプリフォームの内径で割った値に等しく、 軸方向延伸倍率 軸方向延伸率は、成形後の該当部位の高さを、対応するプリフォームの高さで割った値に等しい。この2つの値を掛け合わせると、 総延伸率が得られます 特許文献に記載される一般的なコンテナ用PET設計によると、全体の延伸倍率は通常 12~16 程度であり、周方向の延伸倍率は約 5.6–6.5、軸方向は約 2.4–2.7と制御する設計もある。これらの数値範囲は恣意的なものではなく、PET分子鎖が二軸延伸下で十分な配向を達成しつつ、過度な肉厚減少や応力白化を引き起こさないための最適な範囲である。 8–12最適な透明性および機械的性能を得るために、全体の延伸倍率を
プレフォーム 延伸倍率が低すぎる :全体の延伸倍率が高すぎ、壁厚が過度に薄くなり、ボトル本体の強度が不足し、局所的な白化・応力亀裂・内圧による座屈が生じる可能性がある。
プリフォームが重すぎる :延伸倍率が低く、分子配向が不十分であるため、ボトルは柔らかく曇りがちになり、材料が「伸ばされて」強度を発揮する効果が得られず、余分な重量は性能向上に結びつかない。
グラム重量とは、基本的に 所定のボトル形状において、伸び率を有効範囲内に保つために必要な材料量のことです 。容量はこの計算における単なる入力要素の一つであり、答えそのものではありません。
グラム重量を増やしても、ボトル全体が均一に厚くなるわけではありません。追加される材料は、ブロー成形後に応力が集中する部位へ戦略的に配分される必要があります。 肩部、本体補強部、底部移行部 ――これらの部位こそが、応力集中が顕著になる場所です。ホットフィル用ボトルは、同容量のコールドフィル用ボトルと比べて15~20%も重量が重いのですが、これはフィル後熱収縮に対し肩部に追加の材料を配す必要があるためです。ハンドル付きボトルや動的荷重を受けるボトルでは、この考え方がさらに重要になります。追加のグラム重量は、荷重を支える部位(ロードベアリングポイント)に確実に配分されなければならず、そうでなければ単なる無駄となります。
プリフォームの最終的な性能は、樹脂のIV(粘度平均分子量)だけでなく、射出成形時の工程管理にも左右され、これにより材料の実際の状態が変化します。
乾燥は最初の関門です。 PETは吸湿性が極めて高く、射出成形前に水分含有率を 50ppm(0.005%) 以下まで乾燥させる必要があります。さもないと、溶融時に加水分解が起こり、分子鎖が切断されてIVが低下し、アセトアルデヒドの生成量が増加します。代表的な乾燥条件は 160~180℃、4~6時間、露点-30℃~-50℃以下 です。露点が十分に低くない、あるいは乾燥時間が不十分な場合、たとえ名目IVが最も高い原料を使用しても、射出成形後にその性能は損なわれます。
射出温度プロファイル 同様に重要です。溶融温度が高すぎると熱劣化が加速し、低すぎるとプラスチック化が不均一になります。ある実例では、射出温度プロファイルのわずか±3℃の変動に加え、乾燥時間が不十分だったことが原因で、ブロー成形時のネック部割れ率が0.5%から3%へと急上昇しました。こうしたパラメーターはプリフォーム購入契約書には記載されませんが、納入されるプリフォームが安定して良質なボトルへとブロー成形できるかどうかを左右します。
正しい手順は、 完成ボトルおよび充填工程から出発し、プリフォーム仕様まで逆算することです 。「プリフォームの容量や重量から前方推測する」やり方ではありません。
ステップ1:用途を明確にし、IV値のグレードを選定します。 対象は依然として水・炭酸飲料・ホットフィル果汁・油類のいずれでしょうか?用途によって、必要なIV値のグレード、ネック部の結晶化の有無、およびrPETのIV値低下分を補うための余裕空間の確保が必要かどうかが決まります。
ステップ2:ネックフィニッシュとロックスレッド規格を定義する キャップの仕様および充填ラインのキャッピングシステムに基づき、「28mm」という直径数値のみを確認するのではなく、具体的なネックフィニッシュ(PCO 1810/PCO 1881/30/25/38mm DBJ/SP400/26/22 GMEなど)を確定します。同時に、キャップの在庫状況およびキャッピングモジュールとの互換性も確認します。
ステップ3:グラム重量を定義し、延伸率を検証する 目標ボトル重量、ボトル形状、および耐圧・耐熱性要件に基づき、まずグラム重量の範囲を見積もり、その後、周方向および軸方向の延伸率を用いて逆算し、全体の延伸率が有効範囲内に収まることを確認します。延伸率が妥当でない場合は、容量対応表に無理に合わせるのではなく、グラム重量またはボトル寸法を調整します。
ステップ4:射出成形およびブロー成形の実現可能性を検証する 乾燥装置が要求される露点を達成できるか、射出成形機の温度制御精度が目標IV値でのプリフォーム安定生産に十分であるか、ブロー成形機の加熱能力が選定されたグラム重量に対応する壁厚に適合するかを確認してください。その後、大量発注の前に 実際のブロー成形機を用いたオンマシン試験を実施し 、壁厚分布、ボトム成形状態、ネックの嵌合性、および落下/耐圧性能を検証します。紙面上のパラメーターがどれほど一貫していても、ブロー成形による検証が完了して初めて、マッチングは完全なものとなります。

PETプリフォームの選定とは本質的に 原材料・ネック仕様・グラム重量という3つの変数を、ボトルの機能的負荷と充填ラインの物理的制約に合わせることです .
原材料はボトルが「荷重に耐えられるか」を決定し、ネックフィニッシュは「密閉性が高く、注ぎやすいか」を決定し、グラム重量は「十分な強度があり、無駄がないか」を決定します。この3つは互いに関連しており、高IVの原材料でもグラム重量が不足していれば強度は得られません。また、ネック径が広くスレッド形状が不適切だと、キャップがまったくねじ込めません。さらに、たとえグラム重量が十分に大きくても、延伸倍率が不適切だとボトルは柔らかく、だらんとした状態のままになります。
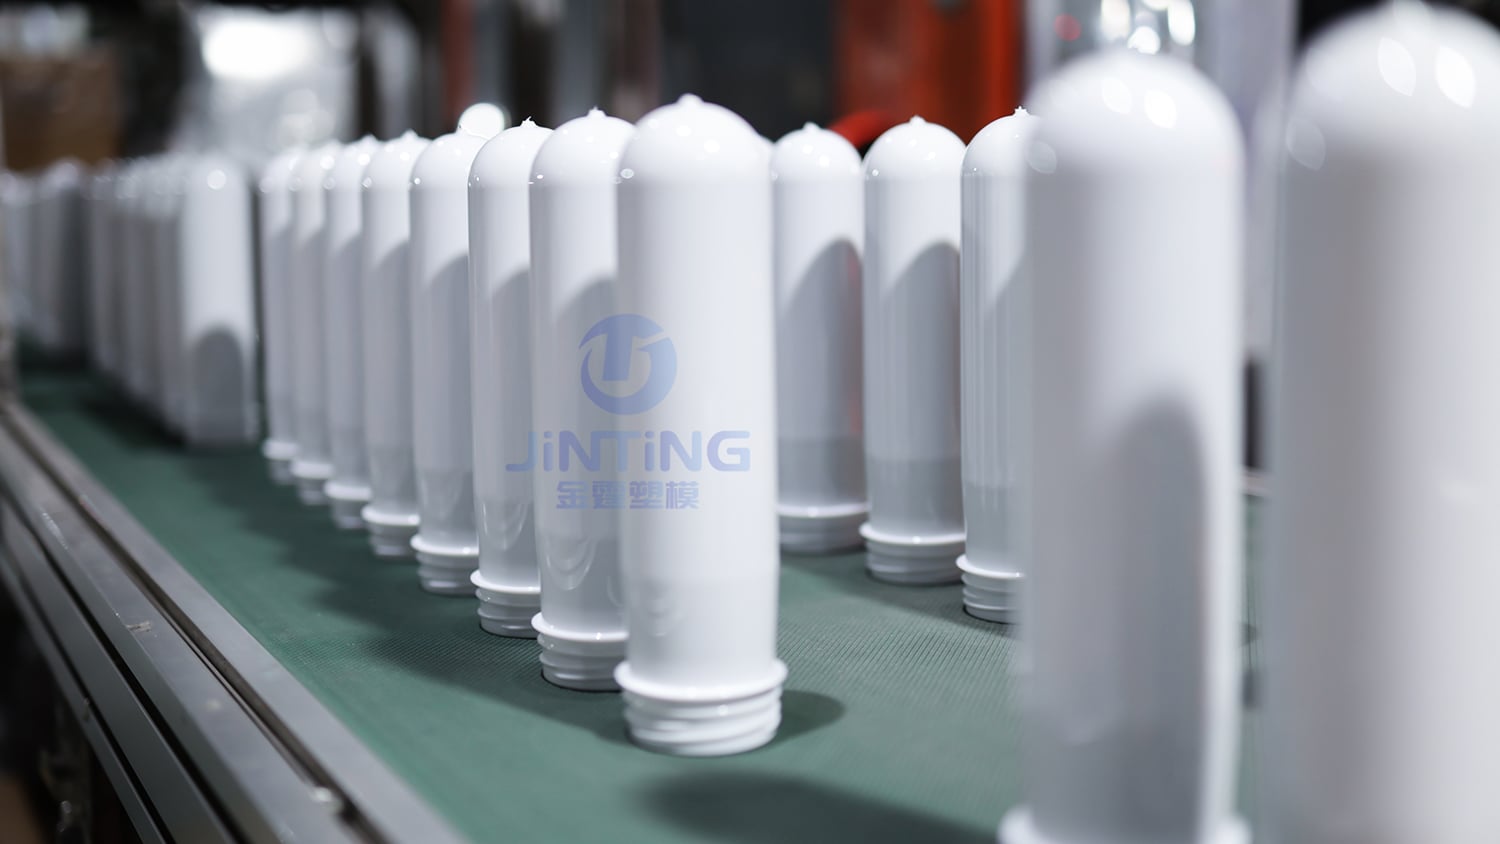
まず、ボトルに入れる内容物、充填される生産ライン、および取り扱い方法を明確に検討したうえで、プリフォームを選定してください。 これは、すべてのパラメータ表に共通する唯一不変の論理です。
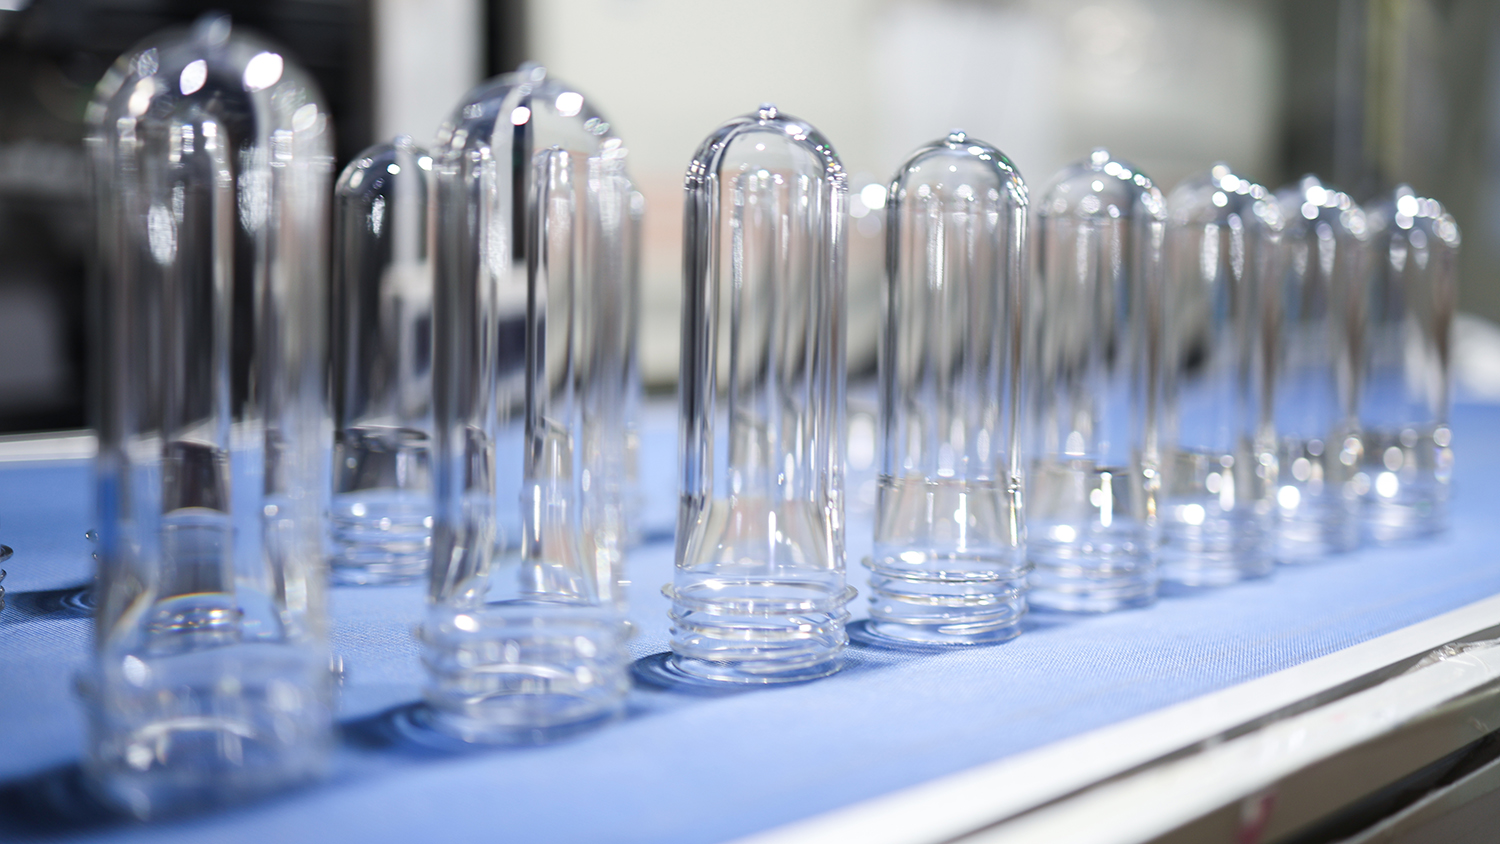
 最新ニュース
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

台州黄岩金廷プラスチック金型有限公司は、25年以上の経験を持つ専門的なPETプリフォーム製造業者です。ISO9001/ISO22000認証取得済みで、水・飲料ブランド向けにネックサイズ(28~55mm)、色、重量、金型のカスタマイズが可能です。今すぐお問い合わせください。
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. プライバシーポリシー