EN

L’erreur la plus courante lors de la sélection des préformes consiste à demander un prix sur la base d’une capacité indiquée. Une bouteille de 500 ml peut utiliser une préforme de 12 g ou une préforme de 20 g ; elle peut comporter un goulot de 28 mm ou de 38 mm. Ce qui détermine réellement les spécifications de la préforme, ce n’est pas « la quantité qu’elle contient », mais « ce qu’elle contient, comment elle est remplie et comment elle est soufflée ».

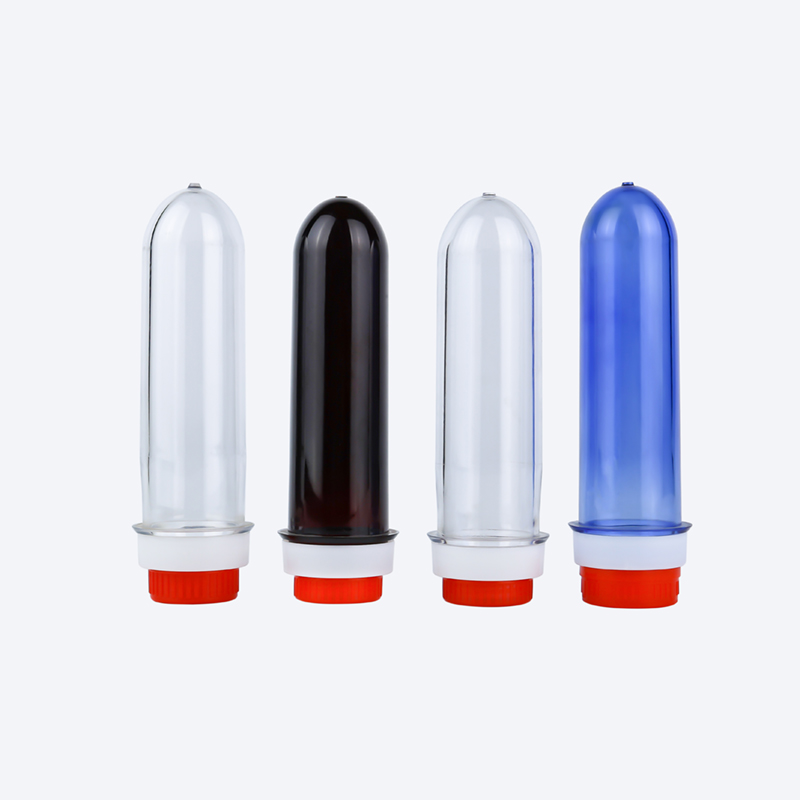
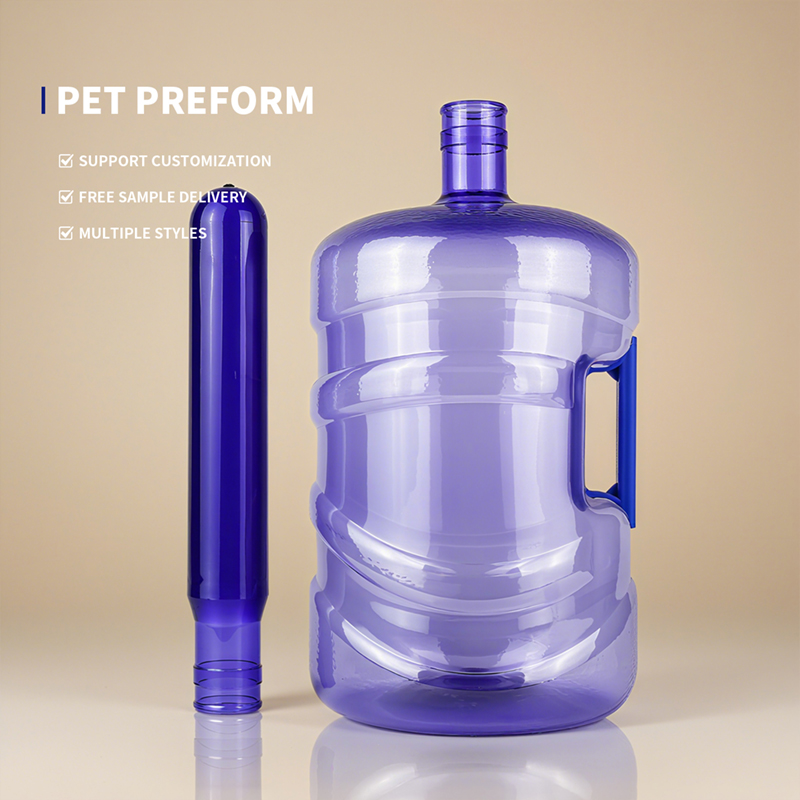
Une bouteille PET commence par la préforme. La filetages du goulot sont déjà fixés lors du moulage par injection, tandis que le corps n’est finalisé qu’au cours du soufflage. Cela signifie que la qualité de matière première de la préforme, la finition du col et la masse en grammes doivent être adaptées aux exigences du soufflage avant même la fabrication du moule. Si cette adaptation est incorrecte, aucun réglage de la machine à souffler ne permettra de produire une bouteille conforme, et quel que soit le débit de la ligne de remplissage, des problèmes apparaîtront au niveau du bouchonnage ou de la résistance à la pression.
Ci-dessous, nous analysons l’un après l’autre les trois variables – matière première, finition du col et masse en grammes – puis abordons les points clés concernant l’adéquation entre les procédés de moulage par injection et de soufflage, et fournissons enfin une logique pratique de sélection.
L’indicateur fondamental de la matière première pour les préformes PET est la viscosité intrinsèque (valeur IV) , ce qui représente la longueur des chaînes moléculaires de PET et influe directement sur la résistance, la ténacité et la résistance à la pression/à la chaleur du flacon. L’IV du PET pour flacons se situe généralement entre 0,70 et 0,88 dL/g, bien que les classifications par grade varient légèrement selon les sources et doivent être interprétées en fonction de l’application.
D’après des données provenant de plusieurs fournisseurs et de sources sectorielles, les plages d’IV pour divers types de flacons sont approximativement les suivantes :
| Type de bouteille | Plage d’IV (dL/g) | Motif principal |
|---|---|---|
| Flacons d’eau standard (minérale, purifiée) | 0.70–0.80 | Aucune pression interne ni température élevée ; équilibre entre coût et transparence |
| Flacons pour boissons gazeuses (CSD) | 0.78–0.87 | Doivent résister à une pression interne d’environ 4 bar ; un IV élevé confère une résistance au fluage et à la pression |
| Flacons pour remplissage à chaud (thé, jus) | 0.78–0.88 | Doivent résister à un remplissage à 85–93 °C ; un IV élevé assure la stabilité dimensionnelle à haute température |
| Bouteilles d’huile / bouteilles à grande capacité | 0.80–0.84 | Support de charge à long terme ; nécessite une grande ténacité et une forte résistance au fluage |
Au niveau des grades, les grades pour bouteilles d’eau comprennent couramment les IV 0,76 et 0,80 ; les grades pour boissons gazeuses incluent généralement l’IV 0,84 ; les grades résistants à la chaleur pour remplissage à chaud couvrent l’intervalle IV 0,76–0,78 ; et les bouteilles d’huile culinaire utilisent fréquemment l’IV 0,84. Certaines sources étendent la fourchette des grades eau jusqu’à 0,70, celle des grades gazéifiés jusqu’à 0,85, et celle des grades remplissage à chaud jusqu’à 0,88. Ces différences proviennent des conceptions de grades propres à chaque fabricant de résine ainsi que des conditions d’essai utilisées. Lors de la sélection, privilégier le COA (certificat d’analyse) fourni par le fournisseur plutôt que de retenir une « valeur standard » par cœur.

IV trop bas : Des chaînes moléculaires trop courtes rendent la bouteille fragile et peu résistante au fluage. Si l’IV d’un préforme pour eau tombe en dessous de 0,70, la bouteille soufflée peut s’effondrer lorsqu’on la serre et subir une déformation irréversible sous charge prolongée. Chaque cycle supplémentaire de fusion réduit l’IV d’environ 0,03–0,05 dL/g ; si le taux de recyclage est trop élevé sans compensation de l’IV, l’IV du préforme fini peut être nettement inférieur à la valeur nominale de la matière première.
IV trop élevé : La bouteille est effectivement « plus rigide », mais au prix d’une fluidité de fusion moindre, d’une difficulté accrue et d’une consommation énergétique plus élevée lors du moulage par injection, ainsi que d’une fenêtre de processus plus étroite. Plus gravement, la bouteille elle-même n’a pas besoin d’une telle résistance . Utiliser une matière de grade « boissons gazeuses » avec un IV de 0,85 pour une bouteille d’eau de 500 ml ajoute une résistance qui contribue presque nullement aux performances, tandis que chaque tonne de matière coûte davantage et que le procédé de moulage par injection perd en tolérance. Certaines sources indiquent une fourchette d’IV de 0,72 à 0,76 dL/g pour les boissons gazeuses, de 0,80 à 0,84 dL/g pour le remplissage à chaud, et d’environ 0,74 à 0,78 dL/g pour l’eau et les jus. Bien que les valeurs spécifiques diffèrent de celles du tableau ci-dessus, le principe de « stratification selon la fonction » reste cohérent.
Principe de sélection : déterminer d’abord la « charge fonctionnelle » de la bouteille – à savoir si elle supporte une pression, résiste à la chaleur ou supporte une charge à long terme – puis choisir la classe IV correspondante. Ne pas décider sur la base du principe « plus la classe IV est élevée, plus c’est sûr ». Une marge de résistance excessive dans les préformes constitue également un gaspillage de coûts.
L’utilisation de rPET devient de plus en plus courante. Des teneurs en rPET comprises entre 25 % et 50 % sont réalisables sans perte de transparence ni de résistance, mais chaque lot doit faire l’objet d’une vérification indépendante de sa conformité au contact alimentaire. Plus important encore, le rPET subit une dégradation de l’indice de viscosité (IV) : chaque fusion supplémentaire réduit l’IV de 0,03 à 0,05 dL/g . Si le taux de rPET est élevé, il faut soit choisir une matière première dont l’IV initial est plus élevé afin de compenser cette perte, soit utiliser des allongeurs de chaîne ou une polymérisation à l’état solide (SSP) pour ramener l’IV dans la fourchette cible. Sinon, l’IV final de la préforme sera inférieur à la valeur de conception – un défaut invisible sur une fiche de devis.
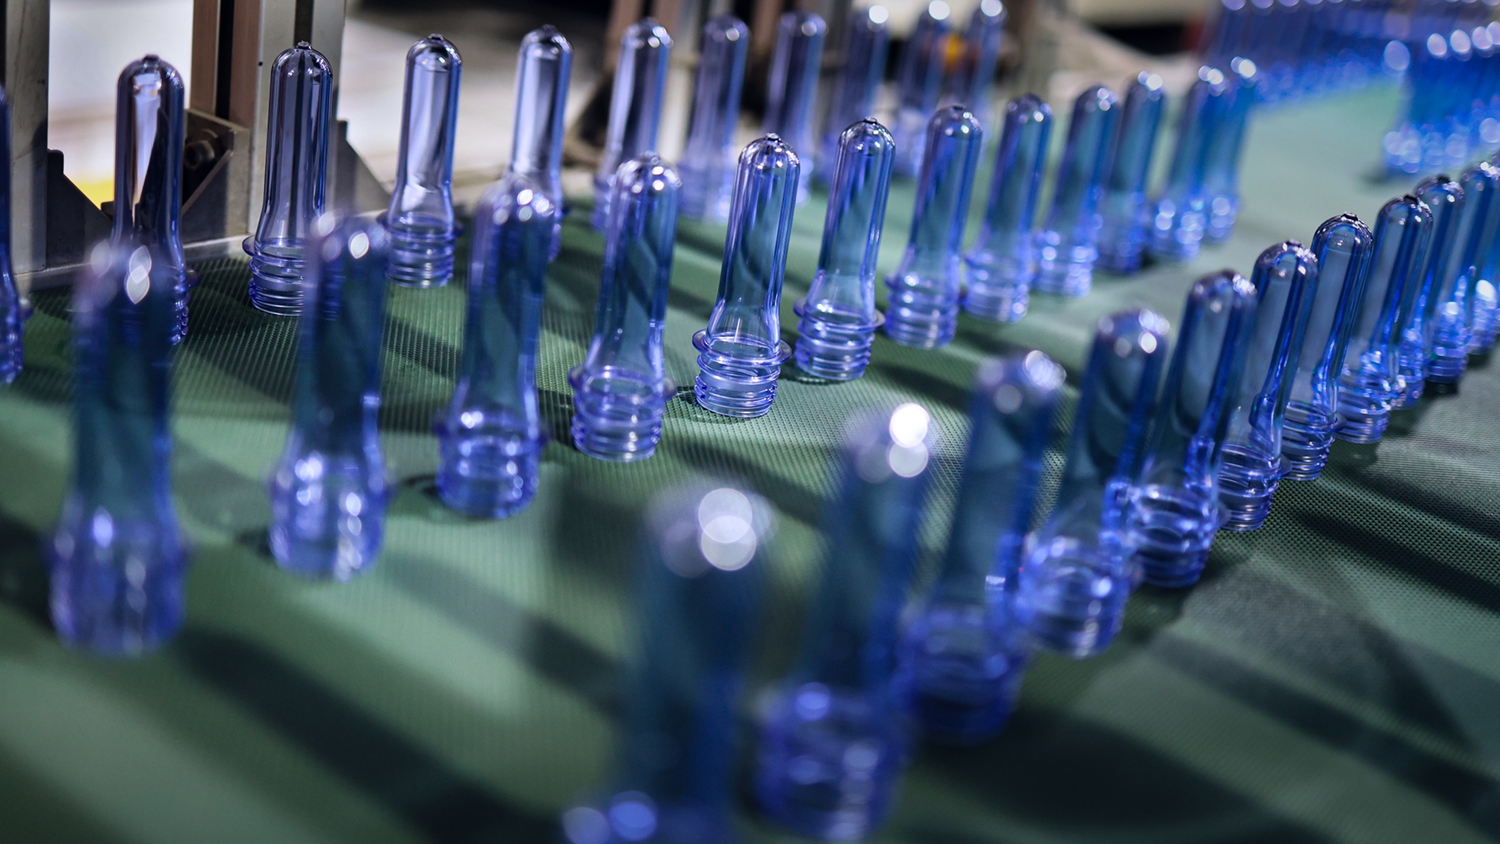
La finition du col est la variable la plus facilement simplifiée à l’excès lors de la sélection des préformes. Beaucoup de personnes se contentent de demander « 28 mm ou 38 mm », mais, au sein de la gamme 28 mm, PCO 1810 et PCO 1881 sont deux spécifications de filetage distinctes, dont les bouchons ne sont pas interchangeables . Une différence de diamètre de filetage aussi faible que 0,2 mm peut provoquer des fuites au bouchonnage ou une défaillance de l’étanchéité – or cette dimension ne peut pas être ajustée après le soufflage.
série 28 mm : PCO 1881 et PCO 1810
PCO 1881 est la spécification internationale normalisée à col court pour boissons gazeuses et bouteilles d’eau, conçu pour la légèreté – comparé au PCO 1810, il réduit la consommation de matière en raccourcissant la hauteur du filetage tout en conservant une bonne résistance à la pression et des performances d’étanchéité satisfaisantes. Il constitue le choix privilégié pour les lignes de remplissage haute vitesse et les conceptions allégées. Le PCO 1810 est une spécification ancienne à col long encore utilisée sur certaines lignes existantes et sur certains marchés d’exportation, mais les nouvelles lignes y ont rarement recours.
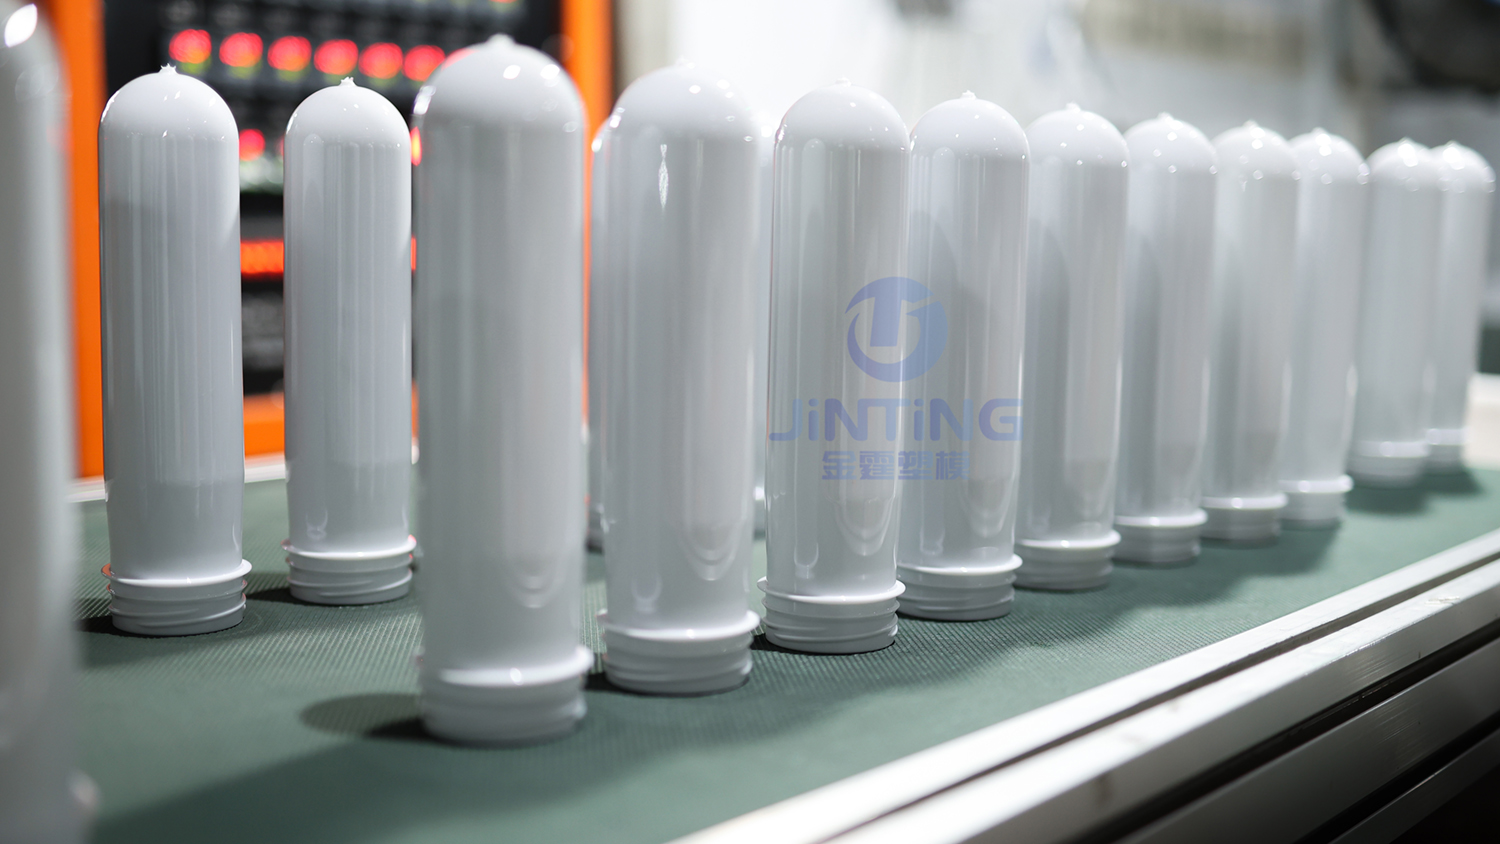
série 30/25
Finition de col de bouteille d’eau allégée, de 30 mm de diamètre et de 25 mm de hauteur, populaire sur certains marchés (comme l’Inde) et également courante pour certains produits d’eau de moins de 500 ml.
série 38 mm : DBJ et SP400
La finition de col de 38 mm convient aux jus, produits laitiers, boissons fonctionnelles , et les produits nécessitant un versement à large ouverture ou contenant des particules de pulpe de fruits. Le filetage 38 mm DBJ permet des bouchons à preuve de manipulation et une ouverture de versement plus large ; le filetage 38 mm SP400 est une spécification polyvalente destinée aux boissons, aux aliments et aux liquides ménagers. Les préformes à remplissage à chaud de 38 mm d’Hon Chuan International sont explicitement conçues pour les jus, les boissons sportives et autres produits à remplissage à chaud, avec des masses de 28,5 g et 29,5 g.
26/22 GME et autres spécifications allégées
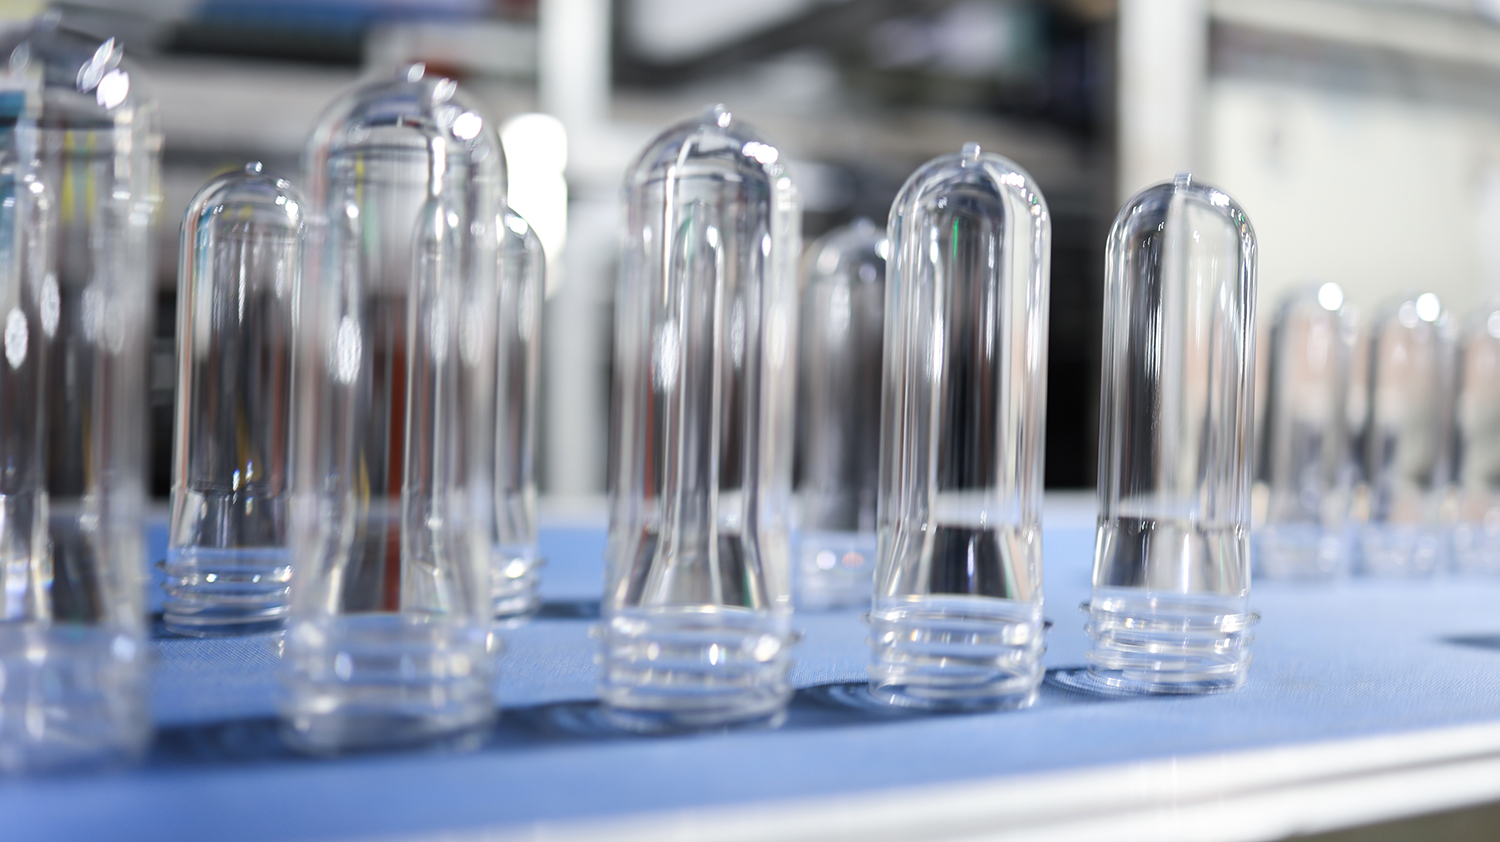
26/22 GME est spécifiquement conçu pour l’eau et les boissons gazeuses et est compatible avec des bouchons fixés par anneau – une spécification émergente qui équilibre allègement et circularité, conformément à la directive européenne sur les plastiques à usage unique. Les embouts de 55 mm sont utilisés pour certaines eaux et certains produits à grande ouverture, tandis que le BVS 30H60 cible les spiritueux et les vins.
Premièrement, la norme de filetage, et non le diamètre. « 28 mm » indique uniquement le diamètre, pas le filetage. PCO 1810, PCO 1881 et BPF 28 mm sont trois finitions de goulot différentes, avec des bouchons non interchangeables. Avant de passer une commande, obtenez le code de spécification précis du goulot et vérifiez que les bouchons en stock correspondent bien à ce code.
Deuxièmement, le système de bouchonnage de la ligne de remplissage. Les têtes de bouchonnage et les alimentateurs de bouchons des lignes de remplissage haute vitesse sont conçus pour des finitions de goulot et des filetages spécifiques. Modifier la finition du goulot implique de remplacer le module de bouchonnage et la roue étoilée d’alimentation – pas seulement de changer le type de préforme. Si le bouchonneur est conçu pour PCO 1881, faire fonctionner des préformes PCO 1810 ne sera pas une solution acceptable : cela provoquera des coincements fréquents des bouchons, un couple instable et des échecs aux essais d’étanchéité.
Troisièmement, le produit et son scénario d’utilisation. Les bouches larges facilitent le versement et la distribution, mais plus le col est large, plus la consommation de matière augmente et plus il est difficile de contrôler la cristallisation dans la zone du col. Les cols étroits offrent des avantages en matière d’allégement et de fonctionnement sur des lignes à haute vitesse, mais ils sont peu pratiques pour les produits visqueux. Pour les produits à remplissage à chaud utilisant des cols cristallisés de 38 mm, vérifiez également que le procédé de cristallisation du col est compatible avec les exigences de résistance thermique du bouchon.
La masse en grammes est le paramètre le plus intuitif, mais aussi le plus mal compris. Il n’existe pas de réponse fixe à la question « combien de grammes pour 500 ml ? » car, pour une même capacité, des différences de conception de la bouteille, de masse cible, de procédé de remplissage et d’exigences de pression peuvent conduire à des masses en grammes très variables.
Les données suivantes proviennent de fournisseurs industriels et de guides d’approvisionnement ; elles constituent une référence initiale, non une norme impérative :
| Type de bouteille / capacité | Plage de poids typique en grammes | Remarques |
|---|---|---|
| bouteille d’eau plate de 500 ml | 10 à 14 g | Les produits légers peuvent descendre jusqu’à environ 9 g |
| bouteille de boisson gazeuse de 1,5 l | 38 à 42 g | Doit résister à la pression interne ; nettement plus lourde que les bouteilles d’eau |
| Bouteille pour remplissage à chaud (même capacité) | 15 % à 20 % supérieure à celle du remplissage à froid | L’épaule nécessite une épaisseur supplémentaire pour résister au rétrécissement à haute température |
La dispersion des masses (en grammes) pour les bouteilles d’eau standard illustre ce point : pour un même volume de 500 ml, des masses de 10 g et de 14 g sont toutes deux considérées comme « normales », les différences résultant du poids cible de la bouteille, de la complexité de sa conception et des conditions de manutention sur la ligne de remplissage. Les bouteilles pour boissons gazeuses et les bouteilles destinées au remplissage à chaud exigent des masses plus élevées, car elles nécessitent une épaisseur de paroi accrue afin de résister à la pression interne ou aux hautes températures.

La masse (en grammes) ne peut pas être choisie de façon isolée – elle est fortement contrainte par le ratio d'étirage .
Au cours du passage du préforme à la bouteille, la matière est étirée à la fois axialement et circonférentiellement. Le rapport d’étirage circonférentiel correspond au diamètre intérieur maximal de la bouteille divisé par le diamètre intérieur de la préforme ; rapport d’étirage axial correspond à la hauteur de la section finie divisée par la hauteur correspondante de la préforme ; leur produit donne le rapport d’étirage global . Selon les conceptions typiques de PET pour conteneurs décrites dans la littérature brevetée, le rapport d’étirement global se situe généralement entre 12 et 16 , avec un rapport d’étirement circonférentiel d’environ 5.6–6.5et un rapport axial d’environ 2.4–2.7. Certaines conceptions régulent le rapport d’étirement global à 8–12afin d’optimiser la clarté et les performances mécaniques. Ces plages ne sont pas des valeurs arbitraires, mais correspondent à la fenêtre dans laquelle les chaînes moléculaires de PET atteignent une orientation suffisante sous étirement biaxial, sans amincissement excessif ni blanchiment sous contrainte.
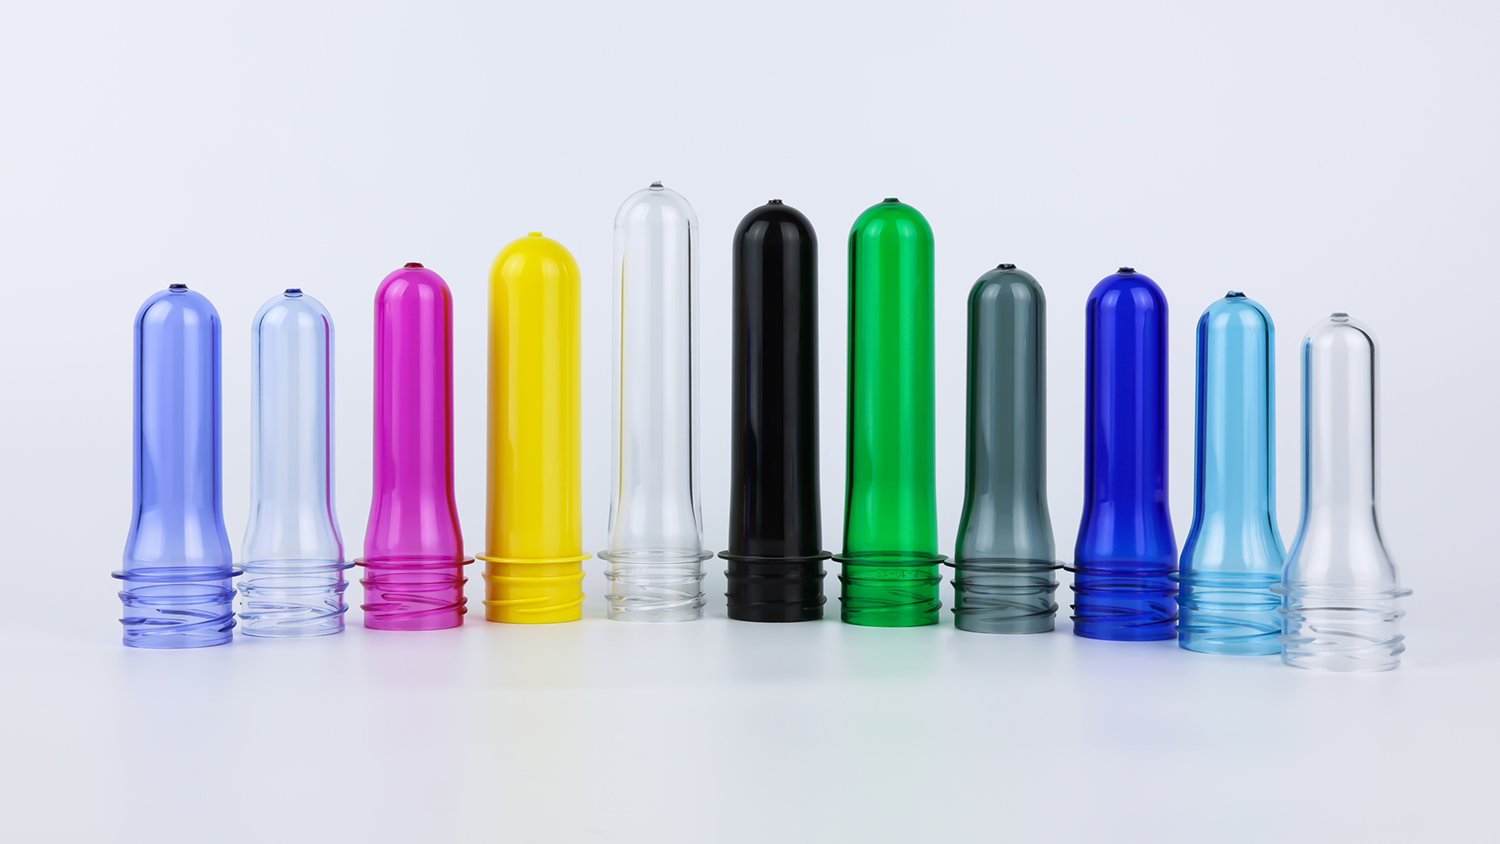
Préforme trop léger : Le rapport d’étirement global est trop élevé, l’épaisseur de paroi est étirée de façon excessive, la résistance du corps est insuffisante, et un blanchiment localisé, des fissures sous contrainte ou un effondrement sous pression peuvent survenir.
Préforme trop lourde : Le rapport d’étirement est insuffisant, l’orientation moléculaire est inadéquate, la bouteille est molle et trouble, le matériau n’est pas efficacement « redressé » pour conférer de la résistance, et le surplus de masse (en grammes) ne se traduit pas par une amélioration des performances.
Le poids en grammes correspond essentiellement à la quantité de matière nécessaire pour maintenir le rapport d’étirement dans la plage efficace, compte tenu de la géométrie donnée de la bouteille . La capacité n’est qu’une des entrées de ce calcul – pas la réponse elle-même.
Un poids en grammes accru ne signifie pas que l’ensemble de la bouteille s’épaissit de façon uniforme. La matière supplémentaire doit être répartie de façon stratégique dans les zones suivantes : épaule, zones de renforcement du corps et zone de transition du fond – c’est-à-dire aux endroits où les contraintes se concentrent après le soufflage. Les bouteilles destinées au remplissage à chaud pèsent 15 % à 20 % de plus que les bouteilles destinées au remplissage à froid de même capacité, précisément parce que l’épaule nécessite une matière supplémentaire pour résister au retrait thermique post-remplissage. Pour les bouteilles dotées d’anses ou soumises à des charges dynamiques, ce principe est encore plus marqué : la matière supplémentaire doit être placée aux points porteurs ; sinon, elle constitue tout simplement une perte.
Les performances finales d’un préforme dépendent non seulement de l’indice de viscosité (IV) de la résine, mais aussi du contrôle du procédé lors du moulage par injection, qui modifie l’état réel du matériau.
Le séchage constitue le premier seuil critique. Le PET est fortement hygroscopique et doit être séché jusqu’à une teneur en humidité inférieure à 50 ppm (0,005 %) avant le moulage par injection. Dans le cas contraire, une hydrolyse se produit pendant la fusion, les chaînes moléculaires se rompent, l’IV diminue et la génération d’acétaldéhyde augmente. Les conditions typiques de séchage sont les suivantes : 160–180 °C, 4–6 heures, point de rosée ≤ –30 °C à –50 °C . Si le point de rosée n’est pas suffisamment bas ou si la durée n’est pas suffisante, même la matière première présentant l’IV nominal le plus élevé sera dégradée après le moulage par injection.
Le profil de température d’injection est tout aussi critique. Une température de fusion trop élevée accélère la dégradation thermique ; une température trop basse provoque une plastification inégale. Un cas mesuré a montré qu’une simple fluctuation de ±3 °C dans le profil de température d’injection, combinée à un temps de séchage insuffisant, suffisait à faire passer le taux de fissures au niveau du col lors du soufflage de 0,5 % à 3 %. Ces paramètres n’apparaissent pas sur un contrat d’achat de préformes, mais ils déterminent si les préformes que vous recevez peuvent être soufflées de façon constante en bouteilles conformes.
L’ordre correct consiste à partir de la bouteille finie et du procédé de remplissage, puis remonter progressivement vers les spécifications de la préforme , plutôt que de « deviner vers l’avant » à partir de la capacité ou du poids de la préforme.
Étape 1 : Définir la fonction, choisir le grade IV. S’agit-il encore d’eau, de boissons gazeuses, de jus à remplissage à chaud ou d’huile ? La fonction détermine le grade IV, la nécessité ou non de cristallisation du col et la nécessité ou non de réserver un espace de compensation pour la dégradation IV du rPET.
Étape 2 : Définir la finition du goulot et la norme de filetage de verrouillage. En fonction des spécifications du bouchon et du système de bouchonnage de la ligne de remplissage, préciser la finition exacte du goulot (PCO 1810 / PCO 1881 / 30/25 / 38 mm DBJ / SP400 / 26/22 GME, etc.), plutôt que de se contenter de confirmer le seul diamètre « 28 mm ». Vérifier simultanément la disponibilité en stock des bouchons et la compatibilité avec le module de bouchonnage.
Étape 3 : Définir la masse en grammes et vérifier le rapport d’étirement. En fonction de la masse cible de la bouteille, de sa géométrie et des exigences en matière de résistance à la pression ou à la chaleur, estimer d’abord une fourchette de masse en grammes, puis effectuer un calcul inverse à l’aide des rapports d’étirement circonférentiel et axial afin de confirmer que le rapport d’étirement global se situe dans la plage efficace. Si ce rapport est irréaliste, ajuster la masse en grammes ou les dimensions de la bouteille plutôt que d’imposer une correspondance avec un tableau de capacités.
Étape 4 : Vérifier la faisabilité du moulage par injection et du moulage par soufflage. Confirmer si le système de séchage peut atteindre le point de rosée requis, si la précision du contrôle de température de la machine à injecter est suffisante pour produire de façon constante des préformes à l’IV cible, et si la capacité de chauffage de la machine de soufflage peut s’adapter à l’épaisseur de paroi correspondant au poids en grammes sélectionné. Ensuite, avant de passer une commande en grande quantité, effectuer des essais sur la machine de soufflage réelle , en vérifiant la répartition de l’épaisseur de paroi, la formation du fond, l’ajustement du goulot et les performances aux essais de chute/pression. Peu importe à quel point les paramètres théoriques sont cohérents, la compatibilité n’est pleinement établie qu’après validation par soufflage.

La sélection des préformes PET consiste essentiellement à utiliser trois variables – la matière première, la finition du goulot et le poids en grammes – afin d’adapter la préforme aux contraintes fonctionnelles de la bouteille et aux contraintes physiques de la ligne de remplissage .
La matière première détermine si la bouteille « résiste à la charge » ; la finition du goulot détermine si elle « assure une étanchéité parfaite et un versement pratique » ; la masse en grammes détermine si elle « est suffisamment robuste sans être gourmande en matière. » Ces trois paramètres sont interdépendants : une matière à haut indice de viscosité (IV) associée à une masse insuffisante manque encore de résistance ; un goulot large avec un filetage inadapté empêche tout simplement le bouchon de se visser ; et, quelle que soit la générosité de la masse, un rapport d’étirage erroné rend la bouteille molle et souple.
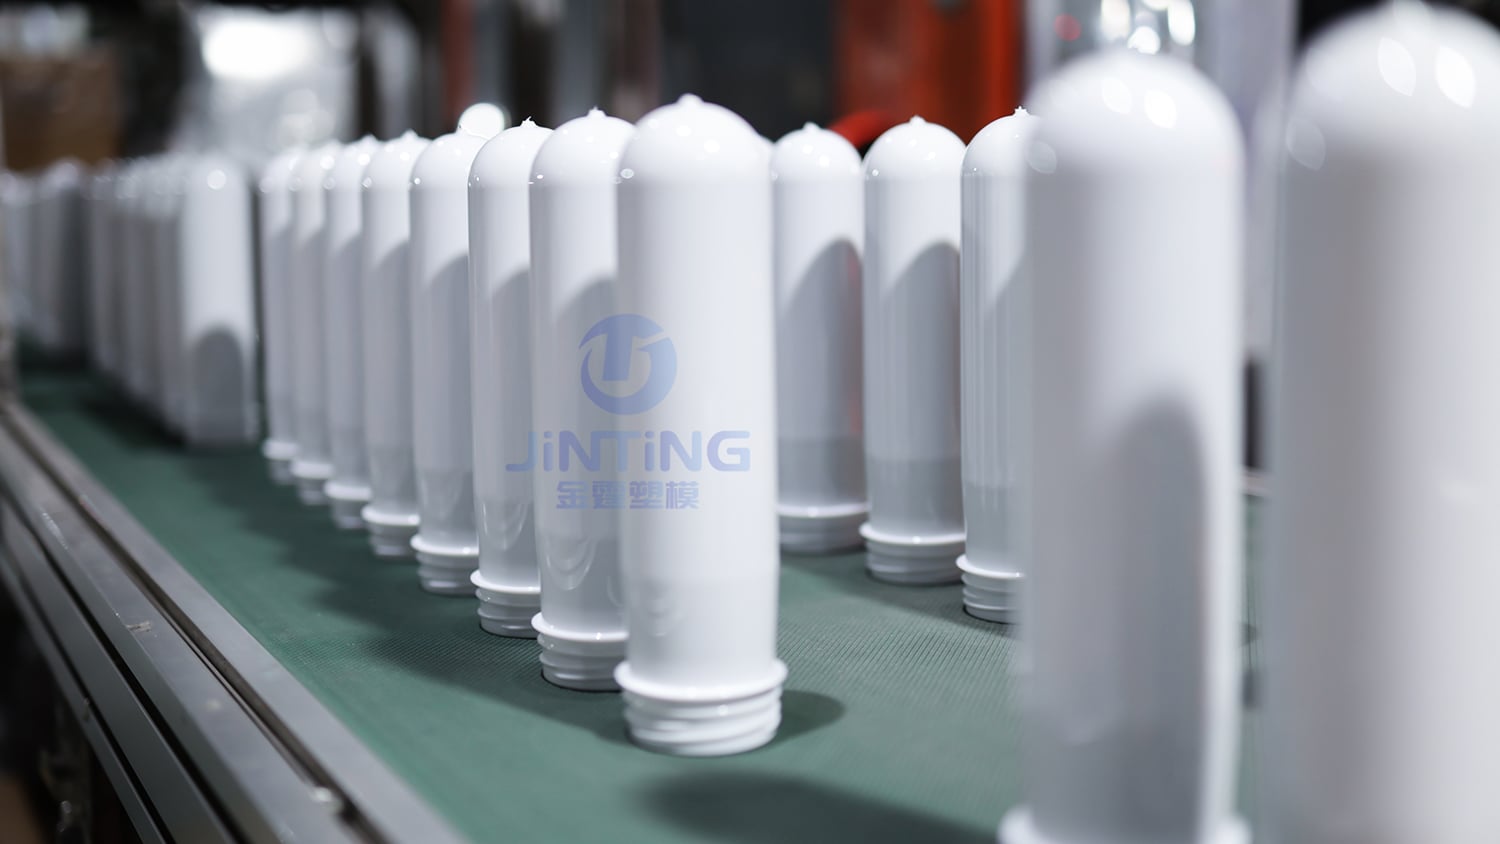
Définissez d’abord clairement le contenu de la bouteille, la ligne de remplissage prévue et les conditions de manipulation – puis revenez choisir la préforme. C’est là la seule logique immuable qui sous-tend tous les tableaux de paramètres.
 Actualités chaudes
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD est un fabricant professionnel de préformes PET disposant de plus de 25 ans d’expérience. Certifiée ISO9001/ISO22000, l’entreprise propose des préformes avec goulot personnalisé (28–55 mm), en couleurs et poids variés, ainsi que des moules adaptés aux marques d’eau et de boissons. Contactez-nous dès aujourd’hui.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. Politique de confidentialité