EN

Kesalahan paling umum saat memilih preform adalah meminta harga berdasarkan angka kapasitas. Sebuah botol 500 ml dapat menggunakan preform 12 g atau preform 20 g; dapat menggunakan leher 28 mm atau leher 38 mm. Spesifikasi preform sebenarnya ditentukan bukan oleh "berapa banyak yang dapat diisinya", melainkan oleh "apa yang diisinya, bagaimana proses pengisiannya, dan bagaimana proses blow-nya."

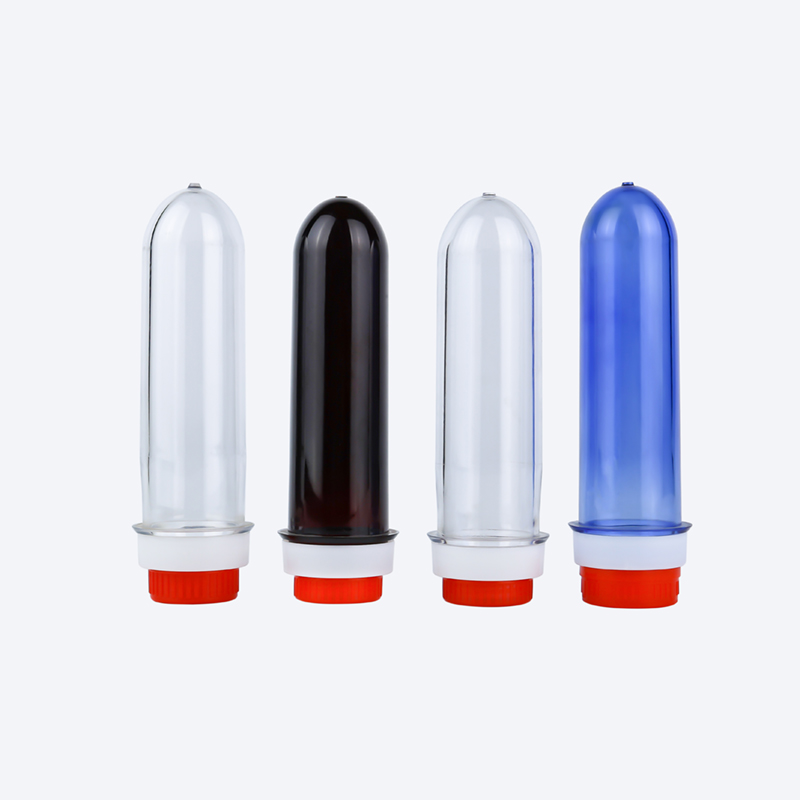
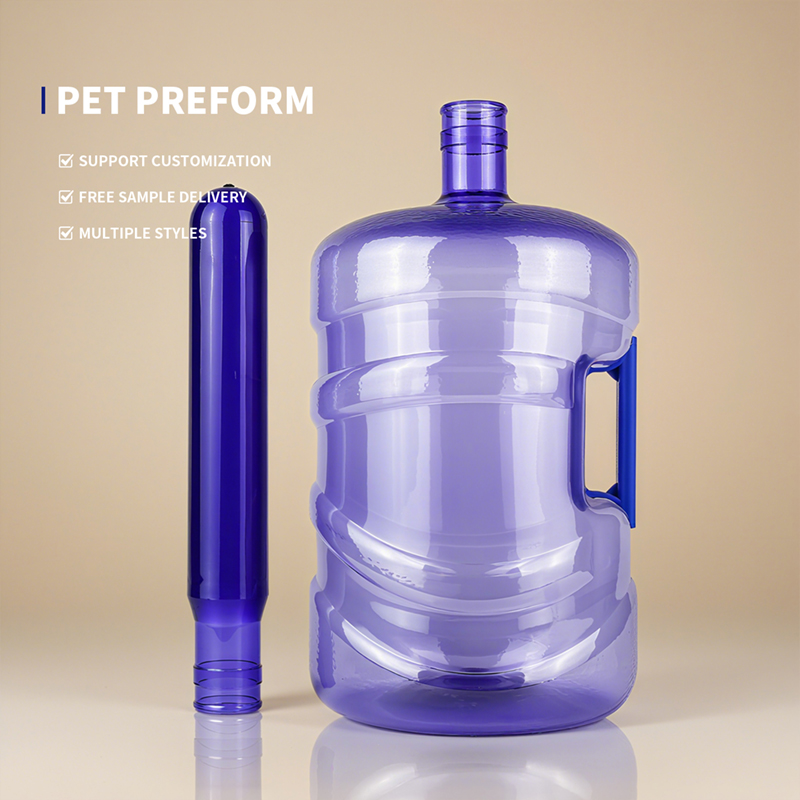
Sebuah botol PET dimulai dari preform. The ulir leher sudah ditetapkan selama proses injection molding, sedangkan badan botol baru diselesaikan selama proses blow molding. Artinya, tingkat bahan baku preform, bentuk leher (neck finish), dan berat dalam gram harus disesuaikan dengan persyaratan blow molding sebelum cetakan dibuat. Jika penyesuaian ini salah, tidak ada penyetelan mesin blow molding yang mampu menghasilkan botol berkualitas, dan berapa pun kecepatan jalur pengisian, masalah tetap akan muncul pada tahap pencuplikan (capping) atau ketahanan tekanan.
Di bawah ini, kami uraikan tiga variabel tersebut—bahan baku, bentuk leher (neck finish), dan berat dalam gram—satu per satu, lalu tambahkan poin-poin kunci mengenai penyesuaian proses injection molding dan blow molding, serta akhirnya sajikan logika pemilihan praktis.
Indikator utama bahan baku untuk preform PET adalah intrinsic viscosity (nilai IV) , yang mewakili panjang rantai molekul PET dan secara langsung memengaruhi kekuatan, ketangguhan, serta ketahanan botol terhadap tekanan/panas. Nilai IV PET untuk botol biasanya berkisar antara 0,70 hingga 0,88 dL/g, meskipun klasifikasi mutu dapat sedikit berbeda di antara sumber-sumber dan harus dipahami dalam konteks aplikasi tertentu.
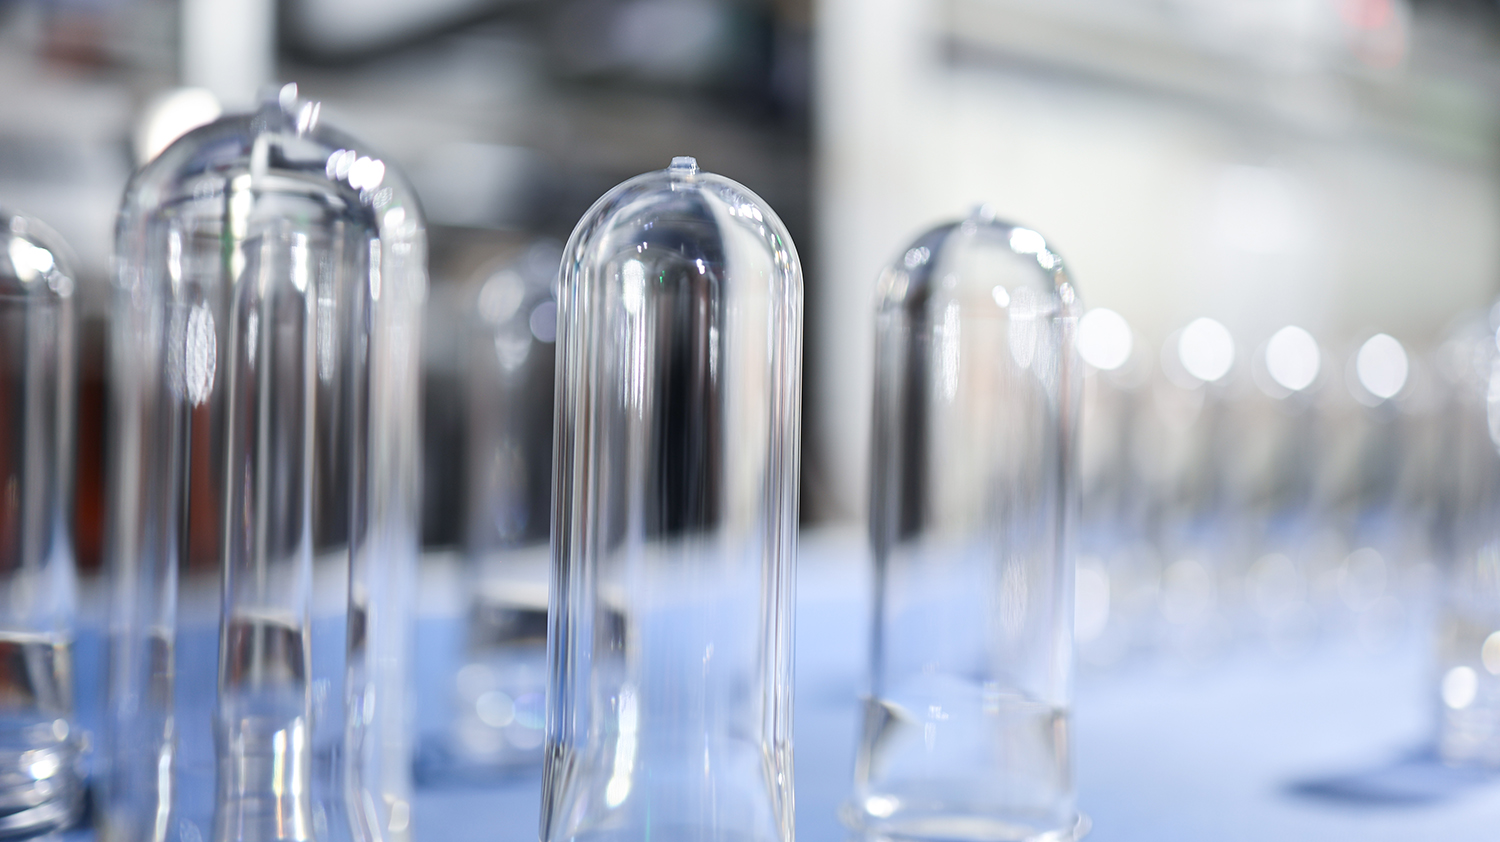
Berdasarkan data dari berbagai pemasok dan sumber industri, kisaran nilai IV untuk berbagai jenis botol kira-kira sebagai berikut:
| Jenis Botol | Kisaran IV (dL/g) | Alasan utama |
|---|---|---|
| Botol air standar (mineral, terpurifikasi) | 0.70–0.80 | Tanpa tekanan internal atau suhu tinggi; keseimbangan antara biaya dan kejernihan |
| Botol minuman ringan berkarbonasi (CSD) | 0.78–0.87 | Harus mampu menahan tekanan internal sekitar 4 bar; nilai IV tinggi memberikan ketahanan terhadap deformasi lambat (creep) dan tekanan |
| Botol pengisian panas (teh, jus) | 0.78–0.88 | Harus mampu menahan suhu pengisian 85–93°C; nilai IV tinggi menjaga stabilitas dimensi pada suhu tinggi |
| Botol minyak / botol berkapasitas besar | 0.80–0.84 | Menahan beban jangka panjang; memerlukan ketangguhan tinggi dan ketahanan terhadap kriep yang baik |
Pada tingkat mutu, mutu botol air umumnya mencakup IV 0,76 dan 0,80; mutu untuk botol minuman berkarbonasi biasanya mencakup IV 0,84; mutu tahan panas untuk pengisian panas (hot-fill) mencakup IV 0,76–0,78; dan botol minyak goreng umumnya menggunakan IV 0,84. Beberapa sumber memperluas rentang mutu botol air hingga turun ke 0,70, mutu botol berkarbonasi hingga naik ke 0,85, serta mutu botol hot-fill hingga naik ke 0,88. Perbedaan-perbedaan ini muncul dari desain mutu dan kondisi pengujian yang berbeda antar produsen resin. Saat memilih, andalkan COA (Certificate of Analysis) dari pemasok, bukan menghafal nilai ‘standar’.

IV terlalu rendah : Rantai molekul yang pendek membuat botol menjadi rapuh dan memiliki ketahanan kriep yang buruk. Jika IV preform botol air berada di bawah 0,70, botol hasil tiup dapat kolaps saat ditekan dan mengalami deformasi tak terbalikkan di bawah beban jangka panjang. Setiap siklus peleburan tambahan menurunkan IV sekitar 0,03–0,05 dL/g ; jika rasio penggilingan ulang terlalu tinggi tanpa kompensasi IV, nilai IV preform jadi bisa jauh di bawah nilai nominal bahan baku.
IV terlalu tinggi : Botol memang menjadi "lebih keras," tetapi konsekuensinya adalah kemampuan alir lelehan yang lebih buruk, kesulitan pencetakan injeksi dan konsumsi energi yang lebih tinggi, serta jendela proses yang lebih sempit. Yang lebih kritis lagi, botol itu sendiri tidak memerlukan kekuatan sebanyak itu . Menggunakan bahan ber-IV 0.85 kelas karbonasi untuk botol air 500 ml menambah kekuatan yang hampir tidak berkontribusi apa-apa terhadap kinerja, sementara setiap ton bahan menjadi lebih mahal dan proses pencetakan injeksi kehilangan toleransi. Beberapa sumber mencantumkan rentang IV 0.72–0.76 dL/g untuk minuman ringan berkarbonasi, 0.80–0.84 dL/g untuk proses hot-fill, dan sekitar 0.74–0.78 dL/g untuk air dan jus. Meskipun nilai spesifiknya berbeda dari tabel di atas, prinsip "stratifikasi berdasarkan fungsi" tetap konsisten.
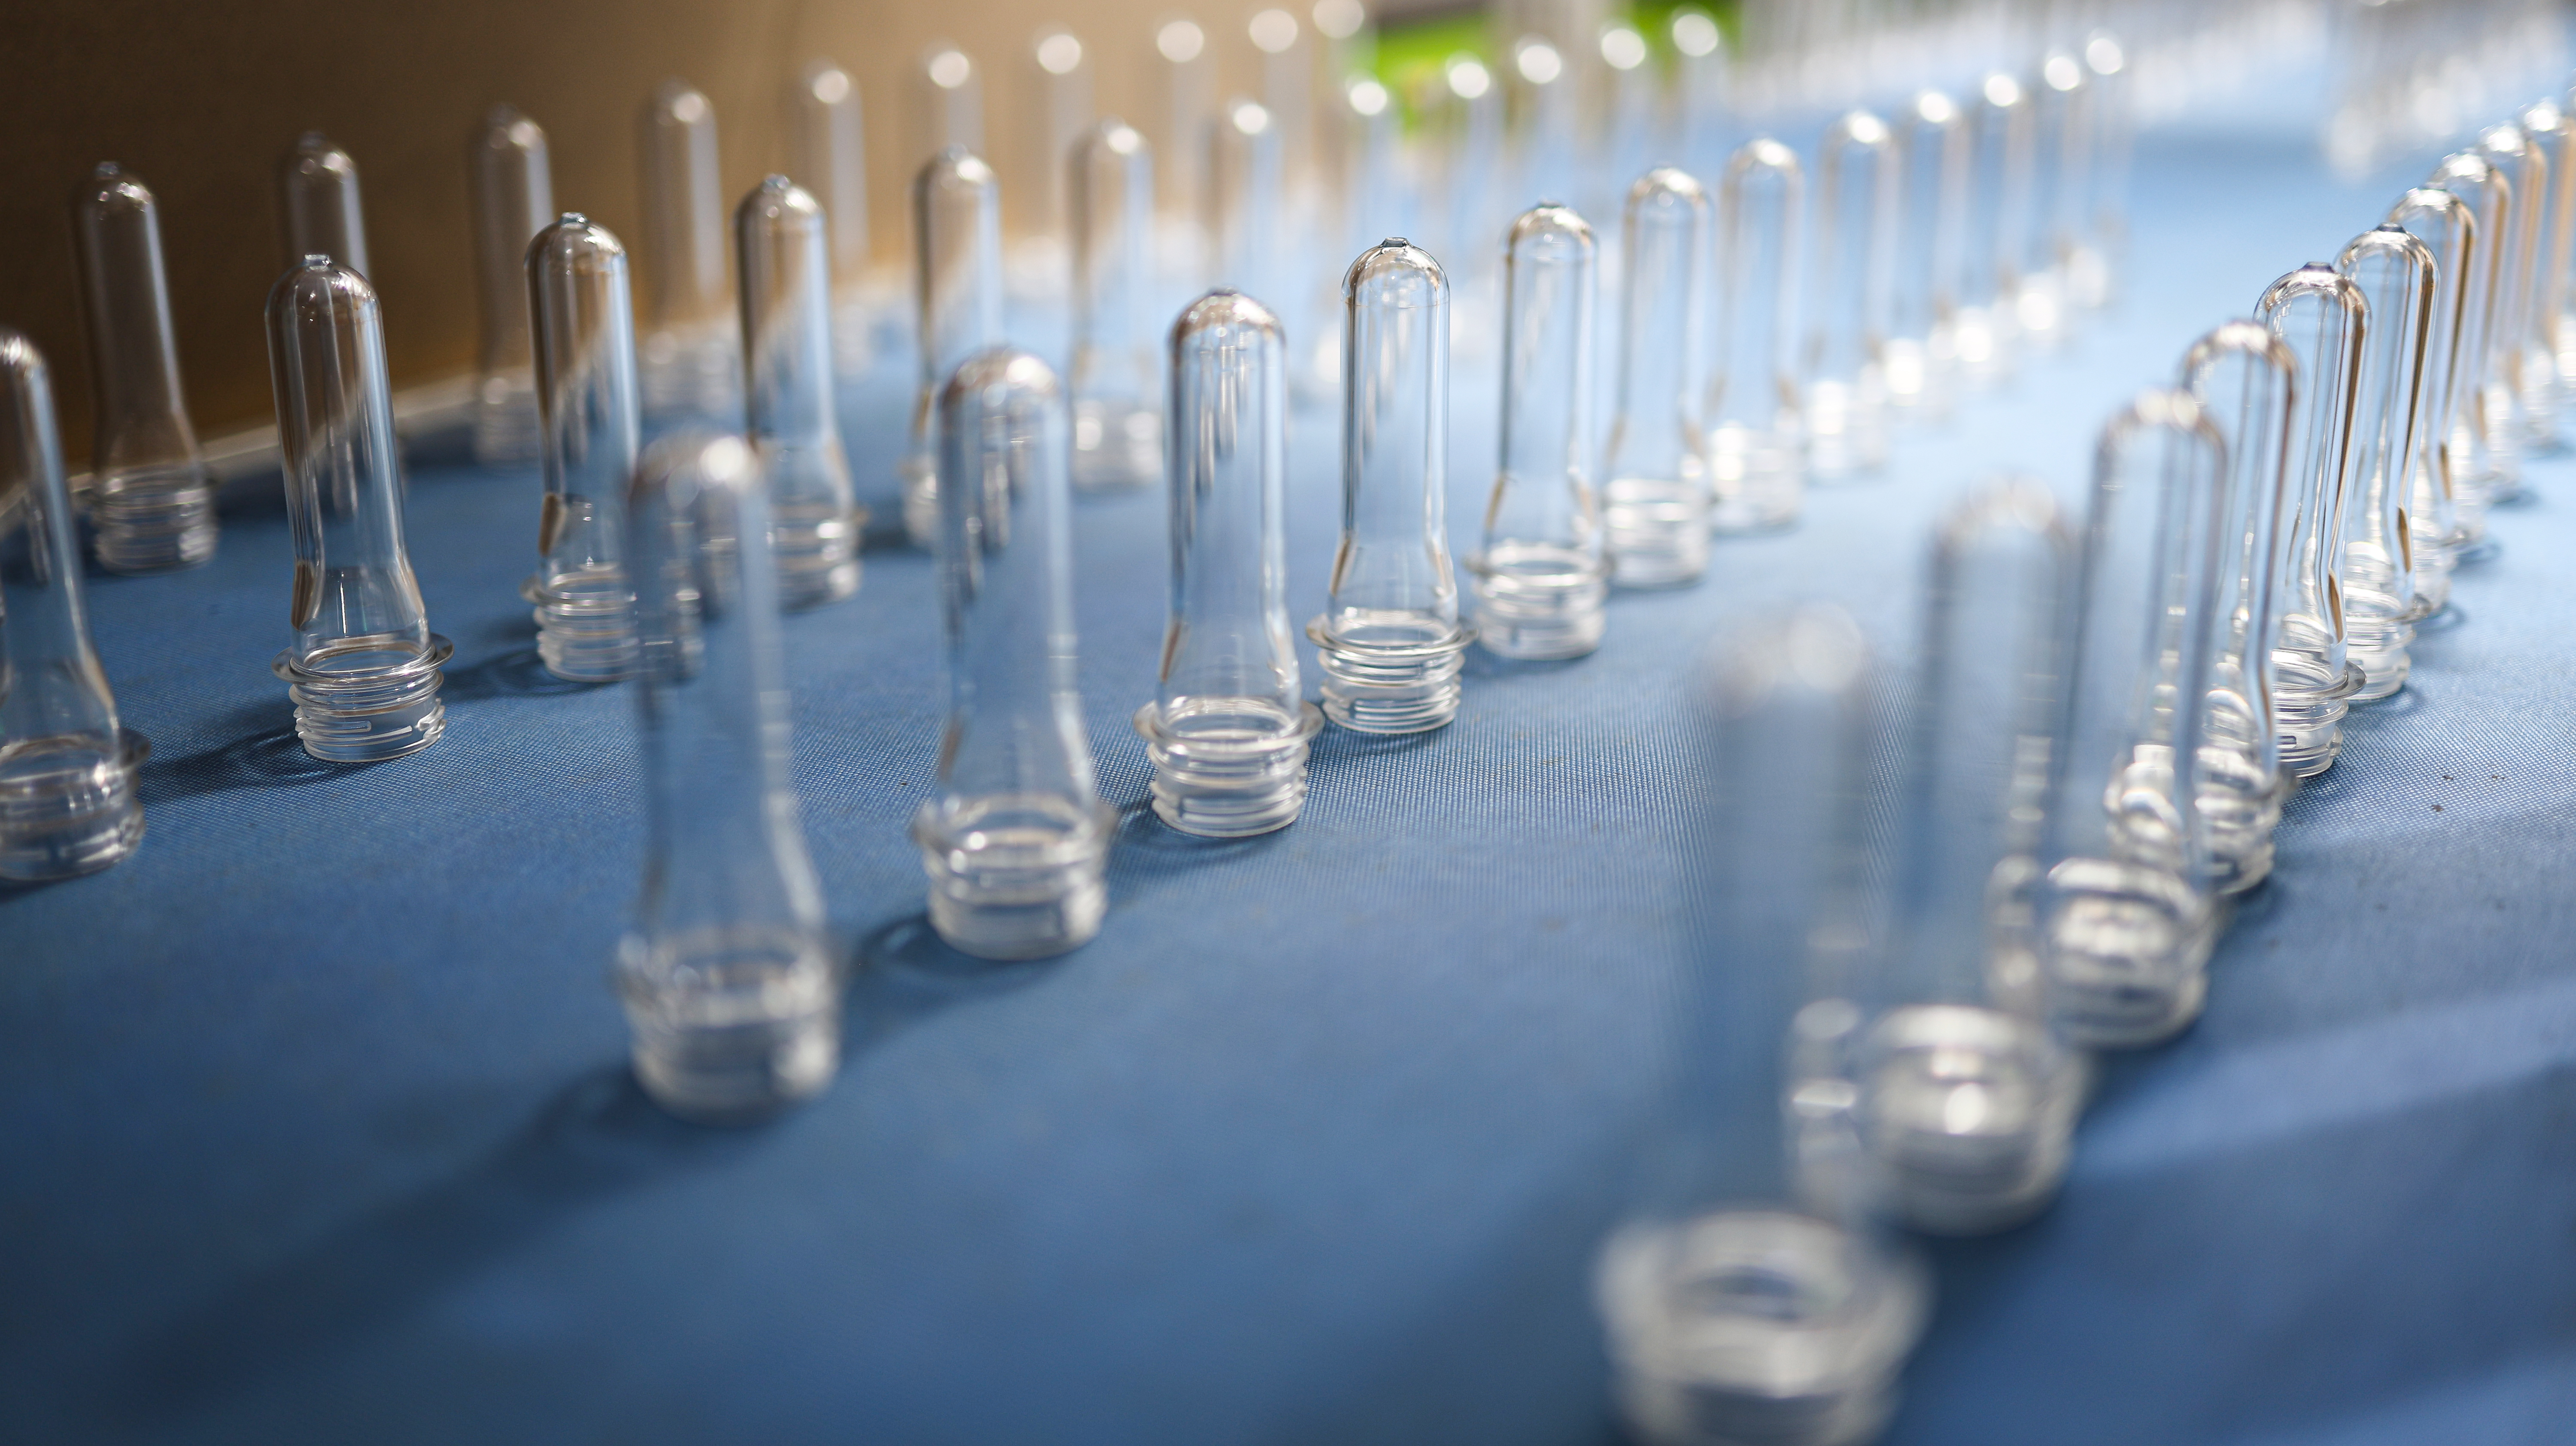
Prinsip pemilihan: pertama-tama tentukan "beban fungsional" botol—apakah menahan tekanan, tahan panas, atau menanggung beban jangka panjang—kemudian pilih kelas IV. Jangan memutuskan berdasarkan anggapan "IV lebih tinggi berarti lebih aman." Kelebihan kekuatan pada preform juga merupakan pemborosan biaya.
Penggunaan rPET semakin umum. Kandungan rPET sebesar 25%–50% dapat dicapai tanpa mengorbankan transparansi dan kekuatan, tetapi setiap lot harus secara independen memverifikasi kepatuhan terhadap standar kontak makanan. Yang lebih krusial lagi, rPET mengalami penurunan IV: setiap proses peleburan tambahan menurunkan IV sebesar 0,03–0,05 dL/g . Jika rasio rPET tinggi, pilih bahan baku dengan nilai IV awal yang lebih tinggi untuk mengompensasi, atau gunakan chain extender atau solid-state polymerization (SSP) agar IV kembali mencapai rentang target. Jika tidak, nilai IV preform jadi akan berada di bawah nilai desain—suatu hal yang tidak terlihat pada lembar kutipan harga.
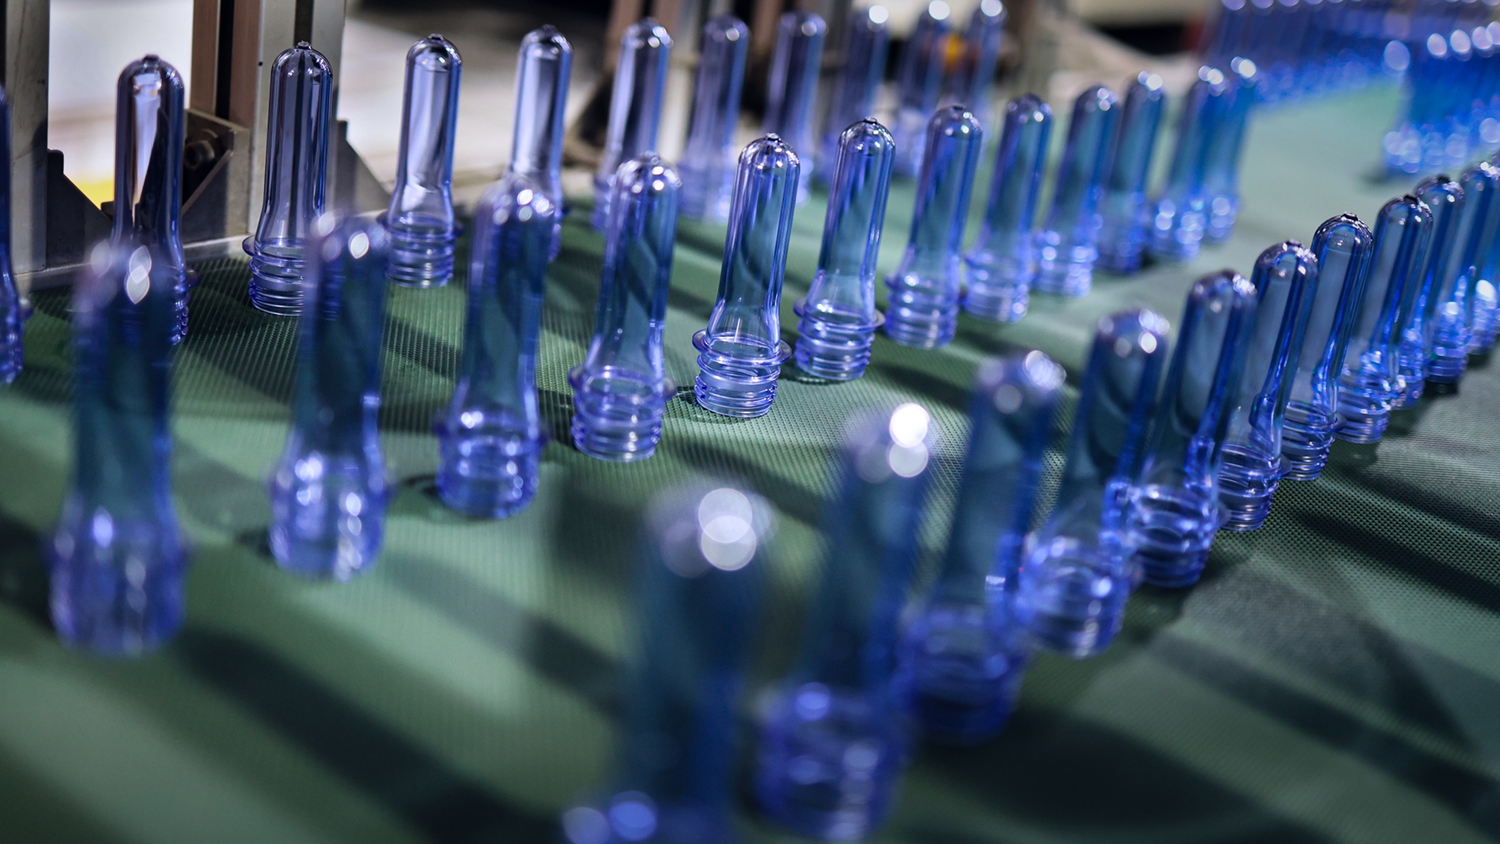
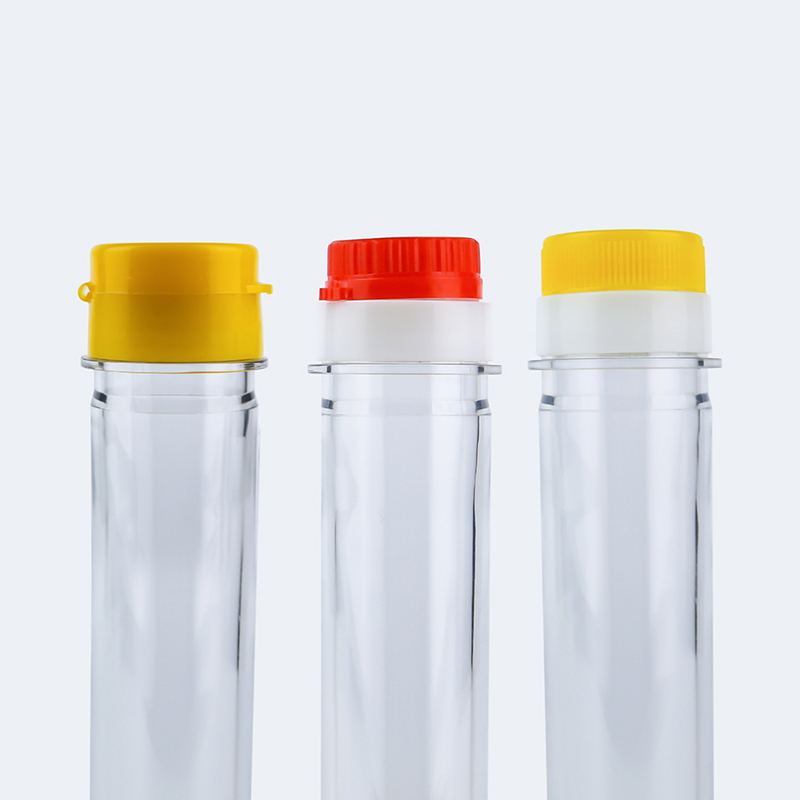
Penyelesaian leher merupakan variabel yang paling mudah disederhanakan secara berlebihan dalam pemilihan preform. Banyak orang hanya bertanya, "28 mm atau 38 mm?", tetapi di dalam kisaran 28 mm, PCO 1810 dan PCO 1881 merupakan dua spesifikasi ulir yang berbeda, serta tutupnya tidak dapat dipertukarkan . Perbedaan diameter ulir sekecil 0,2 mm pun dapat menyebabkan kebocoran saat penutupan atau kegagalan segel—dan dimensi ini tidak dapat disesuaikan setelah proses blow molding.
rangkaian 28 mm: PCO 1881 dan PCO 1810
PCO 1881 adalah spesifikasi leher pendek standar global untuk minuman berkarbonasi dan botol air, dirancang untuk pengurangan bobot—dibandingkan dengan PCO 1810, mengurangi penggunaan bahan dengan memperpendek ketinggian ulir tanpa mengorbankan ketahanan tekanan dan kinerja penyegelan yang baik. Ini merupakan pilihan utama untuk jalur pengisian kecepatan tinggi dan desain ringan. PCO 1810 adalah spesifikasi leher berleher panjang versi awal yang masih ditemukan di beberapa jalur produksi eksisting dan pasar ekspor, tetapi jalur baru jarang mengadopsinya.
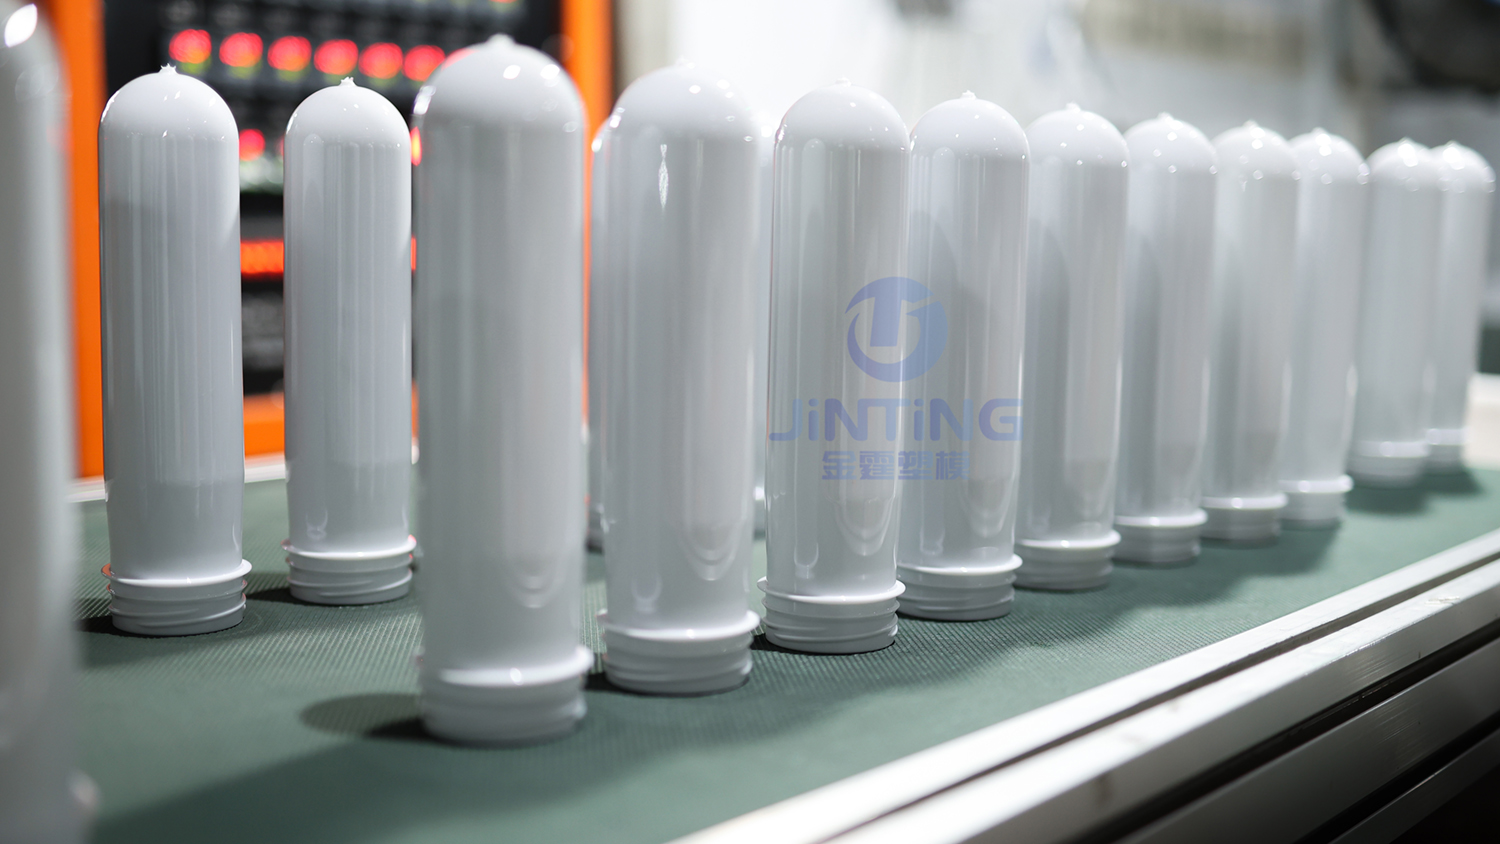
seri 30/25
Finishing leher botol air ringan berdiameter 30 mm dan tinggi 25 mm, populer di sejumlah pasar (seperti India) serta umum digunakan pada beberapa produk air berukuran di bawah 500 ml.
seri 38 mm: DBJ dan SP400
Finishing leher 38 mm cocok untuk jus, produk susu, minuman fungsional , dan produk yang memerlukan tuangan mulut lebar atau partikel bubur buah tambahan. Tutup 38 mm DBJ mendukung sistem pengaman anti-pemalsuan dan bukaan tuang yang lebih lebar; tutup 38 mm SP400 merupakan spesifikasi serba guna untuk minuman, makanan, serta cairan rumah tangga. Preform pengisian panas 38 mm milik Hon Chuan International secara khusus dirancang untuk jus, minuman olahraga, dan produk pengisian panas lainnya, dengan berat gram mencakup 28,5 g dan 29,5 g.
spesifikasi ringan seperti 26/22 GME
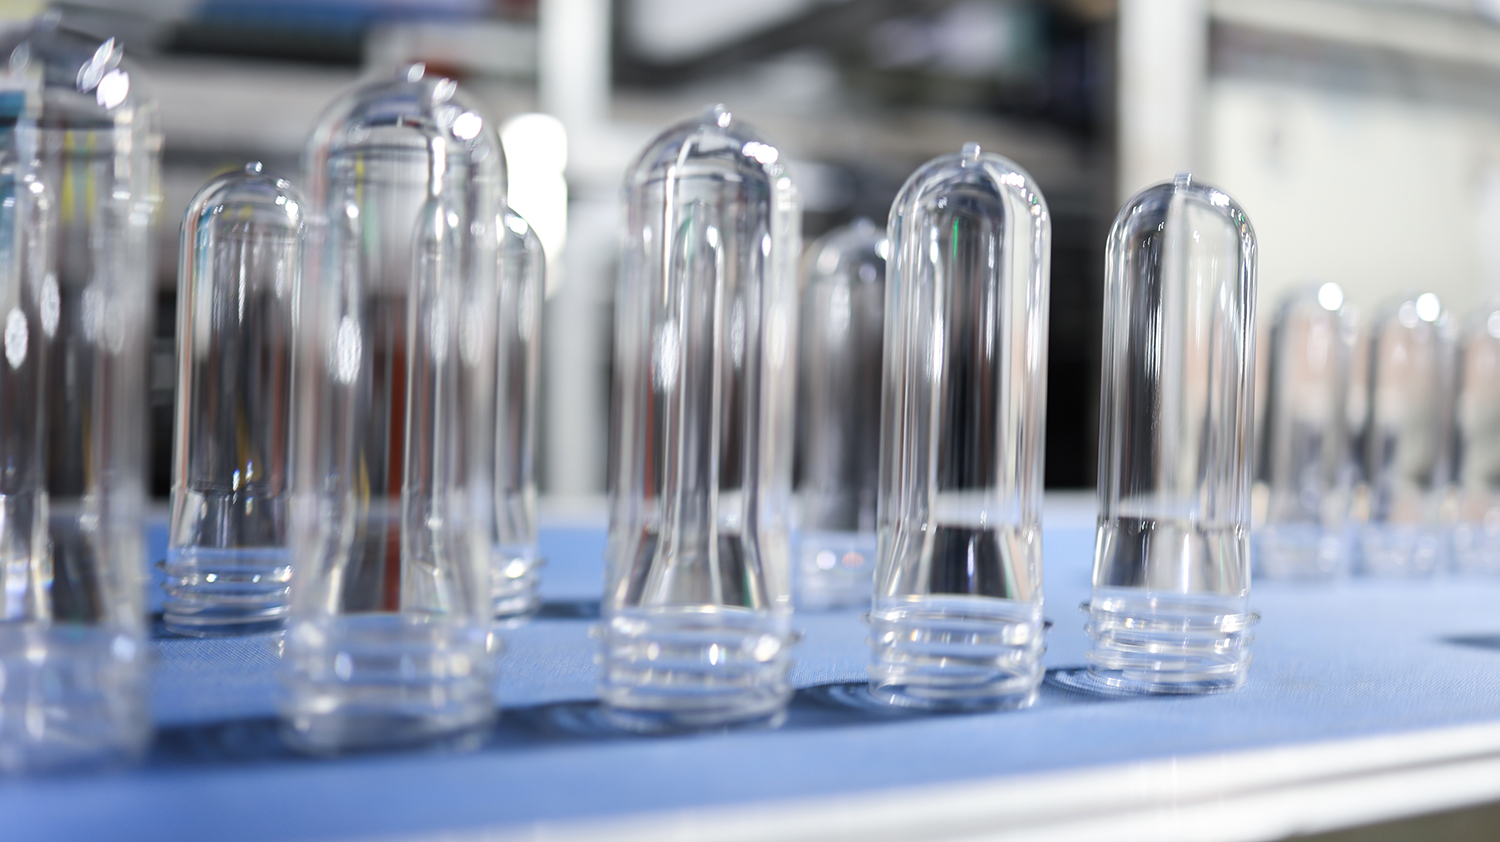
26/22 GME dirancang khusus untuk air minum dan minuman berkarbonasi serta kompatibel dengan tutup terikat (tethered closures) – spesifikasi baru yang menyeimbangkan pengurangan bobot dan sirkularitas sesuai dengan Peraturan Uni Eropa tentang Plastik Sekali Pakai. Leher botol 55 mm digunakan untuk sebagian produk air minum dan produk mulut lebar, sedangkan BVS 30H60 ditujukan bagi minuman beralkohol keras dan anggur.
Pertama, standar ulir, bukan diameter. “28 mm” hanya menyatakan diameter, bukan ulir. PCO 1810, PCO 1881, dan BPF 28 mm adalah tiga jenis penyelesaian leher botol yang berbeda dengan tutup yang tidak saling dapat dipertukarkan. Sebelum memesan, peroleh kode spesifikasi leher botol secara spesifik dan pastikan persediaan tutup yang ada sesuai dengannya.
Kedua, sistem penutupan pada jalur pengisian. Kepala penutupan dan pengumpan tutup pada jalur pengisian berkecepatan tinggi dirancang khusus untuk jenis penyelesaian leher botol dan ulir tertentu. Mengganti jenis penyelesaian leher botol berarti mengganti modul penutup dan roda bintang masuk—bukan sekadar mengganti jenis preform. Jika mesin penutup dirancang untuk PCO 1881, menjalankan preform PCO 1810 tidak akan “cukup memadai”—melainkan akan menyebabkan kemacetan tutup yang sering terjadi, torsi yang tidak stabil, serta kegagalan dalam uji segel.
Ketiga, produk dan skenario penggunaannya. Mulut lebar memudahkan proses menuang dan pengeluaran isi, tetapi semakin besar leher botol, semakin tinggi pula penggunaan bahan serta kesulitan dalam mengendalikan kristalisasi di area leher. Leher sempit memberikan keuntungan dalam hal ringan dan kompatibilitas dengan jalur produksi berkecepatan tinggi, namun kurang nyaman untuk produk kental. Untuk produk hot-fill yang menggunakan leher kristalisasi 38 mm, pastikan juga bahwa proses kristalisasi leher sesuai dengan persyaratan ketahanan panas tutup.
Berat dalam gram merupakan parameter paling intuitif, sekaligus paling sering disalahpahami. Tidak ada jawaban pasti untuk pertanyaan "berapa gram untuk botol 500 ml" karena untuk kapasitas yang sama, perbedaan dalam desain botol, target berat botol, proses pengisian, serta persyaratan tekanan dapat menghasilkan variasi berat dalam gram yang sangat luas.
Data berikut berasal dari pemasok industri dan panduan pengadaan, sebagai acuan awal—bukan standar mutlak:
| Jenis botol / kapasitas | Kisaran berat khas dalam gram | Catatan |
|---|---|---|
| botol air biasa 500 ml | 10–14 g | Produk ringan dapat mencapai sekitar 9 g |
| botol minuman ringan berkarbonasi 1,5 L | 38–42 g | Harus mampu menahan tekanan internal; jauh lebih berat daripada botol air |
| Botol pengisian panas (kapasitas sama) | 15%–20% lebih tinggi daripada pengisian dingin | Bahu memerlukan ketebalan tambahan untuk menahan penyusutan akibat suhu tinggi |
Variasi berat gram pada botol air standar sendiri menggambarkan poin ini: untuk volume yang sama, yaitu 500 ml, baik 10 g maupun 14 g dianggap "normal", dengan perbedaan tersebut dipengaruhi oleh target berat botol, kompleksitas desain botol, serta kondisi penanganan di jalur pengisian. Botol berkarbonasi dan botol untuk pengisian panas memerlukan berat gram yang lebih tinggi karena membutuhkan ketebalan dinding tambahan guna menahan tekanan internal atau suhu tinggi.

Berat gram tidak dapat dipilih secara terpisah—ia dibatasi secara ketat oleh rasio Peregangan .
Selama proses pembentukan preform menjadi botol, material diregangkan baik secara aksial maupun sirkumferensial. Rasio peregangan sirkumferensial sama dengan diameter dalam maksimum botol dibagi diameter dalam preform; rasio peregangan aksial sama dengan tinggi bagian jadi dibagi tinggi preform yang bersesuaian; mengalikan keduanya menghasilkan rasio peregangan keseluruhan . Menurut desain PET kelas kontainer tipikal dalam literatur paten, rasio peregangan keseluruhan biasanya berada di antara 12 dan 16 , dengan rasio peregangan keliling sekitar 5.6–6.5dan rasio aksial sekitar 2.4–2.7. Beberapa desain mengendalikan rasio peregangan keseluruhan pada 8–12untuk mencapai kejernihan dan kinerja mekanis optimal. Kisaran-kisaran ini bukan angka acak, melainkan jendela di mana rantai molekul PET mencapai orientasi yang cukup di bawah peregangan biaxial tanpa penebalan berlebihan atau pengputihan akibat tegangan.
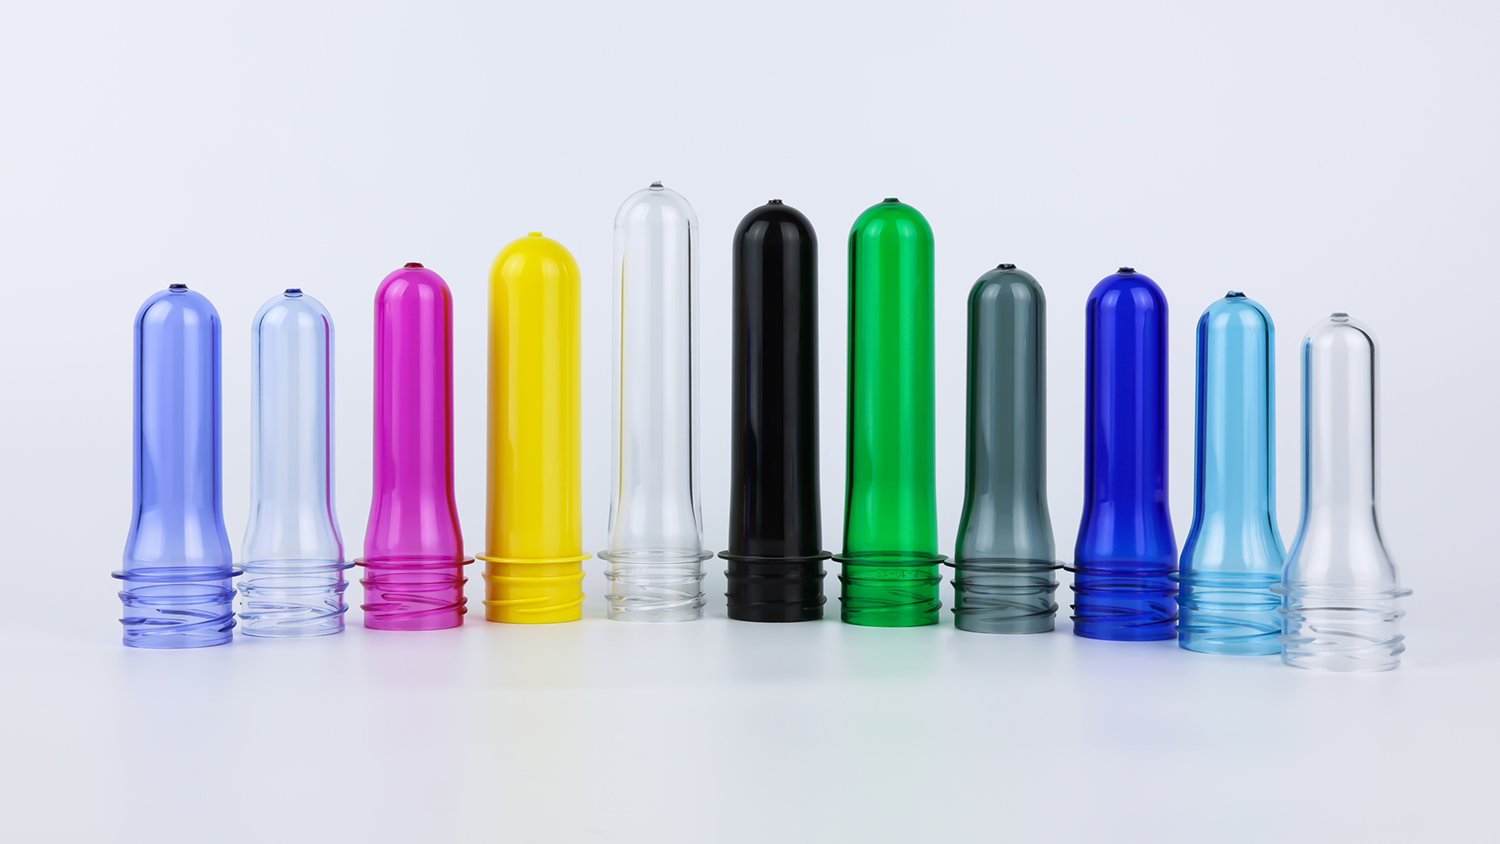
Preform terlalu ringan : Rasio peregangan keseluruhan terlalu tinggi, ketebalan dinding diregangkan terlalu tipis, kekuatan badan botol tidak memadai, serta dapat terjadi pengputihan lokal, retak tegangan, atau kolaps tekanan.
Preform terlalu berat : Rasio peregangan tidak memadai, orientasi molekuler tidak cukup, botol terasa lembut dan keruh, material tidak secara efektif ‘diluruskan’ untuk memberikan kekuatan, dan penambahan berat gram tidak berkontribusi pada peningkatan kinerja.
Berat gram pada dasarnya adalah jumlah bahan yang diperlukan agar rasio peregangan tetap berada dalam jendela efektif untuk geometri botol tertentu . Kapasitas hanyalah salah satu masukan dalam perhitungan ini—bukan jawaban akhirnya.
Peningkatan berat gram tidak berarti seluruh botol menjadi lebih tebal secara seragam. Bahan tambahan harus dialokasikan secara strategis ke area-area berikut bahu, zona penguat badan, dan zona transisi dasar —yakni lokasi-lokasi di mana tegangan terkonsentrasi setelah proses blow molding. Botol hot-fill 15%–20% lebih berat daripada botol cold-fill dengan kapasitas yang sama, tepat karena bahu memerlukan bahan tambahan untuk menahan penyusutan termal pasca-pengisian. Untuk botol berpegangan atau botol yang menanggung beban dinamis, logika yang sama bahkan lebih nyata: penambahan berat gram harus ditempatkan tepat di titik-titik penahan beban; jika tidak, tambahan tersebut hanya akan menjadi pemborosan.
Kinerja akhir suatu preform ditentukan tidak hanya oleh IV resin, tetapi juga oleh pengendalian proses selama pencetakan injeksi, yang mengubah kondisi aktual bahan tersebut.
Pengeringan merupakan ambang batas pertama. PET sangat higroskopis dan harus dikeringkan hingga kandungan airnya di bawah 50 ppm (0,005%) sebelum pencetakan injeksi. Jika tidak, terjadi hidrolisis selama peleburan, rantai molekul terputus, IV turun, dan pembentukan asetaldehida meningkat. Kondisi pengeringan khas adalah 160–180 °C, 4–6 jam, titik embun ≤ -30 °C hingga -50 °C . Jika titik embun tidak cukup rendah atau durasi tidak cukup lama, bahkan bahan baku IV nominal tertinggi pun akan terdegradasi setelah pencetakan injeksi.
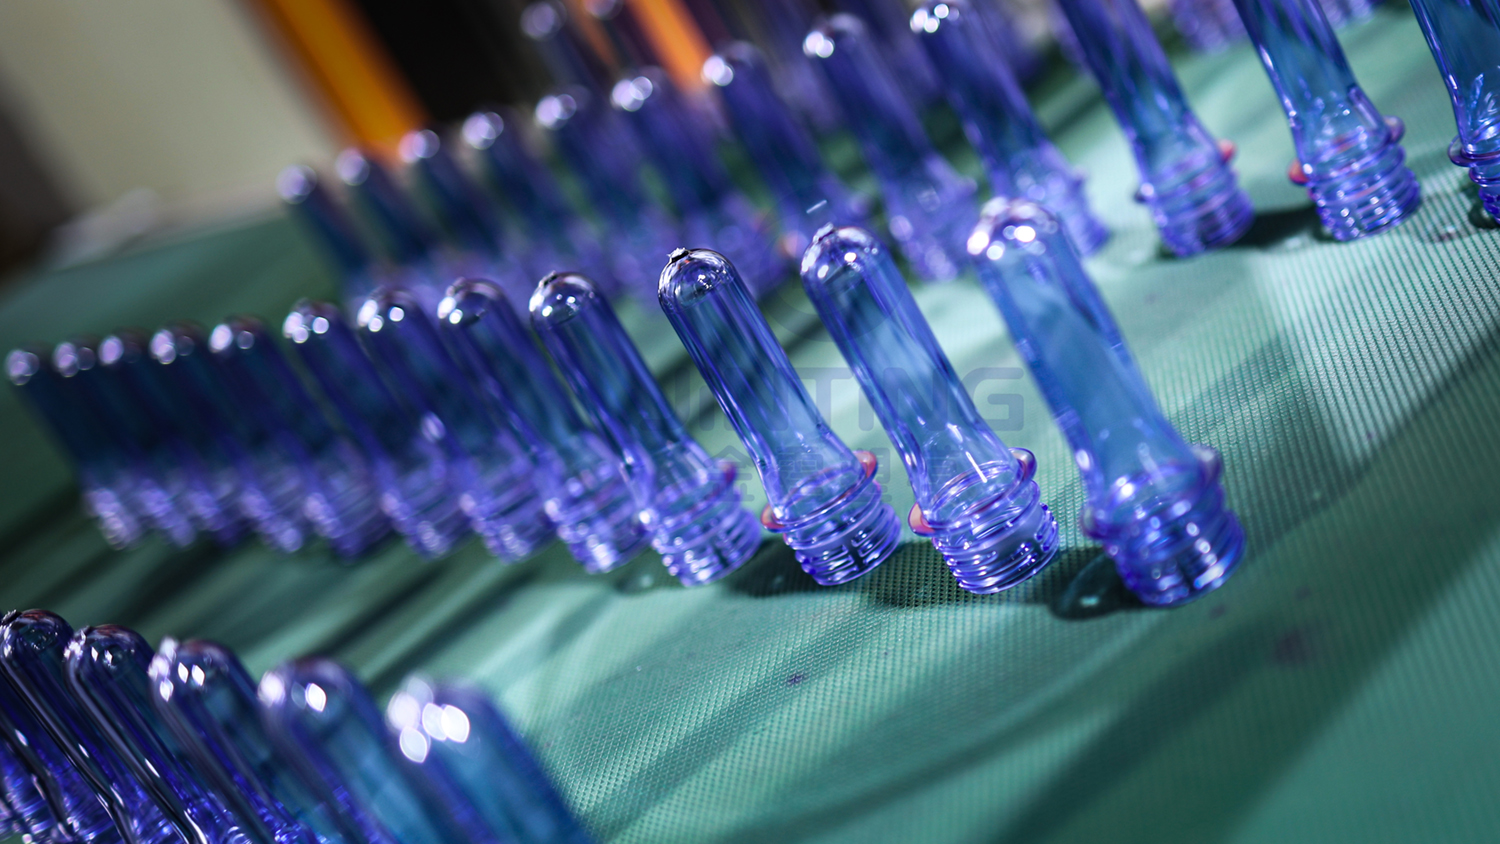
Profil suhu injeksi juga sangat kritis. Suhu leleh yang terlalu tinggi mempercepat degradasi termal; suhu yang terlalu rendah menyebabkan plastikasi tidak merata. Sebuah kasus terukur menunjukkan bahwa fluktuasi suhu injeksi hanya ±3°C, dikombinasikan dengan waktu pengeringan yang tidak cukup, sudah cukup untuk meningkatkan tingkat retak leher pada proses blow molding dari 0,5% menjadi 3%. Parameter-parameter ini tidak muncul dalam kontrak pembelian preform, namun mereka menentukan apakah preform yang Anda terima dapat secara konsisten diblow menjadi botol berkualitas baik.
Urutan yang benar adalah dimulai dari botol jadi dan proses pengisian, lalu mundur ke spesifikasi preform , bukan 'menebak ke depan' berdasarkan kapasitas atau berat preform.
Langkah 1: Definisikan fungsi, pilih kelas IV. Apakah produknya masih air minum, minuman berkarbonasi, jus hot-fill, atau minyak? Fungsi menentukan kelas IV, apakah kristalisasi leher diperlukan, serta apakah ruang kompensasi harus disediakan untuk penurunan IV rPET.
Langkah 2: Tentukan bentuk leher botol dan standar ulir penguncian. Berdasarkan spesifikasi tutup serta sistem penutupan pada jalur pengisian, tetapkan bentuk leher botol tertentu (PCO 1810 / PCO 1881 / 30/25 / 38 mm DBJ / SP400 / 26/22 GME, dll.), bukan hanya mengonfirmasi angka diameter "28 mm". Secara bersamaan, verifikasi ketersediaan stok tutup serta kompatibilitas modul penutupan.
Langkah 3: Tentukan berat dalam gram, verifikasi rasio peregangan. Berdasarkan berat botol target, geometri botol, serta persyaratan ketahanan terhadap tekanan/panas, perkirakan terlebih dahulu rentang berat dalam gram, lalu hitung mundur menggunakan rasio peregangan keliling dan aksial guna memastikan rasio peregangan keseluruhan berada dalam jendela efektif. Jika rasio peregangan tidak masuk akal, sesuaikan berat dalam gram atau dimensi botol—bukan memaksakan kecocokan dengan tabel kapasitas.
Langkah 4: Verifikasi kelayakan cetak injeksi dan cetak tiup. Konfirmasi apakah sistem pengeringan mampu mencapai titik embun yang dibutuhkan, apakah akurasi pengendalian suhu mesin cetak injeksi cukup memadai untuk secara konsisten menghasilkan preform dengan IV target, dan apakah kapasitas pemanasan mesin blow molding mampu menyesuaikan ketebalan dinding berdasarkan berat gram yang dipilih. Kemudian, sebelum melakukan pemesanan dalam jumlah besar, lakukan uji coba langsung pada mesin blow molding yang sebenarnya , dengan memeriksa distribusi ketebalan dinding, pembentukan dasar botol, kecocokan leher botol (neck fit), serta kinerja tahan jatuh/tekanan. Betapa pun konsistennya parameter yang tercantum di atas kertas, kesesuaian baru dapat dikatakan lengkap setelah divalidasi melalui proses blow molding.

Pemilihan preform PET pada dasarnya adalah menggunakan tiga variabel—bahan baku, bentuk leher botol (neck finish), dan berat gram—untuk menyesuaikan beban fungsional botol dan batasan fisik pada lini pengisian. .
Bahan baku menentukan apakah botol tersebut "mampu menahan beban"; bentuk leher botol menentukan apakah botol tersebut "tersegel rapat dan mudah dituangkan"; berat gram menentukan apakah botol tersebut "cukup kuat dan tidak boros." Ketiganya saling terkait: bahan ber-IV tinggi dengan berat gram yang tidak memadai tetap kurang kuat; leher botol yang lebar dengan ulir yang salah berarti tutupnya sama sekali tidak bisa dipasang; dan seberapa pun besar berat gram-nya, rasio peregangan yang salah tetap membuat botol menjadi lembut dan kendur.
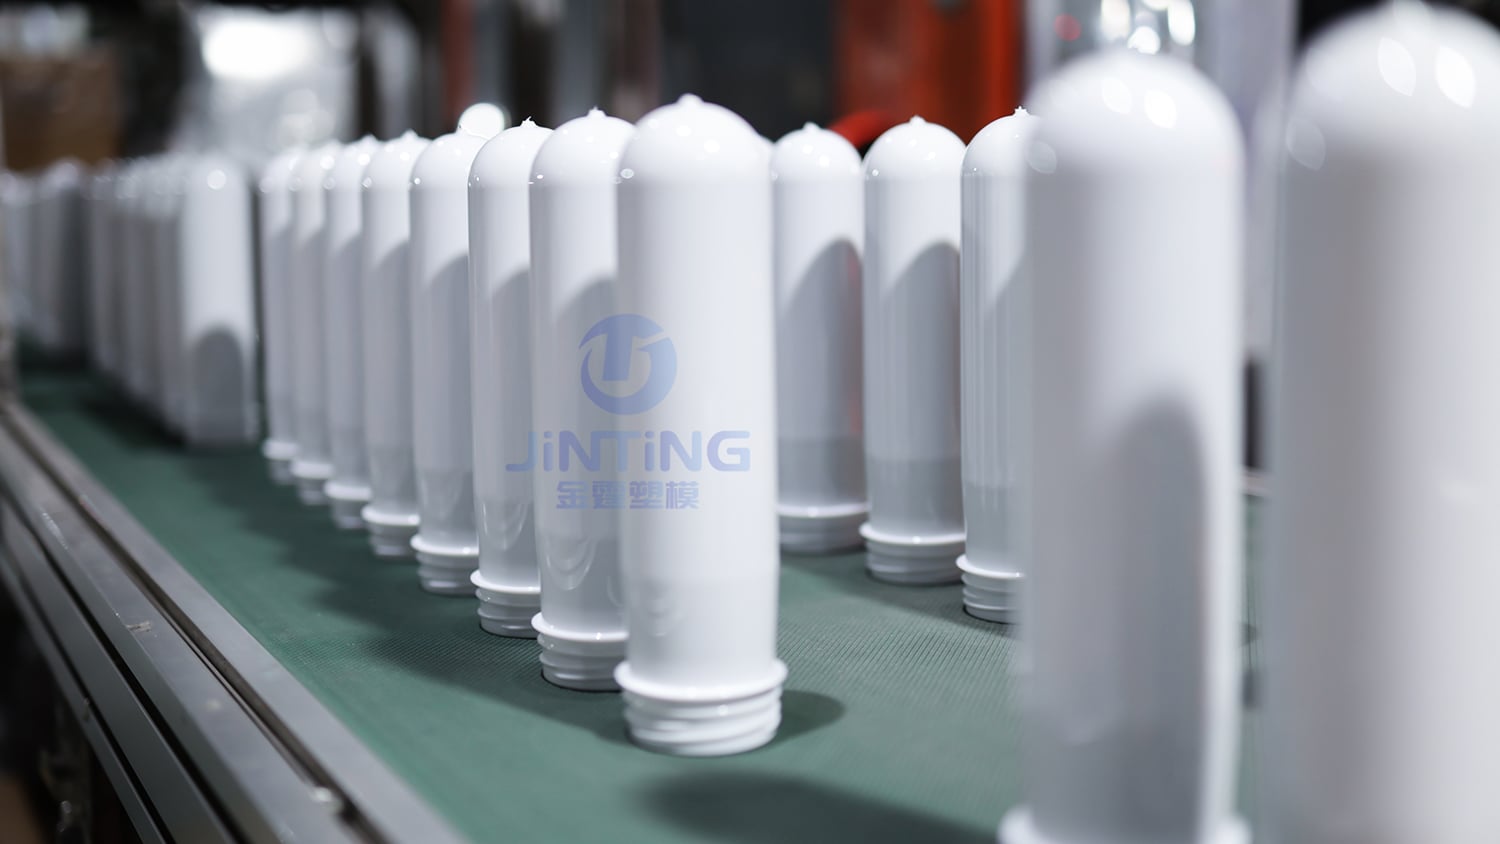
Pertama-tama, pikirkan secara jelas apa yang akan diisi ke dalam botol, jalur pengisian mana yang akan digunakan, serta bagaimana botol tersebut akan ditangani—kemudian kembali dan pilih preform yang sesuai. Ini adalah satu-satunya logika tak berubah di balik semua tabel parameter.
 Berita Terkini
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD adalah produsen profesional preform PET dengan pengalaman lebih dari 25 tahun. Tersertifikasi ISO9001/ISO22000, menyediakan leher kustom (28–55mm), warna, berat, dan cetakan untuk merek air minum/minuman. Hubungi kami hari ini.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. KEBIJAKAN PRIVASI