EN

أكثر الخطأ شيوعًا عند اختيار القوالب هو طلب السعر استنادًا إلى رقم السعة. فزجاجة سعتها ٥٠٠ مل يمكن أن تستخدم قالبًا وزنه ١٢ جم أو قالبًا وزنه ٢٠ جم؛ ويمكن أن تستخدم عنقًا قطره ٢٨ مم أو عنقًا قطره ٣٨ مم. وما يحدد مواصفات القالب فعليًّا ليس «كمية ما يحتويه»، بل «ما يحتويه بالفعل، وكيفية تعبئته، وكيفية نفخه».

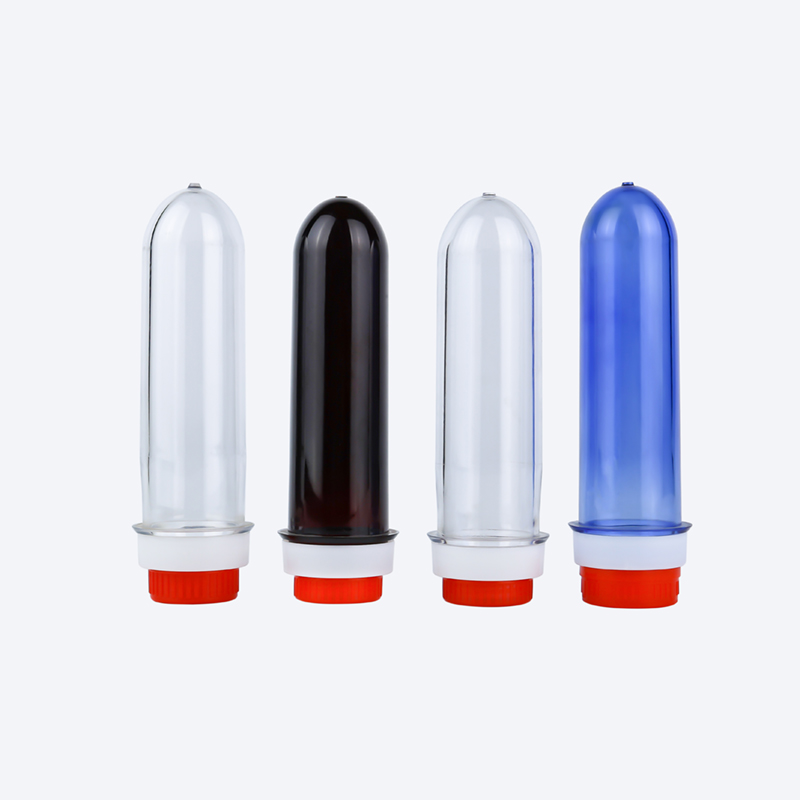
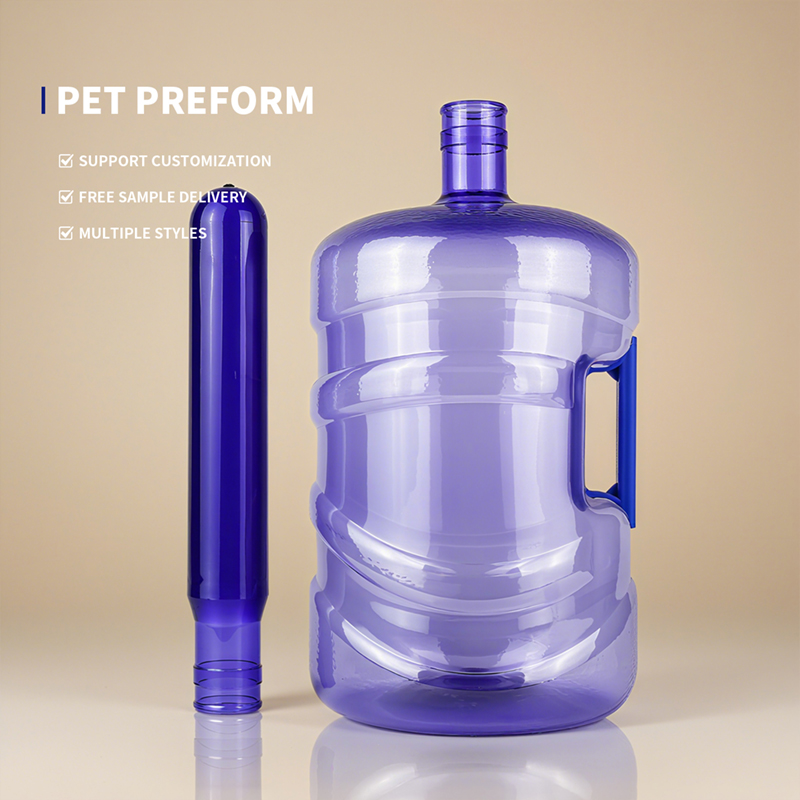
تبدأ زجاجة البولي إيثيلين تيريفثاليت من القالب. خيوط العنق تتم تثبيت هذه العناصر مسبقًا أثناء صب الحقن، بينما يكتمل تشكيل الجسم فقط أثناء التشكيل بالنفخ. وهذا يعني أن درجة خامة ما قبل التشكيل، ونهاية العنق، والوزن بالجرام يجب أن تتطابق مع متطلبات التشكيل بالنفخ قبل تصنيع القالب حتى. وإذا كان هذا التطابق غير دقيق، فلن تؤدي أي تعديلات على آلة التشكيل بالنفخ إلى إنتاج زجاجة مطابقة للمواصفات، وبغض النظر عن سرعة خط التعبئة، ستظهر المشكلات عند عملية الغلق أو مقاومة الضغط.
وفيما يلي، نوضح المتغيرات الثلاثة — الخامة، ونهاية العنق، والوزن بالجرام — واحدة تلو الأخرى، ثم نضيف النقاط الرئيسية المتعلقة بتطابق عمليتي الصب بالحقن والتشكيل بالنفخ، وأخيرًا نقدّم منهجية اختيار عملية وعملية.
المؤشر الأساسي للخامة المستخدمة في ما قبل التشكيل المصنوع من مادة البولي إيثيلين تيريفثاليت (PET) هو اللزوجة الجوهرية (قيمة IV) وهو ما يمثل طول سلاسل جزيئات البولي إيثيلين تيريفثاليت (PET) ويؤثر مباشرةً على قوة الزجاجة ومرونتها ومقاومتها للضغط والحرارة. وتتراوح قيمة معامل اللزوجة (IV) لبولي إيثيلين تيريفثاليت المُستخدَم في صناعة الزجاجات عادةً بين ٠٫٧٠ و٠٫٨٨ ديسيلتر/غرام، رغم أن التصنيفات حسب الدرجة تتفاوت قليلًا بين المصادر المختلفة، ويجب فهمها في سياق الاستخدام المقصود.
استنادًا إلى بيانات من عدة مورِّدين ومصادر صناعية، تتراوح قيم معامل اللزوجة (IV) لأنواع الزجاجات المختلفة تقريبيًّا كما يلي:
| نوع الزجاجة | المدى (ديسيلتر/غرام) | السبب الجوهري |
|---|---|---|
| الزجاجات القياسية للمياه (المعدنية، النقية) | 0.70–0.80 | بدون ضغط داخلي أو حرارة مرتفعة؛ وتوازن بين التكلفة ووضوح المادة |
| الزجاجات الخاصة بالمشروبات الغازية (CSD) | 0.78–0.87 | يجب أن تتحمّل ضغطًا داخليًّا يبلغ نحو ٤ بار؛ وتوفر القيمة العالية لمعامل اللزوجة مقاومةً للتشوه التدريجي (creep) والضغط |
| الزجاجات المخصصة للتعبئة الساخنة (الشاي، العصائر) | 0.78–0.88 | يجب أن تتحمّل درجات حرارة تعبئة تتراوح بين ٨٥ و٩٣°م؛ وتحافظ القيمة العالية لمعامل اللزوجة على ثبات الأبعاد عند درجات الحرارة المرتفعة |
| زجاجات الزيت / الزجاجات ذات السعة الكبيرة | 0.80–0.84 | التحمل طويل الأمد للأحمال؛ ويحتاج إلى مقاومة عالية للتشوه والانسياب |
على مستوى الدرجة، تشمل درجات زجاجات الماء عادةً القيمة المعيارية لمؤشر اللزوجة (IV) ٠,٧٦ و٠,٨٠؛ بينما تشمل درجات المشروبات الغازية عادةً IV ٠,٨٤؛ ودرجات الزجاجات المقاومة للحرارة والمخصصة للتعبئة الساخنة تشمل IV ما بين ٠,٧٦ و٠,٧٨؛ أما زجاجات زيت الطهي فتستخدم عادةً IV ٠,٨٤. وبعض المصادر تمتد بدرجة زجاجات الماء حتى ٠,٧٠، وترفع درجة المشروبات الغازية إلى ٠,٨٥، وترفع درجة التعبئة الساخنة إلى ٠,٨٨. وتنشأ هذه الفروقات من اختلاف تصاميم الدرجات واختلاف ظروف الاختبار لدى مصنّعي الراتنجات المختلفة. وللاختيار، يُرجى الاعتماد على شهادة التحليل (COA) المقدمة من المورد بدلًا من حفظ «قيمة قياسية» عن ظهر قلب.

قيمة IV منخفضة جدًّا : تؤدي سلاسل الجزيئات القصيرة إلى هشاشة الزجاجة وضعف مقاومتها للانسياب. فإذا انخفضت قيمة IV لقالب زجاجة ماء أولي (preform) إلى أقل من ٠,٧٠، فقد تنكمش الزجاجة المنتفخة عند العصر، وتتعرض للتشوه غير القابل للعكس تحت تأثير الأحمال طويلة الأمد. وكل دورة إضافية من عمليات الصهر تقلل قيمة IV بمقدار تقريبي قدره ٠,٠٣–٠,٠٥ ديسي ليتر/غرام ؛ إذا كانت نسبة إعادة الطحن مرتفعة جدًّا دون تعويض مؤشر اللزوجة (IV)، فقد ينخفض مؤشر اللزوجة للقالب النهائي بشكل كبير عن القيمة الاسمية للمادة الأولية.
مؤشر اللزوجة مرتفع جدًّا إن الزجاجة تصبح بالفعل «أقسى»، لكن الثمن المدفوع هو انخفاض قابلية تدفق المصهور، وزيادة صعوبة الحقن والطاقة المستهلكة، وضيق نطاق العمليات. والأهم من ذلك، أن الزجاجة نفسها لا تحتاج إلى هذه الدرجة من القوة . فاستخدام مادة ذات مؤشر لزوجة ٠٫٨٥ ديسيلتر/غرام المخصصة للمرطبات الغازية في زجاجة ماء سعة ٥٠٠ مل يضيف قوة لا تسهم تقريبًا في الأداء، بينما ترتفع تكلفة كل طن من المادة، ويقل مدى التحمل في عملية الحقن. وتُذكر بعض المصادر أن النطاق المناسب لمؤشر اللزوجة للمرطبات الغازية هو ٠٫٧٢–٠٫٧٦ ديسيلتر/غرام، وللمنتجات التي تُعبَّأ ساخنة ٠٫٨٠–٠٫٨٤ ديسيلتر/غرام، وللماء والعصائر حوالي ٠٫٧٤–٠٫٧٨ ديسيلتر/غرام. وعلى الرغم من اختلاف القيم المحددة عن الجدول أعلاه، فإن مبدأ «التدرج حسب الوظيفة» يبقى ثابتًا.
مبدأ الاختيار: حدد أولًا «العبء الوظيفي» للقارورة — أي ما إذا كانت تتحمل الضغط أو تقاوم الحرارة أو تحمل حملاً طويل الأمد — ثم اختر الدرجة الرابعة من مؤشر اللزوجة (IV). لا تتخذ القرار استنادًا إلى عبارة «كلما ارتفع مؤشر اللزوجة (IV) زادت درجة الأمان». فزيادة القوة في القوالب الأولية بشكل غير ضروري تُعد أيضًا هدرًا في التكلفة.
استخدام البولي إيثيلين تيريفثاليت المعاد تدويره (rPET) يزداد انتشارًا باستمرار. ويمكن تحقيق محتوى يتراوح بين ٢٥٪ و٥٠٪ من rPET دون التأثير على الشفافية أو المتانة، لكن يجب التحقق بشكل مستقل من كل دفعة لضمان مطابقتها لمتطلبات الاتصال مع المواد الغذائية. والأهم من ذلك أن مؤشر اللزوجة (IV) في rPET ينخفض تدريجيًّا: ويقل مؤشر اللزوجة (IV) بمقدار ٠٫٠٣–٠٫٠٥ ديسي ليتر/غرام عند كل عملية إذابة إضافية. وإذا كان نسبة rPET مرتفعة، فيجب إما اختيار المادة الأولية ذات مؤشر اللزوجة (IV) الابتدائي الأعلى لتعويض هذا الانخفاض، أو استخدام موسعات السلسلة أو بلمرة الحالة الصلبة (SSP) لرفع مؤشر اللزوجة (IV) مجددًا إلى النطاق المستهدف. وإلا فإن مؤشر اللزوجة (IV) النهائي للقالب الأولي سيكون أقل من القيمة المصممة — وهي معلومة لا يمكن رؤيتها في ورقة العرض السعري.
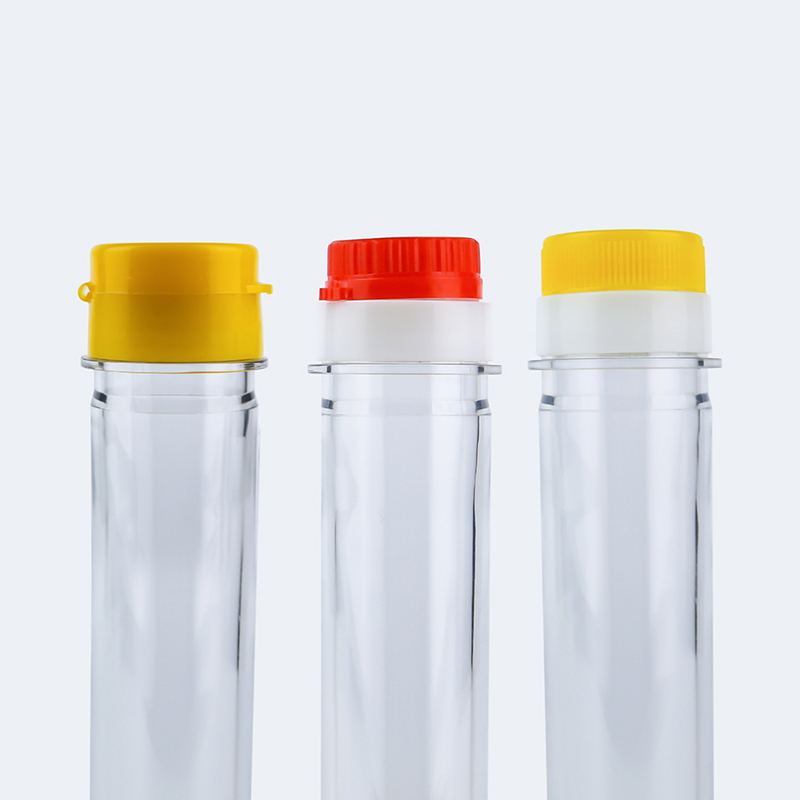
إن إنهاء العنق هو المتغير الذي يُبسَّط بسهولة أكبر في اختيار القوالب الأولية. فكثير من الأشخاص يسألون فقط «٢٨ مم أم ٣٨ مم؟»، لكن ضمن مقاس ٢٨ مم، يُعَدُّ كلٌّ من PCO ١٨١٠ وPCO ١٨٨١ مواصفتين مختلفتين للخيوط، ولا يمكن تبديل أغطيتها بشكل متبادل . وقد يؤدي اختلاف قطر الخيط حتى بمقدار ٠٫٢ مم إلى تسرب عند التغطية أو فشل في الإغلاق المحكم — ولا يمكن تعديل هذا البُعد بعد عملية نفخ القارورة.
سلسلة ٢٨ مم: PCO ١٨٨١ وPCO ١٨١٠
PCO ١٨٨١ هي المواصفة القياسية العالمية ذات العنق القصير للمشروبات الغازية وزجاجات المياه، مصمم لتقليل الوزن — مقارنةً بمواصفة PCO 1810، يقلل من استهلاك المادة عبر تقصير ارتفاع الخيط مع الحفاظ على مقاومة ضغط جيدة وأداء إحكام ممتاز. وهو الخيار المفضل لخطوط التعبئة عالية السرعة وتصميم العبوات خفيفة الوزن. أما مواصفة PCO 1810 فهي مواصفة قديمة ذات عنق طويل ما زالت مستخدمة في بعض الخطوط القائمة وأسواق التصدير، لكن الخطوط الجديدة نادرًا ما تعتمدها.
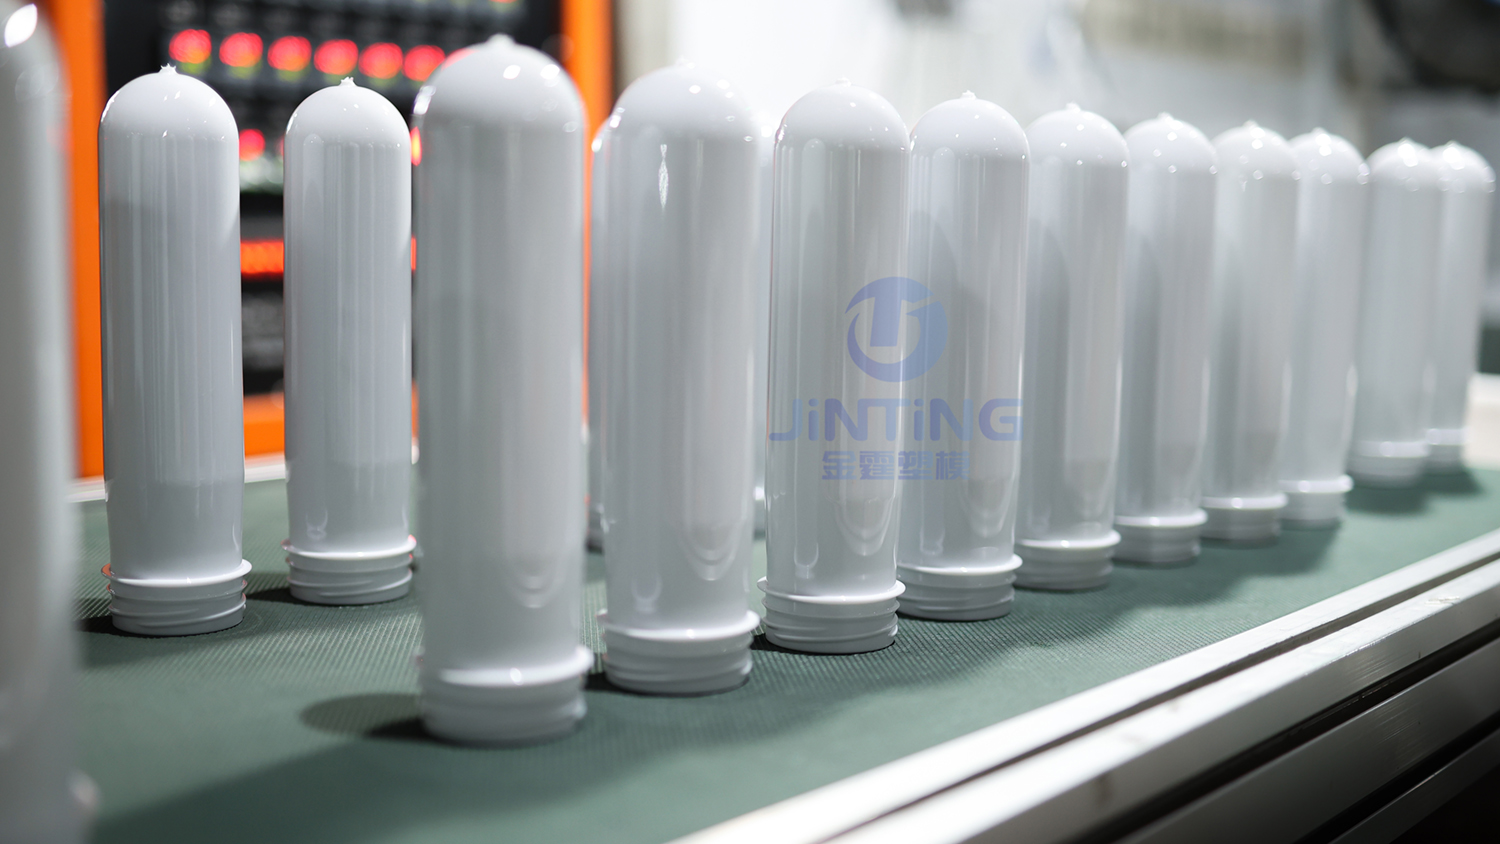
سلسلة ٣٠/٢٥
إنهاء عنق زجاجة مياه خفيفة الوزن بقطر ٣٠ مم وارتفاع ٢٥ مم، شائع في بعض الأسواق (مثل الهند)، كما يستخدم بكثرة في بعض منتجات المياه التي تقل سعتها عن ٥٠٠ مل.
سلسلة ٣٨ مم: DBJ وSP400
يناسب إنهاء العنق بقطر ٣٨ مم العصائر والمنتجات الألبانية والمشروبات الوظيفية والمنتجات التي تتطلب صبًّا عبر فتحات واسعة أو إضافات من قطيرات لب الفاكهة. يدعم غطاء الـ38 مم DBJ إغلاقات تُظهر أي محاولة للفتح، كما يوفّر فتحة صبٍّ أوسع؛ أما مواصفات الـ38 مم SP400 فهي متعددة الأغراض وتصلح للمرطبات والمواد الغذائية والسوائل المنزلية. وتُصنَّف قوارير التشكيل المسبقي الساخنة بقطر عنق 38 مم من شركة هون تشوان إنترناشونال خصيصًا للعصائر ومشروبات الرياضيين وغيرها من المنتجات التي تُعبَّأ ساخنة، مع أوزان تشمل 28.5 غرام و29.5 غرام.
مواصفات GME 26/22 وغيرها من المواصفات الخفيفة الوزن
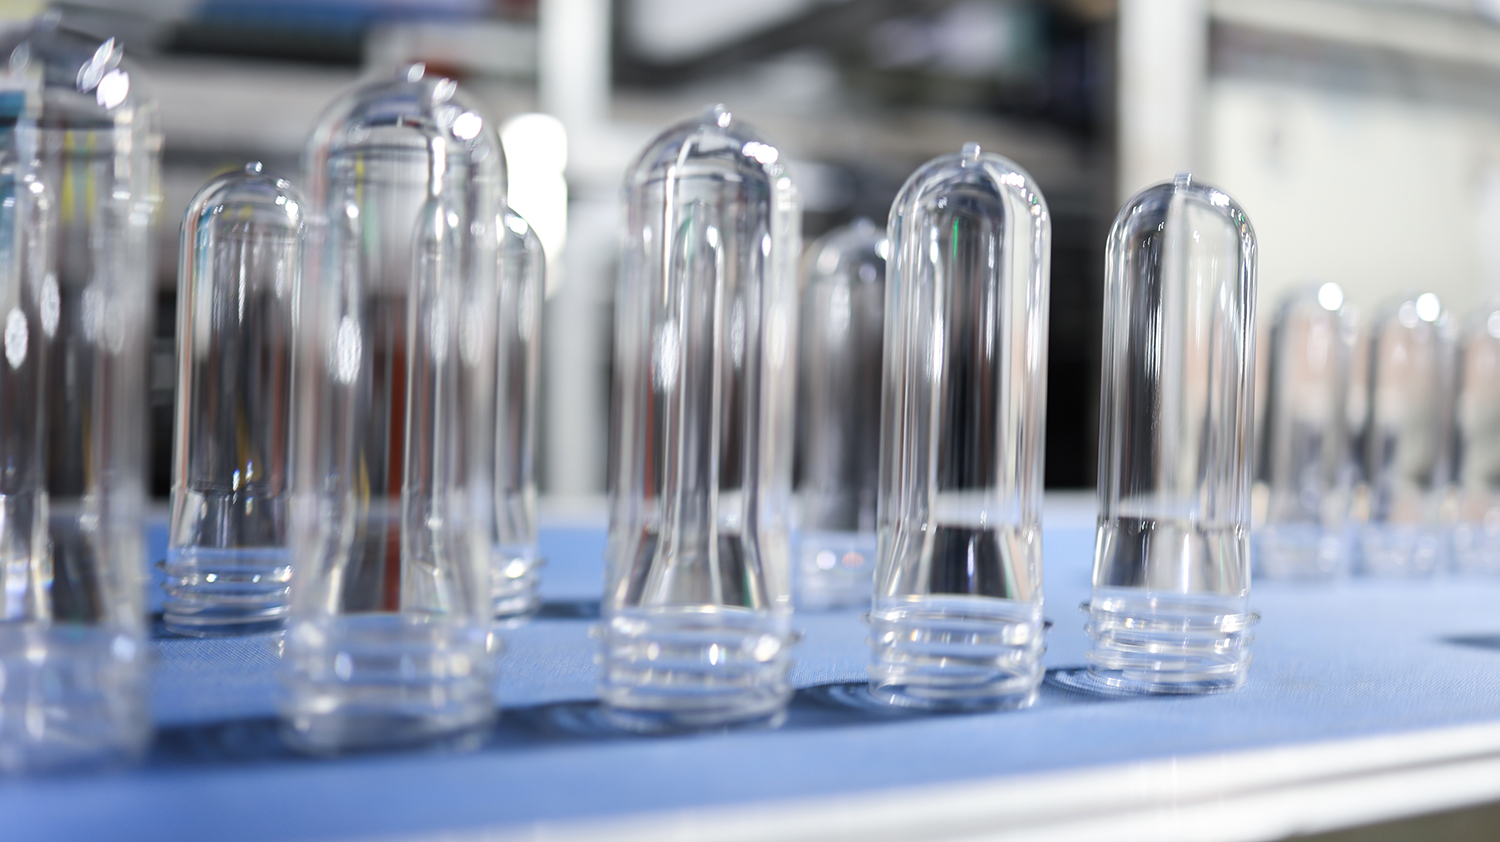
تم تصميم مواصفات GME 26/22 خصيصًا للمياه والمشروبات الغازية وهي متوافقة مع الأغطية المرتبطة بالقارورة — وهي مواصفة ناشئة توازن بين خفة الوزن وإمكانية إعادة التدوير، وفقًا لتوجيه الاتحاد الأوروبي بشأن البلاستيكيات أحادية الاستخدام. وتُستخدم أعناق القطر 55 مم في بعض منتجات المياه والمنتجات ذات الفتحات الكبيرة، بينما تستهدف مواصفة BVS 30H60 المشروبات الروحية والنبيذ.
أولًا: معيار الخيط، وليس القطر. إن عبارة «٢٨ مم» تشير فقط إلى القطر، وليس إلى الخيط. وتشير مصطلحات PCO 1810 وPCO 1881 وBPF 28mm إلى ثلاث أنهاء مختلفة للرقبة لا يمكن استبدال أغطيتها ببعضها البعض. لذا، يجب قبل الطلب الحصول على رمز مواصفات الرقبة المحددة والتحقق من توافق مخزون الأغطية الحالية مع هذه المواصفة.
ثانياً: نظام إغلاق الزجاجات في خط التعبئة. تم تصميم رؤوس الإغلاق ووحدات تغذية الأغطية في خطوط التعبئة عالية السرعة خصيصاً لأنها تتوافق مع أنواع محددة من أنهاء الرقبة والخيوط. وبالتالي فإن تغيير نوع إنهاء الرقبة يتطلب تغيير وحدة الإغلاق وعجلة التغذية الدوّارة (star wheel)، وليس مجرد استبدال أنواع القوالب الأولية (preforms). فإذا كان جهاز الإغلاق مصمماً ليناسب إنهاء الرقبة PCO 1881، فإن تشغيل قوالب أولية من نوع PCO 1810 لن يكون حلاً مؤقتاً ناجحاً، بل سيؤدي إلى انسداد متكرر للأغطية، وعدم استقرار في عزم الشد، وفشل في اختبارات الإحكام.
ثالثاً: المنتج وسياق الاستخدام. الفتحات الواسعة تُسهِّل عملية السكب والتوزيع، لكن كلما زاد قطر العنق، زاد استهلاك المادة وازدادت صعوبة التحكم في التبلور في منطقة العنق. أما الأعناق الضيقة فتوفر مزايا في خفة الوزن وخطوط التعبئة عالية السرعة، لكنها غير مريحة عند التعامل مع المنتجات اللزجة. وبالنسبة للمنتجات التي تُعبَّأ ساخنةً باستخدام أعناق بلورية بقطر ٣٨ مم، تأكَّد أيضًا من توافق عملية تبلور العنق مع متطلبات مقاومة الغطاء للحرارة.
الوزن بالجرام هو المعلَّمة الأكثر وضوحًا، كما أنه أكثر المعلَّمات سوء فهم. لا يوجد جواب ثابت لسؤال «كم جرامًا يحتاج الزجاجة سعة ٥٠٠ مل؟». لأنه بالنسبة إلى نفس السعة، قد تؤدي الاختلافات في تصميم الزجاجة، والوزن المستهدف للزجاجة، وعملية التعبئة، ومتطلبات الضغط إلى اختلافات واسعة في الوزن بالجرام.
البيانات التالية مستمدة من مورِّدين صناعيين وأدلّة المشتريات، وهي مخصصة كمرجع ابتدائي فقط، وليست معيارًا إلزاميًّا.
| نوع الزجاجة / السعة | المدى النموذجي لوزن الغرام | ملاحظات |
|---|---|---|
| زجاجة مياه غير غازية سعة ٥٠٠ مل | ١٠–١٤ جرامًا | يمكن أن تنخفض المنتجات خفيفة الوزن إلى حوالي ٩ جرامات |
| زجاجة مشروب غازي سعة ١,٥ لتر | ٣٨–٤٢ جرامًا | يجب أن تتحمل الضغط الداخلي؛ وهي أثقل بكثير من زجاجات المياه |
| زجاجة للتعبئة الساخنة (بنفس السعة) | أعلى بنسبة ١٥٪–٢٠٪ من التعبئة الباردة | يتطلب الكتف سماكة إضافية لمقاومة الانكماش الناتج عن درجات الحرارة العالية |
إن تباين أوزان الغرامات الخاصة بزجاجات الماء القياسية يوضح هذه النقطة بذاتها: فبالنسبة للسعة نفسها البالغة ٥٠٠ مل، يُعتبر كلٌّ من ١٠ غ و١٤ غ «طبيعيًّا»، وتنتج الاختلافات عن الوزن المستهدف للزجاجة وتعقيد تصميمها وظروف التعامل معها على خط التعبئة. أما الزجاجات المكربنة وزجاجات التعبئة الساخنة فهي تتطلب أوزان غرامات أعلى لأنها تحتاج إلى سماكة جدار إضافية لتحمل الضغط الداخلي أو درجات الحرارة المرتفعة.

لا يمكن اختيار وزن الغرام بشكل منفصل — بل هو مقيدٌ بشكل صارم بواسطة نسبة التمدد .
أثناء عملية تحويل القالب الأولي إلى زجاجة، يتم استطالة المادة في الاتجاهين المحوري والمحوري المحيطي. نسبة الاستطالة المحيطية تساوي أقصى قطر داخلي للزجاجة مقسومًا على القطر الداخلي للقالب الأولي؛ نسبة الشد المحوري تساوي ارتفاع الجزء النهائي مقسومًا على الارتفاع المقابل للقالب الأولي؛ ويُحسب حاصل ضرب هاتين النسبتين ليُعطينا نسبة الاستطالة الكلية وفقًا لتصاميم بولي إيثيلين تيريفثاليت (PET) القياسية المستخدمة في الحاويات، المذكورة في الأدبيات البراءات، فإن نسبة التمدد الكلية تكون عادةً بين ١٢ و١٦ ، مع نسبة تمدد محيطية تبلغ حوالي 5.6–6.5ونسبة تمدد محورية تبلغ حوالي 2.4–2.7بعض التصاميم تضبط النسبة الكلية للتمدد عند 8–12لتحقيق وضوحٍ وأداءٍ ميكانيكيٍّ أمثل. هذه النطاقات ليست أرقامًا عشوائية، بل هي النافذة التي تحقِّق فيها سلاسل جزيئات البولي إيثيلين تيريفثاليت درجة كافية من التوجُّه تحت التمدد ثنائي المحور دون أن تصبح الجدران رقيقة جدًّا أو تظهر عليها ظاهرة التبييض الإجهادي.
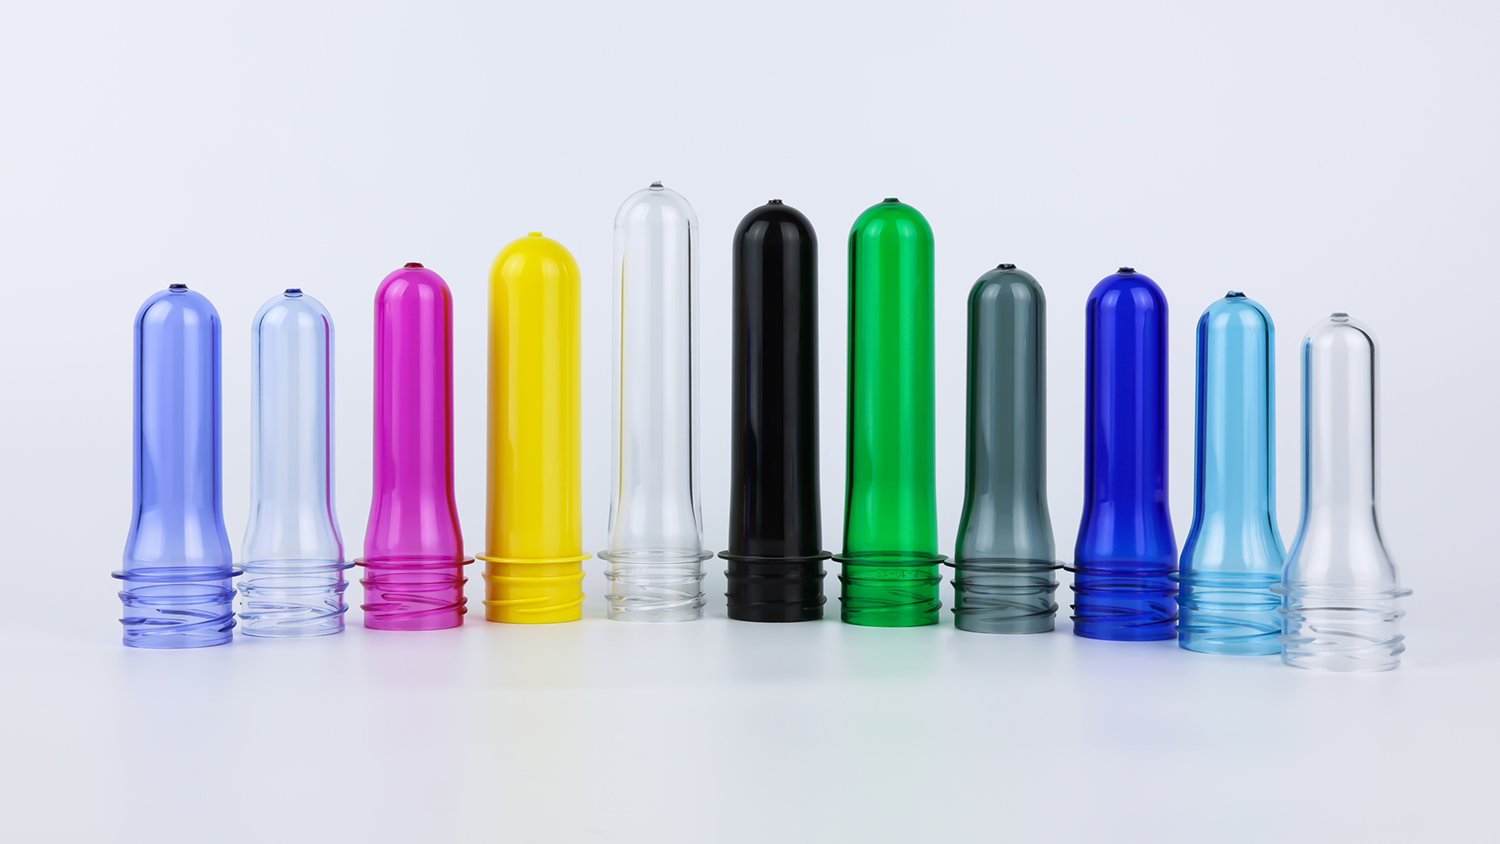
نموذج ما قبل التشكيل خفيف جدًّا نسبة التمدد الكلية مرتفعة جدًّا، مما يؤدي إلى رقة مفرطة في سماكة الجدار وضعف في قوة الجسم، وقد تظهر ظواهر مثل التبييض الموضعي أو التشققات الإجهادية أو الانهيار تحت الضغط.
قالب أولي ثقيل جدًّا نسبة التمدد غير كافية، والتوجُّه الجزيئي غير كافٍ، ما يجعل الزجاجة لينة ومشوشة، كما لا يُستفاد من المادة على نحو فعّال لمنح القوة (أي لا تُستقيم السلاسل الجزيئية بشكل كافٍ)، ولا يُترجم الوزن الزائد بالجرامات إلى أداءٍ أفضل.
وزن الغرام هو في الأساس كمية المادة المطلوبة للحفاظ على نسبة التمدد ضمن النافذة الفعّالة لهندسة الزجاجة المعطاة . والسعة ليست سوى أحد المدخلات في هذه الحسبة — وليست الإجابة نفسها.
زيادة وزن الغرام لا تعني أن الزجاجة بأكملها تزداد سماكتها بشكل متجانس. ويجب توزيع المادة الإضافية بشكل استراتيجي على مناطق الكتف ومناطق تعزيز الجسم ومنطقة انتقال القاعدة — أي المواقع التي تتجمع فيها الإجهادات بعد عملية النفخ. وتكون زجاجات التعبئة بالحرارة أثقل بنسبة ١٥٪–٢٠٪ من زجاجات التعبئة الباردة ذات السعة نفسها، وذلك بالضبط لأن الكتف يحتاج إلى مادة إضافية لمقاومة الانكماش الحراري بعد التعبئة. أما بالنسبة للزجاجات ذات المقابض أو تلك المعرَّضة لأحمال ديناميكية، فإن هذه القاعدة تصبح أكثر وضوحًا: فالوزن الإضافي يجب أن يتركّز على نقاط التحميل، وإلا كان مجرد هدر.
يتحدد الأداء النهائي للقالب المسبق ليس فقط من خلال معامل اللزوجة (IV) للراتنج، بل أيضًا من خلال التحكم في عملية الحقن، والتي تُغيّر الحالة الفعلية للمادة.
التجفيف هو العتبة الأولى. مادة البولي إيثيلين تيرفتالات (PET) تمتص الرطوبة بدرجة عالية جدًّا، ويجب تجفيفها حتى تصبح محتوياتها من الرطوبة أقل من ٥٠ جزءًا في المليون (٠٫٠٠٥٪) قبل عملية الحقن. وإلا فإن التحلل المائي يحدث أثناء الانصهار، وتتكسَّر السلاسل الجزيئية، وينخفض معامل اللزوجة (IV)، وتزداد كمية أسيتالدهيد الناتجة. وتشمل الظروف النموذجية للتجفيف ١٦٠–١٨٠°م، لمدة ٤–٦ ساعات، ونقطة الندى ≤ −٣٠°م إلى −٥٠°م . فإذا لم تكن نقطة الندى منخفضة بما يكفي أو لم تكن المدة كافية، فإن حتى أعلى مواد الخام لمعامل اللزوجة الاسمي ستتضرر بعد عملية الحقن.
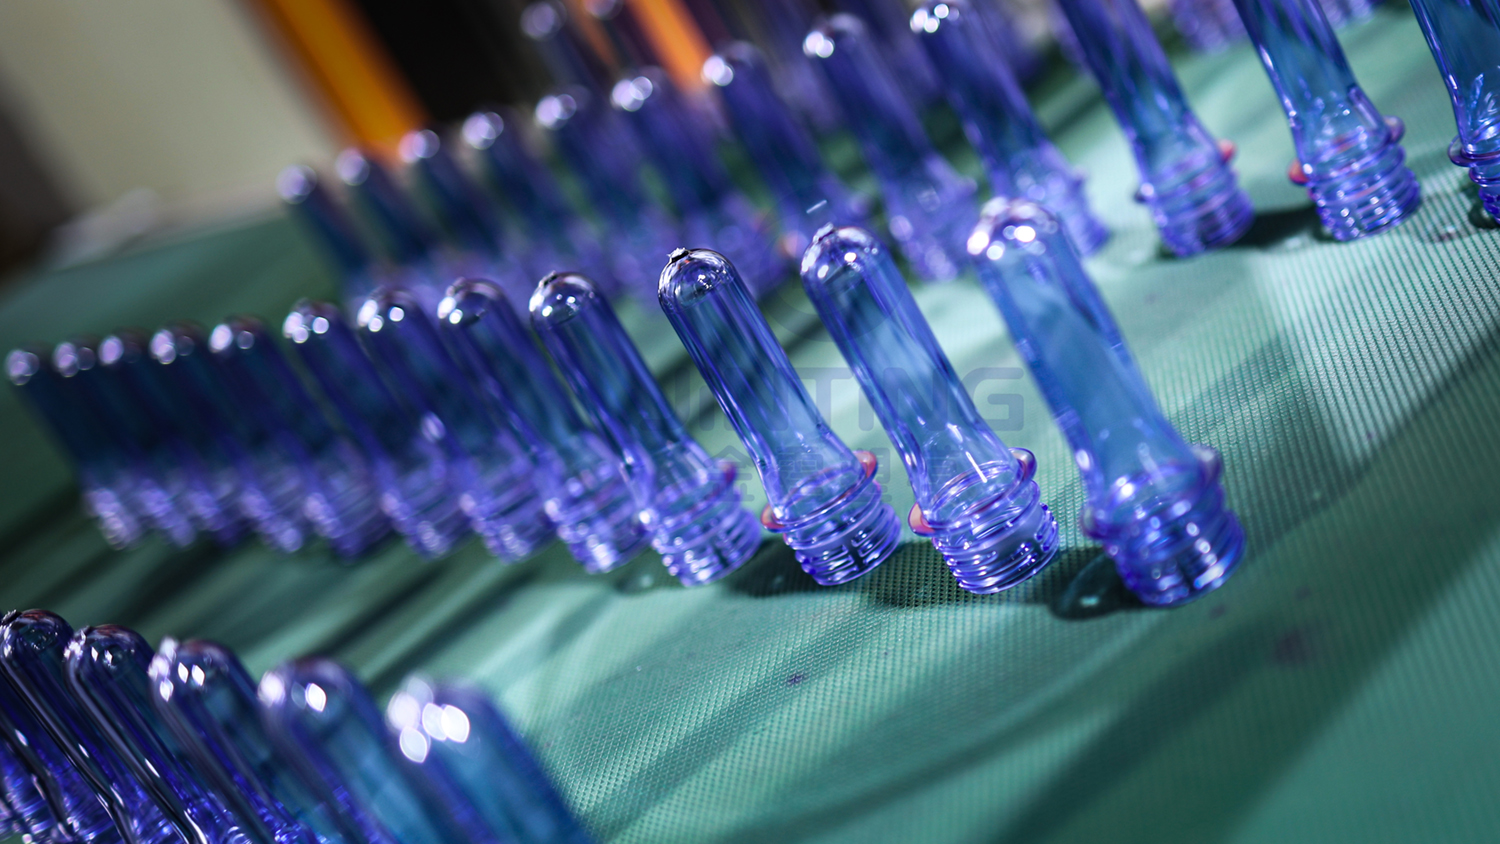
منحنى درجة حرارة الحقن يُعَدُّ ذلك مهماً بنفس القدر. فارتفاع درجة حرارة الانصهار بشكلٍ مفرطٍ يُسرِّع من التحلل الحراري، بينما انخفاضها بشكلٍ مفرطٍ يؤدي إلى عدم انتظام عملية تليين البلاستيك. وأظهرت حالة عملية قياسية أن تقلّب درجة حرارة الحقن بمقدار ±٣°م فقط، مقترناً بوقت تجفيف غير كافٍ، كان كافياً لرفع نسبة تشقق الأعناق في عملية نفخ الزجاجات من ٠,٥٪ إلى ٣٪. ولا تظهر هذه المعايير في عقد شراء القوالب الأولية، لكنها تحدد ما إذا كانت القوالب التي تتلقاها ستُنفَخ باستمرارٍ إلى زجاجات جيدة أم لا.
الترتيب الصحيح هو أن نبدأ من الزجاجة النهائية وعملية التعبئة ونعود للخلف نحو مواصفات القالب الأولي بدل «التخمين التقدمي» انطلاقاً من سعة القالب الأولي أو وزنه.
الخطوة ١: تحديد الوظيفة واختيار درجة اللزوجة (IV). هل المحتوى ما زال ماءً، أم مشروبات غازية، أم عصائر تُملأ وهي ساخنة، أم زيتاً؟ فالوظيفة تحدد درجة اللزوجة (IV)، وما إذا كانت بلورة العنق ضرورية، وما إذا كان لا بد من ترك مساحة تعويضية لتراجع درجة اللزوجة (IV) في البولي إيثيلين تيرفتاليت المعاد تدويره (rPET).
الخطوة الثانية: تحديد نوع إنهاء العنق ومواصفات خيط القفل. استنادًا إلى مواصفات الغطاء ونظام تغطية خط التعبئة، حدد نوع إنهاء العنق المحدد (مثل PCO 1810 أو PCO 1881 أو 30/25 أو 38 مم DBJ أو SP400 أو 26/22 GME، إلخ)، بدلًا من الاكتفاء بالتحقق من رقم القطر «28 مم» فقط. وفي الوقت نفسه، تأكَّد من توافق مخزون الأغطية مع وحدة التغطية.
الخطوة الثالثة: تحديد الوزن بالجرام والتحقق من نسبة الاستطالة. استنادًا إلى وزن الزجاجة المستهدف وهندستها ومتطلبات مقاومتها للضغط أو الحرارة، قَدِّر أولًا نطاقًا لوزن الزجاجة بالجرام، ثم أجرِ حسابًا عكسيًّا باستخدام نسبتي الاستطالة المحيطية والمحورية للتأكد من أن النسبة الإجمالية للاستطالة تقع ضمن النطاق الفعّال. وإذا كانت نسبة الاستطالة غير معقولة، فعدِّل وزن الزجاجة بالجرام أو أبعادها بدلًا من فرض ارتباطٍ آليٍّ مع جدول السعة.
الخطوة الرابعة: التحقق من إمكانية صب الحقن وتشكيل النفخ. تأكيد ما إذا كان نظام التجفيف قادرًا على تحقيق نقطة الندى المطلوبة، وما إذا كانت دقة التحكم في درجة حرارة آلة حقن التشكيل كافية لإنتاج القوالب المسبقة بمؤشر اللزوجة (IV) المستهدف بشكلٍ ثابت، وما إذا كانت قدرة تسخين آلة نفخ الزجاجات تتناسب مع سماكة الجدار المُحددة لوزن القالب المسبق المختار. وبعد ذلك، وقبل إصدار طلبية كبيرة، يجب إجراء اختبارات تشغيلية على آلة النفخ الفعلية للتحقق من توزيع سماكة الجدار، وتكوين القاعدة، وملاءمة العنق، وأداء مقاومة السقوط/الضغط. فمهما بلغ اتساق المعطيات الورقية، لا يكتمل التوافق إلا بعد التحقق من عملية النفخ.

اختيار قوالب PET المسبقة هو في جوهره استخدام ثلاثة عوامل — المادة الأولية، وشكل العنق، ووزن القالب — لتحقيق التوازن بين المتطلبات الوظيفية للزجاجة والقيود الفيزيائية لخط التعبئة. .
يُحدِّد المادة الخام ما إذا كان الزجاجة «قادرة على تحمل الحمولة»؛ ويُحدِّد تصميم عنق الزجاجة ما إذا كانت «تُغلَق بإحكام وتُسكب بسلاسة»؛ بينما يُحدِّد الوزن بالجرام ما إذا كانت «قوية بما يكفي وغير مُسرِفة». وهذه العوامل الثلاثة مترابطة: فالمادة ذات القيمة العالية لمؤشر اللزوجة (IV) لا تزال تفتقر إلى القوة إذا كان وزنها بالجرام غير كافٍ؛ كما أن عنق الزجاجة الواسع مع خيط التثبيت الخاطئ يعني أن الغطاء لن يلتفّ أصلًا حول الزجاجة؛ وبغضّ النظر عن سخاء الوزن بالجرام، فإن نسبة التمدد الخاطئة تترك الزجاجة لينة ومرنة جدًّا.
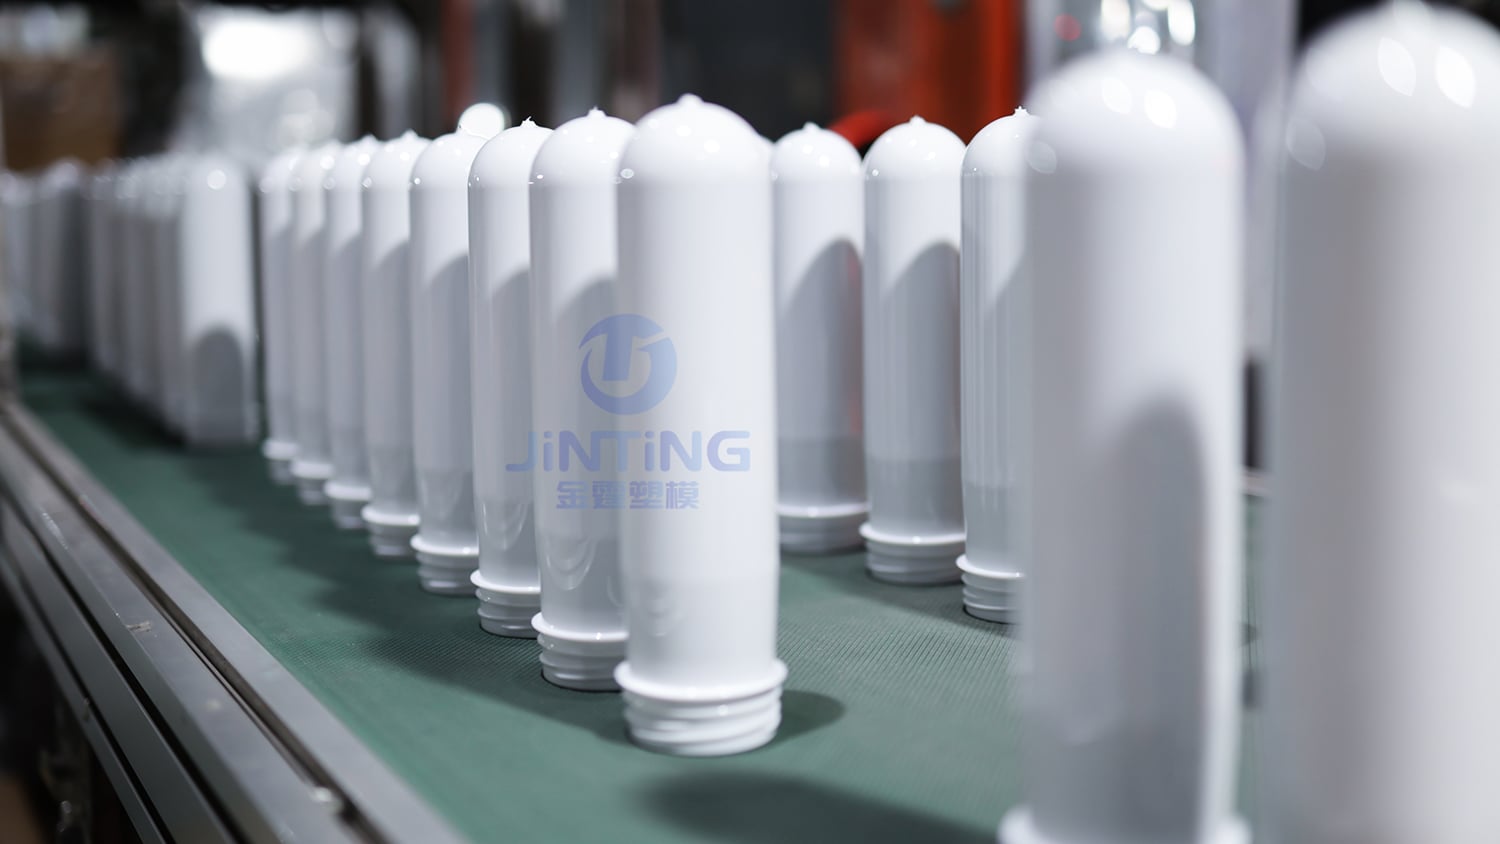
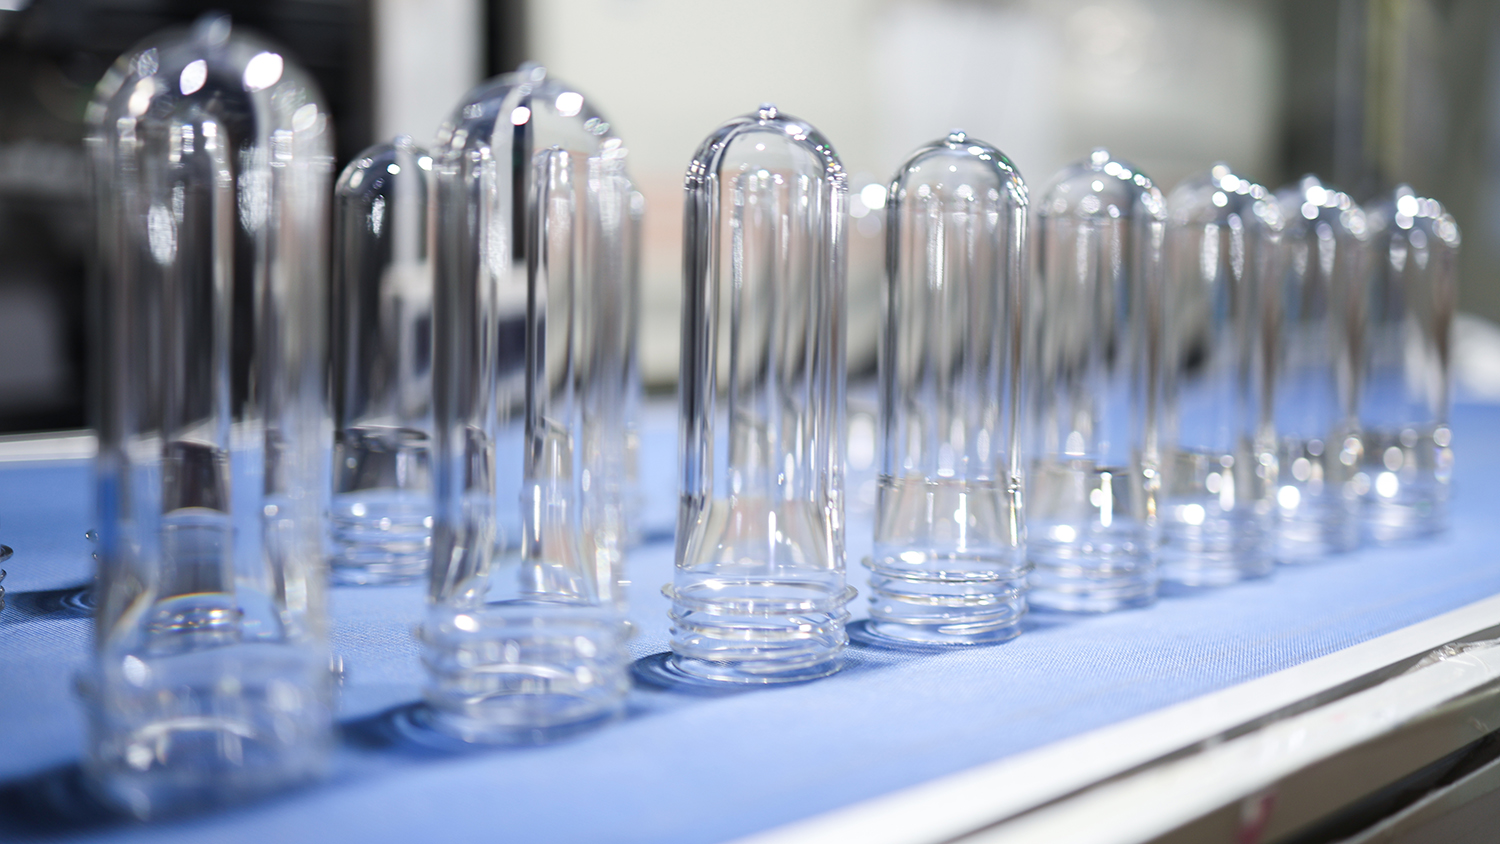
فكِّر أولًا بوضوح في المحتوى الذي ست chứaه الزجاجة، والخط الذي ستُملأ عليه، وكيفية التعامل معها — ثم عُدْ واختر القالب الأولي (Preform). هذه هي القاعدة الوحيدة الثابتة التي تستند إليها جميع جداول المعاملات.
 أخبار عاجلة
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD هي شركة متخصصة في تصنيع الأوليات PET ولديها خبرة تزيد عن 25 عامًا. حاصلة على شهادات ISO9001/ISO22000، وتقدم رقاب مخصصة (28–55 مم)، وألوانًا، وأوزانًا وقوالب حسب الطلب لعلامات المياه والمشروبات. اتصل بنا اليوم.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. سياسة الخصوصية