EN

O erro mais comum ao selecionar pré-formas é solicitar um preço com base apenas em um valor de capacidade. Uma garrafa de 500 ml pode usar uma pré-forma de 12 g ou uma pré-forma de 20 g; pode usar um pescoço de 28 mm ou um pescoço de 38 mm. O que realmente determina as especificações da pré-forma não é "quanto ela comporta", mas sim "o que ela comporta, como é enchida e como é soprada."

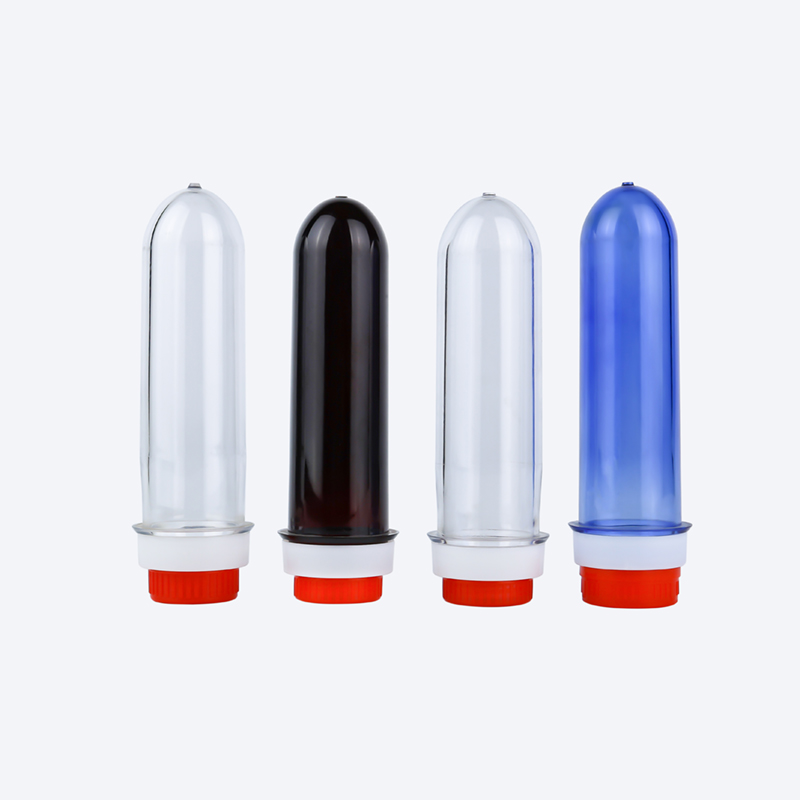
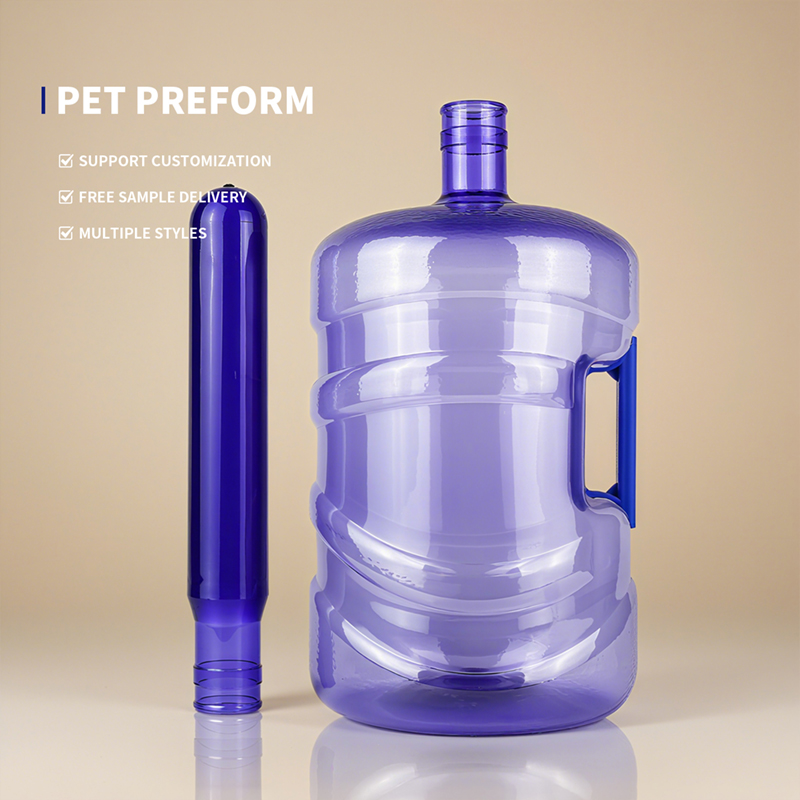
Uma garrafa de PET começa com a pré-forma. A roscas no pescoço já estão fixados durante a moldagem por injeção, enquanto o corpo só é finalizado durante a moldagem por sopro. Isso significa que a classificação do material bruto da pré-forma, o acabamento do gargalo e o peso em gramas devem ser compatíveis com os requisitos da moldagem por sopro antes mesmo de o molde ser fabricado. Se a compatibilidade for inadequada, nenhuma quantidade de ajuste na máquina de moldagem por sopro produzirá uma garrafa qualificada, e, independentemente da velocidade da linha de enchimento, problemas surgirão na etapa de vedação ou na resistência à pressão.
A seguir, analisamos separadamente as três variáveis – material bruto, acabamento do gargalo e peso em gramas –, acrescentamos pontos-chave sobre a compatibilidade entre os processos de moldagem por injeção e moldagem por sopro e, por fim, apresentamos uma lógica prática de seleção.
O indicador principal do material bruto para pré-formas de PET é a viscosidade intrínseca (valor IV) , que representa o comprimento das cadeias moleculares de PET e afeta diretamente a resistência, tenacidade e resistência à pressão/temperatura da garrafa. O IV do PET para garrafas normalmente varia entre 0,70 e 0,88 dL/g, embora as classificações por grau possam variar ligeiramente entre fontes e devam ser compreendidas no contexto da aplicação.
Com base em dados de diversos fornecedores e fontes setoriais, as faixas de IV para vários tipos de garrafas são aproximadamente as seguintes:
| Tipo de garrafa | Faixa de IV (dL/g) | Motivo principal |
|---|---|---|
| Garrafas-padrão para água (mineral, purificada) | 0.70–0.80 | Sem pressão interna nem alta temperatura; equilíbrio entre custo e transparência |
| Garrafas para refrigerantes carbonatados (CSD) | 0.78–0.87 | Devem suportar pressão interna de cerca de 4 bar; alto IV confere resistência ao escoamento lento (creep) e à pressão |
| Garrafas para enchimento a quente (chá, suco) | 0.78–0.88 | Devem suportar temperaturas de enchimento de 85–93 °C; alto IV mantém a estabilidade dimensional em altas temperaturas |
| Garrafas de óleo / garrafas de grande capacidade | 0.80–0.84 | Suporte de carga a longo prazo; exige alta tenacidade e resistência à fluência |
No nível de grau, os graus comumente utilizados para garrafas de água incluem IV 0,76 e 0,80; os graus para bebidas carbonatadas normalmente incluem IV 0,84; os graus resistentes ao calor para enchimento quente incluem IV 0,76–0,78; e as garrafas para óleo de cozinha normalmente utilizam IV 0,84. Algumas fontes estendem o intervalo de graus para água até 0,70, os graus para bebidas carbonatadas até 0,85 e os graus para enchimento quente até 0,88. Essas diferenças resultam dos diferentes projetos de graus e condições de ensaio adotados pelos fabricantes de resina. Ao selecionar, confie no COA (Certificado de Análise) do fornecedor, em vez de memorizar um "valor-padrão".

IV muito baixo : Cadeias moleculares curtas tornam a garrafa frágil, com baixa resistência à fluência. Se o IV de um pré-formado para água cair abaixo de 0,70, a garrafa soprada pode colapsar ao ser espremida e sofrer deformação irreversível sob carga prolongada. Cada ciclo adicional de fusão reduz o IV em aproximadamente 0,03–0,05 dL/g ; se a proporção de regrânulo for muito alta sem compensação do IV, o IV do pré-formado acabado pode ficar muito abaixo do valor nominal da matéria-prima.
IV muito alto : A garrafa é, de fato, “mais rígida”, mas o custo é uma fluidez de fusão pior, maior dificuldade e consumo de energia na moldagem por injeção, além de uma janela de processo mais estreita. Mais criticamente, a própria garrafa não necessita de tanta resistência . Usar material de grau para bebidas carbonatadas com IV 0,85 em uma garrafa de água de 500 ml acrescenta resistência que quase não contribui para o desempenho, enquanto cada tonelada de material fica mais cara e o processo de moldagem por injeção perde tolerância. Algumas fontes indicam a faixa de IV de 0,72–0,76 dL/g para refrigerantes carbonatados, de 0,80–0,84 dL/g para envasamento a quente e cerca de 0,74–0,78 dL/g para água e sucos. Embora os valores específicos difiram da tabela acima, o princípio da “estratificação por função” permanece consistente.
Princípio de seleção: primeiro determinar a "carga funcional" da garrafa – se ela suporta pressão, resistência ao calor ou carga de longa duração – e, em seguida, selecionar o grau IV. Não decida com base na ideia de que "quanto maior o IV, mais seguro". O excesso de resistência nos pré-formados também representa um desperdício de custos.
O uso de rPET tornou-se cada vez mais comum. Teores de rPET entre 25% e 50% são viáveis sem comprometer a transparência e a resistência, mas cada lote deve verificar independentemente a conformidade para contato com alimentos. Mais criticamente, o rPET sofre decaimento do IV: cada fusão adicional reduz o IV em 0,03–0,05 dL/g . Se a proporção de rPET for elevada, opte por matéria-prima com IV inicial mais alto para compensar essa perda, ou utilize extensores de cadeia ou polimerização em estado sólido (SSP) para restaurar o IV à faixa-alvo. Caso contrário, o IV do pré-formado acabado ficará abaixo do valor projetado – algo que não aparece em uma folha de cotação.
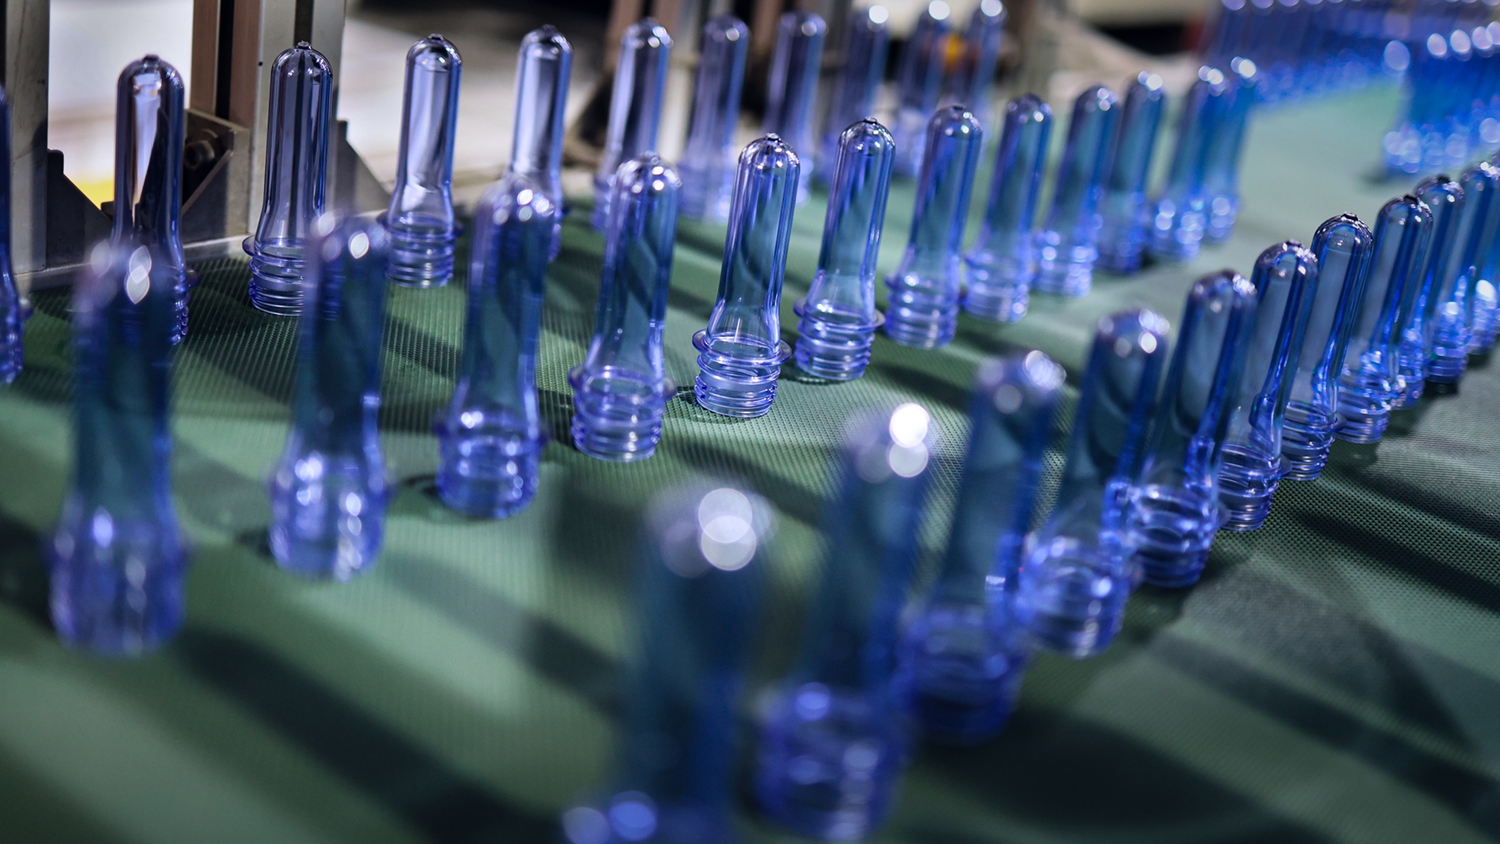
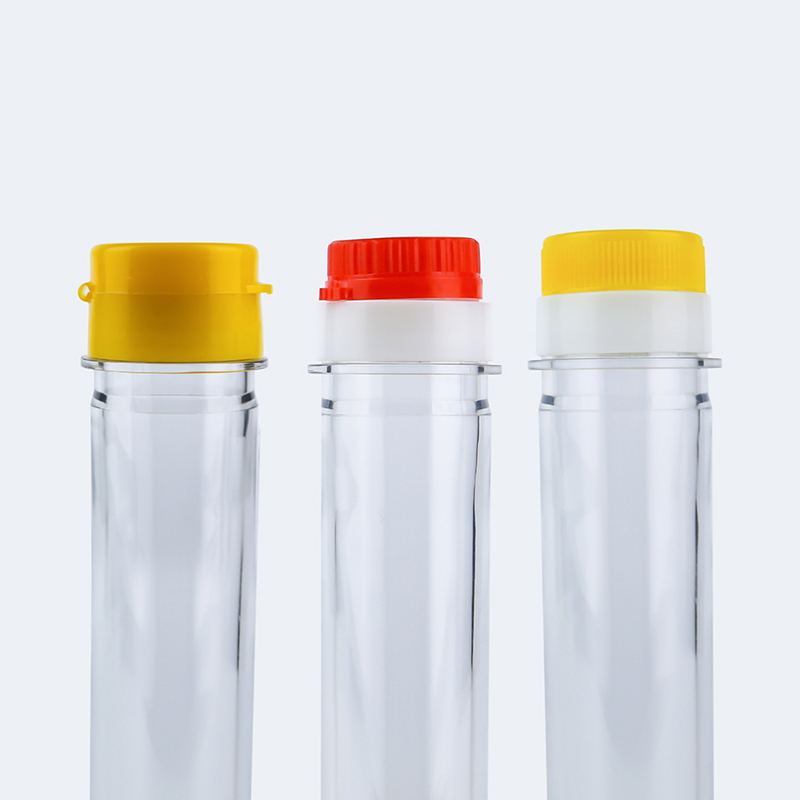
O acabamento do gargalo é a variável mais facilmente simplificada em excesso na seleção de pré-formas. Muitas pessoas perguntam apenas "28 mm ou 38 mm", mas, dentro do padrão de 28 mm, PCO 1810 e PCO 1881 são duas especificações distintas de rosca, cujas tampas não são intercambiáveis . Uma diferença de diâmetro de rosca de apenas 0,2 mm pode causar vazamento durante a aplicação da tampa ou falha de vedação – e essa dimensão não pode ser ajustada após a moldagem por sopro.
série 28 mm: PCO 1881 e PCO 1810
PCO 1881 é a especificação global de gargalo curto para bebidas carbonatadas e garrafas de água, projetado para redução de peso – comparado com o PCO 1810, reduz o consumo de material encurtando a altura da rosca, mantendo boa resistência à pressão e desempenho de vedação. É a escolha preferida para linhas de enchimento de alta velocidade e design leve. O PCO 1810 é uma especificação mais antiga de pescoço longo, ainda encontrada em algumas linhas existentes e mercados de exportação, mas raramente adotada em novas linhas.
série 30/25
Acabamento leve de pescoço para garrafas de água, com diâmetro de 30 mm e altura de 25 mm, popular em determinados mercados (como a Índia) e também comum em alguns produtos de água com volume inferior a 500 ml.
série 38 mm: DBJ e SP400
O acabamento de pescoço de 38 mm é adequado para sucos, produtos lácteos, bebidas funcionais , e produtos que exigem despejo de boca larga ou partículas adicionadas de polpa de frutas. O padrão 38 mm DBJ suporta tampas com evidência de violação e uma abertura de despejo mais ampla; o padrão 38 mm SP400 é multiuso para bebidas, alimentos e líquidos domésticos. Os pré-formados para enchimento a quente de 38 mm da Hon Chuan International são especificamente indicados para sucos, bebidas esportivas e outros produtos de enchimento a quente, com pesos em gramas incluindo 28,5 g e 29,5 g.
26/22 GME e outras especificações leves
26/22 GME foi projetado especificamente para água e bebidas carbonatadas e é compatível com tampas conectadas – uma especificação emergente que equilibra redução de peso e circularidade, conforme previsto na Diretiva da UE sobre Plásticos de Uso Único. Os gargalos de 55 mm são utilizados em alguns produtos de água e de boca larga, enquanto o BVS 30H60 destina-se a destilados e vinhos.
Primeiro, o padrão de rosca, não o diâmetro. “28 mm” indica apenas o diâmetro, não a rosca. PCO 1810, PCO 1881 e BPF 28 mm são três acabamentos de gargalo diferentes, com tampas não intercambiáveis. Antes de efetuar o pedido, obtenha o código específico da especificação do gargalo e confirme se o estoque atual de tampas é compatível com ele.
Em segundo lugar, o sistema de tampagem da linha de enchimento. As cabeças de tampagem e os alimentadores de tampas das linhas de enchimento de alta velocidade são projetados para acabamentos de gargalo e roscas específicos. Alterar o acabamento do gargalo significa substituir o módulo de tampagem e a roda estrela de alimentação – não basta simplesmente trocar os pré-formados. Se a máquina de tampagem for projetada para PCO 1881, operar com pré-formados PCO 1810 não funcionará adequadamente: causará obstruções frequentes de tampas, torque instável e falhas nos testes de vedação.
Em terceiro lugar, o produto e o cenário de uso. Bocas largas facilitam o despejo e a dispensação, mas quanto maior o gargalo, maior o consumo de material e maior a dificuldade de controle da cristalização na região do gargalo. Gargalos estreitos oferecem vantagens em redução de peso e em linhas de alta velocidade, mas são inconvenientes para produtos viscosos. Para produtos com enchimento a quente utilizando gargalos cristalizados de 38 mm, confirme também se o processo de cristalização do gargalo atende aos requisitos de resistência térmica da tampa.
O peso em gramas é o parâmetro mais intuitivo e, ao mesmo tempo, o mais mal compreendido. Não há uma resposta fixa para "quantos gramas para 500 ml" pois, para a mesma capacidade, diferenças no design da garrafa, no peso-alvo da garrafa, no processo de enchimento e nos requisitos de pressão podem resultar em variações amplas no peso em gramas.
Os dados a seguir provêm de fornecedores do setor e de guias de aquisição, servindo como referência inicial e não como padrão rígido:
| Tipo de garrafa / capacidade | Faixa típica de peso em gramas | Notas |
|---|---|---|
| garrafa de água sem gás de 500 ml | 10–14 g | Produtos leves podem chegar a cerca de 9 g |
| garrafa de refrigerante com gás de 1,5 L | 38–42 g | Deve suportar pressão interna; significativamente mais pesada do que garrafas de água |
| Garrafa para enchimento a quente (mesma capacidade) | 15%–20% maior do que a de enchimento a frio | O ombro exige espessura adicional para resistir à contração em altas temperaturas |
A variação dos pesos em gramas para garrafas-padrão de água ilustra bem esse ponto: para o mesmo volume de 500 ml, tanto 10 g como 14 g são considerados “normais”, com as diferenças determinadas pelo peso-alvo da garrafa, pela complexidade do design da garrafa e pelas condições de manuseio na linha de enchimento. Garrafas para bebidas carbonatadas e garrafas submetidas ao processo de enchimento a quente exigem pesos em gramas mais elevados, pois necessitam de espessura adicional nas paredes para suportar a pressão interna ou altas temperaturas.

O peso em gramas não pode ser escolhido isoladamente – ele é rigidamente limitado pela razão de alongamento .
Durante o processo de pré-forma para garrafa, o material é alongado tanto axial quanto circunferencialmente. Razão de alongamento circunferencial equivale ao diâmetro interno máximo da garrafa dividido pelo diâmetro interno da pré-forma; relação de estiramento axial equivale à altura da seção final dividida pela altura correspondente da pré-forma; a multiplicação desses dois valores fornece a razão de alongamento global . De acordo com projetos típicos de PET para contêineres descritos na literatura de patentes, a razão global de alongamento normalmente situa-se entre 12 e 16 , com razão de alongamento circunferencial em torno de 5.6–6.5e axial em torno de 2.4–2.7. Alguns projetos controlam a razão global de alongamento em 8–12para obter clareza e desempenho mecânico ideais. Essas faixas não são números arbitrários, mas sim a janela na qual as cadeias moleculares de PET atingem orientação suficiente sob alongamento biaxial, sem afinamento excessivo ou embranquecimento por tensão.
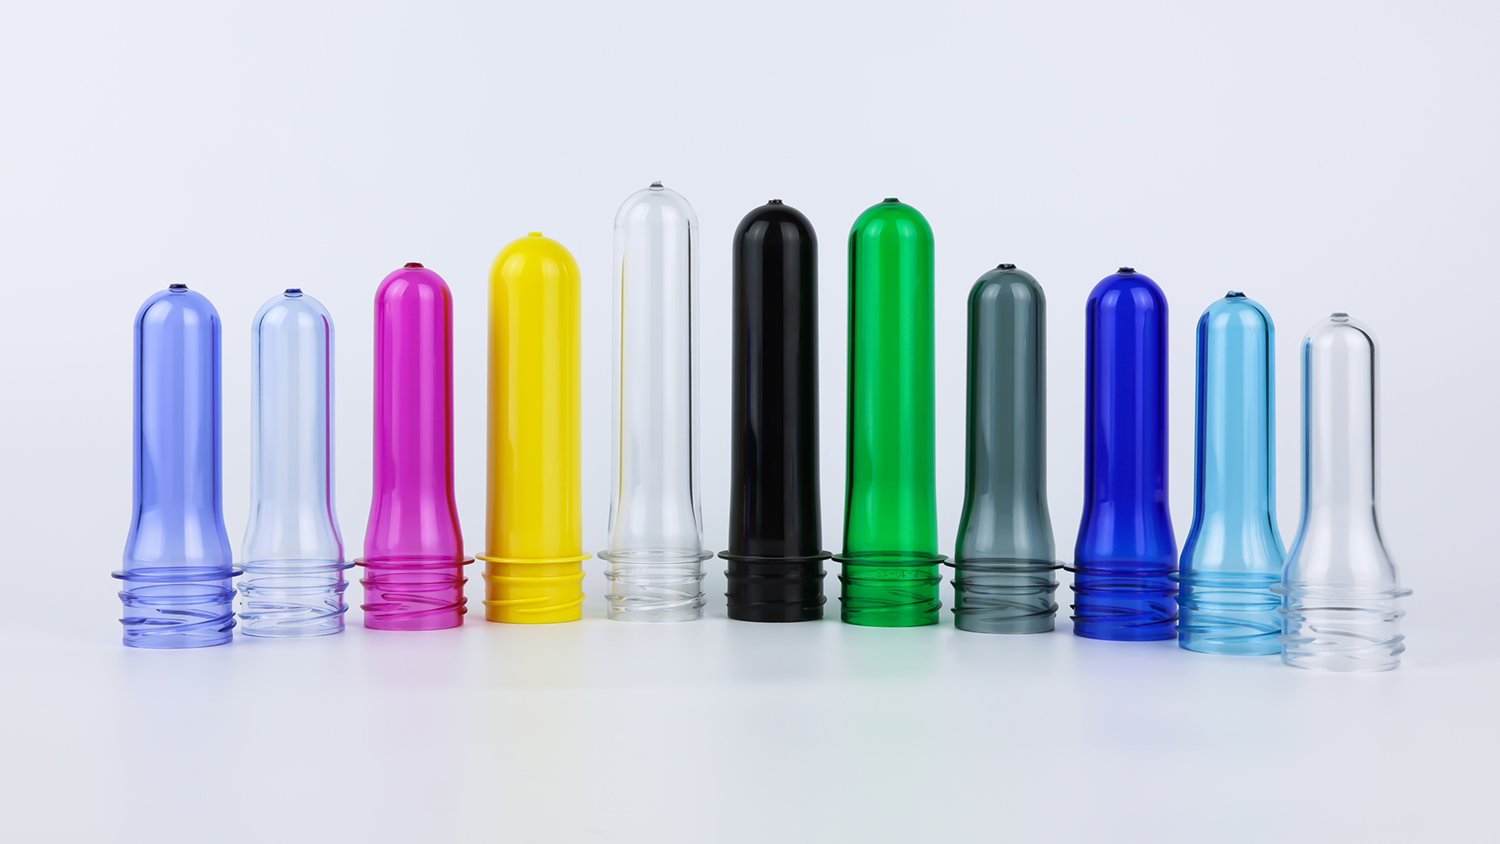
Pré-forma muito leve : A razão global de alongamento é muito alta, a espessura da parede é alongada demais, a resistência do corpo é insuficiente e podem ocorrer embranquecimento localizado, fissuração por tensão ou colapso sob pressão.
Pré-forma muito pesada : A razão de alongamento é insuficiente, a orientação molecular é inadequada, a garrafa fica mole e turva, o material não é efetivamente “endireitado” para fornecer resistência e o peso extra em gramas não se traduz em desempenho.
O peso em gramas é essencialmente a quantidade de material necessária para manter a taxa de alongamento dentro da janela efetiva para uma determinada geometria de garrafa . A capacidade é apenas uma das entradas desse cálculo – não a resposta em si.
Um aumento no peso em gramas não significa que toda a garrafa fique uniformemente mais espessa. O material adicional deve ser alocado estrategicamente nas regiões do ombro, de reforço do corpo e de transição da base – locais onde as tensões se concentram após a moldagem por sopro. Garrafas para enchimento quente são 15%–20% mais pesadas do que garrafas para enchimento frio de mesma capacidade exatamente porque o ombro requer material adicional para resistir à contração térmica pós-enchimento. Em garrafas com alças ou sujeitas a cargas dinâmicas, essa lógica é ainda mais acentuada: o peso adicional deve ser aplicado nos pontos de suporte de carga; caso contrário, constitui simples desperdício.
O desempenho final de um pré-formado é determinado não apenas pela IV da resina, mas também pelo controle do processo durante a moldagem por injeção, o que altera o estado real do material.
A secagem é o primeiro limiar. O PET é altamente higroscópico e deve ser seco até um teor de umidade inferior a 50 ppm (0,005%) antes da moldagem por injeção. Caso contrário, ocorre hidrólise durante a fusão, as cadeias moleculares se rompem, a IV diminui e a geração de acetaldeído aumenta. As condições típicas de secagem são 160–180 °C, 4–6 horas, ponto de orvalho ≤ -30 °C a -50 °C . Se o ponto de orvalho não for suficientemente baixo ou o tempo não for suficientemente longo, mesmo a matéria-prima com IV nominal mais elevada será comprometida após a moldagem por injeção.
O perfil de temperatura de injeção é igualmente crítico. Uma temperatura de fusão excessivamente alta acelera a degradação térmica; uma temperatura muito baixa provoca plastificação irregular. Um caso mensurado mostrou que uma simples flutuação de ±3 °C no perfil de temperatura de injeção, combinada com tempo insuficiente de secagem, foi suficiente para elevar a taxa de fissuras no pescoço do processo de sopro de 0,5% para 3%. Esses parâmetros não constam de um contrato de compra de pré-formas, mas determinam se as pré-formas recebidas conseguem ser sopradas de forma consistente em garrafas de boa qualidade.
A ordem correta é partir da garrafa acabada e do processo de enchimento e retroceder até as especificações da pré-forma , em vez de “adivinhar para frente” com base na capacidade ou no peso da pré-forma.
Etapa 1: Definir a função, selecionar o grau de IV. Continua sendo água, bebidas carbonatadas, suco com enchimento a quente ou óleo? A função determina o grau de IV, se é necessário cristalizar o pescoço e se deve ser reservado espaço de compensação para a redução do IV do rPET.
Passo 2: Definir o acabamento do gargalo e o padrão de rosca de travamento. Com base nas especificações da tampa e no sistema de fechamento da linha de enchimento, definir o acabamento específico do gargalo (PCO 1810 / PCO 1881 / 30/25 / 38 mm DBJ / SP400 / 26/22 GME, etc.), em vez de apenas confirmar o valor numérico do diâmetro "28 mm". Simultaneamente, verificar a disponibilidade de tampas em estoque e a compatibilidade com o módulo de fechamento.
Passo 3: Definir o peso em gramas e verificar a taxa de alongamento. Com base no peso-alvo da garrafa, na sua geometria e nos requisitos de resistência à pressão/calor, estimar inicialmente uma faixa de peso em gramas; em seguida, realizar um cálculo inverso utilizando as taxas de alongamento circunferencial e axial para confirmar se a taxa de alongamento global está dentro da janela efetiva. Caso a taxa de alongamento seja inadequada, ajustar o peso em gramas ou as dimensões da garrafa, em vez de forçar uma correspondência com uma tabela de capacidade.
Passo 4: Verificar a viabilidade da moldagem por injeção e da moldagem por sopro. Confirme se o sistema de secagem consegue atingir o ponto de orvalho exigido, se a precisão do controle de temperatura da máquina de injeção é suficiente para produzir consistentemente pré-formas com o IV alvo e se a capacidade de aquecimento da máquina de sopro consegue acompanhar a espessura da parede correspondente ao peso em gramas selecionado. Em seguida, antes de efetuar um pedido em grande volume, execute testes na própria máquina de sopro , verificando a distribuição da espessura da parede, a formação da base, o encaixe do gargalo e o desempenho sob impacto/pressão. Não importa quão consistentes sejam os parâmetros teóricos: a compatibilidade só é confirmada após a validação no processo de sopro.

A seleção de pré-formas PET é essencialmente o ajuste de três variáveis – matéria-prima, acabamento do gargalo e peso em gramas – para corresponder à carga funcional da garrafa e às restrições físicas da linha de enchimento .
A matéria-prima determina se a garrafa "suporta a carga"; o acabamento do gargalo determina se ela "veda bem e despeja com praticidade"; o peso em gramas determina se ela "é resistente o suficiente e não gera desperdício". Os três fatores estão interligados: um material de alto IV com peso insuficiente em gramas ainda apresenta pouca resistência; um gargalo largo com rosca inadequada impede que a tampa seja aparafusada corretamente; e, por mais generoso que seja o peso em gramas, uma taxa de alongamento incorreta ainda deixa a garrafa mole e flácida.
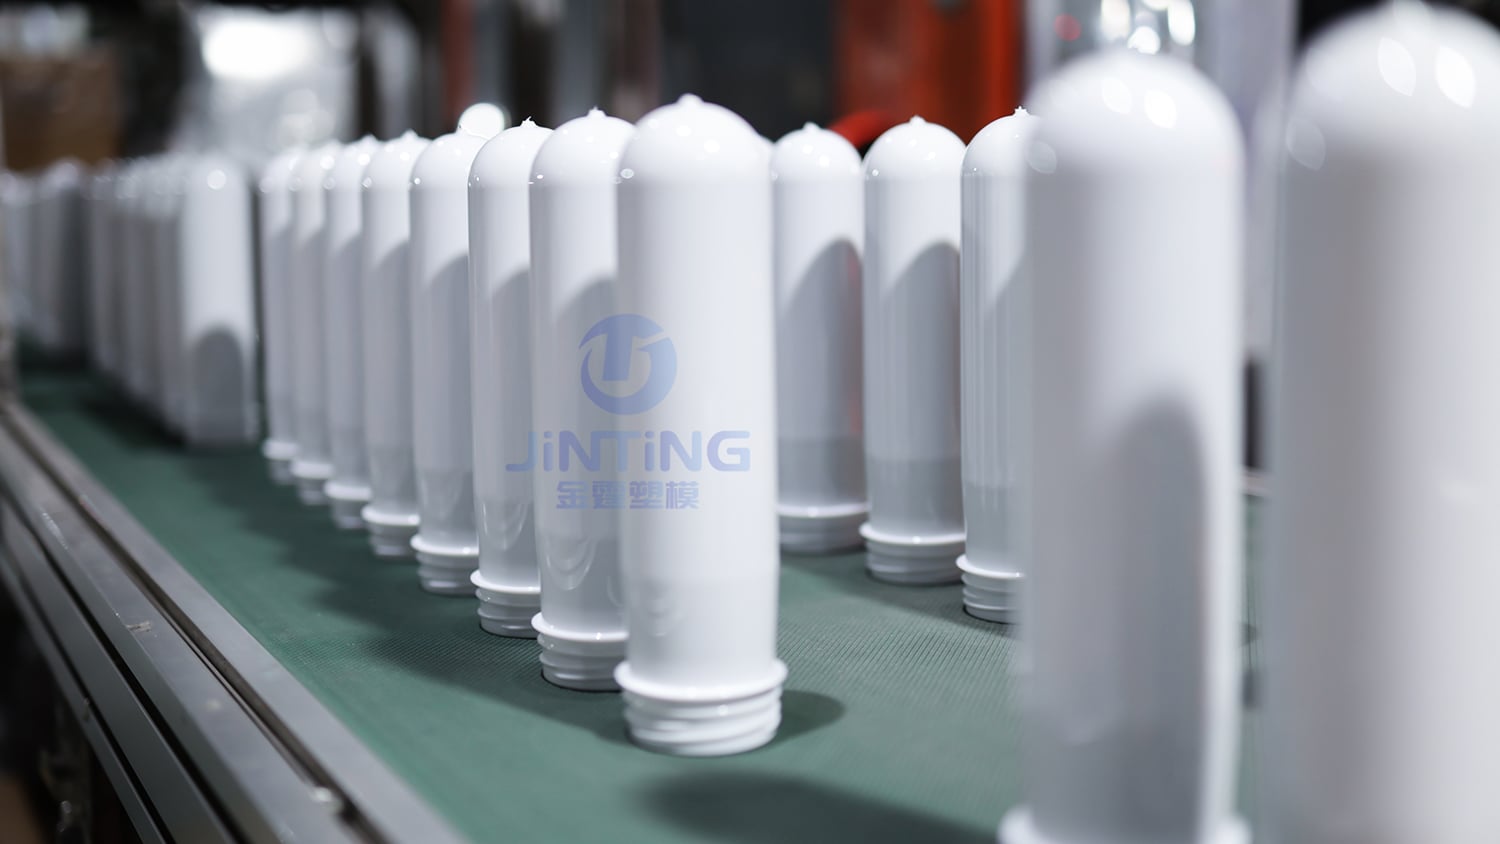
Primeiro, pense com clareza sobre o que a garrafa irá conter, em qual linha será enchida e como será manuseada – depois retorne e selecione o pré-formado. Essa é a única lógica inalterável por trás de todas as tabelas de parâmetros.
 Notícias Quentes
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD é um fabricante profissional de pré-formas PET com mais de 25 anos de experiência. Certificada ISO9001/ISO22000, oferece pescoços personalizados (28–55 mm), cores, pesos e moldes para marcas de água/bebidas. Entre em contato conosco hoje.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. POLÍTICA DE PRIVACIDADE