EN

L’errore più comune nella selezione dei preform è richiedere un preventivo basato su un valore di capacità. Una bottiglia da 500 ml può utilizzare un preform da 12 g o uno da 20 g; può avere un collo da 28 mm o da 38 mm. Ciò che determina veramente le specifiche del preform non è «quanto contiene», ma «cosa contiene, come viene riempita e come viene soffiata».

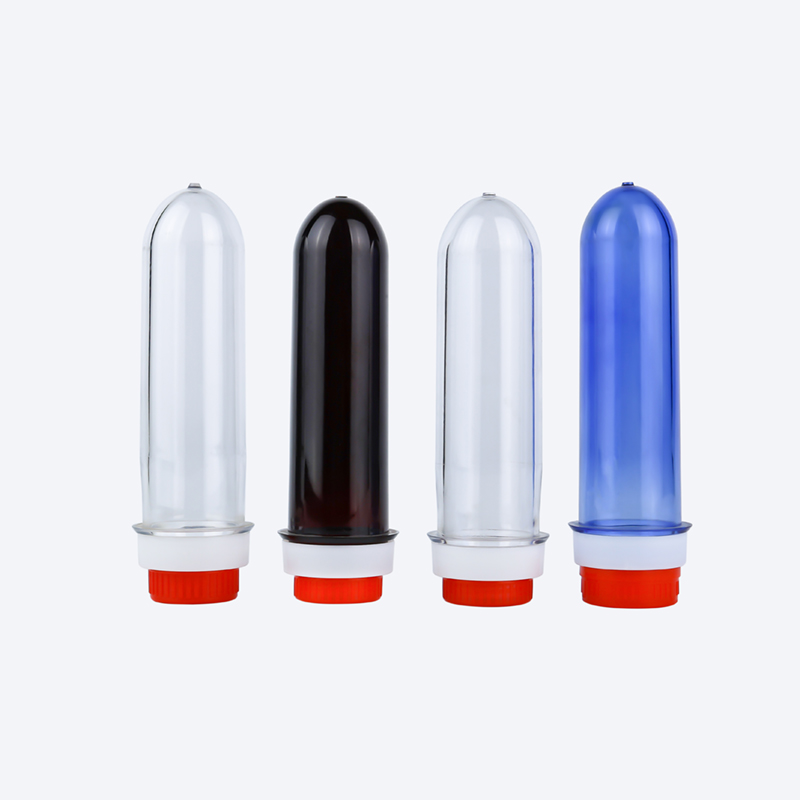
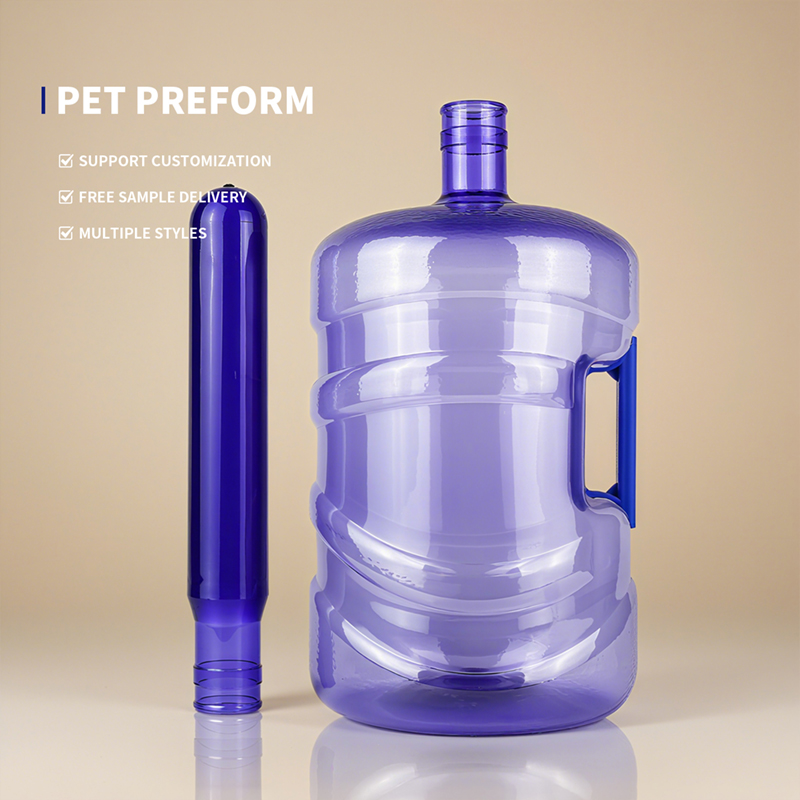
Una bottiglia PET ha inizio dal preform. Il filettature del collo sono già fissati durante lo stampaggio ad iniezione, mentre il corpo viene definito solo durante lo stampaggio a soffiaggio. Ciò significa che il grado di materia prima del preforma, la finitura del collo e il peso in grammi devono essere adeguati ai requisiti dello stampaggio a soffiaggio già prima della realizzazione dello stampo. Se la corrispondenza non è corretta, nessuna regolazione della macchina per lo stampaggio a soffiaggio potrà produrre una bottiglia conforme, e indipendentemente dalla velocità della linea di riempimento, i problemi emergeranno in fase di tappatura o di resistenza alla pressione.
Di seguito analizziamo uno per uno i tre parametri – materia prima, finitura del collo e peso in grammi – quindi aggiungiamo alcuni punti chiave sul coordinamento tra i processi di stampaggio ad iniezione e a soffiaggio, e infine forniamo una logica pratica di selezione.
L’indicatore fondamentale della materia prima per i preforma in PET è la viscosità intrinseca (valore IV) , che rappresenta la lunghezza delle catene molecolari del PET e influisce direttamente sulla resistenza, tenacità e resistenza alla pressione/temperatura della bottiglia. L’IV del PET per bottiglie si colloca tipicamente tra 0,70 e 0,88 dL/g, anche se le classificazioni di grado variano leggermente tra le diverse fonti e devono essere interpretate nel contesto dell’applicazione.
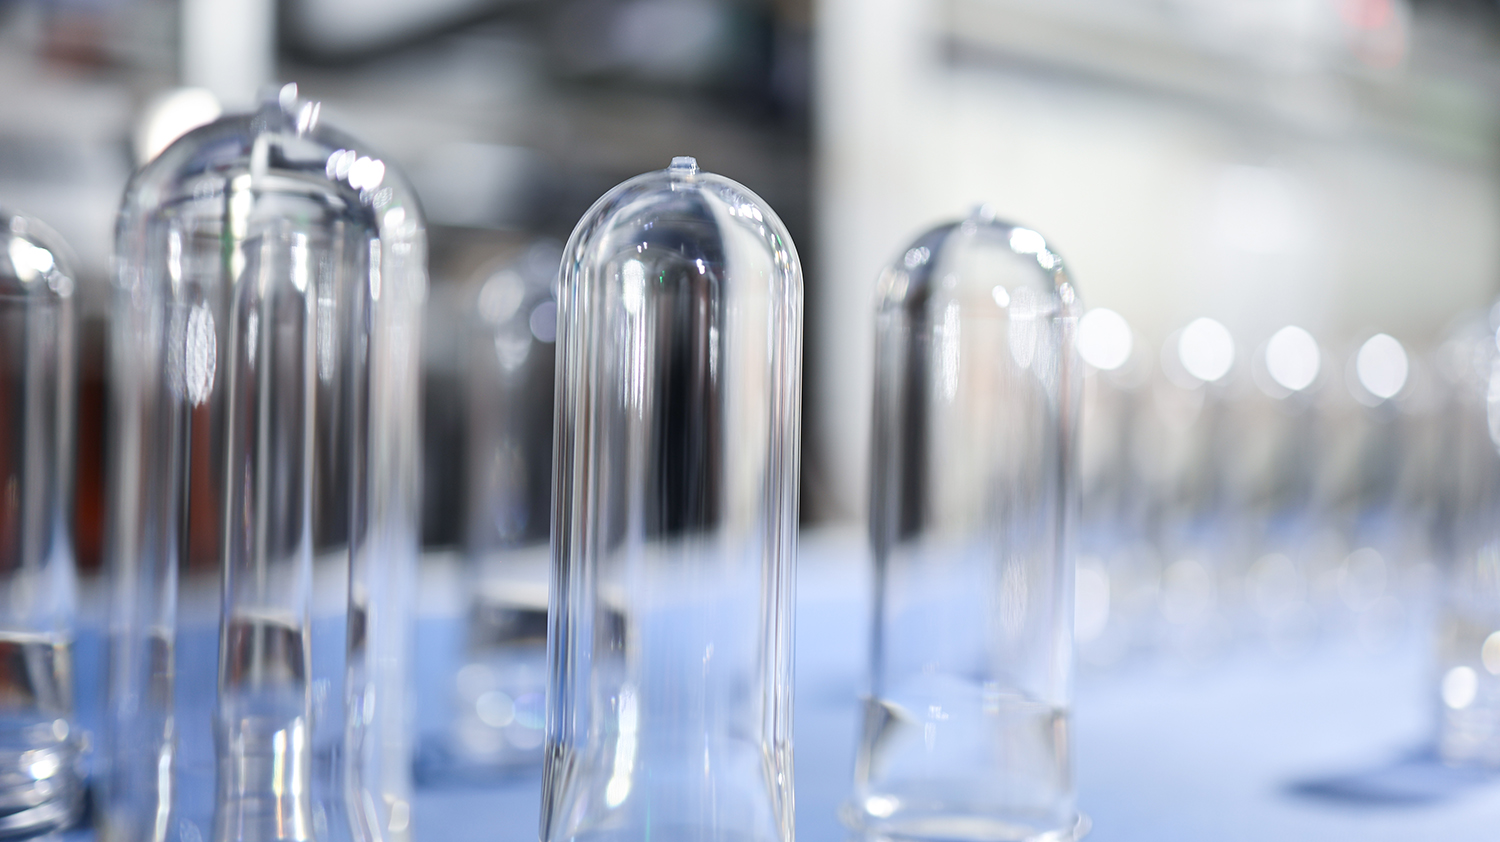
Sulla base di dati provenienti da numerosi fornitori e da fonti del settore, gli intervalli IV per vari tipi di bottiglia sono approssimativamente i seguenti:
| Tipo di bottiglia | Intervallo IV (dL/g) | Motivo principale |
|---|---|---|
| Bottiglie standard per acqua (minerale, depurata) | 0.70–0.80 | Nessuna pressione interna né alte temperature; equilibrio tra costo e trasparenza |
| Bottiglie per bevande gassate (CSD) | 0.78–0.87 | Devono resistere a una pressione interna di circa 4 bar; un IV elevato garantisce resistenza allo scorrimento e alla pressione |
| Bottiglie per riempimento a caldo (tè, succhi) | 0.78–0.88 | Devono resistere a temperature di riempimento comprese tra 85 e 93 °C; un IV elevato mantiene la stabilità dimensionale ad alta temperatura |
| Bottiglie per olio / bottiglie ad alta capacità | 0.80–0.84 | Resistenza a carichi prolungati; richiede elevata tenacità e resistenza alla deformazione viscosa |
A livello di grado, i gradi per bottiglie d’acqua includono comunemente IV 0,76 e 0,80; i gradi per bevande gassate includono tipicamente IV 0,84; i gradi termoresistenti per riempimento a caldo includono IV 0,76–0,78; e le bottiglie per olio da cucina utilizzano comunemente IV 0,84. Alcune fonti estendono il campo dei gradi per acqua fino a 0,70, quello per bevande gassate fino a 0,85 e quello per riempimento a caldo fino a 0,88. Queste differenze derivano dalle diverse progettazioni dei gradi da parte dei produttori di resina e dalle condizioni di prova. Nella selezione, fare riferimento alla COA (Certificato di Analisi) del fornitore anziché memorizzare un «valore standard».

IV troppo basso : Catene molecolari troppo corte rendono la bottiglia fragile e con scarsa resistenza alla deformazione viscosa. Se l’IV di un preforma per acqua scende al di sotto di 0,70, la bottiglia soffiata potrebbe collassare se compressa e subire deformazioni irreversibili sotto carico prolungato. Ogni ulteriore ciclo di fusione riduce l’IV di circa 0,03–0,05 dL/g ; se la percentuale di rigenerato è troppo elevata senza compensazione dell'IV, l'IV del preforma finito potrebbe risultare molto inferiore al valore nominale della materia prima.
IV troppo elevato : La bottiglia risulta effettivamente "più rigida", ma a questo si accompagna una minore fluidità della massa fusa, una maggiore difficoltà ed energia richiesta per lo stampaggio ad iniezione e una finestra di processo più ristretta. In modo ancora più critico, la bottiglia non necessita affatto di tale livello di resistenza . Utilizzare un materiale con IV 0.85 per bevande gassate per una bottiglia d’acqua da 500 ml aggiunge resistenza che contribuisce quasi per nulla alle prestazioni, mentre ogni tonnellata di materiale comporta costi maggiori e il processo di stampaggio ad iniezione perde tolleranza. Alcune fonti indicano come intervallo di IV per bevande gassate 0.72–0.76 dL/g, per prodotti a caldo 0.80–0.84 dL/g e per acqua e succhi circa 0.74–0.78 dL/g. Benché i valori specifici differiscano da quelli riportati nella tabella precedente, il principio della "stratificazione per funzione" rimane coerente.
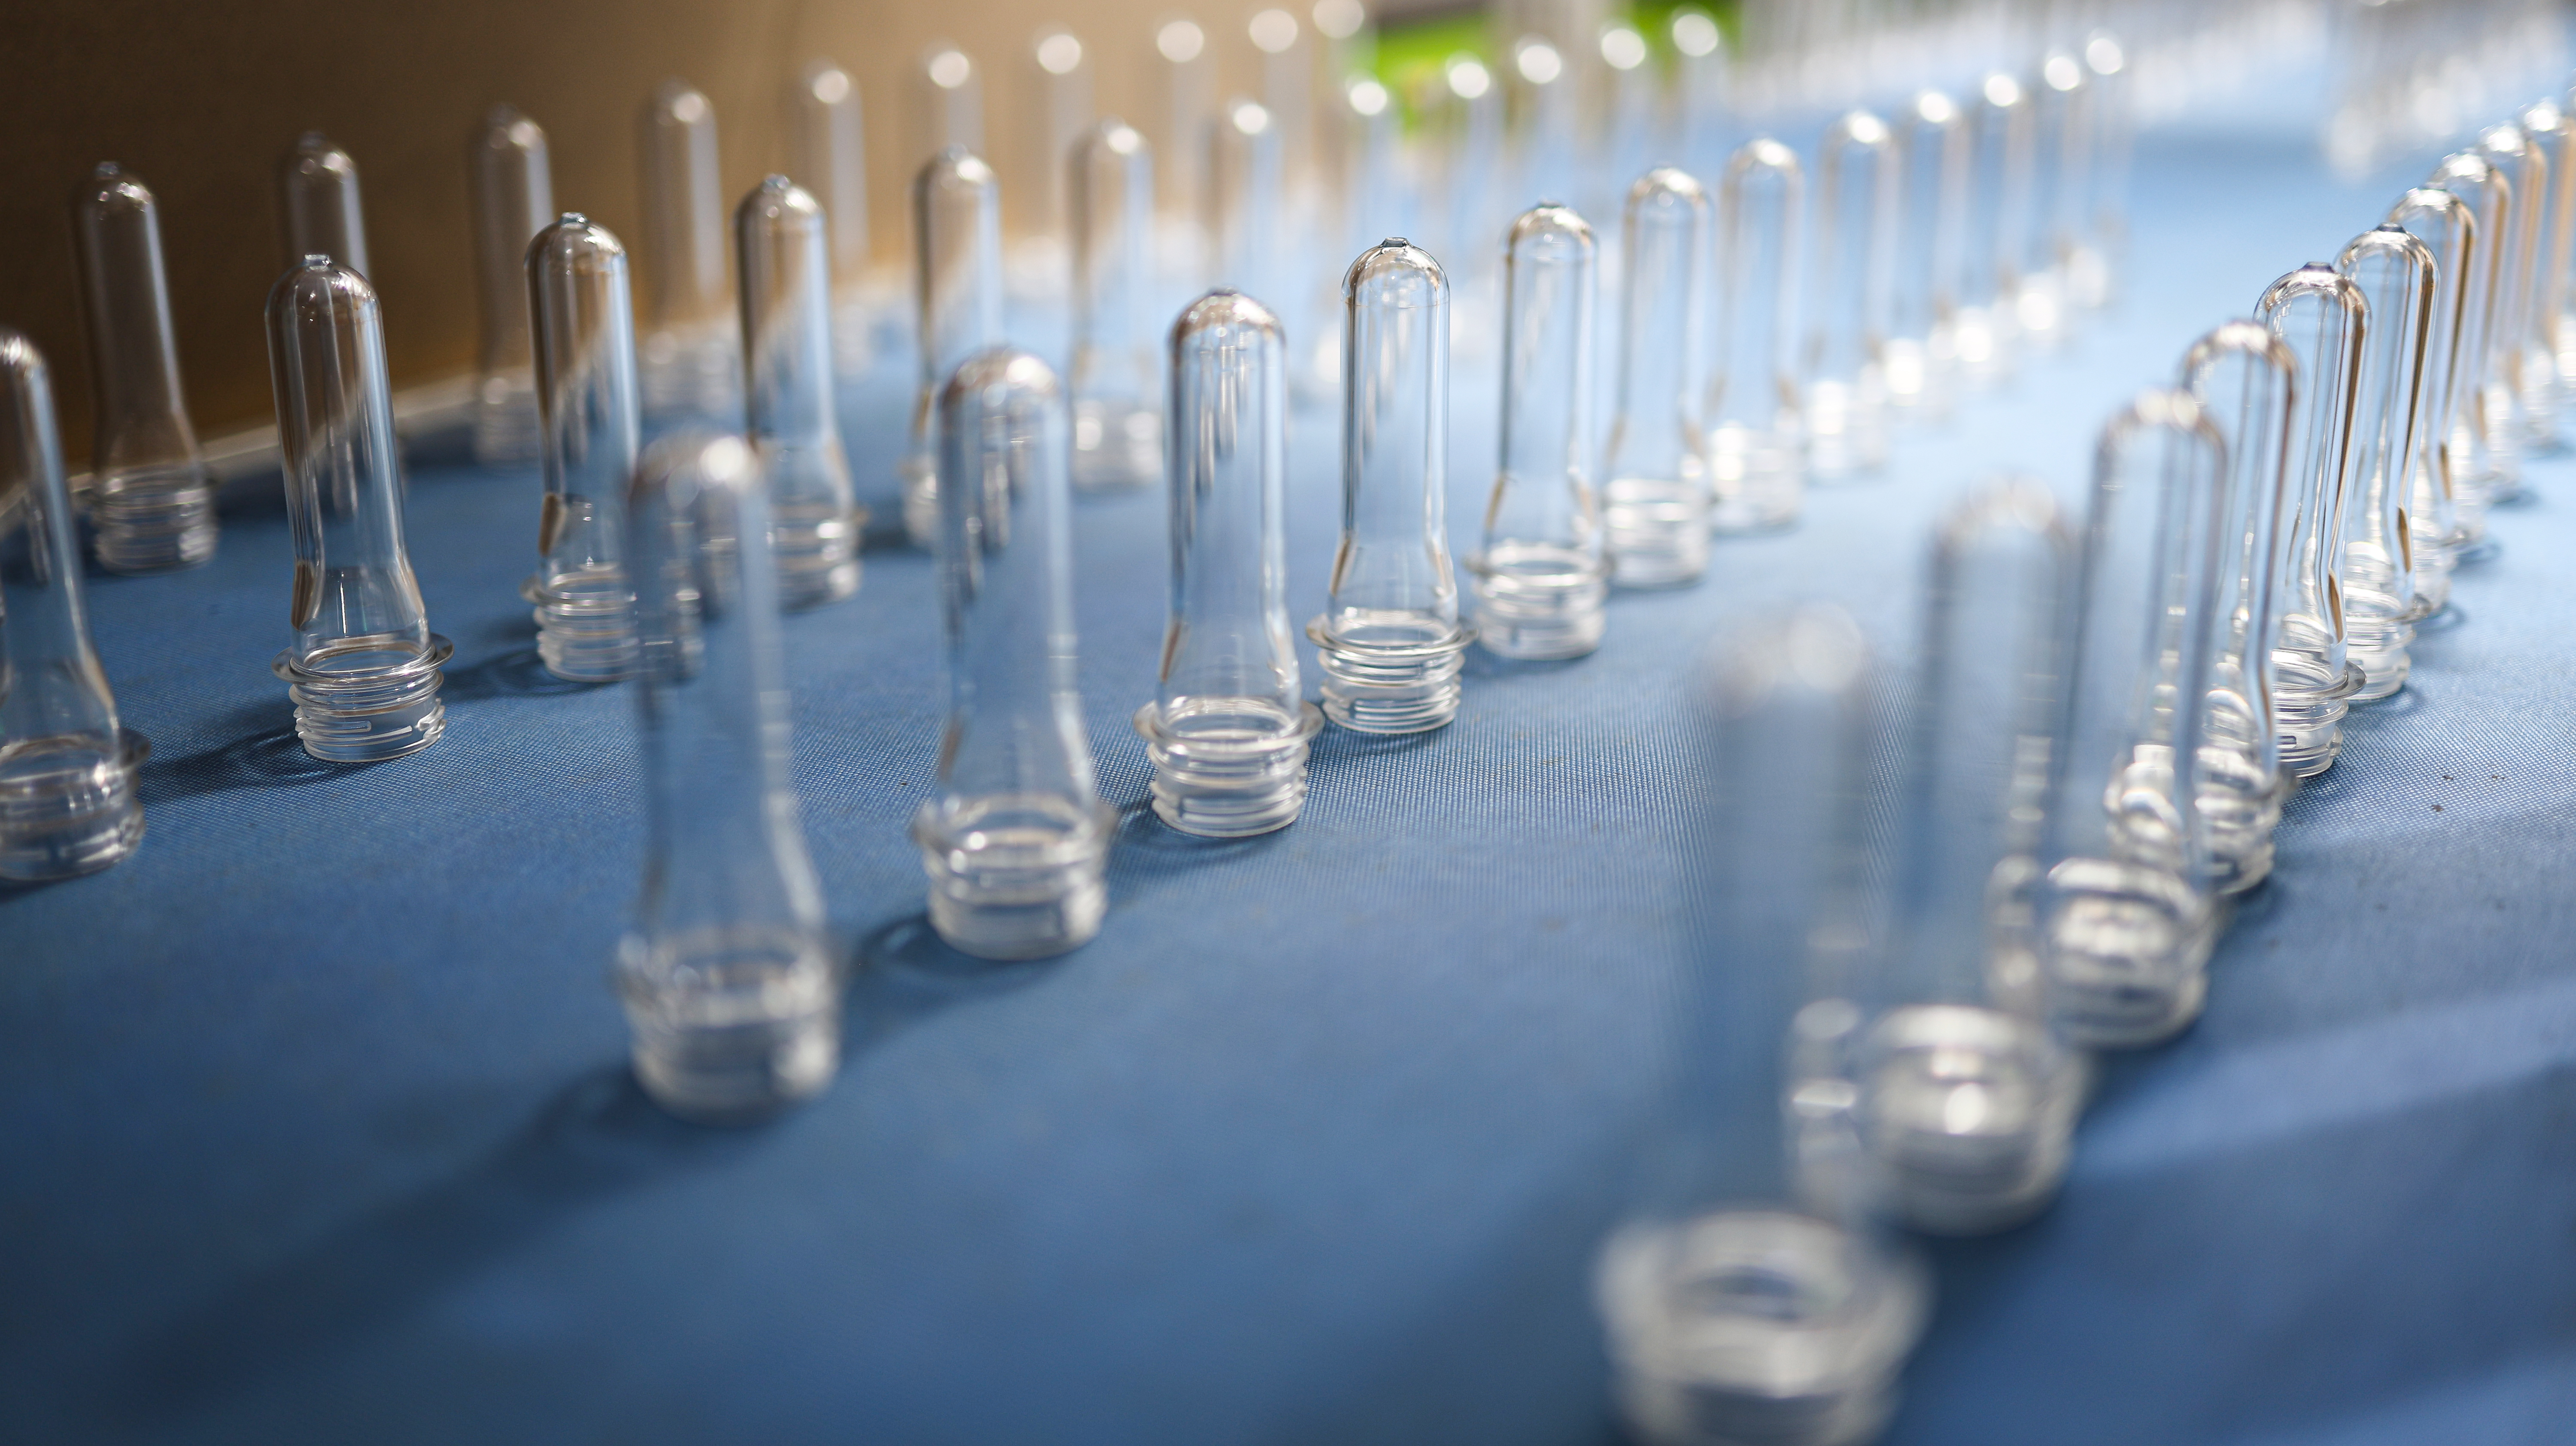
Principio di selezione: determinare innanzitutto il "carico funzionale" della bottiglia – se deve resistere alla pressione, al calore o a carichi prolungati – quindi scegliere il grado IV. Non decidere in base al principio "maggiore IV significa maggiore sicurezza". Un eccesso di resistenza nei preform non è altro che uno spreco di costi.
L’uso di rPET è sempre più diffuso. Contenuti di rPET pari al 25–50% sono realizzabili senza compromettere trasparenza e resistenza, ma ogni lotto deve verificare autonomamente la conformità al contatto con alimenti. In modo ancora più critico, l’rPET subisce un decadimento dell’IV: ogni ulteriore fusione riduce l’IV di 0,03–0,05 dL/g . Se la percentuale di rPET è elevata, occorre o selezionare una materia prima con un IV iniziale più alto per compensare la perdita, oppure utilizzare estensori di catena o la polimerizzazione allo stato solido (SSP) per riportare l’IV nell’intervallo obiettivo. In caso contrario, l’IV del preform finito risulterà inferiore al valore progettuale – un dettaglio invisibile su un preventivo.
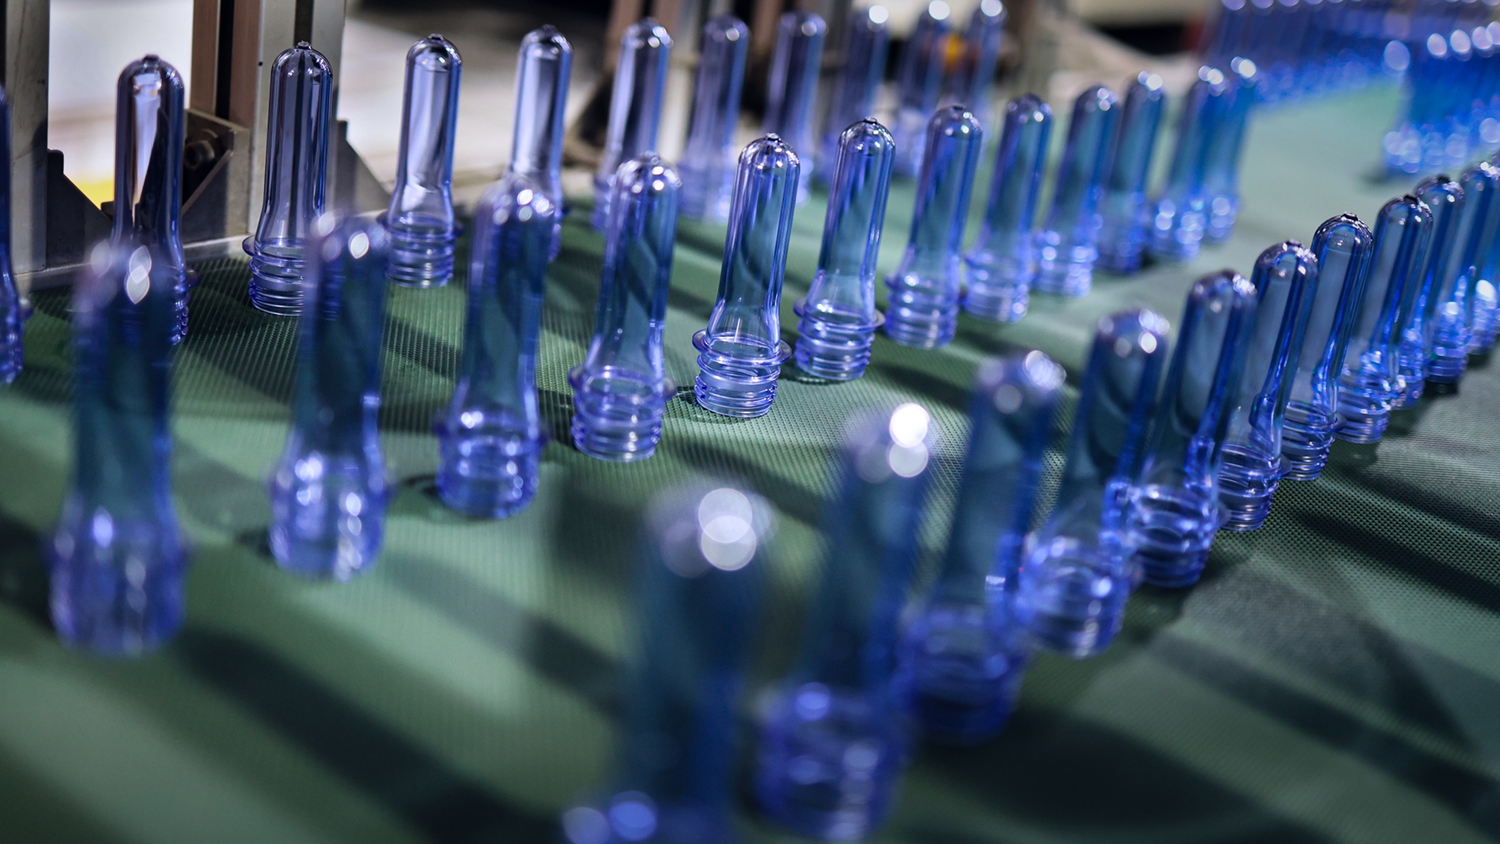
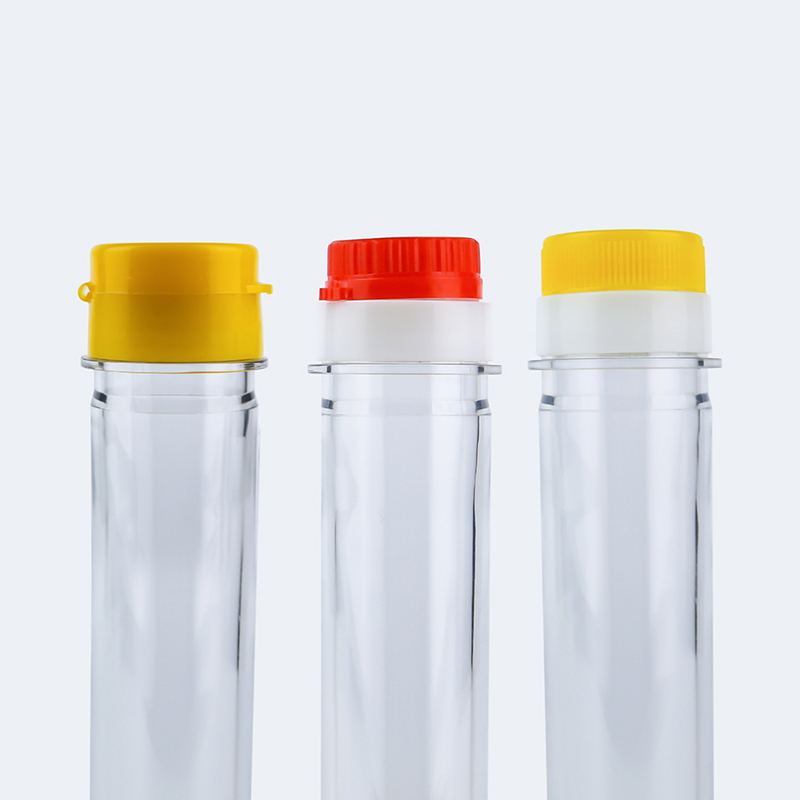
La finitura del collo è la variabile più facilmente ridotta a schemi troppo semplici nella selezione dei preforma. Molte persone chiedono soltanto «28 mm o 38 mm», ma all’interno della serie 28 mm PCO 1881 e PCO 1810 sono due specifiche filettate distinte, e i rispettivi tappi non sono intercambiabili . Una differenza di diametro filettato anche di soli 0,2 mm può causare perdite durante la tappatura o malfunzionamenti della tenuta – e questa dimensione non può essere corretta dopo lo stampaggio per soffiaggio.
serie 28 mm: PCO 1881 e PCO 1810
PCO 1881 è la specifica globale a collo corto per bevande gassate e bottiglie d’acqua, progettato per la leggerizzazione – rispetto al PCO 1810, riduce il consumo di materiale accorciando l’altezza della filettatura, mantenendo tuttavia un’ottima resistenza alla pressione e prestazioni di tenuta. È la scelta preferita per le linee di riempimento ad alta velocità e per i design leggeri. Il PCO 1810 è una specifica più vecchia a collo lungo, ancora presente in alcune linee esistenti e nei mercati di esportazione, ma raramente adottata per nuove linee.
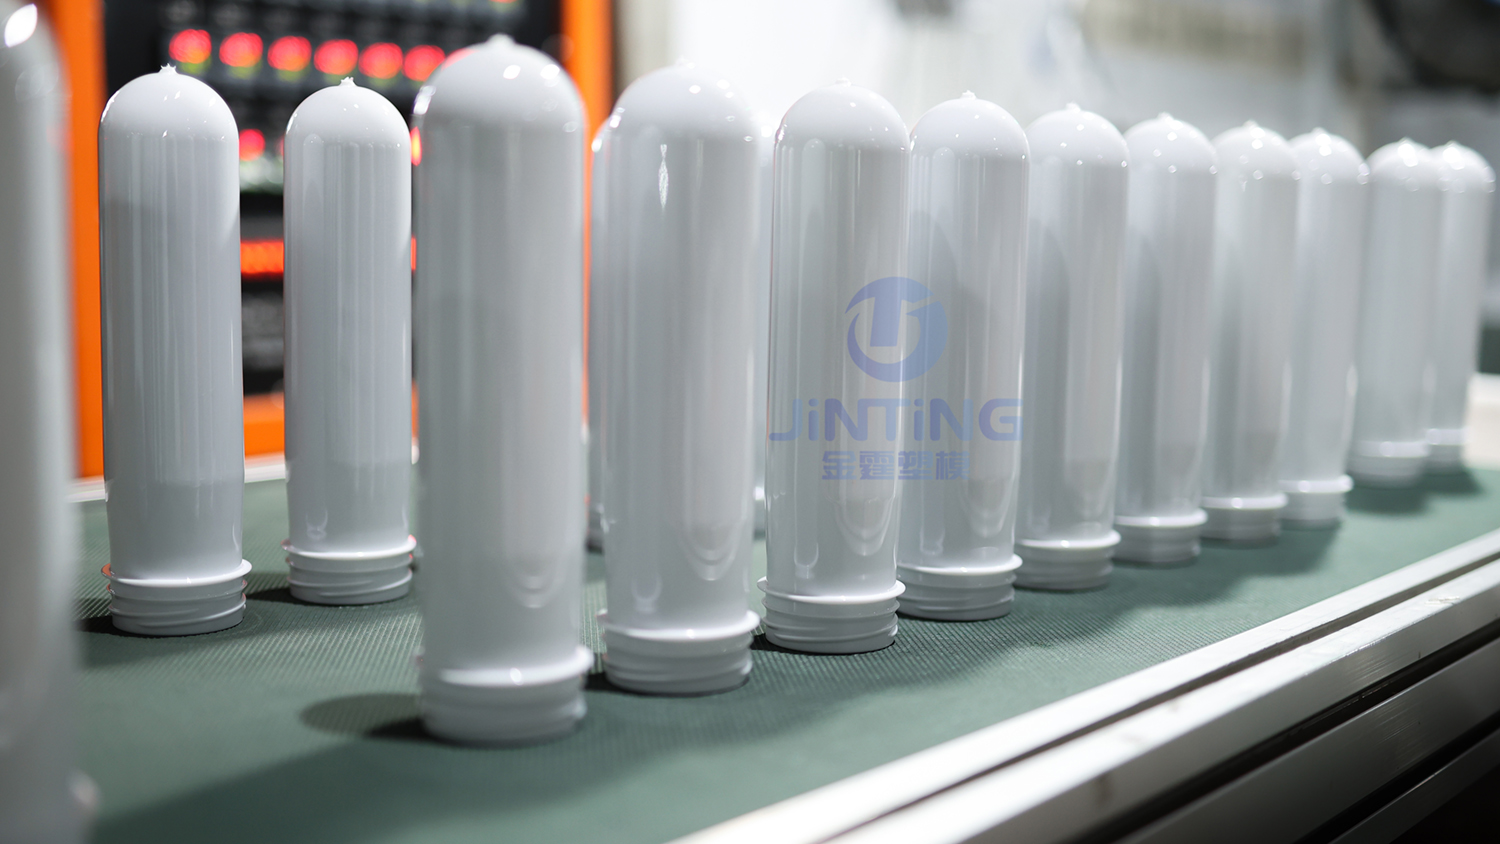
serie 30/25
Un collo di bottiglia d’acqua leggero con diametro di 30 mm e altezza di 25 mm, diffuso in alcuni mercati (ad esempio in India) e comune anche in alcuni prodotti idrici sotto i 500 ml.
serie 38 mm: DBJ e SP400
Il collo da 38 mm è adatto a succhi, prodotti lattiero-caseari, bevande funzionali , e prodotti che richiedono un versamento a bocca larga o contengono particelle di polpa di frutta. Il filettatura 38 mm DBJ supporta chiusure a prova di manomissione e un’apertura di versamento più ampia; il 38 mm SP400 è una specifica multifunzione per bevande, alimenti e liquidi per uso domestico. I preformati per hot-fill da 38 mm di Hon Chuan International sono specificatamente progettati per succhi, bevande sportive e altri prodotti a caldo, con pesi in grammi compresi tra 28,5 g e 29,5 g.
26/22 GME e altre specifiche leggere
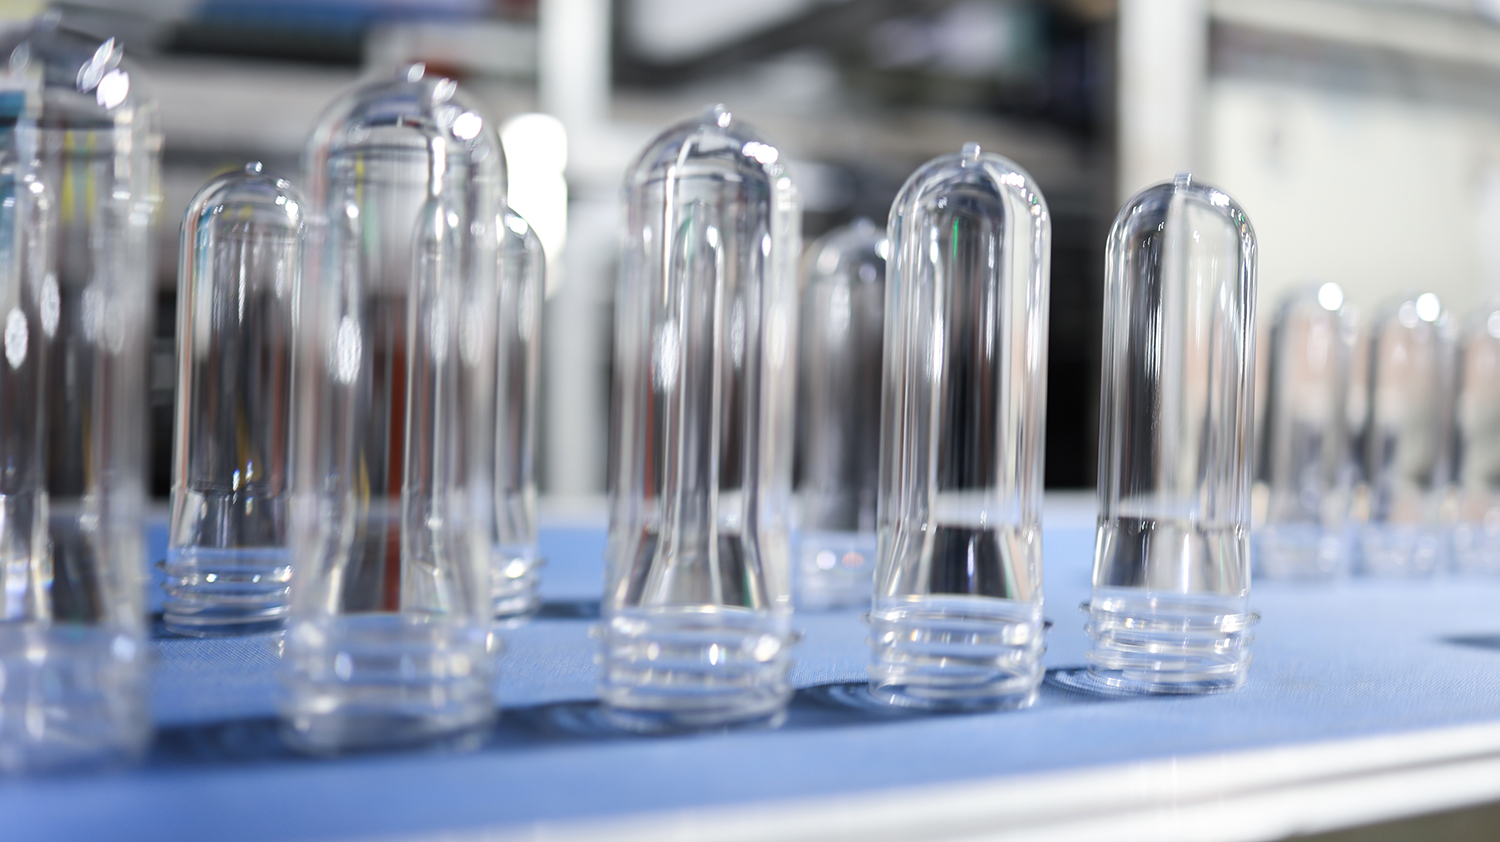
26/22 GME è progettato specificamente per acqua e bevande gassate ed è compatibile con chiusure collegate – una specifica emergente che bilancia leggerezza e circolarità ai sensi della Direttiva UE sulle plastiche monouso. I collo da 55 mm vengono utilizzati per alcuni prodotti idrici e a bocca larga, mentre BVS 30H60 è destinato a distillati e vino.
In primo luogo, lo standard filettatura, non il diametro. «28 mm» indica soltanto il diametro, non la filettatura. PCO 1810, PCO 1881 e BPF 28 mm sono tre diversi tipi di collo con filettature non intercambiabili. Prima di effettuare un ordine, ottenere il codice specifico della specifica del collo e verificare che l’attuale scorta di tappi sia compatibile con esso.
In secondo luogo, il sistema di tappatura della linea di riempimento. Le teste di tappatura e i caricatori di tappi delle linee di riempimento ad alta velocità sono progettati per specifici tipi di collo e filettature. Modificare il tipo di collo comporta la sostituzione del modulo di tappatura e della ruota stellata di alimentazione: non basta semplicemente cambiare il tipo di preforma. Se la macchina per tappare è progettata per PCO 1881, utilizzare preforme PCO 1810 non è una soluzione accettabile: causerà frequenti inceppamenti dei tappi, coppia instabile e mancato superamento dei test di tenuta.
In terzo luogo, il prodotto e lo scenario d’uso. I colli larghi facilitano il versamento e la distribuzione, ma più il collo è ampio, maggiore è il consumo di materiale e maggiore la difficoltà di controllo della cristallizzazione nella zona del collo. I colli stretti offrono vantaggi in termini di leggerezza e adatti alle linee ad alta velocità, ma risultano scomodi per prodotti viscosi. Per i prodotti a riempimento caldo che utilizzano colli cristallizzati da 38 mm, verificare inoltre che il processo di cristallizzazione del collo sia compatibile con i requisiti di resistenza al calore del tappo.
Il peso in grammi è il parametro più intuitivo e, al contempo, il più frainteso. Non esiste una risposta fissa alla domanda "quanti grammi per 500 ml" poiché, per la stessa capacità, differenze nel design della bottiglia, nel peso obiettivo della bottiglia, nel processo di riempimento e nei requisiti di pressione possono generare variazioni notevoli del peso in grammi.
I dati seguenti provengono da fornitori del settore e da guide per gli acquisti, e vanno considerati come punto di partenza per il riferimento, non come standard vincolanti:
| Tipo di bottiglia / capacità | Intervallo tipico di peso in grammi | Note |
|---|---|---|
| bottiglia da 500 ml per acqua non gassata | 10–14 g | I prodotti leggeri possono scendere fino a circa 9 g |
| bottiglia da 1,5 l per bevande gassate | 38–42 g | Deve resistere alla pressione interna; significativamente più pesante delle bottiglie per acqua |
| Bottiglia per riempimento a caldo (stessa capacità) | 15%–20% in più rispetto al riempimento a freddo | La spalla richiede uno spessore aggiuntivo per resistere al restringimento ad alta temperatura |
La variabilità dei pesi in grammi per le bottiglie d'acqua standard illustra già il concetto: per lo stesso volume di 500 ml, sia 10 g che 14 g sono considerati «normali», con differenze determinate dal peso target della bottiglia, dalla complessità del design della bottiglia e dalle condizioni di gestione sulla linea di riempimento. Le bottiglie per bevande gassate e quelle per riempimento a caldo richiedono pesi in grammi più elevati perché necessitano di uno spessore di parete maggiore per sopportare la pressione interna o le alte temperature.

Il peso in grammi non può essere scelto in modo isolato – è rigidamente vincolato dal rapporto di allungamento .
Durante il processo da preforma a bottiglia, il materiale viene stirato sia assialmente che circonferenzialmente. Rapporto di stiramento circonferenziale corrisponde al diametro interno massimo della bottiglia diviso per il diametro interno della preforma; rapporto di stiramento assiale corrisponde all’altezza della sezione finita divisa per l’altezza corrispondente della preforma; moltiplicando i due si ottiene il rapporto di stiramento complessivo . Secondo le tipiche progettazioni di PET per contenitori descritte nella letteratura brevettuale, il rapporto complessivo di stiramento è solitamente compreso tra 12 e 16 , con un rapporto di stiramento circonferenziale pari a circa 5.6–6.5e uno assiale pari a circa 2.4–2.7. Alcune progettazioni controllano il rapporto complessivo di stiramento a 8–12per ottenere chiarezza e prestazioni meccaniche ottimali. Questi intervalli non sono numeri arbitrari, ma rappresentano la finestra entro la quale le catene molecolari del PET raggiungono un’orientazione sufficiente durante lo stiramento biaxiale, senza eccessivo assottigliamento o ingiallimento da stress.
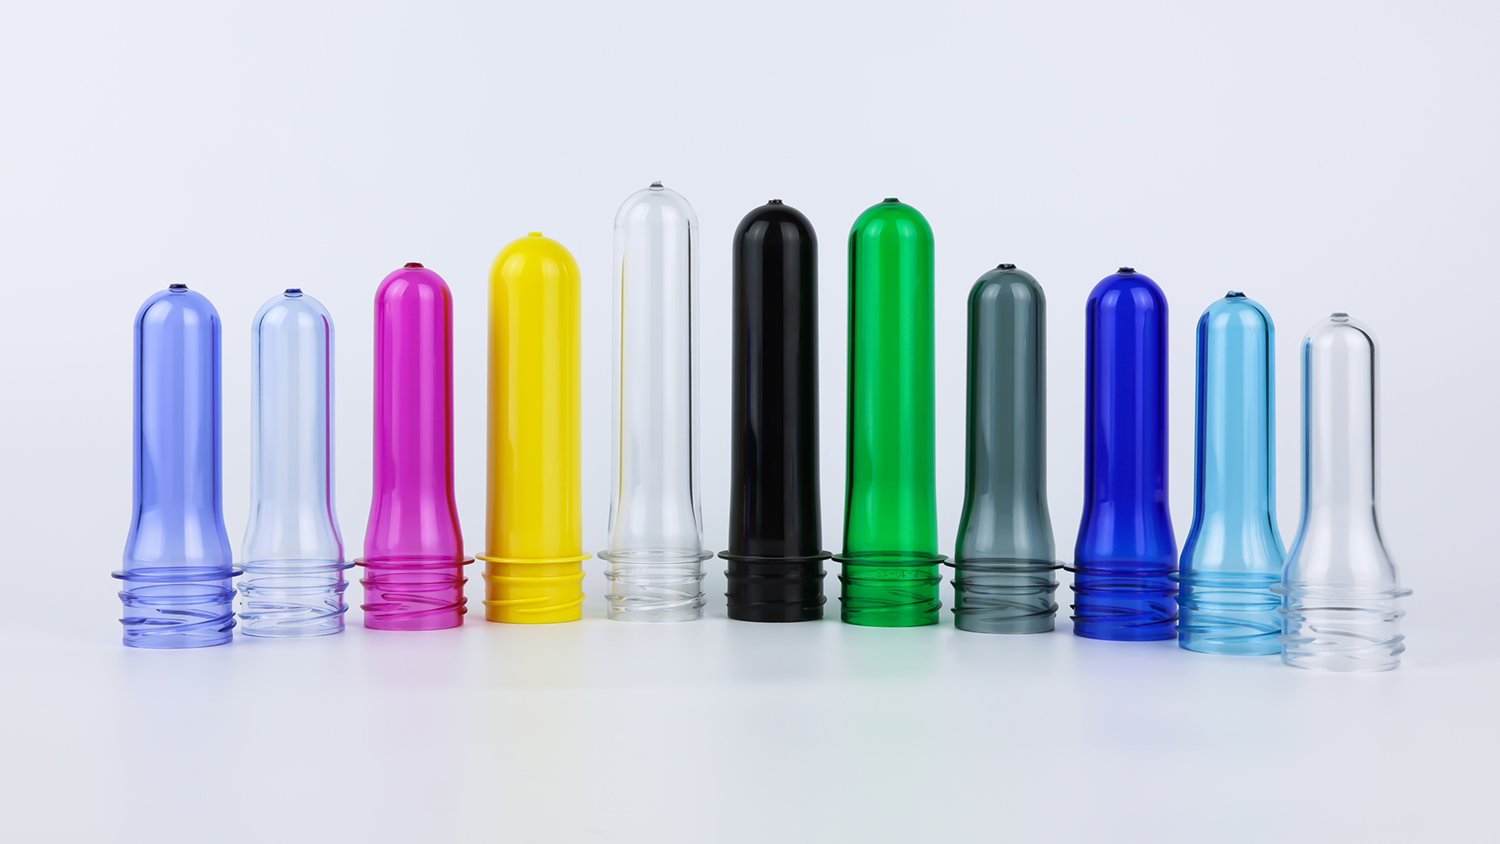
Preforma troppo leggero : Il rapporto complessivo di stiramento è troppo elevato, lo spessore della parete viene ridotto eccessivamente, la resistenza del corpo è insufficiente e possono verificarsi opacizzazione localizzata, crepe da stress o collasso sotto pressione.
Preforma troppo pesante : Il rapporto di stiramento è insufficiente, l’orientazione molecolare è inadeguata, la bottiglia risulta molle e opaca, il materiale non viene efficacemente “disteso” per fornire resistenza e il peso aggiuntivo in grammi non si traduce in prestazioni migliori.
Il peso in grammi è essenzialmente la quantità di materiale necessaria per mantenere il rapporto di allungamento entro la finestra efficace per una data geometria della bottiglia . La capacità è soltanto uno degli input di questo calcolo – non la risposta in sé.
Un aumento del peso in grammi non implica che l’intera bottiglia diventi uniformemente più spessa. Il materiale aggiuntivo deve essere allocato strategicamente nelle zone spalla, rinforzo del corpo e zona di transizione della base – ovvero nei punti in cui si concentrano le sollecitazioni dopo lo stampaggio per soffiatura. Le bottiglie per riempimento a caldo pesano il 15–20% in più rispetto a quelle per riempimento a freddo della stessa capacità, esattamente perché la spalla richiede materiale aggiuntivo per resistere alla contrazione termica post-riempimento. Per le bottiglie con maniglie o soggette a carichi dinamici, lo stesso principio risulta ancora più marcato: il peso aggiuntivo deve essere posizionato sui punti portanti; altrimenti, è semplicemente spreco.
Le prestazioni finali di un preforma sono determinate non solo dall'IV della resina, ma anche dal controllo del processo durante lo stampaggio ad iniezione, che modifica lo stato effettivo del materiale.
L'essiccazione è la prima soglia. Il PET è altamente igroscopico e deve essere essiccato fino a un contenuto di umidità inferiore a 50 ppm (0,005%) prima dello stampaggio ad iniezione. In caso contrario, durante la fusione avviene l'idrolisi, le catene molecolari si rompono, l'IV diminuisce e aumenta la generazione di acetaldeide. Le condizioni tipiche di essiccazione sono 160–180 °C, 4–6 ore, punto di rugiada ≤ -30 °C fino a -50 °C . Se il punto di rugiada non è sufficientemente basso o il tempo non è sufficientemente lungo, anche la materia prima con IV nominale più elevata risulterà compromessa dopo lo stampaggio ad iniezione.
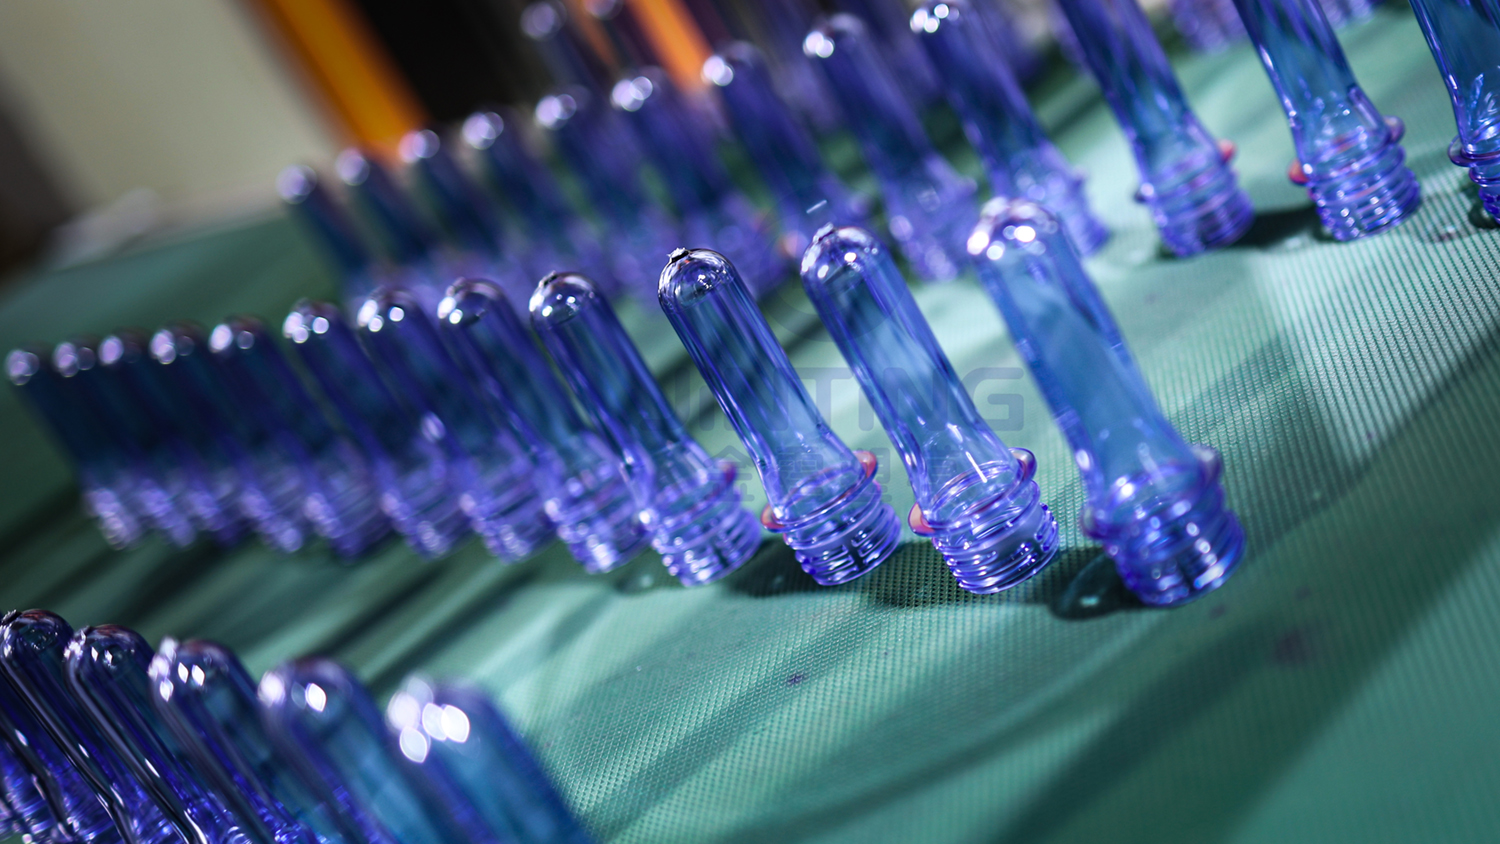
Il profilo di temperatura di iniezione è altrettanto critica. Una temperatura di fusione troppo elevata accelera la degradazione termica; una temperatura troppo bassa causa una plastificazione non uniforme. Un caso misurato ha dimostrato che una semplice fluttuazione di ±3 °C nel profilo di temperatura di iniezione, combinata con un tempo di essiccazione insufficiente, è stata sufficiente a far aumentare il tasso di crepe al collo nel processo di soffiatura da lo 0,5% al 3%. Questi parametri non compaiono su un contratto di acquisto dei preforma, ma determinano se i preforma ricevuti possono essere soffiati in modo coerente in bottiglie di buona qualità.
L’ordine corretto è partire dalla bottiglia finita e dal processo di riempimento, risalendo indietro fino alle specifiche del preforma , anziché «indovinare in avanti» partendo dalla capacità o dal peso del preforma.
Passo 1: Definire la funzione, selezionare il grado IV. Si tratta ancora di acqua, bevande gassate, succhi a caldo o olio? La funzione determina il grado IV, se è necessaria la cristallizzazione del collo e se va previsto uno spazio di compensazione per il decadimento IV del rPET.
Passo 2: Definire la finitura del collo e lo standard della filettatura di bloccaggio. Sulla base delle specifiche del tappo e del sistema di tappatura della linea di riempimento, definire con precisione la finitura del collo (ad es. PCO 1810 / PCO 1881 / 30/25 / 38 mm DBJ / SP400 / 26/22 GME, ecc.), anziché limitarsi a confermare il semplice valore numerico del diametro «28 mm». Contestualmente, verificare la disponibilità a magazzino dei tappi e la compatibilità con il modulo di tappatura.
Passo 3: Definire il peso in grammi e verificare il rapporto di stiramento. Sulla base del peso obiettivo della bottiglia, della sua geometria e dei requisiti di resistenza a pressione e calore, stimare innanzitutto un intervallo di peso in grammi; quindi effettuare un calcolo inverso utilizzando i rapporti di stiramento circonferenziale e assiale per verificare che il rapporto di stiramento complessivo rientri nella finestra operativa efficace. Se il rapporto di stiramento risulta irragionevole, modificare il peso in grammi o le dimensioni della bottiglia, piuttosto che forzare una corrispondenza con una tabella di capacità.
Passo 4: Verificare la fattibilità dello stampaggio a iniezione e dello stampaggio a soffiaggio. Confermare se il sistema di essiccazione è in grado di raggiungere il punto di rugiada richiesto, se la precisione del controllo della temperatura della macchina per lo stampaggio a iniezione è sufficiente per produrre in modo costante i preform con l’IV obiettivo e se la capacità di riscaldamento della macchina per lo stampaggio a soffiaggio è adeguata allo spessore della parete corrispondente al peso in grammi scelto. Quindi, prima di effettuare un ordine in grandi quantità, eseguire test in macchina con la vera macchina per lo stampaggio a soffiaggio , verificando la distribuzione dello spessore della parete, la formazione della base, l’aderenza del collo e le prestazioni di caduta/pressione. Indipendentemente da quanto siano coerenti i parametri teorici, la corrispondenza è completa soltanto dopo la validazione tramite soffiaggio.

La selezione dei preform in PET è sostanzialmente l’uso di tre variabili – materia prima, finitura del collo e peso in grammi – per adattare il carico funzionale della bottiglia e i vincoli fisici della linea di riempimento .
Il materiale grezzo determina se la bottiglia "regge il carico"; la finitura del collo determina se "sigilla in modo ermetico e versa comodamente"; il peso in grammi determina se "è sufficientemente resistente e non spreca materiale." I tre fattori sono interconnessi: un materiale ad alto IV con un peso in grammi insufficiente resta comunque poco resistente; un collo largo con filettatura errata impedisce semplicemente di avvitare il tappo; e, per quanto generoso possa essere il peso in grammi, un rapporto di stiramento errato lascia comunque la bottiglia molle e floscia.
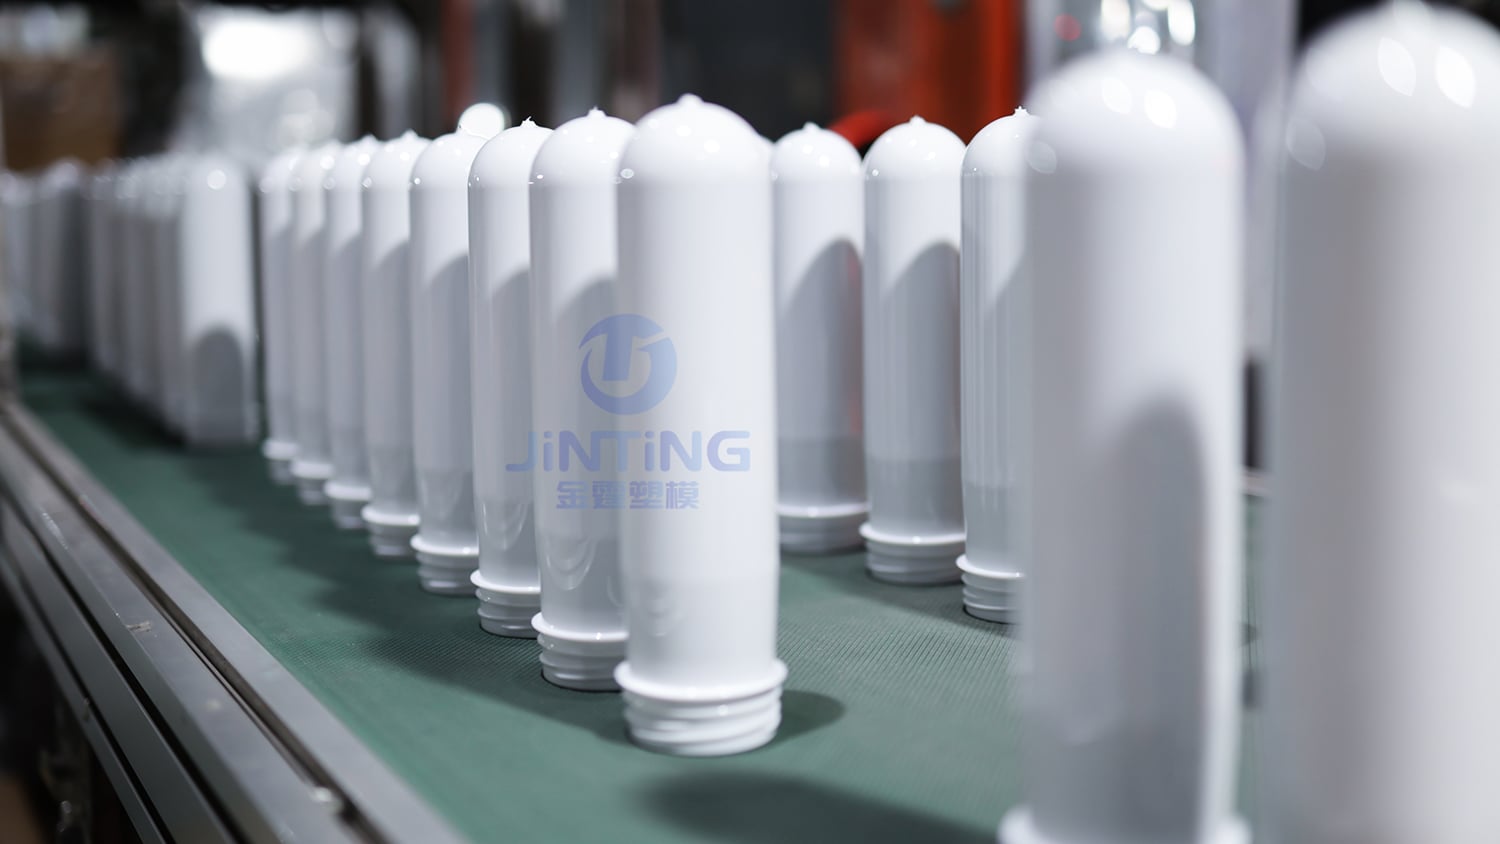
Prima chiarire esattamente cosa conterrà la bottiglia, su quale linea verrà riempita e come verrà manipolata – quindi tornare indietro e selezionare il preforma. Questa è l’unica logica immutabile alla base di tutte le tabelle dei parametri.
 Notizie in primo piano
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD è un produttore professionale di preforme PET con oltre 25 anni di esperienza. Certificata ISO9001/ISO22000, offre preforme personalizzate con collo (28–55 mm), colori, pesi e stampi per marchi di acqua/bevande. Contattaci oggi.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. Informativa sulla privacy