EN

El error más común al seleccionar preformos es solicitar un precio basado únicamente en una cifra de capacidad. Una botella de 500 ml puede utilizar un preformo de 12 g o uno de 20 g; puede usar un cuello de 28 mm o uno de 38 mm. Lo que realmente determina las especificaciones del preformo no es «cuánto contiene», sino «qué contiene, cómo se llena y cómo se sopla».

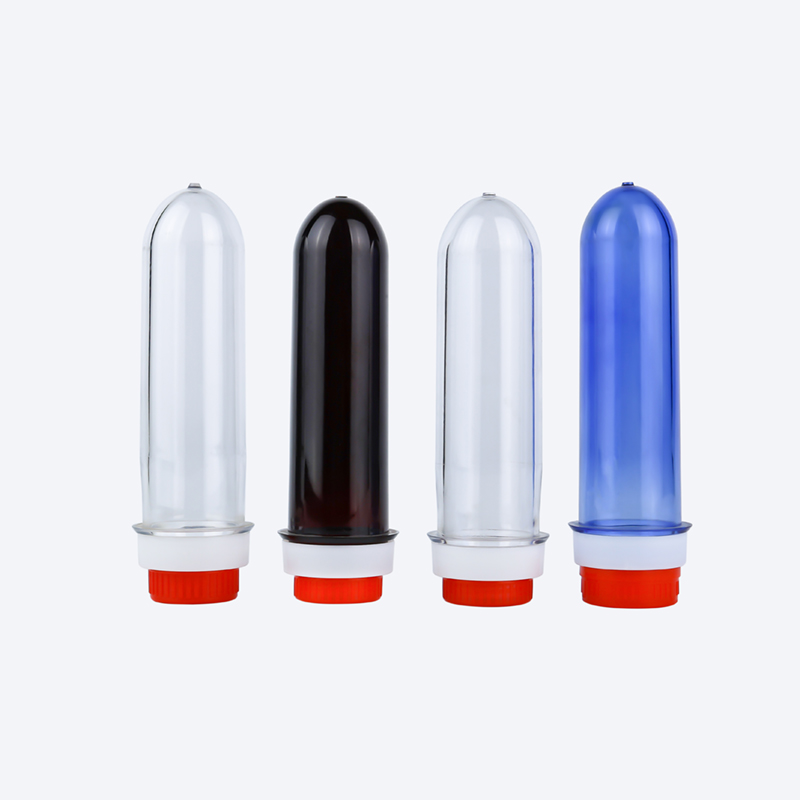
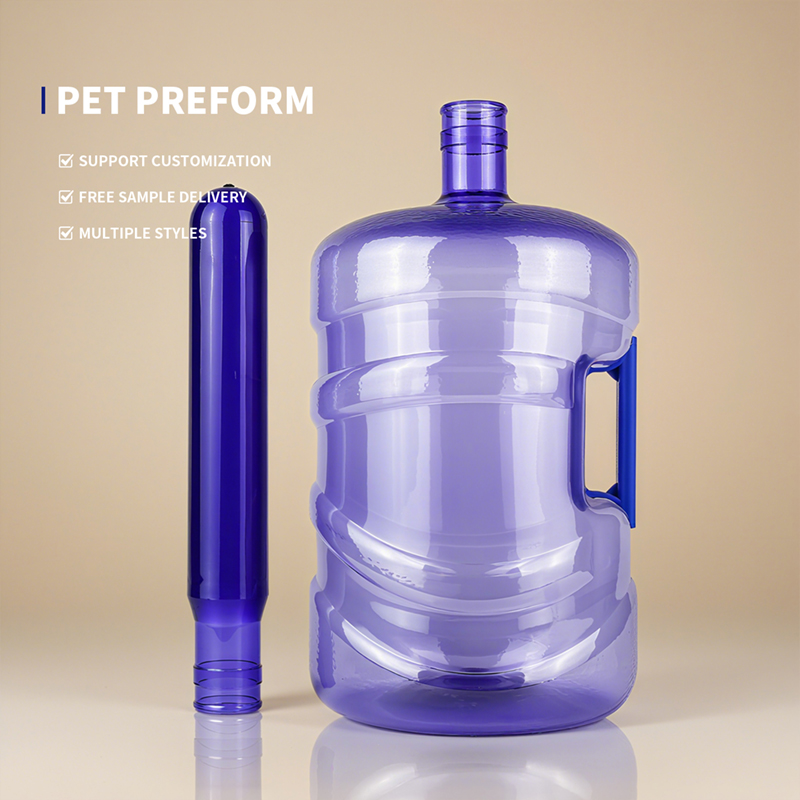
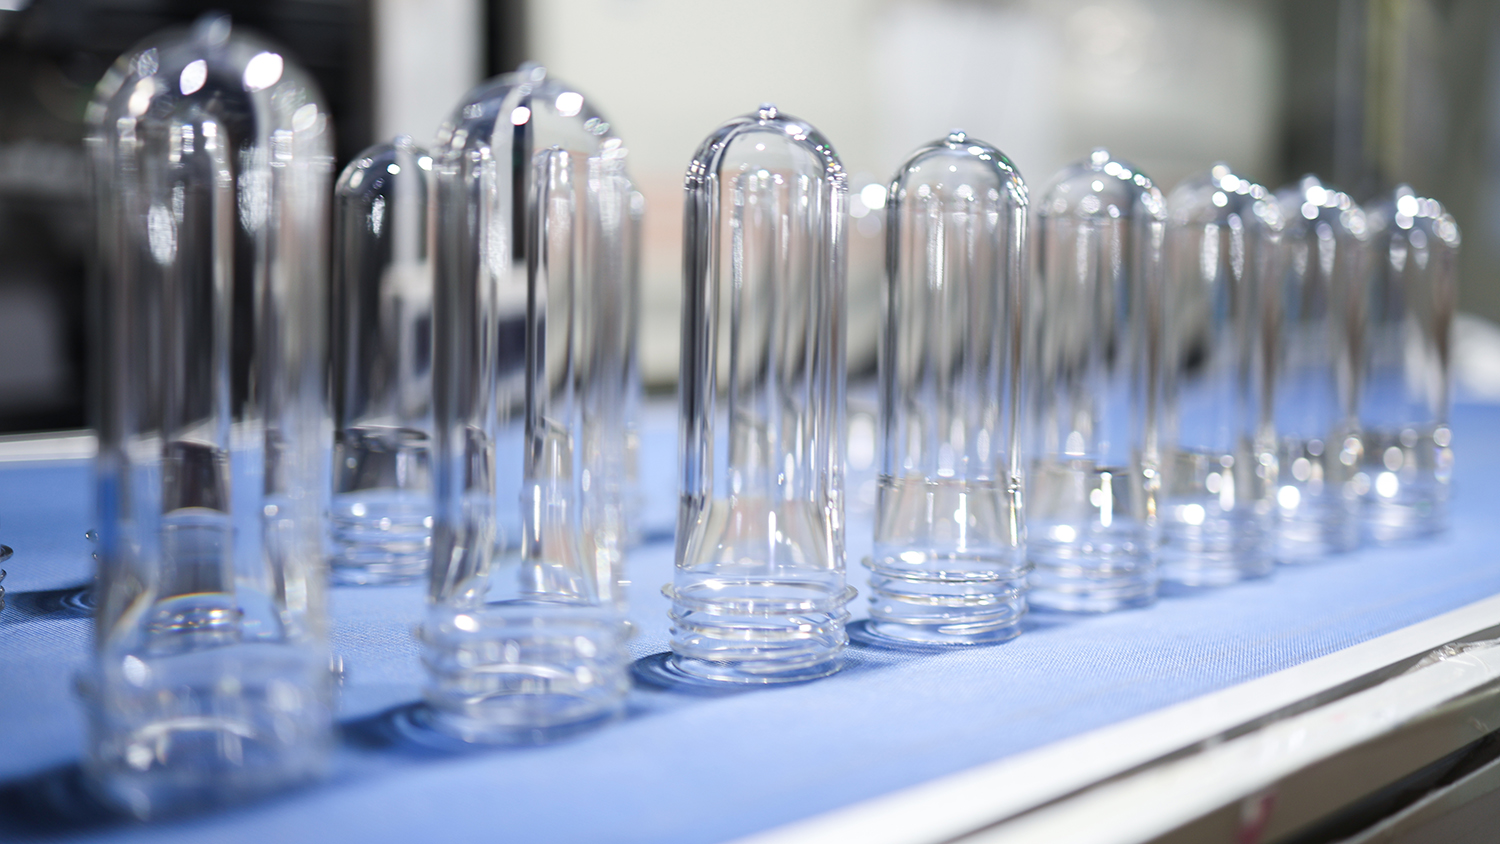
Una botella de PET comienza con el preformo. El roscas del cuello ya están fijados durante el moldeo por inyección, mientras que el cuerpo solo se finaliza durante el moldeo por soplado. Esto significa que la calidad de la materia prima del preforma, el acabado del cuello y el peso en gramos deben coincidir con los requisitos del moldeo por soplado antes incluso de fabricar el molde. Si la coincidencia es incorrecta, ningún ajuste de la máquina de moldeo por soplado logrará producir una botella calificada, y sin importar qué tan rápido funcione la línea de llenado, surgirán problemas en el paso de tapado o en la resistencia a la presión.
A continuación, analizamos detalladamente las tres variables —materia prima, acabado del cuello y peso en gramos— una por una; luego añadimos puntos clave sobre la compatibilidad entre los procesos de moldeo por inyección y moldeo por soplado, y finalmente ofrecemos una lógica práctica de selección.
El indicador principal de la materia prima para los preformas de PET es la viscosidad intrínseca (valor IV) , que representa la longitud de las cadenas moleculares de PET y afecta directamente la resistencia, tenacidad y resistencia a la presión o al calor de la botella. El IV del PET para botellas suele oscilar entre 0,70 y 0,88 dL/g, aunque las clasificaciones por grados varían ligeramente según las fuentes y deben interpretarse en función de la aplicación.
Según datos de múltiples proveedores y fuentes industriales, los intervalos de IV para diversos tipos de botellas son aproximadamente los siguientes:
| Tipo de botella | Intervalo de IV (dL/g) | Motivo principal |
|---|---|---|
| Botellas estándar para agua (mineral, purificada) | 0.70–0.80 | Sin presión interna ni altas temperaturas; equilibrio entre costo y transparencia |
| Botellas para refrescos gaseosos (CSD) | 0.78–0.87 | Deben soportar una presión interna de ~4 bares; un IV elevado aporta resistencia a la fluencia y a la presión |
| Botellas para llenado en caliente (tés, jugos) | 0.78–0.88 | Deben soportar temperaturas de llenado de 85–93 °C; un IV elevado mantiene la estabilidad dimensional a alta temperatura |
| Botellas de aceite / botellas de gran capacidad | 0.80–0.84 | Soporte de carga a largo plazo; requiere alta tenacidad y resistencia al flujo viscoso |
A nivel de grado, los grados para botellas de agua suelen incluir IV 0,76 y 0,80; los grados para bebidas gaseosas suelen incluir IV 0,84; los grados resistentes al calor para llenado en caliente incluyen IV 0,76–0,78; y las botellas para aceite de cocina suelen usar IV 0,84. Algunas fuentes amplían el rango de grados para agua hasta 0,70, los grados para bebidas gaseosas hasta 0,85 y los grados para llenado en caliente hasta 0,88. Estas diferencias provienen de los diseños de grado y condiciones de ensayo propios de distintos fabricantes de resinas. Al seleccionar, confíe en el COA (Certificado de Análisis) del proveedor, no en la memorización de un «valor estándar».

IV demasiado bajo : Cadenas moleculares cortas hacen que la botella sea frágil y con baja resistencia al flujo viscoso. Si el IV de una preforma para agua cae por debajo de 0,70, la botella soplada podría colapsar al ser exprimida y sufrir deformación irreversible bajo carga prolongada. Cada ciclo adicional de fusión reduce el IV aproximadamente 0,03–0,05 dL/g ; si la proporción de reciclado es demasiado alta sin compensación del IV, el IV de la preforma terminada puede quedar muy por debajo del valor nominal del material virgen.
IV demasiado alto : La botella es efectivamente «más rígida», pero a costa de una peor fluidez en fusión, una mayor dificultad y consumo energético en el moldeo por inyección, y una ventana de proceso más estrecha. Más críticamente, la botella en sí no necesita tanta resistencia . Usar material de grado para bebidas gaseosas con IV 0,85 para una botella de agua de 500 ml añade resistencia que apenas contribuye al rendimiento, mientras que cada tonelada de material resulta más cara y el proceso de moldeo por inyección pierde tolerancia. Algunas fuentes indican que el rango de IV para bebidas gaseosas es de 0,72 a 0,76 dL/g, para productos con llenado en caliente de 0,80 a 0,84 dL/g, y de aproximadamente 0,74 a 0,78 dL/g para agua y jugos. Aunque los valores específicos difieren de los de la tabla anterior, el principio de «estratificación según función» sigue siendo consistente.
Principio de selección: primero determinar la «carga funcional» de la botella: si soporta presión, resiste el calor o soporta cargas a largo plazo; luego seleccionar la categoría de IV. No decidir basándose en la idea de que «un IV más alto es más seguro». El exceso de resistencia en los preformados también representa un desperdicio de costes.
El uso de rPET es cada vez más habitual. Se puede lograr un contenido de rPET del 25 % al 50 % sin sacrificar transparencia ni resistencia, pero cada lote debe verificar de forma independiente su conformidad con los requisitos para contacto con alimentos. Más críticamente, el rPET sufre una disminución del IV: cada fusión adicional reduce el IV entre 0,03 y 0,05 dL/g . Si la proporción de rPET es elevada, se debe elegir una materia prima con un IV inicial más alto para compensar dicha pérdida, o bien utilizar extensores de cadena o polimerización en estado sólido (SSP) para restablecer el IV dentro del intervalo objetivo. De lo contrario, el IV del preformado terminado quedará por debajo del valor de diseño —un aspecto que no aparece en ninguna hoja de cotización.
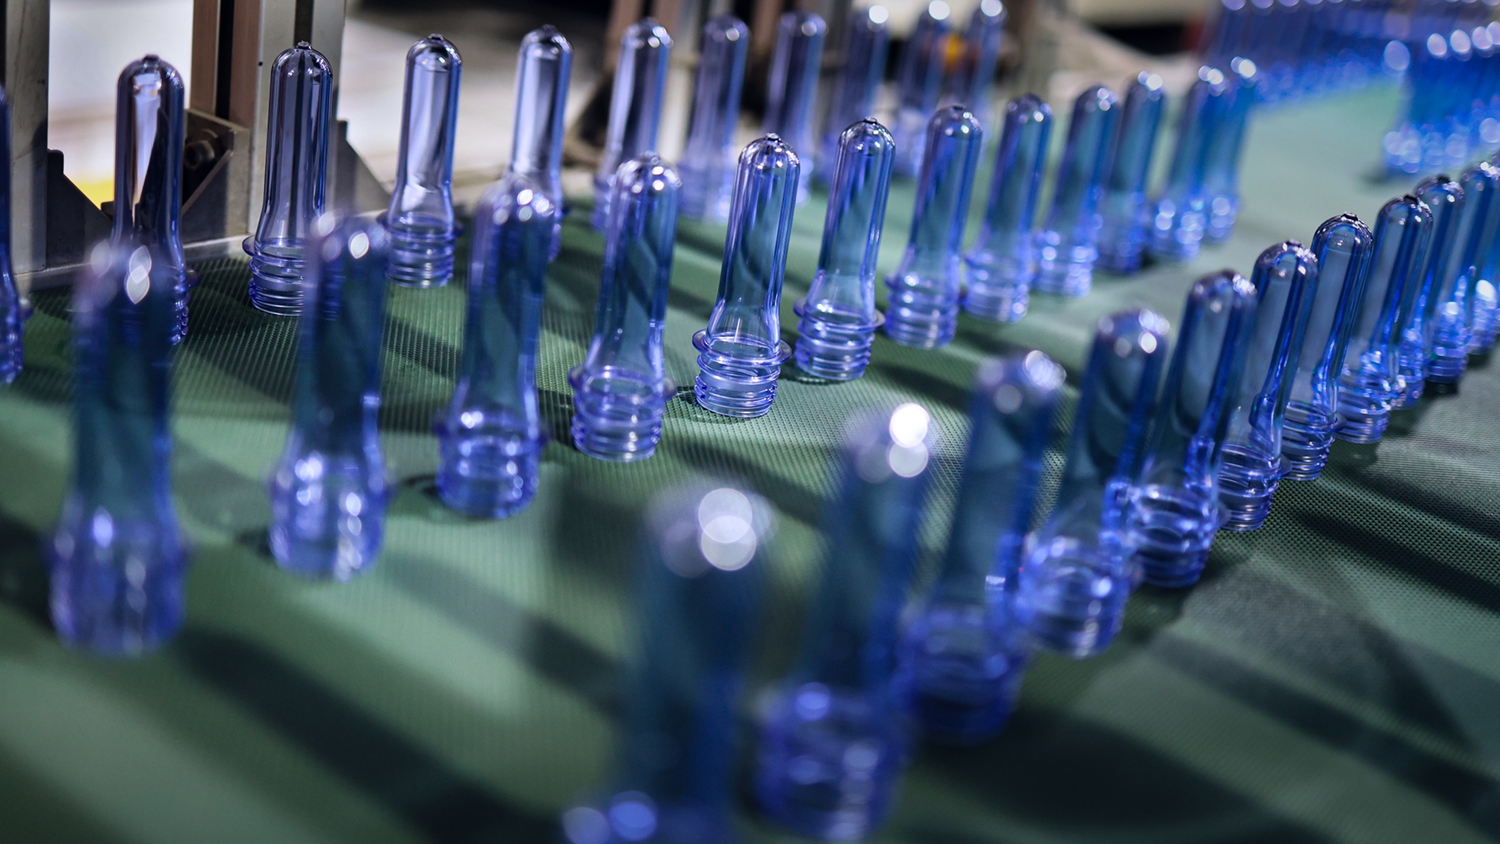
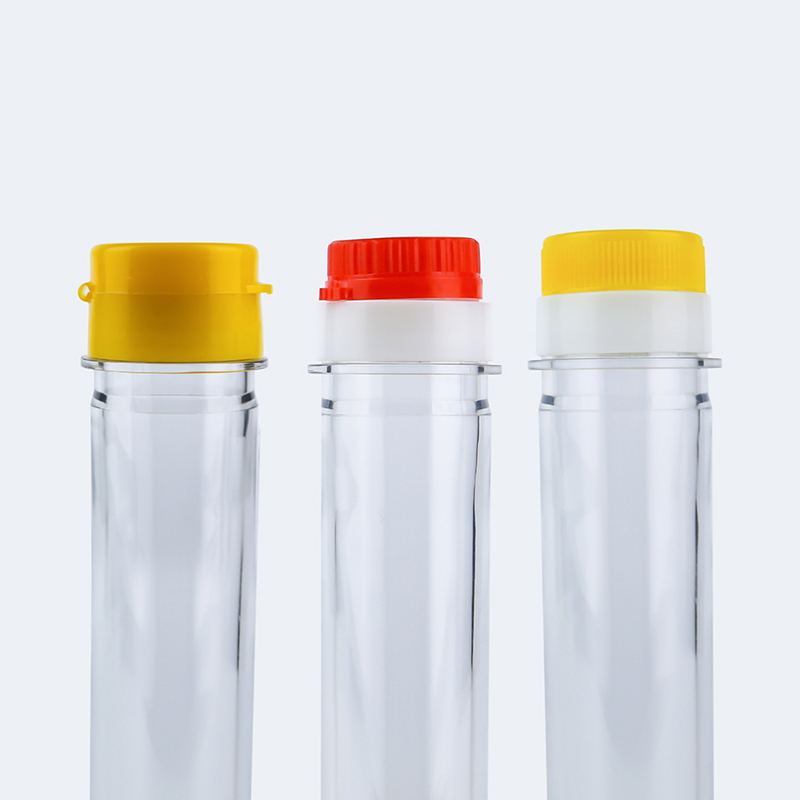
El acabado del cuello es la variable que con mayor facilidad se simplifica en exceso al seleccionar los preformados. Muchas personas solo preguntan «¿28 mm o 38 mm?», pero dentro de la categoría de 28 mm, PCO 1810 y PCO 1881 son dos especificaciones distintas de rosca, y sus tapones no son intercambiables . Una diferencia de diámetro de rosca incluso de 0,2 mm puede provocar fugas durante el enroscado o fallos de estanqueidad; además, esta dimensión no se puede ajustar tras el soplado.
serie de 28 mm: PCO 1881 y PCO 1810
PCO 1881 es la especificación global estandarizada de cuello corto para bebidas gaseosas y botellas de agua, diseñado para reducir el peso: en comparación con el PCO 1810, reduce el consumo de material al acortar la altura de la rosca, manteniendo una buena resistencia a la presión y un rendimiento de sellado óptimo. Es la opción preferida para líneas de llenado de alta velocidad y diseños ligeros. El PCO 1810 es una especificación anterior de cuello largo que aún se encuentra en algunas líneas existentes y mercados de exportación, pero rara vez se adopta en nuevas líneas.
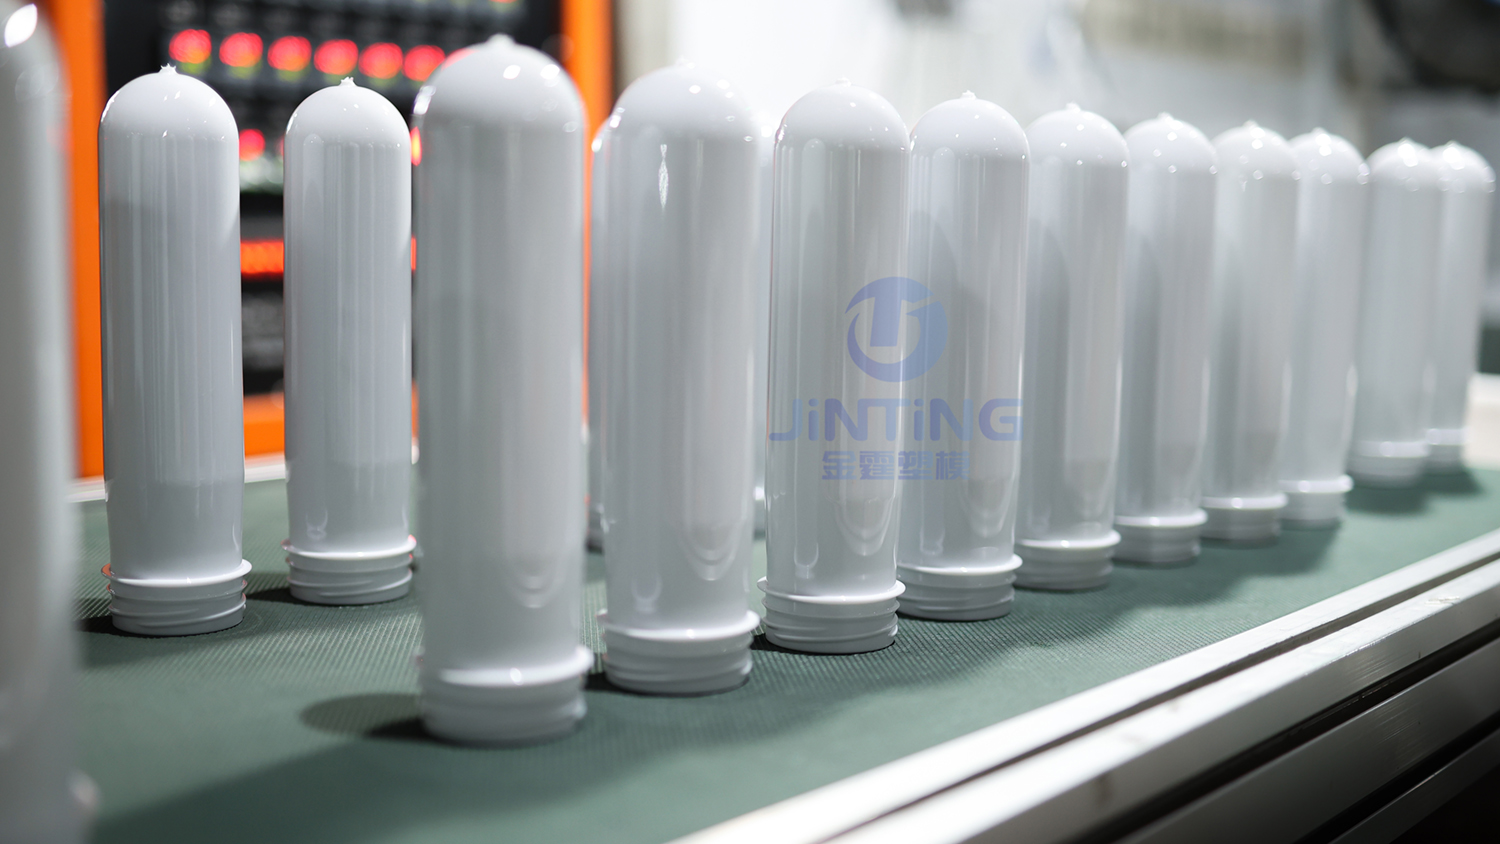
serie 30/25
Un acabado ligero para cuellos de botellas de agua, con diámetro de 30 mm y altura de 25 mm, muy popular en ciertos mercados (como la India) y también común en algunos productos de agua de menos de 500 ml.
serie 38 mm: DBJ y SP400
El acabado de cuello de 38 mm es adecuado para jugos, productos lácteos y bebidas funcionales , y productos que requieren vertido con boca ancha o partículas adicionales de pulpa de fruta. El cierre de 38 mm DBJ admite sistemas de sellado a prueba de manipulaciones y una abertura de vertido más amplia; el de 38 mm SP400 es una especificación multifuncional para bebidas, alimentos y líquidos domésticos. Los preformados para llenado en caliente de 38 mm de Hon Chuan International están específicamente diseñados para jugos, bebidas deportivas y otros productos de llenado en caliente, con pesos en gramos de 28,5 g y 29,5 g.
26/22 GME y otras especificaciones ligeras
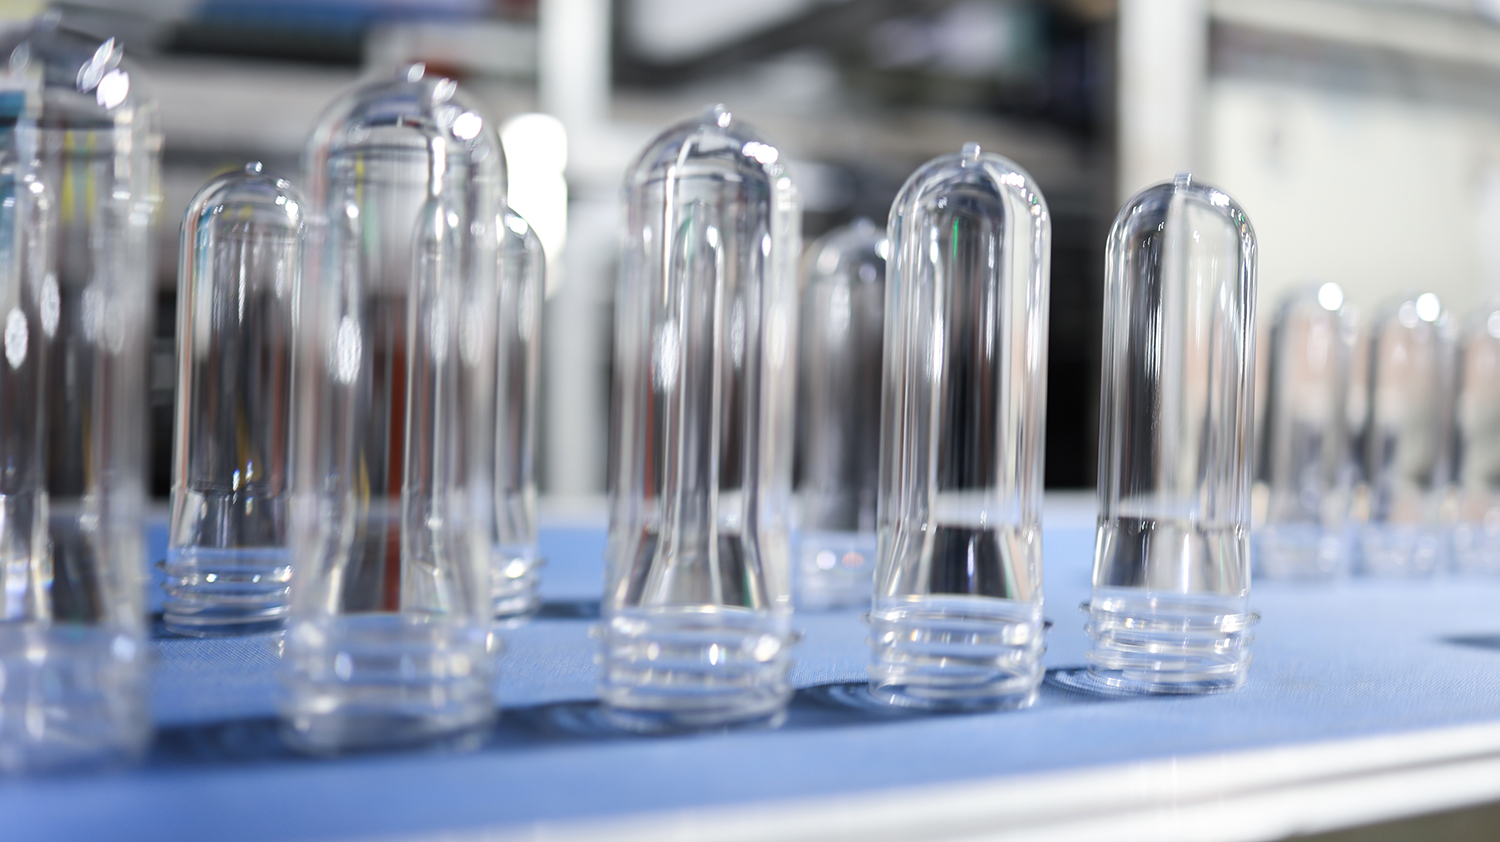
26/22 GME está diseñado específicamente para agua y bebidas carbonatadas y es compatible con cierres integrados – una especificación emergente que equilibra la reducción de peso y la circularidad conforme a la Directiva de Plásticos de Un Solo Uso de la UE. Los cuellos de 55 mm se utilizan en algunos productos de agua y de boca ancha, mientras que el BVS 30H60 está dirigido a licores y vino.
Primero, el estándar de rosca, no el diámetro. «28 mm» solo indica el diámetro, no la rosca. PCO 1810, PCO 1881 y BPF 28 mm son tres acabados de cuello diferentes, con tapones no intercambiables. Antes de realizar el pedido, obtenga el código específico de la especificación del cuello y confirme que el inventario existente de tapones coincide con él.
En segundo lugar, el sistema de tapado de la línea de llenado. Las cabezas de tapado y los alimentadores de tapones de las líneas de llenado de alta velocidad están diseñados para acabados de cuello y roscas específicos. Cambiar el acabado del cuello implica cambiar el módulo de tapado y la rueda estrella de alimentación: no basta con sustituir únicamente los preformos. Si el tapador está diseñado para PCO 1881, utilizar preformos PCO 1810 no es una solución viable: provocará atascos frecuentes de tapones, par de apriete inestable y pruebas de sellado fallidas.
En tercer lugar, el producto y el escenario de uso. Las bocas anchas facilitan el vertido y la dispensación, pero cuanto mayor sea el cuello, mayor será el consumo de material y la dificultad de controlar la cristalización en esa zona. Los cuellos estrechos ofrecen ventajas en términos de reducción de peso y compatibilidad con líneas de alta velocidad, pero resultan incómodos para productos viscosos. Para productos con llenado en caliente que usan cuellos cristalizados de 38 mm, confirme también que el proceso de cristalización del cuello sea compatible con los requisitos de resistencia térmica de la tapa.
El peso en gramos es el parámetro más intuitivo y, al mismo tiempo, el más malinterpretado. No existe una respuesta fija a la pregunta «¿cuántos gramos para 500 ml?» porque, para una misma capacidad, diferencias en el diseño de la botella, en el peso objetivo de la botella, en el proceso de llenado y en los requisitos de presión pueden dar lugar a pesos en gramos muy diversos.
Los siguientes datos provienen de proveedores industriales y guías de adquisición, y sirven únicamente como punto de partida orientativo, no como norma obligatoria:
| Tipo de botella / capacidad | Rango típico de peso en gramos | Notas |
|---|---|---|
| botella de agua sin gas de 500 ml | 10–14 g | Los productos ligeros pueden llegar a unos 9 g |
| botella de bebida gaseosa de 1,5 l | 38–42 g | Debe resistir la presión interna; es significativamente más pesada que las botellas de agua |
| Botella para llenado en caliente (misma capacidad) | 15 %–20 % más alta que la del llenado en frío | El hombro requiere mayor grosor para resistir la contracción a altas temperaturas |
La variación de los pesos en gramos de las botellas de agua estándar ilustra este punto: para el mismo volumen de 500 ml, tanto 10 g como 14 g se consideran «normales», y las diferencias dependen del peso objetivo de la botella, de la complejidad del diseño de la botella y de las condiciones de manejo en la línea de llenado. Las botellas para bebidas carbonatadas y las botellas para llenado en caliente requieren mayores pesos en gramos porque necesitan un grosor de pared adicional para soportar la presión interna o las altas temperaturas.

El peso en gramos no puede seleccionarse de forma aislada: está fuertemente restringido por la relación de estiramiento .
Durante el proceso de preforma a botella, el material se estira tanto axial como circunferencialmente. Relación de estiramiento circunferencial es igual al diámetro interior máximo de la botella dividido por el diámetro interior de la preforma; relación de estiramiento axial es igual a la altura de la sección terminada dividida por la altura correspondiente de la preforma; multiplicar ambas da la relación de estiramiento total . Según los diseños típicos de PET para contenedores descritos en la literatura de patentes, la relación global de estiramiento suele estar entre 12 y 16 , con una relación de estiramiento circunferencial aproximada de 5.6–6.5y axial de 2.4–2.7. Algunos diseños controlan la relación global de estiramiento en 8–12para lograr una claridad y un rendimiento mecánico óptimos. Estos intervalos no son cifras arbitrarias, sino la ventana dentro de la cual las cadenas moleculares de PET alcanzan una orientación suficiente mediante el estiramiento biaxial, sin adelgazamiento excesivo ni blanqueamiento por tensión.
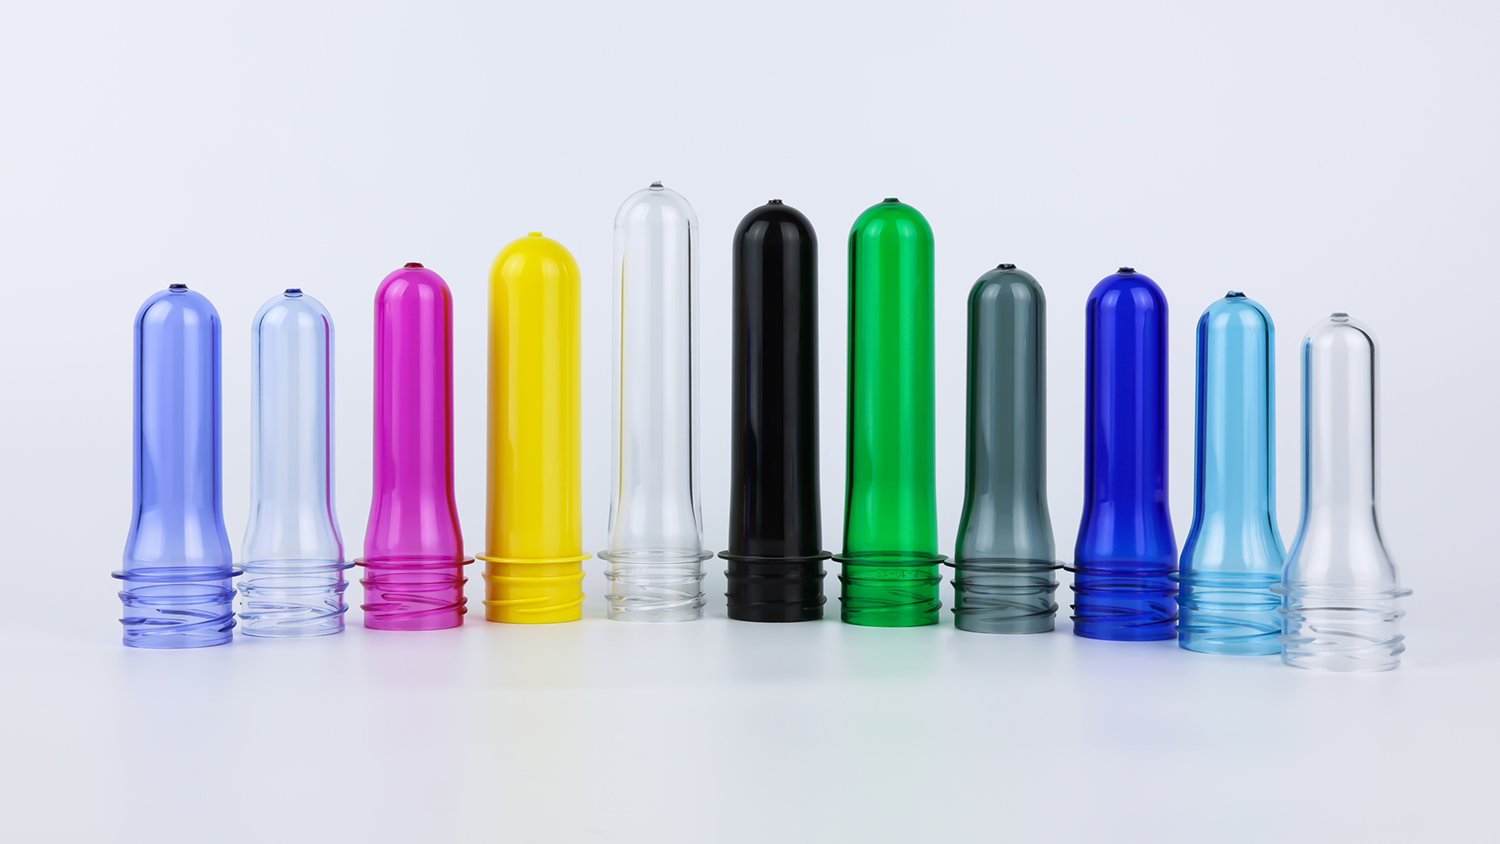
Preforma demasiado ligero : La relación global de estiramiento es demasiado alta, el espesor de la pared se reduce en exceso, la resistencia del cuerpo es insuficiente y pueden producirse blanqueamiento localizado, grietas por tensión o colapso bajo presión.
Preforma demasiado pesada : La relación de estiramiento es insuficiente, la orientación molecular es inadecuada, la botella resulta blanda y turbia, el material no se «endereza» eficazmente para aportar resistencia y el peso adicional en gramos no se traduce en mejor rendimiento.
El peso en gramos es esencialmente la cantidad de material necesaria para mantener la relación de estiramiento dentro de la ventana efectiva para una geometría determinada de la botella . La capacidad es solo una entrada en este cálculo, no la respuesta en sí.
Un aumento del peso en gramos no significa que toda la botella se vuelva uniformemente más gruesa. El material adicional debe asignarse estratégicamente a las zonas del hombro, de refuerzo del cuerpo y de transición de la base —es decir, a las zonas donde se concentran las tensiones tras el soplado. Las botellas para llenado en caliente pesan un 15 %–20 % más que las botellas para llenado en frío de igual capacidad, precisamente porque el hombro requiere material adicional para resistir la contracción térmica posterior al llenado. En botellas con asas o sometidas a cargas dinámicas, esta lógica es aún más acusada: el peso adicional debe ubicarse exactamente en los puntos de soporte de carga; de lo contrario, constituye simplemente un desperdicio.
El rendimiento final de una preforma no depende únicamente del IV de la resina, sino también del control del proceso durante el moldeo por inyección, lo que modifica el estado real del material.
El secado es el primer umbral. El PET es altamente higroscópico y debe secarse hasta un contenido de humedad inferior a 50 ppm (0,005 %) antes del moldeo por inyección. De lo contrario, ocurre hidrólisis durante la fusión, se rompen las cadenas moleculares, disminuye el IV y aumenta la generación de acetaldehído. Las condiciones típicas de secado son 160–180 °C, 4–6 horas, punto de rocío ≤ -30 °C a -50 °C . Si el punto de rocío no es lo suficientemente bajo o el tiempo no es lo suficientemente prolongado, incluso la materia prima con el IV nominal más alto se verá comprometida tras el moldeo por inyección.
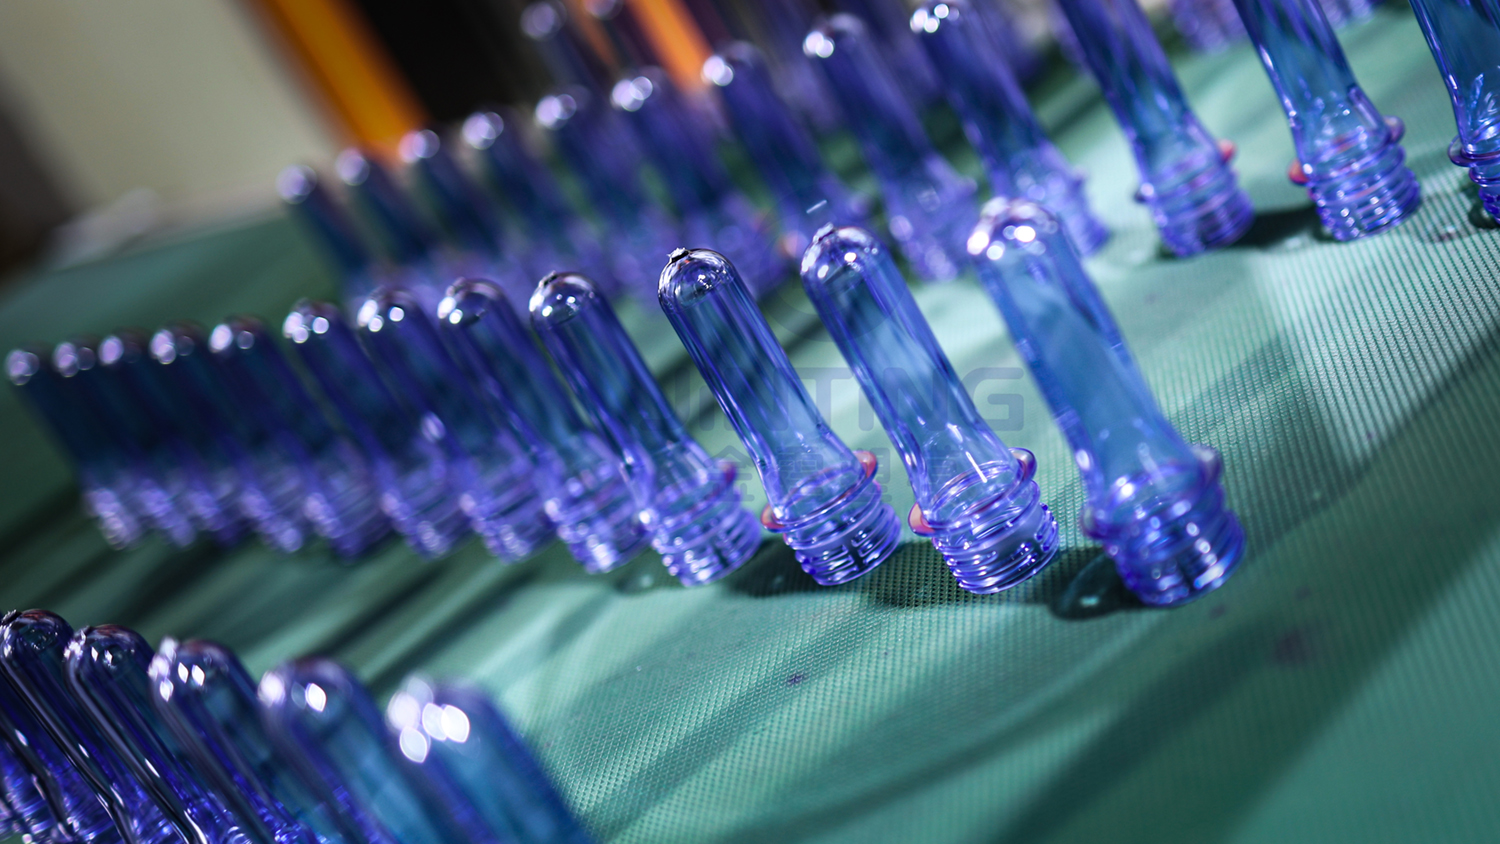
El perfil de temperatura de inyección es igualmente crítico. Una temperatura de fusión demasiado alta acelera la degradación térmica; una temperatura demasiado baja provoca una plastificación irregular. Un caso medido mostró que una simple fluctuación de ±3 °C en el perfil de temperatura de inyección, combinada con un tiempo de secado insuficiente, bastó para que la tasa de grietas en el cuello durante el soplado aumentara del 0,5 % al 3 %. Estos parámetros no aparecen en un contrato de compra de preformas, pero determinan si las preformas que recibe pueden soplarse de forma consistente en botellas de buena calidad.
El orden correcto es partir de la botella terminada y del proceso de llenado, y retroceder hasta las especificaciones de la preforma , en lugar de «adivinar hacia adelante» a partir de la capacidad o el peso de la preforma.
Paso 1: Definir la función y seleccionar el grado de IV. ¿Sigue siendo agua, bebidas gaseosas, jugo de llenado en caliente o aceite? La función determina el grado de IV, si se requiere cristalización del cuello y si debe reservarse espacio de compensación para la disminución del IV del rPET.
Paso 2: Definir el acabado del cuello y el estándar de rosca de bloqueo. Con base en las especificaciones de la tapa y el sistema de sellado de la línea de llenado, definir con precisión el acabado del cuello (PCO 1810 / PCO 1881 / 30/25 / 38 mm DBJ / SP400 / 26/22 GME, etc.), en lugar de limitarse a confirmar únicamente el valor numérico del diámetro «28 mm». Al mismo tiempo, verificar la disponibilidad de existencias de tapas y la compatibilidad con el módulo de sellado.
Paso 3: Definir el peso en gramos y verificar la relación de estiramiento. Con base en el peso objetivo de la botella, su geometría y los requisitos de resistencia a presión o calor, estimar primero un rango de peso en gramos; luego, mediante cálculo inverso empleando las relaciones de estiramiento circunferencial y axial, confirmar que la relación de estiramiento global se encuentre dentro de la ventana efectiva. Si la relación de estiramiento resulta inadecuada, ajustar el peso en gramos o las dimensiones de la botella, en lugar de forzar una correspondencia con tablas de capacidad.
Paso 4: Verificar la viabilidad del moldeo por inyección y del moldeo por soplado. Confirme si el sistema de secado puede alcanzar el punto de rocío requerido, si la precisión del control de temperatura de la máquina de inyección es suficiente para producir de forma constante preformas con el índice de viscosidad (IV) objetivo y si la capacidad de calentamiento de la máquina de soplado puede adaptarse al espesor de pared correspondiente al peso en gramos seleccionado. Luego, antes de realizar un pedido a granel, ejecute pruebas en la propia máquina de soplado , verificando la distribución del espesor de pared, la formación de la base, el ajuste del cuello y el rendimiento ante caídas o presión. No importa cuán consistentes sean los parámetros teóricos: la compatibilidad solo se confirma tras la validación mediante soplado.

La selección de preformas de PET es esencialmente el uso de tres variables —material virgen, acabado del cuello y peso en gramos— para adaptar la carga funcional de la botella y las restricciones físicas de la línea de llenado .
La materia prima determina si la botella «puede soportar la carga»; el acabado del cuello determina si «sellará herméticamente y verterá de forma cómoda»; el peso en gramos determina si «es lo bastante resistente y no resulta derrochadora». Estos tres factores están interrelacionados: una materia prima con alto índice de viscosidad (IV) pero con un peso en gramos insuficiente sigue careciendo de resistencia; un cuello demasiado ancho con una rosca inadecuada impide que la tapa se atornille correctamente; y, por más generoso que sea el peso en gramos, una relación de estiramiento incorrecta deja la botella blanda y floja.
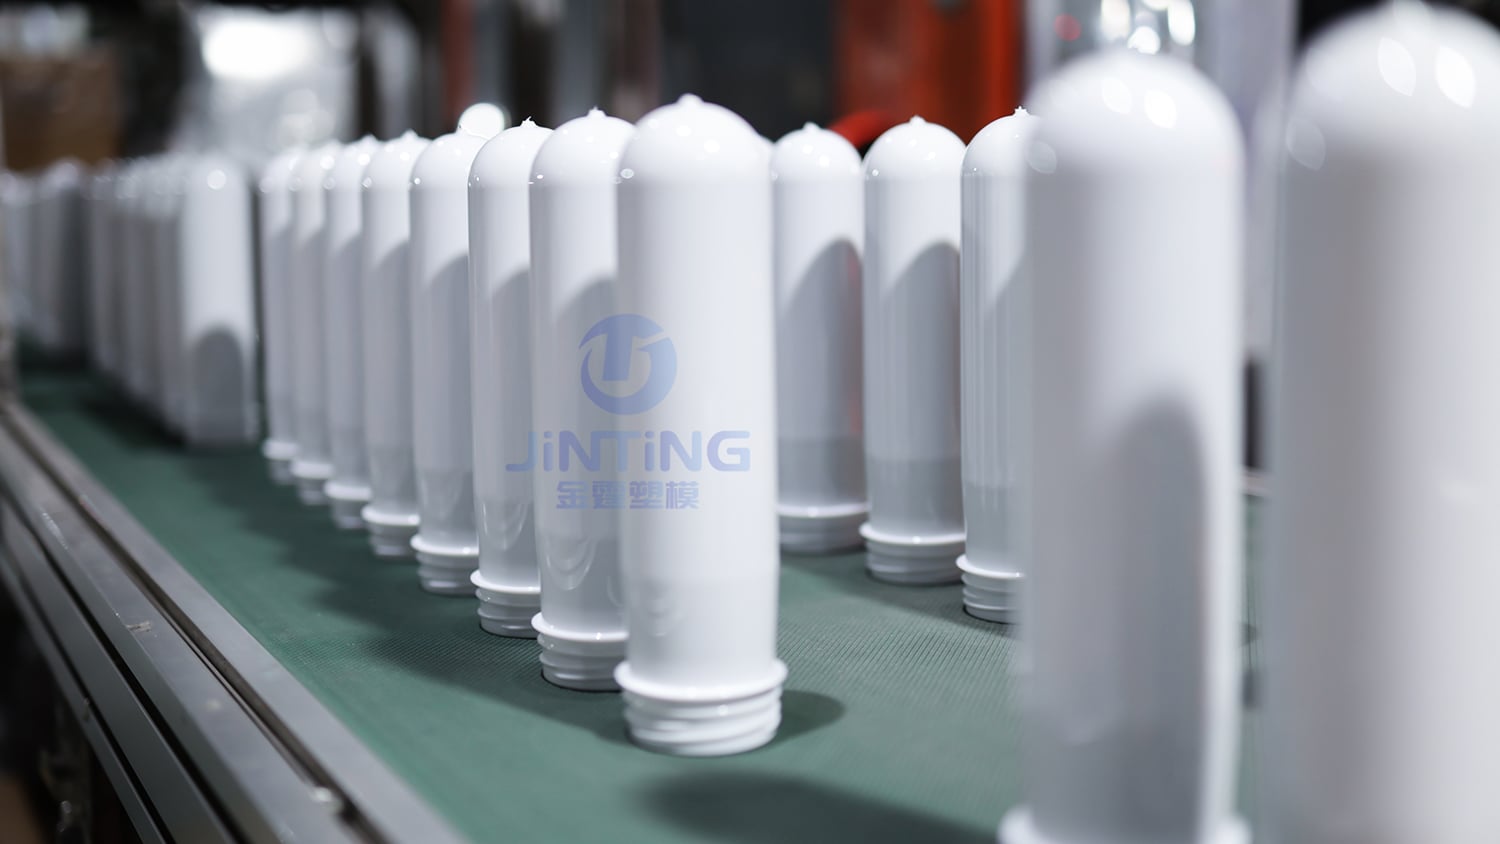
Primero piense con claridad en qué contendrá la botella, en qué línea se llenará y cómo se manipulará; luego regrese y seleccione el preforma. Esta es la única lógica invariable detrás de todas las tablas de parámetros.
 Noticias destacadas
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD es un fabricante profesional de preformas de PET con más de 25 años de experiencia. Certificada según ISO9001/ISO22000, ofrece cuellos personalizados (28–55 mm), colores, pesos y moldes para marcas de agua y bebidas. Contáctenos hoy.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. POLÍTICA DE PRIVACIDAD