EN

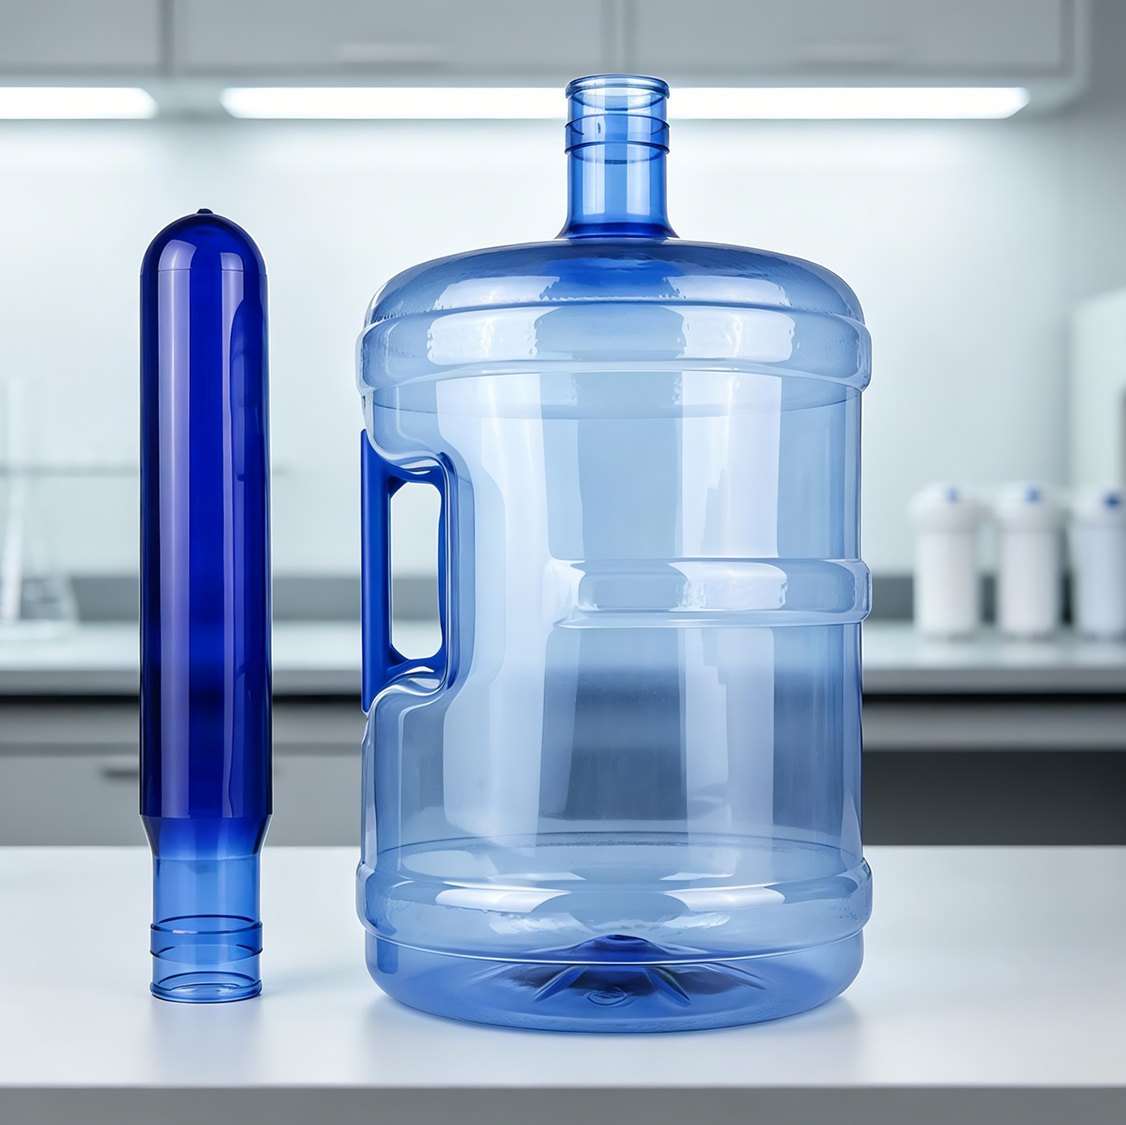
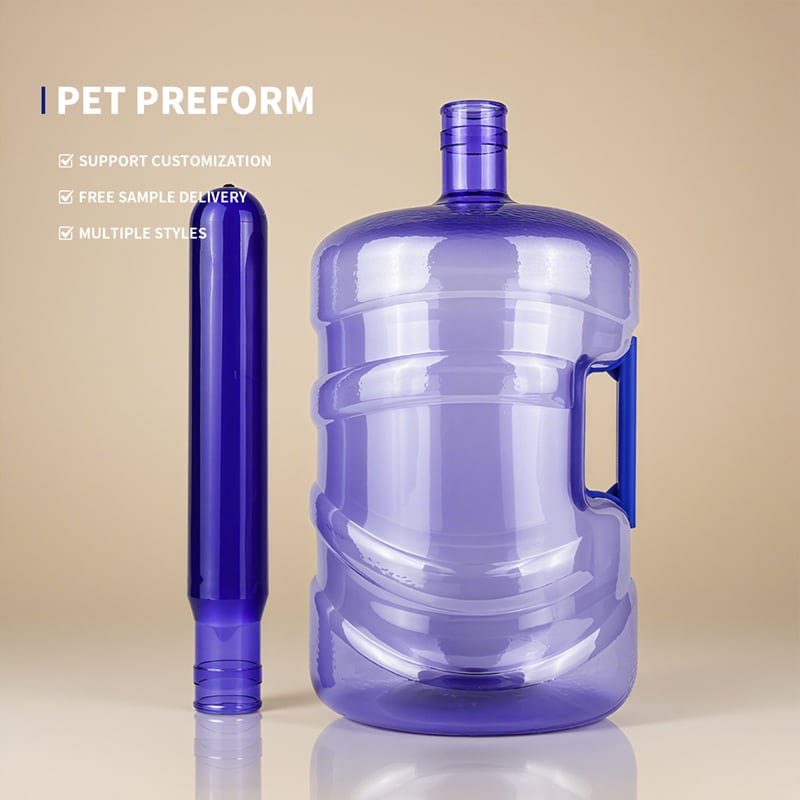
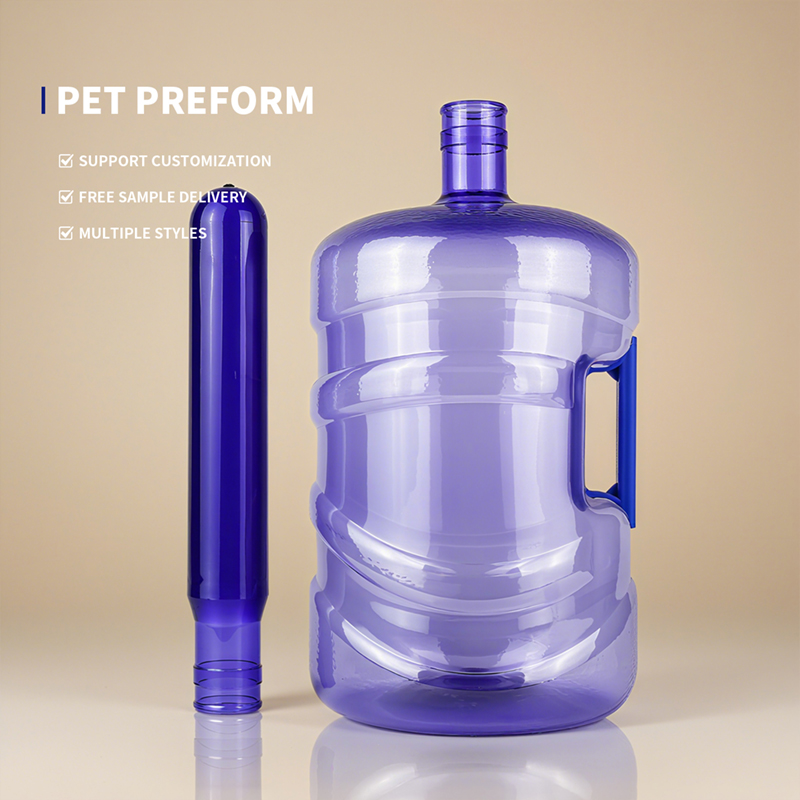
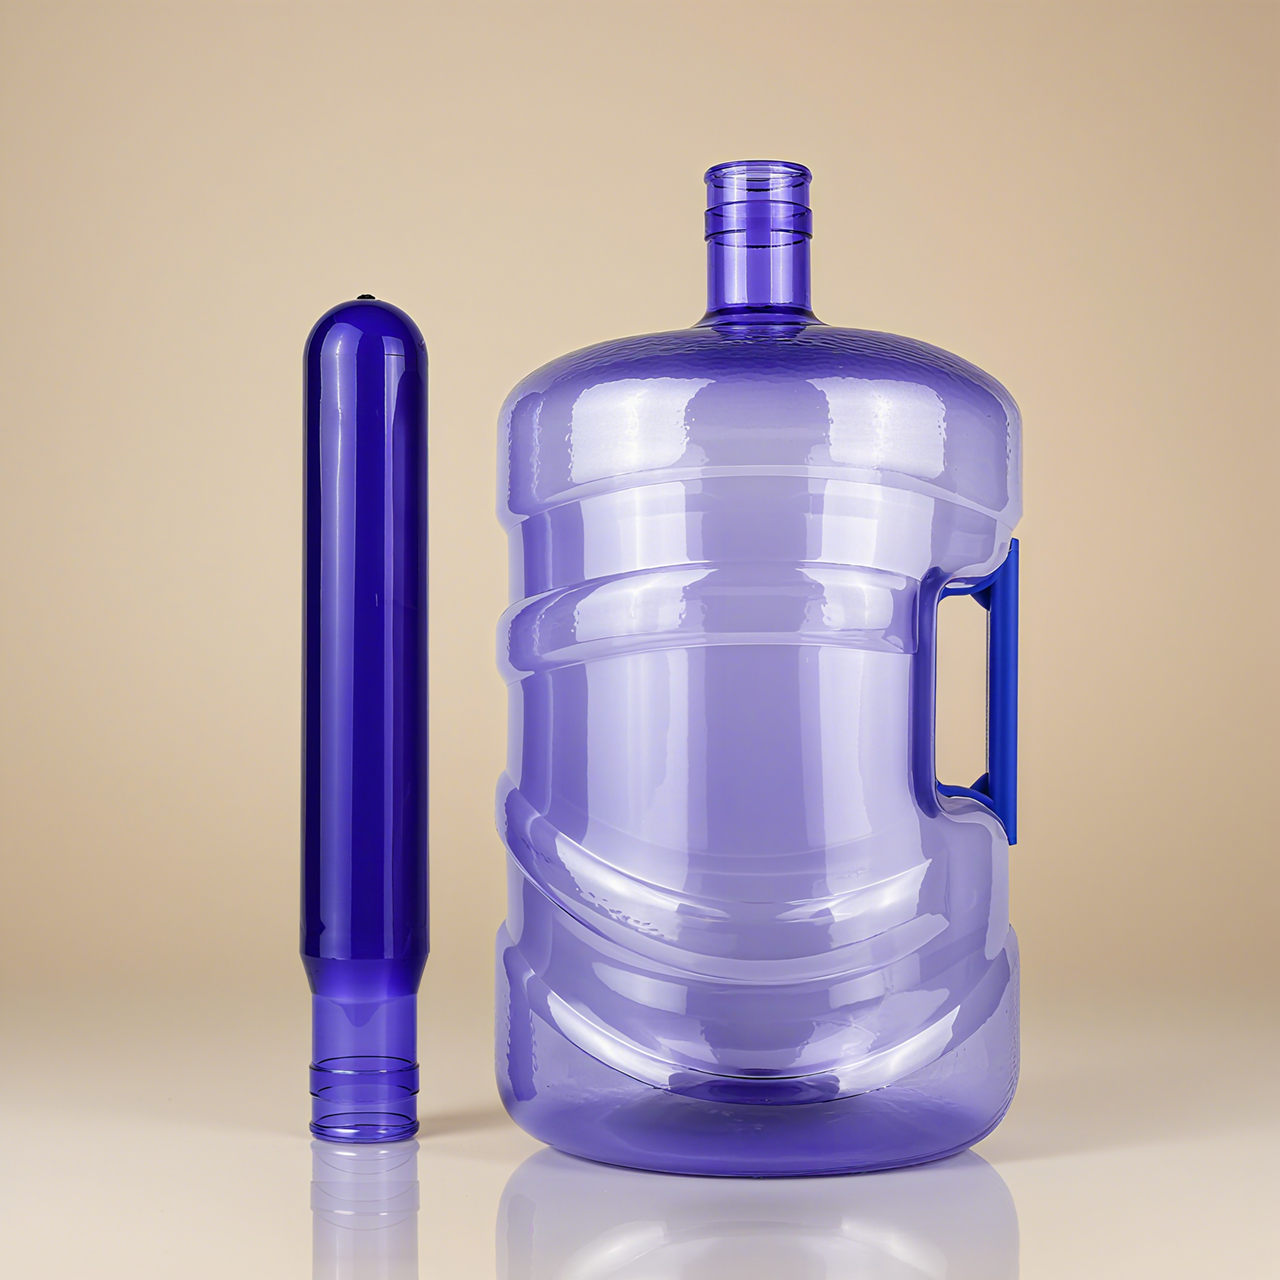
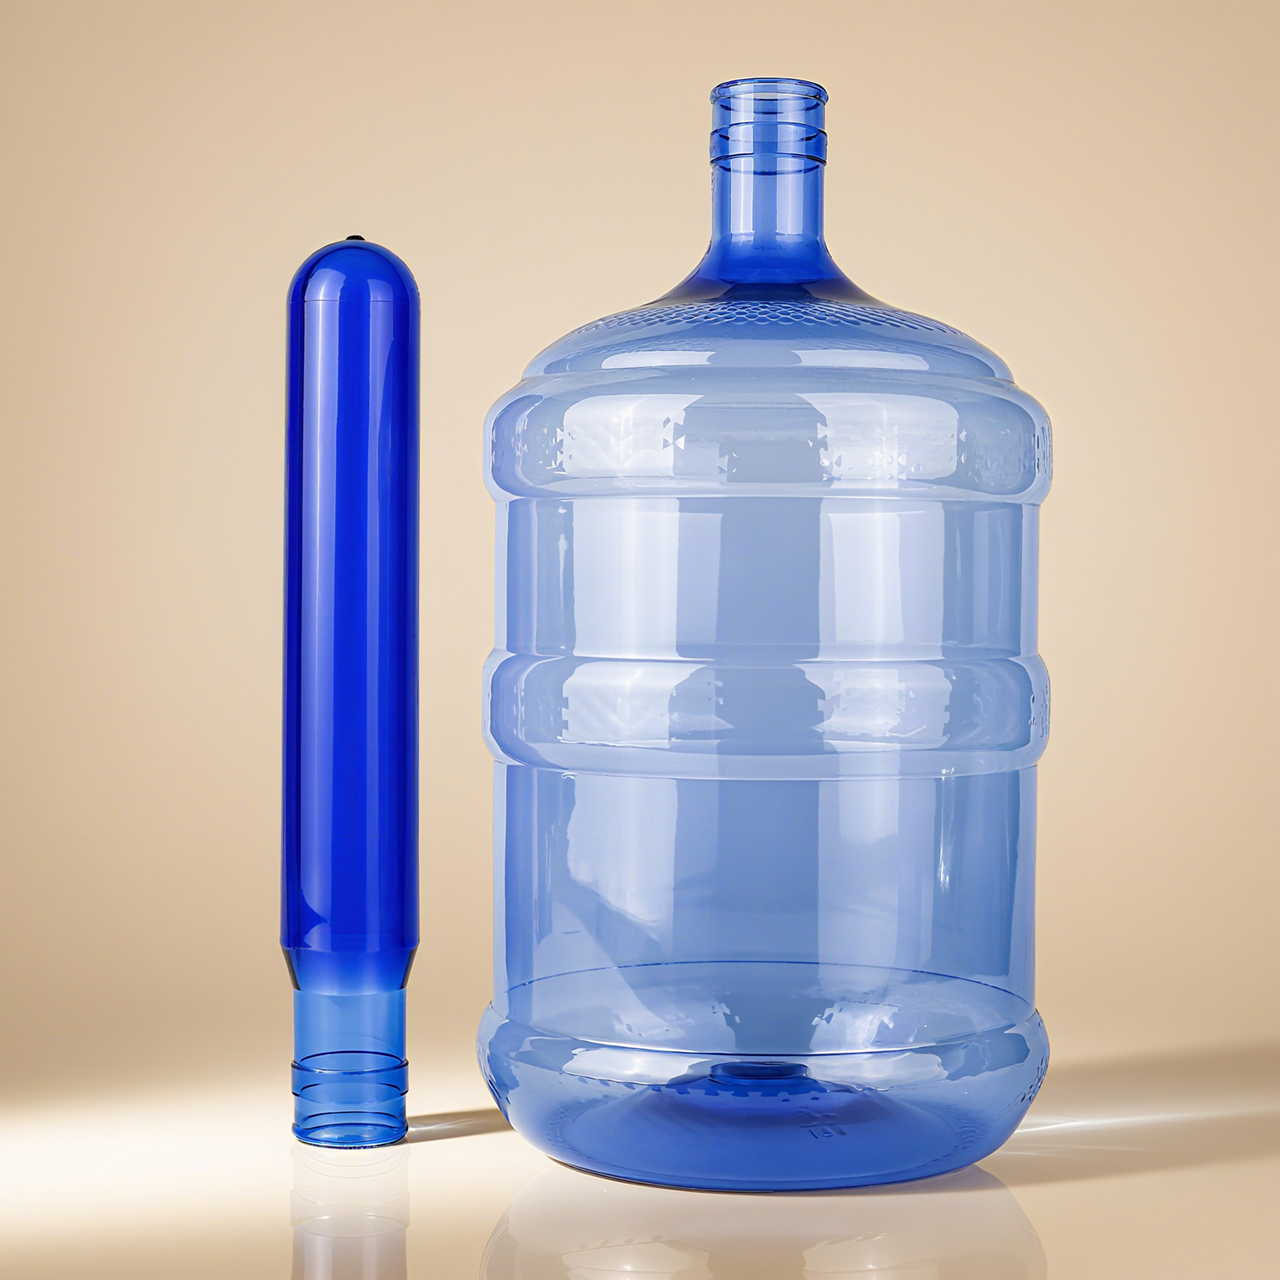
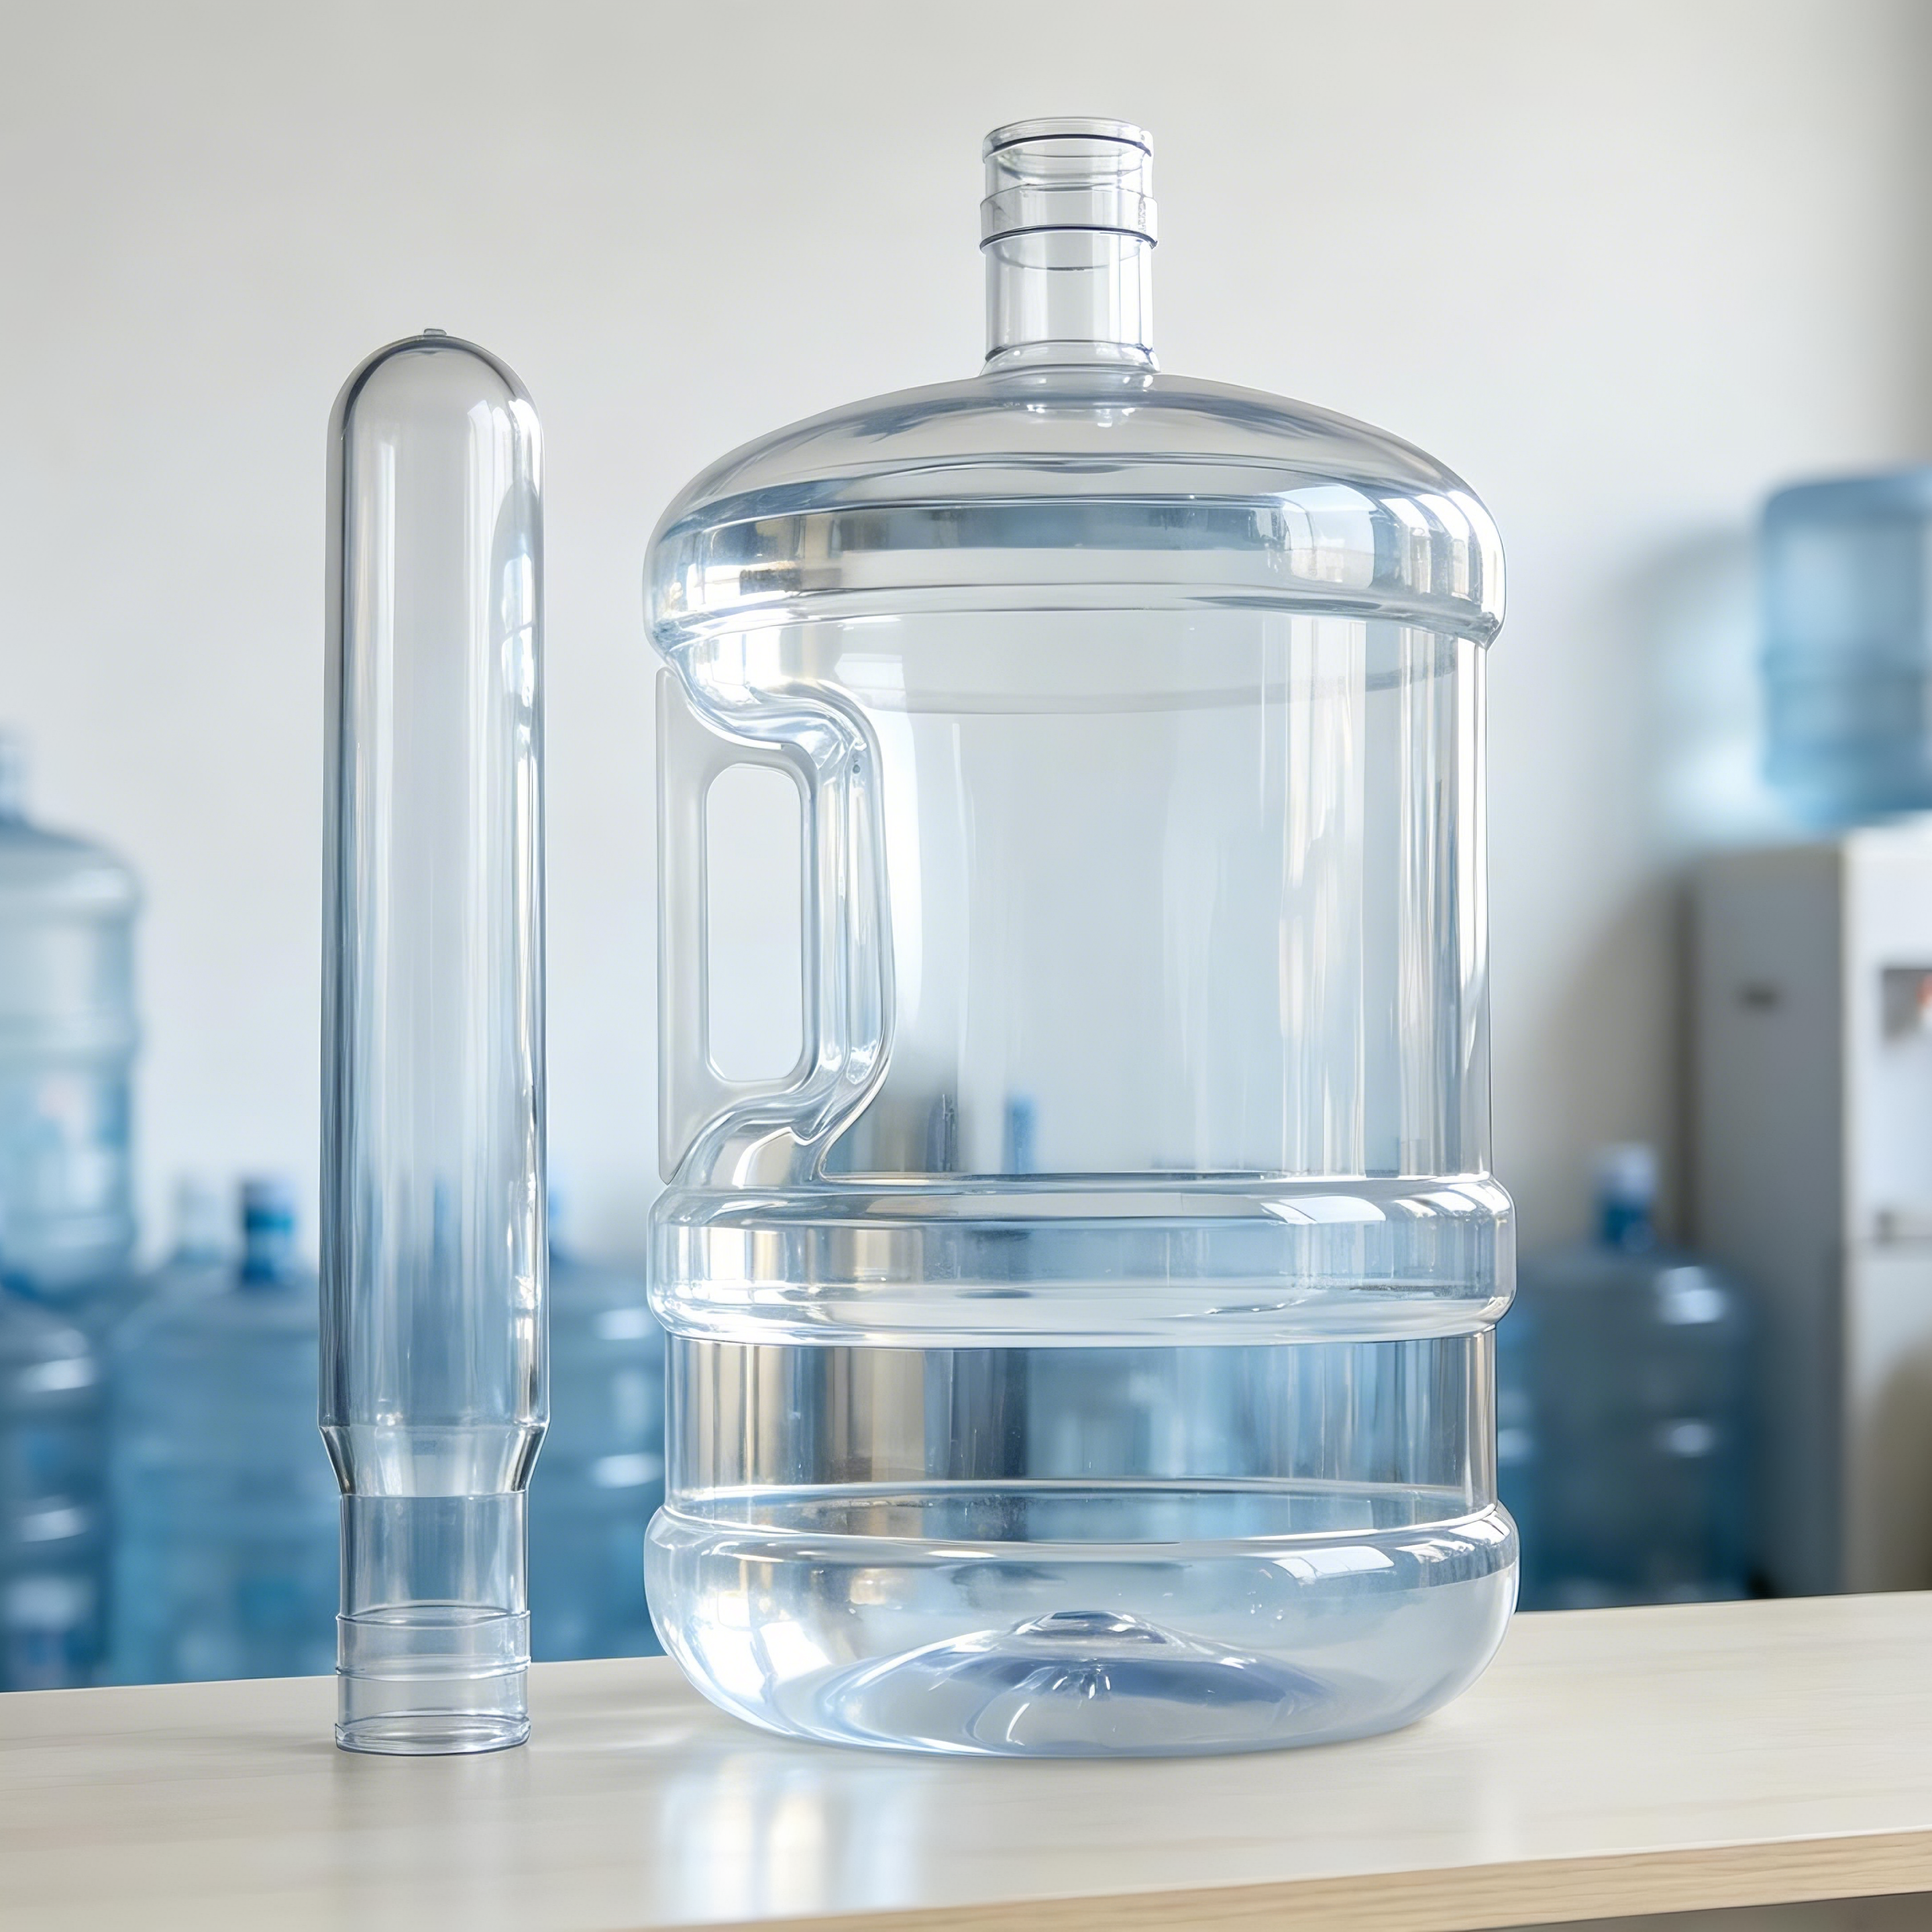
En la industria del agua embotellada, el cubo de PET de 5 galones (aproximadamente 18,9 litros) constituye una categoría especial. Al llenarse con agua, pesa casi 20 kilogramos: mucho más que cualquier botella de bebida convencional. Los cubos sin asas se transportan con ambos brazos o mediante un anillo de transporte; los cubos con asas laterales pueden levantarse con una sola mano: cómodo, sí, pero los desafíos mecánicos sobre el cuerpo del cubo han cambiado por completo.
 |
|
Muchas personas preguntan: pasar de una preforma de 700 g a una de 750 g implica solo 50 g adicionales; ¿es realmente tan grande la diferencia? La diferencia no solo es significativa; determina directamente si el cubo fallará en las manos del consumidor. Este artículo explica la necesidad técnica detrás de esos «50 g» desde cinco dimensiones: principios mecánicos, diseño estructural, propiedades del material, proceso de soplado y lógica de costos.
Un cubo de 5 galones sin asa lateral se transporta normalmente de dos maneras: sosteniendo el cuerpo con ambos brazos o usando un anillo de transporte/asa sujeto al cuello. En ambos casos, la fuerza se transmite mediante el anillo de soporte del cuello o mediante una superficie de contacto amplia sobre el cuerpo, el cuerpo del cubo soporta la carga en su totalidad y la distribución de tensiones es relativamente uniforme .
Para estos cubos, el espesor de pared soplado a partir de un preforma de 700 g ya es suficiente para resistir el peso del agua contenida y la aceleración durante el manejo. En la industria están disponibles preformas de 560 g, 600 g, 650 g y 700 g; los cubos sin asa pueden fabricarse sin duda con preformas de 700 g o incluso más ligeras.
 |
 |
Una vez que se añade un asa lateral, la situación cambia por completo.
Al levantar un cubo lleno, todo el peso (casi 20 kg) se transmite a través del asa hasta el punto de fijación del asa del cuerpo del cubo. Esto no es una superficie, sino un área de soporte de carga altamente concentrada . Más críticamente, cuando una persona camina mientras lleva el cubo, este oscila de forma natural y la carga dinámica fuerza generada por la oscilación puede ser de 1,5 a 2 veces el peso estático.
En otras palabras, el punto de fijación del asa debe resistir no una carga estática de 20 kg, sino una carga dinámica instantánea de 30 a 40 kg .
 |
 |
Los estudios de análisis por elementos finitos en contenedores plásticos con asas muestran que, si el punto de conexión entre el asa y el cuerpo está mal diseñado, se convierte en el primer lugar donde ocurre la falla. En cubos de 5 galones, la tensión local en el punto de fijación del asa puede alcanzar 5 a 10 veces la tensión media en el cuerpo del cubo.
La concentración de tensiones es un problema clásico en mecánica de ingeniería. Cuando existe un cambio geométrico brusco dentro de un material (por ejemplo, la conexión entre el asa y el cuerpo), el flujo de fuerzas cambia de forma abrupta y la tensión local resulta mucho mayor que la tensión promedio.
Las conexiones tradicionales entre asa y cuerpo suelen emplear una transición en ángulo recto, donde la concentración de tensiones ocurre fácilmente debido a los cambios bruscos en el flujo de fuerzas. El análisis por elementos finitos muestra que el pico de tensión en una conexión en ángulo recto puede ser de 3 a 5 veces mayor que el de una conexión con redondeo . Si el espesor de pared en dicha zona es insuficiente, el plástico fluirá bajo alta tensión, estirándose o desgarrándose progresivamente.
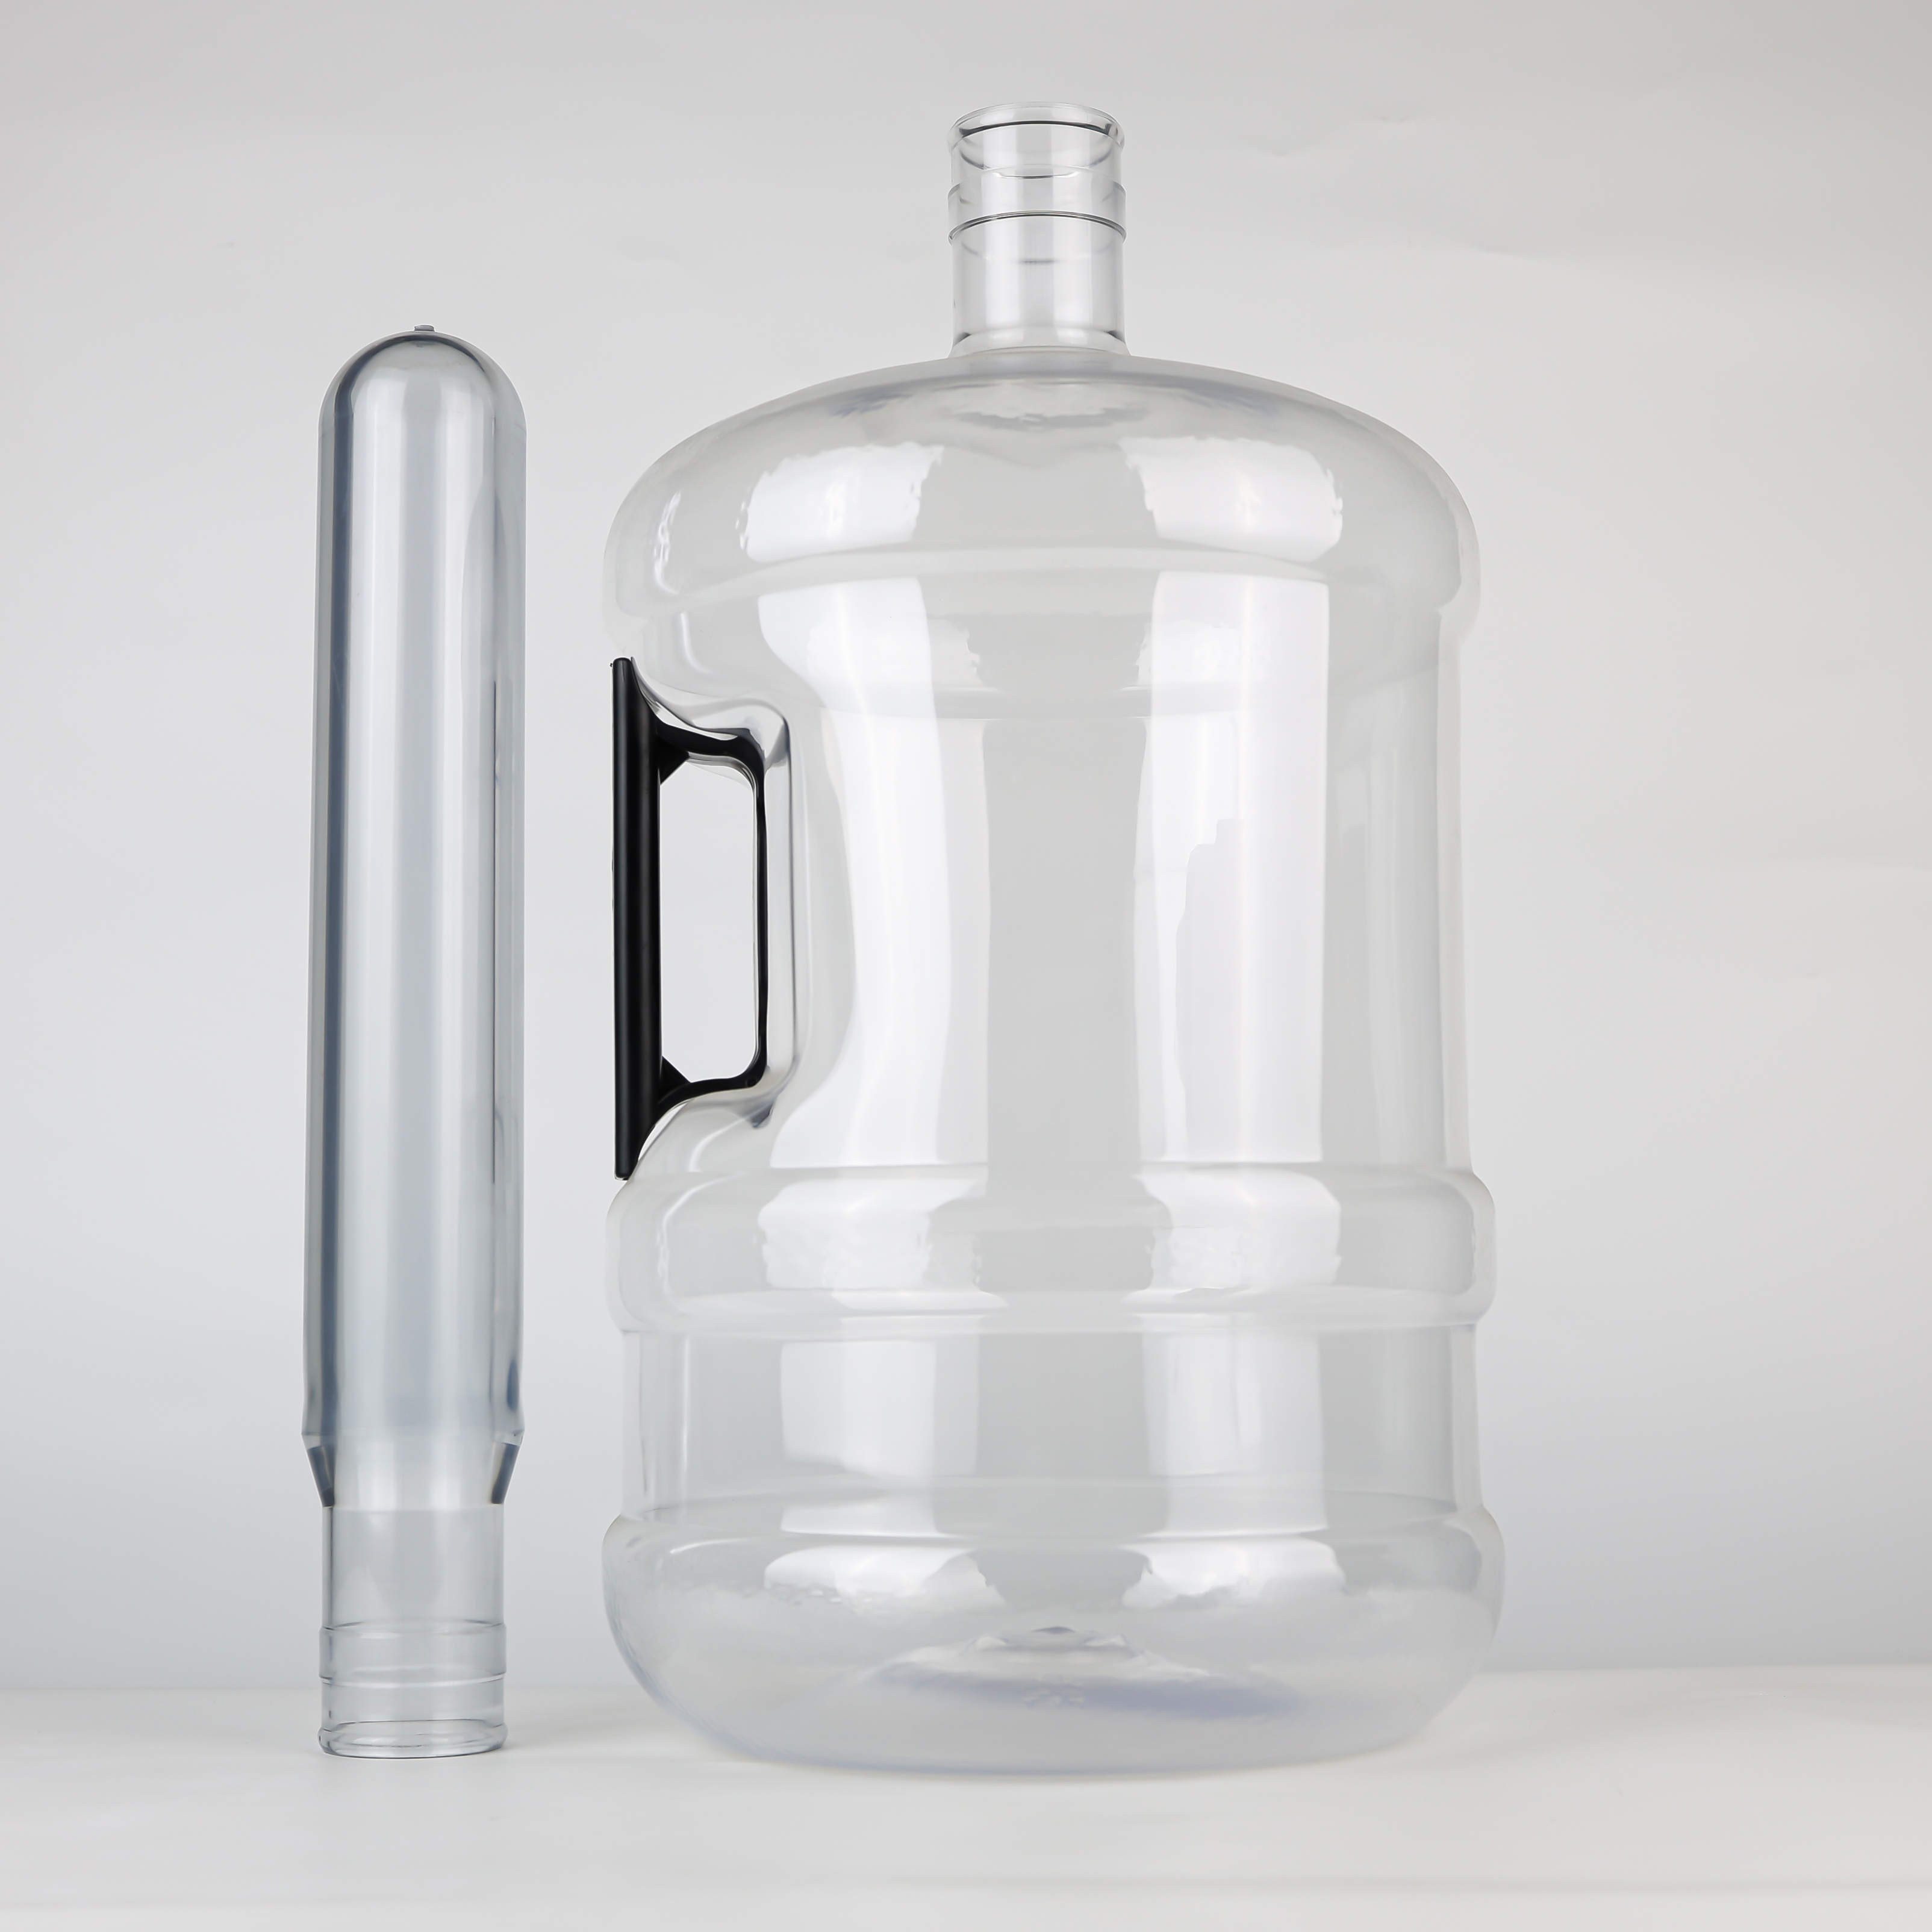
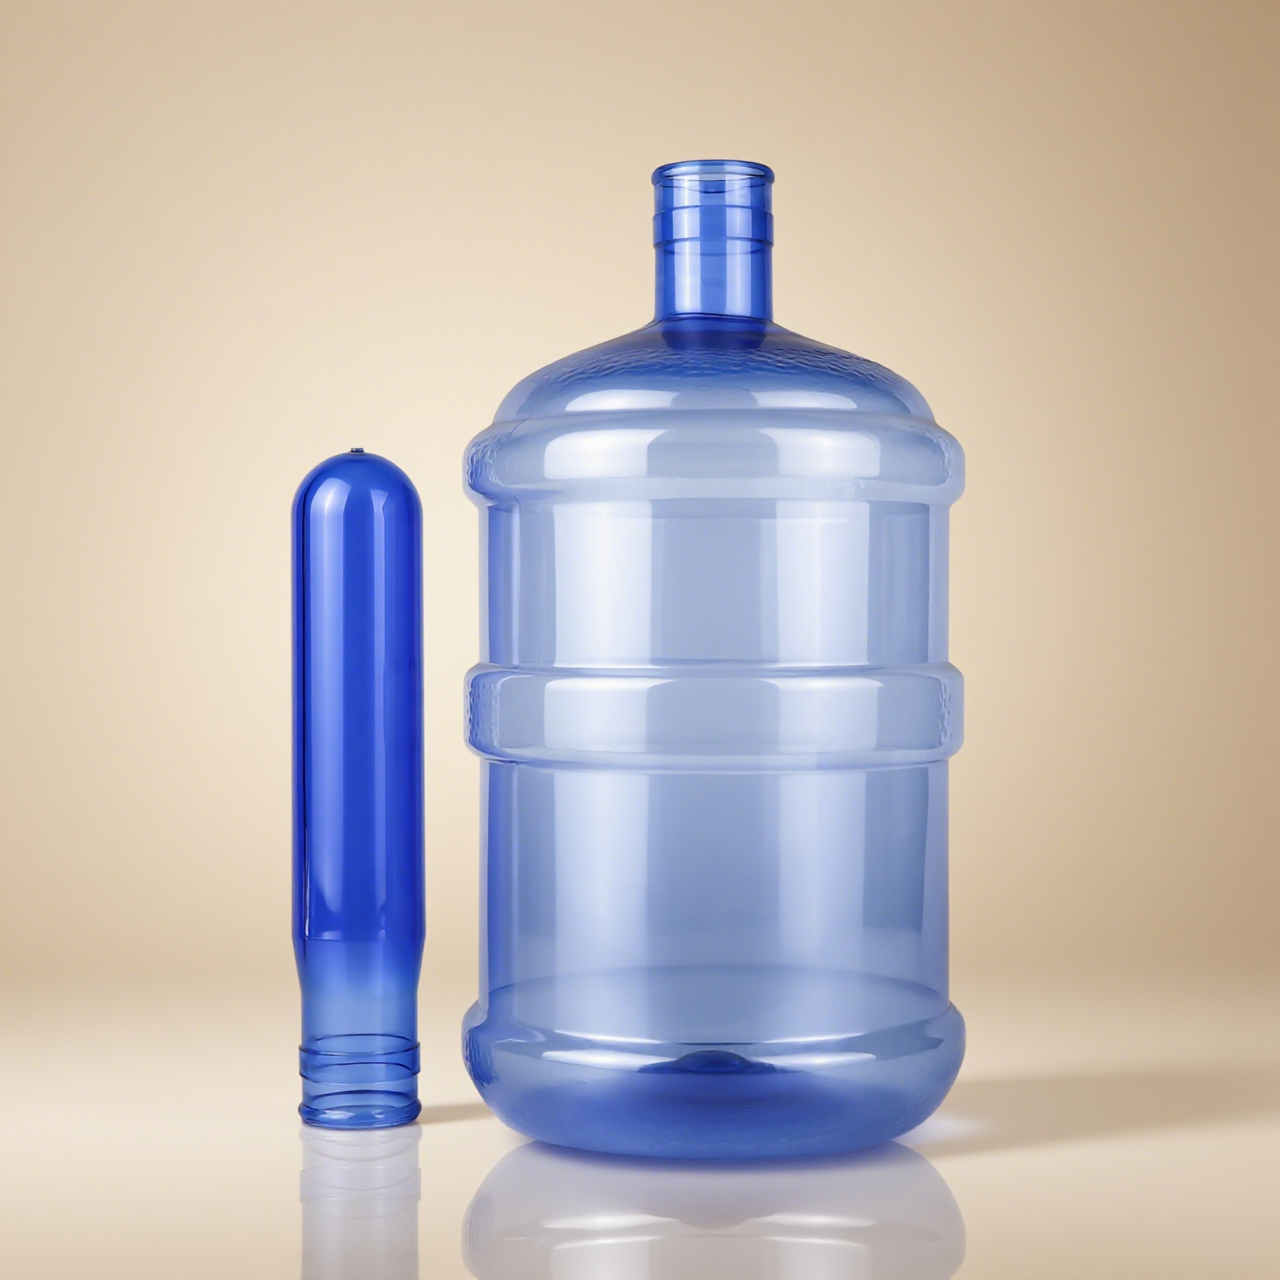
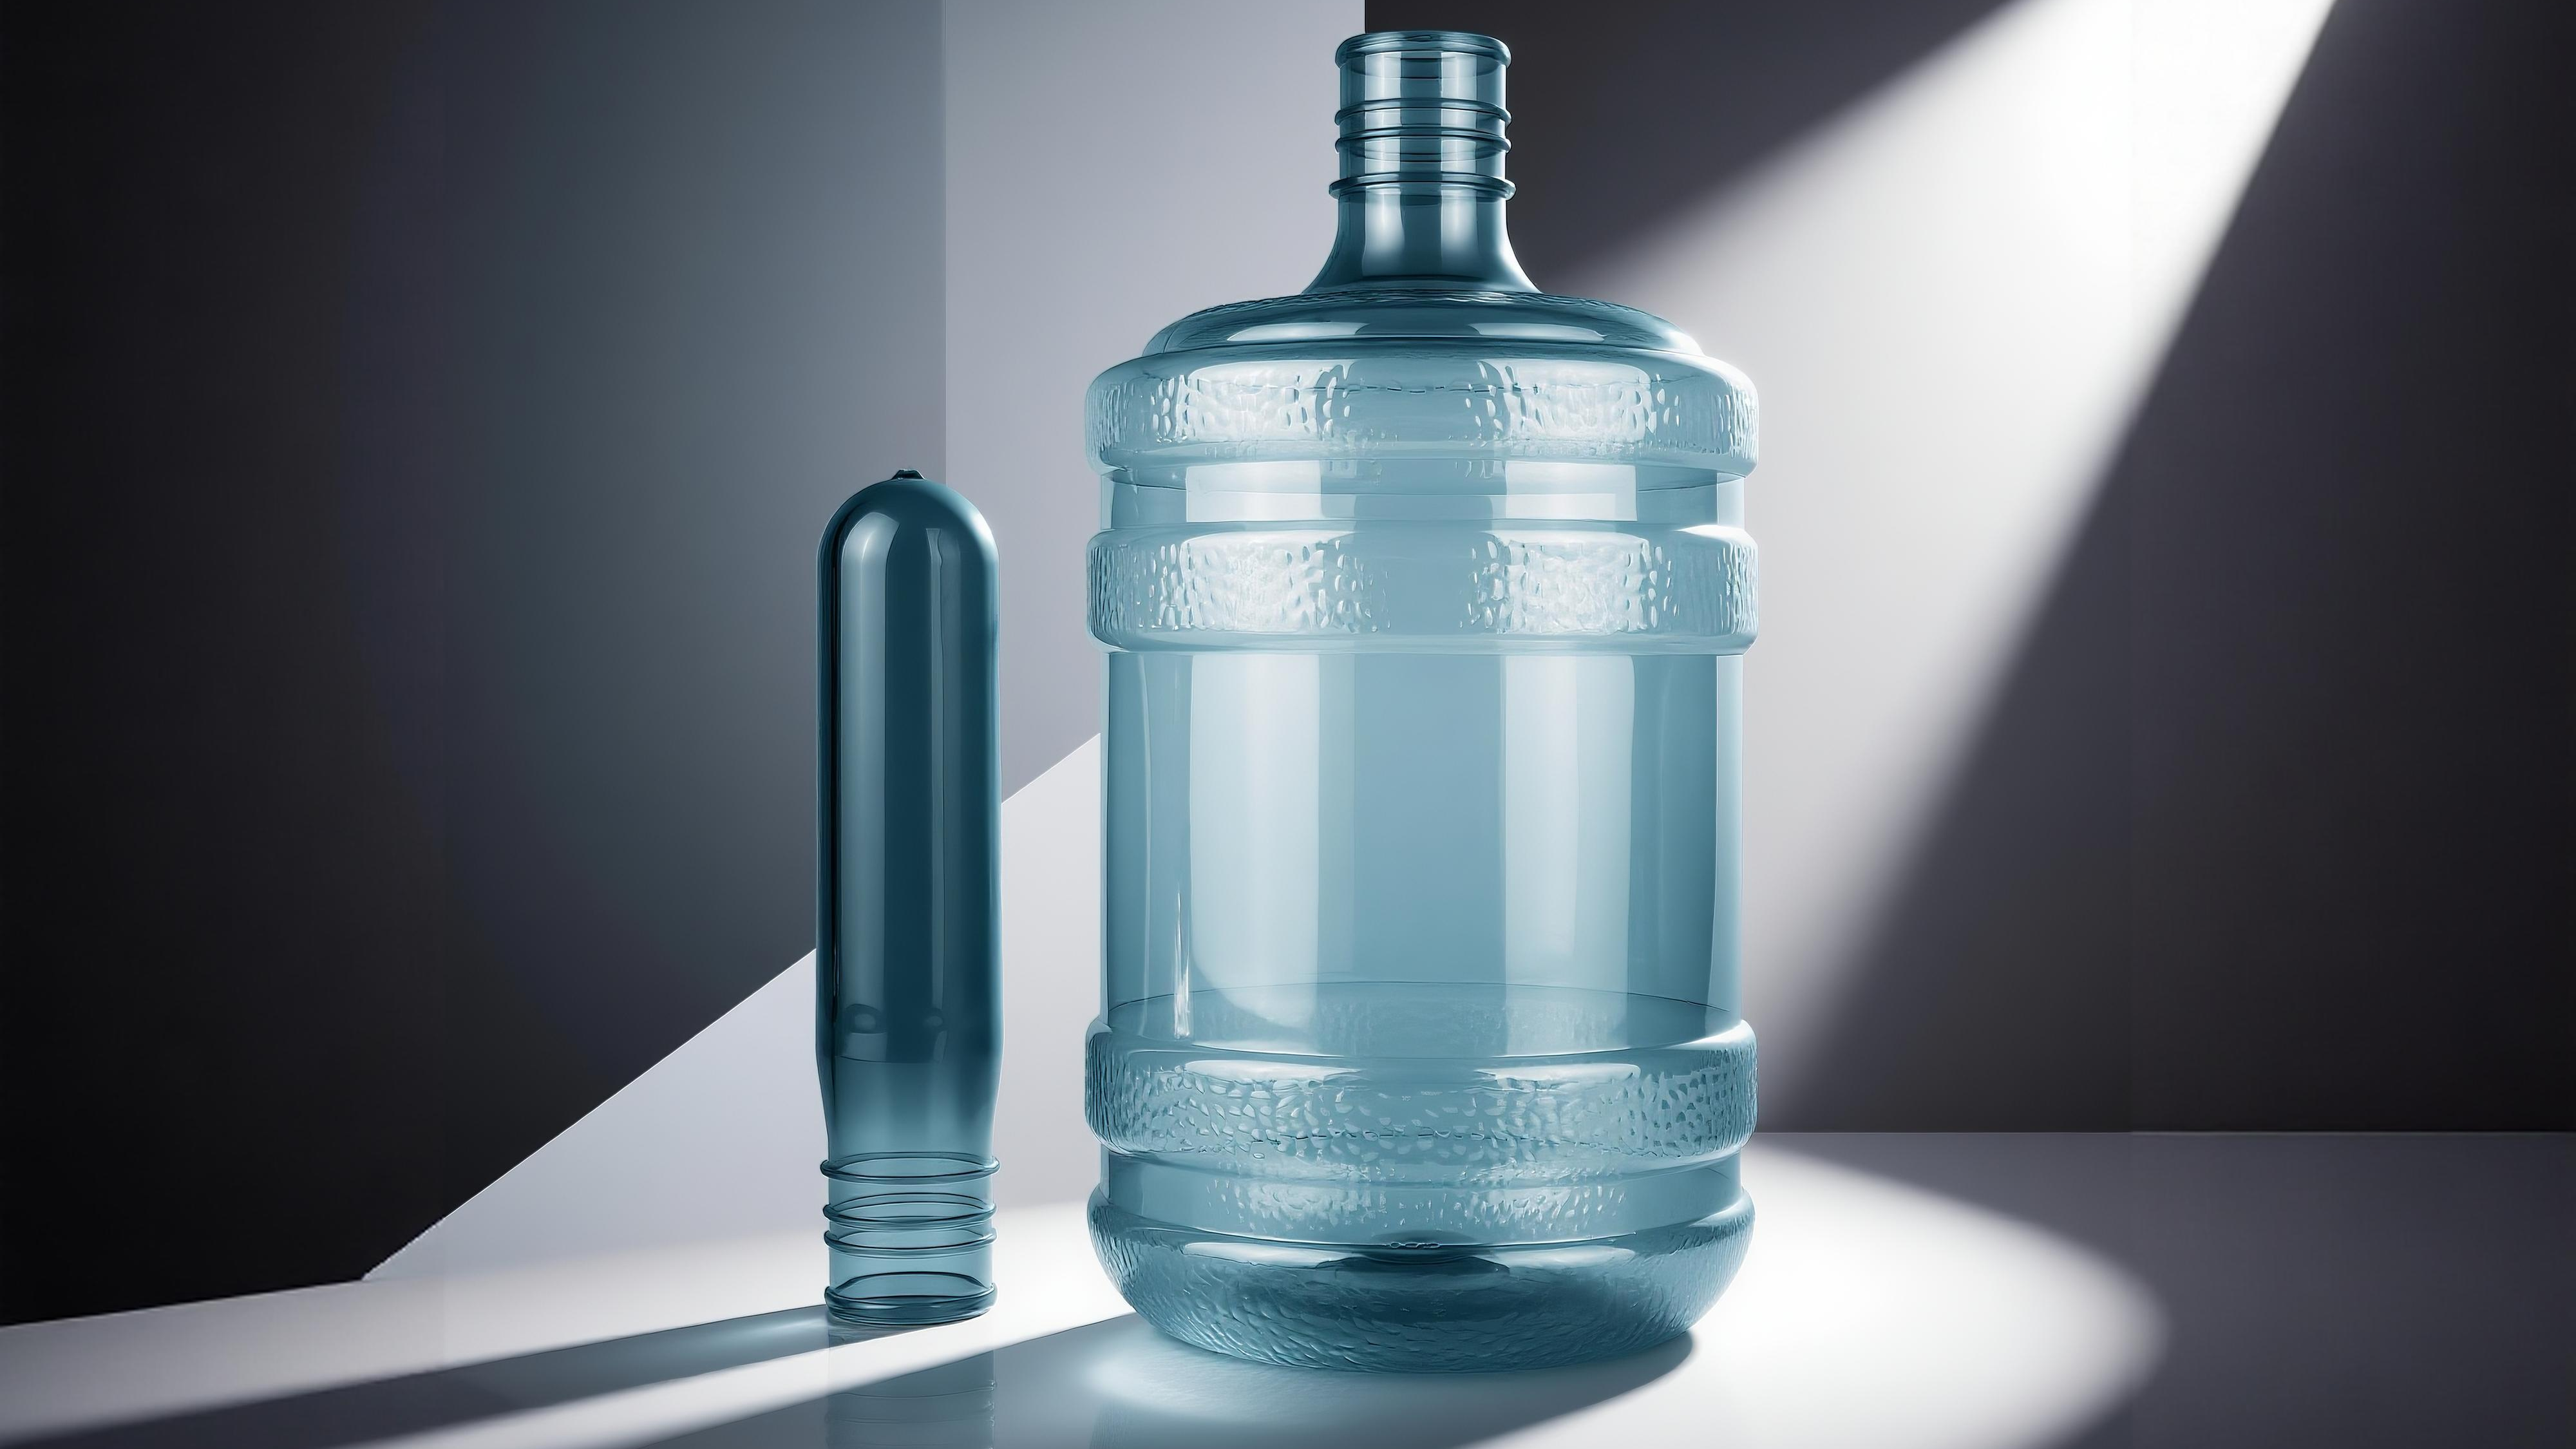
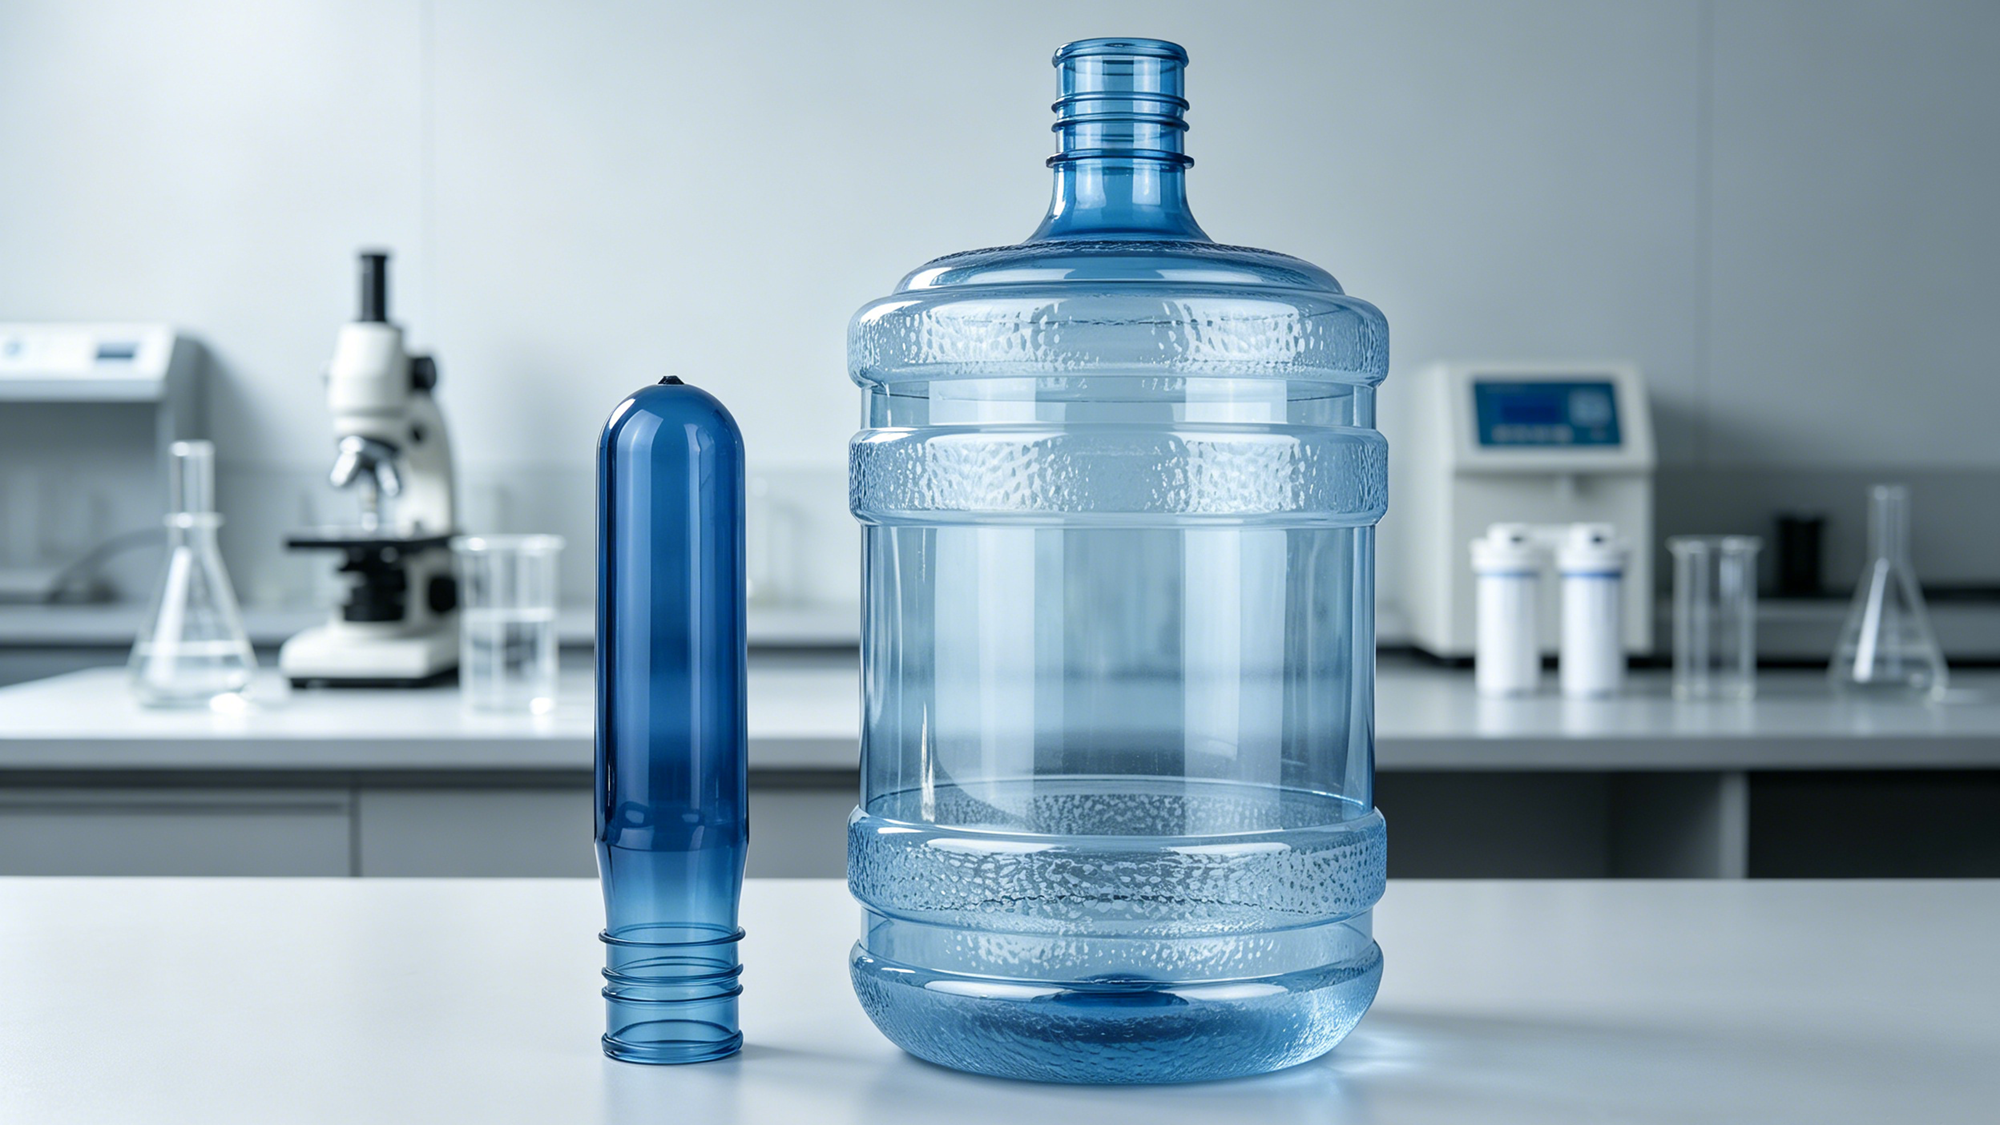
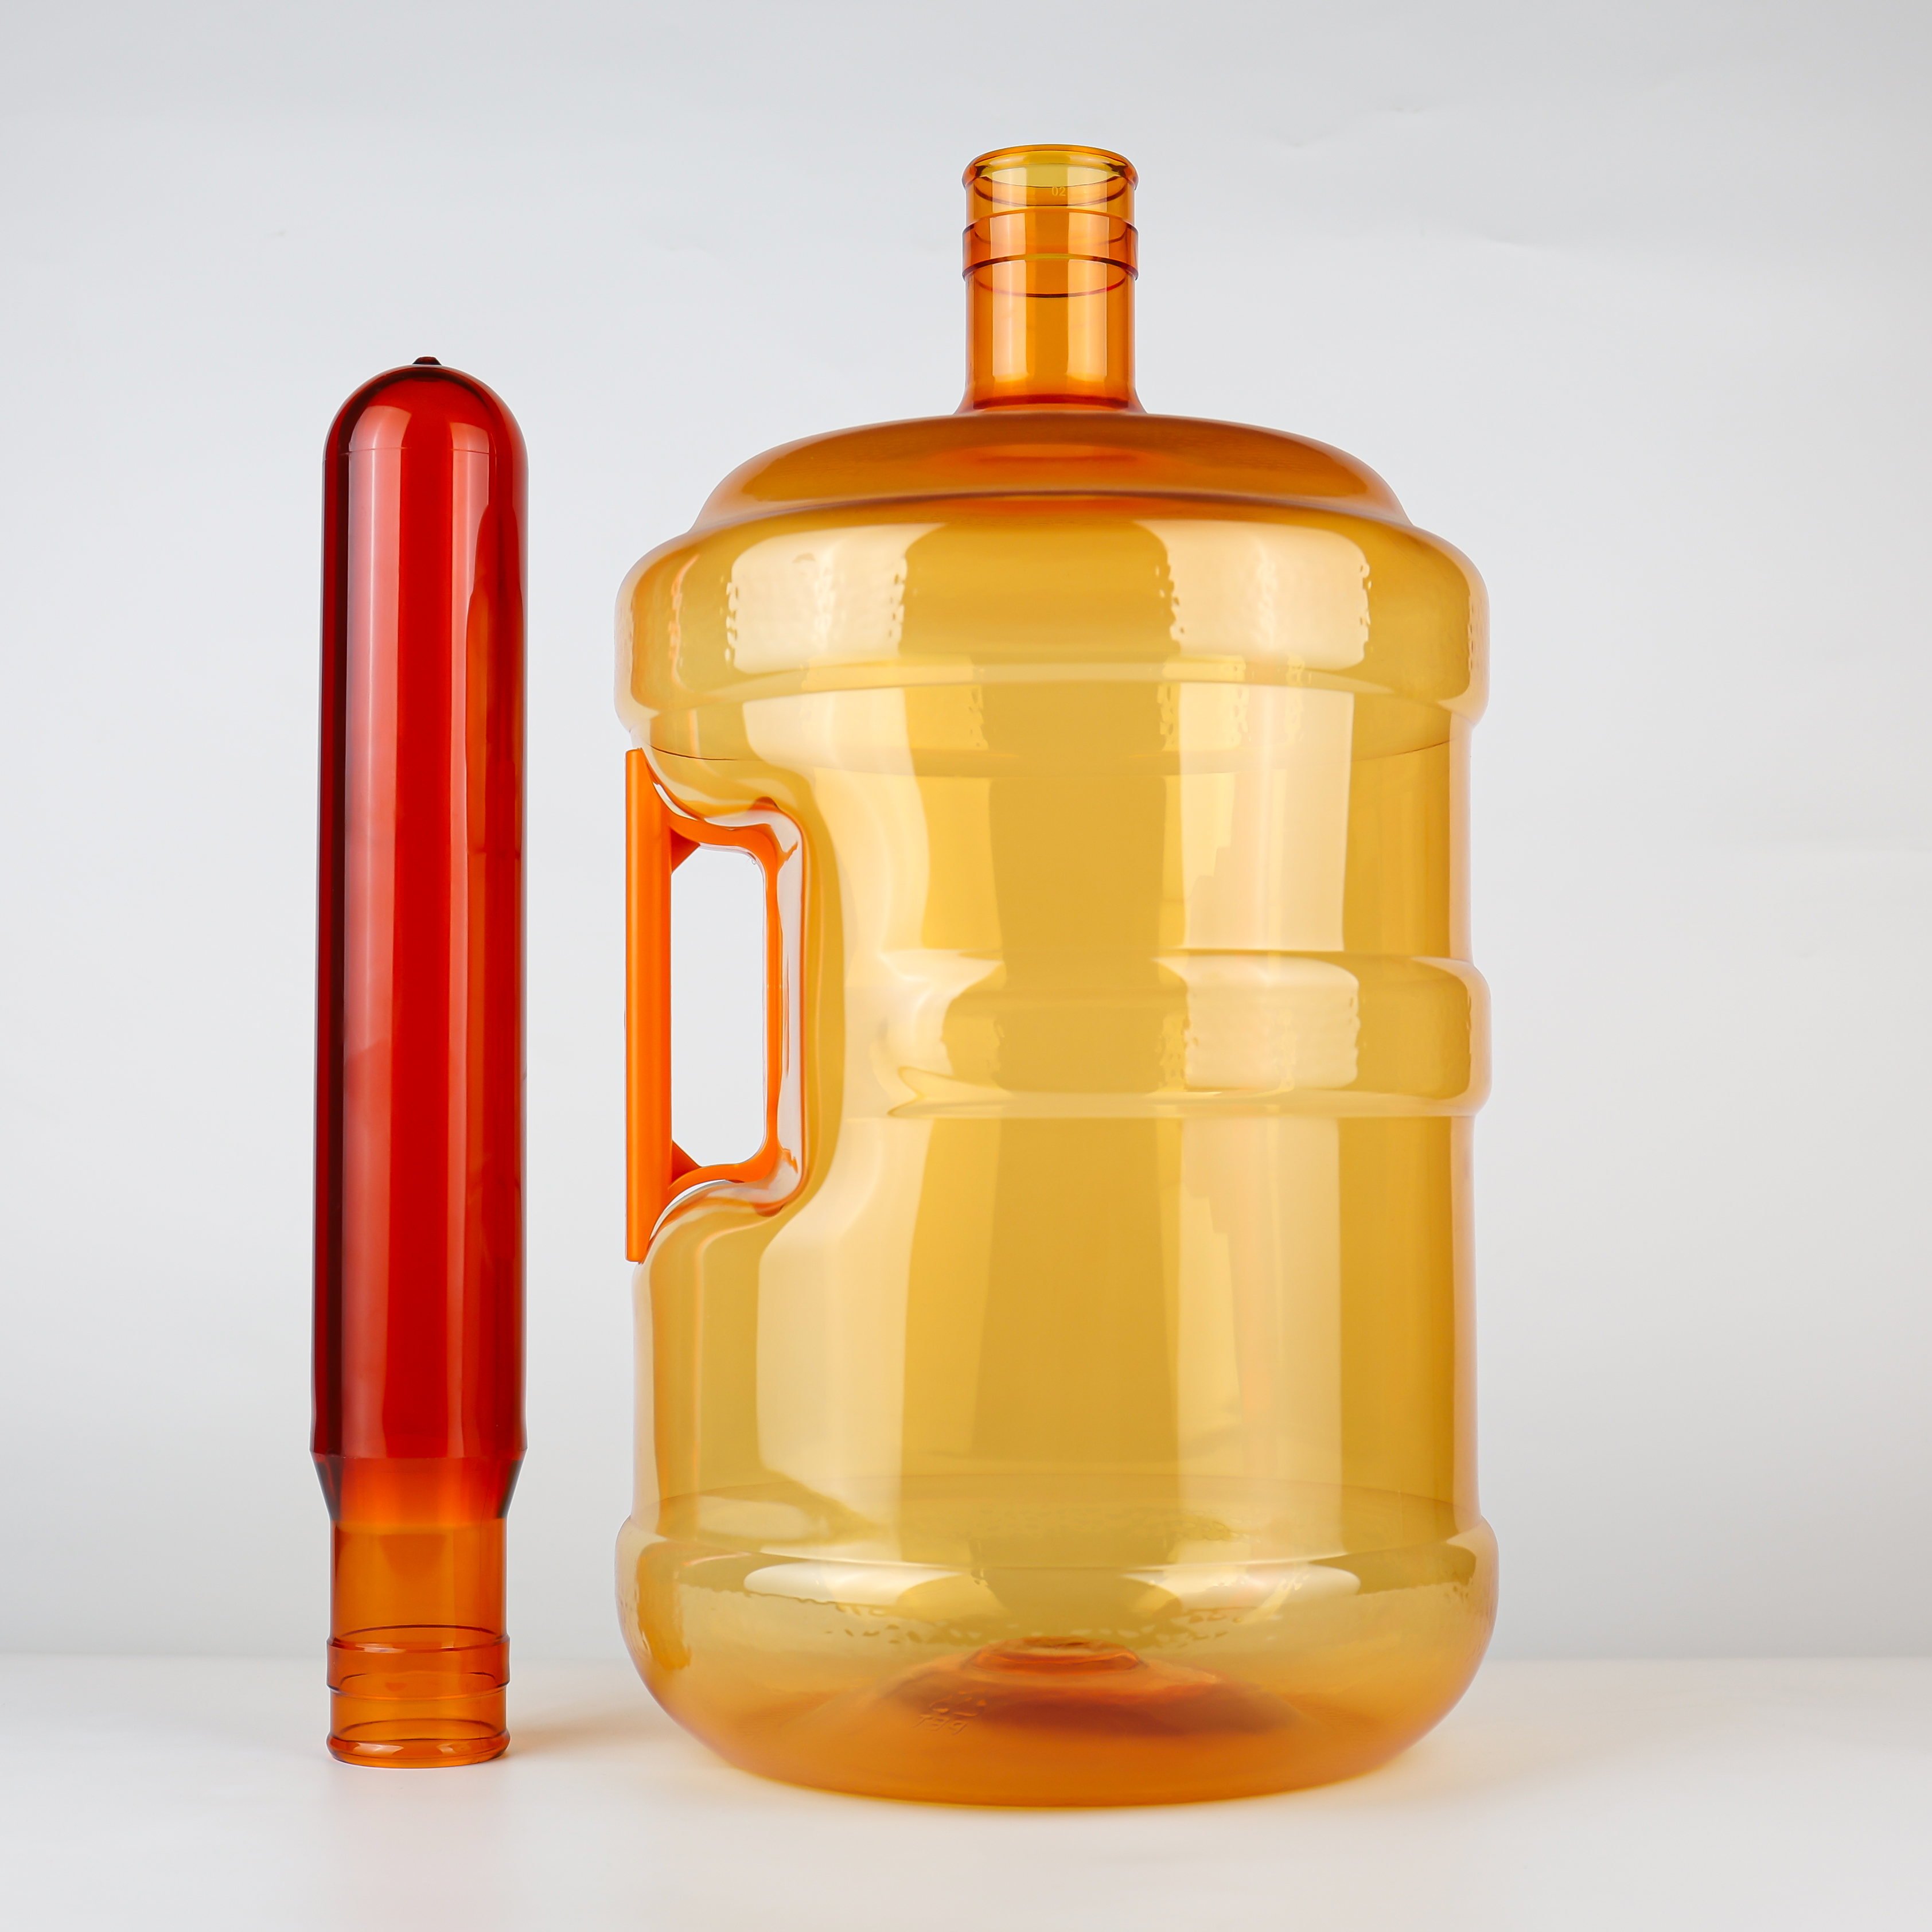
Preforma el peso en gramos determina el grosor de la pared tras el soplado. Cuanto mayor sea el peso en gramos, más gruesa será la pared del preformado y, por ende, más gruesa será la pared del cubo soplado.
Un cubo de 5 galones soplado a partir de un preformado de 700 g tiene un grosor promedio de la pared del cuerpo de aproximadamente 0,4–0,6 mm . Este grosor de pared es suficiente para un cubo sin asa, ya que la fuerza se distribuye de forma uniforme y la tensión por centímetro cuadrado no es elevada.
Sin embargo, con un asa lateral, el punto de fijación del asa debe soportar una tensión localizada varias veces superior a la media. Un grosor de pared de 0,4–0,6 mm es demasiado delgado en este «punto de carga». La consecuencia directa de un grosor insuficiente de la pared: el cuerpo del cubo se deforma localmente al levantarlo, aparece blanqueamiento por tensión tras un uso repetido y, finalmente, agrietamiento o rotura se produce en el punto de fijación del asa.
Alguien podría pensar: ¿podemos simplemente engrosar de forma local la zona de fijación del asa?
Teóricamente sí, pero en el moldeo por soplado de PET, la distribución del espesor de pared del recipiente está determinada por la distribución del espesor de pared de la preforma . Durante el moldeo por inyección, el espesor de pared en distintas posiciones de la preforma ya está fijado; durante el soplado, la preforma se estira y expande, y el espesor de pared disminuye proporcionalmente según la relación de estiramiento.
Para garantizar un espesor suficiente en el punto de fijación del asa tras el soplado, debe reservarse más material en la posición correspondiente de la preforma . Aumentar localmente el espesor de la preforma es difícil y costoso; aumentar directamente el peso total en gramos es más económico y fiable.
En comparación con una preforma de 700 g, los 50 g adicionales de material en una preforma de 750 g no se distribuyen uniformemente sobre todo el recipiente, sino que se asignan estratégicamente a la zona del hombro, las zonas de refuerzo del cuerpo y el área de fijación del asa – exactamente donde la tensión está más concentrada.
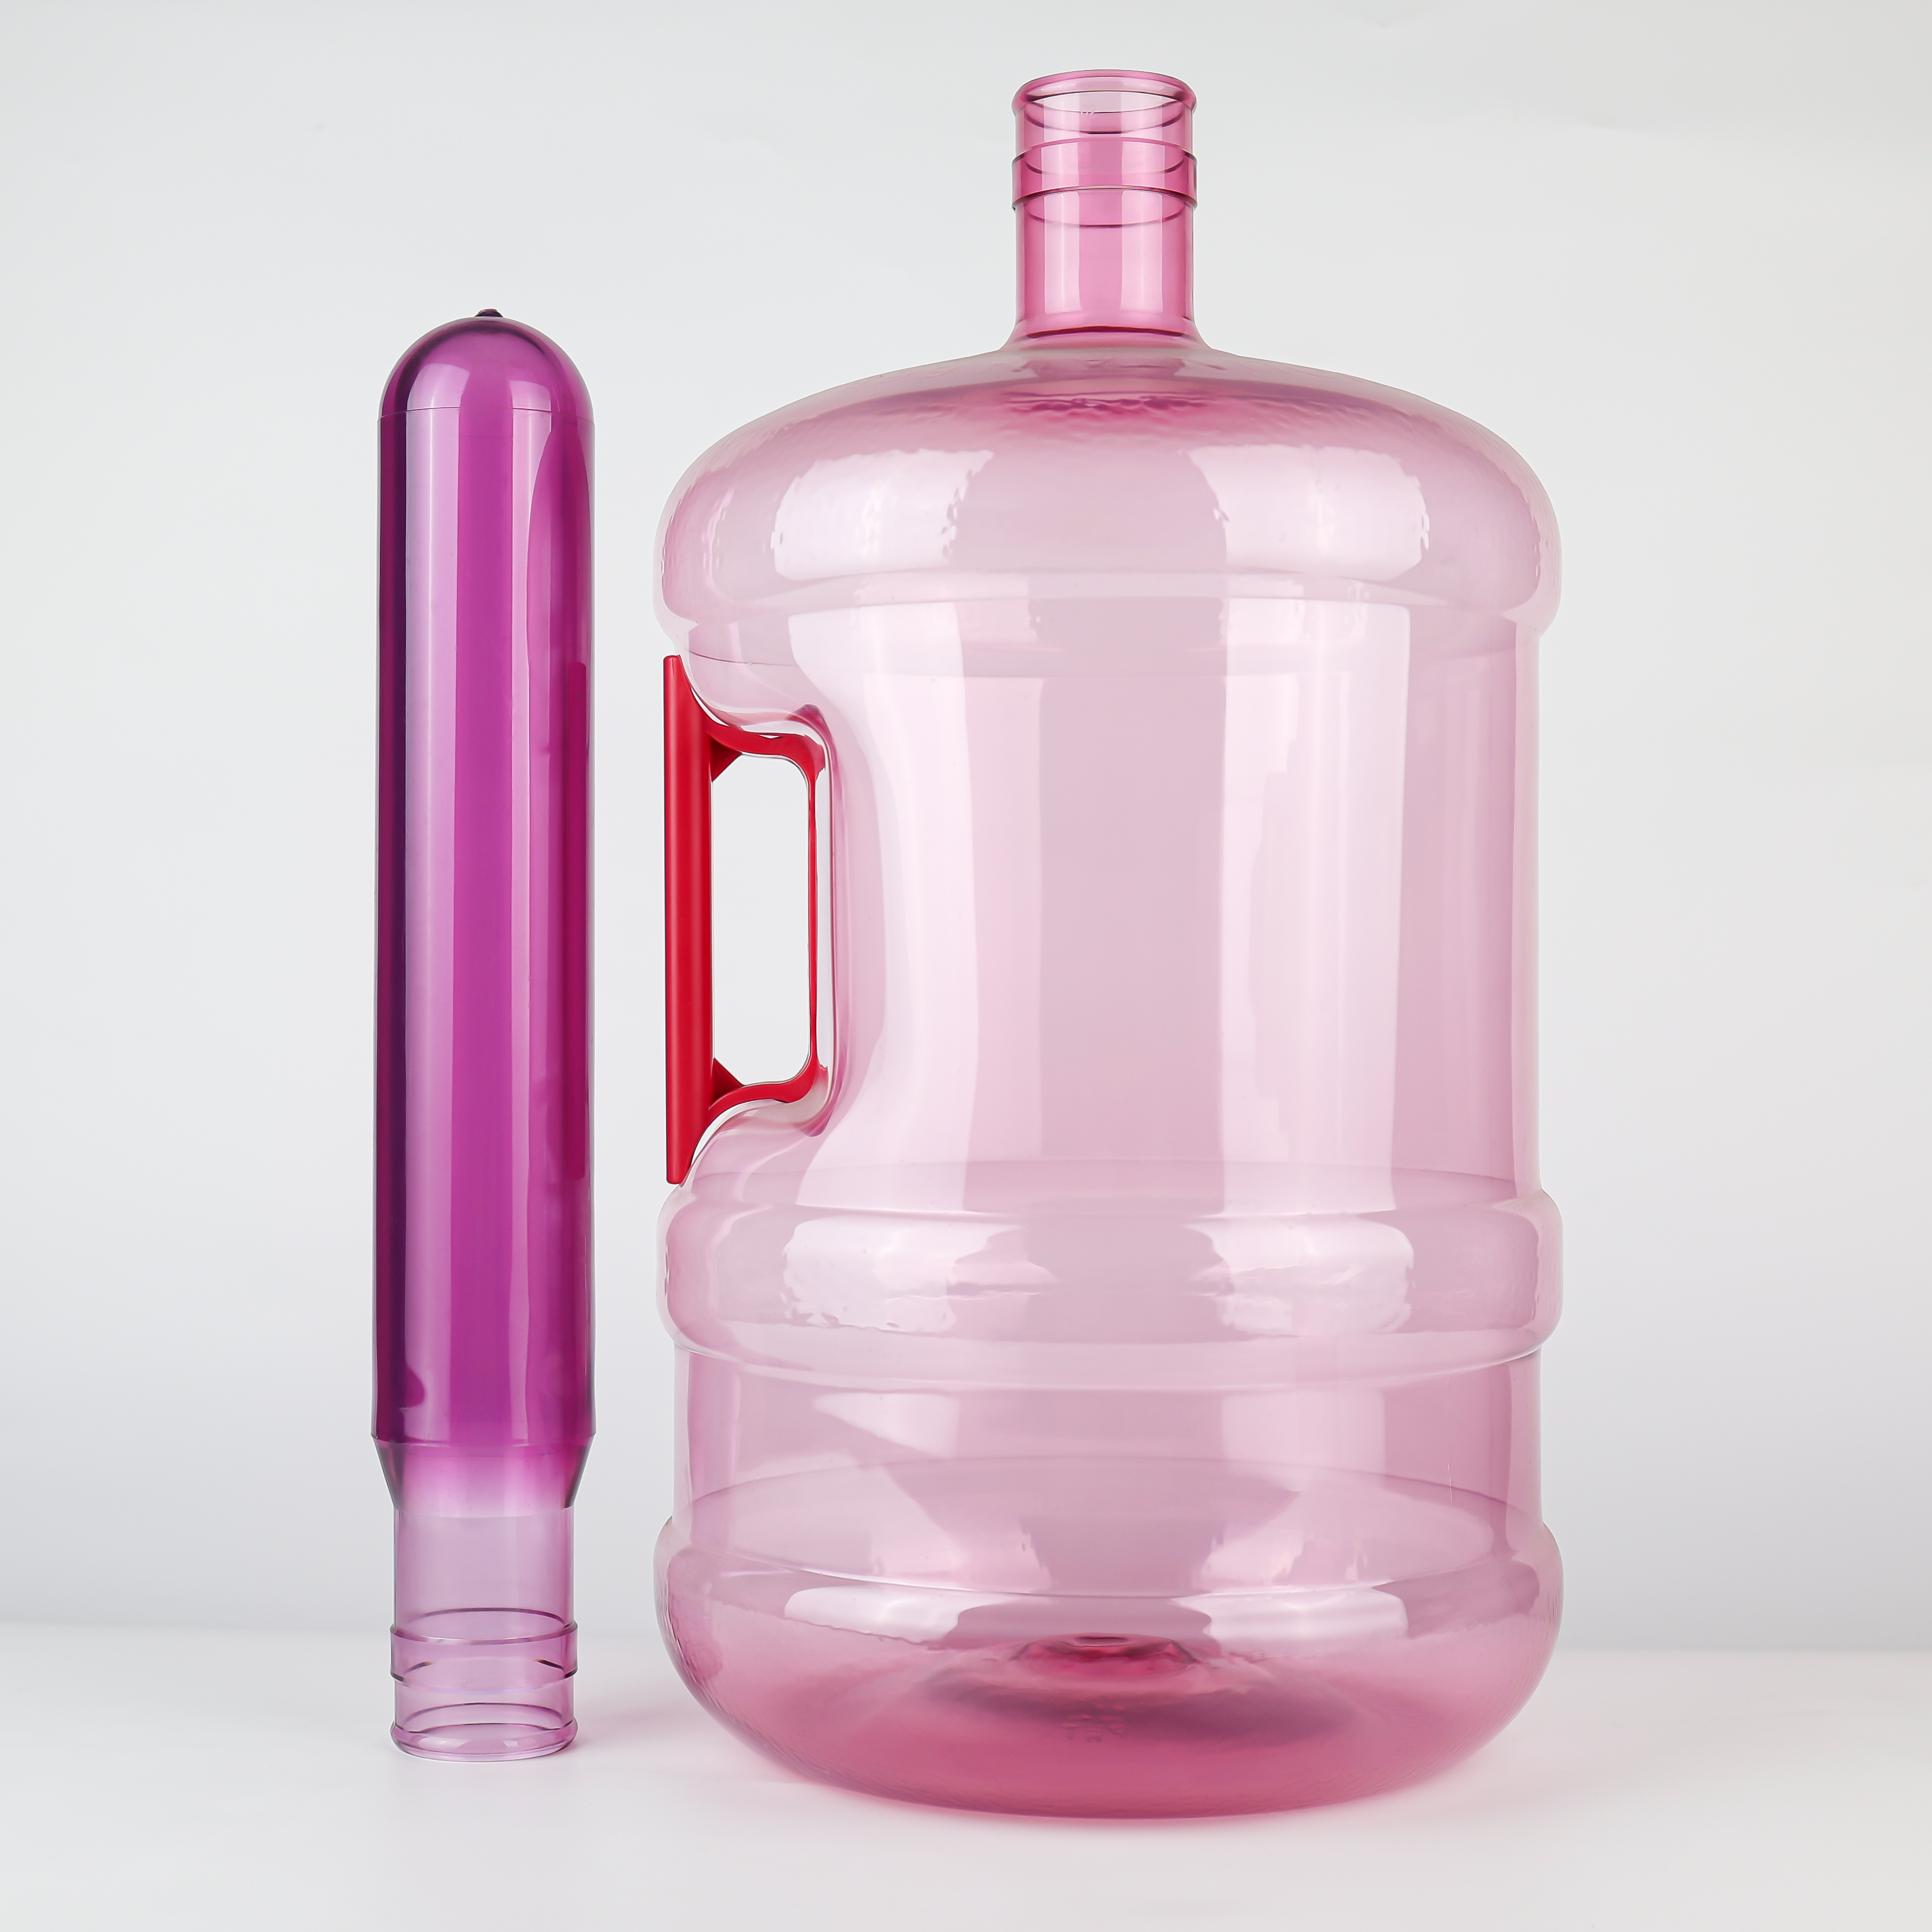
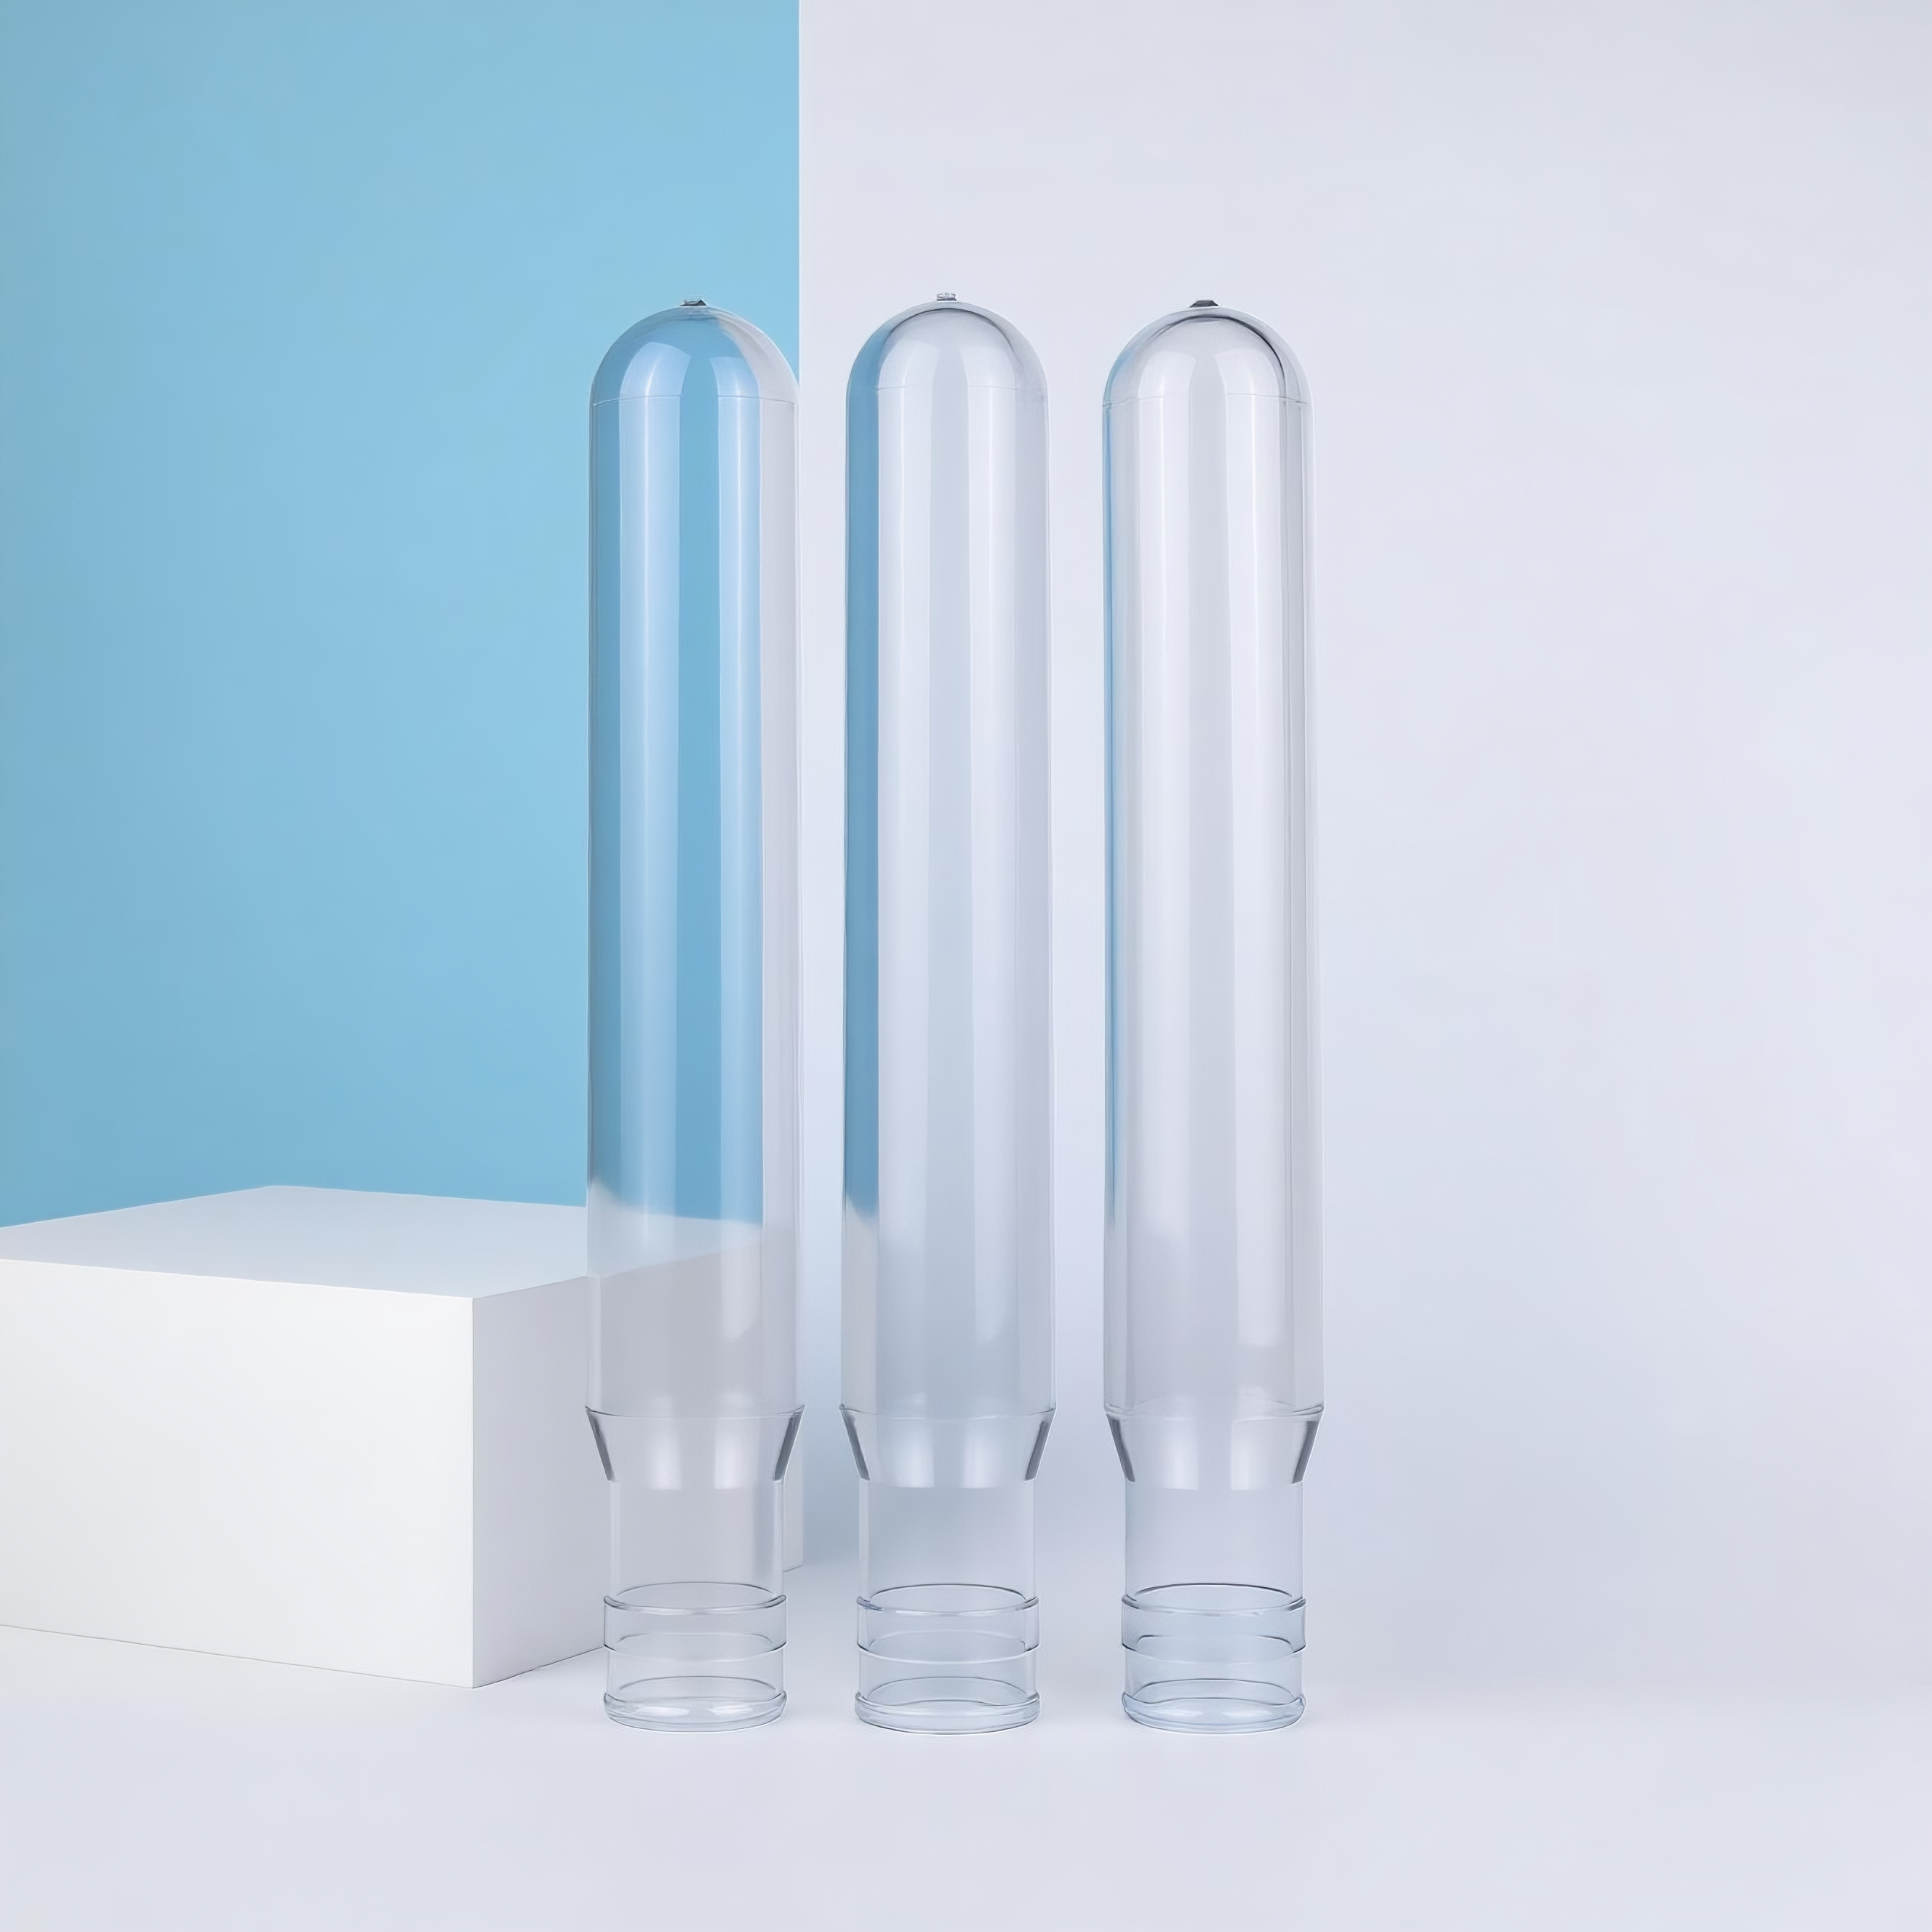
Según datos reales de productos industriales, los pesos en gramos de los preformos de 5 galones se concentran en 650 g, 680 g, 700 g, 730 g, 750 g, 780 g y 800 g. Los preformos de 700 g son principalmente para aplicaciones sin asas o con cargas ligeras , mientras que los cubos de 5 galones con asas laterales tienen pesos en gramos estándar concentrados en 730 g y 750 g .
Un documento de patente sobre preformos para recipientes grandes afirma claramente: los preformos convencionales para recipientes de 5 galones, considerando el espesor de la pared, solo aumentan hasta un máximo de aproximadamente 650 g ; el nuevo diseño puede incrementar el peso del preformo hasta más de 700 g, llegando a unos 800 g , mejorando así la rigidez del recipiente (resistencia al pandeo) y garantizando, al mismo tiempo, una transparencia satisfactoria. Esta patente explica, partiendo de principios fundamentales, por qué los cubos de alta resistencia con asas requieren mayores pesos en gramos – la rigidez no se compensa mediante «artificios de diseño», sino que se sustenta mediante un volumen real de material.
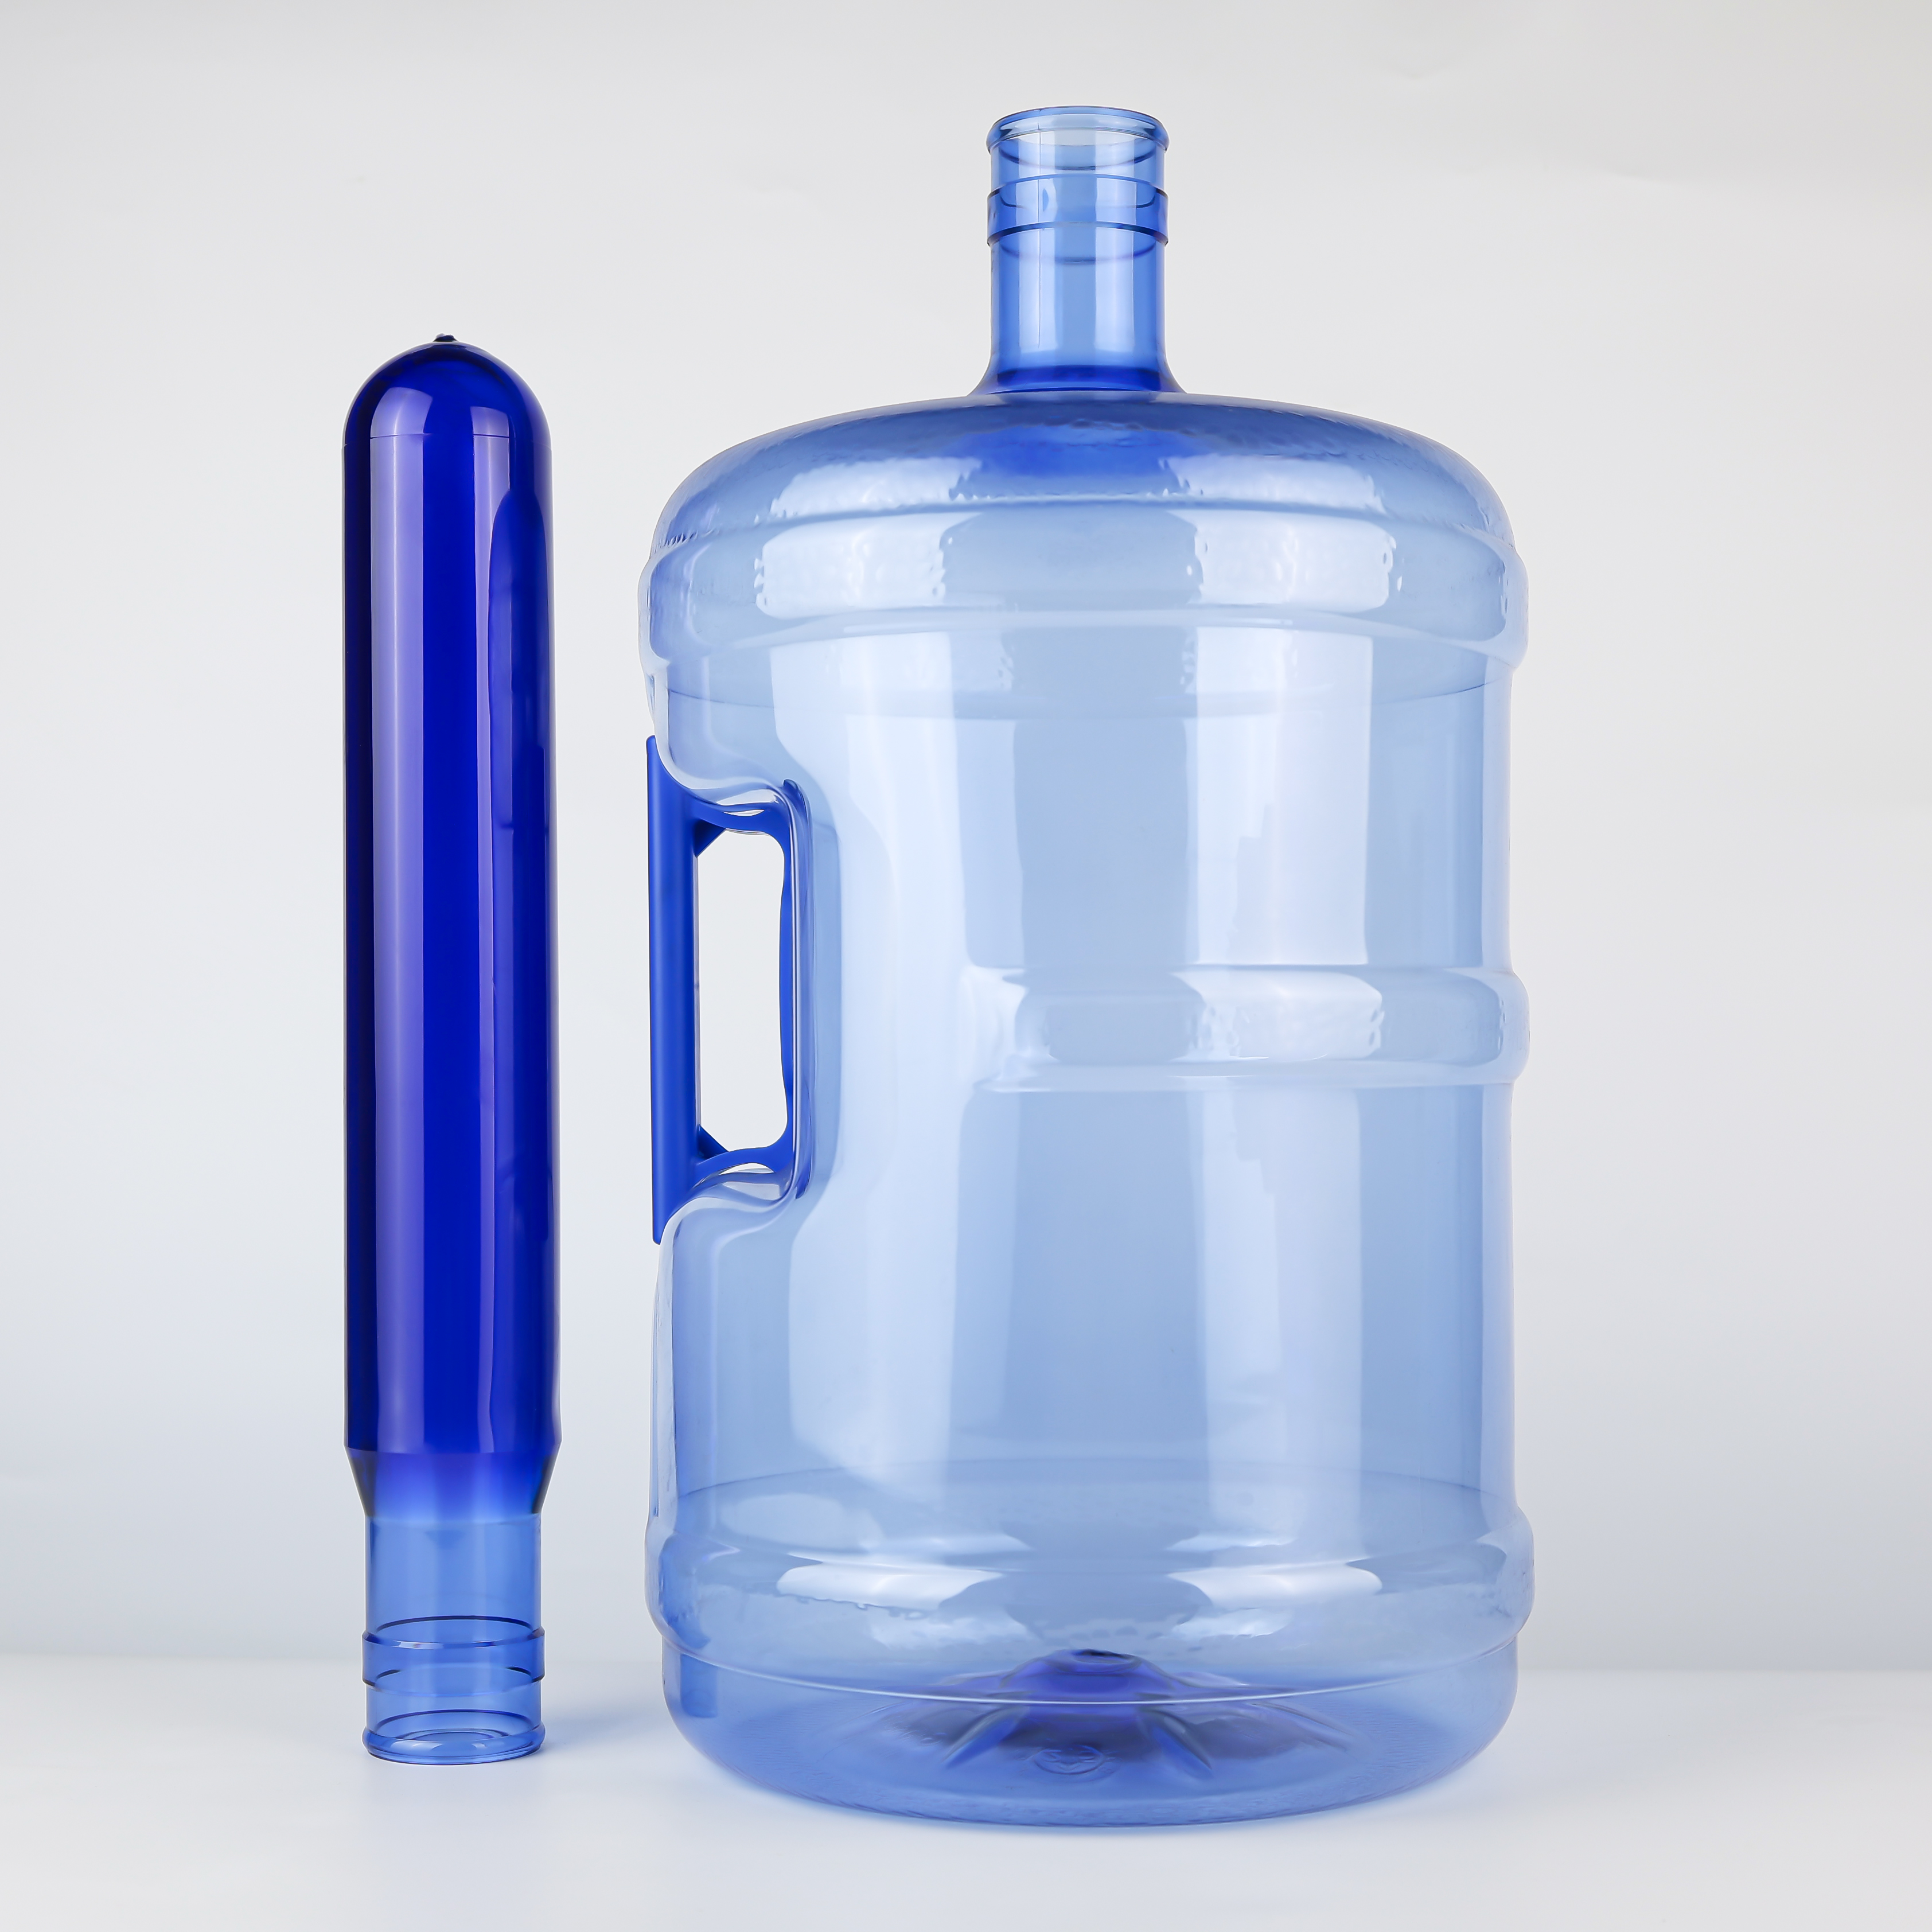
Junto con el aumento del peso en gramos, las preformas de 750 g suelen requerir materia prima de PET con valores IV más elevados.
Los datos industriales indican que las preformas para cubos reutilizables de 5 galones suelen tener valores IV en el rango de 0,84–0,87 dL/g , mientras que los cubos desechables ligeros pueden tener valores IV tan bajos como 0,76–0,80. Dado que las preformas de 750 g deben soportar cargas concentradas procedentes de las asas laterales, deben emplear materia prima de alto IV: cadenas moleculares más largas y más entrelazadas, lo que mejora notablemente la tenacidad y la resistencia a la fluencia .
Para los recipientes sometidos a presión interna, las especificaciones del cliente suelen requerir valores de IV de preformas de al menos 0,83 dL/g . Esto significa que las preformas de 750 g no solo son «más pesadas», sino también «más resistentes»: cada gramo de material ha sido mejorado.
En términos sencillos: una preforma de 700 g fabricada con material de bajo IV puede sentirse floja al levantarla; una preforma de 750 g combinada con material de alto IV da la sensación de «tener hueso».
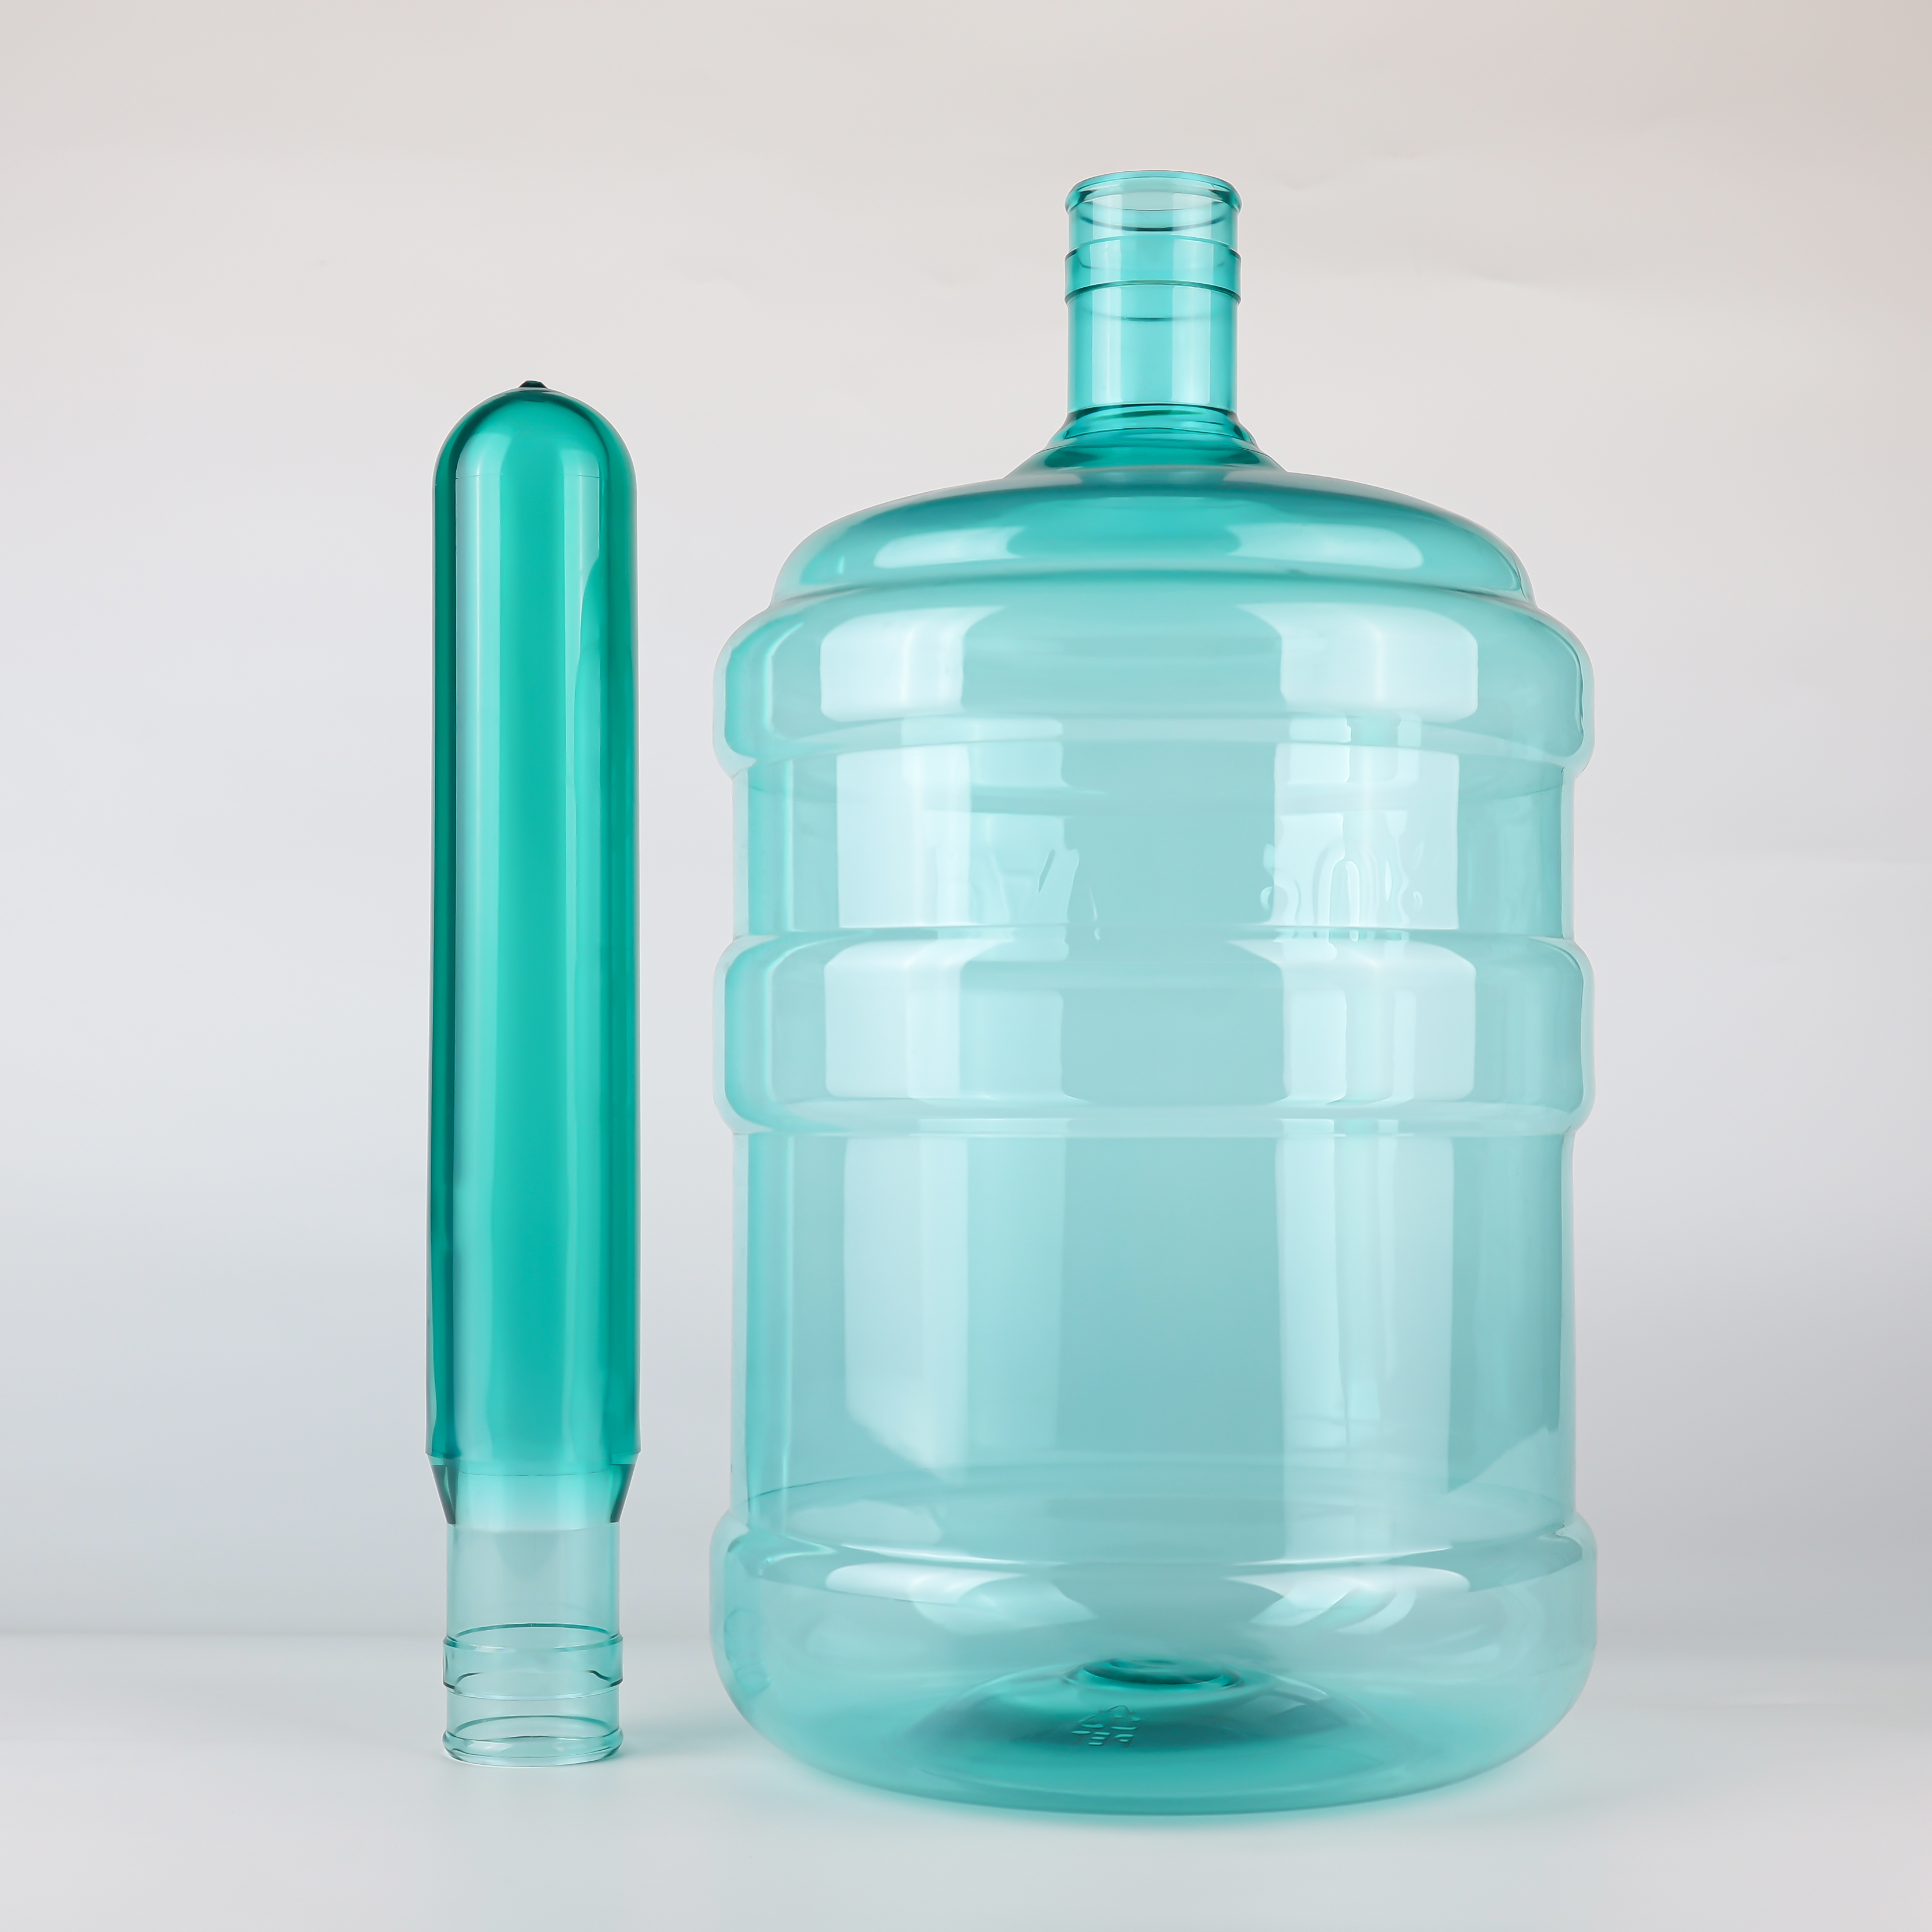
El exceso de 50 g de material en una preforma de 750 g, comparado con una de 700 g, se distribuye principalmente en tres zonas:
Zona de transición del hombro : el punto de fijación del asa suele ubicarse debajo del hombro. El hombro es la zona que experimenta el estiramiento más intenso durante el soplado y la más propensa al adelgazamiento de la pared. Las preformas de 750 g reservan más material en el hombro para garantizar una resistencia estructural suficiente tras el soplado.
Zona de refuerzo del cuerpo : los cubos con asas normalmente requieren nervaduras de refuerzo longitudinales o bandas anulares de refuerzo en el cuerpo. Las paredes más gruesas de la preforma permiten que estas estructuras de refuerzo se formen de manera más completa y eficaz tras el soplado.
Zona de transición de la base : la transición entre la base y el cuerpo también constituye un área de concentración de tensiones. El material reservado en la base de las preformas de 750 g mejora la resistencia a la caída y al impacto.
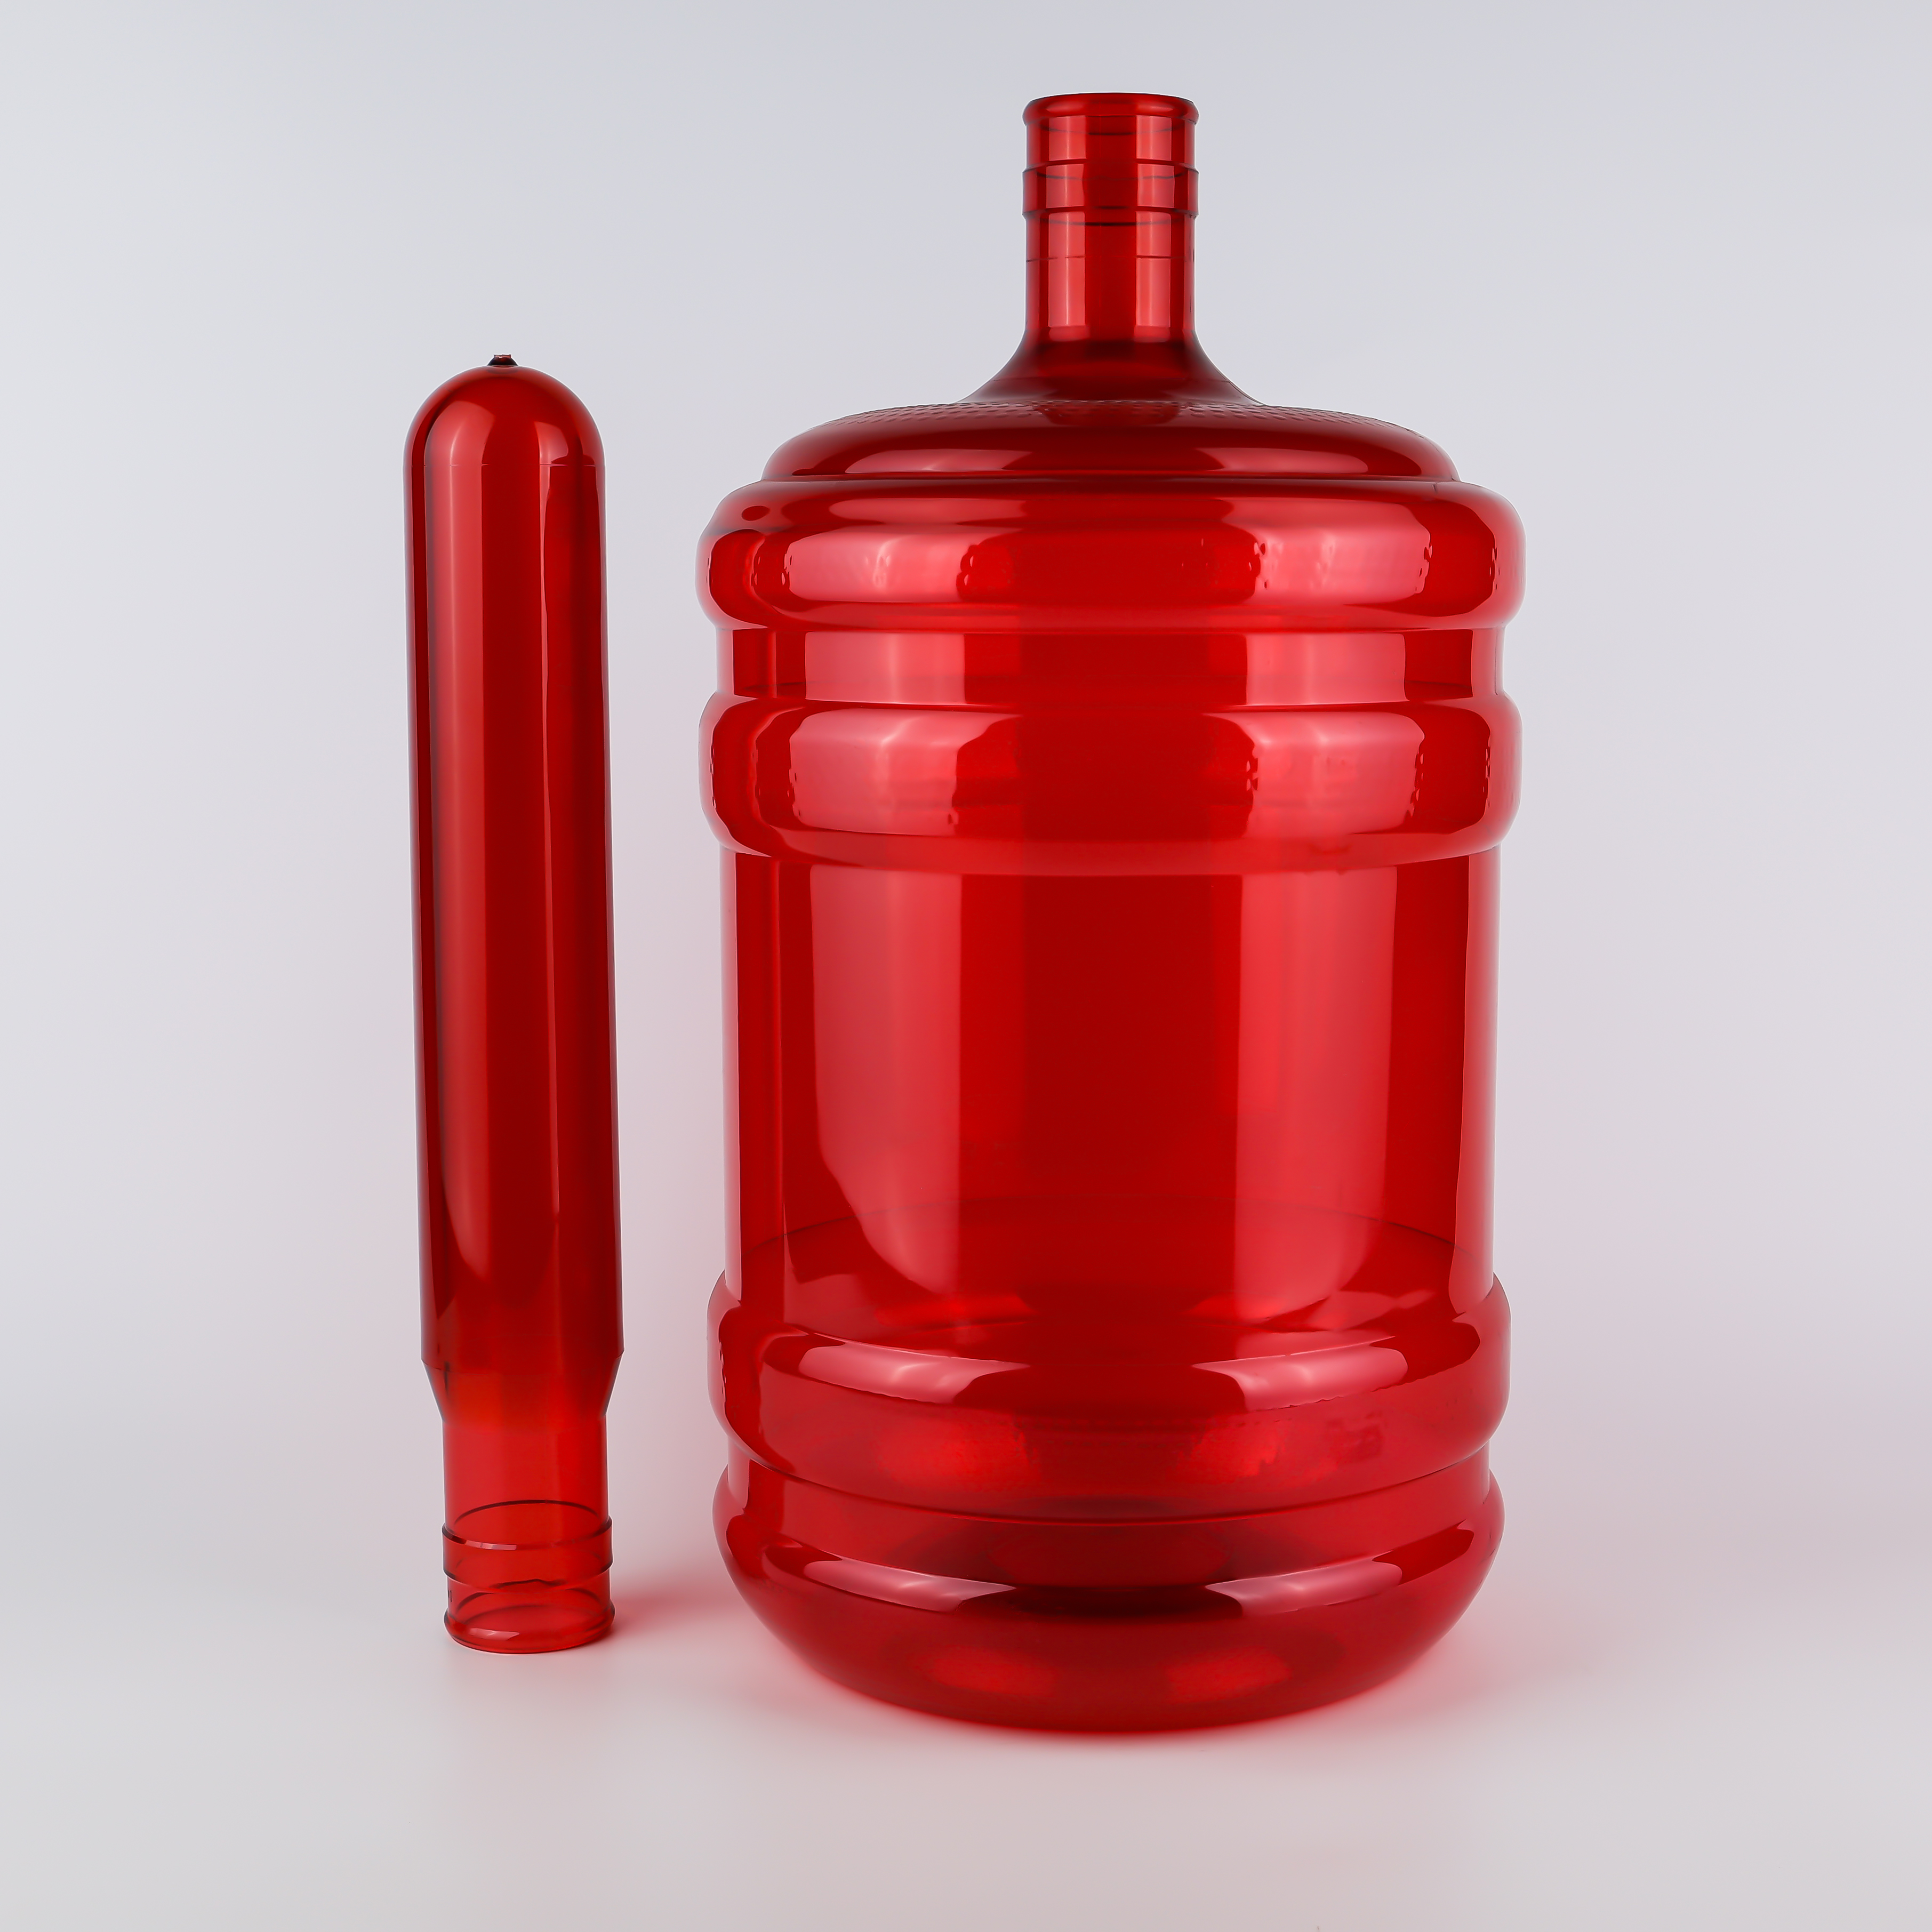
el agua embotellada de 5 galones no se consume y desecha inmediatamente; muchas familias utilizan un cubo durante una o dos semanas, y los cubos reutilizables en entornos comerciales experimentan docenas de ciclos. Esto significa que el cubo opera bajo carga continua a largo plazo .
El material PET experimenta deslizamiento bajo tensión sostenida: deformación lenta y permanente. Si el espesor de la pared es insuficiente y el valor de IV es bajo, tras unos pocos días llenos de agua, el punto de fijación del asa puede «estirarse» o «abollarse» gradualmente, provocando finalmente deformación y fugas en el cubo.
La combinación de alto peso en gramos y alto valor de IV en los preformados de 750 g reduce considerablemente la velocidad de fluencia . Las normas industriales exigen valores de IV de 0,84 o superiores para preformados de cubos reutilizables de 5 galones, precisamente para cumplir este requisito de soporte de carga a largo plazo. Los cubos reutilizables de 5 galones también deben resistir ciclos repetidos de limpieza a 55–70 °C , y la estabilidad térmica del material depende asimismo de un soporte adecuado mediante peso en gramos y valor de IV.
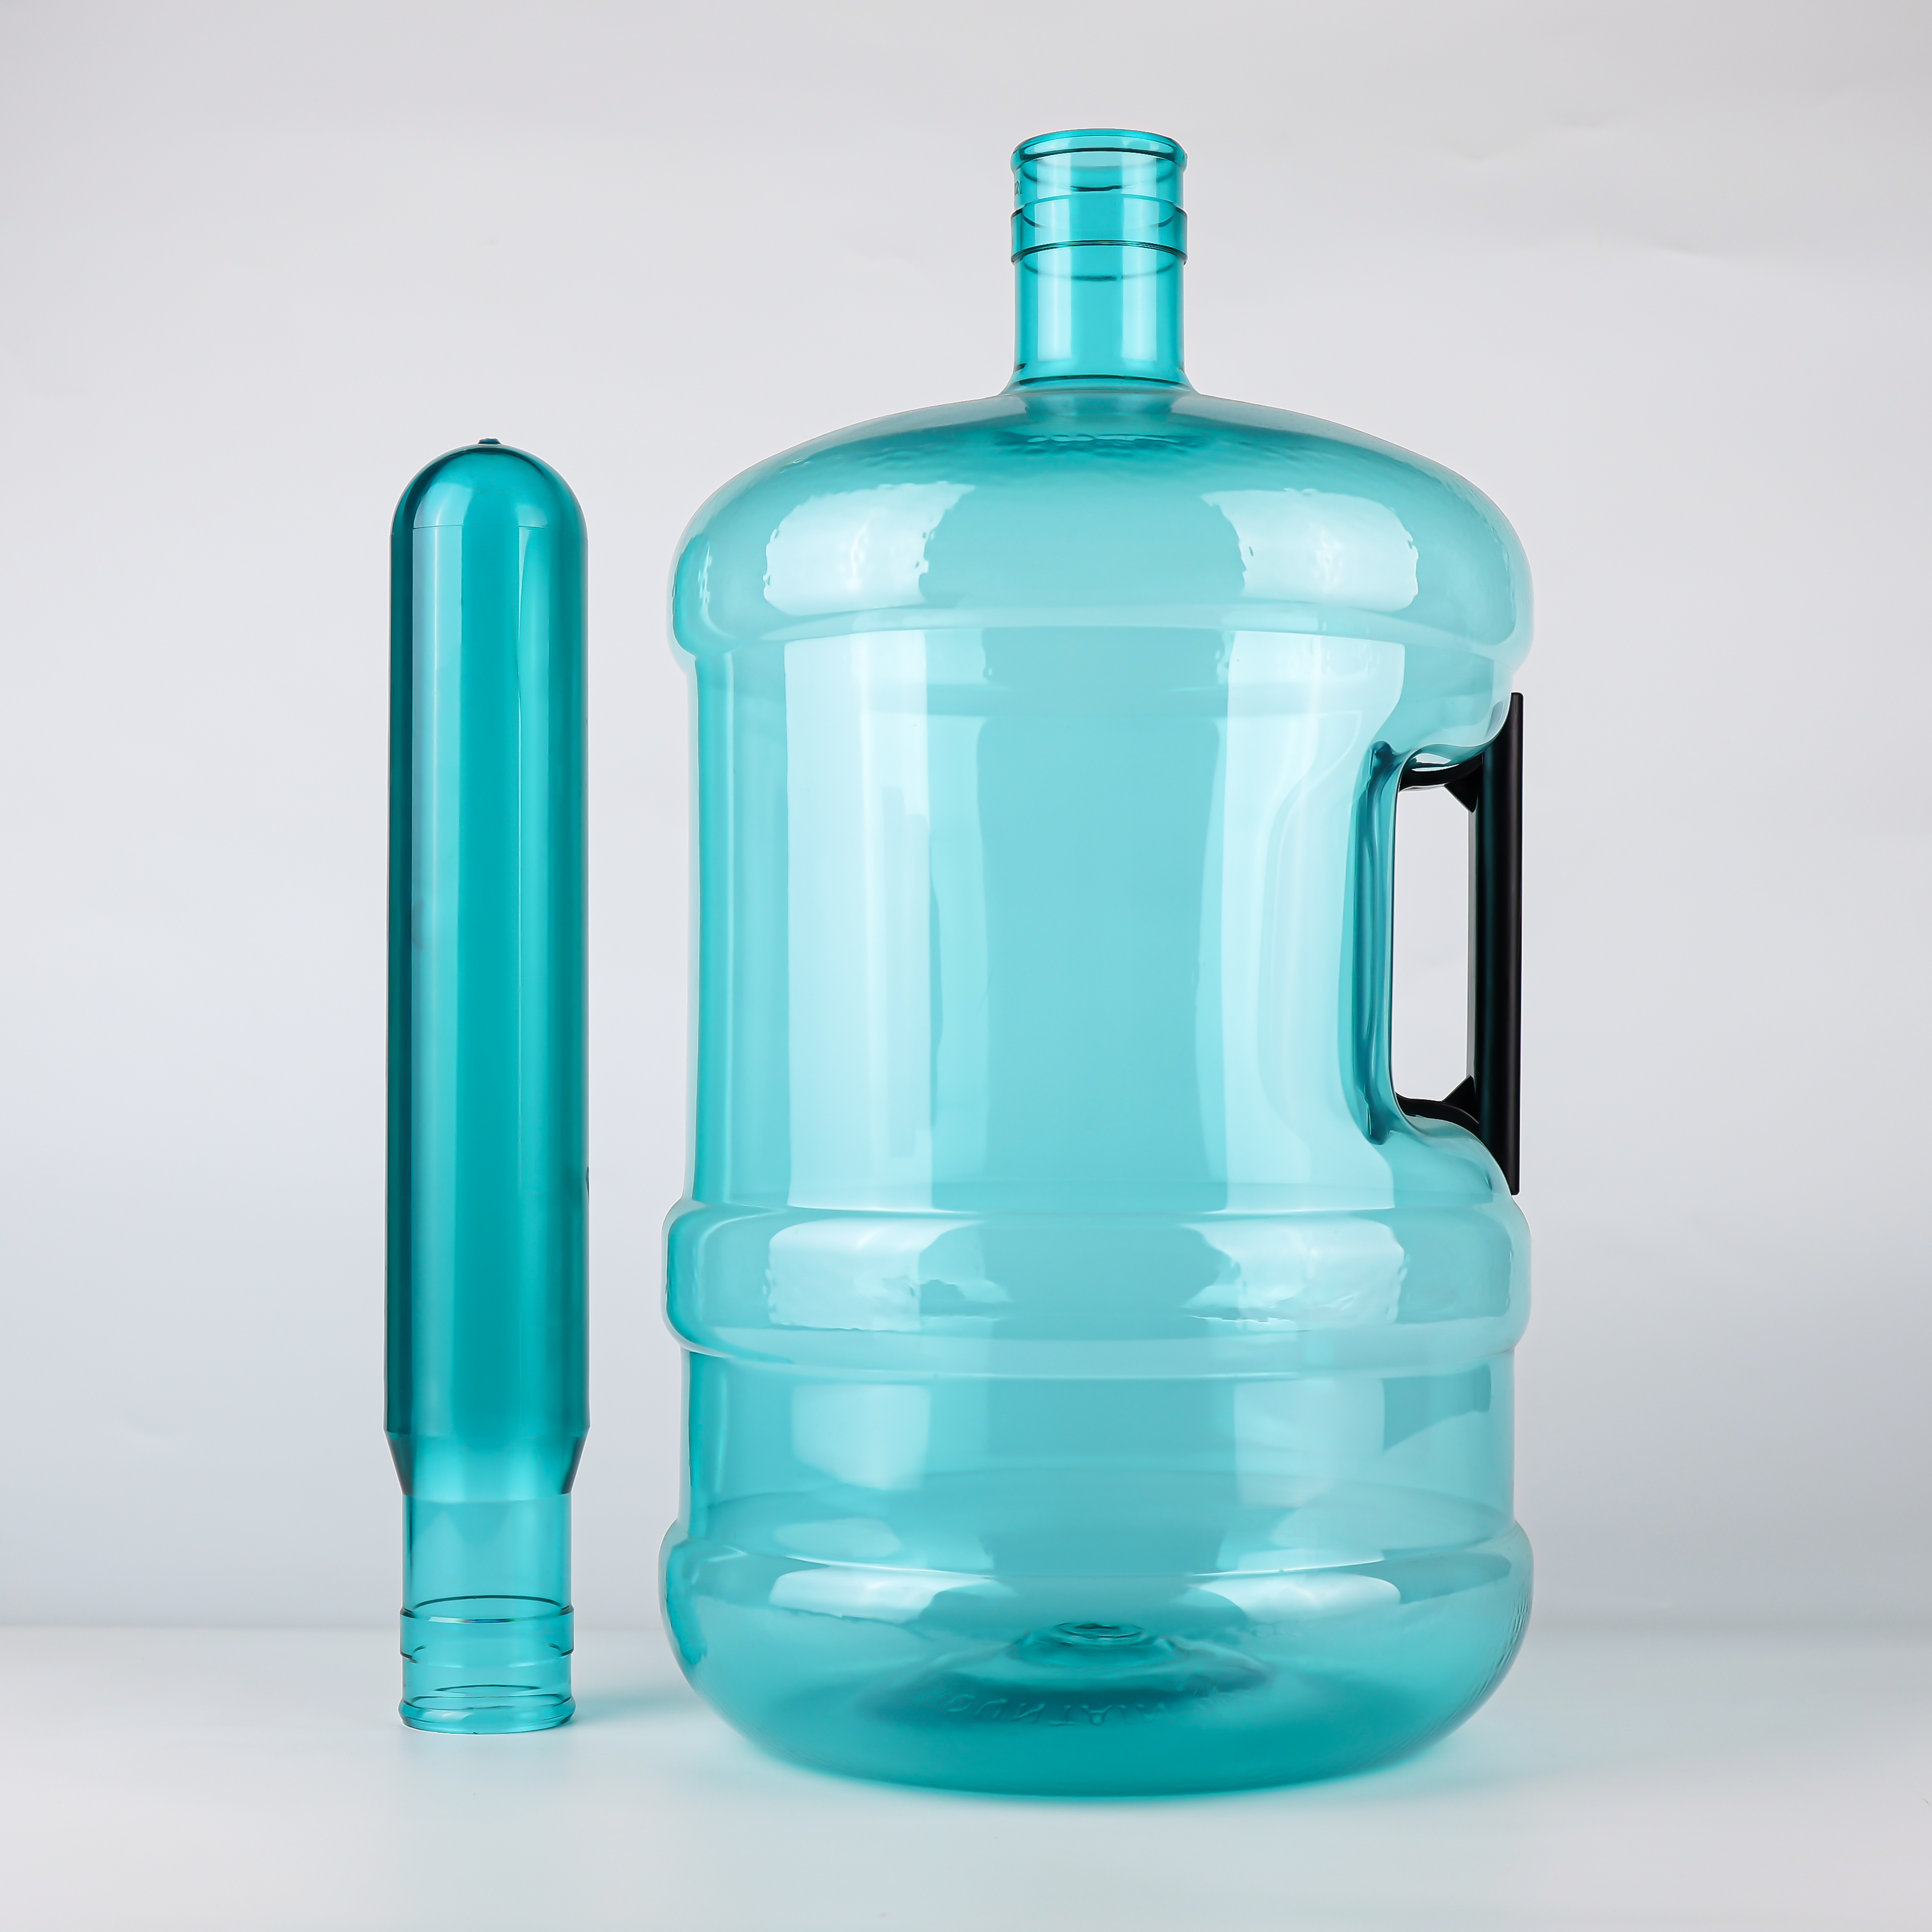
El espesor de la pared de los preformados de 750 g es mayor que el de los de 700 g, lo que dificulta más su calentamiento; los sistemas de calentamiento convencionales no logran alcanzar un calentamiento ideal del preformado. calentadores por infrarrojos debe utilizarse: la radiación infrarroja puede penetrar tanto en el interior como en el exterior de la preforma y proporciona un calentamiento sostenido y uniforme.
las máquinas profesionales de soplado para cubos de 5 galones (como la ZQ22-V) están equipadas específicamente con dispositivos especiales de recalentamiento para garantizar un calentamiento ideal de preformas de pared gruesa de 730 g. Esto significa que no todas las máquinas de soplado pueden «procesar» preformas de 750 g. Elegir preformas de 750 g implica también requisitos más exigentes respecto a la compatibilidad del equipo de soplado.
Las máquinas profesionales de soplado para cubos de 5 galones (como la ZQ22-V) están equipadas específicamente con dispositivos especiales de recalentamiento para garantizar un calentamiento ideal de preformas de pared gruesa de 730 g. Esto significa que no todas las máquinas de soplado pueden «procesar» preformas de 750 g. Elegir preformas de 750 g implica también requisitos más exigentes respecto a la compatibilidad del equipo de soplado.
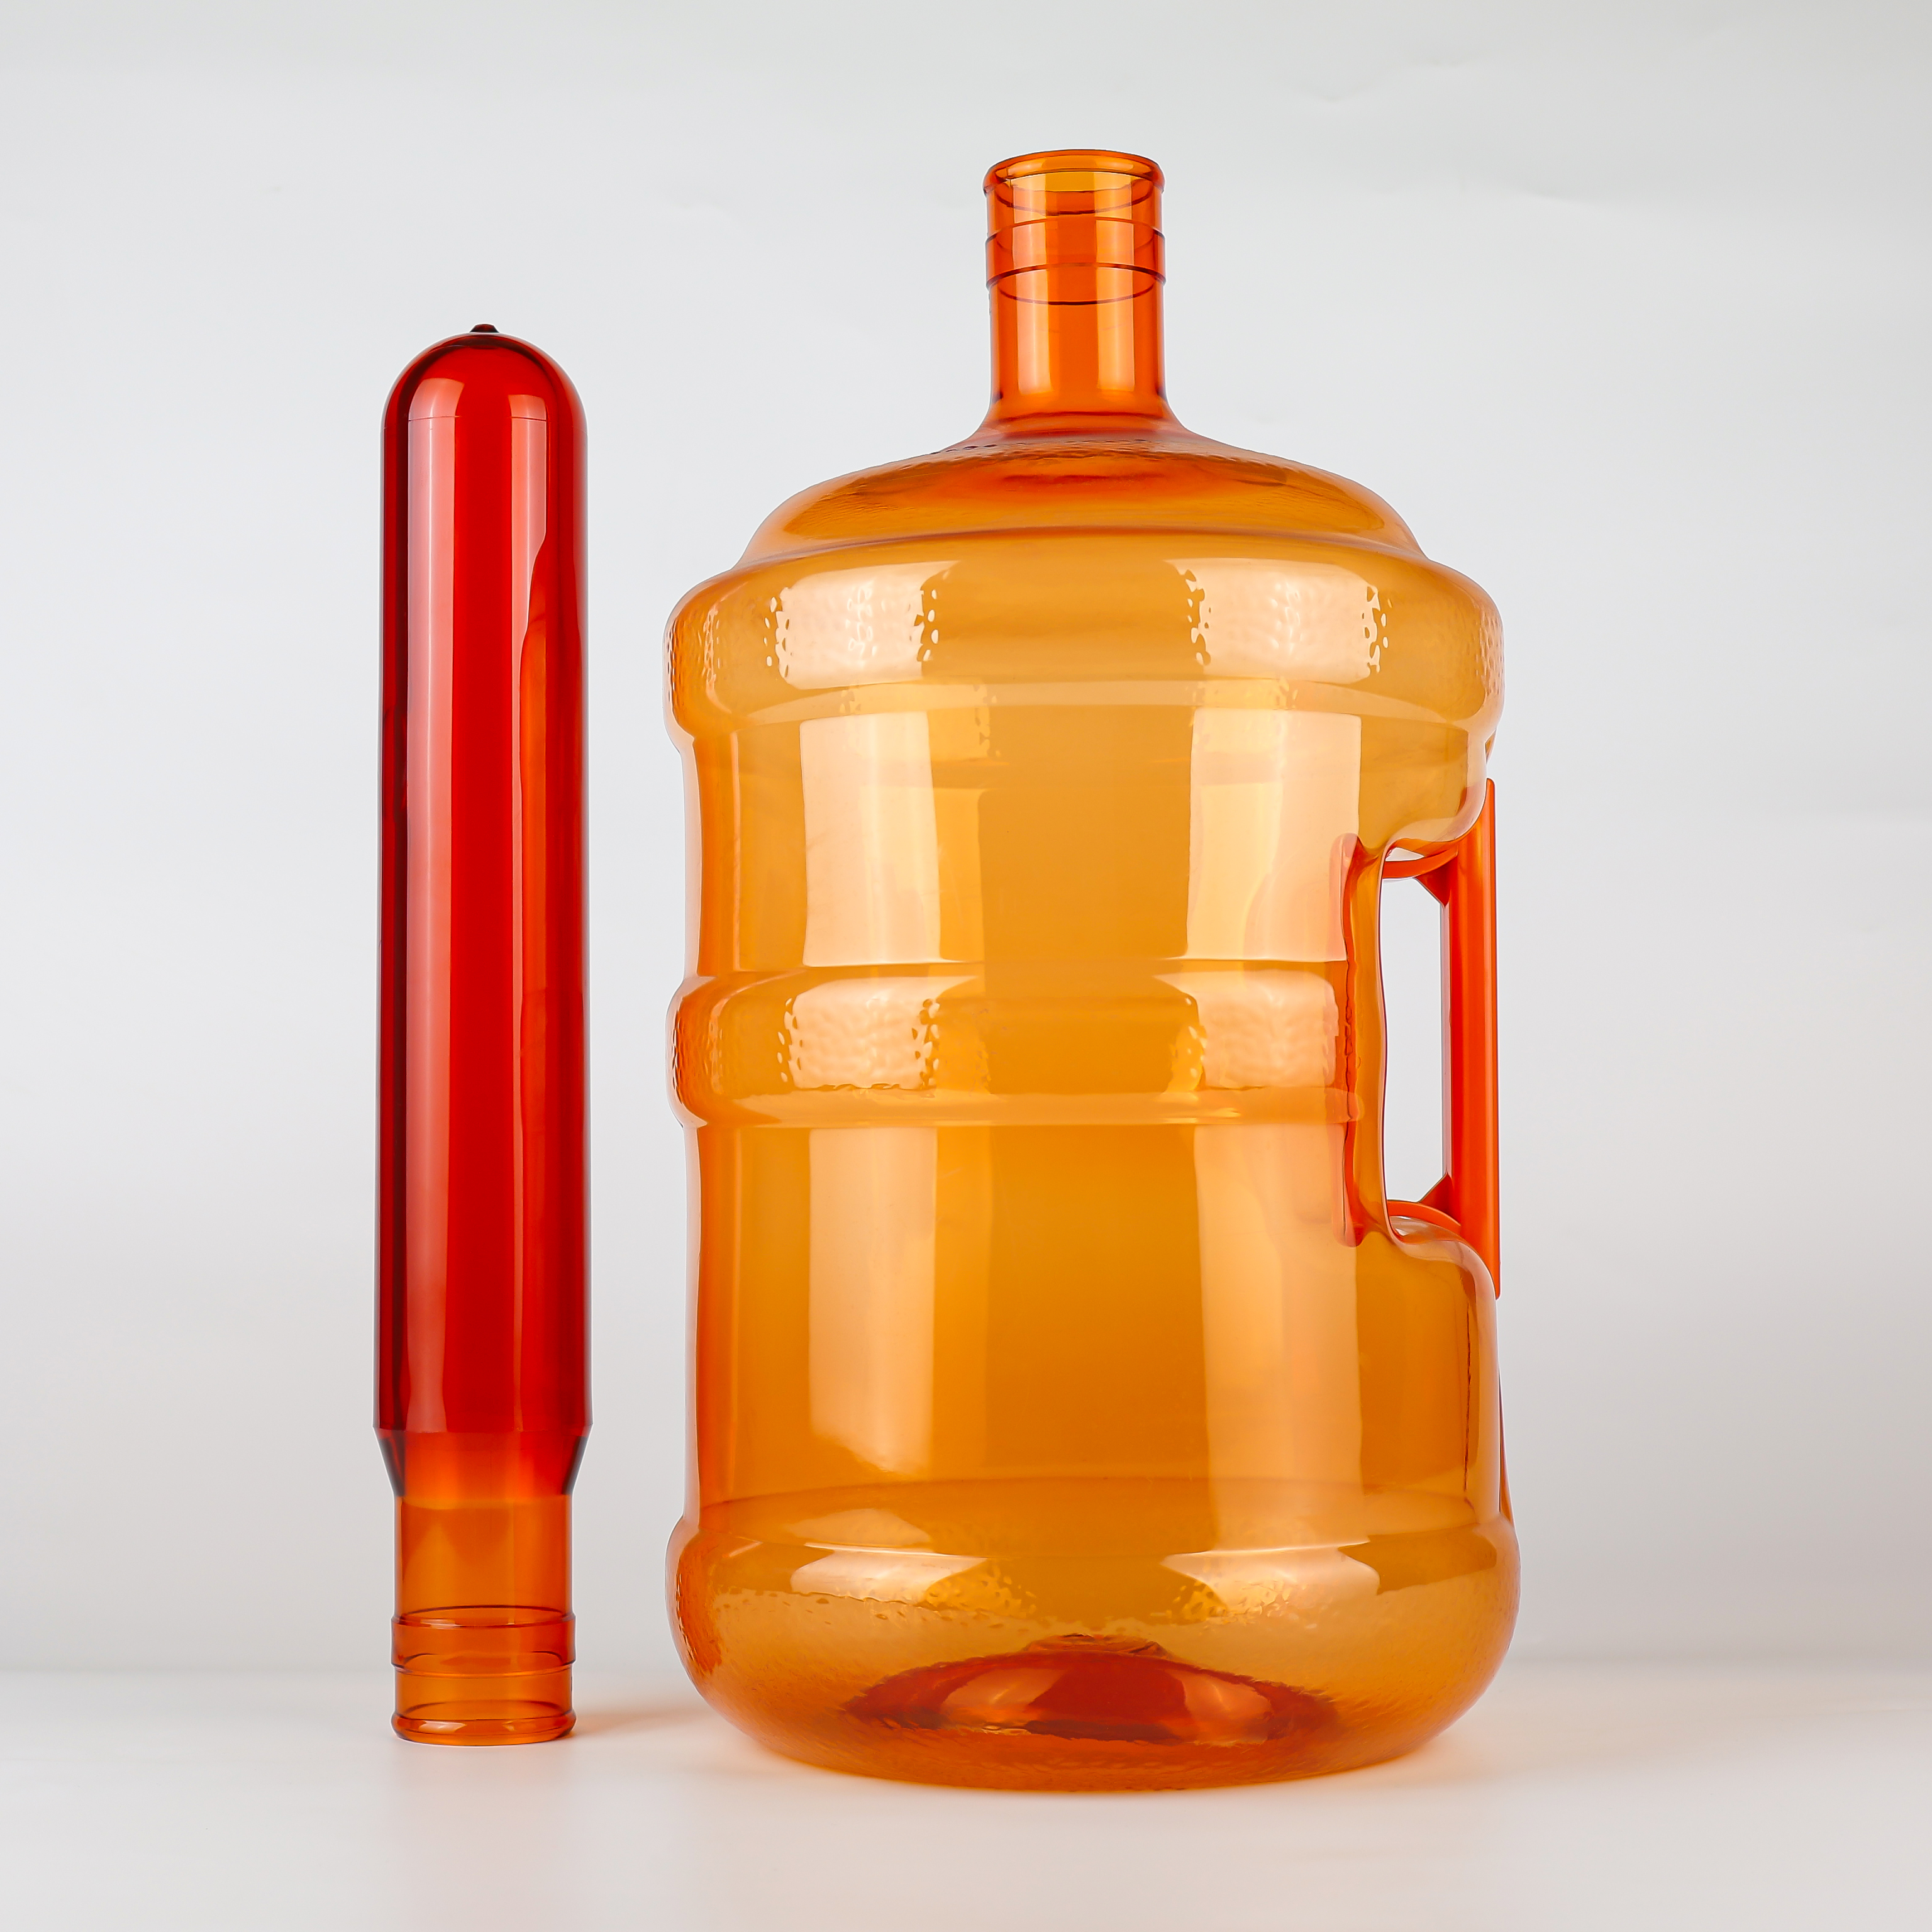
En los últimos años, los procesos de soplado para grandes recipientes reutilizables con asas han experimentado avances significativos. El Sistema de pre-soplado PSB (Preform Stretch Booster) desarrollado por SIAPI introduce una etapa controlada de pre-soplado, creando una forma intermedia de preforma antes del soplado final y dividiendo el proceso de estirado en dos etapas.
Este proceso aporta mejoras sustanciales a los cubos de 5 galones con asas:
Resistencia a la carga superior aumentada aproximadamente un 20 %
Resistencia al desprendimiento de las asas aumentada aproximadamente un 24 %
Reducción de defectos de blanqueamiento o grietas por tensión en las zonas de transición
Tras 5 horas de exposición a alta temperatura: la contracción de volumen se reduce hasta un 35 %
¿Por qué está relacionado este proceso con preformas de 750 g? Porque el diseño tradicional de preformas y los parámetros de estirado están ampliamente limitados por la geometría del recipiente y el peso objetivo. En botellas reutilizables grandes, esto puede provocar: relaciones de estirado radial que superan los límites óptimos , lo que resulta en un envolvimiento insuficiente del asa y propiedades mecánicas inadecuadas. Un mayor peso en gramos del preforma proporciona un mayor «margen» de material para el proceso PSB, permitiendo una distribución controlada durante la pre-soplado y garantizando, en última instancia, la resistencia de la fijación del asa.
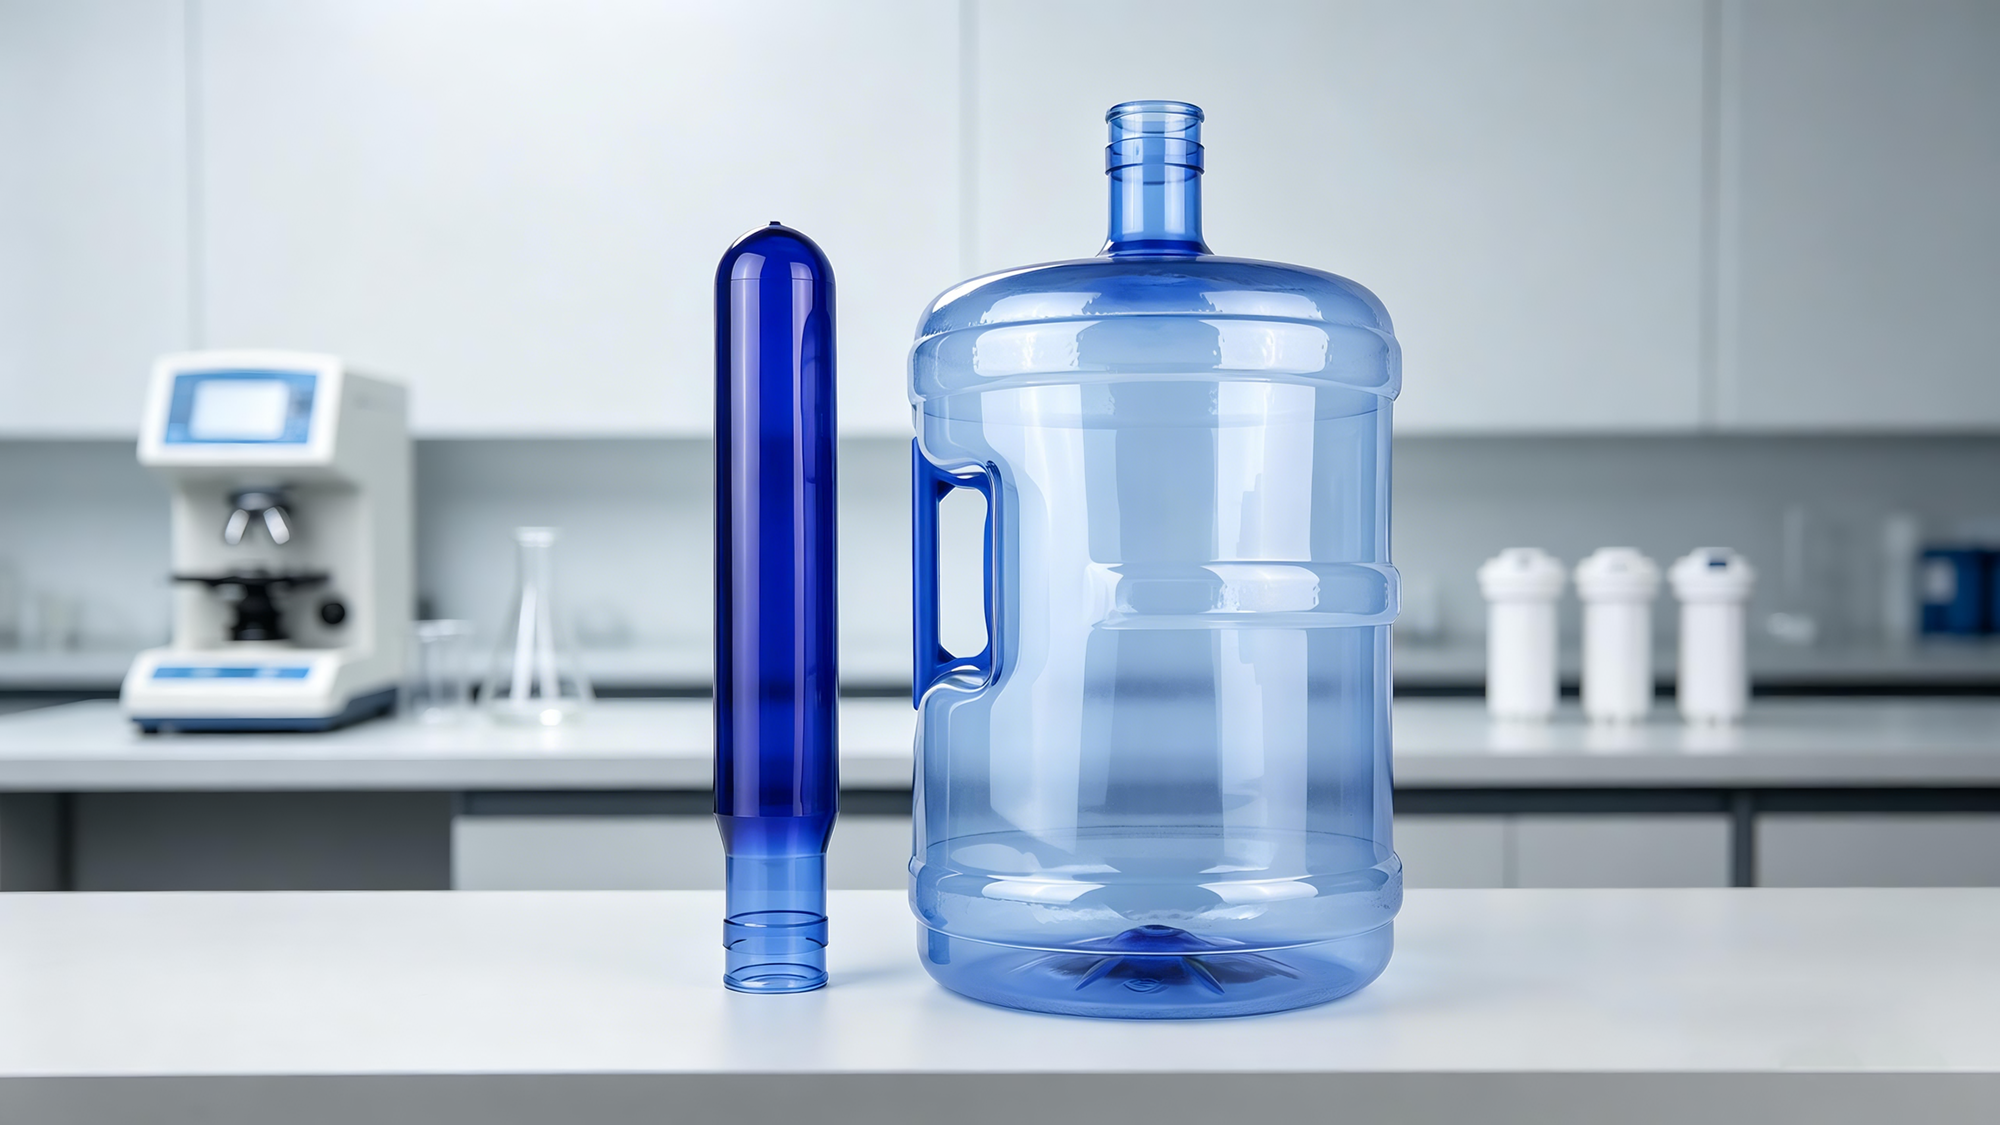
Existen dos métodos comunes de fijación lateral del asa, cada uno con requisitos diferentes para el preforma:
Tipo de enganche por presión : el asa se engancha sobre el anillo de soporte del cuello. Este método impone exigencias extremadamente altas sobre resistencia del cuello —puesto que todo el peso se transmite finalmente mediante el enganche al cuello. La zona más gruesa del cuello en preformas de 750 g puede soportar la carga concentrada del enganche.
Tipo soldado/pegado : el asa se fija directamente al cuerpo del cubo. Este método exige mayores prestaciones en cuanto a resistencia local del cuerpo . El exceso de espesor de pared que ofrecen las preformas de 750 g asegura un espesor de material suficiente en la zona soldada para resistir las fuerzas de desprendimiento.
Independientemente del método utilizado, el exceso de espesor de pared proporcionado por los preformados de 750 g constituye la garantía fundamental. Una patente sobre envases con asas señala que la zona de conexión entre la base de la asa y el cuerpo es una ubicación crítica de concentración de tensiones y debe reforzarse en el diseño; de lo contrario, las cargas de compresión provocarán deformación del cuerpo.
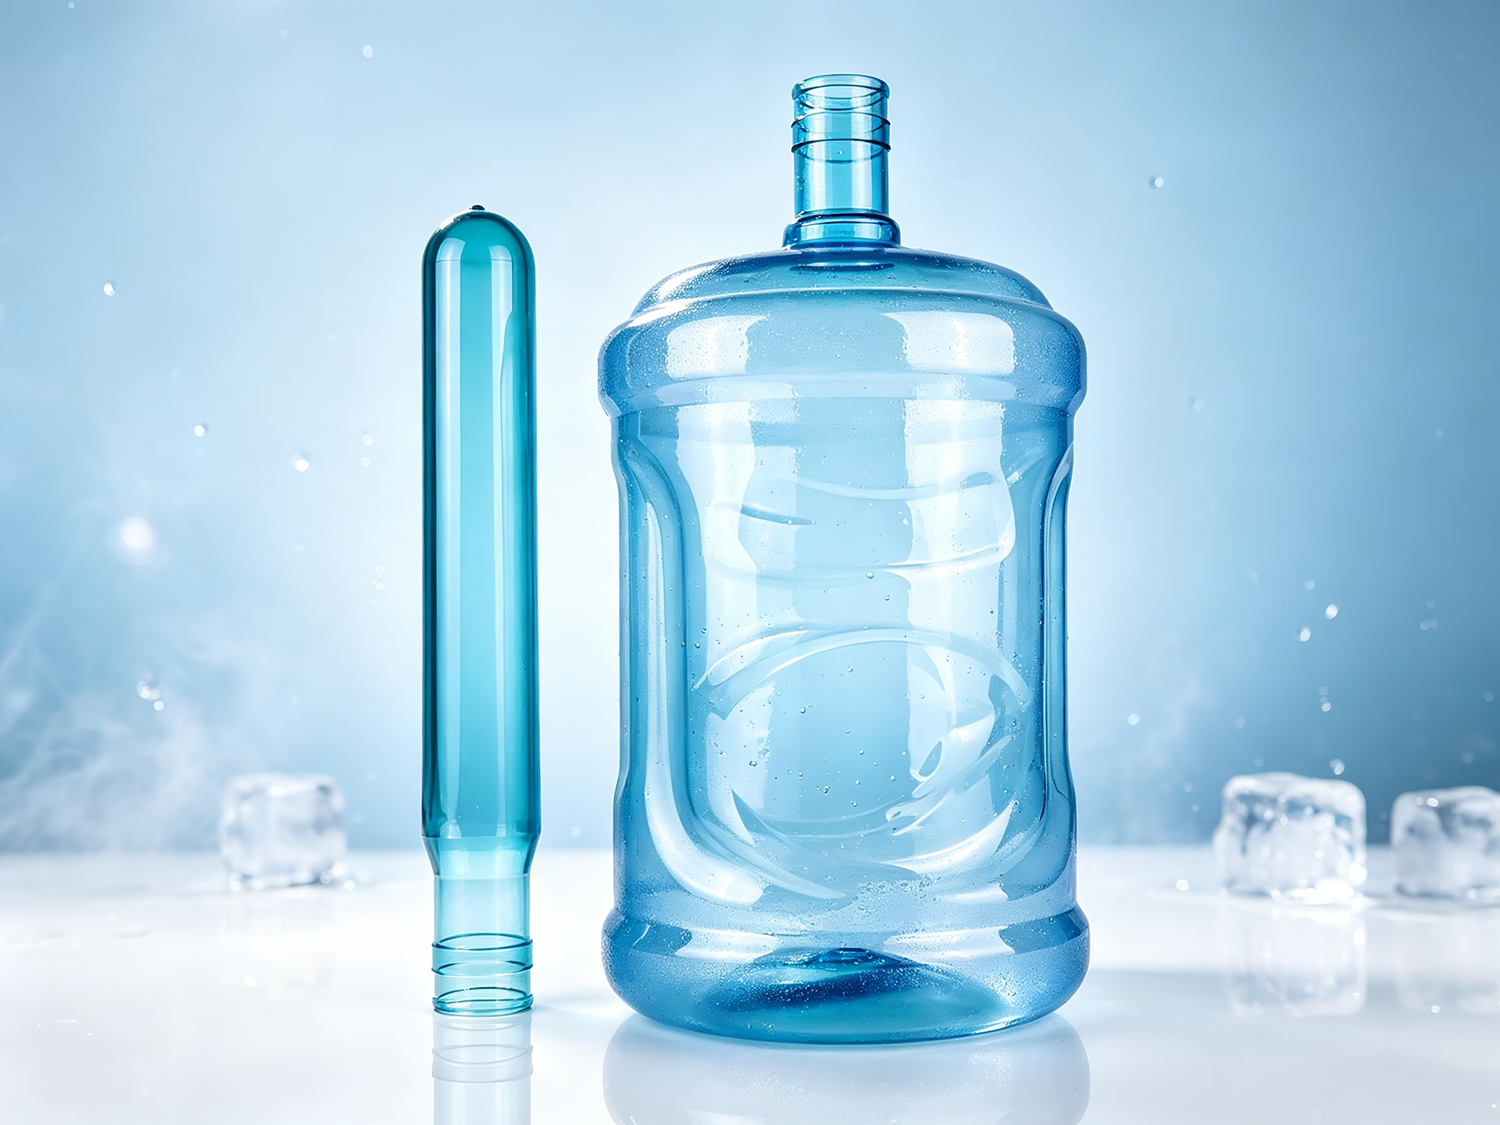
Efectivamente, existen en el mercado preformados de 5 galones de 800 g. Sin embargo, cuanto mayor sea el peso en gramos, mayor será el costo. Cada 50 g adicionales incrementan el costo de materia prima por cubeta en varias décimas de yuan. Para una empresa embotelladora de agua que produce cientos de miles de cubetas anualmente, esto representa un gasto considerable.
Además, un peso mayor en gramos del preformado no siempre es mejor. Un preformado excesivamente pesado implica un espesor de pared excesivo, lo cual puede provocar fácilmente blanqueamiento (opacidad causada por la formación de esferulitas) durante el soplado debido al estiramiento y la cristalización. La posición del peso de 750 g es clara: bajo la premisa de garantizar la seguridad estructural de los cubos con asa lateral, controlar el peso en gramos dentro de un rango que sea aceptable desde el punto de vista de costes y estable desde el punto de vista del proceso.
 |
 |
| Dimensión de comparación | preforma de 700 g | preforma de 750 g |
|---|---|---|
| Aplicación escenario | cubo de 5 galones sin asa | cubo de 5 galones con asa lateral |
| Grosor medio de la pared del cuerpo | Aprox. 0,4–0,6 mm | Aprox. 0,5–0,7 mm |
| Grosor de la pared del accesorio de sujeción | Delgado, propenso a deformarse | Suficiente, resiste cargas concentradas |
| Valor IV recomendado | 0,76–0,80 dL/g | 0,84–0,87 dL/g |
| Capacidad de carga dinámica | Justo | Fuerte |
| Rendimiento a largo plazo frente a la fluencia | Justo | Excelente |
| Estabilidad térmica tras limpiezas repetidas | Justo | Excelente (reducción de la contracción volumétrica en un 35 %) |
| Equipamiento de moldeo por soplado compatible | Sistema de calentamiento convencional suficiente | Requiere calentamiento por infrarrojos más dispositivo especializado de recalentamiento |
| Costo de Materia Prima | Más bajo | Más alto |
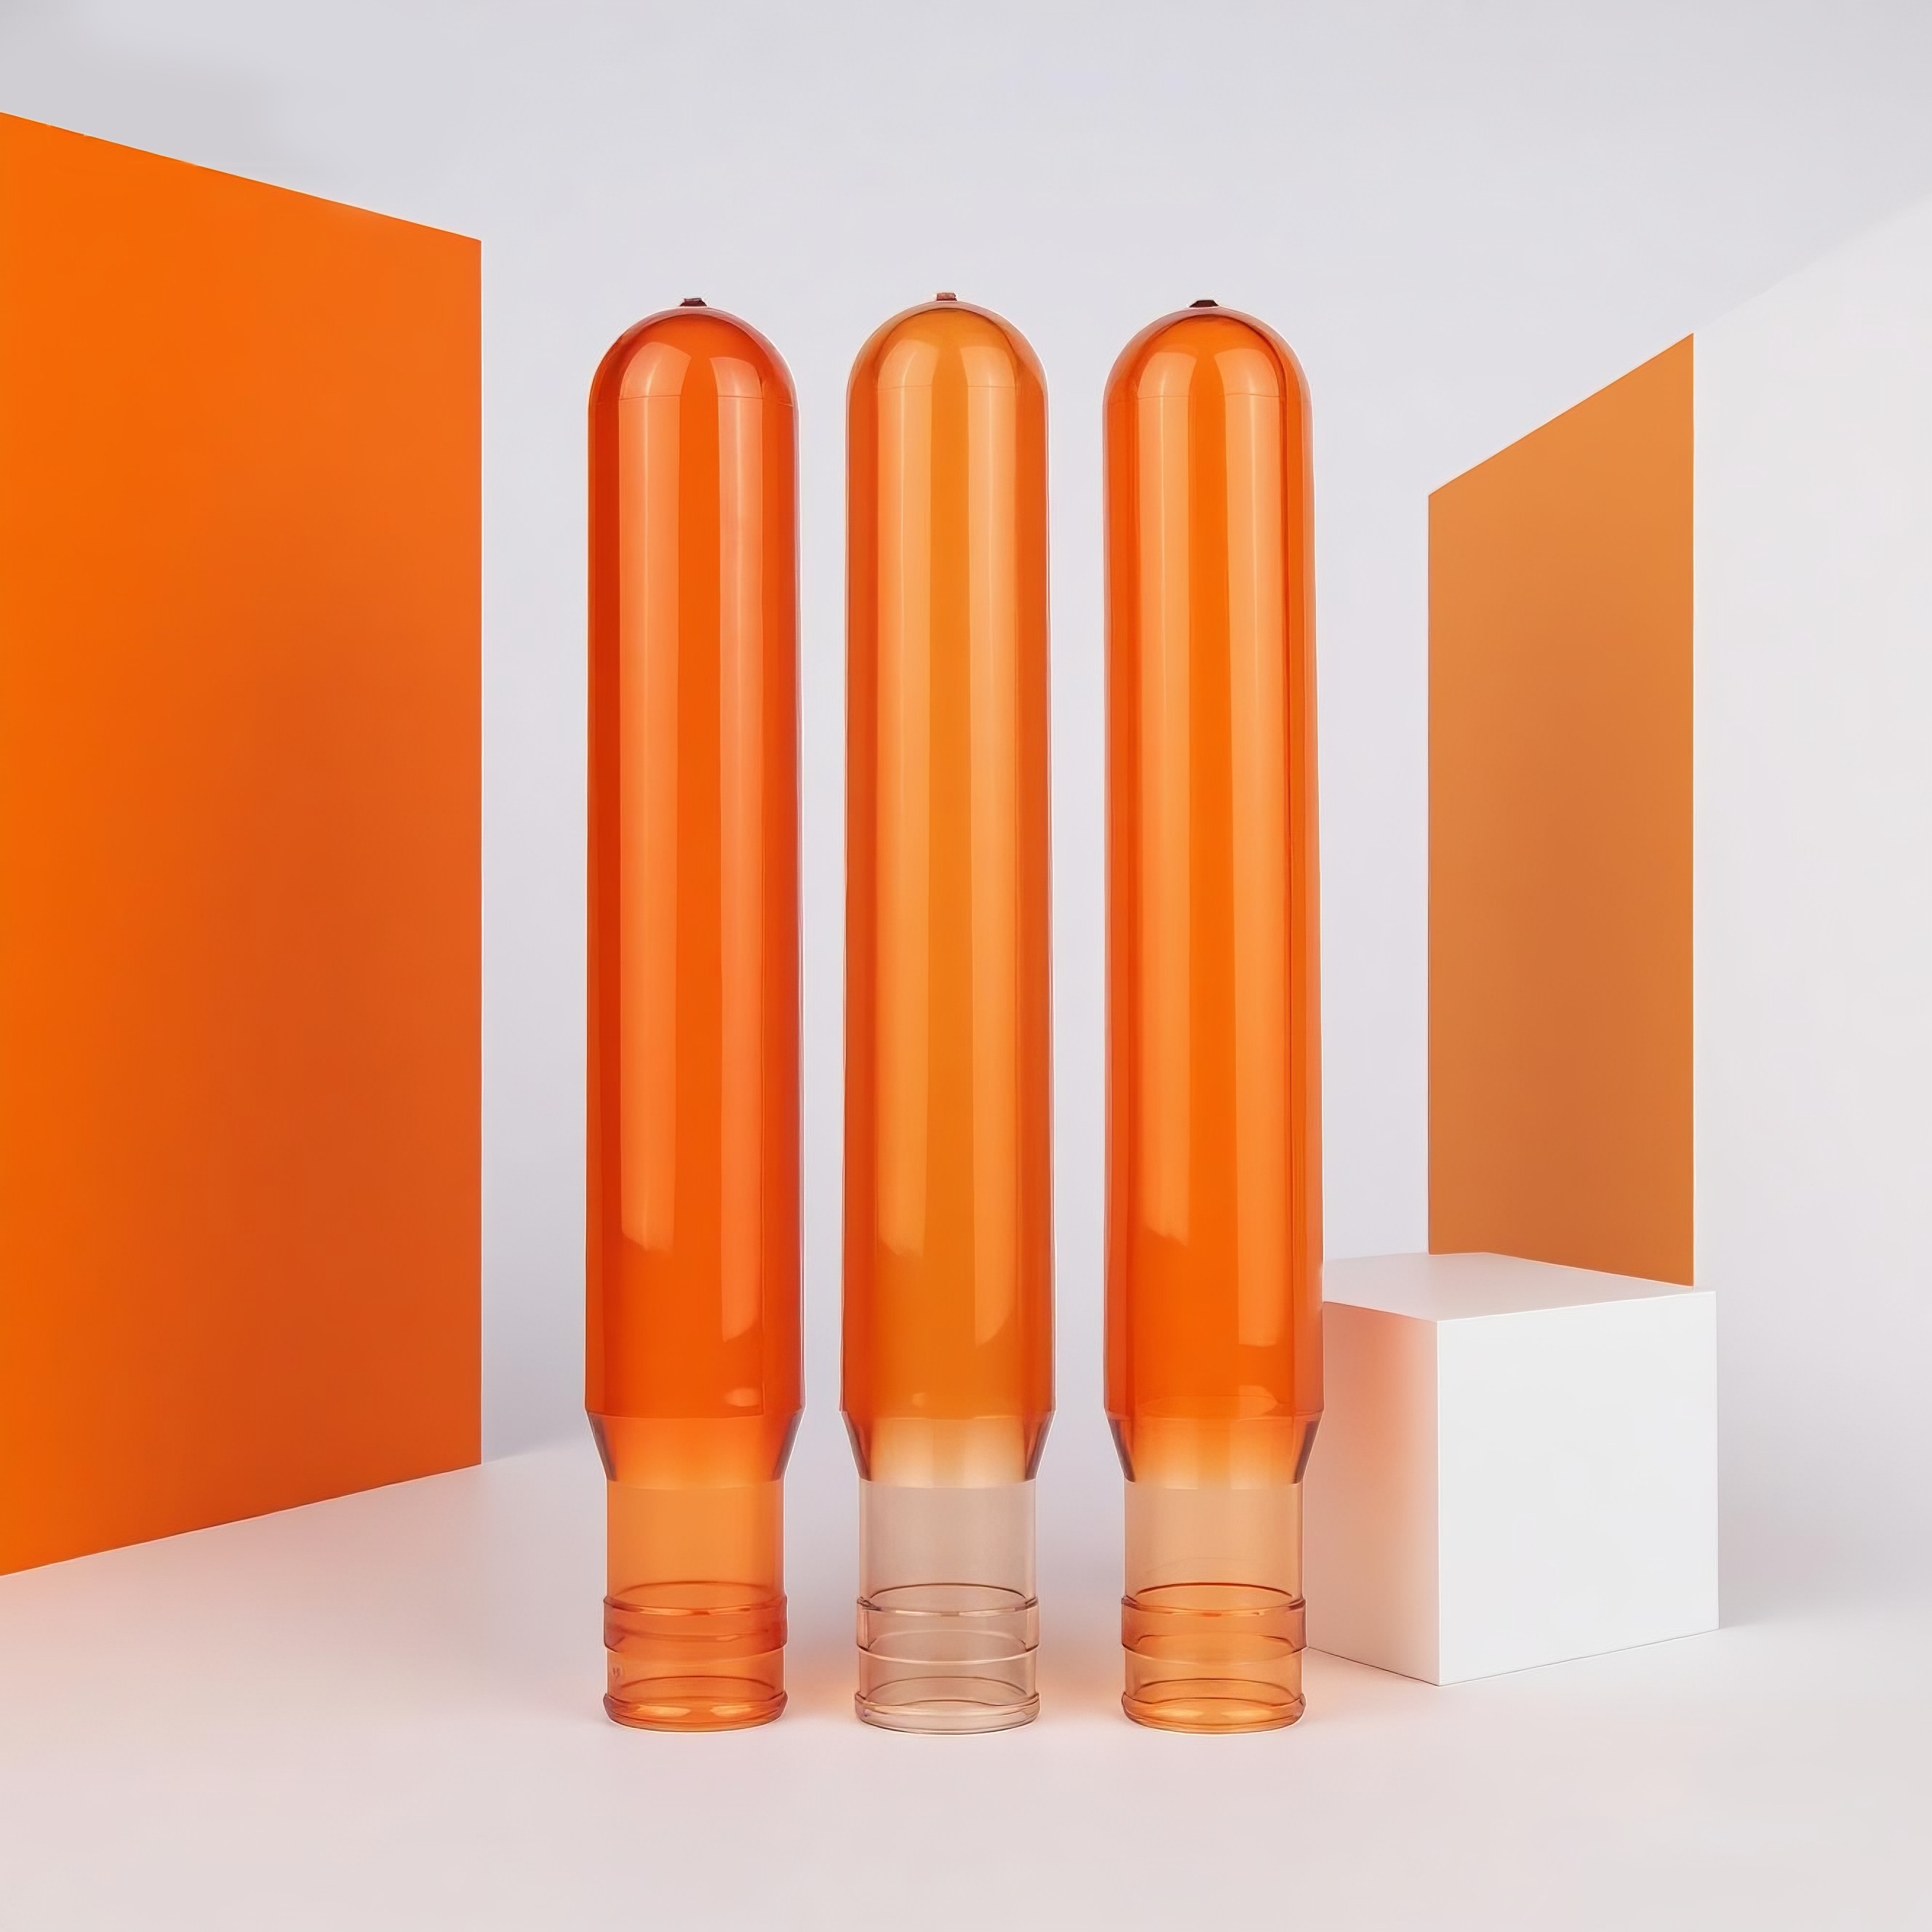
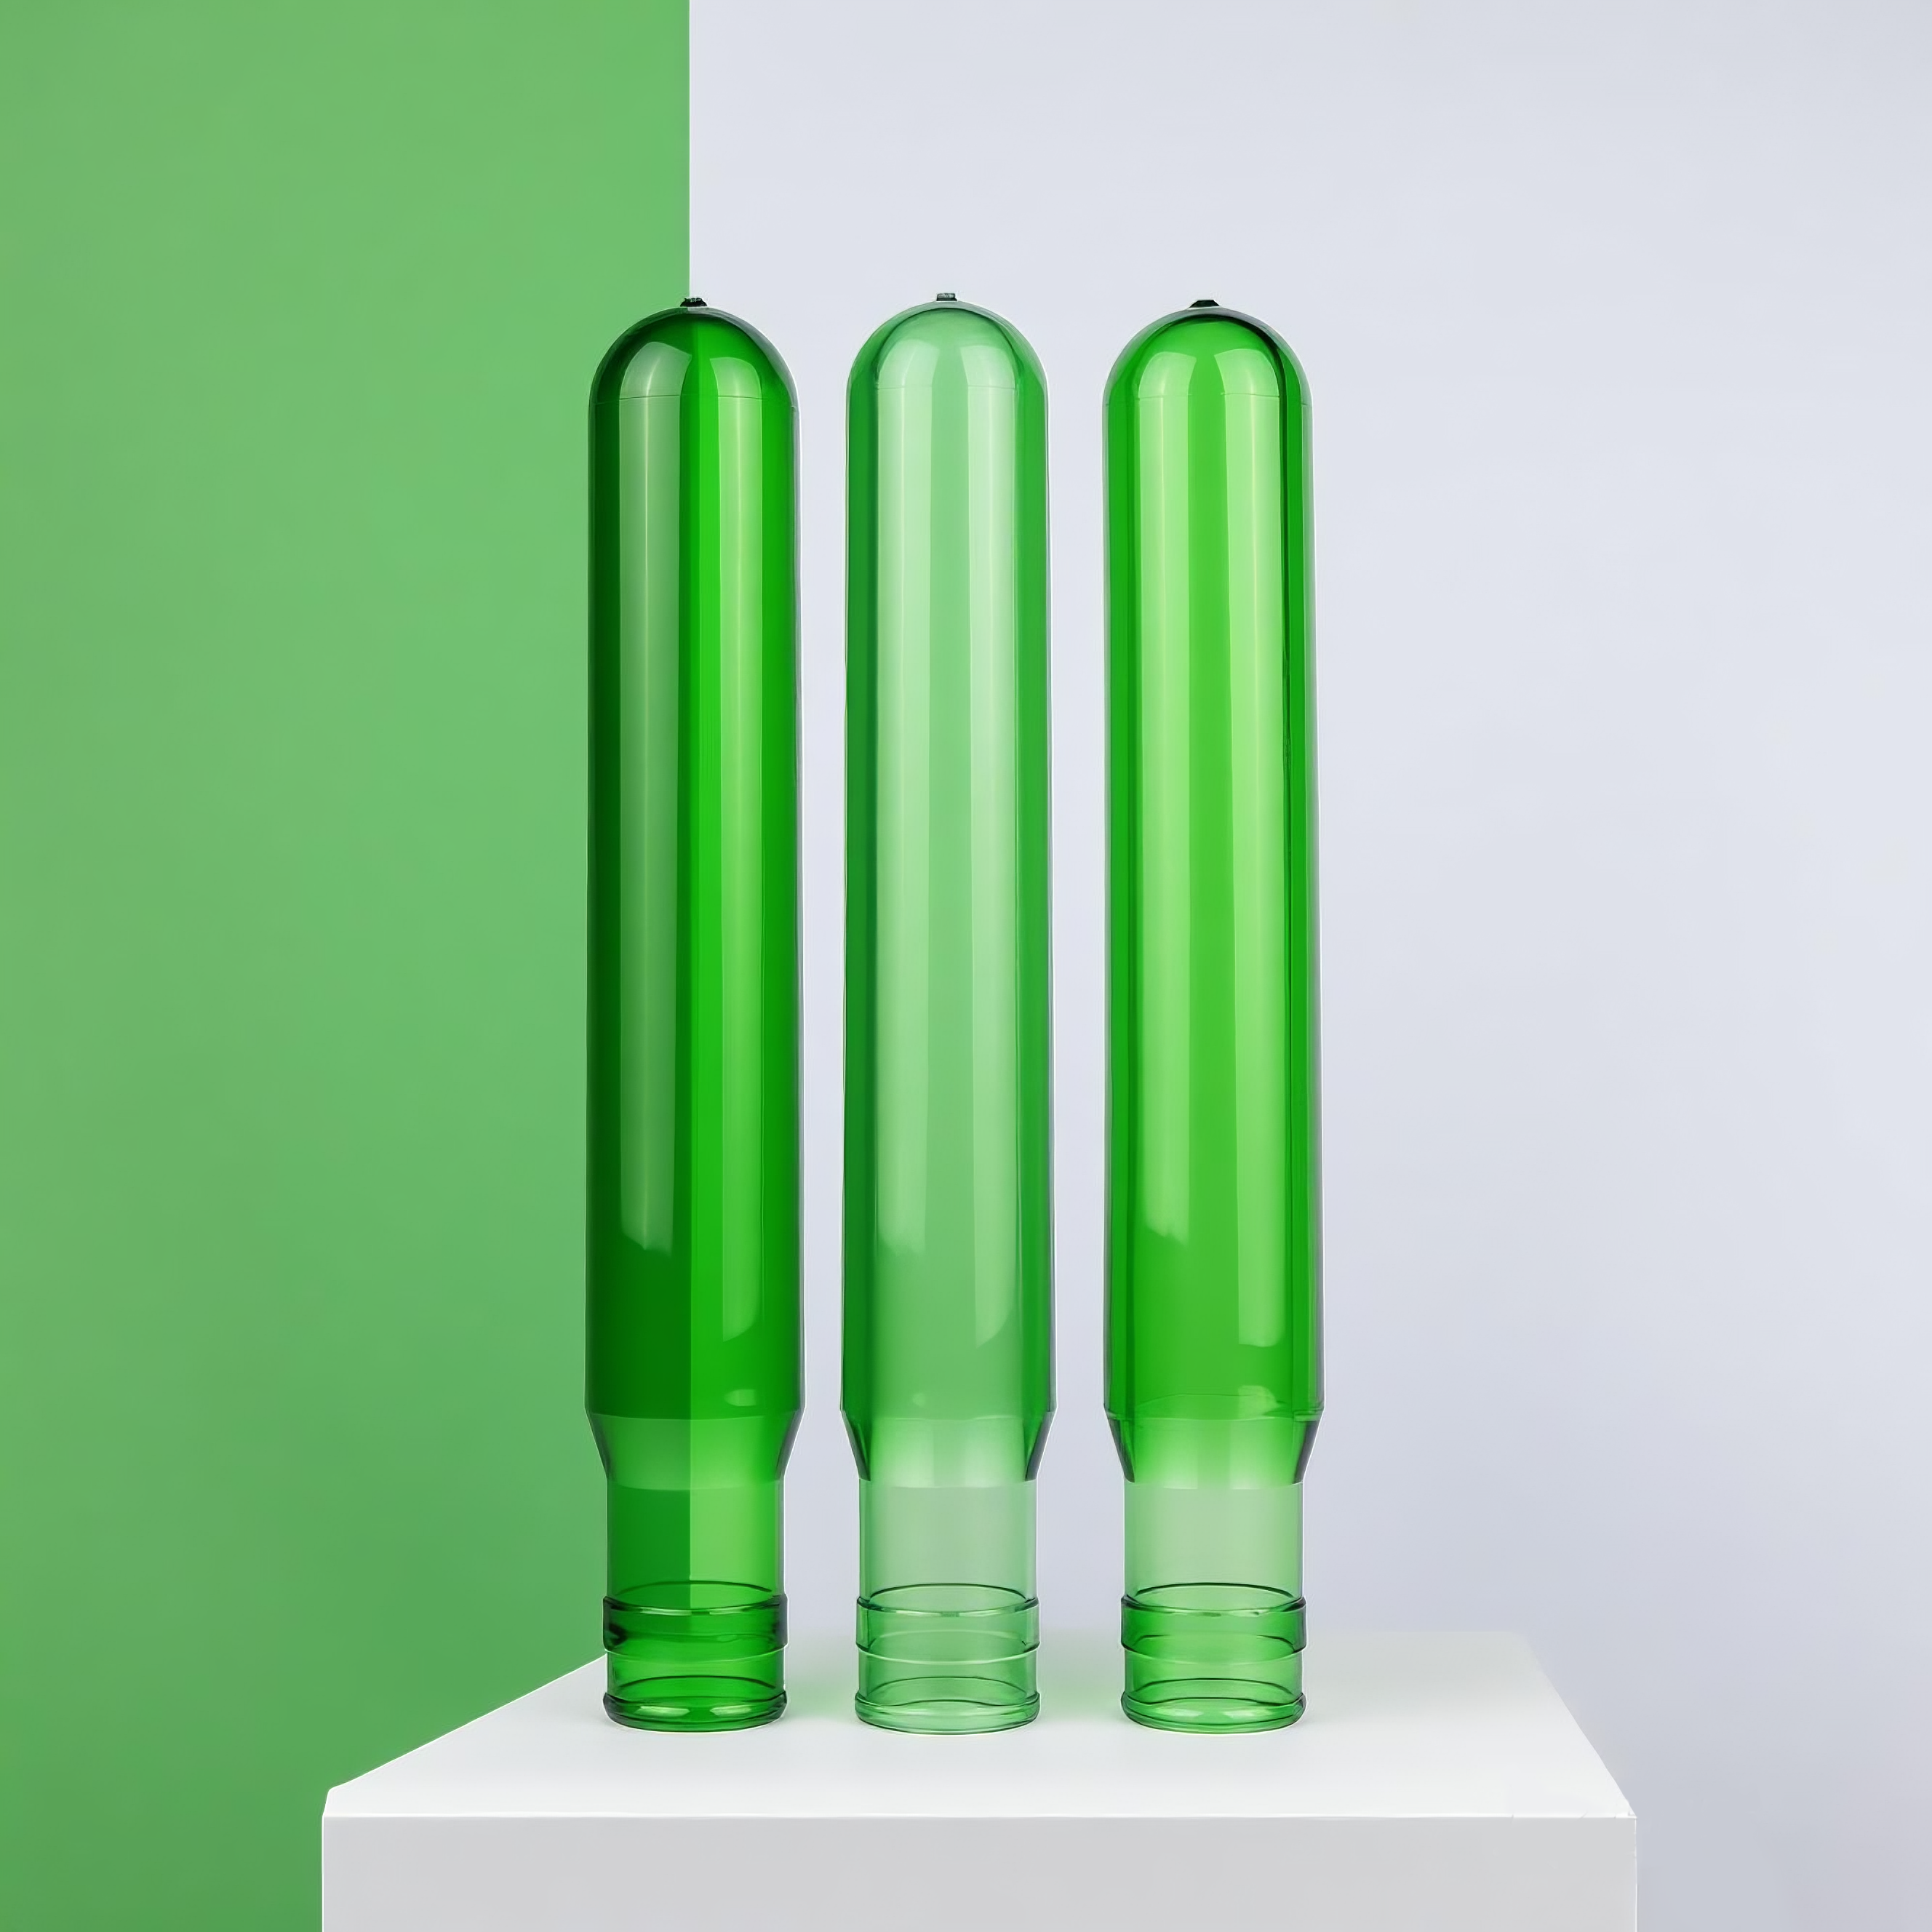
Con los precios actuales de las materias primas de PET, aproximadamente de ¥8.000 a ¥10.000 por tonelada, cada 50 g adicionales incrementan el costo de materia prima por cubo en aproximadamente ¥0.4–0.5. Para una empresa que produce 100.000 cubos con asa al año, el costo adicional anual es de aproximadamente ¥40,000–50,000.
 |
 |
Eso suena mucho. Pero compárese: si un cubo con asa pierde líquido debido a grietas en el punto de fijación de la asa, la pérdida no se limita al propio cubo, sino que también incluye el agua contenida (unos 20 litros), los costos de transporte, los costos de gestión de reclamaciones de clientes y el daño a la reputación de la marca. Un solo incidente de calidad en un lote podría costar más que la diferencia de precio de la materia prima equivalente a cientos de miles de yuanes.
Más importante aún, los cubos de 5 galones con asa suelen ser rEUSABLE de uso múltiple, diseñados para decenas de ciclos. La redundancia estructural proporcionada por los preformados de 750 g constituye precisamente la base que permite al cubo «servir» con seguridad en múltiples ocasiones. Ahorrar 50 g de materia prima podría reducir la vida útil en ciclos del cubo de 30 a 15 – el costo por uso se vuelve en realidad más alto .
Elegir preformas nunca se trata de «cuanto más ligero, más barato», sino de «lo justo es lo más económico». Los 50 g ahorrados podrían convertirse en un cubo agrietado, un cubo que gotea o un cubo que genera quejas por parte del consumidor: ese es el verdadero costo.
750 g es el umbral de peso en gramos, pero no la única condición. Incluso una preforma idéntica de 750 g aún puede causar problemas si el proceso o el método de uso son incorrectos.
El espesor de la pared de los preformos de 750 g es mayor que el de los de 700 g, lo que exige temperaturas de calentamiento más elevadas y tiempos de calentamiento más prolongados durante el soplado para garantizar que el calor penetre en el interior del preformo. Un calentamiento insuficiente provoca un espesor de pared irregular en el cubo soplado, lo que hace que el punto de fijación del asa sea más frágil. Si la temperatura del preformo es demasiado baja y la ablandamiento es insuficiente, resulta difícil soplarlo hasta alcanzar la forma deseada; si la temperatura es demasiado alta, la orientación de las cadenas moleculares es insuficiente y el cuerpo del cubo se vuelve blanco.
El diseño geométrico del punto de fijación del asa afecta directamente la distribución de tensiones. El pico de tensión de una transición con redondeo es 3 a 5 veces menor que el de una transición en ángulo recto. Los preformos de 750 g ofrecen paredes más gruesas, pero sin un diseño de transición con redondeo acorde, las tensiones seguirán concentrándose. El peso en gramos es la base; el diseño es la clave: ambos son indispensables.
Para cubos de 5 galones con asas, si los usuarios habitualmente levantan y balancean con una sola mano , la carga dinámica supera ampliamente el valor de diseño. Los preformados de 750 g soportan un uso normal, pero aún existe riesgo bajo un uso extremo y abusivo. Por eso la industria recomienda inspeccionar periódicamente los cubos con asas y evitar su uso más allá de su vida útil de diseño.
¿Por qué elegir preformas de 750 g o más para cubos de 5 galones con asas laterales?
Porque el asa lateral convierte una «carga distribuida» en una «carga concentrada», una «carga estática» en una «carga dinámica», un «uso a corto plazo» en una «deformación lenta a largo plazo» y un «llenado único» en una «limpieza repetida». Cualquiera de estos cuatro cambios exige una pared más gruesa, un valor IV más alto y una redundancia estructural mayor.
Un preformado de 700 g puede producir un cubo calificado sin asa, pero no resiste los desafíos mecánicos que impone una asa lateral. Los 50 g adicionales de material en un preformado de 750 g no son un desperdicio, sino una inversión necesaria en margen de seguridad – asignado al hombro, al área de fijación del asa y a la zona de transición de la base, soporta cargas dinámicas, resiste la fluencia a largo plazo y aguanta limpiezas repetidas, lo que permite que el cubo sirva con seguridad docenas de ciclos en manos de los consumidores.
Los datos normalizados por la industria confirman esto: para cubos de 5 galones con asa, los pesos de preforma se concentran en 730 g y 750 g, y los valores de IV deben superar 0,84. Esto no es «que los fabricantes intenten vender más material», sino la solución óptima dictada por la mecánica y la ciencia de materiales .
Si tiene más preguntas sobre los criterios de selección de preformas para botellas de 5 galones, los métodos de ensayo del valor de IV o los parámetros del proceso de soplado de botellas, no dude en contactarnos.
 Noticias destacadas
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD es un fabricante profesional de preformas de PET con más de 25 años de experiencia. Certificada según ISO9001/ISO22000, ofrece cuellos personalizados (28–55 mm), colores, pesos y moldes para marcas de agua y bebidas. Contáctenos hoy.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. POLÍTICA DE PRIVACIDAD