EN

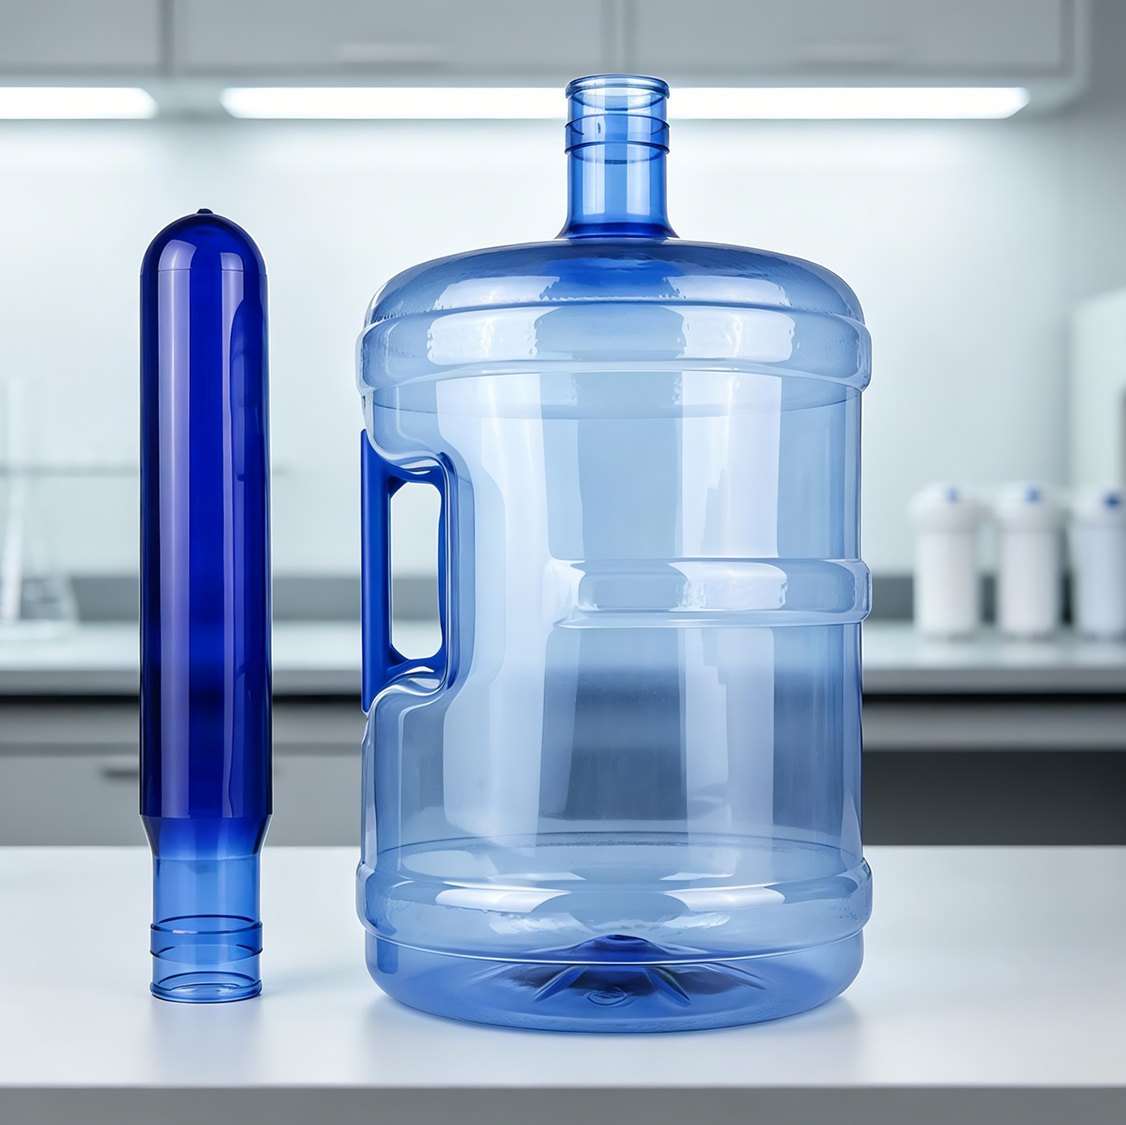
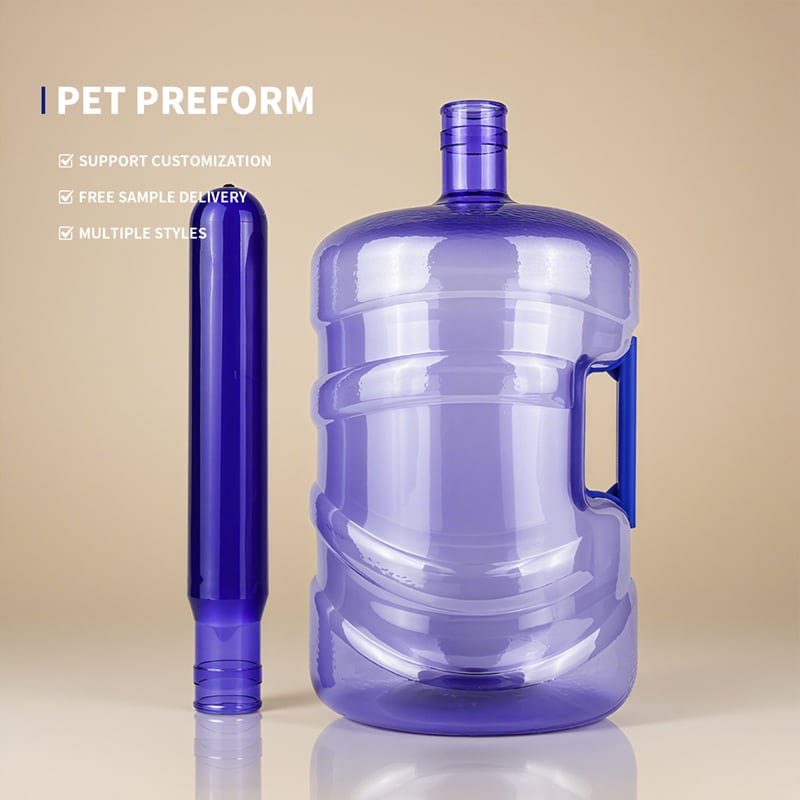
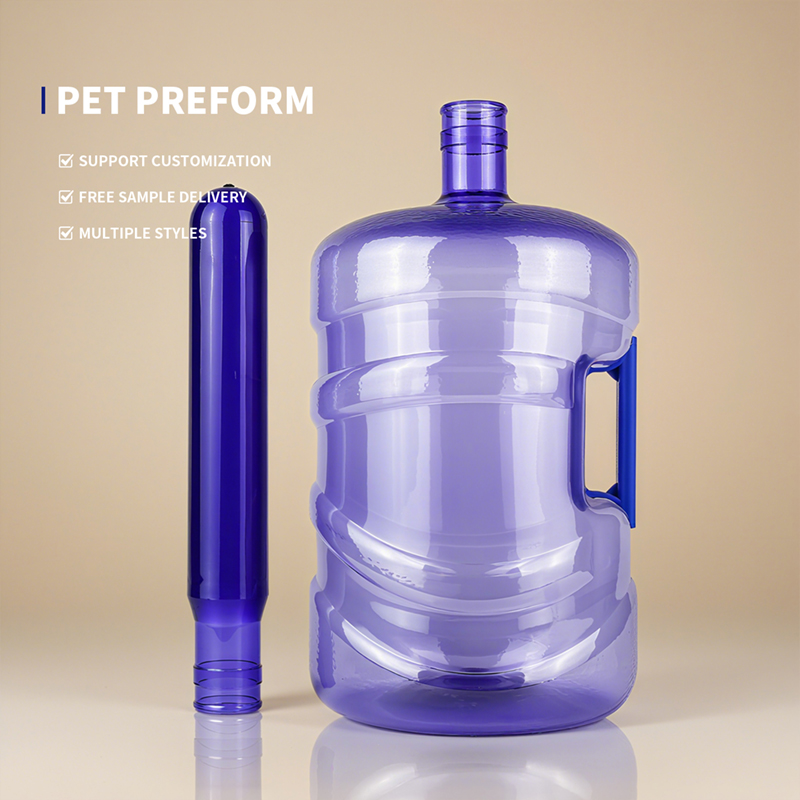
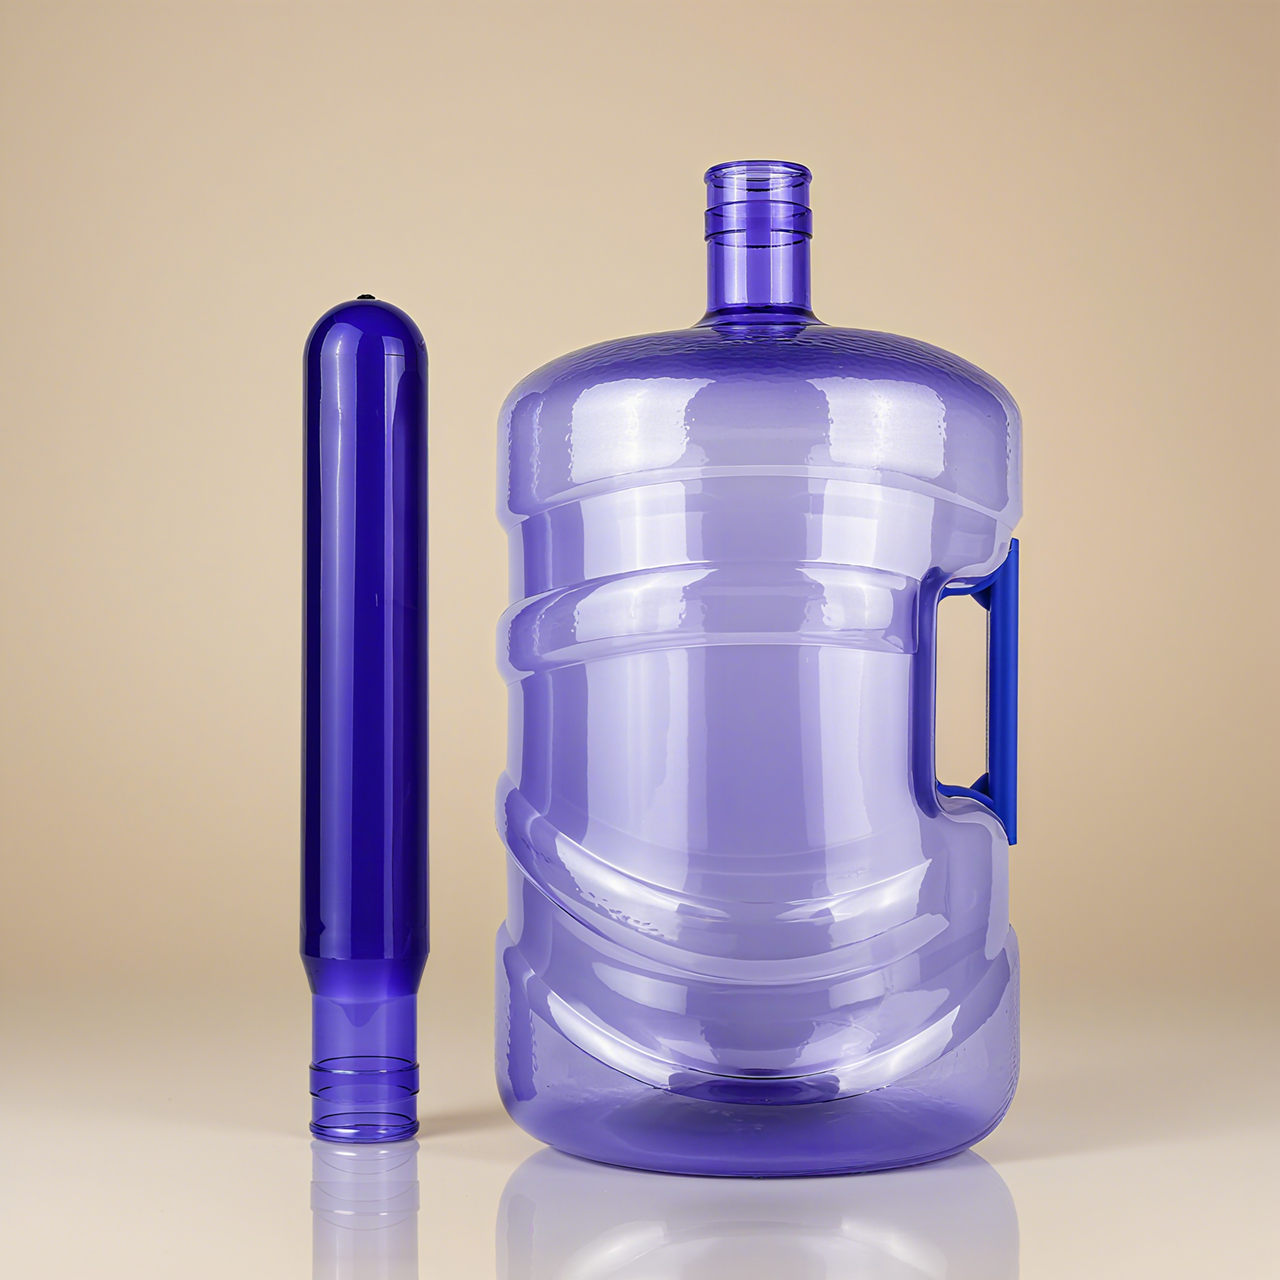
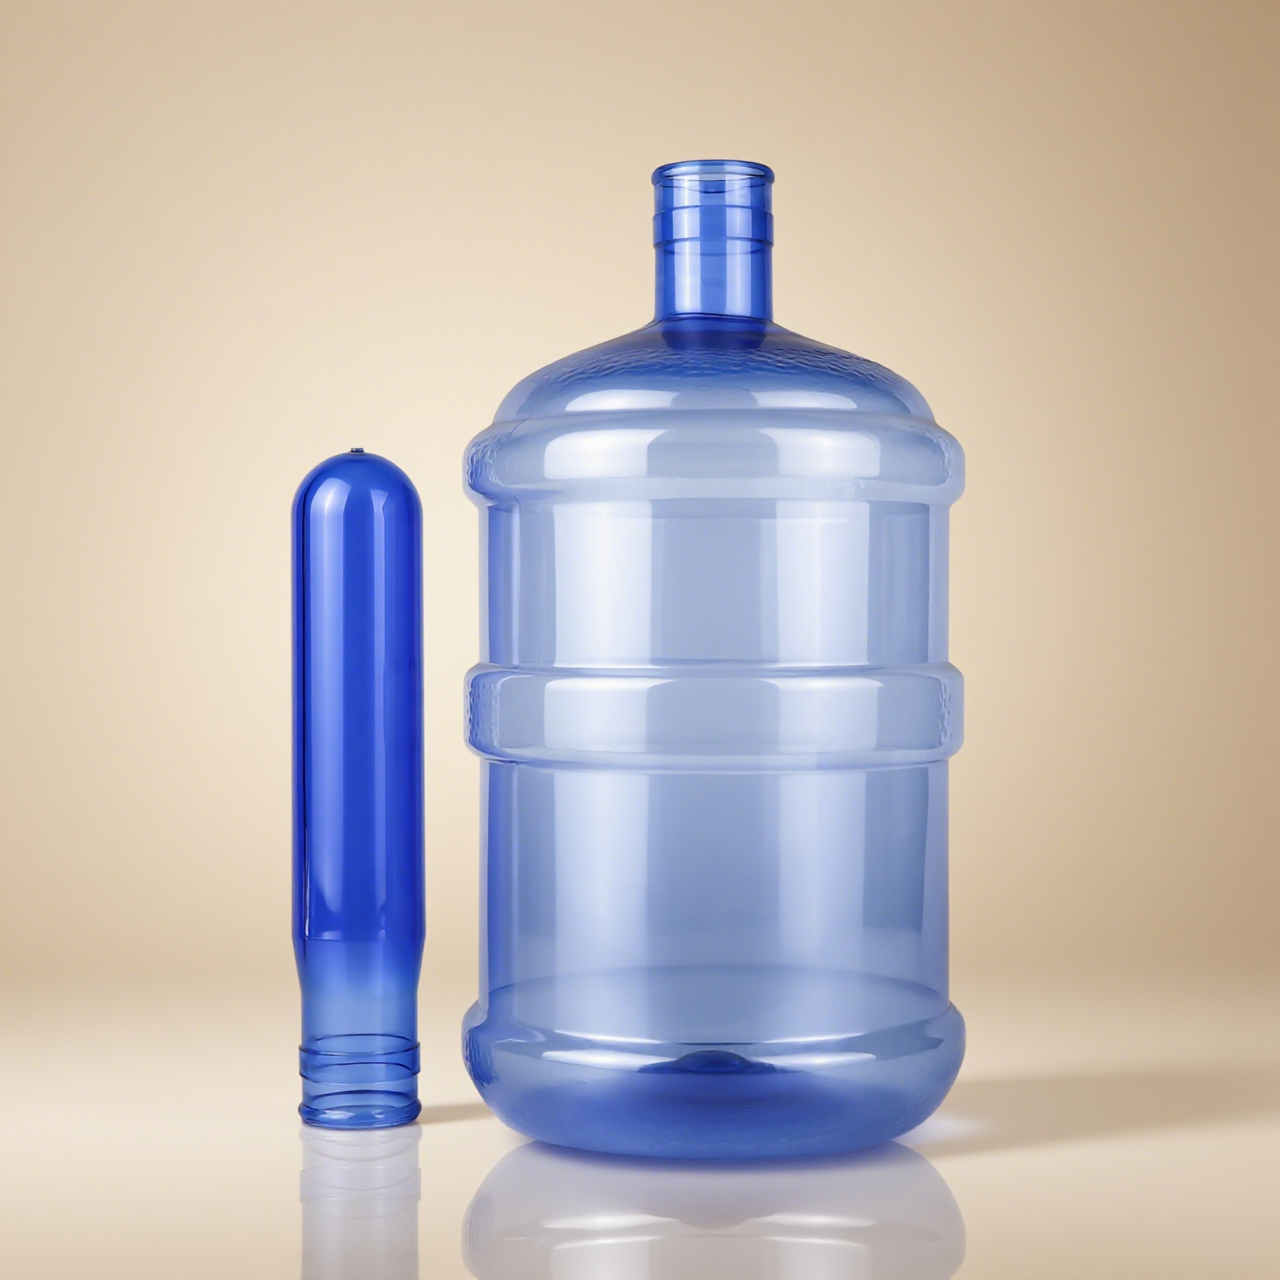
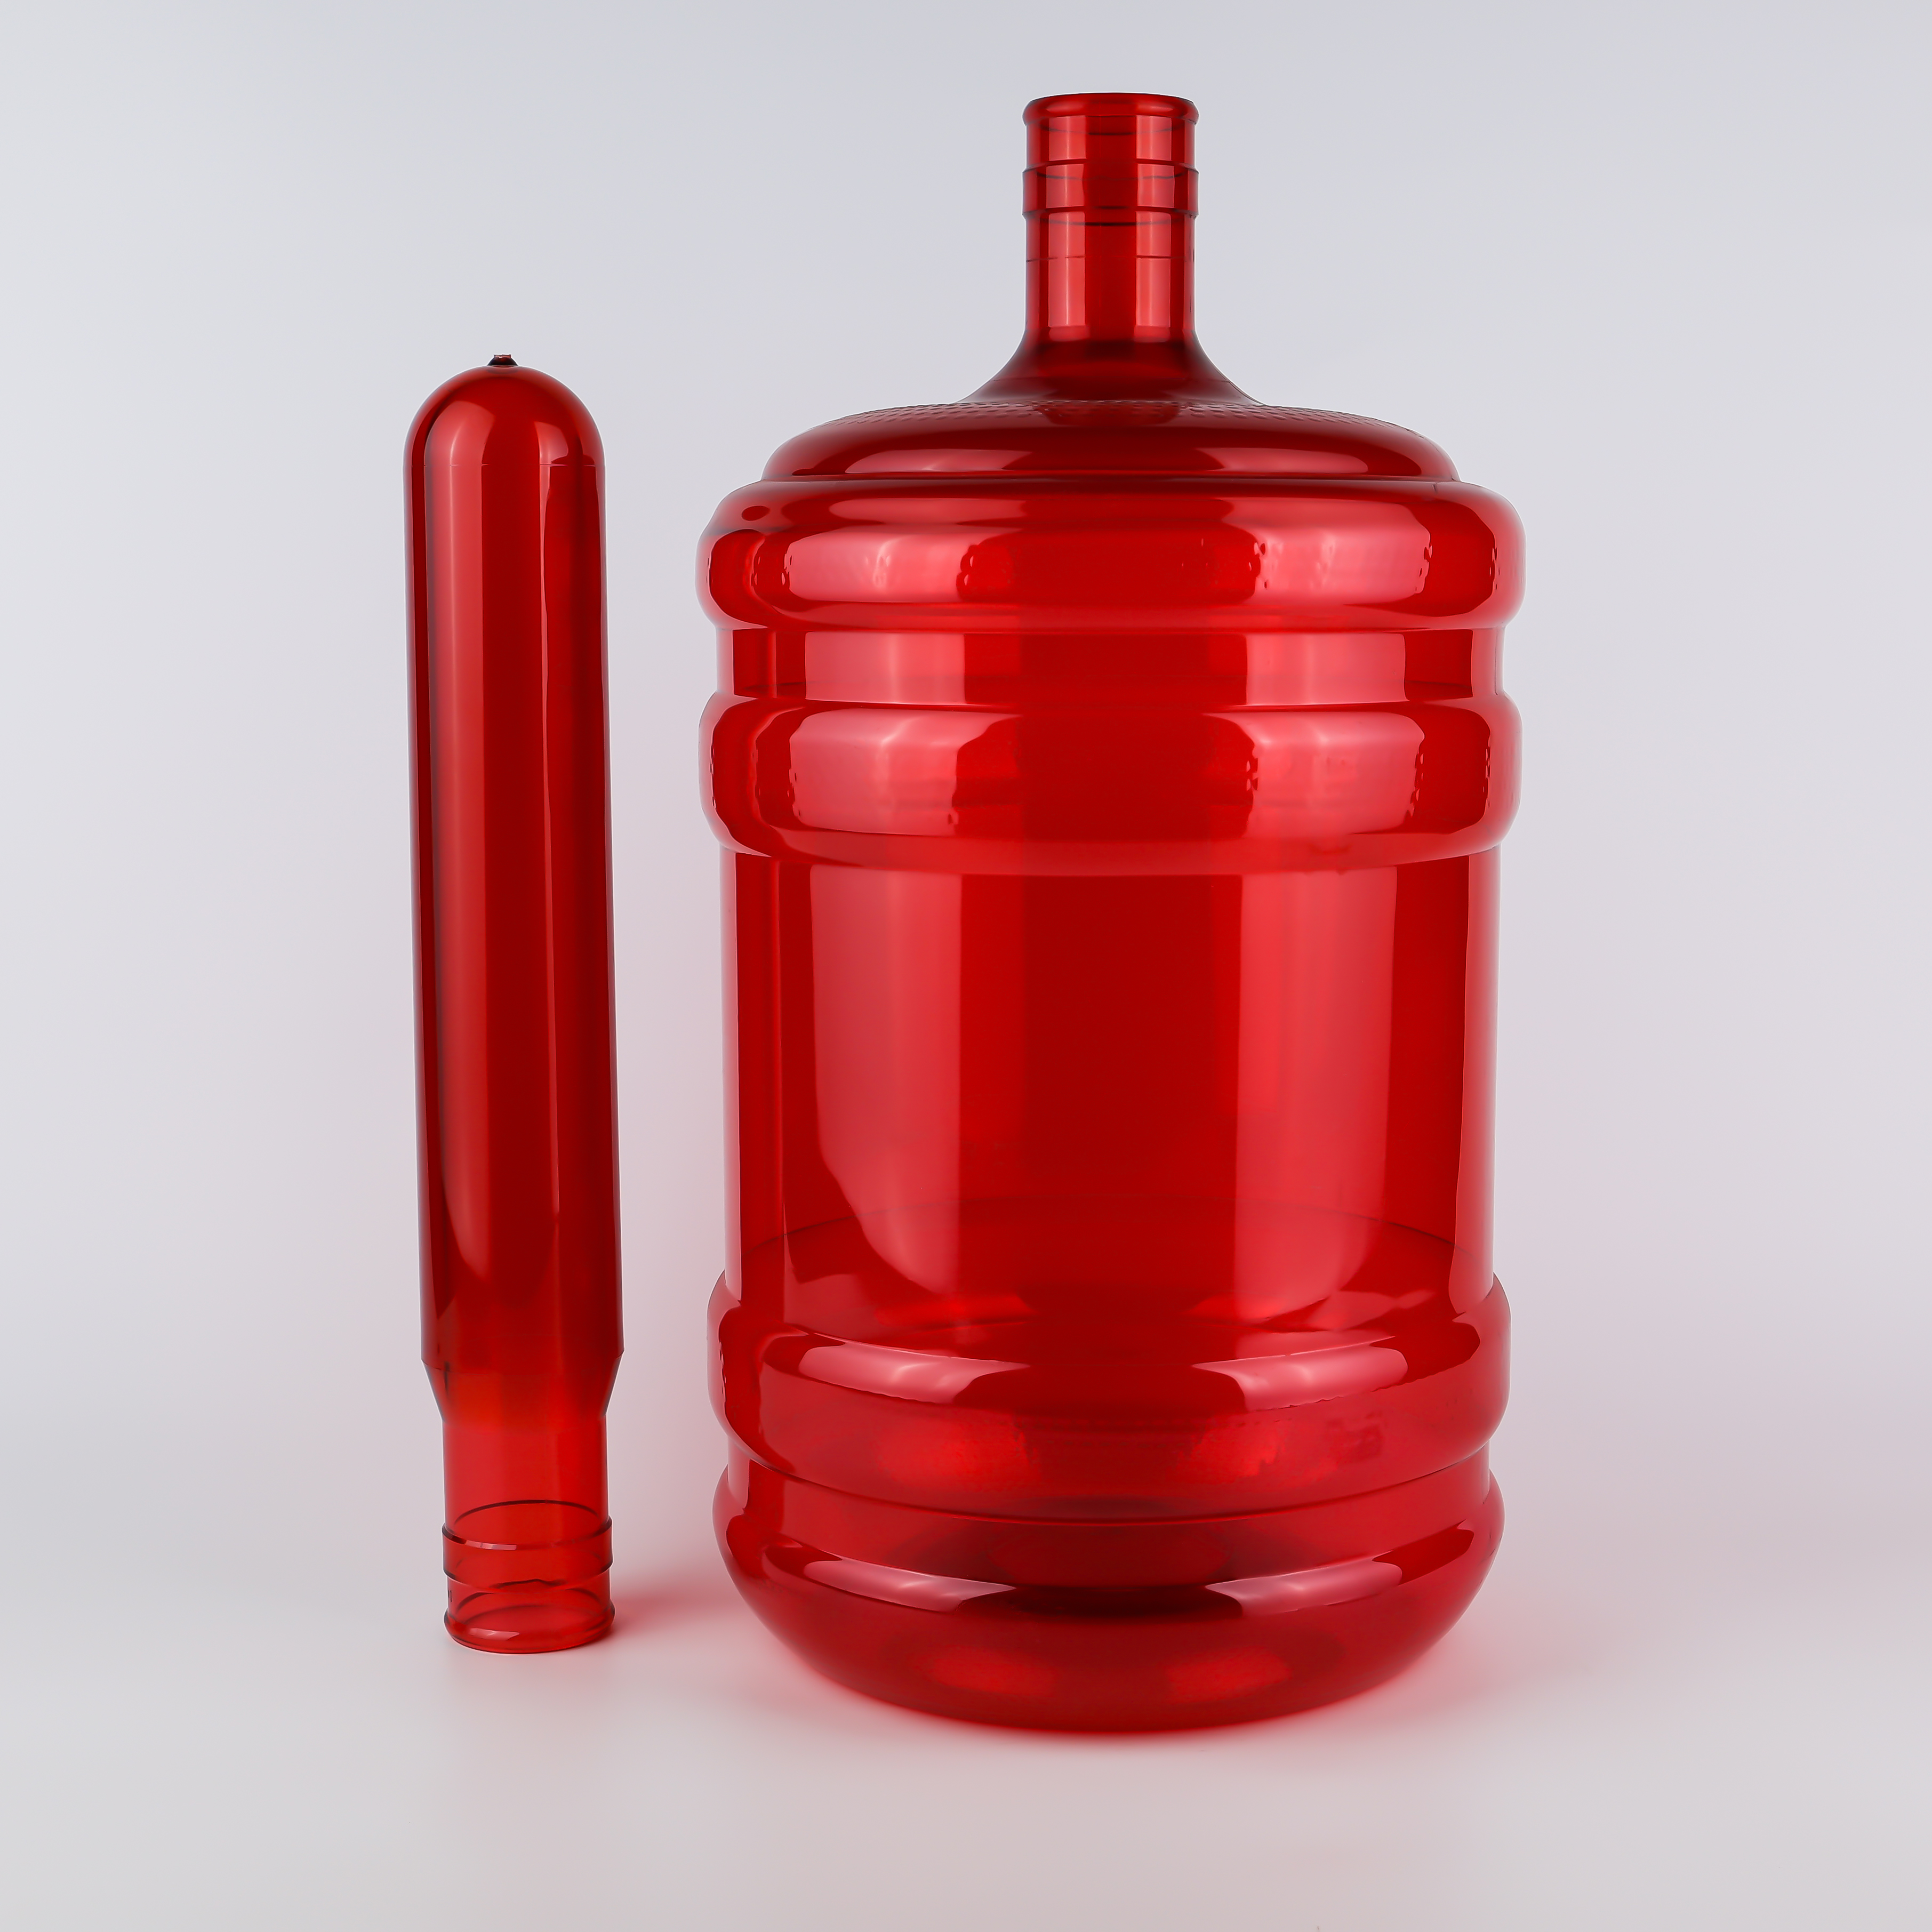
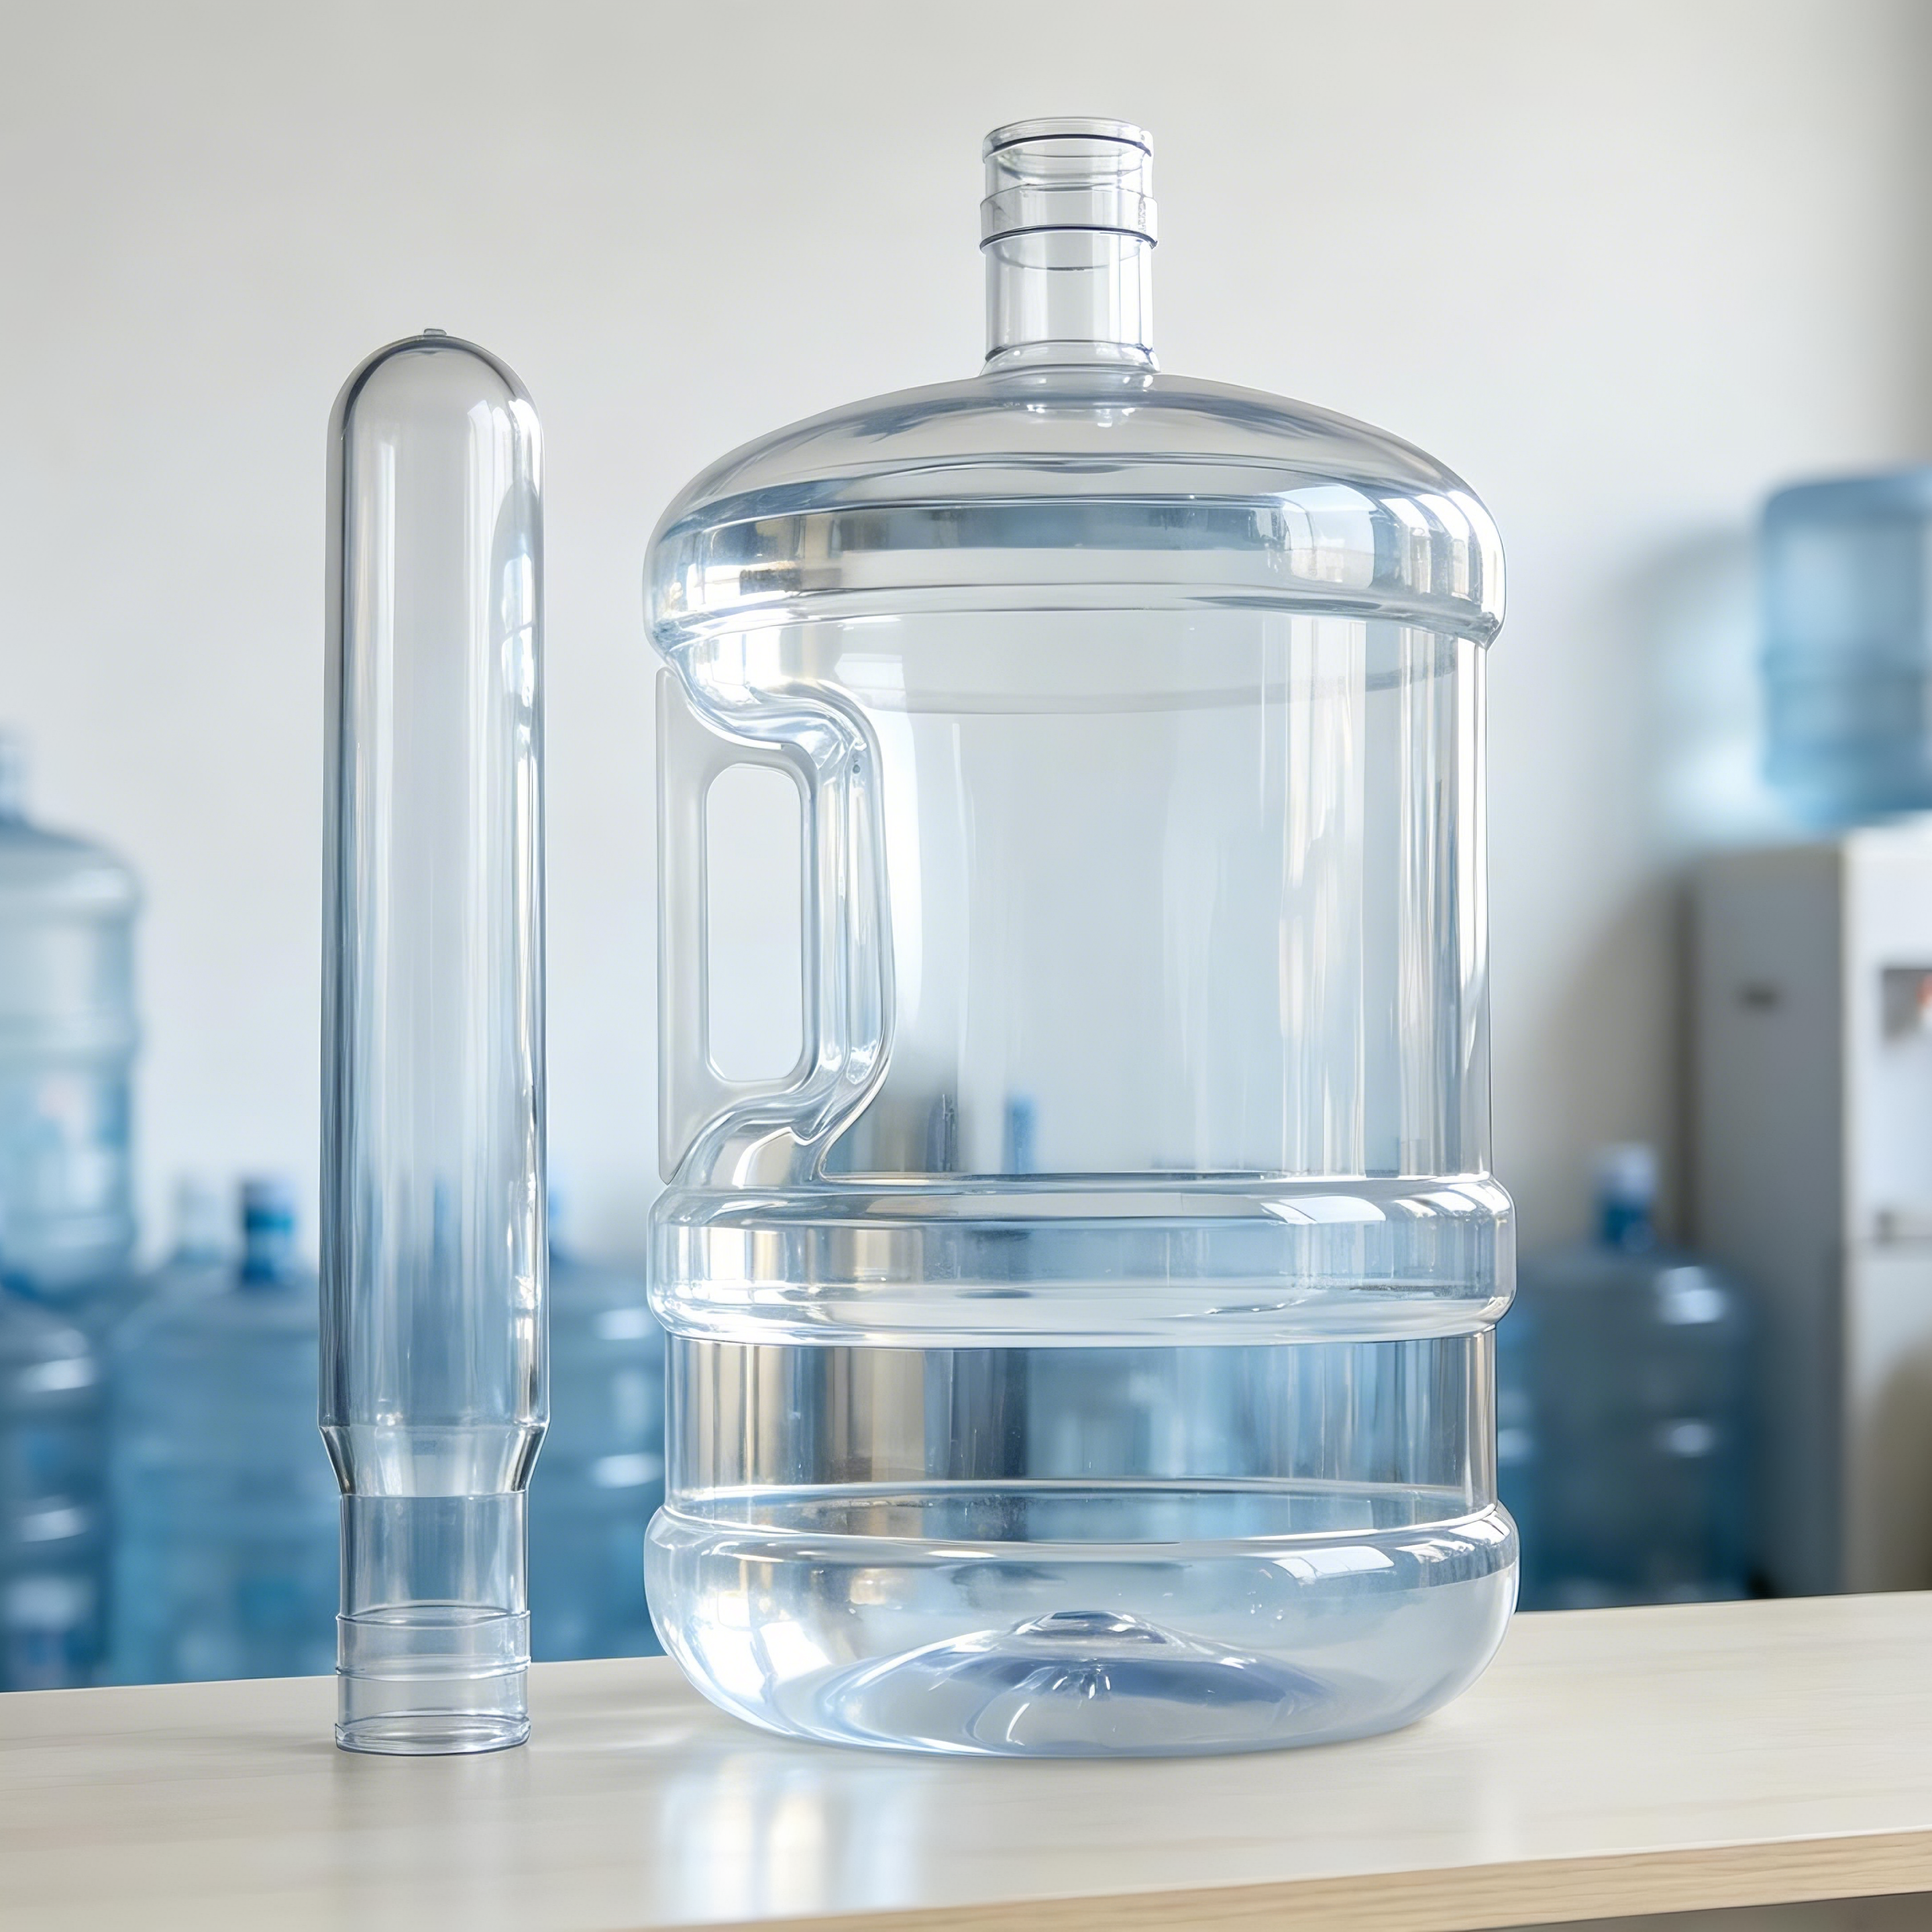
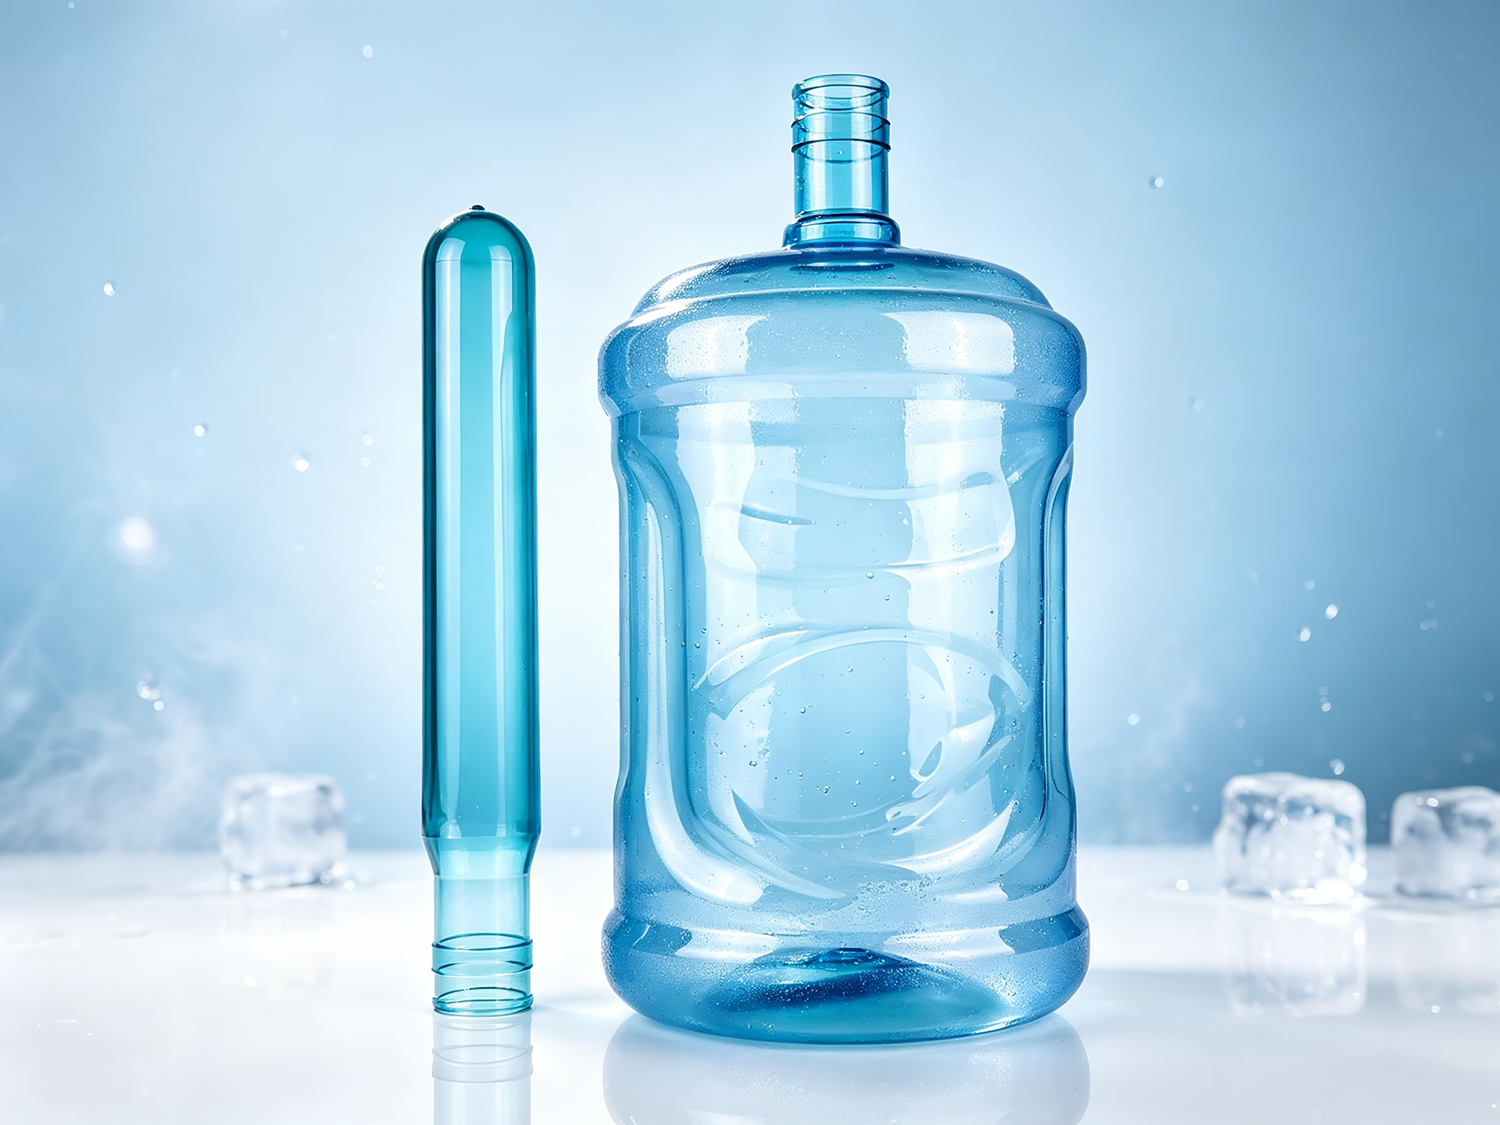
Dalam industri air kemasan, ember PET 5 galon (sekitar 18,9 liter) merupakan kategori khusus. Ketika diisi air, beratnya mencapai hampir 20 kilogram—jauh lebih berat daripada botol minuman konvensional mana pun. Ember tanpa pegangan dibawa menggunakan kedua lengan atau dengan cincin pengangkat; sedangkan ember dengan pegangan samping dapat diangkat hanya dengan satu tangan—memang nyaman, tetapi tantangan mekanis pada badan ember berubah secara mendasar.
 |
|
Banyak orang bertanya: beralih dari preform 700 g ke preform 750 g hanya menambah 50 g—apakah perbedaannya benar-benar sebesar itu? Perbedaannya tidak hanya signifikan; melainkan secara langsung menentukan apakah ember akan gagal saat digenggam konsumen. Artikel ini menguraikan kebutuhan teknis di balik ‘50 g’ ini dari lima dimensi: prinsip mekanika, desain struktural, sifat material, proses blow molding, dan logika biaya.
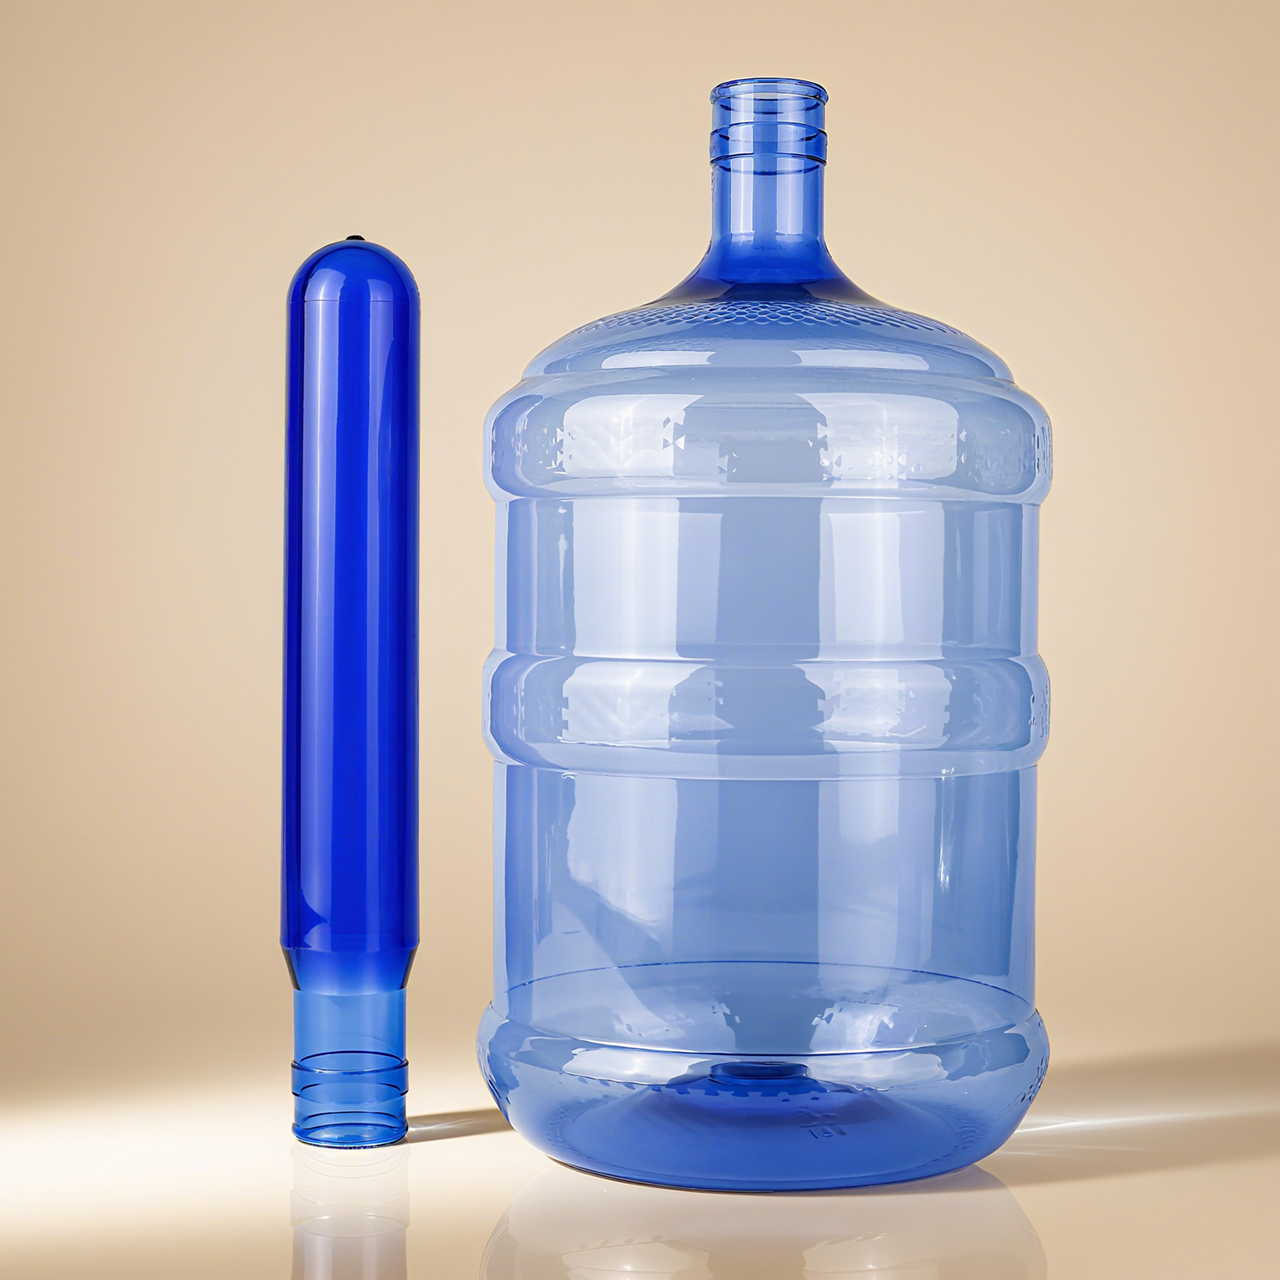
Ember berkapasitas 5 galon tanpa pegangan samping biasanya dibawa dengan dua cara: memegang badan ember dengan kedua lengan, atau menggunakan cincin pengangkat/pegangan yang diklem pada leher ember. Dalam kedua kasus tersebut, gaya ditransmisikan melalui cincin penopang leher atau area kontak luas pada badan ember, badan ember menanggung beban secara keseluruhan, dan distribusi tegangan relatif seragam .
Untuk ember semacam ini, ketebalan dinding yang dihasilkan dari preform 700 g sudah cukup untuk menahan berat air yang diisikan serta percepatan saat pengangkatan. Preform berbobot 560 g, 600 g, 650 g, dan 700 g semuanya tersedia di industri; ember tanpa pegangan pasti dapat diproduksi menggunakan preform 700 g atau bahkan lebih ringan.
 |
 |
Begitu pegangan samping ditambahkan, situasinya menjadi benar-benar berbeda.
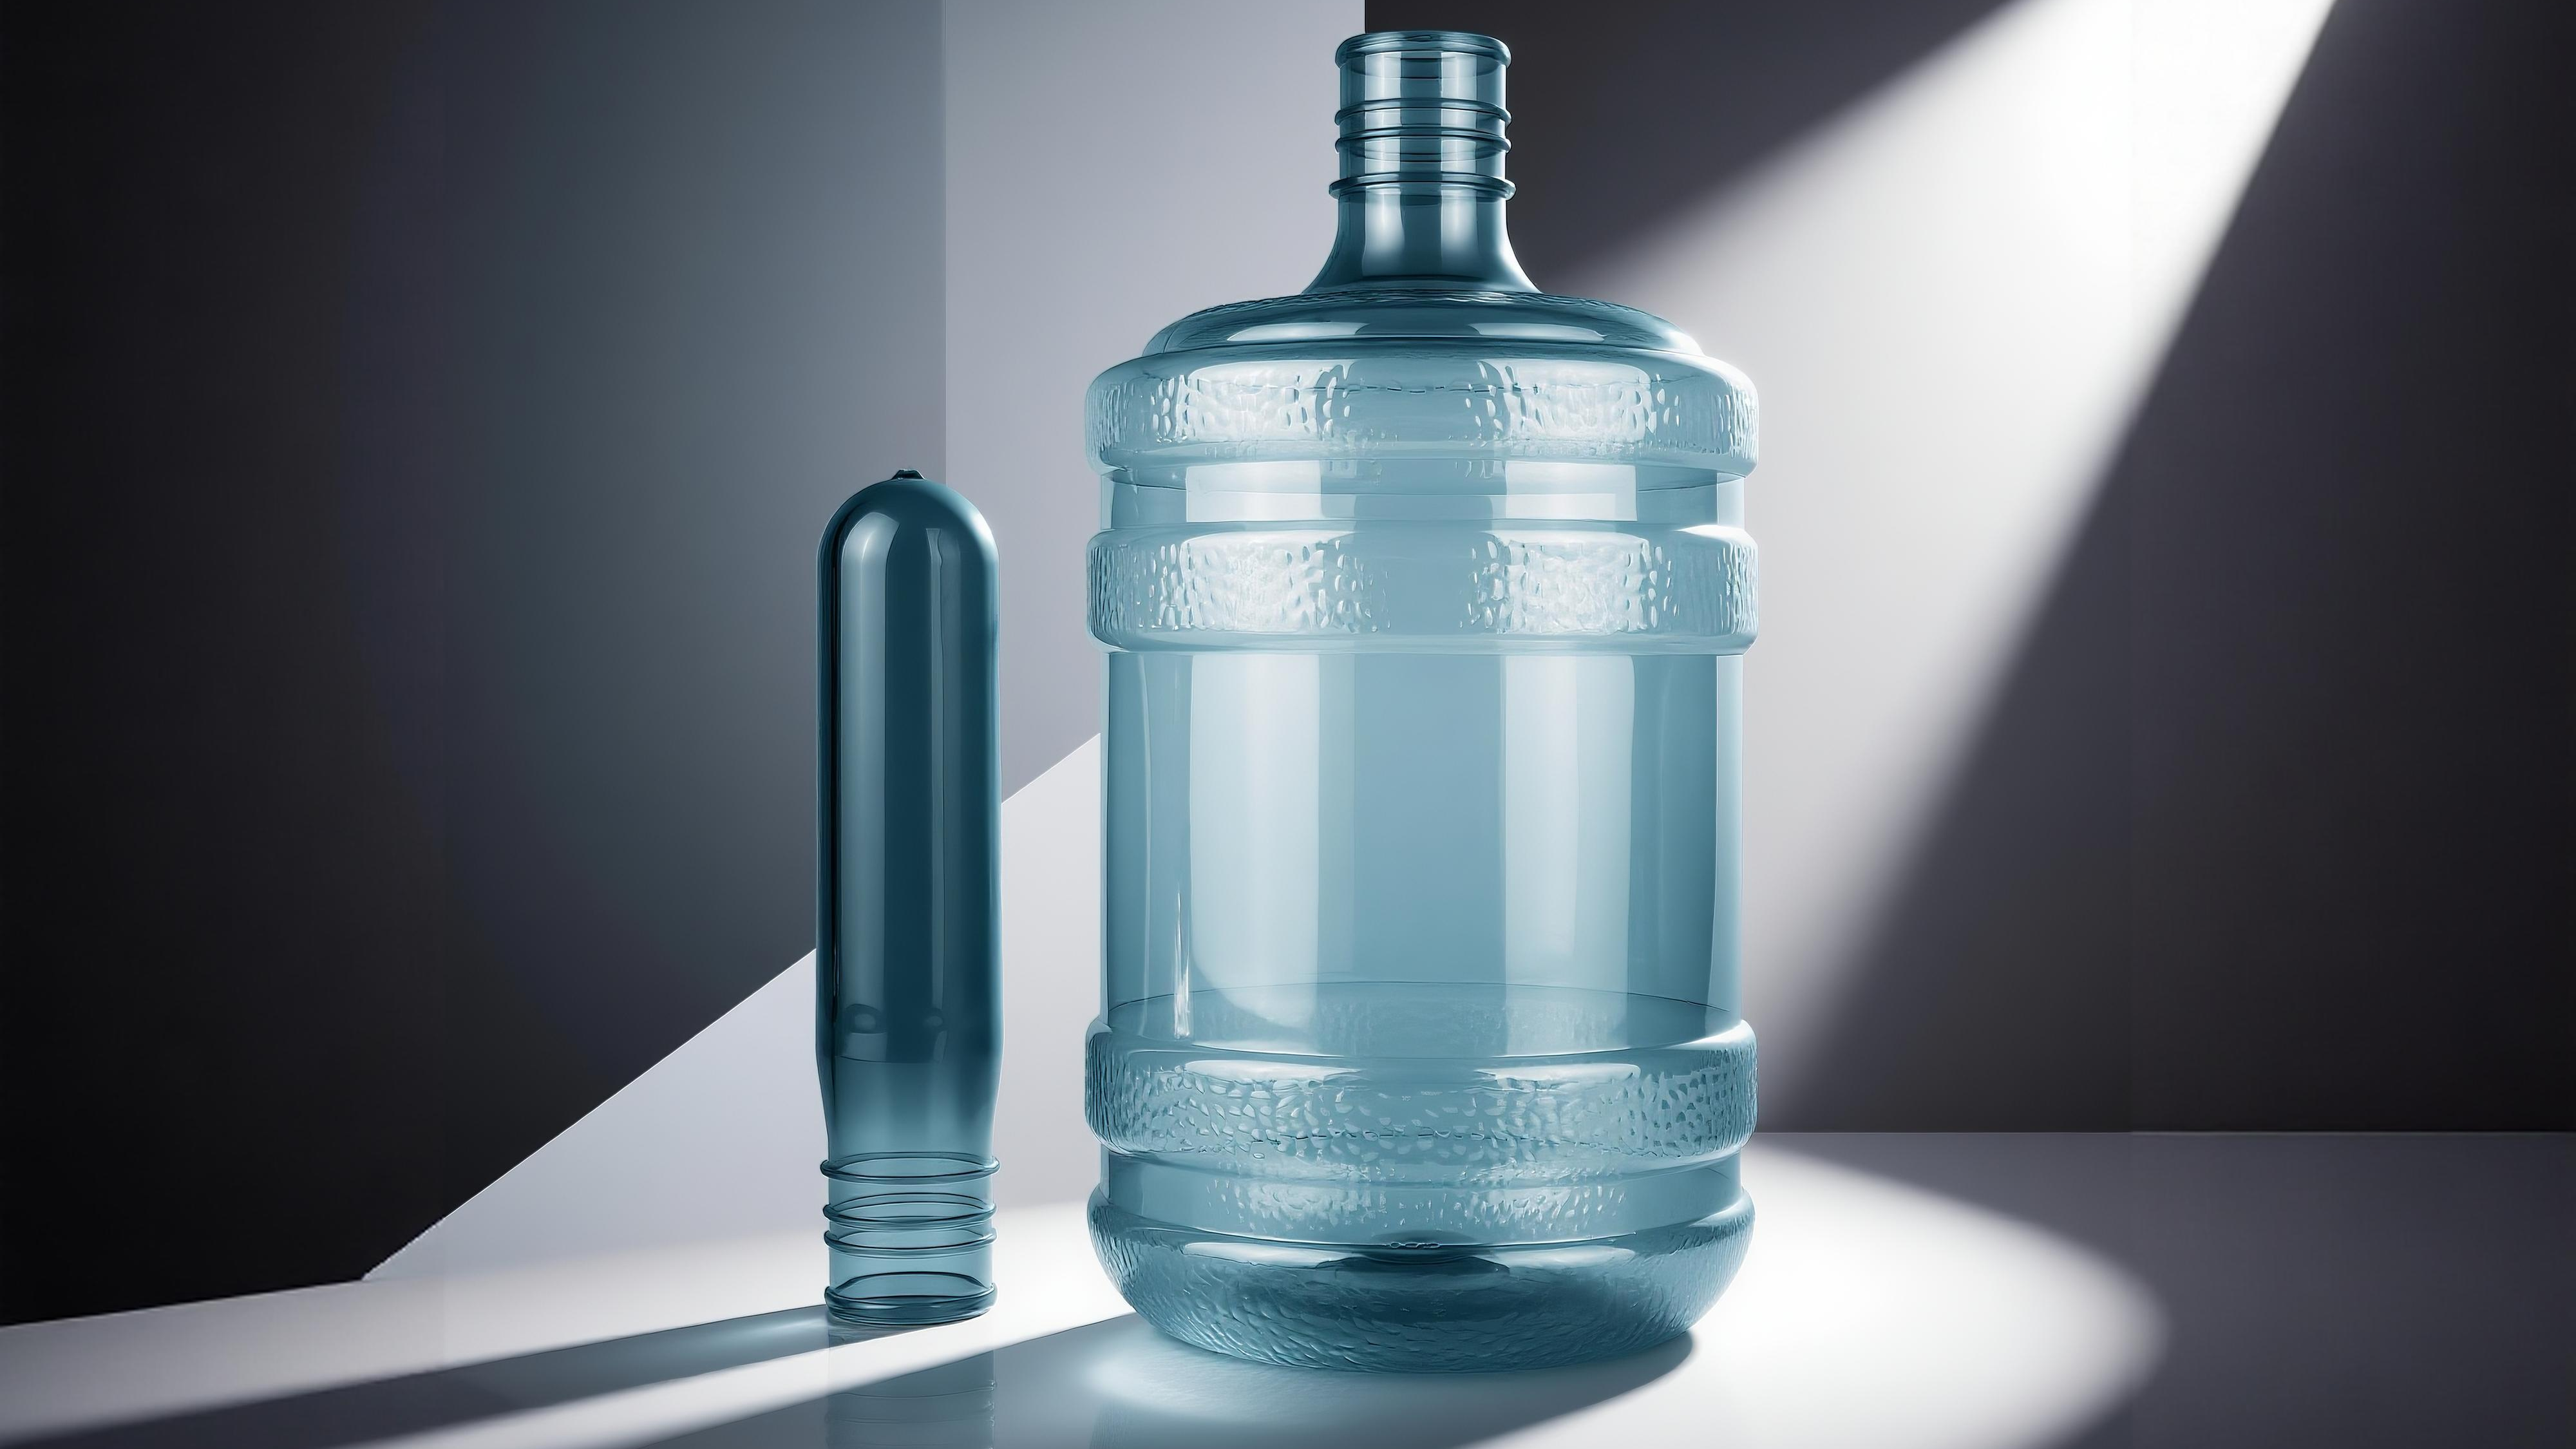
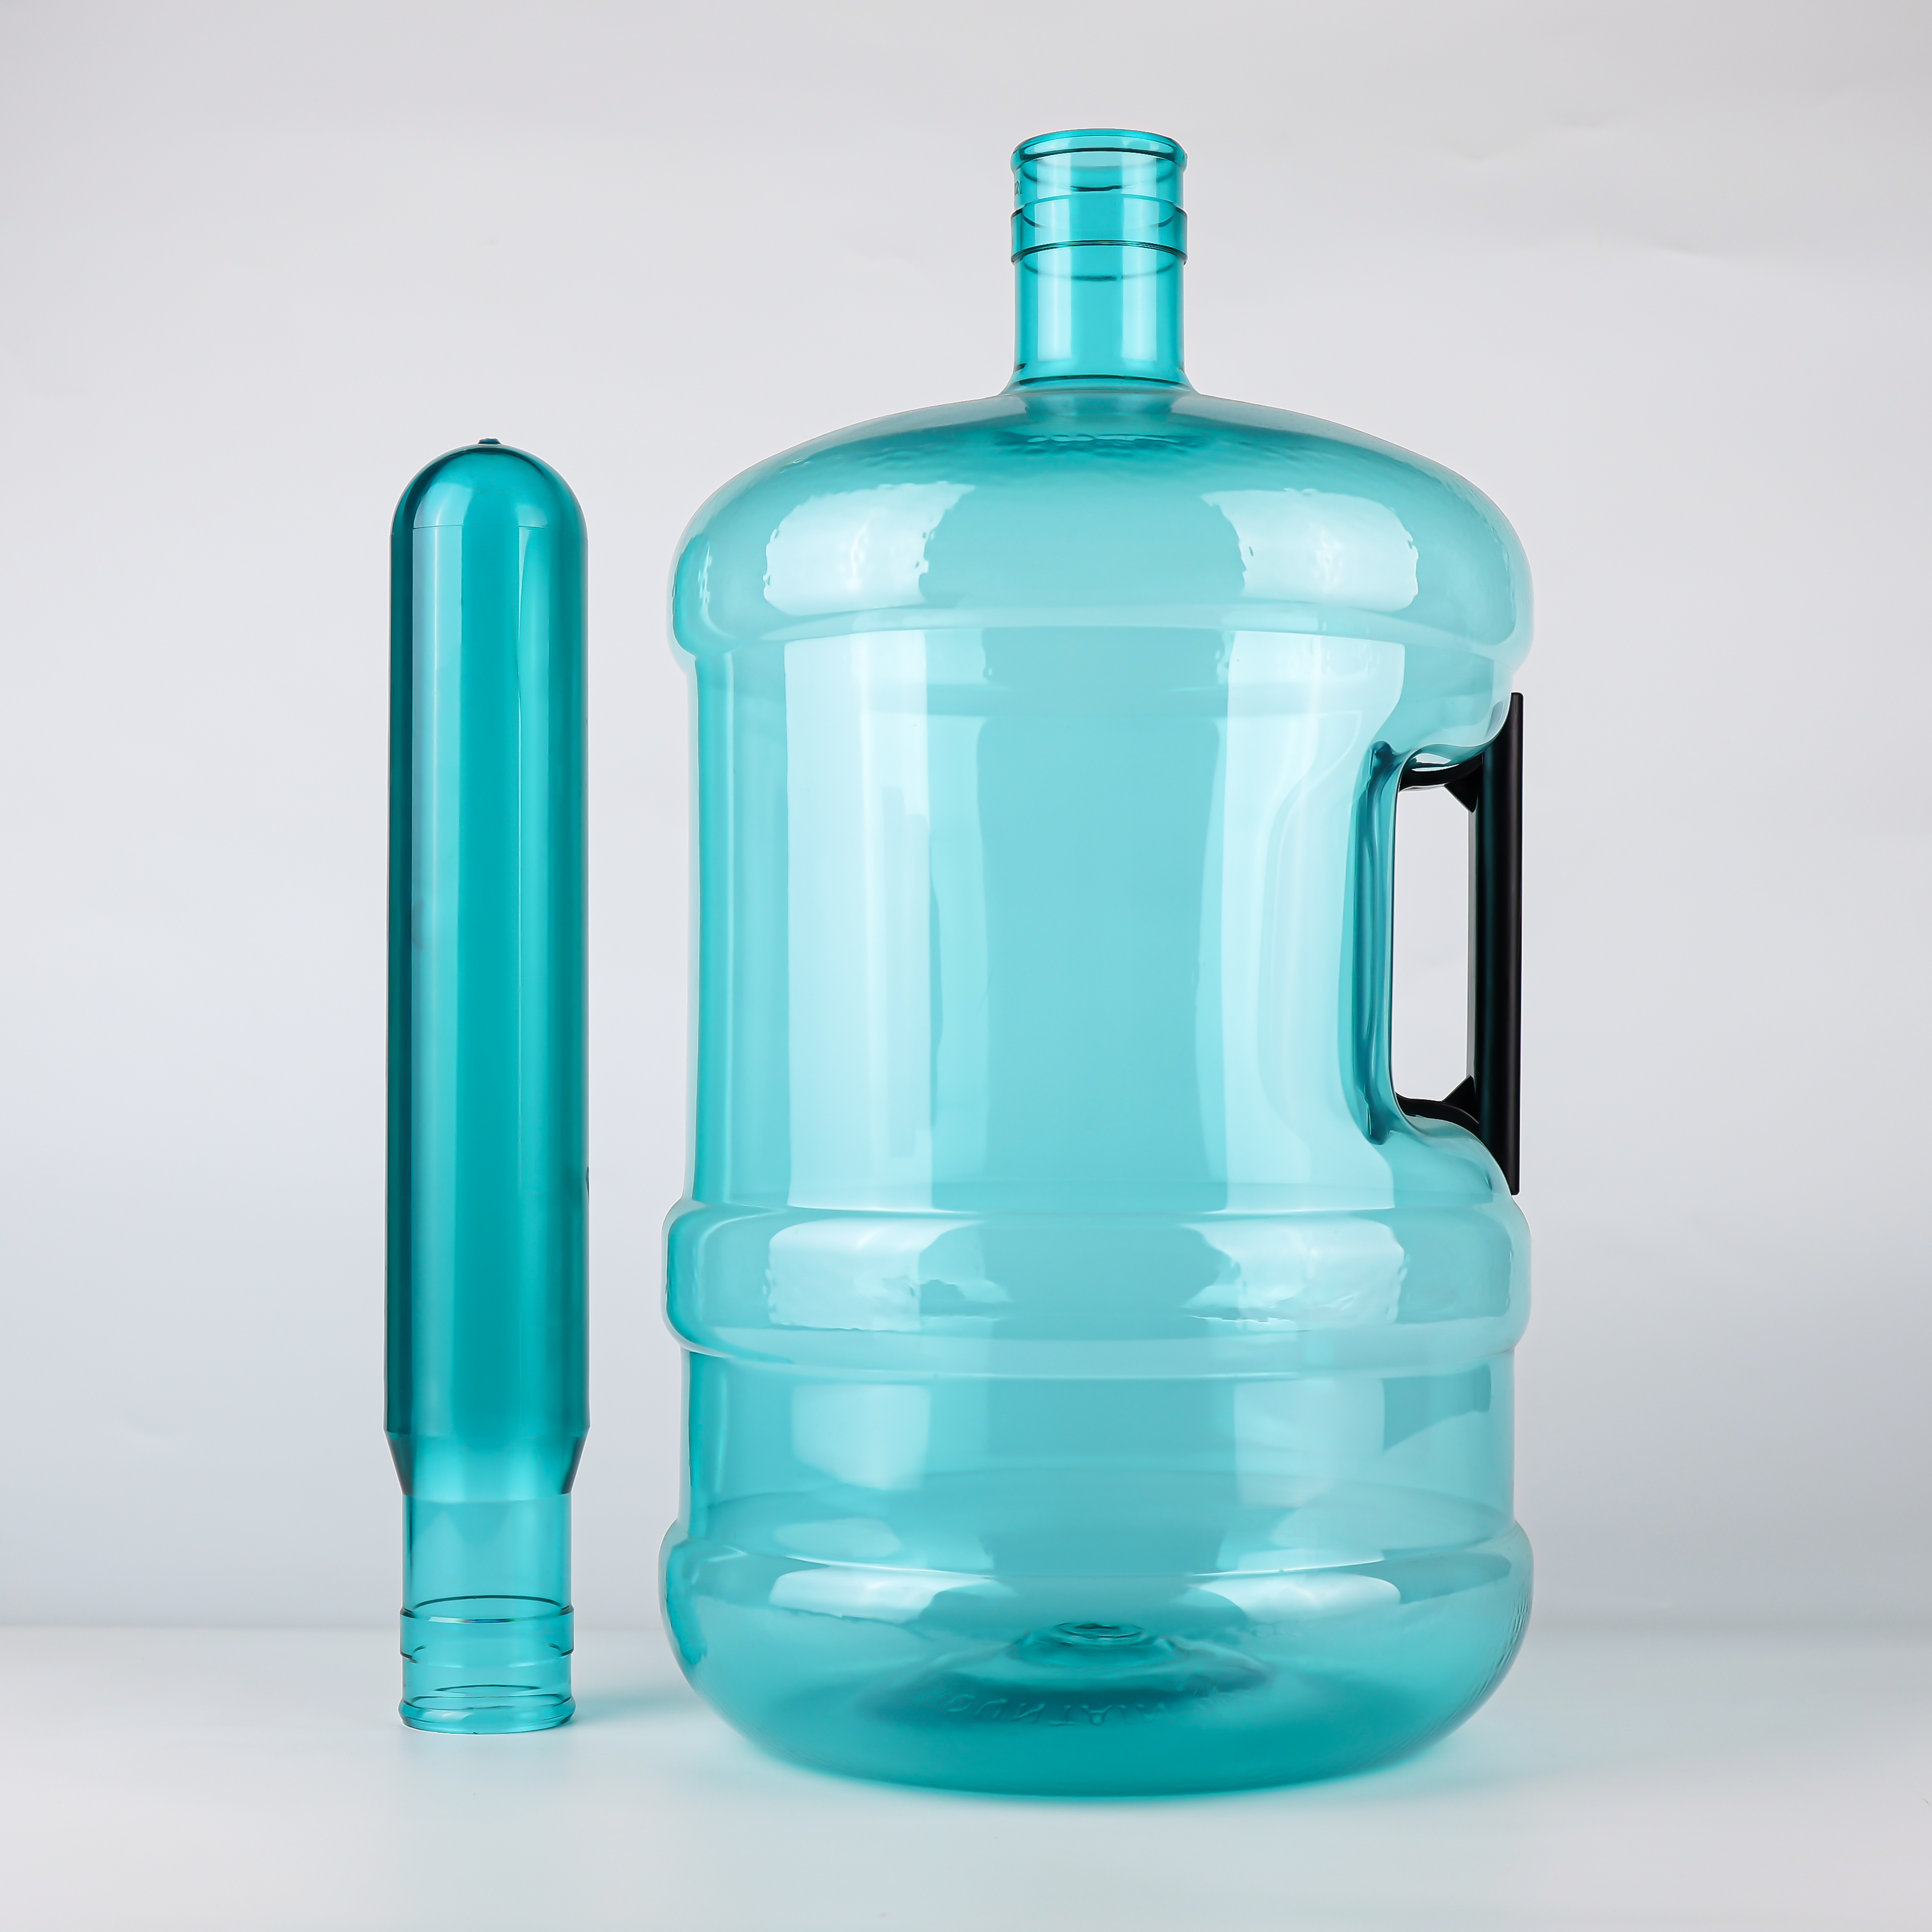
Saat mengangkat ember yang terisi penuh, seluruh beratnya (hampir 20 kg) ditransmisikan melalui pegangan ke titik sambung pegangan pada badan ember. Ini bukan suatu permukaan, melainkan suatu area penopang beban yang sangat terkonsentrasi . Lebih kritis lagi, ketika seseorang berjalan sambil membawa ember tersebut, ember secara alami akan berayun, dan gaya beban dinamis yang dihasilkan dari ayunan tersebut dapat mencapai 1,5–2 kali berat statis.
Dengan kata lain, titik sambung pegangan harus mampu menahan beban dinamis sesaat sebesar 30–40 kg .
 |
 |
Studi analisis elemen hingga terhadap wadah plastik berpegangan menunjukkan bahwa jika titik sambung antara pegangan dan badan dirancang buruk, maka titik inilah yang pertama kali mengalami kegagalan. Pada ember berkapasitas 5 galon, tegangan lokal di titik sambung pegangan dapat mencapai 5–10 kali tegangan rata-rata pada badan ember.
Konsentrasi tegangan merupakan masalah klasik dalam mekanika teknik. Ketika terdapat perubahan geometris mendadak di dalam suatu material (misalnya sambungan antara pegangan dan badan), aliran gaya berubah secara tiba-tiba, sehingga tegangan lokal menjadi jauh lebih tinggi daripada tegangan rata-rata.
Sambungan tradisional antara pegangan dan badan sering menggunakan transisi sudut siku-siku, di mana konsentrasi tegangan mudah terjadi akibat perubahan mendadak pada aliran gaya. Analisis elemen hingga menunjukkan bahwa puncak tegangan pada sambungan sudut siku-siku dapat mencapai 3–5 kali lipat puncak tegangan pada sambungan berjari-jari (fillet) . Jika ketebalan dinding di lokasi tersebut tidak memadai, plastik akan mengalami deformasi kriptik (creep) di bawah tegangan tinggi, secara bertahap ‘tertarik’ atau ‘robek’.
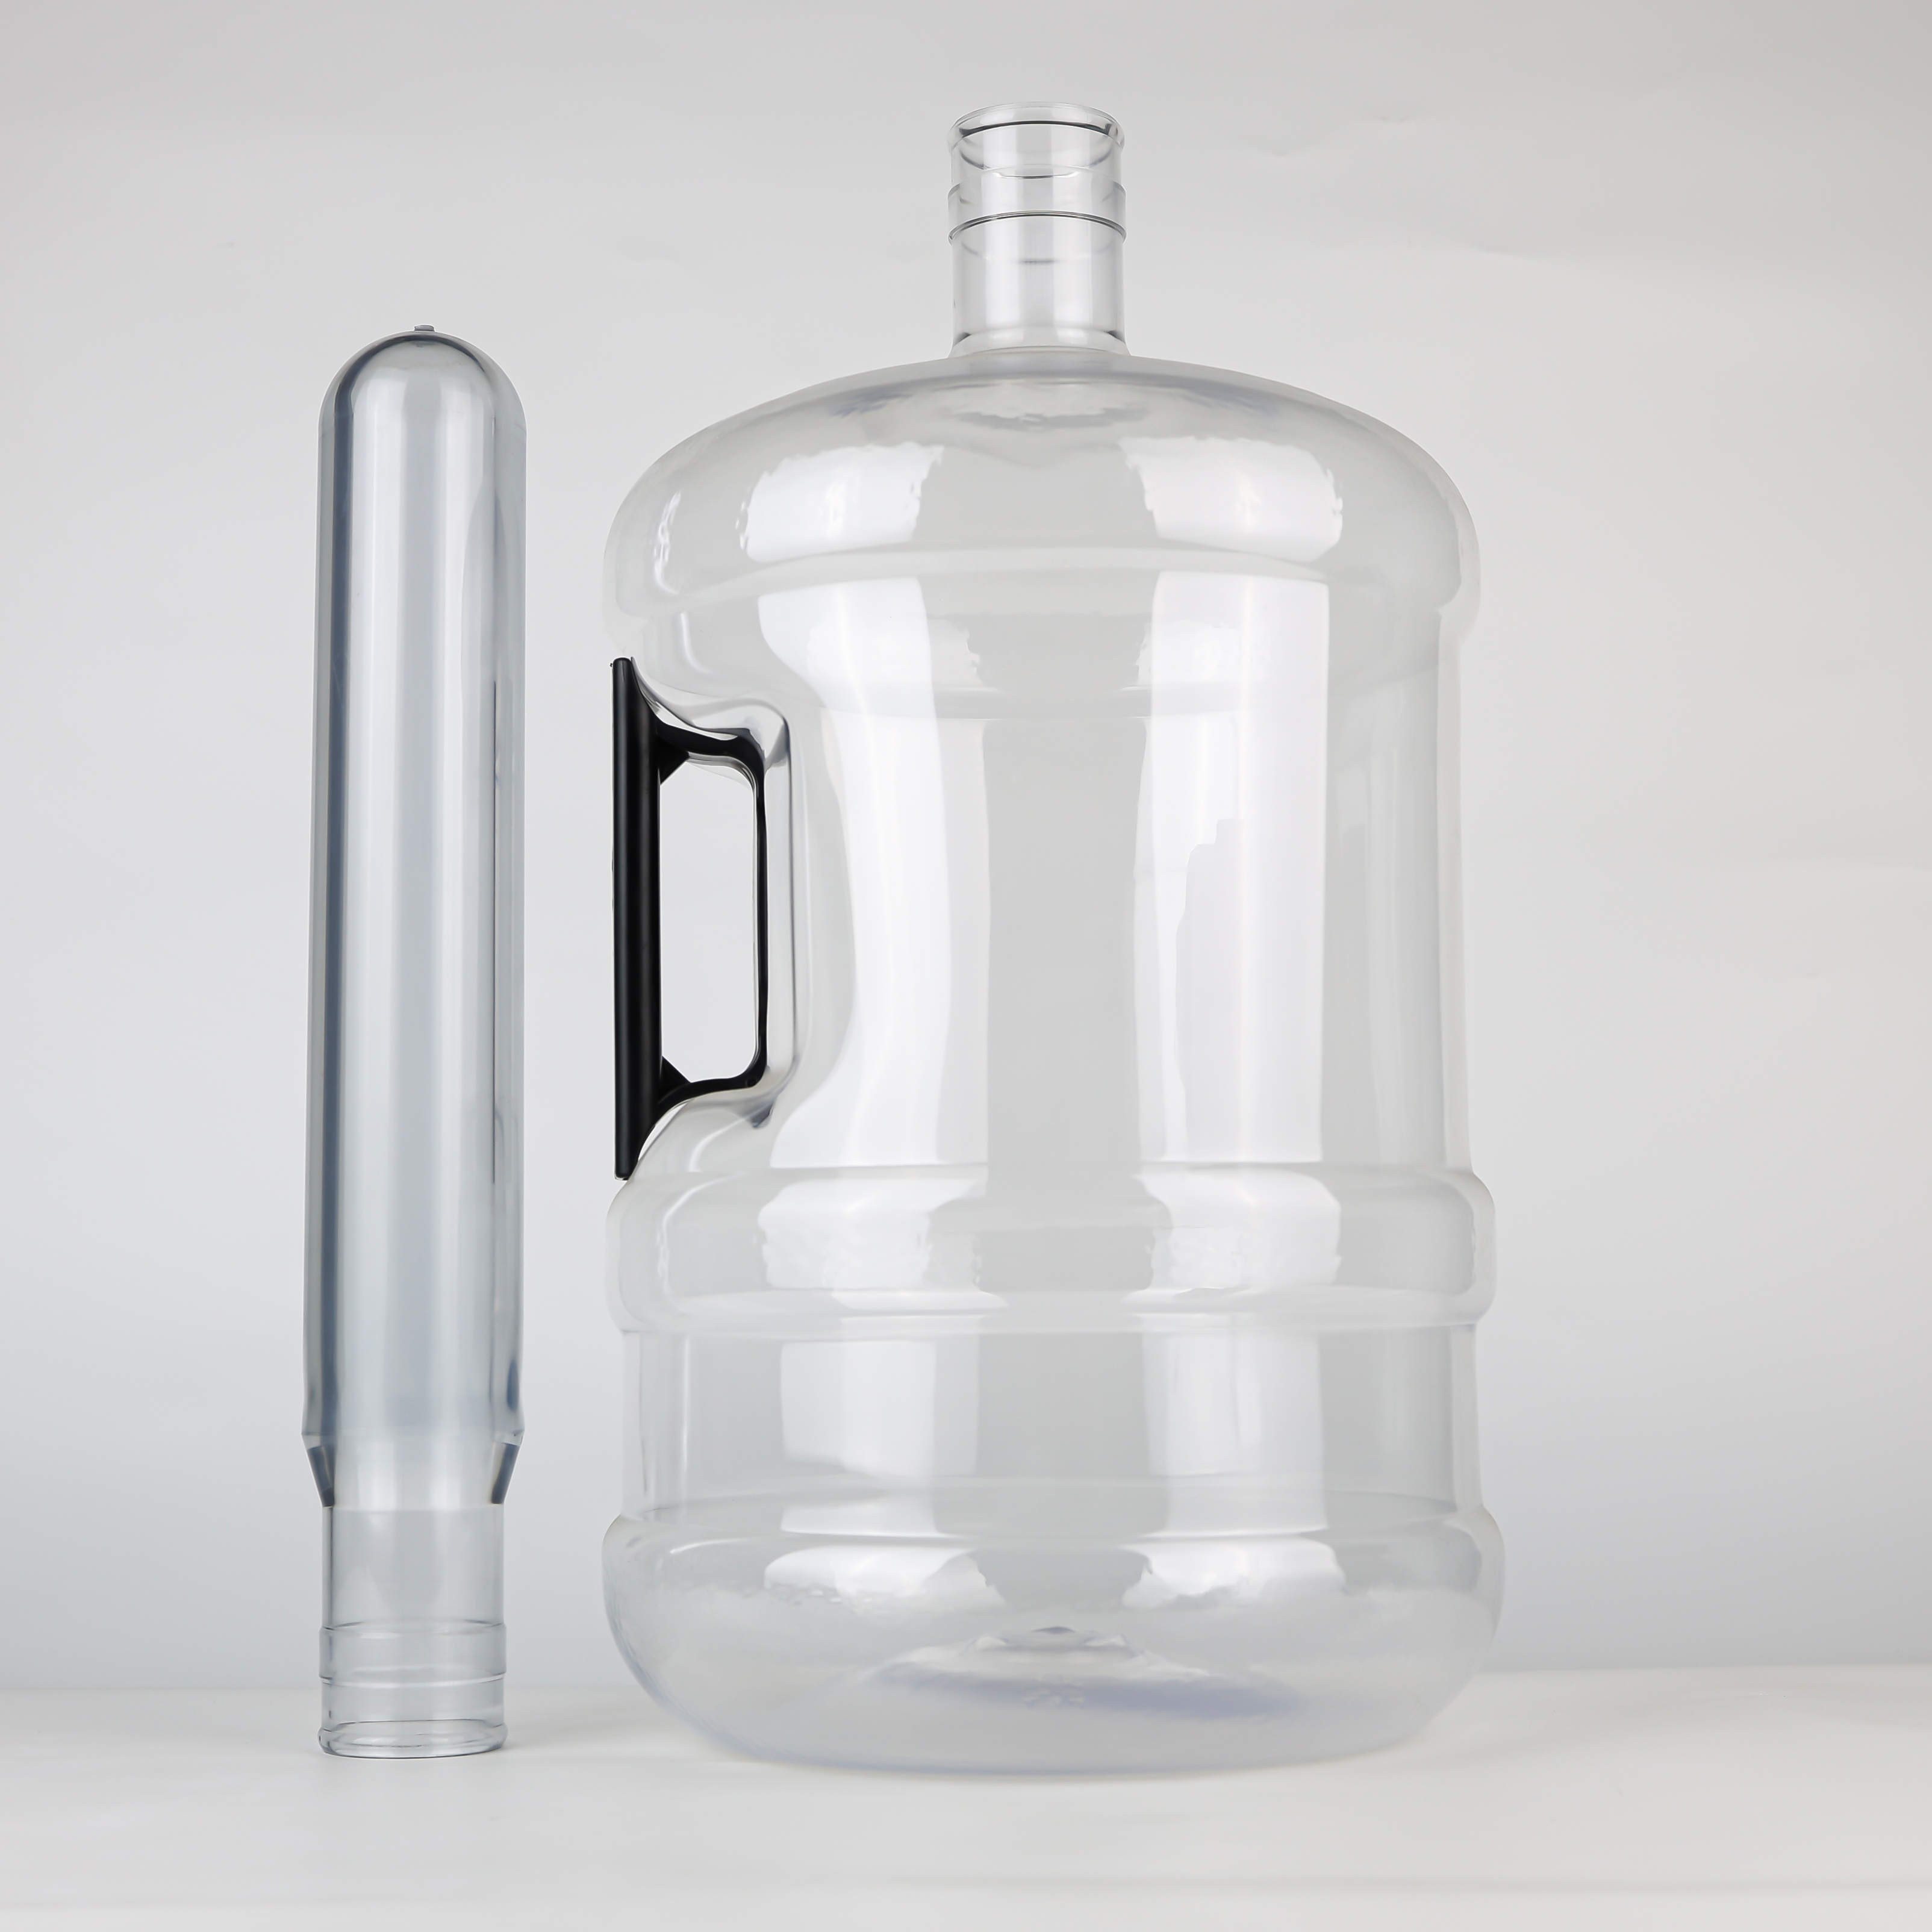
Preform berat dalam gram menentukan ketebalan dinding setelah proses blowing. Semakin tinggi berat dalam gram, semakin tebal dinding preform, dan semakin tebal pula dinding bucket hasil blowing.
Sebuah bucket 5-gallon yang dibuat dari preform 700 g memiliki ketebalan rata-rata dinding badan sekitar 0,4–0,6 mm . Ketebalan dinding ini cukup untuk bucket tanpa pegangan—karena gaya terdistribusi merata, sehingga tegangan per sentimeter persegi tidak besar.
Namun, dengan pegangan samping, titik pemasangan pegangan harus mampu menahan tegangan terlokalisasi yang beberapa kali lebih besar daripada rata-rata. Ketebalan dinding 0,4–0,6 mm adalah terlalu tipis pada titik beban ini. Akibat langsung dari ketebalan dinding yang tidak memadai: badan bucket mengalami deformasi lokal saat diangkat, munculnya whitening akibat tegangan setelah penggunaan berulang, dan pada akhirnya retak atau robek terjadi di titik pemasangan pegangan.
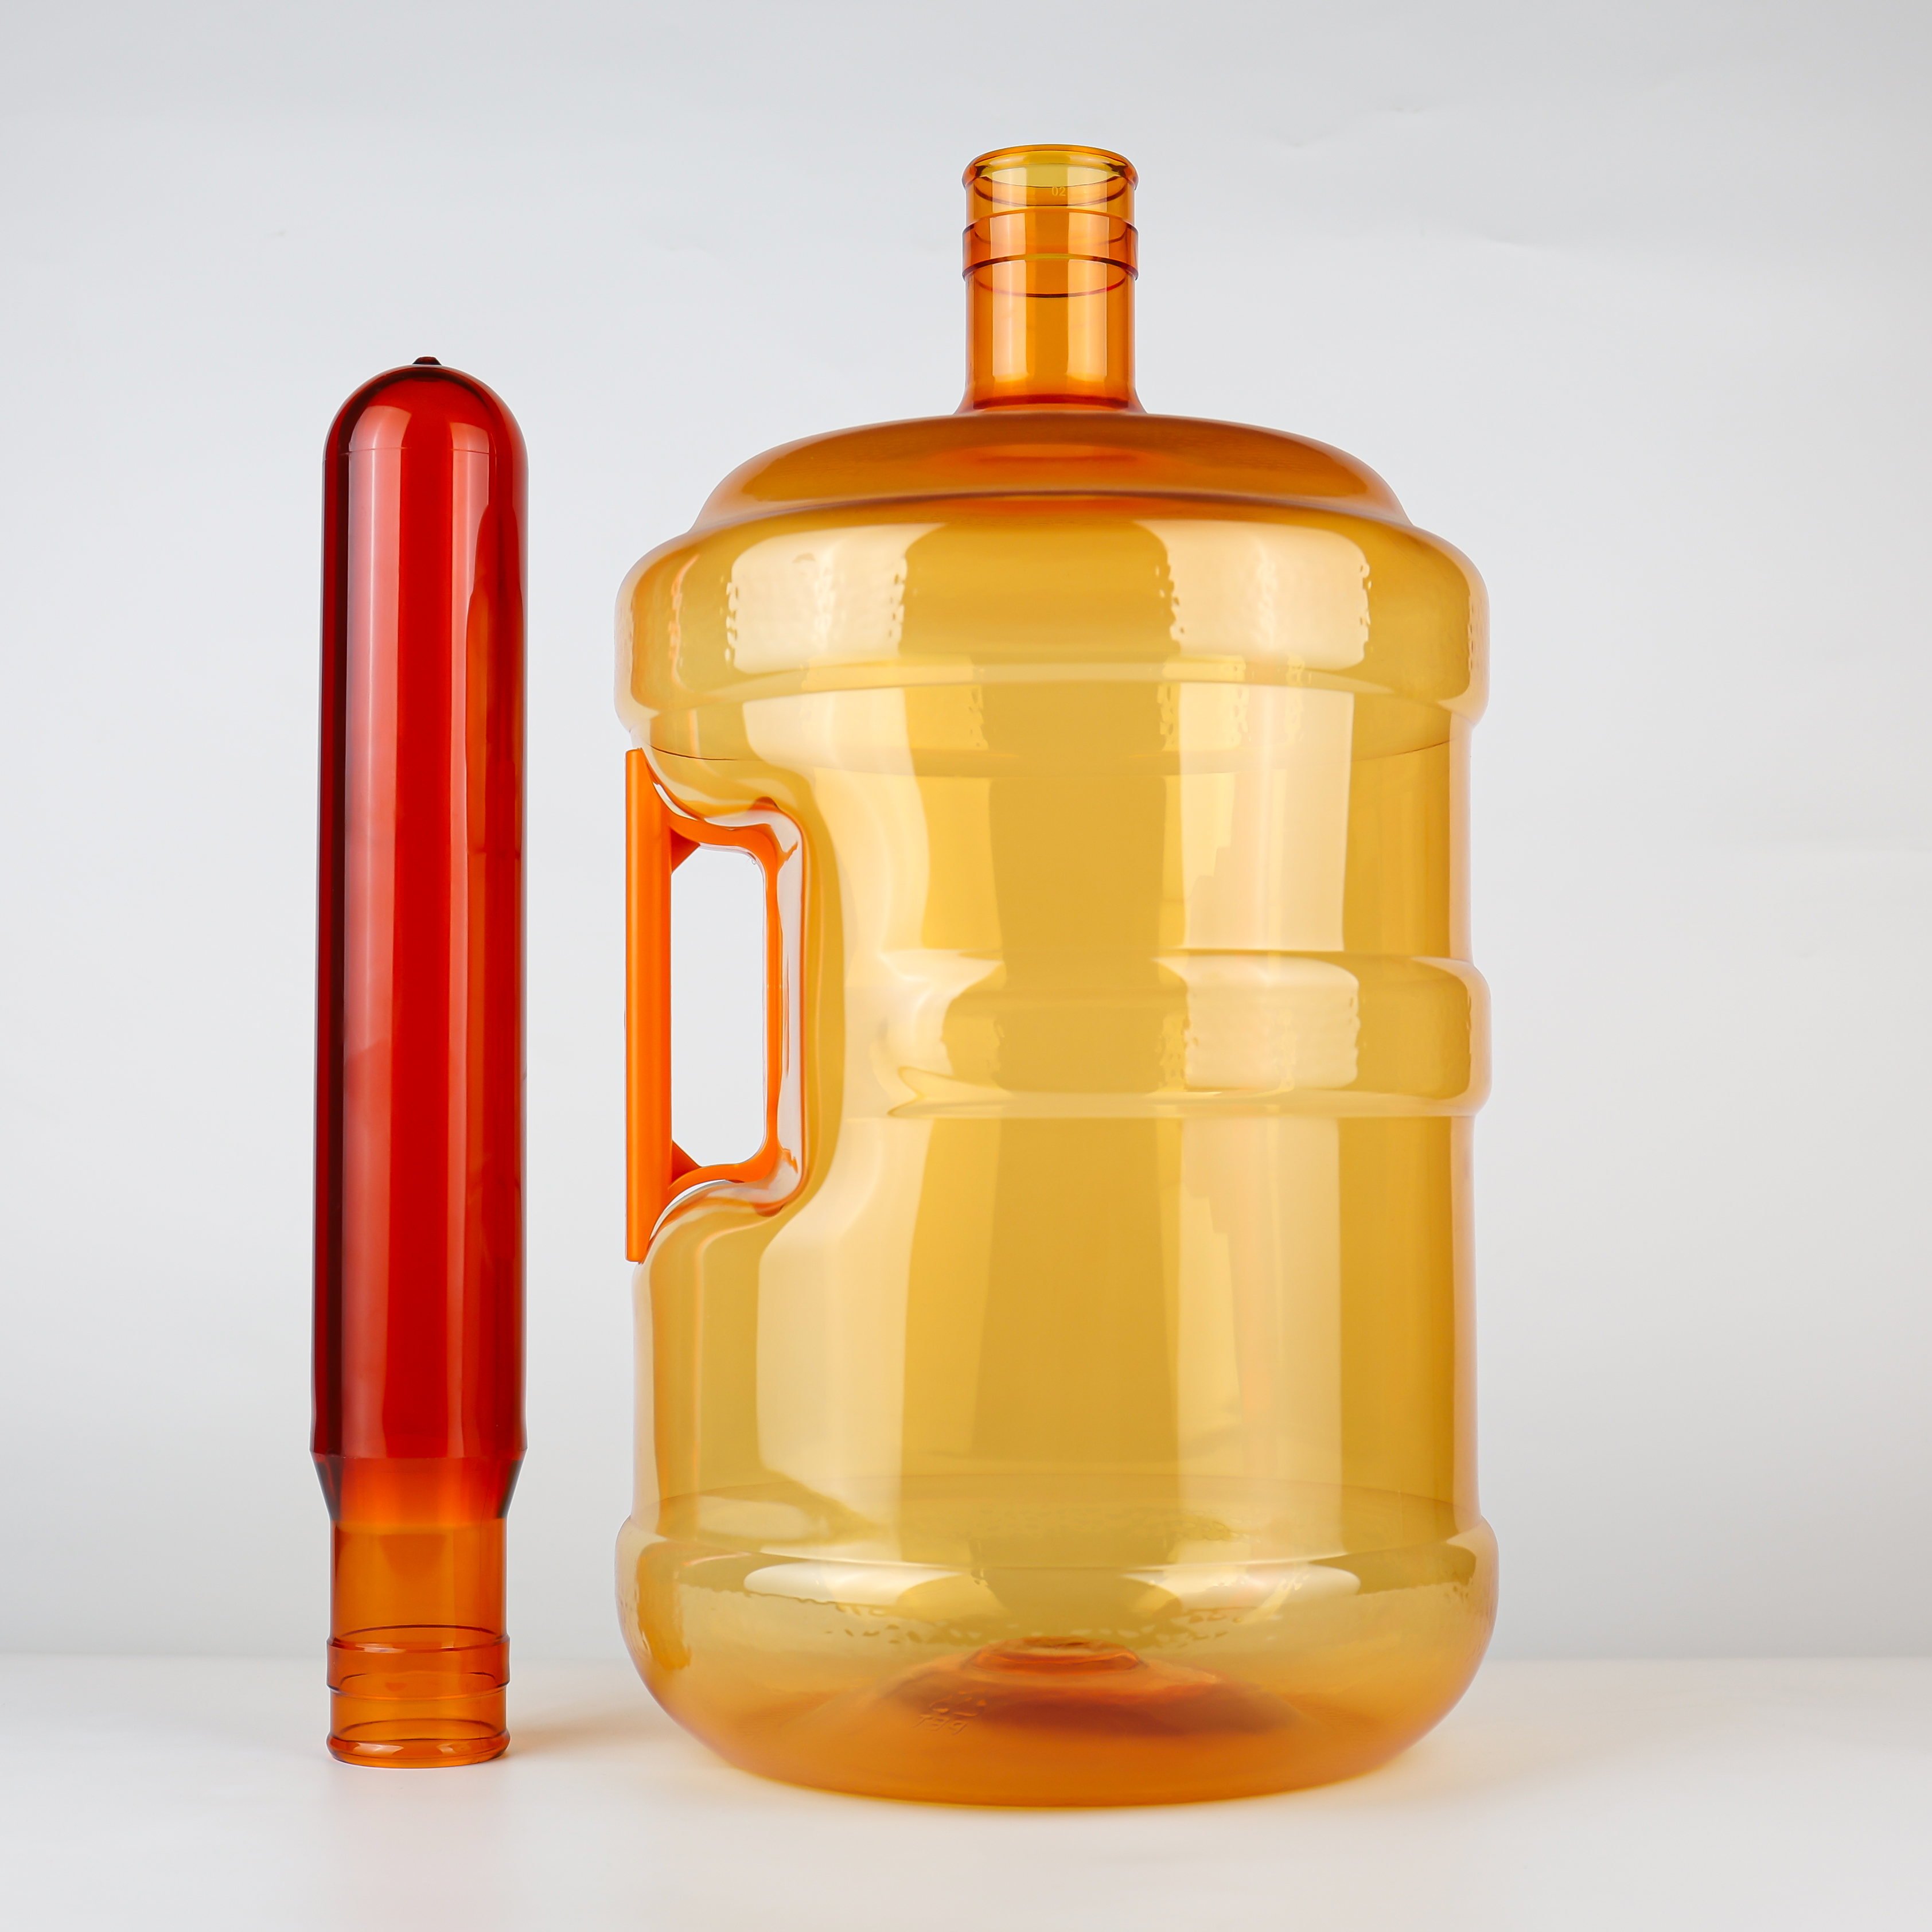
Seseorang mungkin berpikir: apakah kita bisa hanya menebalkan area pemasangan pegangan secara lokal?
Secara teoretis ya, tetapi dalam proses blow molding PET, distribusi ketebalan dinding ember ditentukan oleh distribusi ketebalan dinding preform . Selama proses injeksi molding, ketebalan dinding di berbagai posisi preform sudah ditetapkan; selama proses blowing, preform diregangkan dan mengembang, sehingga ketebalan dinding berkurang secara proporsional sesuai rasio peregangan.
Untuk memastikan ketebalan yang cukup di titik pemasangan pegangan setelah proses blowing, lebih banyak material harus dialokasikan di posisi yang sesuai pada preform . Penebalan lokal preform sulit dilakukan dan mahal; meningkatkan berat total preform secara keseluruhan lebih ekonomis dan andal.
Dibandingkan preform 700 g, tambahan 50 g material pada preform 750 g tidak didistribusikan secara merata ke seluruh bagian ember, melainkan dialokasikan secara strategis ke area bahu, zona penguatan badan, serta area pemasangan pegangan – tepat di tempat di mana tekanan paling terkonsentrasi.
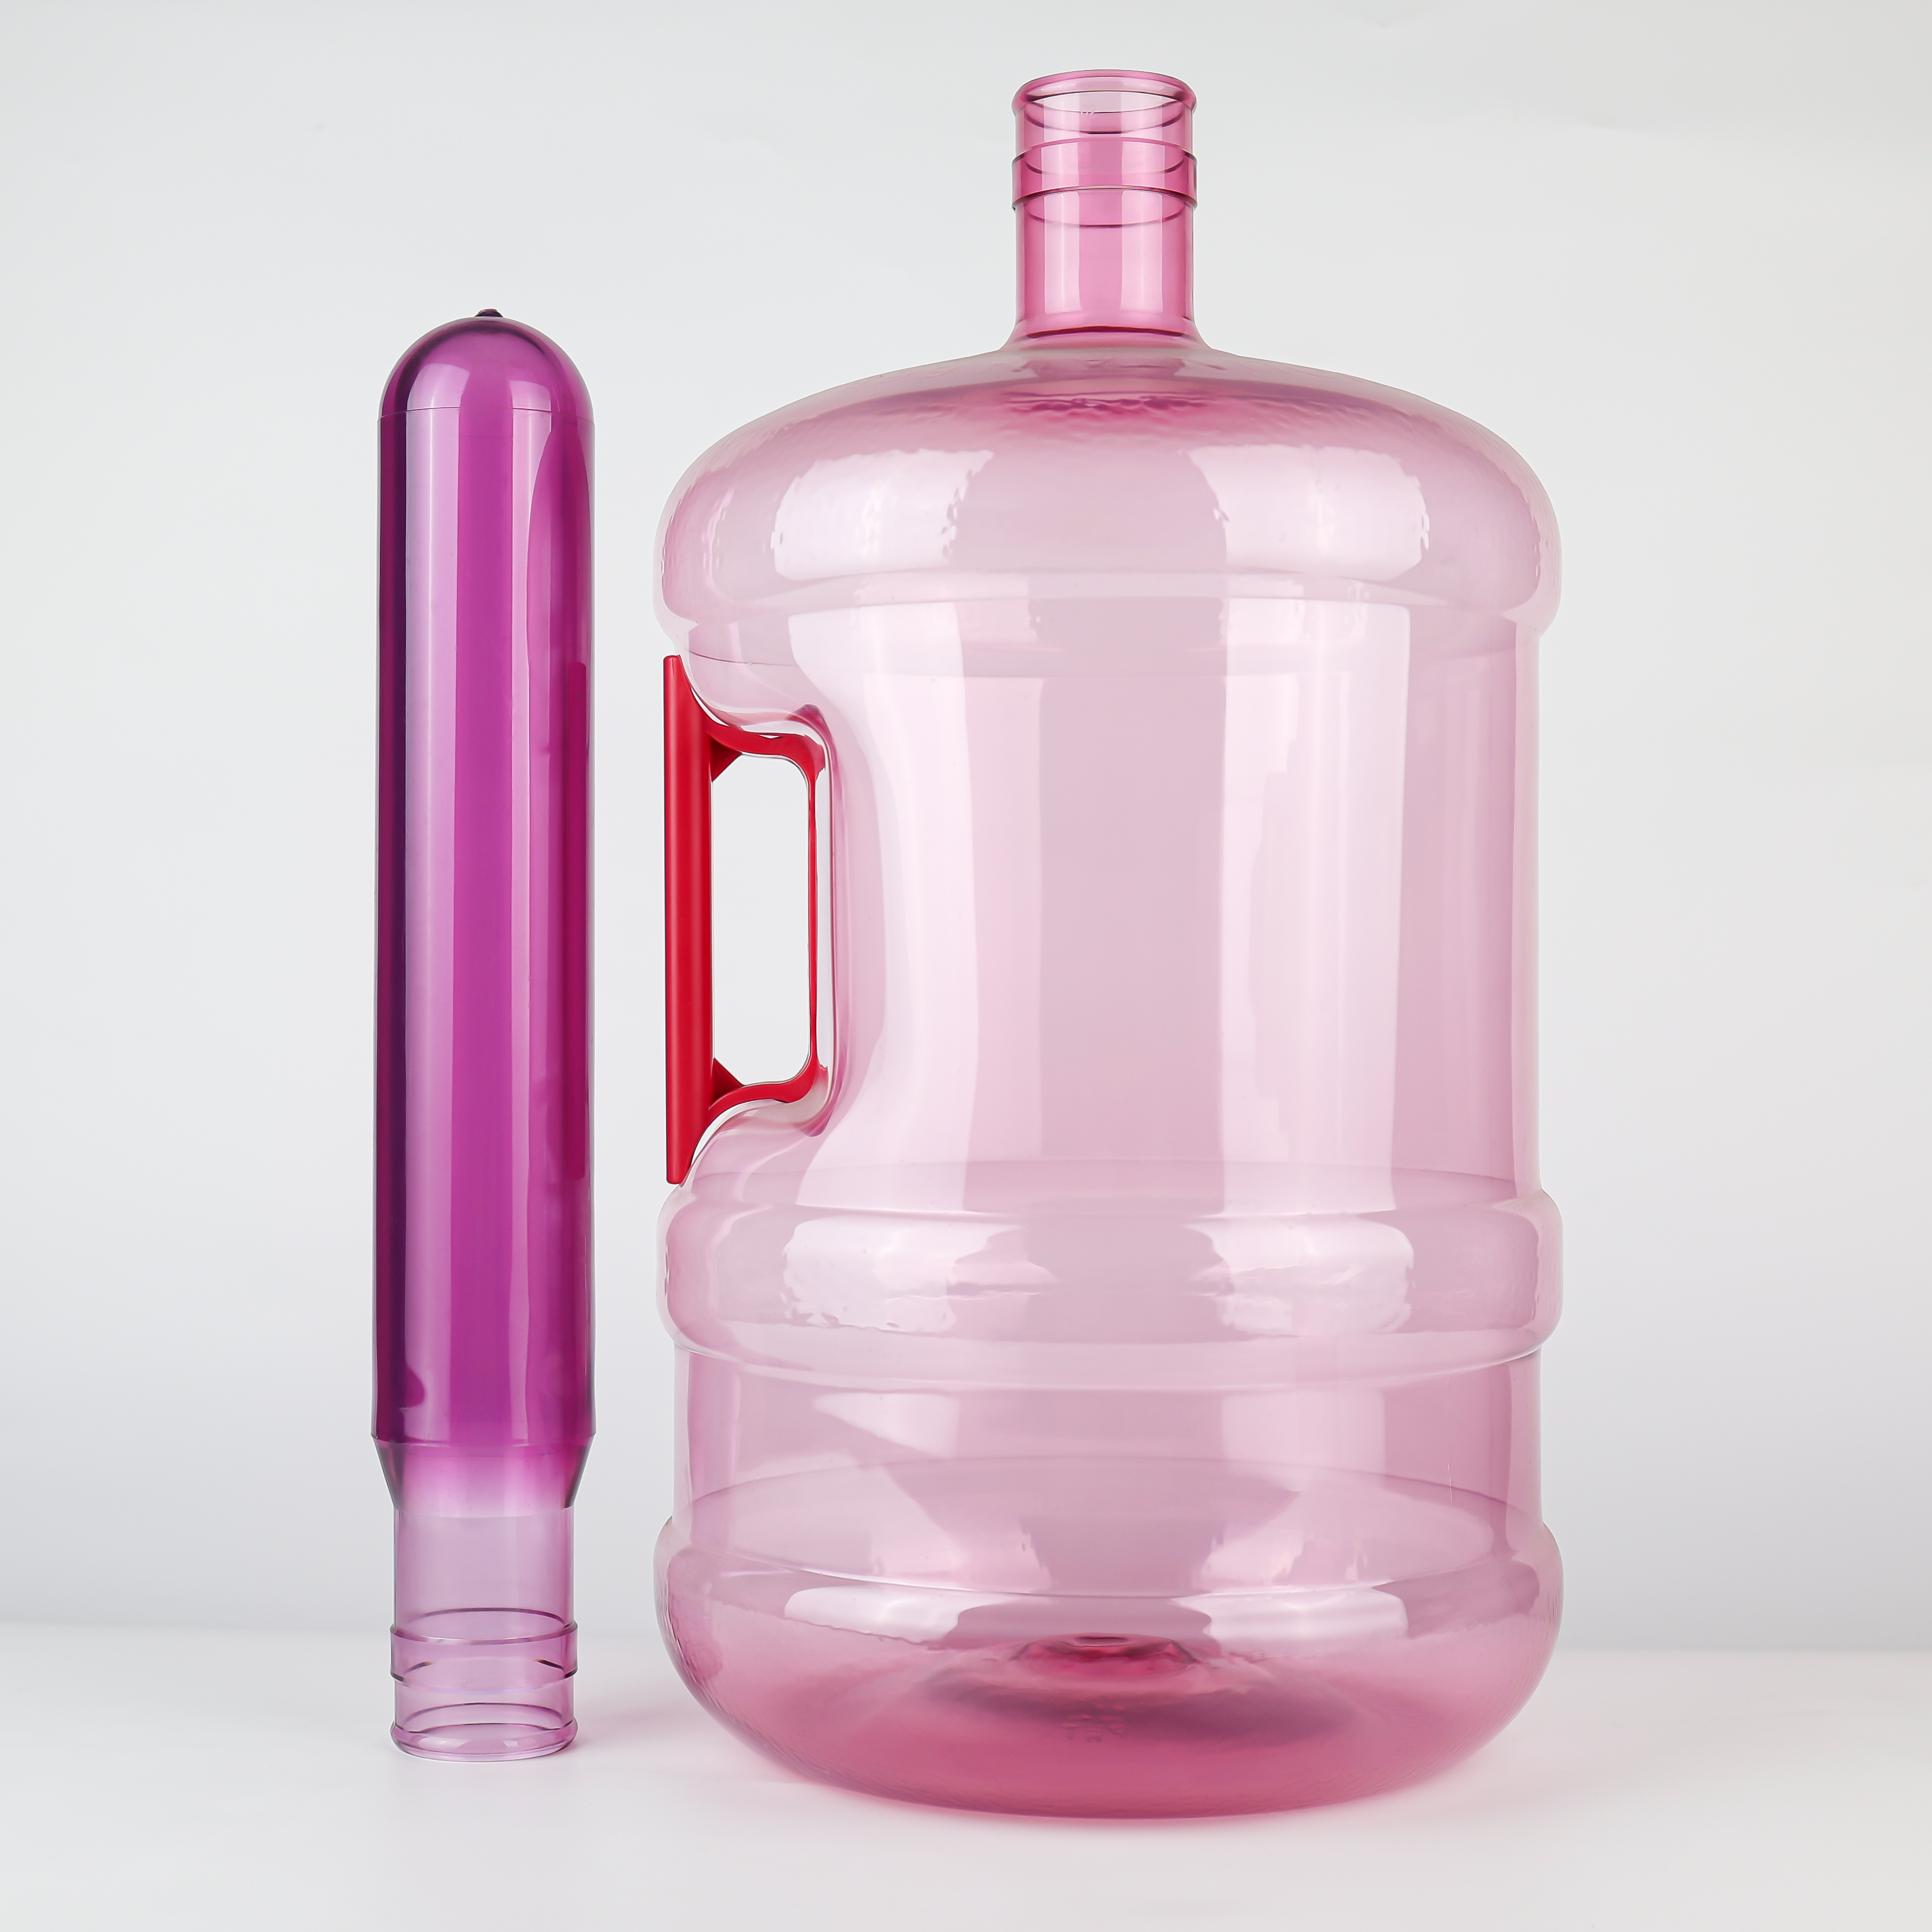
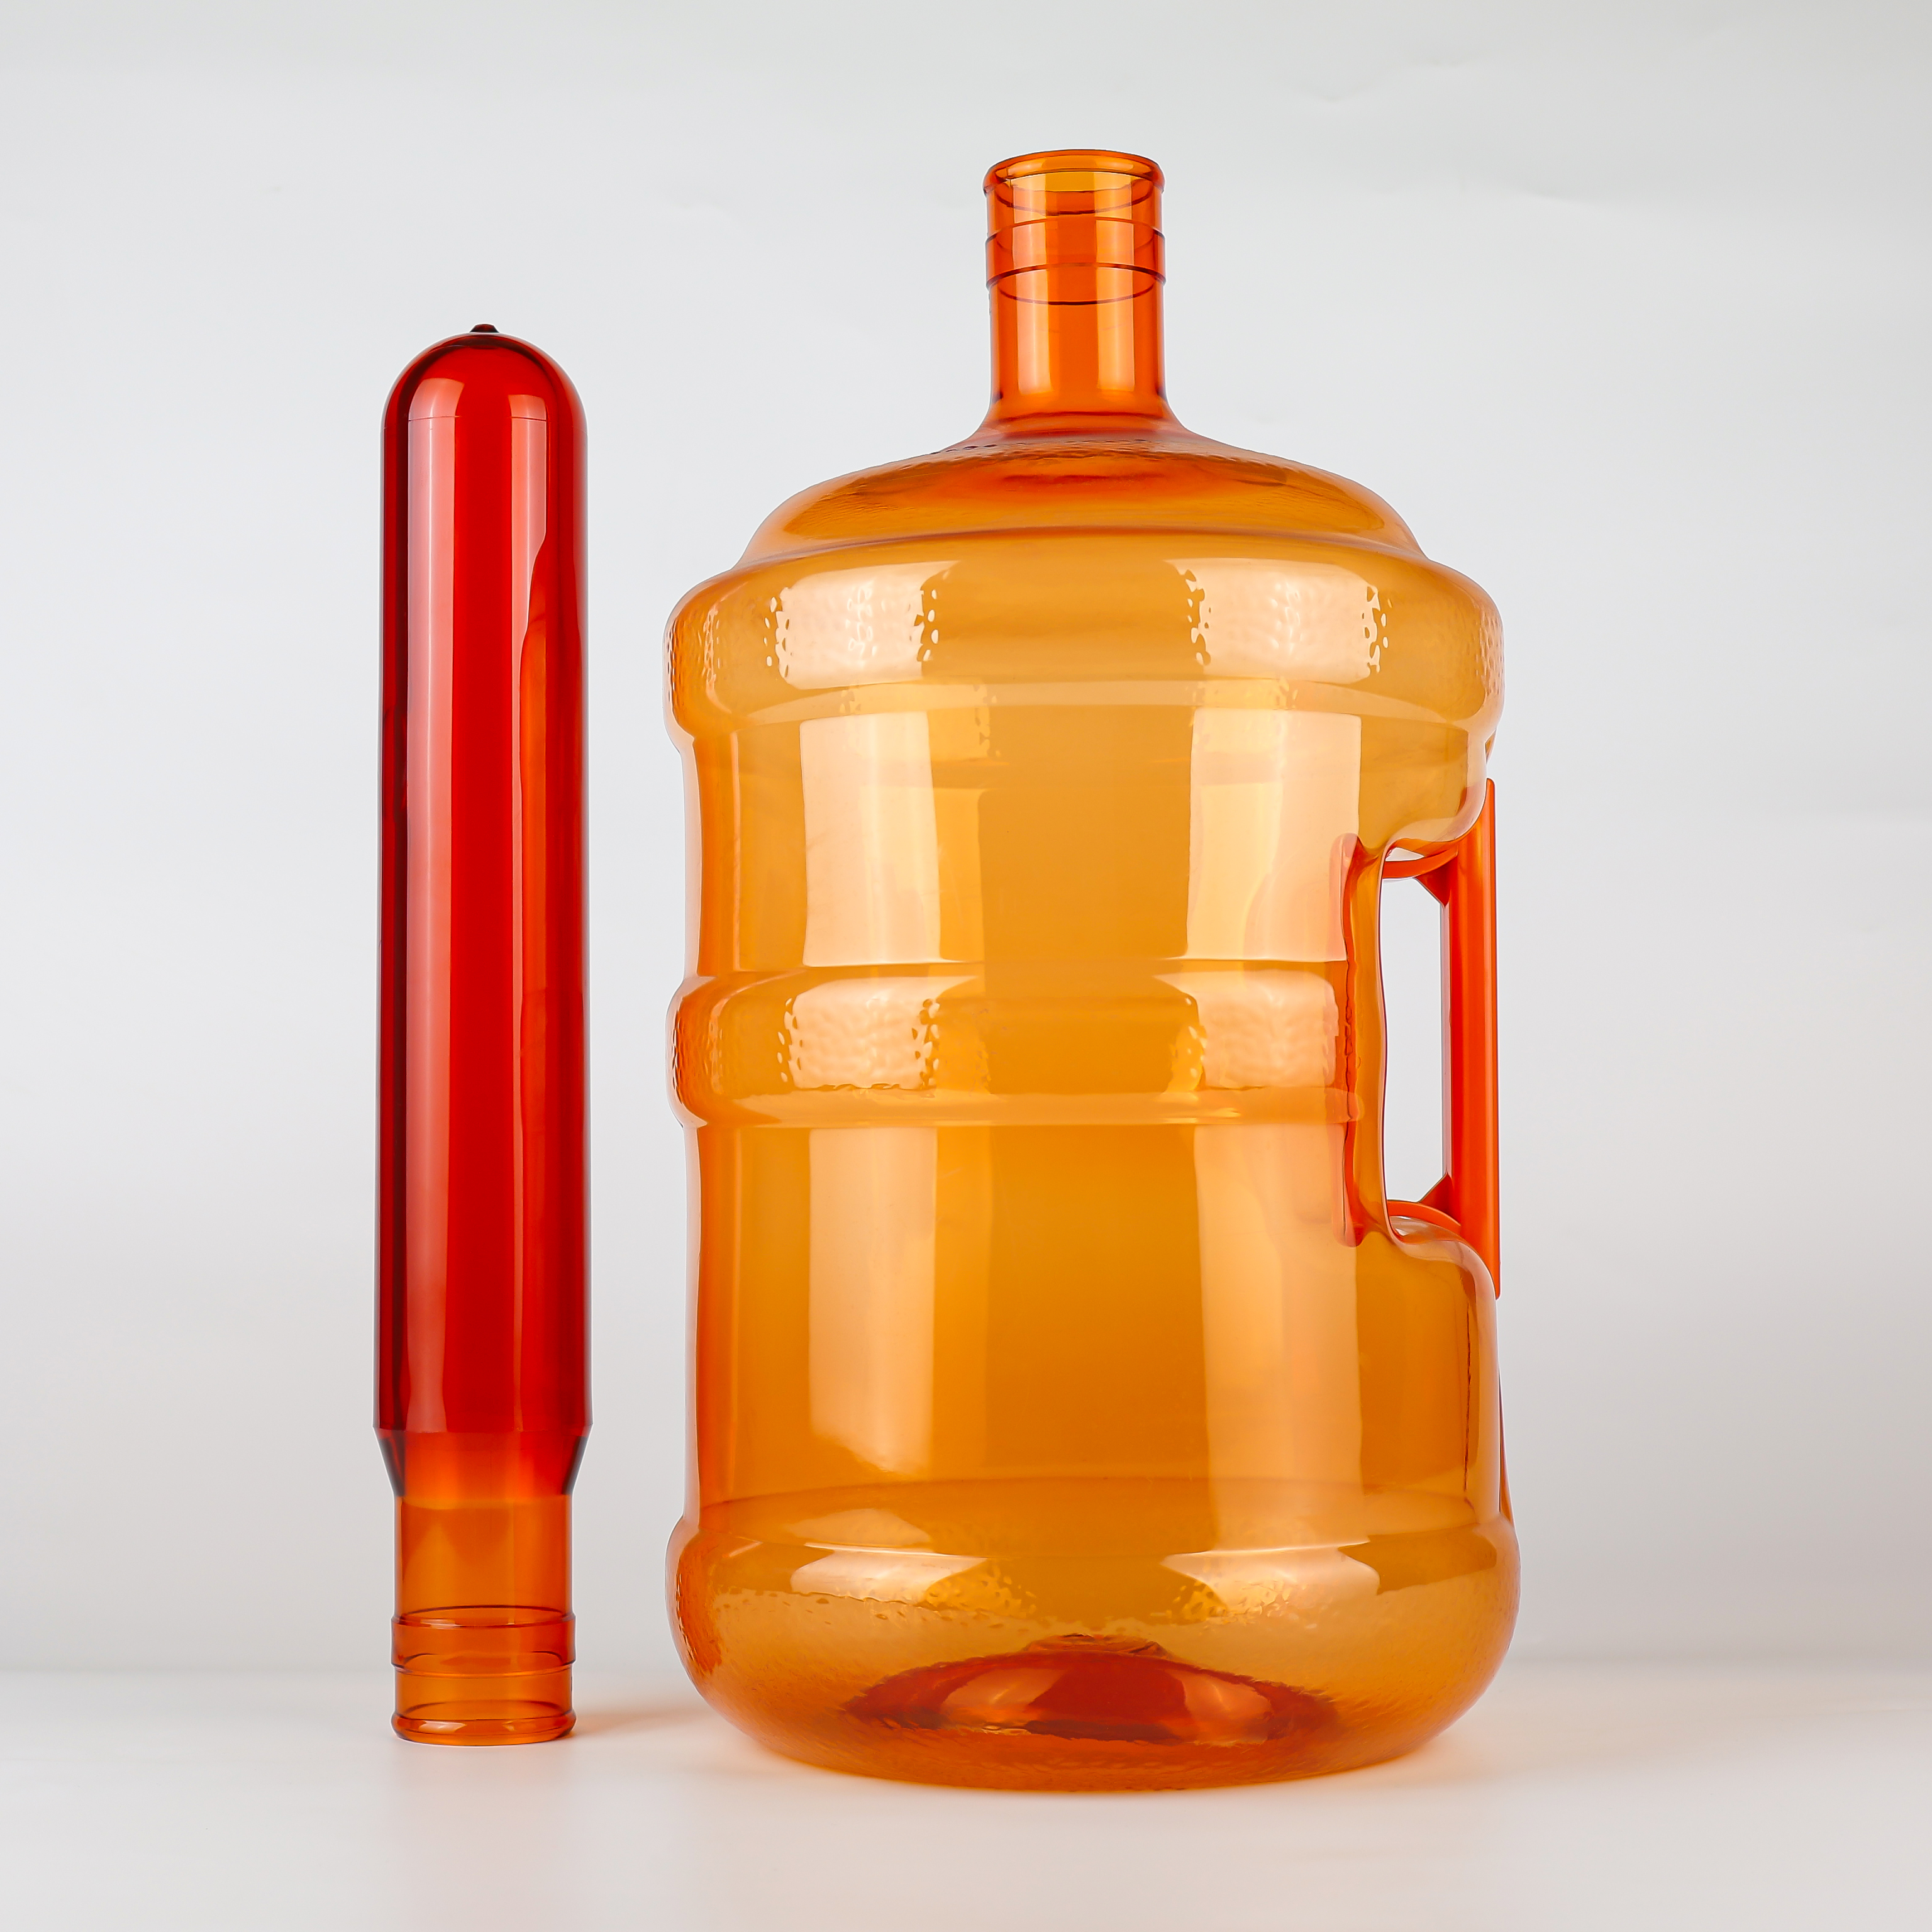
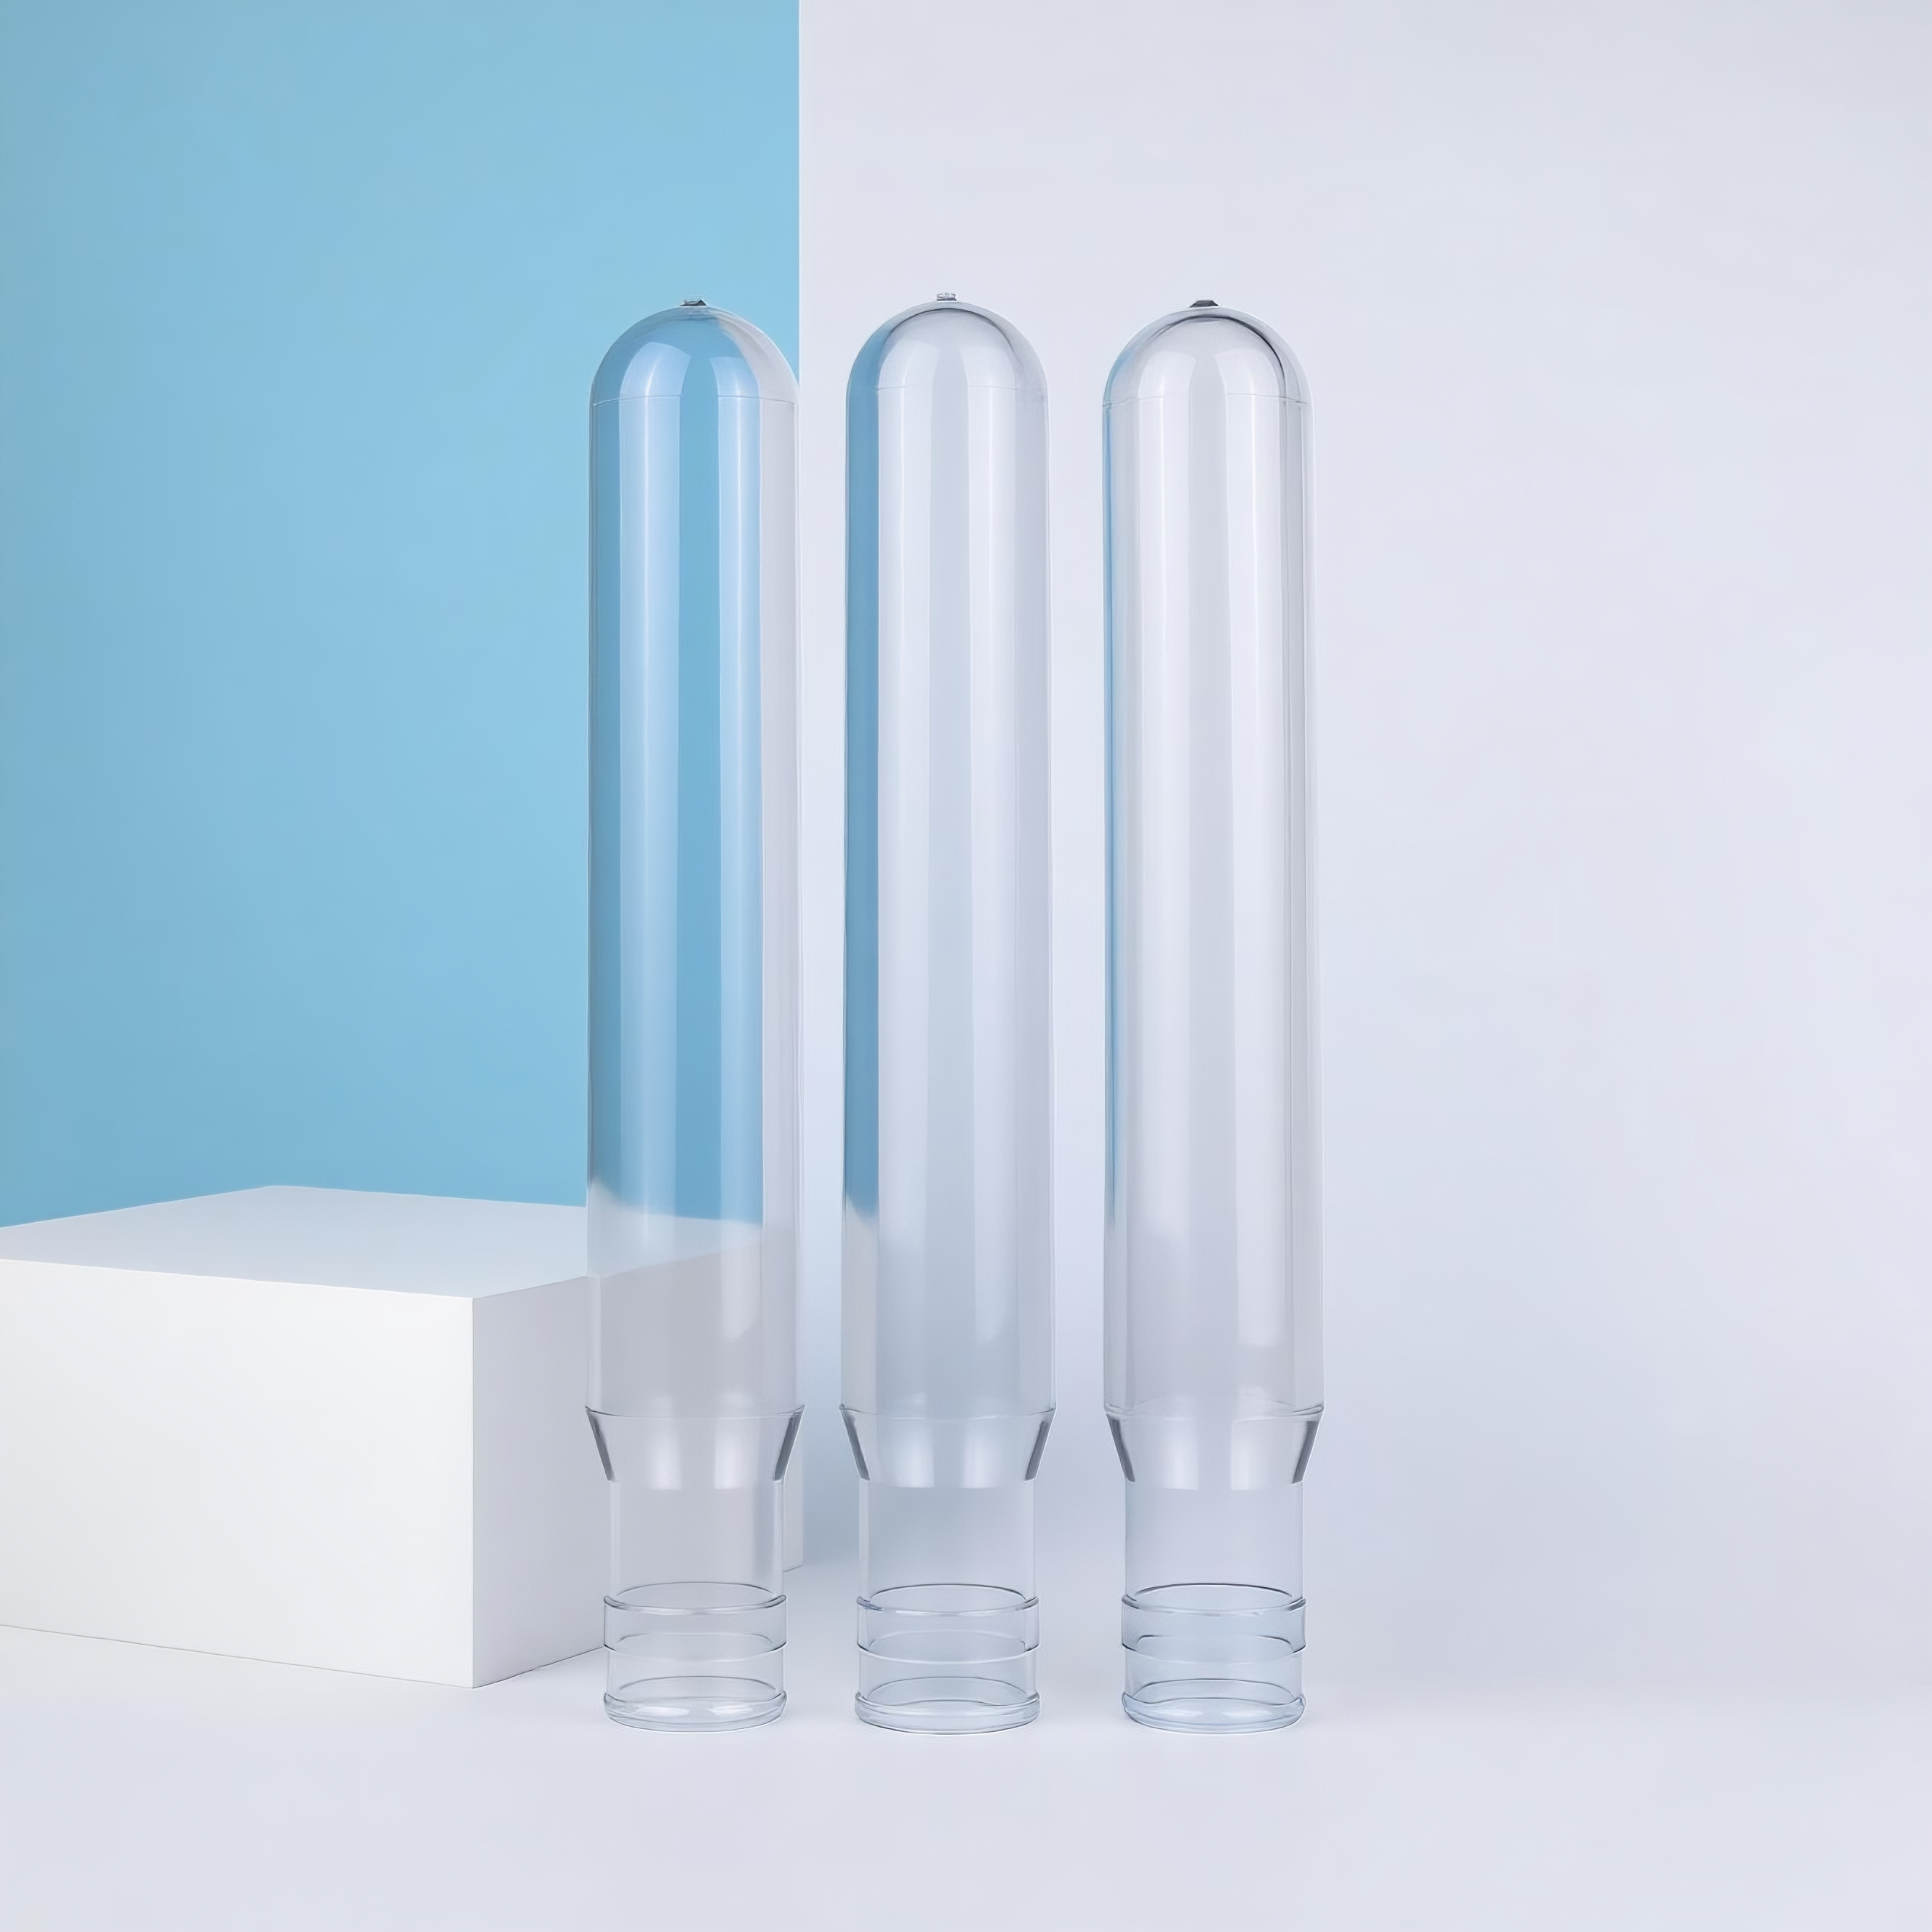
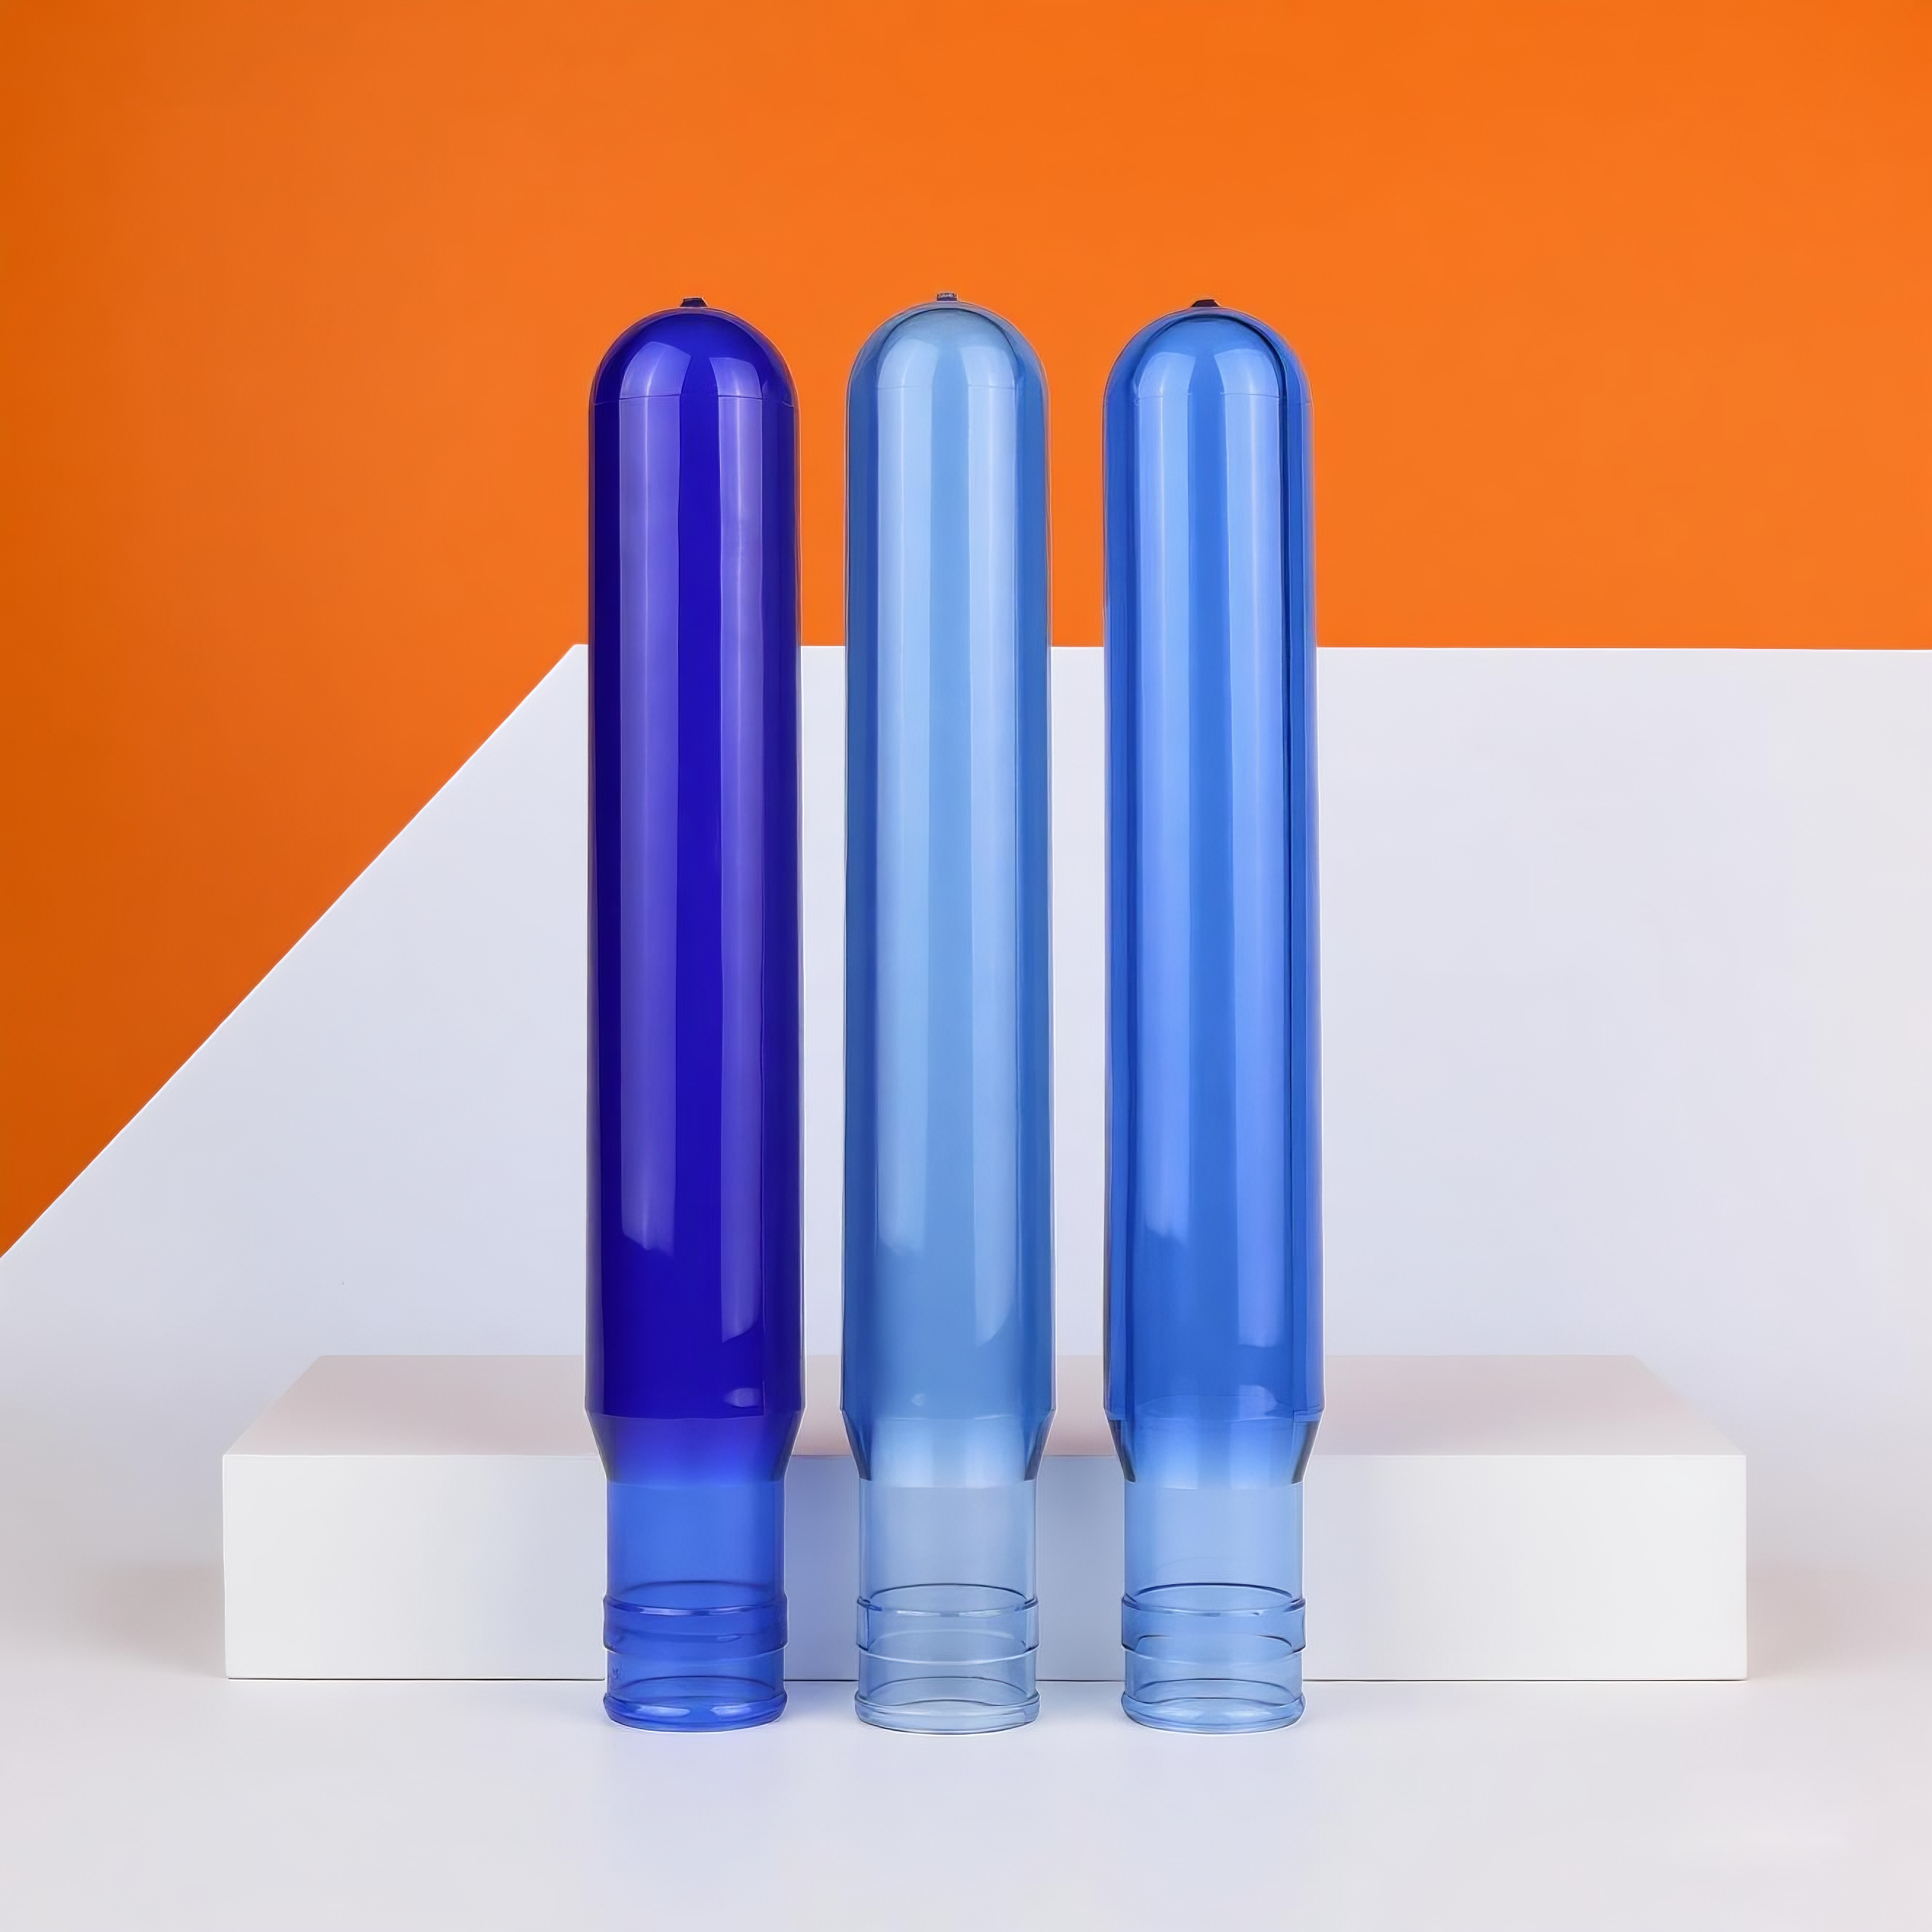
Berdasarkan data produk industri aktual, berat gram preform 5 galon terkonsentrasi pada 650 g, 680 g, 700 g, 730 g, 750 g, 780 g, dan 800 g. Preform 700 g terutama digunakan untuk aplikasi tanpa pegangan atau dengan beban ringan , sedangkan ember 5 galon dengan pegangan samping memiliki berat gram standar yang terkonsentrasi pada 730 g dan 750 g .
Dokumen paten mengenai preform wadah besar secara jelas menyatakan: preform wadah 5 galon konvensional, dengan mempertimbangkan ketebalan dinding, hanya dapat ditingkatkan hingga maksimal sekitar 650 g ; desain baru memungkinkan peningkatan berat preform hingga di atas 700 g, mencapai sekitar 800 g , sehingga meningkatkan kekakuan wadah (ketahanan terhadap tekukan) sekaligus memastikan transparansi yang memadai. Paten ini menjelaskan dari prinsip dasar mengapa ember tugas berat dengan pegangan memerlukan berat gram yang lebih tinggi – kekakuan tidak dikompensasi oleh 'trik desain' tetapi didukung oleh volume material nyata.
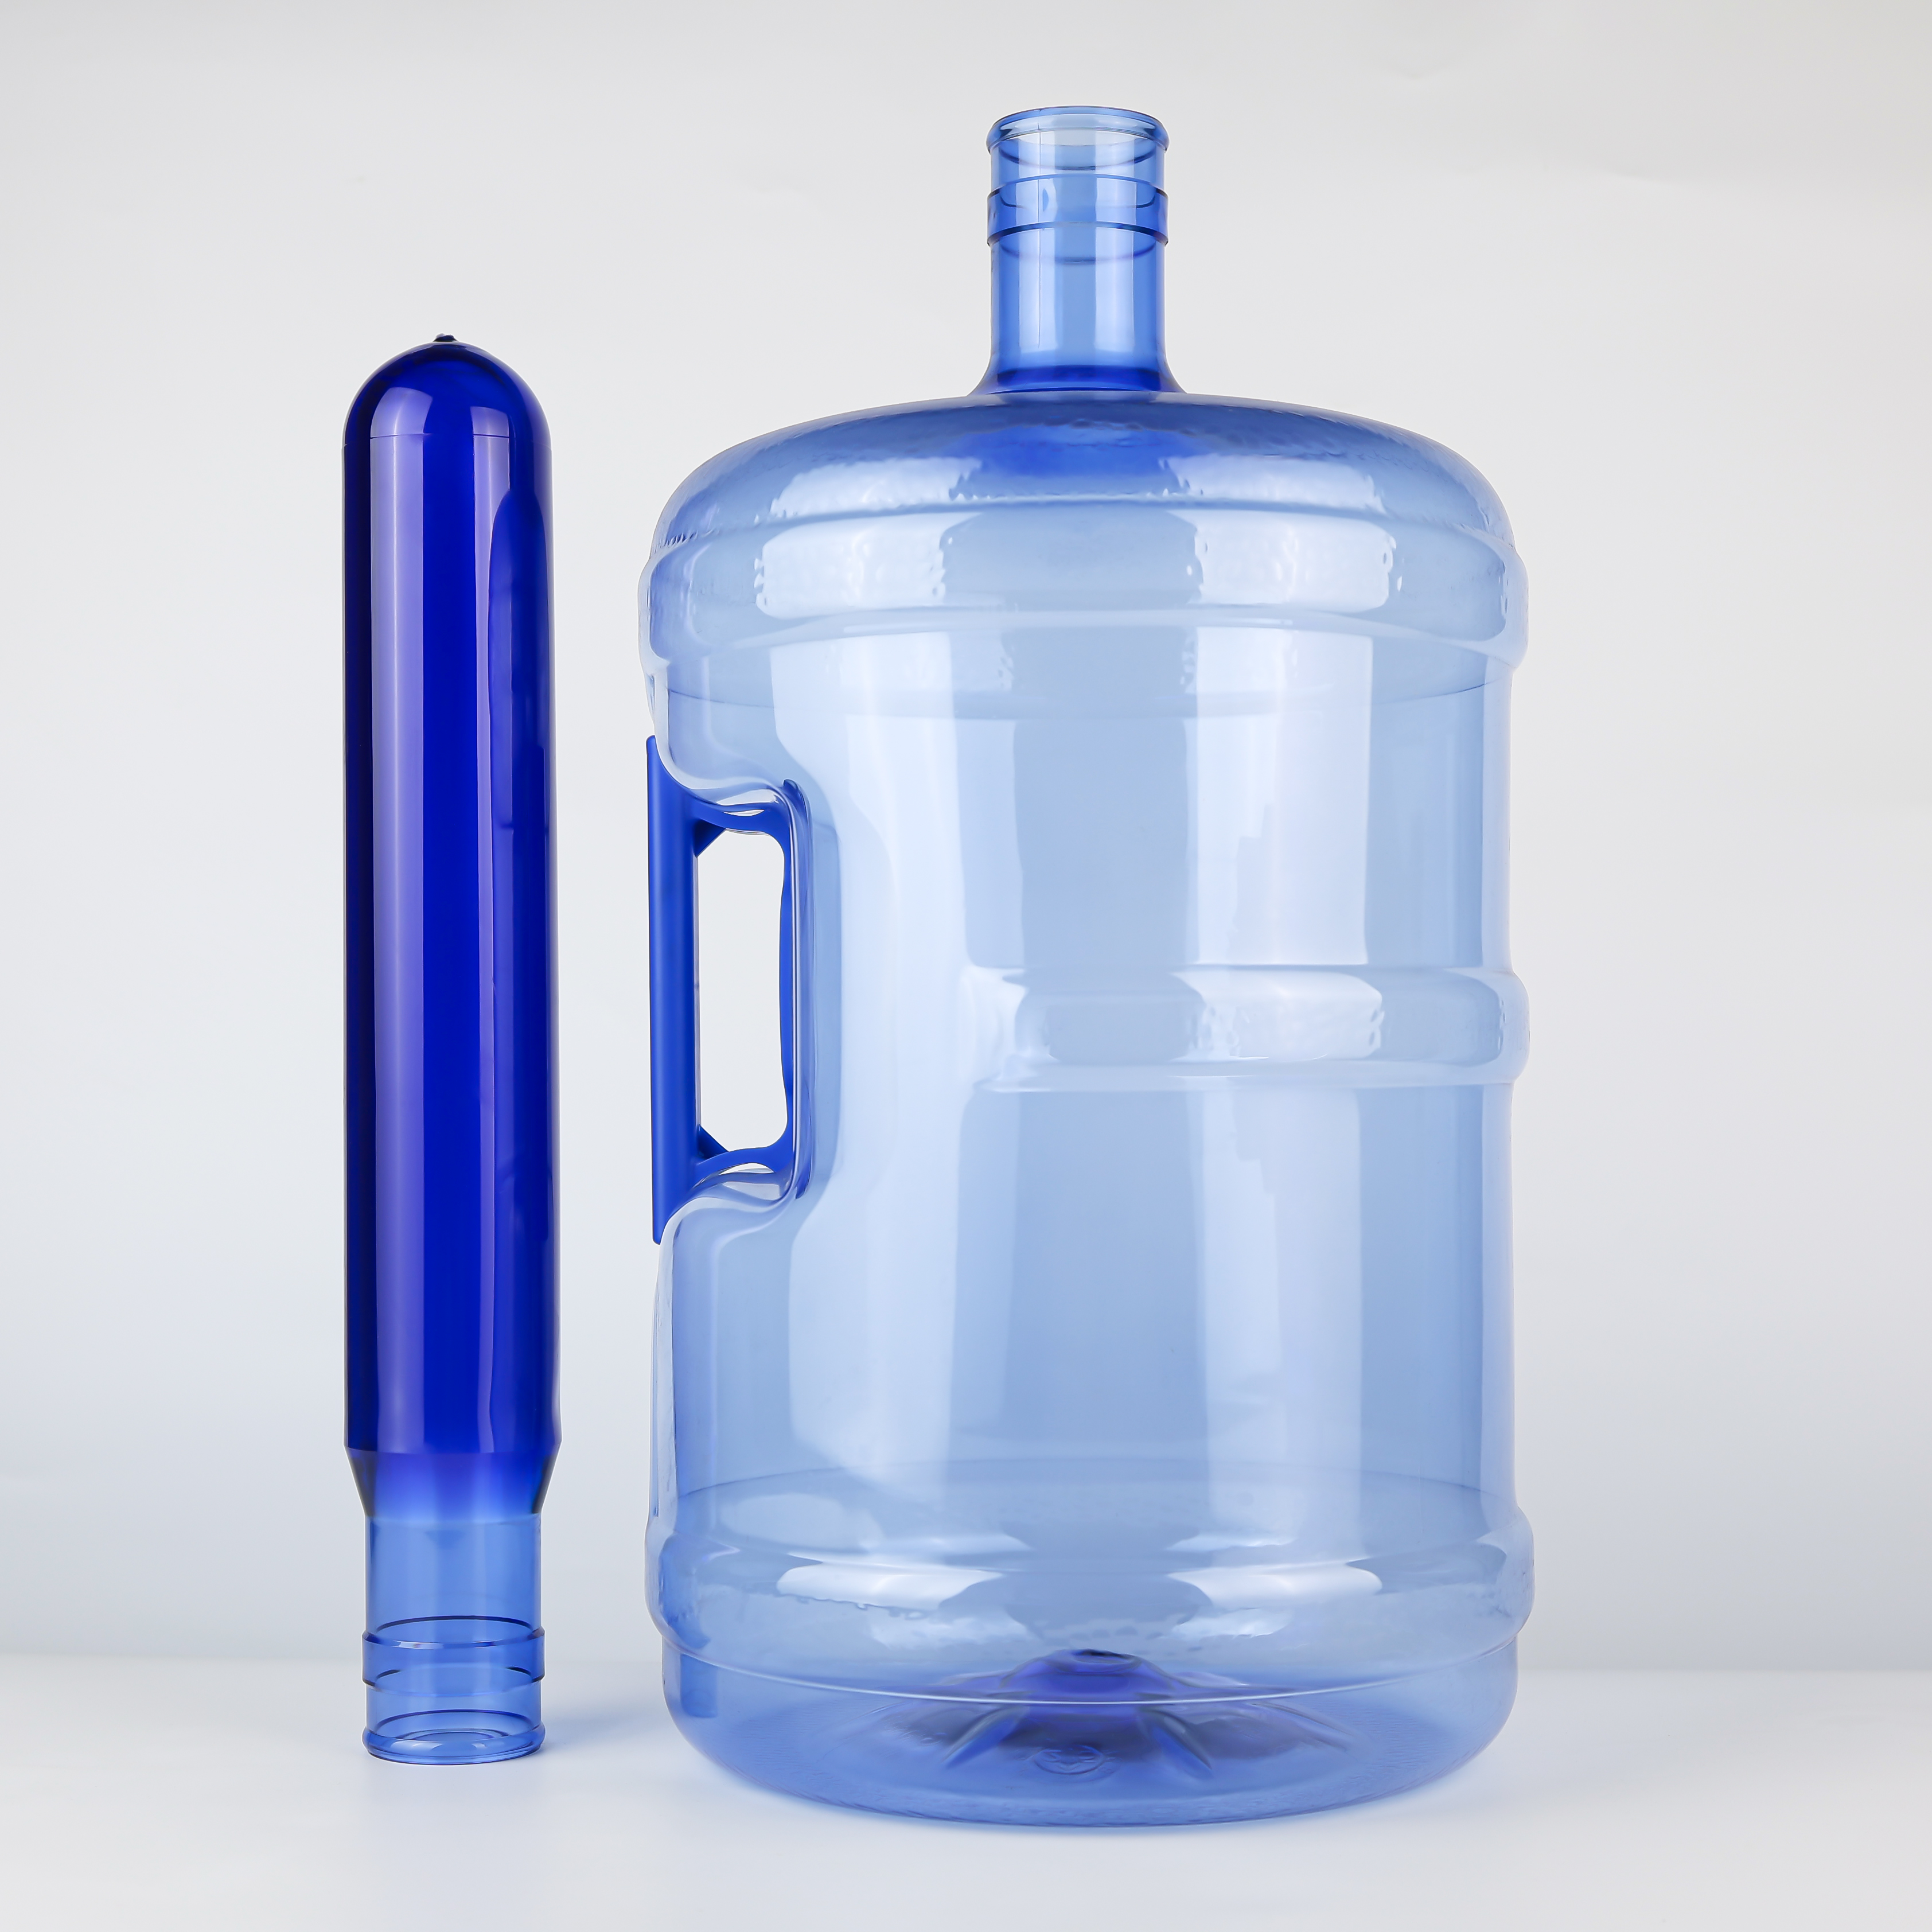
Seiring peningkatan berat gram, preform 750 g umumnya memerlukan bahan baku PET dengan nilai IV yang lebih tinggi.
Data industri menunjukkan bahwa preform untuk ember isi ulang 5 galon biasanya memiliki nilai IV dalam kisaran 0,84–0,87 dL/g , sedangkan ember ringan sekali pakai dapat memiliki nilai IV serendah 0,76–0,80. Karena preform 750 g harus mampu menahan beban terkonsentrasi dari pegangan samping, maka harus menggunakan bahan baku IV tinggi – rantai molekul yang lebih panjang dan lebih terjerat, yang secara signifikan meningkatkan ketangguhan dan ketahanan terhadap deformasi kriep .
Untuk wadah yang mengalami tekanan internal, spesifikasi pelanggan biasanya mengharuskan nilai IV preform minimal sebesar 0,83 dL/g . Artinya, preform 750 g tidak hanya "lebih berat" tetapi juga "lebih kuat"—setiap gram material telah ditingkatkan kualitasnya.
Secara sederhana: preform 700 g yang dibuat dari material ber-IV rendah mungkin terasa lemas saat diangkat; sedangkan preform 750 g yang dipasangkan dengan material ber-IV tinggi terasa seperti "memiliki tulang."
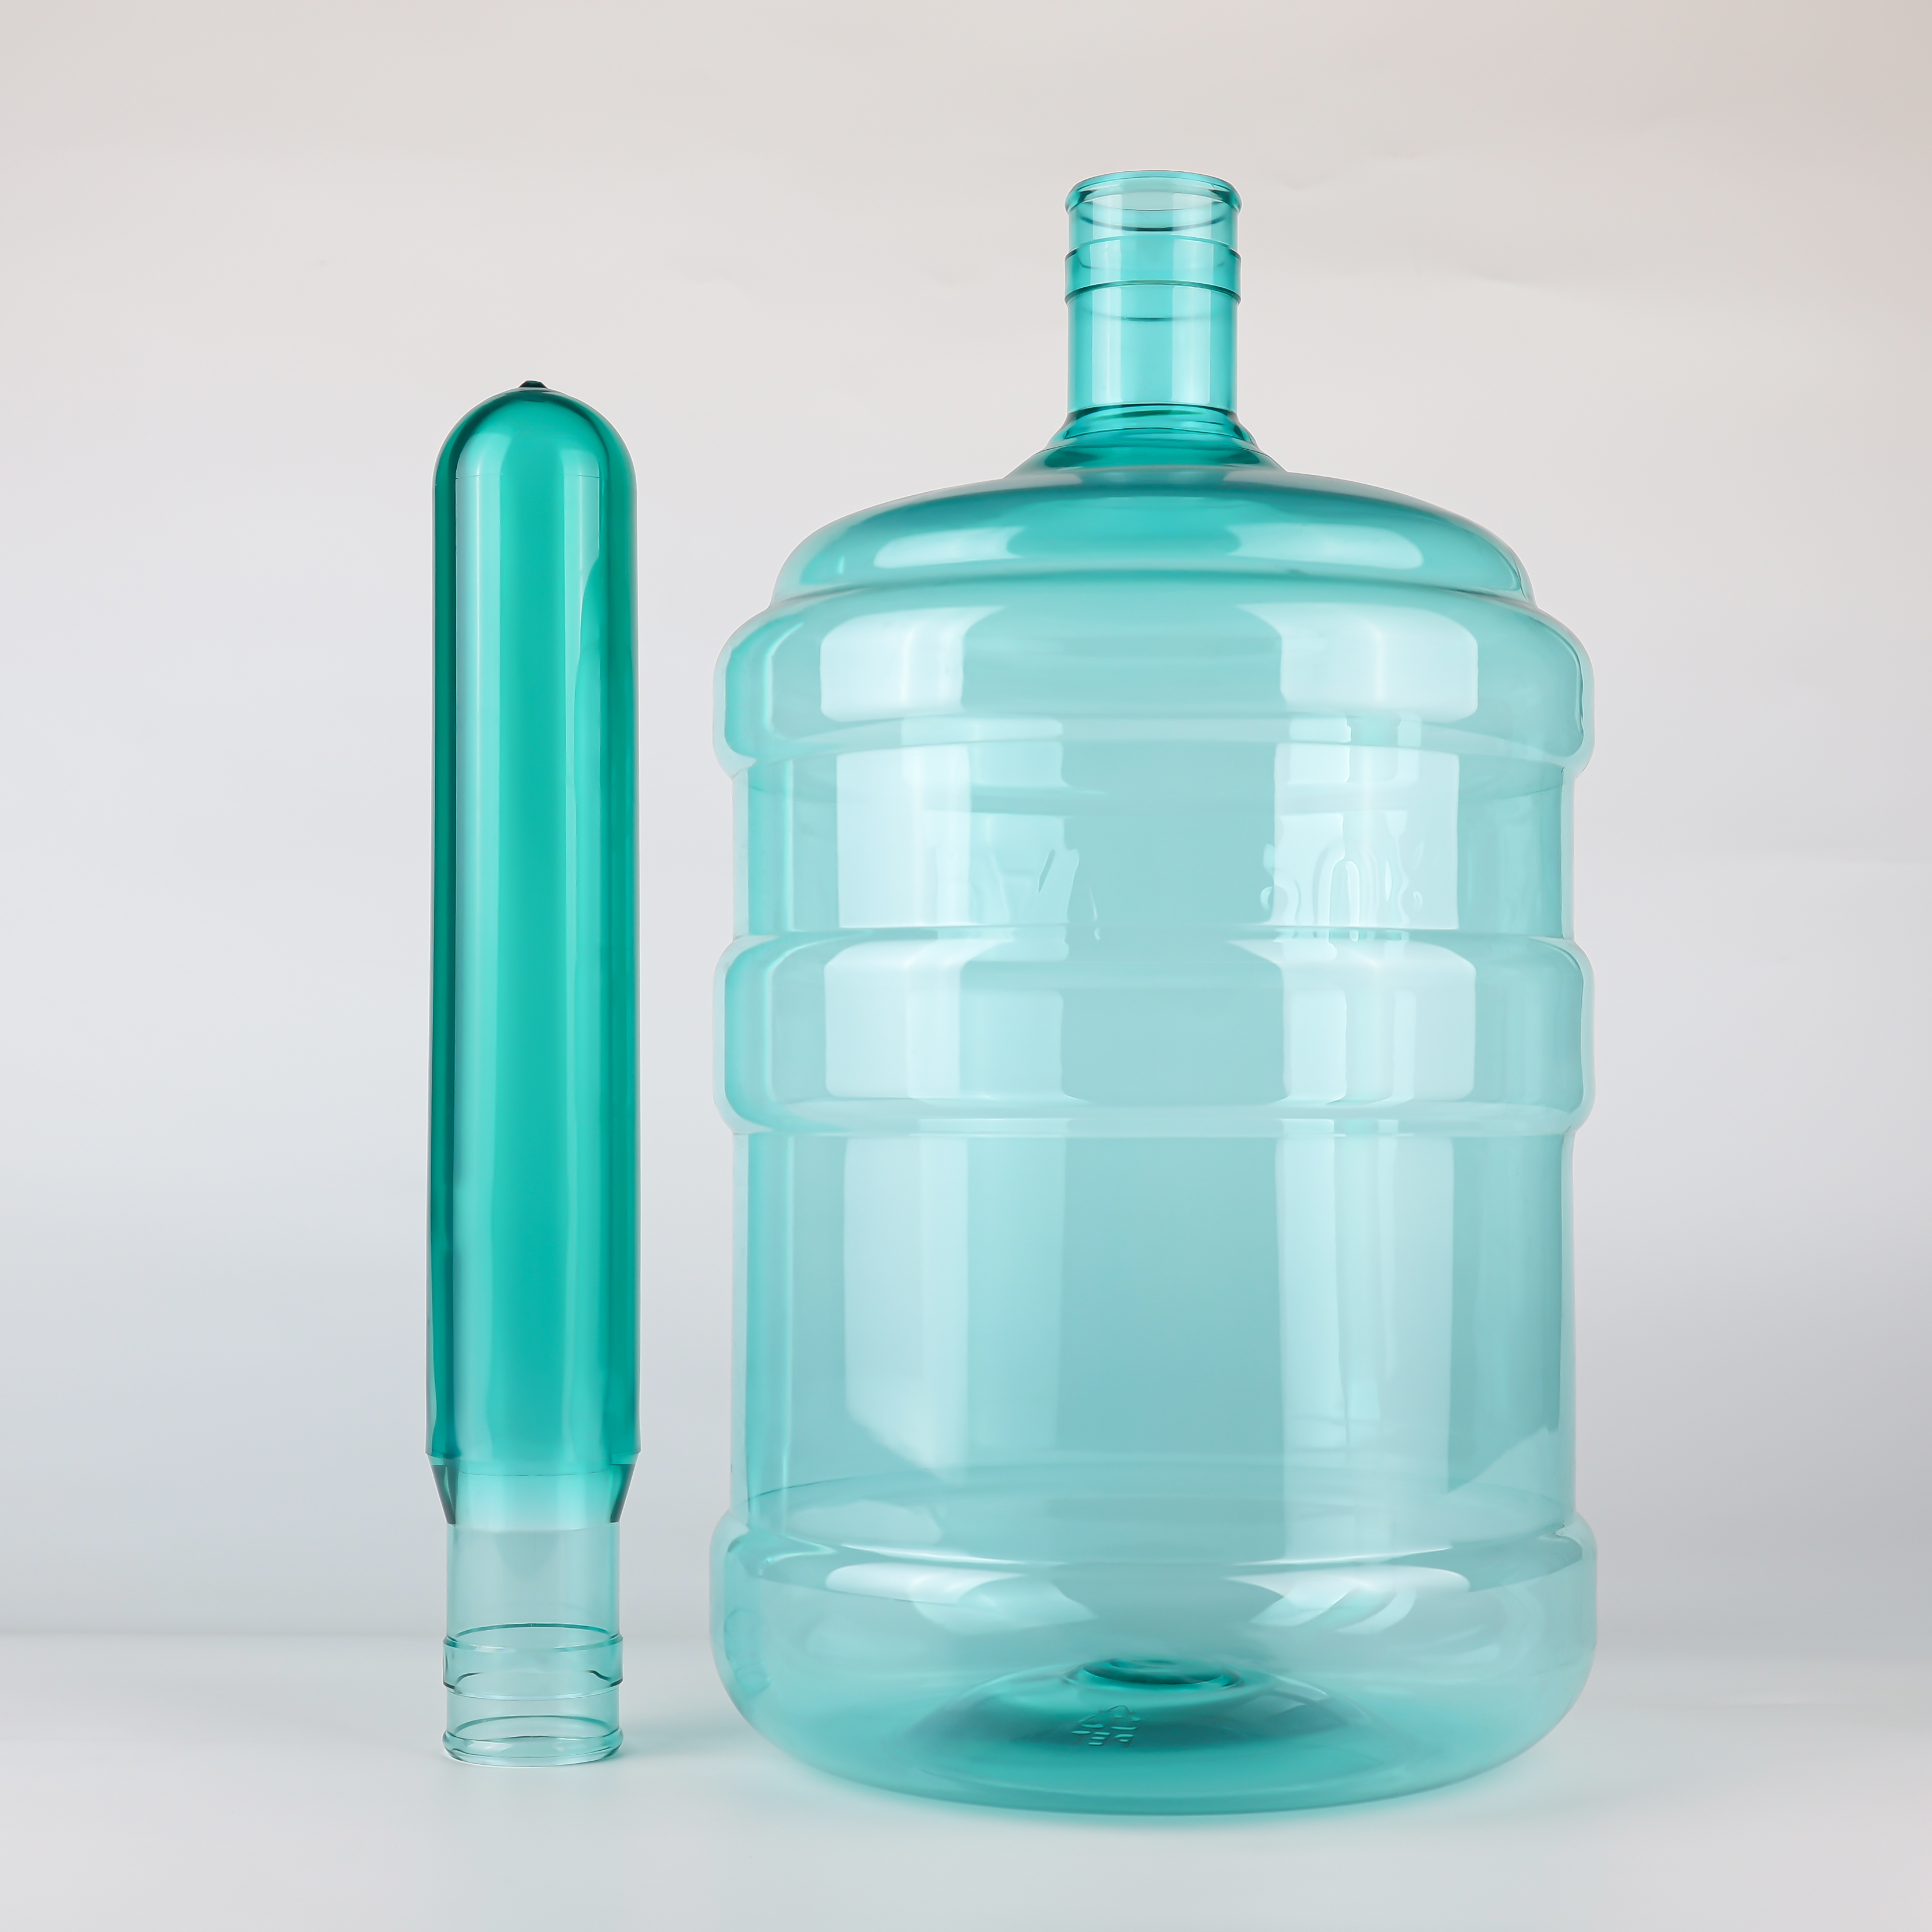
Tambahan 50 g material pada preform 750 g dibandingkan dengan preform 700 g terutama didistribusikan ke tiga area berikut:
Zona transisi bahu : titik pemasangan pegangan umumnya berada di bawah bahu. Bahu merupakan area yang mengalami peregangan paling intensif selama proses blowing dan paling rentan terhadap pengurangan ketebalan dinding. Preform 750 g menyisakan lebih banyak material di bagian bahu untuk memastikan kekuatan struktural yang memadai setelah proses blowing.
Zona penguatan badan : ember dengan pegangan biasanya memerlukan tulang pengaku memanjang atau cincin pengaku melingkar pada badan. Dinding preform yang lebih tebal memungkinkan struktur pengaku ini terbentuk secara lebih utuh dan efektif setelah proses blowing.
Zona transisi dasar : transisi antara dasar dan badan juga merupakan area konsentrasi tegangan. Material yang disisakan di bagian dasar preform 750 g meningkatkan ketahanan terhadap benturan dan jatuh.
air kemasan galon 5 tidak dikonsumsi dan dibuang secara langsung—banyak rumah tangga menggunakan ember selama satu hingga dua minggu, sedangkan ember yang dapat digunakan kembali dalam lingkungan komersial menjalani puluhan siklus penggunaan. Artinya, ember beroperasi di bawah beban kontinu jangka panjang .
Material PET mengalami merayap di bawah tekanan terus-menerus – deformasi lambat dan permanen. Jika ketebalan dinding tidak memadai dan nilai IV rendah, setelah beberapa hari diisi air, titik pemasangan pegangan dapat secara bertahap ‘meregang’ atau ‘tertekuk’, yang akhirnya menyebabkan deformasi ember dan kebocoran.
Kombinasi berat gram tinggi dan nilai IV tinggi pada preform 750 g menurunkan laju creep secara signifikan . Standar industri mensyaratkan nilai IV sebesar 0,84 atau lebih tinggi untuk preform ember isi ulang 5 galon, tepat untuk memenuhi kebutuhan penopangan beban jangka panjang ini. Ember isi ulang 5 galon juga harus mampu menahan siklus pembersihan berulang pada suhu 55–70 °C , dan stabilitas termal material juga bergantung pada dukungan berat gram dan nilai IV yang memadai.
Ketebalan dinding preform 750 g lebih besar daripada preform 700 g, sehingga proses pemanasan menjadi lebih sulit. Sistem pemanas biasa tidak mampu mencapai pemanasan preform yang ideal; pemanas inframerah harus digunakan – radiasi inframerah dapat menembus bagian dalam dan luar preform serta memberikan pemanasan yang berkelanjutan dan seragam.
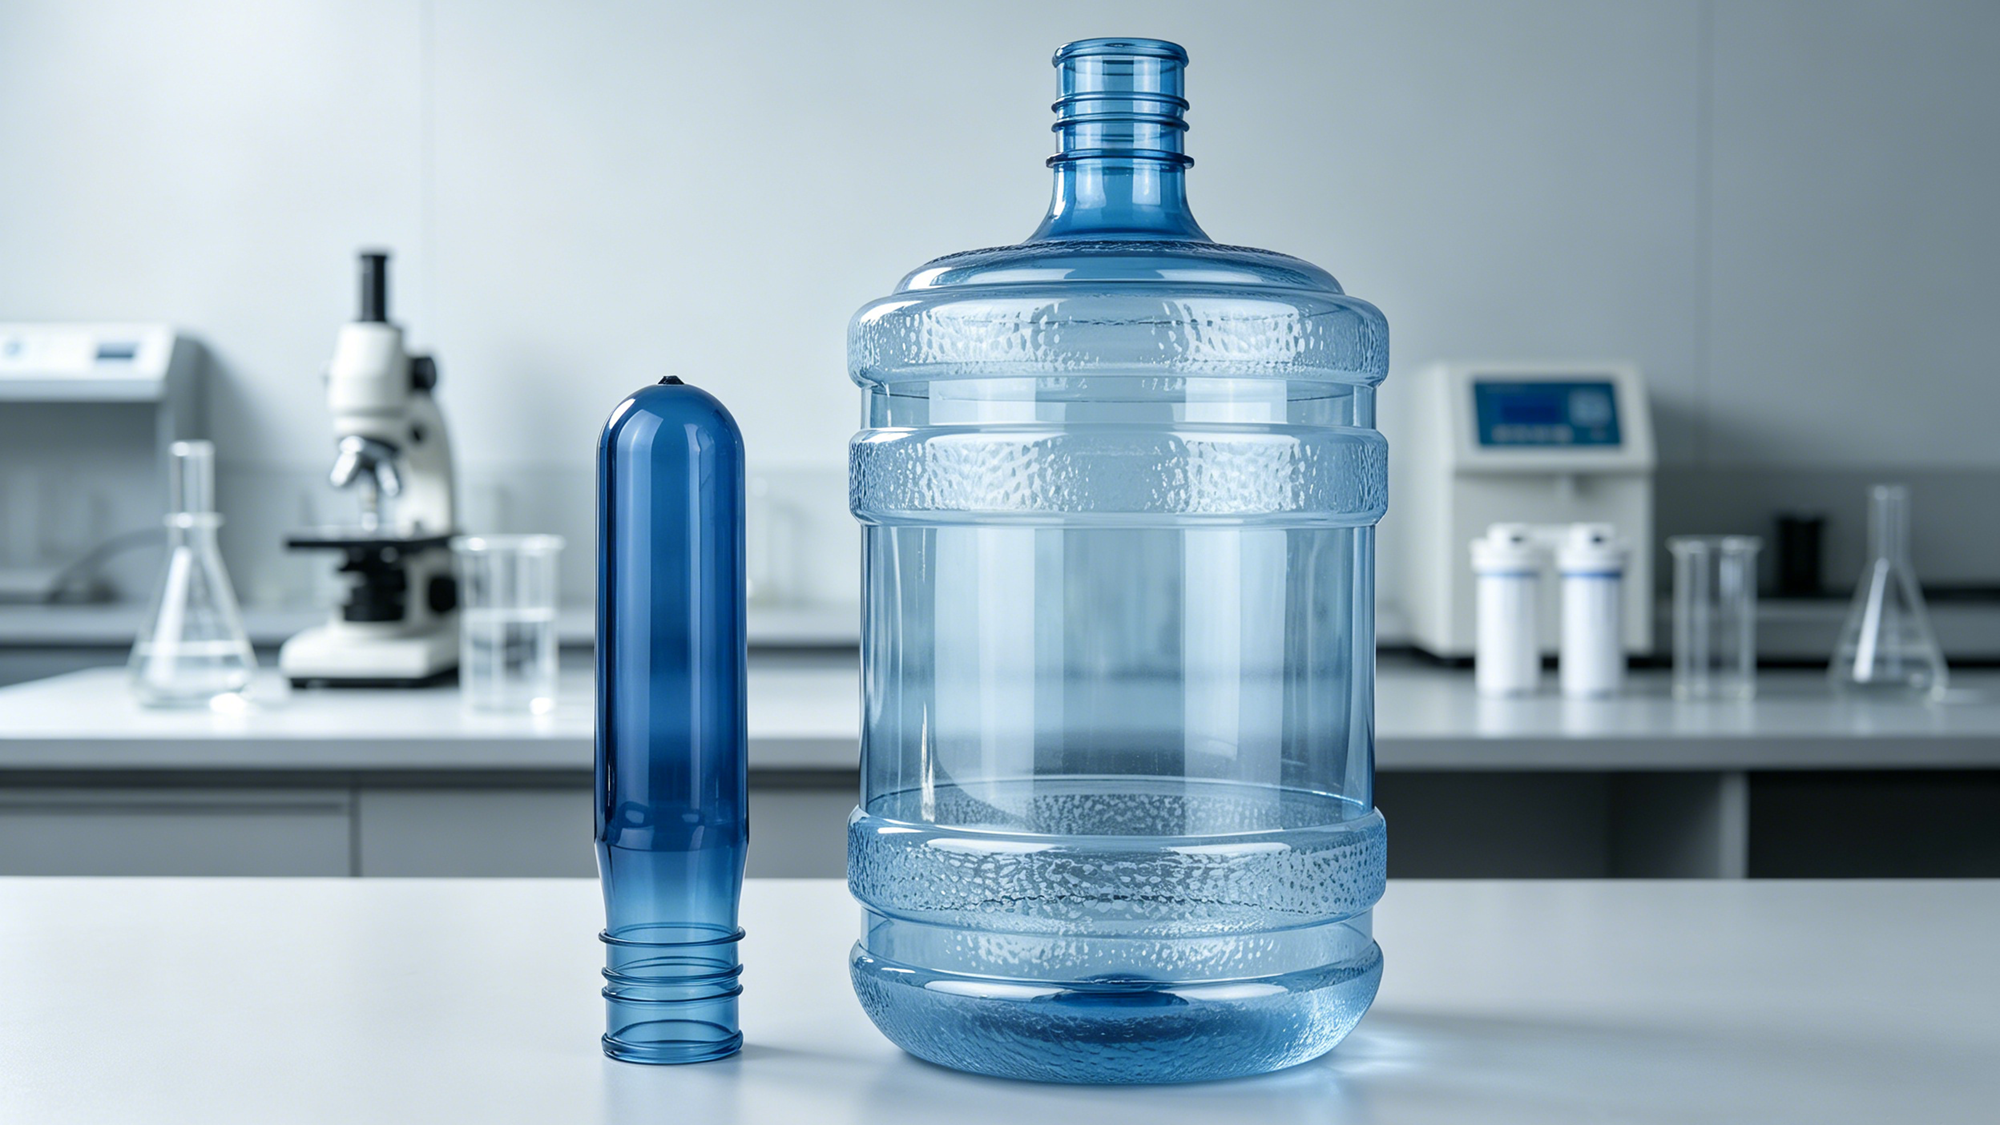
mesin tiup ember 5 galon profesional (seperti ZQ22-V) dilengkapi khusus dengan perangkat pemanasan ulang guna memastikan pemanasan ideal terhadap preform dinding tebal 730 g. Artinya: tidak semua mesin tiup mampu "menangani" preform 750 g. Memilih preform 750 g juga berarti menuntut persyaratan kecocokan peralatan yang lebih tinggi.
Mesin tiup ember 5 galon profesional (seperti ZQ22-V) dilengkapi khusus dengan perangkat pemanasan ulang guna memastikan pemanasan ideal terhadap preform dinding tebal 730 g. Artinya: tidak semua mesin tiup mampu "menangani" preform 750 g. Memilih preform 750 g juga berarti menuntut persyaratan kecocokan peralatan yang lebih tinggi.
Dalam beberapa tahun terakhir, proses tiup untuk wadah besar yang dapat dipakai ulang dengan pegangan telah mengalami kemajuan signifikan. Sistem pra-tiup PSB (Preform Stretch Booster) dikembangkan oleh SIAPI memperkenalkan tahap pra-tiup terkendali, menciptakan bentuk preform perantara sebelum tiup akhir, sehingga membagi proses peregangan menjadi dua tahap.
Proses ini memberikan peningkatan signifikan pada ember 5-gallon dengan pegangan:
Ketahanan beban atas meningkat sekitar 20%
Kekuatan tarik lepas pegangan meningkat sekitar 24%
Mengurangi cacat menguning atau retak tegangan di zona transisi
Setelah terpapar suhu tinggi selama 5 jam, penyusutan volume berkurang hingga 35%
Mengapa proses ini terkait dengan preform 750 g? Karena desain preform konvensional dan parameter peregangan umumnya dibatasi oleh geometri wadah serta berat target. Untuk botol besar yang dapat digunakan kembali, hal ini dapat menyebabkan rasio peregangan radial melebihi batas optimal , menghasilkan pembungkusan pegangan yang tidak memadai dan sifat mekanis yang kurang memadai. Berat gram preform yang lebih tinggi memberikan "margin" material yang lebih besar untuk proses PSB, sehingga memungkinkan distribusi material yang terkendali selama pra-tiup, pada akhirnya menjamin kekuatan pemasangan pegangan.
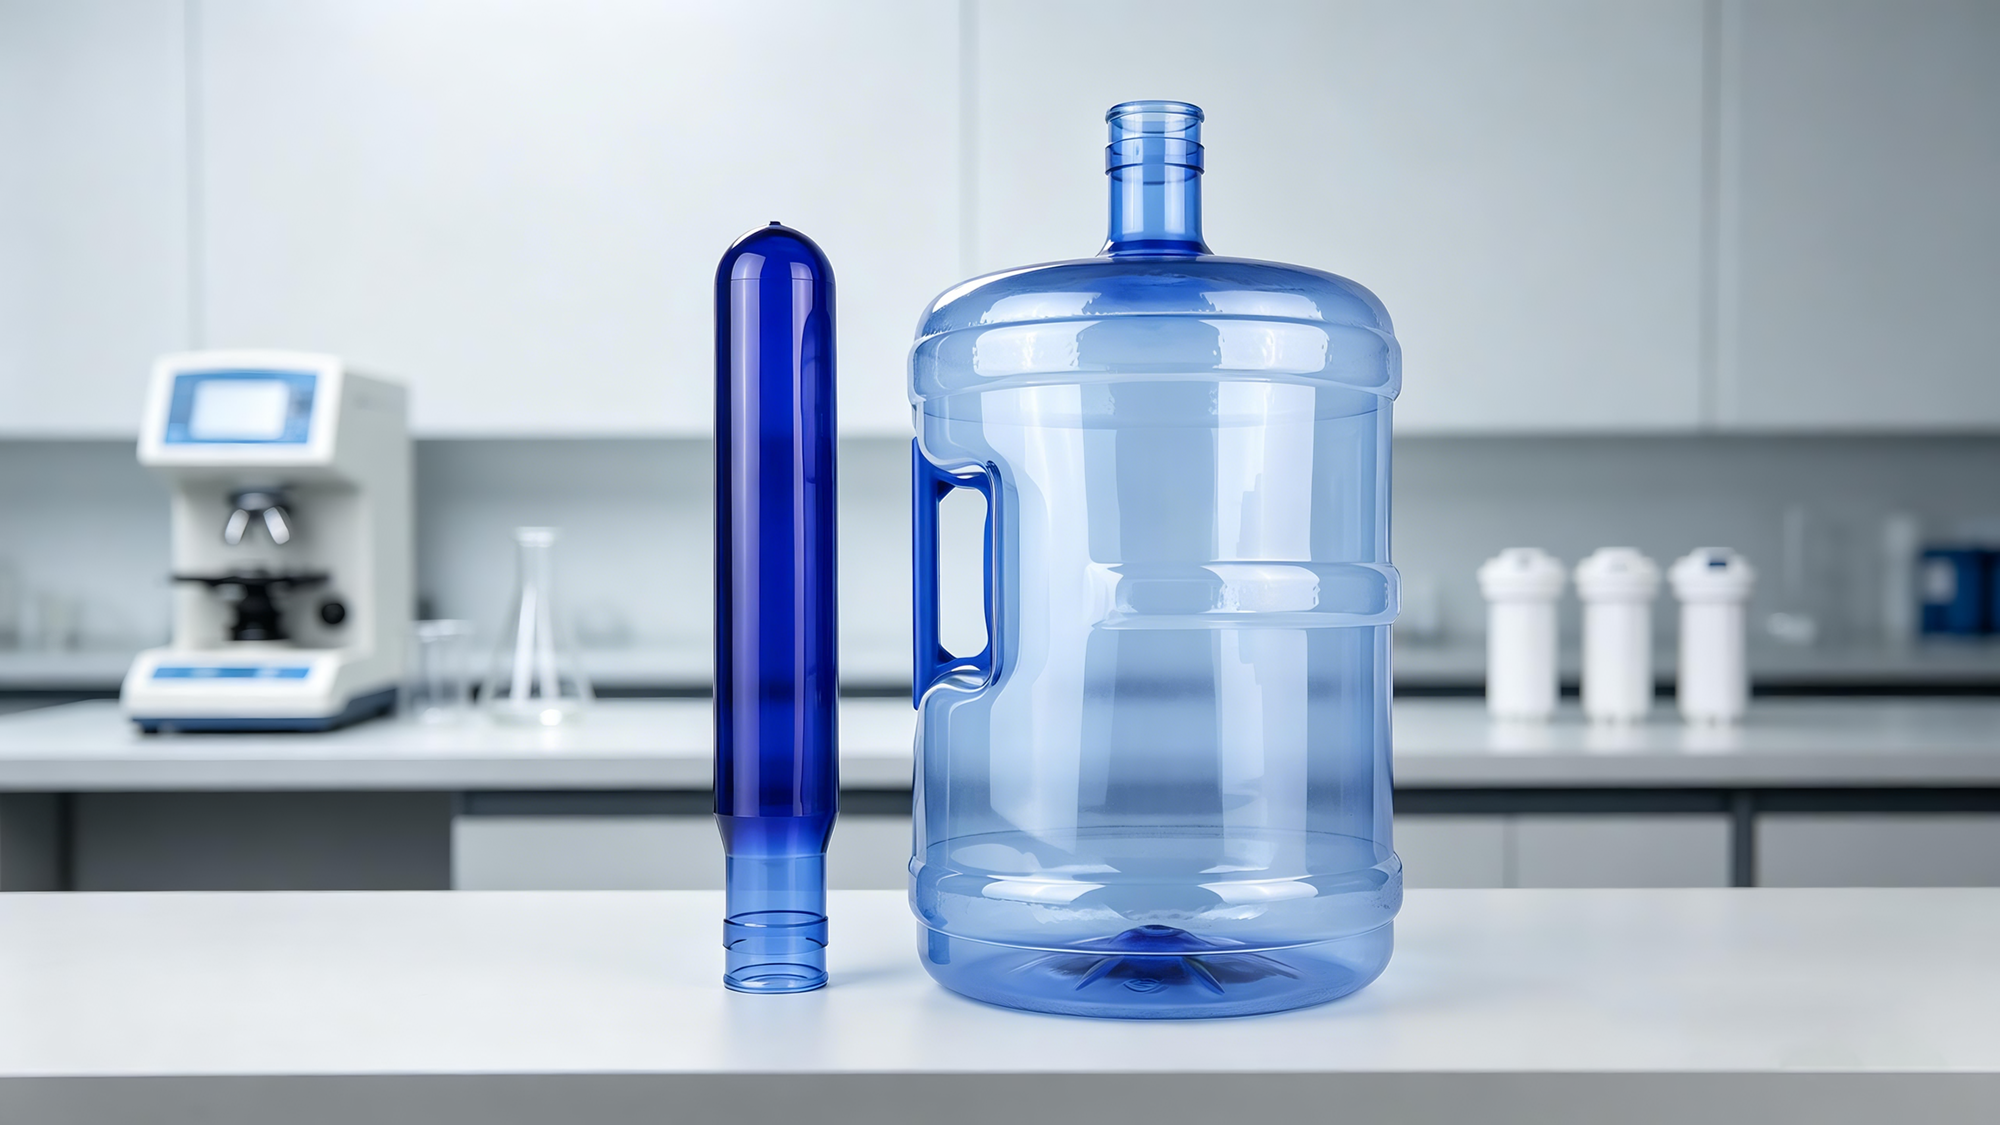
Terdapat dua metode pemasangan pegangan samping yang umum, masing-masing dengan persyaratan preform yang berbeda:
Jenis Klik-Pas : pegangan dikaitkan ke cincin penopang leher. Metode ini menuntut persyaratan yang sangat tinggi terhadap kekuatan leher — karena seluruh beban pada akhirnya ditransmisikan melalui kaitan ke leher. Area leher yang lebih tebal pada preform 750 g mampu menahan beban terkonsentrasi dari kaitan tersebut.
Jenis terlas/terikat : pegangan dipasang langsung ke badan ember. Metode ini menuntut persyaratan yang lebih tinggi terhadap kekuatan lokal badan . Kelebihan ketebalan dinding yang disediakan oleh preform 750 g memastikan ketebalan material yang cukup di area pengelasan guna menahan gaya pengelupasan.
Terlepas dari metode yang digunakan, kelebihan ketebalan dinding yang dihasilkan oleh preform 750 g merupakan jaminan mendasar. Sebuah paten mengenai wadah berpegangan menunjukkan bahwa area sambungan antara dasar pegangan dan badan merupakan lokasi konsentrasi tegangan kritis dan harus diperkuat dalam desain; jika tidak, beban tekan akan menyebabkan deformasi badan.
Memang terdapat preform 5-galon berbobot 800 g di pasaran. Namun, semakin tinggi berat gram preform, semakin tinggi pula biayanya. Setiap penambahan 50 g meningkatkan biaya bahan baku per ember sebesar beberapa persepuluh yuan. Bagi perusahaan air minum dalam kemasan yang memproduksi ratusan ribu ember tiap tahun, hal ini merupakan pengeluaran signifikan.
Selain itu, berat gram preform yang lebih tinggi tidak selalu lebih baik. Preform yang terlalu berat berarti ketebalan dinding berlebih, yang dapat dengan mudah menyebabkan penggelek (kekeruhan akibat pembentukan sferulit) selama proses peniupan karena peregangan dan kristalisasi. Posisi berat 750 g jelas: dengan asumsi keamanan struktural ember pegangan samping terjamin, kendalikan berat dalam kisaran yang dapat diterima dari segi biaya serta stabil dari segi proses.
 |
 |
| Dimensi Perbandingan | preform 700 g | preform 750 g |
|---|---|---|
| Aplikasi skenario | ember 5 galon tanpa pegangan | ember 5 galon dengan pegangan samping |
| Ketebalan rata-rata dinding badan | Sekitar 0,4–0,6 mm | Sekitar 0,5–0,7 mm |
| Ketebalan dinding pemasangan pegangan | Tipis, rentan terhadap deformasi | Cukup, tahan beban terkonsentrasi |
| Nilai IV yang direkomendasikan | 0,76–0,80 dL/g | 0,84–0,87 dL/g |
| Kapasitas beban dinamis | Cukup | Kuat |
| Kinerja creep jangka panjang | Cukup | Sangat baik |
| Stabilitas termal setelah pembersihan berulang | Cukup | Sangat baik (penyusutan volume berkurang 35%) |
| Peralatan blow molding yang sesuai | Sistem pemanas konvensional sudah memadai | Memerlukan pemanas inframerah + perangkat pemanasan ulang khusus |
| Biaya Bahan Baku | Lebih rendah | Lebih Tinggi |
Dengan harga bahan baku PET saat ini sekitar ¥8.000–10.000 per ton, setiap penambahan 50 g meningkatkan biaya bahan baku per ember sekitar ¥0.4–0.5. Bagi perusahaan yang memproduksi 100.000 ember pegangan per tahun, tambahan biaya tahunan mencapai sekitar ¥40,000–50,000.
 |
 |
Jumlah tersebut terdengar besar. Namun, bandingkan: jika ember pegangan bocor akibat retak di titik sambungan pegangan, kerugiannya bukan hanya embernya saja—melainkan juga air di dalamnya (sekitar 20 liter), biaya transportasi, biaya penanganan keluhan pelanggan, serta kerusakan reputasi merek. Satu insiden kualitas dalam satu lot saja bisa menelan biaya lebih besar daripada selisih harga bahan baku senilai ratusan ribu yuan.
Yang lebih penting, ember berkapasitas 5 galon dengan pegangan umumnya berguna kembali —dirancang untuk puluhan siklus penggunaan. Kelebihan struktural yang diberikan oleh preform 750 g justru merupakan fondasi agar ember dapat ‘melayani’ secara aman dalam beberapa kali penggunaan. Menghemat 50 g bahan baku justru berisiko mengurangi masa pakai siklus ember dari 30 menjadi 15— biaya per penggunaan justru menjadi lebih tinggi .
Memilih preform bukanlah soal "semakin ringan semakin murah," melainkan "yang tepat adalah yang paling ekonomis." Penghematan 50 g bisa berubah menjadi ember retak, ember bocor, atau ember yang dikeluhkan konsumen—itulah biaya sebenarnya.
750 g merupakan ambang batas berat dalam gram, namun bukan satu-satunya syarat. Preform 750 g yang sama tetap dapat menimbulkan masalah jika proses atau metode penggunaannya salah.
Ketebalan dinding preform 750 g lebih besar daripada preform 700 g, sehingga memerlukan suhu pemanasan yang lebih tinggi dan waktu pemanasan yang lebih lama selama proses blow molding agar panas dapat menembus ke bagian dalam preform. Pemanasan yang tidak memadai menyebabkan ketebalan dinding ember hasil blow molding menjadi tidak merata, sehingga titik pemasangan pegangan menjadi lebih rapuh. Jika suhu preform terlalu rendah dan pelunakan tidak cukup, maka sulit membentuknya sesuai bentuk yang diinginkan; jika suhunya terlalu tinggi, orientasi rantai molekul menjadi tidak memadai dan badan ember mengalami pengelupasan warna (whitening).
Desain geometris titik pemasangan pegangan secara langsung memengaruhi distribusi tegangan. Puncak tegangan pada transisi fillet adalah 3–5 kali lebih rendah dibandingkan transisi sudut siku-siku. Preform 750 g memberikan dinding yang lebih tebal, namun tanpa desain transisi fillet yang sesuai, konsentrasi tegangan tetap terjadi. Berat gram merupakan fondasi, sedangkan desain merupakan kunci—keduanya saling tak terpisahkan.
Untuk ember berkapasitas 5 galon dengan pegangan, jika pengguna secara terbiasa mengangkat dan mengayunkannya dengan satu tangan , beban dinamis jauh melampaui nilai desain. Preform 750 g mampu menahan penggunaan normal, tetapi tetap ada risiko saat digunakan secara ekstrem dan tidak semestinya. Oleh karena itu, industri merekomendasikan pemeriksaan berkala terhadap ember berpegangan serta menghindari penggunaan melebihi masa pakai desainnya.
Mengapa Memilih Preform dengan Berat 750 g atau Lebih untuk Ember 5 Galon dengan Pegangan Samping?
Karena pegangan samping mengubah ‘beban terdistribusi’ menjadi ‘beban terkonsentrasi’, ‘beban statis’ menjadi ‘beban dinamis’, ‘penggunaan jangka pendek’ menjadi ‘kelengkungan jangka panjang’, dan ‘pengisian sekali saja’ menjadi ‘pembersihan berulang-ulang’. Salah satu dari keempat perubahan ini saja sudah menuntut dinding yang lebih tebal, nilai IV yang lebih tinggi, serta redundansi struktural yang lebih besar.
Preform 700 g mampu membentuk ember yang memenuhi syarat tanpa pegangan, tetapi tidak mampu menahan tantangan mekanis akibat adanya pegangan samping. Tambahan 50 g bahan pada preform 750 g bukanlah limbah, melainkan investasi wajib guna memperbesar margin keselamatan – dialokasikan ke area bahu, area pemasangan pegangan, dan zona transisi dasar, sehingga mampu menahan beban dinamis, menahan deformasi kriep jangka panjang, serta tahan terhadap pembersihan berulang, memungkinkan ember digunakan secara aman hingga puluhan siklus di tangan konsumen.
Data standar industri mengonfirmasi hal ini: untuk ember berkapasitas 5 galon dengan pegangan, berat preform dalam gram terkonsentrasi pada 730 g dan 750 g, dengan nilai IV yang harus melebihi 0.84. Ini bukanlah ‘upaya produsen untuk menjual lebih banyak bahan’, melainkan solusi optimal berdasarkan prinsip mekanika dan ilmu material .
Jika Anda memiliki pertanyaan lebih lanjut mengenai kriteria pemilihan preform botol 5 galon, metode pengujian nilai IV, atau parameter proses blow molding botol, jangan ragu untuk menghubungi kami.
 Berita Terkini
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD adalah produsen profesional preform PET dengan pengalaman lebih dari 25 tahun. Tersertifikasi ISO9001/ISO22000, menyediakan leher kustom (28–55mm), warna, berat, dan cetakan untuk merek air minum/minuman. Hubungi kami hari ini.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. KEBIJAKAN PRIVASI