EN

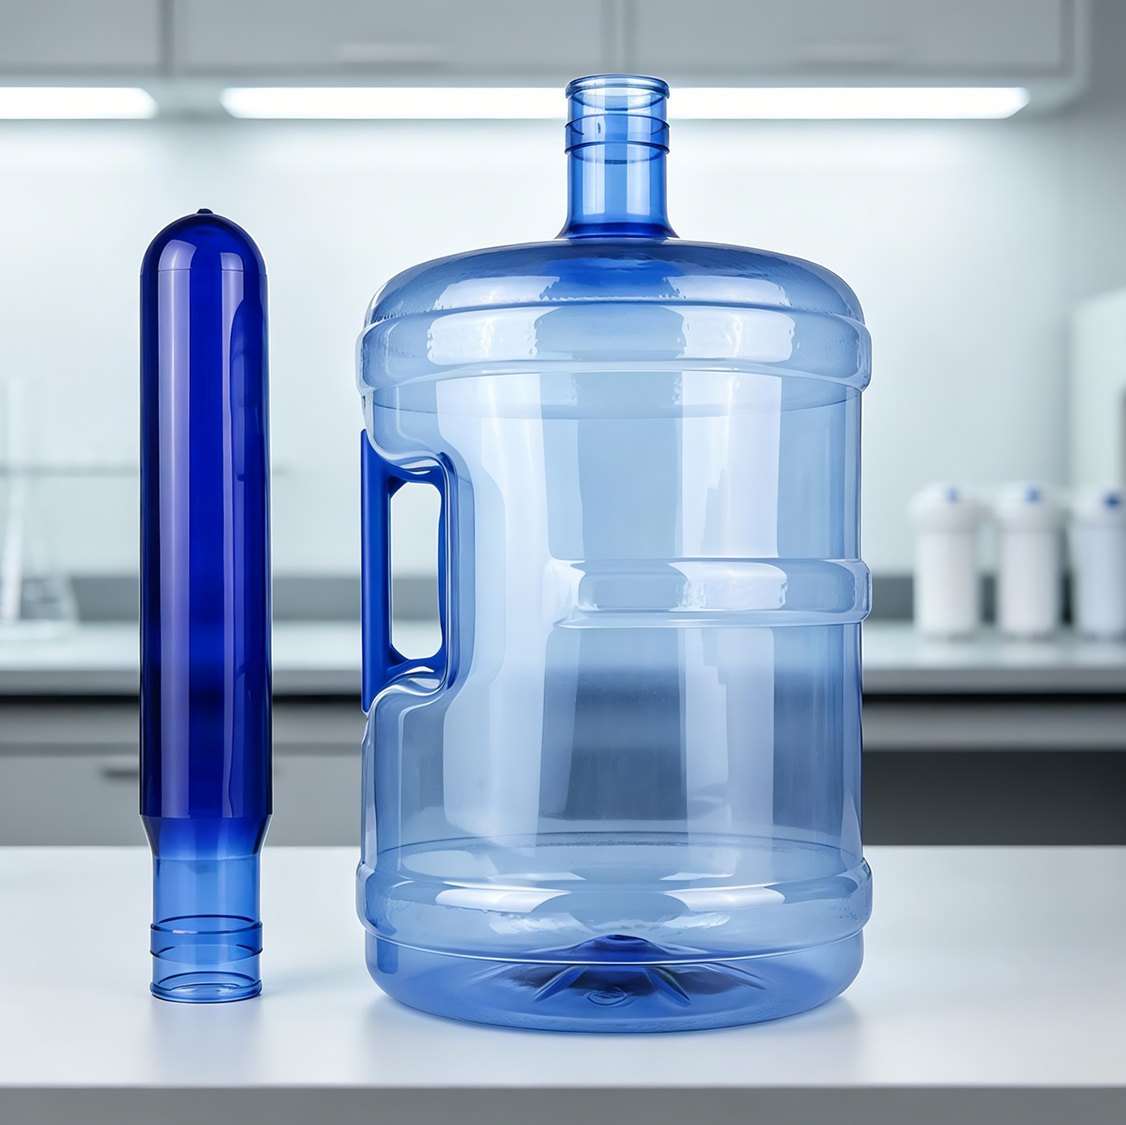
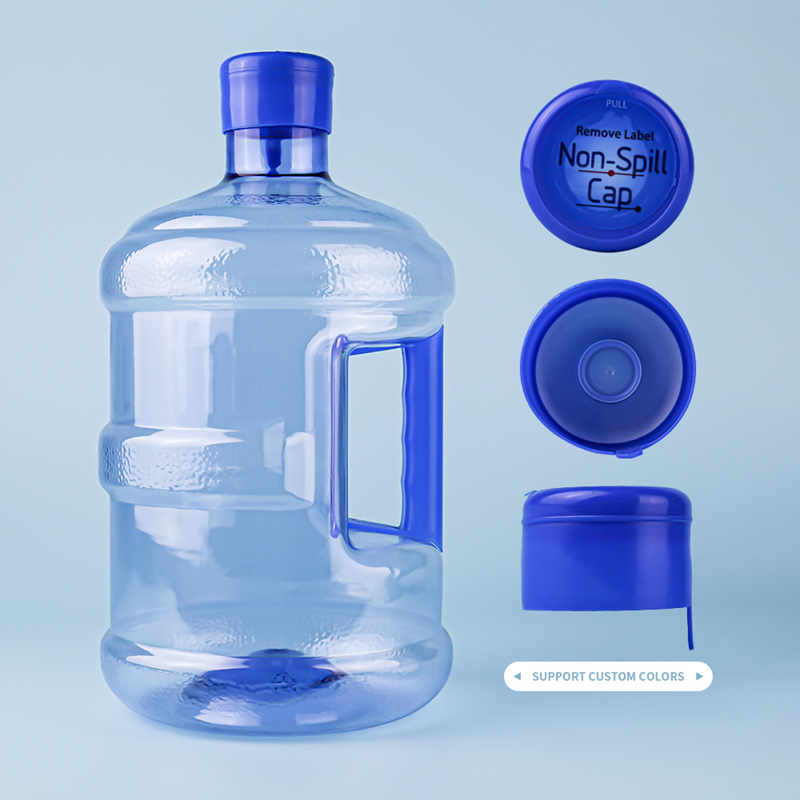
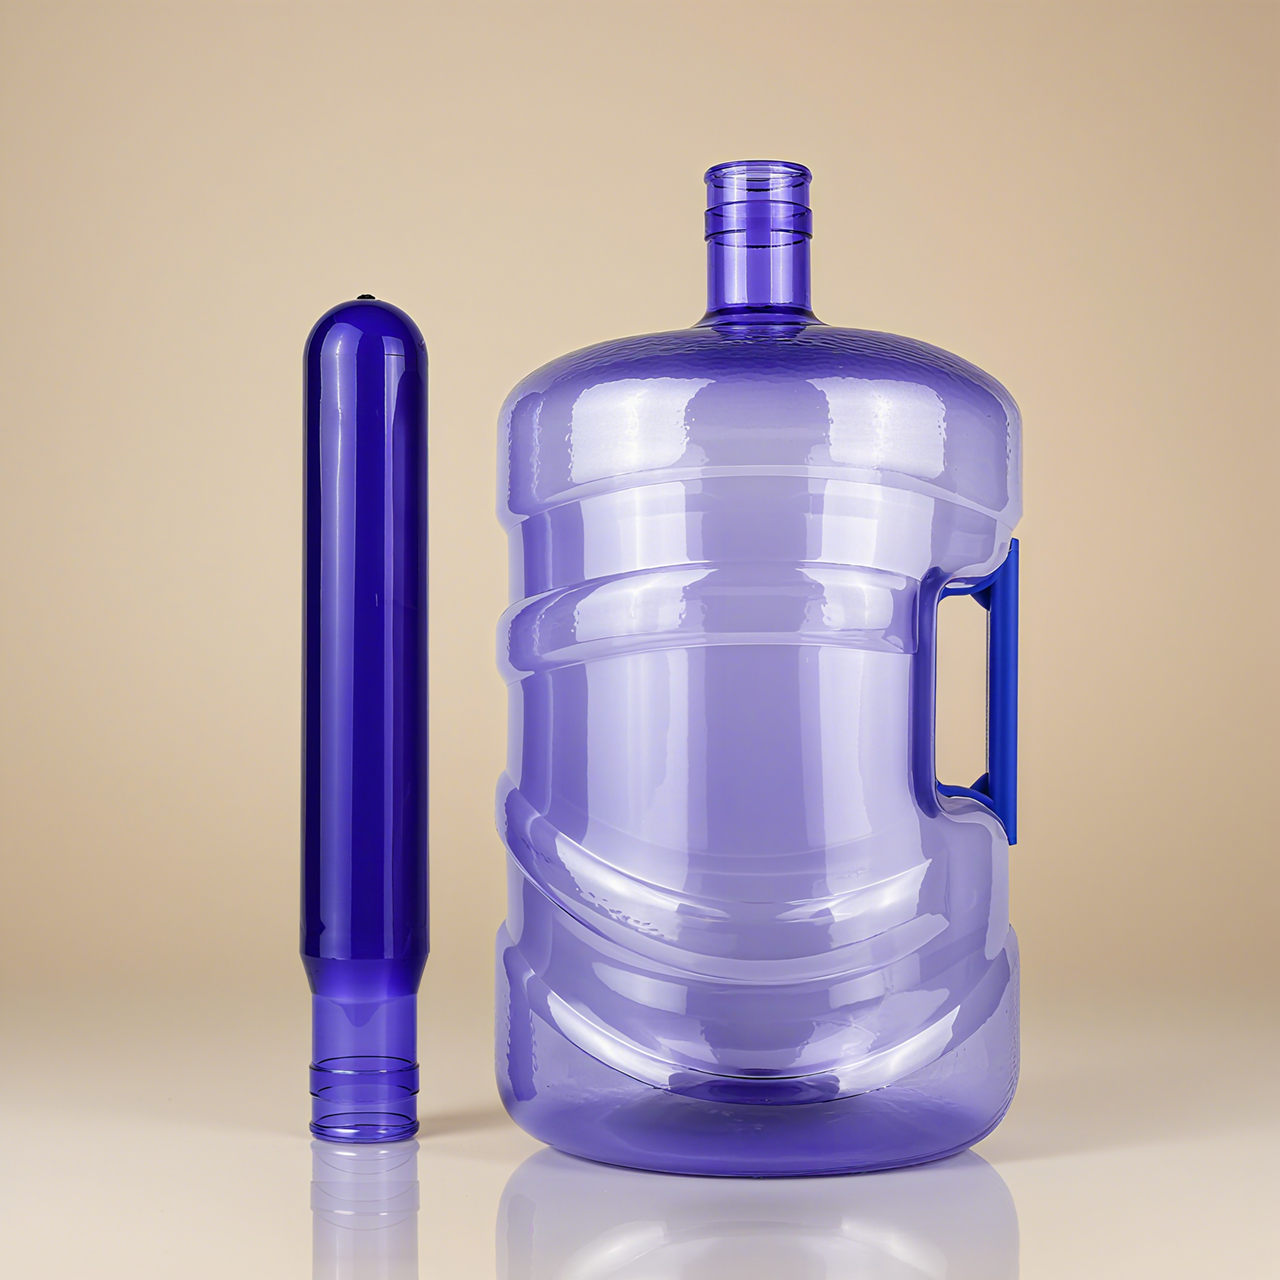
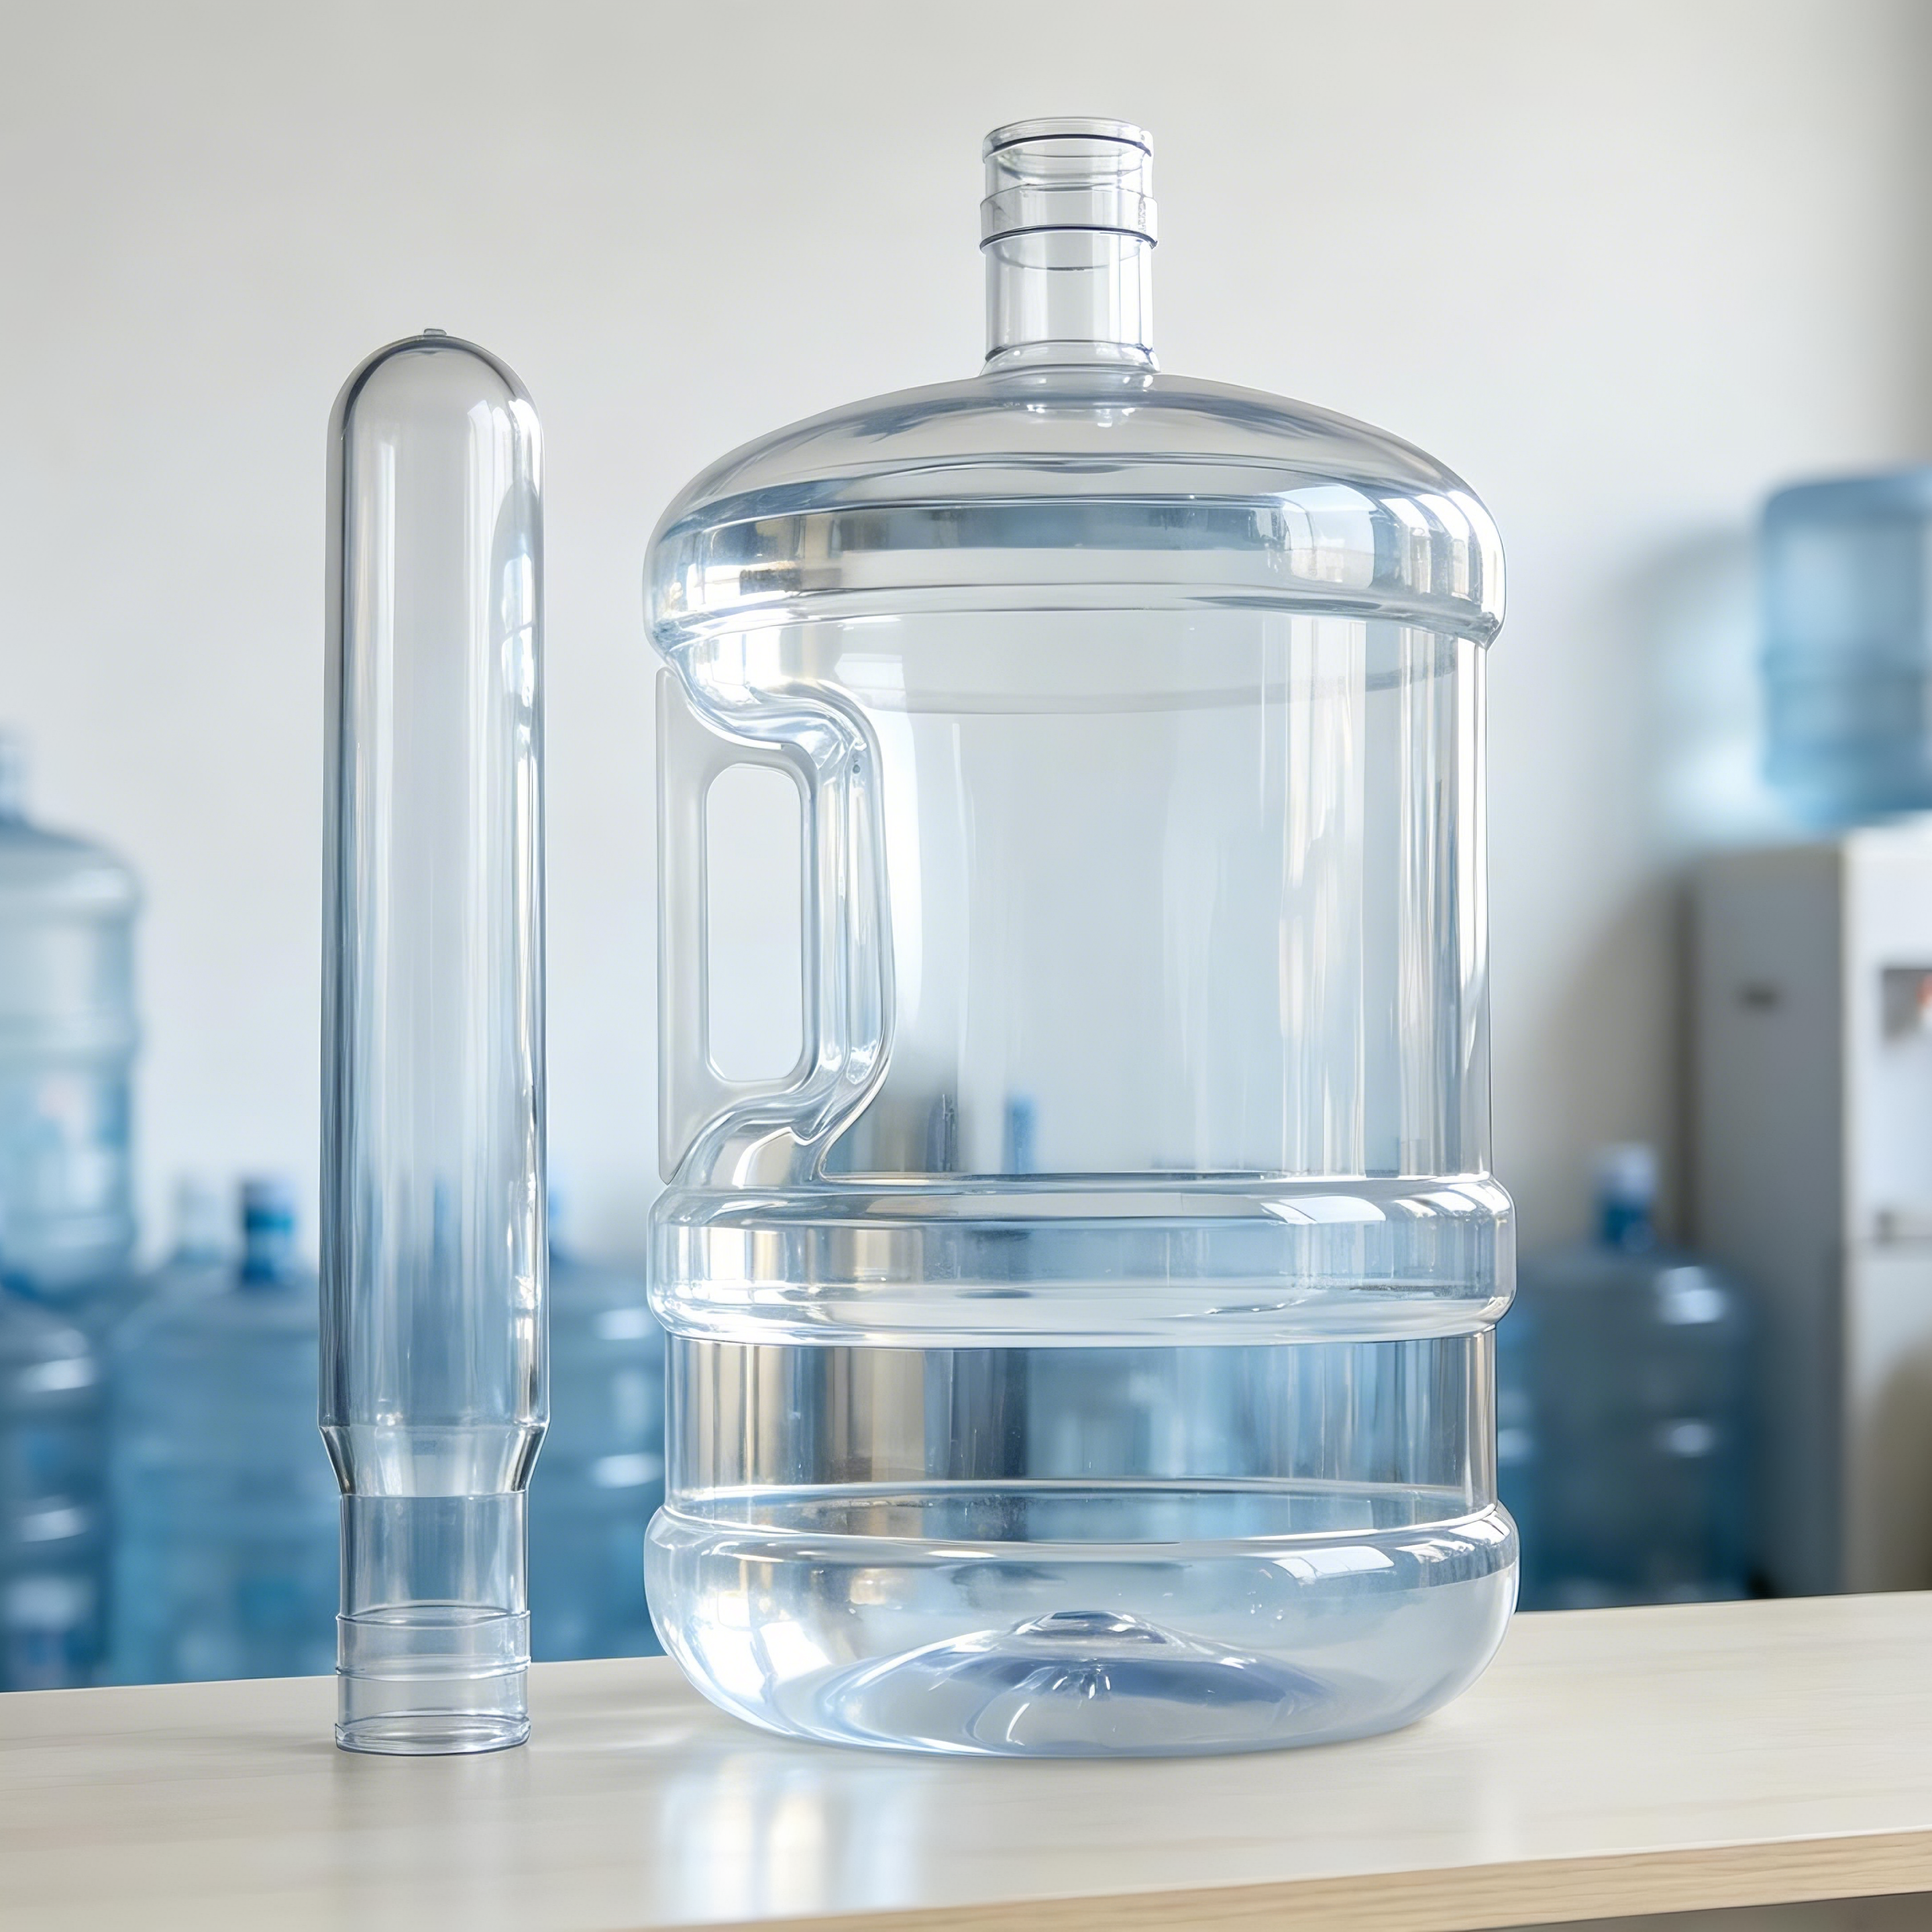
Suların şişelenmesi sektöründe 5 galonluk (yaklaşık 18,9 litre) PET kova özel bir kategoridir. Suyla doldurulduğunda yaklaşık 20 kilogram ağırlığa ulaşır — bu, geleneksel içecek şişelerinin hiçbirinden çok daha ağırdır. Tutma kolu olmayan kovalar her iki kolla veya taşıma halkasıyla taşınırken, yanlarında tutma kolu bulunan kovalar tek elle kaldırılabilir — pratik evet, ancak kovanın gövdesi üzerindeki mekanik zorlamalar tamamen değişmiştir.
 |
|
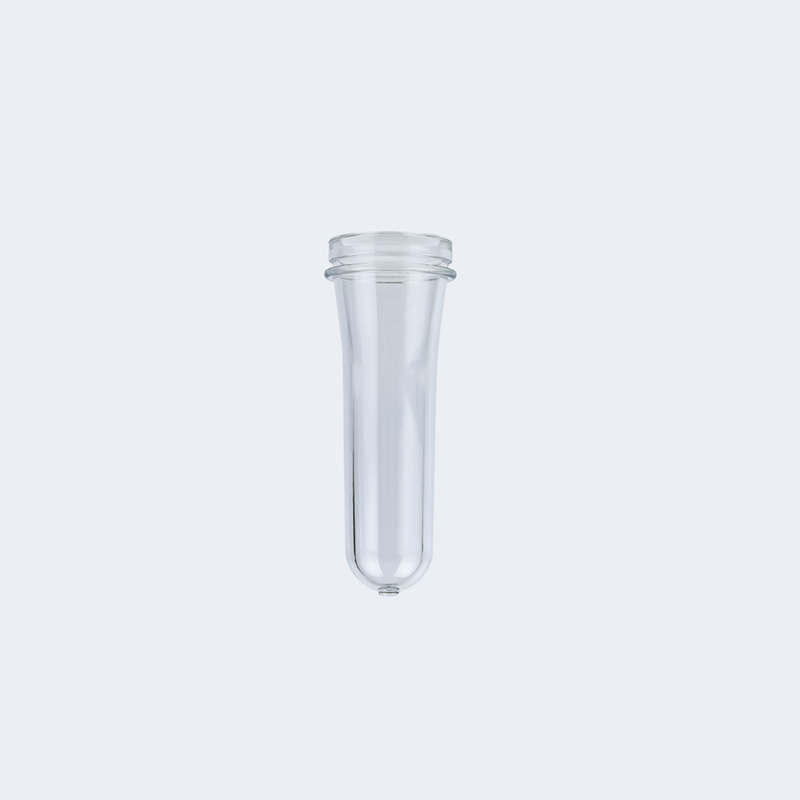
Birçok kişi sorar: 700 gramlık bir önforma 750 gramlık bir önforma geçmek yalnızca 50 gram fazladır — fark gerçekten o kadar büyük müdür? Fark yalnızca önemli değildir; aynı zamanda tüketici elinde kovanın başarısız olup olmayacağına doğrudan karar verir. Bu makale, bu "50 gram" farkının teknik gerekliliğini beş boyutta inceler: mekanik ilkeler, yapısal tasarım, malzeme özellikleri, üfleme kalıplama süreci ve maliyet mantığı.
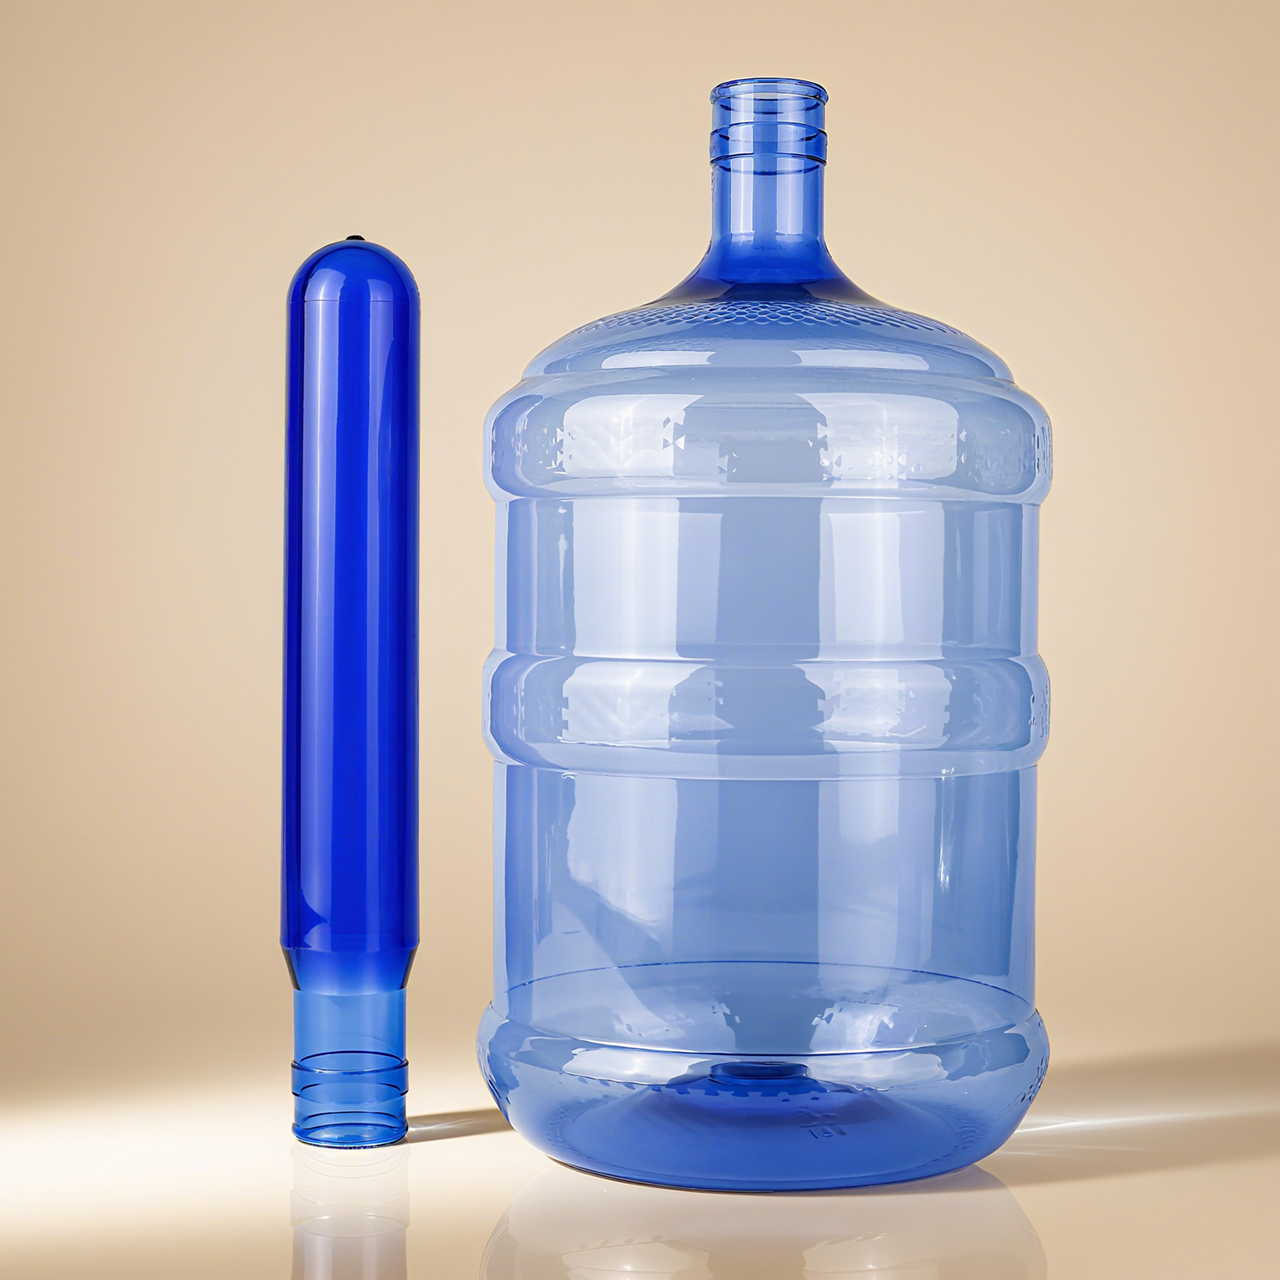
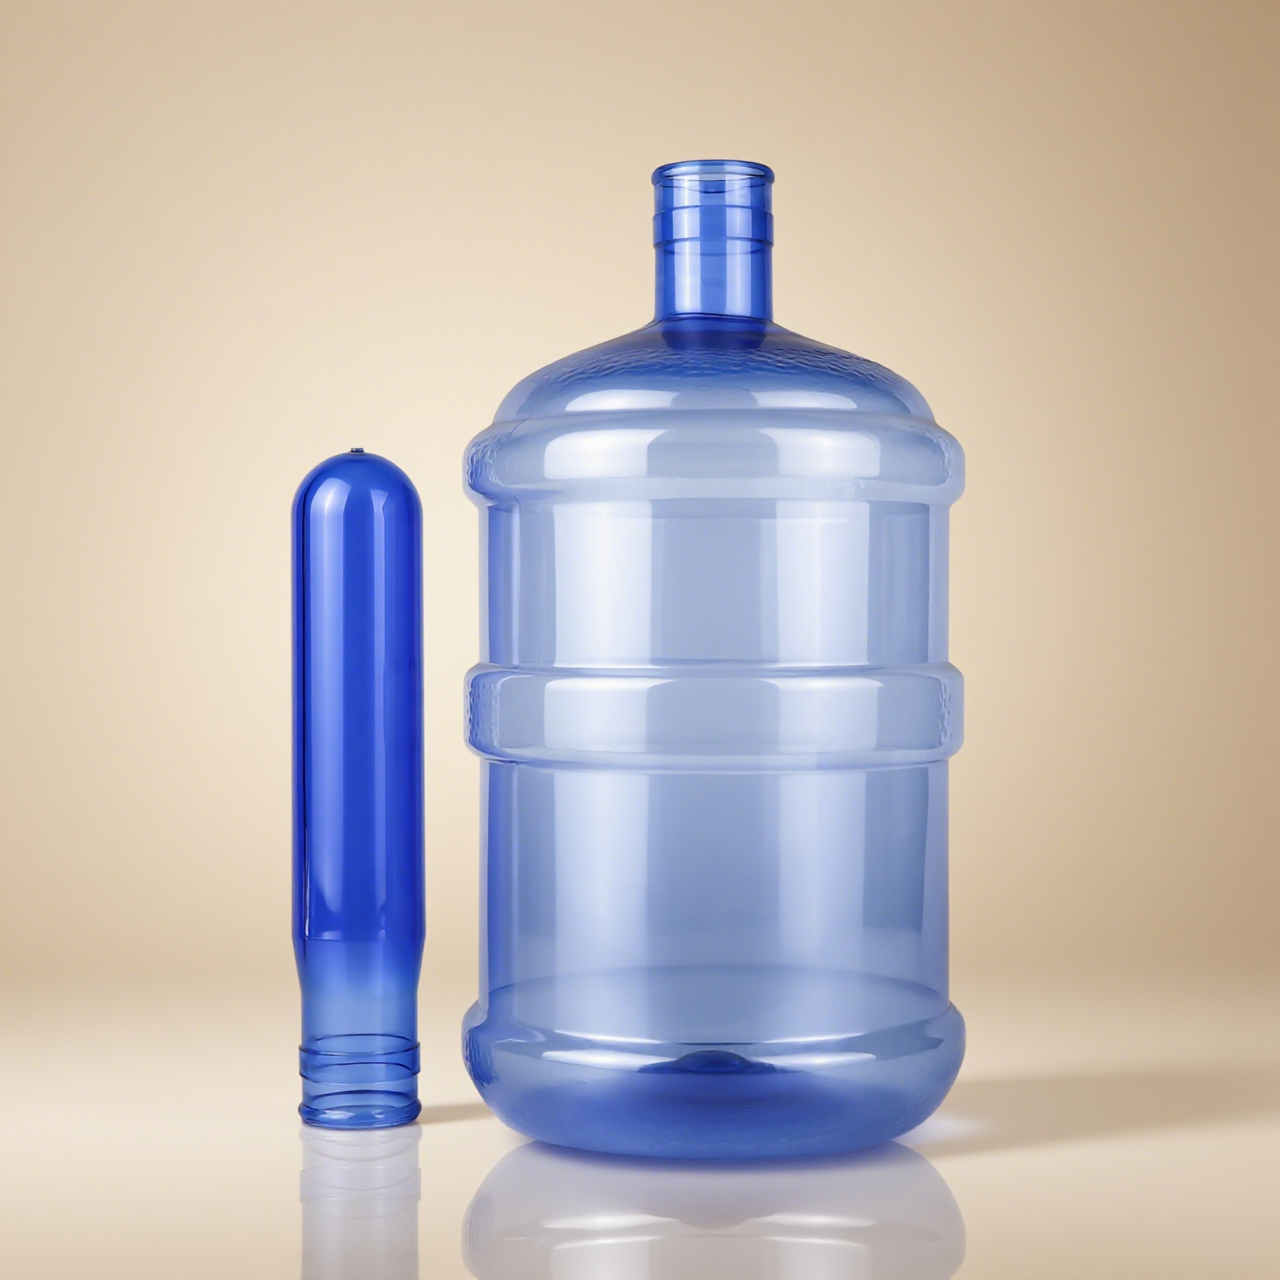
Yan tutamağı olmayan 5 galonluk bir kova genellikle iki şekilde taşınır: Kovanın gövdesini her iki kolunuzla tutarak veya boynuna sıkıştırılmış taşıma halkası/tutamağı kullanarak. Her iki durumda da kuvvet, boynundaki destek halkasından veya gövdede büyük bir temas alanından iletilir. kovanın gövdesi yükü bütünüyle taşır ve gerilme dağılımı nispeten üniformdur .
Böyle kovalar için, 700 g’lık bir önforma (preform) dayalı olarak üflenmiş duvar kalınlığı, doldurulmuş suyun ağırlığını ve taşıma sırasında oluşan ivmeyi karşılamak için zaten yeterlidir. Endüstride 560 g, 600 g, 650 g ve 700 g’lık önformalar mevcuttur; tutamağı olmayan kovalar kesinlikle 700 g’lık veya daha hafif önformalarla üretilebilir.
 |
 |
Bir yan tutamak eklendikten sonra durum tamamen değişir.
Doldurulmuş bir kovayı kaldırırken tüm ağırlık (neredeyse 20 kg) tutamaktan geçerek tutamağın sabitlenme noktasına iletilir kova gövdesi üzerinde. Bu bir yüzey değil, bir son derece yoğun yük taşıyan alan . Daha kritik olanı, bir kişi kovayı taşırken yürüdüğünde kovanın doğal olarak sallanması ve bu sallanmanın oluşturduğu dinamik yük kuvvetin statik ağırlığın 1,5–2 katı olabilmesidir.
Başka bir deyişle, sap bağlantısı noktası 20 kg’lık statik yükü değil, 30–40 kg’lık dinamik ani yükü dayanabilmelidir. .
 |
 |
Saplı plastik kaplara yönelik sonlu eleman analizi çalışmaları, sap ile gövde arasındaki bağlantı noktasının kötü tasarlanması durumunda buranın ilk başarısızlık bölgesi haline geldiğini göstermektedir. 5 galonluk kovalar için sap bağlantısı noktasındaki yerel gerilme, 5–10 kat kova gövdesindeki ortalama gerilmenin birkaç katına ulaşabilir.
Gerilme yoğunlaşması, mühendislik mekaniğinde klasik bir problemdir. Malzeme içinde ani bir geometrik değişim olduğunda (örneğin sap ile gövde bağlantısı gibi), kuvvet akışı aniden değişir ve yerel gerilme ortalama gerilmeden çok daha yüksek olur.
Geleneksel sap-gövde bağlantıları genellikle dik açılı geçiş kullanır; bu durumda ani kuvvet akışı değişiklikleri nedeniyle gerilme yoğunlaşması kolayca oluşur. Sonlu eleman analizi, dik açılı bir bağlantının gerilme tepe değerinin bir köşebent bağlantınınkinden 3–5 kat daha fazla olabileceğini gösterir . Bu noktadaki duvar kalınlığı yetersizse plastik yüksek gerilme altında sürünür ve yavaş yavaş "gerilir" ya da "parçalanır."
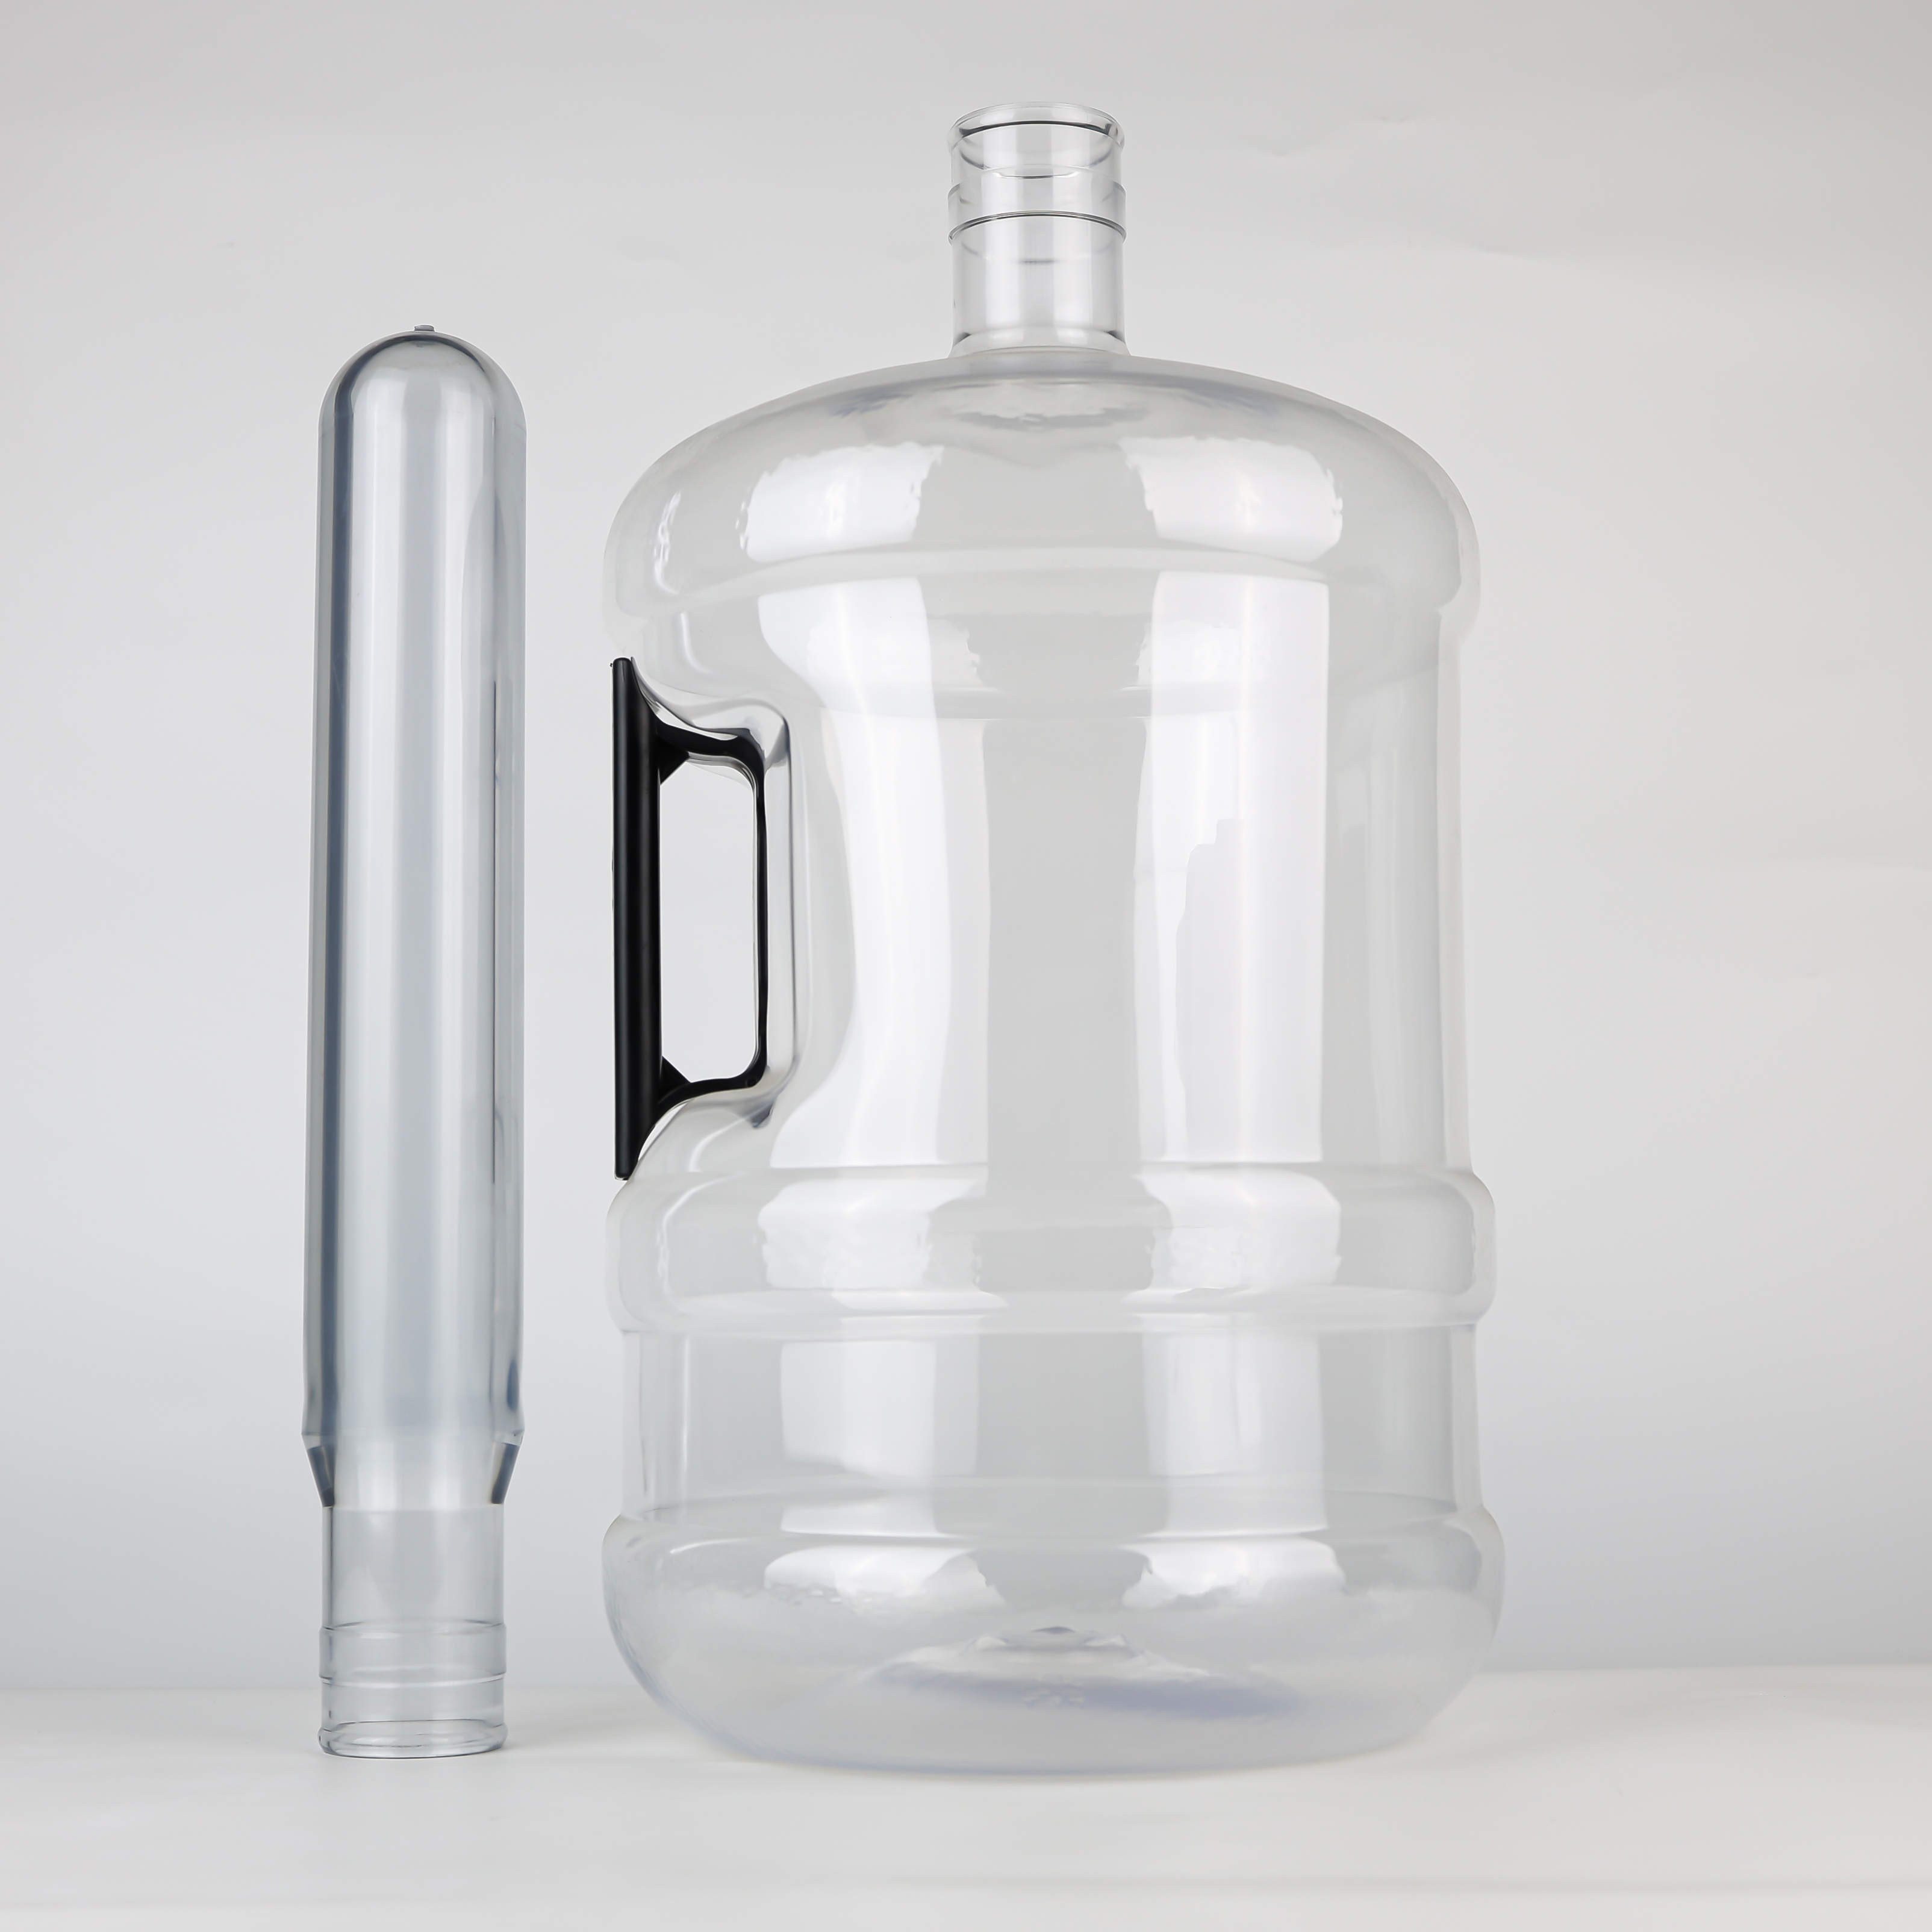
Önform gram ağırlığı, üfleme sonrası duvar kalınlığını belirler. Gram ağırlığı ne kadar yüksekse, önformanın duvarı o kadar kalın olur ve üflenmiş kovannın duvarı da o kadar kalın olur.
700 g’lık bir önformadan üflenmiş 5 galonluk bir kovannın gövde duvar kalınlığı ortalaması yaklaşık olarak 0,4–0,6 mm . Bu duvar kalınlığı, sapı olmayan bir kova için yeterlidir – çünkü kuvvet eşit şekilde dağılır ve santimetrekare başına düşen gerilme büyük değildir.
Ancak yan tutamakla birlikte, tutamağın bağlandığı nokta ortalama yükün birkaç katına dayanabilecek şekilde yerel gerilime dayanmalıdır. Bu "yük noktası"ndaki duvar kalınlığı çok ince 0,4–0,6 mm arasındadır. Yetersiz duvar kalınlığının doğrudan sonucu: kova kaldırıldığında gövdesi yerel olarak deform olur, tekrarlı kullanım sonrasında stres beyazlaması oluşur ve nihayetinde çatlama veya yırtılma tutamağın bağlandığı noktada kırılma meydana gelir.
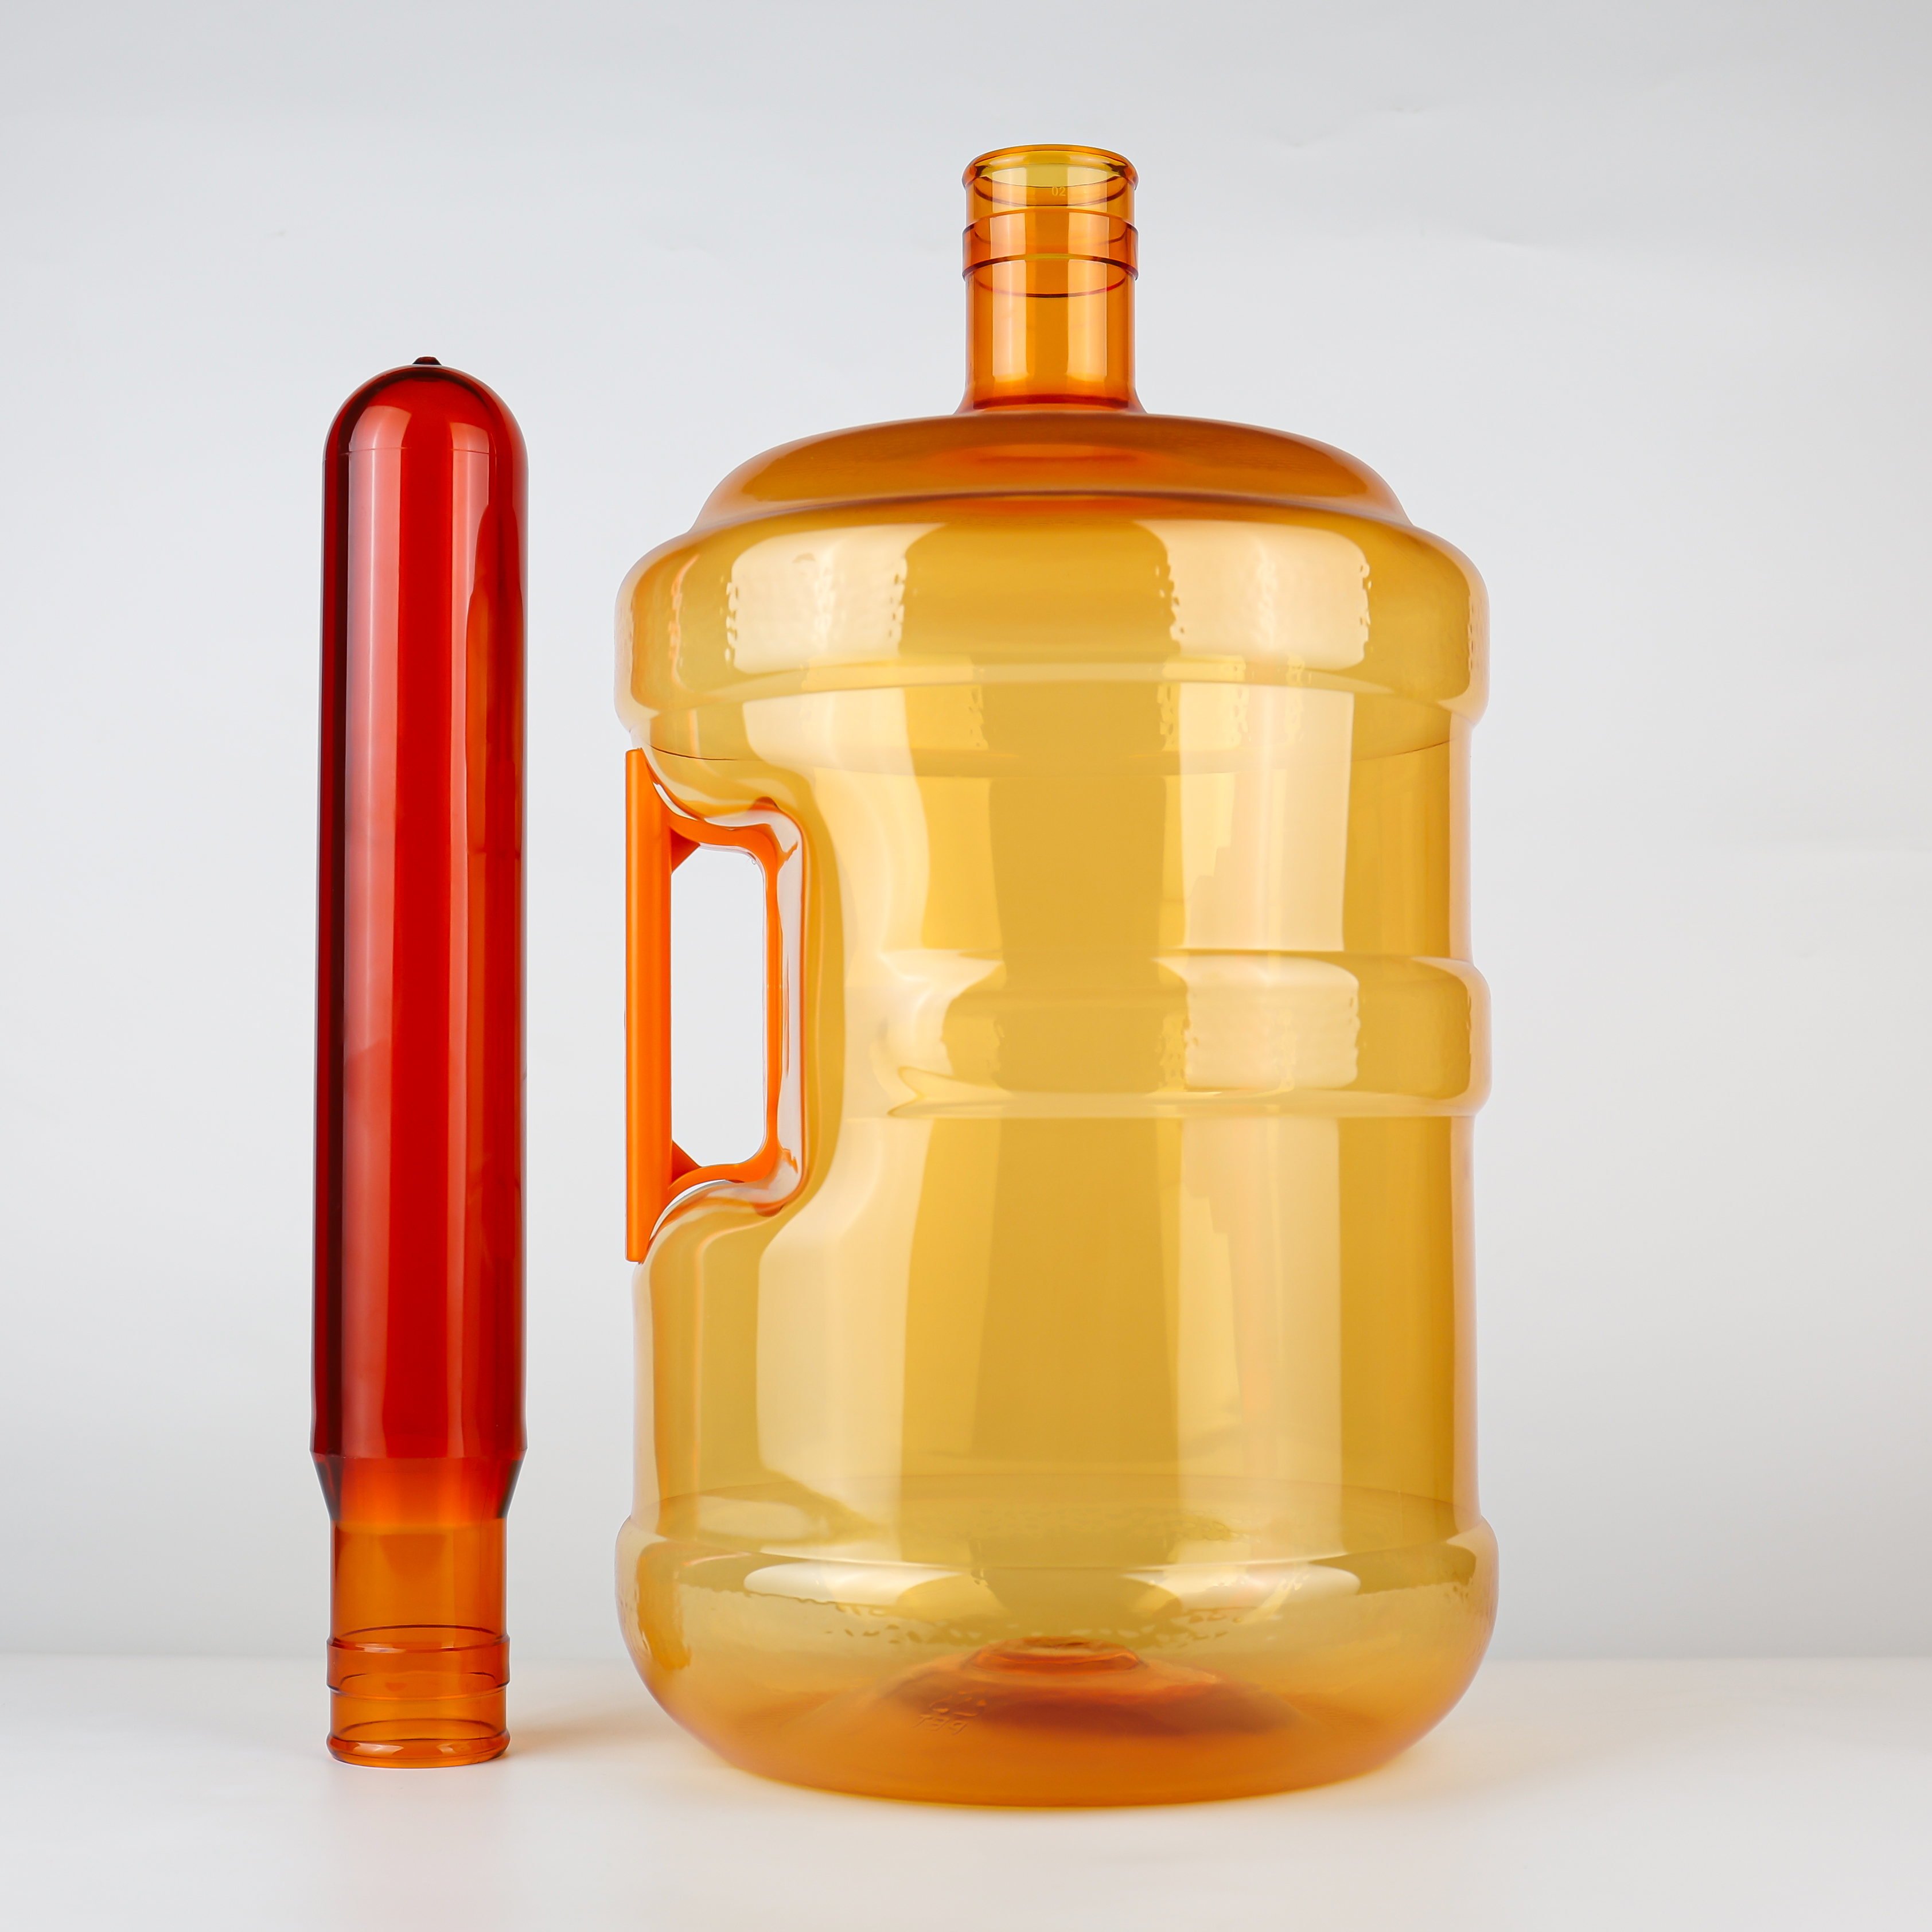
Birisi düşünebilir: Tutamağın bağlandığı alanı yalnızca yerel olarak kalınlaştıramaz mıyız?
Teorik olarak evet; ancak PET üfleme kalıplamasında kovanın duvar kalınlığı dağılımı, önformun duvar kalınlığı dağılımına bağlıdır. enjeksiyon kalıplama sırasında önformun farklı bölgelerindeki duvar kalınlığı zaten sabitlenmiştir; üfleme sırasında önform gerilir ve genişler, duvar kalınlığı ise gerilme oranına göre orantılı olarak azalır.
Üflemeden sonra tutamağın bağlandığı noktada yeterli kalınlığı sağlamak için daha fazla malzeme kullanılmalıdır. önforma karşılık gelen konumda ayrılmıştır . Önformanın yerel olarak kalınlaştırılması zordur ve maliyetlidir; doğrudan toplam gram ağırlığını artırmak daha ekonomik ve güvenilirdir.
700 g'lik bir önformaya kıyasla, 750 g'lik bir önformadaki fazladan 50 g malzeme, kovadaki tüm alanlara eşit şekilde dağıtılmaz; bunun yerine stresin en yoğun olduğu bölgelere – omuz, gövde takviye bölgeleri ve sap ekleme alanı – stratejik olarak tahsis edilir – tam da stresin en yoğun olduğu noktalarda.
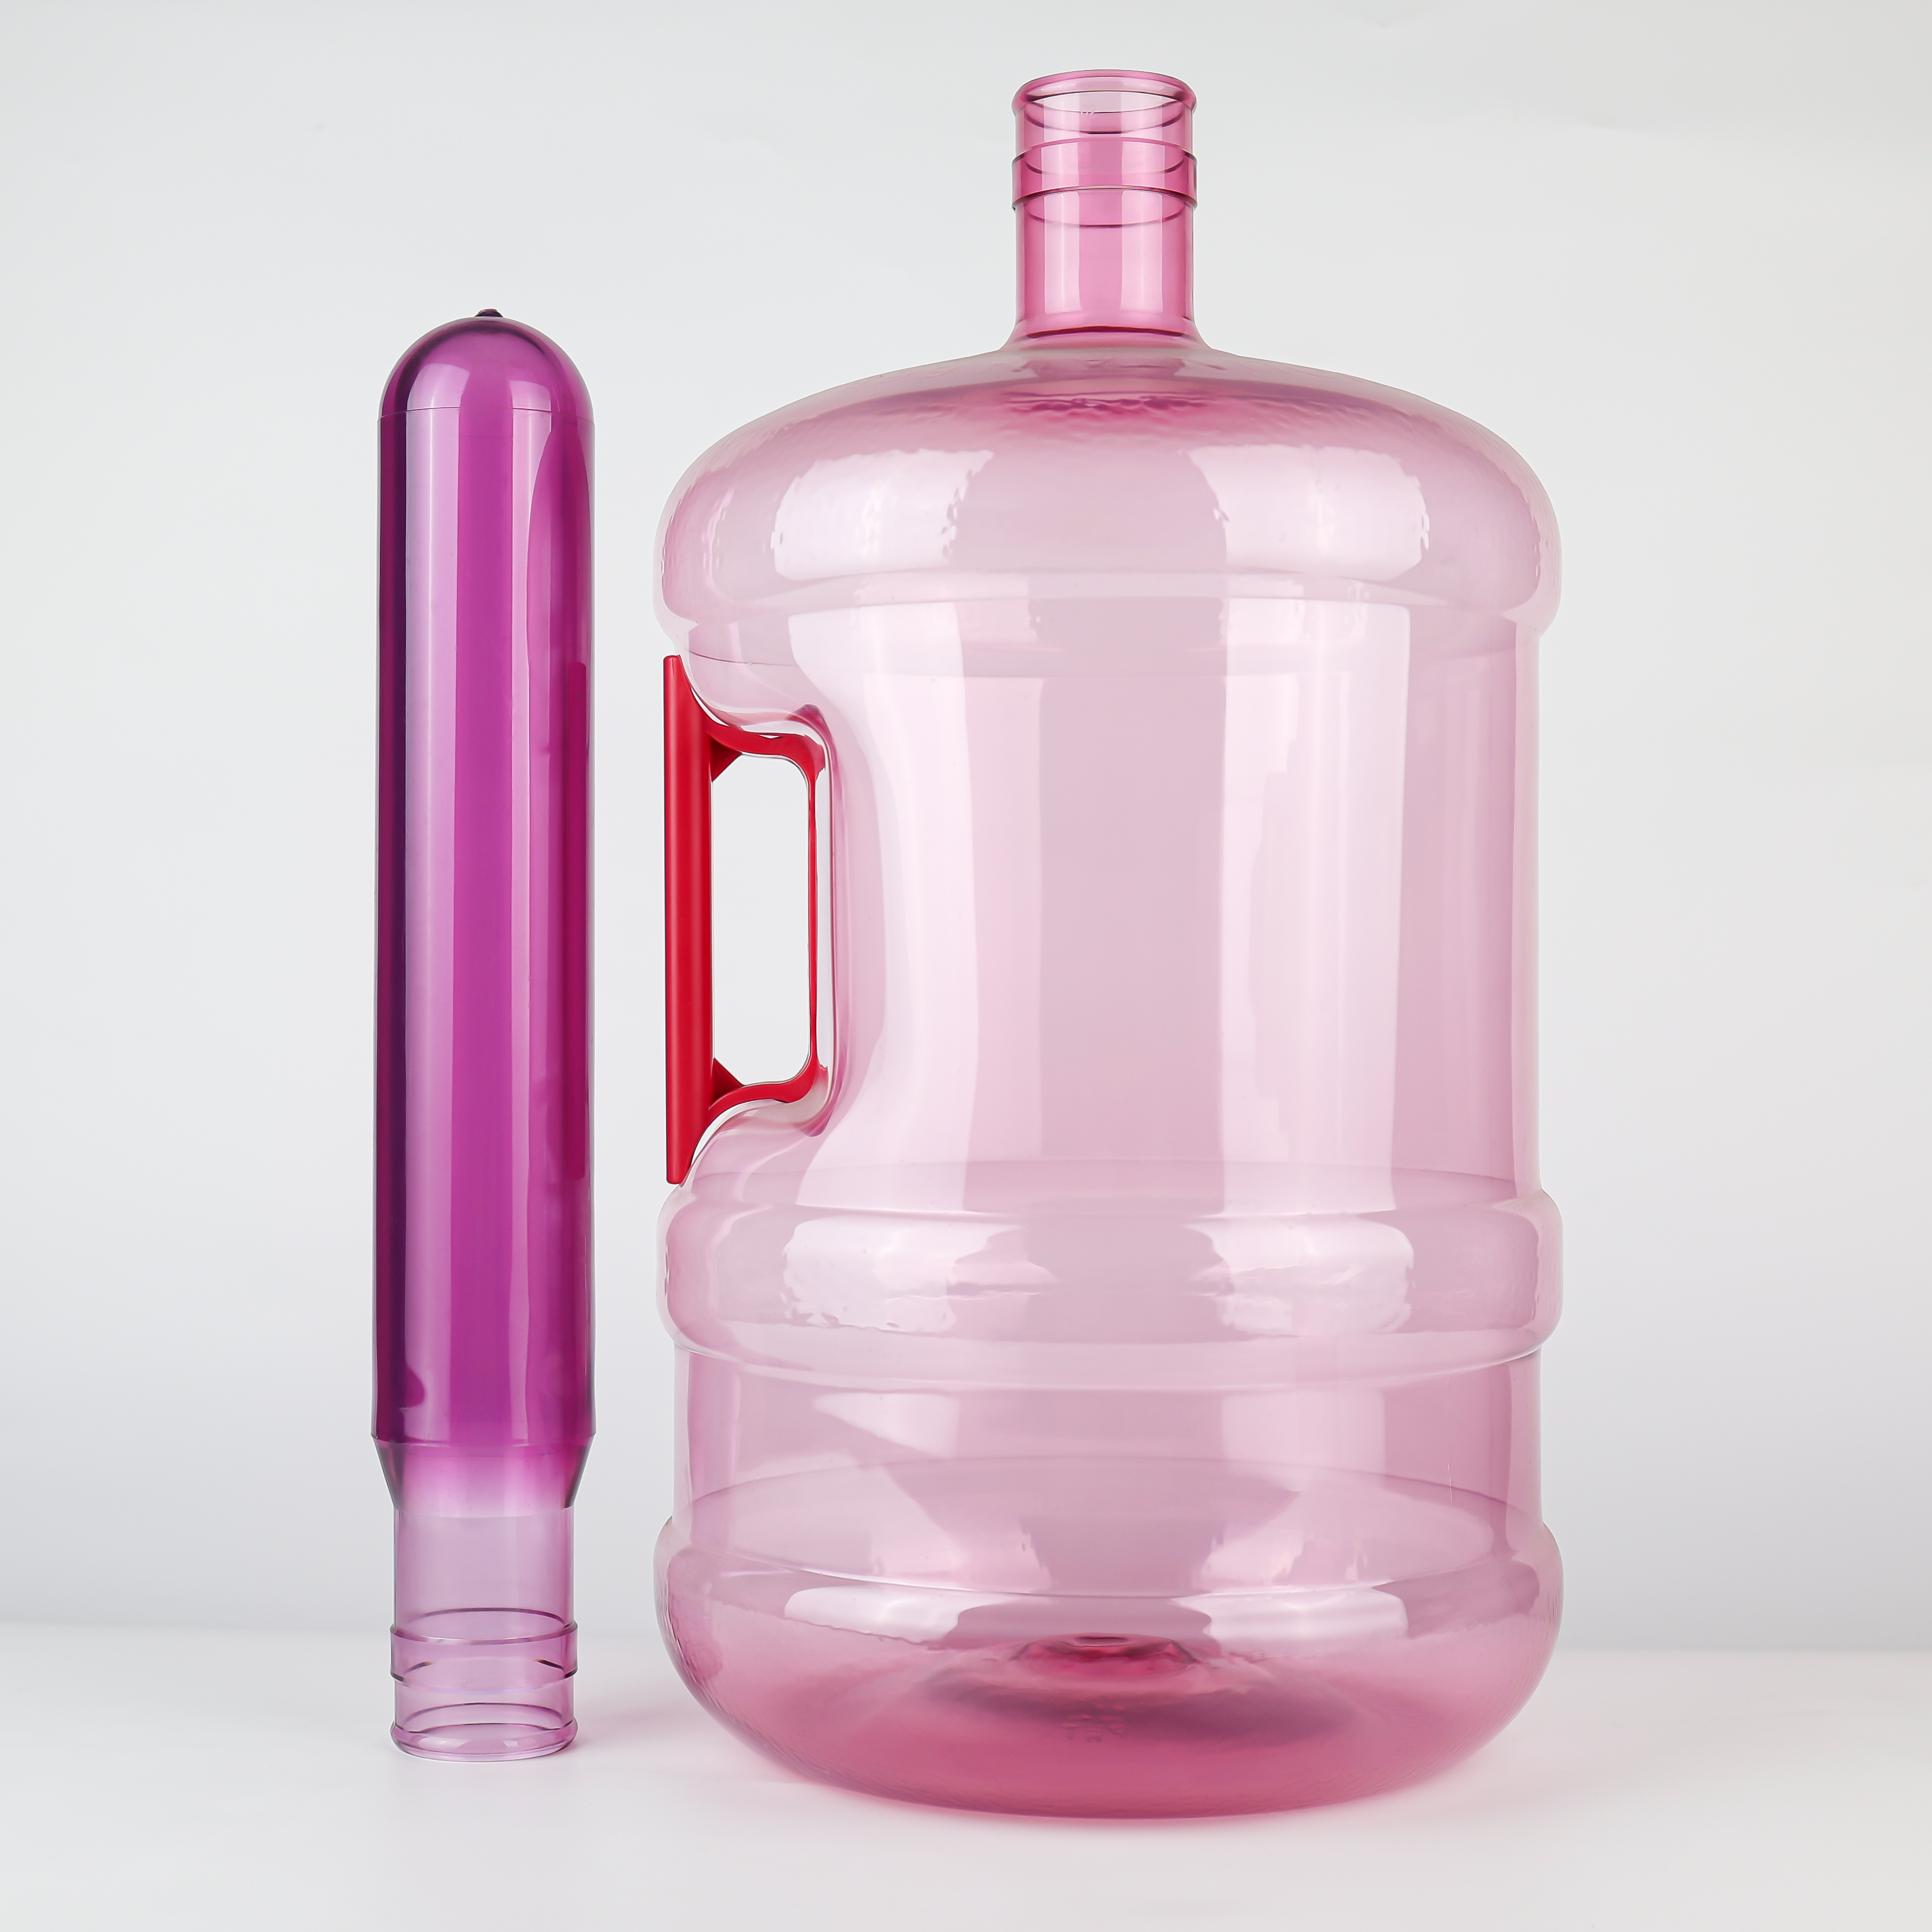
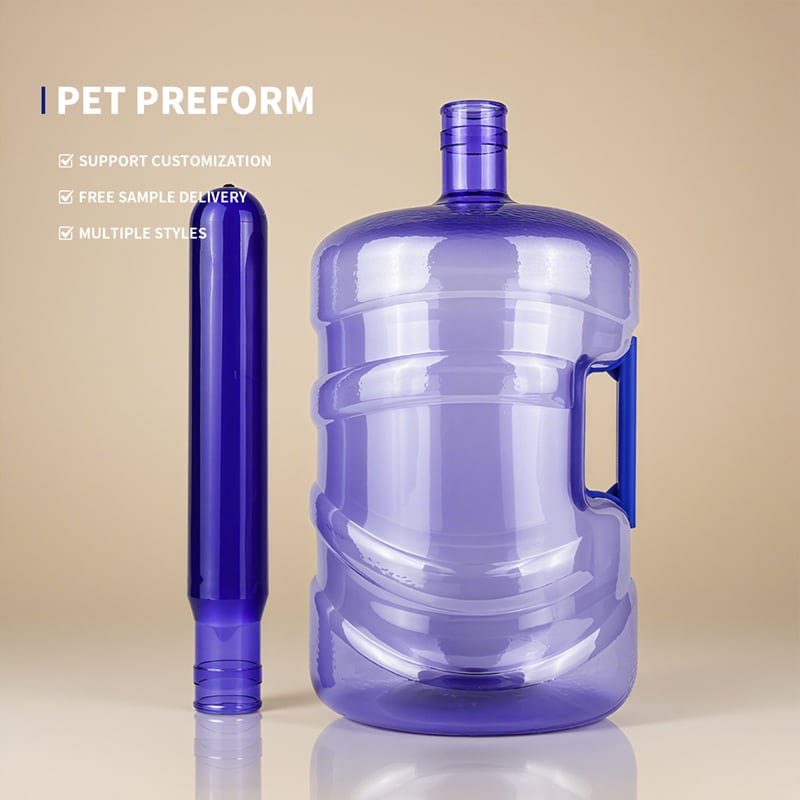
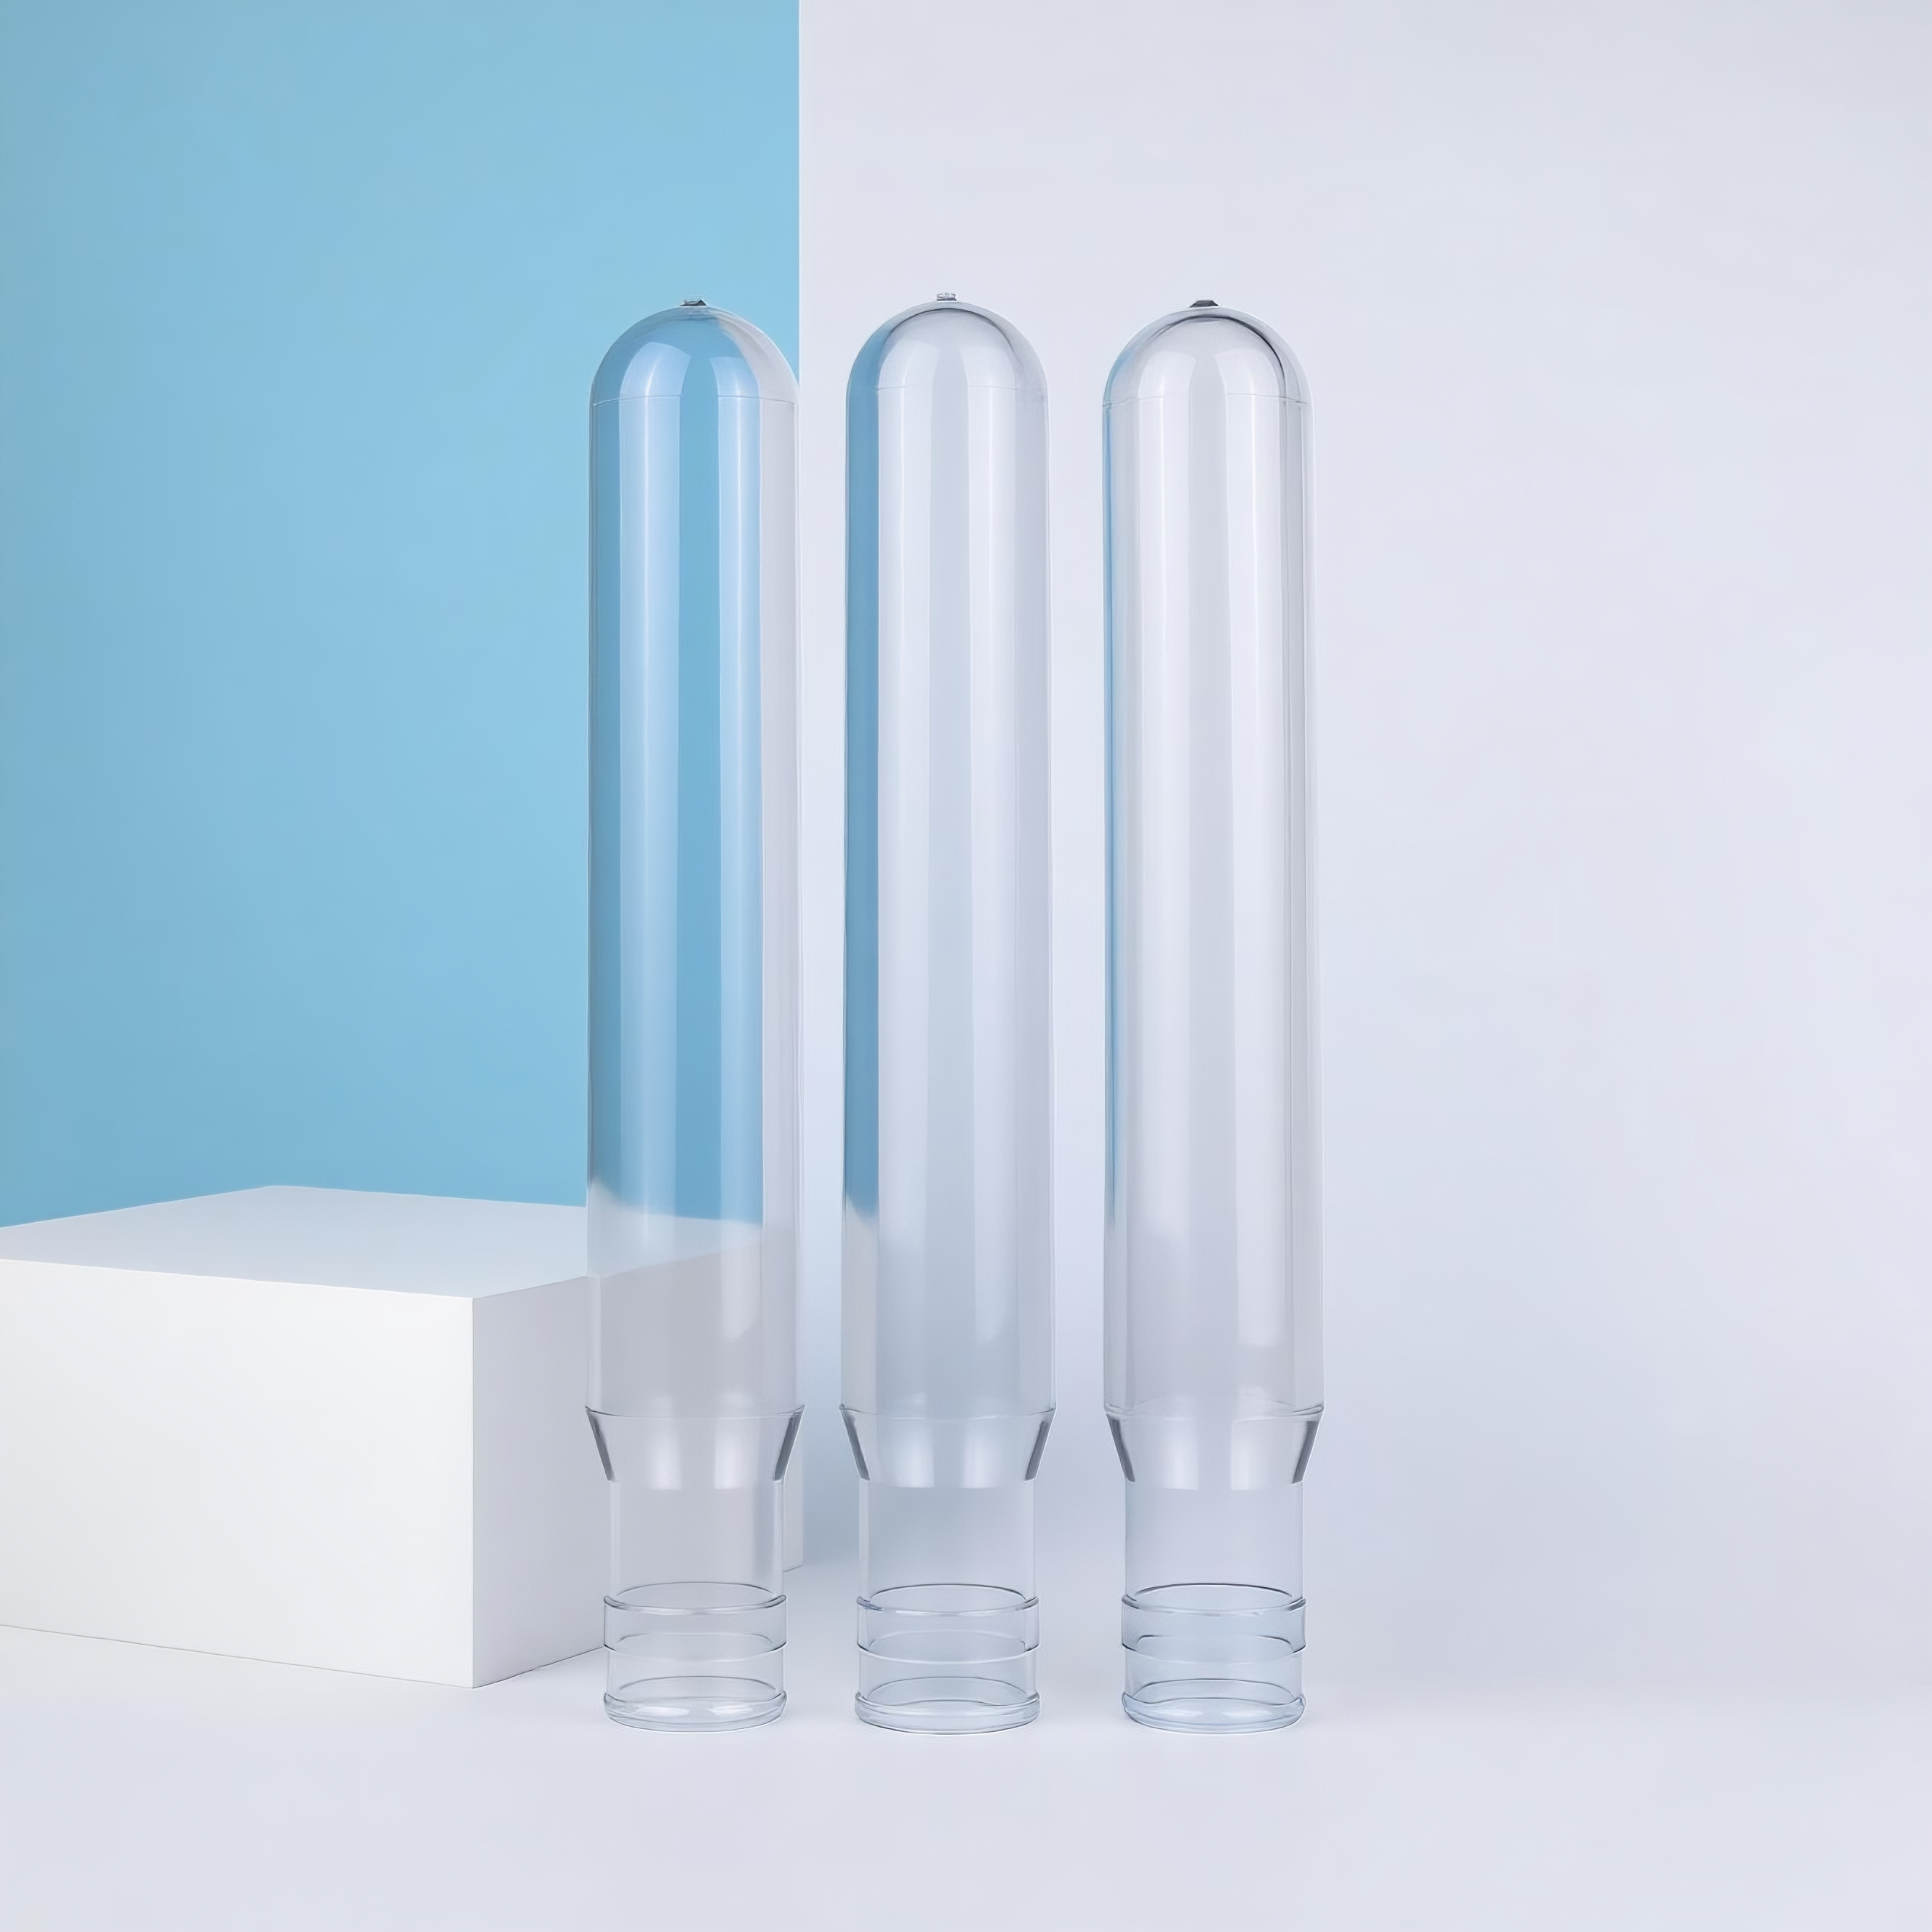
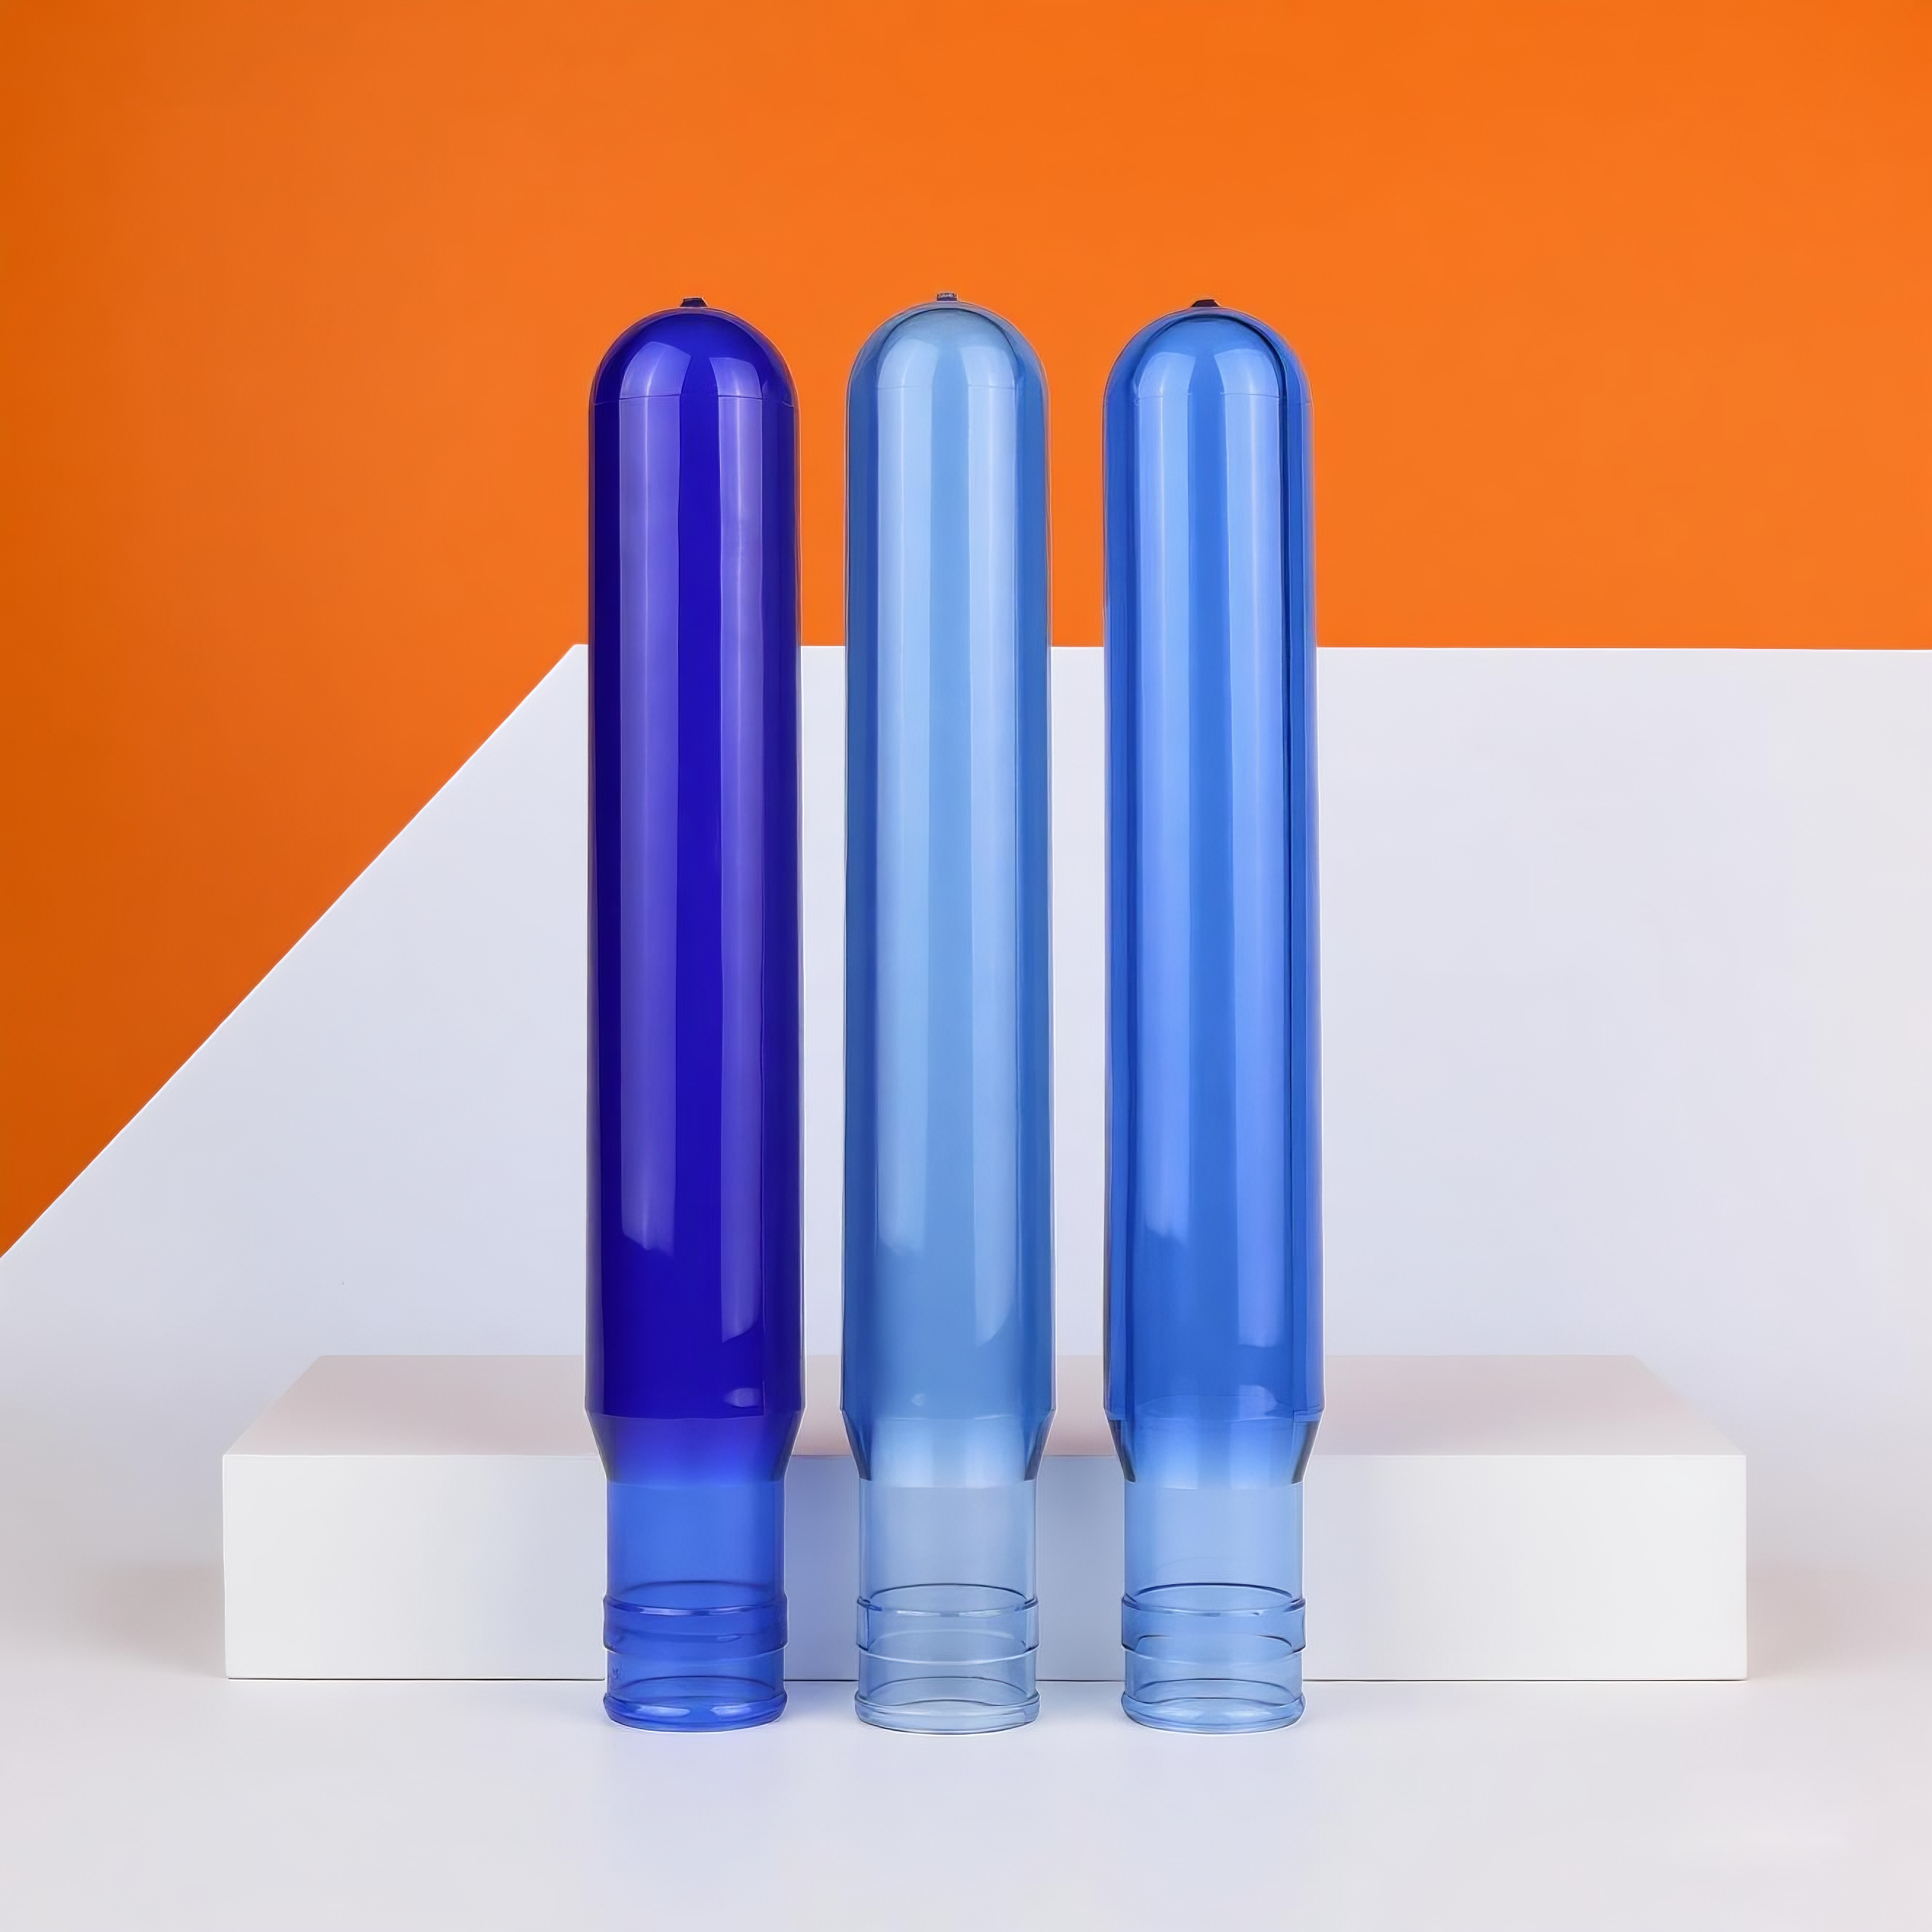
Gerçek endüstri ürün verilerine göre, 5 galonluk önformaların gram ağırlıkları 650 g, 680 g, 700 g, 730 g, 750 g, 780 g ve 800 g değerlerinde yoğunlaşmıştır. 700 g'lik önformalar çoğunlukla sapsız uygulamalar veya hafif yükler için kullanılır , ancak yan tutamaklı 5 galonluk kovaların standart gram ağırlıkları şunlardır: 730 g ve 750 g .
Büyük kaplar için önforma (preform) konusunda bir patent belgesi şöyle açıklar: duvar kalınlığı göz önünde bulundurulduğunda, geleneksel 5 galonluk kap önformaları yalnızca yaklaşık 650 g’a kadar artırılabilir ; yeni tasarım ile önforma ağırlığı 700 g’ı aşarak yaklaşık 800 g’a kadar çıkarılabilir , bu sayede kabın rijitliği (burkulma direnci) artırılırken aynı zamanda tatmin edici şeffaflık da sağlanır. Bu patent, dayanıklı tutamaklı kovaların neden daha yüksek gram ağırlıklara ihtiyaç duyduğunu ilkeler düzeyinde açıklar – rijitlik, "tasarımsal numaralar"la değil, gerçek malzeme hacmiyle sağlanır.
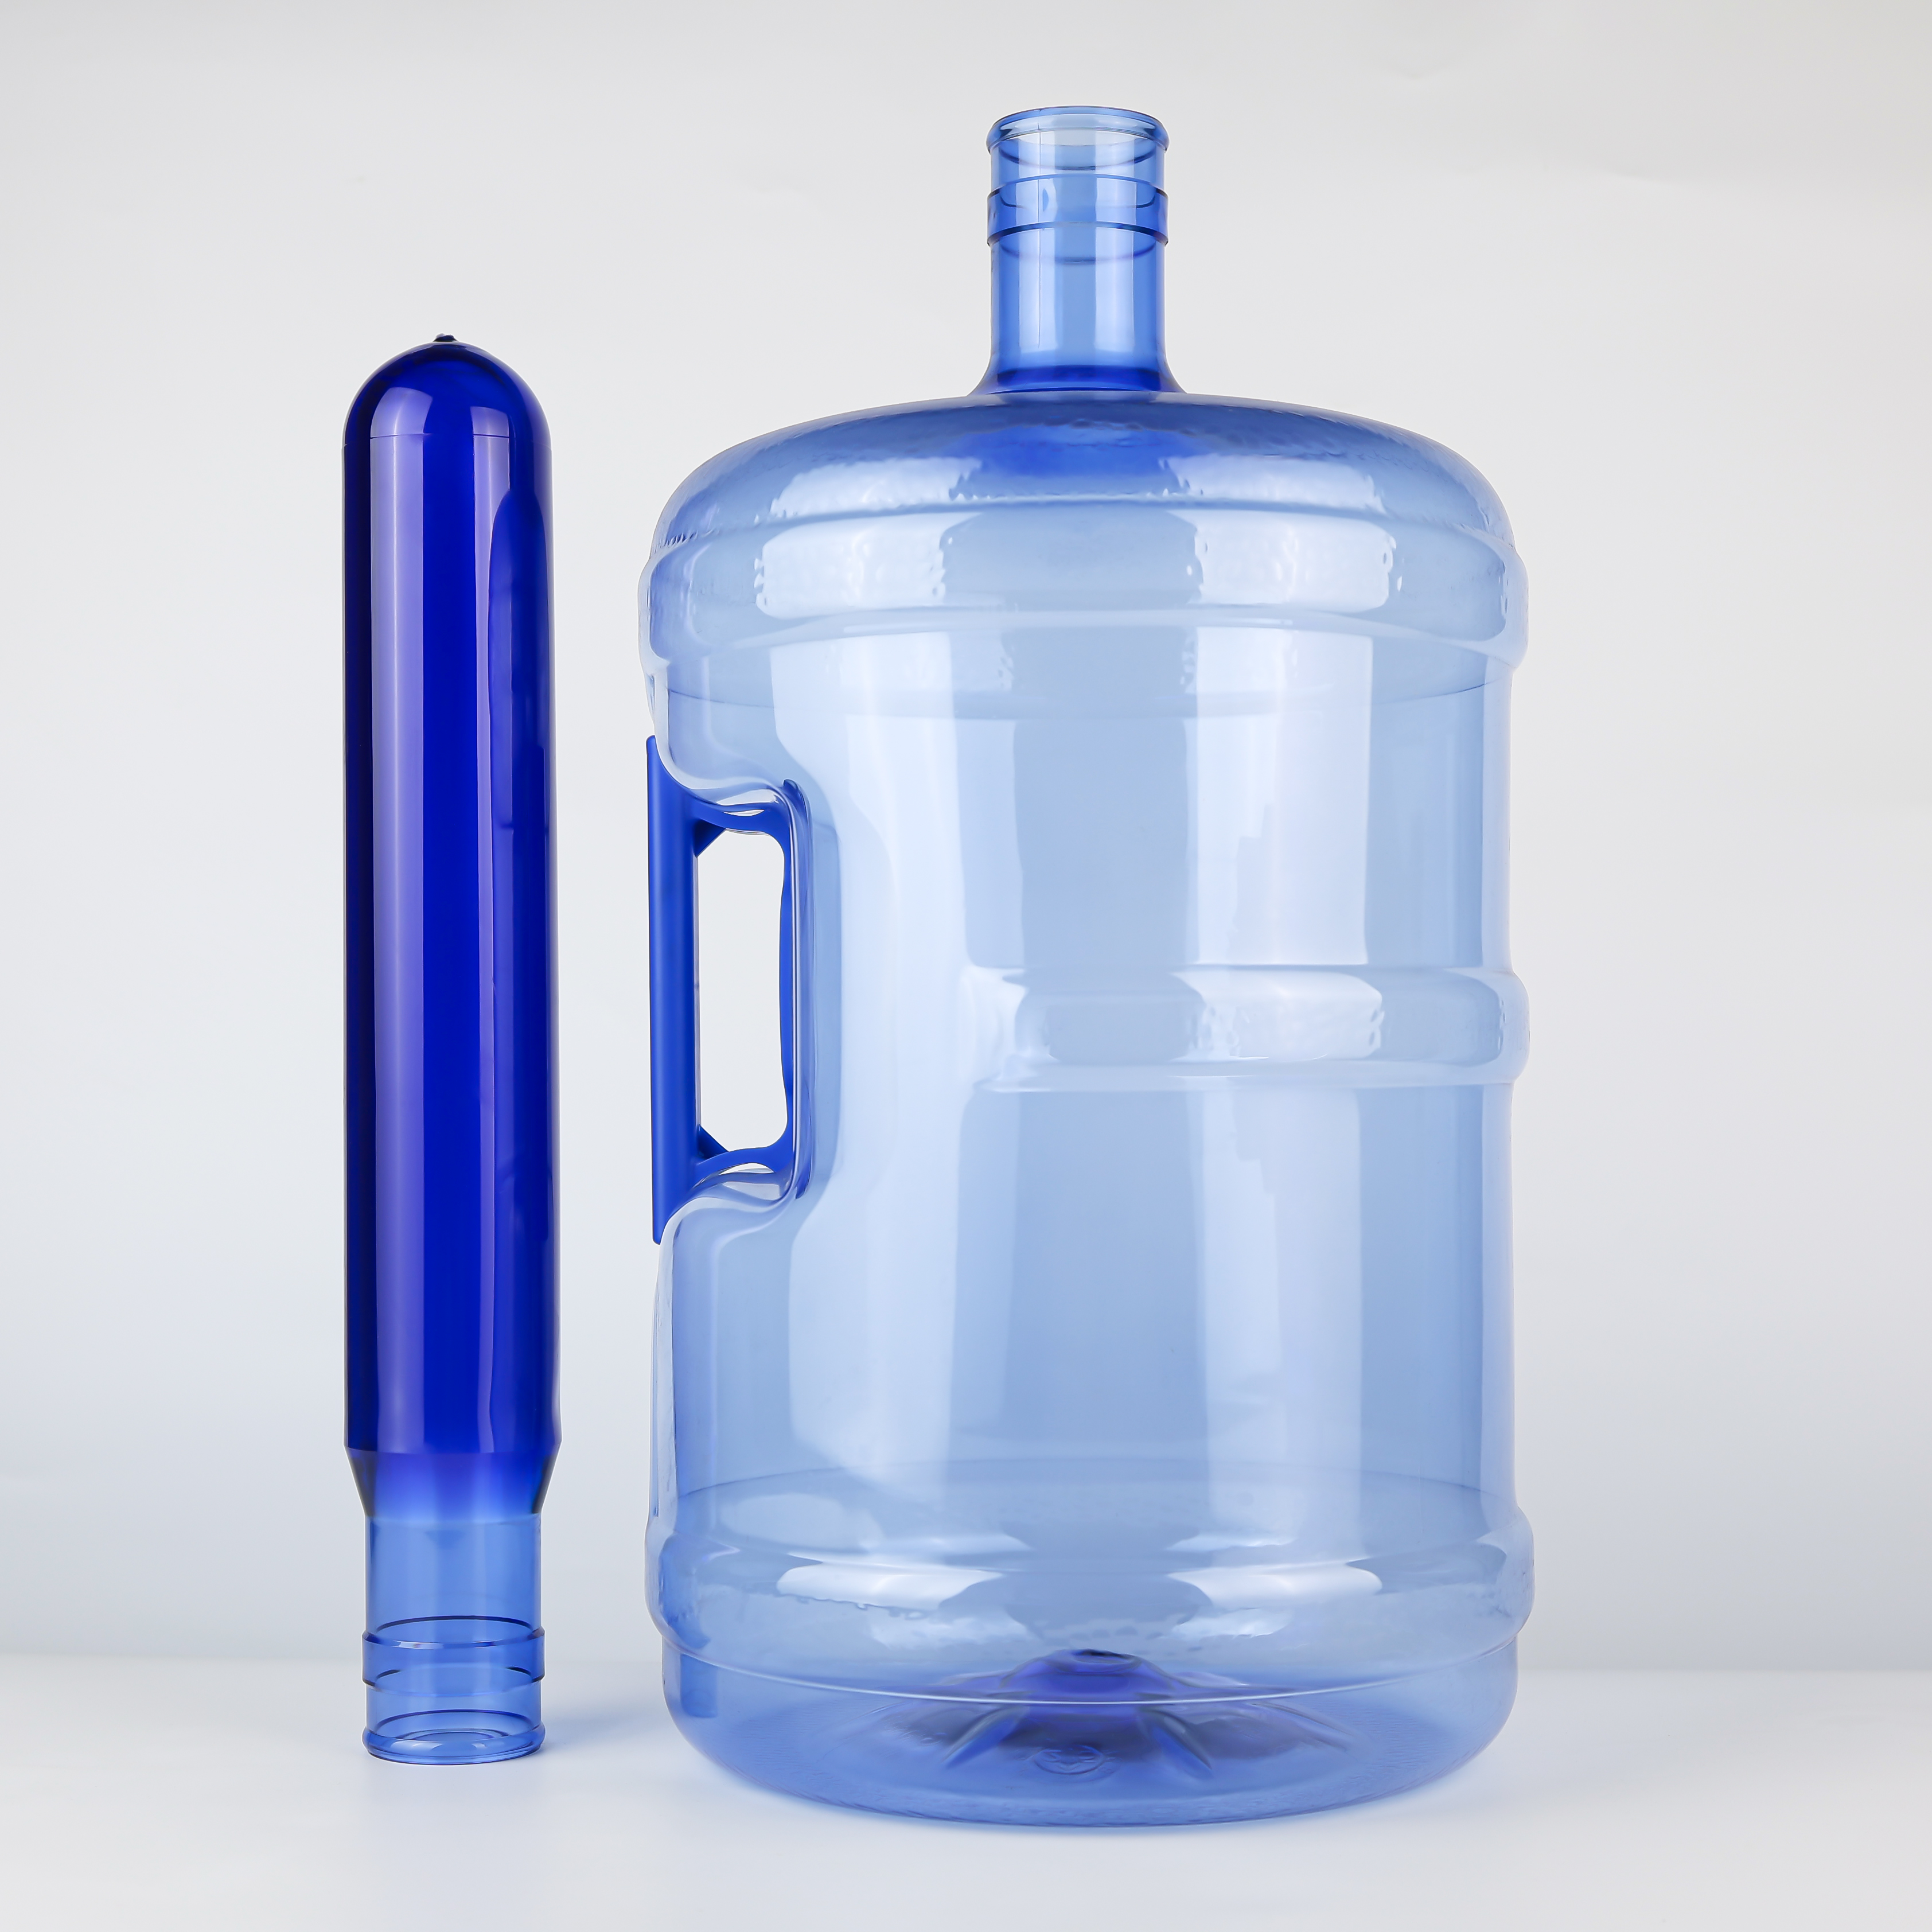
Gram ağırlığında artışla birlikte, 750 g’lık önformlar genellikle daha yüksek IV değerlerine sahip PET ham madde gerektirir.
Sektör verileri, tekrar kullanılabilir 5 galonluk kovalar için kullanılan önformların IV değerlerinin genellikle 0,84–0,87 dL/g aralığında olduğunu gösterir; buna karşılık tek kullanımlık hafif kovaların IV değerleri 0,76–0,80’e kadar düşebilir. 750 g’lık önformlar, yan tutamaklardan kaynaklanan yoğun yükleri taşıyabilmek için yüksek IV’li ham madde kullanmalıdır – yani daha uzun ve daha fazla iç içe geçmiş moleküler zincirler, bu da tokluğu ve sürünme direncini önemli ölçüde artırır .
İç basınca maruz kalan kaplar için müşteri spesifikasyonları genellikle önform IV değerlerinin en az 0,83 dL/g olmasını gerektirir. Bu durum, 750 g’lık önformların yalnızca "daha ağır" değil aynı zamanda "daha güçlü" olduğunu gösterir – her gram malzeme yükseltildi.
Basitçe ifade edersek: düşük IV’li malzemeden üretilen 700 g’lık bir önform kaldırıldığında gevşek hissedilebilir; buna karşılık yüksek IV’li malzemeyle üretilen 750 g’lık bir önform "kemikli" bir his verir.
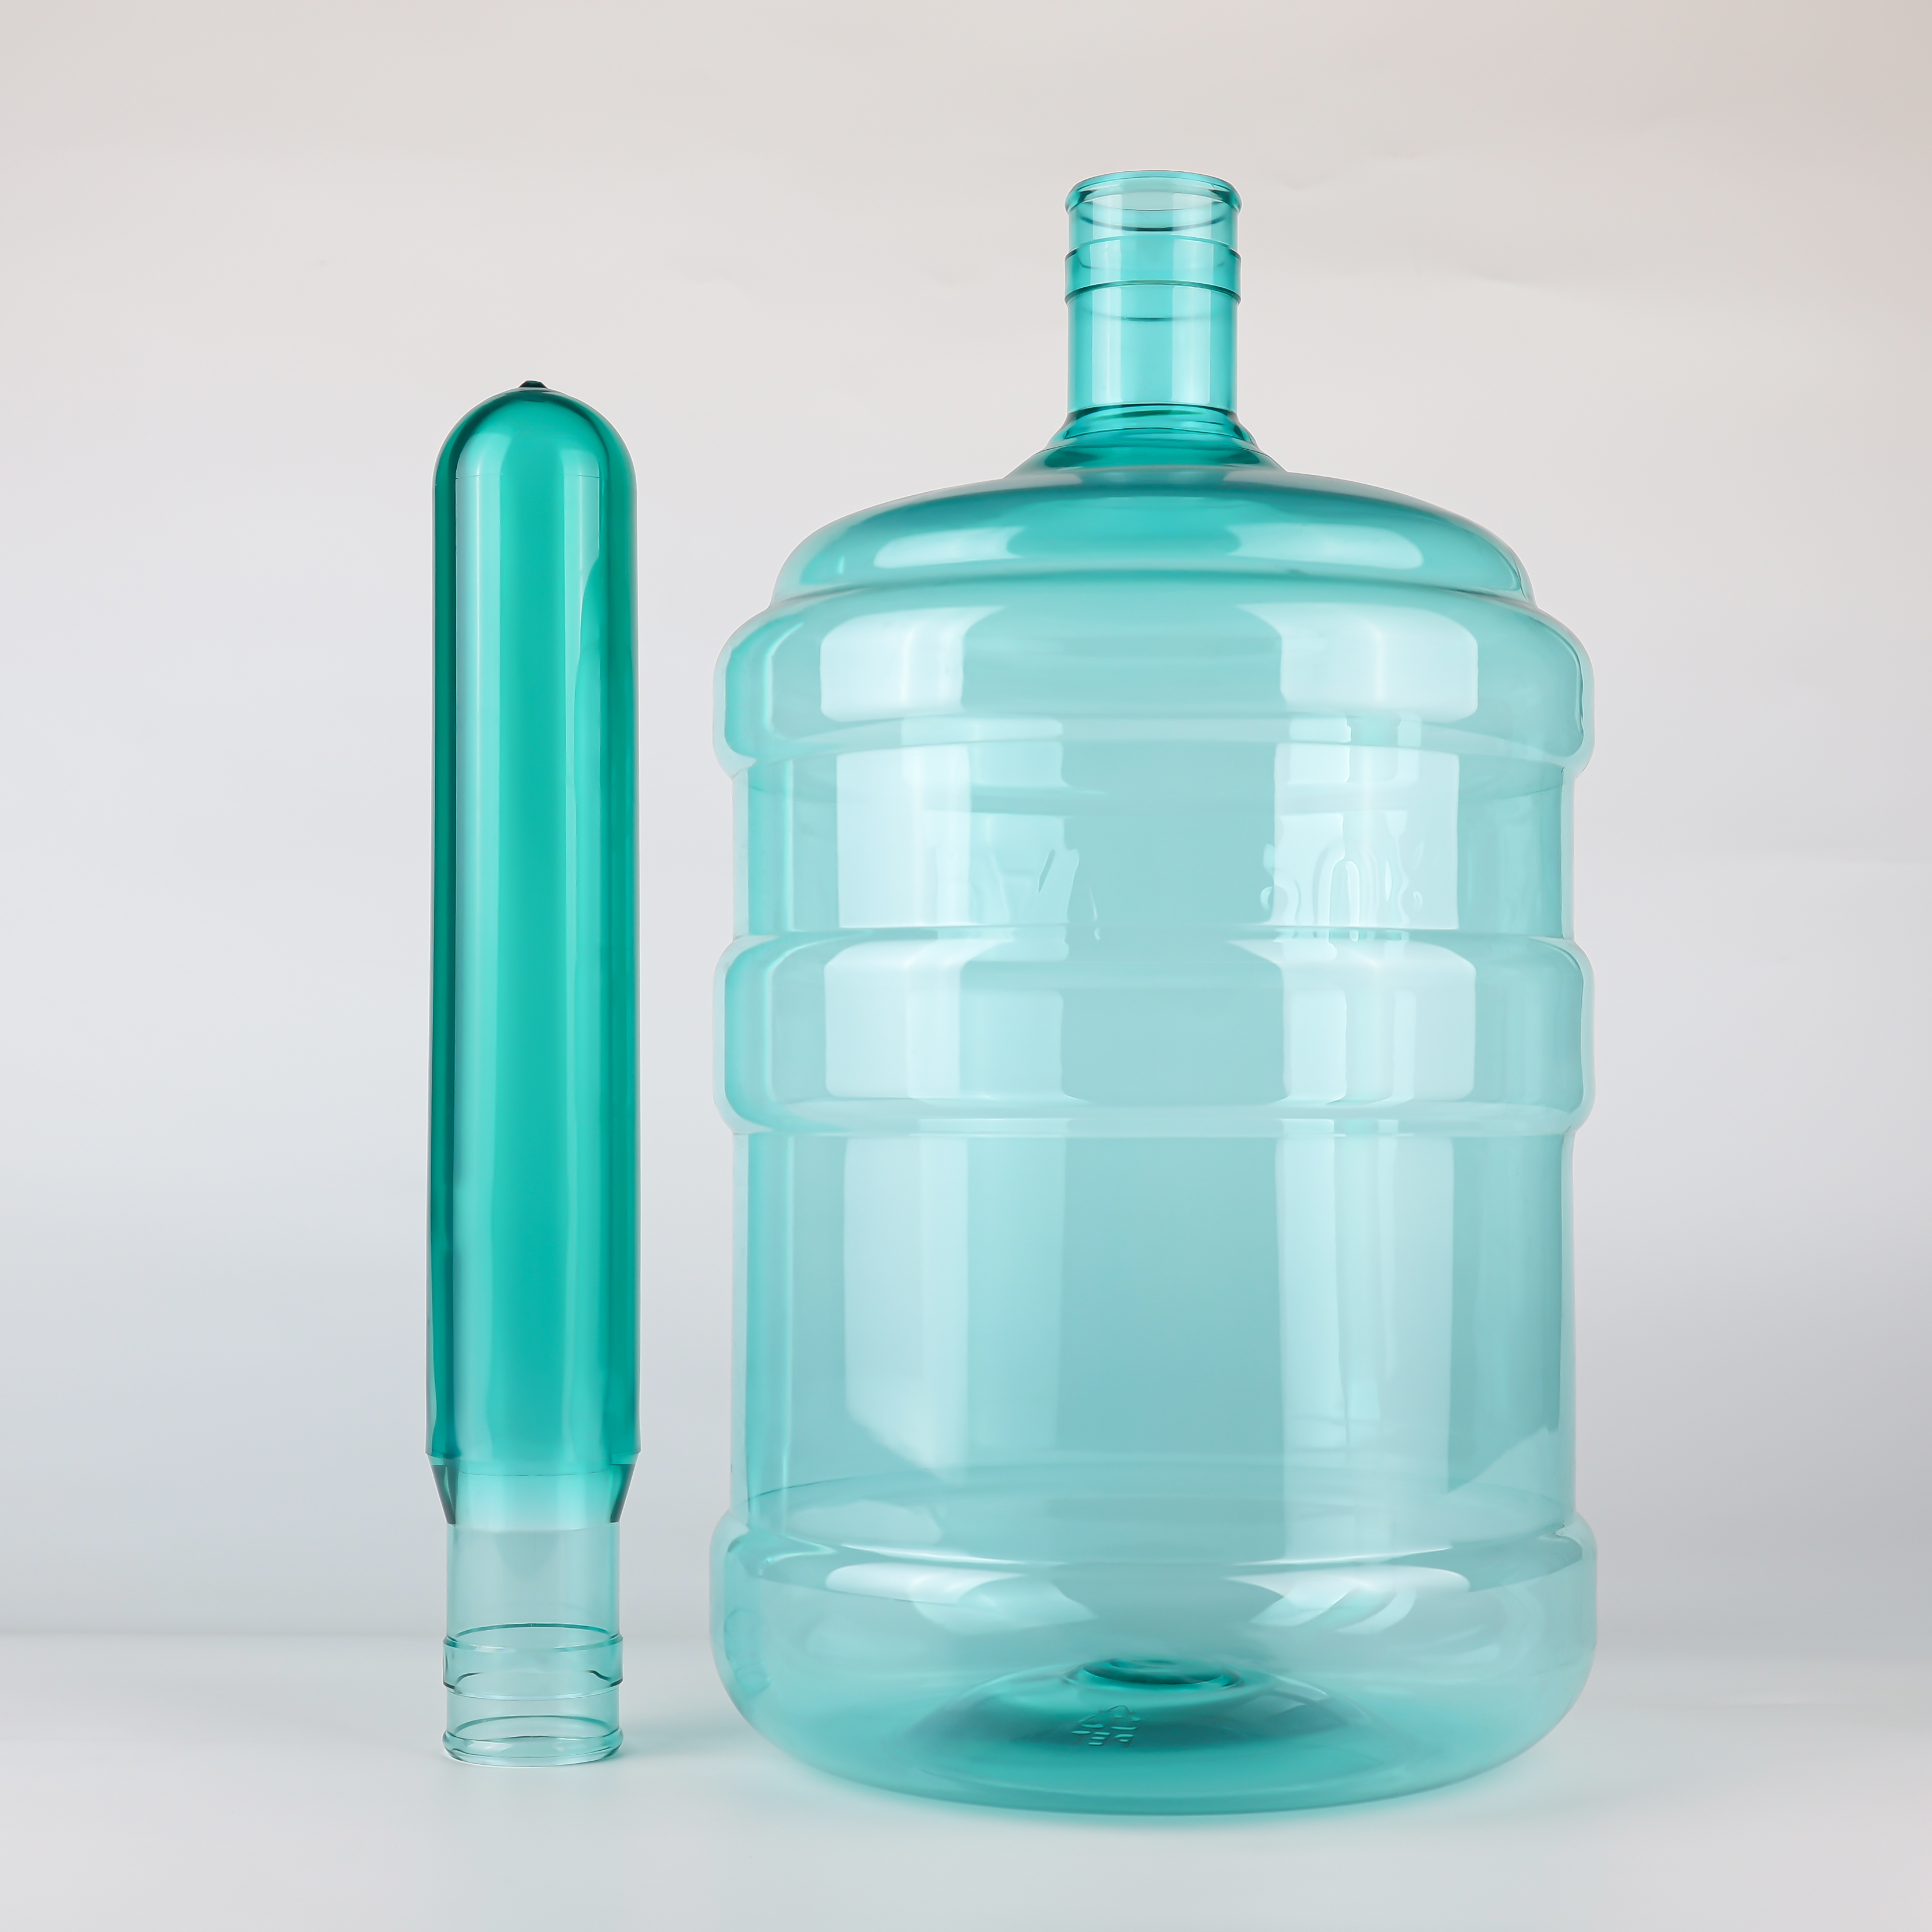
750 g'lik bir önforma kıyasla 700 g'lik bir önformada ek olarak bulunan 50 g malzeme çoğunlukla üç alanda dağılmıştır:
Omuz geçiş bölgesi : saplama eklentisi noktası genellikle omuzun alt kısmındadır. Omuz, üfleme sırasında en yoğun gerilime maruz kalan ve duvar kalınlığının en çok azaldığı bölgedir. 750 g'lik önformalar, üflemeden sonra yeterli yapısal dayanıklılığı sağlamak amacıyla omuzda daha fazla malzeme rezerve eder.
Gövde güçlendirme bölgesi : saplamalı kovalar genellikle gövdede boyuna güçlendirme kaburgaları veya halkasal güçlendirme bantları gerektirir. Daha kalın önforma duvarları, bu güçlendirme yapılarının üflemeden sonra daha tam ve etkili bir şekilde oluşmasını sağlar.
Taban geçiş bölgesi : taban ile gövde arasındaki geçiş de bir gerilme yoğunlaşma alanıdır. 750 g'lik önformaların tabanında rezerve edilen malzeme, düşme ve darbe direncini artırır.
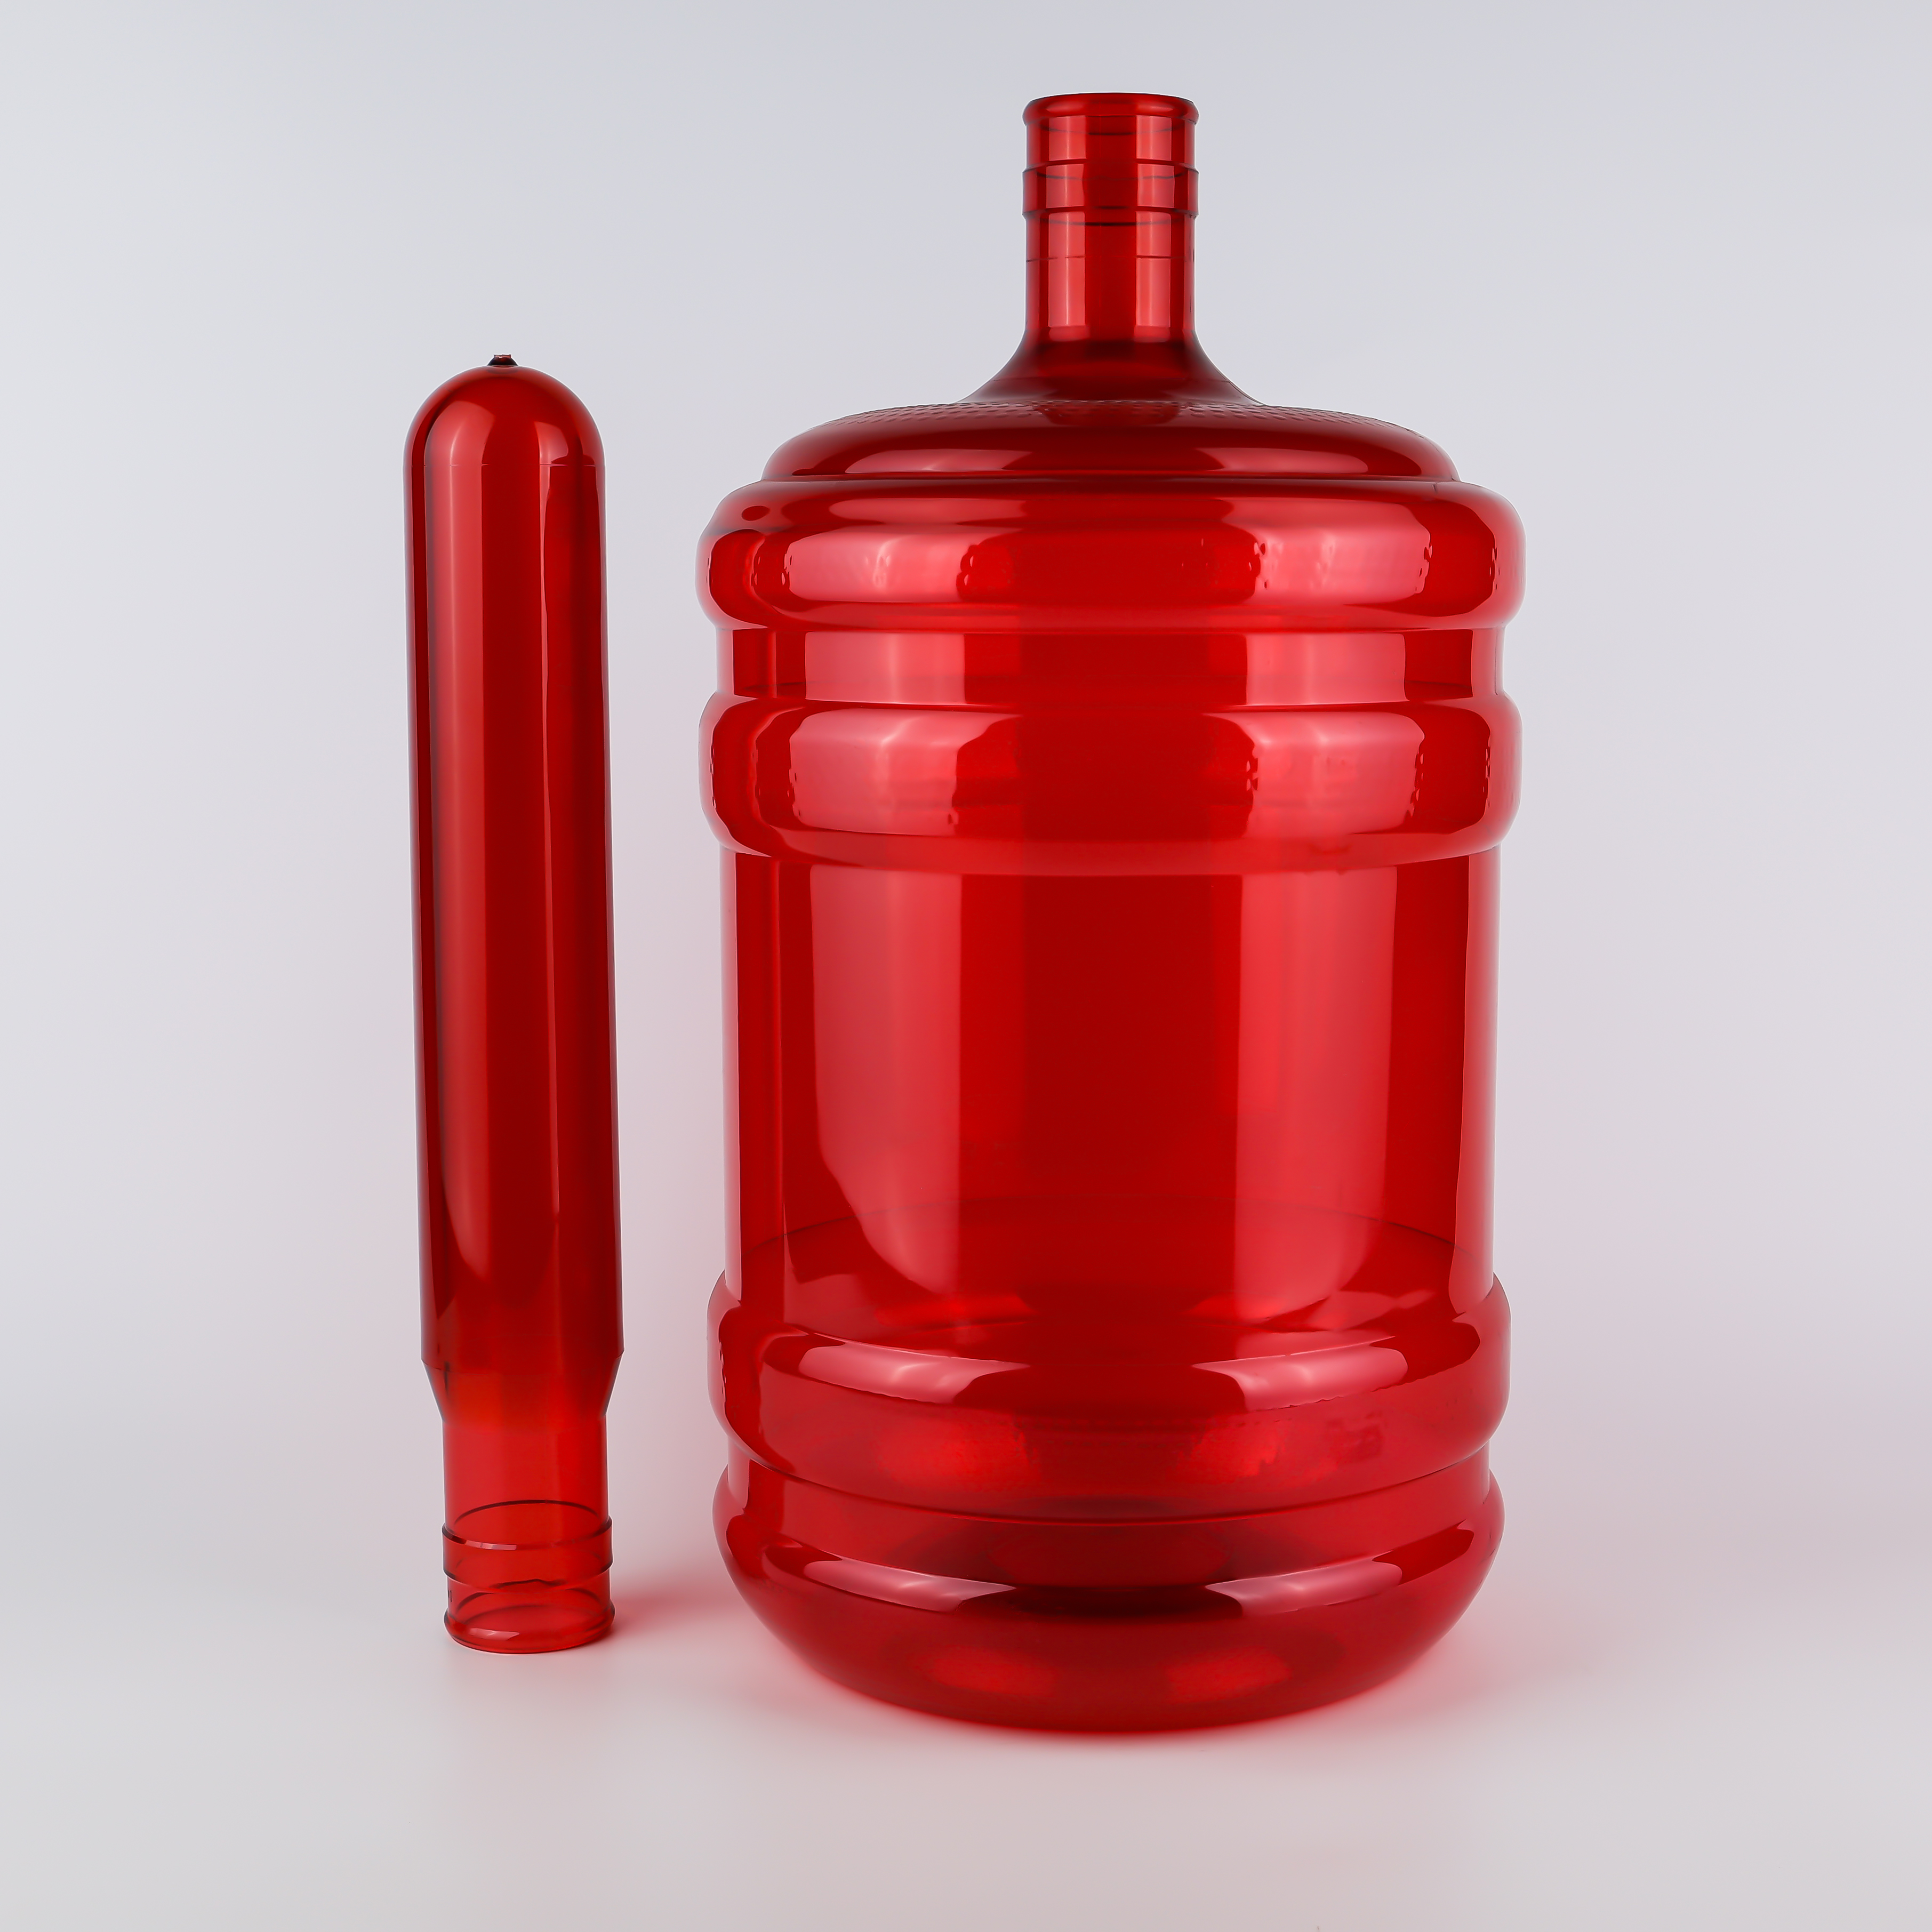
5 galonluk şişelenmiş su hemen tüketilip atılmaz – birçok hane bir kovayı bir ila iki hafta boyunca kullanır ve ticari ortamlarda yeniden kullanılabilir kovalar onlarca kez döngüye girer. Bu, kovanın uzun süreli sürekli yük altında çalıştığı .
Anlamına gelir. sürünme pET malzeme, sürdürülen gerilim altında – yavaş, kalıcı şekil değiştirme – yani sürünme gösterir. Duvar kalınlığı yetersizse ve IV değeri düşükse, birkaç gün suyla doldurulduktan sonra sap bağlantı noktası giderek ‘uzayabilir’ ya da ‘çökebilir’, sonunda kova deformasyonuna ve sızıntıya neden olur.
750 g’lık önformların yüksek gram ağırlığı ve yüksek IV değeri kombinasyonu sürünme hızını büyük ölçüde azaltır . Sektör standartları, yeniden kullanılabilir 5 galonluk kovalar için önformlarda IV değerinin 0,84 veya daha yüksek olmasını gerektirir; bu, tam olarak bu uzun süreli yük taşıma gereksinimini karşılamak içindir. Yeniden kullanılabilir 5 galonluk kovalar aynı zamanda 55–70 °C sıcaklıkta tekrarlanan temizleme döngülerine dayanmak zorundadır ve malzemenin termal stabilitesi de yeterli gram ağırlığı ve IV değeri desteğiyle sağlanır.
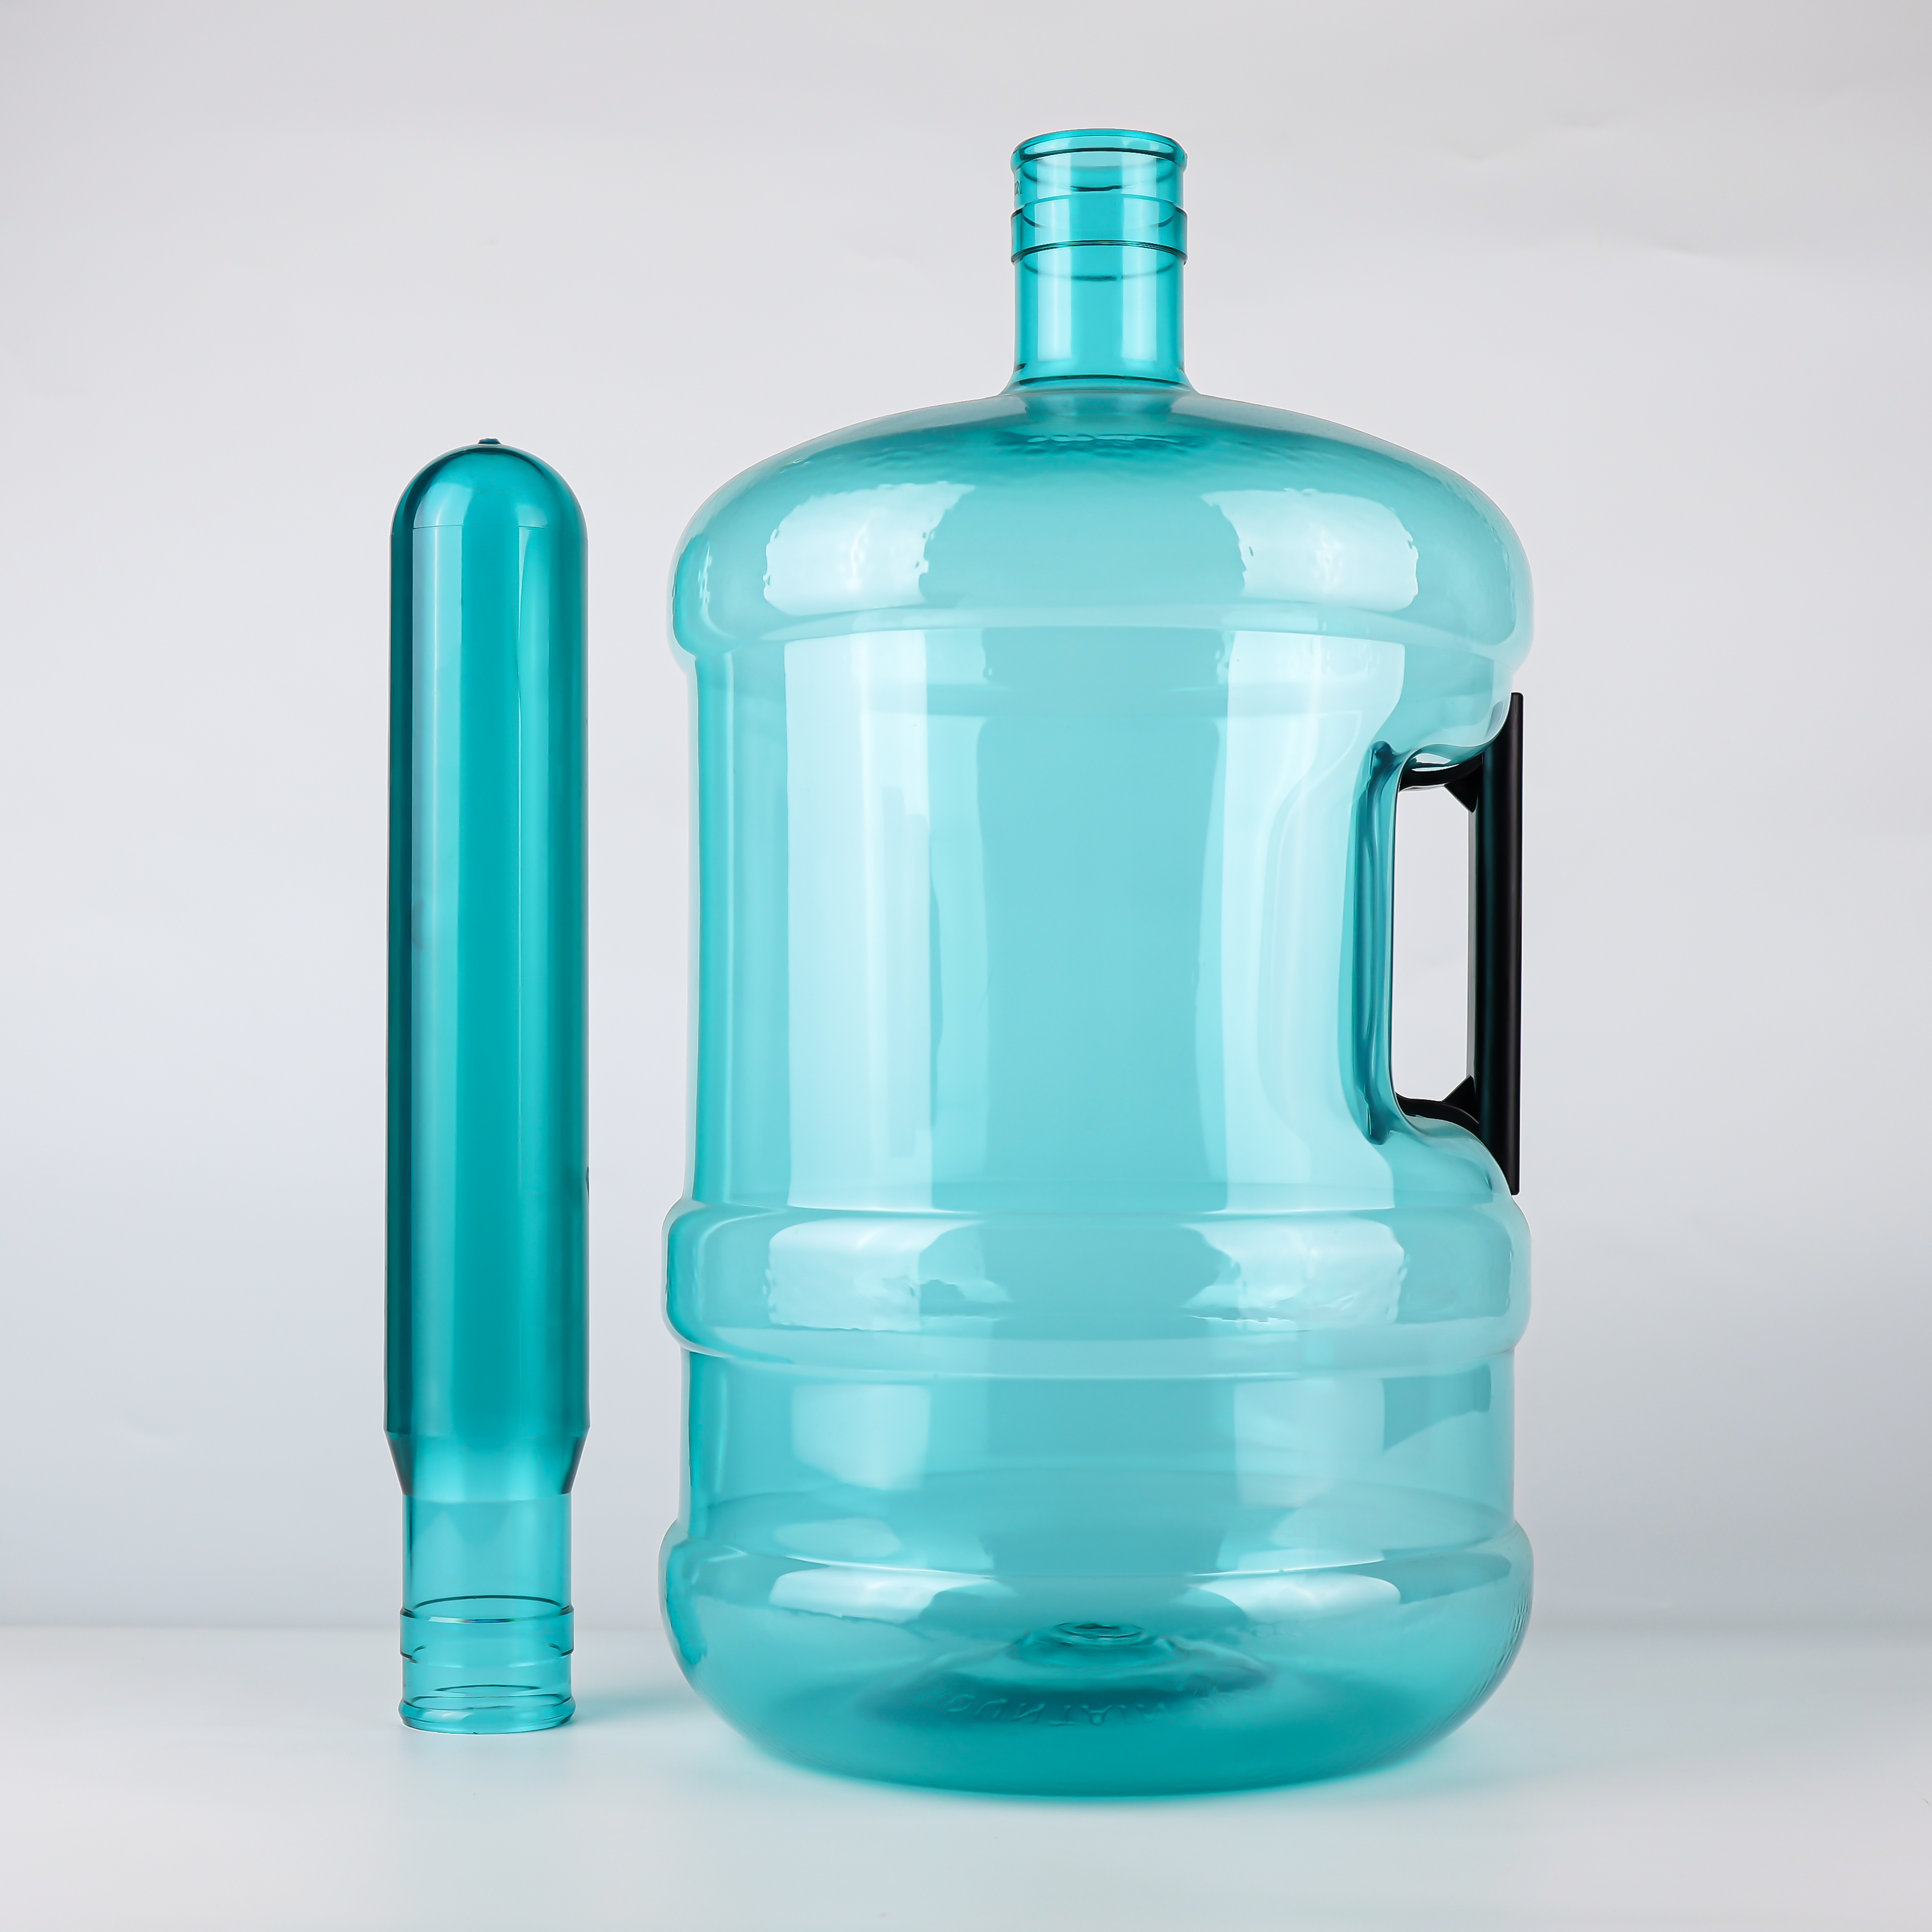
750 g'lik ön şekillendiricilerin cidar kalınlığı, 700 g'liklerinkinden daha fazladır; bu nedenle ısıtma işlemi daha zordur. Sıradan ısıtma sistemleri, ideal ön şekillendirici ısıtmasını sağlayamaz. infr Kırmızı ısıtıcılar kullanılmalıdır – kızılötesi radyasyon, ön şekillendiricinin hem içine hem de dışına nüfuz edebilir ve süreklilik gösteren, homojen bir ısıtma sağlar.
profesyonel 5 galonluk bidon üfleme makineleri (örneğin ZQ22-V), 730 g kalın cidarlı ön şekillendiricilerin ideal ısıtılmasını sağlamak amacıyla özel yeniden ısıtma cihazlarıyla donatılmıştır. Bu şu anlama gelir: Tüm üfleme makineleri, 750 g'lik ön şekillendiricileri ‘kabul edemez’. 750 g’lik ön şekillendirici seçimi, aynı zamanda üfleme ekipmanlarına daha yüksek uyumluluk gereksinimi getirir.
Profesyonel 5 galon kova üfleme makineleri (örneğin ZQ22-V), 730 g kalın cidarlı önformların ideal ısıtılmasını sağlamak için özel olarak ısıtma cihazlarıyla donatılmıştır. Bu, tüm üfleme makinelerinin 750 g önformları 'işleyebileceğini' göstermez. 750 g önformlar seçmek, aynı zamanda daha yüksek ekipman uyum gereksinimleri doğurur.
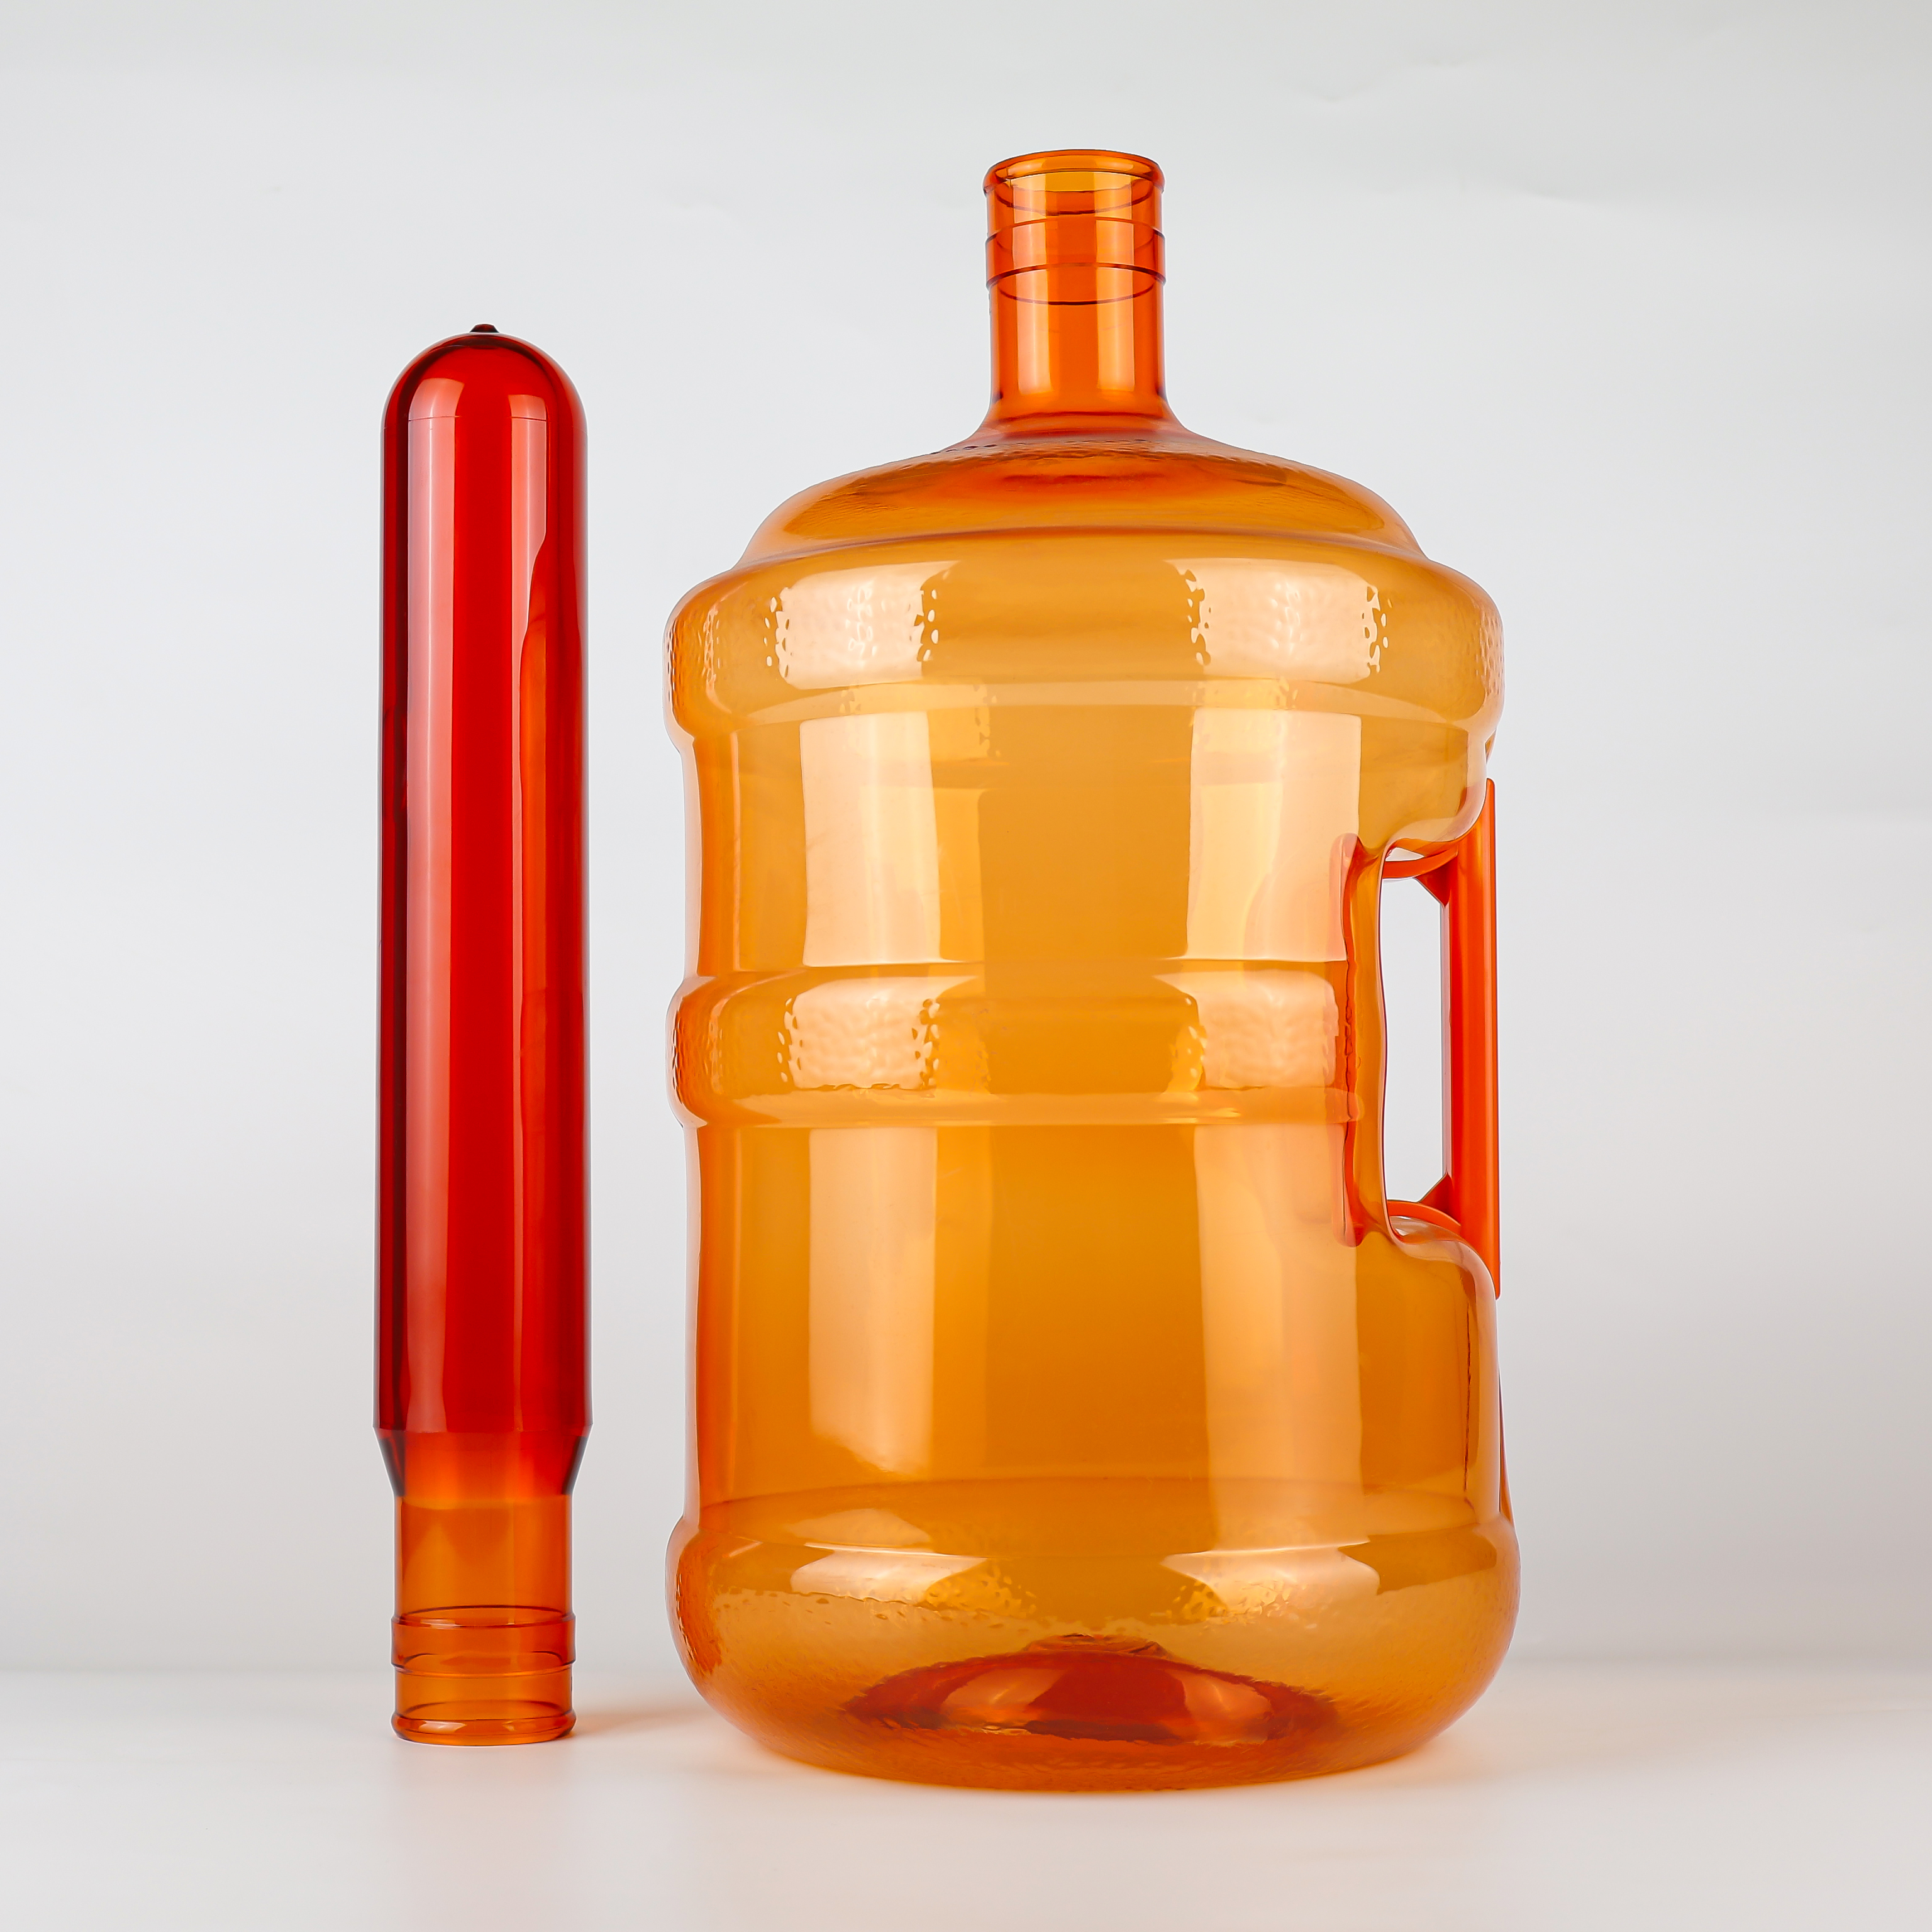
Son yıllarda saplı büyük tekrar kullanılabilir kaplar için üfleme süreçleri önemli ilerleme kaydetmiştir. SIAPI tarafından geliştirilen PSB (Önform Gerilim Artırıcı) ön-üfleme sistemi kontrollü bir ön-üfleme aşaması sunarak nihai üflemeden önce ara bir önform şekli oluşturur ve gerilim sürecini iki aşamaya ayırır.
Bu süreç, saplı 5 galon kovalarda önemli iyileştirmeler sağlar:
Üstten yük direnci yaklaşık %20 artar
Sap kopma dayanıklılığı yaklaşık %24 artar
Geçiş bölgelerinde beyazlaşma veya gerilim çatlakları gibi kusurlar azalır
Yüksek sıcaklıkta 5 saatlik maruziyetten sonra, hacim küçülmesi %35'e kadar azaltıldı
Bu süreç neden 750 g önformlarla ilişkilidir? Çünkü geleneksel önform tasarımı ve gerilme parametreleri büyük ölçüde kapak geometrisi ve hedef ağırlık tarafından sınırlandırılır. Büyük tekrar kullanılabilir şişeler için bu durum radyal gerilme oranlarının optimal sınırları aşmasına neden olabilir , bu da yetersiz saplama sarımı ve yetersiz mekanik özelliklere yol açar. Daha yüksek önform gram ağırlığı, PSB süreci için daha fazla malzeme "payı" sağlar ve böylece ön-üfleme sırasında kontrollü dağıtım için yeterli malzeme sağlanmış olur; sonuç olarak saplama tutunma dayanımı garanti edilir.
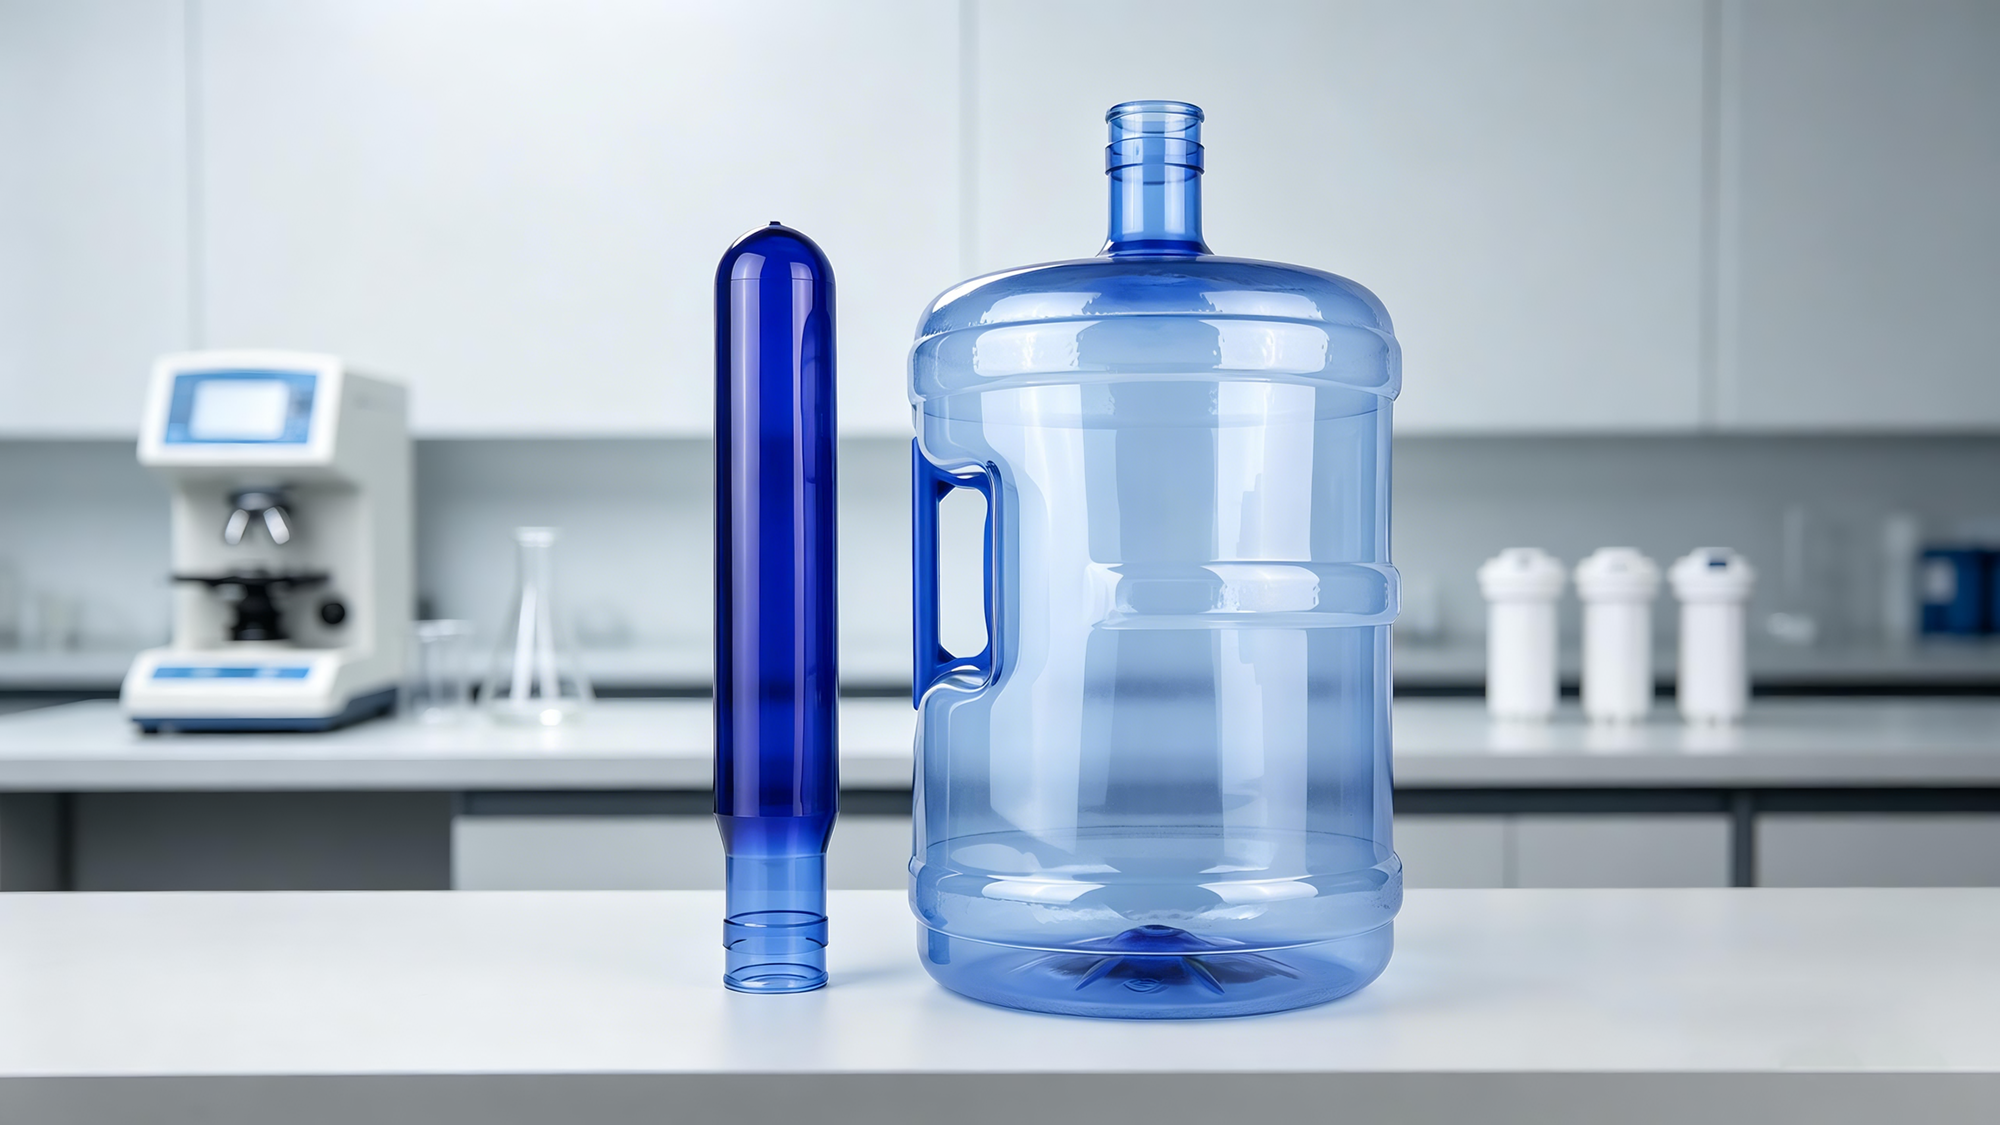
İki yaygın yan saplama tutturma yöntemi vardır; her birinin farklı önform gereksinimleri vardır:
Tıklatma Tipi : Saplama, boyun destek halkasına takılır. Bu yöntem, ağzın dayanıklılığı – çünkü tüm ağırlık nihayetinde takma bağlantısı üzerinden boyuna iletilir. 750 g önformların daha kalın boyun bölgesi, takma bağlantısından kaynaklanan yoğun yükü karşılayabilir.
Kaynaklı/yapıştırılmış tip : tutamak doğrudan kova gövdesine sabitlenir. Bu yöntem, yerel gövde dayanımına daha yüksek gereksinimler ortaya koyar. yerel gövde dayanımı . 750 g önformların sağladığı duvar kalınlığı fazlalığı, soyulma kuvvetlerine karşı dayanacak kadar yeterli malzeme kalınlığını kaynak alanına sağlar.
Yöntem ne olursa olsun, 750 g önformların sağladığı duvar kalınlığı fazlalığı temel garantidir. Tutamaklı kaplarla ilgili bir patent, tutamağın tabanı ile gövde arasındaki bağlantı alanının kritik gerilme yoğunlaşması bölgesi olduğunu ve tasarım aşamasında güçlendirilmesi gerektiğini belirtir; aksi takdirde basınç yükleri gövde deformasyonuna neden olur.
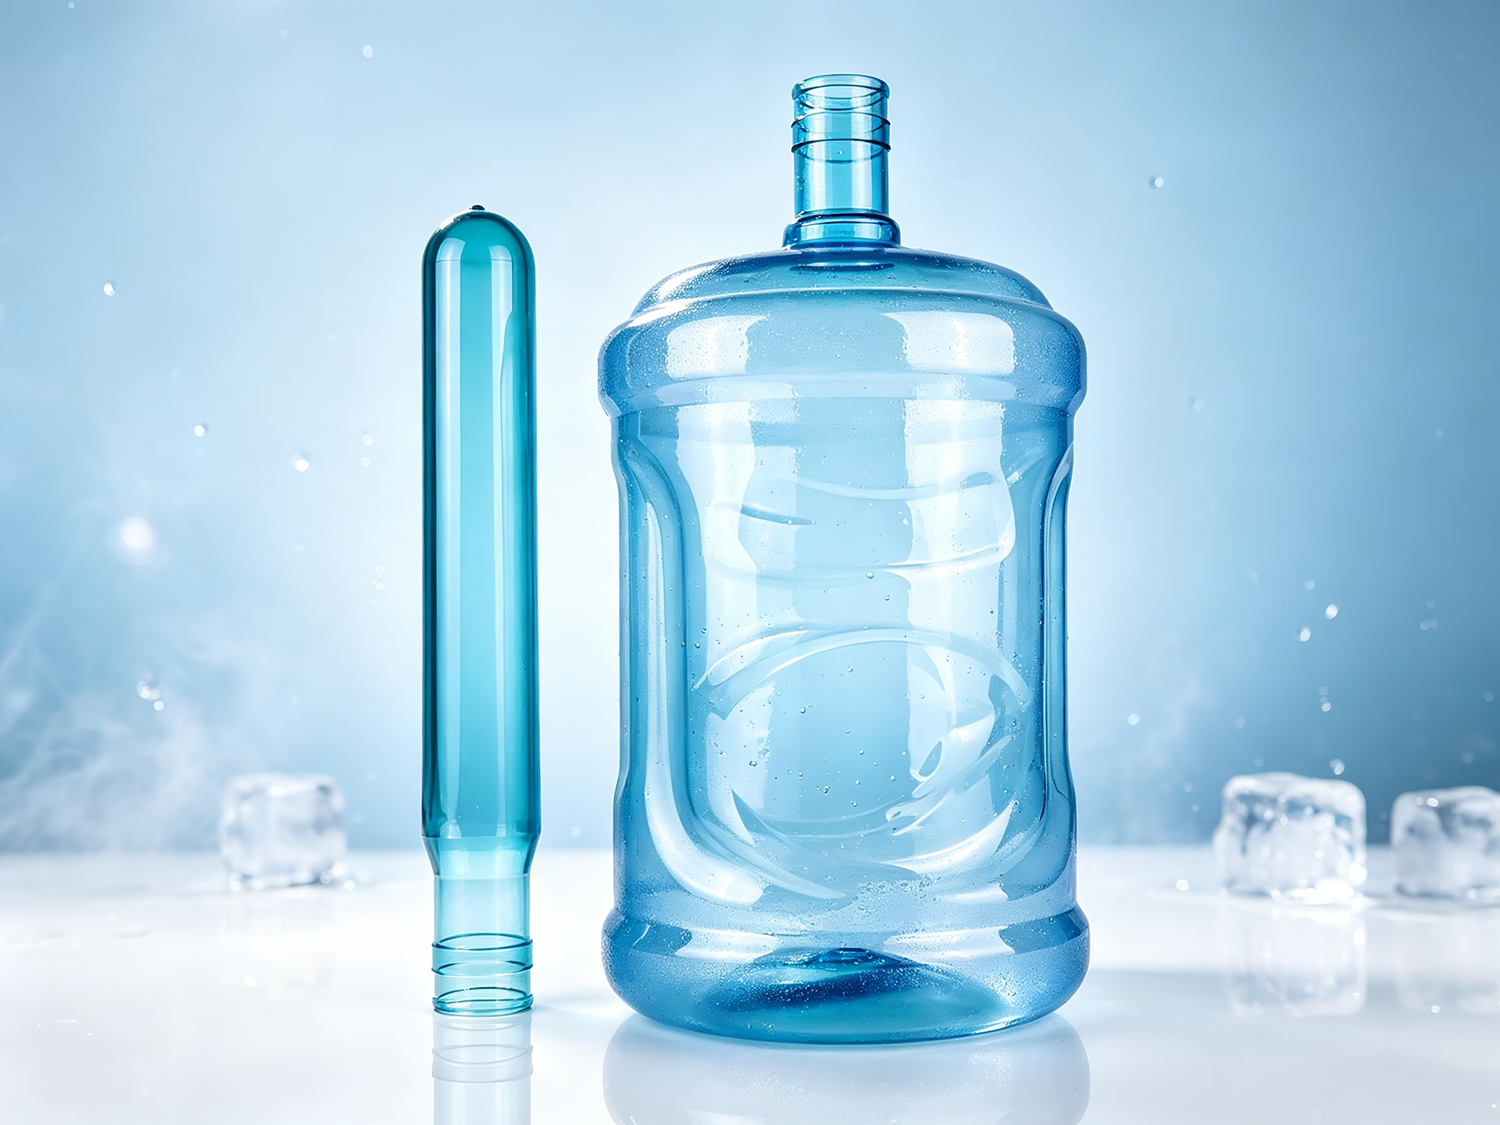
Piyasada gerçekten 800 g'lık 5 galonluk önformlar bulunmaktadır. Ancak gram ağırlığı ne kadar yüksekse, maliyet de o kadar yükselecektir. Her ekstra 50 g, kovandaki ham madde maliyetini birkaç onda bir yuan kadar artırır. Yılda yüzbinlerce kova üreten bir şişelenmiş su şirketi için bu, önemli bir giderdir.
Ayrıca daha yüksek önform gram ağırlığı her zaman daha iyi değildir. Aşırı ağır bir önform, fazla kalın duvar kalınlığı anlamına gelir ve bu da şişirme sırasında gerilme ve kristalleşme nedeniyle bLEMLEME (sferülit oluşumundan kaynaklanan matlaşma) kolayca ortaya çıkabilir. 750 g değerinin konumu açıktır: yan tutamaklı kovaların yapısal güvenliği sağlanmak koşuluyla, gram ağırlığını maliyet açısından kabul edilebilir ve süreç açısından kararlı bir aralıkta tutmak.
 |
 |
| Karşılaştırma Boyutu | 700 g önform | 750 g önform |
|---|---|---|
| Başvuru senaryo | tutamaksız 5 galonluk kova | yan tutamaklı 5 galonluk kova |
| Ortalama gövde duvar kalınlığı | Yaklaşık 0,4–0,6 mm | Yaklaşık 0,5–0,7 mm |
| Tutamak bağlantı duvar kalınlığı | İnce, şekil değişimine eğilimli | Yeterli, yoğun yükleri karşılar |
| Önerilen IV değeri | 0,76–0,80 dL/g | 0,84–0,87 dL/g |
| Dinamik yük kapasitesi | Adil | Güçlüdür |
| Uzun vadeli sürünme performansı | Adil | Mükemmel |
| Tekrarlanan temizlemeden sonra termal kararlılık | Adil | Mükemmel (hacim küçülmesi %35 azaltıldı) |
| Uyumlu üfleme kalıplama ekipmanı | Geleneksel ısıtma sistemi yeterlidir | Kızılötesi ısıtma + özel yeniden ısıtma cihazı gerektirir |
| Ham Madde Maliyeti | Aşağı | Daha yüksek |
Şu anki PET ham madde fiyatlarıyla ton başı yaklaşık ¥8.000–10.000 arasında, her ek 50 gram, kova başına ham madde maliyetini yaklaşık ¥0.4–0.5 kadar artırır. Yılda 100.000 adet saplı kova üreten bir şirket için ek yıllık maliyet yaklaşık ¥40,000–50,000.
 |
 |
Bu oldukça yüksek görünüyor. Ancak karşılaştıralım: Eğer bir saplı kova, sap bağlantısı noktasında çatlamadan dolayı sızdırırsa, kayıp yalnızca kovanın kendisi değil – aynı zamanda içindeki su (yaklaşık 20 litre), taşıma maliyetleri, müşteri şikâyeti yönetimi maliyetleri ve marka itibarı zararı da dahil olmak üzere çok yönlüdür. Tek bir parti kalite olayı, yüzbinlerce yuanlık ham madde fiyat farkından daha fazla maliyetle sonuçlanabilir.
Daha önemlisi, saplı 5-galon kovalar genellikle yeniden kullanılabilir , onlarca döngü için tasarlanmıştır. 750 g’lık önformların sağladığı yapısal fazlalık, kovannın güvenle birden fazla kez "hizmet vermesi" için tam da gereken temeli oluşturur. Ham madde açısından 50 g tasarruf etmek, kovanın kullanım ömrünü 30’dan 15’e düşürebilir – böylece kullanım başına maliyet aslında daha yüksek hâle gelir .
Önform seçimi asla "ne kadar hafifse o kadar ucuzdur" ilkesine dayanmaz; aksine "tam olarak uygun olan en ekonomik olandır". Tasarruf edilen bu 50 g, tüketici elinde çatlamış bir kova, sızdıran bir kova ya da şikayet konusu olan bir kova haline gelebilir – işte gerçek maliyet budur.
750 g, gram ağırlığı açısından bir eşik değerdir ama tek koşul değildir. Aynı 750 g’lık önform bile işlem veya kullanım yöntemi yanlış olduğunda sorunlara neden olabilir.
750 g’lik ön şekillendirilmiş ürünlerin duvar kalınlığı, 700 g’liklerinkinden daha fazladır; bu nedenle ısıtma sırasında ısıyı ön şekillendirilmiş ürünün içine nüfuz ettirmek için daha yüksek ısıtma sıcaklıkları ve daha uzun ısıtma süreleri gerekmektedir. Yetersiz ısıtma, üflenmiş kovadaki duvar kalınlığının eşit dağılmamasına neden olur ve bu durum kulakçık takma noktasını daha kırılgan hâle getirir. Eğer ön şekillendirilmiş ürün sıcaklığı çok düşükse ve yumuşatma yetersiz kalırsa, istenen şekle üflenmesi zorlaşır; sıcaklık çok yüksekse ise moleküler zincir yönelimi yetersiz kalır ve kova gövdesi beyazlaşır.
Kulakçık takma noktasının geometrik tasarımı, doğrudan gerilme dağılımını etkiler. Yuvarlatılmış geçişteki gerilme tepe noktası, 3–5 kat daha düşüktür dik açılı geçişteki gerilme tepe noktasına kıyasla. 750 g’lik ön şekillendirilmiş ürünler daha kalın duvarlar sağlar; ancak buna uygun bir yuvarlatılmış geçiş tasarımı yapılmazsa yine de gerilme yoğunlaşması yaşanır. Gram ağırlığı temeldir, tasarım anahtardır – her ikisi de vazgeçilmezdir.
Kulp lu 5 galonluk kovalar için, kullanıcılar alışkanlık haline getirdikleri şekilde bir el ile kaldırıp sallarsa , dinamik yük tasarım değerini çok aşar. 750 g’lik önformlar normal kullanımı dayanabilir, ancak aşırı kötüye kullanım durumunda hâlâ risk vardır. Bu nedenle sektör, kulplu kovaların düzenli olarak denetlenmesini ve tasarım ömrünün ötesinde kullanılmasından kaçınılmasını önerir.
Yan kulplu 5 galonluk kovalar için neden 750 g veya daha ağır önformlar tercih edilmelidir?
Çünkü yan kulplar ‘dağıtılmış yükü’ ‘yoğunlaşmış yüke’, ‘statik yükü’ ‘dinamik yüke’, ‘kısa süreli kullanımı’ ‘uzun süreli sürünmeye’ ve ‘tek doldurmayı’ ‘tekrarlayan temizlemeye’ dönüştürür. Bu dört değişiklikten herhangi biri, daha kalın bir duvar, daha yüksek IV değeri ve daha fazla yapısal yedeklilik gerektirir.
700 g’lik bir önform, kulpsuz bir kova üretmede yeterli olabilir; ancak yan kulplu kovanın getirdiği mekanik zorluklara dayanamaz. 750 g’lik bir önformdaki ek 50 g malzeme israf değil, bir güvenlik payı için gerekli yatırım – Omuz bölgesine, sap bağlantı alanına ve taban geçiş bölgesine ayrılmıştır; dinamik yükleri taşır, uzun süreli sürünmeye dirençlidir ve tekrarlayan temizlemelere dayanır; bu sayede kovayı tüketici elinde güvenle onlarca kez kullanmanıza olanak tanır.
Sektör standardı verileri bunu doğrular: saplı 5 galonluk kovalar için önforma gram ağırlıkları 730 g ve 750 g’de yoğunlaşmıştır; IV değerleri 0,84’ün üzerinde olmalıdır. Bu, "üreticilerin daha fazla malzeme satmaya çalışması" değil mekaniğin ve malzeme biliminin belirlediği en uygun çözümdür .
5 galonluk şişe önformaları için seçim kriterleri, IV değeri test yöntemleri veya şişe üfleme işlemi parametreleriyle ilgili ek sorularınız varsa lütfen bizimle iletişime geçmekten çekinmeyin.
 Son Haberler
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD, 25+ yıllık uzmanlığa sahip profesyonel bir PET ön forma üreticisidir. ISO9001/ISO22000 sertifikalı, su/icecek markaları için özel boyunlar (28–55 mm), renkler, ağırlıklar ve kalıplar sunar. Bugün bize ulaşın.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. Gizlilik Politikası