EN

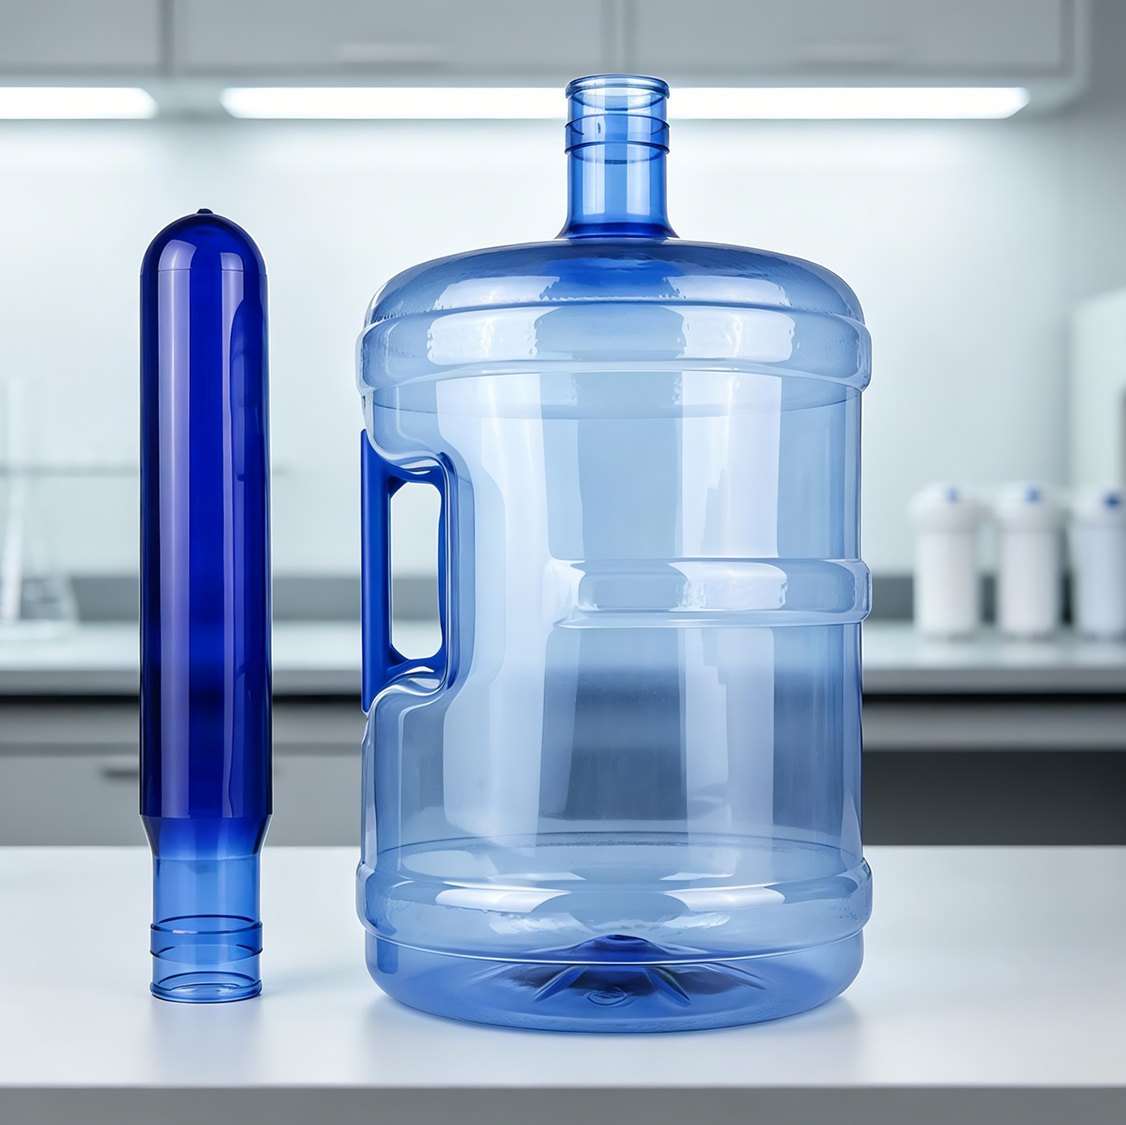
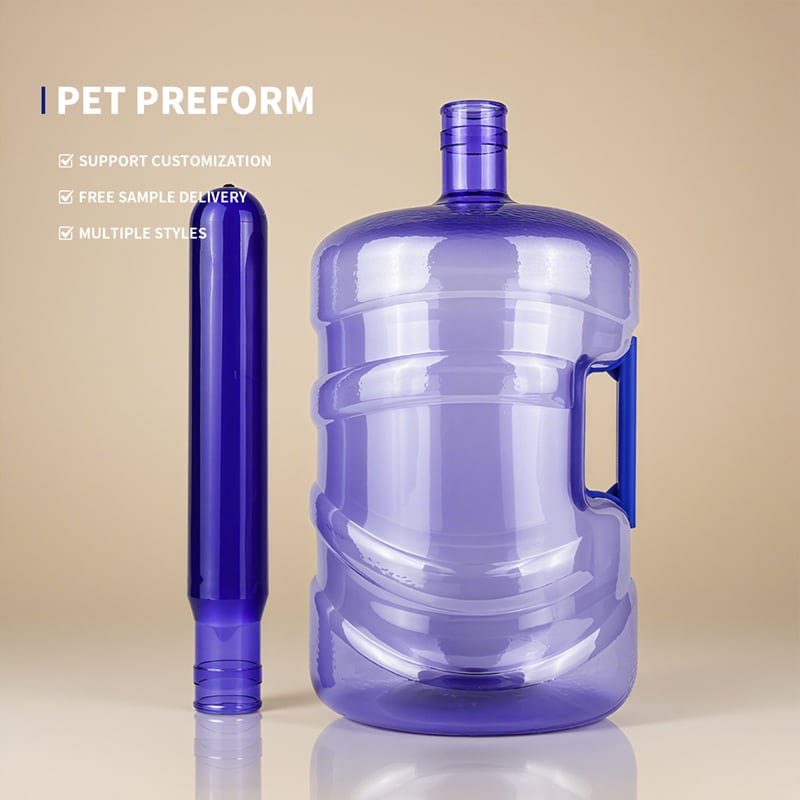
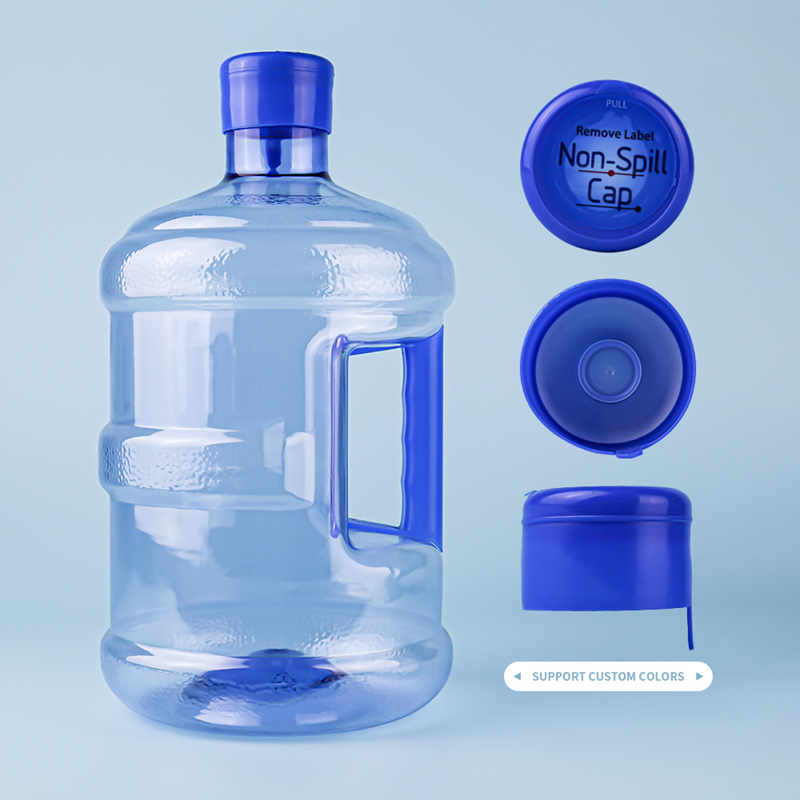
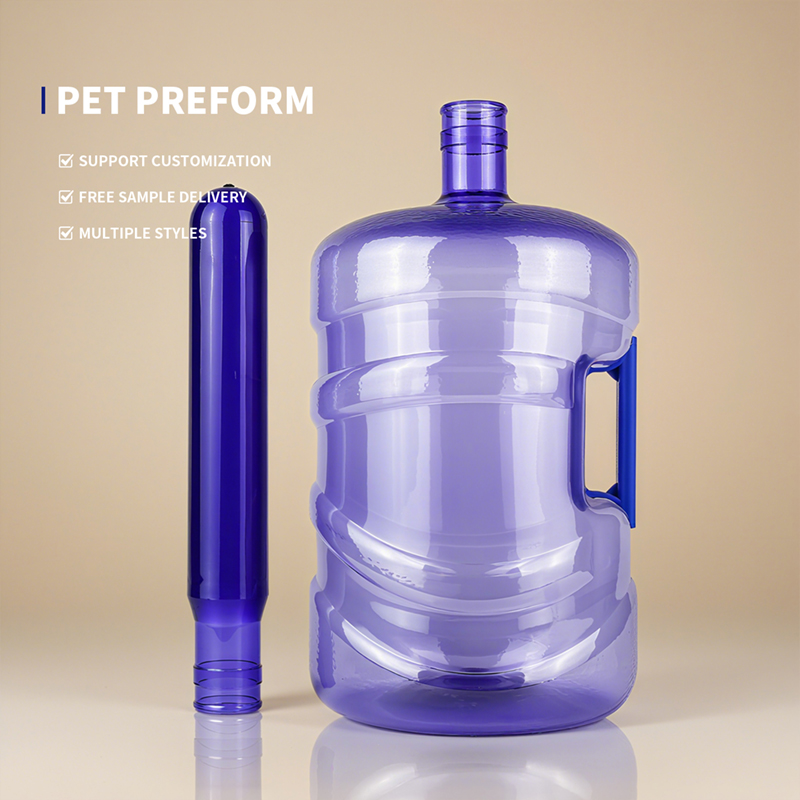
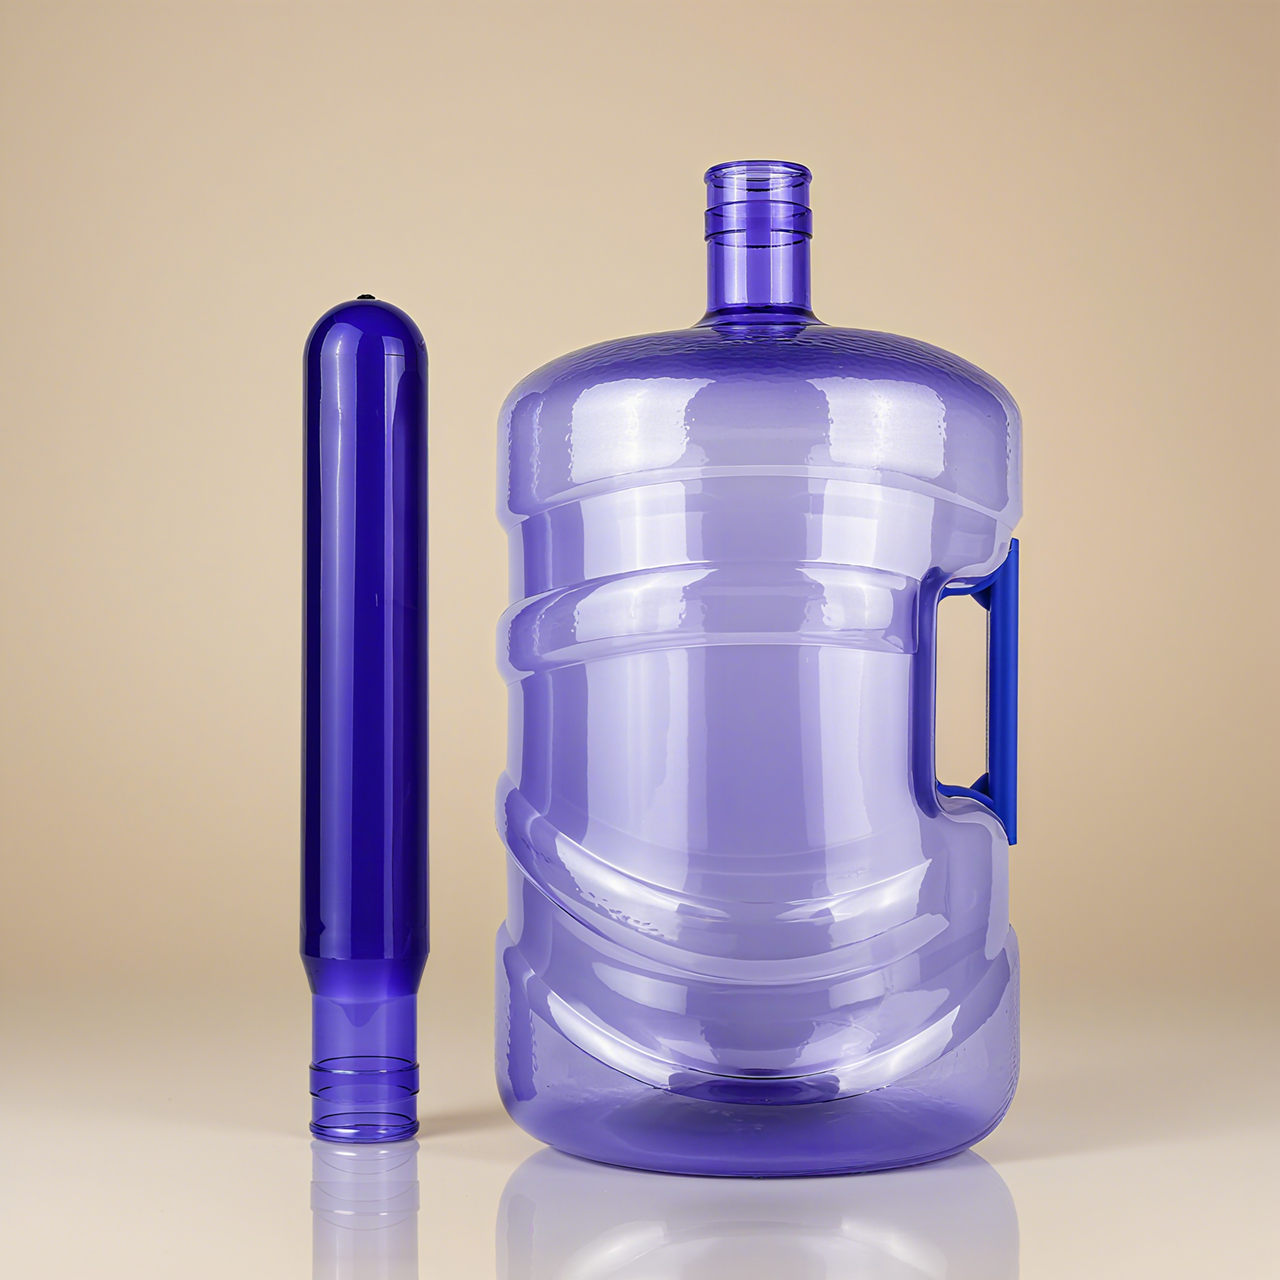
In der abgefüllten-Wasser-Branche stellt der 5-Gallonen-(ca. 18,9-Liter-)PET-Eimer eine besondere Kategorie dar. Wenn er mit Wasser gefüllt ist, wiegt er nahezu 20 Kilogramm – deutlich mehr als jede herkömmliche Getränkeflasche. Eimer ohne Griffe werden mit beiden Armen oder mithilfe eines Tragerings getragen; Eimer mit Seitengriffen lassen sich mit einer Hand heben – bequem, ja, doch die mechanischen Anforderungen an den Eimerkörper haben sich dadurch vollständig verändert.
 |
|
Viele fragen: Der Wechsel von einer 700-g- auf eine 750-g-Preform bedeutet lediglich 50 g mehr – ist der Unterschied wirklich so groß? Der Unterschied ist nicht nur erheblich; er entscheidet unmittelbar darüber, ob der Eimer in der Hand des Verbrauchers versagt. Dieser Artikel erläutert die technische Notwendigkeit dieses „50 g“ aus fünf Perspektiven: mechanische Prinzipien, konstruktives Design, Materialeigenschaften, Blasformprozess und Kostenlogik.
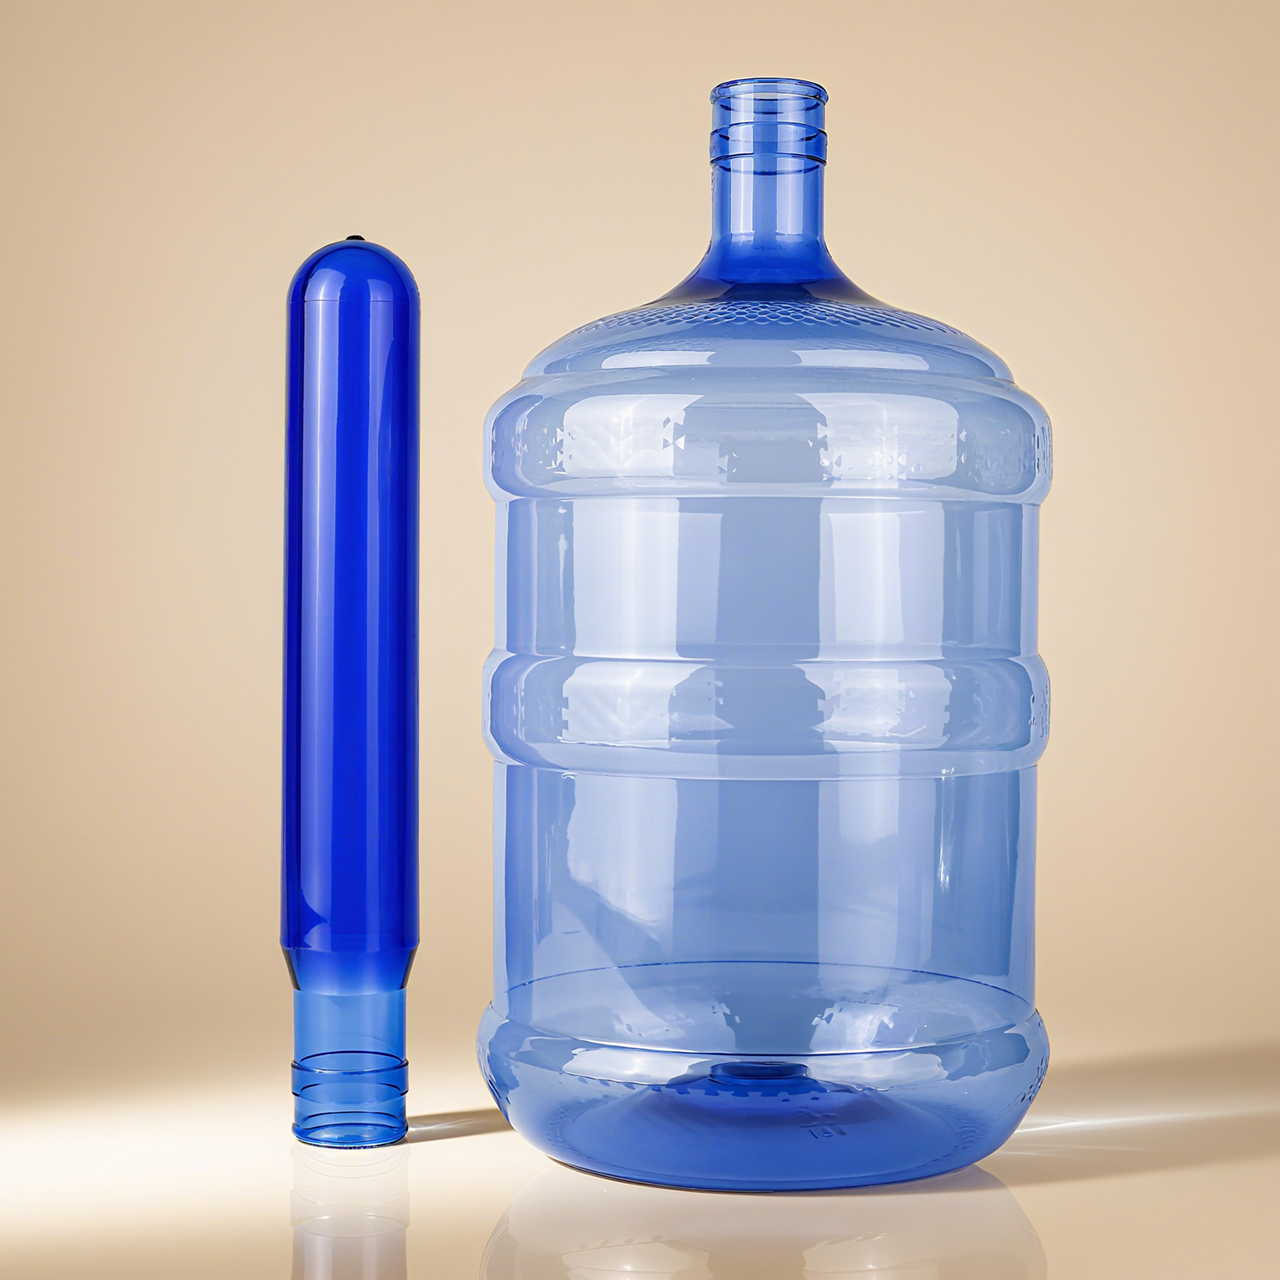
Ein 5-Gallonen-Eimer ohne Seitengriff wird üblicherweise auf zwei Arten getragen: indem man den Körper mit beiden Armen hält oder einen Tragering/Griff am Hals des Eimers befestet. In beiden Fällen wird die Kraft über den Halsstützring oder eine große Kontaktfläche am Körper übertragen. der Eimerkörper trägt die Last als Ganzes, und die Spannungsverteilung ist relativ gleichmäßig. .
Bei solchen Eimern reicht die Wandstärke, die aus einem 700-g-Preform geblasen wird, bereits aus, um das Gewicht der gefüllten Flüssigkeit sowie die Beschleunigungskräfte beim Tragen zu bewältigen. Im Handel sind Preforms mit 560 g, 600 g, 650 g und 700 g erhältlich; Eimer ohne Griffe können definitiv mit 700-g-Preforms – oder sogar noch leichteren – hergestellt werden.
 |
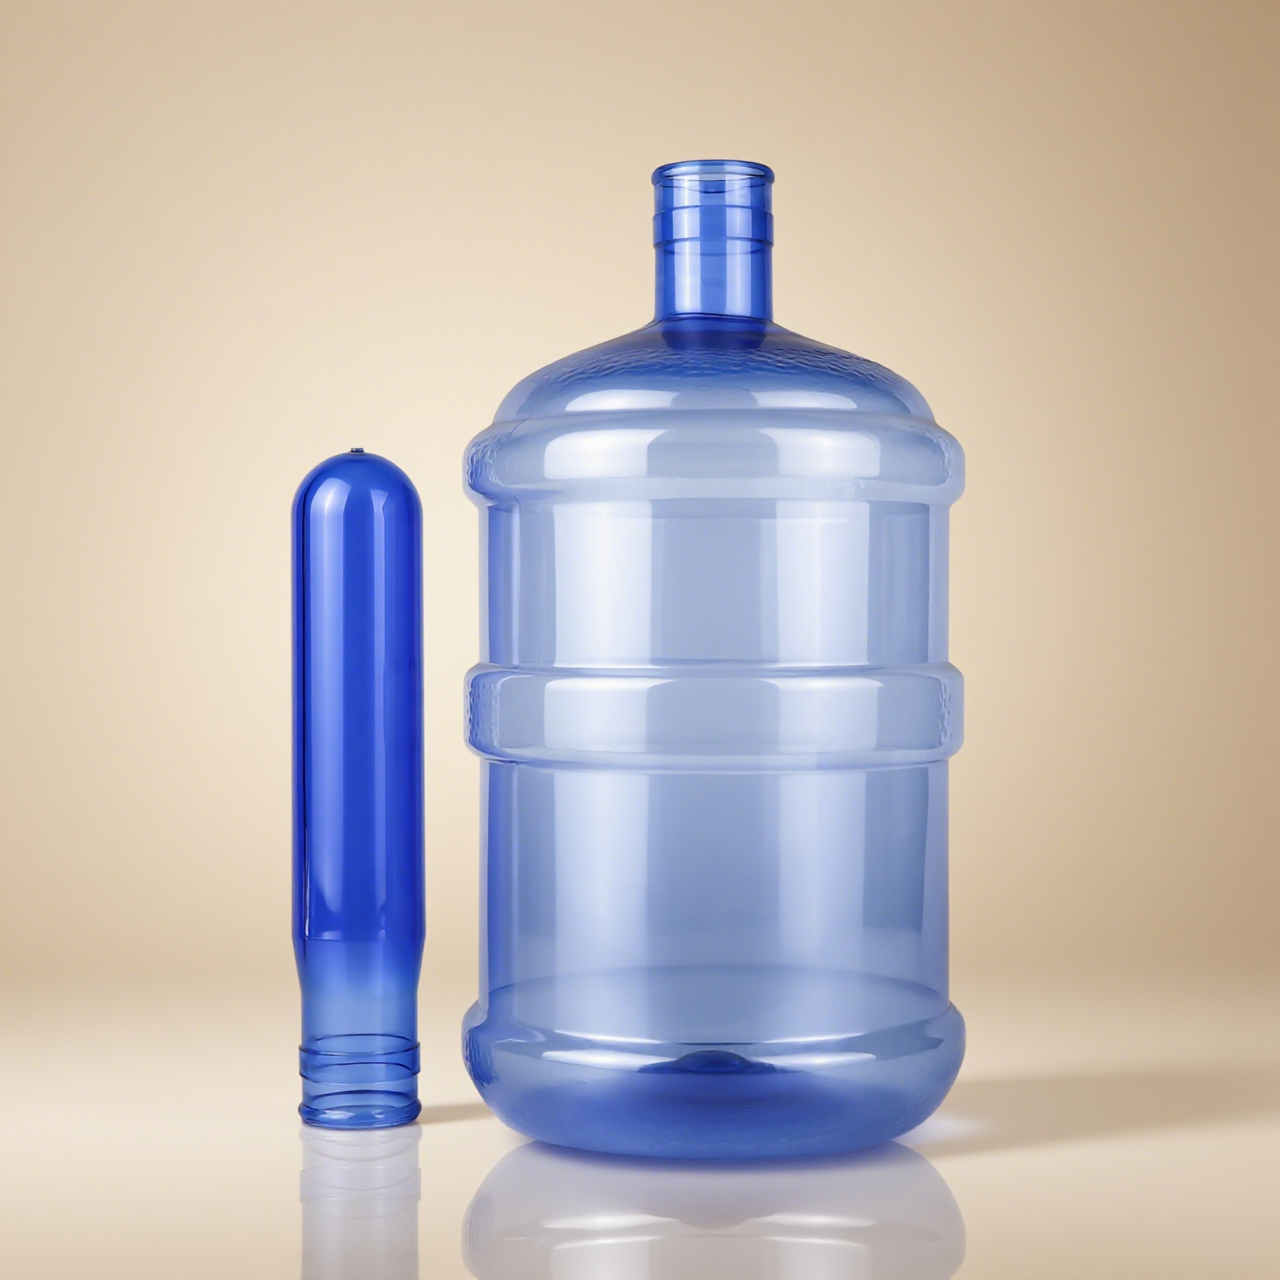 |
Sobald ein Seitengriff hinzugefügt wird, ändert sich die Situation vollständig.
Beim Heben eines gefüllten Eimers wird das gesamte Gewicht (fast 20 kg) über den Griff an den griffbefestigungspunkt am Eimerkörper übertragen. Dies ist keine Fläche, sondern eine stark konzentrierte tragende Stelle . Noch kritischer ist, dass der Eimer beim Gehen natürlicherweise schwingt und die dynamische Belastung durch das Schwingen erzeugte Kraft 1,5–2-mal so hoch wie das statische Gewicht sein kann.
Mit anderen Worten muss der Griffbefestigungspunkt nicht nur einer statischen Last von 20 kg standhalten, sondern einer dynamischen Momentanlast von 30–40 kg .
 |
 |
Finite-Elemente-Analysen an Kunststoffbehältern mit Griffen zeigen, dass bei unzureichendem Design der Verbindung zwischen Griff und Körper dieser Punkt als Erster versagt. Bei 5-Gallonen-Eimern kann die lokale Spannung am Griffbefestigungspunkt 5–10 Mal die durchschnittliche Spannung am Eimerkörper erreichen.
Die Spannungskonzentration ist ein klassisches Problem der technischen Mechanik. Wenn innerhalb eines Materials eine plötzliche geometrische Änderung auftritt (z. B. die Verbindung zwischen Griff und Gehäuse), ändert sich der Kraftfluss abrupt, und die lokale Spannung liegt deutlich über der mittleren Spannung.
Herkömmliche Griff-zu-Gehäuse-Verbindungen verwenden häufig einen rechtwinkligen Übergang, bei dem aufgrund der abrupten Änderung des Kraftflusses leicht eine Spannungskonzentration entsteht. Die Finite-Elemente-Analyse zeigt, dass die Spannungsspitze bei einem rechtwinkligen Übergang das 3- bis 5-Fache der Spannungsspitze bei einem Abrundungsübergang betragen kann . Ist die Wanddicke an dieser Stelle unzureichend, verformt sich der Kunststoff unter hoher Spannung viskoelastisch und wird schrittweise „gestreckt“ oder „gerissen“.
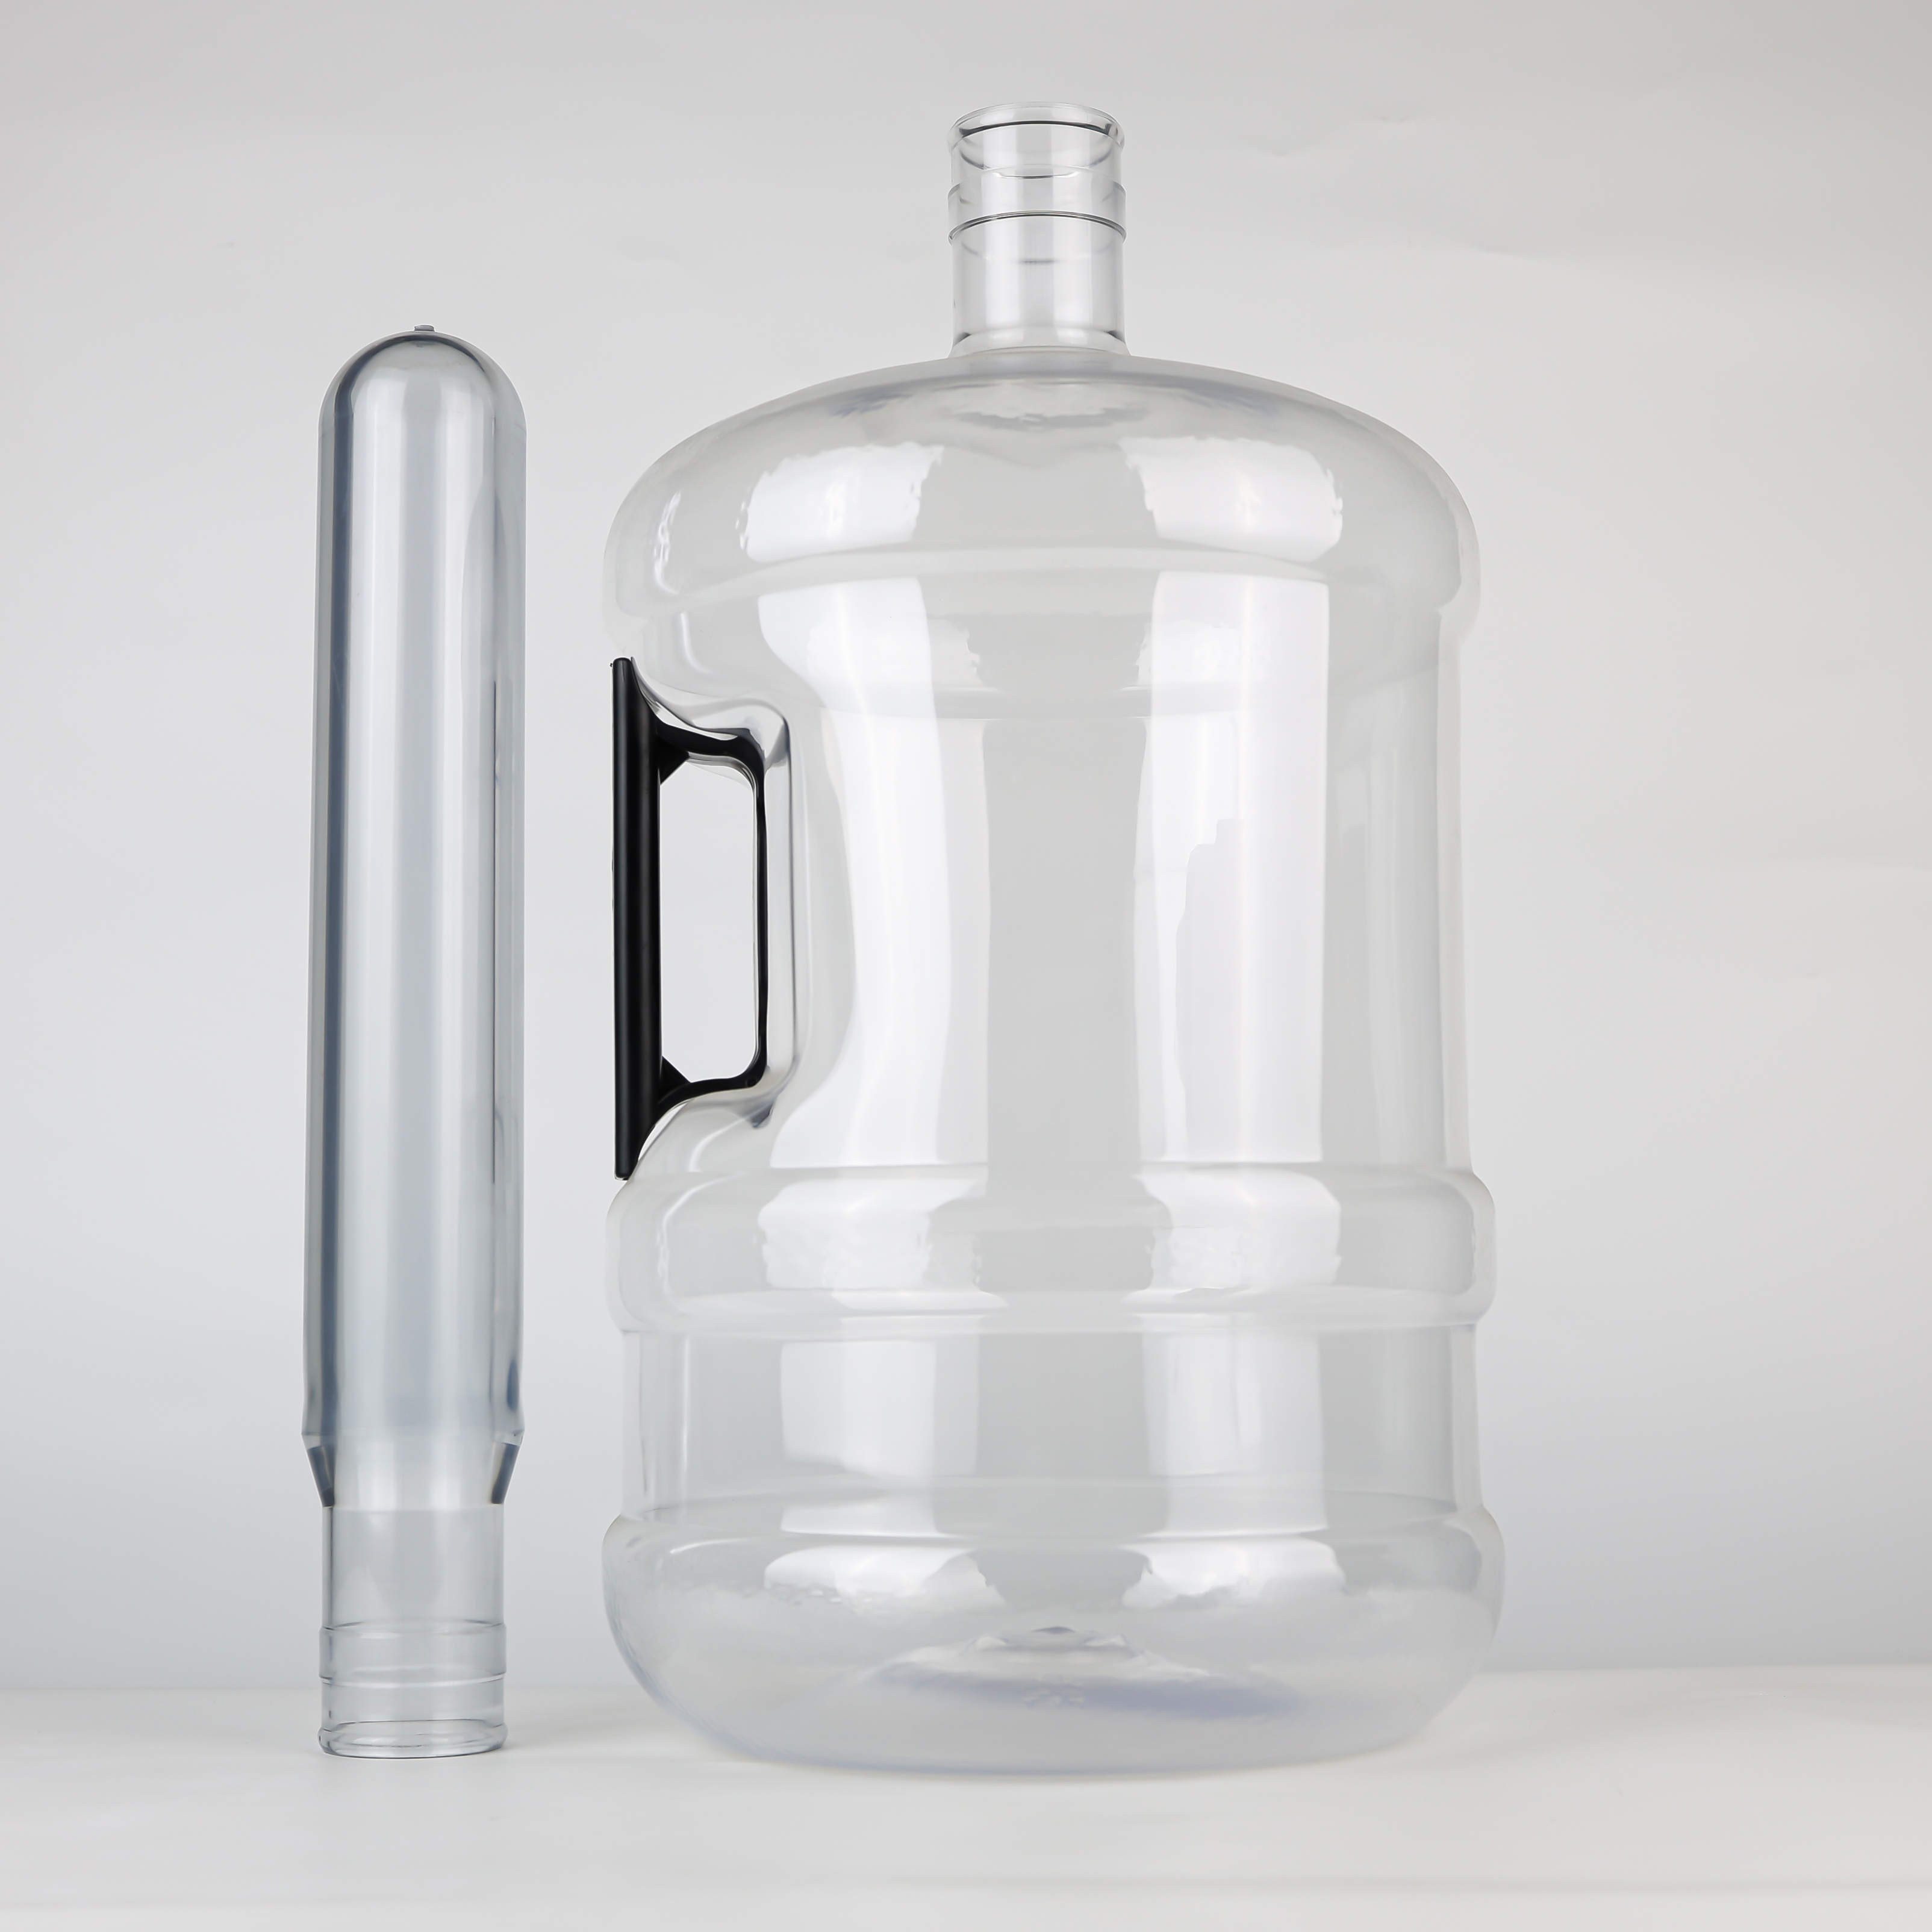
Vorform das Grammgewicht bestimmt die Wanddicke nach dem Aufblasen. Je höher das Grammgewicht, desto dicker ist die Wand des Vorforms und desto dicker ist die Wand des aufgeblasenen Eimers.
Ein 5-Gallonen-Eimer, der aus einem 700-g-Vorform hergestellt wird, weist eine durchschnittliche Körperwanddicke von etwa 0,4–0,6 mm auf. Diese Wanddicke reicht für einen Eimer ohne Henkel aus – weil die Kraft gleichmäßig verteilt ist und die Spannung pro Quadratzentimeter nicht groß ist.
Bei einem seitlichen Henkel hingegen muss die Befestigungsstelle des Henkels mehrere Male höhere lokale Spannungen aushalten als die Durchschnittsspannung. Eine Wanddicke von 0,4–0,6 mm ist zu dünn ist an dieser „Laststelle“. Die unmittelbare Folge einer unzureichenden Wanddicke: Der Eimerkörper verformt sich lokal beim Anheben, nach wiederholtem Gebrauch tritt eine Weißfärbung durch Spannung auf, und letztlich rissbildung oder Reißen tritt ein Bruch an der Henkelbefestigungsstelle auf.
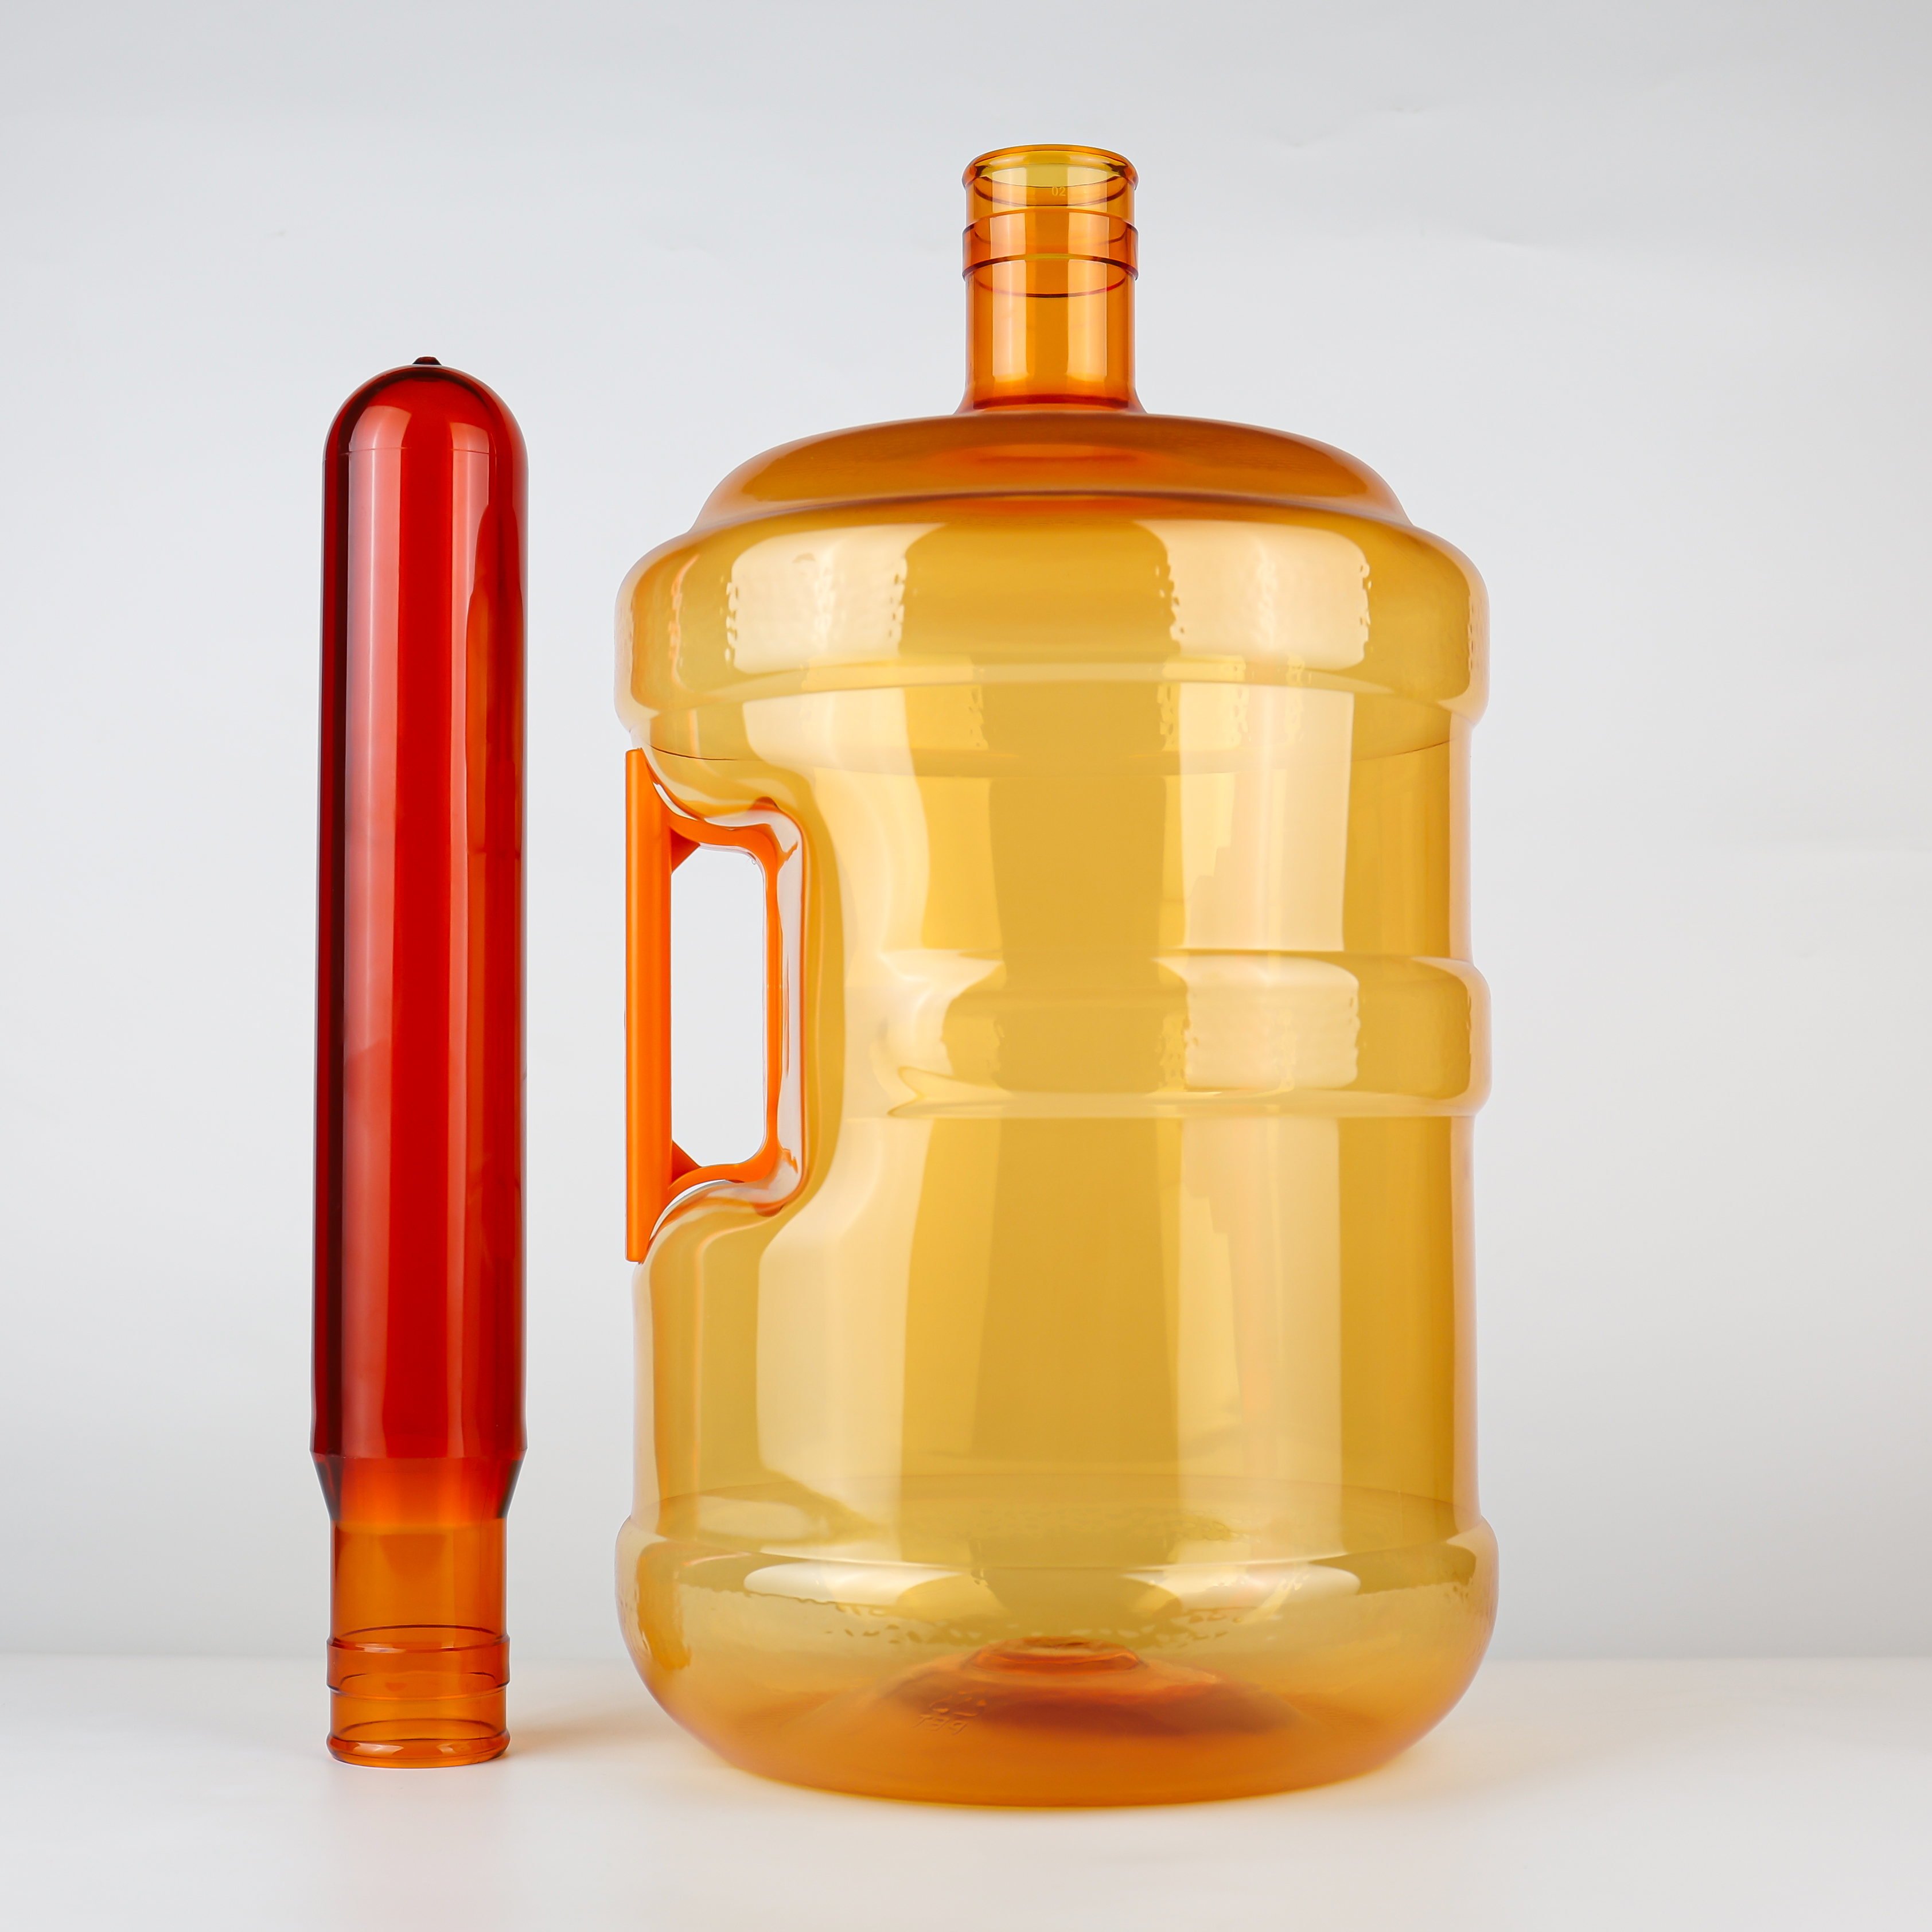
Man könnte meinen: Können wir den Bereich der Henkelbefestigung einfach lokal verdicken?
Theoretisch ja, doch bei der PET-Blasformung wird die Wanddickenverteilung des Eimers durch die wanddickenverteilung des Vorforms bestimmt . Während des Spritzgießens ist die Wanddicke an verschiedenen Stellen des Vorforms bereits festgelegt; beim Blasen wird der Vorform gestreckt und aufgeweitet, wobei die Wanddicke proportional zum Dehnungsverhältnis abnimmt.
Um nach dem Blasen eine ausreichende Dicke an der Griffbefestigungsstelle sicherzustellen, muss an der entsprechenden Stelle des Vorforms mehr Material reserviert werden . Eine lokale Verdickung des Vorforms ist schwierig und kostspielig; eine direkte erhöhung des Gesamtgewichts ist wirtschaftlicher und zuverlässiger.
Im Vergleich zu 700 g ist die zusätzliche Menge von 50 g Material bei einem 750-g-Vorform nicht gleichmäßig über den gesamten Eimer verteilt, sondern wird gezielt auf Schulter, Versteifungsbereiche des Körpers und Griffbefestigungszone verteilt – genau dort, wo die Spannung am höchsten ist.
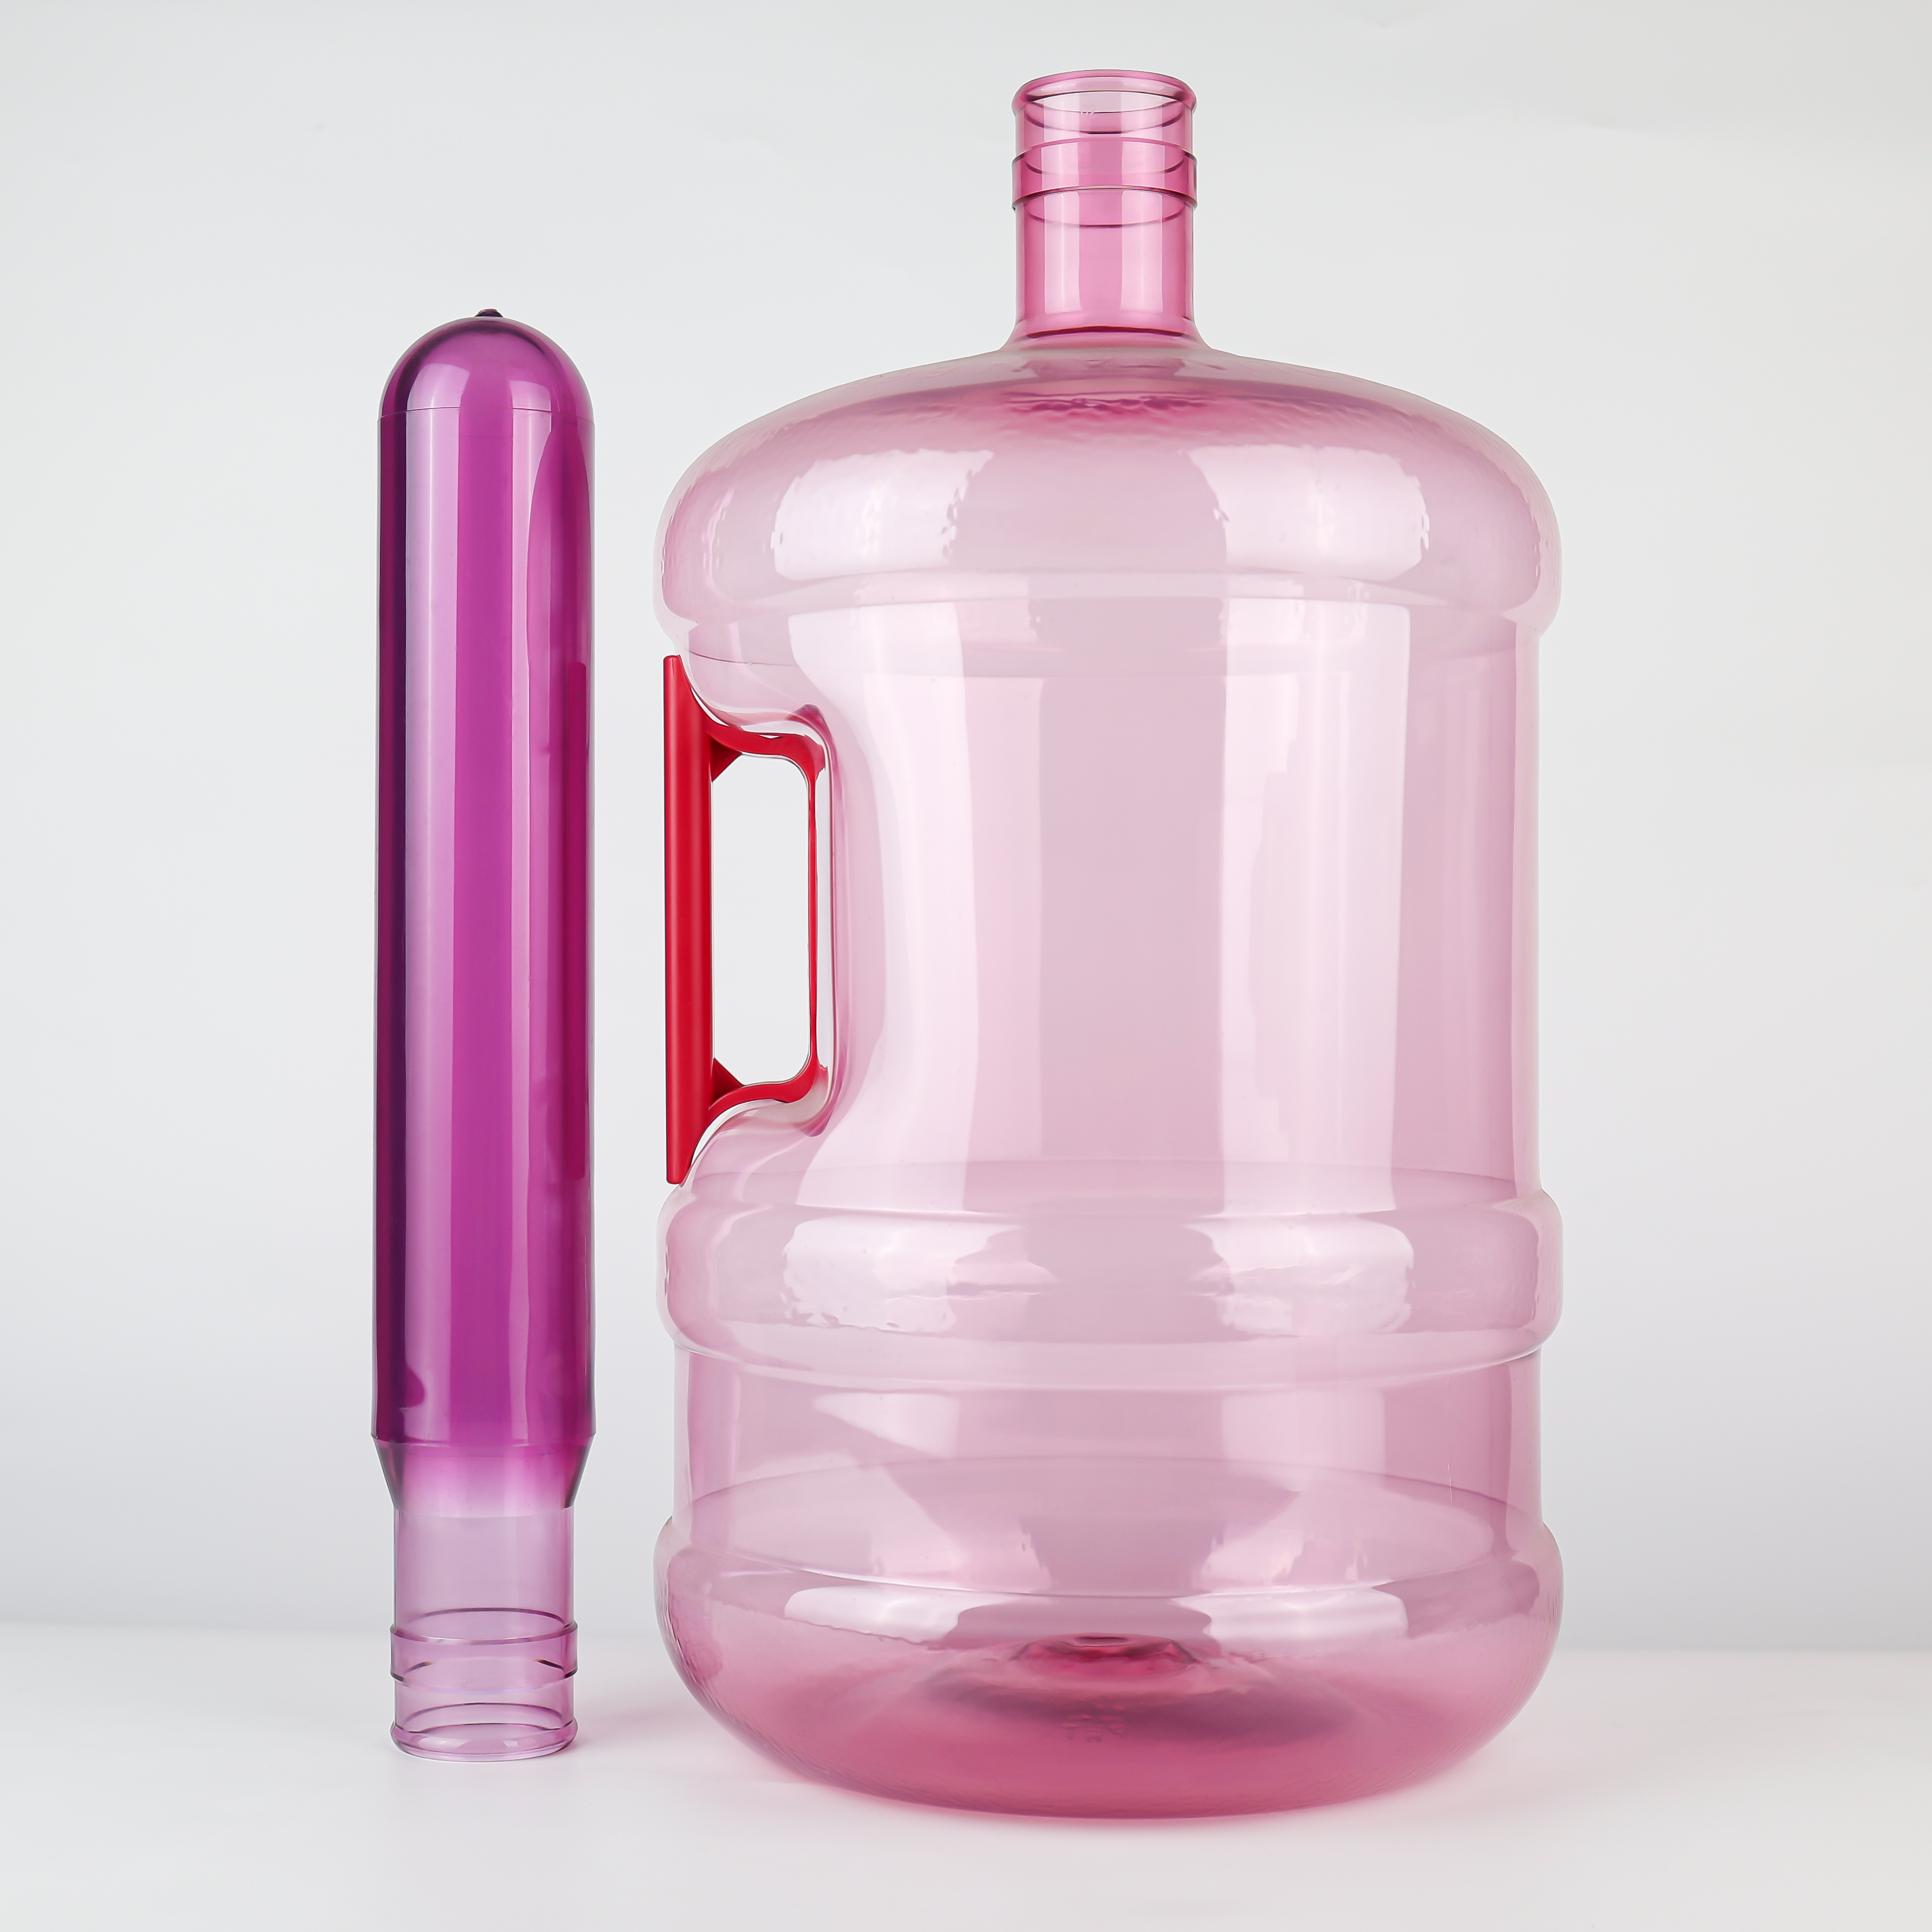
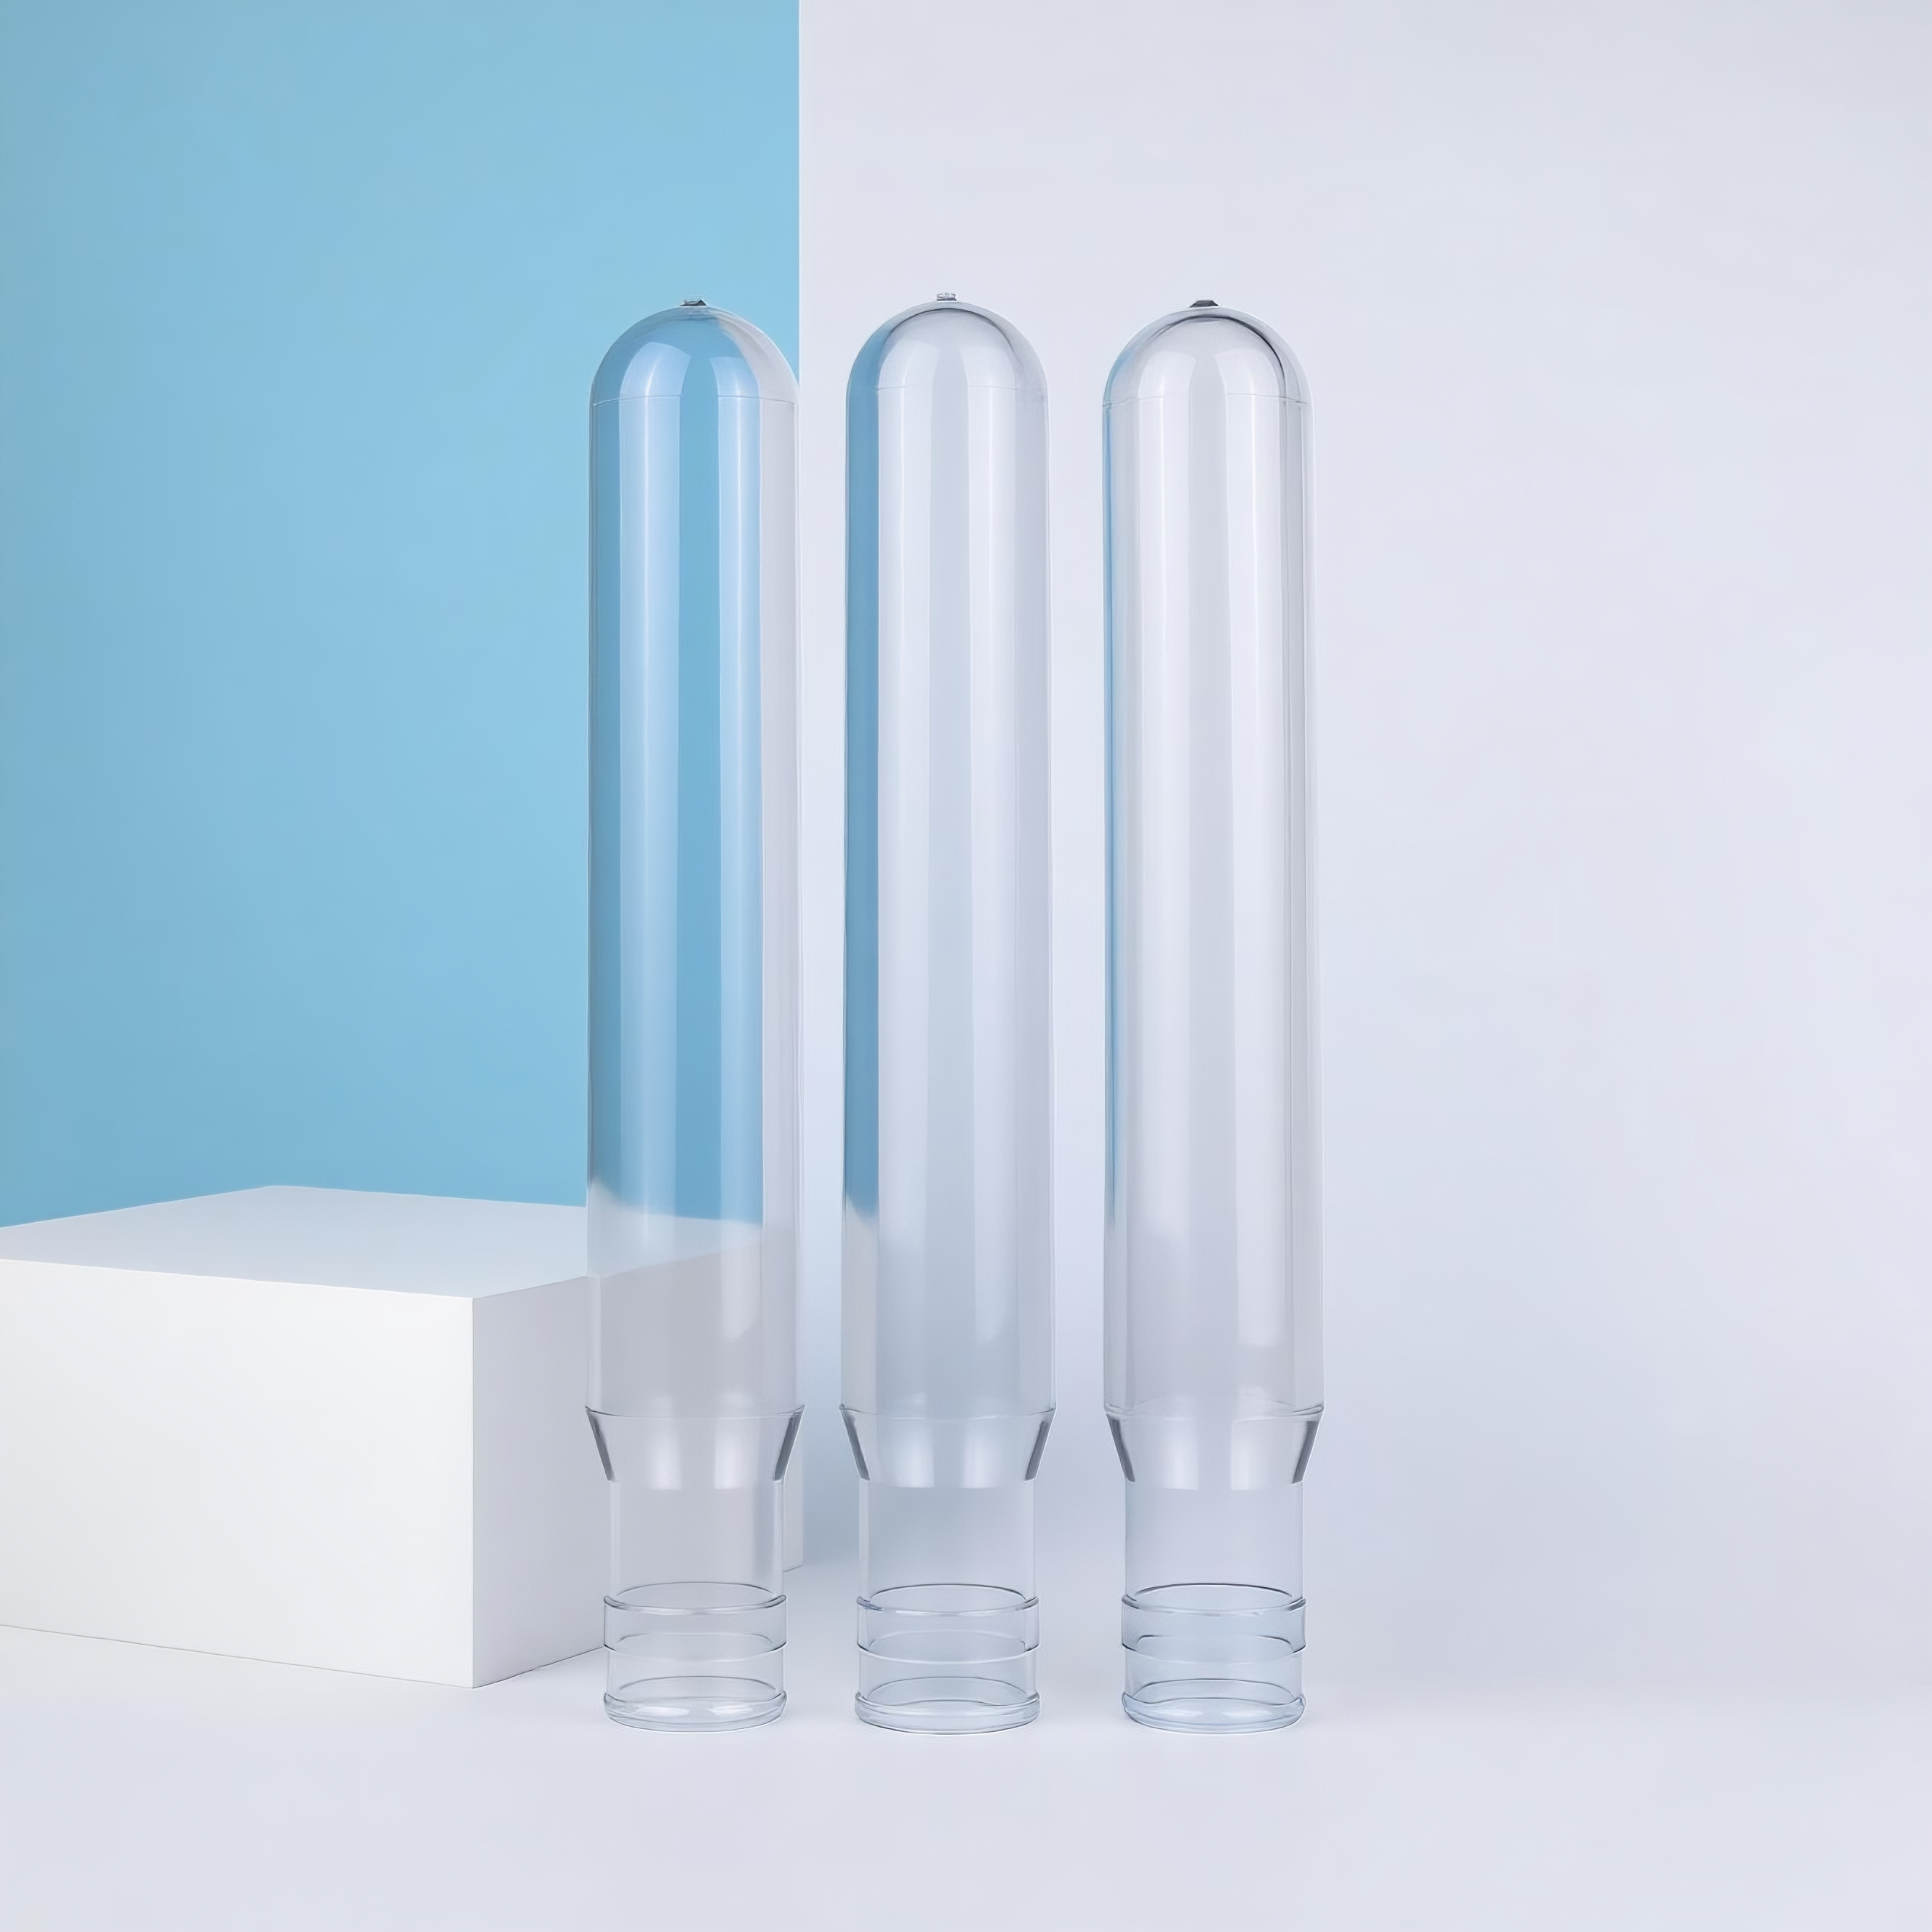
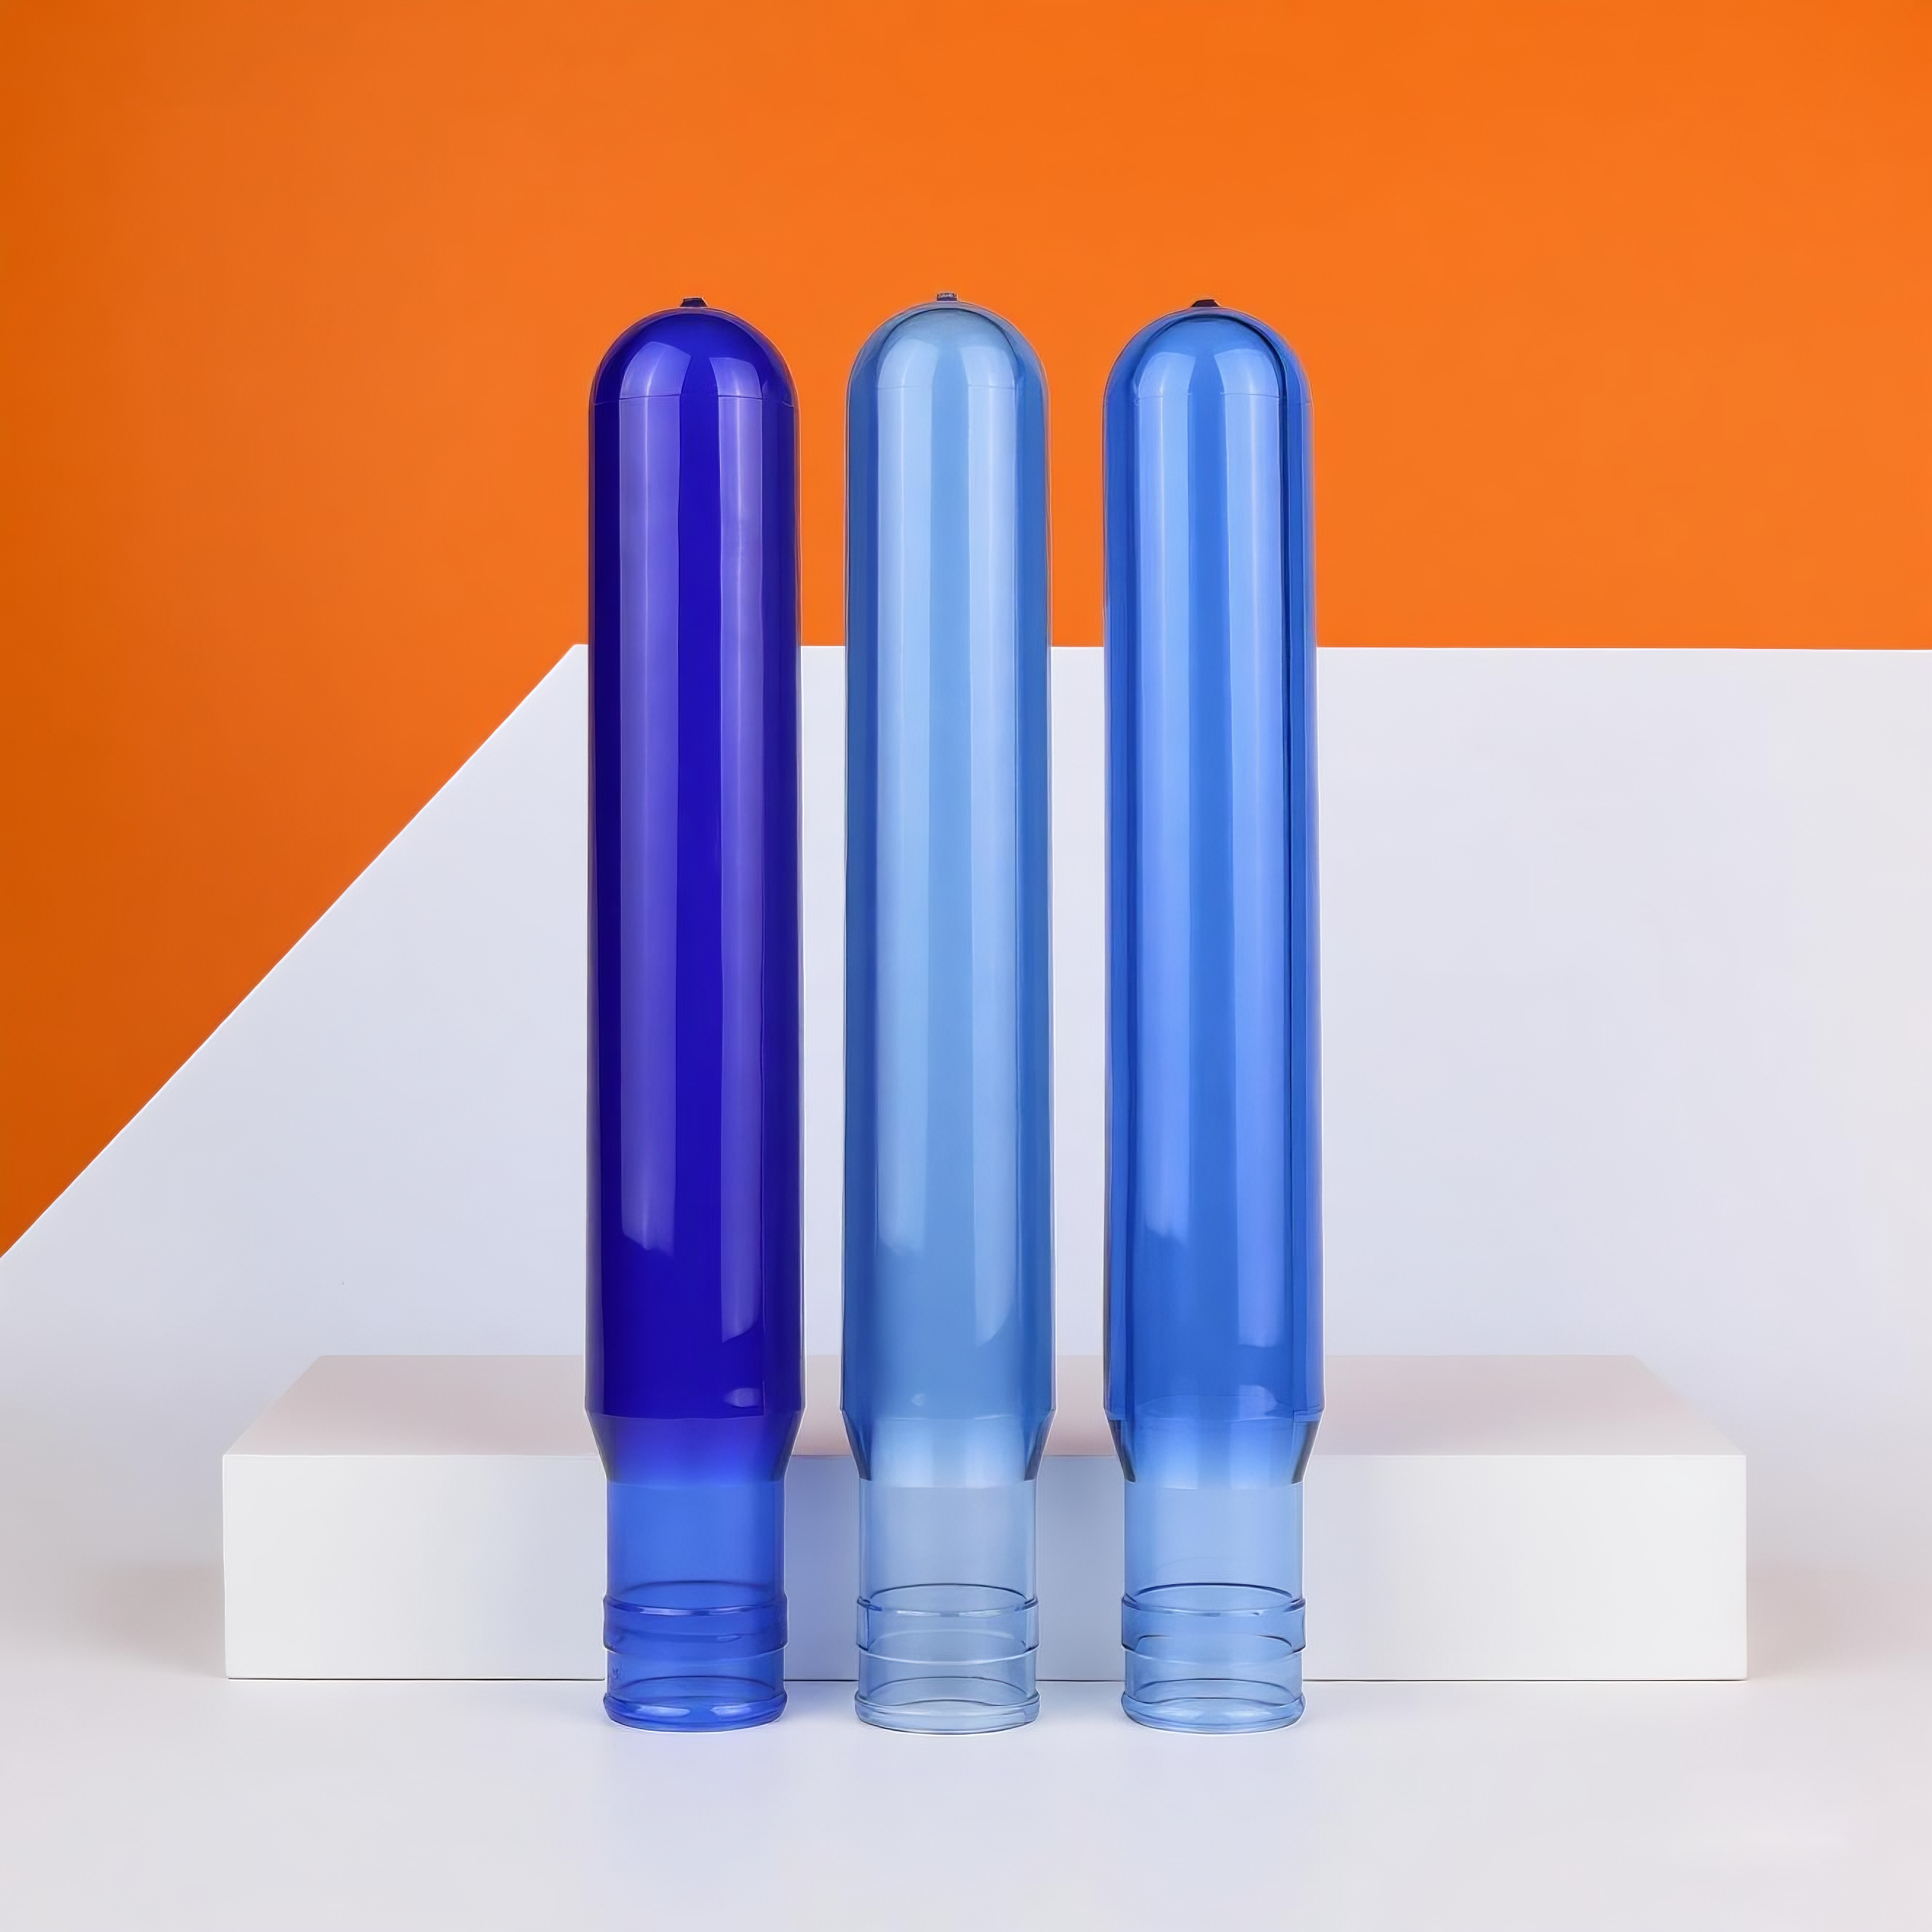
Aus realen Branchenproduktdaten ergibt sich, dass die Grammgewichte von 5-Gallonen-Vorformlingen bei 650 g, 680 g, 700 g, 730 g, 750 g, 780 g und 800 g konzentriert sind. Vorformlinge mit 700 g werden hauptsächlich für anwendungen ohne Griffe oder mit geringen Lasten verwendet, während 5-Gallonen-Eimer mit seitlichen Griffen standardmäßige Grammgewichte aufweisen, die sich bei 730 g und 750 g .
Konzentrieren. Ein Patentdokument zu Vorformlingen für große Behälter besagt eindeutig: Herkömmliche Vorformlinge für 5-Gallonen-Behälter erreichen – unter Berücksichtigung der Wandstärke – maximal etwa 650 g ; das neue Design ermöglicht eine Erhöhung des Vorformlinggewichts auf über 700 g, bis hin zu etwa 800 g , wodurch die Steifigkeit des Behälters (Beulwiderstand) erhöht und gleichzeitig eine ausreichende Transparenz gewährleistet wird. Dieses Patent erläutert aus erster Hand, warum Hochleistungseimer mit Griffen höhere Grammgewichte erfordern – die Steifigkeit wird nicht durch „Konstruktionskniffe“ ausgeglichen, sondern durch echtes Materialvolumen unterstützt.
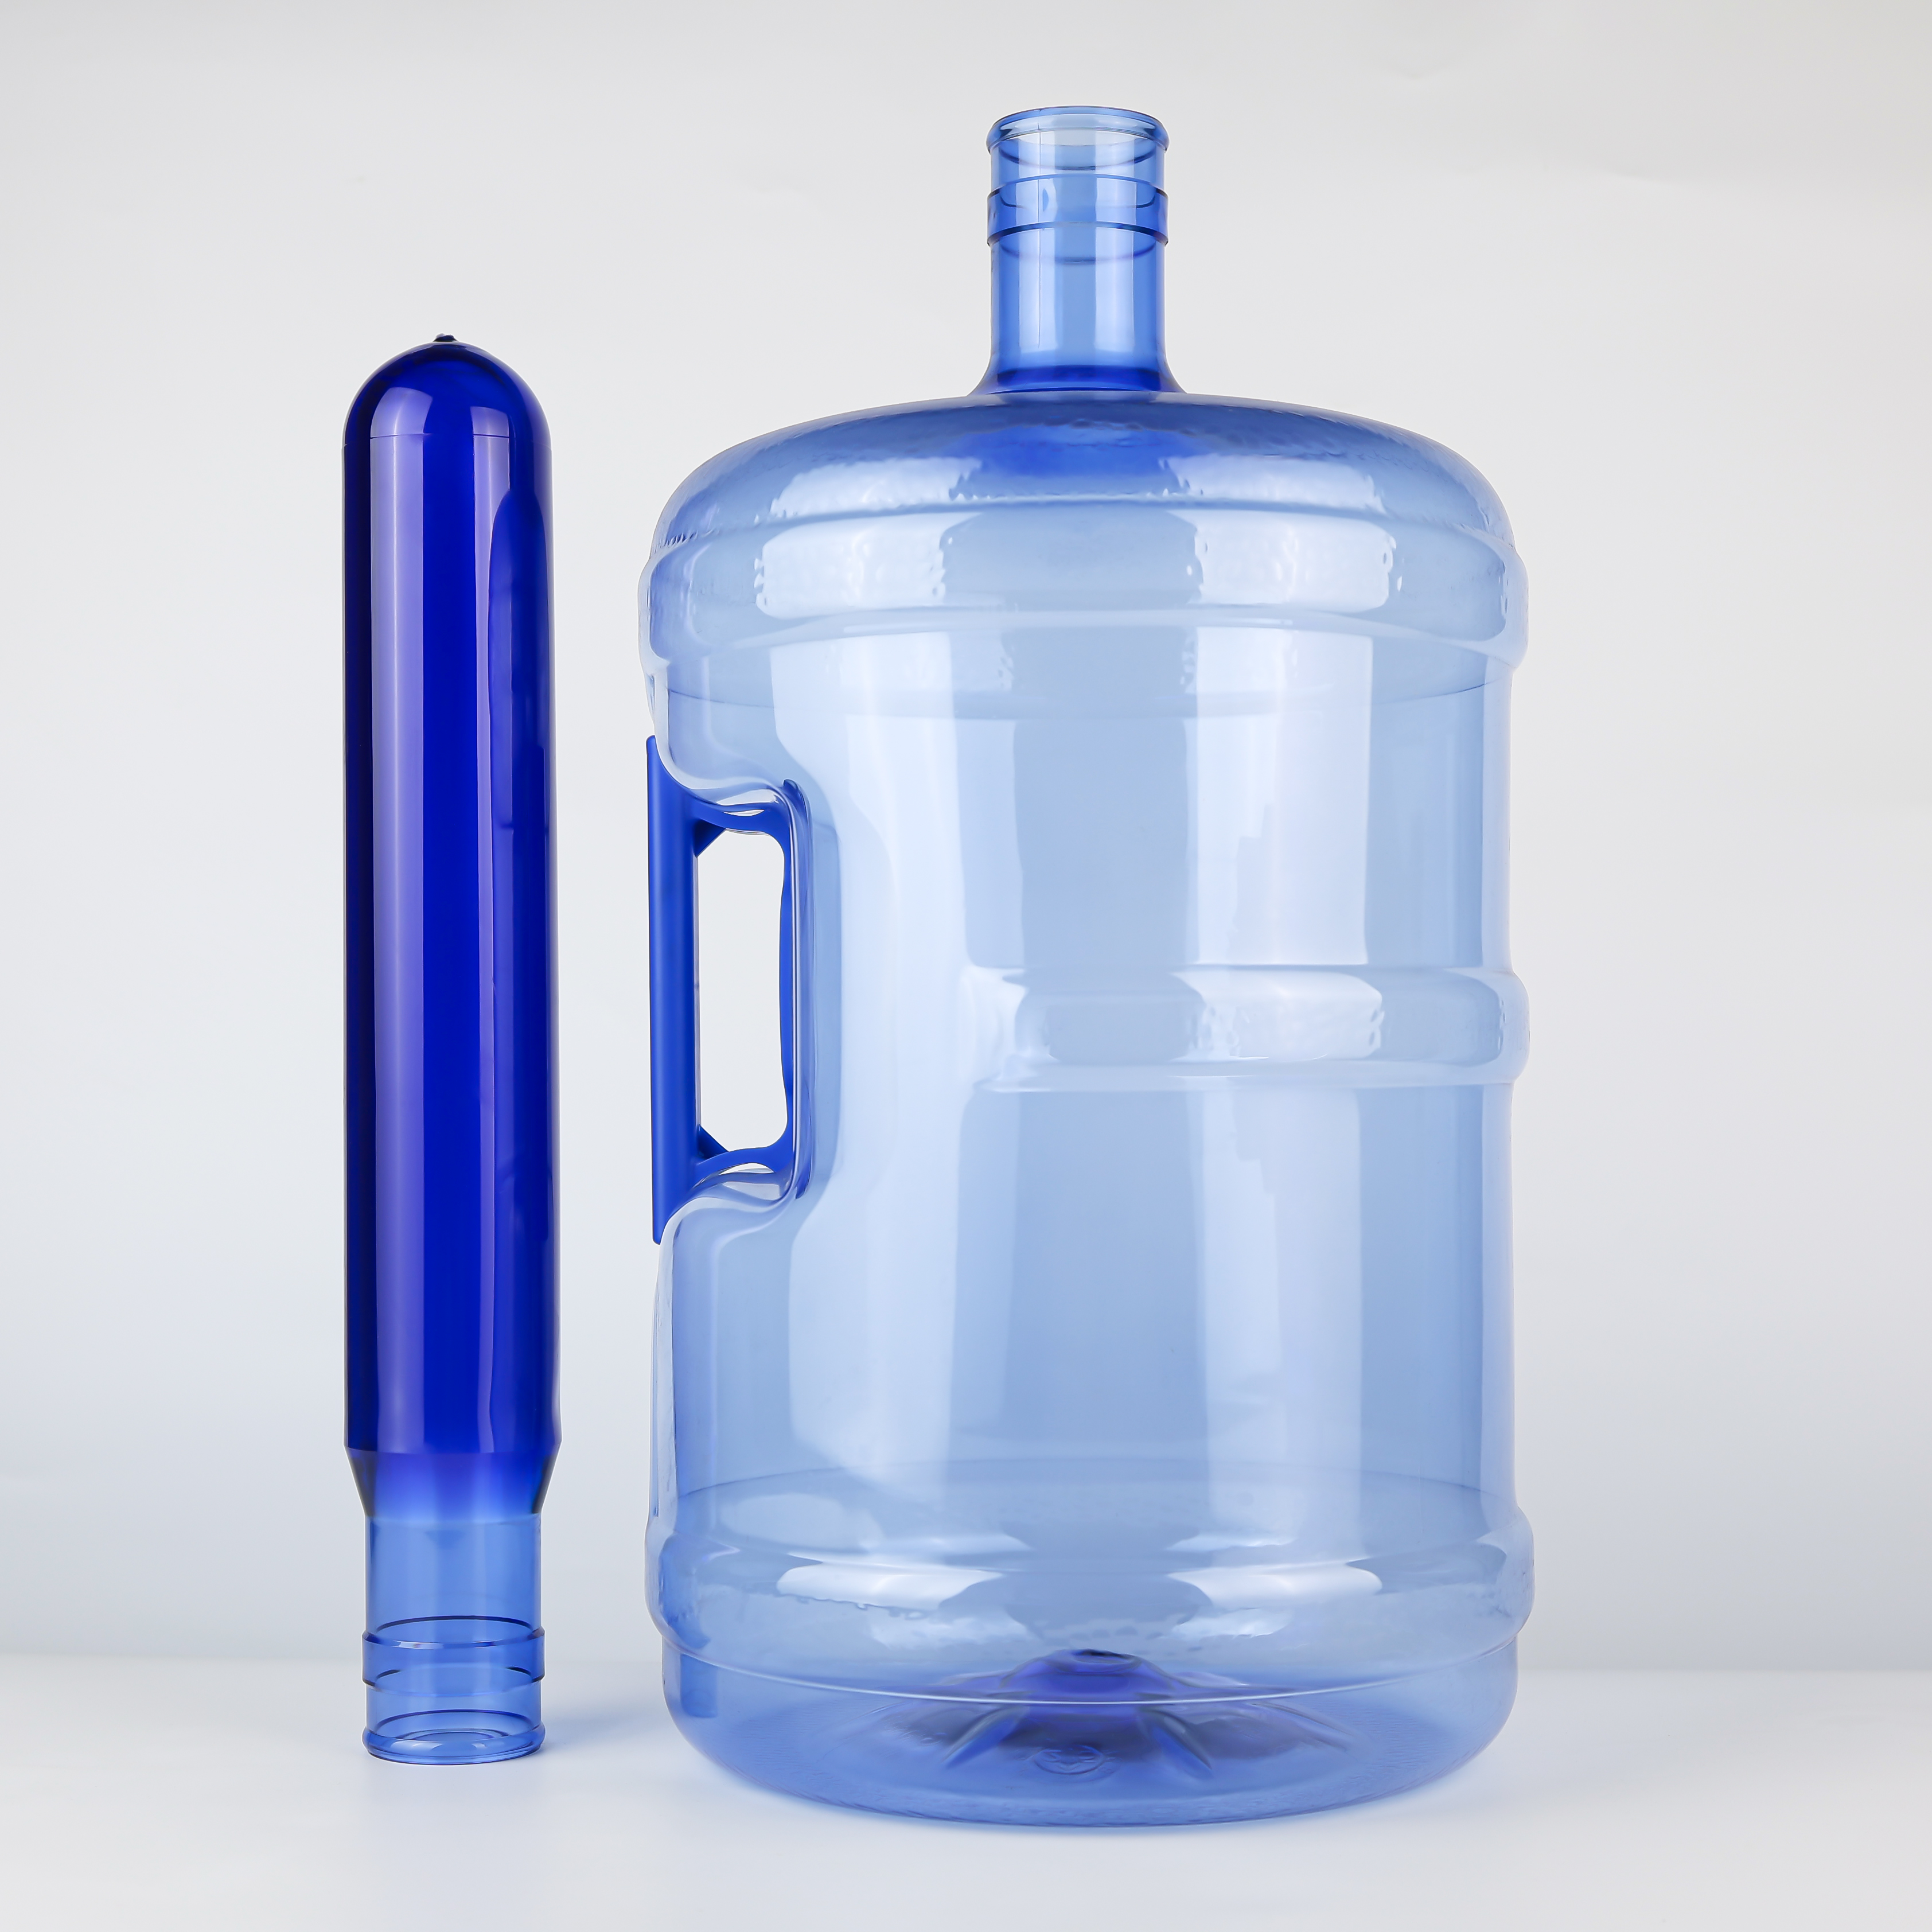
Zusammen mit dem erhöhten Grammgewicht erfordern 750-g-Preforms typischerweise PET-Rohmaterial mit höheren IV-Werten.
Branchendaten zeigen, dass Preforms für wiederverwendbare 5-Gallonen-Eimer üblicherweise IV-Werte im Bereich von 0,84–0,87 dL/g aufweisen, während Einweg-Leicht-Eimer IV-Werte von nur 0,76–0,80 erreichen können. Da 750-g-Preforms konzentrierte Lasten von den seitlichen Griffen aushalten müssen, ist hoch-IV-Rohmaterial erforderlich – längere, stärker verdrillte Molekülketten, die deutlich verbesserte zähigkeit und Kriechfestigkeit liefern .
Für Behälter, die einem Innendruck ausgesetzt sind, verlangen Kundenanforderungen üblicherweise Vorformling-IV-Werte von mindestens 0,83 dL/g . Das bedeutet: 750-g-Vorformlinge sind nicht nur „schwerer“, sondern auch „stabiler“ – jedes Gramm Material wurde aufgewertet.
Einfach ausgedrückt: Ein 700-g-Vorformling aus niedrig-IV-Material fühlt sich beim Anheben möglicherweise schlaff an; ein 750-g-Vorformling aus hoch-IV-Material wirkt dagegen „knochig“.
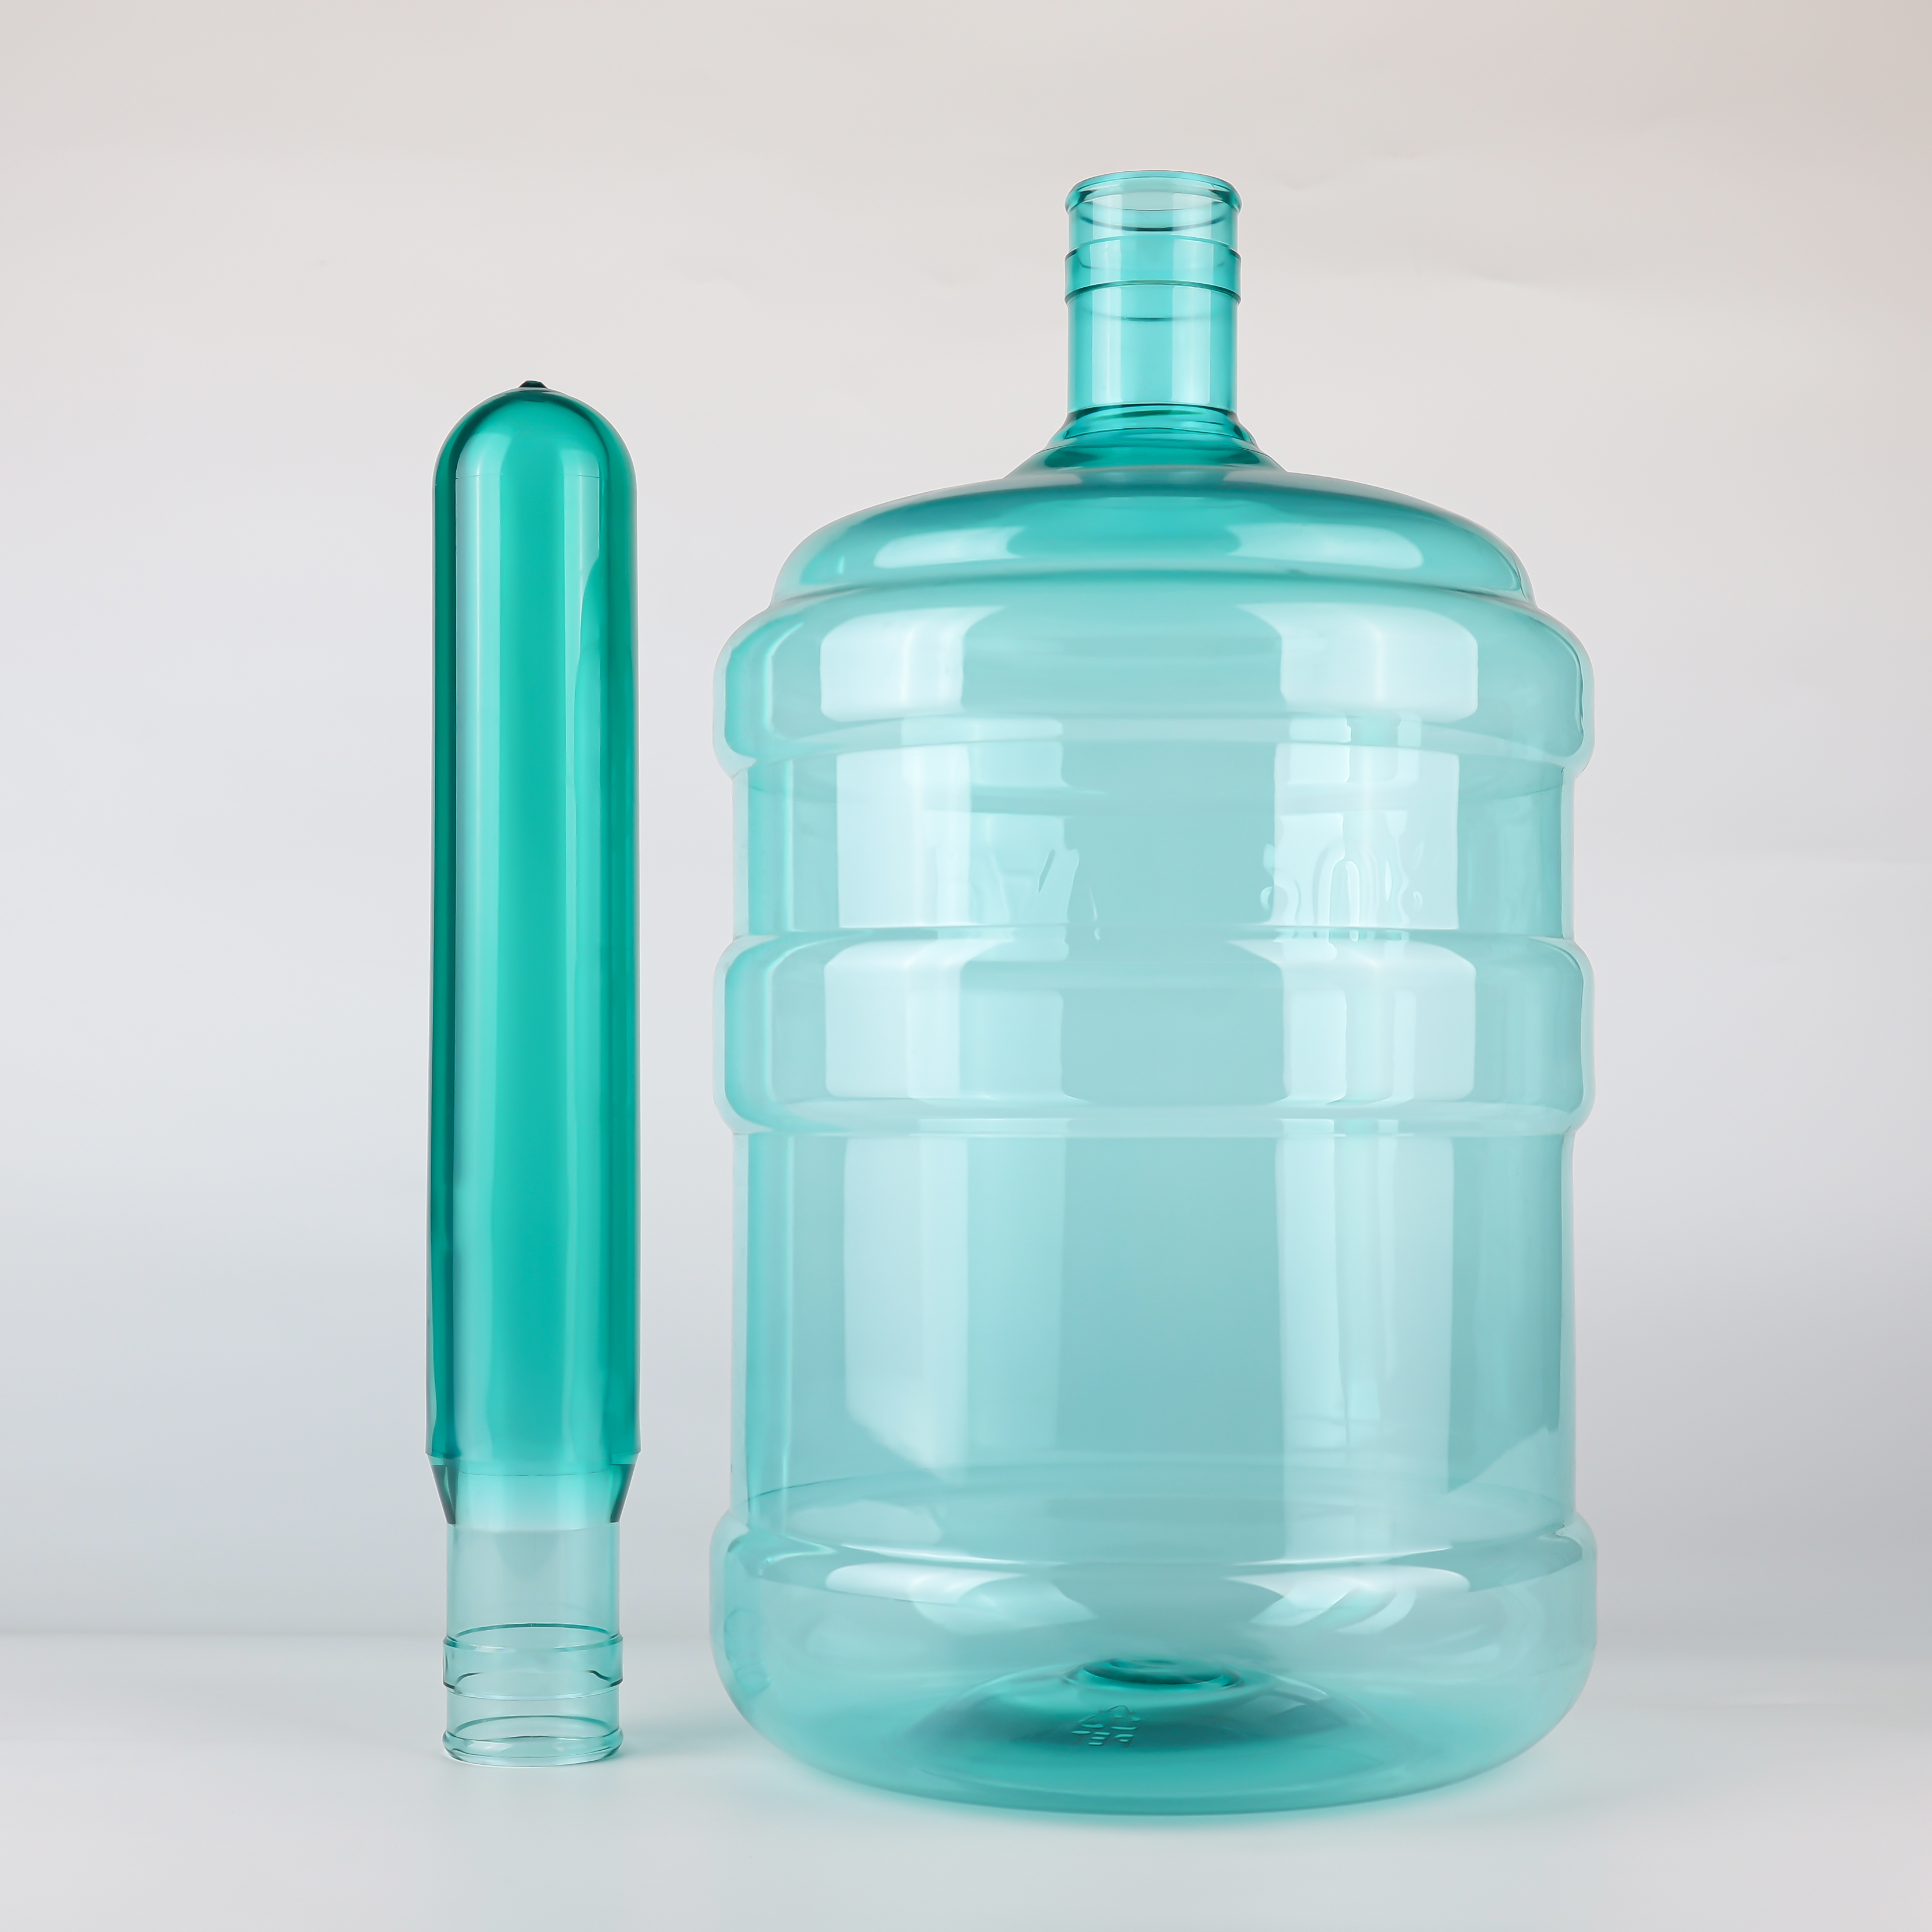
Die zusätzlichen 50 g Material bei einem 750-g-Vorformling im Vergleich zu einem 700-g-Vorformling verteilen sich hauptsächlich auf drei Bereiche:
Schulterübergangsbereich : Der Griffansatzpunkt befindet sich meist unterhalb der Schulter. Die Schulter ist der Bereich mit der stärksten Dehnung während des Blasprozesses und am anfälligsten für Wanddickenschwächung. 750-g-Vorformlinge halten daher mehr Material in der Schulter vor, um nach dem Blasen eine ausreichende strukturelle Festigkeit sicherzustellen.
Körperverstärkungsbereich eimer mit Henkeln erfordern normalerweise Längsversteifungsrippen oder ringförmige Versteifungsbänder am Körper. Dickere Vorformwände ermöglichen eine vollständigere und wirksamere Ausbildung dieser Versteifungsstrukturen nach dem Blasprozess.
Übergangszone Boden der Übergang zwischen Boden und Körper stellt ebenfalls eine Spannungskonzentrationsstelle dar. Material, das am Boden von 750-g-Vorformen reserviert wird, verbessert die Fall- und Schlagfestigkeit.
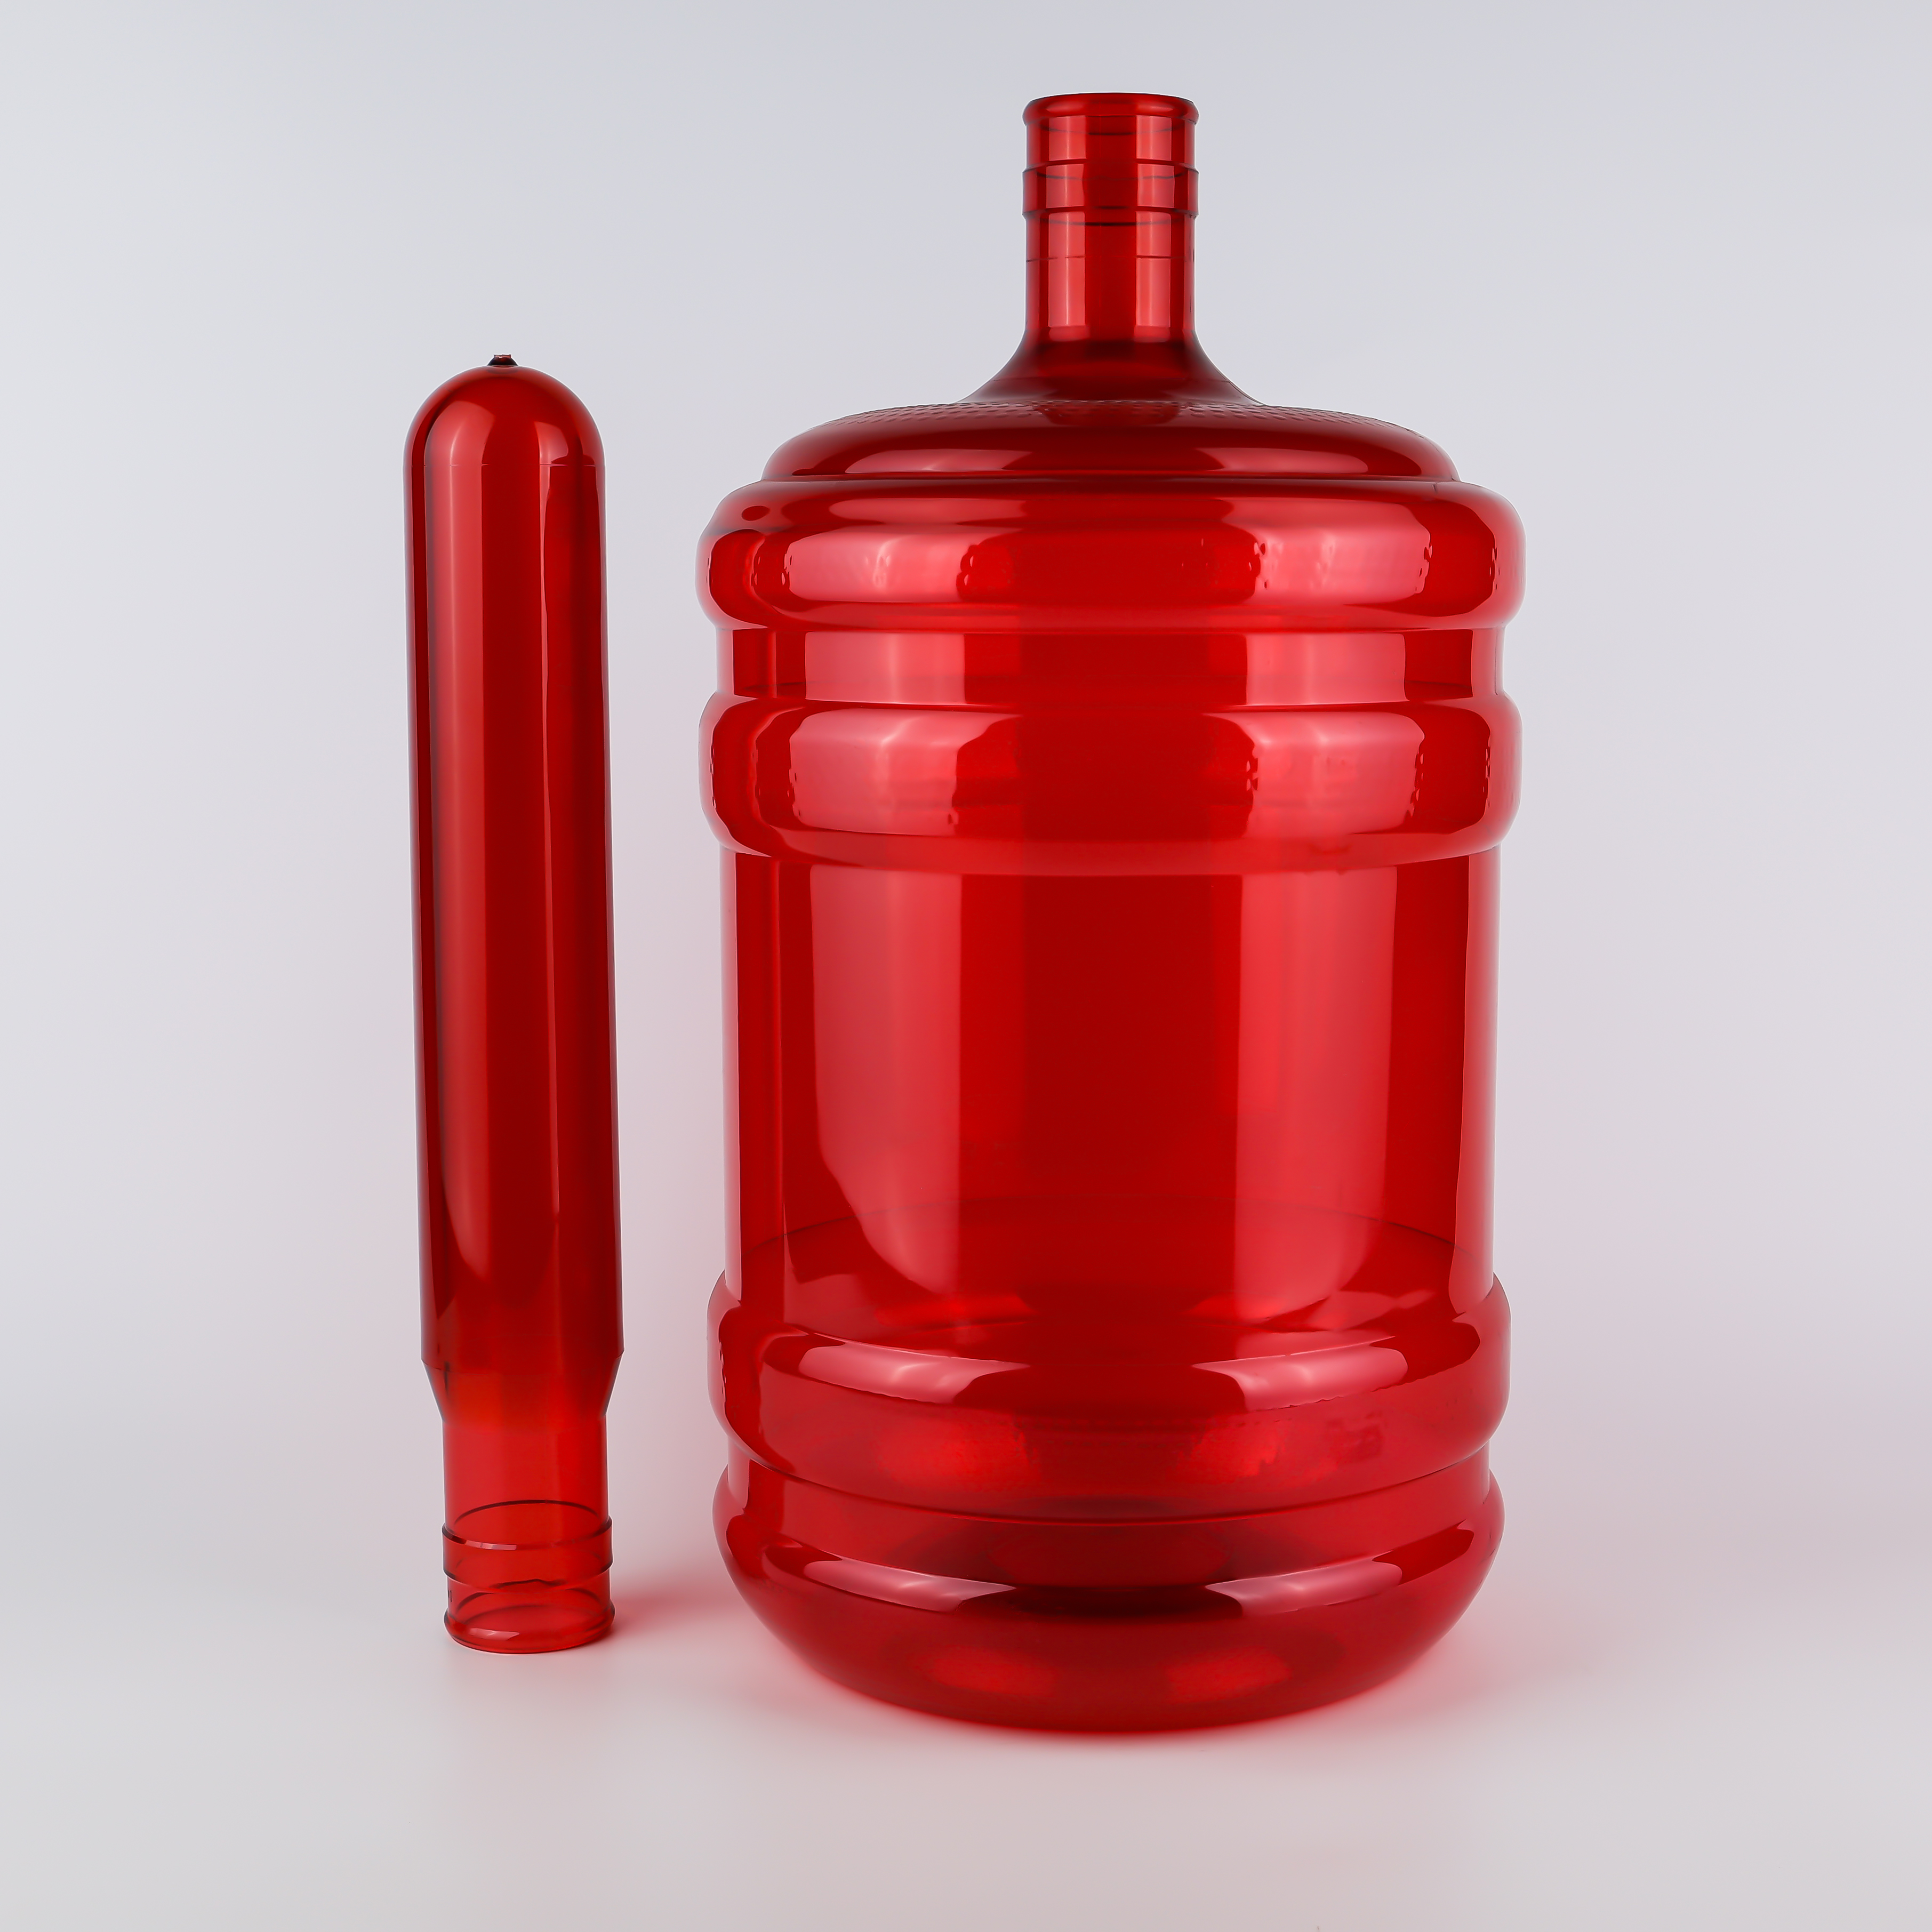
wasser in 5-Gallonen-Kanistern wird nicht sofort verbraucht und entsorgt – viele Haushalte nutzen einen Eimer ein bis zwei Wochen lang, und wiederverwendbare Eimer in gewerblichen Anwendungen durchlaufen Dutzende von Zyklen. Das bedeutet, dass der Eimer unter einer langfristigen Dauerlast .
Betrieben wird. PET-Material unterliegt kriechen unter anhaltender Belastung – langsame, bleibende Verformung. Ist die Wanddicke unzureichend und der IV-Wert niedrig, kann sich nach einigen Tagen mit Wasser gefüllt der Griffbefestigungspunkt allmählich „strecken“ oder „eindellen“, was schließlich zu einer Verformung des Eimers und zu Leckagen führt.
Die Kombination aus hohem Grammgewicht und hohem IV-Wert bei 750-g-Preforms verringert die Kriechrate erheblich . Industriestandards verlangen für wiederverwendbare 5-Gallonen-Eimer-Preforms IV-Werte von mindestens 0.84, genau um diese Anforderung an die Langzeit-Tragfähigkeit zu erfüllen. Wiederverwendbare 5-Gallonen-Eimer müssen zudem mehrfache Reinigungszyklen bei 55–70 °C aushalten; die thermische Stabilität des Materials hängt ebenfalls von ausreichendem Grammgewicht und IV-Wert ab.
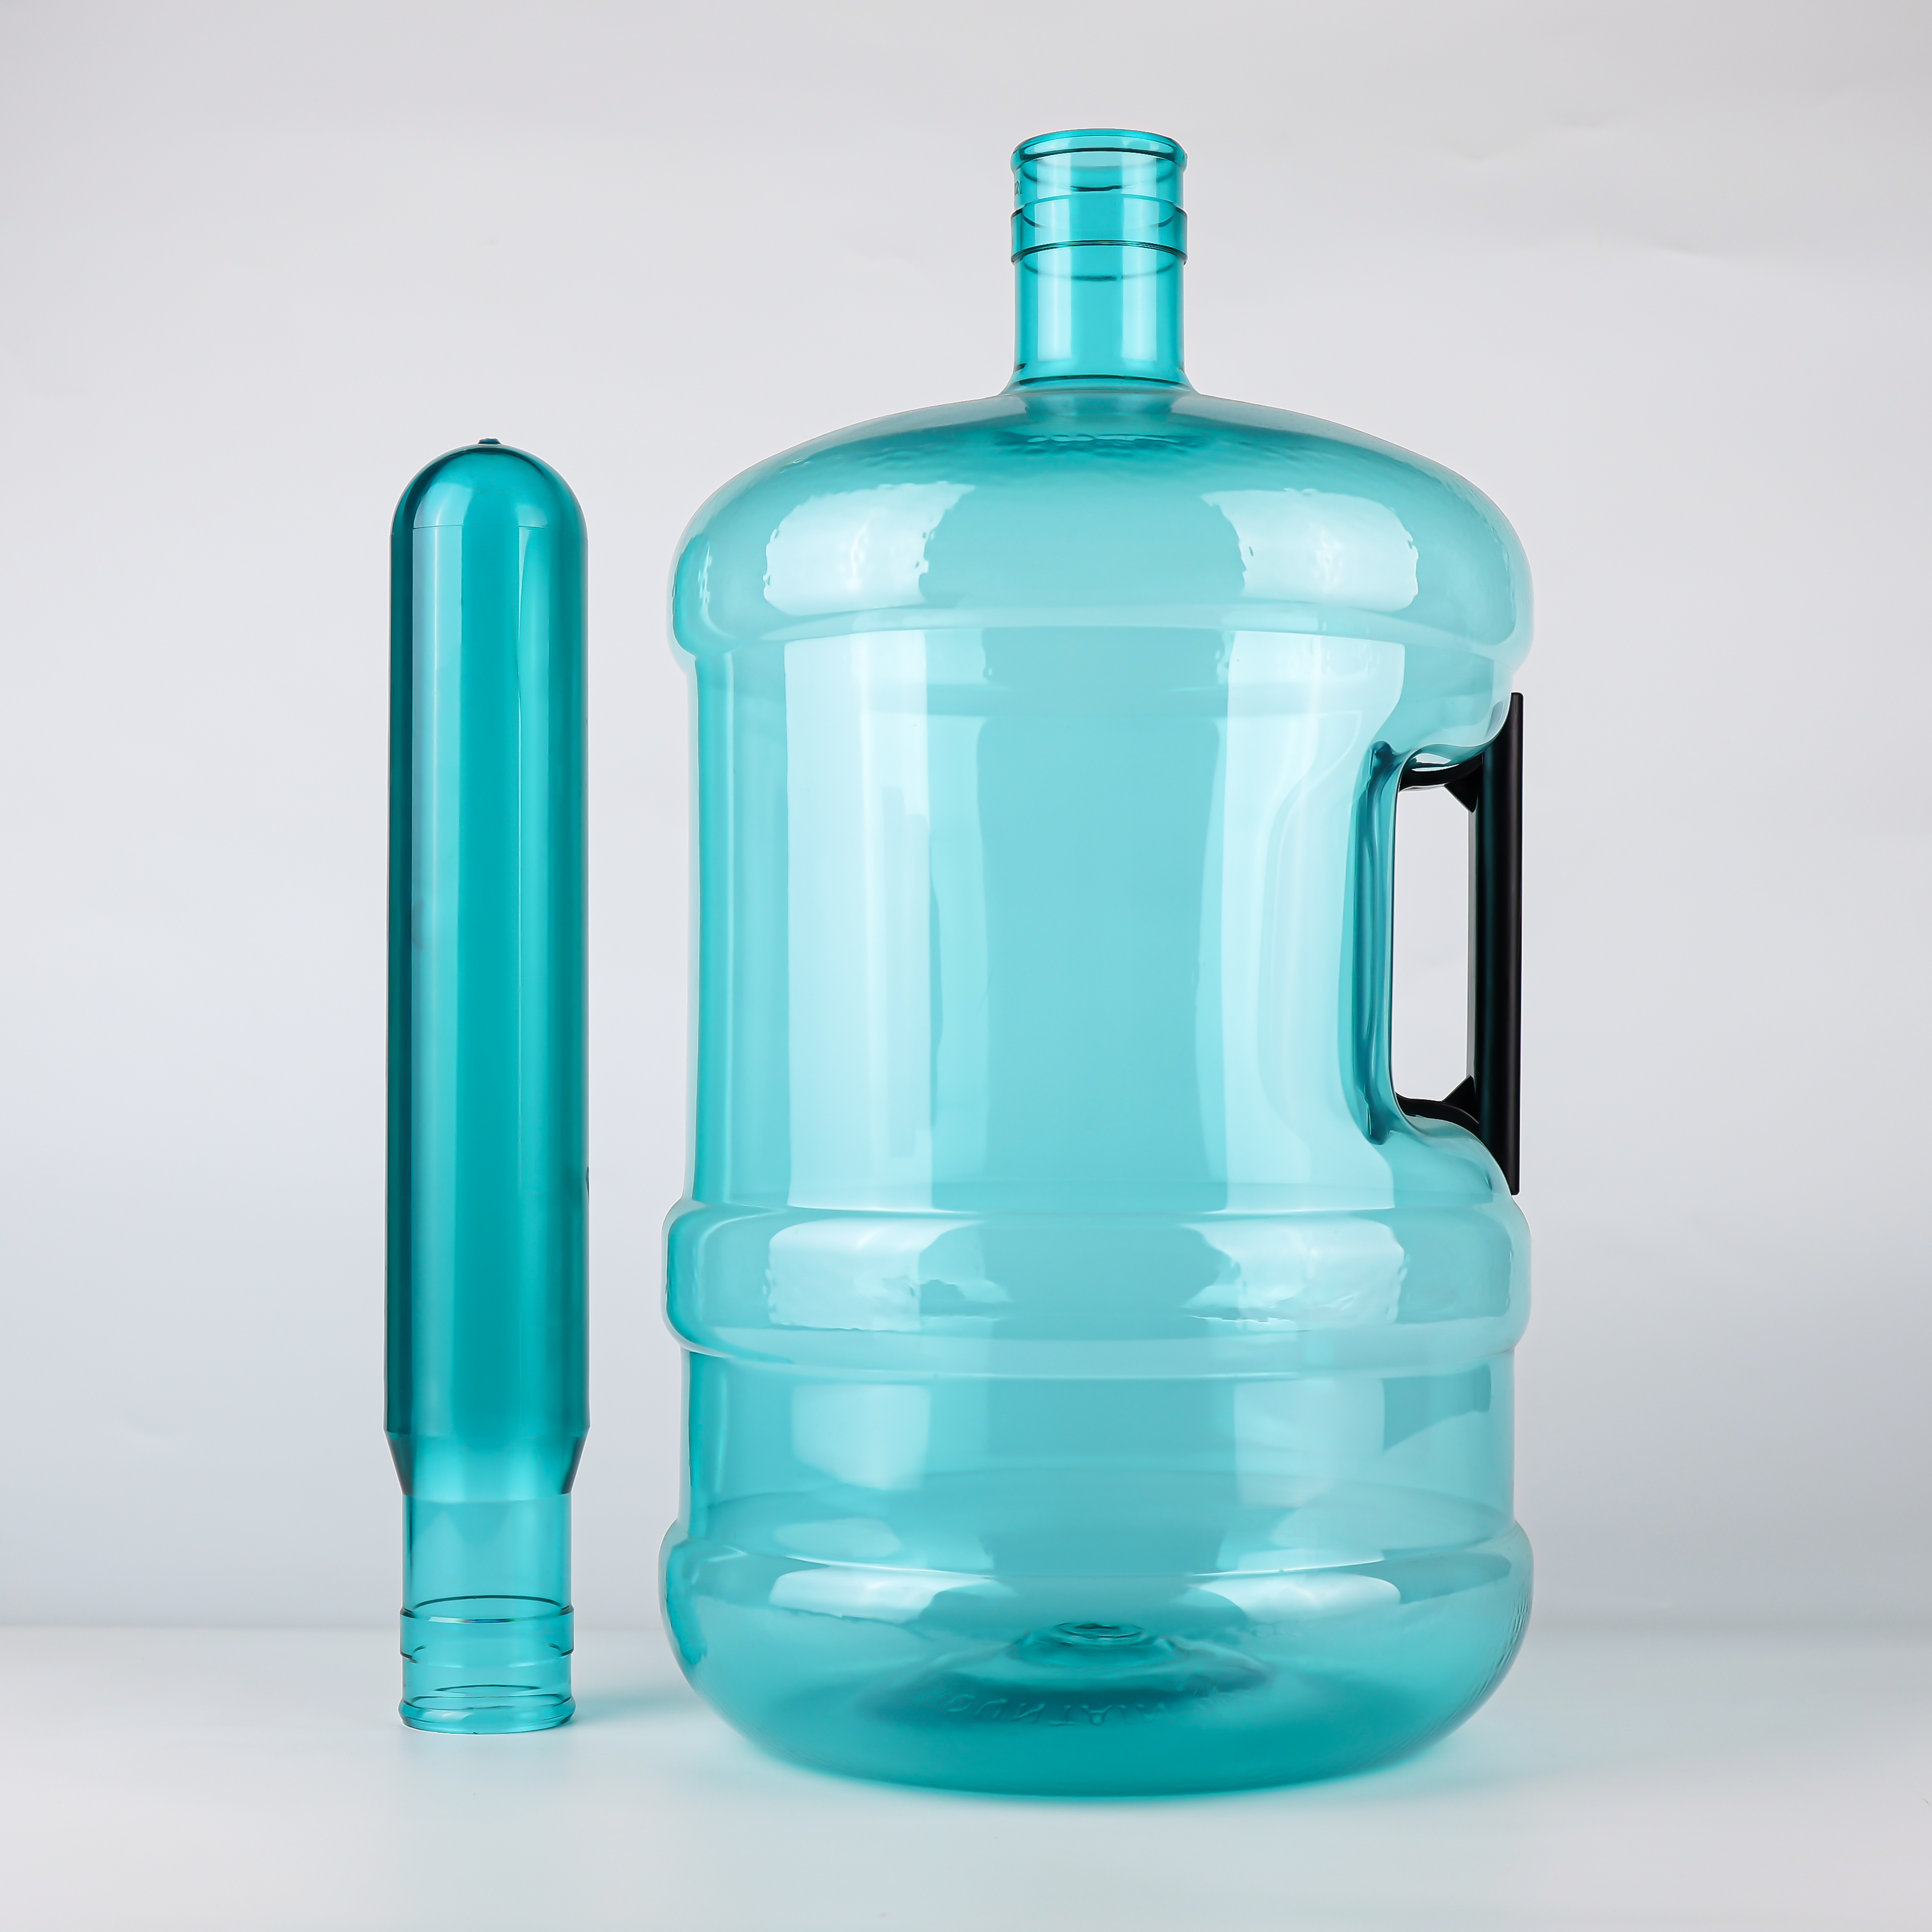
Die Wanddicke von 750-g-Preforms ist größer als die von 700-g-Preforms, wodurch das Erhitzen erschwert wird. Herkömmliche Heizsysteme können eine ideale Erwärmung der Preforms nicht erreichen. infrarot-Heizer muss verwendet werden – Infrarotstrahlung kann sowohl in das Vorformteil als auch von außen durchdringen und sorgt für eine anhaltende, gleichmäßige Erwärmung.
professionelle 5-Gallonen-Eimer-Blasformmaschinen (z. B. ZQ22-V) sind speziell mit einer besonderen Nachheizvorrichtung ausgestattet, um eine ideale Erwärmung von 730-g-Dickwand-Vorformteilen zu gewährleisten. Das bedeutet: Nicht alle Blasformmaschinen können 750-g-Vorformteile „verarbeiten“. Die Wahl von 750-g-Vorformteilen stellt zudem höhere Anforderungen an die Kompatibilität der Blasformanlagen.
Professionelle 5-Gallonen-Eimer-Blasformmaschinen (z. B. ZQ22-V) sind speziell mit einer dedizierten Nachheizvorrichtung ausgestattet, um eine ideale Erwärmung von 730-g-Dickwand-Vorformteilen zu gewährleisten. Das bedeutet: Nicht alle Blasformmaschinen können 750-g-Vorformteile „verarbeiten“. Die Wahl von 750-g-Vorformteilen stellt zudem höhere Anforderungen an die Gerätekompatibilität.
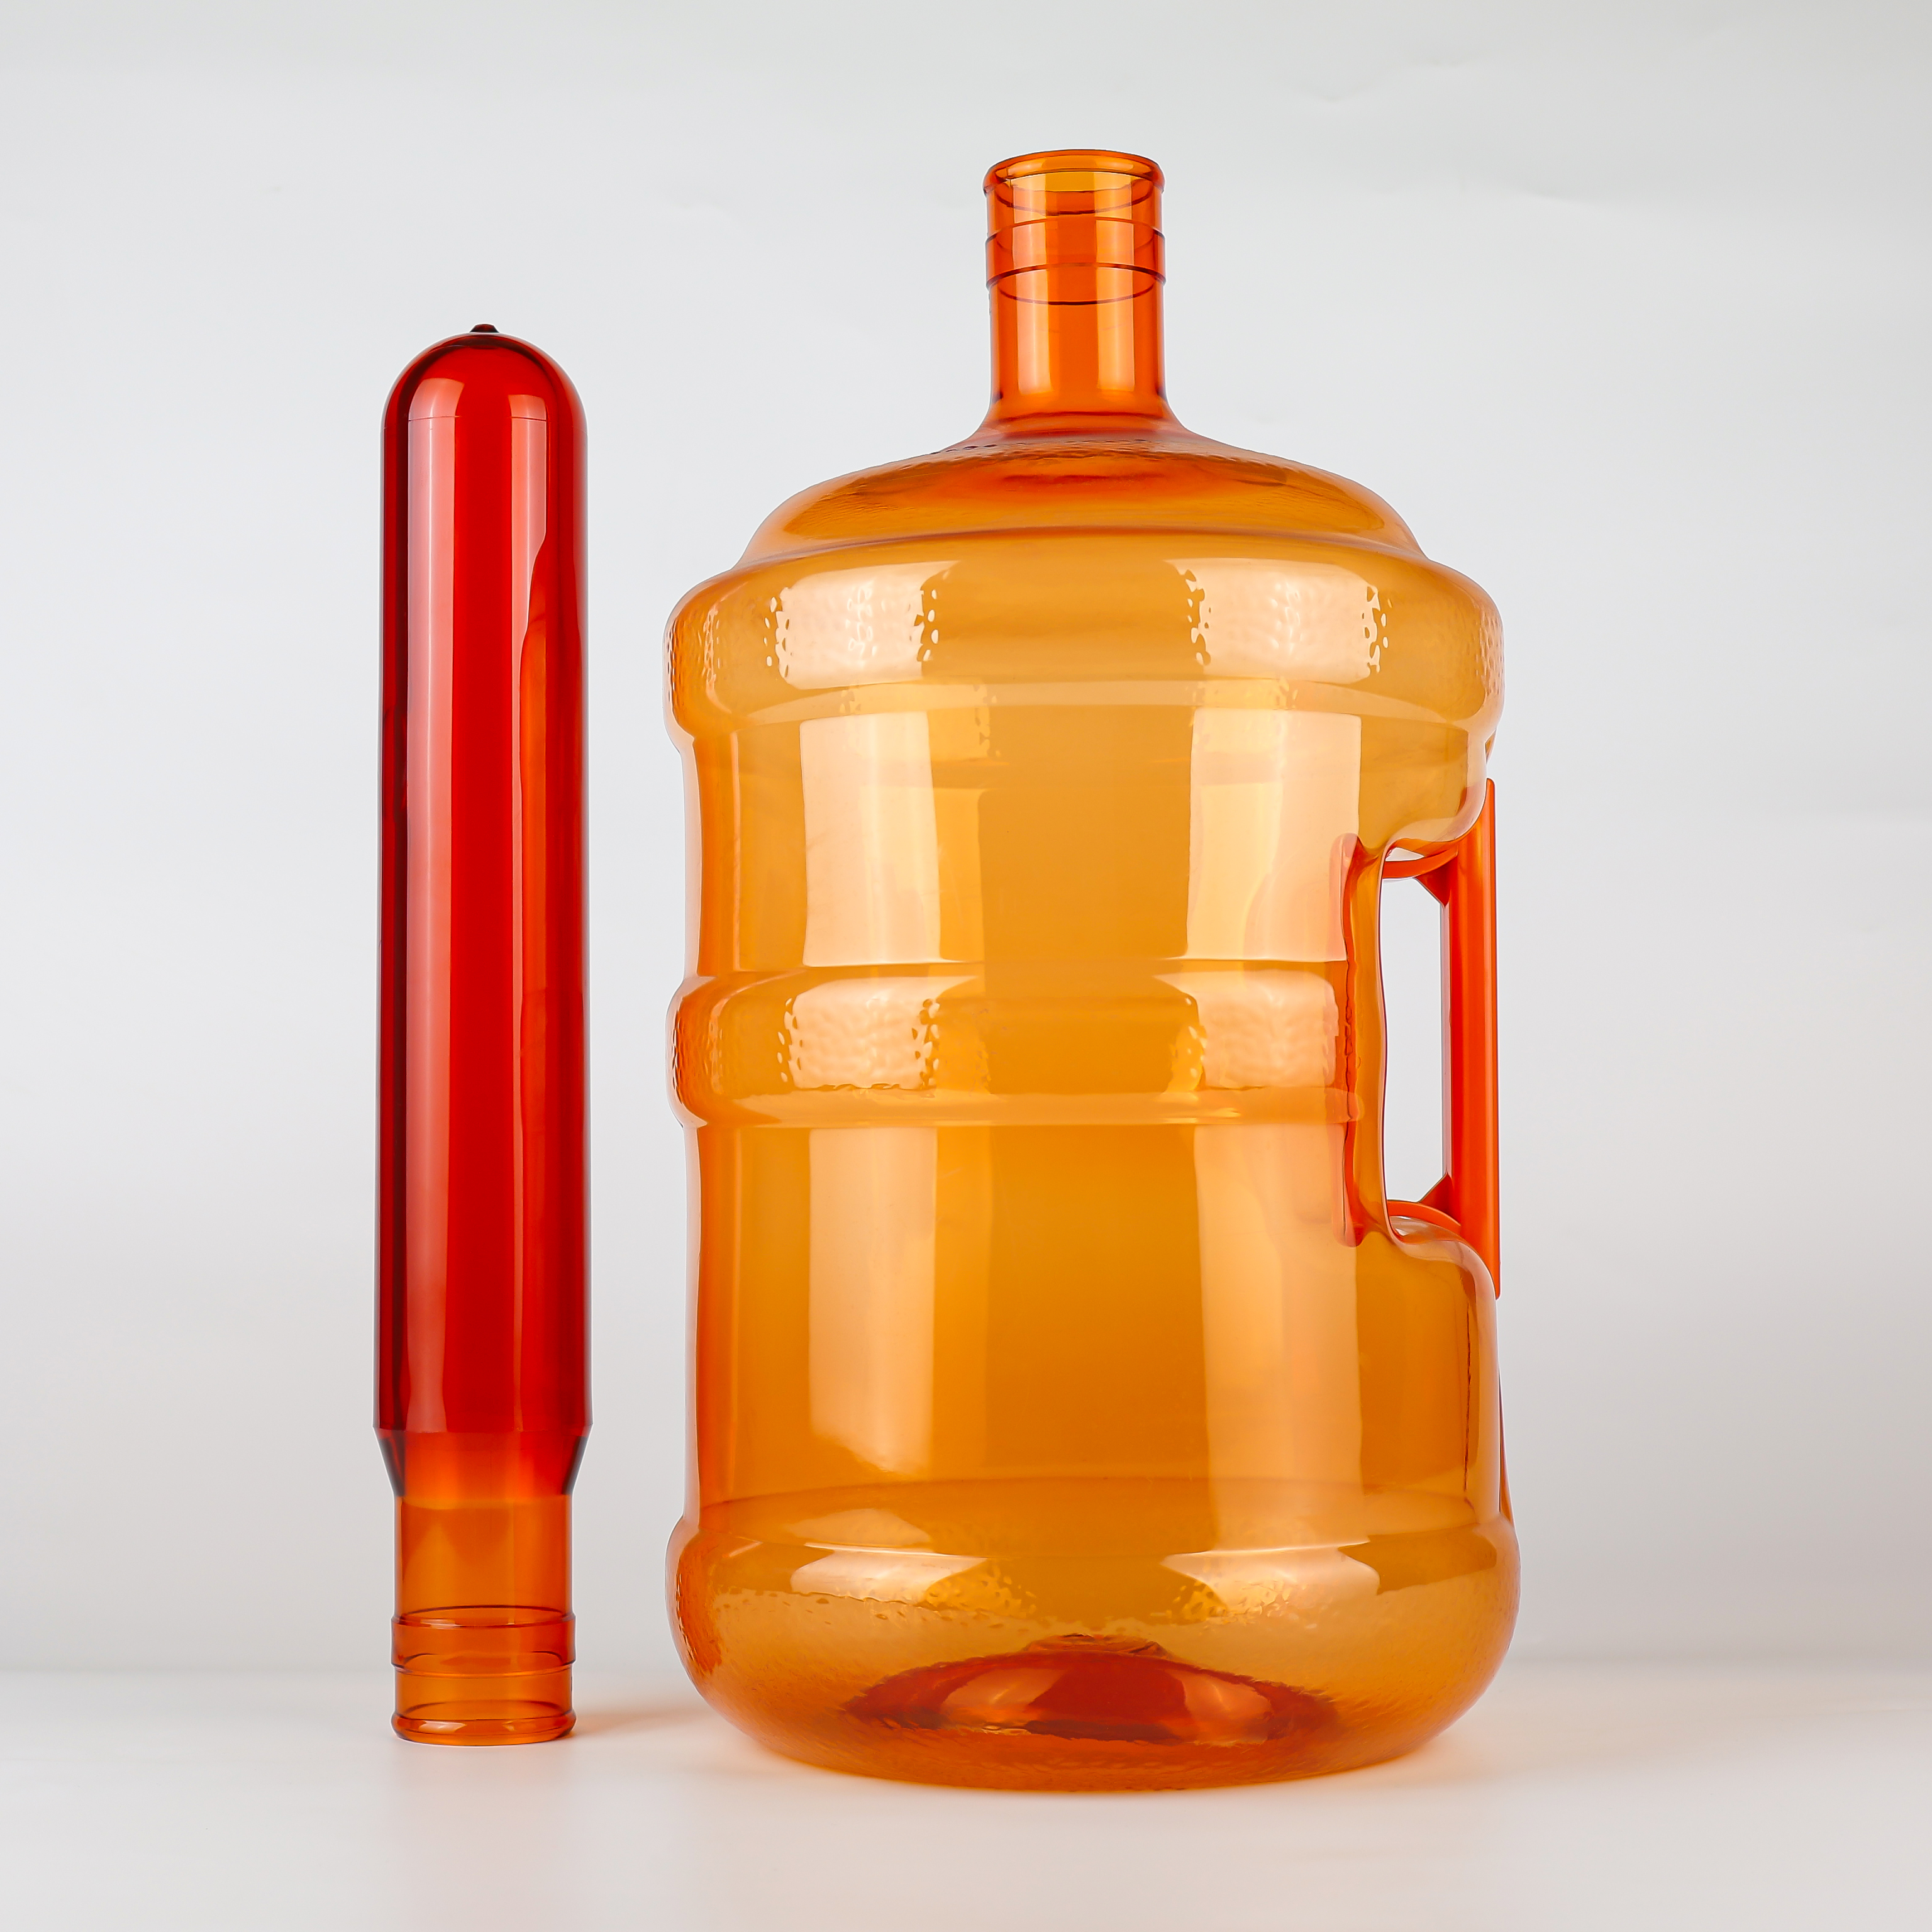
In den letzten Jahren wurden beim Blasformen großer wiederverwendbarer Behälter mit Griffen bedeutende Fortschritte erzielt. Die PSB-(Preform-Stretch-Booster-)Pre-Blow-Anlage entwickelt von SIAPI führt dieses Verfahren eine gesteuerte Vorblasstufe ein, bei der vor dem endgültigen Blasvorgang eine Zwischenform erzeugt wird; dadurch wird der Streckvorgang in zwei Stufen aufgeteilt.
Dieser Prozess bringt deutliche Verbesserungen bei 5-Gallonen-Eimern mit Henkeln:
Widerstand gegen Belastung von oben um ca. 20 % erhöht
Henkel-Auszugsfestigkeit um ca. 24 % erhöht
Verminderte Weißfärbung oder Spannungsrisse in Übergangsbereichen
Nach 5 Stunden Hochtemperatur-Belastung: volumenschwund um bis zu 35 % reduziert
Warum hängt dieser Prozess mit 750-g-Preforms zusammen? Weil das traditionelle Preform-Design und die Streckparameter weitgehend durch die Behältergeometrie und das Zielgewicht begrenzt sind. Bei großen Mehrwegflaschen kann dies dazu führen, dass die radiale Streckverhältnisse die optimalen Grenzwerte überschreiten , was zu einer unzureichenden Griffumwicklung und ungenügenden mechanischen Eigenschaften führt. Ein höheres Vorformling-Gewicht bietet einen größeren Materialpuffer für den PSB-Prozess und ermöglicht so eine ausreichende Materialmenge für eine kontrollierte Verteilung während des Vorblasens, wodurch letztlich die Griffbefestigungsstärke sichergestellt wird.
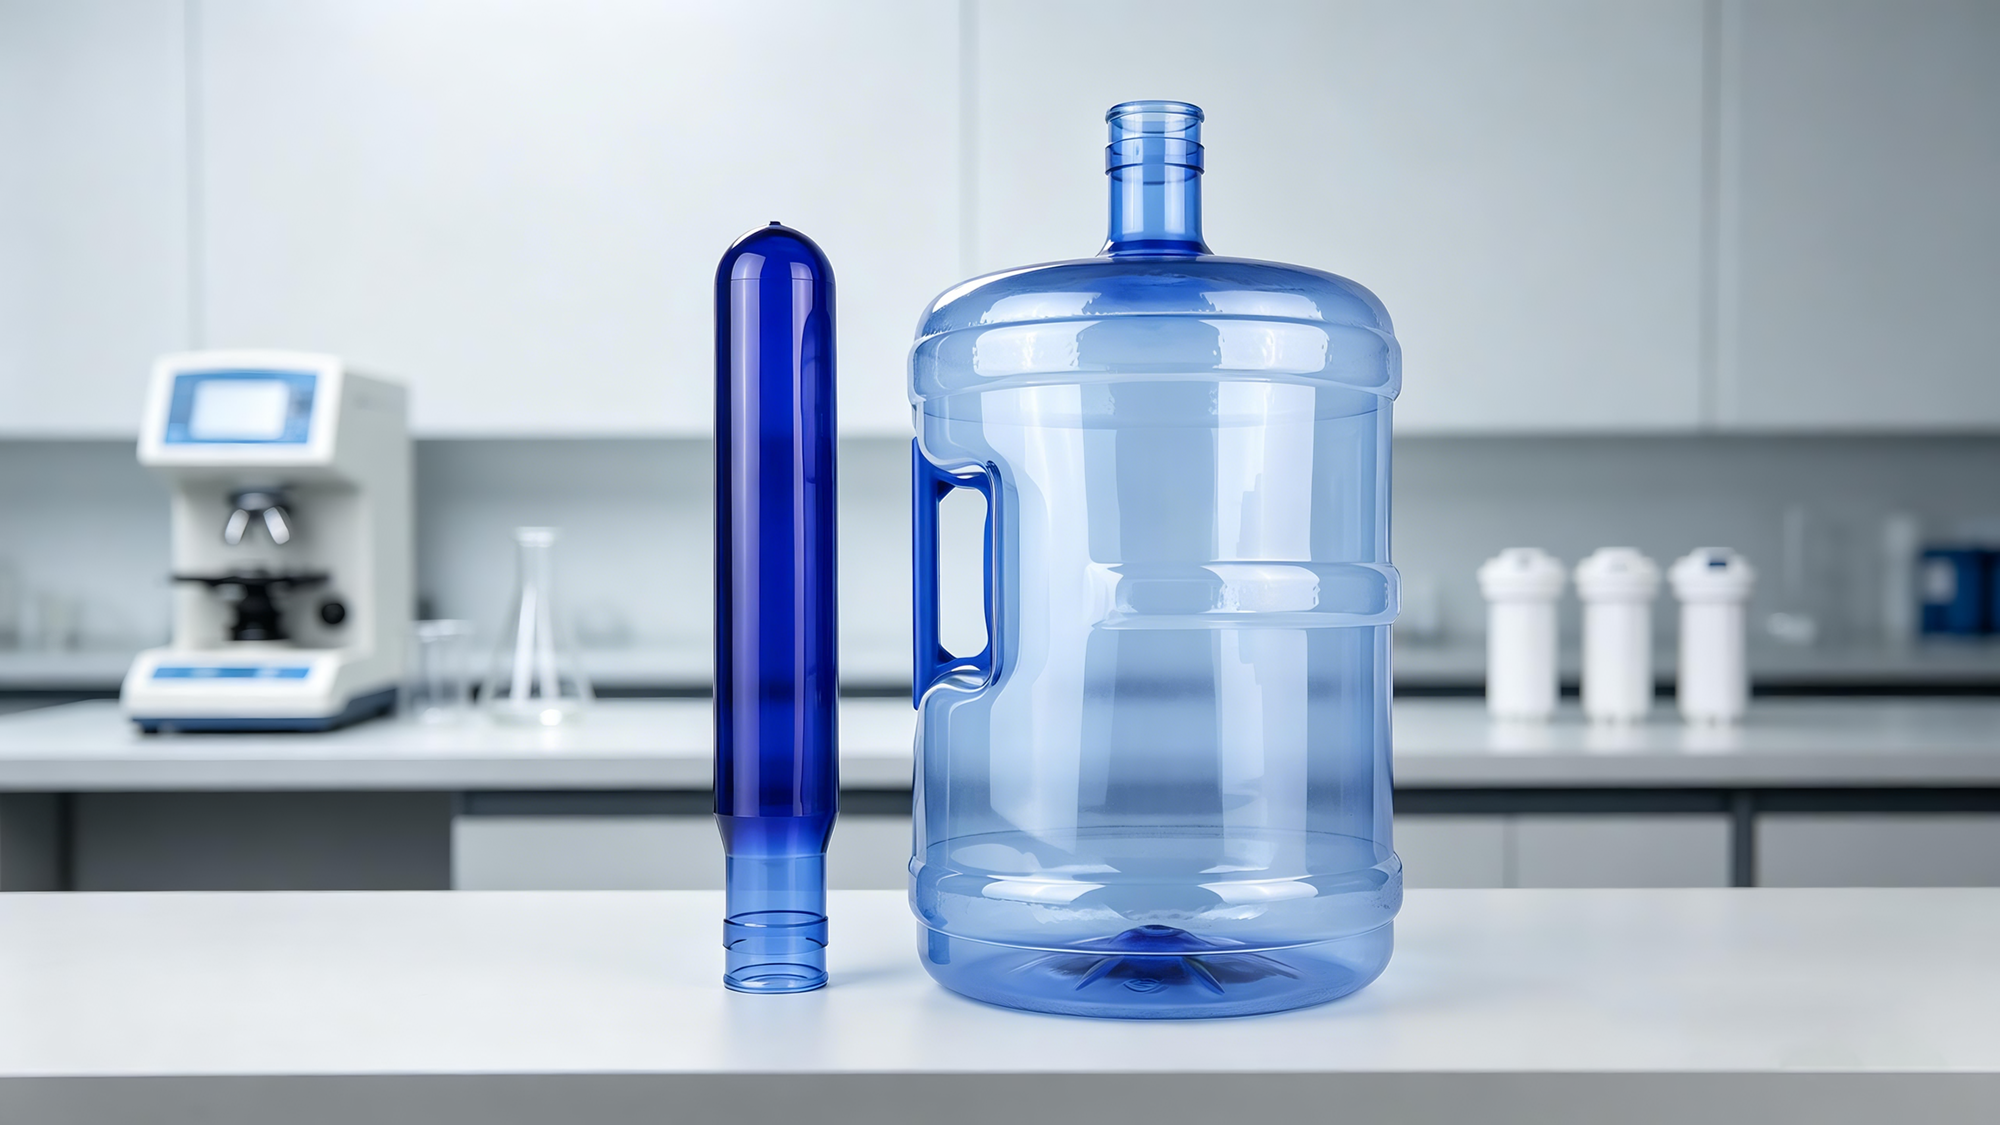
Es gibt zwei gängige seitliche Griffbefestigungsmethoden, die jeweils unterschiedliche Vorformlingsanforderungen stellen:
Stecksystem : Der Griff rastet in den Halsstützring ein. Diese Methode stellt extrem hohe Anforderungen an halsfestigkeit – da die gesamte Last letztlich über den Rastmechanismus auf den Hals übertragen wird. Der dickere Halsbereich von 750-g-Vorformlingen kann die konzentrierte Last des Rastmechanismus aushalten.
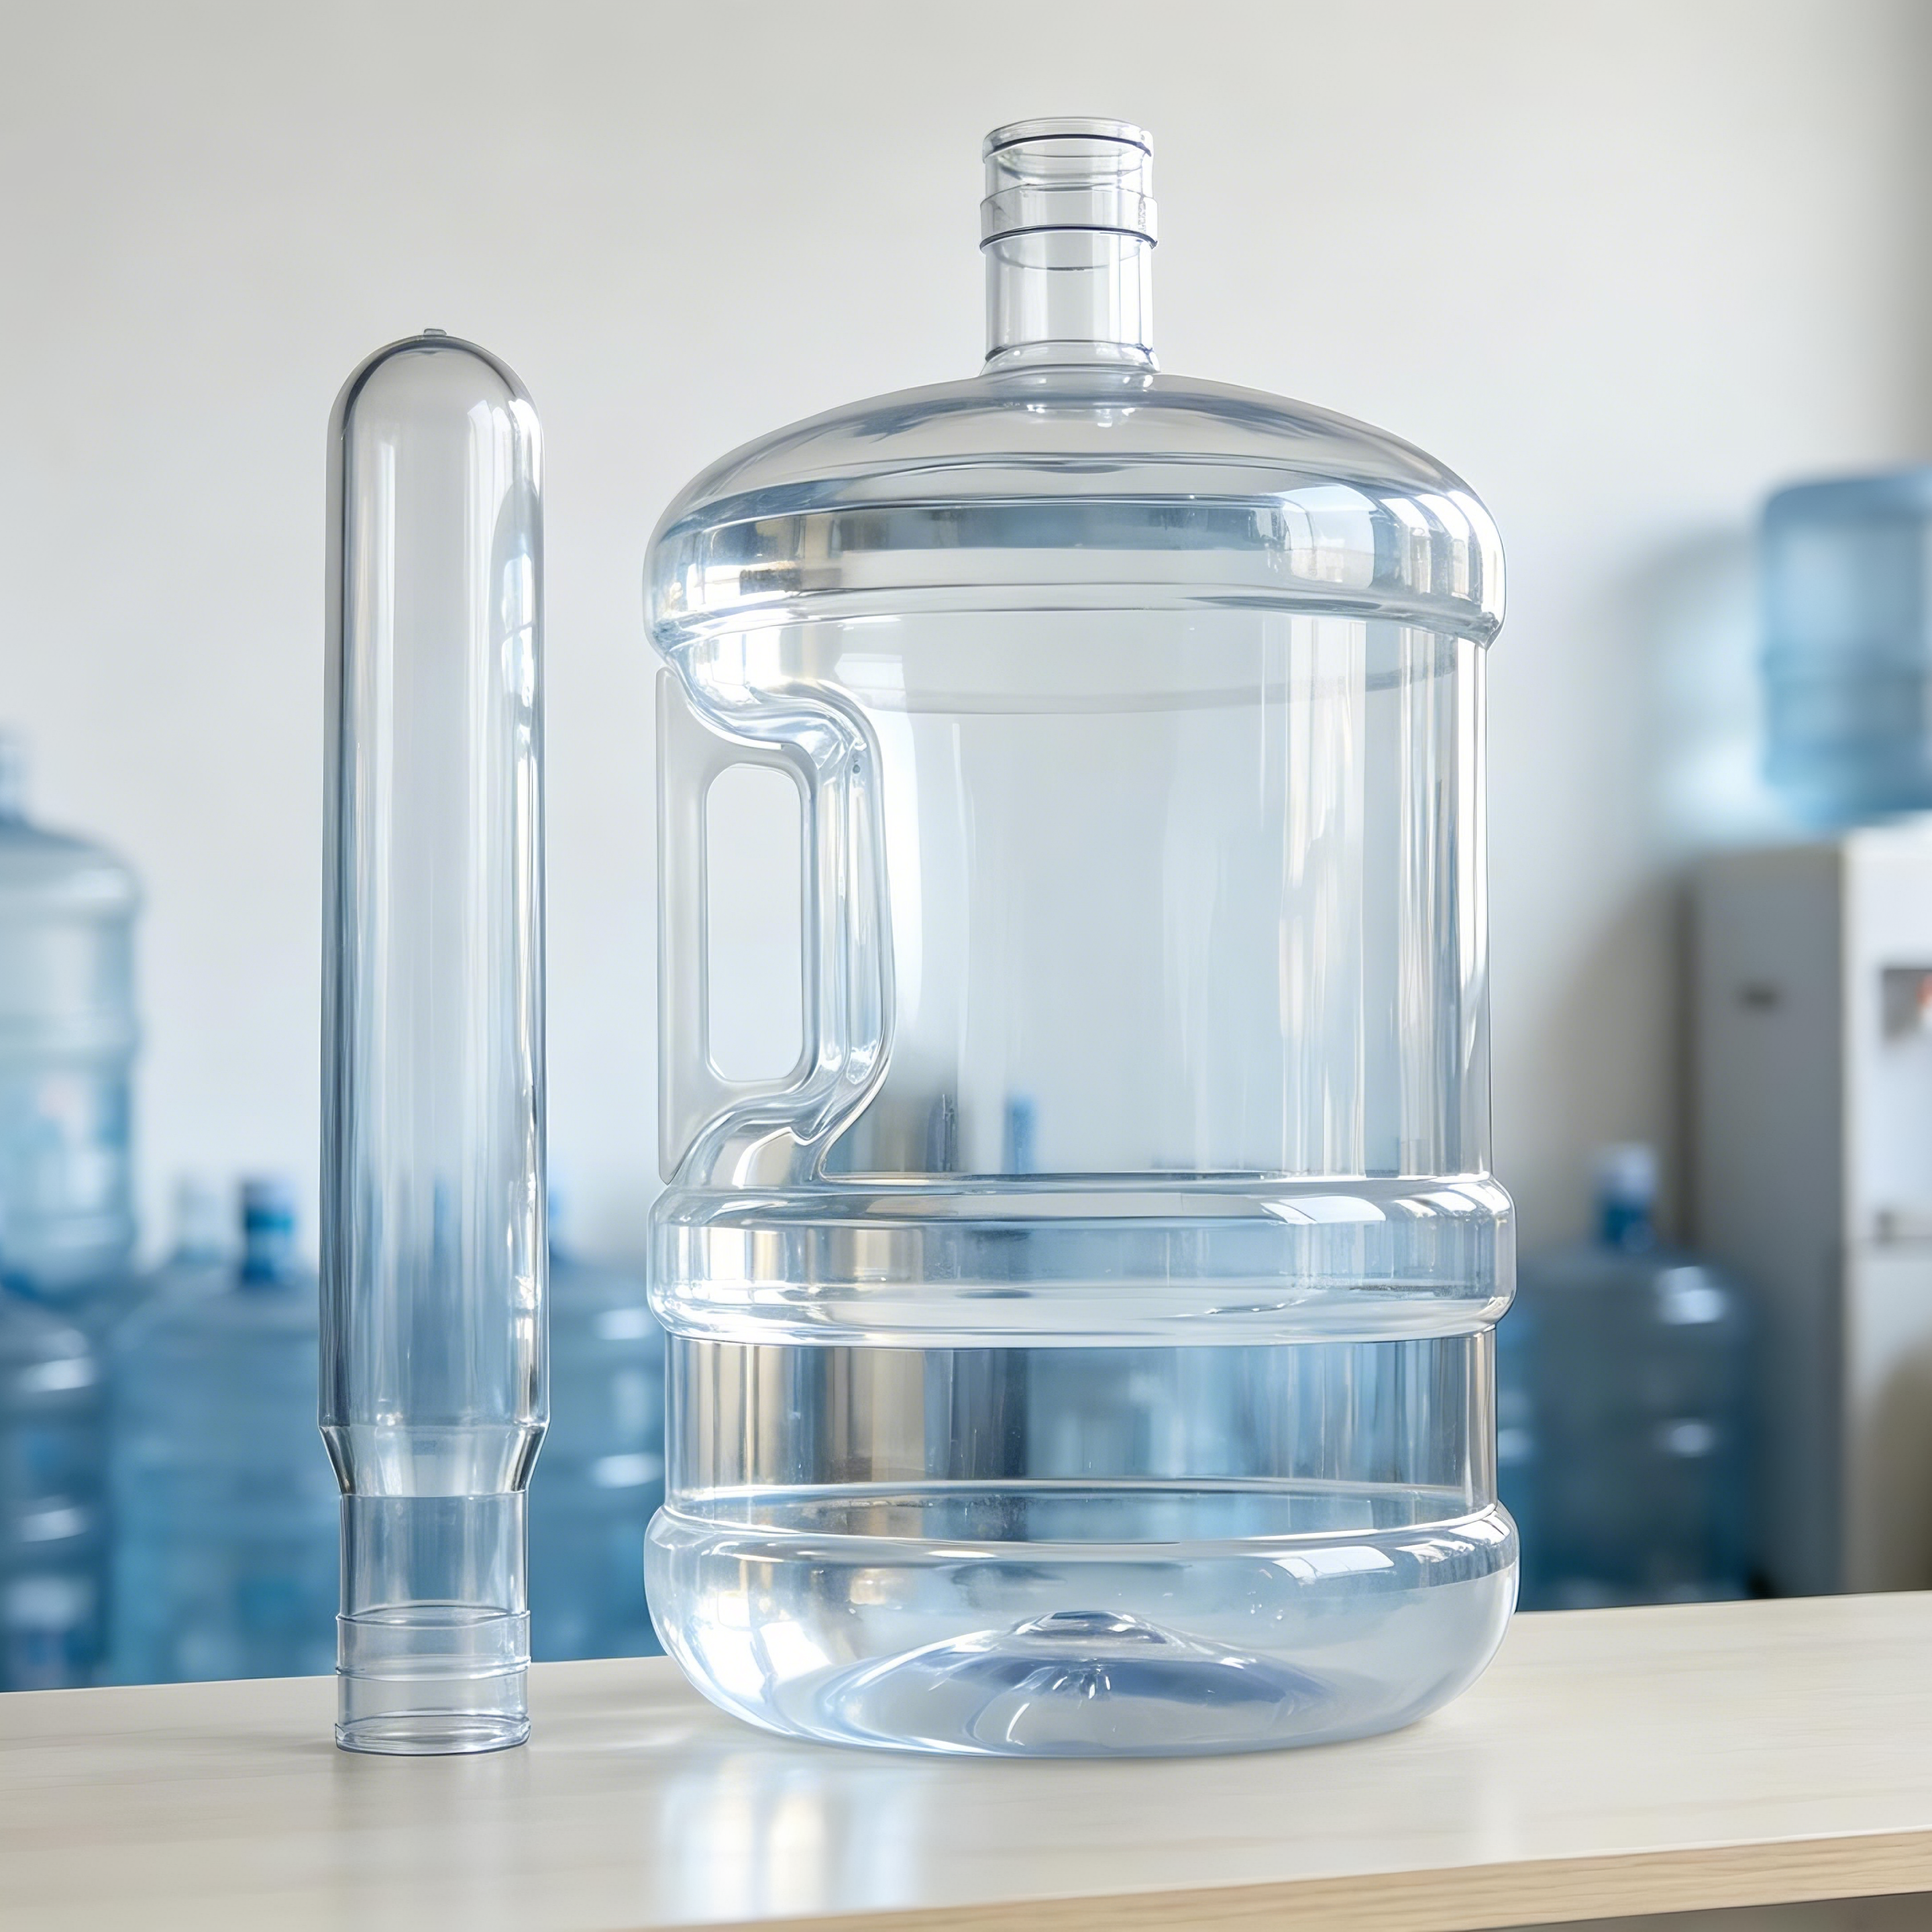
Geschweißte/verklebte Ausführung : Der Griff wird direkt am Eimerkörper befestigt. Diese Methode stellt höhere Anforderungen an die lokale Körperfestigkeit . Die durch 750-g-Vorformlinge bereitgestellte Wanddickenreserve gewährleistet eine ausreichende Materialdicke im Schweißbereich, um Ablösekräfte zu widerstehen.
Unabhängig von der verwendeten Methode stellt die Wanddickenreserve, die durch 750-g-Preforms bereitgestellt wird, die grundlegende Garantie dar. Ein Patent für Behälter mit Griffen weist darauf hin, dass der Verbindungsbereich zwischen der Unterseite des Griffs und dem Körper eine kritische Spannungskonzentrationsstelle ist und daher im Design verstärkt werden muss; andernfalls führen Drucklasten zu einer Verformung des Körpers.
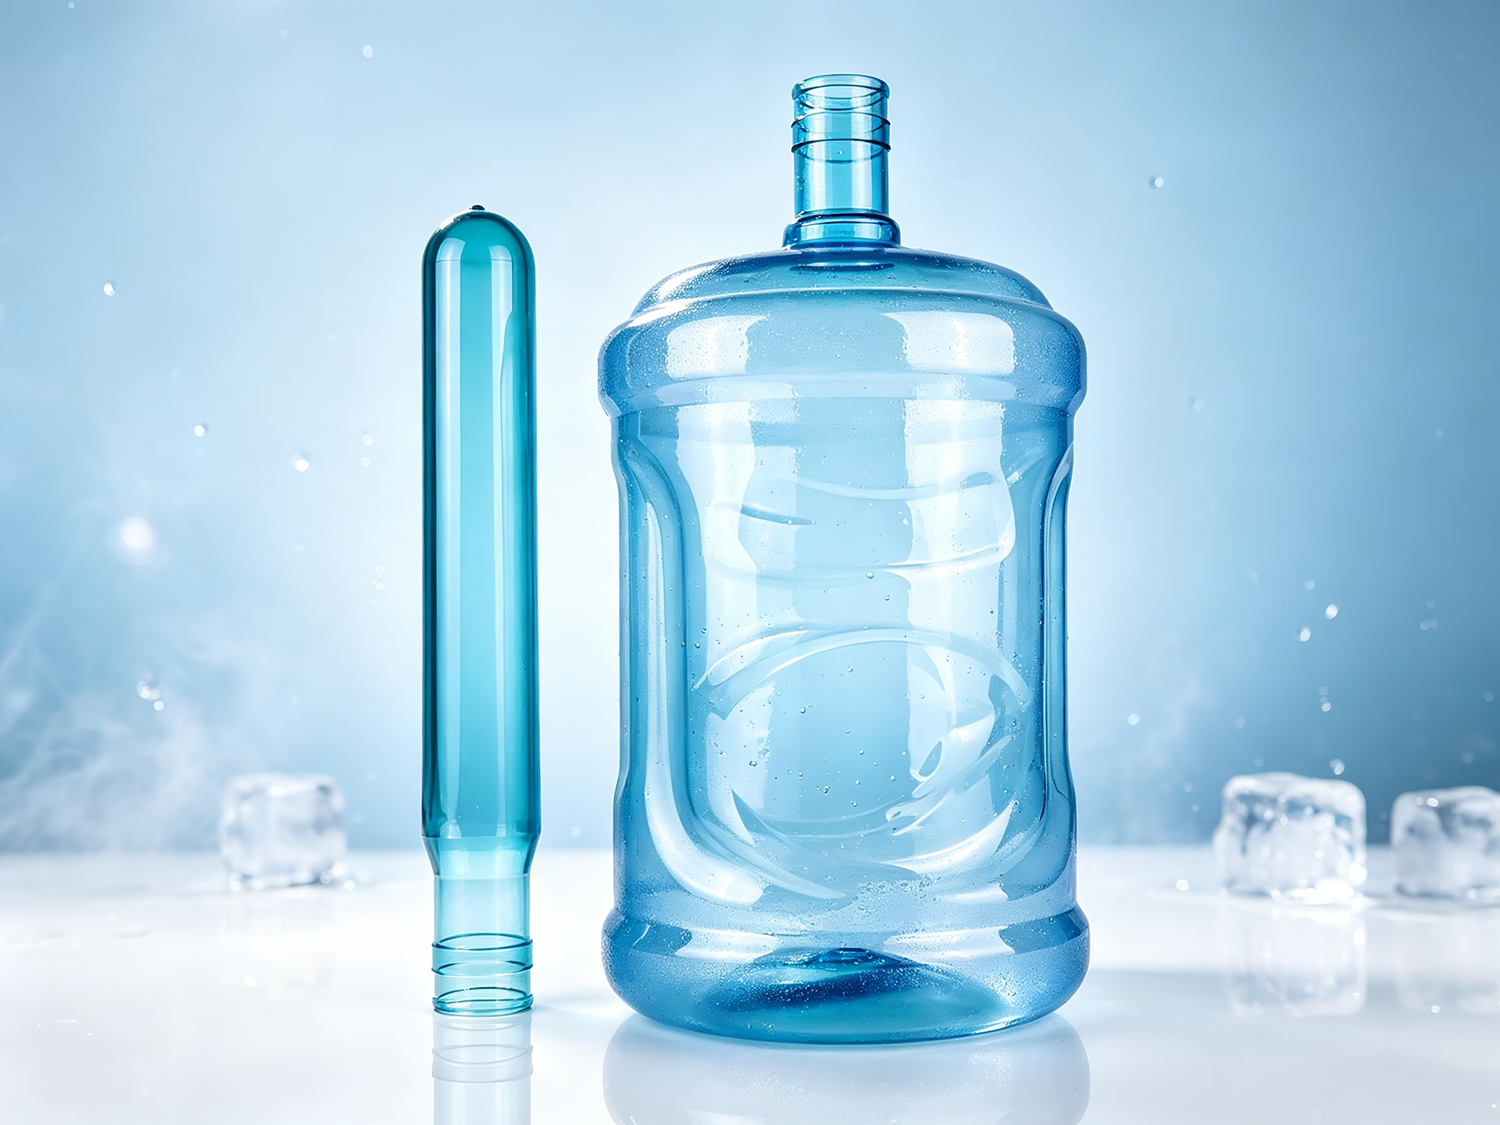
Es gibt tatsächlich 800-g-5-Gallonen-Preforms auf dem Markt. Doch je höher das Grammgewicht, desto höher sind die Kosten. Jede zusätzliche Menge von 50 g erhöht die Rohstoffkosten pro Eimer um mehrere Zehntel Yuan. Für ein Mineralwasserunternehmen, das jährlich Hunderttausende von Eimern produziert, stellt dies eine erhebliche Ausgabe dar.
Zudem ist ein höheres Preform-Grammgewicht nicht immer besser. Ein zu schweres Preform bedeutet eine übermäßige Wanddicke, die leicht zu bleaching (Trübung durch Sphärolitbildung) während des Ausblasens aufgrund von Dehnung und Kristallisation. Die Positionierung des Gewichts von 750 g ist klar: unter der Voraussetzung, dass die strukturelle Sicherheit der Eimer mit Seitengriff gewährleistet ist, das Grammgewicht innerhalb eines kostengünstigen und prozessstabilen Bereichs steuern.
 |
 |
| Vergleichsdimension | vorformling mit 700 g | vorformling mit 750 g |
|---|---|---|
| Anwendung szenario | eimer mit 5 Gallonen Fassungsvermögen ohne Griff | eimer mit 5 Gallonen Fassungsvermögen mit Seitengriff |
| Durchschnittliche Wandstärke des Körpers | Ca. 0,4–0,6 mm | Ca. 0,5–0,7 mm |
| Wandstärke der Griffbefestigung | Dünn, neigt zur Verformung | Ausreichend, widersteht konzentrierter Last |
| Empfohlener IV-Wert | 0,76–0,80 dL/g | 0,84–0,87 dL/g |
| Dynamische Tragfähigkeit | Fair | - Sie ist stark. |
| Langzeit-Kriechverhalten | Fair | Ausgezeichnet |
| Thermische Stabilität nach wiederholtem Reinigen | Fair | Ausgezeichnet (Volumenschrumpfung um 35 % reduziert) |
| Kompatibel mit üblichen Spritzblasmaschinen | Konventionelles Heizsystem ausreichend | Erfordert Infrarot-Heizung plus spezielle Nachheizeinrichtung |
| Rohstoffkosten | Niedriger | Höher |
Bei aktuellen PET-Rohstoffpreisen von etwa ¥8.000–10.000 pro Tonne erhöht jedes zusätzliche Gramm um 50 g die Rohstoffkosten pro Eimer um ca. ¥0.4–0.5für ein Unternehmen, das jährlich 100.000 Griff-Eimer produziert, belaufen sich die zusätzlichen jährlichen Kosten auf ca. ¥40,000–50,000.
 |
 |
Das klingt nach viel. Doch vergleichen Sie: Wenn ein Griff-Eimer aufgrund von Rissen am Griffansatz ausläuft, entsteht kein Verlust allein für den Eimer selbst – sondern auch für das darin enthaltene Wasser (ca. 20 Liter), die Transportkosten, die Kosten für die Bearbeitung von Kundenbeschwerden sowie Schäden am Markenimage. Ein einziger Qualitätsvorfall in einer Produktionscharge könnte mehr kosten als der Unterschied bei den Rohstoffpreisen – und zwar um Hunderttausende Yuan.
Noch wichtiger ist, dass 5-Gallonen-Eimer mit Griffen typischerweise wiederverwendbar konzipiert sind und für Dutzende von Nutzungszyklen ausgelegt sind. Die strukturelle Redundanz, die durch 750-g-Preforms gewährleistet wird, bildet genau die Grundlage dafür, dass der Eimer sicher mehrfach ‚im Einsatz‘ sein kann. Das Einsparen von 50 g Rohstoff könnte die Zykluslebensdauer des Eimers von 30 auf 15 reduzieren – die Kosten pro Nutzung werden tatsächlich höher .
Die Wahl der Vorformlinge hat niemals mit „je leichter, desto günstiger“ zu tun, sondern mit „genau richtig ist am wirtschaftlichsten.“ Die eingesparten 50 g können sich als ein gebrochener Eimer, ein undichter Eimer oder ein Eimer erweisen, über den der Verbraucher beschwert – das ist die eigentliche Kostenrechnung.
750 g ist die Gewichtsschwelle, aber nicht die einzige Bedingung. Derselbe 750-g-Vorformling kann dennoch Probleme verursachen, wenn das Verfahren oder die Anwendungsmethode falsch ist.
Die Wandstärke von Vorformlingen mit 750 g ist größer als die von Vorformlingen mit 700 g, was während des Blasens höhere Erhitzungstemperaturen und längere Erhitzungszeiten erfordert, um sicherzustellen, dass die Wärme in das Innere des Vorformlings eindringt. Eine unzureichende Erhitzung führt zu einer ungleichmäßigen Wandstärke des geblasenen Eimers, wodurch die Haltegriffbefestigungsstelle brüchiger wird. Ist die Vorformlingtemperatur zu niedrig und die Aufweichung unzureichend, lässt sich der Vorformling nur schwer in die gewünschte Form blasen; ist die Temperatur zu hoch, reicht die molekulare Kettenorientierung nicht aus, und der Eimerkörper wird weiß.
Die geometrische Gestaltung der Griffbefestigungsstelle beeinflusst direkt die Spannungsverteilung. Die Spannungsspitze bei einem Abrundungsübergang liegt 3–5 Mal niedriger als bei einem rechtwinkligen Übergang. Vorformlinge mit 750 g bieten dickere Wände, doch ohne eine entsprechende Abrundungsübergangsgestaltung konzentriert sich die Spannung dennoch. Das Gewicht in Gramm ist die Grundlage, das Design ist der Schlüssel – beides ist unverzichtbar.
Für 5-Gallonen-Eimer mit Henkeln, wenn Benutzer gewohnheitsmäßig mit einer Hand heben und schwingen , übersteigt die dynamische Last bei weitem den Konstruktionswert. Vorformlinge mit 750 g halten normalem Gebrauch stand, bergen jedoch bei extrem missbräuchlichem Einsatz weiterhin Risiken. Daher empfiehlt die Branche regelmäßige Inspektionen von Henkel-Eimern und verzichtet auf Einsatz über ihre konstruktiv vorgesehene Lebensdauer hinaus.
Warum Preforms mit einem Gewicht von 750 g oder mehr für 5-Gallonen-Eimer mit Seitengriffen wählen?
Denn der seitliche Henkel verwandelt eine „verteilte Last“ in eine „konzentrierte Last“, eine „statische Last“ in eine „dynamische Last“, eine „kurzfristige Nutzung“ in eine „langfristige Kriechbeanspruchung“ und eine „einmalige Befüllung“ in eine „wiederholte Reinigung“. Jede dieser vier Veränderungen erfordert eine dickere Wandstärke, einen höheren IV-Wert und eine größere strukturelle Redundanz.
Ein Vorformling mit 700 g kann einen qualifizierten Eimer ohne Henkel blasen, doch er vermag den mechanischen Herausforderungen durch einen seitlichen Henkel nicht standzuhalten. Die zusätzlichen 50 g Material bei einem 750-g-Vorformling sind keine Verschwendung, sondern eine notwendige Investition in die Sicherheitsreserve – zugewiesen an Schulter, Griffbefestigungsbereich und Übergangszone zur Basis; widersteht dynamischen Lasten, verhindert langfristiges Kriechen und verträgt wiederholte Reinigung, sodass der Eimer sicher Dutzende von Zyklen in den Händen der Verbraucher durchlaufen kann.
Branchenübliche Daten bestätigen dies: Bei 5-Gallonen-Eimern mit Griffen liegen die Vorformgewichte bei 730 g und 750 g, wobei IV-Werte über 0,84 erforderlich sind. Dies ist nicht „Hersteller, die versuchen, mehr Material zu verkaufen“, sondern die optimale Lösung, die Mechanik und Werkstoffwissenschaft vorgeben .
Falls Sie weitere Fragen zu den Auswahlkriterien für 5-Gallonen-Flaschenvorformen, zu IV-Wert-Testverfahren oder zu Parameter des Flaschenblasprozesses haben, zögern Sie bitte nicht, uns zu kontaktieren.
 Aktuelle Nachrichten
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould., LTD ist ein professioneller Hersteller von PET-Preforms mit über 25 Jahren Erfahrung. Zertifiziert nach ISO9001/ISO22000, individuelle Hälse (28–55 mm), Farben, Gewichte und Formen für Wasser- und Getränkemarken. Kontaktieren Sie uns noch heute.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. DATENSCHUTZRICHTLINIE