EN

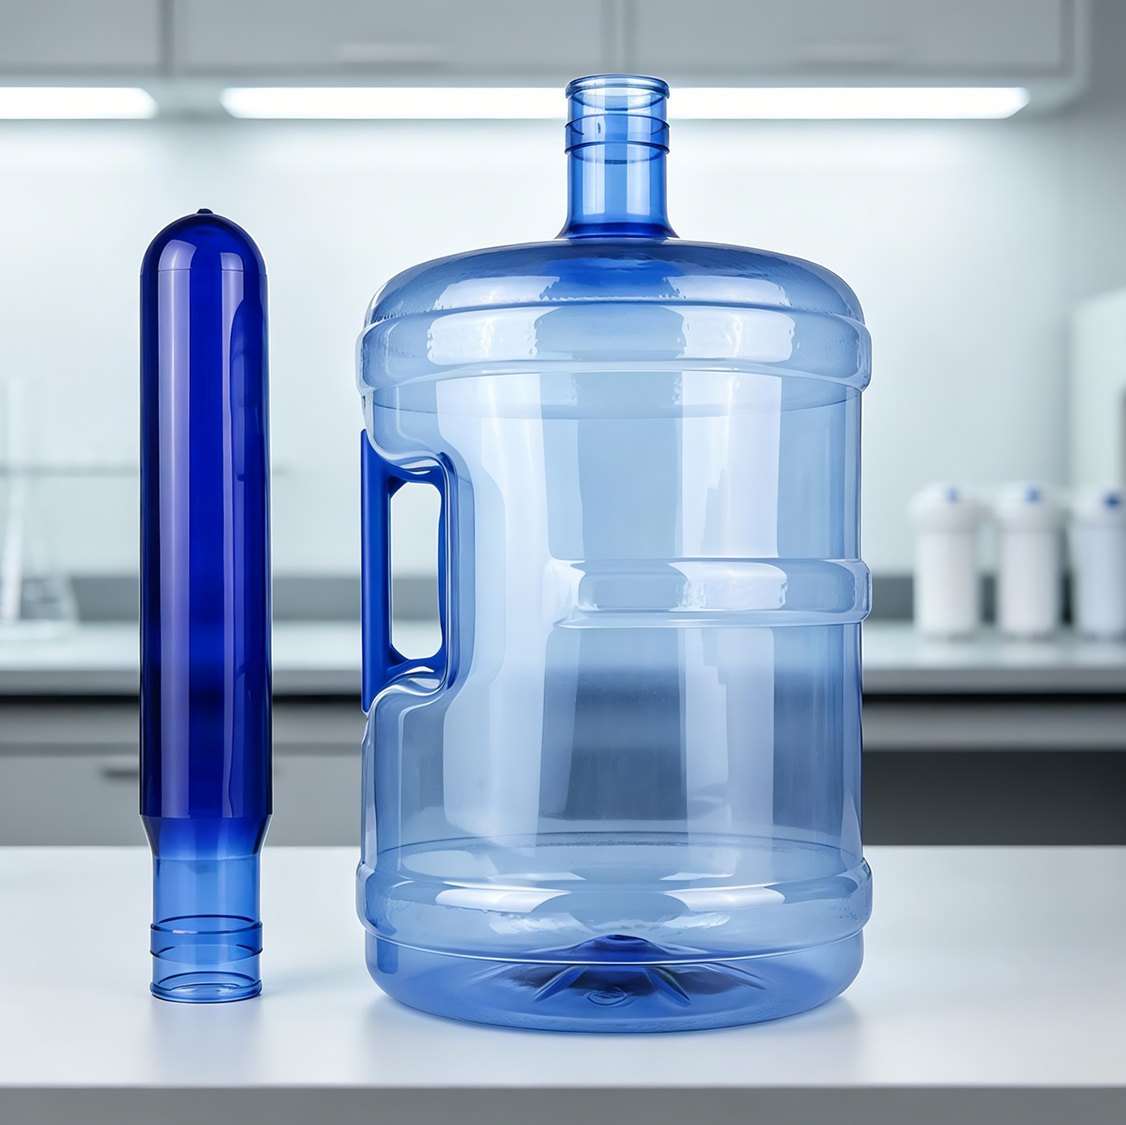
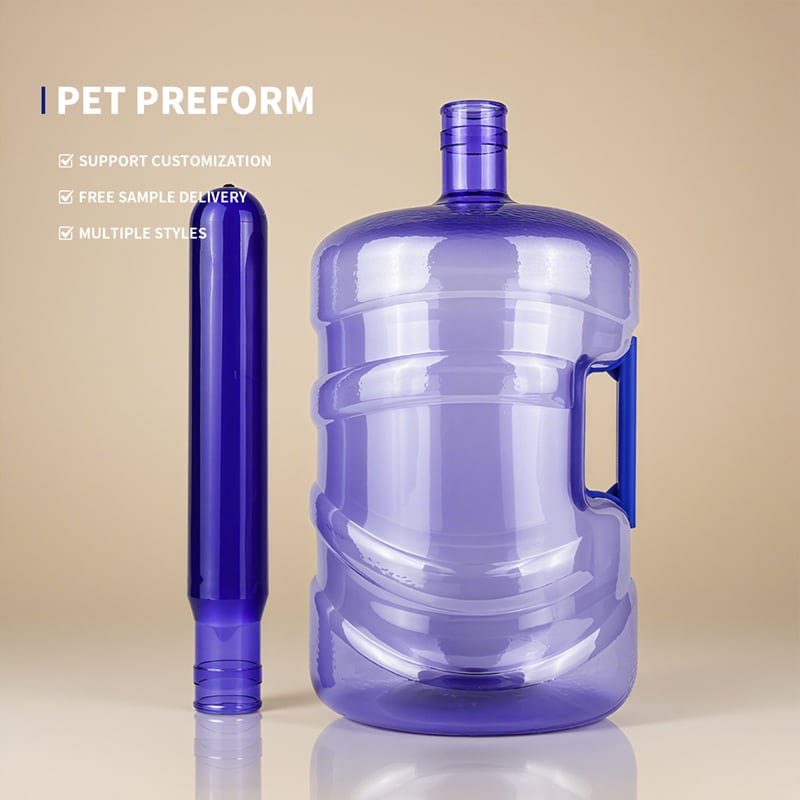
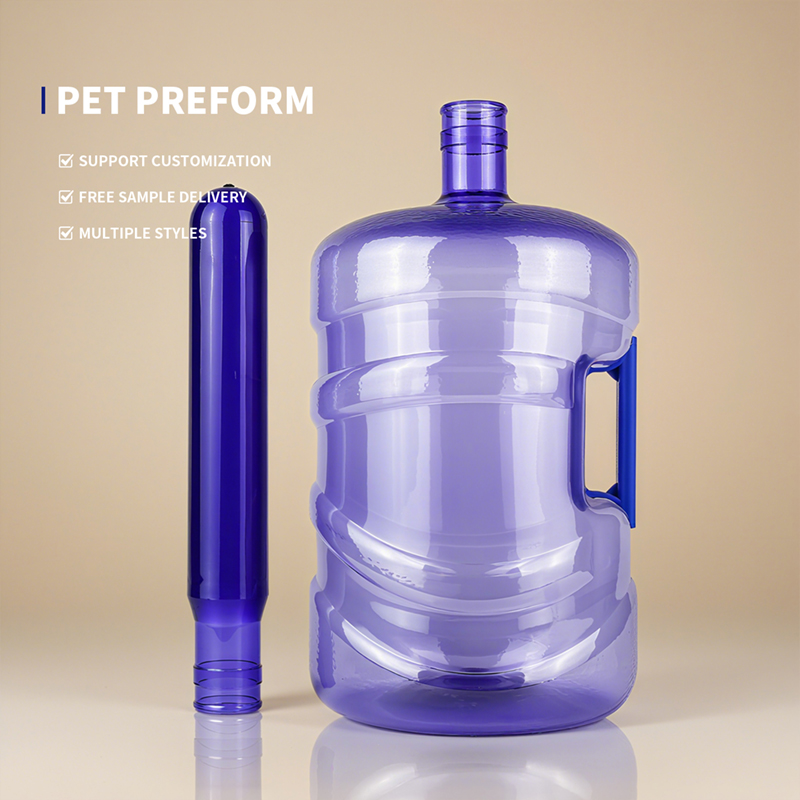
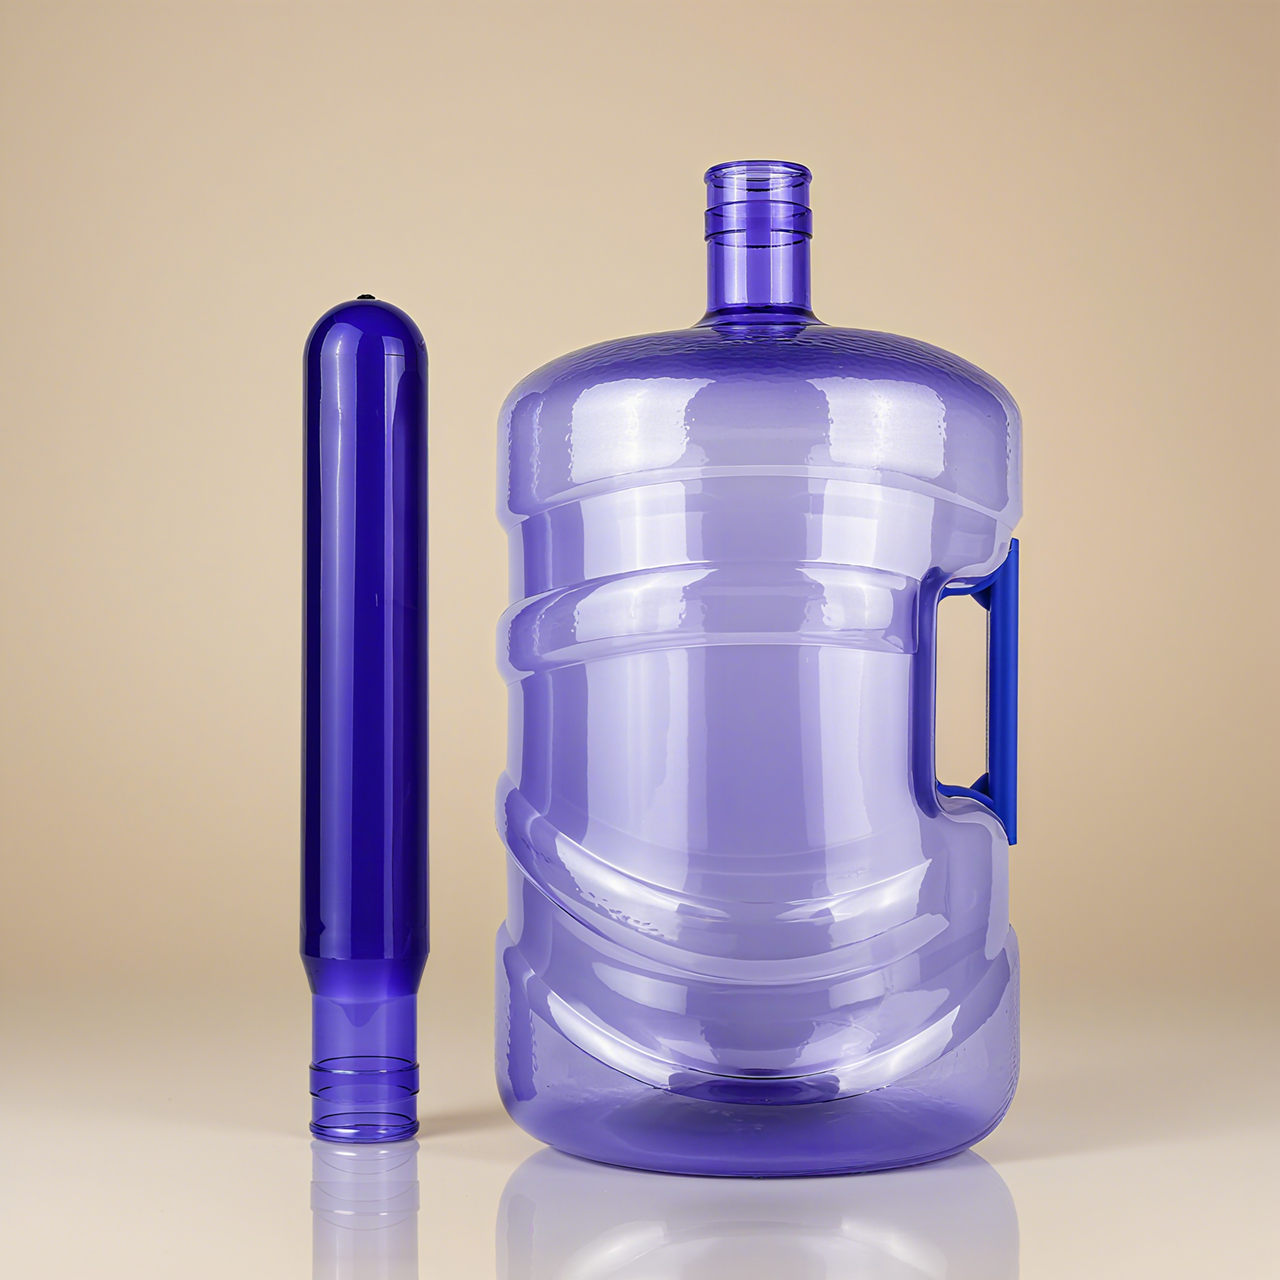
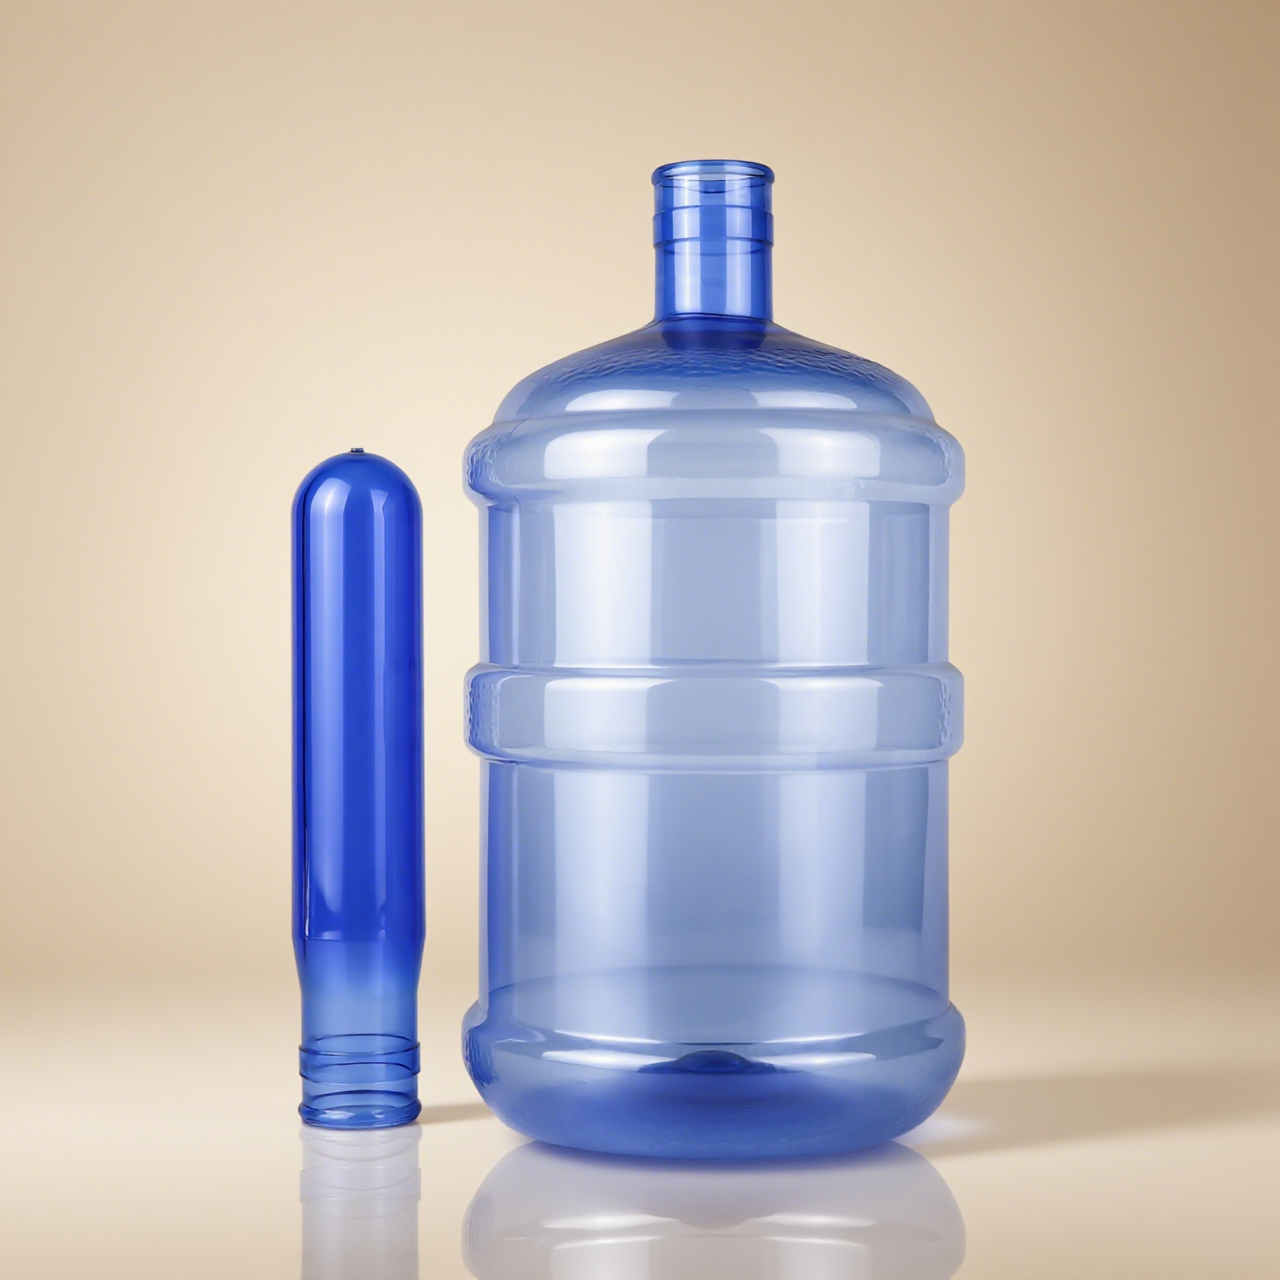
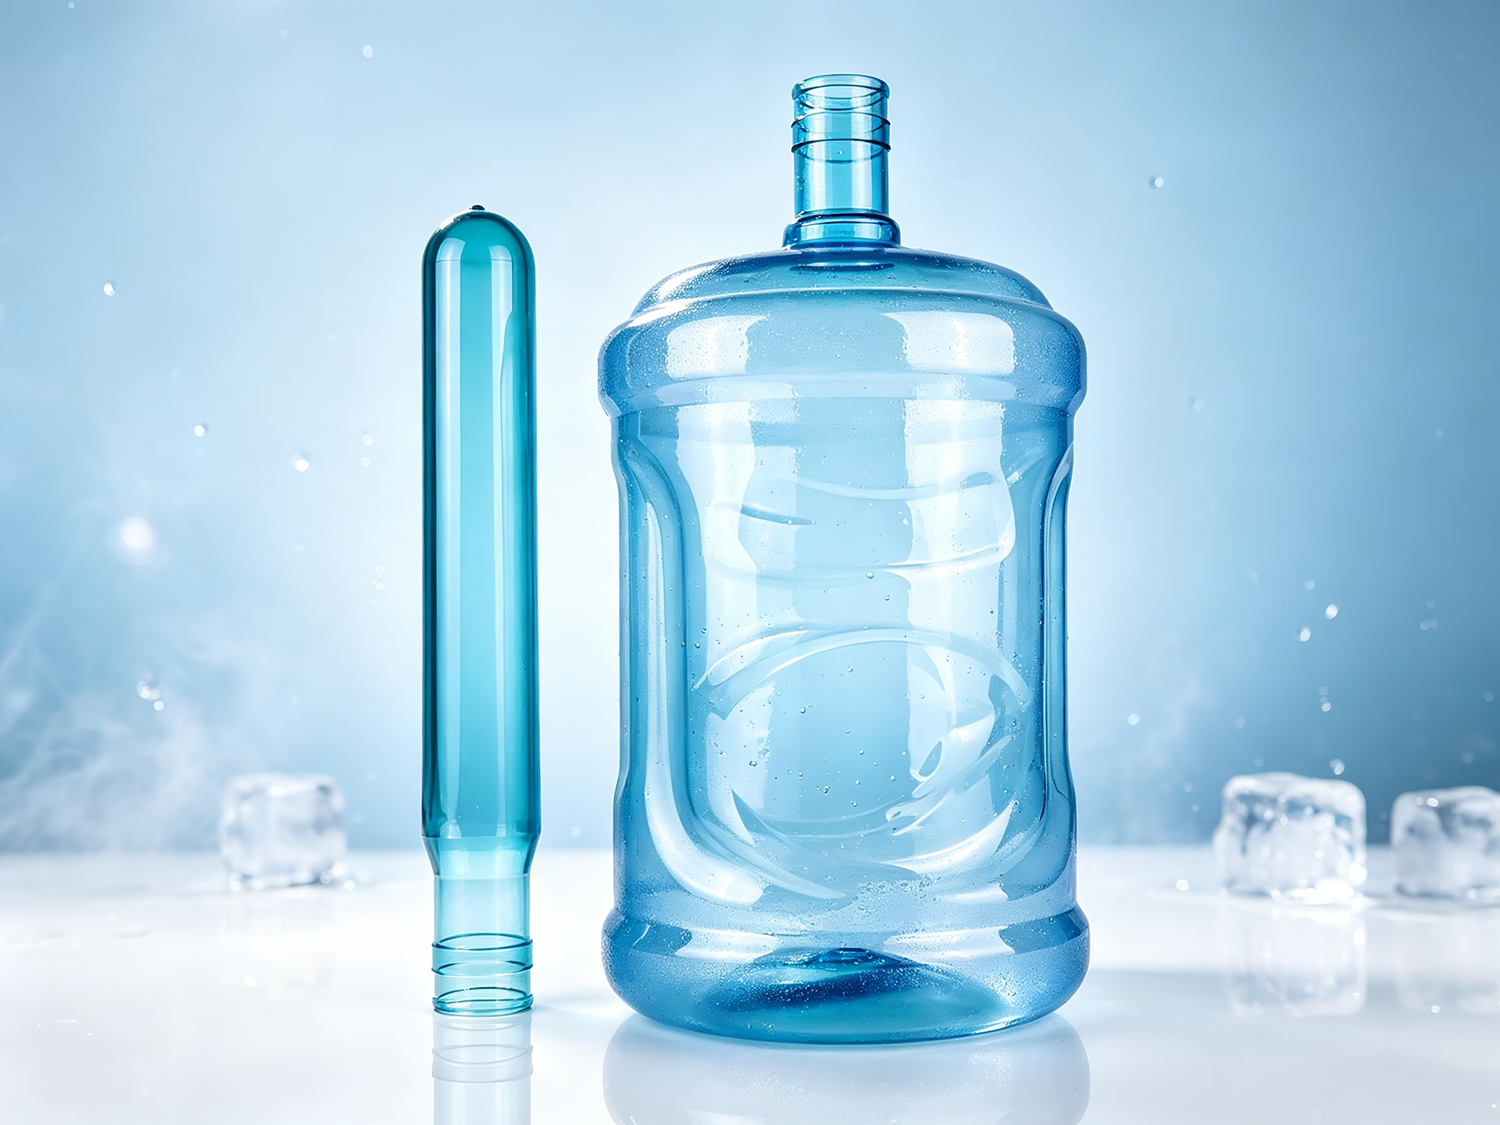
In de flessenwaterindustrie is de 5-gallon (ongeveer 18,9 liter) PET-emmer een speciale categorie. Wanneer deze met water gevuld is, weegt hij bijna 20 kilogram – veel zwaarder dan elke conventionele drankfles. Emmers zonder handvatten worden met beide armen of met een draagring vervoerd; emmers met zijhandvatten kunnen met één hand worden opgetild – handig, ja, maar de mechanische belasting op het emmerlichaam is hierdoor volledig veranderd.
 |
|
Veel mensen vragen: van een 700-gram preform naar een 750-gram preform is slechts 50 gram meer – is het verschil echt zo groot? Het verschil is niet alleen aanzienlijk; het bepaalt rechtstreeks of de emmer in de handen van de consument zal bezwijken. Dit artikel legt de technische noodzaak achter deze ‘50 gram’ uit vanuit vijf dimensies: mechanische principes, constructieontwerp, materiaaleigenschappen, blow-moldingproces en kostenlogica.
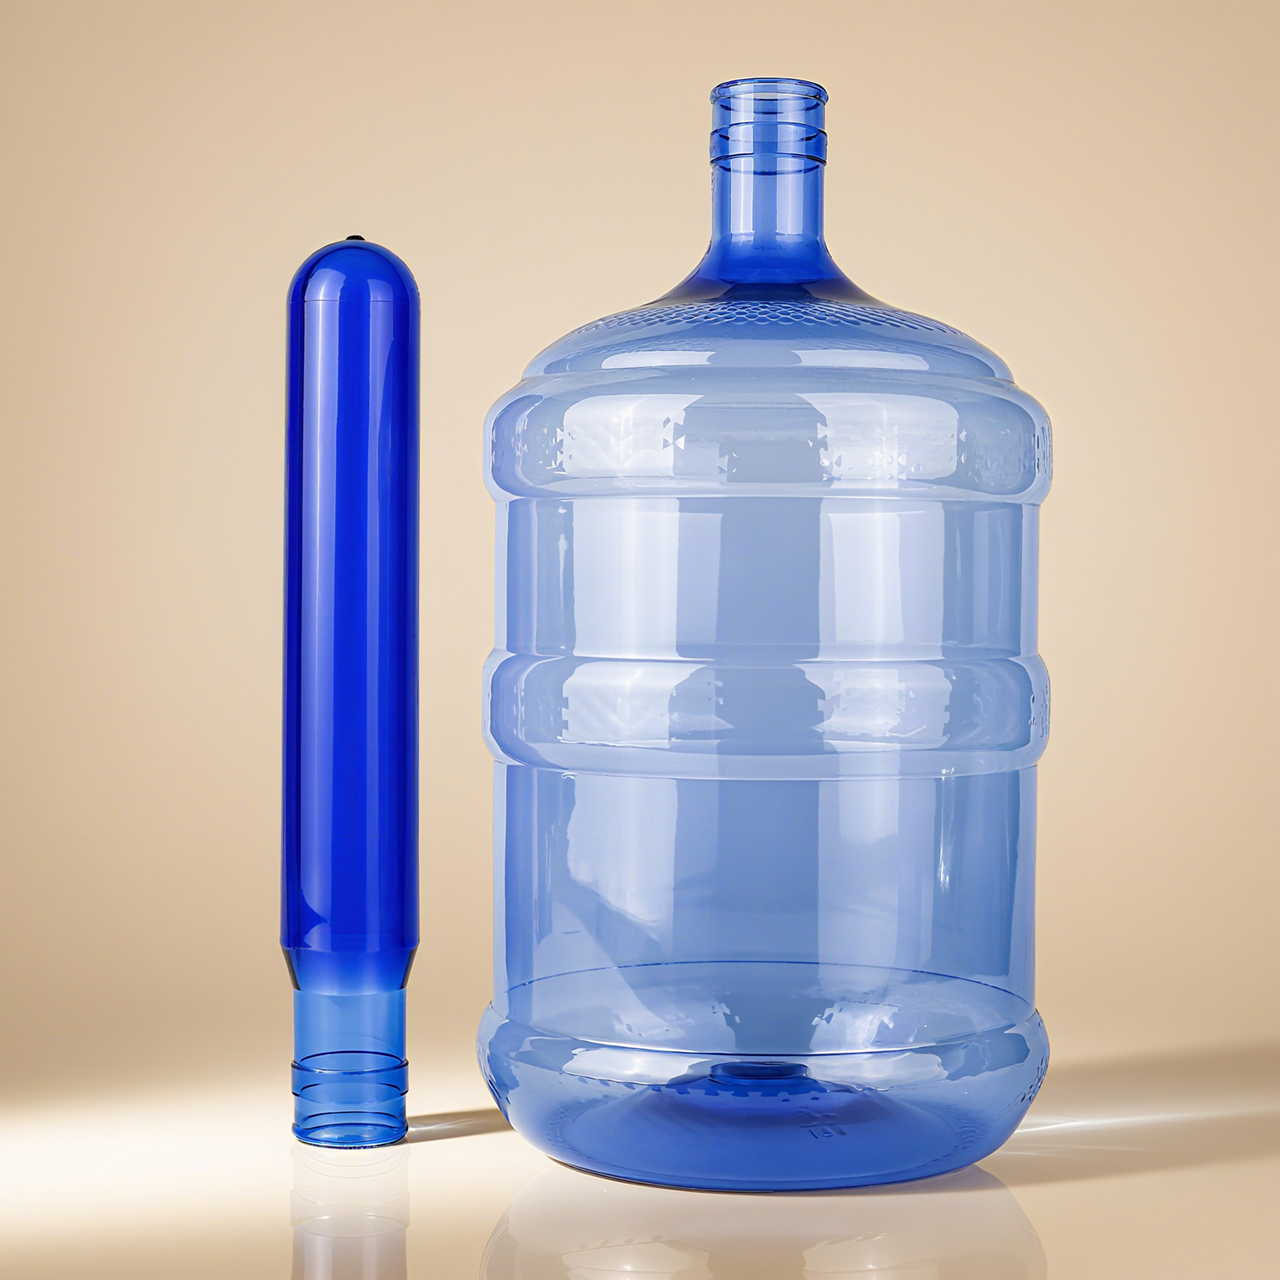
Een emmer van 5 gallon zonder zijhandvat wordt doorgaans op twee manieren gedragen: door het lichaam met beide armen vast te houden of door een draagring/handvat te gebruiken dat aan de hals is bevestigd. In beide gevallen wordt de kracht overgebracht via de ondersteuningsring aan de hals of via een groot contactoppervlak op het lichaam, waardoor het emmerlichaam de belasting als geheel draagt en de spanningen relatief uniform zijn verdeeld .
Voor dergelijke emmers is een wanddikte die is geblazen uit een preform van 700 g al voldoende om het gewicht van het gevulde water en de versnelling tijdens het dragen te weerstaan. Preforms van 560 g, 600 g, 650 g en 700 g zijn allemaal in de industrie verkrijgbaar; emmers zonder handvatten kunnen zeker worden geproduceerd met een preform van 700 g of zelfs lichter.
 |
 |
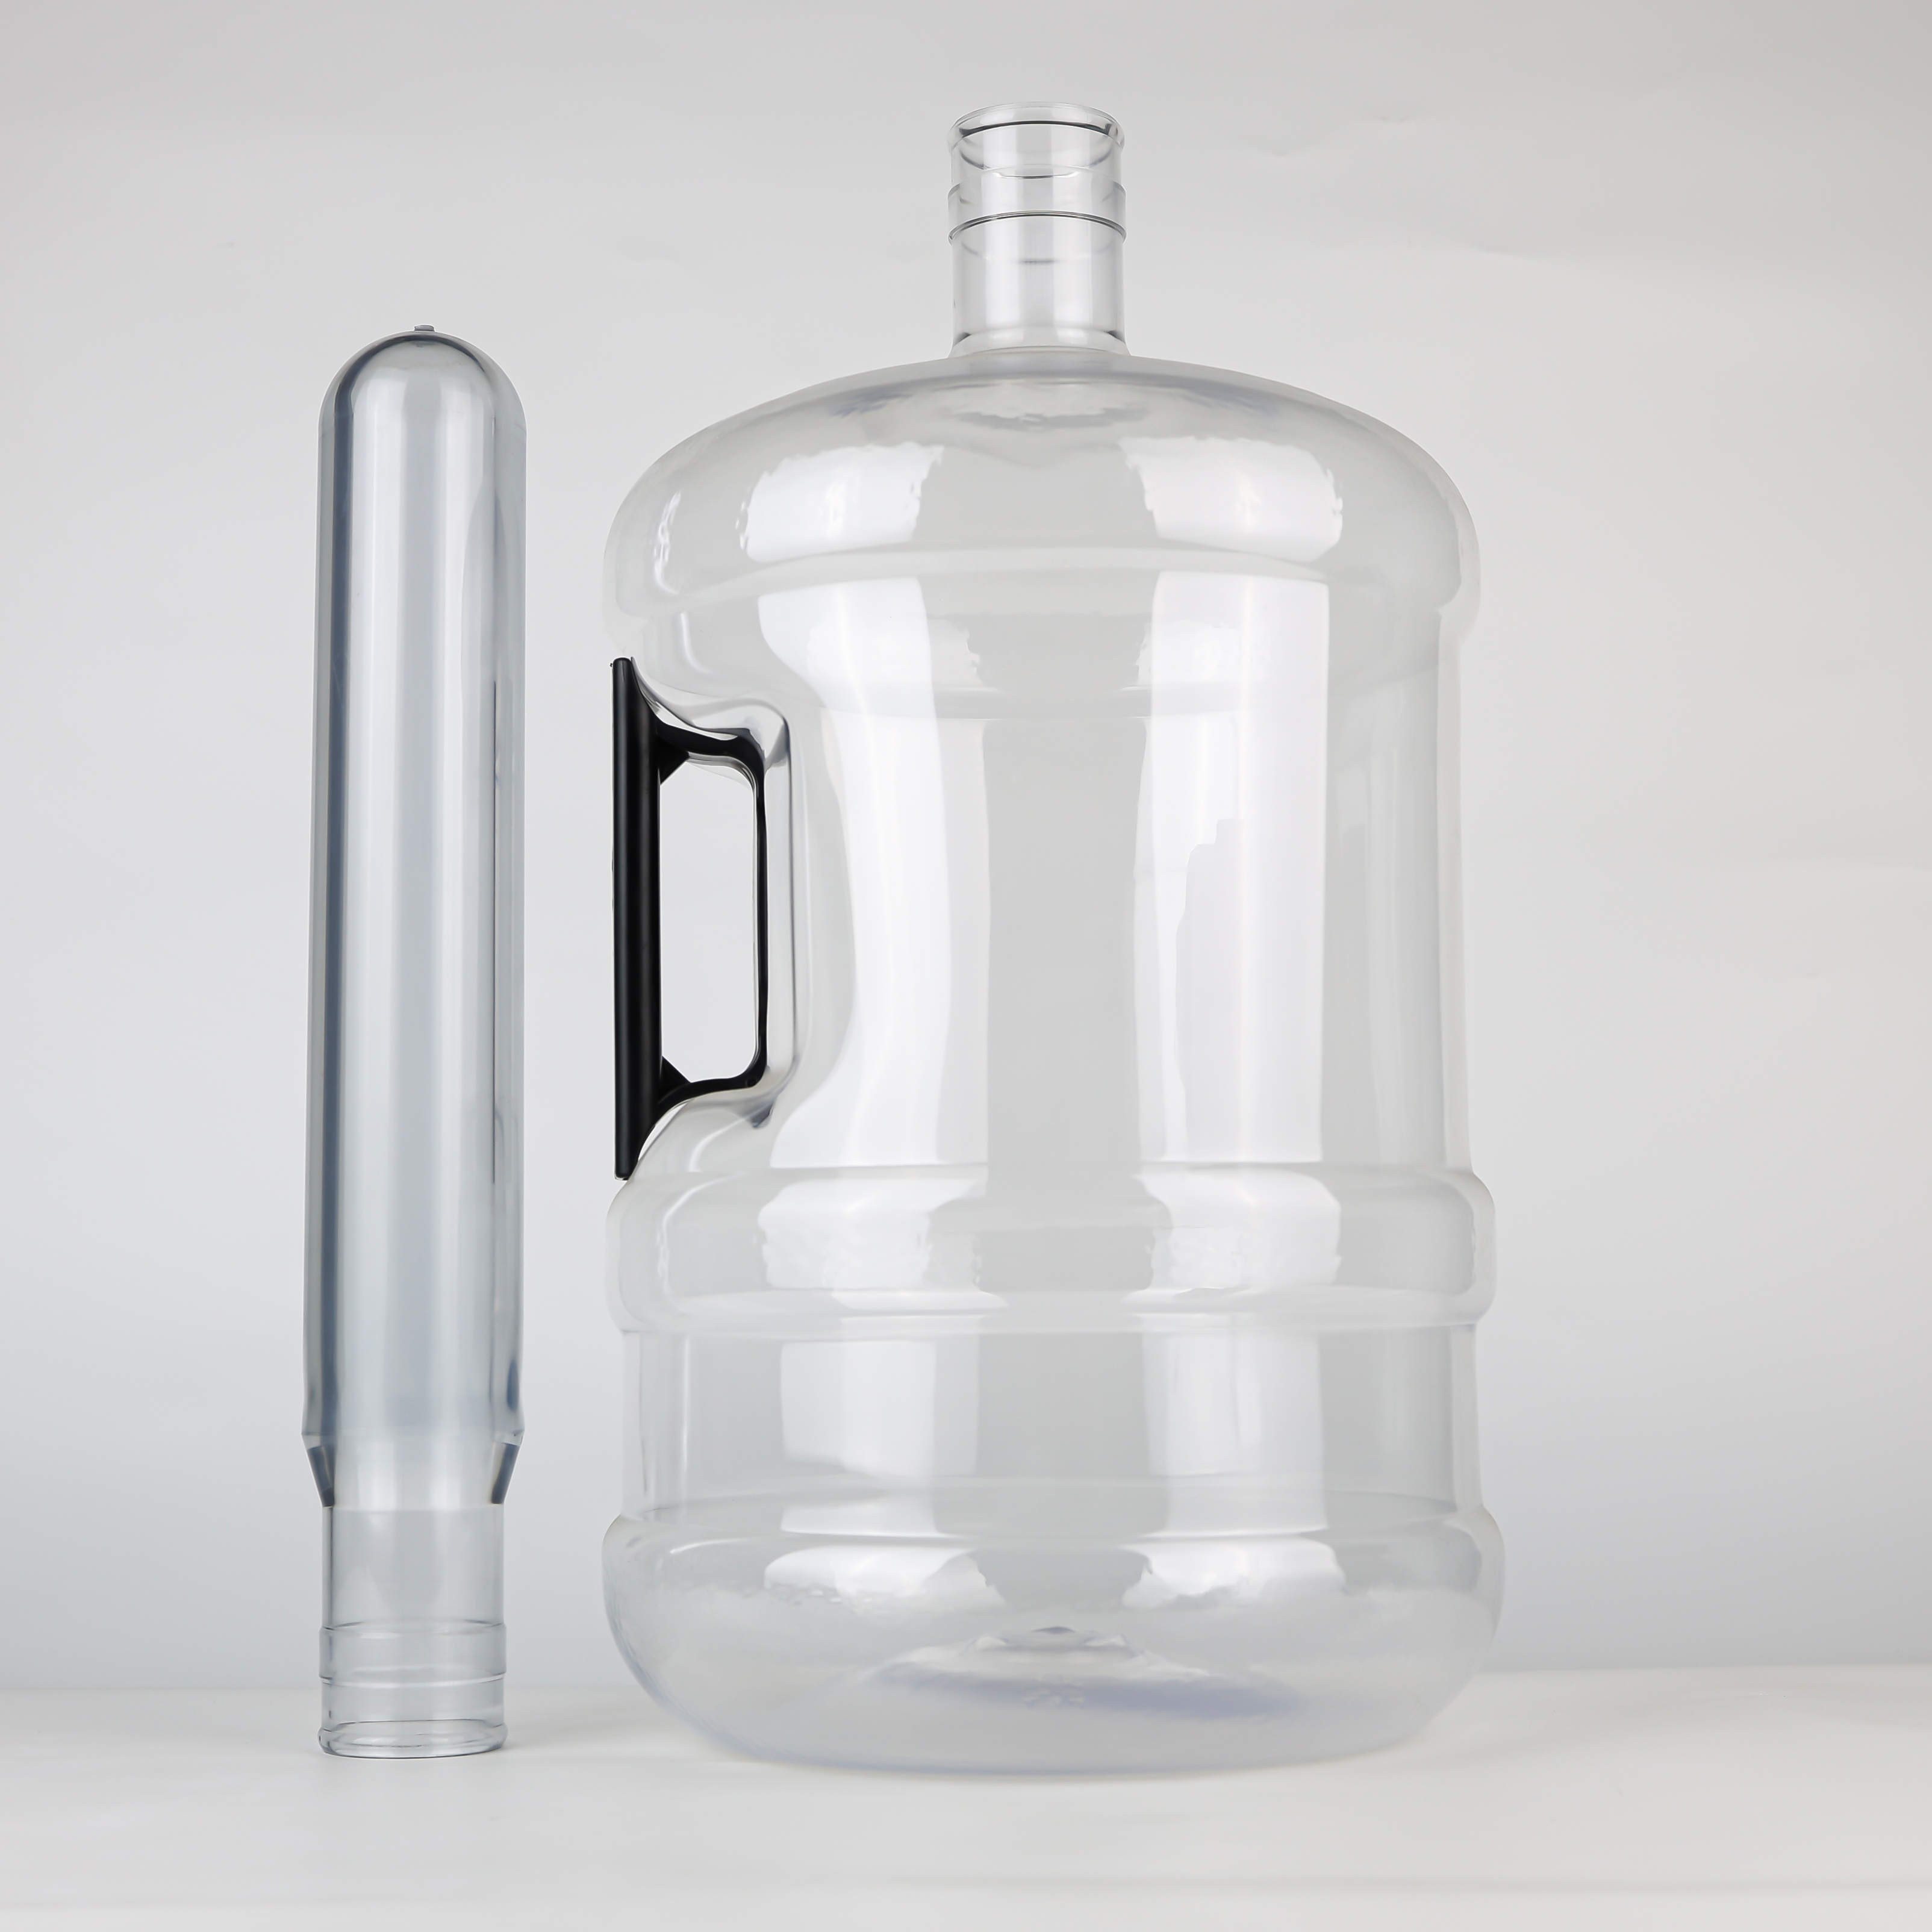
Zodra een zijhandvat wordt toegevoegd, is de situatie volledig anders.
Bij het optillen van een gevulde emmer wordt het volledige gewicht (bijna 20 kg) via het handvat overgebracht naar de bevestigingsplek van het handvat op het emmerlichaam. Dit is geen oppervlak, maar een zeer geconcentreerd dragend gebied . Nog kritischer is dat, wanneer een persoon loopt met de emmer, deze van nature zwaait en de dynamische belasting door het zwaaien opgewekte kracht 1,5–2 keer het statische gewicht kan bedragen.
Met andere woorden, de bevestigingsplek van het handvat moet niet alleen een statische belasting van 20 kg weerstaan, maar een dynamische momentane belasting van 30–40 kg .
 |
 |
Eindige-elementanalyse-onderzoeken naar kunststofcontainers met handvatten tonen aan dat, indien het verbindingspunt tussen handvat en lichaam slecht is ontworpen, dit het eerste punt is waar het defect raakt. Bij 5-gallonemmers kan de lokale spanning op de bevestigingsplek van het handvat oplopen tot 5–10 keer de gemiddelde spanning op het emmerlichaam.
Spanningsconcentratie is een klassiek probleem in de technische mechanica. Wanneer er een plotselinge geometrische verandering optreedt binnen een materiaal (zoals de verbinding tussen handvat en behuizing), verandert de krachtstroom abrupt en is de lokale spanning veel hoger dan de gemiddelde spanning.
Traditionele verbindingen tussen handvat en behuizing maken vaak gebruik van een rechthoekige overgang, waarbij spanningsconcentratie gemakkelijk optreedt door abrupte veranderingen in de krachtstroom. Eindige-elementanalyse toont aan dat de spanningspiek bij een rechthoekige verbinding 3–5 keer zo hoog kan zijn als bij een afgeronde verbinding . Indien de wanddikte op deze locatie onvoldoende is, treedt plastische kruiping op onder hoge spanning, waardoor het materiaal geleidelijk wordt ‘uitgerekt’ of ‘gescheurd’.
Voorvorm het gramgewicht bepaalt de wanddikte na het blazen. Hoe hoger het gramgewicht, hoe dikker de wand van de preform en hoe dikker de wand van de geblazen emmer.
Een 5-gallonemmer die is geblazen uit een 700 g preform heeft een gemiddelde wanddikte van ongeveer 0,4–0,6 mm . Deze wanddikte is voldoende voor een emmer zonder handvat – omdat de kracht gelijkmatig wordt verdeeld en de spanning per vierkante centimeter niet groot is.
Bij een zijdelings handvat moet het bevestigingspunt van het handvat echter lokale spanningen weerstaan die meerdere malen hoger zijn dan het gemiddelde. Een wanddikte van 0,4–0,6 mm is te dun is op dit ‘belastingspunt’. Het directe gevolg van onvoldoende wanddikte: de emmerwand vervormt lokaal bij het optillen, er treedt na herhaald gebruik witverkleuring door spanning op en uiteindelijk scheuren of scheuren optreedt breuk op het handvatbevestigingspunt.
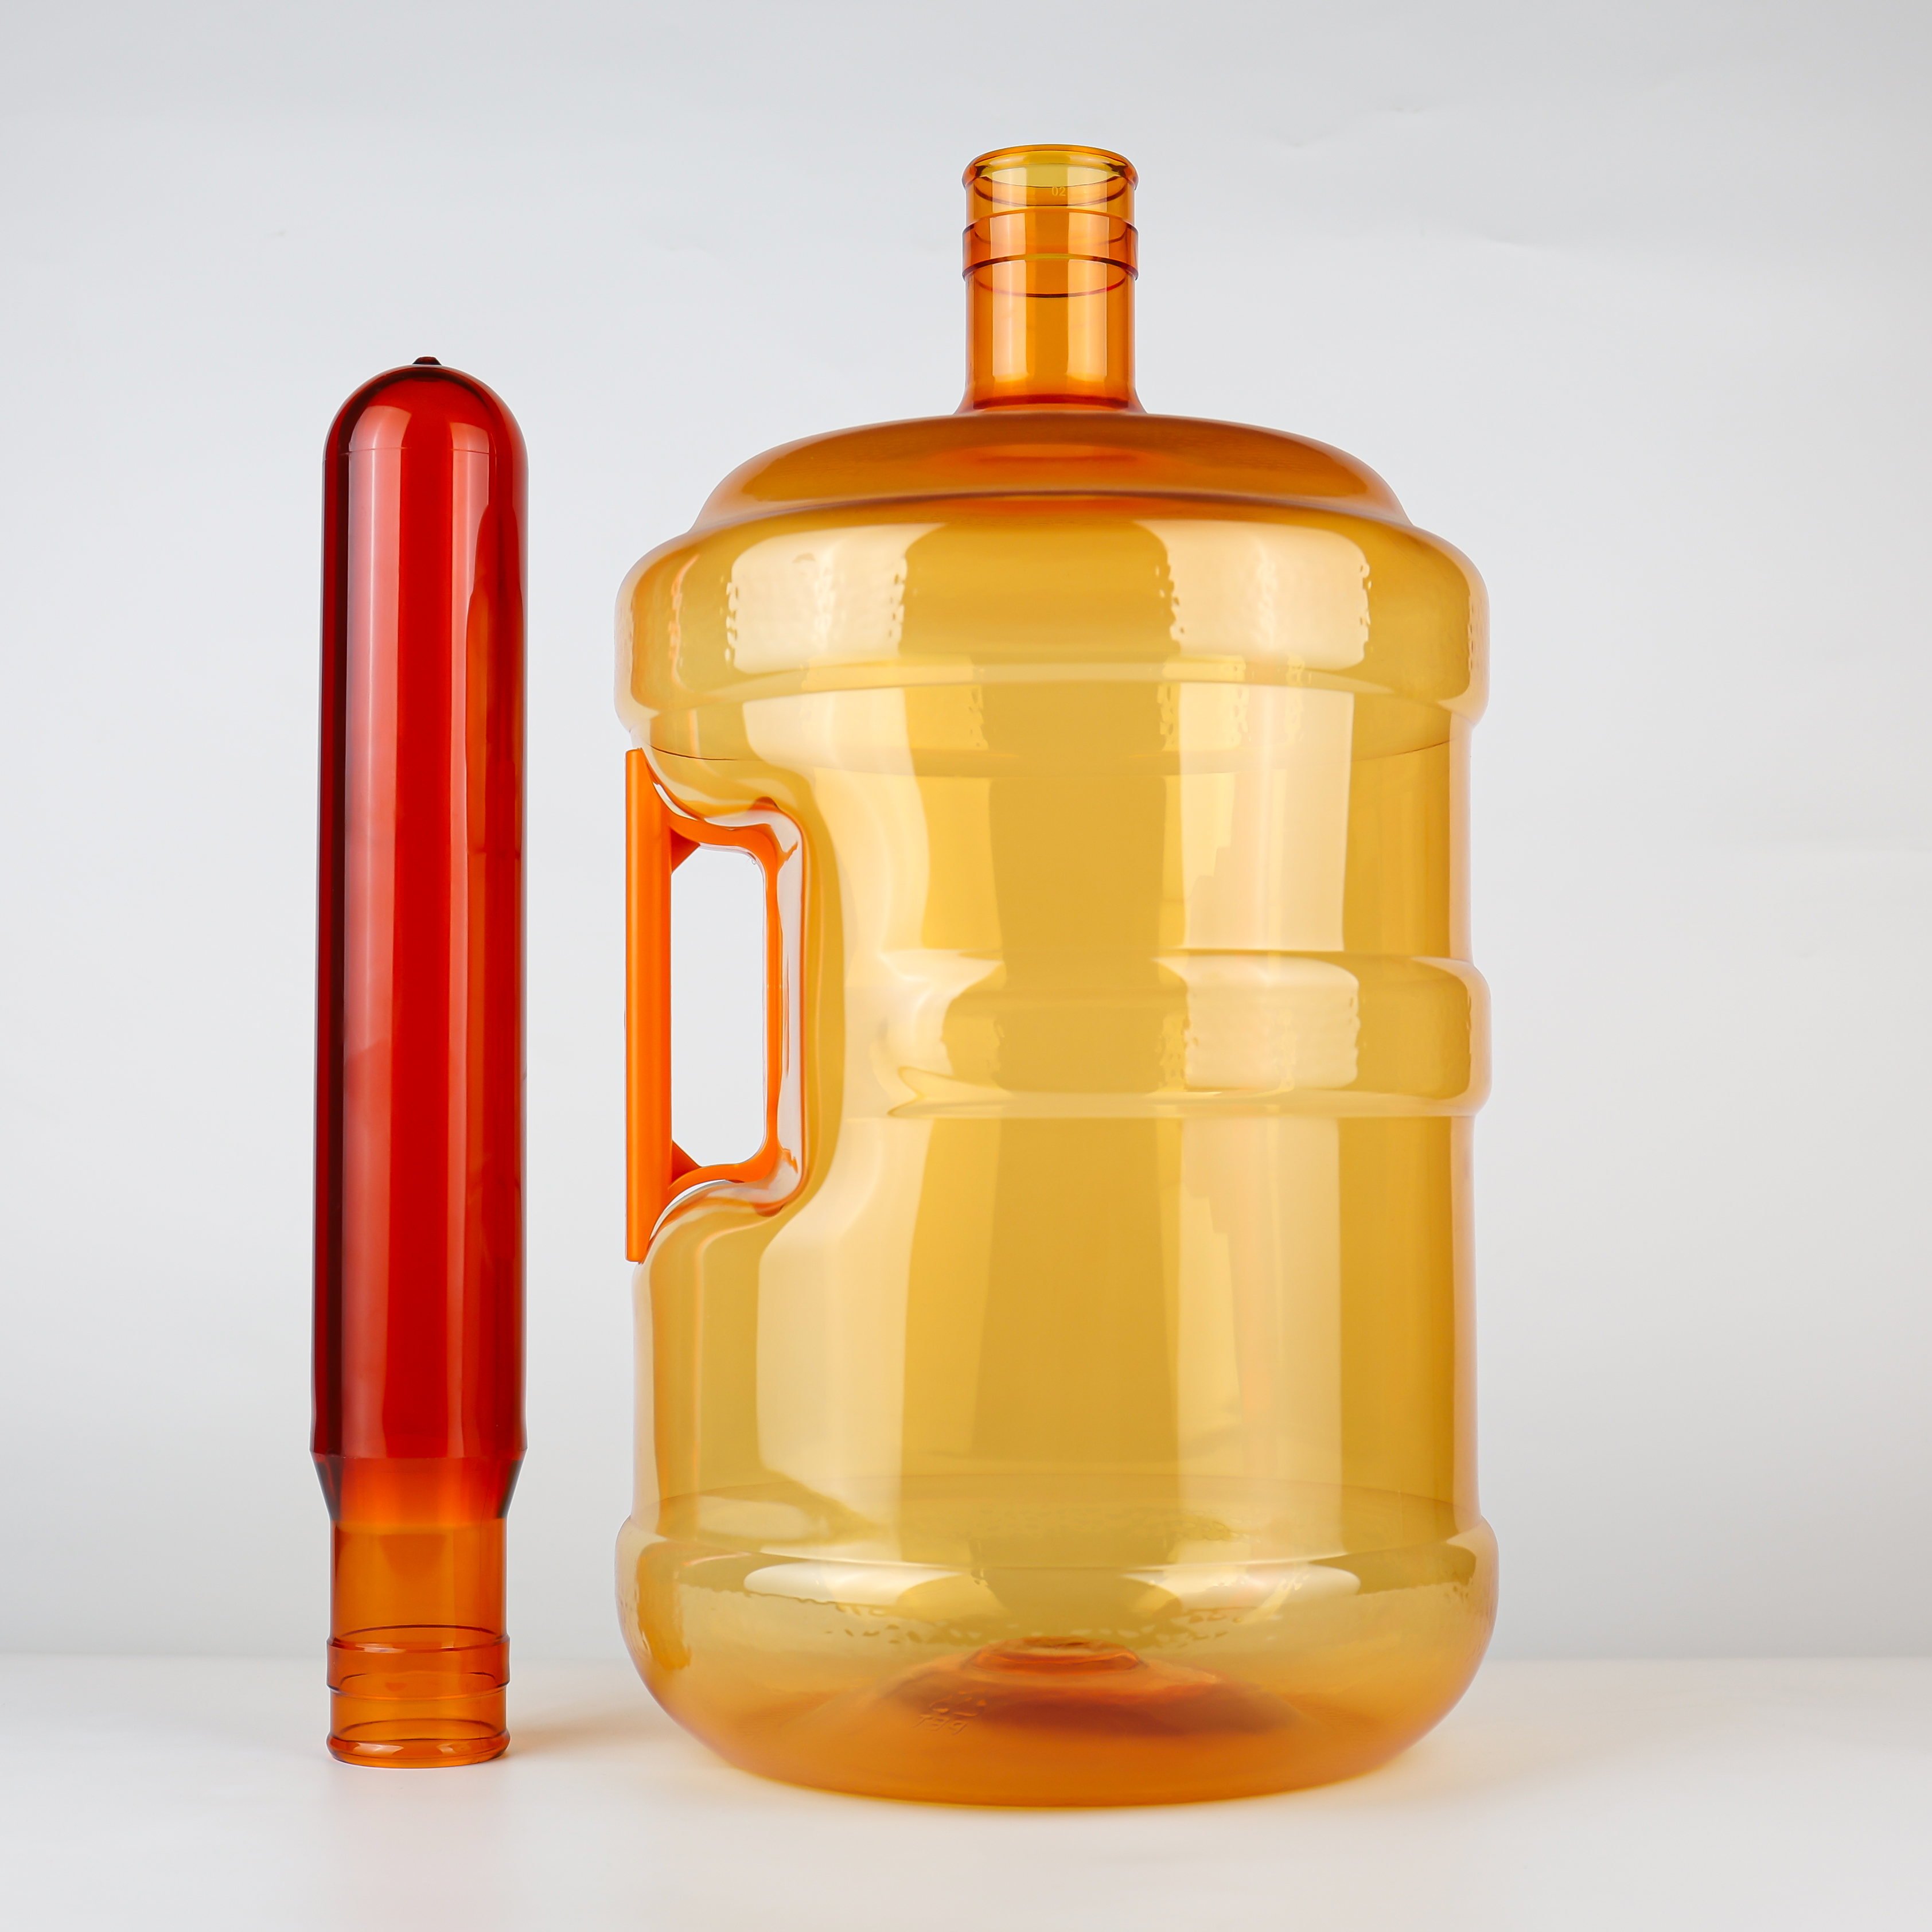
Men zou kunnen denken: kunnen we het handvatbevestigingsgebied gewoon lokaal verdikken?
Theoretisch ja, maar bij PET-blown molding wordt de wanddikteverdeling van de emmer bepaald door de wanddikteverdeling van de preform . Tijdens het spuitgieten is de wanddikte op verschillende posities van de preform al vastgelegd; tijdens het blazen wordt de preform uitgerekt en uitgezet, waardoor de wanddikte evenredig afneemt volgens de rekverhouding.
Om na het blazen voldoende dikte te garanderen op het punt waar het handvat wordt bevestigd, moet meer materiaal op de overeenkomstige positie in de preform worden gereserveerd . Lokaal verdikken van de preform is moeilijk en duur; direct verhogen van het totale gewicht in gram is economischer en betrouwbaarder.
In vergelijking met 700 g is de extra 50 g materiaal in een 750 g preform niet gelijkmatig verdeeld over de gehele emmer, maar wordt strategisch toegewezen aan de schouder, de versterkingszones van het lichaam en het gebied voor bevestiging van het handvat – precies daar waar de spanning het meest geconcentreerd is.
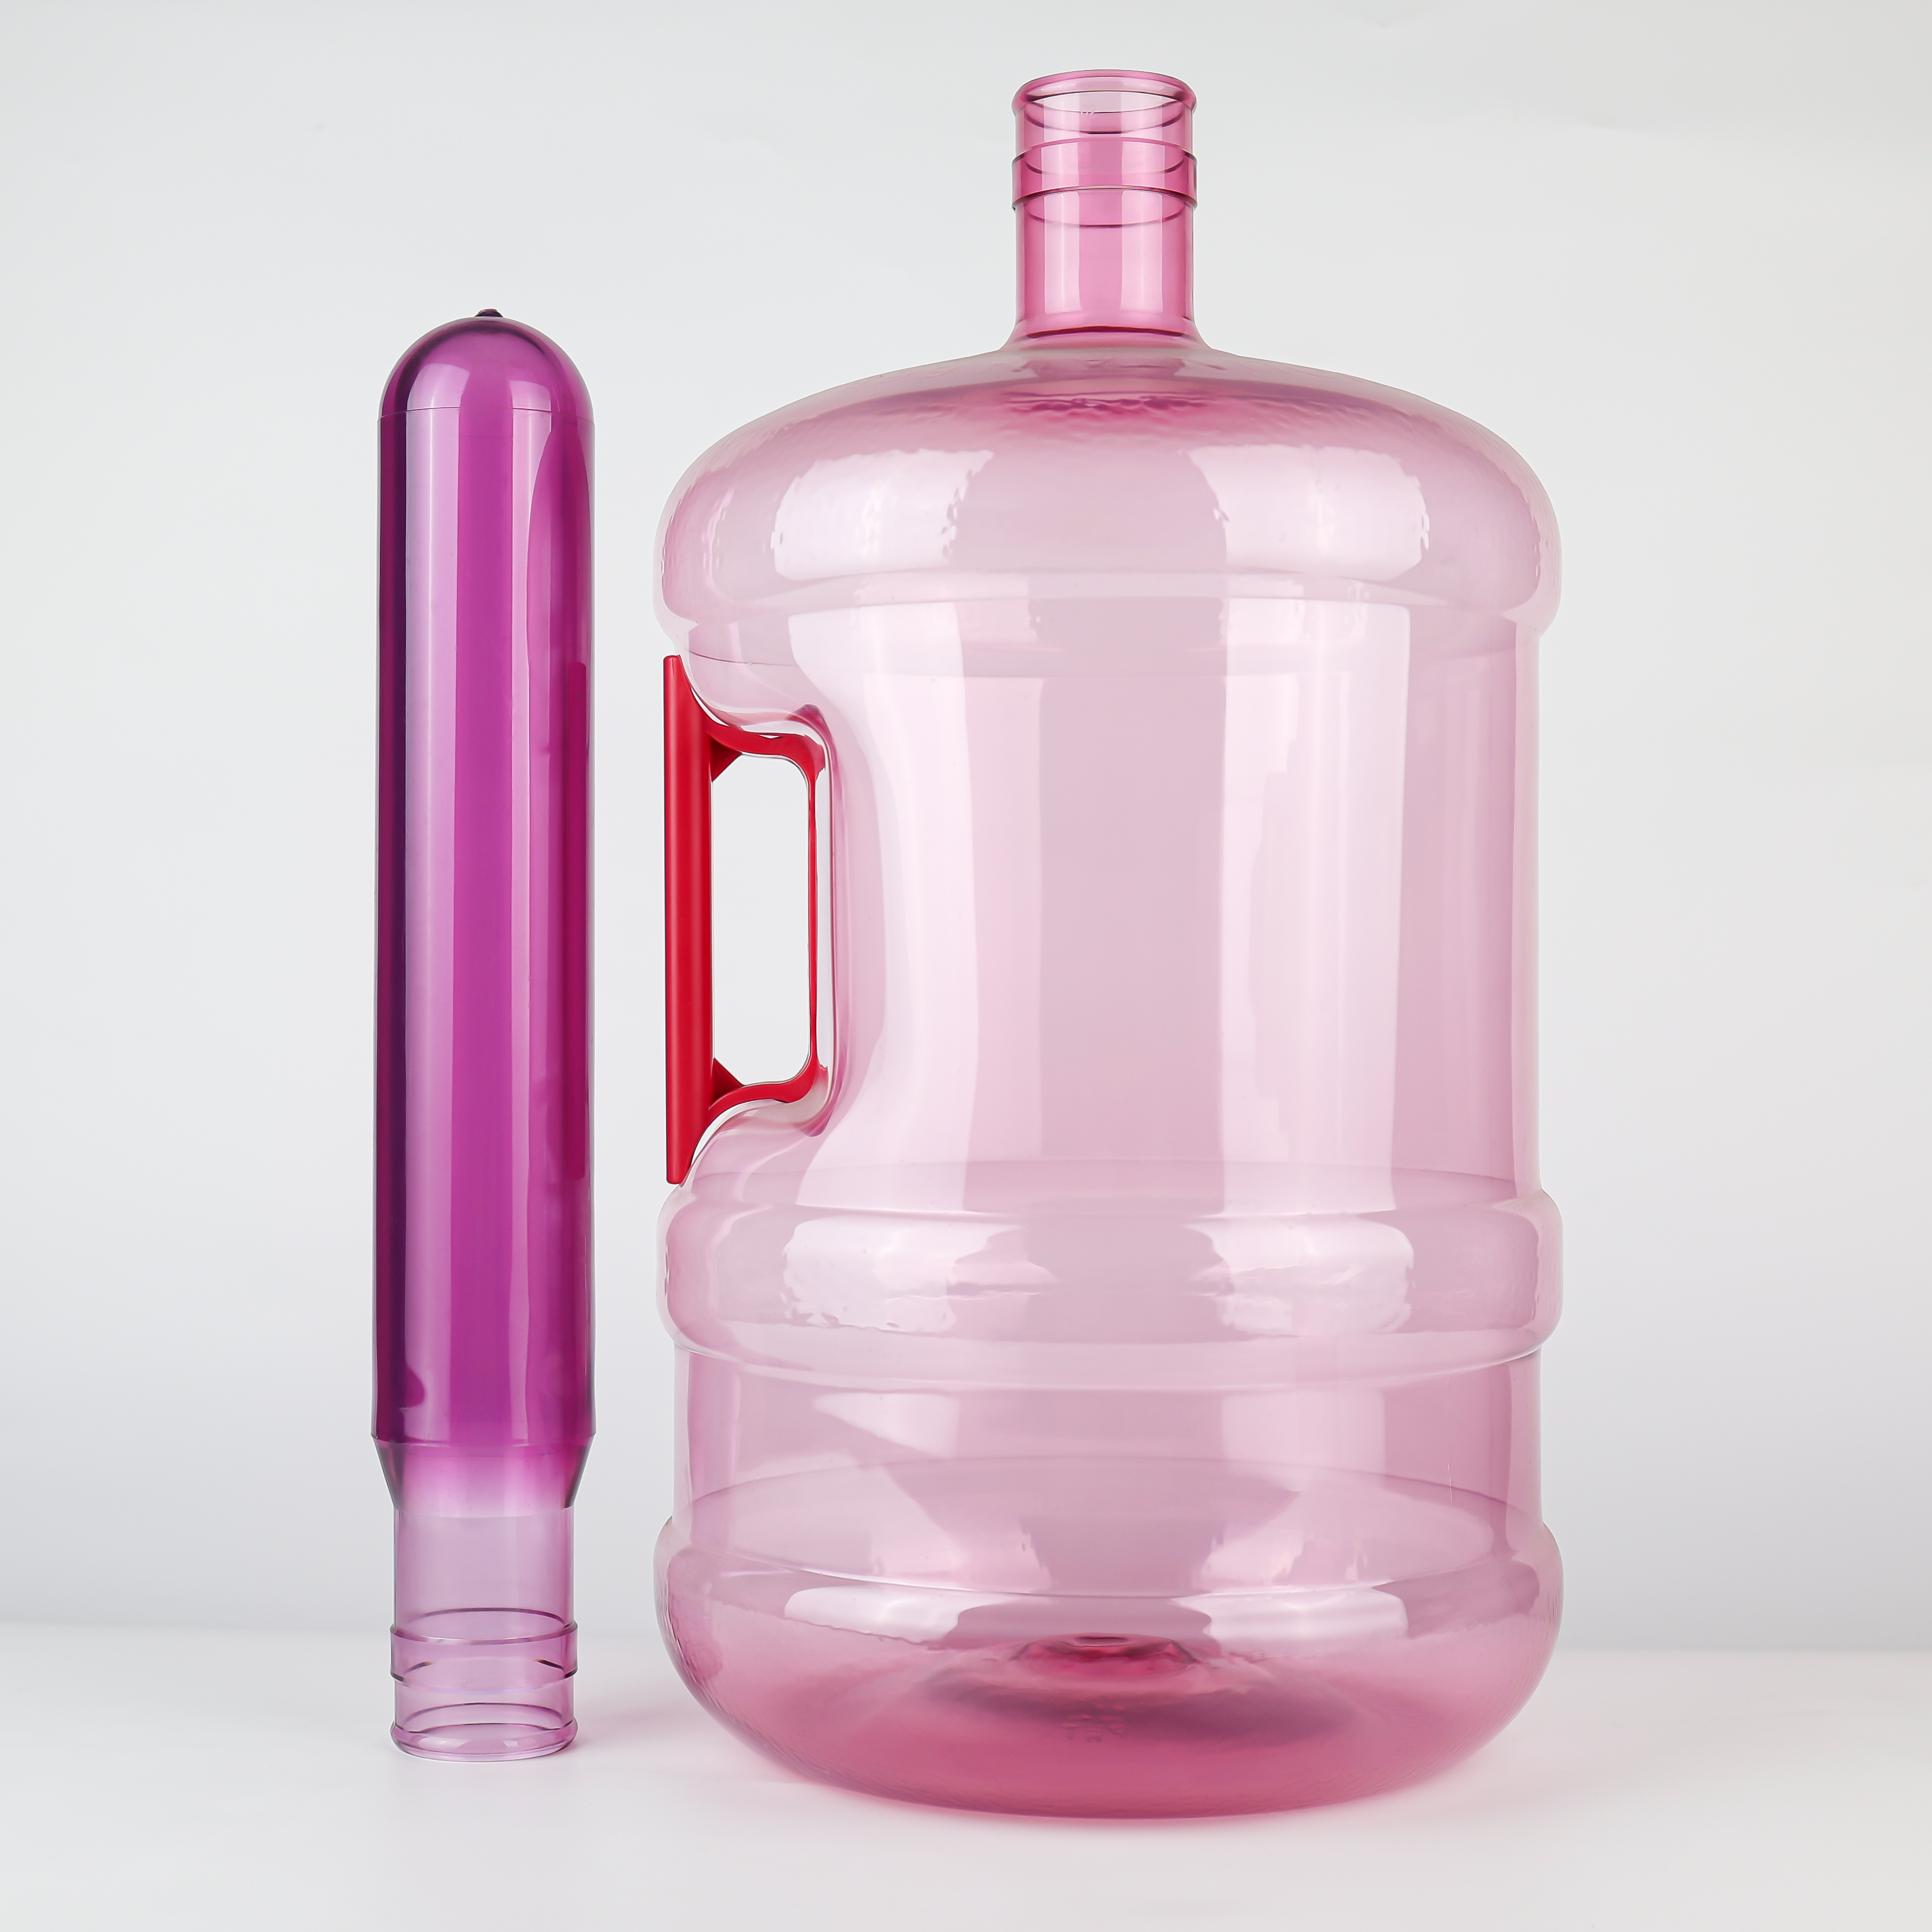
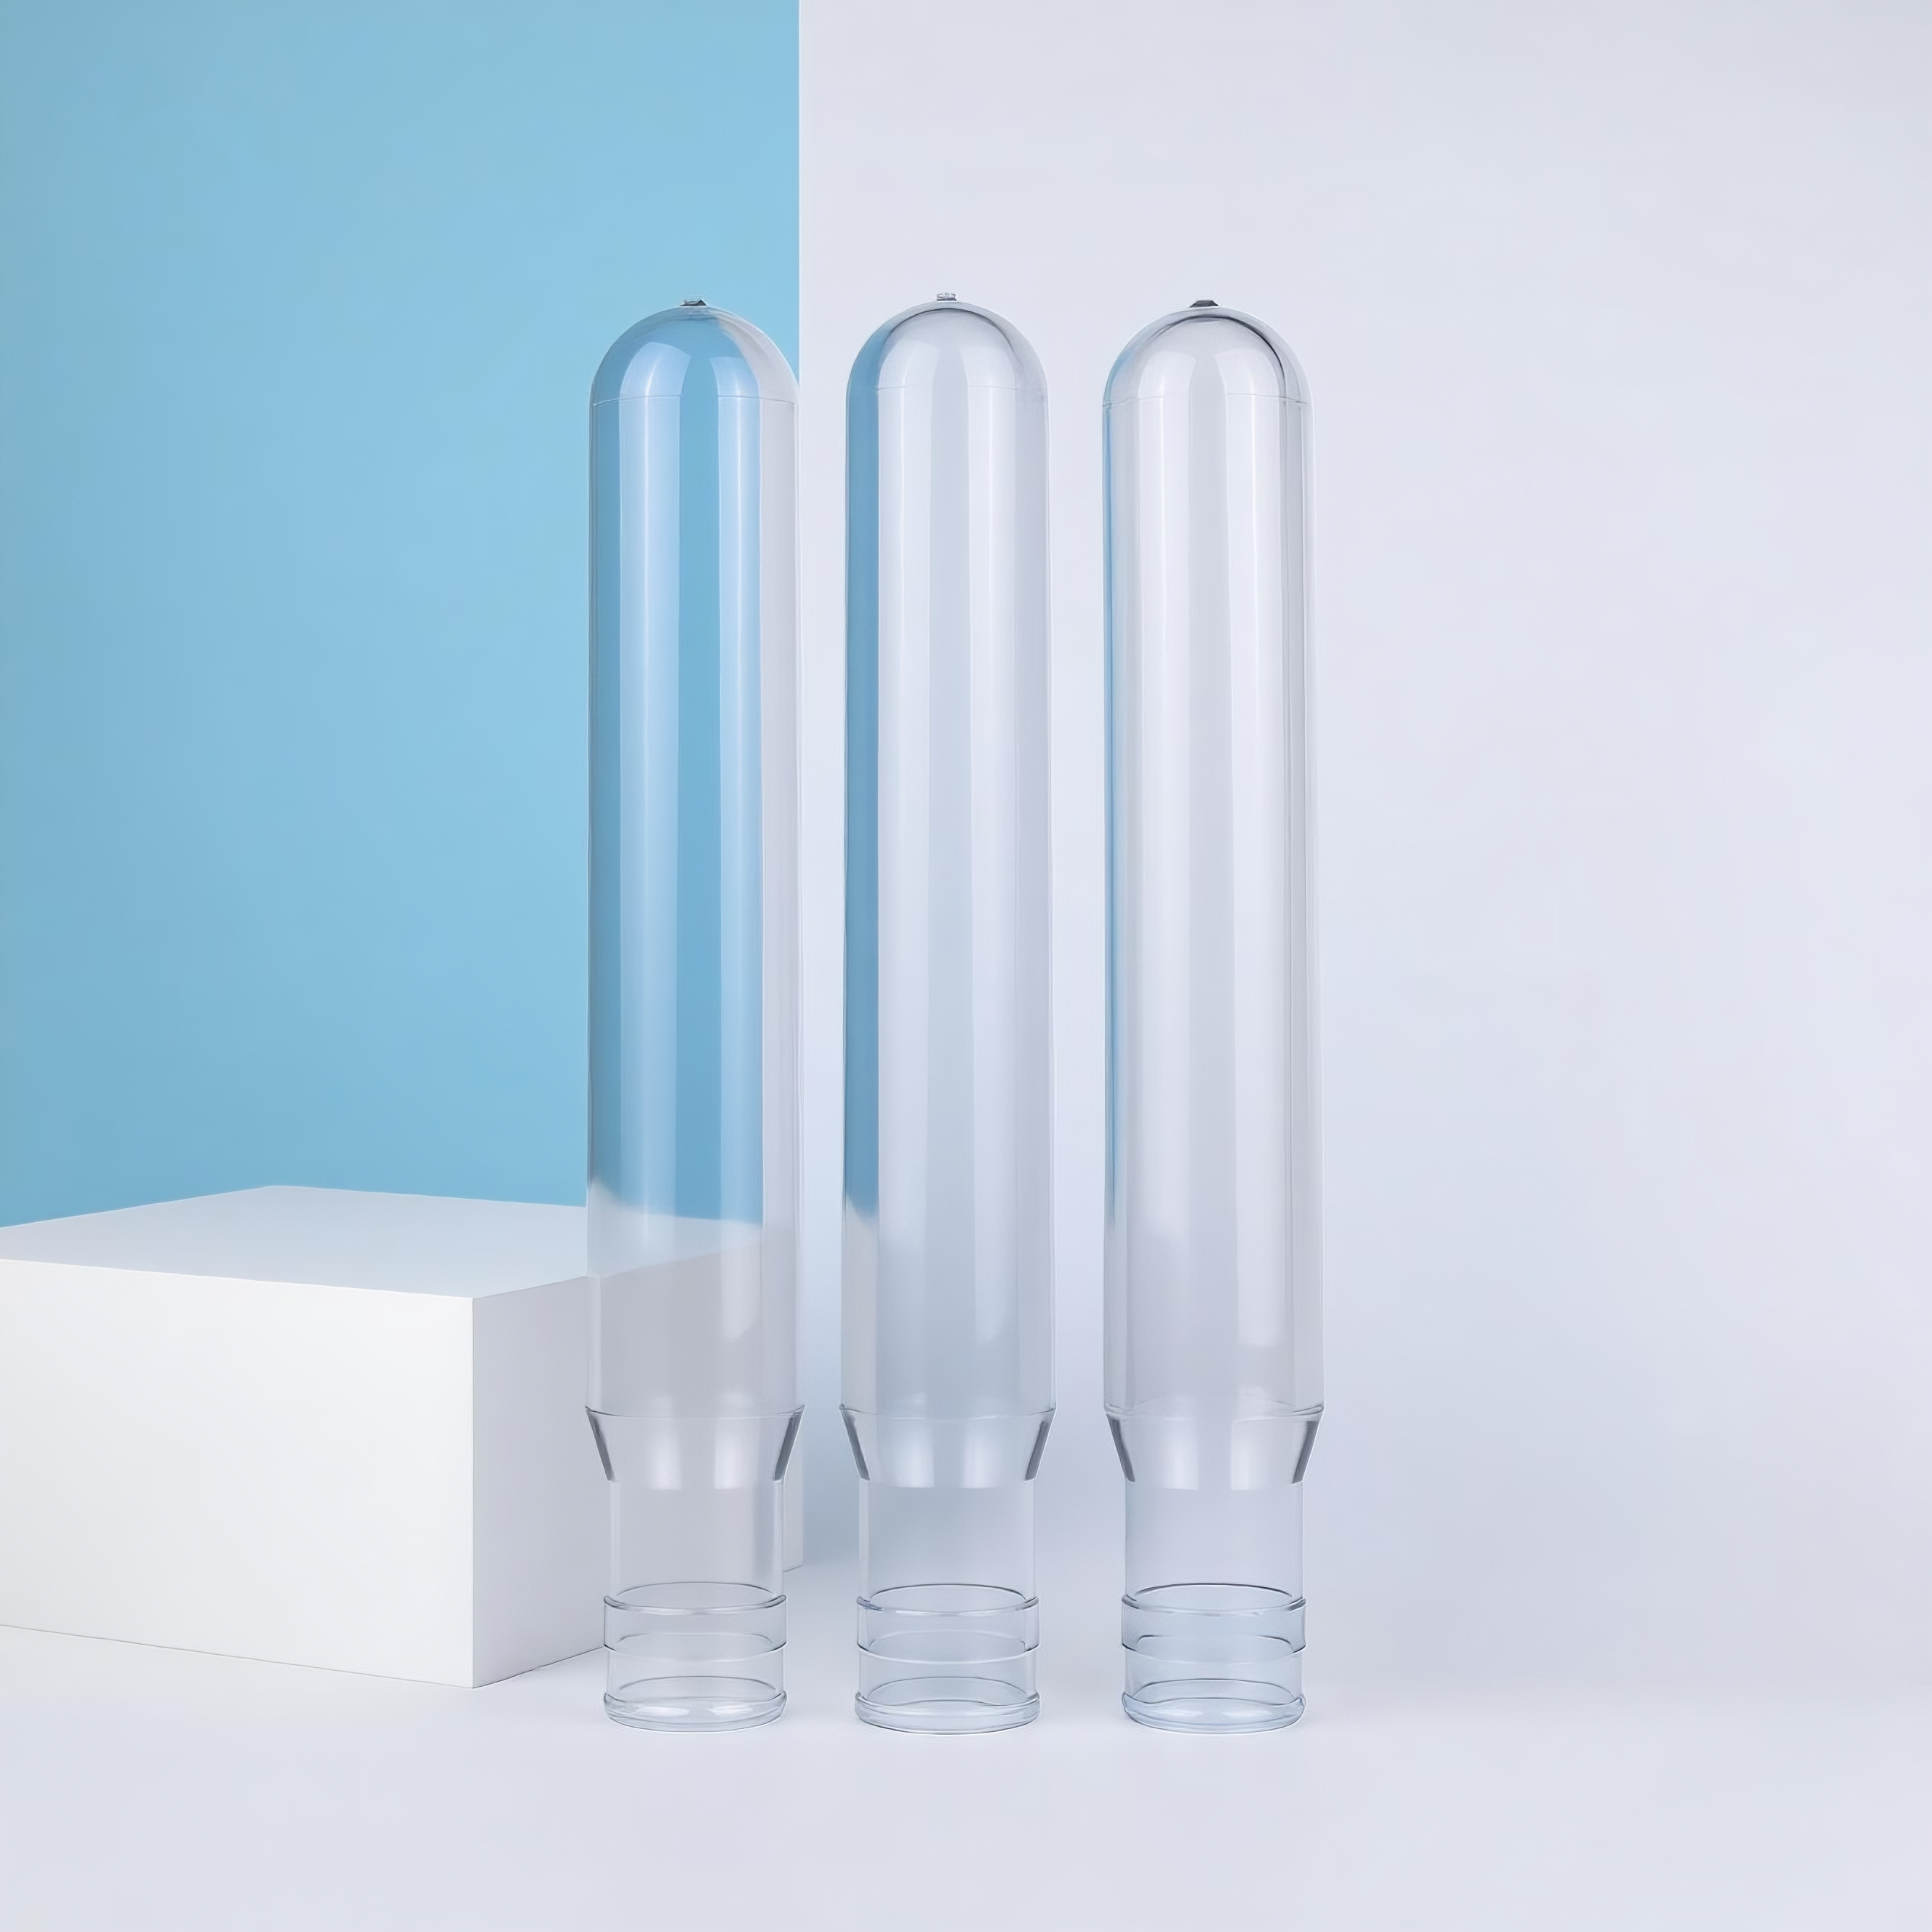
Uit werkelijke productgegevens uit de industrie blijkt dat de gewichten in gram van 5-gallon voorvormen zich concentreren rond 650 g, 680 g, 700 g, 730 g, 750 g, 780 g en 800 g. Voorvormen van 700 g worden voornamelijk gebruikt voor toepassingen zonder handvatten of met lichte belastingen , terwijl 5-gallon emmers met zijhandvatten standaard gewichten in gram hebben die zich concentreren rond 730 g en 750 g .
Een octrooiaanvraag over voorvormen voor grote containers stelt duidelijk: conventionele 5-gallon-containervoorvormen, rekening houdend met wanddikte, stijgen slechts tot maximaal ongeveer 650 g ; het nieuwe ontwerp kan het voorvormgewicht verhogen tot boven de 700 g, tot ongeveer 800 g , waardoor de stijfheid van de container (instabiliteit tegen knikken) wordt verbeterd, terwijl een bevredigende transparantie wordt gewaarborgd. Dit octrooi legt uit, gebaseerd op eerste beginselen, waarom zwaar belaste emmers met handvatten hogere gramgewichten vereisen – stijfheid wordt niet gecompenseerd door ‘ontwerptrucs’, maar ondersteund door werkelijk materiaalvolume.
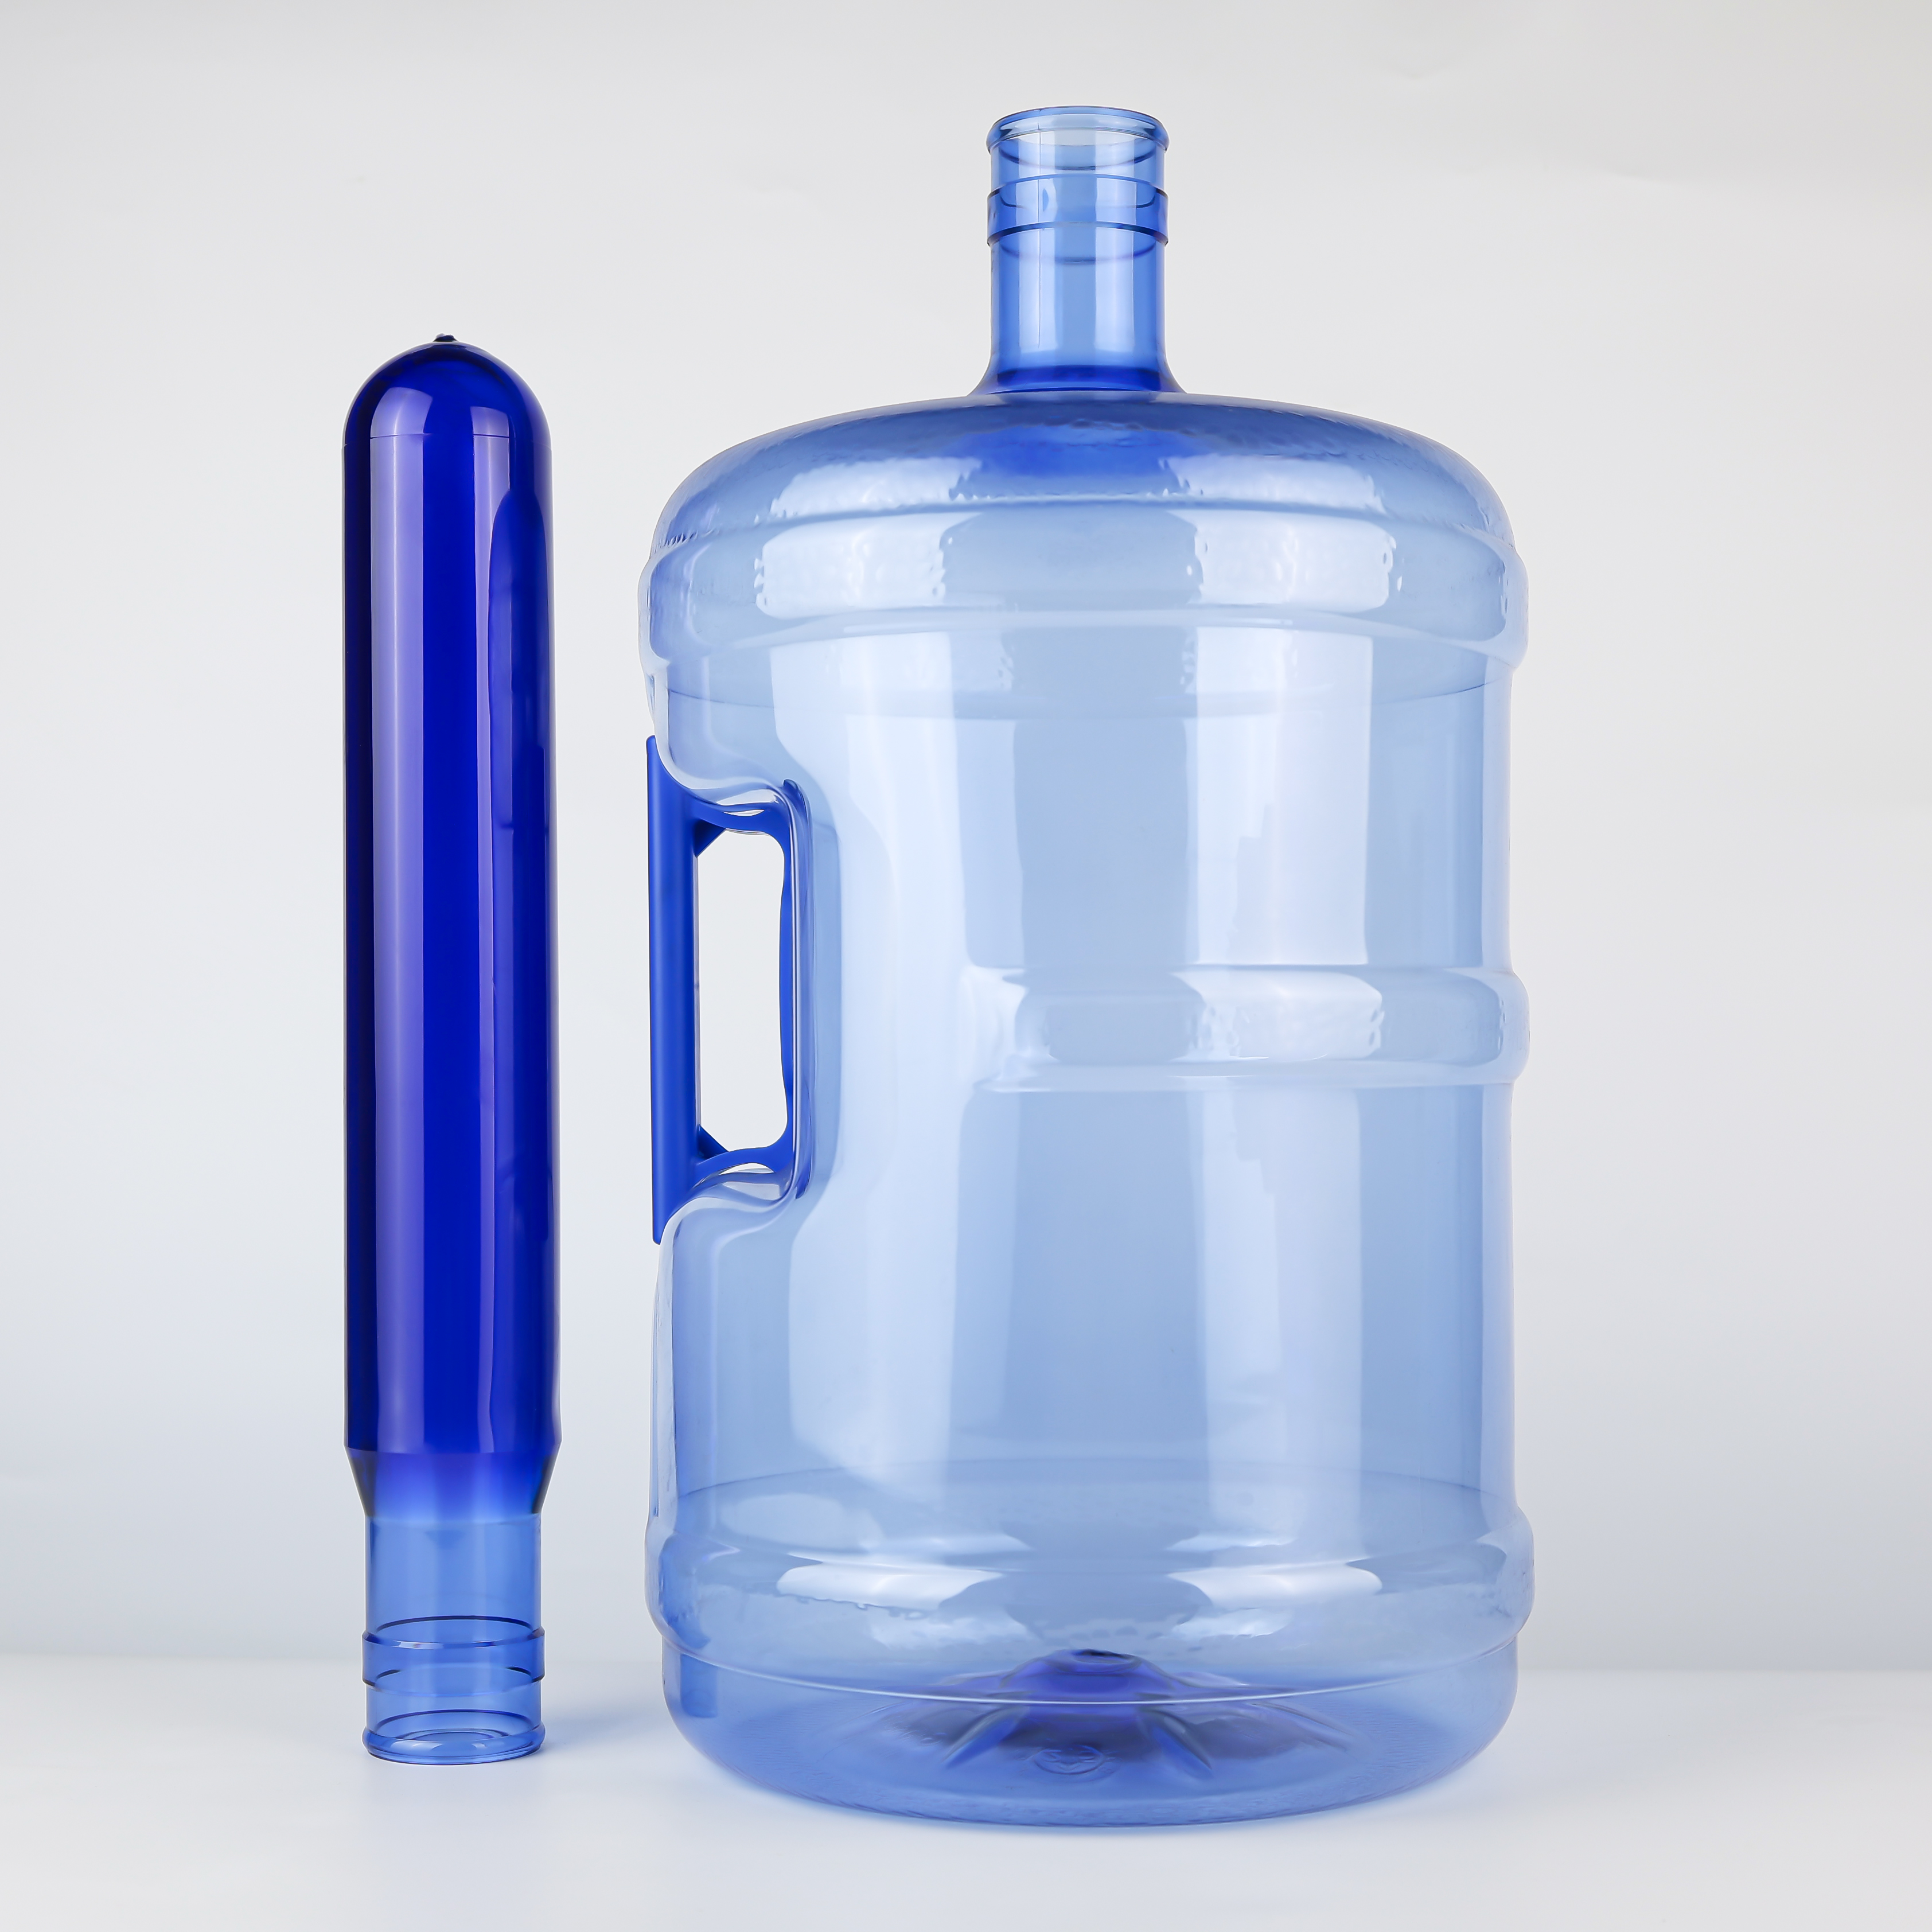
Naast het hogere gramgewicht vereisen 750 g-preforms doorgaans PET-grondstof met hogere IV-waarden.
Industriegegevens tonen aan dat preforms voor herbruikbare 5-gallon-embanken doorgaans IV-waarden hebben in het bereik van 0,84–0,87 dL/g , terwijl wegwerpembanken met lage massa IV-waarden kunnen hebben vanaf 0,76–0,80. Omdat 750 g-preforms de geconcentreerde belastingen van de zijhandvatten moeten weerstaan, moet er hoog-IV-grondstof worden gebruikt – langere, sterker verstrengelde moleculaire ketens, wat de taaiheid en kruipweerstand aanzienlijk verbetert .
Voor containers die onder interne druk staan, vereisen klantspecificaties doorgaans preform-IV-waarden van ten minste 0,83 dL/g . Dit betekent dat 750 g-preforms niet alleen ‘zwaarder’ zijn, maar ook ‘sterker’ – elke gram materiaal is geüpgraded.
Eenvoudig gezegd: een 700 g-preform gemaakt van laag-IV-materiaal kan slap aanvoelen bij het optillen; een 750 g-preform gecombineerd met hoog-IV-materiaal voelt alsof het ‘botten heeft’.
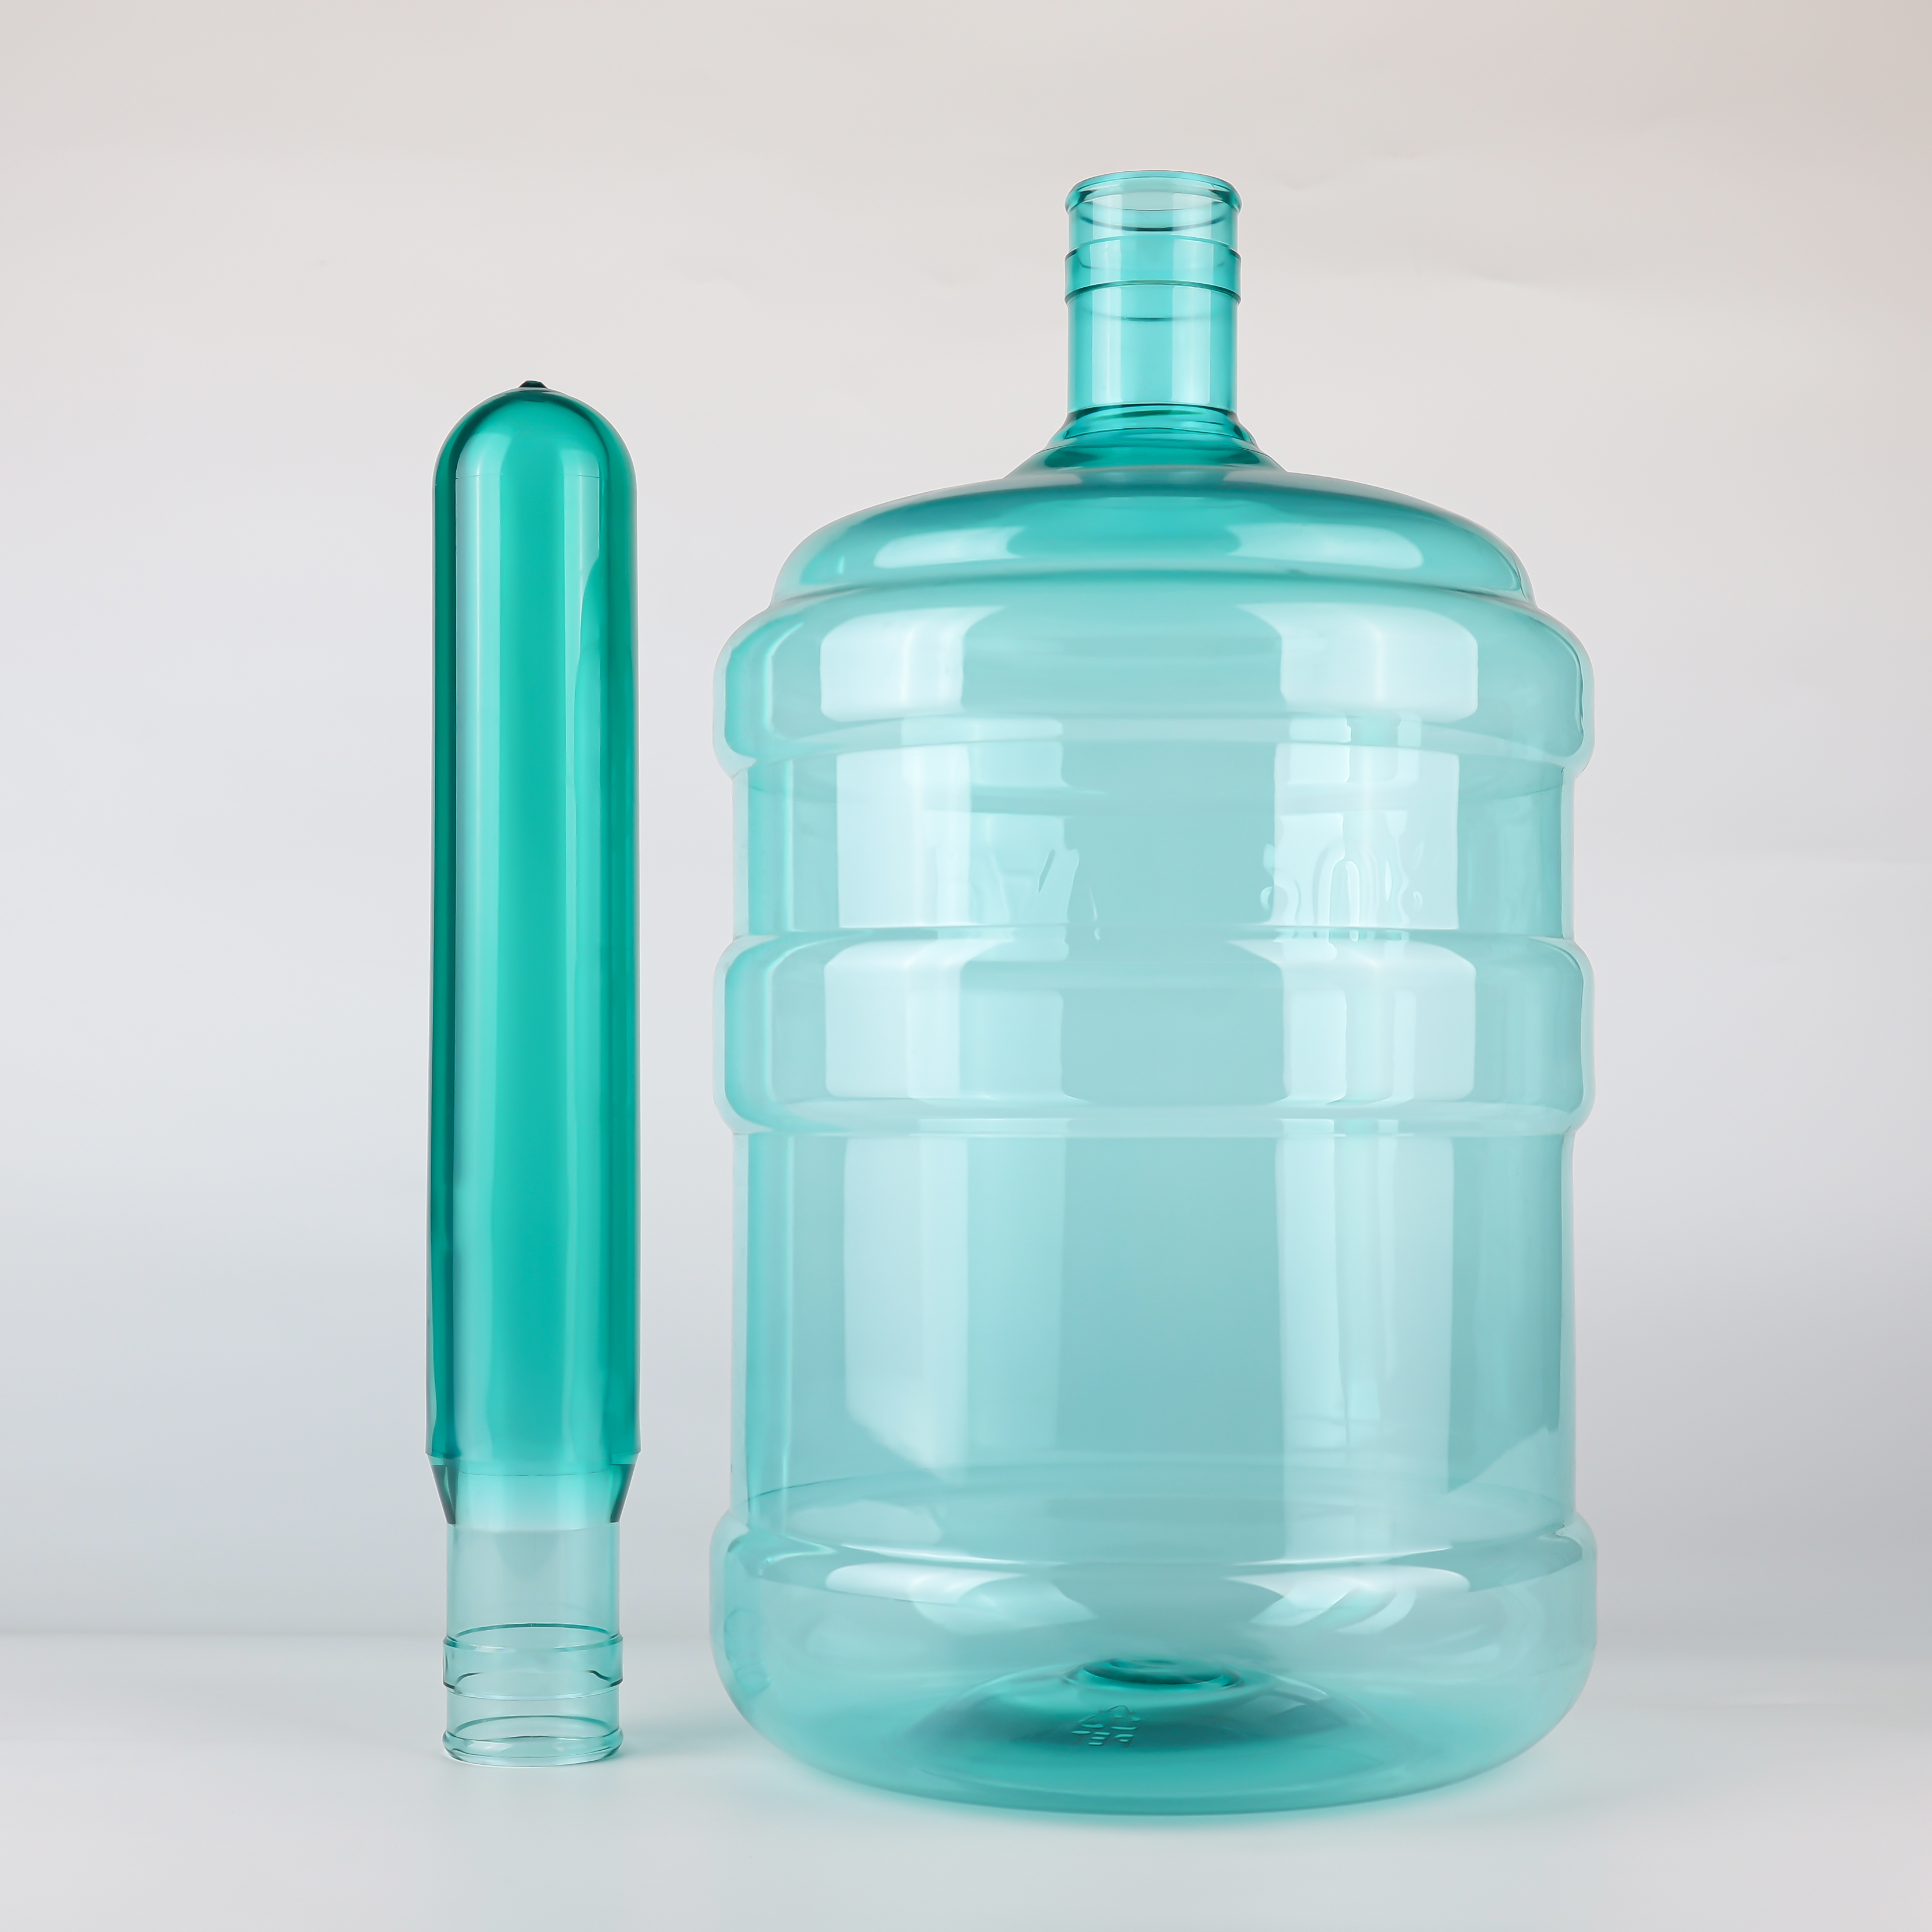
De extra 50 g materiaal in een 750 g-preform vergeleken met een 700 g-preform is voornamelijk verdeeld over drie gebieden:
Schouderovergangszone : het ophangpunt voor de handgreep bevindt zich meestal onder de schouder. De schouder is het gebied met de sterkste rek tijdens het blazen en het meest gevoelig voor wandverdunning. 750 g-preforms behouden meer materiaal in de schouder om voldoende structurele sterkte na het blazen te garanderen.
Lichaamsversterkingszone emmers met handvatten vereisen meestal lengteversterkingsribben of ringvormige versterkingsbanden op het lichaam. Dikker voorvormwanddikten maken het mogelijk dat deze versterkingsstructuren zich na het blazen vollediger en effectiever vormen.
Overgangszone van de bodem de overgang tussen bodem en lichaam is eveneens een gebied met spanningconcentratie. Materiaal dat aan de bodem van 750 g voorvormen is gereserveerd, verbetert de weerstand tegen vallen en impact.
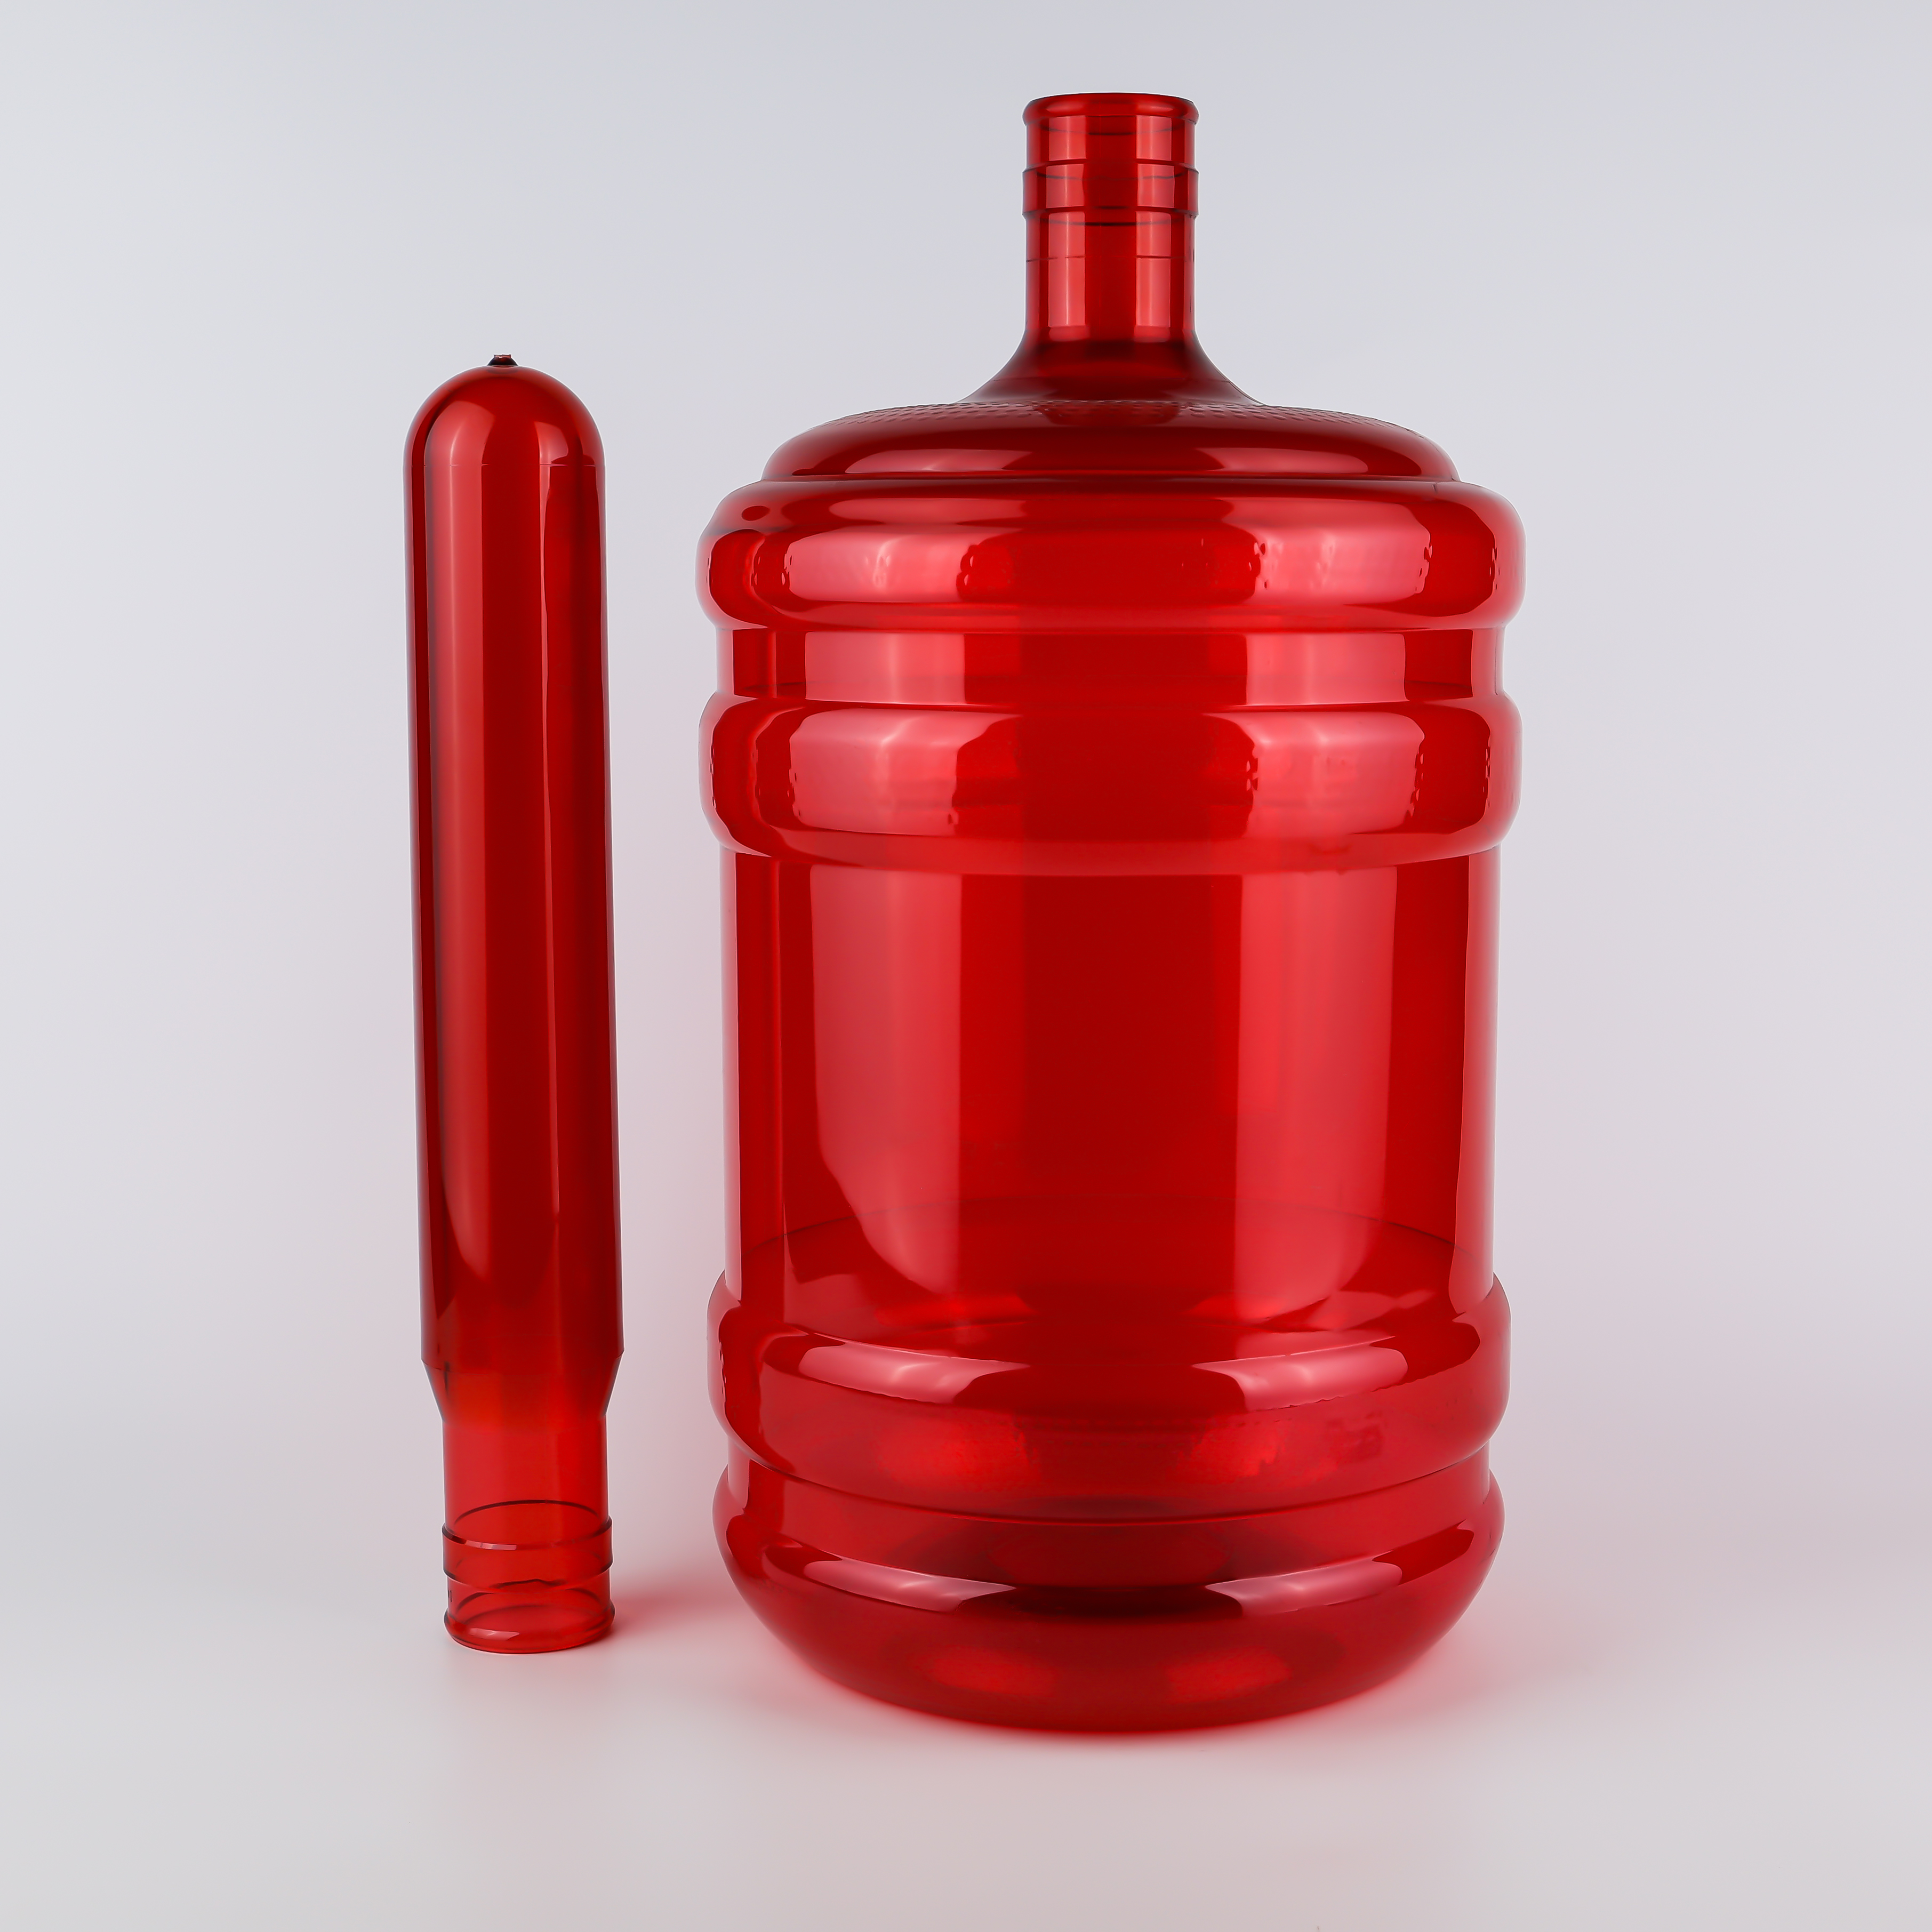
vijf-gallon flessenwater wordt niet onmiddellijk geconsumeerd en weggegooid – veel huishoudens gebruiken een emmer gedurende één tot twee weken, en herbruikbare emmers in commerciële omgevingen ondergaan tientallen cycli. Dit betekent dat de emmer werkt onder langdurige continue belasting .
PET-materiaal ondergaat - Wat een rotzooi. onder aanhoudende belasting – langzame, permanente vervorming. Indien de wanddikte onvoldoende is en de IV-waarde laag, kan het ophangpunt van de handgreep na een paar dagen met water gevuld zijn geleidelijk ‘uitrekken’ of ‘inzakken’, wat uiteindelijk leidt tot emmervervorming en lekkage.
De combinatie van hoog gramgewicht en hoge IV-waarde bij 750 g-preforms vermindert de kruip snelheid sterk . De industrienormen vereisen IV-waarden van 0,84 of hoger voor herbruikbare 5-gallon-emmerpreforms, precies om aan deze eis voor langdurige belastbaarheid te voldoen. Herbruikbare 5-gallon-emmers moeten ook bestand zijn tegen herhaalde reinigingscycli bij 55–70 °C , en de thermische stabiliteit van het materiaal is eveneens afhankelijk van voldoende ondersteuning door gramgewicht en IV-waarde.
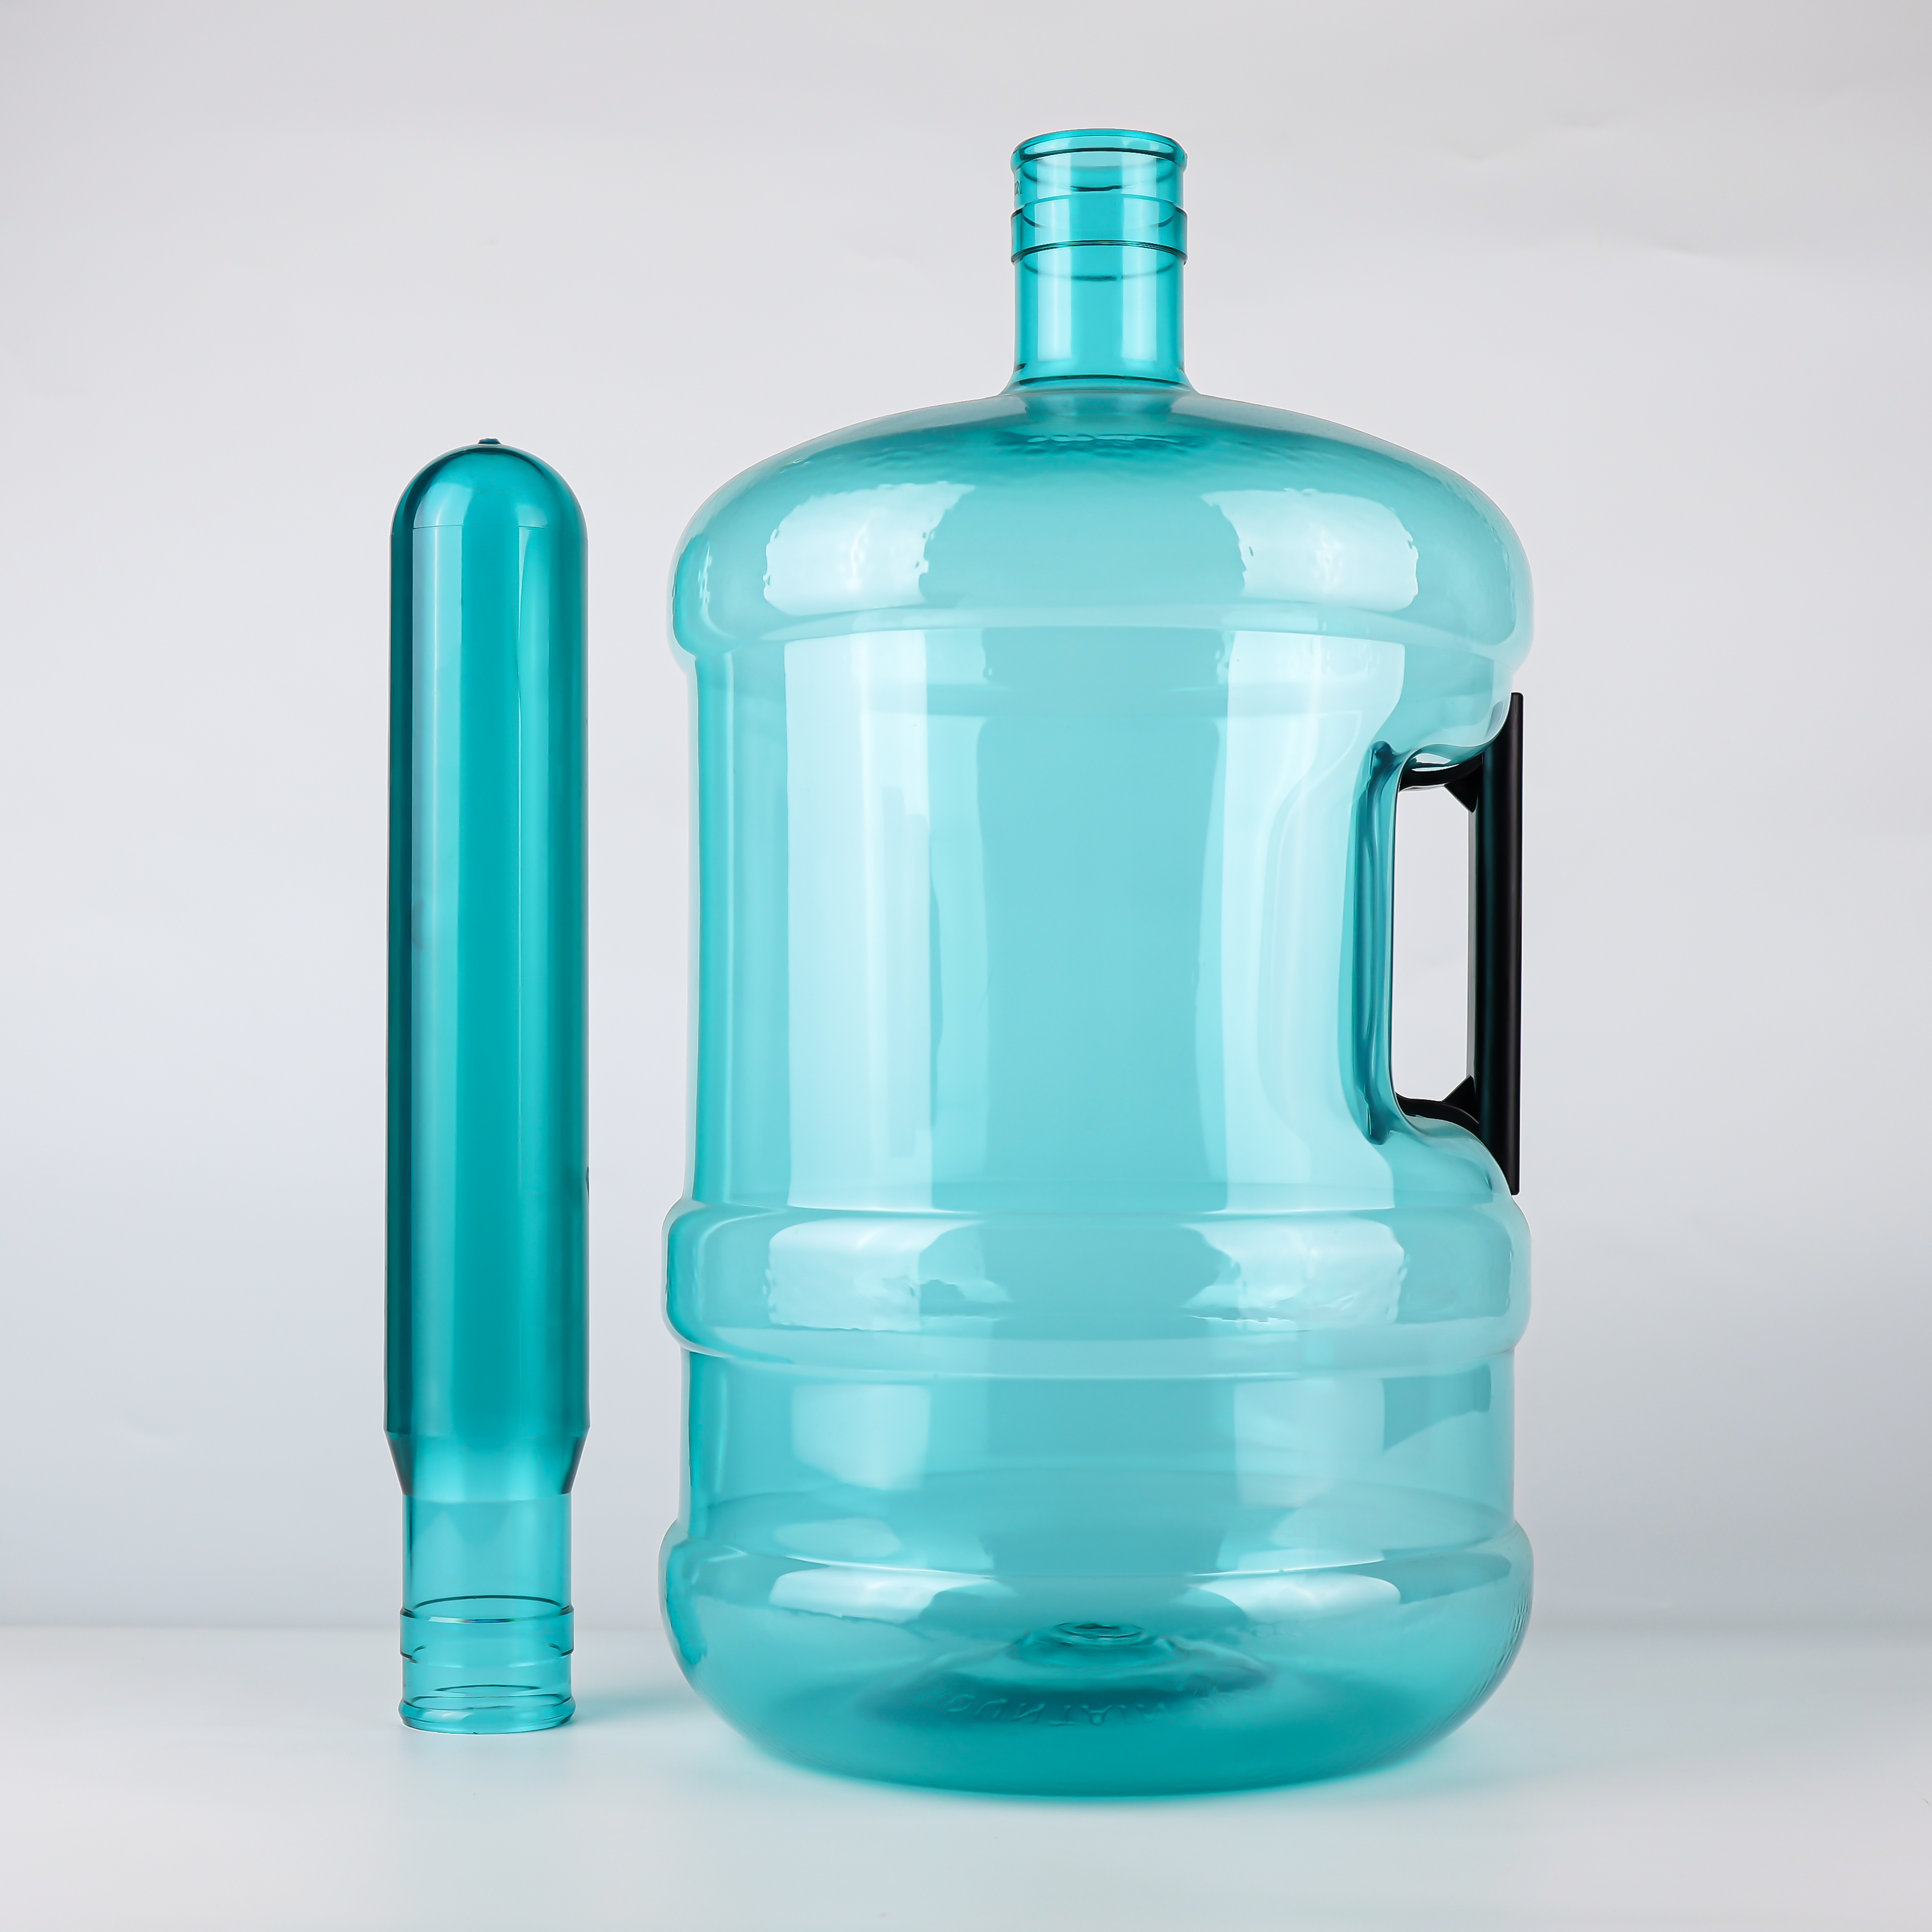
De wanddikte van 750 g-preforms is groter dan die van 700 g-preforms, waardoor verwarming moeilijker is. Gewone verwarmingssystemen kunnen geen ideale preformverwarming bereiken; infraroodverwarmers moet worden gebruikt – infraroodstraling kan zowel van buiten als van binnen doordringen in de voorvorm en zorgt voor een duurzame, uniforme verwarming.
professionele blazers voor 5-gallon-emmers (zoals de ZQ22-V) zijn speciaal uitgerust met een speciale herverwarmingsinrichting om een ideale verwarming van 730 g dikke voorvormen te garanderen. Dit betekent: niet alle blazers kunnen 750 g voorvormen ‘verwerken’. De keuze voor 750 g voorvormen houdt ook hogere eisen in voor de bijbehorende apparatuur.
Professionele blazers voor 5-gallon-emmers (zoals de ZQ22-V) zijn speciaal uitgerust met een speciale herverwarmingsinrichting om een ideale verwarming van 730 g dikke voorvormen te garanderen. Dit betekent: niet alle blazers kunnen 750 g voorvormen ‘verwerken’. De keuze voor 750 g voorvormen houdt ook hogere eisen in voor de bijbehorende apparatuur.
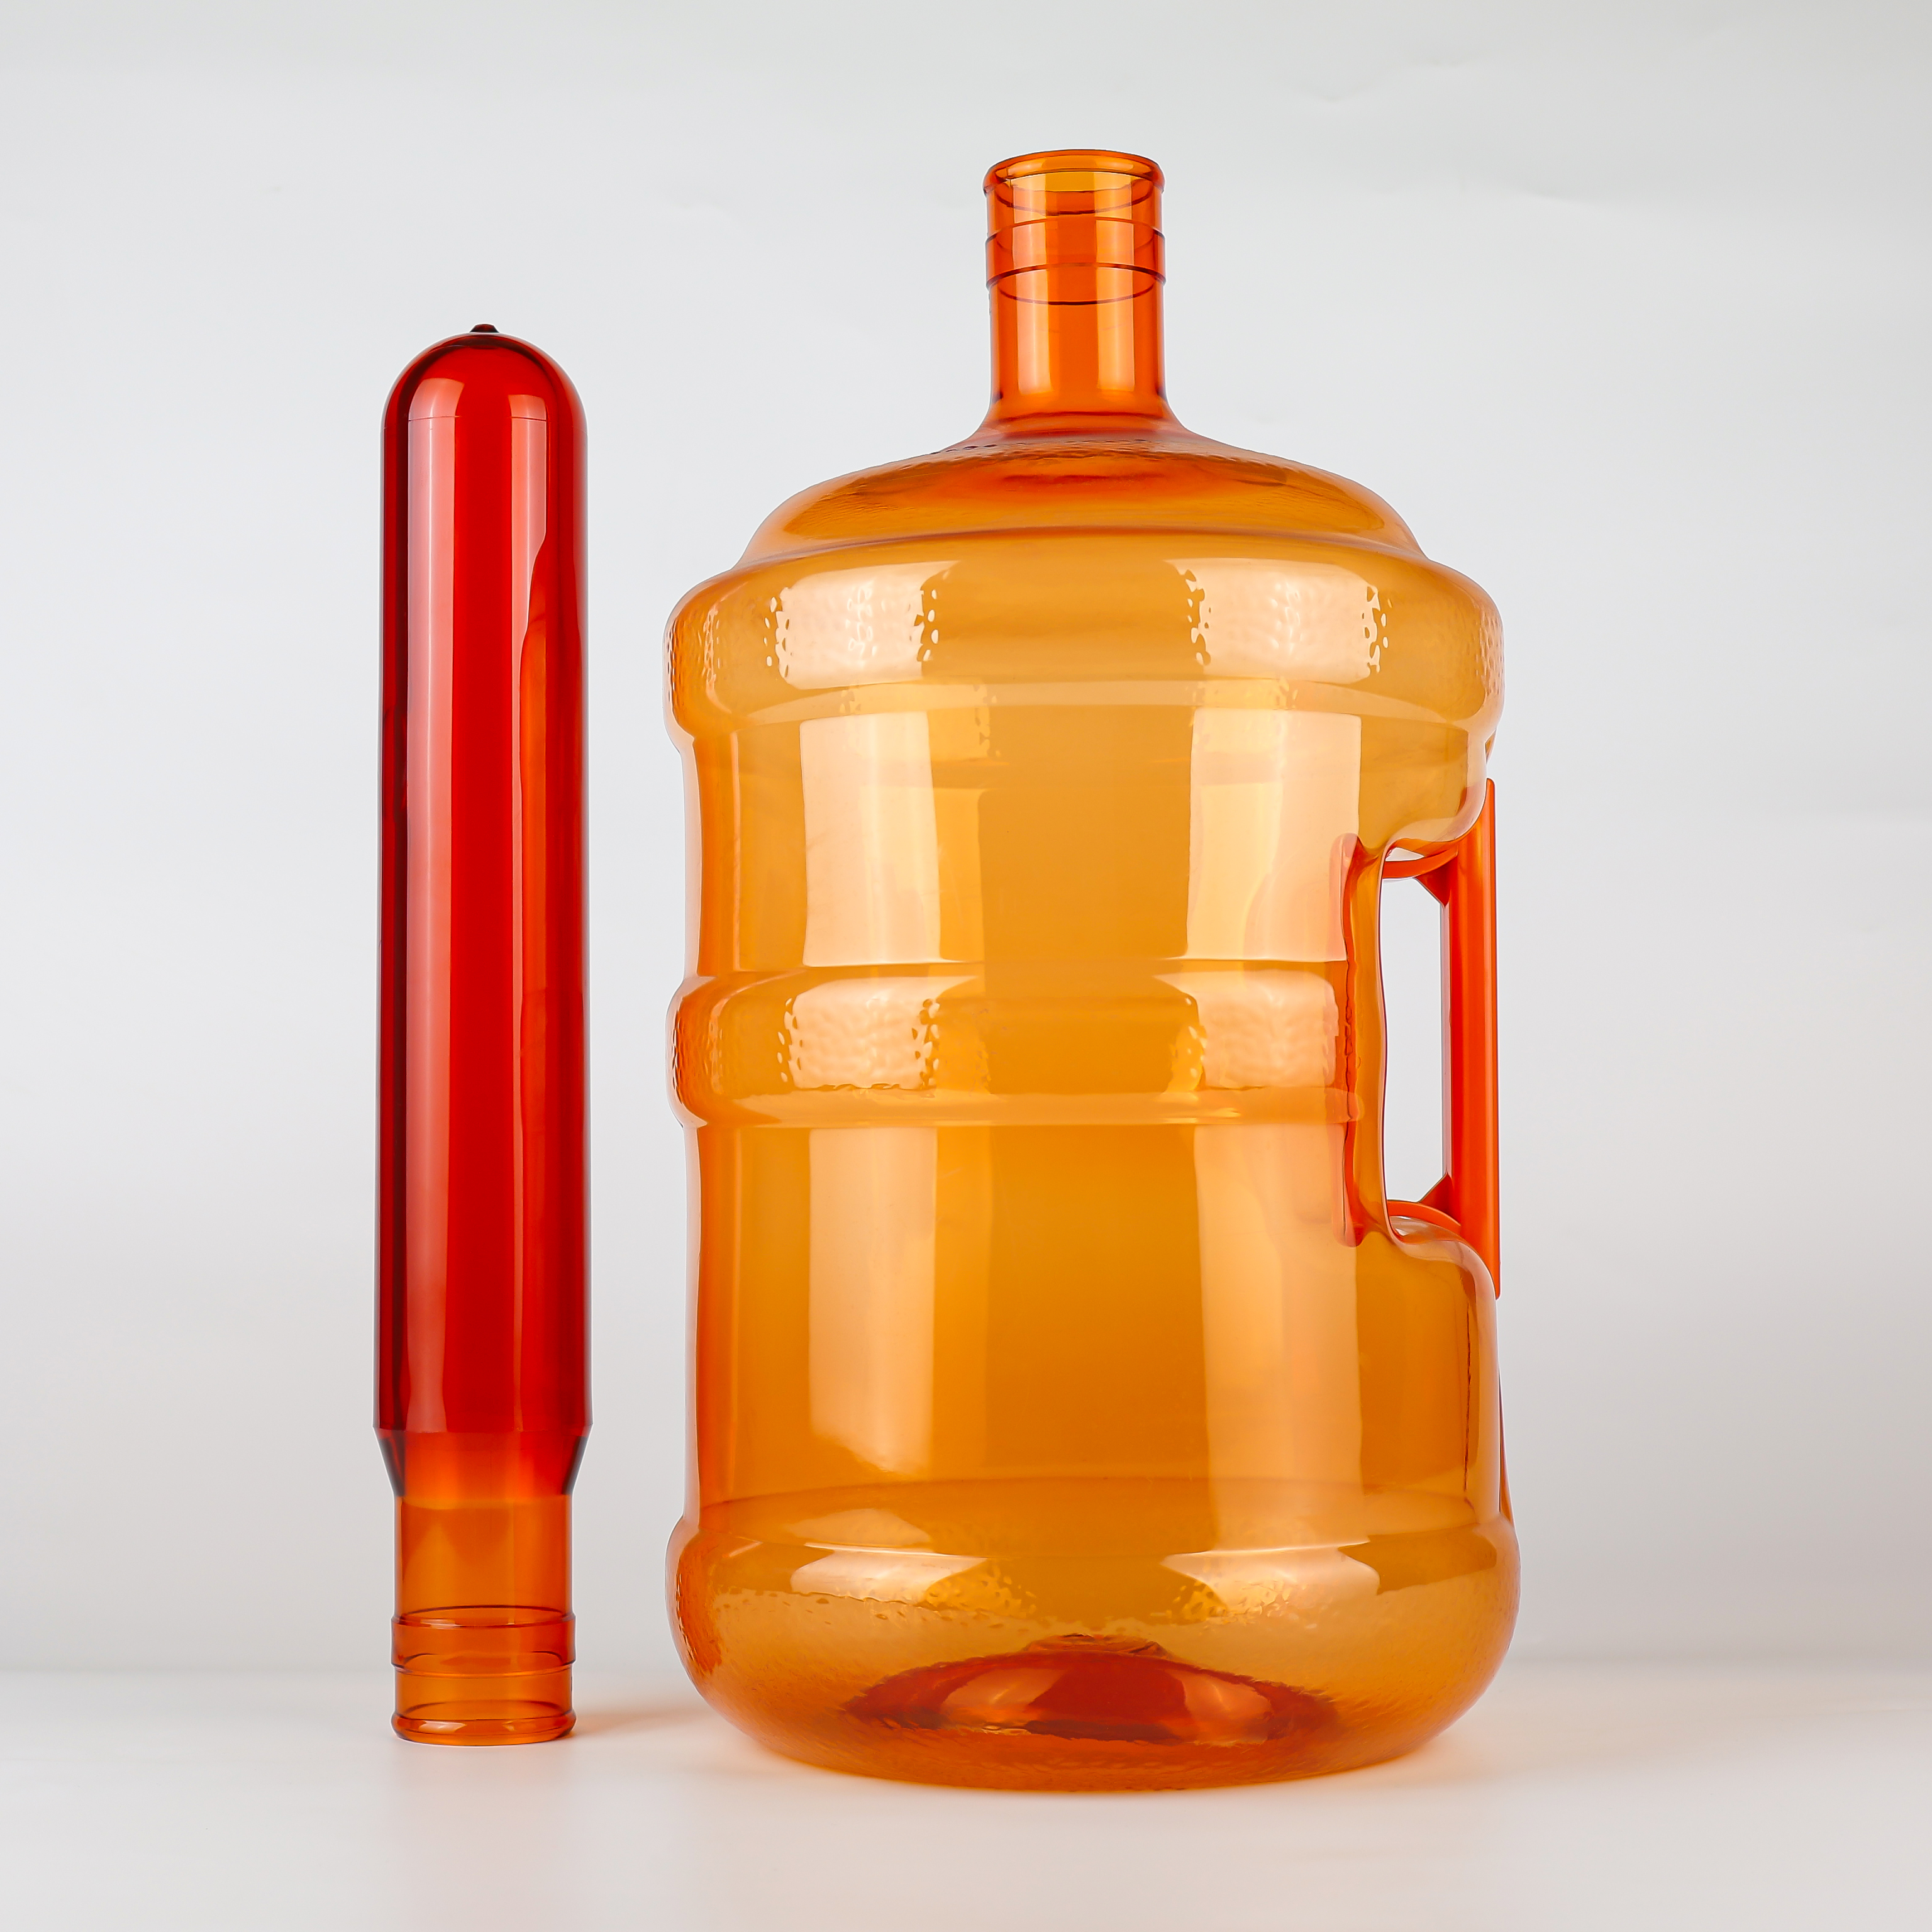
De laatste jaren zijn er aanzienlijke vooruitgang geboekt in blastechnieken voor grote herbruikbare containers met handvatten. De PSB (Preform Stretch Booster)-pre-blow-systeem ontwikkeld door SIAPI introduceert een gecontroleerde pre-blow-fase, waardoor een tussenvorm wordt gecreëerd voordat de fles definitief wordt geblazen, waardoor het uitrekproces in twee fasen wordt verdeeld.
Dit proces levert aanzienlijke verbeteringen op voor 5-gallon-emmers met handvatten:
Weerstand tegen topbelasting verhoogd met ongeveer 20%
Trekkracht van de handvatten verhoogd met ongeveer 24%
Minder witte verkleuring of spanningsscheuren in overgangsgebieden
Na 5 uur blootstelling aan hoge temperatuur: volumekrimp verminderd met tot wel 35%
Waarom is dit proces gerelateerd aan 750 g-preformen? Omdat het traditionele preformontwerp en uitrekkparameters sterk beperkt worden door de flesgeometrie en het doelgewicht. Bij grote herbruikbare flessen kan dit leiden tot: radiale uitrekkverhoudingen die boven de optimale limieten uitkomen , wat resulteert in onvoldoende omslag van de handgreep en ontoereikende mechanische eigenschappen. Een hoger voorvormgewicht biedt een grotere materiaalmarge voor het PSB-proces, waardoor voldoende materiaal beschikbaar is voor gecontroleerde verdeling tijdens het voorblazen, wat uiteindelijk de bevestigingssterkte van de handgreep waarborgt.
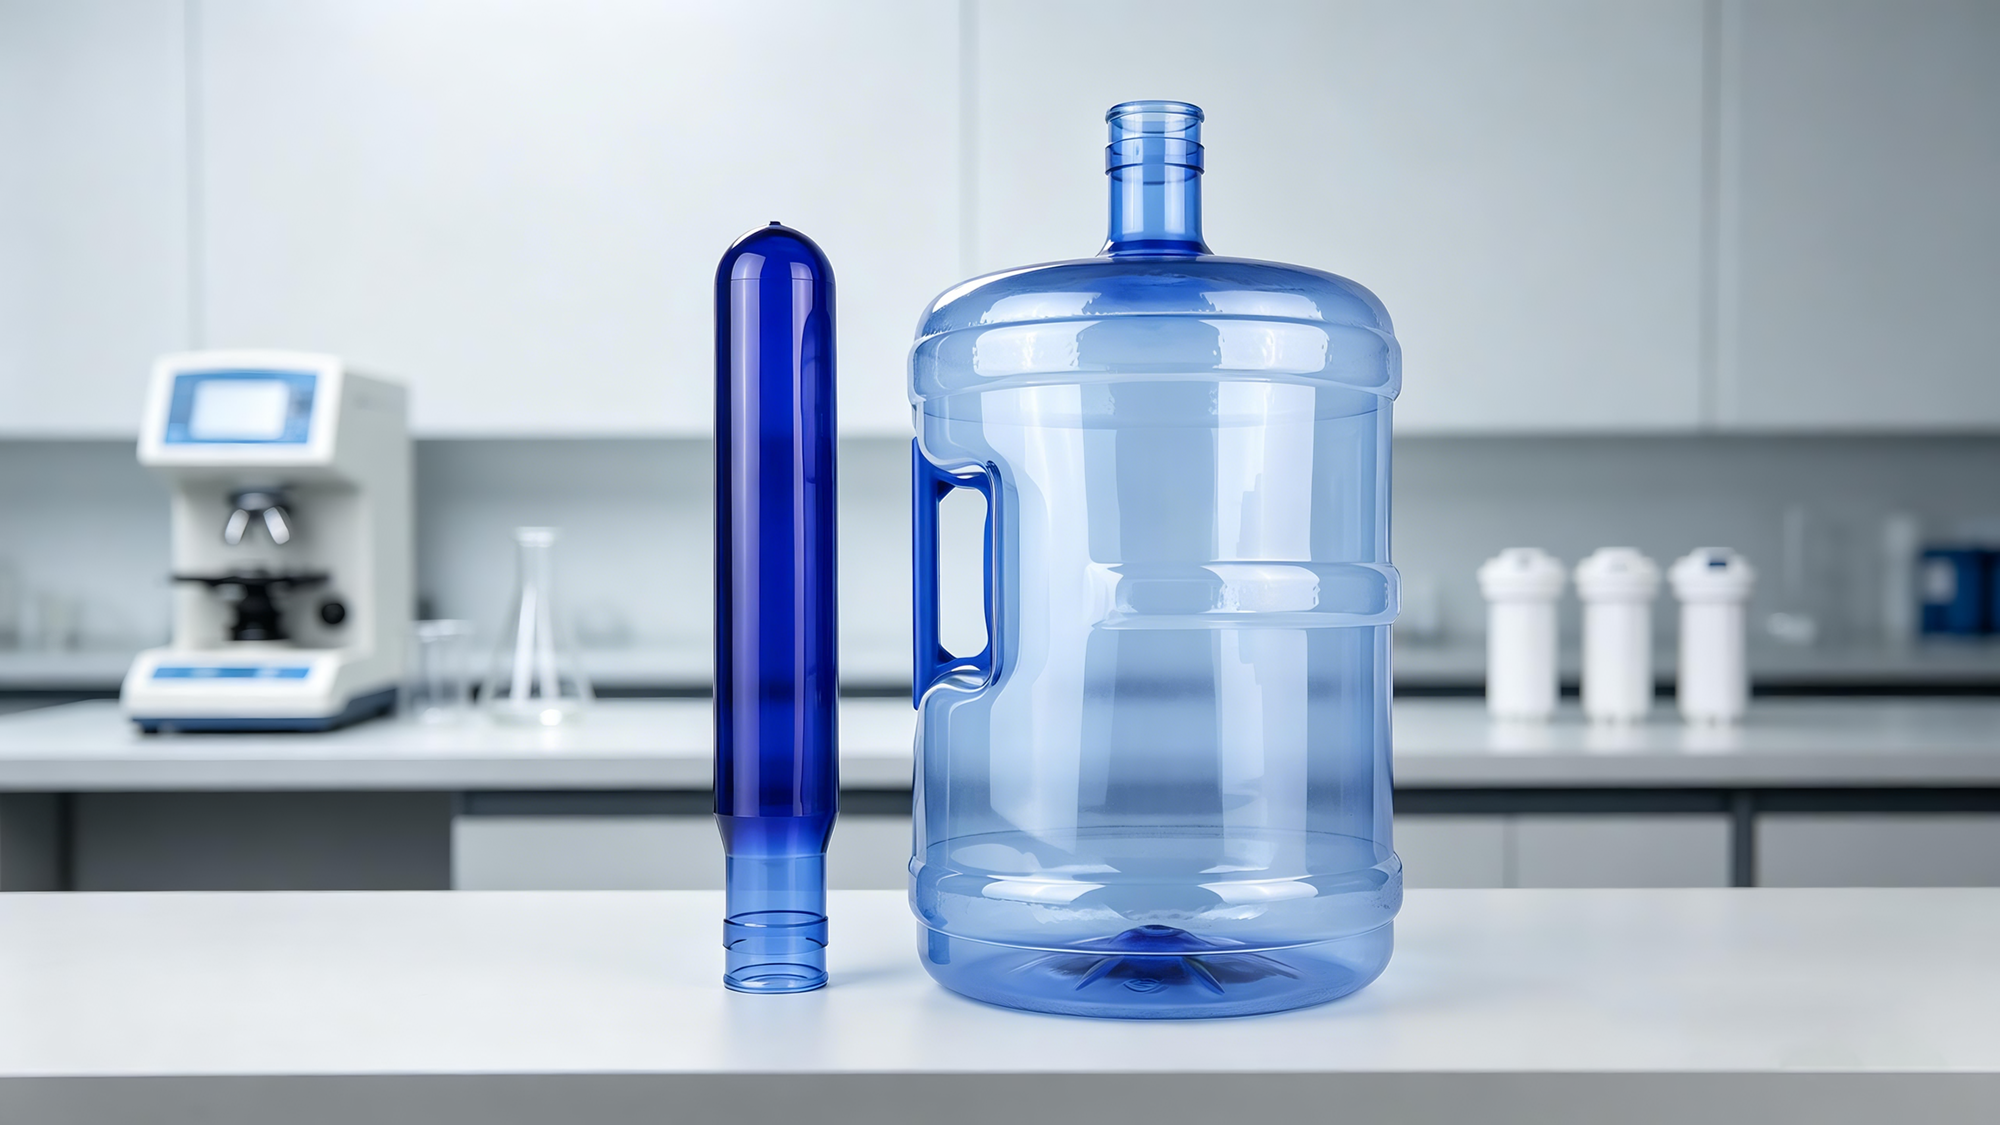
Er zijn twee gangbare methoden voor zijdelingse handgreepbevestiging, elk met verschillende vereisten voor de voorvorm:
Kliktype : de handgreep klikt op de halssteunring. Deze methode stelt extreem hoge eisen aan halssterkte – omdat het volledige gewicht uiteindelijk via de klikverbinding op de hals wordt overgebracht. Het dikker gemaakte halsgebied van 750 g voorvormen kan de geconcentreerde belasting van de klik weerstaan.
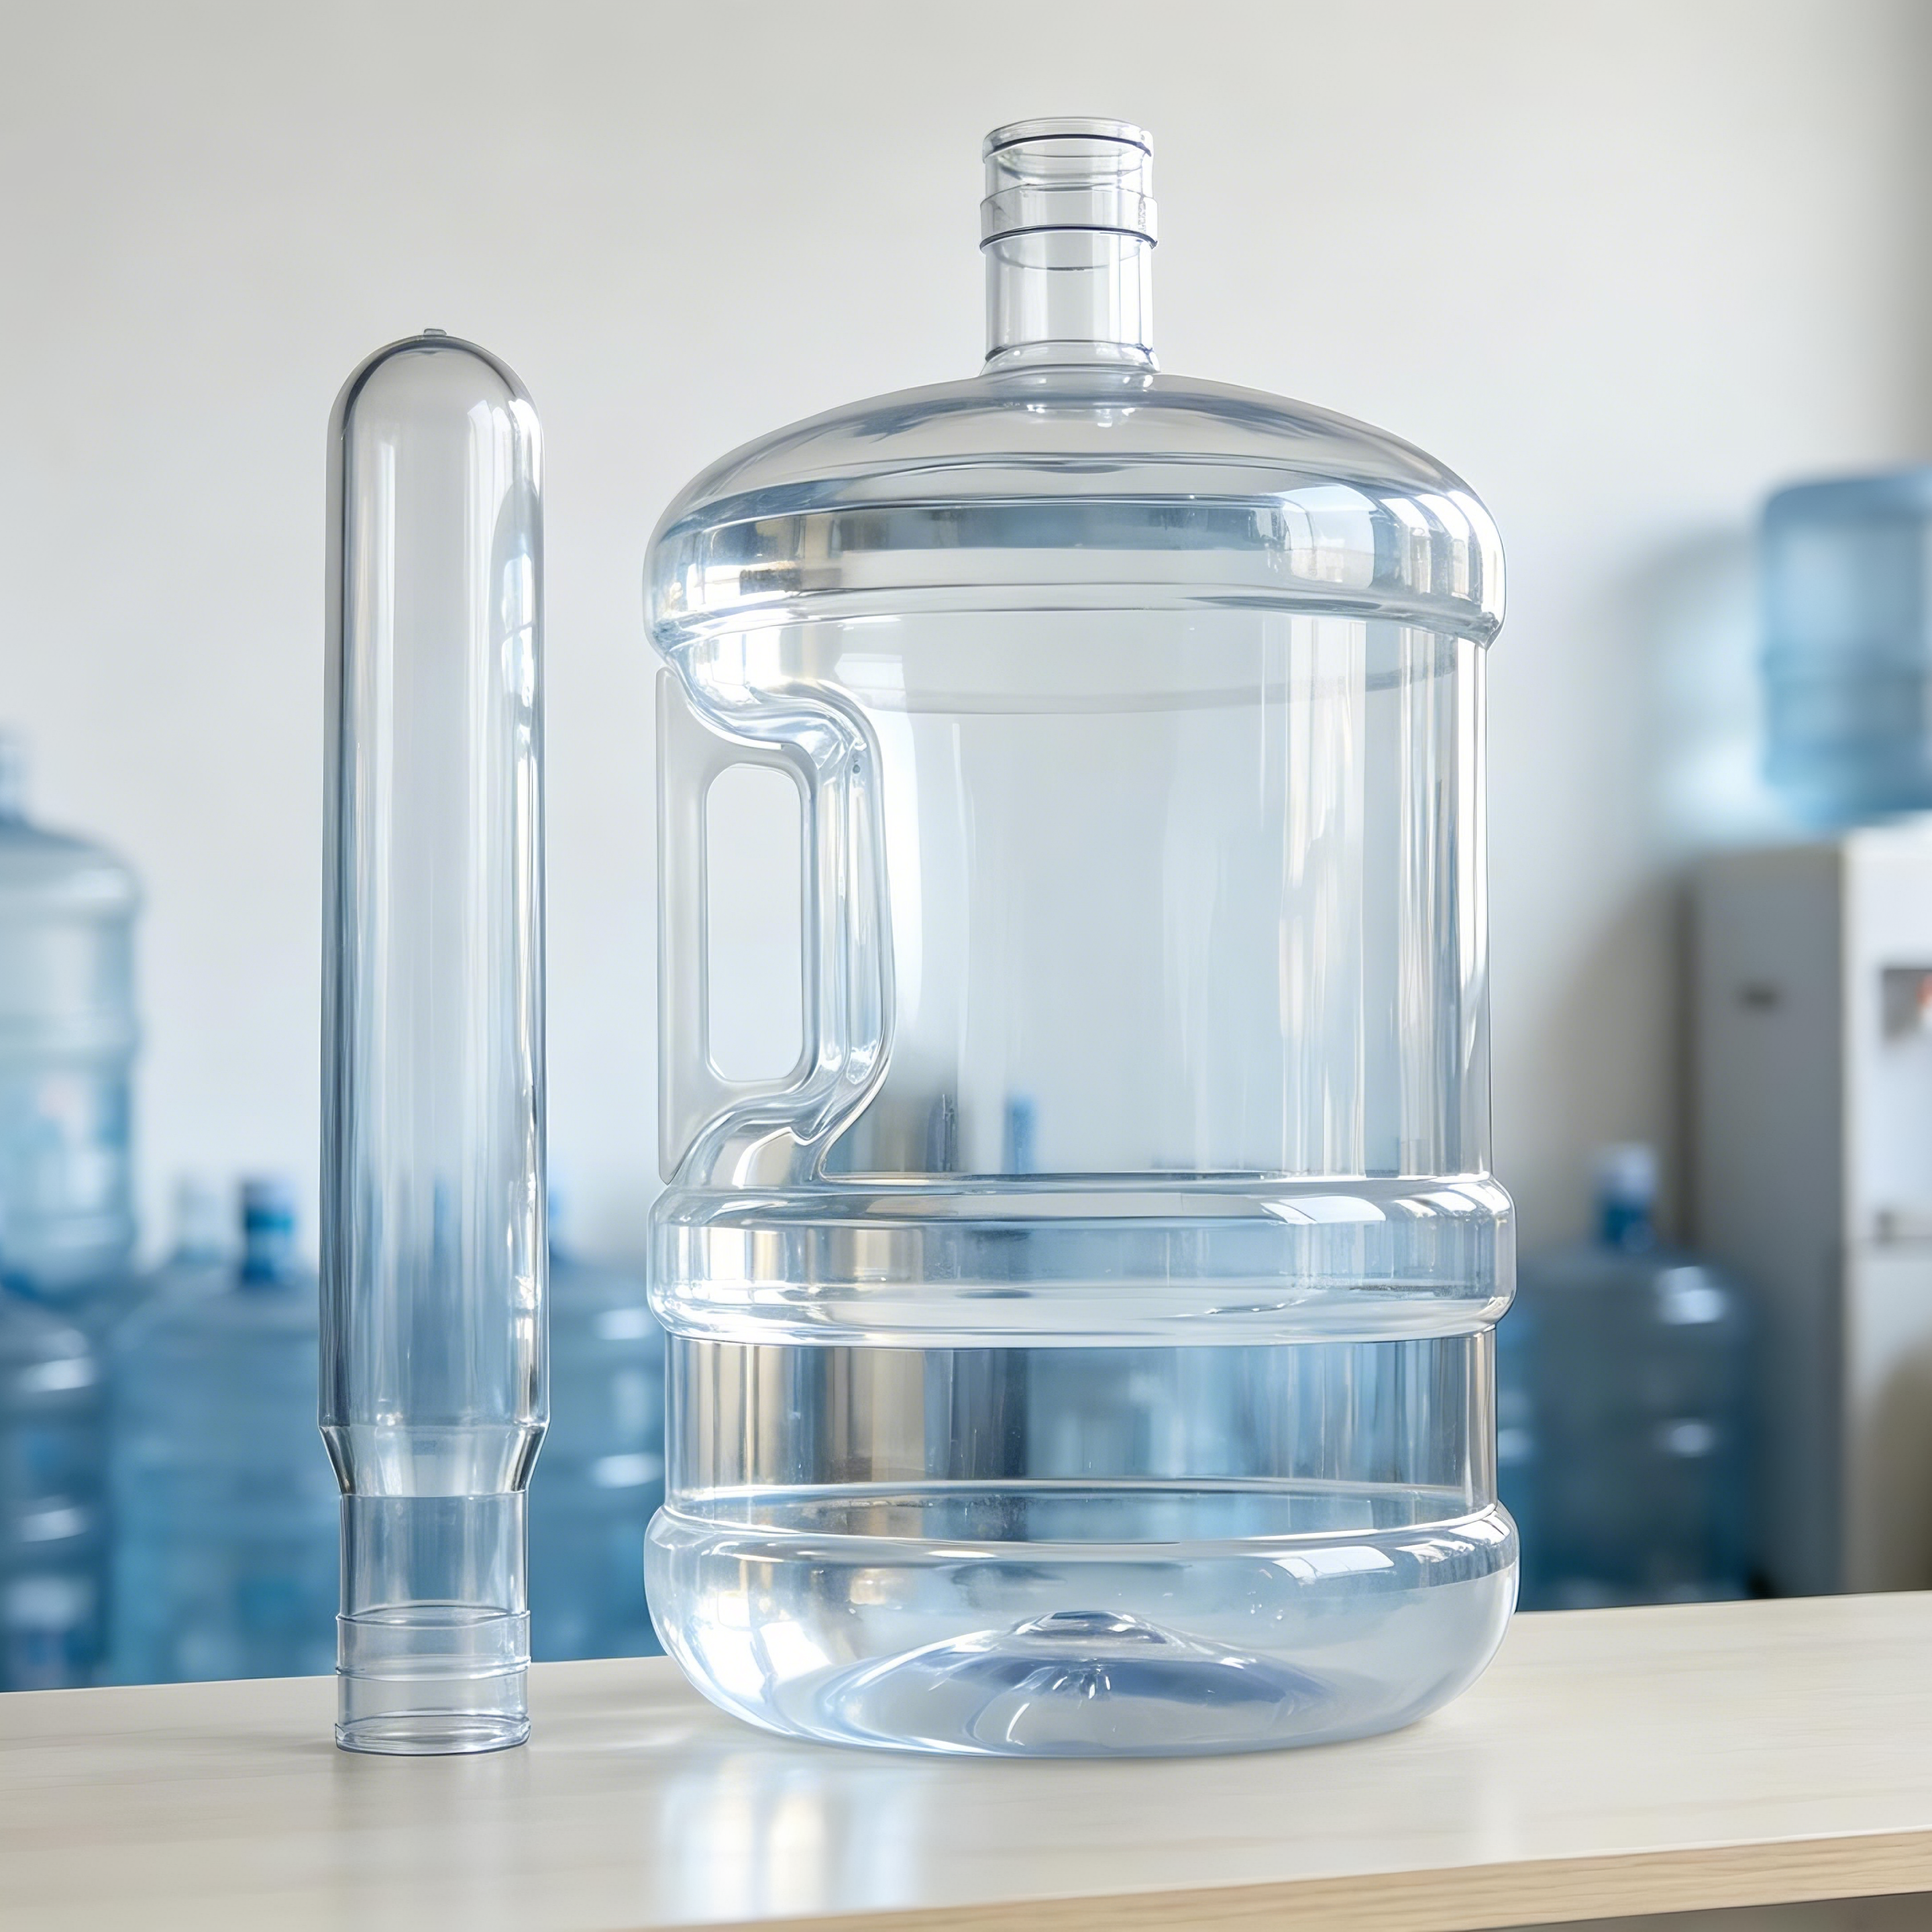
Gelast/verbonden type : de handgreep wordt direct aan het emmengedeelte bevestigd. Deze methode stelt hogere eisen aan plaatselijke wandsterkte . De extra wanddikte die 750 g voorvormen bieden, zorgt voor voldoende materiaaldikte in het gelaste gebied om trekkrachten te weerstaan.
Ongeacht de methode vormt de wanddikteredundantie die wordt geboden door 750 g-preformen de fundamentele garantie. Een octrooi op containers met handvatten wijst erop dat het verbindingsgebied tussen de bodem van het handvat en het lichaam een kritieke spanningsconcentratielocatie is en in het ontwerp moet worden versterkt; anders veroorzaken compressielasten vervorming van het lichaam.
Er zijn inderdaad 800 g-preformen van 5 gallon op de markt. Maar hoe hoger het gewicht in grammen, hoe hoger de kosten. Elke extra 50 g verhoogt de grondstofkost per emmer met enkele tienden van een yuan. Voor een fleswaterbedrijf dat jaarlijks honderdduizenden emmers produceert, is dit een aanzienlijke uitgave.
Bovendien is een hoger preformgewicht in grammen niet altijd beter. Een te zwaar preform betekent een excessieve wanddikte, wat gemakkelijk kan leiden tot bLEKEN (onduidelijkheid veroorzaakt door sferulietvorming) tijdens het blazen als gevolg van rek en kristallisatie. De positie van 750 g is duidelijk: onder de voorwaarde dat de structurele veiligheid van emmers met zijhandvat gewaarborgd blijft, wordt het gewicht beheerd binnen een bereik dat kosteneffectief en processtabiel is.
 |
 |
| Vergelijkingsdimensie | 700 g voorvorm | 750 g voorvorm |
|---|---|---|
| Toepassing scenario | 5-gallon-emmer zonder handvat | 5-gallon-emmer met zijhandvat |
| Gemiddelde wanddikte van het lichaam | Ca. 0,4–0,6 mm | Ca. 0,5–0,7 mm |
| Wanddikte van de handgreepbevestiging | Dun, gevoelig voor vervorming | Voldoende, weerstand tegen geconcentreerde belasting |
| Aanbevolen IV-waarde | 0,76–0,80 dL/g | 0,84–0,87 dL/g |
| Dynamische belastbaarheid | Eerlijk | Sterk |
| Kruipgedrag op lange termijn | Eerlijk | Uitstekend |
| Thermische stabiliteit na herhaald schoonmaken | Eerlijk | Uitstekend (volumekrimp verminderd met 35%) |
| Compatibel met conventionele spuitgietapparatuur | Conventioneel verwarmingssysteem voldoende | Vereist infraroodverwarming + speciaal herverwarmingsapparaat |
| Kosten van grondstoffen | Lager | Hoger |
Bij huidige PET-grondstofprijzen van ongeveer ¥8.000–10.000 per ton verhoogt elke extra 50 g de grondstofkost per emmer met ongeveer ¥0.4–0.5. Voor een bedrijf dat jaarlijks 100.000 handvatemmers produceert, bedraagt de extra jaarlijkse kost ongeveer ¥40,000–50,000.
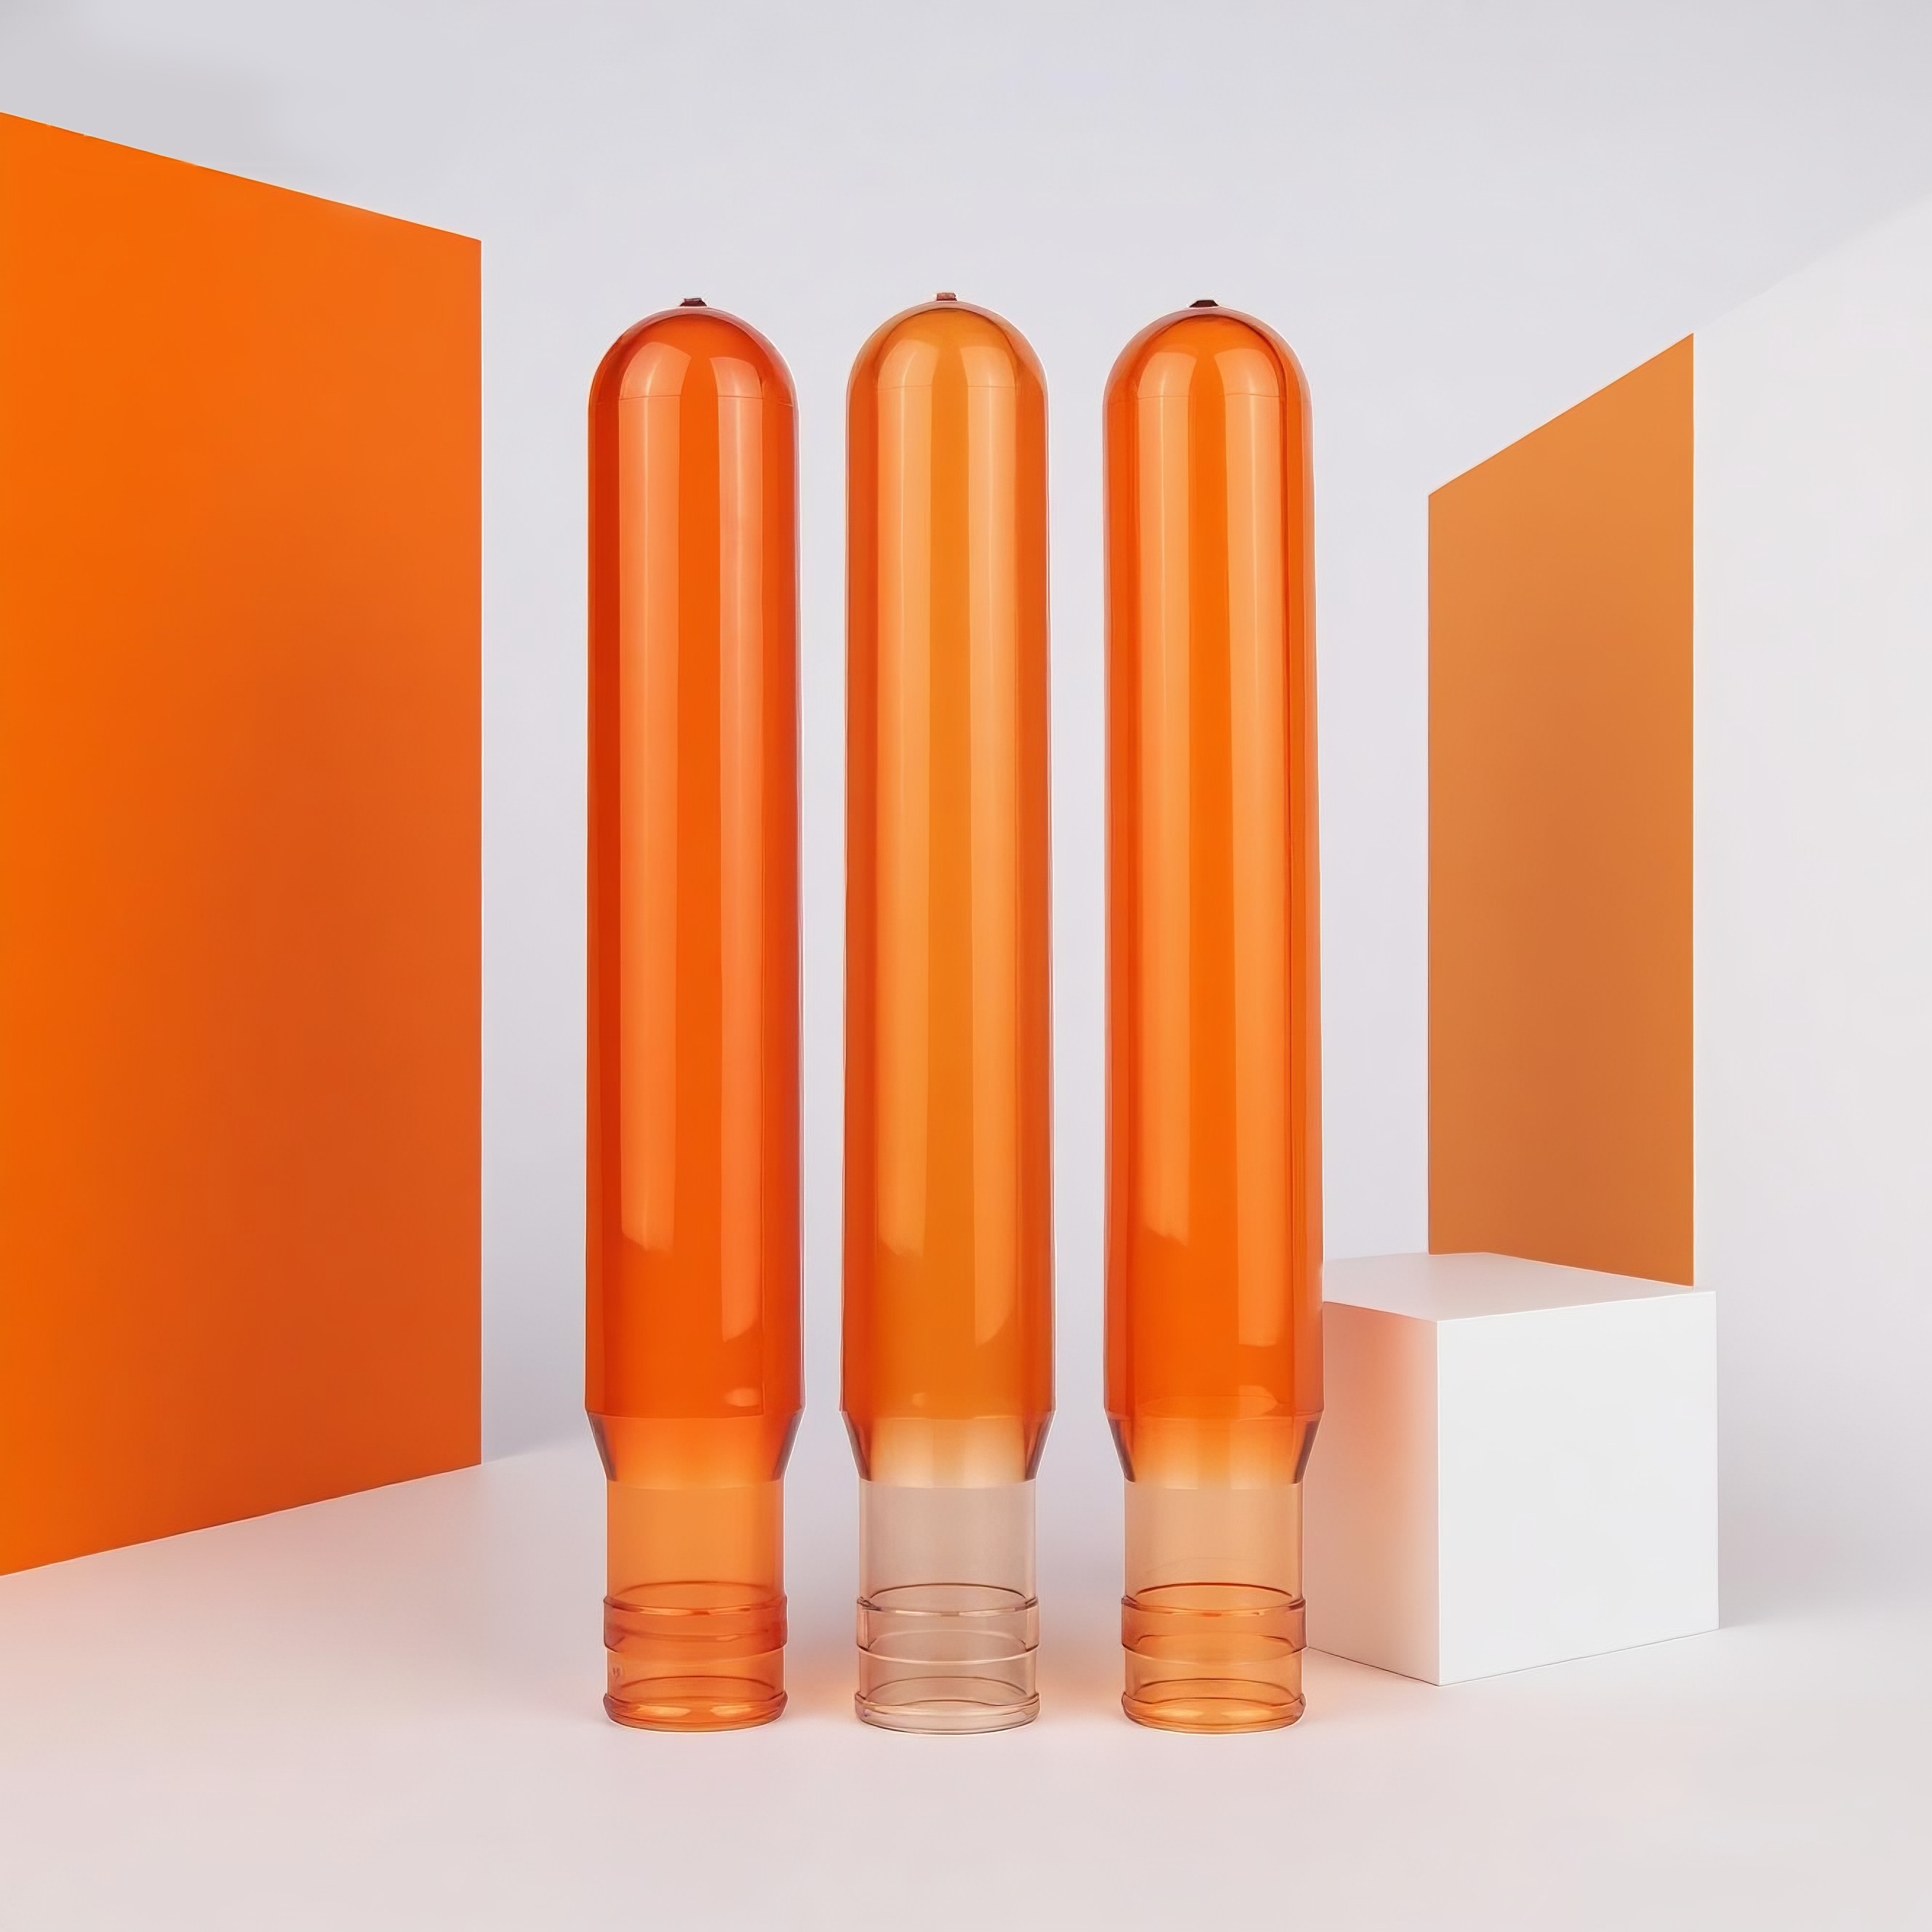 |
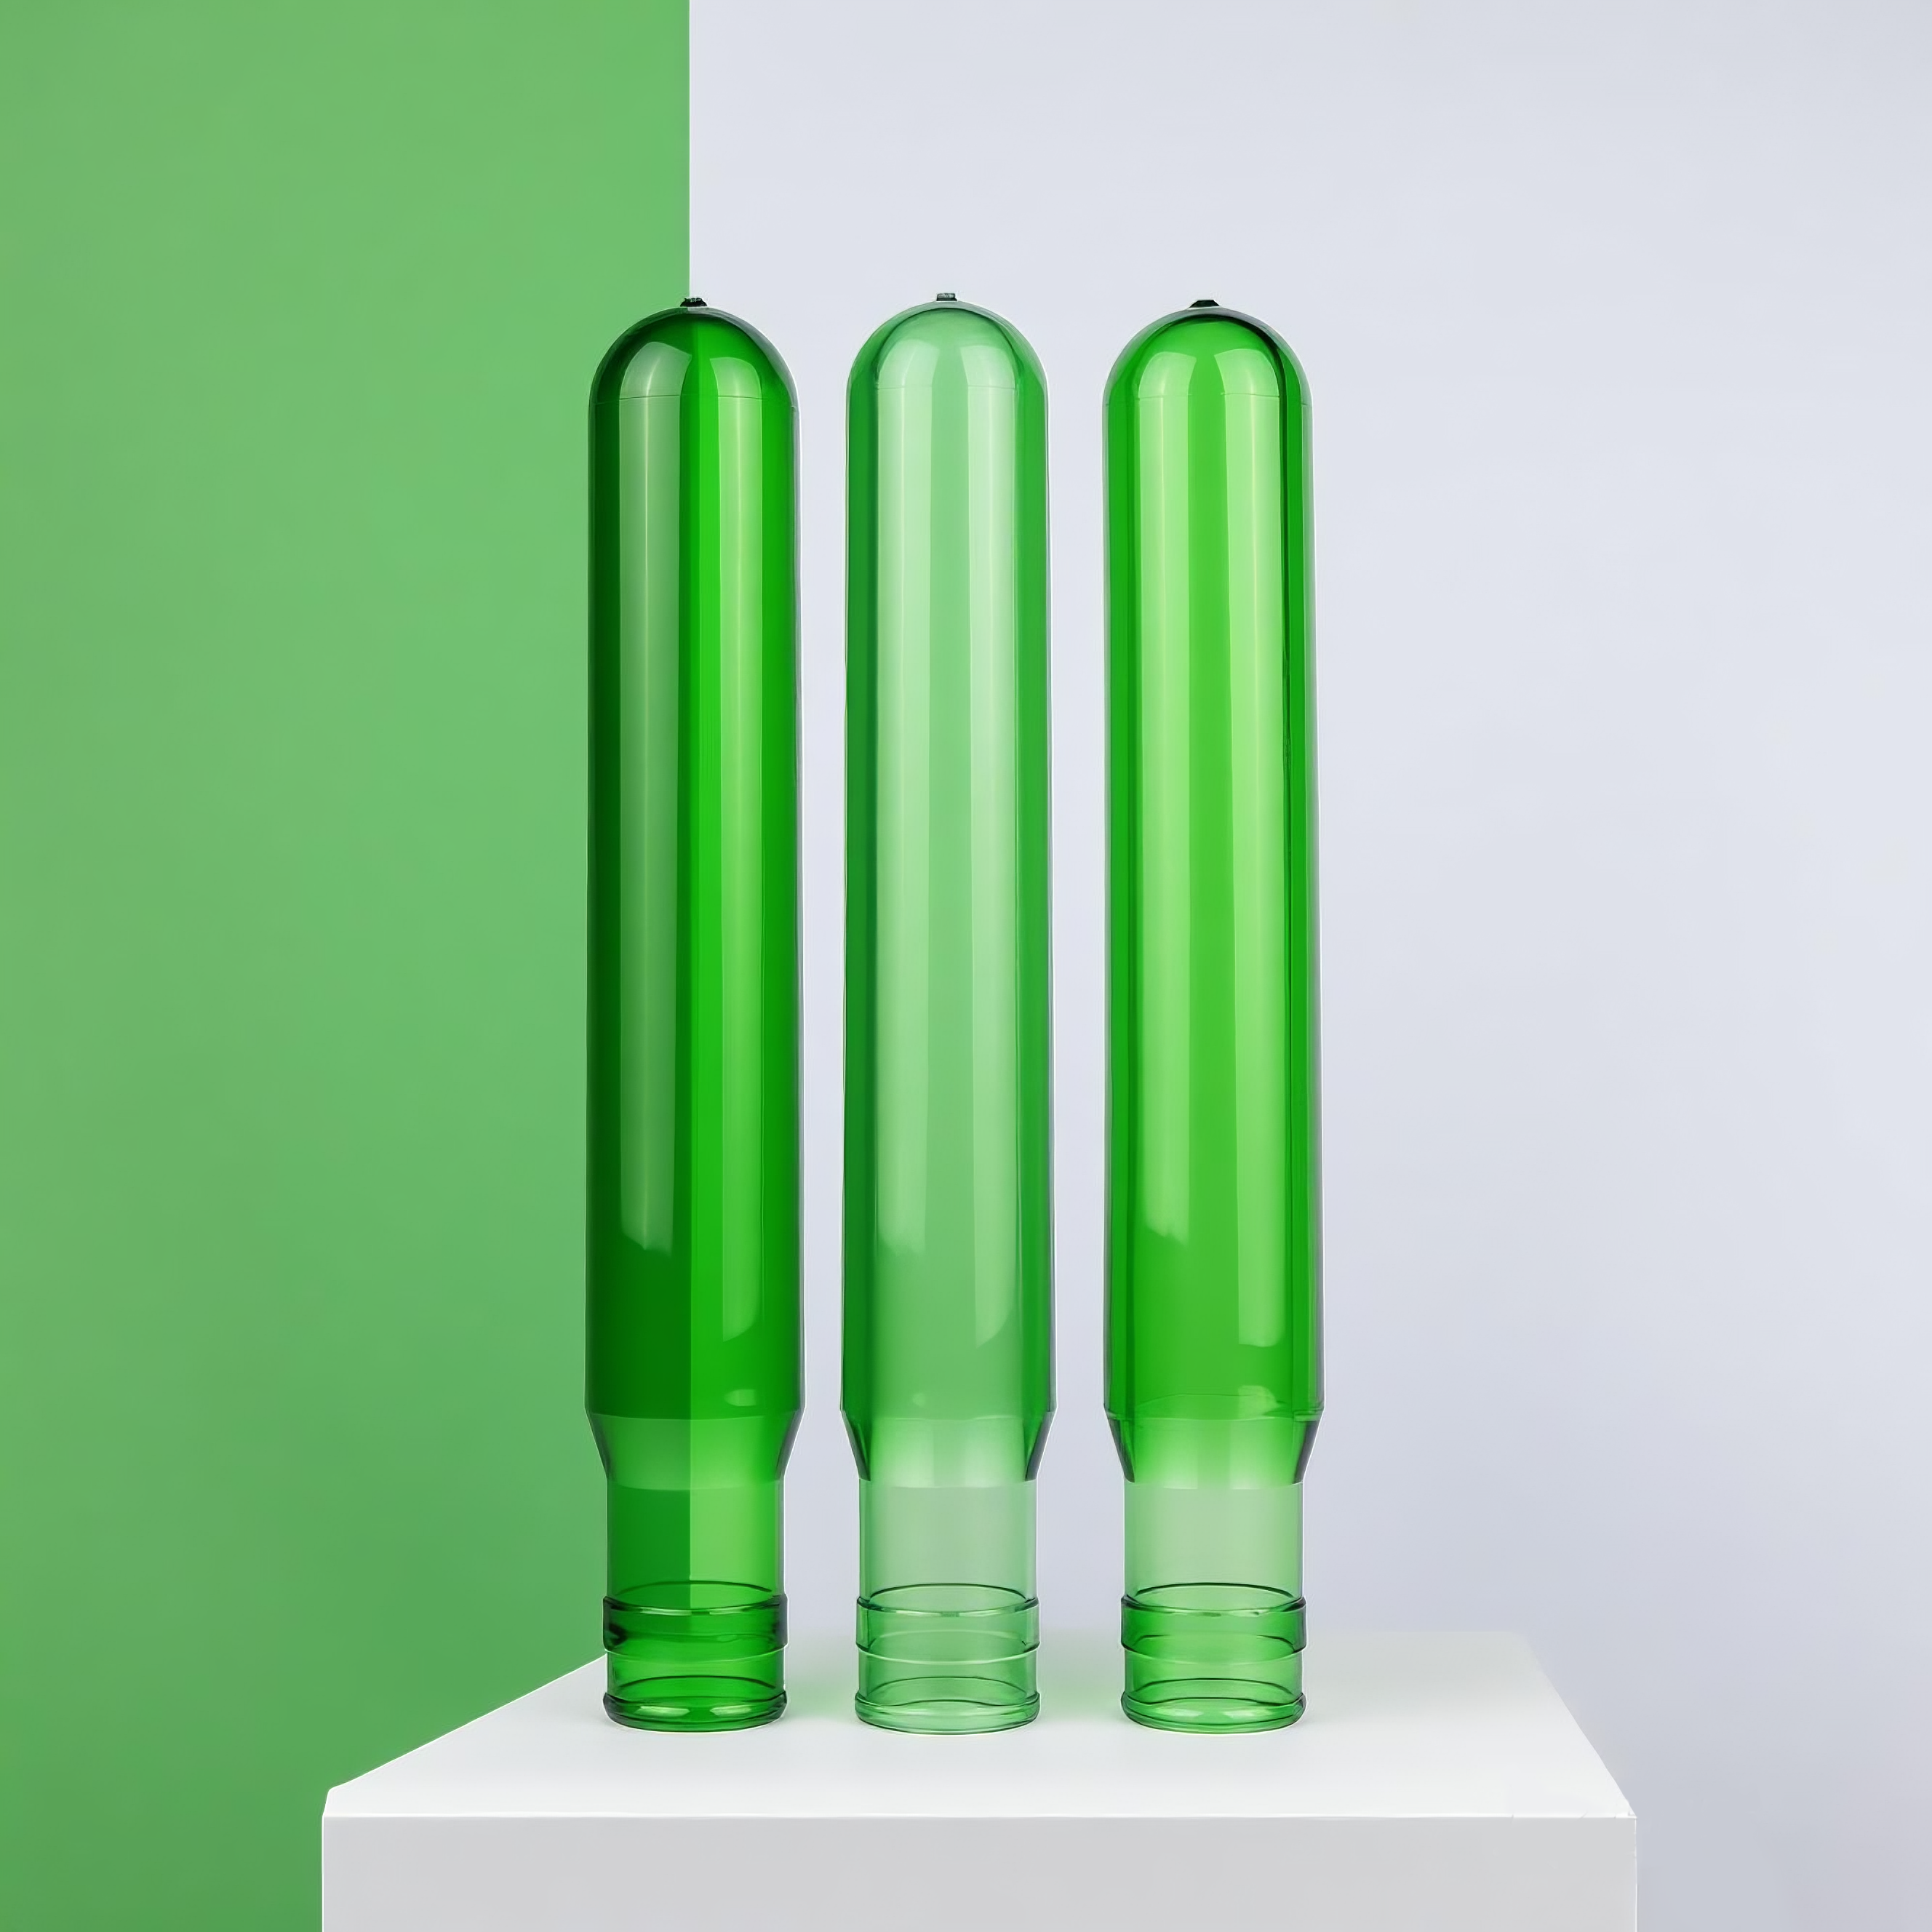 |
Dat klinkt als veel. Maar vergelijk dit: als een handvatemmer lekt door scheuren op het punt waar de handvatbevestiging zit, is het verlies niet alleen de emmer zelf – maar ook het water erin (ongeveer 20 liter), de transportkosten, de kosten voor het afhandelen van klantklachten en de schade aan het merkbeeld. Één kwaliteitsincident per productiebatch kan meer kosten dan het prijsverschil in grondstoffen voor honderdduizenden yuan.
Belangrijker nog: 5-gallonemmers met handvaten zijn doorgaans herbruikbaar ontworpen voor tientallen cycli. De structurele marge die wordt geboden door 750 g preforms vormt precies de basis waardoor de emmer veilig meerdere malen ‘kan dienen’. Het besparen van 50 g grondstof kan de levensduur van de emmer in cycli verminderen van 30 naar 15 – de kosten per gebruik worden daadwerkelijk hoger .
Het kiezen van preforms draait nooit om ‘hoe lichter, hoe goedkoper’, maar om ‘precies juist is het meest economisch’. De bespaarde 50 g kunnen resulteren in een gebarsten emmer, een lekkende emmer of een emmer waarover de consument klacht – dat is de werkelijke kosten.
750 g is de gewichtsdrempel, maar niet de enige voorwaarde. Dezelfde 750 g preform kan nog steeds problemen veroorzaken als het proces of de gebruiksmethode onjuist is.
De wanddikte van 750 g-preformen is groter dan die van 700 g-preformen, wat hogere verwarmtemperatuur en langere verwarmtijden tijdens het blazen vereist om te garanderen dat de warmte doordringt in het binnenste van de preform. Onvoldoende verwarming leidt tot een ongelijkmatige wanddikte in de geblazen emmer, waardoor het ophangpunt van het handvat kwetsbaarder wordt. Als de preformtemperatuur te laag is en de verzachting onvoldoende, is het moeilijk om de gewenste vorm te blazen; als de temperatuur te hoog is, is de moleculaire ketenoriëntatie onvoldoende en wordt het emmerlichaam wit.
Het geometrische ontwerp van het ophangpunt van het handvat beïnvloedt direct de spanningverdeling. De spanningspiek bij een afgeronde overgang is 3–5 keer lager dan die bij een rechthoekige overgang. 750 g-preformen bieden dikker wanden, maar zonder een passende afgeronde overgangsconstructie blijft de spanning zich concentreren. Gewicht in gram is de basis, ontwerp is de sleutel – beide zijn onmisbaar.
Voor emmers van 5 gallon met handvatten, als gebruikers gewoonlijk optillen en zwaaien met één hand , overschrijdt de dynamische belasting verreweg de ontwerpwaarde. Voorvormen van 750 g kunnen normaal gebruik weerstaan, maar bij extreem misbruik bestaat nog steeds risico. Daarom raadt de industrie regelmatige inspectie van emmers met handvat aan en het vermijden van gebruik na afloop van de ontwerplevensduur.
Waarom kiezen voor preforms van 750 g of meer voor 5-gallon emmers met zijhandvatten?
Omdat het zijhandvat ‘gedistribueerde belasting’ omzet in ‘geconcentreerde belasting’, ‘statische belasting’ in ‘dynamische belasting’, ‘kortstondig gebruik’ in ‘langdurige kruipvervorming’ en ‘éénmalig vullen’ in ‘herhaald schoonmaken’. Elke van deze vier wijzigingen vereist een dikker wandoppervlak, een hogere IV-waarde en grotere structurele redundantie.
Een voorvorm van 700 g kan een kwalitatief goede emmer zonder handvat blazen, maar kan de mechanische uitdagingen veroorzaakt door een zijhandvat niet weerstaan. De extra 50 g materiaal in een voorvorm van 750 g is geen verspilling, maar een noodzakelijke investering in veiligheidsmarge – toegewezen aan de schouder, het handvatbevestigingsgebied en de overgangszone naar de bodem; het weerstaat dynamische belastingen, voorkomt langdurige kruip en verdraagt herhaald schoonmaken, waardoor de emmer veilig tientallen cycli in de handen van consumenten kan doorstaan.
De industrienormgegevens bevestigen dit: voor 5-gallon-emmers met handvatten liggen de preformgewichten meestal op 730 g en 750 g, met IV-waarden die hoger moeten zijn dan 0,84. Dit is niet ‘fabrikanten die proberen meer materiaal te verkopen’, maar de optimale oplossing zoals afgeleid uit mechanica en materiaalkunde .
Mocht u verdere vragen hebben over de selectiecriteria voor 5-gallon-flespreforms, IV-waardetestmethoden of parameters voor het flessenblazen, neem dan gerust contact met ons op.
 Actueel nieuws
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD is een professionele fabrikant van PET-voorvormen met meer dan 25 jaar ervaring. Gecertificeerd volgens ISO9001/ISO22000, op maat gemaakte halsdiameters (28–55 mm), kleuren, gewichten en matrijzen voor water- en drankmerken. Neem vandaag nog contact met ons op.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. PRIVACYBELEID