EN

Sai lầm phổ biến nhất khi chọn phôi là yêu cầu báo giá dựa trên dung tích. Một chai 500 ml có thể dùng phôi 12 g hoặc phôi 20 g; có thể dùng cổ chai 28 mm hoặc 38 mm. Điều thực sự xác định thông số kỹ thuật của phôi không phải là "dung tích chứa", mà là "chứa cái gì, cách chiết rót và cách ép thổi như thế nào."

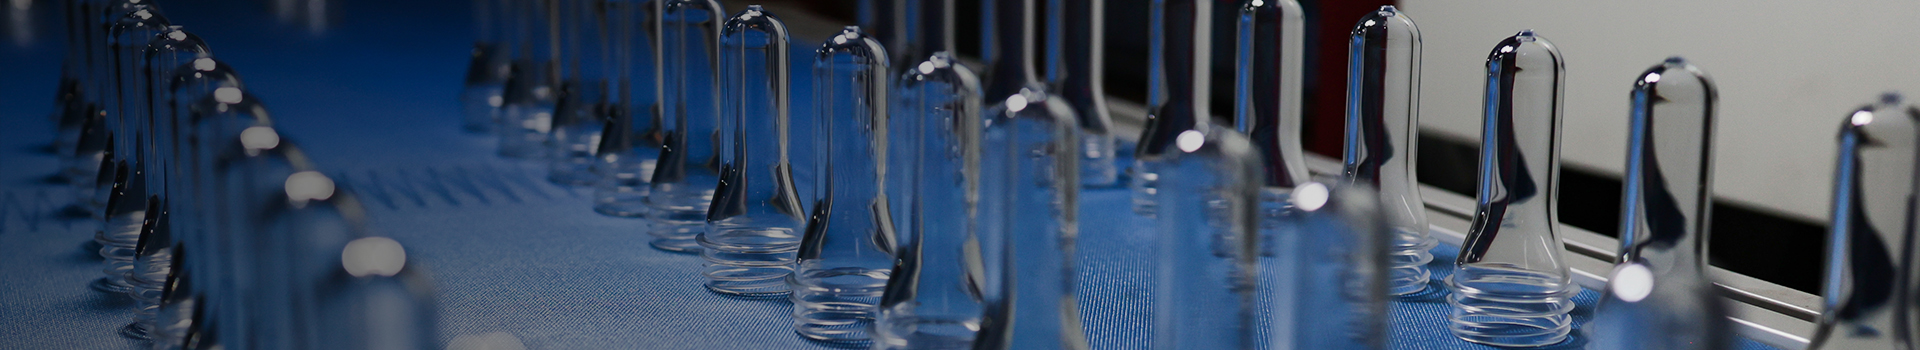
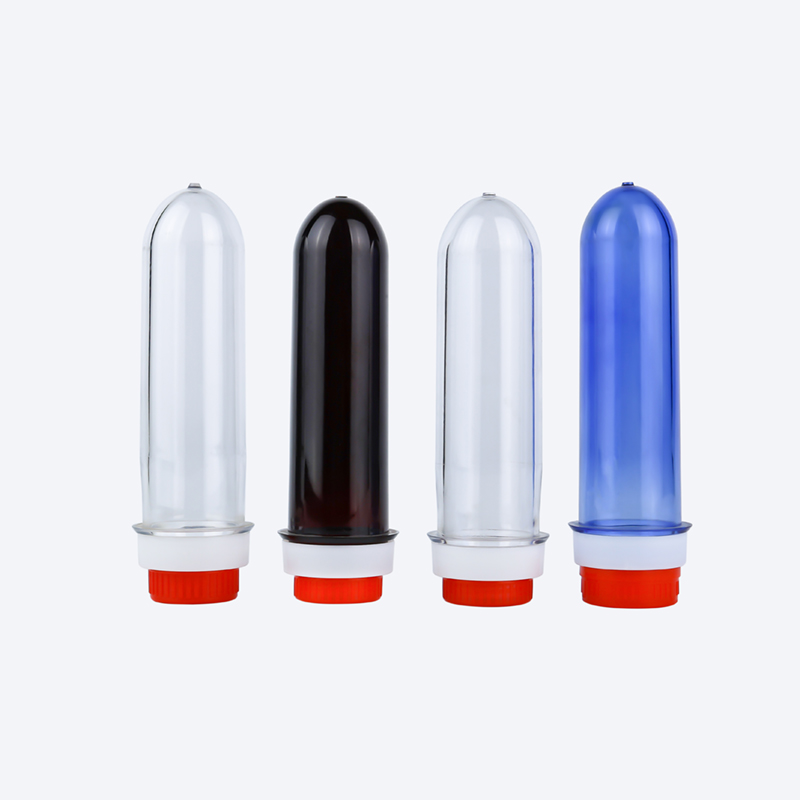
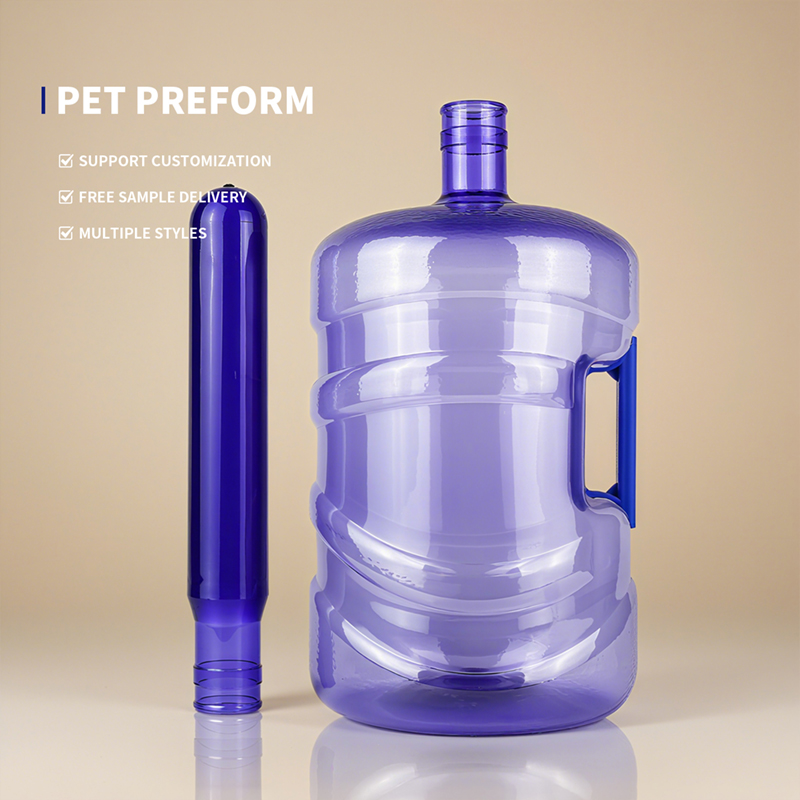
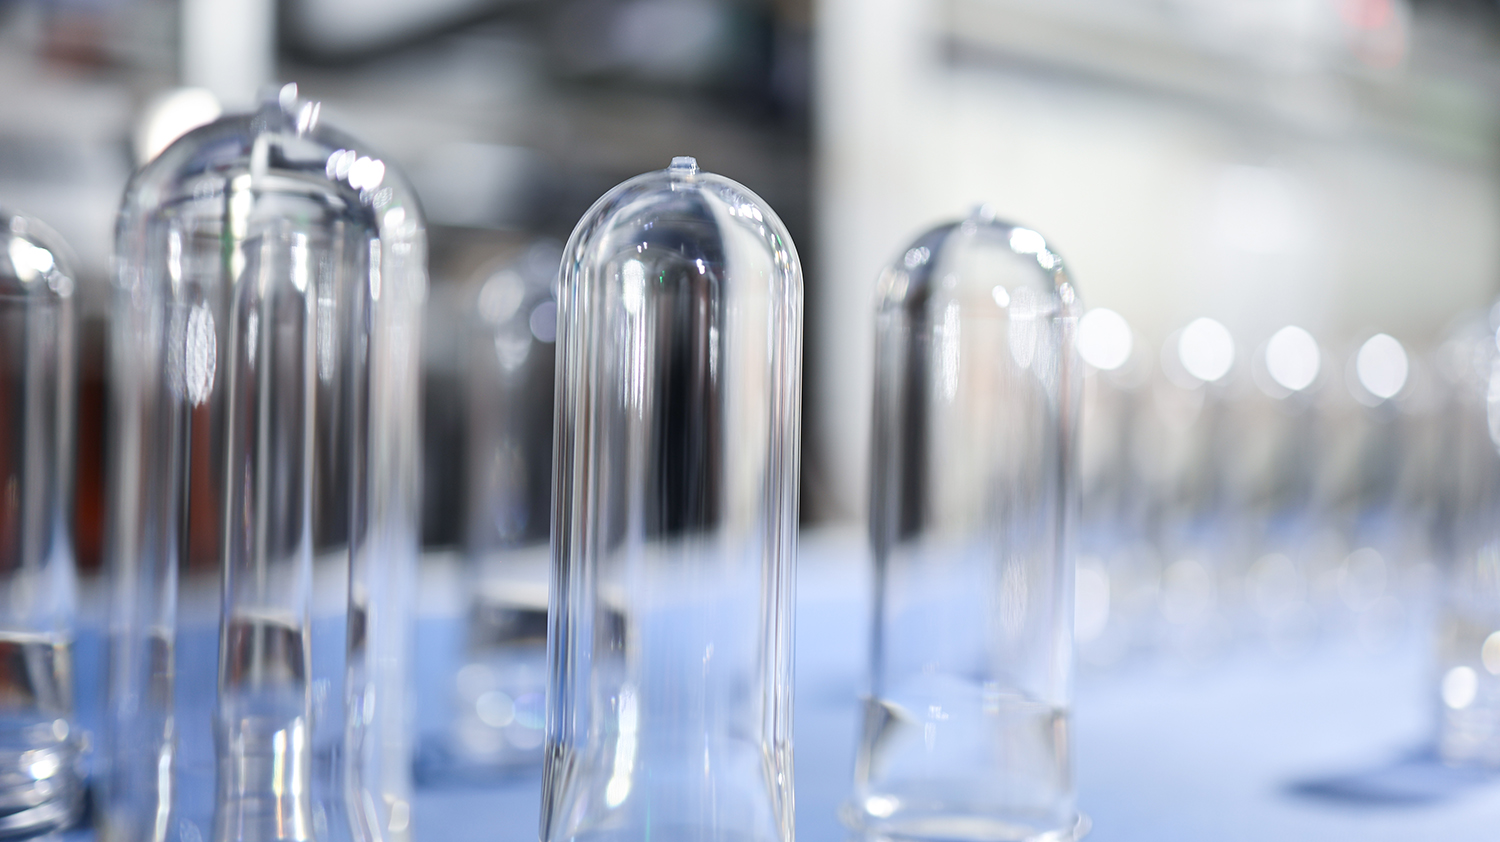
Một chai PET bắt đầu từ phôi. ren cổ chai đã được cố định sẵn trong quá trình ép phun, trong khi thân chai chỉ được hoàn tất trong quá trình thổi. Điều này có nghĩa là cấp độ nguyên liệu thô của phôi, kiểu cổ chai và trọng lượng tính bằng gram phải phù hợp với các yêu cầu của quá trình thổi ngay từ trước khi khuôn được chế tạo. Nếu sự phù hợp này không đạt, thì dù điều chỉnh máy thổi thế nào đi nữa cũng không thể sản xuất ra chai đạt tiêu chuẩn, và bất kể dây chuyền chiết rót chạy nhanh đến đâu, các vấn đề vẫn sẽ phát sinh ở công đoạn đóng nắp hoặc kiểm tra khả năng chịu áp lực.
Dưới đây, chúng ta phân tích lần lượt ba yếu tố – nguyên liệu thô, kiểu cổ chai và trọng lượng tính bằng gram – sau đó bổ sung các điểm then chốt về việc phối hợp giữa quy trình ép phun và quy trình thổi, cuối cùng đưa ra một quy trình lựa chọn thực tiễn.
Chỉ số nguyên liệu thô cốt lõi đối với phôi PET là độ nhớt nội tại (giá trị IV) , đại diện cho độ dài chuỗi phân tử PET và ảnh hưởng trực tiếp đến độ bền, độ dai và khả năng chịu áp lực/nhiệt của chai. Chỉ số IV của PET dùng cho chai thường nằm trong khoảng từ 0,70 đến 0,88 dL/g, mặc dù các phân loại cấp độ có thể khác nhau một chút giữa các nguồn và cần được hiểu trong bối cảnh ứng dụng cụ thể.
Dựa trên dữ liệu từ nhiều nhà cung cấp và nguồn công nghiệp, phạm vi IV cho các loại chai khác nhau xấp xỉ như sau:
| Loại chai | Phạm vi IV (dL/g) | Lý do cốt lõi |
|---|---|---|
| Chai nước tiêu chuẩn (khoáng, tinh khiết) | 0.70–0.80 | Không chịu áp lực bên trong hay nhiệt độ cao; cân bằng giữa chi phí và độ trong suốt |
| Chai đồ uống có ga (CSD) | 0.78–0.87 | Phải chịu được áp lực bên trong khoảng 4 bar; IV cao mang lại khả năng chống biến dạng và chịu áp lực |
| Chai rót nóng (trà, nước ép) | 0.78–0.88 | Phải chịu được nhiệt độ rót từ 85–93°C; IV cao giúp duy trì độ ổn định kích thước ở nhiệt độ cao |
| Chai dầu / chai dung tích lớn | 0.80–0.84 | Chịu tải trọng dài hạn; yêu cầu độ dai cao và khả năng chống biến dạng dẻo cao |
Ở cấp độ thương phẩm, các loại nhựa dùng cho chai nước thường có chỉ số IV là 0,76 và 0,80; các loại dành cho chai nước có ga thường có IV là 0,84; các loại chịu nhiệt dùng cho quy trình rót nóng thường có IV từ 0,76 đến 0,78; và các loại dùng cho chai dầu ăn thường sử dụng IV là 0,84. Một số nguồn mở rộng dải IV cho chai nước xuống tới 0,70, cho chai nước có ga lên tới 0,85, và cho chai rót nóng lên tới 0,88. Những khác biệt này bắt nguồn từ thiết kế cấp độ và điều kiện thử nghiệm khác nhau của các nhà sản xuất nhựa. Khi lựa chọn, hãy dựa vào Giấy chứng nhận phân tích (COA) do nhà cung cấp cung cấp thay vì ghi nhớ một “giá trị tiêu chuẩn” nào đó.

IV quá thấp : Các chuỗi phân tử ngắn khiến chai giòn và khả năng chống biến dạng dẻo kém. Nếu IV của phôi chai nước giảm dưới 0,70, chai thành phẩm sau khi thổi có thể bị xẹp khi bóp và bị biến dạng không hồi phục dưới tải trọng dài hạn. Mỗi chu kỳ nóng chảy bổ sung làm giảm IV khoảng 0,03–0,05 dL/g ; nếu tỷ lệ tái nghiền quá cao mà không bù chỉ số độ nhớt (IV), chỉ số IV của sản phẩm tiền khuôn thành phẩm có thể thấp hơn nhiều so với giá trị danh định của nguyên liệu đầu vào.
Chỉ số IV quá cao : Chai thực tế sẽ “cứng” hơn, nhưng đổi lại là khả năng chảy của vật liệu nóng chảy kém hơn, độ khó và mức tiêu thụ năng lượng trong quá trình ép phun tăng lên, đồng thời cửa sổ công nghệ cũng thu hẹp lại. Quan trọng hơn cả, bản thân chai không cần độ bền cao đến vậy . Việc sử dụng vật liệu có chỉ số IV 0,85 dành cho đồ uống có ga để sản xuất chai nước 500 ml làm tăng độ bền gần như không mang lại lợi ích nào về hiệu năng, trong khi mỗi tấn vật liệu tốn thêm chi phí và quá trình ép phun trở nên kém dung sai hơn. Một số nguồn tham khảo nêu dải chỉ số IV phù hợp lần lượt là 0,72–0,76 dL/g cho đồ uống có ga, 0,80–0,84 dL/g cho quy trình rót nóng và khoảng 0,74–0,78 dL/g cho nước uống và nước ép. Dù các giá trị cụ thể có khác biệt so với bảng trên, nguyên tắc ‘phân lớp theo chức năng’ vẫn luôn nhất quán.
Nguyên tắc lựa chọn: trước tiên xác định "gánh nặng chức năng" của chai – tức là chai có chịu áp lực, chịu nhiệt hay chịu tải trọng dài hạn hay không – sau đó mới chọn cấp độ IV. Không được quyết định dựa trên quan niệm "IV càng cao thì càng an toàn hơn." Việc dư thừa độ bền ở phôi cũng đồng nghĩa với lãng phí chi phí.
Việc sử dụng rPET ngày càng phổ biến. Tỷ lệ rPET từ 25% đến 50% có thể đạt được mà không làm giảm độ trong suốt và độ bền; tuy nhiên, mỗi lô hàng đều phải tự kiểm tra riêng tính phù hợp với tiếp xúc thực phẩm. Quan trọng hơn, rPET bị suy giảm IV: mỗi lần nóng chảy thêm làm giảm IV từ 0,03 đến 0,05 dL/g . Nếu tỷ lệ rPET cao, cần hoặc là chọn nguyên liệu thô có giá trị IV ban đầu cao hơn để bù đắp, hoặc sử dụng chất kéo dài mạch hoặc trùng hợp trạng thái rắn (SSP) nhằm đưa IV trở lại phạm vi mục tiêu. Nếu không, IV của phôi thành phẩm sẽ thấp hơn giá trị thiết kế – điều mà không thể hiện rõ trên bảng báo giá.
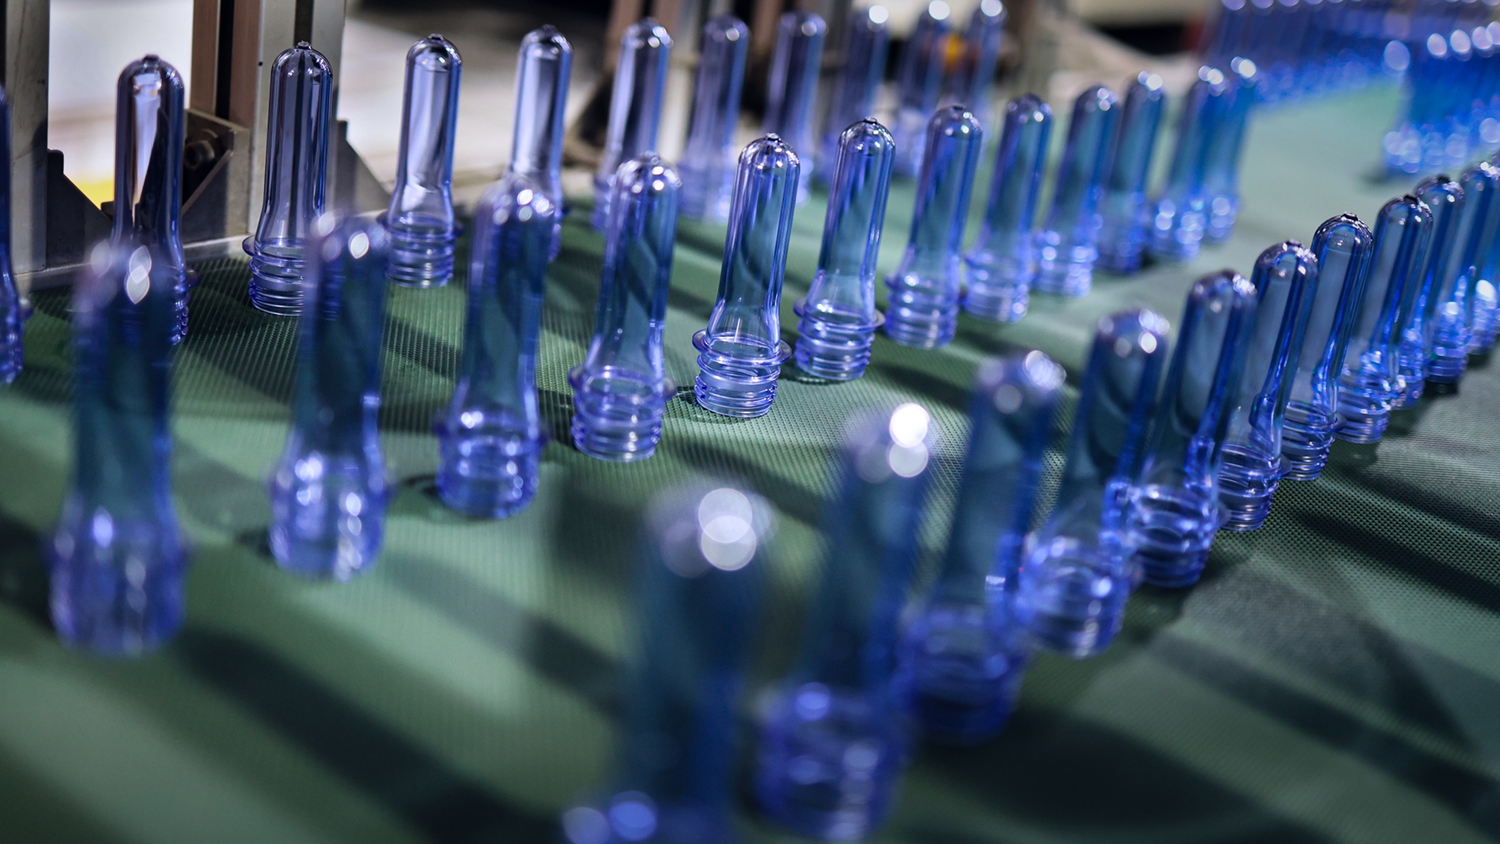
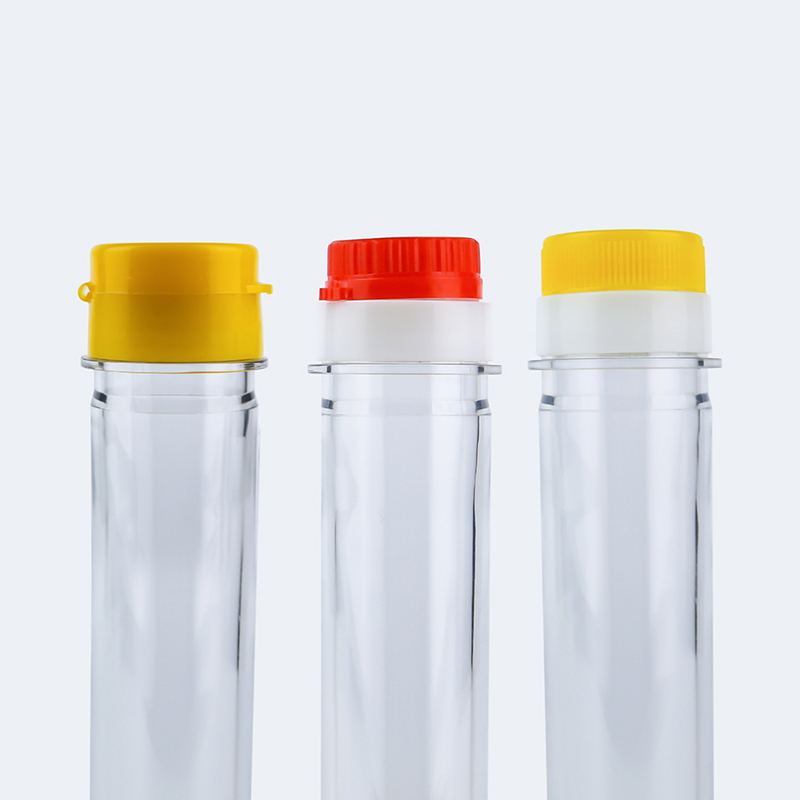
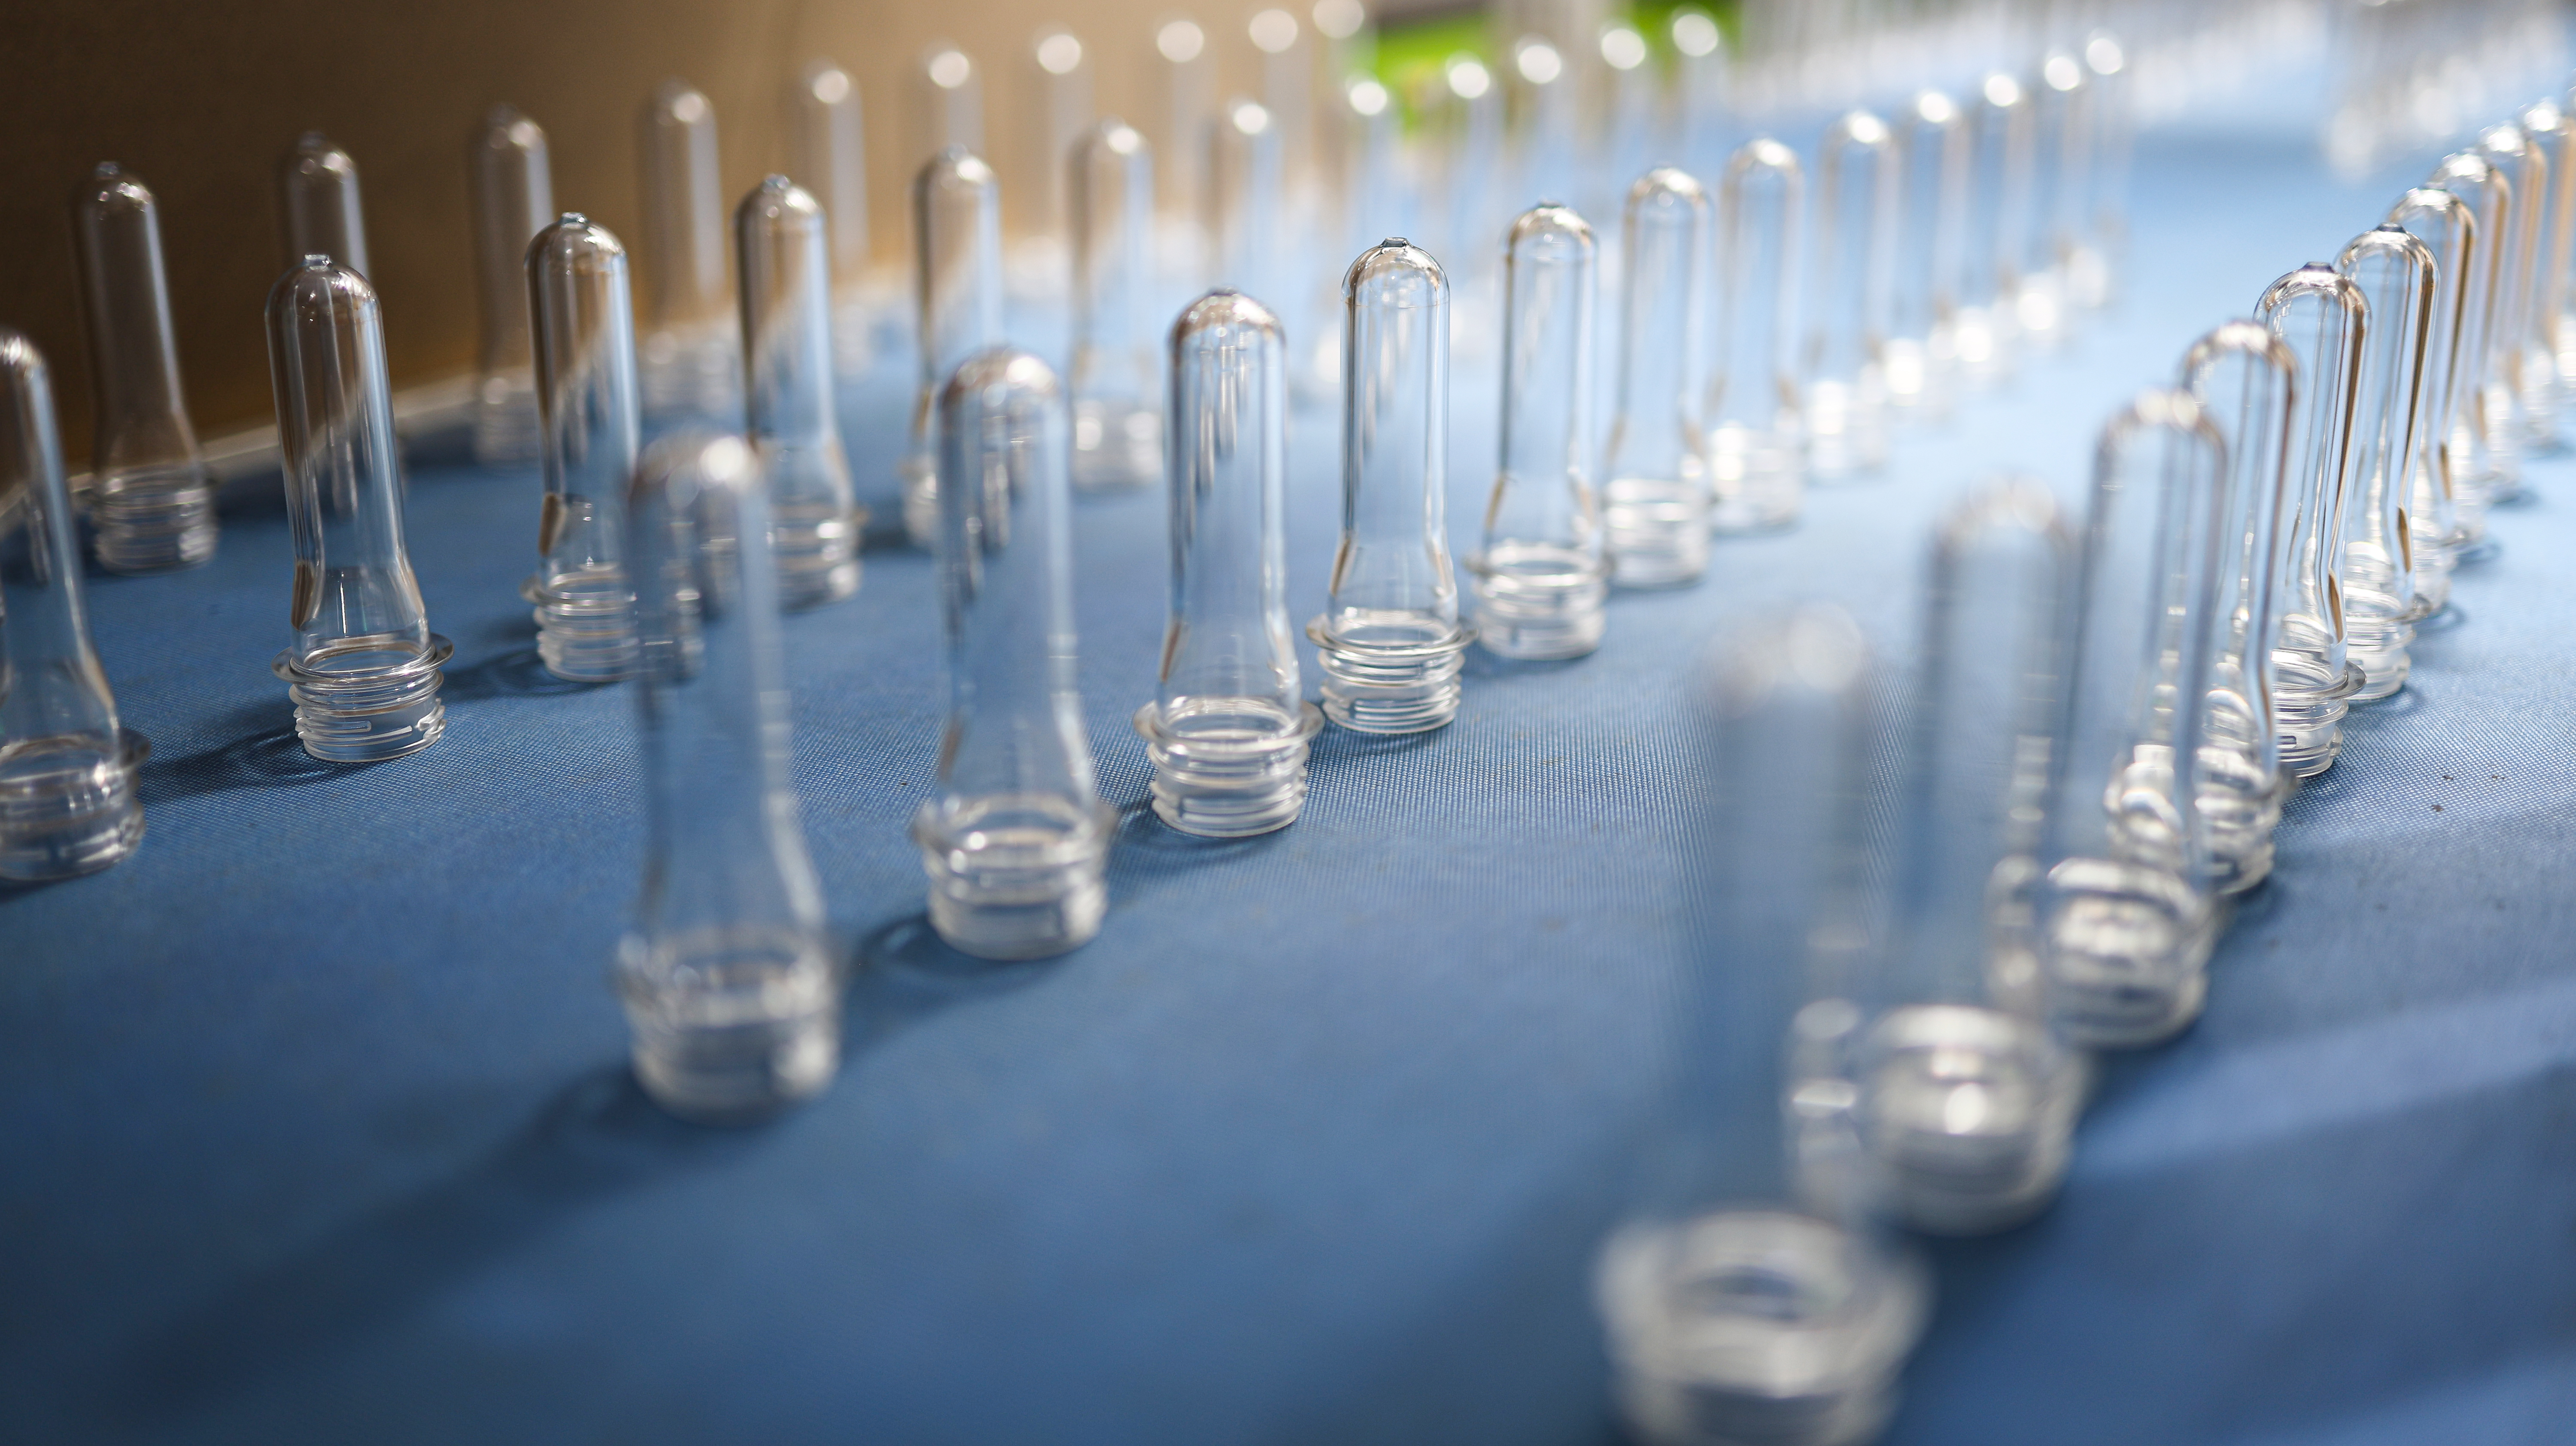
Độ hoàn thiện cổ chai là biến số dễ bị đơn giản hóa quá mức nhất khi chọn phôi chai. Nhiều người chỉ hỏi "28 mm hay 38 mm", nhưng ngay trong nhóm 28 mm, PCO 1810 và PCO 1881 là hai thông số kỹ thuật ren khác nhau, và nắp đậy của chúng không thể thay thế cho nhau . Một chênh lệch đường kính ren chỉ 0,2 mm cũng có thể gây rò rỉ khi đóng nắp hoặc thất bại về độ kín — và kích thước này không thể điều chỉnh sau khi thổi định hình.
dòng 28 mm: PCO 1881 và PCO 1810
PCO 1881 là tiêu chuẩn toàn cầu cho loại cổ chai ngắn dành cho đồ uống có ga và chai nước, được thiết kế nhằm giảm trọng lượng – so với tiêu chuẩn PCO 1810, nó giảm lượng vật liệu sử dụng bằng cách rút ngắn chiều cao ren trong khi vẫn duy trì khả năng chịu áp lực và hiệu suất kín tốt. Đây là lựa chọn ưu tiên cho các dây chuyền chiết rót tốc độ cao và thiết kế nhẹ. PCO 1810 là một tiêu chuẩn cổ chai dài đời hơn, hiện vẫn còn xuất hiện ở một số dây chuyền hiện hữu và thị trường xuất khẩu, nhưng các dây chuyền mới hiếm khi áp dụng.
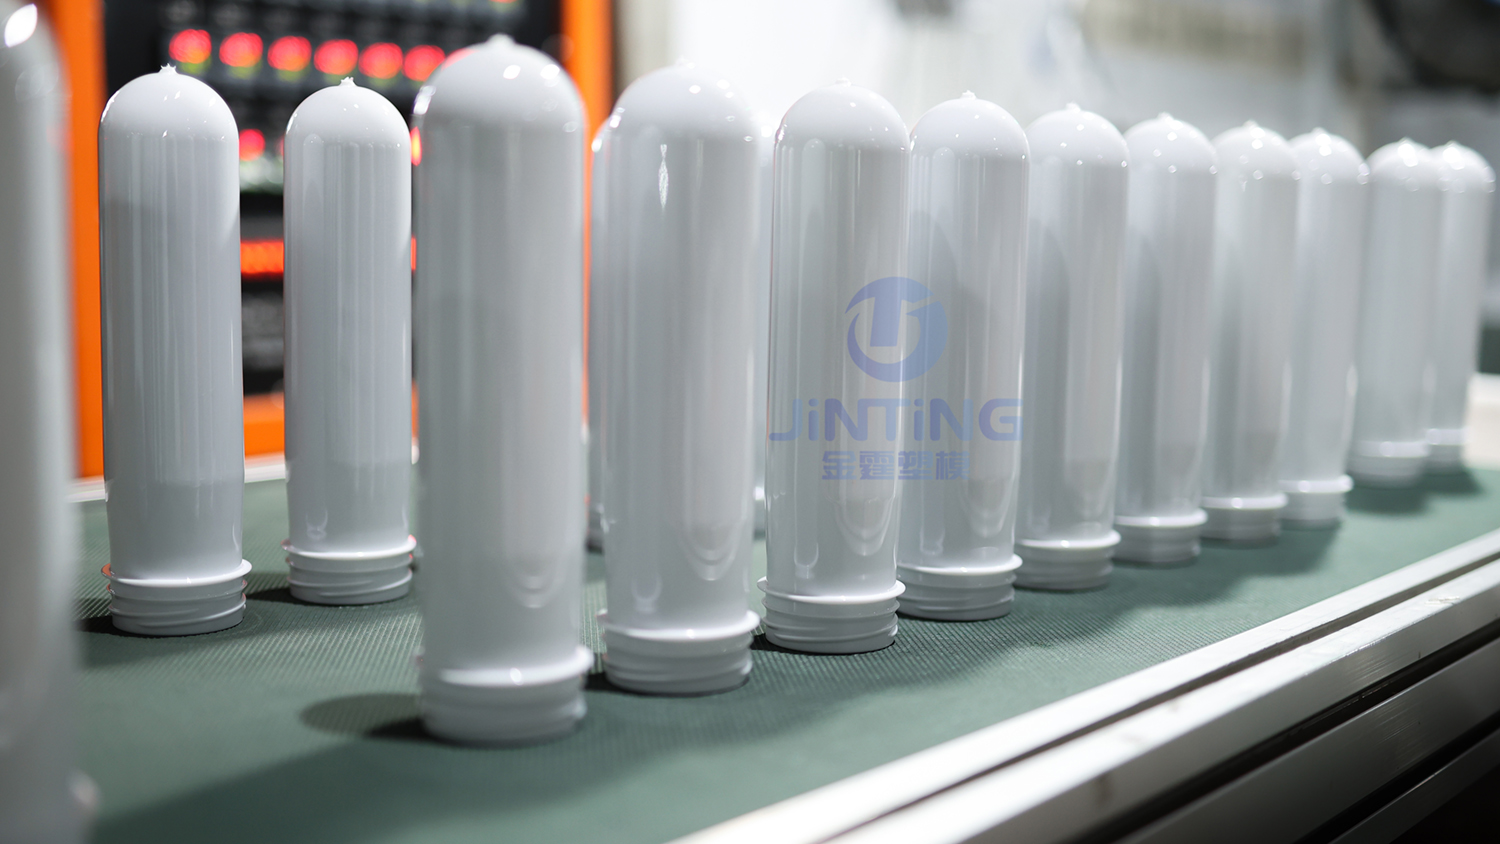
dòng 30/25
Một cổ chai nước nhẹ với đường kính 30 mm và chiều cao 25 mm, phổ biến tại một số thị trường (như Ấn Độ) và cũng thường gặp ở một số sản phẩm nước dưới 500 ml.
dòng 38 mm: DBJ và SP400
Tiêu chuẩn cổ chai 38 mm phù hợp với nước ép, sản phẩm từ sữa, đồ uống chức năng , và các sản phẩm yêu cầu đổ ra bằng miệng rộng hoặc có thêm hạt thịt trái cây. Đuôi ren 38mm DBJ hỗ trợ nắp niêm phong chống xâm nhập và có lỗ đổ rộng hơn; đuôi ren 38mm SP400 là tiêu chuẩn đa dụng dành cho đồ uống, thực phẩm và chất lỏng gia dụng. Các phôi rót nóng 38mm của Hon Chuan International được quy định rõ ràng cho nước ép, đồ uống thể thao và các sản phẩm rót nóng khác, với khối lượng tính bằng gam gồm 28,5 g và 29,5 g.
26/22 GME và các tiêu chuẩn nhẹ khác
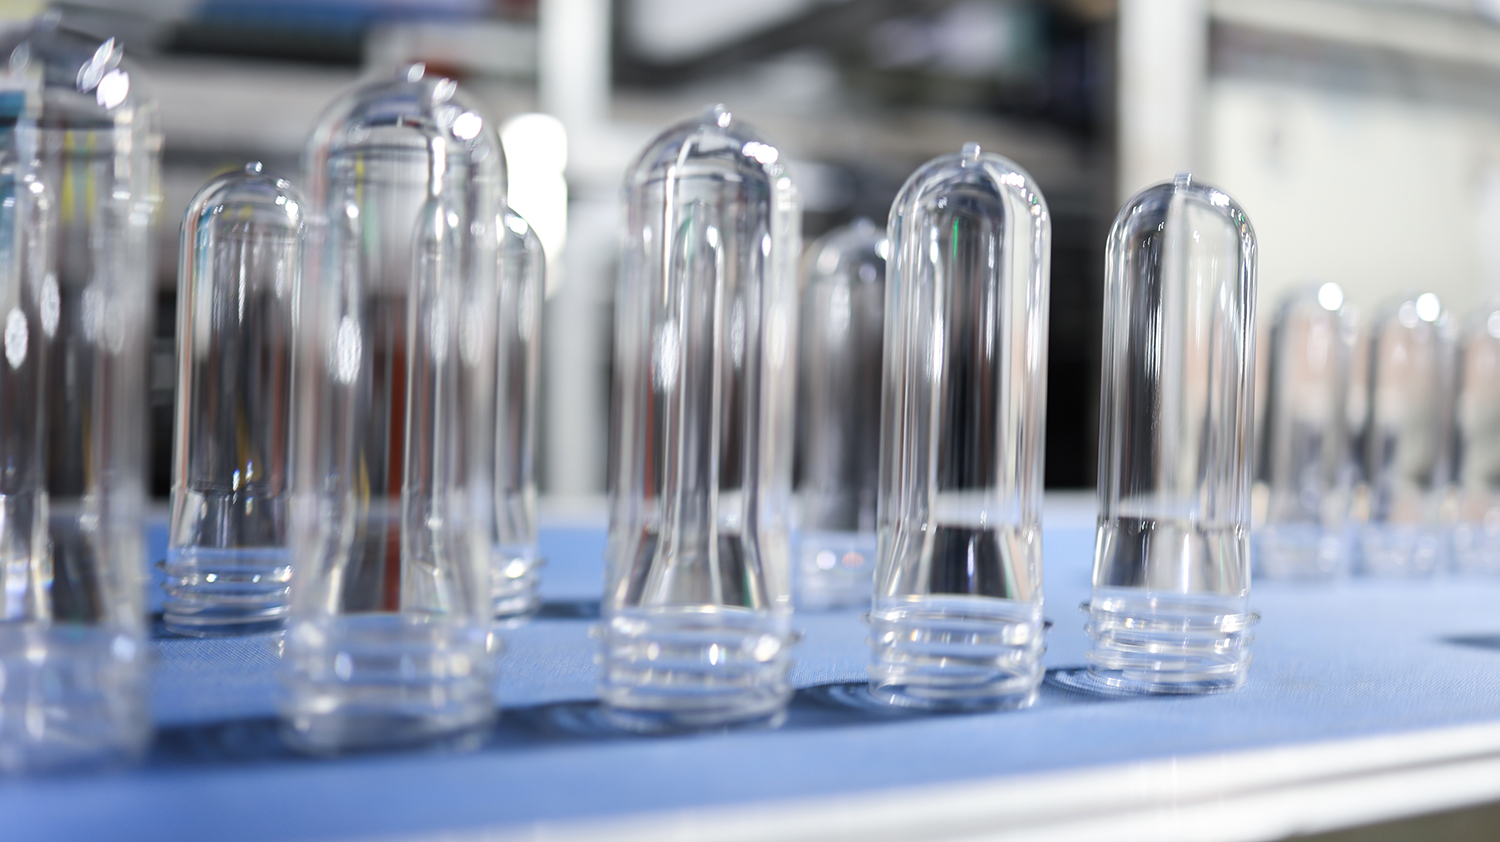
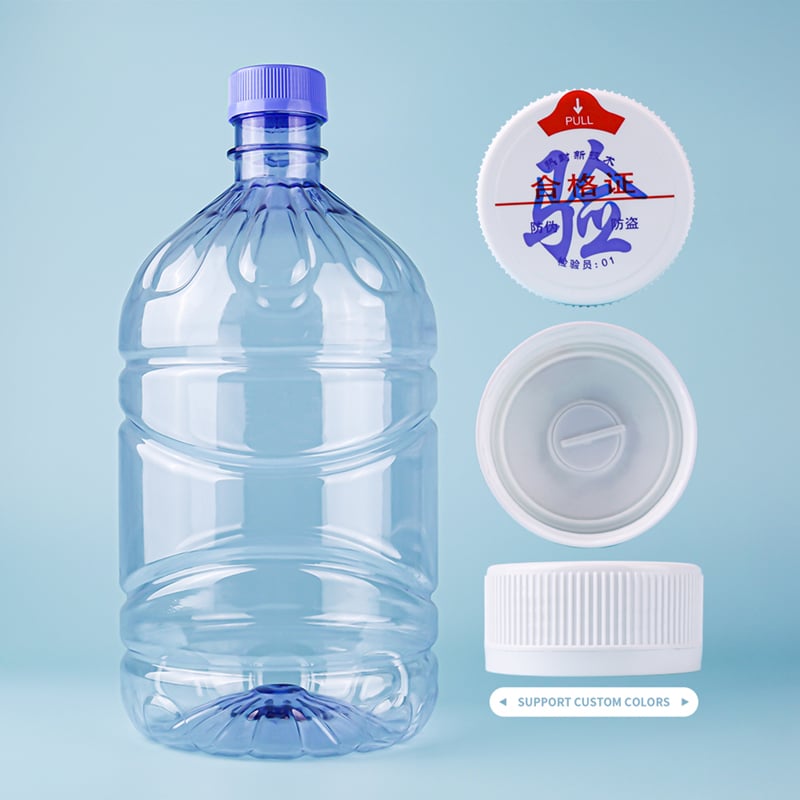
26/22 GME được thiết kế đặc biệt cho nước uống và đồ uống có ga, đồng thời tương thích với nắp gắn liền – một tiêu chuẩn mới nổi, cân bằng giữa giảm trọng lượng và tái chế theo Chỉ thị Nhựa Một Lần Dùng của Liên minh Châu Âu (EU). Đuôi ren 55mm được sử dụng cho một số sản phẩm nước uống và sản phẩm có miệng lớn, trong khi BVS 30H60 nhắm vào nhóm rượu mạnh và rượu vang.
Thứ nhất, tiêu chuẩn ren, không phải đường kính. chỉ ghi “28 mm” chỉ nêu đường kính, không nêu ren. PCO 1810, PCO 1881 và BPF 28 mm là ba loại cổ chai khác nhau với nắp đậy không thể thay thế cho nhau. Trước khi đặt hàng, cần xác định mã thông số kỹ thuật cụ thể của cổ chai và kiểm tra xem tồn kho nắp hiện có có phù hợp hay không.
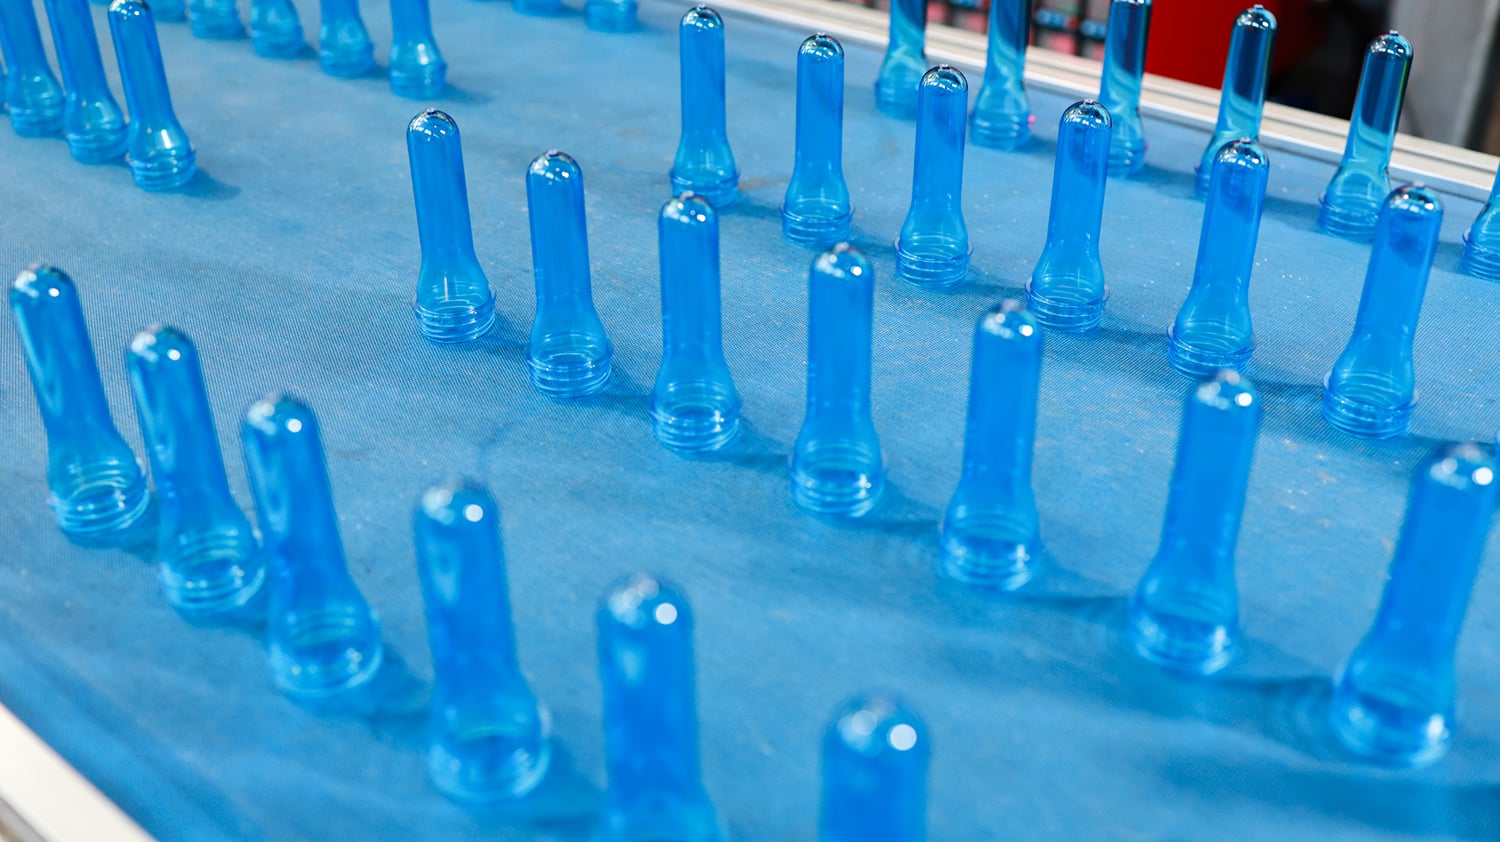
Thứ hai, hệ thống đóng nắp trên dây chuyền chiết rót. Đầu đóng nắp và bộ cấp nắp trên dây chuyền chiết rót tốc độ cao được thiết kế riêng cho từng loại cổ chai và ren nhất định. Việc thay đổi loại cổ chai đồng nghĩa với việc phải thay đổi toàn bộ mô-đun đóng nắp và bánh xe sao dẫn liệu – chứ không chỉ đơn thuần thay loại phôi. Nếu máy đóng nắp được thiết kế cho phôi PCO 1881 thì việc chạy phôi PCO 1810 sẽ không “chấp nhận được” — điều này gây kẹt nắp thường xuyên, mô-men xoắn không ổn định và thất bại trong các bài kiểm tra độ kín.
Thứ ba, sản phẩm và tình huống sử dụng. Miệng rộng giúp đổ và chiết rót dễ dàng hơn, nhưng cổ chai càng lớn thì lượng vật liệu sử dụng càng cao và độ khó kiểm soát quá trình kết tinh ở vùng cổ chai cũng tăng theo. Cổ chai hẹp mang lại lợi thế về giảm trọng lượng và vận hành trên dây chuyền tốc độ cao, song lại gây bất tiện khi chiết rót sản phẩm có độ nhớt cao. Đối với sản phẩm chiết nóng sử dụng cổ chai đã kết tinh kích thước 38 mm, cần xác nhận thêm rằng quy trình kết tinh cổ chai phải phù hợp với yêu cầu chịu nhiệt của nắp.
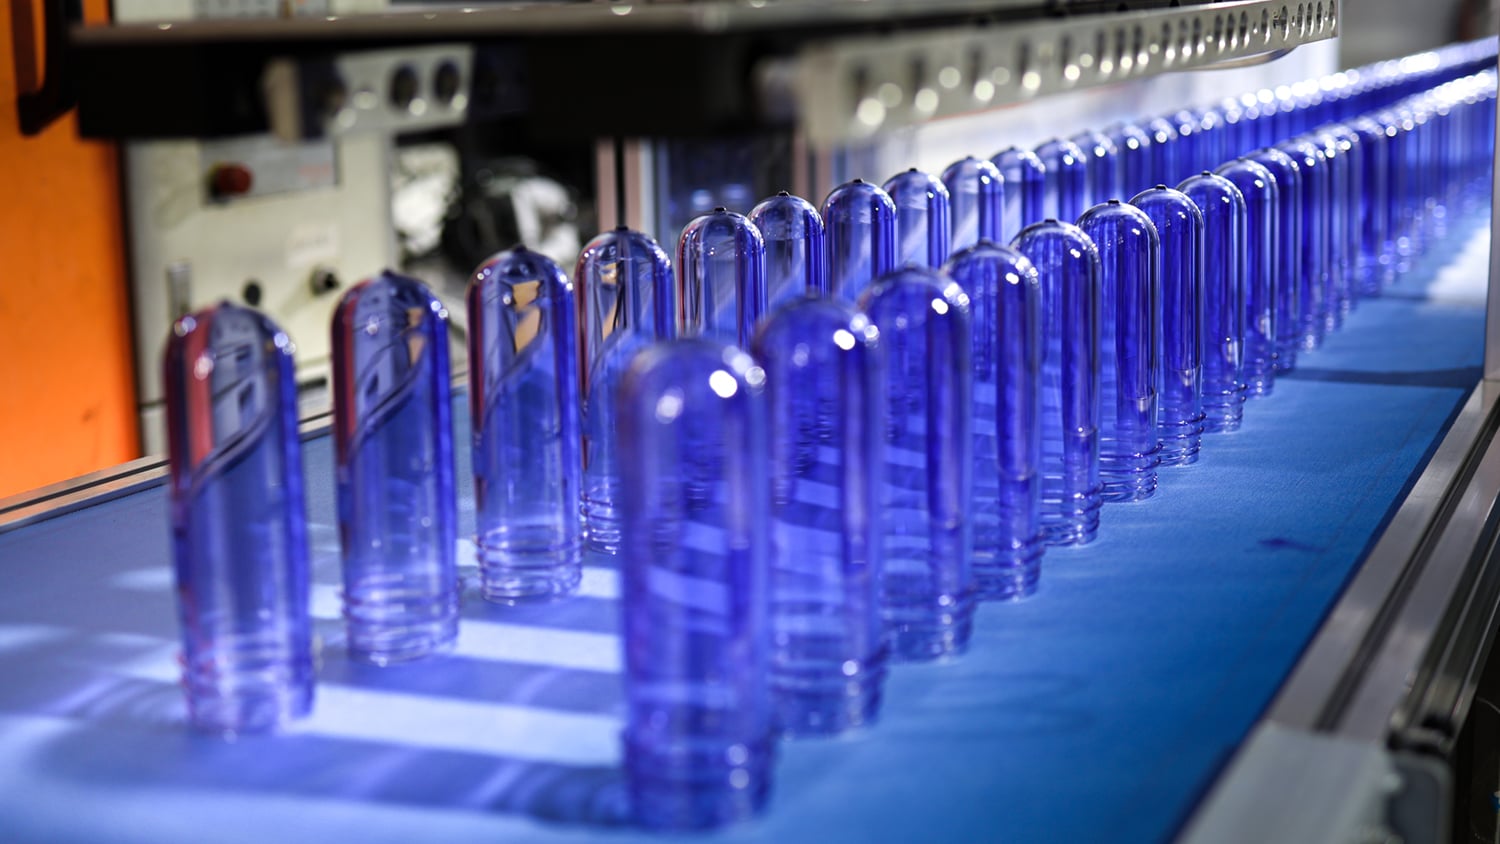
Trọng lượng tính bằng gam là thông số trực quan nhất, đồng thời cũng là thông số dễ bị hiểu sai nhất. Không có câu trả lời cố định cho câu hỏi "500 ml thì cần bao nhiêu gam" vì đối với cùng một dung tích, sự khác biệt trong thiết kế chai, trọng lượng mục tiêu của chai, quy trình chiết rót và yêu cầu áp suất có thể dẫn đến những giá trị trọng lượng tính bằng gam rất khác nhau.
Các dữ liệu dưới đây được trích từ nhà cung cấp công nghiệp và hướng dẫn mua hàng, nhằm phục vụ mục đích tham khảo ban đầu chứ không phải tiêu chuẩn bắt buộc:
| Loại chai / dung tích | Phạm vi trọng lượng điển hình tính bằng gam | Ghi chú |
|---|---|---|
| chai nước không ga 500 ml | 10–14 g | Các sản phẩm nhẹ có thể giảm xuống khoảng 9 g |
| chai đồ uống có ga 1,5 lít | 38–42 g | Phải chịu được áp lực bên trong; nặng hơn đáng kể so với chai nước |
| Chai rót nóng (cùng dung tích) | cao hơn 15%–20% so với chai rót nguội | Vai chai yêu cầu độ dày bổ sung để chống lại hiện tượng co ngót ở nhiệt độ cao |
Sự chênh lệch về khối lượng tính theo gram đối với các chai nước tiêu chuẩn minh họa rõ điều này: đối với cùng dung tích 500 ml, cả hai giá trị 10 g và 14 g đều được coi là "bình thường", sự khác biệt bắt nguồn từ trọng lượng mục tiêu của chai, mức độ phức tạp trong thiết kế chai và điều kiện xử lý trên dây chuyền chiết rót. Các chai đựng đồ có ga và chai chiết nóng đòi hỏi khối lượng tính theo gram cao hơn vì chúng cần độ dày thành chai lớn hơn nhằm chịu được áp lực bên trong hoặc nhiệt độ cao.

Khối lượng tính theo gram không thể được chọn một cách độc lập – nó bị ràng buộc chặt bởi tỷ lệ kéo .
Trong quá trình chuyển từ phôi sang chai, vật liệu bị kéo giãn cả theo phương dọc trục lẫn phương chu vi. Tỷ lệ kéo giãn theo phương chu vi bằng đường kính trong lớn nhất của chai chia cho đường kính trong của phôi; tỷ lệ kéo giãn theo trục dọc bằng chiều cao phần hoàn thiện chia cho chiều cao tương ứng của phôi; nhân hai giá trị này với nhau sẽ cho ra tỷ lệ kéo giãn tổng thể . Theo các thiết kế chai PET tiêu chuẩn trong tài liệu bằng sáng chế, tỷ lệ kéo tổng thể thường nằm trong khoảng 12 và 16 , với tỷ lệ kéo theo chu vi khoảng 5.6–6.5và tỷ lệ kéo theo trục khoảng 2.4–2.7. Một số thiết kế kiểm soát tỷ lệ kéo tổng thể ở mức 8–12để đạt độ trong suốt và hiệu năng cơ học tối ưu. Các dải giá trị này không phải là những con số ngẫu nhiên mà là khoảng giá trị mà tại đó các chuỗi phân tử PET đạt được mức định hướng đủ khi kéo hai chiều, đồng thời tránh làm thành chai quá mỏng hoặc xuất hiện hiện tượng trắng hóa do ứng suất.
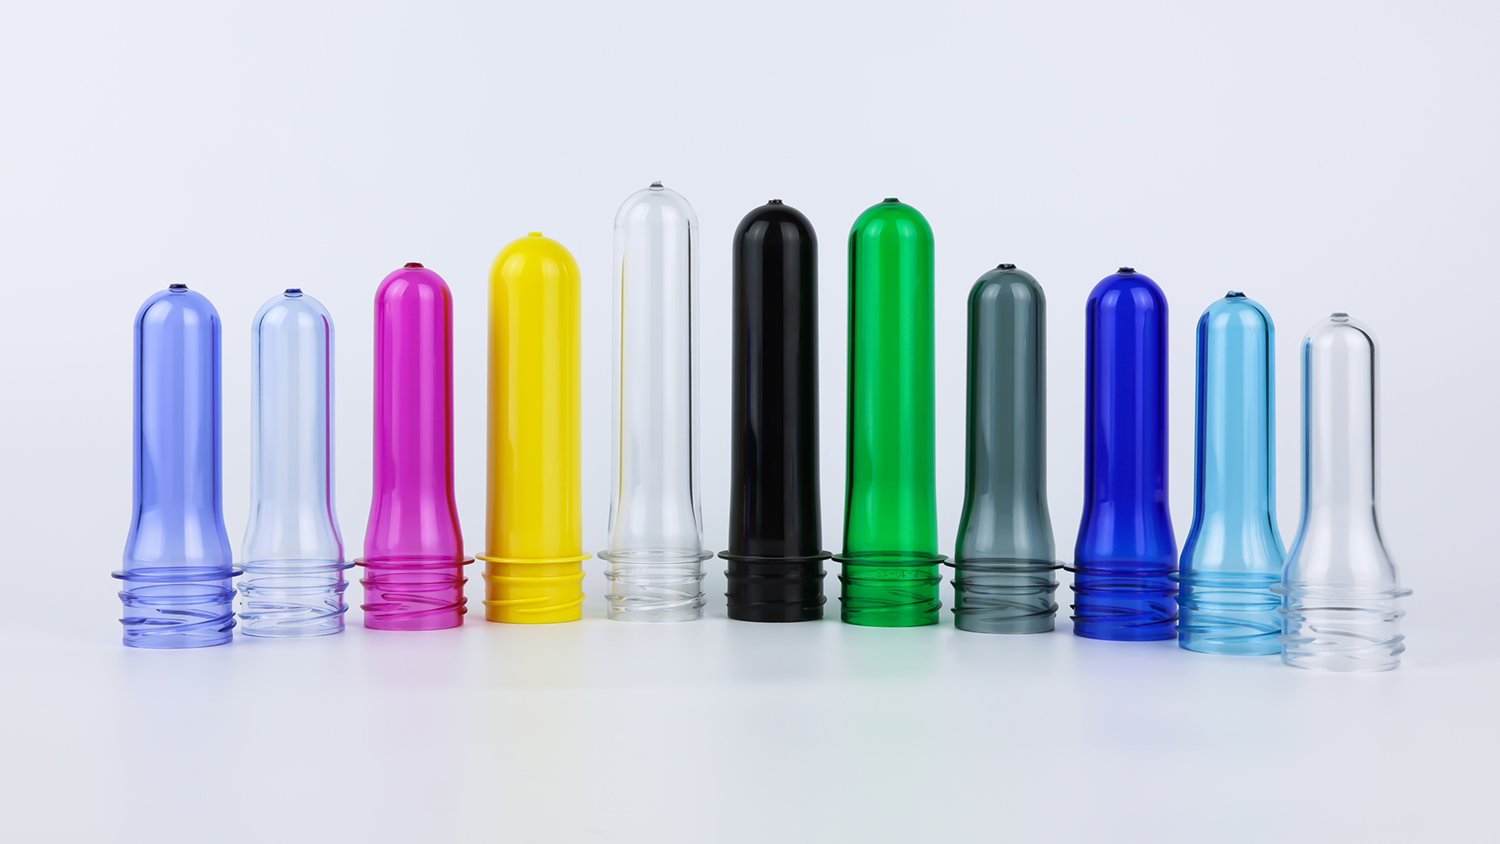
Phôi sơ bộ quá nhẹ : Tỷ lệ kéo tổng thể quá cao, độ dày thành chai bị kéo quá mỏng, độ bền thân chai không đủ, và có thể xuất hiện hiện tượng trắng cục bộ, nứt do ứng suất hoặc xẹp dưới áp lực.
Phôi quá nặng : Tỷ lệ kéo không đủ, mức định hướng phân tử không đạt yêu cầu, chai mềm và đục, vật liệu không được ‘là thẳng’ hiệu quả để tạo độ bền, và trọng lượng dư thừa tính bằng gram không mang lại lợi ích về hiệu năng.
Khối lượng tính bằng gam về cơ bản là lượng vật liệu cần thiết để giữ tỷ lệ kéo giãn trong phạm vi hiệu lực đối với hình học chai nhất định . Dung tích chỉ là một yếu tố đầu vào của phép tính này – chứ không phải là đáp án cuối cùng.
Việc tăng khối lượng tính bằng gam không có nghĩa là toàn bộ chai đều dày lên một cách đồng đều. Vật liệu bổ sung phải được phân bổ một cách chiến lược tới các vùng vai chai, vùng gia cường thân chai và vùng chuyển tiếp đáy chai – những vị trí chịu tập trung ứng suất sau khi thổi chai. Chai dùng cho quy trình chiết rót nóng nặng hơn 15%–20% so với chai dùng cho quy trình chiết rót nguội có cùng dung tích, chính xác vì vùng vai chai cần thêm vật liệu để chống lại hiện tượng co ngót do nhiệt sau khi chiết rót. Đối với chai có quai xách hoặc chai phải chịu tải động, nguyên lý này còn rõ rệt hơn nữa: khối lượng tính bằng gam bổ sung phải tập trung tại các điểm chịu tải; nếu không, phần vật liệu đó hoàn toàn bị lãng phí.
Hiệu suất cuối cùng của phôi không chỉ phụ thuộc vào chỉ số IV của nhựa mà còn phụ thuộc vào việc kiểm soát quá trình ép phun, vốn làm thay đổi trạng thái thực tế của vật liệu.
Sấy khô là bước đầu tiên và quan trọng nhất. PET có tính hút ẩm rất cao và phải được sấy đến hàm lượng độ ẩm dưới 50 ppm (0,005%) trước khi ép phun. Nếu không, phản ứng thủy phân sẽ xảy ra trong quá trình nóng chảy, các mạch phân tử bị đứt gãy, chỉ số IV giảm và lượng acetaldehyde sinh ra tăng lên. Các điều kiện sấy tiêu biểu là 160–180°C, 4–6 giờ, điểm sương ≤ -30°C đến -50°C . Nếu điểm sương không đủ thấp hoặc thời gian sấy không đủ dài, ngay cả nguyên liệu thô có chỉ số IV danh định cao nhất cũng sẽ bị suy giảm sau khi ép phun.
Dải nhiệt độ ép phun cũng quan trọng như nhau. Nhiệt độ nóng chảy quá cao sẽ đẩy nhanh quá trình suy giảm nhiệt; nhiệt độ quá thấp gây ra hiện tượng nhựa hóa không đồng đều. Một trường hợp thực tế đã chỉ ra rằng chỉ cần dao động ±3°C trong dải nhiệt độ phun, kết hợp với thời gian sấy không đủ, cũng đủ khiến tỷ lệ nứt cổ chai trong quy trình thổi chai tăng từ 0,5% lên 3%. Các thông số này không xuất hiện trong hợp đồng mua phôi, nhưng chúng quyết định liệu những phôi bạn nhận được có thể được thổi thành chai đạt chất lượng một cách ổn định hay không.
Thứ tự đúng là xuất phát từ chai thành phẩm và quy trình chiết rót, sau đó lần ngược trở lại các đặc tả của phôi , thay vì ‘đoán hướng về phía trước’ dựa trên dung tích hoặc khối lượng của phôi.
Bước 1: Xác định chức năng, chọn cấp độ IV. Sản phẩm vẫn là nước, đồ uống có ga, nước ép đóng chai nóng hay dầu ăn? Chức năng xác định cấp độ IV, việc có cần kết tinh cổ chai hay không, và việc có cần dành khoảng trống bù trừ cho sự suy giảm IV của rPET hay không.
Bước 2: Xác định kiểu cổ chai và tiêu chuẩn ren khóa. Dựa trên thông số kỹ thuật của nắp và hệ thống đóng nắp trên dây chuyền chiết rót, xác định chính xác kiểu cổ chai (PCO 1810 / PCO 1881 / 30/25 / 38 mm DBJ / SP400 / 26/22 GME, v.v.), thay vì chỉ xác nhận con số ‘28 mm’ về đường kính. Đồng thời, kiểm tra tính sẵn có của nắp và khả năng tương thích với mô-đun đóng nắp.
Bước 3: Xác định khối lượng (gram), kiểm tra tỷ lệ kéo giãn. Dựa trên khối lượng mục tiêu của chai, hình học chai và yêu cầu chịu áp lực/nhiệt, trước tiên ước tính khoảng khối lượng (gram), sau đó tính ngược lại bằng tỷ lệ kéo giãn theo chu vi và theo trục để đảm bảo tổng tỷ lệ kéo giãn nằm trong phạm vi hiệu quả. Nếu tỷ lệ kéo giãn không hợp lý, hãy điều chỉnh khối lượng (gram) hoặc kích thước chai thay vì ép buộc khớp với bảng tương ứng dung tích.
Bước 4: Kiểm tra tính khả thi của quá trình đúc phun và thổi chai. Xác nhận xem hệ thống sấy có đạt được điểm sương yêu cầu hay không, độ chính xác kiểm soát nhiệt độ của máy ép phun có đủ để sản xuất liên tục các phôi ở chỉ số IV mục tiêu hay không, và công suất gia nhiệt của máy thổi chai có phù hợp với độ dày thành tương ứng với trọng lượng gam đã chọn hay không. Sau đó, trước khi đặt đơn hàng số lượng lớn, thực hiện các bài kiểm tra trên máy thổi chai thực tế , kiểm tra phân bố độ dày thành, hình dạng đáy, độ khít cổ chai và hiệu suất chịu va đập/áp lực. Dù các thông số trên giấy có đồng nhất đến đâu, sự phù hợp chỉ được coi là hoàn tất sau khi xác nhận qua quy trình thổi chai.

Việc lựa chọn phôi PET về cơ bản là sử dụng ba biến số – vật liệu đầu vào, kiểu cổ chai và trọng lượng gam – để đáp ứng yêu cầu chức năng của chai và các ràng buộc về mặt cơ học từ dây chuyền chiết rót .
Nguyên liệu thô quyết định chai 'có chịu được tải hay không'; phần cổ chai quyết định chai 'có kín khít và rót thuận tiện hay không'; trọng lượng tính bằng gram quyết định chai 'có đủ độ bền và không lãng phí hay không'. Ba yếu tố này liên quan mật thiết với nhau: nguyên liệu có chỉ số IV cao nhưng trọng lượng gram không đủ thì vẫn thiếu độ bền; cổ chai quá rộng kèm ren không phù hợp khiến nắp hoàn toàn không vặn vào được; và dù trọng lượng gram có dồi dào đến đâu, tỷ lệ kéo giãn sai vẫn khiến chai mềm nhũn và thiếu độ cứng.
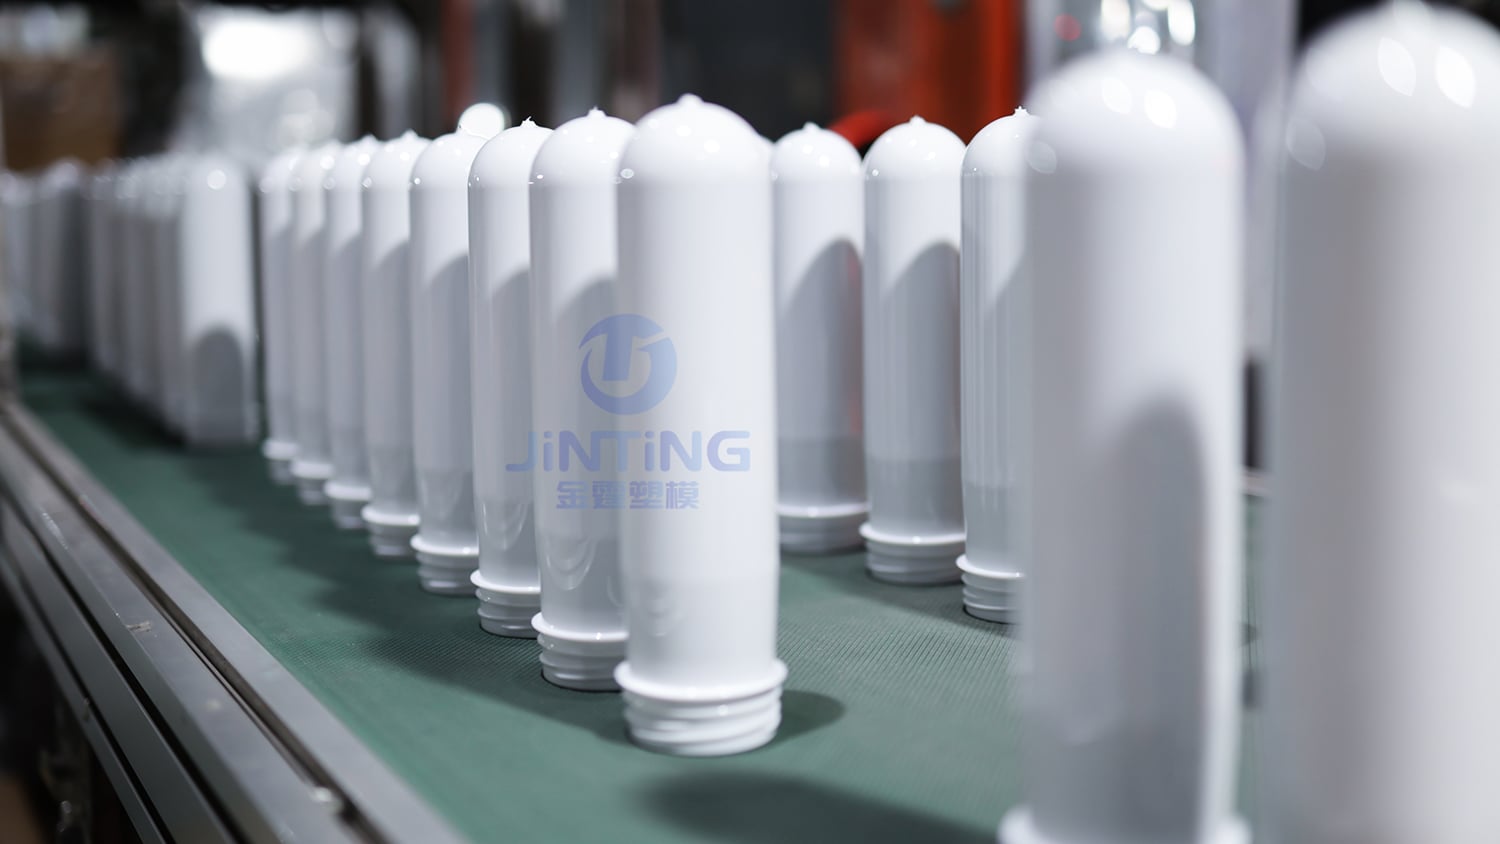
Đầu tiên, hãy suy nghĩ rõ ràng về việc chai sẽ chứa sản phẩm gì, sẽ được chiết rót trên dây chuyền nào và sẽ được xử lý như thế nào — sau đó quay lại chọn phôi chai. Đây là logic duy nhất không thay đổi đằng sau mọi bảng thông số kỹ thuật.
 Tin nóng
2026-09-13
2026-06-04
2026-05-05
2026-01-20
2025-11-12
2025-11-11

Taizhou Huangyan Jinting Plastic Mould.,LTD là nhà sản xuất chuyên nghiệp phôi PET với hơn 25 năm kinh nghiệm. Đạt chứng nhận ISO9001/ISO22000, nhận làm cổ chai tùy chỉnh (28–55mm), màu sắc, trọng lượng và khuôn theo yêu cầu cho các thương hiệu nước uống/chai lọ. Liên hệ với chúng tôi ngay hôm nay.
Puhui Industrial Zone, Toutuo Town, Huangyan District, Taizhou City, Zhejiang Province, China
Copyright © 2026 Taizhou Huangyan Jinting Plastic Mould.,LTD.All rights reserved. CHÍNH SÁCH BẢO MẬT