 EN

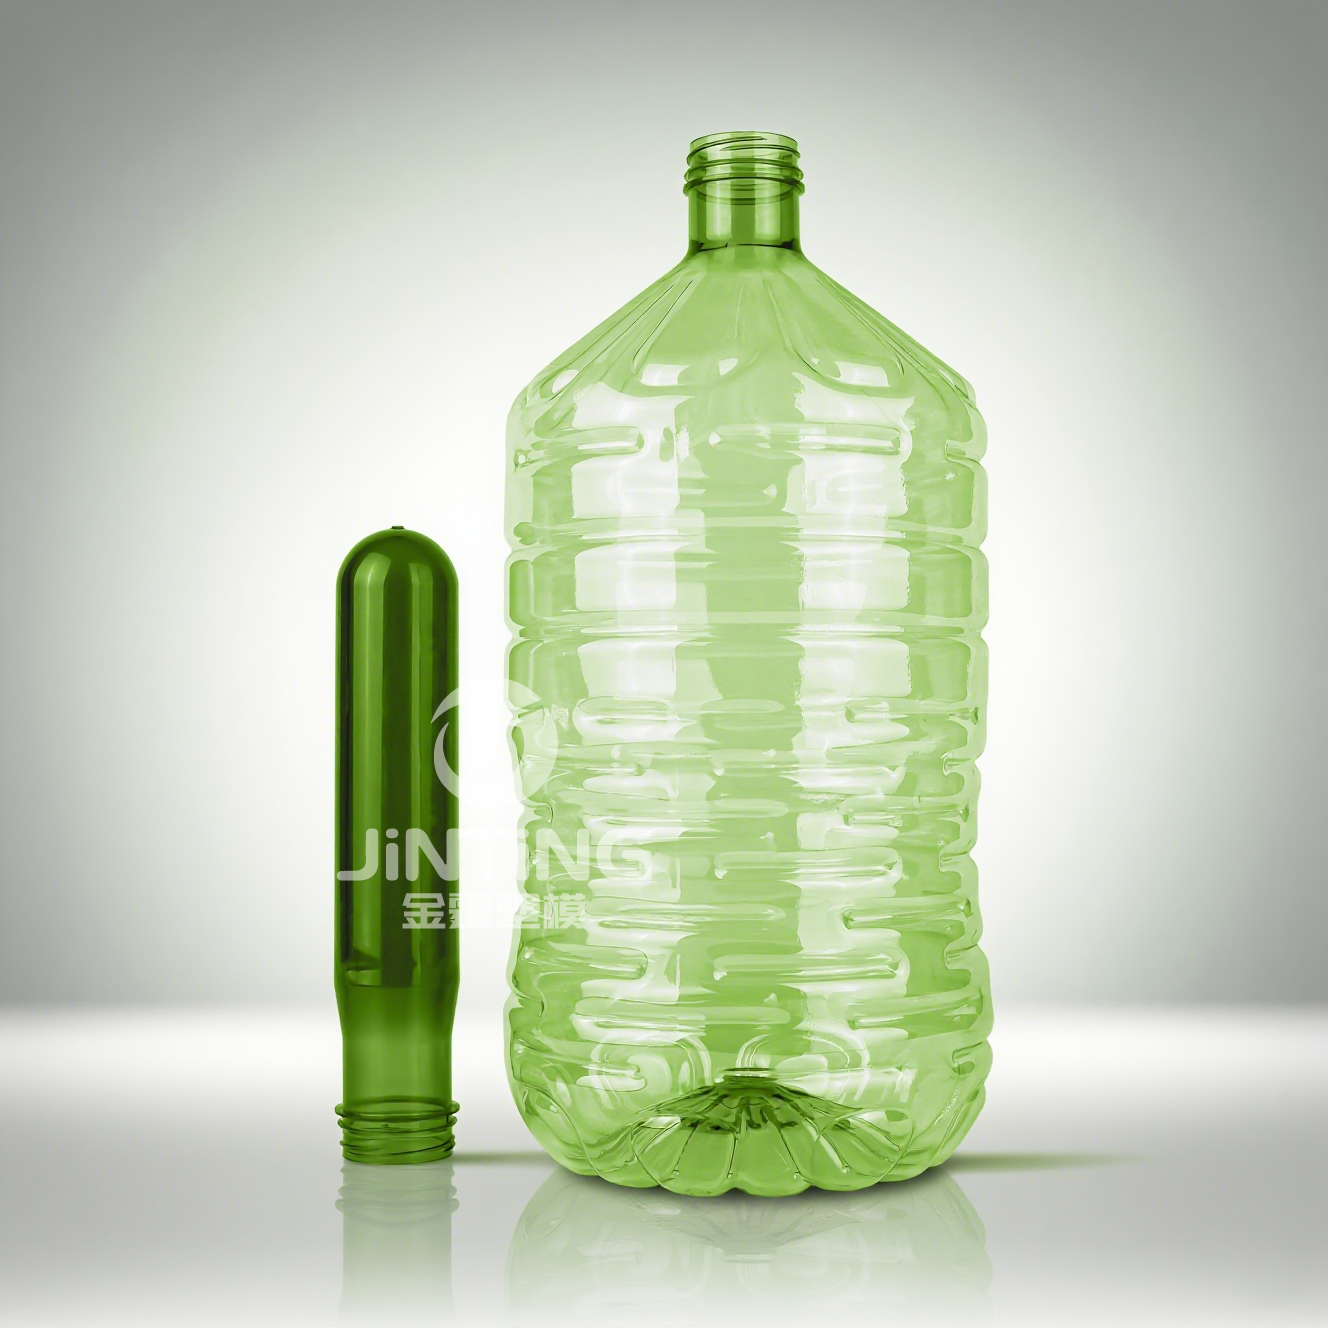
Las instalaciones industriales de embotellado de agua dependen de especificaciones estrictamente definidas para las preformas PET de 5 galones, con el fin de estabilizar la producción en el moldeo por soplado, garantizar la resistencia estructural de los cubos y controlar los costos operativos totales. Cada parámetro técnico influye directamente en el funcionamiento fluido de su línea y en la fiabilidad de los cubos de agua terminados durante la distribución a gran volumen. Dominar estas especificaciones ayuda a los gerentes de planta a seleccionar las preformas adecuadas y a reducir el tiempo de inactividad, los rechazos y los problemas de fugas en campo.
El conjunto completo de especificaciones de preformas de PET de 5 galones cubre las tolerancias dimensionales, la distribución del peso, la geometría del cuello y la calidad de la resina. Todos los parámetros deben coincidir con su máquina de soplado, su objetivo de producción y sus normas de calidad para redes comerciales de suministro de agua.
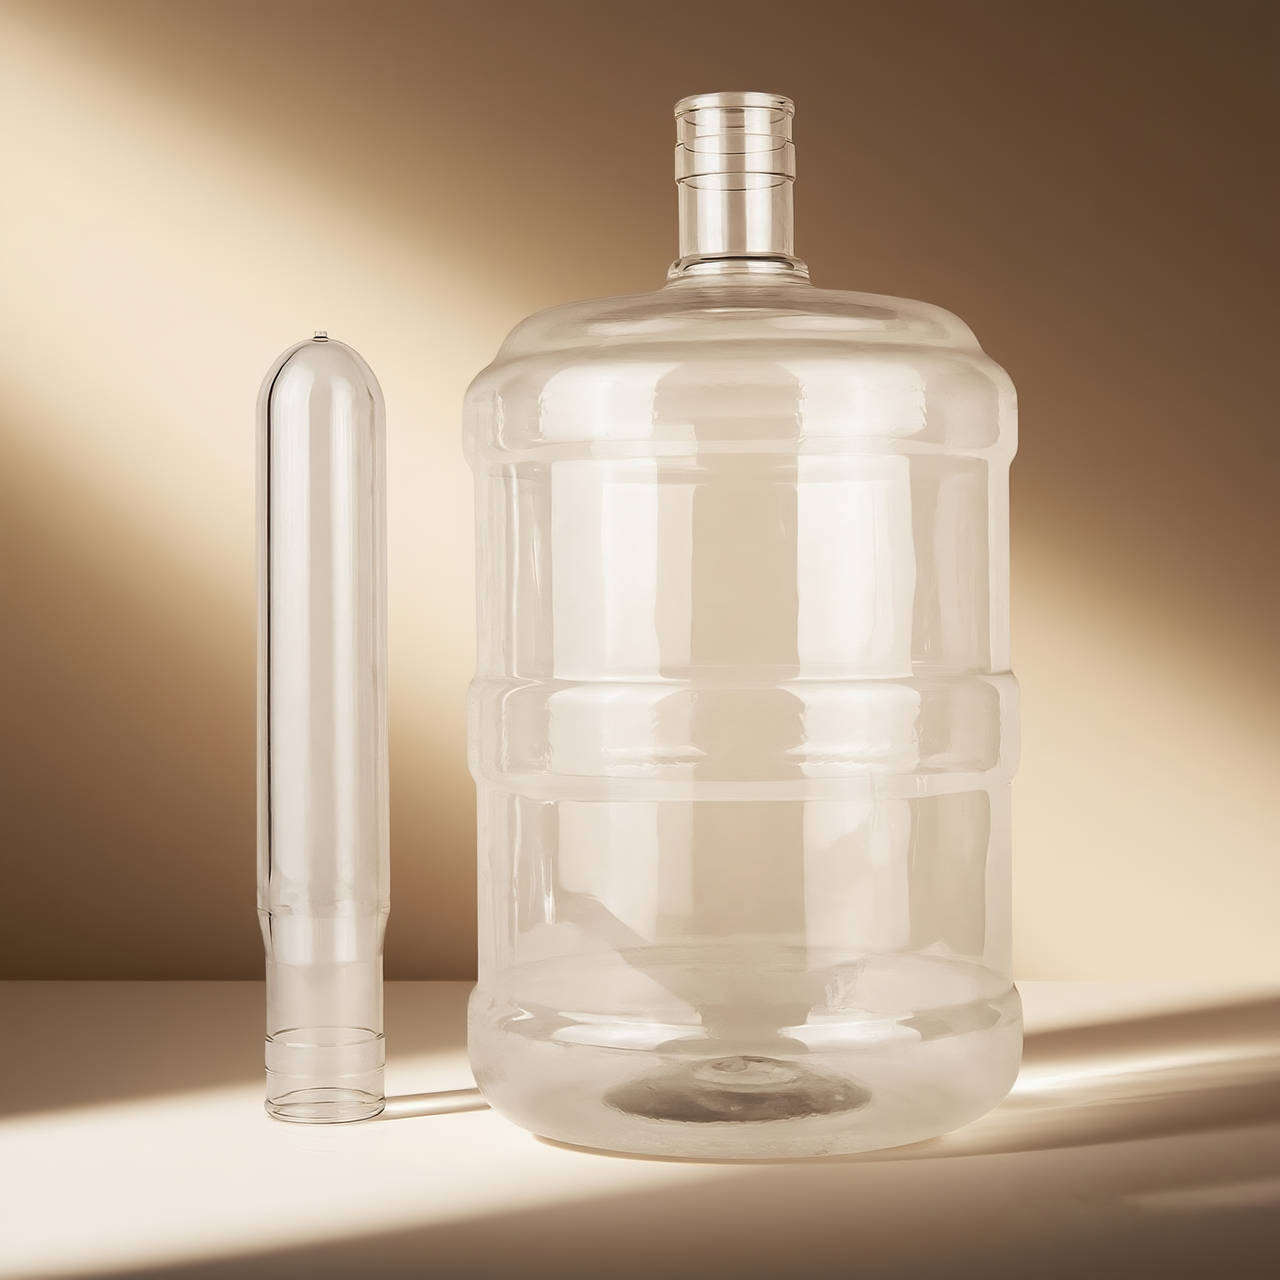
Dimensiones físicas y especificaciones de peso
Requisitos de longitud total y diámetro
La longitud estándar de los preformos PET de 5 galones oscila entre 190 mm y 210 mm. El diámetro exterior del cuerpo normalmente varía entre 22 mm y 25 mm. Las dimensiones precisas garantizan un estiramiento uniforme del material y un espesor homogéneo de las paredes del cubo tras el soplado.
Las líneas industriales exigen tolerancias estrictas: ±0,2 mm en la longitud total y ±0,1 mm en el diámetro del cuerpo. Esta precisión evita paredes irregulares, llenado volumétrico inexacto y atascos en los sistemas automatizados de alimentación de preformos.
Distribución del peso y asignación de material
El peso industrial de los preformos de 5 galones es de 650–750 g. Aproximadamente del 15 % al 20 % de la masa total se concentra en la zona del cuello, mientras que el resto se asigna al cuerpo. Esta distribución reserva suficiente PET para las zonas de alta tensión en la base y las paredes laterales del cubo final.
La estabilidad del peso entre lotes es fundamental. La tolerancia típica de peso es de ±5 g. Una variación excesiva del peso provoca una resistencia inconsistente del cubo, desviaciones en el llenado y tasas más altas de rechazo durante el control de calidad en línea.
Especificaciones del acabado y roscado del cuello
Configuraciones estándar del cuello
El estándar industrial dominante es el acabado del cuello de 55 mm. Su paso de rosca, profundidad de rosca y dimensiones de la superficie de sellado están normalizados para adaptarse a las tapas dosificadoras más comunes. La calidad del cuello controla directamente el par de apriete y la fiabilidad del sellado durante el transporte y el almacenamiento.
Paso de rosca habitual = 4,233 mm; profundidad de rosca = 1,0–1,2 mm. La superficie de sellado lisa garantiza una buena compresión de la junta y resistencia a fugas durante ciclos repetidos de recarga.
Evidencia de manipulación y características de seguridad
Las ranuras del cuello están diseñadas para funcionar junto con tapas que evidencian manipulación, lo que permite a los distribuidores y usuarios finales detectar fácilmente si se ha abierto el cubo. Esto protege la seguridad del agua a lo largo de toda la cadena de suministro.
Los bordes del cuello son redondeados y las zonas de transición, suaves. Esto reduce los puntos de concentración de tensión que provocan grietas y también hace que la alimentación y manipulación automáticas de las tapas sean más seguras en líneas de alta velocidad.
Grado del material y normas de rendimiento
Especificaciones de la resina PET
Las plantas industriales de agua requieren PET virgen apto para contacto directo con alimentos, con viscosidad intrínseca (IV) de 0,80 a 0,84 dl/g. Esta ventana de IV equilibra el flujo durante el moldeo por inyección y el comportamiento de estiramiento biaxial para ciclos estables de moldeo por soplado.
La resina debe cumplir las normas de la FDA para contacto directo con alimentos, con documentación completa de aditivos, colorantes y auxiliares de procesamiento. Muchos compradores también especifican resistencia a los rayos UV y rendimiento estable durante almacenamiento a largo plazo, tanto al aire libre como en almacenes.
Requisitos de Propiedades Mecánicas
Los preformados calificados ofrecen una resistencia a la tracción superior a 55 MPa y una elongación a la rotura superior al 100 %. Estas propiedades permiten un estiramiento uniforme sin desgarros prematuros durante el soplado.
Una buena resistencia al impacto protege las preformas durante el transporte y la carga automáticos. También se traduce en cubos que soportan apilamiento, caídas y manipulación repetida en redes de distribución de agua.
Control de calidad y parámetros de ensayo
Requisitos de inspección dimensional
Los controles de calidad abarcan la longitud, el diámetro, el espesor de la pared y el perfil del cuello. Las fábricas utilizan sistemas automatizados de medición y visión para detectar continuamente preformas fuera de tolerancia.
La variación del espesor de la pared en el cuerpo de la preforma debe mantenerse dentro de ±10 % del valor nominal. La distribución uniforme del material es la base de una calidad predecible en el soplado.
Estándares de Pruebas de Rendimiento
Las pruebas de validación obligatorias incluyen presión de estallido, resistencia a la fisuración por tensión ambiental (ESCR) y estabilidad térmica. Estas pruebas verifican que los cubos terminados soporten las tensiones derivadas del llenado, el tapado, el transporte y el almacenamiento.
Presión de estallido objetivo para el cubo terminado: superior a 150 psi. Las pruebas ESCR evalúan la resistencia a largo plazo frente a productos químicos de limpieza. Las pruebas térmicas confirman un rendimiento estable ante amplios cambios de temperatura durante el almacenamiento.
Compatibilidad con la producción y requisitos de procesamiento
Compatibilidad con la máquina de moldeo por soplado
Preforma La geometría debe coincidir con el sistema de carga de su máquina de soplado, la curva de calentamiento y las dimensiones de la varilla de estirado. Especificaciones incompatibles provocan un calentamiento inestable, un estirado irregular y una frecuente producción de botellas defectuosas.
La duración del calentamiento, el momento del estirado y las ventanas de presión de soplado dependen todas del grosor de la pared del preforma, del grado de resina y de su forma. La producción industrial requiere preformas diseñadas para ventanas de proceso amplias y tolerantes, a alta velocidad.
Consideraciones sobre automatización y manipulación
Las líneas industriales de llenado de botellas de alta capacidad dependen de un acabado superficial y una geometría constantes para la clasificación automática, la orientación y la alimentación. Una baja consistencia provoca atascos, alimentación incorrecta y paradas de producción.
También se necesita una estabilidad constante de las propiedades ópticas para permitir la inspección visual en línea, de modo que la detección de defectos y la exclusión automática funcionen de forma fiable durante la producción continua.
Preguntas frecuentes
¿Cuál es el rango de peso estándar para un preforma de PET de 5 galones utilizada en aplicaciones industriales?
Los preformas industriales de PET de 5 galones suelen pesar entre 650 y 750 g, con una tolerancia controlada de ±5 g. Este rango equilibra la resistencia mecánica tras el soplado y el costo de la materia prima para la producción en masa.
¿Cómo afectan las especificaciones del acabado del cuello a la compatibilidad con los cierres en el embotellado industrial de agua?
El cuello estándar de 55 mm con paso de rosca de 4,233 mm funciona con tapones dispensadores convencionales. Una geometría precisa de la rosca y caras de sellado planas controlan el par de apriete del tapón y evitan fugas durante el transporte y el almacenamiento.
¿Qué requisitos de grado de material deben cumplir los preformados PET de 5 galones para aplicaciones industriales de agua?
Las plantas industriales de agua especifican resina virgen de PET con índice de viscosidad (IV) de 0,80 a 0,84 dl/g y cumplimiento de los requisitos de la FDA para contacto con alimentos. Parámetros mecánicos objetivo: resistencia a la tracción ≥55 MPa y alargamiento en rotura ≥100 %, para garantizar una soplado-estirado estable.
¿Cómo afectan las tolerancias dimensionales a la eficiencia de producción en las plantas industriales de agua?
Tolerancias de ±0,2 mm en longitud y ±0,1 mm en diámetro mantienen resultados repetibles en el proceso de soplado y evitan atascos en la automatización. Esto reduce los rechazos, estabiliza el volumen de llenado y permite que las líneas de embotellado de alta velocidad funcionen sin interrupciones.
Tabla de Contenidos
- Dimensiones físicas y especificaciones de peso
- Especificaciones del acabado y roscado del cuello
- Grado del material y normas de rendimiento
- Control de calidad y parámetros de ensayo
- Compatibilidad con la producción y requisitos de procesamiento
-
Preguntas frecuentes
- ¿Cuál es el rango de peso estándar para un preforma de PET de 5 galones utilizada en aplicaciones industriales?
- ¿Cómo afectan las especificaciones del acabado del cuello a la compatibilidad con los cierres en el embotellado industrial de agua?
- ¿Qué requisitos de grado de material deben cumplir los preformados PET de 5 galones para aplicaciones industriales de agua?
- ¿Cómo afectan las tolerancias dimensionales a la eficiencia de producción en las plantas industriales de agua?
