 EN

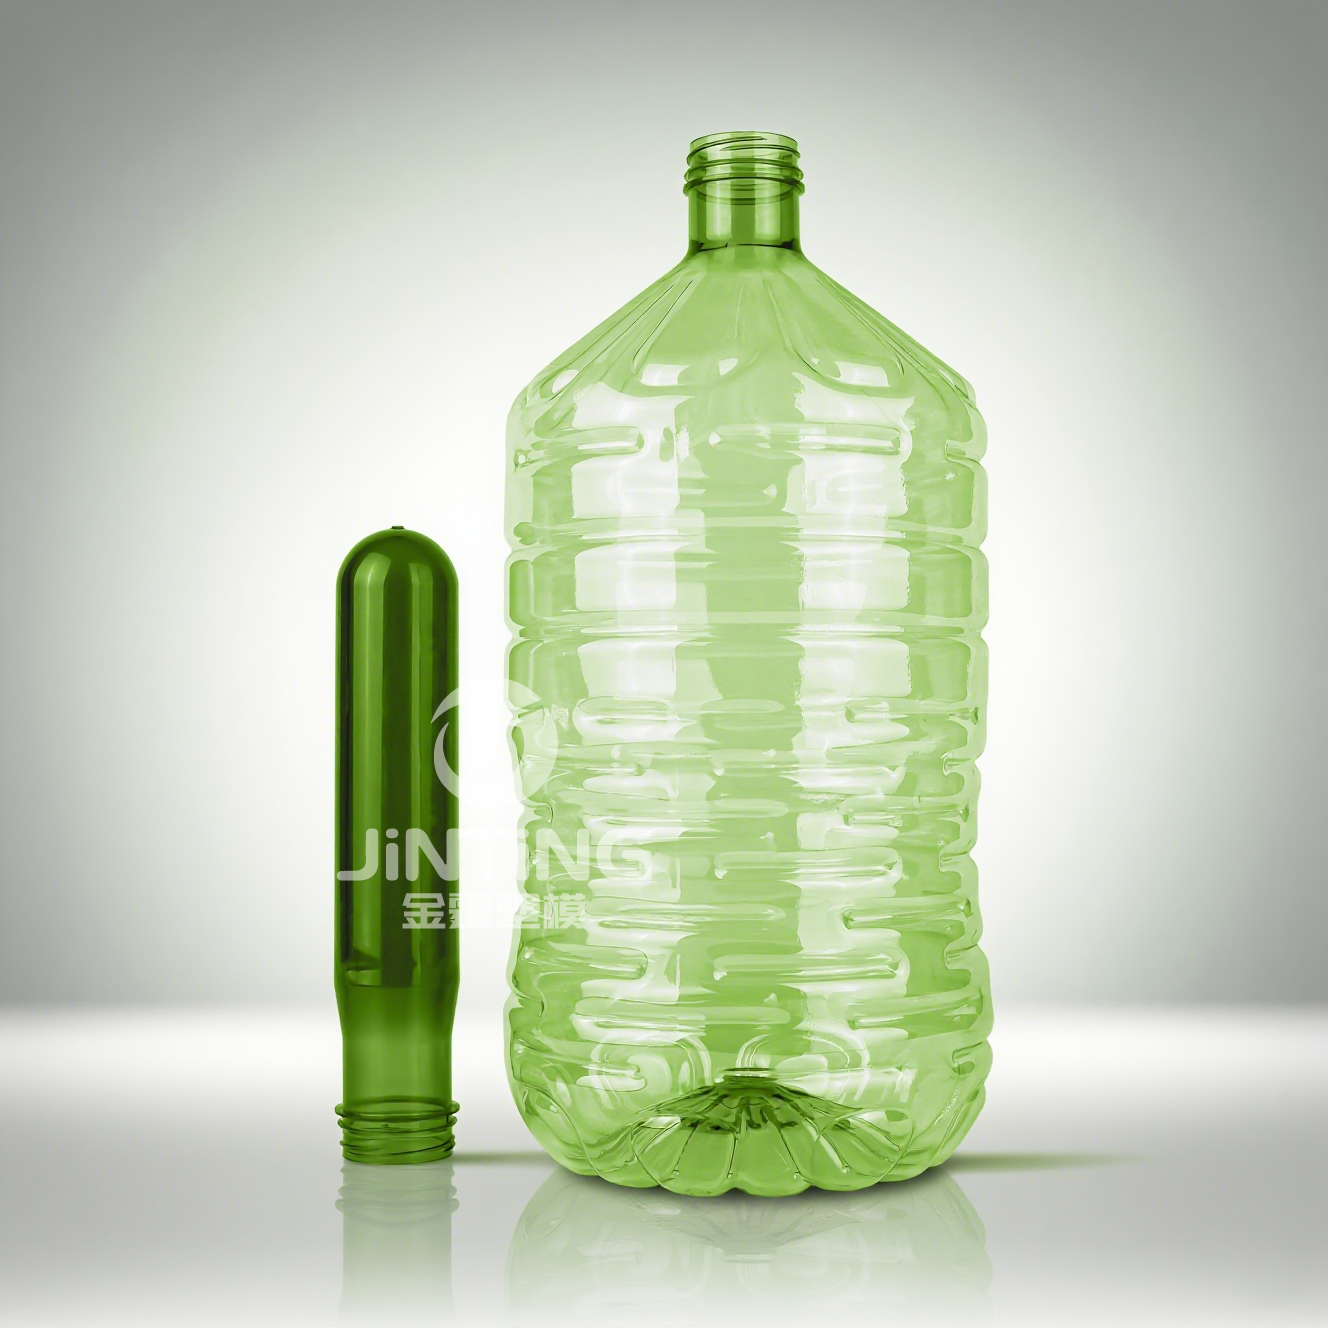
As instalações industriais de engarrafamento de água dependem de especificações rigorosamente definidas para pré-formas PET de 5 galões, a fim de estabilizar a produção na moldagem por sopro, garantir a resistência estrutural dos baldes e controlar os custos operacionais globais. Cada parâmetro técnico influencia diretamente o desempenho contínuo da linha de produção e a confiabilidade dos baldes de água acabados em distribuições de grande volume. Dominar essas especificações ajuda os gestores de planta a selecionar as pré-formas adequadas e a reduzir tempo de inatividade, rejeitos e vazamentos em campo.
O conjunto completo de especificações de pré-formados PET de 5 galões abrange as tolerâncias dimensionais, a distribuição de peso, a geometria do gargalo e a qualidade da resina. Todos os parâmetros devem corresponder à sua máquina de sopro, à meta de produção e às regras de qualidade para redes comerciais de distribuição de água.
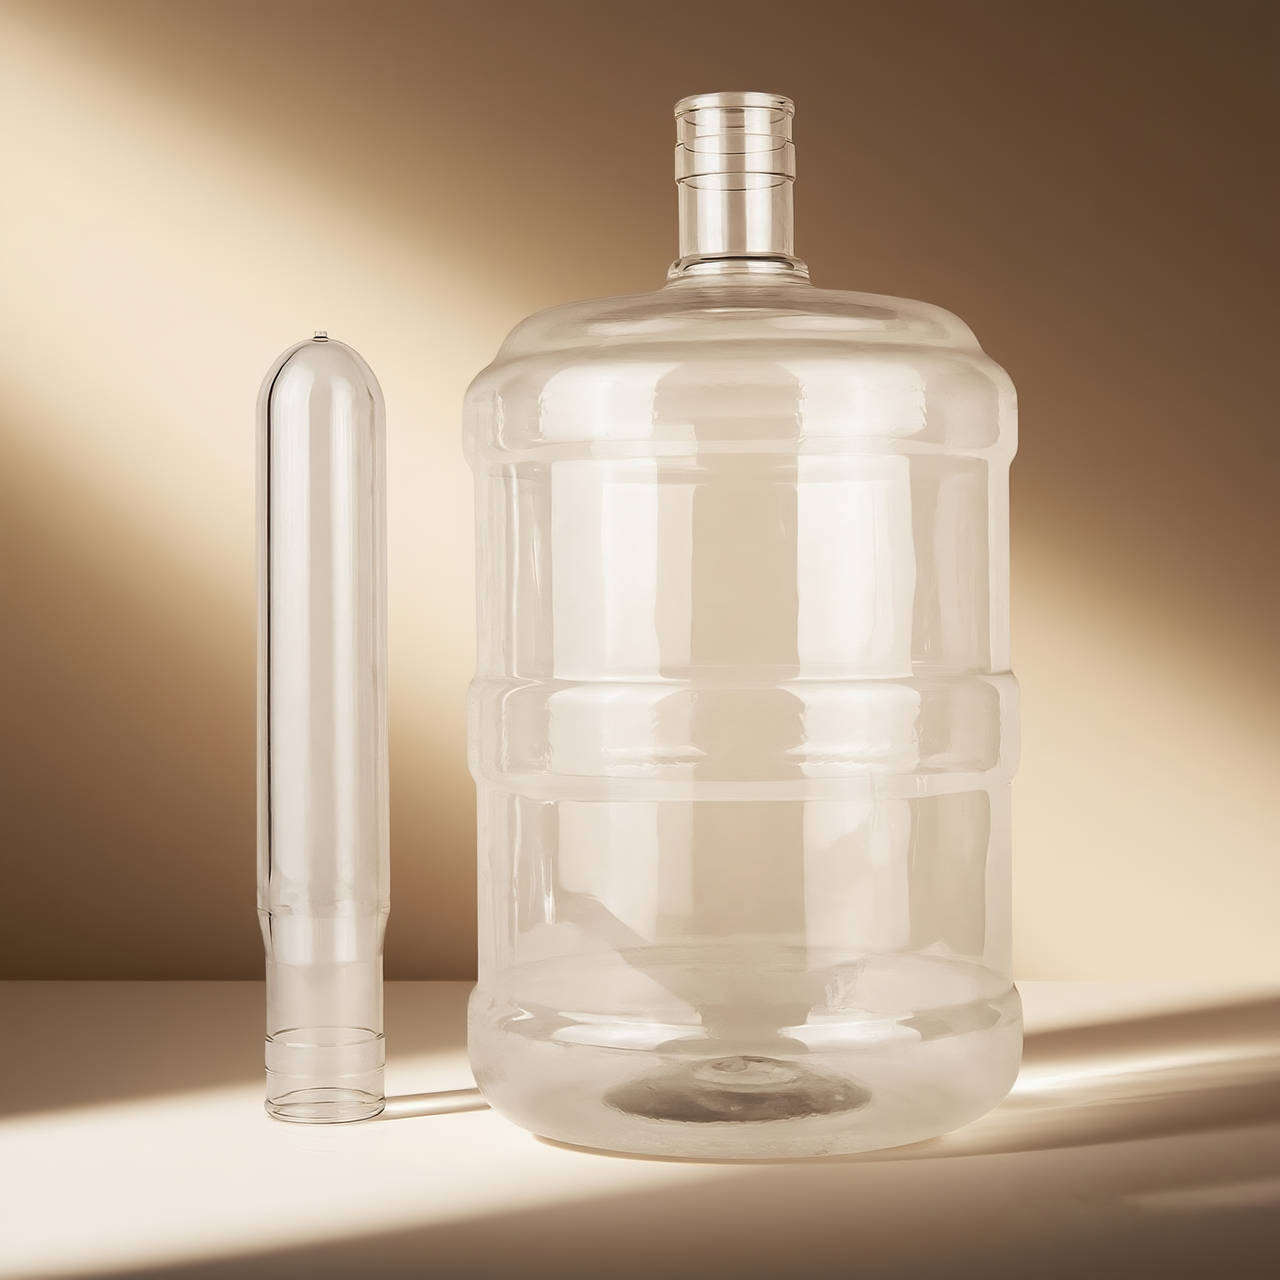
Dimensões Físicas e Especificações de Peso
Requisitos de Comprimento Total e Diâmetro
O comprimento-padrão do pré-formado PET de 5 galões varia entre 190 mm e 210 mm. O diâmetro externo do corpo normalmente varia entre 22 mm e 25 mm. Dimensões precisas garantem um alongamento uniforme do material e uma espessura homogênea nas paredes do balde após o sopro.
As linhas industriais exigem tolerâncias rigorosas: ±0,2 mm para o comprimento total e ±0,1 mm para o diâmetro do corpo. Essa precisão evita paredes irregulares, enchimento volumétrico impreciso e travamentos nos sistemas automatizados de alimentação de pré-formados.
Distribuição de Peso e Alocação de Material
O peso industrial do pré-formado de 5 galões é de 650–750 g. Cerca de 15–20% da massa total está concentrada na seção do gargalo, e o restante é alocado ao corpo. Essa distribuição reserva quantidade suficiente de PET para as zonas de alta tensão na base e nas paredes laterais do balde final.
A estabilidade do peso lote a lote é crítica. A tolerância típica de peso é de ±5 g. Variações excessivas de peso causam resistência inconsistente do balde, desvios no enchimento e taxas mais altas de rejeição durante o controle de qualidade em linha.
Especificações do Acabamento e Roscagem do Bocal
Configurações Padrão do Bocal
O padrão industrial dominante é o acabamento do gargalo de 55 mm. O passo da rosca, a profundidade da rosca e as dimensões da superfície de vedação são padronizados para se adaptarem às tampas dosadores mais comuns. A qualidade do gargalo controla diretamente o torque de aperto e a confiabilidade da vedação durante o transporte e o armazenamento.
Passo comum da rosca = 4,233 mm; profundidade da rosca = 1,0–1,2 mm. A superfície de vedação lisa garante uma boa compressão da junta e resistência a vazamentos em ciclos repetidos de recarga.
Evidência de violação e recursos de segurança
Os sulcos do gargalo são projetados para funcionar em conjunto com tampas com evidência de violação, permitindo que distribuidores e usuários finais identifiquem facilmente baldes já abertos. Isso protege a segurança da água ao longo de toda a cadeia de suprimentos.
As bordas do pescoço são arredondadas e as zonas de transição são suaves. Isso reduz os pontos de concentração de tensão que desencadeiam fissuras e também torna a alimentação e o manuseio automatizados das tampas mais seguros em linhas de alta velocidade.
Grau do Material e Normas de Desempenho
Especificações da Resina PET
As estações industriais de tratamento de água exigem PET virgem grau alimentício com viscosidade intrínseca (IV) entre 0,80 e 0,84 dl/g. Essa faixa de IV equilibra o escoamento na moldagem por injeção e o comportamento de alongamento biaxial para ciclos estáveis de moldagem por sopro.
A resina deve atender às normas da FDA para contato direto com alimentos, com documentação completa sobre aditivos, corantes e auxiliares de processamento. Muitos compradores também especificam resistência UV e desempenho estável em armazenamento de longo prazo para estoque ao ar livre ou em depósitos.
Requisitos de Propriedades Mecânicas
Os pré-formados qualificados apresentam resistência à tração superior a 55 MPa e alongamento na ruptura acima de 100%. Essas propriedades permitem um alongamento uniforme sem rasgamento prematuro durante a moldagem por sopro.
Boa resistência ao impacto protege as pré-formas durante o transporte e carregamento automáticos. Também se traduz em baldes que suportam empilhamento, quedas e manuseio repetido nas redes de distribuição de água.
Controle de Qualidade e Parâmetros de Ensaios
Requisitos de Inspeção Dimensional
O controle de qualidade abrange comprimento, diâmetro, espessura da parede e perfil do gargalo. As fábricas utilizam sistemas automatizados de medição e de visão para detectar continuamente pré-formas fora das tolerâncias especificadas.
A variação da espessura da parede ao longo do corpo da pré-forma deve permanecer dentro de ±10% do valor nominal. A distribuição uniforme do material é a base de uma qualidade previsível na etapa de sopro.
Padrões de Teste de Desempenho
Os ensaios de validação obrigatórios incluem pressão de ruptura, resistência à fissuração por tensão ambiental (ESCR) e estabilidade térmica. Esses ensaios verificam se os baldes acabados suportam as tensões decorrentes do enchimento, vedação, transporte e armazenamento.
Pressão-alvo de ruptura do balde acabado: acima de 150 psi. O ensaio ESCR avalia a resistência a longo prazo contra produtos químicos de limpeza. O ensaio térmico confirma o desempenho estável sob grandes variações de temperatura no armazenamento.
Compatibilidade com a Produção e Requisitos de Processamento
Compatibilidade com Máquinas de Sopro
Pré-forma A geometria deve corresponder ao sistema de carregamento da sua máquina de sopro, à curva de aquecimento e às dimensões da haste de alongamento. Especificações incompatíveis causam aquecimento instável, alongamento irregular e frequente produção de garrafas defeituosas.
A duração do aquecimento, o momento do alongamento e as janelas de pressão de sopro estão todos vinculados à espessura da parede do pré-formado, à classe da resina e à forma. A produção industrial exige pré-formados projetados para janelas de processo amplas e tolerantes, operando em alta velocidade.
Considerações sobre Automação e Manuseio
Linhas industriais de envase em grande volume dependem de acabamento superficial e geometria consistentes para classificação automática, orientação e alimentação. Baixa consistência provoca entupimentos, alimentação incorreta e paradas na produção.
Propriedades ópticas estáveis também suportam inspeção visual em linha, garantindo detecção confiável de defeitos e rejeição automática durante a produção contínua.
Perguntas Frequentes
Qual é a faixa de peso padrão para um pré-formado PET de 5 galões utilizado em aplicações industriais?
Pré-formados industriais de PET de 5 galões normalmente pesam entre 650 g e 750 g, com tolerância controlada de ±5 g. Essa faixa equilibra a resistência mecânica após o sopro e o custo do material bruto para produção em massa.
Como as especificações do acabamento do gargalo afetam a compatibilidade com tampas no engarrafamento industrial de água?
O pescoço padrão de 55 mm com passo de rosca de 4,233 mm funciona com tampas dispensadoras convencionais. A geometria precisa da rosca e as faces de vedação planas controlam o torque da tampa e evitam vazamentos durante o transporte e o armazenamento.
Quais requisitos de grau de material devem ser atendidos por pré-formas PET de 5 galões para aplicações industriais de água?
As estações industriais de tratamento de água especificam resina PET virgem com IV de 0,80–0,84 dl/g e conformidade com os requisitos da FDA para contato com alimentos. Parâmetros mecânicos-alvo: resistência à tração ≥55 MPa, alongamento na ruptura ≥100%, para garantir uma moldagem por sopro estável.
Como as tolerâncias dimensionais afetam a eficiência da produção em fábricas industriais de água?
Tolerâncias de ±0,2 mm no comprimento e ±0,1 mm no diâmetro mantêm os resultados do processo de sopro repetíveis e evitam obstruções na automação. Isso reduz peças rejeitadas, estabiliza o volume de enchimento e mantém linhas de envase de alta velocidade operando sem interrupções.
Sumário
- Dimensões Físicas e Especificações de Peso
- Especificações do Acabamento e Roscagem do Bocal
- Grau do Material e Normas de Desempenho
- Controle de Qualidade e Parâmetros de Ensaios
- Compatibilidade com a Produção e Requisitos de Processamento
-
Perguntas Frequentes
- Qual é a faixa de peso padrão para um pré-formado PET de 5 galões utilizado em aplicações industriais?
- Como as especificações do acabamento do gargalo afetam a compatibilidade com tampas no engarrafamento industrial de água?
- Quais requisitos de grau de material devem ser atendidos por pré-formas PET de 5 galões para aplicações industriais de água?
- Como as tolerâncias dimensionais afetam a eficiência da produção em fábricas industriais de água?
