 EN

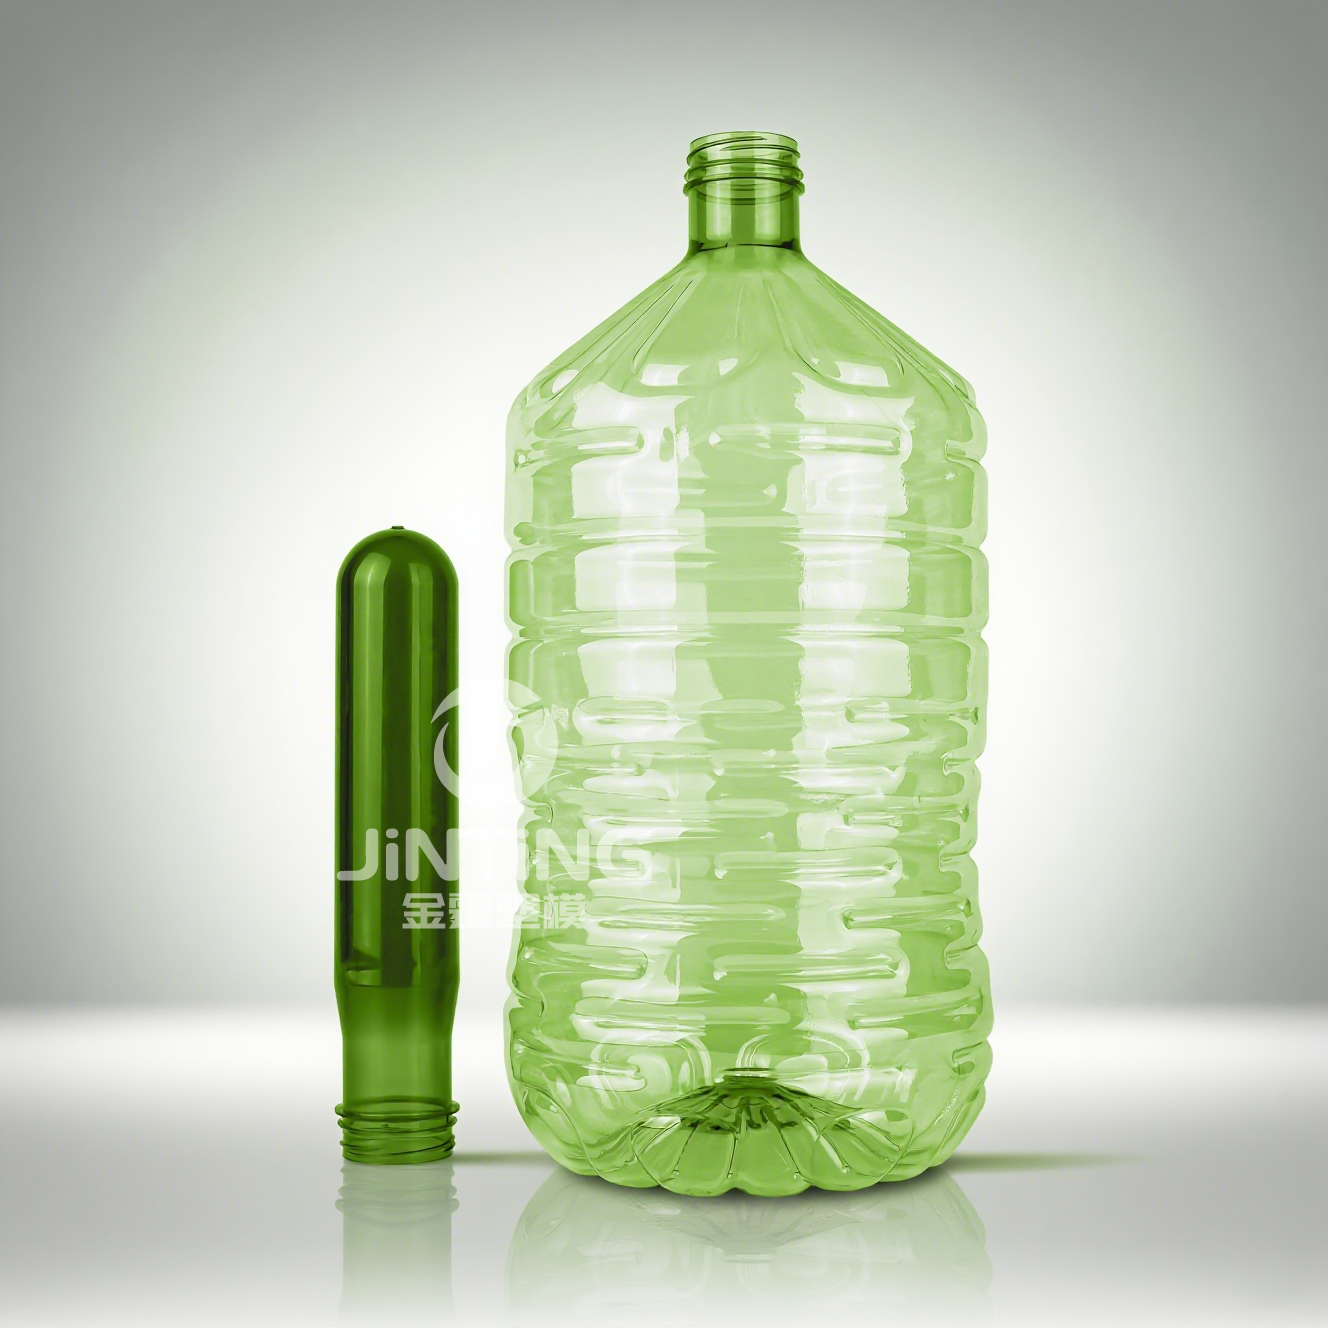
産業用ウォーターボトリング施設では、5ガロンPETプリフォームの厳密に定義された仕様が、ブローモールド成形工程の安定化、バケツの構造的強度の確保、および全体の運用コストのコントロールに不可欠です。各技術パラメーターは、生産ラインのスムーズな稼働と、大量流通における完成水用バケツの信頼性に直接影響します。これらの仕様を正しく理解することで、工場管理者は最適なプリフォームを選定し、ダウンタイム、不良品、現場での漏れトラブルを低減できます。
全仕様一覧 5ガロンPETプリフォーム 寸法公差、重量配分、ネックの幾何学的形状、および樹脂のグレードを規定しています。すべてのパラメーターは、お客様のブロー成形機、生産目標、および商用飲料水供給ネットワーク向けの品質基準に適合する必要があります。
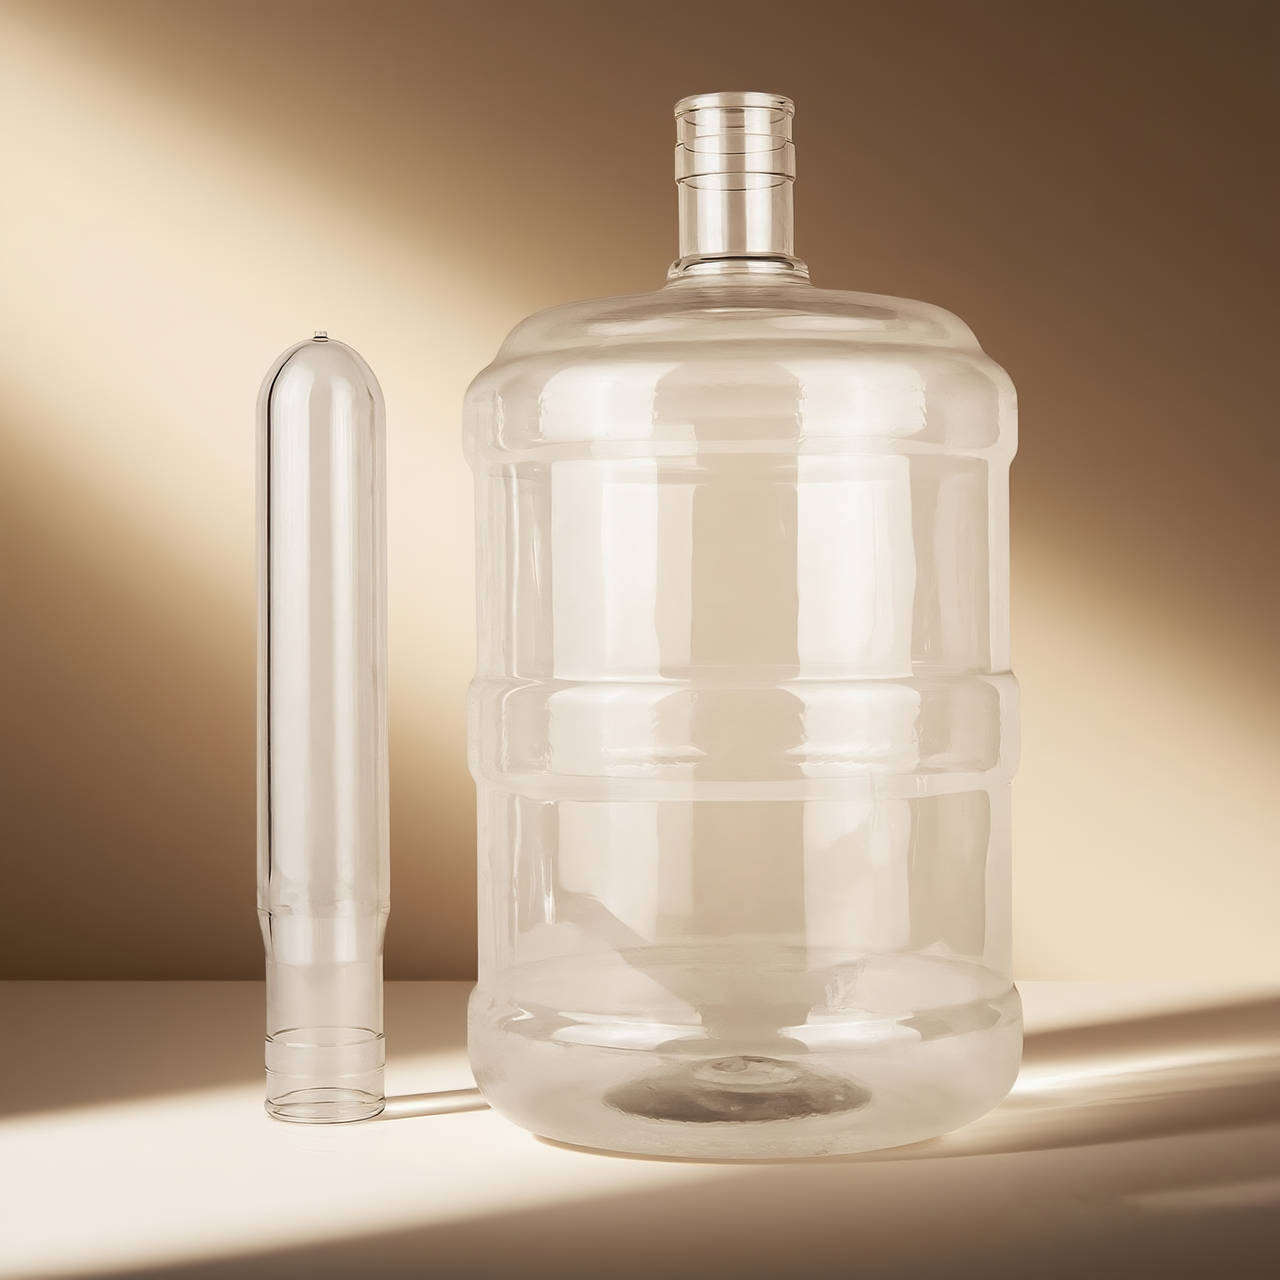
物理的寸法および重量仕様
全長および直径要件
標準的な5ガロン用PETプリフォームの長さは190 mm~210 mmです。本体の外径は通常22 mm~25 mmの範囲です。正確なサイズ設定により、ブロー成形後の均一な材料伸長とバケツ壁の厚さ均一性が実現されます。
産業用ラインでは厳格な公差が適用されます:全長で±0.2 mm、本体外径で±0.1 mmです。この高精度により、壁厚の不均一、容量充填の誤差、および自動プリフォーム供給装置における詰まりを防止します。
重量配分および材料配分
産業用5ガロン用プリフォームの重量は650~750 gです。総質量の約15~20%がネック部に集中し、残りは本体部に配分されます。この配分設計により、完成したバケツの底面および側面など高応力領域に十分なPET材料を確保します。
ロット間の重量安定性が極めて重要です。一般的な重量公差は±5 gです。重量のばらつきが大きすぎると、バケツの強度にばらつきが生じたり、充填量がずれたり、オンライン品質管理工程での不良率が上昇したりします。
ネックフィニッシュおよびねじ山仕様
標準ネック構成
業界で最も普及している規格は55 mmネックフィニッシュです。そのねじピッチ、ねじ深さ、シール面の寸法は、主流のディスペンサーキャップに対応するよう標準化されています。ネックの品質は、輸送および保管時の締め付けトルクとシール信頼性を直接左右します。
一般的なねじピッチ=4.233 mm、ねじ深さ=1.0~1.2 mmです。滑らかなシール面により、繰り返しの再充填サイクルにおいてもガスケットの適切な圧縮と漏れ防止性能が確保されます。
不正開封検知機能および安全機能
ネックの溝は、改ざん防止キャップとの連携を目的として設計されており、流通業者や最終ユーザーがバケツが開封済みであることを容易に確認できます。これにより、サプライチェーン全体における水の安全性が守られます。
首周りのエッジは丸みを帯び、移行部は滑らかです。これにより亀裂の原因となる応力集中を低減でき、高速生産ラインにおけるキャップの自動供給・取扱いもより安全になります。
材質等級および性能基準
PET樹脂仕様
工業用水向けボトル工場では、食品用グレードの未使用PET樹脂(固有粘度:IV 0.80~0.84 dl/g)が求められます。このIV範囲は、射出成形時の流動性とバイアキシャル延伸特性のバランスを最適化し、ブロー成形サイクルの安定性を確保します。
樹脂はFDAによる直接食品接触基準を満たす必要があります。添加剤、顔料、加工助剤については、すべての技術文書が添付されることが必須です。また、多くの購入先では、屋外や倉庫での長期保管を想定した紫外線耐性および長期保存性能の安定性も明記しています。
機械的特性要件
認定済みのプリフォームは、引張強さ55 MPa以上、断裂伸び100%以上を達成します。これらの物性により、ブロー成形時の均一な延伸が可能となり、早期破断を防ぎます。
優れた耐衝撃性により、自動搬送および自動装填時のプリフォームを保護します。また、給水ネットワークにおける積み重ね、落下、繰り返しの取り扱いにも耐えるバケツの製造を可能にします。
品質管理および試験パラメーター
寸法検査要件
品質管理では、長さ、直径、壁厚、ネック形状を検査します。工場では、自動測定装置および画像認識システムを用いて、規格外のブランクを連続的に検出しています。
プリフォーム本体の壁厚変動は、公称値の±10%以内に収める必要があります。均一な材料分布こそが、予測可能なブロー成形品質の基盤です。
性能テスト基準
必須の検証試験には、耐圧試験(バースト圧力試験)、環境応力亀裂抵抗性(ESCR)試験、熱的安定性試験が含まれます。これらの試験により、完成品バケツが充填・キャップ装着・輸送・保管といった工程で生じる各種ストレスに耐えられることを確認します。
完成品バケツの耐圧目標値:150 psi以上。ESCR試験では、洗浄剤に対する長期的な耐性を評価します。熱的試験では、保管時に生じる広範囲な温度変化に対しても安定した性能を発揮することを確認します。
生産適合性および加工要件
ブロー成形機との適合性
プレフォーム 形状は、お客様のブローマシンの装填システム、加熱カーブ、ストレッチロッドの寸法と一致している必要があります。仕様が合わないと、加熱が不安定になったり、延伸が不均一になったり、不良ボトルが頻発する原因となります。
加熱時間、延伸タイミング、ブロー圧力の許容範囲は、すべてプリフォームの壁厚、樹脂グレード、形状に依存します。産業用生産では、高速運転でも広く安定した成形条件(プロセスウィンドウ)を確保できるよう、あらかじめ設計されたプリフォームが必要です。
自動化および取扱いに関する検討事項
大量生産向けのボトリングラインでは、自動選別・姿勢制御・供給工程において、プリフォームの表面状態や外形寸法の一貫性が不可欠です。ばらつきがあると、詰まり、誤供給、生産停止などのトラブルが発生します。
光学的特性の安定性も、オンラインでの画像検査を支えます。これにより、連続生産中に欠陥検出および自動排除が確実に機能します。
よくある質問
産業用途で使用される5ガロンPETプリフォームの標準重量範囲は何ですか?
産業用5ガロンPETプリフォームの通常重量は650~750 gで、公差は±5 g以内に管理されます。この範囲は、ブロー成形後の機械的強度と大量生産における原材料コストの両方を最適にバランスさせるために設定されています。
ネックフィニッシュ仕様は、産業用ウォーターボトリングにおけるキャップとの適合性にどのような影響を与えますか?
標準のネック径55 mm(ねじピッチ4.233 mm)は、主流のディスペンサーボトルキャップに対応しています。正確なねじ形状と平滑なシール面により、キャップの締付けトルクを制御し、輸送・保管中の漏れを防止します。
産業用給水用途における5ガロンPETプリフォームは、どのような材質等級要件を満たす必要がありますか?
産業用浄水施設向けには、IV値0.80~0.84 dl/gのバージンPET樹脂を指定し、FDAの食品接触材料基準への適合を必須とします。機械的特性の目標値は:引張強度が55 MPa以上、断裂伸びが100%以上で、安定したストレッチブロー成形を実現します。
寸法公差は、産業用給水プラントにおける生産効率にどのように影響しますか?
長さの公差を±0.2 mm、直径の公差を±0.1 mmに設定することで、ブロー成形の再現性を確保し、自動化ラインでの詰まりを回避します。これにより不良品率が低下し、充填容量が安定するとともに、高速ボトリングラインの円滑な運転が維持されます。
