 EN

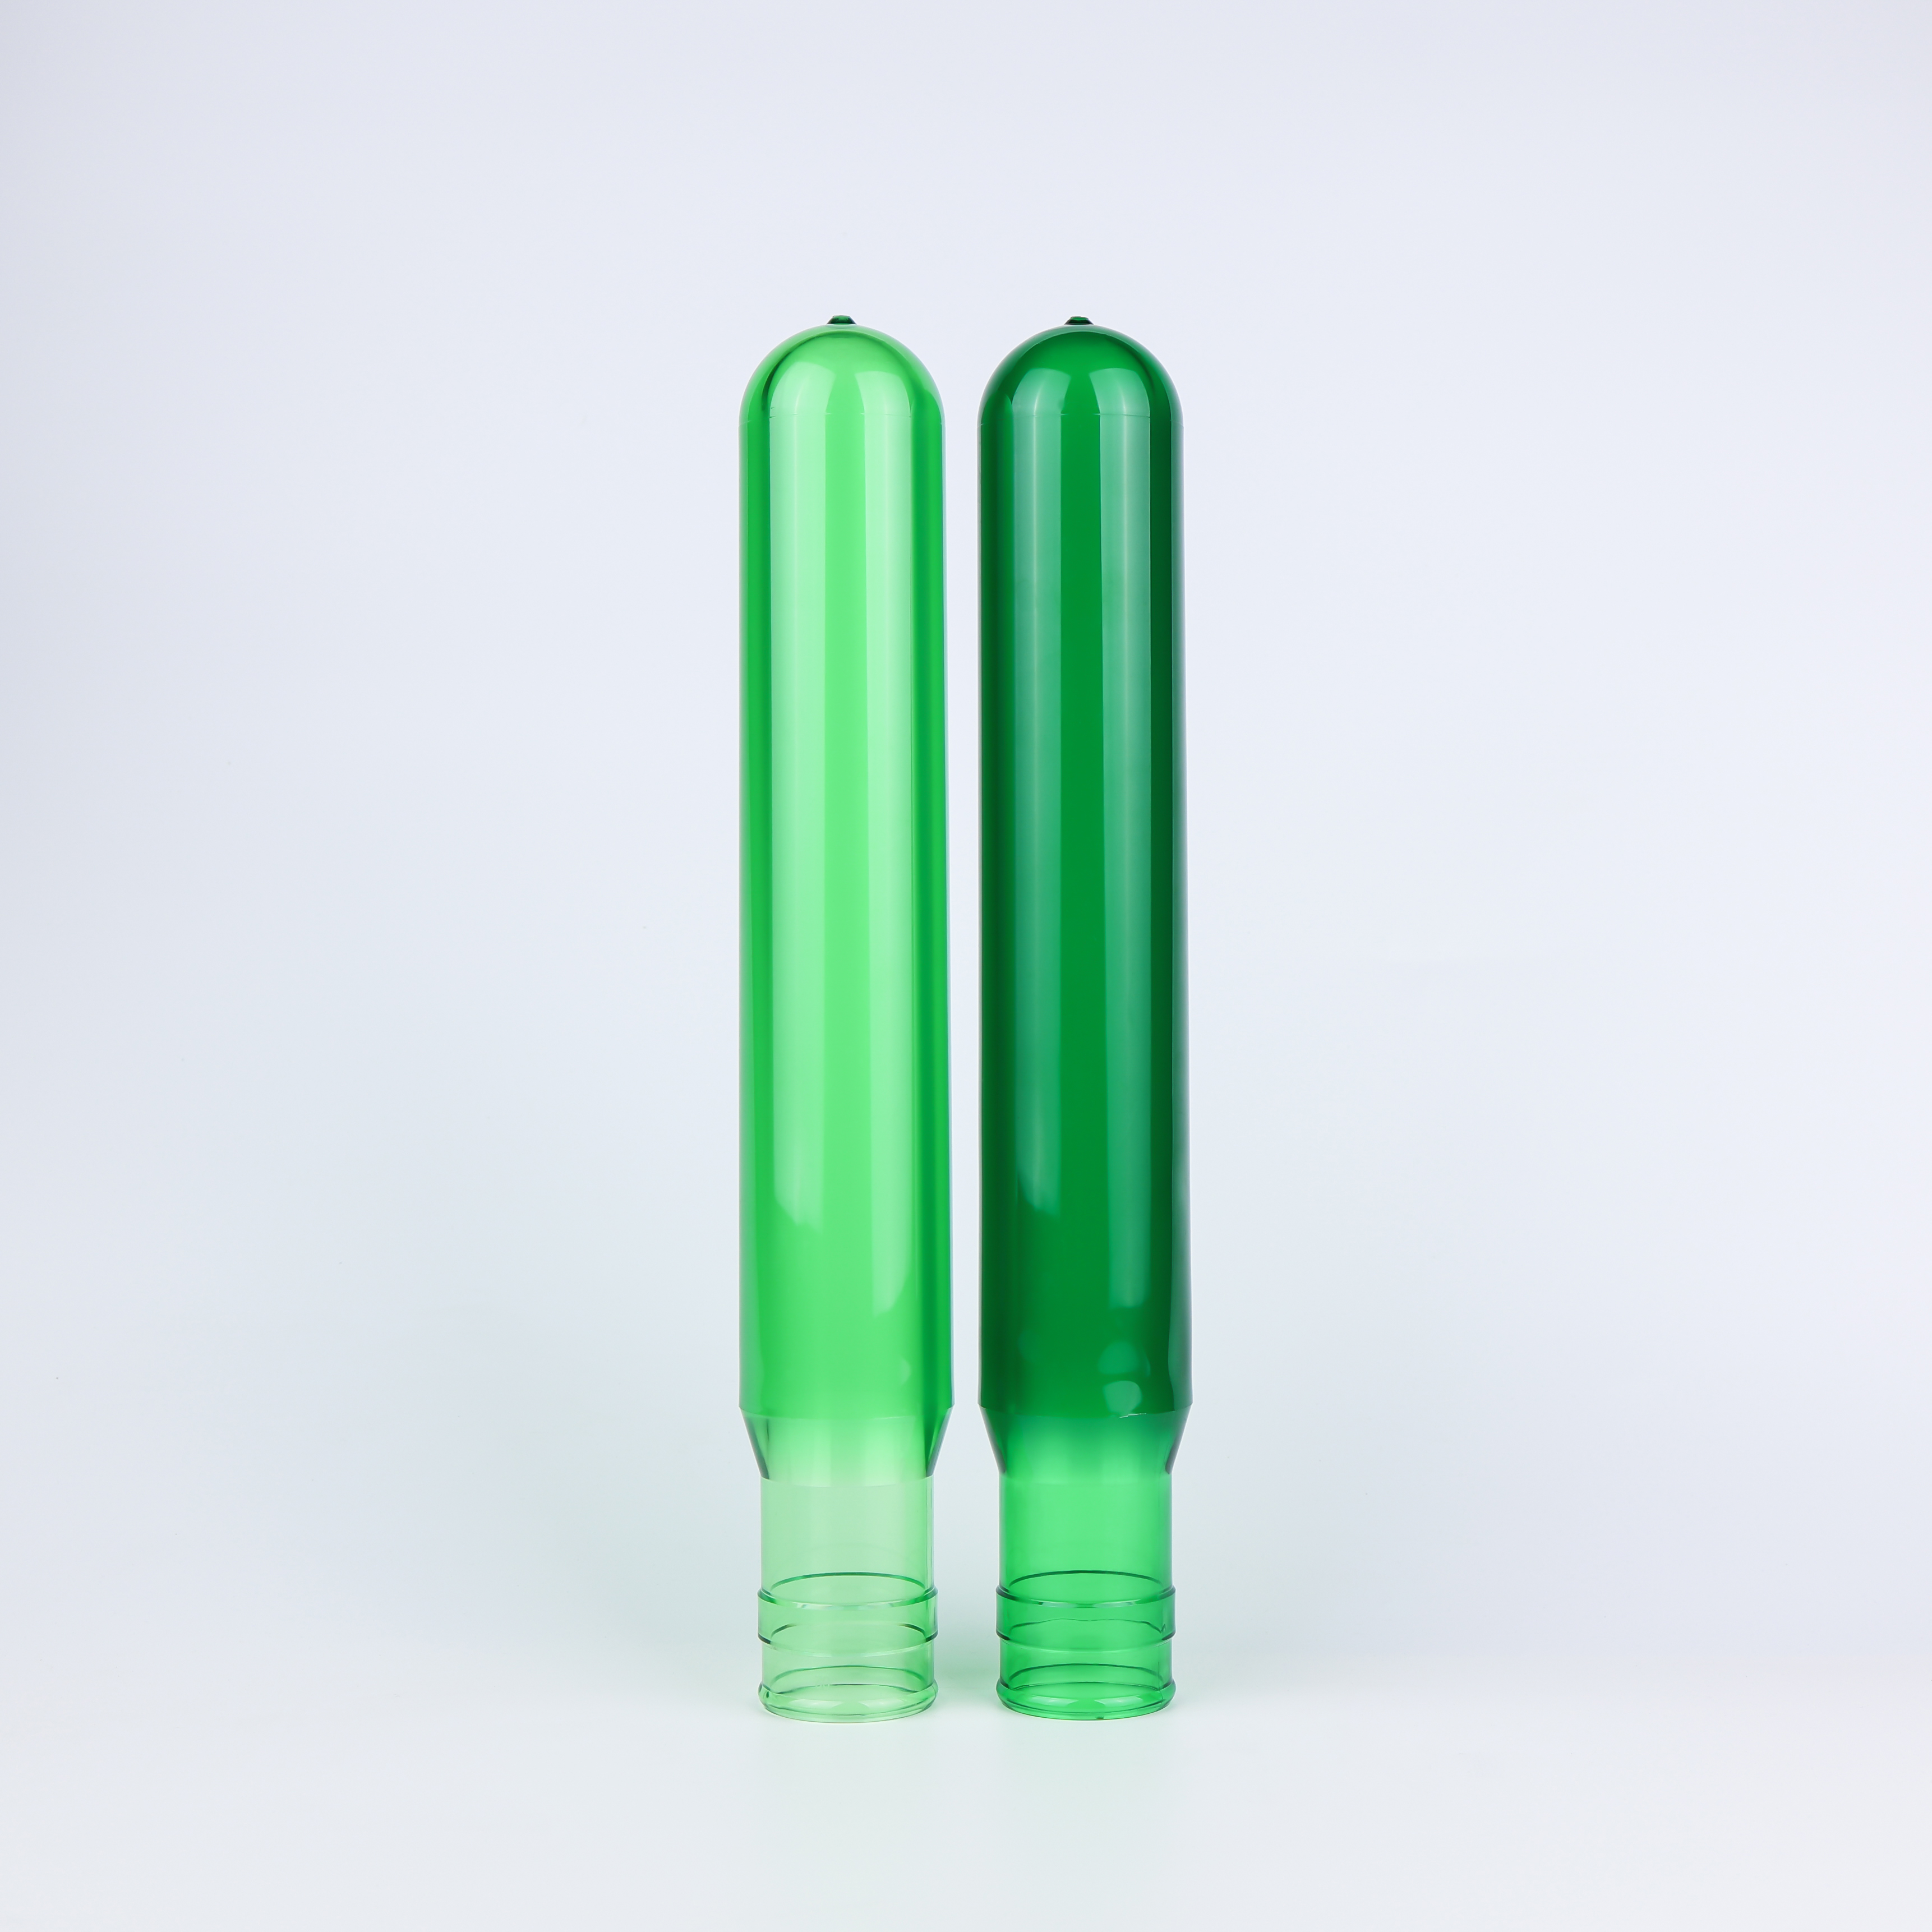
A garrafa plástica para água potável ou bebidas carbonatadas não começa como um recipiente acabado, mas sim como uma peça compacta, com formato de tubo de ensaio, chamada de Pré-forma de PET . Compreender como as fábricas transformam esse pequeno componente plástico espesso numa garrafa leve e rígida revela a engenharia precisa por trás da embalagem de bebidas. Desde pelotas de resina até recipientes finais, o fluxo de trabalho é altamente automatizado, com controle rigoroso em cada etapa.
Converter pré-formas de PET em garrafas depende de um sistema de fabricação em duas etapas: moldagem por injeção para a produção das pré-formas, seguida de moldagem por sopro com alongamento para a formação das garrafas. Separar essas duas etapas permite que os fabricantes otimizem cada processo de forma independente, reforcem o controle de qualidade e ampliem a produção para atender à alta demanda de empresas engarrafadoras de água e marcas de bebidas carbonatadas (CSD). Essa divisão ajuda equipes de compras, engenheiros de embalagem e planejadores de produção a tomarem decisões mais eficazes na cadeia de suprimentos.
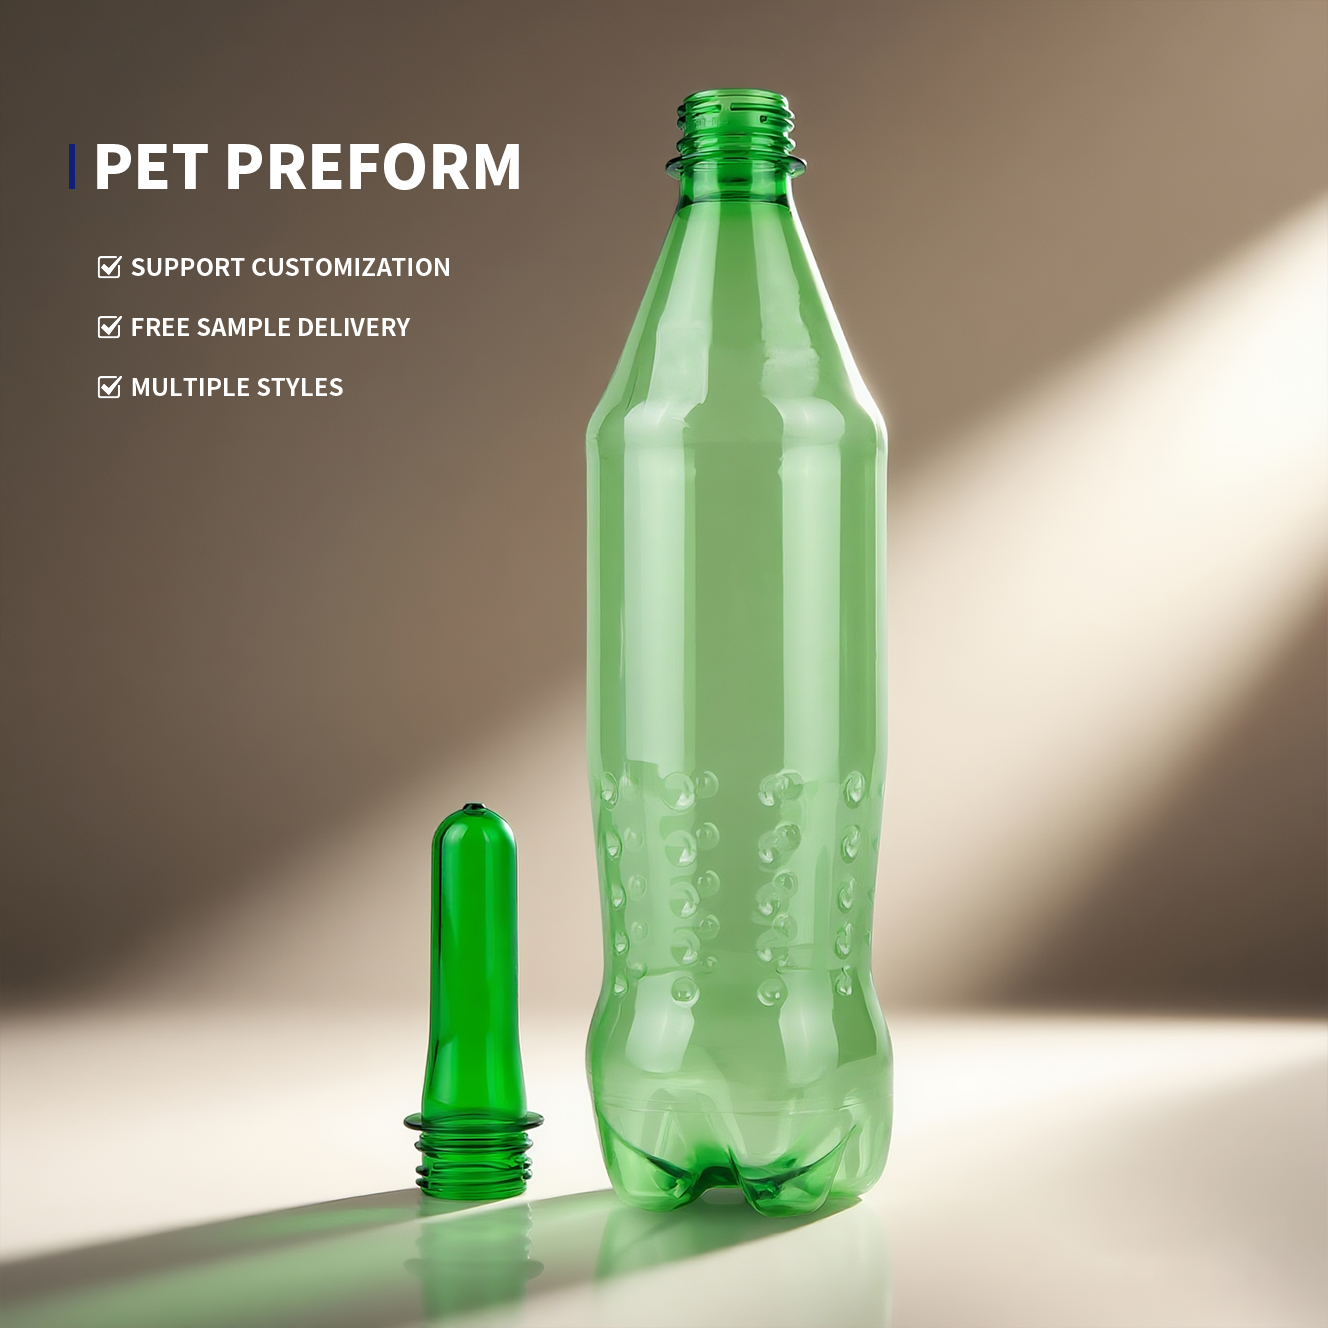
O Ponto de Partida: O Que é um PET Pré-forma E Por Que Isso É Importante
Composição e Características Físicas
Uma pré-forma de PET é moldada a partir de tereftalato de polietileno, um termoplástico seguro para alimentos, valorizado pela transparência cristalina, bom desempenho como barreira e reciclabilidade. Tem aparência semelhante a um tubo de ensaio grosso, com um pescoço roscado na parte superior. O pescoço é formado em seu tamanho final durante a moldagem por injeção e não sofre alongamento nem alteração de forma na moldagem por sopro, razão pela qual as tolerâncias das roscas e das superfícies de vedação devem ser precisas já na etapa de moldagem.
O peso da pré-forma controla diretamente a espessura da parede e a resistência mecânica da garrafa finalizada. Os pesos variam de 14 g para garrafas pequenas de água até mais de 46 g para recipientes de bebidas carbonatadas resistentes à pressão. Os diâmetros dos pescoços seguem padrões industriais; o pescoço 28 mm 1881, amplamente utilizado, é comum para água mineral e bebidas carbonatadas (CSD), definindo a compatibilidade com tampas.
A viscosidade intrínseca (VI) da resina também é relevante. Uma VI mais elevada melhora a resistência da garrafa e suas propriedades de barreira contra gases, enquanto o teor de acetaldeído deve ser rigorosamente controlado para evitar a transferência indesejada de sabores para as bebidas. Fabricantes confiáveis de pré-formas seguem testes rigorosos de materiais e protocolos de segurança alimentar. Nossa fábrica produz pré-formas padrão e personalizadas conforme essas especificações; você pode consultar nossa linha de produtos com pescoço 28 mm 1881 aqui .
Padronização e Compatibilidade de Formato
A padronização do gargalo mantém alinhados os fornecedores de pré-formas, os fabricantes de moldes para sopro e os fabricantes de tampas. A especificação 28 mm 1881 domina globalmente as embalagens para água e bebidas carbonatadas, permitindo que as marcas troquem fornecedores sem precisar reajustar as linhas de enchimento e fechamento.
A geometria do corpo da pré-forma — comprimento, inclinação das paredes e perfil da entrada — é projetada para uma forma específica de garrafa. Os engenheiros utilizam simulações de moldagem durante o projeto do molde para garantir uma distribuição uniforme do material após o estiramento e o sopro. Nosso centro interno de usinagem de moldes projeta e valida esses perfis em projetos personalizados.
Etapa Um: Moldagem por Injeção do Pré-formado de PET
O Processo de Moldagem por Injeção em Detalhe
O primeiro passo começa na máquina de injeção. As pelotas de PET são secas até um teor de umidade inferior a 50 ppm antes de serem alimentadas. A umidade não removida provoca degradação hidrolítica durante a fusão, enfraquecendo o polímero e prejudicando a transparência. Portanto, a secagem é obrigatória.
O PET seco é fundido a 270–290 °C e injetado sob alta pressão em moldes de canais quentes com múltiplas cavidades. Moldes modernos podem conter de 8 a 144 cavidades para produzir muitos pré-formados em um único ciclo. Os tempos típicos de ciclo variam entre 10 e 20 segundos, de modo que linhas de alta velocidade conseguem fabricar dezenas de milhares de unidades por hora.
Após a injeção, água refrigerada resfria rapidamente o molde. O resfriamento rápido evita cristalização indesejada; regiões cristalizadas ficam turvas e apresentam má alongabilidade na moldagem por sopro. Uma vez solidificados, os pré-formados são ejetados, submetidos a inspeção óptica e, em seguida, encaminhados ao armazenamento ou diretamente à moldagem por sopro.
Controle de Qualidade Durante a Produção de Pré-Formas
O controle de qualidade na etapa de injeção monitora as dimensões da rosca do gargalo, a planicidade da superfície de vedação, o perfil de espessura da parede, a consistência de peso, a cor e a transparência. Os inspetores verificam falhas de enchimento, retrações superficiais, névoa cristalina e contaminantes incorporados. A inspeção visual automatizada é padrão em linhas de alta produção.
Verificações periódicas de amostras em laboratório avaliam os níveis de IV, acetaldeído e desempenho mecânico. Qualquer resultado fora das especificações aciona um ajuste no processo ou uma interrupção da produção. Defeitos nos pré-formados não desaparecem durante a sopro-moldagem; ao contrário, são amplificados quando o plástico se estica, tornando a qualidade dos pré-formados recebidos a base fundamental para uma produção estável de garrafas.
Fase Dois: Moldagem por Sopro com Alongamento em Garrafas Acabadas
Reaquecimento da Pré-forma de PET
No fluxo de trabalho de duas etapas, os pré-formados armazenados passam por um forno de reaquecimento por infravermelho sobre transportadores com mandris. Lâmpadas de infravermelho aquecem o corpo do pré-formado a 95–115 °C — acima da temperatura de transição vítrea do PET (cerca de 80 °C), mas abaixo de seu ponto de cristalização. Nessa faixa, o PET torna-se flexível e alongável.
O aquecimento deve ser zonado com precisão. Diferentes seções do pré-formado exigem doses térmicas distintas para atingir o perfil desejado de espessura da parede. Por exemplo, as bases de garrafas para refrigerantes necessitam de material adicional e menor alongamento, enquanto as paredes laterais podem ser alongadas de forma mais intensa para redução de peso, sem perda de resistência. Ajustar esse perfil térmico constitui o trabalho essencial da engenharia de sopro-moldagem.
Ciclo de Alongamento e Sopro
Quando aquecido corretamente, o pré-formado é transferido para um molde de sopro em forma de garrafa e fechado por pressão. Uma haste de alongamento desce para alongar axialmente o pré-formado. Ao mesmo tempo, ar de pré-sopro em baixa pressão expande o material radialmente, seguido por ar em alta pressão (até 40 bar) que empurra o PET firmemente contra a superfície fria do molde.
Essa orientação biaxial — alongamento axial + sopro radial — é o que confere às garrafas de PET sua excelente relação resistência/peso, transparência e desempenho de barreira. As cadeias poliméricas se alinham em duas direções, produzindo um recipiente mais resistente e mais claro do que uma peça não alongada de espessura de parede equivalente. A temperatura do molde, o cronograma do sopro e a pressão do ar devem ser calibrados separadamente para cada projeto de garrafa.
Após a conformação e um breve resfriamento dentro do molde, este se abre e ejetará a garrafa. As máquinas rotativas de sopro operam em alta velocidade, produzindo milhares de garrafas por hora. Conjuntos de moldes de troca rápida permitem que uma única linha alterne entre tamanhos e formatos de garrafas simplesmente substituindo as ferramentas e ajustando as receitas.
Integração do Fluxo de Trabalho Fabril e Eficiência Operacional
Modelos de Produção de Uma Etapa versus Duas Etapas
As fábricas escolhem entre máquinas de um estágio (injeção e sopro numa única unidade, com o pré-formado nunca totalmente arrefecido) e sistemas de dois estágios que separam o processo. O modelo de dois estágios é muito mais flexível: a fabricação dos pré-formados pode ser centralizada ou terceirizada, enquanto o sopro ocorre perto das linhas de enchimento ou até em locais separados.
A maioria dos grandes produtores de bebidas prefere configurações de dois estágios. Os pré-formados podem ser armazenados em períodos de baixa demanda, e a produção de sopro pode ser rapidamente aumentada quando a procura dispara, como nas encomendas de água mineral no verão. Essa desacoplamento elimina gargalos de programação.
Automação, Produção e Eficiência da Linha
As linhas modernas de garrafas são automatizadas desde a alimentação dos pré-formados até o transporte das garrafas acabadas. Transportadores e manipuladores robóticos reduzem o contacto manual e o risco de contaminação. Sistemas de visão downstream inspecionam cada garrafa quanto a paredes irregulares, turvação na base, ovalidade e defeitos no gargalo antes do enchimento.
A Efetividade Geral do Equipamento (OEE) é a principal métrica de produção. Uma alta OEE depende de qualidade consistente do pré-formado, estabilidade das máquinas, receitas otimizadas e manutenção planejada. Um único pré-formado defeituoso pode obstruir um soprador rotativo de alta velocidade e parar toda a linha, razão pela qual a inspeção de entrada de pré-formados é tão rigorosa quanto a inspeção de garrafas.
Seleção de Materiais e Considerações sobre o Projeto do Pré-formado
Correspondência entre o Peso do Pré-formado e a Garrafa Aplicação
A seleção do peso do pré-formado equilibra resistência, custo do material, objetivos de redução de peso e compatibilidade com a linha de enchimento. Se for muito leve, a garrafa pode apresentar afundamento ou deformação sob pressão de enchimento. Se for muito pesado, os custos com material aumentam desnecessariamente em milhões de unidades.
Para água mineral de baixa pressão, pré-formados de 14 g a 20 g são comumente utilizados em garrafas de 500 ml. Refrigerantes carbonatados exigem pré-formados mais pesados (25 g a 46 g) para suportar a pressão interna, dependendo da geometria da garrafa. As equipes de embalagem utilizam simulação e testes de pressão para validar o peso antes da produção em massa.
Impacto da Geometria do Acabamento do Pescoço e do Projeto do Canal de Entrada
A geometria do gargalo deve corresponder ao sistema de tampamento na sua linha de enchimento. O formato 28 mm 1881 equilibra economia de material e confiabilidade na vedação. Perfis de gargalo leves reduzem custos, mas exigem controle rigoroso da injeção para garantir roscas e faces de vedação estanques.
O projeto da entrada (gate) na base controla como o material se distribui no fundo da garrafa após a sopro-moldagem. Uma marca de entrada (gate vestige) bem projetada assegura que a base tenha material suficiente para resistir a impactos e à pressão interna. Uma entrada de má qualidade cria pontos de tensão que podem rachar durante o transporte ou o enchimento; por isso, o acabamento da entrada faz parte das verificações padrão de controle de qualidade.
Perguntas Frequentes
Qual é a diferença entre um pré-forma de PET e uma garrafa plástica acabada?
APré-forma de PET é um pré-formado intermediário espesso, fabricado por injeção, com gargalo rosqueado. Contém todo o plástico que formará a garrafa final. A garrafa acabada é produzida aquecendo-se novamente o pré-formado, alongando-o com uma haste e inflando-o em um molde de sopro. A seção do gargalo permanece inalterada desde a etapa do pré-formado.
Por que a qualidade da pré-forma é tão importante para o desempenho final da garrafa?
A qualidade do pré-formado define a transparência da garrafa, a uniformidade da espessura da parede, a resistência mecânica e o desempenho de barreira contra gases. Turbidez, sujeira, espessura inconsistente ou roscas no gargalo fora das especificações não podem ser corrigidas durante a moldagem por sopro e resultarão em garrafas rejeitadas. Uma qualidade estável do pré-formado é a base da produção confiável de garrafas.
A mesma pré-forma de PET pode ser utilizada para fabricar diferentes formatos de garrafa?
Um projeto de pré-formado é otimizado para uma faixa estreita de volumes e formatos de garrafa, com base em seu peso, comprimento e redução gradual da espessura da parede. Utilizá-lo em um molde de sopro muito diferente leva a um alongamento irregular, pontos fracos finos ou falha na base. Existe alguma flexibilidade limitada para garrafas com relações de alongamento semelhantes, mas recomenda-se sempre validação por ensaio.
Quais fatores determinam quantos gramas um pré-formado de PET deve pesar?
O peso-alvo depende do volume da garrafa, do tipo de produto (água sem gás / bebidas carbonatadas), do desempenho mecânico exigido e dos objetivos de redução de peso. Pré-formados mais pesados aumentam a resistência à pressão; os mais leves reduzem os custos com matéria-prima. Engenheiros realizam simulações de distribuição de material e depois verificam os resultados com testes físicos em protótipos.
Sumário
- O Ponto de Partida: O Que é um PET Pré-forma E Por Que Isso É Importante
- Etapa Um: Moldagem por Injeção do Pré-formado de PET
- Fase Dois: Moldagem por Sopro com Alongamento em Garrafas Acabadas
- Integração do Fluxo de Trabalho Fabril e Eficiência Operacional
- Seleção de Materiais e Considerações sobre o Projeto do Pré-formado
-
Perguntas Frequentes
- Qual é a diferença entre um pré-forma de PET e uma garrafa plástica acabada?
- Por que a qualidade da pré-forma é tão importante para o desempenho final da garrafa?
- A mesma pré-forma de PET pode ser utilizada para fabricar diferentes formatos de garrafa?
- Quais fatores determinam quantos gramas um pré-formado de PET deve pesar?
