 EN

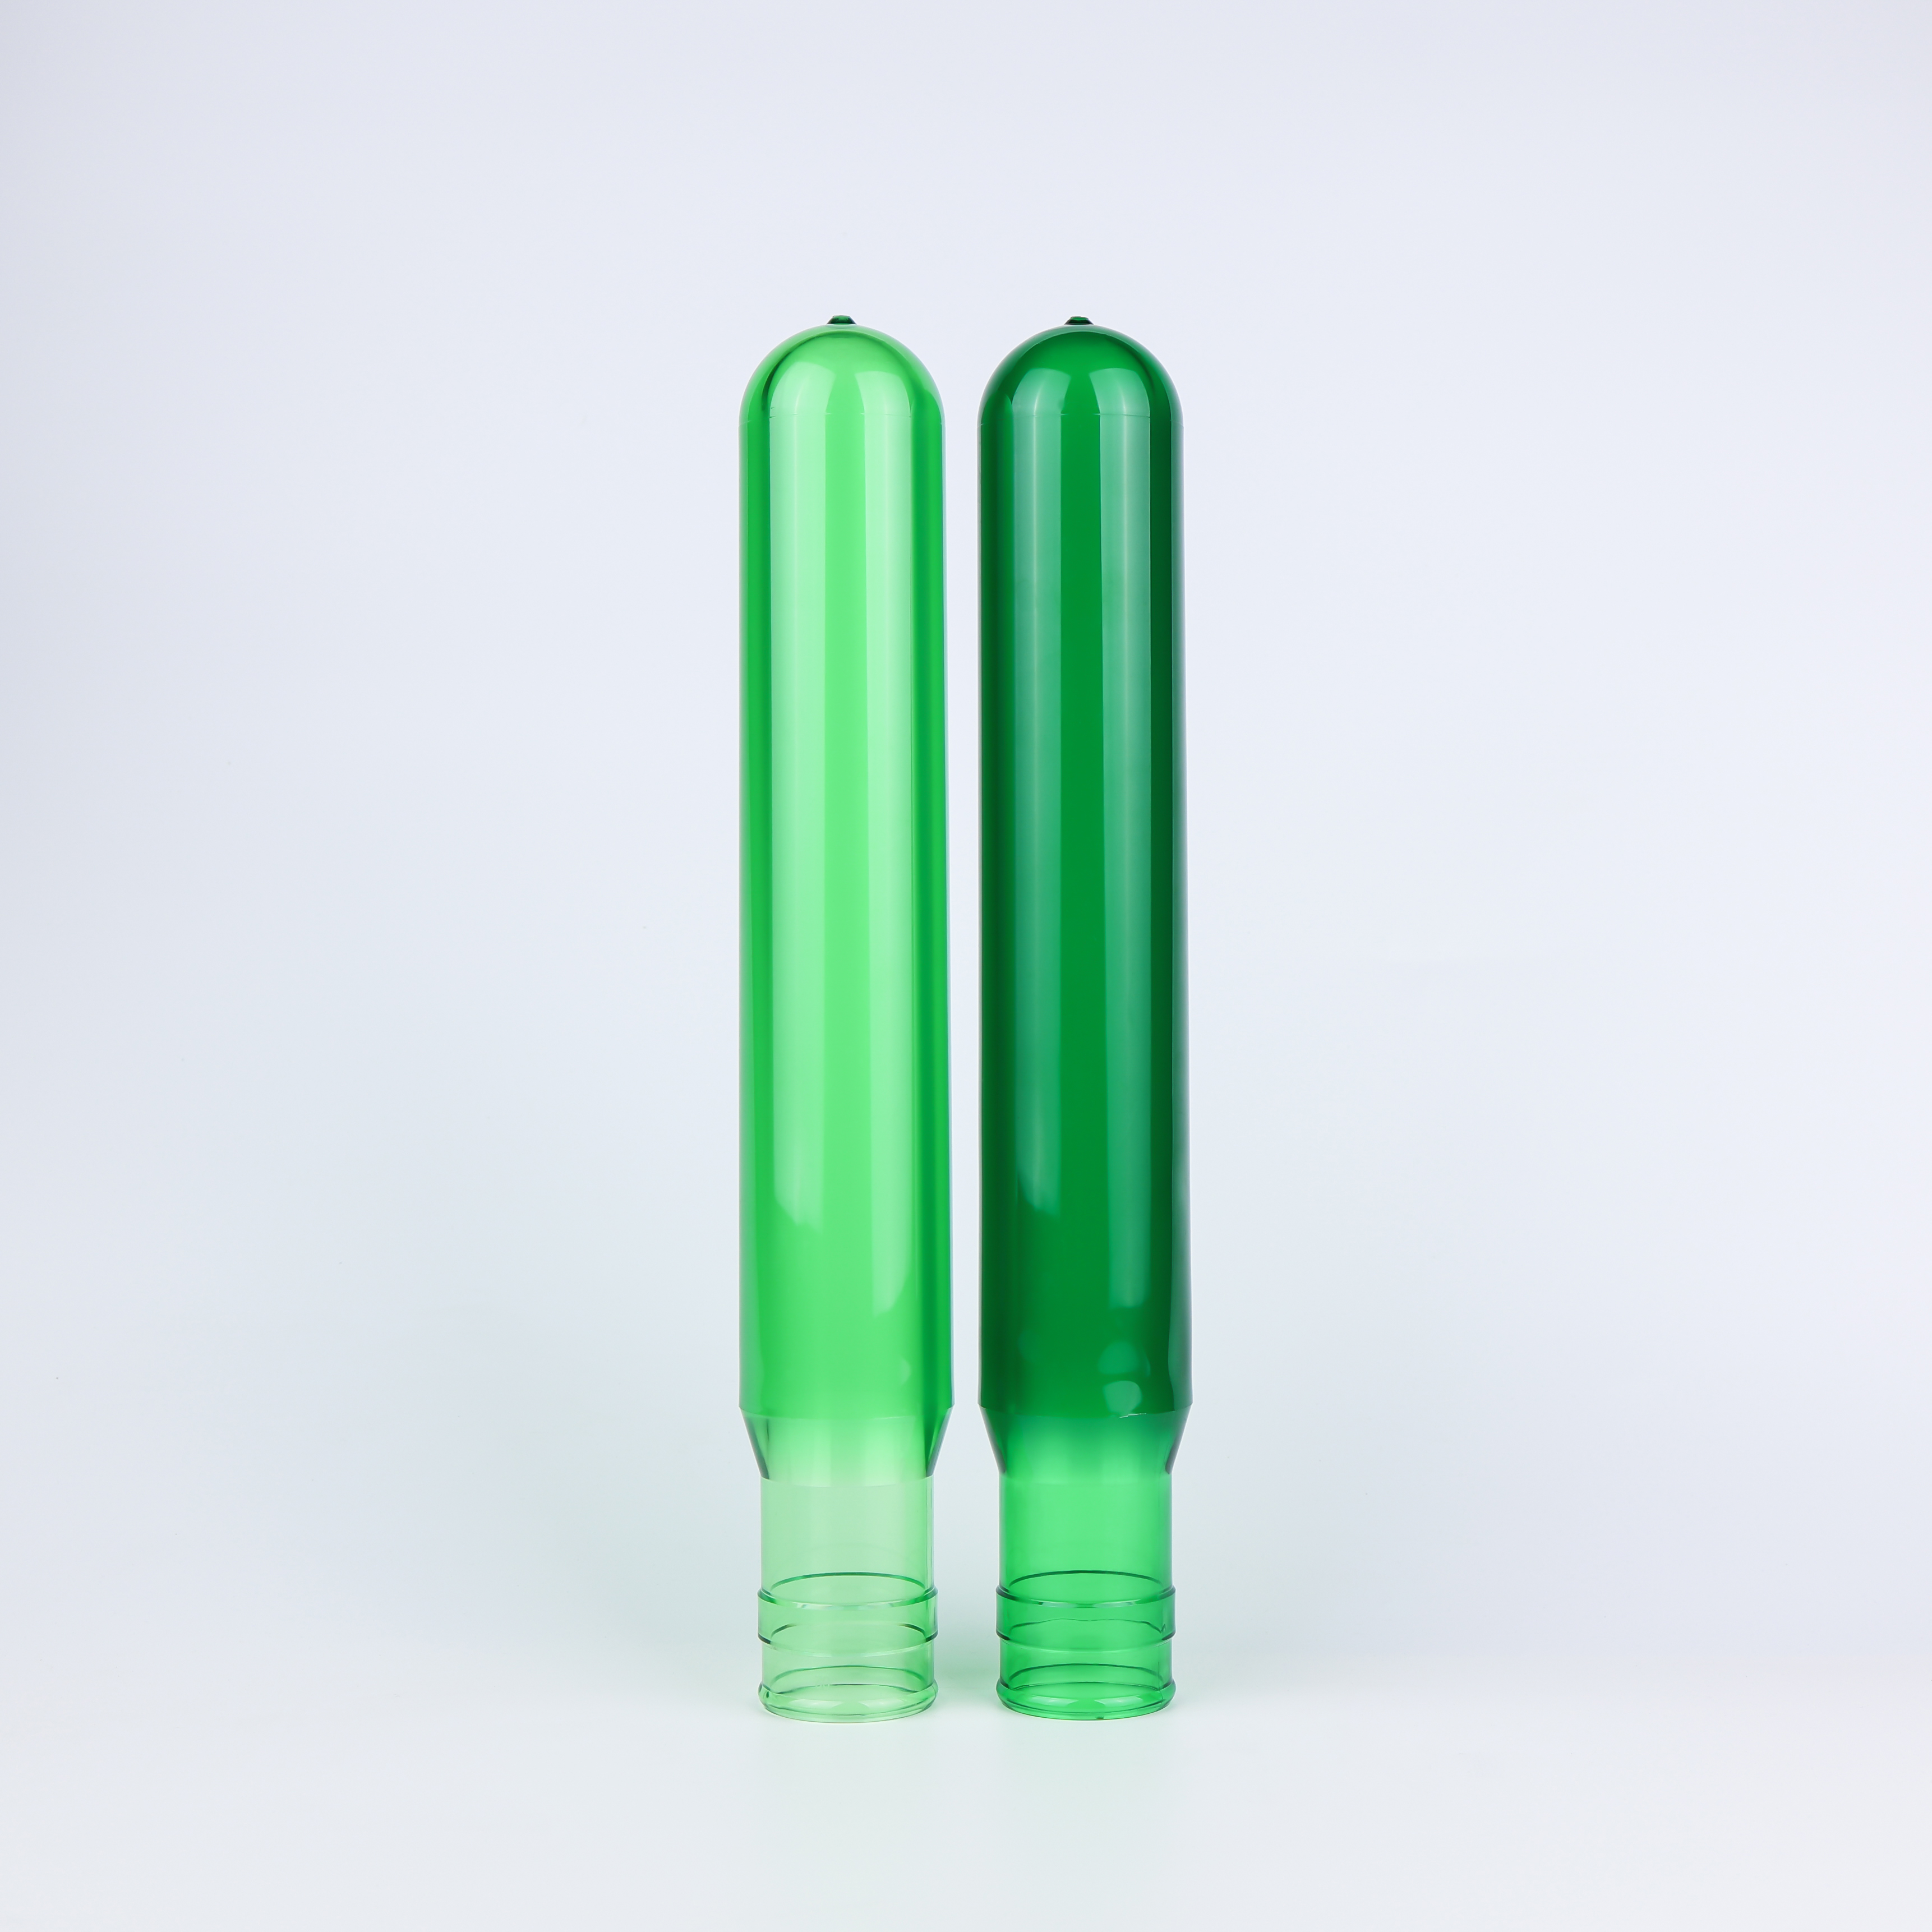
La botella de plástico para agua potable o bebidas gaseosas no comienza como un recipiente terminado, sino como una pieza compacta con forma de tubo de ensayo denominada Preforma de PET . Comprender cómo las fábricas transforman este pequeño componente plástico grueso en una botella ligera y rígida revela la ingeniería precisa detrás del empaque de bebidas. Desde los gránulos de resina hasta los recipientes finales, el flujo de trabajo es altamente automatizado, con un control riguroso en cada etapa.
Convertir los preformos de PET en botellas depende de un sistema de fabricación de dos etapas: moldeo por inyección para la producción de preformos, seguido de moldeo por soplado con estiramiento para la conformación de las botellas. Separar estos dos pasos permite a los fabricantes optimizar cada proceso de forma independiente, reforzar el control de calidad y escalar la producción para satisfacer las elevadas demandas de volumen de las empresas embotelladoras de agua y de marcas de bebidas gaseosas (CSD). Esta división ayuda a los equipos de adquisiciones, a los ingenieros de envases y a los planificadores de producción a tomar decisiones más acertadas respecto a la cadena de suministro.
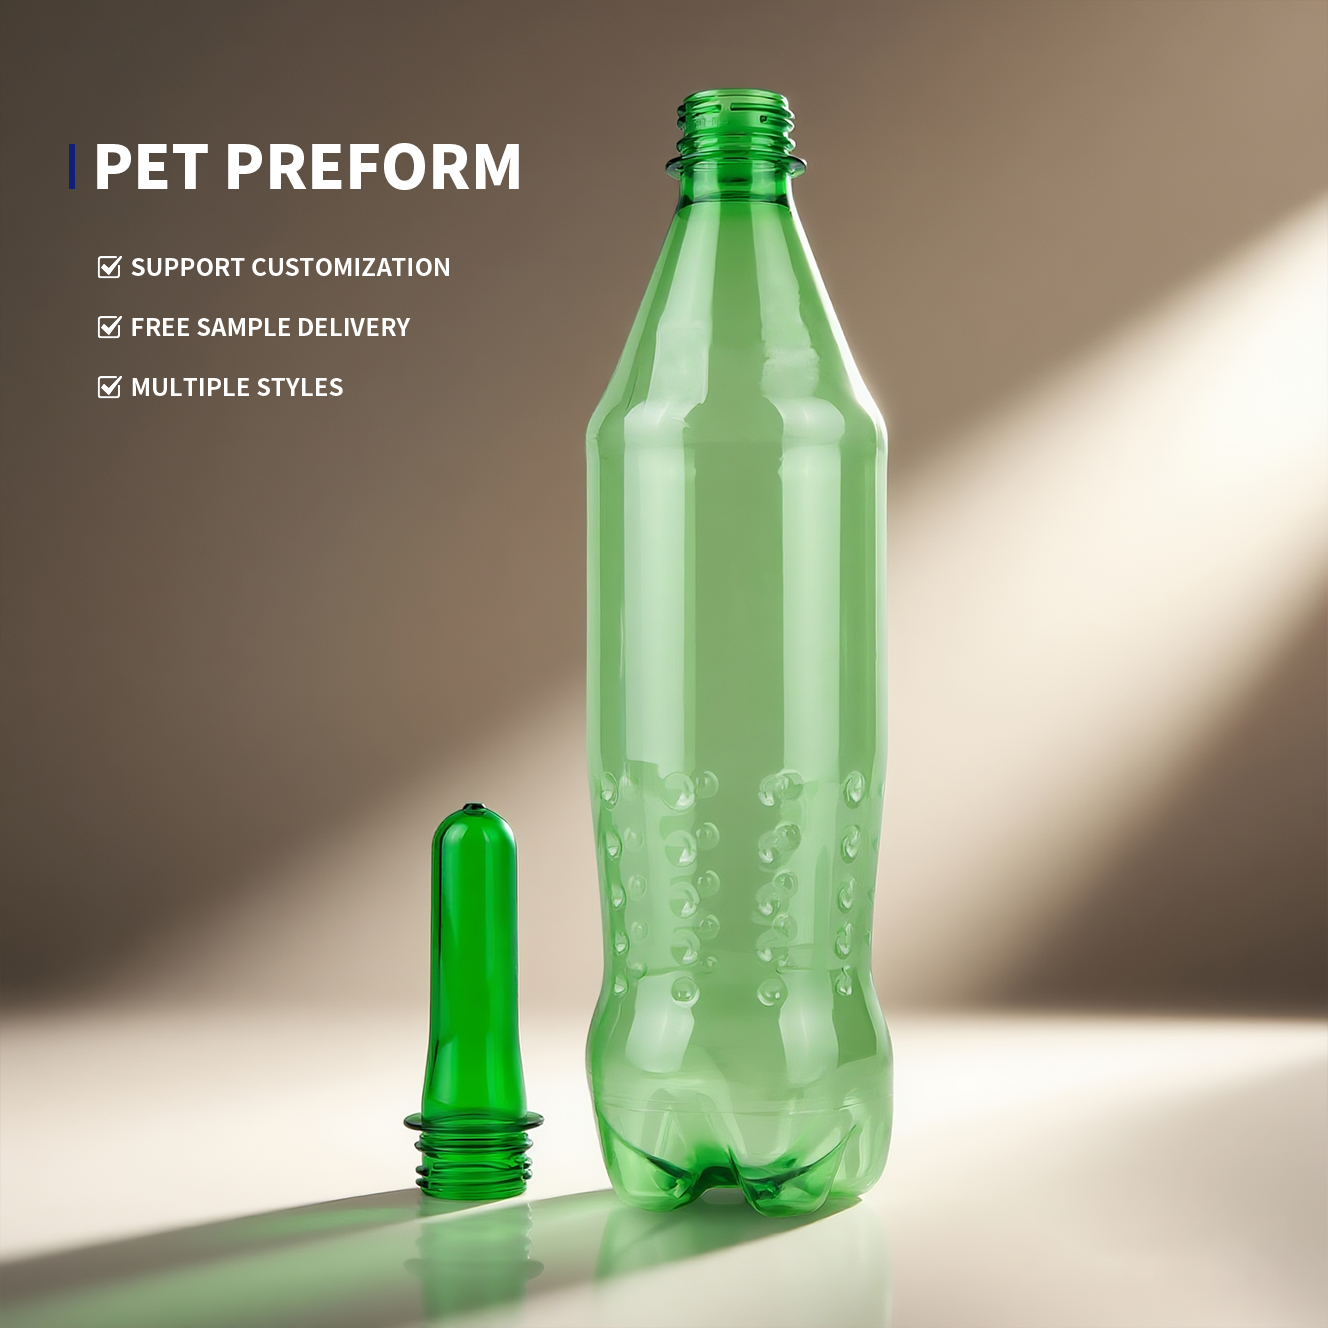
El punto de partida: qué es un PET Preforma Y por qué es importante
Composición y características físicas
Un preformo de PET se moldea a partir de tereftalato de polietileno, un termoplástico seguro para alimentos, valorado por su transparencia cristalina, su buen comportamiento como barrera y su reciclabilidad. Tiene apariencia de un tubo de ensayo grueso con un cuello roscado en la parte superior. El cuello se forma a su tamaño final durante el moldeo por inyección y no se estira ni cambia de forma durante el moldeo por soplado, razón por la cual las tolerancias de la rosca y de las superficies de sellado deben ser precisas desde la etapa de moldeo.
El peso de la preforma controla directamente el espesor de la pared y la resistencia mecánica de la botella terminada. Los pesos varían desde 14 g para botellas pequeñas de agua hasta más de 46 g para envases resistentes a la presión destinados a bebidas carbonatadas. Los diámetros del cuello siguen las normas industriales; el cuello de 28 mm 1881, ampliamente utilizado, es común para agua mineral y bebidas carbonatadas (CSD), definiendo la compatibilidad con las tapas.
La viscosidad intrínseca (IV) de la resina también es relevante. Una IV más alta mejora la resistencia de la botella y sus propiedades de barrera contra gases, mientras que el contenido de acetaldehído debe controlarse rigurosamente para evitar la transferencia no deseada de sabores a las bebidas. Los fabricantes fiables de preformas aplican ensayos rigurosos de materiales y protocolos de seguridad alimentaria. Nuestra fábrica produce preformas estándar y personalizadas conforme a estas especificaciones; puede consultar nuestra línea de productos de cuello de 28 mm 1881. aquí tienes .
Normalización y compatibilidad de formatos
La estandarización del cuello mantiene alineados a los proveedores de preformas, los fabricantes de moldes para soplado y los fabricantes de tapas. La especificación de 28 mm 1881 domina a nivel mundial el envasado de agua y bebidas gaseosas, lo que permite a las marcas cambiar de proveedores sin necesidad de modificar las líneas de llenado y taponado.
La geometría del cuerpo de la preforma —su longitud, el bisel de la pared y el perfil de la compuerta— está diseñada para lograr una forma específica de botella. Los ingenieros utilizan simulaciones de moldeo durante el diseño del molde para garantizar una distribución uniforme del material tras su estirado y soplado. Nuestro taller interno de moldes diseña y valida estos perfiles para proyectos personalizados.
Fase uno: Moldeo por inyección de la preforma de PET
Proceso de moldeo por inyección en detalle
El primer paso comienza en la máquina de inyección. Las pastillas de PET se secan hasta alcanzar menos de 50 ppm de humedad antes de su alimentación. La humedad no eliminada provoca degradación hidrolítica durante la fusión, debilitando el polímero y afectando su transparencia. Por tanto, el secado es obligatorio.
El PET seco se funde a 270–290 °C y se inyecta a alta presión en moldes multicavidad con sistema de canal caliente. Los moldes modernos pueden tener de 8 a 144 cavidades para producir numerosos preformas en un solo ciclo. Los tiempos típicos de ciclo oscilan entre 10 y 20 segundos, por lo que las líneas de alta velocidad pueden fabricar decenas de miles de unidades por hora.
Tras la inyección, el agua refrigerada enfría rápidamente el molde. Este enfriamiento rápido evita la cristalización no deseada; las zonas cristalizadas se vuelven turbias y presentan mala elongación durante el soplado. Una vez solidificadas, las preformas se expulsan, pasan una inspección óptica y luego se trasladan al almacenamiento o directamente a la etapa de soplado.
Control de calidad durante la producción de preformas
El control de calidad en la etapa de inyección supervisa las dimensiones de la rosca del cuello, la planicidad de la superficie de sellado, el perfil de espesor de pared, la consistencia de peso, el color y la transparencia. Los inspectores detectan fallos de llenado, hundimientos, bruma cristalina y contaminantes incrustados. La inspección automática por visión es estándar en líneas de alta producción.
Controles periódicos de muestreo en laboratorio de los niveles de IV, acetaldehído y rendimiento mecánico. Cualquier resultado fuera de especificación desencadena un ajuste del proceso o la suspensión de la producción. Los defectos en los preformos no desaparecen durante el soplado; por el contrario, se amplifican cuando el plástico se estira, lo que convierte la calidad de los preformos entrantes en la base fundamental de una producción estable de botellas.
Etapa dos: Soplado por estiramiento para obtener botellas terminadas
Recalentamiento de la preforma de PET
En el flujo de trabajo de dos etapas, los preformos almacenados avanzan a través de un horno de recalentamiento por infrarrojos sobre transportadores con mandriles. Las lámparas de infrarrojos calientan el cuerpo del preformo a 95–115 °C: por encima de la temperatura de transición vítrea del PET (≈80 °C), pero por debajo de su punto de cristalización. En esta franja térmica, el PET se vuelve flexible y estirable.
El calentamiento debe realizarse con zonificación precisa. Distintas secciones del preformo requieren dosis térmicas diferentes para alcanzar el espesor de pared deseado. Por ejemplo, las bases de las botellas para bebidas gaseosas (CSD) necesitan más material y menos estiramiento, mientras que las paredes laterales pueden estirarse más finas para reducir peso sin comprometer la resistencia. Ajustar este perfil térmico constituye una tarea esencial de la ingeniería de moldeo por soplado.
Ciclo de estirado y soplado
Cuando se calienta correctamente, la preforma se transfiere a un molde de soplado con forma de botella y se cierra herméticamente. Una varilla de estiramiento desciende para estirar axialmente la preforma. Al mismo tiempo, aire de pre-soplado a baja presión expande el material radialmente, seguido de aire a alta presión (hasta 40 bares) que empuja el PET firmemente contra la superficie fría del molde.
Esta orientación biaxial —estiramiento axial más soplado radial— es lo que otorga a las botellas de PET su excelente relación resistencia-peso, su transparencia y su rendimiento como barrera. Las cadenas poliméricas se alinean en dos direcciones, produciendo un recipiente más resistente y más claro que una pieza no estirada de igual espesor de pared. La temperatura del molde, el momento del soplado y la presión del aire deben calibrarse individualmente para cada diseño de botella.
Tras la conformación y un breve enfriamiento dentro del molde, este se abre y expulsa la botella. Las máquinas rotativas de soplado operan a alta velocidad, produciendo miles de botellas por hora. Los juegos de moldes de cambio rápido permiten que una misma línea pase de un tamaño o forma de botella a otra simplemente intercambiando las herramientas y ajustando las recetas.
Integración del Flujo de Trabajo en la Fábrica y Eficiencia Operativa
Modelos de Producción de Una Etapa frente a Dos Etapas
Las fábricas eligen entre máquinas de una sola etapa (inyección y soplado en una unidad, sin enfriamiento completo del preforma) y sistemas de dos etapas que dividen el proceso. El modelo de dos etapas es mucho más flexible: la fabricación de preformas puede centralizarse o subcontratarse, mientras que el soplado se ubica cerca de las líneas de llenado o incluso en instalaciones separadas.
La mayoría de los grandes productores de bebidas prefieren configuraciones de dos etapas. Las preformas pueden almacenarse durante las temporadas de baja demanda, y la producción de soplado puede aumentarse rápidamente cuando la demanda se dispara, como ocurre con los pedidos de agua mineral en verano. Esta desacoplación elimina cuellos de botella en la programación.
Automatización, producción y eficiencia de la línea
Las líneas modernas de botellas están automatizadas desde la alimentación de preformas hasta el transporte de la botella terminada. Las cintas transportadoras y los manipuladores robóticos reducen el contacto manual y el riesgo de contaminación. Los sistemas de visión downstream inspeccionan cada botella para detectar paredes irregulares, turbidez en la base, ovalidad y defectos en el cuello antes del llenado.
La Efectividad General del Equipo (OEE) es la métrica clave de producción. Una alta OEE depende de la calidad constante de los preformos, la estabilidad de las máquinas, las recetas optimizadas y el mantenimiento planificado. Un solo preformo defectuoso puede atascar un soplador rotativo de alta velocidad y detener toda la línea, razón por la cual la inspección de entrada de preformos es tan rigurosa como la inspección de botellas.
Selección de materiales y consideraciones sobre el diseño de la preforma
Ajuste del peso de la preforma al de la botella Aplicación
La selección del peso del preformo equilibra la resistencia, el costo del material, los objetivos de reducción de peso y la compatibilidad con la línea de llenado. Si es demasiado ligero, la botella podría abombarse o deformarse bajo la presión de llenado. Si es demasiado pesado, los costos del material aumentan innecesariamente en millones de unidades.
Para agua mineral de baja presión, los preformos de 14 g a 20 g suelen emplearse comúnmente en botellas de 500 ml. Las bebidas gaseosas requieren preformos más pesados (de 25 g a 46 g) para soportar la presión interna, según la geometría de la botella. Los equipos de embalaje utilizan simulación y ensayos de presión para validar el peso antes de la producción en masa.
Impacto del acabado del cuello y del diseño de la compuerta
La geometría del cuello debe coincidir con el sistema de encapsulado de su línea de llenado. El formato de 28 mm 1881 equilibra el ahorro de material y la fiabilidad del sellado. Los perfiles ligeros de cuello reducen costos, pero exigen un control de inyección muy preciso para garantizar roscas y superficies de sellado herméticas.
El diseño de la compuerta de la base controla cómo se distribuye el material en el fondo de la botella tras el soplado. Una compuerta bien diseñada deja una marca (vestigio) que asegura que la base tenga suficiente material para resistir impactos y presión interna. Una mala calidad de la compuerta genera puntos de tensión que pueden agrietarse durante el transporte o el llenado; por eso, el acabado de la compuerta forma parte de las verificaciones estándar de control de calidad.
Preguntas frecuentes
¿Cuál es la diferencia entre un preforma de PET y una botella de plástico terminada?
APreforma de PET es un preformado intermedio grueso, fabricado por inyección, con cuello roscado. Contiene toda la materia plástica que formará la botella final. La botella terminada se obtiene recalentando el preformado, estirándolo con una varilla e inflándolo dentro de un molde de soplado. La sección del cuello permanece sin cambios desde la etapa del preformado.
¿Por qué es tan importante la calidad de la preforma para el rendimiento final de la botella?
La calidad de la preforma determina la transparencia de la botella, la uniformidad del espesor de sus paredes, su resistencia mecánica y su rendimiento como barrera contra gases. La turbidez, las impurezas, un espesor inconsistente o roscas del cuello fuera de especificación no pueden corregirse durante el soplado y provocarán rechazo de las botellas. Una calidad estable de la preforma constituye la base de una producción fiable de botellas.
¿Puede utilizarse la misma preforma de PET para fabricar botellas de distintas formas?
El diseño de una preforma se optimiza para un rango estrecho de volúmenes y formas de botella, según su peso, longitud y conicidad de las paredes. Usarla en un molde de soplado muy distinto provoca un estiramiento irregular, zonas débiles y delgadas o fallos en la base. Existe cierta flexibilidad limitada para botellas con relaciones de estiramiento similares, pero siempre se recomienda validar mediante ensayos prácticos.
¿Qué factores determinan cuántos gramos debe pesar una preforma de PET?
El peso objetivo depende del volumen de la botella, del tipo de producto (agua sin gas / bebidas gaseosas), de la resistencia mecánica requerida y de los objetivos de reducción de peso. Las preformas más pesadas aumentan la resistencia a la presión; las más ligeras reducen los costes de materia prima. Los ingenieros realizan simulaciones de distribución del material y luego verifican los resultados mediante pruebas físicas con prototipos.
Tabla de Contenidos
- El punto de partida: qué es un PET Preforma Y por qué es importante
- Fase uno: Moldeo por inyección de la preforma de PET
- Etapa dos: Soplado por estiramiento para obtener botellas terminadas
- Integración del Flujo de Trabajo en la Fábrica y Eficiencia Operativa
- Selección de materiales y consideraciones sobre el diseño de la preforma
-
Preguntas frecuentes
- ¿Cuál es la diferencia entre un preforma de PET y una botella de plástico terminada?
- ¿Por qué es tan importante la calidad de la preforma para el rendimiento final de la botella?
- ¿Puede utilizarse la misma preforma de PET para fabricar botellas de distintas formas?
- ¿Qué factores determinan cuántos gramos debe pesar una preforma de PET?
