 EN


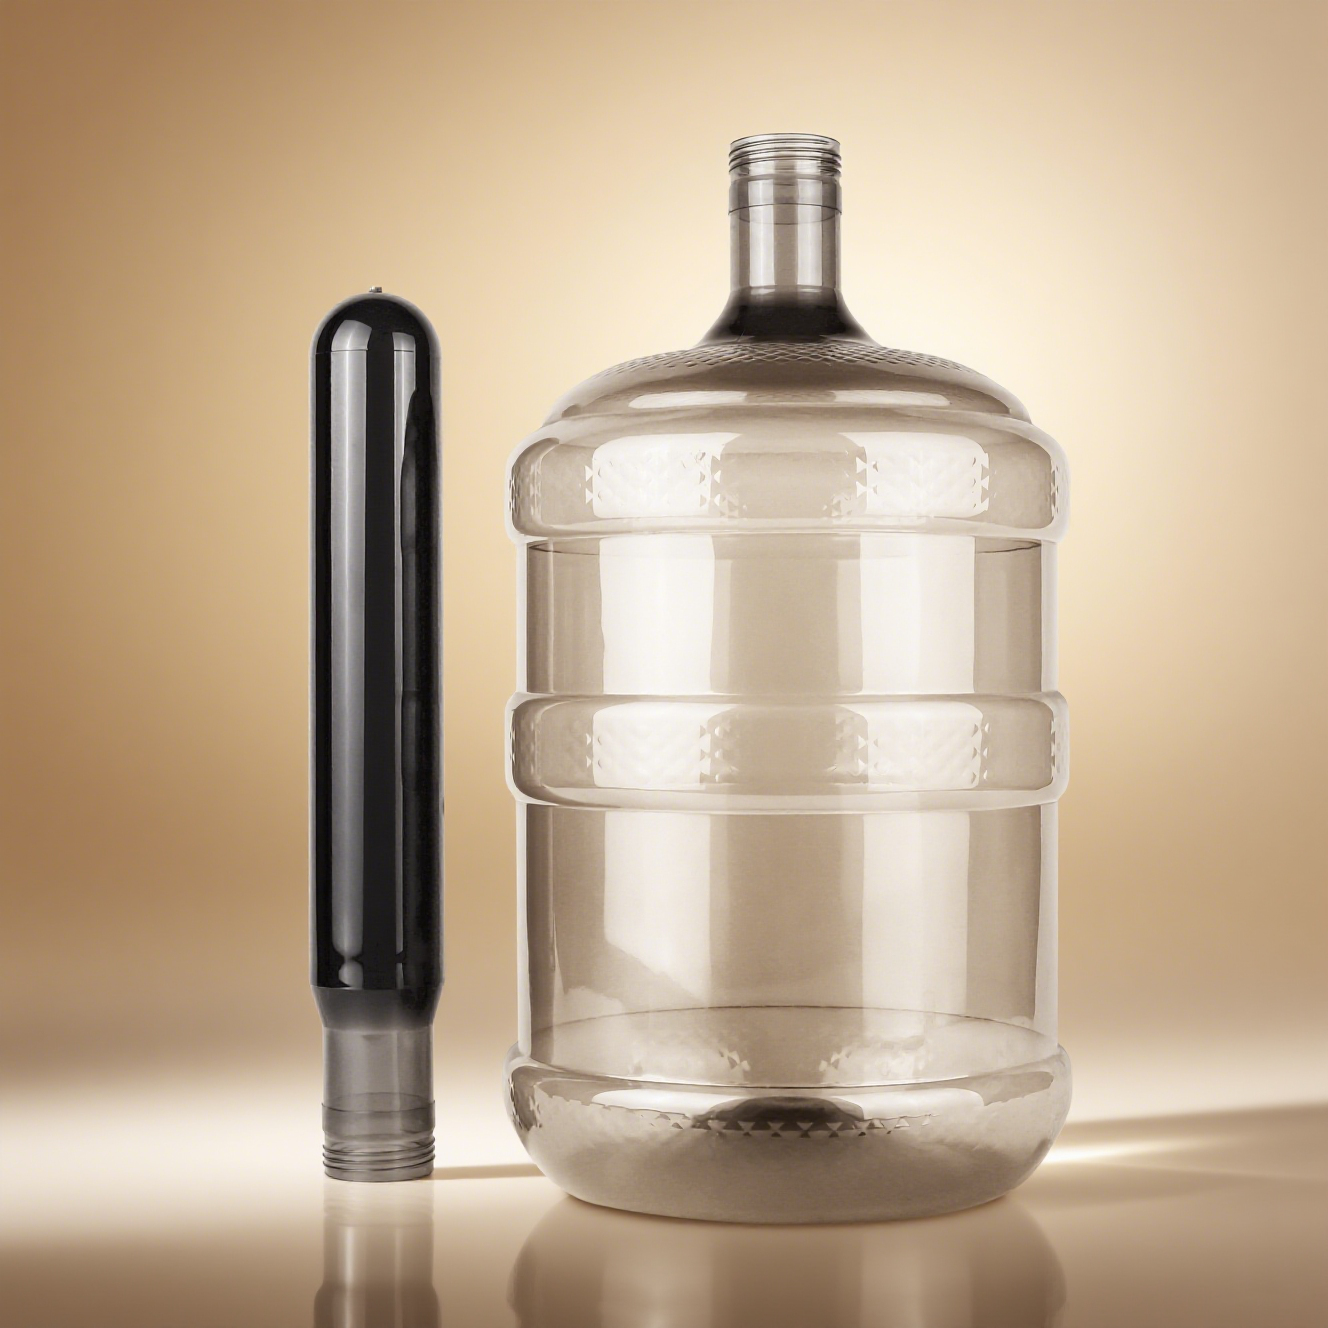
kekuatan ember air 5 galon jadi ditentukan jauh sebelum proses blow molding. Semua bermula dari cara preform 5 galon diproduksi. Setiap keputusan teknis dalam manufaktur preform memengaruhi apakah wadah akhir mampu menahan pengisian ulang dan pencucian berulang, tekanan tumpukan, serta penanganan kasar tanpa retak. Pengetahuan ini sangat penting bagi manajer pengadaan, operator pengisian botol, dan insinyur kemasan yang membutuhkan wadah air dengan stabilitas tinggi dan masa pakai panjang.
Sebuah preform 5 galon yang tahan lama mengandalkan penyaringan bahan baku yang ketat, pencetakan injeksi presisi, pemeriksaan kualitas bertahap, serta pemahaman jelas tentang cara karakteristik molekuler diterjemahkan menjadi kekuatan mekanis. Artikel ini menjelaskan setiap tahap produksi dan menerangkan bagaimana setiap langkah pengendalian berkontribusi terhadap ketahanan preform dan ember akhir.
Pemilihan Bahan Baku dan Perannya dalam Preform Kekuatan
Mengapa Tingkat PET Penting bagi Preform 5 Galon
Resin polietilen tereftalat berkualitas tinggi menjadi dasar bagi setiap preform 5 galon yang andal. Tidak semua PET memiliki kinerja yang sama. Viskositas intrinsik (IV) resin menentukan panjang rantai polimer, yang secara langsung mengatur kekuatan tarik dan ketahanan benturan. Untuk wadah besar dan berat ini, produsen biasanya memilih PET food-grade ber-IV tinggi guna menjamin integritas struktural.
Menggunakan resin murni yang memenuhi standar FDA bukan hanya merupakan kewajiban regulasi, tetapi juga keputusan strategis untuk ketahanan produk. Resin daur ulang atau berkualitas rendah sering memiliki distribusi berat molekul yang tidak merata, sehingga menimbulkan titik-titik stres tersembunyi selama proses stretch blow molding. Titik-titik lemah tak terlihat ini dapat memicu retak, deformasi, atau kegagalan dasar dalam kondisi kerja nyata. Pemasok preform 5-galon terpercaya memperoleh resin dari vendor bersertifikat dan menjaga pelacakan lengkap tiap lot produksi.
Tingkat kelembapan resin merupakan faktor lain yang tidak bisa dikompromikan. PET mudah menyerap uap air dari udara. Jika butiran resin masuk ke dalam silinder injeksi tanpa pengeringan yang memadai, terjadi hidrolisis yang memutus rantai polimer selama proses peleburan, sehingga melemahkan material secara permanen. Pengering desikator menurunkan kadar kelembapan di bawah 50 ppm sebelum proses pencetakan — melewati langkah ini akan menurunkan kinerja mekanis seluruh lot produksi.
Aditif dan Stabilizer yang Meningkatkan Kinerja Jangka Panjang
Aditif yang diformulasi secara cermat meningkatkan masa pakai preform berukuran 5 galon. Stabilisator UV melindungi matriks polimer dari degradasi fotokimia ketika ember disimpan di luar ruangan atau di bawah pencahayaan dalam ruangan terus-menerus. Tanpa aditif semacam itu, PET secara bertahap menjadi rapuh dan retak di bawah beban normal.
Penangkap asetaldehida banyak digunakan pada preform air yang bersentuhan dengan makanan. Fungsi utamanya adalah mencegah rasa tidak sedap pada air minum, namun penggunaannya juga mencerminkan disiplin formulasi yang ketat. Stabilisator termal dicampurkan untuk mencegah dekomposisi termal pada suhu lebur tinggi, tanpa mengurangi kejernihan maupun kinerja mekanis.
Pengendalian Proses Cetak Injeksi untuk Konsistensi Struktural
Profil Suhu dan Tekanan Selama Pencetakan Preform
Pembentukan injeksi mengubah butiran PET menjadi preform berukuran 5 galon. Pengendalian ketat terhadap parameter membedakan produk tahan lama dari yang cacat. Suhu leleh harus dipertahankan dalam jendela sempit, umumnya antara 270°C hingga 285°C, guna mencapai aliran lancar tanpa degradasi termal. Pemanasan berlebih merusak rantai polimer; suhu yang tidak cukup menyebabkan pengisian rongga tak lengkap dan tegangan internal terperangkap.
Kurva tekanan injeksi dan pengepakan harus disesuaikan khusus untuk geometri preform berdinding tebal dan berat ini, yang berperilaku berbeda dari preform minuman kecil biasa. Pengepakan yang tidak memadai menimbulkan bekas cekung (sink marks) dan rongga internal, membentuk bagian tipis yang lemah sehingga retak saat proses blowing atau penggunaan selanjutnya. Pabrik berpengalaman menerapkan pembentukan ilmiah (scientific molding) guna menstabilkan profil tekanan dalam produksi massal.
Waktu pendinginan sama pentingnya. Preform harus didinginkan hingga suhu pelepasan yang terkendali agar dimensi tetap stabil dan tegangan termal sisa diminimalkan. Cetakan khusus menggunakan saluran pendingin konformal untuk menghilangkan panas secara merata di seluruh zona. Pendinginan tidak merata menyebabkan ketidakseragaman kristalinitas dan batas tegangan yang mengurangi daya tahan bucket.
Desain Cetakan dan Dampak Langsungnya terhadap Kualitas Preform
Kualitas cetakan merupakan faktor mendasar bagi kinerja preform. Cetakan unggulan menggunakan rongga berpresisi tinggi dengan toleransi ketat. Geometri gerbang dioptimalkan untuk mengurangi tegangan geser saat PET dalam wujud cair mengalir masuk. Geser berlebihan menimbulkan panas lokal dan orientasi molekuler tak normal, yang kemudian menjadi titik kegagalan.
Akurasi bentuk leher sangat penting karena harus cocok sempurna dengan tutup dispenser. Toleransi longgar pada ulir menyebabkan kegagalan penyegelan dan kebocoran. Hasil andal membutuhkan baja cetakan berkualitas tinggi serta perawatan cetakan rutin guna mempertahankan presisi di bawah satu milimeter.
Cetakan multi-rongga berkapasitas tinggi menimbulkan tantangan tambahan: setiap rongga harus menghasilkan blank yang identik. Perbedaan berat, ketebalan dinding, atau dimensi antar rongga merupakan sumber cacat umum. Produsen terkemuka menggunakan sistem hot runner dengan pemanasan zona independen untuk tiap rongga, sehingga setiap preform memenuhi standar ketahanan yang sama. preform ember air PET 5 galon
Distribusi Ketebalan Dinding dan Geometri Struktural
Mengapa Ketebalan Dinding Seragam Tidak Dapat Ditawar
Ketebalan dinding yang konsisten merupakan salah satu target rekayasa tersulit bagi preform 5 galon yang tahan lama. Setiap variasi ketebalan pada blank akan diperbesar setelah proses stretch blow molding. Area tipis menjadi semakin tipis, sehingga rentan terhadap retak akibat tegangan, pecah akibat benturan, dan kegagalan pada bagian dasar.
Bagian dasar preform menanggung beban tertinggi selama proses blowing maupun penggunaan sehari-hari. Ember jadi harus mampu menopang 18,9 L air, tahan terhadap jatuh ke permukaan keras, serta tumpukan berulang. Produsen mengoptimalkan penataan bahan pada bagian dasar dan memverifikasi ketebalannya menggunakan peralatan pengujian guna memperpanjang masa pakai ember.
Pengukur ultrasonik dan pemindai optik memeriksa ketebalan dinding baik secara 100% dalam jalur produksi maupun melalui pengambilan sampel statistik. Data terukur dibandingkan silang dengan simulasi FEA dan uji ketahanan ember berkecepatan tinggi. Ketebalan dinding yang seragam bukan hanya metrik pengendalian kualitas, tetapi juga prediktor andal daya tahan di lapangan.
Pertimbangan Geometri Gerbang dan Dasar untuk Daya Tahan
Sisa gerbang injeksi di bagian bawah sangat memengaruhi ketahanan retak. Tanda gerbang sisa harus halus dan bebas tegangan; jika tidak, retak dapat muncul di sini selama proses blowing atau penggunaan berulang. Insinyur cetakan menyesuaikan diameter gerbang, panjang land, serta pendinginan pasca-gerbang guna mengurangi risiko ini.
Kemiringan badan preform dirancang untuk membimbing penyebaran material secara merata di bawah peregangan biaxial. Pemasok yang berkoordinasi dengan pembuat mesin blowing untuk menyelaraskan geometri preform dan parameter peralatan mencapai distribusi material yang lebih baik, dinding ember yang lebih seragam, serta wadah akhir yang lebih kuat.
Sistem Inspeksi Kualitas dan Validasi Proses
Pengendalian Kualitas Dalam Jalur Selama Produksi Preform
Produksi yang tahan lama memerlukan verifikasi secara real-time terhadap spesifikasi. Pabrik canggih memasang sistem inspeksi sepanjang jalur produksi untuk melacak indikator kunci. Kamera penglihatan otomatis mendeteksi kontaminasi, bintik hitam, gelembung, dan cacat pada gerbang. Beberapa cacat tampak hanya kosmetik, tetapi rongga dan gelembung merupakan kelemahan struktural yang memperpendek masa pakai wadah.
Pengambilan sampel berdasarkan berat merupakan pemeriksaan lain yang sering dilakukan. Berat preform yang stabil membuktikan umpan resin yang konsisten serta stabilitas proses. Grafik SPC melacak pergeseran berat; setiap pembacaan di luar batas memicu penyesuaian segera. Tingkat kendali proses semacam ini membedakan pemasok andal dari pemasok yang hanya mengandalkan inspeksi akhir.
Kristalinitas dan kandungan asetaldehida diuji melalui pengambilan sampel. Kristalinitas yang terlalu tinggi akibat pendinginan buruk atau suhu tidak tepat menghambat peregangan seragam, sehingga menimbulkan kekeruhan, pemutihan akibat tegangan, dan kelemahan mekanis. Asetaldehida juga berfungsi sebagai indikator degradasi termal resin.
Validasi Dimensi dan Fungsional Akhir
Sebelum pengiriman, setiap batch menjalani inspeksi dimensi pada leher, diameter, panjang, dan bentuk dasar. Toleransi ulir leher menjadi prioritas utama: ketidaksesuaian ulir menyebabkan kebocoran atau tekanan tutup yang tidak normal serta keluhan merek.
Pengujian fungsional membawa jaminan kualitas lebih jauh. Gesper yang ditiup dari preform produksi menjalani uji jatuh, uji kompresi beban atas, dan uji kebocoran, menghasilkan data ketahanan nyata. Produsen yang menutup loop validasi ini terus mengoptimalkan pengaturan cetakan dan proses secara bertahap per batch.
Keterlacakan penuh menghubungkan setiap batch dengan lot resin, resep mesin, dan log inspeksi. Jika muncul masalah di lapangan, insinyur dapat dengan cepat melacak akar permasalahan alih-alih menebak secara luas.
Praktik Penanganan dan Penyimpanan Pasca-Cetak yang Melindungi Integritas Preform
Pendinginan, Konveyor, dan Pengemasan Setelah Pelepasan
Bahkan preform yang dibentuk sempurna pun dapat rusak akibat penanganan sembarangan setelah pelepasan dari cetakan. Preform terus melepaskan panas sisa setelah keluar dari cetakan. Pengemasan padat pada tahap ini menyebabkan deformasi leher atau badan, yang mungkin baru terlihat saat proses blow molding atau penyegelan.
Peralatan pengangkut khusus menangani preform berukuran 5 galon yang berat secara lembut guna menghindari goresan pada permukaan. Goresan kecil dapat menjadi titik awal retakan saat terjadi peregangan biaksial. Otomatisasi yang dirancang khusus menjaga kualitas struktural dari proses pencetakan hingga pengepakan.
Kondisi Penyimpanan dan Pengelolaan Masa Simpan
Penyimpanan yang tepat melindungi ketahanan bawaan preform sebelum proses blow molding. Jauhkan preform dari sinar UV, karena sinar ini mempercepat penuaan PET dan membuatnya rapuh. Penyimpanan pada suhu stabil mencegah siklus termal yang dapat mendistorsi dimensi leher dan badan preform, terutama di wilayah dengan perubahan musiman ekstrem.
Tim gudang menerapkan rotasi inventaris FIFO untuk menghindari penuaan preform akibat penyimpanan jangka panjang. Pemberian tanda tanggal produksi yang jelas serta panduan penyimpanan membantu pabrik botol di tahap selanjutnya mempertahankan kualitas preform hingga proses blow molding. Pola pikir kualitas menyeluruh—mulai dari hulu hingga hilir—ini membedakan produksi berbasis ketahanan dari sekadar kejaran volume.
Tanya Jawab
Apa yang membuat preform 5 galon lebih tahan lama dibandingkan preform minuman standar?
preform berukuran 5 galon memiliki berat gram yang lebih tinggi, dinding yang lebih tebal, dan geometri dasar yang diperkuat dibandingkan blank minuman biasa. Ember jadi harus mampu menampung hampir 19 liter air, tahan terhadap pencucian dan pengisian ulang berulang, tahan terhadap tekanan tumpukan serta pengangkutan, serta tetap bebas kebocoran selama berbulan-bulan. Produksi menggunakan PET ber-IV tinggi, pengaturan pendinginan yang lebih ketat, dan pengendalian kualitas yang lebih ketat guna memenuhi persyaratan tugas berat ini.
Bagaimana kualitas bahan baku memengaruhi kinerja jangka panjang preform 5 galon?
Bahan baku merupakan salah satu faktor penentu terbesar bagi daya tahan jangka panjang. PET ber-IV tinggi menghasilkan rantai polimer yang lebih panjang sehingga memberikan performa tarik dan bentur yang lebih baik. Pengeringan yang memadai mencegah hidrolisis yang mengurangi berat molekul dan melemahkan komponen. Resin food-grade murni ditambah aditif bersertifikat mencegah embrittlement dini dan retak akibat tegangan sepanjang siklus pemakaian.
Mengapa pengendalian pendinginan begitu penting selama pencetakan injeksi preform 5 galon?
Pendinginan menentukan distribusi kristalinitas dan tegangan sisa di dalam preform. Pendinginan yang tidak merata menciptakan zona-zona dengan tingkat kristalinitas berbeda, sehingga membentuk batas-batas tegangan internal bahkan sebelum proses blow molding. Pendinginan seragam dan terkendali dengan saluran cetakan canggih menjaga preform tetap amorf dan bertegangan rendah—kondisi ideal untuk peregangan biaxial yang merata, menghasilkan bucket yang lebih kuat dan lebih jernih.
Pemeriksaan kualitas apa saja yang harus diperhatikan pembeli saat mencari produsen preform 5 galon?
Pembeli harus memverifikasi penggunaan PET murni yang disetujui FDA serta keterlacakan penuh per batch. Cari catatan pencetakan ilmiah, inspeksi visual otomatis, pemantauan berat berbasis SPC, dan validasi dimensi leher. Pemasok yang menyediakan laporan uji bucket (uji jatuh, uji beban atas, uji kebocoran) menunjukkan kendali ketahanan menyeluruh yang terbukti andal bagi tim pengisian botol.
Daftar Isi
- Pemilihan Bahan Baku dan Perannya dalam Preform Kekuatan
- Pengendalian Proses Cetak Injeksi untuk Konsistensi Struktural
- Distribusi Ketebalan Dinding dan Geometri Struktural
- Sistem Inspeksi Kualitas dan Validasi Proses
- Praktik Penanganan dan Penyimpanan Pasca-Cetak yang Melindungi Integritas Preform
-
Tanya Jawab
- Apa yang membuat preform 5 galon lebih tahan lama dibandingkan preform minuman standar?
- Bagaimana kualitas bahan baku memengaruhi kinerja jangka panjang preform 5 galon?
- Mengapa pengendalian pendinginan begitu penting selama pencetakan injeksi preform 5 galon?
- Pemeriksaan kualitas apa saja yang harus diperhatikan pembeli saat mencari produsen preform 5 galon?
